


ما هي الشقوق الالتفافية وسبب أهميتها في ختم القوالب
عندماقم بتشغيل قالب الختم التدريجي بسرعة الإنتاج, every formed feature on the strip has to travel through downstream stations without crashing into tooling. That single requirement drives one of the most practical design decisions a tool and die maker faces: where and how to cut bypass notches.
تعريف الشقوق الالتفافية في القوالب التقدمية
الشق الالتفافي عبارة عن إزالة متعمدة للمواد في الشريط الحامل للقالب التدريجي الذي يخلق خلوصًا للميزات التي تم تشكيلها مسبقًا للمرور عبر المحطات اللاحقة دون الاصطدام باللكمات أو كتل القوالب أو المتعريات أو الرافعات.
الغرض من الشقوق الالتفافية في ختم القوالب واضح ومباشر. عندما يشير الشريط إلى الأمام، تبرز ميزات مثل الرماح والنقوش والأكواب المرسومة وعلامات التبويب المنحنية أعلى أو أسفل مستوى الشريط. بدون مسار التخليص، تصطدم هذه الميزات بمكونات الأدوات النهائية وتكدس الصحافة. تمنح الشقوق الالتفافية في تشكيل الصفائح المعدنية كل ميزة بارزة ممرًا آمنًا للتنقل من خلاله، مع الحفاظ على تحرك الشريط وتشغيل المطبعة.
لماذا يعد منع التداخل تحديًا أساسيًا في تصميم القالب
لا يعد التداخل بين السمات المشكلة ومكونات القالب مصدر إزعاج بسيط. فهو يتسبب في حدوث انحشار شريطي، وأجزاء ملغاة، ولكمات مكسورة، ووقت توقف غير مخطط له مما يؤدي إلى تآكل أهداف الإنتاج. يحتاج كل متخصص في الأدوات والقالب يشارك في التصميم أو الإعداد أو الصيانة إلى فهم واضح لكيفية منع الشقوق الالتفافية من التداخل في قالب الختم، لأن البديل هو استكشاف الأخطاء وإصلاحها بشكل تفاعلي عند الضغط المتوقف.
تشرح هذه المقالة الآليات والأنواع وعمليات التصميم واعتبارات المواد وأنماط فشل الشقوق الالتفافية في تشكيل الصفائح المعدنية. الهدف هو إعطاؤك مرجعًا عمليًا كاملاً للحصول على منع التداخل بشكل صحيح في مرحلة التصميم بدلاً من ملاحقة المشكلات في الإنتاج.
فهم كيفية تطور التداخل الشريطي في محطات التشكيل
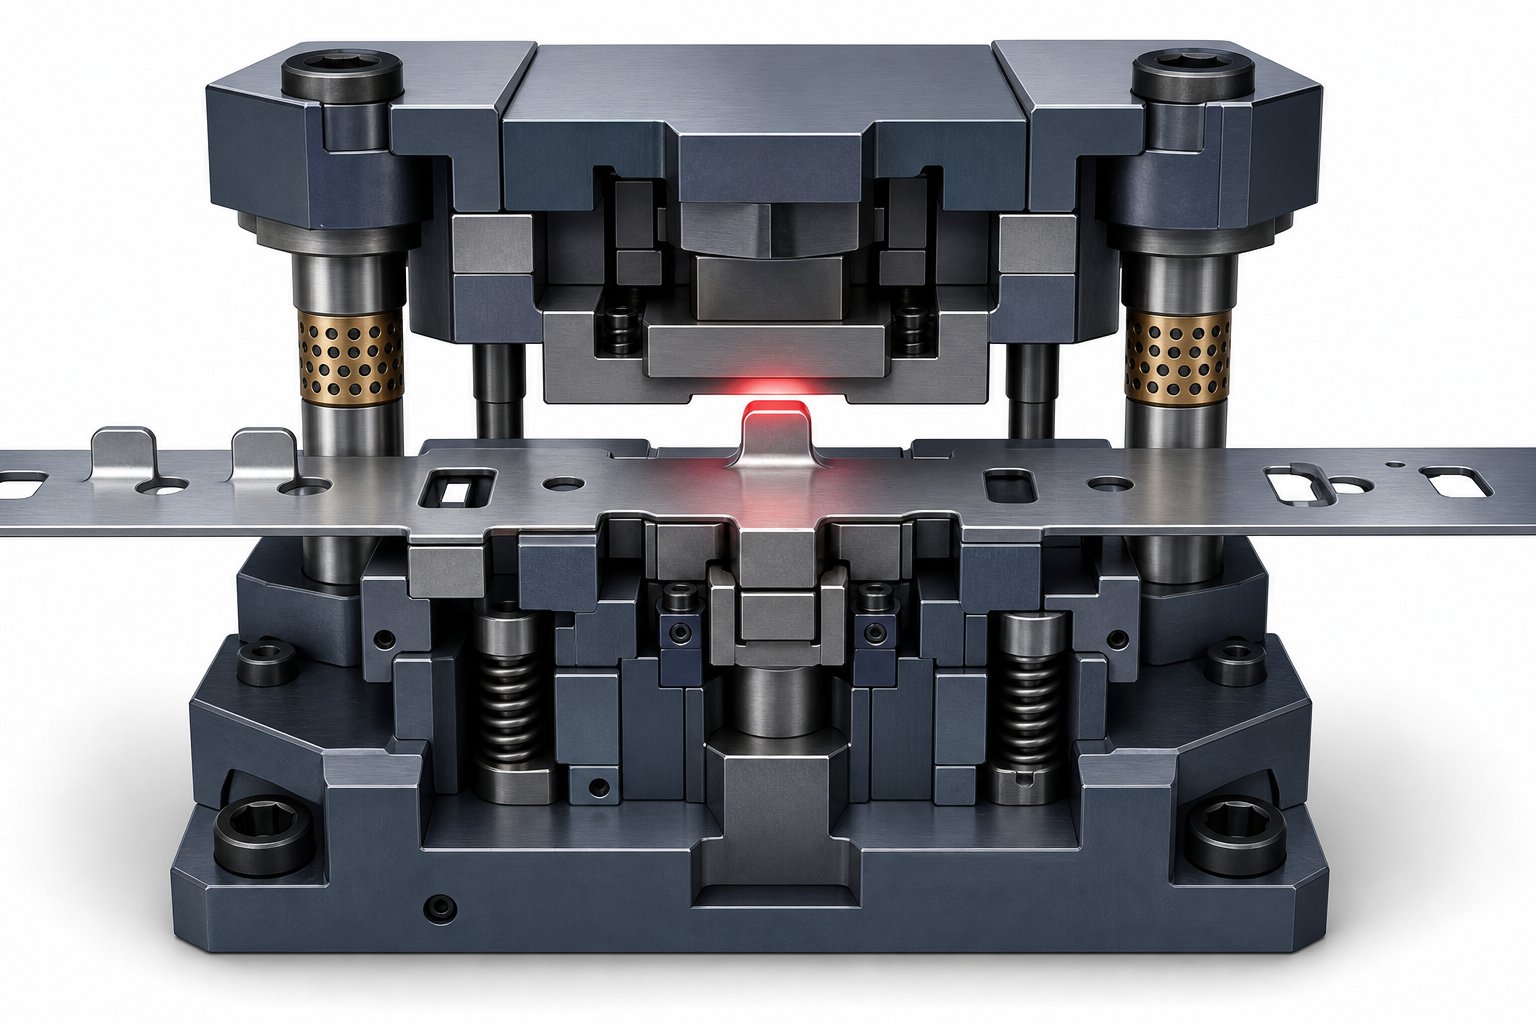
تخيل شريطًا من الصفائح المعدنية يتقدم عبر قالب متدرج، محطة تلو الأخرى، بمئات الضربات في الدقيقة. تقوم كل محطة بعملية تشكيل معدنية محددة: تقوم إحداهما بضرب الرمح، والأخرى تسحب كوبًا، والأخرى تثني اللسان. تعمل كل واحدة من هذه العمليات على إزاحة المواد بشكل دائم أعلى أو أسفل مستوى الشريط. يستمر الشريط في التحرك للأمام، ويحمل معه تلك الميزات البارزة، وهنا بالضبط يبدأ خطر الاصطدام.
كيف تخلق الميزات المشكلة مخاطر الاصطدام أثناء تقدم الشريط
في القالب التدريجي، يتحرك الشريط للأمام بمقدار خطوة واحدة في كل دورة ضغط. تشغل الميزات التي تم تشكيلها في المراحل الأولية الآن مساحة تحتاجها أيضًا مكونات الأدوات النهائية. يتحرك الكوب المرسوم الموجود أسفل المستوى الشريطي مباشرة نحو وجه كتلة القالب للمحطة التالية. تنتقل علامة التبويب المنحنية الموجودة فوق الشريط مباشرة إلى لوحة متجرد. لقد أدت قوة الخضوع المطبقة أثناء التشكيل إلى إعادة تشكيل المادة بشكل دائم، ولا تتقلص هذه الهندسة الجديدة لتتناسب بشكل أنيق مع المحطة التالية.
وتتفاقم المشكلة في وجود العديد من المحطات. تضيف كل عملية تشكيل إضافية ميزة بارزة أخرى يجب أن تقوم بمسح كل محطة لاحقة تمر عبرها.صانع يموتقد يحتاج تصميم أداة تقدمية مكونة من اثنتي عشرة محطة- إلى تتبع مسارات التداخل للميزات التي تم إنشاؤها منذ المحطة الثانية وحتى المحطة الحادية عشرة.
فيما يلي سيناريوهات التداخل الأكثر شيوعًا التي تتطور أثناء تقدم الشريط:
- تتصادم الأشكال المواجهة للأعلى- (الرماح، النقوش، الألسنة المنحنية) مع ألواح التجريد أو اللكمات العلوية عند إغلاق القالب
- مواجهة للأسفل-السحب أو الميزات المبثوقة التي تلامس أسطح قالب القالب أو الأدوات السفلية أثناء تقدم الشريط
- الانحناءات الجانبية أو الشفاه المصقولة تلتصق بقضبان التوجيه، مما يمنع انتقال الشريط السلس بين المحطات
- تتميز المشكلة بوجود دبابيس رافعة محملة بنابض- تعمل على رفع الشريط من أجل التغذية
عواقب التدخل الذي لم يتم حله في عمليات الإنتاج
عندما تصل ميزة مشكلة إلى مكون فرعي، تكون النتائج فورية ومكلفة. ينحشر الشريط، مما يؤدي إلى إيقاف عملية الضغط في منتصف-. يتم سحق الأجزاء قيد التشغيل أو تشوهها بشكل لا يمكن تحمله. اللكمات المفاجئة، رقاقة كتل القالب، وثني المتعريات. وفقمجلة تشكيل المعادن، حتى مشاكل التوقيت أو التخليص التي تبدو بسيطة في القوالب التقدمية يمكن أن تولد حمولة غير ضرورية تلحق الضرر بكل من القالب والصحافة نفسها.
لا يؤدي التوقف غير المخطط له بسبب التداخلات-المتعلقة بالاختناق إلى تكلفة ساعات الإصلاح فقط. فهو يعطل جداول الإنتاج، ويتخلص من المواد، ويفرض استكشاف الأخطاء وإصلاحها بشكل تفاعلي تحت الضغط. المسار الأكثر ذكاءً هو الوقاية من خلال التصميم، ومعالجة كل تصادم محتمل في تخطيط الشريط قبل أن يصل القالب إلى المطبعة. إن هذا التفكير المرحلي-في التصميم هو بالتحديد ما يدفع قرارات التصميم الهندسي التجاوزي والموضع والتحجيم.
كيف تمنع الشقوق الالتفافية التداخل ميكانيكيًا
يعد تداخل الشريط مشكلة هندسية، وتحلها الشقوق الالتفافية بالهندسة. المبدأ بسيط بشكل خادع: قم بإزالة جزء من مادة الشريط في مكان محدد بحيث عندما يتقدم الشريط، تشغل الميزة المشكلة البارزة المساحة التي كانت فيها المادة. عدم وجود مادة في المسار يعني عدم وجود تصادم مع الأدوات النهائية. ويكمن التحدي في الحساب الدقيق لكمية المادة المراد إزالتها، ومكان إزالتها، وكيف تتفاعل هذه الإزالة مع السلوك الهيكلي للشريط أثناء تغذيته من خلال القالب.
إنشاء مظروف التخليص من خلال إزالة المواد
فكر في غلاف التخليص كممر-ثلاثي الأبعاد يحتاج العنصر المشكل إلى المرور عبره دون لمس أي شيء. تحدد درجة الالتفافية الأرضية والجدران والسقف لهذا الممر عن طريق إزالة مادة الشريط التي قد تشغله.
يجب أن تمثل هندسة الشق ثلاثة أبعاد للميزة المشكلة:
- الارتفاع أو العمق- مدى بروز الميزة أعلى أو أسفل مستوى الشريط
- البصمة- منطقة العرض-المخططة التي يشغلها العنصر على طول الشريط وعبره
- هامش التخليص- مساحة إضافية خارج مظروف الميزة لاستيعاب الاختلاف في دقة التغذية، وارتداد المادة، وانحراف الضغط
ليس من الضروري أن يكون الحز أكبر بشكل كبير من الميزة التي يزيلها، ولكن يجب أن يأخذ في الاعتبار الظروف العالمية-. يتبع سلوك المواد تحت الضغط منحنى s-s (منحنى الإجهاد-) الذي يكشف كيف يتشوه الشريط بشكل مرن قبل الوصول إلى العائد الدائم. وهذا أمر مهم لأن معامل المرونة لمادة الشريط يحدد مقدار ثني الحامل تحت قوى التغذية، والتي يمكن أن تغير الميزة المتكونة قليلاً بالنسبة إلى موضعها الاسمي. إن حجم الشق الذي يتناسب فقط مع غلاف الميزة النظرية، مع عدم وجود هامش خلوص للانحراف المرن، يعرض لخطر الاتصال المتقطع في ظل ظروف الإنتاج.
يتراوح هامش الخلوص عادةً من 0.5 مم إلى 2.0 مم خارج حدود الميزة، اعتمادًا على صلابة المادة، وسرعة الضغط، ودقة نظام التغذية. تميل الشرائط السميكة والأكثر صلابة ذات قوة إنتاجية أعلى وقيم نقاط إنتاجية إلى الاحتفاظ بموضعها بشكل أكثر اتساقًا، مما يسمح بهوامش خلوص أكثر إحكامًا. تتطلب المواد الرقيقة والأكثر مرونة هوامش أكبر لأن الشريط يمكن أن يتدلى أو يرفرف بين الرافعات أثناء التغذية بسرعة عالية.
كيف تملي درجة الشريط وهندسة الميزات موضع الشق
لا يمكن فصل موضع الشق عن درجة الشريط - المسافة الثابتة التي يتقدم بها الشريط مع كل ضربة ضغط. عندما يتم توجيه الشريط للأمام بمقدار خطوة واحدة، فإن الميزة المشكلة التي تم إنشاؤها في المحطة N تصل إلى المحطة N+1. إذا كانت الأدوات في المحطة N+1 تشغل نفس المساحة الرأسية مثل هذه الميزة، فيجب أن تكون هناك شق جانبي بالفعل في الشريط في الموقع الدقيق الذي ستوضع فيه الميزة عندما تصل إلى تلك المحطة.
هذا هو المنطق من الناحية العملية. تخيل كوبًا مرسومًا تم تشكيله في المحطة 3 ويبرز بمقدار 8 مم أسفل الشريط. في المحطة 4، ترتفع كتلة القالب السفلية إلى مسافة 2 مم من الجانب السفلي للشريط. بدون تدخل، يصطدم الكوب بكتلة القالب عندما يتغذى الشريط للأمام. الحل: في المحطة 2 أو 3، تقوم أداة الثقب بإزالة المواد من الشريط عند موضع بطول خطوة واحدة قبل المكان الذي سيتم فيه تشكيل الكوب. بعد سحب الكوب عند المحطة 3، يتقدم الشريط ويتحرك الكوب إلى الفتحة المحززة - ويمر بحرية فوق قالب المحطة 4.
تتبع العلاقة بين درجة الشريط وحجم الميزة وأبعاد الشق تسلسلًا هرميًا واضحًا. يحدد الملعب الشريطي الإطار المكاني. يحدد غلاف الميزة المشكلة، بما في ذلك أي ارتداد متوقع من سلوك منحنى s- الخاص بالمادة، الحد الأدنى للفتح المطلوب. يساعد برنامج تداخل المواد لطول المادة وتخطيط الشريط المهندسين على تصور كيفية تفاعل وضع الحز مع الميزات المجاورة، وفتحات الدبوس التجريبية، وقضبان الناقل، ونقاط الربط عبر طول القالب الكامل. يمنع تخطيط التخطيط المعتمد على البرنامج- حدوث تعارضات بين درجة الالتفافية وهندسة الشريط المهمة الأخرى.
يجب أن تحترم أبعاد الشق أيضًا اتجاه التقدم. لن يوفر القطع الضيق جدًا في اتجاه التغذية خلوصًا كافيًا بمجرد فهرسة الميزة فيه. يؤدي الشق الواسع جدًا إلى إضعاف شريط الناقل بما يتجاوز الحدود المقبولة. إن موازنة هذه القيود هو ما يفصل بين الشق الالتفافي الوظيفي والشق الذي يفشل في منع التداخل أو يخلق مشاكل تغذية جديدة في اتجاه مجرى النهر.
شرح الشقوق الالتفافية الإيجابية والسلبية
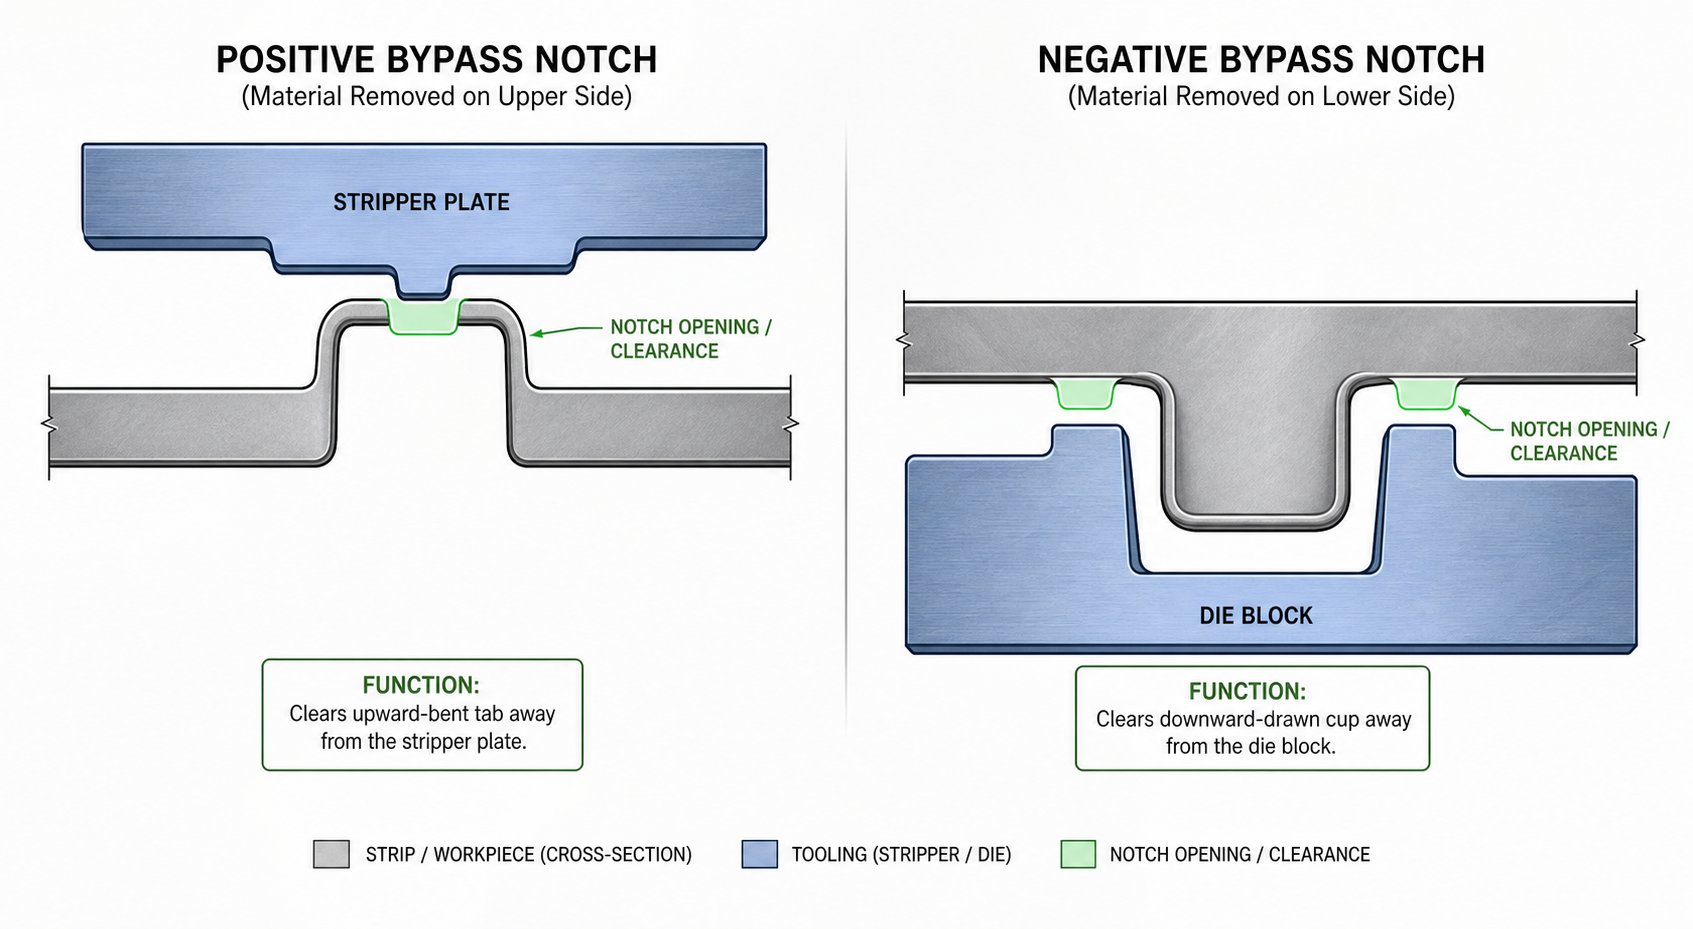
إن موازنة أبعاد الحز مع سلامة الشريط تثير سؤالًا واضحًا للمتابعة-: في أي اتجاه يجب فتح الحز بالنسبة إلى الميزة المشكلة؟ تقسم الإجابة الشقوق الالتفافية إلى فئتين أساسيتين - موجب وسالب - ويحدد التمييز ما إذا كان ممر التخليص يقع أعلى أو أسفل مستوى الشريط. يعد فهم الشقوق الالتفافية السلبية والإيجابية في قوالب ختم الصفائح المعدنية أمرًا ضروريًا لاختيار حل التداخل المناسب في كل محطة.
شقوق تجاوز إيجابية للميزات المواجهة للأعلى-
تعمل درجة الالتفافية الإيجابية على إزالة المواد من الشريط الموجود على نفس جانب نتوء الميزة المشكلة. عندما يبرز رمح أو نقش أو علامة تبويب منحنية لأعلى فوق الشريط، يتم فتح الشق لأعلى لإنشاء خلوص ضد مكونات القالب العلوي مثل ألواح التجريد أو محركات الكاميرا أو اللكمات الخاملة في المحطة التالية.
تصور شريطًا مثنيًا بزاوية 90 درجة لأعلى في المحطة 4. وفي المحطة 5، تنزل لوحة متجردة لتثبيت الشريط بشكل مسطح أثناء عملية التقطيع. بدون تصريح، يصطدم طرف علامة التبويب بالجانب السفلي من ذلك المزيل. تعمل درجة الالتفافية الإيجابية - المقطوعة في الشريط عند الموضع المفهرس لعلامة التبويب بالنسبة للمحطة 5 - على إزالة المادة التي قد تؤدي إلى حدوث تصادم على الجانب العلوي. تمر علامة التبويب عبر المساحة المفتوحة، وتتصل أداة التجريد بالشريط المسطح فقط، وتستمر الصحافة في العمل.
شقوق الالتفافية السلبية للميزات المواجهة للأسفل-
تعمل درجة الالتفافية السلبية في الاتجاه المعاكس. فهو يزيل المواد الموجودة على الجانب المقابل لبروز الميزة، مما يخلق خلوصًا أسفل مستوى الشريط. يتعامل هذا النوع مع -الميزات المواجهة للأسفل مثل الأكواب المسحوبة، أو الرؤوس المبثوقة، أو المنخفضات المشكلة على شكل عملة معدنية- والتي قد تتلامس مع كتل القالب السفلية، أو أسطح الرفع، أو مسامير القاذف في المحطات النهائية.
يمكن أن تبدو المصطلحات غير بديهية في البداية. "السلبية" لا تعني أن الشق أقل أهمية - فهو يشير بشكل صارم إلى الاتجاه بالنسبة لاتجاه التشكيل. من الناحية العملية، تظهر الشقوق الالتفافية السلبية والإيجابية في قوالب ختم الصفائح المعدنية بتردد متساوٍ تقريبًا، لأن معظم شرائح القالب التقدمية تحمل ميزات بارزة في كلا الاتجاهين.
الجمع بين كلا النوعين في تخطيطات الشريط المعقدة
تتطلب الأجزاء المعقدة ذات التشكيل متعدد الاتجاهات-كلا النوعين من الحز في نفس تخطيط الشريط. خذ بعين الاعتبار الجزء الذي يحتوي على نقش صاعد في إحدى المحطات وسحب للأسفل في محطة أخرى. تولد كل ميزة خطر التداخل الخاص بها في محطات مختلفة، لذلك قد يحتاج الشريط إلى درجة إيجابية لواحدة ودرجة سلبية للأخرى - في بعض الأحيان في نفس موضع الملعب على طول الموجة الحاملة.
عندما يظهر كلا النوعين معًا، تصبح صلابة الشريط هي القيد الحاسم. تعمل كل حزّة على إزالة المواد، كما أن عمليات الإزالة المجمعة على جانبي الشريط في المواقع القريبة يمكن أن تؤدي إلى إضعاف الحامل إلى النقطة التي ينثني فيها أو يسوء تغذيته. يجب على المهندسين الذين يعملون مع الشقوق الالتفافية السلبية والإيجابية في قالب ختم الصفائح المعدنية التحقق من أن إجمالي إزالة المواد عند أي -مقطع عرضي لا يزال يترك قوة حامل كافية لسحب الشريط بشكل موثوق عبر القالب.
يلخص الجدول أدناه الاختلافات الرئيسية بين الشقوق الالتفافية الإيجابية والسلبية:
| مميزة | الشق الالتفافي الإيجابي | الشق الالتفافي السلبي |
|---|---|---|
| اتجاه الميزة المشكلة | لأعلى (فوق مستوى الشريط) | إلى الأسفل (تحت مستوى الشريط) |
| نقطة التدخل النموذجية | لوحات متجرد، واللكمات العلوية، وشرائح الكاميرا | كتل القالب، ودبابيس الرفع، وآليات القاذف |
| موضع الشق بالنسبة للشريط | يفتح من الأعلى (نفس جانب النتوء) | يفتح من الأسفل (الجانب المقابل من النتوء) |
| التطبيقات المشتركة | الرماح، الانحناءات الصاعدة، النقوش، علامات التبويب المرتفعة | أكواب مرسومة، رؤساء مقذوف، أشكال العملة الهبوطية |
يعد اختيار نوع الحز الصحيح قرارًا مباشرًا عندما تبرز ميزة واحدة في اتجاه واحد. يتضاعف التعقيد مع الأجزاء متعددة الاتجاهات-، حيث يتعايش كلا النوعين ويجب إعادة حساب قوة تحمل الشريط في كل قسم. يعتمد حساب قوة التحمل- بشكل كبير على سمك خصائص المادة - وسلوك الإنتاجية وكيفية استجابة الشريط للتصلب التدريجي حول كل منطقة من الحز.
عوامل المادة والسمك التي تشكل تصميم الشق
إن حسابات قوة الحمل- ليست تمارين رياضية مجردة. إنها تعتمد بشكل مباشر على المادة المصنوعة من الشريط، ومدى سمكه، وكيفية تغير خصائصه الميكانيكية أثناء التشكيل التدريجي. قد تتسبب الحز الالتفافية التي تعمل بشكل مثالي في الفولاذ المدرفل على البارد بسمك 1.0 مم- في انبعاج الشريط في HSLA مقاس 0.5 مم أو ترك مساحة خالية كافية في الألومنيوم مقاس 1.5 مم. يتغذى كل متغير من المواد مرة أخرى على حجم الشق، والوضع، والهامش بين القالب الذي يعمل بشكل نظيف والقالب الذي ينحشر تحت سرعة الإنتاج.
تأثيرات السماكة وقوة الإنتاج على حجم الشق
تتجاوز محركات سمك المواد تصميم الحز بطريقتين متصلتين. أولاً، ينتج المخزون الأكثر سمكًا ميزات أطول. إن السحب الذي يزيح المادة إلى الأسفل سوف يبرز أسفل الشريط في مخزون 1.2 مم مقارنة بمخزون 0.6 مم، وذلك ببساطة لأن هناك المزيد من المواد التي يجب إزاحتها. تحتاج هذه الميزة الأطول إلى مظروف خلوص أكبر، مما يتطلب درجة أوسع أو أعمق. ثانيًا، تقاوم الشرائط السميكة الانحناء والترهل بشكل أفضل أثناء التغذية، مما يعني أن الميزة المشكلة تحافظ على وضعها الاسمي بشكل أكثر ثباتًا. يمكنك في كثير من الأحيان الابتعاد عن هامش خلوص أكثر إحكامًا على المخزون السميك لأن الشريط لا يرفرف أو ينحرف كثيرًا بين الرافعات.
تقدم قوة الخضوع متغير Springback. عندما تقوم بتكوين ميزة في مادة-عالية القوة - على سبيل المثال، ثنائية-المرحلة 590 أو HSLA 420 -، يعود المعدن بقوة أكبر بعد تراجع المثقاب. قد يسترخي الانحناء الذي يهدف إلى الوصول إلى 90 درجة إلى 87 أو 85 درجة. قد يفتح الكوب المسحوب قليلاً. يغير هذا الاسترداد المرن غلاف الميزة الفعال الذي يجب أن يتم مسحه. إذا قمت بتغيير حجم الحز بناءً على الشكل الهندسي المقصود بدلاً من الشكل الهندسي النوابض، فقد ينتهي بك الأمر إما إلى خلوص زائد (إهدار مادة الشريط) أو، وهو الأمر الأكثر خطورة، خلوص غير كافٍ عند حواف معينة حيث دفع الزنبرك الجانبي إلى الخارج.
إن العلاقة بين قوة الخضوع والربيع موثقة جيدًا في علم الختم. مثليلاحظ الفن هيدريك في The Fabricator، إذا لم يكن لديك إجهاد كافٍ في المعدن للوصول إلى نقطة الخضوع -، فإن النقطة التي يتشوه فيها بشكل دائم - سوف يحدث استرداد مرن. بالنسبة لتصميم الحز الالتفافي، فإن هذا يعني أن غلاف الميزة المستخدم لتغيير حجم الحز يجب أن يعكس دائمًا هندسة الربيع الخلفي المنشورة-، وليس هندسة الثقب النظرية. تختلف قوة إنتاج الفولاذ بشكل كبير عبر الدرجات، وكل درجة تنتج شكلًا خلفيًا مختلفًا يؤثر بشكل مباشر على الخلوص الذي تحتاجه.
النظر في مثال عملي. أنت تقوم بتشكيل رمح صاعد من الفولاذ 0.8 مم DP780. تبلغ زاوية الثقب 45 درجة، لكن إجهاد الخضوع في هذه الدرجة يتسبب في عودة الرمح إلى 42 درجة تقريبًا. يقع طرف الرمح الآن أعلى قليلاً فوق المستوى الشريطي مما تتوقعه هندسة 45 درجة. يجب أن تستوعب درجة الالتفافية الخاصة بك موضع 42 درجة، وليس هدف التصميم البالغ 45 درجة. إن تجاهل هذا الاختلاف يدعو إلى الاتصال المتقطع بسرعة الإنتاج.
قيود عرض الشريط وحدود سلامة الناقل
تعمل كل شق جانبي على إزالة المواد من الشريط الحامل، وتؤدي هذه الإزالة بشكل مباشر إلى تقليل قدرة الشريط على مقاومة الانحناء أثناء التغذية. يجب أن يظل الحامل قويًا بما يكفي لسحب الشريط بأكمله - بكل ميزاته المشكلة - بسلاسة خلال القالب دون التواء أو التواء أو سوء التغذية. يؤدي هذا إلى تعيين حد أعلى صارم لحجم الشق.
عرض الشريط هو القيد الأساسي. يوفر الشريط الضيق مادة أقل للعمل بها، لذا تمثل كل درجة نسبة مئوية أكبر من المقطع العرضي - المتوفر. تخيل شريطًا بعرض 40 مم مع فتحة جانبية مقاس 12 مم مقطوعة في جانب واحد. يؤدي هذا الشق الفردي إلى تقليل عرض الناقل الفعال إلى 28 مم عند هذا -المقطع العرضي - وهو انخفاض بنسبة 30 بالمائة. وفي شريط أوسع يبلغ 80 ملم، تمثل نفس الشق تخفيضًا بنسبة 15 بالمائة فقط، مما يترك هامشًا هيكليًا أكبر بكثير.
أبعاد شريط الناقل مهمة على قدم المساواة. كما لوحظ فيإرشادات تصميم الناقل من The Fabricator، يستغرق الأمر ما يقرب من 10 بالمائة من وزن الجزء لتحريكه أفقيًا، وإذا كان هناك تقدمات متعددة، فيجب على الحامل مقاومة القوة التراكمية دون الانحناء. يمكن أن يؤدي شق الالتفافية الذي يقطع بشكل عميق جدًا في شريط الناقل إلى انخفاض مقاومة انحناء الشريط إلى ما دون هذا الحد، مما يتسبب في ترهل الشريط بين المحطات وسوء التغذية.
القاعدة العملية: يجب ألا يتجاوز عرض الحز أبدًا 60 إلى 70 بالمائة من عرض شريط الحامل عند أي مقطع عرضي واحد -. عندما تظهر عدة شقوق قريبة من بعضها البعض على طول الشريط، يجب تقييم تأثيرها المشترك على قوة التحمل كنظام، وليس بشكل فردي.
اعتبارات تصلب العمل والانتعاش المرن
عمليات التشكيل لا تقوم فقط بإعادة تشكيل المعدن - بل تغير خصائصه محليًا. تزيد تصلب العمل من إجهاد الخضوع وقوة الشد للمنطقة المشوهة مع تقليل الليونة. وهذا مهم لتصميم الشق الجانبي بطريقتين مختلفتين.
أولاً، تؤدي عملية الإحراز نفسها إلى تصلب العمل عند حواف الحز. إن عملية القص التي تخلق الشق تشوه بشكل بلاستيكي شريطًا ضيقًا من المادة على طول محيط القطع. هذه المنطقة المتصلبة أكثر صلابة وهشاشة من المنطقة المحيطة بها. إذا كانت محطة التشكيل اللاحقة تتطلب ثني الشريط بالقرب من حافة الثلم، فإن المادة المتصلبة تقاوم هذا الانثناء ويمكن أن تتشقق. يحتاج المهندسون إلى وضع الشقوق بحيث لا تتطابق حوافهم الصلبة مع المناطق التي يجب أن يتشوه فيها الناقل أثناء التغذية - خاصة في تخطيطات الشريط التي تستخدم شبكات مرنة أو ناقلات ممتدة.
ثانيًا، تؤثر عملية تصلب المعالم المتكونة على هندستها النهائية. قد يكون للميزة التي تخضع لتصلب إجهاد كبير أثناء التشكيل شكل نهائي مختلف قليلًا عن الميزة المطابقة المتكونة في المادة الملدنة. لا يتغير معامل مرونة المعادن مع تصلب العمل، لكن نقطة الخضوع الفعالة ترتفع، مما يعني حدوث انتعاش أقل مرونة في المناطق شديدة العمل. يمكن أن يؤدي هذا في الواقع إلى تقليل الارتداد محليًا، مما يجعل الميزة أقرب إلى الشكل الهندسي المقصود. التفاعل بين معامل المادة (الذي يظل ثابتًا) وإجهاد الخضوع المرتفع لقوة الخضوع (الذي يزداد مع التشوه) يحدد الموضع الصافي لتكوين الميزة-.
الانتعاش المرن بعد التشكيل يستحق اهتماما منفصلا. حتى بعد وصول الميزة المُشكَّلة إلى موضعها النهائي، يستمر الشريط في تجربة حركات مرنة على نطاق صغير أثناء تغذيته من خلال المحطات اللاحقة. إن اهتزاز الضغط وعمل الرافع وقوى التسارع أثناء الفهرسة كلها تفرض أحمالًا عابرة. معامل مرونة الفولاذ - عادة حوالي 200 جيجا باسكال للفولاذ الكربوني و70 جيجا باسكال لسبائك الألومنيوم - يحدد مقدار انحراف الشريط تحت هذه الأحمال العابرة. سوف ينحرف الشريط ذو القيمة المعدنية ذات معامل المرونة الأقل (مثل الألومنيوم) بشكل أكبر تحت نفس قوة التغذية، مما قد يؤدي إلى تحويل الميزات المشكلة بالقرب من أسطح الأدوات. يعزز هذا السلوك الديناميكي الحاجة إلى هوامش خلوص كافية في تصميم الحز الالتفافي، خاصة بالنسبة للمواد الأكثر ليونة التي تعمل بسرعات ضغط عالية.
تشكل هذه المواد -المتغيرات - السُمك وسلوك الإنتاجية ومناطق تصلب العمل والانحراف المرن - الأساس الذي يرتكز عليه كل بُعد من أبعاد الشق. وبدون أخذها في الاعتبار، فإن الشق المصمم على شكل هندسي ورقي وحده سيؤدي في النهاية إلى حدوث تداخل في أرضية الإنتاج. تتطلب ترجمة هذه الحقائق المادية إلى تصميم موثوق به تسلسلًا هندسيًا منظمًا، وهو بالضبط المكان الذي تأتي فيه عملية التنفيذ خطوة بخطوة-بواسطة-خطوة.
خطوة-بواسطة-خطوات عملية التصميم لتنفيذ تجاوز الشق
تخبرك خصائص المواد بما يجب أن تستوعبه الشق. يخبرك تسلسل التصميم بكيفية الانتقال من خطر التداخل الأولي إلى الشكل الهندسي المعتمد الذي يعمل بشكل موثوق وبسرعة الإنتاج. مهندسو الأدوات لا ينفذون هذه العملية - بل يتبعون منطقًا منظمًا يبدأ من تحديد المشكلة من خلال التحقق من الأبعاد، وتعتمد كل خطوة على الخطوة التي تسبقها.
رسم خرائط لمخاطر التداخل عبر تخطيط الشريط
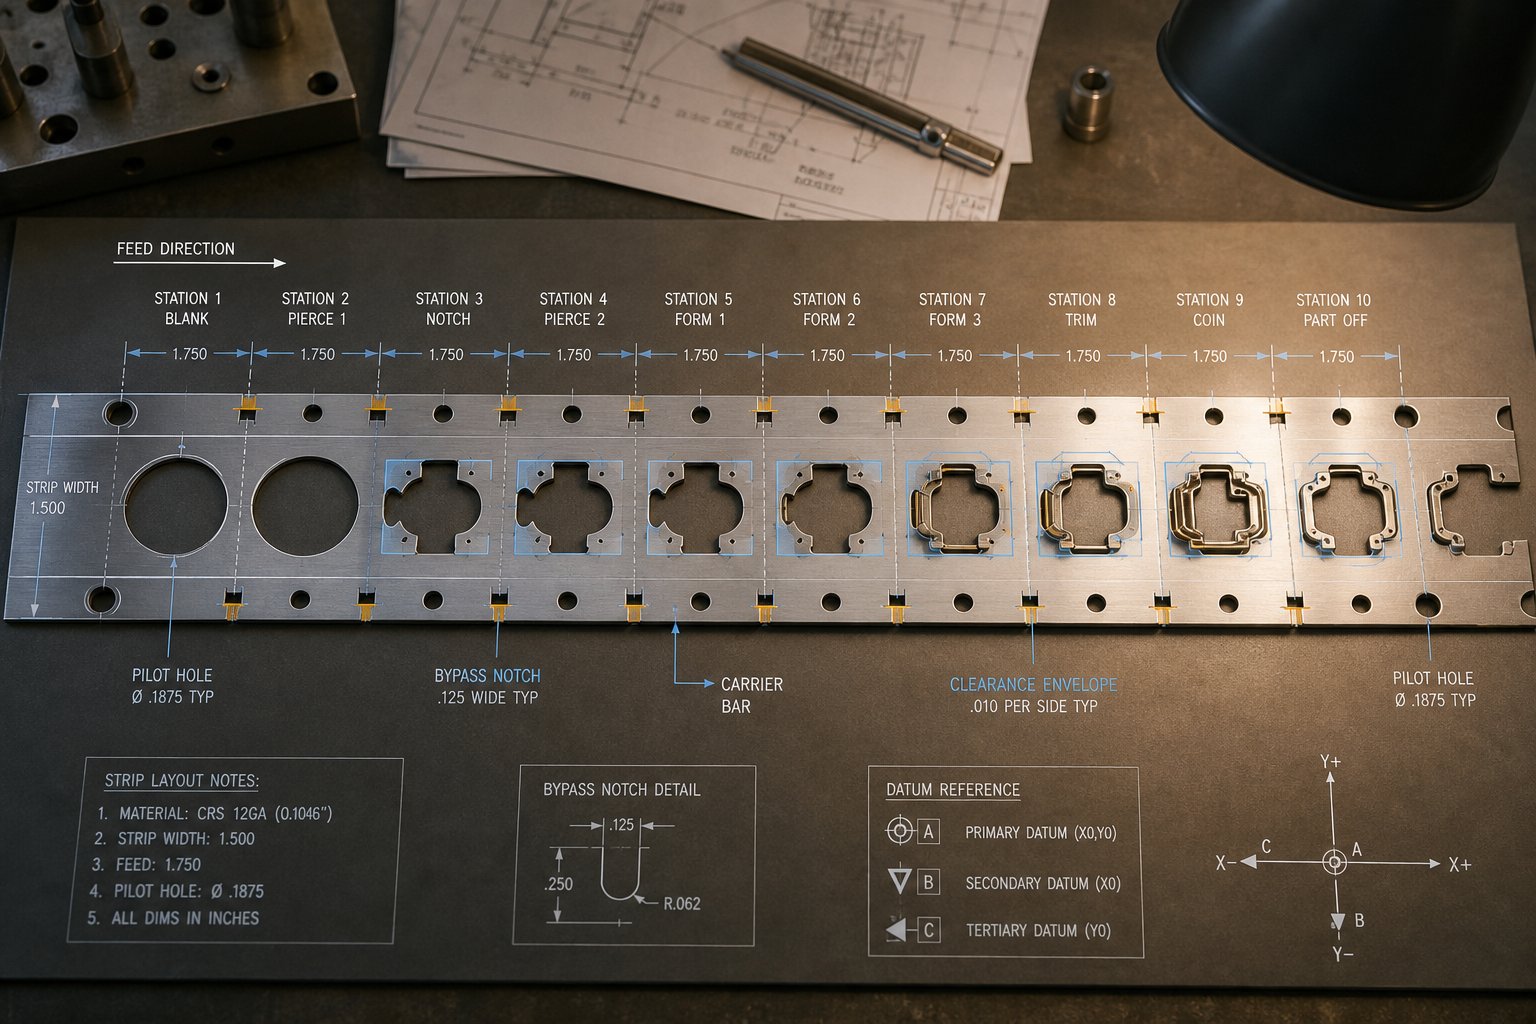
تبدأ العملية بمحطة-عن طريق-تدقيق المحطة لتخطيط الشريط بالكامل. أنت تبحث عن كل ميزة مشكلة تبرز أعلى أو أسفل المستوى الشريطي وتتتبع مسارها عبر جميع المحطات النهائية. الرمح المتكون في المحطة 3 لا يحتاج فقط إلى التخليص في المحطة 4 - بل يحتاج إلى التخليص في كل محطة يمر بها حتى ينفصل الجزء عن الحامل.
فيما يلي تسلسل التصميم المنطقي الذي يتبعه مهندسو الأدوات الأكثر خبرة:
- تحديد المحطات المنتجة للتداخل.-- قم بمراجعة كل محطة تشكيل وقم بفهرسة كل ميزة تعمل على إزاحة المادة خارج المستوى الشريطي. لاحظ الاتجاه (لأعلى أو لأسفل)، والارتفاع، وأثر كل ميزة.
- قم بتخطيط مظروف المعالم المشكل بما في ذلك Springback- احسب الشكل الفعلي للمنشور-springback بدلاً من الاعتماد على أبعاد الثقب الاسمية. يحدد حد إنتاج الفولاذ لدرجة المواد المحددة الخاصة بك مقدار الاسترداد المرن الذي يحدث، ويحدد هذا الاسترداد متطلبات التخليص الحقيقية.
- تحديد التخليص المطلوب- أضف هامش أمان (عادةً من 0.5 إلى 2.0 ملم) إلى مظروف المعالم. يمثل هذا الهامش تحمل التغذية وانحراف الضغط وحركة الشريط الديناميكية بسرعة.
- تحديد هندسة الشق- حدد الشكل والعرض والطول والموضع الدقيق للشق داخل الشريط. الشقوق المستطيلة تناسب معظم التطبيقات. قد تحتاج الميزات غير المنتظمة إلى مقاطع تعريف ذات حز محيطي، وغالبًا ما يتم إنتاجها باستخدام آلة سلك EDM من أجل زوايا نصف قطرها - ضيقة لا يمكن للثقب التقليدي تحقيقها بشكل نظيف.
- تأكد من أن الشق لا يضعف الشريط تحت الحد الأدنى من قوة الحمل- احسب المقطع العرضي المتبقي-في الموقع المحزز وتأكد من قدرته على مقاومة قوى التغذية المطلوبة لسحب الشريط عبر جميع المحطات النهائية دون التواء.
- تأكد من أن موضع الحز لا يتعارض مع الطيارين أو أشرطة الربط أو ميزات التحكم في الشريط- قم بالإشارة إلى موقع الحز مقابل فتحات الدبوس التجريبية، ونقاط ربط الحامل، ومناطق اتصال الرافعة، وأي ميزات أخرى تعتمد على المادة الموجودة في هذا الموضع.
يؤدي تخطي أي خطوة في هذا التسلسل إلى حدوث مشكلات في الإنتاج. الخطوة 2 هي حيث تنشأ معظم الأخطاء - من المهندسين الذين يقومون بقياس الشقوق من هندسة CAD بدلاً من ما بعد-واقع الربيع، وينتهي الأمر بخلوصات تبدو جيدة على الشاشة ولكنها تنتج ضربات متقطعة على المطبعة.
حساب هندسة الشق من مغلف الميزة
إن تحديد شكل الحز وأبعاده هو في الأساس تمرين مطابقة للمظروف. يمكنك أخذ حدود الأبعاد الثلاثة - للميزة المشكلة - الارتفاع والعرض في اتجاه التغذية والعرض عبر الشريط - وإسقاطها على مستوى الشريط لتحديد الحد الأدنى للفتح.
يعد بُعد اتجاه الخلاصة-أمرًا بالغ الأهمية بشكل خاص. يجب أن يكون الشق طويلًا بما يكفي (في اتجاه سير الشريط) بحيث يتم وضع الميزة المشكلة بالكامل داخل المساحة المفتوحة عندما يشير الشريط إلى المحطة التالية. إذا كانت مسافة الشريط لديك تبلغ 25 مم وتمتد البصمة المميزة بمقدار 10 مم على طول محور التغذية، فإن الحز يحتاج إلى 10 مم على الأقل بالإضافة إلى هوامش الخلوص على كل من الحواف الأمامية والخلفية. من الناحية العملية، يضيف معظم المهندسين من 1 إلى 1.5 مم لكل جانب، مما يجعل طول فتحة اتجاه التغذية -من 12 إلى 13 مم تقريبًا لهذا المثال.
يعتمد عمق الشق (الذي يتم قياسه بشكل عمودي على حافة الشريط) على مدى بروز الميزة عبر عرض الشريط. مرة أخرى، تستخدم العملية الحسابية الشكل الهندسي الفعلي للتشكيل-. بالنسبة للمواد-عالية القوة حيث يتم الوصول إلى إجهاد الخضوع في الفولاذ عند استطالة منخفضة نسبيًا، يمكن أن يقوم الزنبرك الخلفي بتغيير حدود الميزة إلى الخارج بمقدار قابل للقياس. إن معامل مرونة الفولاذ - الذي يبلغ حوالي 200 جيجا باسكال لمعظم درجات الكربون والسبائك - هو الذي يقود هذا الاسترداد المرن، لذلك يجب أن يتضمنه حساب العمق.
تتطلب ملفات الحز المعقدة التي تتبع حدود الميزات غير المستطيلة-تفاوتات تشغيل أكثر صرامة في كتلة الثقب والقالب. يعد قطع الأسلاك EDM هو الطريقة القياسية لإنتاج هذه المقاطع الدقيقة من الفولاذ المتصلب للأدوات، مما يوفر الزوايا الداخلية الحادة والأوجه المقطوعة الناعمة التي تمنع تداخل الأزيز أثناء عمليات الإنتاج.
التحقق من سلامة الشريط وموثوقية التغذية بعد الإحراز
إن الحز ذو الحجم المثالي الذي يمنع التداخل ولكنه يتسبب في ثني الشريط أو سوء التغذية لم يحل المشكلة - فقد استبدل وضع فشل بآخر. التحقق هو المكان الذي تتأكد فيه من إمكانية التعايش بين الشق الالتفافي وشريط الناقل من الناحية الهيكلية.
يعد الفحص واضحًا ومباشرًا من حيث المبدأ: احسب الحد الأدنى لمساحة المقطع-العرضي للحامل عند الموقع المحزز وقارنه بالقوة المطلوبة لتغذية الشريط. كما تشير منتجات Talan في دليل تصميم القالب التدريجي الخاص بها، يجب أن يكون عرض الناقل ضعف سمك المادة على الأقل، ويجب أن يقاوم الشريط قوى التغذية التراكمية دون الانحناء. إن الشق الالتفافي الذي ينتهك هذا الحد الأدنى يخلق نقطة ضعف حيث يطوي الحامل تحت التوتر أو يتدلى بين الرافعات.
بالإضافة إلى القوة الخام، يتحقق المهندسون من أن الشق لا يهبط على ثقب الدبوس التجريبي أو بالقرب منه. يحتفظ الطيارون بتسجيل الشريط في كل محطة، كما أن الشق الذي يزيل المواد القريبة جدًا من موقع الطيار يقوض قدرة الشريط على تحديد الموقع بدقة. وبالمثل، يجب ألا تتداخل الحز مع مناطق تلامس الرافعة - حيث تدفع المسامير المحملة بنابض- لأعلى على الشريط لرفعه من أجل التغذية. إذا دفع الرافع إلى شق مفتوح بدلاً من المادة الصلبة، فإن الشريط يسقط عند تلك النقطة ويسوء التغذية.
بالنسبة لتخطيطات القالب التقدمية المعقدة حيث تتنافس الشقوق الالتفافية المتعددة والثقوب التجريبية والرافعات وقضبان الربط على العقارات ذات الشريط المحدود، يمكن لمهندسي الأدوات الذين يعملون على حل هذه التحديات استشارةحلول ختم القوالب من YICHENللتصميمات المخصصة التي تعالج تحسين درجة التجاوز جنبًا إلى جنب مع تخطيط شريط الناقل، وتنسيق الرافعة، وتحديات تدفق المواد.
عندما يؤكد التحقق أن سلامة الشريط، وتسجيل الطيار، ووظيفة الرفع كلها تظل سليمة بعد الإحراز، يكون التصميم جاهزًا لبناء الأداة. ولكن حتى الحز-المصمم جيدًا لا يوجد بشكل منفصل - فيجب أن يتم تنفيذه جنبًا إلى جنب مع طرق منع التداخل الأخرى-التي تخدم أغراضًا مختلفة داخل نفس القالب. إن فهم كيفية مقارنة الشقوق الالتفافية بتلك البدائل يساعد المهندسين على اختيار الأداة المناسبة لكل مشكلة إزالة محددة.
تجاوز الشقوق مقارنة بالطرق البديلة لمنع التداخل
تعتبر الشقوق الالتفافية أكثر حلول التداخل المباشر - إزالة المواد وإنشاء الخلوص وحل المشكلة. لكنها ليست الأداة الوحيدة في مجموعة أدوات تصميم القوالب. اعتمادًا على هندسة الجزء، وقيود الشريط، ومتطلبات الإنتاج، قد تحقق الطرق الأخرى نفس الهدف مع مقايضات مختلفة. الاختيار بينهما ليس مجرد تخمين؛ إنه يتبع إطار قرار متجذرًا في هندسة الميزات وقيود تخطيط الشريط وحقائق التكلفة.
تجاوز الشقوق مقابل الشقوق الملعب للموت التقدمي
غالبًا ما يتم الخلط بين الشقوق المائلة والشقوق الالتفافية لأن كلاهما يتضمن قطع المواد من الشريط. لكن أهدافهم مختلفة بشكل أساسي. أدرجة الملعب(تسمى أحيانًا الشق الفرنسي) تزيل جزءًا صغيرًا من حافة الشريط في المقام الأول لتوفير توقف قوي ضد الإفراط في التغذية وللتخلص من حدبة الحافة التي تعطل حركة الشريط السلس. فهو يتحكم في التسجيل وليس التخليص. على النقيض من ذلك، توجد الثلمة الالتفافية فقط لإنشاء غلاف خلوص لمعلم متشكل يمر عبر محطة المصب.
حيث يتقاطع النهجان في تأثيرهما على قوة الشريط. يعمل كل منهما على إزالة المادة، ويعمل كلاهما على تقليل المقطع العرضي للحامل-في موقع القطع. في حالة وجود كليهما، يجب على المهندسين حساب الخسارة التراكمية للمواد. تميل شقوق النغمة إلى أن تكون أصغر - في كثير من الأحيان فقط ضعفين إلى ثلاثة أضعاف سمك المادة في العرض - بينما تتدرج الشقوق الالتفافية إلى غلاف الميزة المشكلة ويمكن أن تكون أكبر بكثير. إن التأثير المشترك على صلابة الحامل مهم أكثر من أي درجة في عزلة، خاصة في المواد عالية القوة-حيث يؤدي تصلب الضغط وتصلب العمل حول الحواف المقطوعة إلى جعل الشريط المتبقي أكثر صلابة ولكنه أكثر هشاشة.
إحدى المزايا الرئيسية التي توفرها الشقوق المسطحة هي وظيفتها الثانوية كآلية حماية القالب-. عند إقرانها بمستشعرات القرب، يمكن لنقطة توقف درجة الصوت أن تشير إلى الضغط الذي قام بفهرسته الشريط بشكل صحيح قبل إطلاق الضربة التالية. لا تخدم الشقوق الالتفافية هذا الغرض - فهي عبارة عن ميزات تصفية بحتة بدون أي دور تسجيل أو حماية.
عندما يكون تخطي المحطة أو رفع الشريط من البدائل الأفضل
ليست كل مشكلة تداخل تتطلب قطع المواد. هناك بديلان شائعان يتجنبان إزالة المواد بالكامل.
تخطي المحطةيترك محطة أو أكثر فارغة (خاملة) بين عمليات التشكيل. المنطق بسيط: إذا كانت الميزة المشكلة لا تواجه أي أدوات في المحطة التالية لأن تلك المحطة فارغة عن عمد، فلا يوجد شيء يمكن الاصطدام به. تعمل هذه الطريقة بشكل جيد عندما يكون بروز الميزة متواضعًا ويكون خطر التداخل موجودًا في موقع واحد فقط. المقايضة هي طول القالب - حيث تضيف كل محطة خاملة إلى البصمة المادية للقالب، وتزيد من طول الشريط المستهلك لكل جزء، وتزيد من تكلفة المواد. بالنسبة لعمليات التشغيل ذات الحجم الكبير-، يتزايد استهلاك المواد الإضافية بسرعة.
يناسب تخطي المحطة المواقف التي يؤدي فيها إجهاد الخضوع للفولاذ أو عوامل المواد الأخرى إلى جعل الميزة المتكونة ضحلة نسبيًا، ولا تمثل سوى محطة واحدة فقط في اتجاه مجرى النهر تعارضًا. يصبح الأمر غير عملي عندما يجب أن تمر الميزة عبر محطات متعددة أو عندما يكون طول القالب مقيدًا بالفعل بحجم طبقة الضغط.
رفع الشريطيستخدم دبابيس أو قضبان رافعة محملة بنابض- لرفع الشريط بأكمله فوق سطح القالب أثناء الفهرسة. عندما يتحرك الشريط للأعلى، فإن الميزات المواجهة للأسفل-تكتسب خلوصًا فوق كتل القالب السفلية والقاذفات دون إزالة أي مواد. ينزل الشريط فقط عند إغلاق المكبس وضغط الرافعات. يحافظ هذا الأسلوب على سلامة الشريط بالكامل - ولا يتم فقدان أي مادة - ويعمل بشكل جيد بشكل خاص مع عمليات السحب الضحلة أو أشكال العملات المعدنية.
القيد هو الارتفاع. لا يمكن للرافعين رفع الشريط إلا حتى الآن قبل أن تصبح مكونات القالب العلوي مشكلة التداخل بدلاً من ذلك. بالنسبة للميزات المرسومة بعمق أو الأشكال الطويلة -المتجهة للأعلى، فإن رفع الشريط وحده لا يمكن أن يوفر خلوصًا كافيًا. كما أنه يضيف تعقيدًا إلى الحذاء السفلي للقالب ويتطلب صيانة نوابض ودبابيس الرافعة على مدار فترات الإنتاج الطويلة.
إعادة توجيه الجزءيأخذ زاوية مختلفة تماما. بدلاً من استيعاب التداخل بعد حدوثه، يقوم المصمم بتغيير اتجاه الجزء داخل تخطيط الشريط بحيث لا تتعارض الميزة الإشكالية مع الأدوات النهائية. إن تدوير الجزء 90 أو 180 درجة، أو تداخله بشكل مختلف، قد يؤدي في بعض الأحيان إلى إزالة مسار الاصطدام تمامًا. يكون هذا الأسلوب أكثر فعالية في وقت مبكر من مرحلة التصميم، قبل بناء الأدوات. يصبح الأمر غير عملي بالنسبة للأجزاء ذات الشكل الهندسي المعقد - مثل تلك التي تجمع بين الختم التدريجي والعمليات الثانوية مثل التشكيل المائي أو التشكيل الدوراني - حيث يتم قفل اتجاه الجزء من خلال متطلبات تسلسل العملية التي لا يمكن إعادة ترتيبها دون إعادة تصميم تدفق التصنيع بشكل أساسي.
إطار القرار لاختيار الطريقة الصحيحة
عند تحديد طريقة منع{0}التداخل التي تناسب موقفًا معينًا، ضع في اعتبارك العوامل الأربعة التالية بالترتيب:
- هندسة الميزة- تتطلب النتوءات الطويلة أو العميقة شقوقًا جانبية أو تخطي المحطة. غالبًا ما يمكن إدارة الميزات الضحلة عن طريق رفع الشريط وحده.
- قيود تخطيط الشريط- إذا كان الحامل ضيقًا بالفعل أو محززًا بشكل كبير، فإن إضافة شق جانبي آخر قد يدفع الشريط إلى ما دون الحد الأدنى من القوة. قد يكون تخطي المحطة أو رفعها أكثر أمانًا.
- حجم الإنتاج- تؤدي عمليات التشغيل ذات الحجم الكبير- إلى تضخيم هدر المواد الناتج عن تخطي المحطة. تستهلك الشقوق الالتفافية شريطًا أقل لكل جزء مقارنة بإضافة محطات خاملة.
- التكلفة والتعقيد- لا تكلف إعادة توجيه الجزء شيئًا من حيث المواد أو الأدوات بمجرد تنفيذها، ولكنها تتطلب إعادة تصميم تخطيط الشريط. تضيف الشقوق الالتفافية محطات التثقيب. تضيف الرافعات المكونات الميكانيكية وفترات الصيانة.
يؤثر معامل الفولاذ وقوة خضوع المادة مقابل نسبة قوة الشد أيضًا على القرار. المواد التي تتمتع بنسبة عالية من الإنتاجية-إلى-الشد ترجع للخلف بشكل أكبر، مما يؤدي إلى إنشاء مغلفات ذات ميزات فعالة أطول والتي قد لا يتمكن رفع الشريط وحده من التعامل معها. تنحرف المواد ذات قيم المعامل المنخفضة بشكل أكبر تحت أحمال التغذية، مما يجعل -الشقوق الالتفافية الضيقة أكثر خطورة عند السرعات العالية.
يقدم الجدول أدناه مقارنة منظمة بين جميع الطرق الخمس:
| طريقة | آلية | أفضل حالة استخدام | تأثير قوة الشريط | يموت التعقيد | القيود |
|---|---|---|---|---|---|
| تجاوز الشقوق | تؤدي إزالة المواد إلى إنشاء غلاف التخليص | ميزات طويلة أو عميقة تمر بمحطات متعددة | معتدل - يقلل المقطع العرضي للحامل-. | يضيف مجموعة الثقب/القالب | لا يمكن أن يتجاوز حدود قوة الناقل؛ يجب أن يأخذ الحجم في الاعتبار Springback |
| الشقوق الملعب | إزالة مادة الحافة للتحكم في التغذية وتسجيلها | تسجيل الشريط، منع التغذية الزائدة، إزالة حافة الحدبة | منطقة إزالة صغيرة منخفضة تبلغ - | الحد الأدنى - من حواف الحواف القياسية | لا يوفر تصريحًا للميزات المشكلة؛ غرض أساسي مختلف |
| تخطي المحطة | تقوم المحطات الفارغة بإزالة الأدوات من مسار الميزة | ميزات سطحية مع تداخل-محطة واحدة | لا شيء - لم تتم إزالة أي مادة | يزيد من طول القالب وعدد المحطات | مواد قطاع النفايات. غير عملي لاحتياجات تخليص المحطات المتعددة-. |
| رفع الشريط | تعمل المسامير أو القضبان الزنبركية على رفع الشريط فوق الأدوات السفلية | ميزات سفلية ضحلة فوق كتل القالب أو القاذفات | لا شيء - لم تتم إزالة أي مادة | يضيف مكونات الرافعة والصيانة | ارتفاع الرفع محدود؛ لا يساعد في حل مشكلة تداخل القالب العلوي |
| إعادة توجيه الجزء | إعادة تصميم تخطيط الشريط للقضاء على مسارات الاصطدام | تصميم المرحلة المبكرة-حيث يمكن تجنب تعارضات الميزات | لا شيء - لم تتم إزالة أي مادة | يتطلب إعادة تصميم التخطيط الكامل | مقفل بواسطة تسلسل العمليات في أجزاء التشغيل المتعددة-(على سبيل المثال، الخطوات الثانوية للتشكيل المائي أو التشكيل الدوراني) |
ومن الناحية العملية، تستخدم العديد من القوالب التقدمية مزيجًا من هذه الأساليب. تتعامل الشقوق الالتفافية مع ميزات النتوء العالي-الحرجة. يدير الرافعون الضحلة. قد تظهر محطة خاملة حيث يسمح طول القالب وتكون تكلفة المواد ثانوية بالنسبة للبساطة. أفضل تخطيطات الشريط هي تلك التي يتم فيها تطبيق كل طريقة في المكان الذي يناسبها بشكل أفضل، بدلاً من فرض نهج واحد عبر كل محطة.
حتى أفضل -الطريقة المختارة يمكن أن تفشل إذا لم تتم صيانتها ومراقبتها على مدار فترات الإنتاج الطويلة. تخضع الشقوق الالتفافية على وجه الخصوص للتدهور التدريجي - لأنماط التآكل، وتراكم الأزيز، وانحراف الأبعاد الذي يؤدي إلى تآكل هوامش الخلوص بهدوء حتى يعود التداخل. إن التعرف على أوضاع الفشل هذه قبل إيقاف الضغط هو الفرق بين الصيانة المجدولة والإصلاح في حالات الطوارئ.
أوضاع فشل الشق الالتفافي الشائعة وكيفية منعها
يمكن تصميم الشق الالتفافي بشكل مثالي على الورق ولا يزال يفشل في الإنتاج. يتراكم التآكل، وتنحرف الأبعاد، وتنمو النتوءات بشكل غير مرئي على مدى آلاف من حركات الضغط حتى ينحشر الشريط في أحد الأيام ويتوقف الضغط في منتصف الدورة-. أوضاع الفشل هذه يمكن التنبؤ بها ويمكن الوقاية منها - ولكن فقط إذا كنت تعرف ما الذي تبحث عنه وتقوم ببناء إجراءات مضادة في كل من تصميم القالب وجدول الصيانة.
فيما يلي حالات فشل الشق الالتفافي الخمسة الأكثر شيوعًا، وأسبابها الجذرية، والممارسات التي تمنعها من الوصول إلى أرضية الإنتاج.
خلوص غير كافٍ وتداخل متقطع في ظل السرعة
هذا هو وضع الفشل الأكثر خداعًا لأنه لا يعلن عن نفسه على الفور. قد يعمل القالب بشكل نظيف بسرعة الإعداد أو أثناء التجربة، ثم يبدأ في إنتاج ضربات متقطعة بمجرد أن يصل الإنتاج إلى ضربات كاملة في الدقيقة. لماذا؟ عند السرعات الأعلى، تزداد القوى الديناميكية. يرتد الشريط قليلاً بين الرافعات أثناء الفهرسة السريعة، وتتأرجح الميزات المشكلة ضمن نطاقها المرن، ويؤدي انحراف الضغط تحت الحمل إلى تغيير مواضع الأدوات بمقدار أجزاء من المليمتر.
إن حجم الشق مع الخلوص الكافي بالكاد بسرعة بطيئة يفقد هذا الهامش في ظل ديناميكيات الإنتاج. تقوم الميزة المتكونة بخدش مكون القالب مرة واحدة كل خمسين أو مائة ضربة - وهذا لا يكفي لتشويش المكبس على الفور، ولكنه يكفي لتسجيل سطح الميزة، وتوليد الحطام، والتصعيد في النهاية إلى التوقف الكامل.
- السبب الجذري:يتم حساب هامش الخلوص من خلال الهندسة الثابتة دون مراعاة حركة الشريط الديناميكية، أو انحراف الضغط عند السرعة، أو -مكدس تفاوت تغذية الحالة الأسوأ-.
- وقاية:هوامش تصفية الحجم لظروف سرعة الإنتاج، وليس لشروط التجربة. أضف ما لا يقل عن 0.5 ملم خارج غلاف الميزات الثابتة لتطبيقات السرعة القياسية-، ومن 1.0 إلى 1.5 ملم للضغطات عالية السرعة- التي تعمل بأكثر من 200 ضربة في الدقيقة. تحقق من صحة الخلوص من خلال مراقبة الحركة البطيئة-أثناء تكثيف الإنتاج الأولي-، ومراقبة علامات المشاهدة على الميزة المشكلة التي تشير إلى وجود-اتصال قريب.
تجريد الضعف من الشقوق كبيرة الحجم
أحيانًا ما تتأرجح غريزة تجنب الخلوص غير الكافي في الاتجاه الآخر. توفر الشق كبير الحجم خلوصًا كبيرًا ولكنه يزيل الكثير من المواد الحاملة بحيث لا يمكن تغذية الشريط بشكل موثوق. تظهر الأعراض على شكل انبعاج بين المحطات، أو انجراف جانبي، أو مشاركة طيار غير متناسقة -، وكلها تؤدي إلى حدوث أخطاء في التسجيل واختلاف في الأبعاد من جزء إلى - إلى -.
تتفاقم هذه المشكلة عند العمل على مواد الشريط المتصلبة. عندما يكون الشريط قد خضع بالفعل لعملية تصلب الانفعال من عمليات التشكيل الأولية، فإنه يصبح أكثر صلابة ولكنه أكثر هشاشة في منطقة التشوه حول الثلمة. يؤدي الشق كبير الحجم في منطقة أدى فيها التشوه المتصلب إلى تقليل الليونة إلى تركيز إجهاد الانحناء عند المقطع العرضي الضيق- أثناء التغذية. بدلاً من الثني بلطف، يتشقق الحامل أو ينثني عند نقطة الضعف.
- السبب الجذري:تم تحديد أبعاد الحز دون التحقق من الحد الأدنى من متطلبات المقطع العرضي للحامل-، أو الفشل في مراعاة إزالة المواد التراكمية عند ظهور حزوز متعددة في مواقع قريبة على طول الشريط.
- وقاية:قم بتطبيق القاعدة التي تنص على أن عرض الحز يجب ألا يتجاوز أبدًا 60 إلى 70 بالمائة من عرض شريط الناقل في أي مقطع عرضي واحد-. عندما تتجمع الشقوق المتعددة معًا، قم بتقييم تأثيرها المشترك على مقاومة الانحناء. إذا كانت متطلبات الخلوص تتطلب حزًا أكبر مما يمكن أن يدعمه الناقل، فأعد تصميم تخطيط الشريط - لزيادة عرض الناقل، أو أضف حاملًا ثانيًا، أو قم بدمج حز الالتفافية مع رافع بحيث تحقق الحز الأصغر بالإضافة إلى الارتفاع المتواضع للشريط نفس الخلوص معًا.
التآكل التدريجي وتراكم الأزيز أثناء عمليات الإنتاج
تجاوز اللكمات وأزرار القالب مثل أي أداة قطع أخرى. الفرق هو أن تآكل الحز غالبًا ما لا تتم مراقبته لأن الحز ليس ميزة جزء مرئية - بل هي ميزة عملية تختفي مع شريط الخردة. على مدى مئات الآلاف من الضربات، تصبح حواف الثقب باهتة وتنفتح فجوة القطع بين زر الثقب والقالب. النتيجة: تتقلص أبعاد الحز قليلاً نظرًا لفشل الحواف الدائرية في قص المواد بشكل نظيف، وينتهي الأمر بفتحة الحز أصغر من التصميم.
قد يصل فقدان الأبعاد هذا إلى 0.1 إلى 0.3 مم فقط لكل جانب، ولكن عندما يكون هامش الخلوص الأصلي ضيقًا، فإن هذا التخفيض البسيط يمكن أن يدفع الميزة المشكلة مرة أخرى إلى الاتصال المتقطع مع الأدوات النهائية. مثلتقارير مجلة MetalForming، يمثل التقطيع آلية الفشل الأكثر شيوعًا عند قطع المواد ذات القوة الأعلى-، كما يؤدي تدهور الحافة الناتج بشكل مباشر إلى تقليل دقة كل قطع - بما في ذلك قطع الحز الالتفافي.
يقدم تراكم الأزيز طبقة ثانية من المخاطر. يتبع تكوين نتوءات الشقوق الالتفافية في الختم نفس الآليات مثل أي عملية قص: يتم إزاحة المادة على طول الحافة المقطوعة، وتتشكل شفة صغيرة مرتفعة على جانب واحد من الشريط. تتجه هذه الشفة المخروطية إلى مساحة الخلوص التي كان من المفترض أن تخلقها الشق. على المدى الطويل، ينمو ارتفاع الغضروف مع تباطؤ المثقاب بشكل أكبر، مما يقلل تدريجيًا من الخلوص الفعال من الحافة إلى الداخل.
اتجاه لدغ يهم. في عملية التثقيب القياسية-من خلال-تكوين القالب، يتشكل الغالف على جانب القالب من الشريط. إذا كانت حز الالتفافية حزًا موجبًا (مسح ميزة تصاعدية)، فإن النتوء يتجه نحو الأسفل ولا يتداخل عادةً مع الميزة التي تم تصميمه لمسحها. ولكن إذا كان اتجاه الغالف يتوافق مع نتوء الميزة - والذي يمكن أن يحدث مع الشقوق السلبية أو إعدادات الأدوات المقلوبة - فإن الغالف نفسه يصبح سطح تداخل ثانوي.
- السبب الجذري:عدم وجود فحص مجدول للثقب- في برنامج الصيانة الوقائية، والفشل في مراعاة اتجاه الثقب بالنسبة لممر التخليص أثناء التصميم الأولي.
- وقاية:قم بتضمين شحذ الثقب في نفس دورة الصيانة مثل تشكيل اللكمات. تتبع أبعاد الحز على فترات منتظمة باستخدام مقاييس الانطلاق/الانطلاق- أو الفحص البصري لشرائط العينة. أثناء التصميم، قم بتوجيه المثقاب والقالب بحيث يكون اتجاه الثقب بعيدًا عن ممر التخليص. عندما لا يمكن توجيه اتجاه الغالف بشكل إيجابي، قم بزيادة هامش الخلوص بمقدار الحد الأقصى المتوقع لارتفاع الغالف - عادةً من 5 إلى 10 بالمائة من سمك المادة لخلوصات القطع القياسية. تستخدم بعض المتاجر مستشعر تقارب حثي مثبت بالقرب من محطة الإحراز لاكتشاف اختلافات ارتفاع الشريط- الناتجة عن النمو الزائد للنتوءات، مما يؤدي إلى تنبيه الصيانة قبل حدوث التداخل.
تعارض الدبوس التجريبي وأخطاء التسجيل
تتنافس الشقوق الالتفافية والدبابيس التجريبية على نفس العقارات ذات الشريط المحدود. يحتاج الطيارون إلى مادة صلبة ومسطحة للتفاعل مع الشريط وتحديد موقعه بدقة في كل محطة. يمكن أن يؤدي وضع فتحة جانبية قريبة جدًا من موضع الطيار إلى تقويض التسجيل بطريقتين: فهي تزيل المواد التي يحتاج الطيار إلى تحملها، أو تضعف المنطقة المحيطة بفتحة الطيار بحيث يقوم الطيار بتشويه حافة ثقبه أثناء الاشتباك بدلاً من تحديد موقع الشريط بشكل إيجابي.
عندما ينحرف التسجيل، تتغير معه كل عملية فرعية. تتحرك ملفات التعريف الفارغة بعيدًا عن المركز-، ويتم ترحيل مواقع الفتحات، ولم تعد المعالم المشكلة متوافقة مع فتحات التجاوز المقصودة في المحطات اللاحقة. تُرجع مشكلة التداخل الأصلية - ليس لأن الحز صغير الحجم، ولكن لأن الشريط لم يعد موجودًا في المكان الذي يفترضه التصميم.
- السبب الجذري:تم تحديد هندسة النتوءات دون الرجوع إلى مواقع الدبوس التجريبي ومناطق المشاركة الخاصة بها عبر تقدم الشريط الكامل.
- وقاية:حافظ على مسافة لا تقل عن سُمك مادتين (أو 2 مم، أيهما أكبر) بين أي حافة حز وأقرب محيط ثقب تجريبي. أثناء تخطيط تخطيط الشريط، قم بتعيين مناطق اشتباك الطيارين كمناطق استبعاد لا يمكن أن تتعدى حدودها. إذا فرضت القيود المكانية درجة قريبة من الطيار، فقم بتعزيز المنطقة التجريبية بعلامة تبويب حاملة محلية أو انقل الطيار إلى قسم غير منقوص من الشريط.
تشترك كل من أنماط الفشل هذه في خيط مشترك: فهي تتطور تدريجيًا وبصمت أثناء الإنتاج، ونادرًا ما تعلن عن نفسها حتى تتوقف الصحافة. يكتشف البناء والوقاية في كل من التصميم الأولي وبرنامج الصيانة المستمرة التدهور مبكرًا - قبل أن يصل إلى نقطة انحشار الشريط والإصلاحات الطارئة. لا تنطبق هذه العقلية الاستباقية على تجنب حالات الفشل فحسب، بل أيضًا على إنشاء مجموعة أوسع من أفضل الممارسات التي تحافظ على أداء الشقوق الالتفافية بشكل موثوق طوال عمر القالب.
أفضل الممارسات لأداء موثوق للتجاوز
إن منع الفشل لا يعني تحقيق أداء متسق وطويل الأمد-. تخبرك أوضاع الفشل التي تمت مناقشتها أعلاه بما يجب تجنبه. تخبرك أفضل الممارسات بما يجب دمجه بشكل نشط في كل تصميم قالب، وكل مراجعة لتخطيط الشريط، وكل دورة صيانة بحيث تستمر الشقوق الالتفافية في أداء وظيفتها بهدوء طوال عمر الأداة. إن الفرق بين النرد الذي يتم تنفيذه 500000 ضربة دون توقف{6}متعلق بالتداخل والنرد الذي يحتاج إلى عناية طارئة عند 50000 ضربة يرجع دائمًا إلى مدى تعمد اتباع هذه الممارسات منذ اليوم الأول.
توحيد هوامش التخليص حسب فئة المواد
أحد أبسط التحسينات التي يمكن لفريق الأدوات إجراؤها هو التوقف عن إعادة حساب هوامش التخليص من الصفر لكل وظيفة جديدة. بدلاً من ذلك، قم بإنشاء جداول تصفية قياسية منظمة حسب فئة المادة ونطاق السُمك ونوع الميزة. عندما تعرف ما هي قوة الخضوع لدرجة معينة وكيف تتصرف تلك الدرجة في التشكيل، يمكنك تعيين هوامش افتراضية تعكس ظروف الإنتاج الحقيقية بدلاً من الحد الأدنى النظري.
قد يبدو التصنيف العملي كما يلي:
| فئة المواد | نطاق قوة العائد النموذجي | هامش التخليص الموصى به لتجاوز الشق |
|---|---|---|
| الفولاذ الطري (CRS، 1008/1010) | 170 - 250 ميجا باسكال | 0.5 - 1.0 ملم لكل جانب |
| HSLA / الفولاذ الهيكلي | 340 - 550 ميجا باسكال | 1.0 - 1.5 ملم لكل جانب |
| الفولاذ المتقدم عالي القوة-(DP، TRIP) | 590 - 980 ميجا باسكال | 1.5 - 2.0 ملم لكل جانب |
| سبائك الألومنيوم (5xxx، 6xxx) | 100 - 310 ميجا باسكال | 1.0 - 1.5 ملم لكل جانب |
| الفولاذ المقاوم للصدأ (301، 304) | 250 - 500 ميجا باسكال | 1.0 - 1.5 ملم لكل جانب |
تمثل هذه الهوامش معامل المرونة للصلب (حوالي 200 جيجا باسكال لدرجات الكربون والسبائك) وبدائل الفولاذ ذات معامل الشد المنخفض مثل الألومنيوم (حوالي 70 جيجا باسكال)، والتي تنحرف أكثر تحت أحمال التغذية وتتطلب خلوصًا أوسع. تعود المواد القوية ذات الإنتاجية العالية- بقوة أكبر، مما يدفع الميزات المشكلة إلى ما هو أبعد من الغلاف المقصود. يمكن لنقطة خضوع الفولاذ في درجات القوة العالية- المتقدمة أن تغير حدود الميزة الفعالة بمقدار 0.5 مم أو أكثر مقارنة بهندسة التثقيب، وهذا هو بالضبط سبب احتياج هذه الدرجات إلى هوامش أكبر.
لا يعني التوحيد تجاهل المتغيرات-المحددة للوظيفة. ويعني ذلك البدء من خط أساس مثبت والتعديل فقط عندما تتطلب الهندسة المحددة ذلك - بدلاً من التخمين الجديد في كل مرة. قم بتوثيق الجدول وتحديثه حيث تؤكد بيانات الإنتاج القيم أو تنقحها، واجعلها في متناول كل مصمم في الفريق.
تنسيق تصميم الشق مع تخطيط تخطيط الشريط
الشقوق الالتفافية غير موجودة بشكل معزول على الشريط. إنها تشترك في المساحة مع فتحات الدبوس التجريبية، وقضبان الحامل، وعلامات ربط العنق، ومناطق اتصال الرافعة، وشقوق الملعب. التعامل مع الشق باعتباره فكرة لاحقة - شيء يضاف بعد الانتهاء من تسلسل التشكيل - يضمن حدوث تعارضات تقريبًا. يدمج النهج الأفضل تخطيط الشق الالتفافي في تخطيط الشريط منذ التكرار الأول.
فيما يلي نقاط التنسيق الأكثر أهمية:
- مناطق استبعاد دبوس الطيار- قم بتعيين كل موقع تجريبي أولاً. لا ينبغي أن تتعدى حافة الشق الالتفافي ضمن سُمك مادتين لمحيط فتحة الدليل. الطيارون هم العمود الفقري للتسجيل في الشريط، وإضعاف المواد المحيطة بهم يؤدي إلى تدهور كل عملية في اتجاه مجرى النهر.
- سلامة شريط الناقل- قم بتقييم المقطع العرضي للموجة الحاملة-في كل موقع درجة. إذا تجمعت عدة شقوق بالقرب من نفس موضع الميل، فإن إزالتها معًا يجب أن تترك مادة كافية لمقاومة قوى التغذية. تحتاج القضبان الحاملة التي تنخفض إلى ما دون الحد الأدنى لمقاومة الانحناء إلى إعادة تصميم - حاملات أوسع، أو تخطيطات حاملة مزدوجة-، أو إعادة توزيع مواضع الحز.
- مناطق الاتصال رافع- تقوم الرافعات بالدفع لأعلى على الشريط لرفعه من أجل الفهرسة. الرافع الذي يدفع إلى درجة مفتوحة لا يوفر أي دعم. قم بتقاطع -مواقع الرافعة المرجعية مقابل مواضع الحز وتأكد من وجود المادة الصلبة أسفل كل دبوس رافع.
- قضبان التعادل والشبكات المرنة- في تخطيطات الشريط التي تستخدم أشرطة الربط لتوصيل الجزء بالحامل، يجب ألا يقاطع موضع الحز تلك الاتصالات. يؤدي الشق الذي يقطع شريط الربط عن طريق الخطأ إلى تحرير الجزء قبل الأوان، مما يتسبب في حدوث انحشار أو فقدان أجزاء في القالب.
إن توثيق نية الشق في سجلات تصميم القالب له نفس القدر من الأهمية. عندما يقوم فني الصيانة بإعادة شحذ الحز بعد عامين، فإنه يحتاج إلى معرفة سبب وجود هذا الحز، وما هي الميزة التي يزيلها، وما هي الأبعاد الحرجة. بدون هذه الوثائق،-حسن النية، يمكن للصيانة أن تقلل عن غير قصد درجة أقل من الخلوص المطلوب - مما يؤدي إلى استعادة التداخل ذاته الذي تم تصميم الحز لمنعه. مثليؤكد الفن هيدريك، يجب تحديد كل التفاصيل الموجودة على الطباعة بوضوح مع عدم وجود مجال للتفسير، وتستحق مواصفات الشق الالتفافي نفس الدقة مثل أي بُعد تشكيل.
قم بتضمين هذه التفاصيل على النسخة المطبوعة أو في مستند الصيانة التكميلية لكل شق جانبي:
- يتم مسح المحطة والميزة بالشق
- الحد الأدنى المقبول لأبعاد الحز (العرض، العمق، طول اتجاه التغذية-)
- أقصى ارتفاع مقبول للشفرات قبل الحاجة إلى إعادة الشحذ
- الفاصل الزمني لشحذ الثقب (بالسكتات الدماغية أو ساعات الإنتاج)
- اتجاه اللدغ وعلاقته بممر التخليص
الشراكة مع موفري حلول القوالب ذوي الخبرة
بالنسبة إلى مشكلات إزالة الميزة الفردية-المباشرة، يتولى أحد المصممين ذوي الخبرة-التخطيط للتجاوز دون صعوبة. يتصاعد التحدي عند العمل مع قوالب تقدمية معقدة متعددة-محطات حيث تنتقل العشرات من الميزات المشكلة عبر العديد من المحطات النهائية، حيث تكون قوة الناقل ضيقة، وحيث يتنافس الرافعات والطيارون وقضبان الربط على نفس القطاع العقاري. في تلك السيناريوهات، يتضاعف جهد التنسيق، وتمتد قرارات التصميم عبر تخطيط الشريط بأكمله.
يستفيد المهندسون الذين يواجهون مشاريع التصميم هذه-الثقيلة من الشراكة مع مقدمي الخدمة المتخصصين في حلول القوالب التقدمية المخصصة - التي تمكنت من حل تحديات تحسين الحز الالتفافي عبر المئات من تصميمات الأدوات وفهم كيفية تفاعل هندسة الحز مع هيكل القالب، وتصميم المكونات، والتحكم في الأزيز، وهندسة الخلوص، وتدفق المواد كنظام موحد.حلول ختم القوالب من YICHENتقدم هذا النوع من الدعم المتكامل، خاصة لمشاريع القالب التقدمية حيث يجب أن تعمل ميزات التحكم المتعددة في الشريط معًا دون أي تنازلات. يؤدي الوصول إلى هذا العمق من الخبرة إلى تقصير دورة التصميم، وتقليل تكرارات التطوير، وتوفير القوالب التي تعمل بشكل نظيف من أول إصابة إلى نهاية العمر الافتراضي.
تعمل فلسفة التصميم -بواسطة- على تطبيق أفضل الممارسات الواردة في هذه المقالة: توحيد هوامش التخليص، وتنسيق موضع الحز مع تخطيط الشريط الكامل، وتوثيق نيتك في الصيانة المستقبلية، وجلب الخبرة المتخصصة عندما يتجاوز التعقيد العمل الروتيني. تمنع الشقوق الالتفافية التداخل في قالب الختم فقط عندما يتم تصميمها بشكل متعمد، والتحقق من صحتها بشكل كامل، وصيانتها باستمرار. احصل على هذه العناصر الثلاثة بشكل صحيح، ويتم تغذية الشريط بشكل نظيف، وتستمر المطبعة في العمل، ويصبح التداخل مشكلة قمت بحلها على لوحة الرسم بدلاً من مشكلة تقاتلها على أرضية الإنتاج.
الأسئلة المتداولة حول الشقوق الالتفافية في قوالب الختم
1. ما هو الغرض من الشقوق الالتفافية في قالب الختم التدريجي؟
الشقوق الالتفافية عبارة عن عمليات إزالة متعمدة للمواد مقطوعة في شريط الناقل الذي يؤدي إلى إنشاء ممرات تخليص للميزات التي تم تشكيلها مسبقًا - مثل الرماح والأكواب المسحوبة والنقوش والعروات المنحنية - للمرور عبر المحطات النهائية دون الاصطدام بالثقوب أو قوالب القوالب أو أدوات التعرية أو الرافعات. فهي تعمل على القضاء على انحشار الشريط وتلف الأجزاء وكسر الأدوات من خلال معالجة مخاطر الاصطدام في مرحلة التصميم بدلاً من الاستجابة للتداخل في أرضية الإنتاج.
2. ما هو الفرق بين الشقوق الالتفافية الإيجابية والسلبية؟
تعمل حزّة الالتفافية الإيجابية على إزالة مادة الشريط الموجودة على نفس الجانب الذي يوجد به اتجاه بروز الميزة المشكلة، وعادةً ما يتم مسح العناصر المواجهة لأعلى-مثل الرماح أو الألسنة المنحنية مقابل ألواح الإزالة. تعمل شق الالتفافية السالبة على إزالة المواد الموجودة على الجانب الآخر، مما يؤدي إلى إنشاء مساحة خالية أسفل مستوى الشريط للميزات المواجهة للأسفل-مثل الأكواب المسحوبة أو الأكواب المبثوقة. تتطلب الأجزاء المعقدة ذات التشكيل متعدد الاتجاهات-كلا النوعين في نفس تخطيط الشريط، ويجب على المهندسين التحقق من أن إزالة المواد المجمعة لا تؤثر على سلامة شريط الناقل.
3. كيف يمكنك تحديد الحجم الصحيح للشق الالتفافي؟
يبدأ تغيير حجم النتوء بالمغلف ثلاثي الأبعاد-للميزة المشكلة - بما في ذلك الهندسة النابضية للنشر-، وليس الأبعاد الاسمية للثقب. أضف هامش خلوص من 0.5 إلى 2.0 مم لكل جانب اعتمادًا على فئة المادة وسرعة الضغط ودقة نظام التغذية. يجب أن تكون الحز طويلة بما يكفي في اتجاه التغذية لتحتوي بشكل كامل على بصمة الميزة بالإضافة إلى الهوامش البادئة والزائدة. والأهم من ذلك، يجب ألا يتجاوز عرض الحز أبدًا 60 إلى 70 بالمائة من عرض شريط الناقل في أي مقطع عرضي-للحفاظ على موثوقية تغذية الشريط.
4. ما الذي يسبب فشل الشقوق الالتفافية أثناء الإنتاج؟
تشتمل أوضاع الفشل الأكثر شيوعًا على الخلوص غير الكافي الذي يسبب تلامسًا متقطعًا في سرعة الإنتاج، والشقوق كبيرة الحجم التي تضعف الحامل وتسبب سوء التغذية، والتآكل التدريجي الذي يؤدي إلى تقليص أبعاد الحز تدريجيًا على المدى الطويل، وتراكم النتوءات على حواف الحز مما يقلل من الخلوص الفعال، ووضع الحز الذي يتعارض مع مواقع الدبوس التجريبي مما يؤدي إلى أخطاء التسجيل. يتطور كل فشل تدريجيًا وبصمت، ولهذا السبب يجب أن يكون الفحص المجدول لحالة الثقب وأبعاد الحز جزءًا من كل برنامج صيانة وقائية.
5. متى يجب عليك استخدام الشقوق الالتفافية بدلاً من رفع الشريط أو تخطي المحطة؟
تعتبر الشقوق الالتفافية الحل المفضل للميزات الطويلة أو العميقة التي يجب أن تمر عبر محطات متعددة في اتجاه مجرى النهر، حيث لا يمكن لرفع الشريط أن يوفر ارتفاعًا كافيًا للخلوص وسيؤدي تخطي المحطة إلى إهدار مادة الشريط الزائدة وزيادة طول القالب. يعمل رفع الشريط بشكل أفضل مع المعالم السفلية الضحلة، في حين أن تخطي المحطة يناسب -تداخل المحطة الفردية مع نتوءات متواضعة. بالنسبة لتصميم-القوالب التقدمية الثقيلة ذات تحديات التداخل المعقدة، يقدم مقدمو الخدمة مثل YICHEN (https://www.yichen-group.com/stamping-die/) حلول قوالب ختم مخصصة تعمل على تحسين مجموعة الشقوق الالتفافية وتنسيق الرافعة وتخطيط شريط الناقل كنظام متكامل.


