


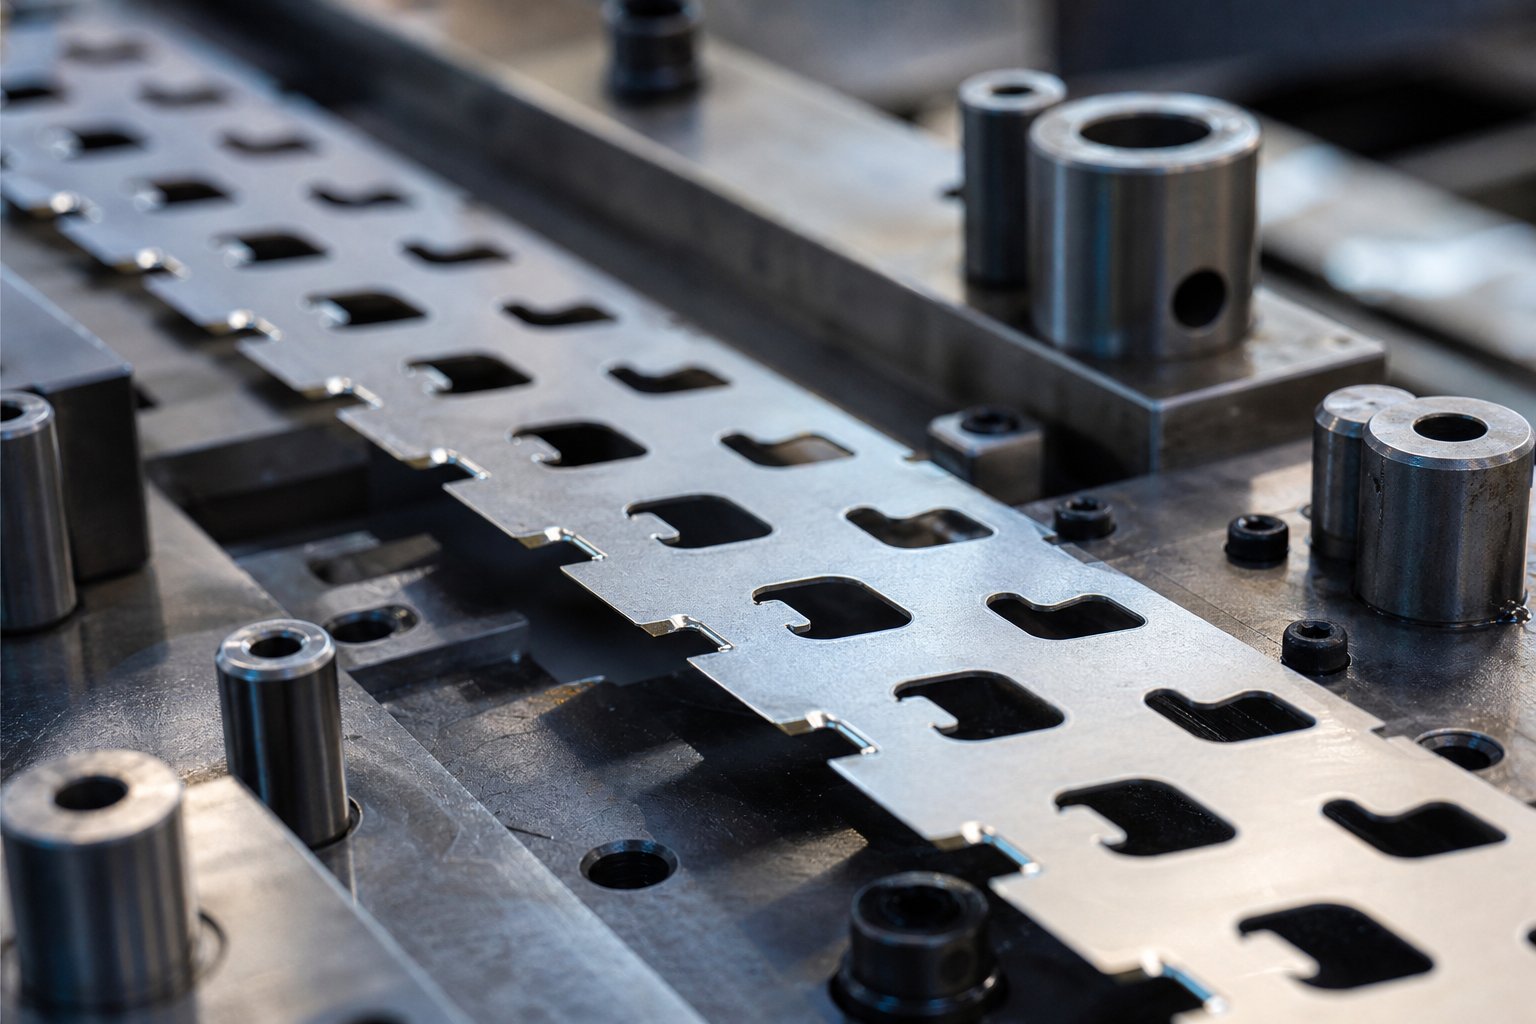
ما هي الشقوق الالتفافية ولماذا هي مهمة في تصميم القالب
عندما تسمع أحداً يسأل "ما هو الختم"في سياق القوالب التقدمية، تعود الإجابة دائمًا إلى حقيقة واحدة: يتحرك شريط من المواد عبر محطات متعددة، وكل ميزة يتم قطعها أو تشكيلها في محطة واحدة يجب أن تمر بأمان عبر كل محطة تتبعها. توجد شقوق جانبية لتحقيق ذلك.
ما هي الشقوق الالتفافية في شرائط القالب التقدمية
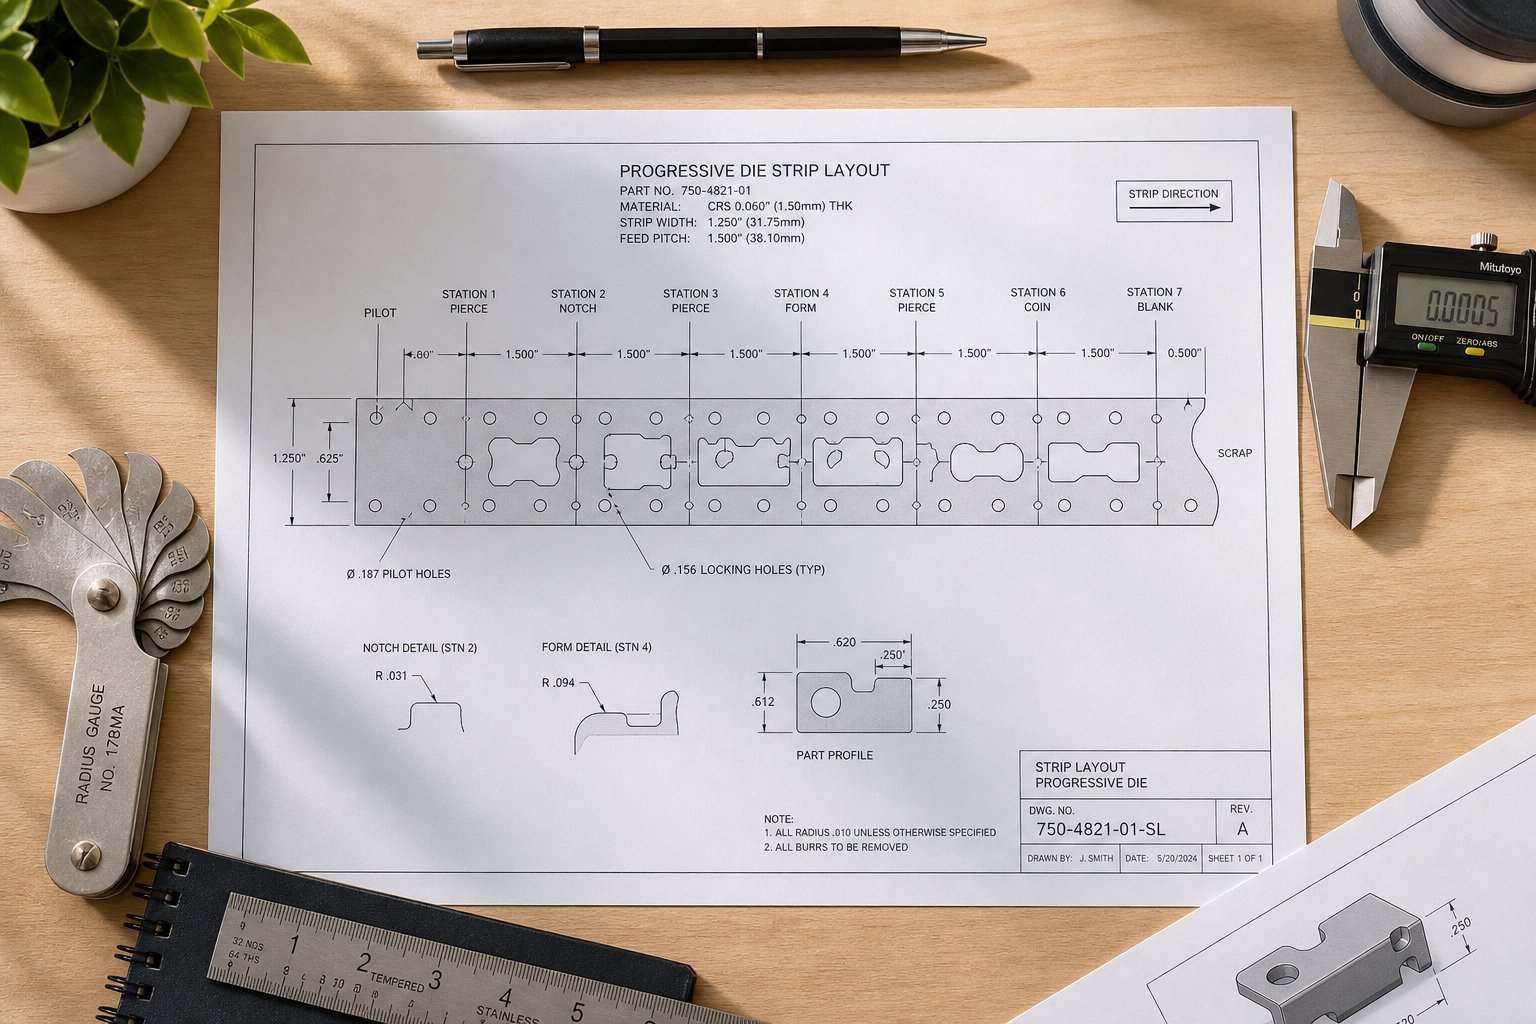
الشقوق الالتفافية عبارة عن عمليات إزالة صغيرة ومتعمدة للمواد في مواقع محددة على طول شريط الناقل. مهمتهم واضحة: السماح للمناطق الفارغة أو المثقوبة أو المشكلة مسبقًا من الشريط بمسح مكونات القالب - واللكمات وأزرار القالب والرافعات والهندسة المشكلة - مع تقدم الشريط بطول درجة واحدة للأمام.
تخيل قالب ختم تقدمي مزود بثماني محطات. تعمل كل ضربة ضغط على تغذية الشريط للأمام بمسافة ثابتة. يجب أن تمر الميزات التي تم إنشاؤها في المحطة الثانية فعليًا عبر المحطات الثالثة والرابعة والخامسة وما بعدها دون الاصطدام بالأدوات. تقطع الشقوق الالتفافية مسار الخلوص الذي يجعل ذلك ممكنًا.
إن الشق الالتفافي عبارة عن قطع إغاثة في الشريط الحامل لقالب الختم التدريجي الذي يمنع الميزات التي تمت معالجتها مسبقًا من التداخل مع الأدوات النهائية أثناء تغذية الشريط للأمام.
لماذا يحتاج كل قالب تقدمي إلى شقوق جانبية
الأساس المنطقي الهندسي الأساسي يعود إلى منع التداخل. في ختم الصفائح المعدنية، يجب أن يظل الشريط الحامل - وهو عبارة عن مادة إضافية تربط الأجزاء معًا أثناء انتقالها من محطة إلى محطة - سليمًا من الناحية الهيكلية أثناء تغذيته بشكل نظيف من خلال كل محطة قالب. بدون الشقوق الالتفافية، يصطدم الشريط باللكمات أو الأشكال الهندسية المتكونة في المحطات المجاورة، مما يتسبب في سوء التغذية، أو الالتواء، أو سحب البزاقة، أو تلف القالب تمامًا.
تعريف ختم بسيط للمشكلة: يتقدم الشريط للأمام، وتدخل المادة التي تم العمل عليها مسبقًا المساحة التي تشغلها الأدوات النشطة، وينكسر شيء ما. الغرض من الشقوق الالتفافية في قوالب الختم هو القضاء على هذا الاصطدام قبل أن يبدأ.
مثليلاحظ الفن هيدريك في The Fabricator، يؤدي سوء التغذية الشريطية في القوالب التقدمية إلى تلف القالب والضغط والخردة ومخاطر السلامة ووقت التوقف عن العمل. تعتبر الشقوق الالتفافية إحدى أدوات التصميم الأساسية التي تمنع حالات الفشل هذه في مرحلة تخطيط الشريط - قبل وقت طويل من تشغيل القالب في الإنتاج.
ما هو ختم المعدن دون تقدم الشريط الموثوق؟ إنها خردة وإعادة صياغة وأدوات مكسورة. يؤدي الحصول على تصميم التجاوز منذ البداية إلى التخلص من فئة من المشكلات التي لا يمكن لأي قدر من ضبط الضغط إصلاحها بعد حدوثها.
كيف يمكن لتجاوز الشقوق التحكم في تقدم الشريط في القوالب التقدمية
يعمل كل قالب تقدمي وفقًا لمبدأ واحد غير قابل للتفاوض-: يتحرك الشريط للأمام لمسافة ثابتة - درجة الميل - ويجب أن تمر كل ميزة تم قطعها أو تشكيلها بالفعل عبر كل محطة أمامية دون الاصطدام بأي شيء. العملية ختم المعادنيعتمد على هذا الإيقاع. عندما تكسرها، فإنك تكسر النرد.
الشقوق الالتفافية هي الآلية التي تحافظ على هذا الإيقاع سليمًا. فهي تقوم بإزالة المواد من شريط الناقل في مواقع محددة بحيث تعمل الهندسة التي تم عملها مسبقًا على مسح الأدوات النهائية. المنطق بسيط، لكن التنفيذ يتطلب تحليلًا دقيقًا لمغلف الأدوات الخاص بكل محطة بالنسبة لمسار سفر الشريط.
ميكانيكا تغذية الشريط وتخليص المحطة
في عملية الختم، تقوم وحدة تغذية الملف بتقدم الشريط بمسافة خطوة واحدة بالضبط لكل ضربة ضغط. يمثل هذا الملعب المسافة من المركز-إلى-المركز بين الأجزاء المتجاورة في تخطيط الشريط. في كل مرة يتحرك فيها الشريط إلى الأمام، فإن كل ميزة في المنبع - من الثقوب التجريبية، والفتحات الفارغة، وعلامات التبويب المشكلة، والأكواب المرسومة - تنقل محطة واحدة أقرب إلى المخرج.
هذه هي النقطة الحرجة: الميزة المُشكَّلة التي تم إنشاؤها في المحطة الثالثة سوف تشغل فعليًا مساحة في المحطة الرابعة أثناء ضربة الضغط التالية، والمحطة الخامسة في السكتة الدماغية بعد ذلك، وهكذا. إذا كانت أي محطة في اتجاه المصب تحتوي على زر ثقب أو زر أو سكة رفع تشغل نفس المساحة الرأسية أو الجانبية مثل ميزة المنبع، فلا يمكن للشريط أن يتغذى من خلاله دون تصادم.
أثناء تخطيط تخطيط الشريط، يرسم مصمم القوالب غلاف الأدوات في كل محطة - المساحة ثلاثية الأبعاد-التي تشغل التثقيب وتشكيل الفولاذ ووسادات الضغط أثناء شوط الضغط الكامل. أينما تتداخل مادة الشريط الواردة مع ذلك المغلف، توجد منطقة تداخل. تتطلب كل منطقة تداخل درجة تجاوز.
يلعب عرض الشريط الناقل دورًا مباشرًا هنا. توفر الناقلات الأوسع المزيد من المواد للتحزيز دون التضحية بالسلامة الهيكلية، ولكنها تستهلك المزيد من مخزون الملف. تحد الناقلات الأضيق من مدى عمق الشق الذي يمكن أن يمتد قبل إضعاف قدرة الشريط على التغذية. تعمل عملية القالب على موازنة هذه القيود في وقت مبكر من تسلسل التصميم.
كيف تمنع الشقوق الالتفافية التواء الشريط وسوء التغذية
ماذا يحدث عندما تكون الشقوق الالتفافية مفقودة أو صغيرة الحجم؟ تتفاقم أوضاع الفشل بسرعة:
- قطاع رفع الرافعات.عندما تصطدم المادة مع زر الثقب أو القالب أثناء التغذية، يتم دفع الشريط للأعلى أو للجانب. إنه يرفع قضبان الرفع، ويفقد مساره الموجه عبر القالب.
- التواء بين المحطات.تقوم وحدة التغذية بدفع الشريط للأمام، ولكن لا يمكن للشريط المرور عبر العائق. يتم ضغط المواد وإبزيمها بين خط التغذية ونقطة الانسداد. كما يشرح آرت هيدريك فيالصانع، الرافعات الدائرية التي تفشل في دعم الشريط بشكل صحيح تسمح له بالترهل والطي على نفسه - وهو تأثير يتضخم عندما تكون مساحة التجاوز غير كافية.
- سحب الخبيث.يمكن أن يؤدي التداخل الجزئي إلى سحب البزاقات المقطوعة إلى أعلى أثناء شوط التغذية. ينتهي الأمر بهذه الرخويات على وجه القالب ويتم ختمها في الأجزاء اللاحقة، مما يؤدي إلى إتلاف الأدوات والمنتج.
- أخطاء التغذية التقدمية.يؤدي التداخل البسيط في إحدى المحطات إلى إنشاء تغذية قصيرة-. يستمر هذا الخطأ ويتفاقم في كل محطة لاحقة، مما يتسبب في عدم محاذاة الثقوب التجريبية، وعدم تطابق القطع، وتكوين معالم تهبط خارج الهدف-. في عمليات ختم النقل، ينطبق مبدأ مماثل - يجب على الأجزاء مسح الأدوات بين المحطات، على الرغم من اختلاف آلية النقل.
ونادرا ما تظهر هذه الإخفاقات كانهيار دراماتيكي واحد. في كثير من الأحيان، تظهر على شكل نتوءات متزايدة تدريجيًا، أو إنذارات متقطعة بسوء التغذية، أو اختلاف غير مبرر في أبعاد الجزء -، وجميع أعراض التداخل التي كان من الممكن أن يزيلها التصميم الالتفافي المناسب.
منطق التنسيب في عملية تخطيط الشريط
يعد تحديد مكان الشقوق الالتفافية بمثابة تمرين هندسي تسلسلي. لا يمكنك اختصاره. تعمل عملية اتخاذ القرار من خلال محطة تخطيط الشريط بمحطة، مع فحص كل مكون من مكونات الأدوات مقابل ملف تعريف الشريط الوارد.
- قم بتعيين مظروف الأدوات الخاص بكل محطة.بالنسبة لكل محطة قالب، قم بتوثيق المساحة ثلاثية الأبعاد الكاملة التي تشغلها جميع اللكمات وأزرار القالب وتشكيل الفولاذ والرافعات ومنصات الضغط أثناء ضربة الضغط بأكملها - وليس فقط في المركز الميت السفلي.
- تراكب ملف تعريف الشريط في كل موضع تغذية.تتبع كيفية ظهور الشريط الناقل، بكل ميزاته المقطوعة والمشكَّلة مسبقًا، عند وصوله إلى كل محطة. قم بتضمين عرض الشريط بالكامل، والقواطع الموجودة، وأي شكل هندسي يمتد أعلى أو أسفل مستوى الشريط.
- تحديد مناطق التدخل.أينما يتداخل ملف تعريف الشريط الوارد مع غلاف أدوات المحطة، ضع علامة على منطقة التداخل. انتبه إلى التعارضات الجانبية (عبر عرض الشريط) والرأسية (أعلى وأسفل مستوى التغذية).
- تعريف هندسة الشق لكل منطقة تداخل.بالنسبة لكل صراع تم تحديده، حدد الحد الأدنى من إزالة المواد اللازمة لتوفير التخليص. أضف هامش أمان لمراعاة تفاوت التغذية، وتجول الشريط الجانبي، وأي تجاوز متعلق بالسرعة-بالضغط-.
- التحقق من سلامة شريط الناقل.بعد وضع جميع الشقوق الالتفافية، تأكد من أن مادة الحامل المتبقية كافية من الناحية الهيكلية لتغذية الشريط من خلال القالب دون التواء أو انحراف مفرط.
- تعيين قطع الشق إلى المحطة المناسبة.حدد أي محطة من المنبع ستقطع كل درجة جانبية. يجب أن تتم عملية الختم والتثقيب التي تنشئ الشق قبل أن يصل الشريط إلى المحطة حيث يلزم الخلوص - بشكل مثالي في المحطة الأولى أو الثانية من القالب.
ينطبق سير العمل هذا سواء كنت تصمم قالبًا من عشر-قالب لقوس بسيط أو قالبًا-من ثلاثين محطة لموصل سيارة معقد. تتطلب عملية تصنيع الختم التحقق من صحة كل قرار بشأن وضع الشق مقابل مسار السفر الكامل للشريط، وليس فقط المحطة المجاورة مباشرة.
لكن الهندسة ليست سوى نصف القصة. يعتمد شكل وحجم كل شق - مستطيل أو زاوي أو نصف قطري - على ملف تعريف التداخل المحدد، والمادة التي يتم ختمها، والمتطلبات الهيكلية على شريط الناقل في ذلك الموقع.
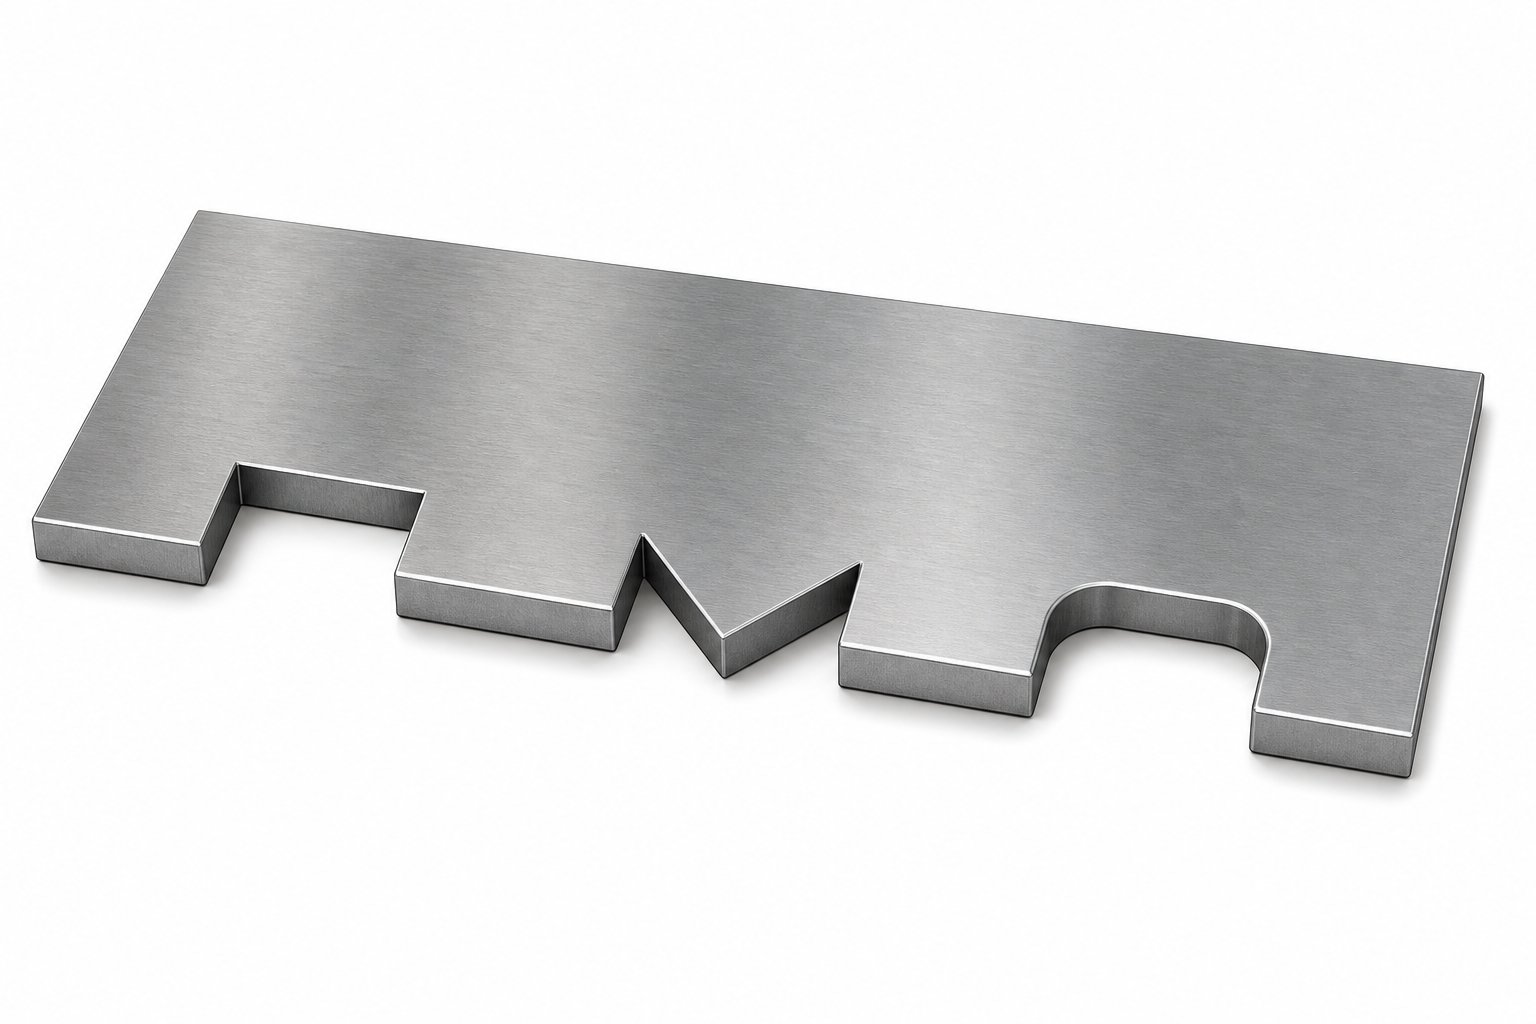
أنواع الشقوق الالتفافية ومتى يتم استخدام كل منها
لا تبدو جميع مناطق التداخل متشابهة، لذا لا يجب أن تبدو جميع الشقوق الالتفافية متشابهة أيضًا. تؤثر هندسة كل درجة - ملفها الشخصي واتجاهها ومعالجة الحافة - بشكل مباشر على سلوك تغذية الشريط وسلامة شريط الناقل وعمر الأداة - طويل الأمد. ومع ذلك، من بين الأنواع المختلفة لقوالب الختم التي تمت مناقشتها في أدبيات الأدوات، نادرًا ما يحظى تصنيف الشق الالتفافي بالاهتمام الذي يستحقه.
تغطي ثلاثة ملفات تعريف أساسية للغالبية العظمى من تطبيقات القالب التقدمي: المستطيل والزاوي (على شكل V-) ونصف القطر. يوجد فوق هذا الاختيار الهندسي قرار تكوين - سواء كان الشق موجبًا أو سالبًا بالنسبة لشريط الناقل. كل مجموعة تحل مشكلة مختلفة.
الملامح الجانبية المستطيلة مقابل الزاويّة
الشقوق الالتفافية المستطيلة هي العمود الفقري لتصميم تخطيط الشريط. وتتميز بجدران مستقيمة ومتوازية وموجهة بشكل عمودي على اتجاه التغذية، مما يؤدي إلى إنشاء قطع مربع الشكل -نظيف في الشريط الحامل. ستجدها في معظم قوالب الختم حيث يكون لمنطقة التداخل شكل جانبي بسيط وموحد - فكر في ثقب أسطواني أو زر قالب ذو وجه مسطح- يحتاج إلى خلوص عبر عرض ثابت.
لماذا هم شائعون جدا؟ تتميز الشقوق المستطيلة بسهولة تصنيعها في قوالب الفولاذ، ومن السهل فحصها من حيث الأبعاد، ويمكن التنبؤ بها في سلوك التخليص الخاص بها. إن اللكمة التي تنشئها هي هندسة بسيطة بدون أسطح بزاوية للمحافظة عليها أو إعادة شحذها. بالنسبة لاحتياجات الخلوص القياسية حيث يكون العائق محددًا جيدًا- وتكون مادة الشريط متسامحة، فإن الملف الجانبي المستطيل ينجز المهمة بأقل قدر من التعقيد في الأدوات.
تخدم الشقوق الزاويّة أو على شكل حرف V- غرضًا مختلفًا. عندما تكون هندسة التداخل اتجاهية - على سبيل المثال، علامة التبويب المشكلة التي تمتد بزاوية بالنسبة لمسار التغذية، أو الحالة التي تكون فيها الخلوص مطلوبًا فقط على جانب واحد من الموجة الحاملة -، توفر الشق الزاوي تخفيفًا مستهدفًا دون إزالة مواد أكثر من اللازم. تقوم الجدران المائلة أيضًا بتوزيع الضغط بشكل تدريجي أكثر من الزوايا المفاجئة للقطع المستطيل، مما يقلل من خطر بدء التشقق عند حدود الشق.
فكر في الأمر بهذه الطريقة: الشقوق المستطيلة تجيب على السؤال "ما هي المساحة التي أحتاجها؟" بينما تجيب الشقوق الزاوية "في أي اتجاه أحتاج إلى هذه المساحة؟" عندما يكون عرض الشريط ضيقًا ويكون كل ملليمتر من المادة الحاملة مهمًا، فإن الكفاءة الاتجاهية للشق على شكل V- يمكن أن تحافظ على السلامة الهيكلية التي يمكن أن يؤثر عليها القطع المستطيل الكامل.
تكوينات الشق الالتفافي الإيجابية والسلبية
بعيدًا عن شكل الملف الشخصي، تنقسم الشقوق الالتفافية إلى تكوينين أساسيين يصفان كيفية تحقيق الخلوص بالنسبة لشريط الناقل نفسه.
الشقوق الالتفافية السلبية هي ما يصوره معظم المهندسين أولاً حيث تتم إزالة المادة - من داخل شريط الناقل لإنشاء فتحة يمكن للأدوات المرور من خلالها. يصل الشريط إلى محطة بفتحة موجودة بالفعل، ويشغل مكون التثقيب أو القالب في اتجاه مجرى النهر تلك المساحة الفارغة الآن- أثناء ضغط الضغط. تعتبر الشقوق السلبية هي الطريقة الافتراضية عند حدوث تداخل داخل البصمة الحالية للشريط.
تعمل الشقوق الالتفافية الإيجابية في الاتجاه المعاكس. بدلاً من إزالة المادة من الناقل، يتضمن تخطيط الشريط مادة إضافية - إسقاطات أو علامات تبويب تمتد إلى ما هو أبعد من المخطط التفصيلي الفارغ الاسمي - خصيصًا لتوجيه الناقل حول عائق. يكون الشريط أوسع أو ذو شكل مختلف في ذلك الموقع، مما يسمح له بالسير في مسار يتجنب منطقة التداخل تمامًا.
متى تختار واحدا على الآخر؟ تخدم الشقوق الالتفافية السلبية والإيجابية في قوالب ختم الصفائح المعدنية نفس وظيفة التخليص، ولكن سيناريوهات التصميم التي تفضل كل منها تختلف بشكل كبير:
- الشقوق السلبيةتعمل بشكل أفضل عندما تكون منطقة التداخل صغيرة بالنسبة لعرض الشريط الحامل، ولن تؤدي إزالة المادة إلى المساس باستقرار التغذية. إنها أسهل في التنفيذ ولا تضيف أي عرض إضافي للشريط.
- الشقوق الإيجابيةتصبح ضرورية عندما تكون منطقة التداخل كبيرة أو ذات موقع مركزي، مما يجعل إزالة المواد غير عملية دون تدمير الناقل. إنها تتطلب عرضًا إضافيًا للملف - مما يزيد من تكلفة المواد - مع الحفاظ على استمرارية الناقل.
- الاستفادة من الموادفي كثير من الأحيان نصائح القرار. في الإنتاج ذو الحجم الكبير-حيث تهيمن تكلفة الملف، يفضل المصممون الشقوق السلبية للحفاظ على الحد الأدنى من عرض الشريط. بالنسبة للأجزاء المعقدة التي تكون فيها سلامة الناقل أمرًا بالغ الأهمية، فإن تكوينات الحز الإيجابية تبرر المادة المضافة.
يعد فهم الشقوق الالتفافية السلبية والإيجابية في قوالب ختم تشكيل الصفائح المعدنية أمرًا ضروريًا لاتخاذ قرارات مستنيرة بشأن تخطيط الشريط. لا يكون الاختيار أبدًا هندسيًا بحتًا - فهو يعكس التوازن بين تكلفة المواد وقوة الناقل والعائق المحدد الذي يحتاج إلى إزالة.
هندسة الشق المشع للحد من الإجهاد
تعتبر الزوايا الداخلية الحادة عدوًا-لتغذية الشريط عالية السرعة. تعمل كل زاوية مفاجئة في الشق الجانبي كرافعة ضغط - وهي نقطة يتم فيها تركيز التحميل الدوري أثناء التغذية السريعة-و-حركة التوقف حتى تتعب المادة وتتشقق. أثناء الاختبار بسرعات ضغط بطيئة، تبقى هذه الزوايا على ما يرام. عند 600 ضربة في الدقيقة أثناء الإنتاج، فإنها تصبح نقاط بدء الكسر.
تعمل التحولات المشعة في الزوايا المتعرجة على توزيع هذا الضغط على مساحة أكبر، مما يزيد بشكل كبير من عمر إجهاد الشريط بسرعة. ليس من الضروري أن يكون نصف القطر كبيرًا -، فحتى شريحة صغيرة في كل زاوية داخلية يمكن أن تضاعف عدد دورات التغذية قبل الفشل. يعتمد نصف القطر المحدد على سمك المادة، وقوة الشد، وسرعة الضغط، ولكن المبدأ عالمي: لا تترك أبدًا زاوية داخلية حادة على شق جانبي يعمل بمعدل الإنتاج.
تعمل الهندسة المشعة أيضًا على تحسين طرد البزاقة من الثقب المسنن، وتقليل تكوين نتوءات عند الحواف المثقبة، وإطالة عمر الثقب عن طريق التخلص من الزوايا الحادة التي تتآكل بشكل أسرع على أداة القطع نفسها.
| نوع الشق | الهندسة | تطبيق نموذجي | سلوك التوتر | تعقيد الأدوات |
|---|---|---|---|---|
| مستطيلة | جدران متوازية مستقيمة، قاع مسطح | الخلوص القياسي لمناطق التداخل الموحدة | ضغط عالي في الزوايا بدون أنصاف أقطار | هندسة لكمة بسيطة منخفضة - |
| زاوي / على شكل V- | الجدران الزاوية تتقارب إلى نقطة أو مسطحة | خلوص اتجاهي، حالات عرض الشريط الضيق | توزيع الضغط التدريجي المعتدل - على طول الجدران ذات الزوايا | تتطلب الوجوه المتوسطة ذات الزوايا - طحنًا دقيقًا |
| مشع | أي ملف تعريف مع زوايا داخلية فيليه | إنتاج عالي السرعة-مواد حساسة للتعب-. | إجهاد منخفض - موزع على التحولات المنحنية | يجب أن يكون نصف القطر المتوسط - ثابتًا وقابلاً للفحص |
| التكوين الإيجابي | تمت إضافة توجيه المواد حول العائق | مناطق التداخل الكبيرة، سلامة الناقل أمر بالغ الأهمية | انخفاض - لا تؤدي إزالة المواد إلى إضعاف الناقل | يتطلب تخطيط الشريط الأعلى - ملفًا أوسع وفراغًا معدلاً |
| التكوين السلبي | تمت إزالة المواد من داخل شريط الناقل | مناطق التدخل الصغيرة والمتوسطة | يعتمد المتغير - على حجم الشق بالنسبة لعرض الناقل | منخفض إلى متوسط - ثقب قياسي-و-قطع بالقالب |
ومن الناحية العملية، تجمع معظم قوالب ختم الإنتاج بين هذه الأساليب. قد يستخدم تخطيط الشريط الفردي شقوقًا سالبة مستطيلة من أجل خلوص بسيط للثقب، وشقوق زاوية حيث يكون عرض الشريط مقيدًا، وزوايا نصف قطرية عليها جميعًا للبقاء على قيد الحياة بسرعة. نوع الشق ليس قرارًا عالميًا - بل هو محطة-بواسطة-محطة، تداخل-بواسطة-استدعاء حكم التداخل مدفوعًا بالهندسة المحددة التي يجب مسحها.
إن اختيار ملف التعريف والتكوين المناسبين يمنحك تصريحًا. لكن الخلوص وحده لا يمثل الصورة الكاملة - فإن أبعاد كل درجة، والتفاوتات في موضعها، وعلاقتها بالثقوب التجريبية وحدود المحطة تحدد ما إذا كان هذا الخلوص يعمل بالفعل بشكل موثوق عبر ملايين من ضربات الضغط.
شرح هندسة الشق الالتفافي ومعلمات الأبعاد
التخليص بدون دقة هو مجرد تخمين. إن الحز الالتفافي الموجود تقريبًا في المكان المناسب وبالحجم الصحيح تقريبًا قد ينجو من التجربة - ولكن الإنتاج بسرعة يعوق التقريب. كل معلمة هندسية على درجة الالتفافية موجودة لسبب هندسي، والخطأ في أي منها يكلفك ضربة في الدقيقة، أو سلامة الشريط، أو كليهما.
في تصميم قالب الختم، تتبع مواصفات الأبعاد للشقوق الالتفافية منطقًا مرتبطًا مباشرة بمنطقة التداخل التي تخدمها، والمواد التي تقطعها، والنظام الموضعي الذي يحافظ على كل شيء في التسجيل. إليك ما تتحكم فيه كل معلمة وسبب أهميتها.
الأبعاد والتفاوتات الحرجة لتصميم الشق الجانبي
تحدد ثلاثة أبعاد أساسية كل درجة جانبية: العمق والعرض ونصف قطر الزاوية. ويستجيب كل واحد منها لقيود هندسية مختلفة، ويحمل كل منها نتائج مختلفة عندما يكون حجمه أصغر من ذلك.
عمق الشقيتم قياسه بشكل عمودي على اتجاه التغذية - إلى أي مدى يمتد الشق من حافة الشريط إلى الشريط الحامل. يجب أن يمسح هذا البعد أوسع نقطة في منطقة التداخل بالإضافة إلى هامش الأمان الذي يمثل تجول الشريط الجانبي أثناء التغذية. إذا انحرف الشريط قليلاً عن المركز-(وسوف يحدث ذلك)، فإن الحز الذي به هامش صفر يصبح حزًا لا يتم مسحه بالكامل. تضيف الممارسة النموذجية هامشًا يتجاوز الحد الأقصى لمغلف الأدوات، ويتم تغيير حجمه ليناسب سرعة الضغط ودقة وحدة التغذية. تتطلب المكابس الأسرع والمغذيات الأقل دقة هوامش عمق أكبر.
ومع ذلك، فإن العمق مقيد بعرض الشريط الحامل. في تصميم قالب الختم المعدني، يجب أن يحتفظ الحامل بمواد مقطعية عرضية كافية- بعد الإحراز للتغذية دون التواء أو تمزق. إرشادات عامة: يجب ألا يتجاوز عمق الحز 60-70% من عرض الشريط الحامل، على الرغم من أن الحد الفعلي يعتمد على سمك المادة، وقوة الشد، وعدد الحز على طول الشريط.
عرض الشقيعمل بالتوازي مع اتجاه التغذية. يجب أن يكون عريضًا بما يكفي بحيث يزيل العائق الحز عبر حد التغذية الكامل - بما في ذلك أي تجاوز. تحمل التغذية هو المتغير الرئيسي هنا. إذا تجاوزت وحدة التغذية مقدارًا صغيرًا في أي شوط معين، فيجب أن تظل الحز توفر خلوصًا كاملاً عند الحد الأقصى للتجاوز. يحتاج العرض أيضًا إلى مراعاة الحجم الفعلي لمكون الأدوات الذي يتم تجاوزه، والذي يتم قياسه على طول محور التغذية.
فكر في المثقاب الذي يشغل 8 مم على طول اتجاه التغذية. يجب أن يغطي عرض الشق 8 مم بالإضافة إلى ضعف تفاوت التغذية (مرة واحدة للتغذية المحتملة الزائدة عن -، ومرة للتغذية المحتملة تحت - في الضربة السابقة) بالإضافة إلى أي هامش إضافي للنتوءات أو تراكم الحطام على وجه الثقب.
شعاع الزاويةفي التحولات الشق الداخلي يمنع تكسير التعب. مثلدليل تصميم ختم Xometryملاحظات، يجب أن تتضمن جميع زوايا التصميم الفارغ نصف قطر نصف سمك المادة على الأقل. بالنسبة للشقوق الالتفافية، ينطبق نفس المبدأ - على الزوايا الداخلية الحادة التي تركز الضغط الدوري أثناء التغذية بسرعة عالية-، مما يؤدي إلى بدء الشقوق التي تنتشر حتى ينكسر الشريط الحامل. ويزداد الحد الأدنى لنصف القطر المقبول مع سماكة المادة وقوة الشد، ويتناقص مع الليونة.
التوجه الزاويينطبق على الملفات الشخصية غير المستطيلة-. عند استخدام حز على شكل V- أو ذو زاوية، فإن زاوية جدران الحز بالنسبة لاتجاه التغذية تحدد الخلوص الفعال عند نقاط مختلفة على طول حد التغذية. يضمن التوجيه الصحيح أن يتزامن الحد الأقصى من الخلوص مع لحظة مرور العائق عبر الشق.
فيما يلي المعلمات الهندسية الأساسية التي يجب على كل مهندس أدوات تحديدها بشأن مواصفات الشق الالتفافي داخل قوالب ختم الصفائح المعدنية الخاصة به:
- العمق (عمودي للتغذية):يوفر خلوصًا جانبيًا يتجاوز أوسع منطقة تداخل، بما في ذلك هامش التجول في الشريط.
- العرض (موازي للتغذية):يضمن الخلوص الكامل عبر شوط التغذية بالكامل، بما في ذلك التجاوز وتحمل وحدة التغذية.
- نصف قطر الزاوية الداخلية:يمنع تركيز الإجهاد وتكسير التعب عند سرعات الإنتاج. الحد الأدنى نصف سمك المادة.
- التوجه الزاوي:يقوم بمحاذاة الخلوص الاتجاهي مع مسار حركة العائق بالنسبة للشريط.
- نسبة العمق-إلى-الحاملة-العرض:يحافظ على السلامة الهيكلية لشريط الناقل بعد إزالة المواد. تختلف الحدود حسب درجة المادة.
- حالة الحافة والانتهاء من السطح:يتحكم في حجم الثقب وجودة الحافة عند حدود الحز، مما يمنع نقاط التمزق أثناء التغذية.
العلاقات الموضعية للثقوب التجريبية وحدود المحطة
إن الشق ذي الأبعاد المثالية في الموقع الخطأ لا يفعل شيئًا. تشير الدقة الموضعية للشقوق الالتفافية إلى مرتكزين في كل تخطيط لشريط القالب التدريجي: مراكز الفتحات التجريبية وخطوط مركزية للمحطة.
الثقوب التجريبية هي المسند الرئيسي للشريط بأكمله. يتم وضع كل ميزة - من الفتحات الفارغة والهندسة المشكلة والشقوق الالتفافية - بالنسبة إلى مراكز الفتحات التجريبية. وهذا أمر مهم لأن المسامير التجريبية تسحب الشريط فعليًا إلى التسجيل الدقيق عند كل ضربة ضغط. إذا انحرفت درجة الالتفافية عن موضعها المقصود بالنسبة إلى الثقب التجريبي، فإنها تنحرف بالنسبة إلى الأدوات التي من المفترض أن يتم تنظيفها.
من الناحية العملية، تكون التفاوتات الموضعية على الشقوق الالتفافية أكثر إحكامًا مما قد تتوقعه بالنسبة لميزة توفر الخلوص "فقط". السبب يعود إلى إدارة الهامش. إذا تم تصميم هامش عمق الحز عند قيمة محددة بافتراض وضع مثالي، ويختلف موضع الحز حتى بجزء صغير من هذا الهامش، فإن الخلوص الفعال يتقلص إلى ما دون الحد الآمن في نسبة مئوية معينة من الأشواط.
يتبع موضع المحطة-إلى-المحطة منطقًا مشابهًا. يجب تحديد موقع كل شق جانبي بحيث يزيل العائق المستهدف بشكل كامل عبر شوط التغذية بالكامل. وهذا يعني أن الحافة الأمامية للشق (في اتجاه التغذية) يجب أن تمر بالكامل خلف العائق قبل أن يتوقف الشريط، ويجب ألا تصل الحافة الخلفية إلى العائق قبل أن يبدأ الشريط في التحرك. يحسب موضع اتجاه التغذية - مسافة الملعب الاسمية بالإضافة إلى الحد الأقصى لتسامح التغذية في كلا الاتجاهين.
كما نوقش فيتحليل الشريط في مجلة MetalForming، يمكن أن يتسبب توقيت تحرير التغذية غير المناسب في انزلاق الشريط للأمام أو للخلف بعد فتح المقبض. وهذا يعني أن عرض الشق الالتفافي يجب أن يستوعب ليس فقط التجاوز الميكانيكي ولكن أيضًا احتمالية انحراف ما بعد التحرير قبل مشاركة الطيار. إذا كانت الثلمة ضيقة جدًا، فإن هذا الانجراف اللحظي يعيد المادة الحاملة إلى منطقة التداخل خلال اللحظة التي تسبق تثبيت المسامير الدليلية للشريط في موضعه النهائي.
بالنسبة لمكونات قوالب الختم المعقدة مثل الكامات، أو تشكيل الفولاذ بأوجه زاوية، أو اللكمات متعددة المستويات-، فإن العلاقة الموضعية بين الشق والعائق تصبح ثلاثية-أبعاد. يجب أن يمسح الحز أوسع مقطع عرضي- للمكون في الموضع الرأسي المحدد الذي يشغله الشريط أثناء شوط التغذية - والذي يتم تحديده بواسطة ارتفاع الرافع، وليس هندسة المركز الميت السفلي. المهندسون الذين يقومون بقياس خلوص الحز الالتفافي مقابل القالب عند الإغلاق الكامل، وليس عند ارتفاع مستوى التغذية، ينتهي بهم الأمر إلى الحصول على شقوق تبدو كافية على الورق ولكنها تتداخل في الممارسة العملية.
تشكل هذه المعلمات الأبعاد والموضعية العمود الفقري الكمي لكل مواصفات الشق الالتفافي. لكن الأرقام وحدها لا تفسر كيفية استجابة المواد المختلفة للتحزيز - حيث يمكن لمجموعة المعلمات التي تعمل بشكل مثالي في الفولاذ الطري تكسير-الفولاذ عالي القوة أو تكسير الألومنيوم عند حواف الحز.
المادة-اعتبارات تصميم الشق الالتفافي المحددة
إن الحز ذو الأبعاد المخصصة للفولاذ الطري لن يعمل بنفس الطريقة في الفولاذ أو الألومنيوم ثنائي الطور-. تغير درجة المادة وسمكها وخواصها الميكانيكية بشكل مباشر كيفية استجابة شريط الناقل لإزالة المادة - وكيف يتغذى وكيف يتعب وكيف تصمد الحواف المقطوعة على مدى مئات الآلاف من الضربات. تعد معالجة جميع المواد بنفس الطريقة إحدى أسرع الطرق لتحويل تخطيط الشريط الصلب إلى صداع في الإنتاج.
تتميز كل مادة بمزيجها الخاص من الليونة، وقوة الشد، وسلوك تصلب العمل-، وخصائص السطح. تحدد هذه الخصائص الحد الأدنى لنصف قطر الزاوية، وهوامش العمق، ومتطلبات حالة الحافة، وحتى تشطيب السطح المطلوب على أدوات الحز نفسها. إليك كيفية تحول المعلمات عبر المواد الأكثر شيوعًا في ختم صفائح الفولاذ وما بعده.
معلمات درجة الفولاذ الطري والفولاذ المدلفن على البارد
يعد الفولاذ الطري ودرجات ختم الفولاذ المدرفلة على البارد القياسية (CRS مثل 1008، 1010، 1018) من أكثر المواد تسامحًا لتصميم الحز الالتفافي. إن الجمع بين قوة الشد المعتدلة، والليونة الجيدة، وسلوك القص المتوقع يعني أن قواعد التصميم القياسية تعمل بدون ترتيبات خاصة.
بالنسبة لختم الفولاذ الكربوني في هذه الدرجات الشائعة، تنطبق معلمات خط الأساس بشكل واضح:
- الحد الأدنى لنصف قطر الزاوية الداخلية:سمك المادة 0.5x. هذه النسبة القياسية،-المثبتة جيدًا عبر إرشادات تحقيق النجاح في الصناعة، تمنع تركيز الضغط دون الحاجة إلى شرائح كبيرة تستهلك مساحة إضافية للخلوص.
- هامش عمق الشق:تعتبر هوامش الأمان القياسية خارج غلاف الأدوات كافية. لا يرتد الفولاذ الطري بقوة إلى الخلف، لذلك يتم تثبيت الشريط بشكل متوقع على قضبان الرفع أثناء التغذية.
- حالة الحافة:يعتبر القص النظيف ذو ارتفاع الأزيز الطبيعي أمرًا مقبولاً. لا ينتشر الفولاذ الطري بسهولة من حافة مقطوعة قياسية.
- معالجة سطح الأدوات:يتعامل فولاذ الأدوات القياسي (D2، A2) مع تشطيب السطح التقليدي مع هذه الدرجات دون طلاءات خاصة.
يعتبر الفولاذ الطري بمثابة خط الأساس لأنه يمكن التنبؤ به. العمل-معدل التصلب معتدل، والاستطالة قبل الكسر كبيرة، والمادة لا تقاومك عند حدود الشق. إذا كنت تصمم تخطيط الشريط الأول الخاص بك وتريد التحقق من صحة منطق الشق الالتفافي، فإن الفولاذ المختوم في هذه الدرجات سيكشف أخطاء التخطيط دون إضافة -مضاعفات سلوكية مادية في الأعلى.
-اعتبارات الفولاذ عالي القوة وAHSS
الفولاذ المتقدم عالي القوة-يغير حسابات التفاضل والتكامل بشكل كبير. تحمل المواد مثل -المرحلة المزدوجة (DP600، DP780، DP980)، وفولاذ TRIP، ودرجات Martensitic قوة شد أعلى بكثير ولكنها تقلل من الاستطالة والليونة. يتصرف الشريط الحامل بشكل أكثر صرامة، ويتعب بشكل أسرع عند رفع الضغط، ويعاقب الهندسة الحادة التي قد يتحملها الفولاذ الطري.
ما هي التغييرات في تصميم الشق الالتفافي؟
يجب أن يزيد نصف قطر الزاوية.عندما يقبل الفولاذ الطري نصف قطر يبلغ 0.5x من سماكة المادة، فإن AHSS يتطلب سمكًا أكبر بكثير - في كثير من الأحيان من 1.0x إلى 1.5x كحد أدنى. كما هو مذكور في أبحاث الحز الخاصة بالسيارات، يتطلب نظام AHSS أنصاف أقطار زاوية كبيرة لمنع الأجزاء من الانقسام أثناء دورات الكلال. ينطبق نفس المبدأ على الشقوق الشريطية الحاملة: الزوايا الداخلية الحادة التي تبقى على قيد الحياة إلى أجل غير مسمى في الفولاذ الطري ستؤدي إلى حدوث تشققات خلال آلاف الضربات في DP980.
عرض الشق يحتاج إلى التوسع.يعود AHSS بقوة أكبر بعد كل دورة تغذية-و-توقف. لا يتم وضع الشريط بشكل مسطح على قضبان الرفع، ويكون سلوكه الموضعي أقل قابلية للتنبؤ به. تعمل الشقوق الالتفافية الأوسع على تعويض هذا الاتساق الموضعي المنخفض، مما يضمن الخلوص حتى عندما لا يكون الشريط في مكانه بشكل مثالي.
قد يلزم زيادة عرض الشريط الحامل.نظرًا لأن AHSS أقل ليونة، يكون الشريط الحامل أكثر عرضة للكسر في مواقع الحز تحت التحميل الدوري للتغذية عالية السرعة-. للحفاظ على نفس السلامة الهيكلية التي يوفرها الفولاذ الطري عند عرض حامل معين، غالبًا ما تتطلب تخطيطات شريط AHSS حاملًا أوسع - مما يعني المزيد من مخزون الملفات وتكلفة مواد أعلى. إنها مقايضة مباشرة بين موثوقية الشريط واستخدام المواد.
يتسارع تآكل الأدوات.يؤدي حمل الصدمات الأعلى عند ثقب شقوق AHSS إلى تدهور حواف الثقب بشكل أسرع. يصبح الفولاذ المعدني المسحوق أو اللكمات ذات الأطراف الكربيدية- ضرورية لمحطات الحز التي تقطع المواد عالية القوة- بأحجام الإنتاج.
تعديلات الألومنيوم والفولاذ المقاوم للصدأ
يقدم كل من الألومنيوم والفولاذ المقاوم للصدأ تحديات فريدة لا يقدمها الفولاذ الطري وحتى AHSS.
الألومنيومإنه أكثر ليونة وأكثر ليونة من الفولاذ، مما يبدو أنه يجب أن يجعل تصميم الشق أسهل. لا. تسبب عملية ختم الألمنيوم مشكلة معينة في التفاعل السطحي-: وهي مزعجة. أظهرت الأبحاث التي أجريت في مركز التصنيع والمواد المتقدمة بجامعة أوكلاند أن جزيئات الألومنيوم تلتصق بأسطح القالب أثناء التلامس المنزلق، مما يتسبب في حدوث خدوش على قطعة العمل وتآكل المواد اللاصقة على الأدوات. في مواقع الحز الالتفافية، حيث تنزلق الحافة المقطوعة للشريط بشكل متكرر عبر مكونات القالب أثناء التغذية، يؤدي التآكل إلى تكوين رواسب تقلل من الخلوص الفعال بمرور الوقت.
تتطلب الوقاية أسطح أدوات مصقولة وطلاءات -من الكروم الصلب أو TiCN على مكونات القالب المجاورة لمناطق الحز. وجد البحث أن خشونة السطح تؤثر بشكل مباشر على عتبة التصلب - أسطح القالب الأكثر سلاسة (مثل الحديد الزهر الصلب-المطلي بالكروم D6510) تقاوم التصلب عند ضغوط تلامس أعلى بكثير من البدائل الأكثر خشونة. بالنسبة لأدوات الشق الالتفافية المصنوعة من الألومنيوم، فإن هذا يعني أن الثقب الذي يقطع الشق وأي سطح قالب ينزلق عليه الشريط المسنن يجب أن يحافظ على تشطيب سطحي أكثر دقة مما تتطلبه تطبيقات الفولاذ.
يجب أن يكون نصف قطر الزاوية على شقوق الألومنيوم سخيًا ليس بسبب التشقق الناتج عن الإجهاد (الألومنيوم مطاوع بما فيه الكفاية عند السماكة النموذجية) ولكن لأن الزوايا الحادة تخلق نتوءات وتمزقات تولد الجزيئات السائبة المسؤولة عن التهيج في اتجاه مجرى النهر.
الفولاذ المقاوم للصدأيمثل تحديًا-تقوية العمل. تعمل كل دورة تغذية على تشويه الشريط الحامل بشكل بلاستيكي عند حدود الشق. في الفولاذ الطري، يستقر هذا التشوه البسيط بسرعة. في درجات الفولاذ المقاوم للصدأ الأوستنيتي (304، 316)، تزيد كل دورة تشوه من الصلابة المحلية والهشاشة عند حافة الشق. على مدى عملية إنتاج تصل إلى مئات الآلاف من الضربات، تصبح حواف الحز هشة تدريجيًا حتى تتشكل شقوق صغيرة وتنتشر.
إن تصميم الشقوق الالتفافية للفولاذ المقاوم للصدأ يعني مراعاة هذا التصلب التراكمي. تعمل أنصاف الأقطار الأكبر على إبطاء معدل التصلب عند الزوايا. تنتج اللكمات المصقولة والمطلية حواف قص أكثر نظافة مع ضرر أولي أقل للتصلب للبناء عليها. ويجب أن تأخذ هوامش العمق في الاعتبار حقيقة أن حواف العمل المقواة-تتصرف بشكل مختلف عند حد 500000 عنها عند حد 5000.
| مادة | دقيقة. شعاع الزاوية | هامش العمق | متطلبات حالة الحافة | معالجة سطح الأدوات |
|---|---|---|---|---|
| الفولاذ المدرفل على البارد/الخفيف | سمك 0.5x | قياسي (تحمل التغذية + التجوال) | الحافة المقصوصة العادية مقبولة | أداة فولاذية قياسية (D2، A2)، تشطيب تقليدي |
| فولاذ عالي القوة-/ AHSS | سمك 1.0x-1.5x | زيادة (الارتداد + الاختلاف الموضعي) | الحد الأدنى من النتوءات، منطقة الكسر النظيفة حرجة | أداة PM الصلب أو كربيد. يوصى باستخدام طلاء TiCN |
| الألومنيوم | سمك 0.5x-1.0x | بدل الودائع القياسي + المزعج | قص ناعم، الحد الأدنى من توليد الجسيمات | هارد-كروم أو TiCN؛ مصقول إلى انخفاض Ra |
| الفولاذ المقاوم للصدأ (الأوستنيتي) | سمك 1.0x-1.5x | زيادة (تقدم تصلب العمل-) | حافة القص المصقولة لتقليل بدء التصلب | أداة فولاذية عالية الصلابة-؛ TiAlN أو طلاء مماثل |
النمط عبر جميع هذه المواد متسق: كلما انحرفت المادة عن سلوك الفولاذ الطري - سواء من خلال قوة أعلى، أو ميول الالتصاق، أو العمل-التصلب - كلما كانت معلمات درجة التجاوز الخاصة بك أكثر تحفظًا. يزداد نصف القطر، وتنمو الهوامش، وتتشدد متطلبات تشطيب السطح، وترتفع تكاليف الأدوات وفقًا لذلك.
إن الحصول على المعلمات المحددة للمادة-بشكل صحيح يحافظ على تغذية الشريط بشكل نظيف. ولكن حتى الشق ذو المعلمات بشكل مثالي سوف يسبب مشاكل إذا كان التصميم يحتوي على واحد من العديد من الأخطاء الهندسية الشائعة التي تظهر بشكل متكرر في طوابق الإنتاج - الأخطاء التي يسهل تجنبها عندما تعرف ما يجب مراقبته.
الأخطاء الشائعة في التجاوز وعواقبها على الإنتاج
إن معرفة المعلمات الصحيحة ومعرفة الخطأ الذي يحدث عندما تتجاهلها هما نوعان مختلفان من المعرفة. الأول يعيش في مكتب التصميم. الثاني يعيش في أرضية الإنتاج في الساعة 2 صباحًا عندما تنطلق الصحافة بسبب إنذار سوء التغذية للمرة الثالثة في هذا التحول. معظم حالات الفشل في التجاوز لا تعلن عن نفسها أثناء التجربة. إنهم ينتظرون حتى تصل المطبعة إلى سرعة الإنتاج ويتم تشغيل الشريط لفترة كافية للتآكل والتمدد الحراري والخطأ التراكمي لكشف كل قرار تخليص هامشي.
تظهر الأخطاء أدناه بشكل متكرر عبر عمليات الختم التي تنتج كل شيء بدءًا من أقواس السيارات وحتى تطبيقات ختم القوالب الدقيقة للموصلات. تتبع كل واحدة منها نفس النمط: اختيار التصميم الذي يبدو مقبولاً على الورق أو بسرعة بطيئة يخلق آلية فشل لا يتم تنشيطها إلا في ظل ظروف الإنتاج الحقيقية.
الشقوق الصغيرة الحجم وسيناريوهات التصادم
يعد عدم كفاية عمق أو عرض الحز هو خطأ الحز الالتفافي الأكثر شيوعًا - وواحد من أغلى الأخطاء. آلية الفشل تدريجية بشكل خادع. الشق الصغير لا يسبب حادثًا فوريًا. بدلاً من ذلك، فإنه يخلق تداخلاً جزئيًا: بالكاد تلامس حافة الشريط زر الثقب أو القالب أثناء تقدم التغذية. تترك كل ضربة علامة شاهد صغيرة، وتبني رواسب نتوءات طفيفة على السطح المتداخل، وتزيح الشريط جانبيًا بجزء من المليمتر.
على مدى مئات أو آلاف الضربات، تنمو رواسب النتوءات تلك. مركبات الإزاحة الجانبية. يبدأ الشريط في التغذية القصيرة-بكمية صغيرة جدًا لا تؤدي إلى تعطيل مستشعر التغذية الخاطئة ولكنها كبيرة بما يكفي لتقليل تسجيل الفتحة التجريبية. تبدأ أجزاء الختم في اتجاه مجرى النهر بإظهار انحراف الأبعاد - تتغير زاوية الجدار، ويتحول الثقب، ويزحف بُعد الحافة خارج نطاق التسامح.
ثم يحدث الانهيار. يصل الخطأ الموضعي المتراكم إلى نقطة تحول حيث لا يمكن للشريط التقدم بعد العائق. تقوم وحدة التغذية بالدفع، وإبزيم الشريط، وتقوم المكبس بدفع القالب العلوي إلى كتلة ملتوية من المواد. النتيجة: اللكمات المكسورة، وأزرار القالب التالفة، وفولاذ التشكيل المحرز، وساعات من التوقف غير المخطط له للتفكيك والفحص والإصلاح.
ما يجعل هذا الفشل محبطًا بشكل خاص هو أن حالات فشل القالب التدريجي نادرًا ما تبدأ بحدث كارثي واحد -، فهي تتطور من خلال التآكل التراكمي وعدم استقرار الشريط. تعمل فتحة الالتفافية الصغيرة الحجم على تسريع هذا التقدم الدقيق. يكون الإصلاح واضحًا أثناء التصميم: قم بإضافة هامش عمق مناسب يتجاوز غلاف الأدوات وهامش العرض بما يتجاوز تفاوت التغذية. يعد الإصلاح بعد الاصطدام مكلفًا: قم بإصلاح القالب، وإعادة التحقق من الموافقات، وربما إعادة صياغة أدوات محطة الحز.
فشل تركيز الإجهاد عند سرعات الإنتاج العالية
تعتبر الزوايا الداخلية الحادة في الشقوق الالتفافية ثاني أكثر الأخطاء شيوعًا، وهي التي تسبب فشل الإنتاج الأكثر دراماتيكية. هذا هو السبب وراء نجاتهم من الاختبار ولكنهم يقتلون عمليات الإنتاج: أثناء تجربة القالب، تعمل الصحافة بمعدل 20-40 ضربة في الدقيقة. يتغذى الشريط ببطء، ويتباطأ بلطف، ويواجه الحد الأدنى من الضغط الدوري عند الزوايا المسننة. كل شيء يبدو على ما يرام. يتم تغذية الشريط بشكل نظيف، ويتم إخراج الأجزاء وفقًا للمواصفات، ويتم الموافقة على إنتاج القالب.
عند سرعة الإنتاج - 200، 400، 600 ضربة في الدقيقة - تتغير الفيزياء تمامًا. تعمل كل دورة تغذية على تسريع وإبطاء كتلة الشريط بالكامل في جزء من الثانية. يتركز هذا التحميل الدوري في كل زاوية داخلية حادة في كل درجة جانبية، وفي كل ضربة واحدة. الآلية هي فشل الكلال الكلاسيكي: تبدأ الشقوق - الدقيقة عند نقاط تركيز الإجهاد، وتنتشر كمية صغيرة في كل دورة، وتصل في النهاية إلى الطول الحرج. كسور الشريط.
عندما ينكسر شريط الحامل عند فتحة جانبية أثناء تشغيل الإنتاج، فإن العواقب تتسلسل على الفور. الجزء السفلي من الشريط - الذي لا يزال متصلاً بمكونات الختم المعدنية المكتملة جزئيًا - يتوقف عن الحركة. الجزء العلوي، الذي لا يزال يتم دفعه بواسطة وحدة التغذية، يلتصق داخل القالب. قد تقوم المكبس بتدوير ضربة واحدة أو اثنتين قبل أن يتفاعل جهاز مراقبة الحمولة أو مستشعر سوء التغذية، مما يؤدي إلى توجيه اللكمات إلى المواد التي تم وضعها في غير موضعها وربما تحطيم إدراجات الكربيد.
إن العلاقة بين الزوايا الحادة والتشققات في -الختم عالي السرعة راسخة بشكل جيد - يؤدي التصميم غير المناسب للقالب بزوايا حادة أو تغييرات مفاجئة في المقطع العرضي- إلى إنشاء نقاط تركيز ضغط تؤدي إلى حدوث تشققات. تجاوز زوايا الشق ليست استثناء. الحل هو انتقال نصف قطري في كل زاوية داخلية، يتم تحديد حجمه وفقًا لسمك المادة وقوة الشد كما هو مفصل في فصل الهندسة أعلاه. إن الاستثمار الصغير في طحن نصف القطر أثناء بناء القالب يمنع حدوث كسر كارثي في الشريط في الإنتاج.
ضعف الشريط الناقل وعدم استقرار التغذية
والطرف المعاكس من الشقوق الصغيرة الحجم لا يقل خطورة: الشقوق العميقة جدًا بالنسبة لعرض شريط الناقل. عندما يواجه المصمم منطقة تداخل كبيرة ويستجيب عن طريق قطع حز قوي يستهلك معظم المقطع العرضي للحامل-، فقد تفتقر المادة المتبقية إلى الصلابة الهيكلية اللازمة للتغذية بشكل موثوق.
كما يشير المُصنع، لا يمكن تغذية الشرائط الحاملة الضعيفة جدًا بحيث لا تتحمل وزن الشريط بسلاسة، وإذا تعذر تغذية الشريط بسلاسة، فمن المحتمل أن يؤدي ذلك إلى حدوث عطل في القالب. تؤدي الشقوق الالتفافية التي تزيل الكثير من المواد إلى إنشاء هذه الحالة بالضبط - الأقسام الضعيفة محليًا التي تتدلى بين قضبان الرفع، أو تتأرجح أثناء التغذية السريعة، أو تنثني جانبيًا بما يكفي لتفويت مشاركة الطيار.
تكون أعراض ضعف الناقل خفية في البداية. يتفاعل الطيارون بشكل غير متسق، مما يسبب اختلافًا طفيفًا في أبعاد الأجزاء المختومة. قد تتعطل مستشعرات التغذية بشكل متقطع دون وجود نمط واضح. تظهر علامات الرفع على الشريط في مواقع غير متوقعة حيث تتدلى الأجزاء الضعيفة على أسطح القالب أثناء التغذية. مع مرور الوقت، تتطور الأجزاء الحاملة الضعيفة إلى شقوق إجهاد من الثني المتكرر، مما يؤدي في النهاية إلى كسر - نفس النتيجة النهائية مثل فشل تركيز الإجهاد، ولكن من سبب جذري مختلف تمامًا.
هناك خطأان إضافيان يؤديان إلى تفاقم هذه الأخطاء الأساسية ويستحقان الاهتمام. يؤدي تجاهل مادة الزنبرك الخلفي في حسابات خلوص الحز - بشكل خاص عند نقل تصميم القالب من الفولاذ الطري إلى AHSS - إلى الحز الذي يوفر خلوصًا ثابتًا مناسبًا ولكن خلوصًا ديناميكيًا غير كافٍ عندما يرتد الشريط بعد كل دورة تغذية. والفشل في حساب اتجاه الأزيز عند وضع الشقوق يخلق سيناريو حيث تكون الحواف الالتفافية لتشكيل الأزيز موجهة نحو مكونات القالب، والالتقاط والسحب أثناء التغذية. تتشكل نتوءات دائمًا على جانب واحد من الحافة المقطوعة؛ إذا كان هذا الجانب يواجه العائق، فقد تم تصميم الشق لإزالته، ويتم تقليل الخلوص الفعال بواسطة ارتفاع الغالف - بما يكفي في بعض الأحيان للتسبب في تداخل.
إليك ملخصًا مرجعيًا سريعًا-لكل خطأ مقترنًا بعواقب الإنتاج:
- عمق الشق غير كاف:تراكم نتوء تدريجي، انجراف موضعي تدريجي، تحطم القالب في نهاية المطاف من التواء الشريط.
- عرض الشق غير كافٍ:تداخل جزئي أثناء السفر الزائد، وإنذارات سوء التغذية المتقطعة، وعدم اتساق تسجيل الطيار.
- زوايا داخلية حادة:تشقق التعب الدوري عند سرعة الإنتاج، وكسر الشريط الكارثي، والأضرار المتتالية لمحطات القالب المتعددة.
- عمق الشق المفرط (إضعاف الناقل):ترهل الشريط بين الرافعات، عدم استقرار التغذية، اختلاف الأبعاد المتقطع، كسر التعب في نهاية المطاف.
- تجاهل Springback في التخليص:التداخل الديناميكي عند الارتداد، وزيادة سحب الشريط، وتآكل المثقاب المتسارع في المحطات المجاورة.
- اتجاه لدغ خاطئ:تقلل أدوات المواجهة الجانبية -من الخلوص الفعال، وتخلق سحبًا أثناء التغذية، وتسرع من تآكل مكونات القالب.
- لا يوجد نصف قطر على زوايا الثقب:انهيار حافة الثقب المبكر، ونمو نتوءات على الحواف المسننة، وتقليل عمر إجهاد الشريط من جودة الحافة الرديئة.
بالنظر إلى أمثلة الفشل هذه، يظهر نمط: كل خطأ يتضمن إما إزالة القليل جدًا من المواد (إنشاء تداخل)، أو إزالة الكثير من المواد (تدمير سلامة الناقل)، أو إزالة المواد ذات الهندسة الخاطئة (إنشاء أدوات رفع الضغط أو مشاكل نتوءات). يتمثل تحدي التصميم في العثور على الأرضية الوسطى - وتتغير هذه الأرضية الوسطى اعتمادًا على كيفية تفاعل الحز الجانبي مع ميزات القالب التقدمية الأخرى مثل الثقوب الدليلية، والرافعات، وأنظمة إدارة الخردة.
كيف تتكامل الشقوق الالتفافية مع ميزات القالب التقدمي الأخرى
لا توجد درجة تجاوز أبدًا بمعزل عن غيرها. إنه موجود ضمن نظام من الميزات المترابطة - الثقوب التجريبية التي تحدد موقع الشريط، والرافعات التي ترفعه، والأشرطة الحاملة التي تنقله، ومسارات إدارة الخردة التي تزيل النفايات بشكل نظيف. قم بتغيير إحدى هذه الميزات، وستتغير معها متطلبات درجة التجاوز. هذا الترابط هو ما يجعل قوالب الختم المعدني أكثر من مجرد مجموعة من اللكمات وأزرار القالب - فهي أنظمة ميكانيكية متكاملة حيث يشير كل مكون إلى الآخر.
إن تصميم الشقوق الالتفافية دون النظر إلى جيرانها يشبه تحديد حجم الأساس دون معرفة المبنى فوقه. في ختم المعادن الصناعية، حيث تقوم القوالب التقدمية بتشغيل ملايين الدورات بسرعة عالية، فإن هذا النوع من التفكير المجزأ ينتج قوالب تعمل من الناحية النظرية وتفشل في الممارسة العملية.
تجاوز الشقوق وتنسيق ثقب الطيار
الثقوب التجريبية هي العمود الفقري الموضعي لتخطيط الشريط بأكمله. كل ميزة على الشريط - الفتحات الفارغة، والهندسة المشكلة، والشقوق الالتفافية - تستمد موقعها من مسند الثقب التجريبي. عندما تقوم المسامير التجريبية بتعشيق الشريط عند كل ضربة ضغط، فإنها تصحح أخطاء التغذية البسيطة وتسحب كل شيء إلى محاذاة دقيقة قبل حدوث أي قطع أو تشكيل.
وهذا يعني أنه يجب تسلسل الشقوق الالتفافية بحيث يحدث التسجيل التجريبي قبل أن تتراكم الأخطاء في أي مشكلة ذات صلة بالشق-. إذا تم قطع حز في المحطة الأولى ولم يتم ثقب الثقب التجريبي حتى المحطة الثانية، فإن أي عدم دقة في التغذية في تلك الضربة الأولى لا يتم تصحيحه - ويهبط الحز قليلاً بعيدًا عن موضعه المقصود. ويستمر هذا الخطأ الموضعي عبر كل محطة لاحقة، مما قد يقلل من الخلوص الفعال الذي تم تصميم الشق لتوفيره.
القاعدة العملية: يجب عمل الثقوب التجريبية في أقرب محطة ممكنة، ومن الأفضل أن تكون في نفس المحطة أو قبل حدوث أي قطع جانبي. عندما تتنافس كلتا الميزتين على المساحة في المحطة الأولى، تكون الأولوية للفتحة التجريبية. كما هو مذكور في ممارسة تصميم القالب التقدمي، يقوم الطيارون بمحاذاة الشريط قبل كل عملية - بدونهم، تتراكم أخطاء التغذية البسيطة وتؤدي إلى انحراف التسامح عبر المحطات. تعتمد دقة موضع التجاوز بشكل كامل على تسجيل الطيار الذي يتم إنشاؤه أولاً.
بالإضافة إلى ذلك، تؤثر المسافة المادية بين الثلمة الالتفافية وأقرب فتحة تجريبية لها على الصلابة المحلية للشريط عند نقطة التسجيل. إذا كانت الثلمة العميقة موجودة مباشرة بجوار الثقب التجريبي، فإن المادة الحاملة بينهما قد تنثني تحت قوة الاشتباك التجريبية. يؤدي هذا إلى إنشاء حالة يقوم فيها الطيار بالتسجيل بدقة في موقعه الخاص ولكن الشق - على بعد ملليمترات فقط في المادة الضعيفة - ينحرف قليلاً عن الموضع-. يحافظ مهندسو أدوات الختم والقوالب ذوو الخبرة على الحد الأدنى من المسافة بين حواف الحز والثقوب التجريبية، وعادةً ما لا يقل سمك المادة عن ضعف سمكها.
التفاعل مع الرافعات واستقرار الشريط
يقوم الرافعون برفع الشريط فوق سطح القالب بين ضربات الضغط، مما يسمح له بالتقدم بحرية إلى موضع الملعب التالي. يجب أن يأخذ موضعها في الاعتبار المكان الذي قامت فيه الشقوق الالتفافية بإزالة المادة الحاملة - لأن الرافعة الموضوعة أسفل فتحة القطع ليس لديها ما يدعمها.
تخيل وجود سكة رفع مباشرة تحت شق جانبي سلبي عميق. عندما يتم تغذية الشريط للأمام، يمر الجزء المحزز فوق هذا الرافع مع الحد الأدنى من الاتصال بالمواد أو عدم وجوده على الإطلاق. يتدلى الشريط عند هذه النقطة، ويفقد ارتفاعه الموجه. إذا كان يتدلى بعيدًا بما فيه الكفاية، فإن الميزات المتكونة على الشريط يمكن أن تسحب عبر أسطح القالب أثناء التغذية، مما يتسبب في حدوث خدوش أو تراكم نتوءات أو - بسرعة عالية - احتكاك كافٍ لتغذية الشريط بشكل قصير.
يعمل تنسيق التصميم في كلا الاتجاهين:
- يجب أن تتطابق تباعد الرافعة مع أقسام الناقل السليمة من الناحية الهيكلية.بعد وضع جميع الشقوق الالتفافية، قم بتعيين المادة الحاملة الصلبة المتبقية على طول مسار التغذية. تنتمي الرافعات إلى تلك المقاطع الصلبة، وليس تحت فتحات الشق.
- قد تحتاج مواقع الشق إلى تعديل لدعم الرافع.إذا تزامنت منطقة التداخل مع موضع الرافع الوحيد المتاح، فسيواجه المصمم مقايضة - إما بنقل الرافع (مما قد يؤثر على استقرار الشريط في مكان آخر) أو تعديل هندسة الحز لترك جسر دعم ضيق عند نقطة اتصال الرافع.
- شريط الوزن بين الرافعين يخلق انحرافًا.في القوالب-الطويلة التي تحتوي على شرائط حاملة ثقيلة، تحدد المسافة بين الرافعات مقدار انحدار الشريط تحت وزنه. يؤدي تجاوز الشقوق التي تقلل المقطع العرضي للحامل- إلى زيادة هذا الانحراف. بالنسبة لقوالب ختم السيارات ذات المسافات الكبيرة، يمكن أن يصبح هذا الترهل كبيرًا بدرجة كافية للتأثير على اتساق ارتفاع التغذية.
يعزز تخطيط تخطيط العملية الذي وصفه Art Hedrick في The Fabricator هذه النقطة - من قوة الحامل التي يجب أن تكون كافية لنقل الجزء من محطة إلى أخرى دون التواء أو ثني شديد أو تشوه. تؤثر قرارات تجاوز وضع الشق بشكل مباشر على ما إذا كان سيتم الحفاظ على حد القوة هذا عند كل مسافة رافع على طول الشريط.
إدارة قطاع الخردة واستخدام المواد
كل شق جانبي يولد سبيكة خردة. يجب أن يتم إخراج هذه البزاقة بشكل نظيف من القالب - إلى الأسفل من خلال كتلة القالب، أو بشكل جانبي خارج وجه القالب - دون حدوث تشويش أو ارتداد أو التدخل في ضربات الضغط اللاحقة. إدارة الخردة ليست فكرة لاحقة؛ إنه أحد متطلبات التصميم التي تؤثر على هندسة الشق واختيار المحطة وتخطيط حذاء القالب.
تتكامل خردة الشق مع إستراتيجية خردة الشريط الشاملة بعدة طرق:
- مسار طرد السبائك.يجب أن تحتوي كتلة القالب الموجودة أسفل كل ثقب على فتحة خلوص كبيرة بما يكفي لسقوط البزاقة بحرية. إذا كانت البزاقة كبيرة جدًا بالنسبة لفتحة الخلوص المتاحة، فقد تحتاج هندسة الشق إلى التغيير - أو قد يلزم قطع البزاقة في عمليتين منفصلتين في المحطات المجاورة.
- يموت وضع الأحذية الموازية.لا يمكن وضع المتوازيات التي تدعم حذاء القالب الموجود على مسند الضغط أسفل مسارات إخراج الخردة. تؤثر مواقع الحز الالتفافية على المكان الذي يمكن أن تذهب إليه المتوازيات، مما يؤثر بدوره على صلابة حذاء القالب. كما تشير سلسلة أساسيات القالب الخاصة بـ The Fabricator، فإن مناطق معينة فقط يمكن أن تتضمن موازيات لدعم قالب القالب عندما يجب أن تسقط الخردة بحرية على نظام التجميع.
- خردة شلال التدخل.تخرج جميع تيارات الخردة المتعددة من عمليات التقطيع والثقب والشق من القالب في وقت واحد. إذا كانت البزاقة الالتفافية والبزاقة الثاقبة تشتركان في نفس منطقة الخروج أسفل القالب، فمن الممكن أن تتصادما وتتكدس - خاصة عند سرعات الإنتاج العالية حيث يصبح توقيت طرد البزاقة حرجًا.
واستخدام المواد هو الجانب الآخر من هذه المعادلة. تستهلك الشقوق الالتفافية المواد التي يمكن أن تكون جزءًا من المنتج النهائي أو على الأقل تقلل من عرض الملف. يعمل التصميم الذكي للشق على تقليل الخردة المضافة دون المساس بوظيفة التخليص. تشمل التقنيات ما يلي:
- استخدام مقاطع جانبية ذات حز زاوي تزيل فقط المادة الموجودة داخل مخروط التداخل الفعلي، بدلاً من القطع المستطيل الكامل الذي يوفر الخلوص في المناطق التي لم تكن هناك حاجة إليها.
- يتم الجمع بين قطع الحز الالتفافي وعمليات التقطيع المجاورة بحيث تؤدي عملية ثقب واحدة إلى إنشاء كل من ملف تعريف الجزء ومساحة التجاوز - مما يلغي الحاجة إلى محطة حز منفصلة ويقلل إجمالي الخردة.
- تحسين عمق الحز إلى الحد الأدنى المطلوب من الخلوص بالإضافة إلى الهامش، بدلاً من التعيين الافتراضي على قطع العمق الكامل- الذي يزيل المزيد من المواد الحاملة مما تتطلبه منطقة التداخل.
في -تطبيقات أدوات ختم المعادن ذات الحجم الكبير - وخاصة في قطاعات السيارات والأجهزة - حتى التوفير الصغير في المواد لكل جزء-يؤدي إلى تخفيضات كبيرة في التكلفة عبر ملايين الوحدات. إن الشق الالتفافي الذي يبلغ عمقه 2 مم أكثر من اللازم عبر شريط يعمل على تشغيل 50 مليون قطعة سنويًا يمثل نفايات قابلة للقياس. تتمثل مهمة مهندس أدوات الختم في العثور على الحد الأدنى من الظرف الذي يفي بالتخليص ويحافظ على سلامة الناقل ويخرج الخردة بشكل نظيف.
للمهندسين الذين يعملون من خلال تحديات تخطيط الشريط المعقدة حيث يتقاطع موضع الشق الالتفافي مع تنسيق الرافعة، وتحسين تدفق المواد، وتخطيط مسار الخردة،فريق هندسة قوالب الختم في YICHENتقدم دعمًا لتصميم تطبيقات القوالب التقدمية التي تتطلب حلولاً متكاملة عبر كل هذه الميزات التفاعلية.
توضح كل من هذه العلاقات - التنسيق التجريبي وتفاعل الرافعة وإدارة الخردة - سبب كون تصميم التجاوز نشاطًا على مستوى النظام-. الشق لا يوجد في الفراغ. تعتمد هندستها وموضعها وتسلسل القطع على القرارات المتخذة بشأن كل مكون آخر من مكونات قالب الختم المعدني في تخطيط الشريط. الحصول على الدرجة الصحيحة يعني الحصول على النظام بشكل صحيح - وهذا يتطلب سير عمل منظم لاتخاذ هذه القرارات المترابطة بالترتيب الصحيح.
تجاوز أفضل ممارسات تصميم الشق لمهندسي الأدوات
يكون الفهم على مستوى النظام-مفيدًا فقط إذا تم ترجمته إلى إجراء قابل للتكرار. كل ما تم تناوله حتى الآن - من أنواع الشق، والمعلمات الهندسية، وتعديلات المواد، والتكامل مع الرافعات والطيارين - ينهار في سؤال عملي واحد: كيف يبدو سير عمل التصميم فعليًا من البداية إلى النهاية؟ الجواب هو تسلسل منظم يزيل التخمين وينتج عمليات تشكيل الصفائح المعدنية ذات الشقوق الالتفافية التي يمكن الاعتماد عليها بسرعة الإنتاج الكاملة.
خطوة-بواسطة-سير عمل تصميم تجاوز الخطوة
سواء كنت تقوم بتصميم اثني عشر- قالب قوس محطة أو أداة موصل محطة أربعين-، فإن تسلسل القرار يتبع نفس المنطق. إليك سير العمل الذي ينتج باستمرار نتائج موثوقة في عملية تصنيع ختم المعدن:
- أكمل تداخل الأجزاء وتسلسل المحطة أولاً.تعتمد قرارات التجاوز على معرفة العمليات التي تتم في أي محطة. قم بإنهاء مهام التقطيع والثقب والتشكيل والخمول قبل لمس تصميم الشق.
- خريطة مناطق التدخل في كل محطة.بالنسبة لكل محطة قالب، قم بتراكب ملف تعريف الشريط الوارد (بما في ذلك جميع ميزات المنبع) مقابل غلاف الأدوات الكامل - اللكمات وأزرار القالب وفولاذ التشكيل ووسادات الضغط خلال شوط الضغط بالكامل، وليس فقط في المركز الميت السفلي.
- حدد نوع الشق لكل منطقة تداخل.اختر تكوينات مستطيلة أو زاوية أو إيجابية/سلبية استنادًا إلى هندسة كل عائق وعرض الناقل المتوفر ودرجة المادة. استخدم التشكيلات الزاوية حيث يكون عرض الشريط ضيقًا؛ استخدم التكوينات الإيجابية حيث لا تتحمل سلامة الناقل إزالة المواد.
- قم بإبعاد كل درجة بهوامش مناسبة.اضبط العمق لمسح أوسع نقطة تداخل بالإضافة إلى هامش التجوال الجانبي. اضبط العرض لتغطية طول العائق بالإضافة إلى تفاوت التغذية في كلا الاتجاهين. تطبيق نصف قطر الزاوية على أساس سمك المادة وخصائص الشد.
- التحقق من السلامة الهيكلية لشريط الناقل.بعد وضع جميع الحزوز، تأكد من أن المقاطع العرضية المتبقية للحامل-يمكن أن تدعم وزن الشريط بين امتدادات الرافعة دون ترهل أو انثناء زائد. تأكد من عدم وجود درجتين متجاورتين تخلقان نقطة ضعف مشتركة قد يغفلها التحليل الفردي.
- التنسيق مع الثقوب التجريبية ومواقف الرافعة.تأكد من أن الطيارين يتم لكمهم قبل أو في نفس الوقت مع قطع الشق. تأكد من وضع الرافعات تحت أقسام حاملة صلبة، وليس أسفل فتحات الحز.
- التحقق من صحة مسارات إخراج الخردة.تأكد من أن كل سبيكة محززة لها مسار إسقاط واضح عبر كتلة القالب دون التداخل مع تيارات الخردة المجاورة أو توازيات حذاء القالب.
- توثيق مواصفات الشق على طباعة القالب.قم باستدعاء العمق والعرض ونصف القطر والتسامح الموضعي من مسند الدليل واتجاه الأزيز لكل درجة تجاوز. مثلقوانين التصميم لمجلة MetalFormingالتأكيد، إذا كان هناك حاجة إلى القيام بذلك، فيجب أن يكون على الطباعة - كل التفاصيل محددة بوضوح دون مجال للتفسير.
يعمل هذا التسلسل لأن كل خطوة تعتمد على قرارات مؤكدة من الخطوة السابقة. يؤدي تخطي أبعاد الحز - للأمام قبل تعيين مناطق التداخل، أو تحديد أنواع الحز قبل الانتهاء من تسلسل المحطة - إلى تقديم افتراضات تنهار أثناء التجربة.
تصميم-لـ-مبادئ قابلية التصنيع المطبقة على الشقوق الالتفافية
تعمل الشقوق الالتفافية المصممة بشكل جيد على أكثر من مجرد منع التداخل. إنها تؤثر بشكل مباشر على ثلاث نتائج نهائية تحدد قيمة إنتاج القالب:
- فترات الصيانة.تعمل الشقوق ذات نصف القطر المناسب والهوامش الكافية على تقليل تآكل الأدوات المجاورة. عندما يتم تغذية الشريط دون سحب أو تلامس جزئي، تظل حواف الثقب حادة لفترة أطول، ويظل تشكيل الفولاذ نظيفًا، ويعمل القالب لفترة أطول بين توقفات الخدمة. قرارات تصميم الختم المعدني التي تم اتخاذها أثناء التخطيط تحدد ساعة الصيانة مباشرة.
- يموت طول العمر.حالات الفشل الكارثية - كسر الشريط، واصطدام القالب من مادة ملتوية - هي الأحداث التي تقصر من عمر القالب بشكل كبير. توجد أفضل الممارسات المذكورة أعلاه لمنع تلك الأحداث. إن النرد الذي لا يتحطم أبدًا يدوم لفترة أطول من النرد الذي يتعطل حتى في بعض الأحيان.
- سرعة الصحافة يمكن تحقيقها.يعد ثبات الشريط عند السرعة هو الاختبار النهائي لجودة الشق الالتفافي. الشريط الذي يتغذى بشكل نظيف عند 400 ضربة في الدقيقة ولكن الكسور عند 500 تكون محدودة بأضعف درجة. إن نصف القطر المناسب، وسلامة الناقل الكافي، وهوامش الأبعاد الصحيحة هي ما يفصل بين القالب الذي يعمل بالسرعة المستهدفة وبين القالب الذي يحتاج إلى إعادة الاتصال به. تعتمد تقنيات الختم المعدني المتقدمة في الإنتاج-بسرعة عالية على صحة هذه التفاصيل منذ البداية.
يتلخص الغرض من تشكيل الصفائح المعدنية في الشقوق الالتفافية في ما يلي: فهي موجودة للسماح للشريط بالتحرك بحرية حتى يتمكن القالب من القيام بعمله بأقصى سرعة دون -التدمير الذاتي. كل معلمة، كل نصف قطر، كل تسامح موضعي يخدم هذا الهدف الوحيد.
الغرض من كل شق جانبي هو توفير الحد الأدنى من إزالة المواد التي تحقق الخلوص الكامل، وتحافظ على سلامة الناقل، وتستمر بسرعة الإنتاج - لا أكثر ولا أقل.
الموارد الهندسية لتحديات تخطيط الشريط المعقدة
تغطي قواعد التجاوز القياسية معظم التطبيقات. ولكن عندما تشتمل التخطيطات الشريطية على تسلسلات تشكيل مركبة، أو أشكال هندسية متعددة{1}}مستويات حاملة، أو أهداف ضيقة لاستخدام المواد، أو درجات AHSS التي تعوق أي اختصار للتصميم، تصبح القرارات أكثر صعوبة. تتطلب عملية تصنيع الختم المعدني على هذا المستوى خبرة متخصصة في هيكل القالب، وتدفق المواد، وإدارة التخليص المتكاملة عبر عشرات المحطات.
بالنسبة لتحديات تصميم الختم التي تتجاوز الإرشادات القياسية -، وخاصة القوالب التقدمية حيث يتقاطع موضع الحز الجانبي مع تكوينات الرافعة المعقدة، ومتطلبات التحكم في الأزيز، وأهداف استخدام المواد القوية -حلول قوالب الختم المخصصة من YICHENتوفير الدعم الهندسي لتصميم-التطبيقات الثقيلة. يعمل فريقهم من خلال النطاق الكامل لتكامل تخطيط الشريط: هيكل القالب، والمكونات، واللكمات، والرافعات، وتحسين الخلوص، وتحليل تدفق المواد لبناء القوالب التقدمية التي تتطلب أكثر من إجابات الكتب المدرسية.
سواء كنت تتعامل مع هذه التحديات داخليًا أو تستعين بشريك متخصص، يظل المبدأ كما هو: تصميم التجاوز هو نظام -على مستوى النظام. احصل على سير العمل بشكل صحيح، وقم بتوثيق كل قرار، والتحقق من صحته في كل خطوة، وسوف تقوم الحزوز بعملها بشكل غير مرئي - وهو بالضبط ما يجب أن تؤديه عبر الملايين من ضربات الإنتاج.
الأسئلة المتداولة حول الشقوق الالتفافية في تصميم قالب الختم
1. ما هو الغرض من الشقوق الالتفافية في قالب الختم التدريجي؟
الشقوق الالتفافية عبارة عن عمليات إزالة متعمدة للمواد في شريط الناقل مما يخلق خلوصًا للميزات الفارغة أو المثقوبة أو المشكلة مسبقًا للمرور عبر محطات القالب النهائية دون الاصطدام باللكمات أو أزرار القالب أو الرافعات. بدونها، قد ينثني الشريط أو يتغذى بشكل خاطئ أو يصطدم بالأدوات النشطة أثناء تقدمه مسافة خطوة واحدة لكل ضربة ضغط. إنها من بين الميزات الأولى التي تم تصميمها في تخطيط الشريط لأن كل محطة لاحقة تعتمد على التداخل-تقدم الشريط الحر.
2. ما هو الفرق بين الشقوق الالتفافية الإيجابية والسلبية؟
تعمل الشقوق الالتفافية السلبية على إزالة المواد من داخل شريط الناقل لإنشاء فتحة تمر عبرها الأدوات النهائية. تضيف الشقوق الالتفافية الإيجابية مادة إضافية تتجاوز المخطط الفارغ الاسمي، مما يؤدي إلى توجيه الناقل حول عائق دون قطع عرض الشريط الموجود. تناسب الشقوق السالبة مناطق التداخل الصغيرة وتحافظ على الحد الأدنى من عرض الشريط، بينما تحافظ الشقوق الإيجابية على قوة الحامل عندما تكون منطقة التداخل كبيرة جدًا بحيث لا يمكن إزالة المواد بشكل آمن. يعتمد الاختيار على احتياجات سلامة الناقل، وتكلفة عرض الملف، وحجم العائق.
3. كيف يمكنك تحديد مكان وضع الشقوق الالتفافية في تخطيط الشريط؟
يتبع التنسيب عملية تسلسلية: قم أولاً بتعيين مظروف الأدوات الكامل لكل محطة من خلال ضغط الضغط بالكامل، ثم قم بتراكب ملف تعريف الشريط الوارد في كل موضع تغذية لتحديد مكان تداخل المادة مع الأدوات. كل تداخل عبارة عن منطقة تداخل تتطلب درجة. ويجب قطع الثلمة في محطة المنبع قبل أن يصل الشريط إلى نقطة التعارض. يشير الموضع إلى بيانات الفتحة التجريبية ويجب أن يأخذ في الاعتبار تسامح التغذية وتجول الشريط الجانبي والتجاوز. تؤثر أوضاع الرافعة أيضًا على مواقع الشق نظرًا لأن الرافعات تحتاج إلى مادة حاملة صلبة تحتها للحصول على الدعم.
4. لماذا تحتاج الشقوق الالتفافية إلى زوايا نصف قطرها بدلاً من الحواف الحادة؟
تعمل الزوايا الداخلية الحادة كنقاط تركيز للضغط تحت التحميل الدوري. أثناء الإنتاج عالي السرعة-بمئات الضربات في الدقيقة، تعمل كل دورة تغذية على تسريع وإبطاء الشريط بسرعة، مما يؤدي إلى تركيز الضغط في كل زاوية حادة. تبدأ الشقوق الصغيرة- عند هذه النقاط، وتنتشر مع كل ضربة، وتتسبب في النهاية في كسر شريطي كارثي. تعمل الزوايا المشعة على توزيع الضغط على مساحة أكبر، مما يزيد من عمر التعب بشكل كبير. يبلغ الحد الأدنى لنصف القطر عادةً 0.5x لسمك المادة للفولاذ الطري و1.0x إلى 1.5x للفولاذ-عالي القوة. يقوم مهندسو الأدوات في شركات مثل YICHEN (yichen-group.com/stamping-die/) بأخذ نصف قطر الزاوية في كل مواصفات درجة كممارسة قياسية لموثوقية سرعة الإنتاج-.
5. كيف يؤثر نوع المادة على معلمات تصميم الشق الالتفافي؟
تستجيب كل مادة بشكل مختلف لإزالة المواد الحاملة. يقبل الفولاذ الطري المعلمات القياسية بنصف قطر زاوية بسمك 0.5x. يتطلب الفولاذ عالي القوة (AHSS) أنصاف أقطار أكبر (1.0x-1.5x سمك)، وشقوق أوسع لاستيعاب الزنبرك الخلفي، وشرائط حاملة أوسع لمنع كسر الكلال. يتطلب الألومنيوم أسطح أدوات مصقولة ومغلفة لمنع التشققات عند الحواف المسننة، في حين أن عمل الفولاذ المقاوم للصدأ يتصلب تدريجيًا عند حدود الحز، مما يتطلب أنصاف أقطار كبيرة وجودة حافة ممتازة لمنع التقصف على مدار فترات الإنتاج الطويلة.


