


ما الذي تفعله الشقوق الالتفافية وسبب أهميتها في ختم القوالب
عندما تسمع أحداً يسأل "ما هو ختم المعدن"، تتضمن الإجابة المختصرة تحويل الصفائح المعدنية المسطحة إلى أجزاء ثلاثية الأبعاد- باستخدام القوالب والمكابس. لكن التحدي الهندسي الحقيقي يكمن في التفاصيل، وتحديدًا في التحكم في كيفية تحرك المواد أثناء التشكيل. وهنا بالضبط يأتي دور الشقوق الالتفافية.
ما هي الشقوق الالتفافية في ختم يموت
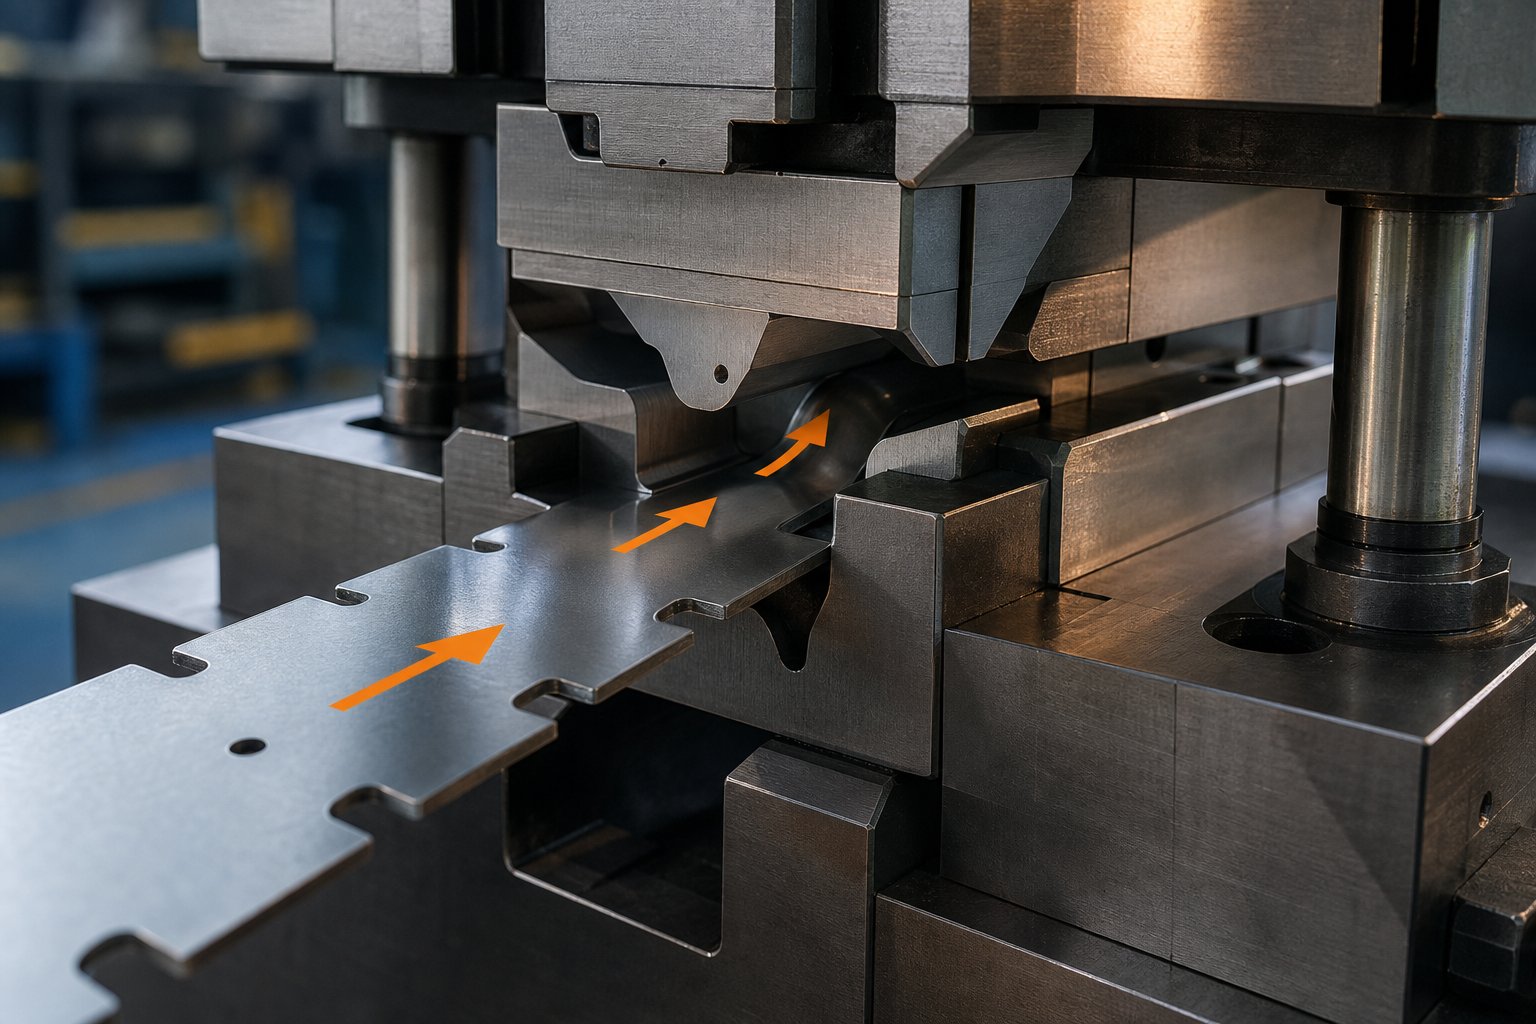
الشق الالتفافي عبارة عن قطع متعمد مصمم في محيط الشريط أو الفراغ الذي ينظم كيفية تدفق الصفائح المعدنية إلى تجويف قالب الختم أثناء التشكيل. فكر في الأمر كبوابة تتحكم في حركة المرور. بدونها، تندفع المواد إلى منطقة التشكيل بشكل غير متساو، مما يؤدي إلى حدوث عيوب تدمر الجزء النهائي.
إن الشق الالتفافي عبارة عن قطع تخفيف متعمد في حافة الشريط أو الحدود الفارغة التي تتحكم في تدفق المواد، وتمنع تداخل القالب، وتمكن من توزيع المعادن بشكل يمكن التنبؤ به أثناء عمليات الختم.
تخدم هذه الشقوق غرضًا مزدوجًا في قالب الختم. أولاً، يقومون بإدارة تقدم شريط الناقل في القوالب التقدمية عن طريق إنشاء خلوص بحيث يمكن للميزات التي تم تشكيلها مسبقًا المرور عبر المحطات اللاحقة دون تصادم. ثانيًا، إنها تتحكم في سلوك السحب- أثناء التشكيل عن طريق الحد من كمية المواد التي يتم تغذيتها في تجويف القالب من اتجاهات محددة. إن تعريف الختم للشق الالتفافي يتجاوز مجرد انقطاع بسيط. إنه عبارة عن جهاز تحكم في التدفق-تم تصميمه في تخطيط الشريط منذ مرحلة التصميم الأولى.
لماذا يعتبر تدفق المواد مهمًا لجودة الأجزاء
تخيل أنك تقوم بسحب مفرش المائدة نحو منتصف الطاولة من جميع الجوانب مرة واحدة. تتجمع بعض المناطق، والبعض الآخر يمتد بشكل رفيع. يحدث نفس الشيء في عملية الختم عندما يكون تدفق المواد غير متحكم فيه. تتعرض للتجاعيد عند ضغط المواد الزائدة، والتمزق عند تمددها كثيرًا، وعدم تساوي سمك الجدار مما يضر بالسلامة الهيكلية.
تتطلب عمليات الرسم العميق-قوى إمساك متوازنة بعنايةالسيطرة على تدفق الموادفي تجويف القالب. يجب أن تكون القوة منخفضة بما يكفي للسماح بالسحب-ويجب أن تكون عالية بما يكفي لمنع التجعد. تمنح الشقوق الالتفافية المهندسين أداة هندسية لتكملة تلك القوى. من خلال إزالة المواد بشكل انتقائي في مواقع محددة على طول حافة الشريط، فإنها تحدد مكان وكمية الصفائح المعدنية التي تدخل منطقة التشكيل. والنتيجة هي توزيع الضغط الذي يمكن التنبؤ به، وسمك الجدار المتسق، والأجزاء التي تلبي تفاوتات الأبعاد دون الإفراط في التجربة والخطأ.
إن فهم ما هي عملية الختم دون استيعاب التحكم في تدفق المواد يشبه تعلم القيادة دون فهم التوجيه. الغرض من الشقوق الالتفافية في ختم القوالب هو في الأساس الدقة، مما يمنح المهندس سلطة توجيهية على حركة المعدن بحيث تظهر كل ميزة مشكلة بشكل صحيح.
كيف تختلف الشقوق الالتفافية عن أنواع الشقوق الأخرى
يمكن أن تظهر مطبوعات تخطيط الشريط لقوالب ختم الصفائح المعدنية ستة ميزات مختلفة للشق، وكلها تبدو وكأنها قواطع صغيرة للوهلة الأولى. الارتباك أمر مفهوم. يخدم كل نوع من أنواع الحز غرضًا مميزًا، ومع ذلك، فإن الخلط بين نوع وآخر أثناء تخطيط عملية القالب يؤدي إلى أخطاء في الأدوات تظهر كأجزاء خردة على أرضية المتجر.
تجاوز الشقوق مقابل الشقوق الإغاثة مقابل الشقوق التجريبية
كل درجة في قالب الختم موجودة لحل مشكلة معينة. تعمل شقوق الإغاثة على تقليل تركيز الضغط عند خطوط الانحناء بحيث يتم طي المادة بشكل نظيف دون أن تتشقق. تعمل الشقوق التجريبية على إنشاء فتحات تستوعب دخول الدبوس التجريبي لتسجيل الشريط الدقيق من محطة إلى أخرى. تمنع شقوق الخلوص التداخل بين المحطات المجاورة، مما يحافظ على الميزات المشكلة من الاصطدام بالأدوات مع تقدم الشريط. على النقيض من ذلك، تنظم الشقوق الالتفافية تدفق المواد على وجه التحديد أثناء التشكيل أو تسمح لمقاطع الشريط بالمرور عبر المحطات دون ارتباط.
التمييز الحاسم هو الوظيفة. عندما تنظر إلى القوالب في التكوين التدريجي، ستلاحظ أن الشقوق التجريبية ودرجة الميل تتعامل مع وضع الشريط، بينما تتعامل الشقوق الالتفافية مع كيفية سلوك المعدن أثناء شوط التشكيل نفسه. أدرجة الملعب(تسمى أحيانًا الشق الفرنسي) يتم قطعها بعيدًا عن إحدى حافتي الشريط أو كلتيهما لتوفير توقف قوي يمنع الإفراط في التغذية. ومع ذلك، تم تصميم الحز الالتفافي للتحكم في تدفق المواد أو قطعه إلى تجويف السحب.
| نوع الشق | الوظيفة الأساسية | الموقع النموذجي | التأثير على تدفق المواد |
|---|---|---|---|
| تجاوز الشق | يتحكم في تدفق المواد إلى مناطق التشكيل أو يسمح للقطاع بالمرور عبر المحطات دون مشاركة | حافة شريطية مجاورة لمحطات الرسم أو النموذج | يقيد أو يعيد توجيه حركة المعدن مباشرة إلى تجويف القالب |
| درجة الملعب (الفرنسية). | يوفر توقفًا قويًا لمنع الإفراط في التغذية ويساعد على تسجيل الشريط | أحد حواف الشريط أو كليهما في محطات البداية | الحد الأدنى من التأثير المباشر؛ في المقام الأول ميزة التغذية والموقع |
| درجة الإغاثة | يقلل من تركيز الضغط عند خطوط الانحناء لمنع التشقق | زوايا وتقاطعات ميزات الانحناء | تخفيف التوتر الموضعي. لا يحكم حركة المواد السائبة |
| الشق التجريبي | يستوعب إدخال الدبوس التجريبي لتحديد موضع الشريط بدقة | شريط الناقل أو مناطق الخردة بين الأجزاء | لا أحد؛ يخدم فقط كميزة التسجيل |
| درجة التخليص | يمنع الميزات المشكلة من التداخل مع الأدوات المجاورة | بالقرب من الهندسة التي تم تشكيلها سابقًا في محطات المصب | غير مباشر؛ يزيل المواد التي قد تتصادم مع مكونات القالب |
ستلاحظ أن الشق الالتفافي فقط له تأثير مباشر ومتعمد على كيفية توزيع المعدن أثناء شوط التشكيل. تركز مكونات قالب الختم الأخرى المتعلقة بالإحراز على معالجة الشريط أو التسجيل أو إدارة الضغط بدلاً من التحكم النشط في التدفق.
تحديد الشقوق الالتفافية في توثيق القالب
في طباعة تخطيط الشريط، تظهر الشقوق الالتفافية عادةً كمناطق قطع مظللة أو مظللة على طول حافة الشريط، ويتم وضعها بشكل خاص بجوار محطات التشكيل. وتتميز عن شقوق الملعب بموقعها في تسلسل عملية القالب. تظهر شقوق الملعب في المحطة الأولى أو الثانية ويتم شرحها باستخدام وسائل شرح مسافة التقدم. تظهر الشقوق الالتفافية عند محطات السحب والتشكيل أو بالقرب منها، وتشير التعليقات التوضيحية الخاصة بها إلى اتجاه تدفق المواد أو عمق التشكيل بدلاً من طول التغذية.
تشتمل اصطلاحات التعليقات التوضيحية الشائعة على وسائل شرح الأبعاد لعمق الشق وعرضه، والتي يتم التعبير عنها أحيانًا كنسبة إلى سمك المادة. غالبًا ما يقوم المهندسون بتسميتها بملاحظات مثل "تجاوز" أو "درجة التحكم في التدفق" على تخطيط الشريط، بالإضافة إلى الأسهم التي تشير إلى اتجاه السحب المقيد-. في الوثائق الأكثر تفصيلاً لأنواع قوالب الختم ذات تسلسلات تشكيل معقدة، قد تجد مواصفات الحز الالتفافي في ورقة عملية منفصلة تربط كل حز بنتيجة محاكاة تشكيل محددة.
عند مراجعة رسومات تجميع القالب، ابحث عن تفاصيل الحز الالتفافية بالقرب من حلقة السحب أو عروض سطح الرابط بدلاً من قرب محطات نهاية التغذية. يعد هذا السياق الموضعي أسرع طريقة لتمييزها عن ميزات العرض التقديمي أو التجريبي، حتى قبل قراءة نص التعليق التوضيحي.
إن معرفة الدرجة التي تحافظ على المحادثة بين فرق التصميم والبناء والتجريب مبنية على نفس اللغة. يصبح هذا الفهم المشترك مهمًا بشكل خاص عندما تبدأ في استكشاف كيفية تفاعل كل نوع من أنواع الحز فعليًا مع الصفائح المعدنية على مستوى الحبوب أثناء التشكيل.
فيزياء التحكم في تدفق المواد عند الشقوق الالتفافية
الشق الموجود على طباعة تخطيط الشريط هو مجرد شكل. لكن أثناء شوط التشكيل، يغير هذا الشكل بشكل أساسي كيفية سلوك المعدن على مستوى الحبيبات. إن فهم الفيزياء وراء الشقوق الالتفافية في تشكيل الصفائح المعدنية يفصل المهندسين الذين يصممون الشقوق عن طريق التجربة والخطأ عن أولئك الذين يقومون بها بشكل صحيح في التجربة الأولى.
سلوك المعدن عند حدود الشق أثناء السحب
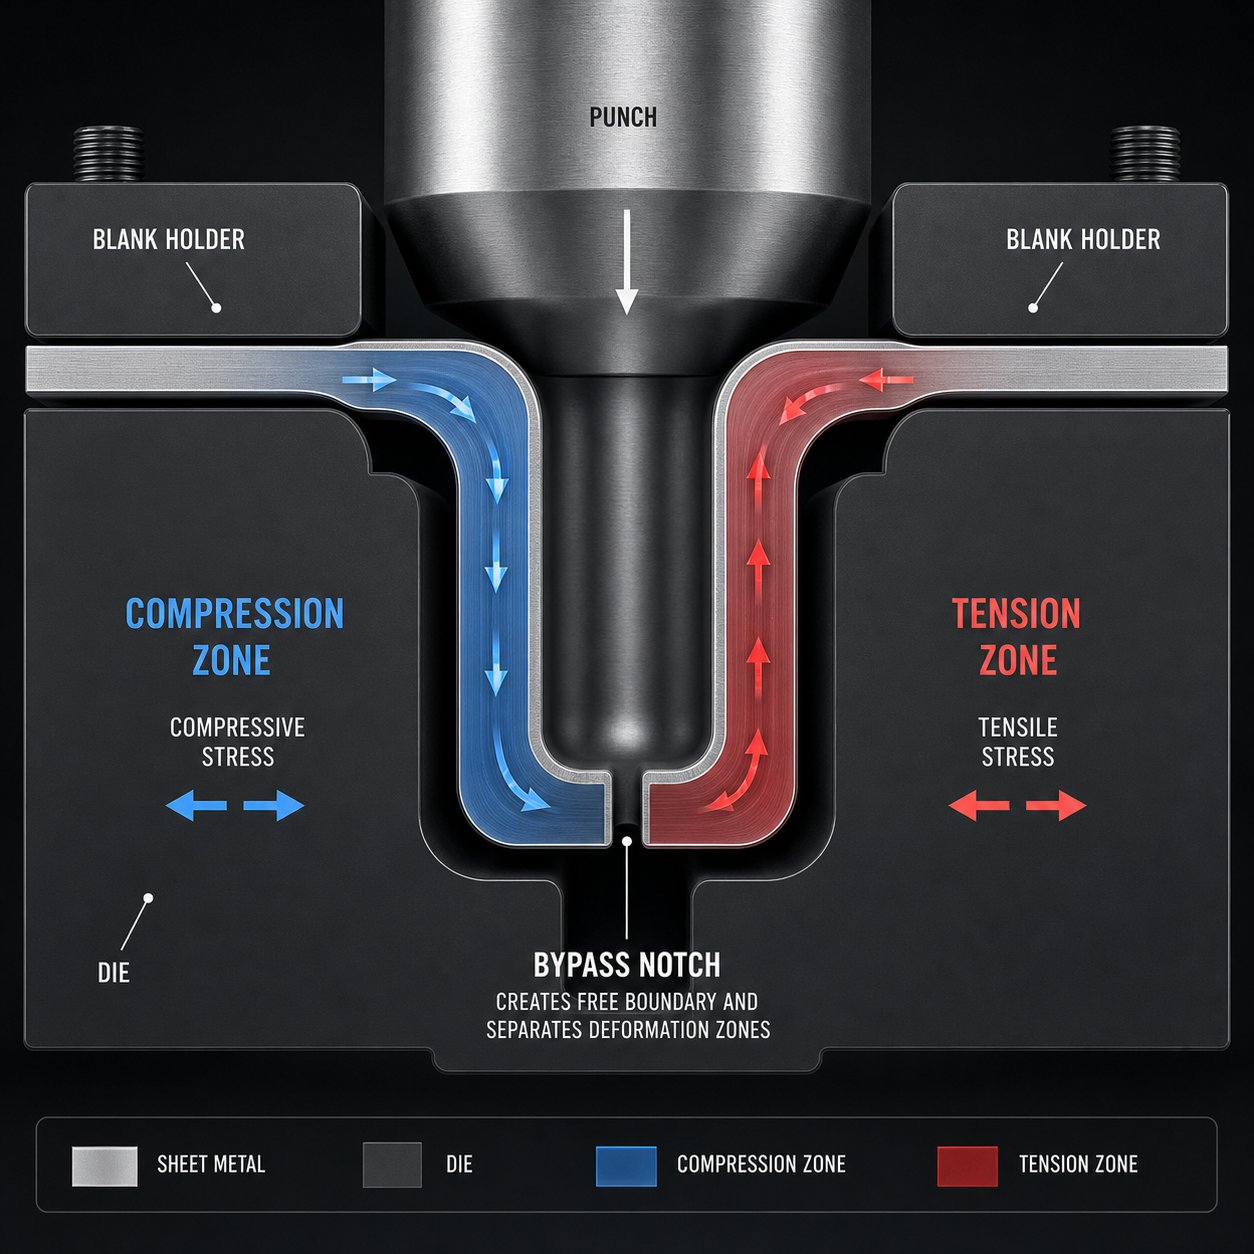
تصور حافة فارغة مستمرة تتغذى في تجويف السحب. وعلى طول تلك الحافة غير المنقطعة، تنقل المادة إجهاد الشد من منطقة إلى أخرى. يسحب كل قسم من الحافة جاره، مما يؤدي إلى إنشاء حقل ضغط متصل يدفع المواد إلى الداخل نحو المثقاب. يتراكم الضغط المحيطي الضاغط في وقت واحد، وعندما يتجاوز عتبة التواء المادة، تتشكل التجاعيد.
الشق الالتفافي يقاطع تلك الحافة المستمرة. إنه يخلق حدودًا حرة، وهي النقطة التي يتوقف عندها انتقال الضغط ببساطة. لم يعد المعدن الموجود على أحد جانبي الشق قادرًا على "التواصل" ميكانيكيًا مع المعدن الموجود على الجانب الآخر. على مستوى الحبوب، هذا يعني أن البنية البلورية على كل جانب تتشوه بشكل مستقل. إن قوى الضغط التي كانت ستتراكم عبر عرض الحافة الكاملة تقتصر الآن على مناطق أصغر وأكثر قابلية للإدارة.
يؤدي هذا الانقطاع إلى شيئين في وقت واحد أثناءعملية ختم المعادن. إنه يخفف من تراكم الضغط الذي يسبب التجاعيد عن طريق تقصير طول الحافة غير المدعومة. كما أنه يمنع السحب الزائد-من المناطق البعيدة والذي قد يؤدي إلى ترقق الجدار بما يتجاوز الحدود المقبولة. تعمل حدود الشق بشكل أساسي كحاجز ضغط، حيث تعزل منطقة تدفق واحدة عن المنطقة التالية بحيث يسحب كل قسم المواد فقط من الخزان المحلي الخاص به.
كيف يحكم عمق الشق والموقع توزيع الضغط
تخلق الشقوق الأعمق عزلة أكثر اكتمالاً بين مناطق المواد المجاورة. يقلل الشق الضحل من انتقال الضغط ولكنه لا يزيله تمامًا لأن الرباط المتبقي لا يزال يحمل بعض الحمل بين المناطق. يؤدي الشق الأعمق، الذي يمتد إلى الحافة، إلى تضييق هذا الرباط حتى تتصرف كل منطقة تقريبًا كفراغ مستقل أثناء عملية الختم.
الموقف مهم بقدر العمق. إن الشق الذي تم وضعه عند الانتقال بين منطقة الرسم-العميقة ومنطقة الشكل-الضحلة يمنع قوى السحب العالية في منطقة واحدة من تجويع المنطقة المجاورة من المادة. يستخدم المهندسون الذين يعملون مع الشقوق الالتفافية السلبية والإيجابية في قوالب الختم التي تشكل الصفائح المعدنية الموضع لاستهداف تركيزات إجهاد محددة يتم الكشف عنها من خلال تشكيل محاكاة أو تحليل شبكة - دائرية.
تشمل التأثيرات الميكانيكية للشقوق الالتفافية الموضوعة بشكل صحيح ما يلي:
- تقليل احتمالية التجاعيد بسبب قصر أجزاء الحافة غير المدعومة
- يتم التحكم في ترقق الجدار عن طريق الحد من مدى سحب المواد من كل منطقة
- توزيع موحد للمواد عبر الأشكال الهندسية المعقدة
- تقليل تباين الزنبرك إلى الحد الأدنى لأن تدرجات السلالة تظل متسقة عبر المناطق
تتحد هذه التأثيرات لإنتاج أجزاء معدنية مختومة بدقة أبعاد يمكن التنبؤ بها وخصائص ميكانيكية متسقة. بدون الشقوق الالتفافية التي تحكم التدفق على مستوى الحدود، فإن هندسة الجزء نفسه ستتطلب قوى ربط أعلى بكثير أو حبات سحب أكثر عدوانية لتحقيق نتائج معادلة، وغالبًا ما يكون ذلك على حساب زيادة تآكل الأدوات وتقليل استخدام المواد.
الفيزياء واضحة: هندسة الشق تتحكم بشكل مباشر في توزيع الضغط. لكن ترجمة هذا المبدأ إلى أبعاد أدوات فعلية، واختيار العمق والعرض ونصف القطر وشكل الملف الشخصي المناسب، يتطلب نهجًا تصميميًا منظمًا يأخذ في الاعتبار الهندسة الجزئية والسلوك المادي.
تجاوز هندسة الشق ومعلمات التصميم
إن معرفة أن هندسة الشق تتحكم في توزيع الضغط هو شيء واحد. يعد تحديد الأبعاد الدقيقة لتصميم قالب ختم الإنتاج تحديًا آخر تمامًا. كل متغير هندسي تختاره، مثل العمق والعرض والشكل ونصف قطر الزاوية، يغير التوازن بين تدفق المواد الزائد والقليل جدًا. إذا أخطأت في الهندسة، فسوف تستبدل التجاعيد بالانقسامات أو العكس.
شكل الشق والعمق بالنسبة لسمك المادة
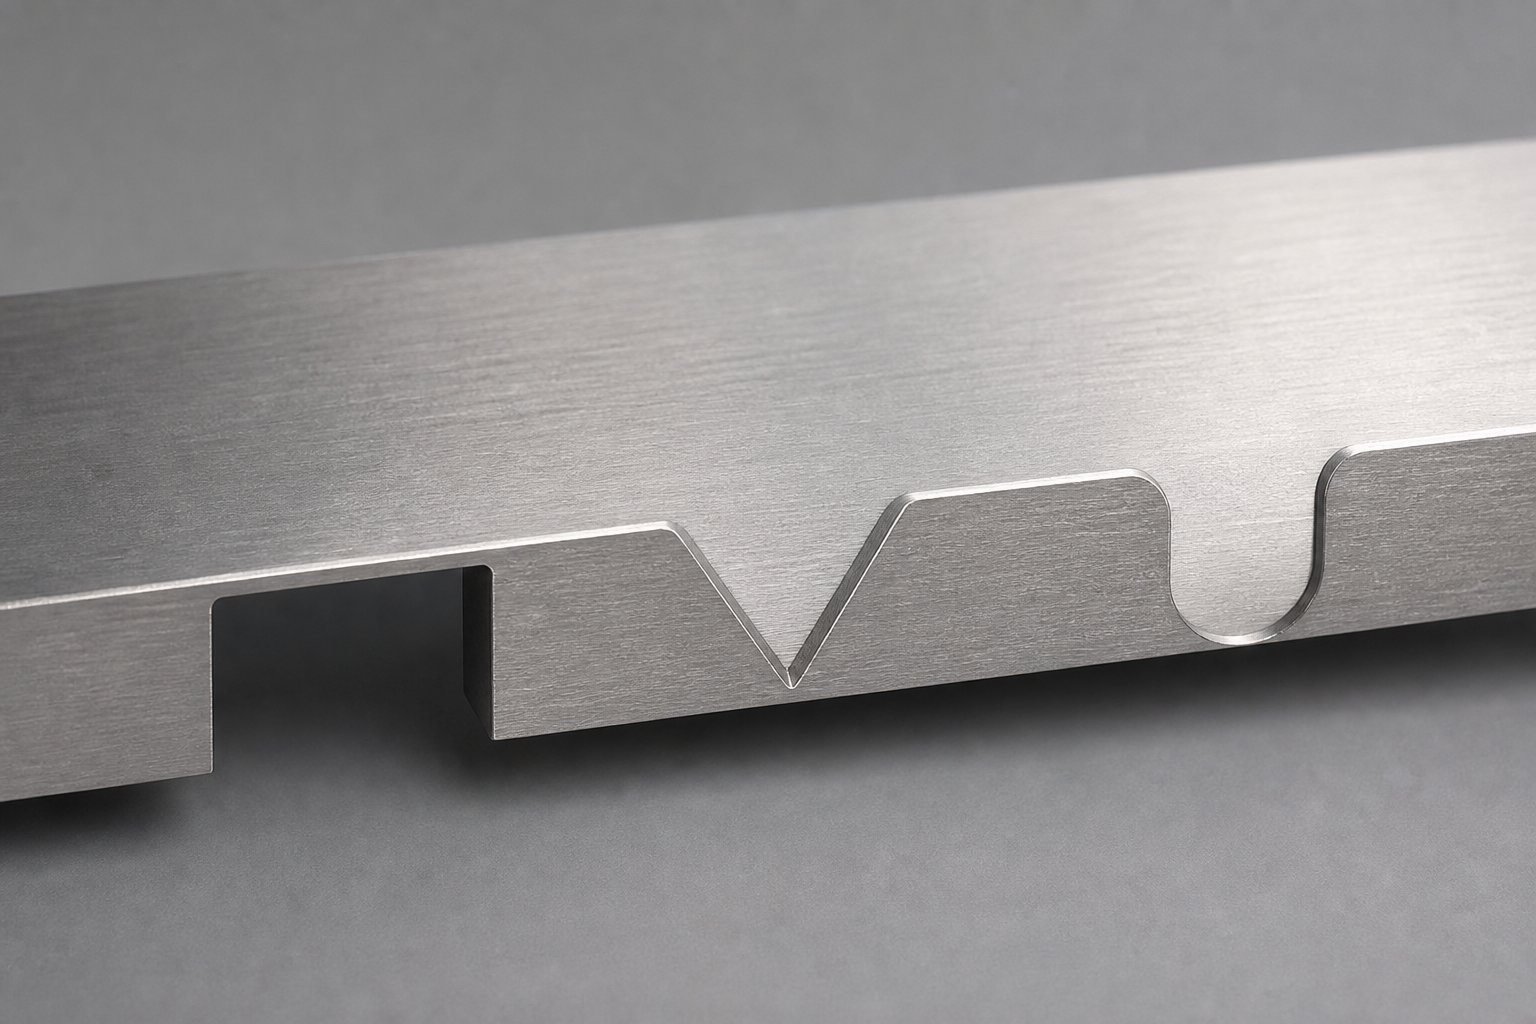
تهيمن ثلاثة ملفات تعريفية على ممارسة تصميم قوالب الختم المعدنية: مستطيلة الشكل، -على شكل V، ونصف قطرها-نهاية (تسمى أحيانًا فتحة-نهاية أو على شكل U-). ينشئ كل منها تدرجًا مختلفًا لتقييد التدفق عند حافة الشريط.
- الشقوق مستطيلةإنتاج انتقال مفاجئ من المادة الكاملة إلى عدم وجود مادة. إنها توفر أقصى قدر من تقييد التدفق عند الحد الأدنى من عرض الحز، مما يجعلها فعالة عندما تكون المساحة على الشريط محدودة. المقايضة هي زيادة تركيز الضغط في زوايا الشق.
- شقوق على شكل V-إنشاء تدرج تقييد تدريجي. يتناقص تدفق المواد مع اتساع الشق نحو قاعدتها، مما يمنح المهندسين تحكمًا أفضل في مدى سرعة تناقص التدفق عبر منطقة التشكيل. تتحكم زاوية الشق بشكل مباشر في هذا التدرج: حيث يعمل حرف V الضيق على تقييد التدفق بشكل حاد، بينما ينتج حرف V العريض انتقالًا لطيفًا.
- نصف القطر-الشقوق المنتهيةالجمع بين كفاءة المساحة للشكل المستطيل مع انخفاض تركيز الضغط في الزوايا. تقاوم الأطراف المستديرة ظهور التشققات أثناء التشكيل، مما يجعلها خيارًا شائعًا للمواد- الأعلى قوة.
عادةً ما يتم تحديد عمق الشق نسبةً إلى عمق الرسم أو عرض الشريط. تضع نقطة البداية العامة في تصميم الختم عمق الحز بين 50% و100% من عمق السحب المحلي. تعمل الشقوق الضحلة على تقييد التدفق جزئيًا، مما يسمح بنقل بعض المواد عبر الحدود. تقترب الشقوق الأعمق من العزلة الكاملة، مما يؤدي إلى إنشاء مناطق تشوه مستقلة كما تمت مناقشته في قسم الفيزياء أعلاه.
التفاوتات الأبعاد وإرشادات الحجم
يبدو معقدا؟ فهو يساعد على تقسيم قرارات الحجم إلى معلمات فردية، ولكل منها منطق التصميم الخاص بها. ينظم الجدول أدناه المتغيرات الهندسية الرئيسية التي يجب على مهندسي الأدوات التحكم فيها عند تحديد أبعاد الشق الالتفافي لتطبيقات تصميم الختم المعدني.
| المعلمة | اعتبارات التصميم | التأثير على تدفق المواد |
|---|---|---|
| عرض الشق | الحد الأدنى من سمك المادة بمقدار 1.5 إلى 2 مرة لمنع القص-من التشقق الناتج أثناء التقطيع | تقطع الشقوق الأوسع جزءًا أكبر من حافة الحافة، مما يقلل التدفق من منطقة أوسع |
| عمق الشق | عادةً ما يكون من 50% إلى 100% من عمق السحب المحلي؛ أعمق لعزل المنطقة الكاملة | يتحكم في كيفية فصل المناطق المجاورة تمامًا؛ تعمل الشقوق العميقة على منع نقل المواد عبر المنطقة-. |
| شعاع الزاوية | الحد الأدنى لنصف قطر يبلغ 0.5 مرة سمك المادة لمنع بدء التشقق عند جذور الشق | تعمل أنصاف الأقطار الأكبر على توزيع الضغط على منطقة أوسع، مما يقلل من تشقق الحواف دون تغيير قيود التدفق بشكل كبير |
| العمق-إلى-نسبة العرض | يُحفظ بشكل عام أقل من 3:1 للحفاظ على قوة الثقب ومنع كسر أداة الحز | تؤدي النسب الأعلى إلى إنشاء قطع ضيقة وعميقة تعزل المناطق بشكل حاد ولكنها تخاطر بفشل الأدوات وتكوين الأزيز |
| زاوية الشق (النوع -V) | زوايا تتراوح بين 30 و90 درجة حسب تدرج التدفق المطلوب | تخلق الزوايا الأضيق قيودًا أكثر انحدارًا على التدفق؛ تنتج الزوايا الأوسع انتقالات تدريجية مناسبة للسحب الضحل |
| التسامح الموقف | يتم الاحتفاظ به عادةً ضمن زائد أو ناقص 0.1 مم للحفاظ على سلوك التدفق المتسق عبر عمليات الإنتاج | يؤدي التحول الموضعي إلى تحريك حدود الإجهاد، مما قد يتسبب في ترقق موضعي أو تجعد على جانب واحد |
هذه القيم بمثابة نقاط البداية. تعتمد الأبعاد الفعلية على هندسة الأجزاء ودرجة المواد ونتائج محاكاة التشكيل. المبدأ الأساسي هو أن كل معلمة تتفاعل مع المعلمات الأخرى. سوف تتشقق الحز العميق ذو الزوايا الحادة في مادة-عالية القوة، في حين أن الحز الضحل ذو نصف القطر الكبير في المادة الناعمة قد لا يعيق التدفق بدرجة كافية ليكون مهمًا.
الشقوق الالتفافية الإيجابية مقابل السلبية
عندما يناقش المهندسون قوالب ختم الصفائح المعدنية ذات الشقوق الالتفافية السلبية والإيجابية، فإن التمييز يأتي إلى الاتجاه الذي تمتد فيه هندسة الشق بالنسبة لحافة الشريط الاسمية.
الشقوق الالتفافية السلبيةقم بإزالة المواد إلى الداخل من حافة الشريط. تقطع الحز الحدود الحاملة أو الفارغة، مما يقلل من عرض الشريط المحلي. هذا هو التكوين الأكثر شيوعًا لأنه لا يتطلب سوى عملية ثقب بسيطة لإنشاء القطع. تعمل الشقوق السلبية بشكل جيد عندما يوفر تخطيط الشريط عرضًا كافيًا للحامل لاستيعاب إزالة المواد دون المساس باستقرار التغذية.
الشقوق الالتفافية الإيجابيةأضف مادة إلى الخارج خارج حافة الشريط الاسمية. بدلاً من القطع، يتم تطوير الفراغ أو الشريط بمواد إضافية تمتد إلى ما هو أبعد من المكان الذي قد تكون فيه الحافة. أثناء التشكيل، تعمل هذه المادة المضافة كخزان محلي يغذي تجويف القالب بطريقة يمكن التحكم فيها. يُفضل استخدام الشقوق الإيجابية عندما يكون الشريط بالفعل عند الحد الأدنى لعرض الناقل ولا يمكن إزالة أي مادة أخرى دون إضعاف الشريط.
يعتمد الاختيار بين الشقوق الالتفافية السلبية والإيجابية في قالب ختم الصفائح المعدنية على ثلاثة عوامل: عرض الشريط المتوفر، وقوة الحامل المطلوبة للتغذية، واتجاه تدفق المواد الذي تريد تشجيعه أو تقييده. من الناحية العملية، تستخدم العديد من تخطيطات القالب التقدمية المعقدة مزيجًا من كلا النوعين في محطات مختلفة لموازنة التحكم في التدفق مع سلامة الشريط طوال تسلسل التشكيل.
الهندسة وحدها لا تحدد كيفية أداء الشق الالتفافي في الإنتاج. تتصرف نفس الأبعاد بشكل مختلف في الفولاذ الطري عنها في الألومنيوم أو الفولاذ المقاوم للصدأ، ولهذا السبب يجب أن تأخذ خصائص المواد في الاعتبار عند اتخاذ كل قرار بشأن حجم الشق.
كيف يؤثر نوع المادة على قرارات تصميم الشق الالتفافي
يمكن لشق مستطيل بعمق 2 مم يعمل بشكل لا تشوبه شائبة في الفولاذ الطري أن يكسر شريطًا من الفولاذ المقاوم للصدأ أو يفشل في تقييد التدفق في سبيكة نحاسية ناعمة. إن خصائص المواد، وعلى وجه التحديد قوة الإنتاج، ومعدل تصلب العمل، والليونة، تحدد مدى القوة التي يمكنك تحقيقها مع الحفاظ على حافة نظيفة من خلال الإنتاج. إن اختيار هندسة الشق الالتفافي دون النظر إلى السبيكة المحددة يشبه تحديد حجم نظام الفرامل دون معرفة وزن السيارة.
درجات الفولاذ وآثارها على تصميم الشق
يتصرف الفولاذ الطري (عادةً في نطاق 200 إلى 300 ميجاباسكال من قوة الخضوع) بشكل متوقع أثناء عمليات ختم صفائح الفولاذ. تعني نقطة الإنتاج المنخفضة نسبيًا والاستطالة العالية أن المادة تتدفق بسهولة إلى تجويف القالب، وأعماق الشق القياسية تتراوح من 50% إلى 100% من عمق السحب كما هو متوقع. يوفر الفولاذ الطري المدرفل على البارد بنية حبيبية موحدة تستجيب باستمرار لوضع الحز، مما يجعلها المادة الأسهل لتطوير معلمات الحز الالتفافية أثناء تجربة القالب الأولية.
إن الفولاذ عالي القوة-منخفض القوة-الفولاذ (HSLA) والفولاذ المتقدم عالي القوة-(AHSS) يغيران المعادلة بشكل كبير. تقاوم هذه الدرجات السحب-بشكل أكبر بسبب إنتاجيتها المرتفعة وقوة الشد المصاحبة لهامعدلات تصلب العمل أعلى بكثير. عندما تقوم بختم الفولاذ في نطاق 400 إلى 800 ميجاباسكال، فإن المادة لا تريد أن تتحرك بحرية داخل تجويف القالب. والنتيجة هي أن التحكم المكافئ في التدفق غالبًا ما يتطلب شقوقًا أوسع أو أعمق مقارنة بالفولاذ الطري. تتطلب الشقوق الالتفافية في AHSS أيضًا اهتمامًا دقيقًا بجودة الحافة لأن هذه الدرجات تظهر حساسية متزايدة للكسور التي بدأتها الحافة. تشير إرشادات تشكيل AHSS على وجه التحديد إلى أن الشقوق الالتفافية الموضوعة في حواف التمدد أو الضغط يمكن أن تكون بمثابة أدوات رفع الضغط، مما يؤدي إلى كسور الحافة أثناء عمليات السحب أو الفلنجة.
يضيف الفولاذ المقاوم للصدأ متغيرًا آخر: تصلب العمل العالي. تتصلب الدرجات الأوستنيتي مثل 304 بسرعة أثناء التشكيل، مما يعني أن المادة تتصلب أثناء تدفقها عبر حدود الشق. قد يلزم أن تكون أعماق الحز أكبر قليلًا من تلك الخاصة بالفولاذ الكربوني ذي القوة المكافئة-، ويجب أن يكون نصف قطر الزاوية واسعًا لمنع الحافة المتصلبة من بدء الشقوق تحت أحمال التشكيل العالية النموذجية لمكونات الفولاذ المختوم.
اعتبارات الألومنيوم وسبائك النحاس
تمثل عملية ختم الألومنيوم مجموعة مختلفة من التحديات. تتميز سبائك الألومنيوم بشكل عام باستطالة أقل عند الكسر مقارنة بالفولاذ الطري، والعديد من الدرجات المقسى (مثل 6061-T6) معرضة بشكل خاص لتشقق الحواف. وهذا يعني أن تصميم الحز الالتفافي يجب أن يكون أكثر تحفظًا: أعماق أقل عمقًا، وعرض حز أوسع، ونصف قطر زاوية أكبر بشكل ملحوظ لتوزيع الضغط بعيدًا عن جذر الحز.
يتفاعل اتجاه الحبوب بقوة مع اتجاه الشق في الألومنيوم. يؤدي قطع الشق المتعامد مع اتجاه التدحرج إلى وضع تركيز ضغط طرف الشق على طول مسار الكسر الأضعف. يمكن أن يؤدي تدوير محاذاة الحز أو اختيار السبائك ذات ليونة الحبوب المتقاطعة-الأفضل (مثل 5052-H32) إلى تقليل مخاطر التشقق دون التضحية بالتحكم في التدفق. يكون Springback أيضًا أكثر وضوحًا في الألومنيوم، لذا قد تتغير حدود الإجهاد الناتج عن الشق قليلاً بعد شوط التشكيل، وهو أمر نادرًا ما يكون مهمًا في الفولاذ ولكنه يمكن أن يؤثر على دقة الأبعاد في ألواح الألومنيوم.
تقع سبائك النحاس في الطرف الآخر من الطيف. تعني الليونة العالية والتصلب المنخفض للعمل أن المادة تتدفق بسهولة، وأحيانًا بسهولة شديدة. عادةً ما تكون هندسة الحز الأقل عدوانية كافية لأنه حتى الحز المتواضع يخلق قيودًا ذات معنى على التدفق في مادة توفر مقاومة قليلة للسحب-من تلقاء نفسها. لا يتمثل خطر النحاس في التشقق عند الشق، بل هو عدم كفاية التحكم في التدفق إذا كان عمق الشق أقل من الحجم المطلوب.
تساعد التعديلات المحددة للمواد{0}} التالية في توجيه تصميم التجاوز عبر مجموعات السبائك الشائعة:
- الفولاذ الطري:أعماق الشق القياسية ونصف قطر الزاوية؛ التركيز على دقة الموضع بدلاً من حالة الحافة
- HSLA و AHSS:زيادة عمق الحز بنسبة 10% إلى 25% مقارنة بقيم الفولاذ الطري؛ استخدم ملفات التعريف ذات نصف القطر - لتقليل مخاطر كسر الحافة؛ الحفاظ على تحكم محكم في الأزيز عند الحواف المسننة
- الفولاذ المقاوم للصدأ:نصف قطر زاوية واسع (سمك المادة 1x على الأقل)؛ حساب تصلب العمل السريع عن طريق زيادة عمق الشق قليلاً ؛ تلميع حواف الشق لمنع بدء التشقق
- سبائك الألومنيوم:تقليل عمق الحز إلى 40% إلى 70% من عمق السحب؛ زيادة نصف قطر الزاوية إلى الحد الأدنى لسمك المادة بمقدار 1.5x؛ قم بمحاذاة الشقوق مع اتجاه التدحرج عندما يكون ذلك ممكنًا لتجنب كسر الحبوب المتقاطعة-.
- سبائك النحاس:الشقوق الضحلة كافية للتحكم في التدفق؛ نصف قطر الزاوية القياسي مقبول بسبب الليونة العالية؛ مراقبة السحب الزائد-بدلاً من التشقق
تتطلب كل مادة التحقق من صحة الشكل الهندسي من خلال محاكاة التشكيل أو تجربة النموذج الأولي قبل الالتزام بأدوات الإنتاج. تعمل المعلمات أعلاه كنقاط بداية، وليست أبعادًا نهائية. يصبح التأكيد في العالم الحقيقي- أكثر أهمية عندما تأخذ في الاعتبار أن إستراتيجية وضع الحز الالتفافي لا تختلف حسب المادة فحسب، بل أيضًا حسب نوع القالب وتسلسل المحطة في تخطيط الشريط العام.
تجاوز استراتيجية وضع الشق في تخطيطات القالب التقدمية
يخبرك اختيار المواد بمدى عدوانية هندسة الشق الخاص بك. ولكن مكان وجود هذا الشق في تخطيط الشريط، وفي أي محطة يتم قطعه، يحدد ما إذا كان سيحل مشكلة التدفق بالفعل أم سيخلق مشكلة جديدة. استراتيجية التنسيب هي حيث تتلاقى هندسة تخطيط الشريط وتشكيل منطق التسلسل وقرارات أدوات المرحلة في خطة واحدة منسقة.
استراتيجية تخطيط الشريط وتسلسل المحطة
يبدأ وضع الحز الجانبي بسؤال بسيط: ما هي المحطات التي تحتاج إلى تحكم محلي في تدفق المواد، وما هي المحطات التي يجب أن يمر الشريط من خلالها دون أي تداخل؟ يجيب المهندسون على ذلك من خلال رسم خريطة لتسلسل التشكيل بأكمله وتحديد فئتين من الاحتياجات.
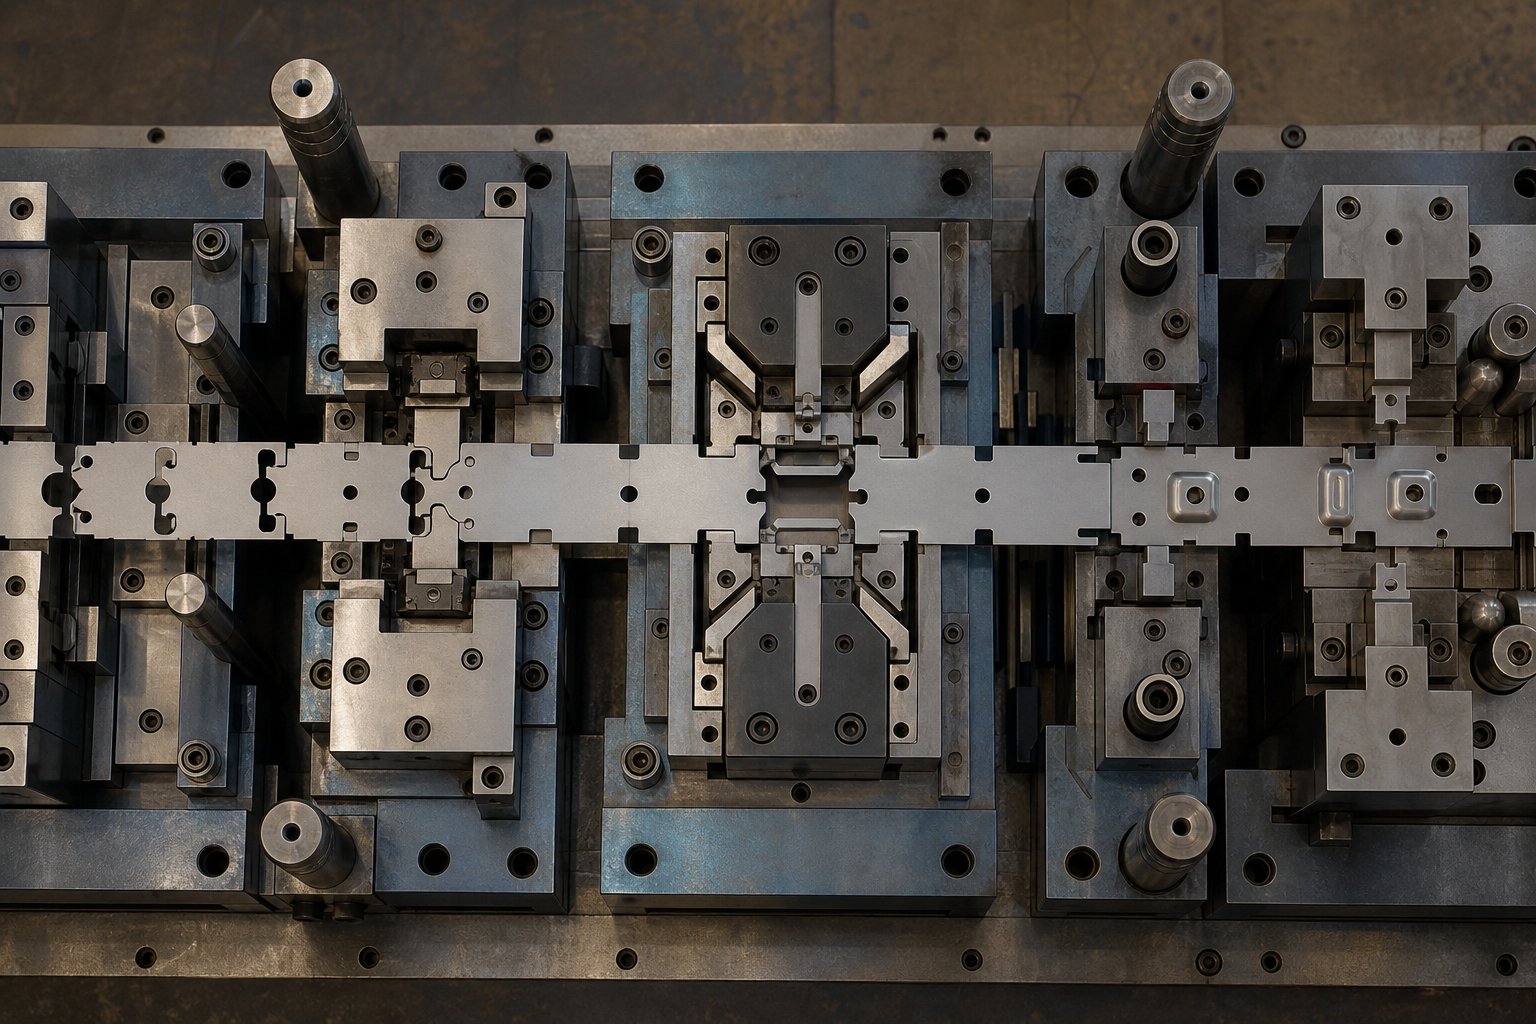
الفئة الأولى هي إدارة قطاع الناقل. في قوالب الختم التدريجي، يجب أن يتقدم الشريط عبر كل محطة دون أن تتصادم الميزات التي تم تشكيلها مسبقًا مع اللكمات أو وسادات الضغط أو تشكيل الإدخالات. تعمل الشقوق الالتفافية التي يتم قطعها في المحطات السابقة على إنشاء خلوص بحيث يمكن للفلنجات المرتفعة أو الميزات المنقوشة أو التشكيلات المشذبة أن تتحرك في اتجاه مجرى النهر بأمان. تم تصميم هذه الشقوق للتخليص وليس للتحكم في التدفق. يعتمد عمقها وعرضها على ارتفاع وبصمة الميزة المشكلة التي تحتاج إلى استيعابها.
الفئة الثانية هي تشكيل التحكم في التدفق. هنا، يقوم الحز بتقييد حركة المواد أو إعادة توجيهها بشكل فعال أثناء السحب أو حد النموذج. يعتمد التنسيب على مناطق الحافة التي تعاني من التدفق الزائد (الذي يسبب التجاعيد) أو التدفق غير الكافي (الذي يسبب الانقسامات). عادةً ما يحدد المهندسون هذه المناطق من خلال محاكاة التشكيل، ثم يضعون الشقوق في المحطات التي تسبق عملية التشكيل أو تتزامن معها مباشرة.
يتبع منطق التسلسل قاعدة واضحة: قطع درجة الالتفافية في وقت مبكر من تقدم الشريط قدر الإمكان دون إضعاف الناقل لعمليات المنبع. القطع بعد فوات الأوان يعني أن المادة قد تم بالفعل الالتزام بها في حالة إجهاد لا يمكن تصحيحها. إن القطع في وقت مبكر جدًا يهدد بزعزعة استقرار القطاع قبل أن يصل إلى محطات التشكيل الحرجة. تضع معظم تخطيطات الشريط عمليات القطع الالتفافية من محطة إلى ثلاث محطات قبل محطة التشكيل التي تخدمها.
القوالب التقدمية مقابل قوالب النقل مقابل تطبيقات المحطة-المفردة
يغير نوع القالب بشكل أساسي كيفية عمل الشقوق الالتفافية. في قوالب الختم المعدنية التقدمية، تخدم الشقوق الدور المزدوج المتمثل في إزالة الشريط والتحكم في التدفق لأن الجزء يظل متصلاً بشريط ناقل طوال العملية. كل محطة يمر بها الشريط هي نقطة تداخل محتملة، لذلك يجب أن يأخذ موضع الحز في الاعتبار الرحلة الكاملة في اتجاه مجرى النهر.
يعمل ختم النقل بشكل مختلف. يتم فصل الفراغ عن الشريط مبكراً، ثم يتم نقله ميكانيكياً بين المحطات كجزء حر. تركز الشقوق الالتفافية في قوالب النقل بشكل حصري تقريبًا على التحكم في تدفق الحافة الفارغة- أثناء عمليات التشكيل الفردية. لا يوجد شريط ناقل لإدارته، لذا تختفي وظيفة التخليص تمامًا. تصبح هندسة الشق محضًا حول التحكم في كيفية تغذية المواد الموجودة في المحيط الفارغ إلى تجويف السحب.
تمثل قوالب المحطة الفردية- أبسط الحالات. يدخل فراغ واحد، وتحدث عملية تشكيل واحدة، ويخرج الجزء. تم تصميم الشقوق الالتفافية هنا مباشرة في شكل التطوير الفارغ، وتم وضعها بناءً على تشكيل مخرجات المحاكاة دون أخذ تسلسل المحطات المتعددة-في الاعتبار.
غالبًا ما تستخدم قوالب ختم السيارات تكوينات النقل لألواح الجسم الكبيرة، حيث يتحكم موضع التجاوز على طول الحافة الفارغة في سحب المواد-عبر الانحناءات المعقدة. على النقيض من ذلك، تعمل أقواس وموصلات السيارات الأصغر حجمًا في قوالب تقدمية حيث يجب أن يوازن وضع الشق بين التحكم في التدفق وتقدم الشريط عبر عشرات المحطات.
| نوع القالب | وظيفة الشق | التنسيب النموذجي | تعقيد التصميم |
|---|---|---|---|
| يموت التقدمي | الدور المزدوج: إزالة شريط الناقل وتشكيل التحكم في التدفق | محطة إلى ثلاث محطات قبل عملية التشكيل؛ حافة الشريط المتاخمة لمناطق الرسم | عالية، يجب أن تنسق مع تسلسل المحطة الكامل، ومواقع الطيار، وقوة الناقل |
| نقل يموت | التحكم في تدفق الحافة الفارغة- فقط؛ لا حاجة لإدارة الناقل | محيط فارغ في المناطق التي تم تحديدها من خلال تشكيل المحاكاة على أنها شديدة الخطورة-للانقسامات أو التجاعيد | معتدل، يركز على تشكيل الآليات دون قيود تقدم الشريط |
| قالب محطة واحد- | تقييد التدفق الموضعي عند الحدود الفارغة | مدمجة في شكل التطوير الفارغ؛ يتم وضعها حسب نتائج المحاكاة أو الدائرة-الشبكة | عملية واحدة منخفضة بدون أي تبعيات لمحطات متعددة |
ستلاحظ أن تعقيد التصميم يتناسب بشكل مباشر مع عدد المحطات والحاجة إلى الحفاظ على الشريط سليمًا. تتطلب القوالب التقدمية أعمال وضع الشق الأكثر تكرارًا لأن كل تغيير في محطة واحدة يمتد عبر بقية التخطيط.
العمل مع حلول القوالب المخصصة للتخطيطات المعقدة
نادرًا ما تؤدي هندسة الأجزاء المعقدة، خاصة تلك الموجودة في قوالب ختم السيارات والموصلات-متعددة الميزات، إلى أسلوب وضع درجة واحدة-. الواقع تكراري: قم بالمحاكاة، ومراجعة خرائط الضغط، وضبط موضع الشق أو العمق، ثم المحاكاة مرة أخرى. تعمل كل دورة على تحسين التوازن بين التحكم في التدفق وقوة الناقل وخلوص المحطة حتى يصبح التخطيط نظيفًا.
تستفيد هذه العملية التكرارية بشكل كبير من التعاون مع صانعي القوالب ذوي الخبرة الذين يقومون بدمج تصميم الشق الالتفافي في سير العمل الهندسي لتخطيط الشريط الأوسع بدلاً من التعامل معه كفكرة لاحقة. شركاء الأدوات المتخصصة مثلييتشينتوفير حلول قوالب ختم مخصصة حيث يتم تطوير وضع الحز وهيكل القالب واختيار المكونات واستراتيجية تدفق المواد معًا كنظام موحد. يغطي نهجهم النطاق الكامل لتحديات الأدوات المسرحية، بدءًا من تصميم الثقب والرافعة وحتى تحسين الخلوص ومواصفات الشق الالتفافي، مما يضمن أن كل عنصر يدعم العناصر الأخرى بدلاً من خلق صراعات في اتجاه مجرى النهر.
بالنسبة للمهندسين الذين يتنقلون في المخططات حيث يتفاعل موضع الحز مع عروض الناقلات الضيقة، أو أعماق التشكيل المتعددة، أو تكوينات الحز الإيجابية والسلبية المختلطة، فإن العمل مع متخصص في الأدوات يضغط دورة التكرار. بدلاً من حل كل متغير بشكل مستقل والأمل في أن يتقاربوا، تعالج هندسة القوالب المتكاملة هذه المتغيرات بشكل متوازٍ، مما يقلل من حلقات الاختبار ويجعل الأدوات -جاهزة للإنتاج على الأرض بشكل أسرع.
استراتيجية التنسيب تضع شقوقك في المكان الصحيح. ولكن حتى الحز-الموضع بشكل جيد يمكن أن يكون أداؤه ضعيفًا إذا تغيرت ظروف الإنتاج أو إذا أخطأت افتراضات التصميم الأولية في وجود متغير. وهنا يأتي دور تشخيصات الاختبار التجريبي، من خلال قراءة أعراض الأجزاء الفعلية لتحسين-الأداء الدقيق في المطبعة.
استكشاف أخطاء تجربة استكشاف الأخطاء وإصلاحها لتجاوز تعديلات الشق
لا يزال من الممكن أن ينتج عن تخطيط الشريط الذي يبدو مثاليًا على الشاشة أجزاء معيبة في المرة الأولى التي يضرب فيها مكبس ختم القالب. إن اختلاف خصائص المواد بين الملفات، واختلافات الاحتكاك الناتجة عن عدم اتساق التشحيم، والانحرافات الصغيرة في الأدوات، كلها تتآمر لتحويل أداء الشق الالتفافي بعيدًا عن المثالية المحاكية. الخبر الجيد؟ تخبرك الأجزاء المشكلة بالضبط بالخطأ، إذا كنت تعرف كيفية قراءتها.
قراءة أعراض جودة الأجزاء لتشخيص مشاكل الشق
كل عيب بالقرب من حدود الشق الالتفافي هو رسالة. تشير كل من التجاعيد والتمزقات وتغير السُمك إلى عدم تطابق محدد بين هندسة الشق وسلوك المادة الفعلي. والمنطق التشخيصي واضح وصريح: قم بمطابقة العرض مع السبب الأساسي، ثم قم بتطبيق التصحيح المستهدف.
فكر في الأمر بهذه الطريقة. إذا كانت المادة مجعدة بجوار الحز الجانبي، فهذا يعني أن الحز ليس عميقًا بدرجة كافية. لا يزال الكثير من المواد يتدفق عبر الحدود، مما يؤدي إلى الضغط على الحافة والتواء لأعلى. فشل الشق في عزل منطقة التشوه، لذلك تدخل الصفائح المعدنية الزائدة إلى منطقة التشكيل من منطقة لا ينبغي لها ذلك. مثلالصانعيلاحظ أن المعدن المتجعد يسبب مقاومة للتدفق، خاصة عندما يكون محاصرًا في الجدار الجانبي، مما يؤدي إلى تفاقم المشكلة الأصلية في عيوب المصب.
يشير التمزق بالقرب من الشق إلى الحالة المعاكسة. تكون الثلمة عميقة جدًا أو واسعة جدًا، مما يؤدي إلى قطع إمداد المواد إلى منطقة التشكيل. تمتد الورقة إلى ما هو أبعد من حد الاستطالة لأنه لا يمكن لأي معدن إضافي أن يسحب من المناطق المجاورة. منطقة التشكيل تتضور جوعا، وتضعف، وتنقسم.
يشير سمك الجدار غير المتساوي عبر الميزة المشكلة إلى موضع غير متماثل للشق. يتلقى أحد جانبي منطقة التشكيل مواد أكثر من الجانب الآخر، مما ينتج عنه جدار سميك حيث يكون التدفق غير مقيد وجدارًا رقيقًا حيث تقيد الشق الزائد-. يؤدي عدم التماثل هذا أيضًا إلى التواء الجزء أثناء الارتداد، مما يخلق مشاكل في الأبعاد تنتشر من خلال التجميع.
- التجاعيد بالقرب من حدود الشق:السبب هو عدم كفاية عمق الشق مما يسمح بتدفق المواد الزائدة. قم بالإصلاح عن طريق زيادة عمق الثلمة بزيادات قدرها 0.5 مم حتى تختفي التجاعيد دون التسبب في التمزق.
- تمزق أو انقسام بالقرب من الشق:السبب هو تقييد التدفق المفرط مما يؤدي إلى تجويع منطقة تشكيل المادة. تم الإصلاح عن طريق تقليل عمق الشق أو توسيع نصف قطر زاوية الشق لتسهيل عملية الانتقال.
- سمك الجدار غير المستوي عبر الجزء:السبب هو وضع الشق غير المتماثل أو عمق الشق غير المتساوي على الجانبين المتقابلين. قم بالإصلاح عن طريق معادلة هندسة الشق على جانبي محور السحب أو ضبط أعماق الشق الفردي لموازنة التدفق.
- تشقق الحافة يشع من طرف الشق:السبب هو عدم كفاية نصف قطر الزاوية مما يؤدي إلى زيادة الضغط في المادة. تم الإصلاح عن طريق مزج نصف قطر أكبر عند جذر الحز، وعادة ما يزيد إلى 1.5 مرة كحد أدنى لسمك المادة.
- نتائج غير متناسقة بين عمليات الإنتاج:السبب هو تدهور حالة الحافة بسبب التآكل أو التراكم. تم الإصلاح عن طريق فحص وإعادة-شحذ الحواف المثقبة في دورة صيانة مجدولة.
ينطبق هنا المبدأ الأساسي من ممارسة الختم الدقيق بالقالب: قم بإجراء تعديل واحد في كل مرة، وقم بقياس النتيجة، ثم قرر الخطوة التالية. إن تغيير متغيرات متعددة في وقت واحد يجعل من المستحيل تحديد التصحيح الذي نجح بالفعل.
أوضاع الفشل الشائعة الناتجة عن تصميم الشق غير الصحيح
وبعيدًا عن أعراض المستوى -الجزئي، تظهر عدة أوضاع فشل نظامية عندما يخطئ تصميم الحز الالتفافي في تحقيق الهدف. تميل هذه المشكلات إلى الظهور ليس كأجزاء معيبة منفردة، بل كمشاكل إنتاج مزمنة تستمر عبر عمليات التشغيل بأكملها.
الشقوق صغيرة جدًا بحيث لا يمكن التحكم في التدفق.يبدو أن الشق الصغير الحجم يجب أن يعمل على طباعة تخطيط الشريط ولكنه يفشل في مقاطعة انتقال الضغط عبر الحدود أثناء التشكيل الفعلي. لا يزال الرباط المتبقي بين طرف الشق وحافة تجويف القالب يحمل حمولة كافية للسماح بحركة مادة المنطقة المتقاطعة-. والنتيجة هي أن الشق موجود فعليًا ولكنه لا يساهم بأي شيء وظيفيًا. ترى هذا عندما تبدو أنماط التجاعيد على الجزء المُشكَّل مطابقة لما تتوقعه بدون أي درجة على الإطلاق.
الشقوق الموضوعة في محطات خاطئة تؤدي إلى حدوث تداخل.يؤدي قطع الشق الالتفافي في وقت مبكر جدًا من التقدم إلى إضعاف الشريط الحامل قبل أن يصل إلى محطات التشكيل الحرجة، مما يتسبب في عدم استقرار التغذية أو التواء الشريط أثناء التقدم. يتم القطع بعد فوات الأوان، وقد تم بالفعل سحب المادة إلى منطقة التشكيل قبل أن يتمكن الشق من تقييدها. يمكن أن تؤدي أخطاء الموضع حتى في محطة واحدة في تخطيط تقدمي محكم إلى تحويل الشق الوظيفي إلى ضعف هيكلي أو خطأ في التوقيت.
اختلال في اتجاه الحبوب مما يسبب تشققًا غير متوقع.عندما يكون طرف الشق متعامدًا مع اتجاه التدحرج، فإن تركيز الضغط عند الجذر يقع على أضعف مسار للكسر عبر بنية الحبوب. يعد هذا مشكلة بشكل خاص في عمليات الختم على AHSS أو الألومنيوم حيث تكون ليونة الحافة محدودة. قد تعمل الأجزاء دون مشاكل على ملف واحد وتتشقق في الملف التالي إذا كان اتجاه الحبوب يختلف بين مجموعات المواد.
تجاوز الشقوق آثار ختم تشكيل لدغ.يتم إنشاء كل شق من خلال عملية قطع، وكل عملية قطع تنتج درجة معينة من النتوءات عند الحافة المقطوعة. عندما يتجاوز ارتفاع الغالف الحدود المقبولة، تتداخل الحافة المرتفعة مع سطح الرابط أثناء التشكيل، مما يخلق توزيعًا غير متساوٍ للضغط، ويمكن أن يخدش وجه القالب. تؤكد أدلة استكشاف الأخطاء وإصلاحها في الصناعة أن الخلوص بين الثقب والقالب يتحكم بشكل مباشر في شدة الأزيز، وأن إزالة القالب غير المعقول هو أحد الأسباب الرئيسية لتكوين الأزيز المفرط. بالنسبة إلى الشقوق الالتفافية على وجه التحديد، تعمل النتوءات الموجودة على حافة الحز كنقطة عالية محلية تعطل تدفق المواد الموحد الذي تم تصميم الحز لإنشائه.
تسوق-تقنيات تعديل الأرضية
تجربة الموت هي حيث تلتقي النظرية بالواقع. عندما تكشف الأجزاء المشكلة عن عيوب ذات صلة بالشق-، يحتاج فني الاختبار إلى تقنيات عملية لختم المعدن لتعديل الشكل الهندسي للشق دون إعادة بناء القالب بالكامل. التعديلات التالية هي ممارسات أرضية المتجر-القياسية، وهي مدرجة من الأقل تدخلاً إلى الأكثر أهمية.
طحن الشق لزيادة العمق.التعديل الأبسط والأكثر شيوعًا. باستخدام مطحنة القالب أو مطحنة السطح الدقيقة، يقوم الفني بإزالة المواد من ثقب الثقب لتعميق القطع في الشريط. وهذا يزيد من تقييد التدفق عند تلك الحدود. أفضل الممارسات هي الطحن بزيادات صغيرة، عادةً من 0.25 إلى 0.5 مم لكل تكرار، وتشغيل لوحة اختبار بعد كل تمريرة. يعتبر الطحن سريعًا، ولا يمكن عكسه إلا عن طريق اللحام، كما أنه فعال في الضبط الدقيق-للشقوق القريبة من الصحيحة ولكنها تحتاج إلى مزيد من العزل قليلاً بين المناطق.
اللحام وإعادة التصنيع-لتقليل العمق.عندما يكون الحز عميقًا للغاية، مما يعني أنه-يقيد التدفق ويسبب تمزقًا، فإن التصحيح يتطلب إضافة مادة مرة أخرى إلى الثقب. يقوم صانع الأدوات بلحام معدن الحشو المتوافق على الوجه المثقب، ثم يقوم بتصنيعه أو طحنه إلى العمق المنخفض المطلوب. وهذا يجعل الشق أقل عمقًا، مما يسمح لمزيد من المواد بعبور الحدود أثناء التشكيل. يجب أن يتم تلطيف اللحام بشكل صحيح لتجنب انقطاعات الصلابة التي قد تسبب تآكلًا مبكرًا عند الحافة المعاد بناؤها.
إعادة التموضع من خلال استبدال الإدراج.في بعض الأحيان يكون عمق وعرض الشق صحيحًا ولكن الموضع خاطئ. بدلاً من تعديل قاعدة القالب بالكامل، يستخدم صانعو الأدوات ذوو الخبرة إدخالات قابلة للاستبدال في محطة القطع المحززة. تتم إزالة الإدخال الحالي، ويتم تشكيل إدخال جديد مع نقل الثقب إلى الموضع الصحيح، ويتم إعادة تجميع القالب. يحافظ هذا الأسلوب على بنية القالب سليمة مع السماح بتعديل موضعي دقيق، غالبًا خلال تغيير واحد على مكبس ختم القالب.
استخدام مخزون الرقائق للتحقق من صحة التغييرات الهندسية قبل التعديل الدائم.قبل الالتزام بأي تغيير دائم، تستخدم ممارسة الاختبار الذكية مخزون الرقائق أو تعديلات الأدوات المؤقتة لاختبار التصحيح. تعمل الرقاقة الرفيعة الموضوعة خلف الثقب على تغيير إسقاطها الفعال، ومحاكاة زيادة العمق دون طحن. يمكن أن تحاكي مادة الرقائق المدعومة - اللاصقة الموجودة على سطح الرابط بالقرب من الحز تأثير تغيير الموضع على تدفق المواد. بمجرد أن تنتج هندسة الرقائق- التي تم التحقق من صحتها أجزاء مقبولة، يتم إجراء التعديل الدائم بثقة بدلاً من التخمين.
خلال هذه العملية، يكون التوثيق مهمًا بقدر أهمية العمل المادي. يجب تسجيل كل تعديل وأبعاده المقاسة وجودة الجزء الناتج. وتستفيد هذه البيانات من التصاميم المستقبلية، مما يؤدي إلى بناء المعرفة المؤسسية حول كيفية استجابة مواد وأشكال هندسية محددة لتعديلات الحز. إن حلقة التعليقات هذه، التي تربط تجربة الاختبار بالقرارات الهندسية الأولية، هي ما يحول الإصلاحات المعزولة إلى تصميم منهجي -ل-سير عمل الإنتاج.
من التصميم إلى الإنتاج
لا تحدث حلقة التغذية الراجعة هذه بين تجربة الاختبار والقرارات الأولية عن طريق الصدفة. فهو يتطلب سير عمل منظمًا يدمج هندسة الحز الالتفافي في عملية تصنيع الختم المعدني منذ البداية، وليس كإصلاح في اللحظة الأخيرة-بعد أن تبدأ الأجزاء في الانقسام على المكبس.
عندما تدخل الشقوق الالتفافية في عملية تصميم القالب
يبدأ تصميم الحز الالتفافي أثناء تطوير تخطيط الشريط، بعد إغلاق هندسة الأجزاء وتسلسل التشكيل. لا يمكنك تحديد مكان تقييد تدفق المواد حتى تعرف مناطق الجزء التي تخضع للسحب العميق، والتي تخضع للتمدد، والتي تحتاج ببساطة إلى الخلوص من أجل تقدم الشريط. يتبع تسلسل نقاط القرار سلسلة منطقية:
- تحديد مناطق التدفق-الحرجة:قم بمراجعة هندسة الأجزاء للمناطق المعرضة للتجاعيد (التدفق الزائد) أو الانقسام (التدفق غير الكافي). تصبح هذه مناطق مرشحة لوضع الشق.
- حدد نوع الشق وشكله الهندسي:اختر بين الشقوق الإيجابية والسلبية بناءً على عرض الشريط المتوفر. حدد شكل الملف الشخصي (مستطيل، أو V، أو نصف قطر-منتهي) بناءً على درجة المادة وتدرج التدفق المطلوب.
- تحديد تسلسل المحطة:تحديد المحطة التي تقطع الشق بالنسبة لمحطة التشكيل التي تخدمها. ضعه في وقت مبكر بما يكفي للتحكم في التدفق ولكن في وقت متأخر بما يكفي للحفاظ على سلامة الناقل.
- التحقق من صحة من خلال المحاكاة أو النموذج الأولي:قم بتشغيل محاكاة التشكيل للتأكد من أن توزيع السلالة يلبي الأهداف بتكوين الشق المقترح.
- وضع اللمسات النهائية لأدوات الإنتاج:الالتزام بهندسة الحز لرسومات التجميع وطلب إدخالات القطع بناءً على الأبعاد التي تم التحقق منها.
يعكس هذا التسلسل كيف يتعامل المهندسون ذوو الخبرة مع ما هو موجود في التصنيع في جوهره: نظام حيث يجب على كل ميزة أن تبرر وجودها لغرض وظيفي واضح مرتبط بتشكيل النتائج.
طرق التحقق من الصحة والتوثيق الهندسي
المحاكاة وحدها لا تضمن نجاح الإنتاج. تتطلب عملية تصنيع الختم التحقق المادي نظرًا لصعوبة تصميم متغيرات العالم الحقيقي-مثل الاحتكاك وتباين مجموعة المواد وانحراف الضغط بشكل مثالي. يتحقق المهندسون من صحة تصميمات الشق الالتفافي من خلال نهج متعدد الطبقات.
تتعامل محاكاة تشكيل CAE مع التمريرة الأولى، وتحدد الشقوق المحتملة، أو التجاعيد، أو التخفيف المفرط في بيئة افتراضية قبل قطع أي فولاذ. يعمل هذا الاختبار الرقمي على تحسين توزيع الضغط وهندسة الحز، مما يقلل بشكل كبير من تكاليف التجارب الفعلية-و-الخطأ. بعد أن تؤكد المحاكاة اتجاه التصميم، تجري تجربة الأداة الناعمة مع إدخالات النموذج الأولي اختبارات السلوك المعدني الفعلي في ظل ظروف الضغط. تعمل التعديلات التكرارية أثناء جولات التحقق T0 وT1 على تحسين-الهندسة بناءً على قياسات الانفعال والانفعال الحقيقية.
تضمن معايير التوثيق أن مواصفات الحز التي تم التحقق منها تصمد أمام عملية التسليم من الهندسة إلى أرضية المصنع. تظهر تفاصيل الشق الالتفافي في ثلاثة مواقع عبر حزمة وثائق نموذجية لختم القالب:
- مطبوعات تخطيط الشريط:أظهر موضع الشق والعمق والعرض وتخصيص المحطة باستخدام وسائل شرح الأبعاد وأسهم اتجاه التدفق
- رسومات تجميع القوالب:قم بتفصيل هندسة إدراج قطع الشق، وموقع التركيب في حذاء القالب، ومواصفات الخلوص بين مصفوفة التثقيب والقالب
- أوراق العملية:تسجيل أبعاد الحز التي تم التحقق من صحتها من التجربة، وأي تعديلات تم إجراؤها أثناء T0/T1، ومقاييس جودة الجزء الناتجة المرتبطة بكل تكوين
تعمل هذه الوثائق على إغلاق الحلقة بين القوالب وممارسة الختم. عندما يستخدم مشروع مستقبلي مواد وهندسة مماثلة، يقوم المهندسون بسحب معلمات الشق التي تم التحقق من صحتها من هذه السجلات بدلاً من البدء من الصفر. مع مرور الوقت، يصبح التوثيق قاعدة معرفية مؤسسية تعمل على تسريع كل برنامج جديد.
الشراكة مع متخصصي الأدوات لتصميم -التطبيقات الثقيلة
يبدو سير العمل الموصوف أعلاه خطيًا، لكن هندسة الأجزاء المعقدة تحوله إلى دوامة متكررة. تتفاعل مواقع الحز المتعددة مع بعضها البعض، وتحد قيود عرض الناقل من خياراتك، ويؤثر سلوك تدفق المواد في منطقة واحدة على توزيع الضغط في المناطق المجاورة. تصميم-التطبيقات الثقيلة، حيث يتطلب تحسين الشق الجانبي ومكونات الختم المعدني وهندسة هيكل القالب اهتمامًا متزامنًا، والاستفادة من التعاون مع منشئي القوالب المتخصصين الذين يديرون هذه التفاعلات كجزء من سير العمل الأساسي الخاص بهم.
المتخصصين الأدوات مثلييتشينقم بتوصيل المهندسين بحلول قوالب الختم المخصصة التي تتعامل مع تصميم الشق الالتفافي كعنصر متكامل في نظام القالب الإجمالي. ويغطي نطاقها مكونات القالب، واللكمات، والرافعات، وتحسين التخليص، واستراتيجية تدفق المواد، والتي تم تطويرها جميعًا معًا بحيث تأخذ قرارات تحديد موضع الحز في الاعتبار كل متغير آخر في الأداة من اليوم الأول. بالنسبة للمهندسين الذين يتنقلون في عملية تصنيع الختم المعدني الكاملة على الأجزاء التي يتجاوز فيها تعقيد التحكم في التدفق المحاكاة المباشرة، فإن هذا النهج المتكامل يضغط الجداول الزمنية للتطوير ويقلل عدد تكرارات الاختبار اللازمة للوصول إلى أدوات -جاهزة للإنتاج.
إن هندسة الشق الالتفافي ليست مهارة قائمة بذاتها. إنه يقع عند تقاطع علوم المواد وميكانيكا التشكيل واستراتيجية تخطيط الشريط والتحقق من صحة الإنتاج. إن إتقانها يعني دمج سير العمل في عمليتك مبكرًا، وتوثيق ما ينجح، والتعرف على الوقت الذي يستدعي فيه تعقيد المشروع شريكًا يعيش في هذا التقاطع كل يوم.
الأسئلة المتداولة حول الشقوق الالتفافية في قوالب الختم
1. ما هو الغرض من الشقوق الالتفافية في ختم القوالب؟
تعمل الشقوق الالتفافية بمثابة قواطع متعمدة على طول الشريط أو الحافة الفارغة التي تنظم كيفية تدفق الصفائح المعدنية إلى تجويف القالب أثناء التشكيل. وهي تؤدي وظيفتين رئيسيتين: إدارة تقدم شريط الناقل في القوالب التقدمية بحيث تمر الميزات التي تم تشكيلها مسبقًا عبر المحطات دون تصادم، والتحكم في السحب-أثناء عمليات التشكيل لمنع العيوب مثل التجاعيد والتمزق. من خلال إنشاء حدود حرة تقاطع انتقال الضغط، تتيح الشقوق الالتفافية للمهندسين تحديد مكان وكمية المواد التي تدخل منطقة التشكيل، مما يؤدي إلى سماكة جدار ثابتة وأبعاد أجزاء يمكن التنبؤ بها.
2. ما هو الفرق بين الشقوق الالتفافية الإيجابية والسلبية؟
تعمل الشقوق الالتفافية السلبية على إزالة المواد إلى الداخل من حافة الشريط الاسمية، مما يقلل من عرض الشريط المحلي من خلال عملية ثقب بسيطة. إنها تعمل بشكل أفضل عند وجود عرض حامل كافٍ للحفاظ على استقرار التغذية. تضيف الشقوق الالتفافية الإيجابية المواد إلى الخارج خارج حافة الشريط الاسمية، مما يؤدي إلى إنشاء خزان محلي يتغذى في تجويف القالب بطريقة يمكن التحكم فيها. يختار المهندسون الشقوق الإيجابية عندما يكون الشريط بالفعل عند الحد الأدنى لعرض الناقل ولا يمكنه تحمل المزيد من إزالة المواد. تجمع العديد من تخطيطات القوالب التقدمية المعقدة من متخصصين مثل YICHEN بين كلا النوعين في محطات مختلفة لموازنة التحكم في التدفق مع سلامة الشريط طوال تسلسل التشكيل.
3. كيف يمكنك استكشاف مشكلات التجاوز وإصلاحها أثناء تجربة القالب؟
تكشف عيوب الأجزاء المشكلة عن مشكلات محددة في الشق. التجاعيد بالقرب من حدود الحز تعني أن الحز ضحل للغاية ويسمح بتدفق المواد الزائدة، لذا قم بزيادة العمق بزيادات قدرها 0.5 مم. يشير التمزق إلى وجود قيود زائدة- على منطقة التشكيل، مما يتطلب عمقًا أقل للشق أو نصف قطر زاوية أكبر. يشير سمك الجدار غير المتساوي إلى وضع غير متماثل للشق يحتاج إلى معادلة. يشير تشقق الحافة من طرف الشق إلى عدم كفاية نصف قطر الزاوية. تتضمن عمليات تصحيح الأرضية-الطحن لزيادة العمق، واللحام وإعادة التشغيل- لتقليل العمق، واستبدال الإدخال لتغيير موضعه، واختبار مخزون الرقائق قبل التعديلات الدائمة.
4. كيف يؤثر نوع المادة على تصميم الحز الجانبي؟
تستجيب كل مادة بشكل مختلف لتقييد التدفق. يتصرف الفولاذ الطري بشكل متوقع مع عمق الحز القياسي الذي يبلغ 50-100% من عمق السحب. الفولاذ عالي القوة-يقاوم السحب-في أكثر ويتطلب عادةً شقوقًا أعمق بنسبة 10-25% مع مقاطع نصف قطرية لمنع كسر الحافة. يتطلب الألومنيوم تصميمات متحفظة ذات أعماق أقل عمقًا (40-70% من عمق السحب) ونصف قطر زاوية أكبر (سمك المادة 1.5x على الأقل) بسبب انخفاض الاستطالة والميل إلى التشقق. تحتاج سبائك النحاس إلى هندسة أقل عدوانية لأن ليونتها العالية تعني أنه حتى الشقوق المتواضعة تخلق قيودًا ذات معنى على التدفق. يؤثر اتجاه اتجاه الحبوب بالنسبة للشق أيضًا بشكل كبير على خطر الكسر.
5. أين يجب وضع الشقوق الالتفافية في تخطيط شريط القالب التدريجي؟
يعتمد التنسيب على المحطات التي تتطلب التحكم في تدفق المواد محليًا والمحطات التي يجب أن يمر بها الشريط دون تدخل. القاعدة العامة هي قطع الشقوق الالتفافية من محطة إلى ثلاث محطات قبل محطة التشكيل التي تخدمها. يؤدي القطع مبكرًا جدًا إلى مخاطر زعزعة استقرار الشريط الناقل قبل العمليات الحرجة، في حين أن القطع متأخرًا جدًا يعني أن المادة قد التزمت بالفعل بحالة ضغط لا يمكن للشق تصحيحها. يحدد المهندسون الموضع من خلال رسم خريطة لتسلسل التشكيل الكامل، وتحديد المناطق المعرضة للانقسامات أو التجاعيد من خلال المحاكاة، وتنسيق مواضع الشق مع المواقع التجريبية ومتطلبات قوة الناقل.


