


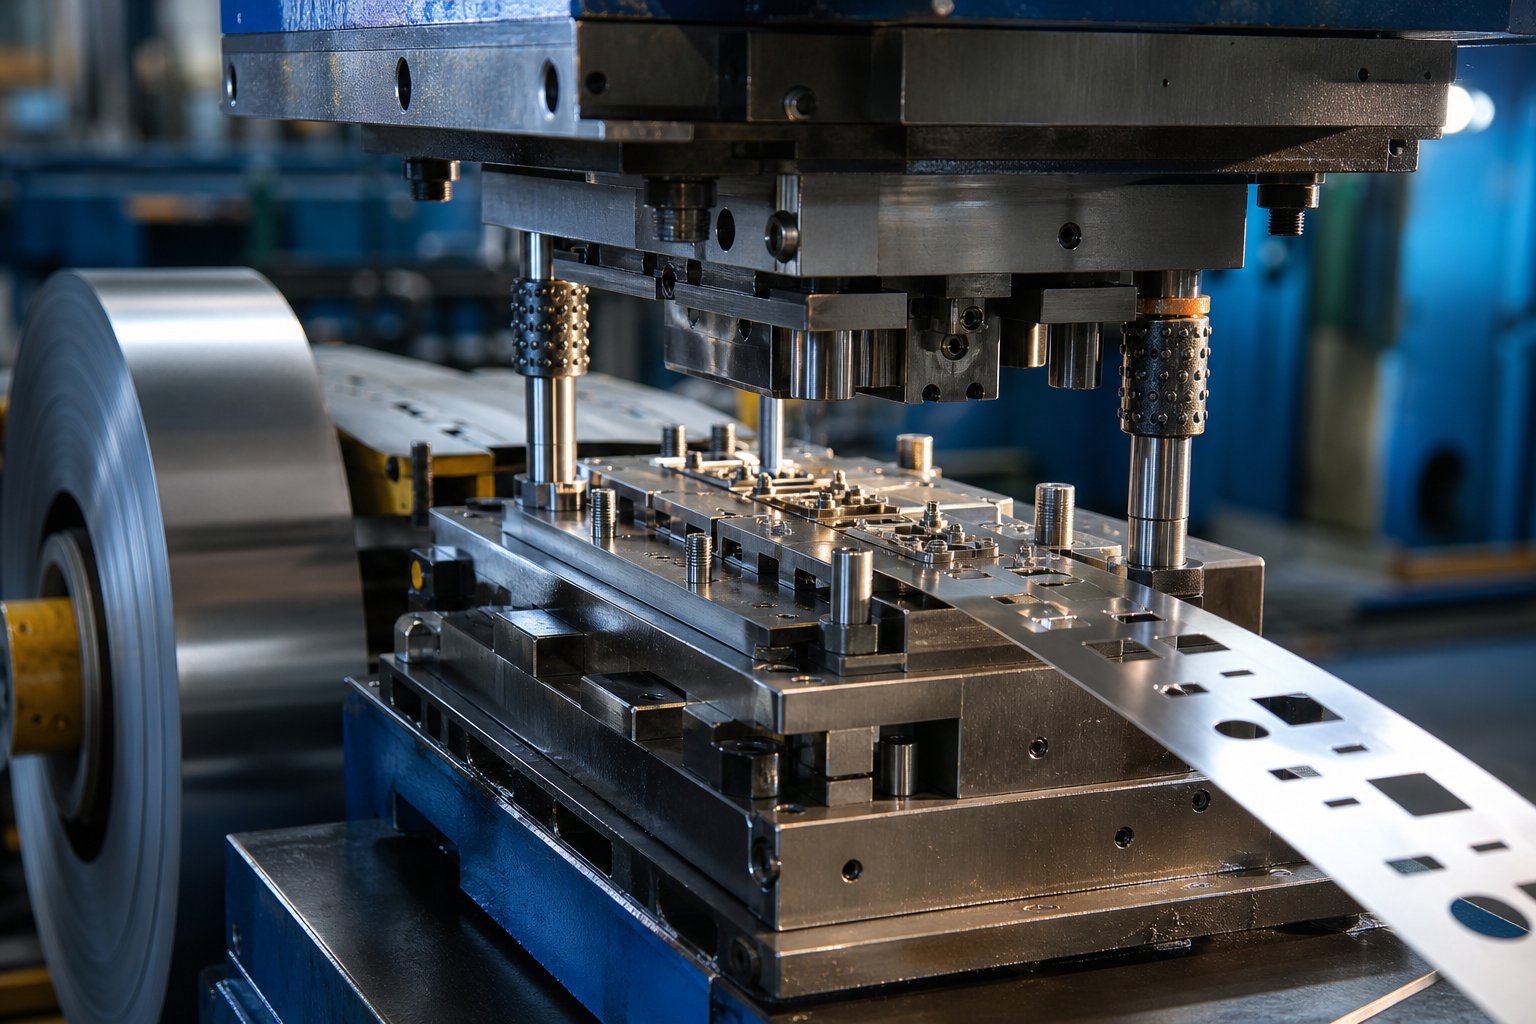
ما يعنيه ختم القالب المخصص في الواقع
عندما تسمع "ختم المعدن"، قد تتخيل مكبسًا يقوم بتثقيب الأشكال العامة من الصفائح المعدنية.ختم يموت مخصصشيء مختلف. يبدأ الأمر بأدوات تم تصميمها من الصفر لجزء محدد ومادته ومتطلبات إنتاجه بدلاً من الاعتماد على قوالب الرفوف-ال- التي تقارب الشكل الهندسي الذي تحتاجه.
إن الختم بالقالب المخصص عبارة عن عملية تشكيل معدنية تستخدم أدوات -مصممة لهذا الغرض، ومصممة لهندسة جزء معين، والمواد، ومتطلبات الإنتاج، لإنتاج مكونات دقيقة على نطاق واسع وبدقة قابلة للتكرار.
وهذا التمييز مهم أكثر مما قد يبدو للوهلة الأولى. يمكن للقالب القياسي أن يختم غسالة أو دعامة بسيطة. ولكن في اللحظة التي يكون فيها للجزء الخاص بك أبعاد خاصة، أو تفاوتات ضيقة، أو ميزات تتفاعل مع المكونات الأخرى في التجميع، فإنك تحتاج إلى قوالب ختم معدنية مخصصة مبنية حول التصميم الخاص بك بدلاً من تصميم مصمم ليناسب الأدوات الموجودة.
ما الذي يجعل القالب مخصصًا
يصبح القالب "مخصصًا" عندما يتم تطوير هندسته وتصميم المحطة ومواصفات المواد الخاصة به حصريًا لجزء واحد. تخيل الفرق بين شراء بدلة من على الرف مقابل شراء بدلة مصممة خصيصًا لمقاساتك. خارج-الرف-يعمل لتلبية الاحتياجات البسيطة. تم تصميم قوالب الختم المخصصة: يتم حساب كل ملف تعريف مثقوب، وكل خلوص، وكل محطة تشكيل وفقًا لسمك المادة المحددة، والليونة، وأهداف الأبعاد التي يتطلبها الجزء الخاص بك.
تتضمن هذه الهندسة المسبقة اختيار درجات فولاذ الأدوات، وتصميم تخطيطات الشريط للعمليات التقدمية، والتعويض عن سلوكيات المواد مثل الارتداد الخلفي. والنتيجة هي ختم قالب ينتج أجزاء متطابقة تقريبًا ضربة تلو الأخرى، سواء كنت تقوم بتشغيل عشرة آلاف أو عشرة ملايين قطعة.
من يستفيد من ختم القالب المخصص
يستثمر المهندسون وفرق المشتريات في الأدوات المخصصة لعدة أسباب أساسية:
- التسامح أكثر صرامة- تم تصميم القوالب المخصصة لتلبية متطلبات الأبعاد الخاصة بك، وليس فقط "قريبًا بدرجة كافية".
- هندسات فريدة من نوعها- ميزات الجزء الخاص،-ملفات تعريف الانحناء المتعددة، والقصاصات المعقدة التي لا يمكن لأي قالب كتالوج إنتاجها.
- إنتاجية أعلى على نطاق واسع- تعمل الطوابع المحسنة للجزء الخاص بك بشكل أسرع مع خردة أقل من الأدوات المعدلة.
- جودة قابلة للتكرار- كل جزء من القالب متطابق تقريبًا، وهو أمر بالغ الأهمية عندما يجب أن تتبادل المكونات في التجميعات.
تعتمد الصناعات من السيارات إلى الإلكترونيات إلى الفضاء الجوي على نهج ختم القالب المخصص عندما لا يمكن ترك أداء الجزء أو السلامة أو الدقة لقيود الأدوات العامة. إذا قمت بتصميم الجزء بنفسك، فمن المحتمل أنك تحتاج إلى أدوات مخصصة لإنتاجه.
كيف تناسب هذه العملية المشهد الأوسع لتشكيل المعادن
يقع ختم القالب المخصص ضمن عائلة من طرق تشكيل المعادن التي تشمل التصنيع باستخدام الحاسب الآلي، والقطع بالليزر، والصب، والتشكيل المائي. إن ما يفصل قوالب الختم عن هذه البدائل هو اقتصاديات التكرار. يحمل القالب المخصص استثمارًا مقدمًا كبيرًا، ولكن بمجرد تصنيعه، فإنه ينتج أجزاء بجزء صغير من تكلفة -وحدة المعالجة أو القطع. تتضاعف ميزة التكلفة هذه مع الحجم، مما يجعلها الخيار السائد لعمليات الإنتاج المتوسطة-إلى-المرتفعة في كل قطاع من قطاعات التصنيع تقريبًا.
تم إنشاء هذه المقالة لتكون-مصدرًا لاتخاذ القرار. سواء كنت مهندسًا يقيم الجدوى أو متخصصًا في مقارنة طرق التصنيع، فإن الأقسام التالية تغطي أنواع العمليات وعمليات التشكيل ومتطلبات الصناعة والتفاوتات ومحركات التكلفة واختيار الموردين، وكل شيء يرغب المشترون في فهمه قبل أول مشروع أدوات مخصص لهم.
القرار الأول الذي تواجهه معظم الفرق واضح ومباشر: هل يحتاج مشروعي بالفعل إلى أدوات مخصصة، أم أن القوالب القياسية يمكنها التعامل مع المهمة؟
ختم القالب المخصص مقابل ختم القالب القياسي ومتى يتم اختيار كل منهما
يوجد قالب قياسي على الرف، جاهز لختم الأشكال الشائعة: حلقات مسطحة، وأقواس بسيطة، ومشابك أساسية. لا يكلف الأمر سوى القليل أو لا شيء مقدمًا لأن الأدوات موجودة بالفعل. من ناحية أخرى، تم تصميم قالب الختم المعدني المخصص من الصفر للجزء المحدد الخاص بك. يؤدي الاختيار بين هذين المسارين إلى تشكيل اقتصاديات مشروعك، وحرية التصميم، وتكاليف الإنتاج-على المدى الطويل بطرق لا تكون واضحة دائمًا للوهلة الأولى.
عندما يموت ستاندرد قصيرة
تعمل القوالب القياسية عندما يتطابق الجزء الخاص بك مع الشكل الهندسي الذي قام شخص ما بتصميم أدوات له بالفعل. فكر في فتحات التثبيت العامة، أو القواطع المستطيلة، أو أقواس مواصفات الكتالوج-. في اللحظة التي يقدم فيها تصميمك أبعادًا خاصة أو تفاعلات متعددة-ميزات أو تحديات تشكيل محددة للمواد-، يصبح القالب القياسي قيدًا وليس اختصارًا.
إليك ما يفرض عادةً التحول إلى الأدوات المخصصة:
- يحتوي الجزء الخاص بك على متطلبات أبعاد فريدة أو ميزات خاصة لا يمكن لأي قالب موجود إنتاجها.
- تتطلب التفاوتات الصارمة أدوات مصممة خصيصًا للتنوع المسموح به، وليس تقريبًا عامًا للغرض.
- يتطلب السلوك المادي، مثل النابض الخلفي في الفولاذ عالي القوة-أو التصلب في الألومنيوم، خلوص القالب والتعويضات المخصصة لتلك السبيكة.
- تحتاج أجزاء التشغيل المتعددة- إلى التقطيع والثقب والتشكيل بتسلسل متحكم فيه خلال دورة ختم قالب واحدة.
عندما تقوم بإدخال جزء بالقوة في الأدوات الموجودة، فإنك تقوم بالتصميم بشكل عكسي. تملي الأدوات ما يمكنك فعله، وينتهي الأمر بمهندسيك بالتنازل عن الهندسة، أو تخفيف التفاوتات، أو تقسيم العمليات عبر إعدادات متعددة. غالبًا ما تكلف خسارة المرونة هذه على المدى الطويل أكثر مما قد يكلفه قالب الختم المخصص مقدمًا.
حرية التصميم باستخدام الأدوات المخصصة
مع أسلوب ختم القالب المعدني المخصص، تنقلب العلاقة. تصميم الجزء الخاص بك هو الذي يحرك الأدوات، وليس العكس. يقوم مصمم القالب ببناء كل محطة، وكل خلوص، وكل ملف تشكيل حول هندسة CAD ومواصفات المواد الخاصة بك. ستحصل بالضبط على الجزء الذي تحتاجه دون التنازلات التي يفرضها ما يحدث على الرف.
وهذا أمر مهم للغاية بالنسبة للمكونات التي يجب أن تتزاوج بدقة في التجميعات، أو تستوفي معايير الأداء الصارمة، أو تحمل ميزات خاصة تميز منتجك.قالب ختم مخصصكما يسمح أيضًا بتحسين تخطيط الشريط وتسلسل التشكيل، مما يقلل الخردة ويزيد من سرعة الضغط، وهي فوائد لن تتمكن أبدًا من الحصول عليها باستخدام الأدوات القياسية المُكيَّفة.
الفاصل-سؤال متساوي بين القياسي والمخصص
المفهوم الخاطئ الأكثر استمرارًا حول الأدوات المخصصة هو أنها باهظة الثمن دائمًا. في الواقع، يتم استهلاك الاستثمار الأولي عبر كل جزء ينتجه القالب. وفقًا لبيانات المشروع-الواقعية من Jennison Corporation، فإن القالب المخصص الذي تبلغ قيمته 12000 دولار أمريكي والذي ينتج 20000 قطعة يضيف فقط 0.60 دولارًا أمريكيًا للقطعة الواحدة في تكلفة الأدوات، في حين أن نفس التصميم الذي تم تصنيعه بدون أدوات قد يكلف 3.50 دولارًا أمريكيًا أو أكثر لكل قطعة.
تعتبر عملية التعادل الحسابية-مباشرة: قم بتقسيم تكلفة القالب على توفير كل جزء-في مقابل العملية البديلة. وفوق عتبة الحجم هذه، يكون كل جزء إضافي أرخص بشكل كبير. أدناه، قد تكون تكلفة الأساليب القياسية أو التصنيع باستخدام الحاسب الآلي أقل بشكل عام.
| البعد | يموت القياسية | يموت مخصص |
|---|---|---|
| مرونة التصميم | تقتصر على الأشكال الهندسية الموجودة | تم تصميمها وفقًا لمواصفات الجزء الخاص بك بالضبط |
| التكلفة مقدما | منخفضة أو صفر | 8 دولارات،000 - 50 دولارًا،000+ حسب التعقيد |
| تكلفة الوحدة-بالحجم | أعلى (عملية مقيدة) | أقل بشكل ملحوظ على نطاق واسع |
| التعقيد الهندسي | أشكال بسيطة فقط | أجزاء متعددة-مميزة، وشديدة التسامح-. |
| مهلة | فوري (الأدوات موجودة) | 8 - 14 أسابيع للتصميم والبناء |
| ملكية | يحتفظ البائع بالأدوات | عادة ما يمتلك المشتري القالب |
السؤال الحقيقي ليس ما إذا كان بإمكانك شراء الأدوات المخصصة. يتعلق الأمر بما إذا كان إجمالي الحجم الدائم، عبر جميع عمليات إعادة الطلب على مدى السنوات الثلاث إلى الخمس القادمة، يتجاوز خط التعادل-. إذا حدث ذلك، يصبح النرد أحد الأصول التي تستمر في إنتاج القيمة لفترة طويلة بعد أن دفعت ثمنها. وإذا لم يحدث ذلك، تظل العمليات القياسية أو البديلة هي الاستثمار الأكثر ذكاءً.
ومع ذلك، فإن اقتصاديات الحجم ليست سوى جزء من المعادلة. يحدد نوع القالب الذي تختاره، سواء كان تقدميًا أو منقولًا أو مركبًا أو رباعي الشرائح، مدى كفاءة تشغيل هذا الحجم والأجزاء الهندسية التي تصبح ممكنة.
شرح أنواع عمليات ختم القوالب المخصصة
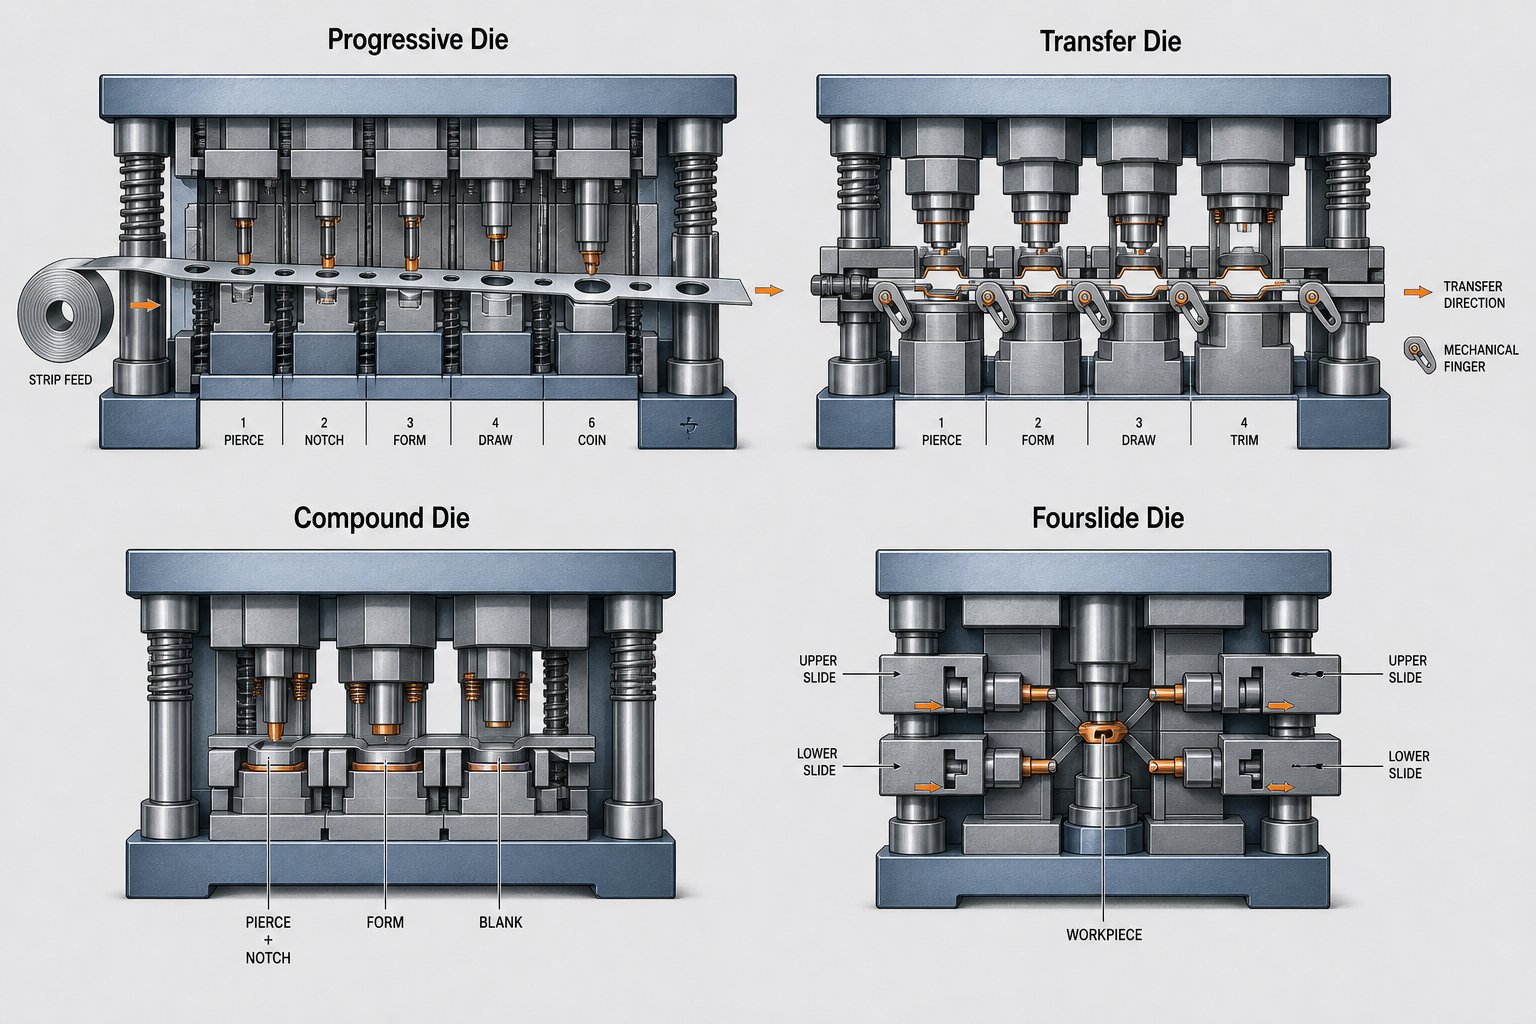
اختيار نوع القالب المناسب ليس بالتفاصيل البسيطة. فهو يحدد سرعة الإنتاج لديك، وتعقيد الأجزاء التي يمكن تحقيقها، ومعدل الخردة، والاقتصاديات لكل-وحدة. هناك أربعة أنواع رئيسية من قوالب الختم تهيمن على العمل المخصص، ويخدم كل منها مكانًا متميزًا. إن فهم أين يتفوقون وأين يقصرون يساعدك على تجنب حالات عدم التطابق الباهظة الثمن بين متطلبات الأجزاء الخاصة بك واستثمار الأدوات الخاصة بك.
القوالب التقدمية للأجزاء المعقدة-ذات الحجم الكبير
تعتبر القوالب التقدمية بمثابة العمود الفقري لقوالب الختم المعدنية ذات الحجم الكبير-. يتم تغذية ملف من الصفائح المعدنية بشكل مستمر من خلال سلسلة من المحطات داخل مجموعة قوالب واحدة، حيث تؤدي كل محطة عملية محددة: ثقب الثقب، وإحراز الحافة، وتشكيل الانحناء. يحمل الشريط الجزء من محطة إلى أخرى حتى تفصل العملية النهائية القطعة النهائية.
تخيل خط تجميع مضغوطًا في أداة واحدة. هذا هو في الأساس ما تحققه القوالب التقدمية والختم. نظرًا لأن المادة لا تترك القالب أبدًا حتى اكتمال الجزء، تكون أوقات الدورات سريعة للغاية، وغالبًا ما تنتج مئات الأجزاء في الدقيقة. وهذا يجعل الأدوات التقدمية مثالية للمكونات الصغيرة-إلى-المتوسطة-الحجم مثل الموصلات الكهربائية، والأقواس، وإطارات الرصاص، وعلب التدريع.
المقايضة؟ تتطلب القوالب التقدمية استثمارًا أعلى في الأدوات الأولية وتنتج بعض الخردة المتأصلة من شريط الناقل. كما أنها تعمل بشكل أفضل مع الأجزاء التي تظل مسطحة نسبيًا أو ذات أشكال ضحلة. إن الأشكال الهندسية المرسومة بعمق- أو الأجزاء الكبيرة جدًا تتجاوز ما يمكن للشريط التقدمي التعامل معه.
نقل القوالب للمكونات الكبيرة والعميقة-المرسومة
عندما تكون الأجزاء كبيرة جدًا، أو عميقة جدًا، أو معقدة جدًا بحيث لا تظل متصلة بالشريط، فإن قوالب النقل تتولى المهمة. في هذه العملية، يتم فصل المادة الخام عن المادة الخام مبكرًا ثم يتم نقلها ميكانيكيًا بين المحطات بواسطة الأصابع أو الأنظمة المكوكية. تقوم كل محطة بتنفيذ خطوة تشكيل، مثل الرسم العميق، أو التشفيه، أو التشذيب، على الفراغ المنفصل.
تعد قوالب النقل شائعة في ألواح هياكل السيارات، والمكونات الهيكلية، ومساكن الأجهزة حيث تتجاوز أبعاد الأجزاء ما تسمح به التغذية الشريطية التقدمية. إنهم يتعاملون مع عمليات سحب أعمق وتسلسلات تشكيل أكثر عدوانية لأن الفراغ يتحرك بحرية بين المحطات دون القيود الهندسية المتمثلة في البقاء متصلاً بشريط ناقل. وتقع تكلفة الأدوات في النطاق المتوسط-إلى-النطاق العالي، وتكون سرعات الإنتاج أبطأ من القوالب التقدمية، ولكن القدرة الهندسية أكبر بكثير.
قوالب مجمعة ورباعية الشرائح للهندسة المتخصصة
تتخذ القوالب المركبة نهجًا مختلفًا تمامًا. بدلاً من تسلسل العمليات عبر محطات متعددة، يقومون بتنفيذ عدة عمليات قطع في وقت واحد بضغطة ضغط واحدة. قد يؤدي القالب المركب إلى إفراغ الشكل الخارجي وثقب الثقوب الداخلية في نفس الوقت، مما يؤدي إلى إنتاج أجزاء من قوالب ختم الصفائح المعدنية المسطحة مثل الغسالات والحشيات والتصفيحات الكهربائية بدقة واستواء استثنائيين. إنها تقلل من وقت الإنتاج بنسبة 25-30% مقارنة بالعمليات المتسلسلة، على الرغم من أنها تقتصر عمومًا على الأجزاء التي لا تتطلب متطلبات تشكيل أو ثني.
تستخدم القوالب رباعية الشرائح، التي يطلق عليها أحيانًا قوالب -الشرائح المتعددة، شرائح مثبتة أفقيًا ومرتبة حول منطقة تشكيل مركزية بدلاً من الاعتماد فقط على قوة الضغط الرأسية. تتحرك قوالب الضغط المعدنية هذه من اتجاهات متعددة، مما يجعلها قادرة على إنتاج انحناءات معقدة تتجاوز 90 درجة، ومشابك ضيقة، وأشكال سلكية معقدة لا تستطيع المكابس العمودية التقليدية تحقيقها. وفقًا لبيانات الإنتاج من Keats Manufacturing، تنتج الماكينات ذات الأربع شرائح ما يصل إلى 375 قطعة في الدقيقة بينما تولد خردة أقل بنسبة 31% من الختم التدريجي لأنها تلغي الحاجة إلى الثقوب التجريبية وشرائط الحامل.
تعمل أدوات الشرائح الأربعة بشكل أفضل مع الأجزاء الصغيرة والرفيعة ذات الانحناءات المعقدة ومتعددة الاتجاهات، مثل المشابك والمشابك والموصلات والوصلات الزنبركية. القيد هو الحجم: تتطلب المواد الأكبر أو الأكثر سمكًا عادةً قوالب ضغط معدنية تقليدية في تكوينات تقدمية أو نقل.
يعود الاختيار من بين هذه الأنواع من قوالب الختم إلى عدد قليل من المعايير القابلة للقياس. اسأل نفسك هذه الأسئلة بالترتيب:
- ما هو حجم الإنتاج السنوي الخاص بك؟الكميات الكبيرة تفضل القوالب التقدمية. قد تبرر الكميات المنخفضة-إلى-طرق النقل أو المركب.
- ما هي أبعاد الجزء والعمق؟تتطلب الأجزاء الكبيرة أو العميقة-المرسومة قوالب نقل. الأجزاء الصغيرة المسطحة تناسب القوالب المركبة. تشير الأجزاء الصغيرة ذات الانحناءات المعقدة إلى أربع شرائح.
- ما مدى تعقيد الهندسة؟الانحناءات متعددة الاتجاهات وأنصاف الأقطار الضيقة تفضل الشرائح الأربعة. تتميز الأجزاء المسطحة المتعددة- بقوالب مركبة مناسبة للقطع والثقب. تتوافق الأجزاء التي تحتاج إلى تشكيل وتقطيع متسلسل عبر العديد من الميزات مع الأدوات التقدمية.
- ما هي المادة والسمك الذي تختمه؟تعمل المواد الرقيقة والمرنة في جميع الأنواع. قد تستبعد المواد السميكة أو الصلبة أربع شرائح وتفضل التكوينات التقدمية أو النقلية ذات حمولة ضغط أعلى.
- ما هي متطلبات التسامح والتسطيح المطبقة؟توفر القوالب المركبة تسطيحًا فائقًا للأجزاء المقطوعة. توفر قوالب النقل تحكمًا أكثر إحكامًا في الأبعاد على الأشكال الهندسية المرسومة بعمق-.
| نوع القالب | نطاق الحجم | حدود حجم الجزء | القدرة على التعقيد | المهلة النموذجية |
|---|---|---|---|---|
| تقدمية | عالية (100 ألف - مليون) | صغيرة إلى متوسطة | عمليات تسلسلية متعددة الميزات؛ عمق رسم محدود | 10 - 16 أسبوع |
| تحويل | متوسطة إلى عالية (50 ألف+) | متوسطة إلى كبيرة | رسومات عميقة، وأشكال ثلاثية الأبعاد معقدة، وأشكال هندسية كبيرة | 12 - 20 أسبوع |
| مُجَمَّع | متوسطة إلى عالية (50 ألف+) | صغيرة إلى متوسطة (عادة أقل من 150 ملم) | عمليات القطع المتزامنة؛ الأجزاء المسطحة فقط | 6 - 10 أسبوع |
| أربع شرائح | عالية (100 ألف - مليون) | صغير (قياس رقيق) | منحنيات متعددة الاتجاهات-تتجاوز 90 درجة؛ أشكال معقدة | 8 - 14 أسبوع |
لا يوجد نوع واحد من القوالب متفوق عالميًا. ينشأ الاختيار الصحيح من مطابقة هندسة الجزء الخاص بك، وتوقعات الحجم، ومتطلبات المواد مقابل أفضل ما يفعله كل تكوين. إن نوع القالب المحدد جيدًا-يقلل من تكلفة الجزء-من تكلفة القطعة ويزيد من وقت تشغيل الصحافة إلى الحد الأقصى، بينما يؤدي الاختيار الخاطئ إلى الخردة المفرطة، أو أوقات الدورة البطيئة، أو الأجزاء التي لا يمكن تشكيلها بشكل صحيح.
وبطبيعة الحال، فإن نوع القالب هو الحاوية فقط. ما يحدث داخل تلك الحاوية، وعمليات التشكيل المحددة التي تقوم بها كل محطة، هو حيث يتم بالفعل إنشاء دقة الأبعاد وجودة الأجزاء.
عمليات التشكيل الأساسية داخل قالب مخصص
كل قالب ختم معدني، بغض النظر عن نوعه، يؤدي عمله من خلال مجموعة محددة من عمليات التشكيل. فكر في هذه العمليات باعتبارها المفردات التي يتحدثها النرد. قد يستخدم النرد التدريجي خمسة أو ستة منهم بالتسلسل؛ قد ينفذ القالب المركب اثنين في وقت واحد. يأتي تطور قالب الطوابع المعدنية المخصصة من كيفية دمج هذه العمليات وترتيبها وضبطها للتفاعل دون إدخال عيوب.
إن فهم ما تفعله كل عملية ميكانيكيًا يساعدك على التواصل مع مصممي القوالب، وتوقع المشكلات المحتملة، وتقييم ما إذا كانت هندسة الأجزاء الخاصة بك ممكنة بالفعل في شكل مختوم.
أساسيات التقطيع والثقب
يعتبر التقطيع والثقب من عمليات القطع، وهي أساس كل جزء مختوم تقريبًا. إنها تبدو متشابهة، وهي كذلك ميكانيكيًا. الفرق هو ما تحتفظ به.
في عملية التقطيع، يقوم المثقب بدفع المادة عبر فتحة القالب وتصبح القطعة المقطوعة- هي الجزء الخاص بك (أو القطعة الفارغة التي سيتم تشكيلها بشكل أكبر). في عملية الثقب، والتي تسمى أيضًا التثقيب، يُحدث الثقب ثقبًا وتكون البزاقة المقطوعة- بمثابة خردة. كلاهما يعتمد على القص المتحكم فيه: حواف الثقب والقالب لا تلتقي تمامًا. بدلاً من ذلك، فإن الخلوص المتعمد بينهما، عادةً ما يتراوح بين 5-10% من سمك المادة لكل جانب، يسمح للمادة بالكسر بشكل نظيف بدلاً من التشوه أو السحب.
أخطأ في هذا التصريح وسترى المشاكل على الفور. ضيقة جدًا، وتتآكل اللكمة قبل الأوان. فضفاض جدًا، وستحصل على نتوءات مفرطة وحواف خشنة وانجراف الأبعاد على أجزاء قالب الختم. يتغير الخلوص الأمثل أيضًا باختلاف المادة: يحتاج النحاس الناعم إلى أقل من الفولاذ عالي القوة-، ويتطلب الفولاذ المقاوم للصدأ قوة أكبر وتحكمًا أكثر إحكامًا من درجات الكربون المعتدل.
- الحد الأدنى لقطر الثقبيجب أن يكون مساوياً على الأقل لسمك المادة للثقوب المستديرة، أو 80% من سمك الثقوب المشكلة، لمنع تكسر الثقب.
- مسافة الحافة-إلى-الفتحةيجب أن يكون سمك المادة على الأقل 1.0 إلى 2.0 مرة للحفاظ على السلامة الهيكلية للشبكة المحيطة.
- اتجاه لدغتتشكل دائمًا على جانب قالب القالب-. حدد الوجه الذي يناسب التجميع الخاص بك ووظيفته.
- لكمة-حتى-إزالة القالبيجب حسابها لكل سبيكة وسمك محددين، وليس من المفترض من الجداول العامة.
الانحناء والرسم والتعويض الربيعي
يؤدي الانحناء إلى تحويل الفراغ المسطح إلى شكل ثلاثي الأبعاد-من خلال تطبيق القوة على طول خط مستقيم حتى تتشوه المادة من الناحية البلاستيكية. قد يبدو الأمر بسيطًا، ولكن كل انحناء يقدم ارتدادًا: الميل المرن للمادة للعودة جزئيًا نحو شكلها الأصلي بعد إزالة قوة التشكيل. قد يتشكل ختم القالب المصمم لثني 90 درجة في الواقع عند 92 أو 93 درجة، مع العلم أن المادة ستعود إلى الزاوية المستهدفة.
تعتمد شدة Springback على قوة إنتاج المادة وسمكها ونصف قطر الانحناء. فولاذ عالي القوة-وظهر زنبركي مقاوم للصدأ بقوة أكبر من الفولاذ الطري أو النحاس. كما أشارالصانع، يلعب اتجاه الحبوب بالنسبة لخط الانحناء أيضًا دورًا حاسمًا: فالانحناء العمودي على الحبوب ينتج انحناءات أقوى تكون أقل عرضة للتشقق، في حين أن الانحناء الموازي للحبيبات يتطلب أنصاف أقطار أكبر لمنع الكسر على السطح الخارجي.
الرسم يأخذ تشكيل أعمق. تقوم اللكمة بدفع المادة الفارغة إلى تجويف القالب، مما يؤدي إلى إنشاء أشكال مجوفة مثل الأكواب أو الأصداف أو العبوات. تتدفق المواد إلى الداخل من منطقة الحافة بدلاً من الانحناء عند الخط. عندما يتجاوز العمق القطر، تصبح العملية سحبًا عميقًا وغالبًا ما تتطلب مراحل متعددة لتجنب تمزق المادة أو تجعدها.
- نصف قطر الانحناء الداخلييجب أن يكون سمك المادة على الأقل 1.0 إلى 1.5 مرة. إن الانخفاض إلى أقل من 1.0T قد يؤدي إلى حدوث تشققات، خاصة بالتوازي مع اتجاه الحبوب.
- اتجاه الحبوبيجب أن تكون محددة في تخطيط الشريط. يجب أن تكون الانحناءات الحرجة متعامدة مع الحبوب كلما أمكن ذلك.
- تعويض سبرينجباكتم بناؤه في هندسة القالب نفسها. ينحني القالب- بشكل مقصود بحيث يسترخي الجزء إلى الزاوية المستهدفة.
- ارسم العمقيجب ألا تتجاوز كل مرحلة ما يقرب من 40-60% من القطر الفارغ. تحتاج الأجزاء الأعمق إلى محطات سحب متعددة مع التلدين بين المراحل في حالة صلابة المادة.
- ضغط الحامل الفارغفي عمليات الرسم يتحكم في تدفق المواد. القليل جدا يسبب التجاعيد. الكثير يسبب التمزق.
العملات والنقش للحصول على ميزات دقيقة
يتضمن كل من القطع والنقش ضغط المواد أو إزاحتها لإنشاء ميزات سطحية، لكنهما يخدمان أغراضًا مختلفة ويعملان بمستويات قوة مختلفة.
تطبق عملية القطع ضغطًا عاليًا للغاية لتشويه المواد بشكل بلاستيكي إلى تجاويف دقيقة للقالب. القوة كبيرة جدًا بحيث تتوافق المادة تمامًا مع سطح القالب، مما يزيل الزنبرك الخلفي بالكامل في المنطقة المصقولة. وهذا يجعل العملات مثالية لتحديد الأبعاد الحرجة، أو تسطيح مناطق معينة، أو إنشاء ميزات تتطلب تفاوتات تتجاوز ما يمكن أن يحققه الانحناء القياسي. المقايضة هي حمولة الصحافة: تتطلب عملية العملة قوة أكبر بكثير من العمليات الأخرى، مما يؤثر على اختيار الصحافة ومتانة القالب.
يخلق النقش أنماطًا بارزة أو غائرة عن طريق مد المادة إلى تجويف القالب دون قطعها. على عكس العملات المعدنية، فإن النقش يزيح المادة بدلاً من ضغطها، مما ينتج عنه ميزة مقابلة على الجانب الآخر. تشمل الاستخدامات الوظيفية تقوية الأضلاع وتحديد موقع الميزات للتجميع وعلامات مثل أرقام الأجزاء أو رموز التاريخ. تضيف التطبيقات الجمالية نسيجًا أو علامة تجارية إلى الأسطح المرئية.
- قوة العملةيمكن أن يكون 3-5 مرات أكبر من التشكيل القياسي. يجب أن تأخذ حمولة الصحافة هذا الأمر في حالة وجود محطات سك في قالب الختم المعدني الخاص بك.
- عمق النقشيجب ألا يتجاوز سمك المادة عادة 2-3 مرات لتجنب التخفيف أو الكسر المفرط.
- تباعد الميزةتحتاج التفاصيل المنقوشة إلى مواد محيطة كافية لمنع تشويه المناطق المجاورة.
- ليونة المواديحد من كلتا العمليتين. قد تتشقق المواد المتصلبة والهشة أو شديدة التحمل-بدلاً من أن تتدفق إلى تجاويف العملات المعدنية أو النقوش البارزة.
إن ما يجعل القالب المخصص معقدًا حقًا ليس إجراء عملية واحدة بمعزل عن الآخر. إنه التفاعل بين العمليات التي يتم إجراؤها بالتسلسل أو الجمع. يمكن للثقب المثقوب بالقرب من الانحناء اللاحق أن يتشوه إذا كانت الخلوصات غير كافية. قد تكون الميزة المرسومة المجاورة لمنطقة مصاغة رقيقة بشكل غير متوقع. يجب على مصمم القوالب أن يأخذ في الاعتبار كيفية تأثير عمل كل محطة على الحالة المادية لكل محطة تتبعها، وكيف أن خصائص المواد مثل الليونة والصلابة والسمك تقيد ما يمكن تحقيقه فيزيائيًا دون عيوب.
وهذه القيود لا توجد في الفراغ. إنها تتغير بشكل كبير اعتمادًا على الصناعة التي تخدمها الأجزاء الخاصة بك، والسبائك التي تتطلبها تلك الصناعات، ومعايير الجودة التي تطبقها.
-اعتبارات خاصة بالختم بالقالب المخصص للصناعة
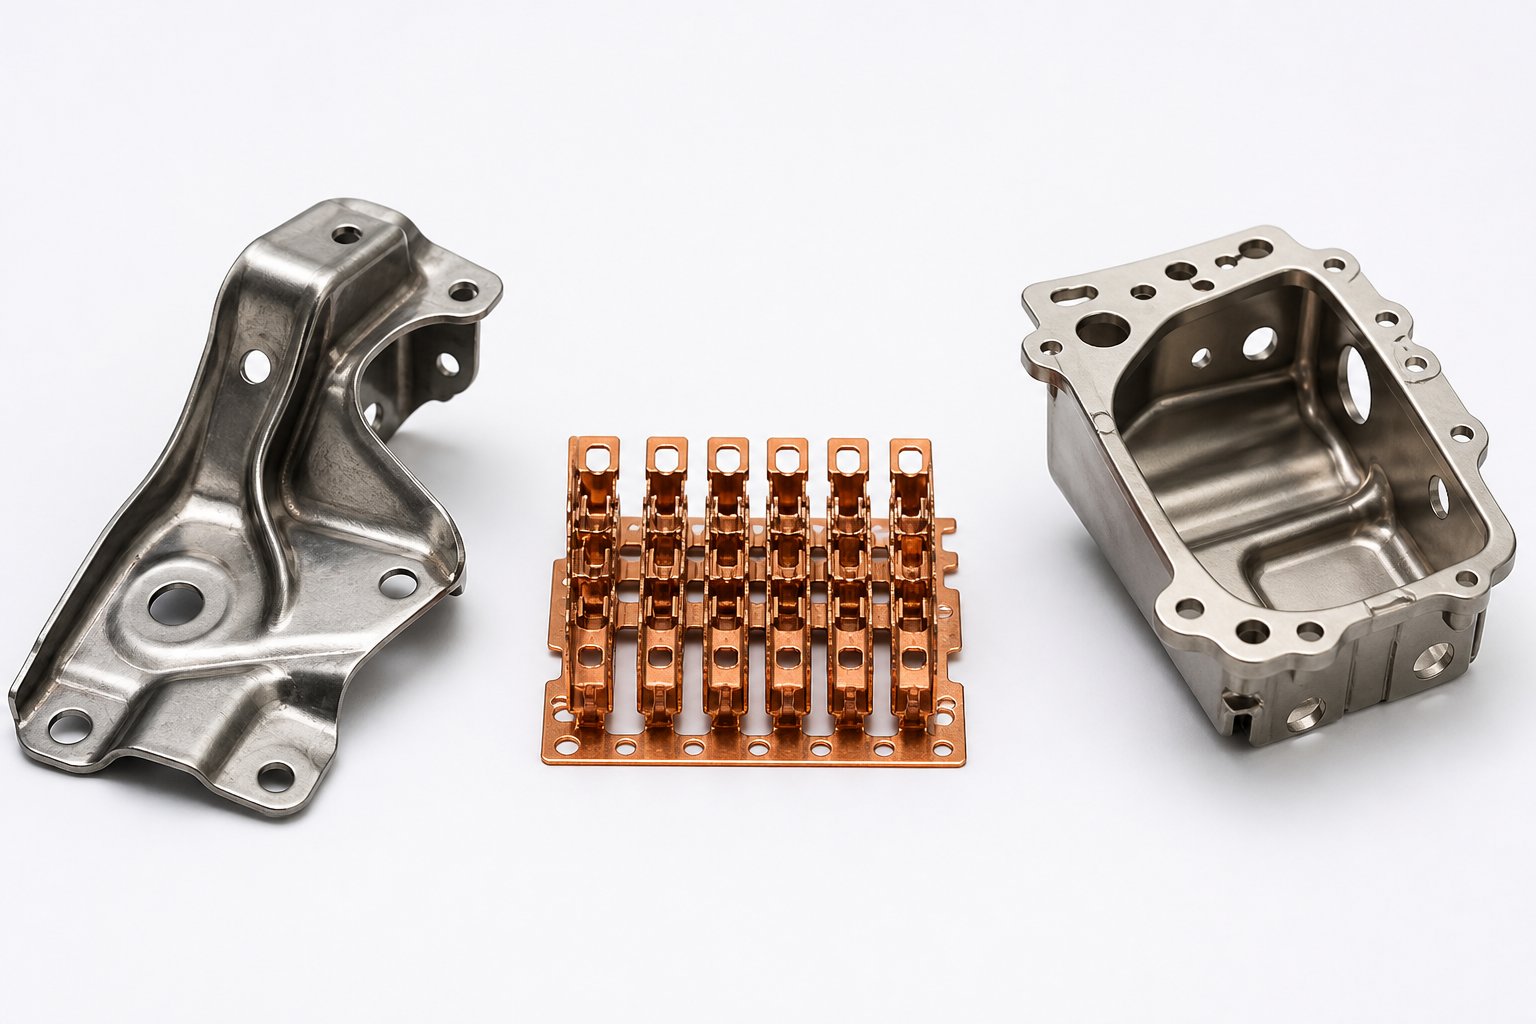
قد يكون قالب الختم الذي يعمل بشكل لا تشوبه شائبة بالنسبة لقوس السيارة خاطئًا تمامًا بالنسبة لمبيت مستشعر الفضاء الجوي أو دبوس الموصل المصغر. إن عمليات التشكيل نفسها عالمية، ولكن المواد والأحجام وأنظمة الجودة والتفاوتات التي تتطلبها كل صناعة تعيد تشكيل كيفية تطبيق هذه العمليات. إن معرفة مكان وصول قطع الغيار الخاصة بك في هذا الطيف تساعدك على تحديد المتطلبات بدقة وتقييم ما إذا كان المورد يفهم حقًا توقعات قطاعك.
متطلبات ختم السيارات
السيارات هي ملك الحجم. تعمل التعزيزات الهيكلية وألواح الجسم ومكونات ناقل الحركة ومجموعات الفرامل بمئات الآلاف إلى ملايين الوحدات سنويًا. هذا النطاق هو الدافع وراء كل شيء يتعلق بقوالب ختم السيارات: يجب أن تتحمل الأدوات عشرات الملايين من دورات الضغط، ويجب أن تحافظ العملية على الاتساق عبر عمليات الإنتاج المتعددة-سنوات، ويجب أن تستوفي أنظمة الجودة شهادة IATF 16949.
IATF 16949 ليس تمرينًا ورقيًا. فهو يتطلب من الموردين تنفيذ التخطيط المتقدم لجودة المنتج (APQP)، وإجراء عمليات تقديم عملية الموافقة على جزء الإنتاج (PPAP)، والحفاظ على أنظمة الإجراءات التصحيحية الموثقة. بالنسبة للمهندسين وفرق المشتريات التي توفر أختام معدنية مخصصة في مجال السيارات، فهذا يعني أن المورد الخاص بك يحتاج إلى توثيق العمليات الحية، -مراقبة SPC في الوقت الفعلي، وقيم Cpk تبلغ 1.33 أو أعلى على الأبعاد الحرجة.
تتركز متطلبات المواد على سبائك الفولاذ العالية-والمنخفضة-القوة، والفولاذ ثنائي الطور-، وبشكل متزايد، سبائك الألومنيوم لتقليل الوزن. يجب أن تأخذ قوالب ختم الفولاذ للأجزاء الهيكلية للسيارات في الاعتبار الزنبرك العدواني في الفولاذ المتقدم عالي القوة-، والذي يتطلب أحيانًا محاكاة فيزيائية متعددة-لتعويض هندسة القالب مسبقًا-. تواجه قوالب ختم الألومنيوم تحديات مختلفة: الغليان، وحدود القابلية للتشكيل المنخفضة، وحساسية السطح التي تستبعد استراتيجيات التشحيم العدوانية الشائعة مع الفولاذ.
يعيش أيضًا قالب ختم السيارة تحت ضغط مستمر لتحسين وقت الدورة. كل ثانية يتم حلقها من دورة الضغط تتضاعف عبر ملايين الأجزاء. تهيمن القوالب التقدمية على هذا القطاع للمكونات الأصغر، بينما تتعامل قوالب النقل مع القطع الهيكلية الأكبر وعناصر الجسم المسحوبة بعمق-.
متطلبات صناعة الإلكترونيات والموصلات
يحتل ختم المعدن الكهربائي الطرف الآخر من طيف الحجم. تشتمل دبابيس التوصيل وعلب التدريع وإطارات الرصاص ونوابض الاتصال على ميزات تقاس بأعشار المليمتر، ومختومة من مواد رقيقة يصل سمكها إلى 0.1 مم. تصل التفاوتات هنا بشكل روتيني إلى ± 0.025 مم على أبعاد التلامس الحرجة، والمواد، والبرونز الفوسفوري، ونحاس البريليوم، وسبائك النحاس الرقيقة، تتصرف بشكل مختلف تمامًا عن الفولاذ والألمنيوم المستخدم في أعمال السيارات.
تتطلب الدقة عند هذا المقياس خلوصًا أقل من-ميكرون-إلى-القالب، ومكابس مؤازرة-بإمكانية تكرار مستوى الميكرون-، وأنظمة فحص الرؤية بنسبة 100% التي تتحقق من كل جزء مقابل هندسة التصميم بمساعدة الكمبيوتر (CAD). تهيمن القوالب التقدمية لأن مكونات الموصل تعمل بأحجام ملايين إلى عشرات الملايين سنويًا، والأجزاء صغيرة بما يكفي لتبقى على شريط ناقل عبر جميع محطات التشكيل.
التحدي المتمثل في ختم المعدن الكهربائي ليس القوة الغاشمة بل التحكم. يعد نحاس البريليوم، وهو مادة شائعة في وصلات الزنبرك نظرًا لقدرته على التوصيل ومقاومته للتعب، من الصعب تشكيله دون حدوث تشققات دقيقة-. على الرغم من أن برونز الفوسفور أكثر تسامحًا، إلا أنه لا يزال يتطلب إدارة دقيقة لاتجاه الحبوب وأنصاف أقطار الانحناء. تميل هذه المواد أيضًا إلى العمل-بسرعة، مما يحد من عدد عمليات التشكيل الممكنة دون التلدين المتوسط.
يواجه مصممو القوالب في قطاع الإلكترونيات أيضًا ضغوطًا للتصغير. مع تقلص الأجهزة، تضيق درجات الموصلات، وتصبح الميزات التي يتم ختمها في إطارات الرصاص ومصفوفات الاتصال أكثر دقة. وفقًا لبيانات الصناعة من الشركات المصنعة للختم الدقيق، تتطلب المكونات المختومة- الدقيقة التي يقل سمكها عن 0.1 مم سلكًا EDM وتقنيات الطحن الدقيقة - التي تحقق خلوص التثقيب والقالب بمستويات ميكرون -من رقم واحد، مما يدفع حدود صناعة الأدوات التقليدية-.
تطبيقات الفضاء الجوي والموثوقية العالية-.
الفضاء الجوي يقلب معادلة الحجم. قد تتراوح عمليات الإنتاج من 500 إلى 50000 وحدة، ولكن كل جزء على حدة يحمل إمكانية التتبع الكامل بدءًا من مجموعة المواد الخام وحتى الفحص النهائي. شهادة AS9100، والتييعتمد على ISO 9001 مع متطلبات أكثر صرامة، يتطلب إجراءات موثقة لتخزين المواد، وسجلات المعالجة الحرارية، وتحليل التركيب الكيميائي، والاحتفاظ بسجلات الجودة لمدة سبع سنوات أو أكثر.
غالبًا ما تكون المواد المستخدمة في ختم الفضاء الجوي غريبة: سبائك التيتانيوم، والإنكونيل، والفولاذ المقاوم للصدأ المقوى بالترسيب، ودرجات الألومنيوم المتخصصة مثل 6061 و7075. تقاوم هذه السبائك التشكيل، وتتآكل الأدوات بشكل أسرع، وتتطلب تحكمًا دقيقًا في معلمات العملية لتجنب التشققات الدقيقة أو الإجهاد المتبقي الذي يمكن أن يؤثر على عمر الكلال أثناء الطيران-في التطبيقات المهمة. يجب أن يأخذ مصممو القوالب في الاعتبار نوافذ قابلية التشكيل المحدودة، وغالبًا ما يتطلبون أنصاف أقطار انحناء أكثر سخاءً، ومراحل تشكيل إضافية، -وعمليات تخفيف إجهاد التشكيل.
يظهر أيضًا الختم المعدني المخصص 316/316L في أغلفة مستشعرات الفضاء الجوي ومكونات معالجة السوائل حيث تكون مقاومة التآكل أمرًا ضروريًا. تعمل درجات الفولاذ المقاوم للصدأ الأوستنيتي-على التصلب بشكل كبير أثناء التشكيل، مما يتطلب قوالب ذات خلوصات محسنة واهتمامًا دقيقًا بعمليات التسلسل لتجنب فشل المواد المبكر.
تتجاوز بروتوكولات التفتيش أخذ عينات SPC. إن فحص المقالة الأولى-مع تقارير CMM الكاملة، والاختبار الوظيفي في ظل ظروف التشغيل المحاكية، والتحقق من الأبعاد على كل دفعة هي توقعات قياسية. تعد التكلفة-لكل-جزء ثانوية للإثبات الموثق بأن كل مكون يفي بالمواصفات.
تحتل المنتجات الاستهلاكية مجالًا آخر: الأحجام المعتدلة، ومتطلبات تشطيب الأسطح التجميلية، والمواد المتنوعة التي تتراوح من الفولاذ المقاوم للصدأ إلى الألومنيوم إلى-المعادن المطلية مسبقًا، والوقت المكثف-حتى-ضغط السوق. يعطي تصميم القالب هنا الأولوية للتحول السريع وأساليب الأدوات المرنة واستراتيجيات حماية السطح التي تمنع الخدوش أو العلامات على الوجوه المرئية. عادةً ما تكون أنظمة الجودة هي ISO 9001 بدلاً من شهادات -قطاعية محددة، ولكن معايير التشطيب يمكن أن تكون أكثر تطلبًا من الناحية المرئية من أي شيء يتطلبه مجال الطيران.
| صناعة | المواد النموذجية | نطاق الحجم | الشهادات الرئيسية | التسامح الحرجة |
|---|---|---|---|---|
| السيارات | فولاذ HSLA،-فولاذ مزدوج الطور، سلسلة ألومنيوم 5000/6000 | 100 ألف - مليون/سنة | إياتف 16949، آيزو 9001 | ±0.05 مم إلى ±0.1 مم على الميزات الهيكلية |
| إلكترونيات | برونز الفوسفور، نحاس البريليوم، سبائك النحاس الرقيقة | الملايين - عشرات الملايين/السنة | ISO 9001، معايير IPC | ± 0.025 مم على أبعاد التلامس |
| الفضاء الجوي | التيتانيوم، إنكونيل، 316/316L SS، 6061/7075 الألومنيوم | 500 - 50,000/سنة | AS9100، نادكاب | ±0.025 مم إلى ±0.05 مم مع إمكانية التتبع الكامل |
| المنتجات الاستهلاكية | 304 من الفولاذ المقاوم للصدأ، والألومنيوم، والفولاذ-المطلي مسبقًا | 10 ألف - 500 ألف/سنة | ايزو 9001 | ±0.1 مم الأبعاد؛ النهاية التجميلية حرجة |
هذه الاختلافات ليست أكاديمية. فهي تشكل بشكل مباشر الموردين المؤهلين لعملك، وما هي وثائق الفحص التي يجب أن تتوقعها مع عمليات التسليم، وكيف يجب تكييف تصميم القالب الخاص بك لخدمة المواد والمعايير الخاصة بقطاعك. يعتبر مورد قوالب ختم السيارات الذي لا يتوافق مع معيار IATF 16949 غير -بادئ لبرامج المستوى 1. لا يمكن لصانع قوالب الإلكترونيات الذي لا يتمتع بإمكانية الختم الدقيق وفحص الرؤية توفير مكونات الموصل الدقيقة التي تتطلبها.
وبغض النظر عن الصناعة، هناك سؤال واحد يوحد جميع المشترين: إلى أي مدى يمكن أن تكون التفاوتات المسموح بها في الواقع، وما هي أنظمة الجودة التي تضمن بقاء هذه التفاوتات عبر حجم الإنتاج؟
التفاوتات ومعايير الجودة في الختم الدقيق للقالب
أرقام التسامح الموجودة على المطبوعات لا تعني شيئًا إذا كانت العملية التي تقف وراءها لا تستطيع الاحتفاظ بهذه القيم جزءًا بعد جزء، تحولًا بعد تحول. إن الختم الدقيق للقالب قادر على التحكم الدقيق في الأبعاد بشكل ملحوظ، ولكن ما يمكنك تحقيقه فعليًا يعتمد على سلسلة من المتغيرات: خصائص المواد، وحالة القالب، وميكانيكا الضغط، والبنية التحتية للجودة التي تدعم كل ذلك. إن معرفة مكان وجود هذه الحدود يساعدك على تحديد التفاوتات التي يمكن تحقيقها دون دفع ثمن الدقة التي لا تحتاج إليها.
التسامح الذي يمكن تحقيقه في ختم القالب المخصص
إن ما كان يمثل تسامحًا قياسيًا يبلغ ± 0.005 بوصة (± 0.127 مم) في صناعة الختم قد تم تشديده تدريجيًا. اليوم، يتم تنفيذ عمليات القالب والختم الدقيقة بشكل روتيني±0.002 بوصة (±0.05 مم) في الميزات المهمة، مع وصول بعض التطبيقات إلى ±0.001 بوصة (±0.025 مم). تعمل الموصلات الإلكترونية و-إطارات الرصاص المختومة الصغيرة على الدفع إلى أبعد من ذلك، حيث تعمل في النطاق الفرعي-0.025 مم حيث تنخفض خلوص التثقيب-إلى-القالب إلى ميكرونات أحادية الرقم.
هذه الأرقام حقيقية، لكنها تأتي بشروط. يتطلب الاحتفاظ بـ ±0.001 بوصة قالبًا دقيقًا مصممًا بإطارات أدوات قوية وأنظمة توجيه كبيرة الحجم وتصاريح تجريبية محكمة. عندما يستخدم جهاز الختم خلوصًا تجريبيًا يبلغ 0.0005 بوصة، يظل إجمالي التباين في أبعاد الأجزاء ضمن نفس النافذة البالغة 0.0005 بوصة، ولهذا السبب يجب تصميم أدوات الختم الدقيقة المخصصة مع وضع التكرار في الاعتبار من أول رسم CAD.
تعتمد الدقة التي يمكن تحقيقها أيضًا على نوع الميزة. من السهل الإمساك بالأبعاد المسطحة والأبعاد الثاقبة بإحكام أكثر من الزوايا المنحنية أو الأعماق المسحوبة، حيث يقدم الزنبرك الخلفي وتدفق المواد متغيرات إضافية. يجب على المشترين تحديد التفاوتات الأكثر صرامة فقط على الميزات المهمة وظيفيًا والسماح بتفاوتات التصنيع القياسية في أي مكان آخر للحفاظ على تكلفة الأدوات معقولة.
ماذا يعني ISO 9001 وIATF 16949 بالنسبة للأجزاء الخاصة بك
يتم إدراج الشهادات على مواقع الموردين، ولكن ما الذي تتطلبه فعليًا خلف الكواليس؟
ايزو 9001هو خط الأساس. وهو ينطبق على أي صناعة وينشئ نظام إدارة الجودة مبنيًا على العمليات الموثقة وعمليات التدقيق الداخلي ومراجعة الإدارة وأنظمة الإجراءات التصحيحية. بالنسبة لمشتري الختم الدقيق بالقالب، فإن ISO 9001 يعني أن المورد الخاص بك قد أضفى طابعًا رسميًا على ضوابط العملية الخاصة به ويمكنه إثبات التحسين المستمر. ومع ذلك، فهي لا تفرض ترددات تفتيش محددة، أو مؤشرات القدرة، أو عمق التتبع.
إتف 16949يبني مباشرة على ISO 9001 ويضيفالمتطلبات الخاصة بالسيارات- للوقاية من العيوب، وجودة سلسلة التوريد، وإمكانية تتبع الأجزاء بالكامل. ومن الناحية العملية، يعني هذا التخطيط المتقدم لجودة المنتج (APQP)، وعمليات تقديم عملية الموافقة على جزء الإنتاج (PPAP)، وقيم Cpk الإلزامية البالغة 1.33 أو أعلى على الأبعاد الحرجة، وتتبع الضمان الرسمي. إن Cpk الذي يبلغ 1.33 يقطع نطاق التسامح الخاص بك إلى النصف بشكل فعال من الناحية العملية، لأنه يتطلب أن تكون العملية مركزة وقادرة بشكل جيد ضمن حدود المواصفات.
AS9100يخدم الفضاء الجوي بوثائق أكثر صرامة. فهو يتطلب إمكانية تتبع المواد بالكامل، والاحتفاظ بسجلات الجودة لمدة سبع سنوات أو أكثر، وإجراءات موثقة للتعامل مع حالات عدم المطابقة. يجب أن تكون كل دفعة قابلة للإرجاع إلى أصل المادة الخام، وسجلات المعالجة الحرارية، ونتائج الفحص.
الوجبات الجاهزة العملية: قم بمطابقة متطلبات الشهادة الخاصة بك مع مجال عملك. ISO 9001 كافٍ للتطبيقات الصناعية والاستهلاكية العامة. IATF 16949 غير-قابل للتفاوض بالنسبة لسلاسل توريد السيارات. يعتبر AS9100 إلزاميًا لمكونات الطيران-الحرجة. إن طلب أكثر مما تحتاجه يضيف تكلفة دون إضافة قيمة إلى أجزائك.
طرق التفتيش ومراقبة العمليات الإحصائية
حتى القالب الدقيق المصمم بشكل مثالي سوف ينجرف بمرور الوقت. تتآكل الحواف المثقوبة، وتطور دبابيس التوجيه اللعب، وتختلف كميات المواد بمهارة من حيث السُمك أو الصلابة. إن البنية التحتية للتفتيش المحيطة بالمطبعة هي ما يفسد الأمر قبل أن يصبح منتجًا معيبًا.
تستخدم الطوابع عالية الأداء-أسلوب فحص متعدد الطبقات:
- أول-فحص المقالة (FAI)التحقق من صحة الإعداد الجديد مقابل الرسم قبل بدء الإنتاج. يتم قياس وتوثيق كل البعد الحاسم.
- في-أخذ العيناتتسحب الأجزاء على فترات زمنية محددة أثناء التشغيل. يتم قياس الميزات الحرجة باستخدام الفرجار أو الميكرومتر أو الأنظمة البصرية اعتمادًا على متطلبات التسامح.
- آلات قياس الإحداثيات (CMM)التعامل مع الأشكال الهندسية ثلاثية الأبعاد المعقدة حيث لا يمكن للقياس اليدوي الوصول إليها. تتحقق CMMs من الأبعاد الكلية ومواقع الثقب وزوايا الانحناء والتسطيح في الأجزاء التي تم أخذ عينات منها.
- أنظمة القياس البصري والبصريتوفير التحقق من عدم الاتصال -مثالي للأختام الرقيقة أو الدقيقة. يمكن لأنظمة الكاميرات عالية السرعة- إجراء فحص بنسبة 100% على الأجزاء المختومة -بسرعة الإنتاج.
- التحكم في العمليات الإحصائية (SPC)يتتبع قياسات الأبعاد مع مرور الوقت، ويرسم الاتجاهات ويكشف انحراف العملية قبل أن تترك الأجزاء التسامح. تكشف مخططات SPC ما إذا كانت العملية مستقرة وقادرة، وليس فقط ما إذا كانت الأجزاء الفردية تنجح أو تفشل.
تستحق SPC اهتمامًا خاصًا. قياس واحد يؤكد جزء واحد. تؤكد شركة SPC أن عملية ختم القالب الدقيقة الخاصة بك قادرة بطبيعتها على إنتاج أجزاء مطابقة على مدار فترات طويلة. فهو يحول الجودة من الاكتشاف إلى الوقاية، وهو بالضبط ما يحتاجه-المشترون ذوو الكميات الكبيرة.
وحتى مع وجود هذه البنية التحتية، فإن التفاوتات المسموح بها تتدهور مع استمرار الإنتاج إذا لم تتم إدارة الأسباب الجذرية. تشمل العوامل الأكثر شيوعًا التي تؤدي إلى تآكل الدقة بمرور الوقت ما يلي:
- تآكل حافة التثقيب والقالب، مما يزيد تدريجيًا من الخلوص وارتفاع الأزيز
- تآكل دبوس التوجيه والجلبة، مما يسمح بتطور عدم محاذاة القالب العلوي-إلى-السفلي
- ثني الحذاء تحت الحمولة المتكررة، خاصة في تصميمات الأحذية ذات الحجم الصغير أو الرقيق
- اختلاف كمية المواد في السُمك أو الصلابة أو حالة السطح بين تغيرات الملف
- اضغط على انحراف الكبش أو الارتداء الذي يؤدي إلى الانجراف الموضعي
- انهيار التشحيم وزيادة الاحتكاك وتغيير تدفق المواد أثناء التشكيل
- التمدد الحراري أثناء التشغيل الممتد بسرعات عالية-، مع تغيير الخلوصات مع ارتفاع حرارة مكونات القالب
إن برنامج الصيانة الاستباقية، وشحذ حواف القطع في الموعد المحدد، والتحقق من المحاذاة بشكل دوري، ومراقبة اتجاهات SPC بحثًا عن علامات الإنذار المبكر، هو ما يفصل بين الموردين الذين يتمتعون بالدقة على مدى ملايين الدورات عن أولئك الذين يبدأون بقوة ويبتعدون تدريجيًا عن التسامح.
تخبرك قدرة التسامح وأنظمة الجودة ما إذا كان المورد يمكنه تنفيذ الجزء الخاص بك بشكل صحيح. والسؤال التالي عملي بنفس القدر: ما هي التكلفة، وكيف يغير الحجم الاقتصاد؟
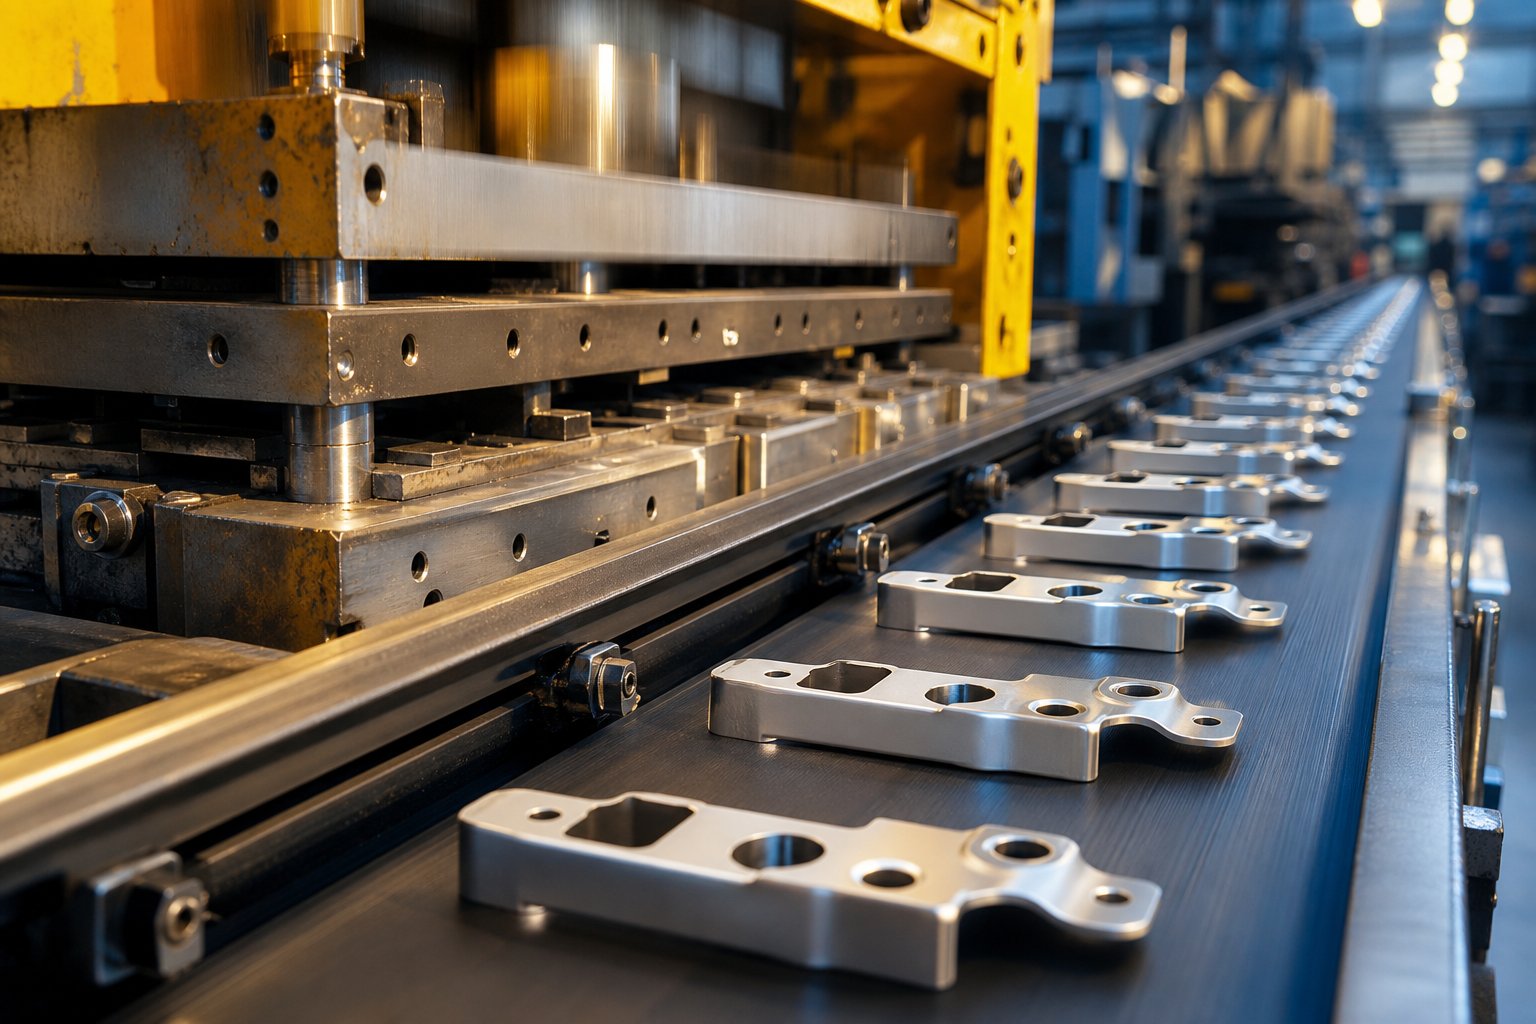
محركات التكلفة واقتصاديات الحجم لختم القالب المخصص
هنا هو السؤال الذي يشكل كل قرار يتعلق بالأدوات: في أي نقطة يدفع الاستثمار الأولي في قالب مخصص تكاليفه؟ الجواب ليس رقما واحدا. يعتمد ذلك على مجموعة من المتغيرات، بدءًا من مدى تعقيد قالب النرد الخاص بك إلى عدد الأجزاء التي تخطط لتشغيلها طوال حياته. يمنحك فهم كل رافعة تكلفة إطارًا لمقارنة الختم بالبدائل والتفاوض مع الموردين من موقع المعرفة بدلاً من التخمين.
محركات التكلفة الأساسية في مشاريع القوالب المخصصة
إن سعر القالب المخصص ليس تعسفيًا. وهو يعكس مدخلات هندسية وتصنيعية قابلة للقياس. فيما يلي العوامل التي تحرك الإبرة أكثر:
- يموت التعقيد- عدد المحطات في القالب التدريجي، وضيق التفاوتات، وعدد عمليات التشكيل المتميزة، كلها عوامل تحدد ساعات التصميم ووقت التصنيع. تبلغ تكلفة قالب المحطة المكون من أربع-تكلفة أقل بكثير من تكلفة قالب المحطة الستة عشر-الذي يؤدي عمليات التقطيع والثقب والثنيات المتعددة و-النقر على القالب.
- ختم يموت الصلب وإدراج- درجة الفولاذ للأداة مهمة. إن القالب المصنوع من فولاذ الأدوات D2 أو A2 للتشغيل المعتدل يكلف أقل من القالب الذي يستخدم الفولاذ عالي السرعة S7 أو M2- من أجل عمر أطول. قوالب ختم الكربيد، التي تستخدم إدخالات كربيد التنجستن عند أقسام التثقيب والقوالب ذات التآكل العالي، تدوم لفترة أطول بكثير ولكنها تزيد من تكلفة الأدوات بنسبة 30-50%. يعتمد الاختيار على إجمالي حجم إنتاجك: يدفع الكربيد تكاليفه على مدى ملايين الدورات حيث يتطلب فولاذ الأدوات القياسي عمليات إعادة شحذ أو استبدال متعددة.
- تكاليف المواد الجزئية- تمثل المواد الخام عادةً 60-70% من إجمالي تكلفة الجزء المختوم. تكلف السبائك الغريبة مثل نحاس البريليوم أو الإنكونيل أضعاف تكلفة الفولاذ الطري للكيلوغرام الواحد، كما أنها تتآكل الأدوات بشكل أسرع، مما يضاعف التكلفة.
- متطلبات حمولة الصحافة- تحتاج الأجزاء الأكبر أو الأكثر سمكًا إلى مكابس أكبر مع تكاليف تشغيل أعلى في الساعة. إن القالب الآلي الذي يبلغ وزنه 200 طن يكون أرخص لكل ضربة من القالب الذي يتطلب 600 طن من القوة.
- العمليات الثانوية- خطوات المعالجة الحرارية، أو الطلاء، أو إزالة الأزيز، أو النقر، أو التجميع التي يتم إجراؤها بعد الختم بالإضافة إلى تكلفة -القطعة. يؤدي دمج بعض هذه العناصر في القالب نفسه (في-النقر على القالب، على سبيل المثال) إلى زيادة تكلفة الأدوات ولكنه غالبًا ما يقلل إجمالي تكلفة الجزء من خلال التخلص من المعالجة والإعداد لعمليات منفصلة.
يعد تصنيع الأدوات والقوالب في الأساس عملية تصنيع دقيقة. يجب أن يتم طحن القالب باستخدام الحاسب الآلي-، وقطع الأسلاك-EDM، وتأريضه، وتركيبه يدويًا-، وكل ذلك من الفولاذ المقسى أو الكربيد. تظهر كل ساعة من هذا العمل الماهر في عرض أسعار الأدوات. لكن هذه التكلفة ثابتة. لا يتغير سواء قمت بختم 10000 جزء أو 10 ملايين.
عتبات الحجم حيث تؤتي الأدوات المخصصة ثمارها
تحمل الأجزاء المختومة طبقتين من التكلفة: الاستثمار في الأدوات لمرة واحدة-وتكلفة الإنتاج لكل-قطعة. عند الكميات المنخفضة، تهيمن تكلفة الأدوات على اقتصاديات كل-وحدة. عند الكميات الكبيرة، يصبح الأمر ضئيلًا للجزء الواحد وتتولى تكلفة الختم المنخفضة لكل -قطعة.
النظر في مثال عملي. يبدو القالب التدريجي المخصص الذي تبلغ تكلفته 25000 دولارًا والذي ينتج جزءًا بسعر 0.12 دولارًا لكل قطعة باهظ الثمن إذا كنت تحتاج فقط إلى 1000 جزء (25.12 دولارًا لكل وحدة مع الأدوات المطفأة). عند إنتاج 100000 قطعة، تضيف الأدوات 0.25 دولارًا فقط لكل وحدة، مما يجعل التكلفة الإجمالية 0.37 دولارًا. عند إنتاج 1,000,000 جزء، تنخفض مساهمة الأدوات إلى 0.025 دولارًا أمريكيًا لكل وحدة، وتبلغ التكلفة الإجمالية حوالي 0.145 دولارًا أمريكيًا لكل جزء. قد تتراوح تكلفة التصنيع باستخدام الحاسب الآلي بنفس الهندسة من 3.00 إلى 5.00 دولارات للقطعة بغض النظر عن الحجم، لأن كل جزء يتطلب وقتًا فرديًا للآلة.
وفقًا لبيانات اقتصاديات الإنتاج من مقارنات تصنيع المعادن، فإن نقطة التقاطع حيث يصبح الختم أرخص من التصنيع باستخدام الحاسب الآلي تقع عادةً بين 5000 و20000 جزء، اعتمادًا على تعقيد الجزء وتكلفة القالب. بالنسبة إلى الأشكال الهندسية الأبسط ذات الاستثمار الأقل في الأدوات، فإن الفاصل-يصل مبكرًا. بالنسبة لمجموعات قوالب الختم المعدنية شديدة التعقيد والتي تحتوي على العديد من المحطات، قد يستغرق الأمر كميات أكبر لاسترداد نفقات الأدوات.
ينقسم إطار الحجم العام من أدلة أدوات الصناعة على النحو التالي:
| مستوى الحجم | ختم يموت مخصص | التصنيع باستخدام الحاسب الآلي | القطع بالليزر | صب |
|---|---|---|---|---|
| أقل من 1000 قطعة | غير اقتصادية (تكلفة الأدوات تهيمن) | فعالة من حيث التكلفة-؛ لا حاجة للأدوات | فعالة من حيث التكلفة-للملفات الشخصية المسطحة ثنائية الأبعاد | معتدل (يتطلب الاستثمار في النمط/القالب) |
| 1،000 - 10،000 جزء | قابلة للتطبيق باستخدام الأدوات الناعمة المبسطة | لا تزال قادرة على المنافسة ولكن-تكلفة الوحدة لم تتغير | تنافسية للهندسة البسيطة فقط | أن نصبح فعالين من حيث التكلفة-للأشكال ثلاثية الأبعاد |
| 10,000 - 100,000 جزء | ميزة التكلفة الواضحة؛ الأدوات الفولاذية المتصلبة لها ما يبررها | باهظة الثمن (وقت الآلة التراكمي العالي) | غير عملي للأجزاء المشكلة في هذا المجلد | تنافسية للهندسة ثلاثية الأبعاد المعقدة |
| أكثر من 100.000 قطعة | الاختيار المهيمن؛ أقل تكلفة لكل-وحدة بفارق كبير | باهظة الثمن لكل جزء | غير قابلة للتطوير | تنافسية فقط للأشكال القابلة للصب المعقدة للغاية |
الفكرة الأساسية: لا تقم بتقييم تكلفة الأدوات بشكل منفصل. قم بتقييم إجمالي تكلفة البرنامج عبر حجم حياتك المتوقع، بما في ذلك عمليات إعادة الطلب. تستمر مجموعات قوالب الختم المعدنية التي تم دفع ثمنها في العام الأول في إنتاج القيمة لسنوات بعد ذلك بتكاليف الصيانة فقط، مما يجعلها تقدر الأصول بدلاً من نفقات -الوقت مرة واحدة.
توقعات المهلة الزمنية وما يؤثر على التحول
التكلفة ليست سوى نصف المعادلة. والنصف الآخر هو الوقت. تتبع مشاريع ختم القوالب المخصصة مسار تطوير متسلسل، ولكل مرحلة نطاق زمني يعتمد على التعقيد:
- التحقق من صحة التصميم ومحاكاة CAE- 1 إلى 3 أسابيع. يتضمن مراجعة الجدوى ومحاكاة التشكيل وتحسين تخطيط الشريط.
- تصميم يموت مفصل- 2 إلى 4 أسابيع. نمذجة CAD كاملة لجميع مكونات القالب، وقائمة المواد، ومراجعة التصميم مع العميل.
- تصنيع يموت- 4 إلى 10 أسابيع. التصنيع باستخدام الحاسب الآلي، والأسلاك EDM، والطحن، والمعالجة الحرارية لمكونات الأدوات الفولاذية، وتصنيع إدراج الكربيد. هذه هي المرحلة الأطول وتتدرج بشكل مباشر مع تعقيد القالب.
- التجميع والتركيب- 1 إلى أسبوعين. تركيب المكونات يدويًا-، والتحقق من المحاذاة، وتجميع مجموعة القوالب الكاملة.
- التشغيل التجريبي (أخذ عينات T1)- 1 إلى أسبوعين. يتم ختم العينات الأولى وقياسها ومقارنتها بالمواصفات. تحقق بعض الشركات المصنعة T1 في مدة لا تقل عن 4-5 أسابيع للقوالب متوسطة التعقيد من خلال تداخل مراحل التصميم والتصنيع.
- المراجعات وإعادة التجارب-.- 1 إلى 3 أسابيع إذا كانت التعديلات مطلوبة. تتطلب معظم القوالب جولة واحدة على الأقل من الضبط الدقيق-بعد التجارب الأولية.
يتراوح إجمالي المهلة الزمنية للقالب التقدمي المخصص النموذجي من 10 إلى 20 أسبوعًا، مع وصول القوالب المركبة الأبسط بشكل أسرع (6-10 أسابيع) وقوالب النقل المعقدة التي تستغرق وقتًا أطول (12-20+} أسابيع).
ما الذي يسرع أو يؤخر هذا الجدول الزمني؟ تبرز بعض العوامل. تمنع تصميمات الأجزاء الكاملة والمجمدة حلقات المراجعة. تسمح مواصفات المواد المبكرة لمصمم القوالب بوضع اللمسات الأخيرة على الموافقات واستراتيجيات التعويض دون انتظار القرارات. يعمل الموردون الذين لديهم-أسلاك داخلية من EDM وCNC والطحن على التخلص من تأخيرات التعاقد من الباطن. وتتجنب مواصفات التسامح الواقعية الدقة غير الضرورية التي تضيف وقت المعالجة لكل مكون من مكونات القالب.
الخطأ الأكثر شيوعًا للمشتري هو التقليل من دورات المراجعة. النرد الذي يتطلب ثلاث تجارب-و-تكرارات ضبط بدلاً من تكرار واحد يمكن أن يضيف أربعة إلى ستة أسابيع بعد التقدير الأصلي. يعد التحميل الأمامي- للجهد الهندسي من خلال المحاكاة ومراجعة سوق دبي المالي الطريقة الأكثر موثوقية لضغط المهلة الزمنية دون التقليل من الجودة.
إن فهم هذه العوامل الاقتصادية يساعدك على وضع الميزانية والتخطيط. لكن إطار التكلفة يخبرك فقط بما يمكن توقعه. إن سير العمل الذي يقوم بتسليم قالبك فعليًا، بدءًا من فحص الجدوى الأول وحتى الموافقة على الإنتاج، يحدد ما إذا كانت تلك التوقعات ستصبح حقيقة أم لا.
سير عمل الختم بالقالب المخصص من التصميم إلى التسليم
معرفة الاقتصاد شيء واحد. إن مشاهدة قالب وهو ينبض بالحياة بالفعل، من نموذج ثلاثي الأبعاد على الشاشة إلى الفولاذ المقوى الذي ينتج الأجزاء النهائية بسرعة، هو المكان الذي يواجه فيه معظم المشترين المفاجآت. يكون سير العمل متسلسلًا وموجهًا بالبوابة-: يجب أن تمر كل مرحلة قبل أن تبدأ المرحلة التالية، ويكلف تخطي الخطوات دائمًا وقتًا أطول مما يوفره. سواء كان مشروعك يتضمن قالبًا مركبًا مباشرًا أو أداة تقدمية معقدة تحتوي على عشرين محطة، فإن قوس التطوير يتبع نفس البنية الأساسية.
فيما يلي التسلسل الكامل الذي تتبعه معظم مشاريع أدوات ختم المعادن:
- تقييم الجدوى- هل يمكن ختم هذا الجزء على الإطلاق؟
- محاكاة CAE- التنبؤ بسلوك التشكيل وتحديد المخاطر وتحسين الشكل الهندسي رقميًا.
- تصميم يموت مفصل- نمذجة CAD كاملة لكل مكون، وتخطيط المحطة، وتقدم الشريط.
- تصنيع يموت- التصنيع باستخدام الحاسب الآلي، والتخطيط الإلكتروني للأسلاك (EDM)، والطحن، والمعالجة الحرارية لمكونات الأدوات الفولاذية.
- التجميع والتركيب- التركيب اليدوي-والتحقق من المحاذاة وتجميع مجموعة القوالب الكاملة.
- التشغيل التجريبي (أخذ عينات T1)- تم ختم الأجزاء الأولى وقياسها ومقارنتها بالمواصفات.
- التعديلات وإعادة المحاكمات-.- الضبط الدقيق-استنادًا إلى بيانات الأبعاد من العينات الأولية.
- الموافقة على الإنتاج- التوقيع الرسمي-الموافقة على أن القالب يلبي جميع متطلبات الإنتاج بكميات كبيرة.
- صيانة مستمرة- الرعاية الوقائية المجدولة وإصلاح أداة الختم للحفاظ على الدقة على مدى ملايين الدورات.
تحمل كل بوابة مخرجات ونقاط قرار محددة. إن فهم ما يحدث في كل مرحلة، والأسئلة التي يجب طرحها، يمنع المفاجآت التي تعرقل الجداول الزمنية والميزانيات.
تقييم الجدوى ومحاكاة CAE
يبدأ سير العمل قبل قطع أي فولاذ أو فتح أي ملف CAD لتصميم القالب. يجيب تقييم الجدوى على سؤال بسيط خادع: هل يمكن إنتاج هندسة هذا الجزء من خلال الختم بالنظر إلى المادة المحددة والسمك والتفاوتات؟
يقوم فريق من ذوي الخبرة في مجال أدوات الختم وفريق هندسة القوالب بتقييم الجزء الخاص بك من حيث قيود القابلية للتشكيل، وتحديات تدفق المواد، ومخاطر العيوب المحتملة. إنهم ينظرون إلى نسب عمق السحب، ونصف قطر الانحناء بالنسبة لسمك المادة، وتباعد الميزات، وما إذا كان يمكن إنتاج الجزء في قالب واحد أو يتطلب مراحل متعددة. هذا هو المكان الذي يتم فيه وضع علامة على الأشكال الهندسية غير العملية مبكرًا. قد يكون من المستحيل ختم الميزة التي تعمل بشكل مثالي في التصنيع باستخدام الحاسب الآلي دون تشقق، أو قد تتطلب محطة تشكيل إضافية تغير اقتصاديات المشروع بالكامل.
الأسئلة التي يجب طرحها في هذه المرحلة: هل حدد المورد أي ميزات تتجاوز الحدود القياسية للقابلية للتشكيل؟ هل هناك أشكال هندسية بديلة تحقق نفس الوظيفة مع قابلية تصنيع أفضل؟ ما نوع القالب الذي يوصون به ولماذا؟
بمجرد أن تؤكد الجدوى أن الجزء قابل للختم، تتولى محاكاة CAE المهمة. باستخدام برامج تحليل العناصر المحدودة مثل AutoForm أو DEFORM، يقوم المهندسون بتكرار عملية التشكيل بأكملها رقميًا قبل الالتزام بالأدوات المادية. وفقمتخصصون في محاكاة CAE في هندسة القوالب، تسمح هذه الخطوة بالتنبؤ بسلوك تدفق المواد، وتوزيع الإجهاد والانفعال، وتغير السُمك، وميول التجاعيد، وتشوه الزنبرك، كل ذلك قبل إنفاق دولار واحد على تصنيع القالب.
مرحلة المحاكاة هي حيث يتم ضغط دورة "التصميم والتصنيع والتجربة والإصلاح والتكرار" التقليدية إلى "التصميم والمحاكاة والتحسين والتصنيع والحد الأدنى من التجربة". عادةً ما تقلل الشركات المصنعة التي تستفيد من CAE من تكرارات التجربة بنسبة 30-50%، وهو ما يترجم مباشرة إلى توفير أسابيع وتعديلات أقل تكلفة على القالب. تحدد مخططات حدود التشكيل (FLDs) المناطق المعرضة لخطر التشقق، وتكشف الخرائط الرقيقة عن الأماكن التي قد تفشل فيها المواد، ويتم حساب التعويض الربيعي رياضيًا بدلاً من اكتشافه من خلال التجربة المادية والخطأ.
بالنسبة للمشترين، فإن الفائدة العملية واضحة ومباشرة: فالمورد الذي يحاكي قبل التصنيع يسلم القوالب التي تعمل بشكل أقرب إلى اليمين في المرة الأولى. غالبًا ما يكلف تخطي المحاكاة لتوفير أسبوع مقدمًا فترة تجريبية تتراوح من ثلاثة إلى ستة أسابيع-و-ضبط الدورات في المراحل اللاحقة.
تصميم القالب والتصنيع والتجميع
مع بيانات المحاكاة التي تؤكد صحة نهج التشكيل، يبدأ التصميم التفصيلي للقالب. هذا عبارة عن نماذج CAD-كاملة الحجم لكل مكون: ملفات تعريف التثقيب، وكتل القالب، وأدوات إزالة الحطام، والطيارين، وأنظمة التوجيه، وعناصر الزنبرك، وهيكل قاعدة القالب الذي يحمل كل شيء في محاذاة تحت الحمولة. بالنسبة للقوالب التقدمية، يتم الانتهاء من تخطيط الشريط هنا، مع تحديد درجة الصوت (التقدم لكل ضربة)، وتسلسل المحطة، وتصميم جسر الخردة.
إن أداة الختم المعدني المخصصة في هذه المرحلة ليست جزءًا واحدًا ولكنها مجموعة من العشرات إلى المئات من المكونات الدقيقة، كل منها مسموح به للعمل معًا تحت الحمل الديناميكي. تستغرق مرحلة التصميم عادةً من أسبوعين إلى أربعة أسابيع ويجب أن تتضمن مراجعة رسمية للتصميم حيث يتحقق المشتري من الأبعاد الهامة ووسائل شرح المواد وأي تغييرات من هندسة الجزء الأصلي.
يعد تصنيع القوالب أطول مرحلة في سير العمل، حيث يستغرق من أربعة إلى عشرة أسابيع حسب درجة التعقيد. تشمل العمليات الأساسية ما يلي:
- الطحن باستخدام الحاسب الآلي- قوالب تخشين وشبه نهائية-قالب تشطيب، وحاملات تثقيب، ومكونات هيكلية من قضبان فولاذ الأدوات.
- سلك التنظيم الإداري- قطع مقاطع دقيقة للخرم والقالب، خاصة للخطوط المعقدة والزوايا الداخلية الضيقة التي لا يمكن للطحن الوصول إليها.
- طحن السطح- تحقيق التسطيح والتوازي على الأسطح المتزاوجة، وهو أمر بالغ الأهمية لمحاذاة القالب وارتفاع الإغلاق المتسق.
- المعالجة الحرارية- تصلب المكونات الفولاذية لأداة التقسية حسب صلابتها في العمل (عادةً 58-62 HRC لقطع اللكمات)، ثم التقسية لموازنة الصلابة مع المتانة.
- الانتهاء من الطحن والتلميع- تحديد الأبعاد النهائية للمكونات الصلبة وإعداد السطح لتشكيل مناطق حيث يجب أن يكون تدفق المواد سلسًا.
التجميع والتركيب يتبعان التصنيع. حتى مع دقة CNC، تتطلب مكونات أدوات الختم تركيبًا يدويًا-من قبل صانعي القوالب المهرة الذين يتحققون من خلوصات التثقيب-إلى-القالب، ويتحققون من المحاذاة في ظل ظروف الضغط المحاكية، ويضمنون أن جميع العناصر المتحركة (المزالج، ودبابيس القطع، والطيارين) تعمل بحرية دون ربط. تستغرق هذه المرحلة عادةً من أسبوع إلى أسبوعين وتنتهي بإجراء تجربة على الطاولة لتأكيد الوظيفة الميكانيكية قبل الضغط على القالب-.
التشغيل التجريبي والتفتيش والموافقة على الإنتاج
إن المحاكمة الصحفية الأولى، والتي تسمى غالباً أخذ العينات T1، هي لحظة الحقيقة. يتم تركيب القالب في مكبس يتوافق مع مواصفات الحمولة وارتفاع الإغلاق من مرحلة التصميم، ويتم ختم الأجزاء الأولى. يقوم المهندسون بقياس كل البعد الحرج في هذه العينات مقابل طباعة الأجزاء، وتوثيق الانحرافات وتحديد محطات القالب التي تحتاج إلى تعديل.
نادرًا ما تنتج تجربة T1 أجزاء مثالية في الضربة الأولى. تتضمن التعديلات النموذجية -ضبطًا دقيقًا لعمق اختراق الثقب، وتعديل تعويض الزنبرك في محطات الثني، وضبط ضغط الحامل الفارغ، ومحطات الحشو حيث تكون الأبعاد بعيدة قليلاً عن الهدف-.بناة يموت من ذوي الخبرةخطط لهذا التكرار، مع التعامل مع T1 كخطوة تحقق بدلاً من توقع نتائج الإنتاج-الجاهزة على الفور.
تؤكد التجربة الثانية (T2) أن التعديلات حلت الانحرافات الموجودة في T1. بالنسبة للقوالب المعقدة، قد تكون هناك حاجة إلى T3. تعمل كل جولة على تضييق الفجوة بين الأجزاء الفعلية والمواصفات المستهدفة حتى تقع جميع الأبعاد ضمن نطاق التسامح. إن عمل محاكاة CAE المحملة من الأمام والموصوف سابقًا هو ما يجعل حلقة التكرار هذه قصيرة. بدون محاكاة، من الشائع إجراء ثلاث إلى خمس تكرارات فيزيائية. ومع ذلك، تصل معظم القوالب إلى الموافقة في جولة واحدة أو جولتين.
الموافقة على الإنتاج هي البوابة الرسمية حيث يتم توثيق الأجزاء المقاسة والبيانات الإحصائية ومعلمات العملية والتوقيع عليها. بالنسبة لبرامج السيارات، يأخذ هذا شكل تقديم PPAP. بالنسبة إلى الفضاء الجوي، يعني ذلك تقريرًا كاملاً عن فحص المقالة الأولى-مع سجلات التتبع. بالنسبة للأجزاء الصناعية العامة، قد تكون الموافقة مجرد تقرير أبعاد يؤكد اجتياز جميع الميزات.
بعد الحصول على الموافقة، يدخل القالب إلى عمر الإنتاج، وتصبح الصيانة العامل الحاسم في الحفاظ على الجودة. الصيانة الوقائية وفقًا لجدول زمني محدد، وفحص حواف الثقب بحثًا عن التآكل، والتحقق من محاذاة الدليل، واستبدال العناصر المرنة، وإعادة -تطبيق طلاءات PVD على أسطح التشكيل، تحافظ على ثبات التفاوتات عبر مئات الآلاف أو ملايين الدورات. يصبح إصلاح أداة الختم ضروريًا عندما تكشف الإجراءات الوقائية عن اقتراب المكونات من نهاية-العمر-: يتم إعادة طحن المثقاب البالية أو استبدالها، وتجديد البطانات التوجيهية، وإعادة طلاء الأسطح النشطة. يعمل برنامج الصيانة المنظم، سواء كان وقائيًا أو استثنائيًا، على تقليل معدلات الخردة، ويمنع التوقف غير المخطط له، ويطيل عمر القالب إلى ما هو أبعد من التوقعات الأولية.
يوفر الموردون الذين يقدمون سير العمل -إلى-النهاية هذا تحت سقف واحد، مخاطر التنسيق التي تأتي مع تقسيم الجدوى والتصميم والتصنيع الآلي والتجربة عبر موردين متعددين.حلول ختم القوالب من YICHENقم بتوضيح نموذج العملية الكامل- هذا عمليًا: تحليل الجدوى ومحاكاة CAE يغذيان مباشرة في -تصنيع القوالب الداخلية، والتشغيل التجريبي، وفحص الأبعاد، مما يمنح المصنعين نقطة واحدة للمساءلة بدءًا من المفهوم الأولي وحتى أدوات الإنتاج-الجاهزة. بالنسبة للفرق التي تنتقل من البحث المبكر إلى طلب عرض الأسعار، يعمل هذا النهج المتكامل على ضغط حلقات الاتصال والحفاظ على إمكانية التنبؤ بالجداول الزمنية.
يوفر سير العمل- الذي يتم تنفيذه بشكل جيد قالبًا يعمل بشكل موثوق. لكن سير العمل لا يكون قويًا إلا بقدر قوة الشريك الذي ينفذه، مما يثير سؤالًا عمليًا أخيرًا: كيف يمكنك تقييم ما إذا كان المورد يمكنه بالفعل تنفيذ العملية التي يصفها؟
كيفية اختيار الشريك المناسب لختم القالب المخصص
يمكن لكل مصنع لقوالب الختم أن يعرض لك قائمة بالآلات. يستطيع عدد أقل إرشادك حول كيفية حل تحدي التشكيل المحدد الخاص بك قبل تحديد السعر. هذا الاختلاف، بين البائع الذي يملأ الطلبات والشريك الذي يصمم الحلول، يحدد ما إذا كان مشروعك يصل إلى الإنتاج في الموعد المحدد أو يتوقف في دورات المراجعة. هنا كيفية الفصل بين الاثنين.
معايير القدرة الفنية للتقييم
عند مراجعة الشركات المصنعة لقوالب الختم المعدني، ابدأ بما يمكنهم فعله بالفعل بدلاً من ما يدعيه موقع الويب الخاص بهم. نظرة عامة على شركة قوالب الختم المعدني تخبرك بقصتها. تخبرك قائمة المعدات الخاصة بهم والفريق الهندسي وتاريخ المشروع بما إذا كان بإمكانهم التعامل مع الجزء الخاص بك.
استخدم قائمة المراجعة هذه لتنظيم تقييمك:
- نطاق حمولة الصحافة- هل تتطابق معداتهم مع حجم القطعة وسمك المادة لديك؟ لا يستطيع المورد الذي لديه مكابس صغيرة فقط إنتاج مكونات سيارات مرسومة بعمق.
- -تصميم القالب الداخلي ومحاكاة CAE- يقوم الموردون الذين يقومون بالتصميم والمحاكاة داخليًا باكتشاف المشكلات قبل بدء المعالجة الآلية. يضيف التصميم الخارجي فجوات الاتصال والمهلة الزمنية.
- تجربة التعقيد- اطلب أمثلة على الأشكال الهندسية المتشابهة. تعمل إحدى الشركات المصنعة لقوالب الختم ذات الخبرة في استخدام القوالب التقدمية المكونة من 20 محطة على مستوى مختلف عن بناء أدوات تقطيع بسيطة.
- شهادات الجودة- مطابقة الشهادات لصناعتك: ISO 9001 للتطبيقات العامة، وIATF 16949 للسيارات، وAS9100 للطيران. التحقق منها بدلا من أخذ كلمة المورد.
- القدرة على التجربة والنماذج الأولية- هل يمكنهم تشغيل عينات T1 في-الشركة وتقديم تقارير كاملة الأبعاد؟ يفقد الموردون الذين يتعاقدون من الباطن على عمليات التشغيل التجريبي السيطرة على سرعة التكرار.
- الخبرة المادية- تأكد من قيامهم بتشغيل الإنتاج في السبيكة المحددة الخاصة بك. قد تواجه الشركة المصنعة للقوالب ذات الخبرة في الفولاذ الطري صعوبة في استخدام البرونز الفوسفوري أو درجات الطور -المزدوجة- ذات القوة العالية.
- التوافق الجغرافي واللوجستي- خذ في الاعتبار تكاليف الشحن، وتداخل المنطقة الزمنية للاتصالات، وأطر حماية IP في نطاق السلطة القضائية للمورد.
- اقتباس شفاف- يعرض عرض الأسعار التفصيلي الأدوات وسعر القطعة والمواد والعمليات الثانوية بشكل منفصل. إن مجموع عروض الأسعار المقطوعة- المبهمة يجعل من المستحيل إجراء مقارنة عادلة بين الموردين أو تحديد فرص خفض التكلفة-.
أخطاء المشتري الشائعة التي يجب تجنبها
بعد مراجعة المئات من طلبات عروض الأسعار، يقوم مصنعو قوالب الختم المعدني ذوو الخبرة بالإبلاغ باستمرار عن نفس أخطاء المشتري التي تؤدي إلى تضخيم التكاليف أو تأخير المشاريع:
عدم تحديد التفاوتات.إن وضع علامة على كل بُعد على أنه بالغ الأهمية يجبر الشركة المصنعة للقالب على بناء الدقة في الميزات التي لا تحتاج إليها. تحديد الميزات المهمة وظيفيًا والسماح بالتفاوتات القياسية في أي مكان آخر.
إغفال مواصفات المواد.إن قول "الفولاذ المقاوم للصدأ" دون تحديد 304 مقابل 316 مقابل 430 يترك المورد في حالة تخمين. تتشكل كل درجة بشكل مختلف وتتطلب خلوصًا مختلفًا للقوالب. وكما تؤكد أدلة الممارسات الخاصة بأفضل-طلب عرض الأسعار، فإن تصنيف المادة الدقيق هو أحد التفاصيل المفقودة الأكثر شيوعًا التي تؤخر عرض الأسعار لعدة أيام.
اختيار فقط على السعر.غالبًا ما يعكس عرض أسعار مصنع قوالب الختم الأرخص الاختصارات: أحذية قالب أقل سمكًا، أو أداة فولاذية ذات درجة أقل-، أو خطوات محاكاة تم تخطيها. تظهر هذه المدخرات مرة أخرى مع دورات تجريبية أطول، وتآكل مبكر للقوالب، وأجزاء غير متناسقة بمجرد زيادة الإنتاج.
عدم طلب بيانات التشغيل التجريبي.اطلب نماذج T1 لتقارير الأبعاد وبيانات قدرة المعالجة من مشاريع سابقة مماثلة. المورد الذي لا يستطيع تقديم ذلك إما لا يقوم بالقياس بشكل صارم أو لا يحتفظ بالسجلات، وكلاهما إشارة حمراء لاتساق الإنتاج.
الانتقال من البحث إلى RFQ-المشاركة الجاهزة
لقد قرأت أنواع العمليات، وتشكيل العمليات، ومعايير الصناعة، ومحركات التكلفة، ومراحل سير العمل. إن الفجوة بين البحث والتنفيذ عبارة عن-طلب عرض أسعار منظم جيدًا يتم إرساله إلى شريك مؤهل. قم بإعداد حزمة كاملة: ملف CAD ثلاثي الأبعاد بالإضافة إلى ملف PDF ذي أبعاد، ودرجة المادة الدقيقة، والتنبؤ بالحجم السنوي، ووسائل شرح التسامح بشأن الميزات المهمة، ومتطلبات تشطيب السطح أو الطلاء، والجدول الزمني المستهدف.
للمصنعين ومديري المصادر الذين يبحثون عن شريك لمصنعي قوالب الختم يغطي تحليل الجدوى، ومحاكاة CAE، وتصنيع القوالب، والتشغيل التجريبي، والفحص النهائي تحت سقف واحد،حلول ختم القوالب من YICHENتقديم هذه الإمكانية-الكاملة. يتيح لك نموذجهم المتكامل الانتقال من مناقشة المفهوم الأولي إلى حل قالب الختم المخصص الجاهز لطلب عرض الأسعار (RFQ)-دون التنسيق عبر العديد من البائعين، مما يؤدي إلى ضغط كل من أعباء الاتصالات والجداول الزمنية للتطوير.
أفضل علاقة مع الموردين تبدأ بالوضوح من كلا الجانبين. حدد ما تحتاجه بدقة، وقم بتقييم الشركاء على أساس العمق الهندسي بدلاً من السعر وحده، واختر الشركة المصنعة لقوالب الختم المعدني التي يتوافق سير عملها وشهاداتها وأسلوب الاتصال مع كيفية عمل فريقك. هذه المحاذاة هي ما يحول شراء الأدوات إلى ميزة إنتاجية.
الأسئلة الشائعة حول ختم القالب المخصص
1. ما هو الفرق بين ختم القالب المخصص وختم القالب القياسي؟
تستخدم عملية الختم القياسية بالقالب -أدوات موجودة مسبقًا لإنتاج أشكال عامة مثل الحلقات أو الأقواس البسيطة. يتضمن ختم القالب المخصص أدوات هندسية من الصفر لمتطلبات هندسية والمادة والتسامح لجزء معين. يتيح النهج المخصص لتصميم الجزء الخاص بك توجيه الأدوات بدلاً من فرض تنازلات في التصميم لتناسب القوالب المتاحة. في حين أن القوالب القياسية لا تحتوي على أي تكلفة مقدمة، فإن الأدوات المخصصة تستهلك عبر حجم الإنتاج وتوفر تكاليف أقل بشكل ملحوظ لكل -وحدة على نطاق واسع، وعادةً ما يتم تحقيق التعادل بين 5000 و20000 جزء اعتمادًا على التعقيد.
2. ما هي تكلفة أدوات ختم القوالب المخصصة؟
تتراوح أدوات القوالب المخصصة عادةً من 8000 دولار إلى 50000 دولار أو أكثر اعتمادًا على عوامل التعقيد مثل عدد المحطات ومتطلبات التسامح ودرجة فولاذ الأداة وما إذا كانت هناك حاجة إلى إدخالات كربيد. تبلغ تكلفة القالب التدريجي-أربع محطات أقل بكثير من ستة عشر-قالب محطة يقوم بالتقطيع والثقب والثنيات المتعددة و-النقر على القالب. ومع ذلك، فإن هذا الاستثمار الأولي يستهلك كل جزء يتم إنتاجه. على سبيل المثال، يضيف قالب بقيمة 25000 دولار أمريكي ينتج 1000000 قطعة فقط 0.025 دولارًا أمريكيًا لكل وحدة في تكلفة الأدوات، مما يجعله أرخص بشكل كبير من التصنيع باستخدام الحاسب الآلي من حيث الحجم.
3. ما هي التفاوتات التي يمكن أن يحققها ختم القالب المخصص؟
يحمل ختم القالب الدقيق الحديث بشكل روتيني ±0.002 بوصة (±0.05 مم) على الميزات المهمة، مع وصول بعض التطبيقات إلى ±0.001 بوصة (±0.025 مم). يدفع الختم الدقيق للإلكترونيات-إلى أبعد من ذلك إلى منطقة تقل عن-0.025 ملم. تعتمد الدقة التي يمكن تحقيقها على نوع الميزة والمواد وحالة القالب وخصائص الضغط. من السهل الإمساك بأبعاد التقطيع المسطحة والأبعاد الثاقبة بإحكام أكثر من الزوايا المنحنية أو الأعماق المسحوبة. يستخدم الموردون مثل YICHEN محاكاة CAE ومراقبة SPC للحفاظ على هذه التفاوتات بشكل متسق عبر عمليات الإنتاج كبيرة الحجم.
4. كم من الوقت يستغرق تصنيع قالب ختم مخصص؟
يتراوح إجمالي المهلة الزمنية للقالب التقدمي المخصص النموذجي من 10 إلى 20 أسبوعًا. يتضمن ذلك تقييم الجدوى (1-3 أسابيع)، والتصميم التفصيلي للقالب (2-4 أسابيع)، وتصنيع القالب عبر CNC، والأسلاك EDM، والطحن (4-10 أسابيع)، والتجميع والتركيب (1-2 أسابيع)، والتشغيل التجريبي مع التعديلات (2-5 أسابيع). تصل القوالب المركبة الأبسط بشكل أسرع خلال 6-10 أسابيع، بينما قد تستغرق قوالب النقل المعقدة 12-20 أسبوعًا. يُعد الجهد الهندسي للتحميل الأمامي من خلال محاكاة CAE ومواصفات الأجزاء الكاملة الطريقة الأكثر موثوقية لضغط الجداول الزمنية.
5. ما هي أنواع قوالب الختم المخصصة المتوفرة وكيف أختارها؟
أربعة أنواع رئيسية تخدم احتياجات مختلفة. تحمل القوالب التقدمية شريطًا عبر محطات متعددة للأجزاء الكبيرة-الصغيرة-إلى-الأجزاء المتوسطة. تقوم قوالب النقل بنقل الفراغات المنفصلة بين المحطات للمكونات المسحوبة الكبيرة أو العميقة. تقوم القوالب المركبة بإجراء عمليات قطع متعددة في وقت واحد للأجزاء المسطحة بدقة فائقة. تستخدم قوالب الشرائح الرباعية-شرائح متعددة الاتجاهات لإجراء الانحناءات المعقدة على الأجزاء الصغيرة. يعتمد الاختيار على الحجم السنوي وأبعاد الأجزاء وعمقها والتعقيد الهندسي وسمك المادة ومتطلبات التسامح. يقوم شريك مؤهل مثل YICHEN بتقييم هذه العوامل أثناء تقييم الجدوى للتوصية بنوع القالب الأمثل لتطبيقك المحدد.


