


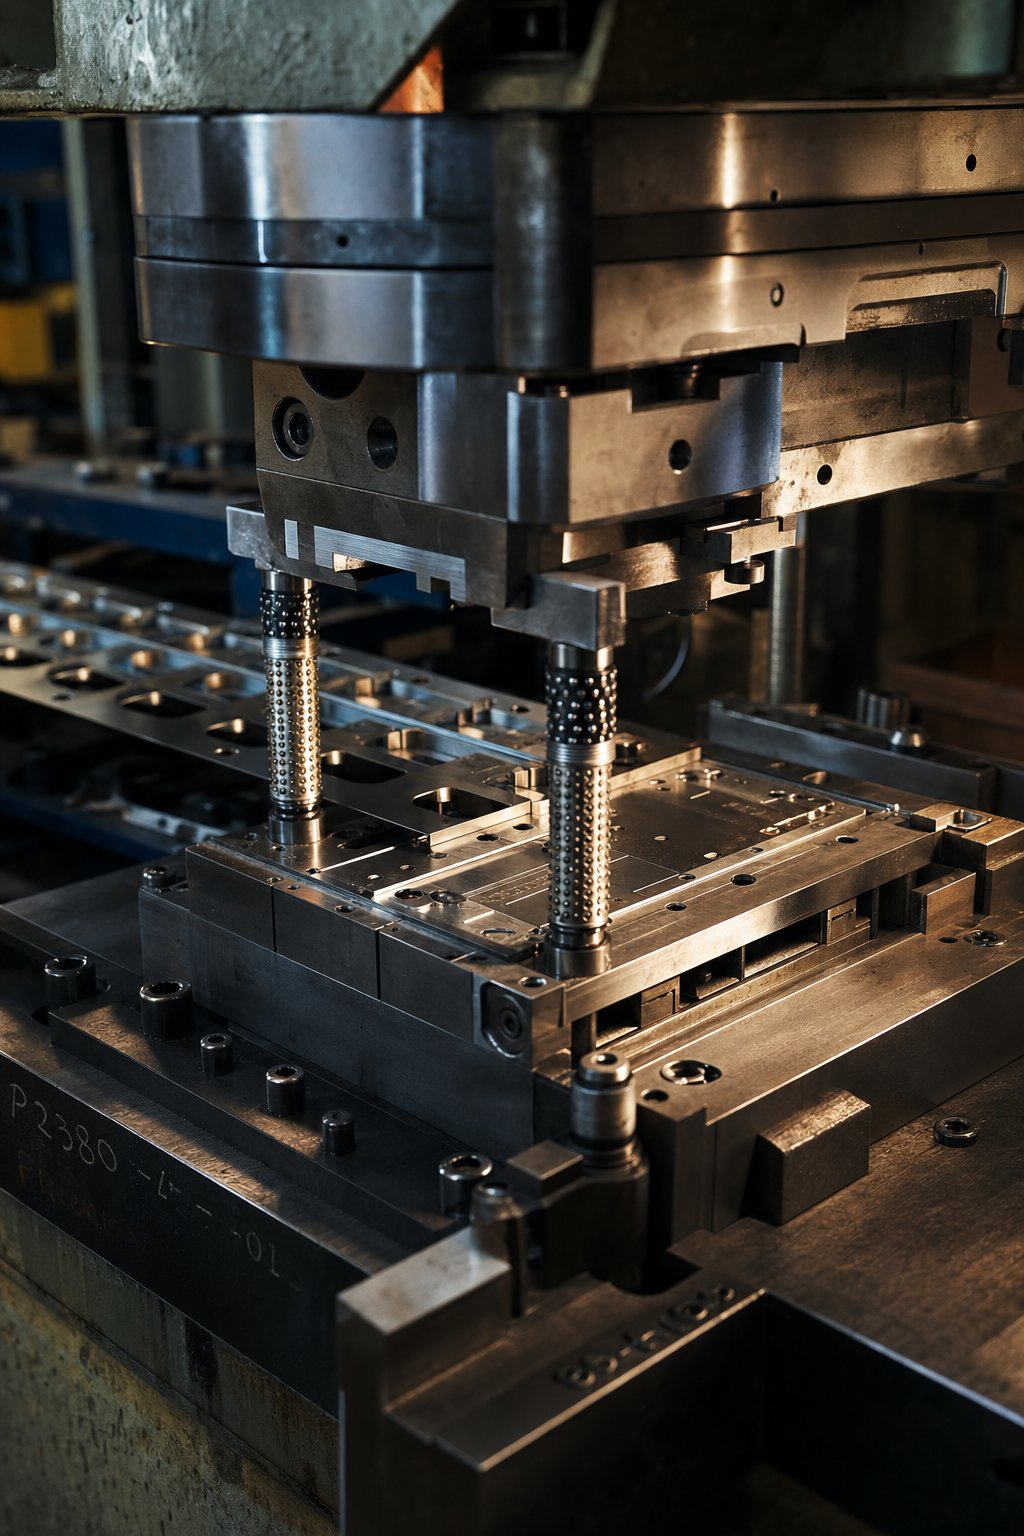
ما يعنيه القالب والختم حقًا في التصنيع
تخيل أنك تحمل لوحة باب سيارة، أو درعًا للهاتف الذكي، أو موصلًا كهربائيًا صغيرًا. بدأ كل واحد منها كصفائح مسطحة من المعدن. ما هي العملية التي حولتها إلى أجزاء دقيقة -ثلاثية الأبعاد؟يموت وختم. إنها العمود الفقري لعمليات تشكيل المعادن ذات الحجم الكبير-، إلا أن العديد من المهندسين ومحترفي التوريد يواجهون المصطلحات دون أن تكون لديهم صورة واضحة عن كيفية تناسب كل شيء معًا.
ترشدك هذه المقالة عبر دورة الحياة الكاملة للقالب والختم، بدءًا من مفهوم الأداة واختيار المواد وصولاً إلى استكشاف أخطاء أرضية الإنتاج وإصلاحها-. سواء كنت تقوم بتقييم الموردين، أو تحديد الأجزاء، أو ببساطة بناء مفرداتك التقنية، ستجد تفاصيل قابلة للتنفيذ في كل قسم.
ما هو الموت في التصنيع
إذًا، ما هو الموت؟ في التصنيع، القالب عبارة عن أداة يتم تصنيعها بدقة-تم تصميمها بتجويف أو ملف تعريف أو مجموعة محددة من حواف القطع التي تشكل المادة الخام تحت الضغط. فكر في الأمر كقالب متخصص للغاية، ولكن بدلاً من صب السائل فيه، فإنك تضغط عليه الصفائح المعدنية الصلبة بسرعة عالية.
يتكون قالب الختم عادة من نصفين متكاملين:
- القالب العلوي (لكمة)- المكون المتحرك الملحق بمكبس الضغط. ينزل إلى المادة، ويطبق القوة لقطع أو تشكيل قطعة العمل.
- القالب السفلي (كتلة القالب)- المكون الثابت المثبت على سرير الضغط. يحتوي على التجويف أو حافة القطع التي تستقبل الثقب وتحدد هندسة الجزء النهائي.
عندما يسأل الأشخاص "ما هي القوالب في التصنيع" أو "ما هي القوالب"، فإنهم يشيرون إلى مجموعات الأدوات -المخصصة هذه، والتي تم تصميم كل واحدة منها لجزء واحد أو مجموعة من الأجزاء. وتتراوح القوالب من أدوات بحجم كف اليد-للإلكترونيات الدقيقة إلى التجميعات الضخمةتزن عدة أطنان لألواح هيكل السيارة بالكامل. عادةً ما يتم تصنيع أقسام القطع والتشكيل من أدوات فولاذية صلبة أو إدراجات من الكربيد لتحمل الملايين من دورات الضغط.
ما هو الختم وكيف يرتبط بالموت
إذا كان القالب هو الأداة، فإن الختم هو العملية التي تجعله يعمل. ما هو الختم بالضبط؟ إنها عملية تشكيل المعادن عالية السرعة-حيث تقوم المكبس بدفع الصفائح المعدنية داخل القالب أو من خلاله لإنتاج المكونات النهائية أو شبه النهائية-. توفر الصحافة القوة، ويزود القالب بالهندسة، وتصبح الصفائح المعدنية هي الجزء.
الختم المعدني هو عملية التصنيع التي تستخدم قوالب متخصصة مثبتة في مكبس لقطع أو ثني أو تشكيل الصفائح المعدنية المسطحة إلى مكونات ذات شكل دقيق بسرعة الإنتاج.
العلاقة بين تصميم القالب ونتائج الختم هي علاقة تكافلية. إن القالب المصمم بشكل مثالي والمقترن بمعلمات الضغط الخاطئة سوف يستمر في إنتاج الخردة. وعلى العكس من ذلك،-لا يمكن للضغط المضبوط جيدًا أن يعوض عن سوء هندسة القالب. يؤثر كل متغير في القالب، بدءًا من خلوص القالب-إلى-القالب وحتى تشطيب السطح، بشكل مباشر على جودة الجزء ووقت الدورة وطول عمر الأداة.
ما هو ختم المعدن المستخدم في الممارسة العملية؟ كل شيء بدءًا من تفريغ الأشكال المسطحة من الشريط وحتى-رسم الأكواب الأسطوانية العميقة وحتى صياغة تفاصيل الأسطح الدقيقة. يمكن لقالب تقدمي واحد إجراء عشرات العمليات المتتابعة في ضربة ضغط واحدة، وتحويل ملف متواصل من المعدن إلى أجزاء نهائية بمعدلات تتجاوز 1000 ضربة في الدقيقة.
لماذا يموت وختم المسائل في التصنيع الحديث
هناك أربع خصائص تجعل هذه العملية غير قابلة للاستبدال تقريبًا بالنسبة للإنتاج المتوسط الحجم-إلى-المرتفع:
- التكرار- بمجرد التحقق من صحة النرد، يكون كل جزء يتم إنتاجه متطابقًا من حيث الأبعاد، سواء كانت القطعة الأولى أو القطعة رقم مليون.
- التحمل الصارم- تحمل القوالب المصممة بشكل صحيح تفاوتات تصل إلى أجزاء من الألف من البوصة، مما يؤدي في كثير من الأحيان إلى التخلص من الآلات الثانوية.
- كفاءة التكلفة على نطاق واسع- يتم تعويض تكلفة الأدوات الأولية المرتفعة بتكلفة منخفضة للغاية لكل-جزء بمجرد زيادة الإنتاج.
- تنوع الصناعة عبر-الصناعة- تعتمد هياكل هياكل السيارات، والأقواس الفضائية، والموصلات الإلكترونية، وأغطية الأجهزة الطبية، ولوحات الأجهزة الاستهلاكية، على مكونات مختومة.
يمتد التنوع إلى المواد أيضًا. يتم ختم الفولاذ الطري، والفولاذ المقاوم للصدأ، والألومنيوم، والنحاس، والنحاس الأصفر بشكل روتيني، وكل منها يجلب خصائص فريدة من نوعها لقابلية التشكيل التي تؤثر على اختيارات تصميم القالب.
مع وضع التعريفات، يبدأ العمق الحقيقي على مستوى الأدوات، حيث يحدد اختيار نوع القالب المناسب ما إذا كان المشروع سيحقق أهداف التكلفة والسرعة والجودة أو يفشل في تحقيق الأهداف الثلاثة.
أنواع قوالب الختم ومتى يتم استخدام كل منها
إن اختيار نوع القالب الخاطئ لمشروعك يشبه اختيار مطرقة ثقيلة للنجارة النهائية. قد تحصل على نتائج، لكنك ستضيع المواد والوقت والميزانية على طول الطريق. يحتل كل من الأنواع الأربعة الرئيسية من قوالب الختم غلافًا متميزًا للأداء، ويعد فهم المفاضلات-أسرع طريقة لمطابقة الاستثمار في الأدوات مع واقع الإنتاج.
يموت التقدمية وكيف تعمل
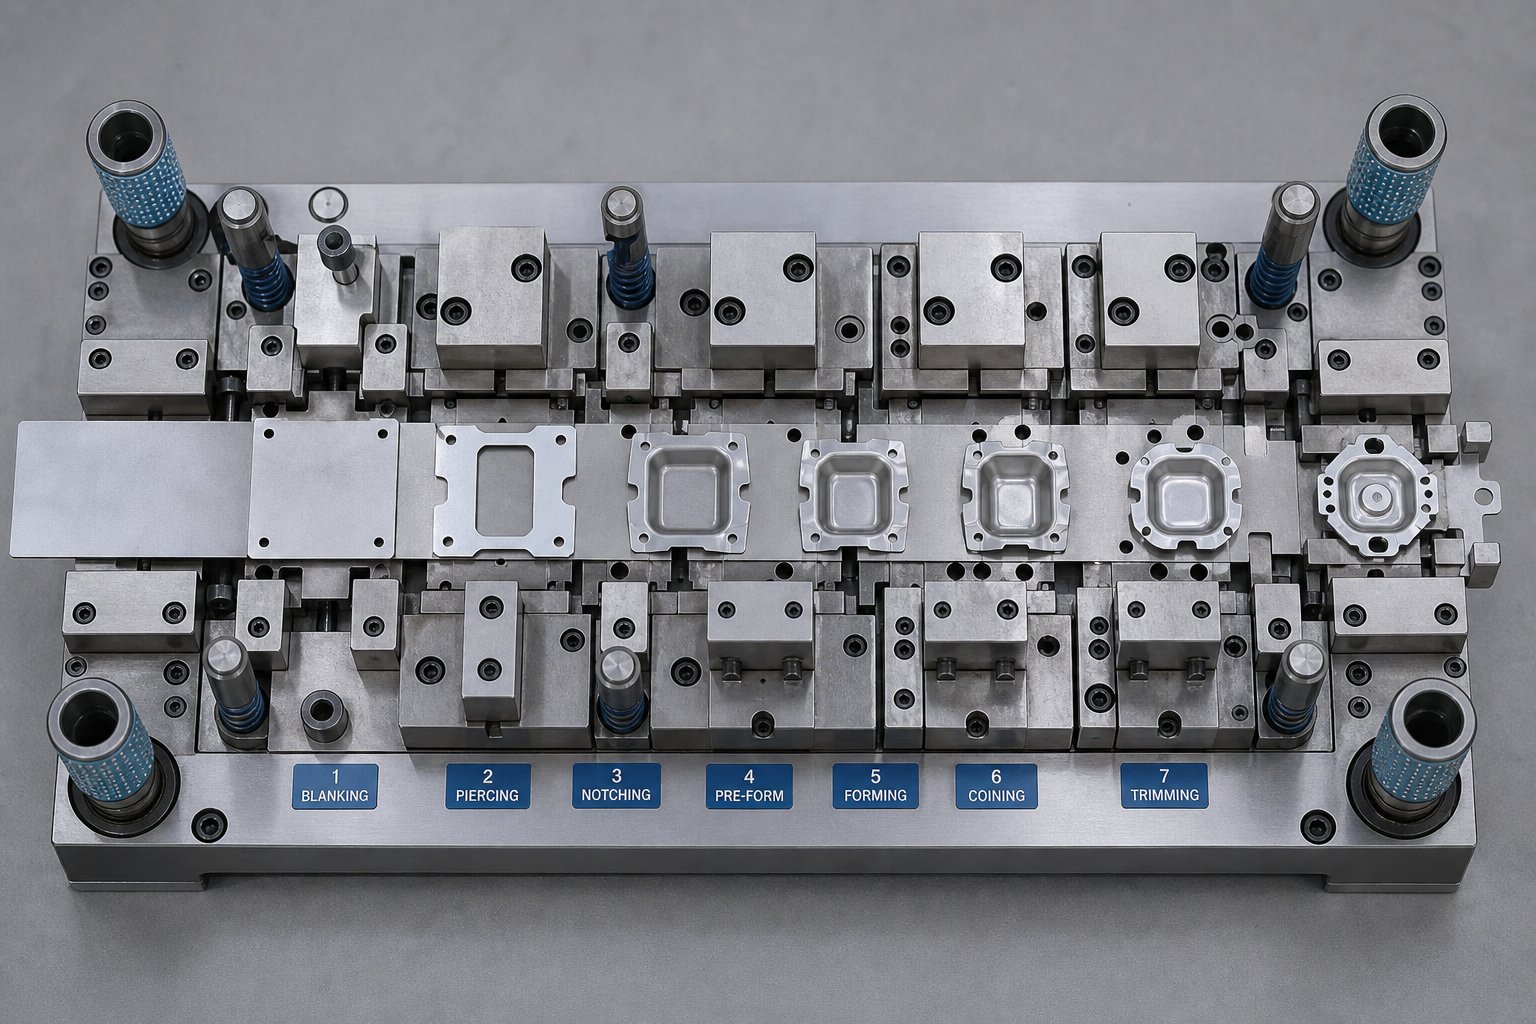
العملية ختم القالب التدريجييدور حول مفهوم واحد أنيق: شريط معدني مستمر يتغذى من خلال سلسلة من المحطات داخل قالب واحد، حيث تقوم كل محطة بعملية مختلفة، قطع، ثني، تشكيل، أو ثقب، بالتسلسل. يعمل الشريط كناقل خاص به، حيث يحمل الجزء المشكل جزئيًا من محطة إلى أخرى مع كل ضربة ضغط. في المحطة النهائية، يتم فصل المكون النهائي عن شريط الناقل.
لماذا يهم هذا؟ سرعة. يمكن للقالب التقدمي-المصمم جيدًا أن ينتج أجزاء معقدة بمعدلات تتجاوز عدة مئات من الضربات في الدقيقة مع الحفاظ على تفاوتات صارمة عبر جميع المحطات. وهذا يجعل القوالب التقدمية هي العمود الفقري وراء-قوالب ختم السيارات ذات الحجم الكبير، والموصلات الإلكترونية، والأقواس الدقيقة الصغيرة.
الايجابيات
- إنتاجية عالية للغاية مع الحد الأدنى من التعامل اليدوي
- اتساق الأبعاد ضيق من محطة إلى أخرى
- الحد الأدنى من هدر المواد من خلال تخطيطات الشريط المحسنة
- انخفاض تكاليف العمالة بمجرد تشغيل الإنتاج
سلبيات
- ارتفاع الاستثمار الأولي في الأدوات بسبب تعقيد المحطات المتعددة-.
- قيود هندسة الأجزاء: من الصعب استيعاب السحب العميق والأجزاء الكبيرة جدًا بينما تظل قطعة العمل متصلة بالشريط
- تعتبر تغييرات التصميم بعد الإنشاء مكلفة وتستغرق وقتًا-.
نقل القوالب للأجزاء الأكبر حجمًا والمعقدة
ماذا يحدث عندما يكون الجزء الخاص بك كبيرًا جدًا أو مرسومًا بشكل عميق جدًا بحيث لا يظل متصلاً بالشريط؟ هذا هو المكان الذي يتولى فيه ختم قالب النقل. في هذا النهج، يتم قطع قطعة فارغة من مادة المخزون في المحطة الأولى ثم يتم نقلها فعليًا بين المحطات اللاحقة بواسطة أصابع ميكانيكية أو مقابض آلية.
نظرًا لأن قطعة العمل مستقلة عن شريط الناقل، فإن ختم النقل يستوعب عمليات سحب أعمق وأشكال هندسية أكبر وعمليات مثل الخيوط أو التخريش التي قد تكون مستحيلة في الإعداد التدريجي. كثيرًا ما تعتمد المكونات الهيكلية الفضائية الجوية وألواح الأجهزة الكبيرة وأقسام أجسام السيارات الثقيلة على هذه الطريقة. تتمثل المفاضلة- في سرعة دورة أبطأ وتعقيد أعلى في الإعداد مقارنة بالأدوات التقدمية، ولكن حرية التصميم أكبر بكثير.
من المزايا-التي يتم التغاضي عنها غالبًا: تعمل قوالب النقل على التخلص من الأجزاء التي تربط شبكة الناقل في شريط تقدمي، الأمر الذي يمكن أن يقلل من استهلاك المواد الخام في كل قطعة ويقلل التكلفة الإجمالية للجزء بالنسبة للمكونات الأكبر حجمًا.
يموت المركب والجمع
يؤدي ختم القالب المركب إلى إجراء عمليات قطع متعددة بضغطة ضغط واحدة. تخيل تفريغ الغسالة: يتم ثقب القطر الخارجي والثقب الداخلي في وقت واحد بحركة واحدة لأسفل. والنتيجة هي قطعة مسطحة وعالية الدقة يتم إنتاجها بسرعة وبتكلفة{{2}فعالة. تتفوق القوالب المركبة في الأشكال الهندسية البسيطة حيث يكون التسطيح وجودة الحافة أمرًا بالغ الأهمية، مثل الحشيات والحشوات والتصفيحات الكهربائية.
يموت الجمع خطوة أخرى إلى الأمام. إنهم ينفذون عمليتي القطع والتشكيل بضربة واحدة، منتجين جزءًا ليس فقط مموهًا لتشكيله ولكن أيضًا مثنيًا أو مرسومًا بنفس الضربة. عندما يكون الجزء الخاص بك معقدًا إلى حد ما ولكن الحجم لا يبرر استثمار أداة تقدمية كاملة، فإن القالب المركب يملأ الفجوة بدقة.
الفرق الرئيسي: يموت المركب مقطوعًا فقط؛ قطع يموت الجمع والشكل. يعتمد الاختيار بينهما على ما إذا كان الجزء النهائي يتطلب أي هندسة غير مستوية-.
المقارنة الموحدة لأنواع القوالب
عند تقييم قوالب ختم الصفائح المعدنية لمشروع جديد، يرسم الجدول أدناه كل نوع مقابل عوامل القرار الأكثر أهمية لمهندسي الأدوات ومديري المصادر:
| نوع القالب | الأفضل-بالنسبة لتعقيد الأجزاء | حجم الإنتاج المثالي | نطاق التسامح النموذجي | تكلفة الأدوات النسبية | سرعة الدورة |
|---|---|---|---|---|---|
| تقدمية | الأجزاء الصغيرة إلى المتوسطة ذات التعقيد المتوسط (الانحناءات والثقوب والأشكال) | حجم كبير (100 ألف+ سنويًا) | ±0.025 مم إلى ±0.1 مم | عالي | سريع جدًا (200-1،500+ SPM) |
| تحويل | أجزاء كبيرة أو مرسومة بعمق ذات ميزات معقدة | حجم متوسط إلى مرتفع (10K-500K+) | ±0.05 ملم إلى ±0.15 ملم | عالي | معتدل (15-80 SPM) |
| مُجَمَّع | أجزاء مسطحة وبسيطة تتطلب حواف قطع دقيقة | حجم منخفض إلى مرتفع (مرن) | ±0.025 مم إلى ±0.075 مم | منخفضة إلى متوسطة | سريع (100-400 SPM) |
| مزيج | أجزاء معقدة إلى حد ما تحتاج إلى القطع والتشكيل بضربة واحدة | حجم منخفض إلى متوسط (1K-50K) | ±0.05 ملم إلى ±0.1 ملم | واسطة | معتدل (60-200 SPM) |
لاحظ أنه لا يوجد نوع قالب واحد يهيمن على كل عمود. تفوز القوالب التقدمية بالسرعة ولكنها تتطلب استثمارًا مقدمًا مرتفعًا. توفر قوالب النقل حرية هندسية على حساب وقت الدورة. تحافظ القوالب المركبة على انخفاض تكاليف الأجزاء البسيطة، بينما توفر القوالب المركبة مسارًا متوسطًا للتعقيد المعتدل بحجم معتدل.
يعتمد الاختيار الصحيح في النهاية على ثلاثة أسئلة: ما مدى تعقيد الجزء، وكم عدد الأجزاء التي تحتاجها سنويًا، وما هي التفاوتات التي يتطلبها التطبيق؟ إن الإجابة على هذه الأسئلة مقدمًا يوجهك نحو قوالب الختم التي توازن بين التكلفة والقدرة دون - أو أقل من-الاستثمار في الأدوات.
وبطبيعة الحال، فإن اختيار نوع القالب هو نصف المعادلة فقط. لا يزال كل نوع يعتمد على مجموعة من عمليات الختم الأساسية، مثل التقطيع، والثقب، والثني، والرسم، والمزيد، والتي تحدد ما يحدث فعليًا للمعدن في كل محطة.
شرح عمليات الختم الأساسية مع التطبيقات
كل جزء مختوم، سواء كان عبارة عن غسالة مسطحة أو كوب سيارة مرسوم بعمق-، يرجع شكله إلى تسلسل معين من العمليات التي يتم إجراؤها داخل القالب. هذه العمليات هي مفردات عملية الختم، وفهم كل منها يساعدك على التنبؤ بكيفية تصرف التصميم تحت الضغط، وأين قد تظهر العيوب، وما هي التفاوتات التي يمكن تحقيقها بشكل واقعي.
تخيل أنك تقلب ورقة تشغيل الجزء النهائي. سترى مصطلحات مثل التقطيع والثقب والثني والرسم والعملة مدرجة بالترتيب. يمثل كل إدخال تفاعلًا مميزًا بين اللكمة والموت. إليك ما يحدث فعليًا في كل خطوة، وسبب أهميته لتصميمك.
عمليات التقطيع والثقب
تعتبر عمليات الختم والتقطيع والثقب من عمليات القص، مما يعني أنها تفصل المواد عن طريق الضغط على الورقة وفي فتحة القالب. الفرق يكمن في القطعة التي تحتفظ بها.
في عملية التقطيع، فإن القطعة المثقوبة من الشريط هي قطعة العمل المطلوبة. فكر في قطع أشكال البسكويت من العجين: البسكويت هو الفراغ، والعجين المتبقي عبارة عن خردة. في عملية الثقب (التي تسمى أحيانًا ختم التثقيب)، يظل الشريط نفسه هو قطعة العمل، ويتم التخلص من الرخويات الصغيرة التي تمت إزالتها لإنشاء ثقوب أو فتحات.
معلمة التصميم المهمة لكلتا العمليتين هي خلوص القالب-إلى-القالب، وهو الفجوة بين حواف القطع للقالب والقالب. يتم التعبير عن هذا الخلوص كنسبة مئوية من سمك المادة ويختلف حسب نوع المادة. بالنسبة للفولاذ الطري، تبلغ نسبة الخلوص حوالي 5-10% لكل جانب بشكل نموذجي. يؤدي الخلوص القليل جدًا إلى تآكل مفرط للأداة وعلامات القص المزدوج؛ الكثير يخلق نتوءات ثقيلة وجودة حافة رديئة. يحدد الحصول على هذا التوازن بشكل صحيح ما إذا كانت عملية ختم الصفائح المعدنية الخاصة بك تنتج حواف نظيفة أو تولد خردة تؤدي إلى تشويش القالب.
الانحناء والتشكيل والرسم
بمجرد قطع الفراغ أو الشريط المسطح إلى شكله، فإن مجموعة العمليات التالية تحوله إلى جزء -ثلاثي الأبعاد.
- الانحناء- تشوه زاوي بسيط على طول محور مستقيم. تشمل التطبيقات الشائعة الأقواس والقنوات والفلنجات. إن قيد التصميم الأساسي هو الزنبرك الخلفي: حيث يؤدي الاسترداد المرن للمادة إلى فكها جزئيًا بعد تراجع الثقب. يعوض المهندسون ذلك عن طريق ثني الجزء بضع درجات خارج الزاوية المستهدفة بحيث يسترخي ويعود إلى الموضع الصحيح.
- تشكيل- تشكيل كفاف معقد يؤدي إلى ثني المادة على طول محاور منحنية أو مركبة. تستخدم لألواح هيكل السيارات، ومساكن الأجهزة، والمقويات الهيكلية. يتمثل القيد الرئيسي في التحكم في تدفق المواد لمنع التجاعيد في المناطق المضغوطة والترقق في المناطق الممتدة.
- رسم- سحب الصفائح المعدنية إلى تجويف القالب لإنشاء عمق، وإنتاج أشكال مجوفة مثل الأكواب والعلب والمغلفات. يتمثل التحدي في التصميم هنا في إدارة قوة الحامل الفارغ: القليل جدًا يسمح بالتجعد عند الحافة، بينما يقيد الكثير من تدفق المواد ويسبب تمزقًا في نصف قطر الثقب.
يستحق Springback اهتمامًا خاصًا لأنه يؤثر تقريبًا على كل عملية تشوه المعدن دون قطعه. تتميز أنواع الفولاذ وسبائك الألومنيوم المتقدمة عالية القوة- بوجود زنبرك خلفي أكثر بكثير من الفولاذ الطري، مما يتطلب ذلك في بعض الأحيانالمحاكاة التكرارية واستراتيجيات التعويضأثناء تصميم القالب لتحقيق الامتثال الأبعاد. أصبح النهج المنهجي لقياس وتخفيف والسيطرة والتعويض عن Springback ممارسة قياسية لهذه المواد.
العملات والنقش والعمليات الثانوية
بالإضافة إلى القطع والتشكيل، هناك العديد من عمليات التشطيب التي تعمل على تحسين ميزات الجزء المختوم أو إضافة تفاصيل وظيفية. ما هو قطع القالب فيما يتعلق بهذه الخطوات الثانوية؟ في حين أن القطع بالقالب يشير على نطاق واسع إلى أي عملية قص يتم إجراؤها بواسطة قالب (بما في ذلك التقطيع والثقب)، فإن المصطلح يشمل أيضًا عمليات التشذيب والتحزيز الدقيقة التي تنظف الأجزاء المشكلة قبل خروجها من المطبعة.
- سك- عملية ضغط عالية- تعمل على ضغط المعدن بين وجوه التثقيب والقالب، مما يؤدي إلى تدفقه وملء كل تفاصيل تجويف الأداة. تشمل التطبيقات الشائعة الاتصالات الكهربائية التي تتطلب سماكة دقيقة وعملة وأسطح تحمل. يتمثل العائق الأساسي في الحمولة العالية للغاية المطلوبة، والتي غالبًا ما تكون أكبر بثلاث إلى خمس مرات من عمليات التشكيل على نفس المادة.
- النقش- يؤدي إلى رفع الأنماط أو النص أو أنسجة السطح أو إخفائها في الورقة دون قطعها. يستخدم للعلامات التجارية، وتقوية الأضلاع، والأنسجة الوظيفية على الدروع الحرارية. يتمثل القيد في الحفاظ على سمك مادة ثابت بحيث لا تخلق الميزة المنقوشة نقطة ضعف أو تشوه الهندسة المحيطة.
- قطع القوالب والعمليات الثانوية- بعد التشكيل الأولي، قد تحتاج الأجزاء إلى حواف مشذبة، أو فتحات ملولبة، أو إدخالات ملحومة موضعية-. يمكن للقوالب التقدمية دمج هذه الخطوات في المحطات النهائية، في حين قد تنتقل الأجزاء المستقلة إلى تركيبات مخصصة. يتمثل اعتبار التصميم في ضمان عدم تشويه العمليات الثانوية لهندسة الأجزاء التي تم تحقيقها خلال مراحل التشكيل السابقة.
يمكن دمج كل من هذه العمليات في قالب واحد أو توزيعها عبر محطات متعددة اعتمادًا على تعقيد الجزء وحجم الإنتاج. على سبيل المثال، يمكن للقالب التدريجي أن يفرغ ويثقب في المحطتين الأوليين، ويتشكل في الثالثة، ويرسم في الرابعة، ويشكل سطحًا حرجًا في الخامسة، كل ذلك في ضغطة ضغط واحدة تكمل عملية الختم الكاملة في أقل من ثانية.
إن معرفة ما تتطلبه كل عملية من الأدوات يؤدي مباشرة إلى السؤال الحاسم التالي: ما هي المواد ومعايير التصميم التي يجب على المهندسين تحديدها لضمان أداء القالب بشكل موثوق عبر مئات الآلاف، أو حتى الملايين، من الدورات؟
مواد القالب واعتبارات التصميم للمهندسين
يمكن أن يكون شكل القالب مثاليًا ويظل يفشل قبل الأوان إذا تم تصنيعه من مادة خاطئة. تحظى الهندسة بكل الاهتمام أثناء مراجعات التصميم، ولكن الفولاذ وراء هذه الهندسة هو ما يحدد ما إذا كانت أداة القالب الخاصة بك ستستمر لخمسين ألف ضربة أو خمسة ملايين. يعد تصميم قالب الختم تحديًا أساسيًا في هندسة المواد متنكرًا في صورة مشكلة هندسية.
اختيار المواد والمعالجات السطحية
يبدأ كل قالب معدني ككتلة من الفولاذ، والدرجة التي تختارها تحدد سقفًا للأداء. يعود القرار إلى الموازنة بين ثلاث خصائص متنافسة: الصلابة والمتانة ومقاومة التآكل. اضغط بشدة على أحدهما، وتضحي بآخر.
فيما يلي عائلات المواد الأكثر شيوعًا المستخدمة في قوالب ختم الفولاذ:
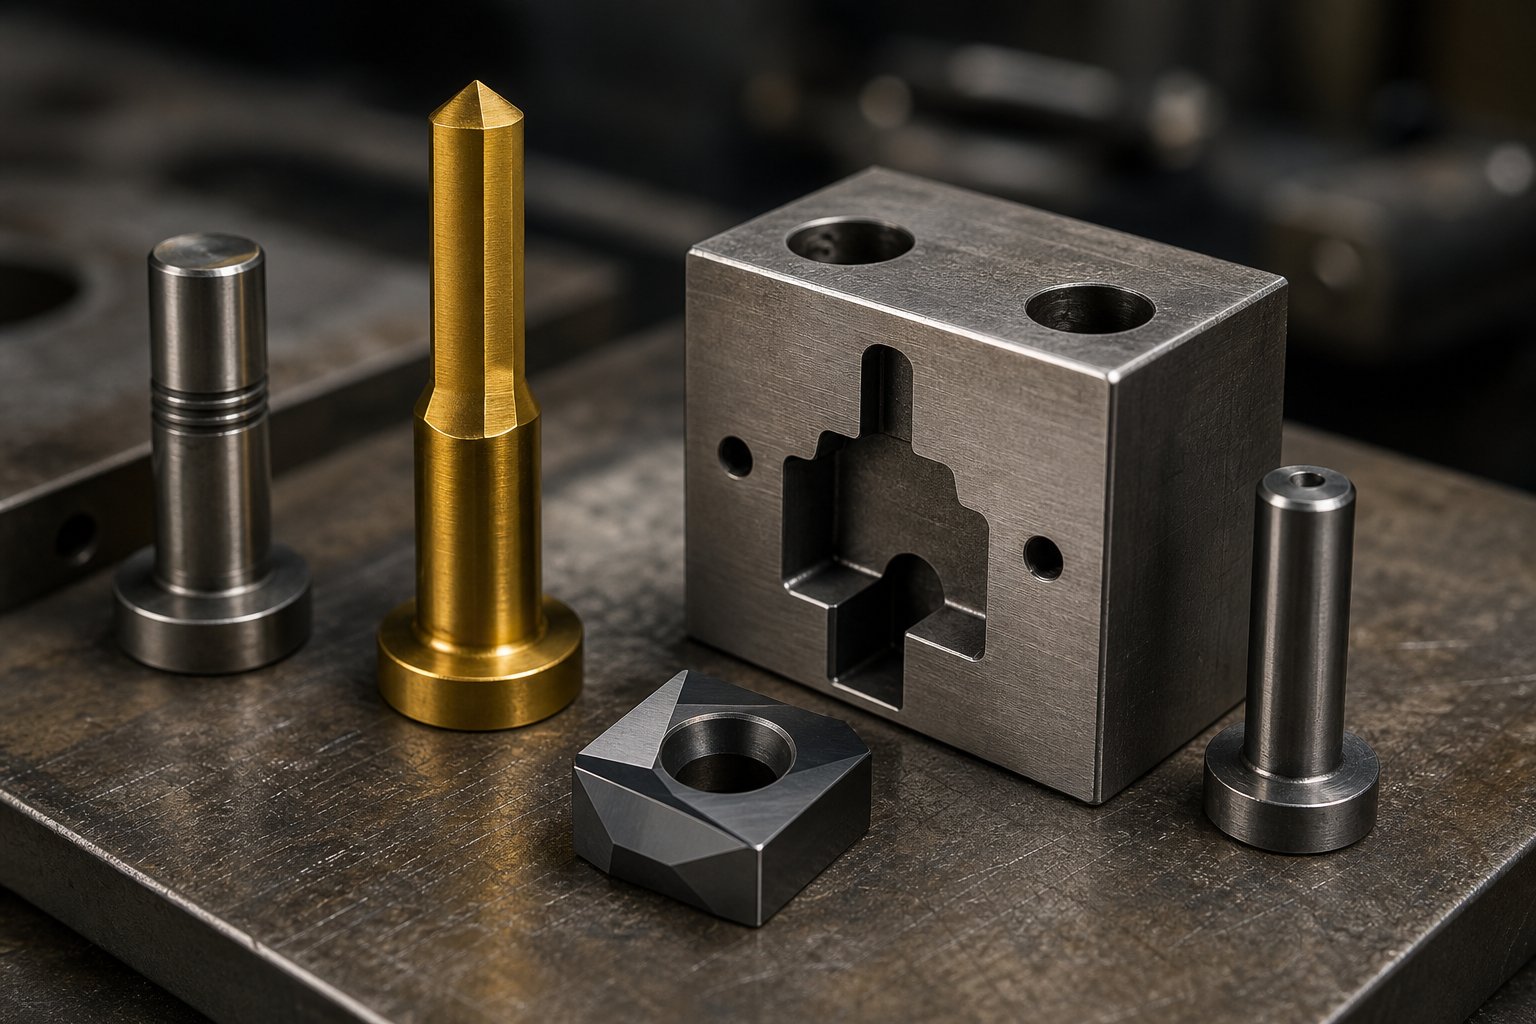
- أداة D2 فولاذية- فولاذ عالي-الكربون، وعالي-فولاذ الكروم مع مقاومة استثنائية للتآكل. إن هيكلها الكربيدي الكثيف يجعلها مثالية للتقطيع والثقب في القوالب التي تعمل بمواد كاشطة خلال حملات الإنتاج الطويلة. المقايضة-متوقفة؟ D2 هوأكثر هشاشة من أدوات الفولاذ الأخرىويمكن أن يتشقق تحت أحمال الصدمات العالية-.
- أداة فولاذية A2- سبيكة فولاذية-متصلبة بالهواء، متوسطة- توفر مظهرًا متوازنًا من حيث مقاومة التآكل والمتانة. يقاوم A2 التقطيع بشكل أفضل من D2، مما يجعله متعدد الاستخدامات لتشكيل القوالب وهندسة التثقيب المعقدة حيث تكون قوى التأثير كبيرة.
- M2 -فولاذ عالي السرعة (HSS)- يحتفظ بالصلابة عند درجات الحرارة المرتفعة الناتجة أثناء العمليات ذات السرعة العالية-. هذه الخاصية، المعروفة بالصلابة الحمراء، تمنع حواف القطع من التليين أثناء التدوير السريع. M2 يسد الفجوة بين فولاذ الأدوات التقليدية والكربيد.
- إدراج كربيد التنغستن- عندما تكون مقاومة التآكل شديدة، فإن الكربيد لا مثيل له. إنه أصلب بشكل ملحوظ من أي فولاذ ولكنه أيضًا أكثر هشاشة، لذلك يتم استخدامه عادةً كمدخلات في مناطق التآكل العالية-بدلاً من استخدامه كمادة قالب كامل. يبرر الكربيد تكلفته عند تشغيله بمئات الآلاف أو الملايين من الأجزاء.
المادة الأساسية ليست سوى جزء من المعادلة. تعمل المعالجات السطحية على إطالة عمر القالب بشكل كبير دون تغيير الخصائص السائبة. تضيف طبقات نيتريد التيتانيوم (TiN) طبقة احتكاك صلبة ومنخفضة - تقلل من الحكة عند تشكيل الفولاذ المقاوم للصدأ. يوفر كربونيتريد التيتانيوم (TiCN) صلابة أعلى لمواد الشغل الأكثر كشطًا. تعمل عملية النيتروجين على توزيع النيتروجين على سطح القالب، مما يؤدي إلى إنشاء غلاف مقاوم للتآكل- مع الحفاظ على صلابة القلب. تعد مطابقة الطلاء المناسب مع مادة قطعة العمل وحجم الإنتاج إحدى أسرع الطرق لخفض تكلفة الجزء -من قوالب الضغط المعدنية دون إعادة بناء القالب بالكامل.
قاعدة عملية: يمكن للمسافات القصيرة والنماذج الأولية أن تبرر في كثير من الأحيان الفولاذ الاقتصادي مثل O1؛ حجم إنتاج متوسط- يناسب A2؛ وتتطلب التطبيقات ذات الحجم الكبير أو المواد الكاشطة - إدخال D2 أو كربيد مع طبقات طلاء متقدمة.
معلمات التصميم الحرجة لمهندسي القوالب
اختيار المواد يعطي القالب متانته. ختم معلمات التصميم يمنحها الدقة. يجب تأمين العديد من الحسابات قبل كتابة أي برنامج CNC:
- لكمة-حتى-إزالة القالب- الفجوة بين حواف القطع، معبرًا عنها كنسبة مئوية من سمك المادة لكل جانب. توصي الممارسة القياسية بنسبة 10% تقريبًا لكل جانب كنقطة بداية، على الرغم من أن المواد الأكثر صلابة تتطلب زيادة في الخلوص و-تتطلب تطبيقات التقطيع الدقيقة أقل بكثير. يؤدي التضييق الشديد إلى زيادة تآكل الأداة؛ فضفاضة جدًا تنتج نتوءات ثقيلة.
- تحسين تخطيط الشريط- ترتيب الأجزاء الفارغة على شريط الملف لتحقيق أقصى استفادة من المواد. حتى التحسن بنسبة 2-3% في كفاءة التخطيط يؤدي إلى توفير كبير على مدار مليون جزء.
- تحديد المواقع دبوس الطيار- يقوم الطيارون بتسجيل الشريط في كل محطة للحفاظ على المحاذاة المتسقة. يتسبب الطيارون في غير مكانهم أو الباليون في حدوث خطأ موضعي تراكمي يظهر على شكل ثقوب غير محاذاة أو خطوط قطع غير متناسقة في اتجاه مجرى النهر.
- تسلسل المحطة- في القوالب التقدمية، يكون ترتيب العمليات مهمًا. عادة ما يسبق الثقب التشكيل لأن الثقوب المثقوبة في شريط مسطح تكون أكثر ثباتًا من حيث الأبعاد من الثقوب المثقوبة بعد الثني. تؤثر قرارات التسلسل بشكل مباشر على تحمل الجزء النهائي.
كل من هذه المعلمات يتفاعل مع الآخرين. تغيير سمك المادة، على سبيل المثال، يتموج من خلال قيم الخلوص، وحسابات حمولة الصحافة، ومتطلبات عرض الشريط. تقوم عملية تصميم قوالب الختم المعدنية المنضبطة بتوثيق هذه الترابطات في وقت مبكر بحيث لا تتحول التغييرات النهائية إلى إعادة صياغة مكلفة للقالب.
خصائص مواد قطعة العمل وتأثيرها على تصميم القالب
لا يمكنك تصميم قالب من الصفائح المعدنية بمعزل عن المادة التي سيختمها. قوة الشد، الليونة، وسمك قطعة الشغل تملي قيم الخلوص، قوة التشكيل، واستراتيجية تعويض الزنبرك. لن يعمل القالب المصمم للفولاذ الطري بنفس الطريقة على الفولاذ المقاوم للصدأ أو الألومنيوم، حتى لو كانت هندسة الجزء متطابقة.
فكر في ثلاثة تفاعلات رئيسية:
- قوة الشد وقوة التشكيل- تتطلب المواد ذات القوة الأعلى- حمولة ضغط أكبر وتضع ضغطًا أكبر على مكونات القالب. وهذا يعني مواد قوالب أكثر صلابة وبناء قوالب أكثر قوة.
- ليونة وقابلية التشكيل- تتدفق المواد ذات الاستطالة العالية (مثل النحاس أو الفولاذ الطري) بسهولة إلى أشكال معقدة. تعمل المواد منخفضة الليونة- على تقييد أعماق السحب الممكنة وأنصاف الأقطار الضيقة.
- ميل الربيع- المواد ذات قوة الخضوع الأعلى ومعامل المرونة ترجع بقوة أكبر بعد التشكيل.فولاذ وألومنيوم-عالي القوةتتطلب تعويضًا زائدًا مدمجًا مباشرة في هندسة القالب.
يوضح الجدول أدناه مواد قطع العمل الشائعة مقابل العوامل التي تؤثر بشكل كبير على اختيار أداة القالب وقرارات التصميم:
| مادة الشغل | تصنيف القابلية للتشكيل | اتجاه Springback | تأثير ارتداء القالب | التخليص النموذجي (٪ لكل جانب) |
|---|---|---|---|---|
| الفولاذ الطري (منخفض الكربون) | عالي | منخفضة إلى معتدلة | معتدل | 5-8% |
| الفولاذ المقاوم للصدأ (304/316) | معتدل | عالي | عالية (كاشطة، -تتصلب أثناء العمل) | 8-12% |
| ألومنيوم (5052/6061) | معتدلة إلى عالية | عالي | منخفض (لكنه عرضة للغضب) | 8-10% |
| النحاس (C110) | عالية جدا | قليل | قليل | 5-7% |
| نحاس (C260) | عالي | منخفضة إلى معتدلة | منخفضة إلى معتدلة | 5-8% |
لاحظ النمط: المواد الأكثر صلابة وأقوى تتطلب خلوصًا أوسع ومزيدًا من الفولاذ المقاوم للتآكل. على سبيل المثال، يتصلب الفولاذ المقاوم للصدأ-بسرعة أثناء التشكيل، مما يؤدي إلى تسريع تآكل القالب وغالبًا ما يبرر استخدام الأدوات المطلية بـTiN-أو الكربيد-. لا يتآكل الألومنيوم القالب بشكل عدواني ولكنه يميل إلى التكوُّن (اللحام البارد- على سطح القالب)، مما يجعل الطلاءات منخفضة الاحتكاك -ضرورية.
وتمتد هذه القرارات-المعتمدة على المواد بدءًا من مفهوم القالب الأولي وحتى جدولة الصيانة. إن القالب المصمم مع الاهتمام الدقيق بخصائص قطعة العمل لن ينتج أجزاء أفضل في اليوم الأول فحسب، بل سيحافظ أيضًا على دقة الأبعاد بشكل أعمق بكثير في عمر الخدمة، الأمر الذي يؤدي مباشرة إلى مسألة كيفية بناء هذا القالب في المقام الأول.
عملية بناء القالب بدءًا من التصميم وحتى التجربة
فالموت لا يأتي إلى الوجود بين عشية وضحاها. بين رسم الجزء الأولي ومكون الإنتاج الأول-المختوم بالجودة يوجد سير عمل منظم ومتعدد-مراحل يحول فولاذ الأداة الخام إلى أداة دقيقة قادرة على تكرار نفس العملية ملايين المرات. عملية صنع القالب هي حيث تلتقي النظرية الهندسية بالواقع المادي، وكل اختصار يتم أخذه هنا يظهر لاحقًا كخردة، أو إعادة صياغة، أو فشل مبكر للأداة.
سواء كنت مهندس أدوات تدير عملية إنشاء داخليًا أو مدير مصادر يقوم بتقييم قدرات المورد، فإن فهم ما يحدث في كل مرحلة يساعدك على طرح أسئلة أفضل، ووضع جداول زمنية واقعية، وتحديد العلامات الحمراء مبكرًا.
تحليل الجدوى ومحاكاة CAE
يبدأ كل مشروع جدي لتصنيع القوالب بسؤال: هل يمكن بالفعل ختم هذا الجزء كما هو مرسوم؟ تحليل الجدوى هو البوابة الأولى، وهو يدرس هندسة الأجزاء، واختيار المواد، والسمك، والتفاوتات، وحجم الإنتاج المتوقع لتحديد ما إذا كان التصميم قابلاً للتصنيع دون مخاطر مفرطة.
بمجرد تأكيد الجدوى، تتولى محاكاة الهندسة المساعدة بالكمبيوتر (CAE) المهمة. باستخدام تحليل العناصر المحدودة (FEA)، يقوم المهندسون بتصميم نموذج رقمي لكيفية تصرف الصفائح المعدنية داخل القالب: حيث ترقق المادة، حيث تتجعد، حيث سيسحب الزنبرك الأبعاد خارج المواصفات. يتنبأ برنامج المحاكاة بهذه العيوب قبل قطع أي فولاذ، مما يسمح للمهندسين بضبط نصف قطر السحب وضغط الحامل الفارغ وهندسة القالب في بيئة افتراضية بدلاً من إجراء تجارب مادية باهظة الثمن-و-خطأ.
وفورات التكلفة هنا كبيرة. وفقا لرؤى منأبحاث محاكاة تشكيل Keysight، يمكن لتجارب القالب الافتراضية القضاء على غالبية مشكلات القابلية للتشكيل قبل بدء النماذج الأولية، مما يقلل أسابيع من الجداول الزمنية للتطوير وتجنب تعديلات الأدوات المكلفة بعد التصلب. بالنسبة للمواد الصعبة مثل الفولاذ المتقدم عالي القوة أو سبائك الألومنيوم، فإن المحاكاة ليست اختيارية؛ إنها الطريقة العملية الوحيدة للتنبؤ والتعويض عن مقادير الارتداد التي قد تتطلب دورات تصحيح فيزيائية متعددة.
التصنيع باستخدام الحاسب الآلي، والتنظيم الإداري، والتجميع
بعد التحقق من صحة بيانات المحاكاة، تبدأ عملية التصنيع بالقالب. تعمل هذه المرحلة على تحويل الكتل الفولاذية الصلبة إلى الأسطح الدقيقة التي ستشكل كل جزء ينتجه القالب. يتبع التسلسل عادةً هذا المسار:
- الطحن باستخدام الحاسب الآلي- التصنيع الخشن وشبه النهائي-التصنيع الميكانيكي النهائي لكتل القالب، وحاملات الثقب، وألواح التجريد. تتعامل مراكز CNC ذات المحاور الخمسة- مع الخطوط الكنتورية المعقدة في إعداد واحد، مما يقلل من الأخطاء الموضعية التراكمية.
- المعالجة الحرارية- تخضع مكونات القالب لعملية تصلب في الفرن الفراغي لتحقيق الصلابة المستهدفة (عادةً HRC 58-62)، يليها عملية تقسية لموازنة الصلابة مع المتانة.
- سلك التنظيم الإداري- يتم قطع المقاطع الجانبية المعقدة وفتحات التسامح الضيقة- باستخدام قطب سلك نحاسي ناعم. يحقق Wire EDM تفاوتات تصل إلى ±0.005 مم على الفولاذ المقسى، مما يجعله ضروريًا للتقطيع والهندسة المعقدة.
- طحن السطح- يضمن استواء الأسطح المتزاوجة بحيث تتم محاذاة نصفي القالب العلوي والسفلي بدقة عبر ارتفاع الإغلاق بالكامل.
- حَشد- يتم تركيب دبابيس التوجيه، والبطانات، والينابيع، والمثبتات، ومكونات الإزالة معًا. يقوم صانع القالب الرئيسي بتنفيذ عملية تشغيل جاف، حيث يقوم يدويًا بتدوير قالب الأداة المجمعة للتحقق من التداخل قبل أن يرى مكبسًا.
الأداة وحرفة صنع القالب تعيش في هذه التفاصيل. يجب أن يتناسب كل مكون مع الميكرونات التي يستهدفها التصميم، لأن أي خلل يتفاقم مع كل ضغطة ضغط. ولهذا السبب يعتمد صانعو القوالب ذوو الخبرة على قياس الحلقات-المغلقة، وفحص الأبعاد الحرجة في كل مرحلة بدلاً من انتظار التجميع النهائي للكشف عن الأخطاء.
التشغيل التجريبي والتعديل والتفتيش النهائي
مرحلة الاختبار هي حيث يثبت القالب نفسه أو يكشف نقاط ضعفه. يتم تركيب القالب المجمع في مكبس تجريبي، ويتم ختم أجزاء العينة باستخدام مادة الإنتاج -التمثيلية. يتم بعد ذلك قياس أجزاء المقالة-الأولى وفقًا لمواصفات GD&T باستخدام أجهزة القياس الإحداثية (CMMs) وأجهزة المقارنة البصرية.
نادرًا ما ينتج القالب أجزاءً مثالية عند أول ضربة له. تعمل عملية الضبط التكراري، التي تسمى أحيانًا المطابقة الموضعية أو المطابقة -باللون الأزرق، على ضبط أسطح التشكيل وتصحيح تعويض الارتداد الخلفي وتحسين خلوصات التثقيب إلى-القالب استنادًا إلى قياسات الأجزاء الفعلية. تنتج كل دورة بيانات تدفع التعديل التالي حتى تقع جميع الأبعاد الحرجة ضمن التسامح.
يوثق الفحص النهائي كل شيء: تقارير الأبعاد، وشهادات المواد، ونتائج اختبار الصلابة، وقياسات تشطيب السطح. فقط بعد هذا التحقق الشامل يتم تحرير القالب للإنتاج.
يقوم منشئو قوالب الخدمة الكاملة- ببناء سير العمل بأكمله تحت سقف واحد.ييتشين، على سبيل المثال، تأخذ مشاريع قوالب الختم المخصصة من خلال تسلسل كامل، بدءًا من مراجعة الجدوى ومحاكاة CAE وحتى التصنيع باستخدام الحاسب الآلي، والتشغيل التجريبي، والفحص النهائي، مما يمنح الشركات المصنعة ومديري المصادر نقطة واحدة للمساءلة بدءًا من المفهوم وحتى أدوات الإنتاج-الجاهزة. بالنسبة للقراء الذين يقيمون شركاء صنع قوالب الأدوات، فإن هذا النموذج -من النهاية إلى-النهاية يزيل عبء التنسيق الناتج عن تقسيم المراحل عبر العديد من البائعين.
تمثل أدوات وتقنيات صانع القوالب الموضحة هنا أفضل الممارسات الراسخة في تصنيع الأدوات والقوالب. لكن الصناعة لا تقف ساكنة. إن التقدم في تكنولوجيا الصحافة المؤازرة، والمحاكاة الرقمية، وأنظمة المصانع المتصلة يعيد تشكيل ما هو ممكن على أرضية الإنتاج، مما يدفع سرعات الدورة إلى أعلى ومعدلات العيوب أقل من أي وقت مضى.
تقنيات الختم الحديثة تحول الصناعة
قد تتبع عملية إنشاء القالب تسلسلاً{{0}محددًا جيدًا، إلا أن المعدات والبرامج التي تقود كل مرحلة قد تغيرت بشكل كبير. تتطور تقنية الختم بطرق تؤثر على كل شيء بدءًا من كيفية توصيل الضغط بالقوة إلى كيفية توقع المهندس للعيوب قبل أشهر من وصول القالب إلى أرضية المصنع. إذا كنت تقوم بتحديد الأدوات أو تقييم الموردين، فإن فهم هذه التطورات يساعدك على طرح أسئلة أكثر وضوحًا والتعرف على القدرات التي تترجم فعليًا إلى أجزاء أفضل.
تكنولوجيا الصحافة المؤازرة ومزاياها
كيف تعمل مكبس الختم في الإعداد التقليدي؟ تقوم دولاب الموازنة بتخزين الطاقة الحركية، ويتم تعشيق القابض، وينزل المكبس من خلال ملف حركة ثابت تمليه هندسة الكرنك. السرعة ثابتة. وقت السكن لا يكاد يذكر. يمكنك الحصول على ما يوفره لك الرابط الميكانيكي، ومن الصعب-تشكيل-المواد سواء كانت متماسكة أو ممزقة.
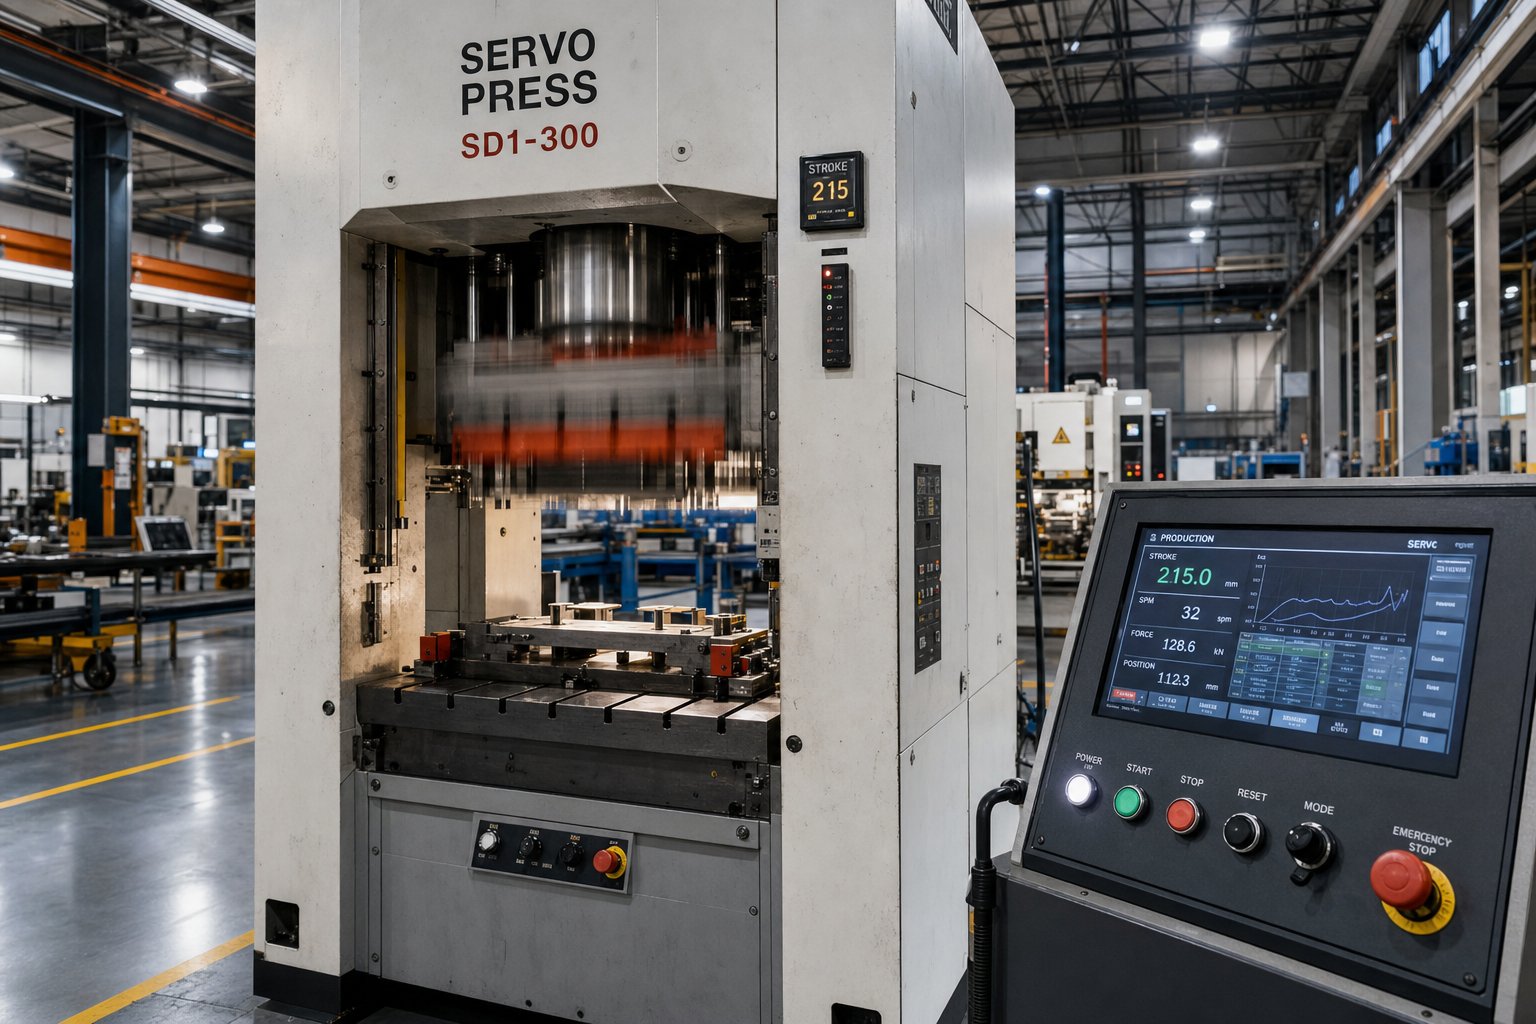
تعمل مكابس الختم التي تعمل بمحرك مؤازر- على إعادة كتابة هذه القيود. بدلاً من دولاب الموازنة والقابض، أمحرك سيرفو مباشر -محركيتحكم في موضع الشريحة والسرعة ووقت السكون من خلال ملف تعريف السكتة الدماغية القابل للبرمجة بالكامل. يمكن للمهندسين إبطاء المكبس في لحظة ملامسة المادة، وإبقائه في أسفل المركز الميت للسماح بتدفق المعدن، وتسريعه خلال-الأجزاء غير العاملة من الشوط، كل ذلك خلال دورة واحدة.
تتراكم الفوائد العملية بسرعة:
- سرعة متغيرة داخل السكتة الدماغية- يسمح بسرعات تشكيل أبطأ للسحب العميق على الألومنيوم أو الفولاذ عالي القوة-، مما يقلل من التمزق والترقق دون التضحية بالوقت الإجمالي للدورة.
- مسكن قابل للبرمجة- يؤدي الضغط على المثقاب بعمق كامل إلى السماح للمواد بالاسترخاء وتحسين دقة الأبعاد وتقليل الارتداد في الأشكال الهندسية الصعبة.
- كفاءة الطاقة- يسحب المحرك المؤازر الطاقة بشكل أساسي أثناء جزء العمل من الدورة ويستخدم الكبح المتجدد أثناء التباطؤ، مما يؤدي إلى انخفاض إجمالي استهلاك الطاقة بشكل كبير مقارنة بالمكابس الميكانيكية التي تعمل بشكل مستمر.
- انخفاض الضوضاء والاهتزاز- تعمل ملفات تعريف الاتصال الناعمة- على التخلص من الصدمات الناتجة عن الصدم الذي يميز الختم التقليدي عالي السرعة-، مما يؤدي إلى إطالة عمر القالب وتحسين-ظروف الأرضية.
بالنسبة لأدوات الختم المصممة للتعامل مع المواد المتقدمة، تعمل المكابس المؤازرة على فتح نوافذ التشكيل التي لا توجد ببساطة في آلات الضرب الثابتة-. تصبح آلة ختم القالب والقالب نفسه نظامًا منسقًا بدلاً من قطعتين مستقلتين من الأجهزة.
برامج المحاكاة في تصميم القالب
تعتبر التجربة الفعلية-والخطأ في عملية الضغط التجريبي باهظة الثمن. كل تكرار فاشل يحرق وقت الطباعة، والعمالة الهندسية، والخردة الفارغة، وهامش الجدول الزمني. يعالج برنامج محاكاة التشكيل المستند إلى FEA- هذه المشكلة من خلال النسخ الرقمي لعملية تصنيع الختم بالكامل قبل تصنيع كتلة واحدة من الفولاذ.
تتنبأ أدوات المحاكاة الحديثة بالمكان الذي سترقق فيه المادة إلى ما هو أبعد من الحدود الآمنة، والمكان الذي سيحدث فيه التجاعيد بسبب الضغط الزائد، والمكان الذي سيدفع فيه الزنبرك الخلفي الأبعاد إلى خارج نطاق التسامح، وما إذا كان قد تم تحسين هندسة خرز السحب المختارة وقوة الحامل الفارغة. يختبر المهندسون العشرات من التكوينات في ساعات بدلاً من أسابيع، ويضبطون الشكل الفارغ، ويرسمون العمق، وتخطيط الخرز في بيئة افتراضية.
العائد على الاستثمار مقنع. توضح بيانات الصناعة المستمدة من برامج قوالب السيارات أن أدوات المحاكاة الموجهة-تتطلب عادةً تكرارًا فعليًا واحدًا أو اثنين فقط للتجربة، مقارنة بثلاث إلى ستة تكرارات للقوالب التي تم تطويرها دون تكوين محاكاة. تمثل رسوم المحاكاة عمومًا ما بين 3 إلى 8% من إجمالي تكلفة الأدوات، ومع ذلك فإن التوفير الناتج عن إلغاء إعادة العمل والجداول الزمنية المضغوطة يحقق باستمرار ما بين خمسة إلى عشرة أضعاف هذا الاستثمار في المقابل.
بالنسبة لختم أجزاء الضغط التي تتضمن فولاذًا عالي القوة-يزيد عن 590 ميجا باسكال أو ألواح الألومنيوم، يمكن لتعويض الزنبرك الخلفي وحده أن يضيف ثلاث إلى خمس دورات تصحيح فيزيائية بدون محاكاة. يؤدي إنشاء هذا التعويض مباشرةً في الشكل الهندسي للقالب من بيانات المحاكاة إلى تحويل تمرين تصحيح الأخطاء الذي يستغرق عدة -أسابيع إلى خطوة يمكن التنبؤ بها والتحكم فيها.
الصناعة 4.0 التكامل في عمليات الختم
يتم الآن توصيل أرضية تصنيع الختم. تعمل مبادئ الصناعة 4.0، وتقارب أجهزة الاستشعار، وأجهزة إنترنت الأشياء، والتحليلات السحابية، على تحويل المطابع من الأجهزة المعزولة إلى -عقد توليد البيانات على خط إنتاج متصل بالشبكة. فيما يلي التقنيات الأساسية التي تعيد تشكيل العمليات اليومية:
- في-أجهزة استشعار قوة القالب- تراقب خلايا الحمل المضمنة قوى التشكيل والقطع في الوقت الفعلي، وتكتشف تآكل الأداة أو تغير المواد قبل أن تنتج-أجزاء من المواصفات-. تؤدي طفرات القوة المفاجئة إلى توقف الضغط التلقائي، مما يحمي القالب والمنتج.
- الصيانة التنبؤية عن طريق مراقبة الاهتزاز ودرجة الحرارة- تعمل المستشعرات الموجودة على محامل الضغط وأعمدة التوجيه ومكونات القالب على تتبع بصمات الاهتزاز والانجراف الحراري. علامة خوارزميات التعلم الآليعلامات الإنذار المبكر للتآكل أو الفشل الوشيكمما يسمح لفرق الصيانة بالتدخل قبل أن يؤدي العطل إلى توقف الإنتاج.
- أنظمة التغيير السريع-الموت-(QDC).- يؤدي التثبيت الهيدروليكي، ونقل المسند تلقائيًا، والأدوات-المرحلة مسبقًا إلى تقليل تغيير القالب من ساعات إلى دقائق. في خطوط إنتاج المزيج العالي-، تعمل شركة QDC بشكل مباشر على زيادة وقت تشغيل الصحافة المتاح.
- مراقبة العمليات الإحصائية (SPC) في الصحافة- تقوم خطوط الختم المتصلة بتغذية الأبعاد وإجبار البيانات على لوحات معلومات SPC المركزية. تصبح الاتجاهات مرئية في الوقت الفعلي، مما يتيح تصحيحات العملية قبل تراكم الخردة وليس بعد رفض الدفعة عند الفحص النهائي.
- التوائم الرقمية- تعمل النسخ المتماثلة الافتراضية للطباعة المادية والقالب على محاكاة العمليات، وتحديد الاختناقات، والتحقق من صحة تغييرات المعلمات قبل أن تصل إلى أرضية الإنتاج، مما يقلل المخاطر أثناء تحسين العملية.
تعمل هذه التقنيات معًا على تحويل عملية تصنيع الختم من التفاعلية إلى التنبؤية. وبدلاً من انتظار ظهور الخلل في جزء ما، تقوم الأنظمة المتصلة بوضع علامة على الظروف التي تسبب العيوب وتتدخل في المراحل الأولية. والنتيجة هي زيادة وقت التشغيل، وانخفاض معدلات الخردة، وجداول الصيانة التي تعتمد على حالة المعدات الفعلية بدلاً من فترات التقويم التعسفية.
تؤدي هذه التطورات إلى زيادة الإنتاجية، لكنها لا تلغي الحقيقة الأساسية المتمثلة في تآكل القالب. حتى خط الإنتاج المجهز بأجهزة الضغط وأجهزة الاستشعار الأكثر تطورًا-لا يزال يعتمد على الصيانة المنضبطة والتشخيص السريع للعيوب للحفاظ على الأجزاء ضمن حدود التحمل على المدى الطويل.
صيانة القالب واستكشاف عيوب الختم وإصلاحها
يمكن لشبكات الاستشعار والمكابس المؤازرة الإبلاغ عن الحالات الشاذة، ولكن لا يزال يتعين على شخص ما فتح القالب وتشخيص السبب الجذري وإصلاحه. صيانة قالب الختم هي حيث يكون طول عمر الإنتاج إما محميًا أو يتآكل بهدوء، مع عدم إجراء فحص واحد في كل مرة. برنامج الصيانة المنضبط لا يمنع الأعطال فقط. فهو يحافظ على ثبات جودة الجزء عبر مئات الآلاف من الزيارات، ويحافظ على -تكاليف الجزء الواحد متوقعة، ويتجنب حالات الفشل المتتالية التي تحول اهتزازًا بسيطًا إلى توقف كامل للصحافة.
جداول الصيانة الوقائية وأفضل الممارسات
يجمع برنامج الصيانة الجيد بين عمليات الفحص المستندة إلى الوقت- ومشغلات عدد الحدود-. تضمن الفواصل الزمنية للتقويم عدم تخطي الرعاية الروتينية مطلقًا أثناء أسابيع الإنتاج الكثيفة، في حين أن الحدود المستندة إلى -تحسب حقيقة أن القوالب لا تتآكل بنفس المعدل بغض النظر عن عدد الأيام المنقضية بين عمليات التشغيل.
إليك ما يبدو عليه الجدول الزمني العملي لمجموعة قوالب الختم النموذجية التي تعمل على إنتاج كميات متوسطة من -إلى-كميات كبيرة:
- لكل وردية- الفحص البصري للنتوءات الموجودة على الأجزاء، وتراكم البزاقة في تجويف القالب، والضوضاء غير الطبيعية، وتأكيد تسليم مادة التشحيم. ضع علامة على أي تغيير في جودة الحافة-على الفور.
- يوميًا- فحص الطيارات والينابيع والأدلة ومسارات التدفق الخردة. قم بتنظيف أسطح التلامس وتأكد من بقاء الأجهزة الهامة آمنة.
- أسبوعي- قياس عناصر التآكل وفقًا لمعايير الخدمة الموثقة. عزم الدوران-تحقق من أدوات التثبيت مع سجل الارتخاء وتحديث النتائج-لكل-سجلات الخدمة.
- شهريا- أقسام نظيفة للغاية وعرضة لتراكم التلوث. مراجعة الأدلة والحشوات واستقرار التوقيت. خطط للشحذ بناءً على اتجاهات التآكل بدلاً من التخمين.
- عدد المشغلات-السكتة الدماغية- جدولة مراجعات التوضيح واستبدال المكونات استنادًا إلى النتائج الفعلية-لكل-بيانات الخدمة لكل قالب عملية، وليس فترات تقويم عشوائية.
يجب أن يتم تشديد التردد عندما تصبح المادة أكثر كشطًا (يرتدي الفولاذ المقاوم للصدأ الأدوات بشكل أسرع من النحاس)، أو عندما تكون تفاوتات الأجزاء مطلوبة، أو عندما يخلق تعقيد القالب المزيد من الأماكن لفقد المحاذاة.توجيهات الصناعة من متخصصين في الصيانة الوقائيةتوصي بإنشاء جداول زمنية حول قياسات أساسية مثل تكرار وقت التوقف عن العمل، وإمكانات المرة الأولى-، وتغير الإنتاجية بدلاً من اعتماد قالب واحد-حجم-يناسب-الكل.
تشتمل المكونات الرئيسية لقالب الختم التي تتطلب الانتباه عند كل محطة PM على حواف القطع واللكمات، وألواح التجريد والزنبركات، ودبابيس التوجيه والبطانات، ودبابيس الدليل، ومسارات إخلاء الخردة. إن الزنبرك البالي الذي لم يعد يجرد الجزء بشكل نظيف أو اللعب النامية في جلبة التوجيه سوف ينتج عنه انجراف الأبعاد قبل وقت طويل من التسبب في فشل كارثي.
استكشاف أخطاء عيوب الختم الشائعة وإصلاحها
عندما تبدأ الأجزاء في الخروج من المطبعة مع وجود مشكلات واضحة في الجودة، قاوم الرغبة في إعادة طحن القالب على الفور. تعود العديد من مشكلات تشكيل الختم إلى انحراف الإعداد أو فشل التشحيم أو الأجهزة السائبة بدلاً من التآكل الفعلي للأداة. يوفر النهج المنهجي الوقت ويتجنب الإصلاح غير الضروري للقالب.
ابدأ بالأسباب الأبسط والأكثر قابلية للإصلاح: البزاقات المحتبسة، ومسارات الخردة المسدودة، وسوء توصيل مواد التشحيم، ومشكلات درجة التغذية، وأسطح التثبيت المفكوكة. فقط بعد استبعاد ذلك، يجب عليك التحرك بشكل أعمق في حواف القطع أو الأدلة البالية أو الإدخالات التالفة.
يوضح الجدول أدناه العيوب الأكثر شيوعًا لأسبابها الجذرية والإجراءات التصحيحية:
| نوع العيب | الأسباب الأولية | الإجراءات التصحيحية | استراتيجيات الوقاية |
|---|---|---|---|
| التجاعيد | قوة حامل فارغة غير كافية؛ تصميم غير مناسب لخرز السحب؛ تدفق المواد المفرطة إلى تجويف | زيادة ضغط الحامل الفارغ؛ إعادة تصميم حبات السحب؛ تحقق من ضغط زنبرك النيتروجين أو الوسادة | التحقق من صحة قوة الحامل الفارغ أثناء التجربة؛ مراقبة ضغط الوسادة في كل نوبة؛ محاكاة تدفق المواد قبل الإنتاج |
| تمزق | ترقق مفرط من نصف القطر الضيق؛ تزييت غير كاف قوة الشد المادية تتجاوز افتراضات التصميم | زيادة نصف قطر السحب؛ تحسين تسليم مواد التشحيم. التحقق من مواصفات المواد الواردة مقابل تصميم القالب | تحديد الحد الأدنى لنصف القطر أثناء تصميم القالب؛ إجراء فحوصات التشحيم لكل نوبة عمل؛ تنفيذ فحص المواد الواردة |
| تشكيل لدغ | حواف القطع البالية؛ التثقيب الزائد عن الحد-إلى-إزالة القالب؛ لكمة متكسرة أو زر يموت | شحذ حواف القطع أو إعادة طحنها؛ استعادة التخليص المناسب؛ استبدال الإدخالات التالفة | تتبع فترات التوضيح مقابل عدد النتائج؛ فحص الحواف عند توقف PM المقرر؛ استخدم طبقات مقاومة للتآكل-. |
| سبرينغباك | عدم كفاية تعويض الانحناء؛ اختلاف قوة إنتاج المواد؛ أسطح التشكيل البالية | زيادة زاوية الانحناء في هندسة القالب؛ ضبط الحمولة التحقق من اتساق كمية المواد | بناء تعويض Springback من محاكاة CAE؛ مراقبة مجموعة شهادات المواد-إلى-الكثير؛ فحص أسطح التشكيل شهرياً |
| الانجراف الأبعاد | دبابيس الطيار البالية؛ التمدد الحراري خلال فترات طويلة؛ تركيب القالب السائب؛ ارتداء جلبة دليل | استبدال الطيارين الباليين؛ السماح بالاستقرار الحراري قبل القياس؛ أجهزة تركيب معاد الدوران؛ أدلة الخدمة | تتبع اتجاهات الأبعاد مقابل عدد النتائج؛ تنفيذ بروتوكول -الإحماء لفترات طويلة؛ التحقق من الطيارين والمرشدين في كل فترة زمنية بعد الظهر |
لاحظ النمط: تتضمن معظم الإجراءات التصحيحية إعادة القالب إلى حالته المصممة بدلاً من اختراع حلول جديدة. إذا تكرر نفس العيب بعد تصحيح تم التحقق منه، فمن المحتمل أن يكون السبب الجذري يكمن في تصميم القالب نفسه أو في مكون مجموعة قوالب الطوابع الذي وصل إلى نهاية العمر الافتراضي، وليس في التعديل الأخير الذي تم إجراؤه.
إطالة عمر الموتى من خلال الرعاية الاستباقية
هناك ثلاثة عوامل تهيمن على طول عمر القالب أكثر من أي عوامل أخرى: التشحيم، ومراقبة جودة المواد، ومحاذاة الضغط.
- تشحيم- يؤدي نوع مادة التشحيم الصحيحة وحجم التطبيق ومنطقة التغطية إلى تقليل الاحتكاك-التآكل الناجم عن أسطح التشكيل ومنع التهيج. قد تفشل مادة التشحيم المستخدمة في الفولاذ الطري تمامًا مع الفولاذ المقاوم للصدأ. قم بمطابقة مادة التشحيم مع مادة قطعة العمل وتحقق من التسليم في كل وردية.
- مراقبة جودة المواد- تؤدي الاختلافات في سماكة الملف الوارد أو صلابته أو تشطيب السطح إلى إجبار القالب على العمل خارج نافذة التصميم الخاصة به. حتى الانحرافات الصغيرة في قوة الشد تعمل على تسريع تآكل حواف القطع وتشكيل أنصاف الأقطار. تعد التناقضات المادية في التركيب أو جودة السطح من بين الأسباب الجذرية الأكثر شيوعًا للعيوب المبكرة في الختم الدقيق.
- اضغط على المحاذاة- تعمل الصحافة التي بها مشاكل توازي الكبش على توزيع القوة بشكل غير متساو عبر مجموعات القالب، مما يتسبب في تآكل جانب واحد-لا يمكن التغلب عليه بأي قدر من الصيانة. تحمي معايرة الضغط المنتظمة كل قالب يتم تشغيله فيه.
كم من الوقت يجب أن يستمر الموت؟ تختلف توقعات العمر النموذجي بشكل كبير. يمكن لقالب التقطيع D2 المقوى الذي يختم الفولاذ الطري مع الصيانة المناسبة تشغيل عدة ملايين من الزيارات. قد تتطلب نفس الهندسة في تطبيق التشكيل على الفولاذ المقاوم للصدأ استبدال الإدخال عند 200000-300000 ضربة. إن مواد القالب، ومواد قطع العمل، وسرعة الإنتاج، ونظام الصيانة كلها تغير هذا الرقم. القوالب التي تدوم لفترة أطول هي تلك التي تم تصميمها بتوقعات خدمة واقعية ويتم الحفاظ عليها وفقًا لبيانات التآكل الفعلي بدلاً من الافتراضات المتفائلة.
الصيانة تحافظ على تشغيل القالب. ولكن في مرحلة ما، يتحول السؤال من كيفية الحفاظ على الأداة إلى ما إذا كان الاستثمار في تلك الأداة مبررا في المقام الأول، وكيف ينبغي للتكلفة وحجم الإنتاج أن يوجها القرار التالي بشأن الأدوات.
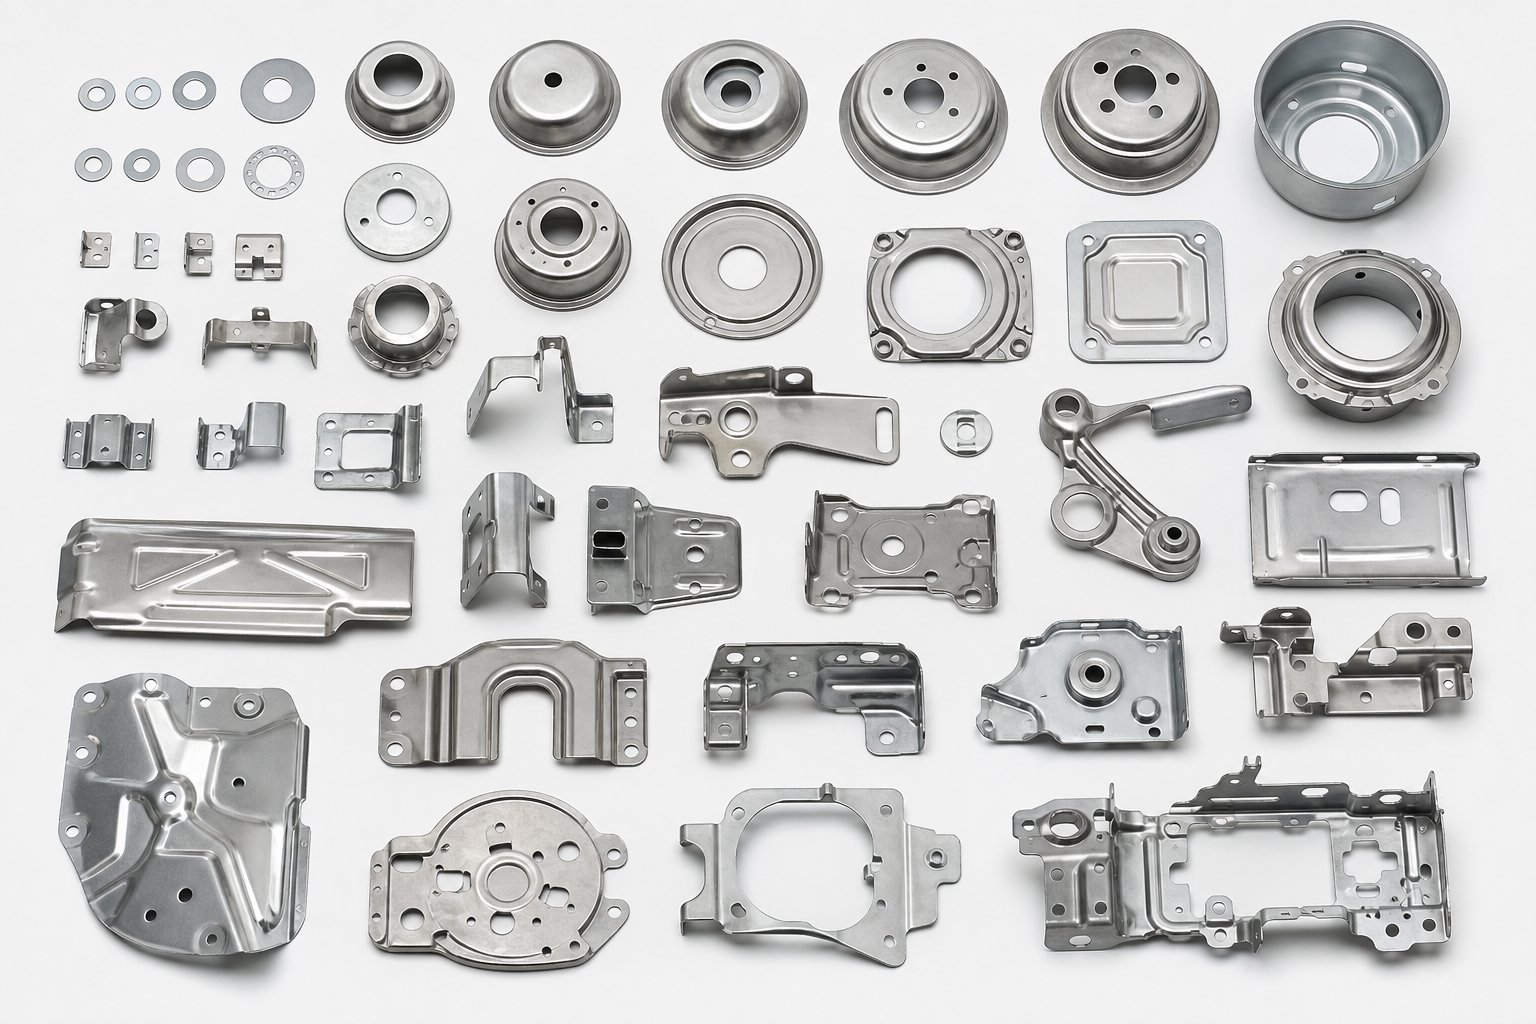
عوامل التكلفة وقرارات الحجم للاستثمار في القوالب
إن النرد الذي يعمل بشكل جميل ولكن لا يصل أبدًا إلى مستوى التعادل في الحجم-لا يعد قصة نجاح. إنها زخرفة رف باهظة الثمن. نعم، قرارات استخدام الأدوات هي قرارات هندسية، لكنها أيضًا قرارات مالية. إن فهم العوامل التي تدفع التكلفة وكيف يعيد حجم الإنتاج تشكيل الاقتصاد يساعدك على الاستثمار في المستوى المناسب من الأدوات دون الإفراط في الإنفاق على القدرة التي لن تستخدمها أبدًا أو الإنفاق الناقص على أداة لا يمكنها البقاء على قيد الحياة.
ما الذي يدفع تكلفة ختم القالب
يمكن أن يختلف اقتباسان للأجزاء المعدنية المختومة التي تبدو متطابقة بترتيب من حيث الحجم. تعود هذه الفجوة عادةً إلى الأدوات، وليس إلى المعدن نفسه. وفقًا لتوزيع تكاليف شركة Jennison Corporation، فإن تعقيد الأدوات هو أكبر محرك تكلفة في أي مشروع ختم، وهذه هي العوامل التي تزيد من تعقيده:
- عدد المحطات- كل عملية (ثقب، ثني، تشكيل، تشذيب) تتطلب محطة خاصة بها في القالب التدريجي. شريحة بسيطة تحتاج إلى ثلاث محطات تكلف جزءًا صغيرًا من مبيت السيارة الذي يتطلب عشرين.
- صعوبة التشكيل- تتطلب عمليات السحب العميقة، وأنصاف الأقطار الضيقة، والمنحنيات المركبة هندسة قوالب أكثر تعقيدًا، وتفاوتات تشغيل أكثر إحكامًا، وتوافقًا في كثير من الأحيان مع الضغط المؤازر. يُترجم التشكيل المعقد مباشرة إلى المزيد من ساعات الهندسة والمزيد من وقت CNC.
- يموت الصف المادي- تكلفة النموذج الأولي للأداة المصنوعة من الفولاذ المقسى مسبقًا-أقل بكثير من تكلفة قالب الإنتاج باستخدام إدخالات D2 مع طلاءات TiN التي تم تصنيفها لملايين الدورات. العمر المتوقع للتشغيل يملي الاستثمار المادي.
- متطلبات التسامح- يتطلب ختم القالب الدقيق بتفاوتات أقل من ±0.05 مم ملفات تعريف EDM سلكية، وخلوصات أكثر إحكامًا، ودورات تجريبية أكثر تكرارًا. تضيف كل منزلة عشرية من الدقة التكلفة بشكل غير خطي.
- حجم الجزء- تحتاج الأجزاء الأكبر حجمًا إلى قوالب قوالب أكبر، ومكابس أكبر، والمزيد من الفولاذ الخام. تتطلب الدعامة الهيكلية الفولاذية المختومة لإطار السيارة كتلة أدوات أكبر بكثير من الموصل بحجم طرف الإصبع-.
- العمليات الثانوية المتكاملة- في-النقر على القالب، يؤدي إدخال أداة تثبيت PEM، أو اللحام بالمقاومة المدمج في القالب التقدمي إلى زيادة تعقيد الأدوات الأمامية. ومع ذلك، غالبًا ما تؤدي هذه الإضافات إلى تقليل التكلفة الإجمالية لكل -جزء من خلال التخلص من المعالجة النهائية والتركيبات المنفصلة.
الوجبات الجاهزة: تكلفة الأدوات ليست تعسفية. إنه يعكس قرارات قابلة للقياس بشأن التعقيد والمتانة والدقة. إن فهم العوامل التي يتطلبها مشروعك فعليًا، والعوامل التي-يفضل-التوفر عليها، هو أسرع طريق إلى الاستثمار-الصحيح.
عتبات حجم الإنتاج واختيار نوع القالب
الحجم يغير كل شيء في ختم الاقتصاد. القالب الذي يكلف 80 ألف دولار يضيف 16 دولارًا لكل جزء عبر 5000 قطعة ولكن فقط 0.16 دولار لكل جزء عبر 500000 قطعة. منحنى التكلفة المقارب هذا، كماأبحاث تكلفة ختم السياراتيؤكد ذلك، هو ما يجعل الحجم هو المعادل الكبير في ختم المعادن الصناعية.
فيما يلي كيفية تعيين توقعات الحجم السنوية لمستويات الاستثمار المناسبة:
| الحجم السنوي | أوصى نهج يموت | الأساس المنطقي |
|---|---|---|
| أقل من 5000 قطعة | قوالب مركبة بسيطة أو أدوات نقل يدوية-؛ النظر في القطع بالليزر كبديل | يظل استهلاك الأدوات لكل جزء مرتفعًا جدًا بحيث لا تتمكن القوالب المعقدة من تحقيق التعادل |
| 5,000 - 50,000 جزء | قوالب مجمعة أو قوالب تقدمية قصيرة مع عدد أقل من المحطات | تعويضات معتدلة للاستثمار في الأدوات لكل-تكاليف العمل الجزئي وتكاليف الدورة الزمنية |
| 50,000 - 200,000 جزء | قوالب تقدمية كاملة مع إدراجات صلبة | يبرر التدوير عالي السرعة-والتفاوتات الضيقة استهلاك الأدوات؛ تنخفض تكلفة الجزء-بشكل حاد |
| 200,000+ جزء | قوالب تقدمية أو نقلية معقدة مع إدخالات من الكربيد، ومعالجة آلية للمواد، وفي -عمليات ثانوية في القالب | يعمل الحد الأقصى من التشغيل الآلي والمتانة على تقليل-تكلفة القطعة والعمالة؛ تموت الحياة تقاس بملايين السكتات الدماغية |
تتغير هذه العتبات اعتمادًا على تعقيد الجزء وطريقة التصنيع الحالية. قد يبرر الجزء المعدني المختوم ذو الهندسة البسيطة الختم بكميات أقل، في حين أن المكون المرسوم بعمق قد يحتاج إلى كميات أكبر لتعويض الأدوات. السؤال الحاسم ليس فقط "كم عدد الأجزاء التي أحتاجها؟" ولكن "ما هي التكلفة الحالية لكل-جزء، وبأي حجم يفوقها الختم؟"
حساب عائد الاستثمار على الاستثمار في الأدوات
عائد استثمار الأدوات ليس لغزا. إنها عملية حسابية، ولكنها تتطلب النظر إلى ما هو أبعد من سعر القطعة إلى التكلفة الإجمالية للملكية. الصيغة الأساسية واضحة ومباشرة:
إجمالي التكلفة=التكاليف الثابتة (التصميم + الأدوات + الإعداد) + (التكلفة المتغيرة لكل وحدة × الحجم)
تتضمن التكلفة المتغيرة لكل وحدة المواد الخام ووقت الطباعة (استنادًا إلى معدل ساعة الماكينة وسرعة الدورة) والعمالة والنفقات العامة. تُظهر نماذج تقدير الصناعة عادةً أن المواد الخام تمثل 60-70% من سعر القطعة المتغير على مكونات ختم المعدن، مع تقسيم وقت الطباعة والعمالة للباقي.
غالبًا ما تفشل حسابات عائد الاستثمار في تجاهل المدخرات النهائية. قد يكلف القالب المصمم بتفاوتات أكثر صرامة مبلغًا أكبر مقدمًا ولكنه يمكن أن يلغي عمليات المعالجة الثانوية أو إزالة الأزيز أو الفحص التي تضيف تكلفة إلى كل جزء على حدة. وبالمثل، فإن ختم الأجزاء المعدنية من خلال -عمليات القالب المدمجة (النقر وإدخال الأجهزة) يقلل من خطوات المعالجة ومخاطر الجودة التي تأتي مع نقل الأجزاء بين محطات العمل.
عند تقييم ما إذا كان الاستثمار في الأدوات منطقيًا لمشروعك، قم بالعمل من خلال قائمة مراجعة القرار هذه:
- حدد إجمالي حجم العمر المتوقع، وليس فقط الترتيب الأول. إن التوقعات لمدة خمس سنوات-تغير الحسابات بشكل ملحوظ مقارنة بعملية شراء سنوية واحدة.
- احسب التكلفة الحالية لكل -جزء باستخدام الطرق الحالية (التصنيع الآلي، والقطع بالليزر، والتصنيع اليدوي) وقم بتضمين جميع العمليات الثانوية والفحص والمعالجة.
- احصل على عروض أسعار للأدوات التي تحدد العمر المتوقع للقالب في الحدود، حتى تتمكن من الاستهلاك بدقة عبر حجم العمر.
- قارن تكلفة الجزء-بالحجم المتوقع مقابل طريقتك الحالية. قم بتضمين معدلات خردة المواد، نظرًا لأن تخطيط الشريط الفعال في القوالب التقدمية غالبًا ما يقلل من النفايات مقارنةً بالقطع الفارغ الفردي.
- عامل في القضاء على التكاليف النهائية: هل ستؤدي تفاوتات الختم الأكثر صرامة إلى إزالة خطوة المعالجة؟ هل ستؤدي العمليات -في القالب إلى إلغاء محطة تجميع منفصلة؟
- تقييم المخاطر: ماذا يحدث إذا كان الحجم أقل من التوقعات؟ هل يمكن أن يخدم القالب جزءًا ثانويًا أو يمكن تعديله اقتصاديًا؟
- قم بتقييم إجمالي تكلفة الأرض، بما في ذلك الخدمات اللوجستية والتعبئة والتغليف ووثائق الجودة والنفقات العامة لاتصالات الموردين، وليس فقط سعر القطعة.
تصبح أجزاء الختم أرخص بشكل كبير مع موازين الحجم، ولكن فقط إذا تمت معايرة الاستثمار في الأدوات مع الطلب الواقعي. إن الإفراط في الاستثمار في قالب تقدمي معقد لتشغيل سنوي مكون من 3000 قطعة يعد إسرافًا مثل عدم الاستثمار في أداة مركبة بسيطة تتآكل في منتصف الطريق خلال عقد مكون من 500000 قطعة.
يوضح الإطار المالي مسار الأدوات الذي يجب اتباعه. لكن اختيار المستوى المناسب للاستثمار ليس سوى جزء من معادلة تحديد المصادر. ومن المهم بنفس القدر اختيار شريك يتمتع بالعمق الفني وأنظمة الجودة لتنفيذ هذا الاستثمار، وهو قرار يحمل مجموعة معايير التقييم الخاصة به.
اختيار شريك قالب الختم المناسب لمشروعك
إن معرفة الأدوات التي تحتاجها ومقدار الاستثمار لا يهم إلا إذا كان الشريك الذي يبني تلك الأداة قادرًا على تلبية المواصفات. إن جودة قالب الختم تكون بجودة الفريق الذي يقف وراءه، ويمكن للمورد الخطأ أن يحول مشروعًا مخططًا جيدًا-إلى أشهر من التصحيحات والتفاوتات المفقودة وتأخيرات الإنتاج. إذًا، ما الذي يفرق صانع القوالب القادر عن صانع القوالب الذي يبدو جيدًا على الورق فقط؟
طرق مراقبة الجودة في ختم الإنتاج
الجودة في ختم الصفائح المعدنية ليست شيئًا تثبته في النهاية. فهو مدمج في تصميم القالب، ويتم مراقبته طوال فترة الإنتاج، ويتم التحقق منه في كل نقطة انتقالية. يقوم المورد الذي يتمتع بأنظمة جودة ناضجة باكتشاف المشكلات قبل أن تتفاقم وتؤدي إلى خردة مكلفة أو توقف للخطوط.
ابحث عن نقاط الاتصال الخاصة بالفحص عند تقييم الشريك المحتمل:
- أول-فحص المقالة (FAI)- يتم قياس الأجزاء الأولية من القالب الجديد أو المعاد صياغته مقابل رسم GD&T الكامل للتحقق من أن الأداة تنتج هندسة مطابقة قبل بدء الإنتاج.
- قيد -معالجة SPC- يتتبع التحكم الإحصائي في العملية الأبعاد الحرجة على فترات زمنية محددة أثناء التشغيل، ويكشف عن الانحراف قبل أن تترك الأجزاء التسامح. هذا هو المكان الذي تتم فيه التصحيحات-في الوقت الفعلي.
- التفتيش النهائي- فحص شامل لمتطلبات الأبعاد والسطح والوظيفة للدفعات المكتملة قبل الشحن. يتضمن التوثيق تقارير القياس وشهادات المواد وإمكانية تتبع الدفعة.
إن أدوات القياس التي تدعم نقاط التفتيش هذه لها نفس القدر من الأهمية. تتعامل آلات قياس الإحداثيات (CMMs) مع الأشكال الهندسية المعقدة ثلاثية الأبعاد. تقوم المقارنات الضوئية بالتحقق من الملفات الشخصية ونصف القطر بسرعة. توفر أجهزة قياس الانطلاق/الانطلاق- فحصًا سريعًا للنجاح/الفشل في أرضية الإنتاج دون إبطاء وقت الدورة. المورد الذي يعتمد فقط على الفرجار المحمول للعمل الدقيق هو علامة حمراء.
يقوم صانعو القوالب المتمكنون ببناء الجودة في الأداة نفسها من خلال ميزات مثل عمليات التخليص الخاضعة للرقابة،-والمحاذاة الذاتية، وإدخالات تعويض التآكل-، بحيث ينتج القالب أجزاء جيدة بطبيعتها بدلاً من الاعتماد على الفرز النهائي لاكتشاف العيوب.
ما الذي تبحث عنه في مورد قوالب الختم
ما هو صانع الأدوات والقوالب، حقًا؟ بعيدًا عن التعريف التقليدي للحرفي الذي يبني أدوات دقيقة، يشمل المصطلح اليوم القدرة الهندسية وخبرة المحاكاة وأنظمة الجودة على نطاق واسع للإنتاج. يجمع أفضل صانعي القوالب بين-مهارة صنع الأدوات مع تطور التصميم الرقمي.
عندما تنتقل من البحث إلى طلب عرض الأسعار، قم بتقييم الشركاء المحتملين وفقًا لهذه المعايير:
- القدرة -إلى-النهاية التي تم إثباتها عمليًا - ييتشينعلى سبيل المثال، يغطي سير العمل الكامل بدءًا من تحليل الجدوى ومحاكاة CAE وحتى التصنيع باستخدام الحاسب الآلي والتشغيل التجريبي والفحص النهائي تحت سقف واحد. يوضح نموذج المصدر-المفرد هذا كيف يبدو صانع القوالب ذو الخدمة الكاملة-في الممارسة العملية: لا توجد فجوات في التنسيق بين مراحل التصميم والبناء والتحقق من الصحة، وهناك نقطة واحدة للمسؤولية عن القوالب المعدنية المخصصة من المفهوم إلى الإنتاج-التسليم الجاهز.
- القدرة على محاكاة CAE- يتعامل الموردون الذين يقومون بإجراء عمليات محاكاة التشكيل قبل قطع الفولاذ مع مشكلات الارتداد والتخفيف والتجاعيد رقميًا، مما يوفر أسابيع من تكرارات الاختبار الفعلي.
- قدرة المعالجة الداخلية-- إن عمليات الطحن باستخدام الحاسب الآلي، والتنظيم الإداري السلكي، وطحن الأسطح في-الموقع تعني إنجازًا أسرع وتحكمًا أكثر إحكامًا في الأبعاد المهمة مقارنةً بالاستعانة بمصادر خارجية لخطوات التصنيع.
- توفر الصحافة التجريبية- يمكن للمورد الذي لديه مكابس تجريبية مخصصة أن يكرر بسرعة دون التنافس على وقت ضغط الإنتاج، مما يؤدي إلى ضغط المسار من العينة الأولى إلى الأداة المعتمدة.
- معدات التفتيش- يجب معايرة أجهزة CMM والأنظمة البصرية وأجهزة اختبار خشونة السطح وتوثيقها ودمجها في سير العمل بدلاً من التعامل معها كأفكار لاحقة.
- إمكانية تتبع المواد- التوثيق الكامل بدءًا من فولاذ الأداة الخام وحتى القالب النهائي، بما في ذلك سجلات المعالجة الحرارية وشهادات الصلابة، يضمن إمكانية تدقيق الجودة في أي مرحلة من عمر الأداة.
- استجابة الاتصالات- تتعامل الشركات المصنعة الموثوقة مع الاتصال كقدرة أساسية، وليس من باب المجاملة. ابحث عن الشركاء الذين يقدمون تحديثات الحالة الاستباقية، ويستجيبون بسرعة للأسئلة الفنية، ويتعاونون من خلال تغييرات التصميم بدلاً من الاختفاء بين المعالم الرئيسية.
الخبرة والتخصص يكملان الصورة. يتمتع صانعو القوالب بسجل حافل في صناعتك، سواء كانت سيارات أو إلكترونيات أو سلع استهلاكية، حيث يقدمون المعرفة المؤسسية حول التفاوتات المسموح بها والمواد وأنماط الفشل الخاصة بتطبيقك. اطلب مشاريع مرجعية في مواد مماثلة ومستويات تعقيد، وتأكد من أن فريق الأدوات والقوالب لديهم حيازة وليس معدل دوران ثابت.
الشريك المناسب لا يقوم فقط ببناء النرد. إنها تحمي الجدول الزمني للإنتاج الخاص بك، وتحافظ على التفاوتات المسموح بها طوال عمر الأداة بالكامل، وتوفر الوثائق وإمكانية التتبع التي تتطلبها سلاسل التوريد الحديثة. سواء كنت تبحث عن قالب ختم أولي أو تقوم بتجميع الموردين لبرنامج حالي، فإن مطابقة معايير التقييم الخاصة بك مع القدرات المثبتة للمورد هي المسار الأكثر موثوقية من البحث إلى الأدوات الجاهزة- للإنتاج.
الأسئلة المتداولة حول القالب والختم
1. ما هو الفرق بين القالب التدريجي والقالب النقل؟
يحافظ القالب التدريجي على ربط قطعة العمل بشريط معدني متواصل أثناء تحركها عبر محطات متعددة داخل أداة واحدة، مما يجعلها مثالية للأجزاء الصغيرة-إلى-المتوسطة العالية-بسرعات تتجاوز عدة مئات من الضربات في الدقيقة. يفصل قالب النقل الفراغ عن الشريط في المحطة الأولى ويستخدم أصابع ميكانيكية أو مقابض لتحريكه بين المحطات بشكل مستقل. يتيح ذلك عمليات سحب أعمق وأشكال هندسية أكبر وعمليات مثل الترابط المستحيلة أثناء بقاء الجزء على شريط ناقل. تفوز القوالب التقدمية بالسرعة والتكلفة لكل جزء بكميات كبيرة، في حين توفر قوالب النقل حرية تصميم أكبر للمكونات المعقدة أو كبيرة الحجم.
2. كيف تختار مادة القالب المناسبة لمشروع الختم؟
يعتمد اختيار مادة القالب على حجم الإنتاج، ومواد قطعة العمل، والتفاوتات المطلوبة. بالنسبة للمسافات القصيرة والنماذج الأولية، فإن الفولاذ الاقتصادي مثل O1 يكون كافيًا. عادةً ما يستخدم الإنتاج ذو الحجم المتوسط-فولاذ الأدوات A2 لتحقيق التوازن بين مقاومة التآكل والمتانة. تتطلب التطبيقات ذات الحجم الكبير أو المواد الكاشطة استخدام أدوات D2 من الفولاذ أو كربيد التنجستن المقترنة بمعالجات سطحية مثل طلاءات TiN أو TiCN. كما أن مادة قطعة العمل مهمة أيضًا: تعمل أعمال الفولاذ المقاوم للصدأ-على تقوية وتسريع تآكل القالب، وهو ما يبرر في كثير من الأحيان إدخالات الكربيد، بينما يميل الألومنيوم إلى الاحتكاك بالأسطح غير المطلية، مما يجعل الطلاء منخفض الاحتكاك ضروريًا بغض النظر عن الحجم.
3. ما الذي يسبب نتوءات في ختم المعدن وكيف يمكنك إصلاحها؟
تنتج نتوءات الأجزاء المختومة في المقام الأول عن تآكل حواف القطع أو التثقيب الزائد عن الحد-إلى-خلوص القالب أو أزرار التثقيب والقالب المتكسرة. عندما يتجاوز الخلوص النطاق الأمثل لسمك المادة، تصبح عملية القص غير مكتملة، مما يترك المادة الخشنة متصلة بحافة القطع. يتضمن الأسلوب التصحيحي شحذ حواف القطع أو إعادة طحنها لاستعادة الشكل الأصلي، والتحقق من قيم الخلوص المناسبة واستعادتها، واستبدال الإدخالات التالفة. تتضمن إستراتيجيات الوقاية تتبع فترات الشحذ مقابل عدد مرات الظهور، وفحص الحواف عند توقفات الصيانة المجدولة، وتطبيق طبقات مقاومة للتآكل لتمديد الفواصل الزمنية بين الخدمة.
4. ما هو حجم الإنتاج الذي يجعل الاستثمار في قالب الختم منطقيًا من الناحية المالية؟
تعتمد نقطة التعادل-على مدى تعقيد الجزء وطريقة التصنيع الحالية ونوع القالب. كإطار عام، نادرًا ما تبرر الكميات التي تقل عن 5000 جزء سنويًا استخدام الأدوات المعقدة وقد يتم تقديمها بشكل أفضل عن طريق القطع بالليزر أو القوالب المركبة البسيطة. ما بين 5000 إلى 50000 جزء، تبدأ القوالب المجمعة أو القوالب التقدمية القصيرة في تعويض تكاليف العمل لكل جزء- ووقت الدورة. ما يزيد عن 50000 جزء، توفر القوالب التقدمية الكاملة ذات الإدخالات الصلبة تخفيضات كبيرة في تكلفة كل جزء-. يقارن الحساب الأساسي تكلفة الجزء الحالي-بما في ذلك جميع العمليات الثانوية مقابل تكلفة الأدوات المطفأة بالإضافة إلى سعر قطعة الختم عبر إجمالي الحجم مدى الحياة، وليس مجرد طلب واحد.
5. ما الذي يجب أن تبحث عنه عند اختيار مورد قوالب الختم؟
قم بتقييم الموردين في ضوء ست إمكانات أساسية: محاكاة CAE لاكتشاف مشكلات التشكيل رقميًا قبل التشغيل الآلي،-والطحن باستخدام الحاسب الآلي الداخلي والتخطيط التنظيمي للأسلاك للتحكم في الأبعاد، ومكابس الاختبار المخصصة للتكرار السريع، ومعدات الفحص المعايرة مثل CMMs والمقارنات البصرية، وإمكانية تتبع المواد بالكامل من الفولاذ الخام حتى القالب النهائي، والتواصل سريع الاستجابة في جميع أنحاء المشروع. يغطي شركاء الخدمة الكاملة- مثل YICHEN تحليل الجدوى من خلال الفحص النهائي تحت سقف واحد، مما يزيل فجوات التنسيق بين المراحل. تحقق أيضًا من الخبرة الخاصة بالصناعة-، واطلب مشاريع مرجعية في مواد مماثلة ومعقدة، وتأكد من أن فريق الأدوات يتمتع بالاستقرار بدلاً من معدل دوران مرتفع.


