


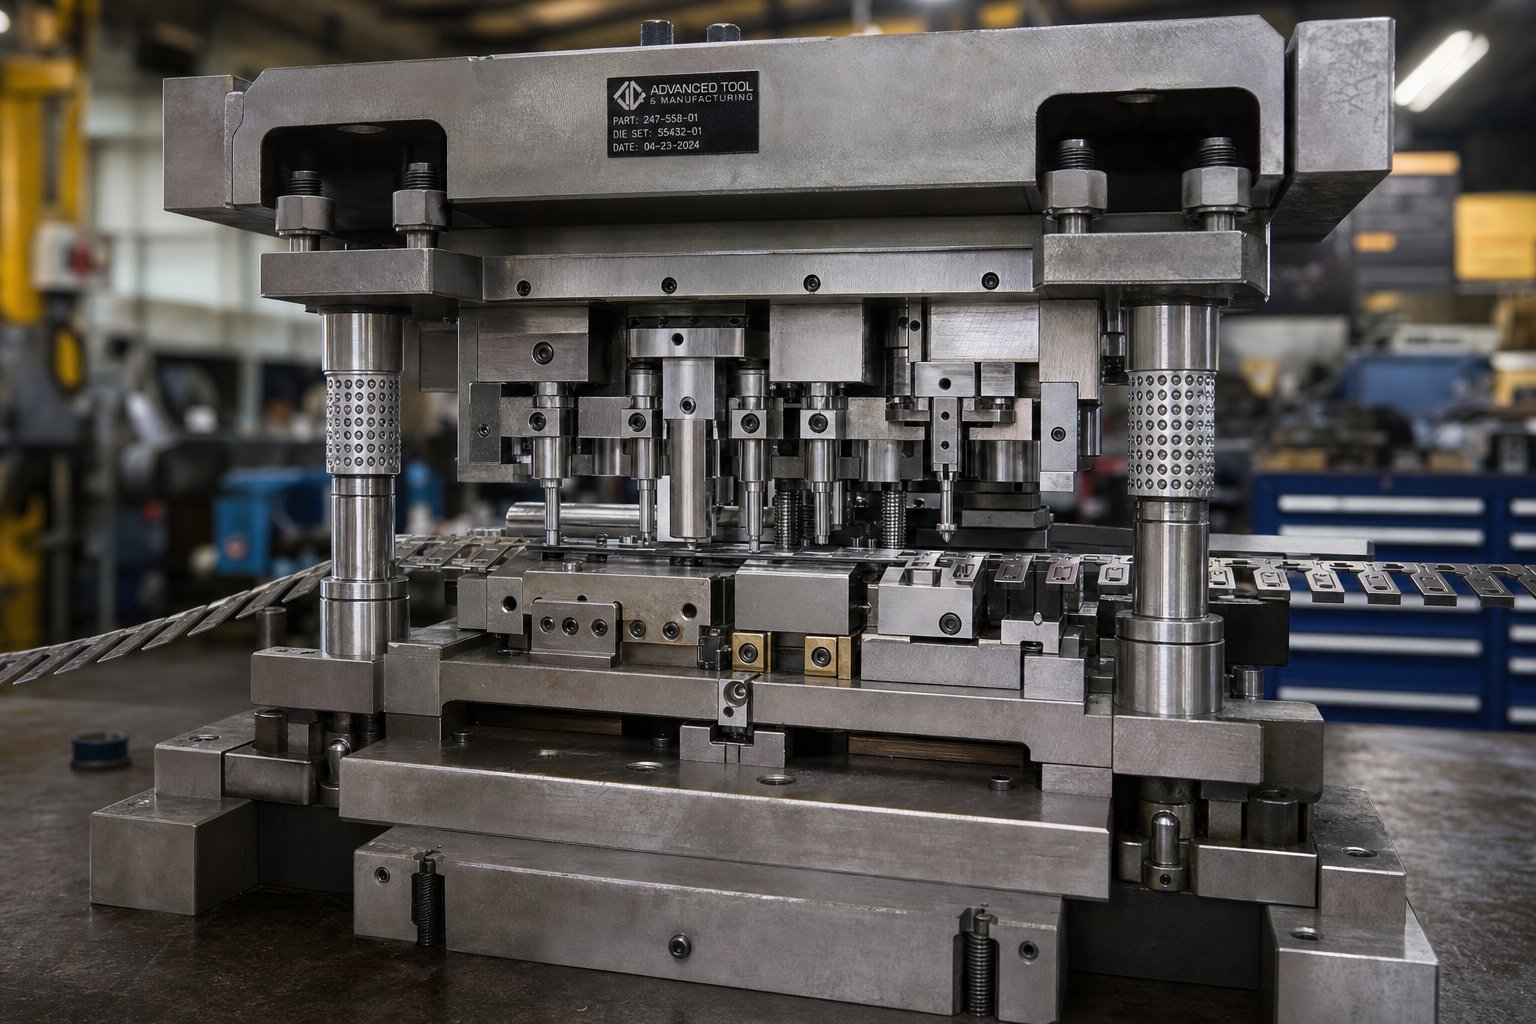
ما هو تصميم ختم القالب ولماذا هو مهم
تصميم ختم القالبهو النظام الهندسي لإنشاء مجموعات أدوات دقيقة تعمل على تشكيل الصفائح المعدنية إلى أجزاء نهائية من خلال القوة المتحكم فيها وتدفق المواد. إنه يقع في مقدمة كل ما يحدث في قاعة الصحافة. عندما يشير الختم المعدني إلى عملية الإنتاج نفسها، يركز تصميم الختم على القرارات والحسابات والتعريفات الهندسية التي تجعل هذه العملية ممكنة في المقام الأول.
إذا سبق لك أن سألت ما هو الختم في التصنيع، فإن الإجابة المختصرة هي: تطبيق القوة على الصفائح المعدنية باستخدام الأدوات المطابقة لقطع أو ثني أو تشكيل جزء. تتضمن الإجابة الأطول مئات المتغيرات الهندسية التي تحدد ما إذا كانت هذه العملية تسير بسلاسة أم تنهار بعد أول ألف زيارة.
ما الذي يتضمنه تصميم ختم القالب فعليًا
فكر في الأمر باعتباره جسرًا بين مفهوم الجزء وأداة -جاهزة للإنتاج. المدخلات واضحة ومباشرة: هندسة الأجزاء من نموذج ثلاثي الأبعاد، ومواصفات المواد (السبيكة، والسمك، والحالة المزاجية)، ومتطلبات الحجم التي تحدد مدى قوة الأدوات التي يجب أن تكون عليها. المخرجات عبارة عن رسومات تجميع القالب الكاملة، والمواصفات التفصيلية لكل مكون، وتخطيط الشريط الذي يحدد كيفية تحول الملف الخام إلى أجزاء نهائية محطة تلو الأخرى.
تشتمل حزمة تصميم ختم الصفائح المعدنية عادةً على أبعاد كتلة التثقيب والقالب، وقيم الخلوص لكل نوع مادة، واختيارات الزنبرك، وتكوينات نظام التوجيه، وحسابات الحمولة. كل بُعد في هذه الحزمة إما يتيح إنتاجًا متسقًا أو يقدم وضع فشل في انتظار الظهور.
لماذا تؤدي قرارات التصميم إلى نتائج الإنتاج؟
هذه هي الحقيقة غير المريحة التي تتعلمها معظم عمليات الختم بالطريقة الصعبة: فالمشاكل التي تظهر أثناء الإنتاج تنشأ دائمًا في مرحلة التصميم. الخلوصات غير الصحيحة تسبب نتوءات. سوء تخطيطات الشريط المواد النفايات. تتآكل المكونات الأصغر حجمًا قبل الأوان. تعود كل من هذه القضايا إلى القرار الذي تم اتخاذه قبل أشهر من ظهور الصحافة في الصحافة.
تُظهر تجربة الصناعة باستمرار أن ما يقرب من 80% من عيوب الختم ترجع إلى -قرارات مرحلة التصميم بدلاً من أخطاء التنفيذ-الضغطية.
وهذا يجعل تصميم الختم هو أعلى-نقطة تأثير في دورة حياة أي برنامج. يحافظ تصميم القالب القوي على جودة الأجزاء، ويقلل من معدلات الخردة، ويطيل عمر القالب، ويحافظ على توقع تكاليف -الجزء عبر ملايين الدورات. من ناحية أخرى، يخلق التصميم المعيب سلسلة من المشكلات النهائية التي لا يمكن لأي قدر من الحشو أو ضبط الضغط حلها بالكامل.
التكلفة الحقيقية للتصميم السيئ لا تقتصر على إعادة صياغة الأداة نفسها. إنه وقت الإنتاج الضائع، والمواد الملغاة، وتأخير عمليات الإطلاق التي تتفاقم عبر ميزانية البرنامج بأكملها. يعد الحصول على الهندسة الصحيحة من المصدر هو الاستثمار الوحيد الأكثر فعالية الذي يمكن أن تقوم به عملية الختم.
أنواع قوالب الختم وكيفية الاختيار
يعد اختيار بنية القالب الخاطئة أحد أكثر الأخطاء تكلفة في ختم تصميم القالب. إنه يقيدك في أسلوب الأدوات الذي إما أن يوفر أقل من-الإمكانات أو أن ينفق أكثر من-على التعقيد الذي لا يحتاجه الجزء الخاص بك. القرار لا يتعلق فقط بما هو ممكن من الناحية الفنية. يتعلق الأمر بمطابقة نوع القالب مع هندسة الأجزاء وحجم الإنتاج وواقع الميزانية قبل الالتزام بستة أرقام للصلب.
أربعة أبنية أساسية تغطي الغالبية العظمى منتطبيقات تصميم يموت ختم المعدن: القوالب التقدمية، والنقلية، والمركبة، والمركبة. يتضمن كل منها مقايضات-مميزة يحتاج المهندسون إلى تقييمها وفقًا لمتطلبات برامجهم المحددة.
اعتبارات تصميم القالب التقدمي
تعتبر القوالب التقدمية بمثابة العمود الفقري للختم عالي الحجم-. يتم تغذية شريط من المعدن من خلال محطات متتابعة، تؤدي كل منها عملية محددة، قطع، ثني، تشكيل، حتى ينفصل الجزء النهائي عند المحطة النهائية. تظل قطعة العمل متصلة بشريط ناقل طوال العملية، مما يحافظ على المحاذاة ويمنع التعامل مع الأجزاء بين العمليات.
من وجهة نظر التصميم، تتطلب القوالب التقدمية اهتمامًا دقيقًا بهندسة الشريط الحامل، ووضع الثقب التجريبي لضمان دقة التغذية، وتسلسل المحطة الذي يوازن القوى عبر شوط الضغط. إنها تتفوق عندما تحتاج إلى تفاوتات مشددة على الأجزاء الأصغر بأحجام تتجاوز 50000 وحدة. المقايضة-متوقفة؟ ارتفاع تكلفة الأدوات الأولية ومرونة محدودة لتغييرات التصميم بمجرد إنشاء الأداة.
تشتمل مزايا التصميم الرئيسية على الحد الأدنى من هدر المواد، وإمكانية الضربات العالية-في-الدقيقة، والقدرة على إنتاج أشكال هندسية معقدة في إعداد ضغطة واحدة مع عمالة أقل.
نقل وتجارة القالب المركب-التخفيضات
تقوم قوالب النقل بفصل قطعة العمل عن الشريط في وقت مبكر من العملية، ثم استخدام القابضون الميكانيكيون لتحريك الفراغات الفردية بين المحطات المستقلة. تعتبر هذه البنية مثالية للأجزاء الكبيرة أو المكونات المرسومة بعمق- والتي لا يمكن أن تظل متصلة بشريط الناقل. تسمح المحطات المستقلة أيضًا بتسلسلات تشكيل أكثر تعقيدًا، بما في ذلك الخيوط والأضلاع والتخريش. نظرًا لعدم وجود شبكة ربط بين الأجزاء، يمكن لقوالب النقل أن تقلل في الواقع من استخدام المواد مقارنةً بالأدوات التقدمية في أشكال هندسية معينة.
تتخذ القوالب المركبة النهج المعاكس: فهي تؤدي عمليات قطع متعددة في وقت واحد بضغطة ضغط واحدة. تخيل أن عملية القطع والثقب تحدث في نفس اللحظة بالضبط. وينتج عن ذلك أجزاء مسطحة بشكل استثنائي لأن القوى متوازنة عبر قطعة العمل. تعتبر القوالب المركبة هي الخيار الأمثل-لتطبيقات التسطيح-المهمة مثل الغسالات والحشوات والتصفيحات الكهربائية. تكلفة الأدوات أقل من القوالب التقدمية، لكن العملية تقتصر على أشكال هندسية مستوية بسيطة نسبيًا.
اختيار بنية القالب الصحيحة
يعود الاختيار بين هذه الأنواع من قوالب الختم إلى أربعة متغيرات: حجم الجزء، والحجم السنوي، ومتطلبات التسامح، وقيود الميزانية. تعتبر محطة الموصل الصغيرة التي تعمل بمليوني وحدة سنويًا مرشحًا واضحًا للموت التقدمي. شريحة هيكلية كبيرة تبلغ 10000 وحدة سنويًا قد تبرر إعداد النقل. تشير الغسالة المسطحة البسيطة ذات الأحجام المتوسطة إلى الأدوات المركبة.
يقوم إطار القرار أدناه بتعيين كل أداة وبنية ختم القالب مقابل مساحة التطبيق المثالية الخاصة بها:
| نوع القالب | أفضل تطبيق | نطاق الحجم | تكلفة الأدوات النسبية | المهلة النموذجية | تعقيد التصميم |
|---|---|---|---|---|---|
| تقدمية | أجزاء صغيرة إلى متوسطة الحجم-تحتوي على ميزات متعددة | 50 ألف+ وحدة / سنة | عالي | 12-20 أسبوع | عالي |
| تحويل | أجزاء كبيرة، ورسومات عميقة، وأشكال ثلاثية الأبعاد معقدة | 10 ألف - 500 ألف وحدة / سنة | عالي | 14-24 أسبوع | عالي |
| مُجَمَّع | الأجزاء المسطحة التي تتطلب التقطيع والثقب | 5K-500K وحدة / سنة | واسطة | 8-14 أسبوع | منخفضة إلى متوسطة |
| مزيج | الأجزاء التي تحتاج إلى القطع والتشكيل بضربة واحدة | 10 ألف - 200 ألف وحدة / سنة | متوسط-مرتفع | 10-18 أسبوع | واسطة |
القوالب المجمعة، الجديرة بالذكر بشكل منفصل، تدمج عمليات القطع والتشكيل في ضربة واحدة. إنها تحتل أرضية وسط بين الأساليب المركبة والتقدمية، وهي مفيدة عندما يحتاج الجزء إلى القص والثني معًا ولكنه لا يبرر تعقيد الأداة التقدمية الكاملة.
الوجبات الجاهزة الحاسمة للمهندسين: اختيار بنية القالب ليس تفضيلاً. إنه قرار هندسي مدفوع بمتطلبات الأجزاء. إن ارتكاب هذا الخطأ يعني إما دفع ثمن التعقيد الذي لا تحتاجه أو محاربة القيود التي كان من الممكن تجنبها باستخدام نهج أدوات مختلف منذ البداية.
وبطبيعة الحال، فإن اختيار البنية المناسبة هو مجرد خطوة أولى. يعتمد كل نوع من أنواع القوالب هذه على نفس المكونات الأساسية، واللكمات، وكتل القالب، والمزيلات، وأنظمة المحاذاة، التي تحدد جودة تصميمها الفردي ما إذا كانت الأداة تقدم بالفعل الأداء المقصود منها.
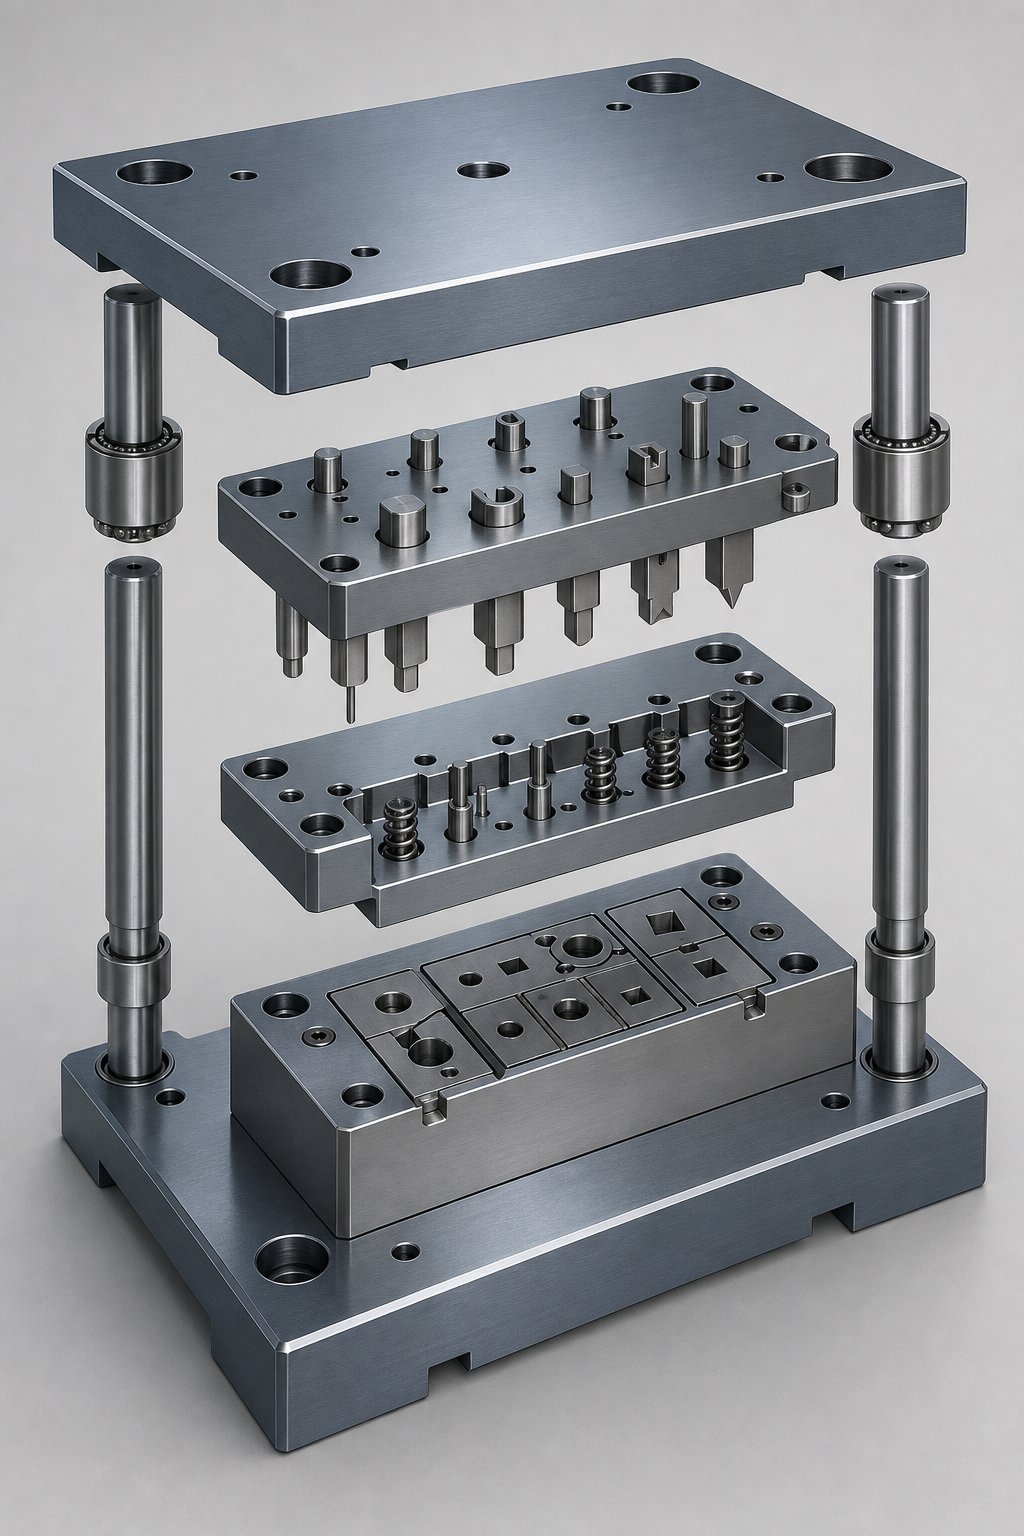
مكونات القالب الأساسية ووظائف تصميمها
يتم تصنيع كل قالب ختم، بغض النظر عن بنيته، من نفس عائلة المكونات الأساسية. اللكمات قطع وشكل. تتلقى كتل القالب تلك اللكمات بتخليص دقيق. يقوم المتعريون بإدارة السلوك المادي أثناء وبعد كل ضربة. تحافظ أنظمة التوجيه على محاذاة كل شيء تحت آلاف الأرطال من القوة. قد يبدو ذلك واضحًا، ولكن الأساس المنطقي الهندسي وراء كيفية تحديد أبعاد كل عنصر واختيار مادة أداة الختم هو حيث يفصل تصميم أدوات القالب بين أدوات الإنتاج الموثوقة ومشاكل الصيانة المزمنة.
ستلاحظ أن العديد من حالات فشل الختم لا تنتج عن عيب كارثي واحد. إنها نتيجة لقرارات هامشية متراكمة عبر مكونات متعددة. لكمة طويلة جدًا قليلاً، ومتعرية ذات قوة زنبركية غير كافية، وحذاء قالب ينحرف بدرجة كافية لتغيير الخلوصات. إن فهم "السبب" وراء مواصفات كل مكون يمنع هذه الأخطاء التراكمية من الوصول إلى قاعة الصحافة.
مبادئ تصميم البلوك والقالب
المثقاب هو عنصر القطع أو التشكيل النشط، وتتحكم هندسته بشكل مباشر في جودة الحافة، وتكوين الأزيز، ومتطلبات قوة القطع. تشتمل المثقابات المصممة جيدًا- على ثلاث مناطق متميزة: حافة القطع (حيث تتصل بقطعة العمل)، والساق (حيث يتم الاحتفاظ بها في لوحة التثقيب)، والانتقال بينهما. كل منطقة لها أبعادها الخاصة ومتطلبات التشطيب السطحي.
الملف الشخصي المتطور مهم أكثر مما يدركه معظم المهندسين. يتم قطع المثقاب المسطح-بشكل نظيف ولكنه يتطلب أقصى حمولة لأن محيط القطع بأكمله يتفاعل مع المادة في وقت واحد. إن إضافة زاوية قص إلى وجه التثقيب، عادةً من 1 إلى 1.5 مرة من سماكة المادة، يؤدي إلى تشويش عملية القطع عبر الشوط. يمكن أن يؤدي هذا إلى تقليل قوة القطع القصوى بنسبة 30-50%، مما يزيد من عمر التثقيب ويقلل من تحميل الصدمات على المكبس. إن المفاضلة-تتمثل في أن زوايا القص تقدم قوى جانبية يمكن أن تؤدي إلى تشتيت اللكمات الرقيقة، لذا من الأفضل تطبيقها على المقاطع العرضية الأكبر.
بالنسبة لكتلة القالب، يواجه المهندسون اختيارًا أساسيًا للبناء: النمط الصلب أو النمط المُدرج. يتم تصنيع الكتل الصلبة من قطعة واحدة من الفولاذ، مما يوفر أقصى قدر من الصلابة والبساطة. تستخدم كتل القالب ذات النمط المُدخل- إدخالات صلبة مضغوطة أو مثبتة بمسامير في لوحة حامل أكثر ليونة. من السهل استبدال الإدخالات عند تآكل حواف القطع، مما يقلل من وقت توقف الصيانة بشكل كبير. بالنسبة لأدوات الختم المعدنية ذات الحجم الكبير-، فإن بناء الإدخال هو الأسلوب القياسي لأنه يسمح بالاستبدال المحلي دون إعادة بناء قسم القالب بالكامل.
يعود التحكم في الأزيز مباشرة إلى العلاقة بين هندسة الثقب وإزالة كتلة القالب. عندما يكون الخلوص صحيحًا وتكون حواف القطع حادة، فإن خطوط الكسر من جانب الثقب وجانب القالب تلتقي بشكل نظيف. تؤدي الخلوص الزائد إلى حدوث انقلاب وتكوين نتوءات على جانب القالب. تؤدي الخلوص غير الكافي إلى حدوث قص ثانوي وظروف حافة خشنة. تحدد الصلابة المتطورة للمثقاب، عادةً 58-62 HRC لفولاذ الأدوات مثل D2 أو M2، المدة التي تستمر فيها علاقة الكسر النظيفة قبل الحاجة إلى إعادة الشحذ.
- يجب تصميم طول حافة القطع لمنع الانحناء الجانبي أثناء المعالجة
- يجب أن يوازن اختيار زاوية القص بين تقليل الحمولة وتوليد القوة الجانبية
- يجب أن يمنع الثقب-إلى-المثبت (عادةً H7/h6) الدوران والحركة المحورية
- تتيح زاوية الهروب من كتلة القالب الموجودة أسفل أرض القطع إزالة البزاقة دون ربط
- يجب أن تقاوم طريقة احتجاز الإدخال (اضغط على -الملاءمة أو الكتف أو المسمار) قوى الطرد
- يجب أن يصل تشطيب السطح على حواف القطع إلى Ra 0.4 أم أو أفضل لتقليل الاحتكاك
المتعريات والرافعات وأنظمة توجيه المواد
تخيل لكمة تخترق الصفائح المعدنية. أثناء انسحابها، تنهار المادة بشكل طبيعي حول جسم المثقاب وتحاول متابعته لأعلى. وبدون آلية تجريد، فإن هذه المادة إما أن تلتصق بالثقب، أو تتسبب في انحشار التغذية التالية، أو إتلاف المحطات المجاورة. تحل المتعريات هذه المشكلة، لكن النوع الذي تختاره له آثار خطيرة على أداء القالب.
المتعريات الربيع(وتسمى أيضًا وسادات الضغط) عبارة عن ألواح محملة بنابض- مثبتة على قاعدة القالب العلوية التي تحيط بأدوات القطع. إنهم يلامسون مادة الشريط قبل اللكمات، مما يؤدي إلى تسطيح أي انحناء ناتج عن مجموعة الملفات وإمساك قطعة العمل بإحكام على كتلة القالب أثناء القطع والسحب. وهذا يمنع المادة من الارتباط بين اللكمات، ويزيل تأثير الطرق أثناء التجريد، ويمنع الشريط من التحرك أفقيًا أثناء القطع.
أدوات المتعرية الصلبة (أدوات تعرية الجسور أو أدوات إزالة الألواح) عبارة عن ألواح ثابتة مثبتة بمسامير في القالب السفلي. إنها أبسط وأرخص في التصنيع، ولا تتطلب نوابض أو بكرات موجهة. ومع ذلك، فهي لا تثبت المادة بشكل مسطح أثناء القطع، مما يعني أن اللكمات يجب أن تدفع المادة إلى الأسفل مقابل كتلة القالب من تلقاء نفسها. إذا كان الشريط به أي انحناء، فيمكن أن تلتصق المادة بين اللكمات على ارتفاعات مختلفة، مما يتسبب في انحراف أو تقطيع أو كسر كامل للثقب. بالنسبة للقوالب التقدمية الدقيقة، فإن أدوات التجريد الزنبركية هي الاختيار الواضح على الرغم من التكلفة المرتفعة.
تخدم قضبان الرفع وظيفة مختلفة ولكنها بنفس القدر من الأهمية. في القوالب التقدمية، يجب رفع الشريط فوق سطح القالب بين الضربات حتى يتمكن من التغذية للأمام بحرية دون سحبه عبر محطات التشكيل أو إدخالات القالب. تعمل دبابيس الرفع، التي يتم تحميلها عادةً بنابض-من الأسفل، على رفع الشريط إلى ارتفاع تغذية ثابت. معلمة التصميم الأكثر أهمية هنا هي ارتفاع الرفع: قليل جدًا ويلتقط الشريط الميزات المشكلة؛ أكثر من اللازم ويؤدي إلى عدم الاستقرار أثناء التغذية.
- يجب أن تتجاوز قوة تجريد الزنبرك قوة تجريد (عادةً 5-10% من قوة القطع) بالإضافة إلى أي متطلبات تثبيت فارغة
- يجب أن تكون مسافة إزالة المتعرية-إلى-الثقب أقل من نصف مسافة إزالة القالب للحفاظ على التوجيه
- يجب أن يؤدي ارتفاع دبوس الرافعة إلى مسح أطول ميزة مشكلة بالإضافة إلى هامش أمان لرفرفة الشريط
- يتحكم التسامح في عرض سكة التوجيه في الوضع الجانبي للشريط ويؤثر على دقة مشاركة الطيار
- يجب أن يوفر طول نفق توجيه المواد ارتباطًا كافيًا لمنع دوران الشريط أثناء التغذية
يموت الحذاء وأنظمة المحاذاة
حذاء القالب هو العمود الفقري الهيكلي للتجميع بأكمله. تحمل الأحذية العلوية والسفلية جميع مكونات قالب الختم، وتمتص قوى التفاعل من كل عملية قطع وتشكيل، وتحافظ على العلاقة المكانية بين أقسام التخريم والقالب عبر ملايين الدورات. إذا انحرفت الأحذية، فإن كل خلوص في الأداة يتغير، ويتم فقدان الدقة التي صممتها في المكونات الفردية.
مقياس متطلبات الصلابة مع حجم القالب وقوة القطع الإجمالية. عادة ما تكون الأحذية مصنوعة من الحديد الزهر أو ألواح الصلب، ويتم تحديد سمكها من خلال الامتداد بين نقاط الدعم على مسند الضغط. إرشادات عامة: يجب أن يمنع سمك الحذاء أكثر من 0.001 بوصة من الانحراف لكل قدم من الامتداد غير المدعوم تحت الحمل الكامل. تخلق الأحذية ذات الحجم الصغير خلوصًا غير متساوٍ عند حواف وجه القالب، والتي تظهر على شكل نتوء على أحد جانبي الجزء ومقص نظيف على الجانب الآخر.
تقوم أعمدة التوجيه بتوصيل الأحذية العلوية والسفلية وتحافظ على محاذاتها طوال فترة الضغط. يوجد نمطان أساسيان:دبابيس الاحتكاك (محمل عادي) ودبابيس كروية. يتم تثبيت دبابيس الاحتكاك مباشرة داخل البطانات الصلبة مع خلوص يبلغ حوالي 0.0005 بوصة. فهي تتعامل مع أحمال الدفع الجانبية العالية بشكل جيد وبتكلفة أقل، ولكنها تولد احتكاكًا يحد من -سرعة التشغيل العالية. غالبًا ما تكون البطانات مبطنة ببرونز الألومنيوم الذي يحتوي على سدادات من الجرافيت لتقليل التآكل.
يتم تركيب دبابيس توجيه محمل الكرات على محامل كروية دقيقة داخل القفص، مما يحقق ميلًا سلبيًا-حيث يكون قطر المحمل-زائد{2}}قطر المحمل أكبر بمقدار 0.0002 بوصة من تجويف الجلبة. وينتج عن ذلك محاذاة فائقة الدقة- مع الحد الأدنى من الاحتكاك، مما يجعلها معيارًا للقوالب التقدمية ذات السرعة العالية-. المقايضة-: تتحمل دبابيس محمل الكرات دفعًا جانبيًا أقل من دبابيس الاحتكاك، لذلك قد تحتاج القوالب ذات القوى الجانبية غير المتوازنة الكبيرة إلى كتل كعب إضافية.
تؤثر دقة المحاذاة بشكل مباشر على اتساق الخلوص عبر وجه القالب. حتى التحول بمقدار 0.001 بوصة بين الأحذية العلوية والسفلية يعني زيادة الخلوص على جانب واحد من القطع بينما يتناقص الجانب الآخر بنفس المقدار. في الأداة المصممة بمساحة 0.004 بوصة لكل جانب، يكون هذا تباينًا بنسبة 25%، وهو ما يكفي لإنتاج اختلافات واضحة في نتوءات من حافة الجزء إلى الأخرى.
- يجب أن تتطابق مادة قاعدة القالب مع حدود الانحراف: الحديد الزهر للاستخدام العام، واللوحة الفولاذية لتطبيقات التحميل -الدقيقة أو الثقيلة- العالية
- يجب أن يكون حجم قطر دبوس التوجيه مناسبًا للدفع الجانبي المتوقع، وليس فقط وزن القالب
- تتطلب دبابيس محمل الكرات تحميلًا زنبركيًا على الأعمدة المثبتة بالأسفل-لضمان دخول القفص إلى الجلبة قبل الدبوس
- الحد الأدنى من مشاركتين إرشاديتين لكل قالب؛ أربع أعمدة للقوالب التقدمية الطويلة لمنع انقلاب الحذاء
- يجب أن تكون كتل الكعب ذات ألواح التآكل المختلفة (الفولاذ مقابل البرونز الألومنيوم) مكملة لدبابيس التوجيه عندما تتجاوز القوى الجانبية سعة الدبوس
- يجب أن يضمن طول تعشيق دبوس التوجيه تثبيت المسامير بالكامل قبل أن تلامس أي أداة ثقب قطعة العمل
لا تعمل مكونات قالب الختم هذه بشكل منفصل. إن المثقاب المصمم بشكل مثالي والمقترن بحذاء غير موجه بشكل كافٍ سوف ينتج عنه نفس العيوب التي تنتج عن الأداة البالية. التفاعل بين دقة المكونات والصلابة الهيكلية هو ما يفصل القالب الذي يعمل باستمرار عن القالب الذي يتطلب تعديلًا مستمرًا. ويصبح هذا التفاعل أكثر تعقيدًا عندما تأخذ في الاعتبار سلوكيات مادة معينة-، حيث يمكن أن تتسبب أبعاد المكونات نفسها التي تعمل مع الفولاذ الطري في حدوث مشكلات فورية مع الفولاذ المقاوم للصدأ أو الألومنيوم.
هندسة اختيار المواد والتخليص
لا يزال القالب المصمم بهندسة المكونات المثالية يفشل إذا لم تتطابق الخلوصات مع المادة التي تمر عبره. نفس علاقة التثقيب-إلى-القالب التي تنتج حواف نظيفة في الفولاذ الطري يمكن أن تؤدي إلى نتوءات زائدة في الفولاذ المقاوم للصدأ أو تتسبب في تقطيع الحواف قبل الأوان في الألومنيوم. تتصرف مواد الختم المعدنية بشكل مختلف تحت القص، وتنحني بشكل مختلف أثناء التشكيل، وتتعافى بشكل مختلف بعد ضربة الضغط. كل واحد من هذه السلوكيات يتطلب استجابة تصميمية.
هذا هو المكان الذي يحترق فيه العديد من المهندسين. إنهم يطبقون قاعدة خلوص واحدة على جميع المواد، أو ينسخون افتراضات الزنبرك-الخلفي من سبيكة إلى أخرى، أو يتعاملون مع ميزات التحكم في الشريط كفكرة لاحقة. والنتيجة هي أداة تعمل على مادة واحدة ولكنها تخلق عيوبًا في اللحظة التي تتغير فيها ورقة المواصفات.
قيم الخلوص حسب نوع المادة وسمكها
يتم التعبير عن خلوص القالب كنسبة مئوية من سمك المادة لكل جانب. إنه يحدد الفجوة بين حافة القطع المثقوبة وفتحة القالب، ويتحكم في كيفية كسر المواد أثناء التقطيع أو الثقب. قم بذلك بشكل صحيح، وستلتقي خطوط الكسر من جانب الثقب وجانب القالب بشكل نظيف مع الحد الأدنى من النتوءات. إذا أخطأت في ذلك، فإنك ستطارد مشكلات جودة الحافة طوال عمر الأداة.
المبدأ العام واضح وصريح: تتطلب المواد الأكثر صلابة ذات نسب شد أقل-إلى-خلوصات أكبر لتوفير الرافعة الميكانيكية اللازمة لكسر نظيف. لكن التفاصيل تختلف بشكل كبير عبر العائلات المادية. لختم صفائح الفولاذ،تظهر الأبحاثأنه في حين أن 10% لكل جانب هو المعيار القياسي للفولاذ الطري، فإن نفس الخلوص ينتج أسوأ ارتفاع ممكن للحرق على الفولاذ المقاوم للصدأ. قد يحتاج الفولاذ المتقدم عالي القوة- إلى خلوص يصل إلى 21% لكل جانب للحصول على أفضل قدرة على تمدد الحافة-.
| العائلة المادية | نطاق السماكة النموذجي | التخليص الموصى به (٪ لكل جانب) | ملاحظات سلوك الأزيز |
|---|---|---|---|
| الفولاذ الطري (CRS/HRS) | 0.5 - 3.0 ملم | 8 - 12% | قص نظيف مع تمديد معتدل؛ يزداد حجم الأزيز تدريجيًا مع تجاوز الخلوص الأمثل |
| الفولاذ المقاوم للصدأ (الأوستنيتي 304/316) | 0.3 - 2.5 ملم | 12 - 16% | يؤدي العمل العالي-التصلب إلى نمو سريع للنتوءات عند الخلوصات المنخفضة؛ تجنب 10% لكل جانب |
| الفولاذ المقاوم للصدأ (الحديديك 430) | 0.3 - 2.0 ملم | 10 - 14% | أقل حساسية من الدرجات الأوستنيتي؛ لدغ معتدل عند الخلوصات القياسية |
| الألومنيوم (سلسلة 5000/6000) | 0.5 - 3.0 ملم | 6 - 10% | تمزقات المواد الناعمة بدلاً من الكسور عند الخلوص الزائد؛ الخلوص الضيق يقلل من الانقلاب |
| الفولاذ المتقدم عالي القوة -(AHSS) | 0.8 - 3.0 ملم | 14 - 21% | تتطلب نسبة الشد المنخفضة-إلى-خلوصًا كبيرًا لأداء تمدد الحواف |
بالنسبة لختم المعدن المصنوع من الفولاذ المقاوم للصدأ، فإن سلوك التصلب-يعمل على تغيير آليات الكسر بشكل كبير. تتطلب الدرجات الأوستنيتي حوالي ضعف قوة ضغط الفولاذ الطري وتولد حرارة احتكاكية أكبر بكثير. تعمل هذه القوى على تسريع تآكل الثقب، مما يعني أن تدهور الحافة يؤدي إلى تفاقم مشكلة الخلوص مع مرور الوقت. يؤدي تحديد الخلوص الأولي الصحيح إلى شراء المزيد من الدورات قبل أن تصبح إعادة الشحذ ضرورية.
يمثل ختم الألومنيوم تحديًا مختلفًا. تعني قوة القص المنخفضة للألمنيوم أن قوى القطع أقل، ولكن ميلها إلى الاحتكاك بأسطح الأدوات يخلق تآكلًا لاصقًا على جوانب الثقب. يتخلف العديد من المهندسين عن قيم الخلوص الفولاذي المعتدل للألمنيوم ويتساءلون عن سبب تعرضهم للتدحرج المفرط والنتوءات الخيطية. تؤدي الخلوصات الأكثر إحكامًا، جنبًا إلى جنب مع الأسطح المثقوبة المصقولة والطلاءات المناسبة، إلى إنتاج جودة حافة أفضل بكثير على سبائك الألومنيوم.
الربيع-التعويض الخلفي في تصميم القوالب
يتضمن كل انحناء في الصفائح المعدنية تشوهًا مرنًا وبلاستيكيًا. عندما تتحرر قوة التشكيل، يتعافى الجزء المرن، وينفتح الجزء. يعتمد مقدار الاسترداد على قوة إنتاج المادة، ونصف قطر الانحناء بالنسبة للسمك، واتجاه الحبوب. المواد ذات القوة الأعلى-تعود أكثر. أكبر نصف قطر الانحناء الربيع مرة أخرى أكثر. وإذا كان قالبك لا يأخذ في الاعتبار ذلك، فإن أجزائك تخرج عن المواصفات.
يستخدم مصممو القوالب العديد من استراتيجيات التعويض.الإفراط في الانحناءهو الأكثر شيوعًا: يقوم القالب بثني المادة بعد الزاوية المستهدفة بمقدار محسوب بحيث يعيدها الزنبرك الخلفي إلى الشكل الهندسي المطلوب. على سبيل المثال، إذا كنت بحاجة إلى 90 درجة ورجعت المادة إلى الخلف بمقدار 3 درجات، فقد تم تصميم القالب ليتشكل عند 87 درجة. تعمل مكابح الضغط CNC على أتمتة ذلك باستخدام قواعد بيانات المواد، لكن قوالب الختم تتطلب أن يتم تشكيل التعويض بشكل دائم في هندسة الأداة.
يأخذ القاع، أو العملة، نهجا مختلفا. بدلاً من الانحناء بعد الهدف، يطبق القالب ضغطًا مركزًا عند قمة الانحناء، مما يؤدي إلى تشوه إضافي للبلاستيك يقلل من الطاقة المرنة المخزنة. توفر هذه الطريقة تحكمًا زاويًا فائقًا مع حساسية أقل لتغير سمك المادة. تتمثل المقايضة- في متطلبات حمولة أعلى وعلامات سطحية محتملة على الجزء الداخلي من قطعة العمل.
بالنسبة للأختام المعقدة ذات الانحناءات المتعددة،-قم بإرجاع المركبات عبر الميزات. يمكن للجزء الذي يحتوي على ثلاثة انحناءات متتالية، كل منها يرتد بشكل مستقل، أن ينجرف بشكل جيد خارج حدود التسامح إذا لم يتم تعويض كل انحناء على حدة. غالبًا ما يستخدم مصممو القالب التنبؤ القائم على المحاكاة-لرسم خريطة للتوزيع الخلفي للنابض-عبر الجزء، ثم هندسة التعويض الآلي في كل محطة تشكيل بدلاً من الاعتماد على عامل تصحيح واحد.
تجاوز تصميم الشق للتحكم في الشريط
في تخطيطات شريط القالب التقدمي، يجب أن تتعايش الميزات المشكلة وهندسة الناقل مع تقدم الشريط من محطة إلى أخرى. الشقوق الالتفافية عبارة عن ميزات إغاثة صغيرة مقطوعة في الشريط تمنع التداخل بين المناطق المشكلة ومكونات الأدوات والمحطات المجاورة. قد تبدو هذه الشقوق بسيطة، ولكن يمكن أن يؤدي وضع الشقوق بشكل سيء إلى إضعاف الحامل أو التسبب في تشويه الشريط أو خلق عدم استقرار في التغذية عند سرعات الإنتاج.
إن فهم الشقوق الالتفافية السلبية والإيجابية في قوالب ختم الصفائح المعدنية يبدأ بالغرض الوظيفي. تعمل درجة الالتفافية الإيجابية على الاحتفاظ بالمواد أو توجيهها حول الميزة مع الحفاظ على دعم الناقل الكافي للتغذية المستقرة. تعمل درجة الالتفافية السلبية على إزالة المواد لإنشاء خلوص حول الأدوات أو الأشكال الهندسية المشكلة أو مسارات الخردة. كلاهما يخدم نفس الهدف الأساسي: السماح للشريط بالمرور بأمان عبر جميع المحطات دون تصادم أو تشوه.
ترتبط قواعد التصميم الخاصة بهندسة الشق الالتفافي مباشرة بسمك المادة وعرض الحامل. يجب أن يزيل الحز ما يكفي من المواد لمسح المعالم المشكلة بالإضافة إلى هامش أمان لرفرفة الشريط والتباين الموضعي، ولكن ليس بالقدر الذي يجعل المقطع العرضي للحامل المتبقي-أضعف من أن ينقل قوى التغذية دون التواء أو التواء. تخلق الزوايا الداخلية الحادة على الشقوق تركيزات ضغط يمكن أن تؤدي إلى التمزق، خاصة في المواد الأكثر صلابة. تساعد التحولات المشعة بسماكة مادة واحدة على الأقل على توزيع الضغط ومنع فشل الناقل المبكر.
الدرس المهم: عادةً ما تظهر مشكلات الشق الالتفافي أثناء تجربة القالب، لكن السبب الجذري لها يظل موجودًا في مرحلة تخطيط الشريط. إذا كان تخطيط الشريط لا يأخذ في الاعتبار كيفية تفاعل الميزات المشكلة والثقوب التجريبية ومناطق الخردة مع قوة الحامل، فلن يؤدي أي قدر من ضبط التجربة إلى إصلاح التعارض الهندسي الأساسي.
المعلمات المحددة للمادة-لا توجد بشكل منفصل. تتفاعل قيم الخلوص، والتعويض الخلفي-، وميزات التحكم في الشريط ضمن نفس الأداة، وكلها ترجع إلى تخطيط الشريط، وهو قطعة التصميم الفردية التي تنظم تدفق المواد عبر كل محطة.
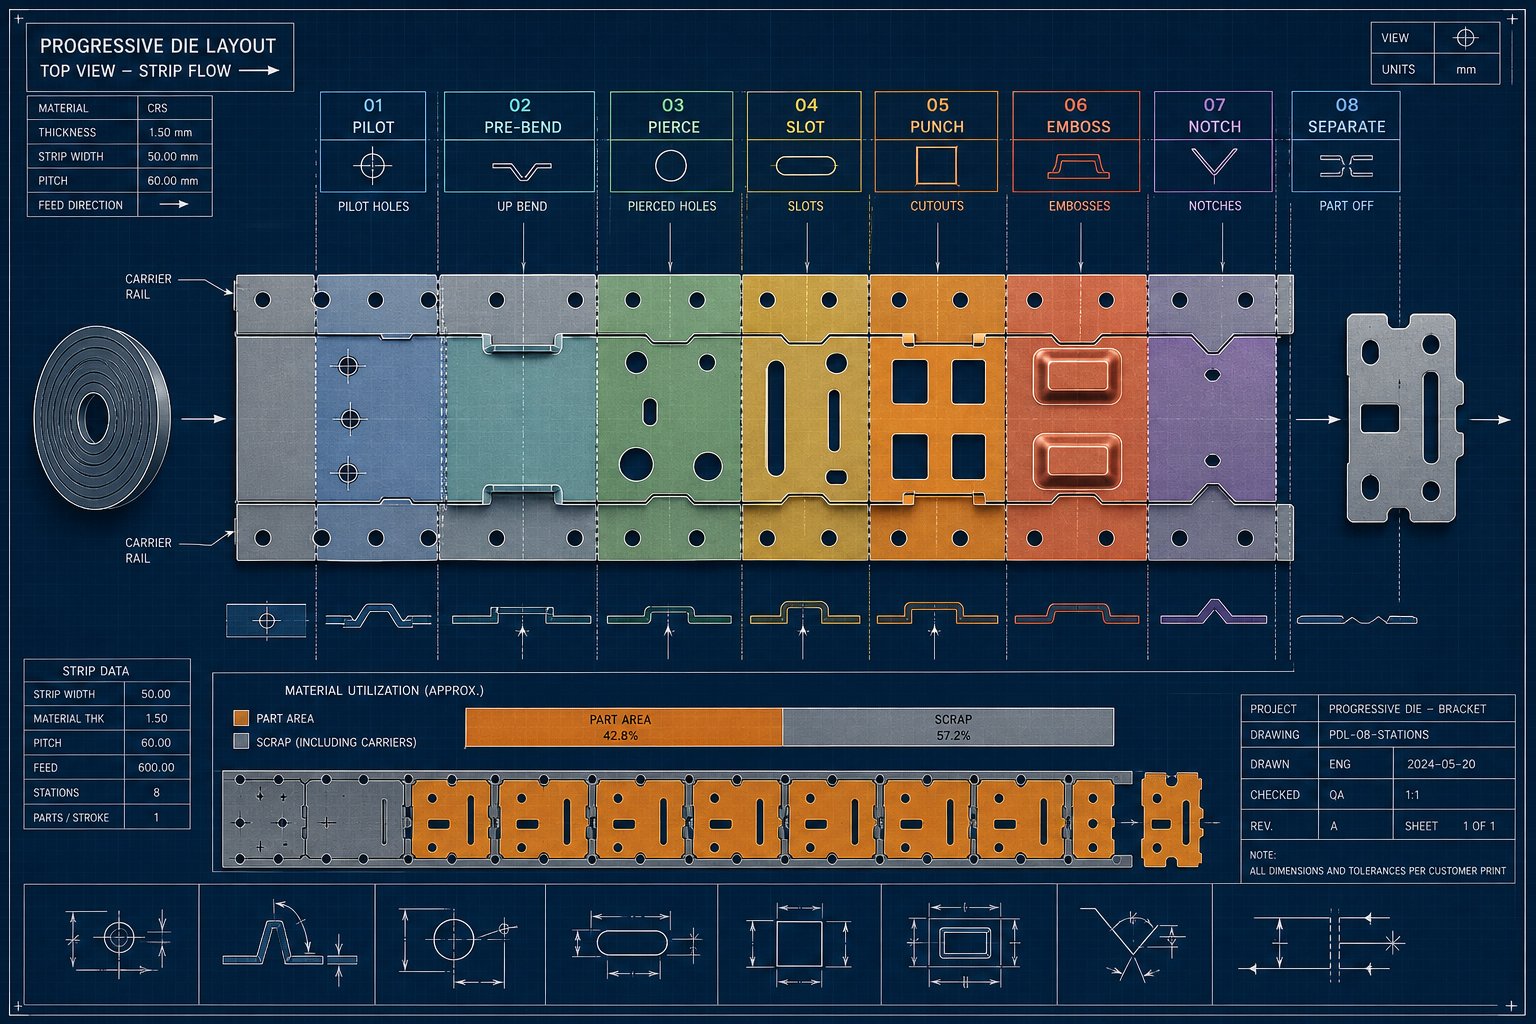
تحسين تخطيط الشريط للقوالب التقدمية
تخطيط الشريط هو قطعة أثرية تصميمية واحدة تحدد مقدار الملف الذي اشتريته والذي يصبح أجزاء ختم ومقدار ما ينتهي به الأمر في صندوق الخردة. فهو يحدد اتجاه الجزء، ودرجة التغذية، وهندسة الناقل، وتسلسل المحطة، ونمط الخردة الذي يجب أن يعيش معه القالب طوال فترة خدمته بالكامل. يمكن أن تكلف بضعة ملليمترات من عرض الجسر الضائع أو زاوية التداخل غير الفعالة آلاف الدولارات لكل عملية إنتاج عند ضربها عبر ملايين الضربات.
بالنسبة للقوالب التقدمية التي تنتج مكونات صفائح معدنية مختومة، فإن التخطيط ليس مجرد تمرين للرسم. إنه قرار اقتصادي يحافظ على إنتاجية المواد قبل أن تلمس لكمة واحدة الفولاذ.
أساسيات تخطيط الشريط واستخدام المواد
ثلاثة متغيرات تدفع إنتاجية المواد في أي تخطيط شريطي: عرض الشريط، ودرجة التغذية، واتجاه الجزء على الشريط. عرض الشريط يساوي البعد الأقصى للجزء المتعامد مع اتجاه التغذية بالإضافة إلى الجسور على كلا الجانبين بالإضافة إلى أي عرض حامل مطلوب للنقل. خطوة التغذية، المسافة التي يتقدم بها الشريط في كل ضربة ضغط، تساوي البعد الأقصى للجزء في اتجاه التغذية بالإضافة إلى جسر واحد.
تتبع سماكة الجسر، وهي الشبكة الصغيرة من المواد التي تفصل الأجزاء المتجاورة وبين الأجزاء وحافة الشريط، قاعدة عملية: حوالي 1.25 إلى 1.5 مرة سمك المادة. رفيع جدًا ويتمزق الجسر أثناء التغذية، مما يؤدي إلى تشويش القالب. سميك جدًا وأنت تتخلص من المواد القابلة للاستخدام في كل تمريرة.
يفتح اتجاه الجزء إمكانية تحسين كبيرة. إن إمالة جزء بزاوية على الشريط، والمعروفة بالممر الزاوي أو التداخل، تسمح للأشكال الهندسية غير المنتظمة بأن تتلاءم مع بعضها البعض. تخيل قوسين على شكل حرف L- تم تدويرهما ليتشابكا مثل قطع اللغز. يمكن لهذا النهج أن يدفع استخدام المواد إلى أعلى بكثير من المعيار القياسي البالغ 75% الذي تستهدفه معظم عمليات ختم الصفائح المعدنية. تتمثل المفاضلة-في زيادة تعقيد القالب واحتمال عدم توازن قوى القطع التي تتطلب تصميمًا دقيقًا للمحطة.
كما أن توفر عرض الملف يقيد خيارات التخطيط. تأتي عروض الملفات القياسية من مراكز الخدمة بزيادات ثابتة. إذا كان عرض الشريط الأمثل يقع بين الأحجام القياسية، فأنت إما تدفع مقابل معالجة العرض بالشق-إلى-أو تقبل تخطيطًا أقل كفاءة قليلًا يستخدم بُعد المخزون. يقوم المصممون ذوو الخبرة بتقييم اتجاهات التخطيط المتعددة مقابل عروض الملف المتاحة قبل الالتزام بالنهج النهائي.
تسلسل المحطة ووضع الطيار
يحدد تسلسل المحطة الترتيب الذي تتم به عمليات الثقب والتشكيل والتقطيع مع تقدم الشريط عبر القالب. يؤدي فهم هذا الخطأ إلى خلق مشكلات تتراوح من عدم استقرار الشريط إلى الانجراف التراكمي للأبعاد عبر المحطات.
المبدأ التوجيهي: إنشاء ميزات المسند أولاً، وتوزيع أحمال القطع الثقيلة بالتساوي، وإجراء التشكيل الرئيسي فقط بعد حصول الشريط على الدعم المناسب، وترك القطع النهائي حتى بعد خطوة المعايرة الأخيرة. يؤدي ثقب الثقوب التجريبية مبكرًا، عادةً في المحطة الأولى أو الثانية، إلى إنشاء المرجع الموضعي الذي تعتمد عليه جميع المحطات اللاحقة. يقوم هؤلاء الطيارون بتصحيح الأخطاء الطفيفة في التغذية ويحتفظون بالشريط في تسجيل دقيق قبل كل ضغطة ضغط.
تكون الخلوص التجريبي-إلى-الفتحة التجريبية لأعمال ختم الصفائح المعدنية الباردة الدقيقة محكمًا، عادةً ما يتراوح بين 0.0005 إلى 0.001 بوصة، مما يعني أن الثقوب التجريبية نفسها يجب أن يتم ثقبها بأقل قدر من التشوه. إن وضع الطيارين في شريط الناقل بدلاً من داخل هندسة الأجزاء يحمي الميزات النهائية من العلامات المحتملة ويحافظ على نظافة أسطح المسند.
إدارة القوة عبر المحطات مهمة أيضًا. إذا كانت جميع عمليات التقطيع الثقيلة تتجمع في المحطات المجاورة، فإن ارتفاع الحمل الناتج يمكن أن يؤدي إلى انحراف حذاء القالب وضغط الإطار بشكل غير متساو. يساعد توزيع قوى القطع بالتناوب بين العمليات الثقيلة والخفيفة عبر الشريط في الحفاظ على علاقات إزالة متسقة طوال الشوط. التقدير المفيد لقوة القطع هو ضرب المحيط بالسمك مضروبًا في قوة قص المادة، مع إضافة قوة التجريد بنسبة 5-10% أخرى في الأعلى.
تقليل الخردة من خلال تحسين التصميم
كل نقطة مئوية من تحسين إنتاجية المواد تُترجم مباشرةً إلى توفير في تكلفة الأجزاء المعدنية المختومة. هناك ثلاث إستراتيجيات تحقق التأثير الأكبر: تقليل عرض الناقل، وقطع الخطوط-المشتركة، والتعاون الهندسي الجزئي.
يجب أن يكون عرض الحامل ضيقًا قدر الإمكان من الناحية الهيكلية مع الاستمرار في توفير النقل الشريطي المستقر. تتطلب الإرشادات العملية للمتجر-الأرضية أن يكون عرض شبكة الحامل ضعف سمك المادة على الأقل لمنع الانبعاج أو الانقلاب أثناء التغذية. لكن الهندسة مهمة بقدر العرض الخام. يمكن أن يكون الحامل ذو أضلاع التقوية الإستراتيجية أضيق من الحامل المسطح مع الحفاظ على الصلابة المكافئة.
يؤدي قطع الخطوط الشائعة-، حيث تشترك الأجزاء المتجاورة في حافة قطع واحدة بدلاً من الحاجة إلى جسور منفصلة بينها، إلى التخلص من عرض جسر واحد لكل حد جزء. تعمل هذه التقنية عندما تكون الأجزاء ذات حواف مستقيمة أو متوافقة وعندما يكون الهيكل العظمي للخردة الناتج قادرًا على الخروج من القالب بشكل نظيف.
في بعض الأحيان يأتي الحد الأكثر فعالية من الخردة من التعاون مع مصممي المنتجات لتعديل هندسة الأجزاء نفسها. يمكن أن تؤدي التغييرات الصغيرة في نصف قطر الزاوية أو عروض علامات التبويب أو المغلفات الإجمالية إلى تحويل التخطيط من استخدام 68% إلى 78% دون التأثير على وظيفة الجزء. يتم إجراء محادثة التصميم هذه-لـ-القابلية للتصنيع بشكل مثالي قبل تجميد هندسة الأجزاء، وليس بعد عودة عروض أسعار الأدوات إلى تجاوز الميزانية.
يحافظ المنهج المنظم على انضباط قرارات تخطيط الشريط ويمنع إعادة العمل-في مرحلة متأخرة:
- تحليل هندسة الأجزاء وتحديد الأبعاد الفارغة المطورة، بما في ذلك جميع الميزات المشكلة التي تم كشفها بشكل مسطح
- تقييم اتجاهات الأجزاء المتعددة واستراتيجيات التداخل مقابل عروض الملف القياسية
- احسب استخدام المواد لكل تخطيط مرشح ورتبه حسب نسبة العائد
- قم بتصميم نوع الشريط الحامل (صلب، أو شبكة مطاطية، أو علامة تبويب) بناءً على متطلبات التشكيل واستقرار النقل
- محطات التسلسل لتثبيت الطيارين أولاً، وتوزيع القوات بالتساوي، وفصل التشكيل عن القطع حيثما أمكن ذلك
- حدد أبعاد الجسر باستخدام مضاعفات سمك المادة وتحقق من قوة الحامل مقابل قوة التغذية الإجمالية
- التحقق من صحة التصميم النهائي من خلال المحاكاة أو النمذجة الشريطية اليدوية للتأكد من عدم وجود تداخل بين المحطات
يقوم تخطيط الشريط بتثبيت هيكل التكلفة لكل جزء ينتجه القالب. ولكن حتى التصميم الأمثل تمامًا لا يعمل إلا على الورق حتى يتم التحقق من صحته مقابل السلوك المادي الحقيقي. إن خطوة التحقق من الصحة هذه، باستخدام أدوات المحاكاة للتنبؤ بالترقق والتجعيد والارتداد-قبل قطع أي أداة فولاذية، هي ما يفصل بين عمليات إطلاق الإنتاج الواثقة ومفاجآت تجارب القوالب الباهظة الثمن.
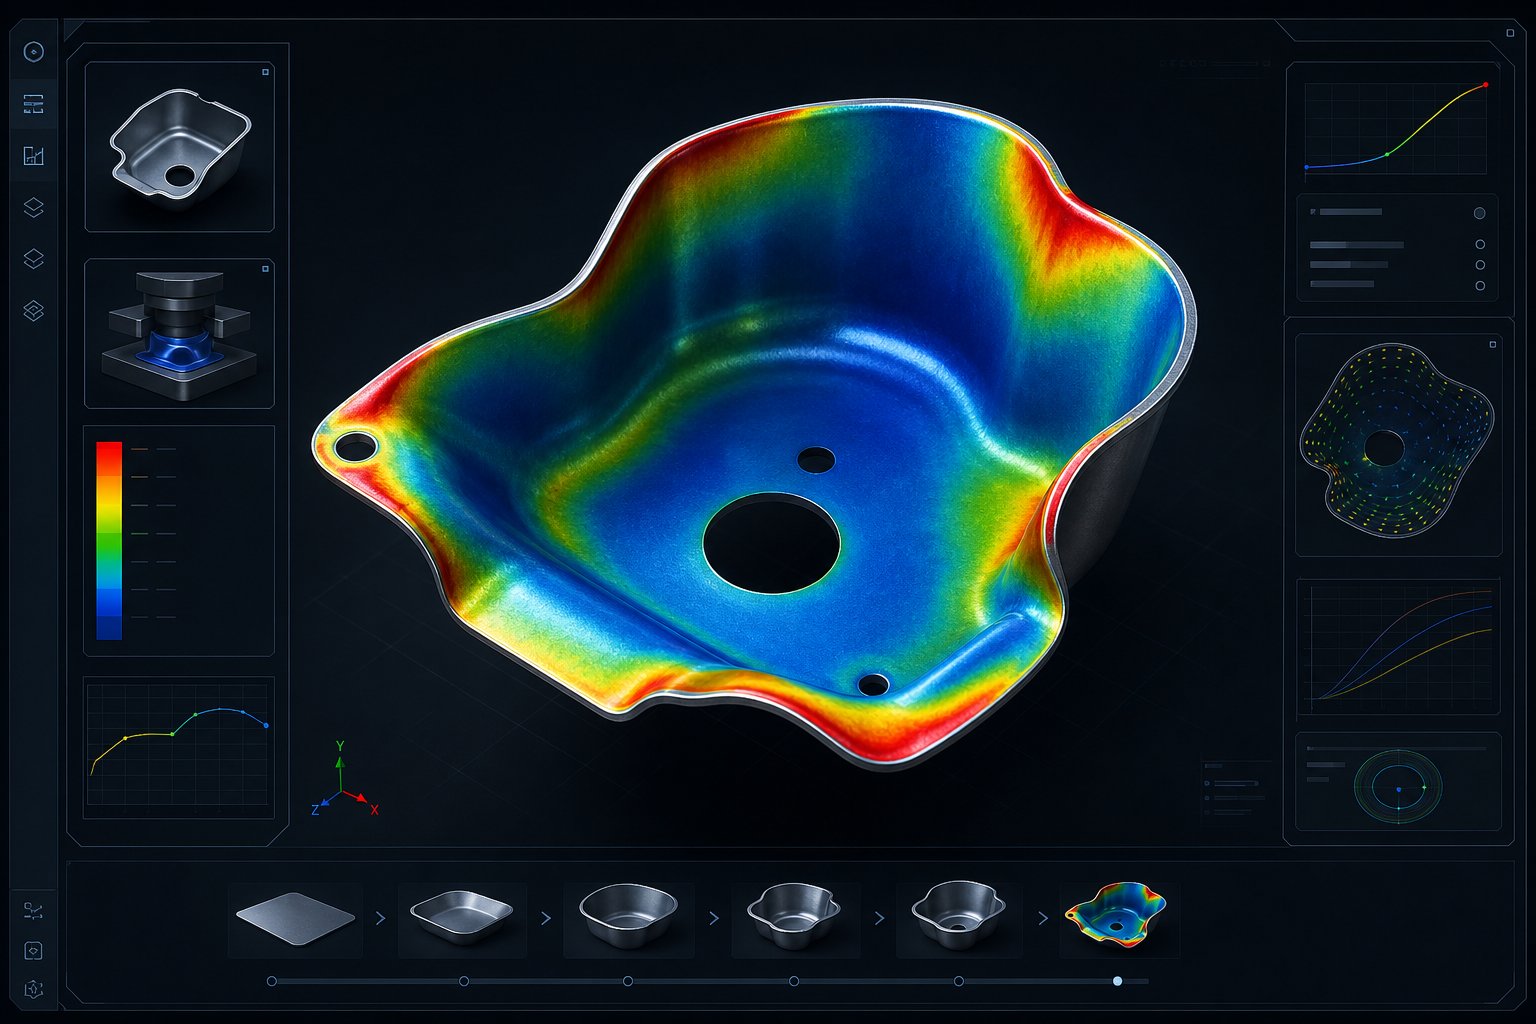
المحاكاة-التحقق من صحة التصميم
يمكن أن يبدو تخطيط الشريط خاليًا من العيوب في التصميم بمساعدة الكمبيوتر (CAD) ولا يزال ينتج عنه انقسامات أو تجاعيد أو إخفاقات في الأبعاد عندما يتدفق المعدن فعليًا عبر الأداة. إن الفجوة بين التصميم الهندسي والواقع المادي هي المكان الذي تملأ فيه المحاكاة. تتيح أدوات تحليل العناصر المحدودة الحديثة (FEA) للمهندسين تشغيل عملية ختم المعادن بأكملها افتراضيًا، والتنبؤ بالضبط بالمكان الذي سترقق فيه المادة، وأين ستتجعد، وكم ستعود مرة أخرى، كل ذلك قبل أن يتم تشكيل كتلة واحدة من فولاذ الأداة.
هذه ليست-خطوة-لطيفة. إنه الفرق بين تجربة الموت التي تستغرق ثلاثة-أسبوعًا وتجربة اليوم الأول التي تستغرق ثلاثة-. كل تكرار تقوم بإزالته في قاعة الصحافة، مع تكاليف العمالة ووقت الماكينة والمواد القديمة، يعود إلى الثقة التي تم بناؤها أثناء المحاكاة. ومع ذلك، لا تزال العديد من الفرق الهندسية تتعامل مع تحليل التشكيل باعتباره أمرًا اختياريًا، أو ما هو أسوأ من ذلك، كشيء يجب القيام به بعد إنشاء الأداة بالفعل وظهور المشكلات.
تشكيل المحاكاة وتحليل الجدوى
يعمل تحليل العناصر المحدودة عن طريق تقسيم الصفائح المعدنية الفارغة إلى آلاف العناصر الصغيرة، ثم حل رياضيًا لكيفية تشوه كل عنصر عند ملامسته لأسطح التثقيب والقالب تحت الحمل. يتتبع الحل الإجهاد والانفعال وتغيير السُمك والإزاحة في كل عقدة طوال تسلسل التشكيل. ما يخرج هو خريطة مفصلة لسلوك المواد التي تسلط الضوء على مناطق المشاكل قبل وقت طويل من أن تصبح مجرد خردة في قاعة الصحافة.
تشمل المخرجات المهمة التي يجب على مهندسي تقييمها ما يلي:
- توزيع التخفيف: المناطق التي تمتد فيها المادة إلى ما هو أبعد من الحدود الآمنة، مما يشير إلى الانقسامات المحتملة أو فشل العنق
- ميل للتجعد: المناطق التي تتسبب فيها ضغوط الضغط في انحناء الورقة، عادة في الحواف أو جدران السحب غير المدعومة
- حجم واتجاه الزنبرك الخلفي-: مقدار انحراف الجزء عن هندسة القالب بعد إزالة القوة، ويتم تعيينه عبر كل منعطف وكفاف
- مخططات حدود القابلية للتشكيل (FLD): مخططات تقارن حالات الانفعال المحلية مع منحنى حد تشكيل المادة، مما يوضح بالضبط مقدار هامش الأمان الموجود في كل نقطة
المخطط حدود القابلية للتشكيلقوي بشكل خاص لأنه يترجم بيانات الضغط المعقدة إلى تصور بسيط للنجاح/الفشل. تعتبر النقاط الموجودة أسفل منحنى حد التشكيل آمنة. تشير النقاط القريبة من المنحنى إلى ظروف هامشية. النقاط فوق المنحنى تتنبأ بالفشل. يمكن للمهندسين أن يروا على الفور مناطق الجزء المعرضة للخطر ومدى التغيير المطلوب في التصميم لإعادتها إلى المنطقة الآمنة.
بعيدًا عن التنبؤ بالفشل، يحدد تحليل الجدوى الشروط الحدودية لعملية تصنيع الختم بأكملها. يجب على المهندسين تقييم عدة معايير قبل الالتزام ببناء الأداة:
- نسب عمق السحب: مقارنة عمق الكوب أو الصدفة بالقطر الفارغ، مع حدود نموذجية تبلغ حوالي 0.5 للسحب الأول من الفولاذ الطري
- الحد الأدنى لنصف قطر الانحناء: بشكل عام 1-2 ضعف سماكة المادة للسبائك المرنة، ويزداد للدرجات عالية القوة
- نسب التمدد: مقارنة قيم الاستطالة المحلية مع الحدود المحددة للمادة-من اختبار الشد
- تقديرات الحمولة: إجمالي القوة المطلوبة لجميع عمليات التشكيل والتقطيع والوسادة مجتمعة
تتفاعل هذه المعايير مع بعضها البعض. الجزء الذي يجتاز فحوصات فردية على عمق السحب ونصف قطر الانحناء قد يستمر في الفشل لأن الضغط المجمع من العمليات المتسلسلة يتجاوز قدرة المادة في منطقة معينة. تلتقط المحاكاة هذه التفاعلات بشكل كلي، وهو أمر لا تستطيع الحسابات اليدوية القيام به في الأشكال الهندسية المعقدة.
تكرار التصميم والتحقق من صحة النموذج الأولي
نادراً ما تعطي المحاكاة الضوء الأخضر عند التمريرة الأولى. تظهر القيمة الحقيقية في حلقة التكرار: قم بإجراء محاكاة، وتحديد المشكلات، وتعديل هندسة القالب أو معلمات العملية، ثم تشغيلها مرة أخرى. تستغرق كل دورة ساعات على جهاز الكمبيوتر بدلاً من أسابيع على قاعة الصحافة. قد تدور محاكاة عملية تصنيع ختم المعادن النموذجية خلال خمس إلى عشر تكرارات للتصميم قبل تحقيق نتائج مقبولة عبر جميع معايير التقييم.
ما الذي يتغير بين التكرارات؟ تعديلات قوة حامل فارغ للتحكم في التجاعيد. ارسم تعديلات هندسية للخرز لتنظيم تدفق المواد. يزيد نصف قطر التثقيب لتقليل الترقق في الزوايا الحرجة. يتغير سطح الإضافة لإعادة توزيع الضغط بشكل أكثر توازناً. يستهدف كل تعديل مشكلة محددة-تم تحديدها في عملية المحاكاة، ويؤكد التشغيل التالي ما إذا كان الإصلاح يعمل بدون إنشاء مشكلات جديدة في مكان آخر.
والسؤال الذي يواجهه المهندسون هو: متى تكون الثقة في المحاكاة عالية بما يكفي للالتزام بأدوات الإنتاج؟ تعتمد الإجابة على تعقيد الجزء وتحمل المخاطر. بالنسبة لعمليات التقطيع والثني البسيطة، غالبًا ما تبرر المحاكاة النظيفة مع هوامش الأمان الكافية الانتقال مباشرة إلى أدوات الإنتاج المقواة. بالنسبة للسحوبات العميقة، أو الأشكال ثلاثية الأبعاد المعقدة، أو المواد ذات النوافذ الضيقة، توفر أدوات الختم المعدني النموذجية التحقق المادي الذي يكمل تنبؤات المحاكاة.
توجد إستراتيجيتان نموذجيتان، ولكل منهما مقايضات-متميزة:
- تستخدم النماذج الأولية للأدوات الناعمة الفولاذ غير المتصلب للأدوات أو حتى سبائك الزنك المصبوبة (Kirksite) لإنتاج أجزاء العينة بتكلفة منخفضة. وهي تتحقق من صحة تدفق المواد، وتؤكد توقعات عودة الربيع-، وتحدد مشكلات التشكيل غير المتوقعة. لكن الأدوات الناعمة تتآكل بسرعة، وتدوم أحيانًا ما بين 500 إلى 2000 ضربة فقط، كما أن سلوكها البعدي لا يحاكي تمامًا ظروف الإنتاج القاسية.
- تستخدم النماذج الأولية للأدوات الصلبة مواد إنتاجية- ومعالجة حرارية، مما يؤدي بشكل أساسي إلى إنشاء نسخة قصيرة المدى-من الأداة النهائية. أنها توفر التحقق الأكثر دقة من جودة الجزء واستقرار العملية. تكون التكلفة أعلى بكثير، ولكن بالنسبة للبرامج-عالية المخاطر، فإن التأمين ضد أداة الإنتاج الفاشلة يبرر الاستثمار.
يكلف النموذج الأولي للختم المعدني المصنوع من الأدوات الناعمة حوالي 30-50% من قالب الإنتاج الكامل، في حين أن النموذج الأولي الصلب يبلغ 60-80%. تعتبر مصفوفة القرار واضحة ومباشرة: إذا كان حجم البرنامج وأهمية الجزء يبرران إنفاق المزيد مقدمًا لتجنب-مخاطر إطلاق الإنتاج، فإن النماذج الأولية الصعبة تكون منطقية. بالنسبة إلى التطبيقات ذات المخاطر الأقل- حيث تُظهر المحاكاة هوامش مريحة، أو أدوات سهلة أو حتى التزامات مباشرة-إلى-الإنتاج، فإنها تقلل من وقت طرح المنتج في السوق.
تعمل الأساليب الهجينة أيضًا. يمكن للمهندسين التحقق من صحة عمليات السحب باستخدام أدوات ناعمة أثناء إنشاء أقسام القطع والثقب الصلبة بشكل مباشر، نظرًا لأن عمليات القطع أسهل في التنبؤ من الناحية التحليلية وتحمل مخاطر أقل للفشل الهندسي الأساسي.
حساب الحمولة واختيار الصحافة
كل عملية تشكيل وقطع وإمساك في القالب تستهلك قدرة الضغط. يؤدي التقليل من الحمولة المطلوبة إلى توقف المكبس عند النقطة الميتة السفلية. المبالغة في تقدير هدر رأس المال على المعدات الكبيرة دون داع. يربط حساب الحمولة الدقيق التصميم مباشرة بالبنية التحتية للتصنيع المتاحة.
للتقطيع والثقب،الصيغة القياسيةالأمر واضح ومباشر: محيط القطع مضروبًا في سماكة المادة مضروبًا في قوة القص يساوي الحمولة المطلوبة. محيط 6 بوصة مقطوع من خلال 0.060 بوصة من الفولاذ الطري بمعدل 25 طن / قدم مربع. في. تتطلب قوة القص حوالي 9 أطنان من قوة القطع. لكن القالب التدريجي الذي يحتوي على 15 محطة تؤدي عمليات قطع ونماذج وسحبات متزامنة يمكن أن يضيف بسرعة.
تستخدم عمليات السحب بنية حسابية مماثلة ولكنها تستبدل قوة الشد القصوى بمقاومة القص، لأن جدران الكأس أو القشرة تكون في حالة شد بدلاً من أن يتم قصها. ضغط الحامل الفارغ، عادة ما يكون 30-40% من قوة السحب للفولاذ الطري، يضيف إلى الإجمالي. تساهم أدوات إزالة الزنبرك، ومسامير الرفع، ومنصات ضغط النيتروجين، والكاميرات المدفوعة جميعها في أحمال إضافية ينسى العديد من المهندسين تضمينها.
يتطلب حساب الحمولة الكاملة للقالب التدريجي حساب كل محطة في وقت واحد:
- جميع قوى الثقب والتقطيع (المحيط × السمك × قوة القص)
- قوى السحب عند كل محطة سحب (المحيط × السُمك × UTS)
- حامل فارغ وضغوط الوسادة
- قوى تجريد الزنبرك (5-10% من إجمالي قوة القطع)
- دبوس رافع وأحمال زنبرك النيتروجين
- أي عمليات يتم تشغيلها بواسطة الكاميرا-ومكونات القوة الزاوية الخاصة بها
- قطع الناقل النهائي وقوى فصل الخردة
يمكن أن تؤدي إضافة زوايا القص إلى اللكمات إلى تقليل قوة القطع القصوى بنسبة 30-50%، وهو أمر مهم عندما تقترب الحمولة الإجمالية من حدود سعة الضغط. ومع ذلك، يقوم القص بتوزيع الحمل على مسافة شوط أطول، مما يؤثر على حسابات الطاقة. يمكن أن يكون لديك حمولة كافية ولكن طاقة غير كافية، وهو سبب شائع لانحشار الضغط في المركز الميت السفلي حيث تنخفض سرعة دولاب الموازنة إلى ما دون العتبة اللازمة لإكمال الشوط.
يجب أيضًا أن يأخذ اختيار الضغط في الاعتبار مكان حدوث الحمل في السكتة الدماغية. يتطلب القالب الذي يطبق معظم حمولته بالقرب من المركز الميت السفلي طاقة أكبر من دولاب الموازنة المضغوطة أكثر من القالب الذي يتم توزيع الأحمال عبر شوط أطول. تحدد هذه العلاقة بين الحمولة وموضع السكتة الدماغية وتوافر الطاقة ما إذا كان بإمكان مكبس معين تشغيل القالب بسرعة الإنتاج دون توقف.
عادةً ما يؤدي التحقق من صحة التصميم القائم على المحاكاة إلى تقليل تكرارات تجربة القالب بنسبة 50-70%، مما يترجم مباشرة إلى فترات زمنية أقصر، وتكاليف تطوير أقل، وإطلاق إنتاج أسرع.
يؤثر حساب الحمولة أيضًا على توازن القالب داخل المكبس. يجب توزيع الأحمال بالتساوي قدر الإمكان عبر منطقة طبقة الضغط. يؤدي التحميل خارج المركز- إلى انحراف غير متساوٍ للشريحة، مما يؤدي إلى تغيير الخلوصات وتسريع التآكل على جانب واحد من الأداة. عندما تكشف المحاكاة عن قوى غير متوازنة، يمكن للمهندسين إعادة ترتيب المحطات أو إعادة وضع القالب بالنسبة لخط الضغط المركزي لتحسين توزيع الحمل.
تشكل المحاكاة وتحليل الجدوى وحسابات الحمولة العمود الفقري التحليلي الذي يتحقق من صحة كل قرار تصميمي. لكن كل هذا التحليل يفترض سياق إنتاج محدد: حجم معين، صحافة محددة، حياة مستهدفة. إذا غيّرت تلك الافتراضات، فسيتغير نهج التصميم بأكمله. إن ما ينجح في برنامج مكون من مليون-وحدة يتطلب فلسفة هندسية مختلفة تمامًا عن تشغيل نموذج أولي مكون من 5000 قطعة.
أخطاء التصميم الشائعة والسبب الجذري-استكشاف الأخطاء وإصلاحها
عندما يخرج جزء معدني مختوم من المطبعة مع نتوءات أو أخطاء في الأبعاد أو عيوب في السطح، فإن غريزة أرضية المتجر هي إلقاء اللوم على القالب. ضبط الإعداد. شيم محطة. إعادة طحن لكمة. تعالج هذه الإصلاحات الأعراض، لكن المشكلة الأساسية تكمن عادة في القرارات التي تم اتخاذها قبل أشهر أثناء التصميم. كما يلاحظ خبير الختم آرت هيدريكالصانعيعد تصميم القالب أمرًا بالغ الأهمية، ولكنه عنصر واحد فقط في شبكة من المتغيرات المتفاعلة. والأمر الأساسي هو فهم العيوب التي تنشأ فعليًا من قرارات مرحلة-التصميم مقابل تلك الناتجة عن اختلاف العملية في قاعة الصحافة.
ما يلي هو تحليل السبب-المنظوري الجذري-لفئات الفشل الثلاث الأكثر ضررًا: تكوين نتوءات، وانحراف الأبعاد، وعيوب تدفق المواد. وتعود كل واحدة منها إلى نصائح محددة لتصميم الختم والتي، عند اتباعها أثناء تطوير الأداة، تمنع المشكلة من الوصول إلى الإنتاج على الإطلاق.
تشكيل لدغ وعيوب جودة الحافة
يعتبر Burr هو شكوى الجودة الأكثر شيوعًا في الأجزاء الفارغة والمثقوبة. فهو يؤدي إلى عمليات ثانوية مثل إزالة الأزيز والتدحرج، ويبطئ التجميع، وفي بعض الحالات يخلق خطرًا على السلامة على الحواف المكشوفة. ومع ذلك، فإن اللدغ هو دائمًا نتيجة يمكن التنبؤ بها لخيارات التصميم، وليس مشكلة إنتاج عشوائية.
هناك ثلاثة متغيرات لمرحلة التصميم-تتحكم في سلوك الأزيز:
مواصفات التخليص.كما هو مذكور في فصل اختيار المواد، تتمتع كل عائلة من السبائك بفترة خلوص مثالية. يؤدي الجري خارج تلك النافذة، خاصة على الجانب العلوي، إلى زيادة عمق التمرير وإنشاء شفة لدغ واضحة على جانب القطع من القطع. بالنسبة لأمثلة الختم حيث قام المهندسون بتطبيق خلوص من الفولاذ الطري (8-10% لكل جانب) على الفولاذ المقاوم للصدأ الأوستنيتي، تكون النتيجة ارتفاعًا مفرطًا للثقب بشكل مستمر لأن سلوك تصلب الفولاذ المقاوم للصدأ يتطلب 12-16% لكل جانب من أجل انتشار الكسر النظيف. يعد إصلاح التصميم واضحًا ومباشرًا: حدد قيم التخليص لكل مادة، وليس كنسبة مئوية شاملة عبر القالب بأكمله.
تنفيذ زاوية القص.تعمل اللكمات المسطحة- على إشراك محيط القطع بالكامل في وقت واحد، مما يؤدي إلى توليد أقصى قوة ذروة وتحميل صدمات. تعمل هذه الصدمة على تسريع تدهور الحواف، وتنتج الحواف البالية نتوءات حتى عندما تكون عملية الخلوص صحيحة. يؤدي تطبيق زاوية قص تتراوح من 1 إلى 1.5 مرة من سُمك المادة على وجه التثقيب إلى تقليل الحمولة القصوى بنسبة 30-50% وتوزيع التآكل بشكل أكثر توازنًا عبر حافة القطع. يمكن التحكم في المقايضة، والقوة الجانبية على المثقاب، من خلال دعم المثقاب المناسب من خلال لوحة المتجرد.
اختيار صلابة الفولاذ للأداة.تحافظ حافة القطع المقوية إلى 58-62 HRC (نموذجية لفولاذ الأدوات D2 أو M2) على هندستها لفترة أطول بكثير من تلك عند 54-56 HRC. الفرق ليس دقيقا. في أحجام الإنتاج التي تزيد عن 100000 ضربة، يمكن أن تعني كل نقطتين من صلابة روكويل آلاف الضربات الإضافية بين فترات إعادة الشحذ. لا يقتصر قرار التصميم على تحديد نوع الفولاذ فحسب، بل يعتمد أيضًا على محتوى الكربيد وخصائص مقاومة التآكل والمعالجة السطحية (طلاءات TiN أو TiCN أو DLC) التي تعمل على إطالة عمر الحافة في تطبيقات المواد الكاشطة.
تربط محاذاة القالب-إلى-المتغيرات الثلاثة معًا. حتى مع قيم الخلوص الصحيحة والصلابة المناسبة، إذا تحول نصفي القالب العلوي والسفلي بالنسبة لبعضهما البعض أثناء الشوط، يصبح الخلوص غير متساوٍ. يصبح جانب واحد من القطع أكثر إحكامًا بينما ينفتح الجانب الآخر، مما ينتج عنه نمط نتوء مميز يظهر على حافة واحدة فقط. يعود هذا إلى تصميم النظام التوجيهي: أعمدة توجيه محمل كروي مع تحميل مسبق مناسب، وكتل كعب لإدارة الدفع الجانبي، وصلابة حذاء القالب كافية لمنع الانحراف تحت حمل القطع الكامل.
انجراف الأبعاد وتراكم التفاوتات-لأعلى
تخيل نردًا تقدميًا مزودًا باثنتي عشرة محطة. تقدم كل محطة اختلافًا موضعيًا خاصًا بها، ربما فقط من 0.001 إلى 0.002 بوصة لكل محطة. ولكن إذا كانت هذه الأخطاء إضافية، من المحطة-إلى-المحطة، فيمكن أن يكون الجزء الأخير أقل بمقدار 0.012 إلى 0.024 بوصة من القيمة الاسمية بحلول الوقت الذي يصل فيه إلى العملية الأخيرة. وهذا يكفي لدفع تفاوتات ختم الصفائح المعدنية إلى ما هو أبعد من المتطلبات النموذجية +/- 0.005 بوصة في الميزات المهمة.
هذا هو المكان الذي تصبح فيه اعتبارات GD&T ضرورية في تصميم ختم القالب. تحدد أبعاد الإحداثيات التقليدية المعالم المرتبطة بالميزات الأخرى، مما يؤدي إلى إنشاء سلاسل تبعية حيث يتراكم كل تسامح على الآخر. مثلأساسيات GD&Tللتوضيح، فإن استخدام عناصر التحكم الحقيقية في الموضع مع الإطارات المرجعية لمسند الإسناد يزيل هذه السلاسل عن طريق تحديد موقع كل ميزة بالنسبة لمجموعة مشتركة من المسندات بدلاً من بعضها البعض.
عند تطبيق هذا المبدأ على تصميم القالب التقدمي، يُترجم هذا المبدأ إلى استراتيجية محددة: إنشاء ميزات مرجعية (ثقوب تجريبية) في المحطة الأولى، ثم إرجاع كافة العمليات اللاحقة مرة أخرى إلى تلك المسندات بدلاً من الميزات التي تم إنشاؤها في المحطات الوسيطة. عندما يتم تحديد موقع كل عملية تشكيل وثقب من نفس المرجع التجريبي، لا تتفاقم الأخطاء. يظلون مستقلين.
تتضمن استراتيجيات التصميم التي تقلل من التباين التراكمي ما يلي:
- وضع فتحات تجريبية في الشريط الحامل في المحطة الأولى واستخدامها كمسند موضعي رئيسي لجميع العمليات النهائية
- تحديد الميزات الهامة من الطيارين بدلاً من الهندسة التي تم تشكيلها مسبقًا
- تصميم المحطات بحيث يتم إنشاء الميزات الأكثر حساسية-للتسامح في أقرب مكان ممكن من نقاط المشاركة التجريبية
- استخدام أجهزة الاستشعار الداخلية- لاكتشاف أخطاء درجة الصوت قبل انتشارها عبر محطات متعددة
- تحديد تفاوتات الختم المعدني على هيكل القالب والتي تكون أكثر إحكامًا من تفاوت الأجزاء بنسبة 30% على الأقل لتوفير هامش لتغير العملية
تلعب دقة التغذية دورًا أيضًا. إذا أطلقت آلية تغذية الشريط المادة قبل اشتباك الطيارين، فإن الشريط يطفو للحظات دون التحكم الموضعي. خلال تلك النافذة، أي إجهاد متبقي في الحامل أو قوى التشكيل غير المتوازنة من الضربة السابقة يمكن أن يؤدي إلى إزاحة الشريط. وتتمثل استجابة التصميم في ضمان بدء الإدخال التجريبي قبل انتهاء إصدار التغذية، مما يؤدي إلى إنشاء تداخل يحافظ على تسجيل الشريط المستمر.
عيوب تدفق المواد وأسبابها التصميمية
إن التجاعيد والانقسام ووضع العلامات على السطح هي عيوب تدفق المواد الثلاثة التي تقتل عمليات الإنتاج في أغلب الأحيان. ولكل منها سبب جذري-مميز لمرحلة التصميم، ويمكن منع كل منها من خلال قرارات أدوات محددة يتم اتخاذها قبل وقت طويل من وصول القالب إلى مرحلة الاختبار التجريبي.
التجاعيد بسبب عدم كفاية ضغط الحامل الفارغ.عندما تتدفق الصفائح المعدنية إلى تجويف السحب تحت ضغط ضاغط مع عدم كفاية القيود، فإنها تنثني. التجاعيد التي تتشكل في منطقة الحامل الفارغة لا تبقى هناك فحسب. وكما يؤكد تحليل السبب الجذري، فإن المواد المتجعدة التي يتم دفعها فوق خرزة السحب أو داخل تجويف القالب تخلق قوى مقيدة تسبب ترققًا مفرطًا وانقسامًا في نهاية المطاف في اتجاه مجرى النهر. يتضمن إصلاح التصميم تحديد ضغط الحامل الفارغ المناسب للحفاظ على شد الصفائح (عادةً 30-40% من قوة السحب للفولاذ الطري)، ودمج حبات السحب حيث يلزم التحكم في التدفق الموضعي، وضمان الحفاظ على المواجهات أو المعادلات لضغط موحد عبر سطح التثبيت بالكامل.
الانقسام من عمق السحب المفرط.كل مادة لها نسبة سحب محدودة، وهي الحد الأقصى لنسبة القطر الفارغ إلى قطر الثقب الذي يمكن أن تتحمله في عملية واحدة. تجاوزها، وجدار الكأس يفشل في التوتر. تشير حالات فشل السحب العميق الشائعة أيضًا إلى الخلوص بين الثقب والقالب كمساهم رئيسي: إذا كانت هذه الفجوة صغيرة جدًا، أو كبيرة جدًا، أو غير متساوية، فإن كسور المادة أثناء السحب. يشتمل منع مرحلة التصميم- على حساب نسب السحب أثناء تحليل الجدوى، وتقسيم عمليات السحب العميقة عبر محطات متعددة لتقليل الضغط لكل ضربة، والتحقق من تجانس التثقيب-إلى-خلوص القالب قبل إنشاء الأداة.
عيوب السطح من عدم كفاية وسائل التشحيم.يجب أن يأخذ تصميم القالب في الاعتبار كيفية وصول مادة التشحيم وبقائها على أسطح التشكيل الحرجة. بدون تصميم-في قنوات التشحيم أو الخزانات أو الأسطح المنسوجة التي تحتفظ بطبقة زيتية، فإن التلامس المعدني-إلى-المعدن تحت ضغط مرتفع يؤدي إلى حدوث تهيج وتسجيل والتصاق بالسطح. هذه ليست أخطاء المشغل. إنهم إغفالات في التصميم. تضمن الميزات مثل أخاديد الزيت في حلقات السحب، وأسطح التثقيب الدقيقة -، ومنافذ تطبيق مواد التشحيم الموضوعة أعلى محطات التشكيل تغطية متسقة للفيلم طوال دورة الشوط.
تربط القائمة المرجعية المنظمة لتحرّي الخلل وإصلاحه الأعراض المرئية بتصميمها-الأسباب الجذرية للمرحلة:
- لدغ على جانب واحد من الجزء فقط:خلوص غير متساوٍ من اختلال نظام التوجيه أو انحراف حذاء القالب تحت الحمل
- زيادة ارتفاع الأزيز على مدى فترة الإنتاج:تآكل حافة الثقب بسبب الصلابة غير الكافية أو طلاء السطح المفقود
- ثقوب خارج الموقف:تجريبي-لإزالة-توقيت المشاركة غير الصحيح، أو تراكم التسامح-عبر المحطات
- الانجراف الأبعاد التدريجي:أخطاء المحطة التراكمية من الميزات المشار إليها إلى ميزات أخرى بدلاً من البيانات الرئيسية
- التجاعيد في مناطق الشفة:ضغط الحامل الفارغ منخفض جدًا أو ارتفاعات المواجهة غير متساوية عبر السطح السفلي للإمساك-.
- الانقسام عند جدران الرسم:تتجاوز نسبة السحب حد المادة، أو يكون نصف قطر الثقب ضيقًا جدًا بالنسبة لسمك المادة
- القشعريرة أو التهديف على الأسطح المشكلة:نقص مواد التشحيم في تصميم القالب، أو أن سطح القالب خشن جدًا (أعلى من Ra 0.8 um)
- الجزء غير مسطح بعد التقطيع:قوى القطع غير المتوازنة أو الإجهاد المتبقي في المواد الواردة التي لا يتم معالجتها بواسطة ضغط المتعرية
- زنبرك غير متناسق-للخلف:تباين خصائص المواد الواردة مع عدم كفاية استراتيجية التعويض في هندسة التشكيل
والقاسم المشترك بين كل هذه الإخفاقات هو أن تكاليف الوقاية أقل من تكاليف التصحيح. يمكن توقع كل عيب في هذه القائمة خلال مرحلة التصميم من خلال التحليل المناسب، ومواصفات المعلمة الصحيحة، ومراجعة التصميم المنظمة. يجب أن تثبت تجربة القالب صحة التصميم السليم، ولا تكون بمثابة الفرصة الأولى لاكتشاف أن القرارات الهندسية الأساسية كانت خاطئة.
تكشف أنماط الفشل هذه أيضًا شيئًا عن كيفية توسيع الاستثمار في الأدوات مع متطلبات الإنتاج. يمكن للأداة التي تقوم بتشغيل 5000 جزء سنويًا أن تتحمل التنازلات في التصميم التي قد تكون كارثية عند استخدام 500000 وحدة. إن فهم كيفية إعادة تشكيل توقعات الحجم للقرارات الهندسية، بدءًا من اختيار المواد إلى عدد المحطات واستراتيجية الصيانة، هو ما يفصل بين الأدوات الفعالة من حيث التكلفة-والأدوات التي إما تزيد من-الاستثمار أو تقل عن-التسليم.
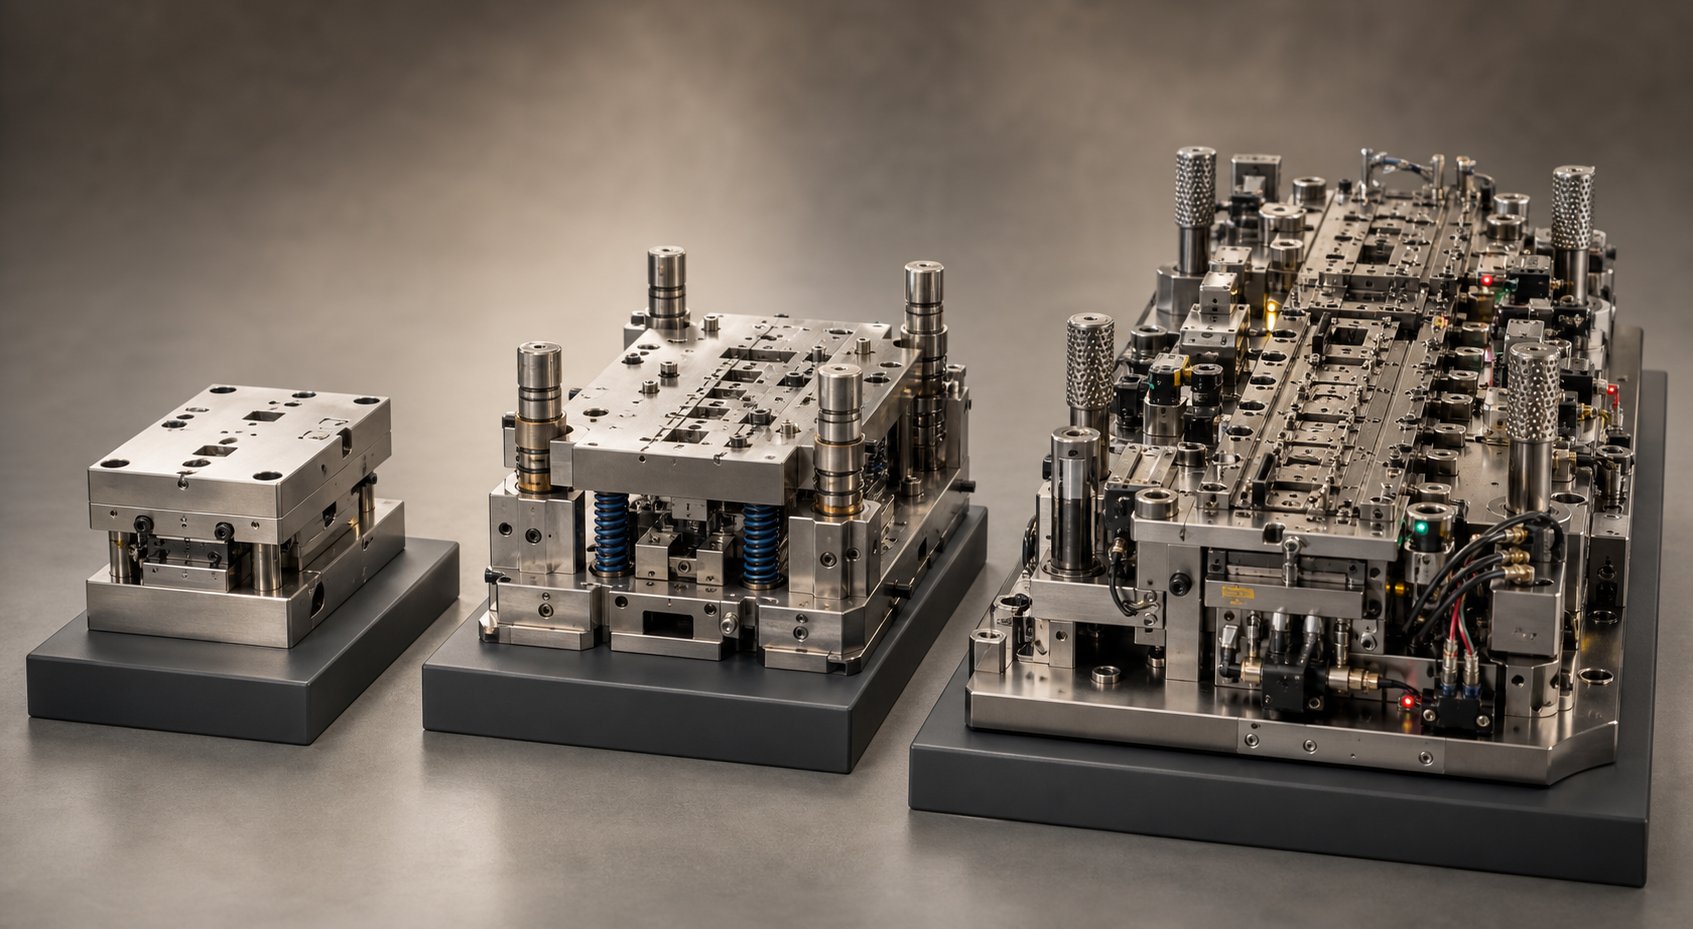
التصميم لمستويات مختلفة من حجم الإنتاج
إن القالب المثالي لمليوني وحدة سنوية قد تم تصميمه هندسيًا بشكل كبير -لعملية التحقق من صحة 2000-قطعة. والأداة المصممة لنموذج أولي لمعايير الختم سوف تدمر نفسها ذاتيًا خلال شهر بسرعات الإنتاج. الحجم ليس مجرد رقم في أمر الشراء. فهو يعيد تشكيل كل قرار هندسي بشكل أساسي: درجة فولاذ الأداة، وعدد المحطات، وأسلوب بناء المكونات، وإمكانية الوصول إلى الصيانة، والرياضيات الاقتصادية التي تبرر كل اختيار.
الخطأ الذي يرتكبه المهندسون في أغلب الأحيان؟ تطبيق فلسفة تصميم واحدة عبر جميع مستويات الحجم. والنتيجة هي إما أدوات تكلف ثلاثة أضعاف ما يمكن أن يدعمه البرنامج أو أدوات تتآكل قبل شحن إعادة الطلب الأول.
النموذج الأولي وإستراتيجيات تصميم قالب التشغيل القصير-.
عندما تحتاج إلى 500 إلى 5000 قطعة، تنقلب أولوية التصميم من طول العمر إلى السرعة واحتواء التكلفة. يتم استهلاك كل دولار يتم إنفاقه على الأدوات عبر عدد صغير من الوحدات، لذا يهيمن الاستثمار الأولي على-الاقتصاد الجزئي. يضيف القالب التدريجي المخصص الذي يبلغ سعره 12000 دولارًا 2.40 دولارًا لكل جزء عند 5000 وحدة ولكن فقط 0.12 دولارًا لكل جزء عند 100000 وحدة. هذه الرياضيات هي التي تحرك كل قرار تصميمي في مستوى النموذج الأولي.
تتضمن إستراتيجيات تصميم القالب قصيرة المدى- ما يلي:
- باستخدام فولاذ الأدوات غير المتصلب أو شبه المتصلب (A2 عند 54-56 HRC بدلاً من D2 عند 60-62 HRC) مما يجعل الماكينة أسرع وأقل تكلفة، مع قبول عمر أقصر للقالب في المقابل
- تقليل عدد المحطات من خلال الجمع بين العمليات حيثما أمكن ذلك، حتى على حساب زيادة طفيفة في ضغط المادة لكل{0}}محطة
- استخدام بنية قوالب صلبة بدلاً من أسلوب الإدراج-، نظرًا لأن تكرار الاستبدال لا يشكل مصدر قلق عند الكميات المنخفضة
- تبسيط أنظمة التوجيه للدبابيس من نوع -الاحتكاك بدلاً من أعمدة محمل الكرات، مما يجعلها مناسبة لسرعات الضغط الأبطأ وعدد دورات إجمالية أقل
- تخطي الميزات الزائدة عن الحاجة مثل الطيارين الاحتياطيين، أو الاستشعار الثانوي، أو جيوب الإدخال الاحتياطية التي تضيف وقت البناء دون استرداد الأموال بكميات منخفضة
النماذج الأولية للأدوات الناعمة، المصبوبة أحيانًا من سبائك الزنك مثل كيركسيت، تحتل الحد الأدنى للغاية. وهي تتحقق من صحة تدفق المواد وتؤكد توقعات الظهر الربيعي- بما يتراوح بين 500 إلى 2000 نتيجة قبل التآكل بشكل يتجاوز التسامح. بالنسبة لتطبيقات ختم النماذج الأولية حيث قد يتغير التصميم، فإن هذا النهج الذي يمكن التخلص منه يمنع إعادة العمل الباهظة الثمن على الأدوات الصلبة التي لا يمكن تعديلها بسهولة.
إن المقايضات-حقيقية: عمر افتراضي أقصر للقالب (عادةً 10000-50000 نتيجة مقابل مئات الآلاف)، وتفاوتات أوسع من الإنشاءات الأقل صلابة، وتكلفة أعلى لكل قطعة. ولكن من أجل إثبات المفاهيم، أو التحقق من الملاءمة في التجميعات، أو ملء طلب مؤقت أثناء بناء أدوات الإنتاج، فإن هذه التنازلات ليست مقبولة فحسب، بل ضرورية اقتصاديًا.
-متطلبات تصميم قالب الإنتاج بكميات كبيرة
وفي الكميات التي تتجاوز 100.000 وحدة سنوية، تنقلب المعادلة الاقتصادية تمامًا. تصبح تكلفة الأدوات بمثابة خطأ تقريبي في حساب -الجزء. ما يهم هو وقت التشغيل والاتساق وعمر القالب الذي يتم قياسه بملايين الدورات. يتطلب إنتاج الختم المعدني على هذا النطاق قرارات هندسية قد تبدو سخيفة-محددة لفترة قصيرة ولكنها تؤتي ثمارها عدة مرات طوال عمر البرنامج.
لبرامج ختم المعادن الصناعية،الأدوات التقدمية من الفئة أهو المعيار. تتميز هذه القوالب بمكونات تآكل قابلة للاستبدال، ومزيلات موجهة مع أعمدة توجيه كروية دقيقة، وإدراج قطع من الفولاذ أو الكربيد. قد تدوم القوالب التقليدية حتى مليون جزء. أدوات الفئة أ مع الصيانة المناسبة يمكن أن تتجاوز ذلك بشكل كبير.
تُعد إدخالات الكربيد السمة المميزة لتصميم القالب ذي الحجم الكبير-. تدوم حواف القطع من كربيد التنغستن 5-10 مرات أطول من أدوات الفولاذ التقليدية، مما يعني توقفات أقل للضغط لإعادة الشحذ وجودة حواف أكثر اتساقًا عبر عمليات الإنتاج الممتدة. تغيرت اعتبارات التصميم: الكربيد هش ويجب دعمه بمواد داعمة ممتصة للصدمات، ومعالجته بعناية لتجنب تدهور المادة الرابطة أثناء الطحن، وأحيانًا يكون مطليًا (TiN، TiCN) لمزيد من مقاومة التآكل.
كما تتميز محطات التشكيل الإضافية أيضًا بالأدوات ذات الحجم الكبير-. حيث يمكن أن يشكل قالب{2}} قصير المدى ميزة في محطتين بضغط أعلى لكل ضربة، فإن قالب الإنتاج ينشر نفس العملية عبر ثلاث أو أربع محطات. إن الضغط الأقل لكل محطة يعني صلابة عمل أقل بين الضربات، وتشطيب أفضل للسطح، وقابلية أكبر للتنبؤ بظهر الزنبرك-، وعمر افتراضي أطول بشكل كبير. يستفيد ختم المعادن للأجزاء الكبيرة بشكل خاص من هذا النهج لأن قوى التشكيل الأعلى تنطوي على تضخيم معدلات التآكل على أسطح الأدوات.
الميزات الزائدة التي تبدو مفرطة عند الأحجام المنخفضة تصبح ضرورية على نطاق واسع:
- محطات تجريبية احتياطية تحافظ على التسجيل في حالة انقطاع دبوس الطيار الأساسي
- مستشعر القالب الداخلي- (اكتشاف التغذية الخاطئة، وأجهزة مراقبة احتجاز البزاقات، ومستشعرات القطع -الخارجية) التي تعمل على إيقاف الضغط قبل أن يتحول الفشل إلى تلف القالب
- جيوب إدخال سريعة التغيير- تسمح بتبديل حواف القطع البالية أثناء فترة الاستراحة المجدولة بدلاً من طلب سحب القالب بالكامل
- مكونات ختم معدنية قياسية (مسامير، ومسامير، ونوابض) يتم الحصول عليها من الكتالوجات الشائعة للصيانة السريعة دون تأخير في المشتريات المخصصة
التكلفة-قرارات التصميم المبنية على التكلفة
التحدي الهندسي الحقيقي لا يتمثل في التصميم لمستوى واحد من المجلدات. إنه تحديد أين يقع برنامجك واتخاذ قرارات استثمارية تتوافق مع الواقع بدلاً من التفاؤل. كل ترقية، سواء كانت كربيد مقابل أداة فولاذية، أو أربع محطات مقابل ثلاث، أو أعمدة محمل كروي مقابل دبابيس الاحتكاك، تحمل علاوة تكلفة لا يمكن تبريرها إلا فوق حد معين للحجم.
إن حساب التعادل-الرياضي خاص بكل قرار. قد تضيف مجموعة إدراج الكربيد 3000 دولار إلى تكلفة الأدوات ولكنها توفر 0.002 دولار لكل جزء في وقت التوقف المنخفض. ويصل هذا الاستثمار إلى 1.5 مليون جزء. أقل من هذا الحجم، توفر أداة الفولاذ اقتصاديات مكافئة. وفوق ذلك، يدفع الكربيد ثمنه بشكل متكرر. يجب على المهندسين إجراء هذه الحسابات لكل قرار تصميم رئيسي بدلاً من اللجوء إلى الخيار الأرخص أو الأكثر استدامة.
في-يتبع الاستشعار عن بعد منطقًا مشابهًا. قد تكلف حزمة مستشعر التغذية الخاطئة ما بين 2000 إلى 5000 دولار أمريكي ولكنها تمنع حدوث أعطال في القالب والتي تكلف إصلاحها ما بين 15000 إلى 50000 دولار أمريكي. إذا كان احتمال التعطل هو مرة واحدة لكل مليون ضربة، فإن المستشعر يدفع تكاليفه في البرامج التي تتجاوز بضع مئات الآلاف من الزيارات. بالنسبة لفترات أقصر، قد لا يبرر الاحتمال الإحصائي لحدوث الانهيار الاستثمار.
| معلمة التصميم | النموذج الأولي / التشغيل القصير- | منتصف-الحجم (10 ألف - 100 ألف) | حجم مرتفع-(100 ألف+) |
|---|---|---|---|
| نطاق تكلفة الأدوات | $3,000 - $15,000 | $15,000 - $50,000 | $50,000 - $200,000+ |
| لكل-تأثير تكلفة الجزء | مرتفع ($1.00 - $5.00+ استهلاك الأدوات) | معتدل ($0.15 - 1.00 دولار) | منخفض ($0.01 - 0.10 دولار) |
| الحياة المتوقعة للموت | 10,000 - 50,000 نتيجة | 250,000 - 1,000,000 زيارة | 1,000،000 - 10,000،000+ نتيجة |
| أداة الصلب الصف | A2، S7 (شبه -مصلب) | D2، M2 (مصلب بالكامل) | إدراجات كربيد، فولاذ PM |
| نظام الدليل | دبابيس الاحتكاك، عمودان-. | محمل كروي، أربعة-أعمدة | محمل كروي مع كتل كعب تحميل مسبق |
| استراتيجية المحطة | محطات أقل، ضغط أعلى لكل ضربة | عدد المحطات المتوازن | محطات إضافية لتقليل الضغط |
| ميزات الصيانة | الحد الأدنى (البناء الصلب) | إدراجات قابلة للاستبدال في نقاط التآكل | إدخالات تغيير سريعة-، في-استشعار القالب، جيوب احتياطية |
| التطبيقات النموذجية | التحقق من صحة التصميم، وإنتاج الجسور، والأجزاء المتخصصة | المنتجات الاستهلاكية،-تجميعات الطبقة المتوسطة | السيارات والأجهزة -المثبتات ذات الطلب العالي |
لاحظ كيف أن الحدود بين الطبقات ليست جامدة. قد يبرر الجزء الذي يتمتع بتفاوتات شديدة للغاية ممارسات إنشاء-كبيرة الحجم بكميات متوسطة-لأن تكلفة الخردة الناتجة عن الأدوات الأقل دقة تتجاوز علاوة المكونات الأفضل. وعلى العكس من ذلك، فإن الجزء التجميلي غير المهم-بكميات كبيرة قد يتحمل بناء الطبقة المتوسطة-إذا كانت متطلبات تشطيب السطح متسامحة.
يستفيد المهندسون الذين يعملون عبر مستويات الحجم هذه من الشراكة مع موفري حلول القوالب الذين يمكنهم تكييف استراتيجيات الأدوات لتتناسب مع حجم البرنامج.ييتشينتقدم حلول قوالب الختم المخصصة التي تشمل النموذج الأولي من خلال أدوات الإنتاج، مع الخبرة في هيكل القالب واختيار المكونات وتحسين تدفق المواد الذي يتكيف مع واقع حجم كل مشروع. إن وجود شريك واحد يفهم النطاق الكامل يمنع الانفصال الذي يحدث عندما يتم تصميم أدوات النموذج الأولي من قبل فريق واحد وأدوات الإنتاج من قبل فريق آخر دون استمرارية في الفلسفة الهندسية.
يؤثر قرار مستوى الحجم أيضًا على كيفية تعاملك مع التحقق من صحة التصميم. تبرر البرامج ذات الحجم الكبير- عمليات محاكاة موسعة ونماذج أولية صعبة لأن تكلفة الخطأ في تنفيذها تتضاعف عبر ملايين الأجزاء. قد تقبل البرامج قصيرة المدى- المزيد من تكرار التجربة نظرًا لأن التعرض المالي محدود. ولكن بغض النظر عن الحجم، تظل المبادئ الهندسية الأساسية ثابتة. ما يتغير هو المبلغ الذي تستثمره في تنفيذها.
وضع مبادئ تصميم ختم القالب موضع التنفيذ
معرفة المبادئ الهندسية شيء واحد. إن تطبيقها باستمرار عبر كل برنامج جديد، تحت ضغط الموعد النهائي، مع تغيير متطلبات الأجزاء وقيود الميزانية، هو ما تفشل فيه معظم الفرق. تشترك حالات الفشل التي يغطيها دليل ختم المعدن هذا في خيط مشترك: لم يكن سببها نقص المعرفة. لقد كان سببها الخطوات التي تم تخطيها، والافتراضات التي لم يتم التحقق منها، وقرارات التصميم المتخذة بمعزل عن الحقائق النهائية.
ما يفصل الفرق التي تطلق الأدوات بشكل نظيف عن تلك العالقة في دورات تجريبية لا نهاية لها ليس الموهبة. إنها عملية الانضباط. سير عمل منظم يفرض الأسئلة الهامة مبكرًا، ويتحقق من صحة الافتراضات من خلال المحاكاة، ويكتشف الأخطاء قبل تحويلها إلى فولاذ مقوى.
قائمة مراجعة التصميم لبرامج القالب الجديدة
يستفيد كل مشروع تصميم ختم معدني جديد من تسلسل القرارات ذات الأولوية. قم بتخطي هذه الخطوات أو إعادة ترتيبها وستجد نفسك تحل مشكلات لم يكن من الضروري وجودها. استخدم قائمة التحقق هذه كإطار عمل لمراجعة البوابة، حيث يتم التحقق من كل عنصر قبل بدء المرحلة التالية:
- تأكد من تجميد هندسة الأجزاء وتوثيق جميع متطلبات GD&T، بما في ذلك بنية مسند الإسناد وميزات الجودة -المهمة-والظروف السطحية المسموح بها
- التحقق من مواصفات المواد بشكل كامل: السبائك، والحالة المزاجية، ونطاق تحمل السُمك، ومتطلبات اتجاه الحبوب، وأي قيود جودة واردة
- تحديد توقعات الحجم السنوية وعمر البرنامج لتحديد طبقة الأدوات المناسبة (النموذج الأولي، أو الحجم المتوسط-، أو فئة الإنتاج)
- إجراء تقييم الجدوى: رسم نسب العمق، والحد الأدنى لنصف قطر الانحناء، ونسب التمدد، وتقديرات الحمولة الأولية مقابل سعة الضغط المتاحة
- حدد بنية القالب (تقدمية أو نقلية أو مركبة أو مجمعة) استنادًا إلى حجم الجزء والحجم ومتطلبات التسامح والميزانية
- حدد قيم الخلوص المحددة -للمادة لكل محطة قطع بدلاً من تطبيق نسبة مئوية شاملة واحدة عبر الأداة
- تحسين كامل لتخطيط الشريط مع حساب استخدام المواد، والتحقق من قوة الناقل، وتأكيد هندسة الشق الالتفافي
- محطات التسلسل مع وضع الدليل وتوزيع القوة والتشكيل-قبل-التحقق من صحة منطق القطع
- تشغيل محاكاة التشكيل والتأكد من اجتياز جميع المناطق لمعايير حد قابلية التشكيل بهامش أمان مناسب
- احسب قيم تعويض الزنبرك-الخلفي لكل محطة انحناء وأدمجها في الشكل الهندسي
- تحقق من الحمولة الإجمالية بما في ذلك جميع قوى القطع والتشكيل والوسادة والنزع والكامة مقابل معدل الضغط في موضع الضرب المخطط
- قم بمراجعة صلابة حذاء القالب واختيار نظام التوجيه واستراتيجية المحاذاة لظروف الحمل والسرعة المتوقعة
- حدد درجات فولاذ الأداة ومتطلبات الصلابة والمعالجات السطحية لكل مكون تآكل بناءً على أهداف كشط المادة وحجمها
- دمج ميزات تدقيق الأخطاء-: مسامير الإزاحة، والأدلة غير المتماثلة، والمكونات التي لا يمكن تثبيتها فعليًا بشكل غير صحيح
- قم بتوثيق فترات الصيانة وبدلات إعادة الشحذ ومكونات الغيار المهمة قبل شحن الأداة إلى الإنتاج
هذا التسلسل ليس تعسفيا. تعتمد كل خطوة على المعلومات المؤكدة في الخطوة السابقة. يؤدي الانتقال إلى تخطيط الشريط قبل تأكيد الجدوى، أو تحديد أدوات الفولاذ قبل إنشاء طبقة الحجم، إلى إنشاء حلقات إعادة عمل تستهلك ساعات الهندسة دون تحريك البرنامج للأمام.
بناء ممارسة أقوى لتصميم القوالب
تعالج القائمة المرجعية البرامج الفردية. يتطلب بناء ممارسة تصنيع ختم معدني قوية باستمرار شيئًا أوسع: تغييرات هيكلية في كيفية تفاعل فرق التصميم مع مهندسي المنتج، وكيفية فرض سير عمل التحقق من الصحة، وكيف تتراكم المعرفة المؤسسية بمرور الوقت.
يعد التعاون في سوق دبي المالي هو أعلى مستوى-من التحسين الذي يمكن أن تقوم به معظم المؤسسات. عندما يتعاون مهندسو القوالب مع مصممي المنتجات قبل تجميد هندسة الأجزاء، يمكنهم تحديد مشكلات قابلية التصنيع التي لا تكلف شيئًا لإصلاحها في التصميم بمساعدة الكمبيوتر ولكن عشرات الآلاف لاستيعابها في الأدوات. تغيير نصف القطر، وتراخي التسامح في ميزة غير حرجة-، وتحول هندسي طفيف يعمل على تحسين التداخل، تحدث هذه المحادثات بسهولة في مرحلة المفهوم وتصبح أوامر تغيير مؤلمة بمجرد اقتباس الأدوات.
لا تبدأ عملية الختم في التصنيع عندما يضرب المعدن القالب. يبدأ الأمر عندما يتخذ مصمم المنتج قرارات هندسية يجب أن يستوعبها القالب. يؤدي سد هذه الفجوة، من خلال مراجعات سوق دبي المالي المنظمة في مراحل التصميم المحددة، إلى منع السيناريو الذي يتلقى فيه مهندس القوالب نسخة مطبوعة من أجزاء مجمدة يصعب ختمها بطبيعتها ولا يوجد بها مجال للتفاوض.
تمثل محاكاة سير العمل-الأولى التحسين الهيكلي الثاني. الفرق التي تتعامل مع تحليل التشكيل كبوابة تصميم إلزامية، وليس ملحقًا اختياريًا، تكتشف المشكلات عندما تكون حرة في إصلاحها. الفرق التي تتخطى المحاكاة وتعتمد على تجربة القالب للكشف عن المشكلات تدفع ثمن هذا الاختصار في وقت الآلة وهدر المواد وتأخير الجدول الزمني. إن الجوانب الاقتصادية لا لبس فيها: ساعة من وقت المحاكاة تكلف جزءًا من الساعة من وقت تجربة الصحافة، وتنتج إجابات أسرع.
تضيف مراجعات التصميم المنظمة طبقة ثالثة من الحماية. حتى المهندسين ذوي الخبرة يطورون نقاطًا عمياء في المشاريع التي كانوا يعملون عليها منذ أسابيع. مجموعة جديدة من العيون التي تراجع مواصفات التخليص، وافتراضات تخطيط الشريط، وحسابات الحمولة تكتشف الأخطاء التي نظر إليها المصمم الأصلي أكثر من اثنتي عشرة مرة. لا تحتاج هذه المراجعات إلى التفصيل. تكتشف مراجعة النظراء لمدة 30-دقيقة مقابل القائمة المرجعية أعلاه معظم أخطاء مرحلة التصميم قبل أن تصل إلى إنشاء الأداة.
وبعيدًا عن العمليات الداخلية، تستفيد عملية الختم في التصنيع من الخبرة الخارجية، لا سيما في ما يتعلق بالتحديات التصميمية المكثفة-التي تتجاوز الخبرة الروتينية للفريق. غالبًا ما تستفيد هياكل القوالب المعقدة، أو مجموعات المواد غير العادية، أو هندسة الخلوص المحكم، أو التطبيقات الحرجة-من وجهة نظر شريك الأدوات المخصص الذي قام بحل مشكلات مماثلة عبر صناعات متنوعة.ييتشينيخدم هذا الدور للمهندسين الذين يبحثون عن خبرة تعاونية في تصميم القوالب، لا سيما في المشاريع التي تتضمن تحسين هيكل القالب، وتصميم التثقيب والرافعة، وهندسة التخليص، والتحكم في تدفق المواد. التمييز مهم: شريك الأدوات الذي يشارك في عملية التصميم، ويساهم في الحكم الهندسي على اختيار المكونات وتشكيل الإستراتيجية، يقدم نتائج مختلفة بشكل أساسي عن البائع الذي يبني ببساطة على الطباعة المقدمة.
يعد تصميم ختم القالب في نهاية المطاف نظامًا تحدد فيه جودة التفكير المنبع النتائج النهائية. كل مبدأ في دليل الختم المعدني هذا، بدءًا من هندسة التخليص إلى التحقق من صحة المحاكاة وحتى حجم الاستثمار-المناسب للأدوات، يشير إلى نفس النتيجة: قاعة الصحافة تكافئ الإعداد وتعاقب الاختصارات. المهندسون الذين يبنون الدقة المنهجية في سير عمل التصميم الخاص بهم لا ينتجون أدوات أفضل فحسب. إنهم ينتجونها بشكل أسرع، مع عدد أقل من التكرارات، وبنتائج يمكن التنبؤ بها وتستمر طوال عمر البرنامج.
الأسئلة المتداولة حول تصميم ختم القالب
1. ما هو الفرق بين تصميم ختم القالب وختم المعدن؟
تصميم ختم القالب هو نظام هندسي أولي يركز على إنشاء مجموعات الأدوات الدقيقة، بما في ذلك تحديد الخلوصات، وتخطيطات الشريط، وتسلسلات المحطات، ومواصفات المكونات. ختم المعدن هو عملية الإنتاج التي تستخدم تلك الأدوات لتشكيل الصفائح المعدنية. تحدد قرارات التصميم التي يتم اتخاذها قبل أشهر من الإنتاج ما إذا كانت عملية الختم تعمل بكفاءة أو تخلق عيوبًا مزمنة. يعود حوالي 80% من مشكلات جودة الختم إلى الاختيارات التي تم إجراؤها أثناء مرحلة التصميم بدلاً من الضغط على -التنفيذ الأرضي.
2. كيف يمكنك تحديد الخلوص الصحيح للقالب للمواد المختلفة؟
يتم التعبير عن خلوص القالب كنسبة مئوية من سمك المادة لكل جانب ويختلف حسب السبائك. يتطلب الفولاذ الطري عادةً 8-12% لكل جانب، ويحتاج الفولاذ المقاوم للصدأ الأوستنيتي إلى 12-16%، ويعمل الألومنيوم بشكل أفضل عند 6-10%، وقد يحتاج الفولاذ المتقدم عالي القوة- إلى 14-21%. المبدأ هو أن المواد الأكثر صلابة ذات نسبة إنتاجية منخفضة إلى الشد-تحتاج إلى خلوصات أكبر لانتشار الكسر بشكل نظيف. يعد تطبيق قيمة خلوص واحدة على جميع المواد خطأً شائعًا يؤدي إلى تكوين نتوءات وضعف جودة الحافة. يمكن للشركاء مثل YICHEN (yichen-group.com/stamping-die/) مساعدة المهندسين في تحديد قيم التخليص الخاصة بالمواد لحلول القوالب المخصصة.
3. ما الذي يسبب نتوءات في الأجزاء المختومة وكيف يمكن لتصميم القالب منع ذلك؟
ينشأ تكوين الأزيز من ثلاثة متغيرات أساسية في مرحلة التصميم-: مواصفات الخلوص غير الصحيحة للمادة التي يتم ختمها، وزوايا القص المفقودة على أسطح التثقيب التي تتسبب في حدوث صدمة وتآكل سريع للحافة، وعدم كفاية صلابة الفولاذ للأداة التي تسمح لحواف القطع بالتدهور قبل الأوان. تلعب محاذاة اللكمة-إلى-القالب أيضًا دورًا حاسمًا نظرًا لأن حتى الخلوصات الصحيحة تصبح غير متساوية إذا سمح نظام التوجيه لنصفي القالب العلوي والسفلي بالتحول أثناء الشوط. يتطلب منع حدوث نتوءات تحديد الخلوص لكل نوع مادة، وتطبيق زوايا قص بسمك المادة بمقدار 1-1.5×، واختيار فولاذ الأدوات 58-62 HRC، وتصميم أنظمة توجيه صلبة مع أعمدة محمل كروي.
4. متى يجب عليك استخدام القالب التدريجي مقابل القالب النقل؟
تعتبر القوالب التقدمية مثالية للأجزاء الصغيرة والمتوسطة الحجم-بأحجام تتجاوز 50000 وحدة سنويًا حيث يلزم وجود تفاوتات شديدة وضربات عالية-لكل-دقيقة. تبقى قطعة العمل على شريط الناقل من خلال محطات متتابعة. تناسب قوالب النقل الأجزاء الكبيرة أو المكونات المسحوبة بعمق- والتي لا يمكن أن تظل متصلة بشريط، عادةً ما يتراوح بين 10000 إلى 500000 وحدة سنوية. ويعتمد القرار على أربعة متغيرات: حجم القطعة، والحجم السنوي، ومتطلبات التسامح، والميزانية. تشير الأقواس الهيكلية الكبيرة أو الأشكال ثلاثية الأبعاد المعقدة عمومًا إلى أدوات النقل، بينما تفضل أطراف التوصيل والأقواس الصغيرة البنية التقدمية.
5. كيف يؤثر حجم الإنتاج على قرارات تصميم ختم القالب؟
الحجم يعيد تشكيل كل خيار هندسي بشكل أساسي. يستخدم تشغيل النموذج الأولي (500-5000 جزء) فولاذًا شبه مقوى ومحطات أقل وأنظمة توجيه مبسطة لتقليل التكلفة الأولية. تبرر البرامج ذات الحجم الكبير- (100,000+ وحدة سنوية) إدخالات الكربيد، ومحطات التشكيل الإضافية لتقليل الضغط لكل ضربة، وأعمدة توجيه محامل كروية مع التحميل المسبق،-واستشعار القالب لمنع الاصطدام. الرياضيات التعادل خاصة بكل قرار. على سبيل المثال، تضيف إدراجات الكربيد 3000 دولار إلى تكلفة الأدوات ولكن توفير 0.002 دولار لكل جزء لا يؤدي إلا إلى سداد ما يزيد عن 1.5 مليون نتيجة. يجب على المهندسين حساب هذه الحدود بدلاً من اتباع نهج واحد افتراضيًا عبر جميع البرامج.


