


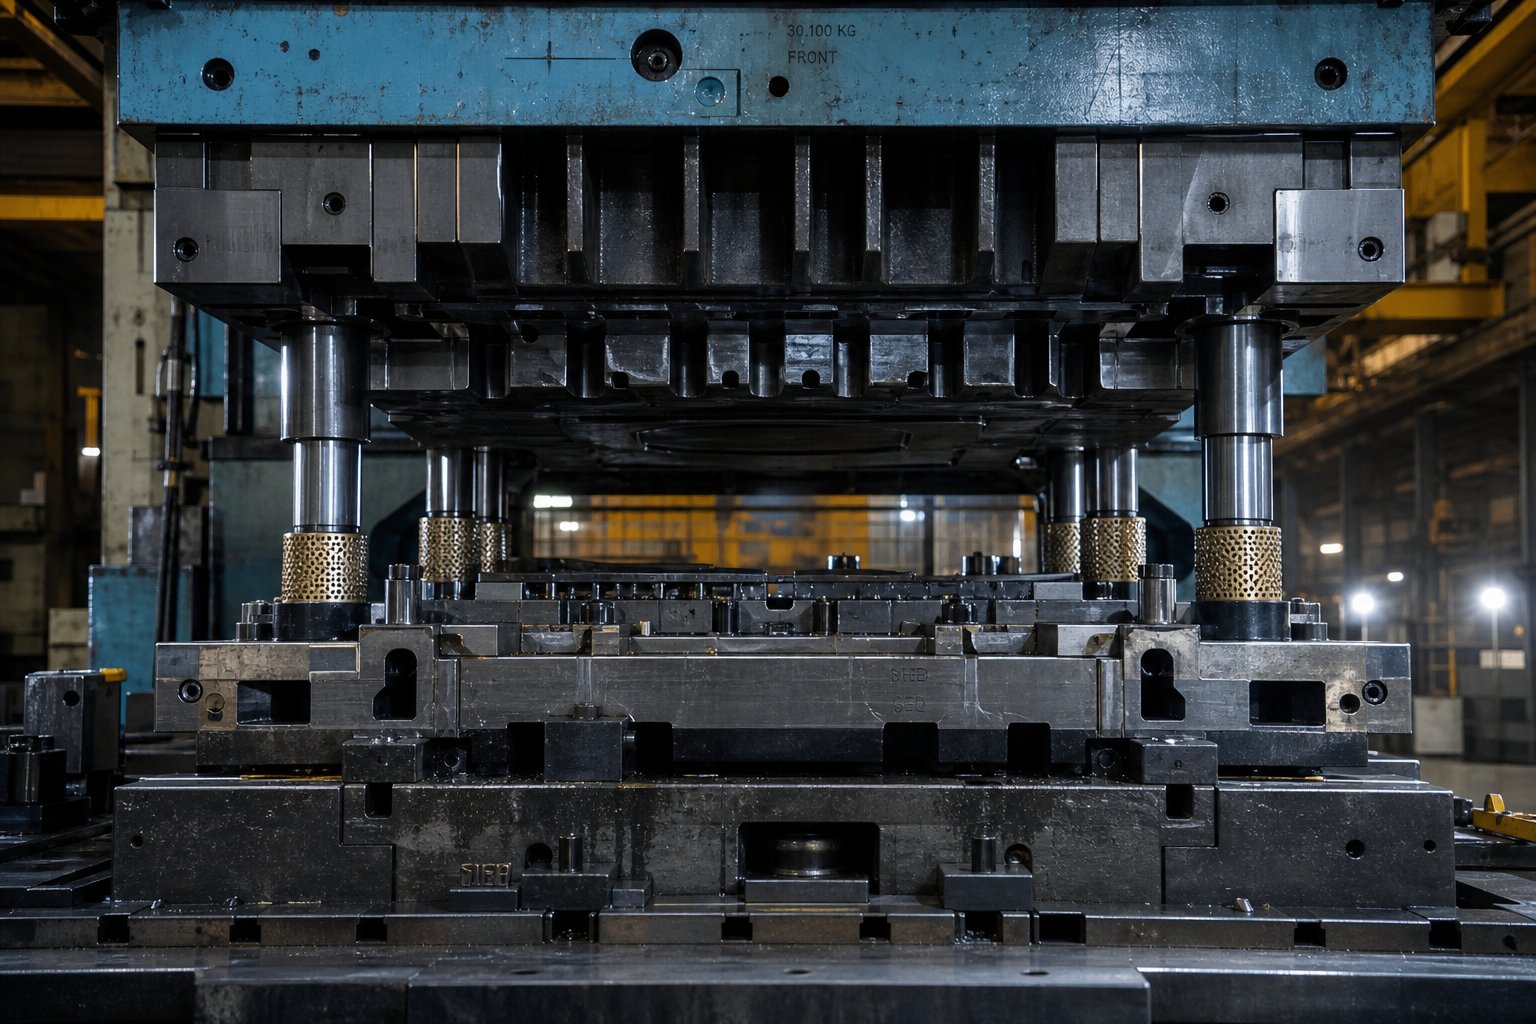
ماذا يعني دعم ختم القالب للأجزاء الكبيرة
عندما تسمع "ختم يموت"،" قد تتخيل مكبسًا مضغوطًا يقوم بتثقيب الأقواس أو المشابك. قم بتوسيع نطاق ذلك إلى الألواح الهيكلية، أو-قضبان الهيكل ذات العرض الكامل، أو العبوات الصناعية، وتتغير الصورة الهندسية بشكل كبير. ولا يعد دعم الختم القالبي للأجزاء الكبيرة مكونًا واحدًا. إنه نظام بنية أساسية كامل يعمل معًا للحفاظ على صلابة الأدوات كبيرة الحجم، ومحاذاة، ودقة تحت الأحمال الشديدة.
تعريف البنية الأساسية لدعم القالب لأختام التنسيقات الكبيرة-.
يشير دعم ختم القوالب للأجزاء الكبيرة إلى النظام المتكامل للوحات المساند، والمساند الفرعية، وأحذية القالب، وأنظمة التوجيه، وتكوينات قاعدة الضغط المصممة للحفاظ على الصلابة الهيكلية ودقة الأبعاد عبر آثار الأدوات كبيرة الحجم.
يحمل كل عنصر في البنية الأساسية لدعم القوالب كبيرة الحجم وظيفة محددة.لوحات تعزيزتوفير الأساس المستقر، وتوزيع أحمال الضغط بالتساوي عبر السرير. تضيف شبكات الدعم الفرعية- صلابة موضعية حيث تبلغ تركيزات القوة ذروتها. تحمل أحذية القالب اللكمات، وتشكل الفولاذ، وأزرار القالب في محاذاة، ويتحكم سمكها بشكل مباشر في مقاومة الانحراف. تحافظ دبابيس التوجيه والبطانات على تتبع النصفين العلوي والسفلي بشكل صحيح عبر كل ضربة. معًا، يحدد تكوين لوحة المسند للقوالب كبيرة الحجم وصلابة حذاء القالب للأختام الكبيرة ما إذا كانت الأداة تنتج أجزاء متسقة أو تنحرف عن نطاق التسامح خلال المائة ضربة الأولى.
لماذا يفشل دعم القالب التقليدي على نطاق واسع
هذا هو الخطأ الذي يفاجئ العديد من المتاجر: التعامل مع أداة ذات أجزاء كبيرة وكأنها نسخة موسعة من أداة صغيرة. يمكن أن تعتمد مجموعة القوالب المدمجة على سمك الحذاء القياسي ومكونات دليل الرف -المتوفرة- لأن قوى الانحراف تظل قابلة للإدارة. قم بتوسيع نفس فلسفة التصميم هذه عبر مساحة أوسع مرتين أو ثلاث مرات، وستواجه-تحديات غير خطية في عزم الانحناء، والتمدد الحراري، وتوزيع القوة التي لا يمكن لأي مضاعف بسيط التنبؤ بها. لا يتضاعف الانحراف عندما يتضاعف الامتداد؛ فهو يزيد بمعدل أكثر حدة بكثير. تمتد التدرجات الحرارية لمسافات أكبر، مما يؤدي إلى إنشاء توسع تفاضلي يغير المحاذاة في منتصف التشغيل. يزداد توزيع القوة بشكل غير متساوٍ، مما يؤدي إلى تركيز الضغط حيث يكون الدعم أقل سمكًا.
تعني هذه الحقائق أن-أدوات التنسيق الكبيرة تتطلب غرضًا-استراتيجيات دعم مبنية من الألف إلى الياء. يصبح السؤال: كيف تتراكم هذه المتغيرات الهندسية مع نمو حجم الجزء؟
لماذا تتطلب الأجزاء الكبيرة هندسة دعم متخصصة
تخيل مضاعفة مساحة مجموعة القوالب. قد تتوقع أن تتضاعف متطلبات الدعم أيضًا. وفي الواقع، تنمو الطلبات الهيكلية بمعدل يفوق الزيادة في الحجم نفسها. هذه العلاقة غير الخطية-بين أبعاد الأجزاء واحتياجات الدعم هي بالضبط المكان الذي تظهر فيه تحديات هندسة دعم القالب على نطاق واسع، وحيث تنهار الافتراضات التقليدية.
غير-القياس الخطي للطلبات الهيكلية
النظر في تشبيه شعاع بسيط. عندما تقوم بمضاعفة الامتداد غير المدعوم لشعاع تحت حمل منتظم، فإن الانحراف لا يتضاعف فقط. وهو يزيد بمقدار ستة عشر ضعفًا في الحالة المدعومة ببساطة، لأن الانحراف يقيس مع القوة الرابعة لطول الامتداد. تتصرف الأحذية القالبية والألواح الداعمة بالمثل. يعني الانحراف غير الخطي- في مجموعات القوالب الكبيرة أن الزيادة المتواضعة في عرض الأداة يمكن أن تؤدي إلى قفزة غير متناسبة في منتصف فترة الترهل-، مما يؤدي إلى تركيز الضغط في المناطق التي لم يتوقعها التصميم الأصلي مطلقًا.
السلوك الحراري يتبع نفس النمط. قد يتعرض القالب المدمج لدرجة حرارة موحدة عبر سطح العمل أثناء عملية الإنتاج. قم بتمديد هذا السطح إلى 1500 مم أو أكثر، وستتطور التدرجات الحرارية عبر وجه الأداة. تصبح إدارة التمدد الحراري للقوالب ذات الحجم الكبير أمرًا بالغ الأهمية نظرًا لأن النمو التفاضلي الذي لا يتجاوز بضعة أجزاء من المئات من المليمتر عبر التحولات الممتدةلكمة-حتى-الخلوصاتبشكل غير متساو، مما يؤدي إلى تدهور جودة الجزء وتسارع التآكل على جانب واحد من الأداة.
يؤدي توزيع القوة في الختم الكبير الحجم إلى تفاقم كلتا المشكلتين. نادرًا ما تهبط قوى الختم في مركز مثالي. تعمل الأحمال خارج المركز- والتي يمتصها القالب المدمج بأقل قدر من الإمالة على إنشاء انحراف زاوي كبير على أداة الامتداد-العريضة، مما يؤدي إلى توليد تدفق غير متساوٍ للمواد وهندسة أجزاء غير متناسقة.
تحديات النظام المترابط على نطاق واسع
إن دعم القوالب ذات التنسيقات الكبيرة ليس مجرد مشكلة في الأدوات. إنها مشكلة كاملة في النظام-. يتفاعل كل من إطار الضغط والمسند ومجموعة القوالب والحامل الفارغ وآلية استخراج الأجزاء. لا يزال الحذاء الصلب المثبت على دعامة مرنة ينحرف. لا يزال المسند الصلب داخل إطار الضغط الذي يفتقر إلى الصلابة الالتوائية يسمح باختلال المحاذاة تحت -الأحمال المركزية. كل رابط في السلسلة مهم.
تتضمن المتغيرات الهندسية الرئيسية التي يتم قياسها بشكل غير خطي-مع حجم الجزء ما يلي:
- لحظة الانحراف: تزداد مع المربع إلى القوة الرابعة للامتداد غير المدعوم، اعتمادًا على ظروف الدعم
- مدى التدرج الحراري: تعمل المسافات الأطول على تضخيم التوسع التفاضلي وإنشاء انحراف في محاذاة الأداة المتوسطة
- تراكم التسامح في المحاذاة: المزيد من نقاط التوجيه عبر مساحة أوسع تؤدي إلى تفاقم الأخطاء الموضعية الفردية
- توحيد ضغط الوسادة: وجوه الحامل الفارغة الأكبر حجمًا تجعل من الصعب الحفاظ على توزيع متساوي للقوة عبر منطقة السحب
غالبًا ما يطبق المهندسون المطلعون على الأدوات المدمجة القواعد الأساسية لنسب سماكة الحذاء، أو تباعد دبوس التوجيه، أو إعدادات ضغط الوسادة. تم تطوير هذه الإرشادات للأدوات التي تحافظ فيها أطوال الامتداد على الانحراف القابل للتحكم والتدرجات الحرارية التي لا تذكر. ويؤدي توسيع نطاقها دون إعادة حساب التأثيرات غير الخطية-إلى التآكل المبكر، وانحراف التسامح، والأجزاء غير المتناسقة. الفيزياء ببساطة لن تتعاون.
يثير هذا التعقيد على مستوى النظام-سؤالًا عمليًا: ما الذي تحتاج الصحافة نفسها إلى تقديمه من أجل إبقاء كل هذه المتغيرات المترابطة تحت السيطرة؟
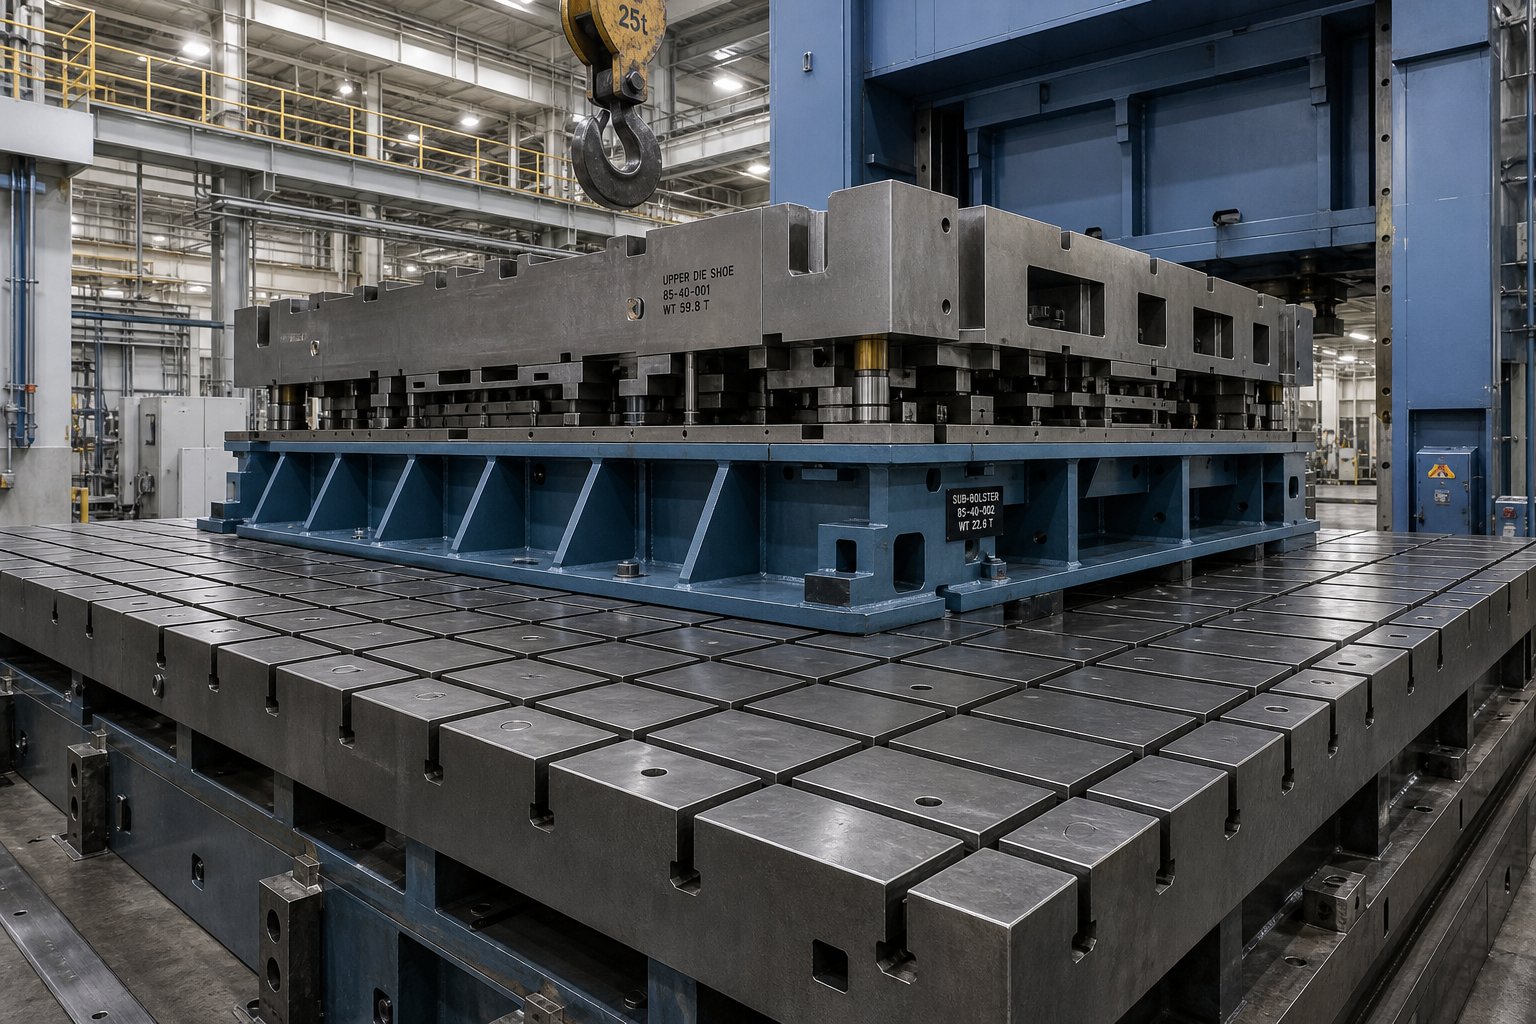
البنية التحتية للصحافة والحمولة لإنتاج أجزاء كبيرة
الصحافة ليست مجرد آلة توفر القوة. بالنسبة إلى الختم ذو الحجم الكبير-، فإنه يصبح العمود الفقري الهيكلي لنظام الدعم بأكمله. يعد اختيار مكبس يعتمد فقط على سعة الحمولة أمرًا شائعًا ومكلفًا. يتطلب تحديد حجم سرير الضغط للأجزاء الكبيرة تقييم مساحة السرير، وطول الشوط، وفتح ضوء النهار، وكيفية توزيع القوة عبر البصمة الكاملة للقالب، وكلها متغيرات مترابطة بدلاً من مواصفات معزولة.
اضغط على حجم السرير ومتطلبات فتح ضوء النهار
يحتاج جزء كبير منها إلى مساحة للوجود داخل الصحافة، ويبدو هذا واضحًا حتى تدرك عدد القيود المتراكمة. يجب أن يستوعب السرير مساحة القالب الكاملة مع هامش كافٍ لتثبيت المسند وآليات التغذية وإخلاء الخردة. تتجاوز متطلبات الفتح في ضوء النهار لمجموعات القوالب الكبيرة مجرد تركيب ارتفاع الأداة. أنت بحاجة إلى تصريح لتحميل القالب واستخراج الأجزاء وأي قابض آلي ينتقل بين الأدوات العلوية والسفلية.
يقدم طول الحد -مقايضة أخرى. تستوعب السكتة الدماغية الأطول عمليات سحب أعمق، والتي غالبًا ما تتطلبها الألواح الهيكلية الكبيرة والمرفقات. ومع ذلك، كماالصانعيوضح أنه بالنسبة لسعة عزم الدوران الثابتة، كلما كانت شوط الضغط الإجمالي أقصر، زاد منحنى الحمولة المتاحة. بمعنى آخر، يؤدي الضغط مع ضوء النهار السخي لسحب الأجزاء الكبيرة والعميقة- إلى توفير قوة أقل قابلة للاستخدام عند النقاط الواقعة أعلى المركز الميت السفلي. يجب على المهندسين الذين يختارون المكابس للأجزاء الكبيرة أن يوازنوا عمق السحب مع الحمولة المتوفرة فعليًا حيث يبدأ التشكيل.
سعة الحمولة وتوزيع القوة عبر مساحات كبيرة
لا يمكن تقدير متطلبات حمولة الصحافة للأختام الكبيرة عن طريق ضرب مساحة الجزء بقيمة الضغط العامة. يعتمد الطلب الفعلي على الحمولة على قوة المادة، وسمكها، وتعقيد هندسة الأجزاء، وميزات مثل خرزات السحب أو خرزات الوتد المضافة للتحكم في الزنبرك. مع وصول الفولاذ المتقدم عالي القوة-اليوم إلى قوة شد تصل إلى 980 ميجا باسكال أو أعلى،رؤى AHSSيشير إلى أن القاعدة التقليدية-من-الحسابات الأساسية غالبًا ما تتنبأ بالحمولة المطلوبة بشكل أقل، مما يجعل التنبؤ المستند إلى FEA-ضروريًا لتطبيقات التنسيقات الكبيرة-.
توزيع القوة عبر السرير مهم بقدر السعة الإجمالية. عادةً ما يتم تصنيف سعة حمولة الضغط للأحمال المركزية باستخدام 66% على الأقل من طول السرير. عندما يقوم قالب كبير بتركيز القوى في منطقة أصغر أو تطبيق الحمل خارج المركز-، يجب خفض القدرة الفعالة. بالنسبة للأجزاء الكبيرة التي نادرًا ما تكون متماثلة،-يصبح هذا الانحياز خارج المركز أكثر وضوحًا، خاصة في إعدادات ضغط النقل حيث تنتج محطات السحب ومحطات القطع أحمالًا مختلفة تمامًا على طرفي نقيض من السرير.
| المعلمة | اللوحات الهيكلية | مكونات الشاسيه | حاويات كبيرة |
|---|---|---|---|
| أبعاد السرير النموذجية | 3,000-5,000 ملم × 2,000-2,500 ملم | 2,500-4,000 ملم × 1,500-2,000 ملم | 2,500-4,500 ملم × 2,000-3,000 ملم |
| نطاق الحمولة | 1600-5000 طن | 800-2500 طن | 1000-3000 طن |
| طول السكتة الدماغية | 600-1200 ملم | 400-800 ملم | 500-1000 ملم |
| افتتاح النهار | 1500-2500 ملم | 1,200-1,800 ملم | 1,400-2,200 ملم |
| سمك المادة النموذجي | 0.6-2.0 ملم | 1.5-6.0 ملم | 1.0-3.0 ملم |
| تحدي القوة الأساسية | مساحة كبيرة، ضغط وحدة معتدل | قوة عالية، أحمال مركزة | سحب عميق،-تحميل خارج المركز |
لوحة المساند وتكوينات المساند-الفرعية
لوحة المسند هي الواجهة بين سرير الضغط وحذاء القالب، وبالنسبة للأجزاء الكبيرة تصبح عنصرًا هيكليًا مهمًا في حد ذاتها. يجب أن تقاوم سماكة لوحة الدعم للقوالب كبيرة الحجم الانحناء الموضعي بين نقاط دعم السرير. يتدلى مسند رفيع يمتد على طبقة ضغط واسعة تحت أحمال القالب المركزة، مما ينقل هذا الانحراف مباشرة إلى الأداة والجزء النهائي.
تعالج هندسة نمط شبكة المساند الفرعية- هذه المشكلة عن طريق إضافة طبقة دعم متوسطة بين المسند الرئيسي وقاعدة القالب. تعمل هياكل الشبكة هذه، والتي تتكون عادةً من صفائح فولاذية مُشكَّلة آليًا ذات أنماط مضلعة أو تكوينات فتحة T-، على إعادة توزيع أحمال النقاط في مناطق أوسع. يتم حساب تباعد الشبكة على أساس تركيزات القوة المتوقعة. تتلقى المناطق الواقعة تحت اللكمات أو محطات التشكيل الثقيلة تباعدًا شبكيًا أكثر إحكامًا، بينما يمكن للمناطق التي تدعم العمليات الأخف مثل الثقب استخدام فترات زمنية أوسع.
فكر في الأمر بهذه الطريقة: يعمل نظام الدعامة والدعامة الفرعية-كالأساس أسفل المبنى. تعمل البلاطة الواحدة بشكل جيد بالنسبة إلى هيكل صغير، لكن المبنى الكبير يحتاج إلى أكوام وعوارض وقواعد معززة موزعة وفقًا للمكان الذي تسقط فيه الأحمال الثقيلة. وينطبق نفس المبدأ هنا. بدون غرض-تكوينات المساندة الفرعية-المهندسة هندسيًا، يؤدي الانحراف الموضعي أسفل القالب إلى خلق خلوص غير متساوٍ، ويسرع من تآكل الأداة في المناطق المركزة، ويقدم تباينًا في أبعاد الجزء-إلى-الجزء الذي يزداد سوءًا على مدار فترة الإنتاج.
العلاقة بين حجم الجزء ودرجة المادة والبنية التحتية للصحافة هي علاقة مضاعفة وليست علاقة مضافة. الجزء الأكبر من الفولاذ عالي القوة-لا يحتاج فقط إلى مكبس أكبر. فهو يحتاج إلى دعامة أكثر صلابة، وشبكة دعم فرعية-أكثر توزيعًا، وتغطية أوسع لمراقبة القوة، وإدارة أكثر دقة للأحمال خارج المركز-. يتم تثبيت قرارات البنية الأساسية هذه قبل تصميم القالب، ولهذا السبب يجب تصميم مجموعة القالب نفسها باستخدام قيود مستوى الضغط- هذه كمدخلات ثابتة.
مجموعة قوالب البناء وإدارة الانحراف
تحدد البنية التحتية للصحافة ما يجب أن تعمل مجموعة القوالب بداخله. ومع ذلك، فإن القالب نفسه هو المكان الذي تعيش فيه الدقة أو تموت. بالنسبة للأدوات ذات التنسيقات الكبيرة-، يتضمن إنشاء مجموعة القالب اختيارات هندسية لا توجد ببساطة في الأدوات المدمجة. تتطلب المسافات الأوسع والأقسام الأثقل والكتلة الحرارية الأكبر استراتيجيات هيكلية تتجاوز بكثير سماكة حذاء القالب وإضافة عدد قليل من دبابيس التوجيه الإضافية.
بناء قالب مجزأ للأدوات كبيرة الحجم
إن بناء قالب كبير ككتلة واحدة متجانسة يخلق مشاكل على جبهات متعددة. إن تصنيع قالب إدخال من قطعة واحدة- يمتد بطول 2000 مم أو أكثر يتجاوز حدود معدات CNC المتاحة، ويعقد المعالجة الحرارية، ويجعل الإصلاحات الميدانية غير عملية. ولهذا السبب أصبح بناء القوالب المجزأة للأجزاء الكبيرة هو النهج القياسي للأدوات كبيرة الحجم.
تعمل الإدخالات المجزأة على تقسيم وجه القالب إلى أقسام يمكن التحكم فيها، ويتم تصنيع كل منها بشكل فردي ومعالجتها بالحرارة-وتركيبها في قاعدة القالب. توفر هذه الاستراتيجية المعيارية ثلاث مزايا عملية. أولاً، تتحسن قابلية التصنيع لأن كل قطعة تتناسب مع مظاريف الأدوات الآلية القياسية. ثانيًا، يصبح الوصول إلى الصيانة مستهدفًا. يمكن إزالة الجزء البالي أو التالف أو إعادة طحنه أو استبداله دون سحب القالب بالكامل من المكبس. ثالثًا، وهو أمر بالغ الأهمية بالنسبة للأدوات الكبيرة، فإن التجزئة تستوعب التمدد الحراري. أثناء الإنتاج، يسخن وجه القالب بشكل غير متساو. تعمل الحشوة المتجانسة على محاربة التمدد داخليًا، مما يؤدي إلى زيادة الضغط الذي يمكن أن يؤدي إلى تشقق الفولاذ المتصلب للأدوات. تسمح الإدخالات المقسمة بوجود فجوات يمكن التحكم فيها بين الأقسام التي تمتص النمو التفاضلي دون تشويه أسطح العمل.
إن المقايضة-هي الدقة عند حدود المقاطع. يجب تلميع كل وصلة بين الإدخالات ومحاذاتها للحفاظ على سطح تشكيل مستمر. يظهر الاختلال في هذه الواجهات على الفور كخطوط شاهدة على الأجزاء النهائية أو ترقق موضعي في اللوحات المرسومة.
أنظمة التوجيه والمواءمة على نطاق واسع
يعد الحفاظ على تتبع نصفي القالب العلوي والسفلي صحيحًا عبر مساحة واسعة تحديًا مختلفًا بشكل أساسي عن توجيه أداة مدمجة. يجب أن يأخذ وضع دبوس التوجيه لمجموعات القوالب كبيرة الحجم في الاعتبار فترات أطول غير مدعومة، وحركة حرارية أكبر، وأحمال جانبية تراكمية أعلى أثناء التشكيل.
مثلمجلة تشكيل المعادنيوضح ذلك، يجب أن تقوم جلبة التوجيه بتعشيق عمود التوجيه على مستوى عمل القالب كلما أمكن ذلك. يؤدي هذا إلى تحميل المنشور في حالة القص، وهو أقوى حالاته، ويقلل من عزم الانحناء الذي يتسبب في الانحراف-واختلال المحاذاة. في مجموعات القوالب الكبيرة، يؤدي وضع البطانات عاليًا فوق سطح العمل بعيدًا عن الراحة إلى تضخيم تأثير الانحناء عبر نطاق الأداة الأوسع، مما يجعل ارتفاع التعشيق الدقيق أكثر أهمية.
بالنسبة إلى أدوات التنسيق-الكبيرة، يجب الحفاظ على طول الدبوس الإرشادي عند الحد الأدنى الذي يلبي متطلبات المشاركة والتجاوز. تنحرف الأعمدة الأطول بشكل أكبر تحت الحمل الجانبي، وعندما تمتد هذه الأعمدة على مجموعة قوالب يبلغ عرضها عدة أمتار، فإن الأخطاء الزاويّة الصغيرة في الدليل تترجم إلى انحراف موضعي ذي مغزى عند الحواف البعيدة للأداة. توفر مكونات دليل محمل الكرات- خلوص تشغيل صفر خلال التحميل المسبق، ولكنها تحمل خطرًا في القوالب الكبيرة التي تولد دفعًا جانبيًا ثقيلًا. تنتقل الأحمال الجانبية إلى محامل كروية فردية عند نقطة الاتصال، والتي يمكن أن تحفر علامات التتبع في أسطح العمود أو الجلبة بمرور الوقت.
يعالج تصميم كتلة الكعب للأدوات كبيرة الحجم ما لا تستطيع دبابيس التوجيه التعامل معه بمفردها. عادةً ما تستخدم القوالب التي تنتج أحمال تشكيل غير متوازنة أو دفع جانبي ثقيل بنية الكعب المعبأة إما بدلاً من أعمدة التوجيه أو بجانبها. في الأدوات الكبيرة، تكون العلاقة بين كتل الكعب ودبابيس التوجيه أكثر أهمية. يفضل بعض المهندسين تعشيق المسامير التوجيهية أولاً، مما يوفر محاذاة أولية، مع امتصاص ألواح الكعب للقوى الجانبية أثناء شوط العمل. لكي يعمل هذا الأسلوب، يجب أن يكون خلوص الجري بين أسطح ألواح الكعب أقل من خلوص دبوس التوجيه. وبخلاف ذلك، تنحرف المسامير تحت الحمل قبل أن تتمكن ألواح الكعب من التقاط الدفع.
منع الانحراف الهيكلي في مجموعات القوالب الكبيرة
صلابة الحذاء هي خط الدفاع الأخير ضد الانحراف. بالنسبة للأدوات المدمجة، تعمل نسب سمك الحذاء القياسية بشكل جيد لأن المدى غير المدعوم يظل قصيرًا. قم بتمديد هذا الامتداد إلى أبعاد التنسيق الكبيرة- ويجب أن يصبح الحذاء أكثر سمكًا بشكل غير متناسب، وغالبًا ما يتضمن تضليع الحذاء للتحكم في الانحراف على الجانب السفلي لإضافة الصلابة دون زيادة متناسبة في الوزن.
تستخدم الأحذية المضلعة أنماط تقوية مصنوعة آليًا أو مصبوبة، وعادةً ما تكون متعامدة مع أطول مسافة غير مدعومة، مما يزيد من معامل قسم الحذاء دون جعله صلبًا طوال الوقت. وهذا يحافظ على وزن القالب ضمن حدود التعامل مع الرافعة مع توفير الصلابة التي يتطلبها الحذاء الصلب ذي الصلابة المكافئة. تم تصميم نمط الضلع حول مواقع التحميل المتوقعة. تتلقى المناطق الموجودة أسفل محطات التشكيل الثقيلة مسافات أقرب بين الأضلاع، بينما تستخدم مناطق العمل الأخف -فواصل زمنية أوسع.
عندما ينقص الدعم القالبي، تكون حالات الفشل متوقعة وتقدمية. يؤدي عدم كفاية الدعم الهيكلي في مجموعات القوالب الكبيرة إلى ظهور سلسلة من المشاكل:
- انحراف التسامح عبر الجزء حيث يؤدي انحراف منتصف الامتداد- إلى تغيير خلوص القالب-إلى-القالب بشكل غير متساو
- تتركز أنماط التآكل غير المتساوية حيث يؤدي الانحراف إلى تضييق -الخلوصات المصممة-.
- فشل سابق لأوانه في الثقب بسبب التحميل الزاوي الناتج عن ثني الحذاء تحت -قوى المركز
- تدفق غير متناسق للمواد حيث يتشوه وجه القالب تحت الحمل، مما يؤدي إلى تغيير مشاركة حبة السحب
- يختلف الجزء الخلفي من السكتة الدماغية إلى السكتة الدماغية حيث يتقلب الانحراف الحراري والميكانيكي أثناء تشغيل الإنتاج
كل من أوضاع الفشل هذه يغذي الآخرين. يؤدي التآكل غير المتساوي إلى تغيير الخلوصات، مما يؤدي إلى تفاقم تدفق المواد، مما يؤدي إلى تغيير قوى التشكيل، مما يؤدي إلى تسريع الانحراف في مناطق جديدة. ما يبدأ على شكل انحراف دقيق في الأبعاد يصبح مشكلة جودة مركبة تؤدي إلى تقصير عمر القالب وزيادة معدلات الخردة.
إن إدارة مخاطر الانحراف المترابطة هذه من خلال تصميم الأحذية وأنظمة التوجيه والبناء المجزأ تحدد المرحلة الهيكلية. المتغير التالي الذي يحدد ما إذا كان القالب الكبير ينتج بالفعل أجزاء جيدة هو كيفية وصول القوة إلى الفراغ نفسه، وتحديدًا كيفية توزيع أنظمة الوسادة للضغط عبر وجه القالب الممتد.
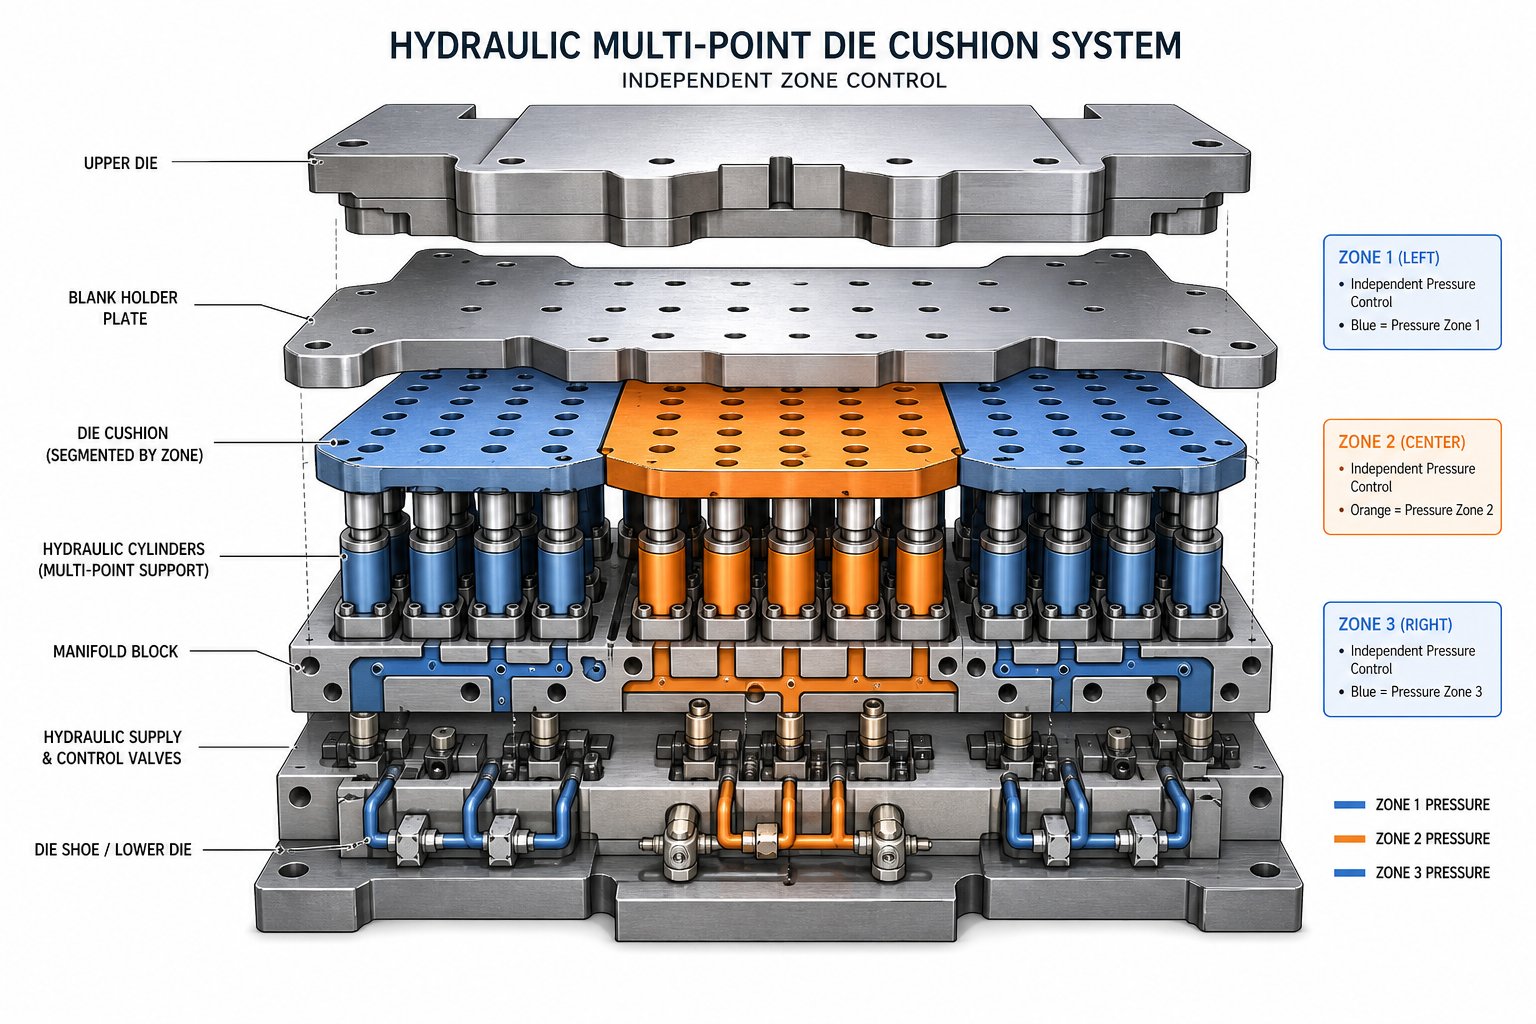
وسادة القالب وأنظمة الحامل الفارغة على نطاق واسع
تحافظ الصلابة الهيكلية على محاذاة القالب، لكن نظام الوسادة هو الذي يحدد ما إذا كان الفراغ سيتصرف أثناء التشكيل. في الأدوات المدمجة، تتعامل مجموعة من أسطوانات النيتروجين أو وسادة ضغط منطقة واحدة-مع قوة الحامل الفارغة دون الكثير من الضجة. يصبح تغيير الحجم وجهًا لوجه لأبعاد التنسيق-الكبيرة، وتوزيع قوة الحامل الفارغ للأجزاء الكبيرة تحديًا هندسيًا أساسيًا وليس تفاصيل إعداد ثانوية. الضغط غير المتساوي عبر وجه القالب الممتد لا ينتج عنه جزء ناقص قليلاً. وتنتج التجاعيد على جانب واحد والدموع على الجانب الآخر.
أداء وسادة القالب الهيدروليكي مقابل النيتروجين على نطاق واسع
لماذا يصبح نوع وسادة القالب مهمًا أكثر عندما تصبح الأجزاء أكبر؟ فكر في ما يحدث جسديًا. توفر مجموعة أسطوانات النيتروجين القوة بناءً على ضغط الغاز، ويرتفع هذا الضغط تدريجيًا مع ضغط الأسطوانة أثناء الشوط.آرت هيدريك في The Fabricatorيشير إلى أن -ضغط زنبرك الغاز المستقل يمكن أن يتضاعف أثناء الشوط السفلي، وهي خاصية تؤدي إلى تعقيد التحكم في القوة في أي تطبيق ولكنها تصبح مشكلة بشكل خاص عبر وجه الحامل الفارغ العريض. مع وجود العشرات من أسطوانات النيتروجين الممتدة على قالب كبير، فإن الاختلافات الطفيفة في شحنة الغاز، أو احتكاك الختم، أو الحالة الحرارية بين الوحدات الفردية تؤدي إلى اختلاف الضغط من منطقة إلى أخرى.
تعالج أنظمة وسائد القالب الهيدروليكية لختم الأشكال الكبيرة هذا الأمر بشكل مختلف. تستخدم الوسادة الهيدروليكية - التي يتم التحكم فيها في المضخة ضغط السائل الذي يتم تنظيمه بواسطة صمامات مؤازرة أو متناسبة، مما يوفر ملفات تعريف قوة قابلة للبرمجة يمكن أن تظل ثابتة أو تتزايد أو تتناقص طوال الشوط. البحث فيالمضخة-تحكم في ضغط وسادة القالب الهيدروليكييوضح أن إستراتيجيات التحكم المتقدمة يمكنها تحقيق تجاوز الضغط بنسبة منخفضة تصل إلى 6.5% مع أوقات بناء-أقل من 0.4 ثانية، مما يمنح المهندسين الدقة الديناميكية التي تتطلبها تطبيقات التنسيقات الكبيرة-. على الرغم من أن الوسائد الهوائية أبسط وأقل تكلفة، إلا أنها تعاني من انضغاط الهواء الذي يحد من دقة القوة وسرعة الاستجابة، مما يقيدها عمومًا بعمليات الخدمة الأخف- حيث تظل مساحة الحامل الفارغ قابلة للإدارة.
| نوع الوسادة | توحيد القوة | وقت الاستجابة | قابلية التعديل | ملاءمة التنسيق الكبير |
|---|---|---|---|---|
| صفائف اسطوانة النيتروجين | معتدل؛ يختلف باختلاف عمق السكتة الدماغية وحالة الأسطوانة الفردية | الاستجابة الأولية السريعة؛ لا يوجد تحكم نشط أثناء السكتة الدماغية | يقتصر على ضغط الشحن الأولي واختيار الاسطوانة | مناسبة لآثار الأقدام المعتدلة؛ ينمو تباين المنطقة-إلى-المنطقة مع حجم المصفوفة |
| هيدروليكي متعدد-النقاط | عالي؛ مؤازر-تنظيم الضغط المتحكم فيه لكل منطقة | جيد؛ ملفات تعريف قابلة للبرمجة مع إنشاء-ثانية فرعية-. | منحنيات القوة القابلة للبرمجة بالكامل؛ السيطرة على المنطقة المستقلة | يُفضل للتنسيق-الكبير؛ يتيح الضغط التفاضلي متعدد المناطق-. |
| هوائي | قليل؛ انضغاط الهواء يخلق تأخر الضغط والاختلاف | معتدل؛ محدودة بحجم الهواء واستجابة الصمام | تعديل الضغط الأساسي. لا يوجد ملف تعريف ديناميكي | غير مناسب بشكل عام للسحوبات ذات التنسيقات الكبيرة-؛ مقبول للتقطيع الخفيف |
رسم خرائط قوة الحامل الفارغة عبر وجوه القالب الممتدة
تخيل وجه حامل فارغ يمتد لمسافة 3000 ملم عبر قالب لوحة هيكلية كبير. لا تتدفق المادة بشكل موحد إلى تجويف القالب. الزوايا تقاوم التدفق بشكل مختلف عن الحواف المستقيمة. مناطق السحب العميقة-تسحب المعدن بشكل أسرع من الفلنجات الضحلة. إذا طبق الحامل الفارغ نفس الضغط في كل مكان، فإن بعض المناطق تتضور جوعًا للمواد والتمزق، بينما تتغذى مناطق أخرى بحرية شديدة وتتجعد. وهذا هو بالتحديد سبب وجود-تحكم وسادة متعدد المناطق للقوالب كبيرة الحجم.
تعمل أنظمة الوسائد الهيدروليكية متعددة النقاط- على تقسيم وجه القالب إلى مناطق ضغط يتم التحكم فيها بشكل مستقل، ويتم تغذية كل منها بواسطة أسطوانة أو مجموعة أسطوانات خاصة بها. يمكن للمشغل تطبيق قوة احتجاز أعلى بالقرب من الشفاه الضحلة حيث يصل خطر التجاعيد إلى ذروته، ويقلل القوة بالقرب من جيوب السحب العميقة-حيث يكون التمزق هو مصدر القلق. تحل هذه المنطقة -بواسطة-رسم خرائط المنطقة لقوة الحامل الفارغة محل النهج القديم المتمثل في إيجاد ضغط تسوية واحد والأمل في أن ينجح في كل مكان.
تتبع الرافعات ومنصات الضغط نفس منطق التوزيع. في القالب المضغوط، يوجد عدد قليل من مسامير الرفع المتباعدة بشكل متساوٍ لدعم الفراغ أثناء الاستخراج وتوفير التثبيت الأولي-للأسفل. في قالب السحب الكبير، يجب وضع تلك الرافعات وفقًا لهندسة الأجزاء ونمط تدفق المواد، وليس فقط متباعدة على الشبكة. تحتاج المناطق المعرضة للترقق الموضعي، عادةً زوايا السحب العميق والانتقالات بين المناطق المشكلة وغير المشكلة، إلى دعم وسادة ضغط مخصصة للحفاظ على الاتصال ومنع الفراغ من الرفع قبل الأوان أثناء السكتة الدماغية.
يعود قرار وسادة القالب الهيدروليكي مقابل النيتروجين للأدوات الكبيرة في النهاية إلى التحكم في الدقة. تعمل أنظمة النيتروجين بشكل جيد عندما تكون متطلبات القوة موحدة نسبيًا وتبقى البصمة ضمن الحدود حيث يظل تباين الأسطوانة-إلى-الأسطوانة مقبولاً. عندما تخلق هندسة الأجزاء متطلبات تدفق تفاضلي عبر وجه ممتد، يوفر التحكم الهيدروليكي متعدد-النقاط إمكانية الضبط لضبط كل منطقة بشكل مستقل، مما يحول ما يمكن أن يكون حلاً وسطًا إلى حل هندسي.
يحدد اختيار نظام الوسادة كيفية وصول القوة إلى الفراغ، لكنه لا يجيب على سؤال أوسع حول تكوين القالب: هل يجب أن تمر هذه الأجزاء الكبيرة من خلال قالب تقدمي مع محطات متكاملة، أم أن حجمها يدفع القرار نحو نظام نقل بأدوات منفصلة في كل مرحلة؟
اختيار القوالب التقدمية مقابل قوالب النقل للأجزاء الكبيرة
سؤال تكوين القالب ليس مجردا. فهو يحدد كيفية دخول المادة إلى الأداة، وكيفية انتقال الأجزاء بين العمليات، ونوع البنية التحتية الداعمة التي تتطلبها كل محطة. بالنسبة للمكونات المدمجة، تهيمن القوالب التقدمية على السرعة والتكلفة-لكل-جزء. ولكن مع نمو الأظرف الجزئية، فإن فيزياء التغذية الشريطية وسلامة الناقل تغير حساب التفاضل والتكامل. يعد فهم المكان الذي تصل فيه القوالب التقدمية إلى الحد الأقصى العملي لها والمكان الذي تتولى فيه أنظمة النقل المهمة أمرًا أساسيًا لأي قرار بشأن استخدام الأدوات ذات التنسيقات الكبيرة.
عندما يصل الموت التقدمي إلى الحد الأقصى لحجمه
تعتمد القوالب التقدمية على شريط معدني مستمر يتم تغذيته من خلال محطات متسلسلة، مع بقاء الجزء متصلاً بشبكة حاملة حتى القطع النهائي. هذا يعمل بشكل جميل للمكونات الصغيرة والمتوسطة. يظل الشريط جامدًا بدرجة كافية للتقدم بدقة، وتحافظ الفتحات التجريبية على التسجيل، وتمتص شبكة الناقل القوى-بين المحطات دون تشويه.
قم بتوسيع نطاق ذلك، وستظهر المشاكل بسرعة. الحد الأقصى لحجم الجزء للختم التدريجي بالقالب مقيد بعرض الشريط، وتوافر الملف، وقدرة شبكة الناقل على دعم الميزات المشكلة جزئيًا - الثقيلة بشكل متزايد بين المحطات. مثلخياليملاحظات، الختم التدريجي يبقي الجزء متصلاً بشريط الناقل طوال العملية، مما يعني أن أي جزء كبير بما يكفي للتنازل عن صلابة الشريط يهدد دقة التقدم بأكملها. تتطلب الشرائط الأوسع دقة تغذية أكبر، وقوى تجريبية أثقل، ومعدات تغذية أكثر قوة. بما يتجاوز عرض الشريط الذي يبلغ 600-800 ملم تقريبًا، تصبح التحديات العملية المتمثلة في الحفاظ على دقة التقدم وإدارة الحدبة الشريطية ومنع الترهل بين المحطات باهظة بالنسبة لمعظم التطبيقات.
قطاع النفايات يفاقم المشكلة الاقتصادية. يتطلب جزء كبير من الشريط التقدمي شبكة حاملة على كلا الجانبين بالإضافة إلى تباعد الأجزاء-بين الأجزاء، وتنمو النسبة المئوية للمادة التي تصبح خردة بشكل غير متناسب مع زيادة حجم الجزء. ما يعمل بنسبة 85% من استخدام المواد لشريحة صغيرة قد ينخفض إلى 60% أو أقل للوحة كبيرة، مما يؤدي إلى تآكل ميزة التكلفة التي بررت الأدوات التقدمية في المقام الأول.
مزايا قالب النقل للأجزاء المنفصلة الكبيرة
تحل أنظمة قوالب النقل مشكلة شريط الناقل عن طريق فصل الفراغ عن الملف في المحطة الأولى ونقله ميكانيكيًا بين العمليات اللاحقة. تبرز أداة Larson Tool أن قوالب النقل تحرك قطعة العمل بشكل مستقل بين المحطات، مما يسمح لكل محطة بالعمل على جزء حر يمكن إعادة وضعه ومعالجته بزوايا مختلفة. هذا الاستقلال هو ما يجعل دعم قوالب النقل للأختام كبيرة الحجم عمليًا عندما تفشل الأساليب التقدمية.
بالنسبة للأجزاء الكبيرة، يوفر أسلوب النقل العديد من المزايا الهيكلية. يمكن إنشاء كل محطة قالب-لتشغيلها بشكل محدد دون قيود مطابقة خطوة الشريط الشائعة. يمكن أن تستوعب المسافة بين المحطات غلاف الجزء الكامل بالإضافة إلى الخلوص للأصابع القابضّة أو عوارض المشي. ونظرًا لأن كل فراغ منفصل، فإن استخدام المواد يتحسن بشكل ملحوظ نظرًا لعدم وجود مواد مستهلكة للويب في كل دورة. تشير Standard Die International إلى أن إزالة شبكة الاتصال المستخدمة لحمل الأجزاء من خلال عملية تدريجية توفر المواد الموجودة على كل قطعة، مما يقلل من السعر الإجمالي للقطعة.
والبديل-هو السرعة وتعقيد الدعم-بين المحطات. تعمل أنظمة النقل بشكل أبطأ من القوالب التقدمية، وعادةً ما تعمل بمعدل 8-25 ضربة في الدقيقة للأجزاء الكبيرة مقابل 200-600+ حركة في الدقيقة التي يمكن تحقيقها باستخدام الأدوات التقدمية على المكونات الصغيرة. تحتاج كل محطة نقل إلى نظام دعم القالب الخاص بها، بما في ذلك تكوينات المساند المستقلة، وأنظمة التوجيه، وأحيانًا إعدادات الوسادة الفردية، وكلها تتماشى عبر خط النقل الكامل بدقة أقل من المليمتر.
| معايير | يموت التقدمي | نقل يموت |
|---|---|---|
| الحد الأقصى لمغلف الجزء | محدود بعرض الشريط (عادة أقل من 600-800 مم) | يقتصر فقط على حجم سرير الضغط (2000 مم+ ممكنًا) |
| قطاع/نفايات المواد | أعلى بالنسبة للأجزاء الكبيرة بسبب شبكة الناقل والتباعد | أدنى؛ الفراغات المنفصلة تقضي على نفايات شبكة الناقل |
| تعقيد دعم القالب | مجموعة قوالب واحدة؛ تشترك المحطات المتكاملة في حذاء واحد ودعامة | محطات مستقلة متعددة. ويتطلب كل منها بنية تحتية مخصصة للدعم |
| المحطة-إلى-دقة المحطة | متأصل؛ يحتفظ طيارو الشريط بالتسجيل في جميع المحطات | يعتمد على دقة آلية النقل والمحاذاة بين المحطات-. |
| معدل الإنتاج | عالية جدًا (200-600+ SPM للأجزاء الصغيرة) | معتدل (8-25 SPM للأجزاء الكبيرة) |
| التلاعب بالجزء بين المحطات | لا أحد؛ جزء يبقى في الطائرة على الشريط | إمكانية إعادة التموضع بالكامل؛ يسمح بتسلسلات تشكيل معقدة |
النهج الهجين للمكونات الهيكلية للسيارات
نادرًا ما يقع اختيار قوالب الألواح الهيكلية للسيارات بشكل واضح ضمن فئة واحدة. من الواضح أن الجانب الخارجي لجسم السيارة، أو-لوحة القيادة ذات العرض الكامل، أو لوح الأرضية الهيكلي يتطلب أنظمة نقل نظرًا لحجمها الكبير. ولكن داخل نفس منصة السيارة، يتم ربط العشرات من الأقواس والتعزيزات ولوحات التثبيت بتلك الألواح الكبيرة. غالبًا ما تعمل هذه المكونات الأصغر باستخدام قوالب تدريجية بكميات كبيرة وتكلفة منخفضة للوحدة، على الرغم من أنها تصبح في النهاية جزءًا من تجميع كبير.
يبدو الواقع الهجين كما يلي: تتعامل مكابس النقل مع الأصداف والقضبان الهيكلية الكبيرة حيث يجعل حجم الجزء الأدوات التقدمية غير عملية، في حين تختم القوالب التقدمية الأقواس والمشابك المتكررة الأصغر التي تثبت أو تلحم على تلك الهياكل. يقوم بعض موردي السيارات من المستوى- بتشغيل كلا النظامين في نفس المنشأة، حيث يقومون بتغذية المكونات-الفرعية المختومة-المتقدمة مباشرة في خلايا التجميع جنبًا إلى جنب مع لوحات النقل-المضغوطة.
بالنسبة لأقواس الهيكل والتعزيزات الهيكلية التي تقع في نطاق الحجم المتوسط-، غالبًا ما يعتمد القرار على الحجم السنوي والتعقيد الهندسي بدلاً من الحجم وحده. الدعامة التي تتجاوز عرض الشريط التقدمي المريح ولكنها لا تبرر خط نقل كامل متعدد-المحطات قد تستخدم قالبًا مركبًا أو إعداد الضغط الترادفي لمحطتين-كأرضية وسطى عملية.
وبغض النظر عن التكوين الذي يفوز بقرار الاختيار، يبقى ثابت واحد: المادة نفسها تفرض قواعدها الخاصة. مدى قوة-الفولاذ العالية التي تعود مرة أخرى عبر لوحة كبيرة، وكيف يتدفق الألومنيوم على سطح سحب ممتد، وكيف تتراكم التفاوتات عبر آثار القالب العريضة، كلها تشكل جودة الجزء النهائي بطرق لا يمكن لأي قدر من الدعم الهيكلي التعويض عنها بدون هندسة تدفق المواد المتعمدة.
التحكم في تدفق المواد والتسامح عبر أوجه القالب الكبيرة
تمهد الصلابة الهيكلية والتحكم في الوسادة الطريق، لكن المادة نفسها هي المتغير الأخير الذي يحدد ما إذا كان الجزء الكبير المختوم يتوافق مع الطباعة. تستجيب السبائك المختلفة لتشكيل القوى بطرق مختلفة بشكل أساسي، وتتضخم هذه الاستجابات مع نمو حجم الجزء. يمكن للزاوية الزنبركية التي بالكاد يتم تسجيلها على شفة مقاس 200 مم أن تدفع لوحة مقاس 1500 مم خارج المواصفات بعدة ملليمترات. إن التحكم في تدفق المواد عبر أوجه القالب الممتدة ليس فكرة لاحقة. وهذا هو ما يفصل بين أداة التنسيق الكبيرة-الوظيفية وثقل الورق الباهظ الثمن.
-تحديات الزنبرك الفولاذي عالي القوة في الألواح الكبيرة
تبدأ إدارة Springback في ختم التنسيقات الكبيرة بواقع واضح: طرق التعويض القائمة على الخبرة-والتي تم تطويرها للفولاذ الطري لا تنتقل إلى درجات القوة العالية- المتقدمة. مثلمجلة تشكيل المعادنوبعبارة أخرى، "التعويض لا يتناسب مع الخبرة" عند العمل باستخدام أنواع فولاذية أحدث-عالية القوة، لأن تاريخ المواد السابق ببساطة غير موجود لهذه الدرجات. القواعد المألوفة تنهار.
Springback، حليقة الجدار الجانبي، ولف اللوحة كلها تنشأ من الضغوط المتبقية غير المتوازنة في الجزء المشكل. في اللوحات الكبيرة، تعمل هذه الضغوط عبر مسافات أكبر، مما يحول الخطأ الزاوي الصغير لكل وحدة طول إلى انحراف تراكمي كبير عند حواف اللوحة. قد تلتف قناة قسم القبعة- المكونة من الفولاذ 980 ثنائي الطور- بعدة درجات في الجدار الجانبي على جزء مضغوط. قم بتمديد نفس الشكل الهندسي عبر السكة الهيكلية ذات العرض الكامل-، وتشكل التجعيدات شكلًا ملتويًا يمكن رؤيته بالعين المجردة.
كشفت الأبحاث التي أجريت في مجال محاكاة الزنبرك عن نقاط ضعف معينة عندما يتعلق الأمر-بفولاذ ذي قوة أعلى. تعد دقة التنبؤ حساسة للغاية لقيم تباين الخواص، وقواعد العمل-المتشددة، ومعاملات الاحتكاك، ونماذج حساسية معدل الانفعال-. يتفاعل كل من هذه المتغيرات بشكل مختلف عبر واجهة أداة كبيرة حيث تكون الظروف غير موحدة. يختلف الاحتكاك عند نصف قطر السحب على أحد جانبي اللوحة عن الجانب الآخر بسبب انتقال مادة التشحيم، وتغير درجة الحرارة، وحالة سطح الأداة المحلية. على قالب مضغوط، يبلغ متوسط هذه الاختلافات المحلية. في قالب كبير، ينتجون ارتدادًا غير متماثل لا يمكن لقيمة تعويض واحدة تصحيحه.
تتطلب معالجة الارتداد الربيعي في لوحات HSS الكبيرة التدخل في مرحلة تصميم المنتج بدلاً من الاعتماد فقط على تعويض القالب. تتضمن الاستراتيجيات العملية تجنب زوايا الجدار الحادة التي تحبس الضغط المرن، واستخدام أقسام النهاية المفتوحة-بدلاً من القنوات المغلقة حيثما أمكن ذلك، ودمج ميزات التقوية مثل السهام أو الحواف المتدرجة التي تثبت الشكل الهندسي في مكانه. عندما يكون تشكيل السحب هو الطريقة العملية الوحيدة، فإن تمديد الجدران الجانبية بعد ذلك عن طريق إغلاق الحافة بالقرب من المركز الميت السفلي وإضافة 2% من إجهاد الشد يقلل من تباين الضغط المتبقي بشكل فعال عبر عرض اللوحة بالكامل.
قابلية تشكيل الألومنيوم وتشحيمه على نطاق واسع
يقدم الألومنيوم مجموعة مختلفة من المشاكل. حيث-ترجع النوابض الفولاذية عالية القوة بقوة، فإن سبائك الألومنيوم، وخاصة سلسلتي 6xxx و7xxx المستخدمة في وزن السيارات، تصل إلى حدود قابلية التشكيل التي تظهر على شكل انقسام قبل أن يصبح الزنبرك الخلفي هو الاهتمام الرئيسي. تظهر حدود قابلية تشكيل الألومنيوم على السحوبات الكبيرة على شكل عنق وتمزق موضعي في الزوايا والمناطق الانتقالية حيث تختلف أطوال مسار تدفق المواد بشكل كبير عبر وجه القالب.
يلعب التشحيم دورًا كبيرًا في سحوبات الألومنيوم الكبيرة. قد يكون أداء القالب المضغوط مقبولًا باستخدام مادة تشحيم ختم مطبقة بشكل موحد. على الرغم من ذلك، يصبح توزيع مادة التشحيم غير متساوٍ عبر وجه القالب الممتد. تعمل مناطق الضغط العالي-الملامسة-عند نصف قطر السحب على ترقيق طبقة التشحيم من خلال الضغط-للخارج، بينما تحتفظ المناطق المسطحة بالفائض. وهذا يخلق ظروف احتكاك تفاضلية توجه تدفق المواد بشكل غير متوقع. على لوحة ألومنيوم مقاس 2000 مم، يمكن لفرق معامل الاحتكاك الذي يبلغ 0.02 فقط بين الأطراف المتقابلة لوجه القالب أن يحول تدفق المواد بما يكفي للتسبب في تمزق الجانب المتعطش والتجاعيد على الجانب المغذي.
تعالج مناطق التشحيم التفاضلية هذا الأمر بشكل مباشر. بدلاً من استخدام مادة تشحيم واحدة بتركيز موحد، يحدد المهندسون استخدامًا أثقل في مناطق الاحتكاك العالية- وتطبيقًا أخف حيث تحتاج المادة إلى مزيد من التقييد. تستخدم بعض عمليات التنسيق - الكبيرة أنواعًا متعددة من مواد التشحيم عبر قطعة فارغة واحدة، مع تطبيق منتجات ذات قوة -غشائية عالية- في أنصاف أقطار سحب شديدة ومنتجات ذات لزوجة أقل- على الأسطح المسطحة حيث يسمح الكثير من التشحيم بالتدفق غير المتحكم فيه.
مجموعة التسامح-استراتيجيات الارتقاء والتعويض
هذا هو المكان الذي يختلف فيه ختم التنسيق الكبير-بشكل حاد عن الأدوات المدمجة. إن تراكم التسامح-في مجموعات القوالب الكبيرة ليس مجرد إضافة. إنها هندسية. يساهم كل سطح تشكيل، وكل نصف قطر سحب، وكل واجهة لقطعة قالب في عدم يقين موضعي صغير. وفيما يتعلق بجزء يبلغ قطره 300 ملم، قد يصل مجموع هذه الشكوك إلى بضعة أجزاء من مئات من المليمتر. قم بتوزيع نفس التسامح لكل-ميزة عبر وجه القالب الممتد على 2500 ملم، ويمكن أن يتجاوز الخطأ التراكمي في المعالم البعيدة بالنسبة لبعضها البعض نطاق تسامح الجزء بالكامل.
يتفاقم التحدي لأن الأجزاء الكبيرة تشير عادةً إلى ميزات مرجعية متعددة تتشكل هي نفسها في محطات مختلفة أو مناطق مختلفة من نفس القالب. يشير نمط الثقب المتصاعد في أحد طرفي السكة الهيكلية إلى سطح التزاوج الذي تم تشكيله على بعد 1800 ملم. تحمل كلتا الميزتين تسامح التشكيل الخاص بهما، وتوقيعهما الربيعي الخاص، وحساسيتهما الخاصة للحالة الحرارية والميكانيكية للقالب في لحظة التشكيل. والنتيجة هي مكدس تسامح غير موجود في الأدوات المدمجة، حيث تتشكل جميع الميزات داخل غلاف مكاني ضيق.
تتضمن إستراتيجيات التخفيف لتكديس التسامح-والتحكم في تدفق المواد عبر أوجه القالب الممتدة ما يلي:
- تعويض التاج الزائد- في أسطح القالب: يتم تصنيع وجه القالب بشكل متعمد باستخدام تاج محدب طفيف يعوض الانحراف المتوقع تحت الحمل، مما يؤدي إلى إنتاج جزء مسطح من أداة منحنية
- وضع حبة السحب الاستراتيجي للأختام كبيرة الحجم: يتم وضع الخرز على أساس محاكاة التدفق بدلاً من التباعد الموحد، والتحكم في معدل تغذية المواد بشكل مستقل في مناطق مختلفة لمنع المجاعة والتدفق الزائد
- مناطق التشحيم التفاضلية: يتوافق نوع مادة التشحيم المستهدفة ووزن التطبيق مع متطلبات الاحتكاك لكل منطقة قالب، مما يمنع عدم توازن التدفق عبر الفراغ الممتد
- محطات معايرة ما بعد-النموذج: عمليات إعادة الضرب أو المعايرة المخصصة التي تعيد-إنشاء الأبعاد الحرجة بعد ضربة التشكيل الأولية، والتعويض عن الانجراف الرجعي والتسامح الذي لا يمكن التخلص منه بضربة واحدة
بعيدًا عن هذه الاستراتيجيات، غالبًا ما تتطلب إدارة تدفق المواد عبر أوجه القالب الممتدة شقوقًا جانبية ومناطق إغاثة مصممة هندسيًا. الشقوق الالتفافية عبارة عن قواطع أو فتحات صغيرة توضع في المحيط الفارغ في المواقع الإستراتيجية. إنها تقطع استمرارية مادة الحافة، مما يؤدي إلى كسر ضغط الطوق الذي قد يقاوم التدفق إلى الجيوب العميقة. بدون هذه الشقوق الموجودة على لوحة كبيرة، تحاول المادة التمدد من الحواف البعيدة نحو تجويف السحب، مما يؤدي إلى ترقق مفرط على طول مسار التدفق. ينشئ الشق حافة حرة محلية تسمح للمواد القريبة بالتغذية إلى الداخل دون سحب المعدن من مسافة بعيدة عبر الفراغ.
تخدم مناطق الإغاثة الهندسية غرضًا مشابهًا داخل وجه القالب نفسه. هذه هي المناطق التي يُسمح فيها للمواد بالتشكل بشكل غير محكم، دون اتصال وثيق بالمواد الرابطة، مما يؤدي إلى نشوء ارتخاء يغذي المناطق المجاورة ذات الطلب العالي-. على لوحة نقل كبيرة، قد تظهر مناطق الإغاثة كجدران سحب مضحية أو مادة شفة إضافية يتم تشذيبها في محطة لاحقة ولكنها تعمل أثناء التشكيل كخزان مادة خاضع للرقابة.
تشترك كل هذه الاستراتيجيات على مستوى المواد- في مطلب مشترك: فهي تعتمد على التنبؤ الدقيق لما ستفعله المادة قبل تصنيع القالب. بالنسبة للأدوات المدمجة، يمكن لصانعي القوالب ذوي الخبرة تقدير أنماط الارتداد والتدفق من المشاريع السابقة. بالنسبة إلى الأدوات ذات التنسيقات الكبيرة-، فإن التفاعلات غير الخطية-بين خصائص المواد والاحتكاك ودرجة الحرارة والهندسة عبر وجه القالب الممتد تجعل الحدس غير موثوق به. يقع هذا العبء التنبؤي بشكل مباشر على المحاكاة، وتحديدًا تحليل العناصر المحدودة الذي يشكل نماذج التشكيل والارتداد والانحراف كظواهر مقترنة عبر الجزء الكامل من الهندسة.
محاكاة FEA والتحقق من صحتها في تصميم القوالب ذات التنسيقات الكبيرة-.
قد تكلف مجموعة القوالب المدمجة عشرات الآلاف من الدولارات. يمكن أن يصل حجم قالب نقل التنسيق-الكبير للوحة هيكلية للسيارات إلى مئات الآلاف، وأحيانًا يتجاوز المليون عندما تأخذ في الاعتبار البنية الأساسية للدعم الكامل. عند هذه المستويات الاستثمارية، فإن قطع الفولاذ على أساس الخبرة والأمل لا يعتبر هندسة. إنها القمار. تعمل محاكاة FEA لتصميم القوالب كبيرة الحجم على التخلص من هذه المقامرة من خلال نمذجة الانحراف، وتخفيف المواد، والارتداد الخلفي، وتوزيع القوة كظواهر مترابطة قبل تشكيل كتلة واحدة من فولاذ الأداة.
FEA-تحسين دعم القوالب المدفوعة
ينطبق تحليل العناصر المحدودة مباشرة على البنية الداعمة نفسها، وليس فقط الجزء المشكل. يستخدم المهندسون FEA للتنبؤ بكيفية انحراف حذاء القالب تحت الحمل، حيث تتدلى لوحة المسند بين نقاط الدعم، وكيف تتفاعل ملفات ضغط الوسادة مع تدفق المواد عبر مساحة القالب الكاملة. يعد التنبؤ بالانحراف لدعم القالب الكبير أمرًا بالغ الأهمية بشكل خاص لأنه، كما تم تحديد الأقسام السابقة، يتم قياس الانحراف بشكل غير خطي مع الامتداد. قد تكشف المحاكاة التي تعرض 0.05 مم من منتصف -الامتداد تحت الحمل الاسمي 0.2 مم تحت ظروف خارج المركز- التي تحدث أثناء التشكيل الفعلي. يؤدي هذا الاختلاف إلى تغيير الموافقات، وتحويل تدفق المواد، وإدخال تباين جزء-إلى-جزء يتراكم على مدار عملية الإنتاج.
تعمل برامج محاكاة التشكيل الحديثة على تعزيز FEA للتنبؤ بمشاكل قابلية التشكيل مثل الشقوق والتجاعيد والترقق المفرط مع تحليل سلوك الزنبرك والحد الأدنى من قوة الضغط المطلوبة.بحث Keysight في محاكاة تشكيل الصفائح المعدنيةيسلط الضوء على طبقة إضافية من التحليل: تقييم مدى تأثير التشوهات المرنة الصغيرة في الأدوات نفسها على توزيع قوة الاتصال المحلية، وبالتالي على مجال الضغط في الجزء، والذي يمكن أن ينحرف عن توقعات Springback القياسية. بالنسبة للقوالب ذات التنسيقات الكبيرة- التي يكون فيها انحراف الأداة أكبر بطبيعتها، تصبح أداة الاقتران المرنة-هذه ضرورية وليست اختيارية.
تعمل المحاكاة أيضًا على توجيه القرارات المتعلقة بوضع هيكل الدعم. أين يجب أن تعمل أضلاع الدعم الفرعية-؟ ما مدى سماكة حذاء القالب في محطة معينة؟ ما هو شكل ضغط الوسادة الذي يمنع الترقق في زاوية الرسم-العميقة مع التحكم في التجاعيد على المسطح المجاور؟ تحتوي هذه الأسئلة على إجابات قابلة للقياس الكمي من خلال FEA، وهي الإجابات التي قد تتطلب تكرارات تجارب جسدية متعددة بتكلفة هائلة.
الاختبار الافتراضي وتقليل المخاطر للأدوات الكبيرة
تكلفة إعادة العمل المادي على مجموعات القوالب الكبيرة مذهلة.بحث من معهد أبحاث النقل بجامعة ميشيغانحدد ما تعرفه الصناعة بالفعل: تحتاج الألواح الجانبية للجسم التي تتطلب خمس عمليات عادةً إلى ما لا يقل عن أربع تكرارات لإعادة العمل بتكلفة تبلغ حوالي 125000 دولار لكل تكرار. وحتى ألواح التسليح متوسطة الحجم-يبلغ متوسطها 25000 دولار أمريكي لكل دورة إعادة صياغة. اضرب هذه الأرقام عبر البصمات الأكبر والتفاوتات الأكثر صرامة للألواح الهيكلية، وستصبح الحالة الاقتصادية للتجربة الافتراضية لقوالب الختم كبيرة الحجم ساحقة.
تحاكي تجارب القالب الافتراضية تسلسل التشكيل بأكمله، محطة تلو الأخرى، وتتنبأ بمكان حدوث الانقسامات، ومكان ظهور التجاعيد، ومقدار تراكم الارتداد خلال كل عملية. بالنسبة للأجزاء الكبيرة، يجب أن تلتقط هذه المحاكاة التأثيرات التي يمكن للأدوات الأصغر أن تتجاهلها بأمان: التدرجات الحرارية عبر وجه القالب أثناء الإنتاج، والانحراف المرن لهيكل الأداة تحت حمل التشكيل، وانهيار التشحيم التفاضلي على مناطق الاتصال الممتدة. وجد نفس الاستطلاع الذي أجرته جامعة ميتشجان أن الأولوية القصوى للصناعة للحد من إعادة العمل كانت التقدم في برامج محاكاة تشكيل القوالب، خاصة بالنسبة للمواد المعقدة، وهي الحاجة التي ازدادت حدة مع -الفولاذ وسبائك الألومنيوم ذات القوة العالية التي أصبحت قياسية في التطبيقات الهيكلية الكبيرة.
يختلف فحص المادة الأولى للأختام الكبيرة بشكل أساسي عن التحقق من الأجزاء المدمجة. يمكن فحص شريحة صغيرة باستخدام الفرجار ولوحة السطح. تتطلب اللوحة الهيكلية ذات العرض الكامل-التي تمتد إلى 2000 ملم أو أكثر أجهزة قياس تنسيقية أو أنظمة مسح بصري تلتقط بيانات الأبعاد عبر كامل المساحة في وقت واحد.بروتوكولات فايبالنسبة للأختام الكبيرة، تستخدم عادةً أجهزة CMM المحمولة أو ماسحات ضوئية-منظمة تقارن المادة الأولى الفعلية بنموذج CAD نقطة بنقطة، للتحقق ليس فقط من الميزات الفردية ولكن من دقة الشكل الشامل التي تكشف ما إذا كان نظام دعم القالب يعمل كما هو متوقع من المحاكاة. عندما تظهر تناقضات، يتتبع المهندسون عناصر دعم محددة: منطقة انحراف المسند، أو منطقة وسادة تحت الضغط -، أو واجهة مقطعية تم إزاحتها أثناء التجميع.
حلقة التحقق من صحة-إلى-المحاكاة هذه هي المكان الذي يستفيد فيه مهندسو الأدوات الذين يعملون في مجال التصميم-من التحديات الكبيرة من الشركاء الذين يفهمون السلسلة الكاملة بدءًا من المفهوم وحتى الإنتاج. تحسين هيكل القالب، وتكامل المكونات، وهندسة الثقب، ووضع الرافعة، وتحديد موضع الشق الالتفافي، والتحكم في الأزيز، وإدارة التخليص، وضبط تدفق المواد، كل التغذية داخل وخارج نموذج المحاكاة. مقدمي مثلييتشينربط هذه الخبرة الهندسية بأدوات الإنتاج-الجاهزة لتطبيقات التنسيقات الكبيرة-، مما يؤدي إلى سد الفجوة بين ما تتنبأ به المحاكاة وما يقدمه القالب الفعلي في قاعة الصحافة.
محاكاة التحقق من صحة التصميم. يتحقق فحص المادة الأولى من صحة البناء. ولكن بين التحقق من الصحة والإنتاج المستدام تكمن الحقيقة التشغيلية المتمثلة في الحفاظ على مجموعة القوالب التي تزن عدة أطنان، وتتطلب رافعات علوية لتحريكها، وتتآكل بشكل مختلف عبر سطحها المجزأ مع كل ألف ضربة.
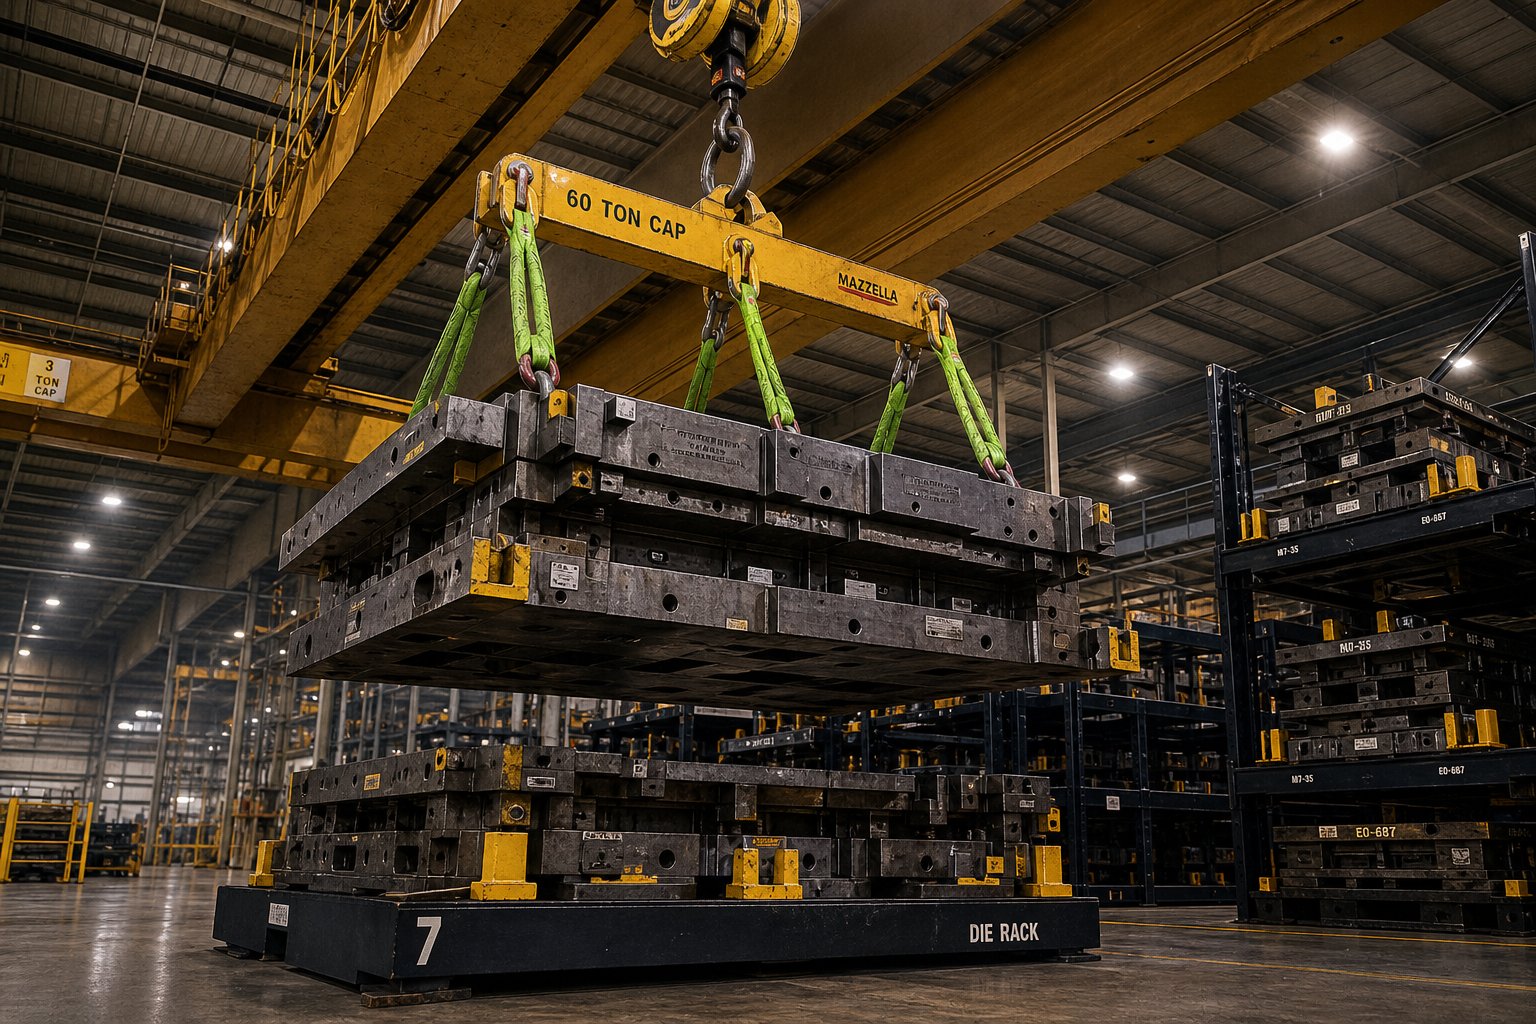
دورة حياة الصيانة والتعامل مع مجموعات القوالب الكبيرة
إن تصميم القالب المعتمد والمقال الأول الناجح لا يعنيان شيئًا إذا لم يكن من الممكن صيانة الأداة ونقلها وتخزينها بأمان طوال عمرها الإنتاجي. يبدأ التخطيط لدورة حياة صيانة مجموعة القوالب الكبيرة قبل وقت طويل من الفاصل الزمني الأول للخدمة المجدولة. يبدأ بالمنشأة نفسها. يفرض القالب الذي يبلغ وزنه 10 أو 20 أو 40+ طنًا قرارات البنية التحتية بشأن سعة الرافعة العلوية، وتقييمات الأحمال الأرضية، وعرض الممرات، وتكوينات التخزين التي لا تتطلبها الأدوات الأصغر أبدًا. تجاهل هذه الحقائق، وحتى القالب المصمم بشكل مثالي يصبح عنق الزجاجة اللوجستي الذي يؤدي إلى تآكل وقت تشغيل الإنتاج الذي تم تصميمه لتقديمه.
المناولة والخدمات اللوجستية لمجموعات القوالب كبيرة الحجم
تؤثر متطلبات التعامل مع القوالب كبيرة الحجم والتجهيزات على العمليات اليومية في أي منشأة ختم كبيرة الحجم-. يتضمن كل تغيير في القالب، وكل عملية سحب للصيانة، وكل عملية تخزين تنسيق معدات الرفع الثقيلة مع القيود المكانية الصارمة.شركات مازيلاتشير إلى أن القوالب التي يبلغ وزنها 20 أو 40 أو 60+ طنًا تتطلب حلول رفع تتجاوز بكثير الرافعات المتسلسلة القياسية، وغالبًا ما تدفع المنشآت نحو-الرافعات الدائرية الاصطناعية عالية الأداء والتي تزن جزءًا صغيرًا من مكافئات الفولاذ مع تقديم ميزات فحص فائقة. يجب أن تكون الرافعة العلوية نفسها مخصصة لمعايير الخدمة من الفئة D، وهي مصممة لتحمل تحميل الصدمات، والتحميل الجانبي، والأحمال المتمايلة المتأصلة في التعامل مع القالب.
فكر في ما ينطوي عليه تغيير القالب فعليًا. ويجب فصل النصفين العلوي والسفلي، وتجهيزهما بشكل مستقل، ورفعهما بعيدًا عن المطبعة، ونقلهما عبر أرضية المتجر، ووضعهما في بنية تحتية للتخزين مصنفة للحمل المركز. يجب أن تكون حلقات الرفع الدوارة بدلاً من البراغي ذات العين بمثابة نقاط اتصال، نظرًا لأن مسامير العين تكون عرضة للسحب الجانبي والتعب المعدني أثناء الرفع الزاوي الشائع في التعامل مع القالب. السقوط من الارتفاع يضيف طبقة خطر أخرى. تتطلب القوالب التي يزيد طولها عن ستة أقدام من عمال الحفر الصعود إلى الأعلى لتركيب المعدات، مما يؤدي إلى تفعيل متطلبات الحماية من السقوط الخاصة بإدارة السلامة والصحة المهنية (OSHA) على ارتفاع أربعة أقدام في إعدادات الصناعة العامة.
تستحق تقييمات الأحمال الأرضية نفس الاهتمام الذي تحظى به سعة الرافعة. يمكن لمجموعة القوالب المركزة على أربع نقاط دعم أن تتجاوز بسهولة حمل تصميم اللوحة لكل قدم مربع، لا سيما عندما يتم تلبية الطلب على قوالب الختم الثقيلة للبنية التحتية للتخزين عن طريق تكديس الأدوات في تكوينات حامل كثيفة للحفاظ على مساحة الأرضية. يجب تصميم رفوف تخزين القالب المخصصة، وتصنيف التحميل-، ووضع علامة عليها وفقًا لمعايير ASME B30.20، وعدم تصنيعها في المنزل-من خردة الفولاذ والنوايا الحسنة.
فترات إعادة الظهور ومراقبة نمط التآكل
يتبع الجدول الزمني لإعادة تسطيح القالب للأدوات كبيرة الحجم إيقاعًا مختلفًا عن الأدوات المدمجة. تعمل أسطح التشكيل الأكبر حجمًا على توزيع التآكل عبر مساحة أكبر، لكن واجهات الإدخال المجزأة وأنصاف الأقطار المرسومة ومناطق الاتصال العالية-لا تزال تركز التدهور. تتطلب مراقبة أنماط التآكل في قالب مجزأ توثيقًا منهجيًا لأن كل إدخال يحمل كومة الرقائق الخاصة به، ومحاذاة موضعه الخاصة بالنسبة إلى الجيران، وتاريخه الخاص في إعادة الطحن المسبق.
عندما يتم سحب جزء ما لإعادة تسطيحه، فإن استعادة الخلوصات الأصلية تعني أكثر من مجرد طحن الوجه بشكل مسطح. يجب تعديل سمك الرقائق الموجودة أسفل هذا الجزء لتعويض المواد التي تمت إزالتها أثناء الطحن. قد تحتاج الأجزاء المجاورة إلى إعادة الحشو-للحفاظ على سطح تشكيل مستمر عبر المفصل. بدون سجلات دقيقة لتاريخ الطحن لكل مقطع، وتكوين الرقائق، والنقاط المرجعية للمحاذاة، يمكن أن يؤدي حدث إعادة السطح إلى ظهور العديد من المشكلات بقدر ما يحلها.
إن قائمة التحقق من دورة حياة الصيانة ذات الأولوية-لمجموعات القوالب الكبيرة تحافظ على تنظيم هذه المهام وتضمن عدم إغفال أي شيء:
- فحص جميع أجهزة الرفع (حلقات الرفع، وصلات الرافعة، ومرفقات الرافعة) قبل كل حركة للقالب، والتحقق من مواصفات عزم الدوران وحالة التآكل
- إجراء فحص بصري لأسطح التشكيل وواجهات القطاعات ومكونات التوجيه بعد كل عملية إنتاج
- قم بمراقبة وتوثيق أنماط التآكل باستخدام قياس مواصفات السطح أو الشريط المتماثل على فترات زمنية محددة لعدد الخطوط-.
- فحص وإعادة ضبط عزم الدوران لجميع أدوات التثبيت ومسامير التثبيت ومسامير تثبيت الأجزاء وفقًا للجدول الوقائي
- قم بتشحيم جميع مسامير التوجيه، والبطانات، وكتل الكعب، والمكونات المتحركة وفقًا للفترات الزمنية المحددة من قبل الشركة المصنعة-وأنواع مواد التشحيم
- تحقق من أداء نظام الوسادة، بما في ذلك فحص ضغط أسطوانة النيتروجين وحالة سائل النظام الهيدروليكي
- إعادة ظهور الإدخالات البالية مع التوثيق الكامل للمواد التي تمت إزالتها، وأبعاد الرقائق المحدثة، والتحقق من محاذاة الطحن بعد-
- قم بإجراء التحقق الكامل من CMM أو المسح الضوئي لمجموعة القالب بعد أي إعادة تسطيح أو استبدال الجزء للتأكد من دقة الأبعاد العالمية
تعمل طرق الصيانة التنبؤية، بما في ذلك تحليل الاهتزازات والمراقبة الصوتية والتصوير الحراري، على استكمال الفحص البصري عن طريق الكشف عن الشقوق تحت السطح والتآكل غير الطبيعي قبل أن تصل إلى الفشل الحرج. بالنسبة للقوالب الكبيرة التي تكلف فترات التوقف غير المخطط لها آلافًا في الساعة، تعمل التقنيات التنبؤية على تحويل الصيانة من التفاعلية إلى المخططة، مما يحافظ على سلامة جداول الإنتاج.
الشراكة مع صانعي القوالب ذوي الخبرة للحصول على دعم طويل الأمد-.
إن الحفاظ على مجموعة القوالب-الكبيرة الحجم طوال عمرها الإنتاجي الكامل ليس مجرد مهمة داخلية-. إن إعادة تسطيح الإدخالات المجزأة، وإعادة إنشاء-الخلوصات بعد سنوات من الطحن التراكمي، واستبدال مكونات الدليل البالية، وتكييف الأدوات للتغييرات الهندسية، كلها تستفيد من معرفة المنشئ الأصلي لكيفية تصميم القالب وتجميعه. يعد مسار التوثيق وخرائط الرقائق وسجلات فهرسة المقاطع ومواصفات التخليص التي تحدد الحالة الأساسية للقالب الكبير مفيدة للغاية في أيدي المهندسين الذين يفهمون القصد من وراءها.
بالنسبة لمهندسي الأدوات الذين يقومون بتقييم احتياجات البنية الأساسية لدعم القالب، سواء كانوا يخططون لأداة جديدة ذات تنسيق كبير-أو يطيلون عمر أداة حالية، فإن الشراكة مع موفر يتمتع بالخبرة في هيكل القالب وتكامل المكونات والتحكم في التخليص وإدارة تدفق المواد تعمل على تبسيط دورة الحياة بأكملها.حلول قوالب الختم المخصصة من YICHENبمثابة مورد عملي للفرق التي تتغلب على هذه التحديات، وربط الخبرة الهندسية العميقة في المثقابات، والرافعات، والشقوق الالتفافية، والتحكم في الأزيز، وأنظمة دعم التنسيقات الكبيرة-بنتائج الإنتاج-الجاهزة التي تصمد عبر ملايين الضربات.
الأسئلة المتداولة حول دعم ختم القالب للأجزاء الكبيرة
1. لماذا لا يمكنك ببساطة توسيع نطاق تصميم القالب الصغير لختم الأجزاء الكبيرة؟
يقدم ختم الأجزاء الكبيرة -تحديات هندسية غير خطية تمنع القياس المباشر. يزداد الانحراف مع القوة الرابعة لطول الامتداد، مما يعني أن حذاء القالب ينحرف بعرض مضاعفة بما يصل إلى ستة عشر مرة تحت نفس ظروف التحميل. تمتد التدرجات الحرارية لمسافات أكبر، مما يؤدي إلى إنشاء تمدد تفاضلي يؤدي إلى تحويل خلوصات الثقب-إلى-القالب بشكل غير متساو. يزداد توزيع القوة بشكل غير متساوٍ بشكل متزايد نظرًا لأن الأحمال البعيدة عن المركز-التي تمتصها القوالب المضغوطة بسهولة تؤدي إلى انحراف زاوي كبير على الأدوات-العريضة. تتطلب هذه التأثيرات المركبة إستراتيجيات دعم مصممة خصيصًا لهذا الغرض، بما في ذلك الأحذية المضلعة السميكة، وشبكات الدعم الفرعية-المهندسة، والتحكم في وسادة المناطق المتعددة-بدلاً من الإصدارات الموسعة نسبيًا من التصميمات القياسية.
2. ما هو الفرق بين القوالب التقدمية والنقلية للأجزاء الكبيرة؟
تقوم القوالب التقدمية بتغذية شريط معدني مستمر من خلال محطات متسلسلة، مع الحفاظ على الجزء متصلاً بشبكة حاملة. ويصل هذا الأسلوب إلى حدود عملية يبلغ عرضها حوالي 600-800 مم نظرًا لأن صلابة الحامل ودقة التغذية ونفايات المواد تصبح غير قابلة للإدارة. تعمل قوالب النقل على حل هذه المشكلة عن طريق فصل الفراغ في المحطة الأولى وتحريك الأجزاء المنفصلة ميكانيكيًا بين العمليات المستقلة. تتعامل أنظمة النقل مع مغلفات الأجزاء التي يتجاوز حجمها 2000 مم، وتحسن استخدام المواد عن طريق التخلص من نفايات شبكة الناقل، وتسمح بإعادة وضع الأجزاء بالكامل بين المحطات. تتمثل المفاضلة-في سرعة إنتاج أقل، عادةً ما تتراوح بين 8 إلى 25 ضربة في الدقيقة مقابل 200-600+ للأدوات التقدمية على الأجزاء الصغيرة، وزيادة متطلبات البنية التحتية للدعم بين المحطات.
3. كيف تقلل محاكاة FEA من المخاطر في أدوات القوالب ذات التنسيقات الكبيرة-؟
نماذج محاكاة FEA هي الانحراف، وترقق المواد، والارتداد الخلفي، وتوزيع القوة كظواهر مترابطة قبل تشكيل أي أداة فولاذية. بالنسبة للقوالب الكبيرة التي تمثل استثمارات بمئات الآلاف من الدولارات، تتنبأ المحاكاة بكيفية انحراف أحذية القالب تحت الأحمال المركزية-، حيث تتدلى الألواح المساندة بين نقاط الدعم، وكيف تؤثر ملفات ضغط الوسادة على تدفق المواد. يحدد الاختبار الافتراضي لتسلسل التشكيل الكامل الانقسامات والتجاعيد وتراكم الربيع الخلفي محطة تلو الأخرى. تُظهر أبحاث الصناعة أن الألواح الجانبية للجسم تتطلب عادةً أربع عمليات إعادة صياغة مادية بتكلفة 125000 دولار تقريبًا لكل منها. يؤدي التحسين المعتمد على FEA- إلى تقليل تلك التكرارات المكلفة أو إزالتها عن طريق التحقق من صحة وضع هيكل الدعم واستراتيجيات التعويض رقميًا. يربط مقدمو الخدمة مثل YICHEN (yichen-group.com/stamping-die/) المحاكاة-التصميمات التي تم التحقق منها بأدوات التنسيق-الكبيرة الجاهزة للإنتاج.
4. ما هو نظام الوسادة الأفضل لختم القوالب ذات التنسيقات الكبيرة-؟
تُفضل أنظمة الوسائد الهيدروليكية متعددة-النقاط بشكل عام للختم الكبير-لأنها توفر تنظيمًا مؤازرًا للضغط -لكل منطقة، وملفات تعريف قوة قابلة للبرمجة، وتحكمًا مستقلاً في المنطقة عبر أوجه القالب الممتدة. تعمل مصفوفات أسطوانات النيتروجين مع آثار أقدام معتدلة ولكنها تعاني من ارتفاع الضغط التدريجي أثناء الشوط وتباين المنطقة - إلى - مع نمو حجم المصفوفة. تفتقر الوسائد الهوائية إلى دقة القوة وسرعة الاستجابة اللازمة للسحوبات الكبيرة بسبب انضغاط الهواء. تتمثل الميزة الحاسمة للأنظمة الهيدروليكية في التحكم في المناطق- المتعددة، مما يسمح للمهندسين بتطبيق قوة احتجاز أعلى حيث تصل مخاطر التجاعيد إلى ذروتها وتقليل القوة عندما يكون التمزق هو المشكلة، مما يحول ضغط التسوية الفردي إلى منطقة هندسية-بواسطة-حل المنطقة.
5. كيف يمكنك صيانة والتعامل مع مجموعات القوالب التي يبلغ وزنها 20 طنًا أو أكثر؟
تتطلب صيانة القوالب الكبيرة تخطيط البنية التحتية للمنشأة الذي يبدأ بقدرة الرافعة العلوية المصنفة وفقًا لمعايير الخدمة من الفئة D للصدمات والتحميل الجانبي. يجب أن تراعي تقييمات الأحمال الأرضية الأحمال النقطية المركزة من رفوف تخزين القالب، والتي يجب تصميمها وتصنيف الحمل- وفقًا لمعايير ASME B30.20. حلقات الرفع الدوارة تحل محل مسامير العين من أجل رفع زاوية أكثر أمانًا. تتطلب إعادة تسوية الإدخالات المجزأة توثيق مجموعة الرقائق الخاصة بكل قطعة وتاريخ الطحن ومراجع المحاذاة بحيث يمكن استعادة الخلوصات بدقة بعد إزالة المواد. تعمل تقنيات الصيانة التنبؤية، بما في ذلك تحليل الاهتزازات والتصوير الحراري والمراقبة الصوتية، على اكتشاف المشكلات تحت السطح قبل حدوث فشل فادح، وتحويل الصيانة من الصيانة التفاعلية إلى التخطيطية وحماية وقت تشغيل الإنتاج.


