


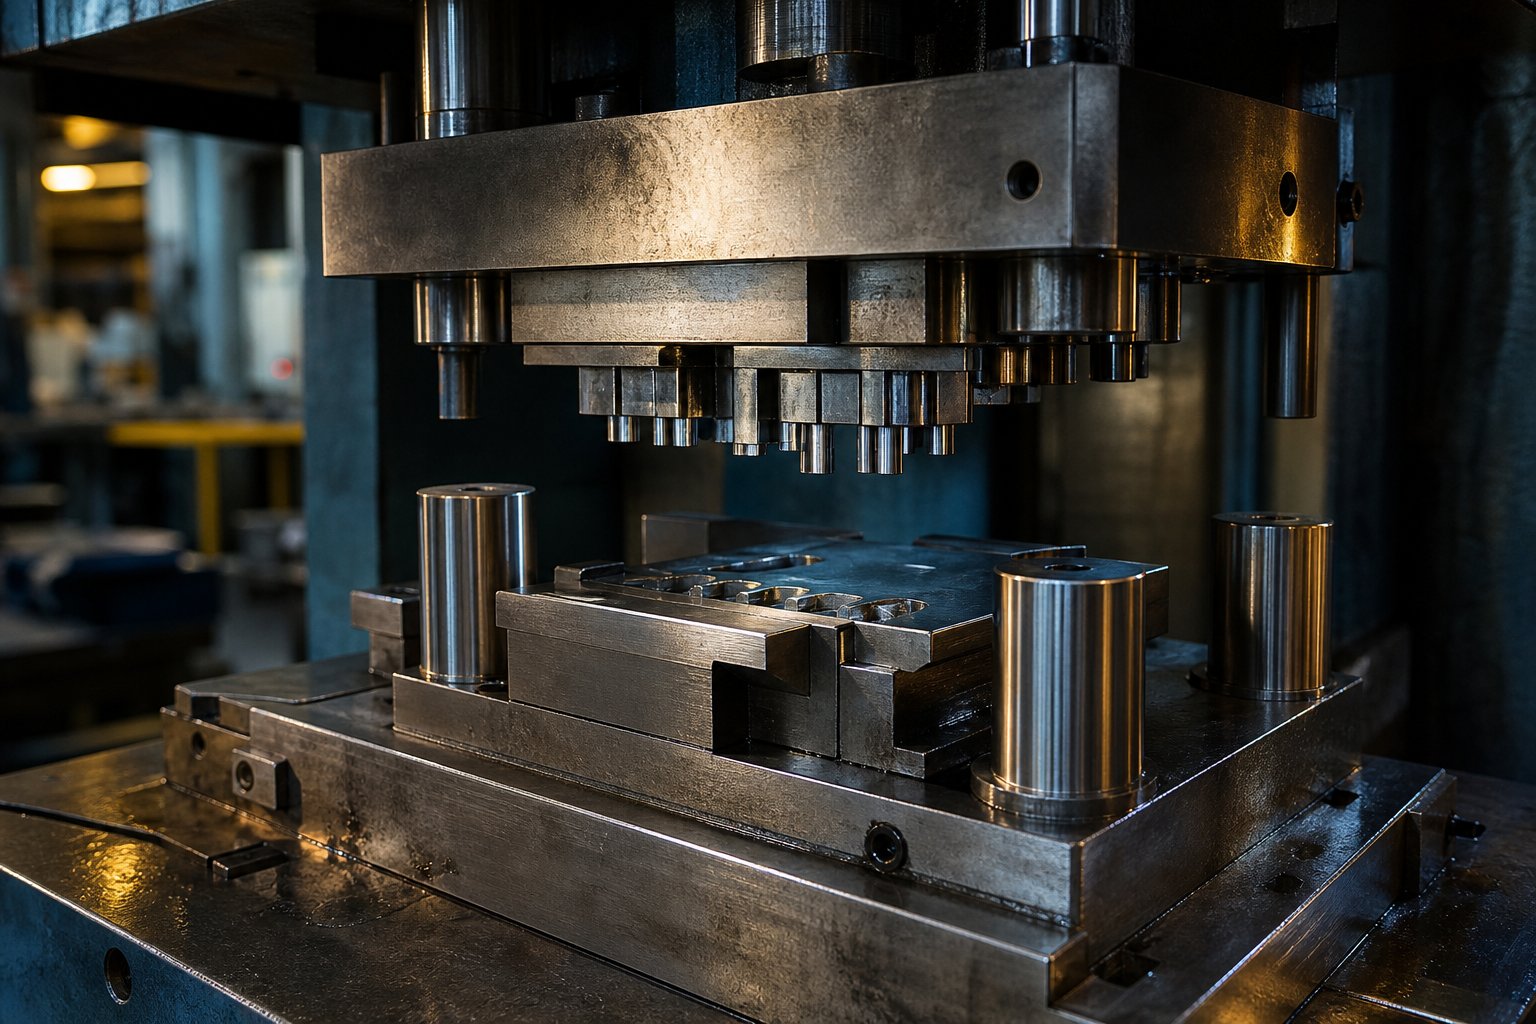
ما الذي يدخل في صنع قالب الختم
إن بناء قالب ختم يتحمل الملايين من دورات الضغط ليس مهمة واحدة. إنها سلسلة من القرارات المترابطة: تحليل الجزء الخاص بك، واختيار المواد، والتراخيص الهندسية، ومكونات التصنيع، والمعالجة الحرارية، والتجميع، وإجراء الاختبار. تخطي أي خطوة أو استعجلها، وسيفشل النرد مبكرًا. يستعرض هذا الدليل سير العمل بالكامل حتى تتمكن من التعامل مع كل مرحلة بثقة، سواء كنت تدير متجرًا لشخص واحد-أو تدير قسمًا كاملاً للأدوات.
ما هو قالب الختم وكيف يعمل
إذن ما هو الختم من الناحية العملية؟ في أبسط صوره، قالب الختم عبارة عن أداة متخصصة مثبتة داخل مكبس تستخدم القوة للقطع أو الثني أوتشكيل الصفائح المعدنية في الشكل النهائي. ينحدر النصف العلوي (الخرامة) إلى النصف السفلي (كتلة القالب)، وتأخذ المادة المحاصرة بينهما الشكل المقصود. هذا هو تعريف الختم الأساسي. إذا كنت قد تساءلت يومًا ما هو الختم المعدني، فتخيل قاطعة البسكويت مدفوعة بعشرات الأطنان من القوة الهيدروليكية أو الميكانيكية، وتنتج أجزاء متطابقة بسرعة عالية.
إن فهم ما يحدث في سياق التصنيع الأوسع يساعد في تأطير المشروع. القوالب عبارة عن مجموعات أدوات دقيقة - تعمل على تشكيل المواد الخام من خلال القوة الخاضعة للتحكم. في ختم المعادن على وجه التحديد، يعمل القالب واللكم معًا مثل الأسنان العلوية والسفلية: أحدهما يطبق الضغط، والآخر يوفر التجويف المطابق.
المكونات الرئيسية التي يجب على كل صانع قوالب أن يفهمها
قبل أن تقوم بقطع أي فولاذ، عليك أن تعرف ما يفعله كل جزء من أجزاء القالب وسبب أهميته. فيما يلي المكونات الأساسية:
- حذاء القالب (الحذاء السفلي)- لوحة القاعدة التي تثبت كتلة القالب وتحافظ على الصلابة الهيكلية تحت الحمل.
- حامل لكمة (الحذاء العلوي)- يقوم بتركيب المثقاب وتوزيع قوة الضغط بالتساوي عبر أسطح القطع أو التشكيل.
- لوحة متجرد- يزيل مادة اللوح من المثقاب بعد كل ضربة، مما يمنع الانحشار وتشوه الأجزاء.
- دبابيس التوجيه والبطانات- يحافظ على المحاذاة الدقيقة بين النصفين العلوي والسفلي، وعادةً ما يتم تصلبه إلى 58 HRC أو أعلى.
- نظام الربيعيوفر - ضغط تجريد متحكم فيه، وفي تشكيل القوالب، يطبق قوة حامل - فارغة.
- لوحة دعم- يوضع خلف المثقاب لمنع حامل المثقاب من التشوه تحت التأثير المتكرر.
يؤثر كل مكون على عمر القالب وجودة الجزء. تتسبب دبابيس التوجيه الضعيفة في اختلال المحاذاة وتآكل الحافة المبكر. تسمح اللوحة الخلفية صغيرة الحجم بدفع اللكمات داخل الحامل، مما يؤدي إلى إتلاف التركيز مع مرور الوقت.
يغطي هذا الدليل كلاً من أساليب المعالجة اليدوية (الطحن السطحي، والتجويف المثقب، والطحن اليدوي) والطرق المستندة إلى -CNC (التخطيط الإلكتروني السلكي، والطحن باستخدام الحاسب الآلي، والطحن الدقيق) بحيث يمكن للمحلات التجارية ذات مستويات المعدات المختلفة متابعة ذلك.
تحديد نوع القالب الذي يناسب مشروعك
ليس كل جزء يحتاج إلى قالب تقدمي. يعود الاختيار من بين أنواع قوالب الختم إلى ثلاثة عوامل: هندسة الأجزاء، وحجم الإنتاج، والمعدات المتاحة.
A محطة واحدة بسيطة-تموتيتعامل مع عملية واحدة لكل ضربة - تقطيع أو ثقب، على سبيل المثال. إنه يناسب الحجم المنخفض-الذي يعمل بأقل من 10000 قطعة، وأعمال النماذج الأولية، والمتاجر التي لا تحتوي على سعة مطبعة متعددة-. تكاليف الأدوات أقل بنسبة 50-70٪ من الأدوات التقدمية.
A يموت مركبينفذ عمليات قطع متعددة بضربة واحدة، مثل التقطيع والثقب في وقت واحد. إنه يعمل بشكل جيد مع الأجزاء المسطحة مثل الغسالات أو الحشيات حيث تكون الدقة مهمة ولكن الهندسة تبقى في مستوى واحد.
A يموت التدريجييغذي مادة الشريط من خلال محطات متتابعة، كل منها يضيف ميزة. إنه العمود الفقري -لختم المعادن بكميات كبيرة - فكر في أقواس السيارات أو الموصلات الكهربائية التي يتم إنتاجها بالملايين. تكلفة أولية أعلى، ولكن تكلفة الجزء الواحد-منخفضة بشكل كبير على نطاق واسع.
إذا كان الجزء الخاص بك مسطحًا وبه أنماط ثقب بسيطة وتحتاج إلى أقل من 10000 قطعة، فابدأ بمحطة واحدة أو قالب مركب. إذا كنت تقوم بتشغيل كميات إنتاج تزيد عن 100000 مع ميزات متعددة، فإن الاستثمار في قالب الختم التدريجي يؤتي ثماره بسرعة من خلال تقليل العمالة وأوقات الدورات الأسرع.
يحدد نوع القالب الصحيح المسار لكل قرار نهائي - من حيث درجة المواد وتعقيد التصنيع ومتطلبات الصيانة، كلها تتبع هذا الاختيار.
الخطوة 1 قم بتحليل الجزء الخاص بك وحدد نوع القالب المناسب
يبدأ كل قالب كجزء نهائي على الورق. قبل أن ترسممكون يموت واحد، فأنت بحاجة إلى تشريح هذا الجزء من الرسم والسماح لمتطلبات الهندسة والمواد والإنتاج الخاصة به بإملاء نهج الأدوات. إذا أخطأت في هذا التحليل، فإنك إما ستبالغ في بناء القالب (إضاعة الوقت والمال) أو ستبالغ في بناء القالب (مما يسبب فشلًا مبكرًا). تكافئ عملية الختم المعدني التفكير المسبق الدقيق أكثر من أي مرحلة أخرى.
قراءة هندسة الأجزاء لتحديد العمليات المطلوبة
التقط الجزء المطبوع واطرح سؤالاً بسيطًا: ما الذي يجب أن يفعله هذا القالب بالصفائح المعدنية؟ تتطلب الملامح المسطحة ذات الخطوط الخارجية التقطيع. تتطلب الثقوب والفتحات الداخلية عمليات ختم أو ثقب. الشفاه وعلامات التبويب تتطلب الانحناء. تحتاج الأكواب أو العبوات العميقة إلى الرسم. تجمع معظم أجزاء العالم الحقيقي- بين العديد من هذه العناصر، وهذا هو بالضبط سبب أهمية فهم الهندسة أولاً.
ابحث عن هذه الإشارات الهندسية:
- المظهر الجانبي الخارجي المسطح فقط- قالب التقطيع كافٍ.
- الثقوب أو الفتحات أو القواطع الداخليةمطلوب - محطات ثقب.
- ينحني مع أنصاف أقطار محددة- محطات تشكيل مع تعويض رجعي متحكم فيه.
- العمق-إلى-نسب القطر أعلى من 0.5- عمليات رسم، ربما تكون متعددة-المراحل.
يوضح الجدول أدناه ميزات الأجزاء المشتركة لعملية القالب التي تتطلبها كل واحدة، إلى جانب الاعتبارات الهندسية التي تدفع تصميم الأدوات:
| عملية | ميزة الجزء | متطلبات هندسة القالب |
|---|---|---|
| تقطيع | محيط خارجي / شكل مسطح | ملفات تعريف متطابقة للخرامة والقوالب مع خلوص موحد حول المحيط الكامل |
| ثقب | فتحات، فتحات، فتحات | حجم الثقب إلى أبعاد الثقب؛ حجم فتحة القالب أكبر بمقدار التخليص لكل جانب |
| الانحناء | الشفاه، علامات التبويب، الزوايا | قالب V-قالب أو قالب مسح بنصف قطر يطابق الحد الأدنى لنصف قطر الانحناء (عادةً 1.0-1.5x سمك المادة) |
| رسم | الكؤوس والمرفقات والأشكال العميقة | ارسم لكمة بنصف القطر، وحامل فارغ للتحكم في تدفق المواد، ومراحل اختزال متعددة للأجزاء العميقة |
عندما يحتوي الجزء على ميزات من صفوف متعددة في هذا الجدول، فإنك تنظر إما إلى قالب مركب أو قالب متدرج - وسيساعدك حجم الإنتاج في تحديد أي منهما.
كيف تؤثر خصائص المواد على قرارات تصميم القالب
تخبرك الهندسة بالعمليات التي يجب القيام بها. تخبرك المادة بمدى صعوبة تلك العمليات. هناك ثلاث خصائص تهيمن على عملية ختم الصفائح المعدنية من منظور الأدوات: قوة القص، والليونة، والسمك.
قوة القصيحدد قوة القطع. يتطلب الفولاذ المقاوم للصدأ (قوة القص حوالي 50-55 رطل لكل بوصة مربعة) حمولة ضغط أكبر بكثير من الفولاذ الطري (حوالي 35 رطل لكل بوصة مربعة) أو الألومنيوم (حوالي 15-20 كيلو لكل بوصة مربعة). تعمل قوة القص الأعلى أيضًا على تسريع تآكل القالب، مما يدفعك نحو أدوات فولاذية أو إدراجات كربيد أكثر صلابة.
ليونةيتحكم في المدى الذي يمكنك من خلاله ثني المادة أو رسمها قبل أن تتشقق. تعمل المواد منخفضة الليونة- على الحد من نصف قطر الانحناء وعمق السحب، مما يؤثر بدوره على عدد المحطات في القالب التدريجي.
سمك الورقةيحدد قيم التخليص الخاصة بك مباشرة. التوصية قياسيةهو 5-10% من سمك المادة لكل جانب لمعظم الفولاذ. تستخدم المواد الأكثر ليونة مثل الألومنيوم خلوصًا أكثر إحكامًا (حوالي 5٪ لكل جانب)، بينما تدفع المواد الأكثر صلابة أو المخزون السميك نحو 10-12٪ لكل جانب. يؤدي الخلوص القليل جدًا إلى زيادة قوة القطع وتسريع تآكل الثقب. يؤدي وجود الكثير من الخلوص إلى نتوءات زائدة وجودة حافة رديئة.
فيما يلي مرجع عملي لكيفية تأثير نطاقات السُمك على الخلوص في عملية القالب:
- مخزون رقيق (0.5 مم أو أقل)- يصبح التسامح مع التخليص أمرًا بالغ الأهمية؛ حتى الاختلاف بمقدار 0.01 مم يظهر كعيوب في الحواف.
- مخزون متوسط (0.5-3.0 ملم)تعمل نسبة التخليص المعتمدة على - النسبة المئوية القياسية-بشكل موثوق؛ معظم ختم الصفائح المعدنية يقع هنا.
- مخزون سميك (3.0-6.0 ملم)- تعمل نسب الخلوص المتزايدة (10-15% لكل جانب) على تقليل تحميل التثقيب وإطالة عمر الأداة.
تتطلب عمليات ضغط المعادن على المواد الأكثر صلابة - غير القابل للصدأ، والعالية-القوة المنخفضة-سبائك الفولاذ - أيضًا ضغطًا نابضًا أثقل في أدوات الإزالة والحوامل الفارغة. تسمح النوابض الصغيرة الحجم برفع المواد أثناء التغذية، مما يتسبب في سوء التغذية وسحب البزاقة باتجاه مجرى النهر.
مطابقة حجم الإنتاج لتعقيد القالب
يتطلب تشغيل نموذج أولي مكون من 500-قطعة وعقد إنتاج سنوي يتكون من 2-مليون-قطعة استراتيجيات أدوات مختلفة بشكل أساسي. إن الإفراط في الاستثمار في قالب تقدمي على المدى القصير يهدر رأس المال. إن قلة الاستثمار في قالب محطة واحدة للعمل بكميات كبيرة يؤدي إلى إهدار العمالة ووقت الأرضية.
استخدم حدود الحجم هذه كدليل عملي:
- أقل من 5000 قطعة- محطة واحدة-تموت أو حتى الأدوات الناعمة. تكلفة أولية منخفضة، وتكلفة مقبولة لكل-جزء على هذا النطاق.
- 5000-50000 قطعة- قوالب مركبة أو قوالب تقدمية بسيطة مع عدد أقل من المحطات. الاستثمار المعتدل في الأدوات متوازن مع توفير العمالة.
- أكثر من 50.000 قطعة- قوالب تقدمية كاملة باستخدام أداة فولاذية مقوية. تبرر عملية الختم في هذا الحجم تكلفة الأدوات لأن تكلفة الجزء الواحد-تنخفض بشكل كبير ويتقلص وقت الدورة إلى ثوانٍ أو أجزاء من الثانية.
ضع في اعتبارك معدات متجرك أيضًا. القالب التدريجي لا فائدة منه بدون مكبس يدعم تغذية الملف، والفهرسة المستندة إلى الدليل-، وطول السرير الكافي. إذا كانت سعة الصحافة الخاصة بك تحد من عدد المحطات، فقد يؤدي إعداد قالب النقل إلى نتائج مماثلة مع التعامل مع الأجزاء الفردية بين المحطات.
يمثل مثلث الحجم الهندسي-المادة-إطار عمل اتخاذ القرار. جزء معقد من مادة صلبة عند نقاط كبيرة الحجم بشكل مباشر في قالب تقدمي متعدد المحطات-مصنوع من الفولاذ عالي الجودة للأدوات. إن الجزء المسطح البسيط من الفولاذ الطري وبحجم منخفض يبرر قالب تقطيع أساسي من A2 أو حتى-لوحة مقساة مسبقًا. يؤدي الحصول على هذه المحاذاة بشكل صحيح في البداية إلى توفير عمليات إعادة العمل وإعادة التصميم وتجاوز الميزانية بمجرد بدء التشغيل الآلي.
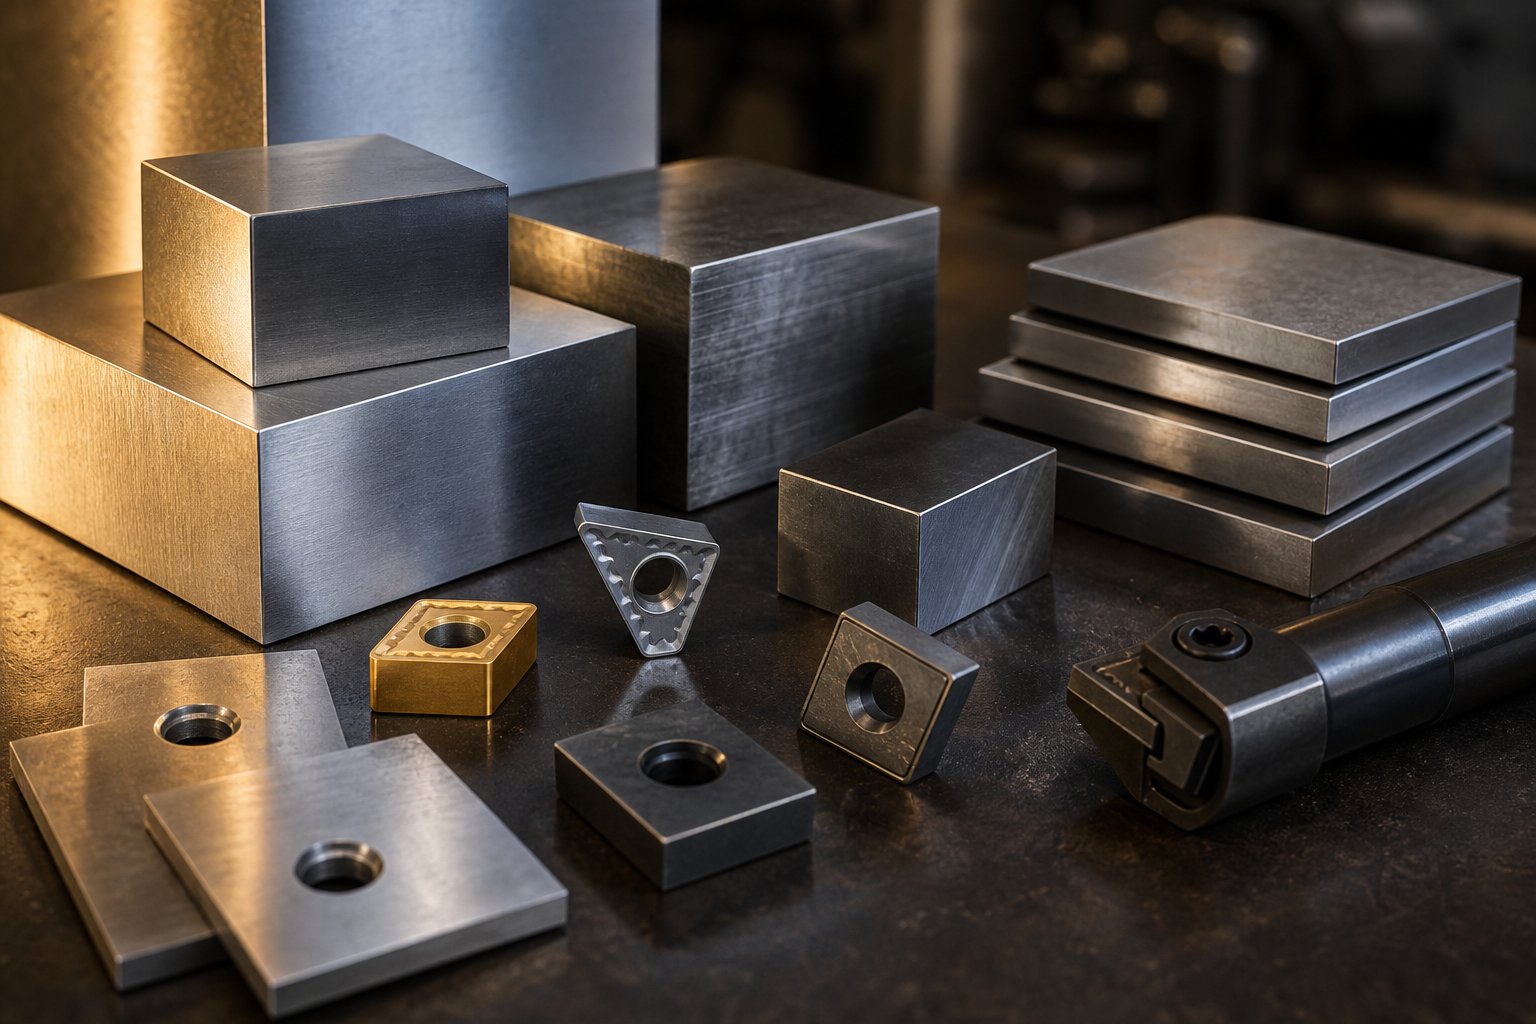
الخطوة 2 اختر فولاذ الأداة والمواد المكونة للقالب
تخبرك محاذاة حجم المادة-الهندسة-من الخطوة 1 بما يجب أن يفعله القالب. يحدد اختيار المواد المدة التي يمكن أن يستمر فيها القيام بذلك. تواجه مكونات القالب المختلفة ضغوطًا مختلفة - تتحمل حواف القطع التآكل الكاشط، وتقاوم أسطح التشكيل التآكل، وتمتص الألواح الهيكلية الصدمات - لذلك لا توجد درجة فولاذية واحدة تؤدي كل الأدوار. إن اختيار مواد الختم المعدنية المناسبة لكل مكون هو المكان الذي يتم فيه كسب أو خسارة طول عمر القالب.
الاختيار بين أدوات الفولاذ D2 وA2 وS7
تهيمن ثلاث درجات من الفولاذ على أعمال ختم القالب، كل منها مُحسّن لوضع فشل مختلف:
D2هي الحل الأمثل-للتشغيل الطويل-لقوالب التقطيع والثقب. إن محتواه العالي من الكربون (1.40-1.60%) والكروم (11.00-13.00%) يخلق وفرة من الكربيدات الصلبة التي تقاوم التآكل بشكل جيد للغاية. يصل D2 إلى 54-61 HRC ويتعامل مع إنتاج الفولاذ المختوم بشكل جيد إلى الملايين. المقايضة؟ إنها أقل صلابة من الخيارات الأخرى وأصعب في الماكينة والطحن، لذا فهي ليست الاختيار الأفضل للقوالب المعرضة لأحمال الصدمات الثقيلة.
عندما تحتاج إلى أداء متوازن - مقاومة جيدة للتآكل بالإضافة إلى صلابة متوسطة -A2يناسب الفجوة. مع كمية أقل من الكروم (4.75-5.50%) وكربون أقل قليلاً من D2، يحقق A257-62 لجنة حقوق الإنسانفي حين تبقى أكثر قابلية للتشكيل. إنها تناسب قوالب القطع، وقوالب التشذيب، واللكمات الطويلة، وقوالب التقطيع الكبيرة حيث تكون بعض مقاومة الصدمات مهمة إلى جانب الاحتفاظ بالحواف. بالنسبة إلى حجم الإنتاج المتوسط-الذي يقل عن 1,000,000 جزء، تقدم A2 غالبًا أفضل نسبة تكلفة إلى-إلى-الأداء.
S7يوفر مقاومة للصدمات لا يمكن أن يضاهيها D2 أو A2. يمنحها الكربون المنخفض (0.45-0.55%) والكروم المنخفض (3.00-3.50%) متانة تأثير ممتازة عند صلابة عمل تبلغ 48-58 HRC. استخدم S7 للتقطيع الثقيل، والتشكيل على البارد، وثني القوالب، وأي عملية تواجه فيها المثقاب أحمالًا مفاجئة وعالية الطاقة. إنه يتآكل بشكل أسرع من D2، لكنه لن يتشقق أو يتشقق في ظل الظروف التي من شأنها أن تحطم الفولاذ الأكثر صلابة.
| ملكية | D2 | A2 | S7 |
|---|---|---|---|
| نطاق الصلابة (HRC) | 54 – 61 | 57 – 62 | 48 – 58 |
| صلابة | منخفضة إلى معتدلة | معتدل | عالي |
| ارتداء المقاومة | ممتاز | عالي | معتدل |
| القدرة على التصنيع | صعب | معتدل | جيد |
| تطبيقات القالب النموذجية | -قوالب التقطيع والثقب والتشذيب وختم القوالب على المدى الطويل | القطع، والتشذيب، والتقطيع الكبير، واللكمات الطويلة | تقطيع ثقيل، تشكيل على البارد، قوالب الانحناء، التثبيت |
مادة الشغل مهمة هنا أيضًا. يبذل ختم الفولاذ المقاوم للصدأ ودرجات القوة- العالية أحمالًا يمكن أن تقترب من صلابة القالب نفسه، مما يدفعك نحو الفولاذ D2 أو الفولاذ المعدني المساحيق. على النقيض من ذلك، يؤدي ختم الألومنيوم إلى تآكل أقل ولكن مخاطر أكبر، مما يجعل المعالجات السطحية أكثر أهمية من الصلابة الخام.
عندما تؤتي إدراجات الكربيد والطلاءات ثمارها
يتعامل الفولاذ الصلب مع معظم أحجام الإنتاج، لكن إدخالات الكربيد تعمل على إطالة عمر القالب بنسبة 500-1000% في مواقف محددة - وخاصة التقطيع الدقيق، والرسم السطحي، والثقب الكبير-للحجم الكبير للمواد الكاشطة. صلابتها الشديدة تجعلها مثالية لختم المعادن المصنوعة من الفولاذ المقاوم للصدأ حيث يهيمن التآكل الكاشط. تكمن المشكلة في الهشاشة: يتشقق الكربيد تحت التأثير الشديد، لذا احتفظ به للمحطات ذات الصدمات المنخفضة-والمحطات عالية التآكل بدلاً من تشكيل العمليات.
الطلاءات تقدم طريقا وسطا. بدلاً من استبدال مادة الإدخال بالكامل، يمكنك إضافة طبقة سطحية صلبة ومنخفضة الاحتكاك- تعمل على مقاومة التهيج وإطالة فترات الشحذ. تشمل الخيارات الشائعة ما يلي:
- القصدير (نيتريد التيتانيوم)- طلاء للأغراض العامة-يقلل الاحتكاك ويضيف صلابة السطح؛ مناسب للختم ذو الحجم المتوسط-عبر معظم المواد.
- TiCN (كربونيتريد التيتانيوم)- أصعب من TiN مع مقاومة تآكل أفضل؛ مناسبة لتطبيقات المواد-الكبيرة الحجم أو المواد الكاشطة-.
- TiAlN (نيتريد ألومنيوم التيتانيوم)- مقاومة ممتازة للحرارة وأداء تآكل؛ فعال لختم معدن الألمنيوم والعمليات عالية السرعة-حيث يكون الغليان هو وضع الفشل الأساسي.
- CrN (نيتريد الكروم)- مقاومة جيدة للالتصاق؛ يعمل بشكل جيد عند تشكيل الفولاذ المجلفن حيث يشكل تراكم الزنك مصدر قلق.
يُفضل بشكل عام تطبيق PVD (ترسيب البخار الفيزيائي) لأنه يعمل في درجات حرارة منخفضة، مما يؤدي إلى تجنب التشوه والحاجة إلى -إعادة تقوية الركيزة. واحدمقارنة الصناعةأظهر أداة نيتريد أيونية-مطلية بتقنية PVD-تنتج ما يزيد عن 1.2 مليون جزء مقابل 50000 قطعة فقط للأداة المطلية بالكروم-من نفس قاعدة الفولاذ. وهذا هو نوع عائد الاستثمار الذي يبرر تكاليف الطلاء على الأجزاء الكبيرة-من الألومنيوم المختوم أو غير القابل للصدأ.
اختيار مجموعة القالب ومواد الحامل
لا يحتاج كل مكون إلى أداة فولاذية متميزة. تخدم أحذية القالب وحاملات الثقب وألواح التثبيت الأدوار الهيكلية - حيث تحافظ على المحاذاة وتوزع الحمل بدلاً من قطع المواد أو تشكيلها. يؤدي الإفراط في تحديد هذه الأجزاء إلى تضخيم التكلفة دون تحسين عمر القالب.
الاختيارات الشائعة لمكونات مجموعة القالب:
- الحديد الزهر (درجات الدكتايل مثل D4512 أو D6510)- تخميد اهتزاز ممتاز، وفعال من حيث التكلفة-للأحذية ذات القوالب الكبيرة، وقابلية تصنيع جيدة. مناسبة للقوالب التي تعمل بكميات معتدلة مع أحمال الضغط القياسية.
- الفولاذ المقسى مسبقًا-(AISI 4140 أو ما يعادله عند 28-34 HRC)- صلابة وقدرة تحميل أعلى من الحديد الزهر. يُستخدم في قوالب القالب التقدمية وتطبيقات الحمولة الثقيلة-حيث يكون التحكم في الانحراف مهمًا.
- فولاذ كربوني متوسط-(AISI 1045، معالج حراريًا إلى 30-35 HRC)- اختيار قياسي لألواح التثبيت التي تعمل على تأمين المثقبات وإدخالات القالب.
المبدأ التوجيهي: أنفق ميزانية المواد المتميزة الخاصة بك على المكونات التي تتصل بقطعة العمل -، وكتل القالب، وإدخالات التشكيل. ادعم كل شيء آخر باستخدام الفولاذ الهيكلي أو الحديد المحدد بشكل مناسب والذي يوفر الصلابة دون تكلفة غير ضرورية.
مع اختيار المواد لكل مكون، يتمثل التحدي التالي في ترجمة تصميم القالب الخاص بك إلى حسابات هندسية دقيقة - الخلوصات، وقوى القطع، وتخطيط الشريط - الذي يضمن أداء القالب تمامًا كما هو مقصود تحت أحمال الضغط الحقيقية.
الخطوة 3: هندسة تصميم القالب وحساب القوى
تمنح المواد القالب عموده الفقري المادي، لكن الهندسة تمنحه الدقة. تعمل هذه المرحلة على تحويل تحليل الأجزاء واختيارات المواد إلى أرقام ثابتة - خلوص يتم قياسه بأجزاء من مائة من المليمتر، ومتطلبات الحمولة المحسوبة بالطن، وتخطيطات الشريط المتسلسلة محطة تلو الأخرى. احصل على رياضيات تصميم قالب الختم هنا ويصبح التشغيل الآلي تنفيذًا مباشرًا. إذا أخطأت في ذلك، فسوف تكتشف الأخطاء أثناء الاختبار، بعد استهلاك الأدوات باهظة الثمن ووقت الماكينة.
حساب خلوص القالب من المادة والسمك
إن خلوص القالب هو الفجوة بين حافة القطع المثقوبة وحافة فتح القالب. إنه يتحكم في كيفية تكسر المواد أثناء القص: يعمل الخلوص المناسب على محاذاة مستويات الكسر من أعلى وأسفل الورقة بحيث تلتقي بشكل نظيف، مما ينتج حافة قطع ناعمة مع الحد الأدنى من النتوءات. ضيقة للغاية، وتعمل اللكمة بشكل أقوى، وتتآكل بشكل أسرع، وقد تنكسر. فضفاض جدًا، وستحصل على نتوءات مفرطة، وتمرير، وجودة حافة رديئة.
خلوص القالب لكل جانب=سمك المادة × نسبة الخلوص. بالنسبة لمعظم أنواع الفولاذ الطري، استخدم 5-10% لكل جانب. تستخدم المواد الأكثر ليونة مثل الألومنيوم 5-7%، بينما تتطلب المواد الأكثر صلابة مثل الفولاذ المقاوم للصدأ 10-12% أو أكثر.
تخيل أنك تقوم بتقطيع جزء من الفولاذ الطري بسمك 1.5 مم. عند 8% لكل جانب، يكون الخلوص 1.5 مم × 0.08=0.12 مم على كل جانب من جوانب المثقاب. وهذا يعني أن فتحة القالب أكبر بمقدار 0.24 مم من القطر الإجمالي للثقب. بالنسبة لجزء من الفولاذ المقاوم للصدأ بنفس السُمك، قد تزيد إلى 10-12% لكل جانب - مما يؤدي إلى 0.15 إلى 0.18 مم لكل جانب - لأن المادة الأكثر صلابة تولد قوى جانبية أعلى أثناء القص.
تؤثر بعض الحقائق العملية على هذه الحسابات في تصميم ختم الصفائح المعدنية. يتطلب المخزون الرقيق (أقل من 0.5 مم) تفاوتات مطلقة أكثر صرامة عند الخلوص، حيث يظهر الاختلاف بمقدار 0.01 مم كعيوب في الحواف. يستفيد المخزون الأكثر سمكًا (أعلى من 3.0 مم) من الخلوصات المدفوعة نحو الطرف الأعلى من النطاق لتقليل تحميل الثقب. وكما تشير التوجيهات الهندسية لشركة MISUMI، تشير الممارسة الحديثة إلى أن قيم التخليص بنسبة 11-20% يمكن أن تقلل بشكل كبير من إجهاد الأدوات وتطيل العمر التشغيلي لتطبيقات معينة، لا سيما عندما تكون متطلبات إنهاء الحافة أقل أهمية من طول عمر القالب.
تحديد حمولة الصحافة من خلال حسابات القوة
يحتاج كل مشروع ختم إلى مكبس بقوة كافية لقص المادة بشكل نظيف دون إجهاد الماكينة. تؤدي سعة الضغط الصغيرة إلى توقف العمل وتلف الأدوات وعدم تناسق الأجزاء. القدرة الكبيرة تهدر رأس المال. يعد حساب قوة ختم الضغط في عمليات التقطيع والثقب أمرًا بسيطًا:
قوة القطع (طن)=محيط القطع (بوصة) × سماكة المادة (بوصة) × قوة القص (طن/بوصة²)
على سبيل المثال، يبدو تقطيع جزء مستطيل بقياس 3 بوصات × 2 بوصة من الفولاذ الطري 0.060 بوصة (قوة القص حوالي 25 طن/بوصة²) كما يلي: المحيط=2(3 + 2)=10 بوصة. القوة=10 × 0.060 × 25=15 طن. بسيطة بما يكفي لمحطة واحدة.
تضيف عمليات الختم بالقالب في العالم الحقيقي- المزيد من التعقيد. يقوم القالب التدريجي بإجراء عمليات قطع متعددة في كل ضربة - كل ثقب، وكل محطة تقطيع، وكل شق يساهم في القوة في وقت واحد. يجب عليك جمع الحمولة عبر جميع المحطات النشطة بضربة واحدة. ثم أضف القوة الناتجة عن النوابض المتعرية وأسطوانات النيتروجين وأي عمليات تشكيل أو ثني. تطبق الممارسات القياسية الصناعية عامل أمان بنسبة 15-20% بالإضافة إلى الإجمالي المحسوب لمراعاة اختلاف المواد وتآكل الأدوات والاحتكاك.
تختلف قيم قوة القص التي تحرك هذه الحسابات بشكل كبير حسب المادة:
| مادة | قوة القص التقريبية (طن/بوصة²) | الطلب على القوة النسبية |
|---|---|---|
| الألومنيوم (ناعم) | ~11 | قليل |
| نحاس (نصف-صلب) | ~20 | معتدل |
| الفولاذ الطري (CR/HR) | 25 – 27 | معتدل-مرتفع |
| الفولاذ المقاوم للصدأ (ملدن) | ~37 | عالي |
| الفولاذ المقاوم للصدأ (نصف-صلب) | ~50 | عالية جدًا |
لاحظ كيف أن نصف-الفولاذ المقاوم للصدأ يتطلب ما يقرب من خمسة أضعاف قوة الألومنيوم الناعم للحصول على هندسة متطابقة. وهذا هو بالضبط السبب وراء انتقال اختيار المواد في الخطوة 1 مباشرة إلى سعة الطباعة وقرارات تصميم قالب الختم المعدني هنا.
تخطيط شريط القالب التقدمي وتسلسل المحطة
بالنسبة إلى تصميم الختم عالي الحجم-، فإن تخطيط الشريط هو المكان الذي يلتقي فيه الإبداع الهندسي مع اقتصاديات الإنتاج. يحدد تخطيط شريط القالب التدريجي كيفية تطور الجزء محطة تلو الأخرى حيث يتغذى الملف من خلال القالب. تعمل التخطيطات الجيدة على زيادة استخدام المواد إلى الحد الأقصى (استهداف ما يزيد عن 75%)، والحفاظ على صلابة الشريط أثناء التغذية، وتسلسل العمليات لتجنب التداخل بين المحطات.
يحدد تخطيط الشريط أيضًا ما إذا كان التصميم الخاص بك يعمل كنظام تقدمي مدمج أو يتطلب ختم النقل - حيث يتم نقل الفراغات الفردية ميكانيكيًا بين محطات القالب المنفصلة. تتناسب إعدادات النقل مع الأجزاء الأكبر حجمًا التي تتجاوز حدود عرض الشريط -العملية ولكنها تضيف تعقيدًا ميكانيكيًا.
فيما يلي العملية المتسلسلة لإنشاء تخطيط شريطي فعال:
- توجيه الجزء على الشريط- اختبر الزوايا المتعددة وترتيبات التداخل للعثور على الاتجاه الذي يقلل عرض الشريط والخردة. يمكن أن يؤدي التداخل الزاوي إلى تحسين استخدام المواد بشكل كبير للأشكال غير المنتظمة.
- تحديد تقدم التغذية (الملعب)- احسب المسافة التي يتقدم بها الشريط في كل ضربة. وهذا يساوي طول الجزء في اتجاه التغذية بالإضافة إلى عرض الجسر (عادةً 1.25 إلى 1.5 مرة سمك المادة) اللازم بين الأجزاء لسلامة الشريط.
- عمليات التسلسل حسب المحطة- يتم إجراء الثقب والإحراز في المحطات المبكرة، والتشكيل والثني في المحطات الوسطى، والتقطيع النهائي أو القطع في المحطة الأخيرة. يجب أن تؤدي كل محطة عملاً لا يؤدي إلى تشويه الميزات التي تم إنشاؤها عند المنبع.
- ضع فتحات تجريبية في المحطة الأولى أو الثانية- تعمل هذه الثقوب على تشغيل دبابيس تجريبية في كل محطة لاحقة، لتصحيح عدم دقة التغذية البسيطة وضمان الميزة-إلى-الدقة عبر جميع العمليات.
- تصميم الشريط الناقل- يجب أن تكون المادة التي تربط كل جزء-قيد التنفيذ- قوية بما يكفي للدفع عبر جميع المحطات دون التواء، ومع ذلك يتم وضعها بحيث لا تتداخل مع عمليات التشكيل. تسمح ناقلات الويب الممتدة بحركة الأجزاء الرأسية أثناء الرسم.
- التحقق من المحطات الخاملة عند الحاجة- أدخل محطات فارغة بين العمليات الثقيلة لتقليل الحمولة القصوى لكل شوط وتوفير مساحة فعلية للأدوات المعقدة.
- حساب إجمالي عرض الشريط والتأكد من توفر الملف- عرض الشريط يساوي عرض الجزء بالإضافة إلى هامشي حافة. تحقق من توفر مخزون الملف القياسي بالعرض والسمك المطلوبين.
يستطيع برنامج محاكاة CAE التحقق من صحة تصميم الختم بالكامل قبل قطع أي فولاذ. تحاكي أدوات FEA الحديثة تدفق المواد، وتتنبأ بالترقق والارتداد، وتحدد مشكلات التداخل محطة تلو الأخرى. يحل هذا التحقق الافتراضي محل الكثير من التجارب المادية المكلفة-و-الخطأ الذي عانى منه تطوير القالب التقدمي تاريخيًا - وهي ميزة كبيرة عندما تصل ميزانية القالب إلى خمسة أو ستة أرقام.
مع حساب الخلوص، وتأكيد الحمولة، والانتهاء من تخطيط الشريط على الشاشة، تكون المرحلة الهندسية قد اكتملت. تحتاج الأرقام الآن إلى أن تصبح فولاذًا ماديًا - وهذا يعني الانتقال إلى مرحلة التصنيع حيث تصبح التفاوتات في الألف حقيقة واقعة.
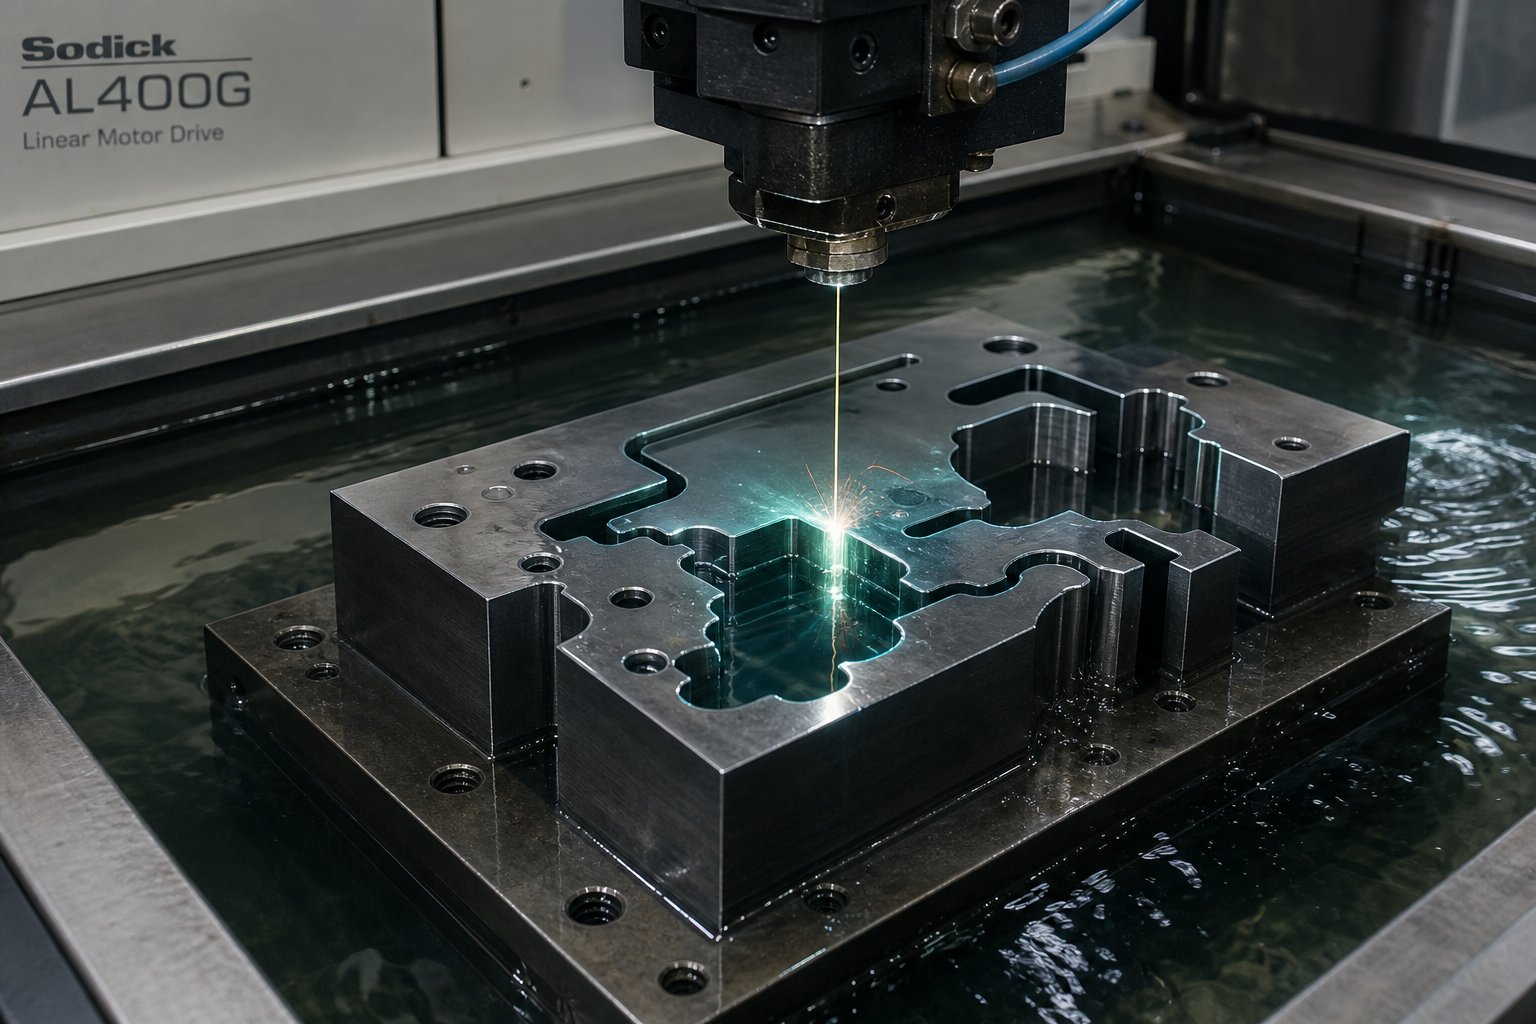
الخطوة 4: مكونات الآلة حسب المواصفات
تحدد الرسومات الهندسية القالب على الورق. التصنيع يجعلها حقيقية. تعمل هذه المرحلة على تحويل الفراغات الفولاذية الصلبة للأدوات إلى مكونات دقيقة حيث تفصل التفاوتات المقاسة بالميكرونات القالب الذي يدير ملايين الدورات عن القالب الذي يفشل بالآلاف. سواء كان متجرك يعتمد على جلاخة سطحية يدوية أو خلية CNC كاملة، فإن تسلسل المعالجة يتبع نفس المنطق: إزالة المواد السائبة أولًا، وتحسين الشكل الهندسي تدريجيًا، وإنهاء أسطح العمل أخيرًا.
يتعرف كل صانع للأدوات والقوالب على سير العمل هذا باعتباره قلب إنتاج أدوات ختم المعدن. هنا هو التسلسل من التخشين إلى النهاية النهائية:
- كتل القالب الخام للآلة والفراغات المثقوبة- قم بإزالة المواد السائبة، مع ترك 0.5-1.0 مم من المخزون على جميع الأسطح الحرجة لعمليات الإنهاء.
- تخفيف التوتر- يعمل على تخفيف الضغوط الداخلية التي تظهر أثناء القطع الخشن حراريًا (مغطاة في الخطوة 5) لمنع التشوه أثناء المعالجة النهائية.
- آلة نصف نهائية-- جلب الأبعاد في حدود 0.05-0.10 مم من الحجم النهائي باستخدام الطحن باستخدام الحاسب الآلي أو الطحن التقليدي مع الإعدادات الدقيقة.
- معالجة حرارية لاستهداف الصلابة- تصلب المكونات وتصلبها قبل الطحن النهائي (مفصل في الخطوة 5).
- الانتهاء من طحن جميع أسطح المسند- طحن وجوه القالب وثقب المسطحات لإنشاء التوازي والمستويات المرجعية.
- ملفات تعريف سلك EDM أو طحن الرقصة- قطع خطوط التخريم والقالب النهائية حسب الحجم بدقة مستوى -الميكرون.
- البولندية النهائية وdeburr- جلب أسطح العمل إلى قيم Ra المطلوبة وكسر جميع الحواف الحادة غير -.
التصنيع الخام وكتل الطحن باستخدام الحاسب الآلي
الآلات الخام تضع الأساس. بالنسبة للمحلات التجارية ذات سعة CNC، تتعامل مراكز الطحن ذات المحاور الثلاثة- مع عملية الإزالة بكفاءة - من خلال حفر الجيوب والحفر المتدرج-مناطق التنفيس وتحديد الخطوط الخارجية مع بقاء 0.5 مم أو أكثر للتشطيب. تظل معدلات التغذية قوية هنا لأن دقة الأبعاد ليست حاسمة بعد، ولكن عليك مراقبة التشوه الحراري في كتل القالب الكبيرة. يمنع سائل التبريد الفيضاني وأعماق القطع المتوازنة تراكم الضغط الذي يؤدي إلى تشوه الجزء لاحقًا.
يمكن للمحلات التجارية التي تستخدم المعدات اليدوية إنجاز نفس العمل من خلال الطحن والحفر والحفر التقليدي. تستغرق الطرق اليدوية وقتًا أطول ولكنها تظل صالحة للمحطة-المفردة والقوالب المركبة حيث تكون الهندسة واضحة. يوفر الحفر المتعرج، على وجه الخصوص، دقة موضعية في حدود 0.01-0.02 مم لفتحات دبوس التوجيه ومواقع المسامير - وهو ما يكفي لأعمال القالب والتصنيع القياسية عندما لا يكون الحفر باستخدام الحاسب الآلي متاحًا.
بغض النظر عن الطريقة، فإن دقة المعالجة التقريبية للطحن تقع عادة في نطاقنطاق التسامح IT11-IT13، بخشونة السطح حوالي 5-20 ميكرومتر Ra. هذا ليس قريبًا من المواصفات النهائية، لكنه يحدد الشكل القريب من الشبكة الذي تعمل العمليات اللاحقة على تحسينه.
سلك EDM لملفات القالب الدقيقة
إن خطوط التثقيب والقالب المعقدة - أنصاف أقطار ضيقة، وأشكال القطع المعقدة، والزوايا الداخلية الحادة - تدفع في كثير من الأحيان إلى ما هو أبعد مما يمكن أن تحققه عملية الطحن أو الطحن التقليدية. يعمل Wire EDM على حل هذه المشكلة عن طريق استخدام التفريغ الكهربائي بين سلك نحاسي رفيع وقطعة العمل لتآكل المواد دون اتصال ميكانيكي. لا يلمس السلك الفولاذ أبدًا، مما يعني عدم وجود قوة قطع، وعدم انحراف الأداة، والقدرة على تصنيع فولاذ الأدوات المتصلب بالكامل (60+ HRC) بنفس السهولة التي يتمتع بها المخزون الملدن.
بالنسبة لتطبيقات ختم الأدوات، توفر أداة EDM السلكية العديد من المزايا المهمة. يحملالتفاوتات ± 0.002-0.01 مماعتمادا على قدرة الجهاز والإعداد. يقتصر نصف قطر الزاوية الداخلية فقط على قطر السلك (عادةً 0.1-0.3 مم) بدلاً من هندسة القاطع. ولأن العملية لا تولد أي إجهاد ميكانيكي، فإن اللكمات الرفيعة وأجزاء القالب الدقيقة تحافظ على ثبات الأبعاد طوال عملية القطع.
يشتمل سير عمل EDM السلكي النموذجي لملفات تعريف القالب على تمريرة تقريبية متبوعة بتمريرة واحدة أو أكثر. تعمل كل تمريرة مسح على تحسين دقة الأبعاد والتشطيب السطحي، مع تحقيق التمريرات النهائية لقيم Ra أقل من 0.8 ميكرومتر. بالنسبة لنموذج أولي لختم المعدن حيث تقوم بالتحقق من صحة التثقيب-إلى-القالب قبل الالتزام بأدوات الإنتاج الكاملة، يسمح EDM السلكي بالتكرار السريع - وإعادة برمجة المسار وإعادة قص ملف التعريف والاختبار مرة أخرى دون إلغاء الكتلة بأكملها.
غالبًا ما تتعاون الفرق التي تفتقر إلى-أسلاك EDM الداخلية أو قدرة الطحن الدقيق مع الشركات المصنعة المتخصصة. تقدم شركات مثل YICHEN خدمات تصنيع شاملة -إلى-نهاية-تغطي سير عمل التصنيع الكامل - بدءًا من التحقق من صحة محاكاة CAE وحتى التصنيع باستخدام الحاسب الآلي وتشطيب الأسطح. هُمحلول ختم القالب المخصصةالتعامل مع تحليل الجدوى، والتصنيع الدقيق، والتشغيل التجريبي، والفحص تحت سقف واحد، مما يؤدي إلى تبسيط العملية لمديري المصادر ومهندسي الأدوات الذين يحتاجون إلى أدوات ختم جاهزة للإنتاج-بدون إنشاء أداة معدنية كاملة وورشة قوالب داخلية.
معايير التشطيب السطحي وتأثيرها على جودة الأجزاء
يُترجم تشطيب السطح على وجوه العمل بالقالب مباشرة إلى جودة الجزء المختوم. يقوم وجه القالب الخشن بتقطيع الصفائح المعدنية في كل ضربة، مما يؤدي إلى حدوث عيوب تجميلية وتسريع تهيج المواد. يعمل السطح النهائي بشكل صحيح على تقليل الاحتكاك، وإطالة فترات الشحذ، وإنتاج أجزاء تلبي معايير الجودة باستمرار.
قيم خشونة السطح المستهدفة لمكونات أدوات ختم المعدن:
| مكون القالب | الانتهاء من السطح المستهدف (Ra) | لماذا يهم؟ |
|---|---|---|
| لكمة قطع الوجه | 0.2 - 0.4 ميكرومتر | يمنع التصاق البزاقة ويقلل من قوة التجريد |
| فتح القالب (قطع الأرض) | 0.2 - 0.8 ميكرومتر | يتحكم في تكوين الأزيز وجودة طرد البزاقة |
| تشكيل الأسطح (الانحناء والرسم) | 0.1 - 0.4 ميكرومتر | يقلل من خدش المواد والخدوش على الأجزاء النهائية |
| دبوس التوجيه وجلبة التجاويف | 0.4 - 0.8 ميكرومتر | يضمن انتقال القالب بشكل سلس ويمنع تآكل-انزلاق العصا |
| وجه لوحة متجرد | 0.8 - 1.6 ميكرومتر | مناسب لملامسة المواد دون تكلفة تلميع زائدة |
يتطلب تحقيق هذه القيم الطحن كعملية نهائية على الأسطح المسطحة والتلميع أو اللف على المناطق المحددة. تصل دقة طحن السطح إلى دقة IT5-IT8 مع قيم Ra التي تبلغ 0.16-1.25 ميكرومتر - ضمن متطلبات ختم القالب للتوازي والتسطيح على وجوه القالب.
بالإضافة إلى أرقام الخشونة، هناك تفاوتان هندسيان يحددان ما إذا كان القالب يعمل بشكل صحيح تحت حمل الضغط. يجب أن يظل التوازي بين وجوه القالب العلوية والسفلية في حدود 0.01 مم عبر عرض القالب الكامل لمنع الخلوص غير المتساوي والقطع المدبب. عمودي تجاويف دبوس التوجيه بالنسبة لوجه حذاء القالب يحافظ على تتبع النصفين العلوي والسفلي بشكل مستقيم - لأي مركبات خطأ زاوي خلال طول الشوط الكامل، مما يؤدي إلى تكبير المحاذاة غير الصحيحة عند ارتفاع الإغلاق.
يتطلب التحقق من هذه التفاوتات مسح مؤشر القرص عبر الأسطح الأرضية واختبار قياسات الشريط- في تجاويف دبوس التوجيه. يمكن للمحلات التجارية التي لا تتمتع بإمكانية الوصول إلى CMM تحقيق نتائج موثوقة باستخدام كتل قياس دقيقة ومؤشرات الاتصال على القواعد المغناطيسية والتقنية الدقيقة. المفتاح هو القياس بعد المعالجة الحرارية والطحن النهائي - مع عدم افتراض أن أبعاد ما قبل التصلب-بقيت على قيد الحياة خلال الدورة الحرارية دون تغيير.
من خلال تصنيع جميع المكونات وقياسها والتحقق من مقارنتها بالطباعة، تصبح جاهزة للمعالجة الحرارية التي تحول فولاذ الأدوات الخام إلى أسطح قوالب صلبة ومقاومة للتآكل- وقادرة على تحمل أحجام الإنتاج.
الخطوة 5: معالجة الفولاذ بالقالب بالحرارة لتحقيق أقصى عمر خدمة
الآلات الدقيقة تعطي القالب شكله الهندسي. المعالجة الحرارية تمنحها المتانة. يمكن أن تشترك اللكمتان في أبعاد متطابقة ونفس درجة الفولاذ للأداة، ومع ذلك تتصرفان بشكل مختلف تمامًا تحت حمل الضغط - أحدهما يدوم ملايين الضربات، والآخر يتقطع في غضون أسابيع. الفرق هو البنية المجهرية، والبنية المجهرية تتشكل بالكامل من خلال الدورة الحرارية المطبقة على الفولاذ. بالنسبة لقوالب ختم الفولاذ التي من المتوقع أن تتحمل الإنتاج بكميات كبيرة-، فإن المعالجة الحرارية ليست خطوة في خانة الاختيار. إنها العملية الوحيدة التي تحدد ما إذا كانت أداة الختم والاستثمار في القالب تؤتي ثمارها أو تفشل قبل الأوان.
جودة المعالجة الحرارية تحدد بشكل مباشر مدة خدمة القالب. يمكن أن يؤدي الانحراف بمقدار 50 درجة فهرنهايت في درجة حرارة الأوستنيت أو دورة التقسية المفقودة إلى تقصير عمر الأداة بشكل كبير، بغض النظر عن مدى دقة تشكيل القالب.
يتبع تسلسل المعالجة الحرارية الكامل لقوالب ختم الصفائح المعدنية ترتيبًا محددًا، كما أن تخطي أي مرحلة أو التعجيل بها يؤدي إلى الفشل:
- تخفيف التوتربعد المعالجة الخشنة لتحرير الضغوط المتبقية قبل التصلب.
- سخنتدريجيا للحد من مخاطر الصدمة الحرارية.
- الأوستنيتيعند درجة الحرارة الصحيحة لإذابة الكربيدات وتكوين الأوستينيت بشكل موحد.
- إخمادباستخدام الوسط المناسب (حمام الهواء أو الغاز أو الزيت أو الملح) بناءً على درجة الفولاذ وحجم القسم.
- علاج المبردة(اختياري) لتحويل الأوستينيت المحتفظ به لتحقيق استقرار الأبعاد.
- حِدّة- مزدوج أو ثلاثي - لتخفيف ضغوط الإخماد وتطوير الصلابة المثلى-توازن الصلابة.
- الطحن النهائيبعد اكتمال الدورة الحرارية.
تصلب وتبريد الفولاذ بشكل صحيح
تعمل عملية التقسية على تحويل البنية البلورية للفولاذ من مراحل ناعمة نسبيًا إلى مارتنسيت - الهيكل الصلب المقاوم للتآكل- والذي يسمح لمكونات قالب الختم بقطع وتشكيل الصفائح المعدنية ملايين المرات. تبدأ العملية بالتسخين المسبق، وتنتقل عبر الأوستنة، وتنتهي بالتبريد.
التسخينيقلل من التدرج في درجة الحرارة بين سطح القالب وجوهره. تتميز أدوات الفولاذ بموصلية حرارية منخفضة، لذا فإن التسخين بسرعة كبيرة يخلق ضغطًا داخليًا يسبب التشقق أو التشوه. بالنسبة لـ D2، نطاق التسخين المسبق القياسي هو1200-1250 درجة فهرنهايت (649-677 درجة)، استمر حتى يصل -المقطع العرضي إلى درجة حرارة موحدة. تحتاج الكتل الثقيلة إلى وقت معادلة أطول من اللكمات الرقيقة.
الأوستنيتيةيذيب كربيدات السبائك في المصفوفة الفولاذية ويحول الهيكل إلى الأوستينيت. كل درجة لها نافذة درجة الحرارة الحرجة الخاصة بها:
- D2- 1795–1875 درجة فهرنهايت (980–1025 درجة )، مع استخدام 1850 درجة فهرنهايت غالبًا كهدف عملي.
- A2- 1750–1800 درجة فهرنهايت (954–982 درجة)، أقل قليلاً من D2 نظرًا لاختلاف توازن السبائك.
- S7- 1700–1750 درجة فهرنهايت (927–954 درجة )، ظل منخفضًا للحفاظ على المتانة.
يبدأ وقت النقع فقط بعد أن يصل القسم بأكمله إلى درجة الحرارة المستهدفة - والمرجع الشائع هو 45-60 دقيقة لكل بوصة من السمك. درجة الحرارة المنخفضة جدًا أو النقع القصير جدًا يترك الكربيدات غير منحلة، مما يقلل من الصلابة ومقاومة التآكل. يؤدي الارتفاع الشديد أو الطول الزائد إلى خشونة الحبوب، والاحتفاظ المفرط بالأوستينيت، وزيادة خطر التشقق.
التبريديحبس البنية المارتنسيتية الصلبة عن طريق التبريد بسرعة كافية لقمع تكوين الطور الناعم. D2 عبارة عن فولاذ مقوى بالهواء-، مما يعني أن تبريد الهواء المتحكم فيه أو تبريد ضغط الغاز يحقق الصلابة الكاملة مع الحد الأدنى من التشوه - وهي ميزة رئيسية لختم المكونات الفولاذية بهندسة معقدة. ويتصلب الهواء A2 أيضًا-بشكل فعال. قد يستخدم S7 تبريد الزيت للأقسام الأثقل حيث لا يحقق تبريد الهواء وحده صلابة كافية في جميع أنحاء القلب.
بعد التبريد، يجب أن يبرد مكون القالب إلى حوالي 120-150 درجة فهرنهايت (50-66 درجة) قبل بدء عملية التقسية. في هذه المرحلة، يكون الفولاذ صلبًا للغاية ولكنه هش بشكل خطير - من المارتينسيت الطازج تحت ضغط داخلي مرتفع. يؤدي تأخير عملية التقسية بين عشية وضحاها إلى خطر حدوث تشققات تلقائية، خاصة في الأشكال الهندسية المعقدة للقالب.
دورات هدأ للحصول على المتانة والصلابة المثلى
تعمل عملية التقسية على إعادة تسخين الفولاذ المسقى إلى درجة حرارة يمكن التحكم فيها أقل من النطاق الحرج، مما يخفف الضغوط الداخلية ويحول المارتنسيت الهش-المروي إلى هيكل أكثر صلابة وأكثر استقرارًا. بدون التقسية، فإن إنتاج الصفائح المعدنية المختومة من شأنه أن يدمر القالب في غضون أيام - سوف تتشقق الحواف أو تتشقق أو تتشقق تحت أحمال الضغط الدورية.
تعتبر التقسية المزدوجة ممارسة قياسية في أعمال الفولاذ الباردة-. تخفف الدورة الأولى الجزء الأكبر من إجهاد الإخماد وتبدأ في تثبيت البنية المجهرية. يسمح التبريد مرة أخرى إلى درجة حرارة الغرفة بين الدورات لأي أوستينيت محتفظ به بالتحول إلى مارتنسيت طازج، والذي يستقر بعد ذلك المزاج الثاني. بالنسبة لقوالب ختم صفائح الفولاذ أو المقاييس المهمة التي تتطلب ثبات الأبعاد، فإن التقسية الثلاثية توفر تأمينًا إضافيًا.
تحدد درجة حرارة التقسية الصلابة النهائية وتوازن الصلابة:
| استراتيجية التهدئة | درجة الحرارة النموذجية | الصلابة المتوقعة | الأنسب ل |
|---|---|---|---|
| درجة حرارة منخفضة- | ~400 درجة فهرنهايت (205 درجة) | 60-62 لجنة حقوق الإنسان | أقصى مقاومة للتآكل. تطبيقات ذات تأثير منخفض-. |
| درجة حرارة عالية-مزدوجة المزاج | 900-960 درجة فهرنهايت (480-515 درجة) | 58-60 لجنة حقوق الإنسان | استقرار الأبعاد، وتخفيف الضغط،-وموت الإنتاج على المدى الطويل |
بالنسبة لمعظم مكونات قالب الختم التي تعمل بكميات إنتاجية،-يؤدي التقسية المزدوج بدرجة حرارة عالية عند 900-960 درجة فهرنهايت إلى تحقيق توازن أكثر أمانًا. أنت تضحي بـ 1-2 HRC مقابل درجة حرارة منخفضة-، ولكنك تحصل على ثبات أفضل للأبعاد ومقاومة للتشقق - وهي خصائص أكثر أهمية بكثير عندما يواجه القالب ملايين الضربات على مدار فترة خدمته.
إليك الفكرة العملية: القالب -المتصلد (المقسى بقوة شديدة أو الأوستنيتي منخفض جدًا) يتآكل قبل الأوان لأن حواف القطع تفتقر إلى الصلابة الكافية لمقاومة التآكل من قطعة العمل. القالب شديد الصلابة-(مخفف أو مخفف بدرجة شديدة البرودة) يتشقق ويتشقق لأنه لا يستطيع امتصاص طاقة التأثير لكل ضربة ضغط. الهدف هو وجود نافذة ضيقة بين - قوية بما يكفي لمقاومة التآكل، وقوية بما يكفي لامتصاص الصدمات - والتلطيف المناسب هو كيفية الهبوط هناك باستمرار.
تخفيف التوتر لمنع تشويه الأبعاد
إن تخفيف الضغط هو الخطوة-التي غالبًا ما يتم التغاضي عنها والتي تمنع إعادة العمل المكلف. تقدم المعالجة الخشنة ضغوطًا متبقية في كتلة القالب نتيجة لقوى القطع، وتوليد الحرارة، وإزالة المواد بشكل غير متساوٍ. إذا قمت بتقوية الكتلة دون تخفيف هذه الضغوطات أولاً، فإنها تتحرر بشكل لا يمكن التحكم فيه أثناء دورة الإخماد-الأوستينية، مما يؤدي إلى تشويه القالب بشكل لا يمكن تحمله. والنتيجة هي مكون لم يعد مناسبًا، ويتطلب إعادة -التصنيع أو التخلص - بعد أن تكون قد استثمرت بالفعل في دورة المعالجة الحرارية الكاملة.
تعمل عملية تخفيف الضغط على تسخين المكون الخام -المشكل آليًا إلى درجة حرارة دون الحرجة (عادةً 1050-1200 درجة فهرنهايت / 565-650 درجة بالنسبة لمعظم أدوات الفولاذ)، وتحتفظ به لفترة كافية حتى يسترخي الضغط بشكل موحد، ثم يبرد ببطء في الفرن. لا يوجد تبريد، ولا يوجد تحويل طوري - فقط يتم التحكم في الاسترخاء الحراري. يخرج الجزء مستقرًا من حيث الأبعاد وجاهزًا للتصلب مع الحد الأدنى من التشوه الذي يمكن التنبؤ به.
متى يجب تخفيف التوتر:
- بعد المعالجة الخشنة الثقيلة (خاصة إزالة المواد غير المتماثلة من الكتل الكبيرة).
- بعد إصلاحات اللحام على مكونات القالب.
- قبل المعالجة الحرارية النهائية لمكونات قالب الختم الكبيرة أو المعقدة هندسيًا.
- بعد الطحن القوي على الأسطح المتصلبة -، يؤدي تخفيف الضغط المنخفض-عند درجة حرارة 25-50 درجة فهرنهايت تحت درجة حرارة التقسية النهائية إلى منع انتشار تشققات الطحن.
تمثل المعالجة المبردة الطرف الآخر من طيف درجة الحرارة. من خلال تبريد الفولاذ المتصلب إلى حوالي -196 درجة (-321 درجة فهرنهايت)، يتحول الأوستينيت المحتجز - وهو مرحلة ناعمة وغير مستقرة يتم احتجازها أثناء التبريد - إلى مارتنسيت. يؤدي ذلك إلى تحسين استقرار الأبعاد بمرور الوقت (لا يؤدي التحول البطيء إلى تغيرات الحجم في الخدمة) ويمكن أن يعزز مقاومة التآكل.العلاج بالتبريدهو الأكثر ملاءمة للقوالب الدقيقة واللكمات والمقاييس وأدوات الحز حيث يكون انحراف الأبعاد غير مقبول. بالنسبة إلى قوالب ختم الصفائح المعدنية للأغراض العامة-، غالبًا ما توفر عملية التقسية المزدوجة المناسبة استقرارًا كافيًا دون التكلفة الإضافية والتعقيد للمعالجة المبردة.
تكتمل الدورة الحرارية عندما يصبح مكون القالب مقسى ومستقرًا وفي صلابته المستهدفة - جاهزًا لممر الطحن النهائي الذي يصل بجميع الأسطح إلى المواصفات. أي طحن بعد المعالجة الحرارية يجب أن يستخدم تمريرات ضوئية، ومبرد مناسب، وإزالة مخزون متحكم فيها لتجنب تلف إعادة التسخين الذي يؤدي إلى إبطال علم المعادن الدقيق الذي استثمرت فيه للتو.
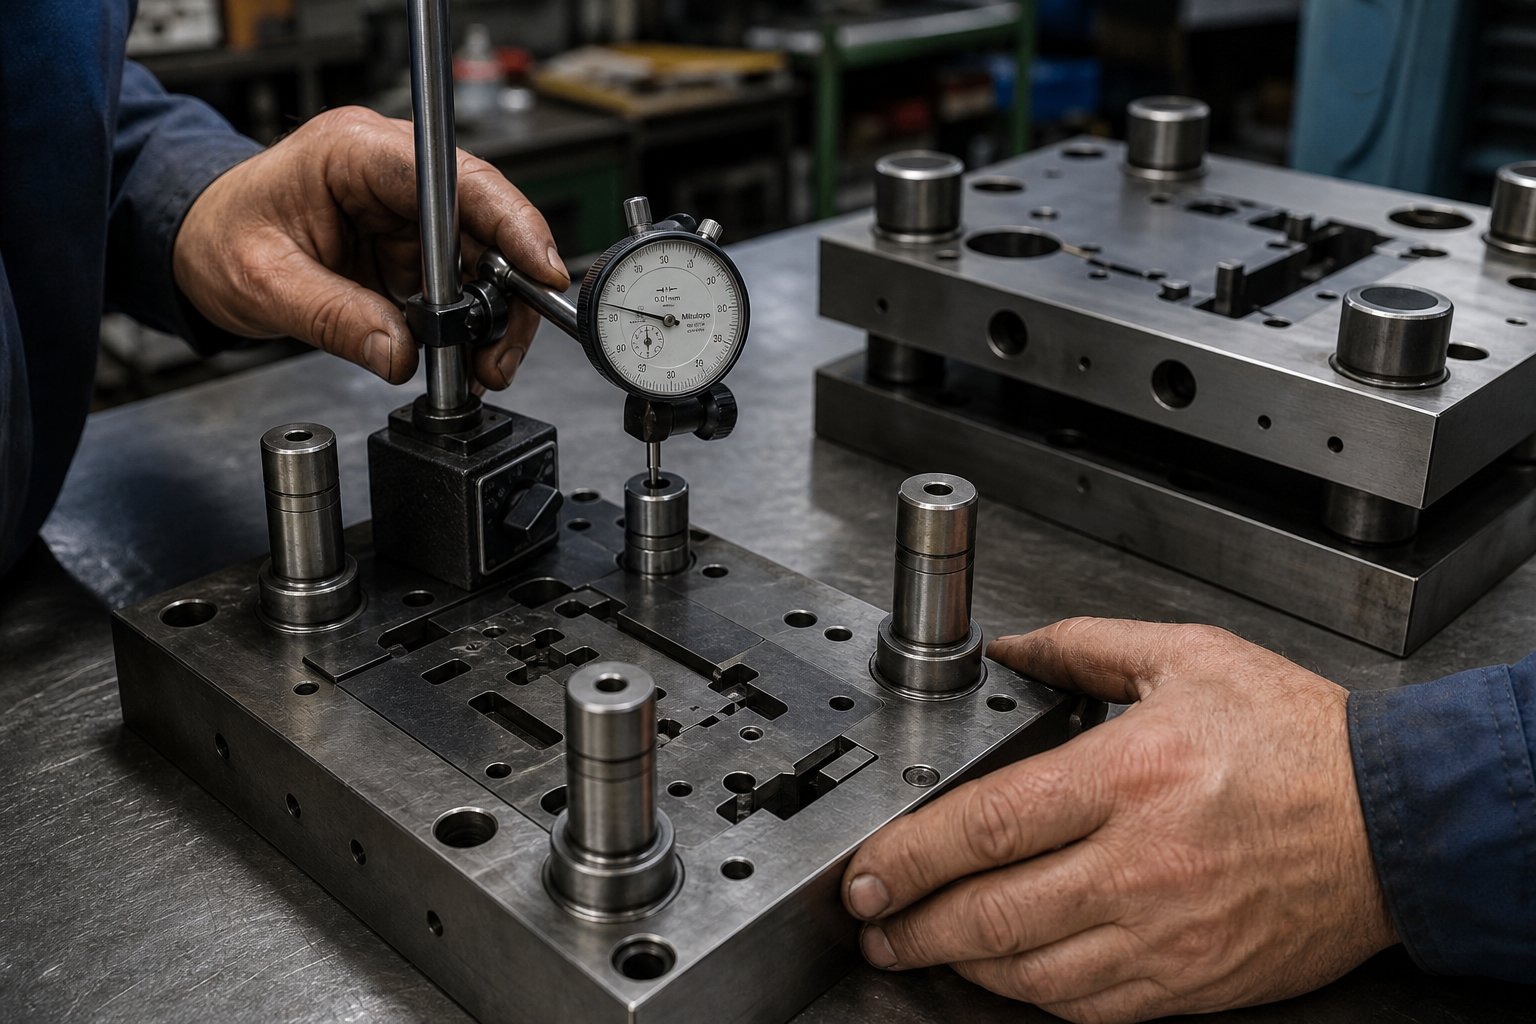
الخطوة 6 قم بتجميع ومحاذاة جميع مكونات القالب
لقد أصبحت الآن مكونات القالب الخاصة بك صلبة ومخففة وأرضية حتى الأبعاد النهائية. كل واحد هو جزء دقيق في عزلة. التجميع هو حيث تصبح تلك الأجزاء الفردية نظامًا فعالاً - وحيث يمكن أن يؤدي العمل المتهور إلى التراجع عن كل ساعة من التصنيع والمعالجة الحرارية التي سبقتها. إن محاذاة دبوس التوجيه بشكل غير صحيح، أو ارتفاع الإغلاق غير الصحيح، أو تحت -الزنبرك المحمل مسبقًا لا يؤدي فقط إلى إنتاج أجزاء سيئة. إنه يدمر القالب نفسه، وأحيانًا لا يمكن إصلاحه اقتصاديًا. يتبع التجميع الصحيح لقوالب الختم المعدنية تسلسلًا متعمدًا يتحقق من الملاءمة والمحاذاة في كل مرحلة قبل دورة الطباعة.
تركيب دبابيس الدليل والتحقق من التوازي
دبابيس التوجيه هي العمود الفقري للمحاذاة لأي ختم قالب. إنها تحافظ على تتبع النصفين العلوي والسفلي في تسجيل مثالي خلال كل ضربة، وامتصاص القوى الجانبية التي قد تدفع المثقاب بعيدًا عن المركز- بالنسبة لفتحة القالب. إن تحقيق الملاءمة الصحيحة أمر غير-قابل للتفاوض.
يستخدم التكوين القياسي أاضغط على الملاءمة (تناسب التداخل)في حذاء واحد - عادةً ما يكون الجزء السفلي - وaتنزلق من خلال البطانات الصلبةفي الحذاء المنافس. يعمل الضغط على تثبيت الدبوس بشكل دائم في موضعه بدون حركة. توفر البطانات حركة موجهة مع خلوص كافٍ (عادةً 0.005-0.012 مم) لركوب الدراجات بسلاسة دون اللعب الجانبي. قم بتشحيم البطانات بخفة باستخدام زيت خاص بالقالب أثناء التثبيت لمنع التهيج عند الضربات الأولى.
قبل تركيب أي مكونات ختم معدنية أخرى، تحقق من عمودي دبوس التوجيه. ضع مؤشر الاتصال على قاعدة مغناطيسية مقابل عمود الدبوس وامسحه بطوله بالكامل. الجريان المقبول هو 0.01 مم أو أقل على طول العمل. يتضاعف أي خطأ زاوي هنا من خلال الحد - الدبوس الذي يميل بمقدار 0.02 مم على سطح الحذاء يُترجم إلى 0.04-0.06 مم من المحاذاة غير الصحيحة عند امتداد الشوط الكامل، وهو ما يكفي لإتلاف حواف القطع أو إنتاج قص غير متساوٍ.
بعد تثبيت الدبابيس وفحصها، قم بتحريك الحذاء العلوي على الأدلة. يجب أن يسافر بسلاسة مع عدم وجود أي لعب جانبي ملموس. في حالة حدوث الربط، تحقق من عدم وجود نتوءات في تجويف الجلبة أو وجود اختلال طفيف بين مراكز دبوس التوجيه مما يجبر الحذاء على الخروج من التوازي. لا تقم أبدًا بالضغط على الحذاء العلوي للأسفل - فهذا يعني أن هناك خطأ ما، كما أن الضغط من خلاله يؤدي إلى إتلاف الجلبة والمسمار.
التوازي بين وجوه الحذاء العلوية والسفلية يكمل فحص المحاذاة. ضع شريطًا موازيًا أرضيًا دقيقًا عبر الحذاء السفلي وامسح مؤشر الاتصال عبر وجه الحذاء العلوي في وضع الإغلاق. يجب أن يستمر الانحراف في حدود 0.0005 بوصة لكل بوصة من عرض القالب. قم بتصحيح أي انحراف عن طريق اللف الخفيف لوجه الحذاء أو عن طريق ضبط موضع الرقائق قبل المتابعة.
ضبط ارتفاع إغلاق القالب والتحميل المسبق للربيع
ارتفاع إغلاق القالب هو الارتفاع الإجمالي للقالب المُجمَّع في موضعه المغلق بالكامل. يجب أن يقع هذا البعد ضمن القالب المتوفر للمكبس -مساحة الارتفاع - المسافة من وجه المكبس إلى أعلى المسند عند المركز الميت السفلي، مطروحًا منه سمك المسند. يبدو واضحا، ولكن الخلط بيناضغط على ارتفاع الإغلاق وقم بإغلاق الارتفاعيسبب ضررا حقيقيا. إذا كان القالب طويل جدًا بالنسبة لنطاق ضبط الضغط، فإن الإطار يتمدد وتنضغط الوصلات تحت قوة مفرطة. إذا كان قصيرًا جدًا، فلن يُغلق القالب تمامًا أبدًا وستخرج الأجزاء غير مكتملة.
قم بقياس ارتفاع الإغلاق مع إغلاق القالب بالكامل باستخدام فاصل ناعم (مخزون الرقائق عند سمك المادة) بين وجوه التثقيب والقالب. إجمالي ارتفاع المكدس - بما في ذلك أي روافع أو موازيات موضوعة أسفل قاعدة القالب - هو ارتفاع إغلاق القالب. تأكد من أن هذه القيمة تقع بين الحد الأدنى والحد الأقصى لمواصفات ارتفاع القالب- قبل تثبيت أي شيء.
يأتي التحميل المسبق في الربيع بعد ذلك. سواء كنت تستخدم النوابض اللولبية، أو وسادات اليوريثان، أو أسطوانات غاز النيتروجين، فإن القاعدة هي نفسها: يجب أن تضغط النوابض بنسبة 15-25% فقط من طولها الحر عند الحركة الكاملة. يؤدي تجاوز هذا النطاق إلى فشل الكلال - تتشقق النوابض، وتفقد أسطوانات الغاز الضغط، وتتوقف وسادات اليوريثان عن العمل بشكل دائم. قم بقياس الطول الحر لكل زنبرك، واحسب الطول المضغوط عند ارتفاع الإغلاق، وتحقق من أن نسبة الضغط تقع ضمن الحدود الآمنة. إذا انضغط الزنبرك بنسبة تتجاوز 25% عند الإغلاق، فإما أن الزنبرك قصير جدًا أو أن ارتفاع الإغلاق يحتاج إلى تعديل.
بالنسبة لطوابع القالب التي تجري عمليات تقدمية، يتسبب التحميل المسبق غير المتساوي للزنبرك عبر لوحة التجريد في الإمالة أثناء تغذية الشريط، مما يؤدي إلى سوء التغذية وتلف الدليل. تأكد من أن جميع جيوب النوابض متساوية العمق وأن النوابض لها نفس المواصفات - يعد خلط معدلات النوابض من موردين مختلفين خطأً شائعًا ولكن يمكن تجنبه.
تسلسل التجميع من الحذاء إلى لوحة المتعرية
يتبع تجميع القالب المنطق-من الأسفل إلى الأعلى ومن الخارج-. يمكنك إنشاء المحاذاة أولاً (نظام التوجيه)، ثم تركيب مكونات العمل (كتلة القالب، واللكمات)، وأخيرًا تثبيت الأنظمة الثانوية (المزيل، والينابيع، والطيارين). يؤدي الإسراع في تنفيذ هذه الخطوات أو القفز على التسلسل إلى ظهور أخطاء تتفاقم خلال فترة عمل القالب.
فيما يلي تسلسل التجميع الكامل لختم القوالب:
- تنظيف جميع المكونات- إزالة الشحوم من الأسطح وإزالة زيوت التغليف وفحص كل جزء تحت إضاءة جيدة بحثًا عن الشقوق أو النتوءات أو تلف الشحن.
- قم بتثبيت دبابيس التوجيه في الحذاء السفلي- اضغط على الملاءمة في التجاويف المثقوبة، وتحقق من التعامد باستخدام المؤشر.
- تأمين كتلة القالب إلى الحذاء السفلي- قم بربط مسامير الكتف بنمط متقاطع لمنع الالتواء. تأكد من أن وجه القالب موازٍ للحذاء ضمن المواصفات.
- قم بتثبيت البطانات التوجيهية في الحذاء العلوي- تأكد من ملاءمة الانزلاق السلس على دبابيس التوجيه.
- قم بتركيب حامل اللكمة واللكمات على الحذاء العلوي- تحقق من محاذاة كل لكمة بشكل مركزي مع فتحة قالب التزاوج عن طريق إغلاق القالب ببطء والتحقق من تجانس الخلوص.
- تثبيت لوحة الدعم- الموضع بين رؤوس الثقب والحذاء العلوي لتوزيع قوة التأثير ومنع ظهور الضربات في مادة الحذاء الأكثر ليونة.
- تناسب لوحة متجرد مع الينابيع- قم بتعيين التحميل المسبق للربيع ضمن نطاق الضغط 15-25%؛ تأكد من ضغط الشريط الموحد عبر وجه اللوحة.
- تثبيت الطيارين، وتحديد المواقع، ومكونات التغذية- بالنسبة للقوالب التقدمية، تأكد من قيام الطيارين بتشغيل مادة الشريط بدقة في درجة التغذية المصممة.
- تحقق من جميع الموافقات باستخدام مخزون الرقائق- مادة الشريحة-شريط سمك بين كل ثقب وفتحة قالب لتأكيد السحب الموحد البسيط بدون ربط.
- قم بإجراء دورة يدوية بطيئة (التشغيل الجاف)- بوصة يتم إغلاق القالب بدون مادة، أو الاستماع إلى الاتصال، أو الكشط، أو الربط في أي نقطة في السكتة الدماغية.
بالنسبة لقوالب الختم المعدني التقدمي، هذا هو المكان الذي يتم التثبيت فيه أيضًاتجاوز الشقوق- قطع بارزة صغيرة في القالب تسمح للشريط بالتغذية للأمام حتى عندما يكون الدبوس الدليلي لا يزال متصلاً جزئيًا. تخدم الشقوق الالتفافية السلبية والإيجابية في قوالب ختم الصفائح المعدنية نفس الوظيفة الأساسية ولكنها تختلف في الهندسة. يتميز التجاوز السلبي بزاوية دخول مريحة تدفع الشريط بشكل جانبي أثناء تقدمه، بينما يوفر التجاوز الإيجابي سطح توجيه مرتفع. يمنع كلا النوعين انبعاج الشريط وكسر الدليل أثناء تقدم التغذية، خاصة عند سرعات الضغط العالية حيث يصبح توقيت التغذية أمرًا بالغ الأهمية.
حتى مع التسلسل الدقيق، تستمر بعض أخطاء التجميع في المتاجر التي تعتمد على الخبرة أكثر من القياس. فيما يلي حالات الفشل الأكثر شيوعًا وأسبابها:
- دبابيس دليل غير محاذاة- يتسبب في حدوث تهيج بين البطانات والمسامير، مما يؤدي إلى زيادة الاحتكاك حتى يتم ربط القالب في منتصف الشوط-. يؤدي الضرر التدريجي إلى تدمير أسطح الجلبة والمسمار.
- ارتفاع الإغلاق غير صحيح (يموت طويلاً جدًا بحيث لا يمكن الضغط عليه)- يولد حمولة زائدة تؤدي إلى زيادة التحميل على إطار الضغط، وكسر اللكمات، ويمكن أن يؤدي إلى كسر حذاء القالب.
- عدم كفاية ضغط الربيع المتعرية- يسمح للصفائح المعدنية بالتشبث بالثقب عند شوط الإرجاع، مما يؤدي إلى سحب البزاقات مرة أخرى عبر القالب وتشويش الضربات اللاحقة.
- عزم دوران غير متساوٍ عند تركيب كتلة القالبيقدم - ميلًا في وجه القالب مما يؤدي إلى إنشاء-خلوص غير منتظم، مما ينتج عنه قص مدبب على أحد الجانبين ونتوءات زائدة على الجانب الآخر.
- لوحة الدعم مفقودة أو في غير مكانها- يسمح لرؤوس الثقب بالانتشار في صلب الحذاء الأكثر ليونة، مما يؤدي إلى فقدان التركيز تدريجيًا وزيادة الخلوص بشكل يتجاوز التسامح.
يمكن اكتشاف كل خطأ من هذه الأخطاء قبل أن يصل الإنتاج الأول إلى - إذا قمت بالقياس. إن قضاء 30 دقيقة في مسح المؤشرات والتحقق من سحب الرقائق يوفر أيامًا من استكشاف الأخطاء وإصلاحها وأسابيع من انتظار المكونات البديلة.
إن القالب المُجمَّع بالكامل الموجود على المقعد ليس أداة إنتاج بعد. ولا يصبح واحدًا إلا بعد تشغيل مادة حقيقية من خلاله، وقياس المخرجات، وتصحيح التناقضات الحتمية بين هدف التصميم والواقع المادي. عملية التحقق - من الاختبار - هي حيث يثبت التجميع نفسه أو يكشف ما يحتاج إلى تعديل.
الخطوة 7 قم بإجراء تجربة القالب وضبط جودة الإنتاج
لا يزال القالب المُجمَّع بالكامل الموجود في المطبعة غير مثبت. وإلى أن تتغذى المادة الحقيقية من خلالها ويجتاز المخرج الفحص، فإن الأدوات تكون فرضية - وليست أداة إنتاج. إن تجربة القالب هي عملية اختبار تلك الفرضية بشكل منهجي، بدءًا من النتائج-المخاطر المنخفضة والتصعيد نحو ظروف الإنتاج الكاملة أثناء تشخيص وتصحيح كل نقص على طول الطريق. إن الإسراع في هذه المرحلة للوفاء بالموعد النهائي هو الطريقة التي ينتهي بها الأمر بالمحلات التجارية إلى شحن أجزاء معدنية مختومة سيئة أو تدمير الأدوات في جولة الإنتاج الثالثة.
الاختبار تكراري بطبيعته. خطط لدورات متعددة من الضربات والقياس والضبط وإعادة-الضربات. تواجه المتاجر التي تتعامل مع الاختبار كتمريرة واحدة باستمرار حالات فشل الإنتاج، وإصلاحات القوالب الطارئة، وهروب الجودة الذي يكلف أكثر بكثير من اليوم الإضافي للتحقق الدقيق.
تشغيل النتائج الأولى من الورق إلى مواد الإنتاج
يؤدي النهج التدريجي للضربات الأولى إلى تقليل المخاطر التي يتعرض لها الموت مع الكشف عن المشكلات مبكرًا. فكر في الأمر على أنه تصعيد متحكم فيه:
- ضربات الورق- أغلق القالب على قطعة من الورق أو الورق المقوى بسرعة ضغط منخفضة. يكشف الانطباع ما إذا كانت جميع اللكمات تتلامس بشكل موحد، وما إذا كان ارتفاع الإغلاق صحيحًا، وما إذا كان أي مكون يتداخل قبل أن يحدث ذلك. لا يوجد معدن، ولا يوجد خطر تلف الأدوات.
- ضرب المواد الناعمة (الألومنيوم أو النحاس)- قم بتشغيل بضع ضربات على ورق ناعم ورفيع. يتشوه الألومنيوم بسهولة، لذلك فهو يكشف عن مشكلات المحاذاة، والتشكيل غير المكتمل، ومشاكل التخليص دون تعريض اللكمات الصلبة لأحمال القطع الكاملة. تحقق من أجزاء المادة الناعمة- للتأكد من نمط القص والتماثل.
- إنتاج المواد بسرعة بطيئة- قم بتغذية ورقة التقدير للإنتاج الفعلي-في مكبس ختم القالب بسرعة منخفضة (وضع الضربة الفردية-). افحص كل جزء معدني مختوم على الفور للتأكد من وجود نتوءات ودقة الأبعاد وحالة الحافة وعيوب السطح.
- سرعة الإنتاج مع تحميل الشريط- بمجرد أن تكون الأجزاء بطيئة-تجتاز الفحص، قم بزيادة الضربات المستهدفة في الدقيقة. بعض المشاكل - سوء التغذية، وسحب البزاقة، وتراكم الحرارة - تظهر فقط في إيقاع الإنتاج.
مثلملاحظات مجلة MetalForming، قد لا يتوافق الجزء الأول المكتمل من القالب التدريجي الملولب بالكامل مع متطلبات الأبعاد على الفور. غالبًا ما يجب على أدوات الختم تشغيل عدة أجزاء مع تحميل الشريط بالكامل قبل أن يستقر القالب في إنتاج مخرجات جيدة، لأن الضربات الأولية قد تترك مكبس الضغط فارغًا في المناطق التي تتطلب شد الشريط بالكامل ليتشكل بشكل صحيح.
تحديد وتصحيح مشاكل القالب الشائعة
تكشف كل تجربة شيئًا - والسؤال هو ما إذا كان بإمكانك قراءة ما تخبرك به الأجزاء. يعود كل عيب في الجزء المعدني المختوم إلى سبب جذري محدد في القالب، ولكل سبب جذري إصلاح مستهدف. فيما يلي عيوب الاختبار الأكثر شيوعًا التي تم تعيينها لأصولها وتصحيحاتها:
| عيب | ما تراه | السبب الجذري | الإجراء التصحيحي |
|---|---|---|---|
| لدغ المفرط | حافة حادة مرتفعة فوق 10% من سمك المادة | عدم كفاية التثقيب-حتى-خلوص القالب أو حواف القطع البالية/الباهتة | أعد-طحن حواف القطع؛ التحقق من الخلوص وضبطه لكل جانب؛ تحقق من المحاذاة |
| سحب سبيكة | الرخويات الملتصقة بكمة الوجه، يتم سحبها للخلف من خلال القالب | طول أرض القالب غير مناسب، أو عدم كفاية كسر الفراغ، أو تأثير شفط الزيت | زيادة مساحة القالب إلى 1.0-1.5x سمك المادة؛ إضافة ميزات الاحتفاظ بالبزاقة؛ تقليل التشحيم على الوجه المثقوب |
| علامات القص غير المستوية | يختلف عرض شريط الصقل حول محيط القطع | لكمة-ل-القالب بشكل غير صحيح؛ غير-وجوه القالب المتوازية | أعد -التحقق من محاذاة دبوس الدليل؛ إعادة-طحن وجوه القالب للتوازي؛ التحقق من نمط عزم دوران الترباس المتصاعد |
| سبرينغباك | تفتح زاوية الانحناء خارج الهدف بعد التشكيل | الانتعاش المرن في المواد؛ عدم كفاية التعويض الزائد في هندسة القالب | قم بزيادة زاوية الانحناء الزائد (عادةً 2-5 درجات للفولاذ الطري، وأكثر للفولاذ عالي القوة)؛ أضف سكًا أو قاعًا عند قمة الانحناء |
| تشقق عند الانحناءات | كسور في نصف قطر الانحناء الخارجي | نصف قطر الانحناء محكم جدًا بالنسبة لمرونة المواد؛ اتجاه الحبوب موازي لخط الانحناء | زيادة نصف قطر الانحناء؛ تدوير الاتجاه الفارغ؛ استخدام درجة مواد أكثر قابلية للتشكيل |
| ميزات سوء التغذية / في غير موضعها | تعمل الثقوب أو الميزات على تغيير موضعها من جزء-إلى-جزء | تلف في الإصدار التجريبي، أو خطأ في توقيت إصدار الخلاصة-، أو انزلاق في الشريط | فحص الطيارين بحثًا عن التآكل؛ اضبط توقيت تحرير التغذية- بحيث يتم فك تثبيت البكرات بعد دخول الطيار ولكن قبل المشاركة الكاملة؛ التحقق من مسافة التقدم |
تستحق النتوءات اهتمامًا خاصًا لأنها أكثر اكتشافات التجارب تكرارًا. وفقًا لتحليل عيوب الصناعة، تتشكل نتوءات عندما لا تلتقي مناطق كسر التثقيب والقالب بشكل نظيف - إما بسبب الخلوص غير الصحيح، أو حواف القطع البالية، أو المحاذاة الضعيفة، أو اختلاف سمك المادة. إذا تجاوز ارتفاع الثقب 10% من سمك المخزون، فإن القالب يحتاج إلى التدخل قبل بدء الإنتاج. يعد الحفاظ على الخلوص المناسب والحواف الحادة هو عنصر التحكم الأساسي، وتوفر مراقبة ارتفاع الثقب أثناء الإنتاج إنذارًا مبكرًا قبل خروج الأجزاء عن المواصفات.
غالبًا ما يتطلب تصحيح Springback أكبر قدر من التكرار. ترتد المواد عالية القوة-والفولاذ المقاوم للصدأ بقوة، ولا يمكن دائمًا التنبؤ بزاوية التعويض من خلال الحساب وحده. توقع دورتين إلى ثلاث دورات ضبط - ينحني قليلاً، ثم قم بالقياس والضبط وإعادة -الضغط على - قبل أن تثبت المعالم المتكونة الزاوية المستهدفة بشكل ثابت.
تحقيق جودة جزء متسقة من خلال التكرار
جزء واحد جيد لا يؤكد صحة القالب. تؤكد الجودة المتسقة عبر عينة مكونة من 30-50 جزءًا متتاليًا من أجزاء الختم المعدنية على ثبات الأدوات. قم بقياس الأبعاد الحرجة لأجزاء المقالة الأولى-باستخدام الفرجار أو أجهزة القياس أو معدات CMM مقابل تفاوتات طباعة الأجزاء. تباين المسار عبر المدى - إذا انحرف موضع الثقب بمقدار 0.05 مم خلال 30 ضربة، فهذا يعني أن هناك شيئًا ما يتآكل أو يتغير، حتى لو كانت الأجزاء الفردية لا تزال تجتاز الفحص.
القياسات الرئيسية أثناء التحقق من صحة التجربة:
- ارتفاع لدغ- تحقق من الحد الأقصى لوسيلة الشرح (غالبًا 0.05-0.10 مم للأجزاء المعدنية المختومة بدقة).
- الميزة-إلى-أبعاد الميزة- تأكيد تباعد الفتحات ومسافات الحواف ومواقع الانحناء ضمن حدود تسامح الطباعة.
- زوايا الانحناء- قم بالقياس باستخدام المنقلة أو المقارنة البصرية بعد الاسترداد المرن الكامل.
- التسطيح- قم بفحص الأجزاء الفارغة على لوحة السطح باستخدام مقاييس الاستشعار؛ مجموعة الملف أو الضغط المتبقي يمكن أن ينحني للأجزاء المسطحة.
- حالة السطح- افحص الخدوش أو العلامات المؤلمة أو انطباعات القالب التي تشير إلى وجود مشكلات في الاتصال بالأدوات.
عندما تكون جميع الأبعاد ثابتة عبر تشغيل العينة، قم بتوثيق إعدادات الضغط - الحمولة وارتفاع الإغلاق وطول التغذية والسرعة وإعدادات التشحيم. تصبح هذه هي خط الأساس لبدء الإنتاج وإعدادات القالب المستقبلية على نفس آلة ختم المعدن. يعد أي انحراف عن هذه الإعدادات أثناء الإنتاج بمثابة نقطة بداية لاستكشاف الأخطاء وإصلاحها عند انحراف الجودة.
يعد الاختبار التجريبي أيضًا هو الوقت المناسب لتأكيد حمولة الصحافة تحت الحمل الفعلي. تقوم العديد من المتاجر بتنفيذ عملية إيقاف-قراءة كتلة الرصاص باستخدام القالب الملولب بالكامل - للتحقق من وجود فجوات في الضغط أو انحرافه تحت القوى الحقيقية التي تولدها جميع المحطات النشطة في وقت واحد. إذا انحرفت المكبس، فيجب أن ينزل المكبس قليلاً للحفاظ على عمق التشكيل الصحيح وجودة القطع، خاصة في الأجزاء المعدنية المختومة السميكة أو العالية-.
تشير الأجزاء المختومة التي تجتاز الفحص باستمرار إلى الانتقال من تطوير الأدوات إلى الاستعداد للإنتاج. لكن الاستعداد للإنتاج ليس خط النهاية - بل هو نقطة البداية لمسؤولية الصيانة المستمرة التي تحدد ما إذا كان هذا القالب سينجو بالفعل من ملايين الضربات التي صممته من أجلها.
الخطوة 8 حافظ على قالبك واعرف متى يجب الاستعانة بمصادر خارجية
الأجزاء المتسقة التي تتدحرج من المكبس أثناء التجربة تبدو وكأنها خط النهاية. وفي الواقع، فهي تمثل بداية سباق أطول بكثير. إن قالب الختم المعدني المصنوع من أدوات الفولاذ المتميزة والدقة - المصنعة آليًا وفقًا لتفاوتات الميكرون سيظل يؤدي إلى تدهور السكتة تلو الأخرى - حواف القطع باهتة، وتآكل دبابيس التوجيه، وإجهاد الزنبركات، وانجرافات المحاذاة. إن الفرق بين قالب ينجو من ملايين الضربات وآخر يفشل عند 200000 يعود إلى الصيانة المنضبطة والموجهة بجدول زمني- والتي يتم إجراؤها قبل ظهور العيوب في أجزاء الإنتاج.
وضع جداول الشحذ وفترات التفتيش
ترتبط الصيانة الفعالة مباشرة بعدد مرات الإصابة بدلاً من تواريخ التقويم وحدها. القالب الذي يعمل 50000 ضربة أسبوعيًا يتآكل بشكل أسرع من دورة واحدة 5،000 - أمر واضح، ومع ذلك لا تزال العديد من المتاجر تتخلف عن عمليات التفتيش الأسبوعية بغض النظر عن كثافة الإنتاج الفعلية. تكافئ عملية تصنيع الختم الجدولة المستندة إلى الأدلة-: تتبع عداد النتائج، وسجل اتجاهات التكرار، ودع البيانات تخبرك بموعد استحقاق الخدمة.
تتمثل نقطة البداية العملية لقالب ختم معدني مخصص بكميات متوسطة- في مراجعة الشحذ كل 50000-150000 نتيجة، اعتمادًا على صلابة المادة ودرجة الفولاذ للأداة. يعمل الفولاذ المقاوم للصدأ والمواد عالية القوة على تسريع تآكل الحواف وتقصير الفواصل الزمنية. تعمل المواد الأكثر ليونة مثل الألومنيوم والنحاس على تمديدها. اضبط من هناك بناءً على ما لاحظته أثناء عمليات التفتيش.
إليك ما يجب فحصه عند كل فترة صيانة:
- حالة القطع- تحقق من التقريب والتقطيع والشروخ الدقيقة- وارتفاع الغضروف في أجزاء العينة التي تم سحبها قبل إيقاف التشغيل مباشرة.
- دليل دبوس وارتداء جلبة- اشعر بالارتخاء، واستمع إلى الضوضاء غير الطبيعية أثناء ركوب الدراجة، وابحث عن علامات التهديف أو العلامات المزعجة على أسطح الدبوس.
- تعب الربيع- قياس الطول الحر مقابل المواصفات الأصلية؛ استبدل أي زنبرك فقد أكثر من 10% من طوله الحر أو ظهر عليه تشققات واضحة.
- انحراف المحاذاة- قم بتمرير مؤشر الاتصال عبر أوجه القالب العلوية والسفلية في موضع الإغلاق؛ يشير الانحراف الذي يتجاوز 0.01 مم إلى تحول التركيب أو تآكل الدليل.
- أمان السحابة- افحص جميع مسامير التثبيت ومسامير التثبيت والمثبتات للتأكد من عدم ارتخائها الناتج عن الاهتزاز الدوري.
- خردة مسارات الإخلاء- إزالة تراكم البزاقة والشظايا والحطام الذي يتراكم في تجاويف القالب والمزالق بين عمليات الجري.
- تسليم التشحيم- تأكد من وصول مادة التشحيم إلى جميع نقاط التطبيق المخطط لها دون انسداد أو بقع جافة.
تقنية الشحذ المناسبة مهمة بقدر أهمية التوقيت. قم بطحن السطح المثقب والأرض بشكل متساوٍ للحفاظ على العلاقة الهندسية والتخليص الأصلية. قم بإزالة ما يكفي من المواد فقط لاستعادة حافة قطع نظيفة - عادةً ما تكون 0.05-0.10 مم لكل دورة شحذ. بعد الطحن، اضبط ارتفاع الإغلاق بنفس المقدار الذي تمت إزالته للحفاظ على إغلاق القالب الصحيح. يؤدي تخطي هذا التعديل إلى فتح الخلوص تدريجيًا مع كل شحذ، مما يؤدي في النهاية إلى ظهور نفس مشكلات اللدغات التي كنت تحاول التخلص منها.
مثلمجلة تشكيل المعادنويؤكد أنه يجب على المحلات التجارية تتبع تكاليف الصيانة بشكل منفصل عن تكاليف الإصلاح. تحافظ الصيانة الوقائية على الحالة الحالية للموت. الإصلاح يعيد شيئًا مكسورًا بالفعل. عندما يتم تجميع الاثنين معًا، ترى الإدارة تكاليف "الصيانة" المتضخمة وتضغط على الفريق لتقليل الخدمة المجدولة - وهي استجابة خاطئة تمامًا. يجب أن تتوافق الزيادة في نشاط الصيانة المخطط لها مع انخفاض في الإصلاحات الطارئة وتكاليف التوقف المخفية.
التعرف على الوقت الذي يحتاج فيه القالب إلى إعادة صياغة أو استبدال
تتعامل عملية الشحذ ومقايضة المكونات مع التآكل العادي. ولكن عندما تستمر نفس المحطة في الفشل بعد وقت قصير من الخدمة، أو يعود انجراف الأبعاد خلال بضعة آلاف من الزيارات إلى الإعداد الذي تم التحقق منه، فإن الصيانة الروتينية قد وصلت إلى الحد الأقصى. تشير هذه الأنماط إلى مشكلات أعمق - تغير في الخلوص المتراكم عبر القالب بالكامل، أو إجهاد هيكلي في الحذاء، أو عيب أساسي في التصميم لا يمكن إصلاحه بأي قدر من الطحن.
راقب محفزات التصعيد هذه في عملية تصنيع ختم المعدن:
- نتوء متكرر أو انجراف الأبعاد حتى بعد التحقق من تصحيح الشحذ والمحاذاة.
- تقطيع حواف القطع أو تشققها بدلاً من التقريب التدريجي - يشير هذا إلى التحميل الزائد أو إجهاد المواد بما يتجاوز ما تعالجه الشحذ.
- يلزم استبدال دبوس التوجيه أو الجلبة أكثر من مرتين سنويًا في قالب الإنتاج.
- أدت عملية الشحذ التراكمي إلى إزالة ما يكفي من المواد (إجمالي 3-5 مم عادةً) بحيث يتم استنفاد نطاق ضبط الارتفاع.
- تم تشديد التفاوتات المسموح بها للأجزاء بسبب التغييرات الهندسية ولم تعد هندسة القالب الحالية قادرة على تحمل المواصفات الجديدة.
عندما تظهر هذه العلامات، يكون القرار بين التجديد (إعادة بناء المقاطع البالية واستعادة المحاذاة) والاستبدال الكامل. تموت بدلات التجديد حيث يظل الحذاء والأدلة والهيكل العام سليمًا ولكن مكونات العمل قد تجاوزت عمر الخدمة. يعد الاستبدال هو القرار الصحيح عند تعرض السلامة الهيكلية للخطر، أو عندما تقترب تكاليف إعادة العمل التراكمية من تكلفة البناء-الجديدة، أو عندما يتطلب حجم الإنتاج أدوات قادرة على الختم الدقيق للقالب بتوافق درجة -السيارات.
متى يجب الشراكة مع صانع قوالب محترف
تتعامل العديد من المتاجر مع عمليات الشحذ واستبدال الزنبرك وتبديل المكونات الأساسية داخل الشركة-بشكل فعال. يعمل هذا مع قوالب التقطيع البسيطة وأحجام الإنتاج المعتدلة. ولكن هناك حدود واضحة حيث-تستنفد القدرات الداخلية ويصبح المسار الأفضل هو عمال الختم المعدني المحترفون الذين يتمتعون بموارد هندسية كاملة.
| سيناريو | في-تتولى الصيانة المنزلية ذلك | مطلوب صانع قوالب محترف |
|---|---|---|
| شحذ الحواف على الفولاذ القياسي للأدوات | نعم - طاحونة السطح والتركيبات الأساسية كافية | لا - إلا إذا كانت الهندسة معقدة أو كانت هناك حاجة إلى إعادة تشكيل EDM للأسلاك |
| استبدال الربيع والمكونات | نعم - قطع غيار مخزونة وتجميع قياسي | لا - إلا إذا كانت المكونات المخصصة تتطلب إعادة-هندسة |
| إعادة بناء محطة الموت التقدمية | ممكن إذا كان المتجر يحتوي على سلك EDM وطحن CNC | نعم - عندما تحتاج محطات متعددة إلى إعادة التصميم أو التحقق من صحة CAE |
| يموت ختم السيارات بمتطلبات PPAP | نادرًا ما تتجاوز - متطلبات التوثيق والتحقق معظم المتاجر الداخلية | نعم، هناك حاجة إلى نظام جودة كامل - وإمكانية المحاكاة والفحص |
| قالب جديد لتغيير هندسة الجزء أو الحجم الأعلى | لا - ما لم يكن المتجر عبارة عن غرفة-أدوات خدمة كاملة | نعم، - مطلوب تحليل الجدوى والتصميم والتصنيع الآلي والتجريب |
| يتطلب تحليل السبب الجذري للفشل-محاكاة CAE | لا - تفتقر معظم المتاجر إلى برامج FEA وخبرة المحاكاة | نعم تحدد محاكاة - مشكلات التشكيل غير المرئية للفحص المادي |
هناك سؤال مفيد للنظرة العامة على الشركة لطرحه على أي شريك محتمل: هل يغطي سير العمل بالكامل بدءًا من الجدوى وحتى التحقق من صحة الإنتاج، أم فقط خطوات المعالجة المنفصلة؟ إن التمييز مهم لأن القالب الذي يفشل بشكل متكرر غالبًا ما يحتاج إلى إعادة النظر في العملية بأكملها - وليس مجرد إعادة تشكيل مكون واحد-.
بالنسبة للفرق التي تجاوزت قدرتها-المنزلية-في صنع القوالب أو التي تحتاج إلى أدوات إنتاجية-عالية الجودة لعقود كبيرة الحجم-، فإن الشراكة مع موفر الخدمة-الكامل تقلل من أعباء التنسيق لإدارة البائعين المنفصلين للتصميم والتصنيع الآلي والمعالجة الحرارية والتجريب. YICHEN، على سبيل المثال، العروضRFQ-حلول قوالب ختم مخصصة جاهزةالتي تشمل تحليل الجدوى، ومحاكاة CAE، والتصنيع الدقيق، والتشغيل التجريبي، والفحص النهائي -، وهو نفس سير العمل الذي يغطيه هذا الدليل، ويتم تنفيذه بموجب نظام جودة واحد. يعد هذا النهج المتكامل ذو قيمة خاصة لقوالب ختم السيارات والتطبيقات الدقيقة الأخرى حيث تؤثر إمكانية التتبع ومعدلات الموافقة على النجاح الأول- بشكل مباشر على الجداول الزمنية للإنتاج.
سواء كنت تقوم بصيانة قالب الختم المعدني الخاص بك-في المنزل أو في شراكة مع أحد المتخصصين، يظل المبدأ كما هو: تحافظ الصيانة على الاستثمار الذي قمت به في كل خطوة سابقة. راقب عدد الضربات، وافحص بشكل منهجي، وشحذ قبل أن تفشل الحواف، وقم بالتصعيد بأمانة عندما تتوقف الرعاية الروتينية عن الصمود. إن القالب المصمم ليتحمل ملايين الضربات لا يمكن أن يفعل ذلك إلا إذا كان برنامج الصيانة الذي يقف وراءه منضبطًا بنفس القدر.
الأسئلة المتداولة حول صنع قالب الختم
1. كم من الوقت يستغرق صنع قالب الختم من الصفر؟
عادةً ما يستغرق قالب التقطيع البسيط-من محطة واحدة 4-8 أسابيع من التصميم وحتى التجربة، في حين أن القالب التدريجي المعقد يمكن أن يتطلب من 12 إلى 20 أسبوعًا أو أكثر. يعتمد الجدول الزمني على تعقيد الجزء، واختيار المواد، وطريقة التصنيع (يدويًا مقابل CNC/EDM السلكي)، ودورات المعالجة الحرارية، وعدد تكرارات التجربة اللازمة لتحقيق جودة متسقة للجزء. يمكن للمحلات التجارية ذات سعة EDM وCNC السلكية الداخلية ضغط الجداول الزمنية بشكل كبير مقارنة بخطوات التصنيع التي تعتمد على الاستعانة بمصادر خارجية.
2. ما هي أفضل أداة فولاذية لختم القوالب؟
لا توجد أداة واحدة أفضل من الفولاذ - فالاختيار الصحيح يعتمد على حجم التشغيل والإنتاج. تتفوق أداة D2 الفولاذية (54-61 HRC) في عمليات التقطيع والثقب الطويلة-بسبب مقاومة التآكل الاستثنائية. يوفر A2 مزيجًا متوازنًا من الصلابة والمتانة للقوالب-المتوسطة الحجم واللكمات الأطول. يوفر S7 مقاومة فائقة للصدمات لعمليات التقطيع والثني الثقيلة. بالنسبة لتطبيقات الحجم الكبير للغاية-أو استخدامات المواد الكاشطة، يمكن أن تعمل إدخالات الكربيد على إطالة عمر القالب بنسبة 500-1000% مقارنة بالأدوات الفولاذية الصلبة في محطات معينة.
3. كيف يمكنك حساب خلوص التثقيب والقالب لختم الصفائح المعدنية؟
إن خلوص القالب لكل جانب يساوي سمك المادة مضروبًا في نسبة الخلوص. بالنسبة للفولاذ الطري، استخدم 5-10% لكل جانب؛ تتطلب المواد الأكثر ليونة مثل الألومنيوم 5-7%، بينما تحتاج المواد الأكثر صلابة مثل الفولاذ المقاوم للصدأ إلى 10-12% أو أكثر. على سبيل المثال، فإن تقطيع الفولاذ الطري بقطر 1.5 مم بنسبة 8% لكل جانب يعطي خلوصًا بمقدار 0.12 مم على كل جانب، مما يجعل فتحة القالب أكبر بمقدار 0.24 مم من المثقاب بشكل عام. يضمن الخلوص المناسب محاذاة الكسر بشكل نظيف، والحد الأدنى من النتوءات، وعمر الأداة الممتد.
4. ما الذي يسبب نتوءات زائدة على الأجزاء المختومة وكيف يمكنك إصلاحها؟
نتوءات زائدة - حواف حادة مرتفعة تتجاوز 10% من سماكة المادة - ناتجة عن عدم كفاية التثقيب -إلى-خلوص القالب، أو حواف القطع الباهتة أو البالية، أو عدم المحاذاة بين التثقيب والقالب. يتضمن الإصلاح إعادة-طحن حواف القطع لاستعادة الحدة، والتحقق من الخلوص لكل جانب وضبطه ليتوافق مع مواصفات المواد، والتحقق من محاذاة دبوس التوجيه وتوازي وجه القالب. تعمل مراقبة ارتفاع الثقب أثناء الإنتاج بمثابة نظام إنذار مبكر يؤدي إلى إجراء الصيانة قبل أن تخرج الأجزاء عن المواصفات.
5. متى يجب عليك الاستعانة بمصادر خارجية لتصنيع القوالب بدلاً من البناء في-المنزل؟
الاستعانة بمصادر خارجية عندما يتجاوز مشروعك-قدرة المعدات الداخلية - خاصة عندما لا يكون لديك سلك EDM لملفات التعريف المعقدة، أو تحتاج إلى محاكاة CAE للتحقق من صحة التصميم، أو تتطلب وثائق PPAP من فئة -السيارات، أو عندما تحتاج محطات القالب التقدمية إلى إعادة تصميم. يتعامل صانعو قوالب الخدمة الكاملة- مثل YICHEN مع تحليل الجدوى، والمحاكاة، والتصنيع الدقيق، والتشغيل التجريبي، والفحص في ظل نظام جودة واحد، مما يؤدي إلى القضاء على-التنسيق بين البائعين المتعددين. يعد هذا النهج المتكامل ذو قيمة خاصة بالنسبة للعقود ذات الحجم الكبير-حيث تؤثر معدلات الموافقة على النجاح لأول مرة بشكل مباشر على الجداول الزمنية للإنتاج.


