


ما هي أختام الخط وسبب أهمية المصطلحات
تخيل أنك تقوم بشراء دعامة سيارات مرسومة بعمق-ويقوم أحد الموردين بتسعيرك على "قالب خطي"، وآخر على "قالب نقل"، ويسميها مورد ثالث ببساطة "إعداد قالب الخط/النقل". هل يصفون نفس العملية؟ الإجابة دقيقة - والحصول على المصطلحات الصحيحة يمكن أن يوفر عليك من سوء الفهم المكلف أثناء تطوير الأدوات.
تحديد خط القوالب في تشكيل المعادن
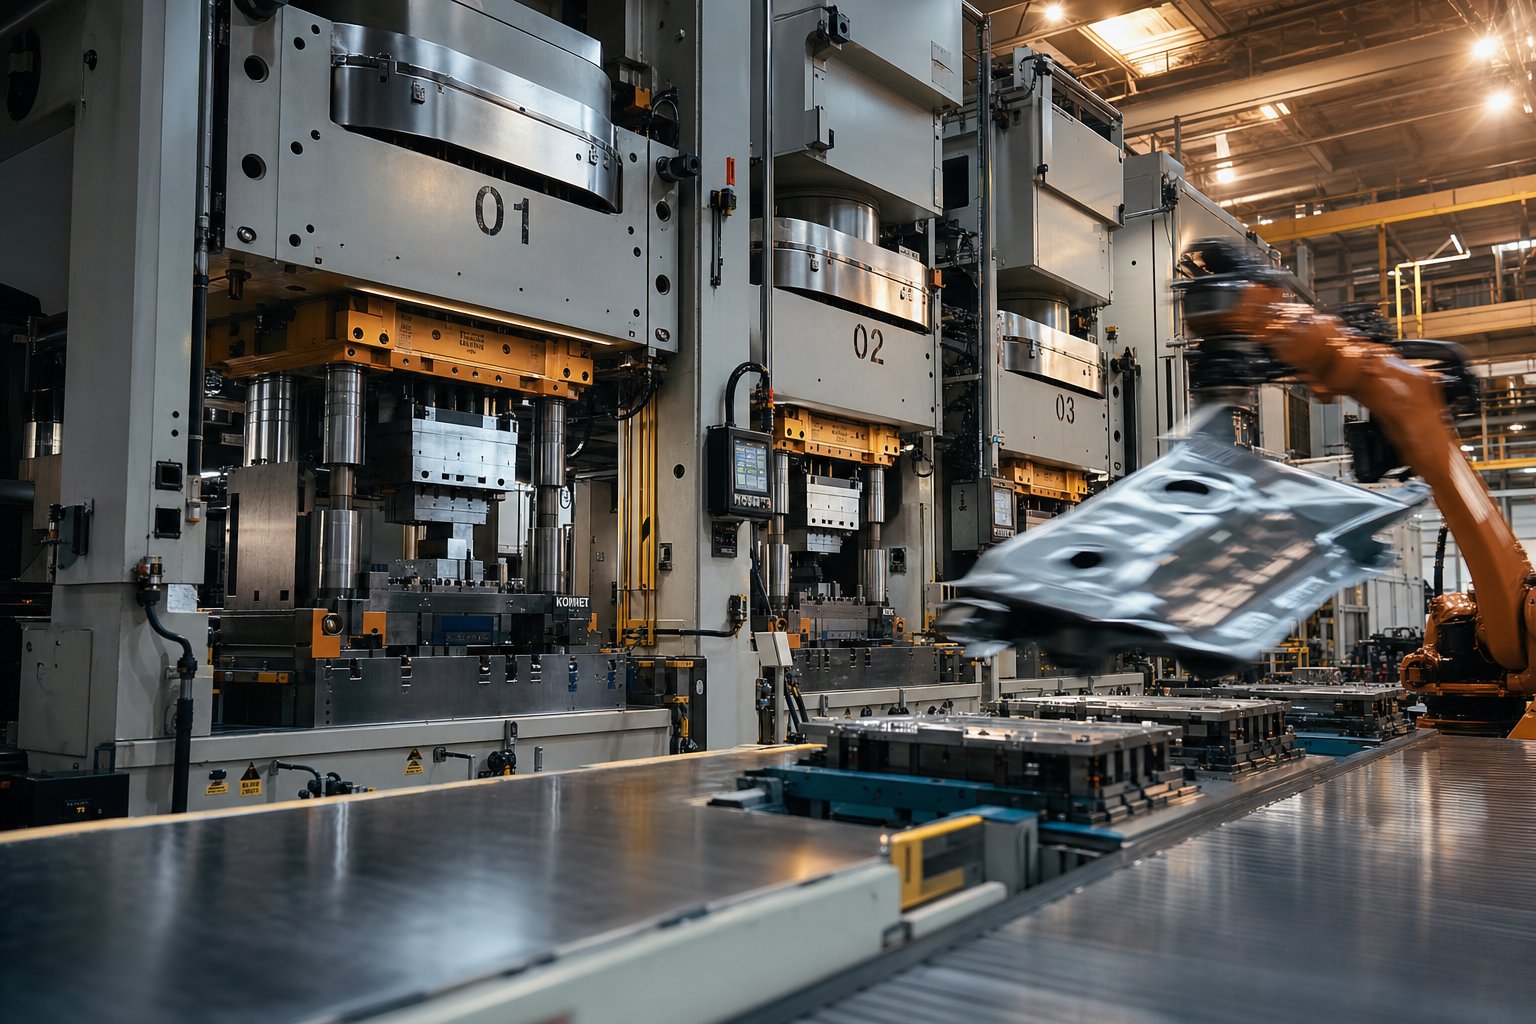
أختام الخط هي أجزاء يتم إنتاجها من خلال أعملية تشكيل المعادن بمحطات متعددةحيث يتم ترتيب قوالب التشغيل الفردية-في خط متسلسل - يتم تركيب كل منها على محطة الضغط الخاصة بها أو متباعدة على طول سرير الضغط المشترك. يدخل المعدن المسطح الفارغ إلى المحطة الأولى، ويخضع لعملية واحدة محددة مثل التقطيع أو الرسم أو التشذيب، ثم يتم نقله فعليًا إلى المحطة التالية لإجراء العملية التالية. تستمر هذه المحطة -بواسطة-المحطة حتى يظهر الجزء النهائي في نهاية السطر.
ختم القالب الخطي عبارة عن عملية تشكيل معدنية متسلسلة تستخدم سلسلة من القوالب الفردية المستقلة - تؤدي كل منها عملية واحدة - مع نقل قطع العمل فعليًا بين محطات ضغط منفصلة لإنتاج الأجزاء النهائية في خطوات متعددة يتم التحكم فيها.
ما يجعل هذه الطريقة مميزة هو استخدام مجموعات القوالب المنفصلة. تعمل كل محطة كأداة قائمة بذاتها-مما يمنح المهندسين حرية تصميم المحطات الفردية أو تعديلها أو استبدالها دون إجراء إصلاح شامل لمجموعة الأدوات بأكملها. تعد هذه النمطية أحد أسباب تفضيل تكوينات القالب الخطي للأجزاء الأكبر والأشكال الهندسية المرسومة بعمق- والمكونات التي تتطلب عمليات تشكيل من زوايا متعددة.
كيف يختلف الخط عن الموت التقدمي والنقل
تتلخص الاختلافات بين طرق ختم القالب في كيفية دخول المادة إلى العملية وكيفية تحرك الأجزاء بين العمليات. في الختم المعدني بالقالب التدريجي، يتغذى شريط معدني مستمر من الملف مباشرة إلى مجموعة قوالب واحدة تحتوي على محطات متعددة. يتقدم الشريط تدريجيًا، وكل ضغطة ضغط تؤدي عملية مختلفة في كل محطة في وقت واحد. ويظل الجزء متصلاً بشريط الناقل طوال الوقت، ولا ينفصل إلا عند المحطة النهائية. تتفوق أنظمة القالب والختم التقدمية في إنتاج أجزاء صغيرة-إلى-متوسطة بكميات كبيرة جدًا بأقل قدر من المعالجة.
وعلى النقيض من ذلك، يعمل ختم النقل بالقالب مع -الفراغات المقطوعة مسبقًا بدلاً من مخزون الشرائط المستمر. يتم قطع الفراغ ثم نقله بين المحطات باستخدام أنظمة النقل الميكانيكية - مثل الأذرع المؤازرة - أو عوارض المشي أو آليات العارضة - التي تمسك بقطعة العمل وترفعها وتعيد وضعها في كل مرحلة. مثلتصنيع دندييوضح ذلك أن أنظمة النقل يمكن أن تكون ميكانيكية، أو هوائية، أو هيدروليكية، أو مؤازرة-، اعتمادًا على مدى تعقيد الجزء وحجمه. قطعة العمل مستقلة عن أي شريط ناقل، مما يسمح بأحجام أجزاء أكبر وتشكيل ثلاثي الأبعاد أكثر تعقيدًا.
تحتل قوالب الخط المركز الأوسع في هذه العائلة. وهي تشير إلى أي ترتيب لقوالب الختم المستقلة بتكوين تسلسلي - سواء تم نقل الأجزاء يدويًا، أو عن طريق شريحة الجاذبية، أو عن طريق التشغيل الآلي الآلي. يعد ختم قالب النقل بشكل فعال مجموعة فرعية من ختم قالب الخط حيث تتعامل الأنظمة الميكانيكية الآلية مع حركة الأجزاء بين المحطات.
إزالة الارتباك في مصطلحات الصناعة
هنا تصبح الأمور مربكة في الممارسة العملية. يستخدم العديد من الشركات المصنعة وحتى المنشورات الصناعية "قالب الخط" و"قالب النقل" بالتبادل. ستجد موردين يصفون إعدادات متطابقة تحت أسماء مختلفة، وعروض أسعار تنافسية تطمس الخطوط الفاصلة بين هذه المصطلحات. لا يقتصر هذا التناقض على الدلالات - فحسب، بل إنه يؤثر على كيفية توصيل المهندسين للتفاوتات المسموح بها وأوقات الدورات ومتطلبات الأدوات.
يبدو التصنيف الأكثر وضوحًا كما يلي:
|
شرط |
تعريف |
طريقة نقل الجزء |
|---|---|---|
|
ختم الخط |
فئة واسعة: وفاة الفرد بالتسلسل عبر محطات منفصلة |
يدوي، أو شبه آلي-، أو آلي بالكامل |
|
نقل ختم القالب |
مجموعة فرعية محددة: تقوم الأنظمة الميكانيكية الآلية بنقل الأجزاء بين المحطات، غالبًا داخل سرير ضغط واحد |
الأصابع الميكانيكية، الأذرع المؤازرة، عوارض المشي |
|
ختم القالب التقدمي |
يتم تغذية الشريط المستمر من خلال محطات متعددة في مجموعة قوالب واحدة |
يظل الجزء الناقل الشريطي - متصلاً حتى القطع النهائي |
عندما يذكر شخص ما عمليات "القالب والختم التدريجي" في المحادثة، فهو يشير دائمًا تقريبًا إلى طريقة مجموعة الملف-المغذية والفردية-المقولبة-. من ناحية أخرى، تتضمن قوالب الخط دائمًا مجموعات قوالب منفصلة وفراغات منفصلة - وهو فرق أساسي يشكل كل شيء بدءًا من تخطيط الصحافة وحتى توقعات وقت الدورة.
مع وجود هذا التصنيف، يصبح السؤال الحقيقي عمليًا: كيف يتحرك الفراغ فعليًا خلال إعداد قالب الخط، وماذا يحدث في كل محطة على طول الطريق؟
كيف تعمل عملية ختم الخط خطوة بخطوة
تصور أرضية متجر تحتوي على أربع أو خمس أو حتى ثماني مكابس فردية مرتبة في صف واحد - كل منها محملة بقالب ختم مخصص خاص بها، وتؤدي كل منها عملية تشكيل أو قطع واحدة فقط. يدخل قطعة معدنية مسطحة فارغة من أحد الطرفين، ويخرج جزء كامل الشكل من الطرف الآخر. وهذا، في أبسط صوره، عبارة عن عملية ختم القالب. ولكن التفاصيل بين الدخول والخروج هي ما يفصل بين خط الإنتاج-الذي يعمل بسلاسة وبين الخط الذي يعاني من الخردة وفترات التوقف عن العمل.
التحضير الفارغ والتحميل الأولي
تبدأ كل عملية قالب خطي بقطعة - فارغة من الصفائح المعدنية المقطوعة بحجم وشكل محددين قبل أن تلامس قالب الختم. يعد هذا تمييزًا حاسمًا عن الختم التدريجي، حيث يتم تغذية مخزون الملف مباشرة إلى مجموعة القالب من آلة فك اللفائف. في إعداد قالب الخط، يتم عادةً قص الفراغات أو قطعها بالليزر-من الصفائح أو اللفائف في محطة تقطيع منفصلة، ثم يتم تكديسها على منصات لنقلها إلى خط الطباعة.
لماذا يهم هذا؟ لأن الأبعاد الفارغة تؤثر بشكل مباشر على تدفق المواد أثناء عمليات السحب والتشكيل في اتجاه مجرى النهر. نفايات المواد الفارغة كبيرة الحجم ويمكن أن تسبب التجاعيد؛ واحد أصغر حجما يخاطر بالتمزق. يقوم المهندسون بحساب الحجم الفارغ استنادًا إلى مساحة سطح الجزء النهائي وعمق الرسم وبدلات القطع - بشكل أساسي عكس هندسة-النمط المسطح من الهندسة النهائية ثلاثية الأبعاد.
بمجرد تكديسها وتنظيمها، يتم تحميل الفراغات على جهاز فك التجميع على رأس خط الطباعة. مثلمجلة تشكيل المعادنملاحظات، يعد نظام الكشف عن الفراغات المزدوجة- ضروريًا في هذه المرحلة لمنع تغذية فراغين في وقت واحد - وهو سيناريو يمكن أن يؤدي إلى زيادة التحميل على المطبعة أو إتلاف الأدوات. بعد التفكيك، قد تمر الفراغات عبر محطة غسيل/تزييت تستخدم التشحيم لتقليل الاحتكاك أثناء التشكيل.
تسلسل المحطة وأنواع التشغيل
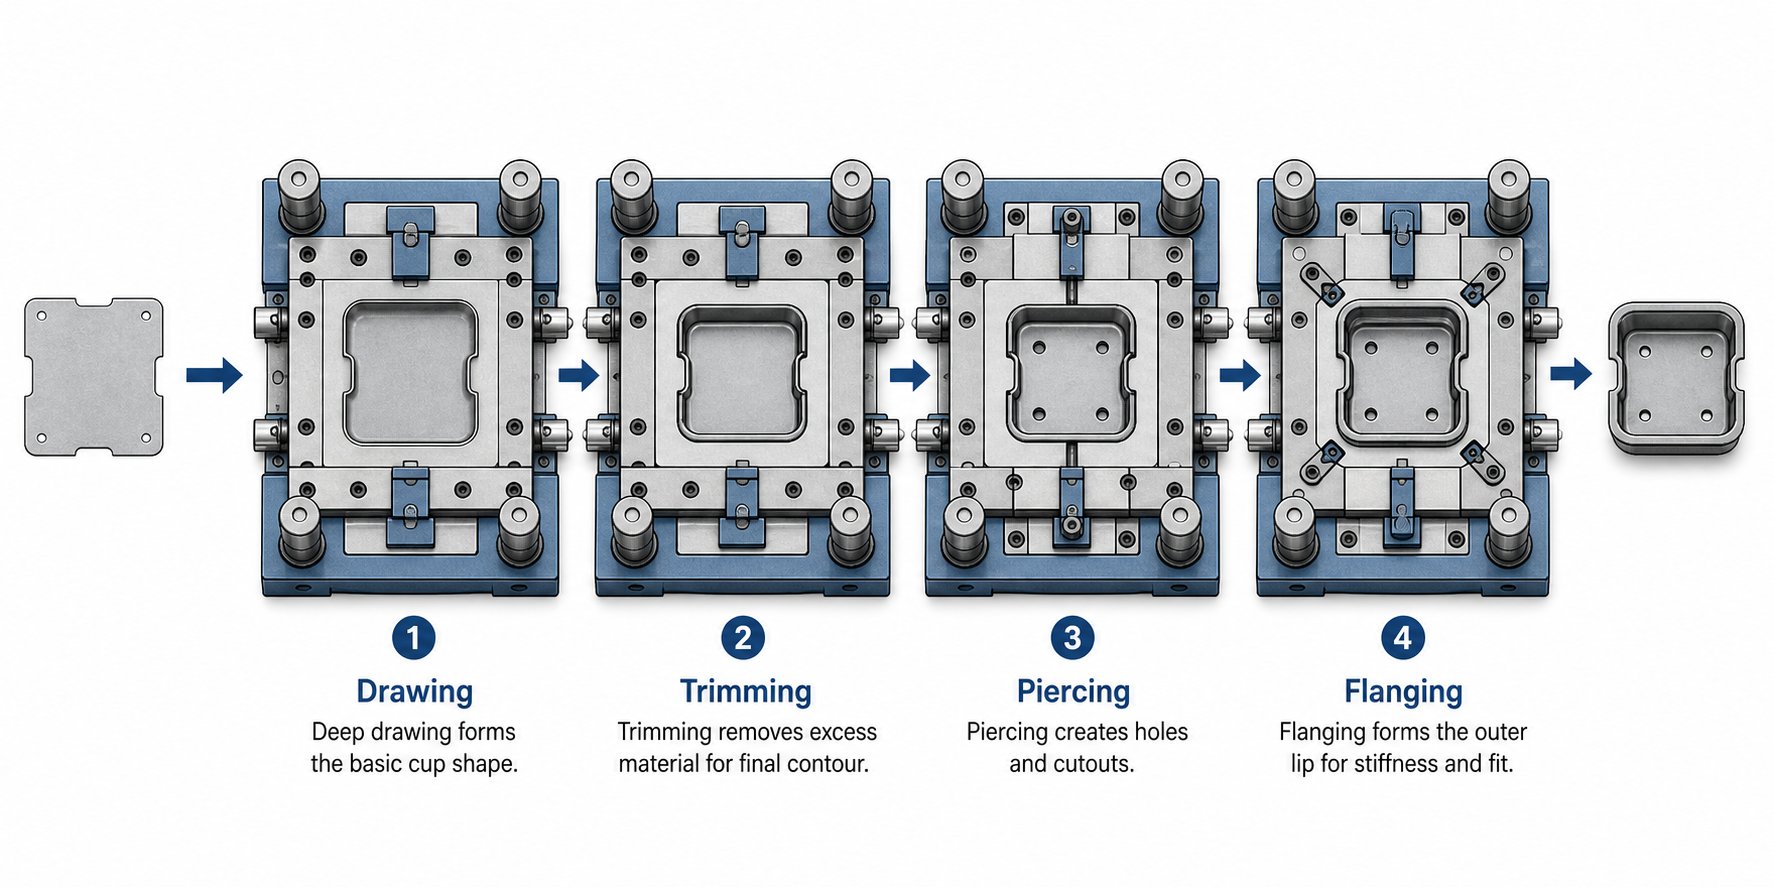
تحتوي كل محطة في الخط على مجموعة قوالب مستقلة - وختمها الخاص ومجموعة القوالب - المصممة لعملية واحدة. تملي هندسة الجزء ترتيب العمليات والعدد الإجمالي للمحطات المطلوبة. قد تحتاج الدعامة البسيطة نسبيًا إلى أربع محطات فقط، في حين أن لوحة السيارة-العميقة قد تتطلب سبع أو ثماني محطات.
إليك ما يبدو عليه تسلسل قالب العملية النموذجي للجزء المرسوم المعقد إلى حد ما:
- التحميل الفارغ والتوسيط:يتم وضع الفراغ المسطح على مكان المسامير أو الأعشاش في المحطة الأولى لضمان التوجيه الدقيق.
- السحب الأولي:يتم رسم الفراغ إلى شكل ثلاثي الأبعاد تقريبي باستخدام قالب سحب مع حامل فارغ يتحكم في تدفق المواد ويمنع التجاعيد.
- إعادة الرسم أو إعادة الضربة:بالنسبة للأجزاء ذات العمق الكبير، تعمل عملية السحب أو إعادة الضرب الثانية على تحسين الشكل، وتشديد نصف القطر، وتحسين دقة الأبعاد.
- تقليم:يتم قطع مادة الحافة الزائدة وبدلات السحب، مما يجعل الجزء أقرب إلى شكله النهائي.
- بيرس:يتم ثقب الثقوب والفتحات والميزات الداخلية الأخرى في الجزء المُشكل باستخدام اللكمات الثاقبة المطابقة لأزرار القالب الصلبة.
- شفة وشكل كام:يتم ثني الحواف وفقًا لمواصفات الزاوية النهائية، ويتم تشكيل أي ميزات تتطلب تشكيل خارج المحور-باستخدام أقسام قالب مدفوعة بالكامة-.
- التشذيب النهائي وفحص الجودة:تتم إزالة الخردة المتبقية، ويتم إخراج الجزء النهائي للفحص أو إرساله مباشرة إلى التغليف.
لا يتطلب كل جزء جميع الخطوات السبع. يقوم المهندسون بإضافة أو إزالة المحطات بناءً على عمق الرسم، وعدد المعالم المثقوبة، وما إذا كان هناك حاجة إلى تشكيل زاوية خارج-. تعد المرونة في تخصيص كل محطة بشكل مستقل إحدى المزايا الأساسية لهذا الأسلوب - إذا أضاف تغيير التصميم نمط ثقب، فيمكنك تعديل أو إضافة محطة ختم قالب واحدة بدلاً من-إعادة هندسة مجموعة القوالب التقدمية بالكامل.
اضغط على تخطيط الخط وتدفق الجزء
يعد الترتيب المادي للمطابع على أرضية المتجر أكثر من مجرد خدمات لوجستية - فهو يؤثر بشكل مباشر على وقت الدورة وجودة الجزء وسلامة المشغل. في خط الضغط الترادفي، وهو التكوين الأكثر شيوعًا لأختام الخط، توجد كل محطة في مكبسها المخصص. تشير بيانات الصناعة إلى أن الخطوط الترادفية تتميز عادةً بأربع إلى ست مكابس: تتولى مكبس الرصاص (وتسمى أيضًا مكبس الرأس) عملية السحب الأولية، بينما تؤدي مكابس التابع أعمال التشذيب والثقب والشفه وإعادة الضرب. عادةً ما تحمل مكبس الرصاص أعلى تصنيف للحمولة وقد تشتمل على وسائد هيدروليكية لدعم الإمساك الفارغ أثناء السحب العميق.
يجب أن تأخذ مسافة الضغط في الاعتبار آلية النقل - سواء كانت ذراعًا آليًا، أو نظامًا مكوكيًا، أو مشغلًا يحرك الأجزاء فعليًا. هناك حاجة إلى مساحة كافية لرفع الجزء بعيدًا عن القالب السفلي، أو تدويره أو إعادة توجيهه إذا لزم الأمر، ووضعه بدقة في مكان تحديد موقع المحطة التالية. التوجه الجزئي بين المحطات أمر بالغ الأهمية؛ الفراغ الذي يدخل قالب السحب مع وجود خطأ دوران بمقدار 5-درجة سوف ينتج عنه جزء به خطوط قطع غير محاذاة وفتحات خارج الموقع.
تعد معالجة الخردة أحد الاعتبارات التخطيطية الأخرى التي يسهل التغاضي عنها. تقوم كل محطة تشذيب وثقب بتوليد فضلات - الرخويات والمواد الهيكلية المتبقية بعد القطع. يتم وضع المزالق أسفل كل خردة مباشرة في الصناديق أو الناقلات التي تعمل تحت مستوى الأرضية، مما يحافظ على منطقة العمل نظيفة ويمنع الخردة السائبة من التدخل في نقل الأجزاء. في خطوط السيارات ذات الحجم الكبير-، تعمل ناقلات الخردة بشكل مستمر إلى محطات التحزيم المخصصة.
تتراوح معدلات الضرب النموذجية لخطوط الضغط الترادفية من حوالي 6 ضربات في الدقيقة مع المكابس الميكانيكية التقليدية إلى أكثر من 18 ضربة في الدقيقة باستخدام مكابس ميكانيكية مؤازرة في الوضع المستمر - وهو فرق ثلاثة أضعاف يؤكد كيفية تموج تكنولوجيا الطباعة وخيارات تخطيط الخط من خلال اقتصاديات الإنتاج.
وبطبيعة الحال، فإن فهم تدفق العملية هو نصف المعادلة فقط. تصبح الاختلافات الحقيقية في الأداء بين إعدادات القالب الخطي والقوالب التقدمية وأنظمة النقل واضحة عند مقارنتها جنبًا إلى جنب مع العوامل التي تدفع فعليًا قرارات الأدوات.
قالب الخط مقابل القالب التقدمي مقابل ختم قالب النقل
أنت تعرف خطوات العملية، وتفهم كيفية تحرك الفراغات خلال إعداد قالب الخط - ولكن كيف يمكنك تحديد ما إذا كان تكوين قالب الخط هو في الواقع الخيار الصحيح لمشروعك؟ تعتمد الإجابة على عدد من العوامل القابلة للقياس: حجم القطعة، وحجم الإنتاج، وسمك المادة، والتعقيد الهندسي، والميزانية. تكشف مقارنة طرق الختم الثلاث هذه جنبًا إلى جنب عن المكان الذي تستحق فيه كل واحدة مكانها على أرضية المتجر.
نقاط قوة وحدود ختم القالب التقدمي
إذًا ما هو القالب التقدمي بالضبط من الناحية العملية؟ إنها مجموعة قوالب واحدة تحتوي على محطات متعددة يتقدم من خلالها شريط معدني مستمر مع كل ضربة ضغط. تقوم كل محطة بعملية مختلفة - للتقطيع والثقب والثني والتشكيل - ويظل الجزء متصلاً بشريط الناقل حتى القطع النهائي. هذا التصميم الشريطي- هو ما يمنح الختم التدريجي ميزة السرعة: يمكن أن تصل معدلات الدوراتمن 30 إلى 60+ ضربة في الدقيقة، يفوق بكثير إعدادات خط القالب.
هذه السرعة تأتي مع القيود. تعمل القوالب التقدمية بشكل أفضل مع الأجزاء الصغيرة-إلى-الأجزاء المتوسطة - مثل الأقواس والمشابك والموصلات والتعزيزات الهيكلية - لأن الجزء يجب أن يظل متصلاً بالشريط طوال تسلسل التشكيل. الأجزاء الكبيرة، والسحب العميقة، والأشكال الهندسية التي تتطلب تشكيلًا جوهريًا ثلاثي الأبعاد-لا يمكن إنتاجها ببساطة أثناء ربطها بشريط حامل مسطح. يميل استخدام المواد أيضًا إلى أن يكون أقل، نظرًا لأن الشريط يتطلب تباعدًا بين المحطات وحزام الناقل الذي يصبح خردة.
تتطلب قوالب الختم التقدمي أيضًا استثمارًا أعلى في الأدوات الأولية لمجموعة قوالب واحدة. يمثل القالب التقدمي المعقد الذي يحتوي على 15 أو 20 محطة جهدًا هندسيًا وتصنيعيًا كبيرًا. يمكن أن يؤثر تعديل محطة واحدة على تخطيط الشريط لكل محطة أخرى في اتجاه مجرى النهر، مما يجعل تغييرات التصميم أكثر تعقيدًا من إعداد قالب الخط حيث تكون كل محطة مستقلة.
حيث يتفوق ختم الخط بالقالب على البدائل
تكتسب أختام القالب الخطي مكانها عندما تكون الأجزاء كبيرة جدًا، أو عميقة جدًا، أو معقدة هندسيًا للغاية بحيث لا يمكن تغذيتها كمخزون شريطي من خلال قالب تدريجي. تخيل تشكيل لوحة داخلية لغطاء محرك السيارة أو حاوية مبيت الجهاز - تتطلب هذه الأجزاء سحبًا عميقًا، وشفة متعددة-زوايا، وتشذيبًا شاملاً قد يكون مستحيلًا فعليًا في تكوين التغذية الشريطية-.
ونظرًا لأن كل محطة قوالب هي وحدة مستقلة، فإن المهندسين يكتسبون المرونة التي لا تستطيع القوالب التقدمية تقديمها. هل تحتاج إلى إضافة عملية إعادة الضربة نظرًا لأن درجة المادة الجديدة تعود أكثر من المتوقع؟ أدخل محطة. هل تريد ضبط ملف تعريف القطع دون التأثير على قالب السحب في اتجاه المنبع؟ قم بتبديل أداة واحدة. تجعل هذه النمطية قوالب الخط عملية بشكل خاص للبرامج التي قد تشهد تغييرات هندسية في منتصف الدورة-أو حيث تشترك المتغيرات المتعددة لجزء ما في بعض - ولكن ليس جميع عمليات التشكيل -.
ختم قالب النقل، وهو مجموعة فرعية آلية من عمل قالب الخط، يسد الفجوة بين الطرفين. باستخدام قضبان النقل الميكانيكية، أو أذرع المؤازرة، أو الأنظمة الآلية ضمن ضغطة كبيرة واحدة، تقوم إعدادات النقل بنقل الفراغات المقطوعة مسبقًا-من خلال محطات متعددة تلقائيًا. إنها مثالية للأجزاء المتوسطة-إلى-الأجزاء الكبيرة ذات الأحجام المتوسطة-إلى-المرتفعة -المكونات الهيكلية للسياراتمثل الأعضاء المتقاطعة، وأقواس التسليح، وأجزاء الأبواب الداخلية. يوفر ختم قالب النقل أوقات دورة أسرع من ترتيب قالب الخط الترادفي اليدوي مع الاحتفاظ بالقدرة على التعامل مع الأجزاء التي تتجاوز حدود حجم القالب التقدمي.
مصفوفة القرار لاختيار النهج الصحيح
يوضح جدول المقارنة التالي عوامل القرار الرئيسية عبر الطرق الثلاث. بدلاً من الأرقام الملفقة، ستجد تقييمات نوعية تعكس -المقايضات العالمية الحقيقية-الخصومات - نوع المعلومات التي تساعدك على تضييق نطاق خياراتك قبل التعامل مع مورد الأدوات.
|
عامل القرار |
ختم القالب التقدمي |
ختم الخط بالقالب (ترادفيًا) |
نقل ختم القالب |
|---|---|---|---|
|
نطاق حجم الجزء |
صغيرة إلى متوسطة |
متوسطة إلى كبيرة جدًا |
متوسطة إلى كبيرة |
|
حجم الإنتاج السنوي |
عالية إلى عالية جدًا |
منخفض إلى مرتفع |
متوسطة إلى عالية |
|
نطاق سمك المادة |
رقيقة إلى متوسطة الحجم |
رقيقة إلى قياس ثقيل |
رقيقة إلى قياس ثقيل |
|
التعقيد الهندسي |
معتدل (ثنائي الأبعاد-الميزات السائدة) |
عالية (سحب عميق، وأشكال زوايا متعددة-) |
عالية (رسومات عميقة وأشكال ثلاثية الأبعاد معقدة) |
|
تكلفة الأدوات |
عالية (مجموعة قوالب معقدة واحدة) |
معتدلة لكل محطة، ولكنها تراكمية |
عالية (مجموعات القالب بالإضافة إلى آلية النقل) |
|
وقت الدورة |
سريع (30-60+ SPM) |
بطيء إلى معتدل (6-15 SPM) |
معتدل (15-25 SPM) |
|
معدل الخردة |
متوسطة إلى عالية (نفايات الشريط الناقل) |
منخفضة إلى متوسطة |
منخفضة إلى متوسطة |
|
استخدام المواد |
منخفضة إلى معتدلة |
عالي |
عالي |
|
مرونة التحول |
منخفض (تؤثر تغييرات القالب على تخطيط الشريط الكامل) |
عالية (المحطات الفردية مستقلة) |
متوسطة (محطات مستقلة، ولكن يجب أن تتطابق أدوات النقل) |
|
الأنسب ل |
الأجزاء الصغيرة ذات الحجم الكبير-: المشابك والأقواس والموصلات |
ألواح كبيرة،-مبيتات مرسومة بعمق، وأجزاء هيكلية |
مكونات هيكلية متوسطة-إلى-كبيرة الحجم، وألواح الجسم |
تبرز بعض الأنماط. تهيمن القوالب التقدمية عندما تكون السرعة والحجم في قمة الأولويات ويكون الجزء ضمن قيود التغذية الشريطية-. تتولى إعدادات قالب الخط المهمة عندما يتجاوز حجم الجزء أو عمق الرسم تلك الحدود -، فلا يمكنك ببساطة تشكيل حاوية بعمق 600 مم بينما لا تزال متصلة بشريط ملف. يحتل ختم قالب النقل الأرضية الوسطى، حيث يجمع بين مرونة التعامل مع-الفارغة لقالب الخط مع حركة الأجزاء التلقائية التي تعمل على زيادة الإنتاجية.
اختر ختم القالب الخطي عندما يتجاوز حجم الجزء أو عمق الرسم أو التعقيد الهندسي إمكانات القالب التقدمي ولكن أحجام الإنتاج تبرر الاستثمار في أدوات محطة واحدة مخصصة -عبر محطات ضغط متعددة.
التكلفة لا تكون أبدًا عبارة عن مقارنة سطر واحد-. قد تكلف مجموعة القوالب التقدمية أكثر من أي قالب خط فردي، ولكن إعداد الخط الترادفي الكامل - من أربع إلى ثماني مجموعات قوالب منفصلة، بالإضافة إلى البنية التحتية للضغط والأتمتة ومعالجة الخردة - يمكن أن يساوي أو يتجاوز استثمار القالب التقدمي. ويكمن الاختلاف في كيفية توزيع هذه التكلفة: تعمل أدوات القالب الخطي على توزيع المخاطر عبر المحطات المستقلة، في حين يقوم القالب التدريجي بتركيزها في حزمة واحدة مصممة بشكل عالي الجودة.
يعتمد الاختيار الصحيح أيضًا على المواد الخاصة بك. تعمل المقاييس السميكة والفولاذ-الأعلى قوة على دفع القرارات نحو تكوينات قالب الخط وتكوين قالب النقل، حيث يمكن مطابقة حمولة الضغط لكل محطة بشكل فردي مع العملية. على النقيض من ذلك، تتطلب القوالب التقدمية مكبسًا واحدًا لتوفير القوة الكافية للمحطة الأكثر تطلبًا في الشريط - مما قد يعني زيادة حجم المكبس لمعظم العمليات التي تقوم بها.
هذه المفاضلات-تمهد الطريق لسؤال لا يقل أهمية: ما الذي يوجد فعليًا داخل كل محطة قوالب خطية، وكيف تعمل مكوناتها معًا لتقديم أجزاء إنتاجية-قابلة للتكرار وعالية الجودة؟
المكونات الأساسية لإعداد قالب الخط
كل محطة قوالب ختم معدنية هي في الأساس شطيرة دقيقة - مجموعة علوية تنزل إلى مجموعة سفلية، مع صفائح معدنية فارغة عالقة بينهما. ولكن إليك ما يجعل محطة القالب الخطية مختلفة عن المحطة الموجودة داخل أداة تقدمية: كل واحدة منها عبارة عن مجموعة قوالب محتواة ذاتيًا بالكامل-. يمنح هذا الاستقلال المهندسين المرونة، ولكنه يقدم أيضًا تحديات فريدة حول المحاذاة والتكرار واختيار المواد التي تستحق نظرة فاحصة.
تشريح تجميع القالب العلوي والسفلي
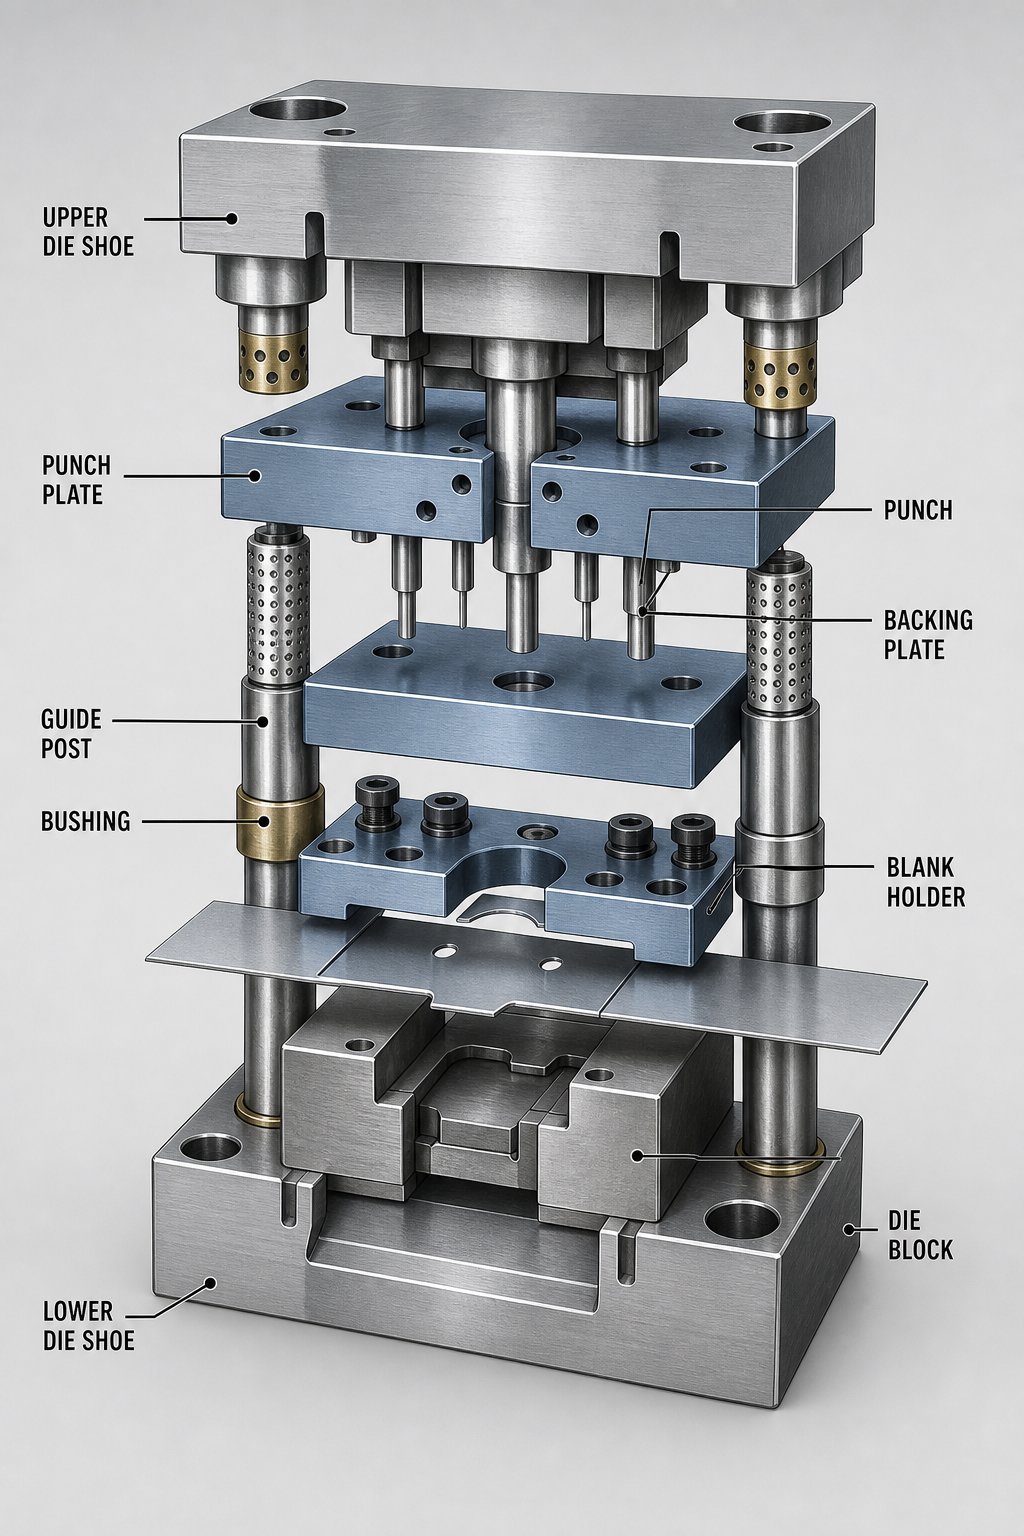
فكر في محطة الخط كنصفين يعملان في حفلة موسيقية. تحمل مجموعة القالب العلوي - المثبتة على مكبس الضغط - المثقاب الذي يؤدي أعمال التشكيل أو القطع الفعلية. توجد مجموعة القالب السفلية على مسند الضغط وتحتوي على كتلة القالب، والتي توفر التجويف أو حافة القطع التي تشغلها المثقاب. بين هذين النصفين، تحافظ أعمدة التوجيه والبطانات على محاذاة كل شيء بدقة خلال كل ضربة ضغط.
فيما يلي المكونات الأساسية لقالب الختم ووظائفها داخل محطة القالب النموذجية:
- الحذاء العلوي:اللوحة العلوية التي تعمل بمثابة الأساس المتصاعد لجميع مكونات القالب العلوي. يتم توصيله مباشرة بمكبس الضغط.
- لكمة:عنصر أداة العمل الذي يتصل بالفراغ ويقوم بعملية التشكيل أو الثقب أو القطع.
- لوحة لكمة:يحمل الثقب ويحدد مكانه بدقة في موضعه على الحذاء العلوي.
- لوحة الدعم:لوحة صلبة بين أداة تثبيت الثقب وحذاء القالب العلوي الذي يوزع القوة ويمنع الثقب من الغرق في مادة الحذاء الأكثر ليونة تحت الأحمال العالية.
- الحذاء السفلي:لوحة الأساس السفلية التي تدعم قالب القالب وأعمدة التوجيه وجميع مكونات النصف السفلي. ويتضمن عادةً فتحات مُشكَّلة لإزالة الخردة والسبائك.
- كتلة يموت:يحتوي على تجويف أو حواف قطع أو أسطح تشكيل تعمل جنبًا إلى جنب مع المثقاب. في محطات سحب القالب الخطية، تحدد كتلة القالب الهندسة الخارجية للجزء المُشكل.
- المشاركات التوجيهية والبطانات:أعمدة أرضية دقيقة - مثبتة في حذاء واحد وبطانات تعشيق في الحذاء المقابل - تعمل على محاذاة النصفين العلوي والسفلي. مثلالصانعملاحظة، يتم تصنيعها بتفاوتات تصل إلى 0.0001 بوصة وتتوفر في تكوينات -المحمل الاحتكاكي أو المحمل الكروي-.
- حامل فارغ (الموثق):لوحة محملة بالضغط في محطات السحب تعمل على تثبيت محيط المادة الفارغة أثناء التشكيل، والتحكم في تدفق المواد ومنع التجعد.
- متجرد:يزيل قطعة العمل أو الخردة من حول المثقاب بعد كل ضربة، مما يمنع المواد من الرفع مع المجموعة العلوية.
- كتل الكعب وألواح التآكل:يمتص الدفع الجانبي المتولد أثناء التشكيل، وهو أمر مهم بشكل خاص في المحطات التي تنتج قوى غير متوازنة أو ذات اتجاه واحد.
حذاء القالب هو البطل المجهول لهذا التجمع. إنه بمثابة الأساس الهيكلي الذي يحافظ على التوازي والمحاذاة تحت التحميل المتكرر. يتم تصنيع كل من الأحذية العلوية والسفلية بشكل مسطح ومتوازي مع التفاوتات الضيقة - عادةً من خلال الطحن الدقيق أو الطحن. تعتبر الأحذية المصنوعة من الألومنيوم، والتي تزن حوالي-ثلث وزن الفولاذ، شائعة الاستخدام في المحطات التي يكون فيها امتصاص الصدمات مهمًا، مثل عمليات التقطيع. تظل الأحذية الفولاذية هي المعيار القياسي لمحطات السحب ذات الحمولة العالية-التي تتطلب أقصى قدر من الصلابة.
في عمليات السحب، يوفر نظام الوسادة الموجود أسفل حذاء القالب السفلي قوة تصاعدية يمكن التحكم فيها للحامل الفارغ. تسمح الوسائد الزنبركية الهيدروليكية أو غاز النيتروجين للمهندسين بضبط-ضغط الحامل الفارغ - باستخدام قوة قليلة للغاية والتجاعيد الفارغة وزيادة كبيرة وتمزق المواد. تعد قابلية الضبط هذه ذات قيمة خاصة في تكوينات القالب الخطي حيث يمكن معايرة وسادة كل محطة بشكل مستقل لتتناسب مع متطلبات التشكيل المحددة.
مواد القالب والمعالجات السطحية لقوالب الخط
يعد اختيار المادة المناسبة لمكونات قوالب الختم المعدنية الخاصة بك بمثابة توازن بين الصلابة والمتانة ومقاومة التآكل. إن مادة الشغل التي يتم ختمها تدفع الكثير من هذا القرار.
بالنسبة إلى اللكمات وإدراج القوالب التي تشهد ضغوط تلامس عالية، تظل أدوات الفولاذ التقليدية مثل D2 (درجة التآكل العالية-، والصدمة المنخفضة-) اختيارات شائعة لختم الفولاذ الطري ودرجات HSLA. يوفر D2 مقاومة جيدة للتآكل عند قيم الصلابة حول RC 58-60، مما يجعله العمود الفقري لمحطات التشذيب والثقب. لكن،رؤى AHSSتظهر الأبحاث أن أدوات D2 التي تشكل فولاذًا متقدمًا-عالي القوة يمكن أن تتعطل بعد 5000-7000 دورة تحميل - تقريبًا عُشر عمر الأداة المتوقع مع الفولاذ التقليدي. الجاني؟ قوة تأثير غير كافية في ظل أحمال العمل العالية التي تتطلبها هذه الدرجات.
يعالج فولاذ أداة تعدين المساحيق (PM) هذه الفجوة. تؤدي عملية تصنيع PM - إلى تفتيت المعدن المنصهر إلى مسحوق ناعم، ثم الدمج من خلال الضغط المتوازن الساخن - لإنتاج بنية مجهرية أكثر اتساقًا مع كربيدات أصغر حجمًا وموزعة بالتساوي. والنتيجة هي أداة فولاذية تحقق نفس صلابة RC 58-60 مثل D2 ولكن مع ما يقرب من 10 أضعاف مقاومة الصدمات. بالنسبة لمحطات القالب الخطية التي تشكل فولاذ DP، أو درجات المارتنسيت، أو أي مادة تقترب من قوة الشد 980 ميجا باسكال، فقد أصبح فولاذ أداة PM هو الركيزة الأساسية.
تأخذ حشوات الكربيد مقاومة التآكل خطوة أخرى إلى الأمام. في المحطات التي يكون فيها ضغط التلامس الموضعي شديدًا - نصف قطر السحب الحاد أو حواف القطع أو الفتحات المثقوبة - توفر إدخالات كربيد التنغستن قيم صلابة تتجاوز بكثير فولاذ الأدوات. إنها باهظة الثمن، لذا فإن تصميم قالب الختم عادةً ما يحتفظ بالكربيد للمناطق شديدة التآكل-بينما يستخدم الهيكل المحيط درجات فولاذية أكثر اقتصادية للأدوات.
تعمل المعالجات السطحية والطلاءات على إطالة العمر الإنتاجي لأي ركيزة. تشمل الأساليب الشائعة ما يلي:
- نيترة الأيونات:يوزع النيتروجين على سطح الأداة، مما يؤدي إلى إنشاء طبقة مقاومة للتآكل-. فعال للفولاذ المجلفن حيث قد تتسبب طبقات PVD في تراكم الزنك.
- طلاء نيتريد التيتانيوم (TiN):يتم تطبيق هذا الطلاء من خلال ترسيب البخار الفيزيائي (PVD)، وهو يقلل الاحتكاك ويقاوم تآكل المواد اللاصقة. تتم معالجة PVD في درجات حرارة أقل من CVD، مما يقلل من خطر تشويه الأبعاد.
- نيتريد ألومنيوم التيتانيوم (TiAlN):طلاء PVD بأداء ممتاز على الفولاذ المتقدم غير المطلي عالي القوة-. توضح الأبحاث التي استشهدت بها AHSS Insights أن الفولاذ القطعي المطلي بـ TiAlN-ينتج حواف أكثر نظافة واتساقًا حتى بعد 200000 جزء من CR 500Y/800T-DP.
- نيتريد الكروم (CrN):يوفر الطلاء المطبق PVD-مقاومة قوية للتآكل، وهو مفيد بشكل خاص لعمليات تشكيل الفولاذ المقاوم للصدأ والألومنيوم.
الممارسة الموصى بها هي إكمال تجربة القالب الأولية قبل تطبيق الطلاء. التعديلات أثناء التجربة - للحشو أو إعادة القطع أو التعويض عن Springback - قد تؤدي إلى تدمير الطلاء المطبق حديثًا. بمجرد إثبات القالب من حيث الأبعاد، فإن المعالجة النهائية للسطح تثبت الأداء أثناء عمليات الإنتاج.
المحاذاة والتكرار عبر المحطات
هذا هو التحدي الهندسي الذي يفصل بين ختم القالب الخطي وعمل القالب التقدمي: في القالب التقدمي، تشترك كل محطة في نفس قالب القالب، ونفس أعمدة التوجيه، ونفس مكبس الضغط. تم تضمين المحاذاة بين المحطات في الأداة حسب التصميم. في إعداد قالب الخط، تكون كل محطة عبارة عن مجموعة قوالب مستقلة - من المحتمل أن تكون موضوعة في مكبس مختلف، ومثبتة بمسامير بمسند مختلف، وتعمل تحت مكبس مختلف. يتطلب الحفاظ على تناسق الأبعاد من المحطة الأولى إلى الأخيرة اهتمامًا دقيقًا على مستويات متعددة.
مشاركة الدليل الإرشادي هي خط الدفاع الأول. تؤكد مجلة MetalForming على أن جلبة التوجيه يجب أن تشغل عمود التوجيه عند مستوى عمل القالب كلما أمكن ذلك. يؤدي هذا إلى تحميل المنشور في حالة القص - بأقوى حالاته - بدلاً من الانحناء، مما قد يتسبب في انحراف واختلال المحاذاة بين النصفين العلوي والسفلي. يعد وضع البطانات أعلى من منطقة العمل بعيدًا عن الملاءمة أحد اختصارات التصميم الشائعة التي تؤثر على الدقة.
توفر أنظمة توجيه المحامل الكروية- محاذاة أكثر إحكامًا من أعمدة احتكاك المحامل العادية-، مع تتراوح الأحمال المسبقة من 0.0001 إلى 0.0021 بوصة حسب الشركة المصنعة والقطر. ومع ذلك، فإن المحطات التي تولد دفعًا جانبيًا ثقيلًا - مثل عمليات تشكيل الكامة - أو السحب غير المتماثل - يمكن أن تتسبب في تتبع الكرة، حيث تتشكل الأخاديد المادية في سطح القائم أو الجلبة. بالنسبة لهذه المحطات، فإن الجمع بين الأعمدة الإرشادية وهيكل الكعب المعبأ-يمتص القوى الجانبية بينما تحافظ الأعمدة على المحاذاة الرأسية.
بين المحطات، يتحول التحدي من محاذاة القالب الداخلي إلى تحديد موضع الأجزاء -بين المحطات. في كل مرة يتم فيها رفع قطعة فارغة من قالب واحد ووضعها في القالب التالي، هناك احتمال لحدوث خطأ موضعي. إن تحديد أماكن الأعشاش، والمسامير التجريبية، والتركيبات-الخاصة بالأجزاء في كل قالب سفلي يضمن تثبيت قطعة العمل في الموضع الصحيح تمامًا قبل نزول المكبس. حتى جزء من المليمتر من الخطأ الدوراني أو الانتقالي في المحطة مركبان خلال كل عملية في اتجاه مجرى النهر، مما يؤدي إلى خطوط قطع غير محاذاة، أو خارج-ثقوب الموقع، أو حواف غير متساوية في المحطة النهائية.
إن خطر الخطأ المضاعف هذا- هو السبب في أن تصميم ختم القالب الخطي يضع مثل هذا التركيز الشديد على ميزات تحديد موقع الأجزاء القوية والتفاوتات الضيقة لأحذية القالب في كل محطة. قد تتبع المكونات الموجودة داخل كل قالب معايير قياسية، ولكن تكمن الحرفة الحقيقية في صنع ستة أو ثمانية مجموعات قوالب مستقلة تتصرف كما لو كانت نظامًا واحدًا موحدًا.
وبطبيعة الحال، حتى الأدوات المتوافقة تمامًا لا يمكنها التعويض عن المادة التي تتصرف بشكل غير متوقع أثناء التشكيل. يشكل المعدن نفسه - درجته وسمكه وخصائصه الميكانيكية - كل جانب من جوانب تصميم القالب، بدءًا من ضغط الحامل الفارغ وحتى عدد المحطات.
دليل اختيار المواد لختم الخط
إن قالب ختم الصفائح المعدنية المصمم بشكل مثالي لا يعني شيئًا إذا كانت المادة التي تمر عبره تقاوم العملية في كل محطة. تضفي كل سبيكة معدنية شخصيتها الخاصة على خط الصحافة - مراوغاتها الخاصة أثناء الرسم، وميلها الخاص إلى التراجع، أو التشقق، أو الاحتقان على أسطح الأدوات. إن اختيار المادة المناسبة لعملية قالب الخط لا يعد مجرد قرار شراء؛ إنه قرار تصميم القالب الذي يمتد عبر كل محطة بدءًا من السحب الأول وحتى القطع النهائي.
المواد الشائعة للأجزاء المختومة بالخط
تهيمن خمس عائلات من المواد على تطبيقات ختم القالب الخطي، كل منها يناسب متطلبات الأداء المختلفة ويشكل التحديات. وإليك كيفية تصرفهم عندما يدفعهم مكبس الضغط خلال عمليات السحب العميقة وإعادة الضربات وعمليات القطع.
الفولاذ الطري (الفولاذ منخفض الكربون)تظل المادة الأكثر تسامحًا مع أعمال قوالب خطوط المحطات المتعددة. إن ليونتها العالية وقوة إنتاجها المنخفضة نسبيًا تسمح لها بالتدفق بسلاسة عبر أنصاف أقطار السحب دون حدوث تشققات، حتى في -الهندسة المرسومة بعمق. مثلصناعة سينوايمع الملاحظات، فإن قابلية التشكيل الممتازة للفولاذ منخفض الكربون،-وفعاليته من حيث التكلفة، وتشطيب سطحه المتسق، تجعله خيارًا مفضلاً-لألواح السيارات، وأغطية الأجهزة، وأدوات المطبخ. بالنسبة لمهندسي القوالب، يعني الفولاذ الطري قوى حامل فارغة أقل، وعدد أقل من محطات إعادة الضرب، وفترات زمنية أطول بين صيانة القالب - وهي المادة الأسهل للتعايش معها في أرضية الإنتاج.
الفولاذ المتقدم عالي القوة (AHSS)-هو المكان الذي تصبح فيه الأمور مثيرة للاهتمام - ومليئة بالتحديات. توفر درجات مثل -المرحلة المزدوجة (DP) 590، وDP 780، وDP 980 نسب قوة -إلى-الوزن التي يطلبها مصنعو المعدات الأصلية للسيارات لأداء التصادم، لكنهم يعاقبون الأدوات في المقابل. تسلط مجلة MetalForming الضوء على أن AHSS يخلق قوى ضغط أعلى بشكل ملحوظ-وسادة، ونابض خلفي أكبر، وتآكلًا سريعًا للقالب مقارنة بالفولاذ التقليدي. التجاوز - الذي يشوه المادة في الاتجاه المعاكس للتعويض عن الزنبرك - يمكن أن يعمل في الواقع - على زيادة صلابة AHSS، مما يجعل تحقيق نصف قطر انحناء محدد مستحيلًا بدون محاكاة دقيقة. تحتاج قوالب ختم الفولاذ التي يتم تشغيلها على AHSS إلى ركائز مطورة، وغالبًا ما تكون أدوات تعدين المساحيق من الفولاذ، إلى جانب مكابس ذات حمولة أعلى-في كل محطة.
سبائك الألومنيومتوفر - بشكل خاص السلسلة 1100، و3003، و5052 - قابلية تشكيل خفيفة الوزن ولكنها تسبب صداعًا مختلفًا: وهو الإزعاج. لدى الألومنيوم ميل طبيعي لنقل المواد إلى أسطح القالب، مما يؤدي إلى بناء رواسب لاصقة تلتصق بالأجزاء اللاحقة. يحتاج كل سطح فولاذي ملامس للألمنيوم لقالب ختم إلى طلاءات مضادة للتآكل مثل TiN أو CrN، وتصبح إدارة التشحيم أكثر أهمية بكثير من المواد الحديدية. يتطلب الألومنيوم أيضًا تحكمًا أكثر صرامة في ضغط الحامل الفارغ - بقوة كبيرة وتمزق المادة الناعمة، قليل جدًا مما يؤدي إلى التجعد.
الفولاذ المقاوم للصدأيجمع بين مقاومة التآكل والميل العنيد إلى العمل-التصلب أثناء التشكيل. يتم رسم الدرجات 304 و316 بشكل شائع في إعدادات القالب الخطية لحاويات المواد الغذائية، والمرفقات الطبية، والمكونات المعمارية. إن سلوك التصلب في العمل- يعني أن كل عملية تشكيل متعاقبة تواجه مادة أكثر صلابة بشكل تدريجي - وهو التحدي الذي غالبًا ما يتطلب التلدين المتوسط بين المحطات أو إضافة مراحل إعادة الضرب الإضافية. متطلبات حمولة الصحافة أعلى بكثير من الفولاذ الطري، وتقترب المخاطر المؤلمة مما تراه مع الألومنيوم. بينما يتعامل الختم التدريجي للفولاذ المقاوم للصدأ مع المقاييس الرقيقة والأشكال الهندسية الأبسط بشكل فعال، فإن الأجزاء المقاومة للصدأ المسحوبة بعمق-تنتقل دائمًا تقريبًا إلى تكوينات قالب الخط حيث يمكن تحسين حمولة كل محطة وقوة الحامل الفارغة بشكل مستقل.
سبائك النحاس والنحاستوفر قابلية ممتازة للطرق والتوصيل الكهربائي، مما يجعلها ملائمة بشكل طبيعي للعلب الكهربائية -العميقة، وتركيبات السباكة، والمكونات الزخرفية. قابلية التشكيل عالية، ولكن النعومة التي تجعل من السهل سحب النحاس تخلق أيضًا تحديات في التعامل مع الأجزاء - التي تنحني بسهولة أثناء النقل بين المحطات، ويمكن أن تتشوه أختام النحاس ذات الجدران الرفيعة- تحت وزنها إذا لم يتم دعمها بشكل صحيح. تعمل مواد الختم التقدمي في عائلة النحاس بشكل جيد مع الموصلات والمحطات الطرفية الصغيرة، ولكن العبوات النحاسية الأكبر حجمًا التي تتطلب سحبًا عميقًا تستفيد من نهج المحطة -بواسطة-المحطة التي يتم التحكم فيها في إعدادات قالب الخط.
كيف تشكل خصائص المواد تصميم القالب
قد تعتقد أن اختيار المواد وتصميم القالب هما قراران منفصلان. إنهم ليسوا - إنهم محادثة واحدة. إن قوة إنتاج المعدن، وقوة الشد، ونسبة الاستطالة، ومعدل العمل-التصلب تحدد ضغط الحامل الفارغ، وسحب الخلوصات، ونصف قطر الأنف المثقب، وحتى عدد المحطات التي يتطلبها الخط.
خذ بعين الاعتبار إزالة السحب كمثال واحد. عادةً ما يتم ضبط الفجوة بين التثقيب وكتلة القالب في محطة السحب عند سمك مادة واحدة بالإضافة إلى نسبة مئوية إضافية - تقريبًا 7-10% للفولاذ الطري، ولكن من المحتمل أن تكون 15-20% لدرجات AHSS التي تقاوم التخفيف بشكل مختلف. إذا أخطأت في هذا الأمر، فسوف تقوم إما بتجعد جزء الجدار (الخلوص كبير جدًا) أو تقليصه بشكل خطير (الخلوص ضيق جدًا).
تحدد خصائص المواد أيضًا ما إذا كانت المحاكاة ترفًا أم ضرورة. باستخدام الفولاذ الطري، يمكن لمصممي القوالب ذوي الخبرة التنبؤ بتدفق المواد باستخدام القواعد التجريبية والخبرة السابقة. ومع ذلك، فإن AHSS يتطلب محاكاة تشكيل CAE قبل قطع أي فولاذ. كمافريق مجموعة دي كاديوضح أن مجرد استخدام برنامج الفتح- الفارغ لحساب الحد الأدنى من الأبعاد الفارغة يثبت عدم كفاءته بالنسبة للفولاذ المتقدم - الذي تحتاجه لنمذجة امتداد كافٍ في المادة، في الوقت المناسب، لتحديد شكلها. تضيف ميزات مثل قفل-الخرز مزيدًا من التوتر أثناء التشكيل ولكنها تزيد من الحجم الفارغ والخردة، وهي مقايضة-يجب التخطيط لها من البداية بدلاً من اكتشافها أثناء الاختبار.
تأثيرات السماكة والدرجة على معلمات العملية
يزيد سمك المادة من كل اعتبارات التصميم. تتطلب الفراغات السميكة خلوصًا أكبر من القالب، وبنية قالب أثقل لمقاومة الانحراف، و-مكابس ذات حمولة أعلى في كل محطة. على سبيل المثال، يمكن لفراغ AHSS مقاس 3.0 مم أن يولد قوة تشكيل كافية لحرف لوحة الرابط بعدة ملليمترات - بما يكفي لتغيير هندسة الجزء تمامًا. توثق مجلة MetalForming حالة حيث أدى انحراف لوحة القالب على مخزون AHSS السميك جدًا إلى تشويه رابط مقاس 6-بوصة إلى النقطة التي لا يتشكل فيها الجزء كما هو متوقع، مما يتطلب إعادة هندسة سماكة اللوحة ومحاكاة دقيقة لانحراف الضغط.
تميل المواد الأكثر صلابة وسميكة أيضًا إلى زيادة إجمالي عدد المحطات. قد يحتاج الجزء الفولاذي الطري الذي يتكون بالكامل في أربع محطات إلى ست محطات عند إنتاجه من DP 780 - المحطات الإضافية التي توفر عمليات إعادة الضرب لتشديد نصف القطر، وضربات تعويض الزنبرك الإضافية، و-خطوات إعادة التشذيب لمراعاة الاسترداد المرن للمادة. تعني كل محطة مضافة مجموعة قوالب أخرى، وموضع ضغط آخر، وخطوات نقل إضافية، وكلها مدة دورة مركبة واستثمار في الأدوات.
يلخص الجدول التالي كيفية مقارنة مواد الختم التقدمي الأكثر شيوعًا ومواد قالب الخط عبر العوامل التي تدفع تصميم القالب وتخطيط العملية:
|
مادة |
تصنيف القابلية للتشكيل |
نطاق السماكة النموذجي |
التحديات الرئيسية |
اعتبارات تصميم القالب |
|---|---|---|---|---|
|
الفولاذ الطري (منخفض الكربون) |
عالي |
0.5 - 3.0 ملم |
الحد الأدنى - الأكثر تسامحًا مع السحب العميق |
الفولاذ القياسي للأدوات؛ قوة حامل فارغة معتدلة؛ هناك حاجة إلى عدد أقل من المحطات |
|
AHSS (DP، TRIP، Martensitic) |
منخفضة إلى متوسطة |
0.6 - 3.0 ملم |
رجوع حاد؛ ارتداء عالية يموت. انحراف الصحافة في المقياس الثقيل |
فولاذ أداة PM أو إدراجات كربيد؛ مكابس ذات حمولة أعلى؛ محطات الضربة الإضافية؛ محاكاة CAE الإلزامية |
|
سبائك الألومنيوم (1100، 3003، 5052) |
متوسطة إلى عالية |
0.5 - 4.0 ملم |
سخافة نقل المواد إلى أسطح القالب؛ تمزق في نصف قطر ضيق |
الطلاءات المضادة للتآكل (TiN، CrN)؛ نصف قطر السحب السخي؛ التحكم الدقيق في التشحيم |
|
الفولاذ المقاوم للصدأ (304، 316) |
واسطة |
0.4 - 2.5 ملم |
تصلب العمل احتياجات حمولة عالية. خطر مزعج |
الفولاذ المصنوع من سبائك PM أو عالية-الفولاذ؛ التلدين الوسيط المحتمل؛ محطات إعادة الضربة الإضافية؛ أسطح القالب المغلفة |
|
النحاس والنحاس |
عالي |
0.3 - 3.0 ملم |
النعومة تسبب ضررًا في التعامل؛ الجدران الرقيقة تتشوه بسهولة |
طرق نقل الأجزاء اللطيفة؛ التعشيش الداعم في القوالب السفلية؛ لمسة ناعمة-لمسة نهائية-لأدوات الذراع-. |
لاحظ النمط: مع زيادة قوة المادة، تزداد أيضًا متطلبات الحمولة - لكل محرك تكلفة، ودرجة الركيزة للأدوات، واستثمار الطلاء، وعدد المحطات، وتعقيد المحاكاة. يعمل إعداد قالب الخط الذي يختم أقواس الفولاذ الطري في بيئة هندسية واقتصادية مختلفة بشكل أساسي عن تلك التي تشكل أعضاء هيكلية AHSS، حتى لو كانت هندسة الجزء تبدو متشابهة على الورق.
يشكل اختيار المواد القالب، ولكنه يشكل أيضًا ما يحدث بين القوالب. كيفية نقل الأجزاء من محطة إلى أخرى - يدويًا أو شبه-تلقائيًا أو آليًا - يقدم مجموعته الخاصة من المتغيرات التي تتفاعل بشكل مباشر مع وزن المادة وحساسية السطح وتشكيل التقدم.
الأتمتة ونقل الأجزاء في عمليات خط القالب
إن الجزء المختوم جيد بقدر اتساق رحلته بين المحطات. يمكنك الاستثمار في تصميم قالب لا تشوبه شائبة والاختيار الأمثل للمواد، ولكن إذا وصل قالب فارغ إلى المحطة الثالثة وتم تدويره درجتين أو انخفض ببضعة ملليمترات عن المركز-، فإن كل عملية في اتجاه المصب ترث هذا الخطأ. في خط ختم القوالب، حيث تكون كل محطة عبارة عن مكبس مستقل، فإن الطريقة المستخدمة لنقل الأجزاء بين تلك المكابس تحدد بشكل مباشر وقت الدورة، ومعدلات العيوب، وتكاليف العمالة.
إذًا كيف تنتقل الأجزاء فعليًا من محطة إلى أخرى؟ تمتد الإجابة إلى نطاق واسع - بدءًا من عامل يرتدي قفازًا ويحمل الفراغات يدويًا إلى ستة-روبوتات محاور تنفذ-و-حركات اختيار متزامنة في أقل من ثانيتين.
النقل اليدوي مقابل النقل النصفي-النقل الآلي مقابل النقل الآلي للأجزاء
في أبسط نهاية، يعتمد ختم النقل اليدوي على المشغلين لرفع جزء من قالب واحد، أو المشي أو المحور إلى المحطة التالية، وتوجيهه على دبابيس تحديد الموقع، والخطوة الواضحة قبل دورات الضغط. إنها تكلفة رأسمالية منخفضة ولكن تكلفة العمالة مرتفعة، كما أنها تقدم تنوعًا في كل مرة يتخذ فيها الإنسان قرارًا بالتوظيف. إن الإرهاق وتغيرات التحول والصعوبة المتأصلة في التعامل مع الأجزاء المعدنية ذات الحواف الساخنة والزيتية والحادة- كلها عوامل تساهم في عدم الاتساق. عادةً ما يصل الحد الأقصى للخطوط اليدوية إلى حوالي 4 إلى 6 ضربات في الدقيقة - وتصبح سرعة المشغل، وليس قدرة المطبعة، هي عنق الزجاجة.
تعمل الأنظمة شبه الآلية على سد هذه الفجوة. تقوم شرائح الجاذبية والناقلات الدوارة وآليات المكوك بنقل الأجزاء بين المكابس بأقل قدر من التدخل البشري. قد يقوم المشغل بتحميل الجزء الفارغ الأول وتفريغ الجزء النهائي، بينما تستخدم المحطات الوسيطة المزالق المائلة أو الناقلات الكهربائية لتمرير قطع العمل على طولها. تعمل هذه الإعدادات على تقليل عدد العمالة وتحسين الاتساق للأجزاء ذات الأشكال الهندسية البسيطة والمستقرة التي تنزلق بشكل يمكن التنبؤ به. ومع ذلك، فهي تواجه صعوبة في التعامل مع الأجزاء العميقة-المرسومة أو ذات الأشكال غير المنتظمة والتي لا تنتقل بشكل موثوق تحت الجاذبية وحدها.
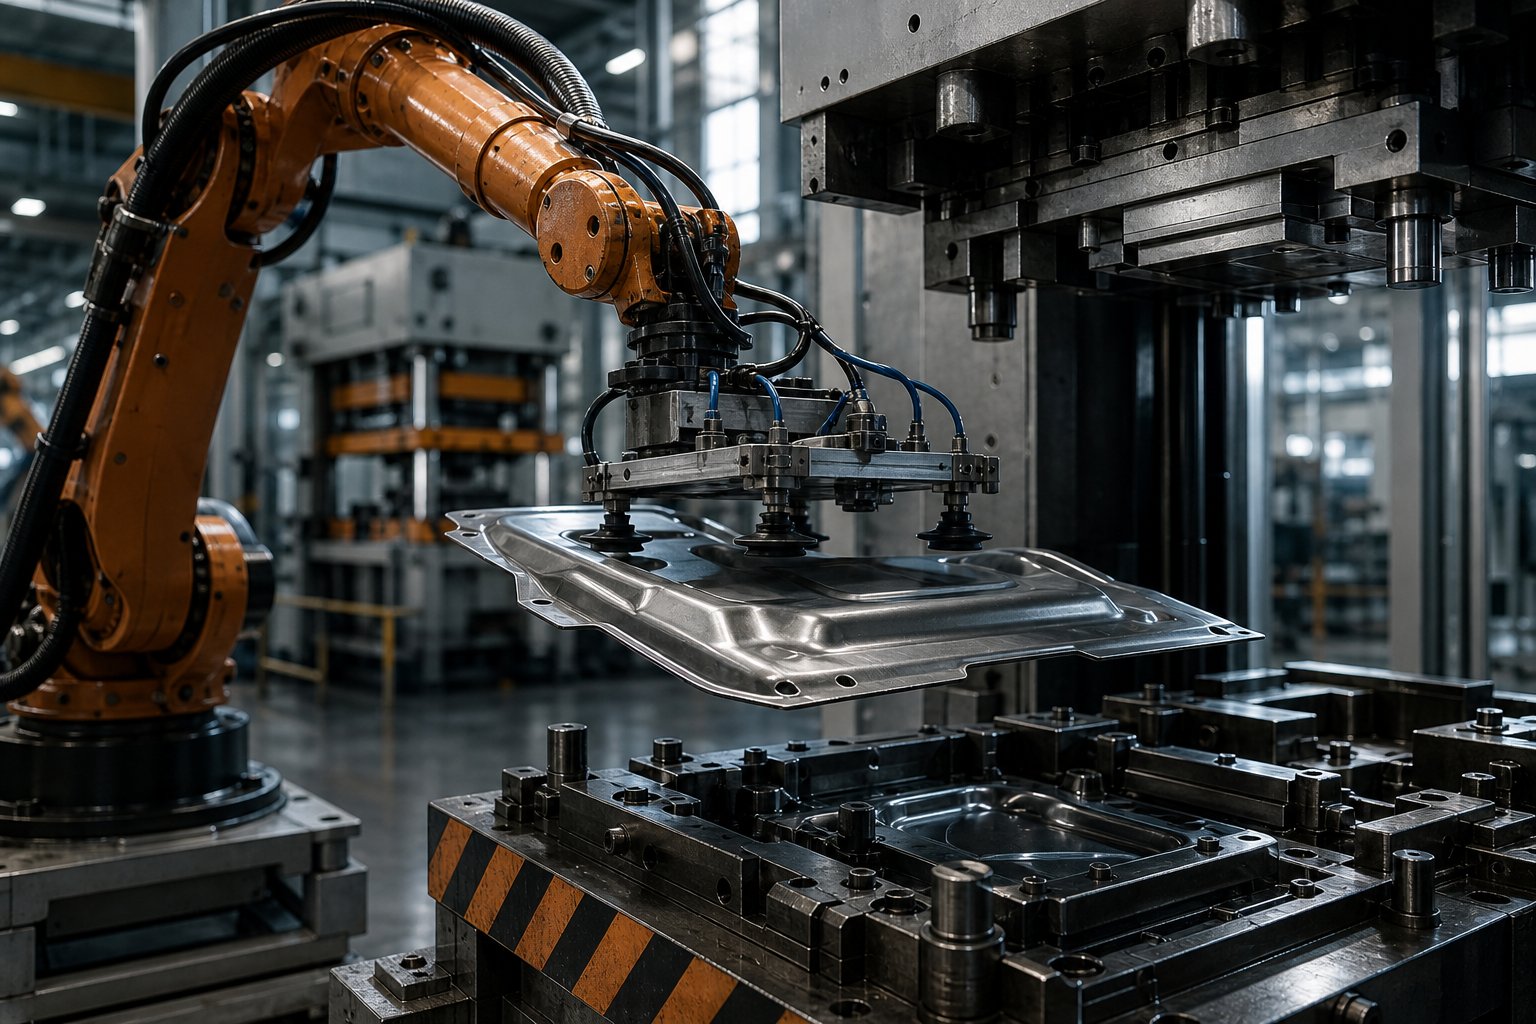
يمثل النقل الآلي بالكامل سقف الأداء. تقوم روبوتات المحاور المفصلية- أو وحدات النقل الخطي المخصصة باختيار أجزاء من قالب واحد، وإعادة توجيهها إذا لزم الأمر، ووضعها بدقة في موقع تحديد الموقع بالمحطة التالية.بيانات رعاية الصحافة في ياسكاوايشير إلى أن عملية الضغط الترادفية - تحميل روبوت واحد من الأمام، وتفريغ آخر من الخلف - بمعدل جزء واحد كل 6.5 إلى 8 ثوانٍ، مما يترجم إلى ما يقرب من 450 إلى 550 جزءًا في الساعة. يقوم روبوت واحد يتعامل مع كلا الجانبين بتمديد وقت الدورة قليلاً إلى 7.5 إلى 9 ثوانٍ لكل جزء. وتمثل هذه المعدلات ميزة إنتاجية كبيرة مقارنة بالتعامل اليدوي، مع إمكانية تكرار أكبر بكثير.
يوضح الجدول التالي كيفية مقارنة هذه الأساليب الثلاثة عبر العوامل الأكثر أهمية في أرضية الإنتاج:
|
عامل |
النقل اليدوي |
شبه-آلي |
روبوتية بالكامل |
|---|---|---|---|
|
النطاق الزمني للدورة |
10-15 ثانية/جزء |
8-12 ثانية/جزء |
6.5-9 ثانية/جزء |
|
اتساق وضع الجزء |
يعتمد على عامل تشغيل منخفض -. |
يعتمد على الجاذبية المتوسطة -/الناقل |
عالية - قابلة للتكرار لكسور المليمتر |
|
متطلبات العمل |
1-2 مشغلين لكل محطة |
1-2 مشغلين للخط الكامل |
0 مشغلين في الدورة؛ 1 مراقب فني |
|
استثمار رأس المال |
قليل |
معتدل |
عالي |
|
مرونة التحول |
تتكيف عوامل التشغيل العالية - بسرعة |
قد تحتاج الناقلات المعتدلة - إلى تغيير موضعها |
يتطلب متوسط إلى مرتفع - إعادة البرمجة وتبديل EOAT |
|
حجم الجزء/التعامل مع الوزن |
محدودة بالسلامة المريحة |
حدود سعة الناقل المعتدلة - |
دعم عالي للختم بالقالب - للأجزاء الكبيرة حتى حمولة الروبوت |
|
التطبيق المثالي |
حجم منخفض-، أو نموذج أولي، أو جولات قصيرة |
حجم متوسط-، هندسة بسيطة |
أجزاء كبيرة الحجم-أو معقدة أو ثقيلة |
لا يتعلق حساب عائد الاستثمار بالسرعة فقط. مثلأتمتة جي آركما يشير إلى أن النقل الآلي يزيل أيضًا خطر الإصابة المتكررة المتأصل في الضغط اليدوي - وهو العامل الذي يزيد من صعوبة تعيين العمال والاحتفاظ بهم. عندما تأخذ في الاعتبار انخفاض الخردة من الموضع المتسق، وعدد أقل من عيوب المحاذاة، والقدرة على تشغيل الضوء-مناوبات العمل، غالبًا ما تبرر الأنظمة الآلية ارتفاع تكلفتها الأولية خلال 12 إلى 24 شهرًا في البرامج ذات الحجم الكبير-.
نهاية-تصميم-أدوات الذراع والقابض
الروبوت نفسه ليس سوى نصف المعادلة. ما يهم بنفس القدر - وأحيانًا أكثر - هو ما يتم ربطه بنهاية ذراعه. نهاية-من- أدوات الذراع (EOAT) هي الواجهة بين الروبوت وقطعة العمل، وفي بيئة قالب الخط، يجب أن تتكيف هذه الواجهة مع الجزء الذي يتغير شكله في كل محطة.
تخيل أن المحطة الأولى تنتج كوبًا مسطحًا-مرسومًا، بينما تنتج المحطة الثالثة مبيتًا كامل التشكيل مزودًا بالحواف، بينما تنتج المحطة الخامسة جزءًا نهائيًا مشذبًا ومثقوبًا. لا يمكن للقابض الذي يلتقط فراغًا مسطحًا في بداية الخط استخدام نفس إستراتيجية الاتصال لقذيفة عميقة ذات حواف ثلاث محطات لاحقًا. ولهذا السبب تتطلب عمليات ختم النقل في كثير من الأحيان استخدام EOAT خاص بالمحطة- أو تصميمات قابضة قابلة للتكيف تستوعب هندسة الأجزاء المتطورة.
تهيمن ثلاث عائلات قابضة على أتمتة خط الصحافة:
- القابضون فراغ:الخيار الأكثر شيوعا ومرونة. تتوافق أكواب التفريغ المثبتة على سحب قابلة للتعديل مع أسطح الأجزاء ويمكن إعادة وضعها للتعامل مع الأشكال الهندسية المختلفة. إنها تعمل بشكل جيد مع الفراغات المسطحة والألواح المنحنية بلطف ولكنها تفقد فعاليتها في الأجزاء المثقبة بشدة أو الزيتية حيث تتأثر سلامة الختم.
- القابضون المغناطيسي:فعالة في إزالة الفراغات الحديدية والتعامل معها، وقبضة الأنظمة المغناطيسية دون الحاجة إلى سطح مانع للتسرب مسطح. ومع ذلك، فإنها تضيف وزنًا إلى المؤثر النهائي -، وهو ما يثير القلق عندما تقيد حدود العزم والقصور الذاتي مقدار الحمولة التي يمكن للروبوت أن يتحركها بسرعة. كما أنهم لا يستطيعون التعامل مع الألومنيوم أو الفولاذ المقاوم للصدأ أو أي مادة غير حديدية.
- القابضون الميكانيكية:تتفوق المقابض المعتمدة على المشبك- أو الإصبع- عندما يقصر الفراغ والمغناطيس عن - الأجزاء المثقبة، والأشكال ثلاثية الأبعاد المعقدة، والمواقف التي توفر فيها حافة الجزء سطح الإمساك الوحيد الموثوق به. مثلتقارير آي إم تي إستعتبر المقابض الميكانيكية مثالية لقطع العمل المتموجة أو الزيتية حيث لا تستطيع أكواب التفريغ ببساطة الحفاظ على الشفط.
من الناحية العملية، تستخدم العديد من عمليات القالب الخطي أدوات هجينة تجمع بين الأكواب المفرغة والأصابع الاحتياطية الميكانيكية. تتعامل الأكواب مع الالتقاط الأولي، بينما تقوم الأصابع بتأمين الميزات المعقدة التي تتطور مع تقدم الجزء عبر الخط. تسمح أنظمة - التغيير السريع - إما بالرافعة - بالمشابك اليدوية أو مبدلات الأدوات التلقائية - للمشغلين أو الروبوتات بتبديل EOAT أثناء عمليات تبديل القالب، مما يجعل وقت التوقف عن العمل يصل إلى دقائق بدلاً من ساعات.
اضغط على المزامنة وتحسين وقت الدورة
هذا هو المكان الذي تصبح فيه أتمتة قالب الخط أمرًا صعبًا حقًا. على عكس مكبس النقل حيث تشترك جميع المحطات في كبش واحد ودورة في انسجام تام، يستخدم إعداد قالب الخط الترادفي مكابس مستقلة - لكل منها محركها الخاص، والقابض، وتوقيت الشوط. إن الحصول على أربع إلى ثماني آلات منفصلة لفتحها وقبول جزء منها وإغلاقها وتشكيلها وفتحها مرة أخرى وإطلاقها في تسلسل منسق يتطلب تزامنًا دقيقًا.
يتم قياس دورة الضغط بدوران 360 درجة: صفر درجة هو المركز الميت العلوي (اضغط مفتوحًا بالكامل)، 180 درجة هو المركز الميت السفلي (اضغط مغلقًا بالكامل)، وتعود 360 درجة إلى الفتح الكامل. يجب أن يدخل الروبوت إلى مساحة القالب، ويضع جزءًا أو يسترده، ثم يخرج بالكامل -، كل ذلك داخل النافذة المفتوحة بزاوية تتراوح بين 300 و60 درجة تقريبًا. الدخول مبكرًا جدًا يؤدي إلى خطر الاصطدام بمكبس الإغلاق؛ الخروج بعد فوات الأوان يؤخر السكتة الدماغية التالية.
تقوم وحدات التحكم في خط الصحافة الحديثة بتنسيق هذا التوقيت من خلال ربط جميع المطابع والروبوتات من خلال نظام تحكم موحد. تخبر تعليقات التشفير الواردة من كل كرنك ضغط وحدة التحكم بالموقع الدقيق لكل مكبس في دورته، وتتلقى الروبوتات إشارات خلوص في الوقت الفعلي- قبل الدخول إلى مساحة القالب. يمكن للروبوتات أيضًا إطلاق أجزاء من 0.5 إلى 1 بوصة فوق سطح القالب - بشرط أن يحتوي القالب السفلي على ميزات تداخل مناسبة - مما يؤدي إلى قطع أجزاء من الثانية من كل عملية نقل وتعزيز إجمالي إنتاجية الخط.
يتبع تحسين وقت الدورة في الخط المتزامن مبدأ بسيطًا: أبطأ محطة هي التي تحدد سرعة الخط بأكمله. إذا كانت المحطة الرابعة تتطلب نصف-ثانية إضافية لإجراء عملية السحب العميق، فيجب الانتظار عند كل ضغطة أخرى. يعالج المهندسون هذا الأمر من خلال مطابقة سرعات الضغط مع متطلبات التشكيل في كل محطة - يمكن للمكابس التي تعمل بمحرك مؤازر - أن تتباطأ خلال الجزء العامل من الشوط للسحب الثقيل بينما تتسارع خلال الجزء غير العامل-، مما يحافظ على متوسط عدد الضربات في الدقيقة دون المساس بجودة الجزء.
إن التوجيه المتسق للأجزاء هو المكسب الخفي للأتمتة المتزامنة جيدًا-. عندما يضع الروبوت كل فراغ في نفس مكان التحديد وبنفس الزاوية، محطة بعد محطة، فإن الخطأ الموضعي التراكمي الذي ابتليت به العمليات اليدوية يختفي تقريبًا. تصبح هذه الدقة بالغة الأهمية بشكل خاص في المحطات اللاحقة حيث يجب أن تتماشى الثقوب المثقوبة والحواف المشذبة مع الميزات المتكونة عند المنبع - الجزء الموجود في غير مكانه في المحطة الثانية لا ينتج عنه ميزة واحدة سيئة فقط؛ انها تتالي من خلال كل عملية متبقية.
الأتمتة تحل مشكلة التناسق بين المحطات، لكن ماذا عن مشكلة التناسق داخل كل محطة؟ حتى مع وضع الأجزاء بشكل مثالي والضغط المتزامن، فإن عملية التشكيل نفسها يمكن أن تؤدي إلى ظهور عيوب - الربيع الخلفي والتجاعيد والتمزق - التي تتطلب مجموعة خاصة بها من أدوات التشخيص والاستراتيجيات التصحيحية.
استكشاف أخطاء عيوب ختم القالب الشائعة وإصلاحها
لا تزال الأتمتة المثالية، والمزامنة الخالية من العيوب، وسرعات الضغط المحسنة غير قادرة على ضمان وجود جزء خالٍ من العيوب. إن عملية التشكيل نفسها تدفع الصفائح المعدنية إلى حافة حدودها الميكانيكية عند كل محطة - تمدها وتضغطها وتقصها - وأحياناً تدفع المادة إلى الخلف. أبعاد اعوجاج Springback. تموج التجاعيد عبر جدران السحب. تفتح الدموع حيث يتركز التوتر. كل فشل من هذه الإخفاقات يحمل بصمة، إذا كنت تعرف كيفية قراءتها، فإنها تشير مباشرة إلى السبب الجذري لها.
ما الذي يجعل استكشاف الأخطاء وإصلاحها في ختم القالب الخطي مختلفًا عن العمل التدريجي في القالب؟ في القالب التدريجي، يظل الجزء متصلاً بشريط الناقل، مما يقيد ويثبت قطعة العمل طوال عملية التشكيل. في إعداد قالب الخط، يكون الفراغ عبارة عن قطعة عمل قائمة بذاتها -غير مدعومة بين المحطات، ومعرضة لقوى المناولة أثناء النقل، ويتم إعادة تركيبها-في كل محطة. يؤدي هذا الاستقلال إلى تضخيم أوضاع عيوب معينة، خاصة تلك المتعلقة بالتحكم في تدفق المواد، وتحديد المواقع الفارغة، والانحراف التراكمي للأبعاد عبر المحطات.
Springback وتشويه الأبعاد
تخيل ثني قطعة من الصفائح المعدنية بزاوية 90 درجة، ثم تحرير المثقاب، ومشاهدة الزاوية مفتوحة مرة أخرى إلى 92 أو 93 درجة. هذا الاسترداد المرن - إصرار المادة العنيد على العودة جزئيًا إلى شكلها الأصلي - هو الارتداد الخلفي، وهو العيب الوحيد الأكثر ثباتًا في الأبعاد في تصميم قالب ختم المعدن.
يحدث Springback لأن تشوه الصفائح المعدنية لا يكون أبدًا من البلاستيك البحت. يتم تحرير جزء من طاقة الضغط المخزنة أثناء التشكيل في اللحظة التي يتراجع فيها المثقب، مما يتسبب في "استرخاء" الجزء بعيدًا عن هندسة القالب. ويتكثف التأثير مع المواد ذات القوة- الأعلى: قد ترتد الدعامة الفولاذية الطرية بمقدار 1 إلى 2 درجة، بينما يمكن أن يرتد مكون AHSS بمقدار 5 إلى 8 درجات أو أكثر. مثليموت-ماتيتشلاحظ أن الزنبرك الخلفي شائع بشكل خاص في المواد-عالية القوة مثل HSLA عندما لا تأخذ القوالب في الاعتبار مرونة المادة.
في تكوين القالب الخطي، تتجمع سبرينغباك عبر المحطات. الجزء الذي يعود للوراء قليلاً بعد وصول السحب الأولي إلى محطة إعادة الضربة بهندسة متغيرة - ثم يعوض قالب إعادة الضربة بناءً على شكل وارد مفترض لم يعد يطابق الواقع. يعد عدم التطابق المتتالي هذا مشكلة أقل في القوالب التقدمية، حيث يقوم شريط الناقل بتثبيت الجزء ويحد من حريته في التشويه بين العمليات.
تتمثل الإستراتيجية التصحيحية الأساسية في تعويض الانحناء الزائد: تصميم القالب لتشكيل المادة بعد الزاوية المستهدفة بحيث يؤدي الاسترداد المرن إلى وضعها النهائي الصحيح. كما توضح شركة Henli Machine، يجب على المهندسين "توقع الارتداد الخلفي" خلال مرحلة تصميم القالب عن طريق حجز زاوية تعويض الارتداد المقابلة. بالنسبة للحالات الشديدة، تطبق محطة الضربة المخصصة - نقطة توقف إضافية في الخط - ضربة تصحيحية تثبت الشكل الهندسي في مكانه. كما أن اختيار المواد ذات معامل المرونة الأقل أو استخدام عمليات الثني التصحيحية يقلل من التأثير أيضًا.
التجعد والتمزق والترقق في عمليات السحب
هذه العيوب الثلاثة مترابطة بشكل وثيق - أصلح أحدها بقوة وستخاطر بإثارة عيوب أخرى. إنها تمثل التوتر الأساسي في كل عملية سحب عميق: التحكم في تدفق المواد بحيث لا تكون حرة جدًا (تتجعد) ولا مقيدة للغاية (تمزق)، مع الحفاظ على سمك الجدار موحدًا في جميع أنحاء (تجنب الترقيق).
التجاعيديظهر على شكل موجة-مثل الطيات أو التجاعيد، والأكثر شيوعًا على طول الحافة أو الجدار الجانبي للجزء المرسوم. ويحدث ذلك عندما تتجاوز قوى الضغط في الفراغ مقاومة التواء المادة - بشكل أساسي، حيث يكون هناك قدر أكبر من المعدن الذي يحاول التدفق إلى تجويف القالب أكثر مما يستطيع التجويف استيعابه بسلاسة. قوة الحامل الفارغة غير الكافية هي المشتبه به المعتاد. عندما لا يقوم الرابط بربط الحافة بإحكام بما فيه الكفاية، فإن المادة غير المدعومة تنثني تحت الضغط. يؤدي الفراغ الكبير الحجم إلى تفاقم المشكلة عن طريق تغذية المواد الزائدة في مساحة لا يمكنها امتصاصها. في إعدادات قالب الخط، تتمتع كل محطة سحب بنظام وسادة قابل للتعديل بشكل مستقل، مما يعني أنه يمكن ضبط ضغط الحامل الفارغ بشكل دقيق-محطة بمحطة - وهي ميزة كبيرة مقارنة بالقوالب التقدمية حيث تؤثر تعديلات قوة الرابط على الشريط بأكمله.
تمزقهو وضع الفشل المعاكس. عندما لا تتمكن المادة الموجودة في جدار الكوب أو الجدار الجانبي من التمدد بدرجة كافية لاستيعاب عمق السحب، فإن إجهاد الشد يتجاوز القوة القصوى للمعدن وينفتح التشقق. يركز نصف قطر القالب الحاد الضغط على الأنف المثقب أو نصف قطر دخول القالب، ويعمل كنقاط بدء للكسر. تعتبر نسب السحب المفرطة - التي تحاول سحب الكثير من العمق في محطة واحدة - سببًا شائعًا آخر. يوصي التحليل الفني لشركة Henli بزيادة معامل السحب لجعل التشوه أكثر تدرجًا، واختيار المواد ذات اللدونة الفائقة، وتحسين التشحيم. بالنسبة للأجزاء العميقة، يؤدي تقسيم السحب عبر محطات متعددة مع التلدين المتوسط إلى استعادة الليونة بين الضربات - وهو سير عمل تتعامل معه تكوينات قالب الخط بشكل طبيعي نظرًا لأن كل محطة مستقلة.
رقيقهو أدق من التمزق ولكنه خطير بنفس القدر. بدلاً من التشقق المرئي، تصبح المادة أقل سمكًا في مناطق الضغط العالي- - عادةً عند نصف قطر الأنف المثقب وعلى طول الجدار الجانبي العلوي. قد لا تتمكن من ملاحظة ذلك بالعين المجردة، لكن مقياس السُمك يكشف عن انخفاض موضعي بنسبة 20% أو أكثر. يؤدي التشحيم السيئ إلى زيادة الاحتكاك بين المثقب والفراغ، مما يمنع المادة من الانزلاق بحرية على أسطح التشكيل. يؤدي عمق السحب المفرط دون دعم مادي كافٍ إلى نفس النتيجة. يتضمن المسار التصحيحي تحسين تغطية التشحيم (كلا جانبي الفراغ، كما يؤكد خبراء ختم الأدوات والقالب باستمرار)، وزيادة نصف قطر السحب لنشر الضغط على مساحة أكبر، وإعادة توزيع التشكيل عبر محطات إضافية.
العيوب السطحية والوقاية من الغليان
غالبًا ما تفصل جودة السطح الجزء القابل للاستخدام عن الخردة - خاصة بالنسبة للمكونات المرئية مثل لوحات الأجهزة أو أجزاء جسم السيارة. يعد Galling أكثر عيوب السطح خبثًا في ختم المعدن لأنه تقدمي: بمجرد أن يبدأ، فإنه يتسارع مع كل ضربة ضغط.
يحدث التجلط عندما يولد الاحتكاك بين سطح القالب وقطعة الشغل حرارة كافية لانتقال مادة اللحام المجهري - من المادة الفارغة إلى سطح الأداة، مما يؤدي إلى تكوين رواسب خشنة تخدش كل جزء لاحق.آرت هيدريك، يكتب في The Fabricator، يحدد ثلاثة أنواع: الحروق الكاشطة (يتآكل فولاذ الأدوات بسبب الطبيعة الكاشطة للمادة المختومة)، والقشور اللاصقة (الأسطح المتشابهة معدنيًا تولد احتكاكًا ولحامًا دقيقًا-مع بعضها)، والقشور المسببة للتآكل (التفاعلات الكيميائية من مركبات التشحيم تهاجم سطح الأداة). يهيمن الالتصاق اللاصق على أعمال الألمنيوم والفولاذ المقاوم للصدأ لأن هذه المواد تشترك في أوجه التشابه المعدنية مع أدوات الفولاذ الشائعة.
مثال واضح: يحتوي فولاذ أداة D2 على نسبة عالية من الكروم. كما أن الفولاذ المقاوم للصدأ غني بالكروم-. عندما يشكل قسم القالب D2 الفولاذ المقاوم للصدأ، فإن واجهة الكروم -إلى-الكروم تخلق احتكاكًا وحرارة مفرطة، مما يؤدي إلى فشل المادة اللاصقة. إن توجيهات الشركة المصنّعة واضحة - بدلاً من السؤال "ما هي الأداة الفولاذية التي يمكنها تحمل الاحتكاك"، اسأل "كيف يمكنني تقليل الاحتكاك؟" أول مكان يجب أن تبحث عنه هو نوع مادة التشحيم وتطبيقها. التأكد من تشحيم كلا جانبي الفراغ - وهي خطوة غالبًا ما يتم تخطيها بشكل مفاجئ - تُحدث فرقًا ملموسًا. بعيدًا عن التشحيم، فإن التحول إلى مادة قالب مختلفة من الناحية المعدنية، مثل إدخالات الألومنيوم البرونزية، يمكن أن يتفوق في الأداء حتى على فولاذ الأدوات المطلي عن طريق القضاء على السبب الجذري بدلاً من مجرد مقاومة الأعراض.
بالنسبة لإعدادات الخط على وجه التحديد، تختلف المخاطر المزعجة من محطة إلى أخرى. ترى محطات السحب المبكرة أن أثقل المواد-تلامس-الأداة وتولد أكبر قدر من حرارة الاحتكاك، مما يجعلها مرشحة رئيسية للمدخلات المغلفة والتشحيم القوي. على النقيض من ذلك، تواجه محطات القطع والثقب تماسًا قصيرًا للقص يولد احتكاكًا أقل استدامة ولكن لا يزال من الممكن أن يسبب تهيجًا كاشطًا على مدار فترات الإنتاج الطويلة. تعد القدرة على تخصيص المعالجات السطحية بشكل مستقل في كل محطة - طلاء قالب السحب بـ TiAlN مع ترك قالب القطع بسطح نيتريد أبسط - إحدى المزايا العملية لنهج قالب الخط عبر أداة تقدمية متجانسة حيث تشترك كل محطة في نفس مادة قالب القالب.
يدمج الجدول التالي كل نوع من أنواع العيوب الرئيسية مع توقيعاته المرئية وأسبابه الجذرية والإجراءات التصحيحية التي يعتمد عليها متخصصو ختم القوالب المعدنية لاستعادة جودة الجزء:
|
نوع العيب |
المؤشرات البصرية |
الأسباب الجذرية |
الإجراءات التصحيحية |
|---|---|---|---|
|
سبرينغباك |
زوايا الجزء مفتوحة خارج الهدف؛ الجدران تنحني للخارج. الشفاه تنحرف عن الهندسة المحددة |
الاسترداد المرن المتأصل في المادة؛ عدم كفاية الانحناء في تصميم القالب؛ تعمل المواد عالية القوة-على تضخيم التأثير |
أضف زوايا تعويض الانحناء للموت؛ إدراج محطة مخصصة لضبط النفس؛ استخدام محاكاة CAE للتنبؤ والتصحيح -المسبق؛ حدد مادة ذات معامل مرونة أقل حيثما أمكن ذلك |
|
التجاعيد |
موجة-مثل الطيات على حواف الحافة أو الجدران الجانبية؛ الضغط- يسبب التواء مرئيًا على أسطح السحب |
قوة حامل فارغة غير كافية؛ فارغة كبيرة الحجم لتغذية المواد الزائدة؛ نصف قطر شرائح القالب صغير جدًا مما يسبب المقاومة |
زيادة ضغط الحامل الفارغ (الموثق)؛ تحسين الحجم الفارغ ليتناسب مع هندسة الرسم؛ نصف قطر شرائح القالب البولندية؛ إضافة حبات السحب للتحكم في تدفق المواد |
|
تمزق |
شقوق أو انقسامات مرئية في نصف قطر الأنف المثقب، أو نصف قطر دخول القالب، أو على طول الجدار الجانبي؛ في كثير من الأحيان في قسم أنحف الجدار |
نسبة السحب المفرطة لمحطة واحدة؛ أنصاف أقطار حادة تركز على الإجهاد؛ سوء التشحيم يقيد تدفق المواد؛ اللدونة المادية غير كافية |
تقسيم السحب عبر محطات متعددة؛ زيادة نصف قطر القالب واللكمة؛ تحسين التشحيم على كلا الأسطح الفارغة؛ إضافة التلدين المتوسط للأجزاء العميقة؛ حدد المزيد من درجة المواد اللدنة |
|
رقيق |
تقليل سمك الجدار الموضعي (يمكن اكتشافه عن طريق قياس الموجات فوق الصوتية أو الميكرومتر)؛ قد لا تكون مرئية دون قياس |
الاحتكاك المفرط في الواجهة المثقوبة/الفارغة؛ رسم عمق يتجاوز سعة المواد بضربة واحدة؛ تغطية التشحيم غير كافية |
تطبيق مواد التشحيم على كل من الأسطح الفارغة. زيادة نصف قطر الأنف. إعادة توزيع التشكيل عبر محطات إضافية؛ استخدم محاكاة التشكيل لتحديد مناطق الضغط العالي- قبل الإنتاج |
|
سخافة |
التهديف أو الخدش على سطح الجزء؛ تراكم المواد اللاصقة المرئية على أسطح القوالب؛ تدهور تدريجي للسطح يزداد سوءًا مع كل ضربة |
التشابه المعدني بين أداة الصلب وقطعة العمل (لاصق)؛ الطبيعة الكاشطة للمواد المختومة (الكاشطة) ؛ هجوم كيميائي من مواد التشحيم (تآكل)؛ تشحيم غير كاف أو غير صحيح |
قم بالتبديل إلى مادة قالب مختلفة (على سبيل المثال، إدراجات برونزية من الألومنيوم)؛ تطبيق الطلاء PVD (TiN، CrN، TiAlN) على أسطح القالب؛ ترقية نوع مادة التشحيم والتأكد من تطبيق كلا الجانبين-؛ زيادة جودة تلميع سطح القالب |
تظهر بعض الأنماط من هذا الجدول والتي تستحق تسليط الضوء عليها. أولاً، يظهر التشحيم كإجراء تصحيحي لكل عيب تقريبًا - وهو المتغير الوحيد الذي لا يحظى بالتقدير الكافي في ختم المعادن. ثانيًا، تعد إضافة المحطات حلاً متكررًا للتمزيق والتخفيف والارتداد، وهذا هو بالضبط السبب الذي يجعل إعدادات قالب الخط تناسب تسلسلات التشكيل المعقدة. تعد إضافة محطة إعادة الضرب أو إعادة التوزيع أمرًا سهلاً عندما يكون كل قالب مستقلاً؛ في الأداة التقدمية، قد يتطلب هذا التغيير نفسه إعادة تصميم تخطيط الشريط بالكامل.
ثالثا - وهذا غالبا ما يغيب - تتفاعل العديد من هذه العيوب. يمكن أن تؤدي زيادة قوة الحامل الفارغ للتخلص من التجاعيد إلى دفع العملية نحو التمزق إذا لم تتمتع المادة بالليونة الكافية. إن طلاء سطح القالب لمنع حدوث تغيرات في ظروف الاحتكاك، والتي بدورها تغير أنماط تدفق المواد وقد تغير سلوك التجاعيد أو التخفيف. إن استكشاف الأخطاء وإصلاحها بشكل فعال في عمليات القالب الخطي يعني التعامل مع العملية كنظام، وليس معالجة العيوب الفردية بشكل منفصل.
تعد معرفة كيفية تشخيص هذه العيوب وتصحيحها أمرًا ضروريًا-لمعرفة الأرضية. لكن السؤال الاستراتيجي الأوسع - ما إذا كان إعداد قالب الخط هو الاختيار الصحيح للجزء المحدد والحجم والمواد في المقام الأول - يتطلب نوعًا مختلفًا من التحليل، تحليل يزن هندسة الأجزاء واقتصاديات الإنتاج ومتطلبات تطبيقات الصناعة مقابل بعضها البعض.
متى تختار أختام خط القالب لتطبيقك
يعد التعرف على عيوب الختم ومعرفة كيفية إصلاحها أمرًا ذا قيمة - ولكن الأهم بكثير معرفة ما إذا كان إعداد قالب الخط هو العملية الصحيحة قبل إنشاء أداة واحدة. إن الاختيار الخاطئ للعملية لا يسبب العيوب فحسب؛ فهو يقيدك بهيكل التكلفة، ومدة الدورة، وملف تعريف المرونة الذي لا يمكن التراجع عنه بأي قدر من استكشاف الأخطاء وإصلاحها.
فكيف تقرر؟ تتلخص الإجابة في خمسة معايير قابلة للقياس - حجم الجزء، وعمق الرسم، والتعقيد الهندسي، وسمك المادة، والحجم السنوي - يرسم كل منها حدًا بين منطقة قالب الخط ومجالات بدائل القالب التقدمي أو النقل. فكر في الأمر كقائمة مرجعية عملية: إذا قام الجزء الخاص بك بفحص اثنين أو أكثر من هذه المربعات، فمن المحتمل أن تستحق أختام القالب تقييمًا جديًا.
حجم الجزء والعمق وعتبات التعقيد
إن أبسط اختبار هو: هل يمكن للجزء الخاص بك أن ينتقل فعليًا من خلال قالب تقدمي على شريط حامل؟ إذا كانت الإجابة لا - لأن الجزء عريض جدًا، أو عميق جدًا، أو معقد هندسيًا جدًا بحيث لا يظل متصلاً بمخزون الملف -، فهذا يعني أنك تجاوزت منطقة القالب التقدمية.
من بين الأنواع المختلفة لقوالب الختم، تتفوق تكوينات قوالب الخط على وجه التحديد عندما:
- تتجاوز أبعاد الجزء حدود الشريط-الخلاصة:تعتبر المكونات الأعرض من 300-400 مم تقريبًا أو ذات الأبعاد الإجمالية التي تمنع التداخل الفعال على شريط الملف من المرشحين الطبيعيين. تندرج ألواح هيكل السيارة، والأقواس الهيكلية الكبيرة، وأغطية الأجهزة بشكل روتيني ضمن هذه الفئة.
- يتطلب رسم العمق عدة مراحل:الأجزاء ذات نسب القطر-إلى-العمق التي تتجاوز 0.75:1 عادةً لا يمكن تكوينها بضربة واحدة، كما أن المعالم المرسومة بعمق-غير متوافقة مع التغذية الشريطية المستمرة. يحصل كل سحب وإعادة رسم وإعادة ضرب على محطة خاصة به في إعداد خط القالب.
- تتطلب الهندسة تشكيلًا متعدد-للزوايا:تحتاج المكونات التي تتطلب-فلنجات أو قطع سفلية أو عمليات تشكيل من اتجاهات أخرى غير ضغط الضغط الرأسي إلى محطات مخصصة بآليات كامة مستقلة - وهو أمر أسهل بكثير في هندسته عبر مجموعات قوالب منفصلة مقارنة باستخدام أداة تقدمية واحدة.
- سمك المادة يتجاوز 2.0-3.0 ملم:تولد المقاييس الأثقل قوى تشكيل تعمل على إجهاد ناقلات شريط القالب التقدمية وتتطلب حمولة أعلى مما يمكن أن توفره مكبس واحد اقتصاديًا عبر جميع المحطات. تتطابق إعدادات قالب الخط مع حمولة الضغط لكل محطة مع حمل التشكيل المحدد الخاص بها.
- الجزء عبارة عن-فارغ قائم بذاته، وليس ملفًا شخصيًا متداخلاً:إذا كان المكون النهائي الخاص بك عبارة عن غلاف أو كوب أو حاوية ثلاثية الأبعاد-بدلاً من شكل جانبي مسطح مع ثنيات، فإن التغذية الشريطية لا توفر أي ميزة - وتؤدي إلى إهدار مادة كبيرة في الشريط الحامل.
عند قيام شركاء المصادر - بتقييم الجزء الخاص بك، سواء كان موردو ختم القالب التقدمي أو موردي ختم القالب النقلي -، فإن هذه الحدود الهندسية هي المرشحات الأولى التي يتم تطبيقها. الجزء الذي يتجاوز حدود القالب التقدمي ولكنه يتناسب مع سرير ضغط كبير واحد قد يتجه إلى قالب نقل. الجزء الذي يتطلب مكابس منفصلة لتوزيع الحمولة أو الذي يتضمن عمليات سحب عميقة للغاية عبر العديد من المراحل يشير إلى ترتيب قالب ترادفي كامل.
اعتبارات الحجم والتكلفة
تخبرك الهندسة ما إذا كان ختم الخط يموتيستطيعإنتاج الجزء الخاص بك. حجم يخبرك ما إذا كانيجب.
تحتل أدوات القالب الخطية أرضية وسط في مشهد التكلفة. تكلف مجموعات القوالب الفردية لكل محطة أقل من تكلفة القالب التقدمي المعقد - حيث قد تتراوح تكلفة محطة السحب الواحدة ما بين 15000 دولار إلى 50000 دولار، بينما يمكن أن تصل تكلفة الأداة التقدمية المكونة من 20-محطة إلى 200000 دولار إلى 500000 دولار. لكن اضرب تكلفة كل محطة في ست أو ثماني محطات، وأضف أجهزة التشغيل الآلي، وعامل البنية التحتية لخط الصحافة، ويمكن أن يساوي إجمالي الاستثمار برنامج الموت التدريجي أو يتجاوزه.
تقع النقطة الاقتصادية المثالية لختم القوالب الخطية بشكل عام في نطاق الحجم المتوسط-إلى-الحجم العالي - ما يقرب من 10000 إلى 500,000+ جزء سنويًا. أقل من 10000 وحدة، يصعب استهلاك الأدوات عبر محطات متعددة. وفوق هذا الحد، تنخفض تكلفة الجزء-بشكل ثابت مع انتشار تكاليف الأدوات الثابتة عبر المزيد من الوحدات. بالنسبة لبرامج الختم التقدمي طويلة المدى التي تتجاوز عدة مئات الآلاف من الأجزاء سنويًا، يعود القرار إلى الهندسة: إذا كانت القطعة تناسب قالبًا تقدميًا، فإن سرعة التغذية الشريطية-عادةً ما تفوز على اقتصاديات كل جزء-. إذا لم يحدث ذلك، فإن إعدادات قالب الخط أو قالب النقل هي المسار العملي الوحيد.
أحد عوامل التكلفة الحاسمة ولكن التي يتم تجاهلها غالبًا هو مرونة التغيير. تسمح إعدادات قالب الخط بتعديل المحطات الفردية أو استبدالها دون إلغاء حزمة الأدوات بأكملها. إذا كان برنامجك يتوقع تغييرات هندسية في منتصف الدورة - - شائعة في برامج قوالب ختم السيارات أثناء تطوير المركبات - فإن هذه الوحدة يمكن أن توفر عشرات الآلاف من الدولارات في إعادة صياغة الأدوات مقارنة بتعديل قالب تقدمي متجانس.
هذا هو المكان الذي يدفع فيه تحليل الجدوى مقدمًا تكاليفه عدة مرات. بدلاً من الالتزام ببناء أدوات كاملة فقط لاكتشاف أن الجزء الخاص بك يحتاج إلى محطة إضافية أو حمولة ضغط مختلفة، يمكن للمصنعين التحقق من صحة مفاهيم القالب من خلال محاكاة CAE قبل قطع الفولاذ.حلول ختم القوالب من YICHENتضمين تحليل الجدوى وخدمات محاكاة CAE المصممة خصيصًا لهذا الغرض - لمساعدة المهندسين على وضع نموذج لتدفق المواد، والتنبؤ بمتطلبات عدد المحطات، وتقييم قوى التشكيل عبر الخط بأكمله قبل الانتهاء من أي استثمار في الأدوات.
تطبيقات الصناعة حيث يموت الخط Excel
انجذبت بعض الصناعات نحو ختم القالب لأن أجزائها تصل باستمرار إلى الحجم والعمق والتعقيد الموضح أعلاه. إن فهم أين تهيمن هذه العملية يمكن أن يساعدك على قياس تطبيقك الخاص.
السيارات:ألواح الجسم - الأغطية، والأبواب، والمصدات، وأحواض الأرضية - هي التطبيق المثالي لقوالب ختم السيارات لإعدادات قوالب الخط والنقل. هذه الأجزاء كبيرة الحجم، وتتطلب عمليات سحب عميقة، وتتطلب تسلسلات تشكيل محطات متعددة-لا تستطيع القوالب التقدمية استيعابها. تعمل أيضًا التعزيزات الهيكلية والأعضاء المتقاطعة ومكونات مبيت ناقل الحركة بشكل متكرر على خطوط الضغط الترادفية. مثلفريق محاكاة Keysightالملاحظات والخط وختم النقل هي عمليات تشكيل المعادن السائدة في قطاع السيارات، حيث أصبحت المحاكاة الآن جزءًا لا يتجزأ من التحقق من صحة إعدادات الأدوات المعقدة هذه.
الأجهزة:تتطلب أحواض الغسالات وأسطوانات المجفف وألواح بطانة الثلاجة ومرفقات الفرن تشكيلًا عميقًا-مرسومًا وكبيرًا-. تجمع هذه الأجزاء بين عمق السحب الكبير ومتطلبات جودة السطح التي تجعل التحكم في عملية المحطة-بواسطة-المحطة أمرًا ضروريًا.
العبوات الصناعية والكهربائية:تتطلب العلب المعدنية-المرسومة بعمق لصناديق التوصيل الكهربائية، وأغطية المحركات، ومعدات التدفئة والتهوية وتكييف الهواء (HVAC) في كثير من الأحيان إنشاءًا سلسًا مع تحكم محكم في الأبعاد -، وهي مجموعة توفرها إعدادات قالب الخط من خلال التشكيل متعدد-المراحل الذي يتم التحكم فيه.
المكونات الهيكلية الثقيلة:تتطلب -أقواس القياس السميكة وتعزيزات الإطارات ولوحات التثبيت لمعدات البناء والآلات الزراعية حمولة عالية ومجموعات قوالب ثقيلة يتم توزيعها بشكل أفضل عبر المكابس الفردية بدلاً من تركيزها في أداة تقدمية واحدة.
عبر كل هذه التطبيقات، الخيط المشترك هو نفسه: المتطلبات المادية للجزء - الحجم أو العمق أو السُمك أو تعقيد التشكيل - هي التي تملي العملية. لا يتم اختيار أختام الخط لأنها أبسط أو أرخص في كل حالة؛ لقد تم اختيارها لأنها طريقة الختم الوحيدة التي يمكنها إنتاج الجزء على الإطلاق، أو الطريقة الوحيدة التي يمكنها القيام بذلك بجودة وحجم جديرين بالإنتاج-.
بالنسبة للمصنعين الذين يتعاملون مع هذه القرارات، فإن إشراك شريك الأدوات في وقت مبكر من عملية التقييم يزيل الأخطاء المكلفة.نهاية YICHEN-إلى-إنهاء إمكانيات ختم القالب- دراسات الجدوى الشاملة، وتكوين المحطة المعتمدة على CAE-، والتحقق من صحة النموذج الأولي - تمنح مديري المصادر ومهندسي الأدوات البيانات التي يحتاجون إليها للالتزام بثقة ببرنامج قالب الخط. بدلاً من الاعتماد على القواعد العامة، يقوم تحليل الجدوى المدعوم بالمحاكاة - بتحديد حجم المخاطر وتكلفة الأدوات قبل إصدار أمر الشراء الأول.
ومع ذلك، فإن اختيار العملية الصحيحة ليس سوى خط البداية. إن ترجمة هذا القرار إلى إنتاج-أدوات جاهزة - بدءًا من المحاكاة الأولية وحتى تصنيع القوالب والتشغيل التجريبي والتحقق من صحة الأبعاد - تتضمن سير عمل هندسي صارم خاص بها، حيث تعتمد كل مرحلة على القرارات المتخذة هنا.
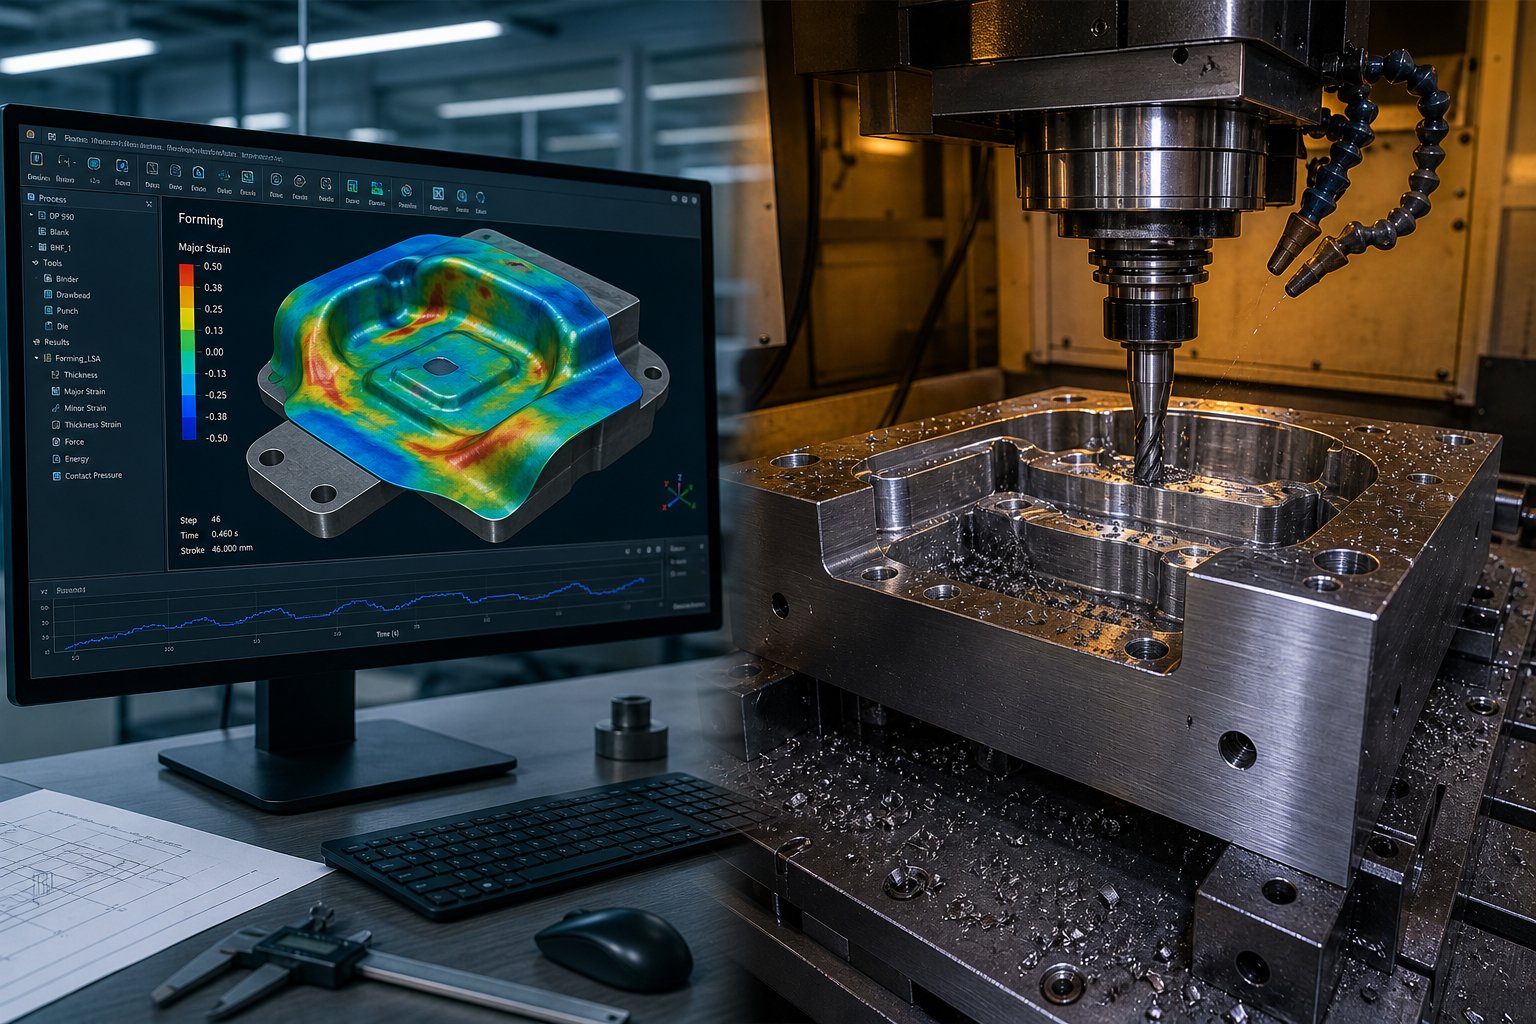
من تصميم القالب إلى الإنتاج-أدوات القالب الجاهزة
لقد حددت ختم القالب الخطي كعملية، واخترت المادة الخاصة بك، وحددت عدد المحطات الخاصة بك. ماذا سيحدث بعد ذلك؟ إن الفجوة بين المفهوم الذي تم التحقق منه ومجموعة قوالب الطوابع الجاهزة-الموجودة في المطبعة هي حيث تتسارع أو تتوقف معظم مشاريع الأدوات. كل مرحلة في سير عمل تطوير القالب - بدءًا من الجدوى الأولية وحتى علامة الأبعاد النهائية -إيقاف - تحمل عواقب مضاعفة. يظهر الاختصار في مرحلة المحاكاة كتعديل مكلف أثناء التجربة. يتدفق التسامح الضائع أثناء التصنيع إلى أسابيع من تركيب المقاعد. إن فهم سير العمل هذا من البداية إلى النهاية ليس مفيدًا لمهندسي الأدوات فحسب؛ إنها معرفة أساسية لمديري المصادر الذين يحتاجون إلى تقييم قدرة الموردين وإدارة الجداول الزمنية للبرنامج.
إليك تسلسل التطوير الكامل، مقسمًا إلى المراحل التي يتبعها كل برنامج لأدوات القوالب الخطية - سواء كنت تقوم ببناء أربع محطات أو ثماني:
- مراجعة جدوى الجزء وتحليل سوق دبي المالي
- محاكاة التشكيل وتحليل CAE
- تصميم القوالب والنمذجة ثلاثية الأبعاد
- التصنيع باستخدام الحاسب الآلي لمكونات القالب
- يموت التجمع وتركيب مقاعد البدلاء
- التشغيل التجريبي (T0/T1) مع التعديلات التكرارية
- فحص الأبعاد والتحقق من صحتها
- إطلاق الإنتاج وتخطيط الصيانة
تغذي كل مرحلة المرحلة التالية، ويكلف تخطي أو ضغط أي مرحلة منها دائمًا وقتًا أطول في المراحل النهائية مما يوفره مقدمًا. دعونا نتعرف على ما يحدث بالفعل في كل محطة.
تحليل الجدوى ومحاكاة CAE
قبل قطع أي فولاذ - قبل تشكيل مكون قالب واحد - يحتاج الفريق الهندسي إلى الإجابة على سؤال بسيط مخادع: هل يمكن بالفعل تشكيل هذا الجزء؟ يقوم تحليل الجدوى بفحص هندسة الجزء، ودرجة المادة، والسمك، وعمق السحب مقابل حدود التشكيل المعروفة لتحديد العائق المحتمل في وقت مبكر. يتضمن ذلك تقييم نسب السحب وتقديرات الحجم الفارغ وعدد المحطات المحتملة ومتطلبات حمولة الصحافة في كل محطة.
فكر في الأمر كمرشح للمخاطر. يمر الجزء الذي تبلغ نسبة العمق-إلى-قطره 0.6:1 من الفولاذ الطري بسهولة. قد تتطلب نفس الهندسة في فولاذ DP 780 محطة إعادة رسم إضافية وحقائق - فارغة أكبر بكثير والتي تغير تكلفة الأدوات وتضغط على تخطيط الخط قبل فتح ملف CAD واحد.
تعمل محاكاة CAE (-الهندسة المساعدة) على تحويل فحص الجدوى هذا من تخمين مدروس إلى تنبؤ قابل للقياس الكمي. باستخدام تحليل العناصر المحدودة، يقوم المهندسون بتكرار تسلسل التشكيل بالكامل - رقميًا، والرسم العميق، والتشذيب، والتشفيه، وإعادة الضرب - ومراقبة كيفية سلوك الفراغ الافتراضي في كل محطة. يقوم البرنامج بإنشاء مخططات حدود التشكيل (FLD) التي تحدد توزيع الضغط مقابل منحنى حد تشكيل المادة، أو المناطق المعرضة لخطر التشقق (الأحمر)، أو التخفيف الحرج (الأصفر)، أو التجاعيد الناجمة عن الضغط - (الأزرق).
والمكافأة العملية هائلة. تظهر بيانات الصناعة أن الشركات المصنعة التي تطبق محاكاة CAE عادةً ما تقلل من تكرارات التجارب الفعلية بنسبة 30 إلى 50 بالمائة. وهذا يعني عددًا أقل من تعديلات القالب، ومواد تجريبية أقل إهدارًا، وجدولًا زمنيًا مضغوطًا للتطوير. تنبؤ Springback - أحد الجوانب الأكثر تعقيدًا في تصنيع القوالب للفولاذ عالي القوة- يمكن تصميمه وتعويضه في هندسة سطح القالب قبل بدء التصنيع، بدلاً من اكتشافه في المرة الأولى التي يخرج فيها جزء تجريبي من القالب بدرجتين بعيدًا عن الهدف.
تقوم CAE أيضًا بالتحقق من صحة قرارات تسلسل المحطة. هل يجب أن يتم التقليم قبل الإضراب أم بعده؟ هل يحتاج الفراغ إلى رسم خرزات في مواقع محددة للتحكم في تدفق المواد؟ هل ستكون خطوة التلدين المتوسطة ضرورية بين محطات السحب للفولاذ المقاوم للصدأ؟ تجيب المحاكاة على هذه الأسئلة رقميًا، بجزء بسيط من تكلفة الإجابة عليها عبر خط صحفي فعلي. بالنسبة للقوالب في بيئات التصنيع حيث يتم قياس الجداول الزمنية للبرنامج بالأسابيع بدلاً من الأشهر، فإن هذا الجهد الهندسي المحمل -في المقدمة هو ما يفصل-وقت الإطلاق عن التأخيرات المكلفة.
تطوير قالب الختم YICHENتبدأ العملية في هذه المرحلة بالضبط - يتم تشغيل تحليل الجدوى ومحاكاة CAE قبل أي التزام بإنتاج الأدوات بالكامل، مما يمنح المهندسين ومديري المصادر ثقة كمية في مفهوم القالب بدلاً من الاعتماد على الافتراضات التي تكشف عن نفسها فقط أثناء الاختبار.
تصنيع القوالب، والتجميع، والتشغيل التجريبي
مع التحقق من صحة نتائج المحاكاة وتجميد تصميم القالب في برنامج CAD ثلاثي الأبعاد، ينتقل المشروع إلى التنفيذ الفعلي. هذا هو المكان الذي يصبح فيه مفهوم قالب الختم أداة ملموسة - وحيث تحدد دقة المعالجة ما إذا كانت تنبؤات المحاكاة صحيحة على أرضية المتجر.
تجمع معالجة مكونات القالب بين عمليات متعددة لتحقيق الأشكال الهندسية والتشطيبات السطحية المطلوبة. تعمل عملية الطحن باستخدام الحاسب الآلي (CNC) على قطع خشنة-أحذية القالب وألواح التثقيب وكتل القوالب من قطع الصلب المقوية مسبقًا للأدوات-. تتعامل ماكينة التفريغ الكهربائي (EDM) - مع كل من الأسلاك والثقاب - مع التشكيلات الداخلية المعقدة والزوايا الحادة والميزات التي لا يمكن لأدوات القطع التقليدية الوصول إليها. يؤدي الطحن الدقيق إلى جلب الأسطح المهمة مثل أوجه القالب، وأطراف التثقيب، وتجويف عمود التوجيه إلى التفاوتات النهائية للأبعاد، غالبًا في حدود ميكرون. بالنسبة لمجموعة القوالب القياسية، يجب أن يشير كل مكون إلى المسندات الشائعة - وفتحات المحاذاة ومواقع المسامير وتجويف عمود التوجيه - بحيث تحقق الأداة المجمعة نفس العلاقات المكانية المصممة في بيئة التصميم بمساعدة الكمبيوتر (CAD).
تتم المعالجة الحرارية بالتوازي مع المعالجة الخشنة أو بعدها مباشرة. تخضع اللكمات وإدراج القوالب للتصلب حتى تصل إلى قيم روكويل المستهدفة - عادةً RC 58-62 لفولاذ الأدوات مثل D2 أو SKH9 - متبوعة بالتلطيف لموازنة الصلابة والمتانة. تعمل المعالجة الحرارية الفراغية على تقليل التشوه وأكسدة السطح، مما يحافظ على سلامة الأبعاد التي حققتها عمليات التصنيع السابقة. بعد المعالجة الحرارية، يتم الانتهاء من الطحن وتنقية EDM للمكونات الصلبة للوصول إلى مواصفاتها النهائية.
يجمع التجميع جميع المكونات المُشكَّلة معًا في أحذية القالب. تركيب المقعد - الأيدي-في أعمال حشو القالب المجمع وضبطه والتحقق منه - هو المكان الذي تثبت فيه خبرة صانع القالب الماهر أنه لا يمكن استبداله. يتم فحص مشاركات الدليل للتأكد من التعامد. يتم التحقق من خلوص التثقيب-إلى-القالب باستخدام مقاييس الاستشعار أو دبابيس القياس. تم إعداد سفر المتعرية، وتم تلوين أسطح الحامل الفارغة ورصدها من أجل الاتصال الكامل، ويتم تأكيد كل ميزة تحديد موقع مقابل النموذج ثلاثي الأبعاد.
التشغيل التجريبي - الذي يتم تحديده بشكل شائع T0 (التجربة الأولى) وT1 (التجربة الثانية بعد التصحيحات) - يضع القالب المجمع تحت ظروف تشكيل حقيقية لأول مرة. يتم تشغيل مجموعة صغيرة من الفراغات عبر كل محطة بينما يقوم المهندسون بتقييم هندسة الأجزاء وجودة السطح وأنماط تدفق المواد ودقة الأبعاد. هذا هو المكان الذي تلتقي فيه المحاكاة بالواقع: معظم القوالب المحاكاة - تنتج أجزاء T0 قريبة من المواصفات، ولكن المتغيرات العالمية الحقيقية - - خصائص مجموعة المواد الفعلية، وانحراف الضغط تحت الحمل، وتوزيع التشحيم - تقدم انحرافات لا يمكن للمحاكاة التقاطها بالكامل. باعتبارك شركة تصنيع قوالب تقدمية أو شركة إنشاء قوالب خطية، فإنك تتوقع إجراء التعديلات بعد T0. الهدف ليس الكمال من الضربة الأولى؛ إنها تعمل على تقليل الفجوة بين التنبؤ المحاكى والنتيجة المادية بحيث يتم قياس التصحيحات بأعشار المليمترات بدلاً من التغييرات الهندسية بالجملة.
تتضمن تصحيحات T0 النموذجية حشو ارتفاعات الثقب، وضبط ضغط الحامل الفارغ، وإعادة قص حواف القطع، والضبط الدقيق لارتفاعات خرز السحب - لإعادة توجيه تدفق المواد. تتحقق تجارب T1 من أن هذه التصحيحات حققت النتائج المرجوة. بالنسبة لبرامج قوالب الخط المعقدة التي تحتوي على ست محطات أو أكثر، يجب تنسيق دورات T0/T1 في كل محطة بشكل تسلسلي - يؤدي تعديل قالب السحب في المحطة الثانية إلى تغيير شكل الجزء الوارد لكل محطة في اتجاه المصب، وبالتالي تتحرك عملية التجربة عبر الخط بالترتيب.
التحقق من الجودة وإصدار الإنتاج
الجزء الذي يبدو جيدًا بعد الطباعة التجريبية ليس بالضرورة أن يكون جاهزًا للإنتاج-. يعمل التحقق من صحة الأبعاد على سد الفجوة بين التقييم البصري والمطابقة الكمية للمواصفات الهندسية.
تظل أجهزة قياس الإحداثيات (CMMs) هي المعيار الذهبي للتحقق من الأبعاد من النقطة-إلى-النقطة. يلمس مسبار CMM ميزات مرجعية محددة، ومواقع الثقب، وحواف القطع، والأسطح المشكلة، ويقارن الإحداثيات المقاسة بالنموذج ثلاثي الأبعاد الاسمي. بالنسبة للأجزاء المختومة بالقالب - والتي غالبًا ما تكون كبيرة ولها أسطح ثلاثية الأبعاد معقدة - يمكن أن يستغرق فحص CMM ساعات لكل جزء، ولكنه يوفر عدم يقين في القياس يصل إلى بضعة ميكرونات.
لقد ظهر المسح البصري ثلاثي الأبعاد كمكمل قوي لعمل CMM، خاصة للتحقق الكامل من صحة السطح.أنظمة القياس البصريالتقط ملايين النقاط السطحية في دقائق، مما ينتج عنه توأم رقمي كامل للجزء المختوم الذي يمكن تركيبه على نموذج CAD. تجعل تقارير الانحراف المعينة للون- من الواضح على الفور مكان تطابق الجزء ومكان انحرافه - وهي أداة مرئية أكثر سهولة بكثير من جدول بيانات إحداثيات CMM. بالنسبة لقوالب ختم السيارات الكبيرة، يمكن لأنظمة المسح التقاط سطح قالب يبلغ طوله 2.5-متر في أقل من 15 دقيقة، مما يجعلها عملية لكل من الاختبار التجريبي والفحص أثناء العملية.
توفر أجهزة قياس الانطلاق/عدم-وفحص التركيبات أسرع عملية تحقق من أرضية المتجر-. تعمل التركيبات المخصصة - على تكرار أسطح التزاوج للجزء، ومحددات مواقع الإسناد، ومواضع الميزات المهمة. إذا تم تثبيت الجزء بالكامل في الوحدة دون أي تداخل ومرت جميع دبابيس الفحص عبر الفتحات المقابلة لها، فإن الجزء يتوافق. تعتبر هذه التركيبات ذات قيمة خاصة أثناء الإنتاج لأنها تمكن المشغلين من التحقق من الأجزاء في ثوانٍ بدلاً من الدقائق أو الساعات المطلوبة لـ CMM أو المسح الضوئي - لالتقاط الانجراف قبل أن ينتج مجموعة من الأجزاء غير المطابقة.
يربط تحليل قدرة العملية كل هذا معًا. بدلاً من قياس جزء واحد، يقوم المهندسون بقياس عينة ذات دلالة إحصائية - عادةً من 30 إلى 50 جزءًا متتاليًا - وحساب قيم Cpk للأبعاد الحرجة. يوضح وجود Cpk أعلى من 1.33 (أو 1.67 لميزات السيارات المهمة للسلامة) أن العملية تتمحور حول البعد المستهدف ويتم التحكم فيها بشكل كافٍ للبقاء ضمن حدود التسامح مع الإنتاج المستدام. مثلمنهجية التحقق من صحة مينغ شيانغيوضح تحليل CPK من خلال أخذ العينات المستمرة استقرار الأبعاد عبر ملايين الدورات - وهو الدليل النهائي على أن مجموعة القوالب جاهزة للإصدار.
لا تتلقى الأدوات إصدار الإنتاج إلا بعد التحقق من صحة الأبعاد وتأكيد قدرة العملية. في هذه المرحلة، يقوم الفريق الهندسي أيضًا بوضع إجراءات التشغيل القياسية الخاصة بالصيانة: فترات الفحص المجدولة (غالبًا كل 50000 إلى 100000 تمريرة)، والشحذ المخطط لإدخالات القطع والثقب، وبروتوكولات التشحيم، ومعايير الاستبدال لمكونات التآكل مثل النوابض وبطانات التوجيه. المراقبة التنبؤية - تتبع توقيعات قوة الضغط مع مرور الوقت لاكتشاف التدهور التدريجي للقالب - أمر شائع بشكل متزايد على الخطوط ذات الحجم الكبير-، مما يسمح ببدء الصيانة عن طريق البيانات بدلاً من جزء معيب.
هذه النهاية-إلى-إنهاء سير العمل -، والمحاكاة، والتصميم، والتصنيع الآلي، والتجميع، والتجريب، والتحقق من الصحة، والإصدار - هي ما يفصل برنامج الأدوات الذي يتم تشغيله في الموعد المحدد عن البرنامج الذي يتصاعد إلى تأخيرات مكلفة. تتطلب كل مرحلة قدرات متخصصة: محللو CAE الذين يفهمون السلوك المادي، والميكانيكيون الذين لديهم تفاوتات على مستوى الميكرون-، وصانعي القوالب الذين يمكنهم ترجمة مخرجات المحاكاة إلى تعديلات مادية، وفرق التفتيش التي يمكنها التحقق من التوافق عبر الأشكال الهندسية المعقدة ثلاثية الأبعاد.
يغطي YICHEN دورة الحياة الكاملة هذه- بدءًا من تحليل الجدوى الأولية ومحاكاة التشكيل وحتى التصنيع الدقيق باستخدام الحاسب الآلي، وتجميع القالب، والتشغيل التجريبي، والفحص النهائي. بالنسبة لمديري المصادر ومهندسي الأدوات الذين يقومون بتقييم برامج القوالب الخطية، فإن الشراكة مع المورد الذي يمتلك كل مرحلة من مراحل سير العمل هذا تقضي على مخاطر التنسيق المتمثلة في تقسيم المسؤوليات بين البائعين المتعددين. ويعني ذلك أيضًا أن الدروس المستفادة أثناء محاكاة CAE تغذي مباشرة قرارات التصنيع، وتعكس تصحيحات الاختبار تنبؤات المحاكاة، وتغلق نتائج الفحص الحلقة مرة أخرى إلى تصميم القالب الأصلي - وهي عملية تطوير متكاملة تمامًا تعمل على إزالة-مخاطر الاستثمار في الأدوات وتسريع المسار من المفهوم إلى الإنتاج-الأجزاء الجاهزة.
الأسئلة المتداولة حول أختام الخط
1. ما هو الفرق بين ختم القالب الخطي وختم القالب التدريجي؟
يستخدم ختم القالب الخطي قوالب فردية مستقلة في محطات ضغط منفصلة، مع -نقل الفراغات المقطوعة مسبقًا فيما بينها يدويًا أو آليًا. يعمل ختم القالب التدريجي على تغذية شريط معدني مستمر من الملف عبر محطات متعددة ضمن مجموعة قالب واحدة، مع بقاء الجزء متصلاً بشريط الناقل حتى القطع النهائي. تتعامل القوالب الخطية مع الأجزاء الأكبر حجمًا، والسحب الأعمق، والمقاييس الأثقل، بينما توفر القوالب التقدمية معدلات دورة أسرع (30-60+ ضربات في الدقيقة) للمكونات الأصغر حجمًا- ذات الحجم الكبير. يعتمد الاختيار بينهما على حجم الجزء وعمق الرسم وحجم الإنتاج والتعقيد الهندسي.
2. ما هي أنواع الأجزاء الأكثر ملاءمة لأختام الخط؟
تعتبر أختام القالب الخطي مثالية للأجزاء الكبيرة جدًا أو العميقة جدًا أو المعقدة هندسيًا للغاية بحيث لا يمكن تغذية شريط القالب التدريجي. تشمل التطبيقات الشائعة ألواح هياكل السيارات (أغطية السيارات، والأبواب، والمصدات)، وأغطية الأجهزة (أحواض الغسالات، وبراميل المجفف)، والمرفقات الكهربائية العميقة-، والأقواس الهيكلية ذات القياس الثقيل-. تعتبر الأجزاء ذات نسب القطر-إلى-العمق التي تتجاوز 0.75:1، والعروض التي تتجاوز 300-400 ملم، أو تلك التي تتطلب تشكيل كامات متعددة الزوايا مرشحة قوية. إن الشراكة مع مورد قوالب الختم ذي الخبرة مثل YICHEN لتحليل الجدوى ومحاكاة CAE تساعد في تأكيد ما إذا كانت أدوات قوالب الختم مناسبة قبل الالتزام بالاستثمار.
3. كم عدد المحطات التي يتطلبها إعداد ختم القالب النموذجي؟
يستخدم إعداد قالب الخط النموذجي من 4 إلى 8 محطات فردية، على الرغم من أن العدد الدقيق يعتمد على هندسة الأجزاء، وعمق السحب، ودرجة المواد، وتعقيد الميزات. قد تحتاج الدعامة البسيطة إلى أربع محطات فقط (السحب، والتشذيب، والثقب، والشفة)، في حين أن لوحة السيارة المسحوبة بعمق-في الفولاذ المتقدم عالي القوة-قد تتطلب سبع أو ثماني محطات بما في ذلك عمليات إعادة الرسم وإعادة الضربات وضربات تعويض الزنبرك. غالبًا ما تضيف المواد الأكثر صلابة مثل AHSS أو الفولاذ المقاوم للصدأ محطة أو محطتين إضافيتين مقارنة بالفولاذ الطري لنفس شكل الجزء، وذلك بسبب تصلب العمل وسلوك الزنبرك.
4. ما هي العيوب الأكثر شيوعًا في ختم القالب الخطي وكيف يتم منعها؟
العيوب الخمسة الأكثر شيوعًا هي الزنبرك (زوايا تشويه الاسترداد المرن)، والتجاعيد (التواء الضغط في حواف السحب)، والتمزق (فشل الشد أثناء السحب العميق)، والترقق (تصغير الجدار الموضعي)، والغضب (أسطح أجزاء نقل المواد اللاصقة). تتضمن إستراتيجيات الوقاية تعويض الانحناء الزائد ومحطات إعادة الضرب للزنبرك باك، وضغط الحامل الفارغ الأمثل للتجاعيد، وسحب الانقسام عبر محطات متعددة للتمزيق، وتحسين التشحيم للتخفيف، وطلاءات PVD مثل TiN أو CrN على أسطح القالب من أجل التهيج. تتنبأ محاكاة CAE قبل إنشاء القالب بمعظم هذه المشكلات، مما يقلل من تكلفة التجارب -و-تصحيحات الأخطاء.
5. كيف تؤثر الأتمتة على إنتاجية وجودة ختم القالب؟
تعمل الأتمتة على تحسين الإنتاجية والاتساق بشكل كبير. يحد النقل اليدوي من معدلات الدورة إلى حوالي 4-6 ضربات في الدقيقة مع وضع أجزاء متغير. يحقق النقل الآلي بالكامل 6.5-9 ثانية لكل جزء مع دقة تحديد موضع متكررة لأجزاء من المليمتر، مما ينتج 450-550 جزءًا في الساعة. تستخدم الأنظمة الروبوتية مقابض فراغية، أو التقاطات مغناطيسية، أو أصابع ميكانيكية كأداة نهاية الذراع، مع تصميمات هجينة تتكيف مع هندسة الأجزاء المتغيرة عبر المحطات. تعمل مزامنة الضغط عبر وحدات التحكم المتصلة بالشبكة على تنسيق الضغطات المستقلة بحيث تدخل الروبوتات إلى مساحات القالب وتخرج منها بأمان ضمن نوافذ توقيت ضيقة، مما يزيد من وقت التشغيل إلى أقصى حد مع القضاء على مخاطر إصابة المشغل.


