


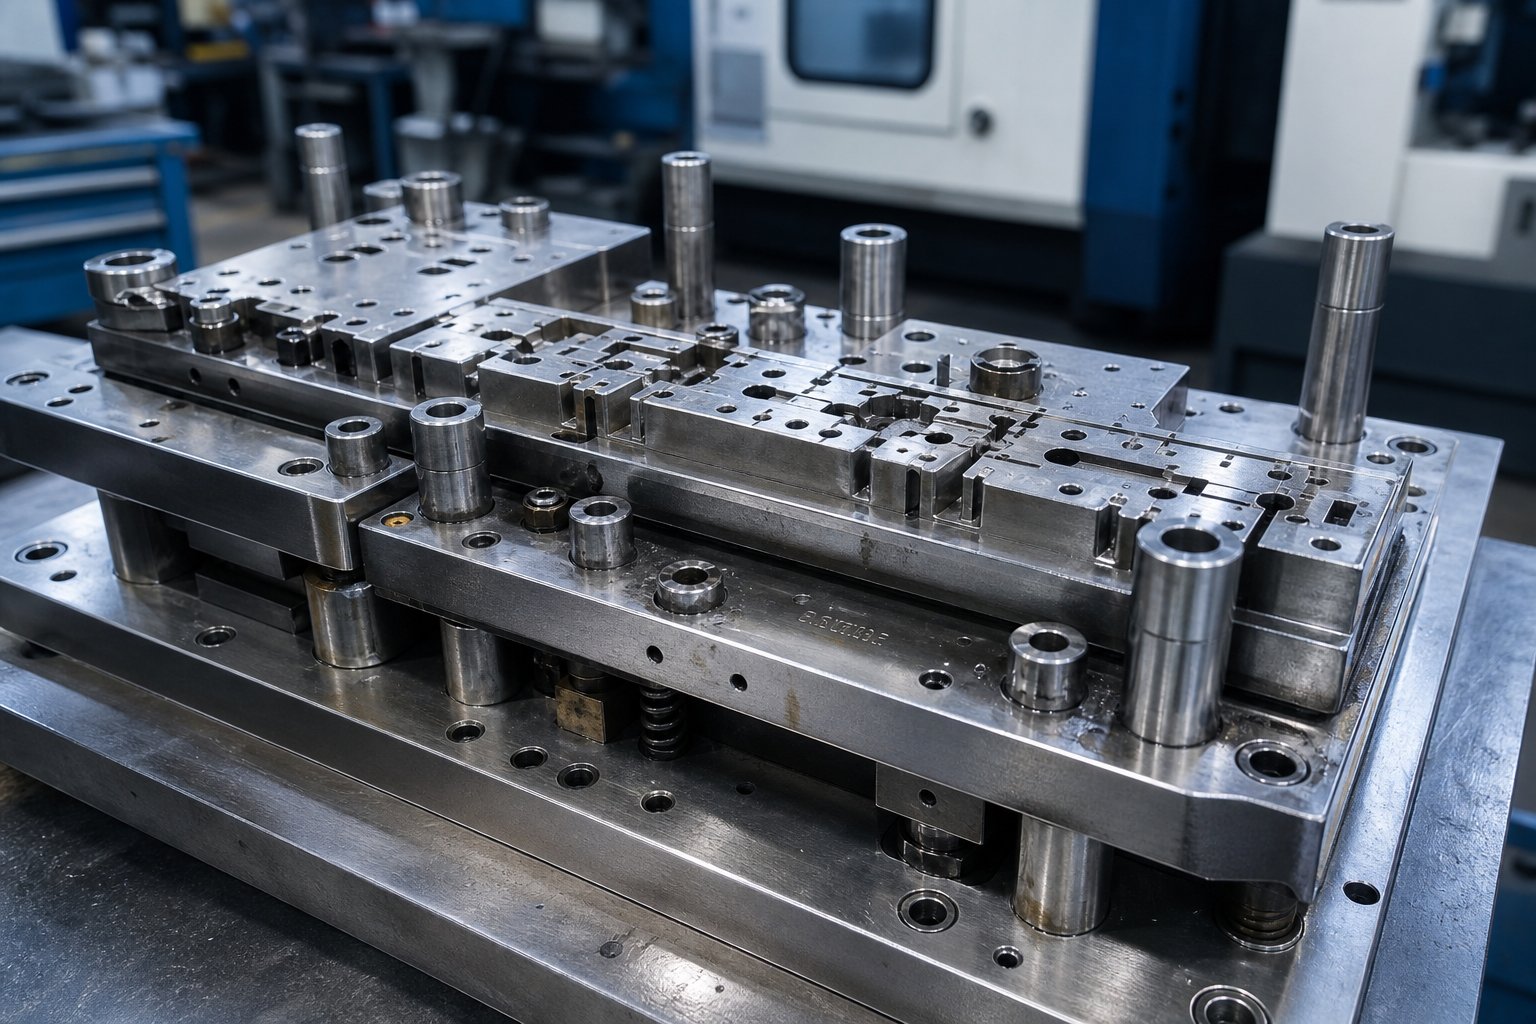
ماذا يعني صنع قالب ختم معدني حقًا؟
عند البحث عن معلومات حولصنع قوالب ختم المعادن، فإنك عادةً ما تصل إلى أحد النقيضين: إما أن يقوم أحد الهواة بإحداث ثقوب في الصفائح المعدنية الرقيقة أو فصل كثيف من كتاب مدرسي مليء بالمعادلات. تملأ هذه المقالة الفجوة بين هذين العالمين، حيث ترشدك عبر الشكل الفعلي لتصنيع القوالب الاحترافية بدءًا من الفولاذ الخام وحتى أول إنتاج ناجح.
ما هو قالب الختم وما الذي يتضمنه صنعه
إذن ما الذي يموت في التصنيع؟ في جوهره، قالب الختم هو أداة دقيقة تتكون من نصفين متزاوجين يقومان بقطع أو ثني أو تشكيل الصفائح المعدنية إلى شكل نهائي تحت قوة الضغط. يحتوي النصفان العلوي والسفلي على اللكمات، وتجويفات القوالب، والمزيلات، والطيارين، ومكونات التوجيه التي تعمل معًا لتحديد موقع المواد، وتنفيذ العمليات، وتحرير الجزء النهائي. تعريف ختم بسيط: عملية -قوة عالية تحول الورقة المسطحة إلى مكونات ثلاثية الأبعاد-بسرعة الإنتاج.
ولكن هنا هو التمييز الذي يتجاهله معظم المحتوى. إن تشغيل قالب الختم يعني تحميله في المكبس وتشغيل الأجزاء. إن تصنيع واحدة يعني هندسة كل مكون من كتلة من الأدوات الفولاذية، وتصنيعها إلى مستوى تفاوتات ميكرون-، وتصلبها، وإثبات أنها تنتج أجزاء مقبولة قبل أن تصل إلى مرحلة الإنتاج. ما هي مكبس الختم بدون قالب مصمم بشكل صحيح؟ مجرد حمولة مع عدم وجود مكان مفيد للذهاب إليه.
يركز نطاق هذه المقالة بالكامل على الجانب الإنشائي: التصميم، والتصنيع الآلي، والمعالجة الحرارية، والفحص، والتحقق من الصحة. إذا كنت تسأل ما هي القوالب وكيف يتم بناؤها، فأنت في المكان الصحيح.
لماذا تموت-تحقيق الدقة يحدد جودة الجزء
يعود كل بُعد على الجزء المختوم مباشرة إلى كيفية تصنيع قوالب الختم الخاصة به. يتحكم التثقيب-إلى-خلوص القالب في ارتفاع الغالف. هندسة التجويف تملي تدفق المواد. يحدد تشطيب السطح عند تشكيل الفولاذ ما إذا كانت الأجزاء ستتحرر بشكل نظيف أو تلتصق بالمرارة. عندما تنحرف التفاوتات حتى بمقدار بضعة أجزاء من الألف من البوصة، ترتفع معدلات الخردة، ويزيد وقت توقف الطباعة، وترتفع تكلفة كل ضربة.
القالب هو الحمض النووي لكل جزء مختوم. كل عيب في تشطيب السطح، أو خطأ في الأبعاد، أو نتوءات يعود إلى كيفية صنع القالب.
إن فهم ما هو الختم المعدني على المستوى العملي يعني إدراك أن قوالب الختم المعدني ليست أدوات عامة. إنها عبارة عن أدوات -مصممة خصيصًا حيث يرتبط كل اختيار للتصميم واختيار المواد وتشغيل الآلات بالجودة وطول العمر والاقتصاديات لكل جزء يتم إنتاجه. تشرح الأقسام التالية كيفية حدوث ذلك بالضبط، بدءًا من مرحلة الهندسة الرقمية التي تسبق أي عملية قطع للرقائق.
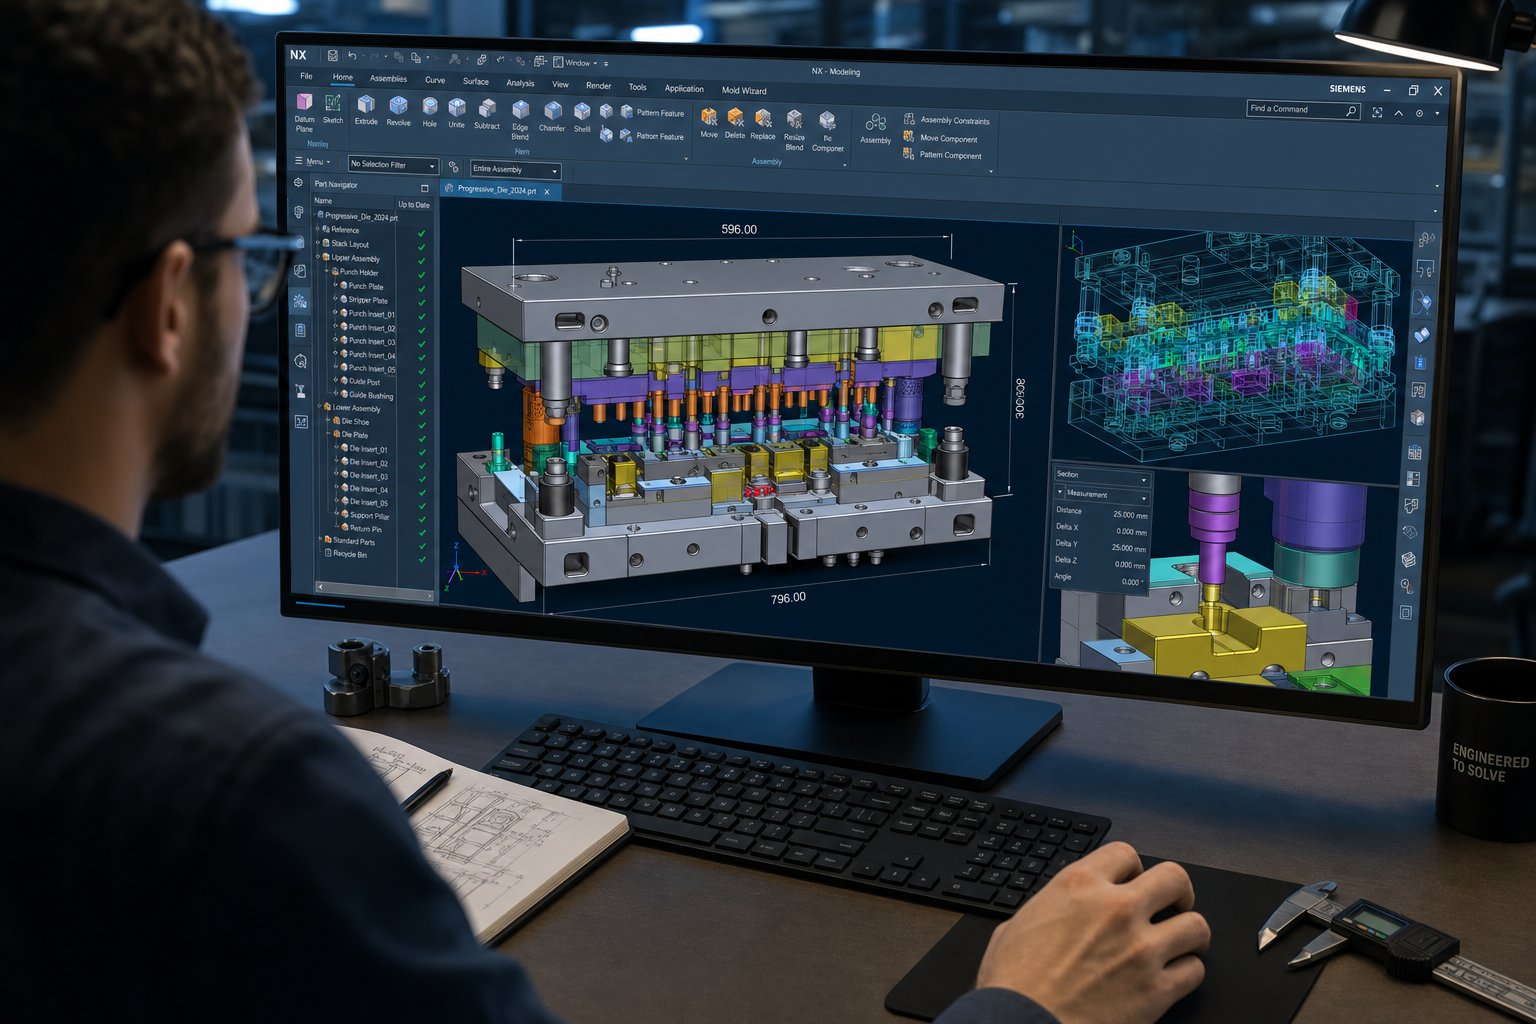
سير عمل تصميم القالب من نمذجة CAD إلى برمجة CAM
قبل قطع أي أداة فولاذية، يوجد قالب ختم بالكامل كهندسة رقمية. مرحلة هندسة الواجهة الأمامية- هي المرحلة التي يتم فيها تحديد التكلفة والدقة وأداء الإنتاج إلى حد كبير، ومع ذلك فهي الخطوة التي تتجاوزها معظم المناقشات حول إنشاء القوالب.تصميم قالب الختم الحديثيعتمد على ثلاثة تخصصات رقمية مترابطة: نمذجة CAD ثلاثية الأبعاد لتحديد كل مكون، ومحاكاة CAE للتحقق من صحة سلوك التشكيل، وبرمجة CAM لإنشاء مسارات الأدوات التي ستقوم بتصنيع كل جزء. قم بتنفيذ هذه المرحلة بشكل صحيح وستقلل من حلقات الاختبار والخردة وإعادة العمل. أخطأ وستدفع ثمن تلك الأخطاء في الفولاذ.
نمذجة CAD ثلاثية الأبعاد لهندسة التخريم والموت
يبدأ تصميم قالب الختم المعدني بنموذج حدودي ثلاثي الأبعاد للجزء المختوم النهائي. يقوم المهندسون باستيراد هندسة الأجزاء، عادةً كملف STEP أو ملف CAD أصلي، ويبدأون العمل بشكل عكسي من الشكل النهائي لتحديد كيفية تشكيل القالب. هذا النهج الهندسي العكسي- هو حيث يختلف تصميم ختم الصفائح المعدنية عن التصميم الميكانيكي العام. أنت لا تقوم فقط بنمذجة المكونات الصلبة؛ أنت تقوم بنمذجة المساحة والحركة السلبية التي ستنتج جزءًا ملايين المرات.
النمذجة البارامترية تعني أن كل بُعد مدفوع بالعلاقات. قم بتغيير نصف قطر الثقب وتجويف قالب التزاوج وفتح المتجرد وجيب اللوحة الخلفية، كل ذلك يتم تحديثه تلقائيًا. يمنع هذا الارتباط عدم التطابق الذي يسبب التداخل أثناء التجميع. يتم تصميم اللكمات باستخدام ملفات تعريف القطع وأطوال الأرض وزوايا القص. تتلقى كتل القالب هندسة تجويف مع خلوصات مناسبة للمادة المحددة والسمك الذي يتم ختمه. تتشكل أدوات التعرية والطيارين ودبابيس التوجيه وكتل الكعب ضمن نفس نموذج التجميع، مما يضمن أن كل مكون يعمل كنظام منسق.
يعد تخطيط الشريط جزءًا مهمًا من مرحلة النمذجة هذه. يحدد المصمم كيفية تداخل الشريط المسطح، وكمية المواد الموجودة بين الأجزاء، ومكان اتصال علامات الحامل، ومسافة الملعب التي تفصل بين المحطات. يوازن تخطيط الشريط المخطط جيدًا-استخدام المواد مع تشكيل توزيع القوة واستقرار التغذية. مواد التعشيش السيئة. يؤدي التسلسل السيئ إلى إنشاء قوى غير متوازنة تؤدي إلى تآكل القالب بشكل غير متساو.
محاكاة CAE للتنبؤ بسلوك التكوين
تخيل الضغط على شكل معقد من الفولاذ عالي القوة-واكتشاف أن جدار السحب يصبح رقيقًا لدرجة التشقق، ولكن فقط بعد الانتهاء من تشكيل تجاويف القالب. كان هذا السيناريو شائعًا. اليوم، تتنبأ محاكاة CAE بهذه الإخفاقات قبل وجود أي أداة مادية، مما يجعلها واحدة من تقنيات ختم المعادن الأكثر قيمة المتاحة لمهندسي القوالب.
يقوم تحليل العناصر المحدودة بنمذجة عملية التشكيل بأكملها: اتصال الحامل الفارغ، وحركة التثقيب، وتدفق المواد إلى التجاويف، والاسترداد المرن الذي يتبع ذلك. تحدد المحاكاة التجاعيد في المناطق غير المدعومة، والترقق في أنصاف الأقطار الضيقة، والتشقق حيث يتجاوز الإجهاد حدود المواد. ويتنبأ أيضًا بالارتداد الربيعي، وهو ميل المعدن المشكل لاستعادة شكله جزئيًا بمجرد إزالة قوة الضغط. بالنسبة للفولاذ-عالي القوة، يمكن أن يكون الزنبرك الخلفي شديدًا بما يكفي لدفع الأجزاء خارج نطاق التسامح تمامًا.أدوات المحاكاة المتقدمةقم الآن بحساب حجم الارتداد عبر سطح الجزء بالكامل، مما يسمح للمهندسين بتعويض هندسة القالب بشكل استباقي بدلاً من ملاحقة التصحيحات أثناء الاختبار.
يعمل هذا التعويض عن طريق تعديل وجه القالب عمدًا بحيث يعود الجزء إلى شكله النهائي الصحيح. بدون محاكاة، اعتمد المهندسون على التجربة الفيزيائية-والخطأ-، والإفراط في الانحناء عن طريق التخمين والتكرار من خلال عمليات إعادة القطع المكلفة. لقد تطورت تقنية الختم إلى درجة أنه يمكن التحقق من صحة النموذج الأولي للختم المعدني رقميًا قبل الالتزام بالأدوات الصلبة، مما يؤدي إلى قطع أسابيع من الجداول الزمنية للتطوير والقضاء على جولات كاملة من أخذ العينات المادية.
برمجة CAM وإستراتيجية مسار الأدوات
مع قفل الهندسة والتحقق من صحة المحاكاة، تقوم برمجة CAM بترجمة التصميم إلى تعليمات الآلة. يحتاج كل محيط وجيب وملف تعريف في كل مكون من مكونات القالب إلى مسار أدوات يوازن بين تشطيب السطح ودقة الأبعاد ووقت الدورة. هذا هو المكان الذي يلتقي فيه ختم قرارات التصميم مع واقع التصنيع.
يحدد مبرمجو CAM إستراتيجيات التقريب التي تعمل على إزالة المواد السائبة بسرعة، مما يترك المخزون -شبه نهائي ونهائي. إنهم يختارون الأشكال الهندسية القاطعة المطابقة لميزات محددة: طواحين طرفية كروية-للتجويف المحيطي، وطواحين طرفية مسطحة للأسطح المستوية، وأدوات-صغيرة القطر للزوايا الضيقة. تعمل إستراتيجيات مسار الأدوات مثل -التصنيع عالي السرعة مع تحميل ثابت للرقاقة على تقليل قوى القطع وإطالة عمر الأداة، وهو أمر مهم عند معالجة فولاذ الأدوات المتصلب عند 60+ HRC بعد المعالجة الحرارية.
بالنسبة لملفات القالب المعقدة ذات المنحنيات المركبة والقطع السفلية، تحافظ البرمجة المتزامنة ذات 5 محاور على توجيه القاطع بشكل مثالي نحو السطح، مما يقلل من ارتفاع الإسكالوب ويقلل من تلميع اليد. قد تحتاج الأشكال الهندسية المستوية الأبسط إلى عمل ثلاثي المحاور فقط. يتخذ المبرمج هذه القرارات مكونًا تلو الآخر بناءً على تعقيد الهندسة ومتطلبات التسامح.
يتبع سير العمل النموذجي لتصميم الختم المعدني بدءًا من المفهوم وحتى البرامج الجاهزة-للآلة تسلسلًا محددًا:
- استيراد الجزء الهندسي ومراجعة الجدوى
- تخطيط الشريط والتداخل وتسلسل التشغيل
- نمذجة مكونات القالب مع الارتباطية البارامترية الكاملة
- محاكاة التشكيل والتنبؤ بالرجعة وتعويض وجه القالب
- إنشاء مسار الأدوات والتحقق من المحاكاة والمعالجة -اللاحقة لـ CNC
كل خطوة تغذي التالية. إن تخطي المحاكاة لتوفير الوقت غالبًا ما يكلف أكثر في إعادة العمل. يؤدي التسرع في برمجة CAM إلى تشطيبات سطحية رديئة تتطلب عملاً يدويًا مفرطًا. المرحلة الرقمية هي حيث يؤتي الانضباط ثماره، لأنه بمجرد أن تبدأ في قطع الفولاذ، تصبح التغييرات أكثر تكلفة بشكل كبير. هذا الانتقال من النموذج الرقمي إلى المعدن المادي، والتصنيع الفعلي لمكونات القالب، هو المكان الذي يكشف فيه تعقيد البناء عن نفسه بشكل أكثر وضوحًا.
أنواع قوالب الختم وكيف يختلف البناء
لا يتم تصنيع جميع قوالب الختم بنفس الطريقة، ويختلف تعقيد البناء بشكل كبير حسب النوع. قد يتطلب قالب التقطيع-المفرد للمحطة بضعة أسابيع من المعالجة الآلية. يمكن أن يستغرق القالب التدريجي المكون من 20 محطة لتطبيق قوالب ختم السيارات شهورًا من العمل الدقيق عبر العشرات من المكونات المترابطة. يساعد فهم أنواع قوالب الختم في تفسير سبب اختلاف استراتيجيات البناء والتفاوتات والتكاليف بشكل كبير عبر المشاريع.
-قوالب المحطة الفردية مقابل القوالب المركبة
تمثل قوالب المحطة الفردية- أبسط فئة من قوالب ختم الصفائح المعدنية. تؤدي كل ضربة ضغط عملية واحدة: فراغ، أو ثقب، أو شكل واحد. يعد البناء أمرًا بسيطًا نسبيًا لأنك تقوم ببناء مجموعة واحدة من أدوات التزاوج مع اهتمام واحد بالمحاذاة. تتعامل القوالب البسيطة مع الوظائف الأساسية مثل قطع الغسالات أو ثقب الثقوب المتصاعدة بين قوسين.
يموت المركب يرفع مستوى التعقيد. يقومون بعمليات قطع متعددة بضربة واحدة في محطة واحدة. قد يؤدي القالب المركب النموذجي إلى إفراغ المظهر الجانبي الخارجي وثقب الثقوب الداخلية في وقت واحد. التحدي البناء هنا هو التركيز. يجب أن تتم محاذاة كل فتحة ثقب وفتحة على وجه التحديد لأنها جميعًا تتفاعل مع المادة في نفس اللحظة. يتم تشديد التفاوتات، ويجب على صانع القالب أن يأخذ في الاعتبار الانحراف تحت قوى القطع المتزامنة.
تذهب القوالب المجمعة إلى أبعد من ذلك عن طريق خلط القطع والتشكيل بضربة واحدة. يمكنك إفراغ شكل ما ورسمه في كوب في دورة ضغط واحدة. ويتطلب بناء هذه العناصر من صانع القالب إدارة كل من خلوص القص وتشكيل نصف القطر داخل نفس الأداة، الأمر الذي يتطلب اهتمامًا دقيقًا بكيفية تدفق المواد أثناء العملية المجمعة. ومع ذلك، تظل كل هذه الأدوات-أدوات محطة واحدة. يحدث التصعيد الحقيقي في تعقيد البناء عندما تنتقل إلى مرحلة الأدوات التي تعالج الشريط عبر محطات متعددة.
البناء التدريجي للقالب وتسلسل المحطة
تعتبر القوالب التقدمية بمثابة العمود الفقري للختم عالي الحجم-. إنهم يقومون بسلسلة من العمليات عبر محطات متعددة مع كل ضغطة ضغط، ويحولون الشريط المعدني تدريجيًا إلى جزء نهائي. كما تصفها مجلة MetalForming، يقوم القالب التدريجي بتنفيذ عمليات الصفائح المعدنية الأساسية في محطتين أو أكثر في وقت واحد، مع تحريك الشريط لمسافة محددة مسبقًا أثناء كل ضربة من خلال نظام تغذية آلي.
يبدو واضحا من حيث المبدأ. من الناحية العملية، يعد بناء واحدة من بين المهام الأكثر تطلبًا في تصنيع الأدوات والقوالب. هنا هو السبب:
- محاذاة المحطة-إلى-المحطة:يجب أن تحتفظ كل محطة بموقعها بالنسبة لجميع المحطات الأخرى ضمن ميكرونات. يؤدي التحول التراكمي حتى 0.01 ملم عبر عشر محطات إلى إنتاج أجزاء خارج نطاق التسامح. يقوم صانع القوالب بتصنيع جميع ميزات المحطة من مصادر الإسناد المشتركة والتحقق من المحاذاة عبر مجموعة القوالب بأكملها.
- التحكم في الملعب:الملعب هو المسافة الثابتة التي يتقدم بها الشريط بين الضربات. يجب أن تكون كل ميزة في كل محطة متباعدة بمضاعفات درجة الصوت الدقيقة. إذا كانت اللكمة الثاقبة في المحطة الثالثة تبعد مسافة 0.02 مم عن أداة النموذج في المحطة الثامنة، فلن تتم محاذاة هذه الميزات مع الجزء النهائي.
- توجيه الشريط ورفعه:يجب أن يتغذى الشريط بسلاسة عبر جميع المحطات دون الإمساك بالملامح المشكلة أو الترهل بين الرافعات. تتطلب رافعات القضبان، وأدلة المخزون، وجيوب الإغاثة بين المحطات تصنيعًا دقيقًا للحفاظ على مستوى التغذية المستوي.
- التوقيت بين المحطات-:يقوم الطيارون بإدخال الثقوب المثقوبة مسبقًا لتسجيل موضع الشريط قبل بدء كل عملية. يجب على هؤلاء الطيارين الدخول والانسحاب بالتنسيق مع المتعريات والرافعات. تتسبب أخطاء التوقيت في تلف الشريط أو التسجيلات الفائتة.
إن استخدام الشقوق الالتفافية السلبية والإيجابية في قوالب ختم الصفائح المعدنية يلعب أيضًا دورًا في بناء القالب التدريجي. توفر هذه الشقوق الموجودة على حافة الشريط نقاطًا مرجعية مادية لموقع الملعب وتسمح لأجهزة الاستشعار باكتشاف التغذية القصيرة أو الطويلة قبل أن تسبب ضررًا. يعد بناء محطة الإحراز بالهندسة والموضع الصحيحين أحد أول عمليات المحاذاة الحاسمة-في القالب.
يتطلب إنشاء قوالب ختم الفولاذ للتطبيقات التقدمية أيضًا اتساقًا استثنائيًا في تصنيع المكونات. يجب أن تكون كل لكمة وإدخال القالب ولوحة الدعم مسطحة ومتوازية. يجب أن تثبت المسامير والبطانات الدليلية الأحذية العلوية والسفلية في محاذاة تحت أحمال الضغط الديناميكية. القالب التقدمي ليس مجرد مجموعة من المحطات؛ إنه نظام ميكانيكي منسق حيث يؤثر كل مكون على أداء كل عنصر آخر.
نقل القوالب للأجزاء الكبيرة أو العميقة-المرسومة
يأخذ ختم النقل نهجًا مختلفًا. بدلاً من إبقاء الأجزاء متصلة بشريط ناقل، يتم قطع الفراغات الفردية مجانًا في المحطة الأولى ويتم نقلها ميكانيكيًا بين المحطات اللاحقة بواسطة القابضون أو آليات المكوك. تناسب هذه الطريقة الأجزاء الكبيرة، والأصداف المرسومة بعمق، والأشكال الهندسية التي لا يمكن أن تظل متصلة بالشريط أثناء التشكيل.
تقدم قوالب نقل المباني تعقيدًا خاصًا بها. تعمل كل محطة كأداة مستقلة، ولكن يجب أن تشترك جميعها في المحاذاة الدقيقة مع نظام النقل. يجب أن تتطابق مواضع القابض واتجاه الجزء والمسافة بين المحطة-و-من المحطة تمامًا مع آلية النقل الميكانيكية. تستخدم قوالب ختم السيارات لألواح الهيكل الهيكلي، والأجزاء الداخلية للأبواب، والمبيتات المسحوبة العميقة- بشكل شائع تكوينات النقل لأن حجم الجزء وعمق السحب يتجاوز ما يمكن أن يستوعبه الشريط التقدمي.
يقارن الجدول أدناه مدى اختلاف متطلبات البناء عبر هذه الأنواع من قوالب الختم:
| نوع القالب | عدد المحطات النموذجية | التسامح المحاذاة | بناء التعقيد | التطبيقات المشتركة |
|---|---|---|---|---|
| بسيطة (محطة-مفردة) | 1 | +/- 0.05 ملم | قليل | التقطيع، الثقب، الانحناءات المفردة |
| مُجَمَّع | 1 (عمليات متعددة) | +/- 0.02 ملم | معتدل | في وقت واحد فارغة وبيرس |
| مزيج | 1 (قص + شكل) | +/- 0.02 ملم | معتدل-مرتفع | فارغ وارسم بضربة واحدة |
| تقدمية | 4 إلى 30+ | +/- 0.01 ملم تراكمي | عالي | الموصلات والأقواس ومقاطع السيارات |
| تحويل | 3 إلى 12+ | +/- 0.02 ملم لكل محطة | عالي | ألواح كبيرة، وسحوبات عميقة، وأجزاء هيكلية |
لا يقتصر الانتقال من محطة واحدة-إلى الإنشاء التقدمي أو النقلي على مجرد إضافة محطات. إنه تحول أساسي في كيفية تخطيط القالب وتصنيعه والتحقق من صحته. تعمل كل محطة إضافية على مضاعفة عدد الأبعاد الحرجة، وعدد المكونات التي تتطلب دقة أقل من - ميكرون، وعدد التفاعلات التي يجب أن تعمل بشكل متناغم. يؤدي هذا التصعيد في متطلبات الدقة إلى دفع خيارات المواد التي يواجهها صانعو القوالب عند اختيار فولاذ الأداة الذي سيشكل العمود الفقري لكل مكون.
اختيار الأداة الفولاذية بناءً على ما تقوم بختمه
يكون القالب متينًا مثل الفولاذ المصنوع منه، وتعتمد الدرجة المناسبة بشكل كامل تقريبًا على الصفائح المعدنية التي تخطط لختمها. يفرض كل من الفولاذ الخفيف، والفولاذ المقاوم للصدأ، والألومنيوم، والسبائك-عالية القوة ضغوطًا مختلفة على الأدوات. يتآكل البعض الحواف تدريجيًا من خلال التآكل. يقوم البعض الآخر بتوصيل أحمال تصادمية حادة تؤدي إلى تقطيع الفولاذ الهش. إن اختيار مواد الختم المعدنية للثقب وكتل القالب وتشكيل الإدخالات دون النظر إلى المادة المختومة يشبه اختيار الإطارات دون معرفة سطح الطريق.
درجات فولاذ الأدوات وتطبيقات الختم الخاصة بها
تغطي خمس فئات من المواد غالبية مكونات القالب المستخدمة في ختم الإنتاج. ويحتل كل منها موقعًا مختلفًا على-طيف الصلابة، ويناسب كل منها وضع فشل محددًا.
أداة D2 فولاذيةهو الخيار الافتراضي عندما يحد التآكل الكاشط من عمر الأداة. يحافظ محتواه العالي من كربيد الكروم على حواف القطع حادة على مدار فترات الإنتاج الطويلة. بالنسبة إلى -الحجم الكبير للتقطيع والثقب للفولاذ المختوم والمواد المطلية، توفر D2 أفضل احتفاظ بالحواف. ومع ذلك، فهو يفتقر إلى المتانة اللازمة لتحمل الصدمات الشديدة، لذا فهو ليس مثاليًا لمحطات تشكيل المقاييس السميكة-حيث تهيمن أحمال الصدمات.
أداة فولاذية A2يعمل بشكل أفضل عندما لا يكون هناك وضع فشل واحد يهيمن بشكل واضح. إنه يوازن بين مقاومة التآكل والمتانة الكافية للتعامل مع التأثير المعتدل، مما يجعله خيارًا عمليًا للقوالب التقدمية حيث تواجه المحطات المتعددة ظروفًا مختلطة من التآكل والحمل والتأثير الدوري. بالنسبة إلى الإنتاج متوسط الحجم-الذي يقل عن 1,000,000 نتيجة، فإن A2 غالبًا ما يوفر الأداء الأكثر-فعالية من حيث التكلفة.
أداة S7 الفولاذيةيعطي الأولوية للصلابة قبل كل شيء. عندما تتشقق اللكمات أو تتشقق تحت تأثير متكرر، وخاصة في ختم المقاييس الثقيلة- أو المحطات ذات الأحمال الثاقبة القوية، يمتص S7 الضغط الدوري الذي قد يؤدي إلى كسر درجات الكربيد- الأعلى. إنه يعمل بصلابة أقل (56-58 HRC) ولكنه يقاوم التشقق الناتج عن الإجهاد بشكل أفضل بكثير من D2 أو M2.
M2-فولاذ عالي السرعةيملأ الفجوة حيث يساهم كل من التآكل والحمل الضاغط في الفشل. تستفيد اللكمات التي يجب أن تحافظ على هندسة الحافة تحت ضغط مستمر مرتفع من مزيج M2 من الصلابة (60-65 HRC) وقوة الضغط. بالمقارنة مع D2، فإنه يقاوم التشوه بشكل أفضل. بالمقارنة مع S7، فهو يحتفظ بحافة أكثر وضوحًا لفترة أطول.
كربيد التنغستنتوفر الإدخالات مقاومة للتآكل تصل إلى 30 مرة أكبر من الفولاذ التقليدي للأدوات. إنها تحافظ على دقة الأبعاد على مدى ملايين الدورات، مما يجعلها الخيار العملي الوحيد للتطبيقات ذات الحجم الكبير-العالي- أو عند ختم المواد شديدة الكشط. المقايضة: الكربيد هش ومكلف ويتطلب طحنًا متخصصًا أو EDM لتشكيله. لا يمكنها امتصاص الأحمال الجانبية الثقيلة أو الصدمات دون التعرض لخطر الكسر الكارثي.
| درجة | الصلابة (HRC) | صلابة | ارتداء المقاومة | أفضل-المواد المختومة الملائمة |
|---|---|---|---|---|
| D2 | 58-62 | معتدل | ممتاز | فولاذ مطلي، فولاذ خفيف، -تقطيع عالي الحجم |
| A2 | 58-62 | جيد | جيد | عمليات مختلطة، إنتاج متوسط الحجم-. |
| S7 | 56-58 | ممتاز | معتدل | محطات فولاذية سميكة-ثقيلة ومعرضة للصدمات |
| M2 | 60-65 | معتدل | جيد جدًا | -تثقيب عالي التحمل، وصفائح معدنية كاشطة |
| كربيد (WC-Co) | 70+ (HRA 88-92) | قليل | استثنائي | الفولاذ المقاوم للصدأ، والسبائك الكاشطة، والعديد من{0}}ملايين الأجزاء |
كيف تغير المادة المختومة خيارات التصميم
تملي الصفائح المعدنية التي تمر عبر القالب الدرجات التي تنتمي إليها وفي أي موضع. خذ بعين الاعتبار ثلاثة سيناريوهات شائعة:
ختم الفولاذ المقاوم للصدأيمثل تحديا مزدوجا. تعتبر الدرجات الأوستنيتي مثل 304 و316 مواد كاشطة وعرضة للتآكل اللاصق (القذارة). تصلب المواد-بسرعة أثناء التشكيل، مما يزيد من قوى القطع ويسرع من تدهور الحواف. يتطلب الختم المقاوم للصدأ أدوات عالية الصلابة-، عادةً ما تكون إدراجات D2 أو كربيد في محطات القطع، جنبًا إلى جنب مع الأسطح المصقولة والطلاءات المضادة للتآكل لمنع التقاط المواد عند تشكيل الفولاذ.
ختم الألومنيوميبدو أنه يجب أن يكون من السهل استخدام الأدوات لأن المادة ناعمة. في الممارسة العملية، تخلق عملية ختم الألومنيوم مشاكلها الخاصة. يتمتع الألومنيوم بميل قوي للالتصاق بأسطح الأدوات الفولاذية، مما يؤدي إلى البناء على الوجوه المثقوبة وأنصاف أقطار القالب حتى تتدهور جودة الجزء. عند العمل مع صفائح الألمنيوم المختومة، يعطي مصممو القوالب الأولوية للتشطيب السطحي واختيار الطلاء على الصلابة الخام. غالبًا ما تتفوق إدخالات A2 المطلية بـ DLC أو TiN- على الفولاذ غير المطلي الأكثر صلابة لأنها تقاوم آلية التآكل اللاصق التي يستغلها الألومنيوم.
فولاذ عالي القوة-.(أعلى من 590 ميجاباسكال الشد) يتطلب كلا من الصلابة والمتانة في وقت واحد. يفرض التشكيل العالي للمادة ضغطًا على مكونات الأدوات، بينما يتطلب ميلها إلى الخلف تصميمات هندسية أكثر إحكامًا. تتعامل اللكمات ذات الرؤوس M2 أو الكربيد- مع الحمل الكاشط في محطات القطع، بينما قد تعمل S7 بشكل أفضل في محطات التشكيل حيث يهيمن التأثير.
متى تبرر إدراجات الكربيد تكلفتها الإضافية من خلال-الفولاذ المقوى للأدوات؟ عادةً ما يعتمد القرار على الحجم ومدى الكشط المادي. بالنسبة لعمليات الإنتاج التي تتجاوز مليون جزء، أو عند ختم السبائك غير القابلة للصدأ أو عالية القوة- التي تستهلك حواف D2 بسرعة، تنخفض التكلفة الإجمالية لملكية الكربيد إلى أقل من تكلفة الفولاذ لأنه يلغي دورات إعادة الشحذ المتعددة ووقت التوقف المرتبط بها. بالنسبة إلى عمليات تشغيل أقل من 100000 جزء أو عند ختم المعدن الأكثر ليونة لتطبيقات الختم، يظل الفولاذ المقوى للأداة هو الخيار الاقتصادي من خلال-.
إن اختيار المواد يمهد الطريق، لكنه لا يقدم قيمته الكاملة إلا بعد تفعيل المعالجة الحرارية والتصنيع المناسب لخصائص هذه المواد. الخطوة التالية في البناء هي تحويل هذه الكتل الفولاذية الخام إلى مكونات قالب دقيقة من خلال سلسلة متسلسلة بعناية من عمليات التصنيع باستخدام الحاسب الآلي.
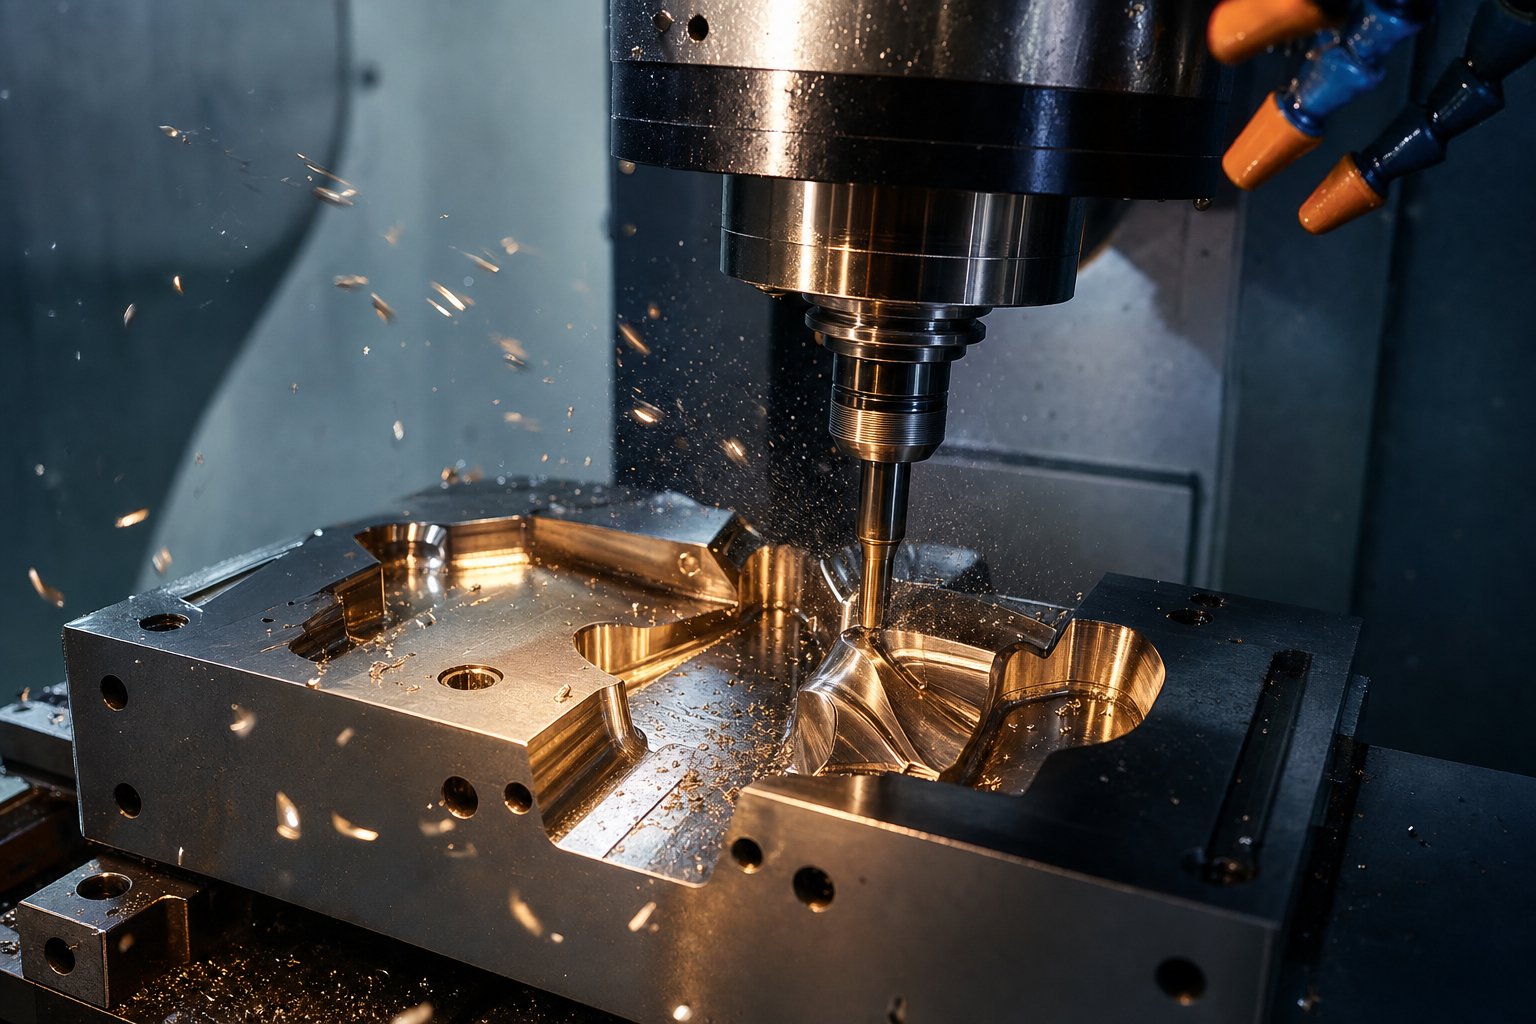
عمليات التصنيع باستخدام الحاسب الآلي التي تشكل كل مكون من مكونات القالب
إن كتلة من D2 أو M2 الموجودة على منصة نقالة هي مجرد إمكانات خام. ويتطلب تحويله إلى مكون قالب فعال تسلسلًا متعمدًا لعمليات التصنيع باستخدام الحاسب الآلي، ويتم تنفيذ كل منها في مرحلة محددة لسبب محدد. الترتيب مهم بقدر أهمية العمليات نفسها. خشن بقوة للغاية وتسبب ضغوطًا داخلية تشوه الجزء أثناء المعالجة الحرارية. قم بإنهاء العمل قبل التصلب وستفقد الدقة عندما يتحرك الفولاذ أثناء التسقية. تتبع كل أداة ختم معدنية وورشة قوالب منطق تصنيع مبني على مبدأ واحد: قم بإزالة الجزء الأكبر عندما يكون الفولاذ ناعمًا، وقم بتقويته، ثم إحضاره إلى الحجم النهائي عندما يكون صلبًا.
الطحن الخشن والتشطيب شبه النهائي-قبل المعالجة الحرارية
تبدأ مكونات القالب فترة تصنيعها في حالة ملدنة أو مسبقة التصلب، عادةً ما تكون حوالي 20-30 HRC. عند هذه النعومة، يتم قطع المواد بسهولة، وتدوم الأدوات لفترة أطول، وتظل معدلات إزالة المواد مرتفعة. تعمل عمليات التخشين على التخلص من غالبية المخزون الزائد، مما يترك 0.5 إلى 1.0 ملم من المواد على جميع الأسطح الحرجة "كبدل نهائي" للعمليات اللاحقة.
لماذا ترك هذا البدل؟ سببين. أولا، المعالجة الحرارية تسبب حركة الأبعاد. حتى فولاذ الأدوات المتصلب بالفراغ - يتغير قليلاً عندما يتحول هيكله البلوري أثناء التبريد. ثانيًا، تولد عملية التخشين نفسها إجهادًا متبقيًا من قوى القطع والحرارة الموضعية. إذا قمت بتشكيل الحجم النهائي في هذه المرحلة، فستشاهد هذه الأبعاد تتغير بعد التصلب.
بين التخشين والمعالجة الحرارية، تعمل دورة تخفيف الضغط عند درجة حرارة حوالي 600-650 درجة مئوية على تخفيف الضغوط الداخلية الناتجة عن القطع العنيف. تعمل التمريرات شبه النهائية على تقريب الأسطح من الأبعاد النهائية، عادةً في حدود 0.2-0.3 مم، مع الحفاظ على حالة مخزون موحدة تضمن اختراق الحرارة بشكل متساوٍ أثناء دورة التصلب اللاحقة. يتعامل CNC مع المكونات الدائرية مثل مسامير التوجيه، والبطانات، واللكمات الدائرية في هذه المرحلة، مما ينتج شكلًا هندسيًا شبه شبكي قبل تحول الفولاذ.
أكمل عملية الطحن والطحن-الصلب بسرعة عالية بعد التصلب
بمجرد أن تؤدي المعالجة الحرارية إلى وصول المكونات إلى صلابة العمل البالغة 58-65 HRC، تتصرف المادة بشكل مختلف تمامًا تحت القاطع. وهي الآن حصن جلخ يقاوم الآلات التقليدية. هناك إستراتيجيتان للتشطيب تتعاملان مع هذا التحدي: الطحن الدقيق والطحن الصلب عالي السرعة.
تعمل عملية طحن السطح على جلب المكونات المسطحة مثل ألواح القالب، وألواح الدعم، وشرائط التآكل إلى السُمك النهائي مع تفاوتات تسطيح تبلغ +/- 0.005 مم أو أفضل. يؤدي الطحن الأسطواني إلى تشطيب المكونات الدائرية بتفاوتات القطر داخل الميكرونات. يتفوق الطحن في إنتاج الكمال الهندسي على الأسطح التي يمكن الوصول إليها. مثللاحظ متخصصو الآلات الدقيقة، عندما يتطلب التصميم التسطيح أو التوازي في حدود +/- 0.002 مم، فإن الطحن هو الخيار المنطقي الوحيد، مما يوفر تشطيبات سطحية تصل إلى Ra 0.1 ميكرومتر.
لقد ظهرت الطحن الصلب عالي السرعة-كمكمل قوي للطحن. باستخدام أدوات كربيد أو PCBN بسرعات دوران عالية، تستغل هذه العملية القص الأديابي: وقت ملامسة الأداة قصير جدًا بحيث تنتقل غالبية الحرارة إلى الشريحة بدلاً من قطعة العمل. والنتيجة هي إزالة المواد بكفاءة من الفولاذ المتصلب دون حدوث ضرر حراري لسطح المكون. يمكن للطحن الصلب أن يزيل المواد بسرعة تصل إلى خمس مرات أسرع من الطحن بينما يولد ضغطًا متبقيًا على السطح، مما يفيد في الواقع عمر الكلال في ختم الأدوات المعرضة للأحمال الدورية.
التقسيم العملي بين هذه الأساليب واضح ومباشر. يعالج الطحن المسند المسطح والأسطح المتوازية والملامح الأسطوانية البسيطة. تعالج عملية الطحن الصلبة الخطوط ثلاثية الأبعاد، والأشكال الهندسية المجوفة، وملامح التجاويف المعقدة التي لا يمكن لعجلة الطحن الوصول إليها فعليًا. تتطلب معظم مكونات القالب كلا من: الأسطح المرجعية الأرضية لملاءمة التجميع، والخطوط العريضة الصلبة- لتشكيل الأشكال الهندسية. يعد هذا النهج المختلط ممارسة قياسية في إنتاج أدوات ختم المعادن لأن كل عملية تغطي الأشكال الهندسية التي لا تستطيع الأخرى القيام بها.
CNC ذو 5 محاور لملفات القالب المعقدة
لا يمكن إنهاء كل مكون من مكونات القالب من خلال عمل ثلاثي المحاور. عندما يكون لخرامة التشكيل منحنيات مركبة، أو يتميز تجويف القالب بجدران عميقة ذات أسطح مسودة وأنصاف أقطار ضيقة، فإن قوى الطحن ثلاثية المحاور تتنازل. لا يمكن للأداة أن تقترب إلا من الأعلى، مما يتطلب قواطع أطول تنحرف تحت الحمل وتترك علامات أسقلوب على الأسطح الزاوية التي تتطلب تلميعًا يدويًا مفرطًا.
تعمل المعالجة ذات 5 محاور على حل هذه المشكلة عن طريق إمالة الأداة أو قطعة العمل، مما يسمح للقاطع بالحفاظ على الاتجاه الأمثل بالنسبة للسطح الذي يتم قطعه. وفقمقارنات القدرة على الآلات، تحقق المطاحن ذات 5 محاور تفاوتات تبلغ +/- 0.0005 بوصة مع تشطيبات سطحية تصل إلى Ra 0.4 ميكرومتر، وتقوم بتصنيع الأسطح ثلاثية الأبعاد المعقدة في إعداد واحد قد يتطلب عمليات إعادة تحديد موضع متعددة على جهاز ثلاثي المحاور.
بالنسبة لتطبيقات ختم الأدوات والقالب، فإن القدرة على 5 محاور هي الأكثر أهمية في هذه المواقف:
- تجاويف السحب العميقمع جدران منحنية-مركبة تتطلب أدوات قصيرة وصلبة موجهة بشكل طبيعي إلى السطح
- محطات تشكيل القالب التقدميةمع ميزات زاوية لا يمكن الوصول إليها من النهج الرأسي
- ملامح لكمة معقدةحيث تحتاج العديد من الميزات المقطوعة إلى تصنيع آلي بدون -إعادة التثبيت
ومع ذلك، ليس كل مكون يبرر 5-زمن للمحور. ألواح القالب المسطحة البسيطة، وألواح الدعم، وآلة الإدخال ذات الجدران المستقيمة-تعمل بكفاءة على معدات ذات 3-محاور بمعدلات ساعة أقل. يعود القرار إلى الشكل الهندسي: إذا كانت إحدى الميزات تتطلب تغيير موضعها أو استخدام أدوات بعيدة المدى على جهاز ثلاثي المحاور، فإن المحور 5 يوفر عادةً دقة أفضل بتكلفة إجمالية أقل على الرغم من ارتفاع معدل الماكينة. عند تصنيع قوالب البناء المخصصة لآلة ختم معدنية عالية السرعة، فإن دقة الأبعاد التي يمكن تحقيقها من خلال تشطيب خماسي المحاور تترجم مباشرة إلى تفاوتات أكثر إحكامًا للأجزاء وفترات زمنية أطول بين الصيانة.
يتبع تسلسل المعالجة الكامل لمكون القالب النموذجي، بدءًا من الكتلة الخام وحتى الإدخال المصقول الجاهز للتجميع، هذا التقدم:
- تتميز جميع ميزات المطحنة الخشنة بالحالة الناعمة (المُلدنة)، مع ترك 0.5-1.0 مم من المخزون على الأسطح الحرجة
- يتم تخفيف الضغط عند درجة حرارة 600-650 درجة مئوية لتحرير الضغط المتبقي الناتج عن التشغيل الآلي
- نصف نهائي-في حدود 0.2-0.3 ملم من الأبعاد النهائية مع السماح بمخزون موحد
- أرسل إلى المعالجة الحرارية للتصلب الفراغي والتلطيف لاستهداف الصلابة
- قم بإنهاء الأسطح المرجعية للطحن والخطوط المعقدة للمطحنة الصلبة إلى الأبعاد النهائية
- تلميع نهائي للأسطح يصل إلى قيم Ra المطلوبة لتدفق المواد وإطلاق الأجزاء
كل خطوة بوابات التالية. تخطي تخفيف التوتر قبل المعالجة الحرارية يدعو إلى التشويه. يؤدي الطحن الدقيق قبل التحقق من أبعاد المعالجة-الحرارية-بعد المعالجة إلى إضاعة وقت الماكينة على الجزء الذي ربما تجاوز الحدود القابلة للاسترداد. إن الانضباط في هذا التسلسل هو ما يفصل بين تصنيع الأدوات المعدنية والقوالب الاحترافية وبين المتاجر التي تلاحق المشكلات من خلال إعادة العمل.
يتعامل الطحن الدقيق والطحن الصلب مع غالبية أشكال الأشكال الهندسية للقالب، لكن بعض الميزات تتجاوز ما يمكن أن يحققه أي قاطع دوار أو عجلة جلخ. تتطلب الزوايا الداخلية الحادة، والفتحات الضيقة، والمقاطع الجانبية-المعقدة آلية إزالة مختلفة تمامًا، آلية يتم القطع باستخدام شرارة كهربائية بدلاً من القوة الميكانيكية.
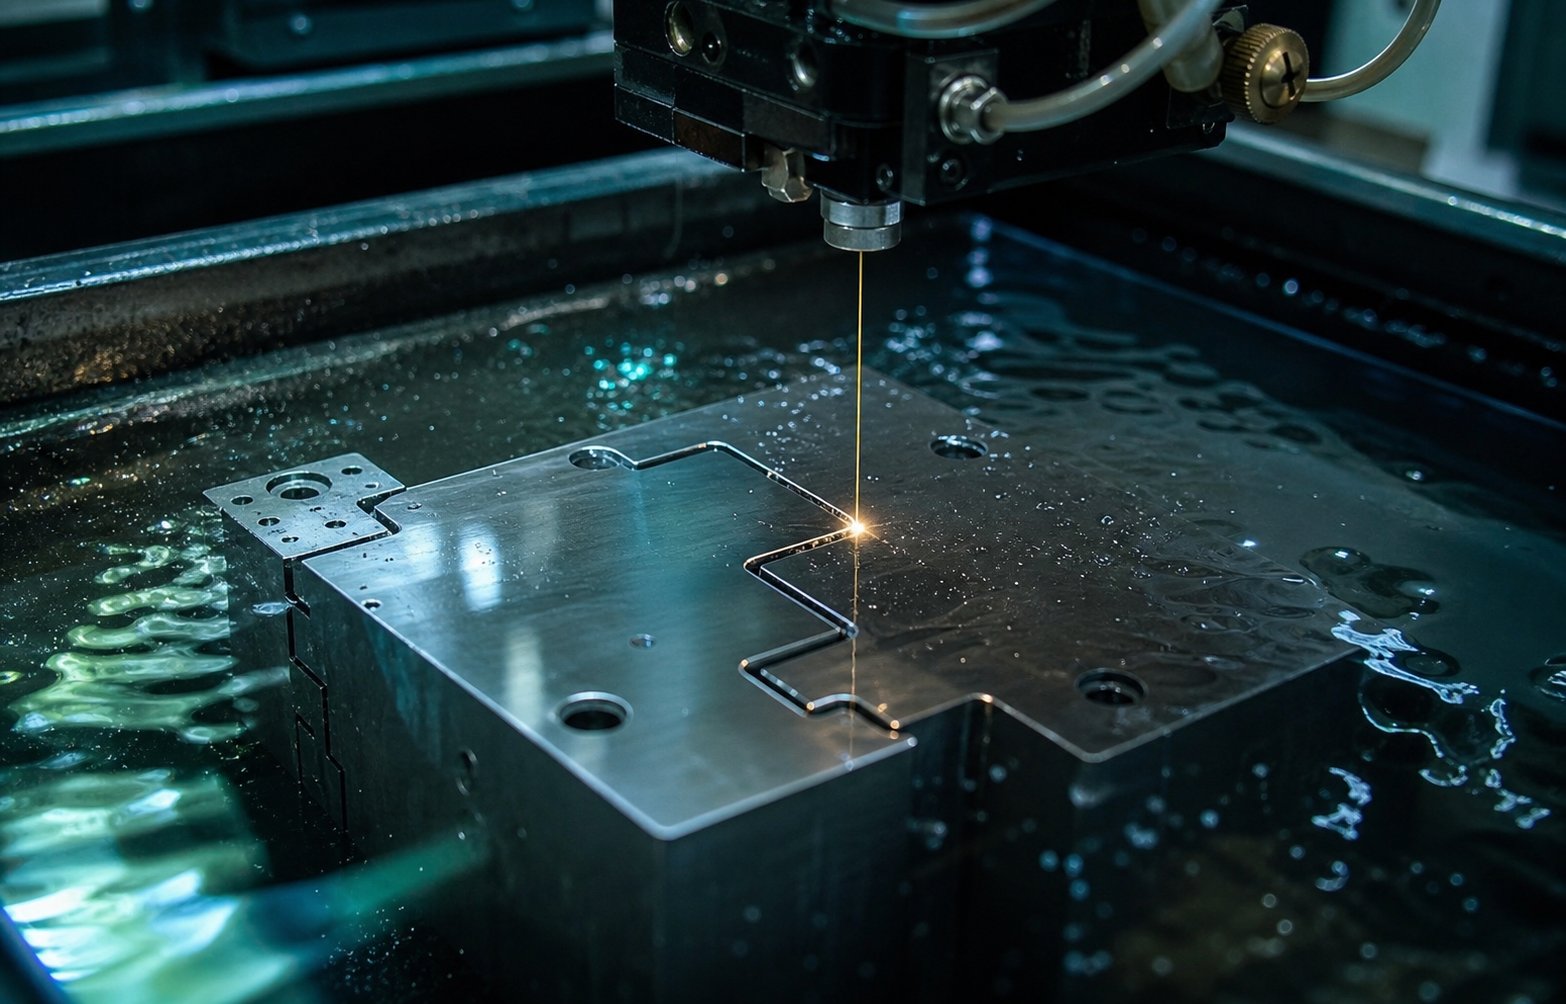
سلك EDM وSinker EDM لهندسة القوالب المعقدة
إن قاطعة الطحن، مهما كان قطرها صغيرا، تترك في كل زاوية داخلية نصف قطر يساوي حجمها. لا يمكن لعجلة الطحن أن تصل إلى داخل فتحة ضيقة. تعني هذه القيود المادية أن بعض مكونات قالب الختم، وخاصة اللكمات والقوالب المعدنية المعقدة، تتطلب عملية إزالة مواد مختلفة تمامًا. تعمل عملية التفريغ الكهربائي على إزالة المعدن من خلال التآكل الشراري الذي يتم التحكم فيه بدلاً من قوة القطع الميكانيكية، مما ينتج أشكالًا هندسية لا يمكن لأي أداة دوارة تكرارها.
سلك EDM لملفات التثقيب والقالب الدقيقة
يستخدم سلك EDM سلكًا رفيعًا من النحاس أو سلكًا مطليًا، يتراوح قطره عادةً من 0.1 إلى 0.3 مم، كقطب كهربائي يقطع قطعة العمل على طول مسار مبرمج باستخدام الحاسب الآلي -. السلك لا يتصل أبدًا بالمادة. وبدلاً من ذلك، تعمل التفريغات الكهربائية السريعة على تبخير الجزيئات المجهرية بينما يقوم الماء منزوع الأيونات بمسح الحطام وتبريد منطقة القطع. لأن السلك يمر بالكامل من خلال قطعة العمل،يتم إنتاج الأسلاك EDM من خلال-مقاطع مقطعية ذات أنصاف أقطار داخلية صغيرة مثل قطر السلك نفسه، أكثر وضوحًا مما يمكن أن يحققه أي قاطع طحن.
بالنسبة لقالب ختم الصفائح المعدنية، فإن ماكينة EDM السلكية هي -العملية اللازمة لقطع ملفات التثقيب وفتحات القالب وفتحات الخلوص بعد المعالجة الحرارية. ستلاحظ أن هذا أمر بالغ الأهمية: يعد قطع الفولاذ المتصلب للأدوات عند 60+ HRC أمرًا روتينيًا لـ EDM للأسلاك لأن صلابة المواد لها تأثير ضئيل على التآكل بالشرارة. تتم معالجة الآلات D2 وM2 وحتى الكربيد بنفس السهولة. تعتمد ملفات ختم القالب التي تتطلب علاقات خلوص محكمة بين الثقب وفتح القالب، أحيانًا تصل إلى 5-8% من سماكة المادة لكل جانب، على قدرة سلك EDM على تحمل التفاوتات في نطاق +/- 0.005 مم في ظل ظروف خاضعة للرقابة.
تعمل تمريرات الكشط المتعددة على تحسين الدقة والتشطيب السطحي بشكل تدريجي. يزيل القطع الخشن الجزء الأكبر من المادة، ثم يمرر من 2 إلى 4 تمريرات نهائية لإزالة ميكرونات في المرة الواحدة، مما يؤدي إلى تحسين دقة الأبعاد وجودة السطح مع كل تمريرة. وهذا يجعل سلك EDM مثاليًا لقطع ملفات تعريف التزاوج لمكونات قالب الختم حيث تحدد ملاءمة القالب - إلى - ارتفاع الثقب في كل جزء مختوم.
Sinker EDM للتجاويف والملامح المعقدة
حيث يتفوق EDM السلكي في-مقاطع القطع، فإن EDM الغاطس يتعامل مع التجاويف العمياء والخطوط ثلاثية الأبعاد والأسطح المنسوجة التي لا يستطيع السلك إنتاجها فعليًا. تستخدم العملية قطبًا كهربائيًا على شكل -مخصصًا، يتم تصنيعه عادةً من الجرافيت أو النحاس، والذي "يغوص" في قطعة العمل من خلال التآكل الشراري. يتوافق شكل القطب الكهربي بشكل مباشر مع هندسة التجويف التي تحتاجها، ومع تقدم العملية، تقوم آلاف -الشرارات الدقيقة في الثانية بإزالة المواد بدقة بينما يقوم عازل الزيت الهيدروكربوني بالتحكم في الحرارة والحطام.
في بناء قوالب الختم المعدني، يجد جهاز EDM الغاطس دوره في تشكيل تجاويف ذات أسطح ثلاثية الأبعاد معقدة وتفاصيل سك وميزات نقش لا يمكن لأي قاطع طحن الوصول إليها دون انحراف. كما أنه يخلق أسطحًا مزخرفة على وجوه ختم القالب حيث تساعد الخشونة الخاضعة للتحكم في تدفق المواد أثناء التشكيل. لا تولد العملية أي قوة ميكانيكية على قطعة العمل، مما يعني أن أجزاء القالب الرقيقة والميزات الدقيقة تظل غير مشوهة أثناء التشغيل الآلي.
المقايضة هي السرعة وتكلفة الأدوات. يجب أن يتم تصنيع كل قطب كهربائي بشكل مخصص-ليتوافق مع التجويف المطلوب، وتتآكل الأقطاب الكهربائية أثناء الاستخدام، مما يتطلب أحيانًا نسخًا متعددة لميزة واحدة. تعمل أوقات الدورات بشكل أبطأ من EDM السلكي بالنسبة لأحجام المواد المكافئة. ولكن بالنسبة للتجاويف العمياء في الفولاذ المقسى، يظل نظام EDM الغاطس هو الخيار العملي الوحيد.
| المعلمة | سلك التنظيم الإداري | ثقالة EDM |
|---|---|---|
| التسامح الذي يمكن تحقيقه | +/- 0.002 إلى 0.005 ملم | +/- 0.005 إلى 0.025 ملم |
| الانتهاء من السطح (رع) | 0.1 إلى 0.8 ميكرومتر | 0.4 إلى 3.2 ميكرومتر |
| أفضل أنواع الهندسة | من خلال-مقاطع القطع، والفتحات المستقيمة-الجدران، والخطوط العريضة المثقوبة | تجاويف عمياء، ملامح ثلاثية الأبعاد، أسطح تشكيل محكم |
| وقت الدورة النموذجي | من 2 إلى 12 ساعة لكل ملف (حسب السمك والتمريرات) | من 4 إلى 40+ ساعة لكل تجويف (حسب العمق والتعقيد) |
اللف والتلميع لجودة السطح
يترك EDM طبقة إعادة صياغة مميزة على الأسطح المُشكَّلة آليًا، وهي عبارة عن منطقة رقيقة من مادة -معاد تصلبها يمكن أن تكون أكثر صلابة وهشاشة من الفولاذ الأصلي. بالنسبة لمكونات القطع مثل المثاقب وفتحات القالب، تكون هذه الطبقة مقبولة عادةً أو حتى مفيدة. لتشكيل الأسطح حيث يجب أن تتدفق الصفائح المعدنية بسلاسة تحت الضغط، فإنها تحتاج إلى إزالة.
يستخدم التصفيح مركبات كاشطة دقيقة على طبقات مسطحة أو محيطية لإزالة المواد عند مستوى أقل من -الميكرون، مما ينتج عنه سطح مسطح وتشطيبات لا يمكن للطحن وحده أن يطابقها. إنها الطريقة القياسية لجلب أسطح التزاوج الحرجة لقالب الصفائح المعدنية إلى الكمال الهندسي المطلوب للتلامس المتساوي تحت حمل الضغط.
يعالج التلميع تشكيل الأسطح على وجه التحديد. كصانعي قوالب ذوي خبرة فيمذكرة الصانع، التلميع في اتجاه تدفق المعدن يقلل الاحتكاك ويساعد الصفائح المعدنية على التحرك من خلال محطات السحب والتشكيل دون إزعاج. ومع ذلك، لا يستفيد كل سطح من تشطيب المرآة. في الواقع، يؤدي الفولاذ ذو الجودة العالية-السحب الأكثر خشونة أداءً أفضل مقابل الأدوات ذات النسيج البسيط لأن الوديان الصغيرة-تحبس مواد التشحيم. يعتمد قرار مكان التلميع ومكان ترك الملمس المتحكم فيه على قالب ختم الصفائح المعدنية على المادة المحددة التي يتم ختمها ونوع عملية التشكيل في كل محطة.
معًا، يمنح EDM وتشطيب السطح صانعي القوالب التحكم في الأشكال الهندسية وظروف السطح التي لا تستطيع الآلات CNC وحدها توفيرها. تكمل هذه العمليات مرحلة تشكيل بناء القالب. لكن الهندسة الأولية والتشطيب السطحي ليسا سوى جزء مما يجعل مكونات قالب الختم تعمل تحت أحمال الإنتاج. يجب تحويل الفولاذ نفسه من خلال المعالجة الحرارية والطلاءات الواقية لمقاومة ملايين التأثيرات ودورات الكشط والأحداث الحرارية التي يتطلبها ختم الإنتاج.
المعالجة الحرارية والطلاءات السطحية التي تطيل عمر القالب
الآلات تعطي مكون القالب شكله. المعالجة الحرارية تمنحها الخواص الميكانيكية للبقاء على قيد الحياة أثناء الإنتاج. بدون تصلب وتلطيف مناسبين، حتى لكمة D2 الأكثر دقة سوف تتشوه تحت أحمال الختم خلال آلاف الضربات. وبدون طبقات واقية، فإن التآكل اللاصق من شأنه أن يدمر أسطح التشكيل قبل وقت طويل من أن يصبح التآكل هو العامل المحدد. هاتان الخطوتان التاليتان للتصنيع، المعالجة الحرارية والطلاء، هما المكان الذي يتم فيه كسب أو خسارة طول عمر القالب.
تصلب فراغ وتسلسل هدأ
تعمل عملية التقسية بالفراغ على تسخين فولاذ الأدوات إلى درجة حرارة الأوستنيت داخل حجرة الضغط المنخفض-، ثم إخمادها باستخدام غاز خامل عالي الضغط-. تمنع البيئة المفرغة الأكسدة وإزالة الكربنة، مما يحافظ على سلامة السطح الذي تم إنشاؤه بعناية أثناء المعالجة النهائية. تظهر الأجزاء نظيفة ومستقرة الأبعاد، مع الحد الأدنى من التشوه مقارنة بالطرق المعتمدة على الغلاف الجوي-.
إن دورة الإخماد الواحدة لا تمثل القصة الكاملة أبدًا. يتبع التقسية عملية التصلب، عادةً في دورتين أو ثلاث دورات عند درجات حرارة تتناقص تدريجيًا. يحول كل مزاج الأوستينيت المحتفظ به إلى مارتنسيت مستقر، ويخفف الضغط الداخلي الناتج عن الإرواء، ويضبط التوازن النهائي بين الصلابة والمتانة. إن تخطي دورة المزاج يترك هياكل مجهرية غير مستقرة يمكن أن تتغير أبعادها أثناء الإنتاج، مما يتسبب في فقدان تدريجي للتسامح يصعب تشخيصه.
العلاج المبرد يدفع هذا التحول إلى أبعد من ذلك. من خلال تبريد المكونات إلى ما يقرب من 300 درجة فهرنهايت تحت الصفر باستخدام النيتروجين السائل في نزول متحكم فيه على مدار عدة ساعات، تقوم المعالجة بالتبريد بتحويل الأوستينيت المتبقي الذي يتركه التقسية القياسي وراءه. الأبحاث المنشورة فيالمجلة الدولية للعلوم الهندسيةتم توثيق أن عملية التبريد العميق التي يتم التحكم فيها علميًا تؤدي إلى زيادة في عمر الاستخدام-تتجاوز 200 بالمائة عبر تطبيقات الأدوات المتعددة. إن تغيرات المستوى الجزيئي-، بما في ذلك توزيع الكربيد المحسن والتحول المارتنسيتي الكامل، تقلل من معامل الاحتكاك وتعزز استقرار الأبعاد بشكل دائم. بالنسبة لقوالب الختم التي من المتوقع أن يتم تشغيلها ملايين الدورات، يمكن للمعالجة المبردة بعد المعالجة الحرارية التقليدية أن تضاعف أو تضاعف عمر القالب المفيد قبل أن تصبح إعادة الشحذ ضرورية.
طلاءات PVD وCVD تقلل من التآكل والتهيج
المعالجة الحرارية تعمل على تحسين المواد السائبة. تعمل الطلاءات على حماية السطح حيث يحدث اتصال الأداة-بالورقة- فعليًا. يطبق ترسيب البخار الفيزيائي (PVD) وترسيب البخار الكيميائي (CVD) طبقات خزفية رقيقة، يتراوح سمكها عادة من 2 إلى 5 ميكرون، مما يقلل بشكل كبير من الاحتكاك ويقاوم نقل المواد من الورقة المختومة إلى أسطح القالب.
لماذا يهم هذا؟ عند ختم الفولاذ المقاوم للصدأ، فإن ميل المادة إلى العمل-التصلب والمرارة يؤدي إلى تراكم مادة لاصقة على أسطح القالب مما يؤدي إلى انخفاض جودة القطعة بسرعة. تجربة في مصنع الختم التابع لشركة Ford Motor Company،حسبما أفاد باحثون من جامعة ديكين، وجدت أن القوالب المطلية بـ TiCN- تزيد من عمر القالب بعامل يزيد عن 20 مقارنة بالأسطح المصقولة غير المطلية عند ختم المواد المعرضة للخدش. أدى الطلاء إلى تأجيل مرحلة نقل المواد المهمة-إلى أجل غير مسمى خلال فترة الاختبار التجريبية التي تبلغ 20000 دورة.
يستهدف كل نوع طلاء آلية تآكل محددة:
- القصدير (نيتريد التيتانيوم):حماية من التآكل للأغراض العامة-بصلابة تبلغ حوالي 2000-2500 فولت. فعالة من حيث التكلفة-لختم المواد المختلطة بسرعات وأحجام معتدلة.
- TiCN (كربونيتريد التيتانيوم):صلابة أعلى واحتكاك أقل من TiN. يتفوق في مقاومة المواد الكاشطة بما في ذلك تطبيقات ختم المعادن المصنوعة من الفولاذ المقاوم للصدأ حيث يعمل -الأسطح الصلبة على تسريع تآكل الحواف.
- TiAlN (نيتريد ألومنيوم التيتانيوم):يتحمل درجات حرارة أعلى من 800 درجة مئوية عن طريق تكوين طبقة واقية من أكسيد الألومنيوم تحت الحرارة. مناسب للختم عالي السرعة - والتطبيقات التي يؤدي فيها انهيار مادة التشحيم إلى ارتفاع درجات حرارة الأداة.
- المحتوى القابل للتنزيل (الماس-مثل الكربون):معامل احتكاك منخفض للغاية يبلغ حوالي 0.1 إلى 0.15، مما يمنع التقاط المواد اللاصقة. الخيار الأساسي لقوالب ختم الألومنيوم وأدوات ختم الألومنيوم حيث يكون غلي الألومنيوم المختوم على أسطح القالب هو وضع الفشل السائد بدلاً من التآكل الكاشط.
يرتبط اختيار الطلاء مباشرة بالمادة المختومة. بالنسبة لختم الفولاذ المقاوم للصدأ 316، حيث يهاجم كل من أدوات التآكل والالتصاق في وقت واحد، يوفر TiCN أو TiAlN الصلابة والخمول الكيميائي اللازم لمقاومة التهيج في محطات التشكيل. بالنسبة لختم معدن الألمنيوم، فإن الاحتكاك المنخفض للغاية لـ DLC-يمنع المادة الناعمة من الالتصاق بأسطح الأدوات، مما يحافظ على نظافة أسطح الأجزاء وفترات صيانة القالب الطويلة.مقارنات الأداءتأكد من أن تقليل الاحتكاك في DLC يقلل بشكل كبير من مقاومة القطع ويمنع التصاق الرقائق عند تصنيع أو تشكيل معادن ناعمة مثل الألومنيوم والنحاس.
التأثير المركب لهذه القرارات كبير. يمكن للقالب المصنوع من درجة الفولاذ المناسبة للأداة، والمقوى بالتفريغ -بشكل صحيح باستخدام المعالجة المبردة، والمطلي بطبقة السيراميك المناسبة، أن يعمل لفترة أطول من ثلاث إلى خمس مرات من القالب الذي تم اختراق أي خطوة واحدة فيه. يُترجم هذا المضاعف مباشرةً إلى عدد أقل من توقفات الإنتاج، وتكلفة أقل لكل نتيجة، وجودة جزء مختوم أكثر اتساقًا عبر فترة حياة القالب بالكامل. لكن قياس هذا الأداء يتطلب قياسًا صارمًا في كل مرحلة، بدءًا من فحص الأبعاد الأول بعد المعالجة الحرارية وحتى الفحص النهائي للأجزاء التجريبية -المختومة.
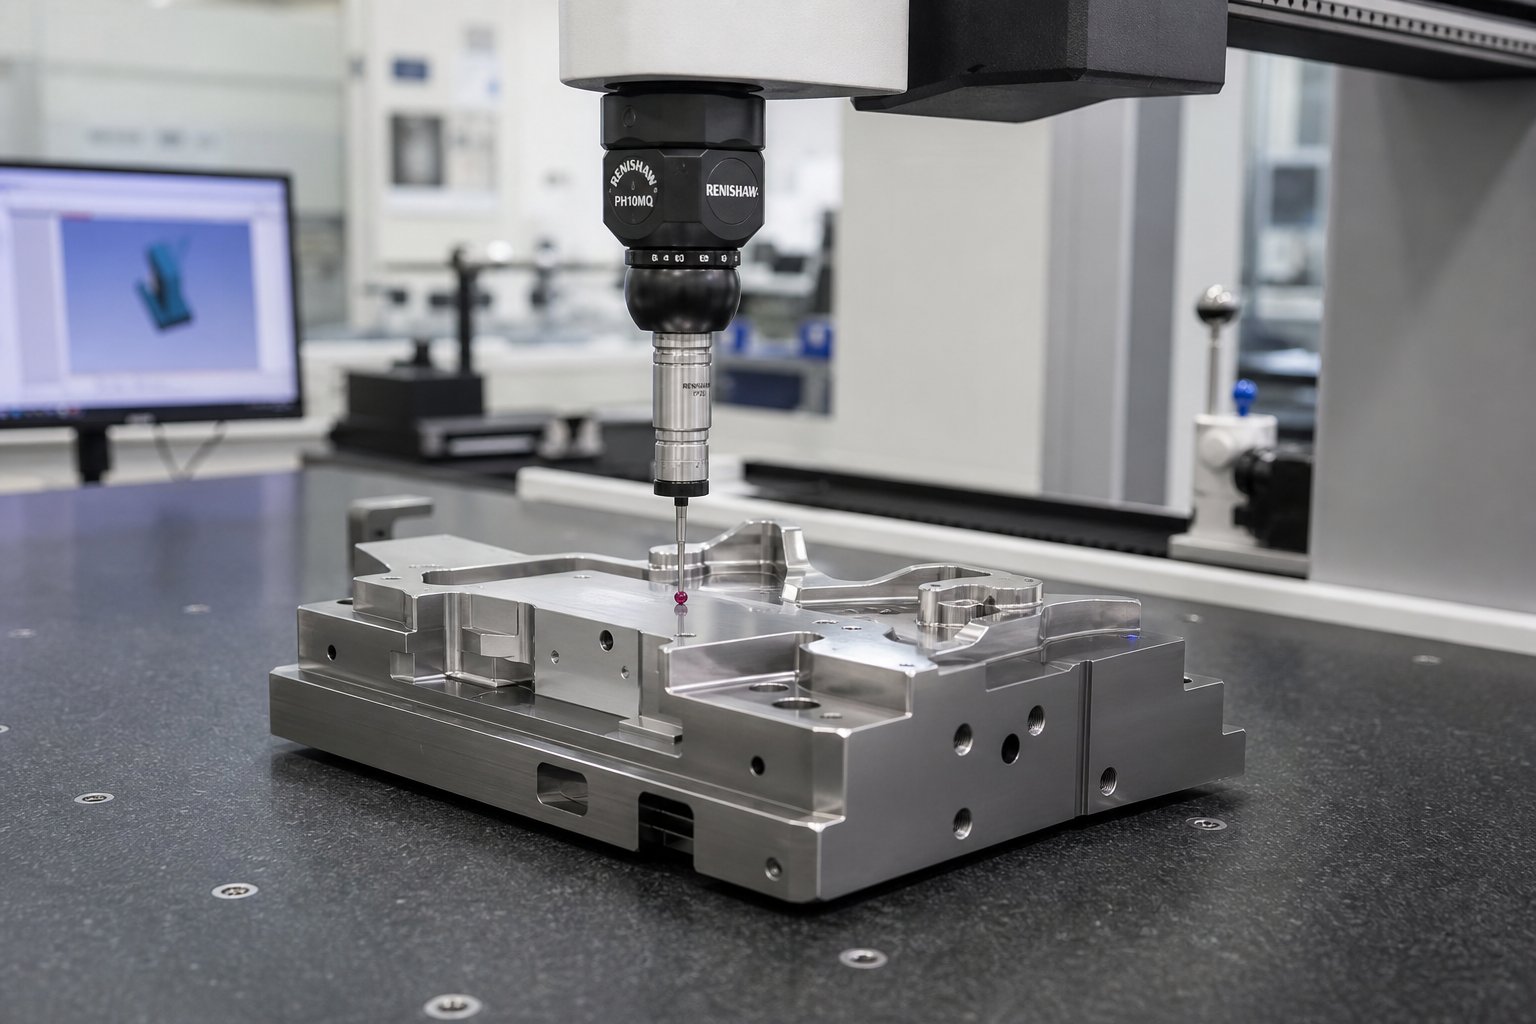
مراقبة الجودة من القطع الأول إلى الختم التجريبي
يمكن تصنيع القالب من فولاذ الأدوات المتميز، ومعالجته بالحرارة-بشكل لا تشوبه شائبة، وتغليفه بطبقة سيراميك مثالية، ومع ذلك يظل الإنتاج فاشلًا إذا لم يتحقق أحد من الأبعاد بين المراحل. إن مراقبة الجودة في الختم الدقيق للقالب ليست نقطة تفتيش نهائية. إنها عبارة عن سلسلة من البوابات المدمجة في جميع أنحاء تسلسل التصنيع بأكمله، تؤكد كل واحدة منها أن المكون جاهز للتقدم. تخطي البوابة وأنت تخاطر بتفاقم الخطأ المبكر من خلال كل عملية لاحقة حتى تظهر كأجزاء خردة على أرضية الصحافة.
فحص CMM والتحقق من خشونة السطح
توجد آلات قياس الإحداثيات في مركز التحقق من الأبعاد لختم مكونات القالب. يقوم مسبار CMM بلمس الميزات المهمة أو مسحها ضوئيًا، والتقاط بيانات إحداثيات XYZ ومقارنتها بنموذج CAD ثلاثي الأبعاد. بالنسبة لإدراج القالب واللكمات وكتل التجويف، يتحقق CMM من الدقة الموضعية للثقوب وتوافق المظهر الجانبي للأسطح المحددة والعلاقات الهندسية مثل التسطيح والتوازي والعمودي التي تحدد كيفية توافق أجزاء التزاوج معًا أثناء التجميع.
متى تتم هذه القياسات؟ ليس فقط في النهاية. تؤكد فحوصات -العملية بعد المعالجة الأولية على بقاء مخزون كافٍ على جميع الأسطح المهمة قبل تخفيف الضغط و-التشطيب النصفي. بعد المعالجة الحرارية، يتم إعادة -فحص CMM للتحقق من مقدار حركة الأبعاد التي حدثت أثناء عملية التصلب، والتي تخبر فني الميكانيكا النهائي بكمية المواد التي يجب إزالتها بالضبط ومكانها. يؤدي فحص الطحن بعد-الانتهاء- إلى إنشاء تقرير المطابقة النهائي الذي يطلق كل مكون للتجميع. كما توضح تفاصيل أداة Moeller Precision Tool، يحتفظ مصنعو الأدوات الدقيقة بتفاوتات تصل إلى 0.0002 بوصة، باستخدام أجهزة CMM جنبًا إلى جنب مع المقارنات البصرية وأنظمة قياس الملف الشخصي للتحقق من التوافق في كل مرحلة.
قياس خشونة السطح يكمل بيانات الأبعاد. يتتبع مقياس الملف الشخصي السطح المُشكَّل أو المصقول ويُبلغ عن قيم Ra (متوسط الخشونة الحسابية) وRz (متوسط الذروة - إلى - ارتفاع الوادي). لماذا يهم هذا بالنسبة لعملية ختم المعدن؟ لأن تشطيب السطح عند تشكيل الفولاذ يتحكم في الاحتكاك وتدفق المواد وإطلاق الأجزاء. إن لكمة التشكيل المحددة عند Ra 0.2 ميكرومتر والتي تقيس فعليًا Ra 0.8 ستنتج أجزاء ذات علامات سحب مرئية وسمك جدار غير متناسق. إن التحقق من خشونة السطح قبل التجميع يمنع مشكلات الجودة النهائية من الوصول إلى المطبعة.
يشكل اختبار الصلابة بوابة هامة أخرى، خاصة بعد المعالجة الحرارية. تؤكد قياسات صلابة روكويل في مواقع متعددة على كل مكون التحول الموحد. تشير اللكمة التي تقرأ 60 HRC على الوجه ولكن 56 HRC في قاعدتها إلى تصلب غير كامل، ربما بسبب عدم كفاية وقت النقع أو عدم اتساق الإرواء. تحدد بروتوكولات فحص الصناعة أن قيم الصلابة يجب أن تقع ضمن نطاق محدد لأن الصلابة المنخفضة جدًا-تؤدي إلى التآكل السريع، في حين أن الصلابة العالية أيضًا-تؤدي إلى هشاشة ومخاطر الكسر تحت أحمال الختم.
تُكمل عمليات التحقق من الملاءمة الوظيفية عملية التحقق من التجميع المسبق. يتم تجميع مكونات التزاوج، مثل المثقاب وفتح القالب المقابل له، فعليًا على منضدة للتحقق من علاقات الخلوص، والتركيبات المنزلقة على عناصر الدليل، وظروف التداخل في تفاصيل الضغط -الملاءمة. تقوم المقارنات الضوئية بتراكب ملفات تعريف المكونات المكبرة مقابل هندسة التصميم لالتقاط الانحرافات الدقيقة التي قد يفوتها فحص نقطة CMM. تؤكد عمليات التحقق من الملاءمة هذه أن المكونات الفردية ستعمل كنظام منسق بمجرد تثبيتها في مجموعة القوالب.
عمليات التشغيل التجريبية والقياس الأول-لجزء المقالة
يؤكد فحص التجميع أن القالب يبدو صحيحًا. يثبت الختم التجريبي أنه يعمل. يتم تركيب القالب المكتمل في مكبس، ويتم تغذية مادة الشريط، ويتم إخراج الأجزاء الأولى من الأداة. هذه هي اللحظة التي تتحقق من صحة كل قرار في المراحل الأولية، بدءًا من هندسة التصميم بمساعدة الكمبيوتر (CAD) وحتى التصنيع الآلي والمعالجة الحرارية. تنتج تجربة ناجحة أجزاء ختم معدنية تلبي أبعاد الطباعة وتظهر حواف نظيفة وتتشكل بدون تشقق أو تجعد أو زنبرك مفرط.
تتبع عمليات التشغيل التجريبية بروتوكولًا منظمًا. يتم ضبط القالب على ارتفاع الإغلاق المحسوب، ويتم تغذيته بسرعة يمكن التحكم فيها، وتشغيله بحمولة منخفضة في البداية بينما يراقب المشغلون تقدم الشريط، ويستمعون إلى الضوضاء غير الطبيعية، ويفحصون الأجزاء القليلة الأولى بصريًا. تتم مراقبة استقرار تغذية الشريط، ومشاركة الطيار، ووظيفة التجريد في الوقت الفعلي. إذا كان القالب من النوع التقدمي، فسيتم تقييم عمل كل محطة بشكل مستقل عن طريق فحص الأجزاء المكتملة جزئيًا في المحطات المتوسطة قبل قطع الفصل النهائي.
أولًا-يقيس فحص المقالة الأجزاء التجريبية-المختومة مقابل الرسم الهندسي باستخدام نفس معدات CMM التي تتحقق من صحة مكونات القالب نفسها. يتم تسجيل كل البعد الحرج ووسائل شرح GD&T ومواصفات السطح. يؤكد التقرير الناتج المطابقة أو يحدد الانحرافات التي تتطلب تعديل القالب. تشتمل التعديلات الشائعة على حشو محطات النموذج لتصحيح الزنبرك الزاوي، أو-إعادة تلميع الأسطح التي تظهر علامات السحب، أو ضبط التثقيب-إلى-خلوص القالب في المحطات التي تنتج نتوءات زائدة. وكما يؤكد متخصصو تجارب القوالب، فإن الفحص الشامل الأول{9}}للمنتج يوفر تقارير قياس تفصيلية، وعينات تجارب فعلية، ووثائق تؤكد أن القالب جاهز للإنتاج-قبل الشحن.
كل جزء معدني مختوم يترك مكبس الإنتاج يرث الجودة المضمنة في القالب الخاص به. الختم التجريبي هو المكان الذي يتم فيه إثبات هذا الميراث. إن القالب الذي يجتاز أول-فحص المادة مع جميع الأبعاد ضمن حدود التسامح وجميع الأسطح الخالية من العيوب يمثل أدوات تم التحقق من صحتها، وجاهزة لإنتاج أجزاء معدنية مختومة بشكل متسق عبر مئات الآلاف أو ملايين الدورات.
يتبع تسلسل بوابة الفحص الكامل، بدءًا من الشريحة الأولى وحتى أداة الإنتاج المعتمدة، هذا التقدم:
- جارٍ-معالجة فحوصات الأبعاد بعد الانتهاء من المعالجة الأولية وشبه التقريبية-للتحقق من المخزون المسموح به
- التحقق من -الصلابة الحرارية-بعد المعالجة وإعادة قياس -CMM لحركة الأبعاد
- يؤكد تقرير CMM النهائي بعد الطحن النهائي والطحن الصلب على جميع الميزات ضمن حدود التسامح
- التحقق من ملاءمة التجميع لمكونات التزاوج، والتحقق من الخلوص، ومقارنة المظهر الجانبي البصري
- ختم تجريبي في مطبعة إنتاجية مكافئة-مع معلمات يتم التحكم فيها
- أولًا-فحص المقالة بقياس الأجزاء المختومة ومقارنتها بالمطبوعات الهندسية مع إعداد تقارير كاملة الأبعاد
يجب أن تمر كل بوابة قبل تقدم العمل. يمنع هذا النظام فشل الجودة الأكثر تكلفة في صناعة القوالب: اكتشاف المشكلة بعد اكتمال جميع العمليات النهائية على مكون معيب.
يقوم المصنعون الذين يقومون بتغطية دورة الحياة الكاملة هذه تحت سقف واحد، بدءًا من تقييم الجدوى ومحاكاة CAE وحتى التصنيع الدقيق والتشغيل التجريبي وفحص CMM، بإزالة فجوات الاتصال التي تنشأ عندما تنقسم المسؤوليات بين العديد من البائعين.عملية ختم القالب YICHENيجسد هذا النهج المتكامل، والتحقق من صحة القوالب خلال كل مرحلة موصوفة هنا بحيث يحصل مهندسو الأدوات ومديرو المصادر على أدوات جاهزة للإنتاج -مدعومة ببيانات فحص موثقة عند كل بوابة. بالنسبة للفرق التي تنتقل من البحث إلى التطوير النشط لطلب عرض الأسعار، فإن الشراكة مع موفر مصدر واحد-يمتلك سلسلة مراقبة الجودة بأكملها يقلل من المخاطر ويضغط الجداول الزمنية بشكل كبير.
يؤدي الفحص والتحقق من الصحة إلى إغلاق حلقة التصنيع، ولكن المقياس الحقيقي لقالب الختم هو كيفية دمج كل هذه القرارات الفردية، بدءًا من هندسة التصميم بمساعدة الكمبيوتر (CAD) ومرورًا باختيار المواد وتسلسل التصنيع والمعالجة الحرارية والتحقق من الجودة، في أداء إنتاجي طويل الأمد-.
جمع كل ذلك معًا بدءًا من الجدوى وحتى الإنتاج
لقد مررت الآن بكل مرحلة من مراحل صنع قالب ختم معدني: التصميم الرقمي والمحاكاة، واختيار المواد، والتصنيع باستخدام الحاسب الآلي، ومعالجة EDM، والمعالجة الحرارية، والطلاء، والتحقق من الجودة. غطى كل قسم عملية معزولة. وفي الواقع، لا تعمل هذه الخطوات بشكل مستقل. أنها مركبة. يمتد قرار التصميم في CAD إلى الأمام من خلال اختيار المواد، واستراتيجية التصنيع، وفي النهاية إلى جودة الجزء المختوم الذي تنتجه مطبعتك بأقصى سرعة. إن فهم كيفية عمل هذا المركب هو ما يفصل قالب الختم الذي يقدم 500000 نتيجة موثوقة عن القالب الذي يتحلل بعد 10000.
كيف يؤثر كل قرار تصنيع على أداء القالب
فكر في عملية القالب كسلسلة من المضاعفات بدلاً من سلسلة من الإضافات. إن اختيار درجة الفولاذ المناسبة للأداة لا يضيف المتانة فحسب. إنه يضاعف فائدة كل خطوة في اتجاه المصب. يؤدي التصلب بالفراغ-بئر-إدراج D2 المحدد إلى نتائج أفضل من التصلب بالفراغ-درجة هامشية. يؤدي تطبيق طلاء TiCN على سطح مصقول ومصفى بشكل مناسب إلى توفير إمكانية تقليل الاحتكاك الكامل-. قم بتطبيق نفس الطلاء على سطح به إجهاد متبقي من دورات التقسية التي تم تخطيها، وسوف يتطاير خلال آلاف الضربات.
نفس المنطق يعمل في الاتجاه المعاكس. الاختصار في أي مرحلة يقسم أداء كل ما يليها. إن التسرع في محاكاة CAE وفقدان التنبؤ الربيعي يعني أن هندسة القالب خاطئة حتى قبل بدء التشغيل الآلي. ضمن -تحديد أداة الفولاذ للاستخدام المقاوم للصدأ يعني أن الطلاءات تخوض معركة خاسرة ضد تشوه الركيزة الموجودة تحتها. يؤدي تخطي تخفيف الضغط قبل المعالجة الحرارية إلى ظهور صفحة ملتوية لا يمكن للطحن النهائي استردادها بالكامل. كل حل وسط يطرح من عمر القالب وجودة الجزء ووقت تشغيل الإنتاج.
ما الذي يفصل فعليًا بين حجر النرد الذي يصل إلى 100 مرة000+) والنرد الذي يفشل مبكرًا؟ عادة لا يكون هناك خطأ كارثي واحد، بل تراكم من القرارات الهامشية:
- اختصارات التصميم:تؤدي المحاكاة غير الكافية إلى -وتصحيح الأخطاء-على الفولاذ المقسى، مما يؤدي إلى إضعاف المكونات من خلال التعديل المتكرر
- التنازلات المادية:يؤدي اختيار A2 حيث يتم ضمان D2 أو كربيد إلى توفير التكلفة الأولية ولكنه يضاعف تردد إعادة الشحذ ويؤدي إلى مضاعفة وقت التوقف عن العمل
- انتهاكات تسلسل الآلات:يؤدي التشطيب قبل تخفيف الضغط المناسب إلى عدم استقرار الأبعاد الذي يتفاقم تحت أحمال الضغط الدورية
- فجوات المعالجة الحرارية:يؤدي فقدان دورة التبريد أو تخطي المعالجة المبردة إلى الاحتفاظ بالأوستينيت الذي يتحول بشكل غير متوقع أثناء الإنتاج، مما يتسبب في انحراف التسامح التدريجي
- ثغرات التفتيش:تحرير المكونات دون التحقق من أبعاد المعالجة-الحرارية-ما بعد المعالجة يعني تجميع قالب من أجزاء قد تكون خارج المواصفات بالفعل
تكافئ عملية تصنيع الختم المعدني الانضباط عند كل بوابة. حجم توقعات التكلفة والجدول الزمني وفقًا لذلك. قد يتطلب قالب تقطيع بسيط لمحطة واحدة-من 4 إلى 6 أسابيع واستثمار ما بين 5000 إلى 15000 دولار أمريكي في الأدوات. يتطلب القالب التدريجي المعتدل الذي يحتوي على 8 إلى 12 محطة عادةً من 8 إلى 12 أسبوعًا و25000 دولار إلى 60000 دولار. يمكن أن تتجاوز قوالب السيارات التقدمية أو النقلية المعقدة ذات التفاوتات العالية ومحطات التشكيل المتعددة ومتطلبات العمر-الكبيرة 16 أسبوعًا و100000 دولار أمريكي في تكلفة الأدوات. لا تعكس هذه النطاقات ساعات التصنيع فحسب، بل تعكس أيضًا الجهود الهندسية التراكمية والمحاكاة والفحص والتجربة التي تتحقق من صحة كل أداة طوال عمرها الإنتاجي المقصود.
كل خطوة في صنع قالب الختم، بدءًا من هندسة CAD وحتى الطلاء النهائي، هي قرار يضيف أو ينقص من عمر القالب وجودة الجزء وكفاءة الإنتاج. لا توجد خيارات محايدة في عملية البناء بالقالب والختم.
الانتقال من البحث إلى طلب عرض الأسعار-الحل الجاهز للقوالب
إذا كنت قد قرأت هذا الحد، فمن المحتمل أن تقع ضمن إحدى فئتين. إما أنك تقوم ببناء معرفة داخلية لتقييم الموردين بشكل أكثر فعالية، أو أنك تقترب بنشاط من طلب عرض أسعار لقالب ختم معدني مخصص وترغب في فهم الأسئلة التي يجب طرحها والقدرات التي يجب التحقق منها. يستفيد كلا المسارين من نفس المبدأ: تعمل عملية تصنيع الختم بشكل أفضل عندما يمتلك شريك واحد السلسلة الكاملة بدءًا من الجدوى وحتى أدوات الإنتاج المعتمدة.
إن التوريد المجزأ، حيث يتم التصميم في شركة واحدة، والتصنيع في شركة أخرى، والتجريب في شركة ثالثة، يؤدي إلى مخاطر التسليم في كل عملية انتقالية. تضيع نية الأبعاد بين ملفات CAD ومشغلي الآلات. يتم تبسيط مواصفات المعالجة الحرارية من أجل الراحة. نتائج التجربة لا ترجع بكفاءة إلى تصحيحات التصميم. تأتي أدوات القوالب والختم التي تحقق أفضل أداء في عمليات الإنتاج الطويلة دائمًا من برامج متكاملة حيث تُعلم كل مرحلة المرحلة التالية دون فجوات في الاتصال.
بالنسبة لمديري المصادر ومهندسي الأدوات المستعدين للانتقال من البحث إلى عرض الأسعار النشط، ابحث عن شريك تغطي قدراته دورة الحياة بأكملها التي تغطيها هذه المقالة: تقييم الجدوى، ومحاكاة CAE للتشكيل والإرجاع، والتصنيع الدقيق باستخدام الحاسب الآلي والتنظيم الإلكتروني (EDM)، والمعالجة الحرارية الخاضعة للرقابة، والختم التجريبي في ظروف الإنتاج-التمثيلية، وفحص المقالة الأولى الموثقة CMM-أول-.حلول قوالب الختم المخصصة من YICHENيغطي هذا النطاق بالضبط، مما يوفر مصدر ختم معدني -إلى-نهاية للفرق التي تحتاج إلى أدوات تم التحقق من صحتها، وجاهزة لطلب عرض الأسعار-، ومدعومة ببيانات جودة موثقة عند كل بوابة تصنيع.
تمنحك المعرفة الواردة في هذه المقالة المفردات وإطار العمل لتقييم عملية أي مورد قوالب بشكل نقدي. أنت تفهم الآن سبب تكلفة بعض الخطوات لما تفعله، ولماذا تمتد الجداول الزمنية عند حدود معينة من التعقيد، ولماذا نادرًا ما يقدم أرخص عرض أسعار أقل تكلفة لكل نتيجة على مدار عمر الإنتاج الكامل للنرد. هذا الفهم هو الأساس لاتخاذ قرارات مستنيرة بشأن تحديد المصادر في أي قالب وختم محادثة الشراء.
الأسئلة الشائعة حول صنع قوالب ختم المعادن
1. كم من الوقت يستغرق صنع قالب ختم المعدن؟
الجداول الزمنية تعتمد على التعقيد. عادةً ما يستغرق قالب التقطيع البسيط-من محطة واحدة من 4 إلى 6 أسابيع. يستغرق القالب التدريجي المعتدل الذي يحتوي على 8 إلى 12 محطة من 8 إلى 12 أسبوعًا. يمكن أن تتجاوز قوالب السيارات المتقدمة أو النقل ذات التفاوتات الصارمة ومحطات التشكيل المتعددة 16 أسبوعًا. تتضمن هذه الجداول الزمنية مراحل الهندسة والمحاكاة والتصنيع والمعالجة الحرارية ومراحل التحقق من صحة التجربة.
2. ما هي المواد المستخدمة لصنع قوالب الختم؟
يتم تصنيع قوالب الختم بشكل أساسي من درجات فولاذ الأدوات المختارة بناءً على الصفائح المعدنية التي يتم ختمها. تشتمل الاختيارات الشائعة على D2 لمقاومة التآكل الكاشطة، وA2 للتوازن بين المتانة والصلابة، وS7 للتطبيقات الثقيلة-للصدمات، وM2 لأحمال الضغط العالية، وإدخالات كربيد التنجستن لعمليات التشغيل ذات الحجم الزائد-العالية- أو المواد شديدة الكشط مثل الفولاذ المقاوم للصدأ. تحتل كل درجة موقعًا مختلفًا على طيف الصلابة-المتانة.
3. ما هو الفرق بين القالب التدريجي والقالب النقل؟
تحافظ القوالب التقدمية على توصيل الأجزاء بشريط ناقل أثناء تقدمها عبر محطات متعددة مع كل ضغطة، مما يجعلها مثالية للمكونات الصغيرة وذات الحجم الكبير-مثل الموصلات والأقواس. قم بنقل القوالب المقطوعة مجانًا في المحطة الأولى وقم بنقلها ميكانيكيًا بين المحطات المستقلة باستخدام القابضون. تناسب قوالب النقل الأجزاء الكبيرة، والأغلفة-العميقة المسحوبة، والأشكال الهندسية التي لا يمكن أن تظل متصلة بشريط أثناء التشكيل، مثل ألواح هيكل السيارة.
4. كيف تؤثر المعالجة الحرارية على أداء قالب الختم؟
تعمل المعالجة الحرارية على تحويل فولاذ الأداة من حالة قابلة للتشكيل إلى أداة عمل صلبة قادرة على تحمل الملايين من دورات الضغط. تصلب الفراغ متبوعًا بدورات تقسية متعددة مما يخلق بنية مارتنسيتية مستقرة. يمكن أن تؤدي إضافة المعالجة المبردة إلى زيادة عمر القالب بنسبة تزيد عن 200 بالمائة عن طريق تحويل الأوستينيت المحتجز وتحسين توزيع الكربيد. بدون المعالجة الحرارية المناسبة، حتى المكونات المصنعة بدقة سوف تتشوه أو تتآكل بسرعة تحت أحمال ختم الإنتاج.
5. من يمكنه تصنيع قالب ختم كامل بدءًا من التصميم وحتى التحقق من صحة الإنتاج؟
يقدم مصنعو القوالب المتكاملة الذين يمتلكون سلسلة العمليات الكاملة، بدءًا من تقييم الجدوى ومحاكاة CAE وحتى التصنيع باستخدام الحاسب الآلي، والتنظيم الإداري، والمعالجة الحرارية، والختم التجريبي، وفحص CMM، النتائج الأكثر موثوقية. تقدم YICHEN هذه الإمكانية -إلى-النهاية لحلول قوالب الختم المخصصة، مما يوفر التحقق من الجودة الموثقة عند كل بوابة تصنيع حتى يتلقى مديرو المصادر ومهندسو الأدوات أدوات جاهزة للإنتاج-بدون مخاطر التسليم بين البائعين المتعددين.


