


ما هو ختم القالب بالنقل اليدوي ولماذا هو مهم
عندما تتلقى عرض أسعار للأدوات لـجزء معدني مختومنادرًا ما تشرح البنود فلسفة العملية الكامنة وراء السعر. إحدى الطرق الأكثر شيوعًا التي يساء فهمها والتي تكمن خلف هذه الأرقام هي ختم قالب النقل اليدوي، وهي عملية تمزج بين دقة تشكيل المحطات المتعددة-الأيدي-على تحكم المشغل. سواء كنت مهندس تصنيع يقوم بتقييم طرق الإنتاج أو مشتريًا يحاول فك تشفير عرض المورد، فإن فهم هذه العملية يغير كيفية قراءتك لكل عرض أسعار يصل إلى مكتبك.
تحديد ختم يموت النقل اليدوي
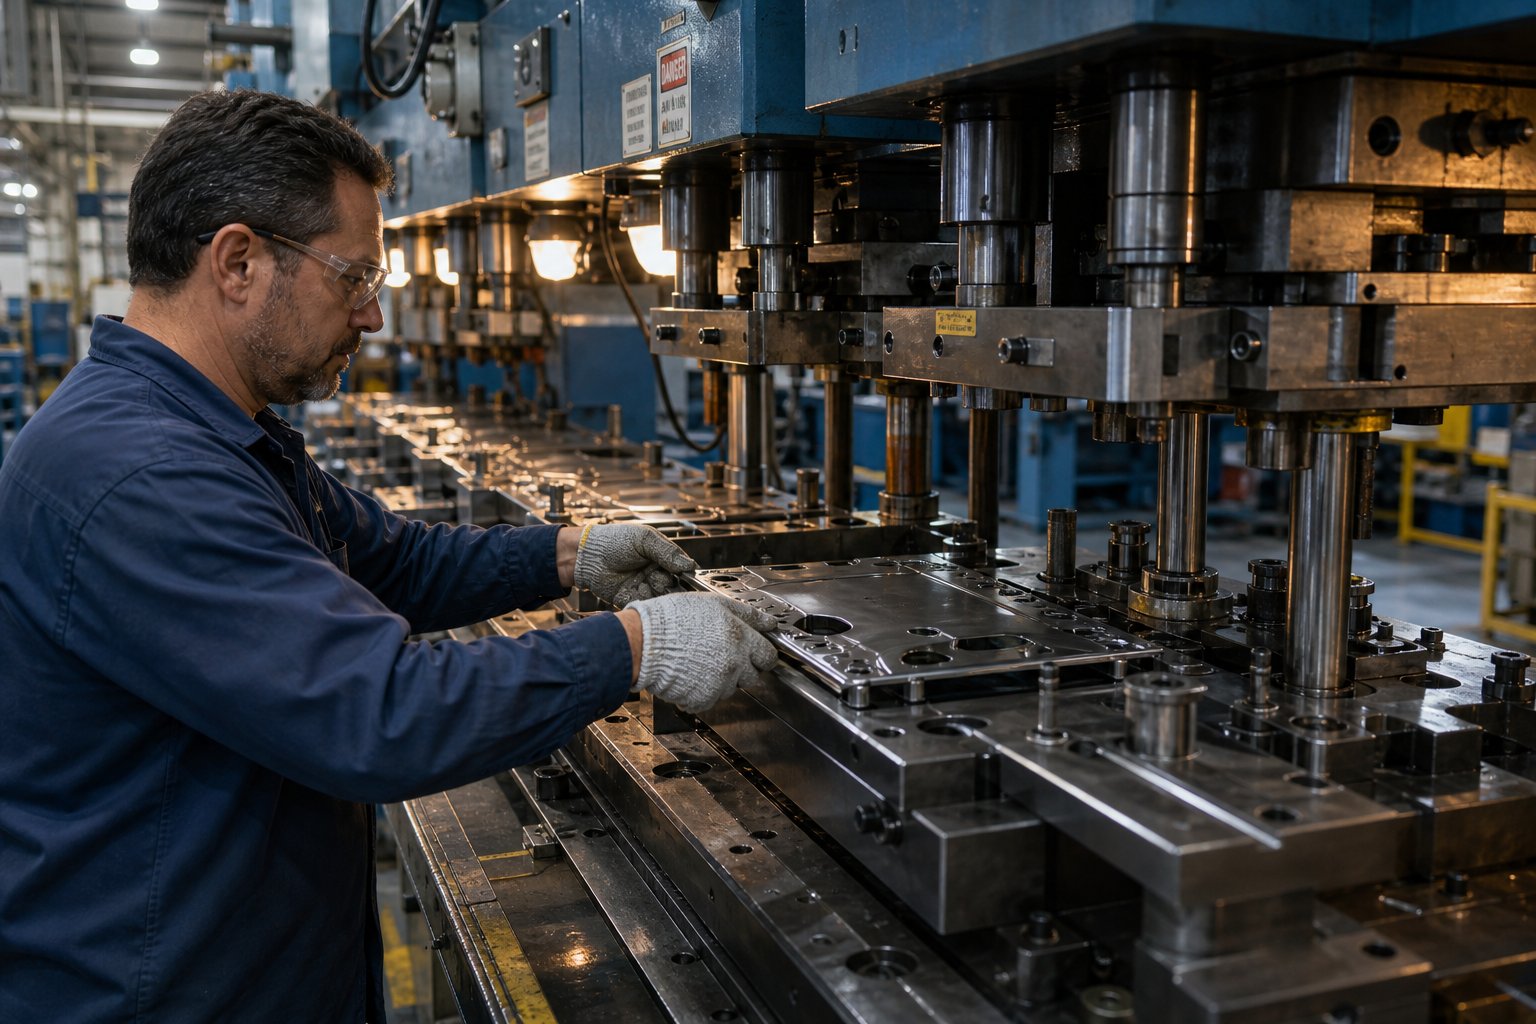
إن ختم القالب بالنقل اليدوي عبارة عن عملية تشكيل معدنية يقوم فيها المشغل البشري بنقل قطع العمل الفردية فعليًا بين محطات القالب المنفصلة داخل المكبس، حيث تقوم كل محطة بإجراء عملية متميزة مثل التقطيع أو الرسم أو الثقب أو التشذيب حتى يتم تحقيق هندسة الجزء النهائي.
تميل بعض المصطلحات إلى التشابك في المحادثة، لذا دعونا نفرزها. أنقل يموتيشير إلى الأدوات نفسها، وهي مجموعة من محطات القالب المستقلة المصممة لتشكل جزءًا تدريجيًا. أنقل الصحافةهي الآلة التي تضم تلك المحطات وتوفر الحمولة اللازمة للتشكيل.ختم النقلهي فئة العملية الأوسع. عندما تسبق كلمة "يدوي" أيًا من هذه، فهذا يشير إلى أن حركة الأجزاء بين المحطات تعتمد على عامل ماهر بدلاً من الأذرع الآلية أو الأصابع الميكانيكية.
كيف يختلف عن النقل الآلي والموت التدريجي
تخيل إعدادًا متدرجًا للقالب: شريط معدني مستمر يتغذى من خلال سلسلة من المحطات، ويظل الجزء متصلاً بهذا الشريط حتى القطع النهائي. يعمل الشريط نفسه كآلية النقل. في ختم النقل الآلي، تنتقل الفراغات الفردية بين المحطات عبر مقابض ميكانيكية أو أنظمة روبوتية دون تدخل بشري.
يقع النقل اليدوي بين هذه الأساليب. مثل النقل الآلي، تكون قطعة العمل عبارة عن قطعة فارغة فردية وليست جزءًا من شريط مستمر. يسمح هذا بتدوير الجزء أو قلبه أو تغيير موضعه بين المحطات، مما يتيح الأشكال الهندسية المعقدة التي لا يمكن ببساطة إنتاج -القوالب المغذية التقدمية. والفرق الحاسم هو أن المشغل المدرب يتعامل مع كل عملية نقل، باستخدام ردود الفعل اللمسية والفحص البصري في كل مرحلة. لا توجد قابضات آلية، ولا توجد مسارات حركة قابلة للبرمجة، فقط أيدي من ذوي الخبرة تسترشد بالمعرفة العملية.
تتفوق القوالب التقدمية في-الحجم الكبير والأجزاء الصغيرة. تتعامل خطوط النقل الآلية مع الأجزاء الكبيرة أو المعقدة بسرعات الإنتاج. يحتل النقل اليدوي المساحة التي يتطلب فيها تعقيد الأجزاء معالجة مجانية-للحالة، ولكن الكميات أو الميزانيات لا تبرر استثمار رأس المال في التشغيل الآلي.
لماذا لا تزال هذه العملية مهمة في التصنيع الحديث
قد تتساءل لماذا يعتمد أي متجر على التعامل اليدوي مع الأجزاء في عصر الصناعة 4.0. الجواب هو الاقتصاد والمرونة. ليس كل جزء مختوم يعمل بمجلدات تصل إلى 500000 سنويًا. ليس كل مشروع لديه المهلة الزمنية أو الميزانية اللازمة للتكامل الآلي. ولا تظل كل الأجزاء الهندسية مجمدة لفترة كافية لتبرير استخدام الأدوات الآلية.
يظل ختم قالب النقل اليدوي مناسبًا للإنتاج المنخفض-إلى-الحجم المتوسط، والتحقق من صحة النموذج الأولي، والأجزاء التي يحول حجمها أو تعقيد تشكيلها دون تغذية الشريط التقدمية. يصبح المشغل -نقطة تفتيش جودة مدمجة، حيث يلتقط عيوب المواد أو سوء التغذية أو يشكل حالات شاذة في الوقت الفعلي. هذا العنصر البشري يقدم التباين، نعم، ولكنه يقدم أيضًا القدرة على التكيف التي لا يمكن للأتمتة الصارمة مواجهتها.
تعتبر هذه المقالة موردًا هندسيًا محايدًا-. لا يوجد عرض مبيعات، ولا محاباة للعلامة التجارية. الهدف هو تزويدك بالإطار الفني والاقتصادي لتقييم ما إذا كان النقل اليدوي مناسبًا لمشروعك التالي، ومساعدتك في معرفة ما يختبئ داخل عرض أسعار الأدوات هذا بالضبط.
كيف يعمل ختم النقل اليدوي خطوة بخطوة
تصور نفسك واقفاً أمام الصحافة. توجد كومة من الفراغات المعدنية المسطحة على يسارك. يمتد سرير القالب أمامك بثلاث أو أربع أو ربما ست محطات مرتبة بالتسلسل، كل واحدة مُجهزة لإجراء عملية تشكيل محددة. مهمتك هي توجيه قطعة من الصفائح المعدنية عبر كل محطة، وتحويلها من قطعة مسطحة فارغة إلى جزء نهائي ثلاثي الأبعاد-. هذه هي عملية ختم قالب النقل خطوة بخطوة في شكلها الأكثر أهمية، وكل حركة تقوم بها تحمل عواقب دقة الأبعاد وجودة الجزء.
التحميل وعمليات المحطة الأولى
تبدأ الدورة بالتحضير الفارغ. اعتمادًا على إعداد المتجر، تصل الفراغات إما مقطوعة مسبقًا-من عملية تقطيع منفصلة أو مقطوعة من مخزون الملفات دون الاتصال بالإنترنت ومكدسة على منصة نقالة بالقرب من المطبعة. يختار المشغل قطعة فارغة، ويفحصها بصريًا بحثًا عن عيوب السطح أو نتوءات، ويضعها على ميزات تحديد الموقع لمحطة القالب الأولى. تضمن محددات المواقع هذه، والتي عادةً ما تكون دبابيس تجريبية أو كتل متداخلة، بقاء الفراغ في محاذاة دقيقة قبل دورات الضغط.
أثناء الجلوس الفارغ، يقوم المشغل بتنشيط ضغطة الضغط باستخدام -أداة تحكم باليدين (متطلب أمان يبقي كلتا اليدين بعيدًا عن القالب). ينزل الكبش، وتؤدي المحطة الأولى عملها. في كثير من الحالات، تتعامل هذه المحطة الأولية مع الرسم أو النموذج الذي يحدد الشكل الأساسي للجزء. يتم دفع المادة إلى تجويف القالب، مما يخلق عمقًا ومحيطًا حيث كانت توجد لوحة مسطحة قبل لحظات.
أثناء تراجع الكبش، تقوم رافعات الأجزاء المدمجة في القالب السفلي برفع قطعة العمل فوق سطح القالب. هذا هو جديلة المشغل. يمكن الآن الوصول إلى الجزء الذي تم تشكيله جزئيًا من أجل الالتقاط، حيث يتم وضعه مرتفعًا قليلاً على الرافعات المحملة بنابض- مما يجعل الإمساك به أسهل ويقلل من خطر التصاق الجزء في التجويف.
النقل بين المحطات-وسير عمل المشغل
هذا هو المكان الذي يحدد فيه العنصر اليدوي العملية حقًا. يصل المشغل إلى قطعة العمل ويمسكها ويرفعها بعيدًا عن المحطة الأولى ويعيد وضعها في المحطة التالية. يبدو هذا بسيطًا ولكنه يتطلب مهارة متطورة. يجب توجيه الجزء بشكل صحيح، ووضعه بدقة على ميزات تحديد الموقع بالمحطة التالية، وتحريره بشكل نظيف قبل حدوث الضربة التالية.
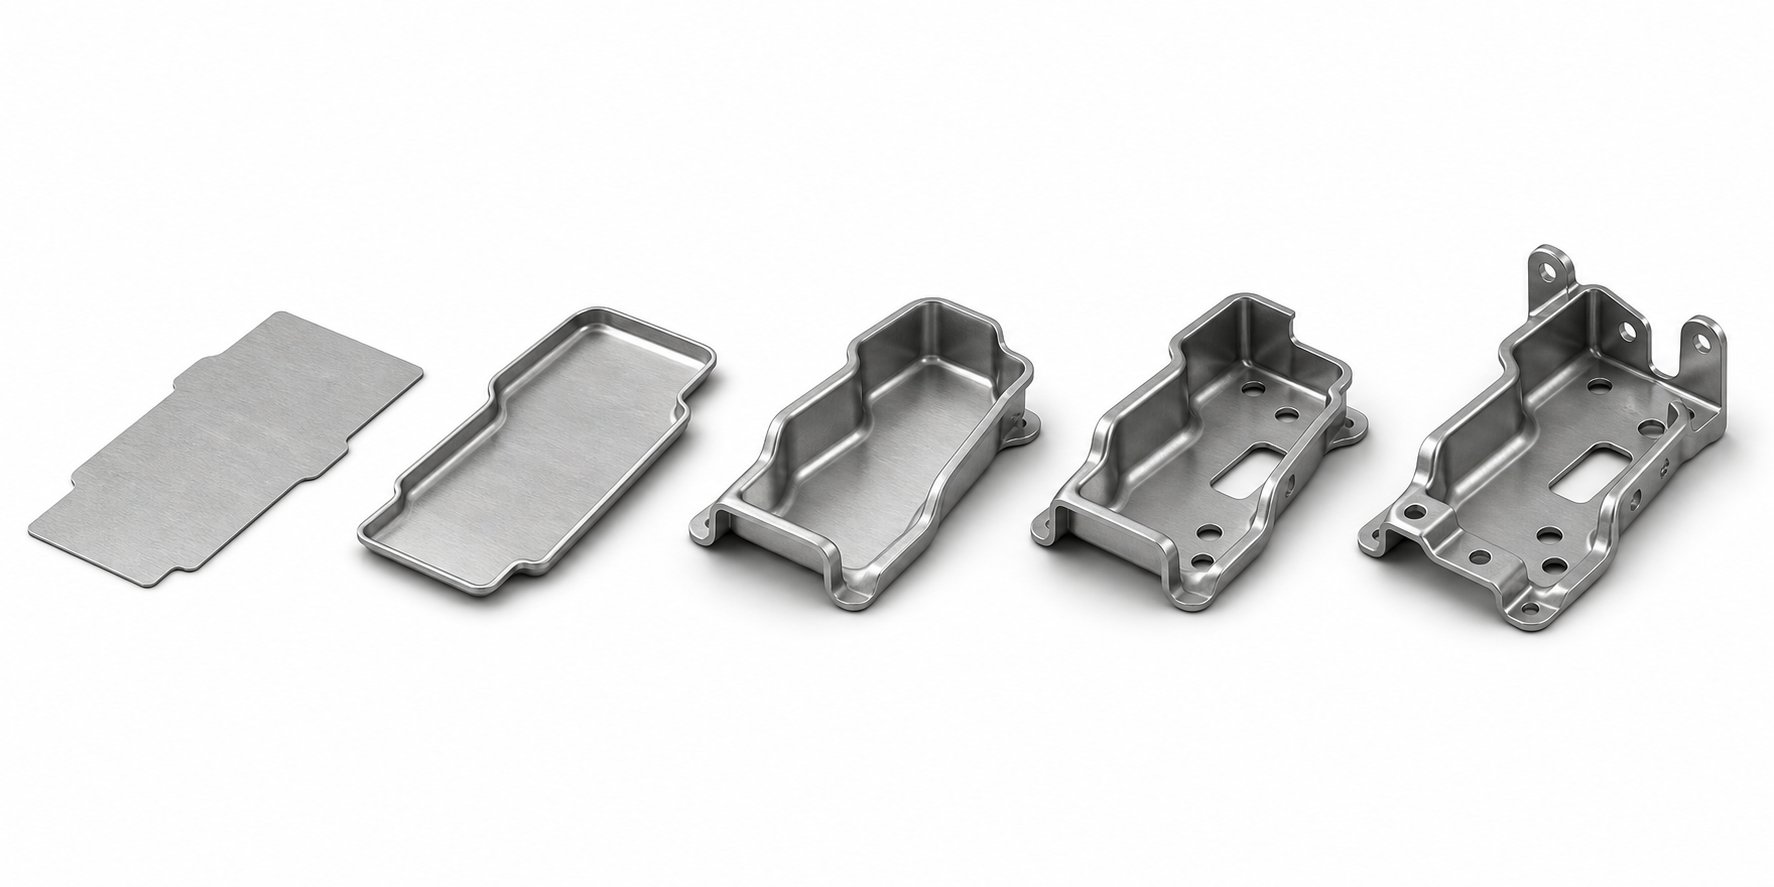
تقوم كل محطة بعملية متميزة في تسلسل مخطط بعناية مصمم لتشكيل الجزء تدريجيًا دون الضغط الزائد على المادة. قد يبدو سير العمل النموذجي-لمحطات متعددة كما يلي:
- المحطة 1 - السحب:يتم تشكيل الفراغ المسطح على شكل كوب أو صدفة أولية، مما يحدد عمق الجزء والكفاف الأساسي.
- المحطة 2 - إعادة رسم أو إصلاح:يتم تحسين الشكل المرسوم بشكل أكبر أو تعميقه أو إعادة تشكيله إلى أنصاف أقطار أكثر إحكامًا وميزات أكثر تحديدًا.
- محطة 3 - بيرس:يتم عمل الثقوب أو الفتحات أو الميزات الداخلية الأخرى في الجزء المشكل جزئيًا أثناء تثبيته في وضع متحكم فيه.
- المحطة 4 - شفة أو شكل:تكون الحواف مثنية أو ذات حواف أو مصاغة وفقًا للهندسة النهائية ومواصفات الأبعاد.
- محطة 5 - تقليم:يتم قطع المواد الزائدة من شفة السحب أو المحيط، مما يؤدي إلى إنشاء المظهر الخارجي النهائي.
بين كل محطة، يقوم المشغل بإجراء فحص بصري سريع. هل القرعة موحدة؟ هل هناك تشققات أو تجاعيد تتشكل؟ هل أنتجت عملية الثقب ثقوبًا نظيفة بدون نتوءات زائدة؟ بوابة الجودة-المدمجة هذه هي ما يجعل سير عمل محطة القالب اليدوية فريدًا. يعتمد النظام الآلي على أجهزة الاستشعار و-الفحص اللاحق للعملية. يكتشف المشغل الماهر العيوب الدقيقة من خلال البصر واللمس في الوقت الفعلي، وغالبًا ما يكتشف المشكلات قبل أن تنتشر إلى الخردة.
إن دور المشغل في ختم قالب النقل يتجاوز التعامل البسيط مع المواد. يطور مشغلو الصحافة ذوو الخبرة حساسية اللمس لكيفية "شعور" الجزء أثناء وضعه. قد يشير الجزء الذي لا يتم تثبيته بسلاسة في محددات المواقع إلى تآكل الأدوات، أو تحول الأبعاد من تباين المواد، أو مشكلة في التشكيل من المحطة السابقة. تعمل حلقة التعليقات هذه، التي تحدث عند كل عملية نقل، كمراقبة مستمرة للعملية-.
التشكيل النهائي والتشذيب وإخراج الأجزاء
تتعامل المحطة الأخيرة عادةً مع عمليات التشذيب النهائية أو القطع أو إعادة الضرب التي تجلب الأبعاد الحرجة إلى التسامح. تطبق العملة قوة موضعية عالية لتوضيح الميزات أو تسوية الأسطح أو تحقيق تحكم محكم في الأبعاد في مناطق محددة. تعمل عملية إعادة الضربة- على إعادة تشكيل الميزات التي ربما عادت إلى الظهور مرة أخرى قليلاً بعد التشكيل الأولي.
بمجرد اكتمال عملية الضغط النهائية، يقوم المشغل بإزالة الجزء النهائي ووضعه في صندوق التجميع أو محطة الفحص. في بعض الإعدادات، يتم استخدام هذه الإزالة النهائية كفحص آخر للجودة، حيث يقوم المشغل بقياس الجزء مقابل أداة التثبيت go/no-go قبل أن يغادر منطقة الضغط.
طوال هذه الدورة بأكملها، تدعم أدوات التحكم في الضغط وأنظمة السلامة سير عمل المشغل. يعمل تشغيل اليدين- على منع الكبش من الدوران أثناء وجود اليدين في منطقة القالب. توفر الستائر الخفيفة حماية ثانوية، وتوقف الضغط إذا كسر جسم المشغل مستوى المستشعر في اللحظة الخاطئة. ميزات محاذاة القالب مثل دبابيس التوجيه وكتل الكعب، كما أشارمجلة تشكيل المعادن، تأكد من أن نصفي القالب العلوي والسفلي يتطابقان بدقة بغض النظر عن الحالة الميكانيكية للصحافة.
تتراوح أوقات الدورة في النقل اليدوي عادةً من بضع ثوانٍ إلى أكثر من دقيقة لكل محطة، اعتمادًا على حجم الجزء والتعقيد وعدد المحطات. بالمقارنة مع أنظمة النقل الآلية التي تعمل بمعدل 15 إلى 45 حركة في الدقيقة، فإن النهج اليدوي أبطأ بشكل ملحوظ. لكن السرعة ليست هي النقطة. وتكمن القيمة في المرونة، وانخفاض متطلبات رأس المال، وقدرة المشغل على التكيف مع تغيرات العملية بسرعة.
ما تكشفه هذه الإرشادات التفصيلية-خطوة بخطوة-هو عملية يتم فيها تضمين الحكم البشري في كل مرحلة. إن المقايضة-بين الإنتاجية والقدرة على التكيف تشكل كل قرار بشأن متى يكون النقل اليدوي منطقيًا، وتصبح هذه المقايضة-حادة بشكل خاص عند مقارنتها بطرق الختم الأخرى وجهاً لوجه.
متى يتم اختيار النقل اليدوي بدلاً من طرق الختم الأخرى
توجد كل طريقة ختم لأنها تحل مجموعة محددة من القيود بشكل أفضل من البدائل. يتمثل التحدي الذي يواجه المهندسين والمشترين في مطابقة العملية الصحيحة مع سيناريو الإنتاج الفعلي الخاص بهم بدلاً من التقصير في ما يتخصص فيه المورد. إن الاختيار بين النقل اليدوي مقابل ختم القالب التدريجي، أو النقل الآلي، أو أساليب القالب المركب يعود إلى مجموعة من المتغيرات القابلة للقياس: حجم الجزء، والحجم السنوي، والتعقيد الهندسي، والميزانية، والجدول الزمني.
النقل اليدوي مقابل الختم التدريجي
تحافظ القوالب التقدمية على قطعة العمل متصلة بشريط ناقل طوال تسلسل التشكيل. يعمل هذا الشريط كآلية النقل والمرجع الموضعي. إنه يعمل بشكل جميل مع الأجزاء الصغيرة المنتجة بكميات كبيرة، لكنه يفرض قيودًا صارمة. إذا كان الجزء الخاص بك كبيرًا جدًا بحيث لا يمكن تغذية الشريط بكفاءة، أو إذا كان يتطلب سحبًا عميقًا قد يؤدي إلى تمزيق الشريط الحامل، فإن الأدوات التقدمية ببساطة غير ممكنة.
يؤدي النقل اليدوي إلى إزالة الشريط بالكامل. كل قطعة فارغة هي قطعة فردية مجانية، مما يعني أنه يمكن للمشغل تدويرها أو قلبها أو إعادة وضعها بين المحطات. الأجزاء التي تتطلب عمليات على وجوه متعددة، أو تشكيل تجويف عميق، أو أشكال هندسية غير متماثلة تتطلب إعادة التوجيه تصبح قابلة للتحقيق. المفاضلة-هي السرعة وتكلفة العمالة. يؤدي الختم التدريجي إلى إنتاج أجزاء بمعدلات لا يمكن للطرق اليدوية الاقتراب منها، وينخفض مكون العمل لكل -جزء إلى ما يقرب من الصفر في خط تقدمي-يعمل بشكل جيد.
متى يتم استخدام ختم قالب النقل اليدوي بدلاً من الختم التدريجي؟ عندما تتطلب هندسة الأجزاء الخاصة بك معالجة الحالة- مجانًا، أو عندما تنخفض الأحجام السنوية عن الحد الذي يعود فيه الاستثمار في الأدوات التقدمية بالفائدة، أو عندما يكون التصميم لا يزال في طور التطور وتحتاج إلى المرونة اللازمة لتعديل عمليات المحطة دون إلغاء قالب الشريط التقدمي بالكامل.
النقل اليدوي مقابل خطوط النقل الآلي
تستخدم أنظمة النقل الآلية أصابع ميكانيكية أو أذرع آلية لنقل الأجزاء بين المحطات بسرعات إنتاج تتراوح من 15 إلى 45 ضربة في الدقيقة. فهي تجمع بين المرونة الهندسية لقوالب النقل واتساق إنتاجية التشغيل الآلي. يبدو مثاليا، أليس كذلك؟
المصيد هو استثمار رأس المال والمهلة الزمنية. تتطلب خطوط النقل التلقائية إنفاقًا مقدمًا كبيرًا على الروبوتات، والبرمجة، والتكامل، ونهاية-أدوات الذراع الخاصة بكل جزء. يعود هذا الاستثمار بفوائد كبيرة على الكميات الكبيرة، ولكنه يخلق حدًا -متساويًا يكون التشغيل اليدوي أقل منه أكثر توفيرًا. بالنسبة للعديد من الشركات المصنعة، تتراوح نقطة التقاطع هذه بين 50.000 إلى 150.000 قطعة سنويًا، اعتمادًا على تعقيد القطعة ووقت الدورة ومعدلات العمل.
يوفر النقل اليدوي أيضًا إعدادًا أسرع لمقدمات الأجزاء الجديدة. لا توجد برمجة مسار آلي، ولا يوجد تصميم للقابض، ولا يوجد تصحيح أخطاء متكامل. يمكن للمشغل ذي الخبرة البدء في تشغيل مجموعة قوالب جديدة بأقل وقت للتغيير. بالنسبة لعمليات الإنتاج القصيرة أو العينات الهندسية أو إنتاج الجسور أثناء إنشاء الأدوات الآلية، توفر المعالجة اليدوية إمكانية فورية دون فترات زمنية للتشغيل الآلي.
مصفوفة القرار لاختيار طريقة الختم
ينظم الجدول التالي معايير الاختيار الرئيسية عبر أربعة أساليب ختم شائعة. استخدمه كدليل اختيار لطريقة ختم قالب النقل لتضييق خياراتك قبل إشراك الموردين للحصول على عروض أسعار مفصلة.
| معايير | النقل اليدوي | النقل الآلي | يموت التقدمي | يموت مركب |
|---|---|---|---|---|
| نطاق حجم الجزء | متوسطة إلى كبيرة | متوسطة إلى كبيرة | صغيرة إلى متوسطة | صغيرة إلى متوسطة |
| الحجم السنوي المثالي | 1,000 - 50,000 | 50,000 - 500,000+ | 100,000+ | 10,000 - 200,000 |
| التعقيد الهندسي | عالية (تشكيل-محاور متعددة، وسحب عميق) | عالية (تشكيل-محاور متعددة، وسحب عميق) | متوسط إلى مرتفع (محدود بتنسيق الشريط) | منخفض (الانحناءات المسطحة أو البسيطة) |
| مهلة الأدوات | 6 - 12 أسبوع | 12 - 20 أسبوع (يتضمن تكامل التشغيل الآلي) | 8 - 16 أسبوع | 4 - 8 أسبوع |
| استثمار رأس المال | منخفضة إلى متوسطة (تكلفة الموت فقط) | عالية (الموت + الروبوتات + التكامل) | متوسطة إلى عالية (قالب شريطي معقد) | قليل |
| المرونة في تغييرات التصميم | عالية (محطات فردية يمكن تعديلها بسهولة) | معتدل (قد يتطلب إعادة البرمجة) | منخفض (تغييرات تخطيط الشريط باهظة الثمن) | معتدل |
| معدل الإنتاجية | منخفض (سرعة المشغل-) | عالي (15 - 45 SPM) | عالي (20 - 60+ SPM) | معتدلة إلى عالية |
| تبعية المشغل | عالي | قليل | قليل | منخفضة إلى معتدلة |
تظهر بعض الأنماط من هذه المقارنة. يحتل النقل اليدوي مكانة متميزة: الأجزاء المعقدة هندسيًا بأحجام منخفضة جدًا بحيث لا تبرر الأتمتة، أو المشاريع التي تتطلب فيها سيولة التصميم أدوات يمكن أن تتكيف دون إعادة استثمار ضخمة. إنها ليست الطريقة الأسرع. إنها ليست الأرخص على نطاق واسع. ولكنه يسد فجوة لا يغطيها أي نهج آخر اقتصاديًا بالنسبة لنطاق الحجم المستهدف.
القيود تستحق الاعتراف الصادق. يؤثر تقلب المشغل على اتساق الدورة. يمكن أن يؤدي الإرهاق الناتج عن نوبات العمل الطويلة إلى تدهور الجودة. ولن تتطابق الإنتاجية أبدًا مع البدائل الآلية. إذا أظهرت توقعاتك ارتفاع الأحجام إلى أكثر من 50000 قطعة سنويًا بهندسة مستقرة، فإن مقارنة قوالب النقل اليدوية مقابل الآلية تبدأ في تفضيل الأتمتة فقط على اقتصاديات كل -قطعة.
القرار الحقيقي لا يقتصر فقط على الطريقة الأرخص اليوم. يتعلق الأمر بالطريقة التي تناسب واقع الإنتاج الخاص بك في الوقت الحالي مع ترك مسار قابل للتطبيق للأمام مع نمو الأحجام. تعتبر هذه العدسة ذات النظرة المستقبلية مهمة بشكل خاص عند البدء في تقييم المواد والأشكال الهندسية التي يمكن للعملية التعامل معها فعليًا ضمن غلاف التسامح الخاص بها.
المواد والتفاوتات وملاءمة الهندسة الجزئية
إن اختيار طريقة الختم الصحيحة هو نصف المعادلة فقط. النصف الآخر هو معرفة ما إذا كانت المادة والسمك وهندسة الأجزاء تعمل بالفعل ضمن إمكانيات هذه الطريقة. يعد ختم قالب النقل اليدوي متعدد الاستخدامات، ولكنه ليس عالميًا. تتصرف بعض المعادن بشكل أفضل عبر محطات التشكيل المتعددة، وتخلق بعض المقاييس تحديات التعامل للمشغلين، وتتطلب بعض الأشكال الهندسية محطات أكثر مما يمكن أن تبرره العملية اقتصاديًا. يساعدك فهم هذه الحدود على تجنب استخدام علامات الاقتباس المبنية على افتراضات لا تتطابق مع واقع الجزء الخاص بك.
المعادن والسبائك المناسبة للنقل اليدوي
تشترك أفضل المواد المستخدمة في ختم قوالب النقل في سمة مشتركة: فهي تتحمل التشكيل متعدد-المراحل بدون تشقق أو ارتداد مفرط أو تصلب-العمل إلى النقطة التي لا تتمكن فيها المحطات اللاحقة من تشكيلها بشكل أكبر. نظرًا لأن كل محطة في إعداد النقل اليدوي تنفذ عملية متميزة على -فراغ قائم بذاته، فيجب أن تحافظ المادة على ليونة كافية خلال تسلسل التشكيل بالكامل للوصول إلى الشكل الهندسي النهائي دون فشل.
يظل الفولاذ الطري (درجات مثل DC01 إلى DC06) هو العمود الفقري. إن قابلية التشكيل العالية، والسلوك الذي يمكن التنبؤ به، والتكلفة المنخفضة تجعله مثاليًا للأقواس الهيكلية، والمبيتات، وأختام الأغراض العامة-. يوفر الفولاذ المقاوم للصدأ (304، 316، 430) مقاومة للتآكل ولكنه يتطلب حمولة ضغط أعلى ويقدم المزيد من الزنبرك الخلفي، مما يعني محطات إضافية لإعادة الضرب أو المعايرة. تتشكل سبائك الألومنيوم (سلسلة 1xxx، 3xxx، 5xxx، 6xxx) بسهولة وتزن أقل، ولكن ميلها إلى الاحتكاك بأسطح الأدوات يتطلب إدارة دقيقة للتزييت وأحيانًا طلاء قوالب متخصص.
يختم النحاس والنحاس جيدًا المكونات الكهربائية والزخرفية، مما يوفر ليونة ممتازة وتدفقًا ثابتًا للمواد. أصبحت السبائك المتخصصة مثل فولاذ HSLA (340-700 ميجا باسكال) والفولاذ المتقدم عالي القوة (AHSS/DP/TRIP) شائعة بشكل متزايد في تطبيقات السيارات حيثنقل ختم القالبيتيح السحب العميق والأشكال الهندسية المعقدة التي تتطلبها هذه المواد الصعبة. ومع ذلك،-تحتاج المواد ذات القوة الأعلى عمومًا إلى المزيد من محطات التشكيل لأن كل سحب أو ثني فردي يجب أن يكون أقل قوة لتجنب التشقق.
أحد العوامل الفريدة للنقل اليدوي هو أن المشغل يتعامل فعليًا مع قطعة العمل بين كل محطة. المواد التي تنتج نتوءات حادة (درجات مقاومة للصدأ أكثر صلابة، AHSS) أو تحتفظ بالحرارة من تشكيل الاحتكاك تخلق مخاوف مريحة. غالبًا ما تتضمن المتاجر التي تدير هذه السبائك متطلبات القفازات، أو إزالة الأزيز بين المحطات، أو تقنيات المعالجة المعدلة التي تضيف ثوانٍ إلى كل دورة.
نطاقات السماكة واعتبارات القابلية للتشكيل
يؤثر سمك المادة بشكل مباشر على شيئين في النقل اليدوي: ما يمكن أن تشكله الصحافة وما يمكن للمشغل التعامل معه. يتراوح نطاق سمك المعدن العام لقوالب النقل من 0.5 مم إلى 8.0 مم، على الرغم من أن النقطة المثالية العملية للعمليات اليدوية تضيق إلى حد ما بناءً على حجم الجزء ووزنه.
تتشكل المواد الرقيقة (أقل من 1.0 مم) بسهولة ولكنها تمثل تحديات في التعامل معها. يكون الفراغ الكبير والرفيع مرنًا ويصعب وضعه بدقة في تحديد موقع الأعشاش. قد يتشوه تحت وزنه أثناء النقل، مما يؤدي إلى عدم تناسق الأبعاد الذي قد تتجنبه القابضات الآلية. يتطلب المخزون الأكثر سمكًا (أعلى من 4.0 مم) حمولة ضغط أعلى بشكل كبير وينتج قطع عمل أثقل مما يؤدي إلى إرهاق المشغلين بشكل أسرع، خاصة عبر مناوبات عمل متعددة -ساعات.
تحدد تقييمات القابلية للتشكيل مدى قوة كل محطة في تشكيل المادة قبل النقل التالي. قد تحقق المادة القابلة للتشكيل بدرجة عالية مثل-السحب العميق-الفولاذ الطري عالي الجودة الشكل الهندسي النهائي في أربع محطات، بينما تتطلب درجة الفولاذ المقاوم للصدأ الأقل ليونة ست أو سبع محطات للوصول إلى نفس الشكل دون تمزق. يعني المزيد من المحطات المزيد من عمليات النقل، وأوقات دورات أطول، ومعالجة تراكمية أعلى للمشغل، وكل ذلك يؤثر في تكلفة -الجزء الواحد.
| نوع المادة | نطاق السماكة النموذجي | تصنيف القابلية للتشكيل | التطبيقات المشتركة |
|---|---|---|---|
| الفولاذ الطري (DC01-DC06) | 0.5 - 6.0 ملم | عالي | بين قوسين، والتعزيزات الهيكلية، والعلب |
| الفولاذ المقاوم للصدأ (304، 316، 430) | 0.5 - 4.0 ملم | واسطة | العبوات الطبية، لوحات الأجهزة، المعدات الغذائية |
| الألومنيوم (1xxx، 3xxx، 5xxx، 6xxx) | 0.5 - 5.0 ملم | عالية إلى عالية جدًا | المشتتات الحرارية، العبوات، الأجزاء الهيكلية خفيفة الوزن |
| نحاس | 0.5 - 3.0 ملم | عالي | قضبان الحافلات الكهربائية، الموصلات، المبادلات الحرارية |
| النحاس | 0.5 - 3.0 ملم | عالي | الأجهزة الزخرفية، والاتصالات الكهربائية، وتركيبات السباكة |
| HSLA / AHSS (340-1500 ميجا باسكال) | 0.8 - 8.0 ملم | منخفضة إلى متوسطة | المكونات الهيكلية للسيارات،-الأجزاء المهمة للسلامة |
التفاوتات القابلة للتحقيق ومتطلبات حمولة الصحافة
قدرة التسامح هي حيث تحتاج تفاوتات ختم النقل اليدوي إلى سياق صادق. يمكن للأدوات نفسها أن تحمل أبعادًا ضيقة. تُظهر بيانات الصناعة تفاوتات إنتاجية قياسية تبلغ ±0.05 مم على الميزات المُشكَّلة و±0.03 مم على مواقع الثقوب المثقوبة، مع تحقيق محطات القطع الدقيقة ±0.02 مم على الأسطح الحرجة. يمكن تحقيق هذه الأرقام في النقل اليدوي، ولكن مع تحذير: يقدم اتساق وضع المشغل متغيرًا تستبعده الأنظمة الآلية.
عندما يضع الروبوت جزءًا ما في محطة القالب، فإن إمكانية التكرار الموضعي تكون ضمن أجزاء من مائة من المليمتر في كل دورة. عندما يقوم مشغل بشري بوضع نفس الجزء، تعتمد إمكانية التكرار على تحديد موقع تصميم الميزة ومهارة المشغل ومستويات التعب. تعوض الأعشاش والدبابيس التجريبية المصممة جيدًا- ذلك من خلال توجيه الجزء إلى الموضع الدقيق بغض النظر عن مدى دقة قيام المشغل بإسقاطه. ولكن إذا كانت مجموعة التسامح الخاصة بك تتطلب دقة تحديد موضع تتجاوز ما يمكن أن تفرضه ميزات تحديد الموقع السلبي، فسوف ترى معدلات رفض أعلى في العمليات اليدوية مقارنة بالمعادلات الآلية.
بالنسبة لتفاوتات الثقب، -نفس الثقوب المستوية المثقوبة في محطة واحدة تحمل ±0.05 مم (حوالي ±0.002 بوصة) بشكل موثوق لأن القالب يتعامل مع كل الدقة الموضعية داخليًا. تظهر المشكلات عندما تمتد علاقات الفتحة-إلى-الفتحة عبر محطات متعددة، نظرًا لأن كل عملية نقل تقدم متغيرًا موضعيًا صغيرًا. قد تتطلب الميزات التي يتم التسامح معها بشدة والمرجعية عبر المحطات عمليات مؤهلة أو نتائج تغيير الحجم الثانوية التي تضيف تكلفة.
تعتمد متطلبات حمولة الصحافة على نوع المادة وسمكها وعملية التشكيل المحددة. قاعدة عامة: تتطلب عمليات السحب في الفولاذ الطري ما يقرب من 0.7 إلى 1.0 طن لكل سنتيمتر من المحيط الفارغ، بينما يتطلب الثقب حوالي 80% من قوة شد المادة مضروبة في مساحة القص. تتراوح مكابس النقل عادةً من 200 إلى 1500 طن، وتقع معظم تطبيقات النقل اليدوي في نطاق 200 إلى 600 طن نظرًا لأن أكبر مكابس الحمولة تبرر عادةً المعالجة الآلية.
ملاءمة هندسة الأجزاء للنقل اليدوي وختم الروابط مباشرة إلى عدد المحطات وتشكيل الخطورة. تعمل عمليات السحب العميقة (حتى عمق 250 مم عبر محطات إعادة الرسم المتعددة)، والهندسة المعقدة-والانحناءات المتعددة، والميزات غير المتماثلة بشكل جيد لأن الفراغ القائم-يسمح بالوصول الكامل إلى القالب بزاوية 360 درجة. ومع ذلك، فإن كل ميزة هندسية تتطلب عملية تشكيل منفصلة تضيف محطة أخرى ونقل يدوي آخر. من الممكن الحصول على جزء يحتوي على ست ميزات مميزة تتطلب ست محطات. إن الجزء الذي يتطلب اثنتي عشرة محطة يدفع الحالة الاقتصادية نحو الأتمتة ببساطة لأن محتوى العمالة التراكمي لكل قطعة يصبح باهظ الثمن.
التفاعل بين اختيار المواد، والسمك، والتفاوتات، والتعقيد الهندسي يحدد الشكل الذي ستبدو عليه أدواتك فعليًا. وهذه العوامل بالتحديد هي التي تدفع قرارات تصميم الأدوات التي لا يراها معظم المشترين أبدًا في عرض الأسعار، لا سيما كيفية وضع محطات القالب والميزات التي تمكن المشغل من تحقيق نتائج متسقة عبر آلاف الدورات.
تصميم الأدوات لختم قالب النقل اليدوي
قد يسرد اقتباس الأدوات عدد المحطات ونوع المادة وحمولة الضغط، لكنه نادرًا ما يشرح فلسفة التصميم المضمنة في القالب نفسه. عندما يتم نقل الأجزاء يدويًا بدلاً من الأصابع الآلية، يتغير كل جانب من جوانب تخطيط القالب. يتسع تباعد المحطة. ميزات تحديد الموقع تحصل على زوايا دخول أكثر تسامحًا. يتم تشكيل نقاط الالتقاط الجزئية لتناسب قبضة الإنسان بدلاً من قوة المشبك الميكانيكية. لا تظهر هذه التفاصيل كبنود منفصلة، ولكنها تؤثر بشكل مباشر على تكلفة الأدوات، ووقت الدورة، واتساق الأجزاء النهائية.
تخطيط محطة القالب للمناولة اليدوية
في أنظمة النقل الآلية، يمكن تجميع المحطات معًا بإحكام لأن الأذرع الميكانيكية تتبع مسارات مبرمجة بقابلية تكرار على مستوى الملليمتر. تم تقليل طول الملعب، والمسافة من المركز-إلى-المركز بين المحطات، لتقليل انتقال النقل وزيادة السرعة إلى الحد الأقصى. العمليات اليدوية تقلب تلك الأولوية. يجب أن تستوعب المسافة بين المحطات ذراعي المشغل وجذعه وخطوط الرؤية.
تخيل أنك تصل إلى سرير الضغط لوضع جزء تم تشكيله جزئيًا على العش بينما لا تزال يدك الأخرى تحمل الجزء من المحطة السابقة. إذا كانت المحطات قريبة جدًا من بعضها البعض، فإن أيدي المشغل تصطدم بمكونات القالب، أو مسامير توجيه الحذاء العلوي، أو قطعة العمل في المحطة المجاورة. مصممو الأدوات الذين يعملون على ميزات تصميم قالب النقل اليدوي يأخذون في الاعتبار ذلك من خلال زيادة طول درجة الصوت بما يتجاوز ما تتطلبه هندسة الأجزاء بشكل صارم، مما يمنح المشغل الخلوص المادي للإمساك بكل قطعة عمل وتوجيهها وتحريرها دون تدخل.
ارتفاع القالب مهم أيضًا. في الإعدادات الآلية،ارتفاع خط التغذيةتم تحسينه فقط من أجل سرعة آلية النقل وكفاءة السكتة الدماغية. بالنسبة للمعالجة اليدوية، يجب أن يكون سطح القالب حيث يقوم المشغل بوضع الأجزاء واستردادها على ارتفاع عمل مريح، عادةً بين مستوى الخصر ومنتصف-الصدر. إذا طلبت المحطات من المشغل الوصول إلى مستوى أعلى جدًا أو الانحناء إلى مستوى منخفض جدًا بشكل متكرر، فإن التعب يتسارع وتتدهور دقة تحديد الموضع عبر نوبة العمل.
يتبع تخطيط السرير الصحفي نفس المنطق. يتم وضع مجموعات القالب بحيث يتمكن المشغل من الوصول إلى جميع المحطات من وضع الوقوف الفردي أو مع الحد الأدنى من الحركة الجانبية. بالنسبة للقوالب التي تحتوي على خمس محطات أو أكثر، قد يرتب التخطيط مناطق الالتقاط والوضع للحفاظ على الحركات الحرجة في متناول اليد دون مطالبة المشغل بالانحناء عبر وجه القالب.
تحديد موقع الميزات والأعشاش والأنظمة التجريبية
هذا هو التحدي الأساسي المتمثل في تصميم الأدوات لختم النقل اليدوي: لا يقوم المشغل بوضع الأجزاء بدقة آلية. قد يحقق الشخص الماهر إمكانية تكرار الموضع في حدود 1-2 مم في يوم جيد، ولكن تحديد موقع الميزات في القالب يجب أن يستوعب هذا التباين ويوجه قطعة العمل إلى موضعها المطلوب بالضبط في كل مرة.
العديد من عناصر التصميم تحقق هذا:
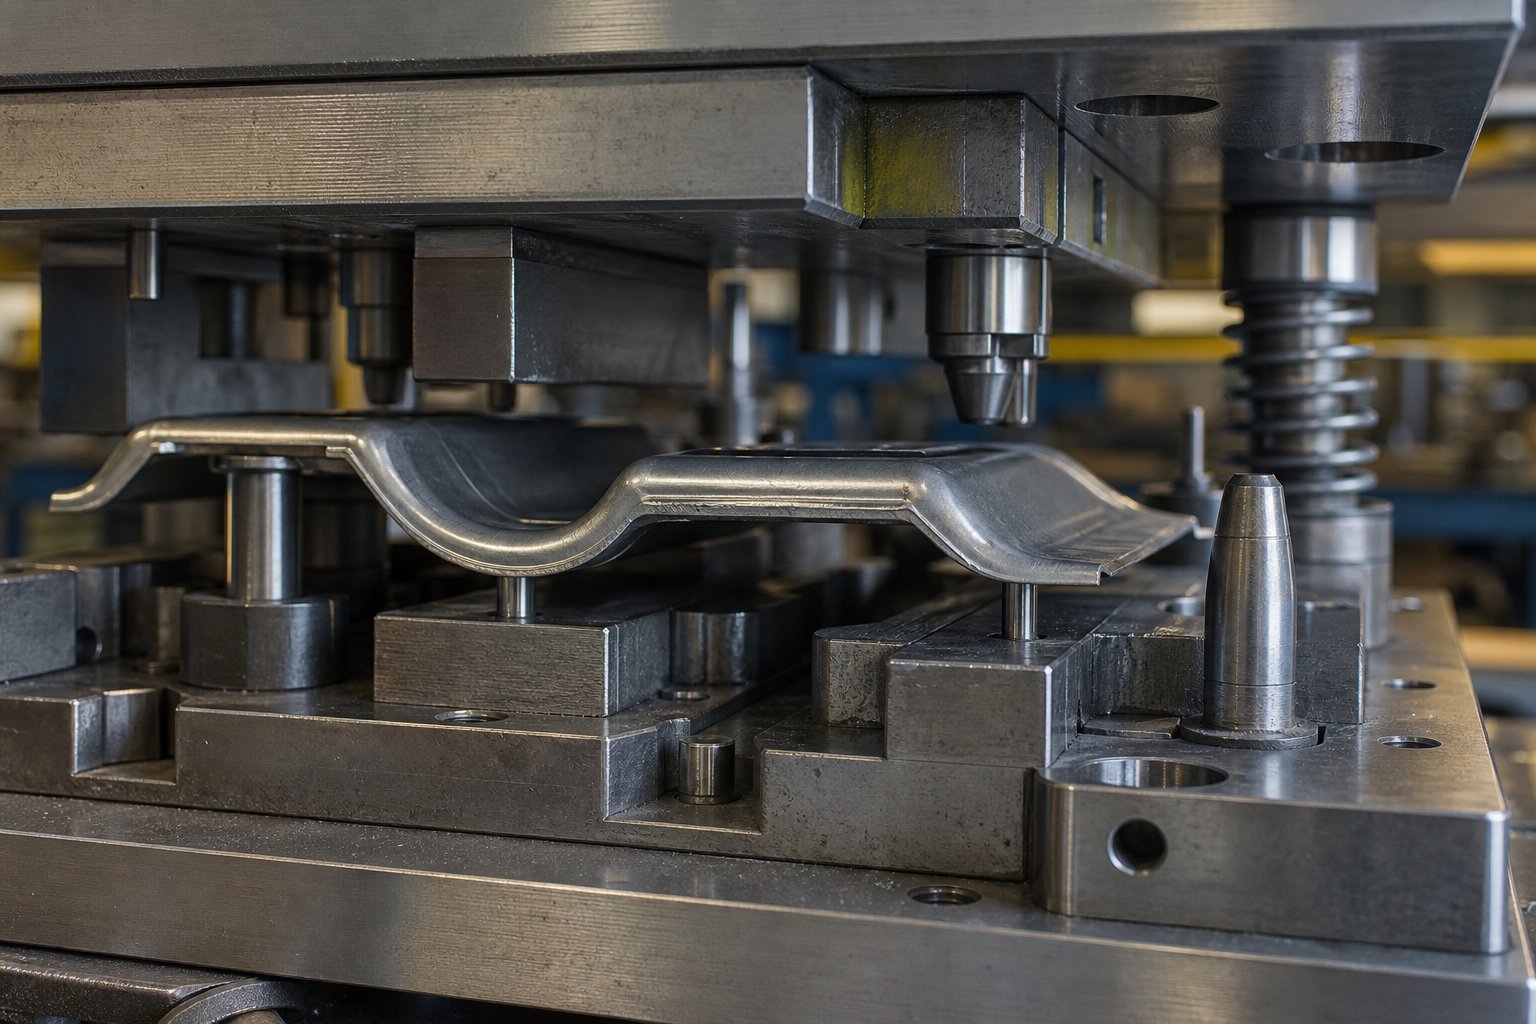
- دبابيس الطيار:دبابيس مدببة تعمل على ثقوب مثقوبة مسبقًا في الجزء. يقوم المشغل بإسقاط قطعة العمل تقريبًا فوق المسامير، ويقوم المستدق بتوجيهها إلى المركز الدقيق عندما يستقر الجزء عن طريق الجاذبية أو عند إغلاق القالب.
- كتل العش:تم تشكيل أسطح القالب السفلية لتتناسب مع الشكل الهندسي الحالي للجزء. على سبيل المثال، يتداخل الجزء ذو الشكل المخروطي- تلقائيًا في المكان المناسب من خلال تفاعل شكله مع التجويف.
- قياس القضبان والتوقف:حواف مادية تمنع الجزء من الانزلاق بعد الموضع الصحيح في المحور X أو Y. يقوم المشغل بدفع الجزء حتى يتصل بالتوقف، مما يمنع التخمين في اتجاه واحد أو أكثر.
- اضغط مع الاستمرار على-الدبابيس:دبابيس محملة بنابض- تحبس الجزء في موضعه بعد أن يحرره المشغل، مما يحافظ عليه ثابتًا حتى ينزل القالب العلوي ويلتقط قطعة العمل لتشكيلها.
- الرصاص-في الشطب:زوايا دخول كبيرة في ميزات التداخل تعمل على توجيه الجزء نحو المركز حتى لو كان الموضع الأولي للمشغل بعيدًا قليلاً عن الهدف-.
يؤدي الجمع بين ميزات تحديد الموقع هذه في أدوات نقل القالب إلى إنشاء نظام فعال حيث يتم تحسين الموضع البشري التقريبي لتحديد موضع القالب بدقة. كلما كان نظام تحديد الموقع أفضل، قلت مهارات المشغل المطلوبة لكل دورة، وأصبحت الأجزاء الناتجة أكثر اتساقًا عبر عمليات الإنتاج.
أحد اعتبارات التصميم الخاصة بالعمل اليدوي: لا يمكن لميزات تحديد الموقع أن تعيق أصابع المشغل أثناء الوضع. إن التداخل الذي يلتقط هندسة الأجزاء بشكل مثالي ولكنه يتطلب من المشغل ربط قطعة العمل بين جدران الخلوص- الضيقة يؤدي إلى التحسس وإبطاء وقت الدورة. يقوم مصممو الأدوات بتوسيع مساحات الدخول وإضافة قطع بارزة بحيث يمكن إسقاط الأجزاء من الأعلى بحركة يد طبيعية بدلاً من ربطها من الجانب.
تجاوز الشقوق وعناصر تصميم المحطات-.
تخدم الشقوق الالتفافية في تصميم قالب الختم غرضًا وظيفيًا محددًا لا تشرحه العديد من اقتباسات الأدوات أبدًا. هذه عبارة عن مناطق إغاثة مُشكَّلة في أحذية القالب أو لوحات التوجيه التي تسمح للأجزاء المشكلة جزئيًا بالمرور بين المحطات دون التداخل مع مكونات الأدوات المجاورة. في القالب التدريجي، يتعامل حامل الشريط مع الوضع الرأسي والأفقي بشكل مستمر. في أعمال النقل، ينتقل الجزء عبر مساحة مفتوحة بين المحطات، وأي مكون قالب بارز في هذا المسار يخلق عائقًا.
بالنسبة للنقل اليدوي، تأخذ الشقوق الالتفافية أهمية إضافية. يقوم المشغل برفع الجزء لأعلى وخارج إحدى المحطات، ويحركه بشكل جانبي، ويخفضه إلى المحطة التالية. يعني مكون الرفع الرأسي أن الجزء يجب أن يزيل أي مكونات قالب علوي أو ألواح تجريد أو دبابيس توجيه في مسار السفر. تعمل الشقوق المقطوعة في ألواح التجريد أو النقوش المجهزة في الأحذية العلوية على خلق الخلوص الرأسي دون المساس بالسلامة الهيكلية للأدوات.
تتضمن عناصر التصميم الإضافية-التي تختلف بين قوالب النقل اليدوية والآلية ما يلي:
- وضع عمود التوجيه في الحذاء العلوي:توجد الأعمدة دائمًا تقريبًا في النصف العلوي من القالب بدلاً من النصف السفلي، مما يحافظ على سطح القالب السفلي واضحًا لوصول المشغل وإزالة العوائق في مسار نقل الجزء.
- زيادة الارتفاع المفتوح:تم تحديد شوط الضغط وارتفاع إغلاق القالب لتوفير ضوء نهار مفتوح وافر بين نصفي القالب العلوي والسفلي، مما يمنح المشغل الوقت والمساحة لوضع الأجزاء قبل الدورة التالية.
- الرافعات ذات التحميل الزنبركي-والسفر الطويل:يتم رفع الأجزاء إلى أعلى من تشكيل التجاويف مقارنة بالإعدادات الآلية، مما يجعلها أسهل في الإمساك بها دون الوصول إلى عمق جيب القالب.
- أسطح قبضة مريحة على الأجزاء المشكلة:يضيف مصممو الأدوات أحيانًا مناطق مسطحة صغيرة غير وظيفية أو حواف إلى هندسة الأجزاء خصيصًا لمنح المشغلين نقطة إمساك، مع اقتطاع هذه الميزات في محطة لاحقة.
- رؤية المحطة:تم تصميم مكونات القالب العلوي لتقليل العوائق البصرية حتى يتمكن المشغل من رؤية ميزات تحديد الموقع وتأكيد الموضع المناسب قبل بدء ضغط الضغط.
- توجيه شلال الخردة:يجب أن تخرج خردة القطع من القالب دون الوقوع في مناطق نقل المشغل أو الحاجة إلى إزالة يدوية مما يكسر إيقاع المعالجة.
يضيف كل عنصر من هذه العناصر تكلفة البناء. التباعد الأوسع بين المحطات يعني أحذية أكبر حجمًا وأسرة ضغط أكبر. تتطلب أعمدة الدليل المثبتة على الجزء العلوي- أساليب تصنيع مختلفة عن مجموعات القوالب السفلية القياسية-. تضيف الرافعات الممتدة المكونات ونقاط الصيانة. هذه ليست اختيارات تصميم تعسفية؛ إنها الاستجابة الهندسية المباشرة لوجود إنسان في حلقة العملية بدلاً من الآلة.
إن التوازن الذي يحققه مصممو الأدوات بين الدقة وبيئة العمل يشكل في نهاية المطاف ما تدفعه مقابل القالب وما تدفعه مقابل كل جزء من العمل. قد يكون إنشاء القالب المصمم مع وصول ضعيف للمشغل أقل تكلفة، ولكنه سيؤدي إلى أوقات دورات أبطأ، والمزيد من أخطاء الموضع، ومعدلات خردة أعلى. إن هذه المفاضلة-بين الاستثمار في الأدوات الأولية وكفاءة الإنتاج المستمرة هي بالضبط اللغز الاقتصادي الذي يحدد ما إذا كان النقل اليدوي سيظل فعالاً من حيث التكلفة-لأحجامك، أو ما إذا كانت الأرقام تبدأ في الإشارة نحو التشغيل الآلي.
هيكل التكلفة واقتصاديات الإنتاج للنقل اليدوي
هذا اللغز الاقتصادي من جانب الأدوات له صورة معكوسة على أرضية الإنتاج. يؤدي كل تحليل لتكلفة النقل اليدوي والختم في نهاية المطاف إلى نفس السؤال: ما الحجم الذي يتوقف عنده استثمار رأس المال المنخفض عن التعويض عن ارتفاع-العمالة الجزئية؟ الجواب ليس رقما واحدا. إنها دالة على تعقيد القالب، وأجور المشغل، ووقت الدورة، وعدد الأجزاء التي تحتاجها لاستهلاك الأدوات الخاصة بك. تحجب معظم اقتباسات الأدوات هذه العلاقة من خلال تقديم تكلفة إجمالية-مقطعة دون الكشف عن اقتصاديات الجزء-والتي تحدد ما إذا كنت توفر المال فعليًا أم تقوم فقط بتأجيله.
أدوات الاستثمار وتكاليف رأس المال
تحمل قوالب النقل اليدوي استثمارًا أوليًا أقل من أنظمة النقل الآلية لسبب مباشر: أنك تشتري محطات قوالب بدون الروبوتات والبرمجة وأدوات نهاية-الذراع وهندسة التكامل التي تتطلبها الأتمتة. قد يقع قالب النقل اليدوي لجزء معقد إلى حد ما في نفس النطاق العام مثل القالب التدريجي لعدد محطات مماثل، في حين أن خط النقل الآلي لنفس الجزء قد يتطلب ضعف أو ثلاثة أضعاف هذا الاستثمار بمجرد مراعاة أنظمة المعالجة الميكانيكية وتكامل عناصر التحكم.
تنقسم مقارنة الاستثمار في أدوات النقل بشكل أكبر عندما تأخذ في الاعتبار المهلة الزمنية. عادةً ما يتم تسليم أدوات النقل اليدوية في غضون 6 إلى 12 أسبوعًا لأنك تقوم ببناء محطات القالب بمفردك. تضيف الأنظمة الآلية أسابيع أو أشهر لتصميم القابض، وبرمجة الحركة، واختبار الجريان السطحي، وتصحيح التكامل. يحمل هذا الجدول الزمني الممتد تكلفته الخاصة في تأخير إيرادات الإنتاج والوقت الأطول-للوصول إلى-السوق.
لا يزال تعقيد القالب يدفع سعر الأدوات الأساسي بغض النظر عن طريقة النقل. المزيد من المحطات يعني المزيد من فولاذ الأدوات، والمزيد من وقت المعالجة، والمزيد من دورات الاختبار. تبلغ تكلفة قالب النقل اليدوي المكون من خمس-من المحطات أكثر من تكلفة قالب النقل اليدوي المكون من ثلاث-من ثلاث محطات لنفس السبب الذي يجعل المنزل الأكبر يكلف أكثر من المنزل الأصغر: مواد أكثر، وعمالة أكثر، وهندسة أكثر. يتم تحديد عدد المحطات من خلال هندسة الأجزاء وقابلية تشكيل المواد، وليس من خلال ما إذا كان الروبوت أو الشخص هو الذي يحرك الجزء.
العوامل الدافعة لتكلفة القطعة الواحدة واعتبارات العمالة
وهنا يختلف واقع النقل اليدوي لتكلفة الجزء الواحد-بشكل حاد عن البدائل التلقائية. الصيغة التكلفة القياسيةلحزم الأجزاء المختومة: المواد (45-55%)، العمالة (15-25%)، النفقات العامة (10-20%)، الجودة (2-8%)، والتعبئة والتغليف (2-5%) في سعر الوحدة. في النقل اليدوي، تتوسع شريحة العمالة بشكل ملحوظ مقارنة بالطرق الآلية لأن المشغل يشارك بنشاط في كل دورة على حدة.
ضع في اعتبارك محركات التكلفة التي تتراكم عبر كل جزء يتم إنتاجه:
- وقت الدورة:تعمل دورات النقل اليدوي بشكل أبطأ من الأنظمة الآلية. حيث قد ينتج الخط الآلي من 20 إلى 40 جزءًا في الدقيقة، قد ينتج عن التشغيل اليدوي من 2 إلى 8 أجزاء في الدقيقة اعتمادًا على عدد المحطات. هذا الاختلاف يقيس بشكل مباشر تكلفة العمالة للقطعة الواحدة.
- أجور المشغل:عادةً ما يكسب العاملون الصحفيون المهرة في الأسواق الغربية ما بين 18 إلى 25 دولارًا في الساعة. تُترجم كل ثانية من وقت الدورة إلى محتوى عمل قابل للقياس لكل جزء. تضيف الدورة اليدوية التي تبلغ مدتها 30 ثانية بتكلفة 20 دولارًا في الساعة ما يقرب من 0.17 دولارًا في العمل المباشر وحده، قبل التحميل الزائد.
- معدلات الخردة:يمكن أن يؤدي تقلب المشغل إلى إنتاج معدلات خردة أعلى قليلاً من الأنظمة الآلية، خاصة أثناء التحولات في المناوبات أو فترات التشغيل الممتدة حيث يتراكم التعب. يحمل كل جزء ملغى تكلفة المواد والمعالجة الكاملة حتى نقطة الرفض.
- سقف الإنتاجية:الحد الأقصى للإنتاج اليومي محدود بالسرعة البشرية، وجداول الاستراحة، وهياكل التحول. لا يمكنك ببساطة تشغيل العمليات اليدوية بشكل أسرع لتلبية الزيادة في الطلب دون إضافة نوبات عمل أو مشغلين.
تظل تكلفة المواد ثابتة تقريبًا بغض النظر عن طريقة النقل نظرًا لأن نفس المحطات الفارغة تغذي المحطات اليدوية والآلية. تختلف التكاليف العامة وفحص الجودة والتعبئة حسب المتجر ولكنها لا تتغير بشكل كبير بناءً على آلية النقل وحدها.
فاصل-التحليل المتساوي عبر أحجام الإنتاج
يتبع حساب التعادل في حجم-الحجم اليدوي مقابل حساب الختم الآلي منطقًا يمكن التنبؤ به. يحتوي النقل اليدوي على تكاليف ثابتة أقل (استثمار الأدوات) ولكن تكاليف متغيرة أعلى (العمالة لكل جزء). وتقلب الأتمتة هذه النسبة: حيث يتم استهلاك التكاليف الثابتة المرتفعة عبر حجم كبير، مع الحد الأدنى من العمالة المتغيرة لكل قطعة. عند نقطة التقاطع، تتقاطع منحنيات التكلفة الإجمالية.
بدلاً من تقديم أرقام فاصلة ملفقة-تعتمد كليًا على موقفك المحدد، إليك إطار العمل لتشغيل هذا التحليل في مشروعك الخاص:
- حساب إجمالي التكلفة اليدوية:الاستثمار في الأدوات + (لكل- جزء من العمل + المواد + النفقات العامة) مضروبًا في الحجم السنوي المتوقع.
- حساب التكلفة الإجمالية التلقائية:الاستثمار في الأدوات + رأس مال التشغيل الآلي + تكاليف التكامل + (لكل -مادة جزء + الحد الأدنى من العمالة + النفقات العامة) مضروبة في الحجم السنوي المتوقع.
- العثور على التقاطع:أوجد الحجم الذي تنتج فيه المعادلتان تكلفة إجمالية متساوية. تحت هذا الحجم، يفوز اليدوي. وفوق ذلك، تفوز الأتمتة.
هناك عدة عوامل تدفع الحد -إلى أعلى (تفضيل النقل اليدوي لفترة أطول): ارتفاع تكاليف تكامل التشغيل الآلي، ودورات حياة المنتج القصيرة حيث لن تعمل الأدوات لفترة طويلة بما يكفي لاستهلاكها، وتغييرات التصميم المتكررة التي تتطلب إعادة البرمجة، والأجزاء ذات الأشكال الهندسية التي تتطلب أدوات نهائية مخصصة-من-الذراع مخصصة باهظة الثمن. العوامل التي تخفض الحد الأدنى (تفضيل التشغيل الآلي المبكر): ارتفاع معدلات العمالة المحلية، ومتطلبات وقت الدورة الضيقة، ومتطلبات التسامح المتسقة للغاية، وجداول الإنتاج المتعددة-التي يصبح فيها إجهاد المشغل أحد متغيرات الجودة.
بالنسبة للمشروعات الواقعة بالقرب من منطقة التقاطع، تتراوح تكاليف الأدوات من 5000 دولار أمريكي للقوالب البسيطة إلى 100 دولار أمريكي،000+ للمجموعات التقدمية المعقدة متعددة-المحطات، مما يوضح مدى اتساع انتشار الاستثمار. تتجمع أدوات النقل اليدوي للأجزاء متوسطة التعقيد- بشكل عام في الجزء السفلي من هذا النطاق، ولهذا السبب على وجه التحديد تظل جذابة اقتصاديًا للكميات السنوية التي تقل عن 50000 قطعة حيث لا يمكن توزيع امتياز التشغيل الآلي بدرجة كافية لتبرير نفسه.
الوجبات الجاهزة الصادقة: ختم قالب النقل اليدوي ليس رخيصًا لكل جزء على نطاق واسع. انها رخيصة للدخول. يتيح لك العائق الأقل أمام الاستثمار في الأدوات بدء الإنتاج بشكل أسرع، والتحقق من صحة تصميمك في ظروف حقيقية، وتحقيق الإيرادات أثناء جمع بيانات الحجم اللازمة لتبرير قرار التشغيل الآلي. إن منظور دورة الحياة هذا، الذي يبدأ يدويًا ويتوسع نحو الأتمتة عندما يثبت الطلب نفسه، يشكل كيفية تخطيط فرق الهندسة الذكية لاستثماراتها في الختم من اليوم الأول.
مهارات المشغل والسلامة والعوامل المريحة في ختم النقل اليدوي
يأتي هذا الحاجز الأقل أمام الدخول إلى الاستثمار في الأدوات مع خط تكلفة مخفي لا تفصله معظم الأسعار أبدًا: العنصر البشري. يتم تعويض كل دولار يتم توفيره في الأتمتة جزئيًا من خلال متطلبات مهارات المشغل والطلب على عمليات ضغط القالب. الشخص الذي يقف عند تلك المطبعة لا يقوم فقط بنقل المعدن بين المحطات. إنهم يقومون بفحص الجودة-في الوقت الفعلي، ويحافظون على دقة الموضع من خلال ردود الفعل اللمسية، ويحافظون على الإخراج الفعلي عبر ساعات من الحركة المتكررة. إن فهم ما يتطلبه ذلك، وما هي وسائل الحماية التي يتطلبها، يغير كيفية تقييم جدوى النقل اليدوي وتكلفة التشغيل الحقيقية له.
متطلبات مهارات المشغل والتدريب
إن تدريب مشغلي النقل اليدوي على ختم القوالب يتجاوز عملية الضغط الأساسية. يحتاج المشغل المؤهل إلى فهم تسلسل التشكيل من الناحية النظرية، ومعرفة ما تفعله كل محطة بالمادة وسبب أهمية الترتيب. هذه المعرفة ليست زخرفية. إنه ما يسمح للمشغل باكتشاف حدوث خطأ ما في المحطة الثالثة قبل إنتاج الخردة في المحطة الخامسة.
وتشمل الكفاءات الأساسية ما يلي:
- تكوين فهم التسلسل:فهم كيفية تدفق المواد، ومكان حدوث الترقق، وكيف تبدو المرحلة المتوسطة التي تم تشكيلها بشكل صحيح مقابل تلك التي تظهر علامات مبكرة للتشقق أو التجاعيد.
- التعرف على العيوب بين المحطات:تحديد انقسامات السطح، وملمس قشر البرتقال الذي يشير إلى التمدد الزائد، وعدم انتظام النتوءات على الميزات المثقوبة، وانحراف الأبعاد من اختلال المحطة أو تآكل الأدوات.
- تقنية التعامل مع هندسة الأجزاء المتنوعة:الإمساك بالأجزاء المشكلة جزئيًا دون تشويه الجدران الرقيقة، وتدوير الأشكال غير المتماثلة لتصحيح الاتجاه، ووضع قطع العمل في تحديد المواقع بدقة متسقة عبر مئات التكرارات.
- الإلمام بالتحكم في الصحافة:تشغيل محددات السكتة الدماغية، وفهم وضع-الضربة الفردية مقابل وضع البوصة، ومعرفة متى وكيفية استخدام وظائف التوقف في حالات الطوارئ.
تتطور مجموعة المهارات هذه على مدار أشهر، وليس أيام. تجمع معظم المتاجر بين المشغلين الجدد والموجهين ذوي الخبرة لفترة ممتدة-بدءًا بمجموعات قوالب أبسط (محطتين أو ثلاث محطات، مع التسامح المتسامح) قبل التقدم إلى أدوات المحطات المتعددة- المعقدة حيث تؤثر دقة الموضع بشكل مباشر على توافق الأجزاء. مثلإدارة السلامة والصحة المهنية 1910.217 (و) (2)يتطلب ذلك، يجب على أصحاب العمل تدريب وإرشاد المشغلين على طريقة العمل الآمنة قبل البدء في أي عملية، والتأكد من خلال الإشراف المناسب على اتباع الإجراءات الصحيحة.
أنظمة وبروتوكولات السلامة للنقل اليدوي
متطلبات السلامة الخاصة بختم قالب النقل غير قابلة للتفاوض. عندما يصل المشغل البشري بين نصفي القالب لوضع أو استرداد قطعة العمل، فإن عواقب ضربة الضغط غير المقصودة تكون شديدة. يعتمد كل إعداد نقل يدوي على وسائل حماية متعددة الطبقات مصممة بحيث لا يؤدي أي فشل إلى إصابة المشغل.
تتضمن مكبس النقل اليدوي الذي تم تكوينه بشكل صحيح عناصر الأمان التالية:
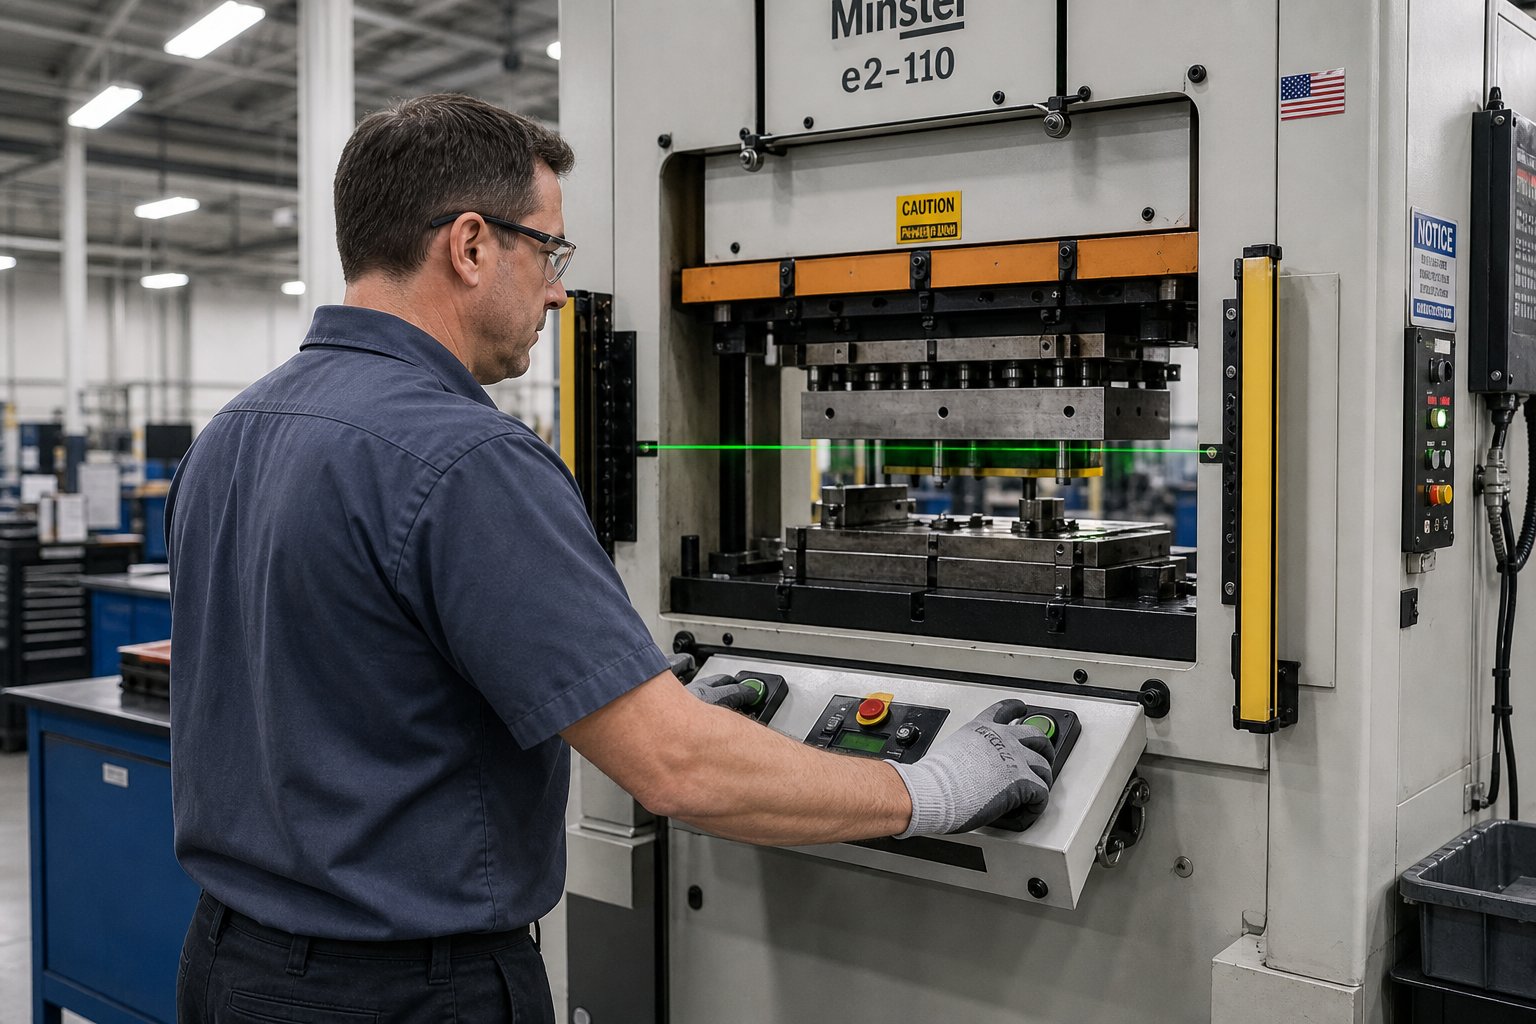
- عنصرا تحكم يدويان-:يتم تنشيط ضربة الضغط فقط عندما تقوم كلتا يدي المشغل بتشغيل أزرار التحكم المنفصلة في نفس الوقت، مما يضمن أن الأيدي بعيدة عن نقطة التشغيل أثناء إغلاق القالب. وفقًا لمتطلبات إدارة السلامة والصحة المهنية (OSHA)، يجب حماية عناصر التحكم هذه ضد التشغيل غير المقصود ومصممة لمنع التنشيط ما لم يتم استخدام كلتا اليدين بشكل متزامن.
- أجهزة استشعار التواجد (الستائر الخفيفة):مجالات الاستشعار الكهروضوئية المتوضعة بين المشغل ونقطة التشغيل. إذا كسر أي جزء من جسم المشغل المستوى الخفيف أثناء الشوط السفلي، فإن الضغط يتوقف على الفور. يجب أن تستوفي مسافة الأمان من مجال الاستشعار إلى القالب الصيغة Ds=63 بوصة/ثانية × Ts، حيث Ts هو وقت توقف الضغط.
- أجهزة الحماية والحواجز:العبوات المادية أو الحواجز المتشابكة التي تمنع الأيدي من الوصول إلى نقطة التشغيل إلا من خلال فتحات مخصصة تتوافق مع متطلبات المسافة / الفتح في الجدول O-10.
- آليات مكافحة-التكرار:تضمن ميزات التحكم عدم قدرة المكبس على بدء ضربة ثانية دون أن يقوم المشغل بتحرير عناصر التحكم وإعادة تنشيطها بشكل كامل، مما يمنع التدوير الجامح.
- إجراءات الإغلاق/الإغلاق:بروتوكولات عزل الطاقة الإلزامية أثناء تغييرات القالب أو التعديلات أو أي نشاط صيانة. يلزم وجود مفتاح رئيسي لفصل الطاقة يمكن قفله في وضع إيقاف التشغيل عند كل ضغطة.
- أنظمة مراقبة الفرامل:الأجهزة التي تمنع تلقائيًا السكتات الدماغية المتعاقبة إذا تدهور وقت التوقف إلى ما هو أبعد من الحدود الآمنة، وفقًا لـ OSHA 1910.217(b)(14).
- برامج التفتيش الدورية:اختبار أسبوعي لآليات القابض/الفرامل، وميزات-منع التكرار، وآليات الشوط-الفردية، مع سجلات الصيانة التي تثبت التوافق.
تعمل هذه الأنظمة معًا كبنية أمان زائدة عن الحاجة. تعمل اليدان-التحكم على إبعاد اليدين أثناء ركوب الدراجة العادية. الستار الخفيف يلتقط الأخطاء. يمنع الحاجز الواقي الوصول-حول الوصول. تضمن شاشة الفرامل إمكانية توقف الضغط فعليًا عند صدور الأمر. قم بإزالة أي طبقة، وسيتغير ملف تعريف المخاطر بشكل كبير.
الاعتبارات المريحة وإدارة التعب
تمثل العوامل المريحة في عمليات الختم اليدوية أحد محركات التكلفة الأقل مناقشة في هذه العملية. تؤدي الحركة المتكررة، والوقوف المستمر، والعمل الجسدي المتمثل في رفع قطع العمل ووضعها مئات أو آلاف المرات في كل نوبة عمل إلى خلق إجهاد تراكمي يؤثر على صحة المشغل وجودة الأجزاء.
بحث حولالعمل-الاضطرابات العضلية الهيكلية ذات الصلةيحدد عوامل الخطر الدقيقة الموجودة في أعمال النقل اليدوي: الاستخدام المتكرر للأطراف العلوية، والإمساك القوي، والوضعيات غير الملائمة لفترة طويلة. ترتبط هذه التعرضات باصطدام الكتف ومتلازمة النفق الرسغي وإصابات الظهر عند تركها دون علاج.
تشمل التحديات المريحة المحددة في النقل اليدوي ما يلي:
- قيود وزن الجزء:يؤدي رفع قطع العمل بشكل متكرر فوق 5 كجم إلى تسريع إجهاد الكتف والظهر. تتطلب الأجزاء التي يزيد وزنها عن 10 كجم عادةً مساعدة ميكانيكية أو التعامل مع شخصين-، مما يعطل اتساق الدورة.
- تحسين ارتفاع المحطة:يجب وضع أسطح القالب على ارتفاع الكوع (حوالي 900-1100 مم من الأرضية) لتقليل الانحناء والوصول إلى الأعلى. الارتفاعات غير المتطابقة بين المحطات تجبر المشغل على ضبط الوضع باستمرار.
- تراكم الحركة المتكررة:إن تشغيل قالب المحطات الخمس- بمعدل 4 دورات في الدقيقة يعني أن المشغل يؤدي ما يقرب من 20 حركة اختيار-ومكانية مختلفة في الدقيقة، أو ما يزيد عن 9000 حركة لكل -ثماني ساعات. يؤدي هذا التكرار إلى تفاقم الضغط على الرسغين والساعدين والكتفين.
- تأثيرات مدة التحول على الجودة:تظهر الدراسات باستمرار أن التعب يقلل من التحكم الحركي الدقيق واليقظة. يزداد تقلب وقت الدورة مع تقدم الوردية، مع انخفاض دقة الموضع وانخفاض معدلات اكتشاف العيوب بعد الساعة الرابعة أو الخامسة من التشغيل المستمر.
تعمل الشركات المصنعة على تخفيف هذه التأثيرات من خلال عدة إستراتيجيات: تناوب المشغلين بين محطات الضغط لتغيير أنماط الحركة، وجدولة فترات راحة صغيرة إلزامية كل 60-90 دقيقة، واستخدام الحصائر المضادة للتعب في محطات المشغل، ووضع حدود لوزن الأجزاء التي تؤدي إلى مساعدات الرفع الميكانيكية. تحدد بعض المتاجر عمليات النقل اليدوي بست-نوافذ إنتاج فعالة خلال نوبة عمل مدتها ثماني ساعات، مع تخصيص وقت للراحة والتمدد ودوران المحطة.
العلاقة بين بيئة العمل وجودة الجزء مباشرة. المشغل الذي يعاني من إجهاد المعصم يضع الأجزاء بدقة أقل. يقوم الشخص المصاب بإجهاد الظهر بالاندفاع في الدورات دون وعي لتقليل وقت الانحناء. تعمل هذه التحولات السلوكية الدقيقة على زيادة معدلات الخردة وتباين الأبعاد بطرق لا تظهر حتى تبدأ مخططات SPC في الانجراف متأخرًا في عملية الإنتاج. إن الاعتراف بهذه الحقيقة أمر ضروري لأي شخص يخطط لعمليات النقل اليدوي، لأنه لا يؤثر على سلامة الإنسان فحسب، بل على التكلفة الفعلية وجودة ما يصدر عن المطبعة.
إن واقع الإنتاج المعتمد على الإنسان-يشكل أيضًا كيفية تفكير الفرق الهندسية في دورة الحياة الأوسع للجزء المختوم. ومن الطبيعي أن تثير العملية التي تعتمد بشكل كبير على اتساق المشغل السؤال التالي: عند أي نقطة ينضج المنتج بما يكفي لتبرير إزالة هذا التباين من خلال الأتمتة؟
من النموذج الأولي إلى الإنتاج
إن السؤال المتعلق بموعد الأتمتة لا يشكل نقطة قرار مفاجئة. وهو يظهر تدريجياً مع تراكم بيانات الإنتاج، وترسيخ توقعات الطلب، وتصبح الفجوة بين ما تقدمه العمليات اليدوية وما تتطلبه الأعمال قابلة للقياس. لا تتعامل فرق الهندسة الذكية مع ختم النقل اليدوي كحل دائم أو حل وسط مؤقت. إنهم يتعاملون معها كمرحلة إثبات، مرحلة متعمدة في دورة حياة الإنتاج التي تتحقق من صحة كل شيء بدءًا من تشكيل التسلسلات وحتى السلوك المادي قبل تخصيص رأس المال للأتمتة.
النماذج الأولية والتحقق من صحة التصميم من خلال النقل اليدوي
تخيل أنك قمت بتصميم شريحة هيكلية جديدة تتطلب سحبًا عميقًا، وإعادة رسمين، ونمطًا مثقوبًا، وتقليمًا نهائيًا. تبدو الهندسة ممكنة في المحاكاة، لكن المحاكاة لا توضح كيفية تصرف المادة فعليًا عبر خمس محطات تشكيل، أو كيف يتراكم السبرينغباك من محطة إلى أخرى، أو ما إذا كان الحجم الفارغ المقترح ينتج جودة حافة متسقة بعد التشذيب. أنت بحاجة إلى أجزاء مادية للإجابة على هذه الأسئلة، ويمنحك ختم النقل اليدوي للنماذج الأولية هذه القدرة بالضبط دون تكلفة ومدة زمنية للأتمتة الكاملة.
أثناء تشغيل النموذج الأولي والتحقق من الحجم المنخفض-، تستخدم الفرق الهندسية النقل اليدوي لإنجاز عدة أشياء في وقت واحد:
- التحقق من تسلسل التشكيل:هل يعمل طلب المحطة المخطط له بالفعل؟ هل يمكن للمادة أن تنجو من كل سحب دون أن تضعف بشكل مفرط؟ هل تتداخل الأشكال الوسيطة بشكل صحيح في المحطات اللاحقة؟
- تحسين عدد المحطات:قد يشتمل تصميم القالب الأولي على ست محطات، لكن التشغيل اليدوي يكشف أنه يمكن دمج المحطتين الثالثة والرابعة في ضربة واحدة دون المساس بسلامة المواد. يوفر هذا الاكتشاف تكلفة الأدوات للمحطة بأكملها في إصدار الإنتاج.
- التحقق من تدفق المواد:غالبًا ما يختلف سلوك الرسم-في العالم الحقيقي عن توقعات FEA، خاصة عند انتقالات نصف القطر وحواف الحواف. يؤدي تشغيل الفراغات الفعلية من خلال المحطات اليدوية إلى إنتاج بيانات ترقق قابلة للقياس، وأنماط التجاعيد، وقيم الربيع التي تعمل على تحسين نموذج المحاكاة.
- تأكيد مكدس التسامح:الميزات التي تمتد عبر محطات متعددة تتراكم التباين الموضعي. يكشف التشغيل اليدوي مع القياس الدقيق بين المحطات عن مكان استهلاك ميزانية التسامح، مما يسمح للمهندسين بإضافة ميزات تحديد الموقع أو إعادة تشغيل العمليات قبل الالتزام بالأدوات النهائية.
يعكس نهج التحقق هذا ماخرائط طريق توسيع نطاق التصنيعوصف جميع طرق التصنيع: إثبات العملية بكميات صغيرة باستخدام أدوات مرنة قبل الاستثمار في البنية الأساسية للإنتاج بكميات كبيرة-. تعمل مرحلة النقل اليدوي مثل مرحلة DVT (اختبار التحقق من صحة التصميم) خصيصًا للختم وإنشاء الأدلة المادية التي تدعم الافتراضات الهندسية أو تتحدىها.
إحدى الفوائد التي لا تحظى بالتقدير الكافي: تتيح لك عمليات التشغيل اليدوية تقييم خصائص التعامل مع الأجزاء قبل تحديد تصميمات القابض للتشغيل الآلي. تكتشف أن الجزء يميل إلى الالتصاق في تجويف المحطة الثانية، أو أنه ينثني عند الإمساك به عند نقطة الالتقاط المخطط لها، أو أن نتوءات الزخرفة تتداخل مع الجلوس في العش في المحطة الرابعة. تُعلم هذه الرؤى بشكل مباشر تصميم نظام النقل الآلي التالي، مما يمنع مفاجآت التكامل المتوسطة المكلفة-.
التحجيم من النقل اليدوي إلى النقل الآلي
أفضل وقت للتخطيط للأتمتة هو عندما لا تزال تعمل يدويًا. إن تصميمات القوالب التي تتوقع التعامل الآلي في المستقبل تكلف مبلغًا أكبر بشكل هامشي ولكنها توفر عشرات الآلاف من التعديلات التحديثية عند وصول طلبات الحجم.
إن التحجيم من ختم النقل اليدوي إلى ختم النقل الآلي ليس مفتاحًا ثنائيًا. إنه تحول مخطط له يحدث عندما تتماشى مؤشرات محددة. تقوم الفرق الهندسية التي تتعامل مع هذا الأمر عمدًا بإنشاء المرحلة اليدوية-مع وضع توافق التشغيل الآلي في الاعتبار، مع التعامل مع الفترة اليدوية كجمع بيانات لمواصفات التشغيل الآلي النهائية.
كيف يبدو التصميم الجاهز للتشغيل الآلي-في الممارسة العملية؟ بعض القرارات الرئيسية التي تم اتخاذها خلال مرحلة الأدوات اليدوية تؤتي ثمارها لاحقًا:
- الملعب المعياري للمحطة:تصميم مسافات مركزية متسقة-إلى-مركزية بين جميع المحطات، حتى إذا كانت المعالجة اليدوية لا تتطلب ذلك بشكل صارم. تفضل أنظمة النقل الآلية خطوة موحدة لأنها تبسط برمجة الحركة وتسمح بآليات نقل متطابقة بين كل زوج من المحطات.
- مناطق الالتقاء والتوصيل المحددة-:على الرغم من أن المشغل يمسك بالأداة حيثما يكون مريحًا، فإن إضافة أسطح مرجعية مسطحة أو مناطق اتصال مخصصة لتصميم القالب يؤدي إلى إنشاء -نقاط واجهة قابضة جاهزة للاستخدام في نهاية-أدوات الذراع-في المستقبل.
- أحكام تركيب الاستشعار:دمج الثقوب الملولبة أو ميزات التثبيت بالقرب من الأعشاش وتحديد موقع المسامير حيث سيتم في النهاية تثبيت أجزاء -المستشعرات الحالية. تؤكد هذه المستشعرات الوضع الصحيح قبل دورات الضغط في الوضع الآلي.
- ارتفاع الجزء الثابت عند ارتفاع النقل:تحديد ارتفاعات الرافعة بحيث يرتفع الجزء إلى نفس الارتفاع عبر جميع المحطات، بما يتوافق مع مستوى النقل الثابت الذي تفضله الأذرع الآلية.
تعتبر التكلفة الإضافية لهذه الأحكام أثناء إنشاء القالب الأولي متواضعة، وعادةً ما تضيف 5-10% إلى سعر القالب اليدوي. إن إعادة تأهيلها لاحقًا، بعد تصلب القالب وإثباته وفي مرحلة الإنتاج، يكلف أكثر بكثير وغالبًا ما يتطلب سحب القالب من الخدمة لأسابيع من التعديل.
التخطيط للاستثمارات اللازمة-لنمو الإنتاج على المدى الطويل
يتطلب تخطيط دورة حياة إنتاج قوالب النقل تنبؤًا صادقًا بالحجم مقترنًا بنقاط انطلاق واضحة لاتخاذ قرارات النقل. الخطأ الذي ترتكبه معظم الفرق هو التعامل مع دليل-قرار التشغيل الآلي-كمشكلة مستقبلية. بحلول الوقت الذي يتجاوز فيه الطلب القدرة اليدوية، تكون قد تأخرت بالفعل، وتسعى جاهدة لتحديد الأتمتة أثناء تشغيل نوبات العمل الإضافي لتلبية الطلبات.
أربعة مؤشرات تشير إلى الاستعداد للأتمتة:
- مقاييس الجودة المتسقة:تؤدي عمليات التشغيل اليدوية إلى إنتاج قيم Cpk أعلى من 1.33 على الأبعاد المهمة عبر مجموعات الإنتاج المتعددة. العملية مستقرة وتم إثبات القالب. تؤدي أتمتة عملية غير مستقرة إلى إنتاج خردة آلية بشكل أسرع.
- أوقات الدورة المستقرة:تم تضييق تباين المشغل من-إلى-المشغل في وقت الدورة إلى أقل من 10%. وهذا يعني أن تسلسل التشكيل-مفهوم جيدًا وقابل للتكرار، وهو ما يُترجم إلى ملفات تعريف حركة روبوتية يمكن التنبؤ بها.
- توقعات الحجم التي تتجاوز القدرة اليدوية:عندما تتجاوز توقعات الطلب ما يمكن أن تقدمه العملية اليدوية-المناوبة (مع الأخذ في الاعتبار جداول الاستراحة المريحة والإنتاج اليومي الواقعي)، فإن سقف الإنتاجية يفرض المحادثة.
- تكلفة الجزء الواحد-تتجاوز حد فاصل التشغيل الآلي-الحد الزوجي:باستخدام الإطار من قسم تحليل التكلفة، فإن تكلفة العمالة التراكمية لكل قطعة مضروبة في الحجم السنوي تتجاوز الآن التكلفة المطفأة لرأس مال الأتمتة. لقد انقلبت الرياضيات.
تتمتع الفرق التي تتتبع هذه المقاييس من أول تشغيل للإنتاج اليدوي بنقاط انتقال تعتمد على البيانات-وليست قرارات تعتمد على الشعور الداخلي-. إنهم يعرفون بالضبط متى يحدث التقاطع لأنهم كانوا يقيسون المدخلات طوال الوقت.
هناك اعتبار آخر:-يستمر قالب الطور اليدوي في أداء دور ما حتى بعد وصول التشغيل الآلي. ويصبح أداة للعينات الهندسية، وتكرارات التصميم، وإنتاج المتغيرات ذات الحجم المنخفض-بينما يتعامل الخط الآلي مع الجزء الأساسي ذو الحجم الكبير-. وبدلاً من الاستغناء عن القدرة اليدوية بالكامل، يحتفظ المصنعون ذوو الخبرة بها كمورد موازٍ للمرونة التي لا يمكن للخطوط الآلية، بصلابتها المبرمجة، أن توفرها.
يعيد منظور دورة الحياة هذا صياغة كيفية قراءة عرض أسعار الأدوات. إن القالب المقتبس للنقل اليدوي ليس مجرد أداة إنتاج لأحجام اليوم. من المحتمل أن يكون هذا هو الاستثمار الأول في إستراتيجية إنتاج متعددة-المراحل، وهي إستراتيجية لا تحقق القيمة الكاملة إلا إذا كنت تعرف أيضًا كيفية تقييم الشركاء الذين سيبنون ويدعمون تلك الأدوات خلال كل مرحلة من مراحل النمو.
اختيار شريك ختم قالب النقل الصحيح
إن استراتيجية دورة حياة الإنتاج تكون قوية بقدر قوة المورد الذي ينفذها. يمكنك تصميم النهج المرحلي المثالي بدءًا من تشغيل النموذج الأولي اليدوي وحتى الإنتاج الآلي بكميات كبيرة-، ولكن إذا كان الشريك الذي يبني أدواتك يفتقر إلى العمق الهندسي لدعم هذا التقدم، فسوف تصطدم بجدران القدرة في أسوأ اللحظات الممكنة. إن معرفة كيفية اختيار مورد ختم قوالب النقل يفصل الفرق التي تعمل على التوسع بسلاسة عن تلك التي تعيد تشغيل تقييمات البائع في منتصف -المشروع.
القدرات الأساسية للتقييم في شريك النقل
ليس كل متجر ختم يمتلك مكبس نقل مؤهلاً كشريك حقيقي لقالب النقل. ويكمن الفرق في القدرة الهندسية، وليس القدرة التصنيعية فقط. قد يقوم أحد المتاجر بتشغيل قوالب النقل بكفاءة، ولكن تصميم أدوات المحطات المتعددة-التي توازن بين خطورة التشكيل وتدفق المواد والمشغل أو التعامل الآلي عبر خمس محطات أو أكثر يتطلب خبرة متخصصة غالبًا ما تفتقر إليها ورش العمل العامة.
عند إجراء تقييم جودة مورد قوالب النقل، قم بإعطاء الأولوية لمعايير التقييم التالية:
- خبرة في تصميم قوالب المحطات المتعددة-:هل يمكن للمورد إثبات خبرته الهندسية في أربع محطات تشكيل أو أكثر؟ اطلب دراسات حالة توضح كيفية تحديد عدد المحطات وتسلسل التشكيل وتدفق المواد للأشكال الهندسية المعقدة. سيتحدث الموردون الذين يتمتعون بإمكانات تصنيع قوالب النقل-الحقيقية المتعددة المحطات بطلاقة عن نسب تقليل السحب، واستقرار الشكل المتوسط، وتراكم التفاوت-بين المحطات.
- الخبرة في تكوينات النقل اليدوية والروبوتية:يفهم الشركاء الذين صمموا الأدوات لكلا الطريقتين اختلافات التخطيط، وتحديد متطلبات الميزات، والاعتبارات المريحة التي تشكل بنية القالب. تعتبر هذه التجربة المزدوجة مهمة بشكل خاص إذا كانت خطة دورة الحياة الخاصة بك تتوقع الانتقال من العمليات اليدوية إلى العمليات الآلية.
- المحاكاة والتحقق الافتراضي:هل يستخدم المورد FEA لتشكيل المحاكاة وبرامج محاكاة النقلللتحقق من مسارات التخليص وقدرة SPM قبل بناء القالب؟ وكما يؤكد خبراء الصناعة، فإن تغيير تصميم CAD أسهل بكثير من تغيير قالب مدمج بالكامل. يقوم الموردون الذين يتخطون هذه الخطوة بتحميل تكلفة تصحيح الأخطاء إليك أثناء التجربة.
- التعامل مع المواد للأجزاء الأكبر أو المعقدة:تتطلب الفراغات الأكبر حجمًا التي تميل إلى الترهل أثناء النقل، والألواح التي تتطلب مشابك قابضة في نقاط متعددة، والأجزاء التي تحتاج إلى إعادة التوجيه بين المحطات، معرفة هندسة نقل محددة. قم بتقييم ما إذا كان المورد قد تعامل مع الأجزاء بالحجم ومستوى التعقيد الذي يتطلبه مشروعك.
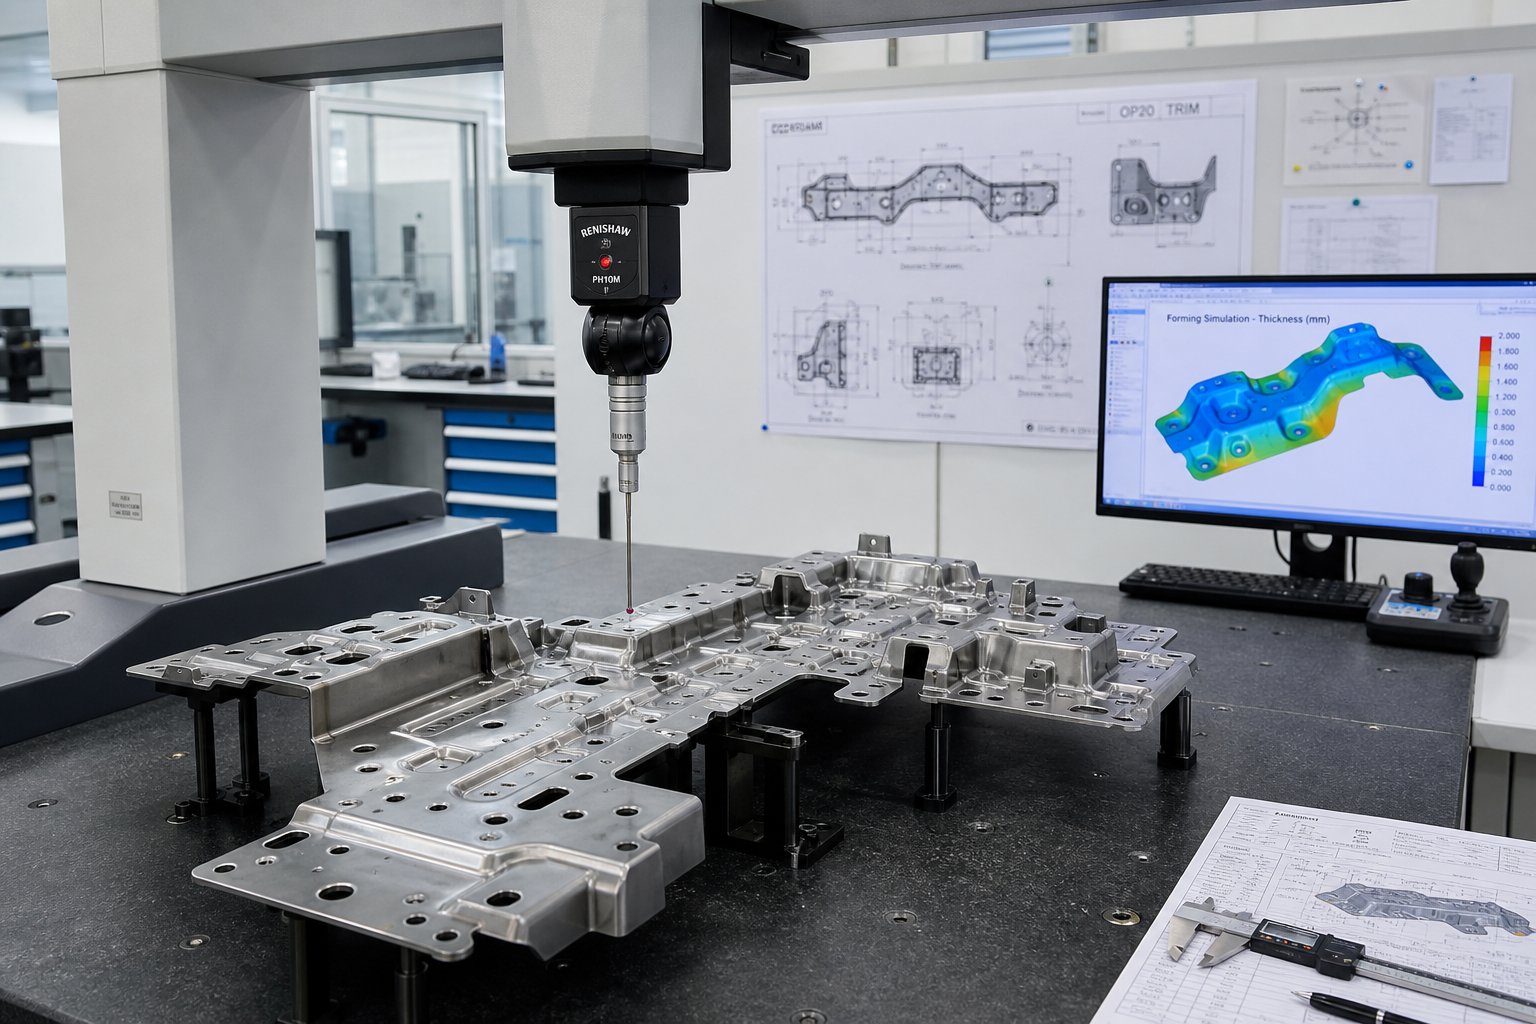
- قدرات التحقق من التسامح:تأكد من أن المورد يقوم بتشغيل معدات CMM وأجهزة القياس الوظيفية وبرامج SPC التي يمكنها التحقق من صحة متطلبات الأبعاد التي يطلبها الجزء الخاص بك. إن المورد الذي يقتبس تفاوتات صارمة دون البنية التحتية للقياس للتحقق منها يقدم وعودًا لا يمكنه إثباتها.
- توفر الصحافة التجريبية:يمكن للموردين الذين لديهم-مكابس تجريبية داخلية تتوافق مع حمولة مكابس الإنتاج وحجم السرير تصحيح أخطاء الأدوات قبل شحنها. وبدون ذلك، تصبح مطبعة الإنتاج الخاصة بك منصة للتجربة، مما يستهلك وقتك في تصحيح الأخطاء.
تقييم دعم التصميم لتشكيل المحطات المتعددة المعقدة
تمتد معايير تقييم شريك ختم النقل إلى ما هو أبعد مما يمكن للمورد تصنيعه. بنفس القدر من الأهمية هو ما يمكنهم هندسته. الأجزاء المعقدة التي تتطلب عمليات سحب عميقة، وعمليات إعادة رسم متعددة، وثقب عبر الأسطح المشكلة، والتفاوتات الموضعية الضيقة بين الميزات التي تم إنشاؤها في محطات مختلفة تتطلب دعمًا تصميميًا تعاونيًا من مورد الأدوات.
اطرح على الشركاء المحتملين هذه الأسئلة أثناء التقييم:
- كيف يمكنك تحديد الحد الأدنى لعدد المحطات المطلوبة لهندسة والمادة المحددة لجزء معين؟
- ما هي أدوات محاكاة التشكيل التي تستخدمها، وهل يمكنك مشاركة نماذج التقارير التي توضح التخفيف المتوقع ومخاطر التجاعيد والتعويض الربيعي؟
- كيف يمكنك تصميم أنظمة تحديد المواقع التي تعوض التباين في وضع المشغل في النقل اليدوي، وكيف تتغير تلك الأنظمة عند الانتقال إلى التعامل الآلي؟
- ما هي العملية التي تتبعها لفحص المقالة الأولى والموافقة على جزء الإنتاج (PPAP أو ما يعادله)؟
- هل يمكنك دعم التصميم-للحصول على-تعليقات حول قابلية التصنيع قبل تجميد الشكل الهندسي؟
سوف يتعامل الموردون الذين يقدمون شراكة هندسية حقيقية مع هذه الأسئلة من الناحية الفنية بدلاً من التحول إلى لغة المبيعات. على سبيل المثال،ييتشينتعمل على بناء إمكانات قوالب ختم النقل الخاصة بها حول مساعدة المهندسين على تقييم تشكيل المحطات المتعددة للأجزاء الأكبر أو المعقدة، مع دعم يشمل تكوينات النقل الآلي والتحقق من إمكانية التكرار. يشير هذا النوع من التصميم الهندسي-إلى الأمام، حيث تبدأ عملية المورد بالتقييم التعاوني بدلاً من مجرد عرض الأسعار، إلى عمق دعم التصميم الذي يجب أن تتوقعه من أي شريك جاد في قوالب النقل.
تتضمن العلامات التحذيرية أثناء التقييم ما يلي: الموردين الذين يستشهدون بعدد المحطات دون السؤال عن بيانات قابلية تشكيل المادة الخاصة بك، والشركاء الذين لا يستطيعون شرح إستراتيجية ميزة تحديد الموقع الخاصة بهم لهندسة الجزء المحدد لديك، والمحلات التجارية التي تتعامل مع تجربة القالب كحدث -يومي واحد بدلاً من عملية متكررة للقياس والتعديل وإعادة التحقق.
لماذا التكرار المستقر مهم لثقة الإنتاج
في النهاية، ما يفصل بين قالب النقل الوظيفي والشكل المربح هو التكرار عبر دفعات الإنتاج. القالب الذي ينتج أجزاء جيدة أثناء الاختبار ولكنه ينحرف بعد 5000 نتيجة يؤدي إلى إنشاء تكلفة مخفية من خلال زيادة الفحص وأنشطة الاحتواء وهروب جودة العميل. يجب أن يستكشف تقييمك كيفية ضمان المورد لاستقرار الأبعاد على مدار عمر الإنتاج الكامل للأدوات.
عوامل التكرار الرئيسية لتقييم:
- اختيار أداة الصلب والمعالجة الحرارية:فولاذ الأدوات D2، وA2، وM2 مع تصلب وتلطيف مناسبين يقاوم التآكل عند تشكيل الأسطح وحواف القطع. اسأل عن المواد التي يحددها المورد لمحطات التآكل العالي- وكيف يحدد متى تحتاج الإدخالات إلى الاستبدال.
- تخطيط الصيانة الوقائية:هل يقدم المورد جدول صيانة موصى به مرتبطًا بعدد الزيارات؟ كما هو الحال في أبحاث مراقبة الجودة من وثائق ITD Precision، فإن جدولة الصيانة الاستباقية للأداة بناءً على دورات الإنتاج بدلاً من الفشل تعمل على إطالة عمر الأداة والحفاظ على جودة الجزء على مدار فترات تشغيل أطول.
- بيانات SPC من الاختبار والإنتاج الأولي:يُظهر الموردون الذين يقدمون بيانات Cpk جنبًا إلى جنب مع أجزاء المقالة-الأولى إمكانية العملية بدلاً من مجرد توافق الأبعاد في عدد قليل من العينات.
- نوافذ عملية التشكيل الموثقة:يجب توثيق إعدادات الحمولة ومواصفات التشحيم ومعايير تحديد المواقع الفارغة ونطاقات خصائص المواد المقبولة وتسليمها مع الأدوات. وبدون ذلك، سيخمن فريق الإنتاج الخاص بك المعلمات التي قام منشئ الأدوات بتحسينها بالفعل أثناء التطوير.
تأتي ثقة الإنتاج من معرفة أن رقم القطعة 10000 سوف يتطابق مع رقم القطعة 10 ضمن نطاق التسامح الخاص بك. يتم بناء هذه الثقة أثناء اختيار المورد، ولا يتم اكتشافها بعد وصول الأدوات إلى منزلك. إن شريك ختم قالب النقل الذي تختاره لا يشكل فقط ما تدفعه مقابل الأدوات اليوم، ولكن أيضًا شكل تكاليف الجودة ومعدلات الخردة ورضا العملاء طوال فترة الإنتاج الكاملة للجزء.
الأسئلة المتداولة حول ختم قالب النقل اليدوي
1. ما هو الفرق بين ختم قالب النقل اليدوي وختم القالب التدريجي؟
في عملية الختم التدريجي بالقالب، يتغذى الشريط المعدني المستمر من خلال المحطات بينما يظل متصلاً بشريط الناقل حتى القطع النهائي. يستخدم ختم قالب النقل اليدوي فراغات فردية قائمة بذاتها-يقوم المشغل بنقلها فعليًا بين محطات القالب المنفصلة. يسمح هذا بتدوير قطعة العمل أو قلبها أو تغيير موضعها بين العمليات، مما يتيح الأشكال الهندسية المعقدة مثل السحب العميق والمحاور المتعددة- التي تشكل ذلك الشريط- الذي لا يمكن إنتاج القوالب التقدمية المغذية به. تتفوق القوالب التقدمية في التعامل مع الأجزاء الصغيرة ذات الحجم الكبير-، بينما يتعامل النقل اليدوي مع الأجزاء المتوسطة من-إلى-الأجزاء الكبيرة ذات الأشكال الهندسية المعقدة عند الأحجام المنخفضة.
2. ما هي أحجام الإنتاج التي تبرر ختم قالب النقل اليدوي على النقل الآلي؟
عادة ما يكون ختم القالب بالنقل اليدوي أكثر اقتصادا للكميات السنوية التي تتراوح بين 1000 و50000 جزء. تتراوح نقطة التعادل-حيث يصبح النقل الآلي أكثر فعالية من حيث التكلفة-بشكل عام بين 50000 و150000 قطعة سنويًا، اعتمادًا على مدى تعقيد القطعة ووقت الدورة ومعدلات العمالة وتكاليف تكامل التشغيل الآلي. يحمل النقل اليدوي استثمارًا رأسماليًا أقل ولكن تكاليف العمالة-الأعلى لكل جزء، لذا مع زيادة الحجم، تتجاوز نفقات العمالة المتراكمة في النهاية استثمار الأتمتة مقدمًا الموزع على المزيد من القطع.
3. ما هي التفاوتات التي يمكن أن يحققها ختم قالب النقل اليدوي؟
يمكن أن يحقق ختم قالب النقل اليدوي تفاوتات تبلغ حوالي ±0.05 مم على الميزات المشكلة و±0.03 مم في مواقع الفتحات المثقوبة، مع محطات سك دقيقة تصل إلى ±0.02 مم على الأسطح الحرجة. ومع ذلك، فإن تباين موضع المشغل يقدم عاملاً تستبعده الأنظمة الآلية. -تعوض ميزات تحديد الموقع المصممة جيدًا مثل المسامير التجريبية، والكتل المتداخلة، وقضبان القياس عن طريق توجيه قطعة العمل إلى الموضع الدقيق بغض النظر عن الاختلافات الطفيفة في وضع المشغل، مما يحافظ على التحكم الدقيق في الأبعاد عبر عمليات الإنتاج.
4. ما هي أنظمة السلامة المطلوبة لعمليات ختم القالب بالنقل اليدوي؟
يتطلب ختم قالب النقل اليدوي أنظمة أمان متعددة الطبقات وفقًا لمعايير OSHA 1910.217. تتضمن العناصر الأساسية عنصري تحكم يدويين- يضمنان خلو اليدين أثناء دورة الضغط، وستائر ضوئية لاستشعار التواجد-توقف الضغط إذا كسر المشغل مستوى المستشعر، وواقيات القالب المادية أو أجهزة الحاجز، وآليات مكافحة-التكرار التي تمنع الضربات الثانية غير المقصودة، وأنظمة مراقبة الفرامل، وإجراءات القفل/العلامة للصيانة. تضمن هذه الضمانات الزائدة عدم وجود أي فشل يمكن أن يؤدي إلى إصابة المشغل أثناء عملية النقل.
5. كيف يمكنك تقييم واختيار مورد ختم قالب النقل؟
قم بتقييم الموردين استنادًا إلى الخبرة في تصميم قوالب المحطات المتعددة (أربع محطات تشكيل أو أكثر)، والخبرة في كل من تكوينات النقل اليدوية والروبوتية، وإمكانيات محاكاة التشكيل من FEA، ومعرفة التعامل مع المواد للأجزاء الأكبر أو المعقدة، والبنية الأساسية للتحقق من التسامح مثل معدات CMM وبرامج SPC، و-توفر مطبعة الاختبار الداخلي. يقدم الموردون مثل YICHEN -دعمًا للتقييم الهندسي المتقدم لقوالب نقل المحطات المتعددة-، مما يساعد المهندسين على تقييم جدوى التشكيل قبل الالتزام بالأدوات. تتضمن العلامات الحمراء اقتباسًا لعدد المحطات دون السؤال عن قابلية تشكيل المواد أو عدم القدرة على شرح استراتيجية تحديد الموقع للشكل الهندسي المحدد.


