


ما هو القالب التقدمي ولماذا تعتمد عليه مصانع OEM
تخيل أداة واحدة تقوم بتثقيب جزء معدني وثنيه وتشكيله وتشذيبه في تتابع سريع، كل ذلك دون أن تلمس الأيدي البشرية قطعة العمل بين الخطوات. هذه الأداة عبارة عن قالب تقدمي، وهي موجودة في قلب كل -مصنع كبير الحجم للقالب والختم التقدمي لتصنيع المعدات الأصلية الذي ستواجهه عند الحصول على مكونات معدنية دقيقة.
ما هو الموت التقدمي
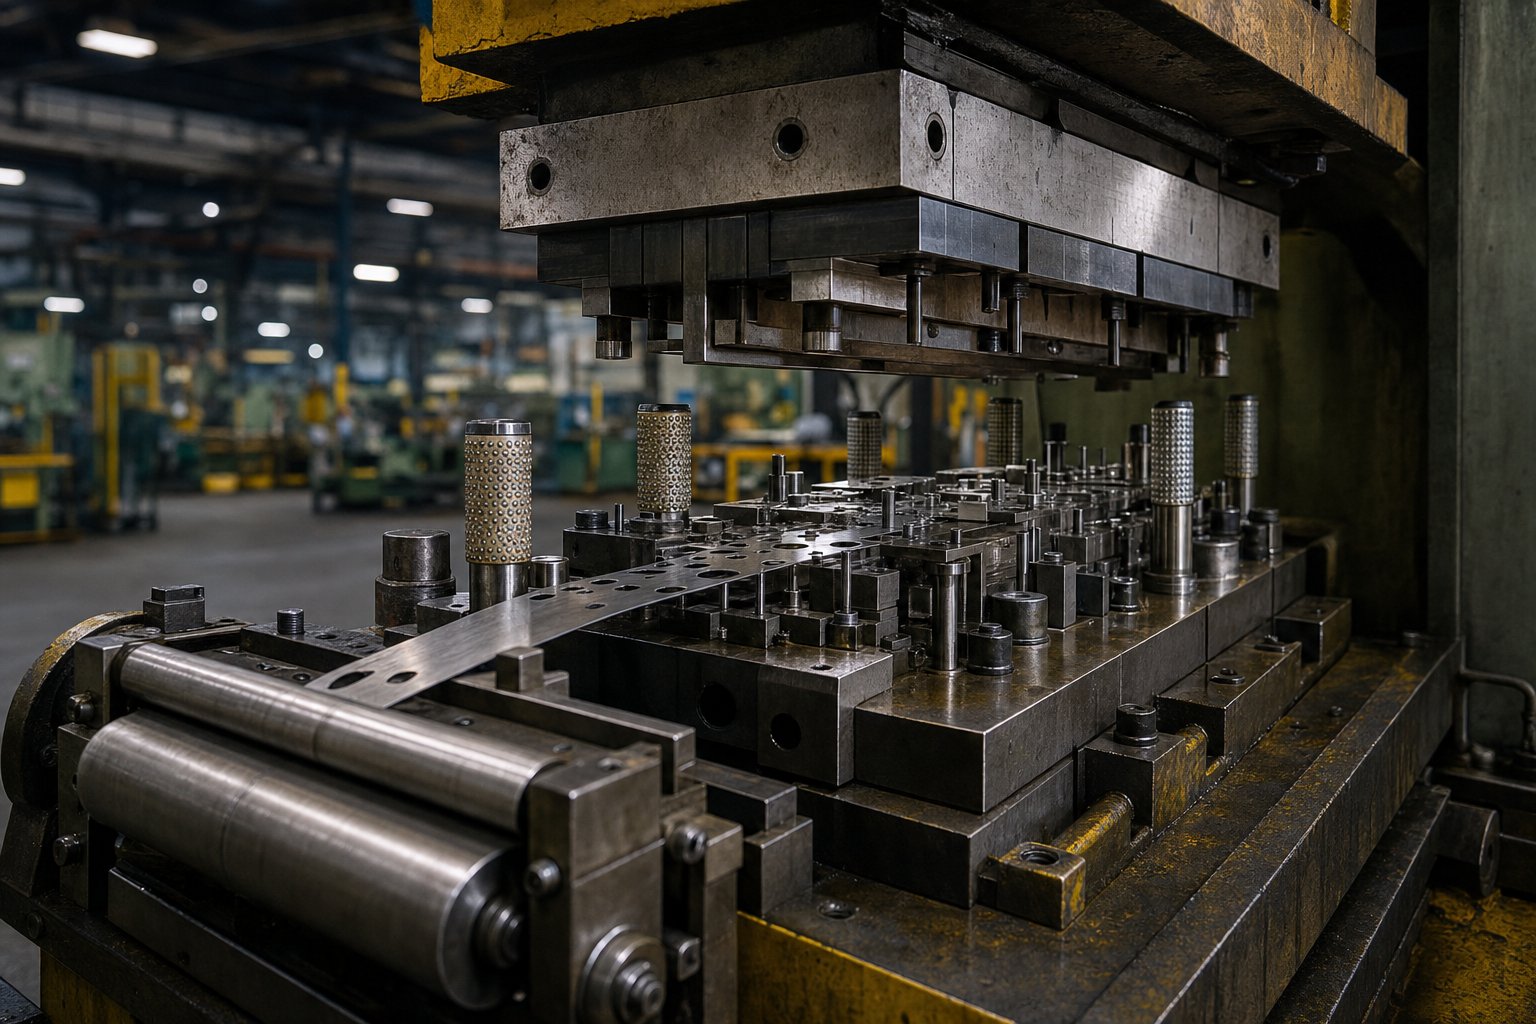
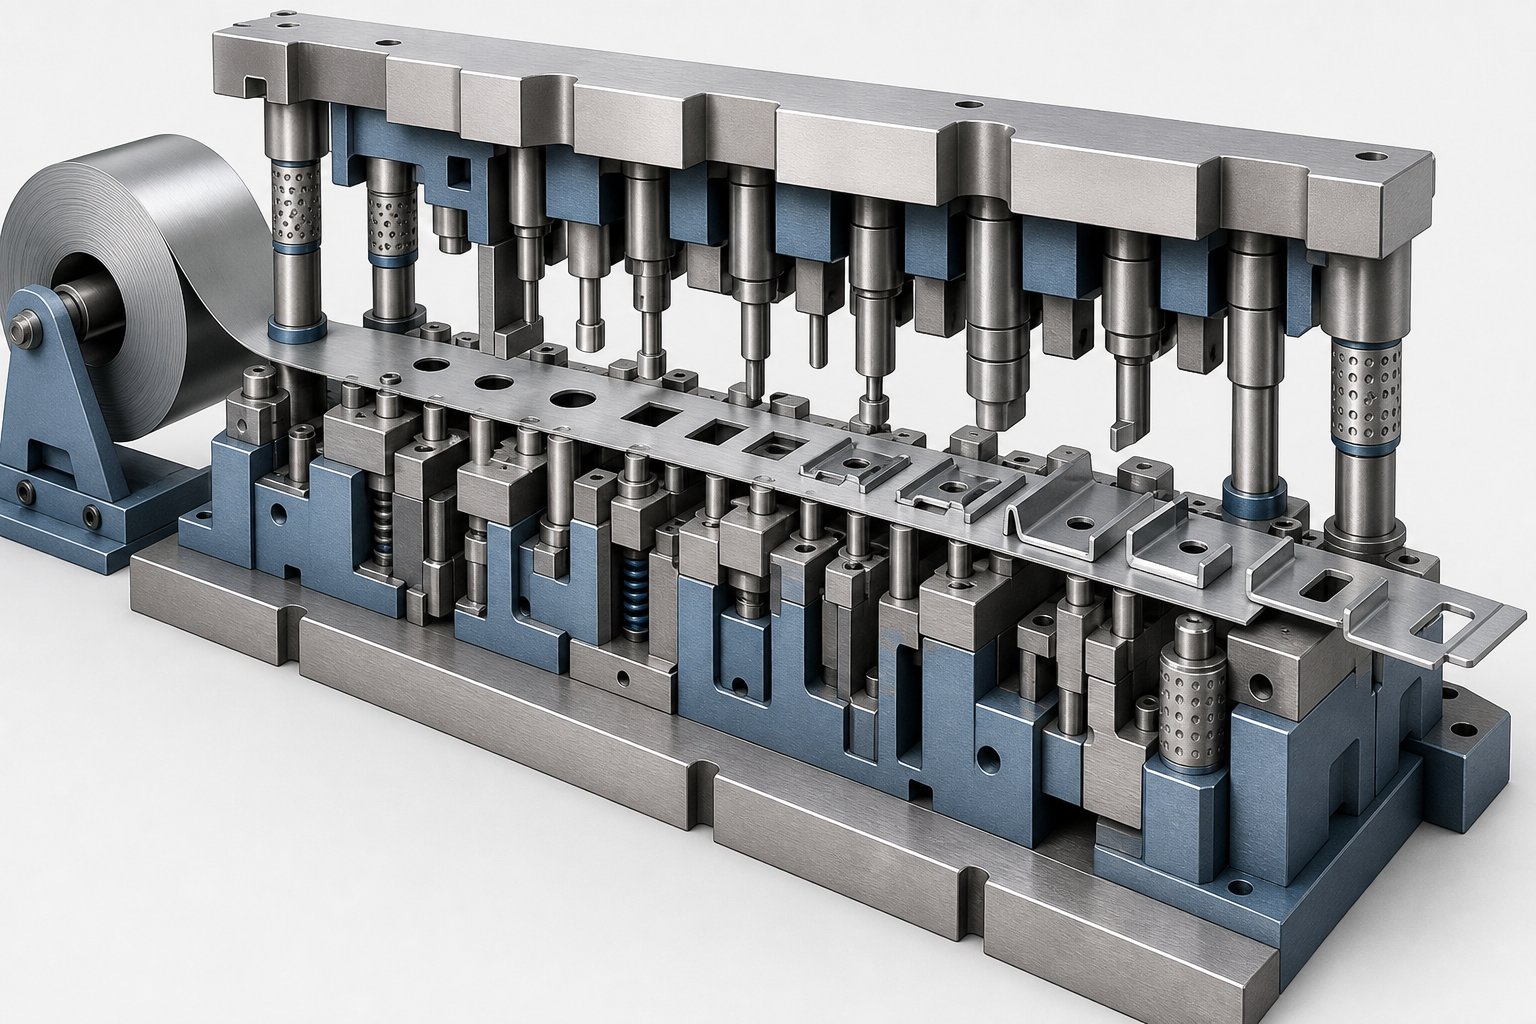
القالب التدريجي عبارة عن أداة ختم متخصصة تحتوي على محطات متعددة مرتبة بالتسلسل داخل مجموعة قوالب واحدة. يتقدم شريط معدني يتم تغذيته بالملف- عبر هذه المحطات مع كل ضغطة ضغط، وتؤدي كل محطة عملية متميزة، مثل الثقب أو التقطيع أو الثني أو التشكيل أو القطع، حتى يتم فصل الجزء النهائي في المحطة النهائية.
المفهوم الرئيسي وراءختم القالب التدريجيهو عمل متزامن ومتسلسل. بينما يتم ثقب أحد أجزاء الشريط في المحطة الأولى، يتم ثني قسم آخر في المحطة الثالثة، ويصل الجزء الآخر إلى القطع في المحطة النهائية. تنتج كل ضربة للمكبس جزءًا مكتملًا بمجرد تقدم الشريط عبر جميع المحطات. هذه الدورة المستمرة هي ما يجعل البرنامج يموت بكفاءة كبيرة لعمليات الإنتاج الكبيرة.
قارن ذلك مع قالب -مرحلة واحد، والذي يقوم بإجراء عملية واحدة فقط لكل ضغطة ضغط في محطة واحدة. الجزء الذي يتطلب خمس ميزات، على سبيل المثال ثقبين، وانحناء، وشكل، وتقليم، سيحتاج إلى خمس قوالب منفصلة، وخمسة إعدادات ضغط، ومعالجة يدوية بين كل خطوة. يقوم الختم التدريجي بدمج كل تلك العمليات في أداة واحدة ودورة ضغط واحدة، مما يلغي التعامل مع الأجزاء، ويقلل وقت الدورة، ويحسن بشكل كبير اتساق الأبعاد من قطعة إلى أخرى.
بعض المصطلحات التي ستواجهها بشكل متكرر عند العمل مع مصانع الختم:
- محطات- المواضع الفردية داخل القالب حيث تتم عملية قطع أو تشكيل محددة.
- يجرد- شريط متواصل من الصفائح المعدنية، مفكك من ملف، والذي يتغذى من خلال القالب.
- فتحات الطيار- يتم ثقب الثقوب الدقيقة مبكرًا في الشريط لتحديد موقع المادة بدقة في كل محطة لاحقة عبر المسامير التجريبية.
- شريط الناقل- جزء المادة الذي يربط الأجزاء المتكونة جزئيًا وينقلها خلال القالب حتى القطع النهائي.
كيف تستخدم مصانع OEM القوالب التقدمية
عندما يحتاج مالك العلامة التجارية أو شركة المنتج إلى آلاف أو ملايين المكونات المعدنية المختومة، نادرًا ما يقومون ببناء الأدوات وتشغيلها بأنفسهم. بدلاً من ذلك، فإنهم يتشاركون مع مصنع تصنيع القوالب والختم التقدمي الذي يتعامل مع كل من هندسة القوالب وإنتاج الحجم نيابةً عنهم.
في هذه العلاقة، يقوم مشتري OEM، وهو عادة مهندس إنتاج أو فريق مشتريات، بتوفير الرسومات الجزئية ومتطلبات الحجم وسياق التطبيق. يقوم مصنع الختم بعد ذلك بتصميم القالب التدريجي، وبناء الأدوات، والتحقق من صحة المقالات الأولى، وتشغيل الإنتاج المستمر. يمتلك المصنع الخبرة العملية؛ يمتلك المشتري تصميم المنتج ومواصفات الأداء.
يوجد تقسيم العمل هذا لأن تصميم القالب التقدمي وتشغيله يتطلبان تخصصًا عميقًا. يتطلب تحسين تخطيط الشريط وتسلسل المحطات وموازنة القوة وتسجيل الطيارين مهندسي أدوات يتمتعون بسنوات من الخبرة العملية-. بالنسبة إلى المؤسسة المشترية، فإن الاستعانة بمصادر خارجية لمصنع ختم مخصص يعني الوصول إلى تلك الخبرة دون صيانة-غرفة الأدوات الداخلية أو أسطول الطباعة أو فريق صيانة القالب.
والنتيجة واضحة ومباشرة: إمكانية تكرار عالية، وتكلفة منخفضة-للقطعة من حيث الحجم، وجودة متسقة عبر عمليات الإنتاج التي يمكن أن تمتد لملايين الضربات. لكن الحصول على هذه الفوائد يعتمد كليًا على ما يحدث داخل القالب وداخل المصنع، وهو بالضبط المكان الذي يفتقر فيه معظم المشترين إلى الرؤية.
كيف تعمل عملية ختم القالب التقدمية
ما الذي يحدث فعليًا في تلك المئات من المللي ثانية بين ضغطة الضغط والأخرى؟ العملية ختم القالب التدريجيبسيطة بشكل خادع من حيث المفهوم ولكنها دقيقة للغاية في التنفيذ. تقوم كل دورة بتحويل مخزون الملف الخام إلى مكون نهائي من خلال تسلسل محكم من الأحداث الميكانيكية.
خطوة-بواسطة-تسلسل محطة الخطوة
تصور ملفًا من شريط معدني مسطح يتم تحميله على آلة تفكيك اللفة، ويتم تقويمه من خلال جهاز تسوية، ويتم تغذيته في فتحة القالب. من تلك النقطة فصاعدًا، تتم عملية الختم التدريجي بترتيب ثابت مع كل ضربة ضغط:
- تغذية لفائف واستقامة- يتم فك الشريط من الملف، ويمر عبر جهاز فرد لإزالة الانحناء، وتقوم وحدة التغذية المؤازرة أو الميكانيكية بتقديمه لمسافة دقيقة (درجة التغذية) داخل القالب.
- تسجيل الطيار- تنزل المسامير الدليلية إلى الثقوب المثقوبة مسبقًا لتثبيت الشريط في موضعه الدقيق قبل بدء أي قطع أو تشكيل. وهذا يلغي خطأ التغذية التراكمي.
- الثقب والتقطيع- ثقب الثقوب أو الفتحات أو أقسام الملف الشخصي. غالبًا ما تقوم هذه المحطات المبكرة بإنشاء ميزات مرجعية تشير إليها العمليات اللاحقة.
- التشكيل والانحناء- تعمل المحطات على تشكيل الفراغ المسطح تدريجيًا إلى أشكال هندسية ثلاثية الأبعاد-من خلال الانحناءات أو السحب أو النقوش.
- العملة وإعادة الضربة- عندما تكون هناك حاجة إلى تفاوتات مشددة أو تشطيبات سطحية محددة، تقوم محطات السك بضغط المادة إلى الأبعاد النهائية.
- التشذيب والقطع- يتم فصل الجزء النهائي عن الشريط الحامل وإخراجه من القالب، بينما يتم توجيه شريط الخردة إلى المزالق أسفل المكبس.
يتم تنفيذ كل واحدة من هذه العمليات في وقت واحد عند نقاط مختلفة على طول الشريط أثناء ضغطة ضغط واحدة. يعد هذا التداخل هو السبب الأساسي وراء تحقيق الختم التدريجي للقالب لمعدلات إنتاجية لا يمكن لطرق التشغيل -المفردة مطابقتها.
يلعب تحسين تخطيط الشريط دورًا حاسمًا هنا. يحدد المهندسون كيفية تداخل الأجزاء على الشريط، ومدى العرض الذي يجب أن تكون عليه علامات الحامل، وكمية المواد الموجودة بين الميزات. يمكن للتخطيط المصمم جيدًا- أن يزيد معدل استخدام المواد إلى ما يزيد عن 80%، بينما يؤدي التخطيط السيئ إلى إنشاء خردة زائدة وزيادة تكلفة القطعة، وهو أمر نادرًا ما يراه مشترو OEM إلا بعد فحص تصميم الشريط بالتفصيل.
اضغط على ميكانيكا وسرعة الدورة
تم ضبط حجم مكبس القالب التقدمي الذي يقود هذه العملية ليتناسب مع متطلبات القالب. يجب على مشتري OEM فهم بعض المواصفات الأساسية:
- حمولة- إجمالي القوة المتاحة لكل شوط، تتراوح عادةً من 30 طنًا لقوالب الموصل الصغيرة وحتى 600 طن أو أكثر لأجزاء السيارات الهيكلية. يجب أن تتجاوز الحمولة مجموع قوى المحطة بالإضافة إلى هامش الأمان.
- عدد الضربات في الدقيقة (SPM)- يحدد سرعة الدورة. غالبًا ما يتراوح الإنتاج القياسي بين 60 و150 SPM، لكن الختم التدريجي عالي السرعة على الأجزاء الأصغر يمكن أن يتجاوز 300 إلى 500 ضربة في الدقيقة، خاصة بالنسبة للمحطات الكهربائية ومكونات القياس الرقيقة-.
- حجم السرير وسعة عرض الشريط- يجب أن تستوعب قاعدة الضغط طول القالب الكامل، والذي ينمو مع زيادة عدد المحطات.
هذه هي العلاقة التي يجب وضعها في الاعتبار: تتطلب هندسة الأجزاء الأكثر تعقيدًا المزيد من المحطات، مما يعني قالبًا أطول، مما يتطلب طبقة ضغط أكبر. يناسب قالب المحطات المكون من 6-الكتيفة البسيطة مكبسًا صغير الحجم، بينما قد يتطلب قالب المحطات المكون من 20-من مجموعة الموصلات متعددة الانحناءات مكبس ختم ذو قاعدة عريضة مع إمكانية التغذية المؤازرة.
يقوم أيضًا عدد المحطات الأعلى بتوزيع قوى التشكيل بشكل متساوٍ عبر الشريط، مما يقلل الضغط على أي محطة منفردة ويطيل عمر القالب. لكنها تزيد من تكلفة الأدوات وتطيل عمر القالب. بالنسبة لمشتري المعدات الأصلية، تعد هذه المقايضة بين تعقيد الأجزاء ومتطلبات الطباعة والاستثمار في الأدوات واحدة من أقدم القرارات الهندسية التي تشكل اقتصاديات المشروع، وهو موضوع يمتد مباشرة إلى كيفية تأثير اختيار المواد بشكل أكبر على كل من تصميم القالب ونتائج الإنتاج.
دليل اختيار المواد لختم القالب التدريجي
المعدن الذي تختاره لا يحدد أداء الجزء فقط. فهو يحدد معدلات تآكل القالب، واستراتيجيات التشحيم، وحدود سرعة الضغط، وفي النهاية تكلفة-القطعة. ومع ذلك، يحدد معظم مشتري OEM المادة بناءً على متطلبات الاستخدام النهائي-فقط، دون النظر في كيفية تصرف هذه السبيكة أثناء تدفقها عبر قالب تقدمي متعدد-محطات. يستحق الأساس المنطقي الهندسي وراء مواد الختم التدريجي اهتمامًا وثيقًا لأنه يؤثر بشكل مباشر على طول عمر الأدوات وكفاءة الإنتاج.
تهيمن فئتان عريضتان: المعادن الحديدية (الفولاذ الكربوني والفولاذ المقاوم للصدأ) والمعادن-غير الحديدية (النحاس والنحاس وسبائك الألومنيوم). يحمل كل منها خصائص تشكيل مميزة تؤثر على كيفية تصميم مصنع الختم والمحافظة على القالب.
المواد الحديدية للختم التدريجي
يظل الفولاذ الكربوني هو العمود الفقري للختم التدريجي للصلب. إن توفره وفعاليته من حيث التكلفة ونطاقه الواسع من الخصائص الميكانيكية يجعله نقطة البداية الافتراضية للأقواس الهيكلية والمشابك ومكونات الهيكل. المتغير الرئيسي هو محتوى الكربون:
- فولاذ منخفض الكربون-(1008، 1010)- شديدة الليونة وسهلة التشكيل. مثالية للسحب العميق والانحناءات المعقدة والأجزاء التي تتطلب تدفقًا كبيرًا للمواد. يعمل الختم التدريجي للفولاذ الكربوني بهذه الدرجات بسرعات ضغط أعلى لأن المادة الناعمة تولد تآكلًا أقل.
- فولاذ كربوني متوسط-(1045، 1050)- قوة شد وصلابة أكبر، ومناسبة لأقواس حمل الحمل- والأجهزة الوظيفية. انخفاض الليونة يعني أنصاف أقطار الانحناء أكثر إحكامًا ومزيدًا من الاهتمام بتعويض الزنبرك في تصميم القالب.
- فولاذ عالي الكربون-(1070، 1095)- يستخدم للزنبركات والمشابك وحواف القطع. قابلية التشكيل محدودة، لذلك يجب أن يقوم تسلسل المحطة بتوزيع الضغط بعناية لمنع التشقق.
يقدم الختم التدريجي للفولاذ المقاوم للصدأ قوى تشكيل أعلى وتآكلًا أكبر للقالب مقارنة بالفولاذ الكربوني. توفر السلسلة 300 (304، 316) مقاومة ممتازة للتآكل وهي غير-مغناطيسية، مما يجعلها الاختيار الأمثل للأجهزة الطبية، ومعدات تجهيز الأغذية، والمكونات البحرية. توفر السلسلة 400 (410، 430) خصائص مغناطيسية ومقاومة معتدلة للتآكل بتكلفة أقل، وتركيب لوحات الأجهزة وتطبيقات تزيين السيارات. تعمل كلتا السلسلتين-على التصلب بسرعة أثناء التشكيل، مما يعني أن القوالب التي تعمل بالفولاذ المقاوم للصدأ تتطلب أدوات فولاذية أو إدراجات من الكربيد أكثر صلابة في محطات التآكل العالية-وتشحيم أكثر قوة لمنع التآكل.
تتراوح نطاقات المقاييس النموذجية للختم التدريجي الحديدي بين 0.15 مم و6.0 مم، على الرغم من أن معظم{2}}الإنتاج عالي السرعة يركز في نطاق 0.3 مم إلى 3.0 مم حيث تظل سرعات الضغط وعمر القالب مواتية.
-المواد غير الحديدية وتطبيقاتها
عندما تكون الموصلية الكهربائية، أو الأداء الحراري، أو تقليل الوزن هي الدافع وراء التصميم،-تتدخل السبائك غير الحديدية. ويجلب كل منها سلوكيات تشكيل محددة تؤثر على هندسة القالب:
- النحاس (C110، C101)- موصلية كهربائية وحرارة عالية للغاية. ينتج الختم التدريجي للنحاس أطرافًا وقضبان ناقلة وموصلات للبطارية. تعني نعومة النحاس النقي تآكلًا منخفضًا للثقب ولكن هناك ميلًا إلى التصاق المادة بأسطح القالب (الالتقاط)، مما يتطلب طلاءات أو تشحيمًا متخصصًا.
- النحاس (C260، C280، C360)- سبيكة من النحاس-والزنك توفر توازن القوة ومقاومة التآكل والمظهر البصري. يخدم الختم التدريجي النحاسي الاتصالات الكهربائية والأجهزة الزخرفية وتركيبات السباكة. قابلية التشكيل الجيدة ونابض خلفي أقل من الفولاذ يجعلها متسامحة في قوالب الانحناء المتعددة-.
- الألومنيوم (3003، 5052، 6061)- خفيف الوزن مع مقاومة جيدة للتآكل. يعد الختم التدريجي للألمنيوم أمرًا شائعًا في الدروع الحرارية للسيارات، ومخزون زعانف HVAC، ومرفقات الأجهزة الإلكترونية الاستهلاكية. تتيح ليونة الألومنيوم إنتاجًا عالي السرعة-، ولكن ميله إلى الاحتكاك بفولاذ الأدوات يتطلب معالجة دقيقة لسطح القالب وتزييتًا متسقًا.
يدمج الجدول أدناه الاعتبارات الهندسية التي يجب على مشتري OEM ومهندسي الإنتاج مراعاتها عند اختيار مواد الختم التدريجي:
| مادة | نطاق السماكة النموذجي | التطبيقات المشتركة | اعتبارات التشكيل الرئيسية |
|---|---|---|---|
| فولاذ منخفض الكربون-(1008-1010) | 0.3 - 4.0 ملم | أقواس السيارات، والمشابك الهيكلية، والمرفقات | ليونة ممتازة. تآكل منخفض للموت؛ الحد الأدنى من Springback |
| فولاذ كربوني متوسط-(1045-1050) | 0.5 - 5.0 ملم | قم بتحميل-أقواس المحامل والتروس والأجهزة | قوى تشكيل أعلى؛ تعويض Springback اللازمة |
| الفولاذ المقاوم للصدأ 300 سلسلة | 0.15 - 3.0 ملم | الأجهزة الطبية، المعدات الغذائية، الأجزاء البحرية | العمل-يصبح صعبًا بسرعة؛ يتطلب أدوات كربيد وتزييت ثقيل |
| الفولاذ المقاوم للصدأ 400 سلسلة | 0.3 - 3.0 ملم | لوحات الأجهزة، وتقليم السيارات، والمكونات المغناطيسية | عمل معتدل-تصلب؛ تكلفة أقل من 300 سلسلة |
| النحاس (C110، C101) | 0.1 - 2.0 ملم | المحطات الكهربائية، قضبان الحافلات، موصلات البطارية | ناعم؛ عرضة لالتقاط المواد على الأدوات؛ الموصلية الممتازة |
| نحاس (C260، C360) | 0.15 - 3.0 ملم | الاتصالات الكهربائية، الأجهزة الزخرفية، تجهيزات السباكة | انخفاض الربيع. قابلية جيدة للتشكيل ارتداء الموت المعتدل |
| الألومنيوم (3003، 5052، 6061) | 0.2 - 4.0 ملم | الدروع الحرارية، ومكونات التدفئة والتهوية وتكييف الهواء، وعلب الإلكترونيات | خفيف الوزن؛ تتطلب المخاطر المؤلمة أدوات مغلفة؛ سرعات ضغط عالية يمكن تحقيقها |
لاحظ وجود نمط: تتيح المواد الأكثر ليونة والأكثر ليونة سرعات دورة أسرع وفترات زمنية أطول بين صيانة القالب، بينما تتطلب السبائك الأكثر صلابة أدوات أكثر قوة وضوابط أكثر صرامة للعملية. هذه المقايضة هي بالضبط ما يشكل مرحلة هندسة تصميم القالب، حيث يؤدي تسلسل المحطات واختيار المواد المدرجة وحسابات القوة إلى ترجمة اختيار المادة إلى أداة إنتاج فعالة.
هندسة التصميم يموت واقتصاديات الأدوات
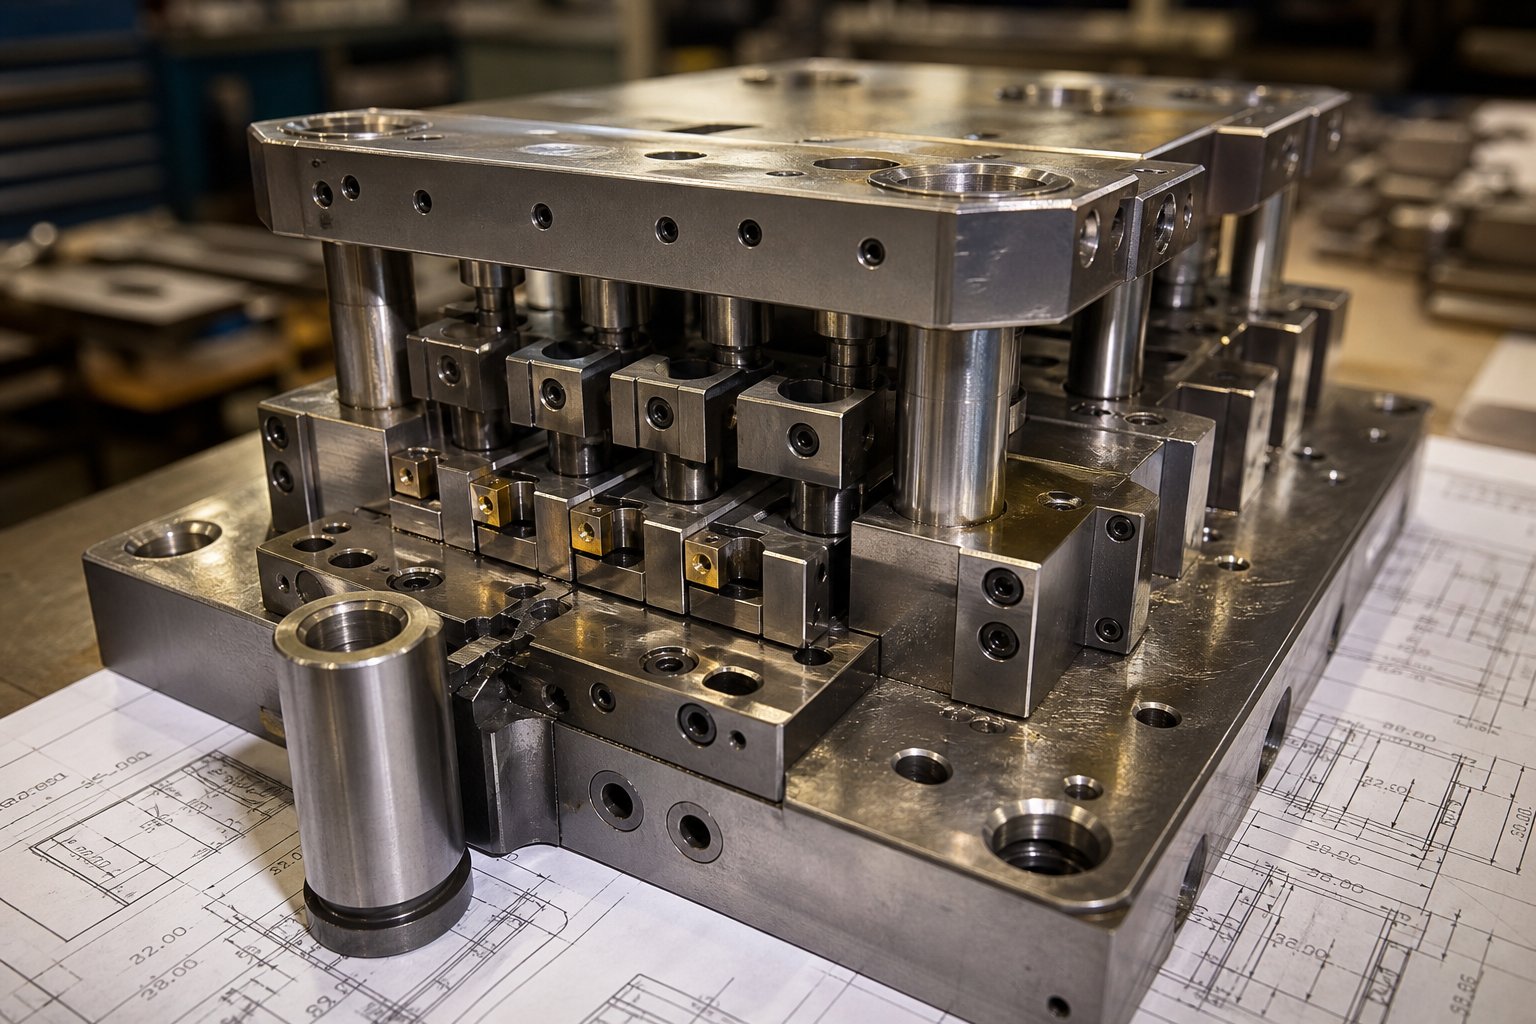
ينجح مشروع تصميم قالب الختم التدريجي أو يفشل قبل فترة طويلة من شوط الإنتاج الأول. يتضمن سير العمل الهندسي الذي يحول رسم جزء إلى أداة عاملة متعددة-المحطات تعاونًا وثيقًا بين الفريق الهندسي لمشتري OEM ومصممي القوالب في مصنع الختم، وهو المكان الذي يتم فيه تأمين معظم هيكل تكلفة المشروع.
يبدأ هذا التعاون عادةً بمراجعة التصميم للتصنيع. يقوم مهندسو الأدوات في المصنع بفحص هندسة الأجزاء، وتحديد الميزات التي قد تسبب عدم استقرار الشريط، واقتراح تعديلات تعمل على تبسيط القالب دون المساس بالوظيفة، ووضع علامات على وسائل شرح التسامح التي ستزيد من تعقيد الأدوات. إن التغييرات التي تم إجراؤها في سوق دبي المالي في هذه المرحلة لا تكلف شيئا. نفس التغييرات المطلوبة بعد إنشاء أدوات القالب التقدمية أصبحت إعادة صياغة باهظة الثمن.
تخطيط الشريط وتخطيط المحطة
تخطيط الشريط هو المكان الذي يصبح فيه تصميم قالب الختم التدريجي نظامًا فنيًا وهندسيًا. يجب على مهندس الأدوات الإجابة على سلسلة من الأسئلة المترابطة: كيف يجب أن يتم تسلسل العمليات عبر المحطات؟ أين يحتاج الشريط الحامل إلى التعزيز لدعم الميزات المشكلة جزئيًا؟ ما هو العرض الذي يجب أن تكون عليه ألسنة الحامل للحفاظ على صلابة الشريط دون إهدار المواد؟
هناك عدة عوامل تدفع هذه القرارات:
- موازنة القوة- يجب توزيع قوى القطع والتشكيل في كل محطة بحيث يظل حمل الضغط في مركزه. تتسبب القوى غير المتوازنة في تآكل القالب بشكل غير متساوٍ وانحراف الشريط.
- إدارة تدفق المواد- يجب أن تراعي محطات التشكيل كيفية تمدد المعدن وترققه. يؤثر تسلسل المحطة على ما إذا كان الانحناء أو الرسم سيشوه الميزات التي تم إنشاؤها في المحطات السابقة.
- تحسين الخردة- عرض الشريط الحامل، ومسافة المسافة، واتجاه الجزء على الشريط، كلها عوامل تحدد استخدام المواد. يمكن أن يؤدي التخطيط الجيد- إلى تقليل الخردة بعدة نقاط مئوية مقارنة بالترتيب البسيط.
- عدد المحطات- تتطلب هندسة الأجزاء الأكثر تعقيدًا المزيد من المحطات. تضيف كل محطة إضافية طول القالب، وتزيد من تكلفة الأدوات، وتتطلب سرير ضغط أكبر، ولكنها أيضًا توزع الضغط بشكل تدريجي وتحسن جودة الأجزاء.
قد يبدو الجزء واضحًا على الرسم ولكنه يتطلب اثنتي عشرة محطة أو أكثر بمجرد أن يأخذ المهندسون في الاعتبار الثقوب التجريبية، والمحطات الخاملة لتثبيت الشريط، وتسلسلات التشكيل التدريجي التي تمنع تشقق المواد. يعد تخطيط الشريط دائمًا أحد أكبر محركات التكلفة في أي برنامج قوالب تقدمي لأنه يملي كل شيء تقريبًا في المراحل النهائية.
الأدوات الزمنية وعوامل التكلفة
تمثل أدوات القالب التقدمية استثمارًا مقدمًا كبيرًا، لكن الاقتصاد يتغير بشكل كبير من حيث الحجم. فكر في الأمر بهذه الطريقة: القالب الذي يكلف عشرات الآلاف من الدولارات يضيف تكلفة ذات مغزى لكل جزء عند 5000 قطعة، ولكن عند 500000 قطعة، يساهم نفس الاستثمار بأجزاء من السنت لكل وحدة. تشير بيانات الصناعة إلى أن القوالب التقدمية يمكن أن تتراوح ما بين 10000 دولار تقريبًا للأدوات الأبسط إلى 350000 دولار أمريكي للإنشاءات المعقدة{10}لمحطات متعددة، مع{11}}أدوات تتم صيانتها بشكل جيد وتدوم ملايين دورات الطباعة.
هناك عدة عوامل تدفع قوالب الختم التدريجي نحو الطرف الأعلى من هذا النطاق:
- عدد محطات أعلى للهندسة المعقدة
- تتطلب التفاوتات الأكثر صرامة مكونات أرضية دقيقة وميزات الضبط -قيد التشغيل
- مواد شريطية أكثر صلابة تعمل على تسريع التآكل على أسطح القطع والتشكيل
- متطلبات -أنظمة استشعار القالب، أو الكشف التلقائي عن الخردة، أو أنظمة إخراج الأجزاء
تعتبر ملكية الأدوات أحد الاعتبارات الأخرى التي غالبًا ما يتجاهلها مشترو OEM. تحتفظ بعض المصانع بملكية القوالب وتستهلك التكلفة إلى سعر القطعة، بينما تقوم مصانع أخرى ببناء الأدوات التي يمتلكها المشتري بالكامل. ولكل نموذج آثار على المرونة-على المدى الطويل، خاصة إذا كنت تتوقع نقل الإنتاج بين الموردين.
إن اختيار المواد المُدخلة في محطات التآكل العالي-يشكل بشكل مباشر طول عمر القالب. يعمل الفولاذ التقليدي للأدوات (D2، وA2، وM2) بشكل جيد مع أحجام الإنتاج المعتدلة والمواد الشريطية الأكثر ليونة. ولكن بالنسبة لقوالب ختم الكربيد التدريجي، يمكن لإدراج كربيد التنغستن عند أطراف الثقب وأسطح التشكيل أن يطيل عمر الخدمة بعدة مضاعفات مقارنة بفولاذ الأدوات، خاصة عند ختم السبائك المقاومة للصدأ الكاشطة أو التشغيل بسرعات عالية. تتمثل المقايضة في التكلفة والهشاشة: فإدخالات الكربيد أكثر تكلفة وأقل تسامحًا مع القوى الجانبية، لذا فهي تتطلب محاذاة أكثر إحكامًا للضغط وبناء قالب أكثر صلابة.
تختلف المهل الزمنية لأدوات القالب التقدمية بشكل كبير بناءً على التعقيد وتراكم المصنع وما إذا كان يتم تضمين تجارب النموذج الأولي. قد يتم شحن القوالب الأبسط في غضون أسابيع، بينما يمكن أن تمتد أدوات المحطات المتعددة-المعقدة ذات الاختبار الشامل والتحقق من الصحة عبر عدة أشهر. يميل مشترو OEM الذين يشركون المصانع في وقت مبكر من مرحلة التصميم ويكملون التعاون في سوق دبي المالي قبل الالتزام بمواصفات الأدوات النهائية إلى ضغط الجداول الزمنية وتجنب مراجعات البناء المتوسطة- المكلفة.
يخدم كل هذا الجهد الهندسي والاستثمار في الأدوات غرضًا واحدًا: إنتاج الأجزاء بأقل تكلفة إجمالية ممكنة بمجرد زيادة الحجم. لكن قرار الاستثمار في الأدوات التقدمية لا يكون منطقيًا إلا بالنسبة إلى طرق الختم البديلة، ويتطلب فهم مكان التعادل إجراء-مقارنة واضحة بين العمليات.
ختم القالب التقدمي مقابل الطرق الأخرى
إذن فأنت تعرف أن القوالب التقدمية توفر تكلفة منخفضة للقطعة الواحدة-من حيث الحجم. ولكن هل يعتبر أسلوب القالب والختم التدريجي هو المناسب حقًا للجزء الخاص بك؟ يعتمد ذلك على الشكل الهندسي وحجم التشغيل وسمك المادة والمبلغ الذي ترغب في استثماره في الأدوات مقدمًا. تتنافس أربع طرق ختم أساسية على دولارات مشروع OEM: القالب التدريجي، وقالب النقل، والقالب المركب، والشرائح الرباعية (متعددة الشرائح). يحتل كل منها مكانًا مميزًا، ويعني اختيار الخيار الخطأ دفع مبلغ كبير جدًا لكل قطعة أو الكثير من الأدوات التي لا تستعيد استثمارها أبدًا.
القالب التقدمي مقابل القالب النقل مقابل القالب المركب
تعود الاختلافات بين هذه العمليات إلى كيفية تحرك قطعة العمل، والجزء الهندسي الذي تتعامل معه كل طريقة بشكل جيد، والمكان الذي يفضل فيه الاقتصاد أحدهما على الآخر. على سبيل المثال، تقوم قوالب النقل بفصل الفراغ عن الشريط مبكرًا واستخدام الأصابع الميكانيكية لنقله بين المحطات المستقلة. وهذا يجعلها مثالية للأجزاء الأكبر حجمًا التي تتطلب سحبًا أعمق وأشكالًا أكثر تعقيدًا والتي لا يمكن أن تظل متصلة بشريط ناقل. تتخذ القوالب المركبة أسلوبًا مختلفًا تمامًا: فهي تؤدي جميع عمليات القطع والتشكيل بضغطة ضغط واحدة على مستوى واحد، مما يجعلها سريعة وغير مكلفة للهندسة المسطحة البسيطة ولكنها غير مناسبة لأي شيء يتطلب ثنيات متعددة أو تشكيلًا ثلاثي الأبعاد-.
يضيف ختم Fourslide خيارًا آخر. بدلاً من قوة الضغط العمودية، فإنها تستخدم أربع شرائح أفقية لتشكيل المادة من زوايا متعددة. تتفوق هذه الطريقة في المكونات الصغيرة المنحنية بشكل معقد مثل المشابك الزنبركية، وملامسات الموصلات، وأشكال الأسلاك حيث يكون من الصعب تحقيق الانحناء متعدد الاتجاهات- في إعداد ختم معدني تقدمي تقليدي.
يوضح الجدول أدناه كيفية مقارنة هذه القوالب وطرق الختم عبر المعايير الأكثر أهمية لصانعي القرار- في OEM:
| معايير | يموت التقدمي | نقل يموت | يموت مركب | أربع شرائح / شرائح متعددة |
|---|---|---|---|---|
| تعقيد الجزء | متوسطة إلى عالية (متعددة-الميزات، متعددة-الانحناءات) | عالية (رسومات عميقة، أشكال ثلاثية الأبعاد كبيرة) | منخفض (عمليات مستوى-مسطحة ومفردة) | متوسطة إلى عالية (انحناءات معقدة-زوايا متعددة) |
| نطاق الحجم المثالي | حجم كبير (مئات الآلاف إلى الملايين) | متوسطة إلى عالية الحجم | حجم منخفض إلى متوسط | حجم منخفض إلى متوسط |
| نطاق سمك المواد | 0.1 - 6.0 ملم نموذجي | 0.5 - 10+ ملم | 0.2 - 6.0 ملم | 0.1 - 2.5 ملم |
| القدرة على التسامح | ضيق (محطة متسقة-إلى-تسجيل المحطة) | ضيق (محاذاة المحطة المستقلة) | مناسب لميزات المستوى-الفردية | متوسط (تنوع-متعدد المحاور) |
| تكلفة القطعة-بالحجم | أدنى في كميات كبيرة | معتدل | منخفضة للأجزاء البسيطة | معتدل |
| استثمار الأدوات | عالي | عالية (بالإضافة إلى آلية النقل) | منخفضة إلى معتدلة | معتدل |
| تطبيقات مثالية | الموصلات، والأقواس، والمحطات، وتصفيحات المحرك | ألواح هيكلية كبيرة،-وأغطية عميقة، وأجزاء هيكلية | غسالات، فراغات بسيطة، حشوات مسطحة | مشابك زنبركية، أشكال سلكية، وصلات منحنية صغيرة |
عندما يكون الختم التدريجي هو الاختيار الصحيح
تكسب القوالب التقدمية استثمارها عندما تتماشى عدة شروط. أنت بحاجة إليها عندما يتطلب الجزء الخاص بك عمليات متعددة، مثل الثقب والتشكيل والتشذيب، والتي يتم إجراؤها بتسلسل محكم بتفاوتات تتطلب تسجيل محطة قابلة للتكرار-إلى-. أنت في حاجة إليها عندما تبرر الكميات السنوية ارتفاع تكلفة الأدوات من خلال أسعار القطع المنخفضة بشكل كبير. وتحتاج إليها عندما يكون وقت الدورة مهمًا، لأن الختم التدريجي على المدى الطويل على قالب مصمم جيدًا-ينتج أجزاء أسرع من أي نقل أو بديل مركب بتعقيد مماثل.
يختلف حد الحجم الذي تؤتي فيه الأدوات التقدمية ثمارها حسب تعقيد الجزء والمواد. ينطبق مبدأ عام في الصناعة: كلما زاد عدد العمليات التي يتطلبها الجزء الخاص بك، انخفض حجم التعادل مقارنة بتنفيذ تلك العمليات في إعدادات منفصلة. شريحة بسيطة تحتاج إلى ميزتين فقط قد لا تبرر القالب التدريجي حتى تصل الأحجام إلى مئات الآلاف. قد يصل الموصل متعدد-المنحنى بثمانية ميزات إلى نقطة التعادل في وقت أقرب بكثير لأن البديل، الذي يقوم بتشغيل ثمانية -إعدادات تشغيل فردية مع معالجة الأجزاء بين كل منها، ينطوي على مخاطر عالية في العمالة والجودة في أي حجم.
متى يجب أن تبحث في مكان آخر؟
- نقل يموتيُفضل أن تكون الأجزاء كبيرة جدًا فعليًا بحيث لا يمكن البقاء على شريط ناقل، أو تتطلب سحبًا عميقًا جدًا (يتجاوز العمق عرض المادة)، أو تحتاج إلى عمليات على الأسطح التي لا يمكن الوصول إليها أثناء اتصال الجزء بالحزام.
- يموت المركبيكفي أن يكون الجزء مسطحًا، وتكون الهندسة بسيطة، ويمكن تحقيق التفاوتات بضربة واحدة. تقع هنا الحلقات والحشوات وفراغات التشغيل-الأولى.
- ختم أربع شرائحيتم تحقيق النجاح عندما تكون الأجزاء صغيرة، وتتطلب -انحناءات متعددة الاتجاهات، وتكون الأحجام في نطاق منخفض-إلى-متوسط حيث لا تتمكن أدوات القالب التقدمية من استرداد تكلفتها.
بالنسبة إلى مشتري المعدات الأصلية، غالبًا ما يتلخص القرار في سؤال مباشر: هل يعوض التوفير في كل قطعة من الختم التدريجي على المدى الطويل الاستثمار في القالب المقدم خلال دورة حياة الحجم المتوقعة؟ إذا كانت الإجابة بنعم، وكان الجزء الخاص بك يحتاج إلى أكثر من عمليتي تشكيل، فإن القوالب التقدمية تقدم دائمًا أفضل تكلفة إجمالية للملكية.
ومع ذلك، فإن اختيار الطريقة الصحيحة ليس سوى نصف المعادلة. حتى اختيار العملية الأكثر ملاءمة يفقد قيمته بدون مراقبة صارمة للجودة لضمان أن كل جزء يغادر القالب يلبي المواصفات، ضربة تلو الأخرى، عبر ملايين الدورات.
معايير مراقبة الجودة والتسامح في الختم التدريجي
يمكن تصميم قالب الختم التدريجي ببراعة ويستمر في إنتاج الخردة إذا كانت أنظمة مراقبة الجودة لا تتطابق مع الدقة المضمنة في الأدوات. بالنسبة لمشتري المعدات الأصلية، فإن فهم كيفية قيام المصنع بمراقبة جودة الأجزاء وقياسها وتوثيقها لا يقل أهمية عن تقييم حمولة الصحافة أو عدد المحطات. أفضل خدمات ختم المعادن التقدمية تفصل نفسها ليس من خلال المطالبات التسويقية ولكن من خلال ضوابط العملية التي يمكن التحقق منها والتي تحافظ على تباين الأبعاد عبر ملايين الدورات.
قدرات التسامح حسب المواد والتعقيد
ما هي التفاوتات التي يمكنك توقعها بشكل واقعي؟ تعتمد الإجابة على ثلاثة متغيرات مترابطة: نوع المادة، وتعقيد الأجزاء، ومستوى الاستثمار في الأدوات الذي يبرره مشروعك. عادةً ما يحمل الختم المعدني التدريجي القياسي تفاوتات تتراوح بين ± 0.05 مم إلى ± 0.10 مم لمعظم أعمال الإنتاج. يمكن تحقيق مواصفات أكثر صرامة، حيث تصل المصانع الرائدة إلى تفاوتات موضعية تصل إلى ±0.005 مم في الميزات المهمة، على الرغم من أن هذا المستوى من الدقة يزيد من تكلفة الأدوات وتكرار الصيانة ومتطلبات الشحذ بشكل كبير.
ينظم الجدول أدناه نطاقات التسامح القابلة للتحقيق حسب المادة والتعقيد، مما يمنح مهندسي إنتاج OEM مرجعًا عمليًا عند تحديد المواصفات:
| فئة المواد | شقة بسيطة (بيرس / فارغة فقط) | تشكيل معتدل (1-2 الانحناءات) | انحناءات معقدة متعددة-(3+ انحناءات، سحبات) |
|---|---|---|---|
| فولاذ منخفض-الكربون | ±0.03 - ±0.05 مم | ±0.05 - ±0.08 مم | ±0.08 - ±0.12 مم |
| ستانلس ستيل (300/400) | ±0.04 - ±0.06 مم | ±0.06 - ±0.10 مم | ±0.10 - ±0.15 مم |
| سبائك النحاس | ±0.03 - ±0.05 مم | ±0.05 - ±0.08 مم | ±0.08 - ±0.12 مم |
| سبائك الألومنيوم | ±0.04 - ±0.06 مم | ±0.06 - ±0.10 مم | ±0.10 - ±0.15 مم |
لاحظ النمط: المواد التي تتمتع بمعدلات تصلب -أعلى (الفولاذ المقاوم للصدأ والألومنيوم) تقدم المزيد من التباين الزنبركي، مما يؤدي إلى توسيع التفاوتات القابلة للتحقيق للأشكال الهندسية المعقدة. المواد الأكثر ليونة مثل الفولاذ منخفض الكربون- والنحاس تحمل أبعادًا أكثر إحكامًا لأن سلوك تشكيلها يكون أكثر قابلية للتنبؤ به وأكثر اتساقًا بين السكتة الدماغية.
يتم أيضًا تشديد التفاوتات أو تخفيفها بناءً على نوع الميزة. تظل مواضع الثقب المثقوب قابلة للتكرار إلى حد كبير لأنه تم إنشاؤها عن طريق التثقيب الصلب-وإزالة القالب-. تحمل الأبعاد المشكلة أو المنحنية مزيدًا من التباين بسبب تقلبات خصائص المواد بين الملفات. سوف يناقش مصنع الختم القادر هذه الحقائق أثناء مراجعة سوق دبي المالي بدلاً من الوعد بالتسامح الشامل الذي لا ينطبق إلا في ظل الظروف المثالية.
في-مراقبة جودة العملية
كيف تحافظ آلة الختم التقدمي الحديثة على هذه التفاوتات عبر عملية إنتاج تضم مئات الآلاف من الأجزاء؟ تكمن الإجابة في أنظمة الاستشعار والإحصائية ذات الطبقات التي تلتقط الانحرافات قبل أن تتفاقم وتتحول إلى خردة.
في-أجهزة الاستشعاريمثل خط الدفاع الأول. وصف مهندسي الختم ذوي الخبرةثلاث طرق الكشف القياسيةالتي يجب أن تكون موجودة في كل قالب ختم تقدمي للإنتاج:
- كشف خطأ الطيار- يتراجع الطيار المحمل بنابض- إذا لم يتقدم الشريط بشكل صحيح، مما يؤدي إلى تعطيل المستشعر الذي يوقف الضغط قبل إغلاق القالب على المواد غير المحاذاة.
- أجهزة استشعار ميكرون (المسافة).- قم بقياس الفجوة عند إغلاق قالب النرد. إذا انسحبت سبيكة إلى تجويف القالب أو أبازيم الشريط، فسيكتشف المستشعر الحالة الشاذة على الفور.
- مراقبي الحمولة- قم بقياس القوة المطلوبة بشكل مستمر أثناء كل ضربة. تكشف الزيادات التدريجية في الحمولة عن تشديد الجيوب البزاقة أو تآكل القالب قبل حدوث فشل كارثي.
بالإضافة إلى هذه الأساسيات، تقوم المصانع المتقدمة بتثبيت مستشعرات دورة التغذية في مواضع متعددة على طول القالب للتحقق من تقدم الشريط بنسبة 50-70% من دورة التغذية، وليس فقط عند الإغلاق. يمنح هذا نظام التحكم في الضغط وقتًا كافيًا لإيقاف المكبس عند الشوط العلوي، قبل أن تؤثر الأدوات على المواد التي تم وضعها في غير موضعها. تكتشف مستشعرات الإبزيم عند مدخل القالب عوائق الشريط قبل أن تحاول آلية التغذية تقديم المادة.
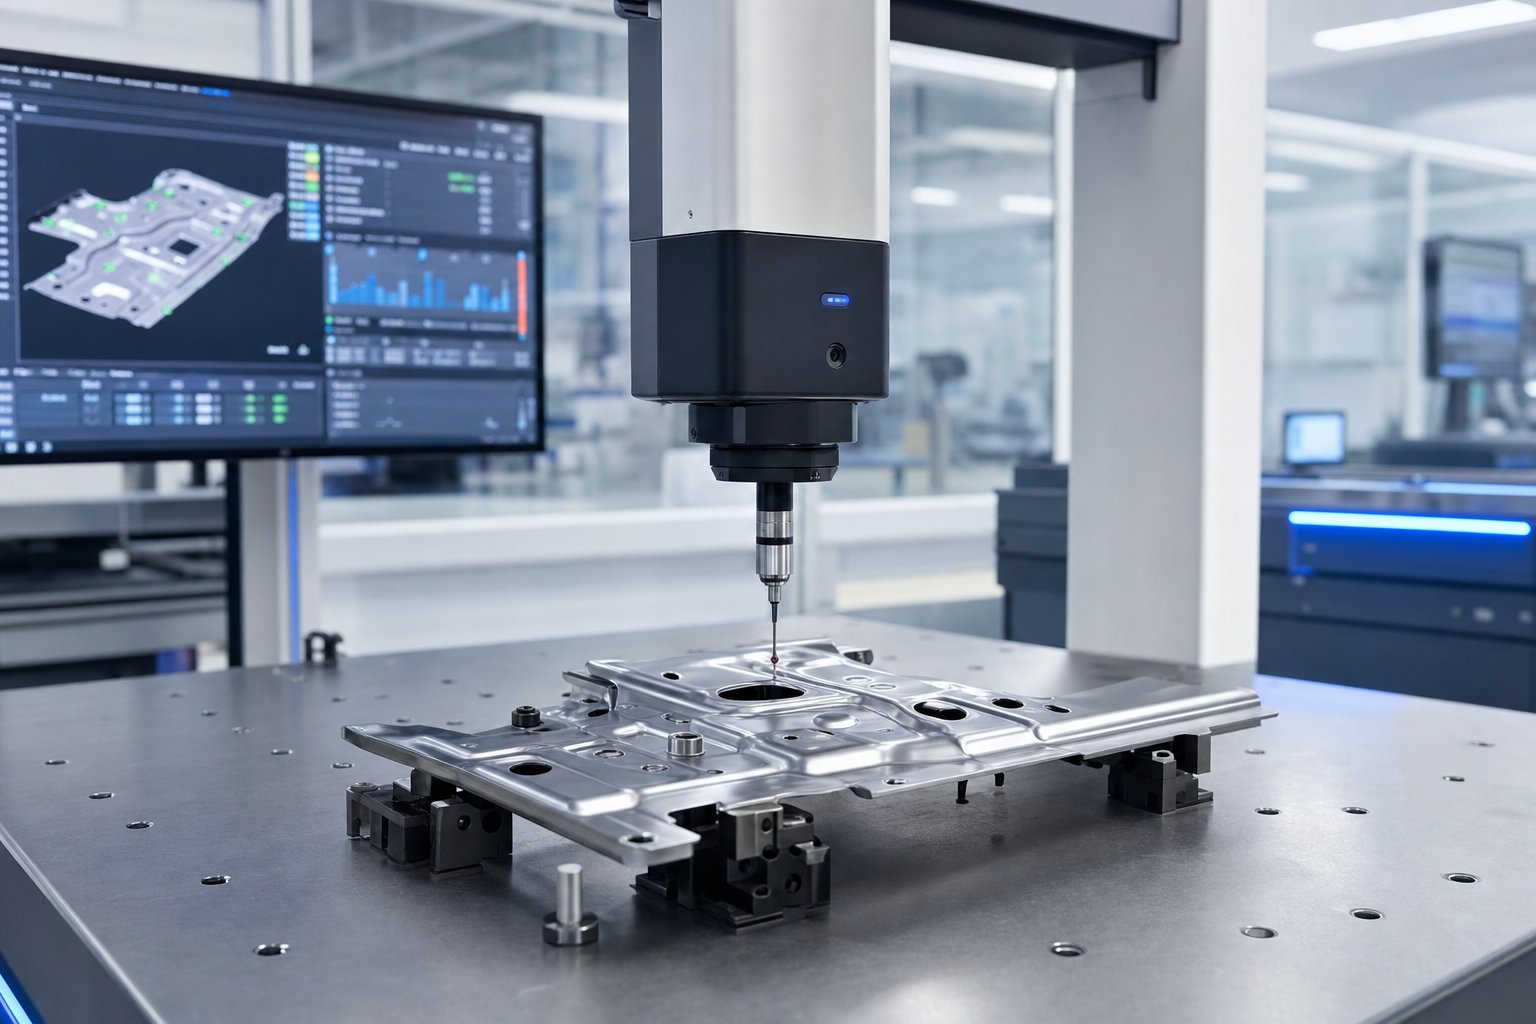
أنظمة التفتيش الآليالتكامل مباشرة مع العمليات الصحفية للتحقق من مخرجات الأبعاد دون إبطاء الإنتاج. تستخدم أنظمة الرؤية كاميرات موضوعة عند مخرج القالب للتحقق من وجود الميزة، والتوجيه، والتوافق الإجمالي للأبعاد بأقصى سرعة ضغط. تعمل محطات قياس الليزر على أخذ عينات من الأبعاد الحرجة للأجزاء التي تم إخراجها على فترات زمنية محددة، وتغذي البيانات مباشرة إلى برنامج SPC. يوفر فحص CMM (آلة قياس الإحداثيات) أعلى دقة للتحقق من -المقالة الأولى وقياسات المراجعة الدورية، مما يحقق عادةً عدم يقين في القياس أقل من ±0.002 مم.
التحكم في العمليات الإحصائية (SPC)يربط كل هذه البيانات معًا. بدلاً من فحص الأجزاء الفردية واتخاذ قرارات النجاح/الفشل، تقوم SPC بتتبع اتجاهات العملية بمرور الوقت. تكشف مخططات التحكم ما إذا كان التباين مستقرًا أو منجرفًا أو يتجه نحو حدود المواصفات. وهذا التمييز مهم لأن العملية المستقرة ذات التباين المقبول يمكن أن تتم دون مراقبة، في حين تحتاج العملية المنجرفة إلى التدخل قبل أن تنتج عيوبًا.
بالنسبة لعملاء تصنيع المعدات الأصلية للسيارات والأجهزة الطبية، يتم إضفاء الطابع الرسمي على عناصر التحكم هذه في إطار عمل PPAP (عملية الموافقة على جزء الإنتاج). يتطلب PPAP من المصنع إظهار قدرة العملية قبل شحن أجزاء الإنتاج، ويتم توثيقها من خلال دراسات Cpk (مؤشر قدرة العملية). اليتطلب معيار AIAG حدًا أدنى لـ Cpk يبلغ 1.33للخصائص المهمة، مما يعني أن العملية لا تستخدم أكثر من 75% من التفاوت المتاح وتظل مركزة بشكل جيد-ضمن حدود المواصفات. يتطلب العديد من مصنعي المعدات الأصلية أن يكون Cpk 1.67 أو أعلى للمكونات المهمة للسلامة-، مما يتطلب فعليًا أن تستخدم العملية أقل من 60% من نطاق التسامح.
تتضمن دراسة Cpk قياس عينة ذات دلالة إحصائية، عادةً ما تكون 30 جزءًا متتاليًا أو أكثر، وحساب متوسط العملية والانحراف المعياري، وإظهار أن التوزيع يتناسب بشكل جيد مع حدود المواصفات العليا والدنيا. يمكن للمصانع التي تستثمر في -SPC في الوقت الفعلي مراقبة Cpk بشكل مستمر، ورصد تدهور القدرة في غضون دقائق بدلاً من اكتشافه خلال عمليات تدقيق نهاية-المناوبة.
بالنسبة لمشتري OEM الذين يقومون بتقييم شريك ختم محتمل، اطرح سؤالاً مباشرًا: هل يمكن للمصنع أن يعرض لك بيانات Cpk التاريخية من برامج إنتاج مماثلة؟ يتمتع المصنع الذي يقوم بمراقبة وأرشفة بيانات قدرة العملية بثقافة جودة مختلفة بشكل أساسي عن المصنع الذي يعتمد على الفحص النهائي وحده. تصبح البنية الأساسية للجودة أكثر أهمية عندما تخدم الأجزاء الصناعات الخاضعة للتنظيم، حيث تضع المتطلبات المحددة للتطبيق-عناصر تحكم إضافية فوق ممارسات الختم القياسية.
تطبيقات الصناعة للأجزاء المختومة بالقالب التقدمي
لا تتطلب الصناعات الخاضعة للتنظيم تفاوتات أكثر صرامة فحسب. إنها تفرض أنظمة بيئية كاملة لإدارة الجودة والتي تشكل كيفية عمل مصنع الختم بدءًا من استلام المواد الخام وحتى الشحن النهائي. تختلف هذه المتطلبات بشكل كبير اعتمادًا على المكان الذي سينتهي فيه الجزء النهائي، وكل سوق رأسي يجلب مجموعته الخاصة من تفضيلات المواد، ومتطلبات الأبعاد، وتوقعات التوثيق التي يجب أن يلبيها مصنع القوالب والختم التقدمي الخاص بشركة OEM.
تطبيقات السيارات والتكييف
يمثل الختم التدريجي لمكونات السيارات حصة كبيرة من إنتاج القوالب التقدمية في جميع أنحاء العالم. والسبب واضح ومباشر: فالمركبات الحديثة تحتوي على مئات الأجزاء المعدنية المختومة، والأحجام لكل منصة تبرر بسهولة الاستثمار التدريجي في الأدوات. تتراوح قطع غيار السيارات المختومة تدريجيًا من المحطات الكهربائية الصغيرة إلى التعزيزات الهيكلية الكبيرة، ويتم إنتاجها جميعًا بسرعات ومستويات اتساق لا يمكن لأي عملية بديلة أن تطابقها اقتصاديًا.
تشمل الأجزاء المختومة بالقالب التقدمي الشائعة في السيارات ما يلي:
- أقواس متدرجة مختومة لتركيب المحرك وهيكل الجسم والتجمعات الداخلية
- تصفيح المحرك لمحركات تشغيل المركبات الكهربائية ومحركات التشغيل
- الموصلات الكهربائية والمحطات الطرفية وقضبان التوصيل في أنظمة تسخير الأسلاك
- مشابك ومثبتات هيكلية للجسم-في مجموعة- باللون الأبيض
- مكونات إطار المقعد وآليات التعديل
ما الذي يجعل السيارات فريدة من نوعها كسوق؟ شهادة IATF 16949. يعتمد معيار إدارة الجودة هذا على ISO 9001 ولكنه يضيف متطلبات خاصة بالسيارات-حول التخطيط المتقدم لجودة المنتج (APQP)، وخطط التحكم، وتحليل وضع الفشل (FMEA). يجب أن تحافظ قوالب السيارات التي تقوم بختم المصنع على إمكانية التتبع بدءًا من كمية حرارة الملف وحتى الجزء النهائي، وإظهار قدرة العملية من خلال مراقبة Cpk المستمرة، والاستجابة لتنبيهات الجودة في غضون ساعات بدلاً من أيام. تصل تكلفة التوقف عن العمل لدى مصنع تصنيع المعدات الأصلية للسيارات إلى آلاف الدولارات في الدقيقة، وهو ما يفسر سبب إلزام شركات صناعة السيارات لموردي الختم بمعايير التأهيل الأكثر صرامة في التصنيع.
يحتل الختم المعدني التدريجي HVAC مساحة هندسية مختلفة. هنا، يكون المطلب الحاسم هو التسطيح المتسق وتوحيد الأبعاد عبر مجموعات كبيرة من السكان بدلاً من دقة الميزة الفردية-. على سبيل المثال، قد تكون زعانف المبادل الحراري بسيطة هندسيًا، ولكن حتى الانحرافات الطفيفة في التسطيح تقلل من كفاءة النقل الحراري عندما تتراكم آلاف الزعانف معًا في مكثف أو قلب المبخر.
تشتمل الأجزاء المختومة التقدمية النموذجية لنظام التدفئة والتهوية وتكييف الهواء (HVAC) على ما يلي:
- زعانف المبادل الحراري وأنماط فتحات التهوية
- تصاعد بين قوسين ومكونات السكن لوحدات مناولة الهواء
- تصفيح محرك المروحة
- شفرات مثبط التهوية
- مقاطع خط التبريد وأقواس الدعم
تعمل أجزاء التدفئة والتهوية وتكييف الهواء (HVAC) في كثير من الأحيان من الألومنيوم أو الفولاذ المطلي بسرعات عالية، حيث يجب مراقبة أنماط تآكل القالب عن كثب لمنع التدهور التدريجي للشكل عبر فترات الإنتاج الطويلة. ينتج قالب الزعانف عدة مئات من الضربات في الدقيقة ويولد ملايين الأجزاء قبل الصيانة، مما يجعل إدخالات الكربيد و-مراقبة قوة القالب أمرًا ضروريًا لتحقيق الجودة المستدامة.
تطبيقات الأجهزة الكهربائية والطبية
يعتمد تصنيع الموصلات الكهربائية بشكل كبير على القوالب التقدمية لأن الأجزاء صغيرة ومعقدة ومطلوبة بكميات هائلة. قد يحتوي غلاف الموصل الواحد على العشرات من نقاط الاتصال الفردية المختومة، والتي تتطلب كل منها هندسة زنبركية دقيقة وقوة اتصال متسقة. تهيمن سبائك النحاس والنحاس على هذه المساحة نظرًا لقدرتها على التوصيل، وغالبًا ما تتجاوز تصميمات القوالب 20 محطة لتحقيق الأشكال الهندسية المعقدة المتعددة-التي تتطلبها هذه الاتصالات.
تشمل المكونات الكهربائية المختومة التقدمية الشائعة ما يلي:
- المحطات الطرفية وجهات الاتصال الخاصة بموصلات السيارات والصناعية
- قضبان الناقل لتوزيع الطاقة في حزم بطاريات السيارات الكهربائية
- علب التدريع ومرفقات EMI للإلكترونيات RF
- إطارات الرصاص لتغليف أشباه الموصلات
- اتصالات البطارية للإلكترونيات الاستهلاكية
يقدم الختم الطبي التقدمي ضوابط العملية الأكثر صرامة في أي قطاع. يجب أن تفي الأجزاء المخصصة للأدوات الجراحية أو الأجهزة القابلة للزرع أو معدات التشخيص بمتطلبات التوافق الحيوي وتحافظ على إمكانية تتبع الدفعة الكاملة. بيئة التصنيع نفسها تخضع للتدقيق:غرف الأبحاث المتوافقة مع ISO 14644التحكم في تلوث الجسيمات المحمولة جواً أثناء ختم ومعالجة المكونات التي ستتصل بالمرضى. تتطلب لوائح إدارة الغذاء والدواء (FDA) بموجب 21 CFR الجزء 820 عمليات تم التحقق من صحتها وإجراءات موثقة ومراقبة بيئية تتجاوز ممارسات الختم الصناعية القياسية.
تشمل أجزاء الأجهزة الطبية المختومة التقدمية ما يلي:
- الفراغات شفرة الجراحية ومكونات أداة القطع
- مقاطع تثبيت الزرع والمراسي
- العلب جهاز التشخيص والتدريع
- حلقات تقوية القسطرة
- آلية توصيل الدواء الينابيع والاتصالات
يجب على المصانع التي تخدم مصنعي المعدات الأصلية الطبية الاحتفاظ بشهادات المواد لكل ملف، وتسجيل معلمات العملية لكل دفعة إنتاج، والاحتفاظ بالعينات لفترات ممتدة لدعم إمكانية التتبع بعد-السوق. تعد النفقات العامة لنظام الجودة كبيرة، ولكن أحجام الأجهزة الطبية وسعر-القطعة تعكس هذا الاستثمار.
في-تجميع القالب وتكامل العمليات الثانوية
تتمثل إحدى الإمكانيات التي تفصل بين مصانع الختم المتقدمة ومصانع الضغط الأساسية في -تجميع القالب، وهو القدرة على إجراء عمليات تتجاوز التشكيل والقطع دون إزالة الجزء من القالب التدريجي. تخيل قوسًا يحتاج إلى فتحة ملولبة أو ملحق مثبت أو صمولة ملحومة. تقليديًا، تتطلب هذه الميزات عمليات ثانوية: يترك الجزء المختوم المطبعة، وينتقل إلى محطة عمل منفصلة، ويخضع لمعالجة إضافية. تضيف كل عملية نقل التكلفة ووقت الدورة ومخاطر الجودة.
في-يعمل تجميع القالب على التخلص من عمليات النقل هذه عن طريق دمج العمليات الثانوية مباشرة في تسلسل محطة القالب:
- في-النقر على القالبتعمل - رؤوس القطع-التشكيل أو الخيط-المثبتة في القالب على إنشاء ثقوب مسننة أثناء دورة الضغط، مما يوفر -جزء جاهز للتجميع-عند مخرج القالب.
- في-اللحام بالقالب- تقوم محطات المقاومة أو اللحام بالليزر بربط المكونات الثانوية (الصواميل، المسامير، نقاط الاتصال) بالجزء المختوم بينما تظل على الشريط الحامل.
- في-إدراج القالب- تتم تغذية البطانات المضغوطة أو المسامير أو دبابيس الاتصال وتركيبها داخل محطات القالب، مما ينتج عنه تجميع- فرعي بدلاً من الختم الأولي.
- في-الثني والتثبيت- يتم تجميع مكونات التغذية الشريطية المتعددة- معًا، وتشكل فوق بعضها البعض، ويتم تثبيتها ميكانيكيًا داخل القالب.
بالنسبة إلى مشتري المعدات الأصلية،-يؤدي تجميع القالب مباشرة إلى انخفاض التكلفة الإجمالية. على سبيل المثال، يؤدي حذف عملية النقر الثانوية إلى إزالة آلة، ومشغل، وتركيبة، وقائمة انتظار العمليات -بينية من تدفق القيمة. ضاعف ذلك عبر العديد من الميزات وعدة مئات الآلاف من الأجزاء سنويًا، وستصبح التوفيرات كبيرة. كما أنه يعمل على تحسين الجودة لأن الجزء لا يغادر أبدًا بيئة القالب الخاضعة للرقابة، لذا تظل الدقة الموضعية بين الميزات المختومة والمكونات المضافة محكومة بدقة القالب بدلاً من تكرار التركيب.
إن اتساع نطاق الصناعات المخدومة وعمق تكامل العمليات المتوفر ضمن قالب تقدمي واحد يسلط الضوء على أهمية اختيار المصنع. يعمل المورد القادر على تشغيل قوالب السيارات بموجب IATF 16949، والأجزاء الطبية بموجب بروتوكولات غرف الأبحاث، و-تجميع القوالب للموصلات الكهربائية، على مستوى قدرة مختلف تمامًا عن المتجر الذي يقوم ببساطة بتشغيل المطبعة. إن فهم كيفية تقييم هذه القدرة، وما الذي يجب البحث عنه أثناء التأهيل، هو المكان الذي يحتاج فيه معظم مشتري OEM إلى أوضح توجيه.
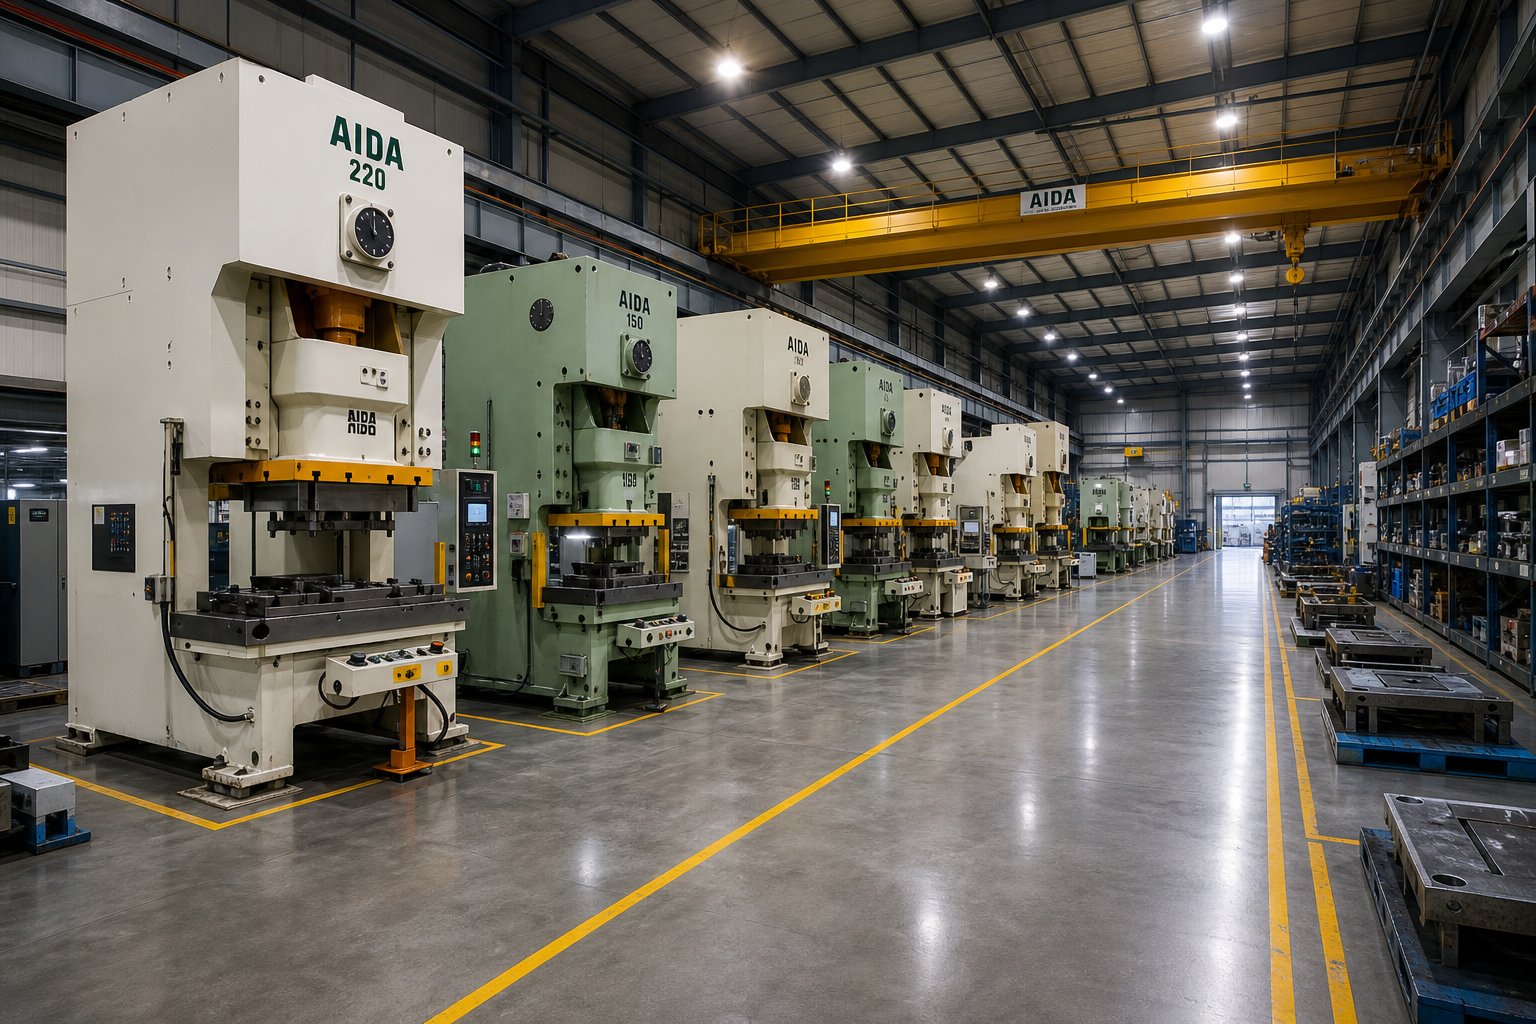
كيفية تقييم واختيار مصنع تصنيع المعدات الأصلية لختم القوالب التقدمي
إن معرفة طريقة الختم التي تناسب الجزء الخاص بك ومعايير الجودة المطبقة لا تساعد كثيرًا إذا كان المصنع الذي تختاره لا يمكنه تلبية هذه المتطلبات باستمرار. ومع ذلك، يقوم معظم مشتري OEM بتقييم الشركات المصنعة للقوالب التقدمية استنادًا إلى سعر القطعة وحده، متجاوزين العناية الواجبة الفنية والعلائقية التي تحدد ما إذا كان البرنامج سينجح بالفعل خلال دورة حياة الإنتاج الخاصة به. يعمل إطار التأهيل المنظم على التخلص من التخمين ويحمي استثمارك في الأدوات منذ البداية.
تقييم القدرة التقنية
عندما تتجول في أحد المصانع أو تقوم بمراجعة حزمة قدرات المورد، فإنك تبحث عن دليل على أن معداتهم وخبراتهم في الأدوات والبنية التحتية تتوافق مع متطلبات برنامجك المحدد. سيكلفك مورد قوالب الختم الذي يقتبس سعرًا قويًا ولكنه يفتقر إلى نطاق الضغط المناسب أو عمق الأدوات المناسب، أكثر بكثير من التأخير، ومشكلات الجودة، وعمليات نقل البرنامج المتوسطة- مقارنة بسعر القطعة الأعلى قليلاً على الإطلاق.
إليك ما يجب تقييمه أثناء التقييم الفني لأي شركة ختم تقدمي:
- نطاق حمولة الصحافة- هل يغطي الأسطول برنامجك الحالي والنمو المتوقع؟ ابحث عن الاتساع، وليس مجرد ضغطة واحدة بالكاد تناسب قالبك. يمكن للمصنع الذي يعمل بمكابس تتراوح طاقتها من 30 إلى 300+ طن أن يستوعب تطور التصميم دون الحاجة إلى مورد جديد.
- الحد الأقصى لعرض الشريط وحجم السرير- يؤكد ما إذا كان المصنع يمكنه تشغيل قالبك فعليًا، وهو أمر مهم بشكل خاص للأجزاء ذات عدد المحطات العالية التي تنتج أدوات طويلة.
- القدرة على عد المحطة- اسأل عن القالب الأكثر تعقيدًا الذي يتم تشغيله حاليًا في الإنتاج. مصنع مريح مع 20+ محطة تعمل على مستوى هندسي مختلف عن واحد يصل إلى ثمانية.
- في-غرفة الأدوات المنزلية- هذا غير-قابل للتفاوض بالنسبة للبرامج الجادة. تستجيب المصانع التي تصمم القوالب وتبنيها وتحافظ عليها داخليًا بشكل أسرع للتغيرات الهندسية، وتتحكم في الجودة بشكل أكثر إحكامًا، وتقلل من مخاطر المهلة الزمنية مقارنةً بأعمال الأدوات التي يتم الاستعانة بمصادر خارجية لها.
- العمليات الثانوية وفي-تجميع القالب- هل يستطيع المصنع تسليم التجميعات الفرعية-المكتملة، أم أنك ستحتاج إلى موردين إضافيين للنقر أو اللحام أو الطلاء أو الإدخال؟
- أنظمة معالجة المواد- سعة تخزين الملف، ودقة التغذية المؤازرة، والتعامل الآلي مع الأجزاء عند مخرج القالب، كلها إشارة إلى نضج الإنتاج.
- البنية التحتية للتفتيش- تؤكد معدات CMM وأنظمة الرؤية وبرامج SPC و-استشعار القالب على جودة شاشات المصنع بدلاً من مجرد فحص الأجزاء النهائية.
أثناء عمليات تدقيق الموقع، انظر إلى ما هو أبعد من الخط الصحفي للتحفة الفنية. تحقق من غرفة الأدوات للحصول على سجلات الصيانة الوقائية النشطة. قم بمراجعة شروط تخزين القالب للأدوات المملوكة للعميل-. تأكد من أن ملصقات المعايرة الموجودة على أجهزة القياس حديثة. تكشف هذه التفاصيل ما إذا كان نظام الجودة يعمل يوميًا أم أنه موجود فقط في مجلدات الوثائق. عادةً ما تحقق الأنظمة المعتمدة على -تشغيل مصانع ختم الصف-التصدير معدلات عيوب تتراوح بين 50 إلى 200 جزء في المليون، بينما تقبل المتاجر التي تعتمد على فرز الخط في نهاية-مستويات أعلى بشكل ملحوظ.
هيكل الشراكة والاتصالات
القدرة التقنية وحدها لا تجعل شريكًا موثوقًا لخدمات ختم المعادن OEM. يحدد هيكل العلاقة، أي كيفية تفاعل المصنع مع فريقك عبر دورة حياة البرنامج الكاملة، ما إذا كانت هذه الإمكانية ستترجم إلى تسليم متسق. يتعامل أفضل موردي أدوات ختم القوالب التقدمية مع البرامج على أنها عمليات تعاون وليس معاملات.
عادةً ما تتبع دورة الحياة الكاملة لشراكة OEM هذا التقدم:
- استشارة التصميم الأولي- يقوم المصنع بمراجعة مفهوم الجزء الخاص بك، ومتطلبات التطبيق، وتوقعات الحجم قبل عرض الأسعار. هذا هو المكان الذي تتم فيه مناقشة بدائل الختم والتصنيع التدريجي بشكل علني.
- مراجعة سوق دبي المالي- يشير مهندسو الأدوات إلى المخاوف المتعلقة بالتصنيع، ويقترحون تعديلات هندسية، ويوصون بخيارات المواد التي تعمل على تحسين طول عمر القالب وتقليل تكلفة القطعة.
- نهج النماذج الأولية- الأدوات الناعمة أو الأسلاك- تعمل عينات EDM على التحقق من صحة هندسة الأجزاء قبل الالتزام بأدوات الإنتاج الصلبة.
- بناء الأدوات وتجريبها- يقوم المصنع ببناء القالب التدريجي، وتشغيل العينات الأولى، وقياس النتائج مقابل الطباعة، والتكرار حتى تتوافق الأبعاد وجودة التشكيل مع المواصفات.
- تقديم PPAP- توضح تقارير الأبعاد ودراسات Cpk وخطط التحكم ووثائق تدفق العملية جاهزية الإنتاج.
- زيادة الإنتاج-.- معدل الإنتاج الأولي المنخفض-يتحقق من صحة لوجستيات سلسلة التوريد والتعبئة وإيقاع التسليم قبل-الإصدار الكامل.
- إدارة الإنتاج المستمر- تجديد كانبان، وجداول تسليم JIT، وإعادة التحقق الدورية-، وأنشطة التحسين المستمر تحافظ على الجودة والتوفر طوال عمر البرنامج.
أين تتعطل علاقات المصنع-الختمية مع المصنع؟ تظهر ثلاثة أوضاع فشل شائعة بشكل متكرر:
- فجوات التواصل- يتعامل المصنع مع برنامجك على أنه تنفيذ للطلبات وليس شراكة. لا يوجد اتصال هندسي مخصص، ولا توجد تحديثات استباقية بشأن حالة القالب أو تغييرات المواد. وكما لاحظ الممارسون في الصناعة، فإن الموردين الذين يتواصلون بشكل استباقي، ويشيرون إلى التأخيرات المحتملة أو المشكلات المادية قبل تفاقمها، يبنون الثقة ويتيحون حل المشكلات بشكل أسرع.
- إهمال الأدوات- يتم تأجيل الصيانة الوقائية للحفاظ على تشغيل المكابس، كما يؤدي تآكل القالب التدريجي إلى انخفاض مخرجات الأبعاد تدريجيًا حتى تبدأ الأجزاء في فشل الفحص في مصنع التجميع الخاص بك.
- التحجيم غير المرن- وصلت زيادات الطلب أو التغييرات الهندسية إلى طريق مسدود بسبب افتقار المصنع إلى سعة الطباعة أو عرض النطاق الترددي لغرفة الأدوات أو الرغبة في الاستثمار في تعديلات القالب.
إن منع هذه الإخفاقات يأتي من خلال تحديد توقعات واضحة أثناء التأهيل. حدد إيقاع الاتصال ومتطلبات تقارير الصيانة والمخازن المؤقتة للسعة في اتفاقية التوريد الخاصة بك بدلاً من افتراض أنها ستحدث بشكل طبيعي.
المصانع التي تدعم دورة الحياة الكاملة بدءًا من استشارة سوق دبي المالي وحتى الإنتاج الضخم القابل للتطوير، مثلييتشين، امنح مهندسي الإنتاج وفرق المشتريات نقطة مشاركة واحدة لقوالب الختم التدريجي التي تتطلب تشكيل محطات متعددة-، وتكرارًا محكمًا، ومرونة في الحجم. هذا النموذج المتكامل، الذي يشمل الختم التدريجي والتصنيع ضمن إطار تشغيلي واحد، يقلل من مخاطر التسليم ويبسط المساءلة عند ظهور تغييرات في حجم البرامج أو الهندسة.
في النهاية، اختيار المصنع المناسب لا يعني العثور على أرخص عرض أسعار. يتعلق الأمر بمطابقة العمق التقني وانضباط الاتصال والتزام الشراكة مع التعقيد ومتطلبات دورة حياة برنامجك، ثم التحقق من تلك الصفات من خلال التقييم المنظم قبل الالتزام بالأموال المخصصة للأدوات.
الخطوات التالية لمشتري OEM الجاهزين لمصدر القوالب التقدمية
إن أطر التقييم والمعرفة التقنية لا تولد قيمة إلا عندما تترجم إلى أفعال. بالنسبة لمهندسي الإنتاج ومحترفي المشتريات الذين يدرسون برامج الختم التدريجي لـ OEM، يتطلب المسار للأمام تحويل معايير القرار المشمولة في هذا الدليل إلى تسلسل إطلاق مشروع ملموس يحمي كلاً من الاستثمار في الأدوات ونتائج الإنتاج-طويلة المدى.
التكلفة-إلى-إطار قرار القيمة
يعتمد كل مشروع قوالب وختم تقدمي على أربعة متغيرات متفاعلة: الاستثمار في الأدوات، وتكلفة القطعة-، ومتطلبات الجودة، وتوقعات الحجم. هذه لا تعمل بشكل مستقل. يؤدي الاستثمار الأعلى في الأدوات في إدخالات الكربيد والمحطات الإضافية إلى زيادة التكلفة الأولية ولكنه يخفض سعر -القطعة ويطيل فترات الصيانة. تزيد متطلبات التسامح الأكثر صرامة من تعقيد الأدوات ولكنها قد تقضي على مشاكل التجميع النهائية التي تحمل تكاليف مخفية. تحدد توقعات الحجم مدى سرعة استهلاك الأدوات، لكن التوقعات المفرطة في التفاؤل تحبس رأس المال في قوالب لا تصل أبدًا إلى نقطة التعادل.
تعمل الشركة المصنعة للقوالب التقدمية الصحيحة على تقليل التكلفة الإجمالية للملكية بما يتجاوز سعر القطعة وحده. تعمل المصانع التي توفر التعاون في سوق دبي المالي، وتجميع القوالب- وأنظمة الجودة المتكاملة على التخلص من عمليات التسليم والموردين الثانويين وهروب الجودة الذي يؤدي إلى تضخم التكلفة الإجمالية. عند مقارنة عروض الأسعار، قم بتقييم إجمالي تكلفة البرنامج عبر دورة حياة الإنتاج المتوقعة بدلاً من عزل أي بند منفرد. قد يكلف المورد الذي يقدم سعرًا أعلى للقطعة ولكنه يسلم أجزاء PPAP-جاهزة مع تجديد Kanban والفرز الصفري أقل على مدى ثلاث سنوات من أقل مقدم عرض والذي يتطلب تدخلًا مستمرًا في الجودة.
بدء مشروع الختم التدريجي الخاص بك
هل أنت مستعد للانتقال من البحث إلى المشاركة؟ تضع هذه الخطوات العملية برنامجك في وضع التشغيل السلس:
- قم بإعداد رسومات الأجزاء الكاملة باستخدام وسائل شرح GD&T- حدد الأبعاد الهامة وهياكل المسند ومتطلبات تشطيب السطح. تجبر المطبوعات غير المكتملة الموردين على الافتراضات التي تؤدي إلى عدم تطابق عروض الأسعار وخلق مفاجآت في منتصفها.
- تحديد تقديرات الحجم السنوية وتوقعات دورة الحياة- قم بتضمين جداول التطوير-وسيناريوهات ذروة الطلب ومدة البرنامج المتوقعة. تشكل هذه المعلومات قرارات تصميم الأدوات حول عمر القالب وتخطيط الصيانة.
- تحديد متطلبات المواد والتشطيب- تحديد درجة السبائك، ودرجة الحرارة، والسمك، وأي علاجات ما بعد الختم- (الطلاء، والطلاء، والمعالجة الحرارية). يؤثر اختيار المواد على تصميم القالب، لذا فإن قفله مبكرًا يمنع مراجعات الأدوات المكلفة.
- إشراك شركاء المصنع المحتملين مبكرًا للحصول على مدخلات سوق دبي المالي- يتم تحقيق أعلى-تخفيضات في التكاليف قبل بدء تصميم الأدوات. الشركات المصنعة المتخصصة للقوالب التقدمية مثلييتشيننقدم استشارات سوق دبي المالي التي تساعد مهندسي الإنتاج على تحسين هندسة الأجزاء من أجل تشكيل محطات متعددة -فعالة وإنتاج ضخم قابل للتطوير.
- طلب أدلة موثقة على القدرة- اطلب بيانات Cpk من برامج مماثلة وسجل PPM ومراجع من الصناعات المماثلة. تختلف خدمات ختم القوالب التقدمية بشكل كبير في البنية التحتية عالية الجودة، والأدلة تتفوق على الادعاءات في كل مرة.
إن معيار الاختيار الأكثر أهمية لأي برنامج ختم تقدمي من OEM ليس سعر القطعة ولكن القدرة العملية المثبتة، مما يعني وجود مصنع يمكنه إثبات التحكم الإحصائي في الأجزاء المشابهة لأجزاءك، والحفاظ على هذا التحكم عبر ملايين الضربات، والتواصل بشفافية عندما تتغير الظروف.
إن مشاركة الموردين -المنظمة بشكل جيد والمبنية على المواصفات الكاملة والكميات الواقعية والتعاون المبكر في سوق دبي المالي، تعمل على تقليل المهل الزمنية، وتمنع مفاجآت منتصف البرنامج-، وتضع الأساس لشراكة تقدم قيمة متسقة عامًا بعد عام. المصانع التي تكتسب علاقات طويلة الأمد- مع OEM هي تلك التي تتعامل مع برنامجك باعتباره تعاونًا هندسيًا منذ اليوم الأول، وليس كأمر شراء يجب ملؤه.
الأسئلة المتداولة حول مصانع تصنيع القوالب والختم التقدمية OEM
1. ما هو النرد التدريجي وكيف يختلف عن نرد المرحلة الواحدة-؟
القالب التدريجي عبارة عن أداة ختم متعددة{0}}حيث يتقدم الشريط المعدني من خلال عمليات متتابعة (الثقب، والثني، والتشكيل، والتشذيب) مع كل ضربة ضغط، مما يؤدي إلى إنتاج جزء نهائي في كل دورة. على عكس قالب -المرحلة الواحدة الذي يقوم بإجراء عملية واحدة في كل ضربة ويتطلب معالجة يدوية بين الخطوات، يقوم القالب التدريجي بدمج جميع العمليات في أداة واحدة ودورة ضغط واحدة. يؤدي هذا إلى التخلص من معالجة الأجزاء وتقليل وقت الدورة وتحسين اتساق الأبعاد، مما يجعله مثاليًا للإنتاج بكميات كبيرة-حيث تحتاج مصانع OEM إلى إنتاج آلاف أو ملايين المكونات المعدنية المتطابقة بكفاءة.
2. ما هي تكلفة أدوات القالب التدريجي ومتى يؤتي الاستثمار ثماره؟
تتراوح تكلفة أدوات القالب التقدمية عادةً من 10000 دولار أمريكي تقريبًا للأدوات الأبسط إلى 350000 دولار أمريكي للإنشاءات المعقدة-للمحطات المتعددة. يؤتي هذا الاستثمار ثماره من خلال انخفاض تكاليف{6}القطعة بشكل كبير من حيث الحجم. يضيف القالب الذي يكلف عشرات الآلاف تكلفة ذات مغزى لكل جزء عند 5000 قطعة، ولكن عند 500000 قطعة، يساهم نفس الاستثمار بكسور سنت لكل وحدة. تعتمد نقطة التعادل على تعقيد الأجزاء وعدد المحطات والمواد والحجم السنوي. الأجزاء التي تتطلب عمليات تشكيل متعددة تصل إلى نقطة التعادل في وقت أقرب لأن البديل المتمثل في تشغيل عمليات إعداد -مفردة منفصلة ينطوي على مخاطر عالية للعمالة والجودة. تساعد المصانع مثل YICHEN (https://www.yichen-group.com/stamping-die/progressive-stamping-die/) مشتري OEM على تحسين تصميمات القوالب لتحقيق أقصى قدر من العائد على الاستثمار في الأدوات من خلال تشكيل المحطات المتعددة - الفعالة.
3. ما هي التفاوتات التي يمكن أن يحققها ختم القالب التدريجي؟
تعتمد التفاوتات الممكن تحقيقها على نوع المادة وتعقيد الأجزاء. بالنسبة للعمليات المسطحة البسيطة مثل الثقب والتقطيع، فإن الفولاذ منخفض الكربون وسبائك النحاس-يحتوي على ±0.03 إلى ±0.05 مم. عادةً ما يحقق التشكيل المعتدل مع انحناء واحد أو اثنين ±0.05 إلى ±0.10 مم. تتراوح الأجزاء المعقدة المتعددة الانحناءات ذات الانحناءات الثلاثة أو أكثر من ±0.08 إلى ±0.15 مم. المواد التي تتمتع بمعدلات تصلب أعلى-مثل الفولاذ المقاوم للصدأ والألومنيوم توفر المزيد من التباين في الزنبرك. يمكن للمصانع الرائدة أن تصل إلى تفاوتات موضعية تصل إلى ±0.005 مم في الميزات المهمة، على الرغم من أن هذا يتطلب استثمارًا أعلى في الأدوات، وإدراج كربيد، ودورات صيانة أكثر تكرارًا.
4. ما هي المواد الأكثر ملاءمة لختم القالب التدريجي؟
تشتمل المواد الأكثر شيوعًا على الفولاذ منخفض الكربون (1008-1010) لأقواس ومغلفات السيارات، وسلسلة الفولاذ المقاوم للصدأ 300 و400 للأجزاء الطبية والأجهزة المقاومة للتآكل، وسبائك النحاس (C110، C101) للمحطات الكهربائية وقضبان الناقلات، والنحاس (C260، C360) للموصلات وأجهزة الديكور، والألمنيوم (3003، 5052، 6061) لمكونات السيارات وأنظمة التدفئة والتهوية وتكييف الهواء (HVAC) خفيفة الوزن. يؤثر اختيار المواد على تآكل القالب، واحتياجات التشحيم، وسرعة الضغط، والتفاوتات القابلة للتحقيق. تتيح المواد الأكثر ليونة مثل النحاس سرعات أعلى وفترات صيانة أطول، في حين أن السبائك الأكثر صلابة مثل الفولاذ المقاوم للصدأ تتطلب أدوات كربيد وتزييتًا قويًا لمنع التهيج.
5. كيف يجب على مشتري OEM تقييم واختيار مصنع ختم القوالب التقدمي؟
تقييم المصانع عبر القدرة التقنية وهيكل الشراكة. تتضمن المعايير الفنية الرئيسية نطاق حمولة الضغط، والحد الأقصى لعرض الشريط، وإمكانية عد المحطات (اسأل عن قالب الإنتاج الأكثر تعقيدًا)،-وغرفة الأدوات الداخلية لتصميم القالب وصيانته، والعمليات الثانوية و-إمكانية تجميع القالب، والبنية التحتية للفحص بما في ذلك CMM، وأنظمة الرؤية، وبرنامج SPC. بالإضافة إلى المعدات، قم بتقييم انضباط الاتصالات، واستعداد سوق دبي المالي للتعاون، وجودة وثائق PPAP، ومخازن القدرة لتقلبات الطلب. اطلب بيانات Cpk من برامج مماثلة وسجل PPM. عادةً ما تحقق المصانع القائمة على الوقاية-معدلات عيوب تتراوح بين 50 إلى 200 جزء في المليون. العامل الأكثر أهمية هو إثبات القدرة على العملية، وليس سعر القطعة وحده.


