


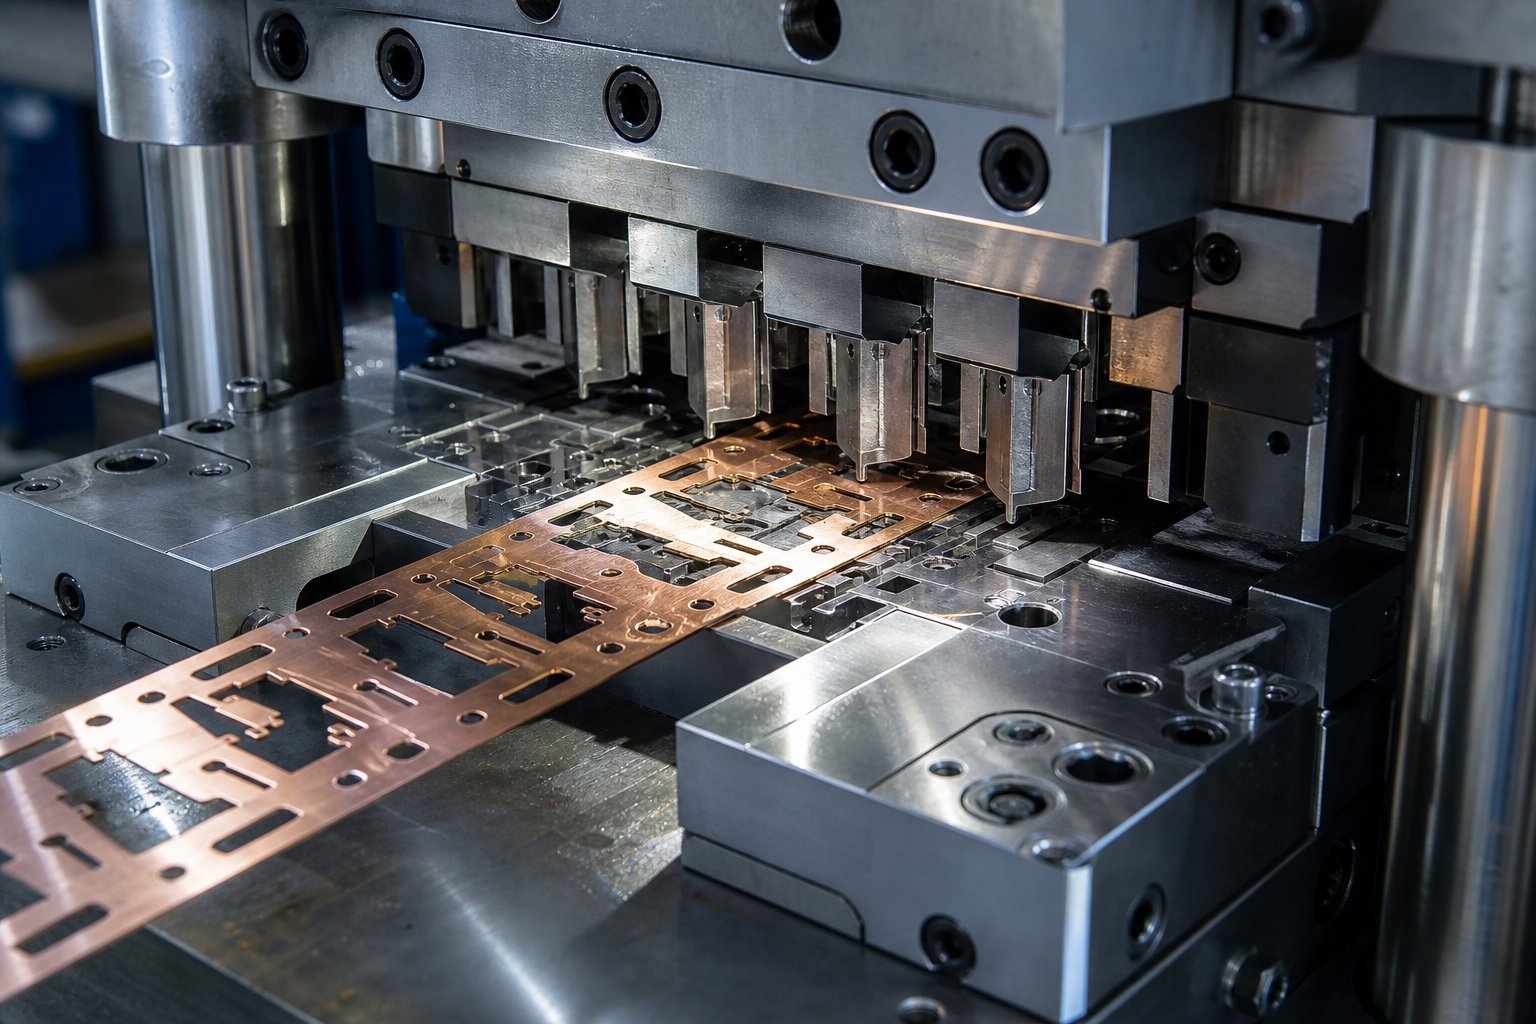
ما هو الختم الدقيق للقالب ولماذا هو مهم
عندما تقوم بتصميم مكونات حيث تحدد بضعة أجزاء من الألف من البوصة ما إذا كان الجزء مناسبًا أم لا، فإن الختم المعدني القياسي لن يقطعها.ختم القالب الدقيقيوجد خصيصًا لهذه السيناريوهات، حيث يجب أن تكون التفاوتات أكثر صرامة، ويجب أن تكون الأدوات أكثر وضوحًا، ويتم التحكم في كل متغير في العملية إلى درجة لا تقدمها ورش التصنيع العامة.
إن الختم الدقيق للقالب عبارة عن عملية تشكيل معدنية تستخدم قوالب مصممة خصيصًا وعمليات ضغط يتم التحكم فيها لإنتاج أجزاء ذات تفاوتات أبعاد تبلغ ±0.001 بوصة (±0.025 مم) أو أفضل، ويتم تحقيق ذلك من خلال عمليات تخليص أكثر إحكامًا -إلى-القالب، ومواد أدوات متقدمة، و-مراقبة صارمة للعملية.
ماذا يعني ختم القالب الدقيق في الواقع
كلمة "الدقة" ليست لغة تسويقية هنا. ويشير إلى عتبة قابلة للقياس. تم تصميم القالب الدقيق بخلوص -إلى-القالب أصغر بكثير من تلك الموجودة في الختم العام، وغالبًا ما يتم تقليله إلى 5-10% من سمك المادة بدلاً من 10-20% النموذجية. يؤدي هذا الخلوص الأكثر إحكامًا، جنبًا إلى جنب مع الأدوات المصممة باستخدام سلك EDM والطحن الدقيق، إلى إنتاج حواف أنظف ومواضع ثقب أكثر دقة وأبعاد قابلة للتكرار عبر ملايين الدورات.
بالنسبة للمهندسين الذين يصممون الموصلات الصغيرة، أو أغلفة أجهزة الاستشعار، أو مكونات الأجهزة الطبية، فإن هذا المستوى من التحكم هو الفرق بين الأجزاء التي يتم تجميعها بشكل موثوق والأجزاء التي تسبب مشكلات في الجودة.
كيف يختلف عن ختم القالب القياسي
تعتبر عمليات القالب والختم القياسية -مناسبة تمامًا للأجزاء التي تكون التفاوتات فيها من ±0.004 إلى ±0.008 بوصة مقبولة. الأدوات أقل تكلفة، وأدوات التحكم في الضغط أبسط، وفترات التفتيش أوسع. العمل الدقيق يرفع المستوى عبر كل الأبعاد:
- دقة الأدوات:يتم طحن مكونات قالب الختم وتشطيبها وفقًا لمواصفات مستوى الميكرون-، مع طبقات مقاومة للتآكل- تعمل على إطالة عمر الاستخدام.
- ضوابط الصحافة:تعمل المكابس المؤازرة- على تنظيم السرعة والقوة في كل ضربة، مما يقلل التباين الناتج عن عدم الاتساق الميكانيكي.
- التعامل مع المواد:يتم تغذية مخزون الشريط بدقة تحديد المواقع المقاسة بالميكرونات، وليس بأعشار المليمترات.
- دقة التفتيش:يحل التحكم الإحصائي في العمليات وملاحظات المستشعر-في الوقت الفعلي محل عمليات الفحص المفاجئ الدورية.
تظهر الفجوة بين القدرة على القالب والختم القياسي والدقيق بشكل أكثر وضوحًا في معدلات الرفض وقيم Cpk. عادةً ما تحافظ المتاجر التي تقوم بعمليات دقيقة على Cpk أعلى من 1.33 في الأبعاد الحرجة، مما يعني أن العملية تتمركز إحصائيًا بشكل جيد ضمن حدود التسامح.
هذه الاختلافات ليست نظرية فقط. إنهم يمليون ما يحدث داخل المطبعة في كل ضربة، من لحظة دخول الشريط إلى القالب إلى النقطة التي يخرج فيها الجزء النهائي.
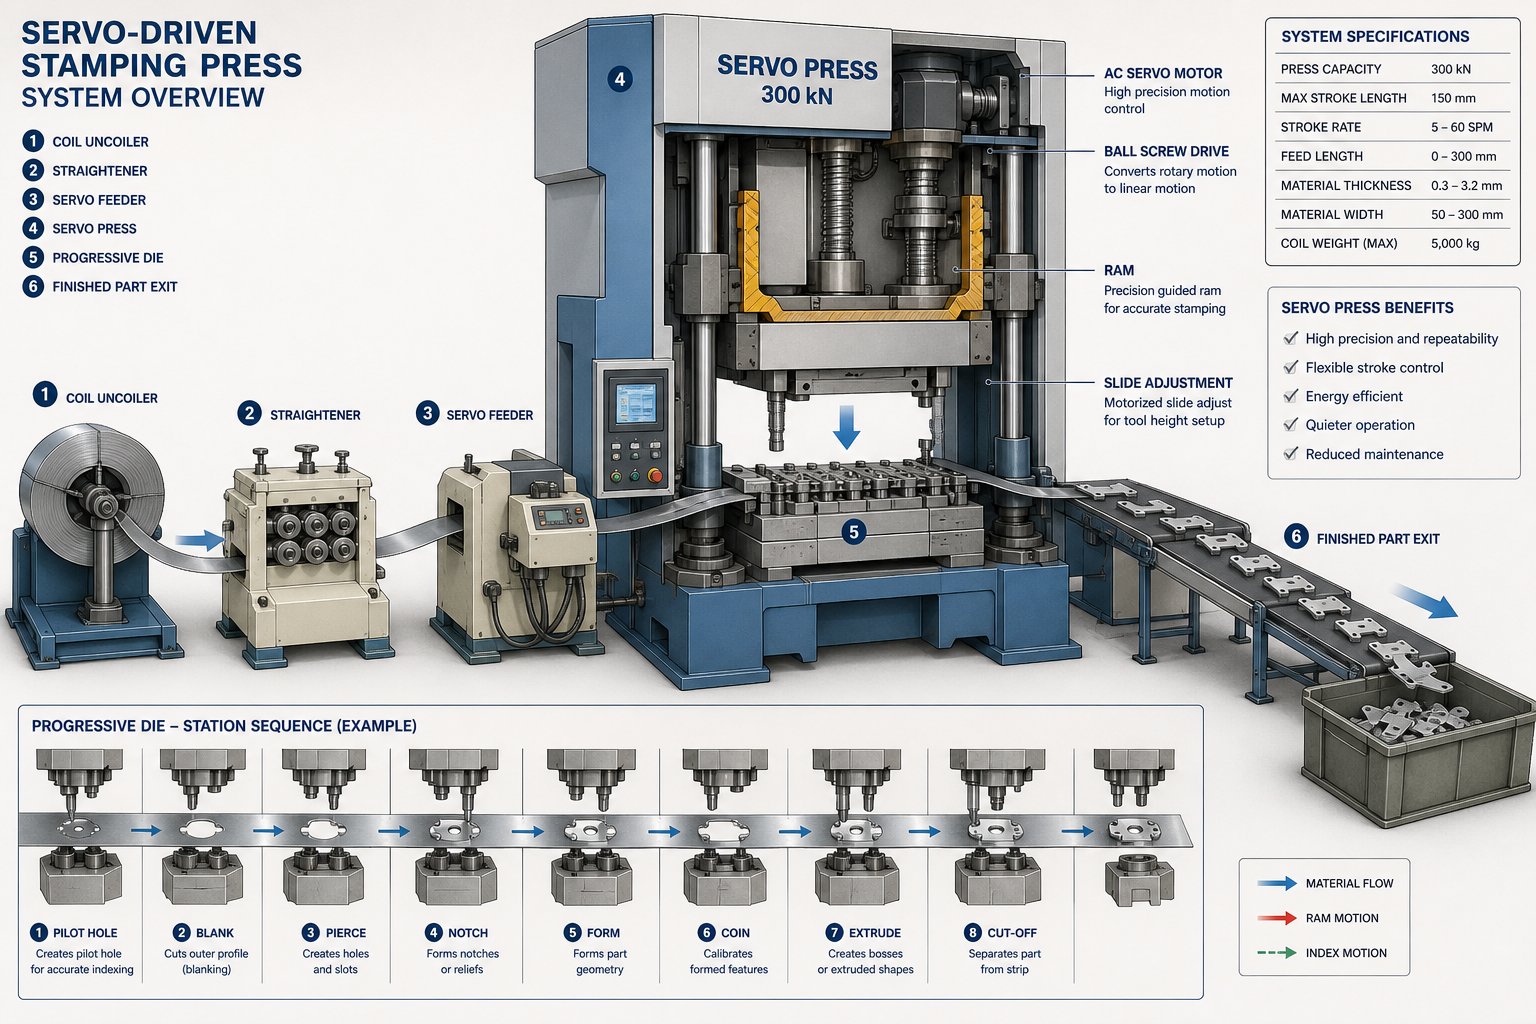
كيف تعمل عملية الختم الدقيق خطوة بخطوة
قد يزن الجزء النهائي المختوم بدقة -جزءًا من الجرام، إلا أن العملية التي تكمن وراءه تتضمن تسلسلًا منسقًا بإحكام من الهندسة والآلات والتحكم في الوقت-الحقيقي. إن فهم كيفية عمل مكبس الختم في بيئة دقيقة يعني النظر إلى ما هو أبعد من دورة الطباعة الأساسية. تساهم كل مرحلة، بدءًا من تصميم القالب الأولي وحتى بوابة الفحص النهائية، في تحديد ما إذا كانت التفاوتات التي تبلغ ±0.001-بوصة ستصمد عبر عملية إنتاج مكونة من مليون جزء.
وإليك كيفعملية ختم القالب التدريجيتتكشف من البداية إلى النهاية:
- تصميم الأجزاء والأدوات- يقوم المهندسون بتصميم هندسة القالب باستخدام برنامج CAD/CAM، وتحديد تخطيطات المحطات، والتخليصات، وتدفق المواد.
- تصنيع القالب- يؤدي الطحن الدقيق، وEDM السلكي، والتصنيع باستخدام الحاسب الآلي إلى إنتاج مكونات القالب بدقة على مستوى الميكرون-.
- اضغط على الإعداد والمحاذاة- يتم تركيب القالب، ويتم معايرة شوط الضغط والحمولة، وتتم مزامنة أنظمة التغذية.
- تغذية المواد- تجريد المخزون من التقدم عبر القالب بزيادات محكومة، ويتم وضعه بدقة على مستوى الميكرون-.
- عمليات الختم- محطات متتابعة فارغة، تثقب، تثني، وتشكل الجزء تدريجيًا مع كل ضغطة ضغط.
- قيد-فحص العملية- تتحقق أجهزة الاستشعار وأنظمة SPC من الأبعاد في الوقت الفعلي، وتلتقط الانجراف قبل أن ينتج عنه خردة.
- فصل الجزء وجمعه- يتم قطع المكونات النهائية من شريط الناقل وفرزها للتغليف أو العمليات الثانوية.
تصميم الأدوات وتصنيع القوالب
تبدأ الدقة قبل وقت طويل من اصطدام المعدن بالمعدن. مرحلة تصميم الأدوات هي حيث يقوم المهندسون بترجمة هندسة الأجزاء إلى قالب وظيفي يمكنه الحفاظ على التفاوتات المسموح بها عند سرعة الإنتاج. باستخدام برنامج CAD، يقوم المصممون بوضع محطات القالب التقدمية، وحساب خلوص القالب من -إلى-القالب، وتخطيط الشريط، ومواضع الفتحة التجريبية.برنامج كامثم يقوم بتحويل هذه التصميمات إلى تعليمات تصنيعية لتصنيع كل مكون من مكونات القالب.
تخيل جزءًا يحتوي على اثنتي عشرة ميزة: الثقوب، وعلامات التبويب، والانحناءات، والقطع النهائي. تحصل كل ميزة على محطة خاصة بها في القالب، ويجب أن تراعي المسافات بين المحطات تمدد المادة، والارتداد الخلفي، والتمدد الحراري أثناء التشغيل. وحتى أي خطأ بسيط في التقدير في إحدى المحطات ينتشر في اتجاه مجرى النهر، مما يؤدي إلى تفاقم الخطأ عبر الجزء النهائي.
يتم تصنيع مكونات القالب باستخدام سلك EDM للملامح المعقدة، وطحن السطح الدقيق للتسطيح والتوازي، والطحن باستخدام الحاسب الآلي لأعمال التجويف. يعتبر سلك EDM بالغ الأهمية هنا بشكل خاص لأنه يقطع فولاذ الأدوات المتصلب دون حدوث تشويه حراري، مما يحقق تشطيبات سطحية وتفاوتات لا يمكن للآلات التقليدية تكرارها. عادةً ما يتم تصنيع إدخالات التثقيب والقالب من الكربيد أو فولاذ الأدوات عالي السرعة-، ثم يتم تشطيبها بقيم خشونة السطح أقل من Ra 0.2 ميكرومتر.
عملية الصحافة وتغذية المواد
إن مكبس الختم بالقالب هو محرك العملية، ولكن في العمل الدقيق، فهو أشبه بأداة مضبوطة بدقة. تهيمن المكابس المؤازرة- على هذه المساحة لأنها توفر سرعة ذاكرة الوصول العشوائي القابلة للبرمجة والموضع ووقت المكوث في أي نقطة في السكتة الدماغية. على عكس المكابس الميكانيكية المقيدة في منحنى الحركة الثابتة، يمكن أن تتباطأ المكابس المؤازرة أثناء التشكيل وتسريع عملية الإرجاع، مما يقلل من إجهاد المواد ويحسن اتساق الأبعاد.
دقة التغذية أمر بالغ الأهمية بنفس القدر. يمر مخزون الشريط، الذي يتم توفيره عادةً في شكل ملف، عبر أداة فرد أو أداة تسوية قبل دخول القالب. كما لاحظت مجلة MetalForming، تتطلب المكابس المؤازرة أنظمة تغذية ديناميكية ذات معدلات تسارع وتباطؤ عالية لتتناسب مع سرعة الضغط ضمن نوافذ توقيت صغيرة جدًا. إذا تقدمت التغذية حتى 0.05 مم بعيدًا جدًا أو قصيرًا جدًا، فلن تتمكن المسامير التجريبية الموجودة في القالب من تسجيل الشريط بشكل صحيح، وستتحول كل ميزة في تلك الضربة إلى خارج نطاق التسامح.
يعتمد الختم التدريجي على هذه التغذية الدقيقة-و-الدورة المتقدمة التي تتكرر مئات أو آلاف المرات في الدقيقة. يتقدم الشريط بمقدار خطوة واحدة بالضبط في كل ضربة، ويحدده الطيارون في القالب، وتؤدي محطات متعددة عملياتها في وقت واحد. ستلاحظ أن نظام القالب والضغط والتغذية يعمل كآلية واحدة متكاملة، وليس ثلاث آلات منفصلة.
في-فحص العمليات وضوابطها
يتطلب الاحتفاظ بتفاوتات شديدة خلال فترة إنتاج طويلة أكثر من مجرد أدوات جيدة. يؤدي تآكل القالب، وانحراف درجة الحرارة، وتباين المواد، وعدم اتساق التغذية إلى حدوث تغييرات تدريجية يمكن أن تدفع الأجزاء خارج المواصفات. هذا هو المكان الذي تكتسب فيه المراقبة في الوقت الفعلي-قيمتها.
تدمج خطوط الختم التدريجي الدقيقة الحديثة عدة طبقات من التحكم في العملية{{0}:
- أجهزة استشعار مراقبة القوة- اكتشف الارتفاعات غير الطبيعية في الحمولة التي تشير إلى سوء التغذية أو تراكم البزاقة أو تلف القالب.
- في-أجهزة الاستشعار- قياس تواجد الأجزاء وموضع الشريط وتكوين المعالم في المحطات الفردية.
- التحكم في العمليات الإحصائية (SPC)- يتتبع قياسات الأبعاد بمرور الوقت، ويضع علامة على الاتجاهات قبل أن تصل إلى حدود التسامح.
- أنظمة الرؤية- تقوم الكاميرات الضوئية بفحص الأجزاء النهائية بسرعة الخط، وتحديد النتوءات، أو الشقوق، أو الميزات المفقودة.
- التحقق من طول-الخلاصة- يؤكد أن كل تقدم يطابق الملعب المبرمج ضمن الانحراف المقبول.
هذه الأنظمة لا تلتقط الأجزاء السيئة فقط. أنها توفر حلقة ردود الفعل التي تحافظ على تركيز العملية. عندما تُظهر بيانات SPC بُعدًا يتجه نحو حد التحكم العلوي، يمكن للمشغلين ضبط توقيت التغذية، أو استبدال المثقاب البالي، أو التعويض عن تغييرات خصائص المواد قبل إنتاج رفض واحد.
إن الجمع بين الأدوات الدقيقة، وعمليات الضغط المؤازرة -والمراقبة-الحلقية المغلقة هو ما يفصل عملية الختم الدقيقة الحقيقية عن المتجر الذي يمتلك قوالب تسامح مشددة-. يوفر القالب الهندسة. الصحافة توفر القوة. توفر الضوابط الاتساق. ويجب على الثلاثة أن يعملوا بشكل متضافر، خطوة تلو الأخرى، حتى تفي العملية بوعدها.
وبطبيعة الحال، فإن نوع القالب المستخدم في الصحافة يحدد الكثير عن الأجزاء الممكنة، وما هي الأحجام المنطقية، وما هي الأشكال الهندسية التي يمكن تحقيقها، وهو ما يقودنا إلى القرار بين تكوينات القالب التقدمية والمركبة والنقل.
أنواع قوالب الختم المستخدمة في الأعمال الدقيقة
ليس كل جزء يتطلب نفس تكوين القالب. يتطلب الاتصال الكهربائي الصغير الذي يعمل بسرعة 800 ضربة في الدقيقة أسلوبًا مختلفًا تمامًا في التعامل مع الأدوات مقارنة بغطاء المستشعر-العميق الذي يتم إنتاجه بكميات معتدلة. الأنواع الثلاثة الرئيسية لقوالب الختم المستخدمة في التطبيقات الدقيقة، التقدمية، والمركبة، والنقل، تتناول كل منها مجموعات متميزة من هندسة الأجزاء، وحجم الإنتاج، ومتطلبات التسامح.
قوالب تقدمية -لإنتاج كميات كبيرة
تعتبر القوالب التقدمية بمثابة العمود الفقري-للختم الدقيق عالي الحجم. المفهوم واضح ومباشر: شريط متواصل من المعدن يتغذى من خلال سلسلة من المحطات داخل قالب واحد، حيث تقوم كل محطة بعملية محددة، مثل التقطيع أو الثقب أو الثني أو التشكيل. بحلول المحطة النهائية، يتم قطع الجزء المكتمل من شريط الناقل.
ما يجعل القوالب التقدمية مناسبة بشكل خاص للعمل الدقيق هو قدرتها على الحفاظ على علاقات موضعية وثيقة بين الميزات. تسجل الدبابيس التجريبية الشريط في كل محطة، بحيث تشير كل عملية إلى نفس المرجع. بالنسبة للأجزاء الصغيرة ذات الميزات المتعددة، مثل الموصلات أو إطارات الرصاص أو نوابض الاتصال، ينتج هذا النهج المتسلسل أشكالًا هندسية معقدة بسرعات لا يمكن لأنواع القوالب الأخرى مطابقتها.
المقايضة؟ ارتفاع تكلفة الأدوات الأولية ومرونة محدودة لتغييرات التصميم بمجرد إنشاء القالب. ولكن بالنسبة لعمليات التشغيل التي تتجاوز 100000 جزء،-من الصعب التغلب على اقتصاديات القطعة الواحدة.
قوالب مركبة للأجزاء الدقيقة المسطحة
يأخذ ختم القالب المركب نهجًا مختلفًا. بدلاً من المحطات المتسلسلة المتعددة، يقوم القالب المركب بإجراء التقطيع والثقب في وقت واحد بضغطة ضغط واحدة. والنتيجة هي جزء مسطح يتم إنتاجه بضربة واحدة، مع دقة أبعاد ممتازة واستواء.
وهذا مهم عندما يكون الجزء الخاص بك عبارة عن غسالة أو طبقة رقيقة أو تصفيح أو أي مكون يكون فيه التسطيح والتركيز بين الميزات الداخلية والخارجية أمرًا بالغ الأهمية. نظرًا لأن جميع عمليات القطع تتم بضربة واحدة، فلا يوجد خطأ تراكمي في تحديد الموضع بين المحطات. يمكنك الحصول على علاقات أكثر إحكامًا بين الثقوب والمقاطع الخارجية مما يمكن أن يحققه القالب التدريجي عادةً على الأجزاء المسطحة.
تعد قوالب الختم المركب عمومًا أقل تكلفة في البناء والصيانة، ولكنها تقتصر على الأجزاء التي لا تتطلب ميزات التشكيل، أو الثني، أو-المحاور المتعددة.
نقل القوالب للهندسة الأكبر أو المعقدة
يتعامل ختم القالب الناقل مع الأجزاء الكبيرة جدًا أو المعقدة هندسيًا للأدوات التقدمية. بدلاً من شريط متصل يحمل الأجزاء بين المحطات، يتم نقل الفراغات الفردية ميكانيكيًا من محطة إلى أخرى باستخدام القابضون أو الأذرع الآلية.
يتيح هذا الاستقلال بين المحطات إجراء عمليات سحب عميقة وتشكيل{0}محاور متعددة وعمليات قد تكون مستحيلة بينما يظل الجزء متصلاً بشريط ناقل. غالبًا ما تعتمد أغلفة مستشعرات السيارات والأقواس الهيكلية ومرفقات التدريع على تكوينات قالب النقل. يؤدي التخلص من شبكة الناقل أيضًا إلى تقليل هدر المواد، مما يعوض بعض التكاليف المرتفعة للأدوات والإعداد.
تعمل أنظمة النقل بشكل أبطأ من عمليات الإعداد التقدمية، مما يجعلها أكثر ملاءمة للإنتاج متوسط الحجم-حيث يبرر تعقيد الأجزاء وقت الدورة.
| نوع القالب | أفضل ل | حجم نموذجي | القدرة على التسامح | تكلفة الأدوات النسبية |
|---|---|---|---|---|
| يموت التقدمي | أجزاء صغيرة مع ميزات متعددة | 100،000+ جزء | ±0.001" يمكن تحقيقه | عالي |
| يموت مركب | الأجزاء المسطحة التي تتطلب التركيز | 10,000 - 500,000 جزء | ±0.001" على التسطيح وموضع الثقب | واسطة |
| نقل يموت | أشكال هندسية كبيرة أو عميقة-مرسومة | 25,000 - 500,000 جزء | ±0.002" - ±0.005" نموذجي | عالي |
إن الاختيار بين هذه التكوينات ليس قرارًا فنيًا بحتًا. إنها اقتصادية أيضًا. يعمل نوع القالب الصحيح على موازنة المتطلبات الهندسية للجزء الخاص بك مع حجم الإنتاج وتكلفة المواد ونافذة التسامح التي يتطلبها تطبيقك فعليًا. وبمجرد اتخاذ هذا القرار، فإن المادة التي تقوم بختمها تقدم مجموعة من القيود الخاصة بها بشأن الدقة التي يمكن تحقيقها بشكل واقعي.
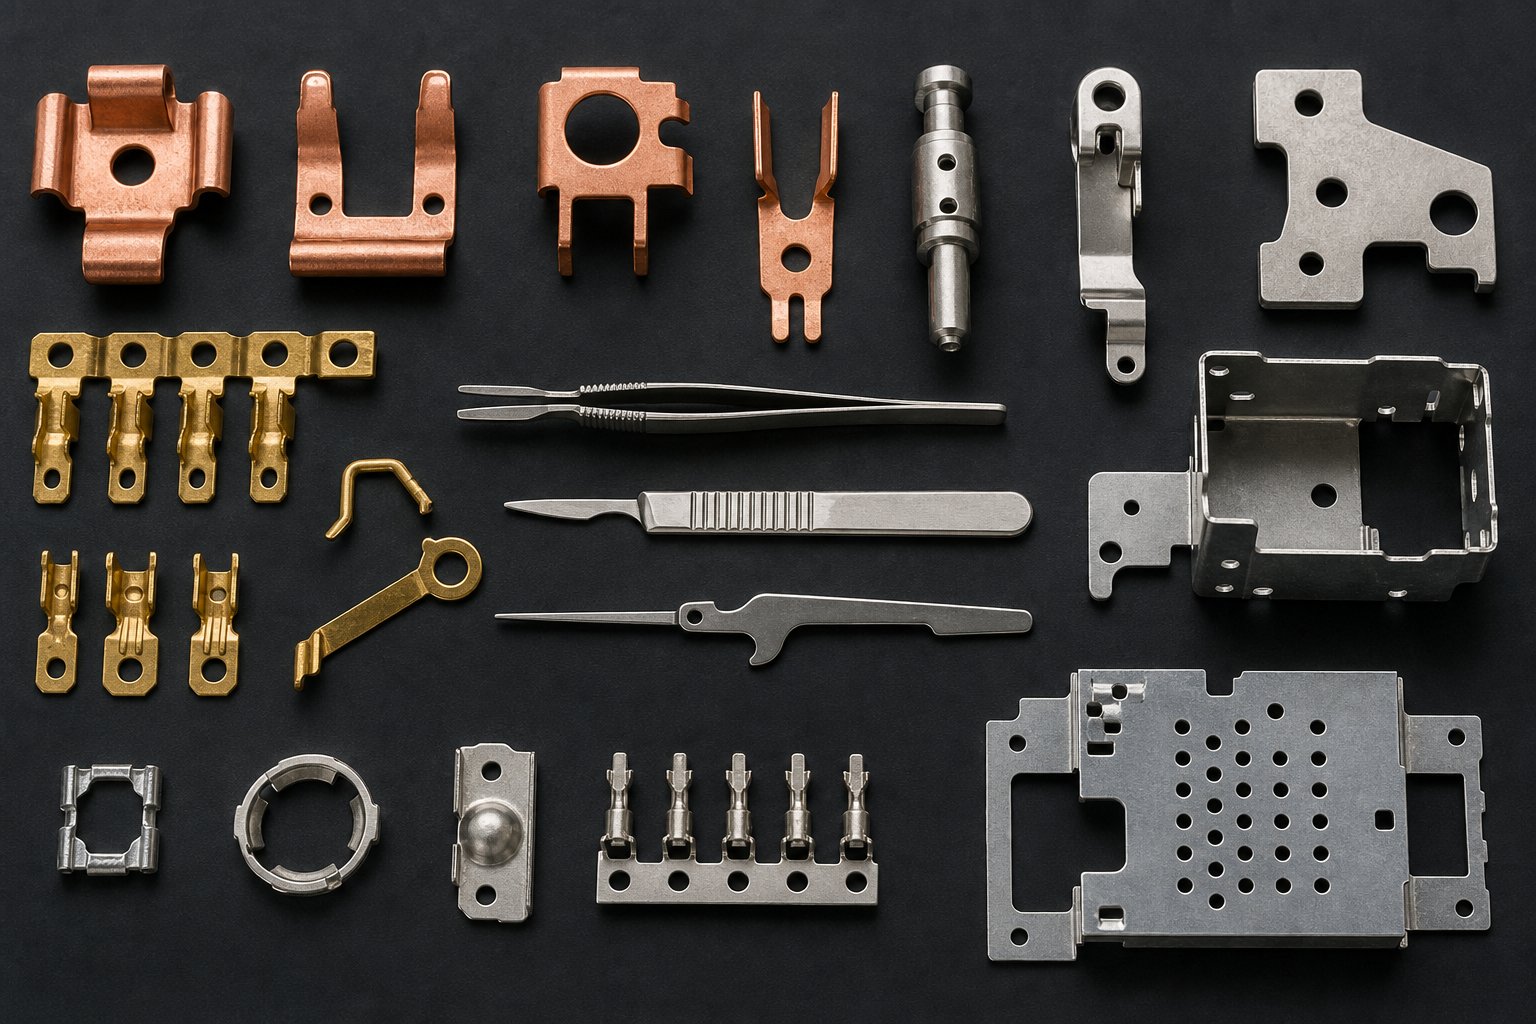
المواد والتفاوتات في الختم الدقيق للقالب
يمكن طحن القالب بدقة تصل إلى مستوى ميكرون- وتركيبه في مكبس مؤازر بمحاذاة مثالية، إلا أن الجزء النهائي ما زال بعيدًا عن مستوى التسامح. لماذا؟ لأن المادة نفسها تدفع للخلف. تتمتع كل سبيكة بشخصية مميزة: فهي تنبعث وتتمدد وتتصلب-وتتدفق بشكل مختلف تحت الثقب. إن فهم كيفية تصرف مواد الختم التدريجي في ظل ظروف الدقة هو ما يفصل مواصفات التسامح الواقعي عن تلك التي تزيد التكلفة أو تدعو إلى الرفض.
المواد المشتركة وخصائص ختمها
تشترك المعادن التي تتم معالجتها بشكل متكرر بالختم الدقيق في سمة واحدة: فهي متوفرة في شكل شرائط متسقة ومحكم التحكم بها. أبعد من ذلك، كل منها يجلب مزايا وتحديات متميزة.
الصلب الكربوني (الفولاذ الطري)هي المادة الأكثر تسامحا في التشكيلة. إنه يوفر قابلية تشكيل عالية، وارتداد يمكن التنبؤ به، وقوى ضغط منخفضة نسبيًا. بالنسبة للأقواس والمشابك الهيكلية والمكونات العامة، يوفر الختم التدريجي للفولاذ نتائج موثوقة عند ±0.002 بوصة على الميزات المثقوبة دون اتخاذ تدابير غير عادية. ويعني معدل التصلب -المعتدل في العمل أن القوالب تتآكل بالتساوي وأن الأجزاء تتصرف بشكل متسق عبر فترات طويلة.
الفولاذ المقاوم للصدأ (سلسلة 300 في المقام الأول)يتطلب المزيد من الأدوات. تُترجم قوة الخضوع الأعلى إلى قوى تشكيل أكبر وارتداد أكثر عدوانية، لا سيما في نصف المزاج-القاسي والكامل-. يتطلب العمل الدقيق في الفولاذ المقاوم للصدأ -تعويض الانحناء المدمج في هندسة القالب والاهتمام الشديد بالتشحيم. يمكن تحقيق التفاوتات التي تبلغ ±0.0025 بوصة على الثقوب المثقوبة، لكن المعالم المشكلة تحتاج عادةً إلى بدلات أوسع ما لم تتم إضافة عمليات تحجيم ثانوية.
سبائك النحاسبما في ذلك C110 وC194 والبرونز الفوسفوري تعتبر من العناصر الأساسية في التطبيقات الكهربائية والإلكترونية. يستفيد الختم التدريجي النحاسي من ليونة المادة الممتازة وظهر الزنبرك المنخفض، مما يجعله مناسبًا تمامًا- لنوابض التلامس المعقدة وإطارات الرصاص حيث يكون التحكم الدقيق في الأبعاد في الميزات الصغيرة أمرًا مهمًا. والمقايضة هي النعومة: حيث يتلامس النحاس بسهولة مع أسطح الأدوات، مما يتطلب مكونات أو طبقات مصقولة من القالب لمنع تراكمها.
الألومنيوم (5052، 6061، 1100)يوفر قابلية تشكيل عالية جدًا وكثافة منخفضة ولكنه يقدم تعقيداته الخاصة. إنه أكثر عرضة للغضب من الفولاذ، ويميل إلى إنتاج نتوءات أكبر بنفس نسبة الخلوص، ويُظهر سلوكًا غير متناسق عبر درجات الحرارة المختلفة. غالبًا ما تتطلب أختام الألومنيوم الدقيقة تفاوتات أكثر مرونة قليلاً على الأبعاد المشكلة، حوالي ±0.003 بوصة إلى ±0.004 بوصة، على الرغم من أن الميزات المثقوبة المسطحة تحمل ±0.002 بوصة دون صعوبة.
نحاس (C260، C270)يقع في مكان رائع للحصول على أختام معدنية دقيقة تقدمية. إنها تتشكل بسهولة، وتعود إلى الحد الأدنى، وتقطع بشكل نظيف، مما ينتج جودة حافة ممتازة. كثيرًا ما تعتمد المحطات الكهربائية والأجهزة الزخرفية ومكونات الأجهزة على النحاس لهذه الأسباب. إن اتساق المادة يجعلها واحدة من أكثر السبائك التي يمكن التنبؤ بها لختمها بتفاوتات صارمة.
| مادة | نطاق السماكة النموذجي | القابلية للتشكيل النسبية | التطبيقات المشتركة |
|---|---|---|---|
| الصلب الكربوني (معتدل) | 0.010" - 0.125" | عالي | بين قوسين، والعلب، ومقاطع، والأجزاء الهيكلية |
| ستانلس ستيل (304/316) | 0.005" - 0.080" | واسطة | الأجهزة الطبية، ومعدات الأغذية، والمكونات المقاومة للتآكل |
| سبائك النحاس (C110، C194) | 0.004" - 0.040" | عالية جدًا | الموصلات، إطارات الرصاص، نوابض الاتصال، قضبان الناقل |
| الألومنيوم (5052، 1100) | 0.008" - 0.100" | عالية جدًا | العبوات، المشتتات الحرارية، دروع الترددات اللاسلكية، لوحات السيارات |
| نحاس (C260) | 0.005" - 0.060" | عالي | المحطات الكهربائية والأجزاء الزخرفية ومكونات الأجهزة |
التسامحات القابلة للتحقيق وما يؤثر عليها
يبدو واضحًا: الأدوات الأكثر إحكامًا تعني أجزاء أكثر إحكامًا. في الواقع، يعتمد التسامح الذي يمكن تحقيقه على التفاعل بين خصائص المواد، وهندسة الأجزاء، وظروف العملية. إليك ما يحكم فعليًا ما إذا كان بإمكانك الاحتفاظ بـ ±0.001 بوصة في ميزة معينة:
سمك المادةيؤثر بشكل مباشر على سلوك التخليص. تسمح المواد الرقيقة (أقل من 0.010") بخلوصات مطلقة أصغر، مما ينتج عنه قطع أنظف وموضع أكثر إحكامًا للثقب-إلى-الثقب. تؤكد أدلة تصميم الصناعة أن نفس المستوى-الثقب بين الثقوب عادة ما يحمل ±0.002"، ومع الأدوات الدقيقة على المخزون الرقيق، يكون ±0.001" واقعيًا. تعمل المواد السميكة على تضخيم التباين نظرًا لأن منطقة القص أكبر ويصبح سلوك الانفصال أقل قابلية للتنبؤ به.
سبرينغباكهو أكبر متغير منفرد في الميزات المشكلة. يمكن أن ترتد السبائك الصلبة المصنوعة من الفولاذ المقاوم للصدأ أو-القوة العالية إلى الخلف بمقدار 2-5 درجة بعد انحناء قدره 90-درجة، مما يتطلب تعويض القالب. يقوم المهندسون ذوو الخبرة في مجال الختم الدقيق بتصميم محطات التشكيل بحيث تزيد عن -الانحناء بمقدار محسوب، ولكن تباين المواد من مجموعة إلى أخرى في قوة الخضوع يؤدي إلى عدم اتساق متبقي. هذا هو السبب في أن التفاوتات الزاوية المشكلة (عادةً ±1 درجة) تكون دائمًا أوسع من الأبعاد المسطحة المثقوبة.
اتجاه الحبوبيؤثر على كل من قابلية التشكيل واستقرار الأبعاد. تكون الانحناءات المتعامدة مع الحبيبات أقوى وأقل عرضة للتشقق، ولكنها تظهر أيضًا سلوكًا زنبركيًا مختلفًا قليلاً عن الانحناءات الموازية للحبيبات. تقوم تخطيطات الشريط الدقيقة بتوجيه الانحناءات الحرجة بالنسبة لاتجاه التدحرج لتقليل هذه التأثيرات.
يموت ارتداءيفتح تدريجيًا عمليات التصفية -إلى-القالب على مدار عملية الإنتاج، مما يؤدي إلى تغيير الأبعاد بطرق يمكن التنبؤ بها.مهندسي الأدوات ذوي الخبرةلاحظ أن الحفاظ على قيم Cpk أعلى من 1.33 عند تفاوتات ±0.001 بوصة يتطلب إطارات قوالب قوية، وأنظمة توجيه كبيرة الحجم، وفترات صيانة مجدولة بناءً على عدد الأشواط بدلاً من وقت التقويم.
حجم الميزة بالنسبة لسمك المادةيخلق حدودا عملية. يجب ألا يكون قطر الثقب أصغر من سمك المادة لمنع تكسر الثقب. الميزات المتباعدة بمسافة أقرب من 1.5 مرة من سمك المادة قد تتعرض للتشوه من ضغوط القص المجاورة. لا تلغي هذه القيود الدقة، ولكنها تحدد الشروط الحدودية التي يجب على المهندسين احترامها عند تحديد التفاوتات المسموح بها على رسوماتهم.
بالنسبة لفرق المشتريات ومهندسي التصميم، فإن الاستنتاج العملي هو: تحديد التفاوتات المسموح بها فقط عندما تتطلب الوظيفة ذلك. يؤدي وسيلة الشرح الشاملة ±0.001 بوصة عبر الجزء بأكمله إلى تضخيم تكلفة الأدوات وإبطاء الإنتاج. بدلاً من ذلك، حدد اثنين أو ثلاثة من المسندات والميزات المهمة التي تتطلب الدقة بالفعل، واسمح للأبعاد المتبقية بالطفو ضمن تفاوتات الختم القياسية التي تبلغ ±0.005". يحافظ هذا النهج على إمكانية التحكم في تعقيد الأدوات مع الاستمرار في تقديم الدقة حيثما يكون ذلك مهمًا.
إن السلوك المادي والقدرة على التسامح لا يوجدان في الفراغ. إنها تشكل الصناعات التي يمكن أن تعتمد على الختم الدقيق، وما هي المكونات المحددة التي تثق تلك الصناعات في إنتاجها بهذه العملية.
تطبيقات الصناعة التي تتطلب ختمًا دقيقًا
وتتحمل بعض الصناعات بضعة أجزاء من الألف من التباين دون عواقب. والبعض الآخر لا يحصل على هذا الترف. عندما يتعطل أحد الموصلات داخل نظام مكابح السيارة أو يتسرب مبيت الغرسة الطبية لأن سطح الختم يبلغ 0.002 بوصة، تتراوح العواقب من عمليات سحب باهظة الثمن إلى الإضرار بالمريض. إن الصناعات التي تعتمد بشكل كبير على الختم الدقيق للقالب تشترك في خيط مشترك: أجزائها صغيرة، ويتم إنتاجها بكميات كبيرة، ولا يوجد بها مجال للغموض في الأبعاد.
مكونات السيارات والفضاء
تحتوي المركبات الحديثة على آلاف الأجزاء المعدنية المختومة، ولكن لا تتطلب جميعها أدوات -دقيقة. تميل تلك العناصر إلى التجمع حول الأنظمة الكهربائية، وتجميعات أجهزة الاستشعار، وآليات السلامة-الحرجة حيث تكون التركيبات المحكمة والاتصال الموثوق به غير قابلة للتفاوض-.
يشمل الختم التدريجي لمكونات السيارات على نطاق واسع ما يلي:
- الموصلات والمحطات الكهربائية- مقابس الدبوس، وأطراف الشفرات، والرؤوس المتعددة-لأحزمة الأسلاك التي تحمل الإشارات إلى وحدات الوسائد الهوائية، وأجهزة استشعار ABS، وأنظمة إدارة المحرك.
- علب أجهزة الاستشعار- حاويات مختومة لأجهزة استشعار القرب، وأجهزة استشعار سرعة العجلة، ومحولات الضغط حيث تضمن دقة الأبعاد الختم المناسب ومسافات فجوة الاستشعار المتسقة.
- أقواس متدرجة مختومة بالقالب- مكونات التركيب لوحدات التحكم الإلكترونية، والكاميرات، ووحدات الرادار التي يجب أن تحافظ على الدقة الموضعية عبر الدورات الحرارية والاهتزازات.
- الاتصال الينابيع ومقاطع البطارية- نقاط اتصال زنبركية صغيرة داخل سلاسل المفاتيح، وأزرار التشغيل، وموصلات إدارة بطارية السيارة الكهربائية التي تتطلب قوة اتصال متسقة عبر ملايين الدورات.
وقد أدى تحول قطاع السيارات نحو السيارات الكهربائية إلى تكثيف الطلب. قد تحتوي حزمة بطارية EV واحدة على المئات من -موصلات شريط الناقل المختومة بدقة، وفواصل الخلايا، وأقواس الواجهة الحرارية، وكلها تتطلب تفاوتات لا يمكن للختم العام الاحتفاظ بها بشكل موثوق عند 500000+ حجم سنوي.
الفضاء الجوي يدفع إلى أبعد من ذلك. تشمل تطبيقات ختم الفضاء الجوي الأقواس الهيكلية التي تدعم رفوف إلكترونيات الطيران، وأغطية الترحيل لأنظمة الملاحة والاتصالات، والإطارات الدقيقة لمجموعات الأدوات، ومرفقات التدريع التي تحمي الإلكترونيات الحساسة من التداخل الكهرومغناطيسي. يجب أن تعمل هذه الأجزاء في نطاقات درجات الحرارة القصوى، وتحت أحمال الاهتزاز، مع إمكانية تتبع المواد بالكامل من المخزون الخام إلى المكون المثبت. تكون الأحجام أقل من السيارات، لكن متطلبات التسامح والوثائق هي من بين الأكثر صرامة في أي بيئة تصنيع.
تطبيقات الأجهزة الطبية والإلكترونيات
تخيل علبة جهاز تنظيم ضربات القلب مختومة من التيتانيوم. ويجب أن يكون متوافقًا حيويًا، ومختومًا بإحكام، ومثاليًا من حيث الأبعاد، ويتم إنتاجه مع إمكانية التتبع الكامل. هذه هي حقيقة الختم التدريجي للأجهزة الطبية، حيث يتم قياس المخاطر على نتائج المرضى بدلاً من مطالبات الضمان.
ينتج الختم الطبي التدريجي مكونات عبر عدة فئات من الأجهزة:
- حاويات الأجهزة القابلة للزرع- علب من الفولاذ المقاوم للصدأ من التيتانيوم و316L لأجهزة تنظيم ضربات القلب، والمحفزات العصبية، وزراعة القوقعة الصناعية، ومضخات ضخ الأدوية، وعادةً ما تكون مرسومة بعمق- ومجهزة بمواصفات سطحية بمستوى ميكرون-.
- مكونات الأدوات الجراحية- المقابض والفكوك والمبيتات المحورية التي تتطلب تشطيبات ناعمة لتوافق التعقيم وأبعاد دقيقة للوظيفة الميكانيكية.
- عناصر جهاز التشخيص- جهات الاتصال المختومة، والدروع، والإطارات الهيكلية داخل أجهزة تحليل الدم، ومعدات التصوير، و-أجهزة اختبار-الرعاية.
- حالات البطارية وعلب المكثفات - حاويات البطارية القابلة للزرعالتي يجب أن تتحمل عمليات التعقيم مع الحفاظ على سلامة الأبعاد على مدى عقود داخل جسم الإنسان.
تدفع متطلبات التوافق الحيوي اختيار المواد نحو الدرجات المتخصصة التي لن يرفضها الجسم، وغالبًا ما تتجاوز مواصفات تشطيب السطح أي شيء موجود في الصناعات الأخرى. لا تعتبر الحافة الخشنة أو الخشنة مجرد مشكلة تتعلق بالجودة؛ إنه تهيج محتمل للأنسجة أو ميناء بكتيري. ولهذا السبب، يُفضل الختم الدقيق، بحواف القص النظيفة وظروف السطح القابلة للتكرار، على المعالجة الآلية للعديد من مكونات مقياس- الزرع.
تمثل تطبيقات الإلكترونيات أعلى-حجم للختم الدقيق.صناعة الالكترونياتيعتمد على الأجزاء المختومة من أجل التوصيل والاتصال والسلامة الهيكلية عبر كل فئة من فئات الأجهزة تقريبًا. تشمل المكونات المحددة ما يلي:
- دروع RF وEMI- حاويات جدران رقيقة-تعزل الدوائر الحساسة عن التداخل الكهرومغناطيسي، مما يتطلب تسطيحًا محكمًا وسماكة جدار متسقة من أجل الاتصال الأرضي المناسب.
- إطارات الرصاص- قوالب حاملات سبائك النحاس التي تربط أشباه الموصلات بالدوائر الخارجية، مختومة بعرض مميز يتم قياسه بعشر المليمترات.
- الاتصال الينابيع- نوابض نحاس البريليوم أو برونز الفوسفور داخل الموصلات والمفاتيح والمرحلات التي يجب أن توفر قوة اتصال متسقة عبر مليارات دورات التزاوج.
- محطات الموصل- مصفوفات دبوسية عالية الكثافة- لواجهات USB وHDMI واللوحة-إلى-اللوحة حيث تحدد الدقة الموضعية ما إذا كان التجميع التلقائي ناجحًا أم ينحشر.
- المشتتات الحرارية والموزعات الحرارية- مكونات من الألومنيوم أو النحاس المختوم التي تدير الأحمال الحرارية في إضاءة LED وإلكترونيات الطاقة والأجهزة المحمولة.
ما تشترك فيه هذه التطبيقات الإلكترونية هو الاتجاه نحو التصغير. مع تقلص الأجهزة، تصبح المكونات المختومة بداخلها أصغر وأكثر كثافة. قد يصبح عرض طرف الموصل الذي كان عرضه 2 مم قبل خمس سنوات 0.8 مم، مع تفاوتات أكثر إحكامًا نسبيًا في كل البعد. يتم تقليل حجم الختم التدريجي للقالب بشكل فعال نظرًا لأن أساسيات العملية، والتخليص المتحكم فيه، والتغذية الدقيقة، وهندسة القالب القابلة للتكرار، تعمل أيضًا على النطاق الصغير -كما تفعل في الأجزاء الأكبر.
تختار كل واحدة من هذه الصناعات الختم الدقيق على البدائل لنفس الأسباب الأساسية: فهي توفر دقة متسقة في الكميات التي تكون فيها تكلفة الجزء -مهمة، وتفعل ذلك مع التكرار الذي تتطلبه التطبيقات-الحرجة وتطبيقات الأداء-الحرجة. لكن معرفة أن الختم يناسب طلبك هو نصف المعادلة فقط. النصف الآخر هو فهم كيفية مقارنتها بالتصنيع باستخدام الحاسب الآلي والقطع بالليزر وطرق التصنيع الأخرى عندما تكون متطلباتك الهندسية والحجمية والتسامحية مطروحة على الطاولة.
ختم القالب الدقيق مقابل طرق التصنيع البديلة
إن معرفة أن الجزء الخاص بك يحتاج إلى تفاوتات صارمة لا يعني تلقائيًا أن الختم هو الحل. يواجه المهندسون وفرق المشتريات مصفوفة قرارات حقيقية: التصنيع باستخدام الحاسب الآلي، والقطع بالليزر، والتقطيع الدقيق، والحفر الكيميائي، والأسلاك EDM جميعها تنتج أجزاء معدنية دقيقة. يعتمد الاختيار الصحيح على موقع مشروعك عبر خمسة متغيرات: حجم الإنتاج، والتفاوتات المطلوبة، والتعقيد الهندسي، وميزانية نفايات المواد، والتكلفة المستهدفة-للوحدة.
يهيمن الختم المعدني التقدمي على مناطق معينة من تلك المصفوفة. لكنها ليست متفوقة عالميًا، والتظاهر بخلاف ذلك يؤدي إلى قرارات باهظة الثمن بشأن الأدوات لا تؤتي ثمارها أبدًا. هنا حيث يفوز الختم، وأين لا.
عندما يتفوق الختم الدقيق بالقالب على CNC والليزر
تتوقف اقتصاديات ختم المعدن على الحجم. قد تتكلف النرد التدريجي ما بين 15000 إلى 50000 دولار أمريكي اعتمادًا على درجة التعقيد، ولكن بمجرد تشغيلها، تنخفض تكلفة الجزء الواحد-إلى بنسات. تحمل التصنيع باستخدام الحاسب الآلي الحد الأدنى من تكلفة الإعداد، ولكن كل جزء يتطلب وقتًا فرديًا للآلة. نقطة التقاطع، حيث يصبح الختم أرخص لكل وحدة، عادةً ما تقع بين 1000 و5000 وحدة اعتمادًا على تعقيد الجزء. بعد 10000 قطعة، تصبح ميزة تكلفة الختم ساحقة.
السرعة تحكي قصة مماثلة. يقوم خط القالب والختم التدريجي الذي ينتج 400 ضربة في الدقيقة بتوصيل الأجزاء بشكل أسرع في ساعة واحدة مما تنتجه خلية CNC في نوبة عمل كاملة. بالنسبة للبرامج التي تتطلب 100000 وحدة سنوية أو أكثر، لا توجد عملية طرح تتنافس على الإنتاجية.
يبدو القطع بالليزر مرنًا، لكنه يفرض قيودًا مهمة على نطاق الدقة. تحمل الحواف المقطوعة بالليزر-منطقة متأثرة بالحرارة-والتي تعمل على تغيير خصائص المواد بالقرب من خط القطع. تتدهور جودة الحواف في المواد السميكة، وتنخفض سرعة القطع بشكل كبير إلى ما يقل عن سمك 0.020 بوصة، وهو المكان الذي تعيش فيه المكونات المختومة بدقة-. كما لا يستطيع الليزر التشكيل أو الثني أو الرسم، مما يعني أنه يلزم دائمًا إجراء عمليات إضافية لإنتاج جزء -ثلاثي الأبعاد.
النفايات المادية هي فاصل آخر. تستهلك عمليات الختم والتصنيع التقدمية فقط المواد الموجودة في تخطيط الشريط، مع اقتصار الخردة على شبكة الناقل والبزاقات التجريبية. على النقيض من ذلك، فإن التصنيع باستخدام الحاسب الآلي يمكن أن يهدر 60-80٪ من كتلة البداية على شكل سوار. بالنسبة للسبائك باهظة الثمن مثل نحاس البريليوم أو برونز الفوسفور، فإن مضاعف النفايات هذا يجعل التصنيع باهظ التكلفة من حيث الحجم.
حيث قد تكون الطرق البديلة أفضل
إن الاختيار الصادق للعملية يعني الاعتراف بالمكان الذي لا يكون فيه الختم مناسبًا.
التصنيع باستخدام الحاسب الآلييفوز عندما تحتاج إلى هندسة معقدة ثلاثية الأبعاد من المخزون الصلب، أو كميات أقل من 1000، أو تفاوتات أكثر من ±0.0005 بوصة على الأسطح المتزاوجة. كما أنه يتعامل مع تغييرات التصميم دون إعادة صياغة الأدوات، مما يجعله الاختيار الافتراضي أثناء إنشاء النماذج الأولية والتطوير المبكر.
النقش الكيميائييتفوق على المواد الرقيقة للغاية (أقل من 0.005 بوصة) حيث تؤدي قوى الختم الميكانيكية إلى تشويه الجزء.حواف خالية من الحرق-، خالية من الضغط-بدون استثمار في الأدوات، مما يجعله مثاليًا لأقراص التشفير والشاشات الشبكية الدقيقة ومقويات الدوائر المرنة. لا تكلف مراجعات التصميم شيئًا تقريبًا نظرًا لأن الهندسة يتم تعريفها من خلال الصور الفنية بدلاً من الفولاذ المقوى.
تقطيع غرامةتحتل مكانة بين الختم القياسي والتصنيع الآلي. إنها توفر حوافًا مقصوصة بالكامل مع منطقة انفصال قريبة من الصفر-، مما يؤدي إلى التخلص من الطحن الثانوي للأجزاء مثل التروس، والعجلات المسننة، وألواح الكامة التي تحتاج إلى أسطح حواف وظيفية. وتتمثل المقايضة في وقت دورة أبطأ وتكلفة أعلى-لكل جزء من الختم التقدمي التقليدي.
سلك التنظيم الإداريتنتج أضيق درجات التسامح من أي طريقة قطع، غالبًا ±0.0001"، ولكن بسرعات تقاس بالبوصة المربعة في الساعة. إنها عملية نماذج أولية وأدوات، وليست طريقة إنتاج. إذا كنت بحاجة إلى عشرة أجزاء بدقة متناهية، فإن سلك EDM يعمل. إذا كنت بحاجة إلى عشرة آلاف، فلا داعي لذلك.
| طريقة | أفضل نطاق حجم | تسامح | الحدود الهندسية | لكل-اتجاه تكلفة الجزء |
|---|---|---|---|---|
| ختم القالب الدقيق | 5،000 - مليون | ±0.001" | ملفات تعريف ثنائية الأبعاد + ميزات ثلاثية الأبعاد مُشكَّلة؛ عمق رسم محدود | مستوى صوت منخفض جدًا؛ أدوات عالية مقدما |
| التصنيع باستخدام الحاسب الآلي | 1 - 5,000 | ±0.0005" | 3D كامل من الصلبة. تجاويف داخلية سمك متغير | شقة لكل-جزء؛ لا استهلاك الأدوات |
| القطع بالليزر | 1 - 10,000 | ±0.005" | ملفات تعريف ثنائية الأبعاد فقط؛ لا تشكيل. الحرارة-الحواف المتأثرة | معتدل؛ المقاييس سيئة مقابل الختم |
| التقطيع الدقيق | 5,000 - 500,000 | ±0.001" | مقاطع جانبية مسطحة ذات-حواف قص كاملة؛ تشكيل محدود | أعلى من التقدمية. أقل من CNC |
| النقش الكيميائي | 100 - 50,000 | ±0.001 بوصة (يعتمد على المادة) | ثنائي الأبعاد فقط؛ أنماط معقدة لا تشكيل ممكن | إعداد منخفض؛ معتدل لكل-جزء؛ لا يوجد خطر الأدوات |
إطار القرار واضح ومباشر. إذا كان الجزء الخاص بك رفيعًا-، ويحتاج إلى تشكيل أو ثني، ويتطلب تفاوتات تبلغ ±0.001 أو أقل، ويعمل بما يزيد عن 5000 وحدة سنويًا، فمن المؤكد تقريبًا أن الختم الدقيق بالقالب هو المسار الأكثر توفيرًا لك. أقل من هذا الحد للحجم، أو عندما تتطلب الهندسة معالجة ثلاثية الأبعاد كاملة أو حواف خالية من الإجهاد-على مخزون رقيق جدًا-، فإن البدائل تأخذ مكانها.
وأيًا كانت العملية التي تختارها، فلا يزال الجزء بحاجة إلى التصميم لها. وفي الختم الدقيق على وجه التحديد، غالبًا ما ترجع المسافة بين التصميم القابل للتصنيع والصداع الباهظ الثمن إلى عدد قليل من قواعد الأبعاد التي لا يواجهها العديد من المهندسين حتى يأتي أول عرض أسعار للأدوات مع الأسئلة.
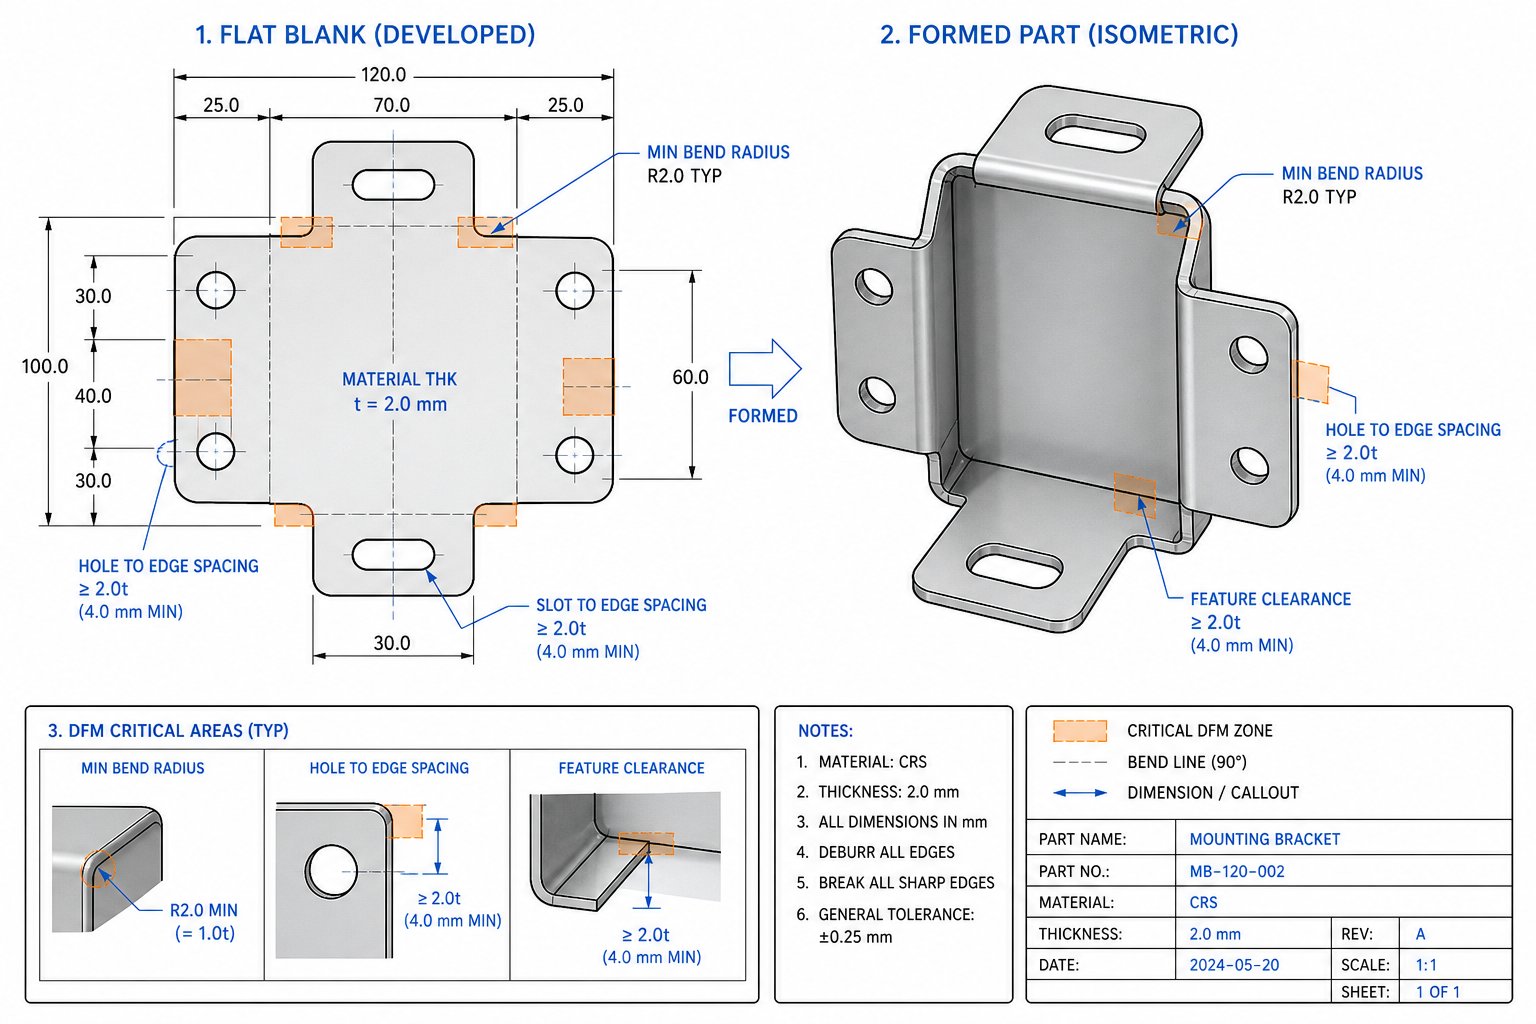
تصميم قابل للتصنيع في ختم القالب الدقيق
الجزء الذي يبدو نظيفًا في CAD يمكن أن يصبح كابوسًا في الأدوات. قد تتشقق المسافات بين الميزات التي تعمل على الشاشة تحت ضغط الثقب. قد يؤدي نصف قطر الانحناء الذي يبدو متحفظًا إلى تمزق -الفولاذ المقاوم للصدأ بدرجة عالية عند سرعة الإنتاج. هذه ليست مشاكل افتراضية. إنها السبب في أن تصميم قالب الختم التدريجي يتطلب مجموعة محددة من القواعد الهندسية التي لا يواجهها العديد من المهندسين أبدًا حتى يعود عرض أسعار الأدوات باللون الأحمر.
لا يقتصر تصميم قابلية التصنيع (DFM) في الختم الدقيق على الحد من الإبداع. يتعلق الأمر بفهم ما يمكن أن يقدمه القالب والمادة والصحافة فعليًا، ثم التصميم ضمن تلك الحدود منذ البداية. المردود هو عدد أقل من تكرارات الأدوات، وانخفاض معدلات الرفض، وختم أجزاء القالب التي يتم إخراجها من المطبعة مباشرة في المرة الأولى.
الأبعاد الحرجة وقواعد تباعد الميزات
تتفاعل كل ميزة في الجزء المختوم، والثقوب، والفتحات، وعلامات التبويب، والحواف، مع جيرانها من خلال المادة. إن وضعها بالقرب من بعضها البعض يؤدي إلى تركيز التوتر وإضعاف الشبكة المادية ويسبب تشويهًا يتدفق إلى الميزات المجاورة. هنا حيث تعيش الحدود الصعبة:
الحد الأدنى لقطر الثقبيعتمد بشكل مباشر على نوع المادة وسمكها. بالنسبة للمواد المرنة مثل الألومنيوم أو النحاس، يجب أن يكون الحد الأدنى لقطر الثقب على الأقل1.2 مرة سمك المادة(1.2 طن). بالنسبة للسبائك الأكثر صلابة مثل الفولاذ المقاوم للصدأ، يقفز هذا الحد الأدنى إلى 1.5-2.0T لأن المثقاب يمتص قوى جانبية أكبر أثناء القص. عندما تكون أصغر حجمًا، فإنك تنظر إلى الكسر المتكرر للثقب والتآكل المتسارع للقالب.
مسافة الحفرة-إلى-الحافةهي منطقة خطأ شائع. ضع ثقبًا قريبًا جدًا من حافة الجزء، وستنتفخ شبكة المادة المتبقية إلى الخارج أثناء الضربة الثاقبة. المبدأ التوجيهي واضح: حافظ على مسافة 2T على الأقل بين أي فتحة أو فتحة وأقرب حافة. يؤدي هذا إلى الحفاظ على سلامة المادة من الناحية الهيكلية أثناء الختم ويمنع التشوه الذي لا يمكن لأي قدر من العمل الثانوي تصحيحه بالكامل.
تباعد الفتحة-إلى-الفتحةيتبع نفس المنطق. يجب أن يكون الحد الأدنى للتباعد بين الثقوب المتجاورة 2T على الأقل لمنع النسيج بينهما من التمزق أو التشويه تحت قوى القص. بالنسبة لأدوات القالب التقدمية، يحمي هذا القيد أيضًا الثقوب التجريبية من التأثر بعمليات الثقب المجاورة.
الحد الأدنى لعرض شفةلعلامات التبويب والشقوق 1.5T. أي شيء أضيق يضع ضغطًا شديدًا على المثقاب ويخلق ميزات عرضة للانحناء أو الكسر أثناء التعامل. عندما يتجاوز طول اللسان خمسة أضعاف عرضه، ينخفض الاستقرار الهيكلي بشكل كبير وتخاطر بالتعرض للتلف أثناء الختم والتجميع النهائي.
قيود تصميم الانحناء والرسم والشكل
تؤدي عمليات التشكيل إلى إجهاد الشد على الجزء الخارجي من الانحناء والضغط على الجزء الداخلي. إذا لم تستوعب الهندسة هذه القوى، فإن المادة تتشقق أو تتجعد أو ترتد إلى ما هو أبعد من الحدود المقبولة.
الحد الأدنى لنصف قطر الانحناءهي القاعدة الأكثر انتهاكًا. يجب أن يكون نصف قطر الانحناء الداخلي 1.0 مرة على الأقل من سمك المادة (1T) لمعظم المواد. بالنسبة للفولاذ-عالي القوة أو السبائك المقسى، يعتبر 1.5T أكثر أمانًا. أنصاف أقطار أكثر إحكاما من 1T تركز الضغط عند قمة الانحناء وتزيد بشكل كبير من احتمالية التشقق، خاصة عندما يكون الانحناء موازيا لاتجاه الحبوب. مثلمراجع سوق دبي المالي المعمول بهامن المؤكد أن الانحناءات المتعامدة مع الحبيبات تكون أقل عرضة للفشل بكثير من الانحناءات المتعامدة معها.
الحد الأدنى لارتفاع شفة الانحناءيجب أن يكون على الأقل 2.5T بالإضافة إلى نصف قطر الانحناء. لا يمكن الإمساك بالفلنجات الأقصر بشكل صحيح عن طريق لكمة التشكيل، مما يؤدي إلى زوايا غير متناسقة وضعف التكرار. عندما تحاول تشكيل شفة قصيرة جدًا، تميل المادة إلى الانزلاق بدلاً من التشوه بشكل نظيف.
وضع الميزة بالقرب من الانحناءاتهو قيد حاسم آخر. يجب أن تكون الثقوب أو الفتحات التي يقل قطرها عن 0.100 بوصة 2T على الأقل بالإضافة إلى نصف قطر الانحناء بعيدًا عن أي خط انحناء. تحتاج الميزات الأكبر إلى 2.5T بالإضافة إلى نصف القطر. والميزات الموضوعة بالقرب من هذا الحد الأدنى سوف تشوه أو تمتد أو تتغير أثناء عملية التشكيل لأن المادة الموجودة في منطقة الانحناء تتدفق بشكل نشط.
رسم نسب العمقالحد من مدى عمق تكوين الكوب أو الصدفة في عملية واحدة. القاعدة العامة هي أن السحب الأول يجب ألا يتجاوز عمقًا يساوي القطر الفارغ مضروبًا في 0.4-0.5. تتطلب عمليات السحب الأعمق محطات تقدمية متعددة مع عمليات التلدين أو إعادة الرسم المتوسطة، مما يضيف تعقيدًا إلى تصميم الأداة التقدمية والقالب.
مواصفات اتجاه الحبوبيجب أن تظهر في كل رسم بميزات مشكلة. يؤدي الانحناء المتعامد مع اتجاه التدحرج إلى انحناءات أقوى وارتداد أكثر قابلية للتنبؤ به. إن حذف وسيلة الشرح هذه يترك القرار لصانع الأدوات، الذي قد يوجه تخطيط الشريط لكفاءة المواد بدلاً من الأداء الجزئي.
الموردين مثلييتشينالعمل مع الفرق الهندسية في وقت مبكر من مرحلة التصميم لتحسين هندسة الأجزاء من أجل ختم القالب بدقة، وتقليل التكرارات وتكاليف الأدوات قبل قطع كتلة واحدة من فولاذ الأدوات. هذا النوع من المراجعة التعاونية في سوق دبي المالي يرصد الانتهاكات بينما تظل التغييرات مجانية، على الشاشة بدلاً من الأدوات المعززة.
قبل طلب عروض الأسعار، قم بتشغيل تصميمك من خلال قائمة التحقق هذه:
- أقطار الثقب لا تقل عن 1.2T (الدكتايل) أو 1.5-2.0T (السبائك الصلبة)
- الفتحة-إلى-الحافة والمسافة بين الفتحة-إلى-الفتحة تصل إلى 2T أو تتجاوزها
- يبلغ نصف قطر الانحناء الداخلي 1.0T على الأقل (1.5T للمواد عالية القوة-)
- يبلغ ارتفاع شفة الانحناء 2.5T على الأقل بالإضافة إلى نصف قطر الانحناء
- يتم وضع الميزات على الأقل 2T + نصف قطر الانحناء من أي خط انحناء
- يبلغ عرض علامة التبويب والشق 1.5T على الأقل ولا يزيد الطول عن 5x العرض
- جميع الزوايا الداخلية لها نصف قطر لا يقل عن 0.5T
- يتم تحديد اتجاه الحبوب على الرسم للانحناءات الحرجة
- يتم استدعاء اتجاه الأزيز حيث يكون الاتجاه مهمًا للتجميع
- لا تتجاوز أعماق السحب 40-50% من قطر الفراغ لكل محطة
- يتم تطبيق التفاوتات بشكل انتقائي: ضيقة فقط عندما تتطلب الوظيفة ذلك
كل قاعدة في هذه القائمة موجودة لأن تجاهلها يؤدي إلى وضع فشل محدد يمكن التنبؤ به: الانحناءات المتشققة، أو الثقوب المشوهة، أو اللكمات المكسورة، أو الأجزاء التي يتم قياسها بشكل مختلف في العينة 1 مقابل العينة 100000. إن اتباعها لا يضمن قالبًا مثاليًا عند البناء الأول، ولكنه يلغي الأسباب الأكثر شيوعًا لإعادة صياغة الأدوات وخردة الإنتاج.
تحدد قواعد التصميم ما هو ممكن. ولكن حتى الجزء المصمم بشكل مثالي يمكن أن يخرج عن المواصفات إذا لم تكن البنية التحتية للجودة خلف المطبعة صارمة بنفس القدر، ولهذا السبب فإن طرق الفحص والشهادات التي تدعم عملية الختم الدقيق مهمة تمامًا مثل هندسة الأدوات نفسها.
مراقبة الجودة والتفتيش في الختم الدقيق
إن القالب المصمم جيدًا-الذي يعمل على مكبس ختم تقدمي فعال لا يعني شيئًا إذا لم يتمكن نظام الجودة الذي يعتمد عليه من إثبات أن الأجزاء مطابقة للمواصفات بالفعل. عند سرعات إنتاج تصل إلى عدة مئات من الضربات في الدقيقة، يمكن أن يؤدي انحراف بسيط في العملية إلى إنتاج آلاف الأجزاء غير المطابقة قبل أن يلاحظها أحد. ولهذا السبب فإن البنية التحتية للفحص، وأدوات القياس، ومراقبة العمليات، والشهادات التي تدعم عملية الدقة، لا تقل أهمية عن الأدوات نفسها.
طرق التفتيش وأدوات القياس
تعتمد عمليات الختم الدقيق على أسلوب قياس متعدد الطبقات. لا توجد أداة واحدة تغطي كل ميزة، لذلك ينشر الموردون القادرون مجموعة من الأساليب المطابقة لأهمية وهندسة كل بُعد.
أول-فحص المقالة (FAI)التحقق من صحة الإعداد الجديد قبل بدء الإنتاج. يتم قياس جزء العينة مقابل كل بُعد من أبعاد الرسم باستخدام أدوات عالية الدقة-، مما يؤكد أن نظام التغذية بالقالب والضغط والختم ينتج أجزاء مطابقة قبل الالتزام بالتشغيل الكامل. تكتشف هذه الخطوة أخطاء الإعداد عندما يكون إصلاحها أقل تكلفة.
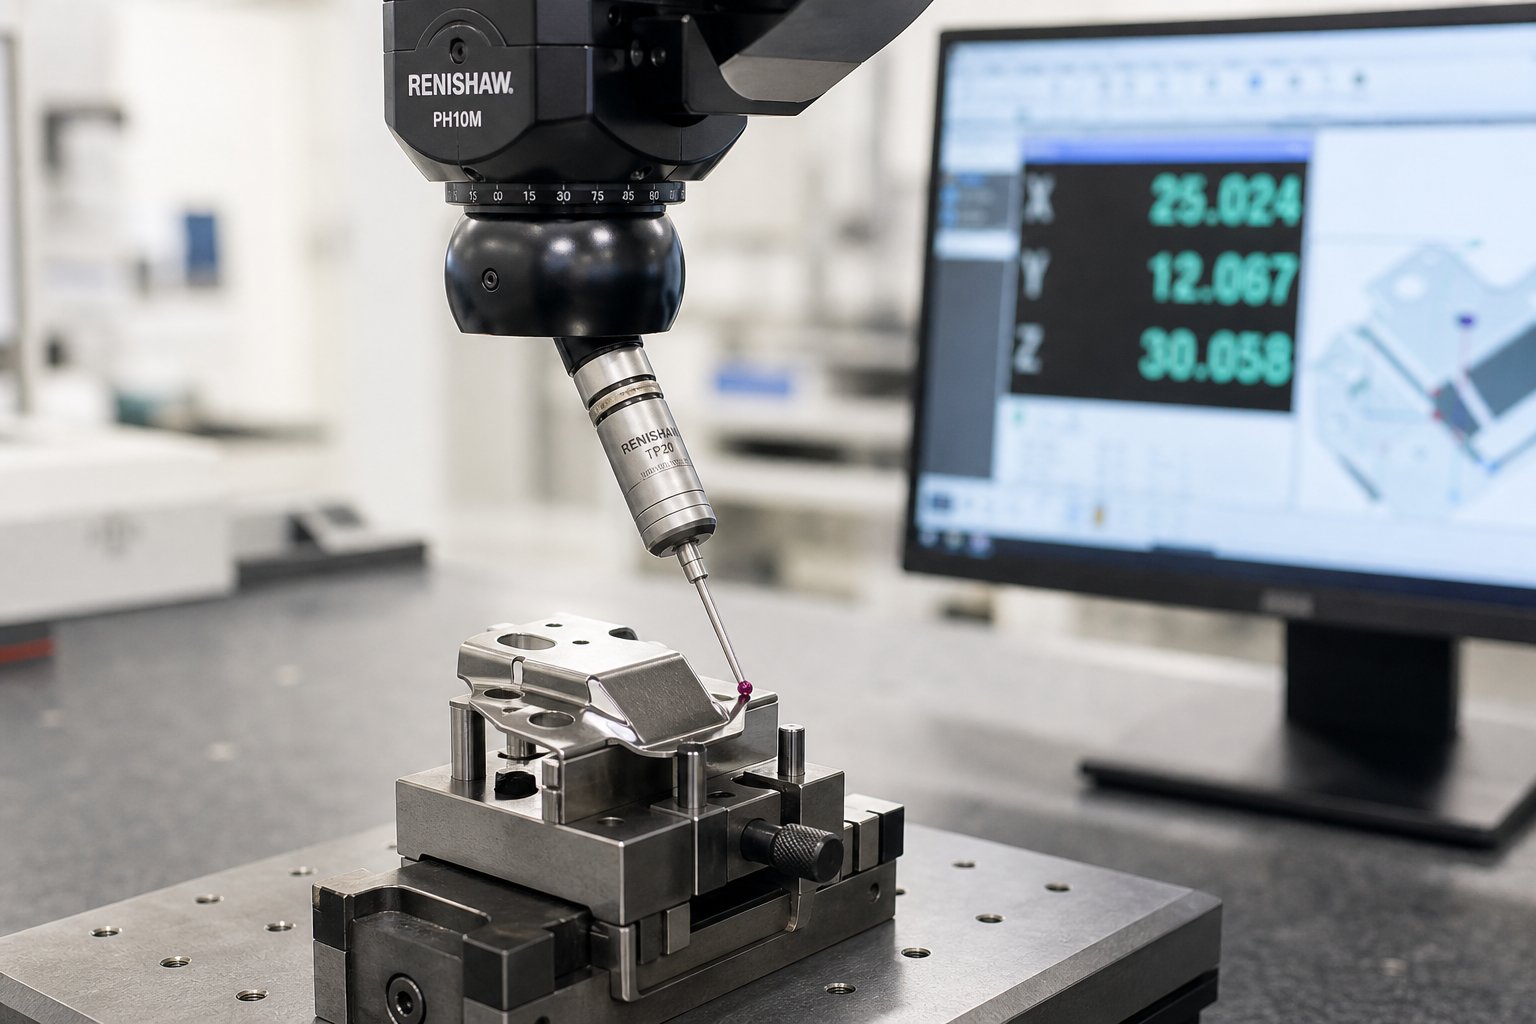
آلات قياس الإحداثيات (CMM)التعامل مع الأشكال الهندسية المعقدة حيث يجب أن ترتبط الميزات المتعددة بمسندات الإسناد المشتركة. يلمس مسبار CMM أسطح الأجزاء أو يقوم بمسحها ضوئيًا لإنشاء نموذج قياس ثلاثي الأبعاد-والتحقق من مواضع الثقب وتفاوتات الملف الشخصي والتسطيح لمستوى الدقة -الميكروني. بالنسبة للأجزاء التي تعمل على خط ختم القالب التدريجي عالي السرعة، تؤكد بيانات CMM من العينات الدورية أن علاقات الأبعاد تظل مستقرة عبر المدى الطويل.
المقارنات البصرية وأنظمة الرؤيةقم بعرض صورة ظلية لجزء مكبر على شاشة أو مستشعر كاميرا، مما يسمح للمشغلين بالتحقق من ملفات التعريف ونصف القطر وظروف الحواف بسرعة. يمكن لفحص الرؤية الآلي المدمج في خط الضغط التدريجي تقييم كل جزء بسرعة الإنتاج، أو النتوءات الضعيفة، أو الشقوق، أو الميزات المفقودة دون إبطاء الإنتاج.
مقاييس الانطلاق/لا-الانطلاقتوفير تأكيد ثنائي سريع للميزات الهامة. مقياس الدبوس إما يناسب الثقب أو لا يناسبه. يمر مقياس الفتحة أو يتوقف. تتفوق هذه الأدوات في عمليات التحقق من الإنتاج ذات التردد العالي-حيث تكون السرعة أكثر أهمية من تسجيل القيم الدقيقة.
التحكم في العمليات الإحصائية (SPC)يربط كل هذه القياسات معًا مع مرور الوقت. مثلالصانعالتفاصيل، يمكن لأجهزة مراقبة الحمل الموجودة على مكابس الختم تتبع بيانات القوة لكل ضربة والتعبير عنها في مخططات X-شريطية وسيجما، والكشف عن الاتجاهات قبل أن تنحرف الأجزاء عن نطاق التسامح. SPC لا تكتشف العيوب فقط. فهو يتنبأ بها، مما يمنح المشغلين الوقت لضبط العملية، أو استبدال المثقاب البالي، أو تصحيح انحراف التغذية بينما لا تزال الأجزاء مطابقة.
الشهادات ومعايير التحكم في العمليات
تخبرك الشهادات بنظام الجودة الذي أنشأه المورد، وما تحقق منه المدققون الخارجيون، وما هي الصناعات التي مؤهل المورد لخدمتها. بالنسبة للمهندسين الذين يقومون بتقييم شركاء الختم، إليك ما تعنيه كل شهادة فعليًا:
- ايزو 9001- معيار نظام إدارة الجودة الأساسي. فهو يحدد العمليات الموثقة وإجراءات العمل التصحيحية وأطر التحسين المستمر. ضرورية ولكنها ليست كافية للتطبيقات ذات الأهمية العالية-.
- إتف 16949- المعيار الخاص بالسيارات-المبني على أعلى ISO 9001. ويضيف متطلبات الموافقة على أجزاء الإنتاج (PPAP)، والتخطيط المتقدم لجودة المنتج (APQP)، وتحليل وضع الفشل (FMEA). مطلوب من قبل معظم مصنعي المعدات الأصلية الرئيسيين للسيارات وموردي المستوى الأول.
- ايزو 13485- معيار إدارة جودة الأجهزة الطبية.ملاحظات NSFأن ISO 13485 يؤكد على الامتثال التنظيمي وإدارة المخاطر على التحسين المستمر، مع متطلبات التوثيق الإلزامية، وتعزيز إمكانية التتبع للأجهزة القابلة للزرع، وعمليات التعامل الرسمية مع الشكاوى. وهو معترف به من قبل الهيئات التنظيمية في جميع أنحاء العالم، بما في ذلك هيئات إدارة الغذاء والدواء الأمريكية ووزارة الصحة الكندية وهيئات الاتحاد الأوروبي للأدوية المتعددة.
- AS9100- معيار جودة الطيران. فهو يضيف متطلبات لإدارة التكوين، وإدارة المخاطر في كل مرحلة من مراحل العملية، وإمكانية التتبع الصارمة من المواد الخام حتى التسليم النهائي. توقع بروتوكولات أكثر صرامة لفحص المقالات الأولى-وبرامج لمنع الأجزاء المزيفة.
لقد أثبت المورد الذي يحمل IATF 16949 أو AS9100 بالفعل قدرة تتجاوز إدارة الجودة الأساسية، بما في ذلك التحكم في العمليات، وتحليل نظام القياس، والتحقق من كفاءة القوى العاملة. تتطلب إضافة ISO 13485 في الأعلى مزيدًا من الاستثمار في عناصر التحكم الخاصة بالجهاز-مثل منع التلوث، وإجراءات نظافة الموظفين، وأنظمة مراقبة ما بعد-السوق.
عند تقييم موردي الختم الدقيق، لا تسأل فقط عما إذا كانوا يحملون شهادة أم لا. اسأل عن أهداف Cpk الخاصة بهم فيما يتعلق بالأبعاد الحرجة، وعدد مرات أخذ العينات أثناء الإنتاج، وماذا يحدث عندما تشير SPC إلى اتجاه ما. تؤكد الشهادة الموجودة على الحائط وجود نظام. تخبرك إجابات هذه الأسئلة ما إذا كان هذا النظام يعمل بالفعل عند النقطة التي يلتقي فيها المعدن بالموت، ضربة تلو الأخرى، عبر ملايين الأجزاء.
البنية التحتية للجودة تحافظ على الأجزاء في حالة تسامح. لكن التسامح ليس سوى نصف معادلة القيمة. النصف الآخر، التكلفة، يحدد ما إذا كان الختم الدقيق منطقيًا من الناحية المالية لبرنامجك، ويعتمد هذا الحساب على المتغيرات التي لا يراها معظم المهندسين حتى يبدأوا في طلب عروض الأسعار.
عوامل التكلفة واقتصاديات ختم القالب الدقيق
يمكن أن تتسبب اقتباسات الأدوات الخاصة بختم القالب الدقيق في حدوث صدمة لاصقة. قد يتراوح سعر القالب التقدمي المصمم للعمل-الشديد بين 30000 دولار إلى 250000 دولار اعتمادًا على عدد المحطات والمواد والتعقيد. لكن هذا الرقم بمعزل عن غيره مضلل. ما يهم هو كيفية ترجمة هذا الاستثمار إلى تكلفة لكل جزء-عبر حجم الإنتاج لديك، وما إذا كان إجمالي التكاليف الاقتصادية يتفوق على البدائل على مدار عمر البرنامج.
أدوات الاستثمار واقتصاديات الحجم
فكر في تكلفة القالب باعتبارها ضريبة ثابتة موزعة على كل جزء تنتجه الأداة. يضيف القالب التدريجي الذي تبلغ قيمته 50000 دولار والذي يعمل على 500000 قطعة 0.10 دولار فقط لكل قطعة في استهلاك الأدوات. هذا القالب نفسه الذي ينتج 5000 جزء فقط يضيف 10.00 دولارات للقطعة الواحدة، وهو فرق 100x يجعل أو يكسر حالة العمل الخاصة بالختم المعدني التدريجي.
يعتمد العمر المتوقع للقالب على المواد التي يتم ختمها، ومتطلبات التسامح، واختيار الأداة الفولاذية. يمكن لأداة -الختم الكربيدي الدقيق-المصنوعة بشكل جيد والتي تستخدم سبائك النحاس أن توفر 10 مليون ضربة أو أكثر قبل إجراء عمليات تجديد كبيرة. تعمل المواد الأكثر صلابة مثل الفولاذ المقاوم للصدأ على تقصير تلك النافذة إلى 1-5 مليون ضربة، اعتمادًا على مدى تعقيد الميزة ونظام الصيانة. قد تضمن الأدوات ذات المستوى الأدنى-من 100000 إلى 500000 ضربة قبل أن تحتاج إلى إعادة صياغة، وهذا هو سبب أهمية اختيار شركة تصنيع قوالب تقدمية مؤهلة للاقتصاديات على المدى الطويل.
عادةً ما يتراوح الحد الأقصى للحجم الذي يتفوق فيه الختم على البدائل بين 10000 و50000 وحدة سنوية للأجزاء -المتوسطة التعقيد. تحت هذا النطاق، فإن التصنيع باستخدام الحاسب الآلي أو القطع بالليزر يتجنب الاستثمار في الأدوات تمامًا. وفوق ذلك، يوفر الختم التدريجي على المدى الطويل تكاليف-للقطعة الواحدة لا يمكن لأي عملية طرح أن تصل إليها، وغالبًا ما تنخفض إلى أقل من 0.05 دولار أمريكي للأشكال الهندسية البسيطة بكميات كبيرة.
العوامل التي تزيد تكلفة-الجزء الواحد أو تنخفض
بالإضافة إلى استهلاك الأدوات، هناك العديد من المتغيرات التي تغير تكلفة الأرض لكل قطعة. يساعدك فهم برامج التشغيل هذه على تحسين التصميمات والتفاوض بشأن عروض الأسعار بشكل أكثر فعالية.
تم تصنيف عوامل التكلفة حسب التأثير النموذجي على تسعير كل قطعة{{0}:
- نوع المادة وسمكها- تمثل المواد الخام 45-55% من تكلفة الوحدة. تكلف الفولاذ المقاوم للصدأ وسبائك النحاس 3-5 مرات أكثر من الفولاذ الطري من حيث الوزن، كما تعمل المواد الأكثر صلابة على تسريع تآكل القالب، مما يزيد من تكرار الصيانة.
- تعقيد الجزء وعدد المحطات- تضيف كل محطة تشكيل تكلفة الأدوات، وتزيد من احتياجات صيانة القالب، وتقلل من سرعة الإنتاج قليلاً. تبلغ تكلفة القالب التدريجي المكون من 12 محطة ضعف تكلفة الأداة المكونة من 6 محطات تقريبًا.
- متطلبات التسامح- تتطلب التفاوتات الأكثر صرامة شحذ القالب بشكل متكرر، وسرعات ضغط أبطأ، وفحصًا إضافيًا. يمكن أن يؤدي الانتقال من +/-0.005" إلى +/- 0.001" في الميزات المهمة إلى زيادة تكلفة الجزء الواحد بنسبة 20-40%.
- العمليات الثانوية- يضيف الطلاء أو المعالجة الحرارية أو النقر أو التجميع بعد الختم 0.10 دولارًا أمريكيًا -$1.00+ لكل جزء اعتمادًا على العملية. في-تكلف عمليات القالب (النقر وإدخال الأجهزة) تكلفة أكبر في الأدوات مقدمًا ولكنها تقلل من التعامل والعمالة لكل قطعة.
- حجم الإنتاج وتكرار الطلب- يتم توزيع رسوم الإعداد (200 دولار - 1000 دولار لكل عملية تشغيل) على أجزاء أقل على دفعات صغيرة. تعمل الطلبات الشاملة مع الإصدارات المجدولة على تقليل تكرار الإعداد وتحسين قوة شراء المواد.
- نفايات المواد (استخدام الشريط)- يمكن لتصميم تخطيط الشريط الفعال أن يحقق استخدامًا للمواد بنسبة 70-85%. يؤدي التعشيش السيئ إلى حرق المواد، وبالنسبة للسبائك باهظة الثمن، فإن هذه النفايات تؤثر بشدة على النتيجة النهائية.
- متطلبات الجودة والتوثيق- تضيف الشهادات مثل IATF 16949 أو ISO 13485 تكاليف التدقيق والوثائق والتفتيش. عادةً ما يتقاضى الموردون الحاصلون على هذه الشهادات رسومًا تزيد بنسبة 20-40% عن المتاجر غير المعتمدة، لكنهم يقدمون التحكم في العملية الذي تتطلبه التطبيقات المهمة.
تمتد التكلفة الإجمالية للملكية إلى ما هو أبعد من السعر الأولي. ضع في الاعتبار الفواصل الزمنية لصيانة القوالب، وتكاليف التجديد المتوقعة (عادةً 10-20% من سعر الأدوات الأصلي لكل دورة)، ومخزون المكونات الاحتياطية، ووقت توقف الإنتاج المرتبط بالصيانة المجدولة. تساعدك شركة الختم التدريجي التي توفر جداول صيانة شفافة وتوقعات لعمر القالب على وضع الميزانية بدقة بدلاً من استيعاب التكاليف المفاجئة في منتصف البرنامج.
بالنسبة للفرق التي تقوم بتقييم شركاء الأدوات،ييتشينمتخصصة في قوالب الختم الدقيقة المصممة للإنتاج الضخم القابل للتكرار، مما يساعد الفرق على تحقيق التوازن بين التفاوتات المشددة والإنتاج الاقتصادي الكبير-. إن تركيزهم على أختام القوالب التقدمية الصغيرة والعالية الدقة- يعني أن الأدوات مصممة من البداية لعدد الأشواط وفترات الصيانة التي تتطلبها برامج الإنتاج الطويلة.
إن تحسين التكلفة الأكثر فعالية لا يحدث في مرحلة عرض الأسعار. يحدث أثناء التصميم. إن تخفيف التفاوتات غير-الحرجة، ودمج الميزات لتقليل عدد المحطات، واختيار المواد التي توازن الأداء ضد تآكل القالب، والالتزام بالأحجام التي تبرر الاستثمار في الأدوات، كلها قرارات تؤدي إلى توفير كبير على مدار عمر البرنامج. اعمل مع الشركات المصنعة للقوالب التقدمية في وقت مبكر، وشارك توقعات الحجم الخاصة بك بأمانة، وقم بتصميم العملية بدلاً من إجبار العملية على استيعاب تصميم لم يتم تصميمه مطلقًا مع وضع اقتصاديات الختم في الاعتبار.
الأسئلة المتداولة حول الختم الدقيق للقالب
1. ما هي التفاوتات التي يمكن أن يحققها ختم القالب الدقيق؟
يحمل ختم القالب الدقيق بشكل روتيني تفاوتات الأبعاد البالغة ±0.001 بوصة (±0.025 مم) على الميزات المثقوبة وأبعاد المستوى المسطحة-. تعتمد الدقة التي يمكن تحقيقها على نوع المادة وسمكها وهندسة الميزات. تسمح المواد الرقيقة التي يقل سمكها عن 0.010 بوصة بوضع الثقب بشكل أكثر إحكامًا، في حين أن الميزات المشكلة مثل الانحناءات عادةً ما تحمل ±1 درجة بسبب متغيرات الزنبرك. يجب على المهندسين تحديد التفاوتات المشددة بشكل انتقائي على البيانات الحرجة بدلاً من تطبيق وسائل شرح شاملة عبر جميع الأبعاد، مما يؤدي إلى تضخيم تكلفة الأدوات دون فائدة وظيفية.
2. ما هو الفرق بين ختم القالب التدريجي وختم القالب المركب؟
تقوم القوالب المتدرجة بتغذية شريط معدني متواصل من خلال محطات متعددة، تؤدي كل منها عملية مختلفة مثل التقطيع أو الثقب أو الثني، مما يؤدي إلى إنتاج جزء مكتمل في المحطة النهائية. إنهم يتفوقون في إنتاج كميات كبيرة-من الأجزاء الصغيرة ذات الميزات المتعددة. تقوم القوالب المركبة بعملية التقطيع والثقب في وقت واحد بضغطة ضغط واحدة، مما ينتج أجزاء مسطحة ذات تركيز فائق بين الميزات الداخلية والخارجية. تكلفة تصنيع القوالب المركبة أقل ولكن لا يمكن أن تشكل سمات ثلاثية الأبعاد-. يعتمد الاختيار على ما إذا كان الجزء الخاص بك يتطلب عمليات تشكيل وما هي مستويات الحجم التي تبرر الاستثمار التدريجي في الأدوات.
3. ما هي تكلفة أدوات ختم القوالب الدقيقة؟
تتراوح أدوات القوالب التقدمية للعمل الدقيق عادةً من 30.000 دولار إلى 250.000 دولار اعتمادًا على عدد المحطات وصلابة المواد ومتطلبات التسامح. ومع ذلك، يتم استهلاك هذه التكلفة الأولية عبر حجم الإنتاج. إن القالب الذي تبلغ قيمته 50000 دولار والذي ينتج 500000 قطعة يضيف فقط 0.10 دولار للقطعة الواحدة من تكلفة الأدوات. يختلف عمر القالب من 1 إلى 10+ مليون ضربة بناءً على المادة التي يتم ختمها ونظام الصيانة. تدوم أدوات إدراج الكربيد- التي تستخدم السبائك الناعمة مثل النحاس لفترة أطول، بينما تعمل تطبيقات الفولاذ المقاوم للصدأ على تقليل عمر الأداة بشكل كبير. إن العمل مع الموردين المتخصصين مثل YICHEN، الذين يقومون بتصميم قوالب الختم الدقيقة للإنتاج الضخم القابل للتكرار، يساعد على تحسين تصميم الأدوات لتحقيق أقصى عمر خدمة وكفاءة من حيث التكلفة.
4. ما هي المواد التي تعمل بشكل أفضل لختم القالب الدقيق؟
تشمل المواد المختومة الأكثر شيوعًا في التطبيقات الدقيقة سبائك النحاس (C110، C194، برونز الفوسفور)، والنحاس (C260)، والفولاذ الكربوني الطري، والفولاذ المقاوم للصدأ (304/316)، والألومنيوم (5052، 1100). يوفر النحاس والنحاس أفضل مزيج من قابلية التشكيل وإمكانية التنبؤ بالأبعاد، مما يجعلها مثالية للموصلات الكهربائية وزنبركات التلامس. يوفر الفولاذ الكربوني قابلية تشكيل عالية بتكلفة أقل للمكونات الهيكلية. يتطلب الفولاذ المقاوم للصدأ مزيدًا من تعويض القالب للزنبرك الخلفي ولكنه يخدم التطبيقات الطبية والمقاومة للتآكل. يؤثر اختيار المواد بشكل مباشر على التفاوتات التي يمكن تحقيقها، ومعدلات تآكل القالب، وتكلفة الجزء الواحد-.
5. متى يجب أن أختار ختم القالب الدقيق بدلاً من التصنيع باستخدام الحاسب الآلي؟
يصبح الختم الدقيق للقالب أكثر اقتصادًا من التصنيع باستخدام الحاسب الآلي بمجرد أن تتجاوز الأحجام السنوية ما يقرب من 5000 إلى 10000 وحدة للأجزاء -المتوسطة التعقيد. فوق هذا الحد، يتم استهلاك الاستثمار في الأدوات إلى بنسات لكل قطعة بينما يحمل CNC تكلفة ثابتة لكل -جزء من وقت الماكينة. يتفوق الختم أيضًا على السرعة، حيث ينتج مئات الأجزاء في الدقيقة مقابل دورات المعالجة الفردية. ومع ذلك، يظل CNC هو الخيار الأفضل للكميات التي تقل عن 1000 وحدة، أو الأشكال الهندسية المعقدة-ثلاثية الأبعاد المصنعة من مخزون صلب، أو التفاوتات التي تقل عن ±0.0005 بوصة. يتعامل CNC أيضًا مع تغييرات التصميم دون إعادة صياغة الأدوات، مما يجعله مفضلاً أثناء مراحل النماذج الأولية.


