


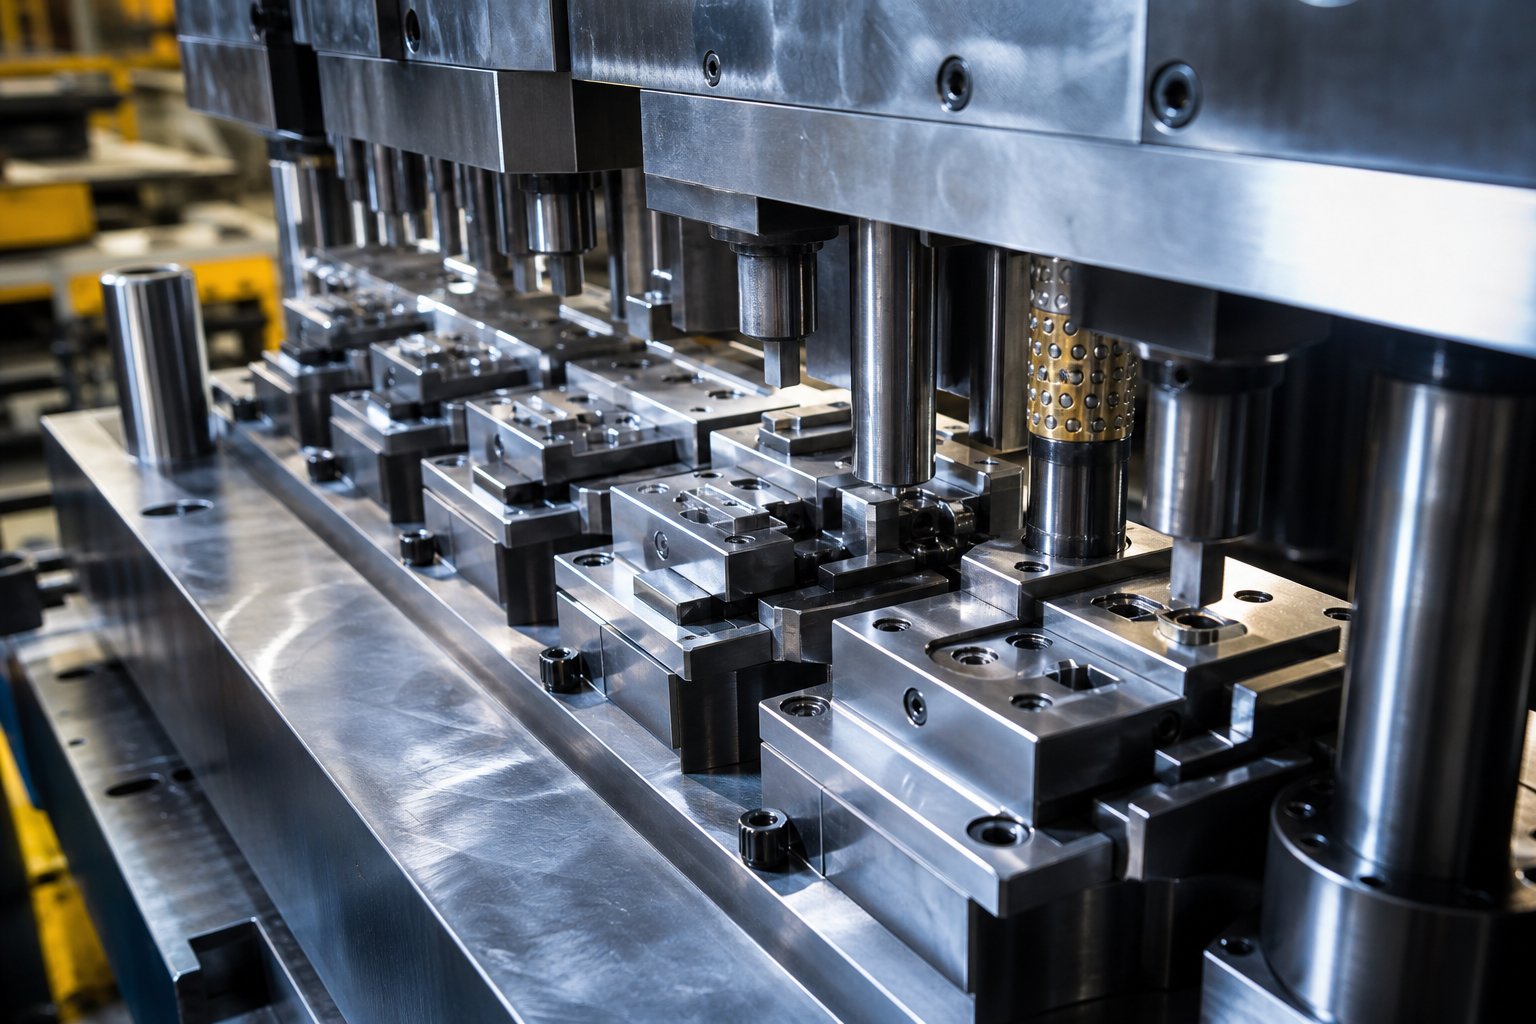
ما الذي يحدد قالب الختم الدقيق
قالب الختم الدقيق هو أداة متخصصة مصممة للقطع والتشكيل والتشكيلتشكيل الصفائح المعدنية إلى مكونات نهائيةمع الاحتفاظ بتفاوتات الأبعاد في حدود ±0.0002 بوصة عبر ملايين دورات الضغط. تفصل هذه العتبة قوالب الدقة عن الأدوات القياسية، حيث قد يكون الاختلاف المقبول أوسع بخمس إلى عشر مرات.
قالب الختم الدقيق عبارة عن نظام أدوات تمت معايرته بدرجة عالية مصمم لإنتاج مكونات معدنية معقدة بتفاوتات تبلغ ±0.0002 بوصة (±0.005 مم) أو أكثر إحكامًا، مع دقة قابلة للتكرار مستدامة عبر عمليات الإنتاج ذات الحجم الكبير-.
ما الذي يجعل درجة دقة قالب الختم-مرتبة
تنجز قوالب الختم القياسية المهمة للأجزاء التي يكون فيها ± 0.005 بوصة مقبولاً. تعمل القوالب الدقيقة في واقع هندسي مختلف. هناك ثلاثة عوامل تحدد هذه الفجوة: التحكم في التثقيب -إلى-خلوص القالب (عادةً 5-10% من سمك المادة لكل جانب)، ودقة موضع مستوى الميكرومتر- بين المحطات، والتكرار المتسق الذي تم التحقق منه عبر أحجام الإنتاج المستدامة. تتطلب هذه المعلمات مواصفات مواد أكثر صرامة، وعمليات تصنيع أكثر صرامة، وتحققًا أكثر صرامة من الجودة مما تتطلبه الأدوات ذات الأغراض العامة.
عتبات التسامح التي تحدد الأدوات الدقيقة
عندما تقوم بإنتاج موصلات صغيرة-، أو أطراف كهربائية، أو مكونات الأجهزة الطبية، فإن التفاوتات التي يتم قياسها بعشر جزء من الألف ليست اختيارية. تتيح ممارسات الأدوات عالية الجودة- للمصنعين الحفاظ على تفاوتات تبلغ ±0.0002 بوصة أثناء كل خطوة إنتاج. يعني هذا المستوى من التحكم في الأبعاد أن هندسة الثقب، وخلوص كتلة القالب، وتسجيل الشريط يجب أن تعمل جميعها ضمن بضعة ميكرونات من القيمة الاسمية طوال فترة خدمة القالب.
التصنيف القياسي مقابل التصنيف الدقيق
تنقسم قوالب الختم إلى ثلاث فئات معمارية واسعة، كل منها قابلة للتطوير وفقًا لمواصفات درجة الدقة-:
- محطة واحدة-تتوقف- إجراء عملية واحدة لكل ضغطة ضغط. هندسة بسيطة، تكلفة أقل للأدوات، سقف محدود التعقيد.
- يموت المركب- تنفيذ عمليات متعددة في وقت واحد في محطة واحدة. مثالية للأجزاء المسطحة والمتماثلة التي تتطلب تركيزًا محكمًا بين الميزات.
- يموت التقدمي- يقوم بإجراء عمليات متسلسلة عبر محطات متعددة أثناء تقدم الشريط المعدني عبر الأداة. يناسب بشكل أفضل الأجزاء المعقدة وذات الحجم الكبير-التي تجمع بين القطع والانحناءات والتشكيلات في عملية مستمرة.
يخدم كل نوع استراتيجيات إنتاج مختلفة، لكن القالب التدريجي يهيمن على التطبيقات الدقيقة. تسمح بنية المحطات المتعددة- للمهندسين بتوزيع الأشكال الهندسية المعقدة عبر العمليات التسلسلية، مع الحفاظ على تحكم أكثر إحكامًا في كل مرحلة مما يمكن أن تحققه ضربة واحدة. إن المنطق الكامن وراء تسلسل المحطات، وكيف تؤدي قرارات تخطيط الشريط إلى تحديد جودة الجزء والتكلفة، هو المكان الذي يصبح فيه تصميم القالب مثيرًا للاهتمام حقًا.
مبادئ تصميم القالب التقدمي ومنطق المحطة
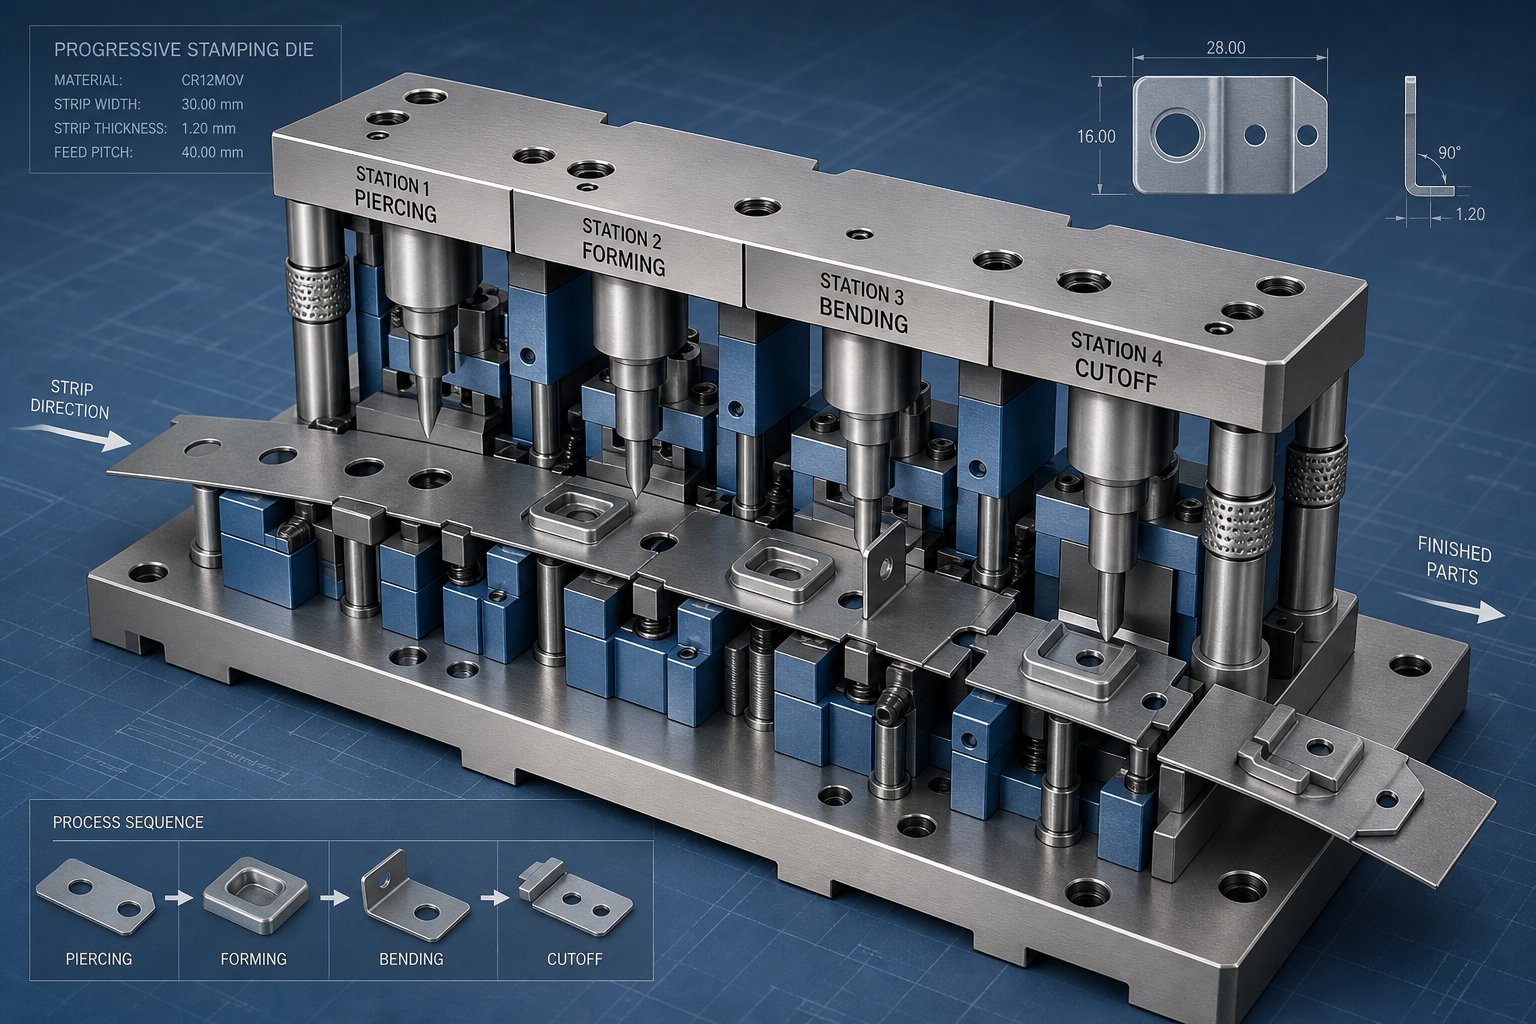
قالب ختم تقدمييحول ملفًا مستمرًا من المعدن إلى أجزاء نهائية من خلال سلسلة من العمليات المصممة. تقوم كل ضربة ضغط بدفع الشريط مسافة خطوة واحدة للأمام، وتؤدي كل محطة المهمة المخصصة لها في وقت واحد. النتيجة: يسقط المكون النهائي مع كل دورة، سواء استغرقت تلك الدورة 0.5 ثانية أو 0.05 ثانية.
ما يجعل هذه البنية قوية للتطبيقات الدقيقة هو استقلال المحطة. تتم كل عملية في محطة مخصصة حيث يتم تحسين هندسة الثقب والخلوص والمحاذاة لهذه المهمة الفردية. تصبح ميزات الأجزاء المعقدة التي قد تكون مستحيلة في ضربة واحدة قابلة للتحقيق عند توزيعها عبر ستة أو اثنتي عشرة أو حتى ثلاثين محطة متتالية.
التسلسل التدريجي لمحطة القالب وتخطيط الشريط
يبدأ تصميم قالب الختم التدريجي بتخطيط الشريط، وهو المخطط الهندسي الذي يحدد كيفية تدفق المواد عبر الأداة. تخيل الشريط المعدني كجدول زمني. في كل محطة على طول هذا الخط الزمني، يحدث شيء محدد: يتم ثقب ثقب، أو ثني علامة التبويب، أو صياغة نموذج، أو اقتطاع ميزة. التسلسل ليس تعسفيا. إنه يتبع المنطق الهندسي المتأصل في السلوك المادي والتحكم في الأبعاد.
يبدو تسلسل المحطة النموذجي كما يلي:
- ثقب الطيار- مثقوبة في المحطة الأولى، تصبح هذه الثقوب مرجع التسجيل لكل عملية لاحقة.
- ثقب الميزة- يتم إنشاء الثقوب والفتحات والقواطع الداخلية بينما تظل المادة مسطحة ومستقرة.
- التشكيل والانحناءيتم تشكيل المادة - بعد اكتمال القطع المسطح-، مما يمنع تشويه الميزات التي تم تشكيلها مسبقًا.
- العملة أو النقشيعمل الضغط الموضعي - على تحسين السُمك أو إنشاء تفاصيل السطح.
- قطع أو فصل جزء- يتم فصل الجزء النهائي عن شريط الناقل.
تسجيل الطيار يستحق اهتماما خاصا. تعمل الدبابيس الدليلية على تعشيق الثقوب المثقوبة مسبقًا- في الشريط الحامل في كل محطة، لتصحيح أي عدم دقة بسيطة في التغذية. مثللاحظ خبراء الصناعة، يجب تحديد توقيت إطلاق التغذية بحيث تدخل مقدمة الطيار إلى الشريط قبل فك بكرات التغذية بالكامل. إذا أخطأت في هذا التوقيت، فسوف ترى ثقوبًا تجريبية ممدودة، وقطعًا غير متطابقة، وانجرافًا تدريجيًا للأبعاد عبر المحطات.
يجب أن يوازن شريط الناقل نفسه، وهو الإطار الهيكلي الذي يربط الجزء الخاص بك عبر كل محطة، بين القوة والمرونة. تعمل الحاملات الصلبة من أجل القطع الأساسي والانحناءات البسيطة، ولكن أي عمليات سحب تؤدي إلى قالب تقدمي تحتاج إلى حامل شبكي ممتد: حلقة هندسية من المواد التي تتشوه مع تشكيل الجزء، مع الحفاظ على مسافة ثابتة بين المحطات.
كيف يؤثر تخصيص المحطة على جودة الجزء
كل قرار تخصيص محطة في تصميم قالب الختم التدريجي يتموج في اتجاه مجرى النهر. أضف المزيد من المحطات، وستكتسب القدرة على توزيع قوى التشكيل عبر زيادات أصغر، مما يقلل من الارتداد الربيعي ويحسن اتساق الأبعاد. لكن المزيد من المحطات تعني أيضًا شريطًا أطول، وقاعدة قالب أوسع، والمزيد من المكونات التي يجب صيانتها.
تؤثر ثلاثة معلمات لتخطيط الشريط بشكل مباشر على تكلفة الجزء وفترات الصيانة:
- عرض الشريط- يتم تحديده من خلال عرض الجزء بالإضافة إلى مادة الجسر على كل جانب. يمنع الجسر (عادةً 1.25 إلى 1.5 مرة سمك المادة) الخردة من الالتواء والتشويش على القالب مع الحفاظ على سلامة الناقل.
- مسافة الملعب- مسافة التقدم لكل ضربة. تعمل درجة الصوت الأكثر إحكامًا على حفظ المواد ولكنها تتطلب دقة موضعية أعلى من نظام التغذية. كل جزء من المليمتر الذي يتم حفظه عبر ملايين الزيارات يُترجم مباشرةً إلى انخفاض تكلفة المواد.
- عدد المحطات- المزيد من المحطات تتيح التشكيل التدريجي الذي يعمل على تحسين الجودة ولكن يزيد من تكلفة الأدوات وطول القالب. الهدف الهندسي هو الحد الأدنى لعدد المحطات التي تحقق بشكل موثوق الشكل الهندسي والتسامح المستهدف.
تُعد أهداف استخدام المواد التي تزيد عن 75% بمثابة معيار الصناعة لتخطيط الشريط المصمم جيدًا-. يتطلب تحقيق هذا الرقم تداخلًا دقيقًا لهندسة الأجزاء داخل الشريط والاستخدام الاستراتيجي للتوجهات الزاوية عندما تسمح أشكال الأجزاء بذلك. تعود معدلات الخردة وتكلفة الأدوات وسرعة الضغط إلى قرارات التخطيط التي تم اتخاذها أثناء مرحلة التصميم.
مقارنة أنواع القوالب حسب ملاءمة التطبيق
إن الاختيار بين بنيات القالب ليس مجرد مسألة تعقيد جزئي. حجم الإنتاج، ومتطلبات التسامح، والميزانية كلها عوامل. تحدد المقارنة التالية كل نوع مقابل السمات الأكثر أهمية عند تحديد الأدوات لتطبيق معين:
| يصف | قالب محطة واحد- | يموت مركب | يموت التقدمي |
|---|---|---|---|
| تعقيد الجزء | منخفضة إلى متوسطة؛ عملية واحدة لكل ضربة | معتدل؛ عدة عمليات متزامنة في محطة واحدة | عالي؛ الأشكال الهندسية المعقدة التي تم تحقيقها عبر المحطات المتسلسلة |
| سرعة الإنتاج | أبطأ؛ قد يتطلب إعدادات متعددة لأجزاء متعددة-من الميزات | معتدل؛ ضربة واحدة تكمل الأجزاء المسطحة | الأعلى؛ جزء نهائي واحد لكل ضربة بسرعات تصل إلى 1،500+ SPM |
| القدرة على التسامح | جيد للميزات الفردية. الخطأ التراكمي عبر الاجهزة | تركيز ممتاز بين الميزات المتزامنة | ممتاز؛ يحافظ تسجيل الطيارين على دقة المحطة-إلى-المحطة |
| تكلفة الإعداد | أدنى استثمار في الأدوات الأولية | معتدل؛ بناء قالب أكثر تعقيدًا | الأعلى؛ ولكن يتم إطفاؤها على مدى-عمليات الإنتاج الكبيرة |
| نطاق الحجم المثالي | حجم منخفض إلى متوسط؛ النماذج الأولية | حجم متوسط؛ أجزاء مسطحة متناظرة | حجم كبير 100,000+ جزء سنويًا |
| استخدام المواد | عامل؛ يعتمد على الشكل الفارغ | جيد؛ التعشيش الضيق ممكن للأجزاء المسطحة | الأمثل. تم تصميم تخطيط الشريط للاستفادة بنسبة تزيد عن 75% |
بالنسبة للتطبيقات الدقيقة التي تتطلب ميزات معقدة بكميات كبيرة، توفر القوالب التقدمية باستمرار أقل تكلفة لكل جزء على الرغم من ارتفاع الاستثمار الأولي. ويحدد الفولاذ المستخدم في بناء تلك المحطات، والمعالجة الحرارية المطبقة لتصلبها، المدة التي تستمر فيها ميزة التكلفة قبل أن تؤدي الصيانة إلى تآكلها.
اختيار المواد وهندسة المعالجة الحرارية
يحدد عدد محطات القالب التدريجي وتخطيط الشريط ما يمكن أن تنتجه الأداة. ويحدد الفولاذ الموجود داخل تلك المحطات مدة إنتاجه بدقة. لا يعد اختيار المواد في عملية الختم الدقيق بمثابة تمرين كتالوج. إنه قرار وضع-فاشل: أنت تختار بناءً على الآلية التي ستؤدي إلى إيقاف الأداة في النهاية، والمدة التي يمكنك تأخير هذه النتيجة فيها.
تواجه كل لكمة، وكتلة قالب، وإدراج تشكيل مزيجًا من التآكل الكاشطة، والتحميل المضغوط، والتأثير الدوري. وتختلف النسبة بين تلك القوى حسب المحطة ومواد قطعة العمل وسرعة الإنتاج. إن اختيار الفولاذ المناسب للأداة يعني تحديد آلية الفشل التي تهيمن على تطبيقك واختيار الدرجة المصممة لمقاومتها.
إطار اختيار درجة الفولاذ للأداة
فكر في اختيار الأداة الفولاذية كعملية تشخيصية. أنت لا تختار الفولاذ "الأفضل". أنت تقوم بمطابقة خصائص المواد مع الضغوط المحددة التي ستواجهها مكونات القالب الخاصة بك. وإليك كيفية ربط الدرجات الرئيسية بظروف الإنتاج الحقيقية:
- إيسي D2 (SKD11)- الانتقال إلى-التصنيف عندما يحد تآكل المواد الكاشطة أو اللاصقة من عمر الأداة. يسمح محتواه العالي من كربيد الكروم لحواف القطع بالاحتفاظ بالهندسة على مدار فترات الإنتاج الطويلة. مثالية لمحطات التقطيع والثقب التي تعالج المواد الشريطية الصلبة أو الكاشطة. عندما تبدأ في رؤية تقطيع الحواف بدلاً من التآكل التدريجي، فقد وصلت D2 إلى حدودها وهناك حاجة إلى درجة أكثر صرامة.
- إيسي A2 (SKD12)- يتم تحديده عند وجود التآكل والتشوه والتأثير ولكن لا شيء يهيمن بشكل واضح. يوفر A2 أحل متوازن في ظل ظروف مختلطةمما يجعلها مناسبة للمحطات التي تتنافس فيها أوضاع الفشل المتعددة. يحافظ على حالة الحافة مع مقاومة التشقق تحت التحميل المتكرر.
- إيسي إم2 (SKH51)- يتم تطبيقه عندما يكون كل من إجهاد التآكل والضغط هامًا. تحافظ اللكمات M2 على قوة الحافة تحت التحميل المتكرر مع مقاومة التآكل بشكل أفضل من الدرجات التي تركز على المتانة-. بالمقارنة مع D2، فهو يوفر مقاومة أفضل للتشوه. بالمقارنة مع S7، فهو يوفر مقاومة تآكل أعلى. إنه الاختيار عندما يساهم كل من التآكل والحمل في فشل الأداة في وقت واحد.
- إيسي S7- متخصص الصلابة. عندما يحدث الفشل من خلال التقطيع أو التشقق أو التعب الناتج عن التأثير المتكرر، يمتص S7 الضغوط الدورية التي قد تؤدي إلى كسر الفولاذ الكربيدي الأعلى-. شائع في -ختم المقاييس الثقيلة أو المحطات التي تكون فيها أحمال التثقيب شديدة. في هذه الظروف، تكون زيادة الصلابة أكثر فعالية من زيادة الصلابة.
- إدراج كربيد التنغستن- مخصص للمحطات التي تؤدي فيها معدلات تآكل فولاذ الأدوات إلى فترات صيانة غير مقبولة. يوفر الكربيد مقاومة للتآكل تصل إلى 30 مرة أكبر من فولاذ الأدوات، مع الحفاظ على الأبعاد الدقيقة عبر ملايين الدورات.
يعمل منطق الاختيار العملي على النحو التالي: عندما تتآكل حواف القطع تدريجيًا ويزداد حجم النتوءات، فإن D2 يكون مناسبًا. عندما تتشوه اللكمات أو تفقد دقة الأبعاد تحت الحمل، توفر M2 مقاومة أفضل. عندما تظهر حواف متشققة أو شقوق تحت التأثير المتكرر، يلزم وجود S7. عندما تتداخل هذه الظروف، يوفر A2 أداءً متوازنًا.
| أداة الصلب الصف | التطبيق المثالي | صلابة العمل | عمر الموت المتوقع (نسبي) |
|---|---|---|---|
| D2 (SKD11) | -حجم كبير للتقطيع والثقب؛ مواد الشغل الكاشطة | 58-60 لجنة حقوق الإنسان | درجة عالية من الاحتفاظ بالحواف بنسبة - ممتازة تحت التآكل الكاشط |
| A2 (SKD12) | قوالب تقدمية متعددة المحطات مع أوضاع فشل مختلطة | 58-62 لجنة حقوق الإنسان | أداء متوازن متوسط إلى مرتفع - عبر الظروف |
| م2 (SKH51) | اللكمات تحت التآكل العالي والحمل المضغوط | 60-65 لجنة حقوق الإنسان | مقاومة عالية - لكل من التآكل والتشوه |
| S7 | ثقب ثقيل-؛ محطات ذات تأثير عالي-. | 56-58 لجنة حقوق الإنسان | متوسط - محسّن للمتانة مقارنة بمقاومة التآكل |
| كربيد التنغستن | محطات ذات مستوى صوت فائق-عالية-؛ المواد الكاشطة ميزات التسامح الصارم | 88-92 HRA (>ما يعادل 70 HRC) | فولاذ عالي جدًا - 10 إلى 30x في التطبيقات المشابهة |
معلمات المعالجة الحرارية وتأثيرها على الأداء
اختيار الدرجة المناسبة هو نصف المعادلة. تعمل المعالجة الحرارية على تحويل فولاذ الأداة الخام إلى مكون قالب وظيفي، وتحدد المعلمات المستخدمة ما إذا كان هذا المكون يصل إلى إمكاناته الكاملة أم لا.
تتبع العملية تسلسلًا متحكمًا فيه: الأوستنية، والتبريد، والتلطيف. كل مرحلة لها آثار قابلة للقياس على حياة الموت.
الأوستنيتيةيذيب الكربيدات في مصفوفة الفولاذ، ويجهزها للتحول. بالنسبة للفولاذ المقولب بالختم البارد، تتراوح درجات حرارة الأوستنيت عادة من 1020 إلى 1080 درجة مئوية. منخفضة للغاية، وتبقى الكربيدات غير منحلة، مما يحد من الصلابة التي يمكن تحقيقها. عالية جدًا، والنمو المفرط للحبوب يضر بالصلابة. يعتمد وقت النقع على سمك القسم، ويتراوح عمومًا من ساعة إلى 25 ساعة حتى تصلب{10}الكتل الأكبر حجمًا. تعمل أفران الفراغ أو الأفران ذات الغلاف الجوي الواقي على منع إزالة الكربنة من السطح مما قد يؤدي إلى تدهور مقاومة التآكل على سطح العمل.
التبريديحول الأوستينيت إلى مارتنسيت، مما يخلق البنية المفرطة التشبع التي توفر صلابة خط الأساس. يتحكم اختيار وسائط التبريد (الزيت، أو مادة التبريد البوليمرية، أو الغاز للأقسام الأكبر) في معدل التبريد. سريع جدًا، والضغوط المتبقية يمكن أن تسبب التشقق. التحول البطيء للغاية وغير المكتمل يقلل من الصلابة. بالنسبة لتطبيقات القوالب والختم الدقيقة، يعد استقرار الأبعاد أثناء التبريد أمرًا بالغ الأهمية نظرًا لأن أي صفحة ملتوية تتطلب طحنًا إضافيًا قد يضر بسلامة السطح.
هدأيتبع مباشرة بعد التبريد لتخفيف الضغوط الداخلية وتحسين توازن الصلابة-. تستهدف قوالب الختم البارد 58-64 HRC عادةً عند درجة حرارة 400-550 درجة مئوية. تضمن دورات التقسية المتعددة (عادةً 2-3 دورات مدة كل منها 2-4 ساعات) تخفيف الضغط الكامل وخصائص موحدة في جميع أنحاء المقطع العرضي. تعمل كل دورة على ترسيب الكربيدات الدقيقة مع تقليل الهشاشة تدريجيًا.
النتيجة القابلة للقياس: تصل المكونات المعالجة بالحرارة الصحيحة إلى نطاق الصلابة المستهدف مع زيادة صلابة الكسر إلى الحد الأقصى (عادةً 15-35 ميجا باسكال لكل متر جذر تربيعي لفولاذ الأدوات). تخطي دورة التقسية أو أخطأ في تقدير درجة حرارة الأوستنة، وسترى تقطيعًا أو تشققًا مبكرًا في الإنتاج لن يتم إصلاحه بأي قدر من الشحذ.
عندما يبرر إدراج كربيد الاستثمار
تمثل قوالب ختم الكربيد التقدمية علاوة كبيرة في التكلفة الأولية، غالبًا ما تتراوح من 3 إلى 5 أضعاف سعر المكونات الفولاذية المكافئة للأدوات. إذن متى يكون لهذا الاستثمار معنى اقتصادي؟
ويعود القرار إلى ثلاثة عوامل:
- حجم الإنتاج- عندما تتجاوز الكميات السنوية عدة ملايين من الزيارات، فإن فترات الصيانة الممتدة للكربيد تقلل التكلفة لكل جزء بشكل كبير. تعتمد نقطة التعادل التي يعوض فيها طول عمر الكربيد قسطه على تعقيد الجزء وسرعة الضغط، ولكن الإنتاج المستمر ذو الحجم الكبير-يفضل دائمًا الكربيد في محطات التآكل الحرجة.
- كشط الشغل- يؤدي تشكيل الفولاذ المقاوم للصدأ، أو صفائح السيليكون الفولاذية، أو غيرها من المواد الكاشطة إلى تسريع معدلات تآكل فولاذ الأدوات إلى الحد الذي يصبح فيه تكرار الصيانة بمثابة عنق الزجاجة للإنتاج. تحافظ مقاومة التآكل الاستثنائية للكربيد على دقة الأبعاد حيث لا تستطيع درجات الفولاذ ذلك.
- أهمية التسامح- بالنسبة للميزات التي يتسبب فيها انحراف الأبعاد بشكل مباشر في الرفض الوظيفي (عرض سن الموصل، وأسطح تلامس الأجهزة الطبية)، فإن قدرة الكربيد على الاحتفاظ بالشكل الهندسي عبر ملايين الدورات تقضي على مخاطر الجودة المرتبطة بالتآكل التدريجي للفولاذ.
يهيمن النهج الهجين على ممارسة القوالب الدقيقة والختم الحديثة. بدلاً من بناء قوالب كاملة من الكربيد، يقوم المهندسون بوضع إدراجات الكربيد في المحطات المحددة والميزات التي يكون فيها التآكل أكثر عدوانية أو يكون التسامح أكثر أهمية. يستخدم هيكل القالب المحيط درجات فولاذية أكثر صرامة تمتص أحمال الصدمات وتبسط التعديل. يمكنك الحصول على أداء كربيد حيث يكون ذلك مهمًا بدون تكلفة كربيد في كل مكان لا يوجد فيه ذلك.
يحدد اختيار المواد والمعالجة الحرارية الأداء الأساسي لكل مكون من مكونات القالب. ولكن حتى فولاذ الأدوات المتصلب على النحو الأمثل يواجه خصمًا لا يمكن للصلابة وحدها التغلب عليه: آليات التآكل على مستوى السطح-مثل التآكل والالتصاق والاحتكاك التي تهاجم السطح البيني بين الثقب وقطعة العمل مع كل ضربة.
المعالجات السطحية والطلاءات لإطالة عمر القالب
ينشأ كل من الاحتكاك والالتصاق والاحتكاك الكاشط على السطح، وهي الطبقة الحدودية المجهرية حيث تلتقي اللكمة بمادة الشغل تحت ضغط وسرعة شديدين. الصلابة وحدها لا تحل هذه المشاكل لأن آلية الفشل ليست تشوهًا جماعيًا. إنه نقل المواد على الواجهة. تعالج الطلاءات السطحية هذه المشكلة مباشرة عن طريق تغيير السلوك الاحتكاكي لمنطقة الاتصال تلك، وتقليل معاملات الاحتكاك، ومنع الالتصاق، وإنشاء حاجز حراري بين الأداة والشريط.
بالنسبة لعمليات القالب والختم الدقيقة التي تتم بسرعات عالية، يمكن للطلاء المناسب أن يطيل عمر الأداة بأمر من حيث الحجم مع الحفاظ على اتساق الأبعاد الذي تتطلبه الأجزاء ذات التسامح المحكم.
أنواع الطلاء وآليات ارتدائها
تستهدف كل كيمياء طلاء مجموعة مختلفة من آليات التآكل. الاختيار بينهما يعني فهم ما الذي يدمر أسطح الأدوات الخاصة بك بالفعل. إليك كيفية مقارنة الخيارات الأساسية:
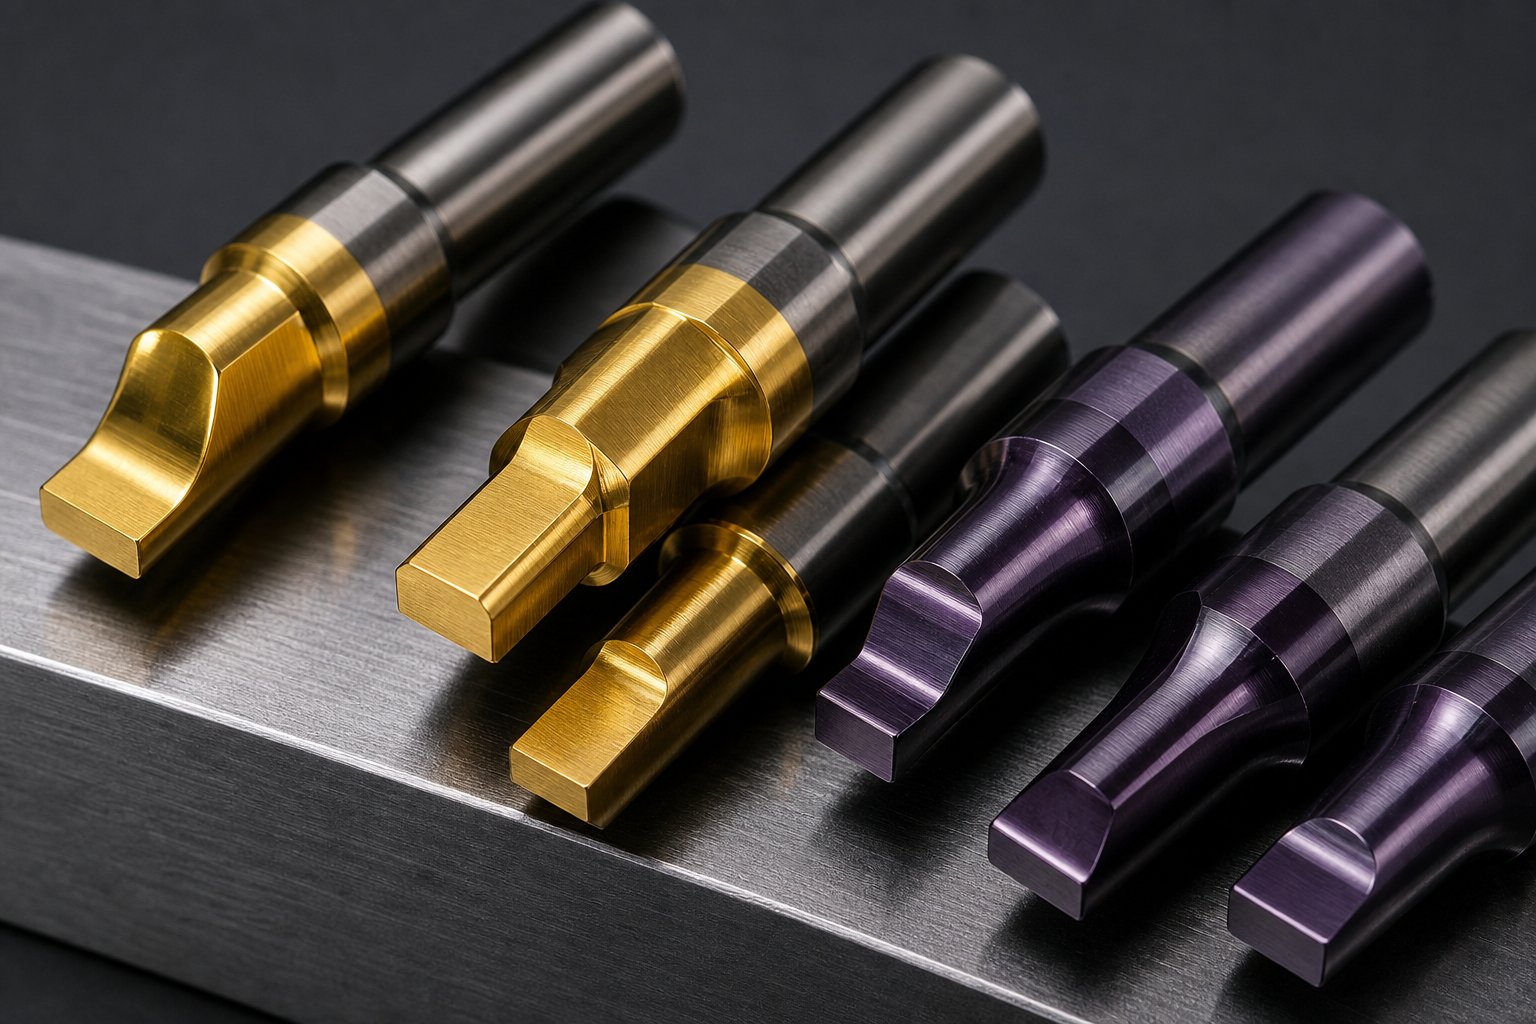
- القصدير (نيتريد التيتانيوم)- الطلاء القياسي لجميع-الطلاء ذو اللون الذهبي المميز. صلابة دقيقة- تبلغ حوالي 2200 فولت عالي، وأقصى سمك للطلاء يبلغ 10 ميكرومتر. مناسب بشكل أفضل لتطبيقات تشكيل المعادن العامة وقولبة البلاستيك حيث تكون مقاومة التآكل المعتدلة كافية. معامل الاحتكاك العالي (0.6 جاف على الفولاذ) يحد من الفعالية في عمليات التشكيل القوية.
- TiCN (كربونيتريد التيتانيوم)- يزيد الصلابة إلى ما يقرب من 3400 HV مع معامل احتكاك أقل بشكل ملحوظ يبلغ 0.2. أقصى سمك حوالي 6 ميكرومتر. إن المتانة المحسنة ومقاومة التآكل الكاشطة تجعله مثاليًا للقطع وتشكيل المعادن عالي الأداء-، خاصة في قطع العمل المصنوعة من الفولاذ المقاوم للصدأ حيث يكون الغليان هو وضع الفشل السائد.
- TiAlN (نيتريد ألومنيوم التيتانيوم)- يوفر صلابة عالية (حوالي 3200 فولت) مع مقاومة أكسدة ممتازة في درجات الحرارة المرتفعة. أقصى سمك 10 ميكرومتر. يحقق الأداء الأفضل في العمليات عالية السرعة- أو في ظروف المعالجة شبه الجافة- حيث يكون التحميل الحراري مهمًا. مقاومته للحرارة تجعله الخيار المفضل عندما تولد سرعات الضغط درجات حرارة احتكاك كبيرة على الأسطح المثقوبة.
- المحتوى القابل للتنزيل (الماس-مثل الكربون)- أقل خيار احتكاك متاح، بمعاملات أقل من 0.1 وصلابة تصل إلى 4000 فولت. يقتصر السماكة على حوالي 4 ميكرومتر في التطبيقات القياسية. يتفوق DLC في منع الالتصاق على-المعادن غير الحديدية وتقليل قوى التجريد في عمليات التشكيل حيث تريد المادة الإمساك بالثقب عند شوط العودة.
- نيترة- عملية انتشار كيميائية حرارية بدلاً من الطلاء المترسب. تخترق ذرات النيتروجين السطح الفولاذي للأداة، مما يؤدي إلى إنشاء علبة صلبة بدون حدود طبقة مميزة. الأفضل لأسطح التشكيل الكبيرة حيث يمكن أن يكون التصاق الطلاء مشكلة، أو كمعالجة مسبقة-تحت طلاءات PVD لتعزيز قدرة تحمل الحمل-.
مطابقة المعالجات السطحية لمواد الشغل
تحدد مادة قطعة العمل آلية التآكل التي ستهيمن، والتي تحدد اختيار الطلاء الأمثل.
الفولاذ المقاوم للصدأيمثل التحدي الأكثر عدوانية. درجات القوة العالية-مثل النوع 301 في الربع-تولد الحالة الصلبة تآكلًا شديدًا في المواد اللاصقة على أسطح التشكيل والعملة المعدنية. البحث فيبن يونايتد تكنولوجيزأظهر أن طلاءات نيتريد الكروم PVD على أدوات الكربيد تطيل عمر القالب من 15000 ضربة بين إعادة الطلاء إلى عدة ملايين من الضربات قبل فشل الأداة. هذا ليس تحسنا تدريجيا. إنه تحول في نموذج الصيانة. TiCN فعال بنفس القدر هنا، مع مزيجه من الصلابة العالية ومعامل الاحتكاك المنخفض الذي يتعارض بشكل مباشر مع ميل الالتصاق لدرجات الفولاذ المقاوم للصدأ الأوستنيتي.
الألومنيومتشتهر بتراكم المواد على أسطح الأدوات. ينتقل المعدن الناعم بسهولة إلى اللكمات غير المطلية، مما يؤدي إلى تدهور جودة سطح الجزء تدريجيًا. تعمل طبقات DLC، بفضل احتكاكها المنخفض للغاية وخصائصها المضادة{2}}المضادة للالتصاق، على التخلص فعليًا من وضع الفشل هذا في تطبيقات تقطيع الألومنيوم.
النحاس والنحاستمثل تحديًا مختلفًا في الختم التدريجي للمحطات والموصلات النحاسية. تولد هذه المواد الأكثر ليونة تآكلًا أقل في الكشط ولكنها تخلق مشاكل في الالتصاق عند السرعات العالية. تقلل طبقات DLC أو TiCN من قوى التجريد وتمنع التقاط المواد التي قد تتطلب تلميعًا متكررًا. تشهد عمليات الختم التدريجي للنحاس التي تعمل بمعدل 800+ من الضربات في الدقيقة فوائد قوية بشكل خاص من الطلاءات ذات الاحتكاك المنخفض-، نظرًا لأن الاتصال المتكرر عالي السرعة-يعمل على تضخيم أي ميل للالتصاق.
تم إجراء الاختبار فيجامعة ديكينبالشراكة مع Ford أكدت أن طلاءات TiCN زادت من عمر القالب بعامل يزيد عن 20 مقارنة بالأسطح المصقولة-فقط، بينما قدم الكروم الصلب تحسنًا بمقدار 12 مرة. وكشفت الدراسة أيضًا أن مجرد تحسين تشطيب السطح الأساسي من 2.4 ميكرومتر إلى إعداد أكثر سلاسة يزيد من عمر القالب بمقدار سبعة أضعاف قبل تطبيق أي طلاء. يعتمد أداء الطلاء على جودة إعداد السطح.
اقتصاديات الطلاء وفترات إعادة الطلاء
يمثل PVD وCVD طريقتين أساسيتين للتطبيق، والاختيار بينهما مهم للأدوات الدقيقة. يعمل PVD (ترسيب البخار الفيزيائي) في درجات حرارة أقل بكثير، عادة أقل من 500 درجة مئوية. وهذا يمنع تشويه الأبعاد وفقدان الصلابة الذي يمكن أن تحدثه عمليات درجات الحرارة المرتفعة. بالنسبة للتسامح-يتم معالجة مكونات القالب الحرجة بالفعل بالحرارة-بمواصفات دقيقة، ويحافظ PVD على هذه الخصائص سليمة.
يطبق CVD (ترسيب البخار الكيميائي) الطلاءات عند درجات حرارة تتجاوز 1800 درجة فهرنهايت. بينما تنتج CVD التصاقًا ممتازًا وتغطية موحدة على الأشكال الهندسية المعقدة، فإن الدورة الحرارية يمكن أن تغير صلابة الركيزة وتسبب تغييرات في الأبعاد تتطلب إعادة الطحن. معظم تطبيقات القالب والختم الدقيقة تفضل PVD لهذا السبب.
تعتمد فترات إعادة الطلاء على التفاعل بين نوع الطلاء، مادة الشغل، سرعة الضغط، واستراتيجية التشحيم. بعبارات عامة:
- قوالب مصقولة غير مطلية على الفولاذ المقاوم للصدأ: يتم إعادة تلميعها كل 1000 إلى 7000 ضربة اعتمادًا على جودة إعداد السطح
- الكروم الصلب على الفولاذ المقاوم للصدأ: ما يقرب من 12000 مرة بين الخدمة
- PVD TiCN أو CrN على الفولاذ المقاوم للصدأ: عدة مئات الآلاف إلى ملايين الضربات قبل إعادة الطلاء
- DLC على الألومنيوم أو النحاس: فترات ممتدة محدودة في المقام الأول بسبب استنفاد سمك الطلاء بدلاً من فشل المادة اللاصقة
يتفاعل التشحيم مع اختيار الطلاء بطرق ليست بديهية دائمًا. يمكن للطلاء عالي الأداء-الذي يحتوي على الحد الأدنى من التشحيم أن يتفوق على القالب غير المطلي الذي يسبح في زيت الختم. وهذا يفتح الباب أمام تقليل استخدام مواد التشحيم، وأجزاء أكثر نظافة، وخفض تكاليف التخلص من النفايات. بالنسبة للختم التدريجي للنحاس حيث يؤثر تلوث الزيت المتبقي على اللحام أو الطلاء، فإن الاحتكاك المنخفض للغاية -لـ DLC يتيح التشغيل الجاف أو شبه الجاف- الذي يلغي تنظيف ما بعد الختم- تمامًا.
يفضل الاقتصاديون الطلاء عندما تتجاوز تكلفة طلاء قالب واحد غير مخطط له، بما في ذلك الخردة ووقت التوقف عن العمل والإصلاح العاجل، تكلفة طلاء كل -عنصر بالغ الأهمية في الأداة. بالنسبة لمعظم القوالب التقدمية ذات الحجم الكبير-، فإن هذه الرياضيات تعمل بشكل حاسم لصالح الطلاء. والسؤال المتبقي هو كيفية دمج قرار الطلاء هذا في عملية تطوير القالب الأوسع، بدءًا من تحليل الأجزاء الأولي وحتى إصدار الإنتاج المعتمد.
دورة حياة تطوير القالب من المفهوم إلى الإنتاج
تحدد درجة الفولاذ والمعالجة الحرارية والطلاءات السطحية ما يمكن أن يتحمله قالب الختم الدقيق. لكن تسلسل القرارات والعمليات التي تحول المفهوم الهندسي إلى أداة إنتاج معتمدة يحدد ما إذا كانت خيارات المواد هذه تحقق إمكاناتها بالفعل. لا تقوم الشركة المصنعة للقوالب التقدمية بتصنيع مكونات الماكينة فحسب. إنهم ينظمون دورة حياة التطوير حيث يتم تأمين كل مرحلة من الدقة التي تعتمد عليها المراحل اللاحقة.
هذه هي الحقيقة: حرية التصميم تبلغ أعلى مستوياتها في بداية المشروع، عندما تكون المعرفة التصنيعية حول الجزء المحدد في أدنى مستوياتها. توجد محاكاة الختم والتحقق الافتراضي على وجه التحديد لسد هذه الفجوة، مما يجعل المعرفة القائمة على العلم-متاحة قبل الالتزام بالأدوات الصعبة. تعكس دورة الحياة أدناه كيف تدير برامج القالب والختم التقدمية الحديثة هذا التوتر بين الحرية والمعرفة.
من طباعة الأجزاء إلى محاكاة تخطيط الشريط
يتبع كل مشروع بروغ مسار تطوير منظم. قم بتخطي مرحلة ما أو التسرع فيها، وسوف تكتشف التكلفة النهائية في إعادة العمل أو الخردة أو عمر الأداة المخترق. تتكشف دورة الحياة الكاملة في هذا التسلسل:
- تحليل الجزء والجدوى- يقوم المهندسون بتقييم الجزء المطبوع من أجل قابلية التصنيع. يقومون بتقييم خصائص المواد والتعقيد الهندسي ومتطلبات التسامح والحجم السنوي لتحديد ما إذا كان الجزء مناسبًا لإنتاج القالب التدريجي. يتم الإجابة على الأسئلة الحرجة هنا: هل يمكن تشكيل نصف قطر الانحناء دون أن يتشقق؟ هل يتطلب هذا التسامح أدوات كربيد؟ هل سيبرر الحجم السنوي استثمار الأدوات؟
- تخطيط الشريط والمحاكاة- يحدد تخطيط الشريط تسلسل المحطة، ومسافة الملعب، وتصميم الناقل، واستخدام المواد. تقوم محاكاة CAE بعد ذلك بالتحقق من صحة تدفق المواد، والتنبؤ بمخاطر التخفيف أو التشقق، وتحسين ضغوط التشكيل قبل قطع أي فولاذ. تحدد هذه التجربة الافتراضية العيوب المحتملة في البيئة الرقمية، مما يقلل من تكاليف التجربة الفعلية-والخطأ-بشكل كبير.
- التصميم التفصيلي والنمذجة ثلاثية الأبعاد- يتم تصميم كل مكون من التثقيب، وكتلة القالب، والإدخال، ولوحة التجريد، والدليل وفقًا للمواصفات الدقيقة. يتم التحقق من الموافقات وفحوصات التداخل وتسلسل التجميع رقميًا. يتم حجز المحطات الخاملة للتغييرات الهندسية المستقبلية، مما يمنع إعادة بناء القوالب المكلفة عند وصول مراجعات الأجزاء حتمًا.
- الأسلاك EDM والتصنيع باستخدام الحاسب الآلي- يتم تصنيع المكونات باستخدام تقنيات التصنيع الدقيقة المطابقة لمتطلبات التسامح الخاصة بها. يتم طحن ألواح القالب والأحذية باستخدام الحاسب الآلي. يتم قطع التشكيلات الجانبية وفتحات القالب بواسطة سلك EDM. تتلقى أسطح التشكيل الحرجة طحن CNC للهندسة النهائية.
- التجمع والاكتشاف- يتم تجميع المكونات في قالب القالب، ويتحقق التبقع من أن الأسطح المتزاوجة تتلامس بشكل صحيح تحت الحمل. يتم ضبط ارتفاعات الإغلاق وتأكيد التوقيت والتحقق من مرور الشريط عبر كل محطة.
- تجريب والتحقق من الصحة- يقوم القالب بتشغيل أجزاء نموذجية عند الضغط التجريبي. يتم قياس الأبعاد، ويتم قياس كمية الزنبرك، ويتم إجراء التعديلات لتشكيل الهندسة. يؤكد تحليل CPK من خلال أخذ العينات المستمرة استقرار الأبعاد.
- إصدار الإنتاج- تمت الموافقة على إنتاج القالب بالمعدل الكامل-بعد استيفاء جميع متطلبات الأبعاد والتجميل وقدرة العملية. تم الانتهاء من حزم الوثائق بما في ذلك إجراءات التشغيل القياسية الخاصة بالصيانة وفترات الشحذ.
يمر التصميم-من أجل-التفكير في مجال التصنيع عبر كل مرحلة. يصمم المهندسون أشكالًا هندسية مثقوبة يمكن إعادة شحذها دون الحاجة إلى تركيبات معقدة. وهي تحدد تركيب الإدخال في محطات التآكل العالي- بحيث يمكن استبدال المكونات الفردية دون تفكيك الأداة بأكملها. يقومون بتحديد موقع دبابيس التوجيه والمسامير لإعادة التجميع القابل للتكرار بعد الصيانة. لا تجعل هذه القرارات البناء الأولي أرخص، ولكنها تقلل بشكل كبير من التكلفة الدائمة لتشغيل الأداة.
تقنيات الآلات الدقيقة في البناء الحديث
إن التفاوتات التي يمكن تحقيقها في قالب الختم الدقيق النهائي محدودة في النهاية بتقنيات التصنيع المستخدمة لإنشاء مكوناته. ثلاث قدرات تحدد الوضع الحالي للفن:
سلك التنظيم الإدارييقطع فولاذ الأدوات المتصلب باستخدام سلك رفيع مشحون كهربائيًا، مما يحقق تفاوتات تتراوح من ±0.0001 إلى ±0.0003 بوصة مع أنصاف أقطار صغيرة تصل إلى 0.0005 بوصة. تعمل هذه العملية على إنشاء هندسة التثقيب والإدخال في القوالب التقدمية بدون إجهاد حراري أو قوة ميكانيكية، مما يعني أنه يمكن تشكيل المكونات الصلبة إلى الأبعاد النهائية بعد المعالجة الحرارية. يؤدي قطع الأسلاك البطيء-، وهو نوع محسن يستخدم سلكًا أدق وتمريرات كشط متعددة، إلى دفع جودة تشطيب السطح إلى أقل من 0.2 ميكرومتر Ra مع الاحتفاظ بالدقة الموضعية في حدود ميكرون واحد.
طحن الرقصة باستخدام الحاسب الآلييحقق الدقة الموضعية في حدود 0.001 مم على أنماط الفتحات والأسطح المحددة. بالنسبة لكتل القالب حيث يجب أن ترتبط مواضع التجاويف المتعددة ببعضها البعض بدقة، توفر عملية الطحن بالاهتزاز دقة الإحداثيات التي تضمن محاذاة المحطة -إلى-المحطة عبر الطول الكامل للأداة التقدمية.
ثقالة EDMيتعامل مع التجاويف المعقدة-ثلاثية الأبعاد ويشكل أشكالًا هندسية مثقوبة لا يمكن لأسلاك EDM الوصول إليها. تعمل التفاوتات التي تتراوح من ±0.0002 إلى ±0.0005 بوصة على تمكين الأشكال الهندسية الداخلية المعقدة، والتجاويف العميقة، والتقطيعات التي تقلل عدد المكونات المجمعة عن طريق دمج الأشكال المعقدة في إدخالات فردية.
تعمل هذه التقنيات معًا. يقوم CNC بطحن المكونات الخام إلى الشكل القريب-من الشكل الصافي بسرعة وبشكل اقتصادي. يقوم Wire EDM بعد ذلك بتقطيع ملفات التعريف النهائية والتخليصات إلى مستوى دقة ميكرون-. طحن الرقصة ينهي أسطح المسند الحرجة. ويعني هذا المزيج أن الشركة المصنعة للقالب التقدمي يمكنها الحفاظ على تفاوتات القالب الإجمالية أكثر إحكامًا مما يمكن أن تحققه أي عملية منفردة.
التحقق من صحة التجربة ومعايير إصدار الإنتاج
يبدو واضحا؟ مرحلة الاختبار هي حيث تلتقي الافتراضات الهندسية بالواقع المادي. يمكن تصنيع القالب بشكل مثالي مع الاستمرار في إنتاج -أجزاء من المواصفات-إذا لم يتم التنبؤ بشكل مناسب بالمادة الزنبركية، أو ظروف الاحتكاك، أو انحراف الضغط أثناء المحاكاة.
يتبع التحقق من الصحة بروتوكولًا منظمًا:
- عينات T0- الأجزاء الأولى من النرد. يتم قياسها مقابل أبعاد الطباعة لتحديد الانحراف عن القيمة الاسمية. يعد Springback على الميزات المشكلة هو الاهتمام الرئيسي هنا.
- تصحيح الهندسة- تم تعديل هندسة القالب للتعويض عن الارتداد الملحوظ. يمكن إعادة تشكيل اللكمات أو تلميعها. يتم ضبط زوايا الانحناء الزائد حتى تقع الأجزاء ضمن نطاق التسامح بعد الاسترداد المرن.
- عينات T1- الأجزاء التي تم إنتاجها بعد التصحيحات، تم قياسها للتأكد من أن التعديلات حققت الهدف. تتحقق العينات المتعددة من الاتساق، وليس دقة الجزء -المفرد فقط.
- التحقق من صحة CPK- يؤكد أخذ العينات المستمر على مدى فترة طويلة (عادةً 30+ أجزاء متتالية) على إمكانية العملية. يشير CPK الذي يبلغ 1.33 أو أعلى في الأبعاد الحرجة إلى أن العملية مستقرة بدرجة كافية لإصدار الإنتاج.
إصدار الإنتاج ليس مجرد "الأجزاء جيدة". وهذا يعني أن القالب ينتج أجزاء مطابقة بشكل موثوق، ويتم توثيق نافذة العملية، ويتم تحديد معلمات الصيانة. يتم تحديد فترات الفحص المستندة إلى -العدد- وحدود الشحذ ومعايير استبدال المكونات خلال هذه المرحلة، مما يؤدي إلى إنشاء إطار عمل الصيانة الذي يحمي أداء القالب طوال عمر الإنتاج.
استراتيجية صيانة القالب وتحليل وضع الفشل
تحدد معايير إصدار الإنتاج إطار عمل الصيانة، ولكن الحفاظ على قالب ختم دقيق ضمن المواصفات على مدى ملايين الدورات يتطلب شيئًا أكثر من مجرد جدول زمني مثبت على الحائط. فهو يتطلب استراتيجية منظمة تربط الأعراض التي يمكن ملاحظتها بالأسباب الجذرية، وتربط فترات الخدمة ببيانات التآكل الفعلي، وتأخذ في الاعتبار كيفية تأثير ديناميكيات الضغط على تدهور القالب. والمثير للدهشة أن هذا هو المكان الذي تفشل فيه العديد من برامج الأدوات. يتم تصنيع القالب وفقًا لمعايير استثنائية، ثم يتدهور في ظل ثقافة الصيانة التفاعلية التي لا تستجيب إلا بعد ارتفاع معدلات الخردة.
وهناك نهج أفضل يتعامل مع الصيانة باعتبارها تخصصًا هندسيًا، وليست مهمة حراسة. وهذا يعني فهم سبب فشل المكونات، ومتى يجب التدخل، وكيف يعمل نوع الضغط الخاص بك على تسريع أو تخفيف آليات التآكل المحددة.
أوضاع الفشل الشائعة وتحديد السبب الجذري
عندما يبدأ القالب التدريجي في إنتاج الأجزاء المرفوضة، نادرًا ما تحكي الأعراض المرئية القصة بأكملها. يبدو الثقب الموجود على الحافة المختومة وكأنه ثقب غير حاد، ولكن قد يكون السبب الفعلي هو تغيير الثقب بالتمدد الحراري -إلى-خلوص القالب، أو المثبت السائب الذي يسمح بالحركة الجانبية، أو التشحيم غير الكافي الذي يؤدي إلى تراكم المادة اللاصقة.مجلة تشكيل المعادنيؤكد على أن تحليل الفشل الكامل يتطلب جمع العينات، وتجميع البيانات الأساسية، وفحص أسطح الكسر قبل القفز إلى الاستنتاجات.
خذ بعين الاعتبار التمييز بين أخطاء التصنيع وحالات فشل الخدمة-. إن الثقب الذي يتكسر بسبب ترك نصف قطر زاوية محدد حادًا أثناء الطحن هو خطأ في التصنيع. تعتبر مادة الكربيد التي تتشقق بسبب مهاجمة مادة التشحيم المكلورة لرابط الكوبالت الخاص بها بمثابة فشل في حالة الخدمة-. كلاهما ينتج نفس الأعراض، أي التقطيع، لكنهما يتطلبان إجراءات تصحيحية مختلفة تمامًا.
تساهم أخطاء التصميم أيضًا بشكل كبير. المقاطع السميكة المتاخمة للمقاطع الرفيعة، والتغيرات المفاجئة في المقاطع -، وأنصاف أقطار الشرائح ذات الحجم غير المناسب، جميعها تؤدي إلى إنشاء مكثفات إجهاد تؤدي في النهاية إلى نواة الشقوق تحت التحميل الدوري. هذه ليست مشاكل الصيانة. إنها مشاكل هندسية لا يمكن للصيانة وحدها حلها.
يوضح الجدول التالي أوضاع الفشل الأكثر شيوعًا في القوالب التقدمية الدقيقة لأسبابها الجذرية والاستجابات التصحيحية المناسبة:
| وضع الفشل | أعراض يمكن ملاحظتها | السبب الجذري | الإجراء التصحيحي |
|---|---|---|---|
| لكمة التقطيع | شظايا حافة غير منتظمة مفقودة من طرف الثقب؛ نمط لدغ غير متناسق | التعب المادي من التحميل الدوري. صلابة غير كافية للتطبيق. زوايا داخلية حادة تخلق رافعات للضغط | تقييم درجة الفولاذ (ضع في اعتبارك S7 للمتانة)؛ زيادة نصف قطر فيليه. تحقق من أن المعالجة الحرارية حققت الصلابة المستهدفة-توازن الصلابة |
| سخافة | تراكم المواد على أسطح الثقب أو القالب؛ خدوش وعلامات على الأجزاء المختومة | التشحيم غير الكافي عدم كفاية التخليص لنوع المادة؛ سطح رديء على الأدوات؛ مادة الشغل-عالية الاحتكاك (الفولاذ المقاوم للصدأ والألومنيوم) | تطبيق طلاء PVD (TiCN أو DLC)؛ تحسين الانتهاء من السطح. التحقق من الخلوص لكل سمك المادة؛ ترقية تسليم التشحيم |
| يموت تكسير | خطوط كسر مرئية في قالب القالب أو الحشوة؛ الفشل الكارثي المفاجئ | الإجهاد الحراري للدراجات. المعالجة الحرارية غير المناسبة (تلطيف غير كاف)؛ ميزات التصميم خلق تركيز التوتر. الحمولة الزائدة من التراص سبيكة | مراجعة سجلات المعالجة الحرارية؛ إضافة دورات هدأ. إعادة تصميم مركزات الإجهاد؛ التحقق من سعة الحمولة وإخلاء البزاقة |
| تشكيل لدغ المفرط | زيادة تدريجية في ارتفاع النتوء على الحواف المختومة | حواف القطع البالية (التآكل العادي)؛ لكمة-إلى-انحراف خلوص القالب من ارتخاء المكونات؛ التمدد الحراري يغير الخلوص | شحذ لكل عتبة موثقة؛ التحقق من أمن التوكيل والتخليص؛ التحقق من مشاكل الإدارة الحرارية بسرعة الصحافة |
| اختلال التوقيت | فتحات تجريبية ممدودة الانجراف الأبعاد التدريجي بين المحطات. أحداث خاطئة | تغذية-لفة-خطأ في توقيت الرفع؛ الطيارين البالية أو العازمة. الصحافة فقدان التوازي. عطل في رافع الشريط | إعادة معايرة توقيت التغذية؛ فحص الطيارين بحثًا عن التآكل (0.0005-0.001 بوصة. تسامح الخلوص)؛ التحقق من حركات الضغط والتوازي؛ قضبان رفع الخدمة |
| سحب سبيكة | تم سحب الرخويات مرة أخرى إلى وجه القالب. علامات الشهود على الجانب السفلي من الشريط | زيادة خلوص الثقب-إلى-القالب مما يسمح بتأثير الفراغ؛ فيلم زيت يعمل كمادة لاصقة. ميزات الاحتفاظ بالبزاقة البالية | استعادة التخليص المناسب؛ إضافة أخاديد الاحتفاظ بالبزاقة أو تعديل هندسة الثقب؛ ضبط حجم التشحيم في محطات الثقب |
الرؤية الحاسمة من أي تحليل للفشل: ستلاحظ أن معظم الأسباب الجذرية تعود إلى القرارات المتخذة أثناء التصميم والبناء، وليس فقط التآكل التشغيلي. تؤكد بيانات الصناعة أن تصميم الأداة واختيار المواد والمعالجة الحرارية يستحق وزنًا تحقيقيًا متساويًا إلى جانب ظروف الخدمة عند تشخيص الأعطال المتكررة.
جدولة الصيانة الوقائية عن طريق عدد الزيارات
تخطئ جداول الصيانة المستندة إلى التقويم- في نقطة ختم القوالب. تتراكم الأداة التي تعمل بنوبتين بمعدل 600 ضربة في الدقيقة بشكل مختلف تمامًا عن تشغيل نوبة واحدة-بسرعة 200 SPM، حتى خلال نفس الأسبوع التقويمي. يؤدي فحص روابط الصيانة الوقائية الفعالة إلى أعداد الإنتاج الفعلي.
يعمل الإطار في طبقات:
- عمليات فحص لكل-وردية (كل بداية تشغيل)- الفحص البصري للبزاقات المحتبسة والحطام والأضرار الواضحة. تأكد من وصول مواد التشحيم إلى النقاط المقصودة. تأكيد خطوة التغذية وتتبع الشريط. قم بالإبلاغ عن أي تغييرات متعلقة بالجودة-على الفور. تستغرق عمليات الفحص هذه دقائق، ولكنها تلتقط الظروف التي تتصاعد إلى ساعات من التوقف غير المخطط له.
- فحص يعتمد على عدد-عدد- عدد الضربات (عادةً كل 50000 إلى 250000 نقرة)- يعتمد الفاصل الزمني على كشط مادة قطعة العمل، وسرعة الضغط، وبيانات التآكل التاريخية للأداة المحددة. عند هذا المشغل، قم بقياس حالة حافة القطع-، وتحقق من الخلوصات باستخدام مقاييس الاستشعار، وافحص الطيارين للتأكد من عدم وجود تآكل على جانب واحد-، وتأكد من أن الطول الحر للنابض- لم يتدهور بما يتجاوز 10%. توصي إرشادات الصناعة ببدء مراجعة إعادة الطحن عندما يتجاوز تآكل الحافة 0.1 مم.
- عتبة الشحذ- بدلاً من الشحذ وفقًا لجدول زمني محدد، قم بقياس ارتفاع الغالف الفعلي على أجزاء الإنتاج. عندما يتجاوز الطحن مواصفات الجزء (غالبًا 0.05-0.10 مم للتطبيقات الدقيقة)، قم بجدولة الشحذ. قم بتوثيق عدد النتائج في كل حدث شحذ. وبمرور الوقت، يؤدي هذا إلى بناء نموذج تنبؤي لمعدل التآكل الفعلي لكل قالب.
- معايير استبدال المكونات- يتم استبدال النوابض عند انخفاض الطول الحر بنسبة 10% أو ظهور تشققات. يتم استبدال الطيارين عندما يتجاوز الخلوص إلى الثقوب التجريبية غرض التصميم. يتم استبدال البطانات التوجيهية عندما يكون التسجيل مرئيًا أو عندما يتجاوز الخلوص المقاس لدبابيس التوجيه الحدود الموثقة. هذه ليست دعوات الحكم. إنها عتبات قابلة للقياس.
التوثيق يربط النظام بأكمله معًا. يجب أن يسجل كل حدث صيانة: عدد مرات الظهور في الخدمة، والعيوب التي تم العثور عليها، والإجراءات المتخذة، والمكونات المستبدلة، و-نتائج الجودة الأولى بعد عودة القالب إلى الإنتاج. يفهم موردو قوالب الختم التقدمية الذين يخدمون برامج قوالب السيارات هذا الانضباط بشكل غريزي، لأن أنظمة الجودة IATF 16949 تتطلب سجلات صيانة يمكن تتبعها كشرط لموافقة المورد.
بدون بيانات عدد النتائج-، فأنت تخمن. ومن خلاله، يمكنك التنبؤ بموعد الحاجة إلى الخدمة التالية، وتحديد ميزانية المكونات البديلة مقدمًا، وتحديد المحطات المحددة التي تؤدي إلى تكاليف صيانة غير متناسبة.
كيف يؤثر نوع الصحافة على أنماط تآكل القالب
الصحافة ليست مجرد مصدر للطاقة. إنها البيئة الديناميكية التي يعيش فيها نردك، وتشكل خصائصها بشكل مباشر أوضاع الفشل التي تظهر أولاً ومدى سرعة تقدمها. تهيمن ثلاث بنيات ضغط على إنتاج الختم الدقيق، ويخلق كل منها توقيعًا مميزًا للتآكل.
المكابس الميكانيكيةتوصيل القوة من خلال آلية الكرنك، مما يعني أن السرعة والحمولة المتوفرة تختلف بشكل مستمر خلال الشوط. تحدث السرعة القصوى عند منتصف الشوط، وتكون الحمولة القصوى عند المركز الميت السفلي فقط. يؤدي هذا إلى إنشاء أوقات دورة قصيرة جدًا مثالية -للتقطيع والثقب ذات الحجم الكبير، ولكن ملف تعريف الحد الثابت يعني أن عمليات التشكيل تواجه معدلات إجهاد مختلفة اعتمادًا على مكان حدوثها في الحد. تميل أنماط تآكل القالب في المكابس الميكانيكية إلى حدوث أعطال مرتبطة بالصدمات-: التقطيع عند التعشيق، والانطباق-من خلال الصدمة أثناء التقطيع، والتشقق الكلال الناتج عن التحميل الديناميكي المتكرر. تؤدي عمليات الختم التدريجي لأنظمة التدفئة والتهوية وتكييف الهواء (HVAC) إلى إنتاج زعانف مبادل حراري عند 1,000+ SPM في المكابس الميكانيكية، مما يؤدي إلى تآكل متسارع في محطات الثقب بسبب طاقة التأثير التراكمية بمعدلات الدورات تلك.
مكابس سيرفواستخدم محركات مؤازرة قابلة للبرمجة للتحكم في سرعة الكبش وموضعه وقوته بشكل مستقل طوال الشوط. يمكنك إبطاء المكبس أثناء مشاركة المواد لتقليل صدمات الارتطام، وتطبيق الحمولة الكاملة تدريجيًا أثناء التشكيل، والسحب بأقصى سرعة لتقليل وقت الدورة. النتيجة: انخفاض كبير في تآكل القالب. يواجه القالب قوى ذروة أقل، ودورة حرارية أقل، وسرعة أقل-من خلال الصدمة. المكونات التي يتم تقطيعها بعد 200000 ضربة على مكبس ميكانيكي قد تعمل 500000 أو أكثر على مكبس مؤازر تشكل نفس الجزء. فترات الصيانة تمتد بشكل متناسب.
مكابس هيدروليكيةتوفر حمولة كاملة في أي نقطة في الشوط مع سرعة قابلة للتعديل، مما يجعلها ممتازة للسحب العميق وعمليات التشكيل المعقدة. ومع ذلك، فإن أوقات دوراتها الأبطأ تحد من إنتاجية أعمال القالب التقدمية ذات الحجم الكبير-. تفضل أنماط تآكل القالب في المكابس الهيدروليكية -آليات التلامس المستدامة: الانزعاج الناتج عن تلامس الأدوات لفترة طويلة-في محطات التشكيل، والتأثيرات الحرارية الناتجة عن تبديد الحرارة البطيء، وتدهور السطح من فترة المكوث الممتدة تحت الحمل. غالبًا ما يتم تشغيل قوالب السيارات للمكونات الهيكلية المسحوبة بعمق- على مكابس هيدروليكية على وجه التحديد لأن السرعة التي يتم التحكم فيها تمنع التشقق والتمزق الذي قد تنتجه الضربات الميكانيكية عالية السرعة- في السحب العميق.
الفكرة العملية: يجب أن يأخذ جدول الصيانة الخاص بك في الاعتبار نوع الضغط، وليس عدد مرات النقر فقط. قد يحتاج القالب الذي يعمل على مكبس مؤازر بسرعة 400 SPM إلى خدمة أقل تكرارًا من نفس القالب الذي يعمل على مكبس ميكانيكي بسرعة 300 SPM، لأن المشاركة الخاضعة للتحكم في المؤازرة تقلل من الضرر التراكمي لكل ضربة. على العكس من ذلك، قد تحتاج عملية التشكيل بالضغط الهيدروليكي إلى فحص سطحي أكثر تكرارًا بحثًا عن القشور على الرغم من التشغيل بسرعات منخفضة، لأن كل ضربة تحافظ على الاتصال لفترة أطول.
إن فهم آليات الفشل واستراتيجيات الصيانة هذه يحافظ على الدقة في إنتاج الأجزاء المطابقة. لكن المواصفات التي تحرك هذه التفاوتات، والتخليصات التي تحدد حجم الحرق المقبول، وأحجام الإنتاج التي تبرر الانضباط الصارم في الصيانة، كلها تنشأ من التطبيق نفسه. إن ما يفعله الجزء المختوم في تجميعه النهائي يحدد كل ما يجب أن يقدمه القالب.
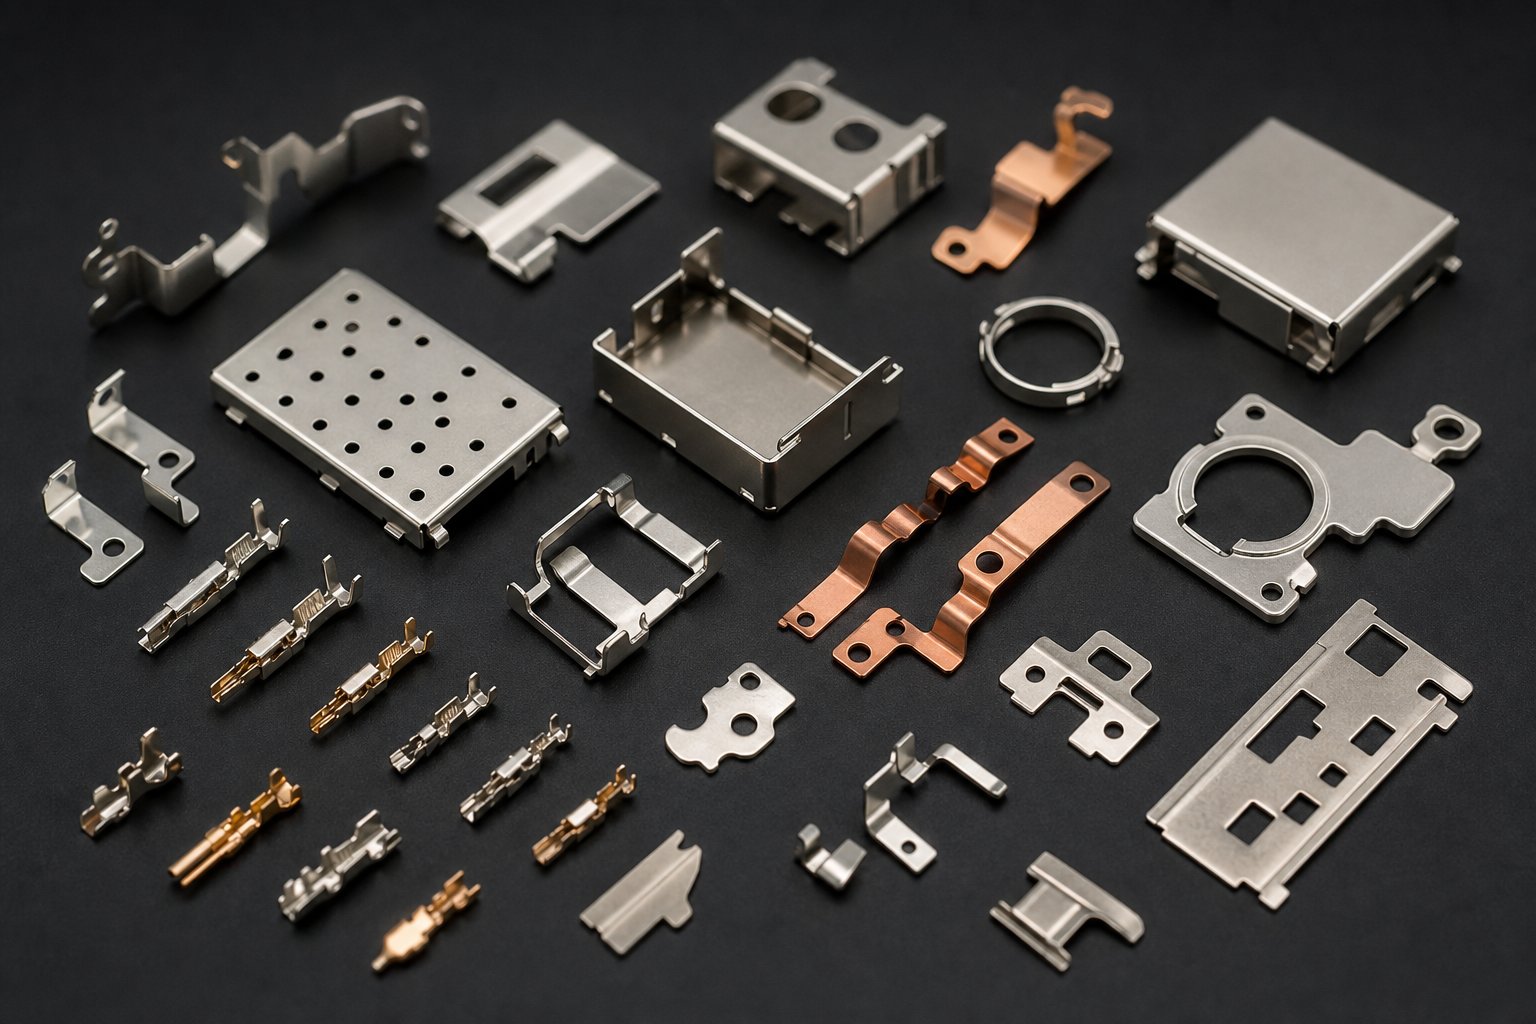
تطبيقات الصناعة وقرارات مواصفات القالب
لا توجد عتبات التسامح وفترات الصيانة واختيارات الطلاء في الفراغ. إنهم مدفوعون بما يفعله الجزء النهائي بالفعل بمجرد خروجه من المطبعة. تعمل المحطة النحاسية الموجودة داخل مجموعة موصلات السيارات تحت قيود ميكانيكية وكهربائية وحرارية مختلفة عن زعنفة الألومنيوم في المبادل الحراري. تتدفق متطلبات الاستخدام النهائي- هذه إلى الوراء عبر السلسلة الهندسية، مما يحدد كل شيء بدءًا من درجة الفولاذ وحتى عدد المحطات في القالب التدريجي الذي ينتج الجزء.
يساعد فهم هذه العلاقة فرق الهندسة على تحديد الأدوات التي تتوافق مع تطبيقهم بدلاً من -الإفراط في الهندسة للهامش الذي لا يحتاجون إليه، أو الأسوأ من ذلك، ضمن-تحديد التفاوتات التي يقومون بها تمامًا.
تطبيقات موصل السيارات والكهرباء
يمثل الختم التدريجي لمكونات السيارات أحد أكثر القطاعات تطلبًا للأدوات الدقيقة. يحتاج موردو المستوى الأول الذين يخدمون مصنعي المعدات الأصلية إلى قوالب تنتج ملايين الأجزاء المتطابقة سنويًا مع الاحتفاظ بتفاوتات تضمن الاتصال الكهربائي الموثوق به والاحتفاظ الميكانيكي.
تخيل مبيت موصل متعدد-مزود بملامسات زنبركية متباعدة بمقدار 1.27 مم. يجب أن يحافظ كل اتصال على قوة طبيعية محددة ضد دبوس التزاوج، وتعتمد هذه القوة على سمك المادة، وهندسة الانحناء، واتساق الأبعاد عبر كل جزء على حدة. يؤدي الانحراف بمقدار 0.05 مم على طول ذراع التلامس إلى تغيير قوة الزنبرك بما يكفي لإحداث اتصالات متقطعة في الخدمة. هذا هو واقع التسامح الذي يدفع مواصفات الختم التدريجي لـ OEM.
تنتج الآن القوالب التقدمية للسيارات الكهربائية والهجينة{0}}صفائح عالية الدقة للمحركات وقضبان ناقلة وموصلات بسرعات إنتاج تصل إلى 1400 ضربة في الدقيقة. تجمع هذه التطبيقات بين التفاوتات الصارمة والأحجام السنوية الهائلة، التي غالبًا ما تتجاوز 10 ملايين قطعة. تتطلب مواصفات القالب لهذا الجزء عادةً إدخالات كربيد في محطات الثقب الحرجة، وطلاءات TiCN أو DLC عند تشكيل اللكمات، وتوافق الضغط المؤازر لتقليل تآكل الصدمات بمعدلات الدورات تلك.
محركات المواصفات الرئيسية للتطبيقات الكهربائية للسيارات:
- مادة- برونز الفوسفور، نحاس البريليوم، أو سبائك النحاس المطلية مسبقًا- والتي تتراوح سماكتها من 0.1 إلى 0.8 مم
- التسامح- عادةً من ±0.02 إلى ±0.05 مم في أبعاد التلامس الحرجة؛ الدقة الموضعية ضمن ± 0.03 مم بين الميزات
- مقدار- عدة-مليون كميات سنوية تبرر استخدام أدوات الكربيد وبرامج الطلاء الكاملة
- يموت التعقيد- 20 إلى 40+ محطات مدمجة في-تجميع القالب، أو انتقائي فوق-إدراج القوالب، أو في-النقر على القالب للمكونات المتكاملة
HVAC وختم النحاس بسرعة عالية
يحتل الختم المعدني التقدمي HVAC الطرف الآخر من طيف التعقيد ولكنه يدفع حدود السرعة بشكل أصعب من أي تطبيق آخر تقريبًا. زعانف المبادل الحراري عبارة عن أجزاء رقيقة من الألومنيوم بسيطة هندسيًا يتم إنتاجها بمعدلات غير عادية، غالبًا ما تتراوح من 1200 إلى 1500 ضربة في الدقيقة باستخدام مكابس مخصصة عالية السرعة.
عند هذه السرعات، يتراكم تآكل القالب بسرعة. يؤدي تشغيل قالب الزعانف إلى 1400 SPM عبر ثلاث نوبات إلى إنتاج أكثر من 2 مليون ضربة يوميًا. حتى مع كشط الألومنيوم المنخفض نسبيًا، فإن هذا التلامس التراكمي يؤدي إلى تحلل أسطح الأدوات بسرعة دون استراتيجية طلاء وتزييت مناسبة. تعطي مواصفات الأدوات للختم التدريجي لنظام التدفئة والتهوية وتكييف الهواء (HVAC) الأولوية:
- مادة- شريط ألومنيوم رفيع (0.08 إلى 0.15 مم) يتطلب حواف قطع حادة للغاية والحد الأدنى من الحرق
- سرعة- 1,000 إلى 1،500+ SPM تتطلب مكونات قالب خفيفة الوزن، وتسجيل تجريبي قوي، وطلاءات مضادة-للالتصاق (يفضل DLC)
- إدارة الحياة يموت- دورات شحذ متكررة بسبب عدد النتائج الكبير؛ بناء إدخال معياري لخدمة المحطة السريعة دون إزالة القالب بالكامل من الصحافة
- عرض الشريط- مخزون ملف عريض (يصل إلى 500 مم أو أكثر) يغذي صفوفًا متعددة في وقت واحد لتحقيق أقصى قدر من الإخراج
يقدم الختم التدريجي للنحاس للمحطات الكهربائية وقضبان الحافلات متطلبات مختلفة. تتصلب أعمال النحاس-أثناء التشكيل، مما يؤدي إلى زيادة أحمال الضغط مع تقدم عملية الإنتاج. يجب أن تراعي مواصفات القالب متطلبات الحمولة الأعلى في محطات التشكيل وميل النحاس إلى الالتصاق بفولاذ الأدوات غير المطلي. تقع متطلبات تحمل OEM لهذه الأجزاء بشكل روتيني ضمن ±0.001 إلى ±0.005 بوصة، مع قيود تشطيب السطح مدفوعة بعمليات الطلاء أو اللحام النهائية.
متطلبات الدقة الطبية والإلكترونية
تعمل مكونات الأجهزة الطبية ودرع الأجهزة الإلكترونية الاستهلاكية على دفع الدقة نحو أقصى قدرة على التحمل. يجب أن يتناسب درع EMI المختوم للهاتف الذكي داخل تجويف يُقاس بأجزاء من المليمتر، مع متطلبات التسطيح التي تمنع الفجوات التي تسمح بالتسرب الكهرومغناطيسي. لا تتطلب نوابض الاتصال الطبية ومكونات الأدوات الجراحية وأغطية الأجهزة القابلة للزرع دقة الأبعاد فحسب، بل تتطلب إمكانية التتبع الكامل والتحقق من صحة العملية.
ما يميز هذه التطبيقات عن أعمال السيارات ليس بالضرورة تفاوتات أكثر صرامة. إنه مزيج من التفاوتات الصارمة مع المواد الغريبة والأحجام المنخفضة التي تغير المعادلة الاقتصادية:
- التدريع الالكترونيات- الفولاذ المقاوم للصدأ الرقيق أو الفضة النيكل (0.1 إلى 0.3 مم)؛ هندسة الانحناء المعقدة التي تتطلب محطات تشكيل متعددة؛ التسطيح في حدود 0.05 مم عبر أسطح الدرع؛ أحجام معتدلة (500 ألف إلى 5 مليون سنويًا)
- الأجهزة الطبية- التيتانيوم، أو الفولاذ المقاوم للصدأ الجراحي، أو السبائك المتخصصة التي تتطلب شهادات مواد محددة؛ التفاوتات من ±0.01 إلى ±0.025 مم؛ إمكانية تتبع الكمية الكاملة باستخدام وثائق CPK لكل عملية إنتاج؛ أحجام أقل (50 ألف إلى 500 ألف) والتي لا تزال تبرر الاستثمار التدريجي في القوالب
- الموصلات الدقيقة-.- مسافة المسافة أقل من 0.5 مم بين جهات الاتصال؛ أحجام الميزات التي تقترب من حدود قدرة الأسلاك EDM؛ عروض الشريط أقل من 20 مم مع تقدم صف واحد -؛ أدوات كربيد إلزامية لتحقيق الاستقرار الأبعاد عبر حياة الإنتاج
بالنسبة للتطبيقات الطبية والإلكترونية، تتحول قرارات مواصفات القالب نحو البنية التحتية لضمان الجودة بقدر ما تتجه نحو القدرة الميكانيكية. يجب ألا ينتج القالب أجزاء مطابقة فحسب، بل يجب أن يفعل ذلك ضمن عملية موثقة ومعتمدة تفي بالمتطلبات التنظيمية. ترتبط دقة التحقق هذه ارتباطًا مباشرًا بكيفية تطوير القالب، ومن قام ببنائه، وما هي أنظمة الجودة التي تحكم تصنيعه، وهي الأسئلة التي تؤدي بشكل طبيعي إلى كيفية تقييم فرق الهندسة واختيار شريك الأدوات الخاص بهم.
اختيار شريك لقالب الختم الدقيق للأجزاء المهمة
لا تنشأ إمكانية التتبع التنظيمي والعمليات التي تم التحقق من صحتها والقدرة الموثقة من الجزء المختوم. أنها تنشأ مع المنظمة التي صممت وصنعت القالب. بالنسبة للفرق الهندسية التي تحدد أدوات التسامح مع التطبيقات المهمة-، فإن اختيار الشركة المصنعة للقالب التقدمي المناسب لا يتعلق بالعثور على أقل عرض أسعار بقدر ما يتعلق بتحديد شريك تتوافق بنيته التحتية التقنية مع متطلبات التطبيق. يعمل المورد المجهز لختم الأقواس العامة في بيئة هندسية مختلفة تمامًا عن تلك المبنية حول موصلات صغيرة -، أو أطراف نحاسية رفيعة -، أو مكونات الأجهزة الطبية التي تتطلب قابلية تكرار تبلغ ±0.01 مم.
إذًا، كيف يمكنك التمييز بين الشركات المصنعة للقوالب التقدمية المجهزة حقًا للعمل الدقيق- وبين الشركات التي تقوم بالتسويق بما يتجاوز قدراتها؟ تكمن الإجابة في تقييم معايير فنية محددة، وأنظمة الجودة التي تم التحقق منها، والانضباط العملي الواضح.
معايير القدرة الفنية لموردي القوالب
عندما تقوم بتوريد قالب ختم دقيق للأجزاء الصغيرة والمعقدة بكميات كبيرة، فإن قائمة معدات المورد تخبرك بما هو أكثر من عرض المبيعات الخاص بهم. أنت بحاجة إلى النظر إلى ما هو أبعد من قدرة CNC العامة وفحص تقنيات التصنيع المحددة التي تتيح دقة على مستوى الميكرون-.
إليك إطار التقييم العملي. يجب على المورد المناسب للتسامح-في أعمال القوالب التقدمية الحاسمة أن يوضح ما يلي:
- إمكانية EDM للأسلاك بدقة تبلغ ±0.001 مم أو دقة أفضل- هذا غير قابل للتفاوض-بالنسبة لملفات تعريف التثقيب والقالب حيث يتم قياس الخلوصات بالميكرونات الفردية-. اسألهم عما إذا كانوا يمدون سلكًا بطيئًا-بتمريرات متعددة للأسطح النهائية.
- طحن الرقصة باستخدام الحاسب الآلي لدقة التنسيق- ضروري للحفاظ على العلاقات الموضعية للمحطة-إلى-المحطة عبر قوالب القالب التقدمية الطويلة. بدون طحن الرقصة، تصبح الأخطاء الموضعية التراكمية عبر محطات 20+ أمرًا لا مفر منه.
- المعالجة الحرارية داخل-المنزل أو التحكم المعتمد من قبل المقاول من الباطن- تحدد المعالجة الحرارية بشكل مباشر ما إذا كان فولاذ الأداة يصل إلى إمكانات أدائه. يقدم الموردون الذين يستعينون بمصادر خارجية لهذه العملية دون التحقق من المعلمات الموثقة، متغيرًا لا يمكن التحكم فيه.
- برنامج محاكاة الختم (AutoForm، DYNAFORM، أو ما يعادلها)- التطوير القائم على المحاكاة-يقلل من تكرارات الاختبار ويتنبأ بالارتداد الخلفي والتخفيف وتدفق المواد قبل قطع الأدوات الصلبة. يعتمد الموردون فقط على -التجربة المستندة إلى الخبرة-و-الخطأ، ويتحملون مخاطر أكبر فيما يتعلق بالهندسة المعقدة.
- توفر الصحافة التجريبية المتوافقة مع ظروف الإنتاج- يجب على المورد التحقق من صحة القوالب في المطبعة التي تكرر بيئة الإنتاج الخاصة بك: مطابقة الحمولة، ومعدل السكتة الدماغية، ونوع نظام التغذية. التحقق من صحة قالب تقدمي 400 SPM على مكبس تجريبي 60 SPM يترك السرعة-أوضاع الفشل المعتمدة غير مكتشفة.
- المعالجة الداخلية للأسطح-أو شراكات الطلاء القائمة- يجب دمج قرارات طلاء PVD في مرحلة التصميم، وليس التعامل معها كفكرة لاحقة. يقدم الموردون الذين ينسقون اختيار الطلاء مع مادة الشغل وسرعة الضغط أدوات تدوم لفترة أطول-.
- معدات القياس معايرة لقياس ما يبنونه- قدرة CMM، وأنظمة القياس البصري، وقياس مواصفات السطح المناسبة لنطاق التسامح الذي يزعمون تحقيقه.
قد يمتلك بيت الختم العام آلة EDM سلكية. يقوم متخصص في القوالب والختم الدقيق بتشغيلها ضمن نظام عملية يتضمن برامج موثقة، وإزاحات تم التحقق منها، ومخرجات مقاسة تم التحقق من صحتها وفقًا لـ CAD الاسمي. المعدات أقل أهمية من النظام الذي يحكم كيفية استخدامها.
معايير الجودة ومتطلبات الشهادات
تعتبر الشهادات بمثابة دليل مدقق خارجيًا على أن المورد يعمل ضمن نظام منظم لإدارة الجودة. بالنسبة لتطبيقات القوالب الدقيقة، تحمل شهادتان الوزن الأكبر.
الأيزو 9001:2015يحدد خط الأساس. ويؤكد وجود عمليات موثقة للتحكم في التصميم، والمعايرة، والتدقيق الداخلي، والإجراءات التصحيحية، وإدارة الموردين. يجب على أي مورد للقوالب والختم الدقيق ذو السمعة الطيبة أن يحتفظ بهذا كحد أدنى. إنه يشير إلى انضباط العملية وإمكانية التتبع، على الرغم من أنه لا يتطلب الدقة المحددة للسيارات-التي تتطلبها برامج الإنتاج ذات الحجم الكبير-.
IATF 16949:2016يعتمد على ISO 9001 مع متطلبات أكثر صرامة مصممة خصيصًا لإنتاج سلسلة توريد السيارات. وهو يفرض APQP (التخطيط المتقدم لجودة المنتج)، وPPAP (عملية الموافقة على جزء الإنتاج)، وFMEA، وSPC، وMSA كأدوات جودة أساسية. بالنسبة للفرق التي تقوم بشراء قوالب السيارات أو أي مكون -مختوم مهم للسلامة، فإن شهادة IATF 16949 ليست من التفضيلات. إنه شرط أساسي. يتطلب المعيار دراسات قدرة العملية التي تستهدف Cpk بمقدار 1.33 أو أعلى على الأبعاد الحرجة، مما يدفع الموردين نحو الدقة الإحصائية التي تمنع انحراف الأبعاد عبر عمليات الإنتاج الطويلة.
خارج الشهادة نفسها، تحقق من النطاق. قد يحمل المورد IATF 16949 لعمليات التجميع ولكن ليس لتصنيع القوالب. يجب أن يغطي نطاق الشهادة بشكل صريح تصميم الأدوات والقوالب وبنائها والتحقق من صحتها في الموقع الذي سيتم إنتاج أدواتك فيه. اطلب الشهادة الفعلية وقم بتأكيدها من خلالقاعدة بيانات الرقابة IATFبدلاً من الاعتماد على الشعار المعروض على موقع الويب.
تقييم شركاء الأدوات من أجل التسامح-الإنتاج الحرج
تحدد القدرات الفنية والشهادات ما إذا كان المورد يمكنه القيام بهذا العمل. والسؤال المتبقي هو ما إذا كانت مناسبة لواقع الإنتاج الخاص بك.
تشترك الشركات المصنعة للقوالب التقدمية التي تقدم تطبيقات -كبيرة الحجم وشديدة التحمل- في الخصائص التي تميزها عن بيوت الأدوات العامة:
- تجربة محددة للتطبيق-.- المورد الذي قام بتصنيع قوالب لنوع المادة الخاصة بك، ونطاق حجم الجزء، والصناعة، يفهم أوضاع الفشل وتجهيزات التصميم الخاصة بالتطبيق الخاص بك. اطلب دراسات حالة أو أجزاء مرجعية في مواد مماثلة ونطاقات التسامح.
- تصميم-لفلسفة الصيانة-.- يجب أن تكون الأدوات الدقيقة المصممة لإنتاج عدة-ملايين-نتائج قابلة للصيانة. قم بتقييم ما إذا كان المورد يصمم بإدخالات معيارية وأسطح شحذ يمكن الوصول إليها وإجراءات صيانة موثقة كممارسة قياسية.
- التعاون الهندسي أثناء التطوير- يتفاعل أفضل شركاء الأدوات أثناء تصميم الأجزاء، وليس بعد تجميد الطباعة. يمكن أن يؤدي تصميم مدخلات قابلية التصنيع من أداة إنشاء القوالب إلى تقليل عدد المحطات، وتحسين استخدام المواد، والقضاء على تكديس التسامح قبل بدء الاستثمار في الأدوات.
- عملية تم التحقق من صحتها بدءًا من المحاكاة حتى إصدار الإنتاج- إن دورة حياة التطوير الكاملة مع بوابات التحقق الموثقة (المحاكاة، تجربة T0، تأكيد CPK) تقلل من المخاطر مقارنة بطرق الإنشاء-و-الضبط.
- خدمة الاستجابة والقدرة على التعديل- تتطور أجزاء الإنتاج. وصول التغييرات الهندسية. يمكن للمورد الذي لديه -عمق تصنيع داخلي تنفيذ التعديلات بسرعة دون إعادة تشغيل برنامج الأدوات من البداية.
بالنسبة للفرق الهندسية التي تقوم بتقييم الشركاء المتخصصين في -تصنيف القوالب التقدمية الدقيقة لتطبيقات التسامح -الكبيرة والشديدة-،قالب الختم الدقيق من YICHENالبرنامج بمثابة مورد يستحق الدراسة. تركز YICHEN بشكل خاص على الأجزاء الصغيرة عالية الدقة-والمصممة للإنتاج الضخم القابل للتكرار، وهو الجزء الذي تحدد فيه دقة القالب بشكل مباشر ما إذا كانت المكونات النهائية تلبي المتطلبات الوظيفية في تجميعاتها النهائية.
يعكس قرار اختيار المورد في النهاية حساب المخاطر. عادةً ما يكون فرق التكلفة بين متخصص القوالب الدقيقة والختم ومحل الأغراض العامة-متواضعًا مقارنة بإجمالي تكلفة البرنامج. لكن تكلفة القالب الذي لا يمكنه تحمل سرعة الإنتاج، أو القالب الذي يتطلب تدخلًا شهريًا لأن إدارة التآكل لم يتم تصميمها منذ البداية، تتراكم عبر كل ضربة طوال عمر الأداة. استثمر وقت التقييم مقدمًا، وستدفع الأدوات تكاليفها خلال سنوات من الإنتاج المستقر والمتوقع.
الأسئلة المتداولة حول قوالب الختم الدقيقة
1. ما هو التسامح الذي يمكن أن يحمله قالب الختم الدقيق؟
عادةً ما يحمل قالب الختم الدقيق تفاوتات الأبعاد ضمن ±0.0002 بوصة (±0.005 مم) أو أكثر إحكامًا عبر ملايين دورات الضغط. يتم تحقيق هذا المستوى من الدقة من خلال عمليات التثقيب التي يتم التحكم فيها -إلى-القالب بنسبة 5-10% من سماكة المادة لكل جانب، ودقة موضعية على مستوى الميكرومتر-بين المحطات، وأنظمة التسجيل التجريبية التي تصحح أخطاء التغذية في كل محطة. يتطلب الحفاظ على هذه التفاوتات درجات محددة من فولاذ الأدوات المقوية إلى HRC 58-64، وتصنيع الأسلاك EDM بقدرة ±0.0001 بوصة، وجداول الصيانة المعتمدة المرتبطة ببيانات عدد مرات الدخول بدلاً من الفواصل الزمنية للتقويم.
2. ما الفرق بين القالب التدريجي والقالب المركب؟
يقوم القالب التدريجي بإجراء عمليات متسلسلة عبر محطات متعددة حيث يتقدم شريط معدني مسافة خطوة واحدة لكل ضربة ضغط، مما ينتج جزءًا نهائيًا واحدًا في كل دورة بسرعات تصل إلى 1,500+ SPM. فهو يتعامل مع الأشكال الهندسية المعقدة عن طريق توزيع القطع والانحناءات والأشكال عبر محطات مخصصة. ينفذ القالب المركب عمليات متعددة في وقت واحد في محطة واحدة بضغطة ضغط واحدة، مما يجعله مثاليًا للأجزاء المسطحة والمتماثلة التي تتطلب تركيزًا محكمًا بين الميزات. تناسب القوالب التقدمية-الأجزاء المعقدة ذات الحجم الكبير (100،000+ سنويًا)، بينما تعمل القوالب المركبة بشكل أفضل مع الأجزاء المسطحة ذات الحجم المتوسط- حيث يكون التركيز بين الميزات-و-المميز أمرًا بالغ الأهمية.
3. ما هي الأداة الفولاذية الأفضل لختم اللكمات؟
تعتمد أفضل أداة فولاذية على آلية الفشل السائدة في تطبيقك. تتفوق D2 (SKD11) عندما يحد التآكل الكاشط من عمر القالب، مما يوفر احتفاظًا عاليًا بالحواف عند 58-60 HRC. يقاوم M2 (SKH51) كلاً من التآكل والتشوه الانضغاطي عند 60-65 HRC، وهو مثالي للثقب تحت التحميل الثقيل. يوفر S7 أقصى قدر من المتانة عند 56-58 HRC للمحطات عالية التأثير حيث يحدث التقطيع أو التشقق. يوفر A2 (SKD12) أداءً متوازنًا عندما تتنافس أوضاع الفشل المتعددة. تبرر إدخالات كربيد التنجستن علاوة التكلفة التي تبلغ 3-5x في المحطات ذات الحجم الكبير للغاية حيث تصبح الفواصل الزمنية لصيانة الأدوات الفولاذية بمثابة اختناقات في الإنتاج.
4. كم مرة يجب صيانة قالب الختم الدقيق؟
يجب أن يرتبط تكرار الصيانة بعدد مرات الدخول الفعلية بدلاً من جداول التقويم. تكتشف عمليات الفحص المرئي لكل-الورديات البزاقات المحتبسة ومشكلات التشحيم. تعمل عمليات الفحص المستندة إلى عدد-العدد-من كل 50000 إلى 250000 ضربة على قياس حالة القطع-والخلوصات وتآكل الطيار والطول الحر-. يتم تفعيل الشحذ عندما يتجاوز ارتفاع المثقاب مواصفات الجزء، وعادةً ما يكون 0.05-0.10 مم للعمل الدقيق. تتطلب النوابض الاستبدال عندما ينخفض الطول الحر بنسبة 10%. يؤثر نوع المكبس أيضًا على الفواصل الزمنية: قد تحتاج القوالب الموجودة في المكابس المؤازرة إلى خدمة أقل تواتراً من الأدوات المماثلة الموجودة في المكابس الميكانيكية، نظرًا لأن المشاركة الخاضعة للتحكم تقلل من الضرر التراكمي الناتج عن كل ضربة.
5. ما هي الطلاءات التي تطيل عمر قالب الختم الدقيق؟
توفر طبقات PVD مثل TiCN (صلابة 3400 HV، معامل احتكاك 0.2) وDLC (4000 HV، احتكاك أقل من 0.1) أهم تحسينات عمر القالب للتطبيقات الدقيقة. تتفوق TiCN في مقاومة تآكل الفولاذ المقاوم للصدأ، مما يزيد من عمر القالب بما يزيد عن 20 مرة مقارنة بالأسطح المصقولة-فقط. يمنع DLC التصاق الألومنيوم والنحاس، مما يتيح -ختم جاف تقريبًا مما يمنع -التنظيف اللاحق. يناسب TiAlN-العمليات عالية السرعة التي تولد تحميلًا حراريًا. يحافظ تطبيق PVD عند درجة حرارة أقل من 500 درجة مئوية على صلابة الركيزة ودقة الأبعاد، مما يجعله مفضلاً على CVD من أجل تحمل المكونات الحرجة. يجب أن يتطابق اختيار الطلاء مع مادة قطعة العمل المحددة وآلية التآكل السائدة.


