


ما الذي يفعله قالب الختم الصحفي ولماذا هو مهم
ما هو الختم بالضبط، ولماذا توجد أداة متخصصة واحدة في مركز كل شيء؟ تخيل إدخال لوح مسطح من الفولاذ في الآلة وسحب الدعامة النهائية أو الموصل أو لوحة السيارة بعد ثوانٍ. الأداة المسؤولة عن هذا التحول هي قالب ختم بالضغط - وفهم كيفية عمله يفتح المجال وراء التصنيع الحديث بكميات كبيرة-.
تحديد قالب ختم الصحافة
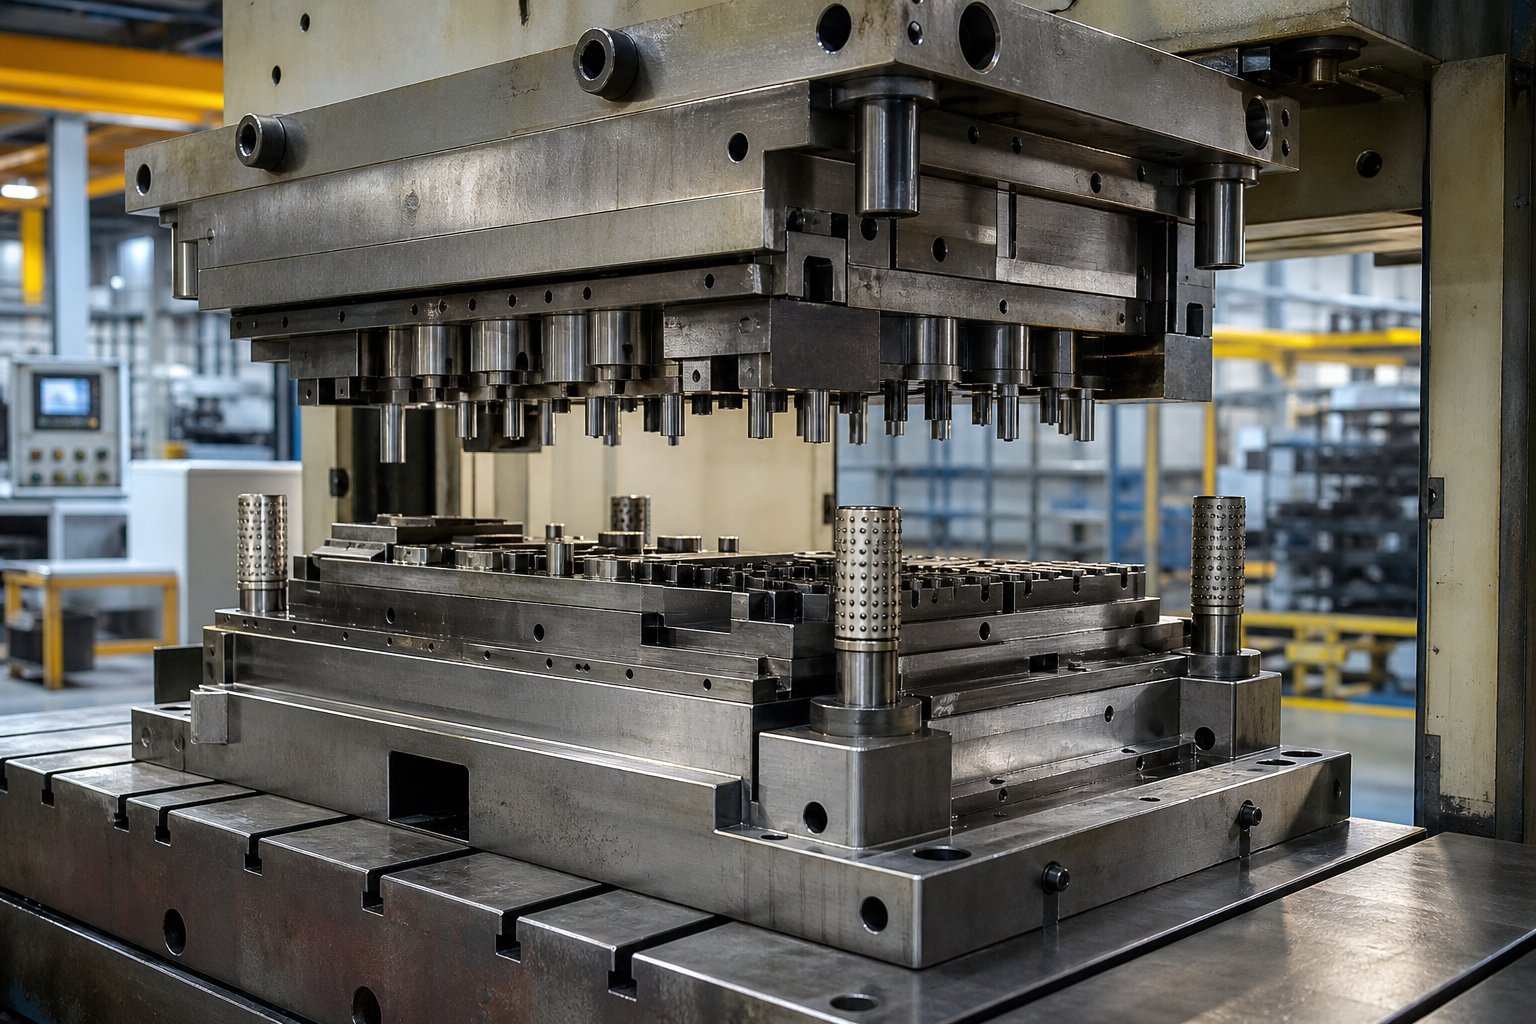
قالب الختم بالضغط عبارة عن مجموعة أدوات مصنعة بدقة -يتم تركيبها داخل مكبس ختم يحول الصفائح المعدنية المسطحة إلى أجزاء نهائية من خلال عمليات القص والثني والرسم والتشكيل التي يتم التحكم فيها.
من الناحية العملية، قالب الختم عبارة عن معدات مخصصة تتكون من نصفين علوي وسفلي - يحتوي كل منهما على مكونات فولاذية صلبة مصممة لقطع المواد الخام أو ثنيها أو تشكيلها في شكل هندسي محدد. يتم محاذاة النصفين داخل المكبس، وعندما تقوم شريحة الآلة بدفعهما معًا تحت قوة هائلة، تتم عملية ختم الصفائح المعدنية. التسامح ضيق مثل0.0002 بوصةيمكن تحقيقها باستخدام أدوات عالية الجودة والإعداد المناسب.
لماذا القالب هو قلب ختم المعدن
إذن ما هو ختم المعدن بدون قالبه؟ في الأساس، مجرد الصحافة دون أي شيء مفيد للقيام به. توفر المطبعة القوة والحركة، لكن القالب يحدد هندسة الأجزاء ودقة الأبعاد وكفاءة الإنتاج. كل ميزة في المكون المختوم - الثقوب والانحناءات والزخارف والأشكال المرسومة - تنشأ من تصميم القالب. يتراوح تعقيد القالب من أدوات المحطة الفردية- البسيطة التي تنفذ عملية تقطيع أو ثقب واحدة في كل ضربة، وصولاً إلى الأنظمة التقدمية متعددة المحطات- التي تنفذ العشرات من العمليات بالتسلسل مع تقدم الشريط المعدني عبر الأداة.
كيف تختلف القوالب عن القوالب والأدوات الأخرى
نقطة مشتركة من الارتباك:ما هي يموت مقارنة بالقوالب؟ يركز تعريف الختم على التشوه الميكانيكي - حيث يظل المعدن صلبًا ويتم قطعه أو تشكيله بالقوة بين الثقب وتجويف القالب. وعلى النقيض من ذلك، تتطلب قوالب الحقن تدفق المادة المنصهرة إلى تجويف مغلق وتصلبها. لا تغير قوالب الختم حالة المادة المعدنية، مما يجعلها مختلفة بشكل أساسي في الهيكل ومتطلبات التبريد وميكانيكا الدورة. في مصطلحات التصنيع الأوسع، "الأدوات" هي المصطلح الشامل الذي يغطي القوالب، واللكمات، والتركيبات، والمعدات ذات الصلة - قالب الضغط نفسه هو أحد المكونات المهمة داخل هذا النظام.
إن فهم ما يحدث في التصنيع على هذا المستوى التأسيسي يمهد الطريق لإلقاء نظرة أعمق على كيفية خدمة تكوينات القالب المختلفة لأهداف الإنتاج المختلفة - ولماذا يمكن أن يكلفك اختيار النوع الخاطئ الوقت والمال وجودة الجزء.
أنواع قوالب الختم وتطبيقاتها المثالية
لا يؤدي اختيار التكوين الخاطئ للقالب إلى تقليل الكفاءة - فحسب، بل قد يجعل المشروع غير قابل للتطبيق اقتصاديًا. تعمل أنواع قوالب الختم المتوفرة على حل مشكلة هندسية محددة، ويعتمد الاختيار الصحيح على مزيج من أهداف الحجم، وتعقيد الأجزاء، وسلوك المواد. وإليك كيفية تقسيم الفئات الرئيسية ومتى تحصل كل فئة على مكانها في الصحافة.
محطة واحدة-تموت لإجراء عمليات بسيطة
تجري قوالب المحطة الفردية- عملية واحدة لكل ضغطة ضغط. إنها أبسط تكوين للتصميم والبناء والصيانة، مما يجعلها عملية للأعمال ذات الحجم المنخفض- أو النماذج الأولية أو الأجزاء التي تتطلب إجراءً واحدًا فقط. يقوم قالب التقطيع بقطع شكل مسطح من مخزون الألواح. القالب الثاقب - يُطلق عليه أحيانًا قالب التثقيب - يقوم بإنشاء ثقوب أو فتحات داخلية. يتم ثني وتشكيل ورسم كل مادة إعادة تشكيل دون إزالتها.
تتضمن العمليات النموذجية التي يتم التعامل معها بواسطة أدوات المحطة الواحدة-ما يلي:
- تقطيع - قص مخطط تفصيلي للجزء المسطح من الشريط أو الورقة
- ثقب - ثقب وختم الثقوب أو الفتحات أو الشقوق في قطعة العمل
- ثني - لإنشاء ميزات زاوية على طول خط مستقيم
- تشكيل - إنتاج أشكال محيطية مثل الأضلاع أو الكوات أو النقوش
- رسم - سحب المخزون المسطح إلى شكل كوب أو صدفة
نظرًا لأن كل ضربة تنتج ميزة واحدة فقط، فإن الأجزاء المعقدة تتطلب قوالب متعددة وإعدادات ضغط منفصلة - مما يؤدي إلى زيادة العمالة وتكاليف المناولة بكميات أكبر.
القوالب التقدمية للأجزاء المعقدة-ذات الحجم الكبير
عندما يرتفع الطلب السنوي إلى مئات الآلاف أو الملايين، تصبح القوالب التقدمية هي العمود الفقري. يتم تغذية ملف من المعدن من خلال القالب في شريط مستمر، ويتقدم مسافة ثابتة (الخطوة) مع كل ضربة ضغط. في كل محطة على طول الشريط، تحدث عملية مختلفة - قطع أو تثقيب ميزات الختم أو ثني الألسنة أو إضافة هندسة قوالب التشكيل - حتى يتم فصل الجزء النهائي عن الشريط الحامل في المحطة النهائية.
لماذا يهيمن هذا التكوين على-الإنتاج بكميات كبيرة؟ قطعة العمل لا تترك الأداة أبدًا. وهذا يلغي التعامل مع الأجزاء بين العمليات، ويحافظ على أوقات الدورة أقل من ثانية واحدة للمكونات الصغيرة، ويوفر تفاوتات مشددة مع إمكانية تكرار عالية عبر ملايين الأجزاء. تتمثل المقايضة في تكلفة الأدوات ووقت التسليم - تعتبر القوالب التقدمية معقدة من حيث الهندسة ومكلفة في البناء، لذا فهي تحتاج إلى الحجم لتبرير الاستثمار.
قوالب النقل والمركبة للتطبيقات المتخصصة
ليس كل جزء يناسب النموذج التقدمي. يفصل ختم النقل كل قطعة فارغة عن الشريط في المحطة الأولى، ثم تقوم الأصابع الميكانيكية أو الروبوتات بتحريك القطع الفردية عبر محطات القالب المتعاقبة. يناسب هذا الأسلوب الأجزاء الكبيرة، والأغلفة المسحوبة بعمق، وتطبيقات الأنابيب حيث لا يمكن أن تظل قطعة العمل متصلة بشريط حامل. توفر قوالب النقل مرونة في التصميم للأشكال الهندسية المعقدة مثل المخرشات والأضلاع والخيوط، على الرغم من أنها تدور بشكل أبطأ من الإعدادات التقدمية.
تأخذ القوالب المركبة مسارًا مختلفًا تمامًا. يقومون بتنفيذ عمليات قطع متعددة - للتقطيع والثقب، على سبيل المثال - بضربة واحدة في محطة واحدة. والنتيجة هي جزء مسطح ودقيق الأبعاد يتم إنتاجه بشكل أسرع من تشغيل أدوات محطة -مفردة منفصلة. تعتبر الأدوات المركبة أقل تكلفة وأسرع في البناء من الأدوات التقدمية، مما يجعلها حلاً وسطًا عمليًا للأجزاء المسطحة ذات الحجم المتوسط- إلى العالية- التي لا تتطلب تشكيلًا أو ثنيًا.
اختيار نوع القالب المناسب بناءً على احتياجات الإنتاج
يعود الاختيار بين هذه التكوينات إلى أربعة متغيرات: الحجم السنوي، وتعقيد الجزء، وخصائص المواد، ومتطلبات التسامح. المقارنة أدناه تحدد القرار في لمحة:
| نوع القالب | نطاق الحجم النموذجي | تكلفة الأدوات النسبية | تعقيد الجزء | سرعة الدورة | حالات الاستخدام المثالي |
|---|---|---|---|---|---|
| محطة -مفردة | النموذج الأولي إلى 50000 / سنة | قليل | بسيطة (ميزة واحدة) | معتدل | النماذج الأولية، والمسافات القصيرة، والفراغات أو الانحناءات البسيطة |
| مُجَمَّع | 50,000 إلى 500,000+/سنة | منخفضة إلى متوسطة | معتدلة (أجزاء مسطحة، قطع متعددة) | عالي | حلقات، وأجزاء مسطحة-متعددة الميزات، وفراغات متفاوتة-ضيقة |
| تقدمية | 100.000 إلى الملايين / سنة | عالي | عالية (متعددة-الميزات، هندسة ثلاثية الأبعاد) | عالية جدًا | مقاطع السيارات، والموصلات، والأقواس الإلكترونية |
| تحويل | 50,000 إلى 500,000+/سنة | عالي | عالي (كبير أو عميق-مرسوم) | معتدل | الأصداف والأكواب والألواح الهيكلية الكبيرة وأشكال الأنابيب |
قد يحتاج قالب التشكيل الذي يتعامل مع الزخرفة الضحلة على دعامة بسيطة إلى إعداد محطة واحدة فقط-. من المؤكد تقريبًا أن الموصل متعدد الميزات-المخصص لمجموعة أدوات السيارات يتطلب أدوات تقدمية. و-هيكل عميق مصنوع من الفولاذ المقاوم للصدأ؟ من المحتمل أن يكون ختم النقل هو المسار العملي الوحيد.
يهيئ نوع القالب المسرح، ولكن المكونات الداخلية - المثقوبة وألواح القالب والمزيلات والطيارين - هي التي تنفذ العمل فعليًا. تحدد كيفية تفاعل هذه الأجزاء أثناء كل ضغطة ضغط ما إذا كانت أدواتك توفر الدقة وطول العمر الذي يعد به التصميم.
المكونات الرئيسية داخل مجموعة قوالب الختم الصحفي
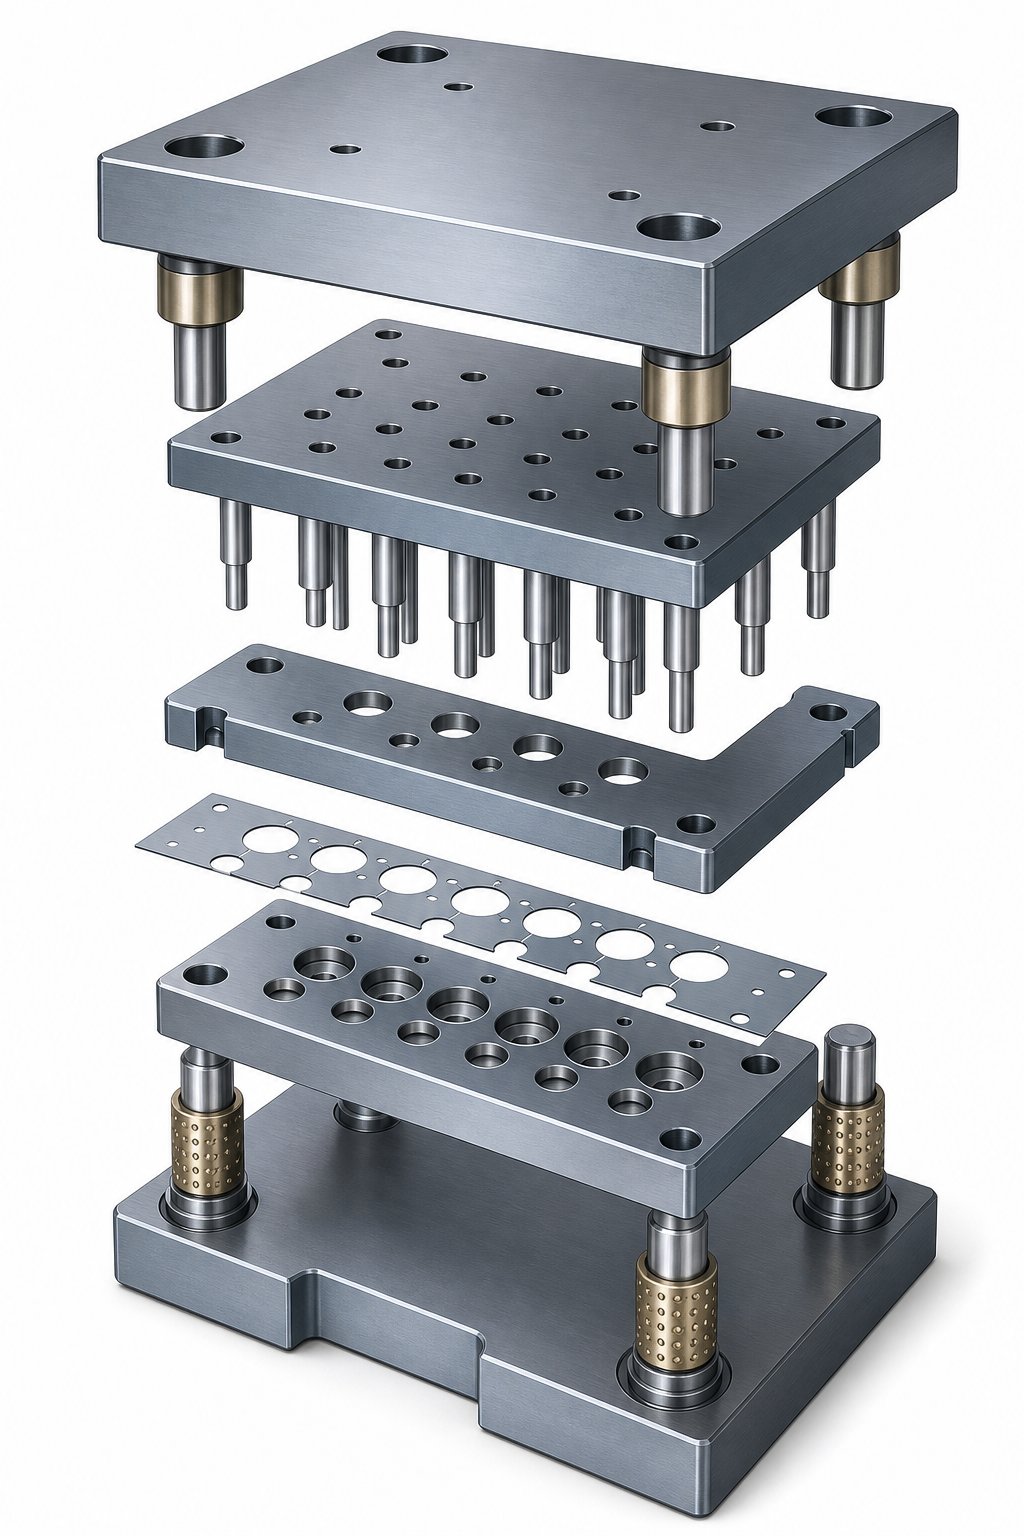
كل قالب ضغط - بغض النظر عن النوع - يشترك في تشريح مشترك. تختلف العمليات المحددة من أداة إلى أخرى، لكن المنطق الهيكلي يظل ثابتًا: يحافظ الإطار الصلب على دقة -مكونات العمل الأرضية في محاذاة دقيقة، وتتفاعل هذه المكونات مع الصفائح المعدنية في تسلسل يتم التحكم فيه بإحكام. يمنحك فهم كل مكون من مكونات قالب الختم ودوره صورة واضحة عن كيفية تحول الشريط المسطح إلى جزء نهائي.
الأحذية العلوية والسفلية ونظام التوجيه
تشكل أحذية القالب العمود الفقري الهيكلي للتجميع بأكمله. فكر فيها على أنها هيكل - يتم تثبيت كل شيء آخر عليه أو داخل هذه الألواح الفولاذية الثقيلة. يتم تثبيت الحذاء العلوي على مكبس الضغط، ويتم تثبيت الحذاء السفلي على مسند الضغط. جنبًا إلى جنب مع المسامير والبطانات التوجيهية، فإنها تشكل ما يُسمى عادةً بمجموعة القالب.
تحافظ المسامير والبطانات التوجيهية على محاذاة النصفين العلوي والسفلي ضمن تفاوتات تصل إلى 0.0001 بوصة. يوجد نمطان رئيسيان: دبابيس الاحتكاك (المستقيمة) ودبابيس محامل الكرة-. يتم تثبيت دبابيس توجيه المحامل الكروية- على المحامل القفصية، مما يجعل فصل نصفي القالب وإعادة تجميعهما أسهل أثناء الصيانة. بغض النظر عن النمط، تمنع هذه المكونات التحول الجانبي تحت الأحمال ذات الحمولة التي يمكن أن تصل إلى مئات الأطنان - حتى أن المحاذاة الخاطئة على المستوى الصغير- تسبب تآكلًا غير متساوٍ، أو نتوءات، أو تلفًا تامًا للأداة.
إن الصلابة المناسبة لمجموعة القالب-غير قابلة للتفاوض. إذا انثنيت الأحذية أو طور نظام التوجيه اللعب، فإن كل مكون عمل في اتجاه مجرى النهر سيعاني. ولهذا السبب تستخدم مجموعات القالب للتطبيقات ذات الحمولة العالية-أحذية أكثر سمكًا وأعمدة توجيه ذات قطر أكبر-لمقاومة الانحراف.
لوحة التثقيب، ولوحة القالب، وخلوصات القطع
لوحة التثقيب ولوحة القالب هي المكان الذي يحدث فيه العمل الفعلي. تعمل اللكمات والقوالب كأزواج متطابقة - تدخل لكمة القالب الصحافة فتحة القالب المقابلة لقص المادة بينهما أو ثنيها أو تشكيلها. لوحة التثقيب (العلوية) تحمل اللكمات وتضعها، بينما تحتوي لوحة القالب (السفلى) على تجاويف أو أزرار التزاوج.
ومن الأمور الحاسمة في هذه العلاقة قطع الخلوص - الفجوة بين مقدمة الثقب وفتحة القالب. يعتمد الخلوص المناسب على نوع المادة وسمكها، وعادة ما يصل إلى 5-10% من سمك المادة لكل جانب لمعظم أنواع الفولاذ. إليك ما يحدث عندما تسوء عملية التخليص:
- ضيق جدا- قوة القطع المفرطة، والتآكل المتسارع للثقب والقالب، والقص الثانوي الذي ينتج عنه حواف خشنة
- فضفاضة جدا- تتشكل نتوءات كبيرة على الجزء، ويزداد الانقلاب، وتتدهور جودة الثقب
- غير متساو- تشكيل نتوء من جانب واحد-، وسحب البزاقة خارج المركز-، والتقطيع المبكر على الجانب الضيق
يؤدي الحصول على الخلوص مباشرة من البداية إلى إطالة عمر القالب والحفاظ على الأجزاء ضمن مواصفات الطباعة دون إعادة العمل بشكل مستمر.
المتعريات والطيارين ومكونات التحكم في الشريط
بعد أن تخترق اللكمة المادة، يجب أن يقوم شيء ما بسحب الشريط مجانًا عند ضربة العودة. هذه هي وظيفة لوحة متجرد. إنها تثبت الورقة بشكل مسطح على سطح القالب أثناء القطع، ثم تدفع المواد بعيدًا عن اللكمات بينما يتراجع النصف العلوي. تطبق أدوات الإزالة المحملة بنابض- أيضًا ضغطًا لأسفل مما يقلل من تشوه المادة حول ميزات القطع.
في مجموعات القوالب التقدمية، يوجد مكونان إضافيان يحتفظان بكل شيء في السجل:
- الطيارين- دبابيس دقيقة تدخل في الثقوب المثقوبة مسبقًا- في الشريط، وتسحبها إلى موضعها الدقيق قبل كل ضربة. بدون الطيارين، قد يؤدي خطأ التغذية التراكمي إلى تكديس محطة إلى أخرى، مما يؤدي إلى تدمير دقة الأجزاء.
- رافعات الأسهم- قضبان محملة بزنبرك- ترفع الشريط فوق سطح القالب بين الضربات، مما يسمح له بالتقدم بحرية إلى موضع الملعب التالي دون السحب عبر حواف القطع.
كيف تتفاعل المكونات من خلال كل ضربة ضغط
تخيل دورة الصحافة في أربع مراحل:
- يقترب- ينزل الحذاء العلوي، وتتشابك دبابيس التوجيه مع البطانات، ويدخل الطيارون إلى الشريط لقفل التسجيل.
- اتصال- تتصل لوحة التجريد بالمادة وتثبتها بشكل مسطح على لوحة القالب.
- عمل- يقوم اللكم والصب بقص المعدن أو ثنيه أو تشكيله. الحد الأقصى للحمولة يحدث هنا.
- يعود- يتراجع النصف العلوي، ويدفع أداة الإزالة الشريط بعيدًا عن المثقاب، ويقوم رافعات المخزون برفع الشريط حتى يتمكن من التغذية للأمام إلى الموضع التالي.
ويتكرر هذا التسلسل مئات أو حتى آلاف المرات في الساعة. يجب أن يحافظ كل مكون على تفاوته طوال دورة الحياة بأكملها - وتعتمد هذه المتانة بشكل كبير على المواد التي يتم تصنيع هذه المكونات منها.
اختيار مادة القالب وخيارات معالجة السطح
يمكن تصميم القالب بشكل مثالي ولكنه يظل يفشل مبكرًا إذا كان مصنوعًا من الفولاذ الخطأ. إن الهندسة والخلوصات وتخطيط الشريط كلها أمور مهمة - ولكن قالب الختم الفولاذي الذي تختاره يحدد عدد الأجزاء التي تنتجها هذه الأداة قبل أن تحتاج إلى إعادة الطحن أو التجديد أو الاستبدال. اختيار المواد هو المكان الذي تلتقي فيه الهندسة بالاقتصاد، ويظهر الخطأ في التقطيع على شكل تقطيع حواف مبكر أو مزعج أو تشقق كارثي في منتصف التشغيل-.
درجات فولاذية للأدوات لتطبيقات ختم القوالب
يتم تصنيع معظم قوالب ختم الفولاذ من سبائك فولاذ أدوات العمل الباردة - المصممة خصيصًا لمقاومة التآكل، والحفاظ على الصلابة في درجات حرارة العمل، والحفاظ على تفاوتات شديدة بعد المعالجة الحرارية. أربع درجات تغطي الغالبية العظمى من التطبيقات:
أداة D2 فولاذيةهو الحل الأمثل-للتقطيع والثقب بكميات كبيرة-حيث تكون مقاومة التآكل أكثر أهمية. يوفر محتواه العالي من الكربون (1.40-1.60%) والكروم (11.00-13.00%) احتفاظًا استثنائيًا بالحواف بمعدلنطاق صلابة خفف من 54-61 HRC. يتعامل D2 مع عمليات القطع المتكررة دون إعادة طحن متكررة، مما يجعله مثاليًا لثقوب القالب التقدمية وأزرار القالب التي تعمل على تطبيقات ختم الفولاذ الكربوني بسرعة عالية. المقايضة؟ إنها أقل صلابة من الخيارات الأخرى وأصعب في الماكينة والطحن.
أداة فولاذية A2يقدم أرضية وسطى متوازنة. باستخدام الكربون المعتدل (0.95-1.05%) والكروم (4.75-5.50%)، يتم تصلب A2 بالهواء-، ومقاومته العالية للتشوه أثناء المعالجة الحرارية، ويمكن تشكيله بشكل متوسط. يصل إلى صلابة تتراوح بين 57-62 HRC ويعمل بشكل جيد في العملات المعدنية والتشذيب وقوالب التقطيع الكبيرة واللكمات الطويلة حيث يلزم مزيج من مقاومة التآكل والمتانة. بالنسبة للإنتاج متوسط الحجم الذي يقل عن مليون جزء، غالبًا ما تقدم A2 أفضل نسبة تكلفة إلى أداء.
أداة S7 الفولاذيةيملأ المكان الذي تتفوق فيه مقاومة الصدمات على الاحتفاظ بالحافة. إن انخفاض نسبة الكربون (0.45-0.55%) والكروم (3.00-3.50%) يجعلها الأقوى بين الثلاثة، مع صلابة عمل تبلغ 48-58 HRC ومقاومة ممتازة للصدمات. يُفضل S7 لثني القوالب، وتشكيل القوالب، وعمليات التشكيل على البارد، وأي تطبيق حيث يمتص القالب المعدني أحمال الصدمات المفاجئة أو المتكررة التي من شأنها أن تؤدي إلى تقطيع الفولاذ الأكثر صلابة.
M2-فولاذ عالي السرعةيدخل الصورة لسيناريوهات التآكل الشديد-. تم تطوير M2 في الأصل لأدوات القطع، ويحتفظ بالصلابة في درجات الحرارة المرتفعة ويقاوم التآكل الكاشط بشكل أفضل من درجات العمل الباردة. يتم استخدامه في ختم مكونات القالب التي تعالج مواد الصفائح الكاشطة أو تعمل بسرعات حيث يصبح التسخين الاحتكاكي عاملاً - على الرغم من أن تكلفتها العالية ومتانتها المنخفضة تقصرها على إدخالات محددة بدلاً من ألواح القالب الكاملة.
| درجة الصلب | الصلابة (HRC) | ارتداء المقاومة | صلابة | القدرة على التصنيع | التطبيقات النموذجية |
|---|---|---|---|---|---|
| D2 | 54-61 | عالية جدًا | منخفضة إلى متوسطة | صعب | قوالب القطع، اللكمات الثاقبة، قوالب القطع، أدوات القطع |
| A2 | 57-62 | عالي | معتدل | معتدل | قوالب العملة، قوالب التقطيع الكبيرة، اللكمات الطويلة، التشذيب |
| S7 | 48-58 | معتدل | عالية جدًا | متوسطة إلى جيدة | ثني القوالب، تشكيل القوالب، أدوات التثبيت، التشكيل على البارد |
| M2 (HSS) | 60-65 | عالية للغاية | قليل | صعب | إدخالات شديدة التآكل-، وختم المواد الكاشطة، وعمليات تشغيل عالية السرعة-. |
إدراجات الكربيد ومتى تبرر التكلفة
عندما لا يتمكن حتى D2 أو M2 من توفير عمر مقبول بين عمليات إعادة الطحن، فإن قوالب ختم الكربيد - أو بشكل أكثر دقة، تصبح القوالب مع إدراجات كربيد عند نقاط التآكل الحرجة - هي الحل. يوفر كربيد التنجستين مقاومة للتآكل أكبر بنسبة 500-1000% من أدوات الفولاذ التقليدية في بعض التطبيقات. ستجد إدخالات من الكربيد في القوالب التي تستخدم الفولاذ المقاوم للصدأ الكاشط، أو الفولاذ المتقدم عالي القوة-، أو في الإنتاج بكميات كبيرة جدًا-يتجاوز مليون نتيجة حيث يؤثر أي تقليل في وقت توقف الصيانة بشكل مباشر على الربحية.
المصيد هو الهشاشة. يحقق الكربيد أفضل أداء في-عمليات التأثير المنخفض - التقطيع الدقيق، والرسم الضحل، والثقب الدقيق - حيث يمكن التنبؤ بالأحمال وتكون الصدمات في حدها الأدنى. استخدمه في تطبيق تشكيل ثقيل مع تأثير مفاجئ، وأنت تخاطر بكسر الحشو بالكامل. التكلفة هي الاعتبار الآخر. يمكن أن يصل سعر إدراجات الكربيد إلى 5-10 أضعاف سعر الأدوات الفولاذية المكافئة، لذا فهي تحتاج إلى الحجم أو التحدي المادي لتبرير الاستثمار.
الطلاءات السطحية التي تطيل عمر القالب
تضيف طبقات الطلاء السطحية طبقة صلبة رفيعة إلى مكونات القالب النهائية - مما يقلل الاحتكاك، ويقاوم التآكل، ويطيل الفترات الفاصلة بين عمليات الصيانة دون تغيير خصائص كتلة الفولاذ الأساسي. تشمل الخيارات الأكثر شيوعًا ما يلي:
- القصدير (نيتريد التيتانيوم)- طلاء PVD للأغراض العامة-يزيد من صلابة السطح ويوفر مداهنة خفيفة. فعالة في قطع اللكمات، رغم ذلكأظهرت التجربة المبكرة حماية محدودة لأدوات التشكيلتحت ضغط شديد.
- TiCN (كربونيتريد التيتانيوم)- أقوى وأكثر مقاومة للاهتراء-من TiN، مع أداء أفضل ضد المواد الكاشطة. خطوة للأمام في عمليات ختم صفائح الفولاذ التي تتضمن قطع عمل ذات قوة أعلى-.
- CrN (نيتريد الكروم)- التصاق ممتاز وضغط داخلي أقل من TiN، مما يجعله-مناسبًا تمامًا لتشكيل التطبيقات. يتم تطبيقه من خلال مادة PVD ذات درجة حرارة منخفضة-، وهو يتجنب تشويه أقسام القالب الرفيعة أو المشقوقة - وهي ميزة حقيقية أبلغ عنها أحد المصنعين أنها تؤدي إلى تحسين العمر بمقدار 3x إلى 10x اعتمادًا على التطبيق.
- المحتوى القابل للتنزيل (الماس-مثل الكربون)- معامل احتكاك منخفض للغاية، مثالي لتشكيل الألومنيوم والمواد الأخرى المعرضة للالتصاق-. يمكن لطلاءات DLC إطالة عمر القالب بنسبة 30-50% في ختم الفولاذ المقاوم للصدأ والألومنيوم مع تحسين تشطيب سطح الجزء أيضًا.
متى يكون الطلاء منطقيًا؟ يتمثل النهج العملي في تجربة قالب الصفائح المعدنية غير المطلية أولاً، وتحسين الشكل الهندسي، ثم طلاء التصميم المثبت. كما أوضح أحد مشرفي الأدوات ذوي الخبرة، ليس هناك فائدة من إنفاق الأموال على الطلاءات فقط لتكتشف أنك بحاجة إلى طحن المواد لإجراء تعديلات الأبعاد أثناء التجربة.
المعالجة الحرارية وتأثيرها على أداء القالب
فولاذ الأدوات الخام ليس جاهزًا للإنتاج - فهو يحتاج إلى معالجة حرارية لتطوير خصائصه العملية. تتضمن العملية ثلاث مراحل أساسية:
- تصلب (الأستنية + التبريد)- يتم تسخين الفولاذ إلى درجة حرارة التحول الحرجة ثم يتم تبريده بسرعة (التبريد بالهواء لـ A2 وD2، وتبريد الزيت لبعض الدرجات). وهذا ينتج بنية مارتنسيتية صلبة ولكنها هشة.
- هدأ- تعمل دورة واحدة أو أكثر من دورات التقسية في درجات حرارة متحكم فيها على تقليل الهشاشة مع الاحتفاظ بمعظم الصلابة. تحدد درجة حرارة المزاج المحددة التوازن النهائي: المزاج الأعلى يعني أنه أكثر صرامة ولكن أكثر ليونة؛ المزاج المنخفض يعني صعوبة أكبر ولكن أكثر عرضة للرقائق-.
- العلاج بالتبريد- خطوة اختيارية تعمل على تبريد الفولاذ إلى درجات حرارة أقل من-الصفر (غالبًا -120 درجة مئوية أو أقل) لتحويل الأوستينيت المحتجز إلى مارتنسيت، مما يؤدي إلى تحسين ثبات الأبعاد ومقاومة التآكل على مدار عمر الأداة بالكامل.
هذه الدرجات عادةمن خلال-تصلبها في أفران التفريغللحفاظ على ملفات تعريف السطح النظيفة والناعمة - المهمة لمكونات القالب حيث تصبح عيوب السطح عوامل رفع الضغط. عادةً ما يحدث تسلسل المعالجة الحرارية قبل المعالجة النهائية بواسطة سلك EDM، والذي يقطع الفولاذ المتصلب دون حدوث تشويه حراري.
إن مادة قطعة العمل نفسها هي التي تحرك الكثير من منطق الاختيار. الأجزاء الفولاذية المختومة المصنوعة من مخزون معتدل من الكربون-تتسامح مع الأدوات - القياسية A2 أو D2 ذات الصلابة المعتدلة وتتعامل معها بشكل جيد. ولكن قم بزيادة سماكة الصفائح، أو انتقل إلى درجات عالية القوة أو مقاومة للصدأ-، أو أضف طبقات كاشطة مثل طبقات الزنك المجلفنة، ويجب أن يستجيب القالب المعدني للفولاذ الأكثر صلابة، أو إدراجات الكربيد، أو الطلاءات الواقية للبقاء على قيد الحياة. إن مطابقة مادة القالب مع سلوك قطعة العمل ليست أمرًا اختياريًا - فهي أساس عمر الأداة الذي يمكن التنبؤ به وجودة الأجزاء المتسقة.
يحدد اختيار المواد الحد الأقصى للمدة التي يمكن أن تستمر فيها أدواتك. ولكن حتى أفضل قوالب ختم الفولاذ لا يمكنها الأداء إذا كان القالب غير متطابق مع مكبسه - وتفرض العلاقة الميكانيكية بين القالب والمكبس قيودًا تشكل التصميم بأكمله.
مطابقة الضغط المناسب لمتطلبات قالبك
لا توفر مكبس ختم القالب القوة - فحسب، بل تحدد نوع القالب الذي يمكنك تشغيله، ومدى السرعة التي يمكنك تدويرها، ومدى التحكم الذي تتمتع به في سلوك المواد أثناء التشكيل. إن العلاقة بين الصحافة والنرد تسير في اتجاهين: فالصحافة تقيد ما يمكن أن تفعله النرد، وتملي النرد ما يجب على الصحافة تقديمه. إن حدوث هذا الاقتران بشكل خاطئ يعني إما معدات صغيرة الحجم تتوقف في منتصف الشوط-أو استثمار كبير الحجم يظل خاملاً في معظم سعته.
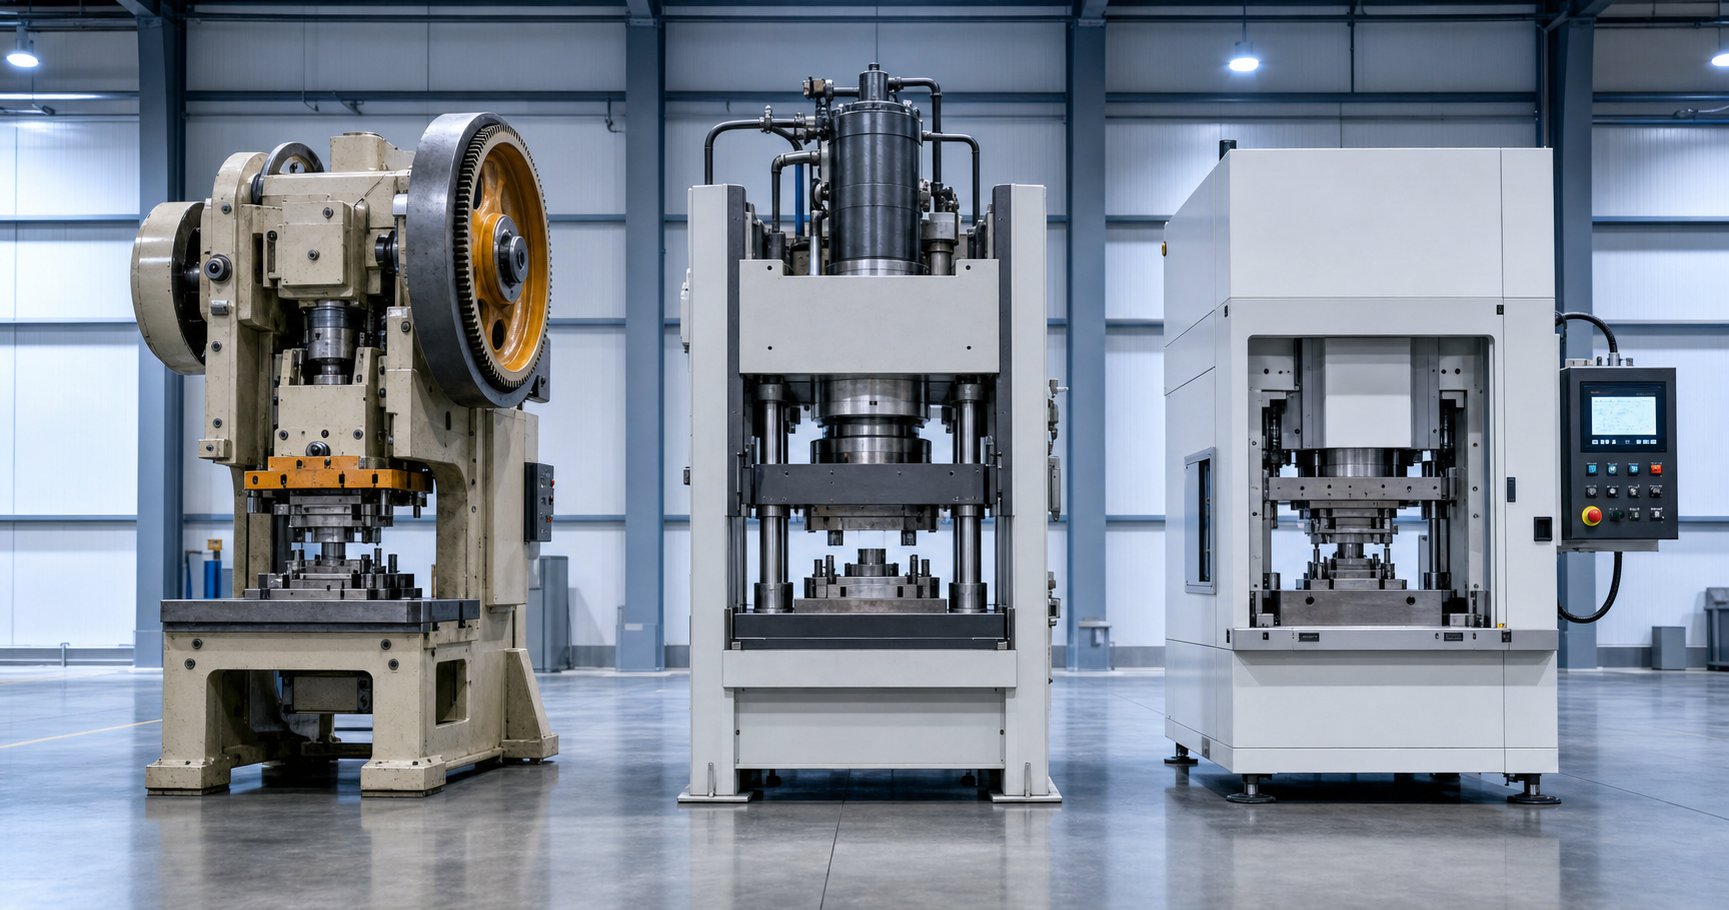
قدرات الصحافة الميكانيكية والهيدروليكية والمؤازرة
تهيمن ثلاث بنيات ضغط على عملية الختم المعدني، وكل منها توفر القوة بطريقة مختلفة جذريًا. إن فهم هذه الاختلافات هو نقطة البداية لمطابقة قوالب الضغط بالجهاز الصحيح.
المكابس الميكانيكيةتخزين الطاقة في دولاب الموازنة وإطلاقها من خلال العمود المرفقي أو آلية التروس اللامتراكزة. إنها توفر القوة في مسار حد ثابت - تتبع الشريحة نفس منحنى الحركة في كل دورة، مع توفر الحمولة القصوى فقط بالقرب من المركز الميت السفلي (BDC). وهذا يجعلها مثالية للتقطيع عالي السرعة-والتشكيل الضحل حيث يكون جزء العمل من الشوط قصيرًا. يمكن أن تتجاوز معدلات الدورات 1000 ضربة في الدقيقة على آلات الإطارات الصغيرة-، وهذا هو السبب في أن القوالب التقدمية تعمل دائمًا على مكابس ميكانيكية.
مكابس هيدروليكيةاستخدام السوائل المضغوطة التي تعمل على المكابس لتوليد القوة. الميزة الرئيسية؟ تتوفر الحمولة الكاملة في أي نقطة في الشوط، وليس فقط بالقرب من BDC. يمكنك أيضًا ضبط سرعة الكبش بشكل مستقل عن الموضع، مما يجعل قوالب الضغط الهيدروليكي مناسبة بشكل طبيعي للسحب العميق، حيث تحتاج المواد إلى التدفق تدريجيًا تحت ضغط مستمر. تتمثل المفاضلة في سرعة دورة الأنظمة الهيدروليكية - أبطأ من الأنظمة الميكانيكية، كما أن السرعة المتغيرة التي تجعلها مرنة تجعلها أيضًا أقل كفاءة في عمليات الثقب أو التقطيع البسيطة ذات الحجم الكبير-.
مكابس سيرفواستبدل دولاب الموازنة والقابض بمحركات مؤازرة-ذات عزم دوران عالي تقود العمود المرفقي مباشرة. وهذا يمنح المشغل تحكمًا كاملاً قابلاً للبرمجة في سرعة الانزلاق والبقاء في أي مكان في شوط العمل. يمكنك إبطاء الكبش أثناء التشكيل لتقليل الاحتكاك وتراكم الحرارة، والتوقف مؤقتًا عند BDC لتعيين النقش، ثم تسريعه خلال الجزء غير العامل- لتحقيق إنتاجية عالية. تدمج تقنية المؤازرة بشكل أساسي إمكانات سرعة المكبس الميكانيكي مع إمكانية التحكم في مجموعة قوالب الضغط الهيدروليكي - على الرغم من التكلفة الرأسمالية الأعلى.
| ميزة | الصحافة الميكانيكية | الصحافة الهيدروليكية | الصحافة المؤازرة |
|---|---|---|---|
| تسليم القوة | يعتمد على الطاقة-، ويبلغ ذروته بالقرب من BDC | ثابت في أي موقف السكتة الدماغية | قابلة للبرمجة، وتحكم كامل |
| سرعة | الأسرع (دورة ثابتة) | الأبطأ (متغير) | قابل للتعديل (وضع البندول متاح) |
| التحكم في السكتة الدماغية | مسار وسرعة ثابتة | سرعة قابلة للتعديل، اتجاه ثابت | سرعة قابلة للبرمجة بالكامل، والسكن، والعكس |
| التحكم بالقوة | محدود | ممتاز | ممتاز |
| كفاءة الطاقة | عالي | أدنى | عالية (التجدد) |
| الاقتران المثالي للموت | يموت التقدمي، والتقطيع، والثقب | رسم عميق، تشكيل، لوحات كبيرة | تشكيل AHSS، ورسومات تقدمية ومعقدة متعددة الأوضاع |
متطلبات الحمولة وكيفية حسابها
قبل اختيار أي مكبس، عليك أن تعرف مقدار القوة التي يتطلبها القالب فعليًا. التقليل من الحمولة وأكشاك الصحافة أو إتلاف الأداة. قم بالمبالغة في التقدير وستدفع مقابل السعة التي لا تستخدمها أبدًا.
تستخدم الصيغة القياسية لحساب قوة القطع ثلاثة متغيرات:
P=L xtx S (حيث P=قوة القطع، L=محيط القطع بالبوصة، t=سمك المادة بالبوصة، S=قوة القص للمادة بـ PSI)
هذه العلاقة،تستخدم على نطاق واسع في صناعة الختم، ينطبق على قوالب التثقيب المسطحة- لعمليات الضغط مقابل إدخالات القالب المتطابقة. بالنسبة للقالب التدريجي ذو المحطات المتعددة، يمكنك حساب القوة لكل لكمة على حدة وإضافتها معًا للحصول على إجمالي الحمل اللحظي - ما لم تكن اللكمات متداخلة في الطول لتوزيع القوة مع مرور الوقت.
اللكمات المذهلة بزيادات في سمك المادة تعني أن عددًا أقل من اللكمات تلامس الشريط في وقت واحد. تظل القوة الإجمالية المطلوبة خلال الشوط الكامل كما هي، لكن ذروة الحمل اللحظي تنخفض بشكل ملحوظ. يؤدي ذلك إلى تقليل ارتفاع الحمولة، وتقليل الاهتزاز، وإطالة عمر القالب وإطار الضغط. عند استخدام زوايا القص على الوجوه المثقوبة، يمكن تطبيق عامل تصحيح يتراوح بين 0.5 و0.95 لحساب مساحة الاتصال اللحظية المنخفضة.
بالإضافة إلى قوة القطع، تضيف عمليات التشكيل والسحب متطلبات الحمولة الخاصة بها. يحتاج القالب الذي يفرغ ويثقب ويشكل في تسلسل تدريجي إلى مجموع كل القوى المعتبرة - بالإضافة إلى هامش أمان، عادة ما يكون 10-20% أعلى من القيم المحسوبة. تحقق دائمًا من أن تصنيف الضغط يتجاوز هذا الإجمالي عند ارتفاع العمل الفعلي في الشوط حيث تبلغ القوة ذروتها.
القيود المادية التي تشكل تصميم القالب
الحمولة ليست معيار المطابقة الوحيد. العديد من الأبعاد المادية للصحافة تحد بشكل مباشر من قوالب الضغط المعدنية التي يمكنك تركيبها وتشغيلها:
- اغلاق الارتفاع- المسافة بين وجه الشريحة وسطح المسند عندما يكون الكبش عند BDC. يجب أن يقع الارتفاع المغلق للقالب الخاص بك ضمن نطاق ضبط ارتفاع الإغلاق الخاص بالمكبس. طويل جدًا ولن يغلق القالب بالكامل؛ قصير جدًا ولا يمكنك الوصول إلى قطعة العمل.
- طول السكتة الدماغية- يحدد مدى انتقال الشريحة. تحتاج قوالب السحب العميقة- إلى ضربات طويلة للسماح للثقب بالنزول بالكامل إلى المادة والتراجع بعيدًا عن الغلاف المرسوم. غالبًا ما تستخدم القوالب التقدمية للعمل الضحل ضربات أقصر وبسرعة أعلى.
- أبعاد السرير والدعم- المساحة المادية المتاحة لتركيب قاعدة القالب السفلية. قد يتطلب قالب النقل الكبير مكبسًا بطبقة أوسع من الأداة التقدمية المدمجة التي تنتج نفس حمولة الجزء.
- نافذة التغذية- في العمليات التقدمية، يجب تغذية الشريط أثناء ضربة العودة. يجب أن تؤدي فتحة المكبس المتاحة بين وجه الشريحة وسطح القالب في أعلى المركز الميت إلى مسح الشريط بالإضافة إلى رافعات المخزون.
هذه القيود ليست أفكارًا لاحقة - فهي تشكل القالب من المفهوم الأولي. يتمتع مصمم القالب الذي يعمل على مكبس هيدروليكي بضربة قطرها 24-بوصة بحرية مختلفة تمامًا عن المصمم الذي يستهدف مكبسًا ميكانيكيًا بقطر 6 بوصة يعمل بسرعة 400 SPM.
السرعة مهمة أيضًا. تتطلب القوالب التقدمية التي تعمل على تشغيل قوالب الضغط بمئات الضربات في الدقيقة دورة متسقة وعالية التردد-لا توفرها سوى المكابس الميكانيكية أو المؤازرة بشكل موثوق. على النقيض من ذلك، قد تحتاج عمليات السحب العميق إلى إبطاء المكبس أثناء دخوله إلى المادة لمنع التمزق - وهو شيء لا تستطيع المكبس الميكانيكي التقليدي القيام به في منتصف الشوط-. تعمل المكابس المؤازرة على حل هذه المشكلة عن طريق السماحسرعة منخفضة قابلة للبرمجة في الجزء العامل من السكتة الدماغيةمع الحفاظ على السرعة العالية أثناء-السفر خارج العمل، مما يؤدي غالبًا إلى تعزيز الإنتاجية الفعالة بنسبة 30% أو أكثر من خلال التشغيل في وضع البندول.
ترتبط قابلية البرمجة هذه بشكل خاص بالفولاذ-المتقدم عالي القوة، حيث يجب أن يعمل المكبس والقالب معًا لإدارة أحمال التشكيل الأعلى، وزيادة الزنبرك الخلفي، ونوافذ المعالجة الأكثر إحكامًا. تعمل تقنية المؤازرة على تمكين تصميمات القالب - القائمة على العملات المعدنية-، والتشكيل متعدد-الخطوات بضربة واحدة، وملفات تعريف السرعة التكيفية - التي تكون مستحيلة فعليًا على معدات الحركة-الثابتة.
يضمن الضغط الأيمن على -الموت- أداء أدواتك كما تم تصميمها طوال عمرها الإنتاجي الكامل. لكن الوصول إلى هذه النقطة - من مفهوم الجزء الأولي إلى القالب الجاهز للإنتاج-المثبت - يتضمن سير عمل هندسي متعدد-يحدد ما إذا كانت الأداة ستصل إلى الأرض قيد التشغيل أو ستستغرق أسابيع في إعادة العمل.
سير عمل تصميم القوالب من الجدوى إلى المقالة الأولى
لا يقفز قالب الختم الصحفي من الفكرة إلى أرضية الإنتاج في خطوة واحدة. بين "نحن بحاجة إلى هذا الجزء" و"الأداة تعمل بأجزاء جيدة" يكمن سير عمل هندسي منظم - يفصل بين الأدوات الموثوقة وطويلة العمر- وبين القوالب التي تستغرق شهورًا في إعادة العمل. تعتمد كل مرحلة على المرحلة الأخيرة، ويكلف تخطي الخطوات دائمًا وقتًا أطول مما يوفره. إليك ما تبدو عليه عملية تصميم قالب الختم الكامل عندما تتم بشكل صحيح.
- تحليل الجدوى الجزئية
- محاكاة قابلية التشكيل CAE/FEA
- تصميم تخطيط الشريط والتحسين
- نمذجة CAD ثلاثية الأبعاد لمكونات القالب
- برمجة CAM وتصنيع القوالب
- عمليات EDM للأسلاك والطحن والتشطيب
- التجميع والتركيب والإكتشاف
- يتم تشغيل النسخة التجريبية مع تعديلات متكررة
- أولًا-فحص المقالة والموافقة عليها
كل مرحلة لها غرض محدد، وتمثل معًا نظام تصميم قوالب الختم المعدني الذي يحول جزءًا من الرسم إلى أدوات جاهزة- للإنتاج.
تحليل الجدوى ومحاكاة CAE
قبل طلب أي فولاذ أو البدء في أي نموذج CAD، يكون السؤال الأول بسيطًا: هل يمكن بالفعل ختم هذا الجزء؟ يقوم تحليل الجدوى بتقييم هندسة الجزء مقابل سلوك المادة - بالنظر إلى نسب عمق الرسم، ونصف قطر الانحناء بالنسبة للسمك، وتباعد المعالم، وما إذا كانت التفاوتات المذكورة في الطباعة يمكن تحقيقها من خلال الختم على الإطلاق.
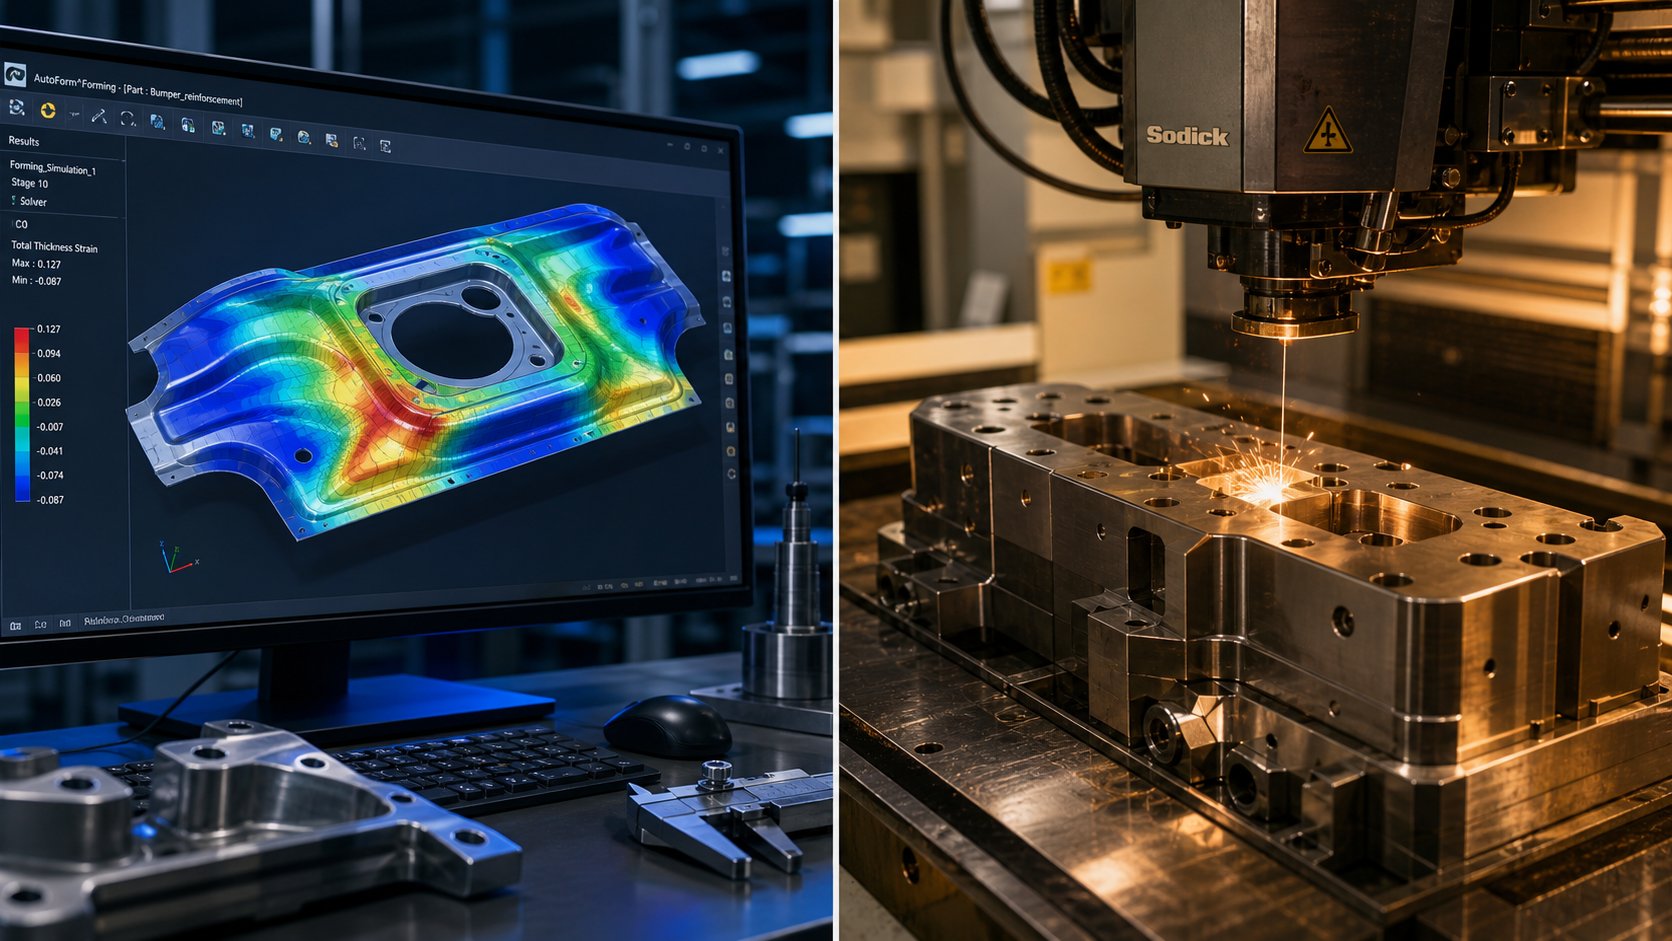
هذا ليس تخمينا. يعتمد تصميم الختم الحديث بشكل كبير على محاكاة CAE (الهندسة المساعدة بالكمبيوتر) للتنبؤ بكيفية تصرف الصفائح المعدنية داخل القالب. يقوم تحليل العناصر المحدودة بنمذجة الفراغ أثناء ملامسته للثقب، ويمتد على أنصاف أقطار القالب، ويتدفق إلى التجاويف. يحدد البرنامج المشاكل المحتملة قبل وجود أي أداة فعلية:
- رقيق- المناطق التي تمتد فيها المواد إلى ما هو أبعد من الحدود الآمنة، مما يعرضها لخطر الانقسام أو التمزق أثناء الإنتاج
- التجاعيد- مناطق من المواد الزائدة التي تنضغط وتنثني، عادة في الزوايا العميقة-المرسومة أو الحواف غير المدعومة
- سبرينغباك- الاسترداد المرن الذي يتسبب في "فتح" الميزات المشكلة بعد تراجع التثقيب، مما يؤثر على أبعاد الجزء النهائي
- أنماط تدفق المواد- كيفية تحرك المادة الفارغة أثناء التشكيل، مما يكشف عن الأماكن التي تحتاج إلى سحب الخرز أو تعديلات ضغط الحامل الفارغ
إن إجراء عمليات المحاكاة هذه مبكرًا يزيل المفاجآت المكلفة. يستغرق تكرار التصميم في البرنامج ساعات. يستغرق الاكتشاف نفسه أثناء الاختبار الجسدي أسابيع وآلاف الدولارات في إعادة العمل. البحث فيالتحسين التدريجي للقالبيؤكد أن التخطيط المنهجي القائم على المحاكاة-يقلل بشكل كبير من عدد المحطات المطلوبة وإجمالي تكلفة القالب - خاصة بالنسبة للأجزاء المعقدة-المعقدة.
تصميم تخطيط الشريط واستخدام المواد
بالنسبة للقوالب التقدمية والمركبة، يمكن القول إن تخطيط الشريط هو قرار التصميم الأكثر أهمية. فهو يحدد كيفية تداخل الجزء داخل عرض الملف، وما هي العمليات التي تحدث في كل محطة، وكم من المواد الخام التي تنتهي كخردة مقابل المنتج النهائي.
يتضمن تصميم تخطيط الشريط عدة قرارات مترابطة:
- اتجاه التعشيش- وضع الجزء الفارغ ضمن عرض الشريط لتقليل الهدر. يمكن أن يؤدي تدوير الجزء أو عكس الصفوف المتناوبة أو تشغيل أجزاء متعددة عبر عرض الشريط إلى تحسين الاستخدام بنسبة 10-20%.
- عرض الجسر- المادة المتبقية بين المعالم المتجاورة أو بين الجزء وحافة الشريط. يجب أن تكون الجسور واسعة بما يكفي لحمل الشريط عبر القالب دون تمزق، ولكن ضيقة بما يكفي لتجنب إهدار المواد. يبلغ الحد الأدنى النموذجي 1.0-1.5 مرة من سمك المادة.
- تسلسل المحطة- تحديد العمليات التي تحدث أولاً والتي تليها. يتم دائمًا ثقب الثقوب التجريبية في المحطة الأولى لإنشاء التسجيل لجميع العمليات النهائية. عادة ما يسبق القطع والثقب الانحناء والتشكيل للحفاظ على التسطيح أثناء القص.
- إدارة الخردة- تصميم مسارات البزاقات ومواضع قطع الخردة بحيث تخرج النفايات بشكل نظيف دون تشويش أو تراكم داخل القالب.
الهدف هو التخطيط الأمثل الذي يوازن بين تكلفة المواد وتعقيد القالب وسرعة الإنتاج. إن التخطيط الذي يحتوي على عدد أقل من المحطات يكلف بناء أقل ولكنه قد يضحي بكفاءة التداخل أو يتطلب حمولة ضغط أكبر لكل ضربة. تعمل المزيد من المحطات على نشر العمل ولكنها تزيد من طول القالب ووقت المعالجة. تعتبر هذه المقايضة أمرًا أساسيًا لاقتصاديات تصنيع القوالب.
من نموذج CAD إلى مكونات القالب الآلية
مع قفل تخطيط الشريط، تبدأ عملية تصميم CAD ثلاثية الأبعاد المفصلة. يتم تصميم كل مكون لكمة، وكتلة قالب، وإدخال متجرد، وطيار، ودليل وفقًا للأبعاد الدقيقة - بما في ذلك الخلوصات، وتركيبات الضغط، ومواقع الأوتاد، وأنماط التثبيت. يعمل نموذج CAD كمصدر وحيد للحقيقة لجميع العمليات النهائية.
تتبع عملية التصنيع بالقالب تسلسل عمليات{{0} متعدد مصمم خصيصًا ليناسب الشكل الهندسي لكل مكون وصلابة كل مكون:
- الطحن باستخدام الحاسب الآلي- تشطيب تخشيني وشبه نهائي-لأحذية القالب، وألواح التثقيب، وألواح القالب من الفراغات الفولاذية الصلبة أو الناعمة مسبقًا-. تتعامل مراكز الطحن عالية السرعة- مع الأسطح المحددة وميزات الجيب.
- سلك التنظيم الإداري- العمود الفقري الدقيق للفولاذ المتصلب للأدوات. يقوم سلك EDM بقطع ملفات التثقيب والقالب المعقدة إلى تفاوتات تبلغ +/-0.0001 بوصة دون مناطق متأثرة بالحرارة، مما يجعله ضروريًا لقوالب الختم المعدنية المخصصة حيث تحدد دقة ملف التعريف جودة الجزء.
- طحن السطح- ينشئ التوازي والتسطيح على أسطح التزاوج. يتم طحن أحذية القالب وألواح التثقيب وألواح الدعم لضمان التلامس الموحد وتوزيع الحمل.
- طحن الرقصة وتنسيق الطحن- يحدد موقع الثقوب والتجويف الدقيق بالنسبة لمسندات الإسناد، مما يضمن محاذاة تجاويف دبوس التوجيه، وفتحات الأوتاد، وجيوب أزرار القالب بشكل مثالي بين النصفين العلوي والسفلي.
تعمل برمجة CAM على ترجمة النموذج ثلاثي الأبعاد إلى مسارات أدوات-يمكن قراءتها آليًا. يختار المبرمج القواطع، ويحدد مسافات الخطوة، ويحدد زوايا اقتراب البرامج - التي تؤثر على تشطيب السطح، ووقت الدورة، وعمر الأداة في مركز المعالجة. بالنسبة إلى مجموعات القوالب والأدوات التقدمية المعقدة، يمكن لمشروع واحد إنشاء مئات من برامج CAM الفردية عبر منصات متعددة للآلات.
عمليات التشغيل التجريبية والتعديلات والموافقة الأولى على-المقالة
يجمع التجميع جميع المكونات المُشكَّلة معًا في مجموعة القوالب لأول مرة. تتضمن عملية التركيب تحديد أسطح التزاوج باللون الأزرق-، والتحقق من محاذاة الثقب-إلى-القالب، والتحقق من توقيت أداة الإزالة، والتأكد من أن جميع المكونات المتحركة تتحرك بحرية دون أي تدخل. فكر في الأمر على أنه بروفة قبل أن ترى الأداة مادة حقيقية.
التشغيل التجريبي - والذي يسمى أيضًا بالتجربة أو أخذ العينات - يضع القالب المجمع في مكبس يحتوي على مادة إنتاج فعلية. نادراً ما تنتج الضربات الأولى أجزاءً مثالية. يقوم المهندسون بتقييم العينات من أجل:
- دقة الأبعاد مقابل مواصفات GD&T
- ارتفاع الأزيز وحالة الحافة على ميزات القطع
- Springback على الميزات المشكلة
- جودة السطح، علامات مزعجة، أو خطوط شاهدة
- قطاع اتساق التغذية والمشاركة التجريبية
تتبع التعديلات الحشو - لتصحيح الخلوصات، وإعادة تشكيل -تشكيل الأسطح للتعويض عن الزنبرك الخلفي، وتعديل التوقيت على المكونات المحملة الزنبركية-. قد تستغرق هذه الدورة التكرارية جولتين أو ثلاث جولات للأدوات البسيطة، أو عشرات التكرارات لقوالب الختم المعدنية المخصصة المعقدة مع أكوام تسامح مشددة ومحطات تشكيل متعددة.
أولًا-يؤدي فحص المقالة إلى إغلاق الحلقة. يتم قياس الأجزاء من التشغيل التجريبي المعتمد على CMM (آلة قياس الإحداثيات) مقابل رسم GD&T الكامل. يتم التحقق من وتوثيق كل البعد والموضع والتسامح في الملف الشخصي. فقط عندما يؤكد تقرير الفحص المطابقة، يحصل القالب على إصدار الإنتاج.
هذه النهاية-إلى-إنهاء سير العمل - بدءًا من دراسة الجدوى وحتى المقالة الأولى - هي ما يفصل بين تصنيع القوالب الاحترافية والمحلات التجارية التي تقوم ببساطة بقطع الفولاذ وتأمل في الأفضل. الموردين مثلييتشينهيكلة عمليتهم حول دورة الحياة الكاملة هذه: محاكاة CAE للتحقق من صحة تصميم الختم قبل الالتزام بالأدوات الصلبة، وإمكانات -التصنيع باستخدام الحاسب الآلي والتنظيم السلكي الداخلية الكاملة لتصنيع القوالب، وعمليات التشغيل التجريبية الموثقة مع فحص الأبعاد قبل الشحن. هذا النوع من سير العمل المتكامل هو ما يجب أن تتوقعه الشركات المصنعة عند توريد قوالب ختم معدنية مخصصة -، فهي ليست رفاهية، إنها مؤهل أساسي لشريك القالب الذي يتعامل مع أدوات الإنتاج- المهمة.
يوفر سير عمل التصميم -الذي يتم تنفيذه بشكل جيد أداة يتم تشغيلها مباشرة من اليوم الأول. ولكن "اليوم الأول" هو مجرد بداية للحياة العملية للنرد - وكيفية صيانتك لهذه الأداة على مدار الأشهر والسنوات التالية تحدد ما إذا كانت تكاليف الجزء-ستظل قابلة للتنبؤ بها أو تخرج عن نطاق السيطرة.
استراتيجيات الصيانة وأوضاع فشل القالب الشائعة
قوالب الختم المعدنية لا تفشل دون سابق إنذار. إنهم يتحللون - ببطء في البداية، ثم بشكل كارثي إذا لم يراقبهم أحد. الفرق بين أداة القالب التي توفر الملايين من الأجزاء المتسقة والأداة التي تتعطل في منتصف التشغيل-يرجع عادةً إلى ما إذا كان فريقك يتعرف على الإشارات المبكرة ويتصرف وفقًا لخطة صيانة منظمة. يعتبر التفكير التفاعلي "إصلاح المشكلة عندما تتعطل" أمرًا مغريًا، لكن الأبحاث تظهر باستمرار أن النهج التفاعلي الكامل يكلف 25-30% أكثر من الإستراتيجية الوقائية الاستباقية بمجرد مراعاة العمالة الطارئة، وقطع الغيار المطلوبة بسرعة، والإنتاج المفقود.
تكون تكلفة الصيانة دائمًا أقل من تكلفة التوقف غير المخطط له. كل دولار من الصيانة الوقائية المؤجلة يمكن أن يؤدي إلى استبدال رأس المال بأربعة دولارات في المستقبل.
أوضاع فشل القالب الشائعة والأسباب الجذرية
تمثل خمسة أوضاع فشل الغالبية العظمى من مشكلات قوالب الأدوات في ختم الإنتاج. التعرف على كل منها من خلال توقيعها المرئي - وفهم السبب الجذري وراءها - هو الخطوة الأولى نحو الحذف بدلاً من التكرار.
- تقطيع حافة القطع- تنفصل الأجزاء الصغيرة الهشة عن حواف أزرار الثقب أو القالب، مما يترك ملفًا جانبيًا خشنًا. تشمل الأسباب الجذرية الفجوات التي تم ضبطها بشكل محكم للغاية بالنسبة للمادة، أو الشوائب الصلبة في مخزون الألواح، أو فولاذ أدوات القالب الذي تم تصليبه بما يتجاوز حد صلابته للتطبيق. العلامات التحذيرية: ارتفاع نتوء غير متناسق، وجزيئات معدنية صغيرة في مجرى الخردة، وبقع خشنة موضعية على الحواف المقطوعة.
- Galling (ارتداء لاصق)- يتم لحام المادة من قطعة العمل مجهريًا على سطح القالب تحت الضغط، ثم تتمزق، تاركة بقعًا خشنة ملطخة و-رواسب متراكمة. يحدث هذا عندما يفشل التشحيم، أو تتآكل الطلاءات، أو يكون هناك تقارب كيميائي بين الأداة ومواد الشغل. العلامات التحذيرية: خدوش على الأجزاء المشكلة، وزيادة قوة التشكيل، وتراكم المواد المرئية على أنصاف أقطار الثقب أو القالب.
- اختلال من الأدلة البالية- مع تطور المسامير والبطانات التوجيهية على مدى ملايين الدورات، يتحرك النصفان العلوي والسفلي بشكل جانبي. حتى 0.001 بوصة من الانجراف تؤدي إلى خلوص غير متساوٍ،-و نتوءات من جانب واحد، وتآكل سريع على الجانب الضيق. العلامات التحذيرية: ظهور نتوء على جانب واحد فقط، وشكل البزاقة غير المستوي، وزيادة الصعوبة أثناء إعداد القالب.
- تكسير التعب- تؤدي دورات الإجهاد المتكررة عند الزوايا الحادة، أو نصف القطر الضيق، أو عيوب السطح في النهاية إلى ظهور شقوق نووية تنتشر عبر أدوات القالب في ظل التحميل المستمر. العلامات التحذيرية: كسور شعرية مرئية تحت التكبير أو فحص اختراق الصبغة، وانحراف الأبعاد في السمات المشكلة، وضوضاء غير عادية أثناء عملية الضغط.
- لكمة الكسر- فشل كامل في التثقيب، عادة بسبب الحمولة المفرطة، أو التحميل خارج المركز-، أو سحب البزاقة حيث يتم حمل البزاقة المقطوعة لأعلى ومضاعفة سمك المادة في الضربة التالية. العلامات التحذيرية: ارتفاع تيار حمل الضغط، وعدم سقوط البزاقات بشكل نظيف، واللكمات التي تظهر علامات الانحناء أو إجهاد السطح أثناء الفحص.
يشترك كل من هذه الأوضاع في خيط مشترك: فهي تبدأ صغيرة وتتصاعد. تنتج الحافة المتكسرة نتوءات كبيرة الحجم، مما يؤدي إلى تشويش أداة التجريد، مما يؤدي إلى سوء تغذية الشريط، مما يؤدي إلى زيادة التحميل على المحطة التالية. إن حالات الفشل المتتالية مثل هذه هي التي تحول مهمة صيانة بسيطة إلى إعادة بناء كاملة - وإيقاف إنتاج غير مخطط له.
جداول الصيانة الوقائية ونقاط التفتيش
فترات الصيانة المنظمة، التي تتناسب مع حجم الإنتاج وصعوبة المواد، تحافظ على قوالب الأدوات في نافذة التشغيل الآمنة. ينقسم إيقاع الصيانة العملي إلى مستويات:
- كل تحول- قم بتنظيف الرقائق والقشور، وفحص نقاط التشحيم، وتأكد من أن مسارات الخردة واضحة، وافحص بصريًا بحثًا عن الشقوق الواضحة أو المكونات المفقودة.
- أسبوعي- قم بقياس خلوص الدليل وتآكل دبوس تحديد الموقع، وفحص ألواح التجريد والزنبركات، وتسجيل أي انحراف في الأبعاد حتى تصبح الاتجاهات مرئية قبل فقدان التفاوتات.
- شهريًا أو لكل عدد ضربات ثابتة (100 ألف - 300 ألف زيارة)- طحن أو تلبيس حواف القطع بناءً على قياس ارتفاع الغالف، والتحقق من محاذاة القالب واستواء اللوحة، وزيادة التشحيم أو استبداله، ومعايرة مستشعرات حماية القالب (كاشفات سوء التغذية، وأجهزة استشعار الجزء-خارجة، وأجهزة مراقبة التحميل الزائد).
- إصلاح شامل (عند 70-80% من العمر المتوقع)- التفكيك الكامل، ومراجعة الأبعاد لجميع مكونات التآكل، واستبدال دبوس التوجيه والجلبة إذا لزم الأمر، وإعادة-التأهيل وفقًا للمواصفات الأصلية.
لا ينبغي أن يكون سبب الصيانة غير المجدولة عبارة عن أداة معطلة -، بل يجب أن تكون مؤشرات قابلة للقياس. تتبع ارتفاع المثقاب، وعرض نطاق القص-، وأقطار الثقب الحرجة، ومنحنيات قوة الضغط. عندما تُظهر بيانات SPC عتبات التحكم في عبور Cp/Cpk، توقف وافحص بدلاً من مواصلة الإنتاج حتى ينكسر شيء ما. يشير الارتفاع المطرد في حمل الضغط أو الطاقة لكل شوط إلى تبلد الشفرة أو زيادة الاحتكاك - وكلاهما يشير إلى أن المعالجة الآلية قد تأخرت عن المواصفات.
إعادة الطحن والتجديد والتخطيط للاستبدال
تقوم كل عملية إعادة طحن بإزالة المواد من أسطح العمل الخاصة بأدوات القالب الخاصة بك، ويحتوي كل مكون فولاذي للأداة على كمية محدودة من المواد المتاحة قبل أن يصل إلى الحد الوظيفي الخاص به. إن التخطيط حول هذا الواقع يحول الصيانة من تكلفة تتفاعل معها إلى تكلفة تتحكم فيها.
التكلفة الإجمالية للملكية لعوامل أداة القالب في عدة متغيرات تتجاوز سعر الشراء الأولي:
- الاستثمار الأولي في الأدوات- التكلفة الأولية لتصميم القالب وتصنيعه وتأهيله
- تردد إعادة الطحن- عدد المرات التي تحتاج فيها حواف القطع إلى إعادة شحذ، مدفوعة بكشط المادة وحجم الإنتاج
- الطلقات بين التجديدات الكبرى- عدد الضربات المتوقع قبل أن تحتاج مكونات الدليل والنوابض وألواح التآكل إلى الاستبدال الكامل
- توقيت الاستبدال- عندما تستهلك عمليات إعادة الطحن التراكمية ما يكفي من المواد بحيث لا يتمكن القالب من الاحتفاظ بالمواصفات، مما يتطلب إدخالات جديدة أو إعادة بناء كاملة
دقة عالية-،قد تحمل الأدوات -المصممة جيدًا تكلفة أولية أعلى ولكنها غالبًا ما تقلل التكلفة الإجمالية للملكية-على المدى الطويلعن طريق زيادة الإنتاجية، وتقليل الخردة، وخفض تكرار الصيانة. قد يكلف القالب المصنوع من الفولاذ عالي الجودة للأدوات مع الطلاءات المناسبة 30% أكثر في البداية ولكنه يدوم لفترة أطول ثلاث مرات بين عمليات إعادة الطحن - مما يجعل تكلفة الأدوات لكل-جزء أقل بشكل كبير على مدار عمر البرنامج.
النهج العملي؟ قم بجدولة الإصلاحات الوقائية عند 70-80% من العمر المتوقع بدلاً من الدفع إلى الفشل. تتبع عمليات إعادة الطحن التراكمية مقابل إجمالي المواد المتاحة للمكون. وعندما يصل قالب الأداة إلى النقطة التي تنتج فيها كل فترة خدمة أجزاء جيدة أقل من الأخيرة، فإن الرياضيات تفضل الاستبدال على الإصلاح المستمر. يتفوق الإنفاق المتوقع على الصيانة على طلبات رأس المال الطارئة في كل مرة.
يؤدي الحفاظ على صحة أدوات القالب إلى إطالة عمرها الإنتاجي، ولكن الأدوات والتقنيات المتاحة لبناء القوالب ومراقبتها تستمر في التطور - وتغير أحدث التطورات ما هو ممكن من حيث طول عمر القالب ودقة الأجزاء الخارجة من المطبعة.
التطورات الحديثة في تكنولوجيا ختم القالب
لقد تطورت تكنولوجيا الختم إلى ما هو أبعد من الفولاذ الأفضل وتحمل الآلات الأكثر صرامة. يدمج أحدث جيل من القوالب الدقيقة الإلكترونيات المدمجة، ويستفيد من أساليب التصنيع المستعارة من الفضاء الجوي، ويعتمد على المحاكاة الرقمية للتنبؤ بالأداء قبل إنشاء أي أداة مادية. هذه ليست مفاهيم مستقبلية موجودة في مختبرات الأبحاث -، فهي تعيد تشكيل عملية تصنيع الختم في المستوى-الأول من موردي السيارات و-مصنعي الأجهزة الإلكترونية ذات الحجم الكبير في الوقت الحالي.
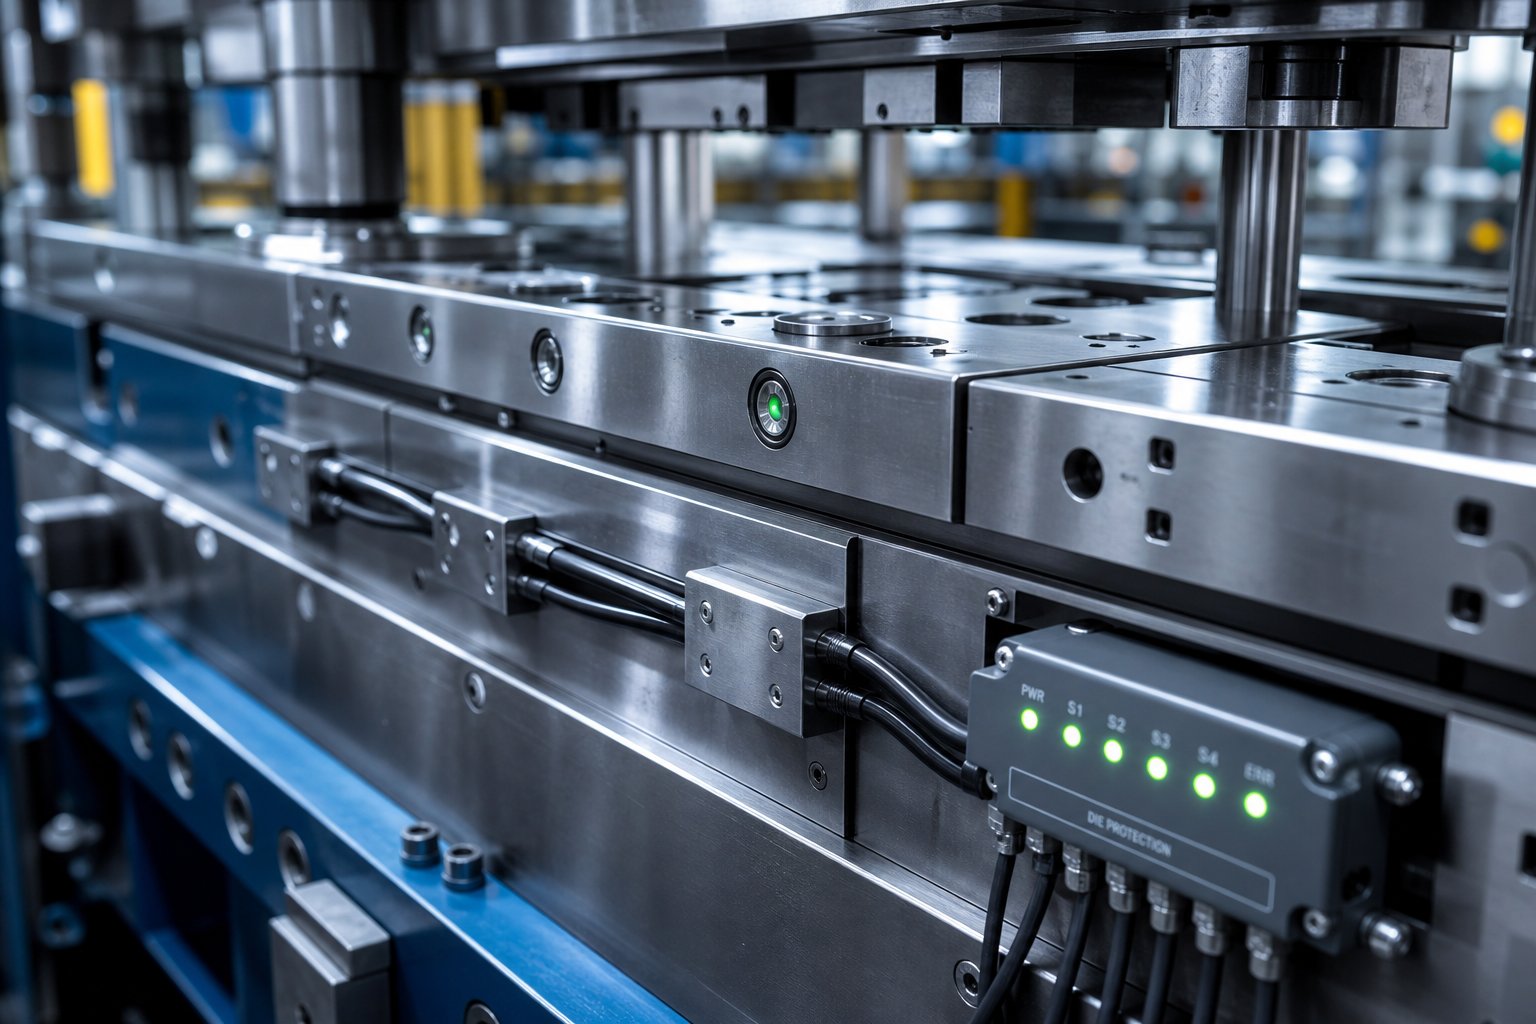
في-استشعار القالب والمراقبة الفعلية-لعمليات الوقت
تخيل تشغيل قالب متدرج بمعدل 600 ضربة في الدقيقة دون معرفة ما إذا كان كل جزء قد تم إخراجه بشكل نظيف أو ما إذا كان الشريط قد تقدم بالفعل في درجة الصوت الصحيحة. هذه هي الحقيقة دون -الاستشعار عن بعد - وهي وصفة لأضرار كارثية. تعمل أدوات المرحلة الحديثة على دمج أجهزة الاستشعار مباشرة في مجموعة القالب لاكتشاف المشكلات خلال دورة شوط واحدة، مما يؤدي إلى إيقاف تشغيل المطبعة قبل أن يتحول سوء التغذية إلى فاتورة إصلاح بقيمة 50000 دولار.
فئات المستشعرات الأكثر أهمية في ختم الإنتاج:
- أجهزة استشعار القرب الاستقرائي لمراقبة التغذية- اكتشف موضع الكتلة المحملة بالزنبرك-والمدفوعة إلى موقعها النهائي عن طريق الشريط في نهاية-التغذية-. إذا لم يتقدم الشريط بالكامل، يتغير خرج المستشعر وتتوقف عملية الضغط قبل الضربة التالية.تصنيع إيجل بيند، وهو قسم Magna Cosma يعالج 104000 طن من الفولاذ سنويًا، يستخدم هذا الأسلوب عبر 500+ القوالب كخط أساس غير قابل للتفاوض لتصحيح الأخطاء.
- أجهزة استشعار كهروضوئية عاكسة لطرد جزء- تأكد من أن القطعة النهائية قد أزالت القالب قبل إغلاق الخط التالي. تعد الإشارات الكاذبة الصادرة عن ختم رذاذ الزيت أحد أوضاع الفشل المعروفة، لذا تختبر برامج الاستشعار المؤهلة موثوقية الكشف في البيئات الزيتية قبل التثبيت.
- مراقبة موقع الكاميرا-.- تتحقق المستشعرات الحثية من أن كاميرات التشكيل قد امتدت بالكامل وعادت بالكامل. تخلق الكاميرا العالقة التي لا تتراجع حالة تداخل تؤدي إلى تدمير قسم الكامة والقالب في الدورة التالية.
- مراقبة القوة (خلايا الحمل وأجهزة قياس الضغط)- قياس حمولة الوقت الحقيقي-طوال الشوط. يشير الارتفاع المفاجئ إلى سحب سبيكة أو مادة مزدوجة أو لكمة مكسورة. يشير الارتفاع التدريجي على مدى أسابيع إلى تبلد الحافة التدريجي - بيانات صيانة تنبؤية قيمة.
- أجهزة استشعار الانبعاثات الصوتية- اكتشف-توقيعات صوتية عالية التردد مرتبطة ببدء التشقق في مكونات القالب. تكتشف هذه المستشعرات حالات فشل الكلال في مراحلها الأولى، قبل أن ينتشر التشقق إلى مسافة كافية للتسبب في الكسر.
تعتبر حماية المستشعر أمرًا بالغ الأهمية مثل اختيار المستشعر. الكابلات التي يتم توجيهها عبر قنوات آلية ومغطاة بألواح واقية تتحمل الاهتزازات والصدمات الناتجة عن الختم عالي السرعة-. إن مركزية جميع أسلاك المستشعر في موصل واحد قوي - عسكري - ذو نمط دائري أو مستطيل - يضمن التوصيل المتكرر أثناء تغييرات القالب ويزيل - أعطال الأسلاك السائبة. المبدأ واضح ومباشر: جهاز الاستشعار الذي تم إتلافه أو فصله يعطي قيمة صفر، لذا فإن نظام التثبيت غير -قابل للتفاوض.
-الختم عالي السرعة وتأثيره على تصميم القالب
يؤدي تشغيل حجر النرد بسرعة 1200 ضربة في الدقيقة إلى تقديم فيزياء لا تهم ببساطة عند 200 ضربة في الدقيقة. تتطلب عملية تصنيع الختم المعدني بسرعات عالية تصميمات قوالب تراعي ما يلي:
- زيادة القوى الديناميكية- القصور الذاتي لشريحة الضغط، وكتلة الشريط، ومكونات الأدوات كلها تضيف قوة تتجاوز القطع الثابت أو حمل التشكيل. يجب أن تكون أحذية القالب وأنظمة التوجيه أكثر صلابة لمقاومة الانحراف عند معدلات التأثير المقاسة بالمللي ثانية.
- التمدد الحراري- يؤدي الاحتكاك بين أسطح الشريط والقالب إلى توليد حرارة تتراكم خلال الإنتاج المستمر. عند السرعة العالية، يمكن أن تنمو مكونات القالب عدة أجزاء من الألف من البوصة في الأبعاد الحرجة، مما يؤدي إلى تغيير الخلوصات وتدهور جودة الأجزاء. غالبًا ما تشتمل القوالب الدقيقة للعمل عالي السرعة- على قنوات تبريد أو مصممة مع بدلات نمو حراري محسوبة.
- سلالة-حساسية معدل الشغل- تتصرف العديد من المعادن بشكل مختلف عند معدلات الانفعال العالية. تزداد قوة الخضوع بشكل فعال، وقد تنخفض الليونة، وتتغير خصائص الزنبرك الخلفي. يجب أن يكون التعويض عن هذه التأثيرات مدمجًا في هندسة التشكيل منذ البداية.
- احتجاز سبيكة وطردها- عند السرعة العالية، تصبح تأثيرات الفراغ والتوتر السطحي للزيت قوى كبيرة تؤثر على البزاقات الفارغة. إذا لم يتم إخراج البزاقات بشكل نظيف، فإنها تتكدس في تجويف القالب أو يتم حملها بواسطة المثقاب - كلا السيناريوهين يؤديان إلى إتلاف الأدوات خلال ضربة واحدة أو اثنتين.
تدفع عملية ختم معادن السيارات هذه الحدود باستمرار. يتم تشغيل الموصلات والأقواس والتعزيزات الهيكلية لمنصات المركبات بالملايين، وكل جزء من الثانية يتم حلقه من مركبات وقت الدورة عبر الأحجام السنوية. يقوم مصممو القوالب الذين يخدمون هذا السوق ببناء حلول - طرد سبيكة الفراغ، ودبابيس القطع الإيجابية، وتوصيل التشحيم المحسن، وميزات الإدارة الحرارية - التي لن تكون ضرورية عند السرعات المعتدلة.
طرق التصنيع المتقدمة لبناء القالب
إن تقنيات الختم المعدني المستخدمة في صنع الأجزاء لا تقل جودة عن التقنيات المستخدمة في صنع القوالب نفسها. تعمل العديد من طرق التصنيع المتقدمة على إعادة تعريف ما هو ممكن في بناء القالب:
- الطحن الصعب- التصنيع باستخدام الحاسب الآلي لفولاذ الأدوات المتصلب بالكامل (55-65 HRC) باستخدام المطاحن النهائية المصنوعة من السيراميك أو المطلية بـ CBN. وهذا يقلل أو يلغي الحاجة إلى عمليات طحن منفصلة بعد المعالجة الحرارية، مما يؤدي إلى ضغط فترات الانتظار مع تحقيق التشطيبات السطحية تحت 16 Ra. يتيح الطحن الصلب أيضًا إنشاء خطوط ثلاثية الأبعاد معقدة لتشكيل الأسطح التي قد يكون طحنها غير عملي.
- مايكرو- EDM- تم تقليص عملية تصنيع التفريغ الكهربائي لإنتاج ميزات صغيرة يصل حجمها إلى 0.001 بوصة. مفيد في اللكمات الفائقة الدقة-، وأزرار القالب المصغرة لختم الإلكترونيات، وميزات التفاصيل المعقدة التي لا يمكن لأسلاك EDM التقليدية الوصول إليها.
- التصنيع باستخدام الحاسب الآلي ذو 5 محاوريسمح - للقاطع بالاقتراب من قطعة العمل من أي زاوية تقريبًا، مما يؤدي إلى إنتاج قطع سفلية معقدة وأسطح زاوية - مركبة وأشكال هندسية منحوتة في إعداد واحد. يؤدي هذا إلى التخلص من تغييرات التركيبات والخطأ التراكمي في تحديد الموضع الذي يأتي معها.
- التصنيع الإضافي للتبريد المطابق- ربما هي القدرة الناشئة الأكثر أهمية لتشكيل القوالب. تتبع قنوات التبريد المحفورة التقليدية خطوطًا مستقيمة نادرًا ما تتطابق مع محيط سطح القالب. تعمل الطرق المضافة مثل الصهر بالليزر الانتقائي (SLM) أو ترسيب المعادن بالليزر (LMD) على بناء قنوات تبريد تتبع الشكل الهندسي الدقيق لسطح العمل.البحث في قوالب الختم الساخن المصنعة بشكل إضافييوضح أن قنوات التبريد المطابقة ذات الهياكل الشبكية المحسنة يمكن أن تقلل من وقت الانتظار بنسبة تصل إلى 45% مع تقديم توزيع أكثر تجانسًا لدرجة الحرارة - مما يترجم مباشرة إلى إنتاجية أعلى وخصائص أفضل للأجزاء.
يقدم التصنيع الإضافي أيضًا إمكانية دمج الهياكل الشبكية في أجسام القوالب. تعمل هذه الأشكال الهندسية الداخلية المسامية على تقليل الكتلة الحرارية، مما يسمح للقالب بالتبريد بشكل أسرع بين الدورات والحفاظ على درجات حرارة تشغيل منخفضة أثناء الإنتاج المستدام. تتم إدارة المفاضلة بين السلامة الهيكلية وكفاءة التبريد من خلال المحاكاة-التحسين القائم على - ضبط كثافة الشبكة وقطر القناة والمسافة من سطح العمل للعثور على التصميم الذي يزيد من أداء التبريد دون تجاوز حدود الضغط.
إن أساس كل هذه التطورات في الأجهزة هو مفهوم التوأم الرقمي: نموذج افتراضي للقالب يعكس هندسة الأداة المادية، وخصائص المواد، وظروف التشغيل. يقوم المهندسون بمحاكاة الملايين من دورات الضغط رقميًا، وتحديد أنماط التآكل، والتنبؤ بالسلوك الحراري، وتحسين فترات الصيانة قبل الالتزام بالتجارب الفيزيائية باهظة الثمن. ومن خلال الجمع بين بيانات الاستشعار-في الوقت الحقيقي التي يتم تغذيتها مرة أخرى إلى النموذج، تصبح عملية ختم التصنيع بشكل متزايد نظام حلقة مغلقة-حيث يقوم النظير الرقمي للقالب بتحسين التوقعات بشكل مستمر بناءً على أداء الإنتاج الفعلي.
لا يمكن الوصول إلى هذه التقنيات بشكل متساوٍ لكل متجر. يعد الاستثمار الرأسمالي في المعدات الإضافية، ومنصات المحاور الخمسة-، وبرامج المحاكاة أمرًا كبيرًا. هذا الواقع يجعل اختيار الموردين أكثر أهمية - فالقدرات التي يجلبها شريكك إلى الطاولة تحدد بشكل مباشر أي من هذه التطورات التي يمكن لأدواتك الاستفادة منها.
كيفية تقييم واختيار شريك قالب الختم المخصص
لا توفر تقنية القالب المتقدمة القيمة إلا إذا كان المورد الذي يقف وراءها يتمتع بالعمق الهندسي والمعدات والانضباط في العمليات للتنفيذ بشكل متسق. إن تحديد مصادر قوالب الختم المخصصة هو قرار نظامي - وليس أمر شراء بسيط للفولاذ المُشكَّل آليًا. ستختلف الشركات المصنعة لقوالب الختم التي تقوم بتقييمها بشكل كبير فيما يتعلق بما يتحكمون فيه فعليًا-داخليًا مقابل ما يستعينون به خارجيًا، ويشكل هذا التمييز كل شيء بدءًا من المهلة الزمنية حتى-جودة المقالة الأولى.
القدرات الأساسية للتقييم في مورد القوالب
ما الذي يميز صانعي القوالب المؤهلين عن المتاجر التي تقوم ببساطة بقطع المعادن؟ ابحث عن هذه الإمكانات باعتبارها-متطلبات أساسية غير قابلة للتفاوض عند تقييم أي شركة مصنعة لقوالب الختم المعدنية:
- ييتشين- شركة مصنعة لقوالب الختم لدورة حياة كاملة- تقدم تحليل الجدوى، ومحاكاة CAE، و-التصنيع باستخدام الحاسب الآلي والتخطيط الإلكتروني للأسلاك، وعمليات التشغيل التجريبية الموثقة، وفحص CMM تحت سقف واحد. يغطي سير عملهم المسار الكامل بدءًا من المفهوم الأولي وحتى الإنتاج-والتسليم الجاهز للقوالب المخصصة، مما يجعلهم منافسًا قويًا للمصنعين الذين يبحثون عن شريك متكامل بدلاً من بائع مجزأ.
- إمكانية محاكاة CAE -داخليًا- الموردون الذين يقومون بإجراء عمليات محاكاة التشكيل قبل قطع الفولاذ يقللون من تكرارات الاختبار بنسبة 30-50%، ويتغلبون على مشكلات التخفيف والتجاعيد والارتداد رقميًا. اسأل ما إذا كانت المحاكاة ممارسة قياسية أم خدمة إضافية.
- التصنيع باستخدام الحاسب الآلي الكامل وقدرة الأسلاك EDM- أدوات تصنيع القوالب مثل مراكز التصنيع ذات 5 محاور، وأسلاك EDM للقطاعات المتصلبة، ومطاحن الأسطح الدقيقة يجب أن تكون جميعها موجودة في الموقع. تضيف المعالجة الخارجية مهلة زمنية وفجوات في الاتصال ومخاطر تكديس التسامح.
- فحص يتم التحكم فيه بالمناخ باستخدام معدات CMM- يعد التحقق من الأبعاد على جهاز قياس الإحداثيات في بيئة مستقرة لدرجة الحرارة- هو الطريقة الوحيدة للتحقق من توافق GD&T بشكل موثوق. اطلب الاطلاع على تقارير المقالات-الأولى الأخيرة.
- الاستعداد للتكرار أثناء التشغيل التجريبي- لا يقوم المورد المؤهل بتسليم حجر النرد بعد ضربة واحدة. يقومون بتشغيل المواد وقياس النتائج وضبطها وتكرارها حتى تلبي الأداة المواصفات. هذا الالتزام التكراري هو ما يفصل شركاء قوالب الطوابع المعدنية المخصصة عن متاجر السلع.
- خبرة خاصة بالصناعة-.- يفرض كل من ختم السيارات والإلكترونيات والأجهزة تحديات مادية مختلفة ونطاقات تحمل ومعايير تأهيل (شهادات مثل ISO 9001 وIATF 16949 تشير إلى جاهزية الأسواق المنظمة). تأكد من أن المورد قد أنتج أدوات لقطاعك المحدد.
- الشفافية الهندسية- يجب أن تتلقى مراجعات تخطيط الشريط وتقارير المحاكاة والتصميم-من أجل-تعليقات قابلية التصنيع طوال العملية، وليس مجرد أداة نهائية بدون وثائق داعمة.
أسئلة يجب طرحها قبل تقديم طلب عرض الأسعار
قبل إرسال الرسومات إلى أي من الشركات المصنعة لقوالب الختم، احصل على إجابات واضحة حول هذه النقاط:
- ما هي منصات CAD/CAM والمحاكاة التي تستخدمها، وهل سأتلقى تقارير المحاكاة أثناء التصميم؟
- ما هي درجات وطلاءات فولاذ الأدوات القياسية، وما الذي يؤدي إلى توصية بالكربيد؟
- ما هو عدد التكرارات التجريبية المضمنة قبل تطبيق الرسوم الإضافية؟
- ما هو متوسط العمر المتوقع الموثق للتطبيقات المماثلة - بين عمليات إعادة الطحن وإجمالي العمر المتوقع؟
- هل تقدمون دعمًا مستمرًا للإنتاج، أو خدمات إعادة الطحن، أو حزم المكونات الاحتياطية بعد التسليم؟
- ما هي العلامة التجارية والمواصفات الصحفية المستخدمة في الاختبار، وهل تتوافق مع معدات الإنتاج الخاصة بي؟
تكشف هذه الأسئلة ما إذا كان المورد يكمل بالفعل دورة الحياة الكاملة - بدءًا من الجدوى وحتى دعم الإنتاج - أو ما إذا كان في المقام الأول ورشة تصنيع تعمل على إنشاء أدوات صانع القوالب دون مشاركة هندسية أعمق. إن محاذاة الشراكة طويلة الأمد-لا تقل أهمية عن سعر العرض الأولي، نظرًا لأن القالب المخصص ذي التكلفة المنخفضة-الذي يتطلب شهورًا من إعادة العمل يمحو أي توفير مقدم.
الانتقال من البحث إلى طلب عرض الأسعار-محادثة جاهزة
لقد قمت الآن بتغطية كيفية عمل قالب الختم الصحفي، وما الذي يدور بداخله، وكيف تؤثر مطابقة المواد والضغط على الأداء، وما هي الصيانة التي تجعله قيد التشغيل. تضعك هذه المعرفة في وضع أقوى لتقييم الموردين على أساس الجوهر بدلاً من عروض المبيعات.
الخطوة التالية واضحة ومباشرة: اصطحب رسوماتك الجزئية وإسقاطات الحجم ومواصفات المواد إلى شريك مؤهل وابدأ محادثة حول الجدوى.فريق ختم القالب YICHENتم تنظيمه حول سير العمل هذا - حيث ينقل الشركات المصنعة من مرحلة البحث-المبكرة إلى حلول RFQ-الجاهزة لقوالب الختم المخصصة والتي تغطي المحاكاة والتصنيع الآلي والتشغيل التجريبي وفحص الأبعاد. إذا كان مشروعك يحتاج إلى أدوات جاهزة- للإنتاج مدعومة بدعم هندسي كامل، فاتصل بمتطلباتك وابدأ مناقشة الجدوى.
الأسئلة المتداولة حول قوالب الختم الصحفي
1. ما هو قالب الختم الصحفي وكيف يعمل؟
قالب الختم بالضغط عبارة عن مجموعة أدوات دقيقة -تتكون من نصفين علوي وسفلي يتم تركيبهما داخل مكبس الختم. عندما يقوم مكبس الضغط بتحريك النصفين معًا تحت قوة عالية، تقوم المكونات الفولاذية الصلبة - بتثقيب وألواح القالب وتشكيل الأسطح - بقطع أو ثني أو رسم أو تشكيل الصفائح المعدنية المسطحة إلى أجزاء نهائية. يحدد القالب هندسة الأجزاء ودقة الأبعاد، بينما توفر الصحافة القوة والحركة ببساطة. يمكن تحقيق التفاوتات التي تصل إلى 0.0002 بوصة باستخدام أدوات عالية الجودة. بالنسبة للمصنعين الذين يحتاجون إلى حلول قوالب ختم مخصصة، يقدم الموردون مثل YICHEN (https://www.yichen-group.com/stamping-die/) سير عمل كامل بدءًا من تحليل الجدوى ومحاكاة CAE وحتى التشغيل الآلي والتشغيل التجريبي وفحص الأبعاد.
2. ما هي الأنواع الرئيسية لقوالب الختم ومتى يجب استخدام كل منها؟
الأنواع الخمسة الرئيسية هي قوالب المحطة الفردية-، والقوالب المركبة، والقوالب المركبة، والقوالب التقدمية، وقوالب النقل. تجري قوالب المحطة الفردية- عملية واحدة لكل شوط وتتناسب مع النماذج الأولية أو يتم تشغيل الحجم المنخفض- بأقل من 50000 جزء سنويًا. تنفذ القوالب المركبة عمليات قطع متعددة بضربة واحدة للأجزاء المسطحة والمتعددة-ذات الحجم المتوسط إلى العالي. تتعامل القوالب التقدمية مع الأجزاء المعقدة-المميزة بسرعة عالية جدًا من خلال تقديم الشريط عبر محطات متعددة - مثالية للكميات التي تتجاوز 100000 جزء سنويًا. تخدم قوالب النقل الأجزاء الكبيرة أو العميقة-المرسومة والتي لا يمكن أن تظل متصلة بشريط ناقل. يعتمد الاختيار على الحجم السنوي وتعقيد الجزء ونوع المادة ومتطلبات التسامح.
3. كيف يمكنك حساب الحمولة المطلوبة لقالب الختم؟
صيغة قوة القطع القياسية هي P=L xtx S، حيث P هي قوة القطع، وL هو إجمالي محيط القطع بالبوصة، وt هو سمك المادة بالبوصة، وS هي قوة قص المادة بـ PSI. بالنسبة للقوالب التقدمية ذات المحطات المتعددة، قم بحساب القوة لكل لكمة على حدة وقم بجمعها لإجمالي الحمل الفوري. تعمل أطوال الثقب المذهلة على تقليل الحمل الأقصى عن طريق توزيع الاتصال بمرور الوقت. تضيف عمليات التشكيل والسحب متطلبات الحمولة الخاصة بها بالإضافة إلى قوى القطع. أضف دائمًا هامش أمان بنسبة 10-20% فوق الإجمالي المحسوب وتحقق من أن معدل الضغط يتجاوز هذه القيمة عند ارتفاع العمل الفعلي حيث تبلغ القوة ذروتها.
4. ما هي الأداة الفولاذية الأفضل لختم القوالب؟
أفضل أداة فولاذية تعتمد على التطبيق. يوفر D2 (54-61 HRC) مقاومة تآكل استثنائية لحجم كبير من التقطيع والثقب للفولاذ الكربوني. A2 (57-62 HRC) يوازن بين مقاومة التآكل والمتانة، مما يجعله متعدد الاستخدامات للقطع النقدية المتوسطة الحجم، والتشذيب، وقوالب التقطيع الكبيرة. يوفر S7 (48-58 HRC) أقصى قدر من المتانة للثني وتشكيل القوالب التي تمتص أحمال الصدمات. يتعامل الفولاذ عالي السرعة M2 (60-65 HRC) مع سيناريوهات التآكل الشديد مع المواد الكاشطة. توفر إدخالات الكربيد مقاومة تآكل أكبر بنسبة 500-1000% من فولاذ الأدوات ولكنها هشة ومكلفة، ومن الأفضل تخصيصها للتطبيقات ذات الحجم الكبير جدًا أو تطبيقات المواد الكاشطة حيث يبرر تقليل وقت التوقف عن العمل الاستثمار.
5. كم مرة يجب صيانة قوالب الختم لمنع الفشل؟
يعمل جدول الصيانة الوقائية المنظم على مستويات متعددة: كل وردية (التنظيف، وفحوصات التشحيم، والفحص البصري)، وأسبوعيًا (قياس خلوص الدليل، وفحص المزيل والزنبرك، وتسجيل انحراف الأبعاد)، وشهريًا أو لكل 100 ألف إلى 300 ألف ضربة (إعادة طحن القطع على أساس ارتفاع المثقاب، والتحقق من المحاذاة، ومعايرة المستشعر)، وإصلاح شامل عند 70-80% من عمر القالب المتوقع (التفكيك الكامل، ومراجعة الأبعاد، ومكون الدليل استبدال). توفر مراقبة ارتفاع الأزيز ومنحنيات طاقة الضغط وبيانات SPC محفزات موضوعية للصيانة غير المجدولة. عادةً ما يكلف النهج التفاعلي الكامل ما بين 25 إلى 30% أكثر من الصيانة الوقائية الاستباقية عند حساب العمالة الطارئة والأجزاء المستعجلة ووقت الإنتاج الضائع.


