


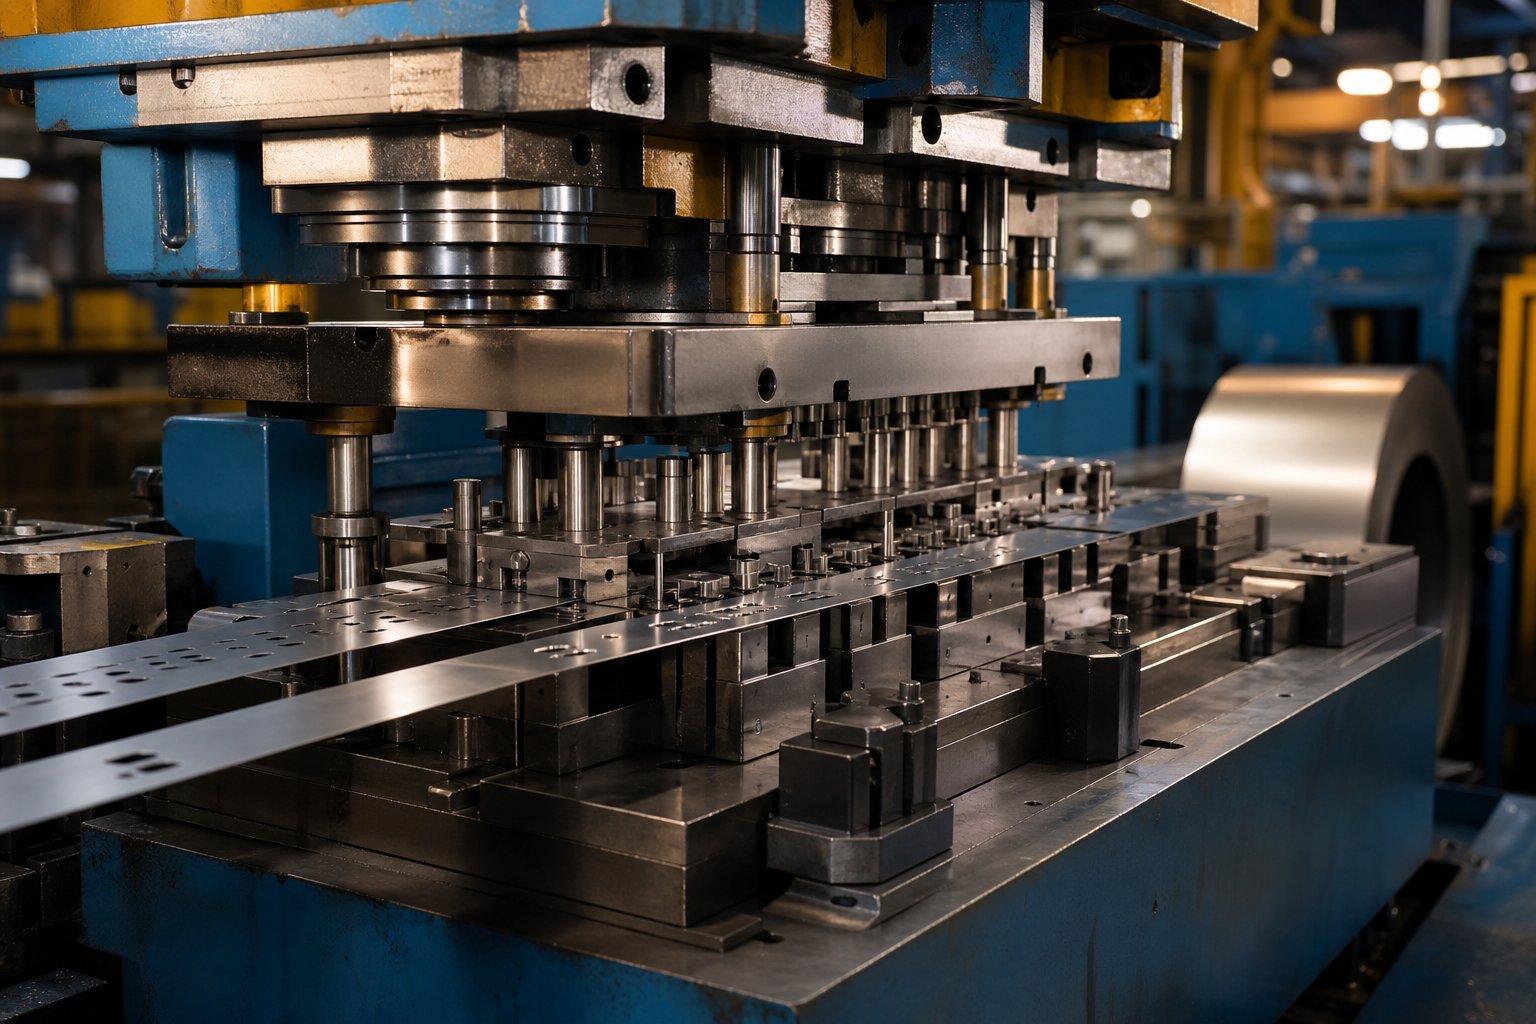
ما الذي تفعله شركة ختم القوالب التقدمية فعليًا
قبل أن تتمكن من اكتشاف العلامات الحمراء لدى أحد الموردين، فإنك تحتاج إلى صورة واضحة لما تتضمنه العملية وما تقدمه شركة ختم القوالب التقدمية حقًا. يقفز عدد كبير جدًا من المشترين مباشرة إلى عرض الأسعار دون فهم الآليات الكامنة وراء الأجزاء التي يحتاجون إليها. وهذه الفجوة المعرفية هي بالضبط المكان الذي تبدأ فيه الأخطاء المكلفة.
ما هو ختم القالب التقدمي
الختم التدريجي للقالب هو عملية تشكيل معدنية يتم فيها تغذية شريط مستمر من المعدن من خلال قالب واحد يحتوي على محطات متعددة، تؤدي كل منها عملية متميزة - ثقب أو تقطيع أو ثني أو تشكيل - حتى يتم فصل الجزء النهائي في المحطة النهائية مع كل ضربة ضغط.
لذاما هو الموت التدريجي، بالضبط؟ فكر في الأمر كخط تجميع مضغوط في أداة واحدة. يتم فك ملف من الصفائح المعدنية المسطحة - من الفولاذ أو الألومنيوم أو النحاس أو السبائك الأخرى - ويتم تغذيته في مكبس الختم. مع كل ضربة، يتقدم الشريط بزيادة دقيقة (تسمى خطوة القالب) إلى المحطة التالية. قد تقوم إحدى المحطات بإحداث ثقب، والمحطة التالية تثني علامة التبويب، وتشكل محطة أخرى محيطًا. بحلول الوقت الذي يصل فيه الشريط إلى المحطة الأخيرة، يسقط مكون كامل الشكل مجانًا. يصبح شريط الناقل المتبقي خردة قابلة لإعادة التدوير.
تقوم شركة متخصصة في ختم القوالب بتصميم وبناء وتشغيل أدوات المحطات المتعددة- هذه لإنتاج الأجزاء النهائية على نطاق واسع. تعمل المكابس عادةً ما بين 25 وأكثر من 200 ضربة في الدقيقة، مما يعني أن قالبًا واحدًا يمكنه إخراج مئات المكونات المتطابقة كل بضع دقائق. والنتيجة هي هندسة قابلة للتكرار، وتفاوتات مشددة، وتكاليف منخفضة لكل -وحدة بمجرد استخدام الأدوات.
كيف تختلف القوالب التقدمية عن قوالب المحطة الفردية
تخيل أنك بحاجة إلى دعامة تتطلب ثقبًا وثنيين وشقًا. باستخدام أداة محطة واحدة-، تتم كل عملية من هذه العمليات في قالب منفصل في دورة ضغط منفصلة. يقوم المشغل - أو الروبوت - بنقل الجزء بين المحطات يدويا. إنه يعمل مع النماذج الأولية أو المدى القصير، ولكنه أبطأ ويسبب أخطاء في المعالجة.
يؤدي الختم المعدني التقدمي إلى التخلص من هذا الجزء-إلى-التعامل مع الجزء بالكامل. نظرًا لأن الشريط يظل متصلاً من خلال شبكة الناقل، تظل كل عملية محاذية لنفس المسند. يمكنك الحصول على أوقات دورات أسرع، ومتغيرات جودة أقل، وتكاليف عمالة أقل بشكل كبير. تعتبر المقايضة-استثمارًا مقدمًا أعلى في الأدوات - يمكن أن يتراوح القالب التدريجي المخصص من 10000 دولار إلى 200000 دولار أو أكثر اعتمادًا على تعقيد الجزء وعدد المحطات.
بالنسبة للمشترين الذين يبحثون عن مصادر متوسطة-إلى-مكونات ذات حجم كبير- فكر في آلاف إلى ملايين الأجزاء سنويًا - غالبًا ما يكون الختم التدريجي هو المسار الأكثر فعالية من حيث التكلفة-. إن فهم كيفية اختلاف ذلك عن الطرق الأبسط يمنحك خطًا أساسيًا لتقييم ما إذا كانت قدرات المورد تتوافق حقًا مع متطلبات الإنتاج الخاصة بك.
ومع ذلك، يعتمد هذا التقييم على معرفة ما يحدث داخل القالب في كل محطة وكيف تؤثر قرارات تخطيط الشريط بشكل مباشر على جودة الجزء واستخدام المواد والتكلفة.
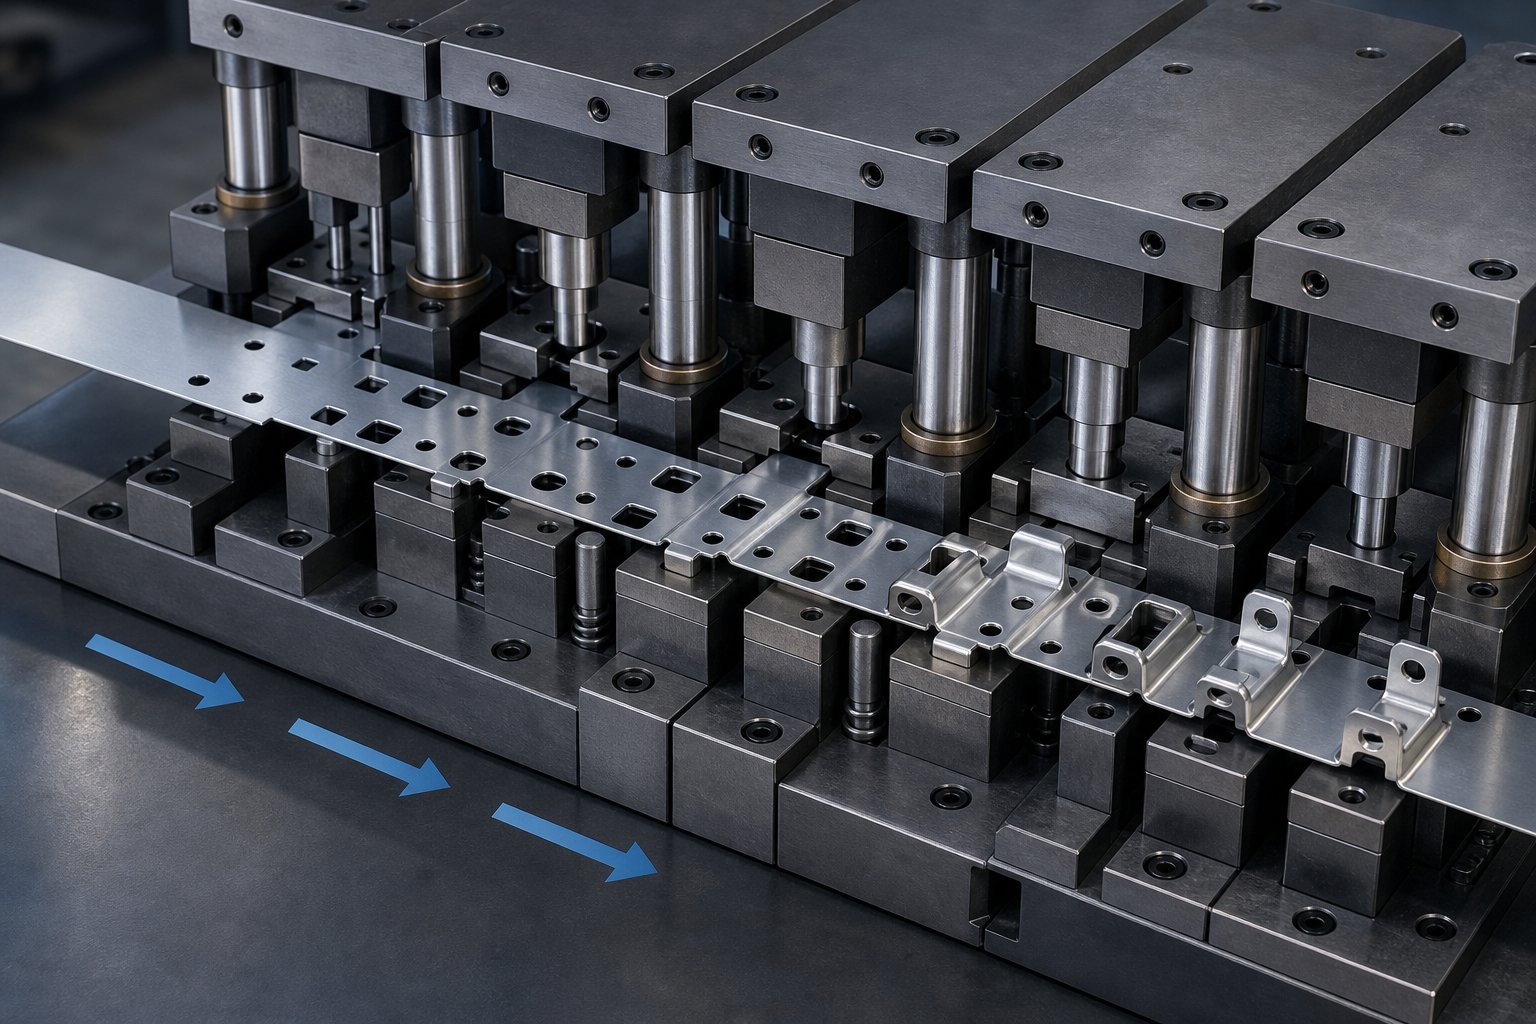
كيف تعمل عملية الختم التدريجي خطوة بخطوة
تشكل قرارات تخطيط الشريط كل ما يلي - بدءًا من عدد المحطات التي يحتوي عليها القالب وحتى كمية المواد الخام التي تنتهي كخردة. فهمعملية ختم القالب التدريجيعند هذا المستوى، يفصل بين المشترين الذين يلتقطون إشارات التحذير الخاصة بالموردين وأولئك الذين يكتشفون المشكلات بعد دفع ثمن الأدوات.
تخطيط الشريط وتسلسل المحطة
يبدأ كل تصميم لقالب الختم التدريجي بتخطيط الشريط. يرسم المهندسون بدقة كيفية توجيه الجزء على الشريط المعدني، وما هي العمليات التي تتم في أي محطة، وكم المادة الموجودة بين كل ميزة. يحدد هذا المخطط درجة التغذية (المسافة التي يتقدم بها الشريط في كل ضربة)، وعرض شبكة الناقل، وتسلسل القطع والنماذج.
لماذا التسلسل مهم إلى هذا الحد؟ عادة ما يأتي الثقب والتحزيز في المقام الأول، في حين أن المادة لا تزال مسطحة ومستقرة. يتبع الانحناء والتشكيل بعد إنشاء الملف الشخصي. إذا قمت بعكس هذا الترتيب، يمكن أن تتشوه الثقوب والفتحات أثناء خطوات التشكيل اللاحقة، مما يدفع الأجزاء إلى خارج نطاق التسامح. يعمل تخطيط الشريط المخطط جيدًا- أيضًا على موازنة قوى القطع عبر المحطات لمنع الشريط من الانقلاب أو التواء داخل القالب.
استخدام المواد هو المكان الذي يؤثر فيه تصميم قالب الختم التدريجي على تكلفتك. ويستهدف معيار الصناعة كفاءة استخدام المواد بنسبة 75% على الأقل. يحقق المهندسون ذلك عن طريق تحسين تداخل الأجزاء - وأحيانًا إمالة الأجزاء بزاوية أو استخدام تكوينات حامل بديلة - لتقليل هيكل الخردة المتبقي. يتبع عرض شبكة الناقل قاعدة عملية: بشكل عام لا يقل سمك المادة عن ضعفين على الأقل للحفاظ على صلابة الشريط دون إهدار المخزون.
من الملف إلى الجزء النهائي
تخيل ملفًا من الصفائح المعدنية يزن مئات أو آلاف الجنيهات. تعمل عملية الختم التدريجي على تحويل الملف الخام إلى مكونات دقيقة من خلال تسلسل يتم التحكم فيه بإحكام. إليك كيفية تشغيل الدورة النموذجية على آلة الختم التدريجي:
- تحميل وفك اللفائف:يتم تركيب الملف المعدني على آلة تفكيك اللفة، والتي تقوم بدفع الشريط بمعدل متحكم مطابق لسرعة الضغط.
- استقامة:يمر الشريط عبر أداة فرد تعمل على إزالة مجموعة الملف - ذاكرة الانحناء من اللف - بحيث تدخل المادة إلى القالب بشكل مسطح وخالية من الضغط-.
- تغذية:تقوم وحدة التغذية المؤازرة بتقدم الشريط بمسافة دقيقة مع كل ضربة ضغط، وعادة ما تكون دقيقة في حدود أجزاء من الألف من البوصة.
- تجريب:تعمل الدبابيس الدليلية على تشغيل ثقوب مثقوبة مسبقًا-لتثبيت الشريط في موضعه الدقيق قبل حدوث أي تشكيل.
- عمليات المحطة المتسلسلة:تؤدي كل محطة مهمتها المحددة - في ثقب الثقوب، أو تقطيع المقاطع، أو ثني الألسنة، أو ميزات الرسم، أو سك السطوح، أو نقش التفاصيل.
- النقل الناقل:طوال العملية، يظل الجزء متصلاً بشريط الناقل، الذي يعمل بمثابة ناقل ينقل قطعة العمل من محطة إلى أخرى.
- القطع النهائي:في المحطة الأخيرة، يتم فصل الجزء النهائي عن الشريط الناقل.
- الطرد والجمع:يتم إسقاط الأجزاء المكتملة في الصناديق أو على الناقلات، بينما يتم توجيه قطع الخردة وشريط الناقل المستهلك إلى إعادة التدوير.
تحدث هذه الدورة بأكملها - من التغذية إلى الإخراج - مع كل ضغطة ضغطة واحدة. عند سرعات الإنتاج العالية، يمكن لقالب بروغ الذي يعمل بسرعة 200 ضربة أو أكثر في الدقيقة أن ينتج آلاف الأجزاء النهائية في الساعة بأقل قدر من التدخل البشري.
الثقوب التجريبية ودقة التسجيل
يمكن القول إن الثقوب التجريبية هي الميزة الأكثر أهمية في أدوات القالب التقدمية. وهي عبارة عن ثقوب صغيرة مثقوبة بدقة - يتم إنشاؤها عادةً في المحطة الأولى أو الثانية - والتي تخدم غرضًا واحدًا: الحفاظ على محاذاة كل عملية لاحقة لنفس النقطة المرجعية.
هنا هي المشكلة التي يحلونها. وحدات التغذية المؤازرة دقيقة، ولكن الاختلافات الطفيفة في مسافة التغذية تتراكم عبر محطات متعددة. بدون تصحيح، الجزء الذي يحتاج إلى ثقب مركزه 5 مم من حافة الانحناء قد ينجرف بمقدار 0.05 مم لكل محطة - بما يكفي لدفع الأبعاد النهائية خارج المواصفات عبر قالب 10-محطة. تقوم الدبابيس التجريبية، التي تدخل في الثقوب المثقوبة مسبقًا-قبل إغلاق المطبعة مباشرة، بإعادة تسجيل الشريط فعليًا في موضعه الصحيح في كل ضربة.
بالنسبة للعمل الدقيق، عادةً ما يتراوح معدل إزالة الحفرة-إلى-الثقب بين 0.0005 و0.001 بوصة. يضمن هذا الملاءمة الضيقة أن الشريط لا يمكن أن يتحرك أفقيًا أو طوليًا أثناء التشكيل. عندما تُظهر أجزاء المورد علاقات غير متناسقة بين الثقوب-و-الميزات، فإن الطيارين الباليين أو ذوي الحجم غير المناسب غالبًا ما يكونون السبب - وهي إشارة جودة تستحق التحقيق أثناء عمليات تدقيق الموردين.
يرتبط تصميم شريط الناقل مباشرة بموثوقية الطيار. إذا كان الحامل ضيقًا جدًا أو يفتقر إلى الصلابة، فيمكن أن ينثني بين المحطات، مما يتسبب في إطالة الثقوب التجريبية بمرور الوقت. يقوم المهندسون بموازنة عرض الناقل مع توفير المواد، مع العلم أن الناقل الفاشل يعني فشل عملية الإنتاج بغض النظر عن مدى كفاءة التداخل على الورق.
تشكل أساسيات التصميم - تخطيط الشريط وتسلسل المحطة والتسجيل التجريبي - الأساس الفني الذي يفصل بين الموردين القادرين وبين أدوات التجميع التي لا يفهمونها تمامًا. يأتي الاختبار الحقيقي عندما تقارن كيفية تعامل طرق القالب المختلفة مع الأجزاء التي تتجاوز الأشكال الهندسية المسطحة البسيطة.
مقارنة القوالب التقدمية بطرق النقل والختم المركب
ليس كل جزء ينتمي إلى قالب تقدمي. إن إدراك هذا التمييز هو أحد أوضح الإشارات التي تفصل المشترين المطلعين عن أولئك الذين يقبلون كل ما يقترحه المورد. إذا أوصى البائع بالختم المعدني التدريجي للجزء الذي سيكون أكثر ملاءمة لعملية النقل أو المركبة، فهذه علامة حمراء تستحق التقاطها مبكرًا.
التقدمي مقابل النقل مقابل ختم القالب المركب
تستخدم كل طريقة مكبس القالب والختم لتشكيل الصفائح المعدنية، ولكنها تختلف بشكل أساسي في كيفية تحرك المواد، وما هي الأشكال الهندسية التي تتعامل معها، وأين تكون منطقية من الناحية الاقتصادية.
يموت التقدمياحتفظ بقطعة العمل متصلة بشريط ناقل طوال الوقت. يغذي الشريط محطة تلو الأخرى، ويلتقط ميزات جديدة مع كل ضغطة. وهذا يجعل القوالب التقدمية مثالية -للعمليات ذات الحجم الكبير من الأجزاء الصغيرة-إلى-الأجزاء المتوسطة ذات التعقيد الهندسي المعتدل - من الأقواس والمحطات الطرفية والمشابك والموصلات التي يتم إنتاجها بمئات الآلاف.
يموت النقلافصل الفراغ عن الشريط في المحطة الأولى. تقوم الأصابع الميكانيكية أو آليات المكوك بعد ذلك بتحريك ذلك الفراغ الحر بين المحطات اللاحقة. نظرًا لأن الجزء لم يعد مقيدًا بعرض الشريط، فإن ختم قالب النقل يتعامل مع مكونات أكبر وسحب أعمق لا يمكن للقوالب التقدمية استيعابها. فكر في ألواح السيارات الهيكلية، أو الأغطية الأسطوانية، أو الأكواب-العميقة المرسومة.
يموت المركبإجراء عمليات قطع متعددة - مثل التقطيع والثقب - بضغطة ضغط واحدة. إنها تتفوق في إنتاج أجزاء مسطحة بسيطة حيث يكون التركيز المحكم بين المقاطع الداخلية والخارجية أمرًا بالغ الأهمية، مثل الغسالات والحلقات المسطحة والتصفيحات الكهربائية. السرعة أقل من الختم التدريجي، لكن دقة الأبعاد بين الميزات تكون متفوقة بطبيعتها لأن كل شيء يتم قطعه في وقت واحد.
يوضح الجدول أدناه هذه الأساليب عبر المعايير الأكثر أهمية أثناء تقييم الموردين:
| معايير | يموت التقدمي | نقل يموت | يموت المركب |
|---|---|---|---|
| حجم الجزء | صغيرة إلى متوسطة (محدودة بعرض الشريط) | متوسطة إلى كبيرة (لا يوجد قيود على الشريط) | صغيرة إلى متوسطة (ملفات تعريف مسطحة) |
| عتبة حجم الإنتاج | عالية (عادة 100،000+ سنويًا) | متوسطة إلى عالية (10000–500،000+) | منخفض إلى متوسط (1,000-100,000) |
| التعقيد الهندسي | معتدل (الانحناءات والأشكال والثقوب في مستوى واحد) | عالية (سحب عميق، تشكيل محاور متعددة-) | منخفض (عمليات القطع المسطحة فقط) |
| تكلفة الأدوات | مرتفع (10 آلاف دولار - 200 ألف دولار +) | معتدلة إلى عالية | منخفضة إلى معتدلة |
| سرعة الدورة | الأسرع (حتى 1،200+ تمريرة/دقيقة) | معتدل (يحد النقل الميكانيكي من السرعة) | معتدل (شوط واحد-، إنتاجية أقل) |
ستلاحظ أن طرق نقل القالب والختم التدريجي تتداخل في نطاق الحجم المتوسط-. هذا التداخل هو بالضبط المكان الذي تكون فيه خبرة الموردين أكثر أهمية - حيث يمكن للمهندس ذي الخبرة تحديد الطريقة التي توفر اقتصاديات أفضل لكل-وحدة للهندسة المحددة والطلب السنوي.
الأشكال الهندسية للأجزاء غير المناسبة للقوالب التقدمية
سيخبرك الموردون الصادقون عندما تكون القوالب التقدمية هي الأداة الخاطئة للوظيفة. فيما يلي السيناريوهات التي يقصرون فيها:
- السحب العميق الذي يتجاوز حدود المواد:عندما يتجاوز عمق سحب الجزء تقريبًا قطره أو أصغر عرض، لا يمكن للشريط الحفاظ على التكامل بين المحطات. تتضاءل المادة بشكل يتجاوز الحدود المقبولة أو تتمزق تمامًا. ويتعامل ختم قالب النقل، الذي يسمح بإعادة-إعادة الإمساك بالفراغ الحر وإعادة رسمه، مع هذه الأشكال الهندسية بشكل موثوق.
- أجزاء كبيرة الحجم:يتم تقييد القوالب التقدمية من خلال عروض الشريط المتوفرة، وعادةً ما يصل الحد الأقصى إلى حوالي 24 بوصة اعتمادًا على سعة الضغط. الأجزاء الأكبر مما يمكن أن يوفره الملف ببساطة لن تناسب التنسيق.
- كميات منخفضة للغاية:إذا كان الطلب السنوي أقل من 5000 إلى 10000 وحدة، فإن الاستثمار في الأدوات الخاصة بالقالب التدريجي نادرًا ما يؤتي ثماره. توفر إعدادات المحطة الفردية- الأبسط أو القوالب المركبة مسارًا أسرع وأرخص للإنتاج.
- الأجزاء التي تتطلب عمليات على أسطح متعددة:نظرًا لأن الشريط يقيد الاتجاه، فإن القوالب التقدمية تكافح مع الميزات التي يجب تشكيلها في الجزء العلوي والسفلي وجوانب المكون في تمريرة واحدة. تتعامل أنظمة النقل، بفضل قدرتها على تدوير الفراغات وتغيير موضعها، مع العمل على الأسطح المتعددة-بطريقة أكثر طبيعية.
يقوم المورد الذي يدفع القوالب التقدمية لكل تطبيق بغض النظر عن الملاءمة بإعطاء الأولوية لاستخدام معداته على احتياجات مشروعك. يوصي أفضل شركاء القالب والختم بالطريقة التي تتوافق مع الجزء الخاص بك - حتى عندما يعني ذلك عملية مختلفة عن قدراتهم الأساسية.
إن معرفة الطريقة التي تناسب هندستك وحجمك أمر أساسي. السؤال التالي هو ما إذا كانت صناعتك المحددة تضيف متطلبات - للتفاوتات، أو شهادات المواد، أو معايير الامتثال - التي تعمل على تضييق نطاق الموردين الذين يمكنهم تسليمهم فعليًا.
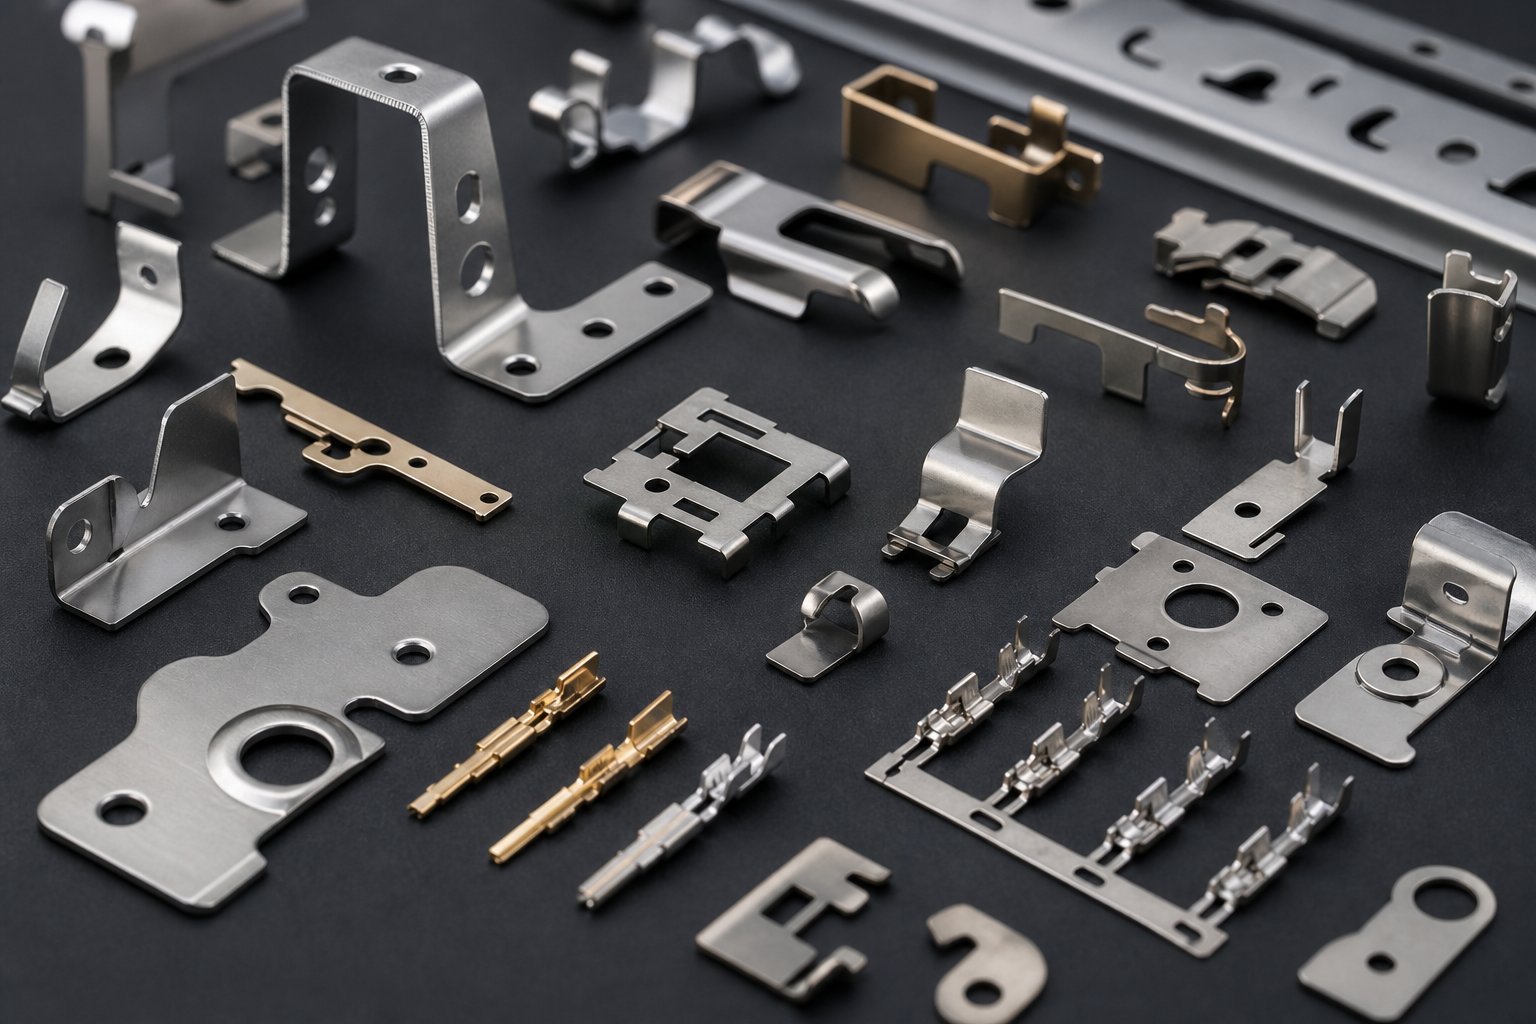
الصناعات وأنواع الأجزاء الأكثر ملاءمة للختم التدريجي للقالب
إن المتطلبات الخاصة بالصناعة-لا تقتصر على تضييق القائمة المختصرة للموردين -، فهي تحدد ما إذا كان الختم التدريجي للقالب هو العملية الصحيحة للجزء المعني. علم أحمر يستحق اللحاق به مبكرًا؟ المورد الذي يدرج "السيارات والإلكترونيات والطبية والتدفئة والتهوية وتكييف الهواء" على موقعه على الويب دون توضيح خصائص الأجزاء في تلك القطاعات التي تتطلب بالفعل أدوات تقدمية. هذه الفجوة بين علامة الصناعة العامة والملاءمة الفنية الحقيقية هي المكان الذي تحدث فيه أخطاء الشراء.
إن الخيط المشترك في كل صناعة حيث تهيمن القوالب التقدمية ليس هو القطاع نفسه. إنه مزيج من ثلاثة أجزاء: هندسة متسقة قابلة للتكرار، وأحجام سنوية عالية (عادةً عشرات الآلاف إلى ملايين الوحدات)، ومواد متوافقة مع تشكيل الشريط المستمر. عندما يقوم المكون الخاص بك بالتحقق من جميع المربعات الثلاثة، فإن الختم التدريجي يوفر كفاءة من حيث التكلفة لا مثيل لها.
متطلبات مكونات السيارات والمركبات الكهربائية
يستهلك مصنعو المعدات الأصلية للسيارات ومصنعو المركبات الكهربائية قطع غيار السيارات المختومة بالملايين كل عام. ولكن ما الذي يجعل الحامل أو الموصل أو المقطع مناسبًا لهذه العملية؟ ويتعلق الأمر بخصائص محددة تتوافق مع تشكيل شريط المحطات المتعددة-:
- مبرر الحجم:قد تتطلب منصة مركبة واحدة ما بين 500000 إلى 2 مليون وحدة سنويًا من شريحة واحدة فقط. تعمل هذه الكميات على استهلاك تكاليف الأدوات بسرعة، وغالبًا ما تسترد الاستثمار في غضون أشهر.
- التكرار الأبعاد عبر المدى الطويل:يجب أن تحافظ المشابك الهيكلية وأقواس المستشعر على التفاوتات المسموح بها دورة بعد دورة دون انحراف. توفر القوالب التقدمية، مع التغذية الشريطية المسجلة-التجريبية، هذا الاتساق حيث تقدم طرق المحطة الفردية-تباينًا تراكميًا في المعالجة.
- التوافق المادي:تستخدم قطع غيار السيارات عادةً سبائك فولاذية عالية-منخفضة القوة-أو فولاذ مجلفن أو ألومنيوم -، وجميع المواد التي تتغذى بشكل موثوق من الملف وتتشكل بشكل متوقع بسرعات ختم تدريجية.
- تكامل-متعدد الميزات:يتطلب شريط التوصيل أو موصل البطارية النموذجي للمركبات الكهربائية ثقوبًا مثقوبة وعلامات تبويب مشكلة وأسطح تلامس مصاغة. تنجز القوالب التقدمية كل هذا في مسار واحد بدلاً من توجيه الأجزاء من خلال عمليات متعددة.
- الأمان-الاتساق الحرج:تواجه مكونات المقاعد وأغطية الوسائد الهوائية والتعزيزات الهيكلية متطلبات PPAP وIATF 16949 الصارمة. إن عمليات الختم ذات الحجم الكبير التي يتم إنتاجها في دورة تقدمية تلقائية يتم التحكم فيها تقلل بطبيعتها من مخاطر الجودة المتغيرة التي يتعرض لها الإنسان.
بالنسبة للتطبيقات المحددة للمركبات الكهربائية-، تتطلب القضبان النحاسية والألمنيوم التي تحمل أحمال تيار عالية حواف خالية من نتوءات- ومقاطع عرضية- دقيقة. توفر القوالب التقدمية ذات حواف القطع التي تم صيانتها بشكل صحيح تلك النهاية بسرعات الإنتاج التي لا يمكن للآلات المنفصلة أن تتطابق معها اقتصاديًا.
تطبيقات الأجهزة الإلكترونية والطبية
ويدفع التصغير هاتين الصناعتين نحو الختم التدريجي، وإن كان ذلك لأسباب مختلفة.
في مجال الإلكترونيات، أنت تتعامل مع أطراف التوصيل وعلب الحماية وأغطية الموصلات والمشتتات الحرارية - التي يبلغ عرضها في الغالب بضعة ملليمترات فقط. يهيمن الختم التدريجي للنحاس هنا لأن سبائك النحاس والنحاس توفر الموصلية التي تتطلبها هذه المكونات بينما تكون قابلة للتشكيل بشكل كبير في أجهزة قياس رفيعة. الخصائص الرئيسية التي تجعل الأجزاء الإلكترونية تقدمية-تتضمن ما يلي:
- التحمل ضيق للغاية:قد تتطلب أطراف زنبرك التلامس زوايا انحناء مثبتة في حدود نصف درجة للحفاظ على قوة التزاوج المناسبة. تحقق القوالب التقدمية ذات الطيارين الدقيقين دقة تحديد المواقع في حدود 0.001 بوصة عبر كل محطة.
- مقاييس المواد الرقيقة:سمك الشريط من 0.1 مم إلى 0.5 مم شائع. تعتبر هذه المقاييس غير عملية للتعامل الفردي الفارغ ولكنها تتغذى بسلاسة من خلال الأدوات التقدمية.
- ارتفاع عدد القطع:قد تحتاج سلسلة موصلات واحدة إلى 10 ملايين محطة طرفية سنويًا. فقط الختم التدريجي يسلم تلك الكميات اقتصاديًا.
- بكرة-إلى-إخراج بكرة:تبقى العديد من المحطات الإلكترونية على شريط الناقل بعد الختم، ويتم شحنها في شكل بكرة لإدخالها تلقائيًا أثناء تجميع PCB.
يشترك الختم الطبي التقدمي في متطلبات الدقة ولكنه يضيف قيودًا تنظيمية. تتطلب مكونات الأدوات الجراحية، وأغطية الأجهزة القابلة للزرع، وأجزاء معدات التشخيص حوافًا خالية من نتوءات-، ومواد متوافقة حيويًا (في المقام الأول الفولاذ المقاوم للصدأ أو سبائك التيتانيوم)، وإمكانية التتبع الكاملة من مجموعة الملف إلى الجزء النهائي. تشمل الخصائص التي تشير إلى ملاءمة القالب التدريجي في التطبيقات الطبية ما يلي:
- متطلبات الحافة الحرة Burr-:لا يمكن أن تحتوي أغلفة الغرسات والمشابك الجراحية على حواف حادة قد تؤدي إلى تلف الأنسجة. إن القوالب التقدمية المصممة بشكل صحيح مع الخلوص الصحيح للثقب-إلى-القالب تنتج حواف تفي بمواصفات سطح الدرجة الطبية-بدون إزالة الأزيز الثانوية.
- إمكانية تتبع الكمية:يمكن لخطوط الختم التدريجي التلقائية تتبع أرقام حرارة الملف وربطها بعمليات إنتاج محددة - ضرورية للامتثال لإدارة الغذاء والدواء.
- الانتهاء من السطح متسقة:تتطلب المكونات التشخيصية والأدوات الجراحية أسطحًا موحدة للتوافق مع عملية التعقيم.
التدفئة والتهوية وتكييف الهواء والأجزاء الصناعية
يغطي الختم التدريجي لأنظمة التدفئة والتهوية وتكييف الهواء (HVAC) مجموعة واسعة من المكونات، بدءًا من زعانف المبادل الحراري الصغيرة وحتى أقواس الإسكان الأكبر حجمًا. ما يوحدهم هو الهندسة المناسبة لتشكيل الشريط والأحجام التي تبرر الأدوات المخصصة:
- زعانف المبادل الحراري:تتميز هذه العناصر الرفيعة المصنوعة من الألومنيوم أو النحاس بأنماط متكررة ذات فتحات تهوية مختومة بسرعات عالية للغاية - غالبًا 800 ضربة أو أكثر في الدقيقة. هندستها الموحدة وكمياتها السنوية الضخمة تجعلها تطبيقات قوالب تقدمية في الكتب المدرسية.
- بين قوسين الإسكان ومقاطع التثبيت:تستخدم وحدات التدفئة والتهوية وتكييف الهواء (HVAC) العشرات من الأقواس الفولاذية المشكلة لتركيب الضاغط، وربط مجاري الهواء، والاحتفاظ باللوحة. يمكن لكل نوع من الأقواس تشغيل ما بين 100000 إلى 500000 وحدة سنويًا عبر نماذج معدات متعددة.
- تصفيح المحرك:تتكون الأجزاء الساكنة والدوارات في المحرك الكهربائي في منافيخ التدفئة والتهوية وتكييف الهواء (HVAC) من صفائح مكدسة مثقوبة من الفولاذ الكهربائي. تنتج القوالب التقدمية هذه بسرعة عالية مع التركيز المحكم المطلوب لكفاءة المحرك.
- مكونات شبكة التهوية:الأنماط المشقوقة المتكررة في الصفائح المعدنية تفسح المجال لعمليات الثقب والتشكيل التدريجي.
تعكس التطبيقات الصناعية هذه السمات، - مكونات الناقل، وأجزاء العلبة الكهربائية، وأجهزة التثبيت جميعها تشترك في الحجم والشكل الهندسي الذي يخدمه الختم التدريجي بشكل أفضل.
إن إدراك ما إذا كانت أجزائك تناسب هذه الملفات الشخصية حقًا أمر مهم لأنه يشكل الأسئلة التي تطرحها أثناء تقييم المورد. سيشير المورد الذي يتمتع بخبرة عميقة في مجال عملك إلى أوضاع فشل محددة، وسلوكيات مادية، وتحديات التسامح الفريدة لتطبيقك - وليس مجرد قراءة قائمة بالقطاعات التي يدعي أنها تخدمها. يكشف هذا الوعي العميق بالجودة وطرق الفحص التي تدعمه عن المسافة الحقيقية بين الموردين القادرين وأولئك المجهزين ببساطة بالمطابع.
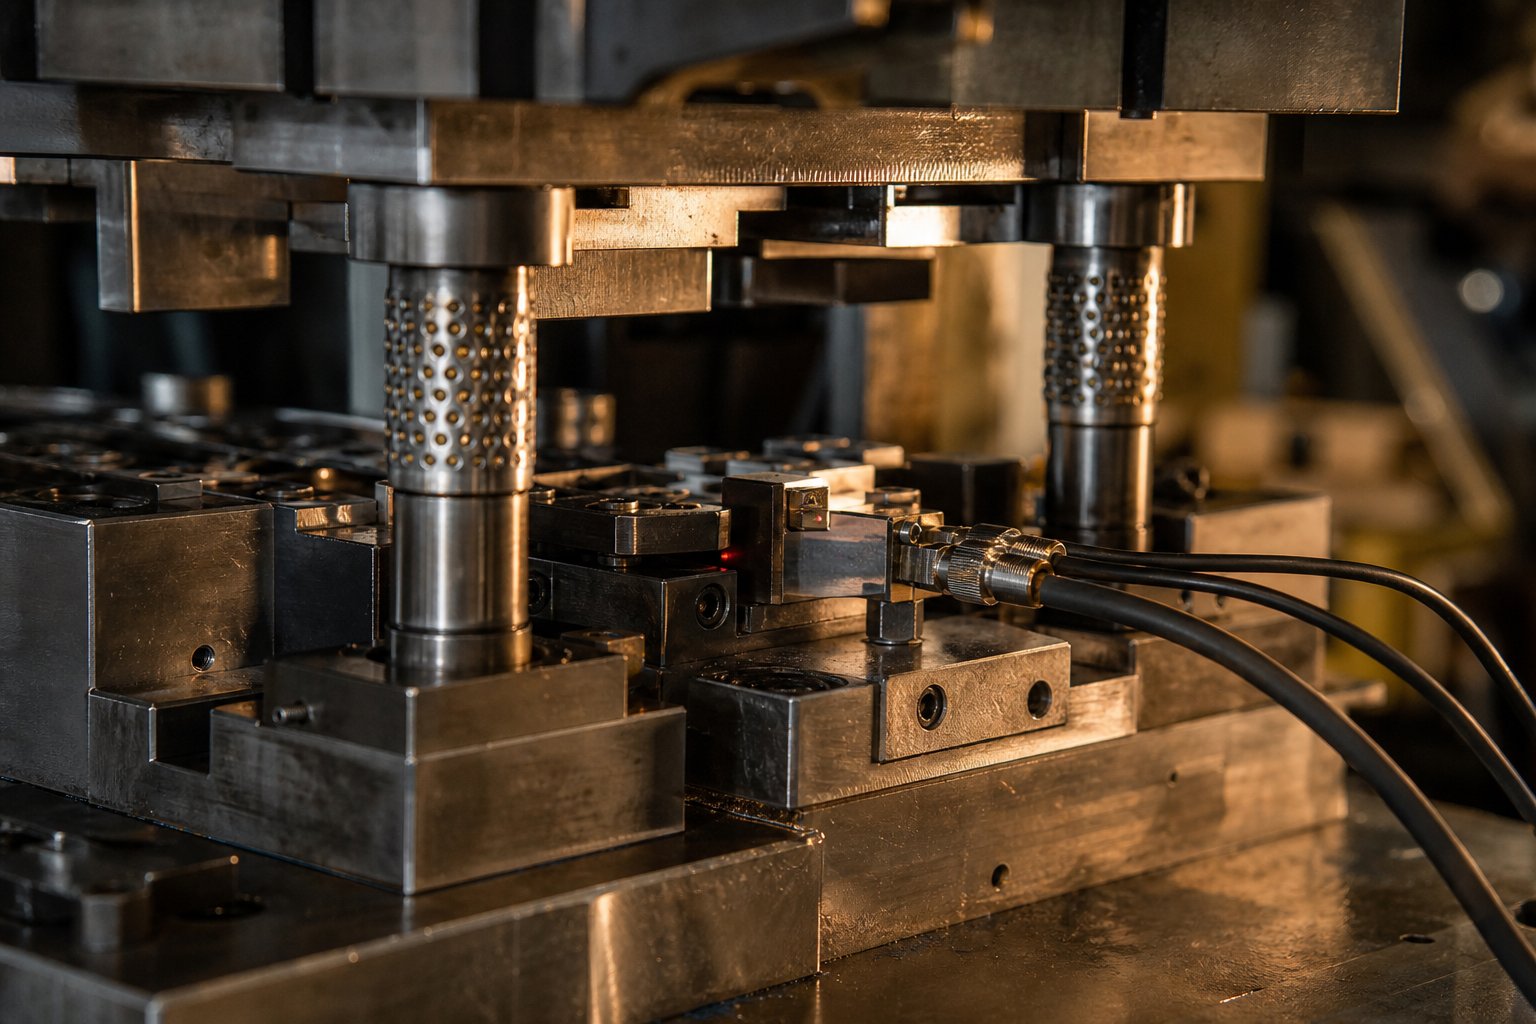
مراقبة الجودة والتفتيش في عملية الختم التدريجي
يمكن للمورد أن يدرج كل شهادة على صفحته الرئيسية ويستمر في شحن الأجزاء التالفة. إن الفارق الحقيقي بين شركة ختم القوالب التقدمية القادرة والشركة التي تمتلك المطابع فقط هو ما يحدث بين الشوط الأول ورصيف الشحن - أنظمة المراقبة، وتكنولوجيا الاستشعار، وبروتوكولات الاستجابة للفشل-المضمنة في الإنتاج اليومي-إلى-الإنتاج اليومي. عندما تفهم الشكل الذي يجب أن تبدو عليه مراقبة الجودة في الختم المعدني عالي الدقة، يمكنك تحديد البائعين الذين يمارسون ذلك بالفعل مقابل لغة التسويق الخاصة بإعادة التدوير.
في-استشعار القالب والمراقبة الحقيقية-للوقت
في-بدأ استشعار القالب كمنع للأعطال. فعلت الأنظمة المبكرة شيئًا واحدًا: إيقاف الضغط قبل أن يصطدم النصفان العلوي والسفلي بشكل كارثي. وهذا وحده وفر عشرات الآلاف من تكاليف الإصلاح. لكن التكنولوجيا تطورت. يعمل الآن مستشعر القالب الحديث في- كبوابة جودة مستمرة - للكشف عن الحالات الشاذة مثل سحب السبائك وظروف التغذية الخاطئة وتآكل المثقابقبلالأجزاء المعيبة تصل إلى سلة المهملات.
كيف يعمل؟ تقوم المستشعرات المثبتة مباشرة في الأدوات بمراقبة الظروف المحددة في كل ضربة. تتضمن التكوينات الأكثر شيوعًا ما يلي:
- مجسات مستوى المتعرية:تقوم مستشعرات القرب المثبتة في زوايا القالب السفلي بمراقبة ما إذا كانت لوحة المتجرد تغلق إلى عمقها المتوقع. إذا هبطت سبيكة مسحوبة على سطح الشريط، فإنها تمنع أداة التجريد من الوصول إلى الحركة الكاملة - ويقوم المستشعر بإيقاف الضغط خلال ضربة واحدة. في المواد التي يقل سمكها عن 0.010 بوصة، تقوم أجهزة الاستشعار التناظرية بقياس عمق أداة الإزالة إلى الداخل+/- 0.0005 بوصة.
- كشف وجود الثقب:تتحقق مجسات Springback أو أجهزة الاستشعار الضوئية من وجود ثقوب مثقوبة في كل محطة. عادةً ما يعني الثقب المفقود وجود لكمة مكسورة - مما يؤدي إلى منع حدوث ضرر في اتجاه مجرى النهر وتراكم الخردة على الفور.
- مراقبة القوة:تكتشف خلايا الحمل المصغرة المدمجة في حاملات الثقب المحددة تغيرات القوة التي تشير إلى التبلل أو التقطيع أو اختلاف المواد. يشير أي تحول كبير في القوة إلى أن جودة الجزء معرضة للخطر.
- التحقق من وجود الميزة:تؤكد المستشعرات الرقمية أن المكونات المجمعة - صامولة مضغوطة أو وعاء-مدخل تغذية أو شريط ثانوي - تم وضعها بشكل صحيح. ويعد هذا ذا قيمة خاصة في الأدوات التي تتضمن عمليات تجميع القالب-، حيث تؤدي المكونات المفقودة إلى إنتاج-أجزاء غير وظيفية.
تتجاوز الأنظمة المتقدمة منطق الإيقاف/البدء البسيط. تستخدم تكوينات الحلقة المغلقة- أجهزة استشعار تناظرية لقياس زوايا الانحناء أو سمك المادة في الوقت الفعلي، ثم تأمر المحركات المؤازرة بضبط محطات التشكيل بين الضربات. يتم تصحيح القالب الذاتي-بدون إيقاف الضغط. يعتبر هذا المستوى من التحكم أكثر أهمية في الختم الدقيق للقالب من أجل-التسامح المحكم و-مكونات الهامش العالي - وهو إشارة قوية لتطور المورد أثناء التقييم.
عند التجول في منشأة أحد الموردين، ابحث عن الأدلة المادية: الموصلات السرية التي تربط الأدوات بعناصر التحكم في الضغط، وصناديق توصيل أجهزة الاستشعار ذات موصلات المواصفات العسكرية-، ومختبر أجهزة الاستشعار المخصص حيث يقوم الفنيون بتعيين حقول أجهزة الاستشعار قبل تصنيع القوالب. تعتمد المتاجر التي تستخدم مطبعة ختم تقدمية بدون بنية تحتية مرئية للمستشعر على يقظة المشغل وحده - وهو عرض محفوف بالمخاطر بشأن خطوط ختم عالية السرعة غير مراقبة تعمل بمئات الضربات في الدقيقة.
أوضاع الفشل الشائعة وكيفية الوقاية منها
نادرًا ما تصل حالات فشل الموت التدريجي كحدث كارثي واحد. تتطور معظم المشكلات تدريجيًا من خلال تراكم التآكل، وعدم استقرار الشريط، وعدم تناسق التشحيم أثناء الإنتاج المستمر. يساعدك فهم أوضاع الفشل هذه على تقييم ما إذا كانت ممارسات الصيانة الخاصة بالمورد استباقية أم تفاعلية.
يوضح الجدول أدناه أوضاع فشل القالب التقدمي الأكثر شيوعًا لأسبابها الجذرية واستراتيجيات الوقاية التي يجب أن تطبقها -العملية التي تتم بشكل جيد:
| وضع الفشل | السبب الجذري | طريقة الوقاية |
|---|---|---|
| تشكيل لدغ | حواف قطع متآكلة، ثقب غير مناسب-إلى-خلوص القالب، تشحيم غير كافٍ | جداول الشحذ المعتمدة على عدد-العدد-، وإدراج الكربيد في محطات التآكل العالية-، وتصميم الخلوص المناسب (عادةً 5-10% من سمك المادة لكل جانب) |
| سحب الخبيث | فراغ بين لكمة والخردة، وتآكل السطح لكمة، والمقاومة المفرطة للتجريد | أنظمة نفخ الهواء، والقاذفات الزنبركية، وهندسة تخفيف الفراغ، ومراقبة مستوى مستشعر{0}المزيل |
| ترقق المواد في محطات السحب | عمق السحب المفرط، عدم كفاية التشحيم، قوة حامل فارغة غير مناسبة | تسلسل السحب متعدد-المراحل، وتحسين رسم الخرز، ومراقبة القوة من خلال التعديل التنبؤي |
| الانجراف الأبعاد | تآكل الدبوس التجريبي، وعدم اتساق نظام التغذية، والتمدد الحراري أثناء الرحلات الطويلة | فحص تخليص الطيار على فترات زمنية محددة، ومعايرة وحدة التغذية المؤازرة، واتجاه SPC مع حدود التحكم |
| لكمة الكسر | لكمة صغيرة الحجم بالنسبة لسمك المادة، التحميل الجانبي من اختلال الشريط | أنظمة تجريد موجهة، وتصميمات مثقوبة معززة، وأجهزة استشعار بصرية تتحقق من وجود طرف التثقيب في كل ضربة |
| تجريد سوء التغذية | أخطاء توقيت تحرير وحدة التغذية، وقضبان التوجيه البالية، ومجموعة الملفات غير مستقيمة بالكامل | تغذية-مستشعرات التقدم (التحقق من مشاركة الطيار)، رافعات الشريط الموجهة، فحوصات معايرة جهاز فرد الشعر |
لاحظ مدى ترابط هذه الإخفاقات. يؤدي تآكل الثقب إلى زيادة ارتفاع الثقب، مما يزيد من مقاومة التجريد، مما يتسبب في التصاق الرخويات أثناء السحب - وهو سبب جذري واحد يتسلسل من خلال أعراض متعددة. الموردون الذين يتتبعون الأعراض المرئية فقط (النتوءات) دون معالجة السبب الأولي (حالة الثقب) يحاربون حلقة لا نهاية لها من الصيانة التفاعلية.
تمثل برامج التوضيح الوقائية المستندة إلى عدد الضربات الفعلي بدلاً من الفحص البصري وحده أفضل الممارسات. على سبيل المثال، يتطلب ختم الفولاذ المقاوم للصدأ بسرعة عالية فترات شحذ متكررة أكثر من المواد الأكثر ليونة مثل النحاس أو الألومنيوم. يُظهر المورد الذي يمكنه إخبارك بحدود الشحذ الخاصة به للمواد والهندسة المحددة الخاصة بك التحكم الحقيقي في العملية - وليس فقط ملكية المعدات.
SPC وطرق الفحص للأجزاء المختومة
يعمل التحكم الإحصائي في العملية على سد الفجوة بين -الاستشعار الداخلي (الذي يرصد الأحداث الكارثية المباشرة) والفحص النهائي (الذي يرصد العيوب بعد وقوعها). تراقب تقنية SPC اتجاهات الأبعاد عبر عمليات الإنتاج، وتضع علامة عندما تنجرف العملية نحو حد التحكم قبل أن تخرج الأجزاء فعليًا عن المواصفات.
بالنسبة إلى مطبعة ختم القالب التي تنتج عشرات الآلاف من الأجزاء في كل نوبة عمل، يعد الفحص الموضعي-لكل جزء من مائة جزء أمرًا ضروريًا ولكنه غير كافٍ. تضيف SPC بنية رياضية إلى تلك العينات. يقوم المشغلون بقياس الأبعاد الحرجة - مواضع الثقب وزوايا الانحناء والملامح العامة - ورسمها على مخططات التحكم. تحدد شركة Western Electric أنماط الإشارة التي تشير إلى تحول العملية حتى عندما تظل القراءات الفردية ضمن نطاق التسامح.
تأخذ SPC التنبؤية هذا الأمر إلى أبعد من ذلك. من خلال تغذية توقيعات الحمولة، وقراءات درجة حرارة القالب، وبيانات ضغط التشحيم في نماذج الذكاء الاصطناعي، تكتشف الأنظمة الحديثة الانجراف قبل 2 إلى 6 ساعات من وصول الجزء التالف إلى الناقل. تم الإبلاغ عن مورد سيارات من المستوى الأول يستخدم هذا النهجانخفاض بنسبة 54% في الخردة المرتبطة بالانقسام-وتخفيض بنسبة 61% في عيوب التجاعيدعبر 14 خطًا من خطوط القالب التقدمية. أصبح هذا النوع من إدارة الجودة-المعتمدة على البيانات هو المعيار القياسي للعمليات المعتمدة وفقًا لمعايير IATF 16949.
بخلاف SPC، تتضمن طرق فحص الأجزاء المختومة عادةً ما يلي:
- أنظمة الرؤية:تعمل الكاميرات عالية السرعة -الموجودة عند مخرج القالب على التحقق من حالة السطح وجودة الحافة وتوافق الأبعاد عند سرعة الإنتاج الكاملة. إنهم يلتقطون العيوب التجميلية والأخطاء الجسيمة في الأبعاد التي قد تفوتها عينات SPC بين فترات القياس.
- المقارنات البصرية:يتم استخدامها أثناء الإعداد والفحوصات الدورية، حيث تعرض هذه الأجزاء صورًا ظلية مقابل تراكبات التسامح للتحقق الهندسي السريع.
- CMM (آلات قياس الإحداثيات):توفير أعلى درجات الدقة للأبعاد المهمة أثناء فحص المقالة الأولى- وعمليات التدقيق الدورية، على الرغم من أنها بطيئة جدًا بحيث لا يمكن استخدامها في الإنتاج المباشر.
- مقاييس الانطلاق/لا-الانطلاق:التركيبات المخصصة التي تتحقق من الميزات الهامة - قطر الثقب وارتفاع علامة التبويب والمسطح الإجمالي - من خلال عمليات الفحص المادي للنجاح/الفشل في المطبعة.
العلامة الحمراء هنا واضحة: المورد الذي لا يستطيع وصف بروتوكول SPC الخاص به، أو إظهار مخططات التحكم من عمليات التشغيل الأخيرة، أو شرح البنية الأساسية لأجهزة الاستشعار الخاصة به، من المحتمل أن يعمل عند الفحص-بعد-الحقيقة- وحدها. هذا النهج يجد عيوبا. ولا يمنعهم. وفي ختم المعادن عالي الدقة حيث يتم قياس التفاوتات بالألف، فإن اكتشاف العيوب بعد تشغيل 50000 قطعة يعني فرز أو إلغاء مجموعة كاملة.
تخبرك أنظمة الجودة كيف يفكر المورد في المخاطر. لكن الأسئلة العملية التي يواجهها المشترون بعد ذلك - كم من الوقت يستغرق إنشاء الأدوات، وما هي المواد التي تعمل بشكل أفضل، وما إذا كان المتجر المتكامل رأسيًا يقدم أسرع من بناء قالب الاستعانة بمصادر خارجية - تحدد بشكل مباشر الجداول الزمنية للمشروع والتكلفة الإجمالية للملكية.
الجداول الزمنية للمشروع والاعتبارات المادية للمشترين
يمكن أن يكون لديك أنظمة الجودة الأكثر تطورًا، ولكن لا شيء من هذا يهم إذا كانت الأدوات الخاصة بك تستغرق ستة أشهر أطول من المتوقع أو إذا كانت المادة التي اخترتها تتآكل الحواف المثقوبة بشكل أسرع من حسابات جدول الصيانة. المهلة الزمنية واختيار المواد هي الوقت الذي تقوم فيه فرق المشتريات إما ببناء مخازن مؤقتة مريحة للمشروع أو تجد نفسها تتدافع لشرح التأخير لمخططي الإنتاج.
الأدوات الزمنية وما يدفعهم
يتطلب القالب التقدمي عالي الجودة-عادةًمن 12 إلى 20 أسبوعًاللتصميم والآلة والمعالجة الحرارية والطحن والتجميع والتشغيل. هذا النطاق موجود لأن التعقيد يختلف بشكل كبير. قد يستغرق قالب المحطات البسيط المكون من 6-لقوس مسطح به بعض الثقوب ما يقرب من 10 أسابيع. يمكن لقالب محطة مكون من 30-ينتج موصلًا محكمًا-مزودًا بميزات مرسومة وأسطح مصقولة ونقرات داخل القالب أن يتجاوز 20 أسبوعًا - خاصة إذا أدى توفر فولاذ الأدوات أو طوابير المعالجة الحرارية إلى حدوث اختناقات.
ما الذي يدفع على وجه التحديد تباين الجدول الزمني؟
- عدد المحطات:المزيد من المحطات يعني المزيد من المكونات الفردية للتصميم والآلة والملاءمة والتصحيح. تضيف كل محطة وقت EDM، وممرات الطحن، وتعقيد التجميع.
- متطلبات التسامح:تتطلب التفاوتات الأكثر صرامة للأجزاء تفاوتات أكثر صرامة لمكونات القالب، مما يزيد من دورات الطحن والفحص. تتطلب الميزات التي يتم الاحتفاظ بها عند +/- 0.025 ملم تكرارات تجربة أكثر بكثير من تلك عند +/- 0.1 ملم.
- المواد التي يتم ختمها:غالبًا ما تحتاج القوالب التي تستخدم الفولاذ المقاوم للصدأ أو-السبائك عالية القوة إلى إدخالات من الكربيد أو طبقات طلاء متخصصة، مما يضيف وقت التوريد والمعالجة إلى الجدول الزمني للإنشاء.
- تغييرات التصميم بعد الموافقة:قد تكلف المراجعة المرحلية-المتأخرة بعد بدء المعالجة الآلية ما يصل إلى نصف سعر الأداة الأصلية في إعادة العمل وتضيف أسابيع إلى المخطط الزمني. قم بتأمين تصميم الجزء الخاص بك قبل تخصيص رأس المال للصلب.
فترات تشغيل الإنتاج منفصلة عن بناء الأدوات. بمجرد إعداد ماكينة الضغط التقدمية وإثبات القالب، يتم عادةً شحن أجزاء المقالة الأولى-في غضون أيام. يعتمد الإنتاج المستمر على توفر المطبعة، ومدة إنتاج الملف، وكميات التشغيل - ولكن نادرًا ما يكون وقت الدورة بحد ذاته هو القيد. إن القالب الذي يعمل بسرعة 150 ضربة في الدقيقة ينتج 9000 جزء في الساعة. غالبًا ما يكون عنق الزجاجة في المنبع: جاهزية الأدوات، أو شراء المواد، أو أولوية الجدولة.
اختيار المواد وأثرها على الإنتاج
تؤثر مواد الختم التدريجي بشكل مباشر على معدلات تآكل القالب، وسرعات الإنتاج، وفترات الصيانة. لا يقتصر اختيار المادة على ما يجب أن يفعله الجزء النهائي - فحسب، بل إنه يشكل كيفية أداء القالب عبر مئات الآلاف من الضربات. إليك كيفية تصرف المواد الأكثر شيوعًا في الأدوات التقدمية:
- الكربون الصلب (1008، 1010، 1050):المادة الأكثر تسامحًا للختم التدريجي. يعمل الختم التدريجي للفولاذ الكربوني بسرعات عالية مع تآكل منخفض نسبيًا للقالب نظرًا لنعومة المادة وليونتها. تدوم الأدوات لفترة أطول في هذه الدرجات، ويمكن أن تمتد فترات الشحذ بشكل أكبر بين الدورات.
- الفولاذ المقاوم للصدأ (301، 304، 316، 410):أكثر صلابة وكشطًا من الفولاذ الكربوني، يتطلب الختم التدريجي للفولاذ المقاوم للصدأ أدوات فولاذية ممتازة (D2 أو M2) أو إدراجات من الكربيد في محطات القطع. تنخفض سرعات الضغط عادةً بنسبة 20-40% مقارنة بالفولاذ الطري لإدارة قوى التشكيل المتزايدة وتوليد الحرارة. يعد التشحيم أمرًا بالغ الأهمية - فالتشغيل الجاف يسبب الانزعاج على الفور تقريبًا.
- الألومنيوم (1100، 3003، 5052، 6061):ناعمة وقابلة للتشكيل بدرجة كبيرة، مما يجعل عملية الختم التدريجي للألمنيوم سريعة ولطيفة على الأدوات. ويتمثل التحدي في التعامل مع المواد: فالألومنيوم يخدش بسهولة ويميل إلى التراكم على الأسطح المثقوبة دون طلاء أو تشحيم مناسب. متطلبات الحمولة أقل، مما يسمح بمعدلات أشواط أعلى.
- النحاس والنحاس (C110، C260، C510):قابلية تشكيل ممتازة مع خصائص تآكل معتدلة للقالب. الموصلية العالية تجعل هذه العناصر ضرورية للمكونات الكهربائية. يعمل النحاس الرقيق- بأقصى السرعات في تطبيقات الختم التدريجي عالية السرعة - والتي غالبًا ما تتجاوز 400 ضربة في الدقيقة للمحطات الطرفية الصغيرة.
- سبائك فولاذية عالية-منخفضة-صلبة (HSLA) وفولاذية متقدمة عالية القوة-(AHSS):شائع في المكونات الهيكلية للسيارات. تتطلب هذه المواد حمولة ضغط أعلى بشكل ملحوظ - مؤهلة أحيانًا كتطبيقات ختم ثقيلة - وتسريع تآكل التثقيب بسبب صلابتها. غالبًا ما تشتمل محطات القالب التي تتعامل مع AHSS على أدوات كربيد أو مغلفة للحفاظ على عمر خدمة مقبول.
يجب أن تتوافق حمولة الصحافة مع قوة المادة وعرض الشريط وعدد العمليات المتزامنة. تنتج الصحافة الصغيرة الحجم أجزاء غير متناسقة بينما تكافح من أجل تكوين الميزات بشكل كامل. الصحافة كبيرة الحجم تهدر الطاقة والمساحة الأرضية. قد يحتاج الختم المعدني عالي السرعة للنحاس الرقيق إلى 25 طنًا فقط، في حين أن الدعامة العريضة المصنوعة من الفولاذ المقاوم للصدأ مع محطات سحب متعددة يمكن أن تتطلب 200 طن أو أكثر على نفس مكبس القالب التقدمي.
التكامل الرأسي مقابل الشركات المصنعة للعقود
إن المكان الذي يقوم فيه المورد الخاص بك ببناء أدواته يغير كل شيء يتعلق بسرعة الاتصال، واستجابة استكشاف الأخطاء وإصلاحها، والجدول الزمني الإجمالي للمشروع.
تقوم إحدى شركات ختم القوالب التقدمية المتكاملة رأسيًا بتصميم القالب، وتصنيع المكونات، وتجميع الأداة وتصحيح الأخطاء، وتشغيل الإنتاج -، كل ذلك تحت سقف واحد. عندما تظهر مشكلة أثناء الاختبار، يتوجه صانع الأدوات إلى المطبعة، ويشخص المشكلة، ويعدل القالب في نفس اليوم. تظل نية التصميم سليمة لأن المهندسين الذين رسموا تخطيط الشريط هم نفس الأشخاص الذين يطحنون اللكمات.
وعلى النقيض من ذلك، يقوم المصنعون المتعاقدون بالاستعانة بمصادر خارجية لبناء القوالب إلى متجر أدوات منفصل - في بعض الأحيان في الخارج. يؤدي هذا إلى احتكاك تسليم اليد. تتطلب التغييرات الهندسية توثيقًا رسميًا بين الشركات. يعني تصحيح الأخطاء شحن القالب إلى منشأة خارجية، وانتظار قائمة الانتظار الخاصة بها، على أمل أن يتطابق التفسير مع نيتك الأصلية. وتمتد المهل الزمنية من 4 إلى 8 أسابيع في المتوسط لأن كل تكرار يمر عبر طبقة اتصال لا تمتلكها العملية المتكاملة رأسيًا.
هل انتهت المقايضة-؟ يتحمل الموردون المتكاملون رأسيًا نفقات عامة أعلى، وهو ما يمكن أن ينعكس في عروض أسعار الأدوات. تقدم الشركات المصنعة للعقود أحيانًا أسعارًا أولية أقل من خلال الاستفادة من المتاجر الخارجية ذات التكلفة المنخفضة-. لكن هذه الميزة السعرية تتبخر غالبًا عندما تأخذ في الاعتبار الجداول الزمنية الممتدة، ودورات إعادة العمل بسبب سوء التواصل، والتكلفة الخفية لإدارة العلاقات بين بائعين بدلاً من علاقة واحدة.
بالنسبة للمشترين، السؤال الذي يجب طرحه مباشر: هل تصنعون قوالبكم في المنزل-، وهل يمكنني التجول في غرفة الأدوات أثناء تدقيق المنشأة؟ تشير نعم لكلا الخيارين إلى وجود مورد يملك العملية من النهاية-إلى-النهاية. يشير التردد أو إعادة التوجيه إلى "شريك الأدوات" إلى ملف تعريف مخاطر مختلف - لا يؤدي بالضرورة إلى استبعاد الأهلية، ولكنه يستحق الفهم قبل الالتزام بأوامر الشراء.
تحدد الجداول الزمنية والاختيارات المادية ما هو ممكن. الطبقة التالية - التي تقيم ما إذا كان المورد يتمتع بالفعل بالعمق الهندسي والشهادات والمعدات اللازمة لتنفيذ تلك الاحتمالات - هي حيث تفصل العناية الواجبة للمشتري بين المشتريات الذكية والمفاجآت الباهظة الثمن.
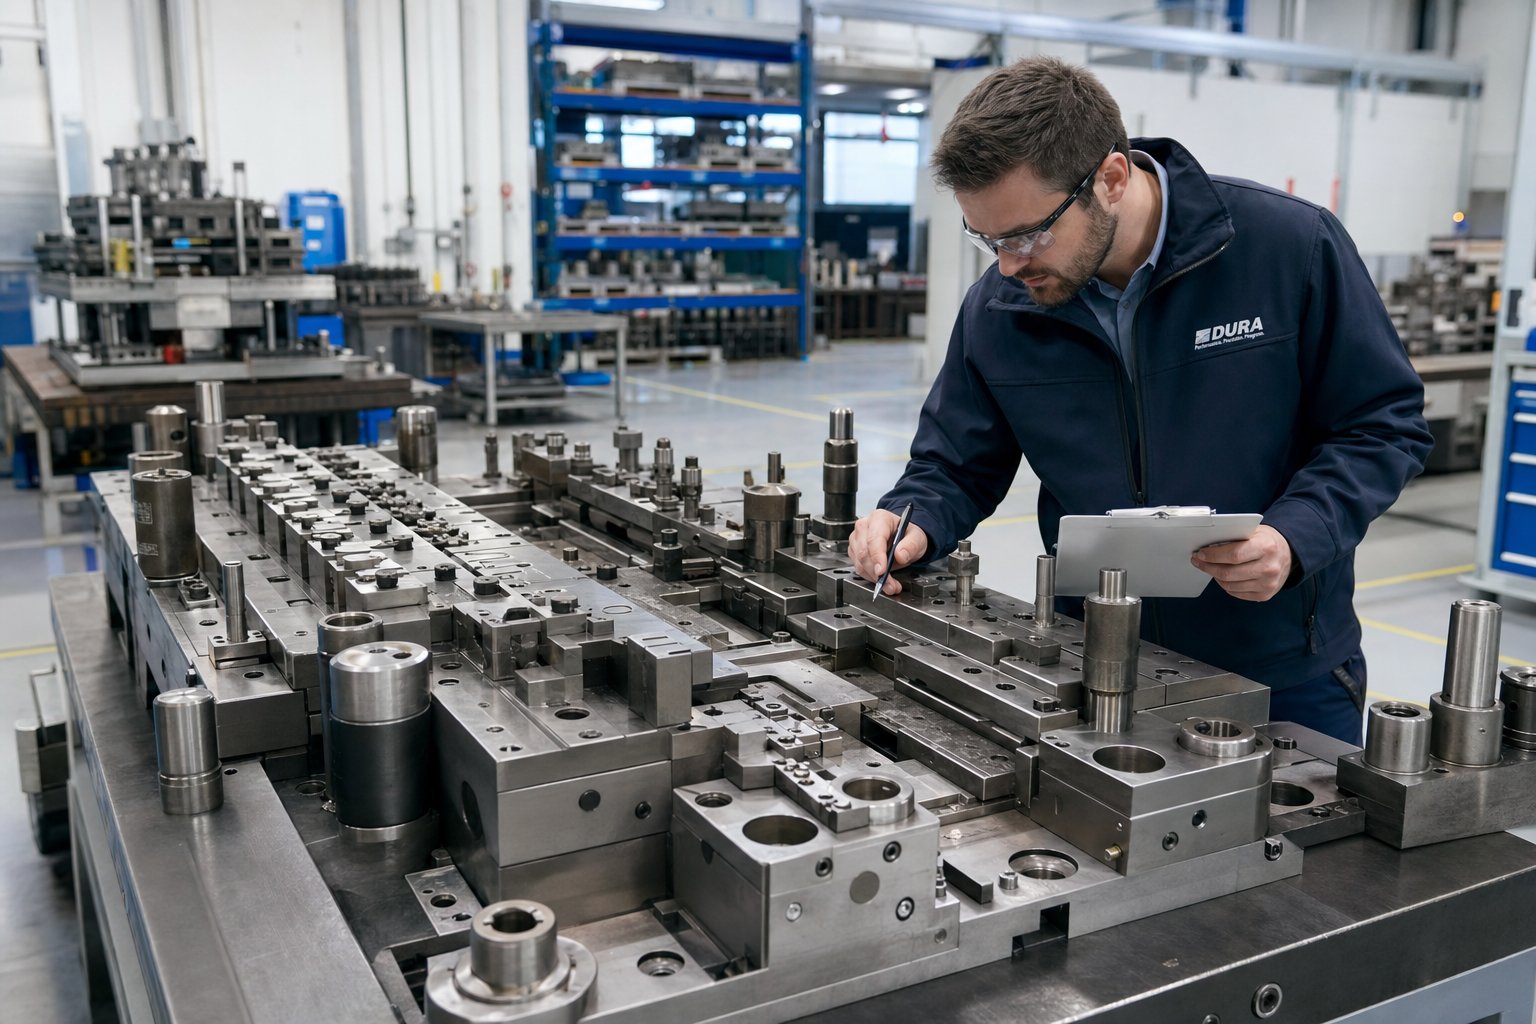
كيفية تقييم شركة ختم القوالب التقدمية
إن معرفة المواد التي تعمل بشكل أفضل والمدة التي يستغرقها بناء الأدوات هي خلفية مفيدة. ولكن عندما تجلس على الطاولة أمام الشركات المصنعة للقوالب التقدمية التي تتنافس على عملك، فإنك تحتاج إلى إطار عمل منظم لفصل القدرة الحقيقية عن عروض المبيعات المصقولة. تمنح معايير التقييم أدناه فرق المشتريات ومهندسي الإنتاج طريقة قابلة للتكرار لتصنيف الموردين قبل توقيع أي أمر شراء.
الشهادات والمعدات التي تشير إلى القدرة الحقيقية
الشهادات ليست مجرد زخارف للحوائط. إنها تشير إلى ما إذا كانت شركة الختم التدريجي قد استثمرت في أنظمة الإدارة وانضباط العمليات التي تتطلبها الصناعة الخاصة بك. إليك ما يجب البحث عنه بناءً على سلسلة التوريد الخاصة بك:
- الأيزو 9001:2015- خط الأساس. يجب على أي مصنع لقوالب الختم يستحق التقييم أن يحتفظ بهذا كحد أدنى. فهو يؤكد وجود عمليات جودة موثقة، والتفكير القائم على المخاطر-، وأنظمة تقييم الأداء. وإذا افتقروا إلى هذا، فابتعدوا.
- IATF 16949:2016- إلزامي للسيارات. يضيف هذا المعيار ما يقرب من 100 متطلبات إضافية بالإضافة إلى ISO 9001، بما في ذلك جاهزية PPAP، ومنهجية خطة التحكم، وتكامل متطلبات العملاء الخاصة بـ OEM-. إذا كنت تقوم بشراء قطع غيار لأي برنامج من المستوى 1 أو برنامج OEM وكان المورد يفتقر إلى شهادة IATF، فهذا علامة حمراء غير مؤهلة.
- AS9100 القس د- مطلوب للطيران والدفاع. تضيف هذه الشهادة إدارة التكوين، وبروتوكولات فحص المادة الأولى، وعناصر التحكم في منع قطع الغيار -المقلدة التي ليس لها ما يعادلها في معايير السيارات. وهو غير قابل للتبديل مع IATF 16949 حتى بالنسبة للموردين الذين يخدمون كلا القطاعين.
بالإضافة إلى الشهادات، تكشف مواصفات المعدات ما إذا كان بإمكان المورد إنتاج الأجزاء الخاصة بك فعليًا. اسأل عن التفاصيل: نطاق حمولة الضغط (هل يغطي متطلباتك من المواد والهندسة؟)، والحد الأقصى لسعة عرض الشريط، وتقييمات السرعة في عدد الضربات في الدقيقة. لا يمكن للمتجر الذي يحتوي على مكابس ذات حمولة خفيفة- فقط أن يشكل أقواسًا من الفولاذ المقاوم للصدأ بشكل موثوق، وسيواجه متجر محدود بـ 60 ضربة في الدقيقة اقتصاديات -الإنتاج النهائي ذو الحجم الكبير. عادةً ما يقوم مصنعو قوالب الختم المعدني بعمق حقيقي بتشغيل مكابس تمتد من 25 إلى 300+ طنًا عبر نطاقات سرعة متعددة.
عمر المعدات مهم أيضًا. تتميز المكابس التي تم إنشاؤها في العقد الأخير عادةً بخلاصات مدفوعة مؤازرة-، وأجهزة مراقبة حمولة مدمجة، وارتفاعات إغلاق قابلة للبرمجة -، وكلها تساهم في التحكم الأكثر إحكامًا في العملية. لا تزال المطابع الميكانيكية القديمة تنتج أجزاء جيدة، ولكنها تتطلب المزيد من الإشراف اليدوي وتفتقر إلى مخرجات البيانات التي تعتمد عليها أنظمة الجودة الحديثة.
أسئلة لطرحها على الموردين المحتملين
تكشف الأسئلة التي تطرحها أثناء التقييم عن عمق المورد أكثر من أي كتيب. يجيب موردو ختم القوالب التدريجي ذوو الخبرة الحقيقية على هذه الأسئلة دون تردد. أولئك الذين ينحرفون أو يعممون يشيرون إلى فجوات يفضلون عدم التحقيق فيها.
استخدم قائمة المراجعة هذه أثناء اجتماعات الموردين أو عمليات تدقيق المنشأة:
- ما هو نطاق عدد المحطات النموذجي الخاص بك؟يقوم مصنعو القوالب التقدمية ذوو الخبرة بتصنيع القوالب بشكل روتيني باستخدام 15 إلى 40+ محطة. قد يفتقر المتجر الذي يبلغ الحد الأقصى لعدد محطاته من 8 إلى 10 إلى تعقيد التصميم للأجزاء المعقدة.
- ما هو أقصى قدر من التسامح لديك في الإنتاج - وليس في النموذج الأولي، في الإنتاج؟ابحث عن أرقام محددة (على سبيل المثال، +/- 0.013 ملم في موضع الثقب). تشير الإجابات الغامضة مثل "ضيق جدًا" إلى أنهم لم يقيسوا الأمر بدقة.
- ما هو أطول إنتاج مستمر قمت به باستخدام أداة ختم تقدمية واحدة؟يُظهر القالب الذي أنتج 20 مليون نتيجة بدون إعادة بناء كبيرة جودة التصميم وانضباط الصيانة. تشير التواريخ قصيرة المدى إما إلى أدوات أحدث أو إلى طول عمر ضعيف.
- هل تصمم وتصنع قوالبك التقدمية-داخل الشركة؟هذا هو السؤال الذييفصل مصنعي القوالب الحقيقيين عن المجمعينالذين يستعينون بمصادر خارجية للأدوات ويديرون الإنتاج فقط. التصميم الداخلي- يعني تكرارات أسرع، ومسؤولية مباشرة، وفرق هندسية تفهم كل تفاصيل أداة الختم التقدمي لديك بدءًا من المفهوم وحتى الاختبار.
- هل يمكنك أن تريني مخططًا شريطيًا لمشروع حديث وتشرح لي النسبة المئوية لاستخدام المواد لديك؟سيعرض لك الموردون الذين يتمتعون بقدرات قوية في سوق دبي المالي إستراتيجيات الدمج ومعدلات الإلغاء ويشرحون لك كيفية تحسين العرض وعرض الويب لتقليل التكلفة. إذا لم يتمكنوا من إنتاج هذه القطعة الأثرية، فمن المحتمل أنهم يفتقرون إلى العمق الهندسي لتحسين مشروعك.
- كيف تبدو عملية تقديم الملاحظات في سوق دبي المالي أثناء عرض الأسعار؟شريك قادريتحدى التصميم الخاص بك ويقترح التحسينات- وضع علامة على التفاوتات الصارمة التي تؤدي إلى زيادة التكلفة دون إضافة وظيفة، أو التوصية ببدائل المواد لتحسين قابلية التشكيل، أو اقتراح تغييرات هندسية تعمل على تبسيط الأدوات. المورد الذي يقبل كل رسم دون تعليق لا يدير المخاطر الخاصة بك. إنهم يتجاهلون ذلك.
- ما هو بروتوكول الصيانة الوقائية الخاص بك للقوالب في الإنتاج النشط؟اطلب تحديد حدود الحدة المستندة إلى الحد-العدد-واستراتيجيات المكونات الاحتياطية. إذا تم تشغيلها حتى الفشل بدلاً من الحفاظ على جدول زمني، فسوف تتحلل أجزائك بمرور الوقت.
أحد الفروق الدقيقة ولكن الواضحة: يتحدث مصنعو القوالب التقدمية ذوو الخبرة عن المشكلات التي قاموا بحلها. سوف يشيرون إلى الجزء الذي يتطلب تعويض الزنبرك في محطات التشكيل، أو المادة التي تتطلب طلاءات مثقوبة مخصصة بعد فشل أداة الفولاذ القياسية قبل الأوان. هذه المشكلة-حل السرد - المحدد، والمدعوم بالبيانات-، والصادق بشأن التحديات - هو شيء لا يمكن لأي قدر من المهارة التسويقية اختلاقه.
الموردون الذين يستعينون بمصادر خارجية لبناء القوالب لا يكونون أقل شأناً تلقائيًا، لكن التقييم يتغير. أنت بحاجة إلى فهم من يصمم الأدوات فعليًا، وكيف يتم توصيل التغييرات الهندسية بين المؤسسات، وماذا يحدث عندما يحتاج القالب إلى إصلاح طارئ في الساعة الثانية صباحًا في يوم الجمعة. كلما ابتعد المورد عن الأدوات الخاصة به، كلما استغرق كل إجراء تصحيحي وقتًا أطول - وفي الإنتاج ذو الحجم الكبير-، يتم قياس وقت التوقف عن العمل بالدولار في الدقيقة.
من خلال إطار عمل واضح لتصنيف القدرة الفنية، فإن الخطوة الأخيرة هي ترجمة متطلبات مشروعك المحددة - احتياجات الحجم والمواد والتسامح والامتثال - إلى قرار للمورد يوازن بين القدرة وواقع التكلفة والجدول الزمني.
اختيار الشريك المناسب لاحتياجاتك من الختم التدريجي
لا تخلق أطر التقييم قيمة إلا عندما تترجم إلى قرار. لديك المعرفة التقنية بآليات العملية - والسلوك المادي ومعايير الجودة والأسئلة المتعلقة بتأهيل الموردين. والخطوة المتبقية هي مطابقة هذه المعايير مع متطلبات مشروعك المحددة والالتزام بشريك تتوافق قدراته المؤكدة مع ما تطلبه أجزائك فعليًا.
مطابقة متطلباتك مع المورّد المناسب
لا توجد شركة واحدة لختم القوالب التقدمية هي الأفضل لكل تطبيق. قد يفتقر المورد المتفوق في إنتاج المحطات النحاسية عالية السرعة- إلى الخبرة في مجال الحمولة أو الأدوات اللازمة للأقواس الهيكلية السميكة المصنوعة من الفولاذ المقاوم للصدأ. قد لا يحمل المتجر المعتمد لـ IATF 16949 للسيارات تسجيل AS9100 الذي يتطلبه برنامج الطيران الخاص بك. الهدف هو مواءمة - متطلباتك مع القدرة المثبتة والقابلة للتحقق.
قبل طلب عروض الأسعار، حدد مشروعك وفقًا لعوامل القرار التالية:
- الحجم السنوي وعمر الإنتاج:هل تلتزم بـ 50.000 قطعة سنويًا أم 5 ملايين؟ تبرر الأحجام الكبيرة قوالب الختم التقدمي الأكثر تعقيدًا مع محطات إضافية لتفاوتات أكثر صرامة، في حين أن الأحجام المعتدلة قد تفضل الأدوات الأبسط مع عدد أقل من المحطات.
- المواد والقياس:إن اختيارك للمواد يضيق مجال المورد على الفور. لا يقوم كل متجر بتشغيل النحاس الرقيق بمعدل 400+ من الضربات في الدقيقة، ولا تتعامل كل مكبس مع الحمولة المطلوبة لـ AHSS بسمك 2.0 مم.
- أهمية التسامح:الأجزاء ذات التفاوتات التجارية القياسية تفتح خياراتك على نطاق واسع. تتطلب الميزات التي تصل إلى +/- 0.013 مم الموردين الذين لديهم بيانات SPC مثبتة، وأدوات متميزة، ومعدات ضغط قادرة على الحفاظ على شوط تكرار BDC بعد شوط.
- امتثال الصناعة:تفرض كل من شركات السيارات والطبية والفضاء متطلبات إصدار الشهادات والوثائق التي تقضي على الموردين الذين يفتقرون إلى البنية التحتية المناسبة لإدارة الجودة.
- تفضيل التكامل الرأسي:إذا كان الجدول الزمني لمشروعك قويًا أو كانت هندسة الأجزاء لديك تتطلب تجربة متكررة، فإن الشركة المصنعة للقوالب التقدمية التي تصمم الأدوات وتبنيها وتشغلها تحت سقف واحد تعمل على التخلص من تأخيرات الاتصال التي تسببها ترتيبات البائعين المتعددين-.
- مشاركة سوق دبي المالي:بالنسبة لتصميمات الأجزاء الجديدة، فأنت تريد موردًا يقدم فريقه الهندسي تحسين تخطيط الشريط، وملاحظات حول استخدام المواد، وتوصيات هندسية أثناء عرض الأسعار - وليس بعد الالتزام بالأدوات.
بالنسبة لمهندسي الإنتاج الذين يستوردون قطعًا معدنية كبيرة الحجم-تتطلب تشكيلًا فعالاً لمحطات متعددة-وقابلية تكرار محكمة وإنتاجًا ضخمًا قابلاً للتطوير، يقدم الموردون المتكاملون رأسيًا باستمرار فترات زمنية أقصر وحلاً أكثر استجابة للمشكلات. الفريق الهندسي الذي صمم أداتك التقدمية والقالب هو نفس الفريق الذي يقوم بتصحيح الأخطاء أثناء التجربة - لا توجد طبقة ترجمة، لا يوجد احتكاك في التسليم، لا يوجد إصبع-يشير بين المؤسسات المنفصلة عندما يحتاج شيء ما إلى التعديل.
بدء مشروع الختم التدريجي الخاص بك
إن ترجمة المتطلبات إلى إجراء يعني إشراك الموردين الذين يمكنهم إثبات - وليس فقط المطالبة بتوافق - مع احتياجاتك. ابدأ بطلب أمثلة لتخطيط الشريط من مشاريع قابلة للمقارنة، واطلب بيانات الإنتاج من مواد وأحجام مماثلة، وجدولة جولات المنشأة حيث يمكنك مراقبة غرفة الأدوات وأرضية الصحافة ومختبر الجودة بشكل مباشر.
بالنسبة للفرق التي تعمل على تقييم الموردين الذين يتمتعون-بقدرات داخلية على تصميم القوالب التقدمية والقدرة على التصنيع،قالب الختم التقدمي من YICHENتوفر الموارد نقطة مرجعية لفهم كيفية هيكلة الشركات المصنعة للقوالب المتكاملة رأسيًا لخدمات ختم القوالب التقدمية - بدءًا من استشارة سوق دبي المالي الأولية وحتى -الإنتاج بكميات كبيرة. إن تركيزهم على قوالب الختم التدريجي المُحسّنة لتحقيق كفاءة الإنتاج الضخم يجعلها نقطة انطلاق عملية لفرق المشتريات التي تقوم بقياس قدرات الموردين.
أيًا كان المورد الذي تتعامل معه، فإن العلامات الحمراء الموضحة في هذه المقالة تمنحك عدسة منظمة للتقييم. الشريك الذي يجيب على أسئلتك بالتفاصيل، ويعرض لك بيانات من عمليات الإنتاج الفعلية، ويخبرك بصدق عندما لا يتناسب الجزء الخاص بك مع خدمات ختم القوالب المعدنية التقدمية، هو شريك يستحق الاحتفاظ به. أولئك الذين يقولون نعم لكل شيء دون تأهيل؟ هذه هي الدروس الباهظة الثمن التي يتعلم المشترون الأذكياء تجنبها.
الأسئلة الشائعة الخاصة بشركة ختم القوالب التقدمية
1. ما هو الختم التدريجي وكيف يعمل؟
يعمل ختم القالب التدريجي على تغذية شريط معدني مستمر من خلال قالب واحد يحتوي على محطات متعددة. تقوم كل محطة بعملية مختلفة مثل الثقب أو التقطيع أو الثني أو التشكيل. مع كل ضربة ضغط، يتقدم الشريط مسافة خطوة واحدة للأمام، وينفصل الجزء النهائي في المحطة النهائية. تنتج هذه العملية -أجزاء عالية الدقة بسرعات تتراوح من 25 إلى أكثر من 1200 ضربة في الدقيقة، مما يجعلها واحدة من أكثر طرق تشكيل المعادن كفاءة للأشكال الهندسية القابلة للتكرار.
2. كم من الوقت يستغرق بناء قالب تقدمي؟
يتطلب القالب التقدمي النموذجي من 12 إلى 20 أسبوعًا من التصميم وحتى التشغيل. قد تستغرق القوالب البسيطة التي تحتوي على 6 إلى 8 محطات للأقواس المسطحة ما يقرب من 10 أسابيع، في حين يمكن أن تتجاوز أدوات المحطات المعقدة المكونة من 30-ذات التفاوتات العالية والميزات المرسومة 20 أسبوعًا. تشمل العوامل الرئيسية التي تحدد الجدول الزمني عدد المحطات، ومتطلبات التسامح، والمواد التي يتم ختمها، وما إذا كان المورد يقوم ببناء الأدوات داخل الشركة أو يقوم بالاستعانة بمصادر خارجية لتصنيع القوالب. المصنعون المتكاملون رأسيًا مثل YICHEN الذين يقومون بتصميم وبناء قوالب الختم التدريجي تحت سقف واحد عادةً ما يقدمون خدمات أسرع لأنهم يزيلون تأخيرات الاتصال بين المنظمات المنفصلة.
3. ما هي المواد التي يمكن استخدامها في ختم القالب التدريجي؟
تشمل المواد الشائعة الفولاذ الكربوني (1008، 1010، 1050)، والفولاذ المقاوم للصدأ (301، 304، 316)، والألومنيوم (1100، 3003، 5052)، وسبائك النحاس والنحاس (C110، C260، C510)، وسبائك الفولاذ عالية -منخفضة-الفولاذ. تؤثر كل مادة على معدلات تآكل القالب، وسرعة الإنتاج، وفترات الصيانة بشكل مختلف. الفولاذ الكربوني هو الأكثر تسامحًا ويسمح بأعلى السرعات، بينما يتطلب الفولاذ المقاوم للصدأ أدوات فولاذية ممتازة وسرعات ضغط منخفضة. يجب أن يوازن اختيار المواد بين متطلبات أداء الجزء واقتصاديات الإنتاج ويدوم طويلاً.
4. متى يجب أن أختار ختم القالب التدريجي بدلاً من ختم القالب المركب أو النقل؟
يعد الختم التدريجي بالقالب مثاليًا عندما تكون الأجزاء صغيرة إلى متوسطة الحجم، وتتطلب تعقيدًا هندسيًا معتدلًا (الانحناءات والأشكال والثقوب في مستوى واحد)، وتتطلب أحجامًا سنوية تزيد عن 100000 وحدة. تعمل قوالب النقل بشكل أفضل مع الأجزاء الأكبر حجمًا، أو الأشكال الهندسية العميقة-، أو المكونات التي تحتاج إلى تشكيل-أسطح متعددة. تناسب القوالب المركبة الأجزاء المسطحة البسيطة التي تتطلب تركيزًا محكمًا بأحجام أقل. إذا تجاوز الجزء الخاص بك عرض الشريط المتاح، أو كان يحتاج إلى سحب أعمق من قطره، أو كان الطلب السنوي أقل من 5000 إلى 10000 قطعة، فمن المحتمل ألا تكون تكلفة الأدوات التقدمية{11}مبررة.
5. ما هي الشهادات التي يجب أن تحصل عليها شركة ختم القوالب التقدمية؟
ISO 9001:2015 هو الحد الأدنى لخط الأساس الذي يؤكد عمليات الجودة الموثقة. يجب أن يحمل موردو السيارات معيار IATF 16949:2016، الذي يضيف ما يقرب من 100 متطلبات إضافية بما في ذلك جاهزية PPAP ومنهجية خطة التحكم. تتطلب تطبيقات الفضاء الجوي AS9100 Rev D لإدارة التكوين ومنع -الأجزاء المزيفة. بالإضافة إلى الشهادات، قم بتقييم مواصفات المعدات بما في ذلك نطاق حمولة الضغط والحد الأقصى لعرض الشريط ومعدلات الشوط-في-الدقيقة. يعد المورد الذي يفتقر إلى الشهادة التي تتطلبها صناعتك علامة حمراء غير مؤهلة بغض النظر عن أسعاره المعلنة.


