


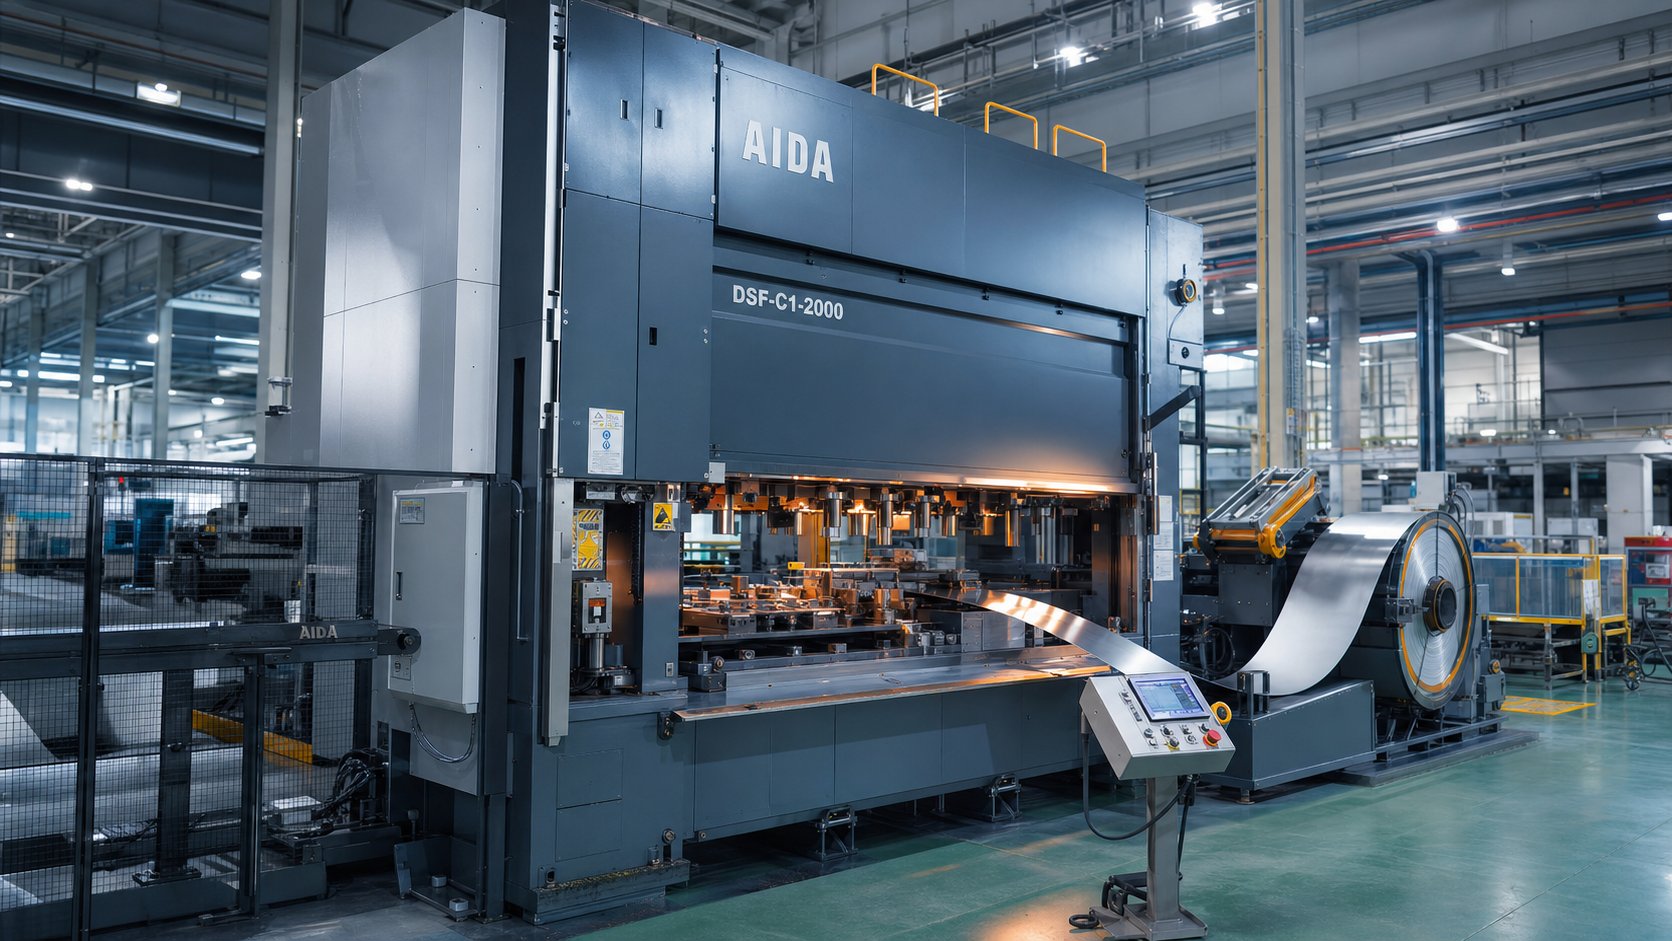
ما الذي تفعله آلة ختم القوالب التقدمية في الواقع؟
تخيل ملفًا مسطحًا من المعدن يدخل أحد طرفي الآلة ويبرز من الطرف الآخر كجزء كامل ودقيق-بدون عمليات نقل يدوية أو إعدادات ثانوية. هذا هو الختم التدريجي أثناء العمل.
ما هي آلة ختم القالب التقدمية
لذاما هو الموت التدريجي؟ إنها في جوهرها أداة متعددة-تجري عمليات قطع وتشكيل متتابعة على شريط معدني أثناء تقدمه عبر المكبس. الآلة المبنية حول تلك الأداة هي التي تحول المفهوم إلى إنتاج مستمر.
آلة ختم القالب التقدمي عبارة عن نظام تصنيع متكامل يجمع بين مكبس ميكانيكي أو مؤازر، ومجموعة قوالب تقدمية متعددة -محطات، وخط تغذية ملف آلي- لتحويل الشريط المعدني المسطح إلى أجزاء نهائية من خلال ضربات ضغط متواصلة ومتسلسلة.
تعمل كل ضربة للمكبس على دفع الشريط لمسافة ثابتة-تسمى خطوة التغذية-بينما تقوم كل محطة بعملية متميزة: الثقب، أو الثني، أو التشكيل، أو القطع. يظل الجزء متصلاً بشريط ناقل حتى تفصله المحطة النهائية كمكون مكتمل. هذه الدورة المستمرة التي يتم تغذيتها بالملف- هي ما يمنح آلة الختم التقدمي سرعتها وقابليتها للتكرار، وغالبًا ما تنتج مئات الأجزاء في الدقيقة بأقل تدخل من المشغل.
لماذا يعتبر المنظور المرتكز على الآلة-مهمًا
تركز معظم الموارد على الختم التدريجي كخدمة أو وصف للعملية. تتناول هذه المقالة زاوية مختلفة- حيث تتعامل مع آلة ختم القوالب نفسها باعتبارها الموضوع الأساسي. لماذا؟ لأن مهندسي الإنتاج الذين يقومون بتقييم المعدات الرأسمالية يحتاجون إلى فهم كيفية تفاعل صلابة الإطار ونوع المحرك ودقة التغذية مع أداء القالب. تستفيد فرق المشتريات التي تقارن خيارات التوريد من معرفة مواصفات الماكينة التي تؤثر على جودة الجزء والتكلفة الإجمالية للملكية.
سواء كنت تقوم بتحديد خط ضغط جديد أو تأهيل قدرة أرضية المورد، فإن الماكينة هي المتغير الذي يحدد ما يمكن تحقيقه من حيث التسامح والسرعة وعمر القالب. تقوم الأقسام التالية بتقسيم كل نظام فرعي-من إطار الضغط إلى مجرى الخردة-حتى تتمكن من ربط اختيارات المعدات مباشرة بنتائج الأجزاء.
المكونات الأساسية داخل الجهاز
A آلة ختم القالب التقدميةليس جهازًا واحدًا-إنه نظام من الأنظمة الفرعية، يؤدي كل منها وظيفة معينة تغذي الوظيفة التالية. قم بتفكيك الآلة إلى أساسياتها وستجد إطارًا ضغطًا يوفر العمود الفقري الهيكلي، ومجموعة قوالب تنفذ الأعمال المعدنية، وخط ملف يوفر المواد الخام بدقة مترونومية. إن فهم كيفية تفاعل هذه العناصر يساعدك على التنبؤ بجودة الجزء قبل وصول الضربة الأولى.
أنواع الإطارات الصحفية والصلابة الهيكلية
الإطار هو الهيكل العظمي الذي يقاوم كل أوقية من قوة التشكيل. تهيمن ثلاث بنيات شائعة على تطبيقات القوالب التقدمية:
- إطار الفجوة-(إطار C-)– يوفر وصولاً ثلاثيًا-ومساحة صغيرة الحجم، مما يجعله فعالاً من حيث التكلفة-للأعمال ذات الحمولة الأخف-. المقايضة هي الانحراف الزاوي تحت الحمل؛ نظرًا لأن أحد الجانبين مفتوح، فإن الإطار ينثني قليلًا مع كل حد، مما قد يؤثر على ميزات التسامح- الضيقة.
- الجانب المستقيم-.- تعمل الأعمدة الرأسية على كلا الجانبين على منع الانحراف الزاوي، مما يوفر عمرًا فائقًا للقالب واتساق الأبعاد. هذا هو الاختيار الأمثل-للقوالب التقدمية التي تعمل بكميات كبيرة أو تتطلب تفاوتات كبيرة.
- اربط-القضيب– يستخدم قضبان الربط سابقة الإجهاد لربط التاج والأعمدة والسرير معًا. والنتيجة هي هيكل صلب ومخفف للاهتزازات- ومناسب لتطبيقات الحمولة الثقيلة-حيث يؤدي انحراف المستوى الصغير -إلى تقليل دقة الأجزاء.
لماذا تعتبر الصلابة مهمة إلى هذا الحد؟ كل ألف من البوصة ينحرف الإطار يترجم مباشرة إلى تباين الأبعاد على الجزء المختوم. تعمل أداة الضغط على الجانب المستقيم أو قضيب الربط- على الحفاظ على محاذاة ثقوب الأدوات طوال الشوط، مع الحفاظ على الخلوصات التي تحدد ارتفاع الغالف وجودة الثقب ودقة المعالم- المشكلة.
تخطيط مجموعة القالب وتسلسل المحطة
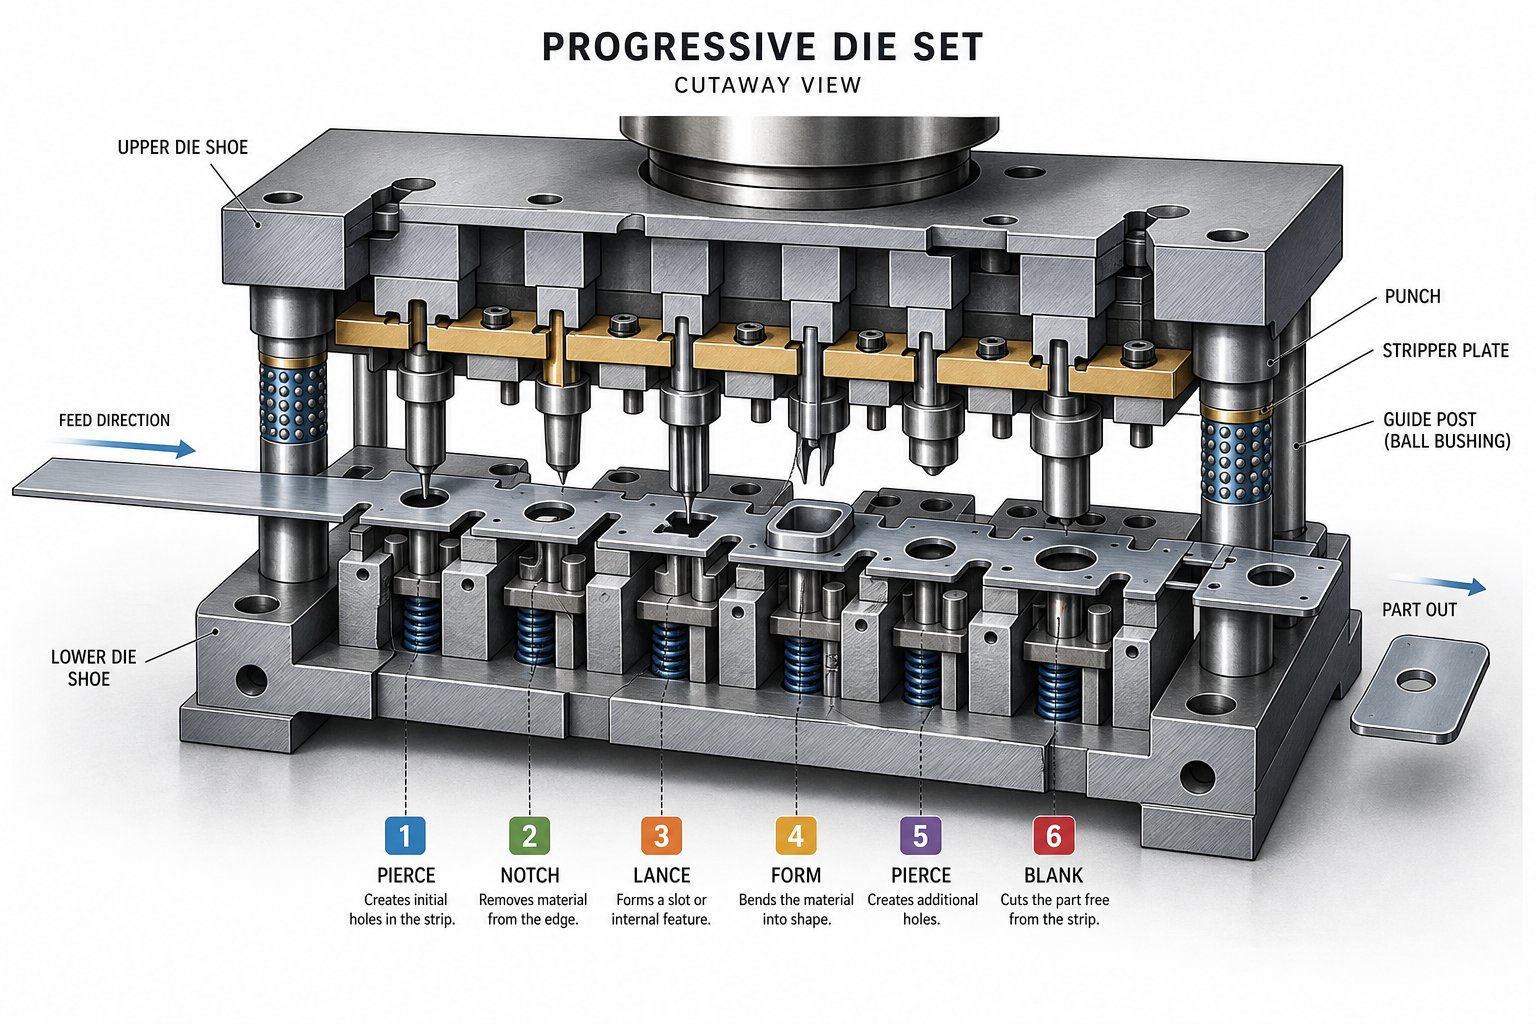
يوجد داخل المكبس قالب الختم-وهو تجميع آلي دقيق للأحذية العلوية والسفلية، وأعمدة التوجيه، واللكمات، وأزرار القالب، والطيارين، والمزيلات، والزنبركات. تقوم القوالب المتدرجة بترتيب هذه العناصر عبر محطات متعددة، كل منها مخصص لعملية محددة:
- ثقب– تعمل أدوات التثقيب المعدنية على إنشاء ثقوب أو فتحات أو ميزات تجريبية في الشريط.
- تقطيع– إزالة أقسام أكبر من المواد لتحديد هندسة محيط الجزء.
- التشكيل والانحناء– يقوم بتشكيل الفراغ المسطح إلى معالم-ثلاثية الأبعاد.
- سك- يطبق قوة ضغط عالية للتحكم الدقيق في الأبعاد على الأسطح الحرجة.
- قطع– فصل الجزء النهائي عن الشريط الناقل.
يتبع تسلسل المحطات منطقًا متعمدًا: يتم تثقيب ميزات مسند الإسناد مبكرًا لضمان الدقة الموضعية، وتأتي عمليات التشكيل بعد التثقيب لتجنب التشويه، ويكون القطع دائمًا هو الأخير. يحدد التباعد بين المحطات-الذي يساوي خطوة التغذية-مدى تقدم الشريط في كل ضربة. تعمل أدوات القالب التقدمية ذات التصميم الجيد- على موازنة عدد المحطات مع ثبات الشريط، مما يضمن أن كل عملية لديها مساحة للتنفيذ دون المساس بالناقل.
أنظمة التغذية والتوجيه والخردة
تكون قوالب الختم الدقيقة دقيقة بقدر دقة نظام توصيل المواد الذي يغذيها. يتضمن خط الملف النموذجي ثلاث وظائف متكاملة:
- Uncoiler– يدعم ويدفع الملف عند توتر متحكم فيه.
- مستقيم (مستوى)– يمرر الشريط من خلال بكرات قابلة للتعديل تعمل على إزالة الانحناء المحدد للملف، مما يوفر مخزونًا مسطحًا للقالب.
- وحدة تغذية مؤازرة أو لفة– تقدم الشريط لمسافة محددة في كل دورة، ثم يبقيه ثابتًا أثناء ضغطة الضغط.
بمجرد دخول الشريط إلى القالب، تعمل المسامير الدليلية على -ثقوب مثقوبة مسبقًا لتسجيل موضعه الجانبي والطولي الدقيق في كل محطة. تحافظ قضبان التوجيه الشريطية على المادة في المنتصف بينما تقوم الرافعات برفعها فوق سطح القالب بين الضربات، مما يمنع علامات السحب ويضمن التقدم السلس.
الخردة هي منتج ثانوي لا مفر منه. تسقط البزاقات الناتجة عن الثقب من خلال فتحات القالب في المزالق الموجودة أسفل المسند، بينما يخرج شريط الهيكل العظمي من الجزء الخلفي من المكبس على ناقل الخردة أو المروحية. تمنع عملية إزالة الخردة الموثوقة سحب البزاقة-وهي حالة ترجع فيها البزاقة للخلف مع المثقاب وتؤدي إلى إتلاف الجزء التالي أو القالب نفسه.
| عنصر | الوظيفة الأساسية | التأثير على جودة الجزء |
|---|---|---|
| اضغط على الإطار | يقاوم تشكيل القوى، ويحافظ على المحاذاة | ضوابط انحراف. يؤثر بشكل مباشر على دقة الأبعاد وحياة الموت |
| مجموعة القالب (يموت الختم) | يقوم بالقطع والتشكيل والفصل المتسلسل | يحدد هندسة الميزات والتفاوتات والتشطيب السطحي |
| مغذي لفائف ومستقيم | يوفر شريطًا مسطحًا بدرجة تغذية دقيقة | يضمن التقدم المستمر. يمنع سوء التغذية والأخطاء الموضعية |
| نظام الطيار | يسجل موقف الشريط في كل محطة | يحافظ على محاذاة المحطة-إلى-المحطة ضمن ميكرونات |
| تجريد قضبان التوجيه | تتجرد المراكز بشكل جانبي من خلال القالب | يمنع الانحراف الذي يسبب تقطيعًا أو تشكيلًا غير متساوٍ |
| إزالة الخردة (المزالق والمروحيات) | إخراج الرخويات وشريط الهيكل العظمي | يمنع سحب البزاقة، وتحطم القالب، والعيوب السطحية |
عندما يعمل كل نظام فرعي بشكل متناغم-إطار يمتص الحمل دون انحراف، وتقوم وحدة التغذية بتوصيل الشريط على أرض الملعب، ووضعية قفل الطيارين، وإزالة الخردة بشكل نظيف-، تكون النتيجة نظامًا موحدًا قادرًا على إنتاج آلاف الأجزاء المتطابقة في الساعة. المتغير التالي في المعادلة هو الحركة نفسها: كيف تقوم المكبس بتحويل الطاقة المخزنة إلى حركة انزلاقية يتم التحكم فيها والتي تدفع كل محطة خلال دورة التشكيل الخاصة بها.
كيف تعمل عملية الختم التدريجي
أنت تعرف ما يجلس داخل الجهاز. السؤال الحقيقي هو: كيف تعمل مكبس الختم عندما يتم تشغيل كل نظام فرعي معًا في دورة مستمرة؟ تكمن الإجابة في عملية الختم التدريجي نفسها-، وهي عبارة عن تسلسل مصمم حيث يصبح الملف المسطح جزءًا نهائيًا محطة واحدة في كل مرة، دون مغادرة الشريط حتى القطع النهائي.
خطوة-بواسطة-تقدم الشريط خطوة
تصور ملفًا معدنيًا محملاً على آلة فك اللفة. يقوم جهاز التمليس بإزالة الانحناء، وتقوم وحدة التغذية المؤازرة بدفع الشريط إلى القالب بمسافة ثابتة-من درجة التقدم. يساوي هذا الملعب المسافة بين المركز-والمركز-المركزي للمحطات ويحدد التدفق الجزئي عبر الأداة بأكملها. كل ضربة للصحافة تكرر دورة التغذية هذه-و-النموذج.
فيما يلي عملية الختم التدريجي المقسمة إلى مراحلها الأساسية:
- تحميل الملف وتغذية الشريط- تقوم وحدة التغذية بإدخال المخزون المسطح إلى فتحة القالب. يتم عمل ثقوب تجريبية أولية في محطة مبكرة لإنشاء التسجيل.
- مشاركة دبوس الطيار– أثناء نزول القالب العلوي، تدخل المسامير التجريبية الدقيقة في الثقوب المثقوبة مسبقًا، مما يؤدي إلى تثبيت الشريط في الموضع الجانبي والطولي الدقيق قبل تطبيق أي قوة قطع.
- الثقب والوخز– تثقيب المعدن المقطوع لإنشاء ثقوب وفتحات وميزات بارزة تعمل على إعداد الفراغ للتشكيل اللاحق.
- التشكيل والرسم– تعمل المحطات على ثني المواد أو سكها أو رسمها إلى أشكال -ثلاثية الأبعاد. ينثني الشريط الحامل عند نقاط التعلق المصممة هندسيًا لاستيعاب الحركة الرأسية دون فقدان دقة درجة الصوت.
- التشذيب– يتم قص المواد الزائدة لتحسين محيط الجزء إلى الشكل الهندسي النهائي.
- قطع وطرد- المحطة الأخيرة تقطع الجزء المكتمل من الناقل. يتم إسقاط أختام القالب التقدمية النهائية في شلال أو ناقل أسفل المكبس، وتكون جاهزة للتغليف أو المعالجة الثانوية.
يحكم تصميم تخطيط الشريط هذا التسلسل بأكمله. يحدد المهندسون كيفية تداخل الأجزاء على الشريط، حيث تحافظ الجسور على السلامة الهيكلية، وما هي العمليات التي تتبع لتجنب التشويه. أهداف تخطيط جيدة-محسّنةأكثر من 75% من استخدام الموادمع الحفاظ على قوة الحامل بما يكفي للتغذية بشكل موثوق وبسرعة.
ما هي-متطلبات الختم عالية السرعة من الجهاز
تعمل تطبيقات القالب التقدمي القياسية بشكل مريح بين 100 و400 ضربة في الدقيقة. ادفع إلى منطقة الختم التدريجي عالي السرعة، ويمكن أن تتجاوز المكابس 1000 ضربة في الدقيقة. بهذه المعدلات، يتم ضغط كل مللي ثانية من سكون الشريحة وحركة التغذية والمشاركة التجريبية.
ما الذي يتغير بالسرعة؟ ثلاثة أشياء تتشدد في وقت واحد:
- صلابة الآلة– انحراف الإطار الذي لا يُذكر عند 200 SPM يصبح تراكميًا عند 1000-زائد. تعتبر المكابس الجانبية المستقيمة- أو مكابس قضيب الربط ضرورية للحفاظ على محاذاة القالب تحت التحميل الدوري السريع.
- دقة التشحيم– السرعات العالية تولد المزيد من الحرارة والاحتكاك. يجب أن تعمل أنظمة الرش أو التنقيط الصغيرة- على توصيل مواد التشحيم إلى مناطق التلامس الدقيقة دون تجميع المحطات المجاورة أو تجويعها.
- دقة التغذية– يجب على وحدة التغذية المؤازرة تسريع الشريط ووضعه وإبطاء سرعته خلال جزء صغير من دورة الضغط. حتى خطأ التغذية بمقدار 0.05 مم يتراكم عبر المحطات، مما يتسبب في التسجيل الخاطئ والخردة.
إن القدرة على السرعة العالية-لا تتعلق فقط بمحرك أسرع. إنها النتيجة المجمعة لديناميكيات الضغط، واستجابة التغذية، وتخليص القوالب، وإخلاء الخردة، وكلها تعمل ضمن نوافذ توقيت أكثر إحكامًا. إن نظام القيادة وراء حركة الشريحة-الميكانيكية أو المؤازرة أو الهيدروليكية-يحدد السرعات وملفات التشكيل التي يمكن تحقيقها.
أنواع الضغط التي تعمل على تشغيل عمليات القالب التقدمية
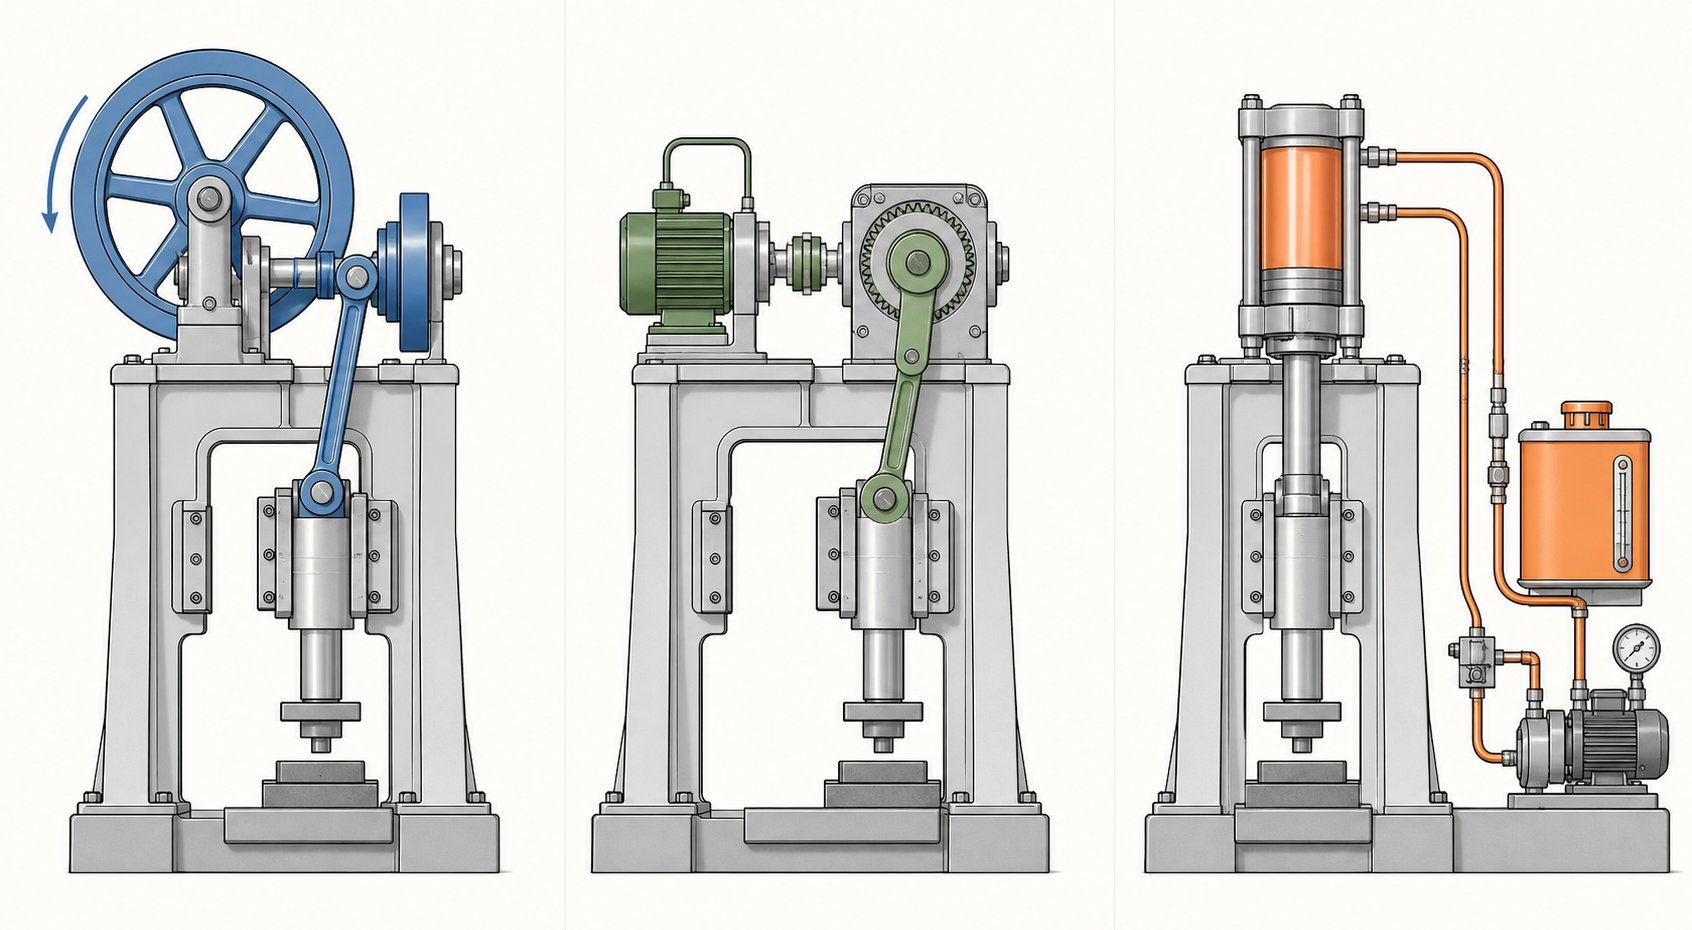
تعمل كل مكبس ختم تقدمي على تحويل الطاقة المخزنة إلى حركة انزلاقية يتم التحكم فيها والتي تدفع اللكمات عبر المعدن. ولكن كيفية وصول هذه الطاقة إلى الشريحة-وكيفية تصرفها أثناء جزء العمل الحرج من الشوط-تختلف بشكل كبير اعتمادًا على نظام القيادة. يؤثر الاختيار بين الميكانيكية والمؤازرة والهيدروليكية بشكل مباشر على سرعة الإنتاج وجودة الجزء وطول عمر القالب وتعقيد التشكيل الذي يمكنك تحقيقه.
المكابس الميكانيكية ومحركات الارتباط المتحركة
إن العمود الفقري للختم التدريجي ذو الحجم الكبير-هو الضغط الميكانيكي. تقوم دولاب الموازنة بتخزين الطاقة الدورانية، ويقوم العمود المرفقي أو الترس اللامركزي بتحويل تلك الطاقة إلى حركة انزلاقية ترددية. والنتيجة هي منحنى حد ثابت-سريع في الأعلى، وأبطأ بالقرب من المركز الميت السفلي-مما يوفر أوقات دورات متسقة تناسب الإنتاج المتكرر.
تتفوق المكابس الميكانيكية في السرعة. أوقات الدورة القصيرة والاستهلاك المنخفض للطاقة لكل شوط تجعلها مثالية لعمليات التقطيع والتشكيل الضحل والثقب حيث لا تكون هناك حاجة إلى الحمولة الكاملة إلا لفترة وجيزة في الجزء السفلي من الشوط. المقايضة؟ مرونة محدودة. يتم تحديد ملف تعريف السكتة الدماغية من خلال الهندسة، وليس البرنامج، لذلك تحصل على نفس الحركة في كل دورة بغض النظر عن ما يتطلبه الجزء.
هذا هو المكان الذي تغير فيه ضغطة حركة الارتباط المعادلة. بدلاً من ذراع التدوير البسيط، تستخدم محركات حركة الارتباط آلية-ارتباطات متعددة تعمل على إعادة تشكيل منحنى سرعة الشريحة. أثناء الجزء العمل من السكتة الدماغية،تنخفض سرعة الانزلاق بنسبة تصل إلى 40%، بينما تزداد السرعة خلال الجزء غير العامل-للمحافظة على معدلات إنتاج عالية. تخيل أن الضغط يتباطأ تمامًا عند تشكيل المعدن، ثم يعود بسرعة إلى الأعلى لتحقيق الضربة التالية.
تعتبر الفوائد العملية لعمليات القالب التقدمي كبيرة:
- انخفاض تأثير يموت- سرعة الاقتراب المنخفضة تعني صدمة أقل على الأدوات عند المشاركة، مما يؤدي إلى إطالة عمر زر التثقيب والقالب.
- تراجع أقل في الربيع-.– يؤدي المكوث لفترة أطول تحت الضغط إلى تحسين مرونة المعدن، مما يؤدي إلى إنتاج ميزات متشكلة أقرب إلى الشكل الصافي دون إعادة-لفت الانتباه.
- أعلى فعالية SPM- يمكن لمحركات حركة وصلة القالب التقدمية زيادة سرعات التشغيل بنسبة 25% على الأقل مقارنة بحركة الكرنك القياسية بجودة جزء مكافئة.
- انخفاض مستوى الضجيج والاهتزاز– يُترجم انخفاض المفاجئة-من خلال القوى إلى تشغيل مكبس ختم القالب أكثر هدوءًا وسلاسة.
يكمل التوازن الديناميكي حركة الارتباط عن طريق مواجهة قوى القصور الذاتي الناتجة عن كتلة الشريحة الترددية. عند السرعات العالية، ينقل الضغط غير المتوازن الاهتزاز إلى الأساس، والقالب، وفي النهاية الجزء. تعمل أنظمة موازنة الموازنة-سواء كانت الأوزان الميكانيكية أو الأسطوانات الهوائية- على تحييد هذه القوى، مما يحافظ على ثبات المكبس ويقلل التعب على كل من الإطار والأدوات.
مكابس مؤازرة للتحكم في السكتة الدماغية المتغيرة
ماذا لو كان بإمكانك برمجة الشريحة لتتحرك بشكل مختلف في كل مهمة-أو حتى في نقاط مختلفة ضمن ضربة واحدة؟ هذا هو ما تقدمه آلة الضغط التقدمية المؤازرة. يحل محرك سيرفو -ذو عزم الدوران العالي محل دولاب الموازنة والقابض، مما يوفر تحكمًا كاملاً في موضع الانزلاق والسرعة والتسارع طوال الدورة.
توفر المكابس المؤازرة العديد من الإمكانيات التي لا يمكن للمحركات الميكانيكية التقليدية مطابقتها:
- ملفات تعريف السكتة الدماغية القابلة للبرمجة- قم بإبطاء الشريحة لإجراء عمليات سحب عميقة، أو سكن في المركز الميت السفلي للعملة، أو قم بالنبض من خلال تسلسل التشكيل. أنت تصمم منحنى الحركة ليناسب الجزء، وليس العكس.
- سرعة متغيرة خلال دورة واحدة- الاقتراب بسرعة، والتشكل ببطء، والعودة بأقصى سرعة. تدعم هذه المرونة تشكيل المحطات المتعددة-المعقدة دون المساس بالإنتاجية.
- كفاءة الطاقة- يستمد المحرك الطاقة فقط عند أداء العمل، وتقوم الكبح المتجدد باستعادة الطاقة أثناء التباطؤ.
- تقليل تآكل القالب- التحكم في سرعة الاقتراب في لحظة الاشتباك المثقب يقلل من تحميل التأثير، وهي فائدة مماثلة لمزايا حركة الارتباط ولكنها قابلة للتعديل بشكل لا نهائي عبر البرنامج.
يتمحور الدور الناشئ لتقنية المؤازرة في الختم التدريجي حول المهام التي تجمع بين أنواع التشكيل المتعددة-الثقب بالإضافة إلى الرسم العميق بالإضافة إلى القطع-في قالب واحد. يفرض منحنى السكتة الدماغية الثابتة التنازلات عبر المحطات. تعمل الصحافة المؤازرة على التخلص من تلك التنازلات عن طريق تخصيص الحركة لسرعة التشكيل المثالية لكل عملية.
اختيار حمولة الصحافة وحجم السرير
إن اختيار الحمولة المناسبة لمكبس الختم التدريجي ليس بسيطًا مثل مطابقة تصنيف الضغط مع المادة الأكثر سمكًا التي تخطط لتشغيلها. يكون طلب الحمولة تراكميًا عبر كل محطة نشطة في القالب. تحتاج إلى حساب:
- سمك المواد وقوة الشد- تتطلب المواد السميكة أو الأكثر صلابة قوة قطع وتشكيل أكبر نسبيًا لكل محطة.
- عدد المحطات النشطة- يمكن لقالب مكون من 20 محطة مع أحمال ثقب وتشكيل وصياغة متزامنة أن يصل إلى ذروته أعلى بكثير مما تتطلبه أي محطة بمفردها.
- تشكيل القوات- الرسم والعملة يولدان حمولة أعلى من الثقب. الانحناءات المعقدة ذات نصف القطر الضيق تركز القوة على مناطق القالب الأصغر.
المبدأ التوجيهي الشائع هو تحديد حجم المكبس بنسبة 60-70% من السعة المقدرة لحمل الذروة المحسوب. يحمي هذا الهامش الإطار والمحامل والمحرك من الحمل الزائد مع توفير مساحة رأسية لتنوع المواد ودورات شحذ القالب التي تزيد قوة القطع تدريجيًا.
حجم السرير مهم بنفس القدر. يجب أن يتناسب القالب داخل منطقة المسند مع وجود مساحة كافية لمزالق الخردة ودعم الشريط والتثبيت السريع لتغيير القالب. إذا كنت تقوم بتشغيل شريط عريض لتخطيطات خارجية متعددة-، يصبح أبعاد السرير الأكبر من اليسار-إلى-اليمين إلزاميًا. إن مطابقة الحمولة وحجم السرير معًا يضمن قدرة المكبس على استيعاب القالب ودعمه ميكانيكيًا طوال فترة خدمته.
| معايير | الصحافة الميكانيكية | الصحافة المؤازرة | الصحافة الهيدروليكية |
|---|---|---|---|
| السرعة (عدد الضربات في الدقيقة) | عالية إلى عالية جدًا | قابل للتعديل (من الأقل إلى الأعلى) | منخفضة إلى معتدلة |
| قوة الاتساق من خلال السكتة الدماغية | قوة الذروة بالقرب من BDC فقط | منحنى القوة القابل للبرمجة | حمولة كاملة في أي وقت |
| مرونة ملف تعريف السكتة الدماغية | ثابت (تم تحسينه باستخدام حركة الارتباط) | قابلة للبرمجة بالكامل | قابل للتعديل ولكن أبطأ |
| كفاءة الطاقة | عالية (تخزين دولاب الموازنة) | عالية جدًا (متجددة) | أقل (مضخة مستمرة) |
| يموت تأثير الحياة | جيد (ممتاز مع حركة الارتباط) | ممتاز (المشاركة الخاضعة للرقابة) | جيد (الاقتراب بسرعة-منخفضة) |
| تطبيقات القالب التقدمي النموذجية | -سرعة عالية في التقطيع والثقب والتشكيل السطحي | قوالب معقدة متعددة الأشكال-، وعمليات مختلطة | رسم عميق، وتشكيل-مقاييس ثقيلة |
المكابس الهيدروليكية تستحق الذكر لاكتمالها. إنها توفر حمولة كاملة في أي نقطة في الشوط-مفيدة للسحب العميق أو العمليات التي تتطلب قوة مستدامة-لكن أوقات دوراتها الأبطأ تحد من الإنتاجية في التطبيقات التقدمية ذات الحجم الكبير-. ستجدها في أغلب الأحيان تعمل على تشغيل قوالب النقل أو عمليات التشكيل المستقلة بدلاً من تشغيل الأدوات التقدمية للمحطات المتعددة-بسرعة الإنتاج.
يحدد نظام القيادة ما يمكن أن تفعله آلة الضغط التقدمية، ولكن المادة هي ما تفعله بها. إن المعادن والسبائك المختلفة لها متطلباتها الخاصة في تشكيل القوة، وسلوك التغذية، وإستراتيجية التشحيم-العوامل التي تعود إلى اختيار الضغط بطرق يسهل التغاضي عنها.
اختيار المواد لختم القالب التدريجي
يمكن للضغط أن يوفر ديناميكيات السكتة الدماغية المثالية ويمكن أن يتميز القالب بهندسة محطة لا تشوبها شائبة، ومع ذلك فإن الاختيار الخاطئ للمادة سيظل ينتج الخردة. يضع الختم المعدني التقدمي متطلبات فريدة على مخزون الملف الذي يمر عبره-يجب تغذية الشريط بشكل نظيف، وتشكيله بدون تشقق، وقصه بخصائص نتوءات يمكن التنبؤ بها عبر مئات الضربات في الدقيقة. إن اختيار المعدن المناسب ليس مجرد قرار تصميمي؛ فهو يؤثر بشكل مباشر على إعدادات الماكينة، وتصاريح الأدوات، واستراتيجيات التشحيم التي ستنجح.
المعادن المتوافقة وعائلات السبائك
يستوعب الختم المعدني التدريجي مجموعة واسعة من المواد الحديدية وغير الحديدية. توفر كل عائلة من السبائك توازنًا متميزًا بين القوة وقابلية التشكيل والتكلفة التي تشكل كيفية تكوين القالب والضغط.
- فولاذ منخفض الكربون (C1008–C1026)- المادة الأكثر معالجة على نطاق واسع في الختم التدريجي للصلب. الليونة العالية، والتكلفة المنخفضة، وسلوك القص الذي يمكن التنبؤ به تجعله الخيار الافتراضي للأقواس، والمبيتات، والمكونات الهيكلية. يمكن أن يضيف الطلاء بالزنك أو النيكل ختمًا مقاومًا للتآكل بعد -.
- الفولاذ المقاوم للصدأ (سلسلة 300 و400)- يوفر مقاومة للتآكل وقوة على حساب قوى التشكيل الأعلى وتآكل القالب الأكثر عدوانية. تعمل الدرجات الأوستنيتي مثل 304-على التصلب بسرعة، وتتطلب حمولة ضغط قوية وخلوصات مثقوبة يتم التحكم فيها بعناية-حتى-القالب.
- النحاس والنحاس البريليوم- يهيمن الختم التدريجي للنحاس على الموصل الكهربائي والإنتاج الطرفي بفضل الموصلية الممتازة، ومقاومة التآكل، والليونة. يضيف نحاس البريليوم خصائص الزنبرك ومقاومة التعب لتطبيقات التلامس التي تتطلب دورة حياة عالية.
- نحاس (C260 – C360)– يجمع بين قابلية التشكيل الجيدة والتوصيل الحراري والكهربائي. إن طبيعته الناعمة نسبيًا تقلل من تآكل القالب، مما يجعله مناسبًا للأجهزة المزخرفة ومكونات القفل والتشغيل التدريجي عالي السرعة.
- الألومنيوم (1100، 3003، 5052، 6061)– يوفر نسبة عالية من القوة-إلى-الوزن مع قابلية تشكيل ممتازة في الظروف المناخية الخفيفة. تتطلب أدوات ختم الألومنيوم خلوصًا أوسع من التثقيب-إلى-القالب مقارنةً بالفولاذ لأن المادة تميل إلى التكوُّن والتراكم على أسطح الأدوات دون التشحيم المناسب.
نادرًا ما تكون المادة الأفضل هي الأقوى-فهي المادة التي يتوافق سلوكها الميكانيكي مع هندسة الأجزاء وحجم الإنتاج وإمكانات الطباعة المتاحة.
نطاقات السماكة ومواصفات الملف
يتم توفير مواد الختم التدريجي كمخزون لفائف بسمك قياسي. تمتد نطاقات المعالجة النموذجية من حوالي 0.004 بوصة (0.1 مم) للمحطات الإلكترونية الدقيقة -حتى 0.250 بوصة (6.35 مم) للأقواس الهيكلية الثقيلة. تقع النقطة المثالية لمعظم التطبيقات التقدمية بين 0.015 بوصة و0.125 بوصة (حوالي 28 مقياسًا إلى 11 مقياسًا).
يتراوح عرض الملف عادة من أقل من 1 بوصة للقوالب الفردية-الضيقة-إلى أكثر من 24 بوصة للتخطيطات العريضة-الخارجية. تتطلب الشرائط الأوسع مكابس ذات أبعاد سرير أكبر ومغذيات قادرة على التعامل مع أوزان الملفات الأثقل دون إدخال حدبة الشريط أو موجة الحافة.
إن الالتزام بمعايير السُمك القياسية الصناعية-يؤدي إلى انخفاض التكلفة لأن هذه الأحجام يتم تخزينها بشكل شائع في مراكز الخدمة. غالبًا ما تتطلب السُمك المخصص أو السبائك المتخصصة طلبيات مطحونة-حدًا أدنى-وأحيانًا كميات حمولة الشاحنات-مما قد يؤدي إلى إجهاد الميزانيات على-البرامج ذات الحجم الأقل.
كيف تؤثر خصائص المواد على إعدادات الجهاز
هناك ثلاث خصائص ميكانيكية تقود التفاعل بين مواد الختم التدريجي والضغط: قوة الشد، والليونة (نسبة الاستطالة)، والصلابة. كل واحد يشكل كيفية تكوين المعدات.
قوة الشديحدد متطلبات قوة القطع والتشكيل. يتطلب شريط من الفولاذ المقاوم للصدأ 304 عند قوة شد نهائية تبلغ 85 كيلو لكل بوصة تقريبًا ضعف الحمولة الثاقبة للفولاذ الكربوني المنخفض-عند 45 كيلو لكل بوصة للحصول على هندسة ثقب متطابقة. يتراكم هذا الاختلاف عبر كل محطة نشطة، مما يؤدي إلى زيادة متطلبات الحمولة الإجمالية وغالبًا ما يفرض ضغطًا أكبر.
ليونةيتحكم في مدى قوة القالب في تشكيل المادة دون كسر. تتحمل المعادن ذات الاستطالة العالية- مثل النحاس (أكثر من 40% استطالة) أنصاف أقطار الانحناء الضيقة والسحب العميق. تتطلب السبائك المنخفضة - مثل الفولاذ الزنبركي أو الفولاذ المقاوم للصدأ - الصلب زوايا تشكيل أكثر سلاسة، والمزيد من المحطات لتوزيع الضغط، وأحيانًا ملفات ضغط مؤازرة تعمل على إبطاء الانزلاق أثناء شوط العمل.
صلابةيرتبط بمعدل تآكل القالب. تعمل المواد الأكثر صلابة على كشط الأسطح المثقوبة والقالبة بشكل أسرع، مما يؤدي إلى تقصير فترات الشحذ. يؤدي الختم التدريجي للفولاذ الكربوني على الدرجات الأكثر ليونة (Rockwell B 55–70) إلى إنتاج قوالب طويلة مع الحد الأدنى من الصيانة، في حين أن السبائك المقاومة للصدأ أو -عالية القوة قد تقلل من عمر القالب إلى النصف إذا لم تتم ترقية فولاذ الأدوات والطلاءات وفقًا لذلك.
تتغير استراتيجية التشحيم أيضًا باختلاف نوع المادة. يتطلب كل من الفولاذ المقاوم للصدأ والألومنيوم-مواد تشحيم شديدة التحمل-مكلورة أو أغشية صناعية-لمنع التهيج وبناء-حافة اللكمات. تعمل الزيوت البترولية القياسية- بشكل جيد مع الفولاذ الطري والنحاس. عند السرعات العالية، يتحول توصيل التشحيم من أنظمة الغمر إلى أجهزة رش دقيقة -تستهدف وجوهًا مثقوبة محددة ومحطات تشكيل دون تلويث العمليات المجاورة.
تتبع تعديلات سرعة الضغط منطقًا مشابهًا. تتحمل المواد الأكثر ليونة والأكثر ليونة معدلات ضربات أعلى لأنها تقص بشكل نظيف وتولد حرارة أقل. تستفيد السبائك الأكثر صلابة من انخفاض السرعة أو محركات الارتباط-التي تعمل على إبطاء الانزلاق عند المشاركة، مما يقلل من الصدمات ويطيل عمر الأداة.
| نوع المادة | نطاق السماكة النموذجي | اعتبارات المعالجة الرئيسية |
|---|---|---|
| فولاذ منخفض-الكربون | 0.015 بوصة – 0.250 بوصة | قوة تشكيل منخفضة، ليونة عالية، تشحيم قياسي. أوسع نطاق من التوافق مع الصحافة. |
| الفولاذ المقاوم للصدأ (الأوستنيتي) | 0.010 بوصة – 0.125 بوصة | يتطلب الأمر حمولة عالية، وتصلبًا سريعًا،-وعملًا سريعًا، ومواد تشحيم مضادة-للتهيج. لكمة أكثر إحكامًا-من أجل-تصفيات القالب. |
| النحاس / النحاس البريليوم | 0.004 بوصة – 0.080 بوصة | قابلية تشكيل ممتازة، مادة ناعمة تقلل من تآكل القالب. مقاييس رقيقة شائعة للاتصالات الكهربائية. |
| النحاس | 0.008 بوصة – 0.125 بوصة | ليونة جيدة، قوة معتدلة. متوافق مع الختم عالي السرعة-؛ الحد الأدنى من مواد التشحيم اللازمة. |
| الألومنيوم | 0.010 بوصة – 0.190 بوصة | هناك حاجة إلى خلوص أوسع للقوالب، وهو ميل مثير للغضب. تستفيد أدوات ختم الألومنيوم من الأسطح المثقوبة المطلية أو المصقولة. |
لا يعد اختيار المواد قرارًا معزولًا على الإطلاق-فإنه يتم إدخاله في حسابات الحمولة واختيار الفولاذ القالب والفواصل الزمنية للصيانة وحتى المقارنة بين طرق الختم التقدمية والبديلة. عندما تدفع المادة تعقيد القالب أو تضغط السعة إلى أقصى حدودها، فقد يكون الوقت قد حان للتساؤل عما إذا كان النهج التقدمي لا يزال هو المسار الأكثر-فعالية من حيث التكلفة.
مقارنة القوالب التقدمية بطرق الختم البديلة
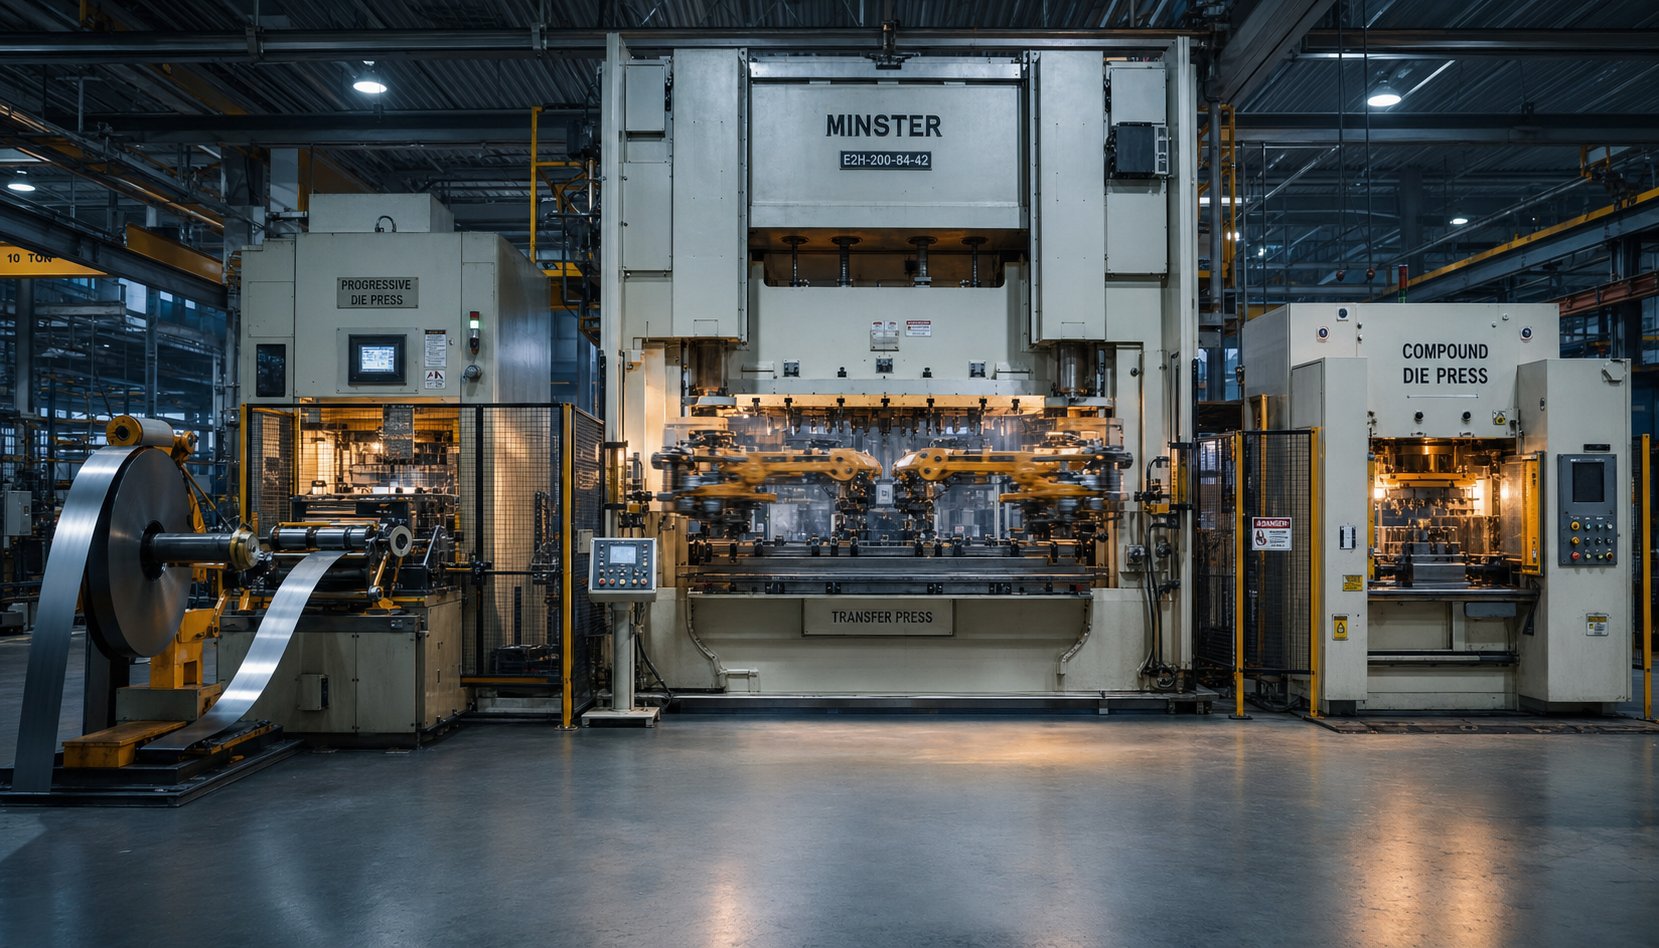
يعد القالب التدريجي أداة قوية، ولكنه ليس الوحيد في صندوق أدوات تشغيل المعادن. عندما تصبح هندسة الأجزاء كبيرة جدًا، أو تكون الأحجام منخفضة جدًا، أو يتجاوز عمق التشكيل ما يمكن لشريط الناقل التعامل معه، فإن الطرق البديلة غالبًا ما توفر اقتصاديات أفضل أو أجزاء أفضل. إن معرفة أين تتفوق عمليات القالب والختم التدريجي-وأين لا-يمنع عدم التطابق المكلف بين العملية والمنتج.
التقدمي مقابل النقل مقابل الختم المركب
هناك ثلاث طرق للختم تهيمن على إنتاج الأجزاء المعدنية الدقيقة. يستخدم كل منهم أسلوبًا مختلفًا جذريًا لنقل المواد خلال العمليات، ويحدد هذا الاختلاف المهام التي يتعاملون معها بشكل أفضل.
ختم القالب التدريجييحافظ على قطعة العمل متصلة بشريط ناقل طوال التسلسل بأكمله. يتقدم الشريط من محطة إلى أخرى داخل مجموعة قوالب واحدة، مع فصل الجزء النهائي فقط عند القطع النهائي. يدعم أسلوب التغذية-المتواصل هذا سرعات عالية للغاية-غالبًا ما تتراوح بين 100 إلى أكثر من 1000 ضربة في الدقيقة-ويوفر أقل تكلفة-للقطعة من حيث الحجم لأن وقت الإعداد يكون ضئيلًا ومشاركة العمالة تقترب من الصفر بمجرد تشغيل المطبعة.
نقل ختم القالبيفصل الفراغ عن الشريط في وقت مبكر من العملية. تقوم الأصابع الميكانيكية أو أذرع النقل بعد ذلك بتحريك قطعة العمل الفردية بين محطات القالب المستقلة. نظرًا لأن الجزء مستقل-، يمكن لقوالب النقل أن تثقب بالعمق الذي تسمح به المادة الخام دون التقيد بهندسة الشريط الحامل. وهذا يجعل ختم النقل هو الأسلوب المفضل للأجزاء الكبيرة، والأغلفة-العميقة المرسومة، والمكونات التي تتطلب عمليات على وجوه متعددة.
ختم القالب المركبتنفيذ عمليات قطع متعددة-تقطيع وثقب، على سبيل المثال-بضغطة ضغطة واحدة. والنتيجة هي جزء مسطح ودقيق الأبعاد مع تركيز ممتاز بين الميزات. تعتبر القوالب المركبة أبسط وأقل تكلفة في البناء من الأدوات التقدمية، ولكنها تتعامل فقط مع الهندسة المسطحة وتنتج جزءًا واحدًا في كل ضربة دون القدرة على التشكيل.
تشكيل شرائح متعددة-.يستحق الذكر كخيار رابع. تستخدم الآلات متعددة الشرائح- الكاميرات والأدوات المنزلقة التي تقترب من الشريط من اتجاهات متعددة في وقت واحد، مما يجعلها مثالية للأجزاء الصغيرة ذات الانحناءات المعقدة في مستويات متعددة-من المقاطع والنوابض وأشكال الأسلاك والموصلات التي قد تتطلب محطات زائدة في القالب التقدمي التقليدي.
| معايير | ختم القالب التقدمي | نقل ختم القالب | ختم القالب المركب |
|---|---|---|---|
| الحجم السنوي المثالي | 50.000 إلى الملايين | من 10000 إلى 500،000+ | 5000 إلى 200000 |
| تعقيد الجزء | معتدل (عمق رسم محدود) | عالية (سحب عميق، أجزاء كبيرة) | منخفض (الأجزاء المسطحة فقط) |
| تكلفة الأدوات النموذجية | $15,000 – $60,000+ | $100,000 – $500,000+ | $5,000 – $20,000 |
| تكلفة-القطعة على نطاق واسع | أدنى | معتدل | منخفضة إلى معتدلة |
| سرعة الإنتاج | عالية جدًا (100–1،000+ SPM) | معتدل (15-60 SPM) | معتدلة إلى عالية |
| نطاق حجم الجزء | صغيرة إلى متوسطة | متوسطة إلى كبيرة | صغيرة إلى متوسطة (مسطحة) |
| الإعداد والتحول | منخفض (قالب فردي، تغذية آلية) | أعلى (محطات متعددة، معايرة النقل) | قليل |
إن فهم هذه الأنواع من قوالب الختم فيما يتعلق بمتطلبات الجزء المحدد الخاص بك يزيل التخمين. شريحة تناسب كف يدك وتشحن بكميات 500000 سنويا؟ يكاد يكون من المؤكد أن التقدمية هي الجواب. كوب سيارة عميق-مرسوم يتجاوز حدود عرض الشريط-؟ يتولى النقل.
عندما لا يكون الختم التدريجي مناسبًا
هل يبدو أن الختم التدريجي يفوز بالسرعة والتكلفة في كل مرة؟ ليس تماما. هناك عدة سيناريوهات تدفع المشاريع نحو طرق بديلة:
- حجم الجزء يتجاوز سعة الشريط- تكون القوالب التقدمية محدودة بعرض الملف وأبعاد طبقة الضغط. غالبًا ما لا يمكن تداخل الأجزاء التي يزيد عرضها عن 24 بوصة تقريبًا أو التي تتطلب مساحة مسطحة كبيرة بكفاءة على شريط، مما يجعل ختم قالب النقل أو قالب الخط الترادفي أكثر عملية.
- عمق السحب العميق يتجاوز حدود الشريط الناقل– عندما تتطلب نسب السحب أن تتحرك المادة عموديًا بما يتجاوز ما يمكن أن يتحمله الشريط الحامل دون التواء أو تمزق، يجب أن يكون الجزء قائمًا بذاته-. تتعامل مكابس النقل مع هذا الأمر بشكل طبيعي.
- الحجم منخفض جدًا بحيث لا يمكن استهلاك الأدوات- إن القالب التدريجي الذي يتراوح متوسطه بين 15 ألف دولار إلى 60 ألف دولار لا يكون منطقيا إلا عندما تنشر كميات الإنتاج هذا الاستثمار بشكل ضئيل بما يكفي للتنافس مع أساليب أبسط. أقل من عتبات معينة، تكون تكلفة القطع بالليزر أو تشكيل مكابح الضغط أو ختم القالب المركب أقل لكل جزء.
- تتطلب هندسة الأجزاء عمليات -متعددة الأوجه– تعمل الأدوات التقدمية في محور واحد من حركة الضغط. إذا كان الجزء يتطلب ثقبًا جانبيًا-، أو خيطًا، أو تخريشًا، أو عمليات من اتجاهات متعددة في وقت واحد، فإن طرق النقل أو الشرائح- المتعددة توفر المزيد من الحرية الهندسية.
- التسطيح ضيق على الفراغات المعقدة– تنتج القوالب المركبة أجزاء مسطحة أكثر من القوالب التقدمية لأن الجزء يتكون بضربة واحدة دون سحبه عبر محطات متعددة. بالنسبة للغسالات أو الحشوات أو أكوام التصفيح حيث يكون التسطيح هو المواصفات المهمة، فإن الأدوات المركبة هي التي تفوز.
إن التعرف على هذه الحدود مبكرًا يوفر الوقت الهندسي ويتجنب فرض حل تقدمي حيث ستحارب العملية الهندسة.
هيكل التكلفة وفاصل الحجم-حتى المنطق
تتبع اقتصاديات الختم التدريجي على المدى الطويل منحنى بسيط ولكنه قوي: تكلفة ثابتة عالية مقدمًا، وتكلفة متغيرة منخفضة للغاية لكل ضربة. إن فهم نقطة التعادل-يحدد ما إذا كانت الأدوات التقدمية استثمارًا ذكيًا أو التزامًا باهظ الثمن-.
النظر في مثال ملموس. قد يتكلف القالب التقدمي متوسط-التعقيد 30000 دولار أمريكي لتصميمه وبنائه. بمجرد تشغيله، فإنه ينتج أجزاء بسعر 0.50 دولار لكل منها. قد يكلف نفس الجزء المصنوع من القطع بالليزر وتشكيل مكابح الضغط 5.00 دولارات للقطعة الواحدة بدون استثمار في الأدوات. الرياضيات واضحة ومباشرة:
- عند إنتاج 1000 جزء سنويًا، يضيف القالب التدريجي 30 دولارًا أمريكيًا لكل جزء في تكلفة الأدوات المطفأة-وهي تتجاوز بكثير بديل القطع بالليزر-.
- عند 10000 جزء، ينخفض استهلاك الأدوات إلى 3.00 دولارات للجزء الواحد، وبذلك يصل إجمالي التكلفة التقدمية إلى 3.50 دولارات مقابل 5.00 دولارات للبدائل. نقطة التعادل-تقترب.
- عند 20000 قطعة، يتكلف المسار التدريجي 2.00 دولارًا أمريكيًا لكل جزء إجمالي (1.50 دولارًا أمريكيًا للأدوات المطفأة بالإضافة إلى 0.50 دولارًا أمريكيًا لتكلفة التشغيل)،توفير ما يقرب من 60،000 دولار سنويامقارنة بطرق القطع-الأجزاء.
- بعد تجاوز 50000 جزء، يصبح الاستهلاك ضئيلًا ويقدم القالب التدريجي أقل تكلفة-لكل-ميزة القطعة-غالبًا بنسبة 10:1 مقارنة بالطرق غير المجهزة-.
بالنسبة إلى معظم التطبيقات التقدمية، فإن حد التعادل-يتراوح بين 10000 و20000 جزء سنويًا. وتحت هذا النطاق، تعمل الأدوات الأبسط أو طرق التصنيع-غير المجهزة على تقليل التكاليف. وفوق ذلك، فإن الختم التقدمي يبتعد بشكل حاسم عن اقتصاديات الوحدة.
يموت النقل يتبع منحنى مختلفًا. إن تكلفة الأدوات المرتفعة (100 دولار،000+) تدفع عملية الكسر-إلى أبعد من ذلك، ولكنها تتعامل مع الأجزاء التي لا تستطيع القوالب التقدمية إنتاجها فعليًا. تشغل القوالب المركبة الميزانية-نهاية سهلة الاستخدام-استثمار أقل في الأدوات، ووقت بناء أسرع، ولكنها تقتصر على الهندسة المسطحة والسرعات المعتدلة.
يتلخص إطار القرار في ثلاثة أسئلة:
- هل يمكن تشغيل هندسة الأجزاء فعليًا في قالب تدريجي دون تجاوز حدود الحجم أو العمق؟
- هل يبرر الحجم السنوي الاستثمار في الأدوات بتكلفة تنافسية لكل-قطعة؟
- هل يدعم الجدول الزمني للإنتاج المهلة المطلوبة لتصميم القالب وبنائه والتحقق من صحته؟
إذا كانت الإجابات الثلاثة جميعها بنعم، فإن عمليات القالب والختم التدريجي ستوفر دائمًا أفضل مزيج من السرعة والتكرار والتكلفة الإجمالية. إذا كانت الإجابة بلا، فإن البدائل تستحق التقييم الجاد.
توضح مقارنة الطرق النهج الذي يناسب ملف تعريف إنتاج معين-ولكن في إطار الختم التدريجي نفسه، يكون نطاق التطبيقات واسعًا بشكل ملحوظ. نفس العملية الأساسية التي يتم بها ختم طرف نحاسي صغير-لموصل الهاتف الذكي تنتج أيضًا دعامة هيكلية فولاذية لهيكل السيارة، مع تغير مواصفات الماكينة ومعايير الدقة بشكل كبير بين القطاعات.
تطبيقات الصناعة ومعايير الدقة
إن الطرف النحاسي الأرق من بطاقة الائتمان والقوس الهيكلي الفولاذي الذي يمكنك الوقوف عليه يأتي من القوالب التقدمية. لا يقتصر الاختلاف على المادة-فقط، بل يتعلق بمواصفات الجهاز بأكملها وراء كل جزء. تتغير الحمولة ونوع الضغط وسرعة السكتة الدماغية ومراقبة الجودة وفقًا للصناعة التي يخدمها المكون النهائي.
تطبيقات السيارات والإلكترونيات
يمثل الختم التدريجي لمكونات السيارات حصة كبيرة من سوق القوالب التقدمية العالمية. فكر في الأقواس التي تثبت أحزمة الأسلاك، والتعزيزات الهيكلية داخل مجموعات الأبواب، والموصلات التي تربط وحدات وحدة التحكم الإلكترونية، ومكونات نظام الوقود التي تتطلب أسطح إغلاق متسقة. تتطلب هذه الأجزاء مكابس ذات حمولة عالية-في كثير من الأحيان 200 إلى 600 طن-لأن مقاييس المواد تميل إلى أن تكون أثقل (0.040 بوصة. إلى 0.125 بوصة. من الفولاذ الطري أو-درجات السبائك المنخفضة-عالية القوة) كما أن محطات القالب عديدة.
إن توقعات الحياة في السيارات عدوانية بنفس القدر. إن عمليات الإنتاج التي تصل إلى ملايين الزيارات سنويًا تعني أن المطبعة يجب أن تحافظ على محاذاة السكتة الدماغية بعد السكتة الدماغية دون إجهاد الإطار التراكمي الذي يؤدي إلى تدهور أبعاد الأجزاء. تهيمن هنا المكابس الجانبية المستقيمة- مع محركات حركة الارتباط لأنها تجمع بين الصلابة اللازمة للتقطيع الثقيل مع انخفاض تحميل الصدمات الذي يطيل عمر الأدوات عبر الحملات الطويلة.
تطبيقات الإلكترونيات تقلب المعادلة. بدلاً من الحمولة العالية، تتحول الأولوية إلى الدقة الدقيقة والسرعة. يتم ختم الأطراف، وعلب التدريع، وملامسات البطارية، وأغطية الموصلات من -شريط رفيع من النحاس أو البرونز الفوسفوري أو شريط مقاوم للصدأ-غالبًا ما يقل عن 0.020 بوصة.-بسرعات تتجاوز 800 ضربة في الدقيقة. لا تزال صلابة الماكينة مهمة، ولكن المتغير الحاسم هو دقة التغذية. يؤدي الخطأ في تحديد الموضع بمقدار 0.05 مم على الطرف مع تباعد مسافة 0.3 مم إلى إنتاج الخردة. تحافظ وحدات التغذية المؤازرة المزودة بتشفيرات حلقية- مغلقة ومكابس ذات الحد الأدنى من خلوص الشريحة-إلى المسند على أختام معدنية دقيقة تقدمية ضمن التفاوتات التي تتطلبها هذه الأجزاء والتي تبلغ ±0.001 بوصة (±0.025 مم).
متطلبات الدقة الطبية والفضائية
الختم الطبي التدريجي يرفع المستوى أكثر. يجب أن تفي مكونات الأدوات الجراحية، وأغطية الأجهزة القابلة للزرع، وأجزاء معدات التشخيص بتفاوتات ضيقة تصل إلى ±0.0002 بوصة أثناء ختمها من سبائك متوافقة حيويًا مثل الفولاذ المقاوم للصدأ 316L، أو التيتانيوم، أو الكروم -الكوبالت. تعتبر آثار الماكينة مهمة: تتيح المكابس المؤازرة مع المكوث القابل للبرمجة في المركز الميت السفلي عملية سك وتشكيل يتم التحكم فيها مما يقلل من الارتداد الربيعي على السبائك الطبية التي يصعب تشكيلها. متطلبات تشطيب السطح-في كثير من الأحيان Ra 16 ميكرو-بوصة أو أفضل-تتطلب مكونات قالب مصقولة ودقة في خلوص التثقيب-إلى-القالب.
يشارك الفضاء الجوي هذا الهوس بتناسق الأبعاد. تحمل المشابك الهيكلية وألواح التدريع ومكونات الموصل لإلكترونيات الطيران تفاوتات تبلغ ±0.0005 بوصة إلى جانب إمكانية تتبع المواد بشكل صارم. يجب أن تقوم مراقبة حمولة الصحافة بتسجيل بيانات القوة لكل ضربة بحيث يمكن تتبع أي حالة شاذة تؤدي إلى حالة خارجة عن -من-المواصفات إلى جزء معين.
وعلى النقيض من ذلك، تعطي تطبيقات التدفئة والتهوية وتكييف الهواء (HVAC) وتطبيقات البناء الأولوية للحجم والمتانة على الدقة القصوى. تحمل زعانف المبادل الحراري، وأقواس التثبيت، وموصلات مجاري الهواء عادةً ±0.005 بوصة. التفاوتات-أكثر استرخاءً، ولكنها لا تزال تعتمد على عملية الضغط المتسقة على مدى عدة -ملايين-قطعة تشغيل.
- السيارات– الأقواس والوصلات والتعزيزات الهيكلية وأجزاء نظام الوقود. التسامح النموذجي: ±0.001 بوصة إلى ±0.002 بوصة. الحمولة العالية، وعمر القالب الطويل، ويفضل محركات حركة الارتباط.
- إلكترونيات- المحطات الطرفية، وعلب التدريع، وملامسات البطارية، وأغطية الموصلات. التسامح النموذجي: ±0.001 بوصة. مقياس رفيع، سرعة عالية (800+ SPM)، دقة تغذية مؤازرة حرجة.
- الأجهزة الطبية- أجزاء الأدوات الجراحية، والأغطية القابلة للزرع، والمكونات التشخيصية. التسامح النموذجي: ±0.0002 بوصة إلى ±0.0005 بوصة. سبائك متوافقة حيويًا، مكبس مؤازر، أدوات مصقولة.
- الفضاء الجوي- المشابك الهيكلية، وموصلات إلكترونيات الطيران، وألواح التدريع. التسامح النموذجي: ±0.0005 بوصة. إمكانية تتبع الحمولة الكاملة، وشهادة المواد مطلوبة.
- التدفئة والتهوية وتكييف الهواء / البناء- زعانف المبادل الحراري، وأجهزة التثبيت، وأقواس مجاري الهواء. التسامح النموذجي: ±0.005 بوصة. حجم كبير، حمولة معتدلة، مكابس ميكانيكية قياسية.
مراقبة الجودة و-استشعار القالب
لا يعمل الختم الدقيق للقالب عند مستويات التسامح هذه إلا إذا تمكن الجهاز من اكتشاف المشكلات قبل أن تصبح شحنات معيبة. يدمج الختم التدريجي الحديث أنظمة الجودة مباشرة في المكبس والقالب، مما يؤدي إلى إنشاء حلقة تغذية مرتدة مغلقة.
تعمل أجهزة الاستشعار الداخلية-على مراقبة القوة والإزاحة ووجود المواد بشكل مستمر في المحطات الحيوية. إذا واجهت اللكمة الثاقبة مقاومة خارج النطاق المتوقع-مما يشير إلى حافة قطع باهتة أو سوء تغذية-يرسل المستشعر إشارة إلى التحكم في الضغط للتوقف فورًا بدلاً من إنتاج مئات الأجزاء التالفة قبل أن يلاحظ المشغل.
ويضيف الفحص البصري الآلي طبقة أخرى. أنظمة رؤية CCD عالية السرعة- تعمل علىما يصل إلى 1000 إطار في الثانيةقم بقياس الأبعاد الحرجة على كل جزء عند خروجه من القالب، مع دقة قياس تصل إلى 0.01 مم. يتم تحويل الأجزاء التي تقع خارج نطاق التسامح تلقائيًا قبل الوصول إلى خط التعبئة والتغليف.
تقوم أجهزة مراقبة الحمولة على المكبس نفسه بتتبع القوة القصوى لكل ضربة وتوجيهها بمرور الوقت. يشير الانجراف التدريجي للأعلى إلى تآكل القالب أو اختلاف المواد قبل فترة طويلة من انتهاك التفاوتات المسموح بها، مما يعطي فرق الصيانة إنذارًا مبكرًا لجدولة الشحذ. تعمل هذه الأنظمة معًا على تحويل آلة الختم التدريجي من أداة إنتاج إلى -خلية تصنيع ذاتية المراقبة-ترفض شحن ما لا يمكنها التحقق منه.
إن الحفاظ على صحة نظام التحقق هذا، وأداء القالب ضمن المواصفات على مدى ملايين الدورات، يعتمد على استراتيجية صيانة منضبطة تقلل من تقديرها معظم العمليات.
ممارسات الصيانة التي تعمل على إطالة عمر القالب
أداة الختم التدريجي التي تعمل بسرعة 400 ضربة في الدقيقة تتراكم أكثر من مليون نتيجة في أسبوع إنتاج واحد. تولد كل واحدة من هذه الضربات قوة القطع والاحتكاك والحرارة التي تؤدي تدريجيًا إلى تدهور حواف الثقب وتشكيل الأسطح ومكونات التوجيه. بدون برنامج صيانة منهجي، يقل عمر القالب بشكل غير متوقع، وتتغير جودة الأجزاء، ويؤثر وقت التوقف غير المخطط له على جداول الإنتاج.
جداول الصيانة الوقائية وشحذ القالب
لا تعد صيانة الأدوات التقدمية الفعالة بمثابة رد فعل-فإنها تتبع إيقاعًا مرتبطًا بعدد ضربات الرسم بدلاً من تواريخ التقويم. الهدف، كمايؤكد خبراء الختم، هو الاتساق: تحديد كل منطقة من الأداة التي تتدهور بمرور الوقت، وتوثيق كيفية صيانتها، وتنفيذ كل دورة بشكل مماثل.
تعتمد فترات شحذ القالب على ثلاثة عوامل أساسية:
- كشط المواد– الفولاذ المقاوم للصدأ والسبائك-المنخفضة القوة-تتآكل الحواف المثقوبة بشكل أسرع بكثير من النحاس الناعم أو الفولاذ الطري. قد يتطلب القالب الذي يعمل بالفولاذ المقاوم للصدأ 304 شحذًا كل 50000 إلى 100000 ضربة، في حين أن نفس الهندسة في الفولاذ C1010 يمكن أن تدفع 250000 أو أكثر بين الخدمات.
- تراكم عدد السكتات الدماغية– تقوم معظم المتاجر بتتبع النتائج لكل فترة زمنية للخدمة وتوجيه احتياجات الشحذ الفعلية مقابل الأهداف. الفواصل الزمنية المتسقة-وليست استجابات تفاعلية لحالات الهروب من الجودة-تنتج عمرًا يمكن التنبؤ به للموت.
- جودة التشحيم– يؤدي توصيل مواد التشحيم غير الكافية أو غير المتسقة إلى تسريع تآكل الحواف وزيادة تراكم الحرارة وتعزيز التهيج على أسطح التشكيل. يمكن لأنظمة الرش- الدقيقة التي تطبق وزن الفيلم الصحيح في كل محطة تمديد فترات الشحذ بنسبة 30% أو أكثر مقارنة بالتشحيم الفيضاني الذي يفتقد مناطق الاتصال الحرجة.
تحافظ قائمة فحص الصيانة المنظمة على اتساق كل خدمة بغض النظر عن الفني الذي يقوم بالعمل:
- فحص كافة حواف القطع تحت التكبير؛ يتم شحذها عندما يتجاوز ارتفاع الأزيز الحد المقبول للتطبيق (عادةً 10% من سمك المادة).
- تحقق من قطر دبوس الطيار وطوله-يتسبب الطيارون الذين يرتدونها في حدوث خطأ في تسجيل الشريط والذي يتفاقم عبر المحطات.
- فحص اللكمات وإدخالات القالب بحثًا عن تآكل قابل للقياس ؛ استبدال أو تلميع حسب الإجراء الموثق.
- التحقق من قوى الزنبرك على أدوات التعرية، ورافعات أدوات المسرح، ومنصات الضغط؛ استبدل الينابيع الضعيفة قبل أن تؤثر على التحكم في الشريط.
- تأكد من التوقيت على جميع الإدخالات وتحقق من ارتفاع إغلاق القالب مقابل قياس خط الأساس.
- قم بتنظيف مزالق الخردة وافحص تراكم البزاقة الذي قد يتسبب في سحب البزاقة في عمليات التشغيل اللاحقة.
- تمت إزالة مخزون شحذ المستندات وتغيير ارتفاع القالب الإجمالي واستبدال المكونات لسجل محفوظات الخدمة.
يعد الانضباط الكامن وراء قائمة المراجعة هذه أكثر أهمية من القائمة المرجعية نفسها. وكما قال أحد مديري صيانة القوالب المخضرمين: يتم تعريف جودة الصنعة على أنها الاتساق. إذا قام أحد فنيي الخدمة باستخلاص كمية مختلفة من قسم القطع في كل مرة، فستتأرجح النتائج لكل خدمة بشكل غير متوقع-مما يجعل التحسين المستمر مستحيلاً.
تغيير القالب السريع ومبادئ SMED
كل دقيقة تبقى فيها المكبس في وضع الخمول أثناء تغيير القالب هي دقيقة لا تنتج فيها أي أجزاء. في بيئات الختم التقدمي- ذات المزيج العالي حيث تتشارك أرقام الأجزاء المتعددة في نفس الضغط، يؤثر وقت التغيير بشكل مباشر على أداء الإنتاجية والتسليم. هذا هو المكان الذي يقوم فيه SMED-تبادل -دقيقة واحدة للقوالب- بتحويل المعادلة.
أهداف منهجية SMED التي طورها المهندس الصناعي شيجيو شينغوتقليل أي تغيير إلى أقل من 10 دقائقمن خلال تقسيم مهام الإعداد إلى فئتين:
- العناصر الداخلية– الخطوات التي لا يمكن أن تحدث إلا أثناء توقف الضغط (تثبيت القالب في المسند، توصيل المستشعرات، التحقق من ارتفاع الإغلاق).
- العناصر الخارجية– الخطوات التي يمكن إكمالها بينما لا تزال المطبعة تقوم بالمهمة السابقة (وضع القالب التالي على عربة دوارة، والتوصيل المسبق لخطوط الهواء والكهرباء، وتحميل الملف على آلة فك اللف).
المبدأ بسيط: قم بتحويل أكبر عدد ممكن من الخطوات الداخلية إلى خارجية قدر الإمكان، ثم قم بتبسيط أي مهام داخلية متبقية. من الناحية العملية، تنفذ عمليات الختم التدريجي SMED من خلال أنظمة تغيير القالب السريع (QDC) التي تشتمل على مشابك القالب الهيدروليكية أو الهوائية، وألواح المساند القياسية مع أنماط قفل T-الفتحة أو الكرة-، وعربات نقل القالب التي تعمل بالطاقة، وذاكرة الارتفاع المحددة مسبقًا- في وحدة التحكم بالضغط.
يمكن لنظام -تنفيذ QDC بشكل جيد تقليل التغيير من 45 دقيقة إلى أقل من 8-مما يتيح للمطبعة تشغيل أحجام أصغر بشكل اقتصادي والاستجابة بشكل أسرع لجداول الإنتاج المتغيرة. يؤدي الجمع بين مبادئ SMED وإعداد أدوات المرحلة-حيث يتم تجميع إعدادات القالب والملف ووحدة التغذية الواردة بشكل كامل دون اتصال بالإنترنت إلى التخلص من التدافع الذي يصاحب عادةً تغييرات الوظائف.
إطالة عمر القالب من خلال تحسين الماكينة
إن عمر القالب ليس مجرد وظيفة لجودة فولاذ الأداة وتكرار الصيانة. وتلعب الصحافة نفسها دورًا متساويًا. يمكن أن يؤدي الضغط غير المتوازي أو الضغط الذي يعمل دون مراقبة مناسبة للحمولة إلى تدمير القالب المبني بشكل جيد-في جزء صغير من عمر الخدمة المتوقع.
اضغط على المحاذاةيهم على مستوى ميكرون. يجب أن يظل التوازي بين وجه الشريحة وسطح المسند في حدود 0.001 بوصة لكل قدم من عرض السرير. إذا كانت الشريحة تحت الحمل، فإنها تخلق توزيعًا غير متساوٍ للقوة عبر القالب-مما يزيد التحميل على جانب واحد بينما يقلل التحميل على الجانب الآخر. والنتيجة هي تآكل سريع للثقوب، وأنماط نتوءات غير متساوية، وفشل القالب المبكر على جانب التحميل العالي-.
مراقبة الحمولةيوفر الإنذار المبكر قبل حدوث الضرر. تتعرف الشاشة التي تم تكوينها بشكل صحيح على قوة الذروة العادية لكل قالب وتحدد - نقاط ضبط عالية ومنخفضة - ضمن نافذة ضيقة -عادةً ±15 إلى 20% من الذروة المتوقعة. إذا كانت الحمولة تتجه نحو الأعلى على مدار عمليات متتالية، فهذا يشير إلى أن حواف القطع أصبحت باهتة وأن الأمر سيتطلب شحذًا. يشير الارتفاع المفاجئ إلى تراكم البزاقة، أو حالة الجزء -المزدوج، أو سوء التغذية الذي قد يؤدي إلى تعطل القالب. يجب توصيل الشاشة بدائرة إيقاف الضغط وضبطها على -الحدود المحددة للوظيفة- وعدم تركها بقدرة الضغط الكاملة حيث لا توفر أي حماية ذات معنى.
ختم رافعات القوالب ونوابض النيتروجينتخدم دورًا أقل وضوحًا ولكنه بنفس القدر من الأهمية في الحفاظ على حياة الموت. تقوم الرافعات برفع الشريط فوق سطح القالب بين الضربات، مما يسمح له بالتقدم بحرية دون السحب عبر تفاصيل النموذج أو حواف القطع. بدون الرفع الكافي، يتخدش الشريط عبر الحواف الحادة وترسب المواد على الأسطح المصقولة-مما يؤدي إلى تدهور جودة الشريط وتشطيب الأدوات.
يتم تفضيل نوابض غاز النيتروجين على النوابض اللولبية الميكانيكية في العديد من تطبيقات الأدوات التقدمية لأنها توفر قوة متسقة طوال شوطها دون فقدان{0}القوة المرتبطة بالتعب بمرور الوقت. كما أنها توفر القوة الأولية العالية اللازمة لتجريد المواد بشكل إيجابي من اللكمات، مما يمنع سحب البزاقة. نظرًا لأن أداة الختم التدريجي تتراكم ملايين الضربات، تحافظ نوابض النيتروجين على ضغطها المقدر بينما تضعف النوابض اللولبية تدريجيًا-مما يجعل النيتروجين الاختيار الأكثر موثوقية لوظائف التجريد والرفع المهمة في بيئات الإنتاج كثيرة المتطلبات.
عند أخذها معًا-تحدد جداول الشحذ المنظمة، والتغييرات السريعة، والمحاذاة الدقيقة للضغط، والتحكم النشط في الحمولة، وأنظمة الرفع المحددة بشكل صحيح-ما إذا كان القالب سيحقق 500000 ضربة أو 5 ملايين ضربة قبل الحاجة إلى تجديد كبير. يتم سداد الاستثمار في نظام الصيانة من خلال الجودة التي يمكن التنبؤ بها، وعدد أقل من محطات التوقف غير المخطط لها، والتكلفة-لكل-نتيجة تجعل الختم التدريجي تنافسيًا مقابل الطرق البديلة بكميات كبيرة.
اختيار الماكينة المناسبة وشريك القالب
الصيانة تحافظ على تشغيل القالب. ولكن قبل أن تصل ضربة واحدة، هناك قراران يشكلان البرنامج بأكمله: أي نوع من الضغط لوضع القالب فيه، وأي مصنعي القوالب التقدمية يثقون في الأدوات. إذا أخطأت، فسوف تقضي السنوات الخمس القادمة في التعويض عن عدم التوافق بين القدرة والمتطلبات.
مطابقة مواصفات الماكينة مع متطلبات الجزء
يبدأ اختيار آلة ختم القوالب التقدمية بالجزء نفسه-وليس بما هو متاح على الأرض. أربعة متغيرات تقود المواصفات:
- قدرة حمولة الصحافة- جمع كل قوى القطع والتشكيل والتجريد عبر كل محطة نشطة، ثم تطبيق عامل أمان يتراوح من 1.2 إلى 1.3 فوق الإجمالي المحسوب. يؤدي التشغيل بالقرب من السعة المقدرة إلى تسريع إجهاد الإطار وتقصير عمر التحمل.
- أبعاد السرير– يجب أن يستوعب المسند طول القالب بالكامل مع وجود مساحة خالية لمزاليق الخردة، ودعم الشريط، وأجهزة التثبيت-السريعة التغيير. يمكن أن تكون قوالب الختم التدريجي للمحطات المتعددة-طويلة بشكل مدهش؛ قم بقياس بصمة قاعدة القالب قبل تقييم خيارات الضغط.
- القدرة على معدل السكتة الدماغية– قم بمطابقة نطاق سرعة الصحافة مع أهداف الحجم السنوية الخاصة بك. يحتاج الجزء الذي يتطلب 2 مليون قطعة سنويًا عند وقت تشغيل بنسبة 90% إلى مكبس قادر على الحفاظ على SPM المحسوب دون تجاوز حدود تغذية المواد أو التشحيم.
- نوع محرك الأقراص وملف تعريف السكتة الدماغية- التشكيل المعقد عبر محطات متعددة يفضل محركات الحركة المؤازرة أو الارتباطية. يعمل التقطيع والثقب البسيط بسرعة عالية بكفاءة على كرنك ميكانيكي قياسي. تخبرك هندسة الأجزاء بالمحرك الذي يستحق قسطه.
يضيف نوع المادة مرشحًا آخر. تحتاج مكابس الختم التقدمية التي تعمل بالفولاذ المقاوم للصدأ إلى مساحة أكبر للحمولة وأنظمة تشحيم أكثر ثقلاً من تلك المخصصة للمحطات النحاسية. وبالمثل، فإن الأجزاء الطبية ذات التسامح الشديد-قد تبرر استثمارًا في مكبس المؤازرة والذي لن يسترده برنامج القوس مطلقًا.
ما يجب تقييمه في مورد القوالب التقدمية
الصحافة هي نصف المعادلة. يحدد قالب الختم التدريجي نفسه ما إذا كانت الأهداف الدقيقة قابلة للتحقيق وقابلة للتكرار على مدى ملايين الدورات. عند تقييم الأدوات التقدمية وشركاء القوالب الذين يقدمون خدمات ختم القوالب التقدمية، انظر إلى ما هو أبعد من السعر لكل محطة وافحص العمق الهندسي.
- إمكانية تصميم محطات متعددة- مع إمكانية تكرار مشددة- الموردين مثلييتشيندعم مهندسي الإنتاج وفرق المشتريات في توفير قوالب الختم التقدمي للأجزاء المعدنية- ذات الحجم الكبير، مما يوفر كفاءة تشكيل المحطات المتعددة- وقدرة الإنتاج الضخم القابلة للتطوير والتي تترجم مباشرة إلى جودة جزء متسقة من -إلى-جزء.
- خبرة في تصميم قوالب الختم التدريجي– يجب على المورد إثبات كفاءته في محاكاة CAD/CAE، بما في ذلك التنبؤ الربيعي المستند إلى FEA- وتحسين تخطيط الشريط. اطلب رؤية أمثلة عن كيفية حل تحديات التشكيل على الأشكال الهندسية المماثلة لأشكالك.
- المعرفة باختيار أداة الصلب– تواجه المحطات المختلفة أشكال تآكل مختلفة. يختار المورد القادر المجموعة المناسبة من-الفولاذ عالي السرعة، أو درجات تعدين المساحيق، أو إدخالات الكربيد بناءً على المادة التي تقوم بختمها-ولا يوجد مقاس-واحد-يناسب-جميع الأساليب.
- موارد تجريبية داخلية-- يمكن للمصنعين الذين لديهم مكابس تجريبية مخصصة التحقق من صحة القالب في ظل ظروف واقعية، وقياس أجزاء العينة على CMM، وتكرار التعديلات قبل شحن الأداة إلى أرضية الإنتاج الخاصة بك. تعمل إمكانية-التجربة والتحقق الداخلية هذه على تقليل أسابيع من استكشاف الأخطاء وإصلاحها بعد التسليم.
- الدعم الفني بعد-المبيعات- تتطلب القوالب التقدمية خدمة مستمرة. قم بتقييم ما إذا كان المورد يقدم إرشادات الصيانة ودعم إعادة الطحن والاستبدال السريع لمكونات التآكل مثل اللكمات والطيارين والإدخالات.
- قابلية التوسع– قد تنمو أحجامك. إن المورد المصمم للتوسع من الإنتاج الأولي إلى السعة الموسعة-دون إعادة التصميم من الصفر-يوفر الكثير من الوقت والتكلفة مع زيادة الطلب.
يؤدي فحص مقدمي خدمات ختم المعادن التقدمية وفقًا لهذه المعايير إلى فصل الشركاء الذين يقومون بتصميم الحلول عن أولئك الذين يقتبسون مجموعات الأدوات ببساطة.
التوسع من النموذج الأولي إلى الإنتاج الضخم
يتم إطلاق عدد قليل من البرامج بالحجم الكامل في اليوم الأول. ينتقل المسار عادةً من التحقق من صحة النموذج الأولي إلى التشغيل التجريبي إلى الإنتاج الضخم المستدام-ويجب أن يدعم شريك القالب الخاص بك كل مرحلة دون فرض إعادة تشغيل كاملة للأدوات عند كل عملية انتقال.
أثناء التحقق المبكر من الصحة، تؤكد الأدوات الناعمة أو قوالب النموذج الأولي للمحطة الفردية- هندسة الأجزاء وسلوك المواد بتكلفة منخفضة. بمجرد استقرار التصميم، تتولى قوالب الختم التقدمية المصنوعة من الفولاذ المتصلب للأدوات عملية الإنتاج التجريبي-عملية يتم التحكم فيها من 5000 إلى 50000 جزء والتي تتحقق من صحة إمكانية المعالجة، واستقرار الأبعاد، ومتانة القالب في ظل ظروف واقعية.
يضيف الانتقال إلى الإنتاج الضخم مطلبًا نهائيًا: يجب أن يتحمل القالب ملايين الضربات دون أي تدهور يدفع الأجزاء إلى خارج نطاق التحمل. هذا هو المكان الذي تكون فيه فلسفة تصميم قالب الختم التقدمي أكثر أهمية. يسمح البناء المعياري المزود بإدراجات قابلة للاستبدال، وأنظمة توجيه قوية، ونوابض نيتروجين مصنفة بشكل صحيح بالصيانة المستهدفة التي تحافظ على إنتاج القالب دون عمليات تفكيك كاملة.
إن اختيار كل من الماكينة ومصدر القالب كقرار منسق-بدلاً من اختيارهما بشكل منفصل-يضمن توافق قدرة الضغط مع متطلبات تشكيل القالب، وتناسب القاعدة مع أثر القالب، ويغطي الدعم الهندسي للمورد دورة الحياة الكاملة بدءًا من العينة الأولى وحتى إخراج الحجم العالي المستمر-.
الأسئلة المتداولة حول آلات ختم القوالب التقدمية
1. ما مدى سرعة تشغيل آلة ختم القوالب التقدمية؟
تعمل آلات ختم القوالب التقدمية القياسية ما بين 100 و400 ضربة في الدقيقة لأعمال الإنتاج النموذجية. يمكن أن تتجاوز التطبيقات ذات السرعة العالية- 1000 ضربة في الدقيقة، ولكن تحقيق هذه المعدلات يتطلب مزيجًا من إطارات ضغط القضيب الصلبة المستقيمة-الجانبية أو المربوطة-، ووحدات التغذية المؤازرة الدقيقة ذات موضع الحلقة- المغلقة، وخلوص القالب المصمم بعناية لقص نظيف، وأنظمة التشحيم بالرش الدقيق- التي تستهدف مناطق اتصال محددة. تعتمد السرعة القصوى التي يمكن تحقيقها على نوع المادة وعرض الشريط وعدد المحطات النشطة ونظام محرك الضغط المحدد.
2. ما هو الفرق بين ختم القالب التدريجي وختم قالب النقل؟
يحافظ ختم القالب التدريجي على قطعة العمل متصلة بشريط ناقل طوال تسلسل التشكيل بأكمله، مما يؤدي إلى تقدمه من محطة إلى أخرى داخل قالب واحد يتم ضبطه بسرعات تصل إلى 1,000+ SPM. يقوم ختم النقل بالقالب بفصل الفراغ عن الشريط مبكرًا، ثم ينقل قطع العمل الفردية بين محطات مستقلة باستخدام أصابع ميكانيكية أو أذرع نقل بسرعات أقل تتراوح من 15 إلى 60 SPM. تتفوق القوالب التقدمية في الأجزاء ذات الحجم الصغير-إلى-المتوسطة العالية-، بينما تتعامل قوالب النقل مع الأجزاء الأكبر والأغلفة العميقة-المرسومة والمكونات التي تتطلب عمليات من اتجاهات متعددة لا يمكن لشرائط الحامل استيعابها.
3. ما هي المواد التي يمكن معالجتها على آلة الختم التدريجي؟
تعمل آلات ختم القوالب التقدمية على معالجة مجموعة واسعة من المعادن بما في ذلك الفولاذ منخفض الكربون- والفولاذ المقاوم للصدأ (السلسلة 300 و400) والنحاس والبريليوم والنحاس وسبائك الألومنيوم. يتراوح سمك الملف عادةً من 0.004 بوصة للمحطات الإلكترونية الدقيقة -وحتى 0.250 بوصة للأقواس الهيكلية الثقيلة. تتطلب كل مادة إعدادات معينة للماكينة-يتطلب الفولاذ المقاوم للصدأ حمولة ضغط أعلى ومواد تشحيم مضادة للتكلس-، في حين يحتاج الألومنيوم إلى مساحات أوسع للتثقيب-إلى-القالب وأسطح أدوات مطلية لمنع تراكم المواد.
4. كيف يمكنك تحديد حمولة الضغط المناسبة للقالب التدريجي؟
يتطلب اختيار حمولة الضغط جمع كل قوى القطع والتشكيل والتجريد عبر كل محطة نشطة في القالب، ثم تطبيق عامل أمان يتراوح من 1.2 إلى 1.3 فوق الإجمالي المحسوب. تشمل المتغيرات الرئيسية سمك المادة وقوة الشد، وعدد العمليات المتزامنة، وتكوين التعقيد مثل السحب العميق أو العملات المعدنية. المبدأ التوجيهي الشائع هو تحديد حجم المكبس بما يتراوح بين 60 إلى 70 بالمائة من سعته المقدرة للحمل الأقصى المحسوب، مما يوفر مساحة رأسية لتنوع المواد والزيادة التدريجية في قوة القطع حيث تتضاءل حواف التثقيب بين دورات الشحذ.
5. كم مرة يحتاج القالب التدريجي إلى الصيانة أو الشحذ؟
تختلف فترات الشحذ بناءً على المادة التي يتم ختمها. قد تدوم القوالب التي تعمل بمعادن أكثر ليونة مثل الفولاذ الطري C1010 أو النحاس 250.000 ضربة أو أكثر بين الخدمات، بينما تتطلب معالجة القوالب من الفولاذ المقاوم للصدأ 304 عادةً شحذًا كل 50.000 إلى 100.000 ضربة بسبب زيادة كشط المواد. تقوم برامج الصيانة الفعالة بتتبع عدد الأشواط بدلاً من التواريخ التقويمية، وفحص حواف القطع تحت التكبير عندما يتجاوز ارتفاع الثقب 10 بالمائة من سمك المادة، والتحقق من أبعاد المسمار الدليلي، وقوى الزنبرك، وارتفاع إغلاق القالب عند كل فاصل زمني للخدمة. يمكن للموردين مثل YICHEN تقديم إرشادات بشأن جداول الصيانة المصممة خصيصًا لتكوينات القالب ومواد الإنتاج المحددة.


