


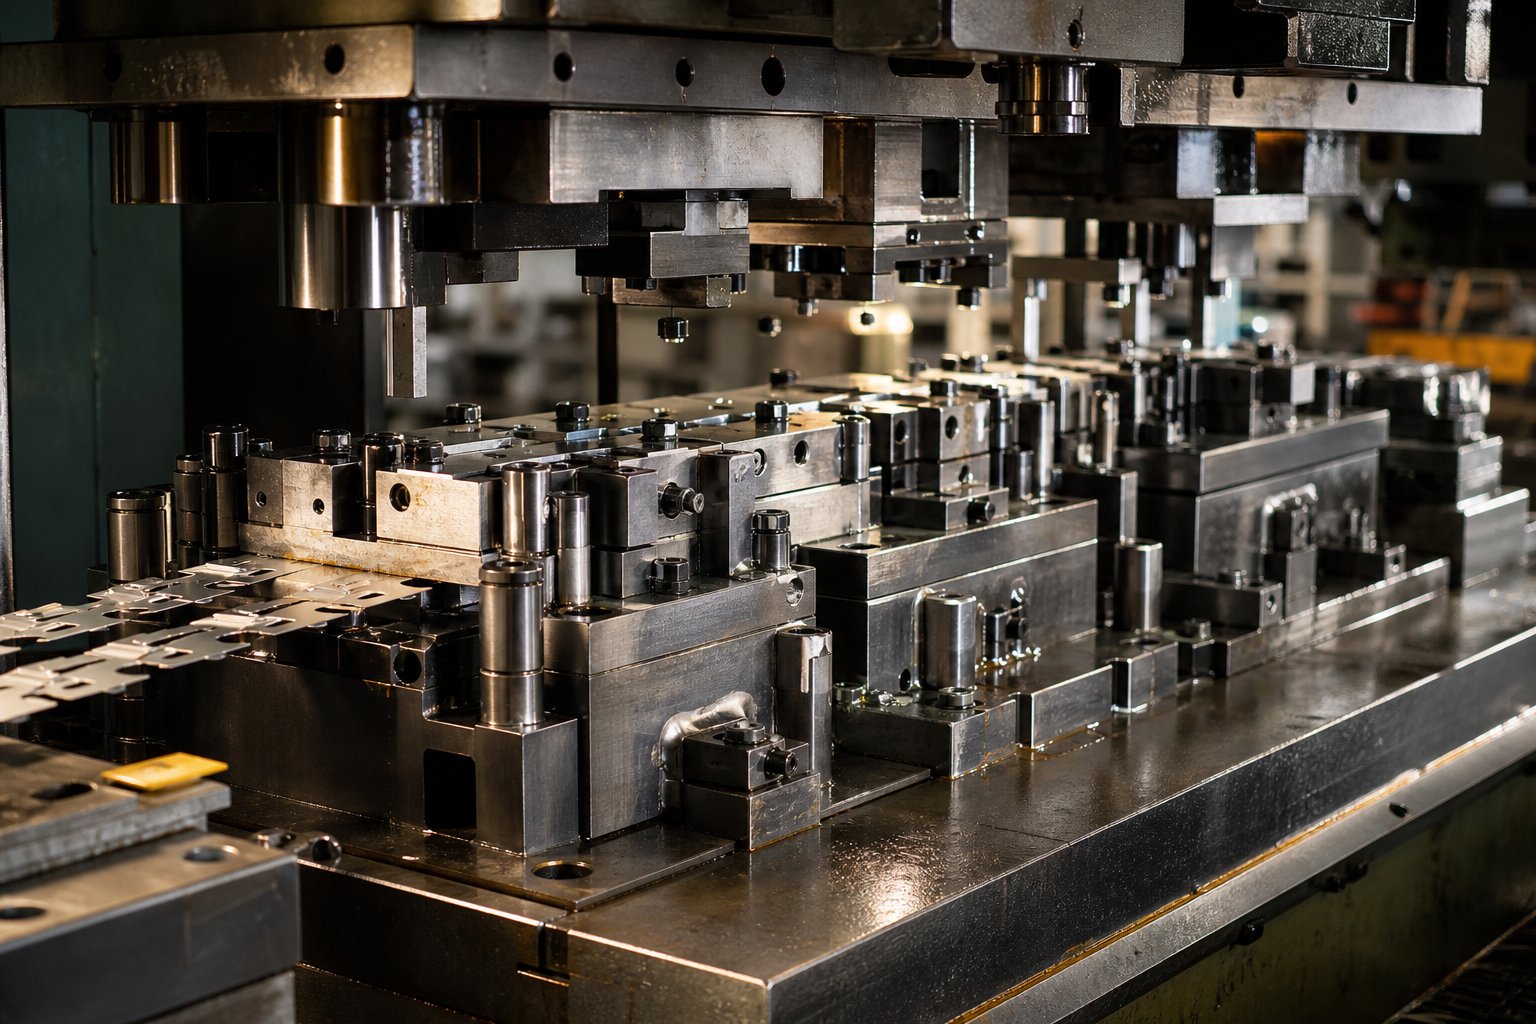
ما هو تصميم قالب الختم التقدمي
لذاما هو الموت التدريجي، بالضبط؟ القالب التدريجي عبارة عن أداة واحدة تحتوي على محطات متعددة مرتبة بالتسلسل، تؤدي كل منها عملية تشكيل محددة-الثقب، أو التقطيع، أو الثني، أو القطع، أو التشذيب-على شريط معدني أثناء تقدمه بمقدار خطوة واحدة لكل ضربة ضغط. يتغذى الشريط من ملف، ويتحرك عبر المحطات، ويخرج الجزء النهائي في المحطة النهائية. تصميم قالب الختم التدريجي هو نظام هندسي يركز على تخطيط تسلسل المحطة وتخطيط الشريط وهندسة الأدوات بحيث تعتمد كل عملية على الأخيرة دون إزالة قطعة العمل من الشريط حتى القطع.
تخيل جزءًا يحتاج إلى ستة ثقوب مثقوبة، وتشكيل انحناءين، وقص المظهر الجانبي الخارجي. بدلاً من التعامل مع هذا الجزء عبر آلات منفصلة، يتعامل القالب التدريجي مع كل ذلك في دورة ضغط واحدة مستمرة. يعمل الشريط كمادة خام وحامل للأجزاء، مما يلغي عمليات النقل اليدوية ويحافظ على أوقات الدورات قصيرة.
تحديد تصميم قالب الختم التقدمي
في جوهره، يحل تصميم القالب التقدمي مشكلة التسلسل: كيف يمكنك تقسيم الجزء النهائي إلى خطوات تشكيل منفصلة، وترتيب تلك الخطوات عبر المحطات، والحفاظ على ثبات الشريط طوال الوقت؟ تقوم كل محطة بمهمة واحدة-أو مجموعة صغيرة من المهام المرتبطة-بينما يتحرك الشريط للأمام. تظل قطعة العمل متصلة بالحامل حتى تفصلها المحطة الأخيرة. يتيح هذا الأسلوب عملية الختم التدريجي لإنتاج أشكال هندسية معقدة بسرعات لا تستطيع أدوات التشغيل الفردية -المطابقة لها.
كيف تختلف القوالب التقدمية عن القوالب المركبة والنقل
غالبًا ما يزن المهندسون ثلاثة أنواع من القوالب عند التخطيط لبرنامج الختم. ترجع الاختلافات إلى كيفية تحرك قطعة العمل خلال العملية ومستوى التعقيد الذي تدعمه كل طريقة.
| معايير | يموت التقدمي | يموت مركب | نقل يموت |
|---|---|---|---|
| العمليات لكل ضربة | عملية واحدة لكل محطة، محطات متعددة لكل ضربة | عمليات متعددة بضربة واحدة في محطة واحدة | عملية واحدة لكل محطة، جزء منقول ميكانيكيا |
| تعقيد الجزء | متوسطة إلى عالية (الثقب، الثني، التشكيل، الرسم) | منخفضة إلى متوسطة (الأجزاء المسطحة، القطع المستوية-المفردة) | عالية (رسومات عميقة، أشكال كبيرة، أشكال ثلاثية الأبعاد معقدة) |
| سرعة الإنتاج | تغذية مستمرة عالية للملفات-وأقل قدر من المعالجة | -ضربة واحدة معتدلة ولكن إخراج أبطأ على الأجزاء الأكبر | يضيف النقل الميكانيكي المعتدل-زمن الدورة |
| ملاءمة الحجم النموذجي | حجم متوسط إلى مرتفع جدًا | حجم منخفض إلى متوسط | متوسطة إلى عالية الحجم |
يؤدي ختم القالب المركب جميع عمليات القطع في وقت واحد بضغطة ضغط واحدة، مما يجعله فعالاً للأجزاء المسطحة الأبسط مثل الغسالات أو التصفيحات الكهربائية. من ناحية أخرى، تقوم قوالب النقل بفصل المادة الفارغة عن الشريط مبكرًا وتحريكها بين المحطات المستقلة باستخدام أصابع ميكانيكية-وهي ملائمة بشكل أفضل عندما يؤدي الرسم العميق أو حجم الجزء الكبير إلى جعل حمل الشريط غير عملي.
ما أهمية التصميم التقدمي للقالب في -الإنتاج بكميات كبيرة
تعد الحالة الاقتصادية لاستخدام أدوات القالب التقدمية واضحة ومباشرة: حيث يمكنك استبدال تكلفة الأدوات الأولية الأعلى بتكلفة أقل بشكل كبير لكل -جزء على نطاق واسع. نظرًا لحدوث عمليات متعددة داخل مجموعة قوالب واحدة، فإنك تقضي على التعامل مع الأجزاء بين الآلات، وتقلل من العمالة، وتقلل العمل -في-مخزون العمليات. تظل إمكانية التكرار ثابتة نظرًا لأن كل جزء يتبع تسلسل المحطة المتطابق في ظل ظروف الضغط الخاضعة للتحكم.
بالنسبة لمهندسي الإنتاج الذين يستهدفون أحجامًا سنوية بمئات الآلاف أو الملايين، غالبًا ما يمثل الختم التدريجي أقل مسار للتكلفة الإجمالية-خاصة عندما يكون تصميم الأجزاء مستقرًا ويمكن تصميم العمليات الثانوية خارج العملية بالكامل.
ومع ذلك، فإن ميزة التكلفة هذه لا تتحقق إلا عندما تناسب هندسة الأجزاء العملية فعليًا. لا يمكن لكل شكل أن يقطع شريطًا عبر عشر محطات دون فقدان الاستقرار-وهذا التقييم هو المكان الذي تكتسب فيه معظم مشاريع التصميم زخمًا أو تتوقف.
تحليل هندسة الأجزاء وجدوى سوق دبي المالي
كلمشروع تصميم قالب الختميبدأ بجزء مطبوع-ويخبرك الشكل الهندسي لتلك الطبعة بما إذا كان النهج التقدمي سينجح أم سيفشل. المهندسون لا ينظرون فقط إلى الشكل ويخمنون. إنهم يطبقون مجموعة منهجية من معايير التصميم للتصنيع لتحديد ما إذا كان الجزء يمكن أن يبقى على شريط، ويتشكل بشكل صحيح عبر المحطات، ويحمل التفاوتات دون الحاجة إلى عمل ثانوي مكلف.
تقييم هندسة الأجزاء لملاءمة القالب التقدمي
عند قيامك بتقييم الطباعة لأول مرة من حيث مدى ملاءمتها للقالب التقدمي، فإنك تطرح عددًا من الأسئلة المهمة. هل يمكن أن يظل الجزء متصلاً بشريط ناقل خلال جميع مراحل التشكيل دون فقدان الاستقرار؟ هل هناك ما يكفي من المواد بين الميزات للحفاظ على السلامة الهيكلية في أقسام القالب؟ هل تتطلب التفاوتات أي شيء يتجاوز ما يمكن أن تحققه -عمليات القالب؟
معايير سوق دبي المالي المحددة توجه هذا التقييم. يجب أن تكون أقطار الفتحات مرة واحدة على الأقل ضعف سماكة المادة، ويجب أن تكون الثقوب تساوي ضعف سماكة المادة على الأقل من أي حافة أو ميزة مشكلة لمنع التشويه. يجب أن يكون نصف قطر الانحناء الداخلي مساوياً أو يتجاوز سمك المادة لتجنب التشقق. التماثل مهم لأن الأجزاء المتوازنة تتتبع بشكل أكثر توقعًا عبر الشريط. رسم نسب العمق-إلى-القطر يحدد ما إذا كان النموذج يمكن أن يحدث في محطة واحدة أو يحتاج إلى تنظيم. ويؤثر اتجاه اتجاه الحبوب بالنسبة إلى محاور الانحناء بشكل مباشر على خطر الكسر-الانحناءات المتعامدة مع اتجاه التدحرج تحقق أفضل أداء.
كيف يؤدي تعقيد الميزات إلى زيادة عدد المحطات
هنا يصبح تصميم قالب الختم المعدني مثيرًا للاهتمام. كل ميزة مميزة من جانبك-كل ثقب أو انحناء أو شكل أو قطع أو قطع-من المحتمل أن تتطلب محطة خاصة بها. ولكنها ليست علاقة بسيطة-إلى-واحدة.
على سبيل المثال، لا يمكن دائمًا عمل فجوات قريبة- في نفس المحطة. إذا كان هناك ثقبان بالقرب من بعضهما البعض، فإن ثقب كليهما في نفس الوقت يضعف قسم القالب بينهما ويخاطر بسحب البزاقة أو انحراف الثقب. فصلهم عبر محطتين يحل المشكلة الهيكلية. وبالمثل، فإن الانحناء المجاور للثقب المثقوب يحتاج إلى رعاية التسلسل: فأنت تثقب أولاً، ثم تنحني في محطة لاحقة، لأن الانحناء بالقرب من ثقب مثقوب حديثًا يشوه هندسة الثقب.
بالنسبة للأجزاء المعقدة، غالبًا ما يقوم المهندسون ذوو الخبرة بتصميم قطعة واحدة أو اثنتينمحطات عمياء-المواضع الفارغة محجوزة للتعديلات المستقبلية إذا لم يتم ختم الجزء بشكل صحيح من حيث الأبعاد أثناء التجربة. يعد هذا ضمانًا عمليًا يتجنب إعادة العمل الباهظة الثمن لقالب الختم المكتمل.
جدوى الأعلام الحمراء وتعديلات التصميم
لا ينتمي كل جزء إلى قالب الختم التدريجي. تشير بعض الخصائص الهندسية إلى وجود مشكلة في وقت مبكر، كما أن اكتشافها قبل الالتزام بالتصميم يوفر وقتًا وتكلفة كبيرة. انتبه لهذه العلامات الحمراء الشائعة:
- عمليات السحب العميق تتجاوز حدود قابلية تشكيل المواد-عندما تتجاوز نسب السحب-العمق إلى-القطر ما يمكن أن تحققه المحطات الفردية أو المرحلية، غالبًا ما يصبح قالب النقل هو الاختيار الأكثر استقرارًا
- التفاوتات الصارمة للغاية التي تتجاوز-قدرة القالب، مما يفرض عمليات طحن أو تصنيع آلي أو فحص ثانوية تلغي ميزة السرعة
- تخلق الميزات غير المتماثلة قوى جانبية غير متوازنة على الشريط، مما يؤدي إلى التجوال في الشريط والتسجيل الخاطئ التدريجي عبر المحطات
- المواد السميكة تحد من كثافة المحطة-مخزون المقياس الأثقل يتطلب خلوصًا أكبر للثقب-إلى-القالب، وأقسام قالب أكبر، وحمولة أكبر، مما يؤدي إلى تباعد المحطات فعليًا وزيادة طول القالب
- حجم الجزء الكبير بالنسبة لعرض الشريط، مما يجعل الاحتفاظ بالحامل غير مستقر خلال مراحل التشكيل المتعددة
عندما تكتشف هذه المشكلات، فإن الخطوة الصحيحة لا تتمثل دائمًا في التخلي عن المفهوم التقدمي. في كثير من الأحيان، يؤدي التوصية بتعديلات تصميم الأجزاء-إضافة درجة إغاثة، وتخفيف التسامح غير-الحرج، وضبط موقع الميزة بمقدار نصف ملليمتر-إلى تحويل الجزء الحدودي إلى جزء تقدمي بالكامل-صديق للموت. تتعامل أفضل برامج الختم مع سوق دبي المالي باعتباره حلقة تعاونية بين مصمم الأجزاء ومهندس القوالب بدلاً من التسليم في اتجاه واحد-.
وبطبيعة الحال، تأكيد الجدوى هو فقط المعلم الأول. يبدأ التحدي الهندسي الحقيقي عندما تترجم هذه الهندسة إلى مخطط شريطي-تحدد بالضبط كيفية تدفق المواد، ومكان هبوط كل عملية، وكيفية تسلسل المحطات معًا لتشكل جزءًا كاملاً دون تشويه ما حدث قبل ذلك.
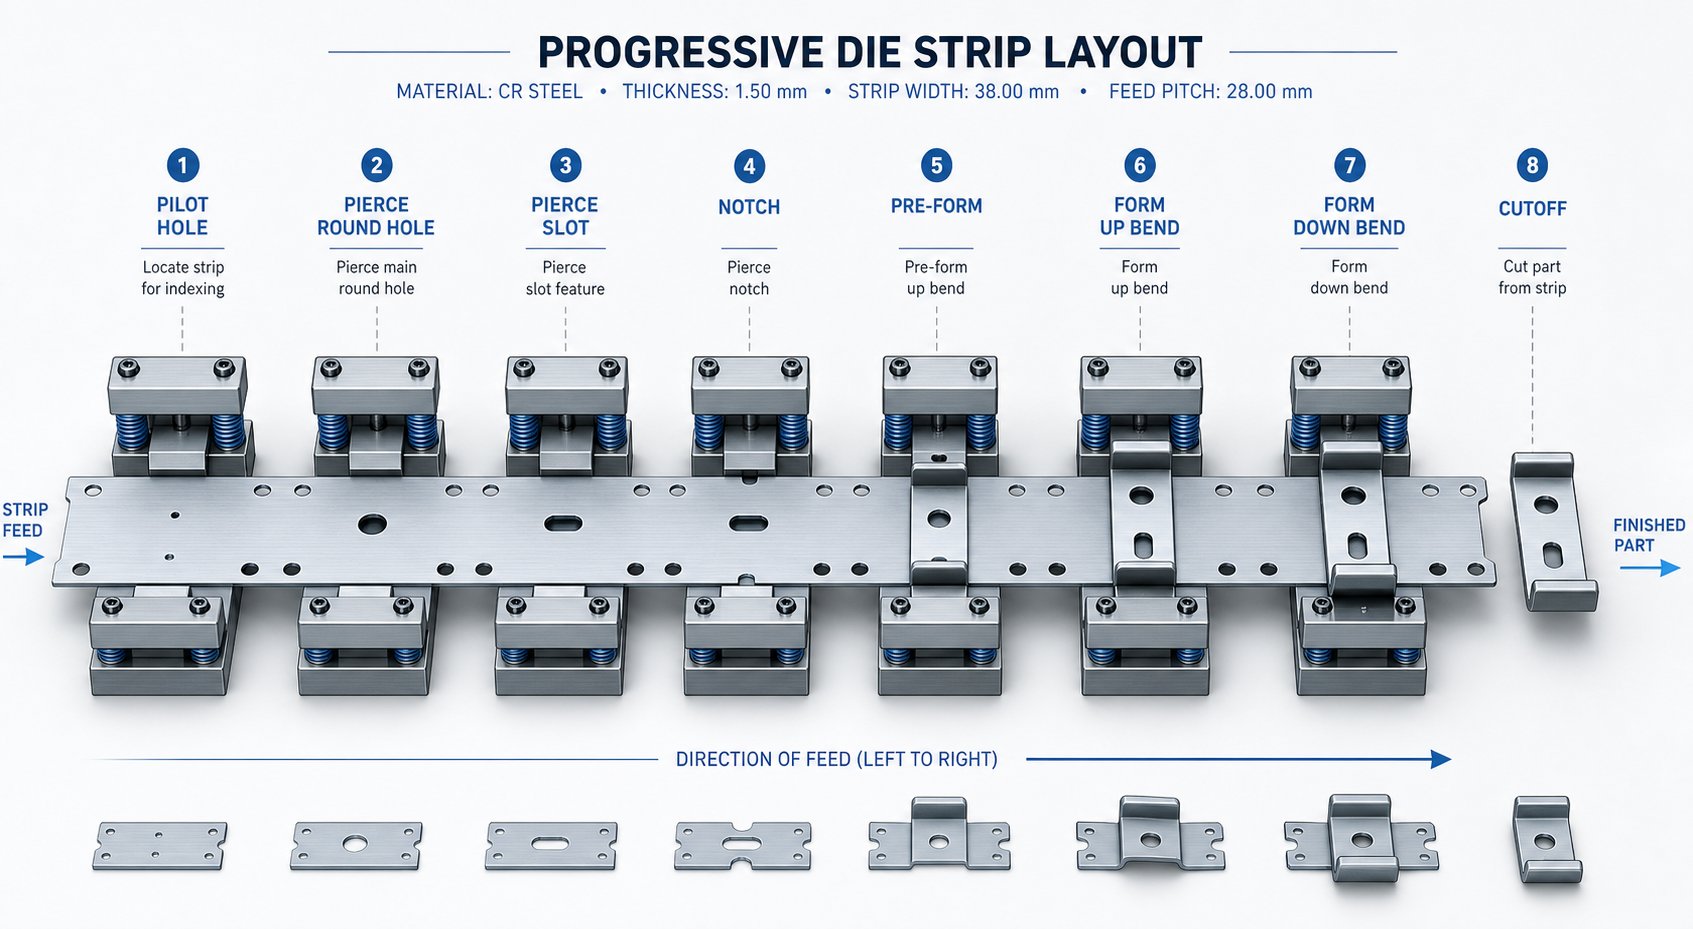
تطوير تخطيط الشريط وتسلسل المحطة
تخطيط الشريط هو المكان الذي تجتمع فيه عملية ختم القالب التدريجي أو تنهار. إنها الخطة الرئيسية التي تحدد كيفية تحويل مخزون الملفات الخام إلى أجزاء نهائية-محطة بمحطة، ضربة تلو الأخرى. كل قرار بشأن حجم القالب، واختيار الصحافة، وتكلفة المواد، ودقة الأبعاد يتدفق مباشرة من هذه الوثيقة الفردية. إذا قمت بالأمر بشكل صحيح، فسيكون لديك نظام إنتاج مستقر وعالي السرعة-. إذا أخطأت في الفهم، فسوف تطارد المشاكل خلال كل مرحلة من مراحل البناء.
أساسيات تخطيط الشريط واستخدام المواد
تحدد ثلاثة أرقام تخطيط الشريط على المستوى الأساسي: عرض الشريط، والمسافة (المسافة التي يتقدم بها الشريط في كل ضربة)، ونسبة استخدام المواد. يحدد المهندسون عرض الشريط عن طريق إضافة البعد الأقصى للجزء عبر اتجاه التغذية، بالإضافة إلى المادة الحاملة على أحد الجانبين أو كليهما، بالإضافة إلى الحد الأدنى لعرض الجسر بين حافة الجزء وحافة الشريط. أقاعدة مشتركةيحدد الحد الأدنى لسمك الجسر بما يتراوح بين 1.25 إلى 1.5 مرة من سُمك المادة- وهو رقيق بما يكفي للحفاظ على المادة، وسميك بما يكفي لمنع الخردة من الالتواء وتشويش القالب.
يتم حساب درجة الصوت بطريقة مماثلة: طول الجزء في اتجاه التغذية بالإضافة إلى الجسر بين الأجزاء المتتالية. الهدف من أدوات القالب التقدمية-المصممة جيدًا هو استخدام المواد بما يزيد عن 75%، مما يعني أن أقل من ربع الملف يصبح خردة. غالبًا ما يعني تحقيق هذا الهدف تقييم التداخل الزاوي، أو تخطيطات الصفوف المتعددة-، أو قلب اتجاه الجزء على الشريط لسد الفجوات بين ملفات التعريف الفارغة.
يضيف اتجاه الحبوب عائقًا آخر. يمتلك الشريط المعدني اتجاهًا متدحرجًا، وتكون الانحناءات الموازية للحبيبات أكثر عرضة للتشقق. حيثما أمكن، يوجه التخطيط محاور الانحناء الحرجة بشكل عمودي على اتجاه الحبوب. عندما ينحني جزء ما في اتجاهات متعددة، فإنك تعطي الأولوية للانحناء الأكثر خطورة أو نصف القطر الأضيق للحصول على محاذاة الحبوب المناسبة.
منطق تسلسل المحطة وترتيب التشغيل
لماذا يعتبر تسلسل العمليات مهمًا جدًا؟ لأن تشكيل المعدن بالترتيب الخاطئ يشوه المعالم المكتملة في المحطات السابقة. تخيل إحداث ثقب دقيق ثم ثني الحافة بجوارها مباشرةً-يؤدي الانحناء إلى تمديد المادة وسحب تلك الفتحة خارج الشكل الدائري. قم بتسلسل العمليات بشكل صحيح (اثقب أولاً، ثم انحنى لأسفل)، وستتجنب التشويه تمامًا.
يتبع تسلسل المحطة النموذجي لجزء متعدد-الميزات في القوالب التقدمية هذا المنطق:
- تعمل الفتحات الإرشادية والشقوق الحاملة- على إنشاء عملية التسجيل وتتبع الشريط من أول ضربة
- الثقب الداخلي-يعمل على ثقب جميع الثقوب والفتحات بينما يكون الشريط مسطحًا، قبل أن يؤدي أي تشكيل إلى تشويه المواد المحيطة
- عمليات الرمح والتشكيل-قطع جزئي يؤدي إلى إنشاء علامات تبويب أو فتحات تهوية، تليها ثنيات أولية
- عمليات الرسم-أشكال أعمق تسحب المواد، ويتم تنظيمها عبر محطات متعددة إذا كان العمق يتطلب ذلك
- يفصل القطع النهائي والقص-الجزء النهائي عن الناقل باعتباره العملية الأخيرة
يكون القطع دائمًا هو الأخير لأن شريط الناقل يجب أن يحمل الجزء فعليًا خلال كل محطة سابقة. تأتي الثقوب التجريبية أولاً لأن كل محطة لاحقة تعتمد على الطيارين لتسجيل الشريط بدقة. هذا ليس اعتباطيًا-إنه المنطق الهندسي الذي يحافظ على التفاوتات الموضعية ضيقة عبر ما قد يصل إلى ثماني أو عشر أو حتى عشرين محطة من أدوات المسرح.
موازنة القوى عبر القطاع
إليك عامل يتجاهله العديد من المهندسين أثناء تطوير التخطيط: توازن القوة. كل ثقب، وكل محطة تشكيل، وكل عملية تقطيع تولد قوة في موقع محدد عبر عرض الشريط. إذا تركزت تلك القوى على جانب واحد، فإن أطراف الضغط تنزلق أفقيًا-مما يتسبب في تآكل غير متساوٍ، وعدم محاذاة الثقب، وتسارع تدهور القالب.
مجلة تشكيل المعادنيصف هذا بمشكلة "لحظة التحول": حيث تقوم بحساب قوة كل محطة وضربها في المسافة التي تفصلها عن خط الوسط الصحفي. يجب أن يقترب مجموع تلك اللحظات من الصفر. عندما لا يحدث ذلك، يمكن لمصمم القالب تحويل تخطيط الشريط من المركز-بالنسبة لشريحة الضغط، أو تطبيق زوايا القص لتحديد اللكمات لترتيب قمم القوة وتقليل عدم التوازن.
الأجزاء غير المتماثلة تجعل هذا الأمر صعبًا بشكل خاص. الجزء ذو الميزات المتجمعة على جانب واحد يخلق بشكل طبيعي قوى قطع غير متوازنة. تشتمل الحلول على تشغيل جزأين معكوسين عبر الخط المركزي للشريط (تخطيط مقلوب-صف مزدوج)، وإضافة محطات وهمية مع ضربات معادلة على الجانب الخفيف، أو تسلسل عمليات القطع الثقيلة -بشكل استراتيجي مقابل بعضها البعض. الهدف هو نفسه دائمًا: الحفاظ على توازن القوى الجانبية بحيث يتتبع الشريط بشكل مستقيم ويتم تشغيل القالب دون تآكل سابق لأوانه.
مع قفل تخطيط الشريط-تسلسل المحطات وتحسين استخدام المواد وموازنة القوى-المتغير المهم التالي هو كيفية تفاعل القالب مع المادة نفسها. تتطلب السبائك المختلفة تخليصات وضغوطًا واستراتيجيات تعويض مختلفة بشكل أساسي، مما يعيد تشكيل الأدوات من الداخل إلى الخارج.
إزالة القالب وتعديلات التصميم الخاصة بالمواد-.
إن تخطيط الشريط المتسلسل تمامًا لا يعني شيئًا إذا كانت عملية إزالة الثقب-إلى-القالب خاطئة بالنسبة للمادة التي تقوم بقصها. الخلوص-الفجوة بين حافة القطع للخرامة وحافة القطع لزر القالب، معبرًا عنها كنسبة مئوية من سمك المخزون لكل جانب-تتحكم في جودة الحافة، وعمر الأداة، وحتى ما إذا كانت البزاقات تبقى في القالب أو في الفراغ-تلتصق مرة أخرى بالثقب المتراجع. ومع ذلك، فإن التخليص ليس رقمًا عالميًا واحدًا. يتغير بشكل كبير بناءً على السبيكة الموجودة على سطح القالب.
اختيار خلوص القالب وتأثيره على جودة الحافة
عندما تدخل اللكمة إلى المادة، فإنها لا تقطع بشكل نظيف مثل السكين. يبدأ الكسر من كل من حافة الثقب وحافة القالب. يضمن الخلوص الصحيح أن خطوط الكسر هذه تلتقي في المنتصف، مما ينتج حافة جزئية بشريط قص نظيف وأدنى حد من النتوءات. ضيق للغاية، وستحصل على قص ثانوي-مظهر قطع مزدوج-بالإضافة إلى قوى ثقب أعلى بشكل كبير وتآكل سريع للأداة. فضفاض جدًا، ويتشكل التدحرج المفرط والنتوءات على حافة الجزء، بالإضافة إلى أن البزاقة يمكن أن تميل وتسحب للأعلى باستخدام المثقاب.
تبدأ قاعدة الصناعة العامة بحوالي 10% من سُمك المادة لكل جانب، لكن الأبحاث تظهر أن الزيادة إلى 11-20% لمواد معينة تعمل على إطالة عمر الأدوات بشكل كبير دون التسبب في تدهور جودة الحافة بشكل كبير. الجواب الحقيقي يعتمد على نوع المادة وصلابتها. إليك ما يحدده عادةً مهندسو قوالب الختم المعدني ذوو الخبرة:
| مادة الشغل | الخلوص لكل جانب (ناعم/ملدن) | الخلوص لكل جانب (العمل الشاق/العمل -المصلب) |
|---|---|---|
| الألومنيوم | 10% | 20% |
| النحاس / النحاس | 6% | 15% |
| الفولاذ الطري (منخفض-الكربون) | 10% | 12% |
| الفولاذ المقاوم للصدأ | 15% | 20% |
| فولاذ عالي القوة-(HSLA/AHSS) | 18% | 20%+ |
لاحظ النطاق. يمكن لتطبيقات الختم التدريجي للألمنيوم أن تفلت من الخلوصات الأكثر إحكامًا في الحالة الناعمة لأن الألومنيوم ينكسر بشكل نظيف تحت ضغط القص المنخفض. يستخدم الختم التدريجي للنحاس والختم التدريجي للأجزاء النحاسية أضيق الخلوصات من أي مادة شائعة-بنسبة منخفضة تصل إلى 6% لكل جانب في ظروف التلدين-لأن سبائك النحاس يتم قصها مع الحد الأدنى من انتشار الكسر وتنتج لمسة نهائية ممتازة للحافة. يقع الختم التدريجي للفولاذ الكربوني في الأرضية الوسطى، بينما تدفع درجات القوة المقاومة للصدأ والعالية-نحو الطرف الواسع من الطيف لإدارة مقاومتها العالية للقطع.
إحدى النتائج التي تم التغاضي عنها لاختيار التخليص: الاحتفاظ بالبزاقة. يؤدي الخلوص الأكثر إحكامًا إلى إنشاء سبيكة تتلاءم بشكل مريح مع زر القالب، مما يساعد في الواقع على تثبيته في مكانه. افتح الخلوص، وتبقى البزاقات أكثر مرونة في الجيب، مما يزيد من خطر عودتها للأعلى على الوجه المثقوب. ويواجه المصممون هذا من خلال ميزات احتجاز البزاقات-التضاريس الزاويّة في جدران أزرار القالب أو قنوات التفريغ الموجودة أسفل سطح القطع.
التصميم للفولاذ المقاوم للصدأ والسبائك-عالية القوة
يقدم الختم التدريجي من الفولاذ المقاوم للصدأ مجموعة متميزة من التحديات الهندسية التي تمتد عبر كل جانب من جوانب القالب. تتصلب المادة-بسرعة أثناء التشكيل، مما يعني أن كل ضربة متتالية تزيد قليلاً من قوة المنطقة المحيطة بالمنطقة المشوهة. تعمل قوى التثقيب بنسبة 40-60% أعلى من سمك الفولاذ الطري المكافئ-. يتسارع تآكل الأدوات-خاصة في حالة اللكمات الثاقبة التي تلامس منطقة الحافة المتصلبة بشكل متكرر.
تتضمن إجراءات التصميم المضادة للختم المعدني التقدمي في درجات الفولاذ المقاوم للصدأ وAHSS ما يلي:
- زيادة خلوص القالب (15-20%+ لكل جانب) لتقليل قوة القطع وتأخير الغليان
- ضغط زنبركي أثقل لضمان التحكم الإيجابي في الشريط ضد قوة التجريد المتزايدة من العمل-المواد الصلبة التي تمسك المثقاب
- إدراجات فولاذية لأداة الكربيد أو PM للثقب وأزرار القالب في محطات التآكل العالية-، لتحل محل D2 التقليدي حيث تبرر أحجام الإنتاج التكلفة
- الطلاءات السطحية (TiN أو TiCN أو AlCrN) على اللكمات لتقليل تآكل المادة اللاصقة والتآكل في التطبيقات غير القابلة للصدأ
- انخفاض كثافة المحطات-تباعد المحطات عن بعضها لاستيعاب أقسام القالب الأكبر حجمًا والألواح الاحتياطية الأثقل اللازمة لمقاومة قوى القطع الأعلى
التأثير الصافي؟ سيكون القالب التدريجي المصمم للفولاذ المقاوم للصدأ 304 أكبر ماديًا، ويتطلب حمولة أكبر، ويتطلب صيانة متكررة أكثر من القالب المصمم لنفس الجزء الهندسي من الفولاذ الطري. هذه ليست تعديلات بسيطة-إنها تعيد تشكيل القالب بشكل أساسي.
استراتيجيات التعويض Springback حسب المواد
ينحني كل معدن أبعد قليلًا من مكان تواجده. عندما تتراجع المثقاب، تعود قطعة العمل إلى حالتها المسطحة الأصلية بمقدار يحدد بواسطة نسبة قوة الخضوع إلى معامل المرونة. ترجع المواد عالية القوة- مرة أخرى أكثر لأنها تتمتع بمقاومة خضوع أعلى مقارنة بصلابتها. يتراجع الألومنيوم بشكل أقل من حيث القيمة المطلقة ولكنه أكثر تعقيدًا لأن معامله المنخفض يعني أن نسبة الاسترداد المرنة قد لا يمكن التنبؤ بها عبر سبائك السبائك.
يعوض المهندسون باستخدام ثلاث استراتيجيات أساسية:
- الإفراط في الانحناء-تصميم هندسة الثقب بحيث تنحني بعد الزاوية المستهدفة بحيث يسترخي الجزء مرة أخرى إلى القيمة الاسمية. قد يحتاج الجزء الذي يتطلب ثنيًا بمقدار 90- درجة في الفولاذ عالي القوة إلى أرضية مثقوبة تصل إلى 87 أو 85 درجة، اعتمادًا على قياس الزنبرك الخلفي للسبيكة.
- القاع (تشكيل منطقة الانحناء)-تطبيق حمولة كافية لتشويه المادة من الناحية اللدنية من خلال سمكها الكامل عند قمة الانحناء، مما يؤدي إلى إزالة طبقة الاسترداد المرنة. يعمل هذا بشكل جيد مع الختم التدريجي للفولاذ الكربوني ولكنه يتطلب قوة ضغط أكبر بكثير.
- خطوة الانحناء عبر محطات متعددة-بانحناء 90-درجة بزيادتين أو ثلاث، مع انحناء كل مرحلة قليلاً. يؤدي هذا إلى توزيع إجهاد التشكيل وينتج نتائج أكثر قابلية للتنبؤ بها في المواد ذات معدلات تصلب العمل العالية.
بالنسبة إلى الفولاذ الخفيف والنحاس الأصفر، فإن قواعد التعويض التجريبية المتراكمة على مدار عقود من الخبرة في المتجر-تؤدي بشكل عام إلى نتائج دقيقة. لقد تجاوزت الانحناء بمقدار 1-3 درجة وأصبحت قريبًا. ولكن بالنسبة للفولاذ المقاوم للصدأ ودرجات AHSS وسبائك الألومنيوم عالية القوة-، فإن هذه القواعد تنهار. يصبح Springback غير خطي وحساس لتغير كمية المواد. هذا هو المكان الذي يكتسب فيه برنامج محاكاة التشكيل نماذجه المعتمدة على -FEA- والتي تتنبأ بالارتداد استنادًا إلى منحنيات الإجهاد والانفعال الفعلية بدلاً من التقديرات التقريبية اليدوية.
الفكرة العملية: اختيار المواد لا يغير فقط نوع السبيكة التي تطلبها من مركز الخدمة. فهو يعيد تشكيل الخلوصات، وحمولة الضغط، ومواد الأدوات، وتعويض الانحناء، وفترات الصيانة في جميع أنحاء القالب بأكمله. ويمتد هذا التأثير المادي إلى ما هو أبعد من عمليات القطع والتشكيل-فإنه يؤثر بشكل مباشر على كيفية حمل الشريط وتوجيهه وتسجيله من محطة إلى أخرى.
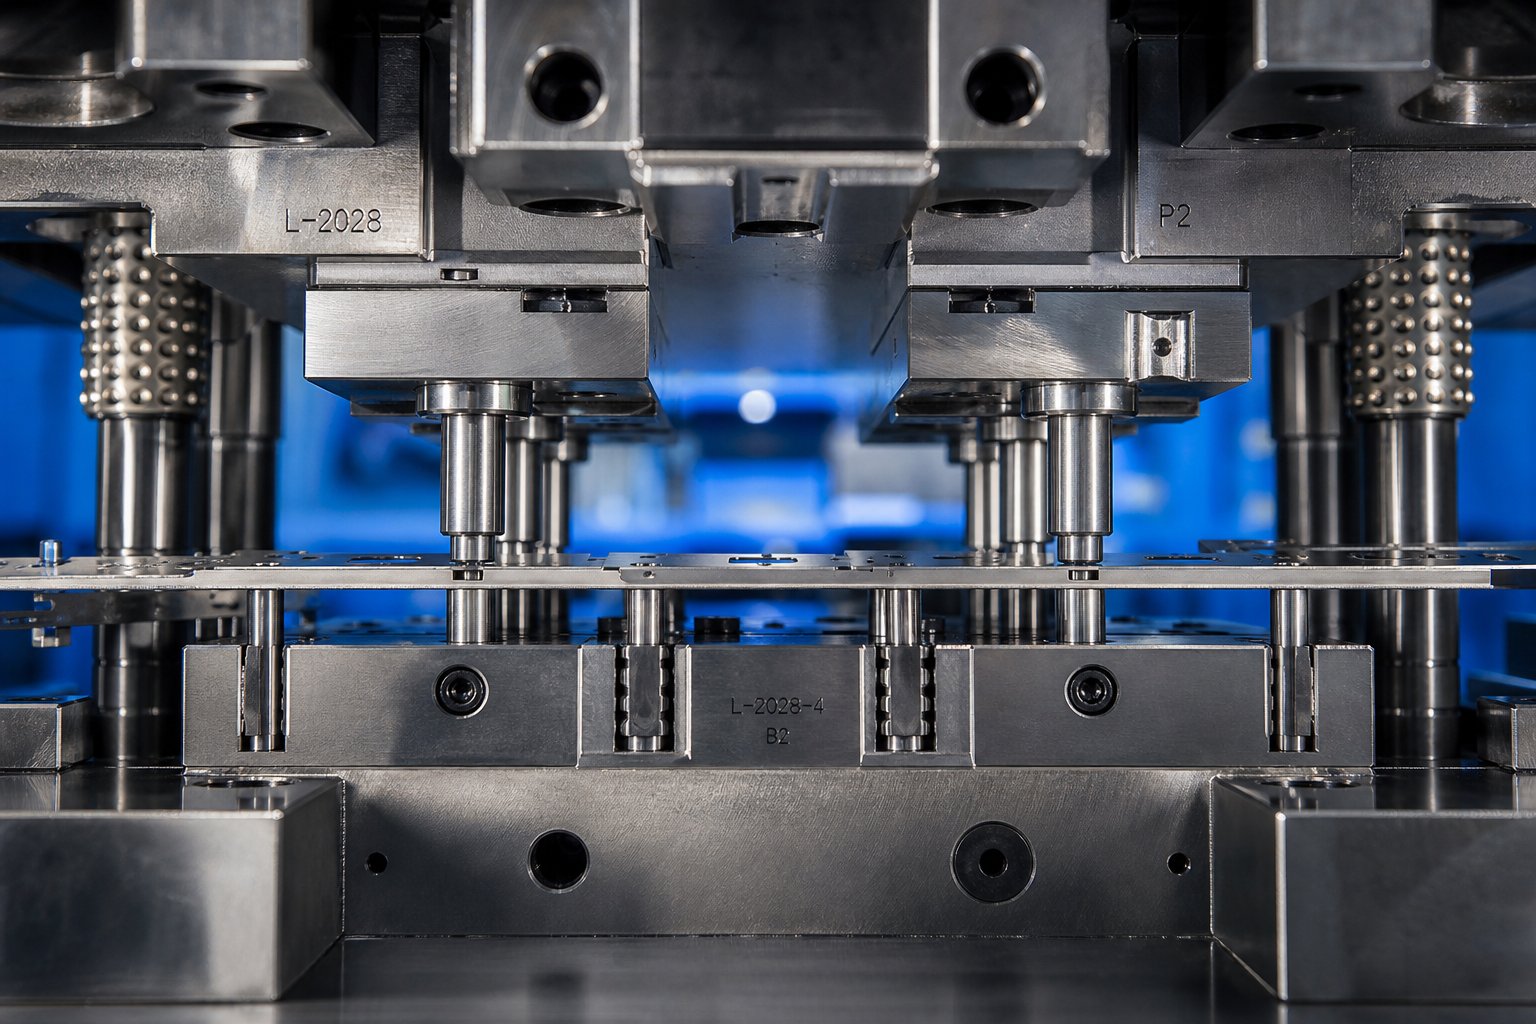
تصميم الناقل واستراتيجية التنسيب التجريبي
نادرًا ما تحصل الحاملات الشريطية والدبابيس التجريبية على الاهتمام الذي تستحقه في مناقشات القالب التقدمية-إلا أن هذين العنصرين يحددان ما إذا كانت مجموعة قوالب الختم تنتج أجزاء في حدود التسامح أو تولد خردة بواسطة الصندوق. يحمل الناقل الجزء خلال كل مرحلة تشكيل. يقوم الطيارون بوضعه بدقة على مستوى ميكرون- في كل محطة. إنهم يشكلون معًا البنية التحتية غير المرئية التي تجعل قوالب الختم التدريجي تعمل كأدوات دقيقة بدلاً من أدوات القوة الحادة.
أنواع حاملات الشريط ومعايير الاختيار
الحامل هو جزء من مادة الشريط التي تربط كل جزء نامي بالملف أثناء تحركه عبر القالب. إنها تضحية-يتم التخلص منها كخردة بعد القطع-لكن تصميمها يتحكم في ثبات الشريط واستخدام المواد وتكوين الحرية في كل محطة. ثلاثة تكوينات أساسية تغطي غالبية تطبيقات أدوات الختم التدريجي:
A الناقل المركزييتم تشغيل شبكة من المواد في منتصف الشريط، مع تشكيل أجزاء على كلا الجانبين. أحامل جانبي واحد-.يعلق الجزء بمادة على حافة واحدة من الشريط، مع ترك الجوانب الثلاثة الأخرى في متناول اليد للقطع والتشكيل. أحامل مزدوج (-جانبي) مزدوجيحتفظ بالمواد الموجودة على حافتي الشريط، ويعلق الجزء الموجود بينهما.
يناسب كل نوع الأشكال الهندسية المختلفة للأجزاء ومتطلبات العملية. يعتمد الاختيار على الشكل الذي يبدو عليه الجزء، ومدى تشكيله، وكيفية توزيع القوى عبر عرض الشريط.
| معايير | الناقل المركزي | حامل جانبي -مفرد | حامل مزدوج (مزدوج الجانب). |
|---|---|---|---|
| الاستفادة من المواد | يضيف مركز الويب-المتوسط عرضًا | ارتفاع-الحد الأدنى من الخردة على الجانب المفتوح | المادة السفلية- محفوظة على كلا الحافتين |
| استقرار الشريط | جيد للأجزاء المتماثلة | يؤدي المرفق السفلي-غير المتوازن إلى حدوث سحب جانبي | دعم متوازن ممتاز-يقاوم الالتواء والانحناء |
| ملاءمة الأجزاء غير المتماثلة | محدود-يعمل بشكل أفضل مع الهندسة المعكوسة أو المتماثلة | الجزء الجيد-يتم تعليقه بحرية من جانب واحد | قبضة متوازنة ممتازة- تعوض القوى غير المتماثلة |
| التطبيقات النموذجية | الأجزاء المسطحة المتناظرة، والاتصالات الكهربائية، والأقواس البسيطة | موصلات صغيرة وأطراف وأجزاء ذات تشكيل من ثلاث جهات | أجزاء كبيرة، وأصداف{0}عميقة مرسومة، وتشكيلات ثقيلة، وفراغات واسعة |
كيف تختار؟ ابدأ بهندسة الأجزاء ومتطلبات القطع. الأجزاء المتماثلة ذات التشكيل المعتدل غالبًا ما تقترن بشكل طبيعي مع الناقلات المركزية-توفر الويب دعمًا متوازنًا وتسهل تتبع الشريط. ولكن عندما يتطلب الجزء تشكيلًا أو رسمًا عميقًا، أتمتد الناقل على شبكة الإنترنتيصبح التكوين ضروريًا للسماح للمعادن بالتدفق بحرية دون الإخلال بمسافة المسافة بين الأجزاء المتعاقبة. تتفوق الحاملات المزدوجة هنا لأنها تثبت جانبي الشريط، مما يمنع الحدبة الشديدة والالتواء الذي قد يحدثه -التشكيل الثقيل من جانب واحد.
تعمل الحاملات أحادية الجانب- على زيادة إمكانية الوصول إلى المواد ولكنها تأتي مع مقايضة: يولد الملحق غير المتماثل قوى تجريد غير متساوية يمكنها سحب الشريط جانبيًا. في قالب ختم الصفائح المعدنية الذي يعمل بمعدل 200+ من الضربات في الدقيقة، حتى مركبات الانجراف الجانبي الطفيفة سريعة. عادةً ما يضيف المهندسون الذين يستخدمون حاملات جانبية واحدة- قضبان توجيه ثانوية أو ميزات تثبيت لمواجهة هذا الاتجاه.
قوة الناقل مهمة أيضًا. يجب أن يتحمل الويب قوة التغذية عبر جميع المحطات دون التواء أو تمزق-ما يقرب من 10% من إجمالي وزن الشريط مضروبًا في عدد التتابعات، وفقًا لسلطات تصميم قوالب الختم. لا توجد صيغة عالمية لتحديد أبعاد الناقل، لذلك يعتمد المصممون ذوو الخبرة على نوع المادة وسمكها وشدة عمليات التشكيل لتعيين عرض الويب وهندستها.
استراتيجية وضع الدبوس التجريبي لدقة المحطة
الطيارون عبارة عن دبابيس فولاذية أرضية مثبتة في القالب العلوي والتي تنزل إلى فتحات مثقوبة مسبقًا في الشريط قبل أن تقوم أي أدوات أخرى بتعشيق المادة. مهمتهم بسيطة ولكنها بالغة الأهمية: فرض الشريط على موضع X-Y الدقيق قبل بدء التثقيب أو التشكيل. بدونها، قد يتراكم عدم دقة الخلاصة-من محطة إلى أخرى حتى تتجاوز الأخطاء الموضعية تفاوتات الأجزاء.
فكر في الأمر بهذه الطريقة-توفر وحدة التغذية موضعًا تقريبيًا، مما يؤدي إلى تقدم الشريط إلى موقع تقريبي. يقوم الطيارون بعد ذلك بإجراء تصحيح دقيق، حيث يقومون بدفع الشريط فعليًا إلى موضعه النظري الحقيقي مع كل ضربة ضغط. تقوم هذه الدورة "الخشنة-ثم-}الناعمة" بإعادة ضبط الخطأ الموضعي في كل محطة، وهي الطريقة التي تحافظ بها قوالب الختم التدريجي على تفاوتات تبلغ +/- 0.05 مم أو أفضل عبر عشر عمليات متسلسلة أو أكثر.
يتبع التنسيب التجريبي الفعال عدة قواعد هندسية:
- تكرار:ضع الطيارين في كل محطة لتحقيق أقصى قدر من الدقة. في القوالب الأطول حيث تكون التكلفة مصدر قلق، تكون كل محطة أخرى مقبولة -للعمليات الوسيطة الحرجة-ولكن جميع محطات التشكيل والتشطيب النهائي تحتاج إلى طيارين متخصصين.
- التباعد:ضع المسامير التجريبية على مسافة متباعدة عبر عرض الشريط كما تسمح الهندسة. يوفر التباعد الأوسع تحكمًا زاويًا أكبر، مما يمنع دوران الشريط (الانعراج) الذي يغلق -الطيارين المتباعدين ولا يمكنهم اكتشافه أو تصحيحه.
- المنبع من التشكيل:يجب على الطيارين إشراك الشريط قبل أن تتلامس أي أدوات تشكيل مع المادة. يمكن أن تؤدي عمليات التشكيل إلى تشويه الثقوب التجريبية إذا حدثت قريبة جدًا، لذا حدد موقع الأدلة المهمة في أعلى (في اتجاه التغذية) من الانحناءات الثقيلة أو السحب أو النقوش التي يمكن أن تشوه فتحات التسجيل.
- تسلسل المشاركة:يدخل الطرف الدليلي إلى الشريط أولاً، متبوعًا بقطر التحديد.يجب أن تقوم بكرات التغذية بتحرير الشريط قبل تعشيق قطر تحديد موقع الطيار-وإلا فإن وحدة التغذية تحارب الطيار، مما يؤدي إلى ثني الدبوس وإطالة الثقب وتقليل الدقة بمرور الوقت.
حجم الطيار لا يقل أهمية. عادةً ما يتراوح الخلوص بين قطر الدليل والفتحة التجريبية من 0.0005 إلى 0.001 بوصة، اعتمادًا على سمك المادة وصلابة الشريط. يعمل الخلوص الأكثر إحكامًا على تحسين الدقة الموضعية ولكنه يزيد من خطر الارتباط إذا لم يكن الشريط مسطحًا تمامًا. تتحمل المواد السميكة تركيبات تجريبية أكثر إحكامًا لأن الشريط يقاوم التشوه؛ تحتاج الرقائق الرقيقة إلى مزيد من الخلوص لتجنب التنقير حول فتحة الدليل أثناء الاشتباك.
إدارة مكدس التسامح-عبر المحطات
إليك التحدي الأساسي لأي مجموعة قوالب ختم ذات محطات متعددة: تقدم كل عملية إمكانية حدوث انحرافات موضعية صغيرة. قد يكون الثقب المثقوب في المحطة 3 على بعد 0.02 ملم من القيمة الاسمية. يضيف الانحناء في المحطة 7 إزاحة أخرى بمقدار 0.01 مم. بحلول المحطة 12، يمكن أن تتراكم هذه الأخطاء-ما لم يكسر نظام تسجيل النرد السلسلة بشكل فعال.
ينجز الطيارون ذلك عن طريق إعادة ضبط الشريط على الوضع المطلق عند كل نقطة اشتباك. يتم التخلص من الخطأ التراكمي الناتج عن التشغيل الميكانيكي للفة - والتمدد الحراري للشريط والارتداد المرن بعد التشكيل في كل مرة يتم فيها تثبيت الدبوس التجريبي. ولهذا السبب يمكن أن تحتوي القوالب التقدمية على تفاوتات الميزة-إلى-الميزات التي تتراوح بين +/-0.05 إلى +/-0.10 مم حتى عبر الأجزاء التي تتطلب خمسة عشر محطة أو أكثر - لا يحظى الخطأ أبدًا بفرصة التفاقم بما يتجاوز زيادة درجة الصوت الواحدة.
هناك عدة عوامل تحدد مدى ضيق تلك التفاوتات القابلة للتحقيق:
- دليل-إلى-خلوص الثقب:يمثل كل ألف من البوصة من الخلوص بين الطيار والحفرة إزاحة محتملة للشريط. تعني الخلوص 0.001 بوصة أن الشريط يمكن أن يجلس في أي مكان داخل منطقة قطرها 0.001 بوصة في تلك المحطة. الميزات المتكونة في تلك المحطة ترث عدم اليقين هذا.
- المسافة من الطيار إلى الميزة:كلما كانت الميزة المشكلة أبعد عن أقرب طيار، كلما زاد الخطأ الزاوي من الانحراف الموضعي. هناك ميزة على بعد 50 مم من الدليل مع خطأ في دوران الشريط قدره 0.01-درجة تؤدي إلى إزاحة 0.009 مم تقريبًا، ولكنها ذات معنى عندما تكون التفاوتات ضيقة.
- سمك الشريط والصلابة:تقاوم الشرائط السميكة الانحراف بين النقاط التجريبية، مما يحافظ على الاستقامة عبر عرض القالب. يمكن أن تنحني قطع الرقاقة الرفيعة أو تموج بين الدعامات، مما يسمح للميزات المتوسطة-بالتحرك بالنسبة للحواف الموجهة.
- التأثيرات الحرارية بالسرعة:يؤدي الختم التدريجي عالي السرعة بالقالب إلى توليد حرارة احتكاك تعمل على توسيع الشريط بشكل متزايد بين المحطات. في القوالب الطويلة التي تعمل بمعدل 400+ حركات في الدقيقة، يضيف النمو الحراري حتى بضعة ميكرونات لكل خطوة انحرافًا موضعيًا قابلاً للقياس-وهو أمر يعالجه التصحيح التجريبي تلقائيًا ولكن يجب على المصممين أخذه في الاعتبار عند تحديد حجم الثقب التجريبي.
المبدأ التوجيهي للتصميم العملي: إذا كان هناك ميزتان في نفس الجزء يجب أن يكون لهما علاقة موضعية وثيقة، فقم بتشكيلهما في نفس المحطة أو في محطات متجاورة تتقاسم نفس الزوج الدليلي. يؤدي نشر الميزات المسموح بها بشدة عبر المحطات البعيدة إلى مضاعفة المتغيرات التي يمكن أن تؤدي إلى الخطأ-حتى مع قيام الطيارين بالتصحيح في كل خطوة.
يشكل تصميم الناقل واستراتيجية القيادة معًا العمود الفقري للتحكم في الشريط. ولكن بمجرد تحديد مكونات قوالب الختم هذه، يبرز سؤال مختلف: هل تمتلك المطبعة القدرة الكافية لتشغيل جميع هذه المحطات في وقت واحد؟ يعد حساب إجمالي القوة المطلوبة عبر القالب التدريجي المحمل بالكامل-ومطابقته للضغط الصحيح-العقبة الهندسية التالية التي تفصل بين المفهوم القابل للبناء والأداة الجاهزة للإنتاج-.
حسابات الحمولة واختيار الصحافة
يمكنك الحصول على تخطيط شريطي لا تشوبه شائبة، وخلوصات مثالية، وموضع تجريبي مثالي-ولكن إذا لم تتمكن آلة ضغط الختم التقدمي من توفير القوة الكافية لتشغيل كل تلك المحطات في وقت واحد، فلن يكون أي من ذلك مهمًا. حساب الحمولة هو المكان الذي يلتقي فيه تصميم القالب بالواقع المادي، والتقليل من شأنه هو أحد أسرع الطرق لضغط الانحشارات، واللكمات المكسورة، وتوقف الإنتاج.
حساب قوى القطع والتشكيل لكل محطة
كل محطة في القالب التقدمي تتطلب القوة بشكل مستقل. تحتاج محطة الثقب إلى حمولة كافية لقص ثقوبها. تحتاج محطة الثني إلى القوة لتشويه المادة بشكل بلاستيكي. تحتاج محطة الرسم إلى القوة لتمديد جدران القشرة. يمكنك حساب كل منها على حدة باستخدام الصيغ المطابقة لنوع العملية.
بالنسبة إلى التقطيع والثقب-في أي عملية تؤدي إلى قص المواد-تكون الصيغة الأساسية واضحة ومباشرة:
قوة القطع (طن)=محيط القطع (بوصة) × سماكة المادة (بوصة) × قوة القص (طن / بوصة²)
بالنسبة للثقب بقطر 2 بوصة في الفولاذ الطري 0.060 بوصة (قوة القص ~25 طن/بوصة²)، فهذا يعني: (2 × 3.1416) × 0.060 × 25=9.4 طن. اضرب هذا المنطق في كل ميزة مثقوبة في المحطة، وستحصل على حمل القطع الخاص بالمحطة.
تستخدم عمليات التشكيل خاصية مختلفة. فالسحب والثني يضعان المادة تحت التوتر بدلًا من القصيستبدل الحساب قوة الشد القصوى (UTS)لقوة القص . تعتمد قوة محطة الثني على طول الانحناء، وسمك المادة، وعرض فتحة القالب، وخصائص الشد للمادة. تحصل كل محطة على حساباتها الخاصة-بدون اختصارات أو حساب متوسط.
إجمالي حمولة الصحافة وعوامل السلامة
إليك التفاصيل التي يغفل عنها العديد من المهندسين: إجمالي الحمولة المطلوبة لآلة الضغط التدريجي هي مجموع كل قوى المحطة التي تحدث في ضربة ضغط واحدة-وليس فقط أثقل محطة. كل لكمة، كل شكل، كل ربيع، وكل وسادة تمارس القوة في وقت واحد في المركز الميت السفلي. يجب عليك حساب كل منهم:
- يفرض الثقب-جميع الثقوب والفتحات والشقوق المثقوبة في تلك الضربة
- قوى التقطيع-شقوق الحامل وعمليات القطع والقطع النهائي
- قوى الانحناء-تعمل جميع محطات التشكيل أثناء الشوط
- قوى السحب-تشكيل الكوب أو القشرة بالإضافة إلى ضغط وسادة الحامل الفارغة
- قوى القطع-محطات الضغط العالي المحلية-للنقش أو تحديد الأبعاد
- ضغط الزنبرك المتعري-القوة التراكمية لجميع النوابض المتعرية وأسطوانات النيتروجين التي تنضغط أثناء الشوط
- ضغط دبوس الرافعة-زنبرك-دبابيس محملة تعمل على رفع الشريط بين الضربات
- تعمل الكامة المُدارة على -آليات عمل أي جانب-تعمل أثناء دورة الضربة
اجمع كل شيء، ثم أضف عامل أمان قدره 20-30% فوق الإجمالي المحسوب. يغطي هذا الهامش اختلاف خصائص المواد بين مجموعات الملفات، وتخفيف التثقيب التدريجي بين دورات الشحذ، والانطباق الديناميكي-من خلال القوة التي تحدث أثناء التقطيع. انجذاب-من خلال-التحرر المفاجئ للطاقة عندما ينكسر الثقب عبر المادة - مما يؤدي إلى تحميل نبضي يتجاوز قوة القطع الثابتة للحظات. إن حجم الضغط القريب جدًا من الحد الأدنى النظري سوف يشعر بهذا كصدمة متنافرة في الجزء السفلي من كل ضربة، مما يؤدي إلى تسريع تآكل المحمل وتقليل عمر القالب.
اضغط على معايير الاختيار التي تتجاوز الحمولة
سعة الحمولة وحدها لا تؤهل آلة ختم تقدمية للقيام بهذه المهمة. يجب أيضًا أن تتوافق العديد من المعلمات الميكانيكية مع المتطلبات المادية للقالب:
- حجم السرير:يجب أن يستوعب سرير الضغط بصمة القالب مع وجود مساحة للتثبيت. تم تصنيف مكبس ختم القالب بحمولة كافية ولكن مع سرير صغير الحجم يركز التحميل على مساحة أصغر، مما يتسبب في انحراف موضعي يؤدي إلى تدهور جودة الجزء.
- ارتفاع الاغلاق:يجب أن تتجاوز المسافة بين وجه الشريحة وسطح السرير عند المركز الميت السفلي الارتفاع المغلق للقالب. اضبط ارتفاع الإغلاق بشكل محكم للغاية أثناء الإعداد وستخاطر بسحق القالب؛ فضفاضة جدًا ومحطات التشكيل لن تصل إلى القاع الكامل.
- طول السكتة الدماغية:يجب أن تكون كافية لأعمق سحب أو أعلى شكل في القالب، بالإضافة إلى الخلوص لرافعات الشريط لرفع المادة للتغذية.
- تصنيف السرعة:يتم تشغيل عمليات القالب التدريجي ذات الحجم الكبير- بمعدل 200 إلى 600+ ضربة في الدقيقة. يجب أن يتم تصنيف مكبس القالب التقدمي لركوب الدراجات المستمر بهذه السرعات دون تراكم حراري في المحامل أو القابض أو الفرامل. سترتفع درجة حرارة المكبس المصمم للعمل المتقطع ويفقد استقرار الأبعاد في ظل الإنتاج المستمر عالي السرعة-.
إن الطاقة هي-الرفيق الذي يتم إغفاله غالبًا للحمولة. قد تحتوي المكبس على قوة ذروة كافية ولكن طاقة دولاب الموازنة غير كافية للحفاظ على هذه القوة خلال الجزء العامل من الشوط-خاصة بالنسبة لعمليات الرسم التي تشغل مادة عالية في دورة الشوط. تعد الطاقة غير الكافية سببًا شائعًا لانحشار الضغط في المركز الميت السفلي، حيث تتباطأ دولاب الموازنة إلى ما دون السرعة اللازمة لإكمال العمل. تحقق دائمًا من الحمولة والطاقة المتاحة بالضربات المستهدفة في الدقيقة.
يؤدي الضغط على التحديد إلى تأمين مظروف الإنتاج-السرعة والقوة ومساحة العمل الفعلية. ولكن ضمن هذا الظرف، فإن مكونات القالب نفسها هي التي تحدد مدة تشغيل الأداة بين توقفات الصيانة. تحدد المواد المختارة للثقب وأزرار القالب ولوحات التآكل ما إذا كنت ستشحذ كل 50000 ضربة أو تتجاوز المليون.
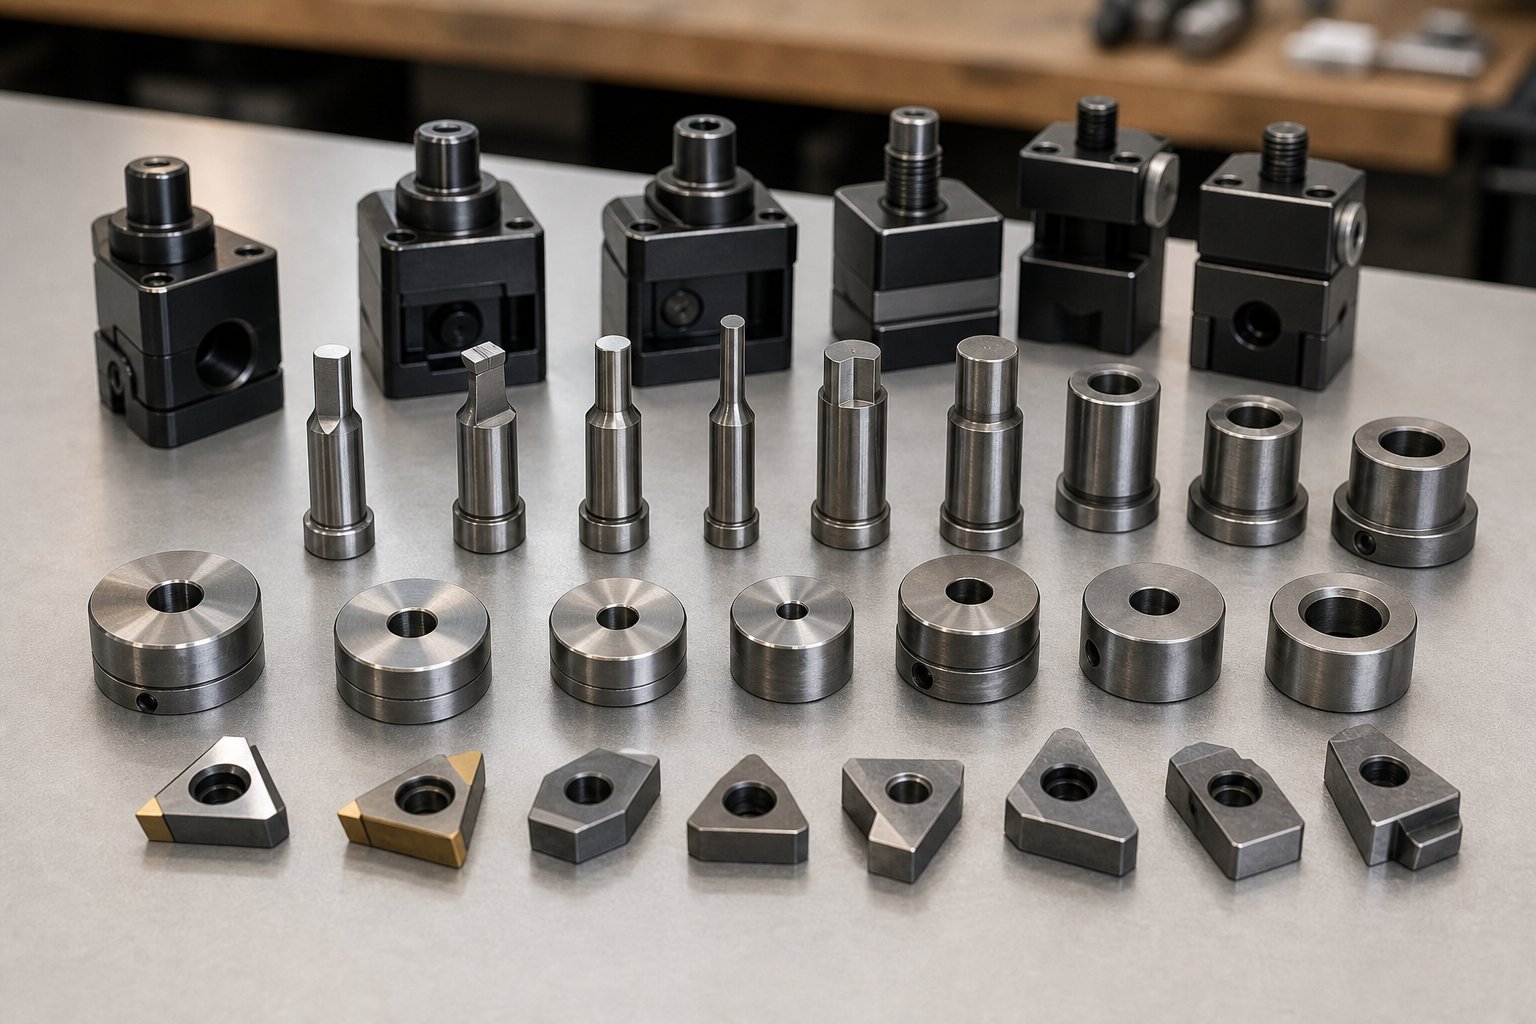
اختيار المواد وتخطيط الصيانة
الأداة التقدمية والقالب تكون متينة مثل المواد الموجودة بداخلها. يمكنك تحسين كل تسلسل محطة وتثبيت كل حسابات الخلوص، ولكن إذا كانت المثقابات وأزرار القالب مصنوعة من درجة فولاذية خاطئة، فسوف تقوم بسحب القالب للشحذ كثيرًا-أو ما هو أسوأ من ذلك، استبدال الإدخالات المتشققة في منتصف-. يعد اختيار قوالب الفولاذ المختمة هو القرار الذي يترجم هدف التصميم الخاص بك إلى طول عمر الإنتاج الفعلي، والذي يتم قياسه بعدد الزيارات بين فترات الخدمة.
درجات فولاذية للأدوات لمكونات القالب التقدمية
يتضمن تصميم أدوات القالب مطابقة مادة كل مكون مع وضع الفشل السائد. هل ستتآكل اللكمة تدريجيًا من التآكل؟ هل ستتشقق تحت التأثير المتكرر؟ هل سيتشوه تحت الحمل الضغطي المستمر؟ تحدد الإجابة الصف الذي ينتمي إليه تلك المحطة.
إليك التسلسل الهرمي العملي، بدءًا من-الغرض العام وحتى-الواجبات القصوى:
| أداة الصلب الصف | صلابة العمل | القوة الأساسية | أفضل تطبيق |
|---|---|---|---|
| A2 (1.2363 / SKD12) | 58-62 لجنة حقوق الإنسان | صلابة متوازنة ومقاومة التآكل | حجم عمل عام معتدل-حيث لا يهيمن أي وضع فشل واحد |
| D2 (1.2379 / SKD11) | 58-60 لجنة حقوق الإنسان | مقاومة التآكل الكاشطة العالية | حجم كبير من التقطيع والثقب-حيث يكون الاحتفاظ بالحواف أمرًا بالغ الأهمية |
| م2 (1.3343 / SKH51) | 60-65 لجنة حقوق الإنسان | مقاومة التآكل مع قوة ضغط فائقة | اللكمات تحت الحمل الثقيل بسرعات إنتاج مرتفعة |
| M4 عالي السرعة-فولاذ | 62-66 لجنة حقوق الإنسان | أقصى مقاومة للتآكل في الفولاذ المطاوع | -ثقب المواد الكاشطة أو المطلية بسرعة عالية |
| كربيد (كربيد التنغستن) | 88-92 ساعة | صلابة شديدة وارتداء الحياة | إنتاج بكميات كبيرة جدًا--من المواد الكاشطة مثل السيليكون الصلب |
فكر في الأمر كمقايضة بين التكلفة-و-الحياة.يوفر A2 حلاً متوازناًعندما يساهم التآكل والتشوه والتأثير في تدهور الأداة دون أن تسيطر أي آلية واحدة بشكل واضح. إنه افتراضي قوي للقوالب التي تعمل بكميات إنتاج معتدلة حيث تواجه محطات متعددة ظروف تحميل مختلطة.
يتدخل D2 عندما يرتفع حجم الإنتاج ويصبح تآكل الحواف هو العامل المقيد. يحافظ محتواه العالي من كربيد الكروم على حواف القطع حادة على المدى الطويل-ولكن بمجرد ظهور التقطيع أو التشقق، تعني صلابة D2 المنخفضة أن الوقت قد حان للتحول إلى شيء أكثر مقاومة للصدمات-مثل S7، أو الانتقال إلى M2 حيث يساهم كل من التآكل وحمل الضغط في الفشل.
يحتل الفولاذ عالي السرعة M2 وM4-الطبقة العليا لتطبيقات فولاذ قوالب الختم المطاوع. إنها تحافظ على هندسة الحافة في ظل التحميل الانضغاطي المتكرر الذي قد يؤدي إلى تشويه D2، مما يجعلها مثالية للثقب في القوالب التقدمية ذات السرعة العالية- التي تعمل بمعدل 300+ من الضربات في الدقيقة. والمقايضة هي إمكانية التصنيع-هذه الدرجات يصعب طحنها وتتطلب معالجة حرارية أكثر دقة لتحقيق نتائج متسقة.
عندما تقوم إدراجات كربيد بتبرير تكلفتها
تمثل قوالب الختم المصنوعة من الكربيد التقدمي قمة سلم المتانة-وأعلى قائمة الأسعار. يمكن أن يكلف زر الثقب أو القالب من الكربيد ما بين 5 إلى 10 مرات أكثر من ما يعادله من D2. إذًا متى يصبح هذا الاستثمار منطقيًا؟
يعتمد التقاطع الاقتصادي على ثلاثة عوامل:
- حجم الإنتاج:عندما تتجاوز الكميات السنوية 5-10 ملايين ضربة، فإن عمر الكربيد الممتد بين أدوات الشحذ (غالبًا ما يكون أطول بـ 10 مرات من فولاذ الأدوات) يقلل من إجمالي تكلفة وقت التوقف عن العمل بما يكفي لتعويض الاستثمار الأولي المرتفع.
- مادة الشغل:تعمل المواد الكاشطة مثل شرائح الفولاذ السيليكوني والفولاذ المقاوم للصدأ والشريط المطلي على تسريع تآكل فولاذ الأداة بشكل كبير. يقاوم الكربيد هذا التآكل بشكل أكثر فعالية، ويحافظ على حالة الحافة حيث يحتاج D2 إلى إعادة شحذ كل 50000-100000 ضربة
- حساسية التسامح:تستفيد الأجزاء ذات متطلبات الأبعاد الصارمة من ثبات أبعاد الكربيد-يعني التآكل الأقل انحرافًا أقل بين دورات الصيانة، وهو ما يعني عددًا أقل من-أجزاء التسامح أثناء عمليات التشغيل الممتدة
أحد التحذيرات الحاسمة: كربيد هش. إنه يقاوم التآكل بشكل جميل ولكنه يتشقق تحت التأثير أو التحميل الجانبي. وكما لاحظ خبراء تصميم القوالب التقدمية، فإن "الكربيد يشبه الخرسانة وسوف يتفكك قبل أن يبلى". وهذا يعني أن الكربيد يعمل بشكل أفضل في محطات الثقب والتقطيع ذات-اللكمات الموجهة بشكل جيد والحد الأدنى من القوة الجانبية-وليس في محطات التشكيل حيث تكون الأحمال خارج المحور- شائعة. يجب على المصممين التأكد من طول توجيه الثقب المناسب وإزالة أي اختلال في المحاذاة قد يؤدي إلى تحميل ملحق الكربيد جانبًا.
فترات الصيانة والتصميم للخدمة
لا تقتصر صيانة قالب الختم على الشحذ وفقًا لجدول زمني فحسب-بل إنها تتعلق بكيفية تصميم القالب ليتم صيانته في المقام الأول. القالب الذي يتطلب تفكيكًا كاملاً لاستبدال قالب مثقوب مهترئ يكلف أكثر بكثير في فترة التوقف عن العمل من القالب المصمم للوصول المعياري.
يتضمن التصميم الأساسي-لمبادئ إمكانية الخدمة-ما يلي:
- إدراجات مقسمة:كسر أزرار القالب وقطع الفولاذ إلى أجزاء فردية بدلاً من الألواح المتجانسة. عندما تتآكل إحدى حافة القطع، يمكنك استبدال هذه القطعة بمفردها-وليس قسم القالب بأكمله.
- التغيير السريع-لحاملات الثقب:أنظمة الاحتفاظ التي تسمح بإزالة اللكمات الفردية واستبدالها دون إزعاج الأدوات المجاورة. تجعل حاملات القفل الكروي- أو القفل الإسفيني- هذه العملية تستغرق خمس-دقائق بدلاً من إعادة البناء لمدة ساعة-.
- تصميم كتلة الكعب:كتل الكعب الدقيقة ومفاتيح التوجيه التي تجبر نصفي القالب العلوي والسفلي على المحاذاة الدقيقة أثناء إعادة التجميع، مما يقلل من خطر الخطأ البشري الذي يتسبب في عدم محاذاة التثقيب-إلى-القالب بعد الصيانة.
- مكدسات الرقائق الموثقة:تمت الإشارة إلى الحدود القصوى للحشوات في رسومات تجميع القالب، مما يمنع -الحشو الزائد الذي قد يتسبب في تداخل التثقيب مع أدوات التجريد أو المكونات الأخرى.
الموردين يموت التقدمي ذوي الخبرة مثلييتشينصمموا إمكانية الوصول إلى الصيانة هذه مباشرة في تصميمات القوالب الخاصة بهم بدءًا من مرحلة المفهوم-دعم الإنتاج طويل الأمد-مع فترات خدمة يمكن التنبؤ بها وتخطيط صيانة قابل للتطوير للأجزاء المعدنية ذات الحجم الكبير-. عندما يتم تصميم القالب بحيث يتمكن مشغل المطبعة أو فني غرفة الأدوات من تبديل مكونات التآكل دون مهارات متخصصة، فإنك تحمي وقت تشغيل الإنتاج بغض النظر عن تباين القوى العاملة.
الواقع العملي لصيانة قالب الختم هو كما يلي: قد يحتاج القالب الذي يتم تشغيله مليون ضربة سنويًا باستخدام إدخالات D2 إلى الشحذ كل 150,000-250,000 ضربة. قم بترقية المحطات الحيوية إلى كربيد، ويمتد هذا الفاصل الزمني إلى 1000،000+ نتيجة. لكن تكرار الشحذ هو مجرد متغير واحد. يجب أن يأخذ التصميم أيضًا في الاعتبار مدى السرعة التي يمكنك بها إعادة القالب إلى المطبعة بمجرد سحبه - وتأتي هذه السرعة من البناء المعياري المدروس، وليس من الفولاذ الأفضل وحده.
يحدد اختيار المواد وتخطيط قابلية الخدمة مدة تشغيل القالب ومدى سرعة استعادته. ولكن حتى أفضل المواد لا يمكنها التعويض عن-الإغفالات في مراحل التصميم التي تؤدي إلى حدوث أنماط فشل مزمنة-وسوء التغذية، وسحب الارتطام، وكسر الثقب، ومشكلات عدم محاذاة المحطة التي تستمر في التكرار بغض النظر عن عدد مرات شحذ المكونات أو استبدالها.
فشل التصميم المشترك ومنع السبب الجذري
تركز معظم أدلة استكشاف الأخطاء وإصلاحها على ما يجب فعله بعد أن يبدأ القالب التدريجي بالفشل في الإنتاج. هذا إلى الوراء. يمكن إرجاع غالبية مشكلات ختم القالب التقدمي المزمن-سوء التغذية، وسحب السبائك، والكسر المثقب، وانحراف الأبعاد-إلى القرارات التي تم اتخاذها أثناء مرحلة التصميم، قبل وقت طويل من رؤية القالب للضغط. إن إصلاحها بعد إنشاء الأداة يعني إعادة صياغة باهظة الثمن، وتأخيرات في الإنتاج، وخطر على عمر القالب. منعهم أثناء التصميم لا يكلف شيئًا تقريبًا.
إذا استمر القالب الخاص بك في عدم العمل على نفس وضع الفشل بعد التشغيل، فمن المحتمل ألا يكون السبب الجذري هو التآكل أو خطأ المشغل. إنها فجوة في التصميم لن يتم التخلص منها بأي قدر من الشحذ أو التعديل.
سوء التغذية وفشل تقدم الشريط
يعد سوء التغذية-حيث يفشل الشريط في تقديم مسافة درجة الصوت الصحيحة قبل دورات الضغط-أحد أكثر حالات انقطاع الإنتاج شيوعًا في ختم الأدوات والقالب. عندما يحدث ذلك، تضرب اللكمات موقعًا خاطئًا، ويشتبك الطيارون مع-المركز، وتتحول الأجزاء الناتجة إلى خردة. والأسوأ من ذلك، أن سوء التغذية الشديد يمكن أن يؤدي إلى تعطل اللكمات في أزرار القالب، مما يتسبب في تلف الأدوات بآلاف الدولارات في ضربة واحدة.
ما الذي يسبب سوء التغذية؟ عادةً ما تكون إحدى عمليات الإغفال في مراحل-التصميم الأربعة:
- مدة مشاركة الطيار غير كافية:إذا لم تنزل المسامير التجريبية إلى مسافة كافية داخل الشريط قبل أن تلامس أدوات القطع أو التشكيل المادة، فلن يتم تسجيل الشريط بالكامل عند بدء العملية. يتمثل الحل في تصميم تعشيق أطول لطرف الطيار-عادةً 1.5 مرة كحد أدنى لسمك المادة-والتحقق من أن توقيت تحرير الخلاصة يسمح للطيارين بالجلوس بشكل كامل قبل تشغيل الأدوات الأخرى.
- الحدبة الشريطية المفرطة من العمليات غير المتماثلة:عند إزالة كميات كبيرة من المواد من جانب واحد من الشريط،يتم تحرير ضغوط الملف الداخلي بشكل غير متساومما يتسبب في انحناء الحامل بشكل جانبي. على مدى آلاف الدورات، يقوم هذا الحدب التدريجي بسحب الشريط ضد المرشدين والطيارين، مما يخلق مقاومة للتغذية وسوء تغذية في نهاية المطاف. تتضمن إجراءات التصميم المضادة إضافة عمليات موازنة متوازنة على الجانب الآخر أو التبديل إلى تكوين حامل مزدوج يوزع الضغط بشكل متماثل.
- ارتفاع الرافعة غير مناسب:بين ضربات الضغط، تعمل مسامير الرفع المحملة بنابض- على رفع الشريط فوق سطح القالب حتى يتمكن من التقدم بحرية. إذا كان ارتفاع الرافعة منخفضًا جدًا، فسيتم سحب الميزات المشكلة أو الألسنة المنحنية للأسفل-عبر وجه القالب أثناء التغذية. يتردد الشريط، وتتجاوز وحدة التغذية نافذة التوقيت الخاصة بها، وتقوم الضربة التالية بإخراج الشريط من موضعه. يجب على المصممين حساب ارتفاع الرافعة استنادًا إلى أعمق شكل تنازلي في القالب بالإضافة إلى هامش الخلوص -وليس سمك المادة فقط.
- طول التغذية يتجاوز دقة تغذية الصحافة:تعمل مسافات الملعب الأطول على تضخيم عدم الدقة الميكانيكية لأجهزة التغذية أو مغذيات الهواء. تنتج وحدة التغذية المقدرة بدقة +/- 0.05 مم ضعف الخطأ المطلق على مسافة 50 مم مقابل مسافة 25 مم. عندما يتطلب التصميم مسافات تقدم طويلة، غالبًا ما تؤدي عمليات التغذية الأقصر ذات أعداد المحطات الأعلى إلى نتائج أكثر استقرارًا من المحطات الأقل ذات أطوال الملعب القوية.
كل من هذه المشاكل يمكن الوقاية منها مع الاهتمام بالتصميم المناسب. الخيط المشترك؟ تنبع جميعها من التقليل من تقدير كيفية تصرف الشريط ديناميكيًا عند سرعة الإنتاج-وهو أمر يبدو جيدًا في التصميم بمساعدة الكمبيوتر (CAD) أو أثناء تجربة السرعة البطيئة-ولكنه يتحلل بسرعة بمعدل 200+ من الضربات في الدقيقة.
سحب سبيكة ومنع الكسر
سحب البزاقة أمر مدمر بشكل خادع. يمكن أن تتسبب سبيكة صلبة واحدة تم سحبها-قرص مثقوب-من الخردة تلتصق بالمثقاب المتراجع و-تعود إلى الشريط- في إتلاف كل محطة في اتجاه مجرى النهر بضغطة ضغط واحدة. فهو يؤدي إلى إحداث خدوش في أسطح الأجزاء، والشقوق التي تشكل اللكمات، والاختناقات بين حواف القطع. في عملية الختم التدريجي عالي السرعة بالقالب عند 300+ SPM، لا يوجد وقت للمشغل للرد قبل أن يتدفق الضرر عبر القالب بأكمله.
لماذا تسحب الرخويات؟ السبب الرئيسي هو الفراغ . عندما تقطع المثقاب المادة، تتكدس البزاقة قليلاً، مما يحبس الهواء بين وجه البزاقة المقعر ووجه المثقاب المسطح. أثناء السحب، يقوم هذا الجيب المغلق بإنشاء شفط يرفع البزاقة من زر القالب. تعمل مواد التشحيم الثقيلة على زيادة تأثير الختم، وتؤدي خلوص القطع الأكبر إلى إنتاج بزاقات أصغر قليلًا من فتحة القالب-مما يؤدي إلى القضاء على التداخل الذي قد يحتفظ بها.
تصميم-إجراءات مضادة للمرحلة تمنع سحب الارتطام قبل أن يبدأ:
- هندسة الاحتفاظ بالسبائك في أزرار القالب:تؤدي معالجة الفتحات الزاوية الصغيرة أو الأشواك في جدران زر القالب إلى إنشاء نتوءات على محيط البزاقة التي تثبتها في مكانها. يوجد -زر قالب مستدق عكسي-حيث يضيق التجويف قليلاً باتجاه المخرج-يحتفظ بالبزاقات في الضغط. هناك حاجة إلى 0.0005 إلى 0.001 بوصة فقط من الاستدقاق؛ الاستدقاق المفرط يمكن أن يؤدي إلى تقسيم الزر.
- قنوات تنفيس الهواء في اللكمات:هناك ثقب صغير من خلال-تم حفره أسفل مركز المثقاب يسمح للهواء المحبوس بالخروج أثناء السحب، مما يؤدي إلى كسر ختم التفريغ. يؤدي هذا التعديل البسيط إلى إلغاء آلية الشفط بالكامل عند اللكمات الأكبر حجمًا.
- نسب التخليص المناسبة:ينتج عن الخلوص الأكثر إحكامًا صداقات تضغط-على زر القالب، مما يؤدي إلى تثبيتها فعليًا في مكانها. عندما يتطلب تصميم القالب خلوصًا أكبر لجودة الحافة أو لأسباب تتعلق بعمر الأداة، تصبح ميزات الاحتفاظ بالصلبة إلزامية وليست اختيارية.
- تعديلات وجه لكمة:يؤدي طحن قبة بسيطة، أو أخدود متقاطع-، أو الوقوف على وجه الثقب إلى تعطيل الختم المسطح الذي يؤدي إلى إنشاء فراغ. تعمل دبابيس القاذف المحملة بنابض - داخل اللكمات الأكبر حجمًا على دفع البزاقات فعليًا بعيدًا عن الوجه أثناء التراجع.
إن عملية الكسر لها مجموعة خاصة بها من الأسباب الجذرية لمرحلة التصميم-. الأكثر شيوعًا: المقاطع العرضية المثقوبة ذات الحجم الصغير-. تعتمد مقاومة اللكمة لقوة التجريد على -مساحة مقطعها العرضي وطولها. اللكمات الطويلة والرفيعة-تلك التي يزيد طولها-إلى-نسبة القطر عن 8:1-معرضة بشدة للالتواء تحت حمل التجريد الذي يحدث عندما تمسك المادة بالثقب أثناء السحب. إن تصميم طول توجيه الثقب المناسب (المدعوم داخل لوحة التجريد) والحفاظ على نسب الطول- إلى القطر أقل من العتبات الحرجة يمنع وضع الفشل هذا تمامًا.
التحميل الجانبي من المحاذاة الخاطئة هو قاتل آخر. إذا لم تدخل المثقوبة إلى زر القالب بشكل متحد المركز بشكل مثالي، فإن القوى الجانبية تتطور إلى تلك اللكمات ذات القطر الصغير- أو إدراجات كربيد الرقاقة. يتمثل إصلاح التصميم في ضمان مشاركة دبوس التوجيه بشكل مناسب ودقة تحمل لوحة التجريد -المشكلات التي يكون منعها رخيصًا ولكن تشخيصها بعد وقوعها باهظ الثمن.
اختلال المحطة والخطأ التراكمي
عندما تُظهر أختام القالب التقدمية انحرافًا تدريجيًا للأبعاد أو مواضع ميزات غير متناسقة، فإن السبب الجذري غالبًا ما يكون اختلال المحطة-وهي حالة لا يحافظ فيها النصفان العلوي والسفلي على التسجيل المثالي تحت الحمل. يمكن أن يكون هذا ثابتًا (تم بناء القالب قليلاً) أو ديناميكيًا (ينحرف القالب أثناء كل شوط ويعود للخلف، مع تغير نمط الانحراف مع تآكل المكونات).
تصميم-إجراءات وقائية في المرحلة تتحكم في المحاذاة غير الصحيحة:
- الحجم المناسب لدبوس التوجيه وموضعه:يجب أن يكون حجم دبابيس التوجيه مناسبًا لإجمالي القوة الجانبية التي ستقاومها، وليس فقط ملائمة لأحجام الكتالوج القياسية. ضعها بعيدًا عن بعضها بقدر ما تسمح به هندسة القالب-بمسافة أكبر تقاوم اختلال الزاوية بشكل أكثر فعالية من المسامير الأكبر الموضوعة بالقرب من بعضها البعض.
- صلابة مجموعة القالب المناسبة:يجب أن يتناسب سمك الحذاء مع الحمولة والامتداد. تنثني الأحذية الرقيقة تحت الحمل، مما يؤدي إلى تحول المحطات الخارجية بالنسبة إلى المحطات المركزية. القاعدة الأساسية: الحد الأدنى لسمك الحذاء يساوي 1.5 مرة أطول فترة غير مدعومة مقسومة على 6 - ولكن التحقق من صحة FEA أكثر موثوقية من قواعد القوالب المعقدة.
- حدود التمدد الحراري -للعمليات عالية السرعة:بمعدل 400+ من الضربات في الدقيقة، يعمل التسخين الاحتكاكي على توسيع مكونات القالب بشكل تفاضلي. يتمدد الفولاذ بمعدل 12 ميكرون لكل متر لكل درجة مئوية تقريبًا. يمكن أن ينمو القالب الذي يبلغ طوله 600 مم وهو ساخن بمقدار 30-50 ميكرون عبر طوله-بما يكفي لتغيير محاذاة المحطة الخارجية إلى ما هو خارج نطاق التسامح. يستوعب المصممون ذلك مع خلوص طفيف في ميزات تحديد الموقع غير الحرجة مع الحفاظ على التسجيل الصارم عند نقاط المسند الحرجة.
- وضع المفتاح الاحتياطي لمحاذاة القالب القابلة للتكرار:تعمل المفاتيح الأرضية الدقيقة بين أقسام القالب والأحذية على إجبار المكونات على وضعها في موضعها الدقيق أثناء التجميع. عندما يتم سحب قالب للصيانة وإعادة تجميعه، فإن هذه المفاتيح تقضي على احتمال حدوث خطأ بشري في إعادة المحاذاة-كل عملية إعادة بناء تنتج نفس التسجيل مثل التجميع الأصلي.
يتيح برنامج تصميم القالب التقدمي الحديث محاكاة FEA لانحراف القالب تحت حمل الإنتاج الكامل، والتنبؤ الدقيق بمكان وكم ينثني هيكل القالب قبل قطع كتلة واحدة من الفولاذ. تعمل هذه الإمكانية على تحويل المحاذاة غير الصحيحة من اكتشاف تجريبي إلى حساب مرحلة -التصميم. يمكن للمهندسين إضافة أضلاع تقوية، أو زيادة سماكة الحذاء في المناطق الحرجة، أو نقل مسامير التوجيه لمواجهة الانحراف المتوقع-، وكل ذلك في نموذج CAD، بدون تكلفة مادية.
تكتشف سير عمل التحقق من صحة CAD/CAE هذه المشكلات مبكرًا من خلال محاكاة ضربة الضغط بأكملها: قوى الثقب، واشتباك أداة التجريد، وتشكيل الأحمال، وتأثيرها المشترك على هيكل القالب. يشير برنامج تصميم القالب التقدمي إلى المحطات التي يتجاوز فيها الانحراف الحدود المحددة بواسطة المستخدم-، مما يسمح للمصممين بالتكرار قبل الالتزام ببناء الأدوات. يمثل هذا الأسلوب القائم على المحاكاة- تحولًا أساسيًا عن دورة "الإنشاء والتجربة والإصلاح" التقليدية التي تكلف أسابيع من وقت الاختبار وآلافًا من عمليات إعادة العمل.
إن منع حالات الفشل في مرحلة التصميم هو أكثر استراتيجيات الجودة المتوفرة فعالية من حيث التكلفة. ولكن حتى القالب المصمم بشكل مثالي يجب أن يتم تصنيعه بواسطة مورد يتمتع بالقدرة على تنفيذ هذا التصميم بدقة كاملة-ويتم صيانته بواسطة فريق يفهم الهدف الهندسي وراء كل ميزة. هذا الارتباط بين جودة التصميم وقدرة المورد هو ما يحدد في النهاية ما إذا كان برنامج القالب التدريجي يقدم أجزاء متسقة عبر ملايين الدورات أو يتحلل إلى مشكلة صيانة مزمنة.
اختيار شريك القالب التقدمي للإنتاج الضخم
إن جودة القالب التقدمي تكون جيدة بقدر جودة المتجر الذي يقوم ببنائه. يمكنك تحديد كل خلوص، وتسلسل كل محطة بشكل مثالي، واختيار أدوات الفولاذ المثالية-ولكن إذا كان المورد يفتقر إلى المعدات الدقيقة، أو المعرفة بالمواد، أو الانضباط في العملية لتنفيذ هذا التصميم بدقة كاملة، فسوف تقضي شهورًا في تجربة مطاردة المشكلات التي لم يكن من المفترض أن توجد أبدًا. بالنسبة لمهندسي الإنتاج وفرق المشتريات الذين يقومون بتوريد قوالب الختم التدريجي، فإن اختيار المورد ليس قرار شراء. إنه قرار هندسي له عواقب مباشرة على جودة الجزء ووقت تشغيل الإنتاج وإجمالي تكلفة البرنامج.
ما يجب تقييمه في مورد القوالب التقدمية
لا تعمل جميع الشركات المصنعة للقوالب التقدمية بنفس مستوى القدرة، ولا يضمن موقع الويب المصقول الدقة على أرضية المتجر. عندما تقوم بتقييم الشركاء المحتملين لخدمات الختم المعدني التدريجي، ركز على المعايير التي تكشف عن العمق الفني الفعلي بدلاً من بيانات اعتماد المستوى-السطحي:
- إمكانية التصميم والمحاكاة داخل الشركة-:هل يقوم المورد بتشغيل محاكاة التشكيل المستندة إلى FEA- وتحسين تخطيط الشريط داخليًا، أم أنه يستعين بمصادر خارجية للتصميم ويقوم ببساطة بالتصنيع لنموذج شخص آخر؟ المتاجر التي تمتلك التصميم الكامل-لإنشاء-الدورة تكتشف المشكلات بشكل أسرع وتكررها بشكل أكثر كفاءة أثناء الاختبار.
- أداة مصادر الصلب والتحكم في المعالجة الحرارية:اسأل عن مصدر إدخالات D2 وM2 والكربيد، وما إذا كانت المعالجة الحرارية يتم إجراؤها في-المنزل أو يتم التعاقد من الباطن عليها. تعد المعالجة الحرارية غير المتسقة سببًا رئيسيًا لفشل التثقيب المبكر-حيث يقوم الموردون الذين يتحكمون في هذه العملية بإنتاج أدوات أكثر موثوقية بشكل مباشر.
- توفر الصحافة التجريبية:تسمح آلة الضغط التجريبية المخصصة للمورد بالتحقق من صحة أداء القالب في ظل ظروف واقعية قبل الشحن. وبدون ذلك، فإنك تقبل أداة غير مثبتة وتستوعب جميع مخاطر الاختبار في منشأتك.
- الخبرة بأنواع المواد المستهدفة:قد يواجه أحد الموردين الخبراء في أختام الفولاذ الطري صعوبة في التعامل مع الفولاذ المقاوم للصدأ أو السبائك -عالية القوة التي تتطلب خلوصات وطلاءات وحسابات قوة مختلفة. اطلب أمثلة على القوالب التي صنعوها في نطاق المواد والمقاييس المحددة لديك.
- حالة شهادة الأيزو:تشير شهادة ISO 9001 إلى أنظمة الجودة الموثقة. بالنسبة لبرامج السيارات، تتوفر إمكانية إشارات التوافق مع IATF 16949 للتوثيق على مستوى PPAP- والتحكم في العمليات.
- استجابة الاتصال أثناء تكرارات التصميم:تشتمل برامج القوالب التقدمية على مراجعات متعددة للتصميم وتغييرات هندسية قبل البدء في قطع الفولاذ. المورد الذي يستغرق أسبوعًا للرد على سؤال سوق دبي المالي سيكلفك أشهرًا على مدى الجدول الزمني الكامل للبرنامج.
تفصل هذه المعايير المتخصصين في القوالب الدقيقة والختم عن متاجر العمل العامة. يمكن للمورد القوي عبر جميع الأبعاد الستة أن يتولى ملكية أداء القالب بدلاً من مجرد تسليم المكونات الآلية والأمل في أن تعمل.
مطابقة تعقيد تصميم القالب مع قدرة المورد
تمتد القوالب التقدمية إلى نطاق تعقيد هائل. إن قالب تقطيع بسيط مكون من 4-محطات مع عمليتي ثقب وقطع يمثل تحديًا هندسيًا مختلفًا بشكل أساسي عن قالب تقطيع مركب مكون من 20 محطة مع عمليات السحب والنماذج والنقر داخل القالب والتصلب الانتقائي. إن مطابقة مستوى التعقيد الصحيح مع المورد المناسب يمنع الدفع الزائد والأداء الضعيف.
يمكن تصنيع القوالب التقدمية البسيطة-التي تتعامل مع التقطيع المسطح، والثقب الأساسي، والانحناءات المباشرة-بكفاءة من خلال مجموعة واسعة من موردي القوالب والختم. يمكن الوصول إلى مهارة صنع الأدوات المطلوبة، وعادةً ما تكون دورات الاختبار قصيرة. ولكن مع ارتفاع عدد المحطات، وتكاثر عمليات التشكيل، وتشدد متطلبات التسامح، يضيق المجال. تتطلب القوالب المعقدة من الموردين خبرة عميقة في محاكاة التشكيل، والقدرة على التنبؤ وتعويض الزنبرك حسابيًا، والمعرفة المعدنية لاختيار الطلاءات وإدراج الدرجات التي تتوافق مع ملف تعريف التآكل المحدد لكل محطة.
إن الخبرة الرأسية في الصناعة مهمة بقدر أهمية القدرة العامة. يتفهم المورد الذي يتمتع بعقود من الخبرة في الختم المعدني التدريجي للسيارات متطلبات PPAP، ووسائل شرح GD&T، وإيقاع التحقق من صحة الإنتاج الذي تتطلبه برامج المستوى 1. يتمتع المورد الذي يركز على الموصلات الإلكترونية بخبرة في مجال -الختم الدقيق، والمواد-الرقيقة، والتحكم في درجة الصوت-الشديدة الإحكام. تتطلب أدوات الأجهزة الطبية وثائق التتبع ومعايير التشطيب السطحي التي قد لا يحتفظ بها الموردون الصناعيون العامون. عند تقييم خدمات ختم القوالب التقدمية، اسأل على وجه التحديد عن البرامج التي تقدمها في مجال عملك-وليس فقط الأجزاء الهندسية المتشابهة، ولكن نظام الجودة ومتطلبات التوثيق المماثلة.
التشغيل الطويل-جاهزية الإنتاج وقابلية التوسع
وهنا تكمن الأخطاء في العديد من قرارات التوريد: حيث يقوم المشتري بتقييم ما إذا كان المورد يمكنه تصنيع القالب، ولكن ليس ما إذا كان القالب نفسه مصممًا -لاستمرارية الإنتاج على المدى الطويل. إن قالب الختم التقدمي المخصص لخدمة عدة-سنوات ومتعددة-ملايين-يحتاج إلى ما هو أكثر من الفولاذ الجيد والتخليص المحكم. يجب أن تتم هندستها بحيث تكون قابلة للتطوير منذ اليوم الأول.
كيف تبدو قابلية التوسع في تصميم القالب؟ مجموعات المكونات الاحتياطية-مكررة للثقوب وأزرار القالب ولوحات التآكل التي تم تصنيعها جنبًا إلى جنب مع التصميم الأصلي بحيث تكون عمليات الاستبدال متطابقة الأبعاد دون-إعادة التصنيع. إجراءات الصيانة الموثقة التي يمكن لأي غرفة أدوات مؤهلة اتباعها، وليس فقط الصانع الأصلي. تم تسجيل معلمات العملية التي تم التحقق من صحتها أثناء التجربة-سرعة الضغط المثالية، وإعدادات التغذية، ونوع التشحيم، وضغوط زنبرك النيتروجين-وبالتالي يمكن نقل القالب أو نسخه دون تكرار دورة التطوير.
بالنسبة لمهندسي الإنتاج وفرق المشتريات الذين يستخدمون برامج ختم تقدمية كبيرة الحجم-، فإن ميزات قابلية التوسع هذه تفصل القالب الذي يعمل بشكل موثوق لمدة خمس سنوات عن القالب الذي يصبح عبئًا مزمنًا للصيانة بعد اثني عشر شهرًا.
ييتشينيعد خيارًا قويًا للفرق التي توفر قوالب ختم تقدمية للأجزاء المعدنية- ذات الحجم الكبير التي تتطلب تشكيل محطات متعددة- تتسم بالكفاءة، وقابلية تكرار محكمة، وإنتاج ضخم قابل للتطوير-لتقديم قوالب مصممة لتحقيق أداء تشغيل طويل-مع إمكانية الخدمة-المضمنة ومعلمات العملية الموثقة التي تدعم تخطيط الصيانة المتوقع عبر دورات حياة الإنتاج الممتدة.
ينطبق المبدأ الأوسع بغض النظر عن المورد الذي تختاره: التعامل مع مصادر القوالب التقدمية كقرار للأنظمة. أفضل النتائج تأتي من الشركاء الذين يدركون أن بناء القالب هو مجرد البداية-ودعمه عبر الملايين من دورات الإنتاج هو ما يحدد نجاح البرنامج فعليًا. اسألهم عن كيفية تصميمهم للوصول إلى الصيانة، وما هي استراتيجية قطع الغيار التي يوصون بها، وكيفية توثيق نافذة العملية. تكشف هذه الأسئلة ما إذا كان المورد يفكر فيما يتعلق بالأدوات المسلمة أو القدرة الإنتاجية المسلمة.
يقدم الختم التدريجي قيمته الاقتصادية الكاملة فقط عندما تتماشى جودة التصميم والخبرة المادية وتنفيذ المورد عبر دورة حياة البرنامج بأكملها. المهندسون الذين يتعثرون لا يفتقرون عادةً إلى المعرفة-إنهم يفتقرون إلى إطار عمل منهجي يربط قرارات هندسة الأجزاء بتجريد منطق التخطيط واختيار المواد وقدرات المورد. قم بتطبيق محطة إطار العمل تلك على محطة تلو الأخرى، وما يبدو وكأنه تحدي هندسي معقد بشكل مستحيل يصبح سلسلة من -المشكلات المحددة جيدًا والقابلة للحل.
الأسئلة الشائعة حول تصميم قالب الختم التدريجي
1. ما الفرق بين القالب التدريجي والقالب المركب؟
يحتوي القالب التدريجي على محطات متعددة مرتبة بالتسلسل، وتؤدي عملية واحدة لكل محطة حيث يتقدم الشريط المعدني عبر المكبس مع كل ضربة. يقوم القالب المركب بتنفيذ جميع عمليات القطع في وقت واحد بضربة واحدة في محطة واحدة. تتعامل القوالب التقدمية مع الأجزاء المعقدة من خلال الثقب والثني والتشكيل بسرعات عالية، بينما تعمل القوالب المركبة بشكل أفضل مع الأجزاء المسطحة الأبسط مثل الغسالات أو التصفيحات حيث يمكن قطع جميع الميزات في مستوى واحد. تناسب القوالب التقدمية أحجام الإنتاج المتوسطة إلى العالية جدًا، في حين أن القوالب المركبة تكون عادةً أكثر اقتصادا للكميات المنخفضة ذات الهندسة الأقل تعقيدًا.
2. كيف يمكنك تحديد عدد المحطات اللازمة في القالب التدريجي؟
يعتمد عدد المحطات على تعقيد ميزات الجزء ومتطلبات التسامح وقيود التسلسل. كل عملية متميزة-ثقوب، وانحناءات، وأشكال، وشقوق، وقطع-من المحتمل أن تتطلب محطة خاصة بها. إغلاق-يجب فصل الفجوات القريبة التي من شأنها إضعاف أقسام القالب عبر المحطات. تتطلب الانحناءات المجاورة للثقوب المثقوبة فصلاً متسلسلاً لمنع التشوه. يضيف المهندسون ذوو الخبرة أيضًا محطة أو محطتين عمياء كاحتياطيات فارغة للتعديلات المستقبلية أثناء الاختبار. القاعدة العامة هي أن الهندسة الأكثر تعقيدًا ذات التفاوتات الأكثر صرامة تتطلب المزيد من المحطات لتوزيع ضغوط التشكيل والحفاظ على دقة الأبعاد.
3. ما هي إزالة القالب التي يجب أن أستخدمها للختم التدريجي للفولاذ المقاوم للصدأ؟
بالنسبة للختم التدريجي للفولاذ المقاوم للصدأ، تتراوح نسبة إزالة القالب الموصى بها من 15% من سمك المادة لكل جانب للظروف الناعمة أو الملدنة إلى 20% أو أكثر للعمل -المواد الصلبة. وهذا أوسع بكثير من الفولاذ الطري (10-12%) لأن مقاومة القص العالية للفولاذ المقاوم للصدأ وسلوك تصلب العمل يتطلبان مزيدًا من الخلوص لإدارة قوى القطع وتأخير الغليان. تعمل الخلوصات الأكثر إحكامًا في الفولاذ المقاوم للصدأ على تسريع تآكل الأداة وزيادة خطر تراكم المواد اللاصقة على الأسطح المثقوبة. يؤدي إقران الخلوص الأوسع مع إدخالات الكربيد أو اللكمات المطلية (TiN، AlCrN) إلى إطالة عمر الأداة في التطبيقات المقاومة للصدأ.
4. كيف يمكنك حساب إجمالي حمولة الصحافة للقالب التدريجي؟
إجمالي حمولة الضغط يساوي مجموع كل القوى التي تحدث في وقت واحد في ضربة ضغط واحدة، بالإضافة إلى عامل أمان قدره 20-30%. احسب كل محطة بشكل مستقل: تستخدم قوة القطع معادلة المحيط × السُمك × قوة القص، بينما تستخدم قوى التشكيل حسابات تعتمد على قوة الشد -. أضف جميع قوى الثقب، والتقطيع، والثني، والرسم، والعملة، وضغط الزنبرك المتعري، وقوى الدبوس الرافع معًا. ويمثل هامش الأمان اختلاف المواد بين مجموعات الملفات، وتبلد الثقب التدريجي، والقوى الديناميكية المفاجئة أثناء التقطيع. تحقق دائمًا من سعة الحمولة وطاقة دولاب الموازنة المتاحة بالضربات المستهدفة في الدقيقة.
5. ما الذي يجب أن أبحث عنه عند اختيار مورد القوالب التقدمية للإنتاج الضخم؟
قم بتقييم الموردين وفقًا لستة معايير حاسمة:-التصميم الداخلي وإمكانية محاكاة FEA، ومصادر الفولاذ للأدوات مع المعالجة الحرارية الخاضعة للرقابة، وتوافر مكابس الاختبار المخصصة، والخبرة المثبتة مع أنواع المواد وأجهزة القياس المحددة لديك، وشهادة ISO أو IATF لأنظمة الجودة الموثقة، والتواصل سريع الاستجابة أثناء تكرارات التصميم. الموردون مثل YICHEN الذين صمموا إمكانية الوصول إلى الصيانة وقابلية التوسع في قوالبهم التقدمية بدءًا من مرحلة المفهوم يحققون نتائج إنتاج أفضل-على المدى الطويل. قم أيضًا بتقييم ما إذا كانوا يقدمون مجموعات المكونات الاحتياطية وإجراءات الصيانة الموثقة ومعلمات العملية التي تم التحقق من صحتها والتي تدعم الإنتاج المتعدد-سنوات دون تكرار دورات التطوير.


