


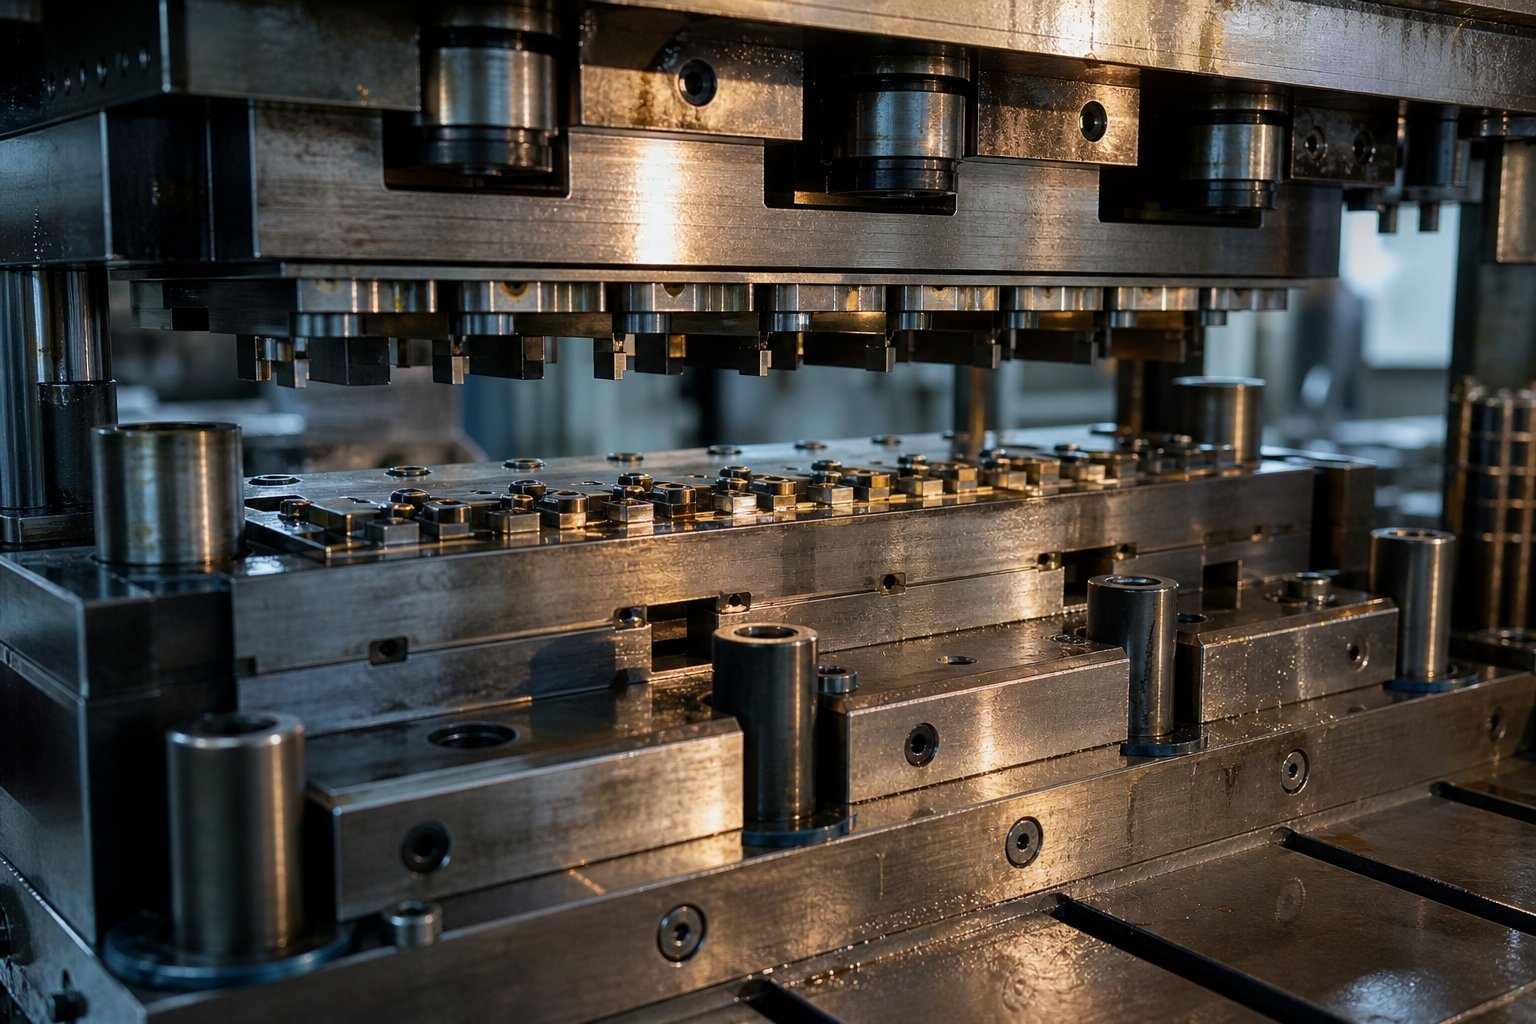
ما هي قوالب الختم التقدمي وسبب أهميتها
تخيل أن أداة واحدة تثقب وتثني وتشكل وتقطع جزءًا معدنيًا نهائيًا في حركة واحدة متواصلة، مئات المرات في الدقيقة. هذا هو بالضبط ما يفعله قالب الختم التدريجي. بالنسبة لمهندسي الإنتاج وفرق المشتريات المكلفة بتوسيع نطاق الإنتاج مع الحفاظ على تفاوتات صارمة، فإن فهم نظام الأدوات هذا من الداخل إلى الخارج هو الفرق بين التشغيل السلس والتجربة المكلفة-والخطأ-.
ما هو قالب الختم التقدمي
قالب الختم التدريجي عبارة عن أداة دقيقة يتم تركيبها في مكبس ختم يقوم بتحريك شريط معدني من خلال سلسلة من المحطات المتسلسلة، كل منها يؤدي عملية قطع أو تشكيل محددة في كل شوط ضغط، حتى يتم فصل الجزء النهائي في المحطة النهائية.
لذاما هو الموت التدريجي من الناحية العملية؟ إنه نظام إنتاج-مكتفي بذاته. يتم تغذية ملف من الصفائح المعدنية في المكبس، وتقوم وحدة التغذية المؤازرة بدفع الشريط بمسافة ثابتة، تسمى الملعب، مع كل ضربة. في كل محطة، يواجه الشريط عملية مختلفة: الثقب، أو الثني، أو القطع، أو النقش، أو التشذيب. يظل الجزء متصلاً بشريط الناقل طوال الوقت، مع الحفاظ على المحاذاة حتى يحرره القطع النهائي. ضربة واحدة للداخل، وجزء نهائي للخارج، بشكل مستمر.
ستسمع أحيانًا فرق العمل في المتجر-تطلق عليه اسم "prog die". بغض النظر عن الاختصار، فإن المبدأ الأساسي هو نفسه: يتم دمج العمليات المتعددة في دورة آلية واحدة تمنع التعامل مع الأجزاء بين الخطوات.
لماذا تهيمن القوالب التقدمية على-الإنتاج بكميات كبيرة
يقدم الختم التدريجي مزيجًا تكافح الطرق الأخرى لمطابقته: السرعة، والتكرار، والتكلفة المنخفضة لكل -وحدة على نطاق واسع. تعمل المكابس التي تعمل بالقوالب التقدمية في أي مكان منمن 25 إلى أكثر من 200 ضربة في الدقيقةمما يعني أن الجزء النهائي يسقط كل جزء من الثانية. نظرًا لأن كل محطة أرضية ومتصلبة بدقة على مستوى الميكرومتر-، فإن تناسق الأبعاد يظل ثابتًا عبر ملايين الدورات دون تدخل يدوي.
بالنسبة لفرق المشتريات التي تقوم بتقييم التكلفة، تكون الحسابات واضحة ومباشرة. يعد الاستثمار في الأدوات مرتفعًا مقدمًا، لكن التكلفة الحدية لكل جزء إضافي تتقلص إلى ما يزيد قليلاً عن المواد الخام ووقت الطباعة. عند الكميات السنوية التي تزيد عن 50000 وحدة، تعمل القوالب التقدمية بشكل روتيني على خفض تكاليف كل قطعة بنسبة 30 إلى 80 بالمائة مقارنة بطرق التصنيع باستخدام الحاسب الآلي. هذا المنطق الاقتصادي هو السبب في أن موصلات السيارات ومكونات التدريع الإلكترونية وأقواس التدفئة والتهوية وتكييف الهواء تأتي بشكل كبير من عمليات الختم التدريجي.
ومع ذلك، فإن مكاسب الكفاءة تعتمد كليًا على ما يحدث داخل القالب. يحدد تخطيط الشريط وتسلسل المحطة واستراتيجية التشكيل ما إذا كانت الأداة تعمل لملايين الزيارات أو تتطلب تدخلاً مستمرًا. هذا العمق الهندسي هو المكان الذي يكشف فيه نوع الأدوات هذا عن تعقيده الحقيقي.
كيف تعمل عملية ختم القالب التقدمية
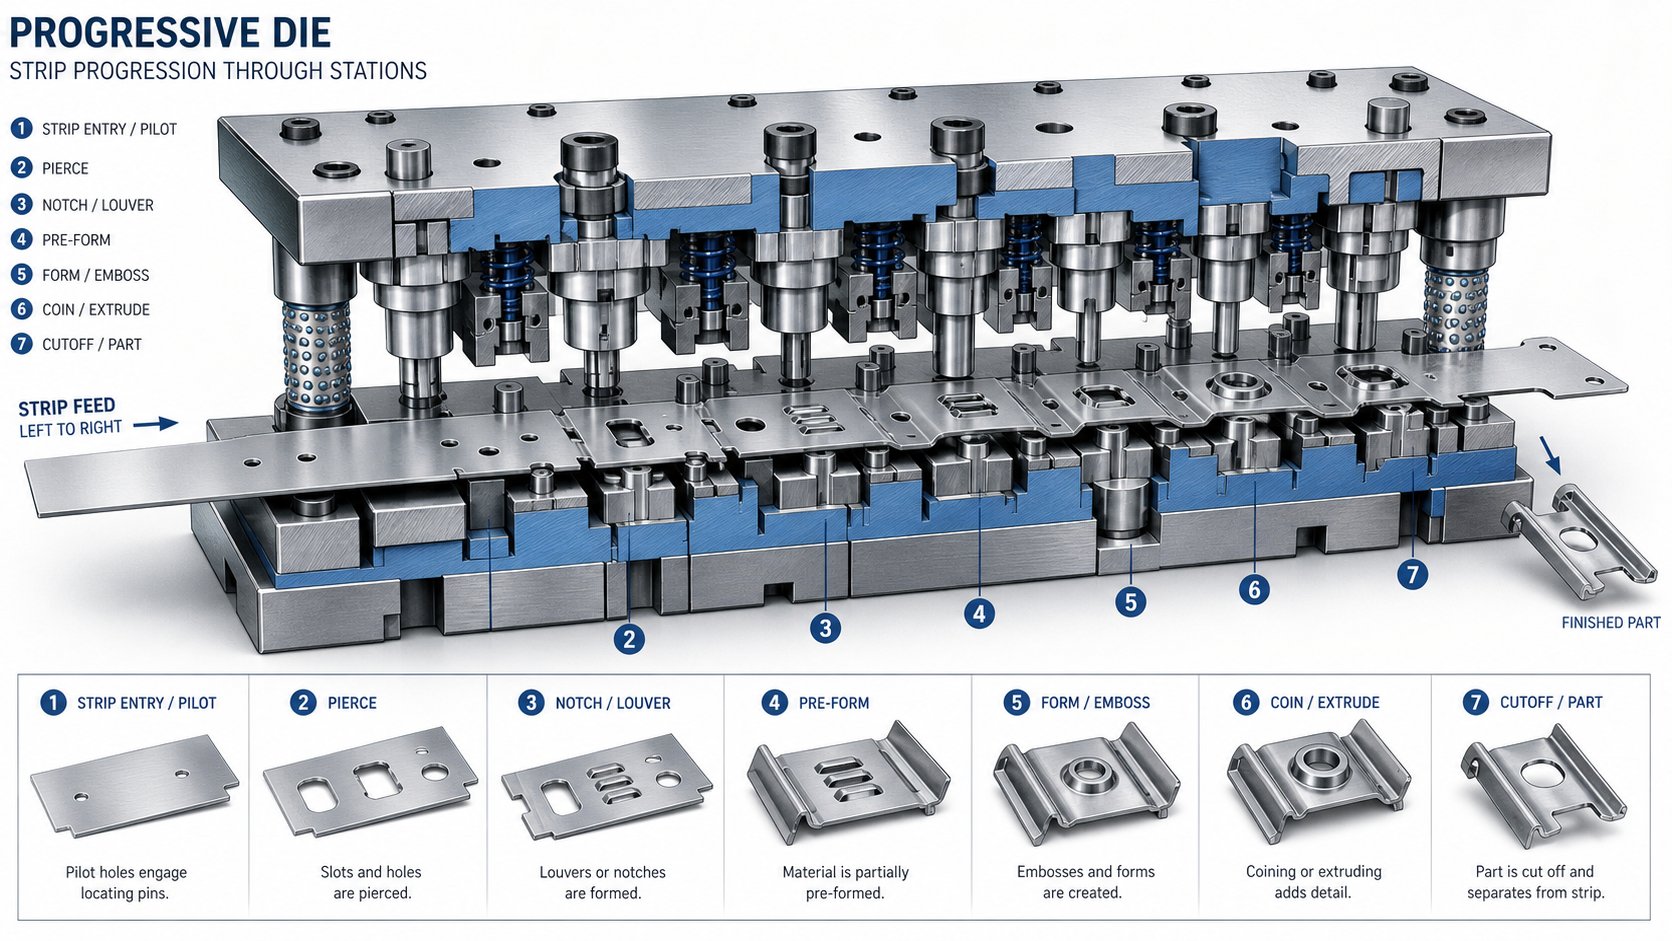
يبدو تخطيط الشريط وتسلسل المحطة واضحًا على الورق، لكن من الناحية العمليةعملية ختم القالب التدريجيهو نظام مصمم بإحكام حيث تعمل ثلاث آلات كجهاز واحد: وحدة تغذية الملف، والضغط، والقالب نفسه. يكشف فهم كيفية تفاعلها على مستوى الحد عن سبب إنتاج عملية القالب هذه للأجزاء النهائية بشكل أسرع من أي بديل متعدد-الخطوات.
تغذية الشريط وميكانيكا التقدم
كل شيء يبدأ من ماكينة فك اللفائف. يتم فك ملف من الصفائح المعدنية المسطحة، يتراوح سمكها عادةً من 0.1 مم إلى 6 مم، في أداة تمليس تعمل على إزالة الانحناء المحدد للملف. من هناك، يقوم جهاز تغذية مؤازر أو جهاز تغذية هوائي بالإمساك بالشريط ودفعه لمسافة دقيقة وقابلة للتكرار مع كل ضربة ضغط. هذه المسافة هي الملعب، وهي تتوافق تمامًا مع المسافة بين المحطات داخل القالب.
الدقة هنا أمر بالغ الأهمية. إذا انحرف طول التغذية بمقدار جزء من المليمتر، فإن كل محطة في اتجاه المصب تنحرف. ولهذا السبب تدخل المسامير الدليلية، وهي أعمدة أسطوانية صلبة مثبتة في القالب العلوي، في ثقوب مثقوبة مسبقًا- في الشريط في بداية كل ضربة. يقومون بسحب الشريط فعليًا إلى التسجيل الدقيق قبل بدء أي قطع أو تشكيل. فكر في الطيارين باعتباره إعادة ضبط موضعية للنظام، وتصحيح أي اختلاف بسيط في التغذية في كل دورة.
تسلسل المحطة من الجزء الفارغ إلى الجزء النهائي
داخل القالب، يتم ترتيب المحطات في تسلسل خطي. تقوم كل محطة بإجراء عملية واحدة أو عمليتين على الشريط أثناء إغلاق مكبس الختم التدريجي. تتطور هندسة الأجزاء تدريجيًا، محطة تلو الأخرى، مع بقائها متصلة بشريط الناقل عبر علامات تبويب ضيقة أو شبكات من المواد.
تتبع عملية الختم التدريجي النموذجية هذا التسلسل:
- يتم ثقب الثقوب التجريبية في الشريط الناقل لإنشاء التسجيل لجميع المحطات اللاحقة.
- يتم ثقب أو إفراغ الميزات الداخلية مثل الفتحات والثقوب والشقوق.
- تشكل عمليات التشكيل مثل الثني أو القطع أو الرسم هندسة الجزء تدريجيًا.
- تعمل عمليات التشذيب أو إعادة الضرب الإضافية على تحسين الأبعاد وتخفيف الضغط المتبقي.
- تقوم محطة القطع النهائية بقطع الجزء النهائي من الشريط الحامل، وتخرج من القالب كمكون مكتمل.
بين المحطات، يسير الجزء المتشكل جزئيًا على طول شريط الناقل مثل الركاب على الناقل. يؤدي هذا إلى إلغاء الاختيار الآلي-والتعامل مع المكان-ويحافظ على قياس أوقات الدورات بأجزاء من الثانية بدلاً من الثواني.
اضغط على دورة السكتة الدماغية والتوقيت
كيف تعمل مكبس الختم بالتنسيق مع القالب؟ ينزل مكبس الضغط، ليغلق القالب العلوي على القالب السفلي وينفذ عمليات كل محطة في وقت واحد بضربة واحدة. عندما يتراجع الكبش، تقوم وحدة التغذية بتقدم الشريط بطول درجة واحدة، وترفع دبابيس الرافعة الشريط قليلاً عن سطح القالب السفلي حتى يتمكن من السفر بحرية. ينزل الكبش مرة أخرى، وتتكرر الدورة.
تعمل آلة ختم القالب التي تعمل على تشغيل الأدوات التقدمية بسرعة 200 ضربة في الدقيقة على إكمال هذا التسلسل بأكمله، والتغذية، والتسجيل، والتشكيل، والسحب، في 300 مللي ثانية. عند هذه السرعة، يتم قياس نافذة توقيت وحدة التغذية بعشرات المللي ثانية، ويجب على لوحة تجريد القالب مسح الشريط بشكل نظيف قبل التقدم التالي. تتم مزامنة كل مكون في النظام مع دوران العمود المرفقي بالضغط، مما يجعل عملية الختم التدريجي أقل شبهاً بسلسلة من الأحداث المنفصلة وأكثر شبهاً بإيقاع ميكانيكي مستمر.
ومع ذلك، يظل هذا الإيقاع ثابتًا فقط عندما تصمد المكونات الفردية داخل القالب تحت ملايين التأثيرات المتكررة. تحدد هندسة التثقيب، وخلوص القالب، واختيار المواد على مستوى المكون ما إذا كانت الأداة ستحافظ على هذا الإيقاع أو ستبدأ في إنتاج الخردة.
المكونات الهامة داخل القالب التقدمي
تحافظ هندسة الثقب وخلوص القالب على ثبات الإيقاع، ولكن ما هي تلك الأجزاء بالضبط، وكيف تتلاءم معًا؟ إن قالب الختم التدريجي ليس كتلة واحدة متجانسة. إنها مجموعة من مكونات قوالب الختم الأرضي الدقيقة، كل منها له وظيفة محددة، وتعمل بشكل متناغم تحت حمل متكرر للغاية. عندما تفهم ما تفعله كل قطعة، يصبح استكشاف الأخطاء وإصلاحها منطقيًا وليس مجرد تخمين.
مكونات تجميع القالب العلوي
يتم تركيب النصف العلوي من القالب على مكبس الضغط ويوفر القوة التي تقطع الشريط وتشكله. وتشمل عناصرها الرئيسية ما يلي:
- لوحة لكمة (التوكيل):لوحة فولاذية صلبة تحمل جميع ثقوب الأدوات في موضعها الدقيق. يتم طحن كل لكمة لتتناسب مع هندسة الثقب أو الشكل الذي تنتجه، ويقوم المثبات بتثبيتها في مكانها حتى لا تتمكن من الدوران أو التحرك تحت الحمل.
- لوحة الدعم:تم وضع هذه اللوحة الصلبة بين لوحة التثقيب وحذاء القالب العلوي، مما يمنع الإدخالات الصلبة من الدفع إلى حذاء القالب الأكثر ليونة بواسطة قوة التأثير المتكررة للضغط.
- لوحة المتعرية:يقوم هذا المكون بتثبيت مادة الشريط على كتلة القالب عند إغلاق المكبس. وبنفس القدر من الأهمية، فهو يزيل المادة من اللكمات أثناء الشوط العلوي. بدونه، سيلتصق الشريط بأدوات التثقيب المعدنية عند التراجع، وينسحب إلى القالب العلوي ويسبب ضررًا فوريًا.
- الطيارين:دبابيس ذات مقدمة نقطية تدخل-ثقوبًا مثقوبة مسبقًا في الشريط لتثبيته في المحاذاة النهائية قبل بدء أي عملية. يقومون بتصحيح الأخطاء الطفيفة في التغذية في كل ضربة.
مكونات تجميع القالب السفلي
النصف السفلي يجلس على مسند الضغط ويستقبل قوى القطع والتشكيل من الأعلى. وتشمل عناصرها الأساسية ما يلي:
- كتلة الموت (مطاردة الموت):الجسم الرئيسي الذي يتم فيه تشكيل أو إدخال خطوط القطع والتشكيل. في قوالب ختم الفولاذ ذات الحجم الأكبر-، تحتوي كتلة القالب على إدخالات قابلة للاستبدال مصنوعة من الفولاذ أو الكربيد عالي الجودة، مما يسمح بإجراء إصلاحات موضعية دون إعادة بناء الكتلة بأكملها.
- أزرار القالب:تم إدخال إدخالات أسطوانية صلبة مضغوطة في كتلة القالب التي توفر حافة القطع المتعارضة لكل لكمة. إن الخلوص بين الأنف المثقب وزر التزاوج الخاص به، والذي يتراوح عادة من 5 إلى 10 بالمائة من سماكة المادة، يتحكم في جودة الحافة المقطوعة.
- ختم الرافعات يموت:دبابيس أو قضبان محملة بنابض- تعمل على رفع الشريط قليلًا عن سطح القالب بعد كل ضربة. تسمح هذه الخلوص لوحدة التغذية بتقدم الشريط بحرية دون سحبه عبر حواف القطع، مما يقلل من التآكل ويمنع سوء التغذية عند السرعات العالية.
- كتل التوقف:الدقة-الكتل الأرضية التي تحدد ارتفاع إغلاق القالب في المطبعة. يقوم الفنيون بسحق اللحام في فتحة أرضية على كتلة التوقف للتحقق من أن اللكمات والنماذج تصل إلى العمق المناسب أثناء الإعداد.
أنظمة التوجيه والتسجيل
تخيل إغلاق النصفين العلوي والسفلي معًا بمعدل 200 ضربة في الدقيقة مع قياس الخلوصات بأجزاء من الألف من البوصة. أنظمة التوجيه تجعل ذلك ممكنًا:
- دبابيس التوجيه والبطانات:تعمل المسامير الصلبة المثبتة على أحد أحذية القالب على تشغيل البطانات الدقيقة على الآخر، مما يؤدي إلى محاذاة النصفين العلوي والسفلي ضمن حدود تفاوت تبلغ 0.0001 بوصة. لقد أصبحت دبابيس توجيه المحامل الكروية-، التي تركب على المحامل القفصية، معيارًا صناعيًا لتفاعلها السلس وسهولة فصل القالب.
- أحذية يموت (مجموعة يموت):لوحات الأساس العلوية والسفلية التي تحمل كل المكونات الأخرى في موضعها. إنها تمتص قوى الانحراف وتوفر واجهة تثبيت صلبة للصحافة.
- يموت الينابيع:-نوابض ضغط عالية القوة، إما ملف ميكانيكي أو غاز نيتروجين، توفر ضغطًا متحكمًا فيه لوظائف التجريد والإمساك وإخراج الأجزاء طوال دورة الشوط.
يدمج الجدول أدناه مكونات قالب الختم هذه ووظائفها واختيارات المواد النموذجية في تنسيق مرجعي سريع{{0}:
| عنصر | وظيفة | مادة نموذجية |
|---|---|---|
| يموت الأحذية | لوحات الأساس التي تثبت جميع المكونات الأخرى وتحافظ على المحاذاة | الصلب الطري أو الحديد المرن |
| دبابيس التوجيه والبطانات | قم بمحاذاة نصفي القالب العلوي والسفلي في حدود أعشار الألف | سبائك الصلب تصلب. أقفاص الكرة الألومنيوم |
| لوحة لكمة (التجنيب) | يحمل ويضع جميع اللكمات الأدوات | أداة فولاذية A-2 أو D-2 |
| لوحة دعم | يحمي حذاء القالب من قوى التأثير المثقوبة | أداة فولاذية مقوية A-2 |
| لوحة متجرد | تقوم المشابك بتجريد المواد وتجريدها من اللكمات عند التراجع | أداة A-2 من الفولاذ أو الفولاذ الطري (النوع الموجه) |
| اللكمات الأدوات | قطع أو ثقب أو تشكيل مادة الشريط | D-2، M-2، CPM، أو كربيد |
| كتلة القالب/الإدراج | توفير حواف القطع المتعارضة وتشكيل الخطوط | إدراجات D-2، أو M-2، أو CPM، أو كربيد |
| أزرار الموت | حواف القطع القابلة للاستبدال-نظيرات اللكمات | من خلال-سبائك الفولاذ أو الكربيد المقسى |
| الطيارين | سجل الشريط في موضع دقيق لكل ضربة | أداة فولاذية صلبة، أنف مصقول |
| نوابض (ميكانيكية / نيتروجين) | قم بتوفير قوة التجريد، والضغط المستمر-، وإخراج الجزء | سلك سيليكون من الكروم- أو أسطوانات غاز النيتروجين |
| الرافعات | ارفع الشريط عن سطح القالب للتقدم الحر بين الضربات | أداة فولاذية صلبة مع عودة الربيع |
| توقف الكتل | اضبط ارتفاع الإغلاق وتحقق من عمق الضغط أثناء الإعداد | أداة فولاذية صلبة، أرضية دقيقة |
يجب أن يتمتع كل جزء من هذه الأجزاء بسلامة الأبعاد عبر ملايين دورات الضغط. عندما تبلى لكمة واحدة بشكل يتجاوز التسامح أو يتعب زنبرك الرافع، ينجرف النظام بأكمله. هذا الاعتماد المتبادل هو السبب في أن اختيار المواد واستراتيجية التصميم على مستوى المكونات يحملان نفس القدر من الوزن مثل تخطيط الشريط العام، وهي العلاقة التي تصبح واضحة بشكل خاص خلال مرحلة تصميم القالب.
تصميم القالب التقدمي من المفهوم إلى التحقق من الصحة
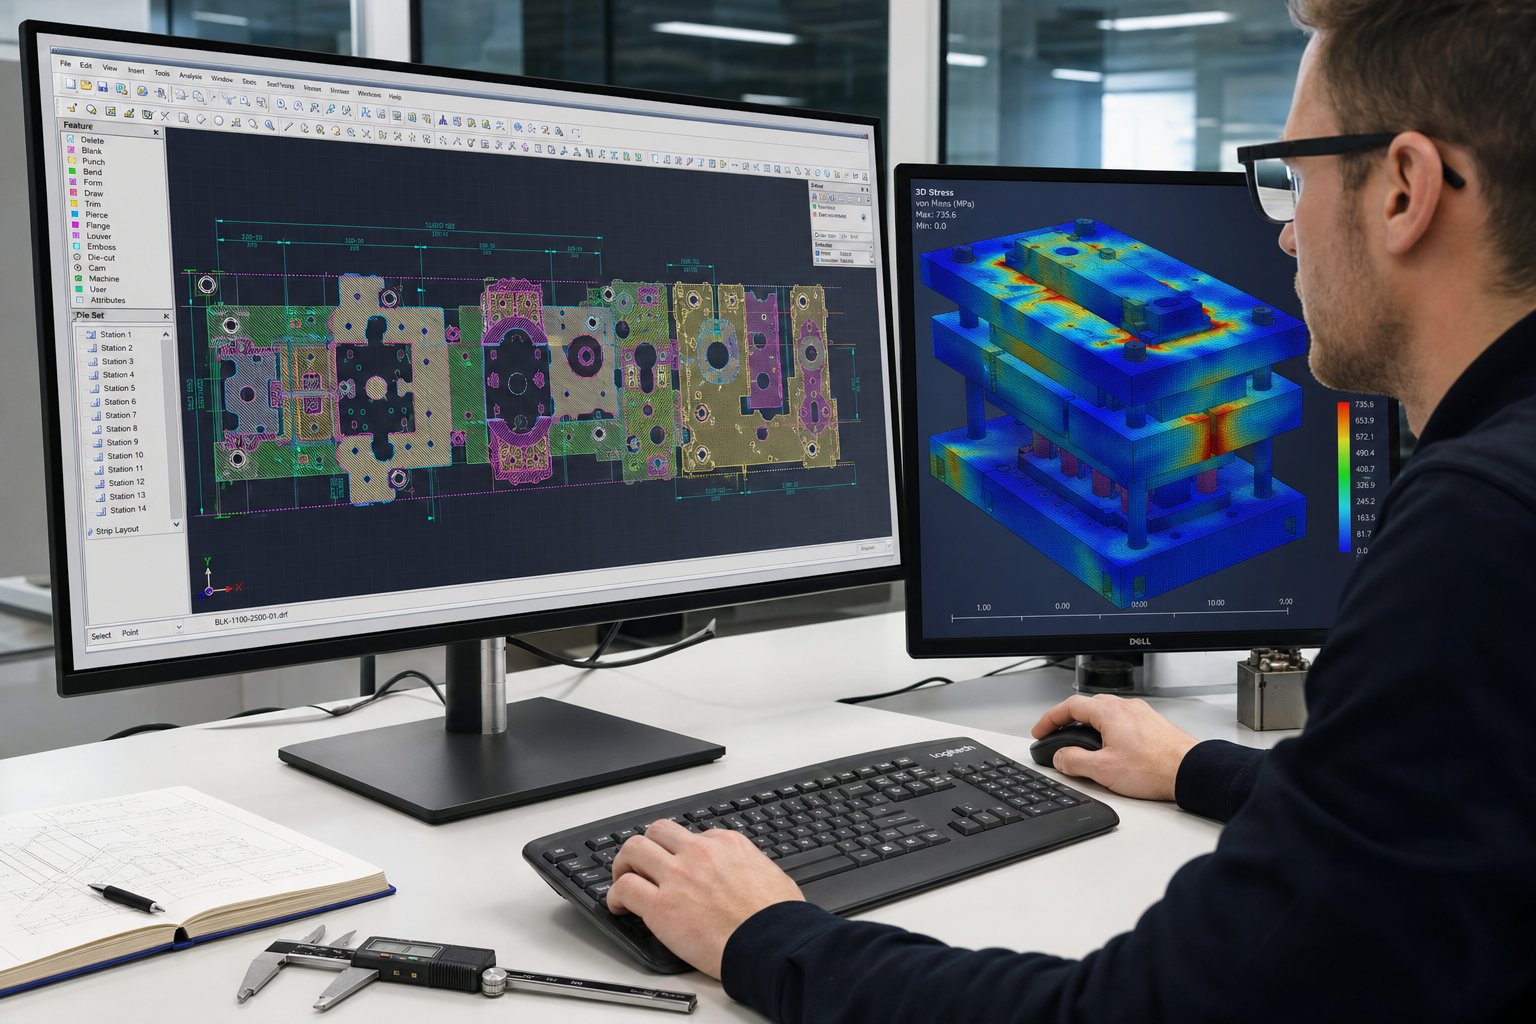
إن الترابط بين المكونات على المستوى المادي هو شيء واحد. الحصول على كل هذه الأجزاء للعمل معًا قبل قطع أي فولاذ؟ هذا هو المكان الذي يوفر فيه تصميم القالب التقدمي أشهرًا من مشاكل الإنتاج أو يخلقها. لا يبدأ تصميم قالب الختم الذي يتم تنفيذه جيدًا- بهندسة التصميم بمساعدة الكمبيوتر (CAD) ولكن بالفهم الشامل لما يجب أن يفعله الجزء النهائي، وعدد الأجزاء المطلوبة، والقيود التي تفرضها المادة.
مدخلات التصميم ومتطلبات العملاء
يبدأ مشروع تصميم قالب الختم المعدني النموذجي عندما يرسل العميل نسخة مطبوعة، وعادةً ما تكون مصحوبة بنموذج CAD ثلاثي الأبعاد. لكن هذا الرسم وحده لا يمنح مصمم القالب ما يكفي للبدء. قبل تنفيذ أي عمل تخطيطي للشريط، يحتاج المصمم إلى جمع صورة كاملة لسياق الإنتاج. إذا فاتك إدخال مهم في وقت مبكر، فقد يحتاج مفهوم الأداة بأكمله إلى إعادة صياغة في المراحل النهائية.
فيما يلي مدخلات التصميم الهامة المطلوبة قبل بدء التطوير التدريجي للأدوات:
- هندسة الأجزاء: رسومات ثنائية الأبعاد ونماذج صلبة ثلاثية الأبعاد مع وسائل شرح GD&T كاملة تحدد جميع الأبعاد المهمة ومراجع إسناد الإسناد.
- مواصفات المواد: نوع السبائك، ودرجة الحرارة، والسمك، والخواص الميكانيكية بما في ذلك قوة الشد، وقوة الخضوع، والاستطالة، والقيمة -.
- متطلبات الحجم السنوية: الكميات المتوقعة سنويًا، وأحجام الدفعة، وعمر البرنامج المتوقع، والتي تؤثر بشكل مباشر على فئة البناء واختيار المواد.
- متطلبات التسامح: ما هي الميزات المهمة-للوظيفة (CTF) والتي تحمل التفاوتات التجارية القياسية، نظرًا لأن المواصفات الأكثر صرامة تتطلب محطات إضافية أو عمليات سك.
- العمليات الثانوية: أي عمليات -ما بعد الختم مثل الطلاء أو المعالجة الحرارية أو اللحام أو التجميع التي تفرض قيودًا على اتجاه المثقاب أو تشطيب السطح أو ثبات الأبعاد.
- توفر المطبعة ووحدة التغذية: إذا كان لدى العميل خط ضغط موجود، فإن سعة الحمولة وحجم السرير وطول السكتة الدماغية ونوع وحدة التغذية تحد من غلاف القالب من البداية.
كما لاحظت مجلة MetalForming، فإن تحديد الصفائح المعدنية التي تحتوي على القليل جدًا من التفاصيل الفنية يمكن أن يؤدي إلى مشكلات في أداء القالب. قد ينتج عن القالب المصمم حول خصائص المواد المفترضة خردة عندما تصل ملفات الإنتاج الفعلية بقيم صلابة أو استطالة مختلفة. إلى حدٍ ما، يملي القالب المادة التي يحتاجها ليعمل بشكل صحيح.
استراتيجيات تحسين تخطيط الشريط
مع تأمين المدخلات، ينتقل المصمم إلى القرار الوحيد الأكثر أهمية في تصميم قالب الختم التدريجي: تخطيط الشريط. هذا هو المخطط الذي يحدد كيفية تحول الشريط المسطح إلى جزء نهائي، محطة تلو الأخرى. فهو يحدد استخدام المواد، وحجم القالب، وعدد المحطات، وتوزيع القوة، وفي النهاية تكلفة -الجزء الواحد.
يحدد تخطيط الشريط:
- اتجاه الجزء بالنسبة لاتجاه تغذية الشريط واتجاه الحبوب
- مسافة الملعب بين المحطات
- نوع الحامل وعرضه ونقاط التعلق
- تسلسل العملية من الثقب الأول إلى القطع النهائي
- هندسة الهيكل العظمي الخردة ونسبة إنتاجية المواد
يبدو واضحا؟ ومن الناحية العملية، يتم تداول كل متغير مقابل آخر. يؤدي تدوير الجزء لمحاذاة الانحناءات الحرجة المتعامدة مع اتجاه الحبوب إلى تحسين قابلية التشكيل ولكنه قد يزيد من عرض الشريط والخردة. تعمل الخطوة الأقصر على تقليل طول القالب ومتطلبات طبقة الضغط ولكنها تعمل على ضغط المحطات معًا، مما يحد من قوة التثقيب والوصول إلى الصيانة. غالبًا ما يقوم المصممون ذوو الخبرة بمراجعة تخطيطات الشريط عدة مرات أثناء تجارب ختم العينات، مما يكشف مشاكل التغذية، واختلال توازن القوة، ومشكلات اتجاه الحبوب التي تظهر فقط في ظل ظروف الطباعة الفعلية.
يتبع تحديد عدد المحطات تخطيط الشريط. يقوم المصمم بتسلسل العمليات بحيث يحدث الثقب والتحز مبكرًا بينما تظل المادة مسطحة، مما يمنع تشويه الميزات أثناء التشكيل اللاحق. تأتي محطات الثني والرسم بعد أن يتشكل المظهر الجانبي. يتم إدخال المحطات الخاملة، التي لا تحدث فيها أي عمليات، بين محطات التشكيل الثقيلة لإدارة توزيع القوة وتوفير الدعم الهيكلي في القالب. إن أداة الختم التدريجي المكونة من 12 محطة ليست غير عادية بالنسبة لجزء معقد إلى حد ما، ويمكن للأشكال الهندسية المعقدة أن تدفع الأعداد إلى ما بعد 20.
المحاكاة-التحقق من صحة التصميم
قبل وجود برامج تصميم القوالب التقدمية الحديثة، قام صانعو الأدوات ببناء القالب، وتشغيل الأجزاء التجريبية، وتحديد المشكلات، وتعديل الأداة، وتكرار ذلك حتى تفي النتائج بالمواصفات. يمكن أن تستهلك هذه الدورة أسابيع وعشرات الآلاف من الدولارات في إعادة العمل. واليوم، قامت المحاكاة بضغط هذه الحلقة التكرارية في الفضاء الرقمي.
تقوم أدوات تحليل العناصر المحدودة (FEA) بنموذج تدفق المواد، والتخفيف، والتجاعيد، والارتداد في كل محطة تشكيل قبل تشكيل كتلة واحدة من فولاذ الأداة. يقوم المهندسون باختبار اختلافات تخطيط الشريط المتعددة افتراضيًا، حيث يقومون بضبط زوايا الانحناء للتعويض عن الارتداد أو تعديل أعماق السحب لتجنب التخفيف بما يتجاوز الحدود المقبولة. والنتيجة هي تصميم معتمد يصل إلى جاهزية الإنتاج بشكل أسرع مع عدد أقل من النماذج الأولية المادية.
تعد حسابات الحمولة مجالًا آخر حيث تؤتي المحاكاة ثمارها. يجب أن يكون مجموع قوى القطع والتشكيل لكل محطة أقل من قدرة المكبس المحدد، مع الأخذ في الاعتبار ارتفاع العمل فوق المركز الميت السفلي حيث تنخفض الميزة الميكانيكية. بالنسبة لمحطات التشكيل العميق، تصبح طاقة العمل، وليس فقط الحمولة القصوى، هي العامل المحدد. تلتقط المحاكاة هذه القيود مبكرًا، مما يضمن مطابقة الأدوات التقدمية للخط الصحفي قبل تقديم الالتزامات.
أدى الجمع بين النمذجة البارامترية CAD/CAM ومحاكاة تشكيل FEA ودراسات الحركة الرقمية إلى تقليل الجداول الزمنية للتطوير بشكل كبير. ما كان يتطلب في السابق ثلاث أو أربع تكرارات للتجربة الفعلية يمكن حله في مرة واحدة، مما يؤدي إلى تقليل وقت التوقف لمدة أسابيع-إلى-الإنتاج والتخلص من تعديلات القالب المكلفة بعد التصلب.
ومع ذلك، فحتى نموذج المحاكاة الأكثر دقة يعمل على مدخلات مثالية. يقدم تباين المواد في العالم الحقيقي-، وانحراف الضغط، وظروف التشحيم متغيرات لا تظهر إلا عند سرعة الإنتاج الكاملة، ولهذا السبب يلعب اختيار المواد لكل من قطعة العمل ومكونات القالب دورًا حاسمًا في أداء الأداة على المدى الطويل-.
المواد المستخدمة في الختم التدريجي واختيار الأدوات الفولاذية
تعمل نماذج المحاكاة على خصائص مواد مثالية، ولكن الملفات التي تصل إلى خط الضغط تحمل تنوعًا حقيقيًا-في الصلابة والاستطالة وحالة السطح. تنتشر هذه الاختلافات في كل جانب من جوانب أداء القالب. تحدد مواد الختم التدريجي التي تختارها لقطعة العمل عدد المحطات التي يحتاجها القالب، ومدى سرعة دوران المكبس، ومدة بقاء مكونات الأدوات قبل الصيانة.
مواد الشغل الشائعة وخصائص ختمها
يعالج الختم المعدني التقدمي مجموعة واسعة من السبائك، كل منها يجلب مزيجًا مميزًا من القابلية للتشكيل والقوة والكشط. تنحني المادة ذات الاستطالة العالية بسهولة ولكنها قد تتلامس مع أسطح الأدوات. يتم قطع سبيكة أكثر صلابة بشكل نظيف ولكنها تزيد من متطلبات الحمولة وتسرع من تآكل التثقيب. إن مطابقة قطعة العمل مع التطبيق مع مراعاة مقايضات عمر القالب-هو إجراء موازنة يواجهه كل مهندس.
إليك كيفية مقارنة مواد الختم التقدمي الأكثر شيوعًا:
| مادة الشغل | تصنيف القابلية للتشكيل | التطبيقات النموذجية | اعتبارات ارتداء القالب |
|---|---|---|---|
| الصلب الكربوني (CRS، SPCC) | جيد إلى ممتاز | الأقواس، والعلب، والمشابك الهيكلية، ومثبتات السيارات | ارتداء معتدل. تعمل موازين الأكسيد الكاشطة على الإصدارات المدرفلة على الساخن-على تقليل عمر المثقاب |
| الفولاذ المقاوم للصدأ (301، 304، 316) | معتدل | العبوات الطبية،-مكونات تجهيز الأغذية، والمعدات البحرية | يؤدي الميل الشديد للغضب والتصلب-إلى زيادة الاحتكاك وتسريع تآكل المواد اللاصقة |
| الألومنيوم (1100، 3003، 5052) | ممتاز | المشتتات الحرارية، ومرفقات المركبات الكهربائية، والأجزاء الهيكلية خفيفة الوزن | تتراكم المواد الناعمة على الوجوه المثقوبة؛ يتطلب أدوات مصقولة وتنظيفًا متكررًا |
| نحاس (C260، C270) | ممتاز | المحطات الكهربائية، الأجهزة الزخرفية، تجهيزات السباكة | معدل تآكل منخفض؛ يوفر محتوى الزنك مداهنة طبيعية، مما يطيل الفواصل الزمنية بين الأدوات |
| النحاس (C110، C102) | جيد جدًا | أشرطة التوصيل، الموصلات، حماية الترددات اللاسلكية | يؤدي التآكل الخفيف ولكن الليونة العالية إلى سحب البزاقة-إذا كانت الخلوصات ضيقة للغاية |
يظل الختم التدريجي للفولاذ الكربوني بمثابة العمود الفقري للأجزاء-الحساسة من حيث التكلفة وذات الحجم الكبير-. يوفر الفولاذ الكربوني المدرفل على البارد- سطحًا أملسًا وقابلية تشكيل جيدة وتكلفة منخفضة للمواد الخام، مما يجعله الاختيار الافتراضي للأقواس والمشابك والمكونات الهيكلية. يتطلب الختم التدريجي للفولاذ المقاوم للصدأ المزيد من القالب: حمولة أعلى، وتحكم أكثر إحكامًا في التشحيم، وفولاذ الأدوات مُصنف بمقاومة التآكل-. غالبًا ما يضيف مصممو القالب محطات خاملة عند تشكيل درجات الفولاذ المقاوم للصدأ لتوزيع القوى وتقليل رافعات الضغط في الشريط.
يعمل الختم التدريجي للألمنيوم بسرعات ضغط أعلى لأن قوى القطع أقل، ولكن هذه النعومة تتسبب في التصاق المادة بالأسطح المثقوبة، وهي حالة تسمى الغليان. يمثل ختم النحاس التدريجي تحديًا مشابهًا: فالليونة العالية للمادة تعني أنه يمكن سحب البزاقات مرة أخرى من خلال القالب إذا لم يتم تحسين خلوص التثقيب-إلى-القالب. على النقيض من ذلك، يميل الختم التدريجي للنحاس إلى التسامح. يعمل محتوى الزنك الموجود في النحاس بمثابة مادة تشحيم خفيفة، مما يقلل الاحتكاك في واجهة الأداة ويطيل الفواصل الزمنية بين الشحذ.
اختيار الأداة الفولاذية لمكونات القالب
تملي قطعة العمل ما يجب أن يتحمله القالب. عند ختم الفولاذ الكربوني الخفيف بسرعة معتدلة، فإن فولاذ الأدوات التقليدية مثل D2 (فولاذ العمل البارد عالي -الكروم والفولاذ عالي الكربون-يوفر عمرًا مقبولاً وبتكلفة معقولة. يوفر D2 توازنًا جيدًا بين مقاومة التآكل وقابلية التشغيل الآلي، ولهذا السبب كان معيارًا لعقود من الزمن.
قطع العمل الأكثر صلابة أو أكثر كشطًا تغير المعادلة. يمكن أن يؤدي سلوك التصلب في أعمال الفولاذ المقاوم للصدأ-إلى دفع صلابة حافة القطع-إلى مستوى قريب من صلابة القالب نفسه، مما يؤدي إلى تسريع عملية التقطيع والتشقق الكلالي. في هذه الحالات،أداة تعدين المساحيق (PM).تقدم كربيدات أكثر دقة وموزعة بشكل متساوٍ تعمل على تحسين المتانة ومقاومة التآكل مقارنةً بدرجات السبائك-التقليدية. يقاوم الفولاذ PM مثل CPM 10V أو Vanadis 4 Extra التآكل الكاشط دون التضحية بقوة التأثير اللازمة لتحمل عملية التقطيع عالية السرعة-.
بالنسبة للختم التدريجي للفولاذ بكميات كبيرة أو باستخدام الصفائح المتقدمة ذات القوة العالية-، تصبح إدخالات الكربيد عملية في محطات التآكل الأعلى-، وعادةً ما تكون مثقوبة أو مقطوعة. يوفر كربيد التنغستن صلابة تتجاوز 90 HRA ويمكن أن يدوم أكثر من الفولاذ التقليدي للأدوات بمقدار خمس إلى عشر مرات في التطبيقات الكاشطة. المفاضلة-هي الهشاشة: تتطلب إدخالات الكربيد بناء قالب صلب ولا يمكنها تحمل عدم المحاذاة أو التحميل خارج المركز-.
تضيف المعالجات السطحية طبقة أخرى من الحماية. تعمل طبقات الطلاء PVD مثل TiAlN أو CrN على تقليل الاحتكاك ومقاومة التهيج، خاصة عند تشكيل المواد المجلفنة أو غير القابلة للصدأ. تعمل نيترة الأيونات على تقوية سطح الركيزة دون تشويه الأبعاد، مما يؤدي إلى إنشاء حافظة صلبة تدعم الطلاء فوقها. لقد ثبت أن الجمع بين الركيزة المنتردة بالإضافة إلى طلاء PVD يطيل عمر الأداة من 50000 جزء إلى أكثر من 1.2 مليون جزء في سيناريوهات الإنتاج الموثقة.
في نهاية المطاف، يعد اختيار الفولاذ للأداة قرارًا اقتصاديًا فوق القرار الهندسي. تبلغ تكلفة إدخال الكربيد مقدمًا أكثر ولكنها تقلل من تكرار الصيانة ومعدلات الخردة على مدار عمر القالب. إن حساب التكلفة الإجمالية للملكية، وموازنة الاستثمار في مواد الأداة مقابل تكاليف التوقف والاستبدال، يصبح أمرًا أساسيًا بمجرد انتقال القالب من طاولة التصميم إلى أرضية الإنتاج.
يموت التقدمي مقابل يموت مركب مقابل يموت نقل
إن اقتصاديات الأدوات الفولاذية والتكلفة الإجمالية للملكية لا تحكي سوى جزء من القصة. قبل أن تدخل هذه القرارات حيز التنفيذ، هناك سؤال أكثر جوهرية يشكل المشروع بأكمله: أي نوع من القالب يناسب الجزء؟ الموت التقدمي ليس هو الحل دائمًا. اعتمادًا على الهندسة والحجم وتعقيد التشكيل، قد يحقق القالب المركب أو قالب النقل نتائج أفضل بمخاطر أقل. إن فهم أنواع قوالب الختم ومعايير اختيارها يمنع عدم التطابق المكلف بين الاستثمار في الأدوات وواقع الإنتاج.
قوالب تصاعدية للتشكيل التسلسلي-للمحطات المتعددة
يتميز الختم التدريجي بالقالب بالتفوق عندما تحتاج إلى كميات كبيرة من الأجزاء الصغيرة والمتوسطة الحجم- ذات التعقيد المتوسط. ويظل الشريط متصلاً طوال العملية، ويحافظ على الدقة الموضعية عبر كل محطة. هذا التسجيل المستمر هو ما يجعل هذا النهج قابلاً للتكرار بسرعة.
أين يكون ختم القالب باستخدام الأدوات التقدمية أكثر منطقية؟ قم بتصوير أغلفة موصلات السيارات، أو مجموعات الأقواس، أو مكونات التدريع، والأجزاء التي تجمع بين الثقب والثني والتشذيب في دورة واحدة. عادةً ما تبرر الكميات السنوية التي تزيد عن 50000 وحدة الاستثمار الأولي في الأدوات، وفي الكميات التي تتجاوز عدة مئات الآلاف، يصبح من الصعب التغلب على تكلفة الجزء -بأي طريقة أخرى.
إن المقايضة-تتمثل في المرونة. نظرًا لأن الأجزاء تظل متصلة بشريط الناقل، فإن السحب العميق يكون محدودًا بشد الشريط، ويصبح التشكيل متعدد الاتجاهات -صعبًا. إذا كان الجزء يتطلب الدوران بين المحطات أو تشكيل الزوايا التي يمنعها اتصال الشريط فعليًا، فإن القوالب التقدمية تصطدم بالحائط.
قوالب مركبة لعمليات -المحطة الواحدة المتزامنة
يأخذ ختم القالب المركب نهجًا مختلفًا تمامًا. بدلاً من تسلسل العمليات عبر محطات متعددة، فإنه يكمل جميع عمليات القطع بضغطة ضغط واحدة في محطة واحدة. يعمل الثقب والقالب في وقت واحد من كلا جانبي المادة، مما ينتج عنه الفراغ النهائي بضربة واحدة.
وهذا يجعل القوالب المركبة مثالية للأجزاء المسطحة التي تتطلب دقة أبعاد عالية، مثل الغسالات والحشيات والحشوات والمكونات الفارغة البسيطة. نظرًا لأنه يتم قطع جميع الميزات بضربة واحدة، لا يوجد مكدس تسامح تراكمي-من المحطة-إلى-نقل المحطة. يميل التسطيح والتركيز إلى أن يكونا متفوقين على ما يحققه القالب التدريجي على نفس الهندسة.
القيد؟ لا يمكن للقوالب المركبة إجراء عمليات التشكيل مثل الثني أو الرسم. إنهم يتعاملون مع القطع والسك، ولكن أي تشكيل ثلاثي الأبعاد-يتطلب عملية منفصلة. تنخفض سرعة الإنتاج أيضًا عن الأدوات التقدمية لأن الأجزاء تتطلب عادةً تغذية فارغة فردية بدلاً من التقدم المستمر للشريط. بالنسبة للكميات المتوسطة من الأجزاء المسطحة البسيطة حيث تكون الدقة أكثر أهمية من السرعة، توفر القوالب المركبة قيمة قوية بتكلفة أدوات أقل.
نقل القوالب للهندسة الكبيرة أو المعقدة
يؤدي ختم القالب إلى فصل قطعة العمل عن الشريط في وقت مبكر من العملية. يقوم نظام النقل الميكانيكي، الذي يتكون من القضبان أو الأصابع أو الأذرع الآلية، بنقل الجزء الحر فعليًا من محطة إلى أخرى. تعمل كل محطة على الجزء بشكل مستقل، دون أي قيود شريطية.
هذه الحرية تغير ما هو ممكن. أصبح الرسم العميق، والتشكيل-متعدد الاتجاهات، وتدوير الأجزاء بين المحطات، والعمليات التي تتطلب الوصول الكامل إلى قطعة العمل أمرًا ممكنًا. تتعامل أدوات ضغط النقل مع الأجزاء الأكبر حجمًا التي لا يمكن ببساطة أن تظل متصلة بشريط ناقل ضيق، ومكونات مثل اللوحات الهيكلية للسيارات، والمبيتات المسحوبة بعمق-، والمرفقات المعقدة المشكلة.
وكما أشارت مجلة MetalForming، فإن قوالب النقل تزيل قيود تقدم الشريط- تمامًا، مما يوفر شكلاً أكثر قوة وتقطيعًا يعمل على تحسين عمر القالب وإمكانية الخدمة. غالبًا ما يتحسن استخدام المواد أيضًا، حيث يمكن تداخل الفراغات بشكل أكثر كفاءة مما تسمح به تخطيطات الشريط. إن المفاضلة-هي سرعة الدورة والتكلفة: تضيف أنظمة النقل تعقيدًا ميكانيكيًا ومتطلبات مزامنة وتكاليف صيانة أعلى مقارنةً بالعمليات الشريطية-المتقدمة.
يضع الجدول أدناه الأنواع الثلاثة لقوالب الختم جنبًا إلى جنب عبر معايير القرار الأكثر أهمية لمهندسي الإنتاج وفرق المشتريات التي تقوم بتقييم خيارات أدوات الختم والقالب:
| معايير الاختيار | يموت التقدمي | يموت مركب | نقل يموت |
|---|---|---|---|
| حجم الجزء المثالي | صغيرة إلى متوسطة | صغيرة إلى متوسطة (مسطحة فقط) | متوسطة إلى كبيرة |
| عتبة الحجم السنوية | 50,000+ وحدة (التكلفة-المحسّنة أعلى من 200000) | 5000 إلى 100000 وحدة | 10,000+ وحدة (مبررة بتعقيد الجزء) |
| نطاق التسامح النموذجي | +/- 0.025 ملم إلى +/- 0.10 ملم | +/-0.01 ملم إلى +/-0.05 ملم | +/-0.05 ملم إلى +/-0.15 ملم |
| تكلفة الأدوات النسبية | مرتفع (إنشاء-محطات متعددة) | منخفضة إلى متوسطة (محطة واحدة) | |
| سرعة الدورة | عالية جدًا (100-400+ SPM) | معتدل (60-150 SPM) | معتدل (15-80 SPM) |
| القدرة على التشكيل | بيرس، ثني، عملة، رسم ضحل | بيرس، فارغ، عملة معدنية (بدون تشكيل) | مجموعة كاملة بما في ذلك السحب العميق والدوران |
| أفضل-سيناريو الاستخدام | أجزاء عالية الدقة-ذات حجم كبير مع ميزات-خطوات متعددة | الفراغات المسطحة التي تحتاج إلى مراقبة صارمة للأبعاد | الأجزاء الكبيرة أو المعقدة هندسيًا والتي تتطلب تشكيلًا غير مقيد |
وتنبثق قاعدة اختيار عملية من هذه المقارنة. مع زيادة الحجم، تصبح القوالب التقدمية هي الفائز الاقتصادي. مع زيادة تعقيد الأجزاء، فإن ختم القالب النقلي يكتسب الميزة. وعندما تهيمن البساطة على التصميم، فإن ختم القالب المركب يوفر الدقة بجزء صغير من استثمار الأدوات.
نادرًا ما يكون القرار العالمي-بالأبيض والأسود. تستخدم بعض أدوات الختم أساليب هجينة: يتعامل القالب التدريجي مع مراحل التقطيع والثقب الأولية، ثم يقوم نظام النقل بنقل الجزء من خلال محطات التشكيل التي تتطلب وصولاً حرًا للشريط-. يمكن الجمع بين عمليات القوالب والختم بشكل إبداعي عندما يتطلب الجزء ذلك.
بغض النظر عن طريقة القالب والختم التي تناسب التطبيق، يظل هناك تحدي واحد ثابت عبر الثلاثة: الحفاظ على جودة الجزء في سرعة الإنتاج. كلما كانت دورات الطباعة أسرع، قل الوقت الذي يحتاجه المشغلون لالتقاط الانجراف، وأصبحت المراقبة الآلية أكثر أهمية.
مراقبة الجودة ومراقبتها في الختم التدريجي
تعمل ماكينة الضغط التدريجي التي تعمل بسرعة 200 ضربة أو أكثر في الدقيقة على إنتاج جزء نهائي كل 300 مللي ثانية. وبهذه الوتيرة، يمكن لخطأ واحد في التغذية أو ثقب واحد لم يتم اكتشافه أن يولد مئات الأجزاء المعيبة في أقل من دقيقة. الفحص اليدوي ببساطة لا يمكن مواكبته. يتطلب الختم التدريجي عالي السرعة أنظمة جودة آلية تكتشف انحراف العملية في الوقت الفعلي، وتغلق المكبس قبل إتلاف المركبات، وتوفر البيانات للتحسين المستمر.
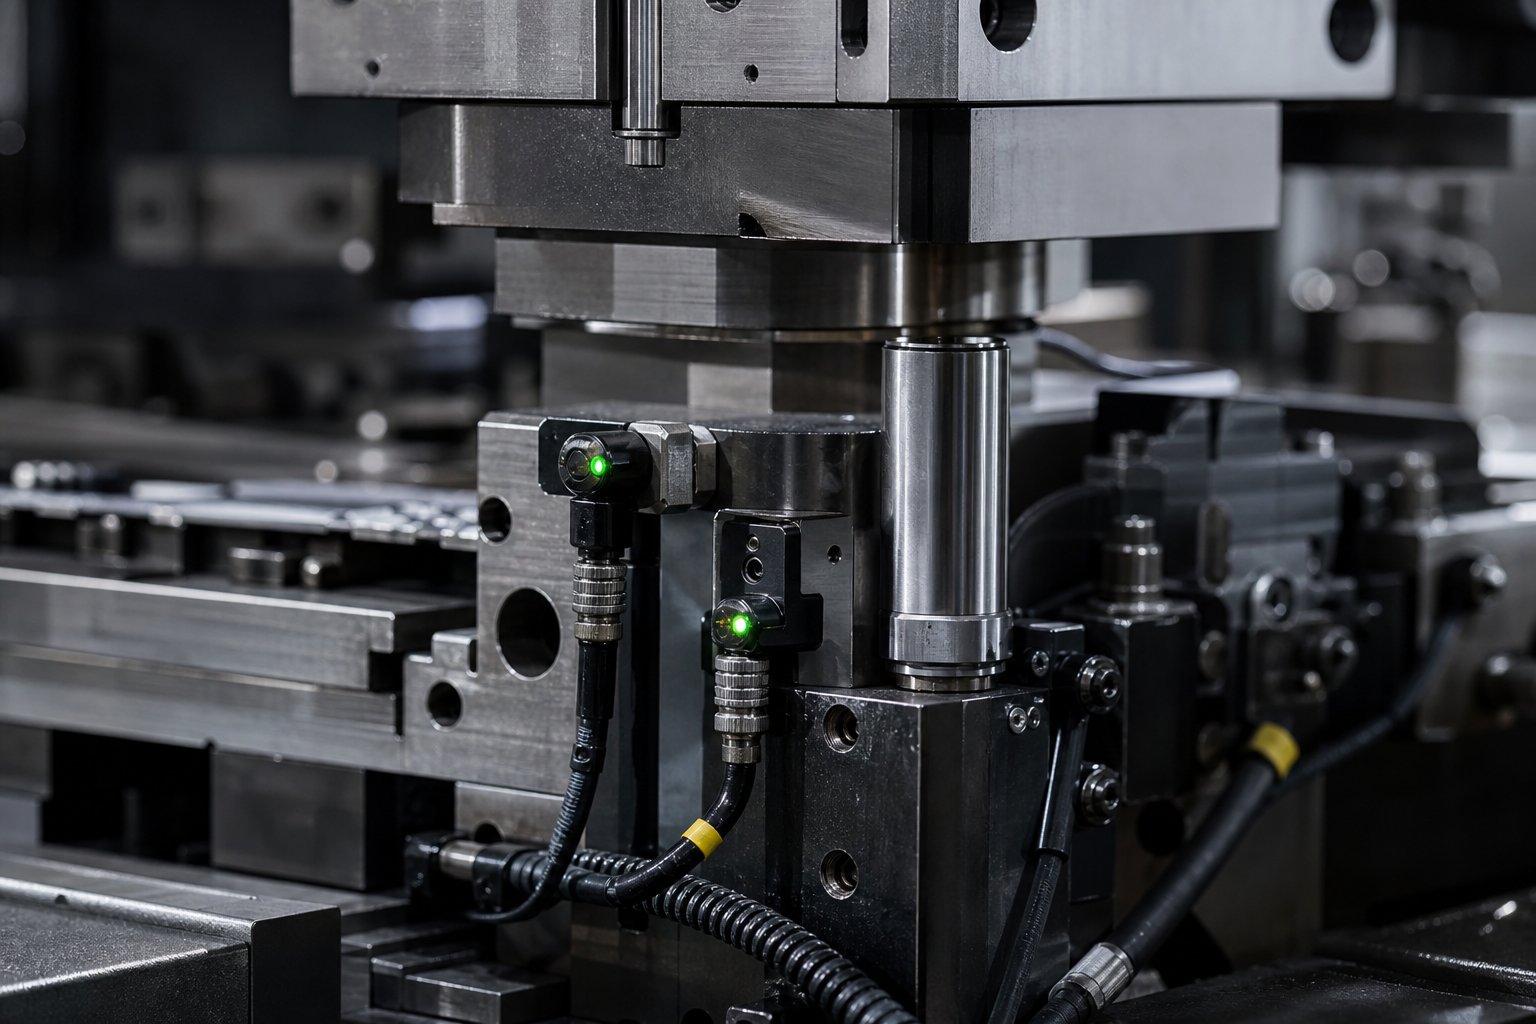
في-استشعار القالب والمراقبة الحقيقية-للوقت
المكان الأكثر فعالية لالتقاط المشاكل هو داخل القالب نفسه، حيث يحدث الإجراء. في-تقوم مستشعرات القالب بمراقبة الظروف عند نقطة التلامس بين الأدوات والمادة، مع الإشارة إلى العيوب خلال دورة ضربة واحدة. تستخدم وحدات التحكم الحديثة في حماية القالب إشارات توقيت تعتمد على محلل - دقيقة تصل إلى ثلث درجة دوران العمود المرفقي، مما يتيح اكتشاف الأحداث التي تدوم أقل من 10 مللي ثانية.
تشمل أنواع المستشعرات الشائعة المستخدمة في آلة الختم التدريجي ووظائفها ما يلي:
- أجهزة استشعار الحمل (مقياس الضغط أو سدادات القالب):قم بقياس قوة الختم في كل محطة أو عبر أعمدة الضغط. يشير ارتفاع الحمل المفاجئ إلى سحب سبيكة أو مادة مزدوجة أو كسر في مكون القالب.
- أجهزة استشعار سوء التغذية (القرب أو الكهروضوئية):تأكد من أن تغذية الختم قد تقدمت بالشريط إلى مسافة الملعب الصحيحة قبل إغلاق المطبعة. إذا كان الشريط قصيرًا أو طويلًا، تقوم وحدة التحكم بإيقاف الضغط قبل أن يحاول الطيارون إعادة-تسجيل المواد التي تمت محاذاتها بشكل غير صحيح.
- جزء من أجهزة الاستشعار -(الكهروضوئية أو القرب):تأكد من أن الأجزاء النهائية وبزاقات الخردة قد تم إخراجها بالكامل من القالب. يشير الجزء الذي يلتصق أمام المستشعر إلى حدوث انحشار قد يتسبب في تحطم القالب في الضربة التالية.
- أجهزة استشعار سبيكة (القرب تحت أزرار القالب):اكتشف الرخويات المسحوبة التي تم سحبها مرة أخرى من خلال فتحة القالب. تتسبب البزاقات المحاصرة بين الشريط والوجه المثقوب في حدوث ضرر فوري للأداة.
- أجهزة استشعار موقف المتعرية (تحقيقات التيار الدوامي):مراقبة ما إذا كانت المتعريات الربيعية تعود إلى ارتفاعها الصحيح. يشير المتعري المترهل إلى وجود زنبرك مكسور أو حالة ربط.
- أجهزة استشعار مشبك المواد:اكتشف التواء الشريط بين وحدة التغذية ومدخل القالب، مما يشير إلى وجود مشكلة في التغذية أو مشكلة في حلقة الملف والتي ستنتشر في القالب.
يعمل برنامج حماية القالب -المنفذ جيدًا على توصيل جميع المستشعرات-المثبتة بالقالب من خلال صندوق توصيل واحد وكابل رئيسي بدلاً من الأسلاك الفردية السائبة. يعمل هذا الأسلوب على التخلص من أخطاء الأسلاك أثناء الإعداد ويمنع عمل الكابلات-حالات فشل التصلب الناتجة عن اللف المتكرر وفك أسلاك المستشعر السائبة.
التحكم في العمليات الإحصائية للأجزاء المختومة
أجهزة الاستشعار تكتشف الأعطال الحادة، ولكن ماذا عن الانجراف التدريجي؟ هذا هو المكان الذي تتدخل فيه خطوات التحكم في العملية الإحصائية. يستخدم SPC المطبق على الختم التدريجي بيانات التحميل كإشارة جودة مستمرة. كل ضربة لآلة ختم القالب تولد قوة قابلة للقياس، وترتبط الاختلافات في هذا الحمل مباشرة بتغيرات الأبعادفي الجزء المختوم.
تقوم أجهزة مراقبة الحمل الحديثة بتخزين قيم القوة لكل ضربة في عملية الإنتاج، حتى عند سرعات الضغط التي تتجاوز 1000 ضربة في الدقيقة. تغذي هذه البيانات مخططات التحكم X-bar وSigma في الوقت الفعلي. يتم تعيين حدود التحكم العلوية والسفلية عند زائد أو ناقص ثلاثة انحرافات معيارية عن متوسط العينة، لذلك يوقف النظام الضغط فقط عندما تخرج العملية فعليًا عن التحكم الإحصائي بدلاً من التفاعل مع الضرب العادي-إلى-تباين الضرب.
الأبحاث المنشورة فيمجلة التصنيع ومعالجة المواديؤكد وجود علاقة قوية غير خطية- بين قوة الختم وهندسة الأجزاء، وخاصة زوايا الانحناء والعرض الإجمالي. وهذا يعني أن مراقبة الحمل يمكن أن تكون بمثابة وكيل لقياس الأبعاد، ورصد انحراف الجودة قبل مغادرة الأجزاء للمكبس دون الحاجة إلى الاتصال الجسدي بقطعة العمل.
طرق التفتيش الأبعاد
في-يتعامل مستشعر القالب وSPC مع مراقبة الوقت الحقيقي-، ولكن يظل التحقق الدوري من الأبعاد ضروريًا للتحقق من صحة نظام المراقبة نفسه. تشتمل أساليب الفحص الشائعة للأجزاء المختومة التقدمية على آلات قياس الإحداثيات (CMMs) للتحقق من GD&T، والمقارنات البصرية لفحوصات الملف الشخصي، وأنظمة الرؤية المدمجة في ناقلات الخروج لفحص السطح بنسبة 100 بالمائة بسرعة.
التفاعل بين هذه الأساليب يخلق نظام جودة متعدد الطبقات. توفر أجهزة الاستشعار الموجودة في-القالب منعًا فوريًا من حدوث أعطال. تتتبع مخططات SPC قدرة العملية على المدى الطويل. ويؤكد فحص الأبعاد أن الإشارات الإحصائية ترتبط بأبعاد الأجزاء الفعلية. لقد سمحوا معًا لآلة ضغط تقدمية بإنتاج ملايين الأجزاء المطابقة بأقل قدر من التدخل البشري.
يؤدي اكتشاف الانجراف مبكرًا إلى أكثر من مجرد حماية جودة الجزء. إنه يطيل عمر القالب بشكل مباشر عن طريق منع الأضرار المتتالية التي تحدث عندما لا يتم اكتشاف أحد المكونات البالية أو المكسورة لآلاف من السكتات الدماغية. يشكل هذا الارتباط بين مراقبة الانضباط وطول عمر الأدوات استراتيجية الصيانة الكاملة للقوالب التقدمية.
ممارسات الصيانة والتكلفة الإجمالية للملكية
يحمي انحراف عملية الالتقاط مبكرًا كلا من الأجزاء والأدوات، ولكن حتى أفضل نظام مراقبة لا يمكنه القضاء على التآكل تمامًا. تعمل كل ضربة ضغط على إزالة المواد المجهرية من حواف القطع، وضغط النوابض، وتحميل أسطح التوجيه. على مدى مئات الآلاف من الدورات، يحدد هذا التدهور التراكمي ما إذا كانت مجموعة قوالب الختم توفر أداءً يمكن التنبؤ به أم أنها تتجه إلى فترات توقف غير مخطط لها. ختم صيانة القالب ليس نشاط إصلاح تفاعلي. إنه نظام مخطط وقابل للقياس يتحكم بشكل مباشر في تكلفة كل جزء على مدار عمر الأداة.
جداول الصيانة الوقائية ونقاط التفتيش
يبدأ برنامج الصيانة الأفضل-في فئته- بمبدأ واحد: تحديد وقياس وتقييم كل جانب من جوانب الأداة التي ستتدهور بمرور الوقت. مثلالصانعيلاحظ أن الإشراف الأكثر شيوعًا هو افتراض أن بعض مناطق التآكل لا تؤثر على جودة الجزء، ثم تتفاجأ عندما تصبح أعداد النتائج غير متسقة من التشغيل إلى التشغيل.
تتبع الصيانة الوقائية الفعالة لأدوات القالب التقدمية جدولًا موثقًا مرتبطًا بعدد الأشواط بدلاً من وقت التقويم. تشمل نقاط التفتيش الرئيسية ومؤشرات التآكل ما يلي:
- الحدة المتطورة: افحص جميع اللكمات الثاقبة والتقطيع تحت التكبير. قياس ارتفاع لدغ على أجزاء العينة على فترات زمنية محددة. يؤدي نمو الأزيز إلى ما هو أبعد من الحد المحدد إلى زيادة حدة الصورة بغض النظر عن المظهر المرئي.
- حالة الطيار: التحقق من تآكل القطر وشكل الأنف. تسمح الطيارات البالية بانجراف تحديد موضع الشريط الذي يتراكم عبر جميع المحطات النهائية.
- تشكيل الأشكال الهندسية وإدراجها: قم بقياس أسطح التشكيل مقابل تفاوتات الطباعة. حتى التآكل الذي يبدو تجميليًا يمكن أن يغير زوايا الانحناء أو ينقش الأعماق خارج المواصفات.
- وظيفة الرافعة والربيع: تحقق من قوة الزنبرك باستخدام جهاز اختبار الحمل. تعمل النوابض المجهدة على تقليل ارتفاع رفع الشريط، مما يسبب علامات سحب وأحداث سوء تغذية عند السرعة.
- إزالة دبوس التوجيه والجلبة: قم بقياس اللعب الجانبي بين نصفي القالب العلوي والسفلي. تتيح الأدلة البالية عدم محاذاة التثقيب-إلى-القالب مما يؤدي إلى تسريع تقطيع الحواف.
- تسطيح وتوازي لوحة المتعرية: تحقق من وجود تآكل غير متساوٍ يؤدي إلى ضغط تجريد غير متناسق عبر عرض الشريط.
- التخلص من مسارات الإخلاء: قم بإزالة تراكم البزاقات وتأكد من عدم وجود عوائق في قنوات الطرد. الرخويات المحاصرة تسبب ضررًا فوريًا للموت.
التوثيق أمر بالغ الأهمية بنفس القدر. يجب على كل فني خدمة اتباع نفس إجراءات الفحص، وقياس نفس الأبعاد، وتسجيل النتائج بشكل متسق. بدون هذا التوحيد القياسي، لا يمكنك تطبيق SPC على بيانات الصيانة الخاصة بك أو التنبؤ بموعد الحاجة إلى الخدمة التالية.
فترات إعادة الطحن واستبدال المكونات
إعادة الطحن هي إجراء الصيانة الأكثر شيوعًا للأداة التقدمية والقالب. تقوم كل دورة شحذ بإزالة كمية يمكن التحكم فيها من المواد، عادةً من 0.05 إلى 0.15 مم، من أسطح القطع المثقوبة وأسطح أزرار القالب لاستعادة حواف القص النظيفة. يعتمد الفاصل الزمني بشكل كبير على مادة قطعة الشغل:-قد يتطلب ختم الفولاذ المقاوم للصدأ عالي السرعة إعادة الطحن كل 50000 إلى 100000 ضربة، بينما يمكن للنحاس الأصفر أو السبائك النحاسية تشغيل 300000 نقرة أو أكثر بين الخدمات.
الانتظار حتى تصبح النتوءات واضحة للعيان هو خطأ شائع. وبحلول ذلك الوقت، تكون أحمال القطع قد زادت بالفعل، وارتفعت قوى التجريد، وتصاعدت مخاطر سحب البزاقة-. تضع معظم أدوات الختم الدقيقة جداول شحذ بناءً على عدد الضربات الفعلي وقياس ارتفاع الأزيز بدلاً من حكم المشغل وحده.
كل دورة إعادة طحن تقصر الثقب. بعد عدد محدد من عمليات إعادة الطحن، يقل طول المثقاب عن الحد الأدنى من البعد الوظيفي ويجب استبداله. تعمل قوالب ختم الكربيد التقدمية على تمديد فترات الاستبدال هذه بشكل كبير. يمكن أن تدوم إدخالات الكربيد في محطات الثقب ذات التآكل العالي- أكثر من أدوات الفولاذ التقليدية D2 بمقدار خمس إلى عشر مرات، مما يقلل من تكرار الشحذ وإجمالي عدد عمليات الاستبدال على مدار عمر إنتاج القالب.
استبدال المكونات بما يتجاوز اللكمات يشمل النوابض، والطيارين، والبطانات التوجيهية، وتجميعات الرفع. يقوم نظام الصيانة الموثق بتتبع عدد الدورات لكل مادة مستهلكة وجدولة الاستبدال قبل الفشل وليس بعده. الهدف هو صفر توقف غير مخطط له.
العوامل التي تحدد عمر القالب
كم من الوقت يجب أن يستمر الموت التقدمي؟ تتراوح الإجابة من 200000 نتيجة لأداة سيئة الصيانة إلى أكثر من 10 ملايين زيارة لأداة تتلقى خدمة منضبطة. تعود الفجوة بين هذه الأرقام إلى عدد قليل من العوامل التي يمكن السيطرة عليها:
- صلابة المواد الشغل:تعمل مواد الصفائح الأكثر صلابة أو الكاشطة على تسريع تآكل الحواف وزيادة أحمال الصدمات على كل مكون. يعمل الفولاذ المتقدم عالي القوة- على تقليل فترات الخدمة مقارنة بالفولاذ الكربوني الخفيف.
- استراتيجية التشحيم:يؤدي التشحيم المتسق والمطبق بشكل صحيح إلى تقليل الاحتكاك وتراكم الحرارة والغضب. تتسبب مناطق الاتصال الجافة الموضعية، خاصة حول محطات الثقب العميق، في تآكل سريع حتى عندما يبدو نظام التشحيم العام فعالاً.
- سرعة الصحافة:يؤدي التدوير الأسرع إلى توليد المزيد من الحرارة لكل وحدة زمنية وزيادة القوى الديناميكية على الأدلة والمتعريات وحواف القطع. تتطلب السرعة الأعلى فحصًا متكررًا وغالبًا ما تبرر أدوات الفولاذ أو الطلاءات المتميزة.
- دقة توجيه الشريط:تسمح قضبان التوجيه البالية أو الأنظمة التجريبية المتدهورة بحركة الشريط الجانبي الذي يؤدي إلى -الأحمال الجانبية، مما يؤدي إلى تآكل غير متساوٍ وتقطيع سابق لأوانه.
- يموت فئة البناء:يستخدم القالب من الفئة "أ" المصمم للختم التدريجي على المدى الطويل إدخالات صلبة، ومحامل كروية-، وكربيد في المحطات الحيوية منذ البداية. يستخدم قالب النموذج الأولي من الفئة C مواد أكثر ليونة وبنية أبسط، مما يوفر تكلفة أولية أقل ولكن عددًا أقل بكثير من إجمالي الضربات قبل التقاعد.
عندما يصل القالب إلى نهاية مدة خدمته الاقتصادية، يصبح القرار إعادة البناء أو الاستبدال. تكون إعادة البناء مبررة عندما تظل أحذية القالب والهيكل العام جامدين، وتكون أنظمة التوجيه قابلة للاسترداد، وتكون المحطات المحلية فقط هي التي تآكلت بشكل لا يمكن تصحيحه. يمكن لعملية إعادة البناء الكاملة استعادة القدرة الإنتاجية بنسبة 40 إلى 60 بالمائة من تكلفة مجموعة قوالب الختم الجديدة. يصبح الاستبدال هو الاستثمار الأفضل عندما تفقد عدة محطات محاذاة، أو انحراف حذاء القالب بشكل دائم، أو تؤدي تغييرات تصميم المنتج إلى جعل تخطيط الشريط الحالي قديمًا.
التكلفة الإجمالية لملكية أدوات القالب التقدمية ليست سعر الشراء الموجود على الفاتورة. إنه ذلك الاستثمار الأولي بالإضافة إلى كل دورة إعادة طحن، وكل ثقب بديل، وكل ساعة من التوقف غير المخطط له، وكل جزء ملغى يتم إنتاجه بواسطة أداة تعمل خارج المواصفات. الموردين مثلييتشينتناول منظور دورة الحياة هذا من خلال دعم النطاق الكامل بدءًا من تصميم القوالب وحتى-الإنتاج بكميات كبيرة وتخطيط الصيانة المستمرة، مما يساعد الفرق على التحكم في تلك التكلفة الإجمالية بدلاً من تحسين الرقم الأولي فقط.
تعمل الصيانة المنضبطة على تحويل اقتصاديات الختم التدريجي على المدى الطويل. القالب الذي يتلقى خدمة متسقة وموثقة يعمل بشكل يمكن التنبؤ به، وينتج أجزاء مطابقة، ويصل إلى عمر التصميم الكامل. إن القدرة على التنبؤ هي أيضًا ما يميز -برنامج القالب المُدار بشكل جيد عن البرنامج الذي يتأرجح بين الإصلاحات التفاعلية، ويصبح معيارًا رئيسيًا للتقييم عند البحث عن أدوات جديدة.
كيفية الحصول على قوالب الختم التقدمي لتحقيق-إنتاج بكميات كبيرة
يعتمد أداء القالب المتوقع على الصيانة المنضبطة، ولكنه يبدأ حتى قبل ذلك، مع اختيار الشركات المصنعة للقالب التقدمي المناسب لبناء الأداة في المقام الأول. يشكل قرار تحديد مصادر القالب كل النتائج النهائية: جودة الجزء، وعبء الصيانة، ووقت تشغيل الإنتاج، وإجمالي تكلفة البرنامج. بالنسبة لمهندسي الإنتاج وفرق المشتريات الذين يقومون بتقييم خدمات ختم القوالب التقدمية، يتمثل التحدي في التمييز بين القدرة الهندسية الحقيقية وأسطح المبيعات المصقولة.
معايير التقييم الرئيسية لموردي القوالب
لا تستطيع كل شركة ختم تقدمي دعم النطاق الكامل لبرنامج كبير الحجم-. يتخصص البعض في أدوات فئة النموذج الأولي-. يفتقر البعض الآخر إلى موارد المحاكاة أو لا يمكنهم صيانة القالب بعد الولادة. تفصل المعايير التالية الشركاء القادرين عن أولئك الذين سيخلقون مشاكل في اتجاه مجرى النهر:
- القدرة الهندسية التصميمية:هل يستطيع المورد إجراء تحسين كامل لتخطيط الشريط وتسلسل المحطات وتحليل الحمولة داخل-الشركة؟ يخلق التصميم الخارجي فجوات في الاتصال ويبطئ التكرار.
- قدرات المحاكاة:هل يستخدم المنشئ محاكاة تشكيل FEA ودراسات الحركة للتحقق من صحة التصاميم قبل قطع الفولاذ؟ يؤدي هذا إلى تقليل تكرارات التجربة والوقت-المستغرق-الإنتاج بشكل مباشر.
- نطاق المواد:قم بتقييم ما إذا كان المورد لديه خبرة موثقة مع السبيكة المحددة الخاصة بك. قد يفتقر عامل البناء ذو الخبرة في مجال الفولاذ الكربوني إلى إستراتيجيات الأدوات اللازمة للمواد غير القابلة للصدأ أو عالية القوة-.
- ضمانات التسامح:اسأل كيف يتحقق المورد من مطابقة الأبعاد. ستشير خدمات ختم القوالب المعدنية التقدمية إلى أهداف Cpk وبيانات SPC من عمليات الإنتاج، وليس فقط تفاوتات الطباعة.
- دعم الصيانة:يحتاج القالب الذي يعمل لسنوات إلى شريك يدعم إعادة الطحن واستبدال المكونات والتغييرات الهندسية على مدار دورة حياة الإنتاج الكاملة.
- قابلية التوسع:هل يستطيع المورد التعامل مع أحجامك المتوقعة؟ غالبًا ما تتراوح برامج الختم التدريجي الخاصة بشركة OEM من الكميات التجريبية إلى ملايين الأجزاء سنويًا، ويجب على صانع القوالب التصميم لهذا المسار من اليوم الأول.
وكما تؤكد شركة Eigen Engineering، فإن سجل أداء المورد فيما يتعلق بطول عمر الأدوات والاستجابة لما بعد البيع-غالبًا ما يكون أكثر أهمية من سعر القطعة المعروض. تعد مرافق الاختبار والتحقق من الصحة -في المنزل مؤشرًا قويًا على أن المنشئ يثبت استخدام الأدوات في ظل ظروف واقعية قبل الشحن.
مطابقة قدرات القالب مع متطلبات الإنتاج
توفر معايير التقييم إطارًا، لكن القرار الحقيقي يأتي مناسبًا. يجب أن يتوافق شريك الختم المعدني التدريجي مع سياق الإنتاج المحدد لديك: تعقيد الأجزاء، والحجم السنوي، ومتطلبات الصناعة، وتوقعات وثائق الجودة.
على سبيل المثال، يتطلب الختم التدريجي للأجهزة الطبية إمكانية التتبع، وعمليات التحقق من الصحة، ودقة التوثيق التي لا يمكن للعديد من أدوات الختم ذات الأغراض العامة -توفيرها. يجب أن تؤكد فرق المشتريات التي تحدد مصادرها للبيئات المنظمة أن المورد يعمل بموجب أنظمة جودة معتمدة من ISO-ويتمتع بخبرة مباشرة في دعم برامج الختم التقدمي الطبي حيث تكون مراقبة الدفعة وجاهزية التدقيق هي التوقعات الأساسية.
بالنسبة للتطبيقات التجارية وتطبيقات السيارات ذات الحجم الكبير-، تتحول الأولوية نحو سرعة الدورة، واستخدام المواد، واستقرار التكلفة-على المدى الطويل. الموردين مثلييتشيندعم دورة الحياة الكاملة بدءًا من تصميم القالب التقدمي وحتى الإنتاج الضخم القابل للتطوير، مما يوفر لمهندسي الإنتاج شراكة مصدر-واحدة تغطي أدوات المحطات المتعددة-، ومتطلبات التكرار الصارمة، وزيادة الحجم دون تبديل البائعين في منتصف البرنامج-.
مهما كانت خدمات ختم القوالب التقدمية التي تقوم بتقييمها، فاطلب مراجع من البرامج ذات الحجم والتعقيد المماثل. قم بزيارة المنشأة إن أمكن. افحص معداتهم، ولاحظ جودة سير العمل، واسأل عن كيفية تعاملهم مع التغييرات الهندسية بعد التحقق من الصحة. تكشف الإجابات ما إذا كان المورد سيكون-أصلًا طويل الأجل أو-صداعًا على المدى القصير، وفي حالة الختم المعدني بالقالب التقدمي ذو الحجم الكبير-، يتراكم هذا التمييز عبر كل جزء ينتجه القالب.
الأسئلة المتداولة حول قوالب الختم التقدمي
1. ما هو قالب الختم التدريجي وكيف يعمل؟
قالب الختم التدريجي عبارة عن أداة دقيقة يتم تركيبها في مكبس ختم يعمل على دفع شريط معدني من خلال محطات متسلسلة متعددة في دورة ضغط واحدة. تقوم كل محطة بعملية محددة مثل الثقب أو الثني أو القطع أو التشذيب. ويظل الشريط متصلاً بحامل طوال العملية، ويتم فصل الجزء النهائي في محطة القطع النهائية. تقوم وحدات التغذية المؤازرة بتقدم الشريط بمسافة ثابتة لكل ضربة، بينما تضمن المسامير التجريبية التسجيل الدقيق قبل بدء أي عملية. يتيح ذلك معدلات إنتاج تتراوح من 100 إلى 400+ ضربة في الدقيقة مع دقة أبعاد متسقة عبر ملايين الدورات.
2. ما هو الفرق بين القالب التدريجي والقالب النقل؟
تحافظ القوالب التقدمية على قطعة العمل متصلة بشريط ناقل في جميع المحطات، مما يجعلها مثالية للأجزاء الصغيرة إلى المتوسطة بسرعات عالية جدًا (100-400+ SPM). تقوم قوالب النقل بفصل الفراغ عن الشريط مبكرًا واستخدام الأصابع الميكانيكية أو الأذرع الآلية لتحريك الجزء الحر بين المحطات. وهذا يمنح قوالب النقل قدرة تشكيل غير مقيدة بما في ذلك السحب العميق وتدوير الأجزاء، مما يجعلها أكثر ملاءمة للأجزاء الأكبر حجمًا أو المعقدة هندسيًا. ومع ذلك، فإن دورة نقل القوالب أبطأ (15-80 SPM) وتحمل تعقيدًا ميكانيكيًا أعلى. تفوز القوالب التقدمية بالسرعة وتكلفة الجزء الواحد من حيث الحجم، في حين تفوز القوالب المنقولة بتكوين المرونة للأشكال الهندسية المعقدة.
3. كم من الوقت يستمر قالب الختم التدريجي؟
يتراوح العمر الافتراضي للقالب من 200000 مرة لأداة سيئة الصيانة إلى أكثر من 10 مليون مرة لأداة تتلقى صيانة وقائية منضبطة. تشمل العوامل الرئيسية التي تؤثر على طول العمر صلابة مادة الشغل، واستراتيجية التشحيم، وسرعة الضغط، ودقة توجيه الشريط، وفئة بناء القالب. تستخدم قوالب الفئة A المصممة للإنتاج على المدى الطويل- إدخالات صلبة ومحامل كروية- وكربيد في المحطات الحيوية. إن إعادة الطحن المنتظمة على فترات زمنية محددة للعدد -، واستبدال المكونات في الوقت المناسب، والتشحيم المناسب، كلها تعمل على إطالة العمر القابل للاستخدام بشكل كبير. يمكن أن تدوم إدخالات الكربيد في محطات التآكل العالية{10}}أكثر من أدوات D2 التقليدية بمقدار خمس إلى عشر مرات.
4. ما هي المواد التي يمكن معالجتها باستخدام قوالب الختم التدريجي؟
تتعامل القوالب التقدمية مع مجموعة واسعة من المعادن بما في ذلك الفولاذ الكربوني، والفولاذ المقاوم للصدأ (301، 304، 316)، والألومنيوم (1100، 3003، 5052)، والنحاس (C260، C270)، والنحاس (C110، C102). تقدم كل مادة تحديات فريدة من نوعها. يتميز الفولاذ الكربوني بقابلية تشكيل جيدة وتكلفة منخفضة، ولكن الأنواع المدرفلة على الساخن-تحمل مقياس أكسيد كاشط. تصلب أعمال الفولاذ المقاوم للصدأ-وتتكتل على أسطح الأدوات. يعمل الألمنيوم بسرعات أعلى ولكنه يميل إلى الالتصاق بالوجوه المثقوبة. النحاس متسامح بسبب مداهنته بالزنك الطبيعي. يتم تعديل اختيار الفولاذ للأداة، والطلاءات السطحية، واستراتيجيات التشحيم بناءً على مادة الشغل المحددة لتحسين عمر القالب وجودة الجزء.
5. ما الذي يجب أن أبحث عنه عند البحث عن مورد قوالب تقدمية؟
قم بتقييم الموردين عبر ستة معايير أساسية:-القدرة الهندسية للتصميم الداخلي لتحسين تخطيط الشريط وتحليل الحمولة، وإمكانيات محاكاة FEA للتحقق من صحة التصميمات قبل قطع الفولاذ، والخبرة الموثقة مع مجموعة السبائك والمواد المحددة لديك، وضمانات التسامح المدعومة بأهداف Cpk وبيانات SPC، ودعم الصيانة المستمرة بما في ذلك إعادة الطحن واستبدال المكونات، وقابلية التوسع للتعامل مع منحدرات الحجم من الكميات التجريبية إلى ملايين الأجزاء سنويًا. اطلب مراجع من البرامج ذات التعقيد المماثل، وقم بزيارة المنشأة لفحص المعدات وسير عمل الجودة، وتأكد من قدرتها على دعم التغييرات الهندسية بعد التحقق من الصحة. يقدم الموردون مثل YICHEN شراكات دورة حياة كاملة-بدءًا من تصميم القالب وحتى-تخطيط الإنتاج والصيانة بكميات كبيرة.


