


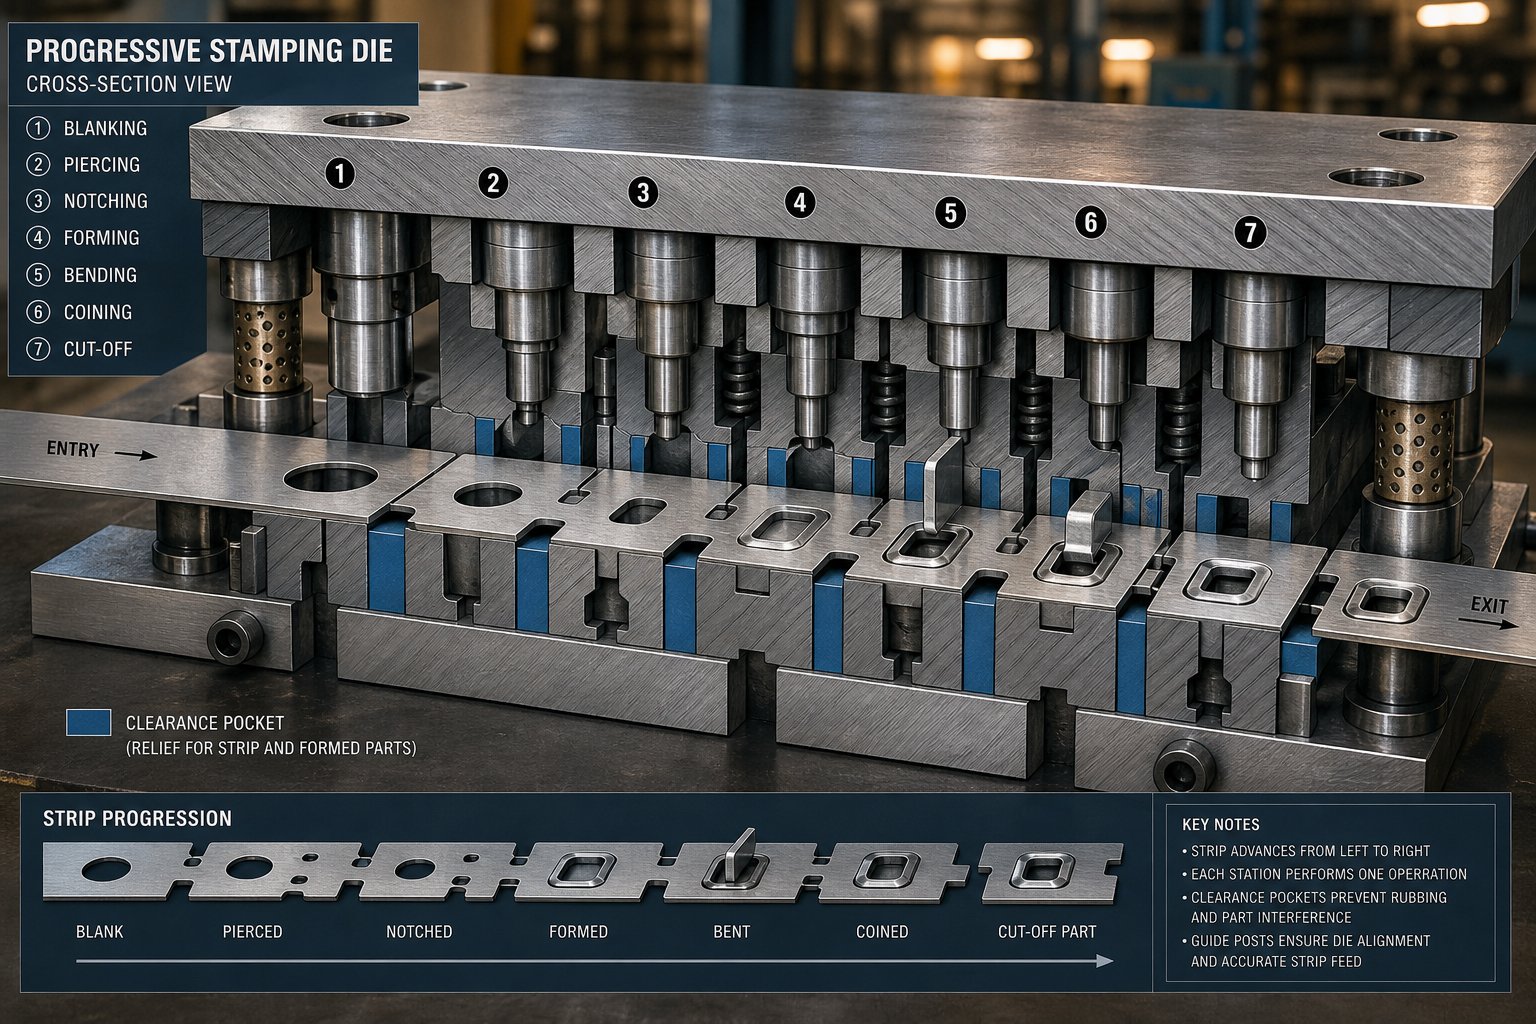
ما هي الشقوق الالتفافية في ختم يموت
عندما ينتقل شريط من الصفائح المعدنية عبر قالب متدرج، فإن كل عملية تشكيل تخلق هندسة تلتصق لأعلى أو لأسفل من مستوى الشريط. تحتاج هذه الميزات البارزة إلى مكان تذهب إليه مع تقدم الشريط إلى المحطة التالية. هذا هو بالضبط المكان الذي تأتي فيه الشقوق الالتفافية.
التعريف الفني للشقوق الالتفافية
الحز الالتفافي عبارة عن قطع بارز مصنوع في مخزون الشريط - أو جيب خلوص تم تشكيله في فولاذ القالب - والذي يسمح للميزات التي تم تشكيلها مسبقًا مثل السحب والرماح والنقوش بالمرور فوق أو من خلال مكونات القالب النهائية دون تصادم. إن الغرض من الشقوق الالتفافية في قوالب الختم يتعلق بشكل صارم بالتخليص: فهي تمنع التداخل المادي بين الأشكال الهندسية -ثلاثية الأبعاد المختومة بالفعل في الشريط والأدوات التي لا تزال بحاجة إلى العمل عليها.
وهذا ليس مثل الإحراز العام في تشكيل المعادن. معيارعمليات الإحرازقطع المواد من حافة الشريط لإنشاء المظهر الجانبي المطلوب أو تسهيل الانحناء. وعلى النقيض من ذلك، فإن تجاوز الشقوق لا يخدم أي جزء-من الأغراض الهندسية. إنها موجودة بالكامل للحفاظ على تحرك الشريط بحرية عبر القالب.
ضمن التسلسل الهرمي لتصميم القالب، توجد الشقوق الالتفافية عند مستوى تخطيط الشريط - المخطط له خلال المراحل الأولى من التطوير التدريجي للقالب جنبًا إلى جنب مع تصميم الناقل، ووضع الدليل، وتسلسل المحطة. فهي ليست فكرة لاحقة أو إصلاح تجريبي. إنها قرار هندسي متعمد تم دمجه في تخطيط الشريط منذ اليوم الأول.
لماذا تعتبر الشقوق الالتفافية مهمة في ختم القالب التقدمي
تخيل شريطًا تم رسم كوب صغير عليه للتو في المحطة الثالثة. يبرز هذا الكأس الآن أسفل المستوى الشريطي. في المحطة الرابعة، يجب أن ينخفض الشريط على قالب القالب للعملية التالية. بدون وجود مساحة كافية لهذا الكوب، فإنه يصطدم بأداة فولاذية صلبة. والنتيجة: شريط محشور، وقالب تالف، وتوقف الإنتاج.
تجاوز الشقوق في تشكيل الصفائح المعدنيةقم بحل هذه المشكلة عن طريق إزالة ما يكفي من المادة - أو توفير عمق جيب كافٍ في القالب - بحيث تقوم الميزة المشكلة بمسح كل محطة لاحقة أثناء تقدم الشريط. في القالب التدريجي حيث يمر الشريط عبر عشرات المحطات بالتتابع، يمكن أن تتطلب عملية تشكيل واحدة خلوصًا جانبيًا في كل موقع نهائي.
توجد شقوق الالتفافية لسبب واحد: الحفاظ على تقدم الشريط دون انقطاع من خلال قوالب المحطات المتعددة-من خلال منع الميزات المشكلة من الاصطدام بأدوات المصب.
يصبح غرض تشكيل الصفائح المعدنية ذات الشقوق الالتفافية أكثر أهمية عند سرعات الضغط العالية. عندما يدور الشريط بمعدل مئات الضربات في الدقيقة، فإن جزءًا صغيرًا من المليمتر من التداخل يمكن أن يؤدي إلى فشل كارثي في الأداة. إن الفهم الدقيق لكيفية عمل ميزات التخليص هذه أثناء كل ضربة - وما يحدث عندما تكون أصغر من الحجم أو مفقودة - يفصل أدوات الإنتاج الموثوقة عن القوالب المعرضة للانحشار المزمن-.
توضيح المصطلحات لأنواع الحز في تصميم القالب
يتم استخدام كلمة "الشق" بشكل فضفاض على أرضية المتجر. قد ينادي صانع القوالب بـ "الشق" في مراجعة تخطيط الشريط، ويتصور ثلاثة أشخاص على الطاولة ثلاث ميزات مختلفة. يسبب هذا الغموض ارتباكًا حقيقيًا - خاصة بالنسبة إلى محترفي الأدوات وصانعي القوالب الأحدث الذين يحاولون قراءة الرسومات القديمة أو تفسير غرض تخطيط الشريط. تعمل كل من الشقوق الالتفافية، وشقوق الملعب، وشقوق الإغاثة، وشقوق القطع على إزالة المواد من الشريط، ولكنها موجودة لأسباب مختلفة تمامًا.
إن فهم هذه الفروق مهم لأن الخطأ في التعرف على نوع الحز أثناء مراجعة التصميم أو الصيانة يمكن أن يؤدي إلى تعديلات غير صحيحة. قد يؤدي توسيع ما تعتقد أنه شق جانبي - في حين أنه في الواقع ثقب درجة - إلى تدمير تسجيل الشريط وإتلاف كل جزء يتبعه.
تجاوز الشقوق مقابل الشقوق الملعب
تتحكم الشقوق المائلة (التي تسمى أحيانًا الشقوق الفرنسية) في طول تغذية الشريط وتوفر نقطة توقف قوية أولية- أثناء إعداد القالب. مثليشرح آرت هيدريك في The Fabricator، درجة الملعب هي جزء صغير من المادة المقطوعة من إحدى حافتي الشريط أو كلتيهما في محطات البداية للقالب التدريجي. وتتمثل مهمتها في منع الإفراط في التغذية، وإزالة حدبة الحافة، ومنح المشغل مرجعًا دقيقًا لتحديد موضع الشريط الأولي حتى يتمكن الطيارون من تحديد موقع الشريط بشكل صحيح.
من ناحية أخرى، لا علاقة للشقوق الالتفافية بالتحكم في التغذية أو تسجيل الشريط. إنها توفر خلوصًا للرسومات الهندسية المشكلة - أو الزخارف أو الرماح أو أي ميزة بارزة من مستوى الشريط - حتى يتمكن الشريط من التقدم عبر محطات القالب النهائية دون أي تدخل. يسأل درجة الملعب: "إلى أي مدى قطع الشريط؟" يسأل الشق الالتفافي: "هل يمكن للميزة المشكلة مسح كتلة القالب التالية؟"
يعد الخلط بين هذين الأمرين أمرًا شائعًا لأن كلاهما يظهر كقواطع على حافة الشريط أو الجزء الداخلي، وكلاهما مخطط أثناء تخطيط الشريط. لكن محركات التصميم الخاصة بهم مختلفة بشكل أساسي. تعتمد هندسة درجة الملعب على درجة التغذية والموقع التجريبي. يتم التحكم في هندسة الشق الالتفافي من خلال ارتفاع الميزة المشكلة وإزالة القالب في اتجاه مجرى النهر.
تجاوز الشقوق مقابل الشقوق الإغاثة والشقوق تقليم
تعالج شقوق الإغاثة الضغط المادي، وليس التخليص الجسدي. عند ثني الصفائح المعدنية عند زاوية أو على طول حافة متقاطعة، يمكن أن تسبب تركيزات الضغط تمزقًا أو تشققًا. الشق البارز - عادة ما يكون قطعًا صغيرًا عند تقاطع خطي الانحناء - يزيل المواد من منطقة الضغط بحيث يمكن أن يتشكل الجزء بشكل نظيف دون انقسام. ستجدها في الأجزاء المشكلة-من الفرامل مثلما تجدها في الأجزاء المختومة-.
تخدم شقوق القطع غرضًا آخر: فصل الخردة. وهي عبارة عن قطع يتم وضعها في الشريط لتسهيل إزالة الأجزاء النظيفة أو تساقط البزاقات في المحطات النهائية. بدون شقوق القطع المناسبة، قد لا ينفصل الجزء بشكل نظيف عن الحامل، مما يتسبب في حدوث نتوءات أو شماعات أو انحشار الخردة في القالب.
تعتبر الشقوق الحاملة ميزة ذات صلة جديرة بالملاحظة. هذه القواطع مصممة خصيصًا للحفاظ على اتصال الشريط الناقل بكل جزء فارغ مع السماح له بالثني أثناء التغذية. إنها توازن بين صلابة الشريط والقدرة على امتصاص قوى التشكيل دون التواء.
يظهر كل واحد من هذه المصطلحات في مراجع الأدوات ومحادثات المتجر، وأحيانًا بالتبادل. بالنسبة لأي صانع قوالب يعمل على الشقوق الالتفافية السلبية والإيجابية في قالب ختم الصفائح المعدنية، فإن الحفاظ على المصطلحات بشكل مستقيم يمنع سوء الفهم المكلف أثناء التصميم والبناء والصيانة.
| نوع الشق | الوظيفة الأساسية | موقع نموذجي في القطاع | سائق التصميم |
|---|---|---|---|
| تجاوز الشق | تصريح للميزات المشكلة لتمرير محطات المصب | بالقرب من الهندسة المشكلة أو منطقة الناقل أو الجزء الداخلي من الشريط | ارتفاع الميزة المشكلة مقابل خلوص كتلة القالب |
| درجة الملعب | التحكم في تغذية الشريط،-التوقف الأول، وإزالة حدبة الحافة | أحد حواف الشريط أو كليهما في محطات البداية | عرض تقديمي، موقع تجريبي، تسجيل الإعداد |
| درجة الإغاثة | تخفيف الضغط عند تقاطعات خط الانحناء لمنع التمزق | الزوايا التي يلتقي فيها الانحناءان أو عند نقاط انتهاء الانحناء | ليونة المواد، ونصف قطر الانحناء، والتقاطع الهندسي |
| تقليم الشق | فصل الخردة وإزالة الجزء النظيف من الناقل | عند شركة النقل-لتقسيم-نقاط الاتصال في المحطات النهائية | مخطط الجزء، ومسار الخردة، ومتطلبات التخلص من البزاقة |
مع فصل هذه التعريفات، فإن السؤال المنطقي التالي هو ميكانيكي: كيف بالضبط تتفاعل درجة الالتفافية مع الشريط أثناء رفعه وتقدمه وخفضه أثناء كل ضربة ضغط؟ تكمن الإجابة في تسلسل أحداث التخليص الإيجابية والسلبية التي تحدث في كل مرة يتم فيها تشغيل الكبش.
كيف تعمل الشقوق الالتفافية أثناء تقدم الشريط
تصور ملفًا من الصفائح المعدنية يتغذى في قالب تقدمي. مع كل ضغطة ضغط، يتقدم الشريط خطوة واحدة بالضبط - محطة واحدة-إلى-مسافة المحطة - وتعمل عليه عملية مختلفة: الثقب في المحطة الأولى، والتحزيز في المحطة الثانية، والتشكيل في المحطة الثالثة، والرسم في المحطة الرابعة، والتشذيب بالقرب من النهاية. يظل الشريط متصلاً بواسطة شبكة الناقل طوال الوقت. وطالما بقيت كل ميزة ضمن المستوى الشريطي، فإن التقدم يكون واضحًا ومباشرًا. في اللحظة التي تؤدي فيها عملية التشكيل أو الرسم إلى دفع الهندسة إلى أعلى أو أسفل هذا المستوى، يصبح التداخل أمرًا لا مفر منه في كل محطة في اتجاه مجرى النهر.
هذا هو المكان الذي تكتسب فيه درجة الالتفافية مكانها في تخطيط الشريط. لقد تم التخطيط له خصيصًا للتعامل مع الواقع ثلاثي الأبعاد- للجزء الذي تم تكوينه جزئيًا ولكنه لا يزال يتحرك عبر بيئة القالب المسطح.
تقدم الشريط وتدخل الميزة المشكلة
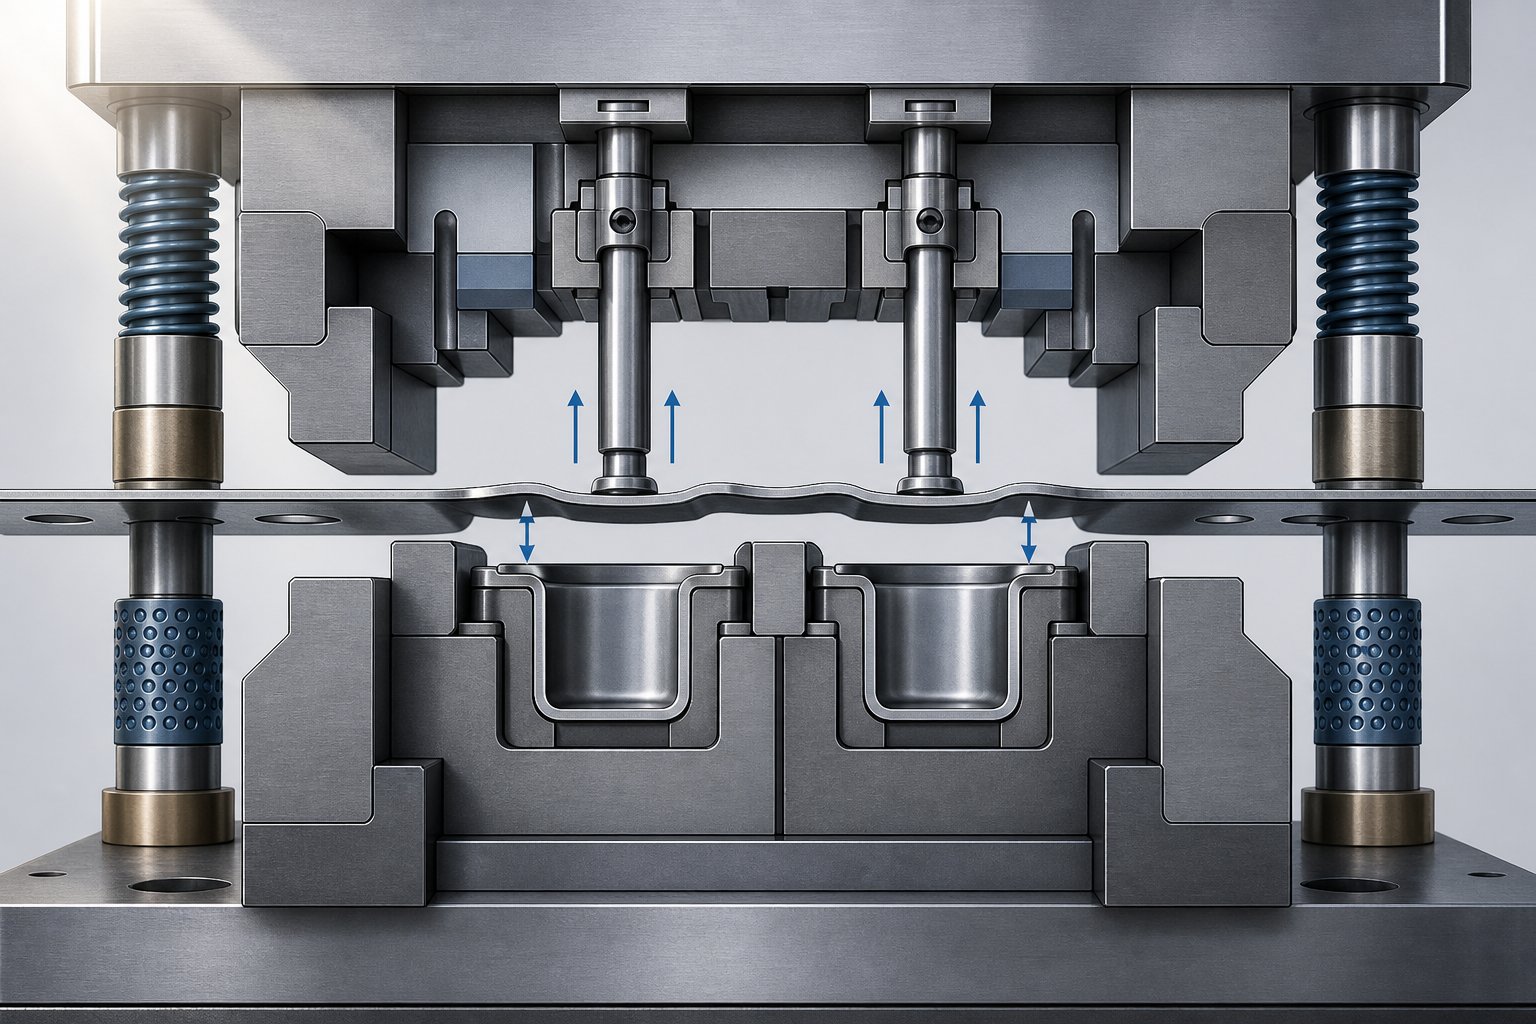
تتبع كل ضربة ضغط إيقاعًا ميكانيكيًا دقيقًا. عندما يرتفع الكبش، يقوم رافعي المخزون بدفع الشريط لأعلى بعيدًا عن سطح القالب السفلي - عادةً بما يكفي لمسح كتل القالب وأي ميزات تحديد موقع. تقوم وحدة التغذية بعد ذلك بتقدم الشريط لمسافة خطوة واحدة بالضبط. يدخل الطيارون ثقوبهم لتسجيل الشريط في الموضع الحقيقي، ويتم تحرير وحدة التغذية، ويتم خفض الشريط مرة أخرى إلى القالب للعملية التالية.
يبدو الأمر بسيطًا عندما يكون الشريط مسطحًا. لكن ضع في اعتبارك ما يحدث بعد أن تشكل المحطة الثالثة كوبًا أو رمحًا متجهًا للأسفل-. هذه الميزة معلقة الآن أسفل المستوى الشريطي. عندما يرتفع الشريط ويتقدم إلى المحطة الرابعة، يحتاج الكوب إلى المرور فوق المحطة-الكتلة ذات الأربعة قوالب دون أن يلتصق بها. إذا كان ارتفاع الرافع لا يوفر خلوصًا رأسيًا كافيًا - وفي كثير من الحالات لا يمكن ذلك دون إبطاء الضغط -، فسيتم سحب الكوب عبر أداة فولاذية صلبة أو يصطدم بها.
تعمل الشقوق الالتفافية على حل هذه المشكلة عن طريق إزالة نافذة من المواد من الشريط حول الميزة المشكلة، أو عن طريق توفير جيب إغاثة آلي في كتلة القالب نفسها. تمر الهندسة المشكلة بحرية عبر الفجوة بدلاً من الاصطدام بالأدوات. في قالب يحتوي على اثنتي عشرة محطة أو أكثر، قد يتطلب السحب الفردي الذي يتم تشكيله في المحطة الرابعة خلوصًا جانبيًا في المحطات من الخامس إلى الحادي عشر - بحجم كل واحدة بعناية لاستيعاب الميزة أثناء انتقالها عبر القالب.
ميكانيكا الشق الالتفافية الإيجابية والسلبية
لا تبرز جميع المعالم المشكلة في نفس الاتجاه، ولا يتم قطع جميع الحلول الالتفافية من الشريط. هذا هو المكان الذي يصبح فيه التمييز بين الشقوق الالتفافية السلبية والإيجابية في قوالب ختم الصفائح المعدنية أمرًا بالغ الأهمية.
الشق الالتفافي الإيجابي عبارة عن مادة تمت إزالتها من الشريط نفسه. عندما تبرز إحدى الميزات لأعلى - زخرفًا أو علامة تبويب أو قمة جدار مرسوم -، فإنها تخاطر بالاصطدام بمكونات القالب العلوي مثل ألواح التجريد أو وسادات الضغط أو حاملات الثقب في المحطات النهائية. إن قطع مادة الشريط المجاورة للميزة العلوية يمنحها مساحة للمرور أسفل تلك المكونات العلوية دون ملامسة. إن القوة الخاضعة للزنبرك المتعري ستضغط على الشريط بشكل مسطح مقابل الهندسة التي لا يمكن أن تتوافق فعليًا.
الشق الالتفافي السلبي عبارة عن جيب خلوص يتم تشكيله مباشرة في الفولاذ السفلي للقالب. عندما يبرز أحد المعالم المشكلة للأسفل - سحب كوب، أو تجويف معدني، أو رمح لأسفل - فإنه يحتاج إلى مكان يذهب إليه بينما ينخفض الشريط على كل كتلة قالب لاحقة. بدلاً من إزالة المزيد من المواد الشريطية (والتي يمكن أن تضعف الحامل)، يقوم مصمم القالب بتشكيل تجويف إغاثة في كتلة القالب في الموقع المحدد حيث ستوضع الميزة السفلية.
تتطلب العديد من الأجزاء كلا النوعين في وقت واحد. تخيل جزءًا به نقش لأعلى وكوب لأسفل عند نفس المقطع العرضي-. مع تقدم هذا الجزء من الشريط، يحتاج النقش إلى خلوص تجاوز إيجابي في الأعلى بينما يحتاج الكوب إلى جيب جانبي سلبي في الأسفل. غالبًا ما تتواجد الشقوق الالتفافية السلبية والإيجابية في قوالب ختم الصفائح المعدنية في نفس المحطة، حيث يعالج كل منها اتجاهًا بارزًا مختلفًا.
يتبع تسلسل الالتفافية الكامل خلال دورة ضغط واحدة هذا الترتيب:
- تقوم عملية التشكيل أو الرسم بإنشاء هندسة تبرز أعلى أو أسفل مستوى الشريط.
- يرتفع الكبش، ويقوم رافعات المخزون برفع الشريط عن سطح القالب السفلي.
- تقوم وحدة التغذية بتقدم الشريط خطوة واحدة كاملة إلى المحطة التالية.
- تسمح درجة الالتفافية (قطع الشريط أو جيب القالب) للميزة المشكلة بمسح كتلة القالب أو أداة التجريد أو الأدوات العلوية للمحطة التالية دون تدخل.
- يقوم الطيارون بإشراك ثقوبهم لتسجيل الشريط في الموضع الحقيقي.
- يتم خفض الشريط على القالب، مع وضع الميزة المشكلة داخل الجيب الالتفافي السلبي أو المرور بحرية من خلال فتحة الالتفافية الإيجابية.
- يتم تنفيذ العملية التالية على الشريط المسجل بشكل صحيح.
تتكرر هذه الدورة في كل محطة بعد عملية التشكيل. يجب تحديد حجم كل موقع جانبي بشكل فردي بناءً على ارتفاع الميزة والرفع المتوفر وهندسة مكونات القالب في تلك المحطة المحددة. قد تكون درجة الالتفافية التي توفر خلوصًا كافيًا في المحطة الخامسة أصغر من حجمها في المحطة الثامنة إذا كانت كتلة القالب الخاصة بتلك المحطة أعلى أو كانت لوحة التجريد الخاصة بها معلقة في الأسفل.
تفسر دقة هذا التسلسل سبب عدم إمكانية تأجيل تخطيط الشق الالتفافي إلى التجربة. يجب توقع كل نقطة خلوص أثناء تصميم تخطيط الشريط - لأنه بمجرد تقوية فولاذ الأداة وتجميعه، فإن إضافة تخفيف التجاوز يعني التفكيك،-وإعادة التصنيع، وضياع وقت الإنتاج. إن عواقب القيام بذلك بشكل خاطئ تموج إلى ما هو أبعد من شريط واحد محشور.
عواقب حذف أو تقليل حجم الشقوق الالتفافية
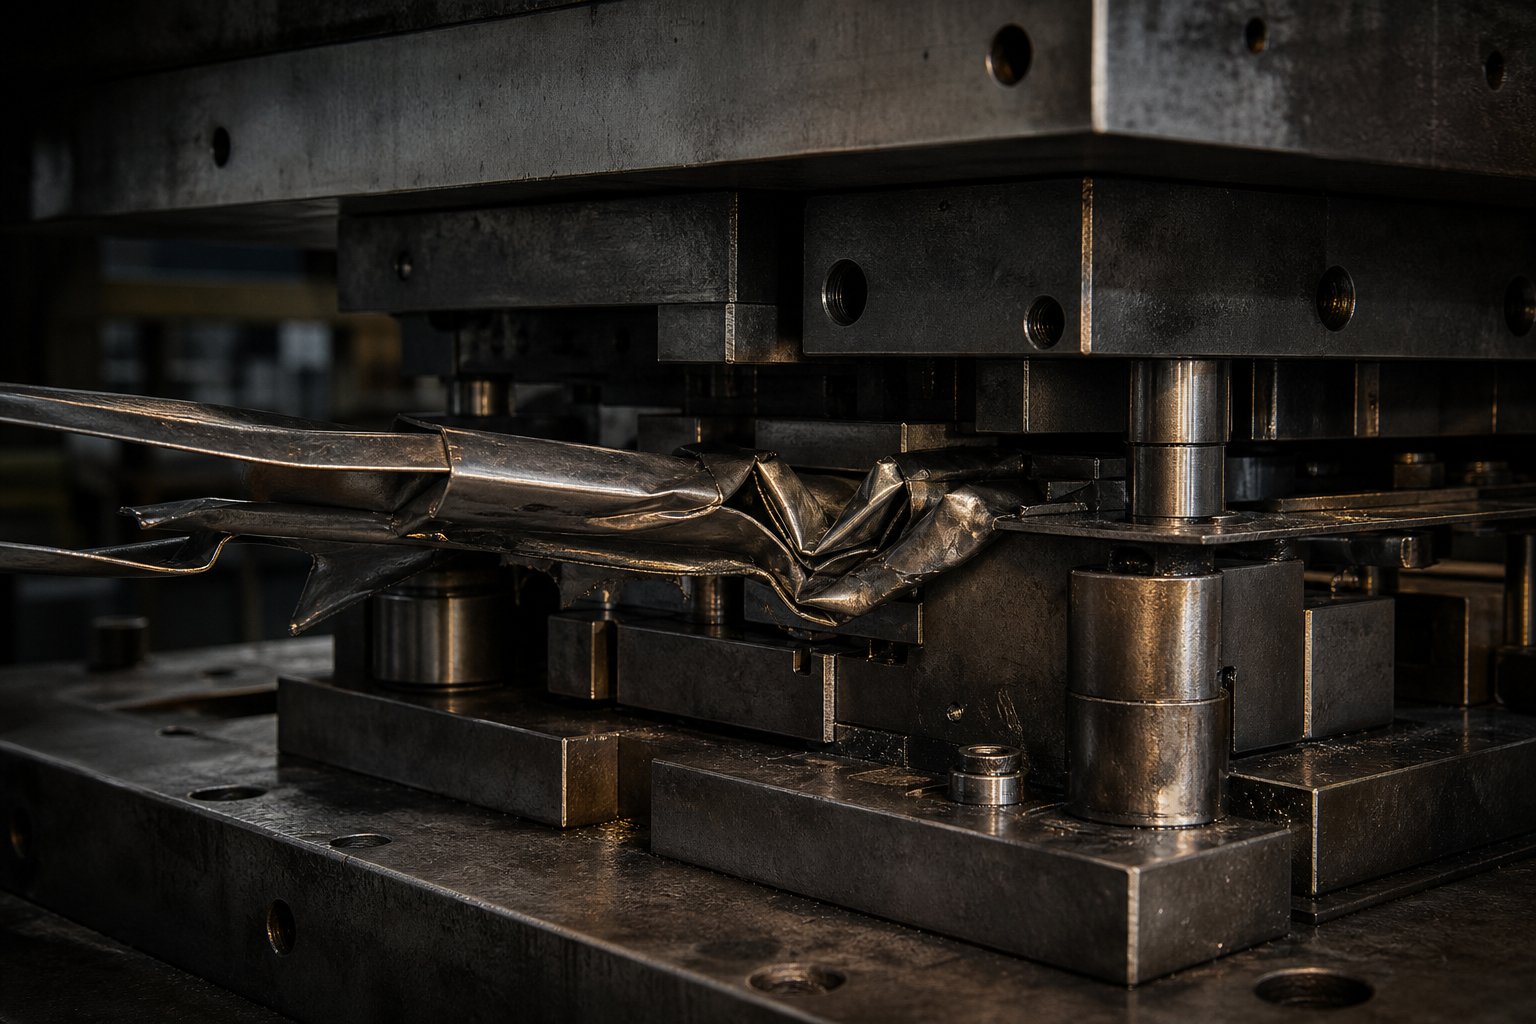
مربى الشريط لا يعلن عن نفسه بأدب. بضربة واحدة تعمل الصحافة بشكل جيد. بعد ذلك، تلتقط الميزة المشكلة كتلة القالب، والأبازيم الشريطية، وقص الطيارين، ويسمع المشغل صوت اصطدام الفولاذ بالفولاذ بشكل لا لبس فيه. ما يلي ليس مجرد جزء سيء واحد - بل هو سلسلة من الأضرار التي يمكن أن تؤدي إلى توقف الإنتاج لعدة أيام.
عندما يكون الخلوص الجانبي مفقودًا أو صغير الحجم، تصبح كل دورة ضغط حدث تصادم محتمل. الهندسة المتكونة البارزة من الشريط ليس لها مجال للمرور، لذلك تشق طريقها عبر - أو لا تمر على الإطلاق. أي من النتيجتين تكلف الوقت والأدوات والأجزاء.
قم بإزالة التشويش والضرر الناتج عن فقدان التخليص الجانبي
تسلسل الفشل ميكانيكي ويمكن التنبؤ به. علامة بارزة للأسفل - - سحب كوب، جيب معدني، علامة تبويب الرمح - تسقط على قالب قالب لا يحتوي على جيب إغاثة. لا يمكن أن ينخفض الشريط إلى موضعه. تقوم وحدة التغذية، التي لا تزال تحاول تقديم المواد، بدفع المخزون الإضافي إلى شريط لم يعد يتحرك بحرية. أبازيم المواد بين المحطات، وتضغط في المساحة بين الرافعات وأسطح القالب.
هذا التواء لا يبقى محليًا. ينتشر في اتجاه المنبع، مما يؤدي إلى إزاحة الشريط في المحطات السابقة حيث لا يزال الطيارون يحاولون تسجيل مواقعهم. تواجه الدبابيس التجريبية، المصممة للدخول في الثقوب المثقوبة مسبقًا بمساحة تتراوح من 0.002 إلى 0.003 بوصة فقط، شريطًا قد تحرك جانبيًا أو تم رفعه عن وجه القالب. الطيار إما ينحني أو يقص بالكامل. وكما لاحظ آرت هيدريك، إذا لم يتمكن الطيارون من تحديد موقع الشريط بدقة قبل تثبيت وسادة الضغط، فإن كل عملية لاحقة تقع في الموضع الخاطئ.
يتراكم الضرر من هناك. يمكن أن تتشقق كتل القالب حيث تؤثر الميزة المشكلة على زاوية داخلية حادة من فولاذ الأداة. قد تتشقق اللكمات في المحطات المجاورة لأن الشريط المسجل بشكل خاطئ يعرض المادة بزاوية غير متوقعة، مما يؤدي إلى أحمال قص غير متساوية. تسجل قضبان التوجيه بينما يتم سحب الشريط الملتوي عبر أسطحها الصلبة. في الحالات الشديدة، تشوه لوحة المتعرية بسبب امتصاص أحمال الصدمات التي لم يتم تصميمها للتعامل معها على الإطلاق.
تعاني المادة نفسها من تصلب التشوه في منطقة الاصطدام. يؤدي مخزون الشريط الذي يتم إجباره بشكل متكرر على تجاوز العائق إلى تطوير حواف العمل الصلبة وزيادة إجهاد الإنتاج الموضعي في تلك المناطق. وهذا يجعل الشريط أكثر صلابة وأقل قابلية للتنبؤ به في محطات التشكيل النهائية - حتى بعد إزالة الانحشار الفوري وإعادة تشغيل الإنتاج.
عيوب جودة الأجزاء المرتبطة بتصميم تجاوز غير مناسب
ليس كل فشل في التجاوز يسبب ازدحامًا شديدًا. في بعض الأحيان يكون التداخل هامشيًا -، بالكاد تخدش الميزة المتكونة كتلة القالب، أو تسحب عبرها بما يكفي للحفاظ على تحرك الشريط. يمكن القول إن ظروف-الفشل الوشيك هذه أسوأ من التوقف الكامل، لأنها تنتج أجزاء معيبة بشكل متقطع بدلاً من إغلاق القالب على الفور.
إليك ما تفعله إزالة التجاوز الهامشي بجودة الجزء. يتم سحب الشريط عبر سطح القالب كل بضع ضربات، مما يؤدي إلى خدش الجانب السفلي من الميزات المشكلة. يزحف تباين الأبعاد عندما يسجل الشريط بعيدًا قليلاً عن -الموضع - وهو ليس كافيًا لقص الطيار، ولكنه كافٍ لتغيير مواقع الثقب أو ثني الخطوط بمقدار أعشار المليمتر. يتراكم العمل المتصلب عند حواف التلامس حيث يقوم الشريط بكشط الفولاذ بشكل متكرر، مما يغير الخواص الميكانيكية المحلية للمادة ويؤثر على سلوك التشكيل اللاحق.
ترتبط الشقوق الالتفافية وتكوين الأزيز في الختم بشكل مباشر. عندما يتشوه الشريط بسبب السحب أو الانبعاج الجزئي، فإنه يعرض على محطات القطع بزاوية غير متناسقة أو مع تثبيت غير متساوي. اللكمة-إلى-خلوص القالب - المحسوب بعناية للمواد المسطحة والمسجلة بشكل صحيح - تصبح غير متماثلة بشكل فعال. يتم قص أحد جانبي المقصات بشكل نظيف بينما يتمزق الجانب الآخر، مما يؤدي إلى نتوءات تتجاوز المواصفات. قد يختلف إجهاد الخضوع لمنطقة العمل المقواة حول نقطة التداخل الالتفافية بشكل كبير عن المادة الأصلية، مما يزيد من زعزعة استقرار القطع.
تشترك مشكلات الجودة هذه في سمة محبطة: التقطع. وهي تظهر في أجزاء قليلة من كل مائة، وليس كل جزء. يرى المشغلون ارتفاعًا حادًا في عملية التشغيل الواحدة ولكن ليس في المرة التالية. تمر اختبارات الأبعاد لمدة ساعة، ثم تنحرف عن نطاق التسامح لعشرين جزءًا قبل العودة إلى المواصفات. غالبًا ما يطارد تحليل السبب الجذري التشحيم أو تآكل الثقب أو اختلاف مجموعة المواد - جميع المشتبه بهم المعقولين - في حين أن السبب الحقيقي هو شق الالتفافية الذي يوفر خلوصًا بنسبة 90% من الوقت ولكنه يسمح بالتداخل في كل شوط عاشر بسبب عدم تناسق رفع الشريط أو التمدد الحراري أثناء فترات التشغيل الطويلة.
تتضمن القائمة الكاملة لأنماط الفشل المرتبطة بالتصميم الالتفافي غير المناسب ما يلي:
- انحشار الشريط - توقف كامل يتطلب إزالة يدوية وفحص القالب
- القص التجريبي - فقدان دقة تسجيل الشريط في جميع المحطات
- تكسير كتلة القوالب - إصلاح باهظ الثمن أو استبدال أدوات الفولاذ المتصلبة
- تشوه الجزء - يتكون من معالم تم سحقها أو إزاحتها بواسطة قوى الاصطدام
- تشكيل نتوء - قطع غير متماثل من شريط مسجل بشكل خاطئ أو مشوه
- انحراف الأبعاد - الفقدان التدريجي للدقة الموضعية عبر المحطات
- زيادة معدل الخردة - الأجزاء التي تفشل في الفحص بسبب عيوب السطح أو الأبعاد أو الشكل
تعود كل واحدة من هذه النتائج إلى نفس السبب الجذري: سمة مشكلة ليس لها مكان تذهب إليه. يكون تنفيذ الإصلاح دائمًا أرخص أثناء تصميم تخطيط الشريط بدلاً من استكشاف الأخطاء وإصلاحها في قاعة الصحافة - مما يثير التساؤل حول كيفية تأثير أنواع القوالب المختلفة وخصائص المواد على قرار إزالة التجاوز في المقام الأول.
تجاوز متطلبات الشق عبر أنواع القوالب المختلفة
لا يقوم كل قالب ختم بنقل المواد بنفس الطريقة. إن الطريقة التي يستخدمها القالب لنقل قطعة العمل بين العمليات تغير بشكل أساسي ما إذا كانت هناك حاجة إلى شقوق جانبية، وأين تذهب، ومدى تعقيد تصميمها. سيواجه محترفو الأدوات والقالب الذين يعملون عبر منصات قوالب مختلفة متطلبات تجاوز مختلفة تمامًا اعتمادًا على ما إذا كان التطبيق يتطلب إعداد قالب تقدميًا أو نقلًا أو مركبًا.
تتلخص الاختلافات في سؤال واحد: هل يظل الشريط متصلاً وينتقل عبر كل محطة بالتتابع، أم يتم فصل قطعة العمل مبكرًا ويتم التعامل معها بشكل مستقل؟ تملي هذه الإجابة استراتيجية التخليص الالتفافية بأكملها.
تجاوز الشقوق في القوالب التقدمية
تتطلب القوالب التقدمية التخطيط الأكثر شمولاً للشق الالتفافي من أي نوع من القوالب. والسبب هيكلي. في القالب التدريجي، تظل قطعة العمل متصلة بالشريط المعدني من البداية إلى النهاية - ولا يتم فصلها إلا في المحطة النهائية. كل عملية تشكيل تحدث في المحطة الثالثة أو الرابعة أو الخامسة تخلق هندسة يجب أن تمر عبر المحطات السادسة والسابعة والثامنة وما بعدها حيث يتقدم الشريط خطوة واحدة في كل مرة.
وهذا يخلق تأثيرًا مركبًا. التعادل الفردي في المحطة الرابعة لا يحتاج فقط إلى تصريح في المحطة الخامسة. إنه يحتاج إلى تصريح في كل محطة في اتجاه مجرى النهر يمر عبرها الشريط قبل أن يتم قطع الجزء مجانًا. في قالب مكون من عشرين-محطة، قد تتطلب عملية التشكيل الفردية هذه تخفيف الالتفافية في خمسة عشر موقعًا أو أكثر. أضف محطة تشكيل ثانية في المحطة السابعة، وستتضاعف خطة الالتفافية من حيث التعقيد - لأنه الآن هناك ميزتان، على ارتفاعات ومواضع مختلفة، وكلاهما يحتاج إلى تصريح في جميع المحطات خارج نقاط التشكيل الخاصة بهما.
تعمل القوالب التقدمية أيضًا بسرعات عالية، غالبًا ما تكون مئات الضربات في الدقيقة. يرفع الشريط ويتقدم وينخفض بالمللي ثانية. لا يوجد وقت للمشغل لتعديل أو تصحيح مشكلة التخليص الهامشية. إما أن توفر درجة الالتفافية مساحة كافية لتمرير الميزة المشكلة بشكل نظيف، أو لا تفعل ذلك. عند 400 ضربة في الدقيقة، ينتج عن الخلوص غير الكافي بمقدار نصف-مليمتر 400 تصادم في الدقيقة - وتدمير القالب في ثوانٍ.
وهذا هو السبب في أن مصممي الأدوات والقوالب ذوي الخبرة يقضون وقتًا كبيرًا أثناء تخطيط تخطيط الشريط لتعيين كل ميزة مشكلة مقابل كل محطة نهائية. يتم تحديد مواقع وأحجام وأنواع الشق الالتفافي (قواطع الشريط الإيجابية مقابل جيوب القالب السلبية) قبل قطع أي فولاذ. يعد تخطيط الشريط في الأساس خطة تخليص جانبية بقدر ما هو تسلسل إنتاج جزئي.
تجاوز الاعتبارات في النقل والموت المركب
نقل يموت التعامل مع المواد بشكل مختلف. بدلاً من إبقاء قطعة العمل متصلة بشريط مستمر، قم بنقل ختم القالبيفصل قطعة العمل عن الشريط المعدنيفي بداية العملية. يتم بعد ذلك نقل الفراغات الفردية بين المحطات عن طريق آليات النقل الميكانيكية - القابضون أو الأصابع أو القضبان التي تلتقط كل قطعة فعليًا وتضعها في محطة القالب التالية.
هل هذا يلغي احتياجات الشق الالتفافي؟ بمعنى الشريط، نعم. لا يوجد ناقل مستمر يسافر عبر محطات متعددة، لذلك لا توجد شقوق جانبية مقطوعة في مخزون الشريط. لكن مشكلة التخليص الأساسية لا تختفي - بل يتغير شكلها فقط. عندما تقوم آلية النقل بوضع قطعة فارغة مكونة جزئيًا في المحطة التالية، فإن أي شكل هندسي بارز من تلك القطعة الفارغة لا يزال بحاجة إلى مكان ما للذهاب إليه. يجب أن تحتوي كتلة القالب في تلك المحطة على جيوب إغاثة مُشكَّلة بداخلها بحيث يمكن للفارغ أن يجلس بشكل صحيح دون أن تصل الميزات المشكلة إلى قاع الأداة الفولاذية.
فكر في الأمر على أنه نفس المشكلة الهندسية التي تم حلها في موقع مختلف. في القوالب التقدمية، يعيش الخلوص الالتفافي في الشريط وفي القالب. في حالة النقل، فإنه يعيش بالكامل في مكونات القالب. تعمل أداة إنشاء الأدوات والقالب على إزالة التجاويف في كتلة القالب الخاصة بكل محطة لاستيعاب أي شكل هندسي وصل من العملية السابقة. تستفيد قوالب النقل أيضًا من حقيقة أن كل محطة مستقلة ميكانيكيًا - يتم رفع الفراغ خاليًا من جميع الأدوات أثناء النقل، مما يوفر خلوصًا رأسيًا متأصلًا لا يمكن للشرائط التقدمية تحقيقه بدون رافعات.
تحتل القوالب المركبة الطرف الآخر من الطيف. يقوم القالب المركب بإجراء عمليات متعددة - قطع وثقب وتشكيل - في ضربة ضغط واحدة في محطة واحدة. يكتمل الجزء ويخرج بضربة واحدة. لا يوجد أي تقدم في الشريط، ولا يوجد سفر إلى عدة-محطات، ولا يوجد أي تداخل مع مجرى النهر مما يدعو للقلق. الشقوق الالتفافية ببساطة ليست ذات صلة. لا يحتاج الجزء أبدًا إلى المرور فوق كتلة قالب أخرى لأنه لا ينتقل أبدًا إلى محطة أخرى. تعمل عمليات مثل التشكيل المائي والتشكيل المغزلي بشكل مشابه على إنتاج أجزاء في -مرحلة واحدة أو بيئات قالب{10}}مغلقة حيث لا ينطبق تقدم الشريط.
يلخص الجدول أدناه كيفية اختلاف متطلبات التجاوز بين أنواع القوالب الثلاثة هذه:
| نوع القالب | طريقة السفر الشريطية | تجاوز الشق الصلة | طرق التخليص البديلة |
|---|---|---|---|
| يموت التقدمي | يتقدم الشريط المستمر خطوة واحدة لكل ضربة عبر جميع المحطات | ارتفاع - مطلوب في كل محطة بعد كل عملية تشكيل | زيادة ارتفاع الرفع الشريطي، وتدوير الأجزاء في التخطيط، والرافعات المتغيرة التي تعمل بالكامات-. |
| نقل يموت | يتم نقل الفراغات الفردية بين المحطات المستقلة بواسطة القابضون الميكانيكيون | لا يوجد شيء في الشريط - ولكن يتم تصنيع الخلوص المكافئ في قوالب القالب | جيوب الإغاثة مصنوعة من الفولاذ القالب، وهندسة العش مصممة حول الميزات المشكلة، ومناطق خلوص القابض |
| يموت مركب | لا يوجد سفر قطاعي - تتم جميع العمليات بضربة واحدة في محطة واحدة | غير قابل للتطبيق - لا يوجد تقدم متعدد-في المحطات | لم يتم إكمال الجزء - المطلوب وإخراجه بنقرة واحدة |
بالنسبة للمصنعين الذين يقومون بتقييم نوع القالب الذي يناسب جزءًا معينًا، فإن تعقيد التجاوز هو عامل تكلفة حقيقي. قد يكون من السهل إنتاج جزء ذو سحب عميق ونقوش متعددة في قالب نقل حيث تقوم كل محطة ببساطة بتصنيع جيب الإغاثة الخاص بها. يمكن أن يتطلب هذا الجزء نفسه في القالب التدريجي عشرات من الشقوق الالتفافية عبر تخطيط الشريط، مما يضعف الناقل ويتطلب توازنًا دقيقًا بين الخلوص وصلابة الشريط. يشكل قرار نوع القالب إستراتيجية التجاوز - وتؤثر إستراتيجية التجاوز بدورها على كيفية تفاعل خصائص المادة وسمكها مع تصميم الخلوص.
عوامل المواد والسمك في تصميم الشق الالتفافي
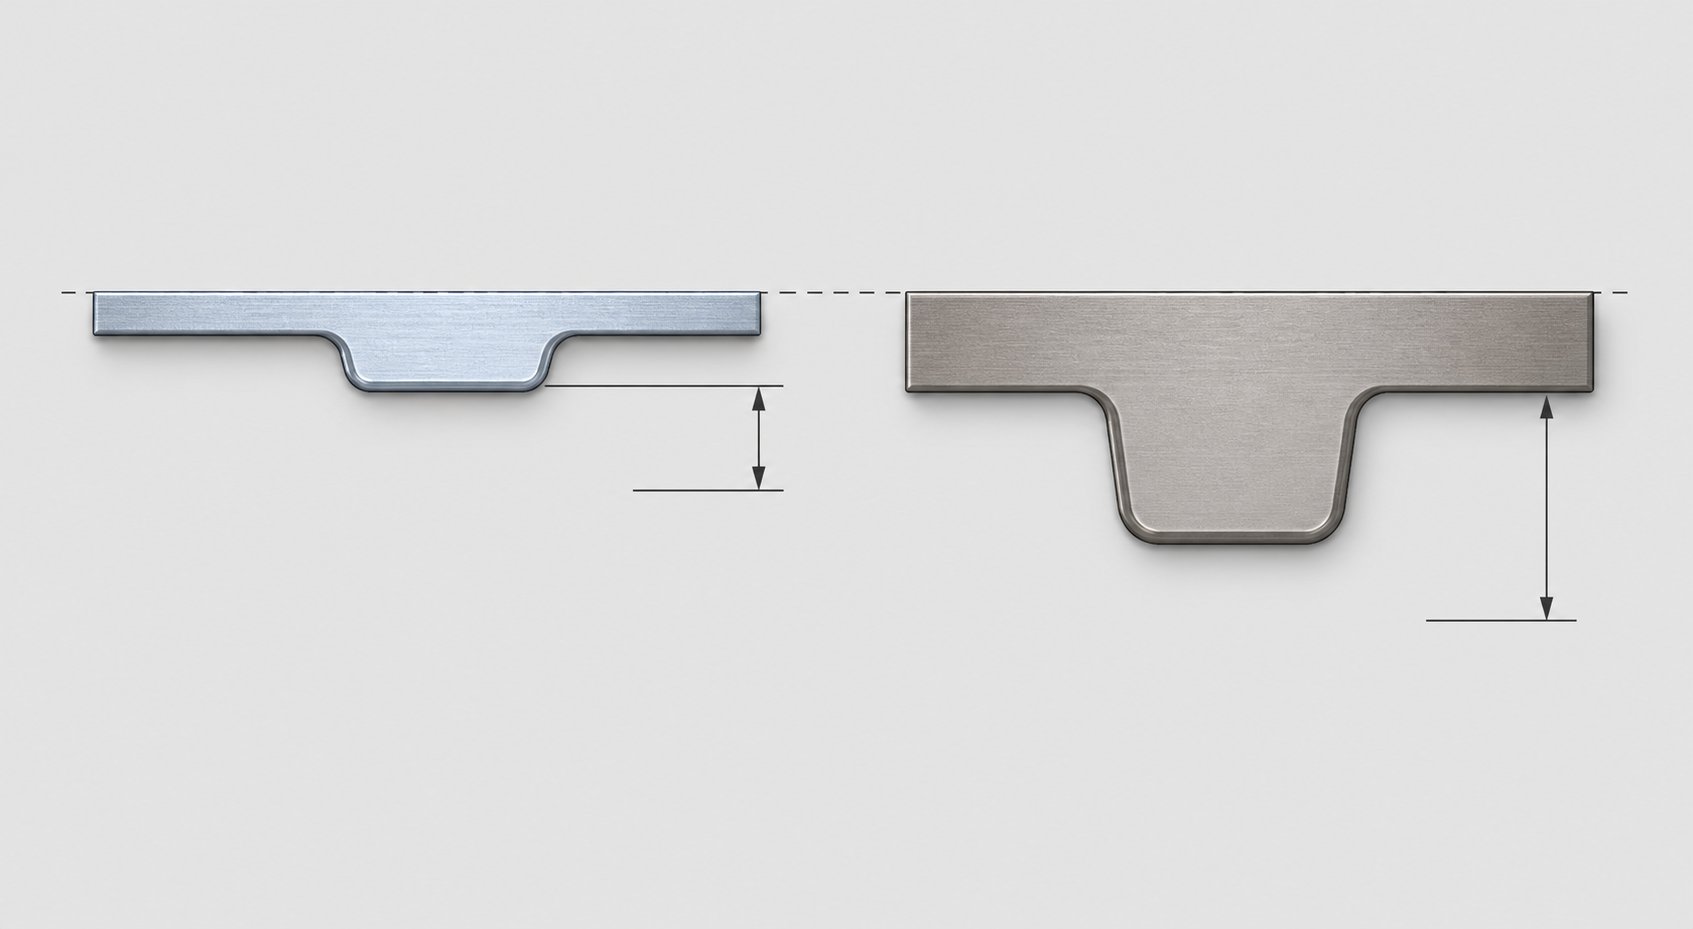
إن حجم الشق الالتفافي المثالي للفولاذ الطري 1.0 مم سوف يفشل بشكل كارثي في 1.5 مم مزدوج-المرحلة 980. لا تؤثر المادة التي تمر عبر القالب التدريجي على قوى التشكيل وتآكل التثقيب - فحسب، بل تحدد بشكل مباشر مدى بروز الميزات المشكلة الطويلة من مستوى الشريط، ومدى ارتدادها مرة أخرى بعد التشكيل، وكيف يستجيب الشريط نفسه لإزالة المادة. إن كل قرار بشأن إزالة التجاوز هو، في جوهره، قرار يتعلق بالمعادن.
يمكن أن يتطلب شريطان بهندسة أجزاء متطابقة ولكن مواد مختلفة تصميمات مختلفة جذريًا للشق الالتفافي. إن فهم السبب يعود إلى ثلاثة متغيرات متفاعلة: السُمك، وقوة الخضوع، ومعامل المرونة.
كيف يؤثر سمك المادة وقوتها على الخلوص الجانبي
سمك المادة هو المحرك الأكثر مباشرة لمتطلبات إزالة التجاوز. عندما تقوم أداة التشكيل بسحب كوب أو دفع نقش داخل الشريط، فإن ارتفاع تلك الميزة يعتمد على سمك المادة وهندسة السحب. تنتج المادة السميكة ميزات ذات شكل أطول - شريط 2.0 مم مرسوم في نفس هندسة الثقب مثل شريط 1.0 مم سينتج ميزة ذات ارتفاع أكبر للجدار وبروز أعمق أسفل مستوى الشريط. يتطلب هذا النتوء الأعمق وجود جيب تخفيف جانبي أعمق في كتل القوالب النهائية.
العلاقة متناسبة تقريبًا ولكنها ليست خطية. تقاوم المواد السميكة أيضًا التجاعيد والالتواء بشكل أفضل أثناء التشكيل، مما يعني أنها تميل إلى إنتاج ارتفاعات أنظف وأكثر قابلية للتنبؤ بها. قد تنتج المواد الرقيقة أعماق ميزات غير متناسقة قليلاً بسبب التمدد الموضعي أو ترقق المادة عند نصف قطر السحب - وعدم الاتساق في ارتفاع الميزة يعني أن خلوص التجاوز الخاص بك يجب أن يأخذ في الاعتبار أسوأ الحالات، وليس المتوسط.
تقدم قوة الخضوع طبقة ثانية من التعقيد. المواد ذات قوة الخضوع العالية - الفولاذ المتقدم عالي القوة (AHSS) مثل DP590، DP980، والدرجات المارتنسيتية - تظهر المزيد من الزنبرك الخلفي بشكل ملحوظ بعد التشكيل. كما يوضح آرت هيدريك، إذا لم تقم بإضفاء إجهاد كافٍ لتجاوز نقطة خضوع المادة أثناء التشكيل، يحدث الاسترداد المرن. تعود الميزة المتكونة جزئيًا إلى حالتها المسطحة الأصلية.
ماذا يعني Springback لتصميم الشق الالتفافي؟ وهذا يعني أن الميزة المشكلة قد لا تصل إلى العمق المقصود بالكامل. إن الكوب الذي تم تصميمه لسحب عمق 8 مم قد يحقق فقط 7.2 مم من التشوه الدائم في درجة قوة عالية-، مع استعادة 0.8 مم المتبقية بشكل مرن. تقع هذه الميزة النابضة جزئيًا- في مستوى أعلى في المستوى الشريطي مما هو مقصود - والشق الالتفافي الذي تم تحديد حجمه لكوب مقاس 8 مم -مقاعد بالكامل به الآن هامش خلوص أقل مما كان مخططًا له.
عند تقييم قوة الخضوع مقابل قوة الشد للتخطيط الالتفافي، فإن قوة الخضوع هي القيمة الأكثر صلة. تخبرك قوة الشد متى تنكسر المادة، لكن قوة الخضوع تحدد العتبة التي يبدأ فيها تشوه البلاستيك الدائم. المواد ذات الإنتاجية العالية - إلى -نسب الشد - الشائعة في درجات AHSS حيث تنمو مقادير الزنبرك الخلفي بشكل متناسب حيث تصل قوة الشد إلى 980 ميجا باسكال وما فوق - تخزن طاقة أكثر مرونة أثناء التشكيل وتحررها كزنبرك باك. وهذا يزيد بشكل مباشر من ارتفاع النتوء الفعال الذي يجب أن تستوعبه الشقوق الالتفافية.
المواد اللينة تمثل مصدر قلق معاكس. تتميز سبائك الألومنيوم والنحاس والفولاذ-السحب العميق المنخفض الكربون-بمعامل مرونة أقل مقارنة بدرجات القوة- العالية. يحدد معامل مرونة المعادن صلابتها - معامل الألومنيوم يساوي تقريبًا-ثلث معامل الفولاذ. ويعني المعامل الأقل أن الشريط أكثر مرونة وأكثر عرضة للتشوه الموضعي الناتج عن القوى التي قد تتجاهلها المواد الأكثر صلابة. إذا تم وضع حز الالتفافية بالقرب من الميزة المشكلة في شريط ألومنيوم ناعم، فإن الشبكة الرقيقة من المادة بين الحز والميزة قد تنحرف أو تتشوه بشكل دائم تحت قوى التجريد أثناء كل ضربة ضغط. تشوه هندسة الميزات، وفشل الجزء في الفحص، والسبب الجذري ليس محطة التشكيل على الإطلاق - بل هو موضع الشق الالتفافي.
عرض الشريط وخصائص الشد في التخطيط الالتفافي
يشكل عرض الشريط قيدًا صارمًا على كمية المواد التي يمكنك إزالتها للحصول على تصريح تجاوز دون المساس بالناقل. في شريط عريض بهوامش حاملة كبيرة، يمكن تغيير حجم الشقوق الالتفافية بشكل حر - حيث يوجد الكثير من المقطع العرضي المتبقي- للحفاظ على الصلابة أثناء التغذية. لا توفر شرائط الناقل الضيقة مثل هذا الرفاهية.
ضع في اعتبارك تخطيطًا شريطيًا حيث يبلغ عرض شبكة الناقل 8 مم فقط على كل جانب. كل شق جانبي يتم قطعه في هذا الناقل يقلل من المقطع العرضي الفعال-. قم بإزالة الكثير، ولن يتمكن الحامل من مقاومة قوى التغذية دون الانحناء أو التواء. مثلتظهر أبحاث تصميم الناقليجب أن يظل الحامل قويًا بما يكفي لمقاومة ما يقرب من 10% من وزن الجزء مضروبًا في عدد التقدمات. تخلق الشقوق الالتفافية المتعددة عبر المحطات المتعاقبة ضعفًا تراكميًا يمكن أن يدفع الناقل إلى ما دون الحد الأدنى من الصلابة.
وتكون هذه المقايضة حادة بشكل خاص في المواد الرقيقة{0}}عالية القوة. الشريط أرق بالفعل - مما يعني عزم قصور ذاتي أقل للقسم العرضي للحامل - - ويظهر فولاذ سلالة الخضوع عند درجات قوة عالية- ضيقة، مما يترك هامشًا صغيرًا بين الثني المرن وتشوه الحامل الدائم. إن الحامل الذي ينثني بشكل مرن أثناء التغذية في الفولاذ الطري قد ينحني بشكل بلاستيكي في نفس الشكل الهندسي عند تشغيل AHSS لأن نافذة إجهاد الخضوع تكون أكثر إحكامًا بالنسبة للإجهاد المفروض.
يقدم تصلب الانفعال وتصلب العمل بالقرب من حواف الحز الالتفافية آلية فشل أخرى تظهر بشكل أساسي في تطبيقات الدورات العالية-. في كل مرة يتم فيها ثقب الشريط لإنشاء شق جانبي، تخضع منطقة القص عند حافة القطع لعمل بارد موضعي. هذا النطاق الضيق من العمل-يصبح المواد المتصلبة أكثر صلابة ولكن أكثر هشاشة من الشريط الأصلي. في قالب يتم تشغيله لملايين الدورات، يمكن أن تصبح هذه الحواف المتصلبة نقاط بدء التشقق - خاصة إذا كانت هندسة الشق الالتفافي تشتمل على زوايا داخلية حادة تركز الضغط.
المعنى العملي: تجاوز نصف قطر زاوية الحز مهم في المواد عالية القوة-مقارنة بالفولاذ الطري. قد تؤدي الزاوية الداخلية الحادة التي تبلغ 90-والبقاء إلى أجل غير مسمى في شريط منخفض-من الكربون إلى حدوث صدع إجهاد خلال 500000 ضربة في شريط DP780 نظرًا لأن الحافة المقواة بالعمل تتمتع بقدر أقل من الليونة لامتصاص الإجهاد الدوري. يجب على المصممين الذين يعملون مع AHSS تحديد أنصاف أقطار كبيرة في جميع زوايا الحز الالتفافية وتوجيه هندسة الحز لتقليل مكثفات الضغط المتوافقة مع اتجاه تغذية الشريط.
كل هذه العوامل المادية - تتميز بسماكة القيادة والارتفاع، وقوة الخضوع التي تقود هامش الزنبرك، ومعامل المرونة الذي يقود صلابة الشريط، وتصلب العمل ومتانة حافة القيادة - يتم تغذيتها في قرار تغيير حجم واحد لكل موقع من مواقع الحز الالتفافية. التحدي هو أنهم يتفاعلون. تنتج المادة الأكثر سمكًا والأقوى ميزات أطول (تحتاج إلى مزيد من الخلوص) مع الحد في الوقت نفسه من كمية المواد الحاملة التي يمكنك إزالتها بأمان (يتوفر خلوص أقل). يتطلب حل هذا التوتر الحكم أو المحاكاة أو كليهما - ويثير السؤال العملي حول متى تكون الشقوق الالتفافية هي الحل الصحيح مقابل متى تكون طرق التخليص البديلة أكثر منطقية هندسية.
متى يتم استخدام الشقوق الالتفافية مقابل طرق التخليص البديلة
لا تعد الشقوق الالتفافية هي الطريقة الوحيدة لمنع الميزة المشكلة من الاصطدام بأدوات المصب. إنها الحل الأكثر شيوعًا في القوالب التقدمية، ولكنها تحمل تكلفة: كل درجة تضعف الشريط الحامل، وكل قطع يتطلب مكونًا للثقب والقالب للمحافظة عليه، وكل قسم تمت إزالته عبارة عن مادة لم تعد قادرة على دعم الشريط أثناء التغذية. يتعامل مصممو القالب ذوو الخبرة مع الشقوق الالتفافية كأداة واحدة في مجموعة أدوات التخليص - وليس كإعداد افتراضي تلقائي لكل نقطة تداخل.
السؤال الحقيقي ليس "هل أحتاج إلى تصريح؟" تكون هذه الإجابة دائمًا بنعم عندما تبرز الهندسة من المستوى الشريطي. والسؤال هو: ما هي أفضل طريقة لتحقيق هذا التخليص لهذا الجزء المحدد، وهذه المادة، ومتطلبات الإنتاج هذه؟
شجرة القرار لضرورة تجاوز الشق
يتبع العمل من خلال قرارات التخليص الالتفافية تسلسلًا منطقيًا. في كل محطة في تخطيط الشريط، يمكنك تقييم ما إذا كان الشريط يمكن أن يتقدم بشكل نظيف - وإذا لم يكن ذلك ممكنًا، فما هو الحل الذي يوفر أفضل مقايضة بين تعقيد القالب وسرعة الضغط وسلامة الناقل واستخدام المواد.
- حدد كل عملية تشكيل في مخطط الشريط تؤدي إلى ظهور هندسة بارزة أعلى أو أسفل مستوى الشريط. يتضمن ذلك الرسوم والنقشات والرماح والميزات المصاغة والثقوب المبثوقة.
- بالنسبة لكل معلم تم تشكيله، قم بقياس ارتفاع النتوء - المسافة التي يمتدها المعلم إلى ما بعد سطح الشريط. ضع في الاعتبار الارتداد الربيعي في حالة العمل باستخدام مواد{2}}عالية القوة.
- تحديد رفع الشريط المتاح في كل محطة المصب. هذه هي رافعات المخزون ذات المسافة العمودية التي ترفع الشريط فوق سطح القالب السفلي أثناء التغذية.
- قارن ارتفاع النتوء مع الرفع المتوفر مطروحًا منه خلوص القالب. إذا تجاوز ارتفاع الميزة المتكونة الخلوص الصافي (ارتفاع الرفع مطروحًا منه ارتفاع أي مكونات قالب يجب أن يمر الشريط فوقها)، فسيحدث تداخل.
- في حالة وجود تداخل، قم بتقييم ما إذا كانت زيادة الرفع يمكن أن تحل المشكلة بدون شق جانبي. إذا كان الرفع الإضافي المطلوب متواضعًا - فإن بضعة ملليمترات - قد يكون من الممكن زيادة مسافة حركة الرافعة.
- إذا أدت زيادة الرفع إلى فرض عقوبات غير مقبولة على السرعة أو تآكل الرافع، فإن شق الالتفافية (قطع الشريط أو جيب القالب) يصبح هو الحل المناسب.
- إذا أدى تدوير الجزء أو إعادة توجيهه داخل تخطيط الشريط إلى إزالة التداخل تمامًا، فأعد تصميم التخطيط قبل الالتزام بتجاوز الشقوق.
هذا التسلسل ليس نظريًا بحتًا. إنه يعكس العملية التكرارية التي تتم أثناء تطوير تخطيط الشريط، والتي غالبًا ما تكون مدعومة ببرنامج تداخل المواد لتحليل طول استخدام المواد. يساعد البرنامج في تصور كيفية تفاعل اتجاه الجزء وعرض الناقل وموضع الشق الالتفافي مع إنتاجية الشريط الإجمالية - لأن تدوير جزء لتجنب التجاوز قد يستهلك المزيد من المواد لكل قطعة، مما يحول التكلفة من تعقيد الأدوات إلى هدر المواد الخام.
العتبة الحرجة في الخطوة الرابعة تستحق التركيز. إذا تجاوز ارتفاع الميزة المتكونة رفع الشريط المتوفر مطروحًا منه خلوص القالب، فإن درجة الالتفافية تكون إلزامية. لن يؤدي أي قدر من تعديل الرافع أو تحسين التوقيت أو ضبط الضغط إلى تغيير الفيزياء. الميزة إما أن تقوم بمسح كتلة القالب، أو أنها تصطدم. في الحالات الحدودية - حيث تتجاوز الميزة بالكاد الخلوص المتاح - غالبًا ما يضيف المصممون درجة تجاوز على أي حال كتأمين ضد التمدد الحراري أثناء فترات الإنتاج الطويلة، وتغير سمك الشريط في حدود تسامح الملف، وتآكل الرافع الذي يقلل تدريجيًا من ارتفاع الرفع الفعال على مدار عمر خدمة القالب.
بدائل لتجاوز الشقوق ومقايضاتها
عند وجود تداخل ولكن الشقوق الالتفافية تحمل عواقب غير مقبولة - إضعاف الناقل، أو صلابة الشريط المعرضة للخطر، أو عدم كفاية المواد حول الفتحات التجريبية - يتم تطبيق ثلاثة بدائل أساسية. كل منها يحل مشكلة التخليص ولكنه يقدم تكلفته الخاصة.
زيادة ارتفاع رفع الشريط
البديل الأبسط: ارفع الشريط إلى أعلى أثناء التغذية بحيث يتميز التشكيل بكتل قالب واضحة في اتجاه مجرى النهر دون إزالة أي مادة. يمكن تحديد رافعات المخزون - سواء كانت مسامير مدفوعة بنابض-، أو رافعات قضبان، أو قضبان تعمل بالكامة - - بمسافة أكبر لتحقيق خلوص إضافي.
العقوبة هي سرعة الصحافة. يعني الرفع الأعلى أن الشريط يتحرك لمسافة عمودية أكبر في كل دورة شوط. يجب أن يرتفع الرافعون أكثر، ويجب أن يستقر الشريط عند الارتفاع الأعلى قبل التغذية، ويجب أن يخفض مسافة أكبر قبل أن يتمكن الطيارون من المشاركة. عند معدلات الأشواط العالية، يؤدي الرفع المفرط إلى ارتداد الشريط واهتزازه مما يؤدي إلى انخفاض دقة التغذية. قد يؤكد موضع شريط مراقبة مستشعر القرب الحثي عند خط التغذية أن الشريط يستقر باستمرار عند الرفع الأعلى، ولكن الواقع الميكانيكي هو أن كل ملليمتر من الرفع الإضافي يطرح عدد الأشواط في الدقيقة من معدل الإنتاج لديك.
يعمل الرفع العالي أيضًا على تسريع تآكل الرافع. يقوم الزنبرك- بتحميل الرافعات أثناء الدوران من خلال إجهاد انحراف أكبر بشكل أسرع. تواجه الرافعات التي تعمل بالكاميرات- مزيدًا من تآكل التلامس على أسطح التشغيل الخاصة بها. على مدار العمر الإنتاجي للقالب الذي يبلغ ملايين الأشواط، يمكن أن تتجاوز تكلفة صيانة رافعات السفر الأعلى-تكلفة الأدوات الخاصة بإضافة الشقوق الالتفافية في المقام الأول.
تدوير اتجاه الجزء في تخطيط الشريط
في بعض الأحيان يكون التداخل موجودًا فقط بسبب كيفية توجيه الجزء بالنسبة لاتجاه تغذية الشريط. قد تتصادم الميزة المشكلة البارزة للأسفل مع كتلة القالب مباشرة في مسار التغذية - ولكن إذا تم تدوير الجزء 90 أو 180 درجة في التخطيط، فإن نفس الميزة تمر عبر منطقة تكون فيها كتلة القالب أقل أو غائبة تمامًا.
دوران الجزء أنيق عندما يعمل. إنه يزيل التداخل دون إضعاف الشريط أو إبطاء الضغط. لكنه غالبا ما يزيد من استهلاك المواد. قد لا يعد الجزء الموجه إلى الحد الأدنى لعرض الشريط متداخلاً بكفاءة بعد التدوير. يصبح الشريط أوسع، وترتفع تكلفة المادة لكل جزء، وتزداد معدلات الخردة. بالنسبة للإنتاج ذو الحجم الكبير- حيث تهيمن تكلفة المواد، فإن هذه المقايضة قد لا تتجاوز - على الرغم من أن الأدوات أبسط.
يمكن أن يقدم التناوب أيضًا تحديات تشكيل جديدة. قد يُظهر الجزء الموجه بزاوية مختلفة بالنسبة لاتجاه التدحرج سلوكًا زنبركيًا مختلفًا، أو خصائص تمدد متباينة الخواص، أو ميول تقسيم اتجاه الحبوب- التي لم تكن موجودة في الاتجاه الأصلي.
كام-رافعات متغيرة مدفوعة
يقوم رافعات المخزون القياسية برفع الشريط إلى ارتفاع موحد في كل محطة. تسمح الرافعات المتغيرة التي تعمل بالكامة - بارتفاعات رفع مختلفة في محطات مختلفة - أعلى حيث تحتاج السحب العميق إلى الوضوح، وأقل حيث تحتاج الهندسة المسطحة إلى الحد الأدنى من الارتفاع. يوفر هذا النهج الانتقائي تصريحًا للتجاوز فقط عند الحاجة دون فرض عقوبة رفع عالمية عبر القالب بأكمله.
التكلفة هي التعقيد الميكانيكي. تتطلب رافعات الكامات دقة-أسطح الكاميرات الأرضية، وأتباعًا متينين، وتنسيقًا دقيقًا للتوقيت مع حركة الضغط. يتم قطعها عادةً باستخدام ماكينة الأسلاك EDM لتحقيق دقة التشكيل الجانبي التي تتطلبها أسطح الكامات هذه. فهي تضيف مكونات إلى القالب، وتزيد نقاط الصيانة، وتتطلب إعدادًا أكثر دقة. في القوالب التي تتطلب محطة واحدة أو محطتين فقط خلوصًا إضافيًا، يمكن أن تكون رافعات الكامات حلاً فعالاً. في القوالب التي بها تداخل في عشر محطات أو أكثر، قد يفوق تعقيد الكامة التراكمي بساطة قطع الشقوق الالتفافية في الشريط.
يقوم مصممو القوالب ذوو الخبرة بتقييم كل هذه البدائل أثناء تطوير تخطيط الشريط - قبل طلب أي أداة فولاذية. يعتمد القرار غالبًا على تحليل التكلفة-والفائدة الخاصة بالتطبيق: حجم الإنتاج، وحساسية تكلفة المواد، ومتطلبات سرعة الطباعة، وميزانية صيانة القالب. بالنسبة للقوالب التقدمية المعقدة حيث تتضاعف هذه المفاضلات عبر عشرات المحطات، يمكن لدعم التصميم التعاوني من متخصصي الأدوات أن يحدث فرقًا بين الحل الأمثل والتسوية الباهظة الثمن. يمكن للفرق التي تتنقل في قرارات التجاوز المعقدة - خاصة بالنسبة للتصميم-التطبيقات الثقيلة التي تتضمن بنية القالب والرافعات وتحسين تدفق المواد - أن تجد قيمة في العمل مع شركاء مثلحلول قوالب الختم المخصصة من YICHEN، حيث يساهم مهندسو الأدوات ذوو الخبرة في اتخاذ قرارات التخطيط الحاسمة هذه في وقت مبكر من عملية التصميم.
تشكل طريقة التخليص التي تختارها في كل محطة التصميم النهائي بأكمله. ولكن بغض النظر عما إذا كنت تستخدم حزًا جانبيًا أو رفعًا متزايدًا أو دورانًا جزئيًا أو نظام كام، فإن مواقع الحز التي تصل إلى تخطيط الشريط لا تزال بحاجة إلى تحديد موضع وحجم دقيق - وتتبع هذه القرارات مجموعة القواعد الهندسية الخاصة بها التي توازن سلامة الشريط مع هامش الخلوص.
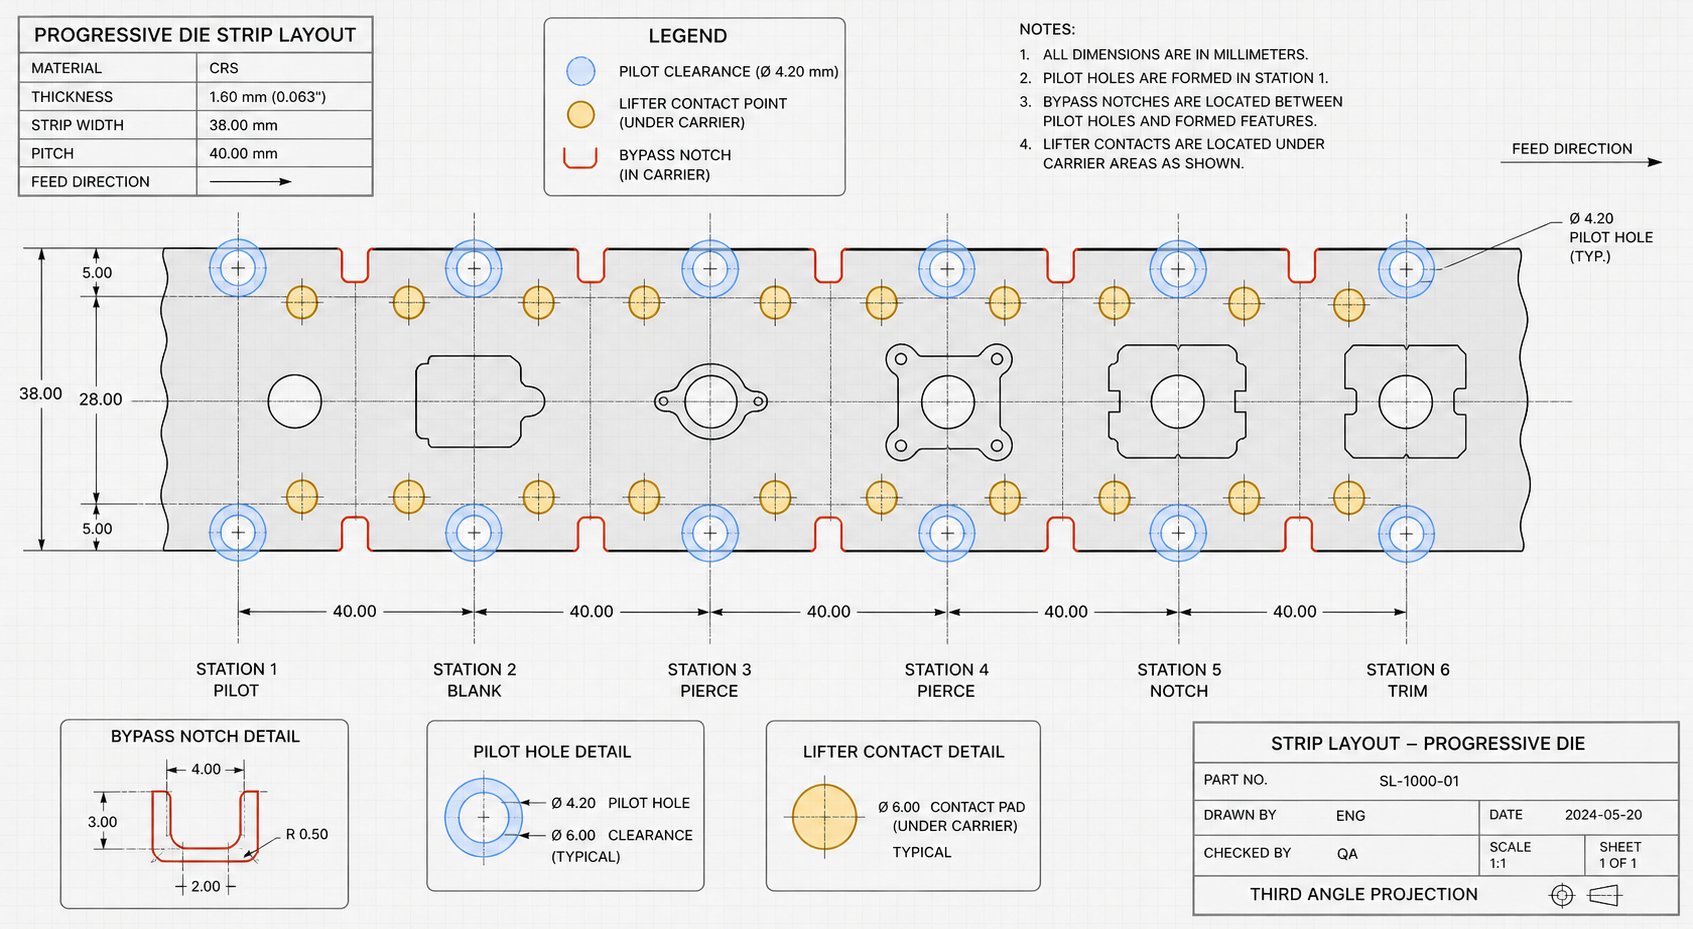
أفضل الممارسات لتجاوز موضع الشق وحجمه
إن اختيار إضافة درجة تجاوز هو نصف المشكلة الهندسية فقط. مكان وضعه، ومدى حجمه، وكيفية تفاعله مع كل ميزات الشريط الأخرى - يحدد الطيارون والرافعات والناقلات والمحطات المجاورة - ما إذا كان هذا الشق يحل بالفعل مشكلة التخليص أو ينشئ ثلاث مشاكل جديدة. يمكن أن تؤدي درجة الالتفافية في الموقع الخاطئ إلى تدمير تسجيل الشريط بنفس فعالية عدم وجود تجاوز على الإطلاق.
قرارات التنسيب والتحجيم مقترنة بإحكام. يمكن أن يكون الشق الذي تم وضعه بالقرب من المعلم المشكل أصغر (لأن المعلم يمر عبر الجزء الأوسع من التضاريس). يجب أن يكون الشق الموجود بعيدًا أكبر حجمًا لاستيعاب المسار الزاوي الذي تتتبعه الميزة أثناء رفع الشريط وتقدمه. كل ملليمتر من تغير الموضع يغير الحجم المطلوب - وكل ملليمتر من تغير الحجم يؤثر على قوة الناقل. يتطلب الحصول على هذا الحق اتباع نهج منهجي.
تجاوز قواعد وضع الشق وتكامل تخطيط الشريط
لا يتم وضع الشق الالتفافي بشكل منعزل. تخطيط الشريط عبارة عن منطقة مزدحمة: تحتاج الثقوب التجريبية إلى مادة خالية من العوائق للتسجيل، وتحتاج الرافعات إلى أسطح اتصال صلبة لرفع الشريط بالتساوي، وتحتاج شبكة الناقل إلى مقطع عرضي مستمر- لمقاومة قوى التغذية. يؤدي الشق الالتفافي الذي يتداخل مع أي من هذه المناطق إلى حدوث تعارض أسوأ من مشكلة التداخل الأصلية.
فيما يلي مبادئ التنسيب الأساسية التي يتبعها مصممو القوالب ذوي الخبرة:
- ضع الشقوق الالتفافية بالقرب من الميزة المشكلة بقدر ما تسمح به سلامة المواد. الموضع الأقرب يعني عرضًا أقل للشق لأن الميزة تمر عبر الشق عند أضيق نقطة أثناء تقدم الشريط.
- حافظ على الحد الأدنى من مسافة الويب بين حافة الحز الالتفافية وأي فتحة تجريبية. إذا تجاوز الثلم المادة التجريبية، فإن الشبكة الرقيقة المتبقية تنحرف تحت قوة دخول الطيار، مما يؤدي إلى تدمير دقة التسجيل. المبدأ التوجيهي العام هو الحفاظ على سُمك المادة بمقدار 1.5 مرة على الأقل كحد أدنى للشبكة بين حافة الحز وحافة الفتحة التجريبية.
- لا تضع أبدًا شقًا جانبيًا مباشرة أسفل نقطة اتصال رافع المخزون. تدفع الرافعات لأعلى مقابل سطح الشريط - إذا لامست منطقة محززة، فإما أن الشريط يفشل في الرفع بشكل متساوٍ أو يسقط دبوس الرافعة عبر الفتحة. قم بتعيين جميع مواضع الرافعة على مخطط الشريط قبل الانتهاء من مواقع الحز.
- هندسة الشق الشرقي لتقليل تركيز الإجهاد. استخدم أنصاف أقطار داخلية كبيرة بدلاً من الزوايا الحادة، خاصة في المواد-عالية القوة حيث يكون ضغط إنتاج الفولاذ عند حافة القطع مرتفعًا بسبب القص. يعمل نصف قطر المادة بسماكة واحدة على الأقل في الزوايا الداخلية على إطالة عمر كلال الحامل بشكل كبير.
- ضع في الاعتبار الضعف التراكمي للشريط عند وجود عدة شقوق جانبية عبر محطات متتالية. تقلل كل درجة من المقطع العرضي للموجة الحاملة-. يمكن لثلاث شقوق في خمس محطات أن تقلل من عزم القصور الذاتي للحامل الفعال بنسبة 40% أو أكثر، مما يدفع المواد المتبقية إلى تجاوز حد إنتاج الفولاذ تحت أحمال التغذية العادية.
- قم بترتيب مواقع التجاوز بين الناقلات اليسرى واليمنى حيثما أمكن ذلك. يؤدي الإحراز المتماثل في نفس موضع الشريط إلى إنشاء نقطة ضعف موحدة - توزع بشكل مذهل تقليل الضغط عبر مواضع التغذية المختلفة وتحافظ على صلابة الشريط الأكثر اتساقًا.
- تأكد من أن حواف الشق الالتفافية لا تتطابق مع خطوط الانحناء أو مناطق التشكيل في المحطات المجاورة. يؤدي هبوط الحافة المسننة على خط الانحناء إلى إنشاء رافع ضغط يمكنه بدء التشقق أثناء التشكيل.
أحد التفاصيل التي غالبًا ما يتم التغاضي عنها: الشقوق الالتفافية المقطوعة في المحطات المبكرة تنتقل عبر كل محطة لاحقة. الشق الذي تم إنشاؤه في المحطة الثانية يمر عبر المحطات الثالثة والرابعة والخامسة وما بعدها. في كل موقع من هذه المواقع، يجب ألا تتداخل الحز مع الرافعات أو الطيارين أو أسطح التثبيت. وهذا يعني أن التحقق من صحة الموضع لا يتعلق فقط بالمحطة التي تم قطع الحز فيها - بل يتطلب التحقق من بصمة الحز مقابل كل محطة ستمر عبرها.
كما تؤكد مراجع تصميم قالب الختم العملي، فإن الحز الذي يبدو غير ضار في CAD قد يصبح مشكلة تغذية عندما تعمل المطبعة بسرعة الإنتاج. تزيد الزوايا الداخلية الحادة من خطر التشقق، وتتسبب المواضع غير الصحيحة في تداخل المحطة، كما تؤدي الشقوق كبيرة الحجم إلى إضعاف الناقلات إلى درجة عدم الاستقرار.
إرشادات الحجم والاتصال بمتطلبات رفع الشريط
إن تحجيم الشق الالتفافي هو وظيفة مباشرة لمتغيرين: ارتفاع نتوء الميزة المشكلة ورفع الشريط المتوفر في كل محطة في اتجاه مجرى النهر. تحدد العلاقة بين هاتين القيمتين مدى اتساع وعمق الشق لتوفير الخلوص المناسب.
فكر في الأمر هندسيًا. عندما يرتفع الشريط ويتقدم، فإن الميزة المتكونة تتتبع قوسًا عبر الفضاء - لأعلى من سطح القالب السفلي، للأمام بمقدار خطوة واحدة، ثم لأسفل على كتلة القالب التالية. يجب أن تكون فتحة الالتفافية كبيرة بما يكفي لاستيعاب تلك الميزة في كل نقطة على طول قوس السفر الخاص بها في كل محطة. إذا كان رفع الشريط مرتفعًا، فإن الميزة ترتفع أعلى بكثير من سطح القالب ويمكن أن تكون الحز أضيق لأن الميزة تزيل معظم العوائق عموديًا. إذا كان رفع الشريط منخفضًا، تظل الميزة أقرب إلى سطح القالب أثناء التقدم ويجب أن تكون الحز أوسع لضمان الخلوص الأفقي.
هذه العلاقة العكسية هي ذراع التصميم الرئيسي: يمكن أن يؤدي الحجم المناسب لشق الالتفافية إلى تقليل ارتفاع رفع الشريط المطلوب. يوفر الشق الأوسع خلوصًا أفقيًا أكبر، مما يعني أن الميزة لا تحتاج إلى الارتفاع إلى أعلى مستوى لمسح كتلة القالب. يُترجم الرفع السفلي مباشرة إلى سرعات دورة ضغط أسرع وتقليل تآكل الرافعة - وهي فائدة إنتاجية قابلة للقياس. في التطبيقات ذات الحجم الكبير-التي تقوم بتشغيل ملايين من الضربات، حتى تقليل ارتفاع الرفع بمقدار 2 مم يمكن أن يضيف ضربات ذات معنى في الدقيقة إلى معدل الإنتاج.
لكن المقايضة حقيقية. تعمل فتحة الالتفافية الأكبر على إزالة المزيد من المواد الحاملة. في مرحلة ما، ينخفض المقطع العرضي للحامل- إلى ما دون الحد الأدنى من عتبة الصلابة - وهي النقطة التي تتجاوز فيها قوى التغذية ما يمكن أن تقاومه المادة المتبقية دون تشوه دائم. بالنسبة لأي شريط معين، يوجد حجم مثالي للشق يوازن بين الخلوص وقوة الحامل. يتطلب حساب هذا الأمثل معرفة قوة الخضوع للفولاذ الذي تقوم بتشغيله (لأن ذلك يحدد قدرة تحمل حمولة الناقل-)، ومعامل مرونة الفولاذ (لأنه يحدد مقدار ثني الحامل بشكل مرن قبل الخضوع)، وقوة التغذية المطبقة بواسطة آلية تغذية الضغط.
يعمل نهج التحجيم العملي على النحو التالي. ابدأ بالحد الأدنى لحجم الشق الذي يوفر الخلوص عند الحد الأقصى لرفع الشريط. ثم قم بتقييم ما إذا كان تقليل ارتفاع الرفع - وبالتالي زيادة حجم الشق - يؤدي إلى تحسين الإنتاجية الصافية دون المساس بسلامة الناقل. تحدد نقطة الخضوع للفولاذ في قسم الحامل الحد الثابت: بمجرد أن يصل ضغط الانحناء الناتج عن قوى التغذية إلى تلك العتبة، يتشوه الحامل بشكل دائم وتتدهور دقة التغذية.
بالنسبة للمواد التي تكون فيها قوة الخضوع ونقطة الخضوع متقاربتين (معظم الفولاذ الهندسي)، يكون حساب هامش الأمان سهلاً. بالنسبة للمواد ذات انتقال الخضوع التدريجي - مثل العديد من سبائك الألومنيوم أو العمل-الدرجات الصلبة حيث تختلف قيم إجهاد الخضوع لقوة الخضوع اعتمادًا على تعريف الإزاحة - يجب على المصممين استخدام افتراضات متحفظة والتحقق من صحتها باستخدام بيانات الاختبار.
هناك العديد من عوامل التحجيم الإضافية التي تستحق الاهتمام في الممارسة العملية:
- أضف هامش خلوص للتمدد الحراري أثناء فترات الإنتاج الطويلة. يتمدد الفولاذ والمواد الشريطية بمعدلات مختلفة - ما يزيل البرودة قد يتداخل بعد ساعة من الختم المستمر.
- حساب التسامح مع سمك المواد. ينتج الملف الموجود في الطرف العلوي من مواصفات سمكه ميزات تشكيل أطول من الاسمية. حجم الشقوق الالتفافية للحصول على الحد الأقصى لسمك المادة، وليس الاسمي.
- قم بتضمين بدل تآكل الرافع طوال فترة خدمة القالب. عندما يفقد الرافعون القدرة على السفر بسبب التعب أو تآكل السطح، تنخفض فعالية الرفع. سيؤدي حجم الشق مع هامش صفر عند حركة الرافع الأولية في النهاية إلى حدوث تداخل مع تقدم عمر القالب.
- ضع في اعتبارك التأثير التراكمي لتمدد الشريط. في القوالب التقدمية الطويلة، يمكن أن يؤدي استطالة الشريط الطفيفة تحت شد التغذية إلى تغيير مواضع الثلمة الالتفافية بالنسبة لميزات القالب بمقدار أعشار المليمتر - بما يكفي لتقليل الخلوص الفعال في المحطات النهائية.
التصميم الشامل للشق الالتفافي لا يحدث في الفراغ. يتطلب الأمر تنسيقًا وثيقًا بين تخطيط تخطيط الشريط - حيث يتم تحديد مواقع وأحجام الحز - هندسة هيكل القالب - حيث يتم تشكيل الجيوب الالتفافية السلبية في كتل القوالب - والتحقق من صحة التجربة - حيث تؤكد التغذية العالمية الحقيقية- أن عمليات التخليص تعمل في ظل ظروف الإنتاج. يؤدي فقدان أي من نقاط التنسيق هذه إلى المخاطرة باكتشاف مشاكل التداخل في قاعة الصحافة، حيث تكلف الإصلاحات عشرة أضعاف ما كانت عليه أثناء التصميم.
لفرق الأدوات التي تعمل على قوالب تقدمية معقدة حيث يتقاطع تحسين الشق الالتفافي مع هيكل القالب، والرافعات، والتحكم في الأزيز، والتخليص، وتدفق المواد،حلول قوالب الختم المخصصة من YICHENربط المهندسين بدعم التصميم التعاوني الذي يعالج هذه القرارات المترابطة كنظام بدلاً من متغيرات معزولة.
تمثل درجة الالتفافية - صغيرة في الرسم، وهي مهمة في الإنتاج - في النهاية تقاطع كل تخصص رئيسي في تصميم القالب التقدمي: هندسة تخطيط الشريط، وعلوم المواد، والديناميكيات الميكانيكية، واقتصاديات الإنتاج. إن الحصول على الموضع والحجم المناسبين يعني عددًا أقل من حالات الانحشار، وعمرًا أطول للقالب، وأوقات دورات أسرع، وجودة جزء متسقة من الضربة الأولى إلى المليون.
الأسئلة المتداولة حول الشقوق الالتفافية في قوالب الختم
1. ما هو الفرق بين الشق الالتفافي وشق النغمة في القالب التدريجي؟
تتحكم درجة الميل في طول تغذية الشريط وتوفر نقطة توقف أولى- لإعداد المشغل، مما يضمن تسجيل الدبابيس التجريبية للشريط بشكل صحيح. توفر الثلمة الالتفافية خلوصًا ماديًا بحيث يمكن للميزات المشكلة مثل السحب أو الزخرفة أو الرماح أن تمر عبر كتل القالب دون حدوث تصادم. يتم تحديد هندسة درجة الميل من خلال مسافة التغذية والموقع التجريبي، في حين يتم تحديد هندسة درجة التجاوز من خلال ارتفاع الميزة المشكلة والخلوص المتاح في كل محطة في اتجاه مجرى النهر. يمكن أن يؤدي الخلط بين الاثنين أثناء الصيانة أو التعديل إلى التسجيل الخاطئ أو تشويش الشريط.
2. ماذا يحدث إذا كانت الشقوق الالتفافية مفقودة أو صغيرة الحجم في قالب الختم؟
بدون خلوص جانبي مناسب، تتصادم الميزات المشكلة مع مكونات القالب النهائية أثناء تقدم الشريط. يؤدي هذا إلى حدوث سلسلة فشل تتضمن تشويش الشريط، وقص الدبوس التجريبي، وتكسير كتلة القالب، وخدش السطح على الأجزاء، وتكوين نتوءات من القطع المسجل بشكل خاطئ، والانجراف التدريجي للأبعاد. يمثل التداخل الهامشي مشكلة بشكل خاص لأنه ينتج عيوبًا متقطعة يصعب إرجاعها إلى الخلوص الجانبي باعتباره السبب الجذري، وغالبًا ما يحاكي مشكلات مثل تآكل الثقب أو اختلاف المواد.
3. هل تتطلب قوالب النقل والقوالب المركبة شقوقًا جانبية؟
لا تتطلب القوالب المركبة شقوقًا جانبية لأن جميع العمليات تتم في ضربة واحدة في محطة واحدة دون أي تقدم شريطي. تعمل قوالب النقل على التخلص من الشقوق الالتفافية المستندة إلى الشريط- حيث يتم نقل الفراغات الفردية بين المحطات بواسطة القابضون الميكانيكيون. ومع ذلك، لا تزال قوالب النقل تحتاج إلى خلوص مكافئ يتم تشكيله مباشرة في كتل القوالب كجيوب تخفيف بحيث يمكن للفراغات المشكلة جزئيًا أن تستقر بشكل صحيح في كل محطة دون أن تصل الميزات المشكلة إلى قاع الأداة الفولاذية.
4. كيف يؤثر سمك المادة على تصميم الحز الجانبي؟
تنتج المواد السميكة ميزات أطول تبرز بشكل أكبر من مستوى الشريط، مما يتطلب جيوبًا أعمق لتخفيف الالتفافية أو فتحات شريطية أوسع. يضيف الفولاذ عالي القوة- تعقيدًا نظرًا لأن ظهره الزنبركي الأكبر يعني أن الميزات المشكلة قد لا تتناسب مع عمق التصميم الكامل، مما يؤدي بشكل فعال إلى زيادة ارتفاع النتوء بما يتجاوز ما تتوقعه الهندسة الاسمية. تتطلب المواد الأكثر ليونة مثل الألومنيوم وضع حز دقيق لأن معامل المرونة المنخفض الخاص بها يجعل شبكة الشريط المتبقية أكثر عرضة للانحراف تحت قوى التجريد. يجب على المصممين تحديد حجم الشقوق الالتفافية لأسوأ-سمك مادة الحالة في حدود تفاوت الملف.
5. ما هي البدائل لتجاوز الشقوق للتخليص في القوالب التقدمية؟
توجد ثلاثة بدائل أساسية. تؤدي زيادة ارتفاع رفع الشريط إلى رفع الشريط إلى أعلى أثناء التغذية، لذلك تتميز بكتل قالبية شفافة عموديًا، ولكن هذا يقلل من سرعة الضغط ويسرع من تآكل الرافع. يمكن لتدوير اتجاه الجزء في تخطيط الشريط أن يزيل التداخل تمامًا، على الرغم من أنه غالبًا ما يزيد من استهلاك المواد وقد يقدم تحديات تشكيل متباينة الخواص. توفر الرافعات المتغيرة التي تعمل بالكامات - رفعًا انتقائيًا في محطات محددة دون عقوبة سرعة عالمية، ولكنها تضيف تعقيدًا ميكانيكيًا ونقاط صيانة. يقوم مهندسو الأدوات ذوو الخبرة مثل مهندسي YICHEN (yichen-group.com/stamping-die/) بتقييم جميع الخيارات أثناء تطوير تخطيط الشريط للعثور على التوازن الأمثل لكل تطبيق.


