


تحديد الشقوق الالتفافية ودورها في ختم هندسة القالب
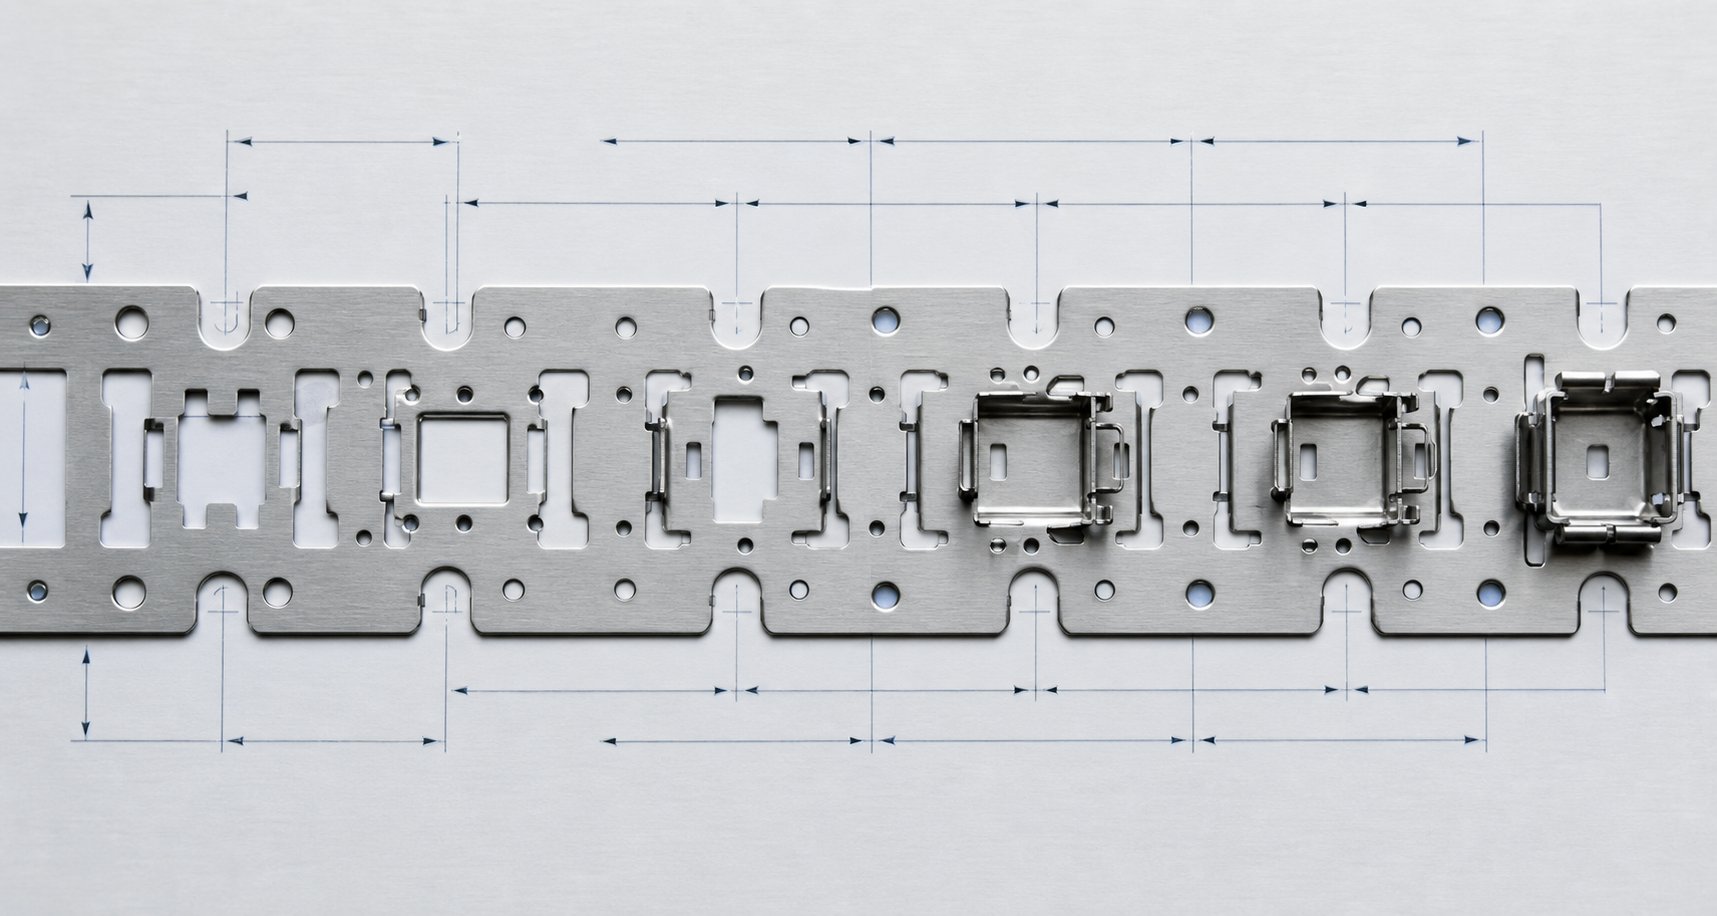
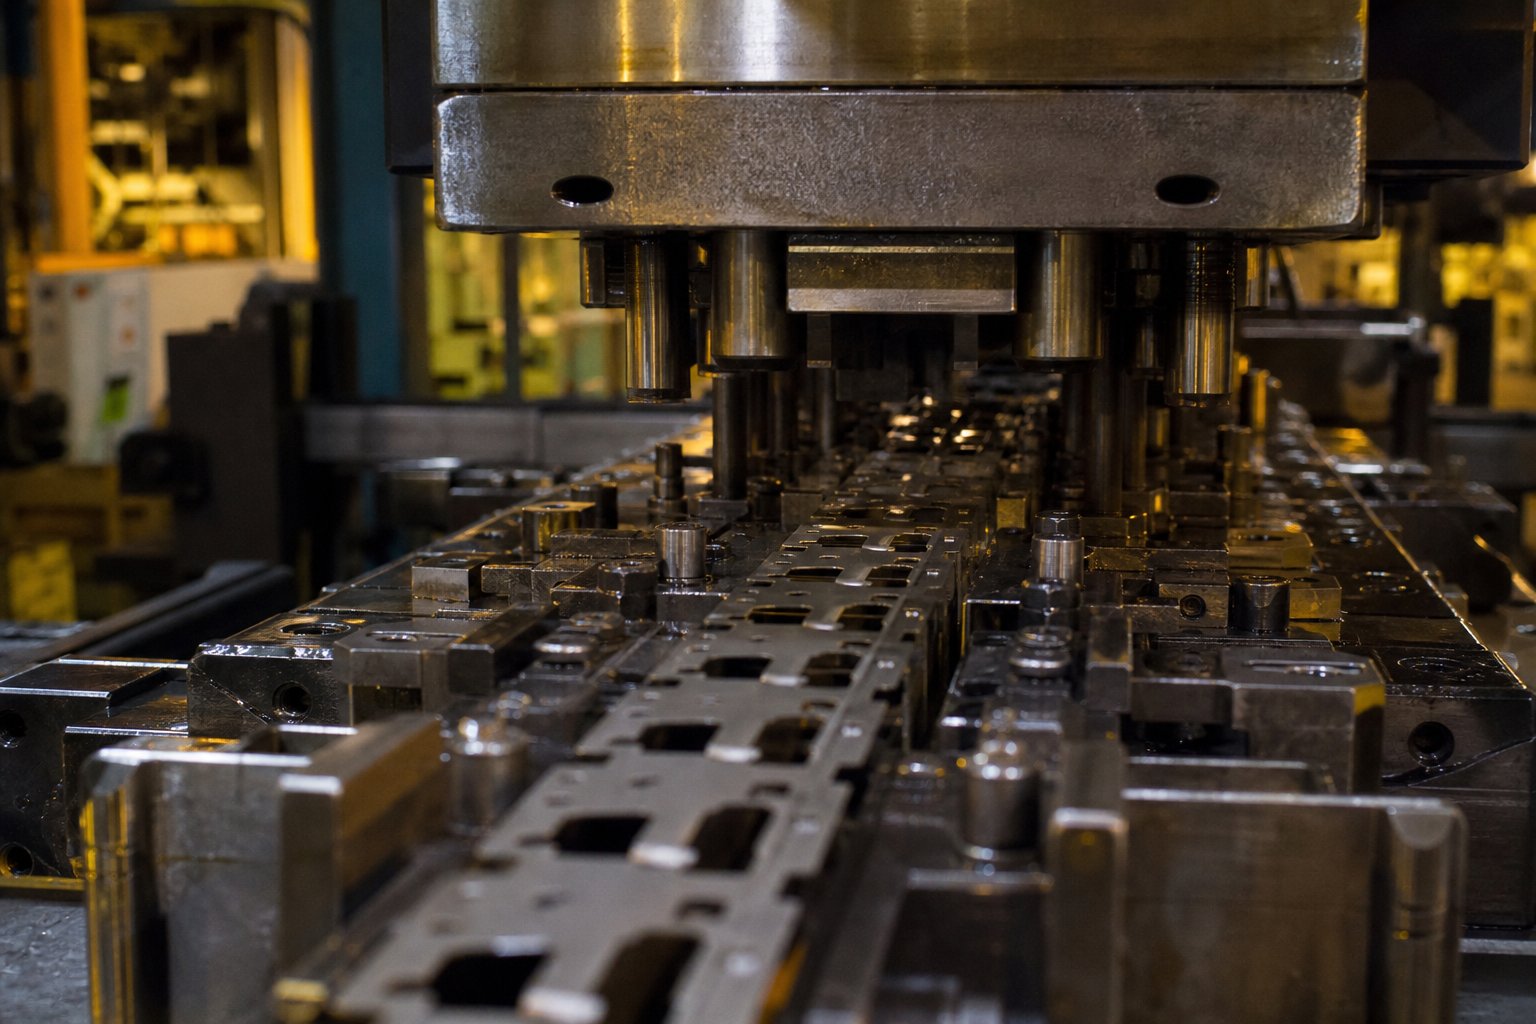
عندما تنظر إلى مخطط شريطي للقالب التدريجي، ستلاحظ وجود قواطع صغيرة على طول حواف الناقل أو بين المحطات التي تبدو عرضية تقريبًا. إنهم ليسوا كذلك. تمثل هذه الميزات، الشقوق الالتفافية، أحد الجوانب الأكثر تصميمًا بشكل متعمد لقوالب ختم الصفائح المعدنية، ومع ذلك نادرًا ما يتم توثيق مبرراتها العلمية بطريقة ترضي التدقيق الهندسي.
ما هي الشقوق الالتفافية في قوالب الختم التقدمي
الشقوق الالتفافية عبارة عن ميزات تخفيف يتم التحكم فيها ويتم قطعها عمدًا في الشريط الحامل لقالب الختم التدريجي لإدارة تدفق المواد، وإعادة توزيع إجهاد القص، وتقليل -القوى المفاجئة أثناء عمليات التشكيل. وهي موجودة على شكل شقوق سلبية (إزالة المواد) وشقوق إيجابية (إضافة مادة أو تركها في مكانها) لتعديل صلابة الشريط بشكل انتقائي في المواقع الحرجة.
لذاما هو ختم المعدن في جوهره؟ إنه تحويل مادة الصفائح المسطحة إلى هندسة نهائية من خلال سلسلة من عمليات القطع والثني والتشكيل. في القالب التدريجي، يتقدم الشريط عبر محطات متعددة بينما لا يزال متصلاً بشبكة الناقل. تطبق كل محطة قوى تتفاعل مع المحطات المجاورة عبر الشريط نفسه. تقوم الشقوق الالتفافية بمقاطعة مسار نقل القوة بطريقة يمكن التحكم فيها، مما يؤدي إلى عزل مناطق التشوه حتى تتمكن كل محطة من القيام بعملها دون إتلاف الميزات المجاورة.
يغطي تعريف الختم الذي يتعلمه معظم المهندسين الآليات الأساسية للتثقيب والتشكيل. لكن فهم ما هي القوالب في الممارسة العملية يعني إدراك أن كل ميزة في تخطيط شريط القالب التقدمي تخدم غرضًا ميكانيكيًا. الشقوق الالتفافية ليست استثناء. إنها تعمل كحدود ضغط هندسية، حيث تتحكم في مكان وكيفية تشوه الشريط الحامل أثناء كل ضربة ضغط.
لماذا يعتبر الأساس المنطقي الهندسي مهمًا خارج نطاق المتجر-تقليد الأرضية
ها هي المشكلة. تم تطوير العديد من الشقوق الالتفافية السلبية والإيجابية في قوالب ختم الصفائح المعدنية عبر عقود من التجارب-و-الخطأ في غرف الأدوات. يضيف صانع القوالب ذو الخبرة درجة كبيرة لأنه "نجح في المرة الأخيرة" أو "هذه هي الطريقة التي قمنا بها دائمًا". النتيجة؟ المواصفات التي لا يمكن الدفاع عنها في مراجعة التصميم، ولا يمكن توسيع نطاقها لتشمل مواد أو أشكال هندسية جديدة، ولا يمكن تحسينها بدون دورات تجريبية باهظة الثمن.
إذا كنت مصمم قوالب أو مهندس عمليات، فأنت بحاجة إلى أكثر من مجرد ممارسة موروثة. أنت بحاجة إلى الأساس المنطقي الهندسي الذي يشرح لماذا يؤدي عمق وعرض وموضع معين إلى تخفيف الضغط المطلوب. أنت بحاجة إلى فهم الآليات بشكل جيد بما يكفي للتنبؤ بما يحدث عندما تتغير خصائص المواد، أو عندما يضيق عرض الشريط، أو عندما تزداد شدة التشكيل في محطة معينة.
هذه المقالة تسد هذه الفجوة. بدلاً من الإشارة ببساطة إلى استخدام الشقوق الالتفافية في عملية الختم، فهو يشرح العلم الأساسي: نظرية توزيع الإجهاد، وتباين المواد، وميكانيكا الإغاثة الخاضعة للرقابة، وتفاعلها مع تصميم الشريط الحامل. الهدف هو تزويدك بالمفردات والفيزياء اللازمة لتحديد النقاط الالتفافية بثقة، مدعومة بالمبادئ الأولى بدلاً من مجرد شراء -الفولكلور الأرضي وحده.
تبدأ الميكانيكا بالفهم الدقيق لكيفية انتشار القوى عبر الشريط الحامل أثناء التشكيل، وما يحدث على مستوى المادة عند إدخال انقطاع متعمد في مسار التحميل هذا.
الميكانيكا الأساسية وراء وظيفة تجاوز الشق
تخيل شريطًا مستمرًا من الصفائح المعدنية يتقدم من خلال قالب تقدمي. في كل محطة، تطبق اللكمات وأدوات التشكيل قوى على مناطق معينة من هذا الشريط. شبكة الناقل التي تربط تلك المناطق ليست سلبية. إنها تنقل القوى بشكل جانبي، مما يعني أن ما يحدث في المحطة الرابعة يمكن أن يؤثر على الحالة المادية في المحطة الخامسة حتى قبل أن تتصل بها الصحافة. اقتران القوة هذا هو المكان الذي تكتسب فيه الشقوق الالتفافية قيمتها الهندسية.
تعمل عملية الختم المعدني في القالب التدريجي على إخضاع شريط الناقل لمجموعة معقدة ومتنافسة من الأحمال أثناء كل ضربة ضغط. عمليات الرسم تسحب المواد إلى الداخل.عمليات ختم التثقيبتوليد إطلاق القص المفاجئ. تعمل عمليات الانحناء على تغيير المحور المحايد وتحفيز الضغط الموضعي. وبدون تدخل، يعمل الشريط الحامل كجسر صلب ينقل كل هذه القوى في وقت واحد عبر المحطات، مما يخلق تفاعلات غير متوقعة تؤدي إلى انخفاض دقة الأبعاد.
تعمل الشقوق الالتفافية على حل هذه المشكلة عن طريق أداء ثلاث وظائف ميكانيكية متميزة:
- السيطرة على تدفق المواد- من خلال إنشاء نقاط تخفيف يمكن التحكم فيها في الحامل، تسمح الشقوق الالتفافية للصفائح المعدنية بالتشوه محليًا دون قيود مفرطة من المحطات المجاورة. يمكن سحب المادة إلى الداخل أو التمدد إلى الخارج في محطة التشكيل دون سحب الشكل الهندسي الفارغ المجاور معها.
- إعادة توزيع إجهاد القص- أثناء عمليات القطع والثقب، يتركز إجهاد القص في الأداة-إلى-واجهة المادة. تعمل الشقوق الالتفافية على إعادة توجيه الضغط المتبقي بعيدًا عن مناطق التشكيل الحرجة، مما يمنع الإنتاج الموضعي أو التشققات الدقيقة- التي قد تنتشر إلى ميزات الجزء النهائي.
- تقليل الانطباق-من خلال القوى- عندما تخترق اللكمة المادة أثناء التقطيع أو الثقب، فإن الإطلاق المفاجئ للطاقة المرنة المخزنة يخلق حدثًا مفاجئًا-. تنتقل هذه الصدمة عبر الشريط ويمكن أن ترفعه عن سطح القالب، مما يتسبب في سوء التغذية-وسوء محاذاة الطيار في المحطات النهائية.
كيف تتحكم الشقوق الالتفافية في تدفق المواد أثناء التشكيل
في أي عملية ختم للصفائح المعدنية تتضمن السحب أو التمدد، يجب أن تتدفق المواد من المناطق المحيطة إلى منطقة التشكيل. إذا كان الشريط الحامل جامدًا جدًا بالقرب من تلك المحطة، فإنه يقاوم هذا التدفق. والنتيجة هي ترقق مفرط في جدار الجزء، أو تجعد عند الحافة، أو انقسام تام. تعمل الثلمة الالتفافية الموضوعة أعلى أو أسفل محطة السحب على تقليل مقاومة المقطع العرضي للحامل-، مما يسمح للمواد بالتحرك بحرية داخل تجويف القالب دون مقاومة الصلابة الطولية للشريط.
هذا هو نفس المبدأ الكامن وراء ناقلات الويب الممتدة الموصوفة في أدبيات تصميم القالب التقدمي. مثلإرشادات تصميم شريط الناقللاحظ أن الحامل الصلب لا يسمح بأي حركة رأسية للأجزاء، ويجب أن يظل الشريط بأكمله مسطحًا طوال السكتة الدماغية. تقدم الشقوق الالتفافية توافقًا انتقائيًا، مما يمنح كل محطة حرية التشوه بشكل مستقل بينما يستمر الشريط في التغذية بشكل موثوق.
إعادة توزيع الضغط والانطباق-من خلال تقليل القوة
عندما تخترق المادة المثقوبة، تنطلق الطاقة المرنة المخزنة في الشريط على الفور تقريبًا. تولد هذه اللقطة-ارتفاعًا قويًا في القوة ينتقل عبر الموجة الحاملة في كلا الاتجاهين. في الشريط الذي لا يحتوي على ميزات إغاثة، يصل هذا الارتفاع إلى المحطات المجاورة كحمل صدمات عابر. على مدى آلاف الدورات، تؤدي هذه الدفعة المتكررة إلى إرهاق الناقل، وتشويه هندسة الفتحة التجريبية، وتسريع تآكل القالب في المحطات المجاورة.
تعمل الشقوق الالتفافية كمرشحات ميكانيكية للتمرير المنخفض-. يمتص المقطع العرضي المنخفض - عند الشق نبض القوة ويخففه قبل أن يصل إلى المحطة التالية. يتشوه جذر الثلمة بشكل مرن تحت الحمل العابر، مما يحول الطاقة الحركية إلى إجهاد موضعي بدلاً من نقلها إلى أسفل الشريط. تستفيد تقنية الختم الحديثة من هذا المبدأ للحفاظ على تفاوتات أكثر صرامة عند سرعات الضغط الأعلى، حيث تصبح القوى المفاجئة-من خلال القوى أكثر شدة بسبب زيادة تسارع وتباطؤ المكبس.
منع رفع الشريط وسوء حالة التغذية-.
يعد رفع الشريط أحد أكثر اضطرابات الإنتاج شيوعًا في عمليات القالب التدريجي. عندما يؤدي الانجذاب -من خلال قوى أو أحمال تشكيل غير متوازنة إلى دفع الشريط لأعلى بعيدًا عن سطح القالب، لا يمكن للطيارين-إعادة المشاركة بشكل نظيف في دورة التغذية التالية. يتقدم الشريط في حالة غير محاذية، مما يسبب ثقوبًا كبيرة الحجم، وخطوط انحناء متغيرة، وفي الحالات الشديدة، قص الدبوس التجريبي.
من بين تقنيات الختم المعدني المثبتة لمنع ذلك، تقلل الشقوق الالتفافية من قدرة الشريط على نقل مكونات القوة الرأسية بين المحطات. تعمل الفجوة بين محطة التقطيع الثقيلة ومحطة التشكيل الدقيق على فصل سلوكهما الديناميكي. تظل لقطة محطة التقطيع-محلية. يظل الاتصال الشريطي لمحطة التشكيل مستقرًا. تظل دقة التغذية ضمن حدود التسامح.
بدون ميزات الإغاثة هذه، تصبح صلابة شريط الناقل مسؤولية وليس أصلًا. فهو ينقل كل حدث قوة عبر القالب بأكمله، مما يؤدي إلى حدوث أخطاء في الأبعاد تتفاقم خلال كل محطة وإجهاد مادي تدريجي يقلل من عمر الناقل. إن هندسة تلك الشقوق، وعمقها وعرضها وزاويتها ونصف قطرها الجذري، تحدد بالضبط مقدار الفصل الذي توفره. تعتمد هذه الهندسة بشكل مباشر على نظرية توزيع الضغط وخصائص المواد، التي تحكم كيفية استجابة الشريط للانقطاعات المتعمدة في مقطعه العرضي-.
نظرية توزيع الإجهاد ومعلمات هندسة الشق
تقدم كل درجة جانبية انقطاعًا هندسيًا في الشريط الحامل. يغير هذا الانقطاع كيفية تدفق الضغط عبر المادة، وتحدد الهندسة المحددة للشق ما إذا كان يوفر فصلًا وظيفيًا أو يضعف الشريط ببساطة دون توفير راحة ذات معنى. يرجع الاختلاف إلى نظرية تركيز الإجهاد وكيفية تفاعلها مع المقطع العرضي لمحمل الحمل -الشريط- أثناء عمليات القالب التدريجي.
نظرية تركيز الإجهاد المطبقة على هندسة الشق
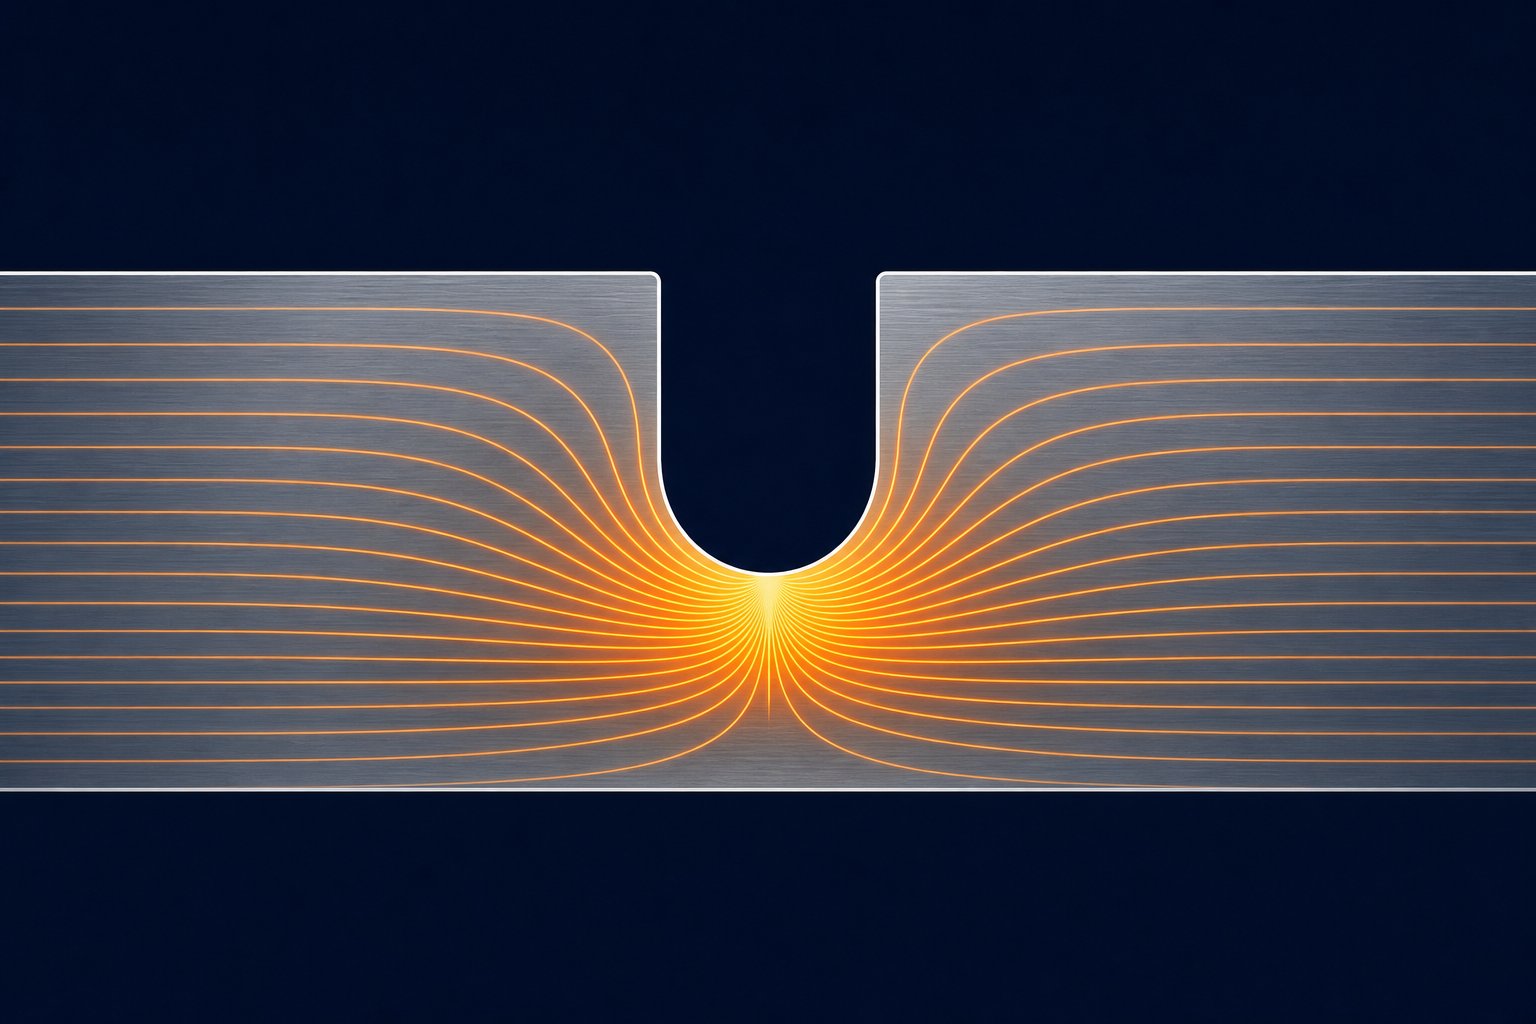
يحدث تركيز الإجهاد عندما يكون هناك تغيير مفاجئ في الشكل الهندسي الذي يجبر مسار الحمل الداخلي على التحول حول عدم الاستمرارية. يمكنك تصور الضغط على أنه يتدفق عبر جزء مثل الانسياب في السائل. عندما تتجمع هذه الخطوط معًا، حول حفرة، أو جذر محزز، أو زاوية حادة، يرتفع الضغط المحلي بشكل كبير فوق القيمة الاسمية في المادة المحيطة. نسبة ذروة الإجهاد المحلي إلى الإجهاد الاسمي هيعامل تركيز الإجهاد، كيلوطن.
في ختم تصميم القالب، تعتبر الشق الالتفافي بمثابة زيادة متعمدة في الضغط. هذا يبدو غير بديهي. لماذا تقوم عمدا بإنشاء موقع يتم فيه تضخيم التوتر؟ لأن الشق يضحي بمنطقة خاضعة للتحكم من المواد الحاملة لحماية هندسة الجزء. من خلال تركيز طاقة الإجهاد عند جذر الحز، يمكنك إعادة توجيه التشوه بعيدًا عن تشكيل المعالم وإلى منطقة لا يسبب فيها أي ضرر للجزء النهائي. يمتص الشق القوى المتنافسة بين المحطات بحيث تظل مناطق التشكيل الحرجة دون إزعاج.
العلاقة بين نصف قطر جذر الشق وKt راسخة في الميكانيكا الهندسية. ينتج نصف القطر الأكثر وضوحًا عند جذر الثلمة عامل تركيز إجهاد أعلى، مما يعني أن ذروة الإجهاد في ذلك الموقع تزيد بشكل كبير مقارنة بالشريط المحيط. يقوم نصف القطر الأوسع والأكثر سخاءً بتوزيع الحمل على مساحة أوسع، مما يقلل من ذروة الضغط ولكنه يقلل أيضًا من فعالية الحز كميزة فصل. تؤكد الأبحاث التي أجريت على تأثيرات الشق أنه مع زيادة كيلوطن، يصبح مجال الإجهاد المحلي أكثر شدة وأكثر موضعية، في حين أن قيم كيلوطن المنخفضة تعمل على توزيع الضغط على منطقة أكبر.
بالنسبة للقضيب المستطيل ذو الحواف المقابلة، إذا كان عرض الشريط 12 مم ونصف قطر الشق 2 مم، فإن عامل تركيز الضغط يصل إلى 3.05 تقريبًا. وهذا يعني أن ذروة الإجهاد عند جذر الشق أعلى بثلاث مرات من الضغط الاسمي في المقطع العرضي المتبقي-. في الشرائط الحاملة للقالب التقدمي، ينطبق نفس المبدأ. يؤدي الشق ذو نصف قطر الجذر الضيق إلى تركيز الضغط بشكل حاد، مما يؤدي إلى إنشاء حدود فصل عدوانية. تنتج الحز ذات نصف قطر الجذر الكبير انتقالًا أكثر تدرجًا، ومناسبة للتطبيقات التي تحتاج فيها إلى تخفيف جزئي دون المخاطرة بالتشقق الكلالي عند جذر الحز على مدى آلاف دورات الضغط.
هذه هي المقايضة الأساسية في تصميم قوالب الختم المعدني: الشقوق الأكثر حدة تنفصل بشكل أكثر فعالية ولكنها تخلق خطر إجهاد أعلى؛ تدوم الشقوق اللطيفة لفترة أطول ولكنها قد لا توفر عزلًا كافيًا بين المحطات. تتطلب عملية القالب موازنة هذه المتطلبات المتنافسة بناءً على حجم الإنتاج، وخصائص المواد، وشدة عمليات التشكيل في المحطات المجاورة.
تحول المحور المحايد وتأثيره على موضع الشق
أثناء عمليات الثني في القالب التدريجي، لا يبقى المحور المحايد للمادة، وهو المستوى الذي ينتقل فيه الضغط من التوتر على السطح الخارجي إلى الضغط على السطح الداخلي، عند المركز الهندسي لسمك الورقة. يتحول نحو الداخل من الانحناء. تعتمد درجة التحول على نسبة نصف قطر الانحناء إلى سمك المادة (نسبة R/t) وخصائص تصلب المادة.
لماذا يهم هذا لوضع الشق الالتفافي؟ لأن تحول المحور المحايد يحدد المكان الذي يواجه فيه الشريط أقصى إجهاد شد أثناء التشكيل. إذا تم وضع شق جانبي حيث يخضع الشريط الحامل للانحناء أثناء انتقاله بين المحطات، فإن جذر الحز يصبح موقع الحد الأقصى لتركيز الإجهاد المتراكب على إجهاد الانحناء المرتفع بالفعل-. يمكن أن يؤدي وضع الشق في الموقع الخاطئ على طول ملف انحناء الشريط إلى تحويل ميزة التخفيف الوظيفية إلى موقع بدء الشق.
توفر علاقة نصف قطر الانحناء الأدنى إرشادات هنا. بالنسبة لسماكة معينة من المواد، يوجد حد أدنى لنصف قطر الانحناء الداخلي الذي تتجاوز فيه الألياف الخارجية حد الاستطالة والتشقق. عندما تكون نسبة R/t صغيرة (انحناءات ضيقة)، يتحول المحور المحايد بشكل كبير إلى الداخل، أحيانًا إلى 30-40% من السمك من السطح الداخلي بدلاً من 50% الاسمية. إن الحز الجانبي الموضوع في منطقة تعاني من انحناء نصف القطر الضيق-يجب أن يأخذ في الاعتبار إجهاد الألياف الخارجية المرتفع. يجب أن يكون نصف قطر جذر الشق سخيًا بدرجة كافية بحيث لا يؤدي تركيز الإجهاد الخاص به إلى تفاقم إجهاد الانحناء إلى نقطة الكسر.
في تصميم الختم العملي، هذا يعني أن الشقوق الالتفافية يتم وضعها بشكل أفضل في المناطق المسطحة من الشريط الحامل، بعيدًا عن أي انحناء طبيعي يحدث عندما يرتفع الشريط فوق الرافعات أو ينثني بين محطات القالب. عندما يجب أن يكون هناك شق بالقرب من انتقال الانحناء، فإن عمقه ونصف قطر الجذر يتطلبان مواصفات دقيقة لمنع حالة الإجهاد المجمعة من تجاوز قدرة تحمل الكلال للمادة.
المعلمة الحرجة هي عمق الشق بالنسبة لسمك المادة. يؤدي الشق الذي يزيل 30-50% من المقطع العرضي للشريط-عند حافة الحامل إلى تقليل صلابة الانحناء بدرجة كافية لفصل المحطات المجاورة. قد تكون الثلمة التي تزيل 10-15% فقط من المقطع العرضي ضحلة جدًا بحيث لا يمكنها مقاطعة نقل القوة بشكل فعال، مما يؤدي إلى إنشاء منطقة ضعيفة دون فائدة وظيفية. وعلى العكس من ذلك، فإن الشق الذي يتجاوز 60% من عرض الشريط يؤثر على صلابة التغذية ويمكن أن يتسبب في انحناء الحامل تحت قوة دفع آلية التغذية.
يلخص الجدول التالي المعلمات الهندسية الأساسية لشق تجاوز قالب الختم المعدني والأساس المنطقي الهندسي وراء كل مواصفات:
| المعلمة الهندسية | النطاق النموذجي | الأساس المنطقي الهندسي |
|---|---|---|
| عمق الشق | 30-50% من عرض الناقل | يجب تقليل صلابة المقطع-العرضي بما يكفي لفصل قوى المحطة. الضحلة جدًا لا توفر أي راحة؛ تنازلات عميقة جدًا عن سلامة التغذية. |
| عرض الشق (على طول اتجاه الشريط) | 1.0 طن إلى 3.0 طن (سمك المادة=طن) | يتحكم في طول منطقة انتقال الإجهاد. تعمل الشقوق الأوسع على إنشاء منطقة متوافقة أطول ولكنها تستهلك المزيد من مواد الشريط وتقلل من كفاءة درجة التغذية. |
| زاوية الشق (تفتق الجدار الجانبي) | من 0 درجة إلى 30 درجة من العمودي | تعمل الجدران الجانبية ذات الزوايا على تقليل مفاجأة الانتقال الهندسي، مما يؤدي إلى خفض Kt عند نقاط الدخول. تخلق الجدران المتعامدة تدرجات إجهاد أكثر وضوحًا من أجل الفصل العدواني. |
| شعاع الجذر | 0.5 طن إلى 2.0 طن كحد أدنى | يتحكم مباشرة في Kt في أعمق نقطة. تعمل أنصاف الأقطار الأصغر على تركيز التوتر بقوة أكبر ولكنها تزيد من خطر التعب. ينشر نصف القطر الأكبر حجمًا ويطيل عمر الناقل على حساب فصل أقل موضعيًا. |
| العمق-إلى-نسبة السماكة | يختلف حسب ليونة المواد | يحدد ما إذا كان جذر الشق يظل في النظام المرن أثناء التحميل الدوري أو يخضع لتشوه بلاستيكي يؤدي إلى التشقق التدريجي. |
كل من هذه المعلمات يتفاعل مع الآخرين. يمكن أن توفر الحز العميق مع نصف قطر جذر كبير نفس Kt الفعال مثل الحز الضحل مع نصف قطر أكثر إحكامًا، ولكنها تنتج أشكال هندسية مختلفة لمجال الانفعال وأداء كلال مختلف على مدار عمر الإنتاج. يعتمد قرار تصميم الختم على المجموعة التي توفر فصلًا مناسبًا للمحطة مع الحفاظ على حجم الإنتاج المطلوب دون تشقق الناقل.
تخبرك هذه العلاقات الهندسية بكيفية تحديد حجم درجة الالتفافية لحالة ضغط معينة. لكن المادة نفسها تحدد كيف يتصرف هذا الشق فعليًا تحت الحمل. تعمل المواد المرنة على إعادة توزيع الضغط من خلال الإنتاج المحلي عند جذر الحز، مما يؤدي إلى إضعاف التركيز بشكل فعال بمرور الوقت. لا يمكن إعادة توزيع المواد الهشة أو عالية القوة-بنفس السهولة، مما يجعل قيمة Kt-المصممة بمثابة مؤشر أكثر دقة للأداء العالمي-. تؤثر خصائص الشد للمادة، ومعدل تصلب العمل، وقدرة الاستطالة، على مدى تسامح أو عدم تسامح هندسة درجة معينة في الخدمة.
خصائص المواد التي تدفع أبعاد الشق الالتفافي
يمكن أن تتسبب هندسة الشق التي تعمل بشكل لا تشوبه شائبة في الفولاذ الطري في حدوث تشقق كارثي في حامل الفولاذ المقاوم للصدأ خلال بضعة آلاف من الضربات. إن نفس العمق ونصف قطر الجذر الذي يوفر فصلًا نظيفًا في إحدى المواد قد ينتج عنه إما تخفيف غير كافٍ أو فشل الكلال المبكر في مادة أخرى. خصائص المواد ليست اعتبارات ثانوية في مواصفات الشق الالتفافي. هم السائقون الأساسيون.
هناك أربع خواص ميكانيكية تهيمن على سلوك الشق الالتفافي: قوة الشد، ومقاومة الخضوع، ونسبة الاستطالة، وأس تصلب العمل (القيمة n-). تحدد هذه العناصر معًا كيفية استجابة الشريط الحامل للتحميل الدوري المتكرر عند جذر الحز أثناء تشغيل القالب التدريجي.البحث في عمليات الختم القويةيؤكد أن توصيف المواد ضروري ليس فقط لتشكيل هندسة الأجزاء، ولكن لكل رابط في سلسلة الإنتاج، بما في ذلك موثوقية شريط الناقل.
مبادئ تصميم الشق من الفولاذ الطري والفولاذ الكربوني
يمثل ختم الفولاذ الكربوني السيناريو الأكثر تسامحًا لتصميم الشق الالتفافي. عادةً ما يوفر الفولاذ الطري مثل SPCC وSAE 1008 وSAE 1010 قيم استطالة تتراوح بين 28-42% وقوة شد معتدلة في نطاق 270-400 ميجا باسكال. يُترجم هذا الاستطالة العالية مباشرة إلى التسامح مع الشقوق الأعمق. يمكن أن تخضع المادة الموجودة في جذر الشق لتشوه لدن موضعي دون بدء التشقق لأنها تتمتع باحتياطي ليونة كبير متبقي بعد إجهاد تركيزات هندسة الشق.
عندما تعمل باستخدام ختم الفولاذ المدرفل على البارد في فئة الفولاذ الطري، فإن نسبة الخضوع المنخفضة نسبيًا -إلى-الشد (عادةً 0.55-0.70) تعني أن عمل المادة يصبح متصلبًا تدريجيًا مع تشوهها. وهذا مفيد بالفعل في جذر الشق. عندما ينثني الشريط الحامل أثناء كل ضغطة، فإن سلالة جذر الحز-تتصلب قليلاً، مما يزيد من مقاومتها المحلية لمزيد من التشوه. يستقر التصلب خلال المئات من الدورات الأولى، ويصل جذر الحز إلى حالة مستقرة حيث يظل الانفعال الدوري مرنًا. هذا السلوك المثبت ذاتيًا هو السبب وراء قدرة الناقلات الفولاذية المختومة بشكل خفيف على تحمل أعماق الحز التي تصل إلى 40-50% من عرض الناقل دون حدوث تشققات بسبب التعب، حتى في أحجام الإنتاج التي تتجاوز مليون ضربة.
يقع مؤشر تصلب العمل للفولاذ الطري عادةً بين n=0.18 وn=0.24. تعمل قيم n الأعلى - على تعزيز توزيع الضغط بشكل أكثر اتساقًا حول الشق، مما يعني تقليل تأثير تركيز الإجهاد مع إنتاج المادة ونشر منطقة التشوه إلى الخارج. تعمل قيمة n الأعلى -} على تقليل تركيز الإجهاد المحقق بشكل فعال تحت Kt النظري، مما يمنح المصممين مزيدًا من الحرية في مواصفات هندسة الشق.
اعتبارات الألومنيوم وسبائك النحاس
تقدم عملية ختم الألومنيوم مجموعة مختلفة من القيود. تتميز سبائك الألومنيوم المستخدمة في أعمال القوالب التقدمية، عادةً 5052-H32، و6061-T4، و3003-H14، بقوة قص أقل واستطالة أقل مقارنة بالفولاذ الطري. كما أنها تظهر ميلًا نحو الغليان، حيث تلتصق المادة بسطح الثقب أو القالب أثناء القص. ينتج عن هذا الخدش أسطحًا خشنة وغير منتظمة ذات تمزقات دقيقة تعمل كمحفزات ضغط إضافية تتجاوز هندسة الشق المصممة.
إن انخفاض قدرة الألومنيوم على تصلب العمل (القيم -عادة ما تكون 0.08-0.16 اعتمادًا على الحالة المزاجية) يعني أن جذر الحز لا يمكنه إعادة توزيع الضغط بشكل فعال من خلال الإنتاجية المحلية. تظل السلالة مركزة بدلاً من الانتشار إلى الخارج. اجمع هذا مع الحد الأدنى لتحمل الكلال الذي يتميز به الألومنيوم، وستحصل على مادة تتطلب تصميمات أكثر تحفظًا للحواف: أعماق أقل عمقًا، ونصف قطر جذر أكبر، وتشطيبات سطحية أكثر سلاسة عند الحز.
توفر سبائك النحاس مثل C26000 (خرطوشة النحاس) استطالة أفضل من الألومنيوم ولكنها تقدم تحديًا خاصًا بها. تتصلب أعمال النحاس بسرعة خلال المراحل الأولى من التشوه، ثم ينخفض معدل التصلب. وهذا يعني أن محطات التشكيل القليلة الأولى في القالب التدريجي يمكن أن تغير بشكل كبير خصائص الشريط الحامل بالقرب من شق الالتفافية، مما يغير استجابة الكلال في منتصف الطريق خلال حركة الشريط. يحتاج المصممون الذين يعملون مع سبائك النحاس إلى مراعاة العمل التراكمي الذي يعمل على تصلب تجارب الحامل قبل أن يصل إلى المحطات ذات عمليات التشكيل القوية.
تحديات-الفولاذ العالي القوة والفولاذ المقاوم للصدأ
تمثل سبائك الفولاذ عالية-المنخفضة-الفولاذ (HSLA) والفولاذ المتقدم عالي القوة-(AHSS) السيناريو الأكثر تطلبًا لتصميم الحز الجانبي. تجمع هذه المواد، بما في ذلك درجات مثل HSLA 340، وDP 590، وDP 780، بين قوة الشد العالية (500-900 ميجا باسكال) مع انخفاض الاستطالة (12-24%). تعني القوة الأعلى تخزينًا مرنًا أكبر للطاقة في الشريط أثناء التشكيل، مما يؤدي إلى تضخيم قوى الاختراق. الاستطالة السفلية تعني تحملًا أقل للإجهاد البلاستيكي عند جذر الشق قبل حدوث الشقوق.
بالنسبة لختم صفائح الفولاذ في فئة-القوة العالية، يجب أن تكون الشقوق الالتفافية أقل عمقًا وتحمل نصف قطر جذر أكبر بكثير. عندما يتحمل الفولاذ الطري عمقًا يبلغ 45% من عرض الناقل مع نصف قطر جذر يبلغ 1.0 طن، قد يتطلب فولاذ HSLA بنفس السماكة تحديد العمق بنسبة 25-35% مع نصف قطر جذر يتراوح من 1.5 طن إلى 2.5 طن. ويعني العمق المنخفض فصلًا أقل قوة للمحطة، مما يجبر المصمم أحيانًا على إضافة محطات خاملة أو استخدام عدة شقوق ضحلة بالتسلسل بدلاً من درجة عميقة واحدة.
يؤدي الفولاذ المقاوم للصدأ، وخاصة الدرجات الأوستنيتي مثل 304 و316، إلى تفاقم التحدي من خلال معدلات تصلب العمل العالية للغاية (قيم -n تبلغ 0.40-0.55). يبدو هذا مفيدًا استنادًا إلى منطق الفولاذ الطري، لكن التأثير يختلف عند قيم n العالية المقترنة بقوة شد عالية. يتصلب جذر الشق بقوة شديدة خلال دورات الضغط القليلة الأولى بحيث يصبح هشًا محليًا. تتحول المادة الموجودة حول الشق من صفائح مطاطية إلى منطقة صلبة مع انخفاض كبير في الاستطالة المتبقية. يؤدي التحميل الدوري اللاحق عند جذر الشق المتصلب إلى بدء تشقق الكلال في وقت أسرع بكثير مما توحي به خصائص المواد السائبة.
ولهذا السبب تتطلب حاملات القوالب التقدمية المصنوعة من الفولاذ المقاوم للصدأ الأشكال الهندسية الأكثر تحفظًا: نصف قطر الجذر الكبير (2.0 طن أو أكبر)، والأعماق المعتدلة، وفي بعض الحالات،-ميزات تخفيف الضغط مثل فتحات الإغاثة الثانوية عند نهاية الحز لمنع انتشار الشقوق قبل أن تصل إلى المقاطع العرضية للحامل الحرجة-.
| نوع المادة | عمق الشق النسبي | توجيه نصف قطر الجذر | الخاصية الرئيسية التي تقود القرار |
|---|---|---|---|
| الفولاذ الطري (SPCC، SAE 1008-1010) | 40-50% من عرض الناقل | 0.5 طن إلى 1.0 طن | توفر الاستطالة العالية (28-42%) احتياطيًا كبيرًا من الليونة عند جذر الشق |
| HSLA الصلب (فئة 340-550 ميجاباسكال) | 25-35% من عرض الناقل | 1.5 طن إلى 2.5 طن | يحد انخفاض الاستطالة (12-22%) من تحمل إجهاد البلاستيك قبل التشقق |
| الفولاذ المتقدم عالي القوة-(DP 590-980) | 20-30% من عرض الناقل | 2.0 طن إلى 3.0 طن | طاقة مرنة مخزنة عالية مقترنة باستطالة محدودة؛ ارتفاع المفاجئة-من خلال القوى |
| سبائك الألومنيوم (5052، 6061، 3003) | 30-40% من عرض الناقل | 1.5 طن إلى 2.0 طن | تؤدي قوة القص المنخفضة والميل المزعج إلى إنشاء أسطح غير منتظمة؛ انخفاض القدرة على التحمل التعب |
| سبائك النحاس (C26000، C51000) | 35-45% من عرض الناقل | 1.0 طن إلى 1.5 طن | يعمل تصلب العمل الأولي السريع على تغيير خصائص الناقل تدريجيًا من خلال محطات القالب |
| الفولاذ المقاوم للصدأ الأوستنيتي (304، 316) | 25-35% من عرض الناقل | 2.0 طن إلى 3.0 طن | يتسبب معدل تصلب العمل الشديد (n=0.40-0.55) في حدوث تقصف موضعي عند جذر الشق |
المبدأ الأساسي الذي يربط كل هذه العائلات المادية هو نفسه: تحدد خصائص تصلب العمل مقدار الثني المتكرر الذي يمكن أن يتحمله الشريط الحامل بالقرب من الشق قبل أن يبدأ تشقق التعب. مادة ذات استطالة عالية وتصلب عمل متوسط (الفولاذ الطري) تستقر ذاتيًا-عند جذر الحز، وتصل إلى دورة إجهاد حالة الثبات الآمنة-. تستنزف المادة ذات الاستطالة المنخفضة أو التصلب الشديد (AHSS، غير القابل للصدأ) ليونتها عند جذر الشق خلال دورات قليلة نسبيًا، مما يتطلب هندسة أكثر تحفظًا للحفاظ على السلالات الدورية ضمن النظام المرن.
يشرح هذا السلوك المعتمد على المادة- أيضًا سبب عدم وجود مجموعة واحدة من أبعاد درجة التجاوز "القياسية". يجب أن تتوافق كل مواصفات الشق مع السبائك والمزاج والسمك المحدد الذي تتم معالجته. يعد نسخ هندسة الشق من قالب فولاذي معتدل إلى تطبيق فولاذي HSLA أحد الأسباب الجذرية الأكثر شيوعًا لفشل الناقل المبكر في عمليات القالب التدريجي.
يضيف تباين المواد طبقة أخرى من التعقيد. الخواص الميكانيكية التي تمت مناقشتها هنا، قوة الشد، الاستطالة، تصلب العمل، ليست موحدة في جميع الاتجاهات داخل الورقة. ينتج كل من اتجاه التدحرج والاتجاه العرضي والتوجهات القطرية قيمًا مختلفة. تحدد كيفية تفاعل هذا الاختلاف الاتجاهي مع اتجاه الشق الالتفافي ما إذا كان انتشار الكراك يتبع مسارًا يمكن التنبؤ به ويمكن التحكم فيه أو مسارًا غير متوقع يهدد سلامة الشريط.
اتجاه الحبوب وتدفق المواد متباين الخواص
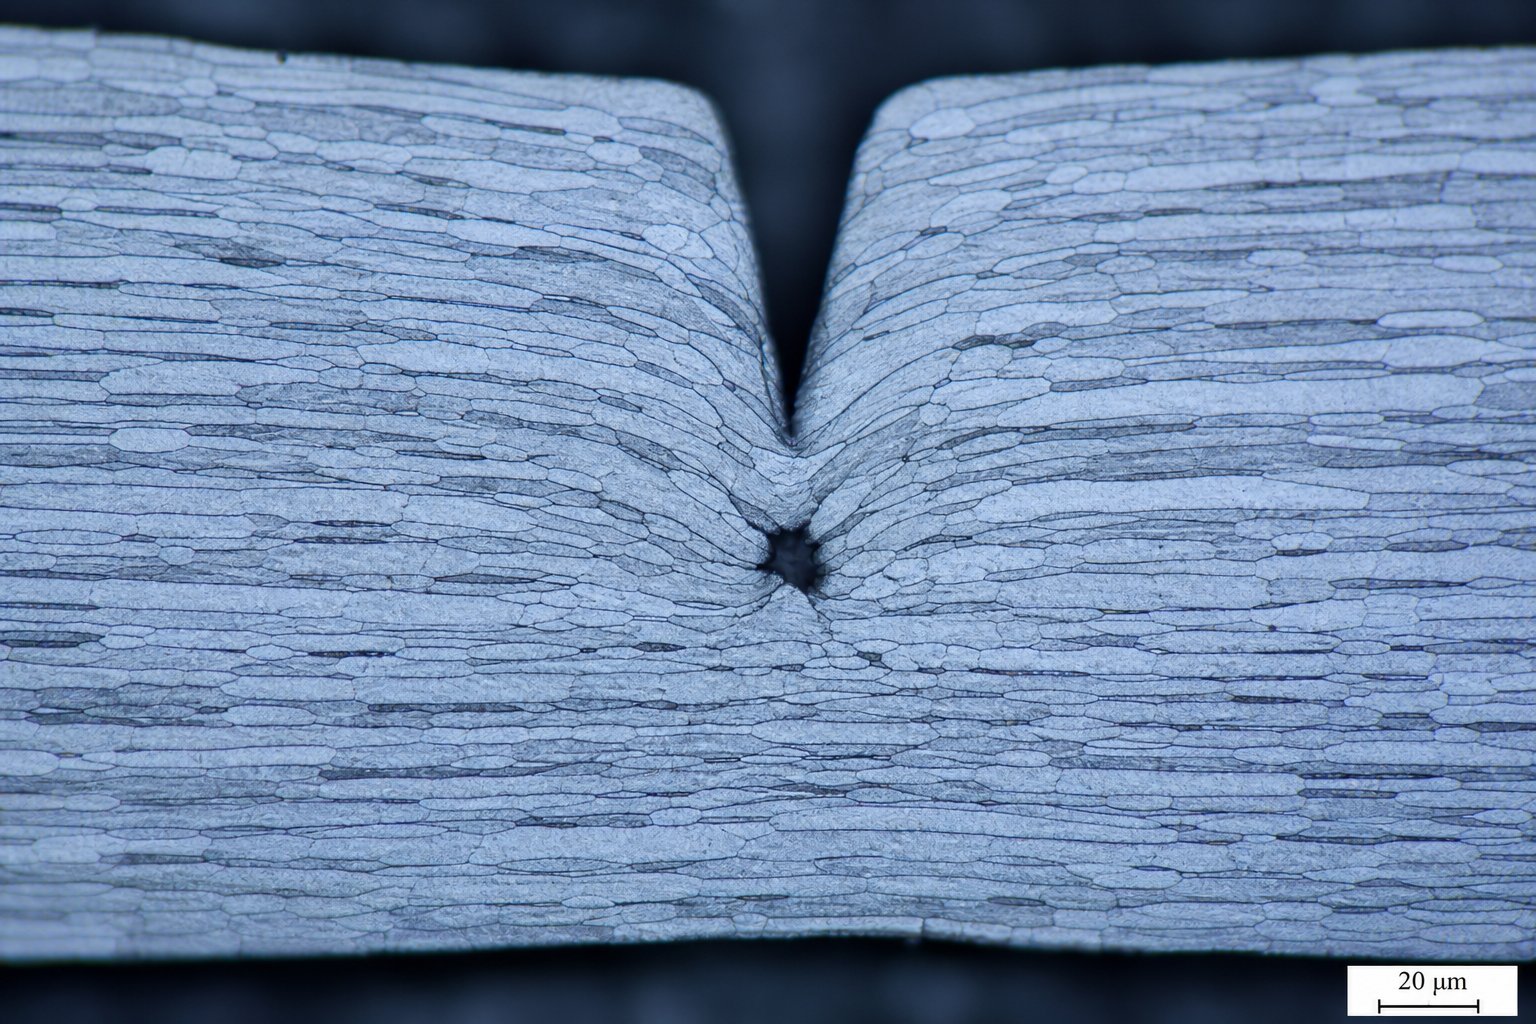
إن الصفائح المعدنية ليست مادة موحدة ومستقلة عن الاتجاه-. أثناء التدحرج في مصنع الصلب، يتمدد هيكل الحبوب البلورية في اتجاه التدحرج، مما يؤدي إلى إنشاء مادة تقاوم التشوه بشكل مختلف اعتمادًا على الاتجاه الذي تدفعه أو تسحبه أو تقطعه. يؤثر هذا الاعتماد الاتجاهي، الذي يسمى تباين الخواص، بشكل مباشر على كيفية سلوك الثلمة الالتفافية، وكيفية انتشار الشقوق من جذرها، وكيفية تدفق المواد حولها أثناء عمليات التشكيل.
السلوك متباين الخواص وتأثيرات الاتجاه المتداول
عند ختم الصفائح المعدنية من مخزون الملف، يتغذى الشريط من خلال القالب التدريجي مع محاذاة اتجاه التدحرج على طول محور التغذية. وهذا يعني أن كل شق جانبي مقطوع في حافة الحامل له علاقة هندسية ثابتة ببنية الحبوب. وهذه العلاقة ليست محايدة.تعتبر المواد ذات اتجاه الحبوب التي تؤثر على سلوك التشوه متباينة الخواص، وهذه الخاصية تختلف حسب السبائك. يُظهر الفولاذ المدرفل على البارد-تأثيرات حبيبية واضحة، ويظهر الألومنيوم حساسية معتدلة، والنحاس متناحٍ إلى حد كبير.
والنتيجة العملية واضحة ومباشرة. تتمتع الصفائح المعدنية المختومة بقوة شد أعلى واستطالة أقل في اتجاه التدحرج مقارنة بالاتجاه العرضي. يمكن أن تختلف قوة الخضوع بنسبة 10-20% بين الاتجاهات. بالنسبة لقطع الشق الالتفافي بشكل عمودي على حافة الشريط، يتفاعل مجال إجهاد جذر الشق مع مادة ذات مقاومة مختلفة للتشوه على كل جانب من جوانب مستوى الشق. اتجاه واحد ينتج بسهولة أكبر؛ الآخر يحمل أكثر حزما. يغير عدم التماثل هذا كيفية تطور حقل الانفعال حول الثلمة تحت التحميل الدوري، ويحدد ما إذا كانت شقوق الكلال تنمو بطريقة مستقرة ويمكن التنبؤ بها أم أنها تنحرف إلى مسارات غير متوقعة.
اتجاه الشق بالنسبة لبنية الحبوب
فكر في ما يحدث على المستوى البنيوي المجهري. إن الشق الالتفافي الموجه بالتوازي مع اتجاه الحبوب، مما يعني أن عمقه يمتد على طول حدود الحبوب الممدودة، يواجه مقاومة أقل لانتشار الشقوق. تعمل حدود الحبوب نفسها كمسارات كسر تفضيلية. في هذا الاتجاه، يمكن أن يمتد شق الجذر على طول المستويات الحبيبية الضعيفة مع طاقة قليلة نسبيًا. والنتيجة هي نمو أسرع للشقوق ولكن أيضًا مسار صدع أكثر قابلية للتنبؤ به، وهو ما يمكن أن يكون مفيدًا إذا أخذ المصمم ذلك في الاعتبار.
يجب أن تؤدي الشق المتعامد مع اتجاه الحبوب إلى إحداث شقوق عبر الحبوب وليس بينها. وهذا يتطلب المزيد من الطاقة بشكل ملحوظ وينتج مقاومة أكبر لنمو الشقوق، وهي نتيجة مرغوبة لطول عمر الناقل. ومع ذلك، فإن الاتجاه العمودي يعني أيضًا أن الحز يتفاعل مع محور الاستطالة السفلي- للمادة أثناء التشكيل، مما قد يتسبب في أنماط تدفق غير متوقعة للمادة أثناء عمليات الرسم. المواد التي تتوقع أن تتدفق بحرية إلى تجويف التشكيل قد تقاوم الحركة لأن نقش الحز يقاوم اتجاه التشوه المفضل للحبوب.
أثناء عملية ضغط المعدن في عمليات القالب التدريجي، تعتمد محطات الرسم والتشكيل على الشقوق الالتفافية كنقاط تخفيف يمكن التحكم فيها لمنع التجاعيد، أو الانقسام، أو التخفيف المفرط. إذا كان اتجاه الشق يعمل ضد بنية الحبوب، فقد لا تتدفق المادة على النحو المنشود. تحدث الانقسامات عندما تتسبب الانفعالات في ترقق المادة إلى ما يتجاوز الحدود الآمنة، كما يؤدي عدم محاذاة درجة الحبوب- بشكل خاطئ إلى تركيز تلك الانفعالات بدلاً من تخفيفها. يجب أن يأخذ المهندسون في الاعتبار اتجاه الشريط في الملف بالنسبة لهندسة الجزء النهائي عند تحديد موضع الشق الجانبي.
الاعتبارات الأساسية عند تقييم تأثير اتجاه الحبوب على أداء الشق الالتفافي:
- اتجاه الملف بالنسبة لاتجاه التغذية- تأكد مما إذا كان اتجاه التدحرج يسير بالتوازي أو العمودي على محور تغذية الشريط، حيث يؤدي ذلك إلى إنشاء علاقة خط الأساس بين جميع الشقوق وبنية الحبوب.
- مسار انتشار صدع الجذر- تعمل الشقوق الموازية لاتجاه الحبوب على نشر الشقوق بشكل أسرع على طول حدود الحبوب؛ الشقوق المتعامدة مع الحبوب تقاوم نمو الشقوق ولكنها قد تحد من تدفق المواد أثناء التشكيل.
- حساسية محددة للمادة-.- يظهر الفولاذ المدلفن على البارد والفولاذ المقاوم للصدأ تأثيرات متباينة الخواص قوية؛ يعتبر الفولاذ والنحاس المدرفل على الساخن- أقل حساسية. يقع الألمنيوم بينهما، مع تأثير الحالة المزاجية على درجة استطالة الحبوب.
- تشكيل خطورة في المحطات المجاورة- تتطلب الشدة العالية- من عمليات السحب أو التمدد بالقرب من الثلمة الالتفافية أن تتماشى التضاريس مع اتجاه تدفق المادة المفضل، وليس ضده، وذلك لمنع العنق أو الانقسام الموضعي.
- حياة التعب مقابل فصل المفاضلة- الحبوب-يتم فصل الشقوق المتوازية بقوة أكبر ولكنها تتعب عاجلاً؛ تدوم الشقوق العمودية للحبوب - لفترة أطول ولكنها قد تتطلب عمقًا أكبر لتحقيق تخفيف الضغط المكافئ.
- تأثيرات حجم الحبوب- المواد ذات الحبيبات الدقيقة- تقاوم انتشار التصدع بشكل أكثر انتظامًا بغض النظر عن الاتجاه، بينما تعمل المواد ذات الحبيبات الخشنة - على تضخيم الاختلافات الاتجاهية في سلوك الكسر.
إن الوجبات الجاهزة لمصممي القوالب واضحة. لا يمكنك تحديد هندسة الشق الالتفافي بمعزل عن اتجاه الشريط. سيكون أداء نفس عمق الشق ونصف قطر الجذر مختلفًا اعتمادًا على ما إذا كان يتماشى مع بنية الحبوب أو يقطعها. يجب تقييم هذا التفاعل بين هندسة الحز وتباين المواد جنبًا إلى جنب مع قرارات تخطيط الشريط التي تحدد مكان وجود الشقوق بالنسبة إلى الثقوب التجريبية، وعرض الناقل، ومحطات التشكيل في جميع أنحاء القالب التدريجي.
التكامل التدريجي لتخطيط شريط القالب ومقايضات التصميم
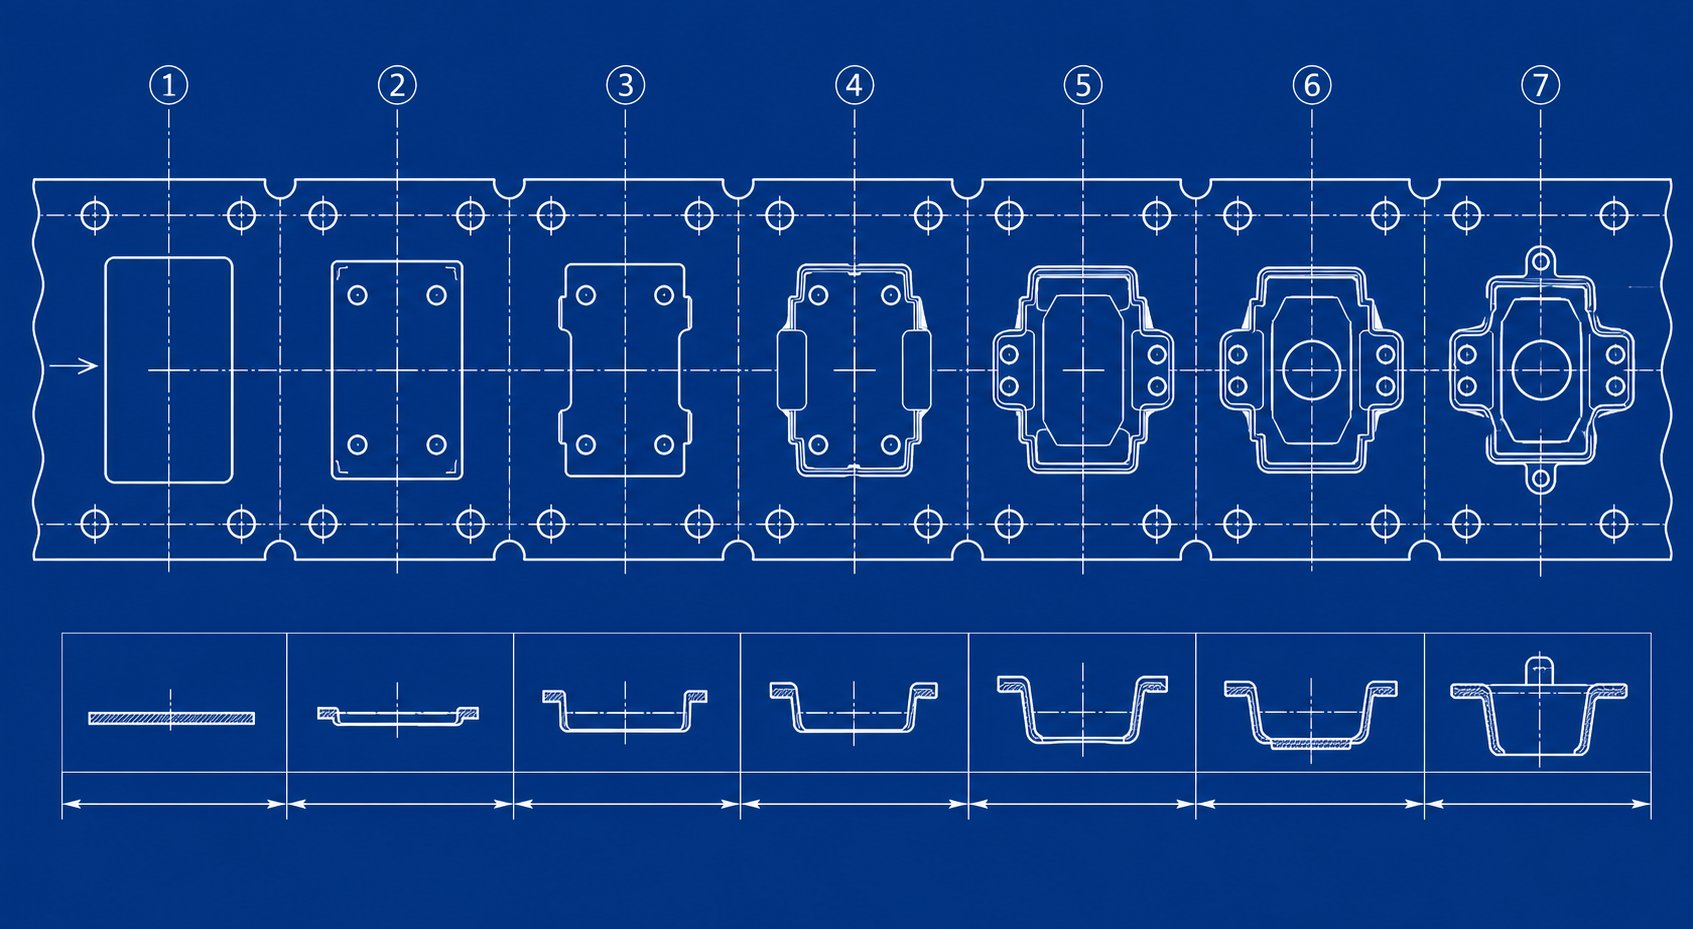
الشقوق الالتفافية لا توجد في الفراغ. إنهم يتشاركون الشريط مع الثقوب التجريبية، وشبكات الناقل، والمحطات الخاملة، وميزات التشكيل، و-علامات التبويب المقطوعة، وكلها تتنافس على نفس العقارات المحدودة. لا يمكن تحقيق الغرض من الشقوق الالتفافية في قوالب الختم إلا عندما يحترم موضعها النظام المتكامل لتخطيط الشريط. إن الشق ذو الحجم المثالي في الموقع الخاطئ بالنسبة إلى الثقب التجريبي أو خط الانحناء يخلق مشاكل أكثر مما يحل.
تجاوز موضع الشق داخل أنظمة تخطيط الشريط
في أي أداة ختم تدريجي وتصميم قالب، يحدد تخطيط الشريط سلسلة من العمليات التي يجب تنسيقها بدقة. تطبق كل محطة قوى تتفاعل عبر الشريط الحامل. تعمل تطبيقات تشكيل الصفائح المعدنية ذات الشقوق الالتفافية على وضع ميزات الإغاثة هذه بين المحطات حيث تكون هناك حاجة ماسة إلى فصل القوة، عادةً بين محطة تقطيع أو ثقب ثقيلة ومحطة تشكيل أو سحب دقيقة في اتجاه مجرى النهر.
يجب أن تأخذ قرارات التنسيب في الاعتبار العديد من الميزات المجاورة في وقت واحد. تتطلب الثقوب التجريبية، التي توفر المرجع الموضعي للشريط في كل محطة، مادة مستقرة حولها. إن وضع الشق الالتفافي بالقرب من الثقب التجريبي يؤدي إلى إضعاف المواد المحيطة، مما يتسبب في إطالة الثقب تحت أحمال التغذية وتدمير دقة التسجيل. تحافظ ممارسات الصناعة على مسافة لا تقل عن 2-3 أضعاف سماكة المادة بين حدود الشق وأقرب حافة ثقب تجريبي.
توفر المحطات الخاملة، الشائعة في القوالب التقدمية المعقدة، مواقع طبيعية للشقوق الالتفافية. لا تؤدي هذه المحطات أي أعمال تشكيل، وبالتالي فإن الشريط الحامل في ذلك الموقع لا يحمل أي أحمال مرتبطة بالعملية-تتجاوز قوة التغذية. إن وضع حز داخل محطة خاملة يعني أن المقطع العرضي المنخفض-يحتاج فقط إلى تحمل أحمال التغذية بدلاً من التغذية المجمعة-بالإضافة إلى-أحمال التشكيل. وهذا ينطبق أيضًا علىتحسين تخطيط الشريطحيث يقوم المهندسون بموازنة قوة الناقل مع استخدام المواد عبر كل محطة.
المفاضلات الهندسية في مواصفات العمق والعرض
من السهل تحديد المقايضة الأساسية ولكن من الصعب تحسينها: فالشق الضحل للغاية لا يوفر تخفيفًا كافيًا للضغط ويفشل في فصل المحطات المجاورة، في حين أن الشق العميق جدًا يضر بسلامة الشريط ودقة التغذية من خلال القالب. بين هذين النقيضين توجد نافذة وظيفية تختلف مع كل تطبيق.
إن الحز الضحل، الذي يزيل 15-20% فقط من عرض الحامل، بالكاد يقطع مسار نقل القوة. يحتفظ المقطع العرضي المتبقي- بالصلابة الكافية لنقل القوى الخاطفة وتشكيل الأحمال بين المحطات بشكل غير منقوص تقريبًا. الشق موجود بشكل هندسي ولكنه لا يقدم أي فائدة ميكانيكية. لقد استهلكت عرض الشريط من أجل لا شيء.
يؤدي الشق العميق جدًا، الذي يؤدي إلى إزالة 60% أو أكثر من عرض الناقل، إلى تقليل مقاومة الشريط للالتواء تحت اتجاه التغذية-الأحمال الضاغطة بشكل كبير. عندما تقوم وحدة التغذية بدفع الشريط للأمام، ينهار القسم الضعيف أو ينحرف بشكل جانبي بدلاً من نقل الحركة إلى محطات المصب. والنتيجة هي عدم اتساق الملعب، واختلال الطيار، والضرر المحتمل. يتفاقم هذا السيناريو في تطبيقات ختم النقل حيث يجب أن يحافظ الشريط على الصلابة عبر مسافات أطول غير مدعومة بين محطات القالب.
إن فهم الشقوق الالتفافية السلبية والإيجابية في قوالب ختم تشكيل الصفائح المعدنية يوضح خيارات المصمم. تعمل الشقوق الالتفافية السلبية على إزالة المواد من حافة الناقل، مما يخلق مرونة موضعية. إنها تقلل من مساحة المقطع العرضي- للحامل وصلابة الانحناء عند تلك النقطة، مما يسمح للمحطات المجاورة بالتشوه بشكل مستقل. تعمل الشقوق الالتفافية الإيجابية في الاتجاه المعاكس: فهي تضيف مادة أو تترك علامة تبويب بارزة عند حافة الشريط لإنشاء تصلب موضعي. أتوقف الرمح والانحناءعلى سبيل المثال، يقوم بإنشاء شفة سفلية تعمل على تقوية الحامل وتساعد على التغذية مع توفير مرجع توقف قوي في نفس الوقت. يخدم كل نوع غرضًا ميكانيكيًا مميزًا ضمن نفس تخطيط الشريط.
التفاعل مع الفتحات التجريبية وعرض الناقل
يحدد عرض الحامل كمية المواد المتاحة لكل من صلابة التغذية وتخفيف الحز. لا يترك الحامل الضيق، الذي يبلغ عرضه 3-5 مم، أي مجال تقريبًا لعمق ذو معنى قبل أن يصبح الرباط المتبقي ضعيفًا جدًا بحيث لا يمكن تغذيته بشكل موثوق. تمنح الحوامل الأوسع، 8-12 مم أو أكثر، المصممين مرونة أكبر لتحديد الشقوق الأعمق مع الحفاظ على المقطع العرضي المتبقي الكافي للتغذية المستقرة. غالبًا ما تتطلب ترتيبات أدوات المرحلة في القوالب متعددة المحطات ناقلات أوسع خصيصًا لاستيعاب كل من الثقوب التجريبية والشقوق الالتفافية دون تدخل.
تتبع عملية القرار التسلسلي لتحديد معلمات درجة التجاوز في تصميم القالب التقدمي الجديد تسلسلًا هندسيًا منطقيًا:
- حدد قوة-حدود المحطة الحرجة- تحديد المحطات المجاورة التي تنشئ اقتران القوة الأكثر إشكالية استنادًا إلى خطورة التشكيل والانطباق-من خلال الحجم ومتطلبات تدفق المواد.
- تحديد عرض الناقل ومواقع الثقب التجريبي- حدد الإطار الهيكلي للشريط أولاً، مع التأكد من وجود مادة كافية تحيط بكل طيار لتحقيق الاستقرار الموضعي تحت أحمال التغذية.
- حدد نوع الشق بناءً على الحاجة الميكانيكية- اختر الشقوق السلبية حيث تكون المرونة والفصل مطلوبة، أو الشقوق الإيجابية حيث تكون الأولوية للتقوية الموضعية والتحكم في التغذية.
- تحديد عمق الشق من خصائص المواد- قم بتطبيق إرشادات العمق المحدد للمادة- (التي تم تناولها في مناقشة خصائص المادة السابقة) لإنشاء عمق بداية يوازن بين الفصل وعمر كلال الموجة الحاملة.
- حدد نصف قطر الجذر لعمر الكلال المستهدف- قم بمطابقة نصف القطر الجذري مع حجم الإنتاج المتوقع وسلوك تصلب المادة، باستخدام نصف قطر أكبر لتطبيقات-الحجم العالي أو -القوة العالية.
- التحقق من التخليص للميزات المجاورة- تأكد من أن حدود الحز تحافظ على الحد الأدنى من المسافات من الثقوب التجريبية وخطوط الانحناء وتشكيل حدود المعالم لمنع تداخل مجال الضغط.
- التحقق من سلامة التغذية الشريطية- تأكد من أن المقطع العرضي للحامل المتبقي-في موقع الحز يمكنه مقاومة الانبعاج تحت قوة دفع وحدة التغذية دون انحراف جانبي أو تغير في درجة الصوت.
يضمن هذا التسلسل تحقيق غرض تشكيل الصفائح المعدنية من خلال الشقوق الالتفافية ضمن قيود نظام تخطيط الشريط الكامل. تعتمد كل خطوة على الخطوة السابقة، ويؤدي تخطي أي خطوة إلى المخاطرة بإنشاء حز يفشل في أداء وظيفة الفصل الخاصة به أو يقدم وضع فشل جديد في الشريط.
إن القرارات المتخذة هنا على مستوى التخطيط تترجم مباشرة إلى نتائج قابلة للقياس في قاعة الصحافة. لا تؤثر هندسة الحز على فصل المحطة ودقة التغذية فحسب، بل تؤثر أيضًا على أنماط تكوين الثقب واتجاه كسر القص والتفاعل بين التثقيب-إلى-خلوص القالب، وكلها تحدد جودة الجزء النهائي.
تطبيق المبادئ الأولى على قرارات التصميم العملية
تتلاقى هندسة تخطيط الشريط وخصائص المواد ونظرية تركيز الإجهاد عند نقطة واحدة: اللحظة التي تلتزم فيها ببُعد درجة في رسم تصميم القالب. كل ما تمت مناقشته حتى الآن يقدم المنطق. يترجم هذا القسم هذا المنطق إلى قرارات يمكنك الدفاع عنها في مراجعة التصميم، واستكشاف الأخطاء وإصلاحها في قاعة الصحافة، والتواصل بوضوح مع شركاء أدوات الختم لديك.
من النظرية إلى التطبيق في قرارات تحجيم الشق
يعمل النهج الهندسي المنظم على هذا النحو. أولاً، حدد المشكلة: ما هي القوى المؤثرة على الشريط الحامل عند حدود محطة معينة، وما السلوك المادي الذي يحد من قدرة الشريط على امتصاص تلك القوى دون تشويه الأبعاد؟ ثانيًا، اذكر المبدأ: تعمل ميزة التنفيس الخاضعة للرقابة على تعديل حالة الإجهاد المحلية عن طريق تركيز الضغط في منطقة التضحية، وفصل المحطات المجاورة بحيث تستمر كل عملية تشكيل بشكل مستقل. ثالثًا، قم بالتطبيق على التصميم: قم بقياس عمق الثلمة والعرض ونصف قطر الجذر باستخدام المواد-إرشادات محددة وعلاقات تركيز الضغط التي تم تناولها سابقًا، ثم تحقق من أن المقطع العرضي للحامل المتبقي-يدعم التغذية المستقرة.
العديد من اتفاقيات المتجر-ترمز إلى الفيزياء الحقيقية، ولكن بعضها تجاوز سياقها الأصلي. وفيما يلي القواعد العامة والعلم وراءها:
- "استخدم عمقًا يساوي نصف عرض الناقل."- تم التحقق من صحته للفولاذ الطري بكميات إنتاج معتدلة. يوفر العمق بنسبة 50% فصلًا قويًا، كما تدعمه الاستطالة العالية للفولاذ الطري. يتعارض مع HSLA والفولاذ المقاوم للصدأ حيث يؤدي العمق بنسبة 50% إلى استنفاد الليونة عند جذر الشق خلال آلاف الدورات.
- "قم دائمًا بمطابقة عرض الشق مع سمك المادة."- نقطة بداية معقولة. يؤكد العلم أن عرض الشق الذي يتراوح من 1.0 طن إلى 1.5 طن يخلق منطقة انتقال إجهاد فعالة لمعظم المواد. يتم تبرير الشقوق الأوسع (2.0t-3.0t) عندما تكون شدة التشكيل في المحطات المجاورة عالية وتكون هناك حاجة إلى منطقة متوافقة أطول.
- "تعمل الشقوق- الحادة بشكل جيد إذا كنت تستخدم الفولاذ الكربوني المنخفض-."- تم التحقق من صحته جزئيًا. تعمل ليونة الفولاذ الطري على إضعاف الجذور الحادة من خلال الإنتاج المحلي، مما يقلل من فعالية Kt خلال المئات القليلة الأولى من الضربات. ولكن حتى في الفولاذ الطري، فإن نصف قطر الجذر الذي يقل عن 0.5 طن يؤدي إلى تسريع الكلال عند الأحجام التي تزيد عن 500000 جزء. يقول العلم دائمًا حدد الحد الأدنى لنصف القطر.
- "إذا كان الشريط يتغذى بشكل جيد، فإن الشق عميق بما فيه الكفاية."- متناقض. يؤكد استقرار التغذية فقط أن الناقل يحتفظ بالصلابة الكافية. لا يذكر شيئًا عما إذا كان الشق يفصل بالفعل قوى المحطة. يمكن أن يتم تغذية الشريط بشكل مثالي بينما يستمر في إرسال اللقطات-من خلال الأحمال التي تؤدي إلى انخفاض دقة الأبعاد في المحطات النهائية.
- "أضف درجة أينما ترى رفع الشريط."- تم التحقق من صحته جزئيًا. يشير رفع الشريط إلى انتقال القوة بين المحطات، ويمكن للشق أن يخففها. لكن السبب الجذري قد يكون عدم كفاية الضغط المتعري أو توقيت الرفع غير الصحيح بدلاً من فقدان هندسة الإغاثة. التشخيص قبل القطع.
تجاوز تأثير الشق على تكوين الأزيز وجودة الجزء
فيما يلي اتصال يتجاهله العديد من المهندسين: تؤثر الشقوق الالتفافية على ارتفاع الأزيز في الأجزاء النهائية. عندما تقطع أداة القطع عبر الشريط، يعتمد نمط الكسر على كيفية توزيع الضغط عبر المادة في لحظة الاختراق.اختلاف الأزيز في عمليات القالب التقدميةغالبًا ما يعود ذلك إلى حالات الإجهاد غير المتناسقة في منطقة القطع بدلاً من الخلوص وحده. تعمل الثلمة الالتفافية الموضوعة بالقرب من محطة التقطيع أو الثقب على تغيير مجال الضغط المتبقي في المادة التي يتم قطعها. إذا أدت حالة الضغط المتغيرة هذه إلى تغيير كيفية تعشيق المثقاب للورقة، فإن نسبة القص-إلى-الكسر تتغير، ويتغير معها ارتفاع الثقب.
على وجه التحديد، تعمل تفاعلات ختم تشكيل الأزيز على شكل شقوق جانبية على النحو التالي: يمكن أن يؤدي عمل حز على الفور في أعلى محطة القطع إلى تخفيف الضغط المتبقي في الشريط، مما يسمح للثقب بدخول المادة بشكل أكثر نظافة وإنتاج شريط قطع أكثر اتساقًا. على العكس من ذلك، يمكن أن يؤدي وضع الشق بشكل سيء إلى إجهاد الشد المتبقي في منطقة القطع، مما يتسبب في كسر المادة قبل الأوان وزيادة ارتفاع الثقب على جانب الاختراق. توضح فيزيائية قطع المعادن أن حوالي-ثلث حافة القطع عبارة عن قص (المنطقة المصقولة) وثلثي-كسر في الفولاذ منخفض الكربون-عند الخلوص الصحيح. أي شيء يغير هذه النسبة، بما في ذلك الضغط المتبقي من الشقوق الالتفافية المجاورة، يغير جودة الحافة.
يجب أن يتم أخذ حقول الضغط -إلى-خلوص القالب وضغط الحز الالتفافي في الاعتبار معًا للحصول على نتائج ختم القالب الدقيقة. يحدد الخلوص الزاوية التي تنتشر بها شقوق الكسر من حواف الثقب والقالب تجاه بعضها البعض. الإجهاد المتبقي من تحيزات الشق الالتفافي القريبة التي تكسر زاوية الانتشار. إذا كان الضغط الناجم عن الحز- يتوافق مع هندسة الخلوص، فإن الكسور تلتقي بشكل نظيف وتظل النتوءات في حدها الأدنى. إذا تعارضت، فإن مسارات الكسر تتباعد، مما ينتج حافة خشنة ذات نتوءات مرتفعة. في مكبس ختم القالب الذي يعمل بسرعة عالية، يصبح هذا التفاعل أكثر وضوحًا لأن القوى الديناميكية تضخم أي عدم تناسق في مجال الإجهاد.
الهدف هنا ليس إضافة التعقيد في حد ذاته. إنه لإعطاء المهندسين المفردات والأساس المنطقي لتوصيل مواصفات أدوات ختم المعادن بثقة. عند تحديد عمق شق جانبي بنسبة 35% مع نصف قطر جذر 1.5 طن يتم وضعه على بعد 3 طن من أقرب محطة قطع، يجب أن تكون قادرًا على توضيح السبب: لأن هذه الهندسة توفر فصلًا مناسبًا للمحطة لدرجة المادة دون إدخال إجهاد متبقي من شأنه أن يغير أنماط كسر القص في عمليات القطع المجاورة. هذا هو الفرق بين المواصفات المبنية على العلم وتلك المبنية على الأمل.
تنطبق هذه المبادئ في الظروف الخاضعة للرقابة، ولكن الإنتاج بكميات كبيرة-يؤدي إلى تأثيرات تراكمية لا يمكن لتحليل النتائج-التنبؤ بها. يؤدي تكرار الدراجات، وتآكل القالب التدريجي، والتمدد الحراري إلى تغيير حالة الضغط بمرور الوقت، مما يكشف ما إذا كان تصميم الشق الالتفافي يتمتع بهامش كافٍ أو أنه يعمل على حافة غلاف الأداء الخاص به.
-المؤشرات العالمية الحقيقية والتطبيق التشخيصي
نادرًا ما تكشف الظروف الخاضعة للرقابة أثناء تجربة الموت القصة الكاملة. قد يتحمل تصميم الحز الجانبي خمسين عينة دون مشكلة، لكن عملية ختم معادن السيارات تتطلب ملايين الدورات في ظل التحميل الحراري المستمر، والتآكل التدريجي، وتغير ملف المواد. الإنتاج ذو الحجم الكبير-هو المكان الذي يكشف فيه التصميم غير الملائم عن نفسه، ليس كفشل كارثي مفاجئ، ولكن كإنجراف بطيء نحو عدم الاستقرار الذي يظهر في معدلات الخردة، وانتشار الأبعاد، ووقت التوقف غير المخطط له.
ارتفاع-حجم الإنتاج وتأثيرات الضغط التراكمي
في ختم المعادن الصناعية لأقواس السيارات، وأغطية الموصلات، والتعزيزات الهيكلية، تتجاوز سرعات الضغط عادة 200 ضربة في الدقيقة. وبهذه الوتيرة، ينثني الشريط الحامل في كل موقع من نقاط الالتفافية مئات المرات كل دقيقة. على مدى عملية إنتاج تصل إلى 500000 قطعة، تم تدوير جذر الحز عبر نطاق الضغط الخاص به نصف مليون مرة. ستبدأ أي هندسة درجة تعمل بالقرب من عتبة الكلال في التدهور، ليس بعد وردية واحدة، ولكن تدريجيًا عبر أيام وأسابيع الإنتاج.
يتبع التأثير التراكمي نمطًا يمكن التنبؤ به. أولاً، تبدأ الشقوق- الدقيقة عند جذر الشق حيث يكون عامل تركيز الإجهاد في أعلى مستوياته. وهذه الشقوق تكون غير مرئية بالعين المجردة أثناء الفحص الروتيني. ثانيًا، تنتشر الشقوق تدريجيًا مع كل ضغطة ضغط، مما يقلل من المقطع العرضي الفعال للحامل- عند الحز. ثالثًا، تفقد الموجة الحاملة الضعيفة صلابتها، مما يسمح بزيادة إرسال قوة المحطة-إلى-المحطة تدريجيًا. رابعا، يظهر انحراف الأبعاد في مكونات ختم المعدن النهائية مع تدهور تأثير الفصل.
يوضح هذا التسلسل سبب إنتاج قوالب ختم السيارات التي تستخدم الفولاذ عالي القوة-أجزاء مقبولة لأول 100000 نتيجة، ثم ظهور مشكلات الجودة التقدمية. جذر الشق يستنفد عمر التعب. يتنبأ علم تركيز الإجهاد وسلوك تصلب العمل الذي تم تناوله سابقًا بهذا الجدول الزمني بدقة معقولة إذا كانت خصائص كلال المادة وقيمة Kt الفعلية معروفة.
التأثيرات الحرارية تفاقم المشكلة. عند سرعات الضغط العالية، ترتفع درجات حرارة الثقب تدريجيًا بسبب الاحتكاك المتكرر وأحمال التشوه، وتنتقل تلك الحرارة إلى الشريط. أدى الشريط الحامل الذي يعمل بدرجة حرارة تتراوح بين 10 إلى 15 درجة مئوية فوق المحيط في موقع الثلمة الالتفافية إلى تغيير طفيف في قوة الخضوع والاستطالة. تتقلص الهوامش المصممة في هندسة الشق في درجة حرارة الغرفة تحت التحميل الحراري، مما قد يدفع جذر الشق إلى منطقة السلالة البلاستيكية خلال كل دورة بدلاً من البقاء مرنًا.
المؤشرات التشخيصية لتصميم الشق الالتفافي غير الملائم
غالبًا ما يكتشف مشغلو الطباعة ذوو الخبرة مشاكل الشق الالتفافي قبل أن يفعلها مفتشو الجودة، لأن الأعراض تظهر كتغيرات في كيفية تشغيل القالب بدلاً من عيوب الأبعاد المباشرة. تشير الأعراض التالية التي يمكن ملاحظتها في قاعة الصحافة إلى وجود مشكلات في الشق الالتفافي:
- رفع الشريط بين المحطات- يرتفع الشريط الحامل عن سطح القالب بعد ضربة قوية أو خارقة، مما يشير إلى أن قوى القطع-من خلال تنتقل عبر حز عميق غير كافٍ بدلاً من امتصاصها محليًا.
- أبعاد الأجزاء غير متناسقة في محطات التشكيل- يزداد انتشار الأبعاد تدريجيًا على مدار فترة الإنتاج، مما يشير إلى أن صلابة الشريط الحامل عند الحز تتغير بسبب نمو صدع الكلال أو أن الحز لم يوفر مطلقًا فصلًا مناسبًا للبدء به.
- قص دبوس الطيار أو الانحناء- تواجه الدبابيس الدليلية أحمالًا جانبية لم يتم تصميمها للتعامل معها نظرًا لأن التسجيل الخاطئ للشريط، الناتج عن عدم استقرار التغذية المرتبط بالشق-، يجبر الطيارين على تصحيح الأخطاء الموضعية بما يتجاوز طاقتهم.
- تشقق الحافة التدريجي في مواقع الشق- شقوق مرئية تمتد من جذر الحز باتجاه مركز الناقل، مما يشير إلى أن نصف قطر جذر الحز ضيق للغاية لدرجة المادة، أو أن عمق الحز يتجاوز ما يمكن أن يدعمه تحمل المادة من الكلال عند حجم الإنتاج المحدد.
- شريط التواء أثناء تقدم التغذية- ينهار الحامل بشكل جانبي عند موقع الشق عندما تقوم وحدة التغذية بدفع الشريط للأمام، مما يعني أن الرباط المتبقي بعد عمق الشق يكون ضيقًا جدًا بحيث لا يتمكن من مقاومة حمل التغذية المضغوط دون التواء.
- المحطة-إلى-الانجراف البعدي للمحطة في اتجاه واحد- تتحرك الأجزاء في المحطات النهائية باستمرار في نفس الاتجاه، مما يشير إلى أن تدفق المواد من خلال شق جانبي مجاور يكون غير متماثل بسبب اختلال اتجاه الحبوب أو هندسة الحز غير المتساوية على حواف الحامل المتقابلة.
- تسارع تآكل القالب في المحطات المجاورة للشقوق- تتآكل إدخالات التشكيل أو اللكمات المقطوعة بالقرب من الحز الالتفافي بشكل أسرع من المتوقع لأن الحز يفشل في فصل القوى، مما يؤدي إلى نقل أحمال الصدمات المتكررة إلى تلك المحطات.
كل من هذه الأعراض يعود إلى مبادئ علمية محددة. قم بإزالة نقاط الرفع إلى درجة غير مناسبة-من خلال التوهين، وهي مشكلة عمق. يؤدي تلف الدبوس التجريبي إلى عدم استقرار التغذية، وهي مشكلة صلابة الحامل. يكشف تشقق الحواف عن فشل الكلال عند جذر الحز، وعدم تطابق الهندسة-مع-المادة. يعمل مسار التشخيص بشكل عكسي من الأعراض التي يمكن ملاحظتها إلى المعلمة الأساسية التي تحتاج إلى التعديل.
عندما يواجه مهندس الأدوات أبعادًا غير متناسقة على جزء معدني مختوم تم إنتاجه في قالب تقدمي، لا ينبغي أن يكون السؤال الأول هو ما إذا كانت أداة التشكيل متآكلة أم لا. ينبغي أن يكون ما إذا كانت درجة الالتفافية في أعلى تلك المحطة لا تزال تؤدي وظيفة الفصل الخاصة بها.المبادئ الأساسية لاستكشاف الأخطاء وإصلاحهاالتأكيد على أنه يجب تحديد موقع الأجزاء بدقة وإمساكها بشكل صحيح قبل إجراء أي أعمال تشكيل. تؤدي درجة الالتفافية المتدهورة إلى تقويض كلا هذين الشرطين الأساسيين من خلال السماح باقتران القوة بين المحطات التي تشوه موضع الشريط وتطلق الضغط بشكل غير متساو.
يتبع النهج التشخيصي لمشاكل جودة الأجزاء المختومة بالمعدن تسلسلاً منطقيًا. أولاً، قم بفحص جذر الشق تحت التكبير بحثًا عن بدء صدع التعب. في حالة وجود تشققات، يجب زيادة نصف قطر الجذر أو تقليل عمق الشق بالنسبة إلى درجة المادة المستخدمة. ثانيًا، قم بقياس الانحراف الفعلي للشريط عند الحز أثناء دورة الضغط ذات السرعة البطيئة-. إذا انثني الحامل بشكل واضح بما يتجاوز الاسترداد المرن، فإن المقطع العرضي المتبقي- يكون غير كافٍ أو أن المادة قد تعرضت لشغل -متصلب يتجاوز ليونتها المفيدة في ذلك الموقع. ثالثا، قارن استطالة الثقب التجريبي في أعلى وأسفل الشق. تشير الفتحات التجريبية ذات الشكل البيضاوي- في اتجاه مجرى النهر إلى أن الثلمة لا تمتص القوى المرسلة وأن الشريط يسجل خارج المركز-في تلك المحطة.
وتعزز بيانات الإنتاج هذه الملاحظات. في برامج الأجزاء المعدنية المختومة ذات الحجم الكبير-،نادرًا ما تنشأ حالات فشل القالب التدريجي من مكون واحد تالف. تتطور معظم المشكلات تدريجيًا من خلال تراكم التآكل، وعدم استقرار الشريط، والتأثيرات الحرارية أثناء الإنتاج المستمر. يتبع تدهور الشق الجانبي نفس النمط. الشق لا يفشل فجأة. فهو يفقد فعاليته بشكل تدريجي، وتظهر الأعراض النهائية قبل فترة طويلة من ظهور السبب الجذري للعيان.
بالنسبة للمهندسين الذين يقومون بتشغيل قوالب ختم السيارات بأحجام إنتاج تتجاوز 500000 قطعة سنويًا، فإن الفحص الاستباقي للشق عند فترات زمنية محددة لعدد الأشواط - يمنع الانزلاق التدريجي من الإنتاج المستقر إلى تراكم الخردة. يوفر العلم إطار العمل: تعرف على منحنى الكلال الخاص بالمواد الخاصة بك، واحسب Kt الفعلي عند جذر الحز، وقم بتقدير عدد الدورات لبدء التصدع، وجدولة الفحص قبل وصول هذا الحد. وهذه هي الطريقة التي تُترجم بها معرفة-المبادئ الأولى إلى موثوقية أرضية الإنتاج لكل مكون ختم معدني ينتجه القالب.
الهندسة-التصميم الموجه للتجاوز من أجل التميز في الإنتاج
تؤكد الأعراض التشخيصية في قاعة الصحافة ما يتنبأ به العلم: يجب أن تكون مواصفات الشق الالتفافي متجذرة في ميكانيكا قابلة للقياس الكمي، وليس في التقليد الموروث. تشكل مبادئ تركيز الإجهاد، وتباين المواد، وهندسة الإغاثة الخاضعة للرقابة إطارًا متماسكًا ينطبق على كل قالب ختم، بغض النظر عن تعقيد الجزء أو حجم الإنتاج.
المبادئ الهندسية الأساسية لمواصفات الشق الجانبي
ثلاث ركائز تدعم كل قرار لتجاوز الصوت في قوالب ختم المعدن:
- توزيع الإجهاد يحكم هندسة الشق- يحدد نصف قطر الجذر وعمقه وعرضه عامل تركيز الإجهاد عند نقطة التنفيس. إن تحديد حجم هذه المعلمات وفقًا لمنحنى الكلال الخاص بالمادة يضمن بقاء الحز على حجم الإنتاج دون بدء الشقوق.
- تباين المواد يملي التوجه- يتحكم اتجاه التحبيب بالنسبة لمحاذاة الحز في سلوك انتشار الشقوق وأنماط تدفق المواد. يؤدي تجاهل اتجاه التدحرج عند تحديد موضع الشق إلى تقديم مسارات كسر غير متوقعة تقوض موثوقية الناقل.
- الإغاثة الخاضعة للرقابة تعزل قوات المحطة- يجب أن تقلل الحزة من صلابة الناقل بدرجة كافية لفصل المحطات المجاورة مع الحفاظ على مقطع عرضي كافٍ -لتغذية مستقرة. هذا التوازن خاص بالمواد-، ويعتمد على السُمك-، كما أنه حساس للإنتاج-الحجم-.
تستبدل هذه المبادئ معًا التخمين بالأساس المنطقي الهندسي. يمكن لمصمم القالب الذي يفهم سبب عمل عمق القطع بنسبة 35% مع نصف قطر جذر 1.5 طن لفولاذ HSLA أن يتكيف بثقة مع هذه المواصفات عندما تتغير درجة المادة أو سمكها أو شدة التشكيل. إن القدرة على التكيف هي القيمة الحقيقية -للتصميم القائم على العلم للقالب والختم: فهو يتوسع ليشمل التطبيقات الجديدة دون الحاجة إلى جولة جديدة من التجارب-و-تجربة الأخطاء.
عندما يتم اشتقاق مواصفات الحز الالتفافي من نظرية تركيز الإجهاد، وبيانات إجهاد المواد، وتحليل التدفق متباين الخواص بدلاً من تقاليد أرضية المتجر-فقط، فإن كل مكون من قوالب الختم في تخطيط الشريط يؤدي وظيفته المقصودة عبر دورة حياة الإنتاج الكاملة.
الشراكة مع موارد تصميم القوالب المتخصصة
وتتطلب ترجمة هذه المبادئ إلى أدوات جاهزة- للإنتاج أكثر من مجرد المعرفة النظرية. إنه يتطلب خبرة في كيفية تفاعل مكونات قالب الختم في ظل ظروف الضغط الحقيقية، وعبر مواد متنوعة، وبأحجام حيث تكشف التأثيرات التراكمية كل خيار تصميم هامشي. يستفيد المهندسون الذين يعملون على قوالب تقدمية معقدة ذات متطلبات درجة تجاوز حاسمة من الشراكة مع متخصصي الأدوات الذين يربطون بين العلوم ويتسوقون-واقع الأرضية.
عند تقييم نظرة عامة على شركة قوالب ختم المعادن، ابحث عن الشركاء الذين يظهرون طلاقة في كل من الأساسيات الهندسية والقيود العملية لإنتاج ختم القوالب.ييتشينيربط مهندسي الأدوات بحلول قوالب الختم المخصصة حيث يتم التعامل مع تصميم الحز الالتفافي، والتحكم في تدفق المواد، وإدارة الأزيز، وتحسين الخلوص كتحديات هندسية متكاملة بدلاً من قرارات التثقيب المعزولة-والصب-. يعكس أسلوبهم في التعامل مع القوالب والختم نفس منهجية المبادئ-الأولى التي تم تناولها في هذه المقالة: تحديد حالة الضغط، ومطابقة الشكل الهندسي مع سلوك المادة، والتحقق من الصحة من خلال بيانات الإنتاج.
الطريق إلى الأمام لأي مهندس يحدد الشقوق الالتفافية واضح. أسس قراراتك على آليات تركيز التوتر والاستجابة المادية. التحقق من صحة من خلال الملاحظة التشخيصية في قاعة الصحافة. وعندما يتطلب التطبيق خبرة تتجاوز قدرات الأدوات الحالية لديك، قم بإشراك شريك يتطابق عمقه الهندسي مع تعقيد متطلبات تصميم قالب الختم لديك.
الأسئلة المتداولة حول الشقوق الالتفافية في قوالب الختم
1. ما هو الغرض من الشقوق الالتفافية في قوالب الختم التدريجي؟
تخدم الشقوق الالتفافية ثلاث وظائف ميكانيكية أساسية في قوالب الختم التدريجي. إنهم يتحكمون في تدفق المواد عن طريق إنشاء نقاط تنفيس تسمح للصفائح المعدنية بالتشوه دون قيود مفرطة من المحطات المجاورة. إنهم يعيدون توزيع إجهاد القص بعيدًا عن مناطق التشكيل الحرجة لمنع الفشل الموضعي. كما أنها تقلل من الانطباق-من خلال القوى التي تسبب رفع الشريط وسوء-ظروف التغذية. بشكل أساسي، تعمل كحدود ضغط هندسية تعزل مناطق التشوه بحيث تعمل كل محطة بشكل مستقل دون إتلاف الميزات المجاورة.
2. كيف يمكنك تحديد عمق الشق الالتفافي الصحيح للمواد المختلفة؟
يعتمد عمق الشق في المقام الأول على نسبة استطالة المادة وسلوك تصلب العمل. يتحمل الفولاذ الطري الذي يبلغ استطالته 28-42% أعماقًا تتراوح بين 40-50% من عرض الناقل لأن احتياطي الليونة الخاص به يمنع بدء التشقق عند جذر الشق. يتطلب الفولاذ عالي القوة مع انخفاض الاستطالة (12-24%) أعماقًا أقل عمقًا تتراوح بين 20-35% مع نصف قطر جذر أكبر. تحتاج سبائك الألومنيوم إلى عمق يتراوح من 30 إلى 40% مع أنصاف أقطار كبيرة نظرًا لقلة تحمل التعب والميول المزعجة. يتطلب الفولاذ المقاوم للصدأ النهج الأكثر تحفظًا (25-35% عمق، نصف قطر الجذر 2.0 طن أو أكثر) لأن معدل تصلب العمل الشديد يسبب التقصف الموضعي عند جذر الشق.
3. ما هو الفرق بين الشقوق الالتفافية الإيجابية والسلبية؟
تعمل الشقوق الالتفافية السلبية على إزالة المواد من حافة الشريط الحامل، مما يخلق مرونة موضعية تسمح للمحطات المجاورة بالتشوه بشكل مستقل. فهي تعمل على تقليل-مساحة المقطع العرضي وصلابة الانحناء عند تلك النقطة. تعمل الشقوق الالتفافية الإيجابية في الاتجاه المعاكس عن طريق إضافة مادة أو ترك علامة تبويب بارزة عند حافة الشريط لإنشاء تصلب موضعي. يتم استخدام الشقوق السلبية عندما تكون هناك حاجة إلى فصل القوة بين المحطات، في حين يتم تطبيق الشقوق الإيجابية حيث يتطلب التحكم في التغذية وصلابة الناقل التعزيز في مواقع محددة.
4. كيف يؤثر اتجاه الحبوب على أداء الشق الالتفافي في الصفائح المعدنية؟
تعرض الصفائح المعدنية خصائص متباينة الخواص بسبب استطالة الحبوب أثناء التدحرج. تعمل الثلمة الالتفافية الموجهة بالتوازي مع اتجاه الحبوب على نشر الشقوق بسهولة أكبر على طول حدود الحبوب، مما يوفر فصلًا قويًا ولكن عمر كلال أقصر. إن الشق المتعامد مع اتجاه الحبوب يقاوم نمو الشقوق ولكنه قد يحد من تدفق المواد أثناء عمليات التشكيل. يظهر الفولاذ المدلفن على البارد والفولاذ المقاوم للصدأ- تأثيرات قوية متباينة الخواص، بينما يكون الفولاذ والنحاس المدلفن على الساخن- أقل حساسية. يجب على المهندسين تأكيد اتجاه الملف بالنسبة لمحور التغذية ومطابقة موضع الشق مع شدة التشكيل في المحطات المجاورة.
5. ما هي علامات عدم كفاية تصميم الشق الالتفافي أثناء الإنتاج؟
تشمل الأعراض الملحوظة رفع الشريط بين المحطات بعد ضربات التقطيع الثقيلة، والزيادة التدريجية في انتشار الأبعاد في محطات التشكيل، وقص الدبوس التجريبي من سوء تسجيل الشريط، وتشقق الحافة المرئية الممتد من جذور الحز، وانبعاج الشريط أثناء تقدم التغذية، وتآكل القالب المتسارع في المحطات المجاورة للشقوق. يرتبط كل عرض بمعلمة هندسية محددة: يشير رفع الشريط إلى عدم كفاية عمق الحز، ويتتبع تلف الدليل إلى عدم استقرار التغذية، ويكشف تشقق الحواف عن عدم تطابق هندسي-مقابل-المادة. يمكن لشركاء الأدوات المتخصصة مثل YICHEN المساعدة في تشخيص هذه المشكلات وترجمة الإجراءات التصحيحية إلى تصميمات قوالب محسنة.


