


فهم ختم قالب الفولاذ المقاوم للصدأ للشريط المسطح
يمكنك الحصول على الدرجة الصحيحة، وتصميم القالب بشكل صحيح، وحتى سرعة الضغط بشكل صحيح، وينتهي بك الأمر بأجزاء خردة. لماذا؟ لأن ختم الشريط المسطح المصنوع من الفولاذ المقاوم للصدأ ليس مجرد نظام واحد. يقع عند تقاطع علوم المواد وهندسة الشريط وهندسة العمليات. تعامل مع أي واحد من هذه الأشياء بمعزل عن غيرها وسوف ينكسر شيء ما في اتجاه مجرى النهر.
يغطي هذا الدليل هذا التقاطع بالكامل. سواء كنت تحدد المواد، أو تصمم الأدوات، أو تستكشف مشكلات الإنتاج وإصلاحها، فستجد الروابط بين القرارات هنا بدلاً من أن تكون متناثرة عبر مراجع منفصلة.
ما هو ختم الشريط المسطح
يعد ختم الشريط المسطح عبارة عن عملية تشكيل باردة-حيث يتم تغذية شريط ضيق من الفولاذ المقاوم للصدأ ملفوف من خلال قالب تقدمي أو محطة واحدة- لإنتاج أجزاء دقيقة. تقوم كل ضربة ضغط بقطع الشريط أو ثنيه أو تشكيله إلى مكونات نهائية. يظل الشريط متصلاً بشريط الناقل أثناء تقدمه محطة تلو الأخرى، وينفصل الجزء المكتمل في المرحلة النهائية.
يتبع ختم المعدن المصنوع من الفولاذ المقاوم للصدأ على شكل شريط نفس الآليات الأساسية مثل ختم الصفائح الأوسع: ينزل المثقاب إلى كتلة القالب، أو يقطع أو يشوه المادة تحت ضغط عالٍ. يكمن الاختلاف في الحجم والتفاوتات وكيفية تصرف المادة عندما تكون ضيقة ورقيقة.
إن ختم الشريط المسطح بالقالب هو عملية تغذية الفولاذ المقاوم للصدأ الملتف ذو العرض الضيق، والذي يقل عرضه عادةً عن 50 مم، من خلال الأدوات الدقيقة لإنتاج -أجزاء ذات حجم كبير من خلال عمليات التقطيع والثقب والتشكيل المتتابعة.
لماذا يختلف مخزون الشريط عن الورقة القياسية
تخيل تشغيل شريط عرضه 12 مم-من النصف-صلب 301 مقاوم للصدأ من خلال قالب تقدمي مكون من 20-محطة بسرعة 300 ضربة في الدقيقة. لا تبدو التحديات التي ستواجهها مثل ختم ورقة فارغة بعرض 600 مم.
يقدم مخزون الشريط متغيرات فريدة. تعتبر تفاوتات العرض أكثر أهمية لأنه حتى الاختلاف الطفيف يؤثر على كيفية تحرك الشريط من خلال قضبان التوجيه والمسامير التجريبية.حالة الحافة، سواء كانت مشقوقة أو مقطوعة أو منزوعة الأزيز، تؤثر بشكل مباشر على تكوين الأزيز وتآكل القالب. ومجموعة الملف-، الانحناء المحتفظ به من الجرح على البكرة، يمكن أن يسبب سوء التغذية إذا لم يتم التحكم في التسطيح قبل دخول المادة إلى القالب.
في ختم الفولاذ المقاوم للصدأ على وجه التحديد، يؤدي تصلب العمل إلى تفاقم هذه المشكلات. الشريط الذي يتم تغذيته بشكل نظيف في المحطة الأولى قد يتصرف بشكل مختلف تمامًا حسب المحطة الخامسة عشرة حيث يغير الإجهاد التراكمي خصائصه الميكانيكية. ولهذا السبب يجب اعتبار سلوك المواد وهندسة الشريط وهندسة القوالب نظامًا واحدًا بدلاً من ثلاثة عناصر منفصلة في ورقة المواصفات.
إن الدرجة التي تحددها، والحالة المزاجية التي تحددها، والتفاوتات التي تضعها في أمر الشراء الخاص بك، كلها تنعكس في عمر الأدوات، وجودة الجزء، وسرعة الإنتاج.
اختيار درجة الفولاذ المقاوم للصدأ لختم الشريط
يشكل اختيار الدرجة كل ما يلي في عملية الختم الخاصة بك. اختر السبيكة الخاطئة لتطبيق الشريط الخاص بك وسوف تقاوم الارتداء المبكر أو التآكل المبكر أو التشقق في كل محطة. ويتمثل التحدي في أن العلامات تتصرف بشكل مختلف في شكل شريط رفيع عما تفعله في الورقة الأثقل، لذا فإن الخبرة مع أحدهما لا تترجم دائمًا إلى الآخر.
الدرجات الأوستنيتي لختم الشريط
يتم استخدام ما يقرب من ثلاثة-أرباع جميع تطبيقات الفولاذ المقاوم للصدأالأوستنيتي 300 سلسلة الدرجاتوختم الشريط ليس استثناءً. اللاعبون الرئيسيون هنا هم 301، و304، و316، ولكل منهم سلوك مميز تحت الضربة.
ختم الفولاذ المقاوم للصدأ 301 يفضل التطبيقات التي تحتاج إلى قوة عالية بعد التشكيل. مع انخفاض محتوى النيكل (6-8%)، يتصلب العمل 301 بسرعة، مما يعني أنه يكتسب القوة بسرعة أثناء التشوه. وهذا يجعله مثاليًا لأجزاء الشريط التي تتطلب خصائص زنبركية، مثل أصابع الاتصال ومثبتات المشابك. وتتمثل المقايضة في أن القوالب التقدمية يجب أن تراعي زيادة الصلابة في كل محطة.
ختم الفولاذ المقاوم للصدأ 304 يناسب السحب الأعمق والتشكيل الأكثر تعقيدًا. يؤدي محتواه العالي من النيكل (8-10%) إلى إبطاء معدل تصلب العمل-، مما يسمح بتدفق المواد دون تمزق بسهولة. عندما يتضمن جزء الشريط الخاص بك تمديدًا كبيرًا أو سحبًا متعدد المراحل، فإن 304 يمنحك مساحة أكبر للتشكيل قبل أن تتصلب المادة حتى الفشل.
يتم تفعيل ختم الفولاذ المقاوم للصدأ 316 عندما تحدد مقاومة التآكل المواصفات، خاصة في البيئات البحرية أو الكيميائية أو الطبية. يعمل الموليبدينوم المضاف (حوالي 2٪) على تحسين مقاومة التنقر ولكنه لا يغير قابلية التشكيل بشكل كبير مقارنة بـ 304. يجب أن يتوقع المهندسون الذين يحددون ختم 316 ss لأجزاء الشريط سلوك استطالة مماثل لـ 304، مع متطلبات قوة أعلى قليلاً بسبب تقوية المحلول من إضافة الموليبدينوم.
المارتينسيتية والدرجات المتخصصة
ليس كل جزء من الشريط يحتاج إلى ليونة الفولاذ الأوستنيتي. عندما يتطلب التطبيق صلابة عالية، أو مقاومة للتآكل، أو ثباتًا مرتفعًا في درجة الحرارة-، تدخل درجات المارتنسيت والتخصص في المحادثة.
يعمل الختم 410 ss بشكل جيد مع مكونات الشريط مثل مقاعد الصمامات، والغسالات الزنبركية، وشرائط التآكل حيث تكون الصلابة بعد المعالجة الحرارية هي المتطلب الأساسي. باعتباره درجة مارتينسيتية تحتوي على 11.5-13.5% كروم، فإن 410 يوفر مقاومة معتدلة للتآكل ولكن يمكن أن يحقق صلابة أعلى بكثير من أي درجة أوستنيتي. القيد هو القابلية للتشكيل. قد تتعرض الانحناءات المعقدة أو السحب العميق في شريط رفيع 410 إلى التشقق، لذا يجب أن تظل هندسة الأجزاء بسيطة نسبيًا.
تلبي أختام الفولاذ المقاوم للصدأ 321 احتياجات مختلفة تمامًا. تم تثبيته باستخدام التيتانيوم لمنع ترسيب كربيد الكروم -، 321 يخدم تطبيقات درجات الحرارة المرتفعة - حيث يؤدي التحسس إلى انخفاض مستوى 304 أو 316 القياسي في الخدمة. فكر في مكونات العادم، أو أغلفة أجهزة الاستشعار، أو الأقواس الفضائية المعرضة لدورة الحرارة المستمرة.
اختيار المزاج وتأثيره على أداء القالب
اختيار الدرجة هو نصف المعادلة فقط. تغير حالة المزاج التي تحددها في أمر شراء الشريط الخاص بك كيفية تصرف تلك الدرجة تحت القالب.
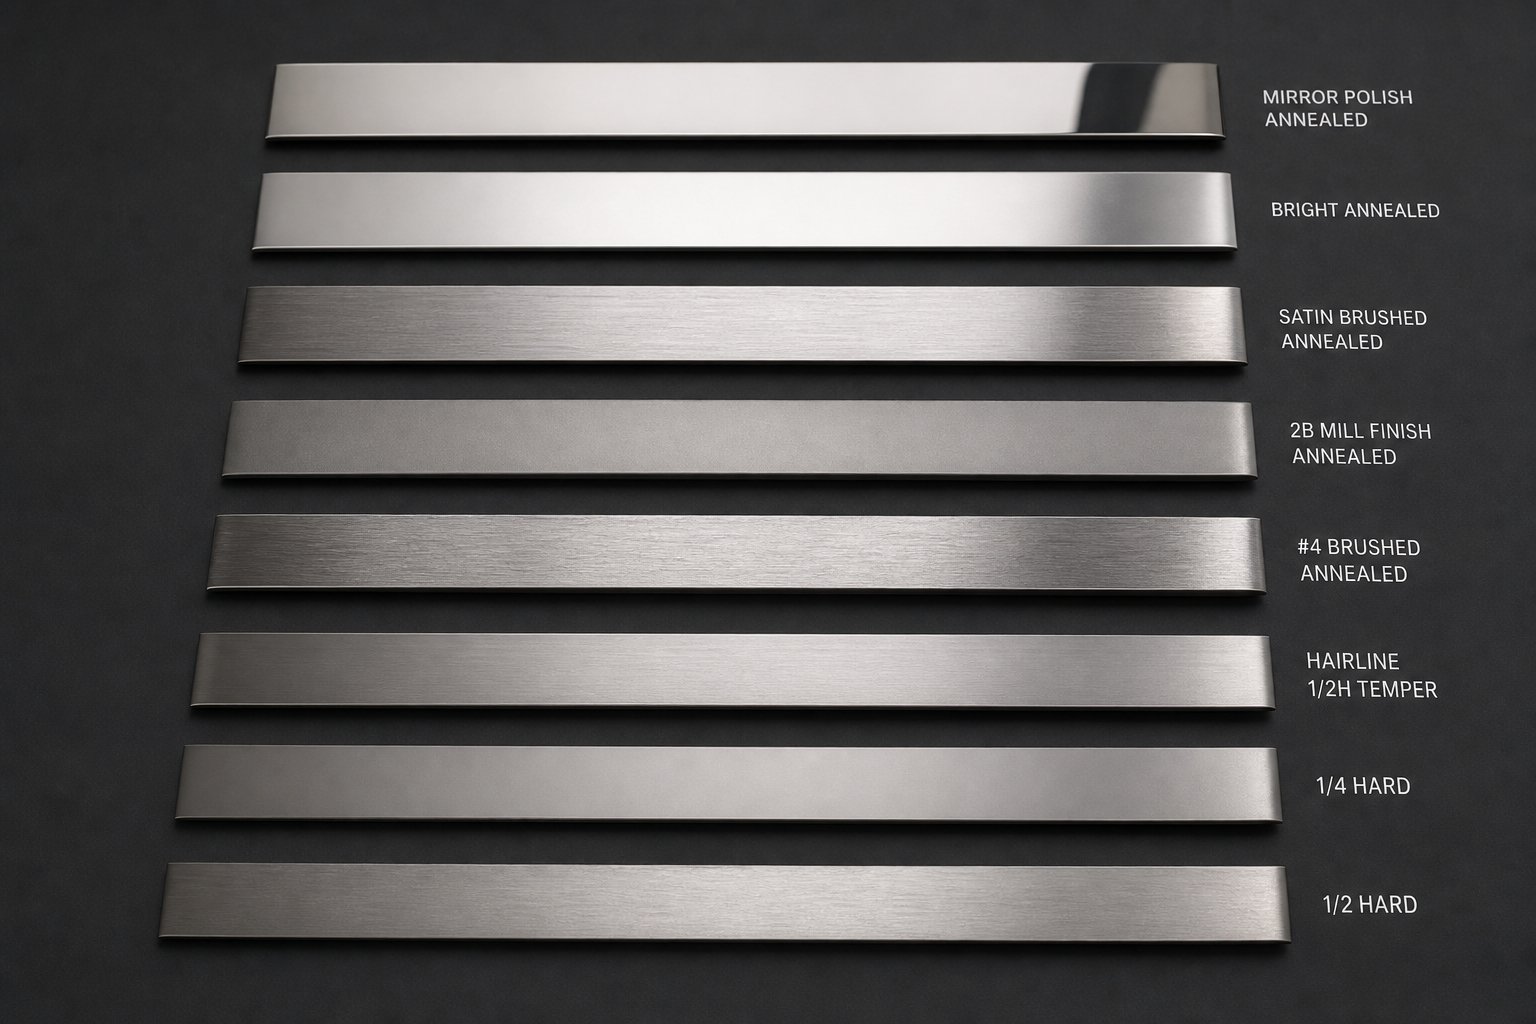
يوفر الشريط الملدن أقصى قدر من الليونة وأقل قوى تشكيل، مما يجعله مناسبًا للأجزاء ذات نصف قطر الانحناء الضيق أو السحب العميق. تتبادل الظروف القاسية-الصلبة ونصف{2}}بعض القابلية للتشكيل لزيادة القوة في الجزء النهائي، مما يقلل أو يلغي الحاجة إلى المعالجة الحرارية بعد-الختم. يوفر الشريط الصلب-الكامل، المتوفر بشكل أساسي في 301 و302، خصائص شبيهة بالزنبرك-لكنه يقتصر على الانحناءات اللطيفة والتقطيع البسيط.
وإليك التأثير العملي: مع زيادة المزاج، ينمو الزنبرك الخلفي لأن جزءًا أكبر من منحنى الإجهاد-الانفعال يظل مرنًا. يجب أن يقوم مصمم القالب الخاص بك بالتعويض عن -زوايا الانحناء الأكثر إحكامًا أو في-سك القالب. وفي الوقت نفسه، تزيد درجات الحرارة القاسية من قوة القص المطلوبة في محطات التقطيع، مما يؤدي إلى تسريع تآكل القوالب والقالب.
| درجة | تصنيف القابلية للتشكيل | نطاق الصلابة النموذجي | تطبيقات الشريط المشترك |
|---|---|---|---|
| 301 | جيد (معدل تصلب-عالي) | ارجع إلى ورقة بيانات المورد الخاصة بـ HRB/HRC حسب المزاج | الينابيع، والمشابك، وأصابع الاتصال، ومكونات التثبيت |
| 304 | ممتاز (عمل معتدل-معدل تصلب) | ارجع إلى ورقة بيانات المورد الخاصة بـ HRB/HRC حسب المزاج | الأجزاء المرسومة، الأقواس، التدريع، المكونات الطبية |
| 316 | ممتاز (مشابه لـ 304) | ارجع إلى ورقة بيانات المورد الخاصة بـ HRB/HRC حسب المزاج | الأجهزة البحرية، المعالجة الكيميائية، الأدوات الجراحية |
| 410 | محدود (استطالة منخفضة) | راجع ورقة بيانات المورد الخاصة بـ HRC حسب حالة المعالجة الحرارية | مكونات الصمامات، شرائط التآكل، الشفرات، غسالات الزنبرك |
| 321 | جيد (مثل 304) | ارجع إلى ورقة بيانات المورد الخاصة بـ HRB/HRC حسب المزاج | أجزاء العادم، ومبيتات المستشعر، وأقواس درجة الحرارة المرتفعة-. |
قاعدة عملية: اطلب دائمًا شهادة الخصائص الميكانيكية مع ملفات الشريط الخاصة بك. يعد التباين ضمن نطاق المزاج أمرًا طبيعيًا، ومعرفة مكان سقوط نصيبك المحدد يتيح لك توقع ما إذا كان سلوك التشكيل سيتجه نحو النهاية الضيقة أو المتسامحة لنافذة العملية الخاصة بك.
قفل الدرجة والمزاج في شخصية المادة. لكن الشريط نفسه، وحالة حافته، ومسطحته، وتسامحه مع الأبعاد، يحدد ما إذا كانت تلك الشخصية ستُترجم إلى أجزاء جيدة أو معدلات خردة محبطة.
مواصفات مخزون الشريط التي تدفع جودة الختم
يقوم مورد المواد الخاص بك بشحن الملف الذي يلبي الدرجة والمزاج الذي طلبته. يمر التفتيش الواردة. ومع ذلك، تبدأ الأجزاء بالفشل في المحطة الثامنة. تظهر نتوءات حيث لا ينبغي لها. يوقف انحشار العلف الإنتاج كل بضع مئات من الضربات. ما الخطأ الذي حدث؟
في أغلب الأحيان، تكمن الإجابة في مواصفات مخزون الشريط التي لم تذكرها في طلب الشراء الخاص بك. تعد حالة الحافة، والتسطيح، والحدبة، وتحمل العرض، وتحمل السُمك، والانتهاء من السطح هي المتغيرات التي تفصل الشريط الفولاذي الذي يعمل بشكل جميل عن المواد التي تحارب أدواتك في كل ضربة. هذه ليست تفاصيل ثانوية. إنها الرابط المباشر بين قرارات الشراء ونتائج التصنيع.
شروط الحافة وآثارها الختمية
عندما يتم شق الملف الرئيسي إلى شريط ضيق، فإن عملية القطع تترك وراءها شكل حافة يحمل عواقب حقيقية على قالبك. تظهر ثلاثة أنواع من الحواف الشائعة في إنتاج الصفائح المعدنية المختومة، وكل منها يتصرف بشكل مختلف تحت المثقاب.
حواف مشقوقةهي الافتراضية. تقوم سكاكين الحز بالقص عبر الملف الأصلي وتنتج حافة مربعة- ذات نتوء مميز على أحد الجانبين. هذا التوجه لدغ يهم. إذا واجه القالب بدلاً من الثقب أثناء الختم، فستحصل على جودة قص غير متناسقة في محطات التقطيع وتآكل متسارع على نصف قطر دخول كتلة القالب. تعمل الحواف المشقوقة في العديد من التطبيقات، ولكنها تتطلب أن يعرف مصمم القالب الخاص بك الجانب الذي يجلس عليه اللدغ ويأخذه في الاعتبار في إعداد التخليص.
حواف مقصوصةينتج عن آلية قطع مختلفة تنتج وجهًا أكثر نظافة ولكن يمكن أن تحدث تشققات دقيقة-على طول الحافة في حالات أكثر صلابة. بالنسبة للصلب المستخدم في تطبيقات الختم التي تتضمن تشكيل حواف لاحقة أو تشفيه، تصبح هذه الشقوق الصغيرة-نقاط بدء الشقوق تحت الضغط.
حواف Deburred أو مكيفةتمر بعملية ثانوية تزيل نتوءات الحز بالكامل ويمكنها تقريب أو تربيع ملف تعريف الحافة إلى هندسة يمكن التحكم فيها. يعمل هذا النوع من الحواف على إطالة عمر القالب لأنه يزيل نتوءات الكاشطة التي تخدش قضبان التوجيه وآليات التغذية. كما لاحظ متخصصو إعادة اللف الدقيق، فإن الحواف المكيفة تعمل أيضًا على تحسين قابلية التشكيل عن طريق منع تشقق الحواف أثناء عمليات الثني، وهي فائدة ذات مغزى عندما يتضمن جزء الشريط الخاص بك حواف نصف قطرها - ضيقة.
إن فرق التكلفة بين الحواف المشقوقة والحواف المكيفة حقيقي، ولكن كذلك تكلفة استبدال الأدوات البالية أو الأجزاء الممزقة بالشقوق التي بدأتها الحافة. تطبيقك يقودك إلى الاختيار الصحيح.
مواصفات التسطيح والحدبة
قم بتصوير ملف شريطي يتم فكه في وحدة التغذية الخاصة بك. إذا كانت هذه المادة تحمل انحناءًا متبقيًا من اللف (مجموعة الملف-) أو تنحني بشكل جانبي عبر عرضها (القوس والنشاب)، فلن يتم تتبعها بشكل مستقيم من خلال قضبان التوجيه ودبابيس الدليل. والنتيجة هي سوء التغذية، وسوء-النقرات، والضرر التدريجي لتسجيل الأدوات لديك.
يشير التسطيح في رقائق الشريط والشريط إلى مدى استواء المادة عند فكها ووضعها على سطح مستو. يؤدي التموج عبر العرض أو التموجات الطولية إلى رفع الشريط عن وجه القالب بين المحطات، مما يؤدي إلى التخلص من عمق النموذج ومحاذاة التقطيع. بالنسبة للقوالب التقدمية التي تعمل بسرعة، حتى التموج البسيط يتراكم عبر عشرين محطة إلى أجزاء تنحرف عن نطاق التسامح.
الحدبة هو الانحناء الجانبي على طول الشريط. تخيل أن الشريط ينحني بلطف إلى جانب واحد مثل قوس ضحل. في المخزون الضيق، حتى قيمة الحدبة الصغيرة تعني أن الشريط الحامل يسير بشكل جانبي عبر القالب، مما يؤدي إلى سحب المسامير الدليلية من-المركز وإنشاء نتوءات غير متماثلة. كلما كان شريطك أضيق، أصبحت عمليتك أكثر حساسية للحدود نظرًا لوجود عرض أقل للمواد لاستيعاب الانجراف الجانبي قبل أن يفقد الطيارون الاشتباك.
إن تحديد التسطيح والحدبة في أمر الشراء الخاص بك ليس أمرًا اختياريًا للختم الدقيق. إنه الفرق بين القالب الذي يتم إيقاف تشغيله-للملف بأكمله والقالب الذي يحتاج إلى تدخل المشغل كل بضع دقائق.
تفاوتات العرض والسمك للأجزاء الدقيقة
تمنح التفاوتات الأكثر صرامة للمواد الواردة مصمم القوالب الخاص بك مساحة أكبر للعمل بها. وإليكم السبب: يتم تعيين خلوص القالب، والفجوة بين قالب التثقيب وكتلة القالب، كنسبة مئوية من سمك المادة. إذا وصل الشريط الخاص بك مع اختلاف سمك عبر الملف، فإن هذا الخلوص المحسوب بعناية يصبح ضيقًا جدًا في بعض المناطق وفضفاضًا جدًا في مناطق أخرى. ضيق للغاية يسبب التآكل المفرط والغضب. يؤدي الارتخاء الشديد إلى تدحرج-الحواف ونتوءات ثقيلة.
يخلق تباين العرض مشكلة موازية. يتم تشكيل قضبان التوجيه ورافعات المخزون الخاصة بك إلى أبعاد ثابتة. شريط يمتد على نطاق أوسع من الروابط الاسمية الموجودة في الأدلة. الشريط الذي يمتد بشكل أضيق يتجول بشكل جانبي، مما يقلل من دقة التسجيل.
التفاوتات القياسية -في الصناعةيتراوح نطاق الشريط الدقيق من +/- 0.0001 بوصة للمقاييس الرفيعة جدًا (0.002 بوصة - 0.003 بوصة) حتى +/- 0.001 بوصة للمواد السميكة فوق 0.031 بوصة. تتبع تفاوتات العرض نمطًا مشابهًا، حيث يتم شدها مع تضييق الشريط. بالنسبة للعرض أقل من 0.250 بوصة (النطاق يُصنف عادةً على أنه شريط بدلاً من شريط)، تفاوتات من +/- 0.001 بوصة إلى +/-0.005" شائعة اعتمادًا على نطاق العرض.
عندما يتطلب تطبيق الصفائح المعدنية أو الأشرطة المختومة تفاوتات مشددة للأجزاء، لا يمكنك تحقيق ذلك دون التحكم الدقيق في المواد الواردة. يمكن للقالب أن يحمل الأبعاد التي تسمح بها المادة الخام فقط.
إليك ما ينتمي إلى طلب الشراء الخاص بك عند تحديد مصادر الشريط لختم القوالب بدقة:
- نوع حالة الحافة (مشقوقة، أو منزوعة الأزيز، أو مستديرة، أو مخصصة) مع تحديد الاتجاه الجانبي للثقب-
- الحد الأقصى لارتفاع الثقب إذا كانت الحواف المشقوقة مقبولة
- تحمل التسطيح (أقصى انحراف لكل وحدة طول)
- تسامح الحدبة (الحد الأقصى للانحناء الجانبي لكل وحدة طول)
- التسامح مع العرض مع طريقة القياس المحددة
- تحمل السُمك مع موقع القياس (المركز أو الحواف أو كليهما)
- متطلبات تشطيب السطح (قيمة الخشونة أو المعيار البصري)
- القطر الداخلي للملف والحد الأقصى للقطر الخارجي لتوافق وحدة التغذية
- الملف-تعيين الاتجاه المفضل (اللف-للداخل أو للخارج-)
- شهادة الملكية الميكانيكية لكل ملف أو لكل حرارة
إن عدم وجود أي من هذه العناصر في مستندات المصادر الخاصة بك يعني أن المورد الخاص بك هو الذي يتخذ القرار نيابةً عنك، وقد لا يتطابق افتراضيه مع ما تتوقعه الأدوات الخاصة بك. كل معلمة غير محددة هي متغير يمكن أن ينتقل بين مجموعات الملفات، مما يدفع العملية بهدوء نحو حدود الفشل.
إن تأمين مواصفات المواد يضع سقفًا للتنوع الوارد. التحدي التالي هو تصميم عمليات إزالة القوالب والأدوات التي تعمل ضمن هذا الغلاف المتحكم فيه، خاصة عندما يتطلب الشريط الرفيع أسلوبًا مختلفًا جذريًا لحساب التخليص عن العمل ذي المقاييس الأثقل.
اعتبارات تصميم القالب لمخزون الشريط الرقيق
المواد السميكة تغفر الخلوصات غير المتقنة. شريط رفيع لا. عندما تقوم بختم شريط من الفولاذ المقاوم للصدأ بسماكة أقل من 0.5 مم، فإن الهامش بين القص النظيف والحافة الخشنة يتقلص بشكل كبير، ويحمل كل قرار بشأن الأدوات عواقب مضخمة على جودة الجزء وعمر القالب.
لا تتغير مبادئ الختم الدقيق للفولاذ المقاوم للصدأ عند استخدام مقاييس أقل سمكًا، لكن تطبيقها يتغير. يمكن أن تؤدي الخلوصات التي تنتج أجزاء مثالية في ورقة مقاس 1.0 مم إلى نتوءات زائدة أو كسر في شريط مقاس 0.1 مم. إن فهم السبب يتطلب إلقاء نظرة فاحصة على كيفية قياس ميكانيكا القص للسمك.
حسابات إزالة القوالب للشريط الرفيع
إن خلوص القالب هو الفجوة بين حافة القطع المثقوبة وحافة قطع زر القالب، ويتم التعبير عنها بـنسبة سمك المادة لكل جانب. إن الخلوص بنسبة 10% على مخزون 1.0 مم يعني 0.1 مم من المساحة على كل جانب من جوانب المثقاب. بسيطة بما فيه الكفاية. ولكن عند تطبيق نفس الشريط بنسبة 10% إلى 0.05 مم، تحصل على 0.005 مم لكل جانب، وهو البعد الذي يتحدى حتى دقة الأدوات الأرضية- للحفاظ عليها بشكل متسق.
إليك ما يجعل الشريط الرفيع غير بديهي: غالبًا ما تحتاج النسبة المئوية نفسها إلى زيادة طفيفة مقارنةً بالأعمال الورقية القياسية. لماذا؟ لأن مستويات الكسر الموجودة في الجزء العلوي والسفلي من قطعة العمل يجب أن تتم محاذاة لإنتاج كسر قص نظيف. في المواد الرقيقة جدًا، تصبح منطقة القص أكبر نسبيًا بالنسبة للسمك الإجمالي، مما يعني أن مسار انتشار الشقوق له عمق أقل للعمل به. إن الخلوص الضيق للغاية عند هذه المقاييس لا ينتج عنه قطع أنظف. بدلاً من ذلك، فإنه يولد قوة قطع مفرطة، ويسرع من تآكل المثقاب، ويمكن أن يتسبب في انكسار المثقاب أثناء الاختراق.
في ختم الشريط الرفيع، لا تعني الخلوصات المطلقة الأكثر إحكامًا قطعًا أنظف تلقائيًا. غالبًا ما يجب ضبط النسبة المئوية-من-خلوص السُمك بعناية لأعلى للسماح بمحاذاة الكسر بشكل صحيح، لأن نسبة القص-إلى-الكسر تتصرف بشكل مختلف مع انخفاض سمك المادة.
لختم الفولاذ المقاوم للصدأ على وجه التحديد،يقترح توجيه الصناعةتبلغ نسبة الخلوص 12% إلى 15% لكل جانب بالنسبة للدرجات الأوستنيتي الناعمة، وتزيد إلى 20% للظروف-الصلبة الكاملة. تمثل هذه القيم نقاط بداية عامة لأجهزة قياس الألواح القياسية. عند العمل بشريط أقل من 0.25 مم، ستحتاج إلى الرجوع إلى كتيبات هندسة الأدوات للحصول على توصيات التخليص المحددة للصف -والسمك- المحددة، ثم التحقق من الصحة من خلال عمليات التشغيل التجريبية نظرًا لأن السلوك العالمي-الحقيقي في هذه الأبعاد حساس للغاية لحالة الأدوات ومحاذاة الضغط.
الدقة مهمة هنا بطريقة لا تنطبق على المقاييس الثقيلة. إن الضغط الذي يحتوي على انحراف 0.02 مم للكبش غير ذي صلة عند قطع مخزون 2.0 مم، ولكن هذا الانحراف نفسه يمثل تحولًا في الخلوص بنسبة 40٪ على شريط 0.05 مم. وهذا هو السبب في أن الختم المعدني لشريط الفولاذ المقاوم للصدأ يتطلب غالبًا مكابس جانبية -مستقيمة مع الحد الأدنى من الانحراف بدلاً من آلات الإطارات ذات الفجوات-، بغض النظر عن متطلبات الحمولة.
الأدوات المواد واختيار الطلاء
الفولاذ المقاوم للصدأ مادة كاشطة بطبيعتها. إن محتواه من الكروم، وهو نفس العنصر الذي يوفر مقاومة للتآكل، يعمل على تسريع تآكل القالب من خلال آليات الكشط واللصق. في ختم الشريط، تتفاقم هذه المشكلة لأنك تقوم بتشغيل عدد ضربات أعلى لكل وحدة من وزن المادة، مما يعني أن المثاقب وكتل القالب تتراكم بشكل أسرع من عمليات القياس-الأثقل.
يمثل الفولاذ التقليدي للأداة D-2، على الرغم من شعبيته في الختم العام، مشكلة محددة مع الشريط المقاوم للصدأ. يمكن أن يتفاعل محتوى الكروم العالي في D-2 مع الكروم الموجود في الفولاذ المقاوم للصدأ، مما يتسبب في اللحام البارد أو الانتقال من سطح إلى سطح. يقوم هذا "الالتقاط" بترسيب مادة غير قابلة للصدأ على وجه المثقاب، مما يؤدي إلى تدهور جودة القطع ويتسبب في النهاية في حدوث تهيج يؤدي إلى إتلاف كل من الأداة وقطعة العمل.
تشمل الخيارات الأفضل لختم تصنيع القوالب ما يلي:
- فولاذ الأدوات المعدنية المسحوقة (PM).مثل درجات CPM أو فولاذ كربيد-الفاناديوم، الذي يوفر صلابة فائقة ومقاومة للتآكل مقارنةً بفولاذ الأدوات التقليدية المطاوع
- برونز الألومنيوملمحطات التشكيل، لأنه يختلف تماماً عن الفولاذ المقاوم للصدأ ويقاوم التقاط المواد اللاصقة
- كربيد صلبلتفريغ الثقوب في التطبيقات طويلة المدى-، مما يوفر عمرًا استثنائيًا للتآكل ولكنه يتطلب إعدادًا دقيقًا للضغط بسبب هشاشته تحت تأثير الصدمات
تعمل الطلاءات على توسيع المعادلة بشكل أكبر. تضيف طبقات الترسيب الفيزيائي للبخار (PVD) مثل نيتريد التيتانيوم (TiN) أو نيتريد التيتانيوم الألومنيوم (AlTiN) طبقة رقيقة من مادة -عالية الصلابة تقلل الاحتكاك وتمنع تفاعل الكروم- مع-الكروم الذي يسبب التهيج. توفر طبقات ترسيب البخار الكيميائي (CVD) فوائد مماثلة مع التصاق أفضل على الأشكال الهندسية المعقدة. بالنسبة لختم الشريط حيث تكون المقاطع العرضية المثقوبة- صغيرة وهشة، يُفضل استخدام PVD بشكل عام لأنه يترسب في درجات حرارة منخفضة ولا يهدد بتشويه ميزات الأدوات الدقيقة.
إن الاستثمار في الفولاذ والطلاءات المتميزة للأدوات يعود بالفائدة على مدة التشغيل بين عمليات الشحذ. عندما يحتوي قالبك التدريجي على 15 إلى 25 محطة تقطيع وثقب، مضروبة بملايين الضربات في كل عملية إنتاج، فإن التحسن بنسبة 30% في الفاصل الزمني للشحذ يترجم إلى مكاسب كبيرة في وقت التشغيل.
تحديات التجريد والإخراج الجزئي
لقد قطعت الجزء بشكل نظيف. تبدو مثالية. لكنها لن تترك لكمة. هذا السيناريو شائع في ختم الشريط الرفيع، وهو ينبع من الفيزياء التي أصبحت سائدة على المقاييس الصغيرة.
تتشبث أجزاء الشريط الرفيعة باللكمات لسببين. أولاً، نسبة مساحة السطح-إلى-الكتلة عالية جدًا. يحتوي القرص الفارغ الصغير الذي يزن أجزاء من الجرام على أسطح مسطحة كبيرة نسبيًا مما يؤدي إلى حدوث فراغ وتأثيرات شد سطحي-على الوجه المثقب. ثانيًا، يتسبب الارتداد الربيعي في الثقب المثقوب في إمساك البزاقة أو الجزء بالثقب بشكل جانبي، خاصة في الظروف المزاجية القاسية حيث يكون الاسترداد المرن كبيرًا.
غالبًا ما تفشل أدوات تعرية الجسور، وهي الخيار الأبسط والأرخص، في هذه المهمة باستخدام مخزون الشريط. كما وثق مهندسو الأدوات، لا تقوم أدوات تجريد الجسور بإمساك المواد أثناء عملية القطع، مما يسمح بالحركة الجانبية التي تضغط على اللكمات. أثناء الانسحاب، يصطدم الشريط بلوحة المتعرية، مما يرسل صدمة إلى لكمات رقيقة قد تنكسر تحت تأثير متكرر.
تعمل أدوات إزالة الضغط المحملة (الزنبرك) على حل كلتا المشكلتين. يقومون بتثبيت الشريط بشكل مسطح على سطح القالب قبل وأثناء اختراق الثقب، مما يمنع الحركة الجانبية. في ضربة العودة، يقومون بإزالة الشريط من المثقاب تدريجيًا وليس من خلال التأثير المفاجئ. يمكن تبرير التكلفة الأولية المرتفعة بسهولة من خلال تقليل الكسر المثقب وتقليل توقف الإنتاج بسبب الأجزاء العالقة.
تتضمن التقنيات الإضافية للإخراج الموثوق في عمل الشريط ما يلي:
- انفجار هواء إيجابي من خلال الوجه المثقب لكسر الفراغ عند احتجاز البزاقة
- -مسامير قاذف محملة بنابض داخل جسم الثقب للأجزاء الفارغة
- وجوه مثقوبة مصقولة (خشونة السطح أقل من Ra 0.2 ميكرومتر) لتقليل الالتصاق
- تطبيق نفس طبقات PVD المستخدمة لمقاومة التآكل، والتي تقلل أيضًا من معامل الاحتكاك أثناء التجريد
كل جزء عالق هو حادث تحطم محتمل. في الأدوات التقدمية التي تعمل بسرعة عالية، يمكن أن تتسلسل سبيكة واحدة محتجزة إلى طيارين منحنيين ولكمات مكسورة وأجزاء قالب تالفة في غضون بضع ضربات. الاستثمار في التجريد الموثوق لا يتعلق بالراحة. يتعلق الأمر بحماية القالب بأكمله.
إزالة القالب والأدوات تتعامل مع القطع الفردي. تجريد يعالج العواقب. لكن السؤال الأوسع حول كيفية تسلسل عمليات متعددة عبر شريط يتم تغذيته بشكل مستمر، وما إذا كانت الأدوات التقدمية هي الخيار الصحيح لمجلدك، يتطلب نوعًا مختلفًا من القرار الهندسي.
الختم التقدمي بالقالب مقابل التشغيل القصير-لأدوات أجزاء الشريط
الحجم يغير كل شيء. يتطلب جزء الشريط المخصص لعشرة ملايين وحدة سنويًا استراتيجية أدوات مختلفة تمامًا عن نفس الهندسة عند خمسمائة قطعة. وفقًا لذلك، فإن تكلفة الأدوات، والمدة الزمنية، ومقياس البنية التحتية للتحكم في العمليات، والاختيار الخاطئ في أي من الاتجاهين يحرق الأموال: الإفراط في -الاستثمار في الأدوات التقدمية على المدى القصير، أو التعثر في الحجم الكبير باستخدام أساليب محطة واحدة-لا يمكنها مواكبة الوتيرة.
بالنسبة لشريط الفولاذ المقاوم للصدأ على وجه التحديد، فإن هذا القرار يحمل وزنًا إضافيًا. إن سلوك عمل المادة-المتصلب والطبيعة الكاشطة يعني أن اختيارات الأدوات لها عواقب كبيرة على عمر القالب و-تكلفة الجزء على نطاق واسع.
الختم التقدمي بالقالب لإنتاج-الأشرطة بكميات كبيرة
يعتبر الختم التدريجي بالقالب بمثابة العمود الفقري-للختم التدريجي طويل الأمد في شكل شريط. تحتوي مجموعة القالب الواحدة على محطات متعددة مرتبة بالتسلسل، تؤدي كل منها عملية واحدة: إفراغ ثقب تجريبي، وميزات الثقب، وتشكيل الانحناءات، وصياغة الأبعاد الحرجة، وأخيرًا فصل الجزء النهائي عن شريط الناقل. يتقدم الشريط بمقدار خطوة واحدة لكل ضغطة ضغط، لذلك تنتج كل دورة جزءًا مكتملاً.
ما الذي يجعل هذه الطريقة سائدة في أعمال الشريط ذات الحجم الكبير-؟ السرعة والاتساق. يمكن للشريط المقاوم للصدأ-المصمم بشكل جيد أن يتحمل ما بين 200 إلى 600 ضربة أو أكثر في الدقيقة، اعتمادًا على تعقيد الجزء وسمك المادة. بهذه المعدلات، يمكن لضغطة واحدة أن تنتج عشرات الآلاف من الأجزاء المتماثلة ذات إمكانية تكرار الأبعاد التي لا يمكن ببساطة أن تتطابق مع التعامل مع المحطة الفردية-إلى-المحطة.
يعزز الاقتصاد ميزة السرعة. تتراوح أدوات القالب التقدمية عادةً من 30.000 دولار إلى أكثر من 250.000 دولار، ولكن يتم استهلاك هذه التكلفة عبر حجم الإنتاج الكامل. عند استخدام 500000 قطعة، فإن حتى القالب الذي تبلغ قيمته 100000 دولار يضيف فقط 0.20 دولارًا للقطعة الواحدة من تكلفة الأدوات. ومع ذلك، فإن أقل من 50000 وحدة سنوية تقريبًا، تبدأ حسابات الاستهلاك هذه في العمل ضدك. هذا الحد هو السبب وراء استهداف خدمات الختم التقدمي بشكل عام للبرامج ذات الطلب المرتفع المستمر بدلاً من استهداف أمر زمني واحد-.
بالنسبة للشريط المقاوم للصدأ، توفر القوالب التقدمية أيضًا ميزة عملية تتجاوز السرعة. نظرًا لأن الشريط لا يترك القالب مطلقًا بين العمليات، فإن تسجيل الأجزاء يظل مقيدًا بدقة الدليل - طوال تسلسل التشكيل. وهذا مهم عندما يؤدي تصلب العمل التراكمي إلى تغيير سلوك المادة عبر المحطات. يمكنك التنبؤ بهذه التحولات والتعويض عنها أثناء تصميم القالب بدلاً من محاربة التباين العشوائي الناتج عن التعامل مع الأجزاء بين العمليات المنفصلة.
التعامل مع الملفات وتغذيتها للمخزون الضيق
يؤدي تشغيل الشريط الذي يقل عرضه عن 50 مم وبسرعة عالية إلى ظهور تحديات تغذية لا يواجهها مخزون الملف الأوسع. يتميز الشريط بصلابة أقل عبر عرضه، مما يجعله عرضة للانبعاج والالتواء والانجراف الجانبي في مسار التغذية. قم بحل هذه المشكلات وستحصل على إنتاج دون انقطاع. تجاهلهم وستحصل على تغذية خاطئة، وحوادث، وخردة.
مغذيات سيرفوهي حل الفهرسة القياسي لختم الشريط الدقيق. يقوم محرك مؤازر بتشغيل بكرات التغذية التي تمسك الشريط وتقدمه بطول خطوة قابل للبرمجة، متزامنًا مع دورة الضغط. إن قابلية البرمجة مهمة لأن الشريط المقاوم للصدأ، خاصة في الظروف القاسية، يمكن أن يظهر اختلافًا في طول التغذية تحت ضغط القبضة. يتيح التحكم المؤازر تعويضًا حقيقيًا-في الوقت الذي لا تستطيع وحدات التغذية الميكانيكية أو الهوائية توفيره.
تظل الدبابيس التجريبية هي سلطة التسجيل النهائية داخل القالب. حتى مع وجود وحدة تغذية مؤازرة تم ضبطها بشكل مثالي، تقوم المسامير بتصحيح أي خطأ موضعي متبقي عن طريق سحب الشريط إلى المحاذاة الدقيقة قبل تشغيل كل محطة. بالنسبة للشريط الضيق، يجب أن يكون قطر الثقب الدليلي وخلوص الثقب -إلى-محكمًا بدرجة كافية للتحكم في الموضع الجانبي دون ربط، وعادةً ما يكون إجمالي الخلوص 0.01 مم إلى 0.02 مم للعمل الدقيق.
تتطلب أنظمة التوجيه بين وحدة التغذية وإدخال القالب أيضًا الاهتمام. يتتبع المخزون الواسع بشكل طبيعي بشكل مستقيم لأن عزم القصور الذاتي الخاص به يقاوم الحركة الجانبية. الشريط الضيق لا يتمتع بهذا الترف. تعمل أدلة حافة نمط الأسطوانة- أو أدلة مخزون نوع القناة- على إبقاء الشريط في المنتصف عبر مسار التغذية. تتوافق التصميمات المحملة بنابض- مع اختلاف العرض الطفيف المتأصل في الشريط المشقوق دون التثبيت بإحكام شديد بحيث يتم ربط الشريط أو إضافة سحب يؤثر على دقة التغذية.
أحد التفاصيل-التي غالبًا ما يتم التغاضي عنها: ملف التوتر الناتج عن المكافأة. تحتوي ملفات الشريط على أقطار داخلية صغيرة بالنسبة لعرضها، وهو ما يعني أن المادة يتم فكها بانحناء أكثر-من مجموعة اللفائف مقارنة بالمخزون الأوسع الملتف على شياق أكبر. من الضروري وجود أداة تمليس أو تسوية بين وحدة التفكيك والمغذي. وبدون ذلك، يؤدي الانحناء المتبقي إلى رفع الشريط عن وجه القالب بين المحطات، مما يتسبب في أعماق الشكل غير المتناسقة واختلال المحاذاة.
النموذج الأولي وأساليب التشغيل-القصيرة
تكون الأدوات التقدمية منطقية عندما يبرر الحجم الاستثمار ويتم تجميد التصميم. عندما لا يتم استيفاء أي من الشرطين، فإنك تحتاج إلى طرق بديلة لا تزال تنتج أجزاء مقبولة من الشريط المقاوم للصدأ دون الالتزام برأس المال.
يموت المركبإجراء عمليات متعددة بضغطة ضغط واحدة في محطة واحدة. إنها أقل تكلفة من الأدوات التقدمية لأنها تتطلب عددًا أقل من المحطات ولا تحتوي على تصميم ناقل شريطي. المقايضة هي الإنتاجية: يجب التعامل مع الأجزاء بشكل فردي بين العمليات إذا كانت هناك حاجة إلى قوالب مركبة متعددة، وتظل معدلات الضرب أقل لأن كل ضربة تؤدي المزيد من العمل في وقت واحد.
نقل الأدواتيفصل الجزء من الشريط مبكراً وينقله ميكانيكياً بين المحطات. يناسب هذا الأسلوب الأجزاء التي قد تؤدي هندستها إلى تمزيق الشريط الحامل، مثل الأكواب الشريطية العميقة-المرسومة. ومع ذلك، فإن آلية النقل الميكانيكي تحد من السرعة مقارنة بمنطق التدفق المستمر-للقوالب التقدمية، وتزداد مخاطر المعالجة الإضافية مع أجزاء الشريط الرقيقة والأكثر هشاشة.
سلك EDM والقطع بالليزرتجاوز الختم بالكامل لكميات النموذج الأولي. تقوم هذه الطرق بقطع الأجزاء مباشرة من مخزون الشريط دون الحاجة إلى أدوات صلبة، مما يؤدي إلى إنتاج ملفات تعريف دقيقة في ساعات بدلاً من أسابيع. تعد تكلفة الجزء -من حيث الحجم أعلى من تكلفة الختم، ولكن عندما تحتاج إلى خمسين جزءًا للاختبار الوظيفي قبل الالتزام بقالب تقدمي بقيمة 150000 دولار، فإن هذه التكلفة تكون تافهة مقارنة بمخاطر استخدام تصميم معيب.
تجدر الإشارة إلى أن إطار القرار يختلف قليلاً عند مقارنة اقتصاديات الختم التدريجي للفولاذ الكربوني بالفولاذ المقاوم للصدأ. إن تكلفة المواد المرتفعة للشريط المقاوم للصدأ ومعدل تآكل القالب الأكبر تدفع عتبة الحجم للاستثمار التدريجي في الأدوات أعلى إلى حد ما من برامج الفولاذ الكربوني المكافئة. إن تكلفة صيانة الأدوات الإضافية لكل ضربة هي ببساطة أكبر مع الفولاذ المقاوم للصدأ، مما يعني أنك بحاجة إلى المزيد من الأجزاء لتوزيعها عبرها.
فيما يلي سير عمل منظم لاتخاذ القرار لاختيار استراتيجية الأدوات الخاصة بك:
- تحديد الحجم السنوي والكمية الإجمالية مدى الحياة. إذا تجاوز الحجم السنوي 50000 وحدة مع طلب متعدد-سنوات، فمن المرجح أن يكون استخدام الأدوات التقدمية مبررًا.
- تقييم تعقيد الجزء. إحصاء عدد العمليات المتميزة (الثقب، التشكيل، التشذيب). الأجزاء التي تتطلب خمس عمليات متسلسلة أو أكثر تفضل بشدة القوالب التقدمية.
- تقييم متطلبات التسامح. إذا كانت الأبعاد الحرجة تتطلب +/-0.05 مم أو أكثر إحكامًا عبر ميزات متعددة، فإن القوالب التقدمية ذات تسجيل الدبوس التجريبي تتفوق على البدائل.
- تأكيد نضج التصميم. يتطلب الاستثمار التدريجي في القالب تصميمًا مجمداً. إذا كان الجزء لا يزال يتكرر، استخدم EDM السلكي أو القوالب المركبة للتحقق من الصحة أولاً.
- حساب التكلفة الإجمالية للملكية. قارن تكلفة القالب التقدمية المطفأة على مدى عمر الحجم مقابل تكلفة الجزء-من طرق التشغيل القصيرة-مضروبة في نفس الحجم. قم بتضمين صيانة القالب، وفترات الشحذ، ومعدل الخردة المقدر لكل نهج.
- عامل المهلة الزمنية. تتطلب القوالب التقدمية من 12 إلى 20 أسبوعًا للبناء. إذا كان يجب أن يبدأ الإنتاج خلال أربعة أسابيع، فإن طرق التشغيل القصير-تسد الفجوة بينما يتم تصنيع أدوات الختم التقدمي للتشغيل الطويل-.
الإجابة الصحيحة في كثير من الأحيان ليست مجرد طريقة أو أخرى. تبدأ العديد من البرامج الناجحة باستخدام قوالب مركبة أو نماذج أولية مقطوعة بالأسلاك- للتحقق من صحة التصميم، ثم الانتقال إلى الأدوات التقدمية بمجرد زيادة الحجم وتأمين الأشكال الهندسية. يعمل هذا الأسلوب المرحلي على حماية رأس المال مع الاستمرار في توفير-أجزاء قادرة على الإنتاج في كل مرحلة.
تحدد استراتيجية الأدوات كيفية تصنيع الأجزاء. لكن فهم أين تنتهي هذه الأجزاء، وكيف تؤثر متطلبات التطبيق على قرارات المواد والعمليات، يكمل الصورة الهندسية.
التطبيقات الرئيسية لقوالب-شريط الفولاذ المقاوم للصدأ المختوم
كل قرار مادي واختيار أدوات تمت مناقشته حتى الآن يخدم في النهاية شيئًا واحدًا: وظيفة الجزء النهائي في العالم الحقيقي. متطلبات التطبيق لا تؤثر فقط على اختيار الدرجة والمزاج. إنهم يمليون ذلك. يتطلب نابض الاتصال الذي يجب أن يتحمل مليون دورة مرنة خصائص شريطية مختلفة عن الشفرة الجراحية التي تلامس الأنسجة البشرية، على الرغم من أن كلاهما يبدأ كملف ضيق غير قابل للصدأ يتم تغذيته من خلال قالب تدريجي.
إن فهم المكان الذي تنتهي إليه الأجزاء المصنوعة من الفولاذ المقاوم للصدأ المختوم يساعد المهندسين على العمل بشكل عكسي بدءًا من متطلبات الأداء ووصولاً إلى المجموعة الصحيحة من المواد والحالة المزاجية والعملية.
الاتصالات الكهربائية والينابيع موصل
عندما تحتاج إلى مكون صغير ينثني بشكل متكرر دون استخدام مجموعة دائمة، ويقاوم التآكل في البيئات الرطبة، ويحافظ على ثبات الأبعاد على مدار سنوات من الخدمة، فأنت تصف زنبرك اتصال. هذا هو المكان الذي يهيمن عليه الشريط المقاوم للصدأ 301.
لماذا 301 على وجه التحديد؟ يؤدي انخفاض محتواه من النيكل (6-8٪) إلى ذلكالعمل بشكل أسرعمن الدرجات الأوستنيتي الأخرى، مما يعني أن نصف-صلب أو ثلاثة-أرباع-صلب يوفر خصائص زنبركية تنافس الفولاذ الزنبركي المخصص مع إضافة مقاومة متأصلة للتآكل. تعد الموصلية الكهربائية ثانوية في هذه التطبيقات لأن قوة التلامس والواجهة السطحية تتعامل مع التوصيل الكهربائي. ما يهم هو الحياة المتعبة: القدرة على المرونة ملايين المرات دون أن تتشقق.
تعتمد نوابض الموصل، وملامسات البطارية، ومشابك حماية التردد اللاسلكي، وآليات إخراج بطاقة SIM على هذا المزيج من الخصائص. يناسب عامل شكل الشريط هذه الأجزاء تمامًا لأن المكونات النهائية عادة ما تكون ضيقة ورفيعة ويتم إنتاجها بكميات هائلة، وهو بالضبط المظهر الذي يتفوق فيه الختم التدريجي بالقالب.
الأجهزة الطبية ومكونات الفضاء الجوي
تشترك التطبيقات الطبية والفضائية في خيط مشترك: الفشل ليس خيارًا، وإمكانية تتبع المواد إلزامية. أبعد من ذلك، فإن متطلباتهم تتباين بشكل حاد.
تتطلب أجزاء الشريط الطبي، مثل الدبابيس الجراحية، والينابيع الضامة، والمثبتات المزروعة، وأغطية أجهزة الاستشعار التشخيصية، توافقًا حيويًا قبل كل شيء. الدرجة 316L (منخفضة الكربون) هي المعيار لأن محتواها من الموليبدينوم يقاوم الحفر من سوائل الجسم بينما يمنع الكربون المنخفض التحسس أثناء دورات اللحام أو التعقيم. الانتهاء من السطح مهم بشكل مكثف هنا. يجب أن تستوفي أجزاء الشريط المختومة المخصصة للاتصال بالمريض مواصفات خشونة السطح الصارمة لمنع التصاق البكتيريا وتهيج الأنسجة.
الفضاء الجوي يحرك أولويات مختلفة. إن ختم أجزاء الطيران المصنوعة من الفولاذ المقاوم للصدأ يعني العمل مع درجات تحافظ على الخواص الميكانيكية في درجات حرارة مرتفعة وعبر الدراجات الحرارية القصوى. الصف 321، المثبت بالتيتانيوم ضد ترسيب كربيد الكروم-، يخدم مكونات نظام العادم وأقواس حجرة المحرك. بالنسبة للمشابك الهيكلية وعناصر التثبيت، توفر الأجزاء المختومة من الفولاذ المقاوم للصدأ 304 في حالة صلبة أو ربع صلبة-قابلية التشكيل اللازمة للأشكال الهندسية المعقدة مع توفير نسب قوة كافية-إلى-الوزن عند درجات حرارة الخدمة المعتدلة.
تتطلب كلا الصناعتين شهادة كاملة للمواد، وإمكانية تتبع الكمية، والتحقق من صحة العملية، وهي متطلبات يدعمها ختم القالب التدريجي بشكل جيد من خلال إمكانية التكرار المتأصلة والقدرة على التحكم في العملية الإحصائية.
مكونات التدفئة والتهوية وتكييف الهواء وأجهزة الاستشعار الصناعية
لا يتم تضمين كل جزء من الشريط المختوم في تطبيق -عالي المستوى. تستهلك أنظمة التدفئة والتهوية وتكييف الهواء (HVAC) وأجهزة الاستشعار الصناعية الملايين من مكونات الأشرطة المقاومة للصدأ المختومة سنويًا، بدءًا من عناصر المشغل ثنائية المعدن ونوابض منظم الحرارة وحتى مشابك الحماية وأقواس التثبيت وأغطية أجهزة الاستشعار الدقيقة.
يُنتج الختم التدريجي لأنظمة التدفئة والتهوية وتكييف الهواء (HVAC) مكونات مثل مشابك ربط المخمدات، وأقواس مستشعر اللهب، ومشابك توصيل مجاري الهواء-بأحجام تبرر استخدام الأدوات التقدمية المخصصة. تستخدم هذه الأجزاء عادةً 304 في الحالة الملدنة أو الربعية-الصلبة، مما يؤدي إلى موازنة المقاومة الكافية للتآكل في البيئات الرطبة وقابلية التشكيل اللازمة للأشكال الهندسية المعقدة للأقواس. غالبًا ما يتم تشغيل عمليات الختم المعدني التقدمي لنظام التدفئة والتهوية وتكييف الهواء (HVAC) بشكل مستمر عبر نوبات عمل متعددة، مما يجعل عمر القالب واتساق المواد أمرًا بالغ الأهمية بشكل خاص لاقتصاديات التكلفة -لكل-جزء.
تضيف أجهزة الاستشعار الصناعية طبقة دقيقة. تعمل أجزاء الشريط المختومة كعناصر غشائية في محولات طاقة الضغط، وملامسات زنبركية في مجسات درجة الحرارة، ومرفقات حماية للإلكترونيات الحساسة -للإلكترونيات الكهرومغناطيسية. تتطلب هذه التطبيقات في كثير من الأحيان تفاوتات أكثر صرامة من أعمال التدفئة والتهوية وتكييف الهواء (HVAC) وقد تحدد درجات متخصصة مثل 321 لمبيتات أجهزة استشعار درجة الحرارة العالية- أو 316 لبيئات التعرض للمواد الكيميائية-.
فيما يلي ملخص لفئات التطبيقات الشائعة مع درجاتها النموذجية ودرجاتها المزاجية:
- الاتصال الينابيع ومقاطع الموصل:301 أو 302، نصفها-صعب المزاج إلى كامل-متقلب المزاج
- اتصالات البطارية ودروع الترددات اللاسلكية:301، ثلاثة-أرباع-عصبية شديدة
- الأدوات الجراحية ومكونات الزرع:316L، صلب
- الأقواس الفضائية وعناصر العادم:321 أو 304، ملدنًا إلى أرباع-صلبًا
- مقاطع مخمد HVAC وأقواس مستشعر اللهب:304، ملدنًا إلى أرباع-صلبًا
- أغشية استشعار الضغط:316 أو 304، ملدن (أقصى ليونة للسحب العميق)
- ترموستات ونوابض المحرك:301، نصف-صعب إلى ثلاثة-أرباع-صعب
- حاويات التدريع EMI:304 أو 301، ربع-صعب
لاحظ النمط: تتدفق متطلبات التطبيق مباشرة للخلف إلى أعمدة الدرجة والدرجة الخاصة بمواصفاتك. تعمل بيئة الخدمة الخاصة بالجزء والمتطلبات الميكانيكية والسياق التنظيمي على تضييق نطاق اختيار المواد قبل وقت طويل من قيام مصمم القالب برسم تخطيط محطة واحدة.
معرفة أين تنتهي الأجزاء أمر ذو قيمة. إن معرفة الأخطاء التي تحدث أثناء الإنتاج، وكيفية إصلاحها بسرعة، هو ما يحافظ على تدفق تلك الأجزاء. يعتبر Springback، وتصلب العمل، وفشل التشحيم، وتكوين الأزيز من الأعداء المتكررين الذين يعطلون خطوط ختم الشريط، ولكل منهم أسباب جذرية يمكن تحديدها مع إجراءات تصحيحية مثبتة.
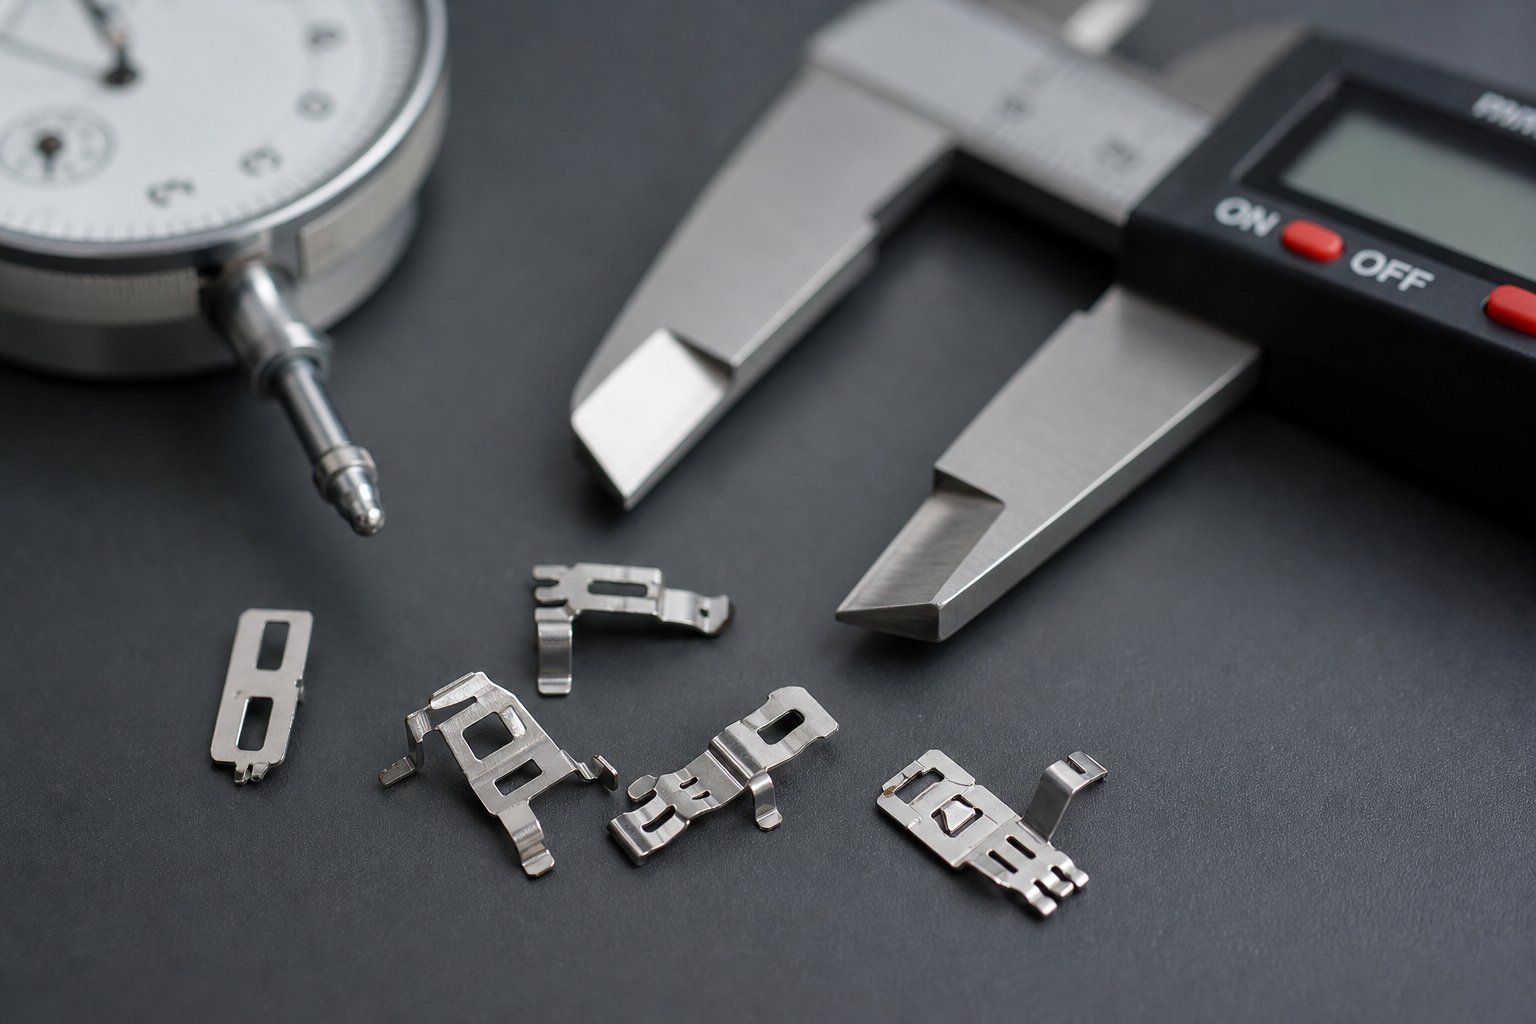
استكشاف أخطاء تحديات ختم الشريط الشائعة المصنوعة من الفولاذ المقاوم للصدأ وإصلاحها
يمكن أن يعمل القالب التدريجي بشكل مثالي لأسابيع ثم يبدأ في إنتاج الخردة بين عشية وضحاها. زوايا Springback الانجراف. تظهر الشقوق في محطات النموذج. نتوءات تنمو خارج المواصفات. أجزاء المرارة ضد الوجوه المثقوبة. ونادرا ما يكون لهذه الإخفاقات سبب درامي واحد. يتم بناؤها تدريجيًا مع تفاعل التآكل واختلاف المواد وانجراف العملية عبر المحطات.
غالبًا ما يرجع الفرق بين خط الختم الذي يعمل بشكل مربح والذي ينزف الأموال من خلال الخردة ووقت التوقف عن العمل إلى مدى سرعة تحديد الأسباب الجذرية. تمثل أختام الفولاذ المقاوم للصدأ نافذة أضيق للخطأ مقارنة بالفولاذ الطري نظرًا لأن قوة المادة العالية، والتصلب السريع للعمل، والسطح الغني بالكروم- يخلق أوضاع فشل مركبة لا تظهرها المعادن الأكثر ليونة.
إدارة Springback في أجزاء الشريط المشكلة
Springback هو الاسترداد المرن للمادة بعد إزالة قوة الانحناء، مما يؤدي إلى فتح زاوية الانحناء قليلاً. كل معدن يعود إلى حد ما، لكن الشريط المقاوم للصدأ يضخم المشكلة. تنتج قوة الخضوع الأعلى زنبركًا أكبر، كما أن درجات الفولاذ المقاوم للصدأ تحمل قوة خضوع أعلى بكثير من الفولاذ الطري عند درجات حرارة مكافئة. كلما كان الشريط أرق بالنسبة إلى نصف قطر الانحناء، أصبح الأمر أسوأ.
كم يجب أن تتوقع Springback؟ بالنسبة للفولاذ المقاوم للصدأ في انحناء محكم حيث يساوي نصف القطر الداخلي سمك المادة، فإن الزنبرك الخلفي يقع عادةً في نطاق 2 إلى 4 درجات. ومع زيادة نصف القطر-إلى-نسبة السُمك، يرتفع هذا الرقم بسرعة. في أنصاف أقطار معتدلة (6t إلى 20t)، يمكن للصلب 304 أن يرتد مرة أخرى من 4 إلى 15 درجة. نصف القطر الصلب 301، وهو النوع الشائع الاستخدام لمكونات النوابض المصنوعة من الفولاذ المقاوم للصدأ المختوم، يمكن أن يتجاوز 40 درجة عند نصف قطر كبير أثناء تكوين الهواء.
ثلاث إستراتيجيات عملية تتحكم في الارتداد الربيعي في ختم الشريط بالقالب:
- أكثر من-الانحناء:صمم لكمة التشكيل لثني الزاوية المستهدفة بمقدار الارتداد المتوقع. إذا كان الجزء الخاص بك يحتاج إلى 90 درجة والمادة ترجع إلى الخلف بمقدار 5 درجات، فإن المثقاب يتشكل إلى 85 درجة. هذا هو الأسلوب الأكثر شيوعًا ويعمل بشكل جيد عندما يكون Springback متسقًا عبر الكثير من المواد.
- في-العملة المعدنية:تؤدي إضافة خطوة سك بعد الانحناء الأولي إلى تشويه المادة عند قمة الانحناء، مما يحول الانفعال المرن إلى تشوه دائم. يقلل القطع من تقلبية الزنبرك لأنه يجبر المادة على تجاوز نقطة إنتاجها محليًا، بغض النظر عن اختلاف الصلابة الواردة. المقايضة هي زيادة حمولة الصحافة في تلك المحطة.
- اختيار المزاج:ينتج الشريط الملدن أقل من نصف الظروف الصلبة أو الكاملة-. مثلتؤكد البيانات المادية، يُظهر نصف-الصلب 301 من 4 إلى 43 درجة من الارتداد عبر نفس نطاق نصف القطر حيث يُظهر الصلب 304 من 2 إلى 15 درجة فقط. إذا كان الجزء الخاص بك لا يتطلب خصائص زنبركية عالية في الخدمة، فإن تحديد مزاج أكثر ليونة يزيل الكثير من المشكلة في المصدر.
دقة واحدة خاصة بالشريط: اتجاه الحبوب مهم. الانحناء العمودي على اتجاه التدحرج يقلل من الارتداد ويحسن الاتساق. في مخزون الشريط الضيق، يمتد اتجاه التدحرج على طول الشريط، لذا تتصرف الانحناءات العرضية (عبر العرض) بشكل أكثر توقعًا من الانحناءات الطولية المتكونة على طول اتجاه التغذية.
تصلب العمل وتأثيره التراكمي
يعتبر الفولاذ الأوستنيتي المقاوم للصدأ -هيكلًا مستقرًا. عندما تقوم بتشويهه، خاصة الدرجات مثل 301 التي تحتوي على نسبة أقل من النيكل، يتحول بعض الأوستينيت إلى مارتنسيت. هذاسلالة -تحول الطور المستحثيجعل المادة أكثر صلابة وأكثر هشاشة مع كل عملية تشكيل. في قالب محطة واحد-، يكون هذا التأثير محدودًا. في قالب تقدمي مكون من 20 محطة، يتراكم.
تخيل أن الشريط الخاص بك يدخل القالب في حالة ملدنة مع توفر استطالة بنسبة 55%. المحطة الثلاثة تثقب الثقوب التجريبية، والمحطة السادسة تشكل سحبًا ضحلًا، والمحطة العاشرة تضيف شفة، والمحطة خمسة عشر قطعة نقدية ميزة. تستهلك كل عملية جزءًا من الليونة المتبقية للمادة. بحلول المحطة الخامسة عشرة، قد يكون الشريط الموجود في منطقة التشكيل قد فقد نصف قدرته الأصلية على الاستطالة أو أكثر. ادفعها إلى أبعد من ذلك وستبدأ الشقوق عند تركيزات الضغط.
يبلغ معدل تصلب العمل (مؤشر التصلب البارد) للفولاذ المقاوم للصدأ الأوستنيتي حوالي 0.34، وهو أعلى بكثير من الفولاذ الكربوني. وهذا يعني أن الضغط المتبقي يتراكم بشكل أسرع مع كل خطوة تشوه. كلما زاد محتوى المارتنسيت المتراكم، زاد الضغط المتبقي، وزاد احتمال التشقق أثناء عمليات التشكيل اللاحقة.
تشمل التدابير المضادة العملية ما يلي:
- تسلسل المحطة:ضع عمليات التشكيل الأكثر خطورة في وقت مبكر من تقدم القالب عندما تحتفظ المادة بأقصى قدر من الليونة. قم بحجز محطات لاحقة للعمليات الخفيفة مثل التشذيب أو القطع أو القطع النهائي.
- الإغاثة المتوسطة:بالنسبة للأجزاء الهندسية التي تتطلب متطلبات خاصة، قم بتصميم محطات خاملة (بدون تشغيل) تسمح للشريط بالاسترخاء بين مراحل التشكيل الثقيلة. في حين أن هذا يطيل القالب، فإنه يمنع الضغط التراكمي من الوصول إلى المستويات الحرجة.
- تعديل الدرجة:إذا استمر التشقق على الرغم من تحسين المحطة، ففكر في التبديل من 301 إلى 304 أو 305. يعمل المحتوى العالي من النيكل على تثبيت مرحلة الأوستينيت، مما يقلل من معدل تحويل المارتنسيت ويمنحك قدرة تشكيل أكبر لكل محطة قبل أن يصبح عمل المواد -قاسيًا حتى الفشل.
- رسم إدارة العمق:قم بتوزيع إجمالي عمق السحب عبر محطات متعددة بدلاً من محاولة إجراء عمليات سحب قوية لمحطة واحدة-. يبقى كل سحب إضافي ضمن ليونة المادة اللحظية بدلاً من استنفادها في عملية واحدة.
عندما يظهر التشقق بشكل متقطع وليس بشكل مستمر، اشتبه في وجود اختلاف في المواد بين مجموعات الملفات. تبدأ الكمية التي تصل إلى النهاية الصعبة للمواصفات الملدنة بمرونة أقل، والعملية التي تعمل بشكل جيد على القطع الأكثر ليونة قد تدفع المواد الأكثر صلابة إلى ما بعد حدودها في نفس المحطات. ولهذا السبب فإن شهادة الخصائص الميكانيكية لكل ملف، والتي تمت مناقشتها في الأقسام السابقة، تؤتي ثمارها أثناء استكشاف أخطاء الإنتاج وإصلاحها.
استراتيجيات التشحيم وحماية السطح
يخدم التشحيم في ختم المعدن المقاوم للصدأ غرضًا مزدوجًا: تقليل الاحتكاك بين قطع العمل والأدوات، ومنع التصلب حيث يتم لحام-الأسطح الغنية بالكروم على البارد-بفولاذ الأدوات تحت الضغط. إذا أخطأت في استخدام مادة التشحيم فسوف تتلف الأجزاء من خلال الغليان أو تتلفها من خلال هجوم كيميائي. ولا تعتبر أي من النتيجتين مقبولة.
تاريخياً، اعتمد ختم الفولاذ المقاوم للصدأ بشكل كبير علىمواد التشحيم البارافين المكلورةلأن أداء الضغط الشديد-منعهم من الشعور بالغضب بشكل فعال. المشكلة؟ تسبب بقايا الكلور تآكلًا على الأسطح المقاومة للصدأ إذا لم تتم إزالتها بالكامل بعد الختم. بالنسبة لأجزاء الشريط ذات نسبة -السطح-الحجمية-السطحية العالية، فإن تنظيف كل شق في الجزء المُشكَّل يكون أمرًا صعبًا ومكلفًا. أي طبقة مكلورة متبقية تصبح موقع بدء التآكل في الخدمة.
البدائل الحديثة تقضي على هذا الخطر تمامًا. توفر مواد التشحيم الاصطناعية بالكامل والخالية من الزيوت والمصممة خصيصًا للركائز المقاومة للصدأ التشحيم الحدودي اللازم بدون استخدام المواد الكيميائية المكلورة. توفر هذه التركيبات مزايا إضافية لعمليات ختم الشريط:
- يلزم استخدام كيمياء تنظيف مائي أقل قوة من أجل الإزالة بعد الختم{{0}.
- تحسين جودة اللحام في اتجاه مجرى النهر بسبب الأسطح النظيفة
- توفر قدرة أفضل على التحلل الحيوي مقارنة بالبدائل المعتمدة على الزيت أو المكلورة-.
- تقليل استهلاك الطاقة أثناء عملية التنظيف
يخلق سطح الفولاذ المقاوم للصدأ نفسه تحديات تزييت تتجاوز اختيار الكيمياء. بالمقارنة مع الفولاذ الكربوني، يتميز الفولاذ المقاوم للصدأ بمظهر سطحي أكثر صلابة وأكثر سلاسة ولا يحتفظ بمواد التشحيم بسهولة. يتجمع الزيت في الوديان المجهرية للأسطح الأكثر خشونة، ولكن اللمسة النهائية الناعمة للشريط المقاوم للصدأ تسمح لمواد التشحيم بالضغط تحت ضغط التشكيل. وهذا يعني أن طريقة التطبيق مهمة بقدر أهمية نوع مادة التشحيم. تتفوق أنظمة طلاء الأسطوانة أو أنظمة التنقيط التي تستخدم مواد التشحيم الطازجة مباشرة قبل دخول القالب على أنظمة الفيضان التي تعتمد على الفيلم المتبقي من وقت سابق في مسار التغذية.
يجب التخطيط للتنظيف بعد-الختم كجزء من عملية الإنتاج، وليس التعامل معه كفكرة لاحقة. يمكن لأي بقايا مواد تشحيم متبقية على أختام الفولاذ المقاوم للصدأ النهائية أن تتداخل مع العمليات اللاحقة مثل اللحام أو التخميل أو التجميع. بالنسبة لتطبيقات الاتصال الطبية أو الغذائية-، يضيف التحقق من صحة التنظيف طبقة أخرى من التحكم في العملية التي تبدأ باختيار مواد التشحيم.
من خلال جمع أوضاع الفشل هذه معًا، إليك مرجع تشخيصي للعيوب الأكثر شيوعًا التي تتم مواجهتها في ختم شريط الفولاذ المقاوم للصدأ:
| عيب | الأسباب الجذرية المحتملة | الإجراءات التصحيحية الموصى بها |
|---|---|---|
| الإفراط في Springback | المزاج المادي أصعب من المتوقع؛ نصف قطر الانحناء كبير جدًا بالنسبة للسمك؛ هندسة تشكيل الهواء-. | زيادة على-زاوية الانحناء؛ إضافة محطة سك؛ تحديد مزاج أكثر ليونة. تقليل نصف قطر الانحناء حيث يسمح تصميم الجزء |
| تكسير في محطات النموذج | تصلب العمل التراكمي يتجاوز ليونة. عمق السحب العدواني الحبوب-اختلال الاتجاه؛ الكثير من المواد في نهاية عالية من مواصفات الصلابة | إعادة توزيع التشكيل عبر المزيد من المحطات؛ إضافة محطات الإغاثة الخاملة؛ قم بالتبديل إلى درجة النيكل الأعلى-؛ التحقق من خصائص المواد الواردة لكل دفعة |
| الغضب على وجوه لكمة أو يموت | تفاعل Chrome-إلى-الكروم بين قطعة العمل المقاومة للصدأ وأداة D-2 الفولاذية؛ تزييت غير كاف لكمة مفرطة يسكن الوقت | قم بالتبديل إلى أداة PM من الفولاذ أو الكربيد؛ تطبيق طلاء PVD (TiN أو AlTiN)؛ ترقية مادة التشحيم إلى تركيبة صناعية غير مكلورة-؛ تلميع الوجه إلى ما دون Ra 0.2 ميكرومتر |
| تشكيل لدغ المفرط | إزالة القالب فضفاضة جدًا؛ لكمة أو حافة القالب البالية ؛ سمك المادة أعلى من الاسمي؛ إزالة غير صحيحة لحالة المزاج | إعادة-طحن الأدوات البالية أو استبدالها؛ التحقق من خلوص القالب وضبطه؛ تأكيد التسامح سمك الواردة؛ إعادة حساب التخليص إذا تغير المزاج |
| جزء ملتصق بالكمة | تأثير الفراغ على الأجزاء الرقيقة؛ لكمة تجتاح الربيع. سطح لكمة الخام. قوة تجريد غير كافية | إضافة انفجار الهواء من خلال لكمة. زيادة ضغط الربيع المتعرية. وجه لكمة البولندية. استخدم طلاء PVD منخفض الاحتكاك |
| تغذية غير صحيحة أو التشويش | الحدبة المفرطة في الشريط الوارد؛ الملف-غير مسطح؛ قضبان التوجيه ضيقة جدًا أو فضفاضة جدًا؛ ارتداء دبوس الطيار | تشديد مواصفات الحدبة في أمر الشراء؛ إضافة أو ضبط جهاز تمليس الشعر؛ إعادة معايرة تصريح الدليل؛ استبدال دبابيس الطيار البالية |
| خدش أو وضع علامات على السطح | الحطام في القالب؛ أسطح القالب الخشنة؛ عدم كفاية التشحيم في محطات التشكيل؛ سحب الشريط على الرافعات | تنفيذ جدول تنظيف القوالب؛ تلميع جميع الأسطح الملامسة؛ ضبط نقطة تطبيق مواد التشحيم وحجمها؛ التحقق من ارتفاع الرافعة وتوقيتها |
| تأليب التآكل على الأجزاء النهائية | بقايا مواد التشحيم المكلورة؛ عدم كفاية التنظيف بعد-الختم؛ التلوث الناتج عن أدوات الفولاذ الكربوني أو التعامل معه | انتقل إلى استخدام مواد التشحيم الاصطناعية الخالية من الكلور؛ تنفيذ عملية التنظيف المعتمدة؛ فصل التعامل مع الفولاذ المقاوم للصدأ عن عمليات الفولاذ الكربوني |
يعود كل عيب في هذا الجدول إلى القرارات التي تم اتخاذها في وقت سابق من سلسلة العملية: مواصفات المواد، أو تصميم القالب، أو اختيار الأدوات، أو اختيار مواد التشحيم. يصبح استكشاف الأخطاء وإصلاحها أسرع عندما تتعرف على هذه الارتباطات بدلاً من معالجة كل عرض على حدة.
يؤدي حل مشكلات الإنتاج إلى الحفاظ على تدفق الأجزاء اليوم. إن إنشاء حزمة مواصفات كاملة تمنع تكرار هذه المشكلات عبر البرامج الجديدة هو ما يفصل بين مكافحة الحرائق التفاعلية وهندسة العمليات الاستباقية، ويتطلب ذلك ربط كل نقطة قرار في سير عمل واحد متماسك.
من اختيار المواد إلى الإنتاج-أجزاء الشريط الجاهزة
القرارات المعزولة تنتج مشاكل معزولة. المهندس الذي يختار الدرجة دون النظر في إزالة القالب، أو يحدد درجة الحرارة دون فهم آثارها على الأدوات، ينتهي به الأمر إلى تصحيح نفس حالات الفشل التي تمت مناقشتها في القسم السابق. الترياق عبارة عن سير عمل متسلسل للمواصفات يربط كل قرار بالقرار الذي يسبقه وبعده، مما يؤدي إلى إنشاء حزمة أجزاء مختومة من الفولاذ المقاوم للصدأ حيث يعزز كل عنصر العناصر الأخرى.
فكر في الأمر بهذه الطريقة: يخبرك تطبيقك بما يجب أن يفعله الجزء. متطلبات الأداء هذه تضيق من الدرجة والمزاج. تحدد الدرجة والمزاج ما يجب أن تطلبه من مورد الشريط الخاص بك. تحدد خصائص المواد الواردة حدود إزالة القوالب ومواد الأدوات واستراتيجية التجريد. والصورة الإجمالية، التعقيد بالإضافة إلى الحجم بالإضافة إلى التسامح، تحدد ما إذا كنت تستثمر في الأدوات التقدمية أو تبدأ ببدائل قصيرة المدى-.
تخطي رابطًا في تلك السلسلة وأنت تخمن. التخمين يكلف المال.
بناء حزمة مواصفات ختم الشريط الخاص بك
يتبع كل برنامج ناجح لختم الشريط نفس التسلسل المنطقي، سواء كان الجزء عبارة عن زنبرك ملامس للبطارية أو دعامة استشعار فضائية. فيما يلي سير عمل القرار الموضح كمسار مرقم بدءًا من متطلبات التطبيق وحتى أدوات الإنتاج-الجاهزة:
- تحديد متطلبات التطبيق.ابدأ بالنهاية: بيئة الخدمة، والأحمال الميكانيكية، ودورات التعب، والتعرض للتآكل، ونطاق درجة الحرارة، والقيود التنظيمية، واحتياجات الأداء الكهربائي أو الحراري. هذه المتطلبات غير-قابلة للتفاوض وكل شيء آخر مرن لتلبية هذه المتطلبات.
- حدد الصف والمزاج.قم بمطابقة متطلبات تطبيقك مع السبائك المقاومة للصدأ المناسبة. هل تحتاج إلى خصائص زنبركية مقاومة للتآكل؟ 301 نصف-صعب. هل تحتاج إلى قابلية تشكيل عميقة وتوافق مع الحياة؟ 316L صلب. هل تحتاج إلى-ثبات درجة الحرارة العالية؟ 321 صلب. تأكد من أن استطالة المزاج المحدد وقوة الخضوع تقع ضمن النطاقات التي يمكن لهندسة الجزء الخاص بك استخدامها فعليًا دون تشقق أو ارتداد مفرط.
- تحديد معلمات مصادر الشريط.اكتب أمر شراء يتحكم في كل متغير سيكون قالبك حساسًا له: حالة الحافة مع اتجاه الأزيز، وتحمل التسطيح، وحد الحدبة، وتفاوتات العرض والسماكة، وتشطيب السطح، ومعرف الملف/OD، وشهادة الخاصية الميكانيكية لكل دفعة. أي شيء يُترك غير محدد يصبح متغيرًا ينتقل بين عمليات تسليم الملف.
- تصميم خلوصات القوالب والأدوات.احسب الخلوص من التخريم-إلى-القالب كنسبة مئوية من نطاق السُمك المحدد لديك، مع مراعاة صلابة الصف ودرجة تماسكه. حدد درجات الفولاذ أو الكربيد التي تقاوم الكروم-إلى-الكروم. تحديد الطلاءات PVD لمحطات التشكيل والتقطيع الحرجة. تصميم أنظمة تجريد (مزيلات زنبركية، انفجار هوائي، دبابيس القاذف) مناسبة لسمك الشريط الخاص بك.
- اختر استراتيجية حجم الإنتاج.مطابقة الاستثمار في الأدوات مع الطلب. بالنسبة للكميات السنوية التي تزيد عن 50000 بتصميمات مجمدة، توفر القوالب التقدمية أقل تكلفة لكل -جزء. بالنسبة للنماذج الأولية أو مراحل تكرار التصميم-، استخدم EDM السلكي أو القوالب المركبة. بالنسبة للعمل الانتقالي متوسط الحجم-، فكر في أدوات النقل. التخطيط للاستثمار المرحلي: التحقق من صحة الشكل الهندسي باستخدام طرق التشغيل القصير-قبل الالتزام بأدوات الختم التدريجي-المدى الطويل.
- وضع ضوابط العملية.حدد نوع التشحيم وطريقة التطبيق (-الاصطناعي غير المكلور للفولاذ المقاوم للصدأ)، و-بروتوكول التنظيف بعد الختم، ومعايير الفحص، ومعلمات SPC، والفواصل الزمنية لصيانة القالب. قم بتوثيق ذلك جنبًا إلى جنب مع رسم الأجزاء حتى يكون لدى فرق الإنتاج حزمة تصنيع كاملة بدلاً من مجرد مواصفات هندسية.
هذا التسلسل ليس تعسفيا. تقيد كل خطوة الخيارات المتاحة في الخطوة التالية. إن التخطي للأمام، على سبيل المثال اختيار تخطيط القالب التدريجي قبل التأكد من مزاج المادة، يفرض إعادة صياغة باهظة الثمن عندما لا يتطابق الواقع مع الافتراضات.
بالنسبة لتطبيقات ختم الفولاذ الملدن حيث تكون الأولوية القصوى لقابلية التشكيل، فإن التسلسل مهم أكثر. تعني قوة الإنتاج المنخفضة للشريط الملدن إمكانية تحقيق خلوص أكثر إحكامًا للقالب، ولكن ميله نحو التصاق الأزيز وسلوك القطع الصمغي يتطلب طلاءات أدوات محددة وخيارات مواد تشحيم يجب دمجها من البداية بدلاً من ترقيعها بعد ظهور المشاكل.
موارد اختيار المواد للأجزاء المختومة
يتطلب بناء حزمة المواصفات بيانات مادية موثوقة. ستعتمد على مصادر متعددة اعتمادًا على مرحلة القرار الذي وصلت إليه.
تظل أوراق بيانات الموردين هي المصدر الرسمي للخصائص الميكانيكية، ودرجات الحرارة المتاحة، وتفاوتات الأبعاد الخاصة بمخزون الشريط. اطلب هذه العناصر مبكرًا في عملية اختيار الصف-لأن النطاقات المنشورة تختلف بين المنتجين ومصانع الدرفلة.
توفر كتيبات الصناعة مثل دليل ASM Metals وإرشادات تصميم SSINA بيانات مقارنة الدرجات، وتقييمات القابلية للتشكيل، ونقاط بداية إزالة القوالب التي تساعد أثناء تقييمات الجدوى الأولية قبل التعاقد مع مورد محدد.
للمهندسين وفرق التوريد التي تقوم بتقييم خيارات صفائح الفولاذ والأشرطة المختومة عبر عائلات متعددة من السبائك،صفحة مواد YICHENيقدم نقطة انطلاق عملية. ويغطي الفولاذ المقاوم للصدأ والألومنيوم والنحاس والسبائك الأخرى المستخدمة بشكل شائع في الأجزاء المعدنية المختومة والمُشكَّلة آليًا، ويتم تنظيمها بطريقة تساعدك على تضييق نطاق المرشحين قبل الغوص في المواصفات التفصيلية للموردين. إن الحصول على مرجع موحد يمتد عبر عائلات المواد يوفر الوقت عندما لا تكون متطلبات التطبيق الخاصة بك قد جعلتك مقيدًا بنظام سبيكة واحد.
اجمع بين هذه الموارد بدلاً من الاعتماد على أي منها بشكل منفصل. يساعدك مرجع المواد الموحد في وضع قائمة مختصرة للمرشحين. تؤكد أوراق بيانات المورد الخصائص الدقيقة لنموذج الشريط المحدد الخاص بك. وتقوم كتيبات الأدوات بترجمة تلك الخصائص إلى معلمات تصميم قالب قابلة للتنفيذ.
الهدف في نهاية سير العمل هذا هو حزمة المواصفات التي يمكن لمنشئ القوالب ومورد المواد ومشغل المطبعة تنفيذها دون أي غموض. عندما يعمل كل صاحب مصلحة من نفس المستند المتكامل، فإن عملية ختم الشريط المسطح من الفولاذ المقاوم للصدأ تسير بالطريقة التي تم تصميمها بها: بشكل متوقع ومربح وبجودة عالية.
الأسئلة المتداولة حول الشريط المسطح المصنوع من الفولاذ المقاوم للصدأ
1. ما الذي يجعل ختم الشريط المسطح مختلفًا عن ختم الصفائح المعدنية القياسية؟
يتضمن ختم الشريط المسطح تغذية الفولاذ المقاوم للصدأ الملتف بشكل ضيق، والذي يقل عرضه عادةً عن 50 مم، من خلال قوالب محطة تقدمية أو فردية. على عكس ختم الأوراق الأوسع، يقدم مخزون الشريط تحديات فريدة من نوعها بما في ذلك تفاوتات العرض الأكثر إحكامًا للتتبع من خلال قضبان التوجيه، وحساسية حالة الحافة التي تؤثر على تكوين الأزيز، وانحناء مجموعة -الملف الذي يسبب سوء التغذية. تتراكم تصلب العمل أيضًا عبر محطات القالب التقدمية لأن الشريط الضيق يتراكم الضغط بشكل مختلف عن الفراغات الورقية التي تتم معالجتها بشكل فردي.
2. ما هي درجة الفولاذ المقاوم للصدأ الأفضل لتطبيقات ختم الشريط؟
تعتمد أفضل درجة على متطلبات التطبيق الخاص بك. 301 تتفوق على المكونات الزنبركية وأصابع التلامس نظرًا لعملها السريع-معدل التصلب. 304 الذي يناسب السحب الأعمق والتشكيل المعقد مع استطالتها العالية. 316 تخدم التآكل-البيئات الحرجة مثل الأجهزة الطبية والأجهزة البحرية. 410 تعمل على مكونات التآكل ذات الصلابة العالية-، بينما تتعامل 321 مع -تطبيقات درجات الحرارة المرتفعة. يجب أن تكون كل درجة مقترنة بحالة الحرارة الصحيحة، بدءًا من التلدين للحصول على أقصى قدر من قابلية التشكيل وحتى -الصلابة الكاملة لخصائص الزنبرك، لتحقيق نتائج ختم مثالية.
3. كيف يمكنك حساب خلوص القالب لشريط الفولاذ المقاوم للصدأ الرفيع؟
يتم التعبير عن خلوص القالب للشريط الرفيع كنسبة مئوية من سمك المادة لكل جانب. تقترح إرشادات الصناعة نسبة تتراوح بين 12% إلى 15% لكل جانب للدرجات الأوستنيتي الناعمة، وزيادة تصل إلى 20% للظروف الصلبة-الكاملة بمقاييس الألواح القياسية. بالنسبة للشريط الذي يقل سمكه عن 0.25 مم، غالبًا ما تحتاج النسبة إلى زيادة طفيفة نظرًا لأن نسبة القص - إلى -الكسر تتصرف بشكل مختلف عند السماكات المنخفضة. يؤدي الخلوص الضيق جدًا عند المقاييس الرقيقة إلى توليد قوة قطع مفرطة وتسريع تآكل الثقب بدلاً من إنتاج قطع أنظف. راجع كتيبات هندسة الأدوات للتعرف على القيم المحددة للصف-والتحقق من صحتها من خلال عمليات التشغيل التجريبية.
4. متى يجب عليك اختيار الختم التدريجي للقالب بدلاً من استخدام الأدوات-قصيرة المدى لأجزاء الشريط؟
يتم تبرير الختم التدريجي بالقالب عندما يتجاوز الحجم السنوي حوالي 50000 وحدة مع طلب متعدد-سنوات ويتم تجميد تصميم الأجزاء. تتكلف القوالب التقدمية ما بين 30 ألف دولار إلى أكثر من 250 ألف دولار، ولكنها تستهلك بكميات كبيرة، وتضيف في بعض الأحيان أقل من 0.20 دولار لكل جزء. بالنسبة للنماذج الأولية أو مراحل{10}تكرار التصميم، توفر قوالب EDM السلكية أو القوالب المركبة إنجازًا أسرع بدون التزامات رأسمالية كبيرة. تستخدم العديد من البرامج منهجًا مرحليًا: التحقق من صحة الشكل الهندسي باستخدام طرق التشغيل القصيرة-أولًا، ثم الانتقال إلى الأدوات التقدمية بمجرد زيادة الحجم وتأمين التصميم.
5. كيف يمكنك منع الغضب والرجوع عند ختم شريط الفولاذ المقاوم للصدأ؟
يتطلب منع الاحتكاك معالجة تفاعل الكروم-إلى-الكروم بين قطع العمل المقاومة للصدأ وفولاذ الأداة. قم بالتبديل من D-2 إلى مسحوق الفولاذ أو الكربيد للأدوات المعدنية، وقم بتطبيق طلاءات PVD مثل TiN أو AlTiN، واستخدم مواد التشحيم الاصطناعية غير المكلورة - المصممة للركائز غير القابلة للصدأ. للتحكم في الارتداد الخلفي، استخدم أكثر من-إستراتيجيات الثني حيث تتشكل اللكمة بعد الزاوية المستهدفة، وأضف -محطات سك القالب لتشويه مناطق الانحناء بشكل بلاستيكي، أو حدد ظروفًا أكثر ليونة عندما تسمح متطلبات التطبيق بذلك. يمكن لصفحة مواد YICHEN على yichen-group.com/materials مساعدة المهندسين على مقارنة خيارات السبائك التي توازن قابلية التشكيل مع سلوك الزنبرك.


