


ما الذي تفعله مشابك الختم وسبب أهميتها
تخيل أن جهاز الضغط الخاص بك يعمل بمعدل 60 ضربة في الدقيقة. يصطدم القالب العلوي بالمواد، ويولد آلاف الأرطال من الحمل العكسي، وتموج الاهتزازات عبر المسند. ما الذي يبقي كلا النصفين مغلقين في موضعهما خلال كل ذلك؟ الجواب هو نظام التثبيت الخاص بك، وإذا فشل، فإن كل شيء في اتجاه مجرى النهر يفشل معه.
التعريف والوظيفة الأساسية لختم المشابك
مشابك قالب الختم عبارة عن أجهزة ميكانيكية أو تعمل بالطاقة- تعمل على تثبيت النصفين العلوي والسفلي من أداة الضغط (القالب) بالمكبس (الشريحة) ولوحة المسند، مما يقاوم جميع القوى الثابتة والديناميكية المتولدة أثناء دورة الختم.
في مكبس الختم، يتم ربط نصف القالب العلوي بالشريحة بينما يتم تثبيت النصف السفلي أو تثبيته بمسامير على السرير أو المسند. إن مشبك القالب هو الواجهة المهمة بين مكونات الأدوات هذه وهيكل الضغط نفسه. وتتعدى وظيفتها مجرد تثبيت كتلة فولاذية ثقيلة في مكانها. تنتج كل ضربة ضغط قوى تشكيل، وتقطع-خلال الصدمة، وقوى التجريد، والاهتزاز. يجب أن يقاوم مشبك القالب كل هذه الأحمال بشكل متكرر، وغالبًا ما يكون ذلك بملايين الدورات خلال عملية الإنتاج، دون السماح حتى بالحركة الجزئية لحذاء القالب بالنسبة للمكبس.
لماذا تؤثر سلامة التثبيت على جودة الجزء وسلامة الصحافة
عندما تفكر في مشكلات جودة الأجزاء، نادرًا ما يقع اللوم على التثبيت. ولكن ينبغي. القالب الذي يتحرك حتى بضعة أجزاء من الألف من البوصة في منتصف الشوط-يقدم تنوعًا في الأبعاد في كل جزء مختوم يتبعه. لكمة-إلى-تغيير خلوص القالب. لم تعد الطيارات تتماشى مع الثقوب المثقوبة مسبقًا-. تفقد محطات الموت التقدمية التسجيل. والنتيجة هي الخردة، وتلف الأدوات، والتوقف غير المخطط له.
البعد الأمني خطير بنفس القدر.تخضع أدوات تثبيت القالب- للتحميل الدوريمن اهتزازات الضغط وإعادة الدوران التي تأتي مع الاستخدام المتكرر. يمكن لمشبك واحد فاشل تحت الحمل الديناميكي أن يطلق قسمًا من القالب يزن مئات أو آلاف الجنيهات. هذا هو السبب في أن التثبيت الزائد والتحقق المناسب من عزم الدوران واختيار المشبك الصحيح لا يعد من أفضل الممارسات الاختيارية. إنها متطلبات السلامة الأساسية لكل إعداد صحفي.
يغطي هذا الدليل دورة الحياة الكاملة لمشابك القالب: الأنواع ومبادئ التشغيل، وحسابات قوة التثبيت، وإجراءات التثبيت، وجداول الصيانة، وإطار قرار منظم لاختيار النظام المناسب. سواء كنت فني ضغط يموت يوميًا، أو مهندس أدوات يحدد التثبيت لقالب تقدمي جديد، أو مدير عمليات يقوم بتقييم ترقيات تغيير القالب السريع، فإن الأقسام المقبلة ستمنحك العمق الفني لاتخاذ قرارات واثقة.
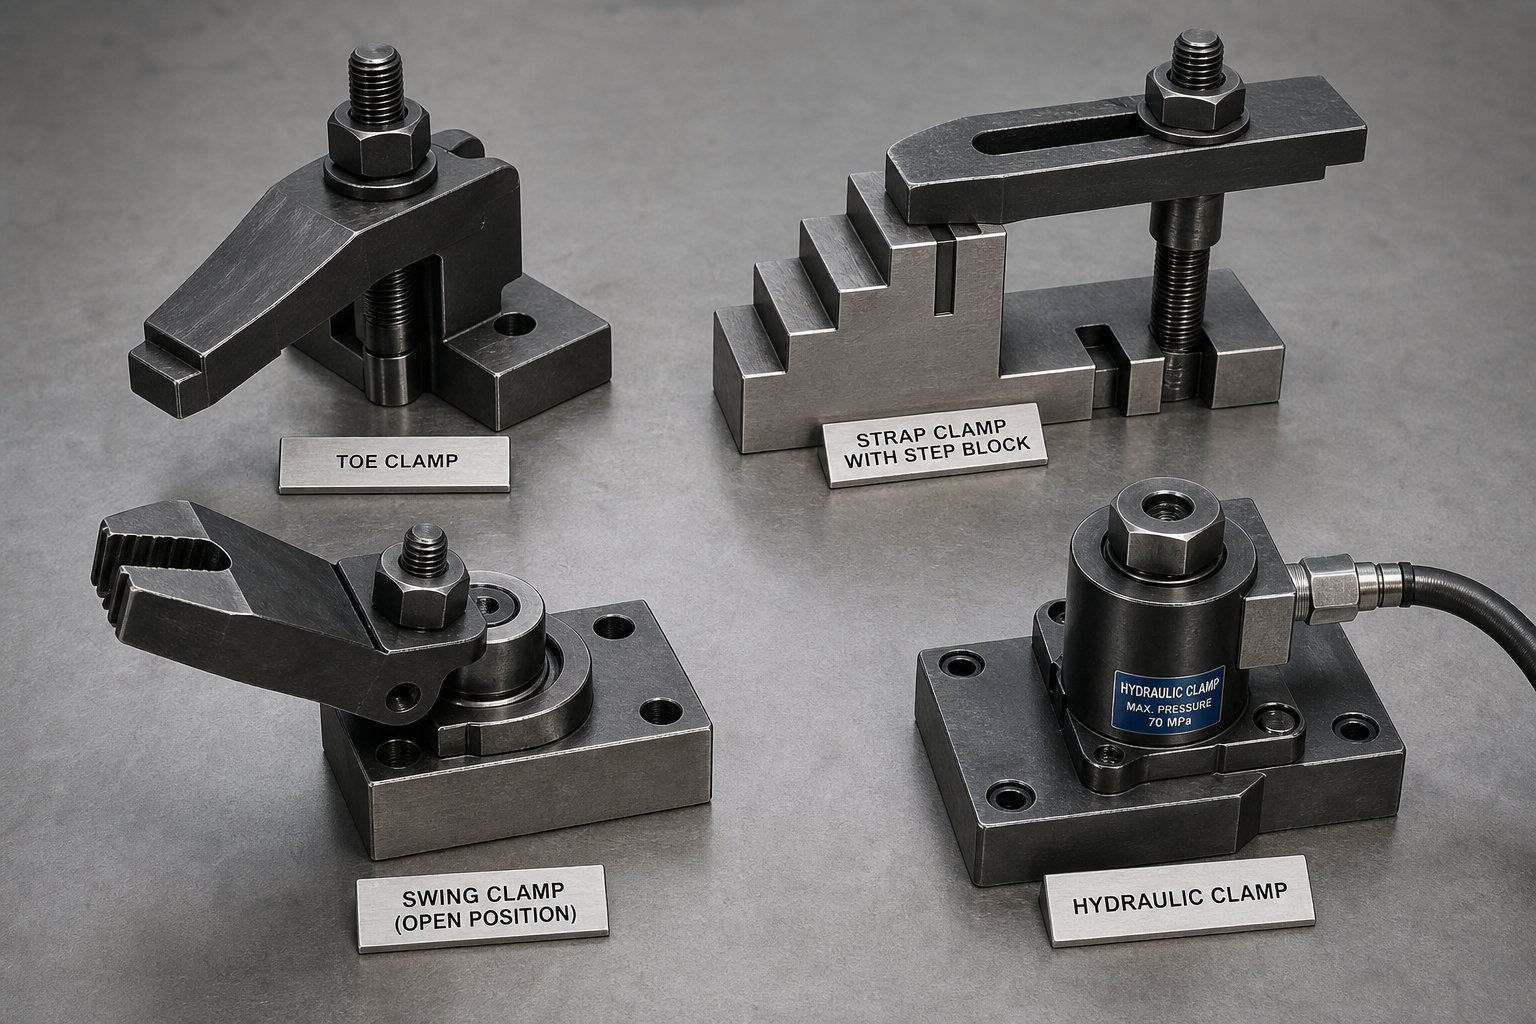
التصنيف الكامل لأنواع المشبك القالب
لا تقوم جميع أجهزة التثبيت بنفس الوظيفة بنفس الطريقة. لا يوجد أي شيء مشترك تقريبًا بين مشبك إصبع القدم الذي يحمل قالبًا مركبًا صغيرًا في مكبس OBI بوزن 60 طنًا مع اللوح المغناطيسي الذي يؤمن الأدوات التقدمية في مكبس نقل بوزن 1000 طن. ومع ذلك فإن كلاهما يقع تحت مظلة التثبيت بالقالب. للاختيار بشكل صحيح، تحتاج إلى صورة واضحة لكل فئة متاحة، وكيفية احتفاظ كل فئة بالنرد، والمكان الذي يناسب كل منها بشكل أفضل.
أنواع المشبك اليدوي وتكويناتها
تعتمد المشابك اليدوية على مشغل بشري لتحديد موضع كل نقطة تثبيت وتشديدها والتحقق منها. إنها الفئة الأكثر شيوعًا والأقل تكلفة، ولكنها تتطلب الانضباط في تطبيق عزم الدوران واتساق الموضع.
المشابك اصبع القدمأمسك حافة قالب القالب باستخدام إصبع قصير ومنخفض-يعلق فوق شفة القالب. في - يتم تمرير مسمار الفتحة لأعلى من خلال فتحة المسند، ويقوم الجوز بسحب إصبع القدم لأسفل على سطح القالب. إنها تعمل بشكل جيد في المساحات الضيقة حيث يكون الخلوص العلوي محدودًا، وستراها غالبًا في مكابس OBI وفجوات أصغر-إطار تعمل بمهام ذات حمولة منخفضة-.
المشابك الشريط(تسمى أحيانًا المشابك الشريطية أو المشابك D في اختصار المتجر) تستخدم شريطًا فولاذيًا مسطحًا يربط بين حافة حذاء القالب ونقطة دعم مثل كتلة الخطوة. يتصل أحد الطرفين بالقالب، بينما يستقر الطرف الآخر على كتلة الخطوة، ويقوم -مسمار T في المنتصف بسحب القضيب لأسفل لتوليد قوة التثبيت من خلال رافعة-مثل الميزة الميكانيكية. تتميز مشابك الأشرطة بأنها متعددة الاستخدامات وغير مكلفة، مما يجعلها الخيار الافتراضي لمتاجر العمل التي تتعامل مع أحجام القوالب المتنوعة.
كتلة الخطوة ومجموعات المشبكقم بإقرانه بمشابك حزام لسد فرق الارتفاع بين سطح حذاء القالب والمسند. تأتي كتل الخطوات بأحجام متدرجة، مما يسمح للمشغل بمطابقة ارتفاع الدعم مع أي سُمك لحذاء القالب تقريبًا. مجموعة الخطوات المتوافقة جيدًا- ومجموعة المشبك تحافظ على مستوى الحزام، مما يوزع قوة التثبيت بالتساوي. عندما يميل الحزام لأن ارتفاع الخطوة خاطئ، فإن معظم الحمل يتركز على المسمار بدلاً من حافة القالب، مما يقلل بشكل كبير من قوة التثبيت الفعالة.
المشابك سوينغقم بتدويرها في موضعها فوق شفة القالب وأغلقها باستخدام مسمار T-. ميزتها الرئيسية هي السرعة: يقوم المشغل بتأرجح جسم المشبك بعيدًا عن الطريق أثناء تحميل القالب، ثم يقوم بتدويره للخلف وشده. وهذا يلغي الحاجة إلى إزالة المشبك بالكامل وإعادة إدخاله عند كل عملية تغيير. تناسب المشابك المتأرجحة المكابس ذات التغييرات المتكررة في القالب حيث لا يكون هناك ما يبرر الأنظمة الهيدروليكية الكاملة.
المشابك القابلة للانزلاقالتحرك بشكل جانبي على طول فتحة T- لاستيعاب عروض القالب المختلفة دون تغيير موضع الترباس. إنها تقلل من تباين الإعداد عن طريق إبقاء المشبك في موقع مفهرس-مسبقًا والذي يحتاج فقط إلى تعديل الشريحة الجانبية. ستجد هذه في المطابع التي تدير عائلات من القوالب ذات آثار أقدام متشابهة ولكنها ليست متطابقة.
تقنيات التثبيت المشغلة بالطاقة-.
عندما تريد إزالة تقلبات المشغل وضغط وقت التغيير، فإن الأنظمة التي يتم تشغيلها بالطاقة-تتولى الأمر. إنها تطبق قوة متسقة ومتكررة بضغطة زر واحدة.
المشابك الهيدروليكيةاستخدام السائل المضغوط الذي يعمل على المكبس لتوليد قوة التثبيت. لقد تم استخدامها في تشكيل المعادنلأكثر من 50 عاماوتظل معتمدة بشكل كبير بسبب مرونتها وموثوقيتها. يمكن أن تكون المشابك الهيدروليكية خارجية (تنزلق إلى فتحات T- وحواف قالب الإمساك)، أو مثبتة -مثبتة (مثبتة مباشرة بمسامير على المسند أو الشريحة)، أو داخلية (مدمجة في قاعدة الضغط). تشتمل التكوينات الداخلية على مشابك متأرجحة توفر من 7 إلى 19 طنًا من القوة لكل وحدة، ومشابك حوض متأرجح توفر ما يصل إلى 25 طنًا، ومشابك سحب داخلية تمسك بقضبان التثبيت T- المتصلة بالألواح الفرعية. تضمن ميزات الأمان، مثل صمامات التحكم الاتجاهي الخالية من التسرب- وصمامات عدم الرجوع التي يتم تشغيلها بشكل تجريبي، بقاء القالب مثبتًا حتى أثناء انقطاع الطاقة أو فشل الخط الهيدروليكي.
الأنظمة المغناطيسية والهيدروميكانيكية
أنظمة التثبيت المغناطيسياستخدم مغناطيسًا كهربائيًا دائمًا مضمنًا في لوحات مخصصة مثبتة بمسامير على سرير الضغط والشريحة. يتطلب تنشيط النظام حوالي 0.5 إلى 3 ثوانٍ فقط من الطاقة الكهربائية للانتقال من الوضع غير المثبت إلى المثبت. بمجرد تنشيطها، تمسك المغناطيسات بالقالب دون سحب مستمر للطاقة، وتحافظ على القوة الكاملة حتى أثناء انقطاع التيار الكهربائي. يخترق المجال المغناطيسي المركز حوالي 0.625 بوصة في قاعدة القالب، مما يوفر احتفاظًا موحدًا وخاليًا من التشويه-عبر سطح التلامس بالكامل. لا تتطلب الألواح المغناطيسية توحيد القالب بالطريقة التي تتطلبها الأنظمة الهيدروليكية غالبًا، على الرغم من أنها تتطلب أسطح قالب مسطحة ونظيفة مصنوعة من الفولاذ المتوافق مع المغناطيسي- لتحقيق أقصى قوة تثبيت.
المشابك الهيدروميكانيكيةسد الفجوة بين الأساليب اليدوية بالكامل والآلية بالكامل. إنهم يستخدمون -مسمار T وصامولة تثبيت، تمامًا مثل الإعداد التقليدي، ولكنهم يدمجون مكبسًا داخليًا يضغط عندما يطبق المشغل عزم الدوران الصحيح. يمتد دبوس مؤشر التحميل المسبق لتوفير تأكيد مرئي فوري بأن البرغي تم تحميله بشكل صحيح. إن المردود كبير: يولد المشبك الهيدروميكانيكي الترباس مقاس 1-بوصة T- 22000 رطل من قوة التثبيت مع 22 قدمًا رطلًا فقط من عزم الدوران. وهذا يمنح القائمين على الختم ردود الفعل والاتساق لنظام الطاقة مع الحفاظ على بساطة سير العمل اليدوي.
| يكتب | طريقة التشغيل | نطاق الحمولة النموذجي | يموت تغيير السرعة | التكلفة النسبية |
|---|---|---|---|---|
| اصبع القدم المشبك | يدوي (-مسمار وصمولة) | ما يصل إلى 200 طن | بطيء (15-30 دقيقة لكل قالب) | منخفض جدًا |
| حزام / D المشبك | يدوي (مسمار T-، كتلة الخطوة) | ما يصل إلى 400 طن | بطيء (15-30 دقيقة لكل قالب) | قليل |
| مجموعة كتلة الخطوة والمشبك | يدوي (مقترن بحزام) | ما يصل إلى 400 طن | بطيء (15-30 دقيقة لكل قالب) | قليل |
| سوينغ المشبك | يدوي (محوري ومسمار على شكل حرف T) | ما يصل إلى 300 طن | معتدل (10-20 دقيقة) | منخفض-متوسط |
| المشبك القابل للانزلاق | يدوي (شريحة جانبية، -مسمار T) | ما يصل إلى 300 طن | معتدل (10-20 دقيقة) | واسطة |
| المشبك الهيدروليكي | الضغط الهيدروليكي (المكبس) | 50-2,000+ طن | سريع (1-5 دقائق) | عالي |
| الصفيحة المغناطيسية | المغناطيس الكهربائي الدائم | 50-2,000+ طن | سريع جدًا (مدة التثبيت 0.5-3 ثوانٍ) | عالية جدًا |
| المشبك الهيدروميكانيكية | عزم دوران يدوي + مكبس داخلي | ما يصل إلى 600 طن | معتدل (5-15 دقيقة) | واسطة |
تحتل كل فئة موقعًا متميزًا على طول نطاق التكلفة والسرعة والأتمتة. لكن معرفة نوع المشبك ستوصلك إلى منتصف الطريق فقط. إن فهم المبادئ الميكانيكية وراء كل طريقة من طرق الاحتفاظ، والتعرف على كيفية انهيار هذه المبادئ في ظل ظروف التشغيل الحقيقية، هو ما يفصل بين الإعدادات الموثوقة وتلك التي تغير منتصف الشوط-.
كيف تعمل كل تقنية لقط على المستوى الميكانيكي
المشبك إما يحمل أو لا. ولكن عندما يفشل أحد الأجهزة أثناء عملية الإنتاج، فإن تشخيص السبب يتطلب أكثر من مجرد الفحص البصري. يتطلب الأمر فهم الفيزياء التي ولدت القوة القابضة في المقام الأول. تعتمد كل تقنية تثبيت على آلية مختلفة بشكل أساسي، وتتحلل كل تقنية بشكل مختلف في ظل الظروف-الحقيقية. إن معرفة ما يحدث داخل المشبك يمنحك القدرة على تحديد استكشاف أخطاء فقدان قوة التثبيت وإصلاحها قبل أن تتحول مشكلة بسيطة إلى تحول كارثي في القالب.
الاحتكاك والميزة الميكانيكية في المشابك اليدوية
كل مشبك يدوي، سواء كان مشبك حزام، أو مشبك إصبع القدم، أو جهاز نمط مشبك ديميد، يحتفظ بالقالب من خلال نفس المبدأ الأساسي: يخلق المسمار تحت التوتر قوة طبيعية بين وجه المشبك وسطح حذاء القالب، والاحتكاك بين تلك الأسطح يقاوم الحركة الجانبية. الميزة الميكانيكية تأتي من هندسة الرافعة. في مشبك الحزام، يوجد المسمار بين حافة القالب وكتلة الخطوة. كلما كان موضع البرغي أقرب إلى القالب (بدلاً من تمركزه)، زادت نسبة قوة التثبيت المنقولة إلى سطح القالب.
- يوفر مسمار ذو فتحة T- شدًا محوريًا
- يعمل الحزام أو جسم إصبع القدم كذراع رافعة
- كتلة الخطوة توفر نقطة رد الفعل نقطة الارتكاز
- الجوز أو المثبت يحول عزم الدوران إلى تحميل مسبق خطي
ما الذي يسبب فقدان القوة هنا؟ يقلل الزيت أو مواد التشحيم الموجودة على سطح حذاء القالب من معامل الاحتكاك، أحيانًا بنسبة 30 إلى 50 بالمائة. يؤدي التدوير الحراري أثناء عمليات الإنتاج الطويلة إلى استرخاء الترباس مع تمدد أداة التثبيت وتقلصها. يعمل الاهتزاز على فك ارتباط الخيط تدريجيًا. إذا لاحظت أن المشبك اليدوي يفقد قبضته أثناء التشغيل-، فافحص أسطح التلامس بحثًا عن التلوث أولاً، ثم تحقق من الاحتفاظ بعزم الدوران على المزلاج.
مضاعفة الضغط الهيدروليكي وتصميم المكبس
تستغل المشابك الهيدروليكية قانون باسكال: ينتقل الضغط المطبق على السائل المحصور بالتساوي في جميع الاتجاهات. يعمل مكبس المضخة الصغير-قطره على ضغط السائل الهيدروليكي، والذي يعمل على مكبس تثبيت أكبر-قطره. تعمل نسبة المساحة بين المكبسين على مضاعفة قوة الإدخال، مما يولد أطنانًا من حمل التثبيت من مصدر هيدروليكي متواضع.
- وحدة الطاقة الهيدروليكية تولد ضغط النظام (عادة 3000-5000 رطل لكل بوصة مربعة)
- تعمل صمامات التحكم الاتجاهية على توجيه السائل إلى المشبك أو التحرير
- مكبس التثبيت يحول الضغط إلى قوة خطية
- قام الطيار-بتشغيل صمامات عدم الرجوع لتأمين الضغط في حالة فشل الإمداد
- تعمل أجهزة استشعار الضغط على مراقبة-حالة المشبك في الوقت الفعلي
تختلف أوضاع الفشل هنا عن الأنظمة اليدوية. يسمح تدهور الختم بالتسرب الداخلي، مما يقلل تدريجيًا من القوة التي يمكن أن يتحملها المكبس. يؤدي تلوث الزيت بالجزيئات المعدنية إلى تسريع تآكل الختم. تغير درجات الحرارة القصوى لزوجة السائل، مما يؤثر على زمن الاستجابة وذروة الضغط. غالبًا ما يشير المشبك الهيدروليكي الذي يثبت بشكل مثالي عند بدء التشغيل ولكنه ينجرف بعد أربع ساعات من الإنتاج إلى تسرب داخلي بطيء عبر ختم المكبس البالي بدلاً من وجود مشكلة خارجية.
مبادئ لقط المجال الكهرومغناطيسي
يعمل نظام التثبيت بالقالب المغناطيسي على أساس فيزيائي مختلف تمامًا. تجمع المغناطيسات الكهربائية الدائمة بين مادتين: الألومنيوم-النيكل-الكوبالت (AlNiCo)، الذي يتمغنط ويزيل المغناطيسية بسهولة، والنيوديميوم، الذي يحتفظ بحالته المغناطيسية بمثابرة شديدة. تعمل نبضة كهربائية قصيرة على محاذاة أقطاب AlNiCo للعمل مع النيوديميوم، مما يؤدي إلى ظهور مجال مغناطيسي مركّز على بعد عدة بوصات من سطح اللوحة. تقلب النبضة العكسية أقطاب AlNiCo لمعارضة النيوديميوم، مما يؤدي إلى انهيار المجال مرة أخرىبالكامل داخل اللوحة نفسها.
- مغناطيس النيوديميوم يوفر قوة المجال الأساسي (الإكراه العالي)
- تعمل عناصر AlNiCo كبوابات تدفق قابلة للتحويل (إكراه منخفض)
- غلاف اللوحة المغناطيسية بنمط شبكة القطب الشمالي-الجنوبي
- ملف كهربائي يوفر نبضات تنشيط وتعطيل قصيرة
- أجهزة استشعار القرب التي تتحقق من ملامسة القالب (اكتشاف الفجوات الأكبر من 0.007 بوصة)
توفر الأنظمة الحالية ما يصل إلى 14 طنًا من قوة الإمساك لكل قدم مربع، لكن هذا العدد يعتمد بشكل كبير على ظروف السطح. أي فجوة هوائية، أو مقياس صدأ، أو سبيكة ختم، أو مادة غير مغناطيسية-بين اللوحة والقالب تقلل من نقل التدفق وتضعف الثبات. درجة الحرارة مهمة أيضًا: تتعامل الألواح المغناطيسية القياسية مع ما يصل إلى 250 درجة فهرنهايت، مع وحدات متخصصة تصل إلى 450 درجة بتكلفة أعلى بكثير. على عكس الأنظمة الهيدروليكية، لا يوجد شيء يمكن أن يتسرب أو يتآكل ميكانيكيًا. لكن سطح المسند المتسخ هو السبب الأول لانخفاض قوة التثبيت في الأنظمة المغناطيسية.
يجمع تشغيل المشبك الهيدروميكانيكي بين عناصر النهج اليدوي والهيدروليكي. يقوم المشغل يدويًا بتدوير مسمار T-، لكن جسم المشبك يحتوي على حجرة مكبس محكمة الغلق. عندما يصل عزم الدوران إلى القيمة المستهدفة، يضغط المكبس الداخلي، مما يؤدي إلى قفل التحميل المسبق ميكانيكيًا أثناء تمديد دبوس المؤشر المرئي. هذا التضخيم الهيدروليكي المحتوي ذاتيًا يعني أن مسمار T مقاس 1-بوصة-ينتج 22000 رطل من قوة التثبيت من 22 قدمًا رطلًا فقط من عزم الدوران. ليست هناك حاجة إلى إمدادات هيدروليكية خارجية. إذا تراجع دبوس المؤشر هذا أثناء التشغيل، فلديك دليل فوري على أن التحميل المسبق للمسمار قد انخفض، مما يجعل فقدان القوة مرئيًا وليس مخفيًا.
تتميز كل تقنية بنقطة ضعف بيئية مميزة: فالزيت يقتل-المشابك اليدوية القائمة على الاحتكاك، ويؤدي تآكل الختم إلى تقويض الأنظمة الهيدروليكية، كما يؤدي تلوث السطح إلى تدهور الألواح المغناطيسية. إن التعرف على وضع الفشل الذي ينطبق على نظامك هو الخطوة الأولى نحو منعه. السؤال العملي التالي هو مقدار القوة الإجمالية التي تحتاج المشابك إلى توليدها في المقام الأول، والتي تعتمد على قدرة الضغط لديك وسرعة الضرب والقوى المحددة التي ينتجها قالبك أثناء التشكيل.
حساب قوة التثبيت وقواعد التحجيم
إن معرفة نوع المشبك الذي يجب استخدامه هو نصف المشكلة فقط. النصف الآخر هو معرفة مقدار القوة الإجمالية التي يجب أن يوفرها نظام التثبيت الخاص بك. إذا أخطأت في هذا الأمر، فإنك إما أن تكون أكثر من-مهندسًا (إهدار المال ووقت الإعداد) أو أقل من-مهندسًا (المخاطرة بتغيير القالب، وإجهاد أدوات التثبيت، والأدوات التالفة). من المثير للدهشة أن معظم إرشادات حساب قوة التثبيت بالقالب غير موجودة ببساطة في مراجع الأدوات القياسية. وإليك كيفية العمل من خلال ذلك بشكل منهجي.
قواعد قوة التثبيت الأساسية وأساسها الهندسي
إن نقاط البداية المقبولة في الصناعة-لختم متطلبات قوة تثبيت الضغط تأتي من قاعدتين أساسيتين-راسختين، تشير إليهما الشركات المصنعة مثلباسكالوتعزيزها في الأدبيات الفنية لسلطة النقد الفلسطينية:
- مكابس الكرنك:يجب أن تساوي قوة التثبيت الإجمالية 10% على الأقل من حمولة الماكينة المقدرة.
- عمليات الضغط عالية السرعة-:يجب أن تساوي قوة التثبيت الإجمالية 20% على الأقل من حمولة الماكينة المقدرة.
- المكابس الهيدروليكية:يجب أن تتجاوز قوة التثبيت قوة فتح القالب.
لماذا الفرق؟ يتعلق الأمر بالديناميكيات. يعمل مكبس الكرنك بسرعة معتدلة على توليد حمولة عكسية (انطباق-من خلال الصدمة) عندما تنكسر المادة. وتنتج هذه الصدمة تسارعات انزلاقية هابطة يمكنها فعل ذلكيقترب من 10 أضعاف تسارع الجاذبية، مما يؤدي إلى مضاعفة الوزن الظاهري للقالب العلوي عدة مرات بشكل فعال لبضعة أجزاء من الثانية. يجب أن يقاوم نظام التثبيت قوة الفصل اللحظية هذه دون السماح لحذاء القالب برفع وجه الكبس.
يؤدي الضغط عالي السرعة- إلى تفاقم المشكلة. تعني معدلات السكتات الدماغية الأسرع وقوع أحداث صدمات أكثر تكرارًا مع توفير وقت أقل لتخفيف الاهتزازات بين الدورات. تزداد قوى التجريد أيضًا مع السرعة لأن المادة لديها وقت أقل للاسترخاء من اللكمات. تمثل قاعدة 20% هذه البيئة الديناميكية المتضخمة. تبالغ طريقة 20% عمومًا في تقدير المتطلبات الفعلية لأنها تفترض الحد الأقصى لوزن القالب المحدد والحد الأقصى لعدد الضربات في الدقيقة. يوفر هذا الهامش المدمج-التكرار الذي يتطلبه الأمان-التثبيت المهم.
خطوة-بواسطة-منهجية تحديد الحجم المرحلي لتطبيقك
يتبع حجم مشبك القالب تسلسلًا منطقيًا. اتبع هذه الخطوات لكل إعداد جديد للقالب أو عند تقييم ما إذا كان التكوين الحالي الخاص بك يحتوي على هامش كافٍ:
- تحديد قدرة الصحافة تصنيف ونوع.تمنحك مكبس الكرنك الذي يبلغ وزنه 600-طنًا خطًا أساسيًا. تتطلب المكبس عالي السرعة 600 طن مضاعفة نسبة التثبيت.
- تطبيق القاعدة المناسبة.بالنسبة لضغط الكرنك 600-طن: 600 × 0.10=60 طن الحد الأدنى لقوة التثبيت الإجمالية. لمكبس عالي السرعة سعة 600 طن: الحد الأدنى الإجمالي 600 × 0.20=120 طن.
- تقسيم القوة بين القالب العلوي والسفلي.اقسم الإجمالي بالتساوي: 30 طنًا لتثبيت القالب العلوي على الشريحة، و30 طنًا لتثبيت القالب السفلي على المسند (على سبيل المثال مكبس الكرنك).
- حساب هندسة المشبك الجسر.عند استخدام مشابك الحزام مع الكتل المتدرجة، يعمل حوالي نصف شد المسمار فقط على القالب. النصف الآخر يدفع إلى كتلة نقطة الارتكاز. إذا كنت بحاجة إلى 30 طنًا على القالب، فيجب عليك إنشاء 60 طنًا إجماليًا من التحميل المسبق للمسمار عبر جميع مشابك الحزام الموجودة على نصف القالب.
- حدد كمية وحجم البراغي أو المشابك.قم بتقسيم القوة المطلوبة لكل قالب إلى النصف على قوة التثبيت المقدرة لكل وحدة على حدة. على سبيل المثال، إذا كانت كل مجموعة مسمار T- توفر 5 أطنان من القوة الفعالة على القالب، فستحتاج إلى 6 مشابك على الأقل لكل جانب (30 / 5=6).
- تأكد من أن مواقع المشبك توفر تحميلًا متوازنًا.قم بتوزيع المشابك بشكل متناظر حول محيط القالب بحيث لا تحمل أي حافة واحدة حصة غير متناسبة من حمل الاستبقاء.
يشير كتالوج باسكال إلى مبدأ مهم هنا: من الأفضل استخدام عدد أكبر من المشابك عند قوة فردية أقل من عدد أقل من المشابك عند القوة الأعلى. يؤدي هذا إلى توزيع التحميل بالتساوي عبر قالب القالب، ويقلل من تركيزات الضغط الموضعية، ويوفر الاحتفاظ المستمر في حالة فشل أحد أدوات التثبيت.
عندما لا تنطبق القواعد القياسية
تعمل المبادئ التوجيهية 10% و20% بشكل جيد لعمليات التقطيع والتشكيل المباشرة. لكن بعض التطبيقات تولد قوى تدفع إلى ما هو أبعد من تلك الافتراضات:
- يموت التدريجي مع تدفق المواد الثقيلة:يؤدي سحب المواد عبر محطات السحب أو التشكيل المتعددة إلى إنشاء قوى جانبية تعمل على القالب في اتجاهات لم تكن المشابك الرأسية مصممة لمقاومتها. كلما كان تقليل السحب أثقل، كلما انتقلت القوة الجانبية إلى أحذية القالب.
- التحميل خارج المركز-:عندما لا يتماشى مركز القوة المطبقة مع مركز مجموعة القالب (وبالتالي مركز التثبيت)، تتطور لحظة إمالة. تأخذ المشابك الموجودة على أحد جانبي القالب حصة غير متناسبة من الحمل. يعد هذا أمرًا شائعًا في القوالب التقدمية حيث لا ينتج عن القطع والرسم والتشكيل قوى ناتجة متماثلة.
- القوى الرافعة العدوانية:يضيف النتروجين-الزنبرك أو الروافع الميكانيكية التي تدفع القالب العلوي أثناء شوط العودة مباشرة إلى قوة الفصل. إذا كان القالب يستخدم 8 أطنان من قوة الرفع وقمت بحساب 10 أطنان فقط من تثبيت القالب العلوي، فقد انخفض هامش الأمان الفعال لديك إلى 20% بدلاً من 100% المخطط لها.
- إنتاجية عالية-إلى-مواد مقاومة للشد-:تؤثر نسبة قوة الخضوع إلى قوة الشد بشكل مباشر على حجم الحمولة العكسية. يؤدي الفولاذ-الأعلى قوة وسبائك الألومنيوم ذات نسب YS/UTS العالية إلى توليد قوة أكبر نسبيًا-من خلال الصدمة، مما يتطلب قوة تثبيت أكبر من تطبيقات الفولاذ الطري في نفس المكبس.
في هذه السيناريوهات، تعامل مع قواعد النسبة المئوية كحد أدنى، وليس كحد أقصى. أضف قوى الرفع مباشرة إلى متطلبات التثبيت الخاصة بك. بالنسبة للتحميل خارج المركز-، قم بزيادة كثافة المشبك على الجانب المحمل بدلاً من الاعتماد على الموضع المتماثل. وعندما تقوم مسامير القالب الخاصة بك بواجب مزدوج في مقاومة كل من الفصل الرأسي والنقل الجانبي، فكر في إضافة كتل كعب أو مفاتيح لحمل المكون الجانبي بشكل مستقل، بحيث تتعامل البراغي فقط مع حمل فصل الشد الذي تم تصميمها من أجله.
من المهم الحصول على أرقام القوة بشكل صحيح، لكن قوة التثبيت المحسوبة بشكل مثالي ستفشل إذا كان التثبيت خاطئًا. يحدد عزم الدوران المطبق على كل مسمار، والتسلسل الذي يتم ربطه به، واختيارات اختيار الأجهزة ما إذا كانت القوة المحسوبة تصل فعليًا إلى سطح حذاء القالب سليمًا.
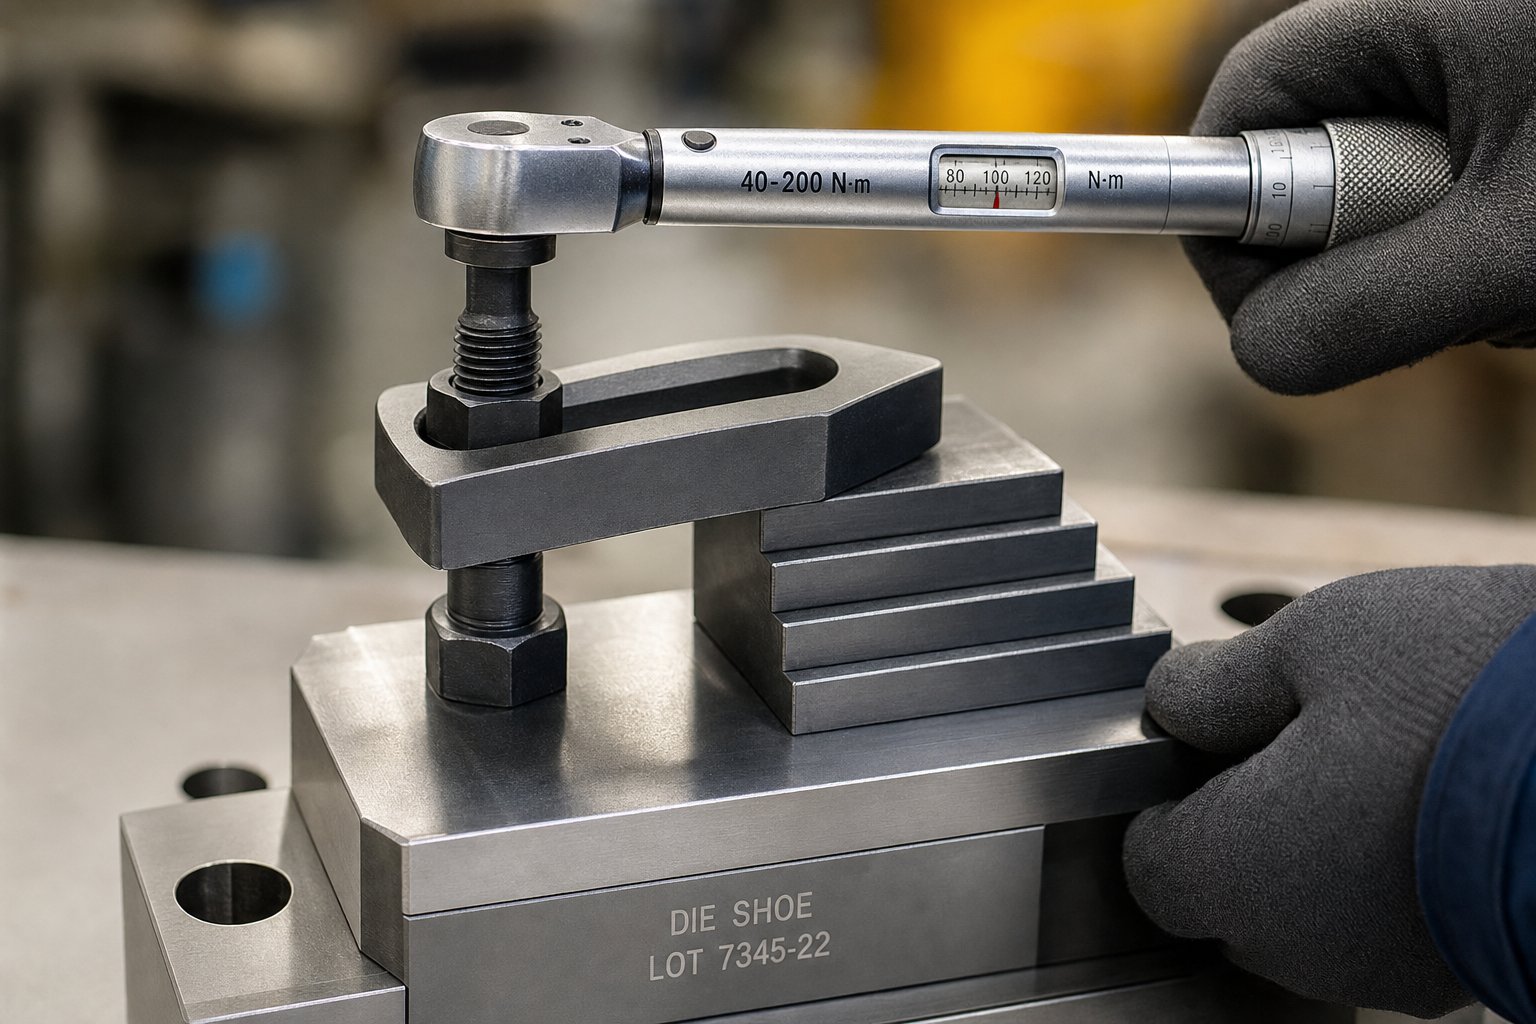
إجراءات التثبيت ومواصفات عزم الدوران
لا يزال نظام التثبيت -المختار جيدًا والذي يتناسب مع القوة الصحيحة يفشل إذا استخدم الفني الذي قام بتركيبه مسمارًا خاطئًا، أو تخطى غسالة، أو تم ربطه بنمط عشوائي. التثبيت هو المكان الذي تصبح فيه الحسابات حقيقة، وهو المكان الذي تنشأ فيه معظم حالات فشل التثبيت فعليًا. تحدد الأجهزة والتسلسل وخطوات التحقق بعد بدء التشغيل ما إذا كانت القوة التي حسبتها على الورق تصل فعليًا إلى سطح حذاء القالب بشكل موحد.
T-متطلبات تحديد فتحة الترباس ومشاركة الخيط
يهيمن ترتيبان للتثبيت على تركيب قالب الختم. الأول هوT-الترباس والجوزتركيبة، حيث يسقط مسمار برأس على شكل -T (قطره عادةً 1-بوصة) في المسند أو فتحة الكبش على شكل حرف T ويتم شد الصامولة لأسفل أعلى المشبك. والثاني هوالترباس و-الجوزالترتيب، حيث يتم وضع صامولة T- داخل الفتحة ويتم ربط مسمار بداخلها من الأعلى. يعد التمييز مهمًا لأن الصواميل - يجب أن تتناسب مع أبعاد الفتحة، مما يحد عادةً من الفتحة الملولبة بقطر 3/4- بوصة. يوفر هذا الخيط الأصغر حوالي 60 بالمائة فقط من قوة الشد التي يوفرها مسمار مقاس 1-بوصة من نفس الدرجة. للحصول على قوة تثبيت مكافئة، ستحتاج إلى ضعف عدد المشابك التي تحتوي على الترباس-و-إعداد صامولة على شكل حرف T مقارنة بالمسامير على شكل حرف T مقاس 1 بوصة.
طول مشاركة الخيط أمر بالغ الأهمية. القاعدة الدنيا: يجب أن يقوم البرغي بإشراك خيوط مساوية لقطر مسمار واحد على الأقل. بالنسبة إلى مسمار مقاس 3/4-بوصة ملولب في صامولة على شكل T-، فهذا يعني 3/4 بوصة على الأقل من تعشيق الخيط. المشاركة المفضلة هي 1.5 مرة من قطر الترباس، أو حوالي 1-1/8 بوصة لنفس المثبت. لا يتطلب الترباس ذو الحجم المناسب أكثر من غسالتين لتحقيق هذه الشكل الهندسي، ويجب ألا تمتد الخيوط إلى ما هو أبعد من الجزء السفلي من صامولة T.
درجة المادة مهمة بقدر أهمية القطر. على الأقل، استخدم مثبتات SAE Grade 5 لأي تطبيق لقط القالب. هذه هي سبائك الصلب، والمعالجة بالحرارة والمخففة للمواصفات المحددة. تحمل جميع البراغي من الدرجة الخامسة المصنوعة في الولايات المتحدة علامة الشركة المصنعة على الرأس بالإضافة إلى ثلاثة خطوط نصف قطرية تشير إلى الدرجة. قد يتم استيراد مسمار بدون تسمية الشركة المصنعة وقد يفشل في تلبية متطلبات القوة الميكانيكية. لا تستخدم مطلقًا مسامير كربون عادية- أو قضبانًا ملولبة تجارية لإعداد القالب. توفر أدوات التثبيت المصنوعة من الكربون العادي ما يقرب من نصف قوة الدرجة 5، ولا توفر القضبان الملولبة التجارية أي مواصفات ميكانيكية يمكن تتبعها على الإطلاق.
تشديد التسلسل والتحقق من عزم الدوران
حتى مع الأجهزة المحددة بشكل صحيح، فإن الترتيب الذي تقوم به بربط المشابك يؤثر بشكل مباشر على مدى تساوي مقاعد القالب مقابل المسند. يركز نمط الشد العشوائي ضغط التثبيت على جانب واحد مع ترك الحافة المقابلة تحت - محملة. يسمح عدم التوازن هذا للقالب بالتأرجح أو التحول تحت تشكيل الأحمال، مما يؤدي إلى إنشاء تباين في الأبعاد من جزء - إلى - جزء.
اتبع تسلسل تشديد مشبك القالب هذا لتحقيق توزيع موحد للضغط:
- ضع جميع المشابك بشكل فضفاض حول محيط القالب. تأكد من أن القالب متمركز على المسند ويستقر بشكل مسطح.
- ثبت المشبك الأول في منتصف حافة القالب الأطول (أو أقرب مركز لقوة التشكيل المطبقة) من أجل التلامس المحكم بالإصبع فقط.
- انتقل إلى المشبك المقابل مباشرة (عبر القالب) وقم بتثبيته على نفس جهة الاتصال الخفيفة.
- انتقل إلى الزوج التالي من المشابك المتقابلة، مع العمل للخارج من المركز بنمط متقاطع-، على غرار الطريقة التي تقوم بها بعزم رأس الأسطوانة أو مقبض العجلة.
- بمجرد إحكام ربط جميع المشابك، ارجع إلى المشبك الأول وقم بتطبيق 50 بالمائة من عزم الدوران النهائي بنفس تسلسل النمط المتقاطع-.
- قم بتمريرة نهائية عند عزم الدوران الكامل للهدف، متبعًا نفس التسلسل مرة أخرى.
- تحقق من قيمة عزم الدوران النهائية على كل مشبك باستخدام مفتاح عزم الدوران المُعاير.
لماذا أسلوب التمريرات المتعددة-؟ عندما يتم شد المثبت، فإنه يمتد قليلاً داخل نطاقه المرن، ويعمل مثل الزنبرك المشدود. يخلق هذا الامتداد قوة التثبيت التي تربط المفصل معًا. تعمل مثبتات إعداد القالب بشكل أفضل عند تشديدها إلى ما يقرب من 75 بالمائة من إجهاد الإنتاج. يتيح تسلسل التمريرات المتعددة- للمثبتات المتجاورة أن تستقر معًا بدلاً من امتصاص المسمار الأول لكل الحمل الأولي والاسترخاء عندما يسحب المسمار الثاني القالب في اتجاه مختلف.
استخدم دائمًا مفتاح عزم الدوران للتمرير النهائي. يؤدي الشد الزائد-، والذي يحدث بشكل متكرر عندما يقوم موظفو الإعداد بإضافة امتدادات الأنابيب إلى السقاطة أو مفاتيح الربط، إلى الضغط على أداة التثبيت بما يتجاوز نقطة الإنتاج الخاصة بها. وهذا يسبب استطالة دائمة وخسارة كبيرة في قوة التثبيت. يجب التخلص فورًا من الترباس الذي تم تمديده بشكل دائم وعدم إعادة استخدامه أبدًا.
أخطاء التثبيت الشائعة وعواقبها
تتكرر بعض الأخطاء في المتاجر بغض النظر عن مستوى الخبرة. يؤدي التعرف عليها إلى حفظ الأدوات والأجزاء وربما الأرواح:
- ارتفاع كتلة الخطوة غير متطابق:عندما تكون كتلة نقطة الارتكاز أعلى أو أقل من سطح حذاء القالب، يميل مشبك الحزام. يعمل الحزام المائل على تركيز القوة في موقع الترباس بدلاً من توزيعها عبر حافة القالب، مما يقلل التثبيت الفعال بنسبة 40 إلى 60 بالمائة.
- تم وضع الترباس بعيدًا جدًا عن القالب:يجب أن يكون مسمار الفتحة T- لختم مشابك القالب أقرب قليلاً إلى قاعدة القالب منه إلى كتلة نقطة الارتكاز. وهذا يضمن ضغطًا أكبر على سطح القالب مقارنةً بكتلة الخطوة. يؤدي توسيط البرغي أو وضعه بالقرب من كتلة الخطوة إلى عكس هذه النسبة.
- نوع الغسالة الخاطئة:الغسالات المسطحة الشائعة ليست مناسبة للتثبيت بالقالب. استخدم غسالات فولاذية كبيرة وسميكة ومكربنة-مصممة خصيصًا لإعداد القالب. بالنسبة إلى مسمار مقاس 3/4-بوصة، فهذا يعني أن سمك الغسالة يبلغ 1/4-بوصة على الأقل. بالنسبة إلى مسمار T مقاس 1 بوصة، استخدم سمكًا لا يقل عن 9/32 بوصة. تتشوه الغسالات الرقيقة تحت الحمل وتسمح باسترخاء الترباس.
- الأجهزة التالفة أو المعاد استخدامها:يجب استبدال البراغي ذات الرؤوس السداسية المستديرة أو الخيوط البالية أو الانحناء المرئي. تؤدي الزوايا الدائرية إلى انزلاق مفتاح الربط وضعف عزم الدوران. الخيوط البالية تقلل من مساحة الاشتباك وقدرة الشد.
- لا التكرار:تتعرض أدوات تثبيت القالب- للتحميل الدوري من اهتزازات الضغط. يمكن أن يؤدي فشل المشبك الفردي تحت الحمل الديناميكي إلى إطلاق قالب يزن نصفه آلاف الجنيهات. قم دائمًا بتثبيت نقاط التثبيت الزائدة حتى يحتفظ النظام بالقالب حتى في حالة فشل أحد الإعدادات.
- تخطي مفتاح عزم الدوران:لا تستطيع اليد البشرية التمييز بشكل موثوق بين 75 بالمائة و95 بالمائة من المحصول. بدون أداة معايرة، أنت تخمن، والتخمين باستخدام أداة تثبيت هامة للسلامة- أمر غير مقبول.
كتل الخطوة تستحق اهتماما خاصا. دورهم واضح ومباشر: سد فجوة الارتفاع بين السطح العلوي لحذاء القالب ومستوى رأس الترباس ذو الفتحة T-. يتم تفضيل مجموعات الكتل والمشابك على المسامير المباشرة عندما تكون قاعدة القالب أرق من طول مسمار الفتحة T- المتوفر، أو عندما تعمل ارتفاعات القالب المختلفة على نفس المكبس، أو عندما يكون سطح المسند أقل بكثير من حافة قاعدة القالب. حدد كتلة نقطة ارتكاز تتوافق تمامًا مع ارتفاع حذاء القالب. يجب ضبط كتل الخطوات القابلة للتعديل على مستوى الحذاء قبل بدء أي عملية شد. يؤدي عدم التطابق حتى بمقدار 1/8 بوصة إلى إنشاء حالة الحزام-المائلة الموضحة أعلاه.
بعد الانتهاء من تسلسل الشد الكامل، قم بتشغيل المكبس خلال ثلاث إلى خمس ضربات بطيئة مع فتح القالب (بدون مادة). ثم أوقف الضغط، وأغلق القفل، وأعد-فحص كل مشبك باستخدام مفتاح عزم الدوران. يؤدي تدوير الضغط الأولي إلى تسوية طفيفة حيث يتم وضع أسطح التلامس بالكامل تحت الحمل. غالبًا ما تظهر البراغي التي تم عزمها بشكل صحيح أثناء الإعداد فقدان عزم الدوران بنسبة 5 إلى 15 بالمائة بعد تلك الضربات القليلة الأولى. أعد-عزم الدوران الذي سقط، ثم قم بتشغيل بضع ضربات أخرى وتحقق مرة أخرى. فقط بعد إجراء فحصين متتاليين، يجب أن تبدأ في تغذية المواد وتشغيل الإنتاج.
يضيف نظام التحقق هذا من ثلاث إلى خمس دقائق إلى مجموعة القالب. ما يمنعه هو تغيير القالب الذي يدمر القالب التدريجي الذي يكلف عشرات الآلاف من الدولارات، مما يجعل تلك الدقائق هي أعلى-وقت قيمة في عملية التغيير بأكملها. وبالنسبة للمحلات التجارية حيث لا تزال هذه الدقائق الإضافية تبدو طويلة جدًا، يصبح الاعتبار التالي هو ما إذا كان من الممكن ترقية تقنية التثبيت نفسها لضغط إجمالي وقت التغيير دون التضحية بسلامة التثبيت.
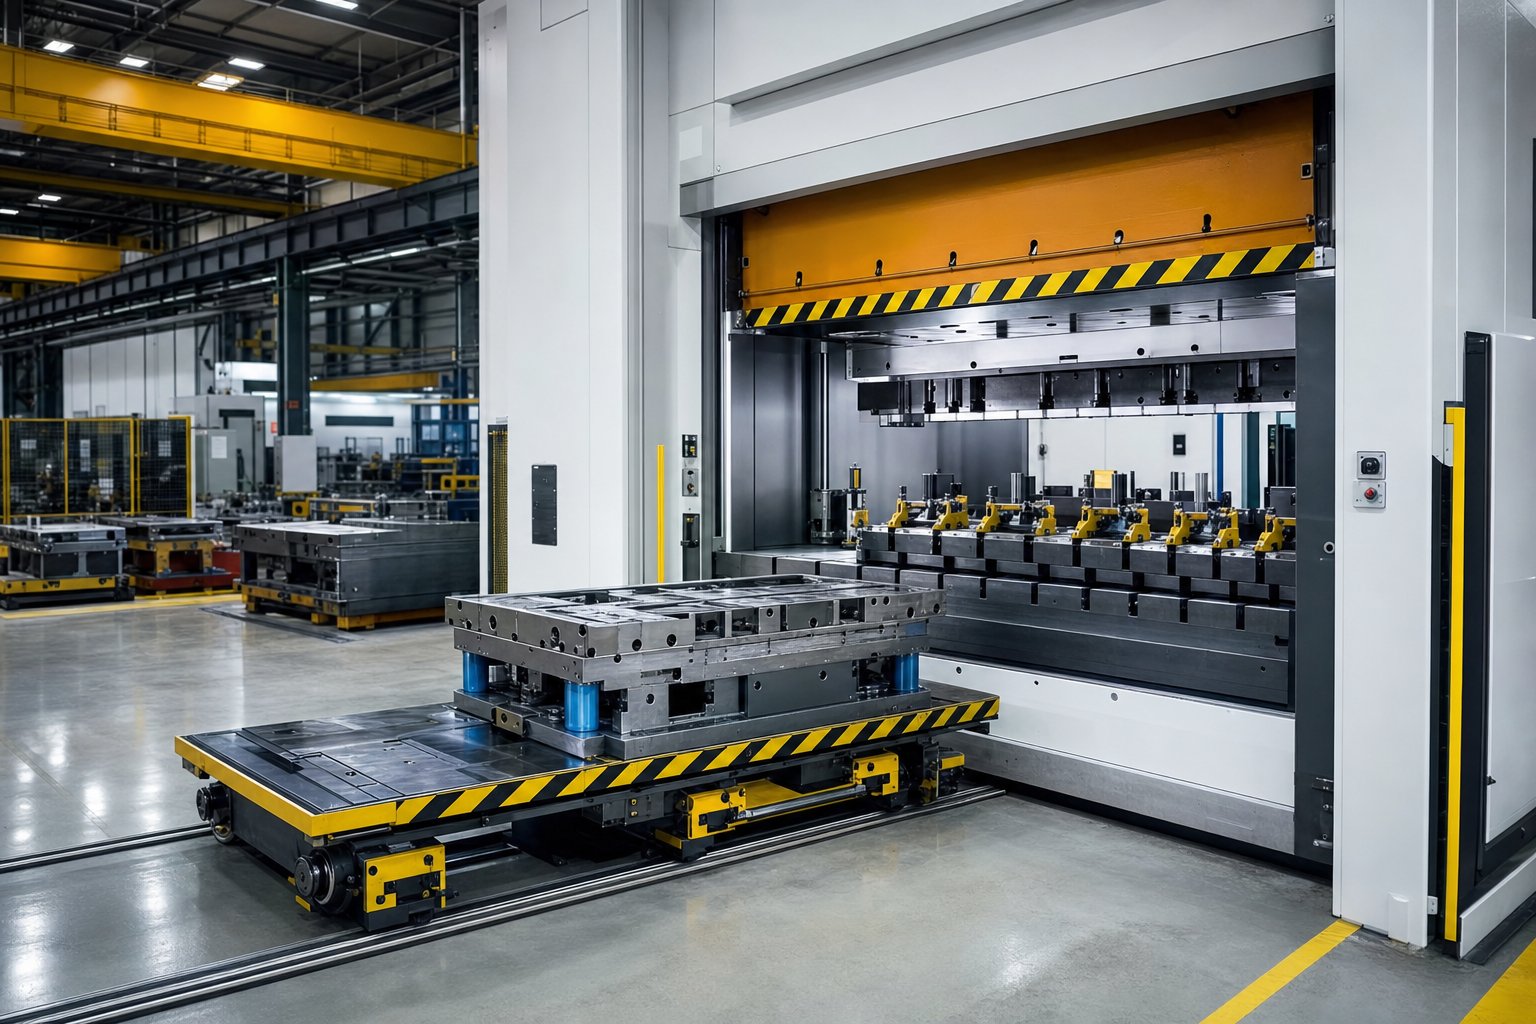
دمج مشابك القالب مع سير عمل تغيير القالب السريع
يبدو تبادل القوالب لمدة دقيقة واحدة- أمرًا رائعًا في ندوة التصنيع الخالي من الهدر. ولكن عندما تعود إلى قاعة الصحافة وتواجه جانبًا مستقيمًا يزن 400-طن مع مشابك على كل قالب، يتم قياس الفجوة بين النظرية والواقع بدقائق الإنتاج الضائع. الحقيقة واضحة ومباشرة: إن تقنية التثبيت الخاصة بك هي أكبر متغير منفرد يحدد ما إذا كان تغيير القالب السريع يظل مفهومًا أم يصبح حقيقة تشغيلية. يجب أن توفر مشابك القالب لتغيير القالب السريع شيئين في وقت واحد - قوة إمساك موثوقة والحد الأدنى من الوقت بين الجزء الجيد الأخير من القالب A والجزء الجيد الأول من القالب B.
كيف تحدد تقنية التثبيت سرعة التحول
ضع في اعتبارك ما يحدث أثناء التغيير اليدوي النموذجي. يقوم فني الضغط بفك ستة إلى اثني عشر مشبكًا للحزام، وإخراج مسامير T-، وإزالة كتل الخطوات، ولف القالب، ووضع القالب الجديد، وإعادة تثبيت جميع الأجهزة، وربطها بالتسلسل، والتحقق من عزم الدوران -، وتشغيل ضربات الاختبار. حتى العامل الماهر الذي يعمل دون انقطاع يقضي ما بين 15 إلى 30 دقيقة فقط في التثبيت والفك. قم بضرب ذلك عبر ثلاثة تغييرات في القوالب في كل وردية عمل، وبذلك تكون قد أحرقت ساعة أو أكثر من وقت تشغيل الصحافة في أعمال التثبيت وحدها.
تنهار الأنظمة الهيدروليكية هذا الجدول الزمني بشكل كبير. من خلال-المشابك الموضوعة مسبقًا والتي يتم تشغيلها بواسطة صمام تحكم واحد، يضغط المشغل على الزر ويتم تعشيق جميع المشابك أو تحريرها في وقت واحد. ينخفض الوقت الفعلي للتثبيت والفك إلى ثوانٍ، على الرغم من أن التغيير الإجمالي لا يزال يتضمن تحديد موضع القالب، والتحقق من المحاذاة، وتوصيل الأنظمة المساعدة. يتراوح نطاق التغيير الإجمالي الواقعي لأنظمة تغيير القالب الهيدروليكي السريع بين 1 و5 دقائق اعتمادًا على حجم القالب وتعقيده.
تدفع الألواح المغناطيسية إلى أبعد من ذلك. نظرًا لأن التثبيت وفك التثبيت لا يتطلب سوى نبضة كهربائية قصيرة - تقريبًا ثانيتين من الطاقة الكهربائية للانتقال من التثبيت غير المثبت إلى التثبيت الكامل - فإن خطوة التثبيت تختفي بشكل أساسي من تسلسل التحويل. يتدحرج القالب إلى موضعه، ويقوم المشغل بتنشيط المجال المغناطيسي، وتكون المطبعة جاهزة للتشغيل. يمكن تحقيق إجمالي أوقات التغيير التي تقل عن دقيقة واحدة عند دمجها مع المساند المتدحرجة أو عربات القالب.
| طريقة لقط | وقت المشبك/فك المشبك | التحول الإجمالي النموذجي | الاعتماد على مهارة المشغل | جدوى مشروع SMED |
|---|---|---|---|---|
| المشابك الشريطية اليدوية | 8-20 دقيقة | 15-45 دقيقة | عالية (عزم الدوران، التسلسل، التنسيب) | من غير المرجح دون لوحات فرعية |
| المشابك الهيدروميكانيكية | 3-8 دقائق | 5-15 دقيقة | معتدل (تحديد المواقع، عزم دوران منخفض) | ممكن مع التوحيد |
| التحرير الهيدروليكي السريع- | 5-30 ثانية | 1-5 دقائق | منخفض (الضغط على زر-التشغيل) | نعم |
| الألواح المغناطيسية | 2-3 ثانية | 0.5-3 دقائق | منخفض جدًا (التنشيط التلقائي) | نعم |
الفرق بين أعلى وأسفل هذا الجدول ليس تزايديًا. إنه الفرق بين متجر يمكنه تشغيل أحجام كبيرة تبلغ 500 قطعة اقتصاديًا ومتجرًا مقيدًا بحد أدنى 5000 قطعة فقط لإطفاء وقت التوقف عن التغيير.
توحيد تصميم القالب من أجل تثبيت أسرع
أجهزة التثبيت الأسرع وحدها لا تضمن التغيير السريع للقالب. إذا كان لكل قالب في الحامل الخاص بك ارتفاع إغلاق مختلف، وبصمة قدم، وموقع حافة تثبيت، فحتى المشابك الهيدروليكية تتطلب إعادة تحديد موضعها وتعديل الارتفاع عند كل تغيير. يؤدي وقت التعديل هذا إلى تآكل ميزة السرعة التي دفعت مقابلها.
توحيد القالب يلغي تلك المتغيرات. إن توحيد الخصائص مثل ارتفاع الإغلاق، وارتفاع التثبيت، وموقع التثبيت، وارتفاع التمرير، وموقع القالب على القوالب التقدمية هو الخطوة الأولى لتنفيذ التغيير السريع للقالب، ويمكن إنجازه في ورشة الآلات الخاصة بالشركة. عندما تهبط المشابك دائمًا في نفس الموضع وعلى نفس الارتفاع، فإنك تزيل عملية اتخاذ القرار-والتعديل التي تستهلك وقت الإعداد.
بالنسبة للمحلات التجارية التي تحتوي على مئات من القوالب القديمة حيث يكون التوحيد الكامل غير عملي، توفر اللوحات الفرعية أرضية وسطية واقعية. يتم تثبيت لوحة فرعية ذات أبعاد موحدة في الجزء السفلي من كل قالب، مما يمنح كل أداة نفس ارتفاع التثبيت، ونفس سطح التلامس للأسطوانة، ونفس نمط دبوس تحديد الموقع بغض النظر عن هندسة حذاء القالب الفعلي الموجود فوقها. تبقى المشابك الهيدروليكية في مواضع ثابتة على المسند وتشبك حواف اللوحة الفرعية بشكل مماثل في كل مرة. تعطي بعض المتاجر الأولوية للطلاء الفرعي لـ 20 بالمائة فقط من القوالب التي تعمل 80 بالمائة من الوقت، ثم تستخدم -ألواح فرعية منفصلة تم إعدادها مسبقًا للباقي.
تساهم المتوازيات أيضًا. إنها توحد ارتفاع الإغلاق وارتفاع التمرير مع ترك مساحة خالية أسفل القالب لناقلات الخردة، مما يجعل القالب متوافقًا مع كل من التثبيت السريع وإزالة الخردة تلقائيًا في إعداد واحد.
اعتبارات التحديثية للمطابع القائمة
لا تقوم معظم أدوات الختم بشراء مكابس جديدة فقط للحصول على تثبيت أفضل. إنهم بحاجة إلى أنظمة تغيير القالب السريع التي يتم تثبيتها على المعدات الموجودة. يعتمد نجاح التعديل التحديثي على ثلاثة عوامل للتوافق المادي:
- أبعاد الفتحة T-:يجب أن تتطابق المشابك الهيدروليكية التي تنزلق إلى فتحات T- مع عرض الفتحة وعمقها التي تم تشكيلها مسبقًا في المسند والمكبس. يختلف عرض الفتحة القياسية (5/8 بوصة، 3/4 بوصة، 1 بوصة، 1-1/4 بوصة) حسب الشركة المصنعة للصحافة والطراز القديم. قم بقياس فتحاتك الفعلية قبل تحديد أي نظام مشبك منزلق.
- سمك الداعم والتسطيح:يتم تثبيت الألواح المغناطيسية مباشرة على السرير والأسطح المنزلقة. يجب أن يكون المسند سميكًا بدرجة كافية لقبول مثبتات التثبيت دون المساس بالسلامة الهيكلية، ومسطحًا بدرجة كافية (عادةً في حدود 0.002 بوصة لكل قدم) لضمان الاتصال المغناطيسي الكامل. قد تحتاج المساند البالية أو المجوفة إلى إعادة السطح قبل أن يتمكن النظام المغناطيسي من العمل بكامل القوة المقدرة.
- متطلبات العرض الهيدروليكي:تحتاج أنظمة التثبيت الهيدروليكية إلى وحدة طاقة توفر ما بين 3000 إلى 5000 رطل لكل بوصة مربعة مع تدفق مناسب لعدد المشابك. تحتوي بعض المطابع بالفعل على دوائر هيدروليكية للحماية من الحمل الزائد أو وسائد يمكن استغلالها. ويتطلب البعض الآخر مضخة مستقلة وخزانًا وحزمة صمام تحكم مثبتة خارجيًا.
- تكامل التحكم:تتشابك أنظمة تغيير القالب السريع الحديثة مع التحكم في الضغط لمنع التمسيد عندما لا يتم التأكد من تعشيق المشابك. يجب أن يقبل جهاز التحكم بالضغط الموجود لديك إشارات التعشيق هذه، والتي قد تتطلب ترقية PLC على المكابس الميكانيكية القديمة باستخدام عناصر التحكم القائمة على التتابع-.
يبدأ التقييم العملي بمسح مادي: أبعاد الفتحة، وحالة الدعامة، والقدرة الهيدروليكية المتاحة، وبنية التحكم في الضغط. لقد أدت تصميمات الترباس- التي لا تتطلب معالجة سرير الضغط أو تكسير الأرضية إلى توسيع خيارات التعديل التحديثي بشكل كبير، مما يجعل المساند الدوارة وأنظمة التثبيت الآلية في متناول المكابس التي لم يتم تصميمها في الأصل من أجلها.
ومن الشائع أيضًا مزج التقنيات في ضغطة واحدة. مشابك التأرجح الهيدروليكية على الشريحة - حيث يكون عزم الدوران اليدوي غير ملائم وغير متسق - مقترنة بمشابك هيدروميكانيكية على المسند الدوار حيث قد تتداخل الخراطيم مع حركة عربة القالب. غالبًا ما لا يكون التكوين الصحيح لتغيير القالب السريع نظامًا واحدًا، بل مجموعة مصممة خصيصًا للقيود المادية لكل ضغطة.
يؤدي ضغط وقت التغيير إلى حل مشكلة جدولة الإنتاج. لكن دورات التثبيت الأسرع تعني أيضًا أن المشابك تتكرر بشكل متكرر، مما يؤدي إلى تسريع تآكل الأختام والخيوط وأسطح التلامس. تعمل دورة العمل المتزايدة هذه على تحويل الانتباه نحو بُعد آخر تمامًا: عدد المرات التي يحتاج فيها كل نوع من أنواع المشابك إلى الفحص، وكيف يبدو التآكل قبل أن يصبح فاشلاً، وما هي معايير الامتثال التي تحكم العملية برمتها.
جداول الصيانة والامتثال للسلامة
إن المشبك الذي تم تثبيته بشكل مثالي أثناء عملية الإنتاج الشهر الماضي لا يضمن صموده اليوم. ارتداء المواضيع. الأختام تتحلل. تتسبب الأسطح الملامسة في حدوث شقوق صغيرة-لا يمكن رؤيتها بنظرة خاطفة. ومع ذلك، تتعامل معظم المتاجر مع المشابك على أنها تثبيت-و-تنسى الأجهزة، ولا تقوم بفحصها إلا بعد حدوث خطأ ما بالفعل. يلتقط الجدول الزمني لصيانة مشبك القالب المنظم التدهور مبكرًا، قبل أن يتحول المثبت البالي أو الختم المتسرب إلى تحول القالب، أو الأدوات التالفة، أو إصابة المشغل.
قائمة فحص الفحص الروتيني حسب نوع المشبك
تتحلل تقنيات التثبيت المختلفة من خلال آليات مختلفة، لذلك تفشل قائمة مرجعية عامة واحدة في تغطية جميع الأنظمة. يجب تنظيم قائمة فحص المشبك القالبي الخاصة بك حسب فئة المشبك، مع معايرة المهام والفواصل الزمنية لكيفية تآكل كل نوع فعليًا تحت تحميل الضغط الدوري.
المشابك اليدوية (الحزام، وإصبع القدم، والتأرجح، والأنواع الهيدروميكانيكية):
- افحص خيوط الترباس T- بحثًا عن التمدد أو التقطيع أو الترابط المتقاطع- عند كل تغيير للقالب
- افحص أجسام الحزام وأصابع القدم بحثًا عن الشقوق الشعرية عند فتحة المزلاج وحواف التلامس أسبوعيًا
- تحقق من الأسطح الملامسة لكتلة الخطوات للتأكد من عدم انتشارها أو تقريبها أو تشوه السطح أسبوعيًا
- قم بتنظيف جميع أوجه التلامس من الزيت ومواد التشحيم والحطام المعدني قبل كل عملية تثبيت
- قم بقياس قطر المسمار T- عند جذر الخيط باستخدام ميكرومتر شهريًا - أي انخفاض يتجاوز 0.005 بوصة يشير إلى تآكل الكلال
- اختبار دبابيس المؤشر الهيدروميكانيكي للتمدد الكامل عند عزم الدوران المستهدف - يشير المسمار الذي يفشل في التمدد بشكل كامل إلى تآكل سدادة المكبس الداخلي
- افحص الرؤوس السداسية والصواميل المسطحة للتأكد من تقريبها - واستبدل أي أداة تثبيت تظهر تلفًا بسبب انزلاق مفتاح الربط
المشابك الهيدروليكية:
- تحقق من بقاء ضغط النظام عند القيمة المقدرة لمدة لا تقل عن 15 دقيقة مع إيقاف تشغيل المضخة - يشير أي انخفاض في الضغط إلى تسرب داخلي بعد أختام المكبس
- تحقق من جميع توصيلات وتركيبات الخراطيم الخارجية للتأكد من عدم وجود قطرات أو قطرات نشطة عند بداية كل نوبة عمل
- افحص أسطح قضبان المكبس بحثًا عن التهديف أو الحفر أو تقشر الكروم شهريًا
- إجراء تحليل السائل الهيدروليكي ربع سنوي - لعدد الجسيمات واللزوجة ومحتوى الماء وفقًا لمعايير النظافة ISO 4406
- استبدل عناصر الفلتر عند تشغيل مؤشر التجاوز أو عند الفاصل الزمني المجدول، عادةً كل 500 إلى 2000 ساعة تشغيل
- افحص صمامات التحكم الاتجاهي وصمامات الفحص التجريبية -التي يتم تشغيلها للتأكد من وقت الاستجابة والتسرب الداخلي سنويًا
أنظمة التثبيت المغناطيسي:
- تحقق من قوة المجال المغناطيسي باستخدام مقياس سحب معاير-مقياس اختبار ربع سنوي - مقارنة بالقراءة الأساسية المسجلة عند التثبيت
- افحص أسطح الألواح بحثًا عن الخدوش أو الحفر أو الحطام المدمج الذي قد يؤدي إلى إنشاء فجوات هوائية قبل كل مجموعة قوالب
- نظف المساند والأسطح المغناطيسية المنزلقة باستخدام منظف غير كاشط عند كل تغيير
- تحقق من مقاومة الملف الكهربائي وتيار نبض التنشيط سنويًا - الانحرافات التي تتجاوز 10% من المواصفات تشير إلى تدهور الملف
- التحقق من وظيفة مستشعر القرب - يجب أن تكتشف المستشعرات فجوات هوائية أكبر من 0.007 بوصة وتمنع تنشيط الضغط
مؤشرات التآكل ومعايير الاستبدال
التفتيش يخبرك بالحالة الحالية. تخبرك معايير الاستبدال متى تجاوزت الحالة الحالية الخط من المقبول إلى غير الآمن. على عكس العديد من مكونات الأدوات التي تنتج أجزاء أسوأ تدريجيًا قبل أن تفشل، غالبًا ما يعمل مثبت التثبيت بشكل مثالي حتى اللحظة التي لا يعمل فيها. يجعل وضع الفشل الثنائي هذا مشغلات الاستبدال المحددة ضرورية وليست اختيارية.
بالنسبة للأجهزة اليدوية، استبدل أي -مسمار أو صامولة تظهر:
- تشوه مرئي للخيط أو تسطيح قمة الخيط نتيجة دورات الشد المتكررة
- استطالة دائمة - يمكن قياسها كزيادة في الطول تتجاوز المواصفات الأصلية، حتى لو كانت بضعة أجزاء من الألف من البوصة
- تشققات في نصف القطر الانتقالي بين رأس الترباس والساق
- حفر التآكل الذي يزيل أكثر من 5% من مساحة المقطع العرضي - الأصلية عند أي نقطة على طول الطول الملولب
- مسطحات سداسية مستديرة تمنع مفتاح عزم الدوران من الجلوس بالكامل
بالنسبة للأنظمة الهيدروليكية، يعد استبدال ختم المشبك الهيدروليكي هو الإجراء الوقائي الأكثر شيوعًا. قم بجدولة مجموعات الختم بناءً على ساعات التشغيل بدلاً من وقت التقويم. يؤدي تدوير المشبك 300 مرة في كل نوبة عمل في -ثلاث نوبات عمل إلى تراكم التآكل بشكل أسرع بكثير من دورة واحدة 20 مرة في اليوم. يتراوح عمر الختم النموذجي من 500000 إلى 2000000 دورة اعتمادًا على ضغط النظام ونظافة السوائل ودرجة حرارة التشغيل. متىأخذ عينات السوائل الشهريةيُظهر ارتفاع عدد الجسيمات أو زيادة تدفق تصريف العلبة بنسبة 25% أو أكثر فوق خط الأساس، وتشير هذه الإشارات إلى أن التآكل الداخلي قد تقدم إلى ما هو أبعد من نافذة استبدال الختم إلى تلف محتمل للمكبس أو التجويف.
نادرًا ما تتطلب الألواح المغناطيسية استبدال المكونات ولكنها تتطلب صيانة السطح. يجب إعادة طحن اللوح الذي يزيد انحراف سطحه عن 0.004 بوصة لكل قدم. الخدوش العميقة التي لا يمكن إزالتها عن طريق اللف تقلل من منطقة الاتصال الفعالة وتضعف قوة الإمساك بشكل متناسب.
الامتثال للسلامة والتوثيق
إن تثبيت القوالب ليس مجرد اهتمام بالأدوات - بل هو نظام بالغ الأهمية للسلامة-تحكمه معايير قابلة للتنفيذ. المعايير سلسلة ANSI B11(بما في ذلك B11.1 للمكابس الميكانيكية، وB11.2 للمكابس الهيدروليكية، وB11.20 لأنظمة التصنيع المتكاملة) تضع إطار عمل لتقييم المخاطر وحمايتها وتوثيق التحكم في الطاقة -الخطرة في العمليات الصحفية. يتطلب بند الواجب العام الخاص بإدارة السلامة والصحة المهنية (القسم 5 (أ) (1)) من أصحاب العمل الحفاظ على أماكن عمل خالية من المخاطر المعترف بها - والمشبك المعروف أنه تم ارتداؤه، أو عزم الدوران بشكل غير صحيح، أو تجاوز مدة خدمته يؤهل بالضبط لهذا النوع من المخاطر المعترف بها.
كيف يبدو الامتثال في الممارسة العملية؟ ويعني ذلك الوثائق التي تثبت قيامك بإجراء عمليات الفحص الصحيحة في الفترات الزمنية الصحيحة واتخاذ الإجراء عندما تبرر النتائج ذلك. لإجراء عمليات تدقيق السلامة، حافظ على ما يلي:
- سجلات فحص مؤرخة لكل مشبك ومثبت، مربوطة بضغطة محددة وإعدادات القالب
- تعرض سجلات التحقق من عزم الدوران القيم التي تم تحقيقها عند التثبيت{0}}ويتم إعادة التحقق منها بعد ضغطات الضغط الأولية
- سجلات اختبار ضغط النظام الهيدروليكي مع معايير النجاح/الفشل وتوقيع الفني-.
- مقارنة نتائج اختبار قوة المجال المغناطيسي مع المواصفات الأساسية
- توثق سجلات الاستبدال المثبتات التي تم سحبها من العمل، وسبب التقاعد، ومواصفات الأجهزة البديلة
- وثائق تقييم المخاطر وفقًا لمعيار ANSI B11.20 لأي مطبعة يتم فيها استخدام طرق بديلة للتحكم في الطاقة -الخطرة بدلاً من القفل الكامل أثناء مهام إعداد القالب
يتناول معيار ANSI B11.20 على وجه الخصوص مفهوم المساحة-المشتركة في العمليات الصحفية - حيث يتفاعل الأفراد مع المعدات أثناء مهام الإعداد التي لا يمكن إكمالها دائمًا في ظل ظروف القفل الكامل. يقع لقط القالب بشكل مباشر ضمن هذا النطاق. يتطلب المعيار تقييمًا موثقًا للمخاطر يستند إلى -المهام، والتحقق من أداء نظام التحكم في السلامة، واختبار التحقق من الصحة للتأكد من أن الأقفال المتداخلة وعناصر التحكم البديلة توفر حماية مكافئة للتأمين.
يتمثل النهج العملي في تنظيم وثائق الصيانة الخاصة بك حسب الأصول. تحصل كل مكبس على ملف صيانة التثبيت الذي يحتوي على جميع سجلات الفحص، وسجلات الاستبدال، ووثائق تقييم المخاطر. تجعل الأنظمة الرقمية عملية الاسترجاع فورية أثناء عملية التدقيق. تعمل الأنظمة المستندة إلى الورق- إذا تمت صيانتها بشكل صارم، ولكن الواقع في معظم غرف الطباعة هو أن السجلات الورقية تتدهور، أو يتم تقديمها بشكل غير صحيح، أو ببساطة تتوقف عن استكمالها تحت ضغط الإنتاج. أيًا كان النظام الذي تختاره، فإن المبدأ الأساسي هو إمكانية التتبع: يجب أن يكون أي مدقق أو محقق قادرًا على تتبع تاريخ الصيانة لكل مكون تثبيت على مكبس معين طوال فترة الخدمة بأكملها.
الصيانة تحافظ على عمل المشابك الخاصة بك. لكن أداء المشبك يعتمد أيضًا على شيء تم إنشاؤه مبكرًا في العملية - حول كيفية تصميم القالب نفسه. إن وضع المشبك، وإخلاء الوصول، والتداخل مع الرافعات أو مسارات الخردة كلها قرارات يتم تثبيتها أثناء هندسة القالب، قبل وقت طويل من وصول فني الإعداد الأول إلى -مسمار T.
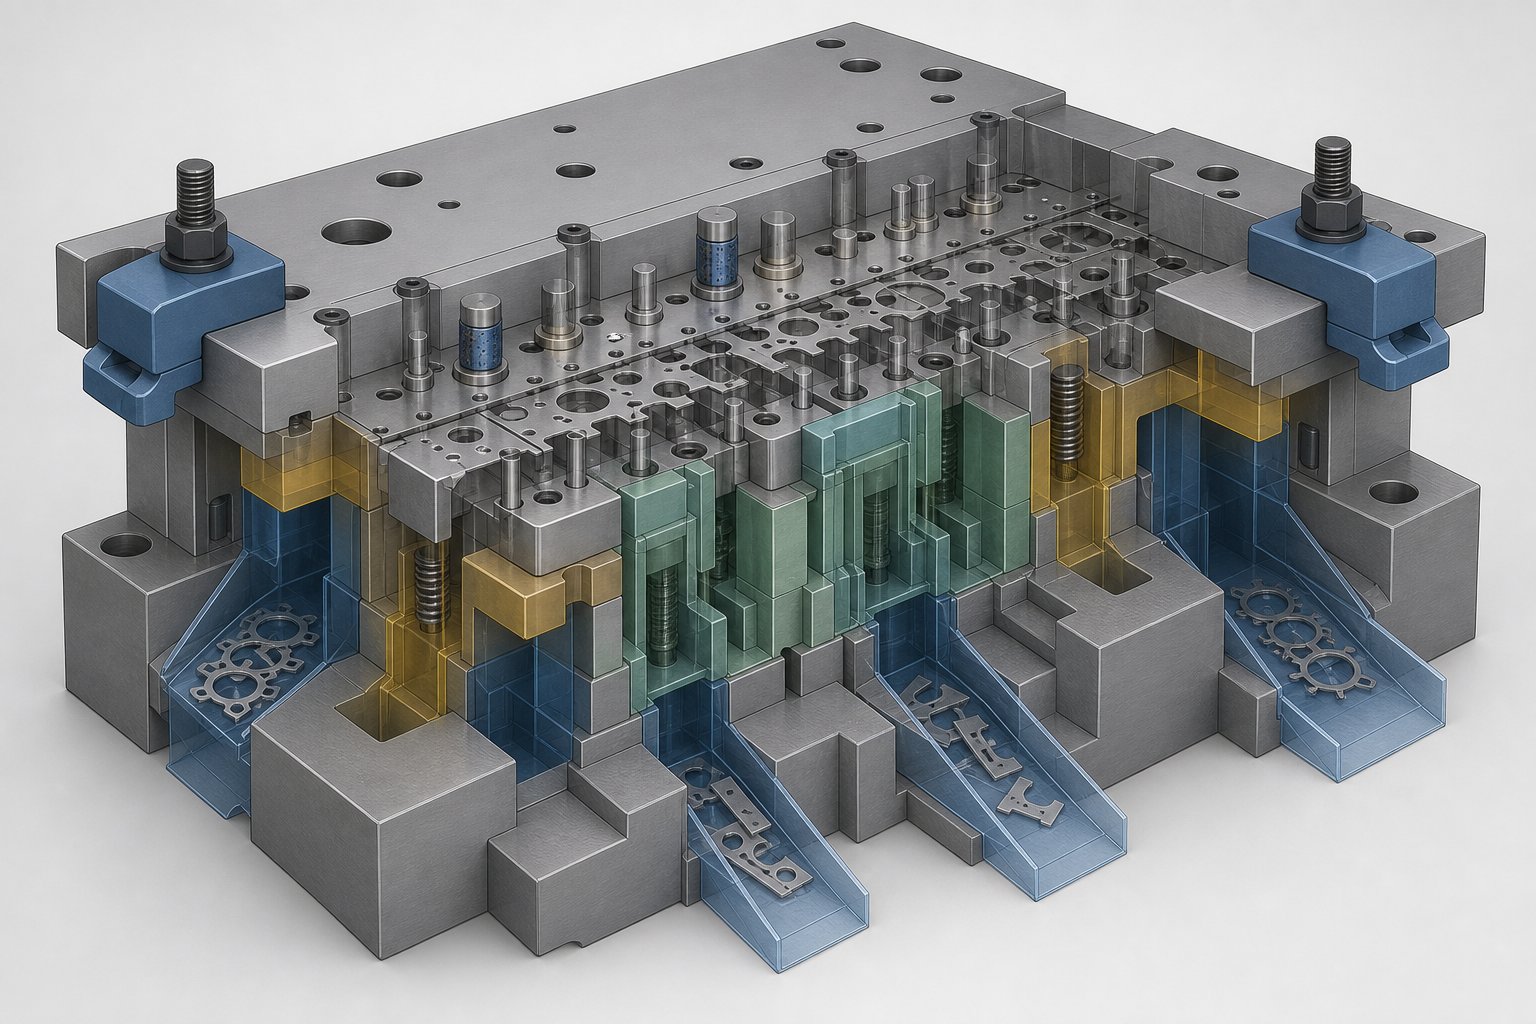
كيف يتصل التثبيت بتصميم القالب وتدفق المواد
نادرًا ما يكون وضع المشبك قرارًا-يتخذ في اللحظة الأخيرة وينجح بشكل جيد. عندما يتعامل مصمم القوالب مع التثبيت باعتباره فكرة لاحقة، يرث فني الإعداد لغزًا: المشابك التي تصطدم بقضبان الرافعة، أو البراغي التي تسد مزالق الخردة، أو نقاط الوصول ضيقة جدًا بحيث لا يستطيع مفتاح عزم الدوران فعليًا الوصول إلى أداة التثبيت. أفضل تصميم لوضع مشبك القالب يحدث داخل نموذج CAD، وليس على أرضية الصحافة أثناء التجربة الأولى.
كيف يتفاعل موضع المشبك مع مكونات القالب
قالب الختم عبارة عن مجموعة كثيفة من المكونات المترابطة، وكل واحدة منها تتنافس على نفس المنطقة المحيطة حيث تحتاج المشابك إلى الهبوط. تخيل وضع مشبك حزام مباشرة فوق جيب رافعة زنبركية من النيتروجين-. تقع نقطة الاتصال بالمشبك بالضبط حيث يجب أن يتحرك قضيب الرفع عموديًا. في شوط العودة، تدفع رافعات القوالب المختومة لأعلى مقابل الشريط، وأي عائق في مسارها إما يقيد حركة الرافع أو يأخذ حمل التأثير الذي تم تصميم الرافع لتوصيله إلى الشريط.
تخلق مسارات تدفق المواد تعارضات مماثلة. في القوالب التقدمية، يتغذى الشريط بشكل جانبي من خلال القالب. يشغل كل من ارتفاع التغذية والمواقع التجريبية والشقوق الالتفافية مواضع محددة على طول حواف حذاء القالب. يمكن أن يؤدي وضع المشبك فوق سن الالتفافية إلى تشويه تخفيف الحز وتغيير سلوك تغذية الشريط وإنشاء ظروف تغذية خاطئة. تقوم مزالق الخردة بتوجيه البزاقات وقص الخردة إلى الأسفل من خلال الفتحات الموجودة في الجزء السفلي من الحذاء والمسند. قم بإغلاق أحد تلك المزالق بمشبك أو كتلة متدرجة، وستتراكم الخردة داخل القالب، مما يؤدي في النهاية إلى تشويش الأداة أو إتلاف أسطح التشكيل.
تضيف أجهزة الاستشعار طبقة أخرى. يتم تركيب أجهزة اكتشاف سوء التغذية، وأجهزة استشعار نهاية الشريط، ومفاتيح القرب -الجزءية للخارج على طول محيط القالب. تتجه أسلاك الأسلاك الخاصة بهم إلى الخارج إلى الموصلات. إن المشبك الموجود فوق كابل المستشعر يعرضه لتلف الضغط في كل مرة يتم فيها عزم أداة التثبيت.
تصميم الوصول إلى هيكل القالب
الحل لا يكمن في تجنب المشابك القريبة من هذه الميزات. إنها تصمم مناطق تثبيت مخصصة في تخطيط مكونات قالب الختم منذ البداية. يعمل مهندسو الأدوات الذين يأخذون في الاعتبار خلوص الوصول إلى القالب أثناء التصميم الأولي على التخلص من مشكلات التداخل التي تصيب حالات التعديل التحديثي.
اعتبارات التصميم الرئيسية التي تؤثر على اختيار المشبك ووضعه:
- حدد موقع حواف التثبيت بعيدًا عن جيوب الرافعة - وحافظ على الحد الأدنى من الخلوص بمقدار 1.5 مرة من شوط الرافعة بين منطقة تلامس المشبك وأقرب خط مركزي للرافعة
- قم بتوجيه مزالق الخردة نحو المركز أو الجزء الخلفي من القالب، مع الحفاظ على حواف حذاء القالب واضحة للوصول إلى المشبك من ثلاثة جوانب على الأقل
- تصميم أغطية أحذية القالب (آذان التثبيت) التي تمتد إلى ما هو أبعد من الغلاف الوظيفي لللكمات والطيارين وأجهزة الاستشعار
- قم بتوحيد ارتفاع حافة التثبيت عبر مجموعات القالب بحيث تعمل نفس مجموعة الخطوات ومجموعة المشبك دون تعديل
- تحديد أسطح تثبيت مسطحة ومسطحة على أحذية القالب - غير مكتملة أو مثل-الأسطح المصبوبة تقلل الاحتكاك وقوة التثبيت الفعالة
- تجنب وضع دبابيس وتد أو فتحات مفاتيح داخل المساحة التي يجب أن ينزلق فيها رأس المسمار T-في موضعه
- ضع في الاعتبار قوس تأرجح مفتاح الربط - إذا لم يتمكن المشغل من تدوير مفتاح عزم الدوران بمقدار 30 درجة في موقع التثبيت، فإن نقطة التثبيت هذه لا يمكن الوصول إليها وظيفيًا
يتوافق هذا المبدأ مع ما يسميه خبير الختم توماس فاكا بالتصميم في عملية الصيانة. إذا لم تخطط لكيفية تثبيت القالب وفكه وصيانته، فلا يمكنك ضمان تنفيذ هذه المهام بدقة وبشكل متكرر. قالب يعمل بشكل جميل ولكن يستغرق تثبيته 45 دقيقة لأن كل نقطة وصول تتعارض مع مكون داخلي مما يتعارض مع الغرض من تصميم الأدوات الجيد.
بالنسبة للقوالب التقدمية المعقدة حيث يجب أن تتعايش الرافعات ووحدات الكامات وتدفق المواد وإستراتيجية التثبيت ضمن مساحة ضيقة، فإن تحدي التكامل يتكثف بسرعة. يستفيد المهندسون الذين يواجهون هذه الصراعات من العمل مع شركاء الأدوات الذين يقومون بتنسيق قرارات هيكل القالب بشكل كلي.حلول قوالب الختم المخصصة من YICHENمعالجة هذا التقاطع بالضبط - لحل كيفية عمل الوصول المثبت، وموضع الرافعة، والهندسة الالتفافية، وتخطيط المكونات معًا بدلاً من العمل ضد بعضها البعض منذ مرحلة التصميم الأولى.
يضمن الحصول على تصميم القالب بشكل صحيح إمكانية وصول المشابك فعليًا إلى المكان الذي تريد الذهاب إليه. لكن تحديد تقنية التثبيت التي تنتمي إلى مكبس معين - وتبرير هذا القرار بمعايير موثقة بدلاً من الشعور الداخلي - يتطلب إطار عمل تقييم منظم يزن نوع المكبس وتكرار التغيير وأهداف الإنتاج والميزانية معًا.
إطار القرار المنظم لاختيار نظام التثبيت المناسب للقالب
تختار معظم المتاجر نظام التثبيت الخاص بها بنفس الطريقة التي اختارتها قبل عشرين عامًا: أيًا كان ما كان موجودًا بالفعل في المطبعة عند شرائها، أو أيًا كان ما ذكره المورد الأخير. نجح هذا النهج عندما كان معدل التغيير منخفضًا وكانت العمالة رخيصة. لا ينجح الأمر عندما تتطلب جدولتك عمليات تشغيل أقصر ووقت تشغيل أعلى وعدم التسامح مطلقًا مع تغيير القالب. يستبدل دليل اختيار المشبك المناسب العادة بمعايير موثقة، مما يجعل القرار قابلاً للتتبع ويمكن الدفاع عنه وقابل للتكرار عبر أسطولك الصحفي بأكمله.
مصفوفة معايير القرار لاختيار نظام التثبيت
أربعة متغيرات تقود الاختيار. يحدد نوع الصحافة والحمولة ما هي القوى التي يجب أن تقاومها المشابك. يحدد تكرار تغيير القالب مقدار الوقت الذي تخسره في أنشطة التثبيت في كل وردية عمل. تحدد أهداف حجم الإنتاج ووقت التشغيل العتبة المالية التي يدفع فيها التحول الأسرع تكاليفه. وتحدد الميزانية الرأسمالية التكنولوجيات التي يمكن الوصول إليها اليوم مقابل التكنولوجيات التي تتطلب استثمارا على مراحل. تحدد المصفوفة أدناه كل متغير مقابل تقنيات التثبيت لتوضيح المكان الذي يناسب كل نظام بشكل أفضل.
| معايير القرار | المشابك الشريطية اليدوية | الهيدروميكانيكية | التحرير الهيدروليكي السريع- | الألواح المغناطيسية |
|---|---|---|---|---|
| حمولة الصحافة أقل من 200 طن | ممتاز | جيد | كافية (غالبًا ما تكون كبيرة الحجم) | كافية (غالبًا ما تكون كبيرة الحجم) |
| حمولة الصحافة 200-800 طن | مناسب | جيد | ممتاز | ممتاز |
| حمولة الصحافة أكثر من 800 طن | ضعيف (يلزم وجود عدد كبير جدًا من المشابك) | مناسب | ممتاز | ممتاز |
| يتغير القالب أقل من 2 لكل وردية | مقبول | جيد | تم استثماره بشكل زائد-. | تم استثماره بشكل زائد-. |
| يتغير القالب 3-6 لكل وردية | ضعيف (وقت التوقف المفرط) | مناسب | ممتاز | ممتاز |
| يتغير القالب أكثر من 6 في كل وردية | غير مقبول | فقير | جيد | ممتاز |
| هدف وقت التشغيل أعلى من 85% | من الصعب الحفاظ عليها | يمكن تحقيقها مع الانضباط | يمكن تحقيقه بسهولة | يمكن تحقيقه بسهولة |
| ميزانية رأس المال أقل من 5000 دولار لكل صحافة | الخيار الوحيد | ممكن | غير ممكن | غير ممكن |
| الميزانية الرأسمالية 5000 دولار - 30000 دولار لكل طبعة | متاح | متاح | من الممكن إجراء ضغطة واحدة-. | غير ممكن |
| ميزانية رأس المال تزيد عن 30.000 دولار لكل طبعة | متاح | متاح | متاح | ممكن |
اقرأ هذا الجدول كمرشح، وليس كنتيجة. إذا كانت مكبستك تعمل بأكثر من 800 طن مع ستة تغييرات في القالب لكل نوبة وهدف وقت تشغيل بنسبة 85%، فإن مشابك الحزام اليدوية تفشل في ثلاثة من أربعة معايير. تعمل المصفوفة على تضييق خياراتك بشكل موضوعي قبل بدء محادثات الموردين.
مطابقة التكنولوجيا للمتطلبات التشغيلية
إن اختيار نظام التثبيت بالقالب ليس مجرد عملية حسابية مالية. تشكل القيود التشغيلية القرار بنفس قوة الميزانية. يعمل القالب التقدمي عالي السرعة-الذي يعمل بالفولاذ المتقدم عالي القوة-بسرعة 300 ضربة في الدقيقة على توليد أحمال ديناميكية تتطلب اتساق قوة التثبيت التي توفرها الأنظمة الهيدروليكية أو المغناطيسية فقط. يستفيد متجر العمل الذي يقوم بتشغيل 30 قالبًا مختلفًا أسبوعيًا على مكبس OBI بوزن 150 طنًا بشكل أكبر من المشابك المتأرجحة والوحدات الهيدروميكانيكية التي تعمل على تحسين الاتساق دون الحاجة إلى تغييرات في البنية التحتية.
ضع في اعتبارك هذه الحقائق التشغيلية عند تضييق الخيارات:
- توافق مواد القالب:تتطلب الألواح المغناطيسية أحذية قوالب مغناطيسية. لن تعمل حاملات القوالب المصنوعة من الألومنيوم أو-الألواح الفرعية المصنوعة من الفولاذ المقاوم للصدأ غير المغناطيسية. تحقق من مادة الحذاء الخاص بك قبل تحديد المغناطيسات.
- التوجه الصحفي:يجب أن تثبت المشابك الهيدروليكية الموجودة على الكبش (القالب العلوي) ضد الجاذبية أثناء تحميل القالب. قد لا تتمتع الأنظمة المُصنفة للاستخدام الأفقي بقوة تثبيت كافية لتركيب الشريحة الرأسية دون إعادة الحساب.
- الظروف البيئية:تعمل المكابس التي تعمل بالتشحيم الثقيل أو رذاذ سائل التبريد على تقليل احتكاك المشبك اليدوي بسرعة. تواجه الأنظمة الهيدروليكية ذات الخراطيم الخارجية في تلك البيئة تآكلًا سريعًا للتركيبات. تتعامل الألواح المغناطيسية مع البيئات الرطبة طالما يتم مسح الأسطح وتنظيفها عند التغيير.
- مستوى مهارة المشغل:تتطلب الأنظمة اليدوية التدريب والانضباط فيما يتعلق بمواصفات عزم الدوران وتسلسل الشد. تقلل الأنظمة الهيدروليكية والمغناطيسية من اعتماد المشغل ولكنها تتطلب فنيي صيانة مدربين على تلك التقنيات المحددة.
من أين تبدأ عند ترقية إستراتيجية التثبيت الخاصة بك
لا يلزم أن تتم ترقية مشبك القالب لختم عمليات الضغط مرة واحدة. يتيح لك التنفيذ المعياري والمرحلي إثبات عائد الاستثمار بضغطة واحدة قبل الالتزام عبر الأرضية. اتبع تسلسل التقييم هذا:
- قم بمراجعة حالتك الحالية.قم بتسجيل أوقات التغيير، والحوادث ذات الصلة-بالمشبك، وحالات فشل التحقق من عزم الدوران عبر جميع المطابع لمدة 30 يومًا. تحدد هذه البيانات الأساسية المطابع التي لديها أكبر إمكانات التحسين.
- تحديد الصحافة القيد الخاص بك.إن الضغط الذي يتميز بتغييرات القالب الأكثر تكرارًا وأعلى تكلفة لوقت التوقف عن العمل هو نقطة البداية الخاصة بك. تؤدي ترقية هذه الصحافة أولاً إلى تحقيق أسرع عائد.
- تقييم التوافق الجسدي.قم بقياس أبعاد الفتحة T-، واستواء المسند، والإمداد الهيدروليكي المتوفر، وبنية التحكم في الضغط على المكبس المستهدف. تحدد هذه القياسات التقنيات التي يمكن تعديلها-بدون تعديلات هيكلية.
- حساب فترة الاسترداد.قارن تكلفة ترقية التثبيت مقابل قيمة الإنتاج لوقت التشغيل المسترد. إن الفواتير الصحفية التي تبلغ 200 دولار لكل ساعة إنتاج والتي تسترد 45 دقيقة لكل وردية تسدد نظامًا هيدروليكيًا بقيمة 25000 دولار في أقل من ستة أشهر.
- الطيار والتحقق من صحة.قم بتثبيت النظام المحدد على ضغطة القيد. تشغيل لمدة 60 إلى 90 يوما. قم بقياس التخفيض الفعلي لوقت التغيير، وتحقق من اتساق قوة التثبيت، وقم بتوثيق أي مشكلات في التثبيت أو الصيانة.
- توحيد وتوسيع.استخدم النتائج التجريبية لإنشاء دراسة جدوى للنشر على مستوى الأسطول-. قم بإعطاء الأولوية للمطابع حسب تردد التغيير وقيمة الإنتاج، وترقية المعدات ذات -الأعلى تأثيرًا أولاً.
يحافظ هذا التسلسل على احتواء المخاطر مع بناء الثقة التنظيمية في التكنولوجيا الجديدة. تولد كل خطوة بيانات تساعد في اتخاذ القرار التالي بدلاً من أن تتطلب قفزة ثقة في العملية بأكملها.
بالنسبة للعمليات التي يضيف فيها تعقيد القالب متغيرًا آخر - قوالب تقدمية مع خلوص تثبيت محكم، أو تداخل رافع، أو-أشكال هندسية غير قياسية -، غالبًا لا يمكن فصل ترقية التثبيت عن تعديلات تصميم القالب. قد يلزم إضافة حواف التثبيت، أو تصميم لوحات فرعية، أو توحيد أبعاد الحذاء عبر عائلة القالب. في هذه المواقف، فإن العمل مع شريك الأدوات الذي يفهم كلاً من هيكل القالب وتحدي تكامل التثبيت منذ البداية يمنع إعادة العمل المكلفة.حلول قوالب الختم المخصصة من YICHENخدمة المهندسين الذين يتنقلون بالضبط في هذا التحول - من خلال تنسيق بنية القالب وتخطيط المكونات والوصول المثبت بحيث تعمل الترقية كنظام بدلاً من مجموعة من الأجزاء غير المتطابقة.
الأسئلة المتداولة حول ختم المشابك
1. ما مقدار قوة التثبيت التي أحتاجها لمكبس الختم الخاص بي؟
بالنسبة لمكابس الكرنك، يجب أن تساوي قوة التثبيت الإجمالية 10% على الأقل من حمولة الماكينة المقدرة. بالنسبة للمطابع عالية السرعة-، استخدم 20% من الحمولة المقدرة. قم بتقسيم هذه القوة بالتساوي بين نصفي القالب العلوي والسفلي. عند استخدام مشابك الحزام مع الكتل المتدرجة، تذكر أن حوالي نصف شد المسمار فقط يعمل على القالب، لذلك يجب عليك مضاعفة متطلبات التحميل المسبق المحسوبة. أضف قوى الرافعة الزنبركية - النيتروجين مباشرة إلى متطلبات تثبيت القالب العلوي، حيث تعمل هذه القوى ضد المشابك أثناء شوط العودة.
2. ما هو الفرق بين المشابك الهيدروليكية وأنظمة التثبيت المغناطيسي؟
تستخدم المشابك الهيدروليكية سائلًا مضغوطًا يعمل على المكابس لتوليد قوة التثبيت، الأمر الذي يتطلب وحدة طاقة خارجية وتوفير أوقات التثبيت/فك التثبيت من 5 إلى 30 ثانية. تستخدم أنظمة التثبيت المغناطيسي مغناطيسات كهربائية دائمة يتم تنشيطها خلال 2 إلى 3 ثوانٍ بنبضة كهربائية قصيرة وتبقى دون طاقة مستمرة. تعمل الأنظمة الهيدروليكية مع أي مادة قالبية ولكنها تحتاج إلى صيانة مستمرة للختم وتحليل السوائل. تتطلب الألواح المغناطيسية أحذية قالب مغناطيسية وأسطح تلامس مسطحة ونظيفة ولكن لا تحتوي فعليًا على مكونات تآكل ميكانيكية. عادةً ما تكلف الأنظمة المغناطيسية مبلغًا أكبر مقدمًا ولكنها توفر أسرع أوقات التغيير.
3. كم مرة يجب فحص واستبدال مشابك القالب؟
يجب فحص خيوط الترباس T- اليدوية عند كل تغيير للقالب بحثًا عن التمدد أو الانزعاج، مع قياسات ميكرومتر شهرية للكشف عن تآكل الكلال. استبدل أي مسمار يظهر استطالة دائمة، أو تشققات في الرأس-إلى نصف قطر الساق-، أو تشوه الخيط. عادةً ما تستمر موانع التسرب الهيدروليكية من 500000 إلى 2000000 دورة اعتمادًا على الضغط ونظافة السوائل، مع تحليل ربع سنوي للسوائل لتوجيه توقيت الاستبدال. تحتاج الألواح المغناطيسية إلى فحص السطح قبل كل مجموعة قوالب والتحقق من اختبار السحب-ربع السنوي مقابل القراءة الأساسية للتثبيت.
4. هل يمكنني تحديث مشابك تغيير القالب السريع على مكبس الختم الموجود؟
نعم، تم تصميم معظم أنظمة التثبيت ذات التغيير السريع للتركيب التحديثي. يعتمد التوافق على ثلاثة عوامل: يجب أن تتوافق أبعاد الفتحة T- مع مواصفات المشبك المنزلق، ويجب أن يدعم سمك المسند واستواءه طريقة التثبيت (تحتاج الألواح المغناطيسية إلى التسطيح في حدود 0.002 بوصة لكل قدم)، ويجب أن يوفر الإمداد الهيدروليكي ما بين 3000 إلى 5000 رطل لكل بوصة مربعة مع تدفق مناسب. لقد أدت تصميمات Bolt- الموجودة على المسار والتي تتجنب معالجة سرير الضغط إلى توسيع خيارات التحديث بشكل كبير. قد تحتاج المطابع القديمة المزودة بعناصر تحكم تعتمد على الترحيل{10}} أيضًا إلى ترقية PLC لقبول إشارات التعشيق المشبك.
5. لماذا يتحرك قالبي أثناء الإنتاج على الرغم من أن المشابك محكمة؟
عادةً ما ينبع تحول القالب تحت المشابك الضيقة ظاهريًا من أحد الأسباب الجذرية العديدة: الزيت أو مواد التشحيم على سطح حذاء القالب مما يقلل الاحتكاك بنسبة 30 إلى 50%، أو ارتفاع كتلة الخطوة غير المتطابق مما يتسبب في إمالة مشبك الحزام وتركيز القوة عند الترباس بدلاً من حافة القالب، أو استرخاء الترباس من التدوير الحراري أثناء التشغيل الطويل، أو عدم كفاية قوة التثبيت الإجمالية للأحمال الديناميكية المعنية. يؤدي التحميل خارج المركز- في القوالب التقدمية أيضًا إلى إنشاء لحظات إمالة تزيد من تحميل المشابك على جانب واحد. ابدأ بتنظيف الأسطح الملامسة، والتحقق من تطابق ارتفاع كتلة الخطوة، وإعادة -العزم بعد حركات الضغط الأولية، وإعادة حساب ما إذا كان إجمالي قوة المشبك تمثل قوى التجريد، وأحمال الرافعة، والانطباق-من خلال الصدمة.


