


ما تقدمه ملفات PDF لتصميم قوالب الختم لمهندسي الأدوات
عندما تبحث عنتصميم قالب الختم PDF، من المحتمل أنك تريد شيئين في وقت واحد: محتوى تعليمي قوي حول التخصص نفسه ووثيقة مرجعية موثوقة يمكنك الحصول عليها أثناء أعمال التصميم الفعلية. يتناول هذا الدليل كلا الاحتياجات.
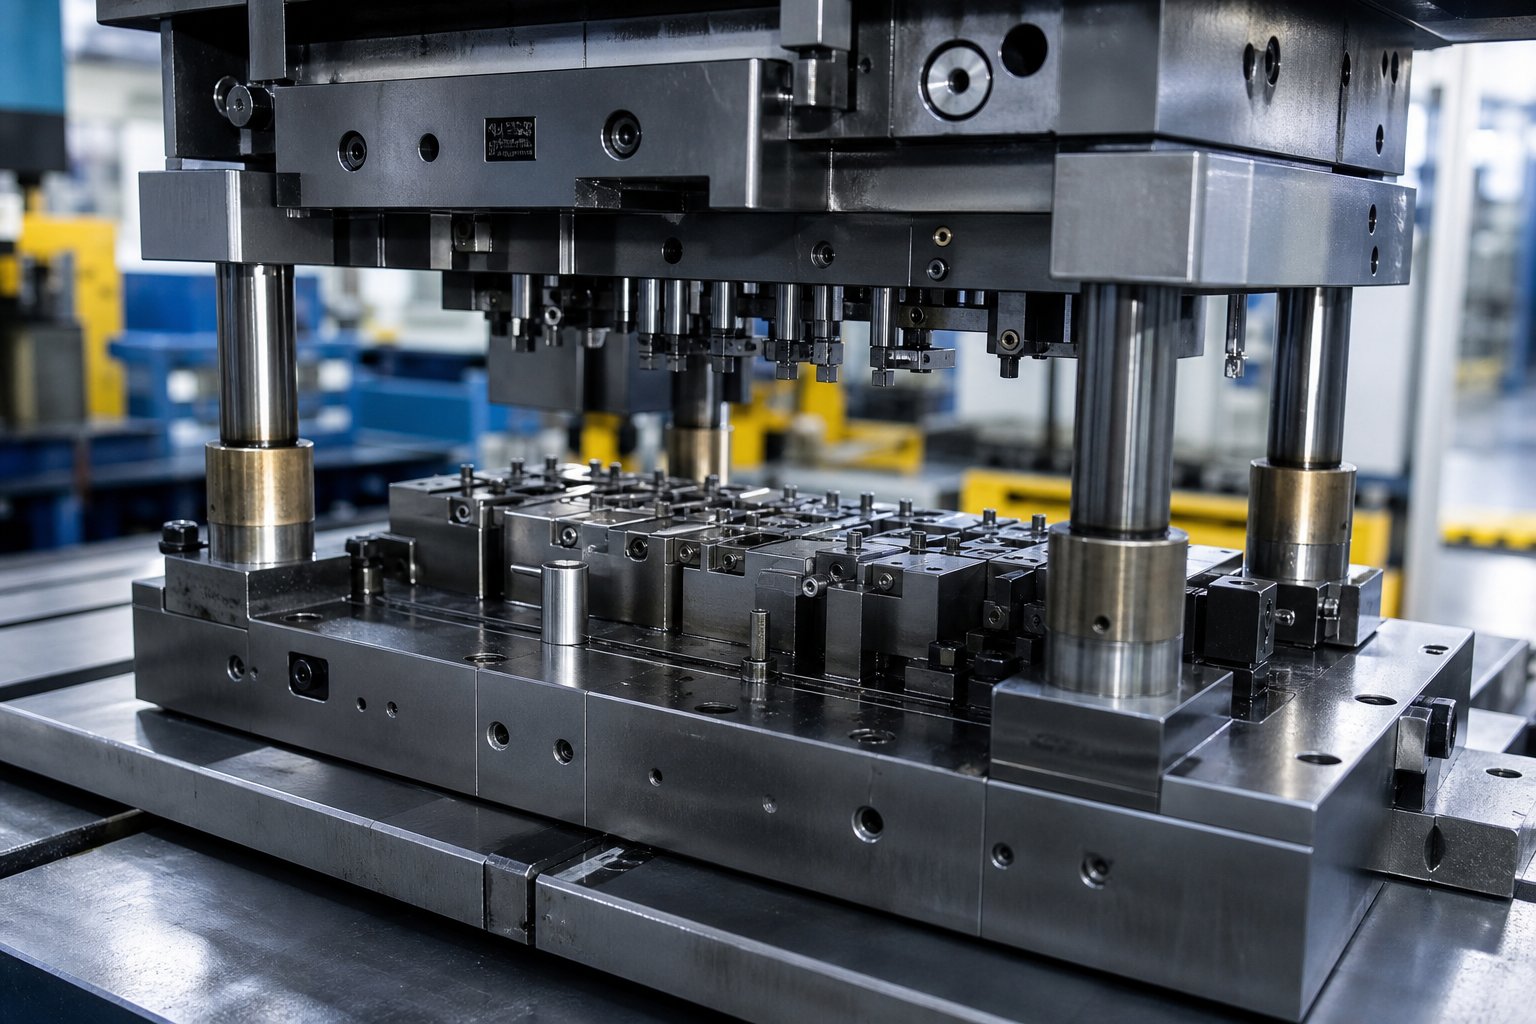
تصميم قالب الختم هو العملية الهندسية لإنشاء الأدوات التي تحول الصفائح المعدنية المسطحة إلى أجزاء نهائية من خلال الفصل أو التشوه المتحكم فيه. تطبق الصحافة القوة على المواد الموضوعة داخل القالب في درجة حرارة الغرفة، وتحدد هندسة القالب شكل الجزء النهائي وجودة الحافة ودقة الأبعاد. النطاق واسع، ويمس كل شيء بدءًا من هيكل القالب واختيار المواد وحتى تحديد الخلوص وتخطيط تخطيط الشريط.
ما يغطي تصميم قالب الختم
يمتد دليل الختم المعدني الشامل إلى العديد من التخصصات المترابطة. ستجد محتوى حول تصنيف القالب (أنواع التشغيل الفردية-والمركبة والتقدمية)، والتركيب الهيكلي بما في ذلك أجزاء العملية والأجزاء الهيكلية، وخصائص المواد مثل اللدونة وقوة الخضوع، وتحليل عملية الختم الذي يحدد عدد العمليات التي يتطلبها الجزء. يشمل تصميم القالب أيضًاهندسة الثقب، وتكوين لوحة الضغط، وأنظمة التوجيه، ومواصفات القالبالتي تضمن جودة الإنتاج المتكررة.
لماذا يعتمد المهندسون على مراجع PDF؟
تتغير صفحات الويب، وتتعطل الروابط، وغالبًا ما يؤدي التنسيق عبر الإنترنت إلى تشويه الرسومات الفنية وجداول التسامح التي يعتمد عليها مهندسو الأدوات. إن ملف PDF جيد التنظيم- يحل هذه المشكلات. فهو يحافظ على الصيغ تمامًا كما تم كتابتها، ويعرض الجداول والمقاطع العرضية-بدون تغيير التخطيط، ويعمل دون اتصال بالإنترنت في المطبعة أو في محطة التصميم بمساعدة الكمبيوتر (CAD). يمكنك طباعة صفحات محددة وإضافة تعليقات توضيحية إليها وأرشفتها باستخدام ملفات المشروع.
يعمل ملف PDF لتصميم قوالب الختم عالي الجودة على سد الفجوة بين الكتب المدرسية الأكاديمية الواسعة ووثائق معايير الشركات الضيقة، مما يمنح المهندسين مرجعًا واحدًا محمولاً يجمع بين النظرية وطرق الحساب وقواعد التصميم العملية في تنسيق واحد منظم.
تفصل الفصول المقبلة المحتوى الفني المحدد الذي تحتويه أفضل مراجع تصميم القالب، بدءًا من اختيار نوع القالب والانتقال عبر المكونات، والتخليص، والشقوق الالتفافية، وتخطيط الشريط، وأدوات المحاكاة.
أنواع قوالب الختم وكيفية الاختيار
يبدأ كل قرار بشأن تصميم الختم المعدني بسؤال واحد: ما هو نوع القالب الذي يناسب الجزء؟ إذا أخطأت في هذا الأمر، فسوف تواجه إعادة تصميم الأدوات، وتضخم معدلات الخردة، والعمليات الثانوية التي تؤثر على الهوامش. قم بتنفيذ الأمر بشكل صحيح وسيتم تشغيل الإنتاج بسلاسة بدءًا من التجربة وحتى نهاية-العمر-.
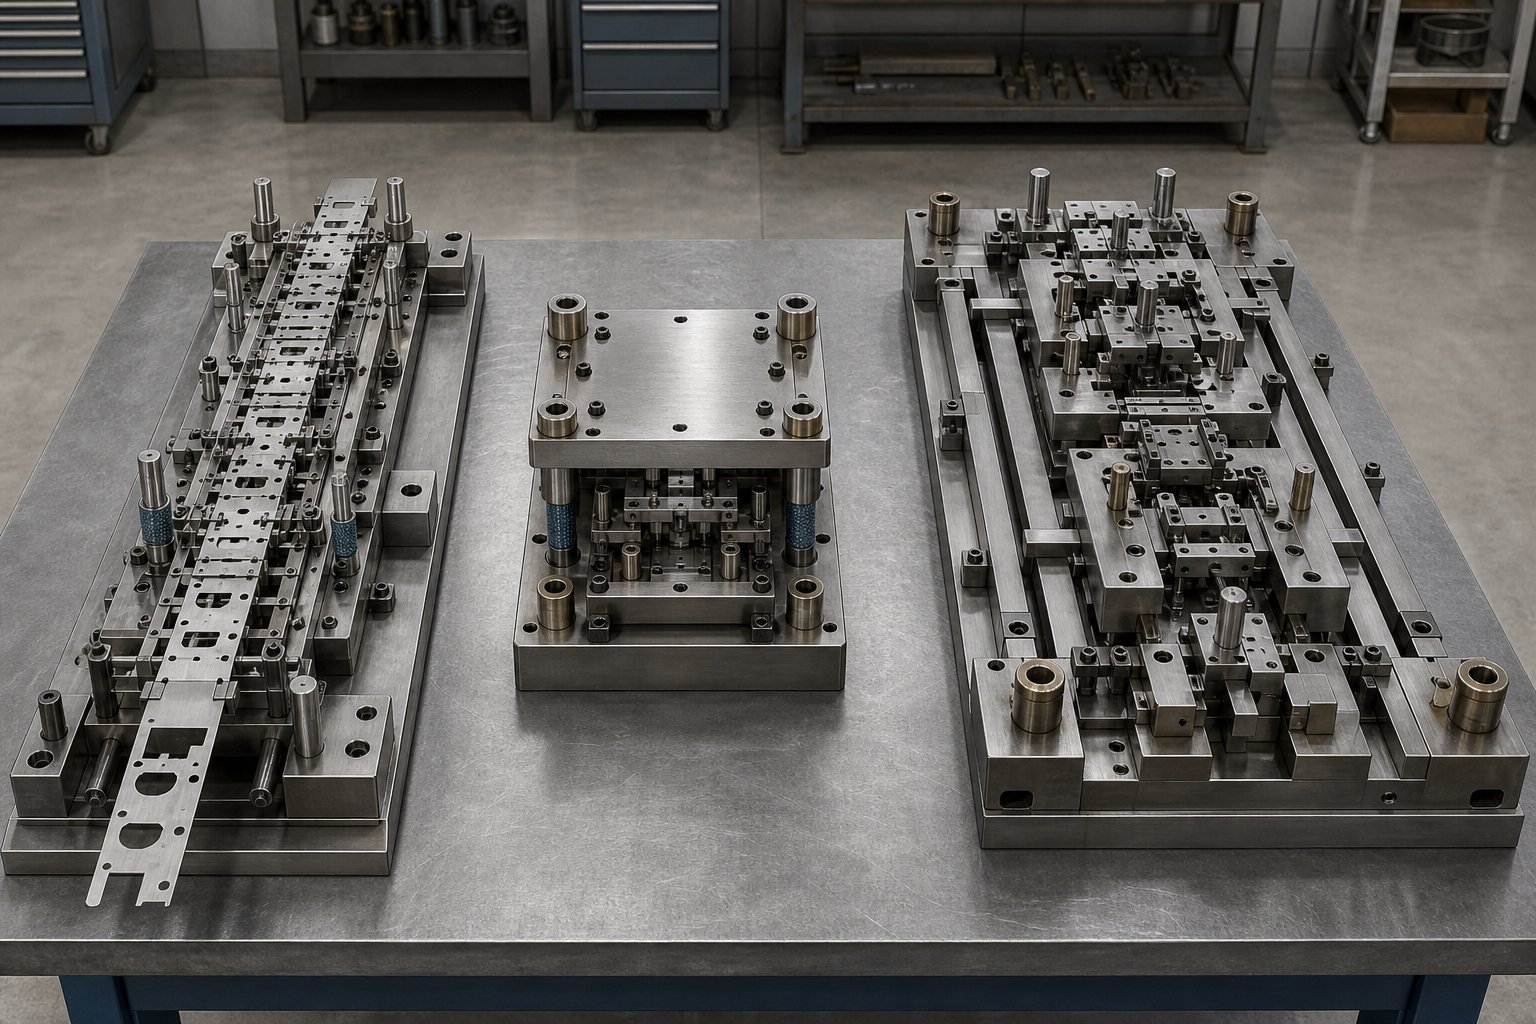
تهيمن أربعة أنواع من القوالب الأساسية على هذا المجال: القوالب التقدمية، والقوالب المركبة، والقوالب المنقولة، والقوالب المركبة. يتعامل كل منها مع تقاطع مختلف لهندسة الأجزاء وحجم الإنتاج والطلب على التسامح. تمنحك الأقسام أدناه إطار عمل للقرار الذي تتوزع عليه معظم المستندات المرجعية عبر فصول متعددة، هذا إذا كانت تغطيه على الإطلاق.
القوالب التقدمية واعتبارات التصميم الخاصة بها
تصميم قالب الختم التدريجيتتمركز على شريط من المواد يتم تغذيتها من خلال سلسلة من المحطات، كل منها يؤدي عملية متميزة. فكر في الأمر كدورة واحدة متواصلة حيث يحدث التثقيب والثني والقطع والقطع في ضربة ضغط واحدة حيث يشير الشريط إلى الأمام بمسافة ثابتة. تحافظ الدبابيس الإرشادية على المحاذاة عبر المحطات، مع الحفاظ على إمكانية التنبؤ بمكدس التسامح-.
متى يكون التصميم التقدمي هو الأمثل؟ عندما تحتاج إلى إخراج حجم كبير-من الأجزاء الصغيرة-إلى-الأجزاء المتوسطة التعقيد. تعتبر عمليات الإنتاج التي تتجاوز مليون جزء سنويًا منطقة مشتركة. يعمل الاتصال الشريطي المستمر على التخلص من معالجة الأجزاء بين العمليات، مما يقلل من تكاليف العمالة بنسبة تصل إلى 40% مقارنة بمحطات -المفردة.
- المزايا:إنتاج عالي السرعة-، وتحديد المواقع بشكل متسق عبر المحطات، وتكلفة منخفضة للجزء -على نطاق واسع، وعمليات متعددة في دورة ضغط واحدة
- القيود:استثمار أولي عالي في الأدوات، اتصال الشريط يقيد اتجاه التشكيل، عمق السحب العميق محدود بشد الشريط، تكلفة إضافية للعمليات الثانوية مثل الخيوط
مثال حقيقي-: في تصنيع الموصل، يمكن أن تتكرر محاذاة الشرائط الصغيرة التي يصل حجمها إلى 0.02 ملم عبر جميع المحطات. ولهذا السبب يعد تخطيط الشريط والتصميم التجريبي أمرًا بالغ الأهمية لمعالجة الاستقرار في أي قالب تقدمي.
تطبيقات القالب المركب والنقل
تكمل القوالب المركبة عمليات القطع المتعددة بضربة واحدة في محطة واحدة. لا توجد حركة تقدمية ولا نظام نقل. يتشكل الجزء على الفور. يبدو هذا أمرًا محدودًا، ولكن بالنسبة للأجزاء المسطحة التي تتطلب دقة عالية في الحواف، غالبًا ما تتفوق القوالب المركبة على البدائل التقدمية. لماذا؟ لأنه لا يوجد تشوه تراكمي من محطات متعددة. تستفيد المكونات الحيوية-التسطيحية مثل الغسالات والجوانات والأجزاء الكهربائية الصغيرة بشكل مباشر من هذا الأسلوب، مع تقليل وقت الإنتاج بنسبة 25-30% مقارنة بالعمليات المتسلسلة.
- المزايا:تسطيح فائق، وتعقيد أقل للأدوات، ومدة زمنية أقصر للأدوات، ومواد خردة أقل
- القيود:لا يمكن دعم التشكيل متعدد الاتجاهات-، وهو غير مناسب للأشكال الهندسية المعقدة، ويقتصر بشكل عام على الأجزاء التي يقل قطرها عن 150 مم
تأخذ قوالب النقل النهج المعاكس للتعقيد. ينفصل الجزء عن الشريط مبكراً ويتحرك بحرية بين المحطات عبر أنظمة النقل الميكانيكية. تعمل كل محطة على الجزء بشكل مستقل، مما يسمح بالسحب العميق وتشكيل الزوايا المتعددة-والعمليات التي لا يمكن تحقيقها-التصميمات المتصلة. تعتمد ألواح هياكل السيارات، وأغطية الأجهزة، والحاويات-العميقة المرسومة جميعها على ختم قالب النقل.
- المزايا:مرونة التشكيل الكاملة، تدعم الرسم العميق والأشكال الهندسية المعقدة، لا توجد قيود شريطية على اتجاه التشكيل، مناسبة للأجزاء الكبيرة
- القيود:ارتفاع تكلفة الإعداد والمعدات، ويجب أن يكون توقيت النقل متزامنًا بدقة، مما يزيد من تعقيد الصيانة
اختيار نوع القالب المناسب لتطبيقك
تخيل أن لديك رسمًا جزئيًا وهدفًا للحجم وميزانية. كيف يمكنك مطابقة هذه العناصر مع نوع القالب القياسي الصحيح؟ استخدم هذا المنطق:
- إذا كان الجزء الخاص بك صغيرًا، وتم إنتاجه بكميات كبيرة، ولا يتطلب سحبًا عميقًا، فإن الختم التدريجي بالقالب هو الخيار الافتراضي.
- إذا كان الجزء الخاص بك مسطحًا بهندسة بسيطة ويتطلب دقة أبعاد ضيقة، فإن ختم القالب المركب يقدم أفضل النتائج.
- إذا كان الجزء الخاص بك يتطلب رسمًا عميقًا، أو تشكيلًا متعدد{0}لاتجاهات، أو عمليات تسلسلية معقدة، فإن ختم قالب النقل يوفر المرونة اللازمة.
- إذا زاد التعقيد ولكن الحجم ظل مرتفعًا، فكر في قالب مركب يدمج عمليات القطع والتشكيل بطريقة هجينة.
يدمج الجدول أدناه عوامل القرار هذه في مقارنة واحدة، وهو نوع المرجع المنظم الذي تتوقعه في ملف PDF لتصميم القوالب منظم جيدًا{{0}:
| معايير | يموت التقدمي | يموت مركب | نقل يموت |
|---|---|---|---|
| تعقيد الجزء | منخفضة إلى معتدلة | هندسة بسيطة ومسطحة | تشكيل عالي ومتعدد-الاتجاهات |
| سرعة الإنتاج | عالية جدا | عالي | واسطة |
| تكلفة الأدوات | عالية (المطفأة على الحجم) | معتدل | عالية (أنظمة النقل تضيف تكلفة) |
| القدرة على التسامح | ضيق، مع السيطرة التجريبية | التسطيح ممتازة ودقة الحافة | محكم، مع تحكم مستقل في المحطة |
| الرسم العميق | محدودة عن طريق التوتر الشريط | غير معتمد | مدعوم بالكامل |
| أفضل نطاق حجم | 500،000+ جزء | 10,000 - 500,000 جزء | 10،000 - 1،000،000+ أجزاء |
| التطبيقات النموذجية | الموصلات والأقواس والمحطات | غسالات وحشيات وأجزاء كهربائية مسطحة | لوحات السيارات، والمبيتات، والأجزاء-العميقة المسحوبة |
الفكرة واضحة ومباشرة: قم بمطابقة العملية بالجزء، وليس العكس. غالبًا ما يؤدي اختيار نوع القالب الخاطئ إلى عمليات ثانوية تؤدي إلى تضخم التكلفة، وإعادة تصميم الأدوات التي تؤخر الإطلاق، ومعدلات الخردة التي لا تستقر أبدًا. تقوم الوثيقة المرجعية الشاملة بتدوين قواعد القرار هذه حتى يتجنب المهندسون تكرار الأخطاء التي تم حلها بالفعل.
يحدد اختيار نوع القالب البنية، ولكن الأداء الحقيقي يكمن في المكونات التي تشكل التجميع. إن كيفية تفاعل تلك اللكمات والمتعريات والرافعات وأنظمة التوجيه أثناء كل ضغطة ضغط تحدد ما إذا كان نوع القالب الذي اخترته يوفر بالفعل الجودة وعمر الأداة الذي يعد به التصميم.
مكونات القالب الأساسية ووظائفها
نوع القالب هو مجرد استراتيجية. المكونات الموجودة داخل التجميع هي التي تنفذ هذه الإستراتيجية ملايين المرات. يتم بناء كل قالب ختم، سواء كان تقدميًا أو مركبًا، من تسلسل هرمي للأجزاء الهيكلية وأجزاء العمل التي يجب أن تتعاون في أجزاء من المليمتر. إن فهم دليل هيكل تجميع القوالب هذا، مكونًا تلو الآخر، هو ما يفصل بين الأداة العاملة والأداة التي تستهلك ميزانيات الصيانة.
تخيل ركوب الدراجة الصحفية بسرعة 200 ضربة في الدقيقة. خلال كل ضربة، ينزل النصف العلوي، ويحاذي النصف السفلي، وينفذ أعمال القطع أو التشكيل، وينزع المادة من المثقاب، ثم يتراجع. كل مكون في المكدس له دور محدد في هذا التسلسل. إذا فاتتك إحدى التفاصيل في تصميم أدوات القالب، فسيتدهور النظام بأكمله.
مكونات تجميع القالب العلوي والسفلي
يبدأ الأساس بألواح القالب، والتي تسمى أيضًا أحذية القالب أو مجموعات القالب. تعمل هذه الألواح السميكة المصنوعة من الفولاذ أو الألومنيوم كقاعدة تثبيت حيث يتم تأمين كل المكونات الأخرى. يتم تثبيت الحذاء السفلي على سرير الضغط، ويتم تثبيت الحذاء العلوي على مكبس الضغط. فكر فيها كهيكل الأداة بأكملها. تحدد صلابتها مدى مقاومة التجميع للانحراف تحت الحمل، والذي يرتبط بشكل مباشر بحمولة الضغط وحجم القالب.
ربط الأحذية العلوية والسفلية عبارة عن دبابيس وبطانات توجيهية. توفر هذه دقة المحاذاة التي تحافظ على تمركز اللكمات فوق فتحات القالب. وفقًا لأداة Moeller Precision Tool، يتم تصنيع دبابيس التوجيه بتفاوتات تصل إلى 0.0001 بوصة لضمان دقة تحديد المواقع. يوجد نمطان رئيسيان:
- دبابيس دليل الاحتكاك (مستقيمة).- أصغر قليلاً بالنسبة لتجويف الجلبة، مما يوفر توجيهًا دقيقًا ولكنه يتطلب المزيد من القوة لفصل نصفي القالب
- الكرات-دبابيس توجيهية- يركب على سلسلة من المحامل الكروية داخل قفص من الألومنيوم، مما يسمح بفصل أكثر سلاسة ويصبح معيار الصناعة لسهولة الاستخدام
بين الأحذية ومكونات العمل توجد لوحات دعم، وألواح ثقب، وكتل قوالب. تقوم الألواح الداعمة بتوزيع أحمال الثقب عبر الحذاء لمنع التكسير الموضعي. تحمل ألواح التثقيب أدوات القطع والتشكيل في مواضع X{2}}Y دقيقة. تحتوي كتل القالب على فتحات القالب التي تتوافق مع كل ملف تعريف مثقوب. بالنسبة لألواح الدعم الهيكلية التي تتطلب قوة ضغط عالية، فإن SKD11 لأدوات العمل الباردة المعالجة بالحرارة الفولاذية -بـ HRC 58-60 أمر شائع، مما يضمن مقاومة التشوه تحت الأحمال الثقيلة المستمرة.
اللكمات والرافعات والمتعريات بالتفصيل
اللكمات هي أدوات القطع والتشكيل النشطة التي تلامس المادة. تحدد هندسة الأنف، سواء كانت دائرية أو مستطيلة أو مربعة أو مخصصة-، الميزة التي ينتجونها. تعمل كل لكمة جنبًا إلى جنب مع زر القالب الذي يوفر حافة القطع المقابلة. يتم إزاحة زر القالب هذا بشكل أكبر قليلاً من أنف الثقب، وعادةً ما يكون 5-10% من سمك المادة المثقوبة. هذا الإزاحة، الذي يسمى كسر القالب، يخلق فجوة يمكن التحكم فيها حيث يحدث القص فعليًا.
تخدم المتعريات دورًا يسهل الاستهانة به. عندما تخترق اللكمة الورقة، فإن المادة تمسك بجوانب الثقب بسبب الاسترداد المرن. بدون ضغط لوحة متجرد على الورقة، سترتفع المادة للأعلى مع المثقاب المتراجع، مما يتسبب في سوء التغذية، أو تشويه الشريط، أو تلف الجزء. تعمل أدوات المتعرية على تثبيت الصفائح بشكل مسطح على سطح القالب أثناء التراجع وتقوم أيضًا بتوجيه المادة أثناء التشكيل. توفر أدوات الإزالة المحملة بنابض- فائدة إضافية من خلال تطبيق ضغط متحكم فيه أثناء دورة القطع نفسها، مما يؤدي إلى تحسين جودة الحافة.
يقوم الرافعون برفع الشريط عن وجه القالب بين الضربات، مما يسمح له بالتقدم بحرية إلى موضع الملعب التالي. بدون رافعات، يتم سحب الشريط عبر سطح القالب، مما يؤدي إلى حدوث خدوش، وزيادة مقاومة التغذية، وإحداث أخطاء في تحديد الموضع. في القوالب التقدمية، يعمل الرافعون مع الطيارين للحفاظ على تسجيل الشريط. الطيارات عبارة عن دبابيس دقيقة تدخل في ثقوب مثقوبة مسبقًا في الشريط، وتسحبها إلى المحاذاة الدقيقة قبل أن تقوم كل محطة بعملها.
تمتص كتل الكعب القوى الجانبية المتولدة أثناء عمليات القطع أو التشكيل. عندما تدخل المثقاب المادة بزاوية، أو عندما يؤدي القطع غير المتماثل إلى دفع جانبي، تقوم كتل الكعب بنقل هذا الحمل إلى حذاء القالب بدلاً من السماح للتجميع العلوي بالتحرك جانبيًا. إنها ضرورية للحفاظ على المحاذاة في القوالب مع عمليات التشكيل الثقيلة أو القطع الزاوية.
كيف يؤثر تصميم المكونات على أداء القالب
دقة المكونات لا تتعلق بالكمال. يتعلق الأمر بالاقتصاد. تؤدي الأرض المثقوبة التي تبعد 0.01 مم عن المركز- إلى تآكل غير متساوٍ مما يؤدي إلى تقليل عمر الأداة إلى النصف. تنتج لوحة المتعرية ذات الضغط الزنبركي غير المتناسق جودة حافة متغيرة عبر عرض الشريط. يسمح نظام التوجيه الذي يتميز بالتشغيل المفرط للنصفين العلوي والسفلي بالتحرك تحت الحمل، مما يؤدي إلى إنشاء نتوءات على جانب واحد- تتطلب تشطيبًا ثانويًا.
العلاقة مباشرة: تعمل مواصفات المكونات الأكثر صرامة على تمديد فترات الصيانة، وتقليل الخردة، وتحسين تناسق الأجزاء. عادةً ما تستخدم اللكمات والحشوات الأساسية الفولاذ عالي السرعة مثل SKH9 -المعالج بالحرارة إلى HRC 60-62، مما يوفر الصلابة الحمراء اللازمة للحفاظ على حواف القطع الحادة خلال ملايين الدورات في درجات حرارة احتكاك عالية.
فيما يلي المكونات والوظائف الهامة لقالب الختم التي يجب أن يفصلها كل مرجع لتصميم قالب الختم المعدني:
- أحذية يموت (لوحات)- يوفر الأساس الهيكلي الصلب وواجهة التثبيت للمكبس
- دبابيس التوجيه والبطانات- قم بمحاذاة التجميعات العلوية والسفلية بدقة أقل من - ألف
- لوحات دعم- توزيع الأحمال النقطية من اللكمات لمنع تلف الحذاء
- لوحات لكمة والحافظات- أمسك اللكمات في موضع جانبي دقيق
- كتل يموت والأزرار- توفر حواف القطع السفلية التي تتزاوج مع اللكمات
- لوحات متجرد- أمسك المادة بشكل مسطح وقم بتجريدها من اللكمات أثناء التراجع
- الينابيع (الميكانيكية أو النيتروجين)- يوفر قوة يمكن التحكم فيها لوظائف التجريد والإمساك والإرجاع
- الرافعات- شريط رفع بين الضربات للتغذية وتحديد الموضع مجانًا
- دبابيس الطيار- قم بتسجيل الشريط في الموضع المحدد قبل تشغيل كل محطة
- كتل الكعب- يمتص قوى الدفع الجانبية من العمليات الزاوية أو غير المتماثلة
عندما تتجاوز التصميمات ما يمكن أن تستوعبه مكونات الكتالوج القياسية، سواء كان ذلك بسبب سلوك المواد غير المعتاد، أو-الأشكال الهندسية غير القياسية، أو التكامل المحكم بين محطات التشكيل والقطع، فإن العمل مع شركة تصنيع قوالب ذات خبرة يصبح خطوة عملية تالية.ييتشينتوفر حلول قوالب الختم المخصصة للمهندسين الذين يواجهون هذه التحديات بالضبط، بدءًا من التكوينات المعقدة للثقب والرافعة وحتى تحسين هيكل القالب لسيناريوهات تدفق المواد الصعبة. بالنسبة إلى متخصصي الأدوات الذين درسوا النظرية ويحتاجون إلى حلول جاهزة- للإنتاج، فإن هذا النوع من شراكة التصنيع يعمل على سد الفجوة بين المعرفة المرجعية وأدوات العمل.
يحدد اختيار المكونات القدرة الهيكلية للقالب، ولكن ما إذا كانت هذه المكونات توفر أجزاء نظيفة أم لا يعتمد على حساب مهم واحد: الخلوص بين الثقب والقالب. ضيق جدًا ويؤدي إلى تدمير الأدوات. فضفاضة جدًا وتنتج حواف غير قابلة للاستخدام. يوضح القسم التالي كيفية الحصول على هذا الرقم الصحيح لأي مادة.
حسابات التخليص ومعايير التسامح
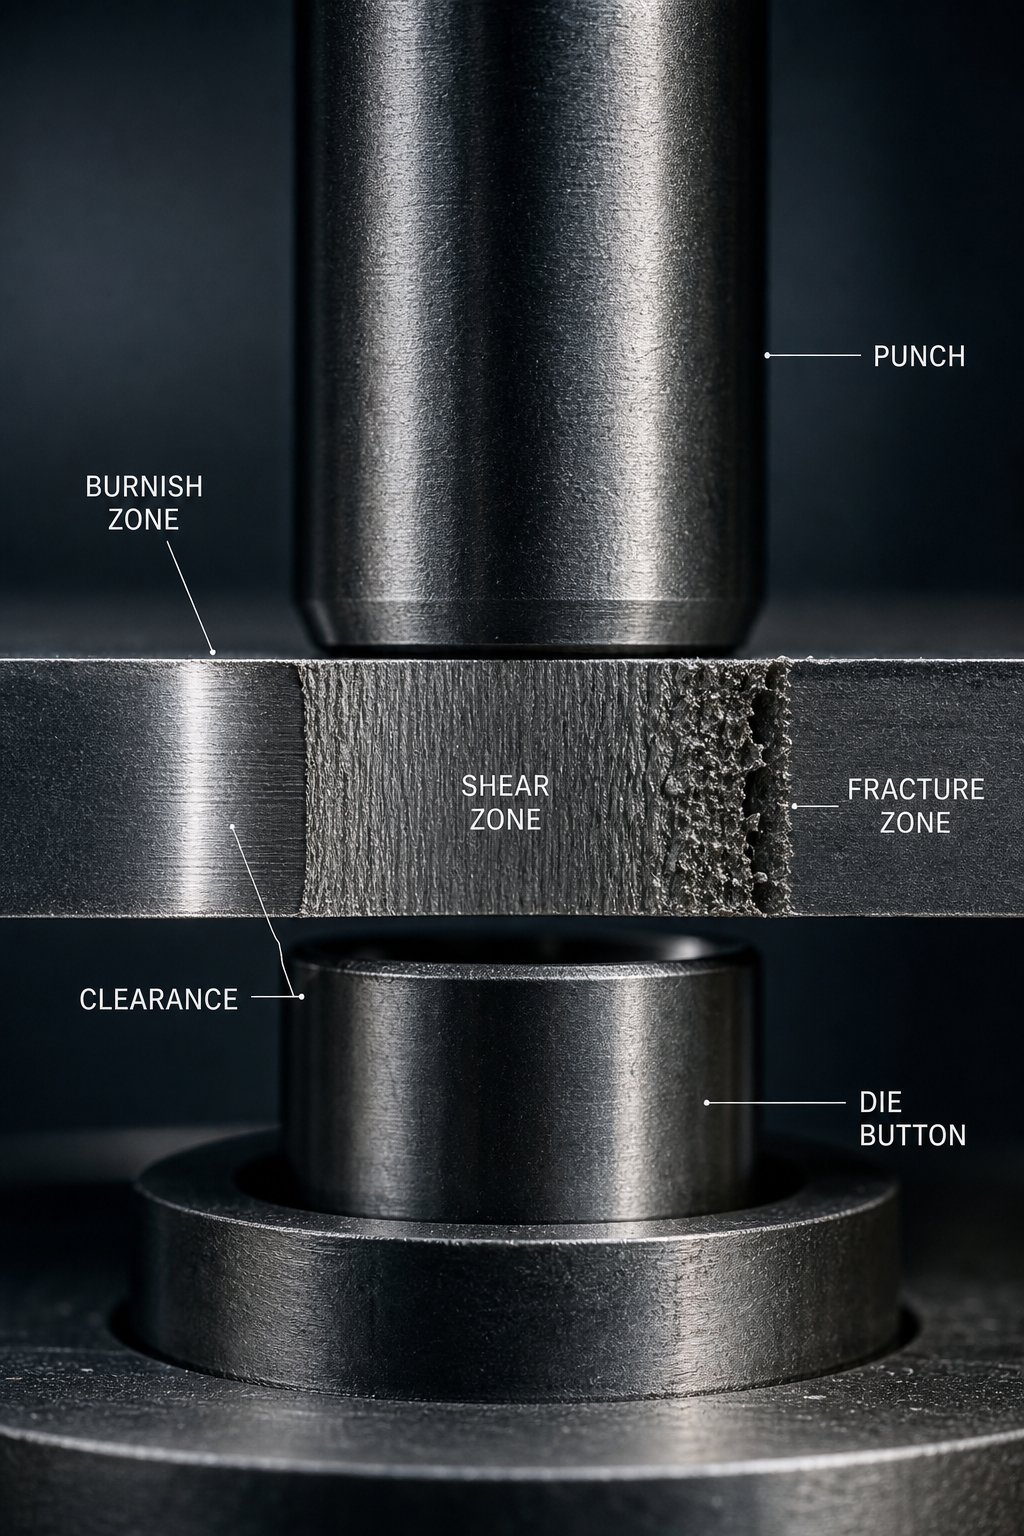
الخلوص هو الرقم الوحيد الذي يحدد ما إذا كانت الحافة المختومة تخرج نظيفة أو تتطلب تشطيبًا ثانويًا. إنها الفجوة التي يتم التحكم فيها بين حافة القطع المثقوبة وحافة قطع زر القالب، ويتم تحديدها كنسبة مئوية من سمك المادة لكل جانب. يخصص كل ملف PDF لتصميم قوالب الختم يستحق الاحتفاظ به مساحة كبيرة لهذا الموضوع لأن الحصول على تخليص خاطئ يؤدي إلى مشاكل نتوءات، وفشل سابق لأوانه في التثقيب، وانجراف الأبعاد الذي يزعزع استقرار عمليات الإنتاج بأكملها.
تدرج العديد من المخططات المرجعية قيم التخليص بجوار أسماء المواد وتتوقف عند هذا الحد. هذا النهج يترك المهندسين في حالة تخمين عندما يواجهون سبيكة جديدة أو نطاق سمك غير عادي. إن فهم سبب مطالبة المواد بموافقات مختلفة، وليس فقط ما هي القيم، يمنحك القدرة على حل المشكلات التي لا تستطيع الجداول وحدها معالجتها.
طرق حساب التخليص حسب نوع المادة
الطريقة القياسية واضحة ومباشرة: قم بضرب سمك المادة بنسبة مئوية موصى بها للحصول على الخلوص لكل جانب. أنقطة البداية العامة هي 10% من سمك المخزون، لكن ممارسات التصنيع الحديثة تشير إلى أن 11-20% غالبًا ما تقلل من إجهاد الأدوات وتطيل العمر التشغيلي دون التضحية بجودة الحافة.
لماذا النطاق؟ لأن المواد المختلفة تنكسر بشكل مختلف تحت القص. عندما تدخل اللكمة إلى الصفائح المعدنية، فإنها تخلق أولاً منطقة صقل من خلال تشوه البلاستيك، ثم تتكسر المادة على طول حدود الحبوب من كل من حافة الثقب وحافة القالب. إذا كان الخلوص صحيحًا، فإن مستويات الكسر هذه تصطف وتلتقي بشكل نظيف. إذا لم يكن الأمر كذلك، فإن المادة تتمزق بشكل غير متساو، مما ينتج عنه حواف خشنة ونتوءات ثقيلة.
خصائص المواد تدفع هذا السلوك:
- قوة العائديحدد مقدار القوة التي تقاومها المادة قبل أن يبدأ تشوه البلاستيك. تعني قوة الخضوع الأعلى أن المادة تتطلب مزيدًا من الخلوص للسماح بانتشار الكسر دون تراكم القوة المفرطة.
- قوة الشديشير إلى أقصى ضغط يمكن أن تتحمله المادة. تحتاج المواد الأكثر صلابة وقوة إلى خلوص أوسع لأن مقاومتها للقص تتطلب مساحة أكبر لانتشار الكسر بشكل نظيف.
- ليونةيصف مقدار تمدد المادة قبل أن تنكسر. تميل المواد عالية اللدونة مثل النحاس أو الألومنيوم الناعم نحو مناطق انقلاب أكبر وتحتاج إلى خلوصات أكثر إحكامًا للحد من التدفق الزائد للبلاستيك قبل بدء الكسر.
فيما يلي جدول مرجعي يوضح التفاوتات النموذجية للختم المعدني لاختيار التخليص عبر المواد الشائعة:
| مادة | نطاق قوة الشد | التخليص الموصى به (٪ لكل جانب) | ملحوظات |
|---|---|---|---|
| الفولاذ الطري (CRS/HRS) | 300-450 ميجا باسكال | 8-12% | خط الأساس القياسي؛ تستخدم معظم الجداول المرجعية هذا كافتراضي |
| ستانلس ستيل (304/316) | 500-700 ميجا باسكال | 12-16% | العمل-يصبح صعبًا بسرعة؛ يؤدي الخلوص الأكثر إحكامًا إلى تسريع تآكل الثقب |
| الألومنيوم (1100، 5052) | 90-260 ميجا باسكال | 6-10% | لينة ومطيلة. الكثير من الخلوص يؤدي إلى انقلاب مفرط |
| فولاذ عالي القوة-(HSLA/DP) | 600-1000+ ميجا باسكال | 14-20% | يتطلب خلوصًا كبيرًا لمنع الكسر |
| النحاس والنحاس | 200-400 ميجا باسكال | 8-12% | الدكتايل. قد تستخدم التطبيقات الحساسة للحرق -الطرف السفلي |
| ربيع الصلب (SK5، 301 SS) | 700-900 ميجا باسكال | 15-20% | صعب جداً؛ يؤدي عدم كفاية الخلوص إلى القص والتقطيع الثانوي |
متى يجب عليك تطبيق الموافقات الأكثر صرامة مقابل الموافقات الأكثر مرونة؟ النظر في متطلبات الجزء. إذا كنت بحاجة إلى منطقة صقل كبيرة لثقب الضغط-، فقم بتقليل الخلوص قليلاً لتوسيع منطقة القص قبل الكسر. إذا كان عمر الأداة مهمًا أكثر من تشطيب الحافة، فافتح الخلوص لتقليل ضغط الثقب. تعد التفاوتات القياسية في قطع القوالب دائمًا عبارة عن مقايضة بين جودة الحافة وطول عمر الأداة وسرعة الإنتاج.
معايير التسامح والتحكم في الأزيز
ارتفاع الأزيز هو أكثر الأعراض وضوحًا لحالة التخليص. تحتوي الحافة المختومة على أربع مناطق متميزة: التمرير، والصقل (القص)، والكسر، واللدغ. ينتج عن الخلوص المناسب نتوءًا رفيعًا ومتسقًا نادرًا ما يتجاوز 10٪ من سمك المادة. يؤدي التخليص غير السليم إلى خلق مشاكل تتضاعف في اتجاه مجرى النهر.
عندما يكون الخلوص صحيحًا، تتقارب مستويات الكسر من حافة الثقب وحافة القالب بشكل نظيف، مما ينتج عنه الحد الأدنى من النتوءات. عندما يكون الخلوص مفرطًا، فإن المادة تتمزق بدلاً من المقصات، مما يؤدي إلى نتوءات ثقيلة وأسطح كسر خشنة. عندما تكون الخلوص غير كاف، يحدث قص ثانوي، مما يزيد من قوة القطع ويسرع من تآكل الثقب.
كما هو مفصل في الدليل الفني من Changdong Stamping Dies، فإن اتجاه اللدغ مهم أيضًا. في عمليات التقطيع، تتشكل نتوءات على جانب الثقب (أعلى الجزء). في عمليات الثقب، تتشكل نتوءات على جانب القالب (الأسفل). يحدد المصممون السطح الذي يواجه الخارج في التجميع، ثم يوجهون القالب وفقًا لذلك حتى تظهر نتوءات على الوجه الأقل أهمية. هذا هو أحد الاعتبارات المسموح بها لختم الصفائح المعدنية والتي تتجاهلها العديد من الوثائق المرجعية.
يزيل التخليص المناسب أو يقلل من الحاجة إلى عمليات إزالة الأزيز الثانوية. عندما تضع في اعتبارك أن إزالة الحواف اليدوية يمكن أن تضيف 0.02 إلى 0.10 دولارًا أمريكيًا لكل جزء وأن التقليب الآلي يقدم خطوات معالجة إضافية، فإن الحفاظ على الخلوص الصحيح يوفر وفورات مضاعفة على عمليات الإنتاج لمئات الآلاف من الأجزاء.
التخليص غير المتكافئ مدمر بشكل خاص. إذا كان المثقاب بعيدًا عن المركز-بالنسبة إلى فتحة القالب، فسيتم قص أحد الجانبين بشكل نظيف بينما يتم قطع الجانب الآخر. والنتيجة هي- نتوء من جانب واحد لا يمكن تصحيحه عن طريق ضبط الخلوص الإجمالي. بدلاً من ذلك، تحتاج إلى معالجة المحاذاة على مستوى نظام التوجيه أو مثقب الثقب.
قياس والتحقق من خلوص القوالب
حساب التخليص على الورق هو شيء واحد. التحقق من ذلك في الأداة المادية شيء آخر. أثناء تجربة القالب، يستخدم المهندسون عدة طرق للتأكد من أن الخلوص الفعلي يتوافق مع غرض التصميم:
- مقاييس المحسس- يتم إدخال شرائح معدنية رفيعة بين حواف الثقب والقالب لقياس الفجوة مباشرة. يعمل بشكل جيد مع الفتحات التي يمكن الوصول إليها ولكنه غير عملي للميزات الصغيرة أو الداخلية.
- انطباع الرصاص- يتم وضع شريط من الرصاص الناعم أو اللحام بين الثقب والقالب، ثم يتم ضغطه أثناء ضربة ضغط بطيئة. يكشف سمك الانطباع الناتج عن الخلوص الفعلي في نقاط متعددة حول الملف الشخصي.
- أول-فحص القطعة- قطع أجزاء العينة وفحص ملف تعريف الحافة تحت التكبير. تؤكد نسبة الصقل المتوازنة-إلى-الكسر حول المحيط بأكمله خلوصًا موحدًا.
- قياس سي إم إم- يمكن لآلات القياس الإحداثية قياس أبعاد التخريم والقالب بشكل مستقل، مع حساب الخلوص من فرق الأبعاد.
أثناء الإنتاج، يتدهور الخلوص مع تآكل حواف القطع. التأثير العملي هو الزيادة التدريجية في ارتفاع الأزيز مع مرور الوقت. يجب أن تحدد جداول الصيانة الحد الأقصى المقبول لارتفاع المثقاب وتؤدي إلى إعادة الشحذ أو استبدال الإدخال قبل الوصول إلى هذا الحد. بالنسبة لإنتاج القوالب التقدمية ذات الحجم الكبير-، تصبح مراقبة الخلوص في كل محطة أمرًا بالغ الأهمية نظرًا لأن عدم الاستقرار في إحدى المحطات يؤثر على تغذية الشريط، وتحديد موقع الدليل، وجودة التشكيل في اتجاه مجرى النهر.
التخليص يحكم ما يحدث في طليعة. ولكن في القالب التدريجي، يجب أن ينتقل الشريط بشكل موثوق بين حواف القطع عبر محطات متعددة دون تشويه أو سوء تغذية. يعتمد سلوك الشريط هذا، وكيفية تعامله مع تراكم الضغط والحفاظ على التسجيل لأكثر من اثنتي عشرة محطة أو أكثر، على ميزة بالكاد تذكرها معظم مراجع تصميم القوالب: الشقوق الالتفافية.
تجاوز الشقوق وتدفق المواد في القوالب التقدمية
في القالب التدريجي الذي يعمل بسرعة تزيد عن 200 ضربة في الدقيقة، لا يعد الشريط مجرد ناقل سلبي. إنه عنصر هيكلي نشط يمتص الضغط من كل قطع وانحناء وشكل عبر كل محطة. عندما تقوم إحدى المحطات بسحب المواد إلى الأسفل أو تمديدها بشكل جانبي، فإن هذا التشوه يسحب الشريط في المحطات المجاورة، مما يؤدي إلى تشويه مواقع الفتحات التجريبية، مما يتسبب في سوء التغذية، وإدخال خطأ في الأبعاد في الأجزاء التي كانت جيدة قبل بدء التشكيل. الغرض من الشقوق الالتفافية في قوالب الختم هو مقاطعة نقل الضغط، مما يمنح الشريط مساحة للتشوه محليًا دون إتلاف التقدم بأكمله.
تشير معظم مراجع تصميم القوالب إلى تجاوز الشقوق أثناء المرور أو تخطيها بالكامل. ومع ذلك، فإن صانعي الأدوات ذوي الخبرة يعتبرونها واحدة من أكثر الأدوات فعالية للحفاظ على ثبات الشريط في القوالب من خلال عمليات القطع والتشكيل المختلطة. إذا سبق لك أن شاهدت قالبًا تقدميًا ينتج أجزاء مثالية في المحطات من 1 إلى 5 ولكنه ينجرف عن التسامح في المحطات 6 وما بعدها، فإن تخفيف الضغط غير الكافي بين محطات التشكيل هو السبب الشائع.
تصاميم الشق الالتفافية الإيجابية والسلبية
يعود التمييز بين الشقوق الالتفافية السلبية والإيجابية في قوالب ختم الصفائح المعدنية إلى كيفية معالجة المواد في موقع الإغاثة.
تعمل درجة الالتفافية السلبية على إزالة المواد من الشريط في نقاط محددة بين المحطات. تخيل فتحة ضيقة أو فتحة مستطيلة يتم تشكيلها في شبكة الناقل بين محطتي تشكيل. عندما تقوم محطة المنبع بتمديد المادة أو سحبها، فإن الفتحة المفتوحة تمتص هذا الإزاحة بدلاً من نقلها إلى أسفل. يمكن أن يمتد الشريط قليلاً إلى الشق المفتوح دون سحب نقاط التسجيل بالمحطة التالية. هذا هو النهج الأكثر شيوعًا لأنه من السهل قطعه أثناء محطة التقطيع المبكرة ويوفر تخفيفًا واضحًا وقابلاً للقياس للضغط.
تأخذ الدرجة الالتفافية الإيجابية النهج المعاكس. بدلاً من إزالة المواد، فإنه يترك علامة تبويب أو إسقاطًا للمادة التي يمكن أن تنثني أو تنثني أو تنحرف دون التأثير على مسار الناقل الحرج. فكر في الأمر باعتباره -مفصلًا مرنًا مدمجًا. تمتص علامة التبويب التشوه من خلال الانحناء المحلي المتحكم فيه بينما تظل شبكة الناقل الأساسية مستقيمة وغير مشوهة. تعد تصميمات الالتفافية الإيجابية أقل شيوعًا ولكنها تتفوق في المواقف التي قد تؤدي فيها إزالة المواد إلى إضعاف الناقل إلى ما دون عتبات الصلابة المقبولة، خاصة مع الشرائط الضيقة أو المواد الرقيقة الناعمة التي تفتقر إلى الصلابة اللازمة للتغذية دون دعم كامل لعرض الناقل.
متى يجب عليك استخدام كل نوع؟ خذ بعين الاعتبار هذه العوامل:
- عرض الشريط:تستفيد الشرائط الضيقة (أقل من 3x عرض الجزء) من الشقوق الالتفافية الإيجابية التي تحافظ على الاستمرارية الهيكلية. تتحمل الشرائط الأوسع الشقوق السلبية دون مشاكل في التغذية.
- نوع المادة:ينقل الفولاذ عالي القوة والمواد ذات المزاج الزنبركي الضغط بقوة، مما يجعل الشقوق الالتفافية السلبية ضرورية للعزل. يتشوه الألومنيوم والنحاس الناعم بشكل موضعي أكثر ويعمل أحيانًا بشكل مناسب مع علامات التبويب الالتفافية الإيجابية.
- تباعد المحطة:لا تترك المسافات الضيقة مجالًا كبيرًا لهندسة الشق. عندما تكون المساحة مقيدة، يمكن تصميم علامات تبويب الالتفافية الإيجابية ضمن مساحة الناقل الحالية. تتطلب الشقوق السلبية عقارات قطاعية مخصصة تزيد من درجة الصوت.
كيف يمكن لتجاوز الشقوق التحكم في تدفق المواد
تصبح الآليات بديهية بمجرد تصورها. أثناء عملية التشكيل مثل السحب العميق أو الانحناء الحاد، تتدفق المواد إلى الداخل من منطقة الشريط المحيطة. يخلق هذا التدفق الداخلي إجهاد شد في الشبكة الحاملة المجاورة لمحطة التشكيل. بدون تخفيف، ينتشر هذا التوتر إلى الخارج في كلا اتجاهي التغذية، مما يؤدي إلى تقصير طبقة الصوت الفعالة قليلاً بين المحطات.
حتى التغيير في درجة الصوت بمقدار 0.05 ملم يكفي لإحداث خطأ في وضع الطيارين في المحطة التالية. اضرب ذلك عبر محطات تشكيل متعددة بالتسلسل وسينمو الخطأ التراكمي حتى لا يتمكن الطيارون من المشاركة بشكل صحيح، أو تنحرف الأجزاء عن المواصفات، أو ينغلق الشريط بين الرافعات. كخبير في تصميم القوالبملاحظات الفن هيدريكيؤدي الحدبة الحافة وعدم اتساق التغذية إلى تفاقم هذه المشكلات، مما يزيد من صعوبة التحكم في الشريط في المحطات النهائية.
تعمل الشقوق الالتفافية في تشكيل الصفائح المعدنية على كسر هذه السلسلة عن طريق إنشاء انقطاع ميكانيكي. يصل مجال الإجهاد الناتج عن محطة التشكيل إلى حدود الشق ويتبدد بدلاً من الانتشار عبر الموجة الحاملة. تعمل كل محطة في عزلة نسبية، حيث تستقبل مواد جديدة وغير مشوهة بدلاً من المواد -المضغوطة مسبقًا بواسطة عمليات المنبع.
تمنع هذه العزلة أيضًا التواء الشريط. عندما تقوم محطة التشكيل بضغط المواد (كما هو الحال في النقش أو العملة المعدنية)، يجب أن ينتقل الحجم المزاح إلى مكان ما. في حالة الموجة الحاملة المستمرة بدون أي راحة، يظهر هذا الحجم المزاح على شكل مشبك طفيف أو موجة بين المحطات. توفر الشقوق الالتفافية المادة المضغوطة في مكان ما للتوسع دون رفع الشريط عن وجه القالب أو التداخل مع الرافع -ل-التسجيل التجريبي.
إرشادات التصميم لهندسة الشق والتنسيب
إن تحديد حجم الشقوق الالتفافية وتحديد موضعها ليس أمرًا تعسفيًا. يجب أن تكون الثلمة كبيرة بما يكفي لاستيعاب التشوه المتوقع ولكن ليست كبيرة جدًا بحيث تضعف الناقل أو تخلق مشكلة تساقط الخردة. فيما يلي معلمات التصميم الرئيسية لمواصفات الشق الالتفافي:
- عرض الشق:عادة 1.5 إلى 3 أضعاف سمك المادة. توفر الشقوق الأوسع مزيدًا من تخفيف الضغط ولكنها تزيل المزيد من المواد الحاملة. ابدأ بسمك 2x واضبطه بناءً على نتائج التجربة.
- عمق الشق (للشقوق الحافة):يجب أن يمتد 30-50% من عرض شبكة الناقل من حافة الشريط. تعمل الشقوق العميقة على العزل بشكل أكثر فعالية ولكنها تقلل المقطع العرضي للحامل وصلابة التغذية.
- التنسيب بالنسبة لمحطات التشكيل:يتم وضع الشقوق الالتفافية على الفور في أعلى أي محطة تقوم بسحب المواد أو ثنيها أو إزاحتها خارج مستوى الشريط. يجب أن تقع الثلمة بين محطة التشكيل وأقرب ثقب تجريبي لمنع الضغط من الوصول إلى معالم التسجيل.
- التنسيب بالنسبة للطيارين:لا تقم أبدًا بقطع شق جانبي عبر موقع الفتحة التجريبية أو بجواره. يجب أن يجلس الطيار في مكان غير مضطرب لتوفير تسجيل دقيق للشريط. حافظ على خلوص سمك المادة بمقدار 2x على الأقل بين حدود الحز وحافة الفتحة التجريبية.
- شكل الشق:تعمل الأطراف المستديرة على تقليل تركيز الضغط عند نهايات الشق. يمكن أن تؤدي الشقوق- الحادة إلى حدوث تشققات في المواد الهشة أو التسبب في تصلب -المواد خلال عمليات الإنتاج الممتدة.
- التماثل:بالنسبة للشرائط العريضة، توفر الشقوق المتطابقة على كلا الحافتين تخفيفًا متوازنًا للضغط. يمكن أن تؤدي الشقوق-من جانب واحد إلى سلوك شريطي غير متماثل، مما يتسبب في انحراف الحامل أفقيًا أثناء التغذية.
تتضمن الأخطاء الشائعة التي تؤدي إلى سوء التغذية أو تشويه الشريط وضع الشقوق بالقرب من الثقوب التجريبية (إضعاف منطقة التسجيل)، أو جعل الشقوق ضحلة جدًا بحيث لا يمكن تخفيف إجهاد التشكيل فعليًا، أو حذف الشقوق تمامًا بين محطات التشكيل المتتالية وتوقع أن يمتص الحامل الإجهاد التراكمي دون تشوه.
اختبار عملي أثناء تجربة القالب: افحص الشريط بين محطات التشكيل بعد تشغيل دفعة قصيرة. إذا رأيت التموج أو الالتواء أو التواء طفيف في شبكة الناقل، فهذا يعني أن الضغط ينتشر خارج حدود الحز. قم إما بتعميق الشقوق الموجودة، أو إضافة شقوق إضافية، أو توسيعها لزيادة منطقة الإغاثة. يجب أن يظل الشريط مسطحًا ويتم تغذيته بحرية مع مشاركة رافع ثابتة في كل محطة.
تمثل الشقوق الالتفافية أحد عناصر التحدي الهندسي الأكبر. إن كيفية تخطيط الشريط بأكمله، بما في ذلك تسلسل المحطة ونوع الناقل واستخدام المواد ومسافة الملعب، لا تحدد سلوك الضغط فحسب، بل تحدد أيضًا تكلفة المواد ومعدل الخردة لعملية الإنتاج بأكملها. تبدأ مشكلة التحسين الأوسع هذه بأساسيات تخطيط الشريط.
تحسين تخطيط الشريط وتحجيم القالب
تبلغ تكلفة المواد عادةً 40-60% من إجمالي النفقات في الجزء المختوم. وهذا يعني أن كيفية ترتيب الجزء الموجود على الشريط له تأثير مباشر على الربحية أكثر من أي قرار هندسي آخر تقريبًا في تصميم تخطيط شريط القالب التقدمي. إن التصميم الذي يضغط حتى 3% من المساحة القابلة للاستخدام من كل ملف يوفر عشرات الآلاف من الدولارات سنويًا في برنامج كبير الحجم.
ختم تحسين تخطيط الشريط هو المكان الذي تتقاطع فيه الهندسة وتخطيط العمليات وهندسة التكلفة. أنت تقوم في نفس الوقت بتحديد تسلسلات المحطة، وحساب عروض الجسر، وتحديد تكوينات الناقل، وتغيير حجم قاعدة القالب لتناسب المطبعة المتاحة. كل بُعد يتصل بآخر. قم بتغيير درجة الصوت، وسوف تغير طول القالب. قم بتغيير طول القالب، وقد تحتاج إلى ضغط مختلف.
مبادئ تخطيط الشريط واستخدام المواد
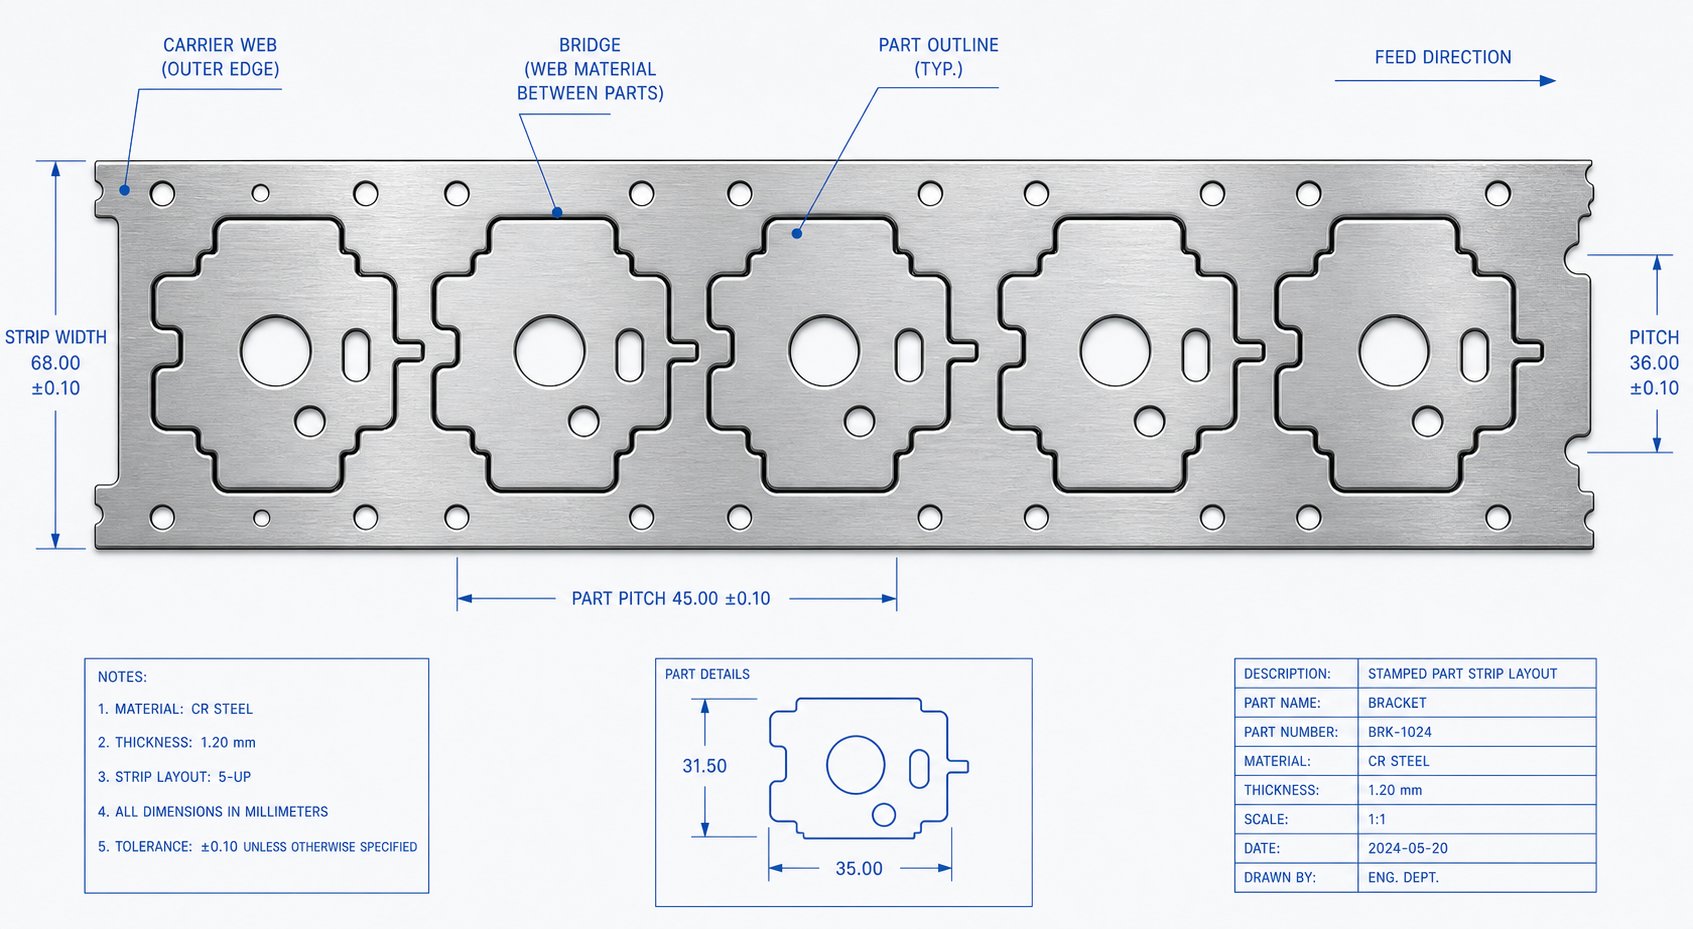
يبدأ التخطيط لتخطيط الشريط بالإجابة على ثلاثة أسئلة: إلى أي مدى يجب أن يكون عرض الشريط، وإلى أي مدى يتقدم في كل ضربة (درجة الصوت)، وبأي تسلسل تحدث العمليات؟
يتم تحديد عرض الشريط من خلال البعد الأوسع للجزء بالإضافة إلى مادة الجسر على كل جانب. تحدد القاعدة الأساسية المقبولة على نطاق واسع الحد الأدنى لسمك الجسر بما يتراوح بين 1.25 إلى 1.5 مرة من سمك المادة. بالنسبة للجزء الذي يبلغ سمكه 1.5 مم، فهذا يعني ما يقرب من 1.9 إلى 2.25 مم من الجسر على كل حافة. الصيغة بسيطة: عرض الشريط=عرض الجزء + 2B، حيث B هو سمك الجسر. يتبع الملعب (أو التقدم) منطقًا مشابهًا: الملعب=طول الجزء + B، يمثل المسافة التي يتقدم بها الشريط مع كل ضغطة ضغط.
يتم حساب أداء ختم استخدام المواد كنسبة من مساحة الجزء إلى إجمالي مساحة الشريط المستهلكة في كل ضربة. يستهدف معيار الصناعة استخدامًا بنسبة 75٪ على الأقل. أدناه، تقوم بتحويل الكثير من المواد المشتراة إلى بزاقات خردة وهياكل عظمية حاملة.
هناك طريقتان للتخطيط تؤثران على الاستخدام بشكل كبير:
- صف واحد-، تخطيط تمريرة واحدة-:الأجزاء مرتبة في خط واحد على طول الشريط. من السهل تصميمها وتغذيتها، ولكنها غالبًا ما تنتج استخدامًا أقل لأنه لا يمكن استعادة الفجوات بين الأجزاء.
- تخطيط التمرير الزاوي (التداخل):تميل الأجزاء بزاوية بحيث تتشابك ملفاتها الشخصية، تمامًا مثل قطع الألغاز. يمكن أن يؤدي هذا إلى استعادة كمية كبيرة من المواد مما يمكن أن يكون مساحة فجوة مهدرة، خاصة بالنسبة للأجزاء غير المنتظمة الشكل. وتتمثل المقايضة في زيادة تعقيد القالب وقوى القطع غير المتوازنة.
توفر تخطيطات الصفوف المتعددة-، حيث يتداخل جزأان أو أكثر جنبًا إلى جنب-بجانب-عبر عرض الشريط، مسارًا آخر لتحقيق استخدام أعلى. يمكنك الحصول على كفاءة المواد ولكن مع زيادة عرض القالب وعدد المحطات ومتطلبات القوة. بالنسبة للأجزاء المتماثلة، فإن عكسها من الرأس-إلى-الذيل عبر الشريط غالبًا ما يؤدي إلى أفضل مزيج من الاستخدام وتعقيد القالب الذي يمكن التحكم فيه.
تخطيط حجم القالب واختيار الصحافة
تتالي أبعاد تخطيط الشريط مباشرة في حجم حذاء القالب. إجمالي طول القالب يساوي عدد المحطات مضروبًا في مسافة الملعب، بالإضافة إلى أي محطات خاملة مطلوبة للدعم الهيكلي أو تخفيف الضغط. يتناسب عرض القالب مع عرض الشريط بالإضافة إلى مساحة لقضبان التوجيه والرافعات وكتل الكعب على كلا الجانبين.
هذا هو المكان الذي تصبح فيه مبادئ مخطط حجم القالب ضرورية. يجب أن يتناسب حذاء القالب مع أبعاد لوحة دعم سرير الضغط، ويجب أن يقع ارتفاع الإغلاق (المسافة بين الحذاء العلوي والسفلي عند الإغلاق) ضمن نطاق ضوء النهار المتاح للصحافة. إن التخطيط الذي يتطلب 12 محطة بمسافة 35 مم ينتج طول قالب يبلغ 420 مم على الأقل قبل إضافة هوامش النهاية. إذا كانت مكبسك المستهدف يحتوي على فتحة بقطر 400 مم، فإن لديك مشكلة لا يمكن لأي قدر من التحسين في اتجاه مجرى النهر حلها.
العلاقة تعمل في كلا الاتجاهين. في بعض الأحيان، تقوم بتحديد المكبس أولاً بناءً على متطلبات الحمولة والمعدات المتاحة، ثم تقيد تصميمك ليناسب التصميم. وفي أحيان أخرى، تحدد هندسة الأجزاء وعدد المحطات حجم القالب، ويمكنك تحديد الضغط وفقًا لذلك. كما أكد بيتر أولينتز من مجلة MetalForming، فإن تخطيط الشريط يحدد أيضًا توزيع القوة عبر شريحة الضغط، مما يعني أنه يجب تقييم لحظات التحول أثناء تخطيط التخطيط، وليس بعد بناء القالب.
موازنة الأحمال مهمة. إذا تركزت قوى القطع على جانب واحد من القالب، فإن الضغط ينزلق بشكل جانبي، مما يسبب تآكلًا غير متساوٍ وعدم تناسق الأبعاد. يعالج المصممون ذلك عن طريق تغيير موضع الشريط بالنسبة إلى خط الوسط الصحفي أو عن طريق إضافة زوايا القص إلى اللكمات المحددة لإعادة توزيع القوى.
تقليل الخردة من خلال تحسين التخطيط
تصميم الحامل هو المتغير ذو التأثير المباشر الأكبر على نسبة الخردة. ثلاثة تكوينات تهيمن على ممارسة القالب التقدمي:
- الناقل المركزي:تمتد شبكة واحدة على طول الخط المركزي للشريط، وتربط الأجزاء على كلا الجانبين. الأفضل للأجزاء الضيقة حيث قد تهدر حاملات الحواف المواد الزائدة. تنتج خردة معتدلة.
- الحامل الجانبي (حافة واحدة):تعمل شبكة الناقل على طول حافة شريط واحد. شائع للأجزاء التي تتطلب الحافة المقابلة للتشكيل. قد تتطلب التغذية الأبسط ولكن سلوك الشريط غير المتماثل ميزات دليل إضافية.
- الناقل المزدوج (كلا الحافتين):توفر الشبكات الموجودة على حافتي الشريط أقصى قدر من الثبات والتغذية المتوازنة. مثالية للشرائط العريضة وعمليات التشكيل الثقيلة، ولكنها تستهلك معظم المواد كخردة نظرًا لأن كلا الحافتين تصبح نفايات هيكلية.
يوضح الجدول التالي كيفية تأثير تكوين التخطيط على استخدام المواد لعينة جزء مستطيل (25 مم × 15 مم، وسمك 1.0 مم):
| تكوين التخطيط | عرض الشريط | يقذف | استخدام المواد | معدل الخردة النسبي |
|---|---|---|---|---|
| صف واحد، حامل جانبي | 30 ملم | 27 ملم | 46% | عالي |
| صف واحد، حامل مزدوج | 33 ملم | 27 ملم | 42% | عالية جدا |
| صفان متداخلان-، حامل مركزي | 45 ملم | 18 ملم | 62% | معتدل |
| صفان معكوسان-، حامل مزدوج | 50 ملم | 17 ملم | 71% | قليل |
| زاوية متداخلة، حاملة واحدة | 38 ملم | 20 ملم | 66% | متوسط-منخفض |
ستلاحظ القفزة من 42% إلى 71% من الاستخدام فقط عن طريق التغيير من تخطيط صف واحد بسيط- إلى تهيئة صفين- معكوسة. وفي برنامج يستهلك 50 طنًا من الفولاذ سنويًا، يمثل هذا الفارق ما يقرب من 15 طنًا من توفير المواد، وهو رقم يقزم تكلفة الأدوات الإضافية للقالب الأكثر تعقيدًا.
يجب على الناقل نفسه أيضًا أن يوازن بين الاستقرار واستهلاك المواد. أالناقل الصلبةيعمل على القطع والثني الأساسي حيث يبقى الشريط مسطحًا طوال السكتة الدماغية. يعتبر الناقل الشبكي الممتد، مع القطع أو الحلقات الإستراتيجية في نقاط التعلق، ضروريًا لعمليات التشكيل أو الرسم العميقة حيث يتحرك الجزء عموديًا ويسحب المواد من الناقل. يؤدي الاختيار بشكل غير صحيح هنا إلى إهدار المواد الموجودة على ناقل تم تصميمه بشكل زائد-أو يتسبب في فشل الشريط من ناقل أقل-من التصميم.
يحدد تخطيط الشريط البصمة المادية وهيكل تكلفة القالب. لكن تخطيطات الورق والحسابات اليدوية لا يمكنها التنبؤ بالكثير عن سلوك المواد في العالم الحقيقي-. عندما يتعلق الأمر بالتشكيل المعقد، يتحول السؤال من الهندسة إلى الفيزياء: هل ستتدفق المادة بالفعل بالطريقة التي يفترضها التصميم، أم أنها سوف تصبح رقيقة، أو تتجعد، أو ستعود إلى ما هو أبعد من التسامح؟ الإجابة على هذا السؤال قبل قطع الفولاذ تتطلب المحاكاة.
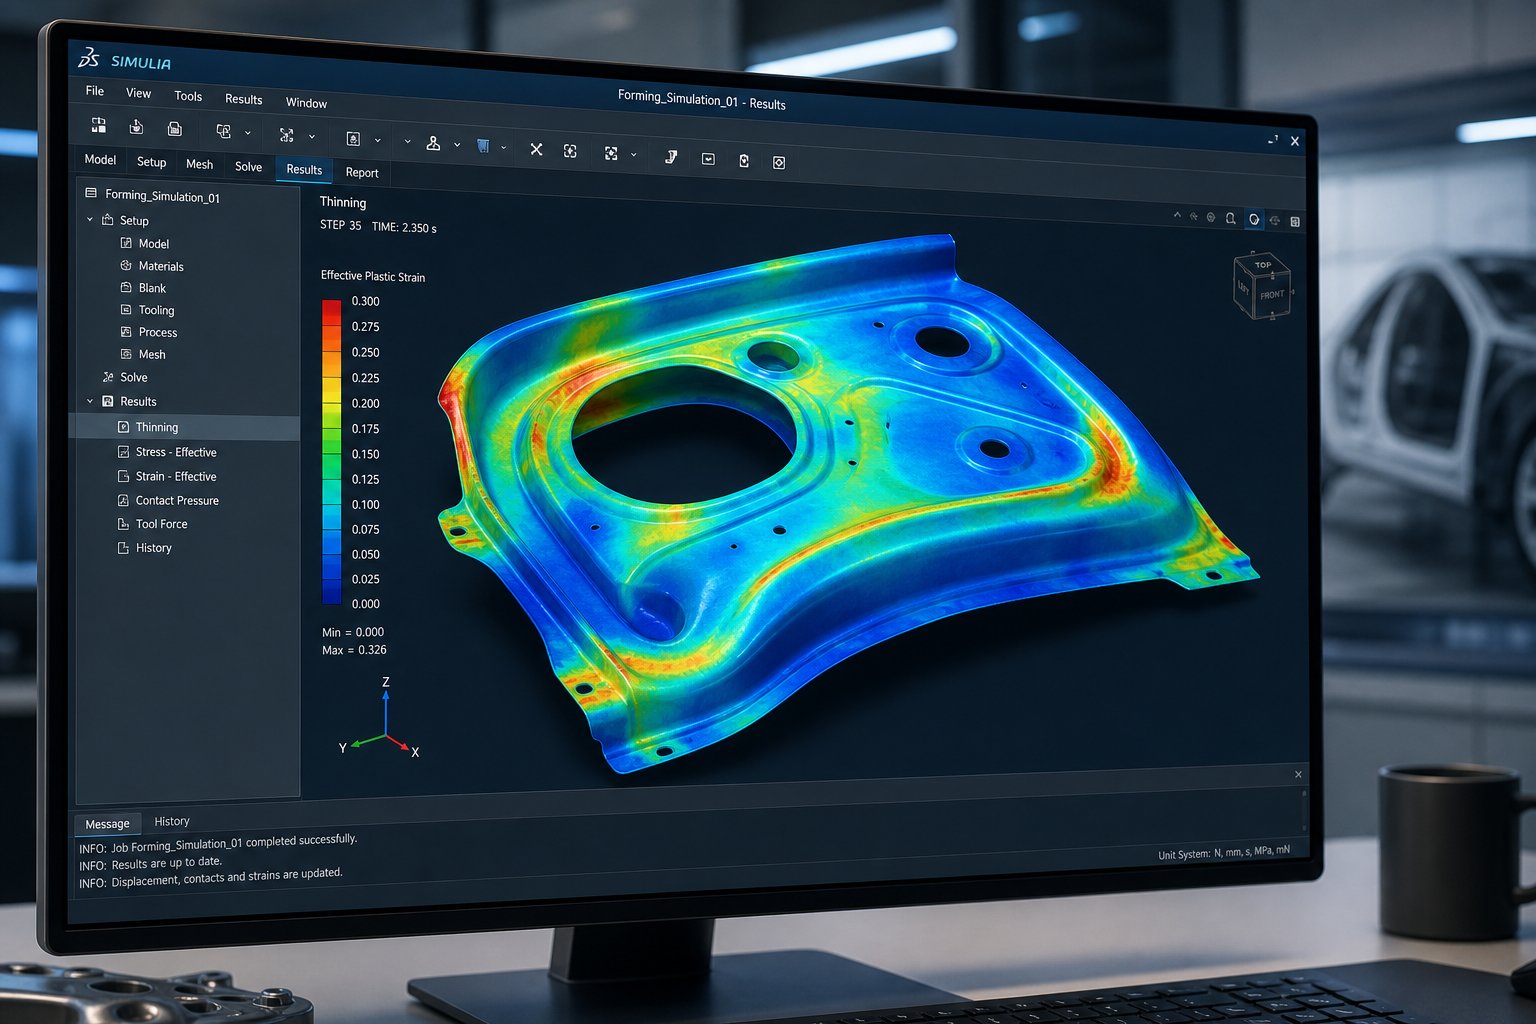
أدوات المحاكاة والتحقق من صحة التصميم
يخبرك تخطيط الشريط أين تذهب المادة. تخبرك المحاكاة ما إذا كانت ستصل بالفعل إلى هناك دون أن تتمزق أو تتجعد أو تخرج عن نطاق التحمل. هذه هي الخطوة التي تتخطاها معظم موارد PDF لتصميم قالب الختم بالكامل، ومع ذلك فهي الخطوة التي تفصل الأداة التي تحتاج إلى ثلاث تكرارات تجريبية عن الأداة التي يتم تشغيلها عند الضربة الأولى.
لقد تحولت محاكاة FEA لقوالب الختم من الرفاهية المخصصة لمصنعي المعدات الأصلية للسيارات إلى ممارسة هندسية قياسية عبر الصناعة. والسبب هو اقتصاديات بسيطة: محاكاة التشكيل التي تكلف بضعة آلاف من الدولارات تمنع إعادة صياغة الأدوات التي تكلف عشرات الآلاف. قبل قطع أي فولاذ للقالب، تتنبأ الهندسة الافتراضية بتدفق المواد، وتحدد مخاطر الفشل، وتحدد كمية الارتداد حتى يتمكن المصمم من تعويض الهندسة مقدمًا بدلاً من طحن التصحيحات إلى فولاذ الأدوات المتصلب بعد حدوثها.
محاكاة FEA وقابلية التشكيل في تصميم القوالب
يقوم تحليل العناصر المحدودة بتقسيم الفراغ إلى آلاف العناصر الصغيرة ويحسب كيفية تشوه كل عنصر في ظل القوى والقيود وظروف الاحتكاك التي تحددها هندسة القالب. يقوم البرنامج بحل معادلات الإجهاد-الانفعال في كل عنصر خلال ضغطة الضغط بأكملها، مما يؤدي إلى إنتاج صورة كاملة لسلوك المواد لا يمكن أن يضاهيها أي حساب يدوي أو تقدير قائم على الخبرة-.
ما الذي يكشفه تحليل قابلية التشكيل لختم الصفائح المعدنية فعليًا؟ تخيل أنه يمكنك تجميد عملية التشكيل في أي مللي ثانية وفحص حالة الضغط في كل نقطة عبر سطح الجزء. وهذا هو في الأساس ما تقدمه FEA. يمكنك أن ترى أين تترقق المادة بشكل خطير، وأين يتراكم ضغط الانضغاط نحو التجعد، وأين تتنبأ تركيزات الانفعال بالتشقق قبل حدوثه.
تشمل الأدوات السائدة في هذا المجال AutoForm وDynaform وSTAMPACK. الأبحاث المنشورة فيمجلة هندسة اللدونةقارنت Dynaform وAutoForm لختم صفائح الألومنيوم ووجدت أن كلا النظامين ينتجان تنبؤات موثوقة عندما يتم تحديد نماذج المواد وشروط الحدود بشكل صحيح. غالبًا ما يرجع الاختلاف العملي إلى سرعة الحل، وتفضيلات واجهة المستخدم، وكيفية تعامل كل منصة مع نماذج مواد محددة بدلاً من فجوات الدقة الأساسية.
في قلب تقييم القابلية للتشكيل يوجد مخطط حدود التشكيل (FLD). تم تطويره منذ أكثر من 50 عامًا والمكرر باستمرار منذ ذلك الحين، يرسم FLD إجهادًا كبيرًا مقابل إجهادًا بسيطًا لكل عنصر في المحاكاة. يمثل المنحنى الموجود على هذا الرسم البياني، والذي يسمى منحنى حد التشكيل (FLC)، الحدود بين التشكيل الآمن وبداية العنق المحلي. من المتوقع أن يفشل أي عنصر تكون حالته الإجهادية أعلى من FLC. تقع العناصر القريبة من المنحنى ولكن أسفله في منطقة هامشية حيث يمكن أن يدفعها تباين الإنتاج إلى ما يتجاوز الحد الأقصى.
يعتمد موضع FLC في الرسم التخطيطي بشكل أساسي على -أس تصلب المادة (قيمة n-). تدفع قيم n الأعلى - المنحنى إلى الأعلى، مما يعني أن المادة تتحمل المزيد من الضغط قبل الفشل. وهذا هو السبب في أن الفولاذ الطري بقيمة n- بقيمة 0.20 يتشكل بسهولة أكبر من الفولاذ عالي القوة -ثنائي الطور- بقيمة n- بقيمة 0.12، حتى عندما يكون كلاهما بنفس السُمك.
التنبؤ Springback واستراتيجيات التعويض
يعود كل جزء متشكل إلى الخلف عند فتح المكبس وتحرير الأدوات. تقوم الصفائح المعدنية بتخزين طاقة مرنة أثناء التشكيل، وتنطلق هذه الطاقة مع تغير الأبعاد في اللحظة التي تختفي فيها القوة الخارجية. بالنسبة للفولاذ الطري، قد يغير الزنبرك الخلفي زاوية الحافة بمقدار 1-2 درجة. بالنسبة للفولاذ المتقدم عالي القوة (AHSS) وسبائك الألومنيوم عالية القوة، يمكن أن يتجاوز الزنبرك الخلفي 10 درجات ويقدم تطورًا شديدًا في اللوحة مما يجعل الجزء غير قابل للاستخدام بدون تعويض.
يتبع تعويض Springback في تصميم القالب استراتيجية منهجيةتصف هندسة النماذج التلقائيةمثل "القياس والتخفيف والسيطرة والتعويض". كل مرحلة مبنية على المرحلة السابقة:
- يقيس:أنشئ المحاكاة بدقة العملية الكاملة، بما في ذلك حمولة الوسادة، وفجوات المادة الرابطة، وظروف الاحتكاك، وتوصيف المواد من اختبار الضغط-. قم بمحاكاة تسلسل العملية بالكامل وقياس توزيع الزنبرك الناتج عبر اللوحة.
- يخفف من:قبل محاولة التعويض، قم بتقليل الارتداد إلى مستويات يمكن التحكم فيها. تشمل التقنيات صياغة أنصاف أقطار ضيقة، وكي الجدران الجانبية، وتعديل هندسة المنتج لإضافة الصلابة. لا يمكن تعويض أوضاع تعليب الزيت وتجعيد الجدار الجانبي- ويجب معالجتها من خلال تغييرات العملية أو المنتج.
- يتحكم:قم بتقييم متانة العملية من خلال محاكاة كيفية تأثير تباين خصائص المواد وتغيرات الاحتكاك وتغير السُمك على قابلية تكرار الزنبرك. إذا كانت العملية غير مستقرة، فلن يتم تطبيق التعويض عبر ملفات الإنتاج.
- يكافئ:قم بتطبيق إزاحات هندسية على أسطح القالب بحيث يعود الجزء إلى الشكل المستهدف. يتطلب هذا عادةً 3-5 تكرارات للمحاكاة للوصول إلى نتيجة متوافقة.
كيفية قياس الزوايا في ختم المحاكاة مهمة هنا. يقوم البرنامج بحساب الانحراف الزاوي عند المقاطع العرضية المحددة بواسطة المستخدم -، ومقارنة هندسة اللوحة النابضة بـ CAD الاسمي. تحتاج الحافة المصممة بزاوية 90 درجة والتي تنفتح إلى 93 درجة إلى انحناء سطح القالب إلى ما يقرب من 87 درجة، وبالتالي فإن الاسترداد المرن يجلب الزاوية النهائية إلى الهدف. يعتمد مبلغ التعويض الدقيق على درجة المادة، ونصف قطر الانحناء، وتاريخ التشكيل في ذلك الموقع.
نظرة مهمة من الممارسة الحالية: بالنسبة إلى AHSS والألومنيوم عالي القوة-، فإن افتراض المحاكاة الشائع بأن المادة تتصرف بشكل مماثل تحت التوتر والضغط يؤدي إلى تنبؤات غير موثوقة. تعمل بيانات اختبار ضغط التوتر-، على الرغم من صعوبة الحصول عليها، على تحسين دقة التنبؤ لهذه المواد بشكل ملحوظ. وبدون ذلك، تتضاعف تكرارات التعويض في العالم المادي.
تفسير تقارير المحاكاة لقرارات التصميم
برنامج المحاكاة يولد كمية كبيرة من المخرجات. إن معرفة النتائج المهمة، والحدود التي تؤدي إلى مراجعة التصميم، يفصل بين الاستخدام الفعال وتوليد الأرقام المكلفة. فيما يلي مخرجات المحاكاة الرئيسية وما يقوله كل منها لمصمم القالب:
- خريطة التخفيف:يُظهر النسبة المئوية لتقليل السُمك عند كل نقطة على الجزء المُشكل. وتتراوح الحدود المقبولة عادةً بين 20-25% الحد الأقصى للترقق للأجزاء الهيكلية. يشير تجاوز هذا إلى خطر فشل المواد أو عدم كفاية هامش القابلية للتشكيل لتنوع الإنتاج.
- رسم تخطيطي لحدود التشكيل (FLD):يرسم حالة إجهاد كل عنصر مقابل منحنى حد تشكيل المادة. تتمتع العناصر الموجودة في المنطقة الخضراء (أقل من 70% من FLC) بهامش أمان مريح. تشير المنطقة الصفراء (70-90% من FLC) إلى قابلية تشكيل هامشية. المنطقة الحمراء (فوق FLC) تتنبأ بالفشل.
- مؤشر التجاعيد:يحدد المناطق التي يتجاوز فيها ضغط الضغط مقاومة المادة للالتواء. قد يكون التجاعيد البسيطة في المناطق التي تم تقليصها لاحقًا مقبولة. يتطلب التجاعيد في الأسطح الوظيفية تعديل العملية، وعادة ما يكون ذلك بمثابة زيادة في ضغط المادة الرابطة أو تغييرات في هندسة المنتج.
- ارسم-في القياس:يتتبع مدى تدفق المواد إلى الداخل من الحافة الفارغة أثناء التشكيل. السحب غير المتساوي-يشير إلى قوى تقييد غير متوازنة أو شكل فارغ غير مناسب. يأتي السحب المستهدف-في القيم من خطة تدفق المواد الخاصة بمهندس المنتج.
- خريطة النزوح Springback:يعرض حجم واتجاه انحراف الأبعاد بعد التفريغ. تتطلب المناطق التي تتجاوز مواصفات التسامح الهندسي للجزء تعويضًا أو تغيير العملية.
- توزيع سلالة سمك:يكشف عن مكان سماكة المادة (مناطق الضغط) ورقيقها (مناطق التوتر). تحذر السماكة التي تزيد عن 5-8% في مناطق الحافة من احتمالية حدوث تجعد أو تداخل في القالب أثناء العمليات اللاحقة.
عندما تتطلب النتائج مراجعة التصميم، يعتمد ذلك على منطقة الخطورة والمتطلبات الوظيفية للجزء. تحتاج اللوحة التجميلية التي تحتوي على علامات ترقق مرئية في السطح A-إلى المراجعة حتى عند ترقق بنسبة 15%. قد تتحمل الدعامة الهيكلية المخبأة داخل المجموعة ترققًا بنسبة 25% إذا كان سمك الجدار المتبقي لا يزال يفي بمتطلبات الحمل. السياق هو الذي يحرك القرار، وليس عتبة عالمية واحدة.
يبدو سير العمل التكراري كما يلي: تشغيل المحاكاة، ومراجعة النتائج وفقًا لمعايير القبول، وتعديل هندسة القالب أو معلمات العملية،-وإعادة المحاكاة والمقارنة. عادةً ما يجتمع مهندسو المحاكاة ذوو الخبرة في 3-6 تكرارات للأجزاء القياسية. قد تتطلب اللوحات المعقدة التي تحتوي على محطات تشكيل متعددة، وعمليات السحب والتشكيل المختلطة، والمواد الحساسة للزنبرك باك 10 تكرارات أو أكثر، والتي لا تزال أرخص بكثير من حلقات الاختبار المادية بسعر 5000 إلى 20000 دولار لكل دورة.
ولا تزال هناك فجوة عملية واحدة. تتحقق المحاكاة من أن التصميم يمكن أن ينتج جزءًا متوافقًا، لكنه لا يمكن أن يحل محل المعرفة المتراكمة والمدونة في مستندات مرجعية جيدة التنظيم-. لا يزال المهندس بحاجة إلى جداول التسامح، وقواعد بيانات المواد، وكتالوجات المكونات، وقوائم مراجعة التصميم لاتخاذ مئات من القرارات الصغيرة التي لا تعالجها المحاكاة. إن إنشاء هذه المكتبة المرجعية، ومعرفة متى يجب الانتقال من الدراسة الذاتية-إلى التعاون بين الخبراء، هو الجزء الأخير من اللغز.
العثور على مراجع موثوقة لتصميم القوالب ودعم الخبراء
تغلق المحاكاة حلقة التحقق من صحة التصميم، لكن مئات القرارات الأصغر التي تغذي تلك المحاكاة، وقيم التخليص، وثوابت المواد، ومواصفات المكونات، وقواعد التسامح، كلها تعيش في وثائق مرجعية. تؤثر جودة تلك المراجع بشكل مباشر على جودة أدواتك. يمكن أن يؤدي تنزيل ملف PDF لتصميم قالب الختم من مصدر لم يتم فحصه إلى تقديم صيغ قديمة أو بيانات مادية غير صحيحة تنشر الأخطاء من خلال كل عملية حسابية مبنية فوقها.
إذًا كيف يمكنك فصل الموارد الموثوقة عن المحتوى المُعاد تدويره؟ ومتى تصل الدراسة الذاتية-إلى حدودها؟
تقييم موارد PDF والمعايير الفنية
ليست كل وثيقة تطلق على نفسها دليلاً مرجعيًا لتصميم القوالب للمهندسين تستحق مساحة على الرف. ابحث عن علامات الجودة هذه قبل الوثوق بأي ملف PDF تقني:
- مراقبة المراجعة وتاريخها:تحمل المراجع الموثوقة أرقام المراجعة وتواريخ النشر. لا يمكن التحقق من كتيب PDF الخاص بتصميم قالب الختم بدون سجل الإصدار وفقًا لمعايير المواد الحالية أو ممارسات التصنيع المحدثة.
- بيانات اعتماد المؤلف:إن المستندات التي تم تأليفها بواسطة مهندسي الأدوات الممارسين، أو المنشورة من خلال هيئات صناعية معترف بها، أو التي تم تطويرها ضمن برامج OEM، تحمل وزنًا أكبر من المجموعات المجهولة.
- مراجع مواصفات OEM:تستشهد أدلة الجودة بمعايير محددة (ASTM، ISO، SAE) بدلاً من تقديم ادعاءات عامة غير مدعومة. إن الإسناد الترافقي-مقابل هذه المعايير يؤكد صحة المحتوى.
- المنهجية المنظمة:يتبع المرجع الجدير بالثقة تسلسلًا منطقيًا من المدخلات (خصائص المواد، هندسة الأجزاء) مرورًا بالحسابات إلى المخرجات (أبعاد القالب، ومعلمات العملية). إذا كانت الوثيقة تقفز إلى الاستنتاجات دون إظهار المسار، فتعامل معها بتشكك.
تشتمل المصادر المعتمدة على كتاب Dayton Rogers Red Book، المعترف به في جميع أنحاء الصناعة كدليل مرجعي لممارسات تشكيل المعادن الدقيقة التي تغطي التفاوتات المسموح بها، ونصف قطر الانحناء، وقواعد التقطيع، وإرشادات التصنيع. المنصات الأكاديمية مثلمكتبة المعايير الفنية بجامعة كورنيلتوفير الوصول إلى معايير ASTM وIEEE وISO وSME من خلال الاشتراكات التي تضمن تحديث المحتوى وصيانته بشكل صحيح. تحتفظ جمعية مهندسي التصنيع (SME) بموارد فنية يمكن الوصول إليها من خلال المكتبات الرقمية مثل Knovel التي تغطي منهجية تصميم القالب بتنسيقات منظمة ومراجعة من قبل الأقران.
إنشاء مكتبة مرجعية لتصميم القوالب الاحترافية
يحتاج مهندس أدوات العمل إلى أكثر من مستند واحد. أنت بحاجة إلى مكتبة منظمة حسب الوظيفة، حيث يخدم كل مورد غرضًا مميزًا خلال المراحل المختلفة من أعمال التصميم:
- قواعد بيانات خصائص المواد:قوة الشد، ومقاومة الخضوع، والاستطالة، وقيمة n-، وقيمة r-لكل سبيكة تقوم بختمها. يتم إدخالها مباشرة في حسابات التخليص، وتوقعات القابلية للتشكيل، وتقديرات الحمولة.
- معايير التسامح والتخليص:الجداول التي تدون الخلوصات المقبولة، وارتفاعات الثقب، وتفاوتات الأبعاد حسب المادة والسمك. هذه تصبح خط الأساس الخاص بك لكل يموت جديد.
- قوائم مراجعة التصميم:قوائم التحقق خطوة بخطوة-بواسطة- تغطي مراجعة تخطيط الشريط، ومواصفات المكونات، وتوافق الصحافة، والتحضير للتجربة. تمنع قوائم التحقق-النقاط العمياء للمهندسين ذوي الخبرة حيث تؤدي المعرفة إلى تخطي الخطوات.
- كتالوجات المكونات:مواصفات اللكمات القياسية، وأزرار القالب، والينابيع، وأنظمة التوجيه، والمثبتات من كبار الموردين. إن معرفة ما هو متاح تجاريًا يحول دون الإفراط في-هندسة الحلول المخصصة للمشكلات التي تم حلها بالفعل.
- مواصفات صانعي القطع الأصلية والعملاء:المتطلبات المحددة للشركة- فيما يتعلق بجودة الحافة، والسطح، وشهادة المواد، وتقارير الأبعاد التي تتجاوز المعايير العامة للصناعة.
قم بتنظيمها حسب مرحلة المشروع: التخطيط المفاهيمي، والتصميم التفصيلي، والتجريب، وصيانة الإنتاج. عندما يطرح سؤال في أي مرحلة، يجب أن تعرف بالضبط المورد الذي يجيب عليه دون البحث من الصفر.
التواصل مع دعم الخبراء لتصميم القالب
تتفوق المستندات المرجعية في تدوين الحلول المعروفة للمشكلات القياسية. إنهم يواجهون صعوبة في التعامل مع مجموعات جديدة: سلوك مادي غير عادي يتفاعل مع تفاوتات مشددة، أو تسلسلات معقدة -تشكل محطات متعددة حيث لا يمكن التنبؤ بمسارات الضغط، أو متطلبات التحكم في النتوءات التي تتعارض مع أهداف حياة الأداة. تتطلب هذه المواقف خبرة لا يمكن لأي ملف PDF التقاطها بشكل كامل.
عندما يتضمن تحدي التصميم لديك تكوينات مخصصة للتثقيب والرفع، أو-تحسين التخليص غير القياسي للمواد المتقدمة، أو تجاوز إستراتيجيات الشق لتسلسلات التشكيل القوية، فإن الشراكة مع الشركة المصنعة التي قامت بحل مشكلات مماثلة تعمل على تسريع المسار من الأدوات الجاهزة-من المفهوم إلى الإنتاج.ييتشينيخدم هذا الدور للمهندسين الذين قاموا بالعمل المرجعي ويحتاجون إلى حلول قوالب ختم مخصصة، خاصة بالنسبة لهياكل القوالب المعقدة التي تتضمن التحكم في الأزيز، وتحسين التخليص، وتحديات تدفق المواد التي تتجاوز ما يمكن أن تعالجه أساليب الكتالوج القياسية.
الهدف ليس استبدال الدراسة الذاتية-ولكن استكمالها. تجعلك المكتبة المرجعية القوية متعاونًا بشكل أفضل مع شركاء التصنيع لأنك تتحدث نفس اللغة التقنية وتفهم القيود. تحدث أفضل النتائج عندما تجتمع المعرفة الهندسية الشاملة مع القدرة الإنتاجية-المختبرة للتصنيع، مما يحول نظرية PDF إلى أجزاء يمكن شحنها.
ختم تصميم القالب PDF: الأسئلة المتداولة
1. ما الذي يجب أن يتضمنه ملف PDF لتصميم قالب الختم؟
يجب أن يغطي ملف PDF الشامل لتصميم قالب الختم اختيار نوع القالب (التقدمي، المركب، النقل)، ومواصفات مكونات القالب، وطرق حساب التخليص حسب نوع المادة، ومبادئ تحسين تخطيط الشريط، وإرشادات تصميم الشق الالتفافي، ومعايير التسامح. تتضمن مراجع الجودة أيضًا جداول خصائص المواد، وصيغ تقدير الحمولة، وقوائم المراجعة المنظمة التي يمكن للمهندسين تطبيقها مباشرة أثناء جلسات التصميم بمساعدة الكمبيوتر أو في الصحافة. ابحث عن المستندات التي تحتوي على التحكم في المراجعة، وبيانات اعتماد المؤلف، والاستشهادات للمعايير المعترف بها مثل ASTM أو ISO.
2. كيف يتم حساب خلوص القالب للصفائح المعدنية المختلفة؟
يتم حساب خلوص القالب كنسبة مئوية من سمك المادة لكل جانب. نقطة البداية القياسية هي 10-11% من سُمك المخزون، لكن القيمة الصحيحة تعتمد على قوة شد المادة وليونتها. يستخدم الفولاذ الطري عادةً 8-12%، والفولاذ المقاوم للصدأ 12-16%، والألومنيوم 6-10%، والفولاذ عالي القوة 14-20%. تتطلب المواد ذات القوة العالية خلوصًا أوسع لأنها تقاوم القص بقوة أكبر. يضمن الخلوص المناسب تقارب مستويات الكسر من حواف الثقب والقالب بشكل نظيف، مما يقلل من ارتفاع الأزيز ويطيل عمر الأداة.
3. ما هو الغرض من الشقوق الالتفافية في قوالب الختم التدريجي؟
تقطع الشقوق الالتفافية انتقال الضغط بين المحطات في القالب التدريجي. عندما تقوم محطة التشكيل بسحب المواد أو ثنيها، فإنها تخلق إجهاد شد يمكن أن ينتشر عبر الشريط الحامل، مما يؤدي إلى تشويه مواقع الفتحات التجريبية والتسبب في سوء التغذية في المحطات النهائية. تعمل الشقوق الالتفافية السلبية على إزالة المواد لإنشاء مناطق تخفيف مفتوحة، بينما تترك الشقوق الالتفافية الإيجابية علامات تبويب مرنة تمتص التشوه. إن وضع الشق المناسب على الفور في أعلى محطات التشكيل يمنع الخطأ التراكمي في درجة الصوت، وانبعاج الشريط، وانحراف الأبعاد عبر التقدم.
4. كيف تعمل محاكاة FEA على تحسين تصميم قالب الختم؟
يتنبأ تحليل العناصر المحدودة بسلوك المواد قبل إنشاء أي أدوات مادية، ويحدد مخاطر التخفيف ومناطق التجاعيد وحجم الارتداد من خلال التشكيل الافتراضي. تستخدم أدوات مثل AutoForm وDynaform تشكيل مخططات حدودية لتقييم هوامش القابلية للتشكيل في كل نقطة من الجزء. يعتمد تصميم قالب تعويض Springback على المحاكاة التكرارية لتطبيق الإزاحات الهندسية بحيث تعود الأجزاء إلى الأبعاد المستهدفة. يؤدي هذا الأسلوب عادةً إلى تقليل تكرارات الاختبار الفعلي من 5-8 دورات إلى 1-2، مما يوفر ما بين 20000 إلى 100000 دولار أو أكثر في تكاليف إعادة العمل لكل أداة.
5. متى يجب على المهندسين الشراكة مع الشركة المصنعة للقوالب المخصصة بدلاً من الاعتماد على مراجع PDF؟
تتعامل مراجع PDF مع المشكلات القياسية بشكل فعال، ولكن المجموعات الجديدة من التفاوتات المشددة والمواد غير العادية وتسلسلات تشكيل المحطات المتعددة- المعقدة غالبًا ما تتجاوز ما تغطيه الإرشادات الموثقة. يستفيد المهندسون من شركاء التصنيع مثل YICHEN عندما تشتمل التصميمات على تكوينات مخصصة للثقب والرفع، أو تحسين الخلوص غير القياسي-للفولاذ المتقدم عالي القوة-، أو إستراتيجيات التجاوز القوية للتشكيل العميق. يقوم أحد مصنعي القوالب ذوي الخبرة بالتحقق من صحة التصاميم مقابل واقع الإنتاج، وحل التحديات حيث يتفاعل السلوك المادي مع قيود الأدوات بطرق لا يمكن للمراجع العامة التنبؤ بها.


