


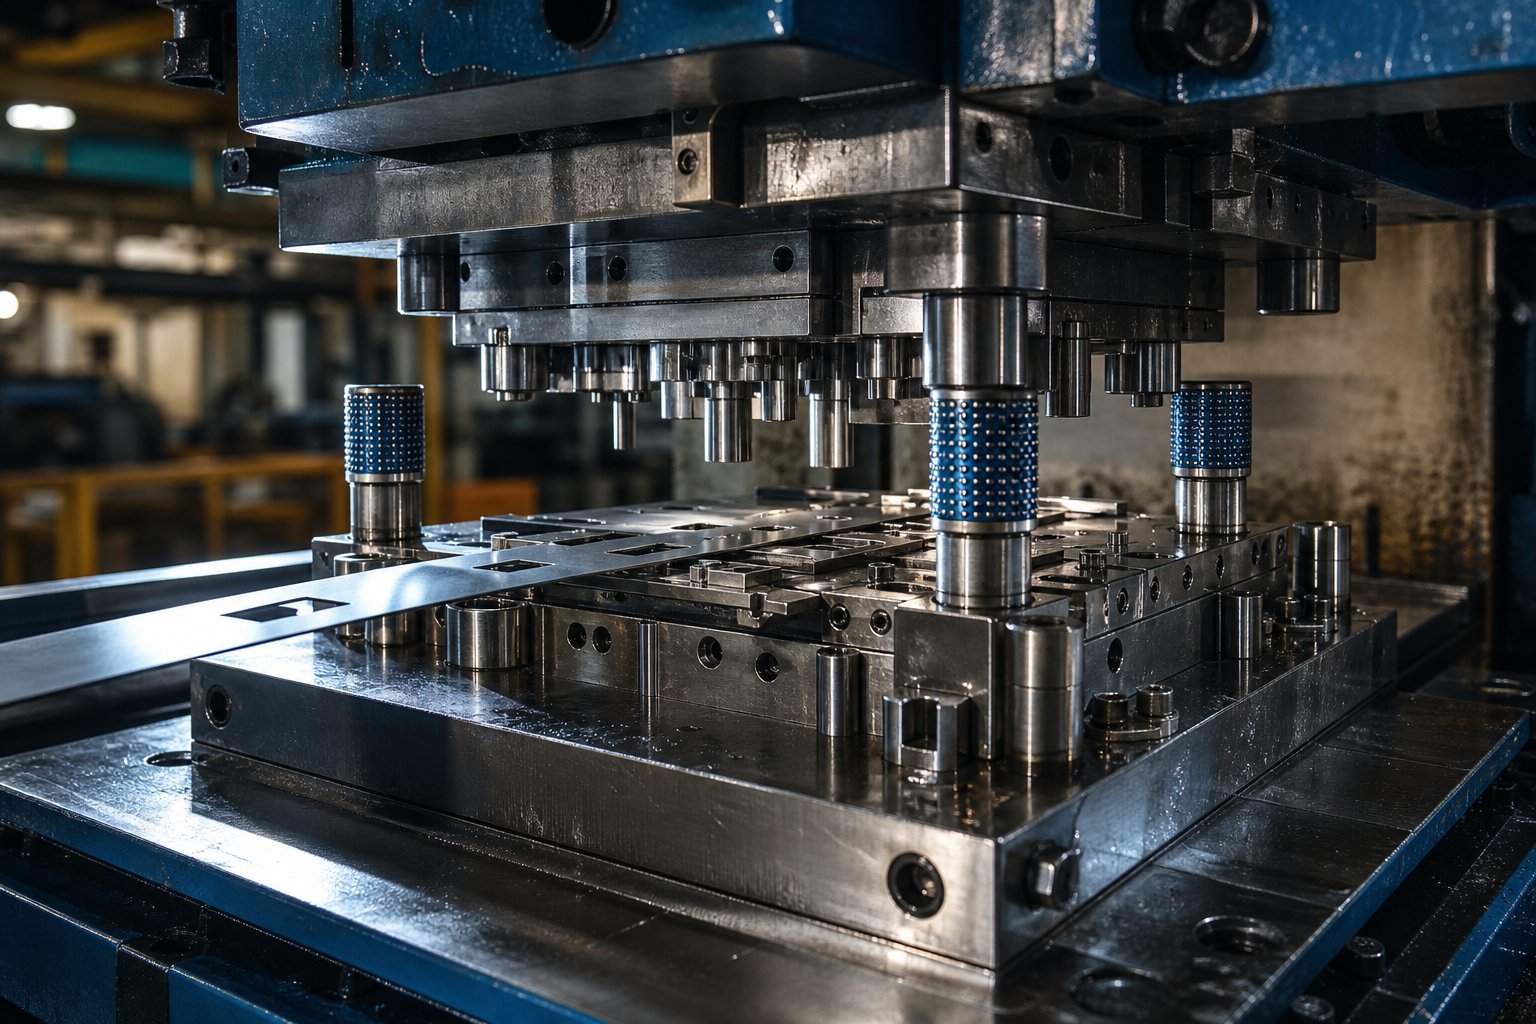
ما الذي يفعله قالب الختم فعليًا في تشكيل المعادن
تخيل أن أداة دقيقة للغاية بحيث يمكنها إنتاج آلاف الأجزاء المعدنية المتطابقة في الساعة، كل منها يطابق الجزء الأخير حتى أجزاء من المليمتر. هذا هو بالضبط ما يقدمه قالب قالب الختم على أرضية الإنتاج. ومع ذلك، لا يزال العديد من المهندسين ومحترفي المصادر يخلطون بينه وبين أدوات حقن البلاستيك أوقوالب قوالب للأغراض العامة-. التمييز مهم لأنه يدفع كل قرار بشأن التصميم والمواد والتكلفة.
ما هو قالب ختم القالب
قالب قالب الختم عبارة عن أداة قالب دقيقة متخصصة تقوم بقطع أو ثني أو تشكيل الصفائح المعدنية المسطحة إلى شكل نهائي من خلال تطبيق قوة متحكم فيها داخل مكبس ميكانيكي أو هيدروليكي. إنه يقرن مجموعة التثقيب العلوية مع كتلة قالب سفلية بحيث تقوم كل ضربة ضغط بتحويل الشريط الخام أو المادة الفارغة إلى ملف تعريف جزء قابل للتكرار.
ومن الناحية العملية، يعمل النظام كوحدة واحدة: توفر المكبس الحمولة، ويوفر القالب المعدني الشكل الهندسي، وتوفر الصفائح المعدنية المادة الخام. تنتج كل دورة قطعة واحدة أو أكثر من الأجزاء المتطابقة من خلال عمليات التشكيل على البارد -بدون ذوبان أو صب أو معالجة. يمكن تدوير قوالب الختم المعدنية بسرعات تتجاوز 4000 ضربة في الساعة، مما يجعلها ضرورية عندما تتلاقى القابلية للتكرار والسرعة والتكلفة المنخفضة-لكل جزء.
هذا المزيج من الإنتاجية والاتساق هو السبب وراء اعتماد الشركات المصنعة ذات الحجم الكبير-على قوالب القوالب في كل شيء بدءًا من حوامل السيارات وحتى الموصلات الكهربائية. الاستثمار في الأدوات عبارة عن تكلفة-مرة واحدة يتم استهلاكها عبر ملايين الدورات، مما يؤدي إلى انخفاض أسعار القطع إلى أجزاء من السنت للمواد والعمالة بمجرد سداد القالب.
كيف يختلف ختم القوالب عن قوالب الحقن
إن الخلط بين قوالب الختم وقوالب الحقن أمر مفهوم - فكلاهما عبارة عن أدوات دقيقة مصممة لإنتاج -أجزاء بكميات كبيرة. يكمن الاختلاف الأساسي في الحالة المادية وميكانيكا العمليات. يقوم قالب الختم بتشكيل الصفائح المعدنية الصلبة من خلال الضغط الميكانيكي في درجة حرارة الغرفة. وعلى النقيض من ذلك، يستقبل قالب الحقن البوليمر المنصهر في تجويف مغلق حيث يبرد ويتصلب. تختلف الهياكل تمامًا: تتطلب قوالب الحقن قنوات تبريد، وأنظمة بوابات، وآليات طرد، بينما تعتمد قوالب ختم القالب على إزالة التخريم-و-القالب، وأدوات التجريد، وأنظمة التوجيه للتحكم في تدفق المعدن.
إن تذكر هذه القاعدة البسيطة يزيل التداخل: إذا ظلت المادة الخام صلبة طوال العملية، فأنت في منطقة القولبة. إذا انصهر أولاً، فأنت تتعامل مع قوالب الصب بالحقن أو القالب-.
تتناول هذه المقالة دورة الحياة الكاملة لأنواع قوالب الختم - ومكوناتها وسير عمل التصميم واختيار المواد والتصنيع والصيانة وتقييم الموردين - حتى تتمكن من الانتقال من المفهوم إلى قالب معدني تم التحقق من صحته بثقة.
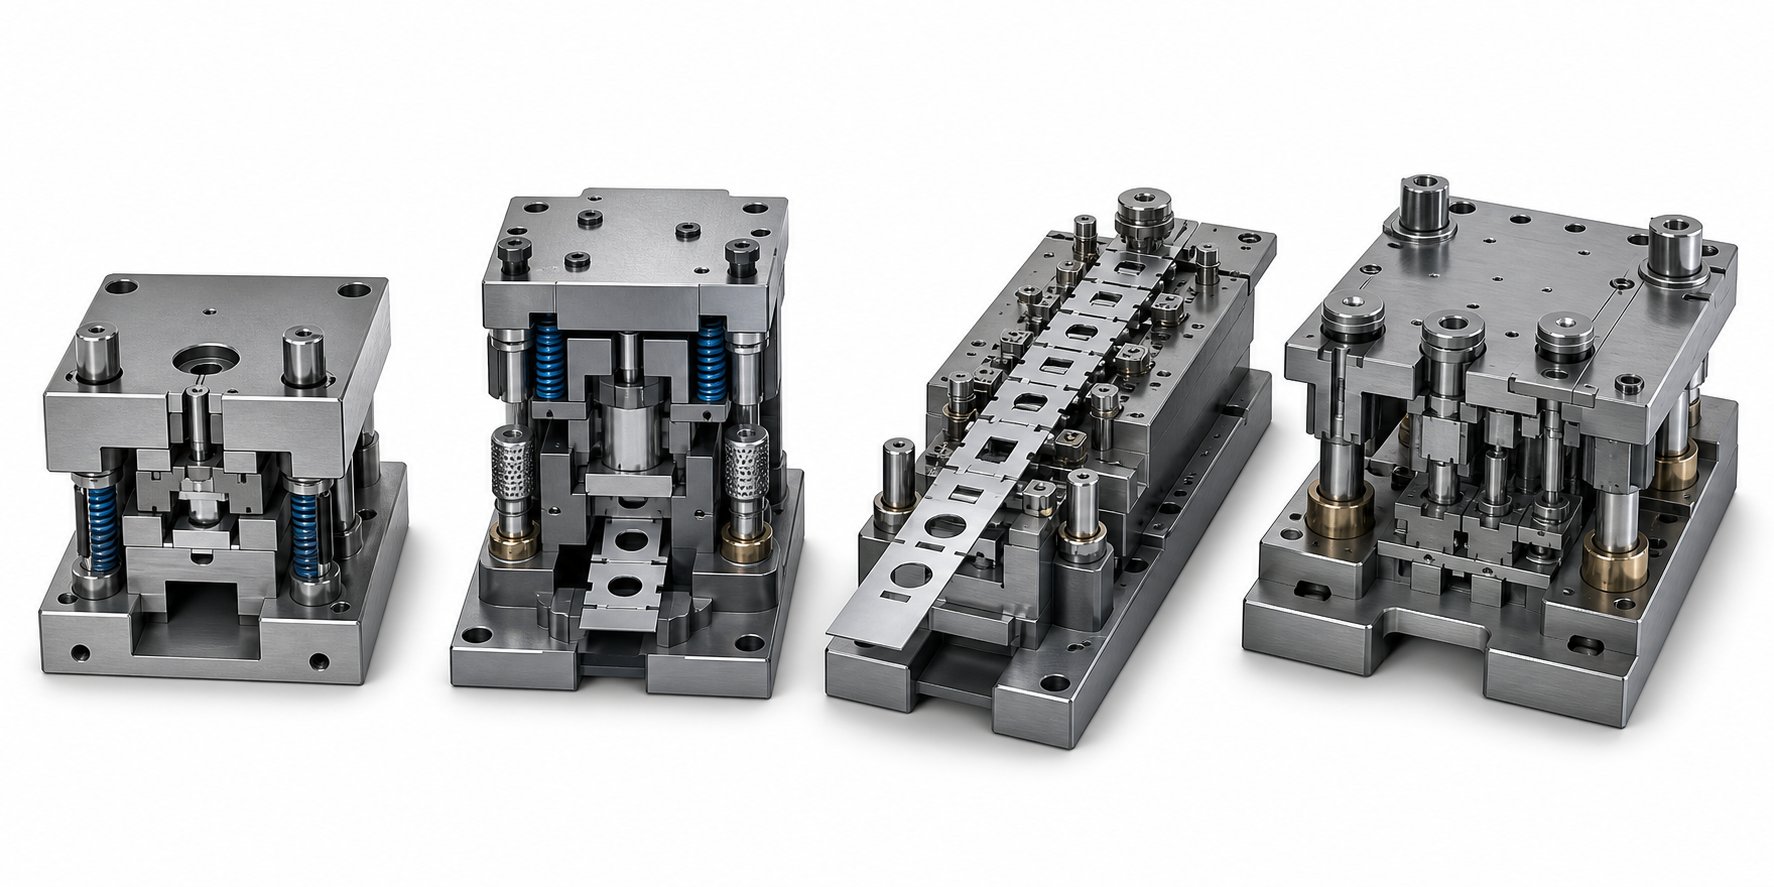
ختم أنواع القوالب ومتى يتم استخدام كل منها
يعد اختيار نوع القالب الخاطئ لعملية الإنتاج أحد أغلى الأخطاء التي يمكن أن يرتكبها مهندس الأدوات. إن القالب الذي يزيد عن -هندسته يهدر رأس المال؛ واحد يعاني من-اختناقات هندسية في الإنتاجية أو ينتج عنه خردة. هناك أربعة تكوينات أساسية تغطي الغالبية العظمى من تطبيقات ختم الصفائح المعدنية: محطة واحدة-، ومركبة، ومتقدمة، ونقلية. يعمل كل منها على مبدأ مختلف لكيفية تنظيم العمل ضمن ضغطة الصحافة، وكل منها يناسب نافذة محددة لتعقيد الجزء والحجم والميزانية.
قوالب -مفردة للمحطة والمركب
ينفذ قالب محطة واحد- عملية واحدة بالضبط في كل ضغطة - قطع واحد، أو ثني واحد، أو سحب واحد. فكر في الأمر على أنه قالب تثقيب مخصص يقوم بعمل واحد ويقوم به بشكل جيد. تقوم بتحميل شريط فارغ أو شريط، ودورات الضغط، وتحصل على ميزة واحدة تضاف إلى الجزء. هل تحتاج إلى ثلاث ميزات؟ يمكنك تشغيل الجزء من خلال ثلاث قوالب منفصلة في ثلاثة إعدادات منفصلة.
هذه البساطة هي في الواقع ميزة في السياق الصحيح. تعتبر قوالب المحطة الفردية- غير مكلفة من حيث التصميم والبناء، كما أنها سهلة استكشاف الأخطاء وإصلاحها، كما أنها سريعة الإعداد. إنهم يتفوقون في الإنتاج منخفض الحجم-، أو النماذج الأولية، أو الحالات التي تكون فيها هندسة الأجزاء واضحة بدرجة كافية بحيث تكمل عملية واحدة الجزء - وهو قالب تقطيع بسيط يقطع الأقراص الدائرية من مخزون الشريط، على سبيل المثال.
تعمل القوالب المركبة على رفع القدرة عن طريق إجراء عمليات قطع متعددة بضربة واحدة.يموت مركب نموذجيقد يفرغ الشكل الخارجي ويخترق الثقوب الداخلية في وقت واحد، مما ينتج عنه جزء مسطح نهائي بضربة واحدة. تشترك قوالب الضغط في الإعداد المركب في ارتفاع إغلاق مشترك، بحيث تتم محاذاة كل ميزة بشكل مثالي بالنسبة إلى الميزات الأخرى بدون مجموعة التسامح-التي تأتي من إعدادات متعددة.
أين يموت المركب يلمع؟ الغسالات، والحشيات، ومداخن التصفيح للمحركات الكهربائية، وأي جزء دقيق مسطح حيث تكون الدقة الموضعية بين الميزات أمرًا بالغ الأهمية. ونظرًا لأن جميع عمليات القطع تتم في ضربة واحدة، يتم تقليل خطر المحاذاة غير الصحيحة بين العمليات إلى الحد الأدنى، وتظل معدلات الخردة منخفضة. المقايضة-تتمثل في أن القوالب المركبة تتعامل مع القطع والسكك المحدودة بشكل جيد ولكنها ليست مصممة للثني المعقد أو الرسم العميق.
وفاة التقدمية ونقل
عندما يرتفع تعقيد الجزء أو الحجم، تصبح القوالب التقدمية هي العمود الفقري. يحتوي القالب التدريجي على محطات متعددة مرتبة بالتسلسل على طول اتجاه تغذية الشريط. يتقدم مخزون الملف من خلال القالب بطول خطوة واحدة لكل ضربة، وتنفذ كل محطة عملية مختلفة - ثقب أو تحز أو تشكيل أو تشذيب - حتى يتم قطع الجزء النهائي مجانًا في المحطة النهائية.
كيف يحدد المهندسون عدد المحطات وتسلسلها؟ يبدأ بهندسة الجزء. كل ميزة لا يمكن إنتاجها في وقت واحد مع أخرى (بسبب تعارض القوى، أو تداخل تدفق المواد، أو الوصول الهندسي) تتطلب محطة خاصة بها. قد تحتاج شريحة بسيطة إلى خمس أو ست محطات. قد يتطلب الموصل الكهربائي المعقد ذو الزوايا والرماح والميزات المصاغة المتعددة 15 أو أكثر. اقترح الباحثون أنظمة تسجيل تزن رقم المحطة، وموازنة العزم، واستقرار الشريط، وارتفاع التغذيةتقييم وتصنيف تخطيطات الشريط المتنافسةقبل الالتزام بالتصميم النهائي.
توفر القوالب التقدمية سرعة استثنائية - تعمل غالبًا بمئات الضربات في الدقيقة - بجودة متسقة عبر ملايين الأجزاء. إنها الخيار الافتراضي في صناعة السيارات والإلكترونيات والأجهزة حيثما تبرر الأحجام السنوية الاستثمار في الأدوات. يمكن أن تشتمل محطات التشكيل داخل الأداة التقدمية على الثني والرسم والنقش جنبًا إلى جنب مع عمليات القطع، مما يجعل هذه الأدوات متعددة الاستخدامات بشكل ملحوظ.
يموت النقل يحل مشكلة مختلفة. بعض الأجزاء كبيرة جدًا، أو عميقة جدًا-مرسومة، أو معقدة هندسيًا للغاية بحيث لا تظل متصلة بشريط ناقل. في نظام قالب النقل، يتم نقل الفراغات الفردية أو الأصداف المشكلة جزئيًا ميكانيكيًا من محطة إلى أخرى عن طريق آلية التشغيل الآلي للضغط والقالب - عادةً عمليات نقل الإصبع أو وحدات مؤازرة ثلاثية المحاور-. كل محطة عبارة عن قالب مستقل يقوم بعملية واحدة، لكن المعالجة الآلية تربطها بتدفق إنتاج مستمر.
تعد قوالب النقل شائعة في ألواح هياكل السيارات، والأقواس الهيكلية، ومساكن الأجهزة حيث يتجاوز حجم الجزء ما يمكن أن يحمله مخزون الشريط عمليًا. إنها توفر مرونة أكبر في التوجيه الجزئي بين المحطات، وتستوعب عمليات سحب أعمق وتغييرات جذرية في الشكل أكثر مما يسمح به الإعداد التدريجي. إن المقايضة-تمثل في معدل دورة أبطأ وتعقيد تشغيلي أعلى.
| نوع القالب | العمليات لكل السكتة الدماغية | تعقيد الجزء المثالي | حجم الإنتاج النموذجي | تكلفة الأدوات النسبية |
|---|---|---|---|---|
| محطة -مفردة | 1 | بسيطة (ميزة واحدة) | منخفضة إلى متوسطة | قليل |
| مُجَمَّع | عمليات القطع المتعددة | الأجزاء المسطحة، التحمل الموضعي الضيق | متوسطة إلى عالية | معتدل |
| تقدمية | واحدة لكل محطة، محطات متعددة لكل ضربة | متوسطة إلى عالية (متعددة-المزايا وقابلة للانحناء) | عالية إلى عالية جدًا | عالي |
| تحويل | واحد لكل محطة، جزء يتحرك بين المحطات | عالية (كبيرة، وعميقة،-ومرسومة، ومعقدة ثلاثية الأبعاد) | متوسطة إلى عالية | عالية إلى عالية جدًا |
إن مطابقة نوع القالب مع التطبيق هي في النهاية توازن بين هندسة الأجزاء والحجم السنوي والميزانية. لا يحتاج قالب التشكيل البسيط لشريحة ذات حجم منخفض- إلى أدوات تقدمية. وعلى العكس من ذلك، لا يمكن ختم الموصل الكهربائي الذي يتم إنتاجه بمعدل 50 مليون وحدة سنويًا اقتصاديًا على إعداد محطة واحدة-. يحتل كل من قوالب التشكيل وأنظمة النقل مكانًا محددًا يحدده ما يتطلبه الجزء وما يدعمه اقتصاديات الإنتاج.
إن فهم التكوين الذي يناسب مشروعك هو القرار الاستراتيجي الأول. الطبقة التالية من التعقيد تعيش داخل القالب نفسه - المكونات الفردية التي تجعل كل هذه الدقة ممكنة.
شرح المكونات الرئيسية وتكوينات مجموعة القالب
تم إنشاء كل نوع من قوالب الختم التي تمت مناقشتها أعلاه - بدءًا من أداة التقطيع البسيطة إلى 20-محطة تقدمية - من نفس عائلة مكونات قوالب الضغط الأساسية. فكر في تجميع القوالب بالطريقة التي تفكر بها في المبنى: الأساس يحافظ على محاذاة كل شيء، والعناصر الهيكلية تحمل الحمل، والعناصر الوظيفية تقوم بالعمل الفعلي. تساعدك معرفة ما يفعله كل جزء على تحديد الأدوات بشكل صحيح واستكشاف الأخطاء وإصلاحها بشكل أسرع عندما ينحرف شيء ما عن نطاق التسامح.
المكونات الأساسية لتجميع القالب
ينقسم قالب الختم إلى نصفين. يتم تركيب النصف العلوي على مكبس الضغط؛ يتم تثبيت النصف السفلي على سرير الضغط. بينهما، يتم تشكيل الصفائح المعدنية مع كل ضربة. إليك كيفية تقسيم مكونات قالب الختم الرئيسية حسب الوظيفة:
- أحذية القالب (الألواح العلوية والسفلية)- صفائح الفولاذ أو الألومنيوم الصلبة التي تشكل أساس مجموعة القالب بالكامل. يتم تركيب جميع المكونات الأخرى على هذه اللوحات، ويحدد استواءها وتوازيها دقة الأداة بشكل عام.
- حامل لكمة (التوكيل)- لوحة أو كتلة صلبة مثبتة في قالب القالب العلوي لتحديد مكان اللكمات الفردية والاحتفاظ بها في مواضعها الصحيحة.
- اللكمات- أدوات القطع أو التشكيل التي تضغط على الصفائح المعدنية. تتراوح أشكال الأنف من الأشكال الدائرية والمستطيلة إلى الأشكال المخصصة بالكامل، اعتمادًا على الميزة التي يتم إنتاجها.
- المتعريات- زنبرك-الألواح المحملة التي تثبت الشريط بشكل مسطح مقابل لوحة القالب أثناء القطع ثم تدفعه بعيدًا عن اللكمات بينما يتراجع المكبس. بدون المتعريات، سترتفع المادة بالثقب وتتكدس الأداة.
- لوحة يموت وكتل يموت- سطح العمل السفلي الذي يحتوي على فتحات (أزرار) توفر حافة القطع المقابلة لكل ثقب. كتل القالب عبارة عن إدخالات صلبة مضغوطة أو مثبتة بمسامير في لوحة القالب لسهولة الاستبدال عند تآكل الحواف.
- دبابيس التوجيه والبطانات- أعمدة وأكمام أرضية دقيقة- تعمل على محاذاة النصفين العلوي والسفلي في نطاق أعشار الألف من البوصة في كل ضربة. أصبحت دبابيس توجيه المحامل الكروية- معيارًا صناعيًا لهاسهولة الفصل وخصائص التحميل المسبق المتسقة.
- نسخ احتياطي-لللوحات- يتم وضع الألواح الصلبة خلف المثاقب أو كتل القالب لتوزيع قوة التأثير ومنع تشوه قالب القالب الأكثر ليونة على مدار ملايين الدورات.
- الينابيع (غاز ميكانيكي أو غاز النيتروجين)- قم بتوفير القوة التي يتم التحكم فيها والتي تدفع أدوات التعرية ووسادات الضغط والحوامل الفارغة خلال نطاق العمل الخاص بها.
كل جزء من هذه الأجزاء يعمل كنظام. تؤدي جلبة الدليل البالية إلى إيقاف محاذاة القالب -إلى-القالب، مما يزيد من ارتفاع الغالف، مما يؤدي إلى تسريع تآكل كتلة القالب - وهي سلسلة تبدأ بمكون واحد مهمل.
تكوينات مجموعة القوالب ومعايير الاختيار
مجموعة القالب - والتي تعني أحذية القالب بالإضافة إلى ترتيب دبوس التوجيه الخاص بها - هي العمود الفقري الهيكلي الذي تحدده قبل تصميم أي مكونات عمل. أربعة تخطيطات قياسية تغطي معظم التطبيقات:
| إعدادات | دليل وضع الدبوس | أفضل تطبيق | الميزة الرئيسية |
|---|---|---|---|
| رجوع-منشور | وظيفتان في الجزء الخلفي من مجموعة القالب | قوالب تقدمية مع تغذية الشريط الأمامي أو الجانبي | وصول المشغل دون عائق من ثلاث جهات |
| مركز-النشر | وظيفتان تتمركزان على الجانبين المتقابلين | عمليات التقطيع المتماثلة والتحميل المعتدل-. | توجيه متوازن مع وصول جيد من الأمام والخلف |
| مشاركة قطرية-. | وظيفتان في زوايا قطرية متقابلة | خارج مركز التحميل- أو هندسة الأجزاء غير المتماثلة | يقاوم الأحمال اللحظية التي من شأنها أن تؤدي إلى تحريف مجموعة المشاركات الخلفية-. |
| أربع-مشاركة | أربع أعمدة، واحدة في كل زاوية | تقطيع ثقيل، ألواح قوالب كبيرة، حمولة عالية | أقصى صلابة ومقاومة للانحراف |
كيف تختار؟ ابدأ باتجاه التغذية ووصول المشغل - للخلف-مجموعات القوالب اللاحقة تهيمن على الأدوات التقدمية على وجه التحديد لأن الشريط يدخل من الجانب أو الأمام دون أي تدخل. إذا كان التطبيق الخاص بك يولد أحمالًا جانبية عالية أو أن هندسة الأجزاء تضع قوى القطع خارج المركز-، فإن تخطيط المنشور القطري- يقاوم لحظة الالتواء التي قد تؤدي إلى تآكل مجموعة-عمودين بشكل غير متساو. أربع مجموعات من القوالب اللاحقة- هي مجموعات افتراضية لعمليات التقطيع الكبيرة والثقيلة حيث يترجم أي انحراف في لوحة القالب مباشرة إلى جودة قطع غير متناسقة.
يتم فهرسة أبعاد مجموعة القوالب القياسية من قبل الموردين بزيادات تتوافق مع أحجام أسرة الضغط الشائعة وارتفاعات الإغلاق. عند تحديد مجموعة قوالب، تحتاج إلى التأكد من أن ارتفاع الكومة المجمعة لمجموعة القالب المغلقة - من الأحذية والألواح والأدوات - يتناسب مع ارتفاع إغلاق الضغط، وأن البصمة تمسح منطقة المسند مع وجود مساحة للمشابك. إن حدوث هذا الخطأ يعني أن القالب لن يعمل فعليًا في الضغط المقصود، وهو خطأ باهظ الثمن يمكن تجنبه تمامًا في مرحلة التصميم.
مع تحديد الأساس الهيكلي والمكونات الوظيفية، يبدأ التحدي الهندسي الحقيقي: تصميم هندسة العمل التي تحول الشريط المسطح إلى جزء نهائي.
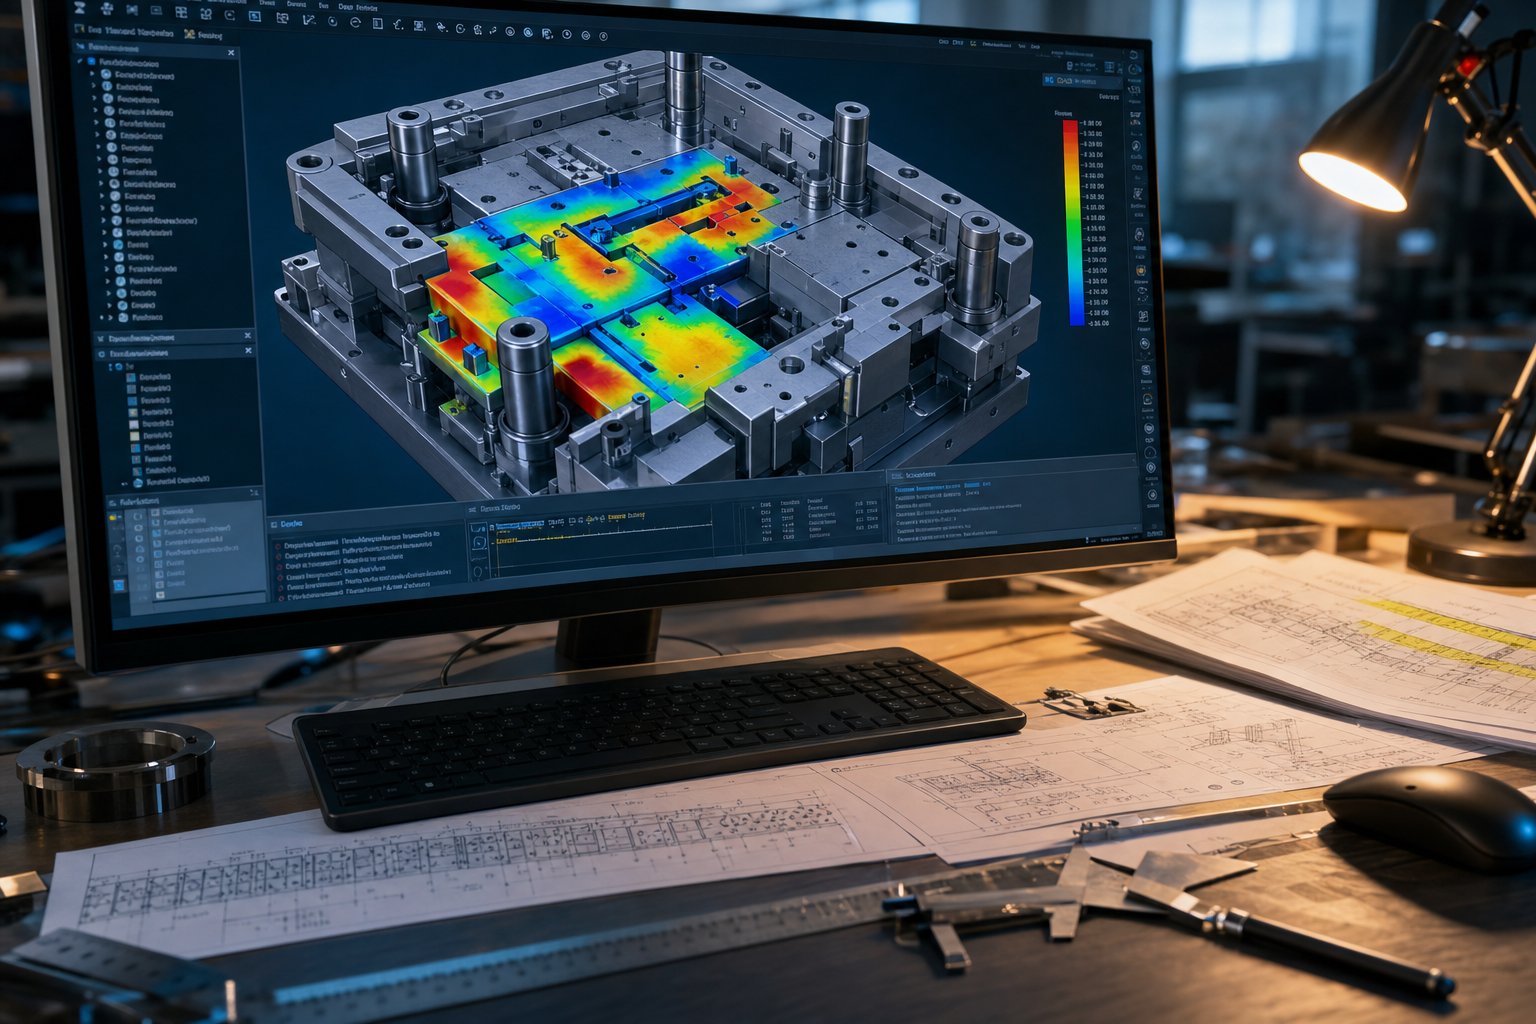
عملية تصميم قالب الختم من المفهوم إلى التصميم بمساعدة الحاسوب
إن تجميع القالب يكون بجودة الهندسة التي تقف وراءه. يمكنك تحديد نوع القالب المثالي، ومصدر الفولاذ المتميز للأدوات، وتوظيف ميكانيكيين خبراء - ولكن إذا كان منطق التصميم معيبًا، فستحاربك الأداة خلال كل دورة تجريبية. مرحلة التصميم هي حيث يقوم مهندسو أدوات الختم والقوالب بترجمة رسم جزء ثنائي الأبعاد إلى مفهوم أدوات ثلاثي الأبعاد تم التحقق من صحته بالكامل، ويتبع تسلسلًا منضبطًا يوازن بين فيزياء التشكيل والسلوك المادي واقتصاديات الإنتاج.
من هندسة الجزء إلى تخطيط الشريط
يبدأ كل مشروع قالب ختم معدني مخصص بهندسة الجزء النهائي. يدرس المهندسون النموذج أو الرسم ثلاثي الأبعاد، ويحددون كل ميزة - من الثقوب والانحناءات والرسمات والزخارف - ويحددون العمليات المطلوبة وبأي ترتيب يجب أن تحدث. على سبيل المثال، لا يمكن ثقب الكوب العميق- قبل الرسم لأن الثقب سوف يتشوه أثناء التشكيل. أخطاء التسلسل مثل هذه مكلفة لإصلاحها بمجرد قطع الفولاذ.
بالنسبة للأدوات التقدمية، يُترجم تسلسل التشكيل هذا مباشرة إلى مخطط شريطي - خريطة توضح كيفية تحرك مخزون الملف الخام عبر محطة القالب تلو الأخرى. يحدد التخطيط عرض الشريط، والمسافة (المسافة بين الأجزاء المتعاقبة)، ونوع الناقل، ومواقع الخردة. يعد استخدام المواد محركًا رئيسيًا للتكلفة هنا. يمكن إعادة تصميم تخطيط الشريط الذي يهدر 40% من مخزون الملفات الواردة بزاوية تداخل مختلفة، أو حاملات أضيق، أو اتجاه جزء متدرج لدفع الاستخدام إلى ما يزيد عن 70%.
خلوص القالب - الفجوة بين حواف القطع المثقوبة والقالب - هي عملية حسابية مهمة أخرى في هذه المرحلة. يتم التعبير عنها كنسبة مئوية من سمك المادة وتختلف حسب نوع المادة. يتطلب الفولاذ الطري عادة خلوصًا بنسبة 5-10% لكل جانب، بينما قد يحتاج الألومنيوم إلى 8-12%، وغالبًا ما يتطلب الفولاذ المقاوم للصدأ قيمًا أكثر إحكامًا حوالي 3-5% للتحكم في تكوين الأزيز. أخطأ في الخلوص وسترى نتوءات مفرطة أو تآكلًا مبكرًا للحافة أو سحبًا من الضربة الأولى.
سير عمل CAD-CAM ومحاكاة CAE
من خلال تخطيط العملية المحدد على الورق، يقوم المهندسون ببناء مجموعة القالب والأدوات الكاملة في نموذج CAD - ثلاثي الأبعاد لكل ملف تعريف مثقوب، وفتحة كتلة القالب، ولوحة التجريد، ومكون الدليل. يصبح هذا التوأم الرقمي المرجع الرئيسي لجميع برامج المعالجة النهائية وبيانات الفحص.
هذا هو المكان الذي يختلف فيه تطوير القالب المخصص الحديث بشكل حاد عن الأساليب التقليدية. بدلاً من الالتزام فورًا بالتصنيع، يقوم المهندسون بتغذية هندسة CAD في برنامج محاكاة CAE (الهندسة بمساعدة الكمبيوتر-). استخدامتحليل العناصر المحدودة، يصمم البرنامج كيفية تصرف الصفائح المعدنية في ظل قوى التشكيل - التي تتنبأ بتشوه الزنبرك، ومخاطر التخفيف، وميول التجاعيد، وتوزيع الضغط عبر سطح الجزء. تسلط مخططات حدود التشكيل (FLDs) الضوء على المناطق الحمراء حيث من المحتمل حدوث تشققات والمناطق الزرقاء حيث قد يؤدي الضغط إلى ظهور التجاعيد.
تؤدي نتائج المحاكاة إلى إجراء تغييرات متكررة في التصميم قبل وجود أي أدوات مادية. قد يقوم المهندس بضبط نصف قطر السحب، أو تعديل ضغط الحامل الفارغ، أو إضافة خرزة رسم، أو إعادة تشكيل الكفاف الفارغ -، كل ذلك رقميًا. عادةً ما تقلل الشركات المصنعة التي تقوم بدمج CAE في وقت مبكر من سير العمل من تكرارات الاختبار بنسبة 30-50%، مما يقلل أسابيع من الجداول الزمنية للمشروع وآلافًا من ميزانيات التعديل.
يتم أيضًا تقدير حمولة الصحافة خلال هذه المرحلة. يقوم المهندسون بحساب القوة المطلوبة لكل عملية - حمولة التقطيع بناءً على طول القص، وسمك المادة، وقوة القص؛ تشكيل الحمولة على أساس طول الانحناء وخواص المادة - ثم جمعها مع عامل الأمان لاختيار الضغط الصحيح. يؤدي تقليل حجم الصحافة إلى خطر التوقف في منتصف-السكتة الدماغية؛ الحجم الكبير يهدر رأس المال والمساحة الأرضية. تعتمد نتائج القالب والختم الدقيقة بشكل كبير على هذا التوافق بين الحمل المحسوب وقدرة الماكينة المتاحة.
يتبع سير العمل الكامل لتصميم قالب الأداة تسلسلًا يمكن التنبؤ به بدءًا من المفهوم الأولي وحتى إصدار الإنتاج:
- تقوم دراسة الجدوى - بتقييم هندسة الأجزاء وقابلية تشكيل المواد ومفهوم العملية الأولية.
- يحدد تخطيط العملية والشريط - تسلسل التشكيل، وتخصيصات المحطات، ودرجة العرض، وتصميم الناقل.
- تحدد حسابات خلوص القالب والحمولة - معلمات مهمة للقطع والتشكيل.
- تصميم قالب CAD ثلاثي الأبعاد - يمثل جميع مكونات العمل ومجموعات القالب والأنظمة المساعدة.
- تعمل محاكاة تشكيل CAE - على التحقق من تدفق المواد والتنبؤ بالعيوب وتكرار الشكل الهندسي.
- تتضمن مراجعة التصميم وتحسينه - تعليقات المحاكاة، ووضع اللمسات الأخيرة على التفاوتات، وتأكيد ملاءمة الضغط.
- تعمل برمجة CAM - على إنشاء مسارات الأدوات لعمليات الطحن باستخدام الحاسب الآلي، والتنظيم الإداري السلكي، وعمليات الطحن.
- يصدر إصدار التصميم النهائي - الرسومات المعتمدة وحزم البيانات للتصنيع.
تغذي كل مرحلة المرحلة التالية، كما أن تخطي الخطوات - وخاصة المحاكاة - دائمًا ما يكلف إعادة العمل أكثر مما يوفره في الجدول الزمني. يتم تحميل عملية تطوير الأدوات القالبية بشكل أساسي-: استثمر ساعات الهندسة مبكرًا لتجنب المفاجآت الباهظة الثمن في المتجر لاحقًا.
وبطبيعة الحال، حتى نموذج CAD الأكثر دقة هو مجرد وعد رقمي. إن تحويل هذا الوعد إلى أدوات فولاذية صلبة تنتج أجزاء مطابقة يتطلب عملية تصنيع بمجموعتها الخاصة من المتطلبات الدقيقة.
اختيار المواد والمعالجة الحرارية لطول عمر القالب
سوف يفشل القالب المصمم بشكل مثالي والمصنوع من الفولاذ الخاطئ في وقت مبكر - في التشقق تحت التأثير، أو الاحتكاك بقطعة العمل، أو تآكل التحمل السابق في جزء صغير من عمره المتوقع. يعد اختيار المواد بمثابة الرابط بين التصميم الرقمي والمتانة-الواقعية، إلا أنه نادرًا ما يحظى بالاهتمام الذي يستحقه أثناء تخطيط المشروع. تحدد درجة الفولاذ التي تختارها للثقب وكتل القالب وإدخالات القالب بشكل مباشر عدد الأجزاء التي يمكنك تشغيلها بين دورات الشحذ، ومدى مقاومة الأداة للتقطيع، وفي النهاية مقدار تكلفة كل جزء مختوم.
أداة الصلب الدرجات لمكونات القالب
تعتمد قوالب ختم الفولاذ على مجموعة من عائلات الأدوات الفولاذية التي أثبتت كفاءتها، وتم تحسين كل منها لتحقيق توازن مختلف من الصلابة والمتانة ومقاومة التآكل. توجد هذه الخصائص الثلاثة في حالة التوتر: ادفع الصلابة إلى أعلى وستكتسب مقاومة التآكل ولكنك ستفقد المتانة (مقاومة التشقق). إليك كيفية تكديس الدرجات الأكثر شيوعًا.
D2هو الفولاذ الافتراضي للعمل على البارد-في عمليات التقطيع والقطع. يوفر محتواه العالي من الكربون (1.4-1.6%) والكروم (11-13%) مقاومة استثنائية للتآكل عند صلابة عمل تبلغ 54-61 HRC. يستخدم D2 على نطاق واسع في قوالب الصفائح المعدنية حيث يكون وضع الفشل الأساسي هو التآكل التدريجي للحافة بدلاً من التأثير المفاجئ. المقايضة هي صلابة أقل - اللكمات D2 يمكن أن تنكسر أو تنكسر إذا تعرضت لأحمال صدمات شديدة.
A2يقدم حلا وسطا. مع الكروم المعتدل (4.75-5.5%) والكربون الأقل قليلاً من D2، فإنه يحقق 57-62 HRC مع الحفاظ على صلابة أفضل. يعد A2 خيارًا شائعًا لقوالب التشذيب واللكمات الطويلة والأدوات الدقيقة حيث تدوم فترة طويلة ومقاومة التقطيع.
S7يقع في الطرف المقابل من الطيف من D2. تصل درجة مقاومة الصدمات- هذه إلى 48-58 HRC فقط ولكنها توفر مقاومة رائعة للصدمات. سوف تجد S7 في قوالب تشكيل المعادن التي تؤدي ثنيًا ثقيلًا أو سك النقود أو التشكيل على البارد - في أي مكان يمتص القالب ضربات متكررة عالية الطاقة من شأنها أن تكسر درجة أصعب.
M2وهو عبارة عن فولاذ عالي السرعة-يحتوي على التنغستن والموليبدينوم، وهو قادر على الحفاظ على الصلابة عند درجات حرارة مرتفعة. إنه يناسب عمليات التثقيب حيث تتراكم حرارة الاحتكاك بمعدلات ضربات عالية، وغالبًا ما يتم تخصيصه للثقب الصغير-القطر في الأدوات التقدمية.
إدراجات كربيد(عادةً كربيد التنجستن) يوفر قيم صلابة أعلى من 85 HRA - بشكل يفوق بكثير أي أداة فولاذية - ويتم استخدامها للتآكل-في المحطات الحرجة في-القوالب التقدمية ذات الحجم الكبير. قالب من الصفائح المعدنية التي تعمل بمواد كاشطة مثل الفولاذ المقاوم للصدأ أو درجات الطور-المزدوجة عالية القوة-قد تستخدم اللكمات ذات الرؤوس الكربيدية-لزيادة عمر الأداة من مئات الآلاف إلى ملايين الضربات.
Cr12MoVيستحق الذكر باعتباره الفولاذ السائد في محلات القوالب الآسيوية. مكافئ وظيفيًا لـ D2 (نفس عائلة السبائك ومحتوى مماثل من الكروم)، ويتم تحديد Cr12MoV على نطاق واسع في الصين وجنوب شرق آسيا لتطبيقات التقطيع والتشذيب. إن توفره على نطاق واسع وتكلفته المنخفضة في سلاسل التوريد الآسيوية يجعله الاختيار -الأفضل لأدوات التصدير المخصصة للإنتاج المتوسط الحجم- إلى العالي-.
| درجة | نطاق الصلابة (HRC) | الاستخدام الأساسي في الموت | مستوى التكلفة النسبية |
|---|---|---|---|
| D2 | 54 - 61 | تقطيع اللكمات، وتقليم الفولاذ، وحواف القطع | معتدل |
| A2 | 57 - 62 | قطع القوالب واللكمات الطويلة والأدوات الدقيقة | معتدل |
| S7 | 48 - 58 | محطات الانحناء والتشكيل على البارد والصدمات-المحملة | معتدل |
| M2 | 60 - 65 | خرامة خارقة عالية السرعة،-أدوات ذات قطر صغير | معتدل-مرتفع |
| Cr12MoV | 58 - 62 | التقطيع والتشذيب (محلات القوالب الآسيوية) | منخفض-متوسط |
| كربيد التنغستن | 85+ إدارة الموارد البشرية | قم بارتداء-الإدخالات المهمة، ومحطات الصوت العالية-. | عالي |
المعالجة الحرارية وهندسة الأسطح
الفولاذ الخام للأداة ليس سوى نقطة انطلاق. وبدون المعالجة الحرارية المناسبة، لا يمكن حتى لـ D2 أو M2 تقديم أدائها المقدر. يعمل التسلسل الأساسي - من التصلب والتلطيف والمعالجة بالتبريد الاختيارية - على تحويل البنية الدقيقة للفولاذ إلى حالة تخفيف-الصلابة والضغط العالية- المطلوبة لخدمة الإنتاج.
تتضمن عملية التصلب تسخين الفولاذ إلى منطقة الأوستينيت والتبريد (التصلب بالهواء لـ D2 وA2 وS7) لتكوين المارتينسيت. يتبع ذلك التقسية على الفور: تعمل دورة تسخين واحدة أو أكثر في درجات حرارة معتدلة على تخفيف الضغوط الداخلية وضبط توازن الصلابة -. تتطلب درجات السبائك- الأعلى مثل D2 وM2دورات تقسية متعددةلأن الأوستينيت الكبير المحتفظ به يبقى بعد المزاج الأول. يؤدي تخطي المزاج الثاني إلى ترك مارتنزيت هش وغير مخفف في البنية المجهرية - وهو السبب الجذري الشائع للتشقق المبكر للقالب.
تضيف المعالجة المبردة بعدًا آخر. عن طريق تبريد الفولاذ المتصلب ببطء إلى درجات حرارة أقل من -150 درجة مئوية والاحتفاظ به لفترة ممتدة، يتحول الأوستنيت المحتفظ به بشكل كامل إلى مارتنسيت بينماتترسب الكربيدات الثانوية الدقيقة بشكل موحد من خلال المصفوفة. والنتيجة هي تحسين مقاومة التآكل واستقرار الأبعاد. تؤكد الأبحاث المنشورة في مجلة تكنولوجيا معالجة المواد أن المعالجة بالتبريد العميق تعزز الخواص الميكانيكية لفولاذ الأدوات بما يتجاوز ما تحققه المعالجة الباردة القياسية، مع حدوث التحسن الأكثر أهمية عند تطبيق المعالجة بين التبريد والتلطيف.
تعمل هندسة السطح على إطالة عمر القالب بشكل أكبر، خاصة بالنسبة للخرامات التي تعمل ضد الصفائح المعدنية الكاشطة أو عالية القوة. تشمل الأساليب الأكثر شيوعًا ما يلي:
- النيتروجين (الغاز أو أيون البلازما)يعمل - على توزيع النيتروجين على سطح الأداة، مما يؤدي إلى إنشاء هيكل صلب بدون التعرض لخطر التشويه الناتج عن العمليات التي تتحمل درجات حرارة عالية-. تعتبر نيترة الأيونات أسرع وتنتج طبقة بيضاء هشة أرق من نيترة الغاز.
- طلاءات PVD (TiN، TiCN، TiAlN، CrN)- يستخدم ترسيب البخار الفيزيائي أغشية رقيقة وصلبة للغاية عند درجات حرارة منخفضة نسبيًا (أقل من 500 درجة مئوية)، مما يحافظ على صلابة الركيزة. يُظهر فولاذ القطع المطلي بـ PVD-تقشيرًا أقل بشكل كبير وحواف قطع أكثر اتساقًا مقارنة بالأدوات غير المطلية، حتى بعد مئات الآلاف من الضربات.
- عملية TD (الانتشار الحراري / انتشار تويوتا).- علاج عائلي للأمراض القلبية الوعائية-يشكل طبقات كربيد الفاناديوم أو كربيد الكروم على السطح. يتم ربط الطلاء الناتج معدنيًا وصلبًا للغاية (3200-3800 HV)، مما يجعله فعالاً في عمليات التثقيب في -تطبيقات ختم التآكل العالية. والمقايضة هي درجة حرارة المعالجة حوالي 1000 درجة مئوية، والتي قد تؤدي إلى تليين الركيزة وتتطلب إعادة التصلب.
تنبثق قاعدة عملية من هذه الخيارات: قم دائمًا بتصلب الركيزة وتلطيفها أولاً، ثم تطبيق المعالجة السطحية. يؤدي الطلاء فوق ركيزة ناعمة إلى تشوه البلاستيك أسفل طبقة الطلاء، مما يؤدي إلى التشقق والفشل المبكر. تُظهر الدراسات التي أجريت على أدوات ختم السيارات أن الجمع بين نيترة الأيونات مع طلاء PVD على D2 المتصلب بشكل صحيح أنتج أكثر من 1.2 مليون قطعة قبل الحاجة إلى الخدمة - مقارنة بـ 50000 قطعة فقط للأدوات المطلية بالكروم- في نفس التطبيق.
إن التكلفة الأولية لدرجات الفولاذ المتميزة والطلاءات المتقدمة حقيقية، ولكنها تتضاءل مقابل التكلفة المتراكمة لوقت التوقف غير المخطط له، والشحذ المتكرر، والأجزاء الممزقة من الأدوات البالية. يعد اختيار مجموعة المواد والمعالجة المناسبة بمثابة استثمار في استقرار العملية - ولا يؤتي ثماره إلا إذا حولت عملية التصنيع التالية تلك المادة إلى هندسة أدوات دقيقة ومكتملة بشكل جيد-.
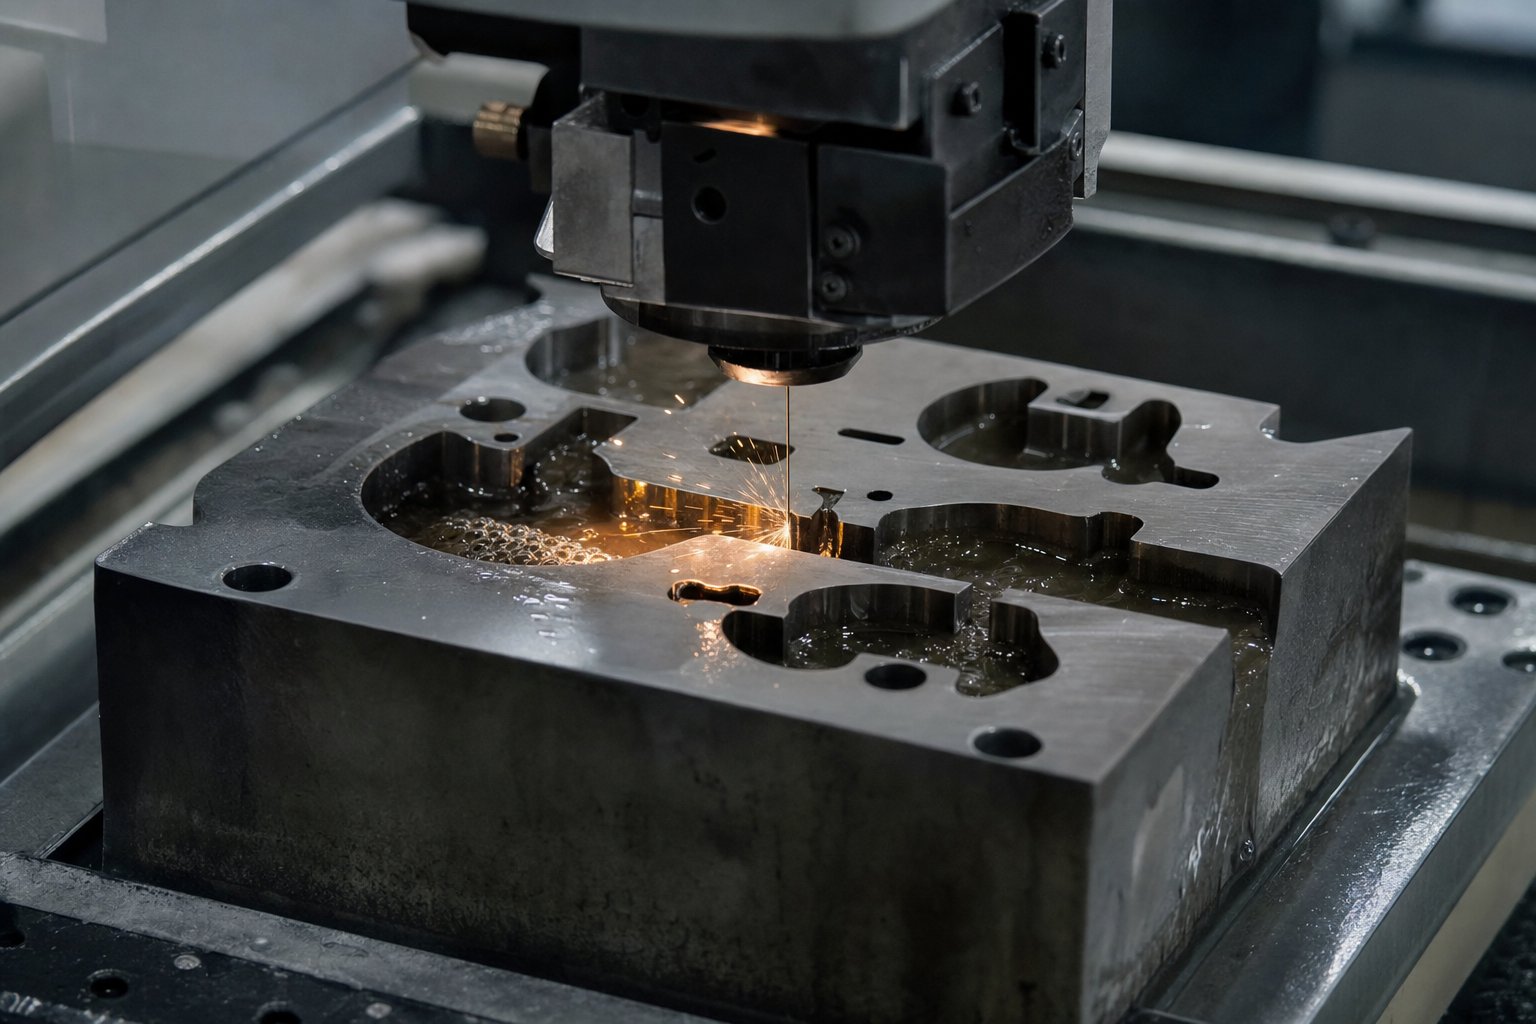
تصنيع القوالب بدءًا من التصنيع باستخدام الحاسب الآلي وحتى التشغيل التجريبي
تتلاقى الأدوات الفولاذية المتميزة، والمعالجة الحرارية المُحسّنة، ونموذج المحاكاة بمساعدة الكمبيوتر (CAD)-المعتمد، في نقطة واحدة: أرضية تصنيع القوالب. هذا هو المكان الذي تصبح فيه الهندسة الرقمية أدوات صلبة قادرة على إنتاج أجزاء مطابقة بسرعة. تتناول كل آلة في تسلسل التصنيع فئة معينة من متطلبات الهندسة أو التسامح، ويفسر فهم أدوارها سبب كون تصنيع القوالب فنًا وعلمًا دقيقًا في نفس الوقت.
التصنيع والتنظيم الإداري في تصنيع القوالب
يعالج الطحن باستخدام الحاسب الآلي الجزء الأكبر من إزالة المواد. مركز تصنيع خشن وشبه مركزي مكون من 3-محاور-ينهي قوالب القوالب والألواح الخلفية-وأشكال التثقيب البسيطة - أي شيء ذو جيب مباشر أو هندسة محيطية. عندما تصبح الأسطح منحوتة أو تضيق زوايا الوصول، ينتقل العمل إلى المطاحن ذات 5 محاور التي يمكنها الاقتراب من الأسطح ذات الأشكال المعقدة من أي اتجاه تقريبًا دون إعادة التثبيت. تعد القدرة ذات المحاور الخمسة ذات قيمة خاصة بالنسبة لمجموعات القوالب التقدمية حيث يجب أن تحافظ ملفات تعريف المحطات المتعددة على علاقات موضعية محكمة عبر الطول الكامل للوحة.
يبدو بسيطا حتى الآن؟ هنا حيث يصبح الأمر أكثر تطلبًا. العديد من ميزات القالب - فتحات التسامح الضيقة-، وملفات التثقيب المعقدة، والزوايا الداخلية الحادة - لا يمكن الوصول إليها بواسطة قاطعة دوارة على الإطلاق. هذا هو المكان الذي تتولى فيه عملية EDM (معالجة التفريغ الكهربائي).
سلك التنظيم الإدارييستخدم سلكًا كهربائيًا رفيعًا-مغلفًا بالنحاس أو الزنك لقطع مقاطع جانبية ثنائية الأبعاد وخطوط محيطية بزاوية من خلال قوالب قوالب صلبة بالكامل. ينطلق الشرر على طول السلك، مما يؤدي إلى تآكل المواد دون قوة ميكانيكية أو تشويه حراري. تعتبر هذه العملية مثالية لأدوات صانع القوالب مثل فتحات التقطيع، والمقاطع العرضية المثقوبة المعقدة -، وأزرار قالب الخلوص - الضيقة - حيث يجب الحفاظ على تشطيب السطح ودقة الأبعاد في حدود ميكرونات. يمكن لمراكز EDM السلكية الحديثة ذات 5 محاور أن تنتج قطعًا مدببة أو متغيرة الزوايا عن طريق موازنة موجهات الأسلاك العلوية والسفلية بشكل مستقل.
يعالج Sinker EDM (المعروف أيضًا باسم الكبش أو التجويف EDM) ميزات التجويف ثلاثي الأبعاد. يتم غمر -قطب كهربائي من النحاس أو الجرافيت مُشكل مسبقًا في قطعة العمل، ويؤدي التآكل الشراري إلى نقل الشكل المعقد للقطب الكهربائي إلى قالب الفولاذ. لا غنى عن هذه التقنية لأدوات القالب التي تتطلب جيوبًا بارزة أو تجاويف مزخرفة أو هندسة حروف مصقولة - حيث لا يمكن لأي قاطع دوار الحفاظ على التفاصيل المطلوبة. نظرًا لأن EDM لا يفرض أي ضغط ميكانيكي فعليًا على قطعة العمل، فإن المقاطع الرفيعة والميزات الدقيقة تبقى سليمة دون تشويه، وهي ميزة مهمة عند تصنيع القوالب من فولاذ الأدوات المتصلب مسبقًا مثل D2 أو إدراجات الكربيد.
بعد الطحن والتنظيم الإداري، توفر عملية طحن السطح التسطيح الذي تتطلبه مجموعات القوالب. يتم طحن أوجه التثقيب، وألواح القالب،-والألواح الاحتياطية، وأحذية القالب إلى مستوى مسطح يبلغ 0.005 مم، وبالتالي يتزاوج النصفان العلوي والسفلي بدون تأرجح أو توزيع غير متساوٍ للضغط. تعمل تقنية Jig Grind على زيادة هذه الدقة في مواقع التجويف الحرجة - فتحات دبوس التوجيه، ومواضع الوتد، وجيوب أزرار القالب - حيث تؤدي الدقة الموضعية إلى محاذاة الثقب-إلى-القالب عبر الأداة بأكملها.
تتحقق آلات القياس الإحداثية (CMMs) من هذه الأبعاد المهمة في مراحل متعددة أثناء التصنيع، وليس فقط في النهاية. قد يتم فحص كتلة قالب الآلة بعد الطحن الخشن، وإعادة فحصها بعد المعالجة الحرارية (لقياس أي تشويه)، والتحقق منها مرة أخرى بعد الانتهاء من الطحن. هذا الأسلوب-قيد التنفيذ يلتقط الانحراف قبل أن ينتشر إلى التجميعات التي تكون عملية إعادة العمل فيها مكلفة.
يموت تجريب والتحقق من الصحة
القالب المجمع بالكامل ليس جاهزًا للإنتاج-حتى يثبت نفسه في مطبعة تجريبية. تعمل مرحلة الاختبار على سد الفجوة بين التصميم النظري والأداء العالمي-الحقيقي - وحتى أفضل-قالب التصنيع الذي تمت محاكاته يتطلب دائمًا بعض التعديلات أثناء التجارب الأولية.
تخيل تحميل الأداة المكتملة في مكبس تجريبي مخصص، وتغذية الشريط الأول من المادة، ودورة المكبس لتحقيق الضربة الأولية. يروي هذا الجزء الأول من القالب قصة: هل الأبعاد ضمن وسائل شرح GD&T؟ هل حافة القطع نظيفة أم محروقة؟ هل تعود الهندسة المشكلة إلى ما هو أبعد من التسامح؟ يقرأ فنيو الاختبار هذه القرائن ويترجمونها إلى إجراءات تصحيحية - لتحديد النقاط العالية باستخدام مركب الصبغ الأزرق، أو حشو أجزاء النموذج، أو ضبط التحميل المسبق لنوابض النيتروجين، أو-إعادة طحن حواف القطع للحصول على خلوص أكثر إحكامًا.
تستمر هذه الحلقة التكرارية - في الختم والقياس والضبط وإعادة الختم - حتى تلبي الأجزاء مواصفات الطباعة بشكل متسق. بالنسبة للأدوات التقدمية المعقدة، قد يتم تشغيل العملية عبر جولات متعددة على مدار عدة أيام. كل تكرار يضيق الفجوة بين الأبعاد الفعلية والاسمية.
يعتمد التحقق النهائي على بروتوكولات التفتيش الرسمية.الفحص المستند إلى CMM-.يلتقط بيانات الأبعاد لكل ميزة مهمة مقابل مخطط GD&T. يؤدي المسح الضوئي أو الليزر إلى إنشاء خرائط كاملة لانحراف السطح-والتي تكشف عن مناطق الارتداد أو الترقق غير المرئية للقياس المعتمد على النقطة-. تؤكد بيانات قدرة العملية الإحصائية (SPC) من فترة إنتاج قصيرة - عادةً من 30 إلى 50 جزءًا متتاليًا - أن القالب ينتج مخرجات مستقرة وقابلة للتكرار مع قيم Cpk التي تلبي متطلبات العميل (غالبًا 1.33 أو أعلى للخصائص الحرجة).
فقط بعد اكتمال حزمة الأدلة هذه، يتلقى القالب تسجيل خروج الإنتاج-. يتبع تسلسل التحقق من التصنيع الكامل-إلى-مسارًا منضبطًا:
- التصنيع باستخدام الحاسب الآلي الخام للأحذية والألواح والكتل المصنوعة من الفراغات الصلبة أو الملدنة مسبقًا-.
- المعالجة الحرارية (إذا تم تشكيلها في حالة التلدين) تليها تخفيف الضغط والتحقق من الأبعاد.
- الطحن النهائي باستخدام الحاسب الآلي لأسطح النماذج والجيوب والملفات الشخصية.
- ماكينة EDM سلكية ذات فتحات قطع، وخطوط محيطية معقدة، وميزات التسامح -الضيقة.
- Sinker EDM لتفاصيل التجاويف ثلاثية الأبعاد وأشكال الزخرفة والميزات المصاغة.
- طحن سطح وجوه التزاوج، وأطراف الثقب، وألواح القالب حتى التسطيح النهائي.
- طحن الرقصة وتشطيب التجويف لفتحات دبوس التوجيه وميزات تحديد الموقع المهمة.
- فحص CMM والتحقق من الأبعاد لجميع الميزات المهمة مقابل غرض التصميم.
- تجميع القالب - يتم تركيب اللكمات والمزيلات والزنبركات والأدلة والمثبتات في مجموعة القالب.
- إجراء اختبار أولي على مطبعة مخصصة باستخدام عينة من المواد لإنتاج-الأجزاء الأولى.
- القياس والاكتشاف والتعديل التكراري حتى تلبي الأجزاء متطلبات GD&T.
- تشغيل التحقق من صحة SPC والتوقيع النهائي-الخروج باستخدام حزمة بيانات الفحص الموثقة.
تعتمد كل خطوة في هذا التسلسل على جودة الخطوة التي قبلها. لن تنتج كتلة القوالب المسطحة أبدًا أجزاء متسقة بغض النظر عن عدد مرات التجربة التي تحاول القيام بها. ولهذا السبب يتطلب تصنيع القالب كلاً من المعدات المناسبة والانضباط للتحقق عند كل نقطة انتقال - وليس فقط في النهاية.
القالب-الموقّع جاهز للإنتاج، ولكن الإنتاج هو المكان الذي يبدأ فيه اختبار التحمل الحقيقي. تُخضع الملايين من دورات الضغط كل مكون للتآكل التراكمي، والإرهاق، والحمل الزائد العرضي غير المتوقع - الذي لا يمكن إلا لبرنامج صيانة منظم إدارته.
صيانة القالب واستكشاف عيوب الختم وإصلاحها
القالب الذي يجتاز التحقق من صحة الاختبار بألوان متطايرة لا يزال من الممكن أن يصبح مسؤولية إنتاجية في غضون أسابيع إذا لم يقم أحد بإدارة تآكله. تطبق كل ضربة ضغط حمولة على حواف القطع الصلبة، وتضغط النوابض، وتقوم دورات بتوجيه المكونات خلال رحلتها. اضرب ذلك بمئات الضربات في الدقيقة، وستبدأ في معرفة سبب تدهور أفضل اللكمات والقوالب المعدنية بمرور الوقت. الفرق بين متجر يعمل بسلاسة ومتجر يكافح الحرائق المستمرة يعود إلى شيء واحد: ما إذا كان الفريق يمارس صيانة وقائية حقيقية أو يقوم فقط بإصلاح ما تعطل.
الصيانة الوقائية وإدارة العمر الافتراضي
هناك فرق كبير بين صيانة القالب وإصلاح القالب. مثلمجلة تشكيل المعادنقم بتأطيره، والإصلاح هو عملية إعادة شيء معطل إلى حالة العمل - في مجال مكافحة الحرائق. الصيانة هي عملية الحفاظ على الوظيفة قبل حدوث الفشل. غالبًا ما تجد المتاجر التي تطمس هذين النشاطين أن فريق "الصيانة" الخاص بها يقضي 80% من وقته في مطاردة الأعطال الطارئة، ولا يتقدم أبدًا على المنحنى.
يدور برنامج الصيانة الوقائية المنظمة (PM) حول عدة مهام متكررة، ترتبط كل منها بفواصل زمنية قابلة للقياس:
- شحذ قطع القطع- تتآكل حواف القالب وأزرار القالب تدريجيًا مع كل ضربة، مما يؤدي إلى زيادة تدريجية في ارتفاع الثقب على الأجزاء المختومة. إن جدولة الشحذ استنادًا إلى ارتفاع الثقب المقاس (عادةً قبل أن يتجاوز 10% من سمك المادة) يحافظ على ثبات جودة القطع. عند الطحن، استخدم عجلة مناسبة تتفكك بحرية بدلاً من تحميل وحرق فولاذ الأداة. يمنع سائل التبريد الفيضاني تراكم الحرارة الذي يمكن أن يؤدي إلى تليين أو تشقق الأجزاء الصلبة مثل D2 أو M2يلاحظ الصانع.
- دورات استبدال الربيع- تتعب النوابض الميكانيكية وتفقد قوتها مع مرور الوقت، بينما يمكن أن تتسبب نوابض غاز النيتروجين في تسرب الضغط. استبدل النوابض قبل أن تصل إلى دورة حياتها المقدرة بدلاً من انتظار الكسر. يمكن أن يتسبب الزنبرك الذي ينكسر في منتصف الطريق- في إتلاف مكونات القالب المحيطة وينتج سلسلة من الأجزاء الخردة.
- تشحيم- تتطلب مسامير التوجيه وأسطح الكامات وألواح التآكل وقضبان الرفع تشحيمًا دوريًا. الأسطح الجافة تصاب بالمرارة والنتيجة، مما يؤدي في النهاية إلى تدهور دقة المحاذاة. اتبع خريطة التشحيم الخاصة بصانع القالب وتحقق من التغطية خلال كل دورة PM.
- قياس التآكل- استخدم المسامير المُعايرة، أو مقاييس التجويف، أو عمليات الفحص الموضعي لـ CMM لتحديد كمية التآكل على الأسطح الحرجة. دليل إزالة الجلبة، وقطر تجويف زر القالب، وأنصاف أقطار الفولاذ كلها تنجرف مع مرور الوقت. يؤدي توثيق هذه القياسات إلى إنشاء ملف تعريف معدل التآكل-الذي يتنبأ بالوقت الذي ستتجاوز فيه المكونات التفاوت المسموح به.
كيف تعرف متى تقوم بكل مهمة؟ توفر عدادات الأشواط المثبتة على المكبس أو المدمجة في القالب الإجابة. في كل مرة يدور فيها الكبش، يزداد العداد. قم بإقران هذا العدد بسجل صيانة القالب - وهو سجل قيد التشغيل لما تم إنجازه وما تم قياسه وما تم استبداله - ويمكنك التحول من التخمين إلى الجدولة المستندة إلى البيانات-. ويعكس هذا النهج ما يسميه المتخصصون في الصناعة بالصيانة التنبؤية (PdM)، حيث تحدد بيانات الأداء الحقيقية متى يجب أن يحدث التدخل بدلاً من الاعتماد على فترات تقويمية ثابتة فقط.
هناك تحذير عملي واحد: تجنب الصيانة المفرطة والصيانة المنخفضة-. يؤدي شحذ اللكمات والقالب كل 100000 ضربة عن ظهر قلب - حتى عندما يكون ارتفاع المثقاب مقبولًا - إلى إهدار المواد وتقصير العمر الإجمالي للأداة. وعلى العكس من ذلك، فإن تمديد الفواصل الزمنية بشكل كبير قد يؤدي إلى حدوث أعطال كارثية تحول مهمة شحذ بسيطة إلى عملية إصلاح باهظة الثمن. يعمل سجل الصيانة على حل هذا التوتر من خلال إظهار معدلات التآكل الفعلية لكل أداة محددة تقوم بتشغيل كل مادة محددة.
استكشاف أخطاء عيوب الختم الشائعة وإصلاحها
حتى مع ممارسات PM الصلبة، تظهر العيوب في بعض الأحيان. المفتاح هو تشخيص الأسباب الجذرية بسرعة بدلاً من ملاحقة الأعراض. عندما ترى مشكلة في الجودة على جزء مختوم، فعادةً ما يعود ذلك إلى أحد أوضاع الفشل الأربعة الشائعة في نظام ثقب الصفائح المعدنية والقالب. فيما يلي تفصيل لكل منها، بالإضافة إلى الإجراءات التصحيحية:
| عيب | السبب الجذري | الإجراء التصحيحي | استراتيجية الوقاية |
|---|---|---|---|
| نتوءات (حواف حادة مرتفعة على محيط القطع) | عدم كفاية التثقيب-إلى-خلوص القالب، أو حواف القطع الباهتة، أو عدم المحاذاة بين التثقيب والزر | شحذ أو استبدال اللكمات والأزرار البالية؛ التحقق من الخلوص وتصحيحه وفقًا لمواصفات المادة (عادةً 5-10% من السُمك لكل جانب للفولاذ الطري) | تتبع ارتفاع الأزيز على فترات منتظمة؛ شحذ الجدول الزمني قبل الوصول إلى الحدود؛ الحفاظ على دبوس الدليل مناسبًا لمنع انحراف المحاذاة |
| Springback (يعود الجزء نحو الشكل الأصلي بعد التشكيل) | ضمن -التعويض في هندسة القالب؛ مادة عالية القوة- مع استرداد مرن كبير؛ قوة قاع أو سك غير كافية | تجاوز قسم النموذج للتعويض؛ إضافة محطات إعادة الضربة. زيادة الحمولة أو إضافة العملات المعدنية عند قمة الانحناء | استخدم محاكاة CAE للتنبؤ بعودة الربيع وبناء التعويض في تصميم القالب؛ التحقق من صحة القياس-الأولى وضبطه قبل إصدار الإنتاج |
| التجاعيد (موجات أو أبازيم في المناطق المرسومة أو المشكلة) | عدم كفاية ضغط الحامل الفارغ؛ عدم كفاية ضبط النفس حبة السحب؛ المواد الزائدة غير المدعومة في مناطق الضغط | زيادة قوة حامل فارغة. إضافة أو تعديل حبات السحب؛ ضبط الحجم الفارغ لتقليل تدفق المواد الزائدة | تحسين ضغط الحامل الفارغ ورسم الشكل الهندسي للخرز أثناء تصميم القالب باستخدام محاكاة التشكيل؛ مراقبة ضغط ربيع النيتروجين أثناء الإنتاج |
| Galling (نقل المواد من قطعة العمل إلى سطح الأداة، مما يتسبب في تسجيل النقاط) | سوء التشحيم، وفشل الطلاء على سطح القالب، والاحتكاك العالي بين الأداة وقطعة العمل (شائع في الفولاذ المقاوم للصدأ والألومنيوم) | إعادة-تلميع أسطح الأدوات المتأثرة؛ استعادة أو إعادة تطبيق طلاء PVD؛ تحسين نوع مواد التشحيم أو تغطية التطبيق | تحديد اللكمات المطلية بـ PVD- أو المعالجة بـ TD-للمواد المعرضة للخدش-؛ التحقق من وظيفة نظام توصيل مواد التشحيم عند كل إعداد للقالب؛ حافظ على قوالب الصفائح المعدنية نظيفة من الحطام والتراكم |
لاحظ النمط: معظم العيوب ترجع إما إلى التآكل (النتوءات أو التهيج) أو مشكلات تعويض التصميم (الارتداد، التجاعيد). تستجيب العيوب المتعلقة بالتآكل- لإجراءات الصيانة - الشحذ وإعادة الطلاء والتشحيم. غالبًا ما تتطلب العيوب المرتبطة بالتعويض-تغييرات هندسية في هندسة القالب نفسها.
عندما يظهر ثقب الضغط ضررًا مزعجًا، على سبيل المثال، فإن مجرد تلميع السطح يوفر إصلاحًا مؤقتًا. يتضمن الحل الدائم ترقية المعالجة السطحية أو التحول إلى مجموعة مواد تشحيم - تمنع انتقال المادة اللاصقة في المقام الأول. يكون استكشاف الأخطاء وإصلاحها أكثر فعالية عندما يعالج الأسباب الجذرية بدلاً من الأعراض.
كما أن اقتصاديات التجديد تستحق الاهتمام أيضاً. لا يلزم دائمًا استبدال القالب البالي. يمكن أن تؤدي إعادة-طحن حواف القطع، وإعادة-طلاء قوالب الفولاذ، واستبدال البطانات التوجيهية البالية، وإعادة تسطيح أحذية القالب إلى استعادة الأداة إلى ما يقرب من-الأداء الأصلي بجزء صغير من-تكلفة البناء الجديدة - عادةً ما تتراوح بين 15-30% من قيمة الاستبدال. إن نقطة القرار واضحة ومباشرة: إذا ظل هيكل القالب (الأحذية والألواح وهندسة التركيب) سليمًا وكانت التعديلات المطلوبة مقتصرة على الأسطح المتآكلة، فإن التجديد يكون منطقيًا من الناحية المالية. إذا تغيرت الهندسة الأساسية، أو تشققت الألواح، أو تغير تصميم الأجزاء بشكل كبير، فإن بناء أدوات جديدة هو المسار الأكثر موثوقية.
إن الحفاظ على اللكمات والقوالب في حالة الاستعداد للإنتاج-هو في نهاية المطاف استراتيجية لإدارة التكلفة. كل ساعة من فترات التوقف غير المخطط لها، وكل دفعة من الأجزاء المخردة، وكل إصلاح طارئ تحمل نفقات مخفية - للشحن المعجل، والمشغلين الخاملين، وفترات التسليم الفائتة - التي تتجاوز بكثير تكلفة الصيانة المجدولة المنضبطة. تقوم المتاجر التي تستوعب هذا الواقع بإدخال الصيانة في تخطيط إنتاجها منذ اليوم الأول، وليس كفكرة لاحقة عندما تصل العيوب إلى العميل.
معرفة كيفية الحفاظ على النرد هي نصف المعادلة. النصف الآخر هو التأكد من تحديد الأداة المناسبة ومصدرها في المقام الأول - وهي عملية تبدأ قبل إصدار أي أمر شراء بوقت طويل.
كيفية تحديد ومصدر قالب ختم مخصص
يعد فهم أنواع القوالب والمواد والصيانة أمرًا ذا قيمة - ولكن لا يهم أي منها إذا لم تتمكن من ترجمة تلك المعرفة إلى مواصفات واضحة تساعد في بناء الأداة المناسبة. يتم سد الفجوة بين "أعرف ما هو القالب التقدمي" و"لدي أجزاء إنتاج تشغيل قالب تم التحقق منها" من خلال خطوتين عمليتين: إعداد طلب عرض الأسعار الذي يمنح مصنعي قوالب الختم بالضبط ما يحتاجون إلى عرضه بدقة، وتقييم الموردين وفقًا للمعايير التي تتنبأ بالنجاح على المدى الطويل-بدلاً من مجرد أدنى سعر مبدئي.
كيفية إعداد قالب ختم فعال RFQ
تخيل أنك أرسلت إلى متجر القوالب رسمًا جزئيًا بدون وسائل شرح مادية، ولا توقعات بالحجم، وتفاوتات منسوخة من مشروع غير ذي صلة. ماذا يعود؟ اقتباس مليء بالافتراضات - أو ما هو أسوأ من ذلك، رقم ذو مظهر تنافسي-يعتمد على التفسير الأرخص لمتطلباتك الغامضة. وفي كلتا الحالتين، أنت تقارن التفاح بالتخمين عندما تصل عروض الأسعار المتعددة إلى مكتبك.
إن طلب عرض الأسعار -المنظم بشكل جيد لقوالب الختم المعدنية المخصصة يزيل هذا الغموض. إنه يمنح كل مورد عرض أسعار نفس خط الأساس الفني بحيث تعكس إجاباتهم اختلافات حقيقية في القدرات بدلاً من تفسيرات مختلفة للمعلومات غير الكاملة. وبالاستناد إلى أفضل ممارسات طلب عرض الأسعار، ينطبق المبدأ الأساسي بالتساوي على أدوات الختم: إذا كانت الحزمة الفنية غير مكتملة، فيجب على المورد التخمين، وتؤثر هذه التخمينات على السعر، والمهلة الزمنية، وما إذا كان النهج المقتبس يناسب الجزء الخاص بك بالفعل.
ما الذي يجب أن يتضمنه المهندسون ومديرو المصادر؟ فيما يلي الحزمة الأساسية لقالب الختم RFQ:
- رسم جزئي باستخدام GD&T الكامل- قم بتضمين كلاً من نموذج CAD ثلاثي الأبعاد (يفضل تنسيق STEP) ورسم PDF ثنائي الأبعاد مع التفاوتات ومراجع مرجع الإسناد والميزات المهمة-ل- المحددة بوضوح. يتيح النموذج ثلاثي الأبعاد لمحل القوالب تقييم القابلية للتشكيل؛ يحدد الرسم ثنائي الأبعاد القصد الأبعاد.
- مواصفات المواد- اذكر بالضبط السبيكة والطقس والسمك وأي معيار معمول به. "الفولاذ المقاوم للصدأ 1.0 مم" ليس محددًا بدرجة كافية. "SUS304، تشطيب 2B، 1.0 مم +/- 0.05 مم لكل ASTM A240" يزيل التخمين حول الدرجة والحالة.
- توقعات الحجم السنوي- قم بتوفير الكميات المتوقعة في المستويات: التشغيل التجريبي الأولي، وحجم السنة الأولى-، والطلب السنوي الثابت-. يحرك الحجم التوصية بنوع القالب (المركب مقابل التقدمي)، واختيار درجة المواد لمكونات القالب، وما إذا كانت إدراجات الكربيد مبررة.
- الهدف يموت الحياة- عبّر عن ذلك برسومات إجمالية قبل إجراء عمليات التجديد الرئيسية. يتطلب القالب المتوقع أن ينتج إجمالي 500000 قطعة بناءًا مختلفًا تمامًا عن القالب الذي يستهدف 10 ملايين قطعة. يؤثر هذا الرقم الفردي على درجة فولاذ الأداة ومعالجة السطح ومستوى التكلفة الإجمالية للمشروع.
- متطلبات الجودة- حدد توقعات الفحص (تقرير أبعاد CMM، ودراسة قدرة SPC، وبروتوكول فحص المقالة الأولى-)، ومعايير نظام الجودة المعمول بها (ISO 9001، IATF 16949)، ومعايير القبول للأبعاد الحرجة (أهداف Cpk).
- العمليات الثانوية- إذا كانت الأجزاء تتطلب النقر أو اللحام أو الطلاء أو المعالجة الحرارية بعد الختم، فقم بتضمين ذلك في نطاق RFQ. يمكن للموردين الذين يديرون العمليات الثانوية داخليًا- توفير فترات زمنية أفضل وتحكم أكثر صرامة في العمليات مقارنة بأولئك الذين يتعاقدون من الباطن في كل خطوة إضافية.
يعد تعقيد الأجزاء هو المحرك الأكبر لاختيار نوع القالب وتكلفته. قد تحتاج الدعامة المسطحة ذات الثلاثة ثقوب إلى قالب مركب فقط بتكلفة بضعة آلاف من الدولارات. قد يتطلب الموصل متعدد الانحناءات- مع علامات التبويب المشكلة والميزات المصاغة والتفاوتات الموضعية الضيقة أداة تقدمية مكونة من 12 محطة بمعدل 10 إلى 20 ضعف هذا الاستثمار. عندما ينقل طلب عرض الأسعار الخاص بك بوضوح التعقيد الهندسي والحجم والعمر المتوقع، يمكن لشركات تصنيع القوالب القادرة أن توصي بالنهج الصحيح بدلاً من التقصير في ما تفترض أنه يمكنك تحمله.
نصيحة عملية واحدة: أرسل مجموعة الملفات المتطابقة ونفس مستوى المراجعة ونفس الافتراضات إلى كل مورد في قائمة العطاءات الخاصة بك. كما تؤكد أبحاث طلب عرض أسعار التصنيع، فإن الحزم غير المتسقة تعني أن فروق الأسعار تعكس افتراضات مختلفة بدلاً من الاختلافات الحقيقية في القدرة - مما يجعل إجراء مقارنات أسعار ذات معنى أمرًا مستحيلًا.
تقييم موردي قوالب الختم
السعر سهل للمقارنة. تعد القدرة أصعب - وأكثر تنبؤًا بما إذا كنت ستحصل على نرد عمل في الموعد المحدد أو ستقضي أشهرًا في حلقات تجريبية مؤلمة في مطاردة المشكلات التي كان من الممكن أن تمنعها الهندسة الأفضل. لا يميز أفضل مرشحي الشركات المصنعة لقوالب الختم أنفسهم بكونهم أرخص، ولكن من خلال إظهار -التحكم في العملية من البداية إلى النهاية- من حيث الجدوى من خلال أجزاء الإنتاج المعتمدة.
عند تقييم ورشة القوالب، ابحث عن نقاط التحقق من القدرات التالية:
- محاكاة CAE الداخلية-- هل يستطيع المورد تشغيل عمليات محاكاة التشكيل (التنبؤ بالارتداد، تحليل التخفيف، خرائط التجاعيد) قبل قطع الفولاذ؟ تكتشف المتاجر التي تتمتع بهذه الإمكانية مشكلات التصميم رقميًا، مما يقلل من تكرارات التجارب الفعلية ويضغط الجداول الزمنية.
- مجموعة معدات التصنيع- تحتاج الشركة المصنعة للقالب القادرة إلى الطحن باستخدام الحاسب الآلي (من 3 محاور إلى 5 محاور)، والتنظيم الإداري السلكي، والتنظيم الإداري للغاطس، والطحن السطحي، والطحن بالاهتزاز. إذا تم الاستعانة بمصادر خارجية لأي من هذه الأمور، فإن المهل الزمنية ستمتد وتتفتت المساءلة.
- توفر الصحافة التجريبية- هل يمتلك المورد مكابس اختبار مخصصة تتوافق مع نطاق الحمولة لمطبعة الإنتاج الخاصة بك؟ ويعني الاختبار الداخلي- دورات تكرار أسرع وردود فعل مباشرة بين المهندسين الذين صمموا القالب والفنيين الذين يقومون بتشغيله.
- القدرة على التفتيش- ابحث عن معدات CMM، والمسح الضوئي أو الليزري لرسم خرائط انحراف السطح، والقدرة على إنتاج تقارير أبعاد رسمية وبيانات SPC تلبي متطلبات نظام الجودة لديك.
- ما بعد-دعم التسليم- تحتاج القوالب إلى الصيانة وقطع الغيار والتغييرات الهندسية العرضية طوال عمرها الإنتاجي. يعتبر الموردون الذين يقدمون الدعم الفني المستمر ومخزونات مكونات الغيار وخدمات التعديل شركاء - وليسوا مجرد موردين.
- ردود الفعل على التصميم من أجل التصنيع (DFM).- أفضل الشركات المصنعة للقوالب لا تقوم ببساطة ببناء ما ترسمه. يقومون بمراجعة هندسة الجزء الخاص بك ويقترحون تعديلات تعمل على تحسين قابلية التشكيل أو تقليل تعقيد الأدوات أو إطالة عمر القالب. يمكن أن توفر حلقة التغذية الراجعة هذه، وفقًا لأدلة اختيار الصناعة، تكلفة ووقتًا كبيرًا قبل أن يبدأ تصميم الأدوات.
- شهادات الجودة- ISO 9001 هو خط الأساس. إذا كانت قطع الغيار الخاصة بك تخدم تطبيقات السيارات، فإن شهادة IATF 16949 تشير إلى وجود مورد يتمتع بانضباط عملية قادر على تلبية توقعات OEM.
كيف يمكنك تقييم هذه العوامل دون زيارة كل متجر؟ ابدأ بطلب نظرة عامة على الإمكانيات مع استجابة RFQ الخاصة بك. اطلب قوائم المعدات، وأمثلة لتقارير الفحص من مشاريع مماثلة، والمراجع من العملاء في مجال عملك. سوف يقوم المورد الواثق من عمليته بمشاركة هذا الأمر بشكل علني.
وكمثال ملموس،ييتشينيوضح كيف يبدو سير عمل الخدمة الكامل- عمليًا - والذي يغطي تحليل الجدوى، وتصميم القالب المعتمد على CAE-، والتصنيع الدقيق باستخدام الحاسب الآلي والتنظيم الإداري، -الاختبار الداخلي باستخدام مكابس مخصصة، وفحص CMM مع حزم التحقق الموثقة. بالنسبة للمهندسين الذين يبحثون عن قوالب ختم معدنية للبيع أو مديري المصادر الذين يقومون ببناء برنامج قوالب معدنية مخصصة، فإن هذا النوع من الموردين المتكاملين يزيل عبء التنسيق لإدارة دور التصميم المنفصلة، ومحلات القوالب، ومختبرات الفحص.
فكرة أخيرة حول تقييم الموردين: غالبًا ما يعكس أرخص عرض أسعار ما تم تجاهله، وليس ما تم تحسينه. إن الشركة المصنعة للقالب التي تتضمن المحاكاة، والتجربة التكرارية، والتحقق من صحة SPC في سعرها هي التي تحسب التكلفة الحقيقية لتقديم أداة العمل. الشخص الذي يقتبس ساعات التصنيع فقط قد يبدو جذابًا على الورق ولكنه سيولد أوامر تغيير بمجرد وصول القالب إلى المطبعة وعدم توافق الأجزاء. قم بتقييم إجمالي تكلفة المشروع - بما في ذلك مخاطر الجدول الزمني واحتمال إعادة العمل والدعم المستمر - بدلاً من سعر أدوات البند- وحده.
تحدد جودة طلب عرض الأسعار الخاص بك جودة عروض الأسعار التي تتلقاها. استثمر الوقت الهندسي مقدمًا لبناء حزمة فنية كاملة، وسوف تقضي وقتًا أقل بكثير لاحقًا في حل سوء الفهم بين ما تحتاجه وما يفترضه المورد.
ومع وجود مواصفات معدة جيدًا- وتحديد مورد قادر، يصبح السؤال المتبقي استراتيجيًا: كيف يمكنك مطابقة مستوى الاستثمار في القالب مع مرحلة الإنتاج لديك ومسار الحجم-على المدى الطويل؟
اختيار إستراتيجية قالب الختم المناسبة لمشروعك
لديك المعرفة بأنواع القوالب والمواد وسير عمل التصميم وطرق التصنيع وممارسات الصيانة ومعايير تقييم الموردين. السؤال الآن عملي: بالنظر إلى الجزء المحدد لديك، وتوقعات الحجم، والجدول الزمني للإنتاج، ما هو مستوى الاستثمار في الأدوات المنطقي بالفعل؟ تعتمد الإجابة على موقعك في دورة حياة المنتج ومدى الانخفاض الكبير في تكلفة كل جزء-.
مطابقة استراتيجية القالب لأهداف الإنتاج
تتلاقى أربعة متغيرات لتحديد مجموعة قوالب الختم المناسبة لأي مشروع: الحجم السنوي، وتعقيد الجزء، ونوع المادة، وتحمل الأبعاد. قم بتغيير أي واحد من هذه، وستتغير استراتيجية القالب المثالية. إن الدعامة البسيطة المختومة من الفولاذ الطري بمعدل 500 قطعة سنويًا لا تبرر استخدام أداة تقدمية، بغض النظر عن مدى جاذبية وقت الدورة على الورق. وعلى العكس من ذلك، لا يمكن إنتاج موصل متعدد الميزات-مخصص لإنتاج 5 ملايين وحدة سنوية اقتصاديًا باستخدام أدوات محطة واحدة--، حيث ستطغى تكاليف العمالة والمعالجة لكل جزء على أي توفير في الأدوات.
تربط التكلفة-لكل-منظور الجزء كل شيء ببعضه البعض. قد يتكلف القالب التدريجي المزود بإدخالات كربيد ما بين 40.000 إلى 80.000 دولار أمريكي مقدمًا، ولكن يعمل على آلة ختم القالب بسرعة 200 ضربة في الدقيقة، وينتج أجزاء مقابل أجزاء من السنت لكل من المادة ووقت الطباعة. نفس الجزء المصنوع من القالب المركب بسرعة أقل - مع التحميل اليدوي والمزيد من المعالجة - قد يحمل تكلفة وحدة أعلى بخمس إلى عشر مرات. على مدى عدة سنوات من الإنتاج-، يدفع الاستثمار الأعلى في الأدوات تكاليفه عدة مرات من خلال انخفاض سعر القطعة والجودة المتسقة.
اختيار المواد يضخم هذا التأثير. تحتاج قوالب ختم الصفائح المعدنية التي تعمل بمواد كاشطة عالية-من الفولاذ أو الفولاذ المقاوم للصدأ إلى أدوات فولاذية وطلاءات سطحية أكثر صلابة للحفاظ على عمر الحافة. تعمل التكلفة الأولية المضافة لإدخالات الكربيد أو اللكمات المعالجة بـ TD- على تمديد فترات الشحذ من 50000 نتيجة إلى 500000 أو أكثر - مما يعني وقت توقف أقل، ودورات صيانة أقل، وزيادة الإيرادات-مما يؤدي إلى توليد ساعات ضغط طوال عمر القالب. متطلبات التسامح مهمة أيضًا: تتطلب المواصفات الأكثر صرامة تكوينات أكثر صرامة لمجموعة قوالب الضغط (أربع-مجموعات قوالب ما بعد)، وتصنيع آلي أكثر دقة، ومراحل تجربة أطول، وكلها تضيف تكلفة ولكنها تقلل من الخردة وإعادة العمل في المراحل النهائية.
الانتقال من البحث إلى العمل
أين يقع مشروعك الآن؟ فيما يلي إطار قرار موجز يتوافق مع مرحلة الإنتاج:
- مرحلة النموذج الأولي- لم يتم الانتهاء من تصميم الجزء. ضع في اعتبارك استخدام الأدوات الناعمة (قوالب الألومنيوم أو الفولاذ الطري المُصنفة لـ 1000-5000 ضربة) أو تخطي الختم بالكامل لصالح القطع بالليزر والثني باستخدام الحاسب الآلي. الهدف هو التحقق من صحة التصميم، وليس كفاءة الإنتاج. إن الالتزام بمجموعات قوالب الختم المعدنية الصلبة في هذه المرحلة يخاطر بإعادة صياغة باهظة الثمن عندما تتغير الهندسة.
- الإنتاج التجريبي (1000-50000 قطعة)- التصميم مستقر ولكن الأحجام لا تبرر استخدام الأدوات التقدمية. توفر القوالب -المفردة أو القوالب المركبة المصنوعة من فولاذ الأدوات القياسي (D2، A2) جودة جيدة للأجزاء بتكلفة معتدلة للأدوات. تعمل هذه الأدوات أيضًا بمثابة تأمين: إذا لم يصل المنتج إلى الأحجام المتوقعة، فسيظل تعرض رأس المال الخاص بك تحت السيطرة.
- إنتاج كبير-(100،000+ سنويًا)- القوالب التقدمية المزودة بإدخالات من الكربيد، والثقوب المطلية بتقنية PVD-، وأربعة- مجموعات من القوالب التي تعمل على مكبس ختم قوالب مخصص، أصبحت هي الفائز الاقتصادي الواضح. تكلفة الأدوات كبيرة، ولكنتنخفض تكاليف القطعة-بشكل كبيرحيث يتم استهلاك الاستثمار الأولي عبر عمليات الإنتاج الكبيرة. في هذه المرحلة، لا تعد محاكاة CAE المتكاملة، والاختبار الشامل، والتحقق من صحة SPC من الكماليات الاختيارية - ولكنها أدوات لخفض التكلفة-تمنع تصحيحات الإنتاج المتوسطة- المكلفة.
يتبع إعداد قالب الضغط الهيدروليكي الذي يخدم الأجزاء الهيكلية-الثقيلة نفس المنطق ولكن عند حدود حمولة أعلى، حيث تصبح قدرة الضغط وصلابة القالب هي معايير الاختيار السائدة بدلاً من سرعة الدورة وحدها.
تحدد الدقة الهندسية التي تستثمرها قبل محاكاة قطع الفولاذ -، وتحسين تخطيط الشريط، واختيار المواد، وتأهيل الموردين - ما إذا كان قالب الختم الخاص بك يوفر تكلفة متوقعة -لكل-اقتصاديات الجزء أو يصبح مصدرًا متكررًا لوقت التوقف عن العمل والخردة وعمليات التسليم الفائتة طوال فترة الإنتاج بأكملها.
إذا كنت لا تزال تقوم بتقييم المفاهيم، قم بإعادة النظر في إرشادات التصميم والمحاكاة المذكورة سابقًا في هذه المقالة. إذا تم الانتهاء من رسم الجزء الخاص بك، وتم تحديد أحجامك، وكنت على استعداد للانتقال من البحث إلى الإنتاج، فإن الخطوة التالية هي إرسال حزمة RFQ كاملة إلى مورد مؤهل يمكنه إدارة تقييم جدوى سير العمل الكامل -، وتصميم القالب مع محاكاة التشكيل، والتصنيع الدقيق، والأجزاء التجريبية المعتمدة. يمكن للمصنعين في هذه المرحلة الاستكشافحلول قوالب الختم المخصصة من YICHENللحصول على دعم شامل-إلى-النهاية يعمل على سد الفجوة بين تصميم الأجزاء المعتمد وأجزاء الإنتاج الجيدة الأولى، مما يمنح مديري المصادر ومهندسي الأدوات نقطة بداية عملية لمشاركة الموردين.
ختم الأسئلة الشائعة لقالب القالب
1. ما هو الفرق بين قالب الختم وقالب الحقن؟
يقوم قالب الختم بتشكيل الصفائح المعدنية الصلبة في درجة حرارة الغرفة باستخدام القوة الميكانيكية من المكبس، بينما يستقبل قالب الحقن البوليمر المنصهر في تجويف مغلق حيث يبرد ويتصلب. تستخدم قوالب الختم التثقيب-و-إزالة القالب، وأدوات التجريد، وأنظمة التوجيه، بينما تتطلب قوالب الحقن قنوات تبريد، وأنظمة بوابات، وآليات طرد. القاعدة البسيطة: إذا ظلت المادة الخام صلبة طوال العملية، فهي تختم منطقة القالب.
2. كم من الوقت يستمر قالب قالب الختم قبل أن يحتاج إلى الاستبدال؟
يختلف عمر القالب على نطاق واسع بناءً على درجة فولاذ الأداة، ومعالجة السطح، والمواد التي يتم ختمها، ونظام الصيانة. قد ينتج القالب الفولاذي D2 القياسي الذي يعمل بالفولاذ الطري ما بين 500.000 إلى 1 مليون قطعة قبل إجراء عمليات تجديد كبيرة. يمكن أن تتجاوز القوالب التقدمية المزودة بإدخالات من الكربيد وطلاءات PVD 5 ملايين ضربة. عوامل مثل الشحذ المجدول، واستبدال الزنبرك، والتشحيم تعمل بشكل مباشر على تمديد أو تقصير العمر القابل للاستخدام. تساعد عدادات الحد وسجلات الصيانة على التنبؤ بفترات الخدمة المثلى.
3. ما هي المعلومات التي يجب أن أدرجها في طلب عرض الأسعار لقالب الختم؟
تشتمل حزمة RFQ الفعالة على نموذج CAD ثلاثي الأبعاد (تنسيق STEP) مع رسم GD&T ثنائي الأبعاد، ومواصفات المواد الدقيقة مع السبائك والمزاج، وتوقعات الحجم السنوي في الطبقات، وعمر القالب المستهدف في إجمالي الأشواط، ومتطلبات الجودة مثل أهداف Cpk، وأي عمليات ثانوية مطلوبة. إن إرسال مجموعات ملفات متطابقة إلى جميع الموردين الذين يقدمون العطاءات يضمن أن تعكس الأسعار الاختلافات الحقيقية في القدرات. يستخدم الموردون مثل YICHEN (yichen-group.com/stamping-die/) هذه الحزمة الكاملة لتقديم تقييمات جدوى دقيقة وتوصيات بشأن الأدوات.
4. كيف يمكنني الاختيار بين القالب التدريجي والنرد النقل؟
تعتبر القوالب التقدمية مثالية عندما تظل الأجزاء متصلة بشريط ناقل طوال عملية التشكيل، وهي مناسبة عادةً للأجزاء الصغيرة إلى المتوسطة ذات التعقيد المعتدل وبكميات كبيرة جدًا (ملايين في السنة). تعتبر قوالب النقل أفضل للأجزاء الكبيرة، أو السحب العميق، أو الأشكال الهندسية ثلاثية الأبعاد المعقدة التي لا يمكن أن تبقى على الشريط. توفر أنظمة النقل مرونة أكبر في التوجيه الجزئي بين المحطات ولكنها تعمل بمعدلات دورة أبطأ. يعتمد القرار في النهاية على حجم الجزء، وعمق الرسم، وما إذا كانت التغذية المستندة إلى الشريط-ممكنة هندسيًا.
5. ما الذي يسبب نتوءات على الأجزاء المختومة وكيف يمكنك إصلاحها؟
تتشكل نتوءات عندما تكون مساحة التثقيب-إلى-القالب غير كافية، أو تصبح حواف القطع باهتة، أو تنحرف المحاذاة بين زر التثقيب والقالب. يتضمن الإجراء التصحيحي شحذ أو استبدال اللكمات والأزرار البالية، ثم التحقق من مطابقة الخلوص لمواصفات المادة (عادةً 5-10% من سمك كل جانب للفولاذ الطري). تعتمد الوقاية على تتبع ارتفاع الغالف على فترات زمنية منتظمة باستخدام عدادات الحد، وجدولة الشحذ قبل الوصول إلى الحدود، والحفاظ على ملاءمة دبوس التوجيه لمنع انحراف المحاذاة التدريجي.


