


فهم تسعير قوالب الختم من الألف إلى الياء
تخيل أنك حصلت على عرضي أسعار لما يشبه أداة الختم نفسها وشاهدت فرقًا في السعر بمقدار عشرة أضعاف. يقول أحد الموردين 15000 دولار، ويقول آخر 150000 دولار. لا يوجد خطأ. من المحتمل أنهم يفسرون متطلباتك بشكل مختلف، أو يبنون معايير مختلفة، أو يقتبسون أنواع قوالب مختلفة تمامًا لنفس هندسة الجزء. وهذا الانتشار ليس علامة على فوضى السوق. إنه يعكس العدد الهائل من المتغيرات التي تحدد سعر قالب الختم، ويفاجئ المشترين عندما لا يقومون بتعيين تلك المتغيرات قبل الوصول إلى عروض الأسعار.
ما هو قالب الختم ولماذا يختلف السعر كثيرًا
قالب الختم هو أداة دقيقةيتم تركيبها في مكبس يحول الصفائح المعدنية المسطحة إلى أجزاء تامة الصنع أو شبه تامة-من خلال عمليات القطع والثني والرسم والتشكيل. يتم تصميم كل قالب ختم معدني-هندسيًا لإنتاج جزء معين، مما يعني أن التسعير لن يكون أبدًا-موجودًا-على الرف. يتم تشكيل التكلفة النهائية من خلال خمسة عوامل مترابطة: نوع القالب وعدد المحطات، وتعقيد الأجزاء والتفاوتات، ودرجة فولاذ الأداة، وحجم الإنتاج المتوقع، والموقع الجغرافي لصانع الأدوات.
قد يتطلب ختم القالب الفردي البسيط-المستخدم لتفريغ الأقواس المسطحة فقط هندسة أساسية وفولاذًا قياسيًا. تتطلب القوالب التقدمية متعددة المحطات -التي تنتج موصلات السيارات ذات التفاوتات العالية وعمليات الصياغة أسابيع من أعمال التصميم والمواد المتميزة ووقتًا تجريبيًا طويلًا. يمكن لكل محطة إضافية في القالب التدريجي أن تزيد من تكلفة الأدوات بمقدار8 إلى 12 بالمئة، والتعقيد لا يتسع خطيًا. ولهذا السبب تمتد تكلفة قوالب الختم المعدنية إلى نطاق واسع من التكلفة، بدءًا من بضعة آلاف من الدولارات إلى أكثر من مليون دولار لأدوات نقل الألواح الكبيرة-المستخدمة في إنتاج هياكل السيارات.
يمكن أن تتراوح أسعار قوالب الختم من 3000 دولار أمريكي لقالب التقطيع البسيط إلى أكثر من 1000000 دولار أمريكي لخط قوالب نقل السيارات المعقد. إن فهم دوافع التكلفة وراء هذا الانتشار هو ما يفصل بين الميزانية الواقعية والتخمين.
ومن الجدير بالذكر أن مصطلح "ختم القالب" يظهر في سياقين مختلفين. قوالب ختم المعادن الصناعية، التي تركز عليها هذه المقالة، هي أدوات إنتاج مصممة لتشكيل أجزاء معدنية على نطاق واسع. من ناحية أخرى، تُستخدم قوالب النقش وأدوات النقش المعدنية لوضع العلامات الزخرفية وإنشاء تصميمات مبهرة على الجلد أو الورق أو المعادن الناعمة. على الرغم من أن كلاهما يشتركان في مساحة الكلمات الرئيسية، إلا أن هذا الدليل تم إنشاؤه بالكامل حول أدوات الإنتاج لأجزاء الصفائح المعدنية، ويغطي عوامل التكلفة وهياكل التسعير واستراتيجيات الشراء التي تهم مهندسي التصنيع ومحترفي المصادر.
من هو دليل التسعير هذا؟
سواء كنت مدير مشتريات يقارن بين عروض الأسعار الخارجية والمحلية، أو مهندس منتج يحاول وضع ميزانية لأدوات برنامج جديد، أو مؤسس شركة ناشئة يواجه ختمًا معدنيًا لأول مرة، ستجد هذا الدليل مفيدًا. الهدف واضح ومباشر: إعطاؤك إطارًا واضحًا لفهم ما يحفز التكلفة حتى تتمكن من طرح أسئلة أفضل، ووضع توقعات واقعية، وتقييم عروض أسعار الموردين على قدم المساواة.
في الأقسام التالية، ستجد تفاصيل تفصيلية حسب نوع القالب، واختيار فولاذ الأداة، وتأثير مادة الشغل، واقتصاديات حجم الإنتاج، واختلافات الأسعار الإقليمية، والتكلفة الإجمالية للملكية، والاستراتيجيات العملية لتقليل إنفاق الأدوات دون التضحية بالجودة. يعالج كل قسم ثغرة تُترك مفتوحة عادة في أدلة التسعير العامة، حيث يتم إدراج النطاقات ولكن السبب الكامن وراءها غائب. غالبًا ما يرجع الفرق بين عرض أسعار بقيمة 25000 دولار أمريكي وعرض أسعار بقيمة 75000 دولار أمريكي لنفس الجزء إلى وضوح المواصفات والخيارات الهندسية، وليس إلى جشع الموردين. يساعدك هذا الدليل على معرفة مكان وجود أدوات التكلفة هذه بالضبط.
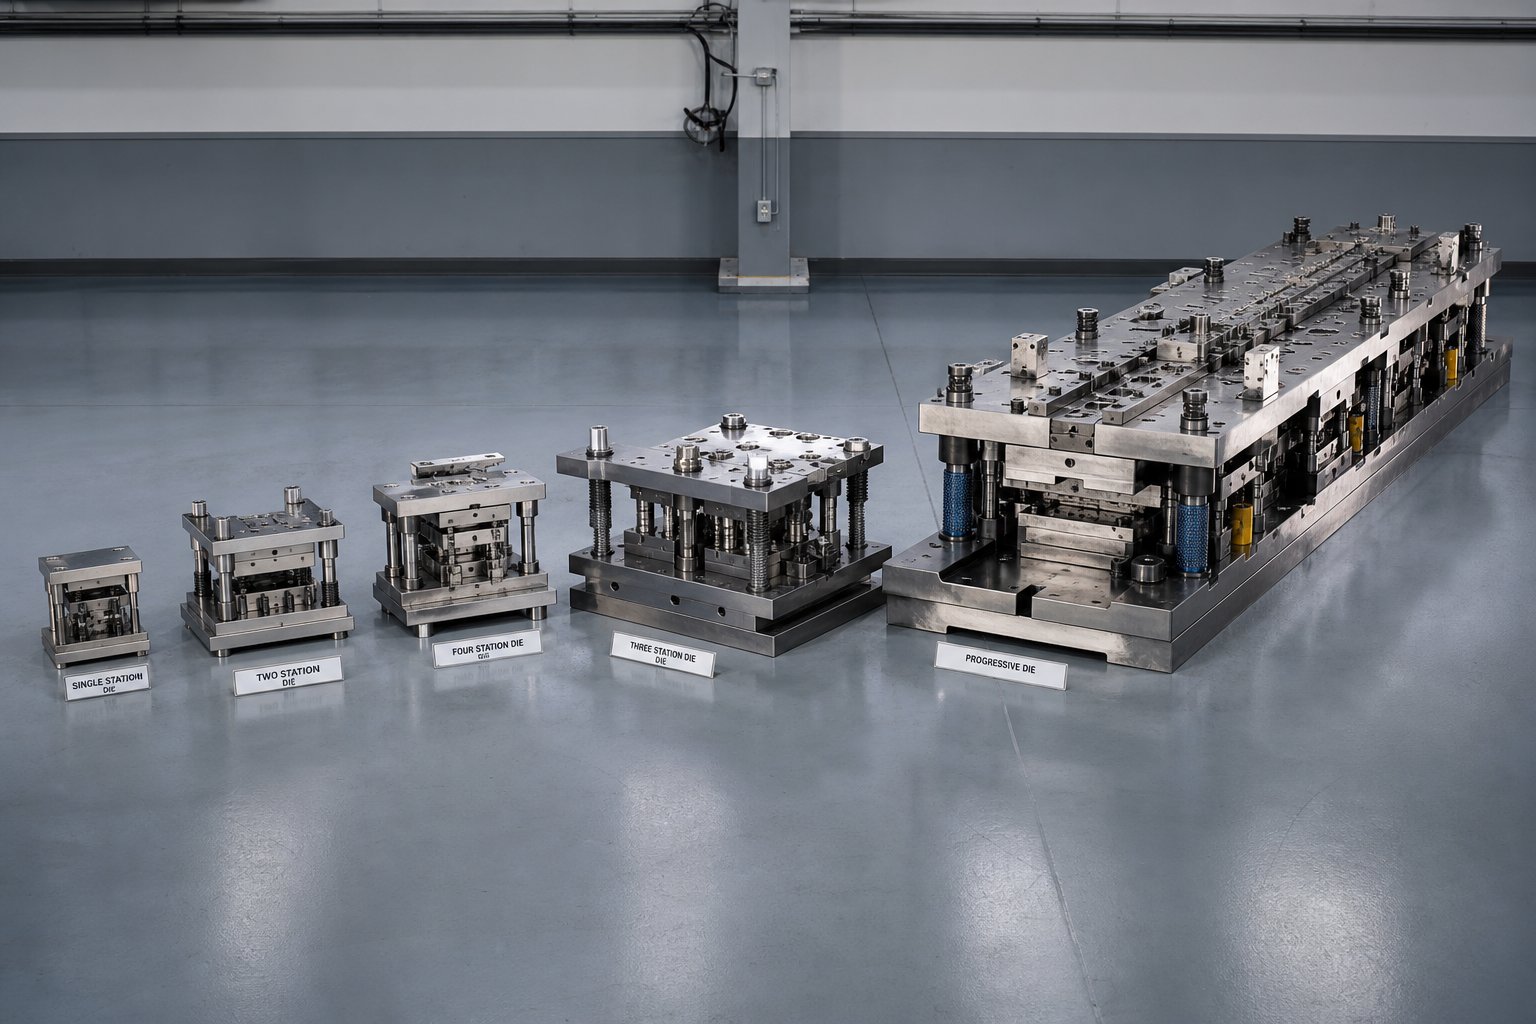
نطاقات الأسعار حسب ختم نوع القالب
أكبر بند منفرد على الإطلاقختم يموت الاقتباسهو نوع القالب الذي يتم بناؤه. يعيش القالب القياسي لتفريغ الغسالات المسطحة والقالب التدريجي المكون من 20 محطة لموصلات السيارات في عوالم تكلفة مختلفة تمامًا، حتى عندما تكون الأجزاء النهائية بنفس الحجم تقريبًا. إن معرفة موقع كل نوع من القوالب في نطاق التسعير يساعدك على تقييم ما إذا كان عرض الأسعار معقولاً قبل التعمق في التفاصيل الدقيقة.
| نوع القالب | التعقيد النموذجي | النطاق السعري العام | حالات الاستخدام الأساسي |
|---|---|---|---|
| محطة واحدة-(تقطيع/ثقب) | قليل | $3,000 - $15,000 | أقواس مسطحة، غسالات، مقاطع بسيطة |
| يموت مركب | منخفضة إلى متوسطة | $8,000 - $25,000 | الأجزاء المسطحة تحتاج إلى قطع متعددة في ضربة واحدة |
| يموت التقدمي | متوسطة إلى عالية | $15,000 - $60,000+ | -موصلات وأقواس وأجزاء هيكلية عالية الحجم |
| نقل يموت | عالي | $100,000 - $1,000,000+ | ألواح هيكل كبيرة،-وأغطية مرسومة بعمق، وأجزاء ثلاثية الأبعاد معقدة |
| يموت ختم الساخنة | عالي | $80,000 - $300,000+ | مكونات سلامة السيارات المصنوعة من الفولاذ -عالي القوة- للغاية |
عوامل تسعير القوالب التقدمية
تعتبر القوالب التقدمية بمثابة أدوات العمل للأجزاء الصغيرة-إلى-المتوسطة التي يتم إنتاجها بكميات كبيرة. يتغذى الشريط المعدني من خلال محطات متعددة داخل مجموعة قوالب ختم واحدة، حيث تؤدي كل محطة عملية مختلفة - قطع أو ثني أو سك أو تشكيل - حتى يسقط الجزء النهائي في النهاية. تشير بيانات الصناعة الواردة من الشركات المصنعة إلى أن متوسط القالب التدريجي يبلغ حوالي 30000 دولار أمريكي، على الرغم من أن الأشكال الهندسية الأبسط يمكن أن تنخفض إلى 15000 دولار أمريكي وأدوات المحطات المتعددة المعقدة{10}تتجاوز 60000 دولار أمريكي.
لماذا الانتشار الواسع؟ كل محطة تضاف إلى تخطيط الشريط تعني المزيد من الوقت الهندسي، وتصنيع الآلات CNC الإضافية، وتفاوتات محاذاة أكثر إحكامًا بين المحطات، والمزيد من المواد لكتلة القالب نفسها. إن قالب ختم المحطة المكون من 5- للأقواس المسطحة هو حيوان مختلف عن أداة المحطة المكونة من 15- مع النقر والسكك داخل القالب. يمكن أن تتضاعف ساعات المعالجة وحدها أو ثلاث مرات، وهذا هو السبب الرئيسي وراء تكلفة القوالب التقدمية أكثر بكثير من تكلفة أداة التقطيع ذات الضربة الواحدة التي تؤدي عملية واحدة.
نطاقات تكلفة النقل والقالب المركب
تتعامل قوالب النقل مع الأجزاء الكبيرة جدًا أو المعقدة هندسيًا للغاية لتغذية الشريط التدريجي. بدلاً من السفر عبر القالب على شريط حامل، يتم التقاط الفراغات الفردية ونقلها بين المحطات المستقلة بواسطة القابضون الميكانيكيون. وهذا يلغي شبكة الاتصال بين الأجزاء، مما يوفر المادة لكل قطعة، ولكن الأدوات نفسها تتضمن مجموعات قوالب متعددة، وآليات نقل، وأعمال تجريبية مكثفة. يمكن تشغيل قالب رسم واحد لحاجز السيارة250.000 دولار إلى 500.000 دولار، وخط كامل من قوالب السحب والتشذيب والشفة والثقب للوحة واحدة غالبًا ما يتجاوز 500000 دولار.
تقع القوالب المركبة في الطرف الآخر من الطيف. إنها تنفذ عمليات قطع متعددة بضغطة ضغط واحدة، مما يجعلها فعالة للأجزاء المسطحة التي تتطلب دقة عالية في مستوى واحد. نظرًا لأن مجموعة القوالب المعدنية أبسط - لا توجد محطات تقدمية، ولا توجد أنظمة نقل - تظل تكاليف التصميم والتصنيع معتدلة، عادةً من 8000 دولار إلى 25000 دولار اعتمادًا على حجم الجزء ومتطلبات التسامح.
تسعير -المحطة الفردية والقوالب المتخصصة
ينفذ قالب محطة واحد- عملية واحدة في كل ضربة: فراغ، أو ثقب، أو ثني بسيط. هذه هي أدوات الإنتاج الأقل تكلفة في ختم المعادن، وهي تناسب الأحجام المنخفضة-إلى-الحجم حيث يكون وقت الدورة لكل جزء أقل أهمية من ميزانية الأدوات. فكر في الأقواس النموذجية أو الحشوات أو المشابك البسيطة حيث يكون الاستثمار من 3000 إلى 15000 دولار منطقيًا مقابل كميات الأجزاء المتوقعة.
تحتل قوالب الختم الساخن مكانة متخصصة، في المقام الأول في هياكل سلامة السيارات مثل أعمدة B-وعوارض اختراق الأبواب. فهي تشكل صفائح معدنية عند درجات حرارة أعلى من 900 درجة مئوية، ثم تقوم بإخماد الجزء الموجود داخل القالب لتحقيق قوة شد عالية جدًا-. يجب أن يتحمل القالب التدوير الحراري الشديد، مما يتطلب أدوات فولاذية متخصصة، وقنوات تبريد متكاملة، وبنية قوية - وكلها تدفع التكاليف إلى نطاق 80,000 إلى 300,000 دولار أمريكي لأداة واحدة.
النمط واضح: مقاييس التكلفة مع عدد العمليات التي يتم إجراؤها داخل القالب، والدقة المطلوبة بين تلك العمليات، والمتطلبات البيئية المفروضة على الأداة أثناء الإنتاج. ما هو أقل وضوحًا هو كيفية تغيير درجة الفولاذ المختارة للقالب نفسه للسعر داخل كل فئة - وهو عامل يستحق إلقاء نظرة فاحصة عليه.
كيف يؤثر اختيار المواد على ميزانيتك
يمكن لقالبين تقدميين بأعداد محطات متطابقة وأشكال هندسية جزئية أن يحملا علامات أسعار مختلفة جدًا بناءً على المادة المصنوعة منها. تمثل درجة فولاذ الأداة المختارة للثقب وكتل القالب ومكونات التآكل جزءًا مهمًا من إجمالي سعر قالب الختم، وتحدد بشكل مباشر المدة التي تستمر فيها الأداة قبل أن تحتاج إلى الشحذ أو الاستبدال. إن اختيار الدرجة الخاطئة يعني إما الإفراط في الإنفاق مقدمًا على المواد التي لا تحتاج إليها، أو التقليل من الإنفاق ودفع المزيد في الصيانة ووقت التوقف عن العمل لاحقًا.
فكر في الأمر بهذه الطريقة: الفولاذ ليس مجرد بند تكلفة المواد الخام. فهو يؤثر على وقت المعالجة، وتعقيد المعالجة الحرارية، وصعوبة الطحن، وفي النهاية عدد الأجزاء التي يمكنك إنتاجها قبل إعادة الطحن الأولى. كل واحدة من هذه التأثيرات النهائية ترجع إلى التكلفة.
درجات الفولاذ الشائعة للأدوات وآثارها من حيث التكلفة
يتم تصنيع معظم قوالب ختم الفولاذ من مجموعة-من درجات الفولاذ المعروفة جيدًا، حيث توفر كل منها توازنًا مختلفًا بين الصلابة والمتانة ومقاومة التآكل وسهولة التصنيع. إليك كيفية مقارنة الخيارات الأكثر شيوعًا:
| درجة الصلب | تكلفة المواد النسبية | الصلابة النموذجية (HRC) | أفضل-التطبيقات المناسبة | نطاق عمر الموت المتوقع |
|---|---|---|---|---|
| A2 | منخفضة إلى متوسطة | 57 - 62 | قوالب تقطيع وثقب وتشكيل متوسطة الحجم- | 200,000 - 500,000 زيارة |
| D2 | معتدلة إلى عالية | 58 - 64 | -تقطيع وختم المواد الكاشطة بكميات كبيرة | 500،000 - 1,000،000+ نتيجة |
| S7 | معتدل | 54 - 58 | التأثير-العمليات الثقيلة، والانحناء، والرأس البارد يموت | 300,000 - 700,000 زيارة |
| M2 (فولاذ-عالي السرعة) | معتدلة إلى عالية | 60 - 65 | قوالب تقدمية عالية السرعة-، مواد ثاقبة رفيعة-. | 500,000 - 1,000,000 زيارة |
| كربيد التنغستن | عالي (3-5x فولاذ) | 70+ لجنة حقوق الإنسان (88-92 HRA) | حجم فائق-عالي-، وتحمل محكم-، ومواد كاشطة | 2,000،000 - 10,000،000+ نتيجة |
الفولاذ A2 عبارة عن-سبيكة متوسطة، وهي درجة تصلب بالهواء-توفر صلابة جيدة وسهولة في التصنيع مقارنة بخيارات الكربون الأعلى-. بالنسبة لأداة الختم المعدنية المستخدمة في أحجام الإنتاج المعتدلة، تحافظ A2 على إمكانية التحكم في تكلفة المواد ووقت التصنيع. غالبًا ما تكون التوصية الافتراضية عندما تقل متطلبات عمر القالب عن 500000 دورة.
D2 هي الخطوة للأعلى. وهو عبارة عن فولاذ يحتوي على نسبة عالية من الكربون-والفولاذ-الكروم العالي مع مقاومة تآكل ممتازة، مما يجعله خيارًا شائعًا لختم فولاذ القالب في التطبيقات ذات الحجم الكبير-. المقايضة-متوقفة؟ D2 أصعب في التصنيع، وأكثر صعوبة في EDM، ويتطلب معالجة حرارية دقيقة لتجنب التشقق. تؤدي خطوات المعالجة الإضافية هذه إلى رفع تكلفة القالب النهائي، لكن عمر الخدمة الممتد غالبًا ما يبرر القسط عندما تنتج مئات الآلاف من الأجزاء.
يحتل S7 موقعًا فريدًا. إنه يتميز بمقاومته الاستثنائية للصدمات ومتانته، مما يجعله الخيار الأمثل-للتصنيف للعمليات التي تنطوي على تأثير ثقيل، مثل الثني العميق، أو القطع، أو تشكيل مخزون سميك. في حين أن D2 قد ينكسر تحت أحمال الصدمات العالية-المتكررة، فإن S7 يمتص الصدمة. صلابته أقل، لذا فهو يتآكل بشكل أسرع في الظروف الكاشطة، ولكن في التطبيقات التي يهيمن عليها التأثير-، فإنه يدوم أكثر من الدرجات الأكثر صلابة والأكثر هشاشة.
يتسق هذا النمط عبر جميع أدوات ختم الفولاذ: تكلف الدرجات الأكثر صلابة تكلفة أكبر في المواد الخام وتتطلب ساعات تصنيع أطول، ولكنها توفر عمرًا أطول للقالب. تعتبر الدرجات الأكثر ليونة أرخص وأسرع في الإنتاج ولكنها تتآكل بشكل أسرع. يجب أن يكون حجم إنتاجك ومواد قطعة العمل هي التي توجه القرار، وليس فقط السعر الأولي.
عندما يتم إدراج كربيد تبرير قسط التأمين
كربيد التنغستن في دوري مختلف تماما. بفضل مقاومة التآكل التي تصل إلى 30 مرة أكبر من فولاذ الأدوات، تحافظ حشوة الكربيد على تفاوتات الأبعاد الضيقة عبر ملايين الدورات حيث يتطلب حتى D2 عمليات إعادة طحن متعددة. يمكن أن تكون التكلفة الأولية لمكون قالب الكربيد أعلى بثلاث إلى خمس مرات من مكافئه من الفولاذ، لكن الرياضيات تتغير بشكل كبير عند الكميات الكبيرة.
تخيل لكمة خارقة في قالب تقدمي ينتج 3 ملايين جزء سنويًا. قد تحتاج لكمة D2 إلى إعادة الطحن كل 400000 ضربة، مما يعني سبع أو ثمانية انقطاعات في الخدمة سنويًا. قد تدوم لكمة الكربيد التي تعمل بنفس التطبيق 3 ملايين زيارة قبل أول حدث للصيانة. توقفات أقل، ومكونات احتياطية أقل، وجودة أجزاء أكثر اتساقًا على مدار التشغيل بأكمله.
لا يقوم معظم صانعي القوالب ببناء قوالب كاملة من الكربيد. المادة هشة ويصعب تعديلها وتتطلب طحنًا متخصصًا بالماس أو EDM لأي إعادة صياغة. بدلاً من ذلك، يعد معيار الصناعة أسلوبًا مختلطًا: حيث يتم إدخال كربيد عند نقاط التآكل العالية- الحرجة، مثل اللكمات الثاقبة وحواف القطع، داخل هيكل قالب فولاذي أكثر صرامة. يؤدي هذا إلى إبقاء التكاليف الإجمالية لقوالب ختم الفولاذ قابلة للإدارة مع وضع المواد المتميزة على وجه التحديد في المكان الذي توفر فيه أكبر قيمة.
يعتبر الكربيد منطقيًا من الناحية الاقتصادية عندما تقوم بتشغيل إنتاج بكميات كبيرة-مع مواد قطع عمل كاشطة، أو عندما يكون انحراف التسامح بين فترات الشحذ غير مقبول، أو عندما تتجاوز تكلفة وقت توقف الضغط لصيانة القالب القسط المقدم للمكونات الأطول-.
المعالجات السطحية التي تطيل عمر القالب وتضيف التكلفة
بالإضافة إلى اختيار المواد الأساسية، توفر الطلاءات السطحية رافعة أخرى لتحسين أداء القالب. يعد نيتريد التيتانيوم (TiN) وتيتانيوم كاربو-نيتريد (TiCN) من أكثر طبقات الطلاء PVD شيوعًا المستخدمة في ختم مكونات القالب. فهي تضيف طبقة رقيقة مجهرية، عادة من 2 إلى 5 ميكرومتر، مما يزيد بشكل كبير من صلابة السطح ويقلل الاحتكاك بين القالب وقطعة العمل.
الأرقام مقنعة. تم توضيح قوالب التشكيل المطلية بـ TiN-تحسينات في العمر الافتراضي من 100000 دورة إلى أكثر من 600000 دورةفي تطبيقات ختم المعادن. تذهب TiCN إلى أبعد من ذلك في بعض السيناريوهات، حيث تقدم أداءً أفضل عند ختم الألومنيوم أو المواد الأخرى المعرضة للخدش، وذلك بفضل معامل الاحتكاك المنخفض.
تختلف تكاليف الطلاء اعتمادًا على حجم الجزء وكمية الدفعة، ولكنها تمثل عادةً جزءًا صغيرًا من إجمالي تكلفة القالب مع توفير مضاعفات عمر الخدمة الإضافي. المشكلة هي أنه يجب إعادة تطبيق الطلاءات بعد كل دورة إعادة طحن، حيث أن الشحذ يزيل الطبقة السطحية المعالجة. وهذا يضيف تكلفة متكررة، ولكن بالنسبة لقوالب ختم المواد الكاشطة مثل الفولاذ المقاوم للصدأ أو السبائك عالية القوة-، فإن الاستثمار في قوالب ختم الفولاذ المطلي يدفع تكاليفه خلال أول دورة إنتاج.
يؤدي الجمع الصحيح بين درجة الفولاذ الأساسية وإدخالات الكربيد الانتقائية والطلاءات السطحية إلى إنشاء قالب محسّن لكل من التكلفة الأولية والاقتصاديات-على المدى الطويل. لكن اختيار المواد لا يحدث في الفراغ. تضع مادة قطعة العمل التي يتم ختمها متطلباتها الخاصة على القالب، مما يؤثر على الدرجات والمعالجات الضرورية لتحقيق عمر مقبول للأداة.
كيف تدفع تكلفة قطع المواد التي يتم ختمها تكلفة الموت
الموت لا يوجد في عزلة. إنه موجود فيما يتعلق بالصفائح المعدنية التي يختمها. سوف يفشل القالب المصنوع من الفولاذ الطري الفارغ طوال اليوم في غضون أسابيع إذا قمت بالتبديل إلى الفولاذ المقاوم للصدأ دون ترقية الأدوات. تحدد مادة قطعة العمل خلوص القالب من التثقيب-إلى-، وحمولة الضغط المطلوبة، واختيار الفولاذ للأداة، والمتانة الهيكلية الشاملة للقالب. كل من هذه المعلمات تغذي التكلفة مباشرة.
فيما يلي كيفية تصنيف مواد قطع العمل الشائعة حسب تأثيرها النسبي على تكلفة القالب، من الأقل إلى الأعلى:
- الفولاذ الطري (SPCC، DC01، 1008/1010):تأثير منخفض. ناعمة ويمكن التنبؤ بها وسهلة التشكيل. يسمح بفولاذ الأدوات القياسي وخلوصات أوسع.
- الألومنيوم (5052، 6061):تأثير منخفض إلى متوسط. قوة تشكيل منخفضة، ولكنها عرضة للتهيج والتراكم على أسطح القالب، مما يتطلب أدوات أو طلاءات مصقولة.
- النحاس والنحاس:تأثير معتدل. ناعمة ولكنها لزجة. تحتاج أسطح القالب إلى تشطيبات خاصة لمنع الالتصاق ونقل المواد.
- الفولاذ المقاوم للصدأ (304، 316):تأثير عالي. يتصلب العمل-بسرعة، مما يتطلب أدوات فولاذية متميزة مثل D2 أو إدراجات الكربيد، وخلوصات أكثر إحكامًا، وحمولة ضغط أعلى.
- الفولاذ المتقدم عالي القوة-(AHSS، DP590، DP980):تأثير عالي جدًا. قوى تشكيل شديدة، وتآكل شديد على أسطح القالب، وسلوك زنبركي يتطلب هندسة تعتمد على المحاكاة.
ختم الفولاذ الطري مقابل الفولاذ عالي القوة-.
الفولاذ الطري هو المادة الأكثر ودية لقوالب ختم الصفائح المعدنية. إنها تقص بشكل نظيف، وتتشكل بشكل يمكن التنبؤ به، وتضع ضغطًا منخفضًا نسبيًا على الأدوات. يمكن لمجموعة الصفائح المعدنية المثقوبة والقالب المصممة للفولاذ الطري أن تستخدم فولاذ الأدوات من الدرجة المتوسطة، والخلوصات القياسية بحوالي 5 إلى 10 بالمائة من سمك المادة لكل جانب، وهندسة القالب المباشرة. وهذا يحافظ على الوقت الهندسي وتكاليف التصنيع تحت السيطرة.
فالفولاذ- ذو القوة العالية يغير المعادلة بالكامل. عندما تقوم بإنتاج أجزاء سيارة مختومة معدنية من الفولاذ-ثنائي الطور أو الفولاذ المارتنسيتي، يمكن أن تكون قوى التشكيلأعلى مرتين إلى ثلاث مراتمن الفولاذ الطري بنفس السماكة. تتطلب هذه القوة المتزايدة أحذية قوالب أثقل، وألواح دعم أكثر سمكًا، وأنظمة توجيه أكثر قوة لمنع الانحراف تحت الحمل. يجب أن تكون مكونات القالب نفسها مصنوعة من الفولاذ أو الكربيد الأكثر صلابة لمقاومة التآكل الكاشط الذي يحدثه AHSS على حواف القطع.
غالبًا ما يتضمن الختم المعدني التلقائي للمكونات الهيكلية مثل-الأعمدة وتعزيزات الأبواب -فولاذ البورون المختوم على الساخن (22MnB5) أو DP980 المختوم على البارد-. في هذه التطبيقات، يحدد صانعو الأدوات عادةً أقسام القطع D2 أو الكربيد، ويضيفون نوابض غاز النيتروجين للتحكم في ضغط التشكيل، ويدمجون محاكاة -التعويض الزنبركي المعتمد في ملفات تعريف القالب. يضيف كل من هذه المتطلبات ساعات العمل الهندسية وتكلفة المواد إلى الاستثمار النهائي في الأدوات.
الألومنيوم والمواد غير الحديدية-كمتغيرات تكلفة
يبدو أن الألومنيوم يجب أن يكون سهل الاستخدام في الأدوات. فهو ناعم، ويتطلب قوة تشكيل منخفضة، ولا-يصلب بقوة مثل الفولاذ المقاوم للصدأ. الواقع أكثر دقة. إن ميل الألومنيوم إلى التقشر، أو اللحام بنفسه مجهريا ليموت الأسطح، يجبر صانعي الأدوات على تلميع مناطق التشكيل لتعكس التشطيبات، أو تطبيق طلاءات TiCN أو DLC، أو استخدام مواد قوالب متخصصة تقاوم الالتصاق.
تضيف خطوات إعداد السطح هذه تكلفة غير موجودة عند ختم الفولاذ الطري. يتصرف النحاس والنحاس بشكل مشابه، مما يؤدي إلى تراكم المواد على الأسطح المثقوبة مما يؤدي إلى انخفاض جودة الجزء إذا لم يكن القالب مصممًا للتعامل معه. بالنسبة لقوالب ختم الصفائح المعدنية التي تعمل بمواد غير حديدية-، فإن محرك التكلفة ليس القوة الغاشمة ولكن هندسة السطح وتكرار الصيانة.
وبعيدًا عن صلابة المواد، تعمل متطلبات التسامح وتشطيب السطح كمضاعفات مستقلة للتكلفة. تتطلب تفاوتات الأبعاد الأكثر صرامة، بغض النظر عن مادة قطعة العمل، طحنًا دقيقًا، وسلك EDM، ووقت فحص ممتدًا أثناء إنشاء القالب. يتطلب الجزء ذو الميزات المهمة الذي يصل إلى زائد أو ناقص 0.05 مم مكونات قالب مصممة وفقًا لمعايير أكثر صرامة. وبالمثل، إذا كان الجزء المختوم يحتاج إلى تشطيب سطحي محدد لأسباب تجميلية أو وظيفية، فيجب صقل أسطح التشكيل في القالب أو تركيبها وفقًا لذلك، مما يضيف ساعات عمل تتراكم عبر كل محطة تشكيل في الأداة.
العلاقة بين مادة الشغل وسعر قالب الختم ليست دائمًا خطية، ولكنها موجودة دائمًا. قد يقفز سعر القالب الذي يبلغ سعره 25000 دولار للفولاذ الطري إلى 40000 دولار أو أكثر لنفس الجزء الهندسي من الفولاذ المقاوم للصدأ، وذلك ببساطة لأنه يجب ترقية كل مكون في الأداة من أجل البقاء على قيد الحياة مع المواد الأكثر صلابة. يعد توصيل مواصفات المواد الخاصة بك بشكل واضح ومبكر أحد أبسط الطرق للتأكد من أن عروض الأسعار الخاصة بك تعكس الواقع بدلاً من الافتراضات، وترتبط بشكل مباشر بكيفية تشكيل حجم الإنتاج لاستراتيجية الاستثمار الأوسع لأي برنامج أدوات.
حجم الإنتاج والتكلفة-لكل-اقتصاديات الجزء
فيما يلي السيناريو الذي يتم تنفيذه في اجتماعات شراء الأدوات كل أسبوع: يرى المشتري عرضي أسعار لنفس الجزء. مجموعة واحدة من اللكمات المعدنية والقوالب تصل قيمتها إلى 18000 دولار. والآخر 45 ألف دولار. الغريزة واضحة - استخدم الخيار الأرخص ثم امضِ قدمًا. لكن هذه الغريزة تتجاهل المتغير الأقوى في تحديد الاقتصاد: عدد الأجزاء التي تخطط لتشغيلها.
قالب الختم ليس مادة مستهلكة. إنه استثمار رأسمالي يتم توزيع تكلفته على كل جزء ينتجه. في اللحظة التي تقسم فيها سعر الشراء على إجمالي الناتج المتوقع، فإنك تتوقف عن مقارنة أسعار القوالب وتبدأ في مقارنة التكلفة -لكل-جزء - وهو الرقم الذي يصل فعليًا إلى هامش الربح الخاص بك.
إطفاء تكلفة القالب عبر عمليات الإنتاج
الرياضيات واضحة ومباشرة ولكن الآثار المترتبة على ذلك كبيرة. عندما تقوم بتوزيع تكلفة الأدوات على حجم الإنتاج، حتى القوالب الباهظة الثمن تصبح اقتصادية بشكل ملحوظ على نطاق واسع. فكر في قالب تقدمي بسعر 25000 دولار ويستخدم لإنتاج اللكمات المعدنية والقوالب لبرنامج الموصل الكهربائي. عند 10000 قطعة، تضيف الأدوات 2.50 دولارًا لكل قطعة. عند شراء 100.000 قطعة، ينخفض السعر إلى 0.25 دولار. عند 1,000,000 قطعة، تساهم الأدوات بمبلغ 0.025 دولار فقط لكل قطعة - وتختفي بشكل أساسي في تكلفة القطعة الإجمالية.
توضح البيانات من منتجات Talan ذلك بوضوح: تبلغ تكلفة إنتاج الأجزاء بالقالب التدريجي البالغة 25000 دولار أمريكي بمعدل 4000 قطعة في الساعة تكلفة-للقطعة الواحدة تبلغ 25.06 دولارًا أمريكيًا عند 1000 قطعة ولكنها تنخفض إلى 1.06 دولار أمريكي عند 25000 قطعة. بمجرد سداد ثمن الأدوات، تبلغ تكلفة عمليات الإنتاج اللاحقة حوالي 0.056 دولارًا أمريكيًا لكل قطعة -، وهو ما يمثل تخفيضًا بنسبة 99% عن سعر التشغيل الأول-. يستمر القالب نفسه لملايين الدورات، مما يعني أن كل جزء يتم إنتاجه بعد الاستهلاك يمثل هامشًا نقيًا تقريبًا.
منحنى الاستهلاك هذا هو السبب وراء تغيير افتراضات الحجم بشكل أساسي لاستراتيجية استثمار الأدوات. القالب الذي يبدو باهظ الثمن للوهلة الأولى قد يكون الخيار الأكثر توفيرًا عند عرضه عبر برنامج إنتاج متعدد-سنوات. السؤال الرئيسي ليس أبدًا "ما هي تكلفة القالب؟" إنها "ما هي تكلفة القالب لكل جزء على مدار عمر برنامجي؟"
عندما يكون القالب الأكثر تكلفة يوفر المال بالفعل
تخيل خيارين لتطبيق ثقب القالب المعدني الذي ينتج أقواس السيارات:
- الخيار أ:قالب بقيمة 20000 دولار مصنوع من فولاذ أداة A2، مُصنف لـ 200000 ضربة قبل الحاجة إلى تجديد أو استبدال كبير.
- الخيار ب:قالب بقيمة 45000 دولار مصنوع من الفولاذ D2 وإدراج الكربيد عند نقاط التآكل الحرجة، وقد تم تصنيفه لـ 1000000 نتيجة مع إعادة الطحن الدورية فقط.
إذا كان برنامجك يتطلب 800000 قطعة على مدار أربع سنوات، فإن الخيار (أ) يحتاج إلى أربع عمليات إنشاء قوالب أو ثلاثة تجديدات رئيسية لإكمال المهمة. حتى عند مبلغ متحفظ يبلغ 12000 دولار أمريكي لكل عملية تجديد، يصل إجمالي الإنفاق على الأدوات إلى 56000 دولار أمريكي أو أكثر - دون احتساب وقت توقف الإنتاج والخدمات اللوجستية وإعادة التحقق من الجودة التي يتطلبها كل حدث خدمة. يقوم الخيار ب بتشغيل البرنامج بأكمله باستخدام أداة واحدة مع إجراء صيانة مجدولة، مما يوفر تكلفة إجمالية أقل وتعطلًا أقل بكثير.
يستمر النمط بشكل ثابت عبر مكونات قالب الختم وتجميعات القالب الكاملة.تحليل الصناعةتؤكد أن شراء قالب من فئة-منخفض لبرنامج-كبير الحجم "يشبه مقامرة محكوم عليها بالفشل - مما يؤدي إلى توقف لا نهاية له للإصلاحات وفشل فادح في الجودة." أرخص قالب على الورق يصبح أغلى قالب في الممارسة العملية عندما لا يتمكن من تحمل حجم الإنتاج المقصود.
أرخص يموت ليس دائما الأكثر اقتصادا. تعتمد التكلفة الإجمالية للملكية على حجم الإنتاج المتوقع، وغالبًا ما يؤدي الاستثمار الأولي الأعلى إلى تحقيق أقل تكلفة-لكل-جزء على مدار عمر البرنامج.
وينطبق هذا المبدأ بالتساوي سواء كنت تستخدم أداة تقطيع بسيطة-لمحطة واحدة أو قالبًا متدرجًا معقدًا يحتوي على العشرات من المثاقب المعدنية والقوالب التي تعمل بالتسلسل. يجب أن يتطابق العمر الافتراضي المقدر للقالب مع إسقاط الحجم الخاص بك أو يتجاوزه، وإلا ستدفع الفرق في الصيانة والاستبدال ووقت الإنتاج الضائع.
توصيل توقعات الحجم إلى صانع الأدوات الخاص بك
يموت تصميم صانعي الأدوات إلى مستوى عمر محدد. إذا أخبرتهم أنك بحاجة إلى 50000 قطعة، فسوف يقومون بتصميم بناء أخف - وفقًا لذلك، وفولاذ قياسي، وميزات الحد الأدنى من التآكل. إذا توسع البرنامج لاحقًا إلى 500000 جزء، فهذا يعني أن هذا القالب لم يتم تصميمه أبدًا للتعامل معه. وينتهي بك الأمر إما باستبداله بالكامل أو قبول تكاليف الصيانة المتصاعدة وانخفاض جودة الجزء.
للحصول على القالب المناسب المصمم لتلبية احتياجاتك الفعلية، قم بإبلاغ هذه التفاصيل في طلب الأدوات الخاص بك:
- الحجم السنوي:كم عدد الأجزاء في السنة في حالة مستقرة.
- عمر-حجم-البرنامج:إجمالي الإنتاج المتوقع في جميع سنوات الإنتاج.
- رفع مستوى الملف الشخصي-:ما إذا كانت الأحجام تبدأ منخفضة ثم تزيد، مما يؤثر على وقت بدء ظروف التآكل القصوى.
- حجم الدفعة والتكرار:يختلف تشغيل 10000 قطعة مرة واحدة شهريًا عن تشغيل 500 قطعة يوميًا من حيث التدوير الحراري وجدولة الصيانة.
يستخدم موردو القوالب المحترفون هذه المدخلات لتحديد المكافئ المناسب لفئة قالب SPI، واختيار درجات الفولاذ التي توفر عمرًا مناسبًا دون -هندسة زائدة، وتصميم مكونات قالب الختم لتسهيل الوصول إليها أثناء أحداث الصيانة التي سيتطلبها حجمك حتمًا. يستخدم القالب المصمم لـ 100000 ضربة مواد وتخليصات وتقنيات بناء مختلفة عن القالب المصمم لـ 2000000 ضربة - ويعكس سعره هذا الاختلاف لسبب وجيه.
تؤثر توقعات الحجم أيضًا على ما إذا كان أسلوب التجويف الفردي-أو القالب المتعدد-يبدو منطقيًا من الناحية الاقتصادية. يؤدي تشغيل جزأين في كل ضربة من أداة أكثر تكلفة قليلًا إلى خفض الاستهلاك لكل-قطعة إلى النصف ومضاعفة الإنتاجية دون مضاعفة التكلفة. القاعدة العامة هي أن القالب متعدد التجاويف-يكلف حوالي 2.5 مرة مكافئ تجويف واحد-مع إنتاج ضعف أو أربعة أضعاف الناتج في كل دورة - وهو عائد استثمار مقنع عندما تبرره الأحجام.
خلاصة القول: ختم سعر القالب لا معنى له بدون سياق الحجم. إن القالب الذي تبلغ قيمته 50000 دولار والذي ينتج 2 مليون قطعة بتكلفة 0.025 دولار للقطعة الواحدة هو أرخص بشكل موضوعي من القالب الذي تبلغ قيمته 15000 دولار والذي يحتاج إلى الاستبدال مرتين للوصول إلى نفس الناتج. المشترون الذين يقودون بيانات الحجم يزودون صانعي الأدوات بالمعلومات اللازمة لتحسين الاستثمار، ويتجنبون الدرس الباهظ المتمثل في اكتشاف أن قالب "الميزانية" الخاص بهم لم يتم تصميمه أبدًا للمهمة التي طُلب منه القيام بها.
الحجم يشكل الاستثمار. لكن نفس القالب، المقتبس لنفس مواصفات الحجم، يمكن أن يحمل سعرًا مختلفًا بشكل كبير اعتمادًا على مكان تصنيعه في العالم - وهو متغير جغرافي يضيف طبقة أخرى إلى معادلة التكلفة.
لماذا تختلف أسعار قوالب الختم حسب المنطقة
يمكنك طلب عروض أسعار من أربعة موردين في أربعة بلدان لنفس القالب التقدمي. تعود الأرقام: 22 ألف دولار من الصين، و28 ألف دولار من جنوب شرق آسيا، و48 ألف دولار من الولايات المتحدة، و55 ألف دولار من ألمانيا. جميع المطالبة لتلبية المواصفات الخاصة بك. إذًا ما الذي يفسر الفجوة - والأهم من ذلك، ما الذي تحصل عليه فعليًا عند كل نقطة سعر؟
الموقع الجغرافي ليس مجرد بند. فهو يؤثر على معدلات العمالة، ونفقات التشغيل الآلي، ومصادر المواد، وديناميكيات الاتصال، والجدول الزمني الإجمالي من الطلب إلى الموافقة على المادة الأولى. يحتاج المشترون الذين يبحثون عن قوالب ختم معدنية للبيع عالميًا إلى تقييم هذه الاقتباسات مع السياق الكامل، وليس فقط أرقام الأسطر السفلية-.
شرح اختلافات الأسعار الإقليمية
إن محرك التكلفة الأساسي وراء التباين الإقليمي هو العمالة. وتبلغ أجرة العمل الصحفي في الصين ما يقرب من 5 إلى 8 دولارات في الساعة، مقارنة بما يتراوح بين 18 إلى 25 دولاراً في الساعة في الولايات المتحدة، وما يقرب من 15 إلى 25 يورو في الساعة في أوروبا. نظرًا لأن تصنيع القالب عبارة عن عملية تصنيع -مكثفة - تتطلب مئات من CNC وEDM وساعات الطحن - التي تستخدم مركبات تفاضلية عبر دورة البناء بأكملها. إن القالب التدريجي المعقد الذي يتطلب 600 ساعة تصنيع يحمل عبء عمل مختلف تمامًا بسعر 6 دولارات للساعة مقابل 22 دولارًا للساعة.
بخلاف العمالة، تختلف التكاليف العامة مثل نفقات المنشأة والامتثال البيئي والتأمين والشهادات التنظيمية بشكل كبير. يتحمل المصنعون الغربيون تكاليف أساسية أعلى لكل هذه الأمور، والتي يتم دمجها في كل عرض أسعار. منشآت معتمدة في آسيا تحمل رسوم ISO 9001 أو IATF 1694920 إلى 40 بالمئة أكثرمن المتاجر غير-المعتمدة لتغطية أنظمة التدقيق والتوثيق الخاصة بها - إلا أن أسعارها لا تزال أقل بكثير من الأسعار الغربية المعادلة.
| منطقة | مستوى التكلفة النسبية | المهلة النموذجية | اعتبارات الاتصال | العوامل اللوجستية |
|---|---|---|---|---|
| الصين | منخفض (30-50% أقل من الولايات المتحدة) | 6 - 12 أسبوع | فجوة المنطقة الزمنية 12-13 ساعة؛ الحواجز اللغوية على التفاصيل الفنية؛ 2-3 دورات مراجعة مشتركة | الشحن البحري 4-6 أسابيع؛ رسوم الاستيراد 15-25%؛ تكاليف التعبئة والشحن الوزن |
| جنوب شرق آسيا (فيتنام، تايلاند) | منخفض إلى متوسط (20-40% أقل من الولايات المتحدة) | 8 - 14 أسبوع | تحديات المنطقة الزمنية المماثلة للصين؛ تزايد إتقان اللغة الإنجليزية؛ تجمع موردين أصغر للأدوات المعقدة | جداول زمنية مماثلة للشحن إلى الصين؛ عدد أقل من طرق الشحن الثابتة للأدوات |
| الولايات المتحدة | عالية (خط الأساس) | 8 - 16 أسبوع | نفس المنطقة الزمنية أو قريبة؛ التعاون الهندسي المباشر؛ حل المشكلة-في الوقت الفعلي | الشحن البري المحلي 1-5 أيام؛ لا واجبات. سهولة استرجاع الأدوات للصيانة |
| أوروبا (ألمانيا، البرتغال، إيطاليا) | من الأعلى إلى المرتفع جدًا (0-20% أعلى من الولايات المتحدة) | 10 - 16 أسبوع | فجوة زمنية متوسطة؛ ثقافة هندسية قوية. التوثيق-عملية شاقة | الشحن الجوي أو البحري 2-5 أسابيع إلى أمريكا الشمالية؛ اعتبارات ضريبة القيمة المضافة |
تجارة الأدوات الخارجية مقابل تجارة الأدوات المحلية-عروض البيع
يمكن أن يبدو سعر الملصق من مورد خارجي مقنعًا. لكن هناك عدة عوامل تعمل على تضييق هذه الفجوة بهدوء بمجرد مراعاة دورة الشراء الكاملة.
الشحن والرسوم.يضيف القالب التدريجي الذي يبلغ وزنه 800 كجم والذي يتم شحنه من الصين إلى الغرب الأوسط للولايات المتحدة تكاليف الشحن البحري، ومناولة الموانئ، والنقل الداخلي بالشاحنات، والصناديق. اعتبارًا من عام 2026، ارتفع متوسط معدلات التعريفة الجمركية الفعلية على المدخلات الصناعية الرئيسية إلى 15 إلى 25 بالمائة، مما يعني أن قالبًا بقيمة 25000 دولار يمكن أن يحمل رسومًا بقيمة 3750 إلى 6250 دولارًا وحده قبل تخليص الجمارك. أضف 2000 دولار إلى 4000 دولار للشحن، وستؤدي تكلفة الهبوط إلى تضييق المدخرات الأصلية إلى حد كبير.
الاتصالات العامة ودورات المراجعة.يتطلب تصميم القالب الفني حلقات تغذية مرتدة دقيقة. عندما يعمل فريقك الهندسي لمدة 12-ساعة من صانع الأدوات، يستغرق حل كل سؤال يومًا واحدًا بدلاً من ساعة واحدة. يمكن أن تؤدي لغة طلب عرض الأسعار الغامضة التي قد يوضحها متجر محلي في مكالمة هاتفية إلى سوء تفسير في الخارج، مما يؤدي إلى مراجعات التصميم التي تضيف أسابيع. يمكن أن يستغرق حل المشكلات البسيطة أيامًا بسبب الاتصال غير المتزامن، وقد لا يظهر سوء فهم التسامح حتى وصول العينات التجريبية - وهذا متأخر جدًا لحل سريع.
التحقق من الجودة.مع مورد الختم المعدني المحلي، يمكنك زيارة أرضية المتجر، ومشاهدة عمليات الاختبار، والموافقة على العينات شخصيًا. تتطلب الأدوات الخارجية غالبًا إما خدمات فحص-طرف ثالث، أو سفر مهندس، أو الاعتماد على التقارير المقدمة من المورد-. يضيف كل خيار تكلفة أو مخاطرة. تقدم المرافق الصينية الأعلى- التي تخدم مصنعي المعدات الأصلية للسيارات جودة تضاهي المتاجر الغربية، ولكن التحقق من هذه القدرة قبل الالتزام يتطلب العناية الواجبة التي تستهلك في حد ذاتها الوقت والميزانية.
الدعم المستمر والصيانة القرب.تحتاج القوالب إلى صيانة طوال مدة خدمتها. عندما يتم تصنيع طوابع القالب المعدنية الخاصة بك في الخارج وتقع مطبعة الإنتاج الخاصة بك في ولاية أوهايو، فإن كل حدث صيانة يعني إما شحن القالب دوليًا أو العثور على متجر أدوات محلي يرغب في العمل على تصميم شخص آخر. عادةً ما يقدم صانعو الأدوات المحليون الدعم المستمر والإصلاحات الطارئة وتصنيع المكونات الاحتياطية خلال أيام من التسليم بدلاً من أسابيع. تصبح ميزة القرب هذه حاسمة عندما يهدد فشل القالب غير المخطط له بإغلاق خط الإنتاج.
هل ما زالت المصادر الخارجية منطقية؟ بالتأكيد - في الظروف المناسبة. عندما يتم الانتهاء من تصميم الجزء الخاص بك، ويكون حجم العمل الخاص بك مرتفعًا، ويكون الجدول الزمني الخاص بك مرنًا، ويكون لديك عمليات قوية للتحقق من الجودة، يمكن أن يكون صافي التوفير بنسبة 15 إلى 30 بالمائة على الأدوات مفيدًا. الشركات التي تنتج تصميمات ناضجة ومستقرة مع طلب يمكن التنبؤ به وفترات زمنية مرنةهم أفضل المرشحين لشراء القوالب الخارجية.
السيناريو الخاطئ للأدوات الخارجية؟ برامج المرحلة المبكرة- ذات التصميمات المتطورة، ومواعيد الإطلاق النهائية الضيقة، أو الأجزاء التي تتطلب التعاون التجريبي المتكرر. في تلك الحالات، توفر القدرة على الدخول إلى متجر صانع الأدوات لديك ومراجعة عينات الاختبار والموافقة على التغييرات في الوقت الفعلي قيمة لا يمكن استبدالها بأي قدر من التوفير في التكاليف.
أينما كان المصدر، فإن سعر الشراء الأولي هو مجرد البداية. تتضمن الصورة المالية الحقيقية كل دولار يتم إنفاقه للحفاظ على تشغيل هذا القالب طوال عمره الإنتاجي الكامل - وهي التكلفة الإجمالية للملكية التي يقلل العديد من المشترين من تقديرها حتى تبدأ الفواتير في الوصول.
التكلفة الإجمالية للملكية تتجاوز سعر الشراء
يخبرك سعر قالب الختم في أمر الشراء بتكاليف إنشاء الأداة. ولا يخبرك بتكاليف امتلاك الأداة. الفرق يمكن أن يكون كبيرا. تضيف الصيانة والشحذ واستبدال المكونات ووقت التوقف غير المخطط له والتجديد النهائي أو التقاعد إلى سعر ثانٍ لا يضعه العديد من المشترين في ميزانية - حتى يصل كسلسلة من الفواتير غير المخطط لها على مدى أشهر وسنوات من الإنتاج.
تُظهر تجربة الصناعة باستمرار أن أكبر تكلفة مستمرة لآلة الختم، بعد المواد الخام، هي التكلفةالعمالة اللازمة لخدمة وصيانة القالب. إن تجاهل هذه الحقيقة أثناء عملية الشراء يعني أن ميزانيتك الأولية لا تستحوذ إلا على جزء صغير من الإنفاق الحقيقي على الأدوات. السؤال الحقيقي ليس "ما هي تكلفة هذا الموت؟" ولكن "ما الذي سيكلفني هذا القالب طوال حياته العملية؟"
توقعات تكلفة الصيانة وإعادة الطحن
كل قالب ختم، بغض النظر عن مدى جودة تصنيعه، يتآكل. تفقد اللكمات المعدنية ومكونات القالب شكل حوافها من خلال الاتصال المتكرر بالصفائح المعدنية. تصاريح القطع مفتوحة. تتسبب أسطح التشكيل في حدوث خدوش صغيرة- تنتقل إلى الأجزاء. هذه ليست حالات فشل -، بل هي العواقب المتوقعة لفعل ما تم تصميم الأداة من أجله بالضبط، ملايين المرات.
المفتاح هو توقع متى يصبح كل نشاط صيانة ضروريًا. فيما يلي أحداث الخدمة الأكثر شيوعًا والمشغلات التي تشير إلى استحقاقها:
- شحذ/إعادة الطحن:يتم تشغيله عن طريق تجاوز ارتفاع المثقاب للمواصفات (عادةً 10% من سمك المادة)، أو تقريب الحافة المرئية، أو عتبات عدد مرات الظهور التي تم تعيينها أثناء التجربة الأولية - عادةً كل 50000 إلى 150000 ضربة اعتمادًا على صلابة المادة ودرجة فولاذ الأداة.
- إعادة شحذ زر القالب:نفس المحفزات مثل شحذ الثقب. تتم الصيانة عادةً في نفس الفاصل الزمني للحفاظ على علاقات إزالة التثقيب المناسبة-إلى-القالب.
- استبدال اسطوانة الربيع والنيتروجين:ينجم عن فقدان قوة التجريد، أو طرد الأجزاء غير المتناسق، أو انخفاض الضغط المُقاس. الفاصل الزمني النموذجي هو 500000 إلى 1000000 دورة لنوابض النيتروجين عالية الجودة.
- استبدال دبوس الطيار والدليل:يتم تشغيله بسبب سوء تسجيل التغذية، أو التجول التدريجي للشريط، أو تآكل القطر المقاس الذي يتجاوز 0.01 مم. يتم التحقق منه عادةً في كل حدث خدمة رئيسي.
- إعادة تطبيق طلاء السطح:مطلوب بعد كل دورة إعادة طحن، حيث أن الشحذ يزيل طبقة TiN أو TiCN. يضيف 200 دولار إلى 800 دولار لكل دفعة من المكونات حسب الكمية ونوع الطلاء.
- التفتيش والقياس:يتم تشغيلها بواسطة انجراف الأبعاد في الأجزاء المختومة، أو مؤشرات التآكل المرئية على الأدوات، أو عمليات تدقيق الجودة المستندة إلى التقويم -عادةً كل ثلاثة أشهر للقوالب- ذات الحجم الكبير.
تبلغ تكلفة كل حدث إعادة طحن ما بين 500 دولار أمريكي و3000 دولار أمريكي اعتمادًا على عدد أدوات الختم المتضمنة وحجمها وما إذا كان العمل سيبقى في-المنزل أم سينتقل إلى خدمة طحن خارجية. إن القالب التدريجي الذي يحتوي على 15 إلى 20 محطة قطع نشطة يتم إعادة شحذها كل 80000 ضربة سوف يؤدي إلى تراكم إنفاق كبير على الصيانة على مدى مليون -جزء من البرنامج. إذا قمت بتشغيل 250000 قطعة سنويًا، فأنت تنظر إلى ثلاثة أحداث خدمة أو أكثر سنويًا - كل منها يسحب القالب من الإنتاج ويستهلك عمالة غرفة الأدوات.
المضاعف الخفي؟ تكاليف الصيانة غير المخطط لها تبلغ حوالي أربعة أضعاف تكلفة الصيانة المخطط لها. عندما يتم ثقب القالب بسبب كسر المعدن في منتصف التشغيل-، فإنك لا تستوعب عملية الإصلاح نفسها فحسب، بل أيضًا وقت التوقف عن العمل غير المجدول، ووقت خمول المشغل، وعمالة الإعداد لسحب الأداة وإعادة ضبطها، ووقت المختبر الجيد لإعادة التحقق من صحة الأجزاء، وتكاليف الخردة، ونفقات الإدارة العامة. يمكن أن يؤدي استبدال ثقب واحد مكسور بتكلفة 25 دولارًا إلى توليد ما يزيد عن 500 دولار من إجمالي تكلفة التعطيل بمجرد حساب التأثير التشغيلي الكامل.
يموت العمر المتوقع وتخطيط الاستبدال
كل قالب له عمر خدمة محدود. والسؤال هو ما إذا كنت ستصل إلى نقطة النهاية هذه تدريجياً من خلال التقادم المخطط له أو فجأة من خلال الفشل الكارثي. يتبع الاستبدال المخطط منحنى اقتصادي يمكن التنبؤ به: مع تقدم العمر، وزيادة تكرار الصيانة، ويصبح الحفاظ على جودة الجزء أكثر صعوبة، وكل حدث خدمة يحقق عوائد متناقصة. وفي مرحلة ما، تتجاوز تكلفة عملية التجديد التالية القيمة التي تخلقها.
متى يكون التجديد منطقيًا من الناحية الاقتصادية مقابل التكليف بقالب جديد؟ خذ بعين الاعتبار عوامل القرار هذه:
- التجديد قابل للحياةعندما يتم تحديد الضرر (اللكمات البالية، والإدخالات التالفة)، يظل جسم القالب والحذاء مستقرين من حيث الأبعاد، ولم يتجاوز القالب نصف عمره التصميمي تقريبًا. يستجيب التآكل البسيط للسطح، وتدهور المكونات القابلة للاستبدال، وركود حافة القطع العادي-، بشكل جيد للتجديد.
- يصبح الاستبدال ضرورياعندما يُظهر حذاء القالب انحرافًا أو تشققًا يمكن قياسه، أو عندما تتحول البيانات الحرجة إلى ما هو أبعد من التفاوتات القابلة للاسترداد، أو عندما تفشل الإصلاحات المتكررة في استعادة جودة الجزء، أو عندما تقترب تكلفة التجديد من 50 إلى 60 بالمائة من سعر القالب الجديد.
قاعدة مفيدة: إذا وجدت نفسك تستبدل نفس المكونات أكثر من مرتين في فترة زمنية قصيرة، فمن المحتمل أن يكون السبب الجذري أعمق من التآكل. قد يشير ذلك إلى مكونات صغيرة الحجم، أو اختيار غير مناسب للفولاذ للتطبيق، أو تصميم لم يتم تصميمه مطلقًا لتلبية متطلبات الإنتاج الفعلية الخاصة بك. إن الاستمرار في الإصلاح في هذا السيناريو يؤدي إلى إنفاق الأموال على الأعراض بدلاً من حل المشكلة الأساسية.
يرتبط القرار أيضًا بحجم البرنامج المتبقي. إذا كانت عملية الإنتاج الخاصة بك تحتوي على 200000 قطعة متبقية وتكلفة التجديد 8000 دولار ستؤدي إلى اكتمال القالب، فهذا يعد فوزًا واضحًا. إذا كان لديك 2,000,000 قطعة متبقية وكان القالب يظهر بالفعل إرهاقًا نظاميًا، فإن استثمار 8000 دولار أمريكي في ضمادة-تؤخر ما لا مفر منه لمدة ستة أشهر سيكون أقل منطقية من تكليف بديل مصمم هندسيًا للحجم المتبقي بالكامل.
كيف تحدد قرارات التصميم الأولية تكاليف الصيانة على المدى الطويل-.
إليك ما يفتقده معظم المشترين: يتم تحديد ملف تكلفة صيانة القالب إلى حد كبير أثناء الهندسة الأولية، وليس أثناء الإنتاج. القرارات التي تم اتخاذها في مرحلة التصميم - قبل أن يتم تشكيل كتلة واحدة من الفولاذ - تحدد مدى سهولة وسرعة وتكلفة كل حدث خدمة مستقبلي.
ضع في اعتبارك الفرق بين القالب المبني بإدخالات معيارية مقابل البناء الصلب. يستخدم القالب المعياري كتل إدراج قابلة للاستبدال لمحطات القطع والتشكيل. عندما يتآكل ختم الثقب المعدني أو تحتاج حافة القطع إلى الصيانة، يقوم الفني بإزالة إدخال واحد واستبداله دون إزعاج بقية الأداة. يدمج البناء الصلب هندسة القطع مباشرة في قالب القالب، مما يعني أن أي خدمة تتطلب إزالة التجميع بالكامل والطحن أو إعادة -التصنيع في مكانه. يكلف النهج المعياري مبلغًا أكبر مقدمًا - ربما بنسبة 10 إلى 20 بالمائة - ولكنه يقلل من وقت الصيانة والتكلفة طوال عمر الأداة.
تتضمن قرارات التصميم الأخرى التي لها آثار تكلفة طويلة المدى- ما يلي:
- إمكانية الوصول للشحذ:تسمح اللكمات المصممة بطول احتياطي مناسب بعمليات إعادة الطحن المتعددة قبل الاستبدال. يمكن شحذ المثقاب الذي يسمح بإعادة الطحن بمقدار 3 مم 20 مرة أو أكثر بمعدل 0.1 مم لكل حدث، مما يطيل عمره الإنتاجي بشكل كبير.
- تحجيم المكونات الموحدة:إن استخدام الكتالوج-الأبعاد القياسية لأزرار التثقيب والقالب يعني أن البدائل متاحة على الرفوف، مما يؤدي إلى تجنب المهل الزمنية والتكاليف المخصصة للتصنيع الميكانيكي.
- ميزات التغيير السريع-:تعمل أدوات تثبيت قفل الكرة-، والإدخالات ذات المفاتيح، ومواقع التثبيت التي يمكن الوصول إليها على تقليل وقت خدمة القالب من ساعات إلى دقائق، مما يحافظ على إنتاجية المطبعة.
- مكدسات الرقائق الموثقة والتوقيت:تسمح السجلات الواضحة لتقدم الشريط وارتفاعات الإغلاق والتوقيت لفنيي الخدمة باستعادة القالب إلى الإعدادات المثبتة بدون تجربة-و-خطأ، مما يقلل من مخلفات ما بعد-الصيانة.
قد تزيد تكلفة القالب المصمم جيدًا-بنسبة 15 بالمائة عند الشراء ولكنه يوفر 40 بالمائة أو أكثر من نفقات الصيانة مدى الحياة. عندما تقوم بتقييم سعر قالب الختم، اسأل المورد الخاص بك على وجه التحديد عن أحكام الصيانة المضمنة في التصميم. اطلب توثيق بدلات إعادة الطحن وقوائم المكونات الاحتياطية وفترات الخدمة الموصى بها. يقوم الموردون الذين يقدمون هذه المعلومات مقدمًا بتصميم التكلفة الإجمالية للملكية، وليس مجرد عرض أسعار أولي تنافسي.
الحقيقة التشغيلية واضحة ومباشرة: كل دولار تخصصه للصيانة يعمل على إطالة العمر الإنتاجي لاستثماراتك في الأدوات ويحمي جودة الأجزاء. كل دولار تفشل في ميزانيته يصبح نفقات غير مخطط لها تصل في أسوأ وقت ممكن. المسار الأكثر ذكاءً هو معرفة ما يمكن توقعه قبل أن يضغط النرد على - ويبدأ ذلك بكيفية تنظيم طلبك الأولي لعرض الأسعار.
إعداد طلب عرض أسعار للحصول على تسعير دقيق للقوالب
تعتمد جودة عرض الأسعار الخاص بك بشكل كامل على جودة طلبك. أرسل طلب عرض أسعار غامضًا يتضمن رسمًا تقريبيًا وجملة عن الكميات، وستتلقى رقمًا مبطنًا مليئًا بالطوارئ. أرسل حزمة كاملة ومنظمة بشكل جيد-، وستمنح صانع الأدوات كل ما يلزم لتسعير المهمة بدقة بدلاً من التخمين. غالبًا ما يكون الفرق بين هاتين النتيجتين من 20 إلى 30 بالمائة على الرقم النهائي - ليس بسبب تغير القالب، ولكن بسبب تغير تصور المورد للمخاطر.
كل متغير غير محدد في طلب قوالب الختم المخصص يجبر مهندس عروض الأسعار على وضع افتراضات. يحمل كل افتراض مخاطرة، ويتم تسعير المخاطر. مادة غير محددة؟ المقدر يفترض شيئا أصعب. لا وسيلة شرح الانتهاء من السطح؟ يقتبسون لمسة نهائية أكثر إحكامًا مما قد تحتاجه. هل تفتقد بيانات الحجم؟ إنهم يتحوطون نحو حياة أقصر ويقتبسون وفقًا لذلك. والنتيجة هي سعر قالب الختم المتضخم بسبب عدم اليقين، وليس بسبب التعقيد الفعلي.
ما هي المعلومات التي تحتاجها قبل طلب عرض الأسعار
تعمل حزمة RFQ الاحترافية على التخلص من الغموض وتمنح كل مورد نفس خط الأساس لعرض الأسعار عليه. فيما يلي العناصر الأساسية، بالترتيب الذي تحتاجه أداة ختم المعدن ومتجر القوالب لإنشاء تقدير دقيق:
- الرسومات الجزئية مع GD&T الكاملة:توفير رسم ثنائي الأبعاد كامل بجميع الأبعاد والتفاوتات ووسائل الشرح الهندسية وطرق عرض الأقسام. استكمله بنموذج CAD ثلاثي الأبعاد بتنسيق STEP أو IGES. تأكد من محاذاة الملفات ثنائية وثلاثية الأبعاد وقم بتضمين تواريخ المراجعة حتى لا يكون هناك أي التباس حول الشكل الهندسي الحالي.
- مواصفات المواد:اذكر الدرجة الدقيقة والمعيار المطبق (ASTM، JIS، DIN). تشمل شريط السمك والتسامح. إذا كانت البدائل مقبولة، فاذكرها صراحةً - فهذا يتيح للموردين اقتراح بدائل فعالة من حيث التكلفة-بدون تخمين.
- الحجم السنوي ومدة الحياة-لحجم البرنامج-:هذان الرقمان يقودان كل قرار هندسي كبير. الحجم السنوي يحدد معدل الإنتاج واستخدام الصحافة. يحدد عمر-حجم- البرنامج درجة فولاذ الأداة وفئة القالب التي يختارها صانع الأدوات. وبدون كليهما، فأنت تطلب من شخص ما أن يبني أداة دون أن تخبرهم بالمدة التي يجب أن تستمر فيها.
- متطلبات الانتهاء من السطح:حدد أي معايير تجميلية، أو قيم Ra، أو متطلبات الملمس على الجزء المختوم. حدد الأسطح التجميلية مقابل الأسطح-غير المرئية في الرسم. إن السماح للأسطح غير-الحرجة بالبقاء كما هي-مختومة يمكن أن يقلل من تكاليف تلميع القالب بشكل كبير.
- العمليات الثانوية:قم بإدراج كافة عمليات ما بعد الختم -المعالجة الحرارية - والطلاء واللحام والنقر وإزالة الأزيز - بالتسلسل. يؤثر ذلك على كيفية تصميم القالب، خاصة حول اتجاه الثقب، والاتجاه الفارغ، وميزات مسند الإسناد اللازمة للتثبيت النهائي.
- التحمل الحرجة ومتطلبات التفتيش:حدد الأبعاد المهمة-للعمل-في مقابل الأبعاد العامة. حدد ما إذا كانت هناك حاجة إلى PPAP أو FAI أو طرق قياس محددة. وهذا يخبر صانع الأدوات أين يستثمر الدقة وأين تكون الممارسات القياسية كافية.
- الجدول الزمني وقيود التسليم:اذكر ما إذا كان تاريخك ثابتًا أم مرنًا. تكلف أداة ضغط القالب المخصصة على مخطط زمني سريع مدته 6 أسابيع أكثر من نفس القالب في جدول بناء قياسي مدته 12 أسبوعًا، لأن العمل الإضافي وتحديد الأولويات يضيفان تكلفة العمالة المباشرة.
- شفافية الميزانية (اختيارية ولكن يوصى بها):إن مشاركة نطاق الميزانية المستهدف يدعو المورد إلى اقتراح بدائل التصميم أو المواد أو المعالجة التي تلبي الاحتياجات الوظيفية عند نقطة السعر الخاصة بك. غالبًا ما يُظهر هذا النهج التعاوني فرصًا لخفض التكاليف لن يجدها أي من الطرفين بشكل مستقل.
تؤكد أفضل ممارسات الصناعة من متخصصي المشتريات ذلكإن طلب عرض الأسعار المنظم يفيد كلا الجانبين: يحصل المشترون على عروض أسعار قابلة للمقارنة بسرعة أكبر، بينما يقوم الموردون بتخصيص الموارد بكفاءة وتقديم أسعار أكثر تنافسية. والعكس صحيح أيضًا - يؤدي التوثيق غير المنظم أو غير المكتمل إلى تأخير الجداول الزمنية وتضخيم التقديرات لأنه يجب على الموردين فرز الغموض قبل أن يتمكنوا حتى من البدء في عرض الأسعار.
إحدى التفاصيل التي تجذب العديد من المشترين: قم دائمًا بتضمين ورقة ملخص من صفحة واحدة-تدرج جميع الملفات المرسلة ومستويات المراجعة ومعلمات المشروع الرئيسية. تعمل هذه الوثيقة الفردية كقائمة مرجعية تمنع المعلومات الهامة من الدفن في ملف مضغوط يحتوي على الرسومات والمواصفات.
كيفية مقارنة أسعار الموت بشروط متساوية
لقد قمت بإرسال طلب عرض أسعار شامل إلى ثلاثة أو أربعة من الموردين المؤهلين. وصلت الأسعار، وتختلف الأرقام. قبل الاختيار بناءً على السعر وحده، يتعين عليك التحقق من أنك تقارن النطاقات المكافئة - وليس فقط النتائج النهائية.
السبب الأكثر شيوعًا لاختلاف الأسعار هو اختلاف الافتراضات الفنية. يقتبس أحد الموردين قالبًا من الفئة "أ" مزودًا بإدخالات كربيد مصنفة لـ 1,000,000 نتيجة. يقتبس آخر أداة من الفئة B من الفولاذ D2 مصنفة لـ 300000 نتيجة. كلاهما يستجيب بشكل شرعي لطلب عرض الأسعار الخاص بك، لكنهما يقدمان منتجات مختلفة بشكل أساسي. وما لم تطلب تفصيلاً موحدًا، فإن هذا الفرق يختبئ وراء رقم دولار واحد.
عند تقييم الطوابع المعدنية وعروض أسعار القوالب، اطلب من كل مورد تفصيل ما يلي:
- تصنيف القالب وعمر الضرب المتوقع
- درجات فولاذ الأداة المحددة للمكونات الرئيسية
- عدد المحطات (للقوالب التدريجية) أو العمليات
- ساعات التصميم والهندسة متضمنة
- تم تضمين عمليات التشغيل التجريبي وكميات العينات المقدمة
- يتم تطبيق المعالجات السطحية أو الطلاءات
- مكونات الغيار المدرجة في السعر الأولي
- شروط الدفع وهيكل الدفع التقدمي
يكشف هذا التفصيل عن محركات التكلفة بسرعة. يقدم المورد الذي يقتبس 35000 دولار أمريكي مع تكرارين تجريبيين و50 عينة من الأجزاء ومجموعة كاملة من الثقب الاحتياطي قيمة أكبر من عرض أسعار 30000 دولار أمريكي الذي يغطي البناء الأساسي فقط دون تخصيص للتجربة. المبدأ الأساسي وراء مقارنة الأسعار المستنيرة هو البحث في الافتراضات، وطرح الأسئلة الصحيحة، والتأكد من أن مقارناتك تعكس التكافؤ الفني الحقيقي بدلاً من مجرد سعر لاصق.
انتبه بشكل خاص إلى ما يتضمنه كل مورد في عملية التطوير الخاصة به. لا يقوم مورد القوالب المؤهل بتصنيع الفولاذ وشحنه فحسب. وهي تتحرك من خلال تسلسل محدد: تقييم الجدوى، ومحاكاة العملية، والتصميم التفصيلي، والتصنيع الآلي، والتجميع، والتجريب، والتحقق من صحة الأبعاد، وحلقات التصحيح حتى ينتج القالب أجزاء مطابقة. الموردين مثلييتشينعلى سبيل المثال، هيكلة عمليتهم بدءًا من مراجعة الجدوى الأولية ومحاكاة CAE وحتى التصنيع الدقيق والتشغيل التجريبي والفحص النهائي - مما يمنح المشترين إمكانية رؤية كل مرحلة وما يساهم به في السعر المعروض. عندما يقوم المورد بتضمين هذه الخطوات بشكل صريح في تفاصيل عروض الأسعار الخاصة به، يمكنك معرفة أين تذهب أموالك وتقييم ما إذا كانت كل مرحلة قد تم تمويلها بشكل كافٍ.
إن الموردين الذين يتخطون المحاكاة، أو يضغطون على الاختبار، أو يحذفون الفحص من نطاقهم المقتبس ليسوا بالضرورة أرخص. إنهم يؤجلون التكلفة إلى مراحل لاحقة حيث تصبح التغييرات أكثر تكلفة. القالب الذي يصل دون تجربة كافية غالبًا ما يحتاج إلى-تصحيحات بالموقع في منشأتك، مما يستهلك وقت الصحافة وتكاليف العمل في غرفة الأدوات - التي لم تظهر مطلقًا في عرض الأسعار الأصلي ولكنها تقع بشكل مباشر على ميزانيتك.
الفكرة العملية: تعامل مع عملية عرض الأسعار كمحادثة هندسية، وليس معاملة شراء. عادةً ما يكون الموردون الذين يطرحون معظم الأسئلة حول طلب عرض الأسعار الخاص بك هم الذين يقدمون الأسعار الأكثر دقة - لأنهم يزيلون الافتراضات بدلاً من تضخيمها. تعمل الدقة في مرحلة عرض الأسعار على توفير المال في كل مرحلة تالية، وتضع الأساس لاستراتيجيات تحسين التكلفة التي يمكن أن تقلل بشكل أكبر من استثمارك في الأدوات دون المساس بالجودة.
استراتيجيات لتحسين تكلفة ختم القالب دون التضحية بالجودة
الحصول على عرض أسعار دقيق هو نصف المعركة. النصف الآخر هو التأكد من أن الجزء الذي تقتبسه مصمم ليتم ختمه بكفاءة في المقام الأول. إن الرافعة الوحيدة الأكثر فعالية لتقليل سعر قالب الختم ليست التفاوض بجدية أكبر أو التحول إلى مورد أرخص -، بل هي إعادة تصميم الجزء بحيث يصبح بناء القالب أسهل. تم التخلص من كل ميزة، وتخفيف كل تفاوت حيث لا يهم، وكل هندسة مبسطة تترجم مباشرة إلى ساعات تصنيع أقل، وتخطيطات شريطية أقل تعقيدًا، وتكلفة أقل للأدوات.
هذا لا يتعلق بقطع الزوايا. يتعلق الأمر بالذكاء الهندسي المطبق قبل أن يتم اقتباس النرد.
تغييرات التصميم التي تقلل من تعقيد القالب والتكلفة
التصميم من أجل قابلية التصنيع، أو DFM، هو ممارسة تشكيل الجزء بحيث يمكن إنتاجه اقتصاديًا دون التضحية بالوظيفة. في الختم، تحدد قرارات سوق دبي المالي بشكل مباشر عدد المحطات التي يحتاجها القالب التقدمي، ودرجة الفولاذ التي يختارها صانع الأدوات، ومقدار تكرار التجربة الذي تتطلبه الأداة قبل أن تنتج أجزاء مطابقة. يمكن للتغييرات الهندسية الصغيرة في مرحلة التصميم أن تقضي على محطات القالب بأكملها أو تلغي الحاجة إلى عمليات ثانوية في اتجاه مجرى النهر.
فيما يلي مبادئ سوق دبي المالي التي تقدم التأثير الأكثر قابلية للقياس على عرض أسعار قوالب الختم المعدني المخصص:
- تبسيط هندسة الأجزاء:تخلص من الميزات الزخرفية أو الخطوط المعقدة أو الزوايا الداخلية الحادة التي تتطلب EDM أو تصنيعًا متخصصًا. تضيف كل ميزة يجب أن يشكلها القالب تكلفة الأدوات. الشكل الذي يبدو أنيقًا بالدولار الكندي قد يضيف 5000 دولار أو أكثر في بناء القالب إذا كان يتطلب محطة تشكيل إضافية.
- تخفيف التفاوتات غير-الحرجة:إن التفاوتات الصارمة في كل بُعد تجبر صانع الأدوات على طحن الأسطح بدقة -والتي كان من الممكن تركها -مشغولة آليًا. حدد الميزات المهمة-للعمل-واحتفظ فقط بالمواصفات الصارمة. لا تحتاج الفتحة الفارغة التي تعمل كممر سلكي-من خلالها إلى نفس التسامح الذي يتطلبه تجويف المحمل.
- توحيد أحجام الثقب وهندسة الثقب:إن استخدام أبعاد الكتالوج-المثقوبة القياسية بدلاً من الأحجام المخصصة يعني مكونات أدوات أرخص، واستبدالًا أسرع، وتكاليف صيانة أقل على مدار عمر القالب. يستخدم الثقب الدائري مقاس 6.35 مم لكمة المخزون. يتطلب الثقب الذي يبلغ قطره 6.27 ملم أداة أرضية-مخصصة.
- تجنب الميزات الصغيرة غير الضرورية:تعمل الفتحات الصغيرة والجسور الضيقة والثقوب المتقاربة على إنشاء أشكال هندسية هشة تنكسر بشكل متكرر وتتطلب أدوات فولاذية ممتازة. إن تحريك الميزات بعيدًا عن بعضها بمقدار 1 مم يمكن أن يسمح بالبناء القياسي بدلاً من التعزيز المتخصص.
- تصميم لعرض الشريط المشترك:إن جزء الختم من الصفائح المعدنية الذي يتناسب فراغه بشكل أنيق مع عرض الملف القياسي يقلل من هدر المواد ويزيل تكلفة المخزون المشقوق -المخصص. اسأل المورد الخاص بك عن العروض المتوفرة بسهولة قبل الانتهاء من الأبعاد الفارغة.
- تقليل عمق الرسم والانحناءات الحادة:تتطلب السحب العميق وزوايا الانحناء الحادة المزيد من مراحل التشكيل، وحمولة ضغط أعلى، وبناء قالب أقوى. تعمل الأشكال الضحلة والأقطار الكبيرة على تبسيط قالب الختم المعدني وتقليل تكلفة البناء والتآكل المستمر.
النمط عبر كل هذه المبادئ متسق: التعقيد يكلف أموالاً لتصنيعه في قالب. يعد الانخراط في سوق دبي المالي في وقت مبكر من عملية التصميم أحد أكثر الطرق فعالية للتحكم في التكاليف لأنه يعالج السبب الجذري للنفقات بدلاً من التفاوض حول أعراضه. يمكن للجزء المعاد تصميمه من أجل قابلية الختم أن يخفض تكلفة الأدوات بنسبة 15 إلى 30 بالمائة دون أي تغيير في الأداء الوظيفي.
استراتيجيات الشراء لتحسين قيمة الأدوات
وبعيدًا عن التصميم الجزئي، فإن كيفية هيكلة عملية الشراء نفسها تؤثر على ما تدفعه وما تحصل عليه. تجتمع قرارات التوريد الذكية مع وفورات سوق دبي المالي لتحقيق تخفيضات كبيرة في إجمالي الإنفاق على الأدوات.
قم بإشراك صانع الأدوات أثناء التصميم، وليس بعده.أغلى جملة في ختم المشتريات هي "التصميم مُجمد بالفعل". عندما يقوم المهندسون بمراجعة جزء مبكرًا، فإنهم يكتشفون مشكلات قابلية التصنيع التي قد تتطلب حلولاً مكلفة في الأداة. يقدم الموردون تقييم الجدوى ومحاكاة CAE في الواجهة الأمامية للتطوير -ييتشينعلى سبيل المثال، تشغيل عمليات محاكاة التشكيل قبل بدء إنشاء القالب - يساعد المصنعين على تحديد فرص خفض التكلفة-بينما تظل التغييرات مجانية. يمكن التطوير القائم على المحاكاة-
تقليل تكرارات تجربة الأداة بنسبة 30 إلى 50 بالمائة، مما يؤدي إلى خفض المهلة الزمنية وميزانية إعادة العمل التي تؤدي إلى تضخيم العديد من برامج الموت.
حزمة البرامج عندما يكون ذلك ممكنا.إن اقتباس قوالب متعددة في حزمة واحدة يمنح صانع الأدوات مرونة الجدولة والقدرة الشرائية للحجم على الفولاذ والمكونات. تقدم العديد من المتاجر خصومات بنسبة تتراوح من 5 إلى 15 بالمائة على برامج القوالب المتعددة-مقابل طلبات الأدوات الفردية نظرًا لأن تكاليف الإعداد والنفقات الهندسية وإدارة المشروع تنتشر عبر قاعدة أكبر.
حدد فئة القالب لتتناسب مع الحاجة الفعلية.إن الإفراط في تحديد قالب مصمم لعدد 2,000,000 نتيجة عندما يتطلب برنامجك 300,000 قطعة يؤدي إلى إهدار الميزانية على المواد والإنشاءات المتميزة غير الضرورية. وعلى العكس من ذلك، ضمن-تحديد توفير الأموال مقدمًا يؤدي إلى تكاليف الاستبدال لاحقًا. قم بمطابقة الأداة بالمهمة - لا أكثر ولا أقل.
النظر في التصاميم المعيارية والقابلة للتبديل.إذا قمت بإنتاج مجموعة من الأجزاء المتشابهة، فإن الاستثمار في قالب أساسي مزود بإدخالات قابلة للتبديل يمكن أن يكون أكثر اقتصادا من تشغيل أدوات منفصلة لكل متغير. يوازي هذا المفهوم كيف يمكن لصانع قوالب النقش أن يستخدم إطارًا مشتركًا مع لوحات تفصيلية قابلة للتبديل لتصميمات مختلفة - ينطبق مبدأ النمطية نفسه على النطاق الصناعي، حيث يضم جسم قالب واحد مجموعات مختلفة من الثقب والتجويف لمتغيرات الأجزاء التي تتقاسم هندسة مشتركة.
خطط لمكونات الغيار عند الشراء.إن طلب أجزاء التآكل المهمة - المثقوبة، وأزرار القالب، وتشكيل الإدخالات - جنبًا إلى جنب مع التصميم الأولي للقالب يكلف جزءًا صغيرًا من طلبها بشكل فردي لاحقًا. قام صانع الأدوات بإعداد البرنامج، وشراء الفولاذ، والقياسات جديدة. قد تؤدي إضافة مجموعة احتياطية من اللكمات المقطوعة إلى طلب قالب بقيمة 35000 دولار إلى إضافة 1500 دولار في وقت الإنشاء ولكن 4000 دولار إذا تم طلبها بشكل منفصل بعد عام.
تربط الإستراتيجية الأساسية كل قسم من هذا الدليل معًا: سعر قالب الختم ليس رقمًا ثابتًا تكتشفه في مرحلة عرض الأسعار. إنه متغير تؤثر عليه من خلال قرارات التصميم واختيارات المواد وتخطيط الحجم وعلاقات الموردين واستشراف الصيانة. يحقق المشترون الذين يتعاملون مع الأدوات كاستثمار هندسي بدلاً من معاملة شراء، تكلفة أقل -لكل-جزء، وعمرًا أطول للقوالب، وتعطلًا أقل للإنتاج. إن أرخص طريق للحصول على جزء مختوم جيد ليس العثور على أرخص قالب -، بل هو بناء القالب المناسب للمهمة المناسبة، مسترشدًا بالصورة الكاملة لما يدفع التكلفة من المفهوم الأول إلى نتيجة الإنتاج النهائي.
الأسئلة المتداولة حول سعر ختم القالب
1. ما هي تكلفة قالب الختم في المتوسط؟
تختلف أسعار قوالب الختم بشكل كبير حسب النوع والتعقيد. تبدأ قوالب تقطيع المحطة الفردية-البسيطة بحوالي 3000 دولار إلى 15000 دولار، وتتراوح القوالب المركبة من 8000 دولار إلى 25000 دولار، وتتراوح القوالب التقدمية عادةً بين 15000 دولار و60000 دولار أو أكثر. يمكن أن تتجاوز قوالب النقل الكبيرة لألواح هياكل السيارات ما بين 500000 دولار إلى 1000000 دولار. يبلغ متوسط تكلفة القالب التدريجي حوالي 30 ألف دولار، على الرغم من أن السعر النهائي يعتمد على عدد المحطات، ودرجة فولاذ الأداة، وتفاوتات الأجزاء، وحجم الإنتاج المتوقع.
2. ما هي العوامل التي تؤثر على سعر قالب الختم أكثر من غيره؟
هناك خمسة عوامل مترابطة تدفع سعر قالب الختم: نوع القالب وعدد المحطات، وتعقيد الأجزاء والتفاوتات، ودرجة فولاذ الأداة المختارة للبناء، وحجم الإنتاج المتوقع ومتطلبات عمر القالب، والموقع الجغرافي لصانع الأدوات. من بين هذه العناصر، يكون لنوع القالب أكبر تأثير منفرد لأنه يحدد النطاق العام لأعمال الهندسة والتصنيع والتجميع. يتكلف القالب التدريجي الذي يحتوي على 15 محطة أكثر بكثير من تكلفة-أداة تقطيع محطة واحدة لأن كل محطة تضيف وقت التصميم، وساعات التصنيع باستخدام الحاسب الآلي، ومتطلبات محاذاة أكثر صرامة.
3. هل من الأرخص شراء قوالب الختم من الصين أم محليًا؟
عادةً ما يقتبس موردو القوالب الصينيون أسعارًا أقل بنسبة 30 إلى 50 بالمائة من الأسعار الأمريكية بسبب انخفاض معدلات العمالة (من 5 إلى 8 دولارات في الساعة مقابل 18 إلى 25 دولارًا في الساعة). ومع ذلك، فإن فجوة تكاليف الشحن تضيق بمجرد إضافة الشحن البحري (2000 دولار - 4000 دولار)، ورسوم الاستيراد (15-25%)، ونفقات الاتصالات العامة من فروق المنطقة الزمنية، ودورات المراجعة المحتملة من سوء التفسير. تعمل المصادر الخارجية بشكل أفضل مع التصميمات النهائية ذات الكميات الكبيرة والجداول الزمنية المرنة. بالنسبة للبرامج المتطورة التي تتطلب تعاونًا متكررًا، غالبًا ما يقدم صانعو الأدوات المحليون قيمة إجمالية أفضل على الرغم من ارتفاع أسعار الملصقات.
4. كيف يمكنني تقليل تكلفة قالب الختم دون التضحية بجودة الجزء؟
النهج الأكثر فعالية هو التصميم للتصنيع (DFM) الذي يتم تطبيقه قبل بدء عرض الأسعار. قم بتبسيط هندسة الأجزاء للتخلص من محطات القالب غير الضرورية، وتخفيف التفاوتات غير -الحرجة، وتوحيد أحجام الفتحات لاستخدام ثقوب الكتالوج، وتصميم الفراغات لعرض الملف المشترك. يساعد إشراك مورد قوالب مثل YICHEN مبكرًا لتقييم الجدوى ومحاكاة CAE في تحديد فرص خفض التكلفة-بينما تظل تغييرات التصميم مجانية. بالإضافة إلى ذلك، فإن تجميع برامج القالب المتعددة، وتحديد فئة القالب الصحيحة لحجمك، وطلب مكونات التآكل الاحتياطية مع البناء الأولي، كلها أمور تقلل من إجمالي إنفاق الأدوات.
5. ما هي التكلفة الإجمالية لملكية قالب الختم بما يتجاوز سعر الشراء؟
لا يلتقط سعر الشراء الأولي سوى جزء من تكلفة الأدوات الحقيقية. تشمل النفقات الجارية إعادة الطحن كل 50000 إلى 150000 ضربة (500 إلى 3000 دولار لكل حدث)، واستبدال أسطوانة الزنبرك والنيتروجين بمعدل 500000 إلى 1000000 دورة، وإعادة تطبيق طلاء السطح بعد كل شحذ، والتجديد أو الاستبدال الرئيسي في نهاية المطاف. تبلغ تكاليف الصيانة غير المخطط لها ما يقرب من أربعة أضعاف تكلفة الخدمة المجدولة بسبب توقف الطباعة والخردة وإعادة التحقق. إن تحديد ميزانية التكلفة الإجمالية للملكية يعني اختيار تصميمات القوالب ذات الإدخالات المعيارية، وبدل إعادة الطحن المناسب، والمكونات القياسية التي تقلل من إنفاق الصيانة مدى الحياة.


