


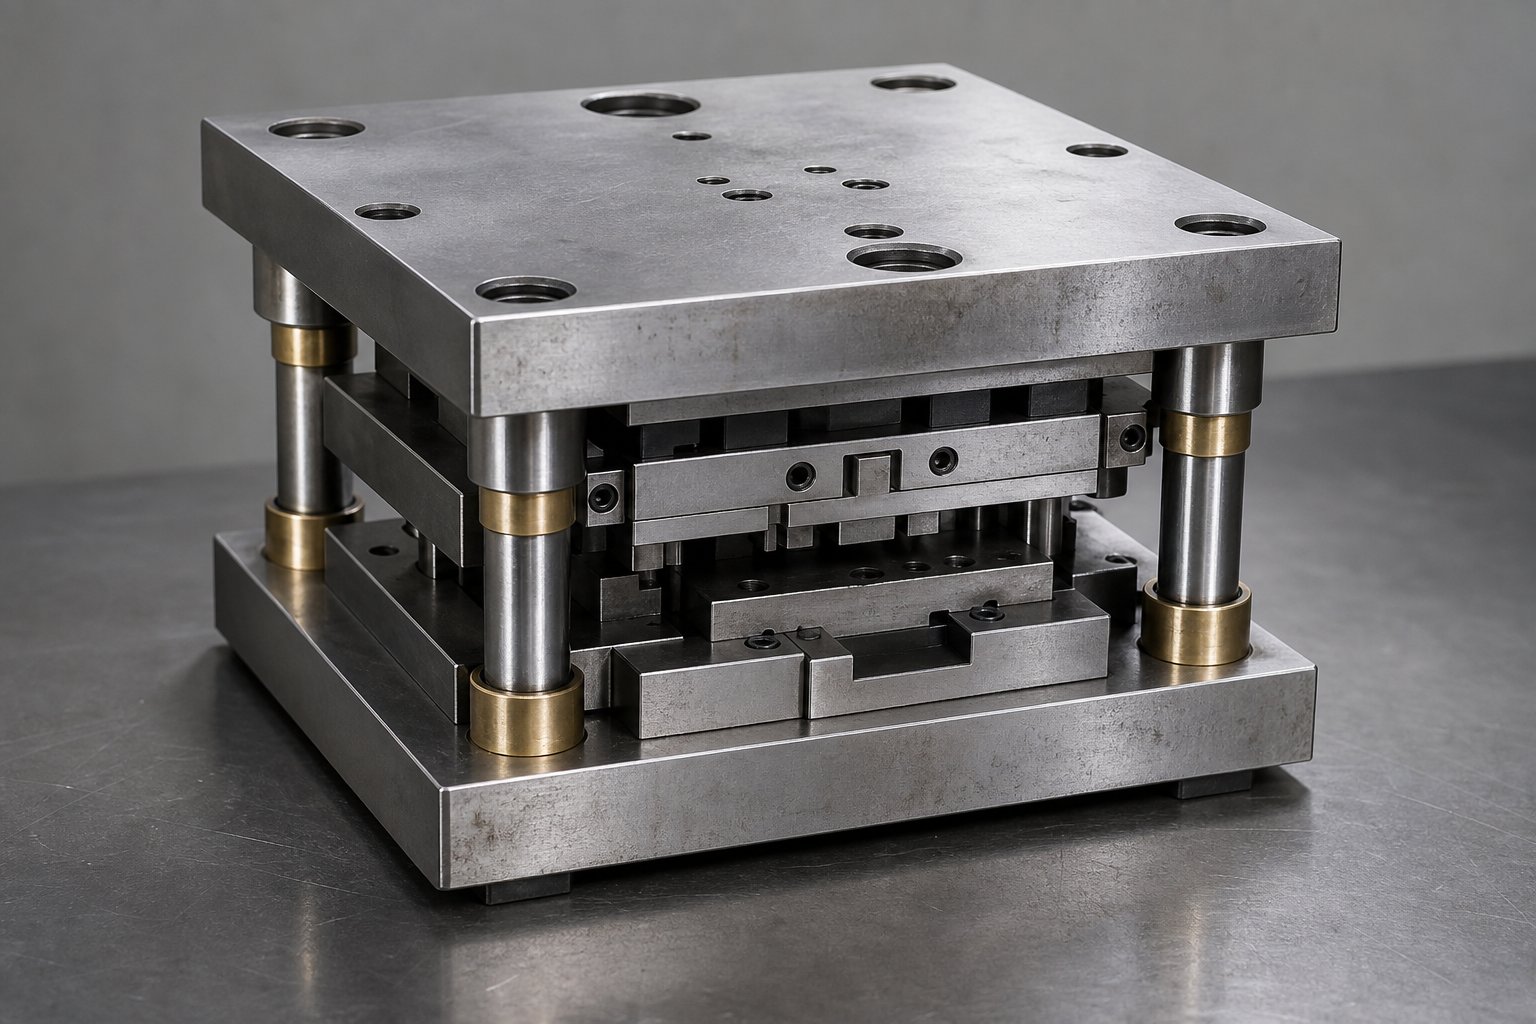
ما هي مجموعات قوالب الختم وسبب أهميتها
عندما تسمع أحد يذكرمجموعة يموت الختم، ربما يتحدثون عن حزمة أدوات القالب الصحفي بأكملها أو مجرد الإطار الهيكلي الذي يجمع كل شيء معًا. هذا التمييز مهم أكثر مما يدركه معظم الناس، خاصة إذا كنت تقوم بتحديد الأدوات أو شرائها لأول مرة.
مجموعة قوالب الختم هي مجموعة -أرضية دقيقة لأحذية القالب العلوية والسفلية، ومسامير التوجيه، والبطانات التي تعمل على محاذاة ودعم مكونات القطع والتشكيل أثناء عمليات ختم المعادن.
ما الذي تفعله مجموعة قوالب الختم فعليًا
فكر في مجموعات القوالب باعتبارها الهيكل العظمي لعملية الختم الخاصة بك. يتم تركيب الألواح العلوية والسفلية المصنوعة من الفولاذ أو الألومنيوم (وتسمى أحذية القالب) مباشرة على مكبس الضغط والمسند. تربط دبابيس التوجيه والبطانات هذه الأحذية، مما يضمن انتقال النصف العلوي مباشرة إلى النصف السفلي في كل تمريرة. بدون هذه المحاذاة القابلة للتكرار، سوف تنجرف قوالب الختم المعدنية الخاصة بك، مما يتسبب في حدوث قطع غير متساوية، وتآكل مبكر، وتلف محتمل للضغط.
مجموعة القالب مقابل قالب الختم الكامل
يشتمل قالب الختم الكامل على كل ما يلزم لإنتاج الجزء النهائي: اللكمات، وأزرار القالب، والمزيلات، والينابيع، ومكونات القالب المعدنية التي تقطع أو تشكل الصفائح المعدنية بالفعل. مجموعة القالب هي فقط الإطار التوجيهي الذي يتم تثبيت تلك المكونات النشطة فيه. يمكنك تبديل قوالب الختم المختلفة داخل وخارج نفس المجموعة، طالما أن متطلبات البصمة والحمولة متطابقة. هذه الوحدة هي ما يجعل مجموعات القوالب القياسية فعالة من حيث التكلفة-للمحلات التجارية التي تقوم بمهام متعددة بضغطة واحدة.
لماذا يهم دقة المحاذاة
دبابيس التوجيه في مجموعة القوالب عالية الجودة هيتم تصنيعها في حدود 0.0001 بوصة.من الموقف الحقيقي. يؤثر هذا المستوى من الدقة بشكل مباشر على تفاوتات الأجزاء وعمر الأداة وسلامة المشغل. عندما تنحرف المحاذاة حتى بضعة أجزاء من الألف، يصبح خلوص القالب-إلى-القالب غير متساوٍ، وتزداد النتوءات على جانب واحد، وترتفع قوى القطع بشكل غير متوقع. تمتص مجموعة قوالب الضغط -المصنوعة جيدًا هذه القوى بشكل متساوٍ وتحافظ على تتبع طوابع القالب بشكل صحيح، ضربة تلو الأخرى، عبر ملايين الدورات.
المردود الحقيقي هو الاتساق. تعمل المحاذاة الدقيقة على تقليل الخردة وإطالة فترات الشحذ وحماية مكبس الضغط من التحميل المركزي- الذي يعمل على تسريع تآكل المحامل. بالنسبة إلى العمليات ذات الحجم الكبير-، فإن ذلك يترجم مباشرة إلى تكلفة أقل-لكل-جزء وعدد أقل من عمليات إيقاف التشغيل غير المخطط لها.
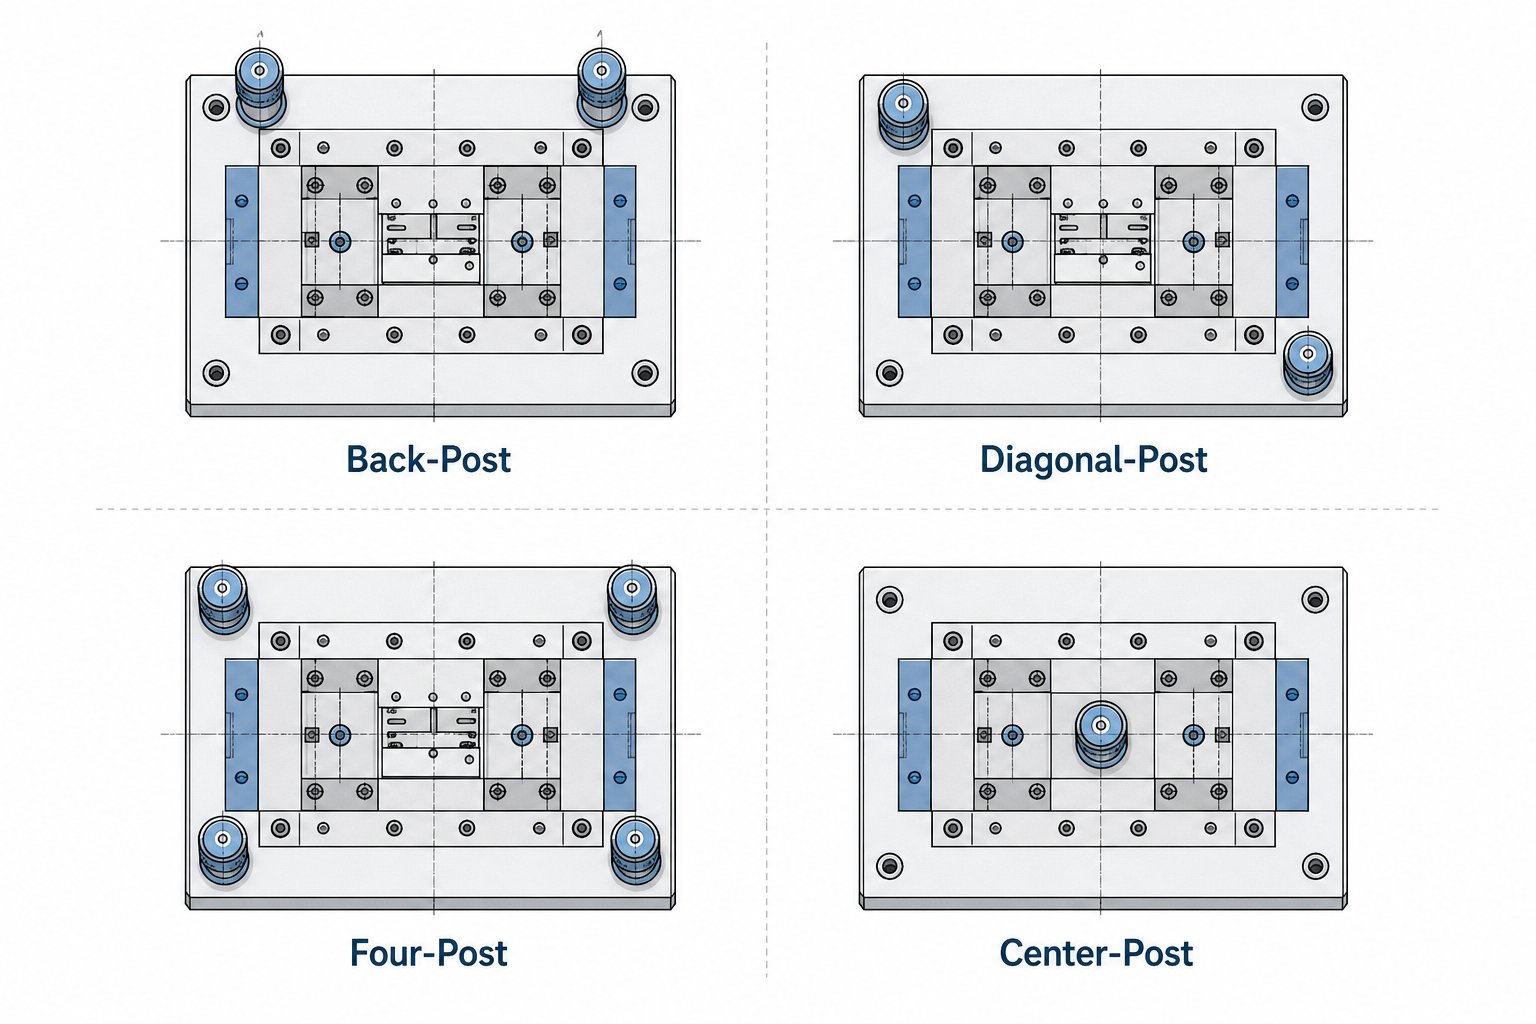
أنواع مجموعة القوالب واختيار التكوين
كل تكوين لمجموعة قوالب الطوابع موجود لحل مشكلة الوصول المحددة-مقابل-مفاضلة الصلابة. تشغل أعمدة الدليل التي تحافظ على محاذاة حذائك العلوي والسفلي أيضًا مساحة فعلية حول منطقة القالب، ويحدد مكان وضعها كيفية تغذية المواد، ومدى استقرار التجميع تحت الحمل، وأنواع العمليات التي يمكن للمجموعة التعامل معها. إن اختيار التصميم الخاطئ لتطبيقك يعني إما مقاومة تداخل التغذية أو قبول الانحراف غير الضروري.
يتم إنتاج مجموعات القوالب تجاريًا في العديد من التكوينات القياسية، ويحبها الموردونمجموعات يموت دانليوغيرها من الشركات المصنعة للكتالوج تقدم لهم جاهزة للشحن. التخطيطات الأربعة الأساسية التي ستواجهها هي-منشور خلفي، وقطري-منشور، وأربعة-منشور، و-منشور مركزي. كل واحدة منها تستحق مكانها في الكتالوج لأسباب ميكانيكية مميزة.
مجموعتان-من مجموعات القالب اللاحق والوصول إلى الخلاصة الشريطية
للخلف-ضع مجموعات القوالب اللاحقة كلا من مسامير التوجيه في الجزء الخلفي من منطقة القالب. وهذا يترك الجزء الأمامي والجانبين مفتوحين تمامًا، مما يتيح لك الوصول دون عائق إلى تغذية الشريط. إذا كنت تقوم بتشغيل قالب أداة تقدمي مع تغذية مخزون الملف من اليسار-إلى-اليمين، فإن تخطيط النشر الخلفي-يبقي المشاركات خارج مسار الشريط تمامًا. وهذا ما يجعله الخيار الافتراضي للختم التدريجي عالي السرعة-حيث يؤدي أي عائق للتغذية إلى حدوث-خطأ وإتلاف.
القيد؟ يوفر العمودان الموجودان في الخلف صلابة التوائية أقل من التكوينات ذات الأعمدة المنتشرة عبر منطقة القالب. بالنسبة إلى أعمال القوالب المعدنية الخفيفة-إلى-الصفائح المعدنية ذات القياس المتوسط وقوى القطع المتوازنة جيدًا-، نادرًا ما يمثل ذلك مشكلة. ولكن إذا كان قالب التشكيل الخاص بك يولد أحمالًا ثقيلة خارج المركز-، فإن مجموعة المشاركات الخلفية- قد تسمح بانحراف زاوي كافٍ للتأثير على جودة الجزء.
أربع-مجموعات ما بعد القالب لتحقيق أقصى قدر من الصلابة
عندما تحتاج إلى الاحتفاظ بكل جزء من الألف من المحاذاة تحت حمولة ثقيلة، فإن أربع مجموعات من المشاركات هي الحل. يقوم دبوس التوجيه في كل زاوية بإنشاء قفص صلب يقاوم الانحراف في كل اتجاه. تستفيد عمليات قالب التقطيع الثقيلة على المخزون السميك، والسكك-المحكم، وأي مجموعة قوالب ضغط من المتوقع أن تتعامل مع القوى غير المتماثلة من هذا التخطيط.
المقايضة هي الوصول. مع وجود أعمدة في جميع الزوايا الأربع، تصبح تغذية الشريط أكثر تقييدًا. ستحتاج عادةً إلى توجيه المواد بين المنشورات، مما يحد من الحد الأقصى لعرض الشريط بالنسبة لحجم مساحة القالب. أربع مجموعات من النشرات- تكلف أيضًا المزيد وتزن أكثر، لذا يصعب تبريرها للنماذج الأولية-قصيرة المدى أو العمل البسيط على محطة واحدة-. إنهم يكسبون إبقائهم في مجموعات القالب للتطبيقات الصحفية حيث تترجم الصلابة مباشرة إلى دقة الأجزاء وعمر الأداة الممتد.
القطر والوسط-التكوينات اللاحقة
تعمل مجموعات النشر القطرية- على تقسيم الفرق. من خلال وضع دبابيس توجيه على زوايا متقابلة، فإنها تحافظ على ثبات دوران أفضل من ترتيب العمود الخلفي المستقيم- مع ترك الجانبين مفتوحين للتغذية. تخيل أنك تحتاج إلى وصول جانبي لعملية ثانوية أو إزالة شريط التغذية على جانب واحد ولكنك تريد صلابة أكثر مما توفره مجموعة النشر الخلفية-. هذا هو بالضبط المكان المناسب للتكوينات القطرية.
تستخدم مجموعات العمود-المركزي (التي تسمى أحيانًا-العمود أو القاعدة المفردة) عنصرًا توجيهيًا كبيرًا بقطر-في المركز أو بالقرب من-مركز القالب. هذه أقل شيوعًا في ختم الإنتاج وتميل إلى الظهور في التطبيقات المتخصصة أو تكوينات مجموعة قوالب الضغط الصغيرة جدًا حيث يكون دليل قوي واحد مناسبًا لمتطلبات الحمل والدقة.
| إعدادات | عدد المشاركات | أفضل تطبيق | مستوى الصلابة | الوصول إلى التغذية |
|---|---|---|---|---|
| رجوع-مشاركة | 2 (خلفي) | -ختم تدريجي عالي السرعة، وعمليات تغذية الملف-. | معتدل | ممتاز - مفتوح من الأمام والجوانب |
| عمود قطري- | 2 (الزوايا المقابلة) | عمل متوسط-يحتاج إلى وصول متوازن واستقرار | معتدل-مرتفع | جيد - مفتوح من الجانبين |
| أربع-مشاركات | 4 (جميع الزوايا) | التقطيع الثقيل، والسكك-المحكم، والأحمال غير المتماثلة | الحد الأقصى | خلاصة - محدودة بين المشاركات |
| مركز-مشاركة | 1 (وسط) | تطبيقات صغيرة أو متخصصة ذات حمولة منخفضة-. | منخفض-متوسط | ممتاز - مفتوح من جميع الجهات |
يتم الاختيار من خلال ثلاثة أسئلة: كيف تدخل المادة إلى القالب؟ ما مدى ثقل وعدم تناسق قوى الختم؟ وما مدى ضيق التحمل الجزئي؟ بالنسبة لمعظم أعمال الإنتاج التقدمية، تتولى مجموعة المشاركات الخلفية-المهمة. عندما ترتفع الحمولة أو تضيق التفاوتات، انتقل إلى عمود قطري أو أربعة-. التكوين الذي تختاره يضع الأساس لكل شيء يتم تركيبه بداخله، وهذا يؤدي إلى اتخاذ القرار الحاسم التالي: ما هي المكونات التي تدخل في ألواح الأحذية هذه وكيف تؤثر مواصفاتها الفردية على أداء التجميع.
المكونات الأساسية داخل كل مجموعة قوالب
لا يهم تكوين مجموعة القوالب إلا إذا تم تحديد مكونات قالب الختم الفردية بداخلها بشكل صحيح وتعمل معًا. كل جزء في المجموعة لديه وظيفة واحدة، وعندما يكون أداء أحد العناصر ضعيفًا، تشعر مجموعة القالب بأكملها بذلك من خلال المحاذاة غير الصحيحة، أو التآكل المتسارع، أو الأجزاء غير المتناسقة خارج المطبعة. إليكم ما يعيش فعليًا داخل ألواح الأحذية هذه ولماذا تكتسب كل قطعة مكانها.
- الأحذية العلوية والسفلية- منصات التثبيت التي تحمل جميع الأدوات النشطة ويتم توصيلها بمكبس الضغط والمسند.
- دبابيس الدليل (المشاركات)- أسطوانات من الفولاذ المقوى تعمل على محاذاة الحذاء العلوي مع الحذاء السفلي في كل مرة.
- البطانات التوجيهية- أغطية أرضية دقيقة-تستقبل دبابيس التوجيه مع خلوص متحكم فيه أو تحميل مسبق.
- لوحة يموت- سطح العمل المُشكل آليًا حيث يتم تركيب تفاصيل قالب التثقيب والأزرار وأقسام التشكيل.
- حامل عرقوب- محول أسطواني يقوم بتوسيط الحذاء العلوي في تجويف مكبس الضغط لأدوات المحطة الفردية-.
الأحذية العلوية والسفلية
أحذية القالب هي الأساس الهيكلي للتجميع بأكمله. يتم تثبيت الحذاء السفلي على مسند الضغط ويحمل لوحة القالب وأزرار القالب وأي تفاصيل تشكيل. يتم تثبيت الحذاء العلوي على الكبش ويحمل اللكمات والمثبتات ونظام المتعرية. يتم تصنيع كلا الحذاءين عادةً من الفولاذ الكربوني المتوسط- أو السبائك-المتصلبة مسبقًا، ويتم طحنها بشكل مسطح ومتوازي في حدود بضعة أعشار من الألف. هذا التوازي مهم لأن أي قوس أو تفتق في سطح الحذاء يترجم مباشرة إلى قوى قطع غير متساوية عبر وجوه الضغط.
يتم تحديد سمك الحذاء على أساس الحمولة. تنثني الأحذية الرقيقة تحت الأحمال الثقيلة، مما يؤدي إلى اختلال المحاذاة في أسوأ لحظة ممكنة، مباشرة في الجزء السفلي من الحركة. تتطلب عمليات التقطيع أو القطع الثقيلة صفائح أكثر سمكًا؛ يمكن القيام بأعمال ثقب أخف باستخدام أحذية أرق وأخف وزنًا تقلل من وزن القالب الإجمالي.
شرح أنواع دبوس التوجيه والبطانة
يتم طحن دبابيس التوجيه إلى حدود 0.0001 بوصة وتأتي في نمطين أساسيين: الاحتكاك (محمل عادي) ومحمل كروي. إن الاختيار بينهما يشكل كيفية أداء مجموعة القالب بالسرعة، وتحت الحمل الجانبي، وأثناء الصيانة.
الكرات-دبابيس توجيهيةاركب على سلسلة من الكرات الدقيقة الموجودة في قفص من الألومنيوم. وهي تعمل في حالة التحميل المسبق أو حالة "الخلوص السلبي"، مما يعني أن مجموعة الدبوس-و-المحمل أكبر قليلاً من تجويف الجلبة. وهذا يمنع اللعب ويقلل الاحتكاك ويجعل فصل نصفي القالب أمرًا سهلاً. إنها معيار الصناعة للختم التقدمي عالي السرعة-حيث يكون تراكم الحرارة نتيجة الاحتكاك أمرًا غير مقبول. تحذير واحد: يمكن أن يتسبب الدفع الجانبي المفرط في تتبع الكرة، أو تآكل الأخاديد المادية في العمود أو الجلبة بسبب التحميل الزائد على المحامل.
البطانات البرونزيةقم بإقرانها بدبابيس احتكاك عادية وتعامل جيدًا مع الأحمال الجانبية الثقيلة لأن التلامس يتم توزيعه عبر سطح عريض بدلاً من تركيزه عند نقاط تلامس الكرة-. تعد البطانات الفولاذية المطلية بالألومنيوم-البرونزية أو البرونزية- شائعة، وتعمل بشكل أفضل عند سرعات الضغط المعتدلة حيث يمكن تحمل بعض الاحتكاك مقابل سعة التحميل.
البطانات- ذاتية التشحيمقم بتضمين سدادات الجرافيت مباشرة في المصفوفة البرونزية، مما يوفر تشحيمًا جافًا مستمرًا بدون شحم خارجي. فهي تقلل الفواصل الزمنية للصيانة في البيئات التي-يصعب فيها تنفيذ جداول إعادة التشحيم أو حيث يشكل التلوث مصدر قلق.
تركيب دبوس التوجيه مهم أيضًا.اضغط على -دبابيس الملاءمةيتم تثبيتها بشكل دائم في الحذاء، مما يزيد من الصلابة ولكن يجعل الاستبدال أكثر صعوبة.دبابيس قابلة للفكاستخدم قفلًا ميكانيكيًا (عادةً ما يكون غطاء لولبي أو طوق) ويمكن إزالته دون الضغط، مما يسهل الصيانة وتخزين القالب. بالنسبة للمهندسين الذين يحصلون على مكونات مخصصة حيث يتفاعل كل من نوع الجلبة وقطر الدبوس ونمط التثبيت مع هيكل القالب ومتطلبات التخليص، فإن الموردين مثلييتشينتقديم دعم هندسي تعاوني مصمم خصيصًا لتصميم-قرارات مهمة مثل هذه.
المكونات الداعمة وأدوارها
بالإضافة إلى الأحذية والدبابيس والبطانات، هناك عدة مكونات أصغر تكمل عملية التجميع. يقوم حاملو السيقان بتوسيط الحذاء العلوي في مكبس الضغط لقالب المحطة الفردية-حيث تكون المحاذاة الدقيقة للكبش-إلى-القالب أمرًا بالغ الأهمية. توضع الألواح الداعمة بين رؤوس الثقب ووجه الحذاء، وتوزع أحمال الصدمات بحيث لا تتدلى سيقان الثقب الصلبة في فولاذ الحذاء الأكثر نعومة على مدى ملايين الدورات. تقوم مثبتات القالب بقفل اللكمات والأزرار في المواضع المحددة داخل لوحة القالب، وتوفر النوابض (الميكانيكية أو النيتروجينية) قوة تجريد لرفع قطعة العمل عن الأدوات بعد كل ضربة.
كل واحد من مكونات قالب الختم هذه يتفاعل مع الآخرين. إن جلبة المحمل الكروي-المقترنة بحذاء رفيع للغاية ستسير بشكل مثالي في المحاذاة ولكنها تنثني تحت الحمل، مما يتعارض مع غرض التوجيه الدقيق. إن الحصول على المجموعة الصحيحة يعني التفكير بما يتجاوز المواصفات الفردية والنظر في كيفية تصرف النظام الكامل في ظل الحمولة الفعلية والسرعة والظروف المادية، الأمر الذي يؤدي مباشرة إلى مسألة مطابقة مجموعة القالب الخاصة بك مع الضغط الذي سيتم تشغيله فيه.
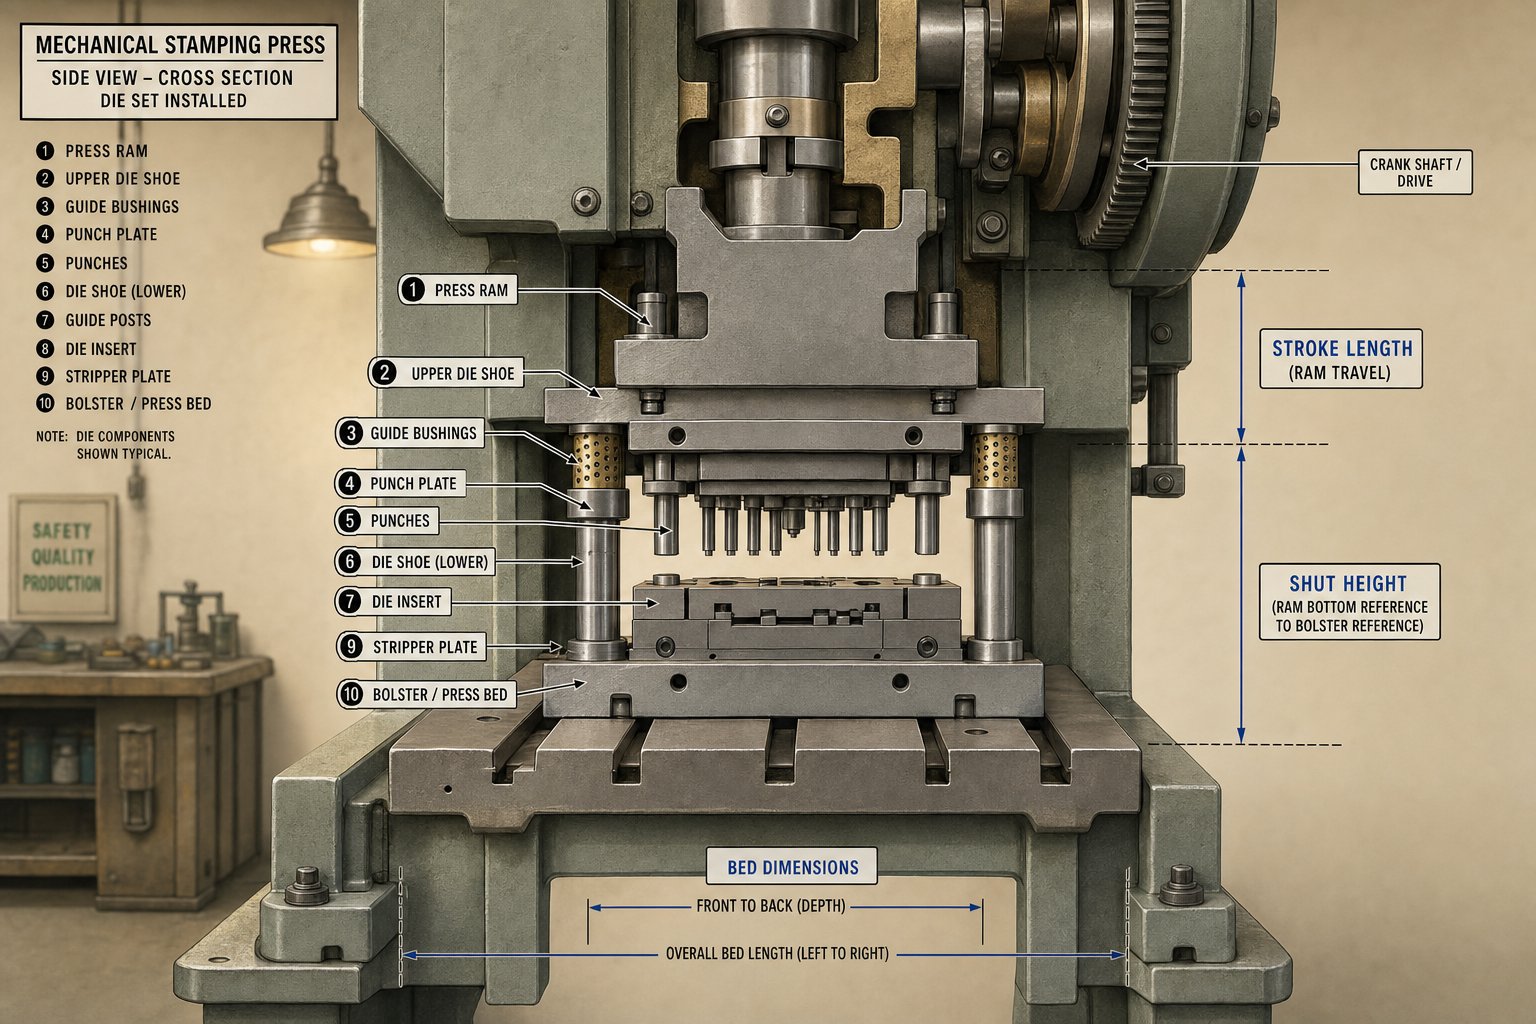
كيفية مطابقة مجموعات القوالب مع صحافتك
تعتبر مجموعة القالب المحددة تمامًا عديمة الفائدة إذا لم تكن مناسبة ماديًا وميكانيكيًا للضغط المخصص لها. العلاقة بين الضغط والقالب عبارة عن نظام متكامل، ويؤدي عدم التوافق بشكل خاطئ إلى أي شيء بدءًا من عدم القدرة على تثبيت الأداة وحتى التحميل الزائد الكارثي أثناء الإنتاج. المعلمات الحاسمة التي تحتاج إلى التوفيق بينها هي سعة الحمولة، وأبعاد السرير، ونطاق ارتفاع الإغلاق، وطول الشوط.
اضغط على الحمولة والقالب لسعة التحميل
تولد كل عملية ختم قوة قابلة للحساب بناءً على محيط القطع، وسمك المادة، وقوة الشد. يجب أن تتجاوز صحافتك تلك الحمولة المحسوبة بـهامش أمان من 20 إلى 30 بالمائةلمراعاة تباين المواد وتآكل الأداة التدريجي. لكن الحمولة لا تتعلق فقط بما إذا كانت الصحافة قادرة على الدفع بقوة كافية. كما أنه يحدد سمك الحذاء. تتطلب القوى الأعلى صفائح أكثر سمكًا لمقاومة الانحراف، كما أن الصفائح السميكة تضيف وزنًا. يجب أن يظل هذا الوزن المجمع ضمن قدرة رفع الكبش، وإلا فإن الصحافة تكافح من أجل سحب النصف العلوي بشكل نظيف عند الضربة العلوية.
بالنسبة لقوالب الضغط المثقوبة التي تعمل بسرعات عالية، حتى الاختلالات الصغيرة بين القوة المطلوبة والسعة المتاحة المركبة مع كل ضربة. الحمولة الزائدة عن-تعطل مكبس ختم القالب أو تشقق الإطار؛ ضمن -، يؤدي تحديد سمك قاعدة مجموعة القوالب إلى السماح لها بالمرونة، مما يؤدي إلى التخلص من المحاذاة وتقطيع اللكمات.
حجم السرير ومطابقة ارتفاع الإغلاق
يجب أن تتناسب مساحة مجموعة القوالب داخل منطقة سرير الضغط مع ترك مساحة للمشابك من جميع الجوانب. يحدد عرض الشريط وهندسة الأجزاء وعدد المحطات في الأدوات التقدمية الحد الأدنى من المساحة، لكن المسند يعين الحد الأقصى. قد يبدو الأمر بسيطًا، لكن البعد الرأسي يفاجئ المزيد من المهندسين. ارتفاع الغالق هو المسافة من السطح العلوي للمسند إلى أسفل الشريحة عندما يكون الكبش عند أدنى نقطة له مع تمديد التعديل بالكامل. يجب أن يقع ارتفاع القالب (إجمالي الارتفاع المغلق للتجميع) ضمن نطاق ارتفاع الإغلاق القابل للتعديل في الصحافة.
إذا كان النرد طويلًا جدًا، فلن يتمكن من الإغلاق فعليًا. إذا كانت قصيرة جدًا، يمكن للألواح المباعدة أو المتوازيات أن تسد الفجوة، ولكن فقط ضمن مسافة ضبط المكبس. ضع في اعتبارك أن أحذية القالب تفقد ارتفاعها بمرور الوقت عند إعادة طحنها، لذا يجب أن يكون ارتفاع الإغلاق الأولي باتجاه الطرف العلوي لنافذة الضبط للسماح بالصيانة المستقبلية.
اعتبارات الصحافة الميكانيكية مقابل الهيدروليكية
يؤدي الضغط على النوع إلى تغيير طريقة تعاملك مع اختيار مجموعة القالب بشكل أساسي. تقوم المكبس الميكانيكي بتوصيل الحمولة القصوى فقط بالقرب من الجزء السفلي من شوطها، على بعد بضعة ملليمترات فقط من المركز الميت السفلي. وهذا يعني أن التحكم في الارتفاع أمر بالغ الأهمية. إذا أغلقت مجموعة قوالب الضغط المثقوبة الخاصة بك حتى بشكل مرتفع قليلاً، فلن تتمكن الصحافة من توفير القوة المقدرة الكاملة، وتتأثر جودة الجزء. تتميز المكابس الميكانيكية أيضًا بطول شوط ثابت تمليه هندسة الكرنك، لذلك يجب تصميم قالبك حول هذا القيد.
تحتوي مجموعة قوالب الضغط الهيدروليكي على مساحة أكبر للتنفس. توفر الأنظمة الهيدروليكية حمولة كاملة في أي مكان في الشوط وتوفر طول شوط قابل للتعديل، مما يجعلها أكثر تسامحًا مع تفاوتات الارتفاع القريبة. تتجنب قوالب الضغط الهيدروليكي أيضًا-تحميل الصدمات عالي التأثير للأنظمة الميكانيكية، مما قد يسمح بقوالب أرق قليلًا للحصول على حمولة مكافئة في تطبيقات التشكيل. ومع ذلك، تكون أوقات الدورات أبطأ، لذلك إذا كنت تقوم بإقران مجموعة قوالب مع مكبس هيدروليكي للسحب العميق أو التشكيل المعقد، فخطط لضربات أطول وسرعات كبش يتم التحكم فيها بدلاً من التقطيع عالي السرعة-.
عندما تكون مستعدًا لإقران مجموعة القالب بالصحافة، اتبع الخطوات التالية بالترتيب:
- سجل مواصفات المكبس من دليل الماكينة: الحمولة المقدرة، ونقطة تصنيف الحمولة (للمكابس الميكانيكية)، وأبعاد السرير، والحد الأقصى والحد الأدنى لارتفاع الإغلاق، وطول الشوط، وعدد الضربات في الدقيقة.
- قم بحساب إجمالي قوة الختم المطلوبة لجميع محطات القطع والتشكيل، ثم قم بإضافة هامش أمان بنسبة 20 إلى 30 بالمائة.
- حدد الحد الأدنى لبصمة مجموعة القالب بناءً على عرض الشريط وحجم الجزء وعدد المحطات، مما يضمن ملاءمتها لأبعاد السرير مع خلوص التثبيت من جميع الجوانب.
- حدد سمك الحذاء المناسب للحمولة المحسوبة وتأكد من أن ارتفاع القالب الناتج يقع ضمن نطاق ارتفاع الإغلاق القابل للتعديل في المكبس.
- تأكد من أن الوزن الإجمالي لمجموعة القوالب (الأحذية، والمسامير، والبطانات، والأدوات المثبتة) لا يتجاوز قدرة رفع الكبش.
- تأكد من أن طول الشوط كافٍ لتغذية المواد، وتخليص الأجزاء، والإخراج الآمن للقطع النهائية أو الخردة.
- بالنسبة للمكابس الميكانيكية، تأكد من أن نقطة تصنيف الحمولة أعلى من سمك المادة لضمان توفر القوة الكاملة عند ملامسة القالب للضغط بقطعة العمل.
يؤدي اتباع هذا التسلسل إلى منع الخطأ الشائع المتمثل في تحديد مجموعة القوالب التي تبدو صحيحة على الورق ولكن لا يمكن تشغيلها فعليًا في الجهاز المقصود. تتغذى كل معلمة على المعلمة التالية، ويفقد حتى معلمة واحدة، خاصة ارتفاع الإغلاق أو نقطة تصنيف الحمولة، مما يحول مجموعة قوالب الضغط الهيدروليكي المجهزة بشكل مثالي أو الإعداد الميكانيكي إلى زخرفة رف باهظة الثمن. يؤدي تأمين هذه الأرقام مبكرًا أيضًا إلى تبسيط القرار التالي: الاختيار من بين أحجام الكتالوج القياسية أو الانتقال إلى الأبعاد المخصصة.
اتفاقيات ومعايير تحجيم مجموعة القوالب
إن مطابقة مجموعة القالب الخاصة بك للصحافة هي نصف المعادلة فقط. النصف الآخر هو اختيار مجموعة من أبعاد القالب التي تمنح أدواتك النشطة مساحة كافية للعمل مع الحفاظ على كفاءة البصمة الإجمالية. تتبع مجموعات القوالب القياسية-اتفاقيات التحجيم الراسخة التي تعمل على موازنة مساحة اللوحة والسمك ونسب دبوس التوجيه. يساعدك فهم هذه الاصطلاحات في تحديد متى يناسب حجم الكتالوج تطبيقك ومتى تحتاج إلى تخصيصه.
أبعاد مجموعة القالب القياسية وسمك اللوحة
تقدم كتالوجات الصناعة، بما في ذلك تلك المقدمة من الموردين المعتمدين مثل خطوط مجموعة قوالب Danly والشركات المصنعة الأخرى، أحجامًا قياسية تبدأ من 6 × 6 بوصات لأعمال الختم المصغرة وتتوسع من خلال أبعاد النطاق المتوسط -المشتركة مثل 12 × 12 و18 × 24 و24 × 36 بوصة. تمتد مجموعات القوالب الكبيرة إلى ما هو أبعد من ذلك، حيث تنتج بعض الشركات المصنعة منصات قوالب مخزون تتجاوز 60 أو 80 أو حتى 120 بوصة لأعمال ألواح السيارات والختم الهيكلي الثقيل.
مقاييس سمك اللوحة مع الحمولة المتوقعة. قد تستخدم مجموعة صغيرة من الأحمال الخفيفة مقاس 6 × 6 أحذية رفيعة تصل إلى 1 بوصة، في حين أن منصة القالب الكبيرة التي تتعامل مع عدة مئات من الأطنان من قوة التقطيع تحتاج إلى أحذية بسمك 4 بوصات أو أكثر لمقاومة الانحراف. المبدأ العام: تقوم الأحذية السميكة بتوزيع القوة بشكل متساوٍ عبر المسند ووجه الكبش، مما يقلل من الضغط الموضعي الذي يؤدي إلى تشقق التعب على مدى ملايين الدورات.
| حجم مجموعة القالب (بوصة) | سمك الحذاء النموذجي (بوصة) | نطاق الحمولة النموذجي | التطبيق المشترك |
|---|---|---|---|
| 6 × 6 إلى 8 × 8 | 1.0 - 1.5 | 5 - 30 طن | الموصلات الصغيرة، والمحطات الطرفية، والختم الجزئي |
| 10 × 12 إلى 14 × 18 | 1.5 - 2.5 | 30 - 100 طن | -أقواس ومشابك وقوالب تدريجية متوسطة الحجم |
| 18 × 24 إلى 24 × 36 | 2.5 - 3.5 | 100 - 300 طن | قوالب تقدمية أكبر حجمًا،-تقطيع مقاييس ثقيلة |
| 30 × 48 إلى 48 × 72 | 3.5 - 5.0 | 300 - 800 طن | الأجزاء الهيكلية للسيارات ولوحات الأجهزة |
| 60 × 96 وما فوق | 5.0 - 8.0+ | 800 - 2،000+ طن | لوحات سيارات كبيرة، وأختام هيكلية ثقيلة |
هذه مبادئ توجيهية وليست مطلقة. قد تحتاج مجموعة القوالب المعدنية التي تحمل قالبًا فارغًا مع أحمال مثقوبة مركزة في المركز إلى أحذية أكثر سمكًا مما توحي به الحمولة وحدها، لأن عزم الانحناء يزداد مع الامتداد غير المدعوم. وعلى العكس من ذلك، فإن نمط القطع الموزع بشكل موحد عبر العديد من المثاقب الصغيرة قد يتحمل الأحذية الرقيقة بنفس الحمولة الإجمالية.
تحديد الحجم للمحطة التقدمية مقابل محطة -المفردة
تحتاج قوالب المحطة الفردية-، سواء كانت أدوات مركبة أو مجمعة، إلى مساحة قالب كافية فقط لمساحة الجزء بالإضافة إلى مساحة خالية للقنوات الخردة وأجهزة التثبيت وعناصر الدليل. يعد تحديد الحجم أمرًا بسيطًا نسبيًا: خذ الحد الأقصى لبعد الجزء في كل اتجاه، وأضف مادة لشرائط الحامل أو الجسور الخردة، وحدد أقرب حجم قياسي للقالب يستوعب كل شيء مع وجود مساحة للمشابك.
تتطلب القوالب التقدمية حسابات مختلفة. تشغل كل محطة شريحة من طول القالب تساوي خطوة التغذية، ويحدد إجمالي عدد المحطات مضروبًا في الملعب الحد الأدنى لطول القالب. تحتاج المحطة التقدمية مقاس 12- مع مسافة عرض تبلغ 2-بوصة إلى 24 بوصة على الأقل من طول العمل قبل أن تأخذ في الاعتبار محطات الخردة الأمامية والخلفية. يحدد عرض الشريط بالإضافة إلى مادة الناقل الحد الأدنى لعرض القالب.
مثللاحظ خبراء الموت التقدمي، تتطلب القوالب التقدمية الكبيرة حاملًا قويًا وقضبان ربط للحفاظ على ثبات الشريط عبر العديد من المحطات، ويضيف عرض الناقل هذا إلى البصمة الإجمالية للقالب. كلما زادت الحاجة إلى محطات القطع والتشكيل، زادت مواد دعم الشريط التي تحتاجها، وأصبحت مجموعة القوالب أوسع وأطول.
قطر دبوس التوجيه وطوله أيضًا يتناسب مع حجم القالب. تستخدم مجموعات القوالب القياسية الأصغر عادةً دبابيس بقطر 1 بوصة إلى 1.5 بوصة، بينما تنتقل المجموعات الموجودة في نطاق 24 × 36 وما فوق إلى أعمدة بقطر 2 بوصة أو أكبر. يجب أن يوفر طول الدبوس تعشيقًا مناسبًا عند الارتفاع الكامل المفتوح، مما يعني أن الأشواط الأطول تتطلب دبابيس أطول، والتي بدورها تتطلب أقطار سنون أكبر لمقاومة الانحناء تحت أي أحمال جانبية متبقية. إن الدبوس الذي يكون نحيفًا جدًا بالنسبة إلى طوله غير المدعوم سوف ينحرف بشكل مرن، مما يتعارض مع غرض التوجيه الدقيق.
عندما تكون الأحجام القياسية قصيرة
تغطي أحجام الكتالوج القياسية نطاقًا واسعًا من التطبيقات، وذلك لسبب وجيه. يتم تصنيعها بكميات كبيرة، مما يحافظ على انخفاض التكاليف وقصر المهل الزمنية. تؤكد تجربة الصناعة أن شراء مجموعات قياسية من جهات التصنيع المتخصصة التي تستفيد من اقتصاديات الحجم الكبير دائمًا تقريبًا يفوق تكلفة إنشاء-مجموعات واحدة في-.
ومع ذلك، فإن بعض الوظائف تتجاوز ما يمكن أن يستوعبه القالب القياسي. قد تواجه مواقف مثل:
- هندسة الأجزاء التي تتطلب نسبة طول غير عادية -إلى-عرض غير متوفرة في الكتالوجات.
- قوالب تقدمية ذات عدد محطات مرتفع يتجاوز الأطوال القياسية.
- موضع دبوس التوجيه غير القياسي-يتم تحديده بواسطة تداخل التغذية أو الأدوات.
- فراغات كبيرة الحجم لألواح السيارات أو الأجهزة التي تدفع إلى منطقة القالب الكبيرة التي تزيد عن 60 بوصة.
- سمك الحذاء المخصص مطلوب للحمولة القصوى أو قيود ارتفاع إغلاق الضغط غير العادية.
في هذه الحالات، تصبح مجموعة القوالب المخصصة هي الاختيار العملي. العرف لا يعني بالضرورة أنه مكلف أو بطيء. يقوم العديد من الموردين بتصنيع الأبعاد المخصصة من مخزون الألواح الأرضية -المسبق باستخدام معدات CNC، مما يجعل معدل الإنتاج معقولًا. يعود القرار إلى ما إذا كان إجبار الأدوات الخاصة بك على أقرب بصمة قياسية يضر بالأداء. إذا كنت تقوم بتكديس المحطات بالقرب من بعضها البعض، أو التخلص من إزالة الخردة الضرورية، أو تقليل حجم الأحذية لتناسب أبعاد الكتالوج، فإن تكلفة الخردة والصيانة سوف تتجاوز بسرعة قسط مجموعة القوالب المعدنية المخصصة.
هناك حل وسط يستحق النظر فيه: شراء مجموعة قياسية وتعديلها. تقوم بعض المتاجر بشراء مجموعات قوالب الكتالوج ثم تضيف جيوبًا آلية، أو-مواقع دبابيس غير قياسية، أو ميزات تثبيت إضافية على معدات CNC الخاصة بها. يمكن لهذا النهج المختلط، الذي يُطلق عليه أحيانًا اسم DIY في الصناعة، تقصير الجداول الزمنية مع الاستمرار في تقديم حجم محدد بشكل صحيح للتطبيق.
يحدد الحجم الحدود المادية لأدواتك، لكن الأبعاد المادية وحدها لا تضمن الأداء. إن الدقة التي يتم بها الالتزام بهذه الأبعاد، والتفاوتات في تركيب الجلب -إلى-الجلبة، وتوازي الحذاء، وتشطيب السطح، تحدد ما إذا كانت الأجزاء المختومة تفي بالفعل بمواصفات الطباعة دورة بعد دورة.
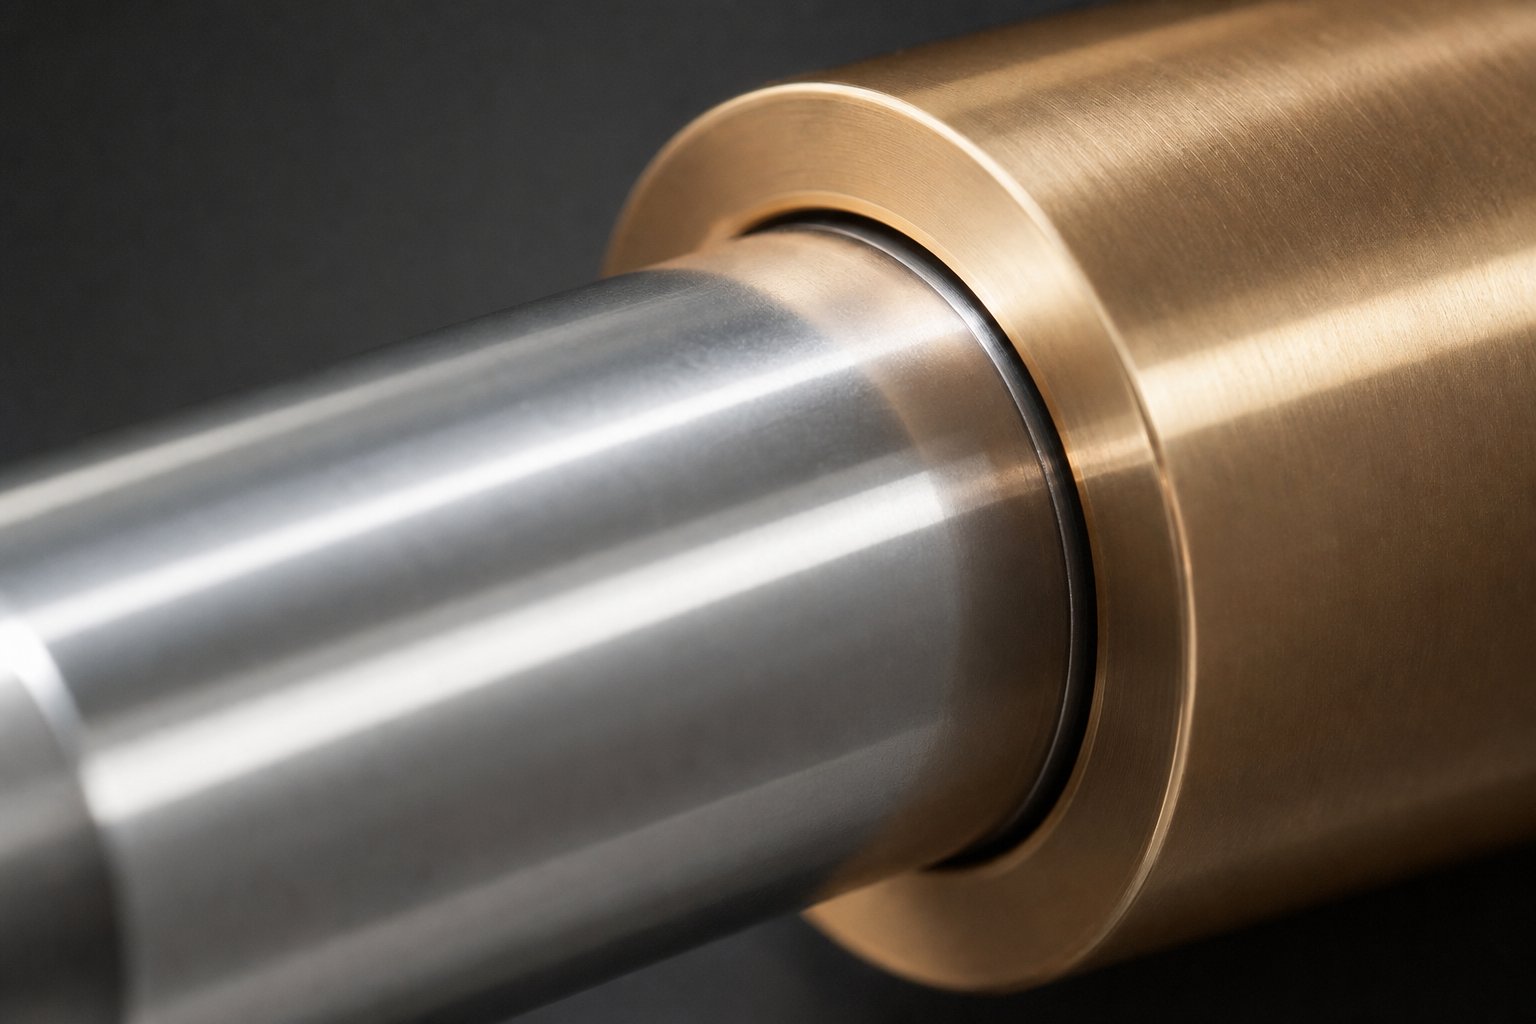
التفاوتات والدقة في أداء مجموعة القالب
يمكنك تحديد التكوين الصحيح، وحجم الحذاء بشكل مثالي، ومطابقة كل معلمة ضغط، ولكن إذا كانت التفاوتات في مجموعة القالب الخاصة بك فضفاضة، فلن تحمل الأجزاء المختومة أبدًا أبعادًا ضيقة. تبدأ الدقة في أدوات القالب على مستوى الإطار. يضع نظام التوجيه وأسطح الأحذية سقفًا مطلقًا لمدى دقة الأجزاء النهائية، بغض النظر عن مدى جودة تأريض اللكمات النشطة وأزرار القالب.
دقة مجموعة القالب هي السقف لدقة الجزء المختوم. لا يمكن لأي زر ثقب أو قالب أن يوفر تفاوتات أكثر إحكامًا من الإطار الذي يوجهه.
خلوص الدبوس الدليلي وتأثيره على جودة القطعة
تحدد مسافة التشغيل بين دبوس التوجيه والجلبة بشكل مباشر مقدار النصف العلوي الذي يمكن أن يتحرك بشكل جانبي بالنسبة إلى النصف السفلي أثناء كل ضربة. في نظام المحمل البسيط-، يتم تصميم الخلوص بشكل متعمد، ويتراوح عادةً من 0.0002 بوصة إلى 0.0008 بوصة اعتمادًا على قطر الدبوس والتطبيق. تعمل أنظمة المحامل الكروية- بشكل مختلف، حيث تعمل فيحالة محملة مسبقا مع التخليص السلبيتتراوح من 0.0001 إلى 0.0021 بوصة، مما يقضي بشكل فعال على اللعب الحر بين النصفين العلوي والسفلي.
لماذا يهم هذا لأجزاء الخاص بك؟ تخيل عملية دقيقة للقالب والختم حيث يتم ضبط الخلوص -إلى-القالب على 0.001 بوصة لكل جانب. إذا سمح نظام التوجيه بإزاحة جانبية قدرها 0.0005 بوصة، فإن تلك الخلوص تصبح غير متساوية: 0.0005 بوصة على جانب واحد و0.0015 بوصة على الجانب الآخر. والنتيجة هي ارتفاع نتوء غير متناسق، وجودة حافة غير متساوية، وتآكل سريع على جانب واحد من قالب أدوات القطع. بالنسبة إلى أعمال التسامح-المحكم، يجب أن يكون خلوص الدبوس التوجيهي-إلى-جزءًا من خلوص القالب-إلى-القالب للحفاظ على توازن القوى.
التوازي والتسامح العمودي
التوازي مع سطح الحذاء هو التسامح الحاسم الثاني. يجب أن تكون وجوه الحذاء العلوية والسفلية مسطحة ومتوازية مع بعضها البعض في غضون بضعة أعشار من الألف من البوصة. إذا كان الحذاء العلوي يميل قليلاً بالنسبة إلى الجزء السفلي، فإن اللكمات على أحد جانبي القالب تلامس قطعة العمل قبل اللكمات على الجانب الآخر. يؤدي هذا التفاعل المتدرج إلى إنشاء قوى قطع غير متساوية، وتآكل مبكر للثقب، وتباين الأبعاد عبر الأدوات التقدمية متعددة المحطات.
إن عمودي دبابيس التوجيه على وجه الحذاء له نفس القدر من الأهمية. يؤدي الدبوس الذي يميل حتى 0.001 بوصة على طول عمله إلى حدوث اختلال تدريجي يزداد سوءًا مع زيادة الشوط. بالنسبة إلى القوالب الدقيقة التي تعمل في التطبيقات ذات السرعة العالية-، يتضاعف هذا الخطأ الزاوي مع كل بوصة من حركة السكتة الدماغية. عادةً ما تحافظ عمليات التصنيع بالقالب على تعامد الدبوس في حدود 0.0002 بوصة لكل بوصة من طول الدبوس في مجموعات الجودة، على الرغم من إمكانية تصنيع القوالب بمواصفات أكثر إحكامًا بتكلفة إضافية.
يؤثر تشطيب السطح على وجوه الأحذية على كل من التوازي وثبات التركيب. يسمح سطح الأرض الخشن- لألواح القوالب والألواح الاحتياطية بالتحرك مجهريًا تحت تأثير التحميل المتكرر. تحدد معظم قوالب الختم الفولاذية وجوه الحذاء مؤرضة حتى 16 ميكروبوصة Ra أو أفضل، مما يوفر احتكاكًا كافيًا للتركيب الآمن بينما يظل مسطحًا بدرجة كافية لإجراء قياس دقيق وتغليف.
فئات الدقة لتطبيقات مختلفة
لا تحتاج كل وظيفة إلى أقصى قدر ممكن من التسامح، ودائمًا ما تكون التكلفة أكثر إحكامًا. يقسم نهج الصناعة العام مجموعات القوالب الدقيقة إلى فئات بناءً على التفاوتات المتراكمة عبر جميع الميزات المهمة: خلوص الدبوس، والتوازي، والعمودي، والانتهاء من السطح. تناسب مجموعات الفئات القياسية - عملية التقطيع والتشكيل العامة حيث تكون تفاوتات الأجزاء كبيرة. تخدم مجموعات الفئات الدقيقة-عمل التسامح-الوثيق مثل ختم الموصل أو التقطيع الدقيق-أو أي تطبيق حيث يجب أن يظل إجمالي خلوص النظام أقل من بضعة أعشار.
وهنا حيث ظروف التشغيل تعقد القرار. أثناء عملية الإنتاج، تولد قوى الاحتكاك والتشكيل الحرارة. يؤدي التمدد الحراري في مسامير التوجيه والبطانات وألواح الأحذية إلى تغيير خلوص العمل الذي حددته بعناية في درجة حرارة الغرفة. مجموعة قوالب دقيقة تعمل بسرعة 600 ضربة في الدقيقة في تطبيق تقدمي عالي السرعة-يمكن أن تشهد ارتفاع درجات حرارة نظام التوجيه من 30 إلى 50 درجة فهرنهايت فوق درجة الحرارة المحيطة. تعمل هذه الحرارة على توسيع المسامير بشكل أسرع من البطانات (المسامير الفولاذية في البطانات البرونزية)، مما يؤدي إلى إغلاق مسافة التشغيل تدريجيًا. إذا كان التخليص الأولي ضيقًا جدًا، فسيتم ربط النظام. إذا قمت بالتعويض عن طريق فتح الخلوص في درجة حرارة الغرفة، فستفقد الدقة أثناء بدء التشغيل البارد.
الحل العملي: حدد فئة الدقة الخاصة بك بناءً على درجة حرارة التشغيل -الأسوأ، وليس-الغرفة المحيطة بالأرضية. ضع في الاعتبار معدل السكتة الدماغية المتوقع، والمواد التي يتم ختمها، ونظام التشحيم. تتعامل أنظمة توجيه المحامل الكروية- مع التغير الحراري بشكل أفضل لأن التحميل المسبق الخاص بها يستوعب التغيرات الطفيفة في الأبعاد دون ربط. تحتاج البطانات البرونزية المحملة-العادية إلى مزيد من الخلوص الأولي لمراعاة الإغلاق الحراري، ولهذا السبب يتم تحديدها عادةً لمعدات القالب ذات السرعة المتوسطة-بدلاً من العمل الدقيق عالي السرعة-.
وفي نهاية المطاف، يعد اختيار التسامح قرارًا يعتمد على التكلفة-والفائدة. يضيف كل نصف-عشر من شد مجموعة القالب وقت الطحن وخطوات الفحص وتكلفة المواد. لكن كل نصف-عشر تتركه فضفاضًا يصبح تغييرًا في الأجزاء، وخردة، وعمرًا أقصر للأداة. يعتمد التوازن الصحيح على طباعة الجزء الخاص بك، وحجم الإنتاج لديك، ومدى التباين الذي يمكن أن تستوعبه العمليات النهائية. يتغير هذا التوازن أيضًا بمرور الوقت مع تآكل المكونات، مما يثير سؤالًا حول كيفية مراقبة هذا التآكل وتحديد متى تتجاوز مجموعة القوالب غلاف التسامح المفيد.
الصيانة ومعرفة متى يتم استبدال مجموعات القوالب
إن التسامح الذي كان مثالياً في اليوم الأول لا يبقى مثالياً إلى الأبد. تضيف كل ضربة تآكلًا مجهريًا لتوجيه المسامير والبطانات وأسطح الأحذية القالبة. إذا تُرك هذا التآكل دون رادع، فإنه يزحف إلى ما هو أبعد من غلاف التسامح الخاص بك ويؤدي إلى انخفاض جودة الجزء بهدوء قبل فترة طويلة من فشل أي شيء بشكل كارثي. إن برنامج الفحص والصيانة الاستباقي هو ما يفصل بين ورشة القوالب التي تكتشف المشكلات مبكرًا وتلك التي تكتشفها في صناديق الخردة.
نقاط التفتيش وقياس التآكل
عندما تقوم بسحب مجموعة قوالب للصيانة المجدولة، فهذه هي نقاط التفتيش الأكثر أهمية. احتفظ بهذه القائمة منشورة بالقرب من منطقة تخزين معدات القالب الخاصة بك حتى يقوم الفنيون بفحص كل عنصر باستمرار:
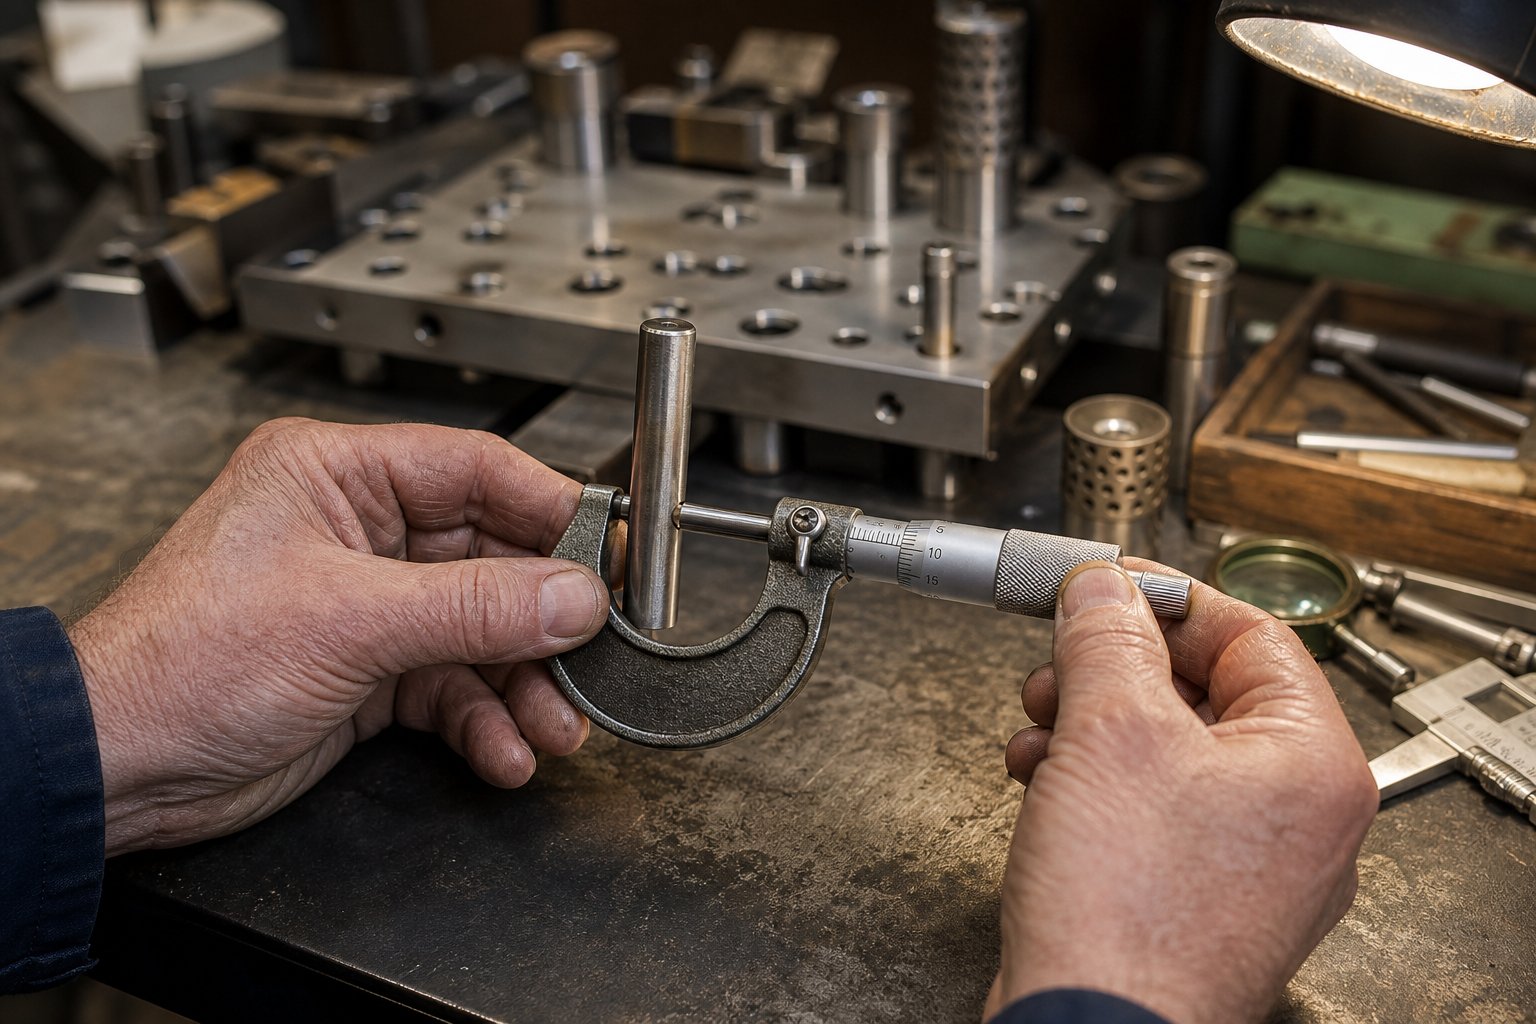
- قطر دبوس التوجيه- قم بالقياس عند نقاط متعددة على طول طول العمل باستخدام الميكرومتر. يركز التآكل عادةً على المكان الذي تتلامس فيه البطانة مع الدبوس على مستوى العمل. تخفيض بأكثر من 0.0005 بوصة من استبدال الأوامر الاسمية.
- قطر تجويف البطانة- استخدم مقياس التجويف للتحقق من المعرف في الأعلى والوسط والأسفل. تشير أنماط التآكل البيضاوية أو المدببة إلى اختلال المحاذاة أو التحميل الجانبي الزائد.
- ثبت-في-خلوص الجلبة- احسب من قياسات الدبوس والجلبة. عندما يتجاوز التخليص ضعف المواصفات الأصلية، يتم انتهاك دقة الجزء.
- حالة القفص الحامل للكرة- ابحث عنتغير اللون الأزرق أو نقاط الكلب اللولبية التالفةكلا مؤشري زحف القفص ومحامل الانزلاق.
- يموت الحذاء التسطيح والتوازي- قم بمسح وجهي الحذاء باستخدام مؤشر على لوحة السطح. تحقق من عدم وجود تمزق أو انحراف أو نقاط منخفضة محلية نتيجة التحميل المتكرر للصدمات.
- حالة سطح الحذاء- افحص عدم وجود تشققات مزعجة أو خدش أو تعب حول تجاويف الدبوس ومناطق تثبيت مشبك القالب.
- دليل عمودي دبوس- بعد تثبيت الدبوس، قم بالإشارة إلى طوله. أي ميل يتجاوز 0.0002 بوصة في البوصة يشير إلى تآكل التجويف أو الحذاء التالف.
- علامات التتبع على المسامير أو البطانات- خطوط السطح الفاتحة طبيعية، ولكن الأخاديد التي تضع مسافة بادئة في سطح العمل تشير إلى أحمال جانبية زائدة أو تركيب جلبة غير مناسب.
التشحيم والصيانة الوقائية
تختلف متطلبات التشحيم بشكل حاد حسب نوع الجلبة، كما أن استخدام مواد التشحيم الخاطئة يكون ضارًا مثل عدم استخدام أي مواد تشحيم على الإطلاق. بالنسبة لأنظمة توجيه المحامل الكروية-، لا يوصى بالتشحيم. نظرًا لأن مكونات القالب هذه تعمل بخلوص سلبي، فإن الشحوم تحبس الملوثات التي تصل إلى الأسطح الملامسة المتدحرجة، مما يتسبب في ظهور بقع مسطحة على المحامل وتسارع التآكل. بدلاً من ذلك، استخدم زيتًا معدنيًا مكررًا يحتوي على-إضافات شديدة الضغط ومثبطات للصدأ، ولزوجة تبلغ حوالي 290/340 SSU عند 100 درجة فهرنهايت.
ومن ناحية أخرى، تتحمل البطانات المحملة البرونزية البسيطة-مواد التشحيم الثقيلة وتستفيد من التشحيم الدوري، خاصة في ظل الأحمال الثقيلة. لا تتطلب البطانات الجرافيتية ذاتية التشحيم - أي تشحيم خارجي في ظل الظروف العادية، ولكن التنظيف الدوري لجيوب الجرافيت يمنع تراكم حطام الختم الذي يعوق مسار مادة التشحيم.
تعتمد فترات الصيانة على حجم الإنتاج. تحتاج -العمليات التقدمية عالية السرعة التي تجري ملايين الضربات شهريًا إلى الفحص كل 250000 إلى 500000 زيارة. يمكن أن يمتد حجم العمل المنخفض-مع الاستخدام المعتدل لأدوات صانع القوالب إلى عمليات الفحص ربع السنوية المجدولة. عند ضبط فترات صيانة القالب، قم بالخطأ على الجانب الأقصر حتى تقوم بتحديد معدل التآكل الأساسي لكل أداة محددة.
نهاية-مؤشرات الحياة-وتوقيت الاستبدال
تصل كل مجموعة قوالب في النهاية إلى نقطة لم تعد فيها الصيانة تعيد الأداء المقبول. إن إدراك هذه العتبة يمنعك من صب العمل في إطار عمل لا يمكنه تحمل التسامح بغض النظر عن مقدار الاهتمام الذي يتلقاه. انتبه لهذه الإشارات:
- دليل ارتداء دبوس ما بعد إعادة الطحن- الدبابيس التي تم ارتداؤها أكثر من 0.001 بوصة. لا يمكن استعادة الحجم الأقل من ذلك. الاستبدال هو الخيار الوحيد.
- تحمل البطانة توسيعًا يتجاوز فئة التسامح- عندما يتجاوز قطر التجويف الحد الأقصى المسموح به حتى مع تثبيت دبوس جديد، فقد يتعرض أيضًا مقعد الجلبة الموجود في قاعدة القالب للتلف.
- تتجاوز صفحة انحراف الحذاء قدرة إعادة الطحن- يمكن إعادة طحن الأحذية لاستعادة التسطيح، ولكن كل عملية إعادة طحن تزيل المواد وتقلل من ارتفاع الإغلاق. بمجرد طحن الحذاء إلى ما دون الحد الأدنى لسمكه الوظيفي، فإنه ينثني تحت الحمل ولا يمكن استعادته.
- تشقق التعب حول فتحات الدبوس أو فتحات تثبيت المشابك- تنتشر الشقوق تحت التحميل الدوري. يشكل الحذاء المتشقق خطراً على السلامة ويجب تقاعده على الفور.
- زحف القفص المستمر على الرغم من الإجراءات التصحيحية- إذا فشلت المصدات وتعديلات التحميل المسبق وتغيير حجم المكونات في حل زحف القفص، فقد يكون الشكل الهندسي الإجمالي لمجموعة القوالب قد تحول إلى ما هو أبعد من التصحيح.
- التتبع المتكرر على جانب واحد فقط- التتبع الأحادي الجانب الذي يعود بعد نقاط استبدال المسامير والجلبة إلى محاذاة غير صحيحة للتجويف في الحذاء نفسه، وهي حالة تعني عادةً أن لوحة الحذاء لم تعد صالحة للخدمة.
إن استبدال مجموعة القوالب البالية ليس بالفشل. إنه انتقال مخطط له يحمي جودة الجزء وسلامة الصحافة. إن التكلفة الحقيقية للاستمرار في تجاوز نهاية-العمر-لا تتمثل في المجموعة نفسها، بل في الخردة وإعادة العمل ووقت التوقف غير المخطط له الذي يتراكم عندما يتعذر الحفاظ على المحاذاة. إن معرفة متى يتم إيقاف مجموعة ما يوضح لك أيضًا كيفية تحديد استبدالها، والحصول على هذه المواصفات بشكل صحيح من البداية هو ما يفصل بين إعادة الطلب السريع وبين -التمرين الهندسي المطول.
كيفية تحديد وطلب مجموعة القالب الصحيحة
إن تقاعد مجموعة القالب البالية لا يوفر عليك إلا إذا تم تحديد البديل بشكل صحيح من البداية. تؤدي أوامر الشراء الغامضة إلى إرسال رسائل بريد إلكتروني-و-إرسالية، وأبعاد غير متطابقة، ومفاجآت في المهلة الزمنية مما يؤدي إلى توقف الإنتاج. يكمن الفرق بين إعادة الطلب السلس ودورة الشراء المحبطة في مدى توصيل متطلباتك بشكل كامل مقدمًا.
المعلومات التي تحتاجها قبل الطلب
قبل الاتصال بأي شركة مصنعة لقوالب الختم أو الحصول على كتالوج، قم بجمع كل المعلمات التي تؤثر على اختيار مجموعة القوالب الخاصة بك. إن فقدان تفصيل واحد، مثل نطاق الارتفاع القريب أو تفضيلات الجلبة، يجبر المورد على التخمين أو العودة بأسئلة تضيف أيامًا إلى الجدول الزمني الخاص بك.
استخدم قائمة مراجعة المواصفات هذه عند طلب عروض أسعار لمجموعات قوالب الختم المعدنية:
- مواصفات الصحافة- الحمولة المقدرة، ونقطة تصنيف الحمولة (المكابس الميكانيكية)، وأبعاد السرير، والحد الأدنى والحد الأقصى لارتفاع الإغلاق، وطول الشوط، وعدد الأشواط في الدقيقة.
- يموت مجموعة البصمة- الطول والعرض المطلوبان بناءً على تخطيط الشريط وعدد المحطات ومساحة التثبيت.
- سمك الحذاء- بناءً على حسابات الحمولة وقيود ارتفاع الإغلاق. حدد كلا من العلوي والسفلي إذا كانا مختلفين.
- تكوين دبوس الدليل- عمود خلفي-، أو عمود قطري، أو أربعة-عمود، أو عمود مركزي-، بالإضافة إلى قطر الدبوس ومتطلبات الطول.
- نوع البطانة- محمل كروي-، محمل برونزي عادي-، أو تشحيم ذاتي-، بناءً على اعتبارات السرعة والحمل والصيانة.
- أسلوب تركيب دبوس- اضغط على -ملاءمة أو قابلة للفك، وما إذا كانت الدبابيس مثبتة في الحذاء العلوي أم السفلي.
- المواد والصلابة- درجة مادة الحذاء، وصلابة السطح إذا لزم الأمر، وأي مواصفات للمعالجة الحرارية.
- فئة التسامح- معيار أو دقة، مع وسائل شرح محددة للتوازي، والتعامد، وخلوص الدبوس-إلى-خلوص الجلبة.
- تفاصيل الجزء والعملية- مادة قطعة العمل والسمك والتعقيد الهندسي وحجم الإنتاج المتوقع على مدار عمر مجموعة القوالب.
- متطلبات خاصة- مواقع دبابيس غير قياسية، أو تنسيق كبير الحجم، أو جيوب إضافية مصنوعة آليًا، أو ميزات تثبيت مخصصة.
يؤدي إكمال هذه القائمة قبل التقاط الهاتف إلى التخلص من المصدر الأكثر شيوعًا لتأخير الطلب. كما أنه يتيح لك مقارنة عروض الأسعار على قدم المساواة عبر العديد من الشركات المصنعة للقوالب، لأن الجميع يقومون بتسعير نفس المواصفات.
الكتالوج القياسي مقابل -مجموعات القالب المصممة هندسيًا
يتم شحن مجموعات الكتالوج القياسية بشكل أسرع وبتكلفة أقل، وأحيانًا بشكل كبير. تؤكد تجربة الصناعة من Anchor Danly أن المصنعين المتخصصين الذين يستفيدون من وفورات الحجم وخبرة الإنتاج يقللون باستمرار من تكلفة بناء مجموعات مكافئة-داخل الشركة. بالنسبة للتطبيقات المباشرة حيث تتطابق بصمتك وحمولتك وتكوينك مع عرض الكتالوج، فلا يوجد سبب للتخصيص.
تصبح مجموعات القوالب الهندسية المخصصة- ضرورية عندما تؤثر الأبعاد القياسية على تخطيط الأدوات لديك. ربما تحتاج إلى نسبة عرض غير-قياسية-إلى-قالب تقدمي عالي للمحطة-، أو وضع دبوس غير عادي لمسح نظام التغذية، أو سماكة الحذاء خارج معايير الكتالوج. عادةً ما يضيف تصنيع القالب المخصص ما بين أسبوعين إلى ستة أسابيع على المهل الزمنية القياسية اعتمادًا على التعقيد، ولكن النتيجة هي مجموعة تناسب تطبيقك دون أي تنازلات.
يوجد أيضًا طريق وسط. يشتري بعض المهندسين مجموعة قياسية وميزات إضافية للماكينة داخل الشركة-، مما يؤدي إلى تقليل وقت التسليم مع الاستمرار في الحصول على أثر قالب ختم معدني مخصص. يعمل هذا النهج المختلط عندما تقتصر التعديلات على الجيوب أو فتحات المسامير أو ميزات التثبيت التي لا تؤثر على دقة نظام التوجيه.
تقييم الموردين لتطبيقك
لا تقدم كل الشركات المصنعة للقوالب نفس عمق القدرة. عند تقييم الشركات المصنعة لقوالب الختم، انظر إلى ما هو أبعد من السعر والمدة الزمنية لتقييم ثلاثة عوامل تحدد القيمة-على المدى الطويل:
- قدرات الدقة- هل يستطيع المورد الاحتفاظ بفئة التسامح التي تحتاجها؟ اسأل عن معدات الطحن وطرق الفحص وما إذا كانوا يقدمون تقارير الأبعاد مع الشحن. يعمل كبار الموردين وفقًا لأنظمة ISO 9001:2015 ويقومون بإجراء-فحوصات أبعاد العملية، وليس الفحص النهائي فقط.
- جودة المواد وإمكانية التتبع- يستخدم الموردون ذوو السمعة الطيبة أدوات فولاذية معتمدة مع عمليات معالجة حرارية موثقة. اسأل ما إذا كانت شهادات المواد مصاحبة للمجموعة النهائية.
- الدعم الهندسي- هذا هو المكان الذي تتضح فيه الفجوة بين موردي الكتالوج وشركاء التصنيع الحقيقيين. يعد المورد الذي يقوم بتجهيز ما ترسمه ببساطة أمرًا جيدًا بالنسبة للطلبات القياسية. ولكن بالنسبة لتطبيقات التصميم-الثقيلة التي تتضمن بنية قالب معقدة، أو متطلبات خلوص مشددة، أو تدفق مواد صعب، فإنك تحتاج إلى هندسة تعاونية. الموردين مثلييتشينربط مهندسي الأدوات بحلول قوالب الختم المخصصة مع قوة خاصة في التصميم-اتخاذ قرارات مكثفة حول هيكل القالب، وتحسين الخلوص، وتدفق المواد، وهو نوع الدعم الذي يمنع عمليات إعادة التصميم المكلفة بعد تجارب المادة الأولى.
السعر مهم، ولكن المجموعة الرخيصة التي تفشل بعد جزء صغير من عمرها المتوقع تكلف أكثر بكثير في وقت التوقف عن العمل والاستبدال مقارنة بمجموعة الجودة من مورد قادر. تقييم التكلفة الإجمالية للملكية: السعر الأولي بالإضافة إلى الصيانة بالإضافة إلى عمر الخدمة المتوقع بالإضافة إلى مخاطر الخردة الناتجة عن تشغيل الدقة الهامشية. ويفضل هذا الحساب دائمًا المورد الذي يتمتع بدعم هندسي أقوى ومراقبة أكثر صرامة للعملية، خاصة بالنسبة لأدوات الإنتاج التي من المتوقع أن توفر ملايين الأجزاء على مدار عمرها الافتراضي.
الأسئلة المتداولة حول ختم مجموعات القالب
1. ما هو الفرق بين مجموعة القوالب وقوالب الختم الكاملة؟
مجموعة القالب هي الإطار الهيكلي الذي يتكون من أحذية القالب العلوية والسفلية، ودبابيس التوجيه، والبطانات التي توفر محاذاة دقيقة. يشتمل قالب الختم الكامل على مجموعة القالب بالإضافة إلى جميع الأدوات النشطة مثل اللكمات وأزرار القالب والمزيلات والينابيع التي تقطع المعدن أو تشكله بالفعل. يمكنك تبديل أدوات نشطة مختلفة داخل وخارج نفس مجموعة القوالب طالما أن متطلبات المساحة والحمولة متطابقة، مما يجعل مجموعات القوالب القياسية فعالة من حيث التكلفة-للمحلات التجارية التي تدير وظائف متعددة.
2. كيف أختار بين مجموعتين-من المنشورات وأربعة-مجموعة قوالب؟
يعتمد الاختيار على ثلاثة عوامل: كيفية تغذية المادة في القالب، ومدى ثقل قوى الختم، ومدى ضيق التفاوتات المسموح بها للأجزاء. مجموعتا المشاركات-الخلفية-تتركان المقدمة والجوانب مفتوحة لتغذية الشريط دون عائق في القوالب التقدمية ولكنها توفر صلابة التوائية أقل. أربع مجموعات من الأعمدة - توفر أقصى قدر من الصلابة للتقطيع الثقيل أو التسامح المحكم - ولكنها تحد من عرض الشريط نظرًا لأنه يجب تغذية المادة بين أعمدة الركن. بالنسبة إلى معظم الأعمال التقدمية ذات السرعة العالية-، فإن تكوينات النشر الخلفي-تتعامل مع المهمة بشكل جيد. عند زيادة الحمولة أو تشديد التفاوتات، انتقل إلى أربع-أعمدة.
3. ما هي البطانات-المحمل الكروي مقابل البطانات البرونزية في مجموعات القوالب؟
تستخدم جلبات محمل الكرات- كرات دقيقة في قفص لتوجيه الدبوس مع الخلوص السلبي (تركيب محمّل مسبقًا)، مما يؤدي إلى القضاء على اللعب الحر وتقليل الاحتكاك. إنها تناسب -الختم التدريجي عالي السرعة حيث تكون الحرارة الناتجة عن الاحتكاك غير مقبولة. تعمل البطانات البرونزية كمحامل عادية ذات تلامس سطحي موزع، وتتعامل مع الأحمال الجانبية الثقيلة بشكل أفضل من المحامل الكروية. إنها تعمل بشكل أفضل عند السرعات المعتدلة حيث يكون بعض الاحتكاك مقبولاً مقابل سعة تحميل أكبر. توفر البطانات- ذاتية التشحيم مع سدادات الجرافيت المضمنة خيارًا ثالثًا للبيئات التي تكون فيها عملية إعادة التشحيم المنتظمة- غير عملية. يقدم الموردون مثل YICHEN الدعم الهندسي للمساعدة في اختيار نوع الجلبة المناسب لهيكل القالب المحدد ومتطلبات التخليص.
4. كيف يمكنني مطابقة مجموعة القالب مع مكبس الختم الخاص بي؟
ابدأ بتسجيل المواصفات الصحفية الخاصة بك: الحمولة المقدرة، وأبعاد السرير، ونطاق الارتفاع القريب، وطول السكتة الدماغية. احسب إجمالي قوة الختم بهامش أمان يتراوح بين 20-30%، ثم حدد الحد الأدنى لبصمة مجموعة القوالب بناءً على عرض الشريط وعدد المحطات. حدد سمك الحذاء المناسب لحمولتك، وتأكد من أن ارتفاع القالب الناتج يتناسب مع نطاق ارتفاع إغلاق الضغط، وتأكد من بقاء الوزن الإجمالي ضمن قدرة رفع الكبش. بالنسبة للمكابس الميكانيكية، تحقق أيضًا من أن نقطة تصنيف الحمولة أعلى من سمك المادة بحيث تتوفر القوة الكاملة في لحظة التلامس.
5. متى يجب استبدال مجموعة قوالب الختم؟
استبدل مجموعة القوالب عندما يتجاوز تآكل دبوس التوجيه 0.001 بوصة. حجمها أقل من الحجم ولا يمكن استعادتها عن طريق إعادة الطحن، عندما يؤدي توسيع تجويف الجلبة إلى دفع الخلوص إلى ما يتجاوز ضعف المواصفات الأصلية حتى مع المسامير الجديدة، عندما تتجاوز صفحة التواء الحذاء قدرة إعادة الطحن وتنخفض الأحذية إلى ما دون الحد الأدنى للسمك الوظيفي، أو عندما تظهر شقوق الكلال حول فتحات الدبوس أو فتحات التثبيت. يشير التتبع المستمر من جانب واحد- والذي يعود بعد استبدال المكون أيضًا إلى أن هندسة لوحة الحذاء قد تحولت إلى ما هو أبعد من التصحيح ويجب إيقاف المجموعة.


