


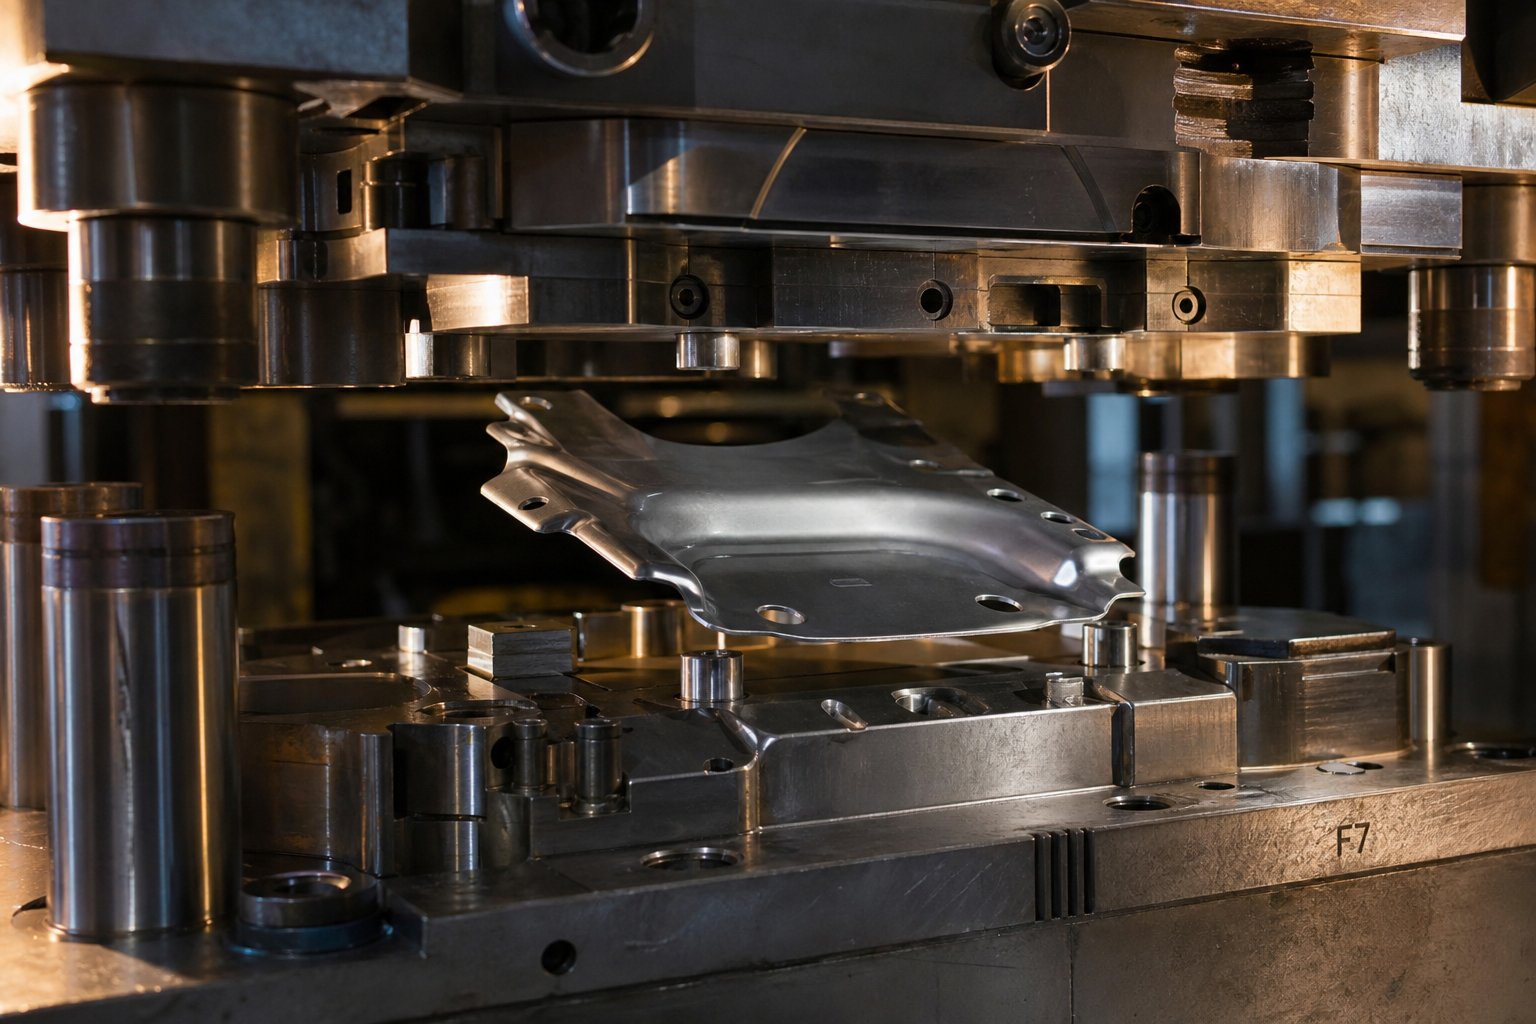
ما هي الأدوات والنماذج الأولية للأجزاء المعدنية المختومة؟
تخيل الالتزام بستة أرقام في قالب إنتاج فقط لتكتشف أن الجزء يعود بدرجتين إلى ما هو أبعد من التسامح عند أول ضغطة على الصحافة. يحدث هذا السيناريو في كثير من الأحيان أكثر مما ينبغي، ويمكن منعه دائمًا تقريبًا. توجد نماذج أولية للأدوات والقوالب للأجزاء المعدنية المختومة على وجه التحديد لمعالجة هذه المشكلات قبل أن تصبح مشكلات باهظة الثمن.
تحديد الأداة والنماذج الأولية
إن النماذج الأولية للأدوات والقوالب للأجزاء المعدنية المختومة هي ممارسة هندسية لتصميم وتصنيع والتحقق من صحة القوالب المؤقتة أو{0}}ذات العمر الافتراضي لإنتاج عينة من المكونات المختومة، والتأكد من قابلية التشكيل ودقة الأبعاد وسلوك المواد قبل الاستثمار في أدوات الإنتاج الكاملة.
من الناحية العملية، يعتبر النموذج الأولي للختم المعدني جزءًا ماديًا تم إنتاجه من قالب مصمم لهذا الغرض -ويعكس هندسة الإنتاج المقصودة ولكنه يستخدم مواد أقل متانة أو بنية مبسطة. الهدف ليس الإنتاج الشامل. إنه التعلم: التحقق من أن الجزء يتشكل بشكل صحيح، ويلبي أهداف الأبعاد، ويتصرف كما هو متوقع في ظل ظروف الضغط الحقيقية.
لماذا تعتبر النماذج الأولية تخصصًا هندسيًا منفصلاً؟
إن النموذج الأولي للختم المعدني ليس مجرد نسخة أصغر من الإنتاج. إنه نظام هندسي متميز له منطق التصميم الخاص به. تستخدم أدوات الإنتاج، والتي تسمى غالبًا الأدوات الصلبة، أدوات فولاذية متميزة مثل SKD11 أو إدراجات كربيد مصممة لتتحمل مئات الآلاف من دورات الضغط. وعلى النقيض من ذلك، تعطي أدوات النماذج الأولية الأولوية للسرعة والقدرة على التكيف وجمع المعلومات على طول العمر.
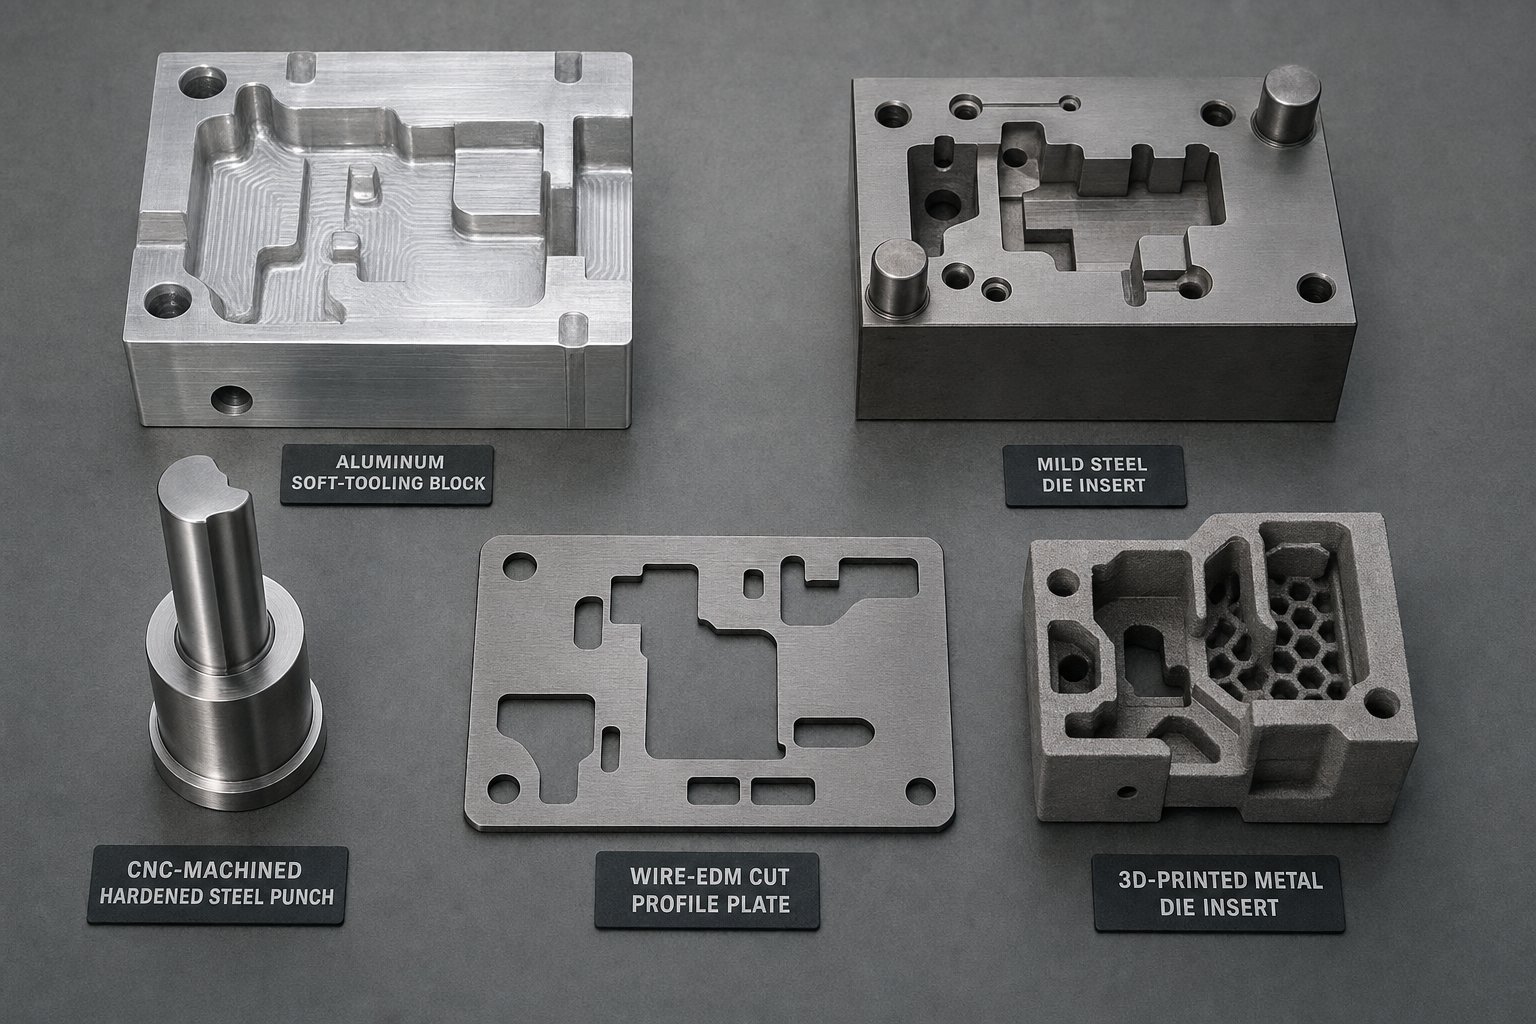
يمكن تصنيع الأدوات الناعمة المصنوعة من الألومنيوم أو-الفولاذ المقسى مسبقًا بشكل أسرع وتعديلها بسهولة أكبر، مما يجعلها مثالية للتكرار على الهندسة واختبار استجابة المواد. تسمح هذه المرونة للمهندسين باستكشاف أشكال التصميم المختلفة دون تحمل الوقت والتكلفة لإعادة صياغة الفولاذ المقسى. يركز الانضباط على استخلاص أقصى قدر من التعلم من الحد الأدنى من الاستثمار في الأدوات.
المخاطر الرئيسية لتخطي مرحلة النموذج الأولي
يؤدي تجاوز ختم النموذج الأولي والقفز مباشرة إلى قوالب الإنتاج إلى تفاقم المخاطر:
- إعادة صياغة القالب مكلفة عندما يتم تفويت التفاوتات في أجزاء{{0}المقالة الأولى، مع مراعاة الاختبار والتحقق وحدهما10-15% من إجمالي تكلفة القالب
- تأخر إطلاق المنتج أثناء إعادة تشكيل الفولاذ المقسى أو تخريده.-
- نفايات المواد الناتجة عن أختام النموذج الأولي والتي كان من الممكن التقاطها باستخدام أداة سهلة-منخفضة التكلفة أولاً
- عيوب التصميم المخفية مثل نقاط الضغط، أو تشوه المواد، أو مشاكل الإعداد التي لا تكشف عن نفسها إلا في ظل ظروف التشكيل الفعلية
عندما يتراوح متوسط القالب التدريجي بين 15000 دولار و30000 دولار وتصل قوالب النقل المعقدة إلى ما هو أبعد من 500000 دولار، فإن الرياضيات تفضل إنفاق جزء صغير من تلك الميزانية على التحقق من الصحة مقدمًا. النماذج الأولية ليست مجاملة أولية. إنها هندسة المخاطر المطبقة على تشكيل الصفائح المعدنية.
السؤال الحقيقي ليس ما إذا كان سيتم إنشاء نموذج أولي أم لا، بل كيف. تعتمد الإجابة على مدى تعقيد الأجزاء واختيار المواد والطريقة المستخدمة في بناء القالب نفسه.
أداة الخطوة-بواسطة-أداة الخطوة وعملية إنشاء النماذج الأولية
تتبع كل مشاركة في النماذج الأولية سير عمل منظم، إلا أن كل مرحلة تولد تعليقات يمكن أن تتكرر وتعيد تشكيل القرارات السابقة. يساعدك فهم عملية ختم التصنيع الكاملة بدءًا من استلام التصميم وحتى الأجزاء التي تم التحقق من صحتها على توقع مكان حدوث التكرارات والتخطيط لجدولك الزمني وفقًا لذلك.
من تصميم الأجزاء إلى تخطيط القالب الأولي
تبدأ عملية الختم قبل أن يلمس المعدن المكبس. عندما يتلقى شريك الأدوات تصميم الجزء الخاص بك، فإن الإجراء الأول هو إجراء مراجعة شاملة للتصميم. يقوم المهندسون بتقييم نموذج CAD ثلاثي الأبعاد والرسومات ثنائية الأبعاد فيما يتعلق بمخاوف قابلية التشكيل: أنصاف أقطار ضيقة، ورسومات عميقة، وجدران رقيقة، وميزات قد يكون من الصعب ختمها في الصفائح المعدنية. إنهم يقومون بالإبلاغ عن المشكلات المحتملة في وقت مبكر بحيث لا تكلف التصحيحات أكثر من ملف منقح.
ومن هناك، تتم ترجمة نموذج CAD إلى نموذج أولي لتخطيط القالب. يتضمن ذلك تحديد عدد المحطات (إذا كنت تستخدم أسلوبًا تقدميًا)، وتخطيط الشريط، واتجاه تغذية المواد، والحجم الفارغ. يوضح تخطيط القالب كيف ستتكشف عملية الختم المعدنية شوطًا تلو الآخر، مع توقع المكان الذي سيشكل فيه تدفق المواد، والتمدد، والضغط تحديًا للهندسة.
تصنيع قالب النموذج الأولي
تصنيع القالب هو حيث يصبح المفهوم أداة مادية. اعتمادًا على متطلبات التعقيد والتسامح، قد يتضمن التصنيع التصنيع باستخدام الحاسب الآلي لكتل القوالب، أو الأسلاك EDM للملفات المعقدة، أو مزيج من الاثنين معًا.سلك التنظيم الإدارييعد ذو قيمة خاصة بالنسبة لقوالب النماذج الأولية لأنه يمكن تصحيح البرامج بسهولة للسماح بإجراء تعديلات فعالة أثناء التكرار، ويحقق التكرار في حدود 0.0002 بوصة بمجرد إنشاء البرنامج. تتعامل مراكز تصنيع ختم المعادن الصناعية مع التخشين وتشكيل أحذية القالب، بينما تتعامل EDM مع التشكيلات الدقيقة والأقطار الداخلية الضيقة.
إليك سير العمل المتسلسل من البداية حتى تسجيل الخروج-:
- مراجعة التصميم وتقييم قابلية التشكيل لنموذج الجزء الوارد
- إعداد CAD بما في ذلك تخطيط الشريط والتطوير الفارغ وهندسة القالب
- تصميم قالب أولي مع تسلسل المحطة وحسابات التخليص
- تصنيع القوالب عبر التصنيع باستخدام الحاسب الآلي، أو الأسلاك EDM، أو الطرق الهجينة
- تجميع القوالب، والتحقق من المحاذاة، ثم الضغط على الإعداد
- أول-ختم المقالة لأجزاء العينة الأولية
- قياس الأبعاد والتفتيش والمقارنة بالمواصفات
- التكرار: تعديلات القالب، وإعادة-الختم، وإعادة-القياس
- التحقق النهائي وتسليم أدوات الإنتاج
أولاً-دورات ختم المقالة وتكرارها
عندما تقوم بتشغيل نموذج أولي لأول مرة، فإنك تقوم بجمع البيانات، وليس إنتاج سلع تامة الصنع. تكشف أجزاء المقالة-الأولى كيفية تصرف المادة فعليًا تحت ضغط التشكيل. يقوم المهندسون بقياس كل ميزة وفقًا لمواصفات التسامح، ويبحثون عن الانحرافات الزنبركية، أو التخفيف عند زوايا السحب، أو التجاعيد في مناطق الضغط.
نادرًا ما تسفر المحاولة الأولى عن أجزاء تلبي كل الأبعاد. التكرار مدمج في العملية. قد يحتاج وجه القالب إلى إعادة-المعالجة للتعويض عن الارتداد الربيعي. قد يتطلب نصف قطر السحب فتحه لمنع التشقق. كل دورة من ختم الصفائح المعدنية، والقياس، والضبط، وإعادة الختم-تؤدي إلى تضييق الفجوة بين الشكل الهندسي الفعلي والمستهدف. توقع وجود حلقتين إلى أربع حلقات تكرار على الأجزاء ذات التعقيد المعتدل.
التحقق من صحة وتسليم أدوات الإنتاج
يحدث التحقق النهائي عندما تلبي أجزاء النموذج الأولي متطلبات الأبعاد والوظيفية باستمرار عبر عينة صغيرة. في هذه المرحلة، يقوم الفريق الهندسي بتوثيق كل ما تم تعلمه: قيم Springback الفعلية، ومعلمات الضغط المثالية، وملاحظات سلوك المواد، وأي تغييرات هندسية تم إجراؤها أثناء التكرار.
تصبح حزمة البيانات هذه مخططًا لأدوات الإنتاج. بدلاً من البدء من الافتراضات، يعمل مصمم قوالب الإنتاج من معلومات مؤكدة ومثبتة تجريبياً. تعمل عملية التسليم على تحويل معرفة النماذج الأولية إلى ثقة في الإنتاج، ويشكل اختيار طريقة النماذج الأولية بشكل مباشر مقدار تلك المعرفة التي يمكنك استخراجها.
مقارنة طرق النماذج الأولية ومتى يتم استخدام كل منها
لا يتم تصنيع جميع قوالب النماذج الأولية بنفس الطريقة، وقد يؤدي اختيار الطريقة الخاطئة للجزء الخاص بك إلى إضاعة الوقت والميزانية. يعتمد النهج الصحيح لأدوات ختم المعادن على عدد قليل من المتغيرات: مدى تعقيد هندستك، وما هي المادة والمقياس الذي تقوم بتشكيله، ومدى ضيق التفاوتات التي يجب أن تكون عليها، وعدد أجزاء العينة التي تحتاجها قبل الالتزام بالإنتاج.
فيما يلي تفصيل عملي للطرق الأكثر شيوعًا، وما يتفوق فيه كل منها، وأين يفشل كل منها.
أدوات بسيطة للتحقق من مستوى الصوت المنخفض
تستخدم الأدوات الناعمة سبائك الألومنيوم (عادة 6061 أو 7075) أو الفولاذ الطري لتصنيع مكونات القالب. نظرًا لأن هذه المواد يتم تصنيعها بسرعة وبتكلفة أقل من الأدوات الفولاذية، فإن الأدوات الناعمة توفر أسرع تحول بأقل استثمار مقدم. المقايضة هي الحياة. تتحمل قوالب الألومنيوم عادةً ما بين 500 إلى 5000 ضربة قبل أن يؤدي التآكل إلى انخفاض جودة الأجزاء، مما يجعلها مناسبة -للتحقق في المراحل المبكرة بدلاً من عمليات تشغيل النماذج الأولية الموسعة.
تعمل الأدوات الناعمة بشكل أفضل عندما تحتاج إلى التحقق من قابلية التشكيل الأساسية، أو اختبار تخطيط شريط جديد، أو التأكد من أن تسلسل عملية ختم القالب التدريجي ينتج الشكل الهندسي المقصود. إنها أقل ملاءمة للأجزاء التي تتطلب تفاوتات صارمة أقل من +/- 0.05 مم، نظرًا لأن مواد القالب الأكثر ليونة تنحرف بشكل أكبر تحت حمل الضغط وتتآكل بشكل أسرع عند حواف القطع. بالنسبة للانحناءات البسيطة، والسحبات الضحلة، والأشكال الهندسية لختم أربع شرائح، توفر الأدوات الناعمة الإجابات بسرعة.
قوالب النموذج الأولي لـ EDM -الميكانيكية باستخدام الحاسب الآلي والأسلاك
عندما تتطلب القطعة الخاصة بك تفاوتات أكبر أو تتضمن عمليات تشكيل أكثر تعقيدًا، فإن القوالب النموذجية -التي يتم تصنيعها باستخدام الحاسب الآلي في قوالب فولاذية مقوية مسبقًا- (غالبًا D2 أو A2 عند 45-55 HRC) تعمل على سد الفجوة بين قوالب الأدوات الناعمة وقوالب الإنتاج الكامل. تتعامل هذه القوالب مع الخلوصات الأكثر إحكامًا وتقاوم التآكل لفترة أطول، وتدوم عادةً من 10000 إلى 50000 طلقة اعتمادًا على المادة التي يتم تشكيلها وصلابة القالب.
يكمل Wire EDM التصنيع باستخدام الحاسب الآلي من أجل التشكيلات الداخلية المعقدة والزوايا الحادة والميزات التي لا يمكن للطحن التقليدي الوصول إليها. يعد الجمع بين العمليتين ضمن قالب واحد أمرًا شائعًا. يمكن لمعدات النماذج الأولية السريعة في غرف الأدوات الحديثة إنتاج هذه القوالب خلال أسبوعين إلى أربعة أسابيع، اعتمادًا على مدى التعقيد. تناسب هذه الطريقة الأجزاء ذات التعقيد الهندسي المتوسط إلى العالي حيث يجب أن تمثل دقة الأبعاد أثناء إنشاء النماذج الأولية ظروف الإنتاج بشكل وثيق.
عندما تصبح إدراجات القوالب المطبوعة ثلاثية الأبعاد منطقية
لقد دخل التصنيع الإضافي في مجال النماذج الأولية، على الرغم من أن دوره لا يزال متخصصًا. البحث فيجامعة اوكلاندأثبت أن إدخالات القالب المطبوعة ثلاثية الأبعاد المطلية يمكن أن تختم 50000 جزء في فولاذ DP980 فائق القوة بسمك 1-مم-مع تآكل مماثل للإدخالات الفولاذية التقليدية لأداة D2. أنتج كلا التكوينين أجزاء في حالة سطحية جيدة طوال فترة التشغيل.
الميزة الأساسية للإدراجات المطبوعة ثلاثية الأبعاد- هي الحرية الهندسية. يمكن طباعة الخطوط المعقدة لوجه القالب والتي تتطلب وقتًا طويلًا باستخدام الحاسب الآلي أو إعدادات EDM المتعددة مباشرة، مما يقلل من وقت التصنيع للأشكال المعقدة. تتناسب هذه التقنية بشكل أفضل مع النماذج الأولية السريعة للأختام المعدنية حيث تكون هندسة القالب محددة للغاية وتكون تكلفة المعالجة التقليدية -باهظة الثمن. إنه أقل عملية بالنسبة للأوجه المسطحة الكبيرة أو الأشكال الهندسية البسيطة حيث تظل المعالجة باستخدام الحاسب الآلي أسرع وأكثر اقتصادا.
طريقة المطابقة لخصائص الجزء
اختيار طريقة النماذج الأولية هو في نهاية المطاف مصفوفة القرار. أنت توازن بين السرعة والدقة، والتكلفة مقابل عمر القالب، والتعقيد الهندسي مقابل القدرة على التصنيع. ويجمع الجدول أدناه هذه العوامل في إطار مرجعي واحد:
| طريقة | مادة القالب | الحياة النموذجية (لقطات) | القدرة على التسامح | النطاق الزمني الرصاص | أفضل-حالة الاستخدام الملائمة |
|---|---|---|---|---|---|
| الأدوات الناعمة (الألومنيوم) | 6061/7075 ألومنيوم | 500 - 5,000 | +/- 0.08 - 0.13 ملم | 1 - 2 أسبوع | فحوصات مبكرة للتشكيل، وانحناءات بسيطة، والتحقق من الحجم المنخفض-. |
| الأدوات الناعمة (الفولاذ الطري) | 1018/1045 فولاذ | 2,000 - 10,000 | +/- 0.05 - 0.10 ملم | 2 - 3 أسبوع | هندسة معتدلة، ومقاييس أكثر سمكًا، ونماذج أولية قصيرة المدى |
| ماكينة CNC-(فولاذ مقوى للأداة-مسبقًا) | D2/A2 عند 45-55 HRC | 10,000 - 50,000 | +/- 0.025 - 0.05 ملم | 2 - 4 أسبوع | -أجزاء التسامح الصارمة، الإنتاج-التحقق التمثيلي |
| يموت النموذج الأولي للسلك EDM | أداة D2/A2 فولاذية | 10,000 - 50,000 | +/- 0.013 - 0.025 ملم | 3 - 5 أسبوع | ملامح معقدة، وزوايا داخلية حادة، وتقطيع دقيق |
| 3D -إدراج القالب المطبوع | Maraging الصلب / مسحوق الصلب أداة | 5,000 - 50,000+ | +/- 0.05 - 0.10 ملم | 1 - 3 أسبوع | أسطح محددة معقدة، وتكرار سريع في الهندسة |
تظهر بعض الأنماط. إذا كنت تقوم بختم الألومنيوم أو النحاس الرقيق في أشكال هندسية بسيطة، فإن الأدوات الناعمة تحصل على الإجابات في غضون أيام. إذا كانت القطعة الخاصة بك تشتمل على عملية ختم بالقالب متدرجة متعددة-محطات مع تفاوتات موضعية ضيقة، فإن القوالب المُصنَّعة باستخدام الحاسب الآلي -المسبقة-تستحق مهلة زمنية إضافية. وإذا كانت هندستك معقدة للغاية لدرجة أن تكاليف التصنيع تتصاعد، فقد تكون الإدخالات المطبوعة ثلاثية الأبعاد هي المسار الأسرع والأكثر اقتصادًا.
تحدد الطريقة التي تختارها أيضًا مدى تمثيل نتائج النموذج الأولي الخاص بك. تنحرف مواد القالب الأكثر ليونة بشكل مختلف، وتتآكل بشكل أسرع، وقد لا تكرر السطح النهائي لأدوات الإنتاج الصلبة. إن هذه الفجوة بين النموذج الأولي وسلوك الإنتاج تكون أكثر أهمية عندما تدخل خصائص المواد إلى الصورة، وخاصة كيفية استجابة المعادن المختلفة لتشكيل القوى بطرق لا تستطيع نماذج التصميم بمساعدة الحاسوب وحدها التنبؤ بها بشكل كامل.
اختيار المواد وتأثيرها على نتائج النموذج الأولي
قد ينتج القالب الذي يتكون من الفولاذ منخفض الكربون-بشكل لا تشوبه شائبة-أجزاء من المواصفات-في اللحظة التي تتحول فيها إلى الفولاذ المقاوم للصدأ أو الألومنيوم. تحمل كل مادة ختم من الصفائح المعدنية شخصيتها الخاصة تحت ضغط التشكيل: سلوك زنبركي فريد من نوعه، وميول مختلفة نحو الغليان، ومعدلات متفاوتة من تصلب العمل الذي يغير كيفية تفاعل الجزء مع أسطح القالب السكتة الدماغية بعد السكتة الدماغية. يمكن أن يؤدي إنشاء النماذج الأولية باستخدام مادة خاطئة، أو بديل مناسب، إلى توليد بيانات مضللة تعرقل قرارات أدوات الإنتاج.
كيف تؤثر خصائص المواد على تصميم القالب الأولي
عندما تقوم بتصميم قالب أولي، يجب أن تعكس اختيارات المواد والتراخيص الخاصة بأداة الختم السبيكة المحددة التي تنوي تشغيلها في الإنتاج. تتدفق المعادن المختلفة وتمتد وتضغط بطرق مختلفة جوهريًا أثناء ختم الصفائح المعدنية الباردة. يعتبر الفولاذ الطري متسامحًا نسبيًا: فهو يتمتع بقوة خضوع معتدلة، وليونة جيدة، وسلوك يمكن التنبؤ به في عمليات السحب. وعلى النقيض من ذلك، فإن الفولاذ المقاوم للصدأ-يتصلب بسرعة، مما يعني أنه يصبح أقوى بشكل ملحوظ أثناء تشكيله، مما يتطلب حمولة ضغط أكبر واستراتيجيات إزالة مختلفة. تعود سبائك الألومنيوم بقوة أكبر بعد التشكيل وتكون عرضة للاحتكاك على أسطح القالب غير المطلية.
تؤثر هذه الاختلافات على كل أبعاد تصميم القالب، بدءًا من -خلوص القالب إلى-خلوص القالب وحجم نصف قطر الرسم إلى متطلبات تشطيب السطح واستراتيجية التشحيم. إن النموذج الأولي للقالب الذي تم تصميمه دون مراعاة سلوك المواد-المحدد سوف ينتج أجزاء لا تخبرك سوى القليل عن الشكل الذي سيبدو عليه الإنتاج فعليًا.
سلوك Springback عبر معادن الختم الشائعة
Springback هو ميل الصفائح المعدنية للعودة جزئيًا نحو شكلها المسطح الأصلي بعد تحرير حمل التشكيل. يحدث ذلك لأن الاسترداد المرن يحدث جنبًا إلى جنب مع تشوه البلاستيك أثناء الانحناء. يختلف حجم الزنبرك بشكل كبير حسب سمك السبيكة والمقياس.
A دراسة مقارنة حول الانحناء الربيعي على شكل V-.عبر سبائك الألومنيوم 6061-T6، والفولاذ المقاوم للصدأ 304، والفولاذ منخفض الكربون-وجد أن الفولاذ منخفض الكربون يُظهر أقل قدر من الارتداد الخلفي، يليه SS 304، مع Al 6061-T6 الأكثر رجوعًا. وكشف البحث أيضًا أن سُمك المادة يمثل حوالي 54% من التأثير على حجم الارتداد، بينما يساهم نوع المادة بحوالي 37%. ترجع الصفائح الرقيقة أكثر من الصفائح السميكة في جميع السبائك التي تم اختبارها.
ماذا يعني هذا بالنسبة للنماذج الأولية؟ إذا كان جزء الإنتاج الخاص بك سيتم تشكيله من الألومنيوم بقطر 0.5 مم، فيجب تصميم قالب النموذج الأولي الخاص بك بتعويض الانحناء الزائد الخاص بتلك السبيكة ومجموعة المقاييس. يؤدي استخدام مقياس أكثر سمكًا أو سبيكة مختلفة أثناء إنشاء النماذج الأولية إلى تشويه بيانات Springback الخاصة بك ويجعل دورات التكرار أقل فائدة. تعالج عملية الختم الساخن المستخدمة في تطبيقات السيارات السبرينغباك من خلال التشكيل في درجات حرارة مرتفعة حيث تكون المادة أكثر مرونة، ولكن بالنسبة لمعظم أعمال النماذج الأولية المشكلة على البارد، يجب دمج التعويض في هندسة القالب.
لماذا يجب أن تتطابق مادة النموذج الأولي مع غرض الإنتاج
تخيل تشغيل قالب النموذج الأولي الخاص بك باستخدام الفولاذ الطري لأنه أرخص وأسهل في الحصول عليه، في حين أن غرض الإنتاج الخاص بك هو الفولاذ المقاوم للصدأ 304. الأجزاء الفولاذية الطرية تخرج بشكل مثالي من حيث الأبعاد. قمت بالتوقيع على تصميم القالب والالتزام بأدوات الإنتاج. بعد ذلك، عندما يبدأ الإنتاج باستخدام الفولاذ المقاوم للصدأ، تعود الأجزاء مرة أخرى إلى مكانها مرة أخرى، وتتشكل الكرات في غضون بضع مئات من الضربات، وينحرف سمك الجدار في زوايا السحب عن المواصفات. يتبين أن كل افتراض تم التحقق من صحته أثناء وضع النماذج الأولية غير موثوق به.
ولهذا السبب يصر مهندسو الأدوات ذوو الخبرة على إنشاء نماذج أولية باستخدام مادة الإنتاج الفعلي-بالقياس الصحيح. تعتبر عملية السحب العميق حساسة بشكل خاص لاختيار المواد لأن قوى الضغط في الحافة تسبب سماكة المادة التي تختلف حسب السبائك. مثلمجلة تشكيل المعادنلاحظ أن-ضغط المستوى أثناء الرسم العميق يزيد من سماكة الورقة في زوايا الرسم، وإذا لم يتم ضبط خلوص القالب ليتناسب مع سلوك سماكة هذه المادة المحددة، يصبح التهيج أمرًا لا مفر منه.
فيما يلي أهم الاعتبارات-الأساسية المتعلقة بالتشكيل الخاص بالمواد والتي يجب عليك تقييمها أثناء إنشاء النماذج الأولية:
- حجم Springback:سبائك الألومنيوم والفولاذ-عالي القوة ينبض بقوة أكبر بكثير من الفولاذ الطري، مما يتطلب تعويض الانحناء الزائد في هندسة القالب
- النزعة الغاضبة:يعتبر الفولاذ المقاوم للصدأ والألومنيوم عرضة بشكل كبير للتآكل اللاصق على أسطح القالب، مما يتطلب أدوات مصقولة، وخلوصات مناسبة، وطلاءات أو تشحيم مناسب
- معدل تصلب العمل:يتصلب الفولاذ الأوستنيتي المقاوم للصدأ (304، 316) بسرعة أثناء التشكيل، مما يؤدي إلى زيادة الحمولة المطلوبة وتغيير خصائص تدفق المواد في منتصف الشوط-
- حساسية السطح:يظهر النحاس والنحاس علامات تجميلية بسهولة، مما يتطلب مرآة-أسطح مصقولة وتشحيمًا يمكن التحكم فيه لتجنب العيوب المرئية
- اختلاف السماكة تحت الحمل:تزداد سماكة كل سبيكة وتنخفض بشكل مختلف أثناء السحب، مما يؤثر بشكل مباشر على متطلبات إزالة التثقيب -إلى-القالب
قياس سمك المركبات كل واحد من هذه العوامل. القالب المصمم بخلوص مناسب للفولاذ الكربوني المنخفض بسمك 1.5 مم-سوف يقرص ويتكدس إذا قمت بتشكيل الفولاذ المقاوم للصدأ بسمك 2.0 مم من خلاله، لأن المادة الأكثر صلابة وسميكة تولد المزيد من الاحتكاك وزيادة سمك أكبر في مناطق الضغط. تكشف أدوات النموذج الأولي عن هذه التفاعلات فعليًا، بطريقة لا يمكن حتى لمحاكاة التصميم بمساعدة الكمبيوتر (CAD) التي تمت معايرتها بشكل جيد إلا أن تكون تقريبية. تقدم بيئة التشكيل الحقيقية متغيرات مثل ارتفاع درجة الحرارة، وانهيار التشحيم، والتفاعلات السطحية الصغيرة الحجم التي تكافح النماذج الرقمية لالتقاطها بشكل كامل.
هذه الفجوة بين المحاكاة والواقع هي على وجه التحديد السبب وراء بقاء النماذج الأولية المادية أمرًا لا غنى عنه، حتى مع تطور الأدوات الحسابية.
محاكاة CAE كخطوة ما قبل التحقق من صحة النماذج الأولية-.
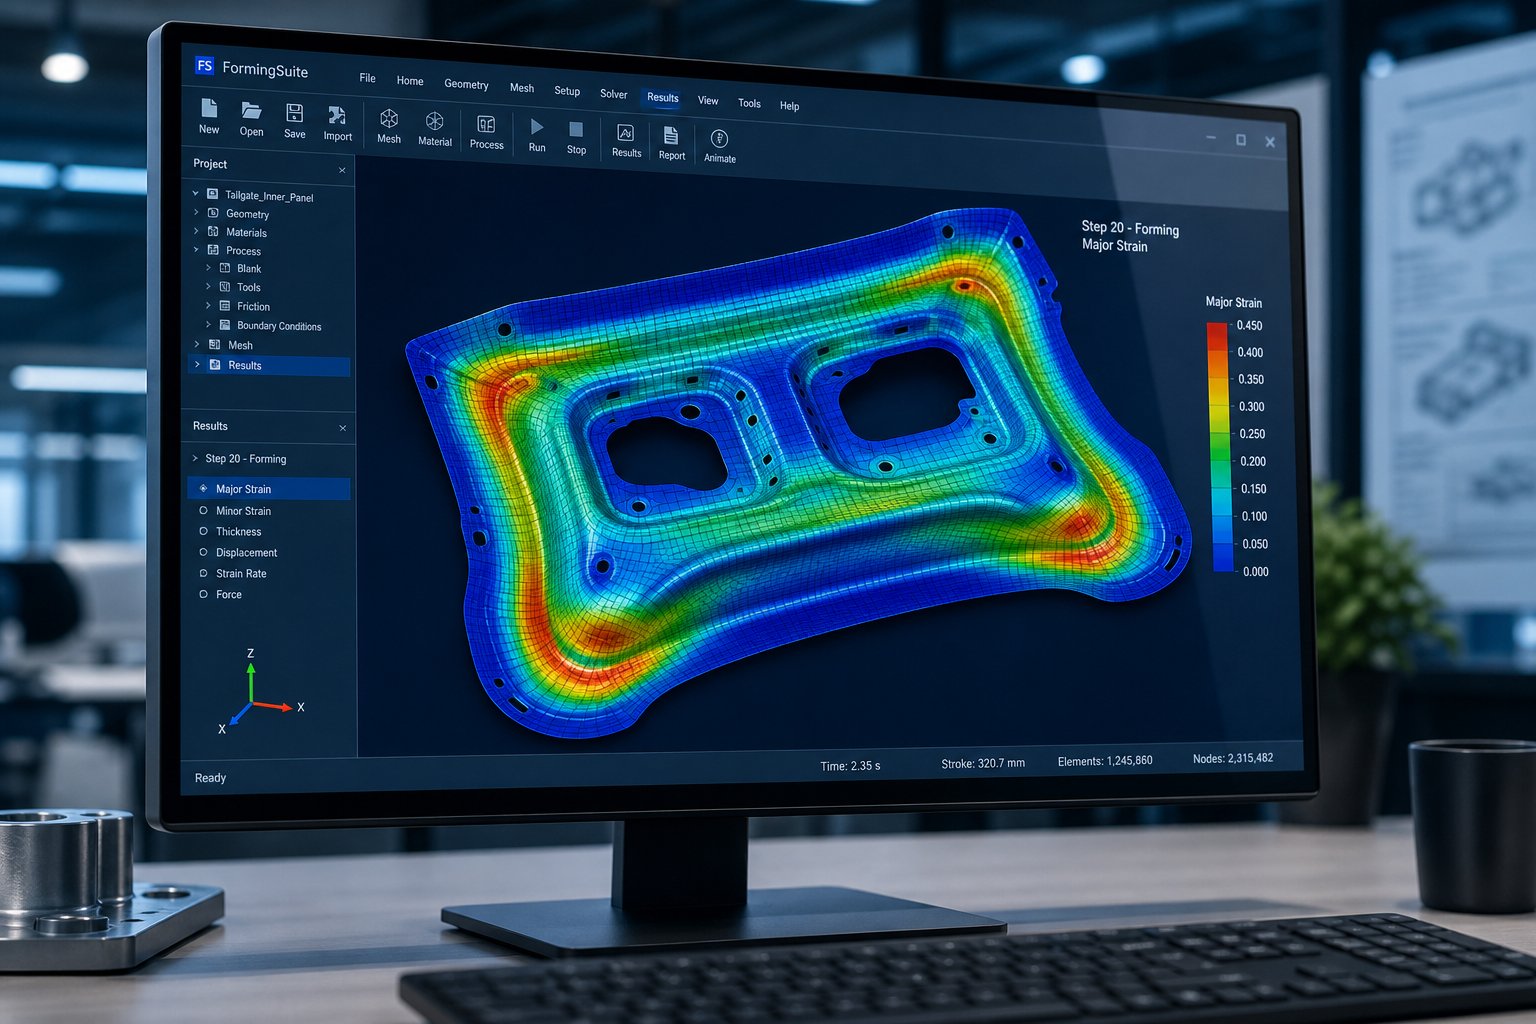
على الرغم من تعقيدها، لا تزال النماذج الأولية المادية تكلف أموالاً حقيقية ووقتًا حقيقيًا لكل دورة تكرار. ماذا لو كان بإمكانك التخلص من واحدة أو اثنتين من تلك الدورات قبل قطع أي فولاذ؟ هذا هو بالضبط المكان الذي تتناسب فيه محاكاة CAE مع سير العمل. يعمل تحليل العناصر المحدودة لتشكيل الصفائح المعدنية بمثابة أرض اختبار افتراضية، مما يسمح للمهندسين باختبار تصميمات القوالب والأشكال الفارغة ومعالجة المعلمات رقميًا قبل الالتزام بالأدوات المادية. إنه لا يحل محل-تقنية النموذج الأولي، ولكنه يضيق بشكل كبير نافذة عدم اليقين التي يجب أن تعالجها أول محاولة مادية.
ما تتنبأ به محاكاة CAE قبل قطع الفولاذ
يقوم برنامج محاكاة التشكيل الحديث بتكرار بيئة متجر الصحافة المادية بدقة ملحوظة. يتم تصميم الفراغ على شكل شبكة من العناصر، ويتم تعريف هندسة الأدوات على أنها أسطح صلبة، ويتم محاكاة ضغط الضغط بشكل تدريجي، مع حساب التشوه في كل خطوة زمنية. والنتيجة هي خريطة مفصلة لكيفية تصرف الصفائح المعدنية الخاصة بك في ظل ظروف التشكيل الفعلية.
وفقرؤى AHSS، أثبتت هذه البرامج دقتها في التنبؤ بحركة الفراغ، والتوترات، والترقق داخل الفراغ، والتجاعيد، والأبازيم، وشدة التشكيل كما هو محدد بواسطة منحنيات حدود التشكيل التقليدية. على وجه التحديد، تحدد المحاكاة ثلاث فئات من العيوب قبل تشكيل أي معدن:
- التخفيف والانقسامات:يؤدي التمدد المفرط في الجدران الرأسية أو على أنصاف الأقطار الضيقة إلى تقليل السُمك. يشير التخفيف إلى ما يزيد عن 20% تقريبًا إلى ارتفاع خطر التشقق أثناء الختم الفعلي.
- التجاعيد والتواء:تتسبب قوى الضغط في الفلنجات أو المناطق غير المدعومة في حدوث نتوءات تؤثر على جودة الجزء. تكشف المحاكاة عن المكان الذي يحتاج فيه ضغط الحامل الفارغ أو وضع حبة السحب إلى التعديل.
- انحراف الربيع:يتم التنبؤ بالانتعاش المرن بعد التشكيل بشكل اتجاهي، مما يوضح الميزات التي ستتحرك خارج نطاق التسامح وبأي مقدار تقريبًا.
بالنسبة لتطبيقات الختم الفنية التي تتضمن أشكالًا هندسية معقدة أو مواد متقدمة، فإن هذه التنبؤات لا تقدر بثمن. إنها تسمح لمصممي القوالب بضبط نصف القطر أو تغيير موضع حبات السحب أو تعديل الشكل الفارغ قبل بدء أي تصنيع.
مخرجات المحاكاة التي توجه تصميم القالب الأولي
تؤدي محاكاة التشكيل التي يتم تنفيذها جيدًا- إلى إنتاج العديد من التسليمات التي توضح بشكل مباشر كيفية تصميم النموذج الأولي وتصنيعه:
- تشكيل المخططات الحدية (FLD):ارسم الانفعالات الرئيسية والثانوية في كل نقطة في الفراغ مقابل منحنى حد تشكيل المادة، موضحًا بالضبط أين يكون الجزء آمنًا أو هامشيًا أو معرضًا لخطر الفشل
- خرائط توزيع السماكة:تصور التخفيف والسماكة عبر الجزء بأكمله، مع تسليط الضوء على المناطق التي قد تحتاج فيها عمليات إزالة القالب إلى التعديل أو حيث ستضغط المادة
- توقعات الربيع:عرض المنشور-تشكيل انحراف الشكل عن الهندسة الاسمية، وتوجيه تعويض الانحناء الزائد المدمج في أسطح القالب
- تحسين الشكل الفارغ:حدد محيط البداية الفارغ المثالي بحيث يتطلب الجزء المُشكل الحد الأدنى من التشذيب ويكون استخدام المواد فعالاً
- منحنيات تحميل الصحافة:قم بتقدير الحمولة المطلوبة خلال الشوط، مع التأكد من أن المكبس المحدد لديه القدرة الكافية لإنشاء النماذج الأولية
تعمل هذه المخرجات كمخطط لمصمم النموذج الأولي. وبدلاً من الاعتماد فقط على الخبرة والقواعد العامة، يبدأ المهندس بتنبؤات كمية حول مكان حدوث المشكلات. تقوم أدوات FEA مثل AutoForm وPAM-STAMP وLS-DYNA بإنشاء هذه النتائج في ساعات أو أيام، وهو أسرع بكثير من دورة الاختبار الفعلية. إن الفائدة العملية للنماذج الأولية السريعة للأجزاء المعدنية هي عدد أقل من المفاجآت عند أول نقرة صحفية.
حدود المحاكاة ولماذا تظل النماذج الأولية المادية ضرورية
المحاكاة قوية، ولكنها تعمل على مدخلات مثالية. الصناعة تشكيل المعادنيدرك أن أي محاكاة تكون جيدة بقدر جودة البيانات المستخدمة لتوليد التنبؤات. لا يجوز لبطاقات المواد التقاط مجموعة من الدُفعات-إلى-تباين الدُفعات. نماذج الاحتكاك تقارب سلوك التشحيم الحقيقي. وكما تشير AHSS Insights، فإن التنبؤ بمخاوف القابلية للتشكيل المحلية مثل قابلية تمدد الحافة المقطوعة لا يزال غير موجود بسبب صعوبة نمذجة جميع تأثيرات حافة الإنتاج.
يعد توقع Springback مجالًا آخر حيث توفر المحاكاة إرشادات اتجاهية ولكن ليس دائمًا الدقة المطلقة. أبلغ المستخدمون أن المحاكاة تقلل من عدد مرات إعادة القطع من اثني عشر أو أكثر إلى ثلاثة أو أربعة، وهو تحسن كبير ولكن ليس الإزالة. إن الفجوة المتبقية بين النتائج الافتراضية والمادية هي بالضبط ما تحله أدوات النموذج الأولي.
فكر في العلاقة بهذه الطريقة: تعمل المحاكاة على إزالة الأفكار السيئة بشكل واضح وتضييق نطاق تصميمك إلى نقطة بداية ذات احتمالية عالية. بعد ذلك، تؤكد النماذج الأولية المادية ما تنبأت به المحاكاة، وتلتقط ما فاتها، وتولد البيانات التجريبية اللازمة لوضع اللمسات النهائية على أدوات الإنتاج بثقة. تعمل معًا على ضغط الجداول الزمنية وتقليل تكاليف التكرار بشكل أكثر فعالية بكثير من أي من الطريقتين وحدهما.
المكسب الحقيقي من الجمع بين المحاكاة وأسطح النماذج الأولية المادية أثناء التصميم-من أجل-مراجعة قابلية التصنيع، حيث تكشف نتائج النموذج الأولي عن المشكلات التي لم تتوقعها هندسة التصميم بمساعدة الكمبيوتر (CAD) ولا النماذج الافتراضية، وتعود مباشرة إلى مراجعات التصميم الجزئي.
حلقة ردود الفعل في سوق دبي المالي التي توفر تكاليف أدوات الإنتاج
المحاكاة تضيق النافذة. تعمل أدوات النموذج الأولي على تضييق نطاقه بشكل أكبر. لكن النتيجة ذات القيمة الأعلى- للنماذج الأولية ليست مجرد جزء صحيح الأبعاد. إنها معرفة التصميم التي تتدفق للخلف من متجر الصحافة إلى نموذج CAD الخاص بك. تولد كل عملية ختم نموذج أولي أدلة تجريبية حول ما ينجح وما يفشل وما يحتاج إلى تغيير في تصميم الجزء نفسه، وليس فقط الأدوات. حلقة التغذية المرتدة هذه بين نتائج النماذج الأولية المادية ومراجعات تصميم ختم الصفائح المعدنية هي ما يفصل بين تجربة واحدة باهظة الثمن ومسار منهجي نحو جزء إنتاج -قابل للإنتاج وفعال من حيث التكلفة.
كيف تؤدي نتائج النموذج الأولي إلى مراجعات التصميم
عندما تخرج أجزاء النموذج الأولي من المطبعة، فإنها تحمل معلومات لا يمكن للمحاكاة أو مراجعة الرسم التنبؤ بها بشكل كامل. يُظهر نصف قطر الزاوية الذي يبدو مناسبًا في تصميم التصميم بمساعدة الكمبيوتر (CAD) تشققًا دقيقًا-تحت المجهر. شفة مصممة لتكون انتفاخات بطول 12 مم عند الانتقال لأن تدفق المواد لم يكن منتظمًا. يتشوه الثقب الموجود بالقرب من خط الانحناء إلى شكل بيضاوي لأنه تم وضعه بالقرب من منطقة التشوه.
كل من هذه النتائج يؤدي إلى مراجعة تصميم محددة. لا يطلب المهندس ببساطة من صانع القوالب إصلاح الأدوات. وبدلاً من ذلك، يتم تحديث هندسة الأجزاء نفسها: يتم فتح نصف قطر من 1.0T إلى 1.5T، ويتم تقليل ارتفاع الحافة بمقدار 2 مم، ويتم تغيير موضع الثقب بمقدار 4 مم بعيدًا عن خط الانحناء. تنتشر هذه التغييرات من خلال نموذج التجميع، ويتم إعادة التحقق من صحة التصميم المحدث-في تكرار النموذج الأولي التالي.
هذه هي حلقة ردود أفعال سوق دبي المالي قيد التنفيذ. تكشف النتائج المادية ما يجب أن يبدو عليه التصميم فعليًا من أجل ختم موثوق به، ويتقارب الجزء المرسوم نحو هندسة تلبي المتطلبات الوظيفية وتتشكل بشكل نظيف. تعمل الحلقة عادةً من دورتين إلى أربع دورات على أجزاء متوسطة التعقيد قبل الوصول إلى تصميم مستقر وقابل للإنتاج.
النتائج المشتركة لسوق دبي المالي أثناء ختم النموذج الأولي
تظهر بعض المشكلات بشكل متكرر عبر ختم مشاريع النماذج الأولية، بغض النظر عن الصناعة أو تعقيد الأجزاء. يساعد التعرف على هذه الأنماط الشائعة المهندسين على توقع المراجعات وبناء القدرة على تحمل التكرار في جداولهم الزمنية.
- الحد الأدنى من انتهاكات نصف قطر الانحناء:يتسبب نصف القطر الداخلي المحدد أقل من 1.0 إلى 1.5 مرة من سمك المادة في حدوث تشقق أو ترقق مفرط في الألياف الخارجية، خاصة في الفولاذ المقاوم للصدأ والسبائك- ذات القوة العالية
- تعارضات تباعد الميزات:الثقوب أو الفتحات أو النقوش الموضوعة على مسافة أقرب من ضعف سماكة المادة من خط الانحناء أو الحافة أو الميزة المجاورة تشوه أثناء التشكيل لأن المادة المحيطة لا يمكنها دعم التشوه
- ترقق المواد عند زوايا الرسم:يعمل السحب العميق على تركيز الضغط عند نصف قطر الثقب، مما يقلل سمك الجدار إلى ما دون الحد الأدنى من المواصفات ويخلق نقاط ضعف قد تفشل تحت أحمال الخدمة
- مشكلات تكديس التسامح-:تعمل الميزات المشكلة المتعددة على تراكم تباين الأبعاد بما يتجاوز ما يمكن أن يستوعبه التجميع، مما يتطلب إعادة هيكلة مسند الإسناد أو إضافة ميزات التعديل مثل الثقوب المشقوقة
- قصور زاوية المشروع:تتسبب الجدران الرأسية التي لا تحتوي على زاوية تخفيف كافية في تثبيت الجزء على المثقاب أثناء التراجع، مما يؤدي إلى إتلاف الجزء والأدوات
- تجاوز أخطاء تغيير حجم الشق:تتحكم الشقوق الالتفافية السالبة والإيجابية في قوالب ختم تشكيل الصفائح المعدنية في تقدم الشريط وتمنع التواء المواد بين المحطات، ولكن الشقوق ذات الحجم غير الصحيح يمكن أن تربط الشريط أو تسمح بالتسجيل الخاطئ، مما يؤدي إلى انحراف الأبعاد عبر تسلسل القالب التدريجي
يصبح الغرض من الشقوق الالتفافية في ختم القوالب واضحًا بشكل خاص أثناء تشغيل النموذج الأولي حيث تظهر مشكلات تغذية الشريط التي لم تكن واضحة في تخطيط القالب. إن التحقق المادي المبكر من سلوك تشكيل الصفائح المعدنية من خلال الشقوق الالتفافية يوفر قدرًا كبيرًا من إعادة العمل على أدوات الإنتاج، حيث تتضاعف مشكلات التحكم في الشريط عبر-دورات الضغط عالية السرعة.
مراجعة سوق دبي المالي التعاونية مع شريك الأدوات الخاص بك
تعمل حلقة الملاحظات بشكل أسرع عندما يقوم مهندس التصميم وشريك الأدوات بمراجعة نتائج النموذج الأولي معًا، وليس تمرير التقارير ذهابًا وإيابًا عبر سلاسل البريد الإلكتروني. وتعني المراجعة التعاونية لسوق دبي المالي أن كلا الطرفين يجلسان على نفس الطاولة، سواء كانت فعلية أو افتراضية، ويتعاملان مع كل انحراف مع فهم مشترك لما هو إصلاح الأدوات مقابل ما يتطلب تغيير تصميم الأجزاء.
هذا هو المكان الذي يميز فيه شركاء النماذج الأولية الحديثة أنفسهم. المتجر الذي يقوم ببساطة بختم الجزء الخاص بك ويسلمك تقرير قياس يترك لك تفسير النتائج وحدك. يقوم الشريك الذي يدمج خبرة سوق دبي المالي مباشرة في دورة النماذج الأولية بتحديد الأسباب الجذرية بشكل أسرع ويقترح تعديلات التصميم التي تحل مشاكل التشكيل دون المساس بوظيفة الجزء. على سبيل المثال، تقوم شركة YICHEN ببناء سير عملها حولهانماذج أولية سريعة باستخدام الحاسب الآلي مع تعليقات سوق دبي المالي المتكاملة، والجمع بين تصنيع النموذج الأولي والمراجعة الهندسية بحيث تنتج كل دورة تكرار كلا الأجزاء وتوجيهات التصميم القابلة للتنفيذ.
تتبع المراجعة التعاونية الفعالة لسوق دبي المالي نمطًا عمليًا. يحدد مهندس الأدوات عيب التشكيل ويشرح سببه الميكانيكي. يقوم مهندس التصميم بتقييم ما إذا كان من الممكن تعديل الميزة المتأثرة دون التأثير على الملاءمة أو الوظيفة. ويتقاربون معًا في مراجعة ترضي قابلية التصنيع والأداء. تعمل بعض نصائح تصميم الختم الرئيسية على تسريع هذه العملية: قم دائمًا بإبعاد الميزات المهمة من مرجع مرجعي مشترك، والسماح بالمرونة في أنصاف الأقطار غير - الوظيفية، وتحديد اتجاه حبيبات المادة على الرسم حتى يتمكن مصمم القالب من توجيه الانحناءات لتحقيق أقصى قدر من القابلية للتشكيل.
تقوم حلقة تعليقات سوق دبي المالي بأكثر من مجرد تحسين الجزء الحالي. إنه يبني المعرفة المؤسسية حول ما يصلح في الختم وما لا يصلح. كل اكتشاف يتم توثيقه أثناء وضع النماذج الأولية يصبح بمثابة دليل تصميمي للمشروع التالي، مما يؤدي إلى مضاعفة العائدات بمرور الوقت. وبالنسبة لمديري المشتريات الذين يقومون بتقييم تكلفة تكرارات النماذج الأولية، ضع في اعتبارك ما يلي: كل مراجعة لسوق دبي المالي يتم اكتشافها أثناء إنشاء النماذج الأولية تتجنب تعديل قالب الإنتاج الذي قد يكلف 5 إلى 20 مرة أكثر بمجرد إنشاء الأدوات المقواة.
مع توفر الهندسة التي تم التحقق من صحتها في سوق دبي المالي، فإن السؤال العملي التالي هو تحديد حجم الاستثمار: ما هي التكلفة الفعلية لأدوات النموذج الأولي مقارنة بأدوات الإنتاج، وكيف يمكنك قياس العائد؟
سياق التكلفة والجدول الزمني لقرارات أدوات النموذج الأولي
تخبرك نتائج سوق دبي المالي بما يجب إصلاحه. والسؤال التالي عملي: ما هي التكلفة الفعلية لهذا التحقق، وكم من الوقت يستغرق، ومتى تبرر الحسابات الإنفاق؟ هذه هي الأسئلة التي يطرحها مديرو المشتريات ومهندسو التصميم في أغلب الأحيان، ولكن من الصعب جدًا العثور على إجابات محددة. والحقيقة هي أن الاستثمار في الأدوات النموذجية يتدرج مع مدى تمثيل النتائج التي تريدها، ويعتمد الاختيار الصحيح على حجم إنتاج ختم المعدن المستهدف.
التكلفة النسبية للنموذج الأولي مقابل أدوات الإنتاج
عادةً ما تتراوح تكلفة أدوات النموذج الأولي بين 10% و35% من تكلفة أدوات الإنتاج المكافئة، اعتمادًا على الطريقة والتعقيد. قد يكلف قالب الألومنيوم الناعم للقوس البسيط بضعة آلاف من الدولارات، في حين أن قالب الإنتاج التدريجي المتصلب بالكامل لنفس الجزء يمكن أن يصل إلى 25000 دولار إلى 50000 دولار. تتسع الفجوة بشكل أكبر في قوالب النقل المعقدة، حيث يمكن أن تتجاوز أدوات الإنتاج 500000 دولار ولا يزال القالب النموذجي التمثيلي أقل من 100000 دولار.
لماذا هذا النطاق الواسع؟ يستبدل النموذج الأولي طول العمر بالسرعة والقدرة على التكيف. إنهم يتخطون خطوات المعالجة الحرارية، ويستخدمون مواد أقل تكلفة، ويبسطون الميزات التي لا أهمية لها إلا عند-معدلات دورة الحجم العالية. أنت تدفع ما يكفي من عمر القالب للتحقق من صحة تصميمك، وليس من أجل البقاء على قيد الحياة بعد مليون ضربة ضغط. وهذه المقايضة هي على وجه التحديد ما يجعل الأجزاء المعدنية النموذجية مجدية اقتصاديًا كاستثمار لتقليل المخاطر-بدلاً من كونها نفقات إنتاج.
توقعات المهلة الزمنية عن طريق طريقة النماذج الأولية
تتتبع المهلة الزمنية بشكل وثيق مع مواد القالب وتعقيد التصنيع.تتطلب الأدوات الناعمة استثمارًا أقل ومدة زمنية أقصرمن الأدوات الصلبة لأن المواد اللينة يتم تصنيعها بشكل أسرع ولا تحتاج إلى معالجة حرارية أو طحن واسع النطاق. عندما تكون هناك حاجة إلى تعديلات، يمكنك العودة إلى الإنتاج عاجلاً باستخدام الأدوات الناعمة نظرًا لأن إعادة العمل على المواد غير الصلبة تكون سهلة ومباشرة.
إليك ما يمكن توقعه عبر الأساليب الشائعة:
- الأدوات الناعمة (الألومنيوم):من أسبوع إلى أسبوعين من الموافقة على التصميم إلى أول أجزاء النموذج الأولي السريع من المطبعة
- الأدوات الناعمة (الفولاذ الطري):من 2 إلى 3 أسابيع، أطول قليلاً بسبب صلابة المواد ووقت التصنيع
- فولاذ مقوى للأدوات -مسبق التصنيع باستخدام الحاسب الآلي:-من 2 إلى 4 أسابيع، مع وقت إضافي للمعالجة الحرارية وتشطيب السطح
- يموت النموذج الأولي لسلك EDM:من 3 إلى 5 أسابيع للأشكال الهندسية المعقدة التي تتطلب إعدادات EDM متعددة
- إدراجات القالب المطبوعة ثلاثية الأبعاد-:من أسبوع إلى ثلاثة أسابيع، ويعتمد وقت الإنشاء على حجم الإدخال ومتطلبات ما بعد المعالجة
تضيف كل دورة تكرار ما يقرب من 3 إلى 7 أيام اعتمادًا على نطاق تعديلات القالب. قم بتخصيص حلقتين إلى أربع حلقات تكرار للأجزاء متوسطة التعقيد، مما يعني أن إجمالي الجدول الزمني للنماذج الأولية من البداية إلى الأجزاء التي تم التحقق منها يقع عادةً بين 4 و10 أسابيع.
عائد الاستثمار من النماذج الأولية مقابل القفز إلى الإنتاج
تعتمد الحالة المالية للنماذج الأولية على مبدأ بسيط. تكلفة إصلاح خطأ التصميم تزيد عشرة أضعاف في كل مرحلة من مراحل الإنتاج. إذا كان تصحيح مشكلة هندسية يكلف 500 دولار أثناء تكرار النموذج الأولي، فإن نفس التصحيح يكلف 5000 دولار بمجرد قطع أدوات الإنتاج، و50000 دولار أو أكثر إذا وصلت الأجزاء المعيبة إلى خطوط التجميع أو العملاء. النماذج الأولية هي الحاجز الذي يوقف هذا الارتفاع الهائل في التكاليف.
تبدو صيغة عائد الاستثمار العملية لقدرات النماذج الأولية للأجزاء المختومة كما يلي: (تكلفة إعادة صياغة قالب الإنتاج المتجنب + قيمة الإطلاق الأسرع) مقسومة على إجمالي استثمار النماذج الأولية. عندما يكلف تعديل قالب إنتاج واحد مبلغًا يتراوح بين 8000 إلى 20000 دولار أمريكي في -إعادة التصنيع، وإعادة -التصليد، وإعادة-التحقق من الصحة، فإن تجنب تعديل واحد من هذا القبيل من خلال النماذج الأولية غالبًا ما يدفع تكاليف برنامج أدوات النموذج الأولي بالكامل.
يدمج الجدول أدناه التكلفة والمهلة الزمنية وتوجيهات الحجم في إطار قرار واحد:
| طريقة النماذج الأولية | التكلفة النسبية (% من أدوات الإنتاج) | المهلة النموذجية | حجم الإنتاج المستهدف |
|---|---|---|---|
| الأدوات الناعمة (الألومنيوم) | 5% - 15% | 1 - 2 أسبوع | حجم منخفض: أقل من 10,000 جزء |
| الأدوات الناعمة (الفولاذ الطري) | 10% - 20% | 2 - 3 أسبوع | الحجم المنخفض إلى المتوسط: ما يصل إلى 50000 جزء |
| تصنيع باستخدام الحاسب الآلي -(فولاذ مقوى مسبقًا-) | 15% - 30% | 2 - 4 أسبوع | الحجم المتوسط إلى العالي: 10،000 - 500،000+ أجزاء |
| يموت النموذج الأولي للسلك EDM | 20% - 35% | 3 - 5 أسبوع | الحجم المتوسط إلى العالي: الدقة-التطبيقات المهمة |
| 3D -إدراج القالب المطبوع | 10% - 25% | 1 - 3 أسبوع | أي حجم: التحقق من صحة الهندسة المعقدة |
يظهر نمط منمنطق القرار القائم على الحجم-: بالنسبة إلى الإنتاج المنخفض-الذي يقل عن 10000 جزء، غالبًا ما تكون الأدوات البسيطة أو الطرق البديلة أكثر فعالية من حيث التكلفة-من الاستثمار في الأدوات الصلبة المتينة. بالنسبة للحجم المتوسط-الذي يتراوح بين 10000 و100000 جزء، تبرر تكلفة الجزء قوالب نموذجية أكثر متانة تعكس ظروف الإنتاج بشكل وثيق. بالنسبة للبرامج ذات الحجم الكبير-التي تتجاوز 100000 جزء، يصبح الاستثمار في أدوات النموذج الأولي بمثابة خطأ تقريبي مقارنة بتكاليف قالب الإنتاج، وتتحول الأولوية بالكامل نحو الدقة وتمثيل النتائج.
في نهاية المطاف، السؤال ليس ما إذا كنت تستطيع تحمل تكلفة النموذج الأولي. هو ما إذا كنت تستطيع أن لا تفعل ذلك. إن إنفاق النماذج الأولية الذي يمثل 10% إلى 30% من تكلفة أدوات الإنتاج يمنع بشكل روتيني فواتير إعادة العمل التي تتجاوز ميزانية الأدوات الأصلية بالكامل. تتضاعف الوفورات بشكل أكبر عندما تضع في اعتبارك أن بيانات النموذج الأولي التي تم التحقق من صحتها يتم إدخالها مباشرة في تصميم قالب الإنتاج، مما يؤدي إلى القضاء على التخمين وتقليل دورات الاختبار على الأدوات القوية.
التكلفة والجدول الزمني يحددان قرار العمل. ولكن بمجرد حصولك على أجزاء النموذج الأولي في متناول يدك، يظهر تحدي مختلف: كيف يمكنك تقييمها بدقة كافية لتثق في أن أدوات الإنتاج المبنية على هذه النتائج ستعمل كما هو متوقع؟
تقييم وتأهيل أجزاء النموذج الأولي المختومة
لديك أجزاء النموذج الأولي في متناول اليد. تتم طباعة القياسات في تقرير المقالة الأول-. ولكن هنا هو السؤال الذي يزعج حتى الفرق ذات الخبرة: كيف تعرف أن هذه النتائج جيدة بما يكفي لإعطاء الضوء الأخضر لأدوات الإنتاج؟ يتصرف الجزء المختوم من نموذج أولي ناعم على مكبس تجريبي بشكل مختلف عن نفس الشكل الهندسي المتكون في الأدوات الصلبة بسرعة الإنتاج. إن فهم ما يجب قياسه، ومعايير القبول التي يجب تطبيقها في كل مرحلة، وكيفية سد الفجوة بين النموذج الأولي وبيانات الإنتاج هو ما يحول القياسات الأولية إلى قرارات هندسية موثوقة.
طرق فحص أجزاء النموذج الأولي المختومة
يعتمد أسلوب الفحص الذي تختاره على ما تحتاج إلى تعلمه. تتطلب دورات التكرار المبكرة السرعة والتغطية الواسعة. يتطلب التحقق النهائي الدقة وإمكانية التتبع. تستخدم معظم برامج ختم النماذج الأولية مجموعة من الأساليب، كل منها يناسب سؤالًا مختلفًا.
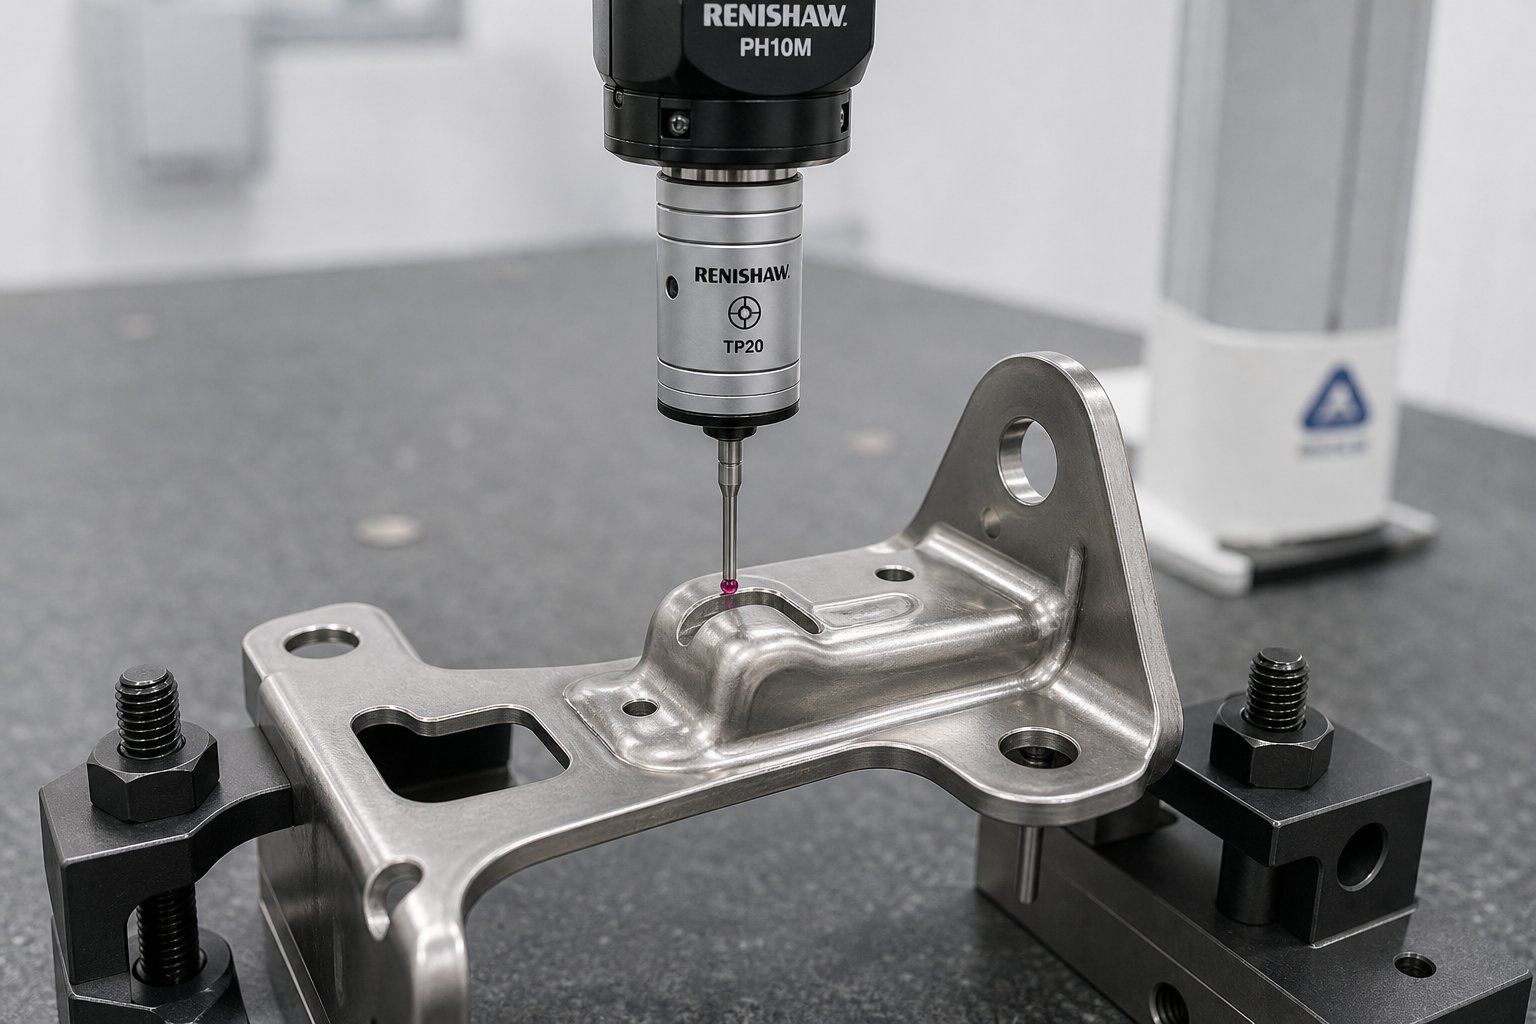
- آلة قياس الإحداثيات (CMM):المعيار -القياسي للنقطة الفردية-عالية الدقة. تقيس أجهزة CMM الميزات الفردية مثل مواضع الثقب وزوايا الانحناء وأبعاد الملف الشخصي بدقة تصل إلى بضعة ميكرونات. الأفضل للتحقق النهائي وفحوصات التوافق مع GD&T حيث تكون إمكانية التتبع لمعايير المعايرة مهمة.
- المسح البصري ثلاثي الأبعاد (ليزر أو ضوء منظم):يلتقط هندسة السطح بالكامل-في دقائق، مما يؤدي إلى إنشاء سحابة نقطية يمكن مقارنتها مباشرة بنموذج CAD.المسح بالليزر ثلاثي الأبعاديتفوق في التحليل الزنبركي، وفحص خط التشذيب، وتحديد الانحرافات السطحية عبر الجزء بأكمله بدلاً من مجرد نقاط منفصلة. إنها ذات قيمة خاصة أثناء التكرار عندما تحتاج إلى رؤية صورة التشوه الكاملة بسرعة.
- مقاييس الانطلاق/لا-الانطلاق:أجهزة قياس وظيفية تتحقق مما إذا كانت الميزات المهمة مثل أقطار الفتحات أو عروض الفتحات أو التشكيلات الجانبية المشكلة تقع ضمن نطاقات التسامح. إنها توفر إجابات سريعة للنجاح/الفشل في المتجر دون الحاجة إلى معمل قياس، مما يجعلها مثالية لفحص الأجزاء بين دورات التكرار.
- المقارنات البصرية وأنظمة الرؤية:مفيد لفحص الملامح المسطحة وظروف الحواف وارتفاع الأزيز على الأختام المعدنية النموذجية. إنها توفر مقارنة سريعة ثنائية الأبعاد مع تراكبات التسامح وتعمل بشكل جيد مع الميزات التي تكافح CMMs للتحقيق فيها، مثل الحواف الرفيعة أو الزوايا الحادة.
- اختبار اللياقة الوظيفية:تجميع الجزء المختوم في مكونات أو تركيبات التزاوج الخاصة به للتحقق من التركيب والتخليص وهندسة الواجهة. لا يوجد تقرير أبعاد يحل محل هذا الاختبار للتأكد من أن الجزء يعمل بالفعل في البيئة المقصودة.
يبدو النمط العملي للختم في تصنيع النماذج الأولية كما يلي: استخدم المسح ثلاثي الأبعاد أثناء التكرارات المبكرة لتحديد الاتجاهات العامة وأنماط الربيع عبر الجزء بأكمله، وقم بالتبديل إلى قياس CMM للتحقق النهائي من صحة بيانات البيانات الهامة ووسائل شرح GD&T، واستخدم مقاييس go/no-go لإجراء فحوصات سريعة بين عمليات الضغط عندما تحتاج فقط إلى التأكد من وصول تعديل محدد إلى المكان المتوقع.
معايير القبول أثناء التكرار مقابل التحقق النهائي
أحد الأخطاء الأكثر شيوعًا أثناء إنشاء النماذج الأولية هو تطبيق معايير القبول على مستوى الإنتاج-على أجزاء التكرار المبكرة. عندما تكون في اختبار النرد الأول أو الثاني، فإن الهدف هو التعلم وليس التأهل. يؤدي الاحتفاظ بأجزاء النموذج الأولي إلى تفاوتات الإنتاج النهائية في هذه المرحلة إلى الإحباط ودورات إعادة العمل غير الضرورية التي تؤدي إلى إبطاء المشروع بدلاً من تسريعه.
أثناء دورات التكرار، تطبق الفرق ذات الخبرة معايير مريحة تركز على تقييم الاتجاه بدلاً من التوافق المطلق. الأسئلة التي تطرحها هي أسئلة اتجاهية: هل يتحرك الارتداد في الاتجاه المتوقع؟ هل يتحسن التخفيف عند زاوية السحب مقارنة بالتكرار الأخير؟ هل يتناقص تشوه الثقب كلما قمنا بتحريك الميزة بعيدًا عن خط الانحناء؟ إذا كان الاتجاه يتقارب نحو الهدف، فإن التكرار يعمل حتى لو ظلت الأبعاد الفردية خارج المواصفات النهائية.
يطبق التحقق النهائي قواعد مختلفة. في هذه المرحلة، يجب أن تستوفي الأجزاء تفاوتات الرسم باستمرار عبر عينة تتكون من 5 إلى 10 ضربات متتالية على الأقل من قالب النموذج الأولي. الأبعاد الحرجة، خاصة تلك التي تحكم الملاءمة والوظيفة في التجميع، يجب أن تقع ضمن نطاقات الإنتاج المكافئة-. يمكن أن تحمل الميزات غير الحرجة-تفاوتات طفيفة بشرط توثيق التحسين المتوقع عند الانتقال إلى أدوات الإنتاج المقواة مع خلوص أكثر إحكامًا وأسطح قالب أكثر ثباتًا.
ويميز إطار بسيط بين المرحلتين:
| معايير | أثناء التكرار | التحقق النهائي |
|---|---|---|
| فرقة التسامح | 1.5x إلى 2x التسامح الاسمي | التسامح الرسم الاسمي |
| حجم العينة | 1 - 3 جزء لكل تعديل | 5 - 10 أجزاء متتالية |
| ركز | اتجاه الاتجاه ومعدل التحسن | المطابقة المطلقة والتكرار |
| التوثيق | ملاحظات الانحراف، مقارنة بالتكرار السابق | تقرير فحص المقالة الأول الكامل-مع GD&T |
| نتيجة القرار | مواصلة التكرار أو تغيير النهج | الموافقة على تصميم أدوات الإنتاج |
تفسير نتائج النموذج الأولي لتوقعات الإنتاج
حتى عندما تلبي أجزاء التحقق النهائية تفاوتات الرسم، فإن نتائج النموذج الأولي لا تتنبأ بشكل مثالي بمخرجات الإنتاج. هناك عدة عوامل تخلق فجوة منهجية بين جودة النموذج الأولي وجودة جزء الإنتاج والتي تحتاج إلى أخذها في الاعتبار عند التخطيط للمستقبل.
تتآكل قوالب النموذج الأولي بشكل أسرع لأنها تستخدم مواد أكثر ليونة. نظرًا لأن قالب الألومنيوم الناعم أو-الفولاذ المقوى مسبقًا يتراكم عليه الضربات، تصبح حواف القطع باهتة، وتشكل أسطح التشكيل مسارات تآكل، وتنفتح الخلوصات. قد تظهر الأجزاء التي يتم إنتاجها في نهاية تشغيل النموذج الأولي المزيد من نتوءات، أو ثقوب أكبر قليلاً، أو انخفاض في تناسق الأبعاد مقارنة بالضربات الأولى. أدوات الإنتاج في قوالب D2 أو كربيد -مُصلَّبة بالكامل تحمل أبعادًا أكثر إحكامًا على مدى فترات أطول بكثير.
الاختلافات الصحفية مهمة أيضًا. غالبًا ما يتم تشغيل قوالب النموذج الأولي على مكابس تجريبية بسعة حمولة مختلفة وسرعة السكتة الدماغية وارتفاع الإغلاق مقارنة بمكبس الإنتاج. تؤثر السرعة على سلوك المواد، خاصة بالنسبة للسبائك الحساسة للمعدل-. الجزء الذي يتم تشكيله بمعدل 30 ضربة في الدقيقة أثناء وضع النماذج الأولية سيتصرف بشكل مختلف قليلاً عند 120 ضربة في الدقيقة في الإنتاج بسبب التراكم الحراري في القالب وتأثيرات معدل الانفعال- في المادة.
ولمراعاة هذه الفجوة، قم بتوثيق نتائج النموذج الأولي الخاص بك جنبًا إلى جنب مع الظروف التي أنتجتها. سجل سرعة الضغط، والحمولة، ونوع التشحيم، ودرجة حرارة القالب أثناء التشغيل، وعدد الضربات الموجودة بالفعل على القالب في وقت القياس. يسمح هذا السياق لمصمم قالب الإنتاج بتوقع الأبعاد التي سيتم تشديدها (دقة القالب الأفضل)، والتي ستتحول (ديناميكيات الضغط المختلفة)، والتي تحتاج إلى مراقبة أثناء تجربة قالب الإنتاج.
تقدم معدات ختم الصفائح المعدنية المستخدمة في الإنتاج أيضًا متغيرات مثل-تنوع المواد التي يتم تغذيتها بالملف، وأنظمة التشحيم التلقائية، وفي-استشعار القالب بأن بيئة النموذج الأولي قد لا تتكرر. وضع علامة على هذه الاختلافات في وثائق التحقق من الصحة الخاصة بك يمنع الثقة الزائفة. أنت لا تدعي أن النموذج الأولي يمثل الإنتاج بالضبط. أنت تقوم بتوثيق ما تعلمته وما يجب تأكيده أثناء تجربة قالب الإنتاج.
يؤدي التوثيق الشامل لنتائج النموذج الأولي إلى إنشاء الجسر المؤدي إلى الإنتاج. عندما يتم إقران كل قياس بسياق العملية، يعمل مصمم أدوات الإنتاج بناءً على بيانات حقيقية بدلاً من الافتراضات. تصبح حزمة البيانات هذه، التي تجمع بين نتائج الفحص وتاريخ التكرار وظروف العملية، الأساس لاختيار شريك الإنتاج المناسب وضمان الانتقال من النموذج الأولي المعتمد إلى مخرجات إنتاج موثوقة دون تراجع.
الانتقال إلى الإنتاج واختيار الشريك المناسب
توجد بيانات النموذج الأولي التي تم التحقق منها وتقارير الفحص التفصيلية وتصميم الأجزاء المحسن -في مجلد مشروعك في سوق دبي المالي. لقد تقاعدت المخاطر الهندسية إلى حد كبير. ما تبقى هو التنفيذ: تحويل كل ما تعلمته أثناء إنشاء النماذج الأولية إلى أدوات إنتاج تعمل بشكل موثوق من حيث الحجم. هذا التحول هو حيث تتسارع المشاريع بسلاسة أو تتوقف، ويعود الفرق دائمًا تقريبًا إلى من شاركت معه في إنشاء النماذج الأولية وما إذا كان هذا الشريك يمكنه نقل المعرفة إلى الأمام في الإنتاج.
ما الذي تبحث عنه في شريك النماذج الأولية
ليس كل متجر أدوات يمكنه قطع القالب مجهزًا لدعم النماذج الأولية الكاملة-إلى-قوس الإنتاج. يجمع الشريك المثالي بين القدرة على التصنيع والحكم الهندسي، والتنفيذ السريع مع التوثيق المنهجي، وسرعة إنشاء النماذج الأولية مع التفكير على نطاق الإنتاج-. عند تقييم مقدمي حلول ختم المعادن الصناعية، ابحث عن هذه المعايير:
- النماذج الأولية السريعة المتكاملة باستخدام الحاسب الآلي وتصنيع الصفائح المعدنية تحت سقف واحد:شركاء مثلخدمات النماذج الأولية السريعة من YICHENالجمع بين التصنيع باستخدام الحاسب الآلي، وتصنيع الصفائح المعدنية، وملاحظات سوق دبي المالي المبكرة في سير عمل واحد، مما يؤدي إلى القضاء على تأخيرات التسليم بين البائعين المنفصلين والحفاظ على المعرفة المؤسسية سليمة عبر دورات التكرار
- خبرة-داخلية في سوق دبي المالي مدمجة في عملية إنشاء النماذج الأولية:لا ينبغي لشريكك أن يختم الأجزاء ويسلمك تقرير القياس فحسب. يجب عليهم تحديد الأسباب الجذرية لمشاكل التشكيل، واقتراح مراجعات التصميم، ومساعدتك على التقارب في هندسة قابلة للإنتاج بشكل أسرع
- التواصل الواضح بشأن توقعات التكرار:يضع الشريك الموثوق توقعات واقعية مقدمًا حول عدد دورات التكرار في الميزانية، وتكلفة كل دورة، وما الذي يؤدي إلى تغيير النطاق مقابل التعديل القياسي
- النموذج الأولي-ل-استمرارية الإنتاج:يجب على المتجر الذي يقوم بتصميم النماذج الأولية للجزء الخاص بك إما أن يبني أدوات الإنتاج الخاصة بك أو ينقل حزمة بيانات كاملة (قيم الربيع، ومعلمات الصحافة، وملاحظات المواد، وتاريخ تعديل القالب) إلى أي شخص يفعل ذلك
- القدرة على توفير المواد اللازمة لإنتاج-السبائك المخصصة:أنت بحاجة إلى أجزاء النموذج الأولي المختومة من مادة الإنتاج الفعلية بالمقياس الصحيح. يتجنب الشريك الذي يتمتع بقنوات توريد راسخة التأخير في تحديد مصادر السبائك المتخصصة
- البنية التحتية للتفتيش والتوثيق:تضمن إمكانات CMM والمسح ثلاثي الأبعاد والتقارير المنظمة للمقالات الأولى-ترجمة نتائج النماذج الأولية إلى مدخلات أدوات إنتاج قابلة للتنفيذ بدلاً من ملاحظات-متجر قصصية
والخيط المشترك بين هذه المعايير هو استمرارية المعرفة. تولد كل دورة تكرار أثناء إنشاء النماذج الأولية رؤى حول كيفية تصرف الجزء الخاص بك في ظل ظروف التشكيل الحقيقية. عندما تظل هذه المعرفة داخل مؤسسة واحدة بدءًا من تصنيع النماذج الأولية السريعة للصفائح المعدنية وحتى تصميم قوالب الإنتاج، فلن يضيع أي شيء في الترجمة بين البائعين.
ضمان سلاسة النموذج الأولي-إلى-الانتقال إلى الإنتاج
يجب أن تبدو عملية التسليم من النموذج الأولي الذي تم التحقق منه إلى الالتزام بأدوات الإنتاج بمثابة استمرار، وليس إعادة تشغيل. هناك بعض الخطوات العملية التي تجعل ذلك يحدث دون تراجع:
أولاً، قم بقفل تصميم الجزء الخاص بك قبل بدء تشغيل أدوات الإنتاج. ينبغي أن تتقارب حلقة التغذية الراجعة لسوق دبي المالي في شكل هندسي مستقر أثناء إنشاء النماذج الأولية. إذا كنت لا تزال تكرر تصميم الأجزاء عندما يبدأ تصنيع أدوات الإنتاج، فإنك تدفع تكاليف إعادة العمل الدقيقة التي كان من المفترض أن تمنعها النماذج الأولية.
ثانيًا، قم بنقل سياق العملية بالكامل إلى جانب بيانات الأبعاد. يحتاج مصممو قوالب الإنتاج إلى أكثر من مجرد تقرير فحص نهائي. إنهم بحاجة إلى تاريخ التكرار: ما الذي فشل، وما الذي تم تعديله، وما هو التعويض الذي تم تطبيقه، وما هي حمولة الضغط والسرعة التي أنتجت الأجزاء المطابقة. يشكل هذا السياق قرارات تصميم قوالب الإنتاج حول مواصفات المعالجة الحرارية ومتطلبات تشطيب السطح واستراتيجيات التخليص.
ثالثًا، حدد نتائج النماذج الأولية التي تتطلب تغييرات في أدوات الإنتاج مقابل تلك التي سيتم تصحيحها ذاتيًا-بمواد القالب الأكثر صلابة وسرعات الضغط الأعلى. تختفي بعض انحرافات الأبعاد التي لوحظت في أدوات النماذج الأولية الناعمة عندما يتم تصنيع قوالب الإنتاج من الفولاذ المتصلب بالكامل مع خلوصات أكثر إحكامًا. والبعض الآخر يستمر أو يتغير. تساعد تجربة شريكك في النماذج الأولية مع النماذج الأولية للأجزاء السريعة عبر الأشكال الهندسية والمواد المتشابهة في التمييز بين الاثنين.
اتخاذ الخطوة التالية نحو الأجزاء المختومة المعتمدة
تنقسم القرارات التي تواجهها إلى تسلسل موجز: حدد طريقة النماذج الأولية التي تتوافق مع متطلبات التعقيد والتسامح الخاصة بأجزاءك، والإصرار على مادة الإنتاج-من أول تشغيل للختم، والاستفادة من المحاكاة لتقليل دورات التكرار الفعلي، واستخدام مراجعة DFM لتحسين هندسة الأجزاء قبل الالتزام بالأدوات القوية، واختيار شريك تمتد قدراته على كامل القوس من النموذج الأولي إلى الإنتاج.
تخطي أي من هذه الخطوات لا يوفر الوقت. إنه يحول التكلفة والمخاطر إلى اتجاه مجرى النهر حيث تكون التصحيحات أكثر تكلفة بشكل كبير. إن النماذج الأولية للأدوات والقوالب للأجزاء المعدنية المختومة ليست في المستوى العلوي. إنه النظام الهندسي الذي يحول التصميمات غير المؤكدة إلى هندسة جاهزة- للإنتاج بثقة كمية. الاستثمار صغير بالنسبة لأدوات الإنتاج. يتم قياس العائد من خلال تجنب إعادة العمل، وعمليات الإطلاق الأسرع، والأجزاء التي تعمل بشكل صحيح عند بدء تشغيل مطابع الإنتاج لأول مرة.
الأسئلة المتداولة حول النماذج الأولية للأدوات والقوالب للأجزاء المعدنية المختومة
1. ما هي تكلفة أدوات النموذج الأولي مقارنة بأدوات الإنتاج؟
تتكلف أدوات النموذج الأولي عمومًا ما بين 10% و35% من أدوات الإنتاج المكافئة، اعتمادًا على الطريقة المختارة. يمكن أن تصل تكلفة قوالب الألومنيوم الناعمة للأشكال الهندسية البسيطة إلى ما يصل إلى 5% إلى 15% من تكلفة قالب الإنتاج، بينما يمكن أن تصل قوالب النماذج الأولية المصنوعة من الفولاذ المقوى مسبقة الصنع - باستخدام الحاسب الآلي (CNC) ذات التفاوتات الأكثر صرامة إلى 20% إلى 35%. الاستثمار له ما يبرره لأن تعديل قالب إنتاج واحد يكلف عادة ما بين 8000 دولار إلى 20000 دولار، مما يعني أن دورة إعادة العمل التي يتم تجنبها غالبًا ما تدفع تكاليف برنامج أدوات النموذج الأولي بأكمله.
2. ما هي المهلة الزمنية النموذجية لقوالب ختم النموذج الأولي؟
تتراوح المهلة الزمنية من 1 إلى 5 أسابيع اعتمادًا على طريقة النماذج الأولية. توفر أدوات الألمنيوم الناعمة أسرع تحول خلال أسبوع إلى أسبوعين. تستغرق الأدوات الناعمة المصنوعة من الفولاذ الطري من 2 إلى 3 أسابيع، بينما تتطلب الأدوات الفولاذية المقوية مسبقًا -التي تم تصنيعها باستخدام الحاسب الآلي (CNC) من 2 إلى 4 أسابيع، وتحتاج قوالب النماذج الأولية السلكية EDM من 3 إلى 5 أسابيع للحصول على أشكال هندسية معقدة. تضيف كل دورة تكرار ما يقرب من 3 إلى 7 أيام. تصل معظم المشاريع إلى الأجزاء التي تم التحقق من صحتها في غضون 4 إلى 10 أسابيع إجمالاً، بما في ذلك حلقتين إلى أربع حلقات تكرار للأجزاء المعقدة إلى حد ما.
3. لماذا يجب أن تتوافق مادة النموذج الأولي مع السبائك-المخصصة للإنتاج؟
تُظهر المعادن المختلفة سلوكًا فريدًا من نوعه، وميولًا مزعجة، ومعدلات تصلب العمل التي تؤثر بشكل مباشر على نتائج الأبعاد. إذا كنت تصنع نموذجًا أوليًا من الفولاذ الطري ولكنك تنوي الإنتاج من الفولاذ المقاوم للصدأ، فإن هندسة القالب المعتمدة ستعمل بشكل مختلف في ظل ظروف الإنتاج لأن الفولاذ المقاوم للصدأ يرتد أكثر، ويتصلب بسرعة أثناء التشكيل، ويتكتل على أسطح القالب غير المطلية. يضمن الاختبار باستخدام سبيكة ومقياس الإنتاج الفعلي أن كل دورة تكرار تولد بيانات ذات معنى تنتقل بشكل موثوق إلى تصميم أدوات الإنتاج.
4. هل يمكن لمحاكاة CAE أن تحل محل النماذج الأولية المادية للأجزاء المختومة؟
لا، فمحاكاة CAE والنماذج الأولية المادية تؤدي أدوارًا تكميلية. تتنبأ المحاكاة بالترقق والتجاعيد والارتداد قبل قطع الفولاذ، وتضييق نافذة التصميم والقضاء على الأساليب غير العملية بشكل واضح. ومع ذلك، تعتمد المحاكاة على مدخلات مثالية ولا يمكنها التقاط تنوع مواد الدفعة-إلى-الدفعة بالكامل، أو ظروف الاحتكاك العالمية الحقيقية-، أو تأثيرات حالة الحافة-. تؤكد النماذج الأولية المادية تنبؤات المحاكاة، وتكتشف المشكلات التي تفتقدها النماذج الرقمية، وتولد البيانات التجريبية اللازمة لوضع اللمسات النهائية على أدوات الإنتاج. تعمل معًا على تقليل دورات التكرار من اثنتي عشرة دورة أو أكثر إلى ثلاث أو أربع دورات.
5. كيف يمكنك تقييم ما إذا كانت الأجزاء النموذجية المختومة جاهزة للالتزام بأدوات الإنتاج؟
يتطلب التحقق النهائي الأجزاء التي تلبي باستمرار تفاوتات الرسم عبر 5 إلى 10 ضربات متتالية من قالب النموذج الأولي. يجب أن تقع الأبعاد الحرجة التي تحكم الملاءمة والوظيفة ضمن نطاقات التسامح المكافئة للإنتاج. يستخدم المهندسون قياس CMM للتوافق مع GD&T، والمسح البصري ثلاثي الأبعاد لإجراء تحليل كامل للسطح -، واختبار الملاءمة الوظيفية مع مكونات التزاوج. يجب توثيق النتائج جنبًا إلى جنب مع ظروف العملية بما في ذلك سرعة الضغط والحمولة ونوع التشحيم وعدد ضربات القالب حتى يتمكن مصمم أدوات الإنتاج من مراعاة الاختلافات المنهجية بين النموذج الأولي وبيئات الإنتاج.


