


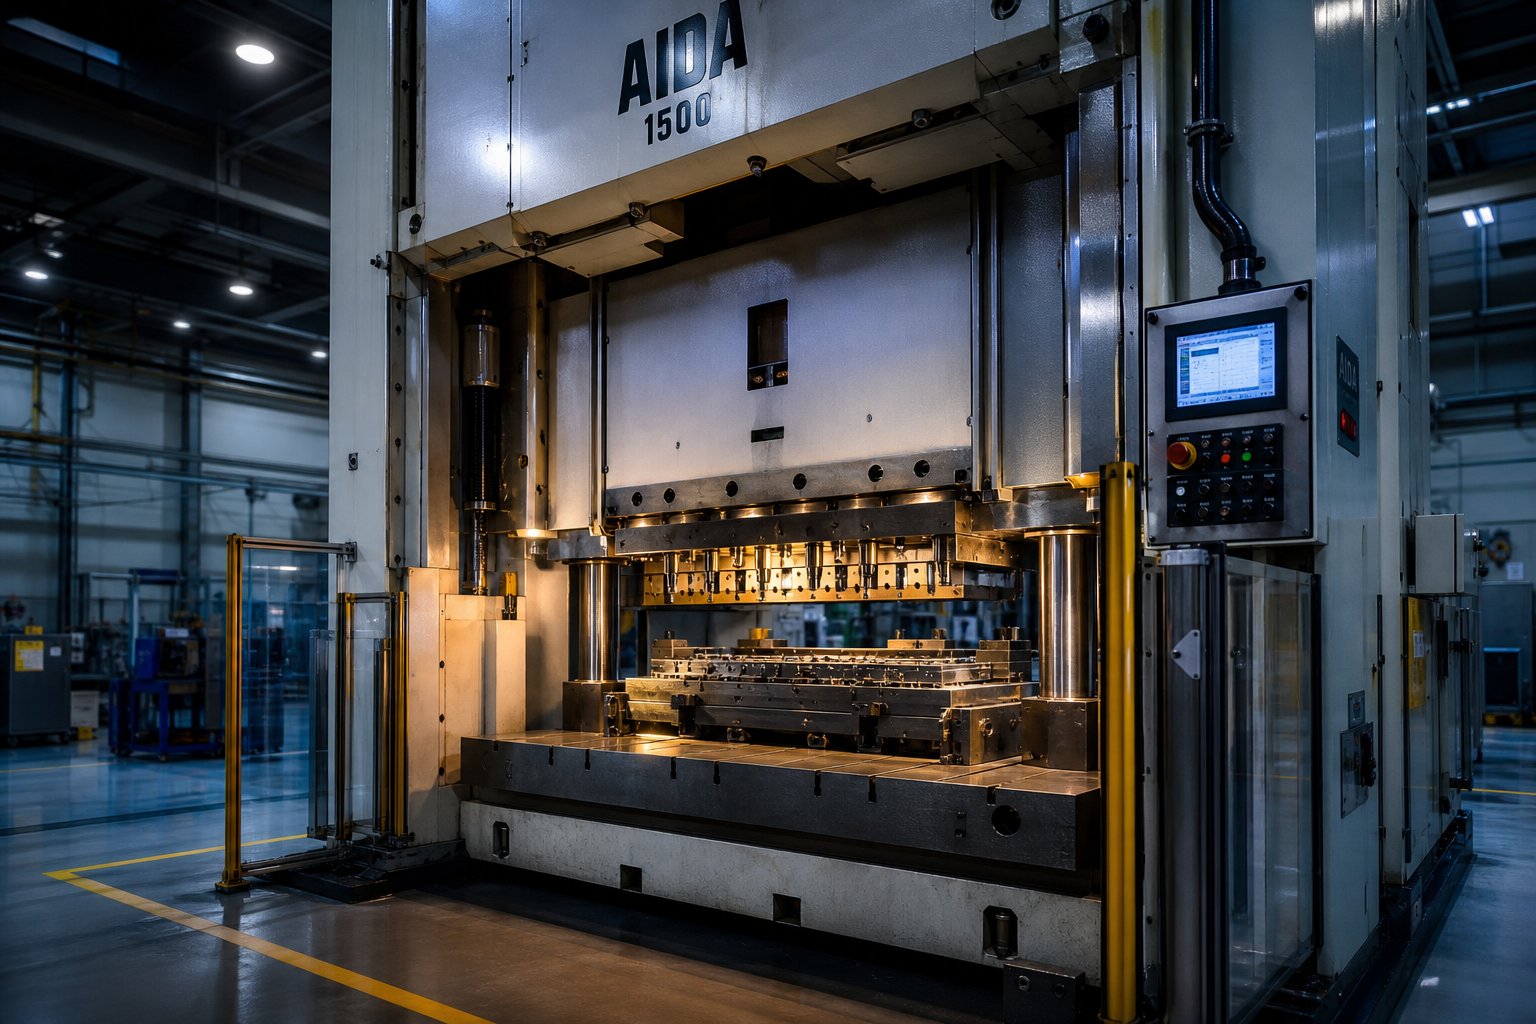
ما هي آلة ختم القالب ولماذا هي مهمة
عندما تسمع مصطلح "آلة ختم القالب"،" ما الذي يتبادر إلى ذهنك؟ إذا كنت تتخيل مكبسًا عامًا يصطدم بالمعدن، فإنك ترى نصف الصورة فقط. آلة ختم القالب ليست مجرد مكبس وليست مجرد قالب - إنها نظام متكامل متكامل حيث يعمل إطار الضغط ومجموعة القوالب المصممة لغرض - معًا لتحويل الصفائح المعدنية المسطحة إلى أجزاء نهائية من خلال القوة الخاضعة للتحكم.
آلة ختم القالب عبارة عن نظام متكامل لتصنيع المعادن يعمل على إقران إطار ضغط مع أداة ثقب متطابقة-و-مجموعة قوالب لقص الصفائح المعدنية أو تشكيلها أو سحبها إلى مكونات الشكل الشبكي-بضربة واحدة أو سلسلة من الضربات.
يميز تعريف الختم هذا الجهاز عن المكابس المستقلة التي تباع بدون أدوات وعن القوالب الموضوعة على الرف في انتظار جهاز متوافق. تكمن القيمة - والتعقيد - في كيفية اتحاد النصفين في نظام إنتاج واحد.
تعريف آلة ختم القالب
إليك المبدأ الأساسي: يقوم الكبش الذي يتم تشغيله بواسطة محرك ميكانيكي أو هيدروليكي أو مؤازر بتوصيل الحمولة إلى مجموعة الثقب -و-المتطابقة المثبتة بين الشريحة ولوحة المسند. اعتمادًا على العملية، يمكن لتلك الضربة الواحدة أن تفرغ شكلًا مسطحًا من مخزون الشريط، أو تثقب الثقوب، أو تثني الحواف، أو ترسم شكل كوب عميق. تعمل أنظمة القالب التقدمية على دفع شريط الملف عبر محطات متعددة، وإجراء عملية مختلفة في كل محطة حتى يخرج الجزء المكتمل من المحطة النهائية.
ستلاحظ أن المصطلح يتداخل مع العديد من العبارات ذات الصلة. تشير مكبس الختم إلى إطار الآلة ومحرك - القوة-التي تولد النصف. آلة ختم المعادن هي علامة صناعية أوسع تغطي نفس المعدات. يعمل ختم القالب على تضييق نطاق التركيز على العلاقة على مستوى النظام-بين الصحافة والأدوات. تصف الثلاثة جميعها نفس عائلة المعدات، لكن "آلة ختم القالب" تؤكد أن القالب ليس ملحقًا - إنه نصف النظام.
حيث يناسب ختم القالب في تشغيل المعادن
إذا كنت قادمًا من زاوية مختلفة من التصنيع، فمن المفيد معرفة مكان الختم المعدني مقارنة بالعمليات الأخرى:
- التصنيع باستخدام الحاسب الآليإزالة المواد من كتلة صلبة لتحقيق أشكال هندسية معقدة - مثالية للكميات المنخفضة-إلى-الحجم والتفاوتات الضيقة، ولكنها أبطأ وأكثر إهدارًا للمواد الخام على نطاق واسع.
- القطع بالليزريتم تشكيل الصفائح المسطحة بدقة عالية، إلا أنها تقطع فقط - ولا يمكنها تشكيل ثنيات أو رسم أو ميزات بارزة في عملية واحدة.
- صبيصب المعدن المنصهر في قوالب، مما يناسب الأشكال ثلاثية الأبعاد المعقدة ولكنه يتطلب تصنيعًا ثانويًا وأوقات دورة أطول.
- يموت ختمتشكيل الغرفة-صفائح معدنية بدرجة حرارة عالية بسرعة عالية مع الحد الأدنى من الهدر، مما يؤدي إلى إنتاج أجزاء قوية وقابلة للتكرار بأحجام تتراوح من الآلاف إلى الملايين سنويًا.
تسلط مقارنة من شركة DureX Inc. الضوء على هذه المقايضة بوضوح: تفوز التصنيع باستخدام الحاسب الآلي بالمرونة والتفاوتات الصارمة لعمليات الاستبدال المعقدة-، بينما يفوز ختم المعدن بالتكلفة لكل جزء والسرعة بمجرد اكتمال الأدوات. تحتل آلة ختم القالب مكانًا رائعًا حيث يبرر حجم الإنتاج الاستثمار في الأدوات والهندسة الجزئية التي تناسب الصفائح-تشكيل المعدن.
إن فهم هذا الموضع مهم لأن الآلة التي تحددها - والقالب الذي صممته لها - تحدد تكلفة الجزء - وسقف الجودة ومعدل الإنتاج لسنوات قادمة. يتدفق كل قرار في المراحل النهائية، بدءًا من تصميم المكونات إلى نوع محرك الأقراص إلى جدول الصيانة، من مدى جودة عمل المكبس والقالب معًا كنظام واحد.
المكونات الأساسية داخل آلة ختم القالب
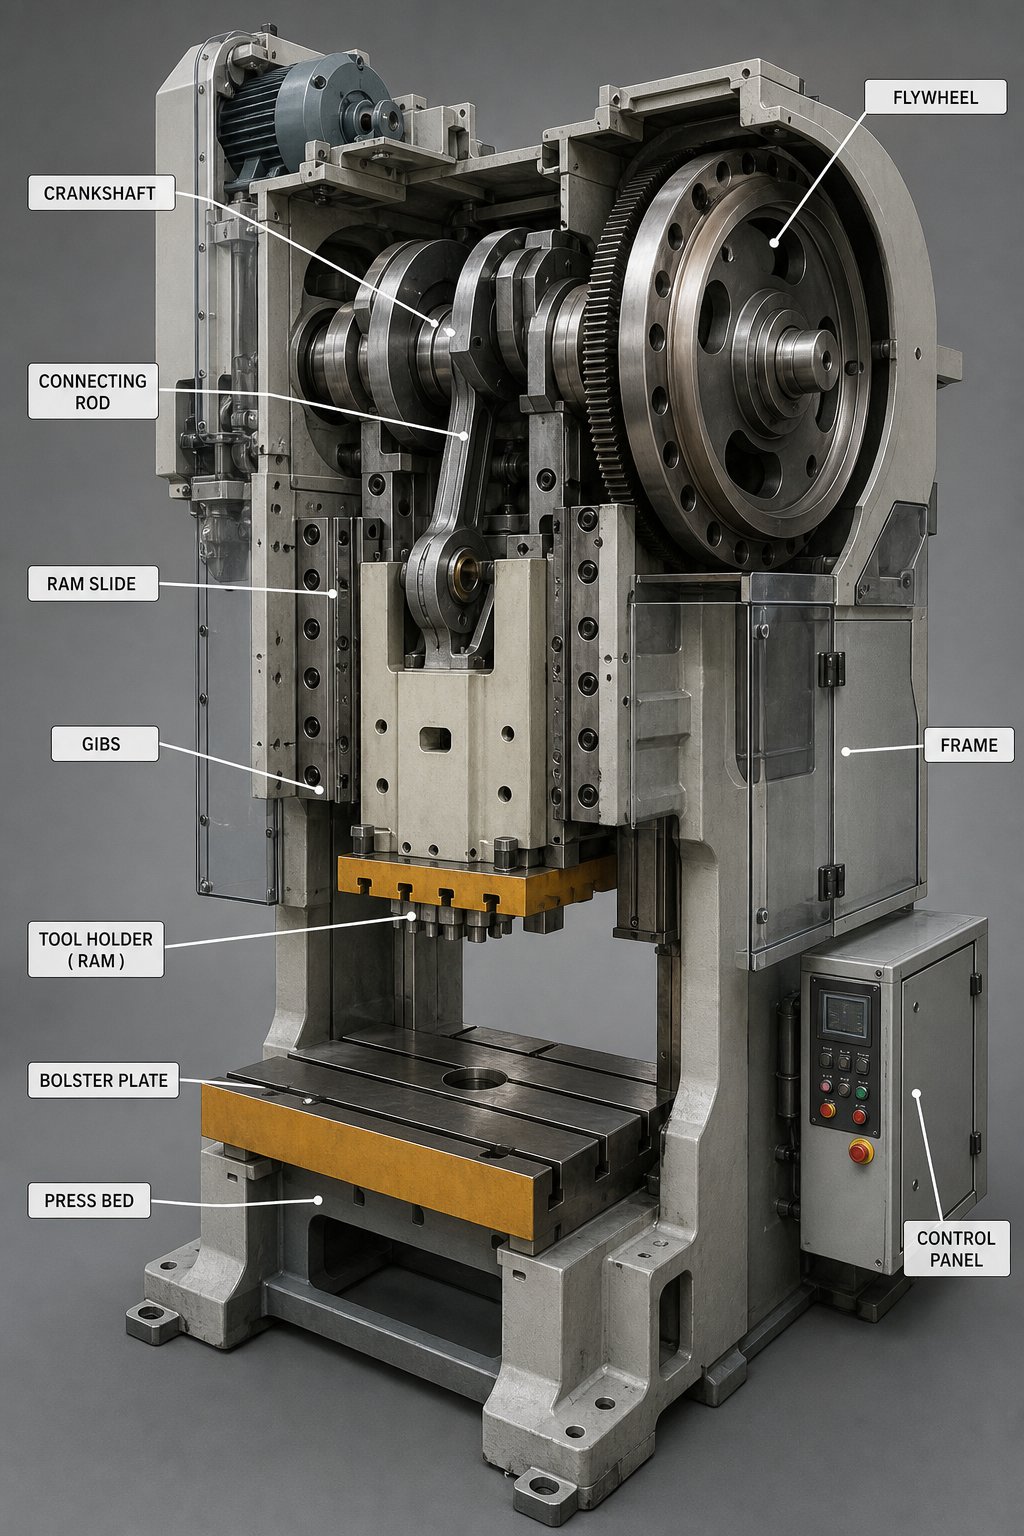
إن معرفة أن الصحافة والموت يشكلان نظامًا واحدًا هو شيء واحد. إن معرفة ما هو موجود بالفعل داخل هذا النظام - وما يفعله كل جزء - هو ما يفصل بين استكشاف الأخطاء وإصلاحها بثقة والتخمين. كلآلة ختم الصحافةيحتوي على العشرات من المكونات المتفاعلة، مقسمة بين جانب الضغط (مولد القوة) وجانب القالب (أداة الختم المعدنية التي تشكل المادة الخام). دعونا نكسر كلا النصفين مفتوحين.
اضغط على مكونات الإطار ومحرك الأقراص
الإطار هو الهيكل العظمي. تصميمان يسيطران على السوق:
- إطار C-(إطار الفجوة)- على شكل حرف "C" مفتوح، مما يتيح سهولة الوصول إلى الجوانب الثلاثة لمنطقة القالب. صغير الحجم واقتصادي، ولكنه عرضة للانحراف الزاوي تحت الأحمال الثقيلة أو خارج المركز-.
- إطار جانبي -مستقيم- تعمل الأعمدة الرأسية على كلا الجانبين على التخلص من المحاذاة الزاويّة غير الصحيحة، مما يوفر عمرًا فائقًا للقالب ودقة جزئية من أجل زيادة الحمولة- أو العمل الدقيق.
يتم تركيب مجموعة القيادة على هذا الإطار (أو داخله)، وتقوم بتحويل الحركة الدورانية من محرك كهربائي إلى القوة الخطية التي تدور في الكبش. في مكبس الختم الميكانيكي، يقوم المحرك بتدوير دولاب الموازنة الذي يخزن الطاقة الحركية. عندما يقوم المشغل بتشغيل دورة، أالقابضيشارك في نقل تلك الطاقة من خلال العمود المرفقي أو العمود غريب الأطوار إلى الشريحة. أالفرامليحمل الكبش في موضعه لحظة فك القابض. لا يحكم نظام فرامل القابض- توقيت الدورة فحسب، بل يحكم أيضًا سلامة المشغل. يحدد وقت التوقف - مدى سرعة تشغيل المكبس ومدى اقتراب الأيدي بأمان من نقطة التشغيل.
الذاكرة الوصول العشوائي (الشريحة)ينتقل عموديًا على طول الأذرع الدقيقة ويسلم الحمولة إلى أي أداة موجودة تحتها. تحت الكبش،لوحة دعميوفر سطح تثبيت مسطحًا وصلبًا لنصف القالب السفلي، وعادةً ما يتميز بفتحات T- أو فتحات ملولبة للتثبيت. تشكل أجزاء مكبس الختم هذه معًا العمود الفقري لتوصيل القوة -للآلة.
مكونات مجموعة القوالب ووظائفها
إذا كانت المكبس هو المحرك، فإن مجموعة القالب هي ناقل الحركة - حيث تقوم بتحويل القوة الخام إلى هندسة دقيقة. تتضمن مجموعة قوالب الطوابع المعدنية الكاملة أكثر بكثير من مجرد ثقب وثقب:
- الأحذية العلوية والسفلية- صفائح فولاذية سميكة تحمل جميع مكونات القطع والتشكيل. يتم تثبيتها على الكبش والمسند، على التوالي، لتكون بمثابة الأساس الهيكلي للقالب.
- دبابيس التوجيه والبطانات- أعمدة وأكمام أرضية دقيقة تعمل على محاذاة الأحذية العلوية والسفلية في كل دورة، مع الحفاظ على خلوص محكم بين كتل التثقيب والقالب.
- لكمة ويموت كتل- إدراجات الفولاذ-الأداة المقوية التي تقطع المعدن أو تثنيه أو تشكله. يحدد الخلوص بينهما ارتفاع الأزيز وجودة الحافة.
- المتعريات- صفائح محملة بنابض (أو موجبة/ثابتة) تعمل على سحب الشريط من قطع اللكمات بعد كل ضربة. بدونها، ينهار المعدن حول ساق المثقاب ويتعطل في الدورة التالية.
- الطيارين- دبابيس صغيرة تدخل في ثقوب مثقوبة مسبقًا لتسجيل الشريط في الموضع الدقيق قبل الضربة التالية. إنهم الأبطال المجهولون في دقة التقدم.
- آليات التغذية- وحدات تغذية اللف (البكرات المتقطعة)، أو وحدات التغذية الملاصقة (المشابك المشغلة بالشريحة-)، أو وحدات التغذية المؤازرة (البكرات التي يتم التحكم فيها رقميًا) التي تقدم مخزون الملف لمسافة دقيقة بين الأشواط.
تخيل أن كل هذه الأجزاء تعمل بمعدل 200 ضربة في الدقيقة - يجب على كل مكون تحديد موقع المادة وقطعها وتقطيعها وتقديمها في جزء من الثانية. ولهذا السبب فإن معدات الختم هذه تتطلب تصنيعًا دقيقًا وصيانة منضبطة منذ اليوم الأول.
الجدول المرجعي للمكونات
| عنصر | موقع | الوظيفة الأساسية |
|---|---|---|
| إطار (إطار C- أو جانب- مستقيم) | اضغط على الجانب | الدعم الهيكلي؛ يقاوم الانحراف تحت الحمل |
| دولاب الموازنة | اضغط على الجانب | يخزن الطاقة الحركية من المحرك بين السكتات الدماغية |
| القابض-نظام الفرامل | اضغط على الجانب | يشغل/يفصل طاقة دولاب الموازنة؛ يوقف الكبش |
| رام / الشريحة | اضغط على الجانب | يسلم القوة الخطية إلى نصف القالب العلوي |
| لوحة دعم | اضغط على الجانب | يدعم ويحدد موقع النصف السفلي من القالب |
| الأحذية العلوية والسفلية | يموت الجانب | حمل جميع مكونات القطع/التشكيل |
| دبابيس التوجيه والبطانات | يموت الجانب | قم بمحاذاة نصفي القالب العلوي والسفلي في كل ضربة |
| لكمة ويموت كتل | يموت الجانب | إجراء عمليات القطع أو التشكيل أو الرسم |
| لوحة متجرد | جانب القالب (العلوي) | يزيل المواد من اللكمات بعد القطع |
| الطيارين | جانب القالب (العلوي) | تسجيل موقف الشريط للتقدم الدقيق |
| آلية التغذية (لفة / القابض / المؤازرة) | الجانب الصحفي (المساعد) | تقدم لفائف الأسهم مسافة محددة لكل ضربة |
ومع رسم كل جزء من هذه الأجزاء، فإن السؤال المنطقي التالي هو: كيف يقيد كل منها الآخر؟ لا يمكن لمصمم القالب اختيار عدد المحطات أو عرض الشريط أو درجة التقدم دون معرفة ارتفاع غلق المكبس ومساحة السرير ومنحنى الحمولة المتوفرة - والعكس صحيح. هذا التفاعل بين النصفين هو المكان الذي تعمل فيه الأنظمة أو تفشل.
كيف يعمل القالب والصحافة معًا كنظام
القالب الموجود على الرف هو مجرد فولاذ دقيق. إن المكبس المعدني بدون أدوات هو مجرد قوة يتم التحكم فيها ولا يوجد مكان تذهب إليه. ولا ينتج أي منهما الأجزاء بمفرده. الأداء الحقيقي - أو الفشل - لمكبس ختم القالب يعيش في الواجهة حيث يلتقي هذين النصفين. إذا أخطأت في التعامل مع هذه الواجهة، فسوف تحترق الأدوات، أو ستتأثر بالجودة، أو ستلحق الضرر بالجهاز نفسه.
تتعامل معظم الموارد مع القالب والصحافة كموضوعين منفصلين: مقال واحد يغطي تصميم القالب، وآخر يغطي المواصفات الصحفية. في الإنتاج، هم نظام متزوج. تعمل هندسة الأجزاء على زيادة تعقيد القالب، ويؤدي تعقيد القالب إلى زيادة متطلبات الضغط، كما تتكرر إمكانيات الضغط المتاحة لتقييد ما يمكن أن يفعله مهندس القالب. إن فهم هذه الحلقة هو ما يميز -آلة ضغط ختم المعدن المتطابقة جيدًا عن آلة غير متطابقة باهظة الثمن.
كيف يملي تصميم القالب متطلبات الصحافة
كل قرار يتخذه المهندس يترجم إلى طلب على الصحافة. تخيل أنك تصمم قالبًا متدرجًا لقوس السيارة مع ست محطات - واثنتين ثقبتين ورمح واحد-و-شكل ومحطتي سحب وقطع نهائي. ويخلق كل خيار من هذه الاختيارات متطلبات محددة يجب على الصحافة استيفائها:
- عدد المحطات وعرض الشريط- المزيد من المحطات يعني قالبًا أطول، الأمر الذي يتطلب مسندًا أوسع (من اليسار-إلى-أبعاد السرير الأيمن). يحتاج قالب المحطات الستة- على مسافة تقدم 3 بوصة إلى 18 بوصة على الأقل من طول العمل، بالإضافة إلى مساحة لقواطع الخردة والمخزون النهائي.
- درجة التقدم وطول التغذية- تحدد المسافة التي يتقدم بها الشريط في كل ضربة حركة آلية التغذية ونافذة التوقيت المتاحة لتقدم المادة. تعمل درجة الصوت الأكبر عند الضغط بسرعة عالية- على ضغط نافذة التغذية.
- هندسة الأجزاء ورسم العمق- تتطلب الأشكال العميقة طولًا أطول للضربة بحيث تتحرك المكبس لمسافة كافية لتعشيق السحب بشكل كامل، بالإضافة إلى ضوء النهار الكافي (الارتفاع المفتوح) لاستخراج الأجزاء.
- يموت اغلاق الارتفاع- هذا هو الارتفاع الإجمالي لمجموعة القالب المغلقة. يجب أن يقع ضمن مساحة الارتفاع المتاحة للصحافة-. مثلمجلة تشكيل المعادنيوضح ذلك، إذا تجاوز ارتفاع إغلاق القالب الحد الأقصى لمساحة ارتفاع القالب-، فسيتم إغلاق القالب بالكامل قبل أن يصل الكبس إلى المركز الميت السفلي - مما يؤدي إلى تمديد الإطار ومن المحتمل أن يؤدي إلى إتلاف كل من القالب والضغط.
يستحق الارتفاع المغلق اهتمامًا خاصًا لأنه حيث يسبب الارتباك ضررًا حقيقيًا. ارتفاع إغلاق الضغط هو المسافة من الوجه السفلي للمكبس إلى أعلى سرير الضغط مع وجود المكبس في المركز الميت السفلي والضبط لأعلى بالكامل. ارتفاع القالب - المساحة القابلة للاستخدام - تطرح سمك لوحة المسند من هذا الرقم. يجب أن يتناسب الارتفاع المغلق للقالب بين الحد الأدنى والحد الأقصى لقيم ارتفاع القالب-، مع مراعاة نطاق ضبط الكبش. إذا فاتتك هذه النافذة، فإما أنك غير قادر على تركيب القالب أو توليد أحمال زائدة كارثية في كل ضربة.
يبدو أن الموت يدعو كل الطلقات؟ ليس تماما. الصحافة تتراجع.
كيف تشكل القدرات الصحفية هندسة القالب
آلة الضغط لختم المعادن ليست مضيفًا سلبيًا -، فخصائصها تشكل بشكل فعال ما يمكن لمهندس القالب فعله وما لا يمكنه فعله. هناك ثلاثة عوامل جانبية للضغط- تؤثر على تصميم القالب بشكل كبير:
منحنيات الحمولة، وليس فقط القدرة المقدرة.لا تستطيع مكبس الختم المعدني الذي يبلغ وزنه 400-طنًا نقل 400 طن في كل مكان خلال شوطه. في المكبس الميكانيكي، تتوفر الحمولة المقدرة الكاملة فقط بالقرب من المركز الميت السفلي - عادةً خلال آخر 6 إلى 12 ملم من الحركة. توضح إرشادات الصناعة بشأن تحميل المكابس الميكانيكية أن عملية السحب التي تبدأ بمقدار 3 بوصات فوق القاع على مكبس سعة 2000 طن قد لا يتوفر بها سوى 1000 طن تقريبًا في تلك المرحلة. يجب على مهندس القالب أن يرسم أحمال التشكيل مقابل منحنى الحمولة الفعلي للمكبس، وليس رقم لوحة الاسم. إذا كانت أثقل محطة تشكيل تتطلب قوة قصوى عالية في الشوط، فإن القالب يحتاج إما إلى إعادة تصميم - أو إلى ضغط مختلف.
سرعة الانزلاق والطاقة لكل ضربة.تعتمد الطاقة المتاحة على سرعة دولاب الموازنة والتباطؤ المسموح به لكل دورة. تستهلك عملية الختم بالضغط التي تسحب المواد عبر مسافة عمل طويلة طاقة أكبر من عملية التقطيع الضحلة بنفس الحمولة. إذا تجاوز الطلب على الطاقة في القالب ما يمكن أن توفره دولاب الموازنة في ضربة واحدة، فإن المكبس يتوقف أو يتباطأ إلى ما هو أبعد من الحدود المقبولة.
أبعاد السرير وأنماط الدعم.إن تباعد الفتحات T-وأنماط الفتحات المنقر عليها-وعرض المسند يحد فعليًا من المكان الذي يمكنك تثبيت القالب فيه. يقدم القالب الكبير الحجم الذي يتدلى بعد حواف المسند تحميلًا غير مدعوم. على العكس من ذلك، قد يؤدي القالب الضيق جدًا بالنسبة للمكبس إلى إنشاء إزاحة-مشاكل في التحميل - وهي حالة يتحمل فيها جانب واحد من المكبس قوة أكبر بكثير من الجانب الآخر، مما يؤدي إلى تسريع تآكل الذراع واختلال توازي الكبش.
معايير المطابقة الرئيسية لنظام الضغط-و-القالب
عند تقييم ما إذا كان القالب ومكبس ختم المعدن سيعملان كنظام موثوق به، يجب أن تتماشى هذه المعايير مع ما يلي:
- الحمولة عند موضع الضربة المطلوبة- ليس فقط السعة المقدرة القصوى، ولكن القوة القابلة للاستخدام عند النقطة المحددة في الشوط حيث يصل تكوين الأحمال إلى الذروة.
- إغلاق نطاق الارتفاع- يجب أن يقع الارتفاع المغلق للقالب ضمن الحد الأدنى-إلى-الحد الأقصى لنافذة ارتفاع القالب-بعد حساب سمك المسند وأي روافع.
- طول السكتة الدماغية- يجب توفير مسافة سفر كافية للمشاركة الكاملة في القالب بالإضافة إلى خلوص الجزء الآمن أثناء شوط العودة.
- حجم السرير (يسار-يمين وأمام-خلفي)- يجب أن يستوعب حجم القالب بدون تراكب غير مدعوم أو تحميل إزاحة زائد.
- توقيت نافذة التغذية- يجب أن توفر المكبس زاوية كافية للكرنك-بالقرب من المركز الميت العلوي لآلية التغذية لدفع الشريط دون الاصطدام بالطيارين أو المتعريات.
- الطاقة لكل ضربة- يجب أن يظل إجمالي العمل المطلوب (الحمولة مضروبة في مسافة العمل عبر جميع المحطات) ضمن ميزانية الطاقة الخاصة بالمطبعة وبسرعة الإنتاج المخطط لها.
- الإزاحة-تحمل التحميل- يجب أن يحترم توزيع الأحمال عبر القالب حدود توازن الضغط من اليسار-إلى-اليمين، وعادةً ما يكون ذلك ضمن تقسيم بنسبة 60/40 بالمائة.
إذا أخطأت أي معيار، فلن ترى بالضرورة فشلًا فوريًا. ستشاهد انحرافًا تدريجيًا في الجودة، أو تآكلًا سريعًا للدليل، أو كسرًا مبكرًا للثقب، أو إجهادًا لمجموعة نقل الحركة مما يقلل من عمر خدمة الصحافة. لا يعلن النظام عن عدم التطابق مع الانهيار الدراماتيكي - بل يهمس من خلال زحف الارتفاع وتجول الأبعاد حتى يسأل شخص ما في النهاية عن سبب استمرار تآكل الأدوات.
من خلال تعيين علاقة الضغط بالقالب-، يصبح السؤال التالي عمليًا: ما هي مجموعة محرك الضغط وتكوين القالب الذي يناسب سيناريو الإنتاج لديك بالفعل؟ تعتمد الإجابة على الحجم وتعقيد الجزء ونوع القوة التي تتطلبها عملياتك.
أنواع آلات ختم القالب ومتى يتم استخدام كل منها
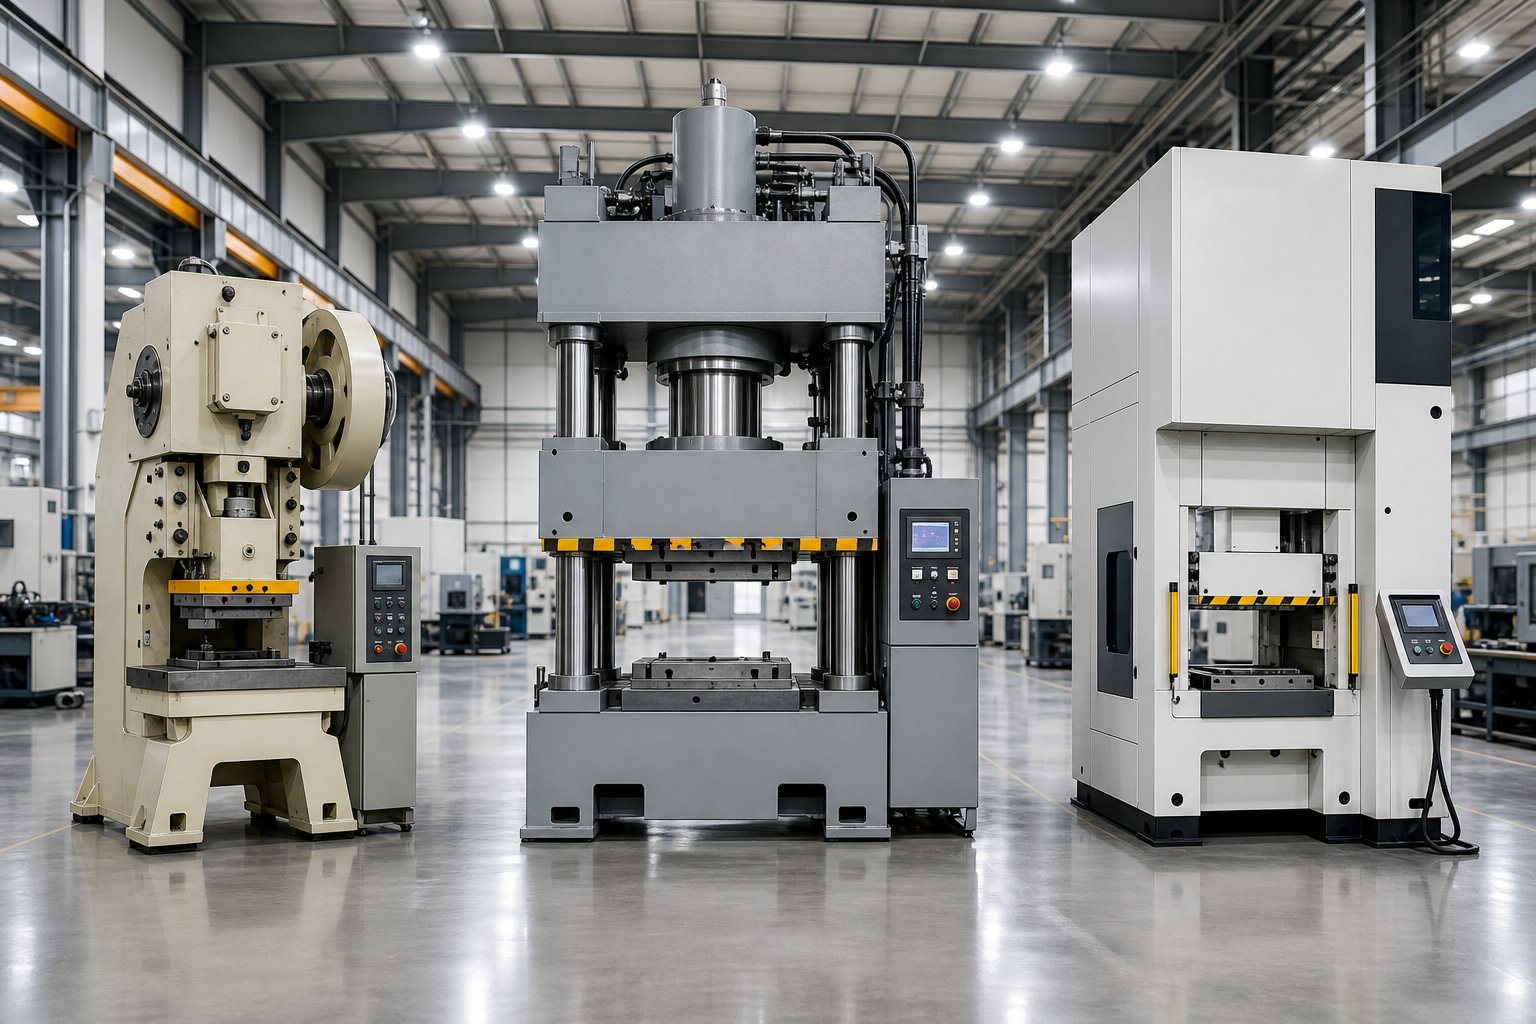
إن العلاقة الصحفية-تحدد القواعد، ولكن ما هي المجموعة التي ترتكز عليها بالفعل؟ يعتمد ذلك على متغيرين مستقلين: كيفية توليد الضغط للقوة (نوع محرك الأقراص) وكيفية تنظيم القالب للعمليات (تكوين القالب). قم بإقرانها بشكل صحيح وستحصل على نظام إنتاج مضبوط وفقًا للحجم وتعقيد الأجزاء والتكلفة المستهدفة. قم بإقرانها بشكل سيء وسوف تقاتل الآلة في كل جولة.
اضغط على مقارنة أنواع محركات الأقراص
تغطي ثلاث تصميمات لمحرك الأقراص الغالبية العظمى من التطبيقات. يقدم كل منها قوة مختلفة، مما يشكل سرعة الدورة، والمرونة، وأنواع الأدوات التي يمكن أن تستضيفها.
ميكانيكية (تدار بواسطة دولاب الموازنة-)- يقوم المحرك بتدوير دولاب الموازنة الذي يخزن الطاقة الحركية. عندما يتم تعشيق القابض، يقوم العمود المرفقي بتحويل الطاقة المخزنة إلى شوط بطول ثابت-. النتيجة: ركوب الدراجات بسرعة وتكرار - في كثير من الأحيان من 50 إلى 65 ضربة في الدقيقة بحمولة معتدلة. قمم القوة بالقرب من المركز الميت السفلي، مما يجعل هذه المكابس مثالية للتقطيع والثقب والتشكيل الضحل حيث تكون مسافة العمل قصيرة. إن مكبس الختم عالي السرعة الذي يشغل الأدوات التقدمية عند 200+ SPM يكون دائمًا ميكانيكيًا.
هيدروليكي- تقوم المضخة بضغط السائل لدفع المكبس، مما يوفر قوة قابلة للتعديل طوال الشوط بأكمله. تكون سرعات الدورة أبطأ (عادة من 30 إلى 35 SPM عند 100 طن)، لكن مكبس الختم الهيدروليكي يوفر حمولة كاملة في أي نقطة في حركة الكبش. وهذا يجعله الخيار الأمثل- للرسم العميق، والفولاذ السميك عالي القوة-، والعمليات التي تتطلب وقتًا مكوثًا في الجزء السفلي من الخط.
يتم تشغيلها بواسطة المؤازرة-.- يقوم محرك مؤازر قابل للبرمجة باستبدال دولاب الموازنة بالكامل، مما يمنح المهندسين التحكم الكامل في طول الشوط وملف تعريف السرعة والثبات في أي موضع. يمكنك برمجة حركة البندول لعمليات السحب الضحلة، أو إبطاء حركة المكبس في منتصف-الضربة للتشكيل الصعب، أو تشغيل دورة حركة قصيرة-بسرعات تنافس المطابع الميكانيكية. وتتمثل المقايضة في تكلفة أولية أعلى وضوابط أكثر تطوراً.
| معايير | الصحافة الميكانيكية | الصحافة الهيدروليكية | الصحافة المؤازرة |
|---|---|---|---|
| سرعة الدورة (SPM عند 100 طن) | 50-65+ | 30-35 | متغير (يصل إلى 50+) |
| اتساق الحمولة | الذروة في BDC فقط | القوة الكاملة طوال السكتة الدماغية | القوة الكاملة في أي نقطة مبرمجة |
| كفاءة الطاقة | عالية بسرعة مستدامة | سحب المضخة المستمر | 15-20% أفضل من الهيدروليكي |
| المرونة | ملف تعريف السكتة الدماغية الثابتة | السكتة الدماغية القابلة للتعديل ويسكن | حركة قابلة للبرمجة بالكامل |
| أفضل-التطبيقات المناسبة | قوالب التقطيع والثقب والتقدم ذات الحجم الكبير- | رسم عميق، مادة سميكة، حجم منخفض-إلى-متوسط | التشكيل المعقد، AHSS، الإنتاج المختلط |
تكوينات القالب وتطبيقاتها
يحدد جانب القالب من المعادلة عدد العمليات التي تحدث في كل ضربة - وكيفية تحرك قطعة العمل فيما بينها. من الأبسط إلى الأكثر تعقيدًا:
- محطة واحدة-تتوقف- عملية واحدة لكل ضربة: فراغ، ثقب، أو نموذج. بسيطة وغير مكلفة وسريعة البناء. الأفضل للأجزاء ذات التعقيد المنخفض- أو العمليات الثانوية على الفراغات المقطوعة مسبقًا-.
- يموت المركب- عمليات قطع متعددة بضربة واحدة (على سبيل المثال، تفريغ المظهر الجانبي الخارجي وثقب الثقوب الداخلية في وقت واحد). إنها توفر دقة موضعية ضيقة بين الميزات لأن كل شيء يتم قطعه بضربة واحدة، ولكنها تقتصر على العمليات المسطحة في مستوى واحد.
- يموت التقدمي- يتقدم شريط الملف عبر محطات متتابعة، كل منها يؤدي عملية مختلفة - ثقب، وخز، وتشكيل، ورسم، وقطع - حتى يسقط الجزء النهائي في المحطة النهائية. يعتبر الختم التدريجي بالقالب بمثابة العمود الفقري للإنتاج بكميات كبيرة-. يمكن لمكبس الختم التقدمي الذي يستخدم-قالبًا تقدميًا مصممًا بشكل جيد أن ينتج آلاف الأجزاء المكتملة في الساعة بأقل قدر من المعالجة اليدوية.
- يموت النقل- يتم نقل الفراغات الفردية (بدلاً من الشريط المستمر) ميكانيكيًا بين محطات القالب المستقلة. تتعامل مطبعة ختم النقل مع الأجزاء الكبيرة أو الأشكال الهندسية المعقدة جدًا بحيث لا يمكن التقدم المستند إلى الشريط-. تهدر قوالب النقل أيضًا مواد أقل نظرًا لعدم وجود شبكة ناقلة تربط الأجزاء عبر الشريط.
تتطلب كل خطوة في تعقيد القالب المزيد من الصحافة: المزيد من المحطات يعني مساحة سرير أكبر، وتوقيت تغذية أكثر إحكامًا، وحمولة تراكمية أعلى، وأدوات تحكم أكثر تطورًا. يحتاج قالب الختم التدريجي الذي يعمل بسرعة عالية إلى مكبس ذو إمكانية تكرار كبش ممتازة ونافذة تغذية كبيرة؛ يحتاج إعداد النقل إلى أصابع ميكانيكية متكاملة أو مقابض مؤازرة متزامنة مع دورة الضغط.
مطابقة نوع الآلة لاحتياجات الإنتاج
ما هي المجموعة التي تعتبر منطقية بالفعل بالنسبة للسيناريو الخاص بك؟ فكر في طبقات:
- النموذج الأولي والمدى القصير-(أقل من 10000 جزء)- مكبس هيدروليكي بمحطة واحدة أو قالب مركب-. تكلفة منخفضة للأدوات، تغيير سريع، معلمات تشكيل قابلة للتعديل. لا يهم السرعة عند الاتصال بالهندسة.
- حجم متوسط (10.000 إلى 500.000 جزء)- مكبس ميكانيكي أو مؤازر باستخدام قوالب تقدمية مركبة أو قصيرة. تبدأ سرعة الدورة في زيادة التكلفة-لكل-جزء، وتدفع الأدوات المخصصة تكاليفها بنفسها. تضيف الصحافة المؤازرة المرونة إذا كنت تقوم بتشغيل أرقام أجزاء مختلطة على نفس الجهاز.
- حجم كبير (500،000+ جزء)- مكبس ختم ميكانيكي عالي السرعة مقترن بتكوين مكبس متدرج أو خط نقل مخصص. على هذا المقياس، فإن كل جزء من الثانية في كل دورة وكل جرام من المواد الخردة يصل إلى النتيجة النهائية. يهيمن هنا الختم التدريجي بالقالب لأنه يزيد من عدد الضربات في الدقيقة مع تقليل لمسات العمل.
لا يعد الاقتران الصحيح دائمًا هو الخيار الأكثر تقدمًا -، فهو الخيار الذي يعزز فيه نوع محرك الأقراص وتكوين القالب وحجم الإنتاج بعضهما البعض بدلاً من العمل في أغراض متقاطعة. وبمجرد تحديد الفئة المناسبة من الماكينة، يصبح التحدي التالي كميًا: ما مقدار الحمولة التي تحتاجها فعليًا، وما المواصفات الأخرى التي تفصل مكبسًا جيدًا -عن التخمين الباهظ الثمن؟
حساب الحمولة واختيار الماكينة المناسبة
لقد حددت نوع محرك الأقراص المناسب وتكوين القالب لتطبيقك. والسؤال التالي بسيط بشكل خادع: ما هو حجم القوة التي تحتاج الصحافة فعلياً إلى إيصالها؟ تؤدي الحمولة الصغيرة إلى زيادة التحميل على الماكينة، وإتلاف الأدوات، وإنتاج أجزاء غير متناسقة. الحمولة الكبيرة تهدر رأس المال والمساحة الأرضية. توجد الإجابة في صيغة واضحة - ولكن تطبيقها بشكل صحيح عبر قالب تقدمي متعدد-محطات يتطلب مسك الدفاتر بعناية.
فهم متطلبات الحمولة
بالنسبة لأي عملية قطع - تقطيع، وثقب، وإحراز -، يتبع حساب الحمولة العلاقة الأساسية:
الحمولة المطلوبة=محيط القطع (بوصة) × سماكة المادة (بوصة) × قوة قص المادة (طن/بوصة²)
هذا كل شيء على المستوى المفاهيمي. محيط القطع هو الطول الإجمالي للحافة التي يتم قصها، وسمك المادة هو مقياس المخزون، وقوة القص هي خاصية للمعدن نفسه. تتطلب المواد الأكثر صلابة قوة أكبر لكل وحدة قطع. سيتطلب جزء من الفولاذ المقاوم للصدأ بنفس الشكل الهندسي للجزء الفولاذي الطري حمولة أعلى بكثير لأن الفولاذ المقاوم للصدأ يتمتع بقوة قص تبلغ 1.5 إلى 2 مرة تقريبًا.
هناك بعض الحقائق العملية التي تؤدي إلى تعقيد الصيغة النظيفة:
- تعويض الأدوات الباهتة- تستخدم الصيغة سُمك المادة بالكامل لمراعاة التآكل. في الواقع، يحدث القص في منتصف الطريق عبر المخزون (مرئيًا كشريط القص على أي حافة مختومة). تعمل اللكمات الحادة على تقليل القوة الفعلية، لكن المهندسين يحددون حجم المكبس حسب أسوأ الظروف-لتجنب التحميل الزائد أثناء تآكل الأدوات بين دورات الشحذ.
- عمليات التشكيل والرسم- لا يتبع الثني والسك والرسم نفس الصيغة المستندة إلى المحيط-. استخدامات حمولة الرسمقوة الشد في نهاية المطافبدلاً من قوة القص لأن جدران القشرة تكون في حالة توتر أثناء السحب. يضيف ضغط وسادة الحامل الفارغة، ونوابض النيتروجين، وأي كاميرات مدفوعة في القالب مزيدًا من الحمل فوق قوة التشكيل.
- الأحمال التراكمية للمحطة- في النرد التدريجي، تقوم الصحافة بضرب كل محطة في وقت واحد. هذا يعني أنك تضيف الحمولة من كل محطة ثقب، وكل محطة تشكيل، وكل متجرد زنبركي، وكل دبوس رافع، والقطع النهائي معًا للحصول على إجمالي حمل القالب. قد يتطلب القالب التدريجي المكون من 15 محطة بشكل فردي قوة متواضعة في كل محطة، ولكن يمكن أن يتجاوز المجموع بسهولة 100 طن.
هذا التأثير التراكمي هو السبب في أن مكبس ختم الصفائح المعدنية الذي يشغل الأدوات التقدمية غالبًا ما يحتاج إلى سعة أكبر مما قد تتخيله من النظر إلى الجزء النهائي وحده. عادةً ما يضيف المهندسون هامش أمان بنسبة 20 إلى 30 بالمائة فوق الإجماليات المحسوبة لاستيعاب تغير خصائص المواد، وتآكل الأدوات، وأي محطات تضاف أثناء التغييرات الهندسية المستقبلية.
هناك عامل آخر يتجاهله معظم المشترين: الطاقة. يمكن أن تحتوي مكبس ختم الفولاذ على حمولة مقدرة كافية ومع ذلك تظل متوقفة عند النقطة الميتة السفلية إذا كانت العملية تتطلب طاقة أكبر مما يمكن أن توفره دولاب الموازنة في ضربة واحدة. تستهلك عمليات السحب العميقة التي تعمل على المادة على مسافة طويلة طاقة أكبر بكثير من عمليات القطع الضحلة بنفس القوة. يؤدي تحديد حجم كل من الحمولة والطاقة إلى منع المكبس من التشويش تحت الحمل - وهو وضع فشل شائع يؤدي إلى إتلاف كل من الماكينة والقالب.
معايير الاختيار خارج نطاق الحمولة
تتصدر الحمولة العناوين الرئيسية، ولكن آلة الختم بالضغط التي تتوافق مع متطلبات القوة الخاصة بك لا يزال من الممكن أن تفشل في تحقيق أهداف الإنتاج الخاصة بك إذا لم تتماشى المواصفات الأخرى. فكر في الحمولة باعتبارها حصص الطاولة - ضرورية ولكنها ليست كافية. إليك ما يهم أيضًا، وكيف تتغير الإجابة وفقًا لحجم إنتاجك:
- حجم منخفض (أقل من 10000 جزء)
- يجب أن يتناسب حجم السرير - مع حجم القالب الخاص بك، ولكن المرونة في مجموعات القوالب المتعددة أكثر أهمية من تحسين أداة واحدة.
- طول الحد - يدعم الحد الكبير أعماق الأجزاء المتنوعة عبر وظائف مختلفة؛ تعمل مكبس الختم الصغير ذو السكتة الدماغية المحدودة على تقييد خيارات الأدوات المستقبلية.
- SPM (عدد الضربات في الدقيقة) - أقل أهمية؛ يفوق وقت التغيير ومرونة الإعداد سرعة الدورة الأولية.
- حماية القالب - يعمل الكشف الأساسي عن سوء التغذية ومراقبة الحمولة على حماية الاستثمار في الأدوات، خاصة عند تشغيل دفعات قصيرة حيث قد يكون المشغلون أقل دراية بقوالب معينة.
- نافذة التغذية - توقيت التغذية القياسي مقبول؛ يصبح التوقيت الدقيق أمرًا بالغ الأهمية فقط عند السرعات الأعلى.
- حجم متوسط (10.000 إلى 500.000 جزء)
- حجم السرير - يتناسب مع حجم قالبك الأساسي مع وجود مساحة لإضافات التقدم المستقبلية (محطات إضافية لتحسين الجودة أو تغييرات التصميم).
- طول الشوط - مطابق لأعمق محطة تشكيل لديك بالإضافة إلى الخلوص لإخراج الأجزاء.
- SPM - سرعات معتدلة (40-80 SPM) حيث يبدأ وقت الدورة مما يؤثر ماديًا على تكلفة الجزء الواحد.
- حماية القوالب - أصبحت أجهزة استشعار سوء التغذية، والكشف عن الارتطام، والتحقق من الأجزاء-من المتطلبات القياسية لمنع تشغيل الخردة وتعطل الأدوات.
- نافذة التغذية - مطلوب توقيت تغذية أكثر صرامة للحفاظ على دقة التقدم بسرعات أعلى دون التواء الشريط.
- حجم كبير (500،000+ جزء)
- حجم السرير - الدقة-مطابق لمساحة القالب مع توازن الحمل الأمثل عبر سرير الضغط؛ لا يضيع القدرة.
- طول الشوط - تم تصغيره إلى أقصر مسافة تقطع الجزء بشكل آمن، مما يؤدي إلى زيادة SPM المتاحة إلى الحد الأقصى.
- SPM - يتطلب الختم المعدني عالي السرعة من 150 إلى 400+ ضربة في الدقيقة؛ كل SPM مكتسب يترجم مباشرة إلى الإنتاجية والأرباح.
- حماية القالب - مجموعة كاملة من أجهزة الاستشعار بما في ذلك أجهزة مراقبة الحمولة، واكتشاف الشقوق الصوتية، وقياس جزء القالب-، والإيقاف التلقائي عند حدوث خطأ. عند سرعات الختم عالية الحجم، يمكن أن يؤدي سوء التغذية مرة واحدة إلى تدمير المحطات قبل أن يتفاعل أي شخص.
- نافذة التغذية - خلاصات مؤازرة مع ذراع التدوير-مزامنة الزاوية؛ يتم قياس دقة توقيت التغذية بدرجات دوران الصحافة، وليس بالمللي ثانية.
يظهر نمط واحد عبر جميع المستويات: مع زيادة الحجم، يتم تضييق كل المواصفات. تتطلب آلات ضغط الختم الدقيقة التي تعمل بملايين الأجزاء مطابقة تامة بين مواصفات الطباعة ومتطلبات القالب - ولا يوجد هامش لـ "قريب بما فيه الكفاية". يجب أن يقوم سرير الضغط بتوسيط حمل القالب لمنع انحراف الانحراف. يجب أن تكون السكتة الدماغية قصيرة بما يكفي للوصول إلى الهدف SPM دون تجاوز حدود سرعة الانزلاق في محطات السحب. يجب أن تكون نافذة التغذية واسعة بما يكفي لخطة التقدم دون أن تتعارض مع توقيت مشاركة الطيار.
إن تحديد حجم آلة ختم القالب بشكل صحيح يعني تشغيل هذه الحسابات بشكل متوازٍ - من الحمولة والطاقة وملاءمة السرير وخلوص الشوط وجدوى السرعة وتوقيت التغذية - والتأكد من محاذاة جميع الستة قبل الالتزام بأمر الشراء. إذا تخطيت واحدة، فسوف تكتشف الفجوة الموجودة في أرضية الإنتاج، حيث يكلف إصلاحها عشرة أضعاف تكاليف إصلاحها على الورق.
الأرقام تخبرك بالجهاز الذي ستشتريه. لكن الأرقام وحدها لا تنتج أجزاء -، حيث يربط سير العمل الكامل بين تصميم الأجزاء من خلال هندسة القالب، والتشغيل التجريبي، والفحص قبل أن تدور المطبعة بسرعة الإنتاج.
سير العمل الكامل من تصميم الجزء إلى الإنتاج
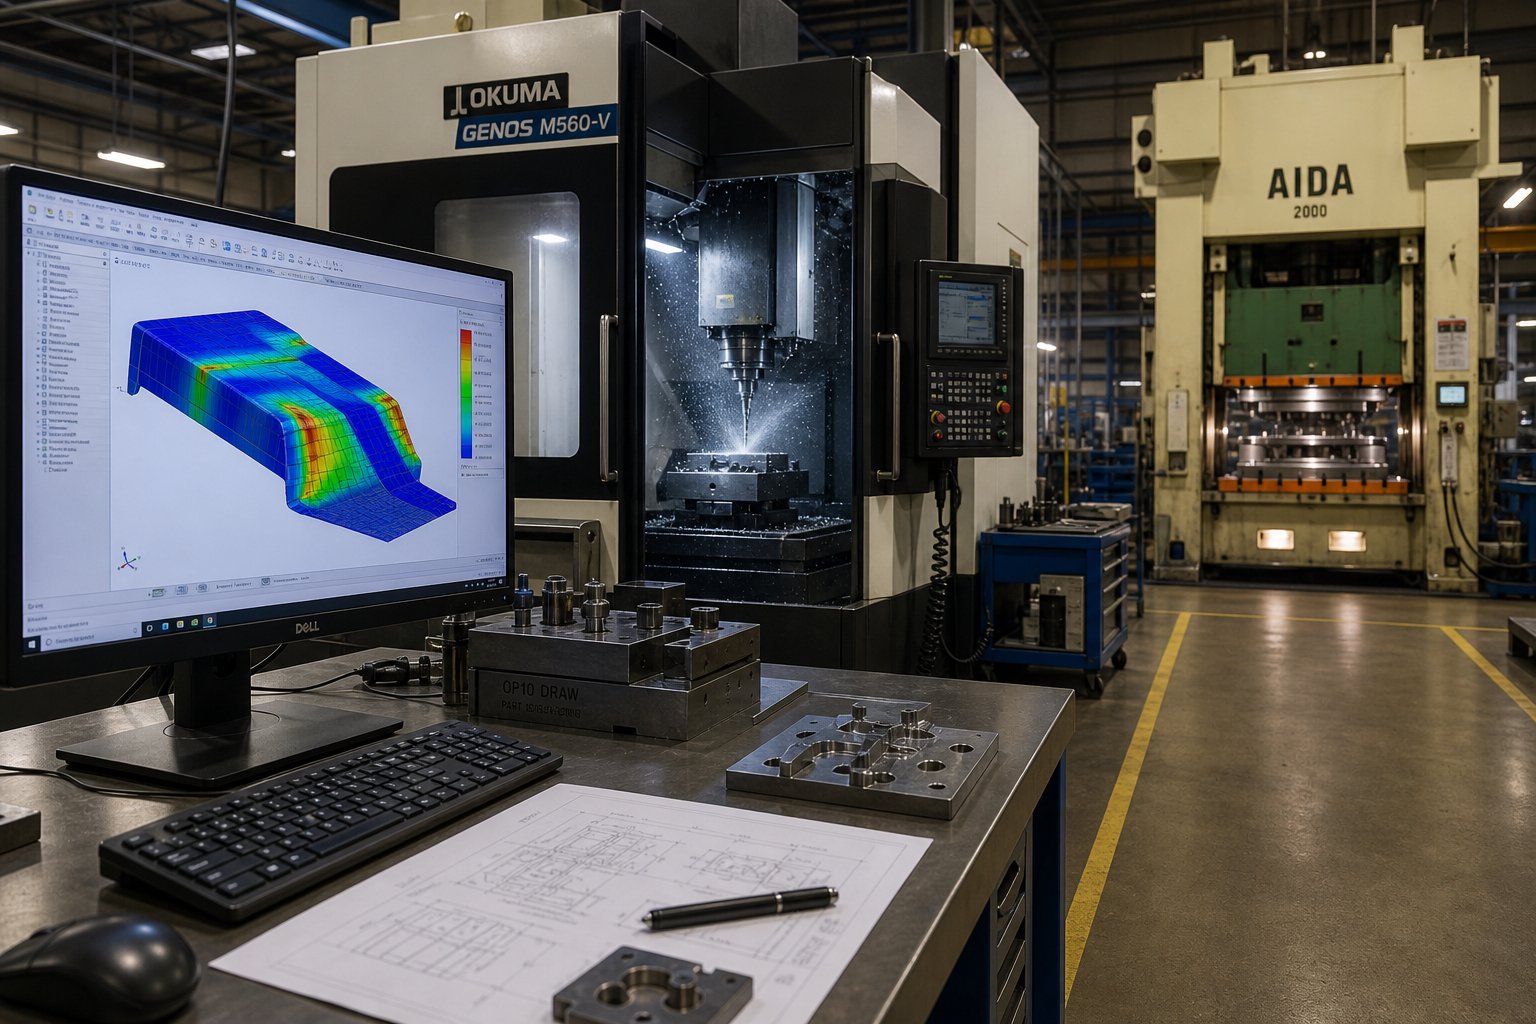
لا يمكن تحقيق مكبس ذو حجم مثالي وتكوين قالب متطابق-جيدًا بين عشية وضحاها. قبل أن تدور آلة ختم القالب بسرعة الإنتاج، ينتقل الجزء المعدني عبر سلسلة منضبطة من المراحل الهندسية - كل مرحلة إما تؤدي إلى نجاح المقالة الأولى-أو تدمج بهدوء عيبًا لن يظهر إلا بعد آلاف الأجزاء. تعالج معظم الموارد هذه المراحل بشكل منفصل: يغطي أحد الأدلة تصميم الأجزاء، ويغطي آخر هندسة القوالب، ويغطي الدليل الثالث إجراءات الاختبار. في الواقع، فهي تشكل سلسلة واحدة متواصلة حيث تقيد القرارات في مرحلة واحدة كل مرحلة تالية.
تصميم الأجزاء وتحليل الجدوى
لا تبدأ كل عملية ختم قالب تقدمية عند المطبعة، ولكن عند شاشة CAD - مع هندسة الأجزاء التي يجب تقييمها من حيث قابلية التصنيع قبل أن يلتزم أي شخص بالدولار في الأدوات. يدور تصميم قابلية التصنيع (DFM) في الختم حول مجموعة من القيود المهمة:
- انحناء نصف القطر- يجب أن يساوي نصف قطر الانحناء الداخلي أو يتجاوز 1.0 إلى 1.5 مرة سمك المادة. إذا تجاوزت هذه العتبة فإنك تخاطر بالتشقق عند خط الانحناء، خاصة عندما يكون الانحناء موازيًا لاتجاه الحبوب.
- الحد الأدنى لأقطار الثقب- تحتاج الثقوب المثقوبة عمومًا إلى قطر يساوي على الأقل سُمك المادة للثقوب المستديرة (1.5x للأشكال غير-غير الدائرية). تعمل الميزات الأصغر على زيادة حجم الثقب وتقصير عمر الأداة بشكل كبير.
- اتجاه الحبوب- الانحناءات المتعامدة مع الحبوب المتدحرجة تقاوم التشقق بشكل أفضل بكثير من الانحناءات المتوازية. يجب أن يأخذ تخطيط الشريط في الاعتبار هذا الأمر، لا سيما عند اختيار مواد ختم تقدمية مثل الفولاذ-عالي القوة أو السبائك المقاومة للصدأ التي تتشقق بسهولة أكبر على طول الحبيبات.
- مشروع ورسم النسب- تتطلب الميزات المرسومة بعمق-تدفقًا متحكمًا للمواد. إن ترقق الجدار، وخطر التجاعيد، وقوة الحامل الفارغة المطلوبة كلها تنبع من نسبة السحب المحددة في مرحلة التصميم.
كيف يتحقق المهندسون من صحة هذه القرارات قبل قطع الفولاذ؟ محاكاة CAE. يقوم تحليل العناصر المحدودة (FEA) بنمذجة عملية التشكيل رقميًا - للتنبؤ بالترقق والتجاعيد والارتداد بدقة كافية لضبط الشكل الهندسي أو تسلسل المحطة قبل وجود أي أدوات مادية. تعمل خطوة الاختبار الافتراضية هذه على التخلص من أغلى فئة من التغييرات الهندسية: تلك التي يتم اكتشافها بعد بناء القالب بالفعل.
هندسة القوالب والتحقق من صحتها
بمجرد تأكيد الجدوى، ينتقل تصميم أداة القالب والختم التدريجي إلى الهندسة التفصيلية. تعمل هذه المرحلة على تحويل مفهوم الجزء المعتمد إلى مجموعة قوالب محددة بالكامل - مئات من المكونات الفردية التي يجب أن تعمل بشكل متناغم وبسرعة عالية.
وتشمل التسليمات الحاسمة ما يلي:
- تحسين تخطيط الشريط- يحدد المهندسون كيفية تداخل الجزء على شريط الملف، وتسلسل العمليات عبر المحطات، وتحديد درجة التقدم. يعمل تخطيط الشريط المصمم جيدًا- على زيادة إنتاجية المواد إلى الحد الأقصى مع الحفاظ على سلامة شريط الناقل طوال عملية الختم التدريجي.
- تسلسل المحطة- عمل الثقوب التجريبية أولاً، ومن ثم عمليات التشكيل والقطع التدريجي، مع حجز المحطات الخاملة للتغييرات الهندسية المستقبلية. يتم تغذية مساهمة القوة لكل محطة في حساب حمولة الصحافة.
- محاكاة تدفق المواد- تمثل أدوات CAE كيفية تحرك المعدن عبر محطات السحب والتشكيل، والتنبؤ بقيم تعويض الارتداد التي يتم دمجها مباشرة في هندسة القالب.
- اختيار أداة الصلب- تستخدم إدخالات التخريم والقالب عادةً الفولاذ عالي السرعة (SKH9 عند HRC 60-62) أو كربيد التنجستين لمقاومة التآكل القصوى، بينما تستخدم أحذية القالب الفولاذ متوسط الكربون لامتصاص الصدمات. تعمل المادة المناسبة في كل موضع على موازنة الصلابة والمتانة.
- الآلات الدقيقة- تعمل ماكينة EDM السلكية، وماكينة EDM الغاطسة، والطحن باستخدام الحاسب الآلي (CNC)، والطحن الدقيق على إنتاج مكونات القالب بتفاوتات مستوى - ميكرون. إن التوافق بين حواف القطع المثقوبة والقالب - المقاسة بأجزاء من الألف من المليمتر - يحدد ارتفاع الغالف وجودة الحافة وعمر القالب النهائي.
إن أدوات ختم المعدن التدريجي على هذا المستوى ليست سلعة. إنها أداة دقيقة تم تصميمها لملايين الدورات، حيث تتداخل دقة كل مكون مع الأداء العام للنظام.
التشغيل التجريبي وتأهيل الإنتاج
يتم تجميع القالب وتركيبه في المكبس ومحاذاته. ما يحدث بعد ذلك يفصل بين برامج الأدوات المختصة وبرامج الأدوات الفوضوية - حيث تعمل مرحلة الاختبار على الربط بين التصميم النظري وواقع الإنتاج.
عادةً ما يتبع تسلسل الاختبار المنظم الخطوات التالية:
- التحقق من التداخل والتداخل- تدور المكبس بسرعة بطيئة للغاية للتحقق من الخلوص الميكانيكي عبر جميع المحطات. يتم تأكيد مشاركة الخلاصة، وإدخال الطيار، وتوقيت الإزالة قبل الوصول إلى السرعة الكاملة-.
- أولًا-اضغط على أخذ العينات- يتم إنتاج الأجزاء الأولية وقياسها على الفور باستخدام جهاز القياس الإحداثي (CMM). تكشف هذه العينات عن سلوك الزنبرك الفعلي، وانحرافات الأبعاد، ومشكلات جودة السطح.
- تعديل القالب التكراري- استنادًا إلى بيانات CMM، يقوم صانعو الأدوات بإجراء تصحيحات على مستوى الميكرون-: طحن كتل التشكيل لتعويض الارتكاز الزنبركي، وضبط إزالة الثقب-إلى-القالب للحصول على قص أنظف، أو تعديل المواضع التجريبية لتسجيل الشريط بشكل أفضل.
- تشغيل القدرة- بمجرد الالتزام بالأبعاد ضمن المواصفات، يتم تحليل فترة الإنتاج القصيرة (غالبًا من 1000 إلى 5000 قطعة) إحصائيًا. تؤكد مؤشرات قدرة العملية مثل Cpk أن القالب ينتج أجزاء ضمن نطاق التسامح بشكل ثابت - وليس فقط في العينات القليلة الأولى.
فقط بعد التحقق من صحة القدرة، يحصل القالب على الإصدار الرسمي للإنتاج الضخم. يعد تخطي هذه المرحلة أو ضغطها أحد الأسباب الأكثر شيوعًا لفشل قوالب الختم التقدمي مبكرًا - مشاكل الأبعاد التي تم إخفاؤها خلال مجموعة من العينات التي تم فحصها يدويًا- والتي تظهر على أنها عيوب نظامية في الحجم.
يمثل تحليل جدوى -إلى-نهاية سير العمل -، ومحاكاة CAE، والتصنيع الدقيق للقالب، وعمليات التشغيل التجريبية المنظمة، وفحص الأبعاد - سلسلة خدمات ختم القالب التدريجي الكاملة. يقوم الموردون الذين يديرون كل مرحلة تحت سقف واحد بإزالة فجوات التسليم حيث تختفي مشاكل الجودة.ييتشين، على سبيل المثال، يربط كل مرحلة في عملية واحدة مسؤولة: بدءًا من المراجعة الأولية لسوق دبي المالي ومحاكاة التشكيل مروراً بتصنيع قوالب CNC،-والتجربة الداخلية، والمؤهلات التي تم التحقق منها من CMM-- مما يمنح المصنعين ومهندسي الأدوات مسارًا مباشرًا من البحث إلى حلول قوالب الختم المخصصة -الجاهزة لطلب عرض الأسعار.
بالنسبة لأي توسعة في مصنع الختم من النموذج الأولي إلى الإنتاج، يكون الدرس متسقًا: كل مرحلة من مراحل سير العمل موجودة لاكتشاف المشكلات بينما لا يزال إصلاحها غير مكلف. تعديل المحاكاة بقيمة 500 دولار يمنع إعادة صياغة القالب بقيمة 50000 دولار. تمنع التجربة المنضبطة ستة أشهر من مكافحة الحرائق عالية الجودة على أرضية الإنتاج.
ينقل سير العمل الأجزاء إلى الإنتاج - ولكن ماذا يحدث بمجرد تشغيل القالب؟ تحدد إجراءات الإعداد وكفاءة التحويل وأنظمة السلامة ما إذا كانت هذه الأدوات المصممة بعناية توفر إمكاناتها الكاملة أم أنها تتدهور في ظل الأخطاء التشغيلية.
شرح أنظمة الإعداد والتغيير والسلامة
تعمل الأعمال الهندسية والتجريبية على جعل القالب جاهزًا. ولكن في كل مرة يتم فيها الضغط على هذه الأدوات - سواء في التشغيل الأول أو التشغيل الخمسين -، إما أن تحافظ عملية الإعداد على الدقة المضمنة في النظام أو تؤدي إلى تآكلها بهدوء. بالنسبة لمشغل مكبس الختم المسؤول عن تشغيل القالب بأمان ودقة، فإن الإعداد ليس إجراءً شكليًا. إنه المكان الذي يلتقي فيه الانضباط التشغيلي مع الاستثمار في الأدوات.
إجراءات التثبيت والإعداد
يؤدي التغيير النظيف والمنهجي للقالب إلى حماية كل من المشغل والأدوات. تخيل أنك تقوم بتركيب قالب متدرج في مكبس مستقيم بقدرة 200-طن. إليك التسلسل الذي يتبعه واضعو القوالب ذوو الخبرة:
تحضير المساندة.قبل وصول القالب، يتم تنظيف لوحة المسند من الحطام والرخويات ومواد التشحيم المتبقية. يتم فحص فتحات T- للتأكد من عدم وجود نتوءات يمكن أن تمنع القالب من الجلوس بشكل مسطح. أي نقاط عالية على المسند تترجم مباشرة إلى تحميل غير متساوي - ويؤدي التحميل غير المتساوي إلى قتل محاذاة القالب على مدى آلاف الدورات.
يموت لقط.تظل المشابك الميكانيكية ذات الكتل الكعبية هي المعيار في معظم المحلات التجارية، ولكن أنظمة التثبيت الهيدروليكية تكتسب شعبية في المنشآت التي تجري عمليات تبديل متكررة. تطبق المشابك الهيدروليكية قوة موحدة عبر قاعدة القالب، وتزيل تباين البراغي التي يتم عزم دورانها يدويًا-، ويمكن تعشيقها أو تحريرها في ثوانٍ - لتقطيع ما كان في السابق مهمة تثبيت مدتها 30 دقيقة إلى أقل من دقيقة.
إغلاق تعديل الارتفاع.مع جلوس القالب، يتم خفض الكبش لإغلاق القالب على كتل التوقف الخاصة به. مثلدليل إعداد القالب من مجلة MetalForming-.يؤكد مسؤول الإعداد على إجراء قراءة إيقاف-لكتلة الرصاص للتأكد من إغلاق القالب بالكامل. في المكابس المزودة بمحرك لضبط الارتفاع-، يجب أيضًا ضبط ضغط الموازنة بشكل صحيح - لتحييد وزن المكبس ومجموعة القالب العلوي بحيث لا يقاوم محرك الضبط الجاذبية. تتطلب أفضل الممارسات الصناعية أن يتم ختم وزن القالب العلوي مباشرة على القالب حتى يتمكن المشغلون من الرجوع إلى مخطط موازنة الصحافة وضبط الضغط الصحيح في كل مرة.
إعداد التغذية والتوقيت.يجب أن تقدم آلية تغذية الملف المادة خطوة تقدم واحدة بالضبط لكل ضربة. لكن التوقيت لا يقل أهمية عن المسافة. إطلاق الطيار - في اللحظة التي تقوم فيها بكرات التغذية بفك الشريط حتى يتمكن الطيارون من تسجيله - يجب ضبطه بحيث تدخل مقدمة الطيار الشريط قبل فتح البكرات، ولكن لا يتم تعشيق قطر الطيار الكامل حتى يتم تحرير الشريط بالكامل. اضبط التحرير مبكرًا جدًا، وسيبتعد الشريط عن وزن حلقة الالتقاط. قم بضبطه بعد فوات الأوان، وسيتقاتل الطيارون مع البكرات، مما يؤدي إلى إطالة فتحات الطيار والتسبب في سوء التغذية.
التحقق من مشاركة الطيار.مع ضبط توقيت التغذية، يقوم المشغل بقياس المكبس من خلال عدة ضربات ويؤكد بصريًا أن الطيارين يدخلون بشكل نظيف، ويتقدم الشريط دون التواء، وتقوم أدوات التجريد بسحب المواد من قطع اللكمات دون سحب. هذه هي اللحظة المناسبة لالتقاط التداخل قبل التشغيل بسرعة الإنتاج.
أول-فحص القطعة.يتم قياس الأجزاء الأولية من القالب مقابل الطباعة الأبعاد. فقط بعد تأكيد التوافق - وتشغيل الشريط بالكامل عبر جميع المحطات لتأكيد الدقة التراكمية -، يصبح الإعداد مؤهلاً لإصدار الإنتاج.
يمكن أن يستغرق هذا التسلسل بأكمله من 45 دقيقة إلى عدة ساعات على آلة ختم معدنية صناعية معقدة. ولهذا السبب توجد أنظمة التغيير السريع (QDC). يدمج إعداد QDC الكامل التثبيت الهيدروليكي، وضبط الموازنة التلقائية، وقواعد بيانات الارتفاع -المُغلقة مسبقًا، وعربات القوالب ذات النمط الأسطوانة- التي تقوم بإدخال الأدوات في موضعها على المسند. يمكن للمنشآت التي تقوم بتشغيل QDC تقليل التغيير من ساعتين-3 ساعات إلى أقل من 10 دقائق - وهو تحويل لأي آلة ختم صناعية تعمل بأرقام أجزاء متعددة في كل وردية. إن العوامل الاقتصادية واضحة ومباشرة: كل دقيقة تقضيها في التغيير هي دقيقة لا تنتج فيها المطبعة أجزاء. بالنسبة لعمليات الختم عالية السرعة التي يتم تدويرها عند 200+ SPM، فإن حتى تقليل التغيير لمدة 15 دقيقة يترجم إلى آلاف الأجزاء الإضافية في كل نوبة عمل.
أنظمة السلامة والضوابط الحديثة
تقوم آلة ختم القالب بتركيز قوة هائلة في منطقة عمل صغيرة وبسرعة عالية. تخدم أنظمة السلامة المحيطة بها غرضًا مزدوجًا: حماية الناس من الصحافة، وحماية الصحافة والموت من الأخطاء التشغيلية التي تسبب حوادث كارثية. كلا الأمرين يتطلبان نفس البنية التحتية.
ضع في اعتبارك ما يحدث أثناء الختم التلقائي بأقصى سرعة إنتاج. يتغذى الشريط، وينزل الكبش، وتصل قوى القطع والتشكيل إلى ذروتها، ويعود الكبش -، كل ذلك خلال جزء من الثانية. إذا لم تتم تغذية المادة ولو بمقدار بضعة ملليمترات، فلن يتمكن الطيارون من تسجيل الشريط بشكل صحيح. تضرب الضربة التالية في الموقع الخطأ، مما قد يؤدي إلى دفع لكمة التشكيل إلى حافة محطة القطع. النتيجة: اللكمات المكسورة، والكتل المتشققة، وساعات من التوقف غير المخطط له.
تعالج مكابس الختم الكهروميكانيكية الحديثة هذه المشكلة من خلال أنظمة الاستشعار والتحكم ذات الطبقات. فيما يلي أجهزة السلامة الأساسية ووظائفها:
- ستائر خفيفة- مصفوفات من أجهزة إرسال واستقبال الأشعة تحت الحمراء التي تكتشف أي كائن يدخل إلى منطقة القالب. عندما يتم كسر مجال الاستشعار،التحكم في-دوائر موثوقةيأمر بإيقاف الصحافة على الفور. يتطلب التطبيق الصحيح حساب مسافة الأمان - مع مراعاة وقت إيقاف الضغط، ووقت استجابة التحكم، والفرامل-إعداد الشاشة - لضمان توقف الكبش قبل أن تصل اليد إلى نقطة التشغيل.
- عنصرا تحكم يدويان-.- اطلب من المشغل أن يضغط في الوقت نفسه على زرين من أزرار راحة اليد متباعدتين بشكل كافٍ بحيث يتم ضمان خروج كلتا اليدين من منطقة القالب عند بدء الضربة. شائع في عمليات التغذية اليدوية-حيث تتداخل الستائر الخفيفة مع تحميل الأجزاء.
- أجهزة استشعار للكشف عن سوء التغذية- أجهزة استشعار القرب أو الكهروضوئية التي تؤكد تقدم الشريط للمسافة الصحيحة قبل السماح بالخط التالي. إذا كانت التغذية قصيرة أو زائدة، تتوقف الصحافة قبل حدوث الضرر.
- كشف الخبيث- أجهزة الاستشعار الموجودة أسفل القالب والتي تتحقق من سقوط القطع البزاقة من تجويف القالب. يمكن أن تتكدس البزاقة المحتجزة تحت المثقاب، مما يتسبب في ضربات مزدوجة للمادة تؤدي إلى كسر الأدوات.
- جزء-من أجهزة الاستشعار- تأكد من إخراج الجزء النهائي من القالب قبل الدورة التالية. الجزء المحتجز في محطة التشكيل ينشئ نفس الحالة المادية المزدوجة-كالبزاق المحتجز.
- مراقبي الحمولة- خلايا الحمل المضمنة في إطار الضغط والتي تقيس القوة الفعلية في كل ضربة. يشير الارتفاع المفاجئ في الحمولة إلى سوء التغذية، أو الضربة المزدوجة-، أو فشل الأدوات. تشير الزيادة التدريجية بمرور الوقت إلى اقتراب الأدوات الباهتة من الحد الأقصى للشحذ. وفي كلتا الحالتين، يمكن للنظام إيقاف الضغط أو تنبيه المشغل قبل إتلاف المركبات.
- مفاتيح الحد القابلة للبرمجة (PLS)- كاميرات إلكترونية تقوم بتشغيل وظائف مساعدة في نقاط دقيقة في شوط الضغط، ويتم قياسها بدرجات دوران الكرنك. وهي تتحكم في مشاركة التغذية، وإطلاق الطيار، وإيقاف نفخ الهواء-لإخراج الجزء، وتمكين/تعطيل مستشعر حماية القالب-النوافذ.
- شاشات الفرامل- أجهزة تقوم بقياس الوقت المنقضي من أمر الإيقاف إلى التوقف الفعلي للرام. إذا تجاوز وقت التوقف الحد الأقصى المحدد مسبقًا (يشير إلى تآكل الفرامل)، فسوف يحدث خطأ في الضغط ولن يدور حتى تستعيد الصيانة أداء الفرامل. وهذا يحمي بشكل مباشر صلاحية -مسافات الأمان للستائر الضوئية.
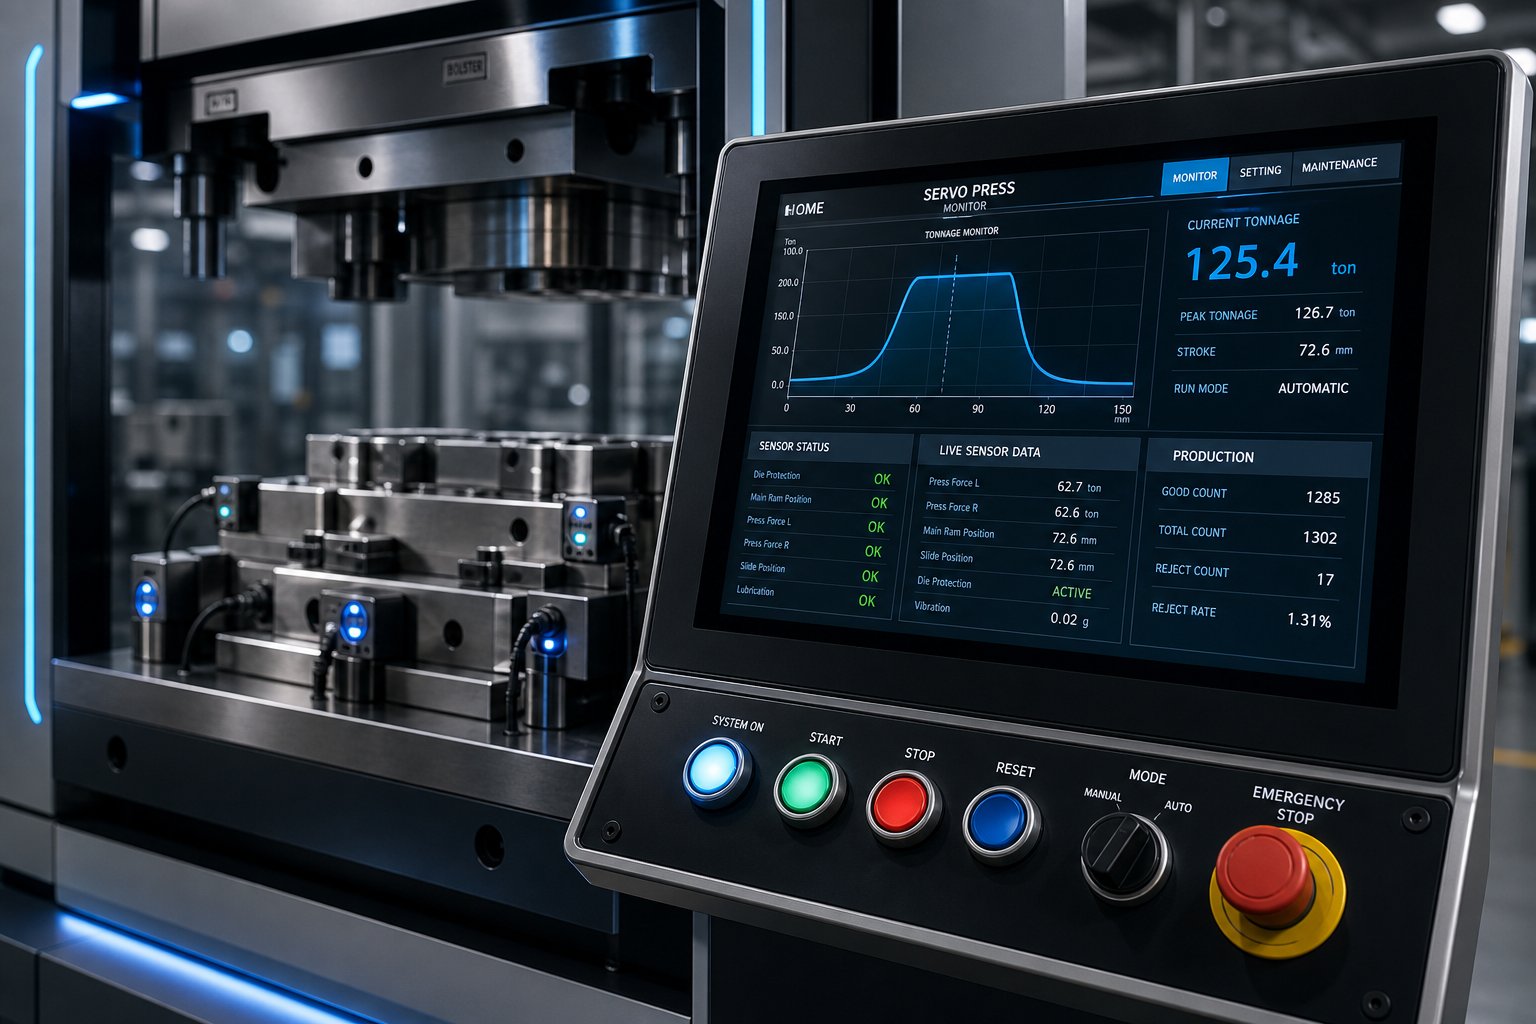
في بيئة أتمتة الختم الحديثة، يتم تغذية كل هذه المستشعرات والأجهزة إلى PLC (وحدة التحكم المنطقية القابلة للبرمجة) التي تنفذ منطق السلامة في الوقت الفعلي. تمنح شاشة اللمس HMI (الواجهة البشرية-}الآلة) للمشغل رؤية لحالة المستشعر، وسجل الأخطاء، واتجاهات الحمولة، وأعداد الإنتاج - مما يعمل على دمج ما كان يتطلب عشرات أجهزة القياس الفردية في شاشة عرض واحدة متكاملة. يفرض PLC الأقفال المتداخلة: لا يمكن للمكبس أن يدور ما لم تؤكد جميع مستشعرات حماية القالب-حالة الاستعداد، وتكون ستائر الإضاءة واضحة، وتقرأ شاشة الفرامل ضمن الحدود.
هذه البنية تفعل أكثر من مجرد منع الإصابات. إنه يمنع هذا النوع من أعطال الأدوات التي تحول حادثة سوء تغذية بقيمة 200 دولار إلى إصلاح قالب بقيمة 20000 دولار. بالنسبة لمشغل مكبس الختم الذي يقوم بتشغيل قالب متدرج باهظ الثمن، فإن نظام الأمان هو أيضًا نظام تأمين الأدوات - كل مستشعر يلتقط خطأ قبل الضربة التالية يحمي أسابيع من العمل في غرفة القالب-المتجسد في تلك المكونات الفولاذية الصلبة.
يحافظ نظام السلامة والإعداد على تشغيل الماكينة بشكل صحيح اليوم. ولكن ماذا عن الشهر المقبل، أو العام المقبل؟ إن أنماط التآكل المتراكمة في كل لوحة قابض، ووجه ذراع، وحافة القطع في الوقت الحالي تحدد بهدوء ما إذا كانت هذه الأداة تنتج المليون جزء التالي - أو تفشل عند نصف هذا العدد.
ممارسات الصيانة التي تعمل على إطالة عمر آلة الختم
أنماط التآكل هذه لا تعلن عن نفسها من خلال الإنذارات. تظهر على شكل انجراف بطيء وصامت - يزحف ارتفاع الثقب إلى بضعة أجزاء من الألف، وتتجول الأبعاد نحو حدود التسامح، ودورة-إلى-قراءات قوة الدورة المتصاعدة على شاشة مراقبة الحمولة. وبحلول الوقت الذي يفشل فيه جزء من الفحص، يكون الضرر قد تفاقم لأسابيع. توجد صيانة وقائية للقبض على هذا الانجراف مبكرًا، عندما تمنع عملية الشحذ بقيمة 50 دولارًا أو خرطوشة الشحوم بقيمة 10 دولارات إعادة بناء القالب بقيمة 20000 دولار أو حدوث تحول غير مخطط له في وقت التوقف عن العمل.
يتمثل التحدي في آلات الختم في وجود نظامين منفصلين - ضغط وموت - يتآكلان في وقت واحد ولكن بجداول زمنية مختلفة. إهمال أحدهما فيعاني الآخر. يسمح الضغط ذو الأذرع البالية للمكبس بالانجراف بشكل متوازٍ-، مما يؤدي إلى تسريع التآكل غير المتساوي للقالب. يتطلب القالب ذو حواف القطع الباهتة حمولة أكبر لكل شوط، مما يؤدي إلى زيادة التحميل على مكونات فرامل القابض - وتقصير عمر الضغط. إن الحفاظ على كلا النصفين كنظام موحد هو ما يفصل بين آلات الختم التي تنتج الملايين من الأجزاء عالية الجودة وتلك التي تتعثر بين عمليات الإصلاح الطارئة.
أساسيات صيانة الصحافة
تعمل مكابس الختم الميكانيكية على تخزين وإطلاق طاقة هائلة في كل دورة. تمر هذه الطاقة عبر المحامل والتروس والأذرع والقابض-أسطح الفرامل - والتي تتآكل جميعها بشكل متزايد مع الاستخدام. أدليل الصيانة الكامل من مطابع JDMيؤكد على أن التشحيم المناسب والفحص المنتظم هما الإجراءان الأساسيان لتوفير التكلفة-لأي فريق إنتاج.
وهنا حيث يذهب الجهد:
- تشحيم- تتطلب الحواجز المنزلقة تشحيمًا عند كل بداية نوبة لمنع الاتصال بين المعدن-والمعدن-الذي يؤدي إلى إصابة أدلة الكبس. يحتاج نظام الفرامل-القابض إلى زيت-تزييت الضغط يوميًا؛ وبدون ذلك، تتزجيج أسطح الاحتكاك ويتدهور وقت التوقف - مما يعرض سلامة المشغل للخطر بشكل مباشر ويؤدي إلى تلف-استجابة الحماية. تعتمد المحامل الرئيسية ومجلات العمود المرفقي على أنظمة الزيت المتداولة مع المرشحات المضمنة. تعمل المرشحات المسدودة أو الزيت الملوث على تسريع تآكل المحامل بشكل كبير.
- فحص قطار القيادة- تنقل الأحزمة والتروس ومفاتيح دولاب الموازنة كل طاقة المحرك إلى الكبش. يجب فحص شد الحزام أسبوعيًا؛ يهدر الحزام المنزلق الطاقة ويسبب سرعة شوط غير متناسقة. يجب فحص أسنان التروس الموجودة في المكابس المعدنية بحثًا عن الحفر أو التشظي أثناء عمليات إيقاف التشغيل المجدولة.
- رام التوازي- بمرور الوقت، يسمح تآكل الذراع للشريحة بالإمالة قليلاً. حتى 0.001 بوصة من الإمالة عبر قاعدة مقاس 24-بوصة تؤدي إلى توزيع خلوص غير متساوٍ في القالب، مما يؤدي إلى قطع جانب واحد بشكل نظيف بينما ينتج الجانب الآخر نتوءات زائدة. فحوصات التوازي السنوية - يتم القياس باستخدام مؤشرات الاتصال في مواضع سرير متعددة - اكتشف هذا الانجراف قبل أن يؤدي إلى إتلاف الأدوات.
- الأنظمة الكهربائية والهوائية- صمامات الملف اللولبي التي تتحكم في القابض-يجب أن تستجيب الفرامل خلال أجزاء من الثانية. تقدم الملفات اللولبية البالية زمن وصول يزيد من وقت التوقف. تحتاج الأنظمة الهوائية التي تتحكم في الموازنات والوسائد الهوائية إلى تصريف يومي للمياه من خطوط الهواء؛ تسبب الرطوبة في الدوائر الهوائية ضغطًا غير منتظم وأداء غير موثوق للفرامل.
أحد المبادئ-التي يتم التغاضي عنها كثيرًا في تشغيل ماكينة ضغط المعادن الصناعية هو الحفاظ على نظافتها. تسمح المكبس النظيف للمشغلين بالتعرف الفوري على تسربات الزيت وتسربات الهواء والكسور التي قد تختبئ تحت الأوساخ. إذا لم تتمكن من رؤية المشكلة تتشكل، فلن تتمكن من منعها من النمو.
دورات صيانة وشحذ القالب
يتآكل القالب بشكل مختلف عن المكبس لأنه يتصل بمادة الشغل مباشرة. تقوم كل ضربة بقص أو ثني أو سحب المعدن على أداة صلبة-حواف فولاذية - وتدور تلك الحواف تدريجيًا بغض النظر عن درجة المادة. السؤال ليس ما إذا كان القالب سيحتاج إلى صيانة. يتعلق الأمر بما إذا كنت قد التقطت مؤشرات التآكل في وقت مبكر بما يكفي لشحذها بدلاً من استبدالها.
التعرف على التآكل قبل أن يصبح فشلاً:
- زيادة ارتفاع البور- أقدم إشارة قابلة للقياس. عندما تنمو نتوءات الأجزاء المختومة من 0.003 بوصة مقبولة إلى 0.005 بوصة أو أكثر، تكون حواف القطع باهتة بعد الحد الأقصى الفعال لها. يؤدي استمرار الجري إلى تسريع عملية كسر اللكمة لأن الضغط يجب أن يوفر قوة أكبر للدفع عبر الحافة المستديرة.
- الانجراف الأبعاد- تسمح المسامير والبطانات التوجيهية البالية لنصفي القالب العلوي والسفلي بالتحرك قليلاً بالنسبة لبعضهما البعض. الميزة-ل-تمييز الأبعاد على الجزء المختوم الذي ينجرف نتيجة لذلك. بحلول الوقت الذي ترى فيه هذا في تقرير CMM، كانت الأدلة مهينة لآلاف من الضربات.
- زيادة قراءات الحمولة- تكشف أجهزة مراقبة الحمولة عن الأدوات الباهتة قبل أن تفعل الأجزاء ذلك. يشير الاتجاه التصاعدي الثابت في كل-قوة الشوط - دون أي تغيير في دفعة المادة - إلى أن حواف القطع تحتاج إلى شحذ.
تؤدي عملية الشحذ (إعادة الطحن) إلى استعادة أداء القطع عن طريق إزالة ما يكفي من المواد من وجه التثقيب لإعادة-إنشاء حافة واضحة - عادةً من 0.05 إلى 0.1 ملم لكل دورة شحذ. بعد الطحن، يجب إضافة الحشوات أسفل المثقاب القصير لاستعادة ارتفاع العمل الأصلي، والحفاظ على الخلوص الصحيح والتوقيت المناسب بالنسبة للمحطات الأخرى. يشير دليل شامل من JEELIX إلى أن كل عملية إعادة طحن يجب أن تتبعها إزالة المغناطيسية، نظرًا لأن عملية الطحن تمغنط فولاذ الأدوات وتجذب الجزيئات المعدنية التي تسرع من التآكل في المستقبل.
بالإضافة إلى حواف القطع، تتضمن صيانة القالب استبدال نوابض النيتروجين التي فقدت الضغط (يمكن اكتشافها عندما تصبح المعالم المرسومة ضحلة)، وفحص النوابض المتعرية بحثًا عن كسور الكلال، ودليل القياس-دبوس-إلى-خلوص الجلبة باستخدام مقاييس التوصيل. إن آلات ختم المعادن التي تتم صيانتها بشكل جيد مع العناية المنضبطة بالقالب تنتج بشكل روتيني ملايين الأجزاء من مجموعة قوالب واحدة. تفشل الأدوات المهملة عند جزء صغير من هذه الإمكانية - ليس بسبب تآكل الفولاذ، ولكن بسبب تفاقم المشكلات الصغيرة دون التحقق منها.
الجدول المرجعي للصيانة
| مهمة الصيانة | تكرار | نتيجة الإهمال |
|---|---|---|
| قم بتشحيم جبهات ومحامل الشريحة | كل تحول | تسجيل أدلة الكبش. تسارع تآكل الذراع وفقدان التوازي |
| القابض-زيت تشحيم الفرامل | يوميًا | أسطح الاحتكاك المزججة. تمديد وقت التوقف. مخاطر السلامة |
| تصريف مصائد المياه بالنظام الهوائي | يوميًا | الفرامل غير المنتظمة وضغط الموازن. أداء توقف غير متناسق |
| فحص أحزمة القيادة للتوتر والتآكل | أسبوعي | أحزمة الانزلاق سرعة السكتة الدماغية غير متناسقة. نفايات الطاقة |
| تنظيف أسطح القالب وإزالة تراكم البزاقة | بعد كل شوط | التراص سبيكة؛ مضاعفة-النتائج المادية؛ اللكمات المتصدعة |
| قياس ارتفاع لدغ على أجزاء العينة | كل 50000 ضربة (أو لكل خطة SPC) | أدوات مملة غير مكتشفة؛ ارتفاع حمولة الحمولة؛ كسر لكمة |
| شحذ اللكمات القطع وأزرار القالب | لكل عتبة مؤشر التآكل | الطلب المفرط على القوة؛ اللكمات المكسورة. أجزاء الخردة |
| تحقق من دبوس التوجيه وخلوص الجلبة | كل 100.000 ضربة | يموت اختلال. الانجراف الأبعاد. جودة حافة غير متساوية |
| استبدال الينابيع المتعرية والنيتروجين | حسب تصنيف دورة الشركة المصنعة | تجريد غير كامل انحشار الشريط ميزات مرسومة ضحلة |
| قياس التوازي رام | سنويا | تحميل غير متساو للقوالب؛ لدغ من جانب واحد-؛ تآكل القالب المتسارع |
| فحص كامل للصمامات الكهربائية والملف اللولبي | سنويا | التوقف الكامن-تدهور الوقت؛ فشل نظام السلامة |
إن الجوانب الاقتصادية بسيطة: برنامج الصيانة المتسق يكلف جزءًا صغيرًا من الإصلاحات الطارئة التي يمنعها. بالنسبة لمطابع الختم التي تعمل بكميات كبيرة-من الإنتاج، تفضل الحسابات قضاء ساعة مجدولة من الرعاية الوقائية بدلًا من خسارة التحول غير المخطط له والتسبب في فشل فادح. وبالنسبة للقالب - أحد الأصول التي قد تمثل 50,000 إلى 200,000 دولار أمريكي في الهندسة والتشغيل الآلي - فإن كل دورة شحذ واستبدال زنبركي تزيد من إيراداته-مما يؤدي إلى توليد الحياة بمئات الآلاف من الضربات الإضافية.
الصيانة تحافظ على صحة النظام الحالي. لكن التكنولوجيا الموجودة داخل هذه الآلات تتطور بسرعة - تعمل محركات الأقراص المؤازرة وأجهزة الاستشعار المضمنة والتحليلات التنبؤية على تغيير ما هو ممكن في كل من أداء الصحافة وطول عمر القالب. يتحول السؤال من "كيف يمكنني الحفاظ على ما لدي" إلى "ما هي القدرات التي يجب أن أبحث عنها بعد ذلك".
التطورات الحديثة واختيار الشريك المناسب لختم القالب
لا تعد محركات الأقراص المؤازرة وأجهزة الاستشعار المضمنة والتحليلات المتصلة بالسحابة-مفاهيم مستقبلية - فهي تعيد تشكيل الشكل الذي يبدو عليه ختم المعادن الصناعية في الوقت الحالي. إن المطبعة التي كانت تدير ملف تعريف ثابت لمدة 30 عامًا تفسح المجال للآلات التي تتكيف في الوقت الفعلي، ويتم تجهيز القالب الذي يعتمد على الشحذ المجدول بأجهزة استشعار تعلن عن التآكل قبل أن يصل الجزء السيئ الأول إلى طاولة الفحص. إن فهم هذه القدرات أمر مهم سواء كنت تقوم بتقييم المعدات الرأسمالية أو الاختيار من بين موردي الختم لبرنامج الأدوات التالي.
تكنولوجيا الصحافة المؤازرة والحركة القابلة للبرمجة
تقدم المكبس الميكانيكي التقليدي شيئًا واحدًا: منحنى حركة ثابت تمليه هندسة الكرنك. يتسارع المكبس، ويصل إلى المركز الميت السفلي، ويعيد - نفس المسار، في كل ضربة، بغض النظر عما تحتاجه المادة بالفعل. تستبدل المكابس المؤازرة هذا القيد بملفات تعريف حركة قابلة للبرمجة بالكامل ويتم التحكم فيها بواسطة محركات مؤازرة ذات عزم دوران عالي.
ما الذي يفتحه هذا في الممارسة العملية؟
- سرعات التشكيل الأمثل- يمكن أن يتباطأ المكبس خلال قسم السحب الصعب ويتسارع من خلال السفر المفتوح، مما يقلل من إجهاد المواد دون التضحية بوقت الدورة الإجمالي. أنت تقوم بتشكيل منحنى السرعة حول الجزء، وليس العكس.
- يسكن في أسفل المركز الميت- إن الإمساك بالمكبس للحظات عند الامتداد الكامل يتيح للمادة سكها بالكامل أو وضعها في نموذج. يؤدي هذا إلى التخلص من الارتداد الخلفي للأجزاء التي قد تتطلب تصحيحًا ثانويًا.
- حركة البندول- بالنسبة لعمليات التقطيع أو الثقب السطحية، لا تحتاج المكبس إلى دوران كامل بمقدار 360 درجة.بحث صحفي مؤازر من مجلة MetalFormingيوضح أن وضع البندول يستخدم فقط دورانًا جزئيًا لكل ضربة، مما يقلل بشكل كبير من وقت الدورة. المفتاح يطابق زاوية التغذية بدقة - قصيرة جدًا ولا يمكن للشريط التقدم بشكل صحيح، طويل جدًا وتفقد ميزة السرعة. كلما كان البندول أقصر، زاد معدل الإنتاج، ولكن أيضًا وقت أقل لتغذية المادة أو نقلها.
- تحميل تحليل التوقيع- نظرًا لأن المحرك المؤازر يتتبع عزم الدوران خلال كل درجة من الدوران، يمكن للمشغلين قراءة توقيع الحمل لتحديد مكان بناء القوة، وأين تنخفض، وما إذا كانت الحمولات السالبة تظل ضمن حدود الضغط. تكشف القمم والوديان في هذا التوقيع عن مشاكل في الأدوات قبل وقت طويل من تسببها في الخردة.
إحدى القواعد العملية من نفس البحث: استهدف ملف تعريف الحركة الذي يحقق 90 بالمائة أو أكثر من الحد الأقصى لمعدل الإنتاج المبرمج. إذا انخفضت السرعة الفعلية بشكل ملحوظ عن السرعة المبرمجة بسبب سوء التغذية أو عدم استقرار الجزء، فإن الحل لا يتمثل في إبطاء الضغط - بل في إعادة تصميم ملف تعريف الحركة لمعالجة السبب الجذري. إن عملية التحسين التكرارية هذه هي ما يفصل بين الصحافة المؤازرة التي تعمل بكامل طاقتها وبين تلك المكلفة ببساطة.
بالنسبة لختم القالب التدريجي عالي السرعة، تعني تقنية المؤازرة أنه يمكنك تشغيل عمليات تشكيل معقدة بسرعات كانت محفوظة مسبقًا للتقطيع البسيط - بشرط أن يتم تصميم ملف تعريف الحركة بنفس الدقة مثل القالب نفسه. توفر آلة ختم المعادن الأوتوماتيكية المبنية على بنية مؤازرة المرونة للتعامل مع أرقام الأجزاء المختلطة، والفولاذ المتقدم عالي القوة-، والتفاوتات المشددة دون تخصيص مكبس منفصل لكل تحد.
تكامل المستشعر و-مراقبة القالب
تخبرك الصحافة المؤازرة بما يحدث في الكبش. في-تخبرك أجهزة الاستشعار بما يحدث في الجزء - حيث يتم تصنيع الجودة فعليًا أو فقدانها. ينتقل تكامل المستشعر من الإضافات الاختيارية-إلى التوقعات الأساسية بين الشركات المصنعة لمطابع ختم المعادن التي تقوم ببناء معدات للتطبيقات كثيرة المتطلبات.
فئات أجهزة الاستشعار الأكثر أهمية:
- في-أجهزة استشعار قوة القالب- تعمل أجهزة الاستشعار الكهرضغطية المدمجة مباشرة في هيكل القالب على قياس قوى التشكيل في المحطات الفردية. يخبرك ارتفاع القوة في المحطة الرابعة بشيء مختلف عن الارتفاع في المحطة التاسعة. تحدد بيانات مستوى المحطة - العملية التي تتدهور، وتوجه الصيانة إلى الإدخال الدقيق الذي يحتاج إلى الاهتمام.
- مراقبة الانبعاثات الصوتية- تكتشف الميكروفونات عالية التردد- التوقيعات فوق الصوتية لانتشار التشققات في اللكمات أو قوالب القالب. تُصدر اللكمة التي تُحدث صدعًا متعبًا نمطًا صوتيًا مميزًا بعدة آلاف من الضربات قبل أن تنكسر تمامًا. يؤدي التقاط هذا النمط إلى منع الفشل المتتالي الذي يحدث عندما يؤدي جزء مكسور إلى إتلاف المحطات المجاورة.
- أنظمة الرؤية بسرعة الصحافة- تقوم الكاميرات عالية السرعة- بفحص كل جزء عند خروجه من القالب، والتحقق من ميزات الأبعاد، وجودة الحافة، وعيوب السطح بمعدل الإنتاج الكامل. يمكن أن تؤدي مراقبة المستشعر الآلي إلى تحقيق معدلات فحص مفقودة-أقل من 0.05 بالمائة مع أوقات استجابة فرعية-من الثانية -، وهي إمكانية لا يمكن أن يطابقها أخذ العينات يدويًا بمعدل 50 قطعة في الساعة.
- اتصال إنترنت الأشياء والصيانة التنبؤية - تحليل الصناعة من Digiformingتفاصيل كيفية نقل أجهزة الاستشعار المتصلة بإنترنت الأشياء-بيانات الوقت الفعلي-إلى الأنظمة الأساسية السحابية حيث تتعلم خوارزميات التعلم الآلي أنماط التشغيل العادية. أي انحراف - انخفاض تدريجي في الضغط في نوابض الغاز، أو ارتفاع الاهتزاز في المحمل، أو انجراف درجة الحرارة في المحرك - يؤدي إلى تنبيه تنبؤي. تتدخل فرق الصيانة قبل حدوث الفشل، مما يزيل فترات التوقف غير المخطط لها والتي تعتبرها الاستراتيجيات التفاعلية أمرًا لا مفر منه.
الفائدة المركبة كبيرة. تعمل بيانات المستشعرات من الضغط (أجهزة مراقبة الحمولة، وأجهزة مراقبة المكابح، والاهتزاز) جنبًا إلى جنب مع -بيانات القالب (قوى المحطة، والانبعاثات الصوتية، وقياسات الأجزاء) على إنشاء صورة رقمية كاملة لسلامة النظام. بمرور الوقت، تكشف مجموعة البيانات هذه عن ارتباطات غير مرئية للملاحظة البشرية - مثل العلاقة بين تغيرات درجة الحرارة المحيطة، وتباين مجموعة المواد، وانحراف الأبعاد في ميزة معينة. يقدم موردو قوالب الختم التدريجي الذين يستثمرون في البنية التحتية للمراقبة هذه وقت تشغيل أعلى بشكل ملحوظ وتوزيعات ذات جودة أكثر صرامة من أولئك الذين يعتمدون على الأساليب التقليدية.
اختيار شريك للحلول المتقدمة لختم القوالب
لا تقدم التكنولوجيا القيمة إلا عندما يتمكن الفريق الذي يقف خلفها من التنفيذ عبر سلسلة العمليات الكاملة. لا تستطيع الشركة المصنعة لآلة ختم المعادن الدقيقة المزودة بمكبس مؤازر في الكتالوج ولكن لا توجد قدرة CAE في المنبع، تحسين ملفات تعريف الحركة للجزء المحدد الخاص بك. ورشة قوالب تحتوي على معدات CNC جميلة ولكن لا يوجد-مطبعة تجريبية داخلية لا يمكنها التحقق من صحة سلوك التشكيل قبل شحن الأدوات إلى الأرضية الخاصة بك.
عند تقييم موردي أدوات ختم القوالب التقدمية أو موردي مكابس الختم لبرنامج قوالب مخصص، تفصل هذه المعايير الشركاء القادرين عن أولئك الذين سيتركون فجوات في التنفيذ:
- الجدوى والقدرة على محاكاة CAE- هل يستطيع المورد تشغيل عمليات محاكاة التشكيل المستندة إلى FEA- للتحقق من تدفق المواد، والتنبؤ بالترقق، وتحديد تعويض الزنبرك قبل الالتزام بالصلب؟ يمنع هذا الاستثمار الأمامي- الفئة الأكثر تكلفة من إعادة صياغة الأدوات.ييتشينيدمج محاكاة CAE في كل برنامج لقوالب الختم بدءًا من مرحلة الجدوى، مما يؤدي إلى اكتشاف مخاطر القابلية للتشكيل بينما لا تزال التغييرات رقمية وغير مكلفة.
- القدرة على المعالجة الدقيقة- تتطلب مكونات القالب التقدمي سلك EDM، وجهاز EDM الغاطس، وطحن الرقصة، والطحن باستخدام الحاسب الآلي حتى مستوى تفاوتات ميكرون-. اسأل ما إذا كان المورد يقوم بتصنيع المكونات المهمة في-الشركة أو يتعاقد من الباطن - مما يؤدي إلى تأخيرات في التسليم وفجوات في المساءلة. تحافظ شركة YICHEN على -التصنيع الآلي الدقيق لمكونات القالب، مع الحفاظ على التفاوتات المسموح بها وفترات الإنتاج تحت التحكم المباشر.
- قم بتشغيل البروتوكولات التجريبية-واضغط على السعة- هل يمتلك المورد مطابع تجريبية تتوافق مع مواصفات مطبعة الإنتاج الخاصة بك؟ هل يمكنهم تشغيل تسلسلات تجريبية منظمة مع التحقق من CMM، أو هل يقومون بشحن أدوات غير مختبرة؟ تجري شركة YICHEN عمليات تشغيل تجريبية كاملة على المطابع الداخلية-، حيث تقدم بيانات الأبعاد التي تم التحقق منها من نوع CMM- باستخدام القالب - وليس بعد وصولها إلى مصنعك.
- البنية التحتية لفحص الجودة- تؤكد معدات CMM، والقياس البصري، وعمليات التأهيل المستندة إلى SPC- أن القالب ينتج ضمن نطاق التفاوت المسموح به بشكل متسق. يقدم جهاز الختم المعدني المعتمد ISO 9001 أنظمة إدارة جودة موثقة توفر إمكانية التتبع من المواد الخام حتى تأهيل القالب النهائي.
- نهاية-إلى-إنهاء المساءلة- وضع الفشل الأكثر شيوعًا في برامج الأدوات ليس خطأ فنيًا واحدًا - بل هو الفجوة بين المراحل حيث تنتهي مسؤولية بائع واحد وتبدأ مسؤولية بائع آخر. يعمل المورد الذي يدير الجدوى، وهندسة القوالب، والتصنيع الدقيق، والتشغيل التجريبي، والفحص كسير عمل متصل على إزالة هذه الفجوات تمامًا.
بالنسبة لمديري المصادر والمهندسين الذين ينتقلون من البحث إلى طلب عرض الأسعار، ينطبق إطار التقييم أعلاه بغض النظر عن تعقيد الجزء أو حجم الإنتاج. عادةً ما يعود الفرق بين برنامج الأدوات الذي يتم إطلاقه في الموعد المحدد وبين البرنامج الذي يتصاعد خلال دورات المراجعة إلى مدى جودة قيام المورد بربط هذه المراحل في عملية واحدة مسؤولة.
سواء كنت تحدد مكبسًا مؤازرًا لخط إنتاج جديد أو توفر أدوات قوالب تقدمية لآلة حالية، فإن الاتجاه واضح: مكابس أكثر ذكاءً، وقوالب غنية بالمستشعرات-، وموردون يربطون السلسلة الهندسية الكاملة بدءًا من المحاكاة وحتى الإنتاج المؤهل. سوف تقوم آلة ختم القالب بعد خمس سنوات من الآن بتوليد المزيد من البيانات، والتكيف بشكل أكثر ديناميكية، وستتطلب شراكات أكثر تكاملاً من أي وقت مضى في تاريخ التكنولوجيا. ضع نفسك على هذا الجانب من المنحنى، وسيعمل النظام. تجاهل ذلك، وسيتخلف النظام - بهدوء وتدريجي ومكلف.
الأسئلة المتداولة حول آلات ختم القوالب
1. ما هو الفرق بين آلة ختم القالب ومكبس الختم؟
تشير مكبس الختم فقط إلى إطار توليد القوة - ونظام القيادة، في حين أن آلة ختم القالب هي النظام المتكامل الكامل الذي يقرن إطار المكبس مع مجموعة قوالب مصممة لهذا الغرض-. القالب ليس ملحقًا - فهو نصف النظام. يعتمد الأداء وجودة الجزء وكفاءة الإنتاج على مدى جودة عمل كلا النصفين معًا، بما في ذلك سعة الحمولة المتطابقة ومحاذاة ارتفاع الإغلاق وتوقيت التغذية المتزامن.
2. كيف يمكنك حساب الحمولة اللازمة لآلة ختم القوالب؟
الحمولة لعمليات القطع تساوي محيط القطع مضروبًا في سماكة المادة مضروبًا في قوة قص المادة. بالنسبة للقوالب التقدمية، يجب عليك جمع الحمولة من كل محطة - ثقب وتشكيل وتجريد وقطع - نظرًا لأن المكبس يضرب جميع المحطات في وقت واحد. عادةً ما يضيف المهندسون هامش أمان بنسبة 20-30% لمراعاة اختلاف المواد وتآكل الأدوات. تستخدم عمليات التشكيل والرسم حسابات مختلفة بناءً على قوة الشد بدلاً من قوة القص.
3. ما هي أنواع القوالب المستخدمة في آلات ختم القوالب؟
توجد أربعة تكوينات رئيسية للقالب، تتراوح من البسيط إلى المعقد: -تقوم قوالب المحطة الفردية بإجراء عملية واحدة في كل ضربة (تقطيع، أو ثقب، أو تشكيل)؛ تقوم القوالب المركبة بتنفيذ عمليات قطع متعددة في وقت واحد لضمان الدقة الموضعية؛ تقدم القوالب التقدمية شريط الملف من خلال محطات متتابعة لإنتاج الأجزاء النهائية بسرعة عالية؛ وتقوم قوالب النقل بنقل الفراغات الفردية بين المحطات المستقلة للحصول على أشكال هندسية أكبر أو أكثر تعقيدًا لا يمكن إنتاجها على شريط مستمر.
4. كم مرة يجب صيانة آلة ختم القالب؟
تتبع صيانة المكبس جدولًا زمنيًا متدرجًا: تشحيم ذراع الانزلاق في كل نوبة، وتزييت زيت الفرامل-القابض يوميًا، وفحص حزام القيادة أسبوعيًا، والتوازي الكامل والفحوصات الكهربائية سنويًا. تعتمد صيانة القالب على -مراقبة ارتفاع الغالف كل 50000 ضربة وشحذ حواف القطع عندما تتجاوز الأزيز حدود العتبة. يجب فحص خلوص دبوس التوجيه كل 100000 ضربة. يؤدي إهمال صيانة المكبس أو القالب إلى تآكل مضاعف يؤدي إلى تقصير عمر الماكينة والأدوات بشكل كبير.
5. ما الذي يجب أن أبحث عنه عند اختيار مورد ختم القالب؟
قم بتقييم خمس إمكانات أساسية: محاكاة CAE للتحقق من قابلية التشكيل قبل قطع الفولاذ، -والتصنيع الآلي الدقيق داخليًا (التخطيط الإلكتروني للأسلاك، والطحن باستخدام الحاسب الآلي، والطحن بالاهتزاز) للحفاظ على التحكم في التسامح، ومكابس الاختبار التي تتوافق مع مواصفات مطبعة الإنتاج لديك، والبنية التحتية للفحص المستندة إلى CMM- للتأهيل الإحصائي، و-إلى-مسؤولية المشروع من الجدوى حتى إصدار الإنتاج. يقوم الموردون مثل YICHEN الذين يديرون السلسلة بأكملها - بدءًا من المحاكاة وحتى التصنيع والتشغيل التجريبي والفحص - بإزالة فجوات التسليم حيث تختفي مشكلات الجودة عادةً.


