


ما الذي تتضمنه حقًا أداة الختم المعدني وإصلاح القوالب
أداة الختم المعدني وإصلاح القالب هي الاستعادة التصحيحية لمكونات القالب التالفة أو البالية أو المعطوبة إلى حالة عملها الأصلية. ويتراوح ذلك من تعديلات بسيطة في-الضغط، مثل استبدال المثقاب المكسور في المحطة، إلى إصلاحات المقاعد الرئيسية التي تتطلب التفكيك الكامل واللحام وإعادة -التصنيع وإعادة تجميع أقسام القالب المهمة. على عكس الصيانة الوقائية المجدولة، يستجيب الإصلاح للعطل الذي حدث بالفعل أو الذي يحدث بالفعلإنتاج أجزاء معيبة.
تحديد نطاق أعمال إصلاح القالب
فكر في إصلاح القالب على مقياس الخطورة. من ناحية، لديك إجراءات تصحيحية سريعة: تبديل طيار مكسور، أو لمس حافة القطع بحجر، أو تلميع مكون غير محاذٍ. في الطرف الآخر، أنت تقوم بسحب القالب إلى المنضدة لتراكم اللحام على أقسام القالب المتشققة، أو عمل EDM على ميزات الدقة، أو إعادة الطحن الكاملة لمحطات النموذج التي انحرفت عن نطاق التسامح. القاسم المشترك هو أن شيئًا ما قد فشل أو تدهور إلى ما هو أبعد من الحدود المقبولة، ولا يمكن أن يستمر الإنتاج حتى يتم تصحيحه.
تحافظ الصيانة الوقائية على القالب في حالة عمله الحالية من خلال المهام المجدولة مثل الشحذ والتشحيم والفحص. يعمل إصلاح القالب على استعادة القالب الذي فشل بالفعل أو تدهور بما يتجاوز تفاوتات الإنتاج المقبولة. يؤدي الخلط بين الاثنين إلى تتبع غير دقيق للتكاليف وبرامج صيانة تعاني من نقص التمويل.
العديد من الشركات المصنعةخلط هاتين الفئتين من التكلفة، مما يجعل من المستحيل تقريبًا فهم أين تذهب ميزانية الأدوات الخاصة بهم فعليًا. يعد فصل تكاليف الإصلاح عن تكاليف صيانة القوالب الخطوة الأولى نحو تقليل كليهما.
من يقوم بإصلاح القالب وأين يحدث
تقع مسؤولية إصلاح القوالب على عاتق صانعي الأدوات وفنيي صيانة القوالب، وفي بعض المتاجر، يقوم مشغلو الطباعة ذوو الخبرة بالتعامل مع التصحيحات الطفيفة في الماكينة. ينتقل العمل الأكثر تعقيدًا إلى طاولة غرفة الأدوات، حيث يمكن للفنيين الوصول إلى جلاخة السطح، ومعدات اللحام، وأدوات القياس الدقيقة. قد تذهب عمليات إعادة البناء الرئيسية إلى الأدوات الخارجية ومحلات القوالب ذات الإمكانات المتخصصة مثل الأسلاك EDM أو المعالجة الحرارية الفراغية.
لماذا مهارات الإصلاح مهمة لاستقرار الإنتاج
يحمل كل فشل غير مخطط له في القالب تكاليف مخفية تتجاوز عملية الإصلاح نفسها: توقف الماكينة، والمشغلين الخاملين، وحجز الجودة، والشحنات المعجلة، والخردة. إن فني الإصلاح الماهر الذي يمكنه تشخيص وضع الفشل بدقة وتنفيذ إصلاح دائم، بدلاً من تقديم المساعدة-، يحمي إنتاجية الإنتاج بشكل مباشر. غالبًا ما يرجع الفرق بين المتجر الذي يكافح الحرائق باستمرار والمتجر الذي يدير جداول زمنية مستقرة إلى جودة تنفيذ إصلاح القالب.
لكن التحدي الحقيقي لا يتمثل في إصلاح ما تعطل فحسب. إنه فهم سبب انهيارها في المقام الأول، وهذا يبدأ بمعرفة كيفية قراءة الفشل.
أوضاع فشل القالب الشائعة وتشخيص السبب الجذري
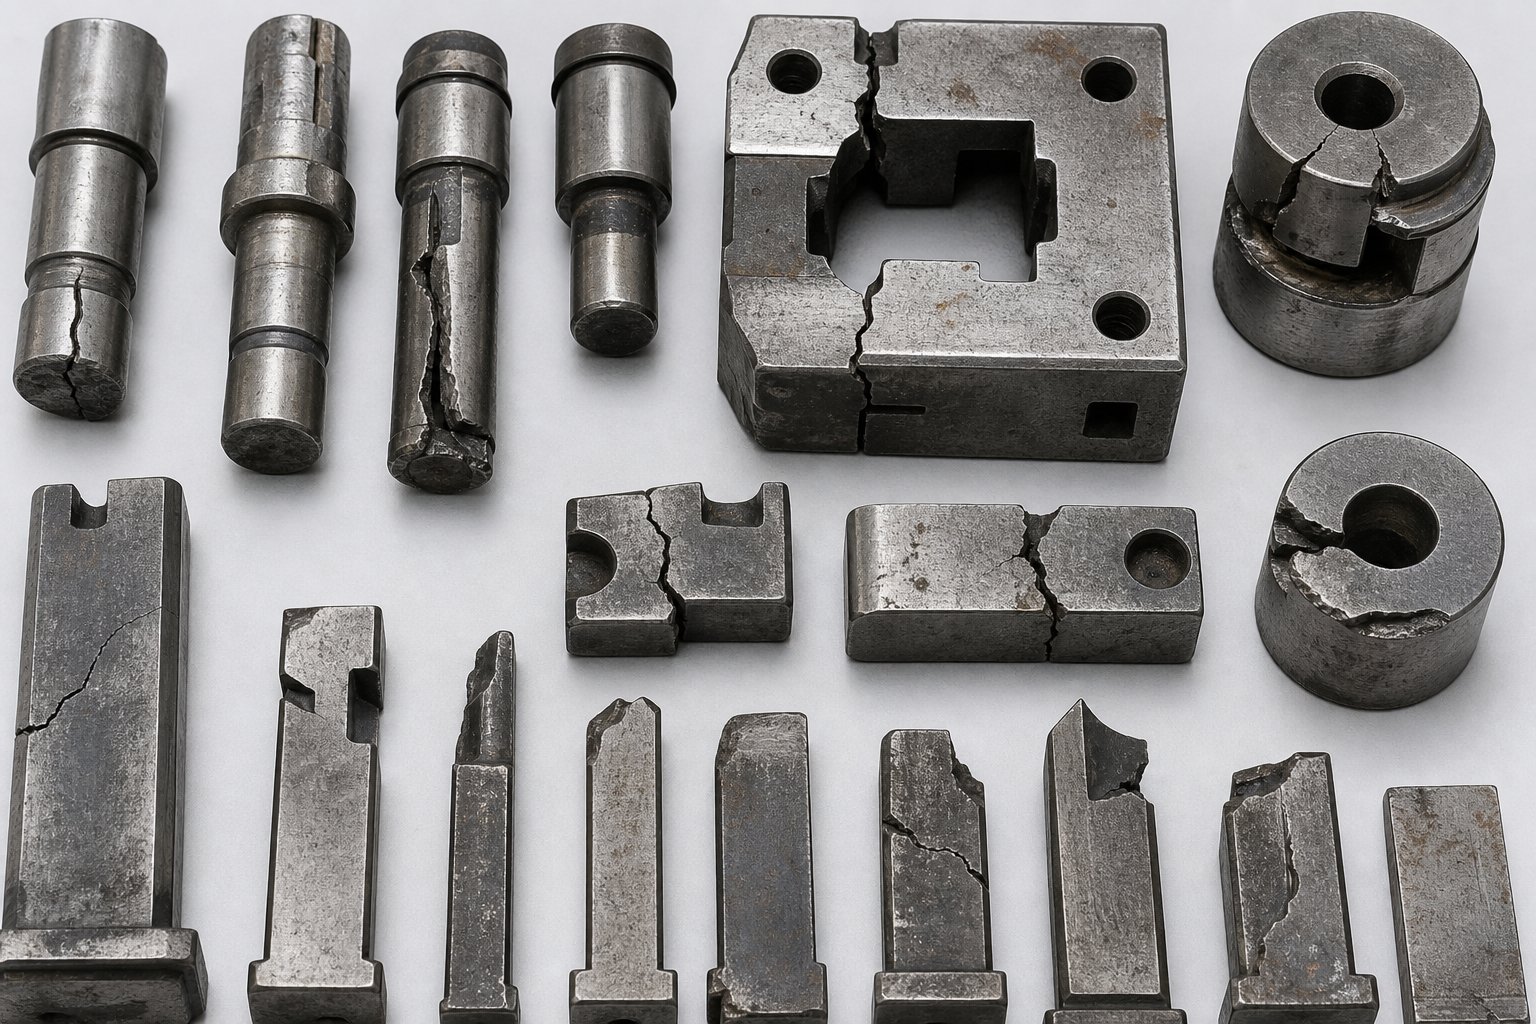
لا تظهر اللكمة المتشققة أو محطة السحب المزعجة من العدم. كل وضع فشل لديه آلية خلفه، ومجموعة من الأدلة المرئية التي يتركها وراءه، وموقع نموذجي حيث يظهر في هندسة القالب. عندما تتمكن من قراءة هذه القرائن بدقة، فإنك تنتقل من مكافحة الحرائق التفاعلية إلى تحليل السبب الجذري لفشل القالب المستهدف، وهذا هو المكان الحقيقيختم صيانة القالبيبدأ.
تمثل خمسة أوضاع فشل أساسية الغالبية العظمى من تلف الأدوات في ختم العمل البارد: التآكل، وتشوه البلاستيك، والتقطيع، والتكسير، والتهيج. يتصرف كل منها بشكل مختلف اعتمادًا على مادة القالب، والصفائح المعدنية التي تتم معالجتها، والأحمال التشغيلية المعنية. دعونا نقسمها بشكل فردي.
أنماط فشل الكسر والتشقق
يحدث التشقق عندما تتجاوز مستويات ضغط التشغيل صلابة الكسر لمادة الأداة. تخيل وجود زاوية حادة على قطعة فولاذية أو ثقب مع تغيير مفاجئ في المقطع العرضي-. تعمل مكثفات الإجهاد الهندسي هذه كمواقع لبدء الشقوق. بمجرد أن تتكوّن نواة الكراك، فإنها تنتشر تحت التحميل الدوري حتى ينكسر المكون بالكامل، وأحيانًا بشكل كارثي.
عادةً ما تجد تشققات في الزوايا الداخلية الحادة، وحول فتحات المسامير في مقاطع القالب الرفيعة، وعند تقاطع المقاطع العرضية السميكة والرفيعة-، وعلى طول علامات الطحن المتبقية من إعادة العمل السابقة. تشتمل المؤشرات المرئية على خط صدع مرئي (غالبًا ما يتم إبرازه بصبغة مخترقة أثناء الفحص)، أو سطح كسر نظيف مع علامات شيفرون مميزة تشير إلى الأصل، أو كسر كارثي مفاجئ أثناء ضربة الضغط.
التقطيع مرتبط ولكنه متميز. يحدث ذلك عندما تتجاوز ضغوط التشغيل قوة الكلال لفولاذ الأداة عند حواف القطع الحادة. تتشكل الشقوق الصغيرة في منطقة التلامس العالية-، وتنتشر جانبيًا، وفي النهاية ترفع قطعًا صغيرة من المواد على طول الحافة. يعد التقطيع أمرًا شائعًا بشكل خاص في اللكمات الثاقبة والفولاذ المزخرف الذي يعمل بصفائح معدنية ذات قوة أعلى- مثل فولاذ ثنائي الطور- أو فولاذ TRIP، حيث يمكن أن تكون قوى التلامسما يصل إلى أربع مرات أعلىمن الفولاذ الطري.
في القوالب التقدمية، يميل التقطيع إلى التركيز على محطات الثقب القليلة الأولى لأنها تواجه أكبر عدد من الضربات التراكمية. تشهد قوالب النقل حالات فشل في التشقق في كثير من الأحيان في محطات التجعيد أو محطات التشكيل حيث يؤدي الحمل الميكانيكي الزائد الناتج عن المواد المتصلبة - إلى الضغط على الأدوات بما يتجاوز حدود صلابتها. تكون القوالب المركبة، بهندستها الضيقة وإجراءات القطع المتزامنة، عرضة للتشقق حول حواف زر القالب حيث تتلاقى مسارات الضغط المتعددة.
آليات التآكل والغضب
التآكل هو الفقدان التدريجي للمادة من سطح الأدوات الناتج عن التلامس المنزلق مع الصفائح المعدنية. هناك نوعان يسيطران على عمليات الختم:
- ارتداء جلخ- تدخل الجسيمات الصلبة أو الأطوار الصلبة في الصفائح المعدنية (الأكاسيد أو الكربيدات أو طبقات السطح المتصلبة-) في سطح الأداة، مما يؤدي إلى إزالة المواد تدريجيًا. ستراه على شكل تلميع أو حز موحد على أنصاف أقطار السحب، والوجوه المثقوبة، والأسطح المتعرية.
- ارتداء لاصقة- يؤدي الاحتكاك والحرارة الناتجة عن انزلاق الصفائح المعدنية عبر سطح الأداة إلى إنشاء لحامات دقيقة - بين قمم السطح (التباين). الحركة المستمرة تمزق شظايا صغيرة من السطح الأضعف. يمكن إعادة ترسب هذه الأجزاء-على أي من السطحين، مما يؤدي إلى إنشاء نقاط بارزة تسجل بعد ذلك الأجزاء اللاحقة.
يمثل Galling النهاية الشديدة للتآكل اللاصق. إنه التصاق فيزيائي وكيميائي للصفائح المعدنية بسطح القالب الذي يتراكم تدريجياً. بمجرد أن يبدأ الغليان، فإنه يتسارع: يخلق التراكم اتصالًا أكثر خشونة، مما يولد المزيد من الاحتكاك، مما ينقل المزيد من المواد. ستتعرف عليه على أنه تراكم متكتل وغير منتظم في محطات النموذج أو رسم أنصاف الأقطار أو في أي مكان تنزلق فيه الصفائح المعدنية تحت ضغط عالٍ.
تختلف أنماط تآكل القالب التدريجي حسب وظيفة المحطة. تتآكل اللكمات بيرس في المقام الأول على حوافها وجوانبها. تلبس محطات النموذج على أنصاف الأقطار ووجوه التلامس. في قوالب النقل، تتآكل أسطح الغلاف وميزات تحديد الموقع نتيجة إدخال الأجزاء واستخراجها بشكل متكرر. عمليات السحب في أي نوع من القوالب، تواجه أكثر أنواع الغضب عدوانية على أنصاف أقطار الخرزات والأنوف المثقوبة حيث يكون ضغط التلامس ومسافة الانزلاق في أعلى مستوياتهما.
اختلال المحاذاة وفشل التوقيت عبر أنواع القوالب
لا تنشأ حالات فشل المحاذاة غير الصحيحة من مادة القالب نفسها. إنها تأتي من أخطاء موضعية بين نصفي القالب العلوي والسفلي، أو مكونات الدليل البالية، أو انحراف الضغط، أو الإعداد غير المناسب. والنتيجة هي تحميل غير متساوٍ،-قطع خارج المركز، وتآكل متسارع على جانب واحد من المحطة.
في القوالب التقدمية، غالبًا ما يظهر اختلال المحاذاة على شكل ارتفاع غير متساوٍ للنتوءات عبر حافة القطع، أو الطيارين الذين يبدأون في حلاقة الشريط. إن المسافة الضيقة من المحطة-إلى-المحطة تعني حتى أخطاء التغذية الصغيرة تتفاقم وتؤدي إلى فشل التوقيت حيث تضرب اللكمات مادة غير مدعومة جزئيًا. تواجه قوالب النقل تحديات مختلفة: يعتمد تحديد موقع الجزء في كل محطة على وضع الإصبع الدقيق، كما أن آليات النقل البالية أو التي تم ضبطها بشكل خاطئ تخلق أخطاء موضعية تعمل على تحميل القالب بشكل غير متماثل. تعتبر القوالب المركبة، حيث تحدث عمليات متعددة في وقت واحد بضربة واحدة، حساسة بشكل خاص لأن التوقيت الداخلي بين زر التثقيب وزر القالب لا يحتوي على مجال للانجراف الموضعي.
يحدث تشوه البلاستيك، وهو وضع الفشل الخامس، عندما يتجاوز ضغط التلامس من الصفائح المعدنية قوة إنتاج الضغط لمادة الأداة. ستراه على شكل غرق موضعي، أو تكاثر، أو تقريب للميزات الحادة. إنه أكثر شيوعًا في اللكمات الصغيرة الحجم، أو أقسام القالب غير المتصلبة بشكل كافٍ، أو تشغيل درجات المواد بشكل أصعب من المحدد في الأصل.
| نوع الفشل | الأسباب الشائعة | المؤشرات البصرية | مكونات القالب المتأثرة |
|---|---|---|---|
| تكسير | مكثفات الإجهاد، والمعالجة الحرارية غير الصحيحة، والحمل الزائد، والتغيرات المفاجئة في المقطع العرضي-. | خطوط صدع مرئية، وأسطح كسر نظيفة، وكسر كارثي | تقليم الفولاذ، وتشكيل المقاطع، وكتل القوالب في الزوايا الحادة |
| التقطيع | إجهاد دوري عند الحواف الحادة، وصلابة غير كافية، وصفائح معدنية عالية القوة | قطع صغيرة مفقودة على طول حواف القطع، أو حواف خشنة أو صدفية | اللكمات بيرس، تقليم الفولاذ، يموت التقطيع |
| ملابس كاشطة | جزيئات صلبة في الصفائح، ضغط تلامس مرتفع، صلابة القالب غير كافية | الأسطح المصقولة أو المحززة، وتقريب الحواف بشكل تدريجي، وانحراف الأبعاد | ارسم أنصاف الأقطار، والوجوه المثقوبة، وألواح التجريد، ومحطات النموذج |
| الغليان / التآكل اللاصق | احتكاك عالي، عدم كفاية التشحيم، سوء تشطيب السطح، الطلاء المجلفن | تراكم المواد غير المنتظمة، وعلامات التهديف، والرواسب المتكتلة الخشنة | ارسم الخرز، وثقب الأنوف، وشكل نصف القطر، وأسطح الحامل الفارغة |
| اختلال | الأدلة البالية، انحراف الصحافة، الإعداد غير السليم، أخطاء التغذية | نتوءات غير متساوية،-علامات سبيكة خارجة عن المركز،-أنماط تآكل من جانب واحد | دبابيس التوجيه، البطانات، الطيارين، أحذية القالب، أصابع النقل |
| تشوه البلاستيك | يتجاوز ضغط التلامس قوة الخضوع، في ظل-الأدوات المقواة، تتم ترقية المواد دون مراجعة القالب | حواف مشرومة، غائرة، مستديرة لملامح حادة سابقًا | اللكمات الصغيرة، أزرار القالب، تشكل نصف قطر آخر |
نادراً ما توجد أوضاع الفشل هذه بمعزل عن غيرها. يمكن أن يؤدي التآكل اللاصق إلى التقطيع عن طريق خلق مخالفات سطحية حيث تتشكل شقوق صغيرة. يؤدي عدم المحاذاة إلى تسريع التآكل من جانب واحد-، مما يؤدي في النهاية إلى التقطيع أو التشقق. إن قراءة وضع الفشل الأساسي بشكل صحيح، بدلاً من مجرد معالجة الأعراض المرئية، هو ما يفصل بين إصلاح القالب وصيانته بشكل فعال عن دورة الأعطال المتكررة.
تخبرك الأدوات بالخطأ الذي حدث. لكن الأجزاء التي تخرج من المطبعة تخبرك أن هناك خطأ ما قد حدث أولاً، غالبًا قبل أن يفتح أي شخص حجر النرد. إن توصيل إشارات الجودة على مستوى الجزء- هذه مرة أخرى بظروف القالب المحددة هو المهارة التشخيصية التالية التي تستحق التطوير.
تتبع عيوب الأجزاء إلى ظروف القالب
يشير فريق الجودة الخاص بك إلى وجود مشكلة: نتوءات على حافة مشذبة، أو ثقب يخرج عن موضعه، أو علامات خدش تجري على سطح مرسوم. قبل أن يقوم أي شخص بسحب القالب، فإن الجزء نفسه يخبرك بالفعل بالمشكلة الموجودة داخل الأدوات. الحيلة هي تعلم قراءتها. لا يبدأ استكشاف أخطاء قالب الختم وإصلاحها بشكل فعال على الطاولة، ولكن على طاولة الفحص، حيث يشير نمط العيب مباشرة إلى حالة القالب التي تسببت في ذلك.
فيما يلي إطار عمل تشخيصي عملي يمكن لأي فني صيانة قوالب اتباعه:
- ملاحظة الخلل في الجزء: تحديد نوعه وخطورته وموقعه الدقيق.
- تتبع الخلل مرة أخرى إلى المحطة المسؤولة باستخدام تخطيط الشريط أو اتجاه الجزء.
- افحص تلك المحطة المحددة بحثًا عن حالة القالب المقابلة: الحافة البالية، أو المكون السائب، أو التراكم، أو تحول الأبعاد.
هذا المنهج المكون من ثلاث-خطوات يزيل التخمين. بدلاً من سحب القالب بالكامل لإجراء فحص عام، ستصل إلى طاولة غرفة الأدوات وأنت تعرف بالفعل أين تبحث وما الذي تبحث عنه.
نتوءات وعيوب الحواف كمؤشرات تآكل
تعتبر النتوءات هي الإنذار المبكر الأكثر شيوعًا بأن إصلاح أداة الختم قد تأخر. عندما تصبح حافة القطع باهتة أو مستديرة أو متشققة، فإنها لم تعد قادرة على إنتاج كسر القص النظيف الذي يمنحك حافة قطع ناعمة. وبدلاً من ذلك، فإن المادة تمزق بدلاً من المقصات، مما يترك مادة بارزة على حافة الجزء.
ما يجعل إصلاح عيب النتوء فعالاً هو فهم أنه ليس كل النتوءات تشير إلى نفس السبب الجذري. تخبرك خصائص الأزيز بما حدث بالضبط:
- نتوء موحد حول حافة القطع بأكملها- يشير إلى التآكل العام المتطور. يحتاج قسم الثقب أو القالب إلى شحذ. هذا هو السيناريو الأكثر وضوحا.
- لدغ على جانب واحد فقطيشير - إلى عدم المحاذاة بين التثقيب والقالب. الخلوص غير متساوٍ، حيث ينتج الجانب الضيق حافة نظيفة والجانب السائب يولد نتوءًا. تحقق من دبابيس التوجيه أو البطانات أو محاذاة الضغط.
- لدغ متقطع أو موضعييشير - إلى التقطيع أو تلف الحافة الموضعي في تلك المنطقة المحددة من ملف تعريف القطع. افحص الحافة تحت التكبير بحثًا عن المواد المفقودة.
- ارتفاع نتوء زائد يتجاوز 0.1 مم مع تمزق خشن- يقترحالخلوص بين اللكمة والموت كبير جدًا، أو انهارت الحافة بشكل ملحوظ. إعادة-إعادة الطحن وحدها قد لا تؤدي إلى استعادة الشكل الهندسي الصحيح إذا كانت الخسارة المادية شديدة.
- لدغ مع التمرير على الوجه المعاكس- يشير إلى سحب البزاقة أو سحب المادة، والذي يحدث غالبًا بسبب حافة باهتة مقترنة بضغط مزيل غير مناسب أو مشاكل في احتجاز البزاقة.
كل من هذه التوقيعات لدغ يعين إجراء إصلاح مختلف. شحذ يحل الأول. إعادة المحاذاة تحل الثانية. يعالج إصلاح الحافة أو استبدالها الثالث والرابع. إن التعامل مع جميع النتوءات كمشكلة شحذ بسيطة هو سبب عودة بعض القوالب من غرفة الأدوات وفشلها مرة أخرى في غضون ساعات.
انحراف الأبعاد وأسبابه-الجانبية
عندما تبدأ أبعاد الأجزاء في الخروج عن نطاق التسامح تدريجيًا خلال فترة الإنتاج، فإنك تنظر إلى تشخيص تآكل القالب من خلال بيانات جودة الجزء. ونادرا ما يظهر انحراف الأبعاد فجأة. وهي تتراكم على مدى آلاف الضربات حتى يتجاوز الجزء حدود التسامح، وبحلول ذلك الوقت قد تكون حالة القالب قد تدهورت بشكل كبير إلى ما هو أبعد من المكان الذي غادرت فيه المنطقة المقبولة لأول مرة.
عيوب الأبعاد الشائعة وما تكشفه عن القالب:
- تغيير موضع الثقب- فشل الطيارون الباليون أو غير المستقرين في تحديد موقع الشريط بدقة، أو عدم اتساق نظام التغذية مما يسمح للشريط بالانجراف بين المحطات.
- زاوية الانحناء تنفتح مع مرور الوقت- يتم تآكل قالب التثقيب أو إدخال القالب على نصف القطر، مما يقلل من الاتصال الفعال. تحقق أيضًا من عدم وجود كتل كعب فضفاضة أو لوحات دعم تسمح لمحطة النموذج بالانحراف تحت الحمل.
- الملف الشخصي للجزء العام ينمو بشكل أكبر- تآكل الحواف أو تقليمها إلى الداخل، مما يجعل شكل القطع أكبر بشكل فعال. تجويف القالب يتآكل ويحتاج إلى -إعادة تشكيل أو استبدال الإدخال.
- تقصير طول شفة- يؤدي تآكل نصف القطر إلى زيادة نصف القطر الفعال، والذي يسحب المزيد من المواد إلى النموذج ويقصر الحافة الناتجة.
- أبعاد غير متناسقة للقطعة-إلى-القطعة- مكونات فضفاضة بدلاً من التآكل. تراجع البراغي للخارج، أو تحول الإدخال، أو تحرك قسم القالب المتصدع تحت الحمل. يتطلب هذا النمط اهتمامًا فوريًا لأنه عادةً ما يتفاقم بسرعة.
البصيرة الحاسمة هنا هي التوقيت. الانجراف التدريجي يعني التآكل، في حين أن التغيير المفاجئ يعني كسر شيء ما أو ارتخائه أو تحركه. يحدد هذا التمييز ما إذا كان الإصلاح الخاص بك عبارة عن إعادة طحن خاضعة للرقابة أم تدخل طارئ.
مشكلات جودة السطح التي تشير إلى حدوث تهيج أو تراكم
توفر العيوب السطحية في الأجزاء المشكلة أو المسحوبة نافذة مباشرة على ما يحدث عند واجهة القالب-إلى-المادة. على عكس مشكلات الأبعاد، غالبًا ما تكون المشكلات السطحية مرئية على الفور وتميل إلى التفاقم بسرعة بمجرد أن تبدأ.
- علامات الخدش الخطية في اتجاه الرسم- بدأ الغليان على سطح القالب المقابل. تم نقل المادة من الورقة إلى الأدوات ويتم الآن تسجيل كل جزء لاحق. كلما ركضت لفترة أطول، أصبحت الخدوش أعمق.
- علامات سطحية عشوائية أو خدوش- حطام محصور بين القالب والشريط. البزاقات تنسحب للخلف، أو الرقائق السائبة من حافة تالفة، أو التلوث البيئي. يؤدي تنظيف القالب إلى حل المشكلة مؤقتًا، ولكن يجب العثور على المصدر.
- قوام قشر البرتقال على الأسطح المشكلة- عادةً ما تكون مشكلة مادية وليست حالة قالب، ولكن إذا ظهرت فجأة في مهمة تشغيل نظيفة مسبقًا-، فتحقق من عدم وجود أسطح قالب خشنة بسبب-المرحلة المبكرة من التآكل أو التآكل.
- الانقسام أو التمزق عند نصف قطر السحب- أصبح نصف قطر السحب حادًا للغاية أو خشنًا للغاية، مما يحد من تدفق المواد. بدلا من ذلك، زادت قوة حامل فارغة بسبب الأسطح حبة البالية أو الملوثة. وفي كلتا الحالتين، لا يمكن للمادة أن تتدفق بحرية إلى تجويف القالب وتتعرض للكسور بدلاً من ذلك.
- التجاعيد في الشفاه أو المناطق غير المدعومة- ضغط غير كافٍ للحامل الفارغ، وغالبًا ما يحدث ذلك بسبب وسادات الضغط البالية، أو النوابض المتعبة، أو فقدان ضغط أسطوانة النيتروجين. أبازيم المواد حيث ينبغي أن تكون مقيدة.
تتصاعد المشكلات السطحية بسرعة. العلامة البسيطة المزعجة اليوم تصبح نتيجة عميقة غدًا، والتي تصبح محطة سحب متصدعة الأسبوع المقبل بمجرد أن يخلق التراكم ما يكفي من الضغط الموضعي. يعمل الاكتشاف المبكر والإصلاح السريع لأداة الختم عند أول علامة على تدهور السطح على منع حالات الفشل المتتالية التي تحول عملية تلميع مدتها 30-دقيقة إلى عملية إعادة بناء تستغرق عدة أيام.
قراءة عيوب الأجزاء بهذه الطريقة تحول بيانات الجودة إلى معلومات صيانة. لكن معرفة ما هو الخطأ هو نصف المعادلة فقط. النصف الآخر هو معرفة كيفية إصلاحه بشكل صحيح، باستخدام التقنية المناسبة لكل وضع فشل محدد، بحيث يستمر الإصلاح بدلاً من شراء بضع مئات من الزيارات قبل أن تعود نفس المشكلة.
خطوة-بواسطة-تقنيات الإصلاح التدريجي لحالات فشل القالب الشائعة
إن تشخيص وضع الفشل بشكل صحيح يضعك في منتصف الطريق إلى حل دائم. النصف الآخر هو تنفيذ تقنية الإصلاح الصحيحة بالإجراء الصحيح. يؤدي إصلاح اللحام بلا مبالاة إلى خلق مشكلة أصعب من الشق الأصلي. إن تمريرة الطحن التي يتم إجراؤها دون فهم كمية المواد المطلوب إزالتها تتركك مع قالب لن يتحمل التسامح. يعتمد اختيار التقنية على وضع الفشل، ومواد القالب، والتفاوتات التي تحتاج المحطة إلى الاحتفاظ بها. دعونا نتعرف على الطرق الأساسية لتجديد القالب ومتى يتم تطبيق كل منها.
إحدى النقاط المهمة قبل الغوص في التفاصيل: الإصلاحات المؤقتة التي يتم إجراؤها تحت الكبش، مثل رجم الحافة أو تغليف جزء مهترئ دون سحب القالب، تؤدي دائمًا تقريبًا إلى إنشاء أعمال صيانة مزدوجة. إنها تخفي الحالة الحقيقية، وتسمح بمزيد من التدهور، وغالبًا ما تسبب مشاكل جديدة مثل عدم التساوي في الخلوص أو زيادة الضغط. يستغرق إصلاح المقعد بشكل صحيح وقتًا أطول مقدمًا ولكنه يلغي دورة الإصلاحات السريعة المتكررة التي تستغرق ساعات إجمالية أكثر من القيام بذلك بشكل صحيح مرة واحدة.
إجراءات إصلاح اللحام للمكونات المتشققة والمتشققة
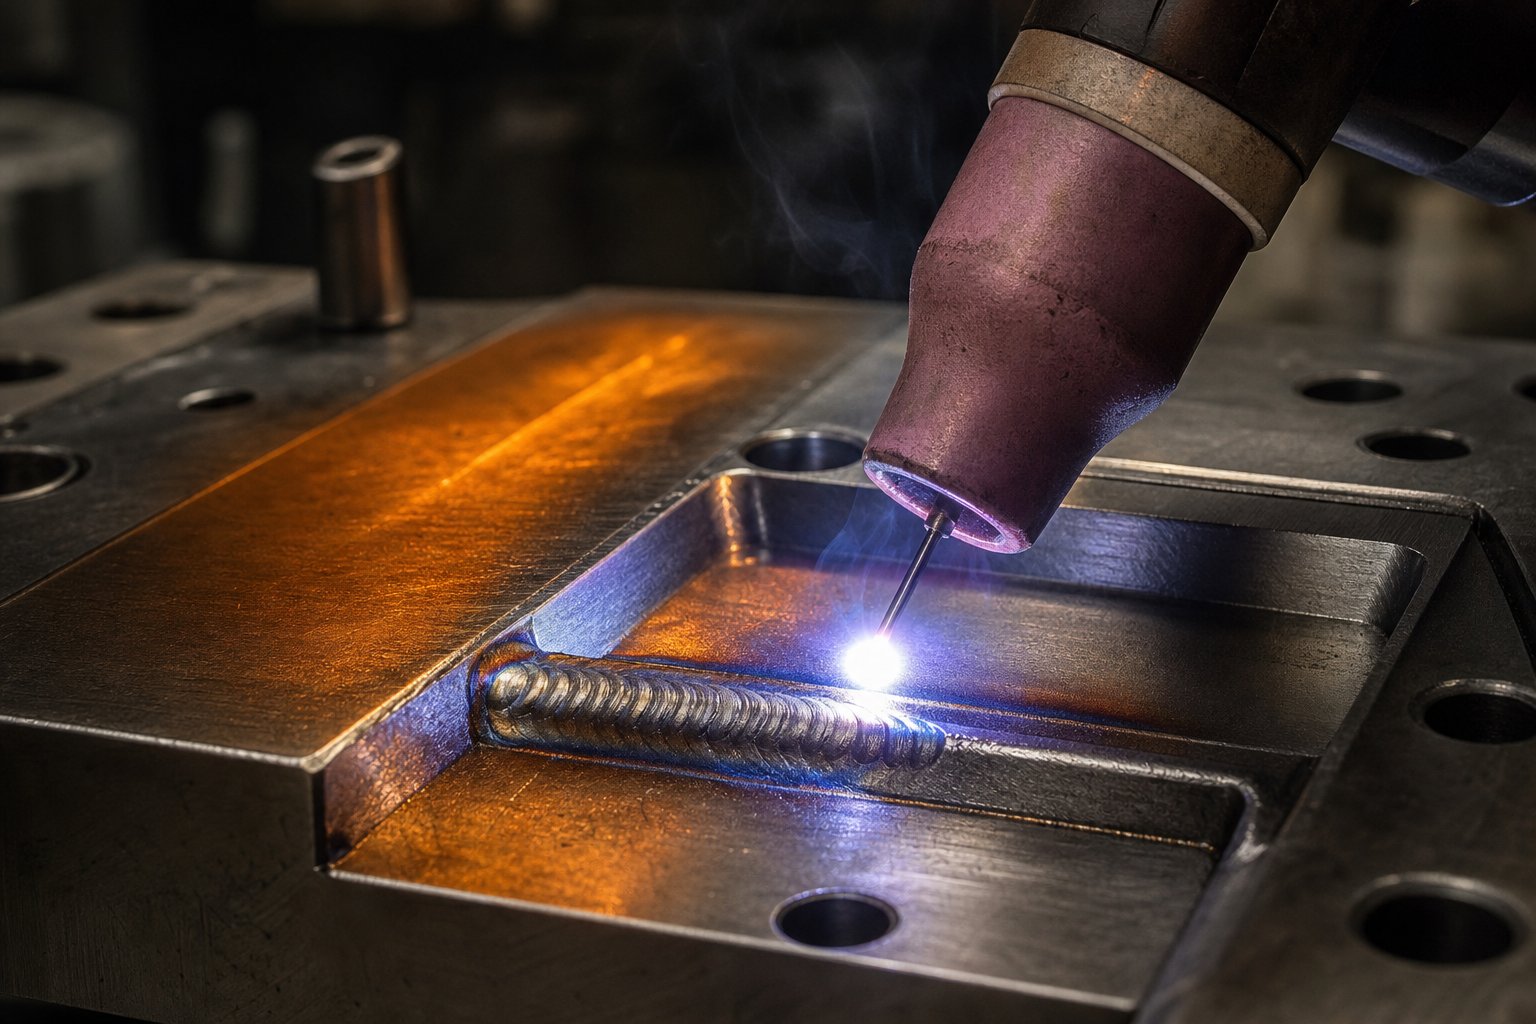
يتم تطبيق إصلاح اللحام عندما تكون مكونات القالب متشققة أو متقطعة أو مفقودة والتي لا يمكن استعادتها عن طريق الطحن البسيط. إنها واحدة من أقوى طرق تجديد القالب المتاحة، ولكنها أيضًا الطريقة الأكثر فشلًا في كثير من الأحيان. يتبع الإجراء المناسب لإصلاح اللحام بالقالب تسلسلًا صارمًا، وتخطي الخطوات هو مصدر معظم حالات الفشل.
متى يكون اللحام هو الدعوة الصحيحة؟ استخدمه لأجزاء القالب المتشققة حيث لا يتوفر الاستبدال على الفور، وحواف القطع المتكسرة مع فقدان المواد بشكل أعمق مما يمكن أن يعالجه الطحن، وأنصاف أقطار الشكل البالية التي تحتاج إلى تراكم المواد قبل -إعادة التصنيع، وأسطح تحديد المواقع التالفة التي تحتاج إلى ترميم الأبعاد.
تشتمل المعدات المطلوبة على إعداد لحام TIG أو -TIG صغير للرواسب الدقيقة، وقضبان حشو مناسبة مطابقة للفولاذ الأساسي للأداة، وفرن مسبق التسخين أو شعلة قادرة على التحكم في التسخين، ودرجة الحرارة-التي تشير إلى أقلام التلوين أو البيرومترات للمراقبة. وفقا للمبادئ التي حددهامجلة تشكيل المعادن، يعتمد نجاح أدوات اللحام الفولاذية على إجراء اللحام المتطور بشكل صحيح واختيار القطب الكهربائي الدقيق الذي يتوافق مع المعالجة الحرارية لفولاذ القالب الذي يتم إصلاحه.
المبادئ التوجيهية الإجرائية الرئيسية لإصلاح اللحام:
- التعرف على الأداة الفولاذية- لا يمكنك تحديد قضيب الحشو الصحيح دون معرفة المادة الأساسية. تتطلب كل من D2 وA2 وS7 وM2 أساليب مختلفة.
- تحضير المفصل- قم بطحن جميع المواد المتشققة أو التالفة حتى تصل إلى المعدن السليم. بالنسبة لحواف القطع البالية، قم بطحن ما لا يقل عن 3 مم (1/8 بوصة) أسفل السطح النهائي المطلوب للسماح بعمق لحام موحد.
- تسخين قطعة العمل- هذا غير-قابل للتفاوض بالنسبة لفولاذ الأدوات. تعتمد درجة الحرارة المسبقة على نوع الفولاذ ولكنها تتراوح عادة من 200 درجة إلى 540 درجة. يضمن لحام الفولاذ على البارد حدوث تشققات في المنطقة المتضررة بالحرارة-.
- إيداع معدن اللحام في الممرات الخاضعة للرقابة- بالنسبة للإصلاحات العميقة التي تتطلب تمريرات متعددة، ابدأ من الأسفل واملأ تدريجيًا. قم بقص معدن اللحام وهو ساخن لتقليل الانكماش والاعوجاج والتشقق.
- ما بعد-الحرارة والمزاج- بعد اللحام، اترك المكون يبرد ببطء، ثم أعد تسخينه إلى درجة حرارة التقسية الموصى بها لهذه المجموعة من الفولاذ والقطب الكهربائي.
الأخطاء الشائعة التي تتسبب في تكرار الأعطال: اللحام بدون تسخين مسبق، واستخدام مواد حشو غير متطابقة، والفشل في طحن جميع المواد التالفة قبل اللحام (محاصرة العيوب أسفل الرواسب الجديدة)، وتخطي تقسية اللحام بعد-. يضمن أي من هذه الاختصارات أن الإصلاح سيتم كسره مرة أخرى، وغالبًا ما يكون ذلك في وقت أقرب من الفشل الأصلي.
طحن وإعادة معالجة-الأسطح البالية
يعد ختم وطحن القوالب وشحذها من أنشطة الإصلاح الأكثر شيوعًا في أي غرفة أدوات. فهو يعالج التآكل الطبيعي الذي يتراكم على حواف القطع وأسطح التشكيل وأوجه التلامس أثناء عمليات الإنتاج. السؤال الرئيسي الذي يواجهه كل فني بسيط: ما هي كمية المواد التي تقوم بإزالتها؟
الإجابة: استمر في إزالة المواد حتى تختفي جميع المناطق المتضررة من التآكل. يبدو ذلك واضحًا، ولكن-الطحن هو أحد الأخطاء الأكثر شيوعًا. إذا تركت حتى شريطًا رفيعًا من المواد البالية عند حافة القطع، فسوف يصبح القالب باهتًا مرة أخرى على الفور تقريبًا لأن المظهر الجانبي للحافة المستديرة لم تتم استعادته بالكامل إلى تقاطع حاد.
فيما يلي الإجراء المتسلسل لسيناريو الإصلاح الأكثر شيوعًا، وهو الترميم المتطور من خلال طحن السطح:
- قم بإزالة المكون من مجموعة القالب وقم بتنظيفه جيدًا. قم بإزالة أي نتوءات أو رواسب مزعجة أو حطام قد يتداخل مع الطحن.
- افحص حافة القطع تحت التكبير لتقييم عمق التآكل وتحديد أي تقطيع يمتد بشكل أعمق من التآكل العادي.
- قم بتركيب المكون على المطحنة السطحية باستخدام التركيبات المناسبة لضمان أن يكون سطح الأرض موازيًا للمسند الأصلي.
- خذ تمريرات خفيفة (0.01-0.025 مم لكل تمريرة) باستخدام عجلة طحن مناسبة لصلابة فولاذ الأداة. يعد مبرد الفيضانات ضروريًا لمنع الضرر الحراري للسطح المتصلب.
- استمر بالمرور حتى يؤكد الفحص البصري إزالة جميع علامات التآكل وتقريب الحواف، مما يكشف عن هندسة قطع جديدة وحادة عبر الملف الشخصي بأكمله.
- قم بإزالة حواف المكون، وتحقق من الأبعاد الحرجة باستخدام الميكرومتر أو كتل القياس، وتحقق من الاستواء باستخدام لوحة السطح والمؤشر.
- إذا تم تأريض المكون تحت الحد الأدنى لارتفاعه (النقطة التي لم تعد فيها الحشوات قادرة على تعويض إزالة المواد)، فقم بوضع علامة عليه للاستبدال بدلاً من إعادته إلى الخدمة بحجم أصغر.
تذكر أن أالمصفوفة ترتدي أبطأ من لكمةوبالتالي فإن كمية المواد التي تمت إزالتها من مكونات التزاوج لن تكون متساوية. طحن كل جزء فقط بقدر ما يحتاج. تؤدي إزالة المواد المفرطة إلى تقصير عمر المكونات دون داع.
بالنسبة للثقب باستخدام دبابيس القاذف، قم إما بإزالة المسامير وطحن المكونات بشكل منفصل، أو أدخل مفتاح حفظ من خلال فتحة التهوية الجانبية للاحتفاظ بالدبوس عند الامتداد الصحيح أثناء الطحن. وفي كلتا الحالتين، يجب أن يمتد دبوس القاذف المسافة الصحيحة من وجه الثقب بعد الشحذ، وإلا ستواجه مشاكل في سحب الوصلة- على الفور.
أحد المخاطر التي تدمر أعمال الطحن الجيدة: تراكم الحرارة المفرط. إذا رأيت تغيرًا في اللون (علامات زرقاء أو علامات بلون القش-) على سطح الأرض، فهذا يعني أنك قد تخلصت من الفولاذ المتصلب. سوف تتآكل تلك المنطقة الناعمة بمعدل متسارع. استخدم تدفقًا مناسبًا لسائل التبريد، وممرات أخف، وعجلة مجهزة بشكل صحيح لمنع الضرر الحراري.
EDM والتقنيات المتخصصة لاستعادة الدقة
عندما لا تتمكن الآلات التقليدية من الوصول إلى المنطقة المتضررة، أو عندما تكون الهندسة معقدة للغاية بحيث لا يمكن الطحن اليدوي، تصبح تقنيات إصلاح القالب EDM ضرورية. تعمل عملية التفريغ الكهربائي على إزالة المواد من خلال التآكل الشراري الذي يتم التحكم فيه، وتعمل بغض النظر عن صلابة قطعة العمل. وهذا يجعلها مثالية لمكونات القالب المتصلبة بالكامل والتي لا يمكن تشكيلها بشكل تقليدي دون التلدين أولاً.
تنطبق طريقتان EDM على إصلاح القالب:
- ثقالة EDMيستخدم - قطبًا كهربائيًا على شكل (عادةً جرافيت أو نحاس) لتآكل تجويف أو مقطع جانبي في قطعة العمل. في تطبيقات الإصلاحيمكن للثقالة EDM استعادة أشكال التجويف المعقدةقم بإزالة الصنابير المكسورة أو المثاقب العالقة في مكونات القالب دون التسبب في أضرار إضافية، وإعادة بناء تفاصيل النموذج المعقدة التي لا يمكن للطحن الوصول إليها.
- سلك التنظيم الإدارييستخدم - سلكًا كهربيًا رفيعًا لقطع مقاطع جانبية دقيقة عبر السُمك الكامل لقطعة العمل. مثالية لقطع الإدخالات الجديدة، أو ضبط ملفات القطع، أو إعادة-قطع الأشكال الهندسية المثقوبة التي تجاوزت حدود الطحن.
يتفوق EDM في المواقف التي تحتاج فيها إلى تفاوتات مشددة (في حدود 0.005 مم) على الأسطح الصلبة، أو الأشكال الهندسية الداخلية المعقدة التي لا يمكن لعجلة الطحن الوصول إليها، أو المقاطع الرقيقة الدقيقة حيث قد تتسبب قوى القطع الميكانيكية في حدوث تشوه. المقايضة- هي السرعة. يعتبر EDM أبطأ بطبيعته من الطحن، لذا فهو مخصص لأعمال الترميم الدقيقة بدلاً من الشحذ الروتيني.
بالإضافة إلى اللحام والطحن والتنظيم التنظيمي (EDM)، هناك تقنيتان إضافيتان تكملان مجموعة أدوات إصلاح القالب:
- إعادة -طلاء- يؤدي تطبيق المعالجات السطحية مثل نيتريد التيتانيوم (TiN) أو نيتريد كربونات التيتانيوم (TiCN) بعد الطحن إلى استعادة مقاومة التآكل وتقليل الميل إلى التهيج. تعمل إعادة الطلاء- على تمديد الفترة الفاصلة بين عمليات الشحذ ولكنها تتطلب إعداد السطح بشكل صحيح وخاليًا من أي ضرر ناتج عن الطحن.
- إعادة -التصنيع- بالنسبة لمحطات النموذج التي اهترأت بعد فترة من استعادة الطحن، يمكن للطحن باستخدام الحاسب الآلي أو الطحن بالاهتزاز استعادة ملف التعريف الأصلي. ويتطلب ذلك تلدين قسم القالب أولاً، وإعادة -تشكيله، ثم إعادة -تصلبه وتلطيفه مرة أخرى للوصول إلى صلابة الخدمة. إنها في الأساس إعادة بناء المكون، ويأتي قرار إعادة -التشغيل الآلي مقابل الاستبدال متأثرًا بالمدة الزمنية والتكلفة.
اختيار التقنية ليس تعسفيًا. قم بمطابقة طريقة الإصلاح مع وضع الفشل: الطحن لتآكل السطح والحواف الباهتة، واللحام لفقد المواد والتشقق، وEDM للميزات الدقيقة والهندسة التي يتعذر الوصول إليها، وإعادة الطلاء لمنع التآكل، وإعادة -التصنيع لاستعادة المظهر الجانبي بما يتجاوز حدود الطحن. يؤدي اختيار الطريقة الخاطئة، أو تطبيق الطريقة الصحيحة بإجراءات سيئة، إلى تحويل عملية إصلاح واحدة إلى فشل متكرر.
يعد تنفيذ الإصلاح الميكانيكي بشكل صحيح أمرًا ضروريًا، ولكنه جزء فقط من الحصول على نتيجة دائمة. ما يحدث لتعدين هذه الأداة الفولاذية أثناء وبعد الإصلاح، وخاصة الدورات الحرارية التي يتم إدخالها عن طريق اللحام والطحن، يحدد ما إذا كان الإصلاح الخاص بك سيستمر لمدة 500000 ضربة أو يفشل مرة أخرى بعد 5000 مرة.
المعالجة الحرارية واعتبارات المواد أثناء الإصلاح
يمكن لرواسب اللحام التي تبدو نظيفة على السطح أن تتشقق خلال بضعة آلاف من ضربات الضغط. من الممكن أن يتآكل سطح الأرض الذي يكون مسطحًا وحادًا قبل الأوان إذا تعرضت صلابته تحت السطح للخطر أثناء عملية الإصلاح. العمل الميكانيكي لتثبيت مكون القالب مرئي وقابل للقياس. إن الأعمال المعدنية، ومعالجة الأدوات والقالب التي تحدث على المستوى الحراري، تكون غير مرئية حتى تفشل. وهي تفشل في كثير من الأحيان، لأن هذه هي الخطوة الأكثر شيوعًا التي يتم تخطيها تحت ضغط الإنتاج.
يعد تخطي المعالجة الحرارية هو السبب الوحيد الأكثر شيوعًا لفشل إصلاح اللحام في مكونات القالب. إن الإصلاح غير السليم من الناحية المعدنية والذي يبدو جيدًا على المنضدة سوف يفشل بشكل أسرع من الضرر الأصلي الذي كان من المفترض إصلاحه.
إن فهم سبب أهمية الإدارة الحرارية، وما يحدث عندما تتجاهلها، هو الفرق بين الإصلاح الذي يستمر طوال عمر البرنامج والإصلاح الذي يتم شراؤه قبل أسبوع من سحب القالب مرة أخرى.
بروتوكولات ما قبل-التسخين وما بعد-اللحام الحراري
عندما تضرب قوسًا على أداة فولاذية صلبة دون تسخين مسبق، فإنك تخلق تدرجًا حراريًا شديدًا. يكون حوض اللحام منصهرًا بينما يظل المعدن الأساسي المحيط بالقرب من درجة الحرارة المحيطة. عندما يبرد اللحام، فإنه ينكمش ضد مادة صلبة وباردة تقاوم الحركة. والنتيجة هي -الضغط المتبقي الذي يتركز في نطاق ضيق يسمى المنطقة المتأثرة بالحرارة (HAZ). في فولاذ الأدوات المتصلب إلى 58-62 HRC، تصبح هذه المنطقة مارتنزيت هشًا، وهو عبارة عن بنية مجهرية صلبة للغاية ولكنها لا تتحمل تقريبًا إجهاد الشد أو التأثير. تبدأ الشقوق هناك، غالبًا خلال ساعات من عودة القالب إلى الخدمة.
يعمل التسخين المسبق-على حل هذه المشكلة عن طريق تقليل التدرج الحراري بين منطقة اللحام والمواد المحيطة. مثلملاحظات بوابة المعادن، يعمل التسخين المسبق على تقليل الصدمة الحرارية ويقلل من خطر التشويه المفرط أو الاعوجاج أو التشقق. لإصلاح القالب، يبدو البروتوكول العملي كما يلي:
- أداة D2 فولاذية- تسخين مسبق إلى 400-540 درجة (750-1000 درجة فهرنهايت). D2 معرض بشدة للتشقق بسبب محتواه العالي من الكربون والكروم.
- أداة فولاذية A2- تسخين مسبق إلى 200-260 درجة (400-500 درجة فهرنهايت). أقل حساسية من D2 ولكنها لا تزال تتطلب تسخينًا متحكمًا فيه.
- أداة S7 الفولاذية- تسخين مسبق إلى 150-200 درجة (300-400 درجة فهرنهايت). تعتبر تركيبة S7 المقاومة للصدمات أكثر تسامحًا، لكن اللحام البارد لا يزال يشكل خطرًا.
- أداة الصلب H13- تسخين مسبق إلى 370-540 درجة (700-1000 درجة فهرنهايت). يحتاج فولاذ العمل الساخن إلى درجات حرارة عالية للتسخين المسبق بسبب محتواه من السبائك.
تعتبر المعالجة الحرارية بعد اللحام-أمرًا بالغ الأهمية بنفس القدر. بعد اللحام، لا ينبغي السماح للمكون بالتبريد إلى درجة حرارة الغرفة دون التحكم فيه. بدلًا من ذلك، احتفظ به في درجة حرارة التسخين المسبق أو ضعه مباشرة في الفرن للتلطيف. الهدف هو تحويل أي مارتنسيت هش في HAZ إلى مارتنسيت مقسى، والذي يحتفظ بالصلابة بينما يستعيد بعض الصلابة. بالنسبة لمعظم أدوات تقوية الهواء-الفولاذ مثل A2 وD2، فإن المعالجة المزدوجة بعد اللحام هي ممارسة قياسية. يجب أن تتوافق درجة حرارة التقسية مع مواصفات المعالجة الحرارية الأصلية لدرجة الفولاذ تلك، عادةً ما تكون 200-540 درجة اعتمادًا على الصلابة النهائية المطلوبة.
كيف يبدو تخطي هذه الخطوات عمليًا؟ قد يبدو اللحام نفسه سليمًا. ولكن في غضون الآلاف القليلة الأولى من الضربات، تظهر شقوق شعرية في منطقة المناطق المتضررة من اللحام المجاورة للحام. وتنتشر هذه تحت التحميل الدوري وفي نهاية المطاف كسور الإصلاح، وغالبًا ما تأخذ معها مواد أساسية إضافية. سينتهي بك الأمر بأضرار أكبر مما بدأت به، بالإضافة إلى الوقت الضائع والمواد الناتجة عن عملية الإصلاح الفاشلة.
تخفيف التوتر بعد الإصلاحات الكبرى
تعالج المعالجة الحرارية بعد اللحام بالضرر الحراري المباشر الناتج عن دورة اللحام. يعالج تخفيف الضغط على مكونات القالب التي تم إصلاحها مشكلة أوسع نطاقًا: الضغوط المتبقية المتراكمة من التشغيل الآلي، والطحن، والتنظيم الإداري، واللحام التي تتراكم خلال تسلسل الإصلاح.
تخيل أن قسم القالب تم لحامه، ثم طحنه، ثم تم تنفيذ أعمال EDM السلكية على الملف الشخصي. قدمت كل واحدة من هذه العمليات نمط الضغط الخاص بها. يولد الطحن ضغطًا سطحيًا (مفيدًا بشكل عام) ولكنه أيضًا يولّد إجهادًا حراريًا موضعيًا في حالة حدوث تراكم للحرارة. يقوم EDM بإنشاء طبقة إعادة صياغة ذات إجهاد شد عالي على السطح، وهو ما تسميه الصناعة "منطقة الطبقة البيضاء". يقدم اللحام إجهادًا متبقيًا عميقًا في جميع أنحاء منطقة المناطق المتضررة من الحرائق. بدون تخفيف الضغط، يمكن أن تسبب مجالات الضغط المتنافسة هذه تشويهًا غير متوقع عند إعادة المكون إلى الخدمة، أو ما هو أسوأ من ذلك، إنشاء أدوات رفع الضغط حيث تبدأ الشقوق.
يتبع بروتوكول تخفيف الضغط لمكونات القالب التي تم إصلاحها قواعد واضحة. يتم تخفيف الضغط على الفولاذ المعالج بالحرارة- عند درجة حرارة 25 درجة فهرنهايت (15 درجة ) تقريبًا أقل من درجة حرارة التقسية الأخيرة. وهذا يضمن لك تخفيف الضغط دون تغيير الصلابة التي تم ضبطها بالفعل بواسطة المعالجة الحرارية الأصلية. تشبه أوقات النقع عملية التقسية: ساعة واحدة لكل بوصة من السمك بحد أدنى ساعتين-ساعتين. يجب أن يكون التبريد بطيئًا وموحدًا لتجنب إعادة إدخال التدرجات الحرارية.
بالنسبة لأسطح EDM على وجه التحديد، يعد تخفيف الضغط أمرًا مهمًا بشكل خاص. تحتوي طبقة إعادة التشكيل من EDM على شقوق صغيرة وتوتر سطحي شديد. تساعد دورة تخفيف الضغط على استرخاء هذه المنطقة وتقليل مخاطر انتشار تلك الشقوق الصغيرة تحت أحمال الخدمة. تشدد بعض المتاجر بشكل روتيني على تخفيف أي مكون تم إنجاز أعمال EDM فيه، بغض النظر عما إذا كانت هناك إصلاحات أخرى.
متى يجب عليك تخفيف التوتر مقابل متى يمكنك تخطيه؟ الإصلاحات البسيطة مثل الطحن الخفيف لحافة القطع أو اللحام البسيط على سطح غير حرج-قد لا تبرر دورة الفرن. الإصلاحات الرئيسية التي تتضمن اللحامات العميقة، أو إزالة المواد بشكل كبير، أو عمليات الإصلاح المتعددة على نفس المكون، أو أي إصلاح في هندسة القسم - المعقدة أو الرفيعة، يجب أن تشتمل دائمًا على تخفيف الضغط. تعتبر تكلفة دورة الفرن تافهة مقارنة بتكلفة تكرار الفشل ووقت التوقف المرتبط به.
التحقق من الصلابة والتحقق من سلامة المواد
لقد قمت بلحام المكون ومعالجته بالحرارة-وإعادة إرجاعه إلى أبعاده. كيف يمكنك التأكد من أن عملية الإصلاح تمت بالفعل على المستوى المعدني؟ يمنحك التحقق من صلابة الفولاذ بالأداة الإجابة. إذا كانت المنطقة التي تم إصلاحها لا تتطابق مع مواصفات الصلابة الأصلية، فسوف يتآكل الإصلاح بسرعة كبيرة (ناعمة جدًا) أو يتشقق ويتشقق قبل الأوان (صعب جدًا وهش).
هناك طريقتان للاختبار تسيطران على التحقق من إصلاح القالب:
- اختبار صلابة روكويل (مقياس HRC)- معيار اختبارات الصلابة المجمعة للمكونات الفولاذية للأداة. إنها قراءة سريعة ومباشرة- وعملية للتأكد من أن القسم الذي تم إصلاحه يقع ضمن النطاق المتوقع (عادةً 58-62 HRC لفولاذ قوالب العمل البارد).روكويل يعمل بشكل أفضلعندما يكون لديك سطح اختبار مسطح ومستقر وسمك مادة كافٍ لدعم المسافة البادئة دون تأثير الركيزة.
- اختبار الصلابة الدقيقة-فيكرز- ضروري عندما تحتاج إلى تعيين الصلابة عبر منطقة اللحام، والمناطق الخطرة، والمعادن الأساسية. يستخدم Micro-Vickers مسافة بادئة ماسية صغيرة تحت حمل منخفض، مما يسمح لك بوضع مسافات بادئة متعددة في خط عبر حدود الإصلاح. ويكشف هذا ما إذا كانت منطقة HAZ قد تم تلطيفها بشكل صحيح، وما إذا كانت رواسب اللحام تتوافق مع صلابة المادة الأساسية، وما إذا كانت هناك أي مناطق ناعمة أو شديدة الصلابة من شأنها أن تخلق نقطة ضعف تحت تحميل الخدمة.
يجب أن يُظهر إصلاح اللحام الذي تم تنفيذه بشكل صحيح على فولاذ أداة D2 رواسب اللحام عند 58-62 HRC، وHAZ ضمن 2-3 نقاط من المادة الأساسية، ولا توجد نقاط لينة محلية أقل من 55 HRC والتي قد تشير إلى تصلب غير كامل أو الإفراط في التقسية. إذا كشفت تقنية micro-Vickers عن نطاق ضيق ضيق أعلى من 65 HRC في منطقة HAZ، فإن هذه المنطقة لم يتم تلطيفها بشكل كافٍ وستكون عرضة للتشقق تحت الحمل الدوري.
يضيف توافق المواد أثناء اللحام طبقة أخرى. عندما تقوم بإيداع مادة الحشو على فولاذ الأداة، فإنك تقوم بإنشاء رابطة معدنية بين تركيبتين محتملتين مختلفتين. يجب أن تكون مادة الحشو متوافقة مع محتوى الكربون والسبائك للمادة الأساسية، ويجب أن تستجيب بشكل مناسب لدورة المعالجة الحرارية لما بعد اللحام. يؤدي استخدام قضيب الحشو المصمم للفولاذ الطري في قسم القالب D2 إلى إنشاء وصلة معدنية مختلفة ذات صلابة لا يمكن التنبؤ بها، ومقاومة ضعيفة للتآكل، وارتفاع خطر التشقق عند خط الدمج. قم بمطابقة الحشو مع الفولاذ الأساسي، وتحقق من النتيجة من خلال اختبار الصلابة قبل إعادة المكون إلى الإنتاج.
الإدارة الحرارية أثناء الإصلاح ليست عملاً ساحرًا. إنها لا تنتج نتائج مرئية بالطريقة التي تعمل بها خرزة اللحام النظيفة أو السطح المطحون حديثًا. لكن الأساس غير المرئي هو الذي يحدد ما إذا كان عملك المرئي سيستمر أم لا. إن المتجر الذي يتحكم في-الحرارة المسبقة، وبعد-تلطيف اللحام، وتخفيف الضغط، والتحقق من الصلابة يؤدي إلى إصلاحات تدوم طويلاً. المتجر الذي يتخطى هذه الخطوات ينتج إصلاحات تبدو جيدة على مقاعد البدلاء وتفشل تحت الضغط.
معرفة كيفية تنفيذ إصلاح دائم هو شيء واحد. إن معرفة ما إذا كان يجب الإصلاح على الإطلاق، أو ما إذا كان المكون قد وصل إلى النقطة التي يكون فيها الاستبدال أكثر منطقية من الناحية الاقتصادية، هو قرار مختلف تمامًا، وهو قرار تتخذه معظم المتاجر بناءً على حدسها بدلاً من التحليل المنظم.
الإصلاح مقابل إطار قرار الاستبدال
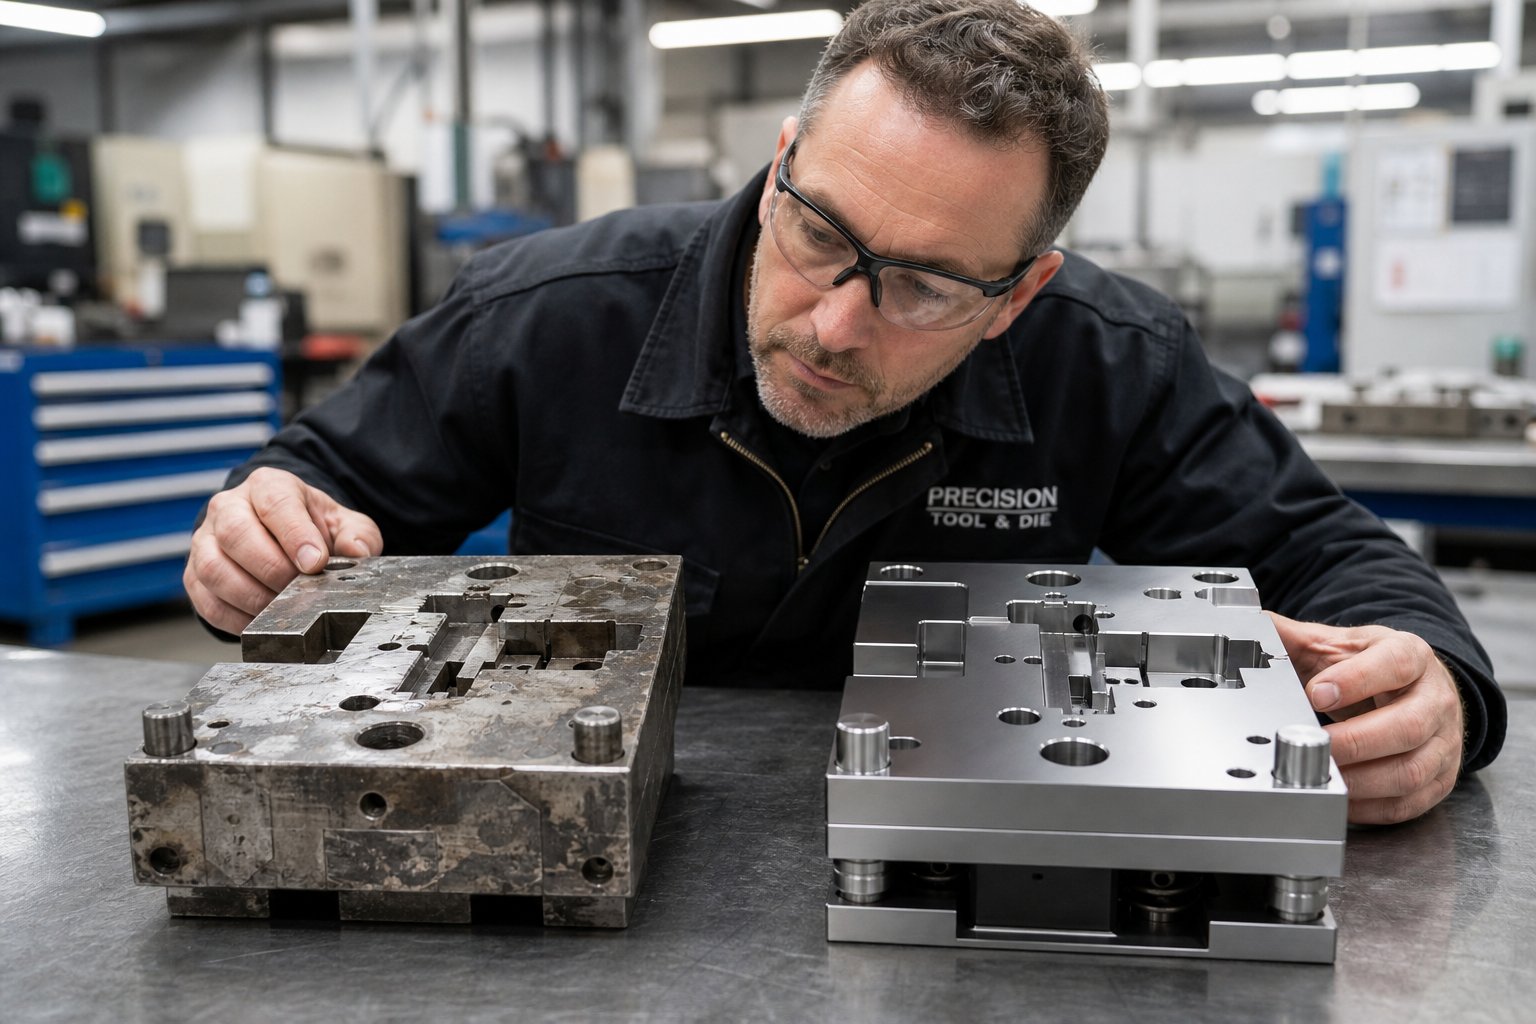
إدراج شكل متصدع يجلس على مقاعد البدلاء. لقد قمت بلحامها مرتين من قبل. المنطقة المتأثرة بالحرارة-تقترب من المعالم المجاورة، وتم إجراء الإصلاح الأخير لـ 40000 زيارة فقط بدلاً من 200000 المتوقعة. هل تقوم بإصلاحه مرة أخرى، أو قطع إدراج جديد؟ تجيب معظم المتاجر على هذا السؤال بناءً على من يصرخ بصوت عالٍ: الإنتاج يريد استعادته الآن، لذا قم بلحامه. تريد إدارة الأدوات توفير الميزانية، لذا عليك لحامها. لا أحد يتساءل عما إذا كان اللحام للمرة الثالثة منطقيًا من الناحية الاقتصادية.
يؤدي استبدال الحدس بمصفوفة قرار منظمة لإصلاح القالب إلى إزالة المشاعر من القرار الذي يؤثر بشكل مباشر على التكلفة ووقت التشغيل وجودة الجزء. يمنح إطار العمل أدناه مديري الأدوات عملية قابلة للتكرار لتقييم تكلفة إصلاح القالب مقابل تكلفة الاستبدال على مستوى المكونات.
عوامل التكلفة والمدة الزمنية في قرار الإصلاح
هناك رقمان يدفعان القرار أكثر من أي شيء آخر: تكلفة الإصلاح مقارنة بالاستبدال، والوقت الذي يستغرقه كل خيار. إن الإصلاح الذي يكلف 60% من مكون جديد ويستعيد 50% فقط من عمر الخدمة المتوقع يعد استثمارًا سيئًا. قد لا يكون البديل الذي يتكلف أقل ولكنه يستغرق ثمانية أسابيع للوصول قابلاً للتطبيق عند تشغيل الإنتاج غدًا.
إليك كيفية تأطير المقارنة بأمانة:
- تكلفة الإصلاح- تشمل العمالة، والمواد، والمعالجة الحرارية، وأي عمليات خارجية (EDM، والطلاء)، ووقت التوقف عن العمل أثناء وجود القالب على الطاولة.
- تكلفة الاستبدال- تتضمن المواد الخام، والتصنيع الآلي، والمعالجة الحرارية، والتركيب، ووقت الاختبار لتأهيل المكون الجديد في القالب.
- العمر المتوقع بعد الإصلاح- يؤدي كل إصلاح متتالي عادةً إلى عوائد متناقصة. قد يؤدي إصلاح اللحام الأول إلى استعادة 80-90% من عمره الأصلي. نادرًا ما يؤدي الإصلاح الثالث في نفس المنطقة إلى أكثر من 30-50%.
- حجم البرنامج المتبقي- إذا كان برنامج الأجزاء يحتوي على 100000 قطعة متبقية، فإن الإصلاح الذي يدوم 100000 زيارة يكون مناسبًا تمامًا. إذا تم تشغيل البرنامج لمدة خمس سنوات أخرى بكمية سنوية قدرها 500000، فإن الإصلاح قصير الأمد-سيؤدي فقط إلى تأخير الاستبدال الحتمي.
يستخدم العديد من غرف الأدوات ذات الخبرة الحد الأدنى العملي: عندما تتجاوز تكلفة الإصلاح 50% من تكلفة الاستبدال ويكون العمر المتوقع بعد الإصلاح-أقل من 60% من عمر المكون الجديد، فإن الاستبدال هو الاستثمار الأفضل. أقل من هذا الحد، عادةً ما يفوز الإصلاح من حيث التكلفة ووقت التنفيذ.
عندما يتجاوز الضرر التراكمي صلاحية الإصلاح
يمكن أن تكون الإصلاحات الفردية سليمة تمامًا. المشكلة تراكمية. يضيف كل لحام الضغط المتبقي. تقوم كل عملية طحن بإزالة المواد وتقليل نطاق الرقائق المتبقي للمكون. تعمل كل دورة حرارية على تغيير تركيبة المادة الأساسية المحيطة بمهارة. في مرحلة ما، لن تتمكن من إصلاح المكون الأصلي. أنت تحافظ على خليط لا يشبه كثيرًا غرض التصميم الأصلي.
راقب هذه الإشارات التي تخبرك بموعد استبدال مكونات قالب الختم بدلاً من إصلاحها مرة أخرى:
- تم لحام المكون في نفس المنطقة أكثر من مرتين، وكل عملية إصلاح تستمر لفترة أقصر من سابقتها.
- أدى الطحن التراكمي إلى خفض ارتفاع المكون إلى أقل من الحد الأدنى، وتقترب أكوام الرقائق من الحد العملي لها.
- يكشف اختبار الصلابة عن مناطق غير متناسقة عبر سطح العمل من عدة مناطق متداخلة ومتأثرة بالحرارة.
- يتطلب المكون إصلاحًا بوتيرة متزايدة، على الرغم من عدم تغير ظروف التشغيل.
- يُظهر فحص الأبعاد أن الهندسة التي تم إصلاحها تنجرف أكثر من الاسمية مع كل دورة إعادة عمل.
وهذه النقطة الأخيرة تستحق التركيز. تدهور التسامح تقدمي.المبادئ التوجيهية للتقييم المهنيتشير إلى أنه إذا تعذر استعادة الوظيفة إلى 80% على الأقل من المواصفات الأصلية بعد الإصلاح، فإن الاستبدال هو المسار المناسب. تؤدي الإصلاحات المتكررة التي يؤدي كل منها إلى ترك المكون بعيدًا قليلًا عن المستوى المثالي إلى تفاقم مخاطر الجودة التي تظهر في النهاية كأجزاء -غير متحملة-.
هناك أيضًا إشارة تشخيصية مخفية في تردد الإصلاح. إذا استمر أحد المكونات في الفشل على الرغم من تنفيذ إصلاح الصوت، فمن المحتمل ألا يكون السبب الجذري هو التآكل أو الإرهاق. إنها مشكلة في التصميم: عدم كفاية المواد، أو درجة الفولاذ الخاطئة، أو الدعم غير الكافي، أو أحمال التشغيل بما يتجاوز ما يمكن أن تتحمله الهندسة. إن إصلاح النقص في التصميم يشبه ترقيع الإطار باستخدام مسمار لا يزال بداخله. أنت بحاجة إلى إعادة بناء هذه المحطة باستخدام مكون معاد تصميمه، وليس إصلاحًا آخر للمكون الحالي.
ميزات التصميم التي تبسط قرار الاستبدال
تعتمد صعوبة قرار الإصلاح-أو-الاستبدال بشكل كبير على كيفية تصنيع القالب. إن تصميم نمط الإدخال-، حيث يتم وضع مكونات العمل الفردية في جيوب داخل أداة تثبيت أكبر، يجعل عملية الاستبدال سهلة. يمكنك سحب الملحق البالي، وإسقاط قطعة احتياطية -مسبقة الصنع، والتحقق من المحاذاة، ثم العودة إلى الإنتاج. يتم اتخاذ القرار عمليًا لأن الاستبدال يكون سريعًا ويمكن التحكم في تكلفة المخزون الاحتياطي.
إن إنشاء قالب -مقطع صلب، حيث يتم تشكيل هندسة العمل مباشرة في كتلة متجانسة، يجعل عملية الاستبدال أكثر تكلفة بكثير وتستغرق وقتًا-. يصبح الإصلاح هو الإجراء الافتراضي لأن الاستبدال يعني إعادة -تصنيع قسم القالب بالكامل. إن اختيار التصميم هذا، الذي تم إجراؤه قبل سنوات أثناء هندسة القالب، يشكل بشكل مباشر كل قرار صيانة مستقبلي طوال عمر إنتاج القالب.
كما توضح مبادئ تصميم إدخال القالب، فإن الإدخالات القابلة للاستبدال تقلل من وقت التوقف عن العمل لأن العنصر البالي فقط هو الذي يتغير بدلاً من التجميع الكامل. كما أنها تتيح التوحيد القياسي: المحطات المتعددة التي تستخدم أشكال هندسية مشتركة تعني عددًا أقل من قطع الغيار الفريدة في المخزون. إن علاوة التكلفة الخاصة ببناء الإدخال في مرحلة الإنشاء تؤتي ثمارها عبر سنوات الإنتاج من خلال عمليات تبديل أسرع للمكونات وإصلاح أكثر نظافة -أو-قرارات الاستبدال.
تقوم مصفوفة قرار إصلاح القالب التالية بدمج هذه العوامل في أداة تقييم منظمة:
| خطورة الحالة | جدوى الإصلاح | نسبة التكلفة المقدرة (الإصلاح مقابل الاستبدال) | الإجراء الموصى به |
|---|---|---|---|
| تآكل طفيف في الحواف أو تقطيع سطحي | طحن قياسي عالي - أو لحام خفيف | 10-25% | بصلح. شحذ أو لحام وإعادة طحن. |
| صدع معتدل أو خسارة مادية كبيرة | يتطلب - المتوسط إصلاح اللحام ومعالجة حرارية ماهرة | 30-50% | إصلاح إذا حدث الأول أو الثاني. استبدله إذا كان الإصلاح الثالث في نفس المنطقة. |
| تشققات عميقة، أو إصلاحات سابقة متعددة، أو فقدان التسامح التراكمي | من المتوقع انخفاض العوائد المتناقصة -. | 50-75% | استبدل المكون. يتم الإصلاح كجسر مؤقت فقط إذا أجبرته المهلة الزمنية على ذلك. |
| الفشل الهيكلي، أو تدهور المواد الأساسية، أو الفشل النظامي المتكرر | إصلاح - غير قابل للتطبيق لا يمكن استعادة الوظيفة بشكل موثوق | 75-100%+ | استبدله على الفور. التحقيق في السبب الجذري لإعادة التصميم المحتملة. |
| أي خطورة، ولكن حجم البرنامج المتبقي أقل من 10% من عمر المكونات | يختلف | يختلف | إصلاح لإنهاء البرنامج. لا تستثمر في مكون جديد لقصر العمر المتبقي. |
هذه المصفوفة ليست قاعدة صارمة. إنها نقطة بداية تجبر المحادثة على تضمين جميع المتغيرات ذات الصلة بدلاً من اختيار الخيار الأسرع أو الأرخص في الوقت الحالي. إن المنهج المنضبط لإصلاح-أو-القرارات البديلة، والذي يتم تطبيقه بشكل متسق وتتبعه بمرور الوقت، يكشف عن أنماط تساعدك على توقع حالات الفشل المستقبلية والميزانية وفقًا لذلك.
سواء كنت تقوم بالإصلاح أو الاستبدال، فلا يزال المكون بحاجة إلى إثبات نفسه قبل استئناف الإنتاج الكامل. إن القالب الذي تم إصلاحه والذي لم يتم التحقق من صحته بشكل صحيح هو مجرد فرضية. إن التأكد من نجاحه فعليًا، والتسامح، في ظل ظروف الإنتاج الحقيقية، يتطلب عملية منظمة خاصة به.
نشر-التحقق من صحة الإصلاح وضمان الجودة
إن مكون القالب الذي تم إصلاحه والذي يتم قياسه بشكل صحيح على الطاولة لا يضمن الأجزاء المقبولة في ظل ظروف الإنتاج. تقدم ديناميكيات الضغط، وتنوع المواد، والتأثيرات الحرارية أثناء التشغيل متغيرات لا يستطيع العمل على مقاعد البدلاء محاكاتها بمفرده. يتطلب ضمان جودة القالب بعد الإصلاح تسلسلًا منظمًا للتحقق من الصحة يعمل على زيادة الثقة تدريجيًا، والانتقال من الفحوصات الثابتة عبر التجارب الخاضعة للرقابة إلى الإنتاج الخاضع للمراقبة قبل تسليم القالب مرة أخرى إلى الأرض.
تخطي أي خطوة في هذا التسلسل وأنت تخاطر باكتشاف المشكلة بأقصى سرعة، عندما ترتفع معدلات الخردة وتنخفض الضغط مرة أخرى. فيما يلي خطوات التحقق من صحة قالب ما بعد الإصلاح التي يجب على كل غرفة أدوات اتباعها كبروتوكول إصدار قياسي:
- تفتيش مقاعد البدلاء- تحقق أبعاديًا من جميع المكونات التي تم إصلاحها ومقارنتها بمواصفات الطباعة قبل إعادة التجميع. تأكد من الصلابة وتشطيب السطح والتفاوتات الهندسية على الأسطح المعاد صياغتها.
- إعادة التجميع والتحقق من المحاذاة- قم بتثبيت المكونات التي تم إصلاحها، وتحقق من الجلوس المناسب، وتأكد من ارتفاعات الرقائق، وتأكد من أن جميع ميزات تحديد الموقع تعمل بدون تركيب قسري.
- ركوب الدراجات الجافة- قم بتشغيل القالب من خلال عدة ضربات بطيئة بدون مادة لتأكيد الخلوص الميكانيكي والتوقيت والحركة الحرة لجميع العناصر المتحركة. استمع للتدخل، انتبه للربط.
- أول-فحص القطعة- قم بتشغيل الجزء الأول بسرعة منخفضة. قم بقياس جميع الأبعاد الحرجة، وتحقق من حالة الثقب، وافحص جودة السطح، وقارن النتائج بمواصفات تحمل الأجزاء.
- تشغيل إنتاج قصير مع التحقق من الأبعاد- قم بإنتاج 20-50 جزءًا متتاليًا بالسرعة العادية. قياس مجموعة عينة (عادة 5-10 قطعة) لتحقيق الاستقرار الأبعاد عبر المدى. انتبه إلى الانجراف أو عدم الاتساق أو التدهور التدريجي.
- مراقبة SPC أثناء الإنتاج الأولي- حرر إلى الإنتاج الكامل مع تكرار قياس مرتفع لأول 500-1000 ضربة. ارسم الأبعاد الرئيسية على مخططات التحكم للتحقق من أن العملية مستقرة ومركزة، وليس فقط ضمن حدود التسامح.
- إصدار الإنتاج الكامل- بمجرد أن تؤكد المراقبة الأولية وجود مخرجات مستقرة، ارجع إلى فترات الفحص القياسية وقم بتوثيق الإصدار.
فحص البدلاء والتحقق من الأبعاد
قبل أن يعود القالب إلى المطبعة، يحتاج كل سطح تم إصلاحه إلى قياس وفقًا لمواصفاته الأصلية. وهذا يعني قراءات الميكرومتر أو CMM على-حواف القطع الأرضية، وفحوصات الملف الشخصي على محطات النموذج المعاد تشكيلها-، والتحقق من الاستواء على الوجوه الملحومة والمعاد تسطيرها-. أنت تجيب على سؤال واحد: هل أعاد الإصلاح الشكل الهندسي إلى حدود تحمل العمل؟
إيلاء اهتمام خاص لعلاقات التزاوج. لا يزال من الممكن أن تنتج اللكمة التي يتم قياسها بشكل صحيح أجزاء سيئة إذا تغيرت علاقتها بفتحة القالب. تحقق من الخلوصات بين مكونات التزاوج، وليس الأبعاد الفردية فقط. بالنسبة لإصلاحات اللحام، تأكد من أن المحاذاة بين الأدلة والأقسام والمناطق المحشوة لا تظهر أي توافق قسري، نظرًا لأن تشويه اللحام يمكن أن يغير هندسة المكونات بطرق خفية تفتقدها القياسات الفردية.
بروتوكولات التشغيل التجريبي وتأهيل-القطعة الأولى
يعمل بروتوكول فحص التشغيل التجريبي على سد الفجوة بين ثقة المنضدة وواقع الإنتاج. يلتقط ركوب الدراجات الجافة تداخلًا ميكانيكيًا أو خيوطًا مجردة أو أخطاء في التجميع من شأنها أن تسبب ضررًا فوريًا. أول-فحص القطعة يكتشف مشاكل الأبعاد قبل إنشاء سلة الخردة.
عندما تقوم بتشغيل تلك القطعة الأولى، قم بقياس كل شيء، وليس فقط البعد الذي أصلحته. يمكن للإصلاحات تغيير الميزات المجاورة، أو تغيير توقيت تقدم الشريط، أو تغيير كيفية تدفق المواد عبر محطات النموذج. قد يكون إصلاح اللحام على الفولاذ المزخرف مثاليًا من حيث الأبعاد ولكنه يؤدي إلى تشويه كافٍ للتأثير على محاذاة المحطة التالية. إن فحص المنطقة التي تم إصلاحها فقط يفتقد هذه التأثيرات الثانوية.
خلال فترة الإنتاج القصيرة، فإنك تبحث عن الاستقرار بدلاً من مجرد التوافق. خمسة أجزاء متتالية ضمن التسامح جيدة. تشير خمسة أجزاء متتالية تتجه بثبات نحو حد تسامح واحد إلى أن عملية الإصلاح قد اهترأت بالفعل أو استقرت، وقد لا تحصل على العمر الافتراضي المتوقع منها. تتبع عمليات تأهيل القالب التي يستخدمها مصنعو الأدوات نفس المبدأ: لا تؤكد تجارب الختم الجودة الأولية فحسب، بل تؤكد الاستقرار الوظيفي في ظل ظروف الإنتاج الحقيقية.
التوثيق والتتبع بعد الانتهاء من الإصلاح
التحقق من صحة المعلومات بدون توثيق هو إهدار للاستخبارات. كل حدث إصلاح، بدءًا من وضع الفشل الذي أدى إلى حدوثه وحتى نتائج التحقق من الصحة التي أصدرته، يحتاج إلى تغذية نظام تتبع صيانة القالب لديك. تشمل المجالات المهمة لتجديد قالب الختم ما يلي:
- التاريخ، وضرب العد عند الفشل، وضرب العد عند العودة إلى الإنتاج
- وضع الفشل والمحطة أو المكون المتأثر
- تقنية الإصلاح المستخدمة (اللحام، الطحن، EDM، الاستبدال)
- تم إجراء المعالجة الحرارية ونتائج التحقق من الصلابة
- نتائج فحص الأبعاد قبل وبعد الإصلاح
- أول-قياسات القطعة والتشغيل التجريبي
- فني يقوم بتنفيذ العمل وإجمالي ساعات الإصلاح
- العمر المتوقع للإصلاح ونقطة بدء الفحص التالية
يخدم هذا السجل غرضين. على المدى القصير-، يوفر دليلاً يمكن تتبعه على أنه تم التحقق من صحة القالب قبل إطلاقه، مما يحميك في حالة ظهور أسئلة حول الجودة لاحقًا. على المدى الطويل-، يقوم بإنشاء سجل الإصلاح الذي يؤدي إلى اتخاذ قرارات أكثر ذكاءً. يجب أن توثق أوامر العمل المكتملة ما كان المقصود من الإصلاح تحقيقه وتوفير وسيلة لتتبع التكرارات، وتحويل الإصلاحات المعزولة إلى نقاط بيانات تكشف عن الأنماط. عندما ترى أن محطة معينة قد تم إصلاحها أربع مرات خلال اثني عشر شهرًا، وفي كل مرة تدوم عددًا أقل من الزيارات، يكون لديك دليل موضوعي على قرار الاستبدال الذي تمت مناقشته سابقًا.
بيانات SPC التي تم جمعها أثناء مراقبة ما بعد الإصلاح-تغذي هذا النظام نفسه. إذا أظهرت مخططات التحكم أن العملية تسير بشكل مستقر ومركزة بعد الإصلاح، فهذا تأكيد على نجاح التقنية. إذا أظهرت انحرافًا أو تباينًا مفرطًا منذ البداية، فقد يكون الإصلاح سليمًا من الناحية الفنية ولكنه غير كافٍ من الناحية الوظيفية، وقد تمكنت من اكتشافه قبل أن يصبح مشكلة تتعلق بجودة العميل.
تعمل عملية التحقق والتوثيق المنضبطة على تحويل إصلاح القوالب من حدث معزول إلى مصدر بيانات يعمل على تحسين برنامج الصيانة لديك بشكل مستمر. ولكن هذه هي الحقيقة غير المريحة: بعض القوالب يصعب التحقق من صحتها، ويصعب إصلاحها، ويصعب الاستمرار في تشغيلها، ليس بسبب اختيار المواد أو مهارة المشغل، ولكن بسبب كيفية تصميمها في المقام الأول.
كيف تؤثر اختيارات تصميم القالب على قابلية الإصلاح على المدى الطويل-.
إن القالب الذي يقاتلك في كل مرة يتعلق الأمر بالمقعد لم يتم تصميمه مع وضع الإصلاح في الاعتبار. وصول محكم، ومثبتات غير قياسية-، وبنية متجانسة حيث يجب أن توجد الإدخالات، وأشكال هندسية تتطلب تفكيكًا كاملاً فقط للوصول إلى مكون واحد مهترئ. هذه ليست مشاكل عشوائية. إنها قرارات التصميم التي يتم اتخاذها أثناء الهندسة والتي يتردد صداها عبر كل أداة مستقبلية وحدث صيانة القالب طوال عمر البرنامج.
إن تصميم القالب من أجل قابلية الصيانة ليس اعتبارًا ثانويًا يتم تثبيته بعد الانتهاء من هندسة التشكيل. إنها فلسفة هيكلية تحدد ما إذا كان الإصلاح سيستغرق ساعتين أو يومين، وما إذا كان لديك خمسة مكونات احتياطية أو خمسين، وما إذا كان بإمكان الفنيين لديك تبديل الملحق البالي أثناء فترة الاستراحة المجدولة أو الحاجة إلى سحب القالب بالكامل من أجل هدم المقعد.
أدخل البناء والتصميم المعياري لسهولة الاستبدال
يُعد البناء المعياري لإدخال القالب خيار التصميم الأكثر تأثيرًا لقابلية الإصلاح على المدى الطويل-. عندما يتم تصميم حواف القطع وتفاصيل الشكل والميزات المعرضة للتآكل-كإدخالات فردية يتم وضعها في جيوب بدلاً من تشكيلها آليًا مباشرة في كتل متجانسة، يصبح كل قرار صيانة نهائيًا أكثر بساطة.
النظر في الفرق في الممارسة. يتطلب القالب التدريجي المزود بقسم فولاذي متين- سحب نصف القالب السفلي بالكامل إلى المطحنة السطحية عند تآكل الحواف. نفس القالب المدمج بإدخالات مقطعية يسمح للفني بإخراج القطعة البالية، وإسقاط قطعة احتياطية ما قبل-الأرض، والتحقق من الخلوص، والعودة إلى الإنتاج. لا يترك القالب المكبس أبدًا لإجراء صيانة روتينية للحافة.
تتضمن ميزات التصميم التي تتيح هذا النهج المعياري ما يلي:
- جيوب داخلية بمفتاح- جيوب أرضية دقيقة- مزودة بمفاتيح تحديد موقع تضمن المحاذاة الدورانية والموضعية أثناء إعادة التثبيت دون تركيب ممل.
- مثبتات الاحتفاظ التي يمكن الوصول إليها- تم وضع مسامير غطاء رأس المقبس في مكان يمكن أن يصل إليه مفتاح الربط دون إزالة المكونات المجاورة. تضيف أدوات التثبيت المدفونة أو المسدودة خطوات تفكيك غير ضرورية.
- أدوات تعرية موجهة مع تركيب مستقل- أدوات تجريد يتم رفعها بشكل نظيف دون إزعاج المكونات الأخرى، مما يتيح الوصول المباشر إلى المثاقب وأسطح القالب الموجودة أسفلها.
- قم بارتداء الألواح على الأسطح-عالية التلامس- لوحات مضحية على كتل الكعب، وقضبان توجيه، وأوجه حامل فارغة تمتص التآكل المنزلق ويمكن استبدالها دون إعادة صياغة الهيكل الأصلي.
- المكونات المسننة مع تخفيف التخليص- دبابيس وتد لتحديد المواقع بشكل متكرر بالإضافة إلى فتحات الخلوص التي تتيح سهولة الاستخراج بدون طرق أو تحديق.
كمامبادئ ختم القالب التدريجيتؤكد الشركات المصنعة للأدوات الدقيقة أن المقاطع عالية التآكل-مثل حواف القطع غالبًا ما يتم تصميمها على شكل إدخالات قابلة للاستبدال من مواد متينة مثل كربيد التنجستن، مما يؤدي إلى تجنب الحاجة إلى تصنيع قالب قالب جديد تمامًا عند تآكل الحواف. تعمل هذه الفلسفة المعيارية على تقليل تكاليف الصيانة بشكل مباشر وتقليل وقت توقف الإنتاج.
المكونات الموحدة التي تقلل من تعقيد قطع الغيار
تخيل تخزين الملحقات الاحتياطية للقالب التدريجي المكون من 20 محطة حيث تتميز كل أداة قطع بهندسة فريدة وطريقة احتجاز فريدة وتكوين فريد للرقائق. يتزايد مخزون قطع الغيار لديك، ويقضي الفنيون وقتًا في التحقق من أي مكون محدد يناسب أي جيب محدد. توحيد يلغي هذا التعقيد.
يستخدم التصميم الذكي للقالب أشكالًا هندسية مشتركة عبر محطات متعددة حيثما أمكن ذلك. تشترك اللكمات التجريبية في نفس قطر الساق وأسلوب الاحتفاظ. تستخدم اللكمات الثقبية ذات أحجام الفتحات المشابهة تكوينات رأس متطابقة تتلاءم مع مثبتات نمط الكرة القياسية - أو الكتف-. تعكس إدراجات النموذج في المحطات المتماثلة بعضها البعض، لذا فإن قطعة احتياطية واحدة تخدم موقعين.
تشتمل ميزات إمكانية إصلاح قوالب الختم المرتبطة بالتوحيد القياسي على ما يلي:
- أقطار عرقوب لكمة مشتركة وأنماط الرأس- تقليل تنوع عمليات الاحتجاز وتكوينات النسخ الاحتياطي المطلوبة عبر القالب.
- جيوب زنبركية موحدة وتجويف أسطوانة النيتروجين- يسمح بمكونات القوة القابلة للتبديل بدون معالجة مخصصة أثناء الاستبدال.
- سمك موحد للرقائق ودرجات المواد- تبسيط تعويض الارتفاع بعد الطحن دون البحث عن مخزون الرقائق غير القياسي-.
- أحجام قفل متسقة في جميع أنحاء القالب- لا ينبغي أن يحتاج الفني إلى ستة مفاتيح Allen مختلفة لتفكيك أداة واحدة. يغطي مقاسان أو ثلاثة أحجام قياسية كل شيء عندما يفرض التصميم الاتساق.
يعمل توحيد المعايير أيضًا على تسريع عملية الشراء. عندما تستخدم الإدخالات الخاصة بك-الفراغات-الجاهزة التي يمكن لأي أداة مختصة أو ورشة قوالب أن تنهيها-تطحن إلى الملف الشخصي، تنخفض المهل الزمنية من أسابيع إلى أيام. تنشئ الأشكال الهندسية المخصصة - المخصصة مع أنظمة الاحتفاظ الغريبة تبعيات مصدر -مفردة تجعلك تنتظر عندما ينخفض الإنتاج.
كيف تقلل الهندسة من أجل الصيانة من تكلفة الإصلاح مدى الحياة
كل ميزة تصميمية مذكورة أعلاه تكلف أكثر بشكل طفيف أثناء عملية إنشاء القالب الأولي. تتطلب جيوب الإدخال معالجة أكثر من الأجزاء الصلبة. تتطلب المكونات الموحدة مزيدًا من التنسيق الهندسي المسبق. يؤدي وضع أداة التثبيت التي يمكن الوصول إليها في بعض الأحيان إلى فرض مظاريف قالب أكبر قليلاً. ولكن على مدار عمر إنتاج القالب، والذي يمتد لملايين الزيارات وعشرات أحداث الصيانة، تتضاعف هذه الاستثمارات الأولية إلى وفورات هائلة في التكاليف.
تم تصميم القوالب مع إمكانية الصيانة كأولوية:
- عمليات تبديل أسرع للمكونات تقلل من وقت توقف الضغط لكل حدث صيانة
- محاذاة أبسط أثناء إعادة التجميع مما يلغي -التجربة و-تصحيح الأخطاء
- أنماط تآكل أكثر قابلية للتنبؤ بها لأن العناصر القابلة للاستبدال مصممة كنقاط تآكل مضحية
- انخفاض تكلفة مخزون قطع الغيار من خلال التوحيد القياسي
- منحنيات تدريب فني أقصر لأن البناء المتسق يعلم الأنماط بدلاً من الاستثناءات
بالنسبة للفرق التي تقوم ببناء أو توسيع برنامج إصلاح القوالب، فإن توريد القوالب من الشركات المصنعة التي تصمم بشكل صريح لقابلية الإصلاح يوفر ميزة هيكلية من اليوم الأول.ييتشين، على سبيل المثال، تجمع بين تصنيع قوالب الختم المخصصة والاهتمام الهندسي بقابلية الصيانة والمتانة وأداء الإنتاج المستقر، مما يوفر أدوات تصل إلى الإنتاج-جاهزًا مع إمكانية الوصول إلى الإصلاح المضمنة في التصميم بدلاً من التعامل معها كفكرة لاحقة.
يصبح حساب التكلفة الإجمالية للملكية واضحا مع مرور الوقت. القالب الذي يكلف بناءه أكثر بنسبة 15% ولكنه يقلل من كل حدث إصلاح مستقبلي بنسبة 40% من حيث الوقت والتعقيد يدفع ثمن هذه القسط خلال السنة الأولى من الإنتاج. على العكس من ذلك، فإن القالب الذي يتم شراؤه بأقل سعر أولي والذي يتطلب جهدًا بطوليًا في كل مرة يرتدي فيها شيء ما ينتهي به الأمر إلى تكلفة أكبر بكثير على مدار عمره الإنتاجي من حيث العمالة ووقت التوقف عن العمل والإحباط.
يحدد التصميم الحد الأقصى لمدى كفاءة برنامج الصيانة الخاص بك. ولكن حتى القالب الأفضل تصميمًا-لا يزال بحاجة إلى الأشخاص والمعدات والأنظمة المناسبة لدعمه. بالنسبة للعمليات التي ترسل حاليًا كل الإصلاحات إلى الخارج، فإن توفير هذه الإمكانية-في المنزل، ولو جزئيًا، يفتح أوقات الاستجابة وهياكل التكلفة التي لا يمكن أن يضاهيها الاستعانة بمصادر خارجية بمفردها.
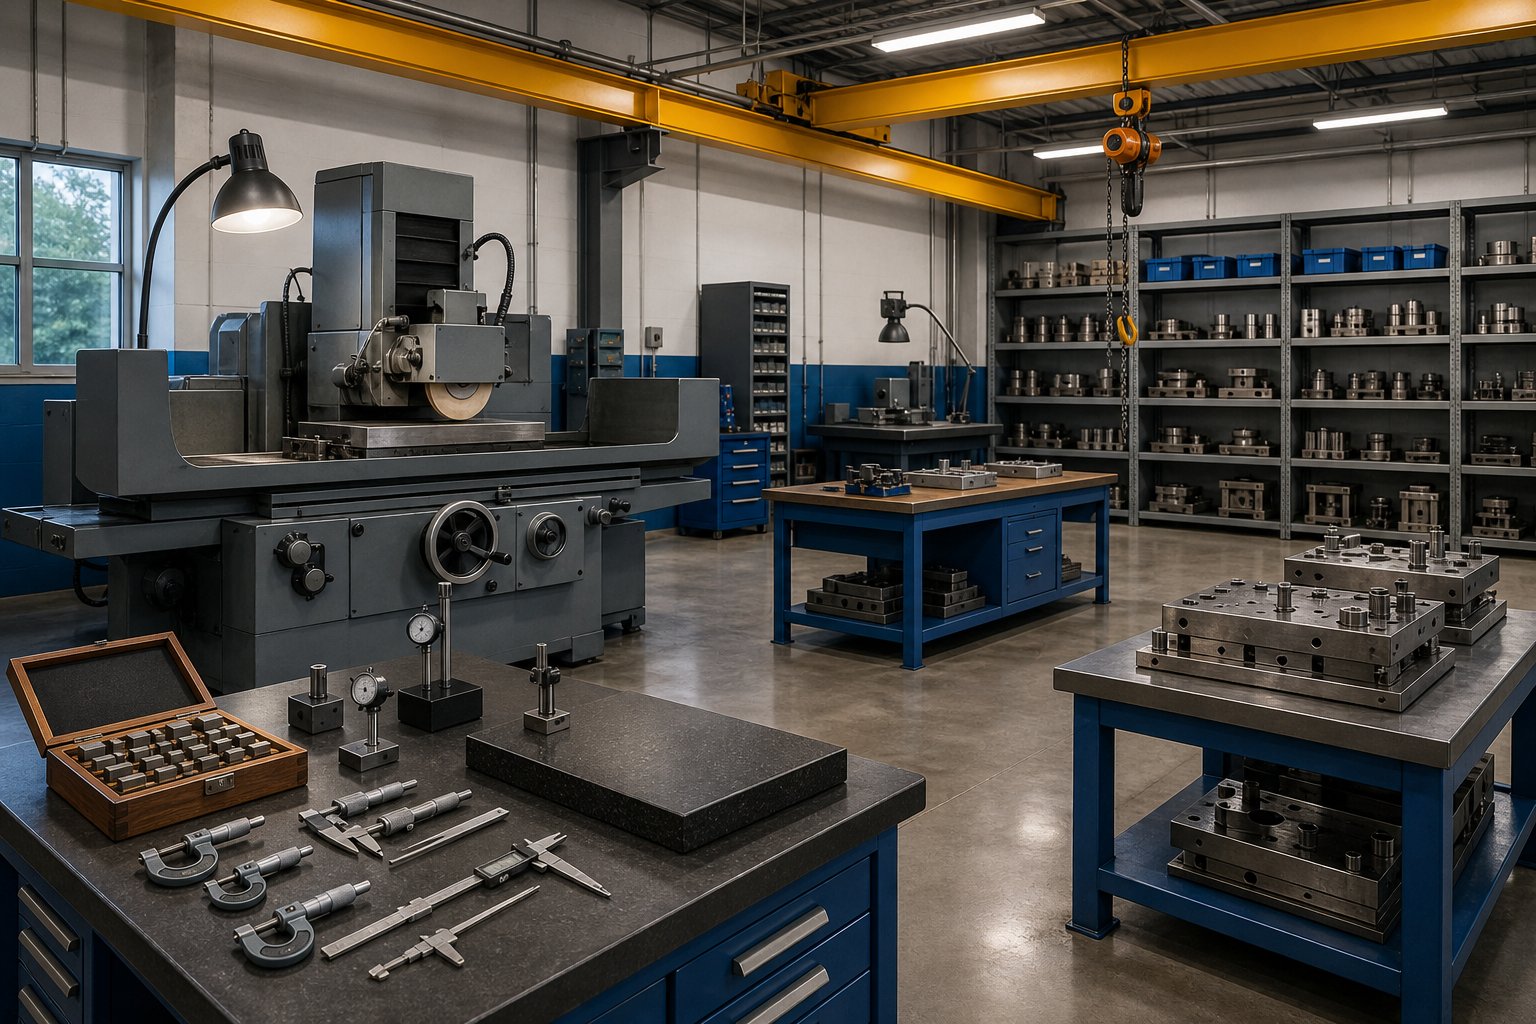
بناء برنامج إصلاح القالب من الصفر
الاستعانة بمصادر خارجية لكل إصلاح لأداة خارجية وورشة القوالب تعمل حتى لا تعمل. يتراكم وقت النقل، وطوابير انتظار البائعين، وفجوات الاتصال، وتكاليف الترميز بهدوء حتى تدرك يومًا ما أنك تنفق على تأخيرات التسليم أكثر مما تنفقه على فني ومطحنة سطحية. إن إنشاء برنامج إصلاح القوالب داخليًا-لا يعني تكرار أداة الخدمة الكاملة-ومتجر القوالب بين عشية وضحاها. ويعني ذلك إنشاء القدرة الداخلية على التعامل مع الإصلاحات الروتينية بسرعة، مع الاستعانة بمصادر خارجية بشكل استراتيجي لعمليات إعادة البناء الرئيسية التي تتطلب معدات أو خبرة متخصصة لا يمكنك تبرير امتلاكها.
النموذج الهجين هو المكان الذي تجد فيه معظم عمليات الختم مكانها المناسب. يمكنك التعامل مع الشحذ وإدراج المقايضات وإصلاحات اللحام البسيطة واستبدال المكونات داخليًا. أعمال الأسلاك EDM، وعمليات إعادة بناء اللحام الرئيسية التي تتطلب معالجة حرارية مفرغة، وإعادة تصميم المحطات بالكامل تذهب إلى شركاء خارجيين يتمتعون بالمعدات الرأسمالية والعمق المعدني الذي تتطلبه تلك الوظائف. المفتاح هو بناء الأساس الداخلي الذي يجعل العمل الروتيني سريعًا وقرارات الاستعانة بمصادر خارجية مدروسة وليست افتراضية.
معدات غرفة الأدوات وأساسيات التوظيف
ما الذي تحتاجه غرفة الأدوات الوظيفية-الداخلية فعليًا؟ أقل مما قد تعتقده كنقطة بداية، وأكثر من مجرد طاولة عمل بملزمة. تغطي معدات غرفة الأدوات- الأساسية لإصلاح القوالب ثلاث فئات: إزالة المواد، والقياس، ودعم التجميع.
المعدات الأساسية لبرنامج إصلاح القوالب الذي يتعامل مع الصيانة الروتينية والإصلاحات البسيطة:
- طاحونة السطح (سعة 6 × 12 أو 6 × 18)- يتعامل مع غالبية أعمال الشحذ على اللكمات وأجزاء القالب والإدخالات. يعالج هذا الجهاز الفردي ما يقرب من 60% من جميع مهام الإصلاح الروتينية.
- إعداد لحام TIG أو -TIG الصغير- لاستعادة الحواف وإصلاح الشقوق وتراكم المواد على المكونات البالية. قم بتضمين فرن مسخن مسبقًا أو بطانيات يمكن التحكم بدرجة حرارتها- من أجل الإدارة الحرارية المناسبة لفولاذ الأدوات.
- طاحونة الركيزة وطاحونة مقاعد البدلاء- اللمسات السريعة-، وإزالة الأزيز، وأعمال التحضير التي لا تضمن ربط طاحونة السطح.
- قدرة الحفر والطحن- حتى المطحنة اليدوية الصغيرة على طراز Bridgeport-تتعامل مع أعمال ثقب الأوتاد، وتعديلات الجيب، وتصحيحات نمط البراغي.
- أدوات قياس الدقة- ميكرومتر، ومقاييس الارتفاع، ومؤشرات الاتصال، وكتل القياس، ولوحة السطح. بدون إمكانية القياس، فإنك تخمن ما إذا كانت إصلاحاتك قد أعادت الشكل الهندسي بالفعل.
- اختبار صلابة روكويل- يتحقق من أن المكونات المعالجة بالحرارة-وإصلاحات اللحام تلبي مواصفات الصلابة قبل العودة إلى الخدمة مرة أخرى.
- معدات التعامل مع القالب- الرافعة العلوية أو الرافعة الجيبية، وعربات القوالب، وأجهزة الرفع المناسبة. إن نقل نصفين يبلغ وزنهما 2000 رطل بأمان وكفاءة يتطلب بنية تحتية، وليس ارتجالًا.
- الأدوات اليدوية ومساعدات التجميع- مفاتيح عزم الدوران، والحشوات الدقيقة، والمجموعات المتوازية، وكتل v-، والمشابك، ومجموعة شاملة من مفاتيح Allen ومحركات المقابس.
يتراوح الاستثمار الأولي لهذا الإعداد الأساسي ما يقرب من 150.000 إلى 300.000 دولار اعتمادًا على ما إذا كنت تشتري معدات مستعملة جديدة أو ذات جودة المصدر. تشير معايير الاستثمار في غرفة الأدوات من بيانات الصناعة إلى إنفاق ما يقرب من 500000 دولار أمريكي لمنشأة قادرة تمامًا على خدمة 50 أداة آلية، مع إمكانية تحقيق الاسترداد في غضون 12 شهرًا من خلال مضاعفة عمر الأداة والقضاء على علامات الاستعانة بمصادر خارجية. يمكن أن تبدأ عملية بدء أصغر تركز على الإصلاحات الروتينية بنصف هذا الرقم.
التوظيف هو المكان الذي تتوقف فيه العديد من البرامج. أنت بحاجة إلى صانع أدوات أو فني صيانة قوالب ذو خبرة واحدة على الأقل يفهم أدوات الفولاذ، ويمكنه اللحام بكفاءة على المواد الصلبة، وتشغيل طاحونة السطح بثقة، وقراءة المطبوعات بدقة. بالنسبة للعمليات التي يتم فيها تشغيل خطوط ضغط متعددة، يوفر اثنان إلى ثلاثة فنيين في كل وردية تغطية لكل من الإصلاحات التفاعلية والصيانة الوقائية المجدولة. يتكيف نموذج التوظيف مع عدد القوالب وكثافة الإنتاج لديك، ولكن الحد الأدنى من الفريق القابل للحياة هو شخص واحد ماهر يتمتع بالمعدات المناسبة والسلطة اللازمة لاتخاذ قرارات الإصلاح دون انتظار موافقات متعددة.
عادةً ما تتبع مسارات التدريب للموظفين الأقل خبرة تقدمًا: البدء بتنظيف القالب وفحصه، ثم التقدم إلى الشحذ واستبدال المكونات، ثم البناء نحو اللحام وإصلاحات الطاولة المعقدة تحت الإشراف. يؤدي التعلم بأسلوب التدريب المهني-المقترن بدورات تدريب الشركات المصنعة على معدات معينة إلى تسريع عملية التطوير، ولكن توقع مرور 18 إلى 24 شهرًا قبل أن يتولى الفني الجديد الإصلاحات الرئيسية بشكل مستقل.
استراتيجية قطع الغيار وإدارة المخزون
إن إمكانية الإصلاح داخل الشركة-دون وجود مخزون من قطع الغيار للإصلاح هي أن يحدق الفني في رف فارغ أثناء انتظار الإنتاج. لا يلزم أن تكون استراتيجية المخزون معقدة، ولكن يجب أن تكون متعمدة.
ابدأ بتحديد أنماط استهلاكك. ما هي المكونات التي تلبس في أغلب الأحيان؟ أي منها لديها أطول فترات الاستبدال؟ ما هي الأعطال التي تسبب معظم فترات التوقف عن العمل عند عدم توفر قطعة احتياطية؟ تحدد هذه الأسئلة الثلاثة أولوياتك في التخزين.
المنهج العملي لإدارة مخزون قطع الغيار:
- عناصر عالية-تآكل، وقصيرة-عناصر رصاصية- احتفظ بالمضاعفات على الرف. تقع هنا اللكمات والطيارون وأزرار القالب القياسية والينابيع. هذه غير مكلفة مقارنة بوقت التوقف عن العمل الذي تمنعه.
- متوسط-تآكل، معتدل-عناصر رصاصية- مخزون احتياطي واحد على الأقل. إدراجات النموذج، وتقليم الفولاذ، واللكمات المتخصصة، والبطانات التوجيهية. قطعة احتياطية واحدة تعني أنه يمكنك تبديل القطعة البالية على الفور وإصلاحها بالسرعة التي تناسبك بدلاً من التعرض لضغط الطوارئ.
- عناصر منخفضة-تآكل، وطويلة-من الرصاص- لا يقوم بالضرورة بالمخزون، ولكن لديه ترتيبات مصادر قائمة. أحذية القالب، وأقسام التجويف الكبيرة، والمسبوكات المخصصة. تعرف على البائع الخاص بك، واعرف المهلة الزمنية، وقم ببناء هذه المعلومات في إطار قرار الاستبدال الخاص بك.
- المواد الاستهلاكية- عجلات الطحن، وقضبان حشو اللحام (المطابقة لفولاذ الأدوات المحددة لديك)، ومخزون الرقائق بسمك قياسي، ومسامير وتد، ومسامير غطاء رأس المقبس بأحجامك القياسية، وأختام أسطوانة النيتروجين. لا ينبغي أن يكون نفاد المواد الاستهلاكية بقيمة 15 دولارًا هو السبب وراء بقاء الصحافة البالغة 200000 دولار في وضع الخمول.
البناء الموحد للقالب يؤتي ثماره هنا. عندما تشترك قوالب متعددة في أحجام الثقب المشتركة، والأشكال الهندسية المُدخلة، وأجهزة الاحتفاظ، فإن مخزونك يغطي المزيد من الأدوات مع عدد أقل من أرقام الأجزاء الفريدة. هذا هو أحد أسباب وفاة المصادر من الشركات المصنعة مثلييتشين، الذين يعطون الأولوية لقابلية الصيانة في تصميماتهم، يمنحون برامج الإصلاح ميزة هيكلية منذ اليوم الأول. تعمل القوالب التي تصل بمكونات موحدة يمكن الوصول إليها على تقليل تعقيد قطع الغيار التي يجب على برنامجك إدارتها منذ البداية.
تتبع الاستهلاك مقابل عدد الزيارات. إذا كان معدل الضربات المحددة يبلغ 150.000 ضربة قبل الحاجة إلى الاستبدال، وقمت بتشغيل 50.000 ضربة أسبوعيًا على هذا النرد، فأنت تعلم أن لديك قطعة احتياطية جاهزة كل ثلاثة أسابيع. يزيل هذا النهج التنبئي التدافع التفاعلي لاكتشاف حاجتك إلى مكون بعد فشله بالفعل.
نظم التوثيق والتحسين المستمر
هذا هو المكان الذي تنضج فيه معظم برامج الإصلاح الداخلي وتتحول إلى شيء قوي أو تصاب بالركود وتتحول إلى حلقة من الأخطاء المتكررة. يكمن الاختلاف في شيء واحد: ما إذا كنت تقوم بتوثيق ما تفعله واستخدام تلك الوثائق للتحسن.
تحدد جودة التوثيق ما إذا كان برنامج إصلاح القالب يتحسن بمرور الوقت أو يكرر نفس الأخطاء إلى أجل غير مسمى.
لا يحتاج نظام توثيق صيانة قوالب الختم إلى أن يكون برنامجًا باهظ الثمن. يحتاج إلى التقاط المعلومات الصحيحة باستمرار. على الأقل، يجب أن يسجل كل حدث إصلاح وضع الفشل والمحطة والمكون المتأثر وتقنية الإصلاح المستخدمة وعدد مرات الدخول عند الفشل ونتائج التحقق والفني الذي قام بالعمل. هذه هي نفس مجموعة الحقول الموضحة في التحقق من صحة ما بعد-الإصلاح، ولكنها منظمة الآن كقاعدة بيانات حية بدلاً من قائمة تحقق-مرة واحدة.
القوة الحقيقية للتوثيق تظهر مع مرور الوقت. عندما يُظهر نظامك أن ملحق نموذج المحطة 4 قد تم إصلاحه خمس مرات خلال ثمانية عشر شهرًا، وفي كل مرة لنفس الفشل الفادح، يكون لديك دليل على ترقية المواد أو تغيير الطلاء بدلاً من إصلاح آخر. عندما تكشف البيانات أن عمليات اللحام التي يقوم بها أحد الفنيين تدوم باستمرار أكثر من تلك التي يقوم بها فني آخر، يكون لديك فرصة تدريب مستهدفة. عند الضغط على -العدد-إلى-بيانات الفشل التي تعرض نمطًا ثابتًا عبر قوالب مماثلة، يمكنك جدولة عمليات الاستبدال الوقائية قبل حدوث حالات الفشل.
وهذا ما يحول الإصلاح التفاعلي إلى جدولة صيانة تعتمد على البيانات-. وكما يؤكد مستشارو إدارة ورشة القوالب ذوي الخبرة، فإن أنظمة أوامر العمل التي توثق ما كان المقصود من كل إصلاح تحقيقه وتتبع تكرارات حدوث ذلك، تعمل على إنشاء حلقة ملاحظات تعمل باستمرار على تحسين جودة الإصلاح ودقة الجدولة. تغذي البيانات الواردة من أوامر العمل السابقة خطط الصيانة الوقائية المحسنة وتكشف ما إذا كانت الإصلاحات السابقة قد أدت إلى عواقب غير مقصودة.
تتراوح خيارات التنفيذ من التتبع البسيط لجداول البيانات (المناسب للعمليات الصغيرة التي تحتوي على أقل من عشرة قوالب نشطة) إلى منصات CMMS الكاملة مثل MaintenanceX أو UpKeep التي توفر مسح الباركود والوصول عبر الهاتف المحمول ومشغلات الجدولة الآلية. اختر مستوى التطور الذي سيستخدمه فريقك بشكل متسق. النظام البسيط المستخدم بجد يتفوق على النظام المعقد المستخدم بشكل متقطع.
تبدو دورة التحسين المستمر كما يلي: إصلاح القالب، وتوثيق الحدث، والتحقق من صحة الإصلاح، ومراقبة الأداء، وتحليل الأنماط عبر الأحداث، وضبط الإجراءات أو الجداول الزمنية بناءً على النتائج، وإدخال الدروس مرة أخرى في التدريب. كل دورة تجعل برنامجك أكثر تنبؤًا قليلاً وأقل تفاعلاً قليلاً. على مدى اثني عشر إلى ثمانية عشر شهرًا، تتحول العملية المنضبطة من مكافحة الحرائق إلى منعها، ويلاحظ أرضية الإنتاج الفرق في وقت التشغيل، واتساق الجودة الجزئية، وعدد أقل من مكالمات الطوارئ إلى غرفة الأدوات.
إن بناء القدرة على الإصلاح الداخلي لا يعني التخلص من البائعين الخارجيين بالكامل. يتعلق الأمر بالتحكم في العمل الذي يستفيد أكثر من السرعة والألفة مع الاستفادة من الخبرة الخارجية للعمل الذي يتطلب ذلك حقًا. النموذج الهجين، المدعوم بأشخاص مدربين، والمعدات المناسبة، واستراتيجية قطع الغيار الذكية، والوثائق التي تحرك القرارات فعليًا، ينشئ برنامج إصلاح يضاعف القيمة كل شهر يعمل فيه.
الأسئلة المتداولة حول أداة ختم المعادن وإصلاح القوالب
1. ما الفرق بين صيانة القالب وإصلاح القالب؟
تعد صيانة القالب وقائية ومجدولة، حيث تحافظ على القالب في حالة عمله الحالية من خلال مهام مثل الشحذ والتشحيم والفحص. يعد إصلاح القالب تصحيحيًا، حيث يقوم باستعادة القالب الذي فشل بالفعل أو تدهور إلى ما هو أبعد من تفاوتات الإنتاج المقبولة. تهدف الصيانة إلى منع الفشل؛ يستجيب الإصلاح بعد حدوث الفشل. يعد فصل فئتي التكلفة هاتين في نظام التتبع الخاص بك أمرًا ضروريًا لوضع ميزانية دقيقة وتحديد ما إذا كان برنامج الأدوات الخاص بك يحتاج إلى منع أفضل أو إجراءات استعادة أفضل.
2. كيف يمكنك تشخيص سبب فشل قالب الختم؟
ابدأ بفحص الأجزاء الخارجة من الصحافة. تشير النتوءات إلى حواف القطع البالية، ونقاط انحراف الأبعاد إلى محطات التشكيل البالية أو المكونات السائبة، كما تشير الخدوش السطحية إلى الشعور بالغضب. ثم قم بتتبع الخلل مرة أخرى إلى محطة القالب المسؤولة باستخدام تخطيط الشريط الخاص بك. افحص تلك المحطة بحثًا عن الحالة المقابلة: تآكل الحواف، أو تراكم المواد، أو التشقق، أو عدم المحاذاة. إطار العمل هذا المكون من ثلاث-خطوات، مراقبة عيب الجزء، وتحديد المحطة، وفحص حالة القالب، والقضاء على التخمين وتوجيه جهود الإصلاح الخاصة بك بدقة حيثما تكون هناك حاجة إليها.
3. لماذا تعتبر المعالجة الحرارية مهمة بعد لحام قالب الختم؟
يؤدي استخدام الفولاذ في أدوات اللحام بدون المعالجة الحرارية -المسبقة وبعد-اللحام الحراري المناسبة إلى إنشاء مارتنسيت هش في المنطقة-المتأثرة بالحرارة. هذه البنية المجهرية الهشة لا تتسامح تقريبًا مع الإجهاد الدوري وسوف تتشقق خلال آلاف من ضربات الضغط، مما يتسبب في كثير من الأحيان في ضرر أكبر من الفشل الأصلي. يعمل التسخين المسبق- على تقليل التدرجات الحرارية أثناء اللحام، بينما تعمل عملية التقسية بعد اللحام - على تحويل الهياكل الهشة إلى مارتنسيت مقسى يحتفظ بالصلابة مع صلابة محسنة. يعد تخطي هذه الخطوات الحرارية هو السبب الوحيد الأكثر شيوعًا لفشل إصلاح اللحام في مكونات القالب.
4. متى يجب عليك استبدال أحد مكونات القالب بدلاً من إصلاحه؟
استبدل بدلاً من الإصلاح عندما يتم لحام المكون في نفس المنطقة أكثر من مرتين مع تناقص العمر في كل مرة، عندما يؤدي الطحن التراكمي إلى خفضه إلى أقل من الحد الأدنى للارتفاع، عندما يُظهر اختبار الصلابة مناطق غير متناسقة من المناطق المتأثرة بالحرارة-، أو عندما تتجاوز تكلفة الإصلاح 50% من تكلفة الاستبدال بينما يقل العمر المتوقع بعد الإصلاح- عن 60% للمكون الجديد. ضع في اعتبارك أيضًا الاستبدال عندما تشير حالات الفشل المتكررة إلى قصور في التصميم بدلاً من التآكل العادي، نظرًا لأن إصلاح مشكلة في التصميم لا يؤدي إلا إلى تأخير ما لا مفر منه.
5. ما هي المعدات اللازمة لبدء-برنامج إصلاح القوالب داخليًا؟
تحتاج غرفة أدوات البدء الوظيفية إلى جلخة سطحية لأعمال الشحذ، وإعداد لحام TIG أو -TIG صغير مع إمكانية التسخين المسبق لإصلاح الشقوق والحواف، وأدوات قياس دقيقة تشمل الميكرومترات ولوحة السطح، واختبار صلابة Rockwell للتحقق من الإصلاحات، ومعدات التعامل مع القوالب مثل الرافعة العلوية، وقدرات المعالجة الأساسية مثل مكبس الحفر أو المطحنة اليدوية. يتراوح الاستثمار الأولي من 150 ألف دولار إلى 300 ألف دولار اعتمادًا على المعدات الجديدة مقابل المعدات المستخدمة. الشراكة مع الشركات المصنعة للقوالب مثل YICHEN التي تصمم من أجل قابلية الصيانة تمنح برنامجك ميزة، حيث تصل القوالب بمكونات موحدة يمكن الوصول إليها والتي تعمل على تبسيط عمليات الإصلاح وإدارة قطع الغيار.


