


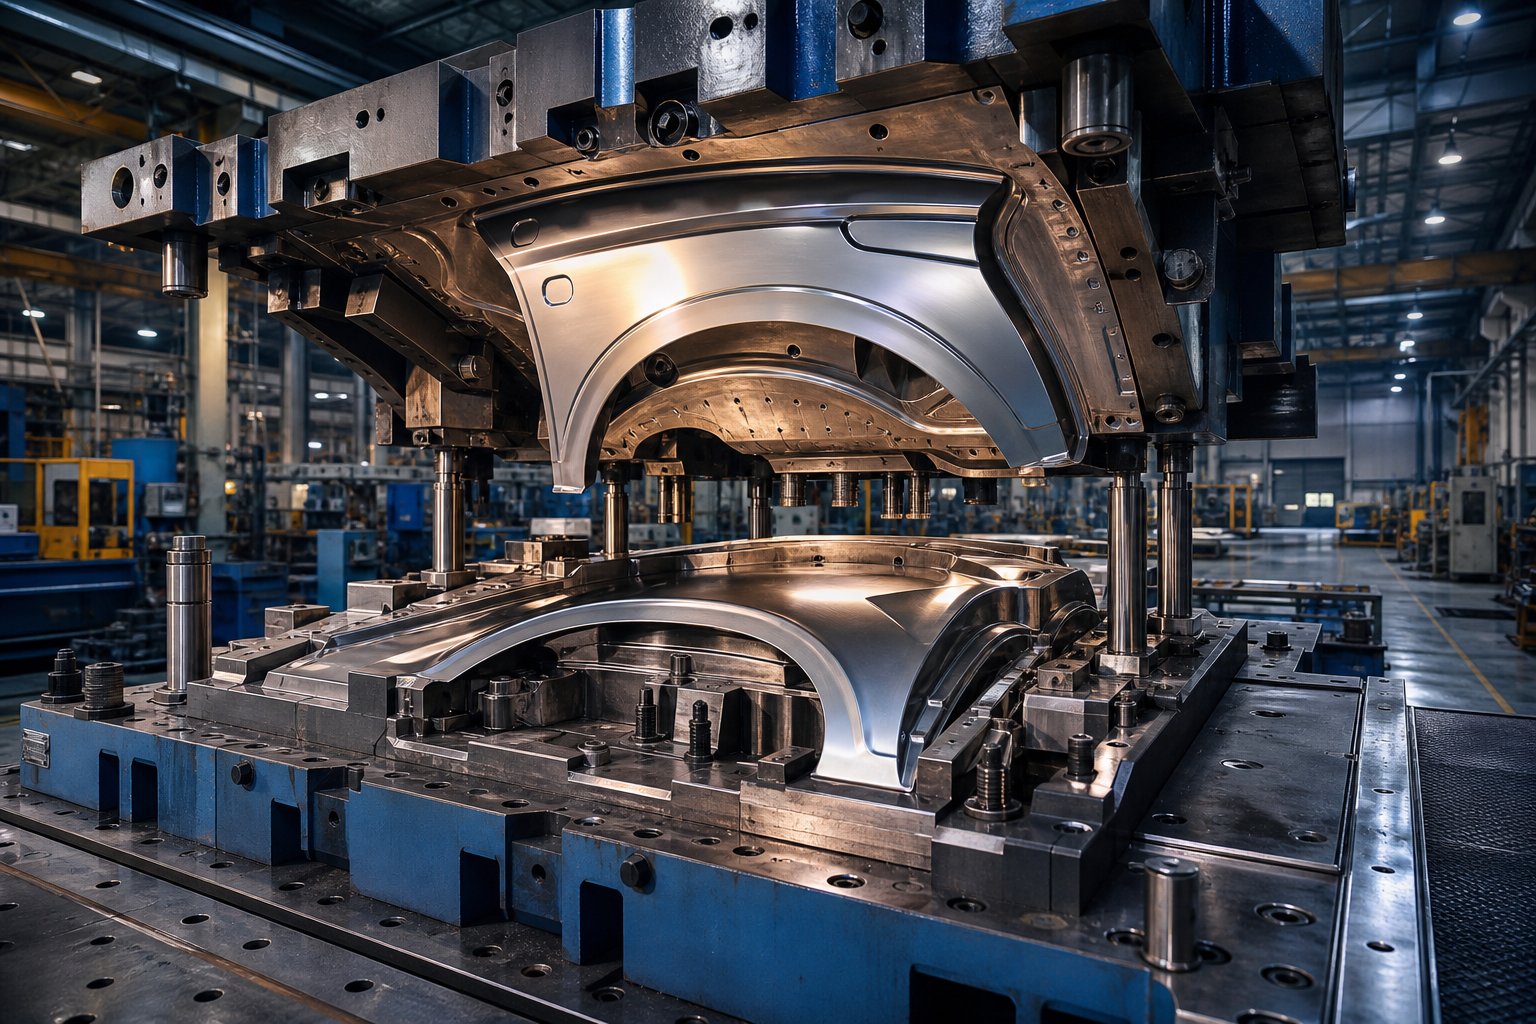
ما هو قالب ختم جناح السيارة ولماذا يكلف ما يفعله
عندما تبحث عنقالب ختم جناح السيارة بسعر مخفض، عليك أن تعرف بالضبط ما الذي تشتريه قبل أن تتمكن من تقييم ما إذا كان السعر عادلاً أم لا. جناح السيارة، الذي يُطلق عليه اسم الحاجز في الإنجليزية الأمريكية الشمالية، هو لوحة الجسم التي تتقوس فوق العجلة الأمامية أو الخلفية. يتطلب تشكيل هذه اللوحة من الصفائح المعدنية المسطحة قالب ختم معدني متخصصًا قادرًا على إنتاج منحنيات مركبة وخطوط مميزة حادة وحواف دقيقة في ضربة ضغط واحدة أو مجموعة من العمليات المتسلسلة بإحكام.
قالب ختم جناح السيارة عبارة عن أداة دقيقة تتكون من مكونات فولاذية علوية وسفلية متطابقة تعمل على قطع ورسم وتشكيل الصفائح المعدنية المسطحة في لوحة الرفارف ثلاثية الأبعاد -للمركبة، بما يلبي معايير تشطيب السطح من الفئة A ومعايير فجوة أبعاد الجسم-.
ما الذي يجعل قالب ختم جناح السيارة فريدًا من نوعه
على عكس قوالب الختم المستخدمة للأقواس المسطحة أو التعزيزات الهيكلية، يجب أن يدير قالب الحاجز أعماق السحب العميقة، ويمتد على الأسطح المحدبة، وانتقالات نصف القطر الضيقة في وقت واحد. تعني الهندسة المعقدة أن أسطح ختم القالب تتطلب تصنيعًا عالي الجودة-مرآة، وحتى الانحرافات البسيطة تنتج تموجا واضحًا على اللوحة النهائية. هذا هو السبب في أن قوالب ختم السيارات لألواح الهيكل تكلف أكثر بكثير من قوالب الختم المصممة للأجزاء الهيكلية المخفية.
الوظائف الرئيسية في إنتاج لوحة هيكل السيارة
عادةً ما تقوم مجموعة قوالب الجناح الكاملة بإجراء عمليات الرسم والتشذيب والتشفية وإعادة الضرب. الرسم يشكل الشكل الأساسي، والتقليم يزيل المواد الزائدة، والتشفيه ينحني الحوافلإنشاء أسطح ملحقة حيث يتم تثبيت اللوحة على جسم السيارة. تضيف كل محطة في العملية تكلفة إلى مجموعة الأدوات الشاملة.
ملاحظة سريعة للمصطلحات: في الأدبيات الصناعية، ستشاهد مصطلحات ختم القوالب، وطوابع القالب، وحتى قوالب الحقن المستخدمة بشكل فضفاض. تشير قوالب الختم وقوالب الختم إلى نفس أدوات الصفائح المعدنية. القالب، بالمعنى الدقيق للكلمة، يشكل المادة السائلة أو المنصهرة، في حين أن قالب الختم المعدني يشكل الصفائح المعدنية الصلبة تحت قوة الضغط. تساعدك معرفة هذا التمييز على تجنب الارتباك عند مقارنة عروض الأسعار من موردين مختلفين يقدمون أدوات الخصم.
المتطلبات الفنية وراء هذه القوالب، بدءًا من عمق السحب وحتى تفاوتات تشطيب السطح، هي التي تزيد من السعر وتحدد أين يمكن العثور على المدخرات المشروعة.
المتطلبات الفنية التي تدفع تسعير قوالب جناح السيارة
كل خصم على قوالب الختم المعدنية له أرضية، وهي نقطة لا يمكن للأدوات أسفلها إنتاج لوحة جناح سيارة مقبولة. إن فهم مكان وجود هذا الطابق يساعدك على فصل المدخرات الحقيقية عن الزوايا التي يتم قطعها. هناك ثلاثة متطلبات فنية تحدد خط الأساس: عمق الرسم، ودرجة تشطيب السطح، وتحمل الأبعاد لملاءمة الجسم.
رسم العمق وتشكيل التعقيد لهندسة الحاجز
تخيل أنك تقوم بسحب قطعة فولاذية مسطحة فارغة فوق لكمة تجبرها على الدخول في تجويف على شكل قوس عجلة. يتمدد المعدن وينضغط ويتدفق في نفس الوقت عبر منحنيات مركبة. تتطلب لوحة جناح السيارة النموذجية عمق سحب يتراوح بين 150 ملم و250 ملم، مع تجاوز بعض التصميمات المنحوتة 300 ملم. هذا العمق، جنبًا إلى جنب مع نصف القطر الضيق عند فتحة العجلة والخطوط المميزة الممتدة على طول جانب الجسم، يعني أن قوالب ختم الصفائح المعدنية يجب أن تتحكم في تدفق المواد بدقة في كل نقطة.
بالنسبة للسياق، قد تحتاج الدعامة الهيكلية البسيطة فقط إلى 20 إلى 40 ملم من عمق السحب مع الحد الأدنى من الانحناء. إن قوى التشكيل ومعايرة ضغط الحامل الفارغ وعدد محطات السحب كلها تتناسب مع العمق. يتطلب السحب الأعمق قوالب ختم معدنية مخصصة أكثر قوة مع حمولة ضغط أكبر، وتحكم أكثر إحكامًا في نصف القطر، وعمليات إعادة الضرب الإضافية في كثير من الأحيان للوصول إلى الشكل الهندسي النهائي. يضيف كل من هذه العوامل تكلفة إلى أداة ختم المعدن.
التشطيب السطحي ومعايير الأبعاد لألواح الجسم
تعتبر ألواح أجنحة السيارة من أسطح الفئة (أ)، مما يعني أنها تكون مرئية للعميل بعد الطلاء. وفقمعايير القياس لصناعة السياراتيجب أن تكون أسطح الفئة (أ) ناعمة ومستمرة وخالية من أي عيوب يمكن اكتشافها بالعين المجردة. كما أنها تؤدي أيضًا أدوارًا هيكلية وديناميكية هوائية، لذا فإن متطلبات الجودة غير -قابلة للتفاوض بغض النظر عن نقطة السعر.
إن تفاوتات الأبعاد لألواح الجسم صارمة بنفس القدر. أمسح الطاقة JDوجدت أن 41% من مشكلات جودة السيارات تعود إلى عيوب الجودة الهندسية. عادةً ما تصل فجوات اللوحة-إلى-اللوحة في السيارة النهائية إلى +/- 0.5 مم، وهو ما يعني أن الحاجز المختوم نفسه يجب أن يكون دقيقًا لقيم أكثر إحكامًا لمراعاة كومة التجميع-الأعلى. يمكن للأجزاء غير المرئية-مثل الأقواس أو التعزيزات أن تعمل عند +/- 1.0 ملم أو على نطاق أوسع دون أي عواقب.
| المعلمة | لوحة جناح السيارة (الحاجز). | القوس الهيكلي / التعزيز |
|---|---|---|
| رسم العمق | 150 - 300 ملم | 20 - 40 ملم |
| درجة الانتهاء من السطح | الفئة أ (مرئية، طلاء-جاهز) | الفئة C / D (مخفية، وظيفية فقط) |
| التسامح الأبعاد | +/- 0.3 إلى +/- 0.5 ملم | +/- 0.8 إلى +/- 1.5 ملم |
| العدد النموذجي لمحطات القالب | 4 - 6 (رسم، قطع، شفة، إعادة الضرب) | 1 - 3 (فارغ، نموذج، مثقوب) |
| خشونة السطح (Ra) | 0.4 - 0.8 ميكرومتر | 1.6 - 3.2 ميكرومتر |
إليك ما تخبرك به هذه المقارنة كمشتري: عمق الرسم، وتشطيب السطح، وتفاوتات الأبعاد الأساسية على الحواف المتزاوجة هي مواصفات غير قابلة للتفاوض-. لا يزال يتعين على أي قالب ختم لجناح السيارة أن يصل إلى هذه الأرقام وإلا ستظهر اللوحة متموجة بعد الطلاء، أو ستبدو الفجوات غير متساوية عند التجميع، أو لن يتم تثبيت الجزء بشكل صحيح. تميل المناطق القابلة للتفاوض إلى أن تكون تفاوتات على الشفاه المخفية، وهندسة التقوية الداخلية، والمناطق المغطاة بقطع القطع أو الألواح المجاورة. إن معرفة المواصفات التي يمكنك الاسترخاء فيها وتلك التي لا يمكنك الاسترخاء فيها هي الخطوة الأولى نحو العمل مع مورد قوالب بتكلفة-عرض أسعار مخفض لا يزال ينتج-أجزاء جديرة بالإنتاج.
إن نوع تكوين القالب الذي تختاره، سواء كان خطًا تقدميًا أو نقليًا أو ترادفيًا، يضاعف محركات التكلفة هذه أو يعدلها بشكل كبير.
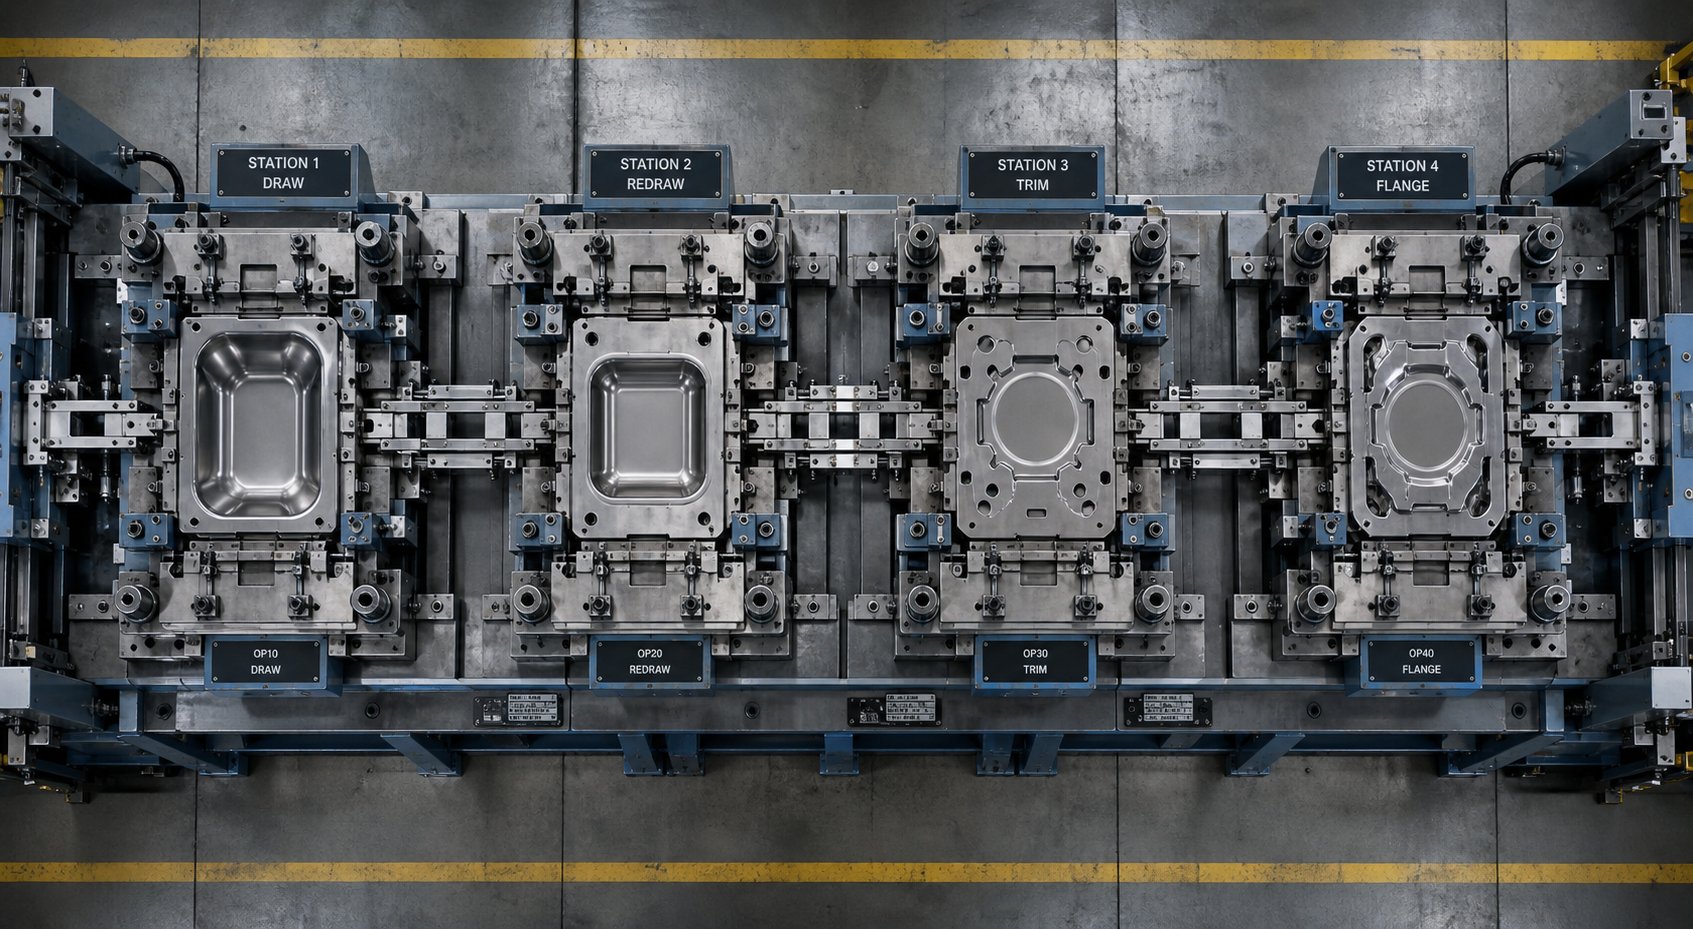
أنواع القوالب المستخدمة في ختم لوحة جناح السيارة
يعد تكوين القالب أحد التزامات التكلفة الأولى التي تقوم بها، غالبًا قبل قطع كتلة واحدة من الفولاذ. يحدد الاختيار بين القالب التدريجي، أو قالب النقل، أو إعداد الخط الترادفي عدد المحطات التي تحتاجها، ومدى تعقيد كل زوج من الطوابع والقالب، وفي النهاية مقدار المساحة الموجودة لمتابعة مسار الخصم. بالنسبة لألواح أجنحة السيارة على وجه التحديد، فإن حجم الجزء وعمق التشكيل يؤدي إلى تضييق الخيارات بسرعة.
القوالب التقدمية لمتغيرات لوحة الجناح الأصغر
تقوم القوالب التقدمية بتغذية شريط الملفمن خلال محطات متعددة مثبتة على مجموعة قوالب ختم مشتركة واحدة. تعمل كل ضربة ضغط على تقدم الشريط مسافة خطوة واحدة، مما يؤدي إلى إجراء عملية مختلفة في كل محطة، بدءًا من تقطيع قطع القالب وحتى التشكيل والتشذيب. إنها تعمل بسرعة، غالبًا ما تزيد عن 60 إلى 100 ضربة في الدقيقة، وتحتاج إلى الحد الأدنى من العمالة نظرًا لأن وحدة تغذية الملفات تقوم بأتمتة معالجة المواد.
يبدو مثاليا، أليس كذلك؟ المصيد هو الحجم. تعمل القوالب التقدمية بشكل أفضل مع الأجزاء الصغيرة-إلى-الأجزاء المتوسطة التي تظل متصلة بحامل الشريط طوال عملية التشكيل. إن لوحة الرفارف الأمامية ذات الحجم الكامل- هي ببساطة كبيرة جدًا وعميقة جدًا-مرسومة بحيث تظل متصلة بشريط ملف عبر محطات متعددة. ومع ذلك، فإن متغيرات لوحة الجناح الأصغر، مثل امتدادات اللوحة الربعية أو أقسام قوس العجلة الجزئية المستخدمة في مجموعات ما بعد البيع، يمكن أن تتناسب أحيانًا مع التكوين التقدمي. عندما يفعلون ذلك، تنخفض تكلفة ختم القالب بشكل كبير لأن كل شيء يعيش في أداة واحدة بضغطة واحدة.
قوالب النقل والخط الترادفي للمصدات ذات الحجم الكامل-.
تتطلب ألواح أجنحة السيارة ذات الحجم الكامل-في أغلب الأحيان قوالب نقل أو قوالب خطية ترادفية. في أإعداد قالب النقل، تنتقل الفراغات الفردية بين المحطات بضغطة واحدة عبر قضبان ميكانيكية أو أصابع مدفوعة مؤازرة. تقوم كل محطة بعملية واحدة: السحب، أو التشذيب، أو الشفة، أو الثقب. يتحرك الجزء بحرية، مما يسمح بالرسم العميق والدوران بين المحطات، وكلاهما مهم لهندسة الحاجز.
تتخذ قوالب الخط الترادفي نهجًا مختلفًا. تتم كل عملية في مكبس خاص بها، ويتم نقل الأجزاء بين المكابس بواسطة الروبوت أو الناقل. يوفر هذا الترتيب المرونة حيث يمكنك صيانة محطة واحدة دون سحب حزمة قوالب الختم المعدنية المخصصة بالكامل دون الاتصال بالإنترنت. ومع ذلك، فإنه يتطلب مكابس متعددة ومساحة أرضية أكبر.
من منظور تكلفة القوالب والختم، تبدأ تكوينات خط النقل والترادف عادةً بحوالي 100000 دولار أمريكي لمحطة واحدة ويمكن أن تدفع خط الحاجز الكامل إلى ما يزيد عن 500000 دولار أمريكي إلى 1000000 دولار أمريكي عندما يتم تضمين جميع عمليات السحب والتشذيب والشفة. ويضع الجدول أدناه هذه الاختلافات جنبًا إلى جنب.
| نوع القالب | محطات نموذجية | نطاق التكلفة النسبية | أفضل-حجم مناسب | صلاحية مصادر الخصم |
|---|---|---|---|---|
| يموت التقدمي | 5 - 15 | $15,000 - $60,000 | 50،000+ جزء / سنة | عالية (بناء أبسط، أداة واحدة) |
| نقل يموت | 4 - 6 | $250,000 - $750,000+ | 20,000 - 500,000+ جزء/سنة | معتدل (التوفير عن طريق تخفيض المحطة أو درجة المواد) |
| يموت الخط جنبا إلى جنب | 4 - 7 (ضغطات منفصلة) | $500,000 - $1,000,000+ | 100،000+ جزء/السنة | أقل (تعقيد خط الأساس العالي) |
الفكرة الأساسية لفرق المشتريات: إذا كانت هندسة الجزء الخاص بك تسمح بمجموعة قوالب الختم التدريجي، فأنت بالفعل على المسار الأكثر فعالية من حيث التكلفة. بالنسبة للوحات الرفارف ذات الحجم الكامل- التي تتطلب النقل أو قوالب الخطوط الترادفية، تتحول فرص الخصم بعيدًا عن اختيار التكوين ونحو اختيار المواد، وتقليل عدد المحطات، واستراتيجية التوريد. تعمل هذه الروافع ضمن دورة حياة القالب نفسها، بدءًا من تصميم CAD الأولي وحتى الموافقة التجريبية النهائية.
مراحل دورة حياة القالب وأين تنشأ وفورات التكلفة
يعود كل دولار في عرض أسعار القالب إلى مرحلة محددة في عملية الإنشاء. ومع ذلك، فإن معظم الموردين يقدمون لك سعرًا إجماليًا-بدون تفصيل أين تذهب الأموال. عندما تفهم كيف تتراكم التكلفة خطوة بخطوة، يمكنك تحديد المكان الذي يخفض فيه قالب ختم جناح السيارة المخفض التكلفة، وما إذا كانت هذه التخفيضات تهدد جودة الجزء أو تعكس ببساطة خيارات عملية أكثر ذكاءً.
بدءًا من تصميم CAD وحتى الموافقة التجريبية النهائية
يتحرك قالب جناح السيارة خلال تسلسل يمكن التنبؤ به. تستهلك كل مرحلة ساعات عمل هندسية، أو وقت الآلة، أو المواد، وتوفر كل مرحلة درجة مختلفة من المرونة فيما يتعلق بالسعر. فيما يلي دورة الحياة الكاملة الموضحة بالتسلسل مع ملاحظات حول كيفية تأثير كل مرحلة على التكلفة الإجمالية:
- بيانات المنتج ومراجعة سوق دبي المالي- يقوم المهندسون بتحليل نموذج CAD للحاجز من أجل قابلية التصنيع. تأثير التكلفة منخفض بالدولار المطلق (عادةً 3 إلى 5 بالمائة من الإجمالي)، لكن القرارات المتخذة هنا تتوالى خلال كل مرحلة من المراحل النهائية. إن التغيير الهندسي في هذه المرحلة لا يكلف شيئًا تقريبًا؛ نفس التغيير بعد المعالجة يمكن أن يكلف عشرات الآلاف.
- تصميم وجه القالب وتخطيط العمليات- تم وضع مكونات قالب الختم: رسم هندسي للحلقة، ومقاطع فولاذية مزخرفة، وخطوط حامل فارغة، وأدوات محطة الحافة. تحدد هذه المرحلة عدد العمليات ومتطلبات الصحافة. ويمثل ما يقرب من 10 إلى 15 بالمائة من تكلفة الأدوات.
- محاكاة CAE والتجربة الافتراضية- يتنبأ برنامج محاكاة التشكيل بالشقوق والتجاعيد والترقق والارتداد قبل قطع أي معدن.أبحاث محاكاة الختم في Keysightيوضح أن كل تكرار للتجربة الفعلية يمكن أن يكلف ما يزيد عن 30 ألف دولار لتصحيحه. يؤدي تقليل هذه الحلقات من خلال المحاكاة إلى خفض السعر النهائي بشكل مباشر.
- صب أو تصنيع الخام من كتل القالب- يتم صب قوالب القالب الخام إما من سبائك الحديد أو يتم تشكيلها بشكل خشن- من كتل فولاذية مطروقة. يمكن أن تتراوح تكلفة المواد في هذه المرحلة من 20 إلى 30 بالمائة من إجمالي الاستثمار في القالب والختم، مما يجعلها هدفًا أساسيًا لاستراتيجيات الخصم من خلال استبدال الدرجة.
- التصنيع باستخدام الحاسب الآلي الدقيق وEDM- تم تشطيب أسطح القالب-تشكيلًا هندسيًا نهائيًا. تُعد معدلات العمالة وساعات العمل{3}}في هذه الحالة أكبر عامل منفرد للتكلفة، وغالبًا ما تتراوح بين 30 إلى 40 بالمائة من الإجمالي. يعد الحصول على هذا العمل من المناطق ذات معدلات العمالة المنخفضة في مجال التصنيع مسارًا شائعًا لخفض الأسعار.
- المعالجة الحرارية والتشطيب السطحي- تخضع أسطح التآكل الحرجة في المثاقب والفولاذ المزخرف وحلقات السحب للتصلب والطلاء. التكلفة معتدلة (5 إلى 10 بالمائة) ولكنها تؤثر بشكل مباشر على عمر الموت.
- التجارب البدنية وحلقات التصحيح- يتم تشغيل القالب النهائي على مكبس باستخدام صفائح معدنية من فئة الإنتاج-. يقوم المهندسون بقياس دقة اللوحة، والارتداد الخلفي، وجودة السطح، ثم يقومون -بتصحيح أو إعادة-المناطق التي بها مشاكل بالماكينة. تضيف كل حلقة تصحيح تكلفة. حسنًا-تمر القوالب المحاكاة غالبًا في حلقة واحدة أو حلقتين؛ قد تحتاج الأدوات سيئة التخطيط إلى أربعة أو خمسة.
- الموافقة النهائية وإصدار الإنتاج- تقارير الأبعاد، والتحقق من صحة CPK، ووثائق التوقيع-تغلق المشروع. التكلفة الإدارية صغيرة، لكن التأخير هنا يعيق تواريخ بدء الإنتاج.
حيث تظهر فرص الخصم فعليًا
من خلال رسم خريطة لدورة الحياة، يمكنك أن ترى أن الخصومات المشروعة على أدوات ختم المعادن لا تظهر من فراغ. تنشأ في أربعة مجالات محددة:
- تبسيط التصميم (المراحل 1-2)- يؤدي تقليل محطات التشكيل من خمس إلى أربع، أو الجمع بين عملية القطع والشفة في محطة واحدة، إلى تقليل حجم المعالجة ووزن فولاذ القالب. بالنسبة لقالب ختم معدني مخصص يخدم مصدًا ما بعد البيع، فإن تخفيف تفاوتات الحافة المخفية- يمكن أن يزيل محطة إعادة الضرب بأكملها.
- استبدال المواد (المرحلة 4)- يؤدي اختيار قالب من الحديد الزهر بدلاً من قالب من الصلب المطروق للمناطق منخفضة التآكل- مثل الحاملات الفارغة إلى توفير ما بين 15 إلى 25 بالمائة من المواد الخام. لا يزال سطح الختم المعدني يعمل، خاصة عند إقرانه بالمعالجات السطحية المستهدفة في المرحلة 6.
- المحاكاة-تقليل عدد الاختبارات (المرحلتان 3 و7)- يؤدي الاستثمار بشكل أكبر في التحقق الافتراضي مقدمًا إلى تقليل حلقات الاختبار الفعلية. نظرًا لأن كل حلقة يمكن أن تكلف 30000 دولار أمريكي أو أكثر في وقت الطباعة والعمالة وإعادة التصنيع-، فإن الانخفاض من أربع تكرارات إلى اثنتين يمثل توفيرًا قدره 60000 دولار أمريكي في قالب حاجز معقد.
- ميزة تكلفة العمالة الإقليمية (المرحلة 5)- تعتبر عملية التصنيع باستخدام الحاسب الآلي (CNC) هي المرحلة الأكثر كثافة في العمل-. إن توريد الآلات النهائية في المناطق التي تكون فيها معدلات صانعي القوالب المهرة أقل بنسبة 40 إلى 60 بالمائة يقلل بشكل مباشر من أكبر كتلة تكلفة منفردة دون تغيير التصميم أو مواصفات المواد.
الفكرة المهمة هنا هي أن أياً من هذه الاستراتيجيات لا يتطلب منك قبول الجزء الأسوأ. إنها تحول التكلفة من العملية دون أن تنخفض إلى ما دون مستوى الجودة الذي تحدده متطلبات تحمل السطح والأبعاد من الفئة "أ". يجب أن يكون المورد الذي يقتبس أعمال ختم المعدن بسعر مخفض قادرًا على الإشارة إلى واحدة أو أكثر من هذه الآليات. إذا لم يتمكنوا من شرح مصدر المدخرات، فهذا علامة حمراء تستحق التحقيق.
ومن بين هذه الروافع، يستحق الاختيار المادي اهتماما أعمق. إن درجة فولاذ الأداة المحددة لكل مكون من مكونات قالب الختم، بدءًا من ثقب السحب وحتى حواف القطع، تخلق أكبر تباين في التكلفة يمكن للمشترين التأثير عليه بشكل مباشر في مرحلة عرض الأسعار.
درجات الفولاذ للأدوات وكيف يؤدي اختيار المواد إلى إنشاء خصومات
يمكن أن يمثل فولاذ الأدوات ما بين 20 إلى 30 بالمائة من تكلفة مجموعة القوالب المعدنية الكاملة، وتحمل الدرجات المختلفة علامات أسعار تختلف بعامل ثلاثة أو أكثر. هذا الانتشار هو المكان الذي تنشأ فيه العديد من عروض قوالب ختم جناح السيارة المخفضة. المورد الذي يختار درجة واحدة على أخرى لا يعني بالضرورة قطع الزوايا. ربما يقومون بمطابقة الفولاذ مع ظروف التآكل الفعلية في كل محطة بدلاً من تحديد سبيكة متميزة في كل مكان بعيدًا عن العادة.
درجات الصلب للأداة الشائعة لقوالب درابزين السيارات
عادةً ما يتم استخلاص قوالب الختم الفولاذية لألواح هياكل السيارات من مجموعة راسخة من -الأعمال الباردة وفولاذ الأدوات-عالي السرعة. توازن كل درجة بين ثلاث خصائص متنافسة: المتانة، ومقاومة التآكل، وقوة الضغط. غالبًا ما تؤدي زيادة واحدة إلى تقليل الأخرى، لذلك يعتمد اختيار الدرجة على مكان وجود الفولاذ داخل القالب.
محطات التعادل تحتاج إلى الصلابة قبل كل شيء. يتحمل ثقب السحب والحلقة تأثيرات متكررة ذات حمولة عالية-حيث يشكلان منحنيات مركبة الرفارف. توفر درجات مثل D2 (عالية الكربون والكروم العالي عند 61 HRC تقريبًا) مقاومة جيدة للتآكل مع صلابة معتدلة، مما يجعلها خط أساس مشترك لختم فولاذ القالب في أعمال السيارات. بالنسبة لحلقات سحب الصدمات الأعلى-، توفر S7 عند 57 HRC تقريبًا مقاومة فائقة للصدمات، وهو أمر مهم عند تشكيل هندسة قوس العجلة العميقة-.
تواجه محطات القطع والشفة تحديًا مختلفًا. تتلامس حواف القطع مع الصفائح المعدنية بسرعة عالية ويجب أن تقاوم التآكل الكاشط دون تقطيع. هنا، يوفر الفولاذ عالي السرعة -M2 (62 HRC) أو درجات تعدين المساحيق مثل PM M4 احتفاظًا ممتازًا بالحواف. تعمل قوالب ختم الكربيد، باستخدام إدراجات كربيد التنجستن في نقاط التآكل الأكثر شدة، على دفع عمر القالب إلى أبعد من ذلك ولكن عند نقطة سعر ممتازة.
يقارن الجدول أدناه الدرجات التي ستراها عادةً مقتبسة في أدوات ختم الفولاذ لقوالب الحاجز:
| درجة الصلب | الصلابة النموذجية (HRC) | تكلفة المواد النسبية | عمر الموت المتوقع (الزيارات) | أفضل تطبيق في الجناح يموت |
|---|---|---|---|---|
| S7 | 54 - 57 | قليل | 200,000 - 400,000 | رسم لكمة، رسم حلقة (عالية التأثير) |
| A2 | 58 - 62 | منخفض - متوسط | 300,000 - 500,000 | حوامل فارغة،-تآكل متوسط |
| D2 | 58 - 61 | واسطة | 400,000 - 700,000 | تقليم الفولاذ، وإدراج التشفيه |
| M2 | 60 - 62 | متوسط - مرتفع | 600,000 - 1,000,000 | حواف القطع شديدة التآكل-والثقوب المثقوبة |
| بي إم إم 4 (بلاي ستيشن 4) | 60 - 62 | عالي | 800,000 - 1,500,000 | -تآكل شديد في الزخرفة وإدخالات الحافة |
| كربيد التنغستن (إدراج) | 75+ (مقياس HRA) | عالية جدًا | 1,500,000 - 3,000,000+ | حواف القطع ذات الحجم الكبير-والثقوب المثقوبة |
لاحظ النمط: عندما تتحرك إلى أعلى الطاولة، ترتفع التكلفة ويمتد عمر القالب. يمكن للمشتري الذي يبحث عن قالب ختم جناح السيارة بسعر مخفض أن يستهدف درجات التكلفة المنخفضة-للمحطات التي يمكن التحكم في معدلات التآكل فيها، مع الاحتفاظ بالفولاذ المتميز فقط للحواف المهمة. يمكن أن يؤدي هذا النهج الانتقائي لمجموعة القوالب المعدنية إلى تقليل تكلفة المواد بنسبة 30 إلى 50 بالمائة مقابل تحديد D2 أو M2 في جميع المجالات.
المعالجات السطحية التي تعوض انخفاض تكاليف المواد
وهنا يصبح الاقتصاد مثيرًا للاهتمام. يمكن للفولاذ الأساسي ذو التكلفة المنخفضة-المقترن بالمعالجة السطحية المناسبة أن يقترب من عمر القالب للدرجة غير المعالجة الأكثر تكلفة وبجزء بسيط من السعر.
تهيمن ثلاث عائلات طلاء على تطبيقات فولاذ قوالب ختم السيارات:
- طلاءات PVD (TiN، TiAlN، CrN)- عند تطبيقه في درجات حرارة منخفضة نسبيًا (حوالي 200 إلى 500 درجة مئوية)، يتجنب PVD خطر التشوه.بحث من رؤى AHSSيوضح أن طلاء TiAlN-PVD المطبق على قطع الفولاذ ينتج حواف أكثر نظافة بشكل ملحوظ بعد 200000 جزء مقارنة بالأدوات غير المطلية. تحدد العديد من شركات صناعة السيارات العالمية تقنية PVD حصريًا لأنها تحافظ على دقة الأبعاد.
- نيترة الأيونات- ينشئ طبقة انتشار صلبة مباشرة على سطح الأداة. تعمل نيترة الأيونات عند درجات حرارة أقل من نيترة الغاز على تقليل الطبقة البيضاء الهشة وتجنب التشوه. من خلال الجمع بين النيترة وطبقة PVD العلوية، وهي عملية تسمى الطلاء المزدوج، تم إنتاج أكثر من 1.2 مليون قطعة في تجارب إنتاج موثقة مقابل 50000 قطعة فقط للأدوات المطلية بالكروم.
- طلاءات الانتشار الحراري (TD).- طبقات كربيد الفاناديوم شديدة الصلابة مرتبطة ميتالورجيًا بالركيزة. فعال ولكن يتم تطبيقه في درجات حرارة عالية، مما يتطلب إعادة التصلب وإدارة الأبعاد بعناية.
التأثير العملي لمشتري أدوات الخصم: تحديد الفولاذ S7 أو A2 مع نيترة مزدوجة -زائد-معالجة بتقنية PVD يمكن أن يوفر 500000 ضربة أو أكثر على محطة السحب، وهو أداء يتداخل مع D2 أو M2 غير المعالج بنصف تكلفة المواد والمعالجة المجمعة تقريبًا. هذه ليست ممارسة نظرية. إنها الآلية وراء العديد من عروض الأسعار التنافسية من موردي أدوات ختم الفولاذ ذوي الخبرة.
السؤال المتبقي ليس فقط ما إذا كان الفولاذ والطلاء سيصمدان أم لا، ولكن ما إذا كان الاقتصاد منطقيًا بالنسبة لحجم الإنتاج الخاص بك وتطبيق اللوحة. يعتمد هذا القرار على مطابقة الاستثمار في الأدوات مع كميات التشغيل الفعلية ومتطلبات الاستخدام النهائي-.
عندما تكون أدوات الخصم منطقية من الناحية الاقتصادية للوحات الأجنحة
إن معرفة ما يدخل في القالب ودرجات الفولاذ التي توفر المال أمر مفيد، ولكن القرار الحقيقي يتلخص في هذا: هل يبرر مشروعك الخاص في الواقع قالب ختم جناح السيارة بسعر مخفض، أم سينتهي بك الأمر إلى إنفاق المزيد على إعادة العمل والاستبدال أكثر مما قمت بتوفيره مقدمًا؟ تعتمد الإجابة على ثلاثة متغيرات، حجم الإنتاج، ومدى رؤية اللوحة النهائية للعميل النهائي، ومعدل إعادة العمل الذي يمكن أن تستوعبه العملية الخاصة بك دون خسارة المال.
عتبات الحجم التي تبرر أدوات الميزانية
تعمل صناعة الختم على-مبدأ اقتصادي راسخ. أقل من 5000 جزء تقريبًا،الأدوات الناعمة أو التصنيع المعتمد على -CNCعادةً ما تكون التكلفة أقل عمومًا نظرًا لأن استهلاك الأدوات يدمر اقتصاديات الجزء -بكميات منخفضة. ما يزيد عن 50000 جزء سنويًا، فإن أدوات الختم الصلبة تعوض نفسها بسرعة، وتصبح القوالب المتميزة هي الاستثمار الواضح لأن طول العمر مهم بهذا الحجم.
وتقع الأدوات المخفضة لألواح أجنحة السيارة في النطاق بين هذين النقيضين، ما يقرب من 10.000 إلى 50.000 قطعة سنويًا. في هذا النطاق، تحتاج إلى الختم لتحقيق تكاليف مقبولة لكل -جزء، ولكن الحجم الإجمالي لا يتطلب قالبًا مُصنَّفًا لملايين النتائج. إن قالب ختم الصفائح المعدنية المصنوع من الفولاذ S7 أو A2 بدلاً من M2، أو واحد بأربع محطات بدلاً من خمس، يوفر عمرًا كافيًا لنافذة الإنتاج هذه باستثمار أولي أقل بكثير.
فكر في الأمر بهذه الطريقة. يعتبر السعر الكامل-لخط قوالب الرفارف الذي يبلغ 500000 دولار أمريكي أو أكثر منطقيًا عندما تنتج 200000 لوحة سنويًا لمنصة رئيسية لتصنيع المعدات الأصلية. ويعني هذا الاستثمار نفسه للتشغيل السنوي الذي يبلغ 15000-وحدة أنك تدفع أكثر من 33 دولارًا أمريكيًا لكل جزء فقط في استهلاك الأدوات قبل دخول المادة أو وقت الطباعة أو العمالة إلى المعادلة. تموت الميزانية بنصف تكلفة التخفيضات التي تصل إلى 16 دولارًا أو أقل وتجلب اقتصاديات كل جزء إلى منطقة تنافسية.
سيناريوهات ما بعد البيع ولوحة الاستبدال
تحكي فرق الحجم نصف القصة فقط. يحدد تطبيق الاستخدام النهائي- مدى الدقة التي يجب أن يكون عليها غلاف الجودة لديك ومدى تحملك للعيوب البسيطة. تعد العديد من قطاعات السوق مناسبة بشكل طبيعي لقوالب الختم المخصصة المبنية على مسار الميزانية:
- مصدات بديلة لما بعد البيع- تتنافس هذه اللوحات على السعر، ويتوقع المشترون ملاءمة وظيفية بدلاً من الكمال المماثل للمصنع الأصلي-من الفئة أ. تعتبر معايير السطح المريحة قليلاً والتفاوتات الأوسع للفجوات مقبولة، مما يعني عددًا أقل من حلقات الاختبار وفولاذًا منخفض الجودة- قابلاً للتطبيق.
- لوحات ترميم السيارات الكلاسيكية- عمليات الإنتاج صغيرة، وغالبًا ما تتراوح من 2000 إلى 10000 وحدة. عادةً ما يتم تشطيب اللوحات يدويًا-بحشو الجسم وتصحيح الطلاء على أي حال، لذلك يتم تصحيح التموج البسيط للسطح الناتج عن أدوات الميزانية في المراحل النهائية بتكلفة هامشية منخفضة.
- -بدائل OEM صغيرة الحجم- برامج المركبات الإقليمية، أو -الشركات الناشئة ذات الحجم المنخفض للمركبات الكهربائية، أو نماذج الإصدارات المحدودة- التي لن تتجاوز مطلقًا 20000 إلى 30000 وحدة مدى الحياة. هنا، تعمل قوالب ختم الألمنيوم أو تقليل أدوات نقل المحطات- على إبقاء الاستثمار متناسبًا مع الإيرادات.
- النموذج الأولي والتحقق من صحة ما قبل الإنتاج-.- عندما تحتاج إلى 500 إلى 5000 لوحة مختومة للتحقق من صحة التجميع، أو عمليات الطلاء، أو أداء الأعطال قبل الالتزام بأدوات تصنيف الإنتاج-. في بعض الأحيان تخدم قوالب الختم المعدنية المعروضة للبيع في السوق الثانوية هذا الغرض أيضًا.
قارن هذه السيناريوهات بالمواقف التي تكون فيها الأدوات المتميزة هي الخيار العقلاني الوحيد:
- إنتاج كبير من مصنعي المعدات الأصلية (OEM).-- تحتاج الأنظمة الأساسية التي تنتج ما يزيد عن 100000 لوحة سنويًا إلى قوالب مصنفة لملايين النتائج. يعد التوقف عن العمل الناتج عن فشل القالب المبكر على هذا النطاق باهظ التكلفة بشكل كارثي.
- اللوحات المرئية الرئيسية- مصدات ذات علامات تجارية فاخرة أو متميزة حيث يؤدي أي عيب في السطح إلى مطالبات الضمان. تكلفة إرجاع العملاء تتجاوز بكثير توفير الأدوات.
- نماذج متعددة-من القوالب المشتركة- أدوات مصممة لتشغيل العديد من أنواع المركبات على مدى عقد من الزمن-من عمر النظام الأساسي. إن طول العمر وثبات الأبعاد عبر ملايين الدورات غير قابلين للتفاوض.
- السلامة-هندسة مجاورة- لوحات الأجنحة التي تدمج هياكل امتصاص الصدمات للمشاة أو ميزات تركيب أجهزة الاستشعار حيث تؤثر دقة الأبعاد بشكل مباشر على الامتثال التنظيمي.
القرار ليس ثنائيا. إنه طيف، ومعظم فرق المشتريات تجد مشروعها يقع في مكان ما بين الميزانية الخالصة والقسط الخالص. إن ما يساعد في تحقيق التوازن ليس مجرد سعر القالب، بل صورة التكلفة الإجمالية عبر كامل عمر إنتاج اللوحة، بما في ذلك الصيانة، ووقت التوقف عن العمل، واستهلاك -الجزء الواحد.
التكلفة الإجمالية للملكية لختم الميزانية
يبدو انخفاض سعر الشراء على قالب جناح السيارة بمثابة فوز على الورق. لكن مبلغ الفاتورة والتكلفة الحقيقية لامتلاك تلك الأدوات هما رقمان مختلفان تمامًا. تحمل مجموعات قوالب الختم المعدنية نفقات مستمرة تتراكم بهدوء على مدار عمر الإنتاج، وبالنسبة لأدوات الميزانية، تميل هذه النفقات إلى الوصول عاجلاً وبشكل متكرر. إذا لم تأخذ في الاعتبار دورات الصيانة، وحدود عمر القالب، وتكاليف التعديل، ووقت التوقف عن العمل، فقد يؤدي الشراء المخفض إلى تكلفة أكبر لكل حاجز مختوم مقارنة بالسعر الكامل-للقالب.
إن القالب الذي يكلف أقل تكلفة لكل جزء يتم إنتاجه، وليس لكل دولار يتم إنفاقه عند الشراء، هو أفضل صفقة فعلية في ختم السيارات.
فترات الصيانة وتكاليف إعادة الشحذ
يتطلب كل قالب ختم صيانة دورية. تقليم الحواف باهت، وتتسبب أسطح الرسم في حدوث تقرحات دقيقة، وتتآكل ثقوب القالب عند نصف قطر القطع. بالنسبة لصفائح الفولاذ من درجة إنتاج قالب جناح السيارة{3}}، تتراوح فترات الصيانة النموذجية بين 30000 و80000 مرة اعتمادًا على درجة الفولاذ وجودة الطلاء. تقع قوالب الميزانية المصنوعة من الفولاذ-الأقل صلابة أو بدون طبقات طلاء مزدوجة في الطرف الأقصر من هذا النطاق.
ما هي التكلفة الفعلية لحدث الصيانة؟ إنه ليس مجرد وقت عمل صانع الأدوات.مجلة تشكيل المعادنيسلط الضوء على أن صيانة القالب غير المخطط لها يمكن أن تكون أكثر تكلفة بأربع مرات من الخدمة المخططة لأنها تتضمن فترات توقف الضغط، وعمالة الإعداد، والتحقق من الجودة{0}}المعملية، والخردة، وهامش الإنتاج المفقود بالإضافة إلى الإصلاح الفعلي. يمكن لكمة واحدة مكسورة تكلف 25 دولارًا للأجزاء أن تولد تكلفة إجمالية تزيد عن 500 دولار بمجرد أخذ هذه التأثيرات في الاعتبار.
بالنسبة لقوالب جناح الميزانية على وجه التحديد، توقع أنشطة الصيانة المتكررة التالية:
- إعادة شحذ حافة القطع- كل 30.000 إلى 60.000 مرة للفولاذ من الدرجة A2 أو D2. تتكلف كل عملية إعادة طحن ما بين 500 إلى 2000 دولار اعتمادًا على طول الحافة وإمكانية الوصول إليها.
- رسم تلميع السطح- يتطلب التقطيع والالتقاط على حلقات السحب الرجم أو إعادة التلميع-للمحافظة على نقل السطح من الفئة أ. تحتاج أدوات الميزانية بدون طلاء PVD إلى هذا الأمر بشكل متكرر.
- ختم رافعات القالب واستبدال الزنبرك- تعب نوابض غاز النيتروجين ورافعات قوالب الختم الميكانيكي بمرور الوقت. تستخدم إصدارات الميزانية أحيانًا مكونات أخف -وتحتاج إلى الاستبدال على فترات زمنية أقصر.
- ختم المشابك يموت والتحقق من المحاذاة- تتغير أقسام القالب تحت أحمال الضغط المتكررة. يعد التحقق من مشابك قالب الختم وإعادة ربطها بمثابة خطوة وقائية قياسية في كل نافذة صيانة.
ربط تقديرات الصناعةالصيانة السنوية بنسبة 5 إلى 10 بالمائة من القيمة الأصلية للقالب، والتحجيم مع كثافة الاستخدام. قد يؤدي تشغيل حاجز الميزانية الذي تبلغ قيمته 300000 دولار بقوة إلى تكبد 15000 دولار إلى 30000 دولار سنويًا في الصيانة. قد يكلف القالب المتميز الذي يبلغ سعره 500000 دولار مع الفولاذ الأكثر صلابة والطلاءات الأفضل نفس التكلفة أو أقل في الصيانة السنوية مع إنتاج المزيد من الأجزاء بين نوافذ الخدمة.
مخاطر وقت التوقف عن العمل واستهلاك تكلفة-الجزء الواحد
هذا هو المكان الذي تصبح فيه الرياضيات غير مريحة للمشترين الذين يركزون فقط على سعر الملصق. تخيل سيناريوهين للوحة الحاجز مع متطلبات إنتاج سنوية تبلغ 30000 وحدة:
| عامل التكلفة | يموت الميزانية (الخصم) | يموت قسط (السعر الكامل) |
|---|---|---|
| سعر الشراء | $280,000 | $500,000 |
| الحياة المتوقعة للموت | 400.000 زيارة | 1,200,000 زيارة |
| تكلفة الصيانة السنوية | $25,000 | $18,000 |
| تردد الصيانة | كل 35000 زيارة | كل 70.000 زيارة |
| أحداث التوقف غير المخطط لها (سنويًا) | 3 - 5 | 0 - 1 |
| تكلفة وقت التوقف المقدرة (لكل حدث) | $2,000 - $5,000 | $2,000 - $5,000 |
| استهلاك الأدوات لكل جزء (على مدى الحياة) | $0.70 | $0.42 |
يوفر قالب الميزانية 220 ألف دولار عند الشراء ولكنه يتآكل خلال 13 عامًا تقريبًا من الإنتاج بمعدل 30 ألف قطعة سنويًا، في حين أن القالب المتميز يدوم 40 عامًا بهذا المعدل، مما يؤدي فعليًا إلى تجاوز منصة السيارة. والأهم من ذلك، أن تكرار الصيانة الأعلى لقالب الميزانية يعني المزيد من التوقفات الصحفية، والمزيد من فحوصات الجودة بعد إعادة التشغيل، والمزيد من الفرص للفشل غير المخطط له في إيقاف خطك.
التوقف غير المخطط له هو القاتل الصامت للميزانية. كل حدث لا يكلف عمالة الإصلاح فقط. فهو يجبر طاقم الإعداد على سحب القالب، وصانع الأدوات على التشخيص والإصلاح تحت ضغط الوقت، ومختبر الجودة على -إعادة التحقق من صحة الأجزاء بعد الإصلاح، وتخطيط الإنتاج لإعادة جدولة العمليات النهائية. تحمل تلك الساعات المتراكمة والأجزاء المفقودة تأثيرًا حقيقيًا على الإيرادات لا يظهر أبدًا في أمر شراء القالب.
تعتبر اللكمات المعدنية والقوالب الموجودة داخل أداة الحاجز، وخاصة اللكمات الثاقبة والفولاذ المزخرف، هي المكونات الأكثر عرضة للفشل المبكر في بناء الميزانية. شريحة فولاذية منخفضة الجودة-بدلاً من التآكل تدريجيًا، مما يعني أن الأعطال تميل إلى أن تكون مفاجئة وليس متوقعة. لا يمكنك التخطيط لنافذة صيانة حول المثقاب الذي ينقطع دون سابق إنذار.
هل يعني هذا أن أدوات الميزانية دائمًا ما تكون صفقة سيئة؟ مُطْلَقاً. هذا يعني أنك بحاجة إلى حساب إجمالي تكلفة الملكية بأمانة. بالنسبة إلى 15,000 وحدة-من مصدات ما بعد البيع بإجمالي 60,000 قطعة على مدى أربع سنوات، فإن الميزانية البالغة 280,000 دولار أمريكي توفر تكلفة عقلانية تمامًا للأدوات لكل جزء تبلغ 4.67 دولار أمريكي ولن تقترب من الحد الأقصى لعمرها. سيكلف القالب المتميز 8.33 دولارًا للجزء الواحد على نفس المدى، وهو مبلغ لن تسترده أبدًا.
المفتاح هو مطابقة عمر القالب لمتطلبات الإنتاج الفعلية. تعتبر أدوات الميزانية منطقية من الناحية الاقتصادية عندما يظل إجمالي حجم حياتك ضمن السعة المقدرة للقالب. تصبح باهظة الثمن عندما تدفعها نحو حدودها، لأن هذا هو المكان الذي تتصاعد فيه الصيانة، وتتدهور اللكمات الخاصة بحواف القطع المعدنية بشكل أسرع من المتوقع، وتبدأ جودة السطح على لوحات الرفارف المرئية في الانحراف عن المواصفات.
تعتبر مقايضة الجودة-على ألواح الأجنحة أمرًا لا يرحم على وجه الخصوص. سيعمل سطح السحب المتطور على نقل هذا الملمس إلى كل لوحة يختمها. على عكس الدعامة الهيكلية المخفية، لا يمكن للحاجز الذي به عيوب في السطح أن يصل إلى العميل. تؤدي كل لوحة يتم إلغاؤها أو إرسالها لإعادة العمل إلى تآكل التوفير لكل جزء-الذي كان من المفترض أن يحققه قالب ميزانيتك.
المسار الأكثر ذكاءً هو عدم الاختيار بين الرخيص والمكلف. إنها تتم هندسة القالب بذكاء بحيث تنفق أقل دون التضحية بالخصائص التي تحافظ على انخفاض تكلفة الجزء -عبر نافذة الإنتاج الكاملة. هذا النهج الهندسي-الأول لخفض التكلفة هو المكان الذي تتواجد فيه الطبقة التالية من التوفير.
تصميم استراتيجيات التبسيط لخفض التكلفة المشروعة
تختلف هندسة تكلفة القالب قبل تصنيع كتلة واحدة من الفولاذ اختلافًا جوهريًا عن شراء قالب أرخص بعد تصميمه بالفعل. يحافظ النهج الأول على جودة الجزء مع إزالة التعقيد غير الضروري. والثاني يعني عادةً أن شخصًا ما تخطى الخطوات التي ستدفع ثمنها لاحقًا. يعرف كل صانع قوالب وأداة ختم معدنية من ذوي الخبرة أن أكبر تخفيضات التكلفة تحدث على الشاشة، وليس على أرضية المتجر.
تقليل محطات التشكيل دون فقدان سلامة الأجزاء
تمثل كل محطة في قالب جناح السيارة عشرات الآلاف من الدولارات من الفولاذ المُشكل، وساعات العمل الهندسية، ووقت الاختبار. إذا تمكنت من إزالة محطة واحدة من قالب نقل المحطات الخمس-، فإنك بذلك تخفض ما يقرب من 20 بالمائة من تكلفة الأدوات في قرار واحد. والسؤال هو ما إذا كان الجزء يمكنه تحمل هذا الدمج دون التضحية بجودة السطح أو دقة الأبعاد.
هنا حيث يصبح الأمر عمليًا. يشتمل خط قالب الرفارف النموذجي على محطات السحب، والتشذيب الأول، والتشذيب الثاني أو الثقب، والشفة، ومحطات إعادة الضرب. توجد إعادة الضربة لتصحيح الارتداد وتشديد نصف القطر الذي لم يتشكل بالكامل في السحب. ولكن باستخدام أدوات المحاكاة الحديثة وهندسة خرز السحب المُحسّنة، يمكن للعديد من ألواح الرفارف تحقيق الشكل النهائي في محطة السحب نفسها، مما يؤدي إلى القضاء على إعادة الضربة تمامًا. وبالمثل، فإن الجمع بين عملية القطع والثقب في محطة واحدة باستخدام اللكمات المعدنية التقدمية وتخطيط القالب داخل تلك الأداة الواحدة يقلل من حجم الفولاذ وإعداد الضغط.
لا يمكن دمج كل محطة. لا يمكنك الجمع بين السحب العميق وعملية القطع لأن الجزء لا يزال في الرابط أثناء التشكيل. لكن الثقب غير الحرج، والثقوب التجريبية، والفلنجات الثانوية على الحواف المخفية هي مرشحات شائعة للدمج. إن الثقب المعدني الذي يتعامل مع فتحتين متباعدتين بضربة واحدة بدلاً من تخصيص محطات منفصلة لكل قطع يزيل التكلفة دون تغيير هندسة اللوحة النهائية.
توفر الاستراتيجيات التالية باستمرار تخفيضًا في التكلفة بنسبة 15 إلى 40 بالمائة على مجموعات قوالب أجنحة السيارة عند تطبيقها أثناء مرحلة التصميم:
- القضاء على محطات إعادة الضربة- استخدم المحاكاة-الرسم المحسّن وضغط الحامل الفارغ لتحقيق الشكل الهندسي النهائي في الرسم. يمكن لهذا وحده إزالة ما بين 50 ألف دولار إلى 80 ألف دولار من مجموعة قوالب النقل.
- الجمع بين عمليات القطع والثقب- قم بتركيب الصفائح المعدنية المثقوبة والقوالب من أجل ثقب الثقب مباشرة في حذاء قالب محطة القطع بدلاً من تخصيص محطة منفصلة.
- قم بتخفيف التفاوتات على-الأسطح غير المرئية- لا تحتاج حواف التزاوج المخفية التي يتم تثبيتها أسفل الألواح المجاورة أو في حجرة المحرك إلى دقة سطح من الفئة أ. يمكن أن يؤدي قبول +/- 0.8 مم بدلاً من +/- 0.5 مم على هذه الميزات إلى تبسيط هندسة ثقب الصفائح المعدنية والقالب في تلك المحطات.
- تحسين الشكل الفارغ والتداخل - برنامج التحسين الفارغ مثل Dynaformينشئ تخطيطات متداخلة تقلل الخردة. يؤدي توفير حتى عشرة سنتات من المادة لكل جزء عبر 100000-وحدة تشغيل إلى استرداد 10000 دولار أمريكي، كما يؤدي توفير المواد أيضًا إلى تقليل تعقيد حامل الفراغات نظرًا لأن الفراغ الأكثر إحكامًا يحتاج إلى قدر أقل من التحكم في السحب.
- استخدم معايير الأحذية الشائعة- يؤدي تصميم القالب ليناسب أنماط مساند الضغط الحالية ومكونات قطع القوالب القياسية إلى تجنب التصنيع المخصص للوحات القاعدة وأنظمة التوجيه.
- تقليل عمق الرسم من خلال التعاون في تصميم المنتج- إذا كان مصمم السيارة يمكنه قبول ارتفاع تاج أقل بمقدار 10 مم على القسم غير الحرج-من الحاجز، تنخفض قوى التشكيل، وتقل ترقق المادة، وتصبح هندسة التثقيب والقالب المعدنية أقل عدوانية. يمكن لهذا الامتياز الهندسي الفردي أن يزيل مشكلة خطورة التشكيل التي قد تتطلب محطة إضافية.
الشراكات الهندسية التي تحقق خفضًا حقيقيًا في التكلفة
هذه الاستراتيجيات لا تحدث بمعزل عن غيرها. وهي تتطلب تعاونًا وثيقًا بين مصمم القوالب ومهندس الختم وفريق المنتج المسؤول عن هندسة اللوحة. تأتي تخفيضات التكلفة الأكثر فعالية من الموردين الذين يشاركون في مرحلة سوق دبي المالي، قبل تسعير الأدوات، ويقاومون بشكل بناء الميزات التي تزيد التكلفة دون إضافة قيمة وظيفية.
تلتقط مراجعات التصميم من أجل التصنيع قرارات باهظة الثمن مبكرًا. تضمنت إحدى الحالات الموثقة دمج مجموعة مكونة من ثلاثة-أجزاء في ختم تدريجي واحد، والتخلص من مجموعتي القوالب ورقمي الأجزاء وجميع-معالجة العمليات البينية. ينطبق هذا النوع من التفكير الموحد بشكل مباشر على برامج قوالب الرفارف حيث يمكن أحيانًا دمج -المجموعات الفرعية مثل ملحقات الأقواس أو الشفاه المعززة في تسلسل تشكيل اللوحة الرئيسية.
الموردين مثلييتشين، التي تدعم فرق هندسة تصنيع المعدات الأصلية للسيارات والمستوى-1 والمستوى 2 مع تحسين عملية الختم ودراسات حالة تصنيع الصفائح المعدنية، تمثل نوع الشراكة الهندسية التي تحقق هذه الوفورات. إن أسلوبهم في توثيق دراسات الحالة العملية للأجزاء المعدنية الهيكلية والمتعلقة بالجسم يمنح فرق المشتريات رؤية واضحة لكيفية تنفيذ تبسيط التصميم في المشاريع المماثلة. عندما يستطيع أحد الموردين أن يعرض لك برنامجًا سابقًا للحاجز أو اللوحة الهيكلية حيث يؤدي تقليل المحطة أو تشكيل الدمج إلى توفير تكاليف قابلة للقياس، فإنك تقوم بتقييم الأدلة بدلاً من الوعود.
الفرق بين الخصم الذي يستمر في الإنتاج والخصم الذي يخلق مشاكل في المراحل النهائية يعود دائمًا إلى هذه المرحلة الهندسية. إن القالب الأرخص المبني من تصميم غير محسّن له هوامش أرق في كل مكان. يبدأ القالب المنخفض التكلفة-الذي تم إنشاؤه من تصميم محاكاة مبسط-تم التحقق منه من أساس أفضل. يعد الاستثمار الهندسي الأولي صغيرًا مقارنة بإجمالي تكلفة الأدوات، عادةً ما يتراوح بين 10 إلى 15 بالمائة، ولكنه يحدد ما إذا كان سيتم إنفاق نسبة 85 بالمائة المتبقية بكفاءة أم بشكل متكرر.
مع دمج استراتيجيات التصميم، يتحول التحدي المتبقي إلى التنفيذ: العثور على الموردين وتأهيلهم الذين يمكنهم تقديم هذا التصميم الأمثل بالسعر المعروض دون استبدال مواد أقل جودة أو تخطي التحقق من صحة التجربة.
البحث عن موردي قوالب الخصم وتقييمهم
لا يوفر التصميم الأمثل للقالب سوى التوفير إذا كان المورد الذي يبنيه يتمتع بالقدرة وانضباط العملية وسلامة المواد اللازمة للتنفيذ بالسعر المعروض. تواجه فرق المشتريات التي توفر قوالب ختم جناح السيارة بسعر مخفض تحديًا محددًا: فصل مرشحي الشركات المصنعة لقوالب ختم المعدن الذين يقللون التكلفة من خلال الكفاءة الهندسية عن أولئك الذين يقللون التكلفة عن طريق تخطي خطوات التحقق من الصحة أو استبدال المواد غير الموثقة. تمنحك معايير التقييم أدناه طريقة منظمة لتحقيق هذا التمييز.
معايير تقييم الموردين لمصادر قوالب السيارات
عند مقارنة عروض أسعار قوالب الصفائح المعدنية عبر موردين متعددين، تكون فروق الأسعار بنسبة 30 إلى 50 بالمائة شائعة. والسؤال المطروح دائمًا هو ما الذي يفسر هذه الفجوة. يوضح الجدول التالي عوامل التقييم الأكثر أهمية بالنسبة لمصادر قوالب ختم السيارات، بالإضافة إلى الشكل الذي يبدو عليه الأداء القوي في كل منطقة.
| عامل التقييم | ما الذي تبحث عنه | العلم الأحمر |
|---|---|---|
| التعاون الهندسي وشفافية دراسة الحالة | يشارك المورد في مرحلة سوق دبي المالي، ويشارك دراسات الحالة الموثقة من برامج السيارات المماثلة. مثال: تنشر YICHEN دراسات حالة لتصنيع الصفائح المعدنية والختم لفرق تصنيع المعدات الأصلية، وTier-1، وTier-2 للسيارات. | لا توجد مشاركة هندسية قبل الاقتباس؛ يرفض مشاركة المراجع أو بيانات المشروع السابقة. |
| القدرة على تجريب | قدرة الصحافة الداخلية-تطابق حمولة الإنتاج؛ سجل حلقة الاختبار الموثق مع سجلات التصحيح. | يتم الاستعانة بمصادر خارجية للتجارب مع-مكاتب صحفية تابعة لأطراف ثالثة دون أي إشراف على الأبعاد. |
| شهادة المواد | توفر شهادات المطاحن لجميع الأدوات الفولاذية والحديد الزهر؛ يحدد معلمات المعالجة الحرارية وعمليات طلاء السطح. | لا يمكن تحديد درجات الفولاذ المستخدمة؛ لا يمكن التتبع من الكتلة الخام إلى مكون قالب الختم المعدني النهائي. |
| مرونة الحجم | يقدم أسعارًا متدرجة لأحجام الإنتاج المختلفة؛ يستوعب كلاً من برامج ما بعد البيع المكونة من 10000 وحدة وبرامج OEM المكونة من 100000 وحدة. | اقتباس واحد ثابت بغض النظر عن الحجم؛ لا توجد مناقشة حول مطابقة عمر القالب لاحتياجات الإنتاج الخاصة بك. |
| أدوات المحاكاة والتحقق من الصحة | يستخدم محاكاة تشكيل CAE لتقليل حلقات الاختبار الفعلي؛ يوفر تقارير التخفيف والرجوع قبل بدء التشغيل الآلي. | يعتمد كليًا على التطوير القائم على الخبرة-بدون وثائق محاكاة. |
| دعم صيانة القالب | يقدم كتيبات الصيانة، وقوائم قطع الغيار لمكونات مجموعة قوالب الطوابع، وإرشادات إعادة الشحذ عند التسليم. | لا توجد وثائق تتجاوز رسومات التجميع الأساسية؛ لا يوجد أي مشاركة-دعم فني للتسليم. |
من المرجح أن يقدم المورد الذي يسجل نقاطًا جيدة عبر هذه العوامل، مثل أولئك الذين يقدمون التعاون الهندسي ووثائق العملية الشفافة، حزمة قوالب ضغط معدنية تعمل وفقًا لما هو مذكور. الموردون الذين يقدمون أسعارًا منخفضة ولكن لا يمكنهم شرح نهج المحاكاة أو مصادر المواد الخاصة بهم هم الأكثر احتمالاً لتقديم الأدوات التي تفشل مبكرًا أو تتطلب حلقات تصحيح باهظة الثمن بعد التسليم.
الخطوات التالية الموصى بها لفرق المشتريات
استخدم قائمة التحقق خطوة بخطوة-بواسطة-للانتقال من الاستعلام الأولي إلى تأهيل آلة ختم القالب وإصدار الإنتاج:
- حدد أرضية الجودة الخاصة بك- حدد التفاوتات ومعايير الأسطح غير القابلة للتفاوض-(الأسطح المرئية من الفئة أ، وأبعاد فجوة الجسم) والتي يمكن أن تنثني (الحواف المخفية، والميزات الداخلية). وهذا يمنح الموردين مجالًا لاقتراح تصميمات منخفضة التكلفة-.
- طلب عروض أسعار للمراحل الهندسية-.- اطلب من الموردين تقديم عروض أسعار بناءً على مراجعة سوق دبي المالي، وليس فقط التصميم بمساعدة الكمبيوتر الموجود لديك. إن الموردين الراغبين في استثمار ساعات هندسية قبل تلقي أمر الشراء يشيرون إلى القدرة والمصلحة في الشراكة طويلة الأمد-.
- تتطلب شفافية المواد والعملية- يجب أن يحدد كل عرض أسعار درجات فولاذ الأداة حسب المحطة، وطرق معالجة السطح، والعمر المتوقع للقالب في الضربات. إذا لم يتمكن المورد من تفصيل هذه العناصر، فمن المحتمل أن يخفي الخصم الذي يقدمه تنازلات لم يتم الكشف عنها.
- قارن التكلفة الإجمالية، وليس سعر الشراء- أنشئ نموذجًا بسيطًا باستخدام سعر الشراء والصيانة السنوية المقدرة وعمر القالب المتوقع وحجم الإنتاج لحساب تكلفة الأدوات لكل-جزء. أرخص قوالب الطوابع على الورق ليست دائمًا أرخص لكل جزء يتم إنتاجه.
- تجربة التدقيق وتاريخ التصحيح- اطلب السجلات من برامج الحاجز أو لوحة الهيكل السابقة.أطر تدقيق جودة المورديننوصي بالتحقق من إجراءات التحكم في العمليات، وإمكانية تتبع المواد، وإدارة عدم المطابقة- قبل منح عقود الأدوات.
- التحقق من صحة مع محطة تجريبية- بالنسبة إلى برامج القوالب ذات القيمة العالية-، فكر في منح محطة واحدة كإصدار تجريبي قبل الالتزام بمجموعة قوالب الطوابع الكاملة. وهذا يختبر جودة المعالجة لدى المورد، وانضباط الاتصال، وموثوقية التسليم في ظل التعرض المالي المحدود.
- إبرام اتفاقيات الصيانة وقطع الغيار- قبل شحن القالب، تأكد من توفر ملحقات الزخرفة وبدائل التثقيب وأطقم زنبرك النيتروجين كقطع غيار مستمرة. يصبح القالب الذي لا يحتوي على مكونات بديلة يمكن الوصول إليها باهظ الثمن بسرعة بغض النظر عن سعر الشراء.
يجب على الفرق الهندسية التي تقوم بتقييم خيارات الشركة المصنعة لقوالب الختم المعدنية لأدوات جناح السيارة التعامل مع توفر دراسة الحالة وشفافية العملية كمعايير مؤهلة، وليست إضافات اختيارية. الموردين مثلييتشين، الذي يدعم قرارات شراء السيارات من المستوى-1 والمستوى 2 مع دراسات حالة عملية الختم الموثقة بشكل عام، يوفر نوع قاعدة الأدلة التي تعمل على إزالة المخاطر من قرارات تحديد مصادر الخصم. عندما يتمكن أحد الموردين من توضيح كيفية تحقيق خفض التكلفة في برنامج لوحة هيكل مماثل دون التضحية بعمر القالب أو جودة السطح، فإنك تتخذ قرار الشراء بناءً على البيانات بدلاً من الأمل.
الأسئلة المتداولة حول قوالب ختم جناح السيارة المخفضة
1. ما هو نطاق التكلفة النموذجي لقالب ختم جناح السيارة؟
يتراوح سعر قالب ختم جناح السيارة من 250.000 دولار تقريبًا لقالب النقل المبسط إلى أكثر من 1.000.000 دولار لإعداد الخط الترادفي الكامل. عادةً ما تتراوح خيارات الخصم التي تستهدف الإنتاج ما بعد البيع أو الإنتاج متوسط الحجم بين 150000 دولار و350000 دولار عن طريق استخدام درجات فولاذ منخفضة التكلفة مثل S7 أو A2، مما يؤدي إلى تقليل محطات التشكيل وتوريد الآلات من المناطق ذات معدلات العمالة التنافسية. يعتمد السعر النهائي على عمق السحب، وعدد العمليات، واختيار الأداة الفولاذية، وما إذا كانت المحاكاة تقلل من حلقات الاختبار الفعلية.
2. ما هي مدة بقاء قالب ختم الخصم مقارنة بالآخر المميز؟
عادةً ما تدوم قوالب أجنحة السيارة الاقتصادية المصنوعة من درجات مثل الفولاذ S7 أو A2 ما بين 200.000 إلى 500.000 ضربة، بينما يمكن أن تصل القوالب المتميزة باستخدام إدخالات M2 أو PM M4 أو كربيد التنغستن إلى 1.000.000 إلى 3.000.000 ضربة. ومع ذلك، فإن تطبيق معالجات الأسطح المزدوجة مثل نيترة الأيونات جنبًا إلى جنب مع طبقات طلاء PVD لفولاذ منخفض التكلفة-يمكن أن يؤدي إلى إطالة عمر قالب الميزانية إلى ما يزيد عن 500000 ضربة، مما يؤدي إلى تضييق الفجوة بشكل كبير. تعد مطابقة عمر القالب مع حجم الإنتاج الفعلي الخاص بك أكثر أهمية من زيادة عدد النتائج إلى الحد الأقصى.
3. هل يمكن لقوالب جناح السيارة المخفضة أن تنتج لوحات ذات جودة سطحية من الفئة A؟
نعم، بشرط أن يفي القالب بمتطلبات محددة غير قابلة للتفاوض. تعتمد جودة سطح الفئة أ على دقة تصنيع وجه القالب، وتلميع سطح السحب، والتحكم المناسب في ضغط الحامل الفارغ بدلاً من تكلفة القالب الإجمالية. تعمل إستراتيجيات الخصم المشروعة على تقليل التكلفة من خلال دمج المحطات، واستبدال المواد على الأسطح غير القابلة للتآكل-، ومزايا العمالة الإقليمية أثناء التصنيع. تحافظ هذه الأساليب على أسطح القالب النهائية للمرآة- اللازمة لألواح الجسم المرئية مع تقليل النفقات في أي مكان آخر في حزمة الأدوات.
4. ما هو حجم الإنتاج الذي يبرر الاستثمار في قالب ختم مخفض للمصدات؟
تعتبر قوالب ختم جناح السيارة المخفضة أكثر منطقية من الناحية الاقتصادية بالنسبة للكميات السنوية التي تتراوح بين 10000 و50000 قطعة. أقل من 5000 وحدة، غالبًا ما يكون تصنيع CNC أو الأدوات الناعمة أرخص بشكل عام. أكثر من 50000 وحدة سنويًا، يتم سداد الأدوات المتميزة بسرعة من خلال عمر القالب الأطول وتكرار الصيانة الأقل. تُعد لوحات استبدال ما بعد البيع، وعمليات ترميم السيارات الكلاسيكية،-وبدء تشغيل المركبات الكهربائية ذات الحجم المنخفض، و-دفعات التحقق من صحة ما قبل الإنتاج، تطبيقات رئيسية حيث توفر أدوات الميزانية اقتصاديات قوية لكل جزء-.
5. كيف يمكنني تقييم ما إذا كان مورد قوالب الخصم يقوم بتخفيض التكاليف أو تقليل التكلفة بشكل حقيقي؟
اطلب شهادات المواد التي تحدد درجات فولاذ الأدوات حسب المحطة، واطلب تقارير محاكاة CAE التي توضح التحقق من صحة التشكيل قبل التصنيع، وقم بمراجعة سجلات تصحيح الاختبار من برامج لوحات السيارات المماثلة. ينشر الموردون الشرعيون لخفض التكلفة-مثل YICHEN دراسات حالة العملية ويشاركون في مرحلة سوق دبي المالي لتحسين التصميمات قبل عرض الأسعار. تشمل العلامات الحمراء عدم القدرة على تحديد درجات الفولاذ، وعدم وجود-قدرة على إجراء الاختبارات الداخلية، ورفض مشاركة مراجع المشروع السابقة، وعروض الأسعار الصادرة بدون مراجعة هندسية لهندسة الأجزاء الخاصة بك.


