


فهم الصيانة الوقائية لقوالب الختم
عندما ينكسر حجر النرد في منتصف-الجري، يتوقف كل شيء. تجلس الصحافة خاملة، وتتراكم الأجزاء في اتجاه مجرى النهر، ويسعى شخص ما إلى الإصلاح الذي كان ينبغي تجنبه منذ أسابيع. تستهلك هذه الدورة التفاعلية الوقت والمال والثقة في جدول الإنتاج الخاص بك.ختم الصيانة الوقائيةموجود لكسر هذه الحلقة عن طريق استبدال الذعر بالتخطيط.
ما الذي يعنيه ختم الصيانة الوقائية في الواقع
في جوهرها، هذه الممارسة واضحة ومباشرة. تقوم بصيانة القالب وفقًا لجدول زمني، قبل أن يتحول التآكل إلى فشل. يمكن أن يتبع هذا الجدول عدد ضربات الرأس أو فترات التقويم أو كليهما. يتضمن العمل نفسه التنظيف والفحص والتشحيم والشحذ واستبدال النوابض والتحقق من المحاذاة عند نقاط محددة مسبقًا بحيث تستمر الأداة في إنتاج الأجزاء المقبولة بأمان وثبات.
الصيانة الوقائية لقوالب الختم هي ممارسة إجراء عمليات فحص مجدولة، والتنظيف، والتشحيم، وخدمة المكونات بعدد محدد من الأشواط-أو فترات تقويمية للتحكم في التآكل العادي قبل أن يتسبب في حدوث خردة أو توقف غير مخطط له أو تلف القالب.
والفرق الرئيسي هو التوقيت. تقوم بفتح القالب ومعالجة عناصر التآكل لأن الجدول ينص على أن الوقت قد حان، وليس بسبب ظهور نتوء على جزء ما أو انكسار ثقب. وهذا التحول من رد الفعل إلى النية هو ما يفصل بين المتاجر التي تتحكم في تكاليف أدواتها وتلك التي تتفاجأ بها باستمرار.
النهج التفاعلي مقابل النهج الوقائي مقابل النهج التنبؤي
فكر في أساليب الصيانة باعتبارها سلم النضج. تعمل الصيانة التفاعلية على إصلاح الأشياء بعد أن تنكسر. تقدم خدمات الصيانة الوقائية لهم على فترات زمنية مجدولة لصيانة القالب لتقليل احتمالات الفشل. تستخدم الصيانة المستندة إلى الحالة-بيانات مستشعر الوقت الفعلي-لتشغيل الخدمة عند انحراف المعلمات القابلة للقياس. تذهب الصيانة التنبؤية إلى أبعد من ذلك، حيث تطبق التحليلات والتعلم الآلي للتنبؤ بالفشل قبل أسابيع.
تعيش معظم عمليات الختم في مكان ما بين رد الفعل والوقائي. إن نموذج نضج صيانة قالب الختم، الذي ابتكره وينستون ليديت في الأصل في عام 1999، يرسم خريطة لهذا التقدم ويمنح الفرق طريقًا واضحًا للأمام. كل مستوى يعتمد على المستوى الذي تحته. لا يمكنك القفز إلى المراقبة التنبؤية دون إنشاء إجراءات وقائية متسقة أولاً والبيانات التي تولدها.
هذه المقالة بمثابة خريطة طريق عملية لتسلق هذا السلم. ويغطي كيفية تنظيم المسؤوليات، وتعيين الفواصل الزمنية حسب نوع المادة، وتتبع الصيانة رقميًا، وتصميم القوالب التي يسهل صيانتها من البداية. سواء كان متجرك يعمل حاليًا بدون برنامج رسمي أو يتبع بالفعل جداول زمنية أساسية تتطلع إلى التحسين، فإن الهدف هو نفسه: الانتقال من الفوضى التفاعلية إلى التحكم المتعمد والقابل للقياس في أداء الأدوات الخاصة بك.
لماذا تؤدي الصيانة الوقائية إلى تقليص الربحية
كل عملية ختم تعمل على الهوامش. تهيمن تكاليف المواد الخام على الميزانية، ولكن خلفها مباشرةً تكمن العمالة ووقت التوقف عن العمل المرتبط بصيانة القوالب. غالبًا ما يرجع الفرق بين التشغيل المربح والخسارة إلى ما إذا كانت هذه الصيانة تتم وفقًا لشروطك أو شروط النرد.
التكلفة الحقيقية لتخطي الصيانة المجدولة
تخيل نردًا متدرجًا في منتصف عملية الإنتاج التي تستغرق -ست ساعات. تتخطى أداة القطع حدها الأقصى، وتبدأ النتوءات في التشكل على الحواف المختومة. قد لا يتمكن المشغل من اكتشاف الخلل على الفور، لذلك تتحرك العشرات أو المئات من -الأجزاء ذات المواصفات المحددة في اتجاه مجرى النهر قبل أن يطلب أي شخص التوقف. الصحافة تنخفض. يقوم فني الإعداد بسحب القالب. يحل صانع الأدوات محل المثقاب. الحجر الصحي الجودة الأجزاء المشبوهة. تعيد الإدارة-تسلسل المهام لسد الفجوة. تحمل كل خطوة من هذه الخطوات تكلفة لم تظهر مطلقًا في عرض الأسعار الأصلي.
A مجلة تشكيل المعادنويوضح التحليل ذلك بوضوح: فحتى الثقب المكسور الذي يكلف استبداله 25 دولارًا وساعة واحدة من العمل في صانع الأدوات لتركيبه يولد أكثر من 50 دولارًا من إجمالي النفقات. ضع في اعتبارك عمالة الإعداد لسحب القالب وإعادة ضبطه، وجودة-وقت المعمل لإعادة-تأهيل الأجزاء، والمواد المخردة، وأجور المشغل الخامل، والهامش المفقود على الأجزاء غير المنتجة، واستيعاب النفقات العامة لمدة ثلاث ساعات من وقت الطباعة الميت، وتتجاوز التكلفة الحقيقية لهذا الحدث غير المخطط له 500 دولار أمريكي (أو ما يعادله بالعملة المحلية). قم بقياس ذلك عبر حوادث متعددة شهريًا، وتصبح تكلفة فشل قالب الختم غير المخطط له عائقًا خطيرًا على الربحية.
التأثير المتتالي هو ما يجعل الصيانة التفاعلية باهظة الثمن. لكمة البالية تخلق نتوءات. تتسبب نتوءات في رفض الأجزاء عند الفحص. الرفض يوقف خط الإنتاج. يؤدي الإصلاح الطارئ إلى تعطيل الجدول الزمني لكل مهمة في قائمة الانتظار خلفه. حالة تآكل صغيرة واحدة، إذا تركت دون فحص، تؤدي إلى تفاعل متسلسل يمس الجودة، والتسليم، والعمالة، والنفقات العامة في وقت واحد.
تُظهر تجربة الصناعة باستمرار أن تكلفة الصيانة غير المخطط لها تبلغ حوالي أربعة أضعاف تكلفة الخدمة المخطط لها. يوجد هذا المضاعف لأن وقت التوقف عن العمل المخطط له يزيل تكاليف الطباعة الخاملة، ويتجنب -شراء مكونات الطلب المتعجل، ويزيل دورة التحقق من الجودة، ويحافظ على تسلسل الإنتاج سليمًا.
كيف يحمي PM استثمارك في الأدوات
A قالب ختم تقدمي واحديمكن أن يمثل استثمارًا يتراوح بين 50000 دولار إلى 500000 دولار أو أكثر اعتمادًا على التعقيد وعدد المحطات ودرجة المواد. هذه هي المعدات الرأسمالية. إن تركها تتحلل من خلال الإهمال لا يختلف عن تخطي تغييرات الزيت على آلة CNC والأمل في عدم حدوث أي شيء.
تعمل الصيانة المجدولة المنهجية على حماية هذا الاستثمار عن طريق مقاومة التآكل قبل أن يتفاقم. اللكمة التي يتم شحذها في الفاصل الزمني الصحيح تفقد بضعة أجزاء من الألف من المادة. نفس الضربة المتبقية حتى الفشل قد تؤدي إلى كسر أو كسر اللوحة الخلفية أو إتلاف قسم القالب الموجود أسفلها، مما يحول إعادة الطحن بقيمة 25 دولارًا إلى استبدال مكون بقيمة 2000 دولار وإعادة البناء لمدة أسبوع-.
يوفر برنامج صيانة القوالب المجدولة -الذي يتم تشغيله بشكل جيد عوائد قابلة للقياس عبر أبعاد متعددة:
- تمديد حياة الموت- يؤدي التحكم في الشحذ واستبدال المكونات إلى الحفاظ على التآكل التراكمي ضمن حدود التصميم، مما يضيف سنوات من الخدمة الإنتاجية لكل أداة.
- إنتاج يمكن التنبؤ به- تتيح نوافذ الخدمة المجدولة للمخططين دمج الصيانة في تقويم الإنتاج بدلاً من التفاعل مع المفاجآت.
- انخفاض معدلات الخردة- يؤدي الحفاظ على الحواف الحادة، والمسافات الصحيحة، والمحاذاة الصحيحة إلى إبقاء الأجزاء المختومة ضمن حدود التسامح، مما يقلل بشكل مباشر من كيفية تقليل الصيانة الوقائية لمعدلات الخردة عبر العملية.
- انخفاض تكلفة الأدوات لكل-جزء- يؤدي توزيع التكلفة الإجمالية للقالب على عدد أكبر من الزيارات وعدد أقل من الإصلاحات الطارئة إلى تقليل عبء الأدوات المخصص لكل قطعة مختومة.
- عمليات صحفية أكثر أمانًا- تؤدي الأدوات البالية أو التالفة إلى إنشاء أوضاع فشل غير متوقعة، بما في ذلك المكونات المكسورة التي يتم إخراجها من القالب، وسحب الارتطام، وسوء التغذية مما يعرض المشغلين للخطر.
يصبح عائد الاستثمار لصيانة قالب الختم واضحًا عند مقارنة سيناريوهين جنبًا إلى جنب. قد تتم صيانة القالب كل 150.000 ضربة من خلال الشحذ المخطط له واستبدال الزنبرك والفحص لمدة خمس سنوات قبل أن تحتاج إلى إصلاح شامل. نفس القالب الذي يتم تشغيله بشكل تفاعلي، والذي تتم صيانته فقط بعد الأعطال، قد يحتاج إلى إعادة بناء كاملة خلال عامين وإنتاج المزيد من الخردة بشكل ملحوظ أثناء كل تشغيل. الرياضيات تفضل الوقاية في كل مرة.
ومع ذلك، فإن حماية الربحية تتطلب أكثر من مجرد النوايا الحسنة. فهو يتطلب هيكلًا وملكية واضحة للمهام على كل المستويات، والأشخاص المناسبين الذين يقومون بالعمل المناسب في الوقت المناسب.
هيكل صيانة من ثلاث طبقات -لعمليات الختم
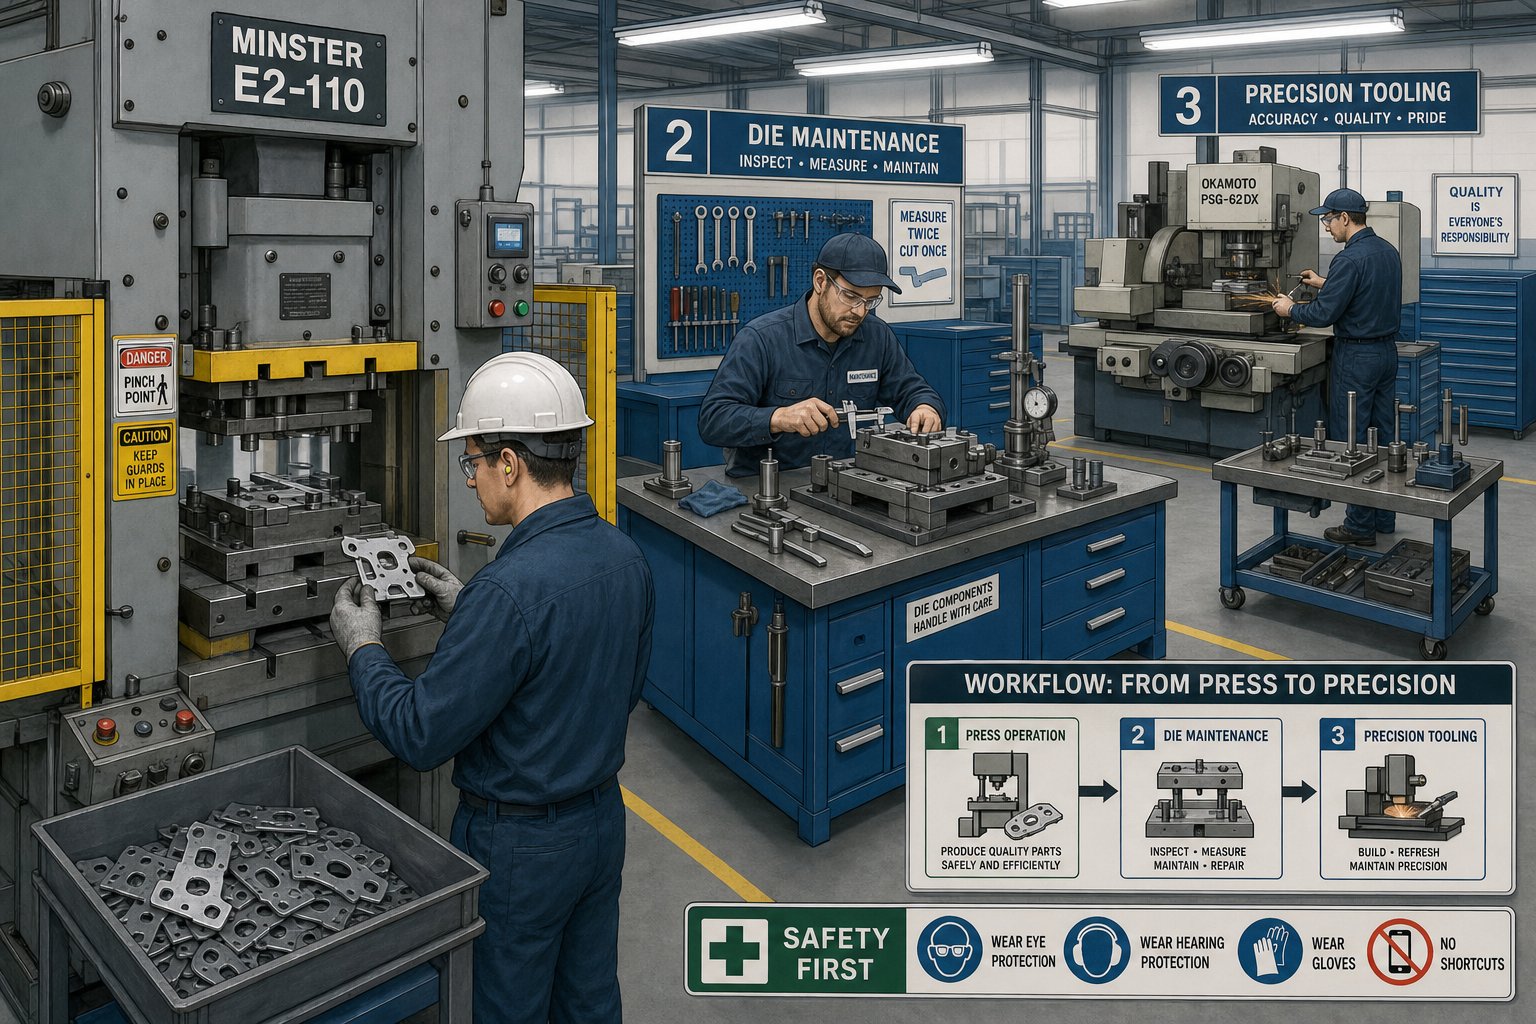
الهيكل بدون وضوح يخلق الارتباك. إذا كان الجميع مسؤولين عن حالة الموت، فلا أحد مسؤول. يقوم هيكل مسؤولية صيانة القالب المتدرج بتعيين مهام محددة لمستويات مهارة محددة على فترات زمنية محددة، لذلك لا يتم تفويت أي شيء ولا يحاول أحد العمل بعد تدريبه. فكر في الأمر على أنه ثلاث حلقات دفاع متحدة المركز: يلتقط المشغلون ما يحدث الآن، ويعالج الفنيون ما يتآكل بمرور الوقت، ويستعيد صانعو الأدوات ما وصل إلى الحد الأقصى للخدمة.
يقسم الجدول أدناه كل مستوى حسب التكرار ومتطلبات المهارة ونطاق العمل:
| الطبقة | الموظفين | تكرار | مستوى المهارة | المهام الأساسية |
|---|---|---|---|---|
| 1 - عمليات فحص التحول | عامل الصحافة | كل نوبة عمل أو كل 2000-5000 ضربة | التدريب الأساسي على الوعي بالموت | فحص بصري للاحتفاظ بالصلب، والتحقق من مستوى التشحيم، وتأكيد محاذاة تغذية الشريط، والاستماع إلى الأصوات غير الطبيعية، والتحقق من جودة الجزء مقابل العينات الحدودية |
| 2 - الخدمة الدورية | فني صيانة القالب | كل 50.000-150.000 ضربة (تختلف حسب القالب) | معرفة متوسطة بالأدوات ومهارات القياس | قياس الخلوص من التثقيب إلى-القالب، وفحص الزنبرك واستبداله، والتحقق من تآكل دبوس التوجيه والجلبة، وتقييم زناد الشحذ، والتحقق من عزم دوران أداة التثبيت، ومراجعة حالة الرفادة |
| 3 - إصلاح شامل | صانع الأدوات / صانع القوالب | كل 500000-1000000+ سكتة دماغية أو سنوية | صانع أدوات Journeyman يتمتع بخبرة كاملة في بناء القوالب | التفكيك الكامل، ومراجعة الأبعاد لجميع مكونات العمل، واستبدال المكونات البالية، وإعادة ضبط التوقيت، وإعادة -تأهيل القالب لتفاوتات الطباعة |
الفحوصات اليومية للمشغل وفحص الورديات
المشغلون هم الخط الأول للكشف. لا تتطلب القائمة المرجعية لفحص مشغل قالب الختم أدوات قياس أو تفكيك. إنه يعتمد على الملاحظة المدربة: هل تتساقط البزاقات بشكل نظيف أم تتكدس في القالب؟ هل يصل زيت التشحيم إلى الشريط باستمرار؟ هل يبدو الجزء سليمًا مقارنةً بالعينة المرجعية؟ هل الشريط يتتبع مباشرة من خلال الطيارين؟
تستغرق عمليات الفحص هذه دقائق، ولكنها تكتشف المشكلات التي قد تتفاقم خلال نوبة العمل بأكملها. على سبيل المثال، يمكن للبزاقة العالقة في فتحة القالب أن تدمر وجهًا مثقوبًا في غضون بضع مئات من الضربات إذا لم يلاحظ أحد.الفن هيدريك من علم الديولوجيايؤكد على أن تنظيف الحطام مثل البزاقات، والشظايا، وتراكم مواد التشحيم من القوالب هو أحد أنشطة الصيانة الأساسية والأكثر تأثيرًا التي يمكن للمشغل القيام بها.
مهام الخدمة الدورية للفني
وتقع مسؤوليات فني صيانة القوالب في الطبقة الوسطى، وهذا هو المكان الذي يحدث فيه الجزء الأكبر من الأعمال الوقائية المجدولة. يفتح الفنيون القالب على الطاولة، ويفحصون أسطح التآكل، ويقيسون الخلوص من التثقيب إلى-القالب باستخدام مقاييس الاستشعار أو المقارنات البصرية، ويقيمون ما إذا كانت حواف القطع قد وصلت إلى نقطة بدء الشحذ الخاصة بها. وهي تحل محل نوابض النيتروجين أو النوابض اللولبية التي تقترب من نهاية-العمر-، وتتحقق من تثبيت جميع مسامير الأوتاد وربط البراغي، وتفحص أسطح الكامات أو ألواح التآكل للتأكد من عدم وجود قشور.
والفرق الحاسم هنا هو أن الفنيين يقومون بصيانة القالب بناءً على جدول زمني بدلاً من الأعراض. إنهم لا يتفاعلون مع لدغ من جزء. إنهم يتدخلون في عدد ضربات محدد مسبقًا لمنع ظهور هذا النتوء على الإطلاق. هذا هو القلب النابض لبرنامج وقائي.
Toolmaker-إجراءات إصلاح المستوى
تمثل إجراءات الإصلاح الشامل لصانع الأدوات لختم القوالب أعمق مستوى من التدخل. الإصلاح الشامل يعني خروج كل مكون. يتم قياس كل ثقب، وقسم قالب، وإدراج متجرد، وطيارون، ودبوس توجيه، وجلبة وفقًا لأبعاد التصميم الأصلية. يتم استبدال المكونات التي تجاوزت حدود التآكل التراكمي. يتم التحقق من التوقيت بين المحطات وإعادة ضبطه. تتم إعادة تجميع القالب ورصده وتشغيله للتأكد من أنه يلبي تفاوتات الطباعة الجزئية قبل العودة إلى الإنتاج.
يتطلب هذا المستوى من العمل مهارة على مستوى العامل المياوم-وإمكانية الوصول إلى أدوات طحن الأسطح ومعدات EDM وأدوات القياس الدقيقة. لا ينبغي أبدًا محاولة ذلك من قبل أفراد دون خبرة كاملة في بناء القوالب. إن إسناد أعمال الإصلاح إلى فريق عمل مؤهل-يخاطر بحدوث أخطاء، أو إتلاف المكونات، أو خلق ظروف غير آمنة في الصحافة.
تكمن قوة هذا النهج الثلاثي-في التوزيع. يتعامل المشغلون مع عمليات المراقبة المتكررة والمنخفضة-التعقيدية والتي لا تكلف أي شيء تقريبًا. يتعامل الفنيون مع خدمة معقدة-دورية ومعتدلة تجعل القالب ضمن حدود العمل. يتعامل صانعو الأدوات مع عمليات إعادة البناء غير المتكررة والعالية-والتي تعيد القالب إلى حالته-الجديدة. تلتقط كل طبقة ما لا تستطيع الطبقة أعلاه رؤيته عند ترددها المنخفض، مما يؤدي إلى إنشاء طبقات متداخلة من الحماية ضد الفشل غير المخطط له.
وبطبيعة الحال، فإن معرفة من يقوم بالعمل ومتى يقوم به لا يحل إلا نصف المعادلة. تتطلب المهمة الأكثر شيوعًا في المستوى 2، وهي الشحذ، مجموعة خاصة بها من معايير القرار لتنفيذها بشكل صحيح دون تقصير عمر القالب.
شحذ وتجديد معايير القرار
تعتبر عملية الشحذ هي المهمة الأكثر تكرارًا-في أي برنامج للصيانة الوقائية لقوالب الختم. وهي أيضًا المهمة التي يتم إجراؤها غالبًا بعد فوات الأوان، أو بقوة شديدة، أو بدون توثيق. إن الحصول على الأمر بشكل صحيح يعني معرفة الوقت المحدد لشحذ ثقوب القالب، وكمية المواد التي يجب إزالتها، ومتى يتم طحن أحد المكونات بعد نقطة الخدمة المفيدة.
متى يتم الشحذ مقابل متى يتم الاستبدال
كيف تعرف أن الحافة تحتاج إلى الاهتمام؟ يمكنك قياس الأدلة التي يتركها وراءه. الزناد الأكثر موثوقية هو ارتفاع الأزيز على الأجزاء المختومة. الحد الأدنى لارتفاع الثقب الشائع لشحذ القوالب في تطبيقات الفولاذ الطري هو 0.003 إلى 0.005 بوصة (0.076 إلى 0.127 ملم). وبمجرد أن تتجاوز نتوءات هذا النطاق باستمرار، تكون حافة القطع مستديرة بما يكفي لتتطلب الطحن. أدليل الصيانة الذي يشير إلى إجراء دافينشيقم بمراجعة إعادة طحن الأعلام عندما يتجاوز تآكل الحافة 0.1 مم.
تتضمن المؤشرات الأخرى القابلة للقياس التغييرات في نطاق القص-إلى-نسبة منطقة الكسر على الحواف الفارغة. تنتج الحافة الجديدة شريط قص نظيفًا عبر حوالي-ثلث سمك المادة. ومع تلاشي اللكمة، يتقلص هذا الشريط وتصبح منطقة الكسر أكثر خشونة. يشير أيضًا انحراف الأبعاد في أحجام الفتحات أو المقاطع الفارغة إلى التآكل، حيث تعمل الحافة المستديرة على إزاحة المادة بدلاً من قصها بشكل نظيف.
تعمل الشحذ على حل تآكل الحواف الطبيعي. لا يقوم بإصلاح التقطيع أو التشقق أو تشوه البلاستيك أو فقدان المحاذاة المتكرر. إذا أظهرت المثقاب كسورًا أو استمرت في الفشل بعد وقت قصير من الخدمة، فإن المشكلة قد انتقلت إلى ما هو أبعد من إعادة التهيئة إلى منطقة الاستبدال.
أفضل ممارسات الطحن لأقسام التخريم والموت
تبدأ أفضل ممارسات شحذ القوالب بالمعدات المناسبة. إن المطحنة السطحية الدقيقة، وليست المطحنة المنضدية، هي الأداة الصحيحة لاستعادة أوجه التثقيب وأجزاء القالب. يتم التحكم في الهدف عن طريق إزالة المخزون المتوازي الذي يحافظ على الشكل الهندسي الأصلي لوجه العمل.
المبادئ الأساسية التي يجب اتباعها أثناء الطحن:
- قم بإزالة الحد الأدنى من المواد الضرورية فقط.تمنع تمريرات الضوء من 0.0005 إلى 0.001 بوصة لكل تمريرة تراكم الحرارة وتحافظ على صلابة فولاذ الأداة. وكما تشير أداة Moeller Precision Tool، فإن الحذر من إدخال الكثير من الحرارة أثناء الطحن أمر ضروري لتجنب تلف السطح.
- الحفاظ على التوازي.يجب أن يظل وجه اللكمة مسطحًا ومربعًا بالنسبة لجسم اللكمة. يؤدي أي انحراف زاوي إلى تغيير الخلوص الفعال ويخلق تآكلًا غير متساوٍ في الجولة التالية.
- الحفاظ على أبعاد الأرض.تحتوي اللكمات المقطوعة على أرض مستقيمة أسفل الوجه تحافظ على علاقة إزالة القالب. يؤدي الطحن عبر تلك الأرض إلى تغيير ملف تعريف الثقب ويتطلب إعادة صياغة هندسة الخلوص.
- الحفاظ على الخلوصات الزاوية.إذا كان قسم القالب يحتوي على نقش زاوي خلف حافة القطع، فتأكد من أن زاوية النقش تظل صحيحة بعد الطحن. تعمل زاوية التخفيف المنخفضة على تسريع ظهور اللون الباهت-.
- إزالة الأزيز وتلميعه بعد الطحن.يمكن أن تنكسر حواف الأسلاك المتبقية من الطحن أثناء الختم وتندمج في أجزاء أو أسطح القالب. تعمل تمريرة شحذ خفيفة على إزالة هذه العناصر دون تغيير الشكل الهندسي.
- شيم للتعويض.كل جزء من الألف تتم إزالته من الوجه المثقب يقلل من طوله الفعال. أضف حشوات مكافئة خلف المثقاب للحفاظ على ارتفاع وتوقيت الإغلاق المناسبين داخل القالب.
تتبع إزالة المخزون التراكمي
تستهلك كل دورة شحذ موردًا محدودًا: قسم التثقيب أو القالب نفسه. ولهذا السبب فإن توثيق المواد التي تمت إزالتها لكل خدمة له أهمية كبيرة. لا يمكن شحذ المثقاب المصمم في الأصل بعمر إعادة طحن يبلغ 0.060 بوصة إلى أجل غير مسمى. بمجرد الوصول إلى حدود إزالة المخزون التراكمي، يكون المكون قد انتقل من إعادة التهيئة إلى منطقة الاستبدال بغض النظر عن مدى حدة الحافة اليوم.
أفضل الممارسات هي تسجيل المبلغ الذي تمت إزالته في كل خدمة مباشرة على بطاقة صيانة القالب أو في نظام التتبع الخاص بك. يخبر إجمالي التشغيل البسيط، لكمة تلو الأخرى، الفنيين لديك بالضبط مقدار الحياة المتبقية. تتراوح بدلات إعادة الطحن النموذجية من 0.040 إلى 0.080 بوصة اعتمادًا على طول الثقب ودرجة المادة وما إذا كان التصميم يتضمن ميزات متدرجة تحد من السمن الإجمالي.
عندما يصل الثقب إلى 75 إلى 80 بالمائة من الحد الأقصى المسموح به للإزالة، قم بوضع علامة عليه لاستبداله في عملية الإصلاح المجدولة التالية. يؤدي الانتظار حتى يتم استهلاكه بالكامل إلى المخاطرة بتشغيل الإنتاج على مكون لم يعد لديه مساحة كافية للحفاظ على الخلوص، مما يؤدي إلى تسريع تآكل قسم قالب التزاوج ويخلق مشكلة أكثر تكلفة من استبدال ثقب واحد.
ومع ذلك، فإن قرارات الشحذ لا توجد بمعزل عن غيرها. المواد المتدفقة عبر القالب لها تأثير مباشر وقابل للقياس على مدى سرعة تلاشي الحواف ونوع التآكل الذي يهيمن على نمط التحلل.
المادة-تعديلات الصيانة المحددة
قد يحتاج قالب الختم الذي يعمل بالفولاذ الطري عند 150.000 ضربة بين الخدمة إلى الاهتمام عند 80.000 ضربة عندما تعمل نفس الأداة بالفولاذ المقاوم للصدأ. المادة التي تمر عبر قالبك ليست مشاركًا سلبيًا. فهو يشكل بشكل فعال مدى سرعة تلاشي الحواف، ونوع التآكل المهيمن، والمكان الذي يجب أن يهبط فيه تركيز الصيانة. ويضمن تطبيق جدول عدد الضربات الواحدة-بشكل موحد عبر جميع المواد أنك إما تقوم بصيانة بعض القوالب في وقت مبكر جدًا أو ترك البعض الآخر يعمل لفترة طويلة بشكل خطير.
أنماط الارتداء حسب نوع المادة
تهاجم المعادن المختلفة الأدوات بطرق مختلفة بشكل أساسي. يساعدك فهم هذه الآليات على توقع المشكلات بدلاً من الرد عليها.
الفولاذ المقاوم للصدأهي واحدة من أكثر المواد عدوانية في أدوات القالب. إن محتواه العالي من الكروم وميله إلى العمل-يصبح أكثر صلابة أثناء التشكيل مما يخلق ظروف تآكل لاصقة حيث يتم لحام مادة الصفائح الدقيقة-بسطح الأداة تحت الاحتكاك والحرارة. وهذا أمر مثير للاشمئزاز، ويُصنف من بين أهم المشكلات المتعلقة بالقوالب-في المحلات الصحفية. بمجرد بدء عملية التقطيع، يتراكم نقل المواد على أسطح الثقب والقالب، مما يؤدي إلى تسجيل الأجزاء اللاحقة وتسريع المزيد من الضرر. يجب أن تأخذ فترات صيانة القالب لختم الفولاذ المقاوم للصدأ في الاعتبار آلية اللصق هذه عن طريق تقصير عمليات فحص التشحيم، وزيادة تكرار الفحص لتراكم السطح، وتحفيز الشحذ قبل خط الأساس.
الألومنيوميمثل تحديا مختلفا. بدلاً من أن يكون مزعجًا بالمعنى التقليدي، يولد الألومنيوم-حوافًا علوية (BUE) على أسطح القطع. تلتصق جزيئات الألومنيوم الناعمة بالوجه المثقب وتتراكم طبقة بعد طبقة، مما يؤدي إلى تغيير هندسة الأداة بشكل فعال. يتسبب BUE في عدم تناسق أحجام الثقب، وحواف القطع الخشنة، وزيادة قوى التجريد. تركز صيانة قوالب الألومنيوم على بروتوكولات التنظيف، وإزالة رواسب BUE قبل أن تتصلب، وتطبيق المعالجات السطحية مثل طلاءات TiN أو DLC التي تقاوم التصاق المواد. قد لا تنخفض فترات الشحذ بشكل كبير كما هو الحال مع الفولاذ المقاوم للصدأ، ولكن يزيد تكرار التنظيف بشكل كبير.
فولاذ من سبائك عالية-منخفضة القوة-(HSLA).إنشاء تآكل جلخ في المقام الأول. تعمل خصائص الصلابة العالية ومقياس الأكسيد- مثل ورق الصنفرة على الأسطح المثقوبة، حيث تعمل على طحن مادة الأداة تدريجيًا مع كل ضربة. الأبحاث منإرشادات تطبيق AHSSيُظهر أن درجات الفولاذ المتقدمة يمكن أن تصل إلى قيم صلابة أعلى بأربعة إلى خمسة أضعاف من الفولاذ الطري، مع اقتراب بعض درجات المارتنسيت من صلابة الأدوات نفسها. يجب أن يعكس تكرار صيانة قالب ختم الفولاذ HSLA هذا الواقع. في حين أن الفولاذ الطري قد يسمح بـ 150.000 ضربة بين الشحذ، يمكن لدرجات HSLA أن تقطع هذه الفترة بنسبة 40 إلى 60 بالمائة اعتمادًا على السُمك والدرجة المحددة.
الفولاذ الطري (CRS/HRS)بمثابة خط الأساس. إنها تنتج تآكلًا كاشطًا متوسطًا بمعدل يمكن التنبؤ به، مما يجعلها أسهل مادة يمكن جدولتها. يجب التعامل مع فترات PM القياسية التي تم تطويرها للفولاذ الطري كمرجع أولي، وليس كقاعدة عامة.
يقارن الجدول أدناه المواد المختومة الشائعة مع نوع التآكل السائد، والتعديل الموصى به لفاصل PM بالنسبة إلى خط الأساس من الفولاذ الطري، والمكان الذي يجب أن يركز فيه فريق الصيانة لديك:
| مادة | نوع التآكل المهيمن | تعديل الفاصل الزمني PM | التركيز على الصيانة الأولية |
|---|---|---|---|
| الفولاذ الطري (CRS/HRS) | كاشطة معتدلة | قياسي (خط الأساس) | شحذ روتيني، الشيكات التخليص |
| الفولاذ المقاوم للصدأ (سلسلة 300/400) | تآكل لاصق وتهيج | أقصر بنسبة 30-50% | التحقق من التشحيم، فحص تراكم السطح، الشحذ المبكر، حالة الطلاء |
| الألومنيوم (سلسلة 5000/6000) | تم إنشاء-التصاق عالي | أقصر بنسبة 10-20% | بروتوكولات التنظيف BUE، وسلامة المعالجة السطحية، ومراقبة قوة التجريد |
| فولاذ HSLA (إنتاجية 50-80 كيلو لكل بوصة مربعة) | ارتداء جلخ | أقصر بنسبة 40-60% | حالة حافة الثقب، التحقق من الخلوص، كفاية حمل الزنبرك، تآكل الطلاء |
| الفولاذ المتقدم عالي القوة-(DP/TRIP) | خطر الكشط الشديد + التقطيع | أقصر بنسبة 50-70% | الكشف عن تقطيع الحواف، وملاءمة درجة الفولاذ للأداة، وسلامة الطلاء، ومراقبة حمولة الضغط |
| الصلب المجلفن | مادة كاشطة (أكسيد الزنك) + تراكم الزنك | أقصر بنسبة 20-30% | تراكم غبار الزنك، واحتباس البزاقة، وتكرار تنظيف القالب |
ضبط فترات PM لصلابة المواد
إذًا كيف يمكنك ترجمة هذا إلى جدولك الفعلي؟ ابدأ بالفاصل الزمني الأساسي المثبت للفولاذ الطري في قالب معين. ثم قم بتطبيق مضاعف المادة بناءً على آلية التآكل السائدة وشدتها.
على سبيل المثال، إذا تم تشغيل القالب رقم 247 بشكل موثوق عند 120.000 ضربة بين الخدمة على الفولاذ المدرفل على البارد-، وقمت بنقل هذه الأداة إلى تطبيق الفولاذ المقاوم للصدأ، فإن الفاصل الزمني المعدل ينخفض إلى ما يقرب من 60.000 إلى 84.000 ضربة. هذا ليس تخمينا. إنه يعكس مدى تأثير صلابة المواد على تآكل القالب من خلال آلية اللصق الخاصة بالفولاذ المقاوم للصدأ، جنبًا إلى جنب مع قوى التشكيل الأعلى المعنية.
بعض الإرشادات العملية لضبط جدول PM الخاص بك لنوع المادة المختومة:
- لا تنتظر الأدلة.إذا قمت بتبديل المواد واحتفظت بالجدول القديم، فمن المحتمل أن تكتشف التعديل المطلوب فقط بعد حدث الفشل. قم بتطبيق الفاصل الزمني الأقصر بشكل استباقي في الجولة الأولى.
- صقل مع البيانات.بعد دورتين أو ثلاث دورات خدمة للمادة الجديدة، قم بتقييم تطور التآكل الفعلي. إذا أظهرت أقسام القالب تآكلًا أقل من المتوقع في الفاصل الزمني القصير، فيمكنك تمديدها قليلاً. إذا كانت تقترب بالفعل من الحدود، قم بتقصيرها أكثر.
- حساب التغييرات سمك.يضاعف المخزون السميك الحمل الكاشطة على حواف القطع. قد تؤدي القفزة من 1.0 مم إلى 2.0 مم في نفس درجة المادة إلى انخفاض إضافي بنسبة 20 إلى 30 بالمائة في الفاصل الزمني للخدمة.
- قم بمطابقة فولاذ الأداة والطلاءات مع المادة.سوف تستهلك لكمة D2 التي تقوم بتشغيل HSLA على فترات زمنية شديدة بدل إعادة الطحن بسرعة. يمكن أن تؤدي الترقية إلى فولاذ أدوات تعدين المساحيق أو إضافة طلاءات PVD إلى استعادة الفواصل الزمنية الأقرب إلى خط الأساس مع تقليل إجمالي أحداث الصيانة على مدار عمر القالب.
تسلط إرشادات تطبيق AHSS الضوء على مثال عملي: فشلت أداة D2 المطلية بالكروم{0}} والتي تشكل فولاذًا مزدوج الطور بعد 50000 جزء فقط، بينما أنتجت نفس الأداة الفولاذية المزودة بنيتريد الأيونات وطلاء نيتريد الكروم PVD أكثر من 1.2 مليون جزء. وهذا يمثل فرقًا بمقدار 24 ضعفًا في عمر الأداة مدفوعًا بالكامل من خلال مطابقة المعالجة السطحية لآلية تآكل المادة.
الفكرة واضحة: جدول PM الخاص بك ليس مستندًا ثابتًا. إنه إطار حي ينثني بناءً على ما يقوم القالب بقطعه وتشكيله. إن معالجة جميع المواد بنفس الطريقة يضمن الحصول على نتائج دون المستوى الأمثل. تحصل المتاجر التي تخصص فترات زمنية حسب السلوك المادي على عمر أطول، ومفاجآت أقل، وتخطيط إنتاج أكثر دقة.
يتطلب التقاط هذه التعديلات-المحددة للمواد، وتتبع كيفية استجابة كل قالب للمخزون المختلف، وتحديد الأنماط عبر أسطولك، أكثر من مجرد حافظة. ويتطلب نظامًا لتسجيل بيانات الصيانة وتحليلها والتصرف بناءً عليها على نطاق واسع.
التتبع الرقمي وتكامل CMMS لصيانة القوالب
تخبرك بطاقة ورقية متصلة بحذاء القالب بما حدث آخر مرة تذكر فيها شخص ما كتابته. لا يمكنه تنبيهك عند استحقاق الخدمة، أو وضع علامة على قالب يستهلك ضعف ميزانية الصيانة لجيرانه، أو إظهار وضع الفشل الذي يستمر في التكرار على نفس المحطة. إن الفجوة بين معرفة أن قوالبك تحتاج إلى خدمة مجدولة وإدارة هذه الخدمة فعليًا عبر عشرات أو مئات الأدوات هي مشكلة بيانات. ويتطلب حل هذه المشكلة وجود نظام رقمي لتتبع صيانة القالب يلتقط المعلومات الصحيحة، ويطلق الإجراءات الصحيحة، ويكشف عن الأنماط غير المرئية لحفظ السجلات-يدويًا.
يعمل برنامج CMMS لختم صيانة القوالب على سد الفجوة التي تعاني منها معظم المتاجر: الإنتاج يعرف تشغيل القالب، لكن غرفة الأدوات لا تعرف عدد الضربات المتراكمة منذ آخر خدمة. تعرف غرفة الأدوات أن القالب قد تم شحذه، لكن لم يسجل أحد كمية المواد التي تمت إزالتها. عندما تتراكم هذه الفجوات على مدى أشهر وسنوات، تفقد القدرة على التنبؤ بأي شيء. لقد عدت للتفاعل.
حقول البيانات الأساسية لسجلات صيانة القالب
ما الذي يجب على نظامك التقاطه فعليًا في كل حدث خدمة؟ ليس كل شيء له نفس القيمة. تمثل الحقول أدناه الحد الأدنى من مجموعة البيانات التي تتيح تحليل الاتجاه ودقة الجدولة بشكل مفيد:
| مجال البيانات | غاية | إدخال المثال |
|---|---|---|
| رقم القالب/المعرف | تحديد الأصول الفريدة | D-247-A |
| عدد السكتات الدماغية في الخدمة | تتبع الفاصل الزمني على أساس الاستخدام-. | 148.200 سكتة دماغية منذ آخر مساء |
| السكتات الدماغية التراكمية مدى الحياة | إجمالي تاريخ استخدام القالب | المجموع 2,340,000 |
| العمل المنجز | تصنيف المهام (شحذ، استبدال، فحص) | محطات شحذ 3، 5، 7؛ استبدال الربيع في المحطة 4 |
| تمت إزالة المواد (لكل مكون) | إعادة طحن تتبع الحياة | محطة 3 لكمة: 0.002 بوصة تمت إزالتها؛ التراكمي 0.038 بوصة |
| تم استبدال المكونات | استهلاك قطع الغيار وتتبع الحياة | 1x زنبرك نيتروجين P/N NS-750، 2x براغي تقشير |
| فني / صانع أدوات | المساءلة وتتبع المهارات | جيه مارتينيز |
| المواد التي يتم ختمها | ارتداء-ارتباط المعدل | 304 إس إس، 0.060 بوصة. |
| الخدمة المجدولة التالية | مشغل الجدولة إلى الأمام | عند 150.000 ضربة إضافية أو 4 أسابيع |
| ملاحظات / ملاحظات | السياق لفنيي المستقبل | قشعريرة طفيفة مرئية في محطة النموذج 6، راقب الدورة التالية |
يخدم كل مجال غرضًا تحليليًا محددًا. يتيح عدد ضربات الفرشاة في الخدمة جدولة الصيانة المستندة إلى عدد ضربات الفرشاة من خلال مقارنة الفواصل الزمنية الفعلية بالفواصل الزمنية المخططة. تعمل المادة التي تتم إزالتها لكل مكون على تغذية تتبع إعادة الطحن التراكمي حتى تعرف متى تقترب عملية التثقيب من عتبة الاستبدال. تعمل سجلات استبدال المكونات على تحفيز التنبؤ بقطع الغيار. يمنحك الجمع بين جميع الحقول معًا شيئًا لا يستطيع أي نظام ورقي تقديمه: سجل جاهز للاستعلام والفرز والاتجاه-لكل قالب في أسطولك.
تقوم العديد من المتاجر بالفعل بتتبع بعض هذه المعلومات بشكل غير رسمي. الفرق بين النظامي وغير الرسمي هو ما إذا كان بإمكانك الاطلاع على سجل الخدمة الكامل للقالب رقم 247 في عشر ثوانٍ، والتأكد من أنها استهلكت عمالة صيانة أكثر بنسبة 40 بالمائة من القوالب المماثلة، والتحقق من السبب. هذا النوع من الرؤية موجود فقط في نظام رقمي منظم.
استخدام الاتجاهات التاريخية لتحسين جداول PM
تصبح البيانات الأولية ذات قيمة عندما تكشف عن أنماط لم تكن تستطيع رؤيتها من قبل. هنا هو المكان الذي تؤتي فيه كيفية تتبع سجل صيانة القالب رقميًا ثماره بما يتجاوز الجدولة البسيطة.
فكر في ثلاثة أنواع من التحليلات التي تتيحها بيانات الصيانة التاريخية:
تحديد قوالب الصيانة العالية-.عندما يتم تسجيل كل حدث خدمة مع وقت العمل وتكلفة الأجزاء، يمكنك تصنيف أسطول القوالب الخاص بك حسب إجمالي نفقات الصيانة. القيم المتطرفة تصبح واضحة. قد يكون القالب الذي يكلف ثلاثة أضعاف متوسط الأسطول لكل 100000 ضربة به عيبًا في التصميم، أو عدم تطابق المواد، أو مشكلة متكررة لا يمكن للشحذ المتكرر حلها. وبدون البيانات، يبدو هذا الموت باهظ الثمن. وبالبيانات يمكنك إثبات ذلك وتبرير التدخل الهندسي أو الاستبدال.
اكتشاف أوضاع الفشل المتكررة.إذا كانت المحطة 5 على القالب رقم 312 بحاجة إلى استبدال المثقاب على ثلاث فترات خدمة متتالية، فهذا يعني أن شيئًا نظاميًا يحدث. ربما يكون التخليص خاطئًا بالنسبة للمادة. ربما تكون درجة الفولاذ المثقوبة غير كافية للتطبيق. ربما يتم تغذية الشريط بعيدًا قليلاً عن المركز-ويقوم بتحميل تلك المحطة بشكل غير متماثل. تظهر بيانات الاتجاه هذه الأنماط حتى يتمكن صانعو الأدوات لديك من معالجة الأسباب الجذرية بدلاً من استبدال الأعراض بشكل متكرر.
حساب التكلفة الحقيقية لكل ضربة.تأخذ معظم نماذج تكلفة الختم في الاعتبار المواد ووقت الطباعة والعمالة. قليل منها يشمل عبء الصيانة المخصص لكل ضربة. يتم حساب تكلفة كل ضربة لختم القوالب بتقسيم إجمالي نفقات الصيانة (العمالة + الأجزاء + وقت التوقف عن العمل) على إجمالي الأشواط المنتجة بين عمليات الإصلاح. يتيح لك هذا المقياس مقارنة تكلفة التشغيل الحقيقية للقوالب المشابهة، وتقييم ما إذا كان القالب الأكثر تكلفة باستخدام أداة فولاذية أفضل يوفر المال بالفعل طوال عمره، وتحديد النقطة التي يجب عندها إيقاف القالب بدلاً من إصلاحه مرة أخرى.
A تحليل مجلة MetalFormingيعزز هذه النقطة: تظل تكاليف الصيانة الفعلية-غير معروفة في العديد من المؤسسات نظرًا لأن أعمال الإصلاح والوقاية غالبًا ما تختلط في تتبع التكاليف. يعد فصل هذه الفئات في نظامك الرقمي أمرًا ضروريًا. يجب أن تنخفض تكاليف الإصلاح التفاعلية بمرور الوقت مع نضوج برنامج الصيانة الدورية الخاص بك، بينما قد تزيد تكاليف الصيانة المخططة قليلاً ولكنها تحقق وفورات غير متناسبة في تجنب فترات التوقف عن العمل والخردة.
خطوات التنفيذ للتتبع الرقمي
لا يتطلب التحول من البطاقات الورقية أو جداول البيانات إلى نظام تتبع رقمي فعال استثمارًا برمجيًا مكونًا من ستة -أرقام أو دورة تنفيذ مدتها عام-. إنه يتطلب تسلسلًا متعمدًا بحيث تعتمد كل خطوة على الخطوة السابقة. فيما يلي مسار طرح عملي:
- تحديد حقول البيانات الخاصة بك.ابدأ بالجدول أعلاه وقم بتخصيصه حسب عمليتك. قاوم الرغبة في التقاط كل شيء في اليوم الأول. إن المجموعة المركزة المكونة من عشرة إلى اثني عشر حقلاً التي يملأها الأشخاص فعليًا باستمرار تتفوق على خمسين حقلاً يتم تجاهلها.
- حدد مشغلات عدد الضربات- لكل نرد.استخدم الفواصل الزمنية الأساسية الموجودة لديك كنقاط بداية. إذا تمت صيانة القالب حاليًا "عندما يبدو أنه يحتاج إليها"، فقم بتقدير عدد ضربات متحفظ بناءً على خبرة أفضل الفنيين لديك وقم بالتحسين من هناك. يمكن لمنصات CMMS الحديثة أن تفعل ذلكيتم سحب عدد الأشواط مباشرة من أجهزة PLC المضغوطة، مما يؤدي إلى إزالة فجوة التسجيل اليدوي التي تسبب معظم حالات فشل الجدولة.
- تدريب المشغلين والفنيين على إدخال البيانات.هذا هو المكان الذي تتوقف فيه معظم عمليات التنفيذ. إذا كان استخدام النظام أصعب من استخدام البطاقة الورقية، فلن يستخدمه الناس. اختر نظامًا أساسيًا يشتمل على واجهات متوافقة مع الأجهزة المحمولة أو الأجهزة اللوحية- بحيث يتم إدخال البيانات في الصحافة أو المكتب، وليس على جهاز كمبيوتر سطح المكتب في المتجر بعد عشرين دقيقة.
- تكوين تنبيهات الجدولة التلقائية.اضبط النظام لإخطار قائد غرفة الأدوات عندما يقترب القالب من حد الخدمة الخاص به. الهدف هو السحب الاستباقي: تقوم غرفة الأدوات بتخطيط نافذة الخدمة قبل أن يكتشف الإنتاج مشكلة. يجب أن يتم تشغيل التنبيهات بنسبة 80 إلى 90 بالمائة من الفاصل الزمني حتى يكون هناك وقت لجدولة السحب دون تعطيل التشغيل الحالي.
- بناء لوحات معلومات التقارير للتحسين المستمر.بمجرد حصولك على تدفق مستمر من البيانات لمدة شهرين إلى ثلاثة أشهر، قم ببناء طرق عرض تجيب على أسئلتك الأكثر أهمية. أي يموت يكلف أكثر في كل ضربة؟ من هم الفنيون الذين يكملون PMs بشكل أسرع دون عمليات الاسترجاعات؟ ما هي مجموعات قوالب المواد- التي تستهلك فترات الخدمة بشكل أسرع من المخطط لها؟ تعمل لوحات المعلومات هذه على تحويل البيانات الأولية إلى قرارات.
تتمثل الفائدة المركبة للتتبع الرقمي في أن كل حدث خدمة يجعل قرار الجدولة التالي أكثر ذكاءً. بعد ستة أشهر، لم تعد تخمن على فترات. أنت تقوم بإعدادها بناءً على تقدم التآكل الفعلي لكل قالب محدد يعمل على كل مادة محددة. وبعد مرور عام، يمكنك التنبؤ باستهلاك قطع الغيار، والتنبؤ بالوقت الذي ستحتاج فيه القوالب إلى إصلاحات شاملة، وإظهار التأثير المالي لبرنامج الصيانة الدورية الخاص بك للإدارة باستخدام أرقام ثابتة بدلاً من المطالبات المتناقلة.
ومع ذلك، حتى أفضل نظام تتبع يمكنه فقط إدارة عبء الصيانة الذي تم تصميم القالب من أجله. تتطلب بعض القوالب خدمة مفرطة ليس بسبب أخطاء في الجدولة ولكن لأن بنائها يجعل الصيانة الروتينية أكثر صعوبة مما ينبغي. إن هذه العلاقة بين كيفية تصميم القالب ومقدار الجهد المبذول للمحافظة عليه طوال عمره هي النقطة التي تبدأ فيها عملية التحكم في التكلفة على المدى الطويل-.
كيف تشكل قرارات التصميم نتائج الصيانة
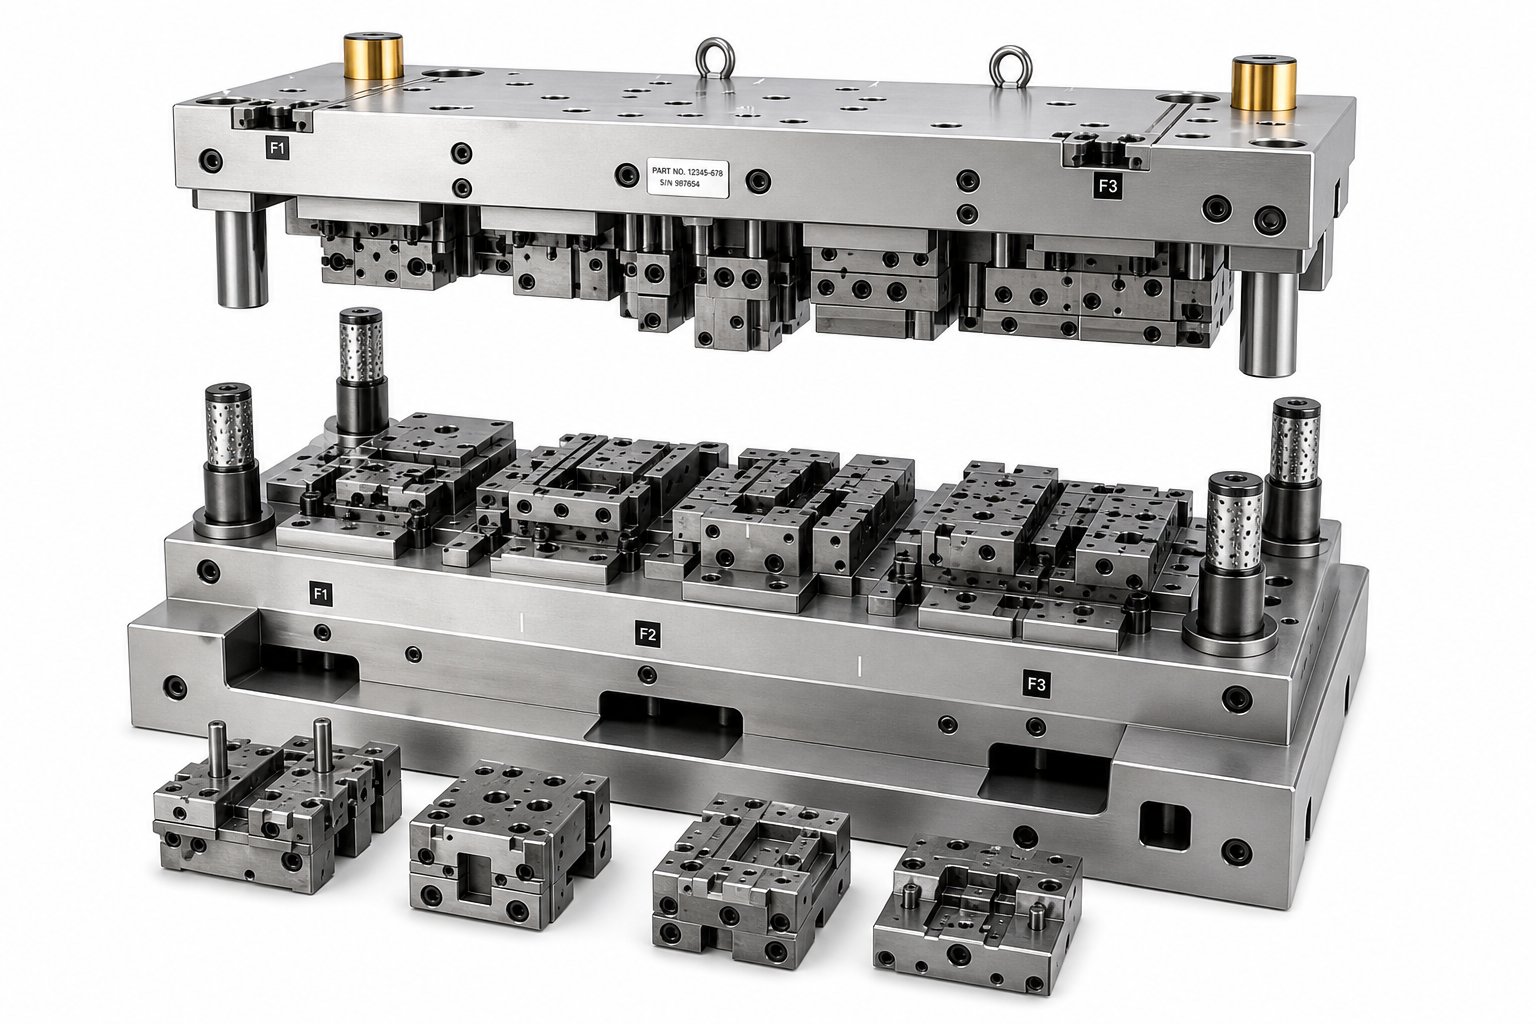
يصل كل قالب إلى غرفة الأدوات الخاصة بك مع كتابة مصير الصيانة الخاص به بالفعل على الفولاذ. إن القالب المصمم دون التفكير في قابلية الخدمة يعاقب فريقك في كل فاصل زمني للصيانة: المكونات التي لا يمكن الوصول إليها دون التفكيك الكامل، والمثبتات غير القياسية- التي تتطلب أدوات خاصة، والأقسام المتجانسة التي تفرض الاستبدال الكامل عند تآكل مساحة صغيرة فقط. وعلى العكس من ذلك، فإن القالب المصمم خصيصًا لقابلية الصيانة يحول الخدمة الروتينية إلى عملية سريعة يمكن التنبؤ بها تحافظ على تشغيل مطبعتك والتحكم في تكاليفك.
غالبًا ما يكون هذا الارتباط بين تكلفة التصميم والصيانة غير مرئي في مرحلة عرض الأسعار. يمكن أن يكون للقالبين اللذين ينتجان أجزاء متطابقة بنفس معدل الدورة أعباء صيانة مختلفة تمامًا على مدى الحياة بناءً على كيفية تصنيعهما. إن فهم التصميم لمبادئ ختم قوالب الصيانة يمنح مديري الأدوات المفردات اللازمة لتقييم القوالب قبل الشراء، وليس بعد أن يبدأوا في الكسر.
تصميم-لـ-مبادئ الصيانة في هندسة القوالب
ما الذي يميز القالب الذي يسهل صيانته عن القالب الذي يقاتلك في كل فترة خدمة؟ يتعلق الأمر بعدد قليل من القرارات الهندسية المتعمدة التي تم اتخاذها خلال مرحلة التصميم.
إدراجات مقسمة مقابل بناء القالب المتجانس.وهذا هو خيار التصميم الأكثر تأثيرًا في مجال -قابلية الصيانة على المدى الطويل. يقوم قسم القالب المتجانس بتصنيع ملف القطع أو التشكيل بالكامل من كتلة صلبة واحدة من فولاذ الأدوات. عندما تتجاوز منطقة واحدة الحد المسموح به، يجب إزالة الكتلة بأكملها أو إعادة تركيبها أو استبدالها وإعادة تركيبها. يقسم التصميم المقسم نفس الملف الشخصي إلى إدخالات فردية، كل منها قابلة للإزالة والاستبدال بشكل مستقل. عندما تصبح حافة القطع للمحطة 5 باهتة، يمكنك سحب تلك الإدخال وشحذها أو تبديلها وإعادة القالب إلى الخدمة دون إزعاج المحطات المجاورة.
يصور التحليل الهندسي من شركة Jeelix هذا الاختيار بوضوح: يوفر البناء المتجانس صلابة لا مثيل لها للأشكال الهندسية البسيطة، ولكنه يحمل ما يسمونه "تكاليف الصيانة الكارثية" لأن أي فشل موضعي يتطلب عادةً إلغاء الكتلة المكلفة بأكملها. وعلى النقيض من ذلك، تعمل التصميمات المجزأة على تقليل الصيانة من الكارثية إلى التي يمكن التحكم فيها من خلال تمكين عمليات تبديل الوحدات السريعة بدلاً من الاستبدال الكامل. بالنسبة للقوالب التي تعمل بكميات كبيرة حيث يتم قياس تردد PM في أسابيع بدلاً من أشهر، تدفع الإدخالات المقسمة ثمن تعقيد التصميم الإضافي عدة مرات.
تصريح كاف للوصول إلى التفتيش.لن يتم فحص القالب الذي يتطلب إزالة ستة مكونات لفحص سطح تآكل واحد بالقدر الذي ينبغي. يقوم مصممو القوالب ذوو الخبرة ببناء خطوط الرؤية والوصول إلى الفجوات في هيكل القالب حتى يتمكن الفنيون من فحص مناطق التآكل الحرجة وممر السبائك وتدفق التشحيم دون تفكيك كامل. تعمل ألواح الإزالة المزودة بنوافذ الفحص، والأغطية القابلة للإزالة فوق محطات التآكل العالية-، وجيوب الإغاثة الموضوعة بشكل إستراتيجي، على تقليل تكلفة العمالة لكل حدث صيانة PM.
حجم المكونات الموحدة.تخيل أنك تحتفظ بأسطول مكون من 80 قالبًا حيث تستخدم كل أداة أطوال زنبركية مختلفة، وأقطار مختلفة لدبابيس الوتد، وأحجام براغي مختلفة، وسيقان ثقب مختلفة. يتزايد مخزون قطع الغيار لديك، ويضيع الفنيون لديك الوقت في البحث عن المكون الصحيح. إن توحيد التصميم، باستخدام تجاويف زنبركية مشتركة، وأبعاد مثبتات التثقيب القياسية، وأحجام أدوات التثبيت الموحدة عبر أسطول القوالب الخاص بك، يؤدي إلى تقليص المخزون وتسريع الخدمة. إن كيفية تأثير تصميم القالب على تكاليف الصيانة غالبًا ما تعود إلى هذه التفاصيل غير الجذابة: هل يمكن للفني الحصول على ما يحتاج إليه من مجموعة قياسية، أم أنه يحتاج إلى -طلب خاص لكل عملية استبدال؟
وضع علامة التوقيت المناسبة.يجب أن تعود القوالب التقدمية معًا في محاذاة دقيقة. تعتمد علاقة كل محطة بالمحطة التالية على إعادة التجميع الدقيق بعد الخدمة. تعد علامات التوقيت وعلامات المطابقة وميزات تحديد الموقع ذات المفاتيح التي تجعل إعادة التجميع الصحيح واضحة وإعادة التجميع غير الصحيحة مستحيلة ماديًا من السمات المميزة لهندسة القوالب من أجل قابلية الصيانة. بدونها، يمكن حتى لصانعي الأدوات ذوي الخبرة إدخال أخطاء توقيت أثناء عملية الإصلاح مما يؤدي إلى إنشاء خردة في أول تشغيل للإنتاج بعد الخدمة.
اختيار المواد لمقاومة التآكل في المناطق ذات الضغط العالي-.سوف يتآكل القالب المصمم بأداة فولاذية موحدة في جميع أنحاءه بشكل غير متساو. تتعرض حواف القطع ذات الضغط العالي-، وأسطح التشكيل-المدارة بالكاميرات، وأطراف المقدمة التجريبية، لأحمال أعلى من الهيكل المحيط. يؤدي تحديد الفولاذ المتميز للأدوات أو إدراجات الكربيد في هذه المواقع المحددة، بدلاً من ترقية القالب بالكامل، إلى موازنة الأداء مع التكلفة. تعمل استراتيجية المواد غير المتجانسة هذه، باستخدام الفولاذ D2 أو الفولاذ المعدني المساحيق حيث يتم تآكل مركزات والفولاذ A2 الأكثر صرامة لدعم الهيكل، على تمديد فترات الشحذ في المحطات التي تستهلك معظم أعمال الصيانة.
كيف تعمل تعليقات الصيانة على تحسين تصميمات القوالب المستقبلية
إن التصميم-من أجل-الصيانة ليس قرارًا-يتخذ مرة واحدة. إنه يتحسن بشكل مستمر عندما تتدفق بيانات الصيانة مرة أخرى إلى الفريق الهندسي. حلقة الملاحظات هذه هي المكان الذي يتقاطع فيه نظام التتبع الرقمي الخاص بك مع عملية تصميم القالب.
النظر في مثال عملي. تُظهر بيانات CMMS الخاصة بك أن محطة تشكيل القالب رقم 312 تتطلب استبدال التثقيب كل 200000 ضربة، بينما تدوم المحطات المماثلة في القوالب الأخرى 500000 ضربة. يلاحظ صانع الأدوات الخاص بك وجود إزعاج على سطح النموذج في كل خدمة. قام فريق الصيانة بإدارة هذا الأمر من خلال فترات زمنية أقصر وعمليات استبدال متكررة. وهذا هو علاج الأعراض.
وتتساءل حلقة التغذية الراجعة: لماذا تغضب هذه المحطة بينما لا تفعلها محطات أخرى؟ ربما يكون نصف قطر التشكيل ضيقًا جدًا بالنسبة للمادة، مما يولد احتكاكًا مفرطًا. ربما تكون مواصفات تشطيب السطح الموجودة على هذا الملحق خشنة للغاية. ربما تفتقر درجة الفولاذ للأداة إلى محتوى الكروم اللازم لمقاومة التآكل اللاصق مع مادة الصفائح هذه. عندما تقوم الهندسة بمراجعة هذه البيانات وإعادة تصميم تلك المحطة للبناء التالي، تختفي المشكلة من جداول الصيانة المستقبلية تمامًا.
هذا هو المبدأ الذي يحول الصيانة الوقائية لقوالب الختم من مركز التكلفة إلى نظام ذكي. يقوم كل حدث خدمة بإنشاء معلومات. يشير كل نمط في تلك المعلومات إلى تحسين التصميم. المتاجر التي تغلق هذه الحلقة، وتغذي نتائج الصيانة مرة أخرى إلى هندسة القوالب، تعمل تدريجيًا على تقليل عبء PM على مدى أجيال القالب المتعاقبة.
تعمل التعليقات عبر عدة أبعاد:
- تكرار فشل المكوناتإشارة إلى عدم كفاية درجة المواد أو الهندسة في تلك المحطة، مما يؤدي إلى إعادة التصميم بإدخالات أكثر صلابة أو أنصاف أقطار أكبر.
- تردد الشحذ المفرطفي محطات محددة يقترح تحسين التخليص أو إضافات طلاء السطح للبناء التالي.
- صعوبة الوصول أثناء الخدمةيؤدي توثيقها من قبل الفنيين إلى إحداث تغييرات في التخطيط تعمل على تحسين نوافذ الفحص وإمكانية الوصول إلى المكونات في الأدوات المستقبلية.
- استهلاك قطع الغيار غير -القياسييسلط الضوء على الفرص المتاحة لتوحيد الأبعاد عبر الأسطول خلال دورة التصميم التالية.
إن العمل مع إحدى الشركات المصنعة للقوالب التي تأخذ في الاعتبار إمكانية الوصول إلى الصيانة وتوحيد المكونات والمتانة على المدى الطويل- أثناء مرحلة التصميم يقلل من عبء الصيانة الدورية لديك من اليوم الأول. الشركات المصنعة مثلييتشينيتم بناء قالب الختم المخصص مع الاهتمام الهندسي بقابلية الصيانة جنبًا إلى جنب مع أداء الإنتاج، مع إدراك أن التكلفة الحقيقية للقالب تمتد إلى ما هو أبعد من سعر الشراء الأولي في كل حدث خدمة عبر عمره التشغيلي. عندما يتعامل مورد القالب مع قابلية الصيانة باعتبارها أحد متطلبات التصميم وليس كفكرة لاحقة، فإن غرفة الأدوات الخاصة بك ترث أداة تتعاون مع برنامج PM الخاص بك بدلاً من محاربته.
الدرس واضح: أسهل مهمة صيانة يجب تنفيذها هي تلك التي تم تصميم قالبك لدعمها، وأرخص فشل لإصلاحه هو الذي تم تصميمه قبل قطع الفولاذ. ولكن حتى القالب الأفضل تصميمًا-لا يزال بحاجة إلى الأشخاص والعمليات والالتزام التنظيمي لصيانته بشكل صحيح. إن بناء هذا البرنامج من الألف إلى الياء، وخاصة في المتاجر التي لم تقم مطلقًا بتشغيل جداول وقائية رسمية، يتطلب اتباع نهج منظم لإدارة التغيير، والتوظيف، والقياس.
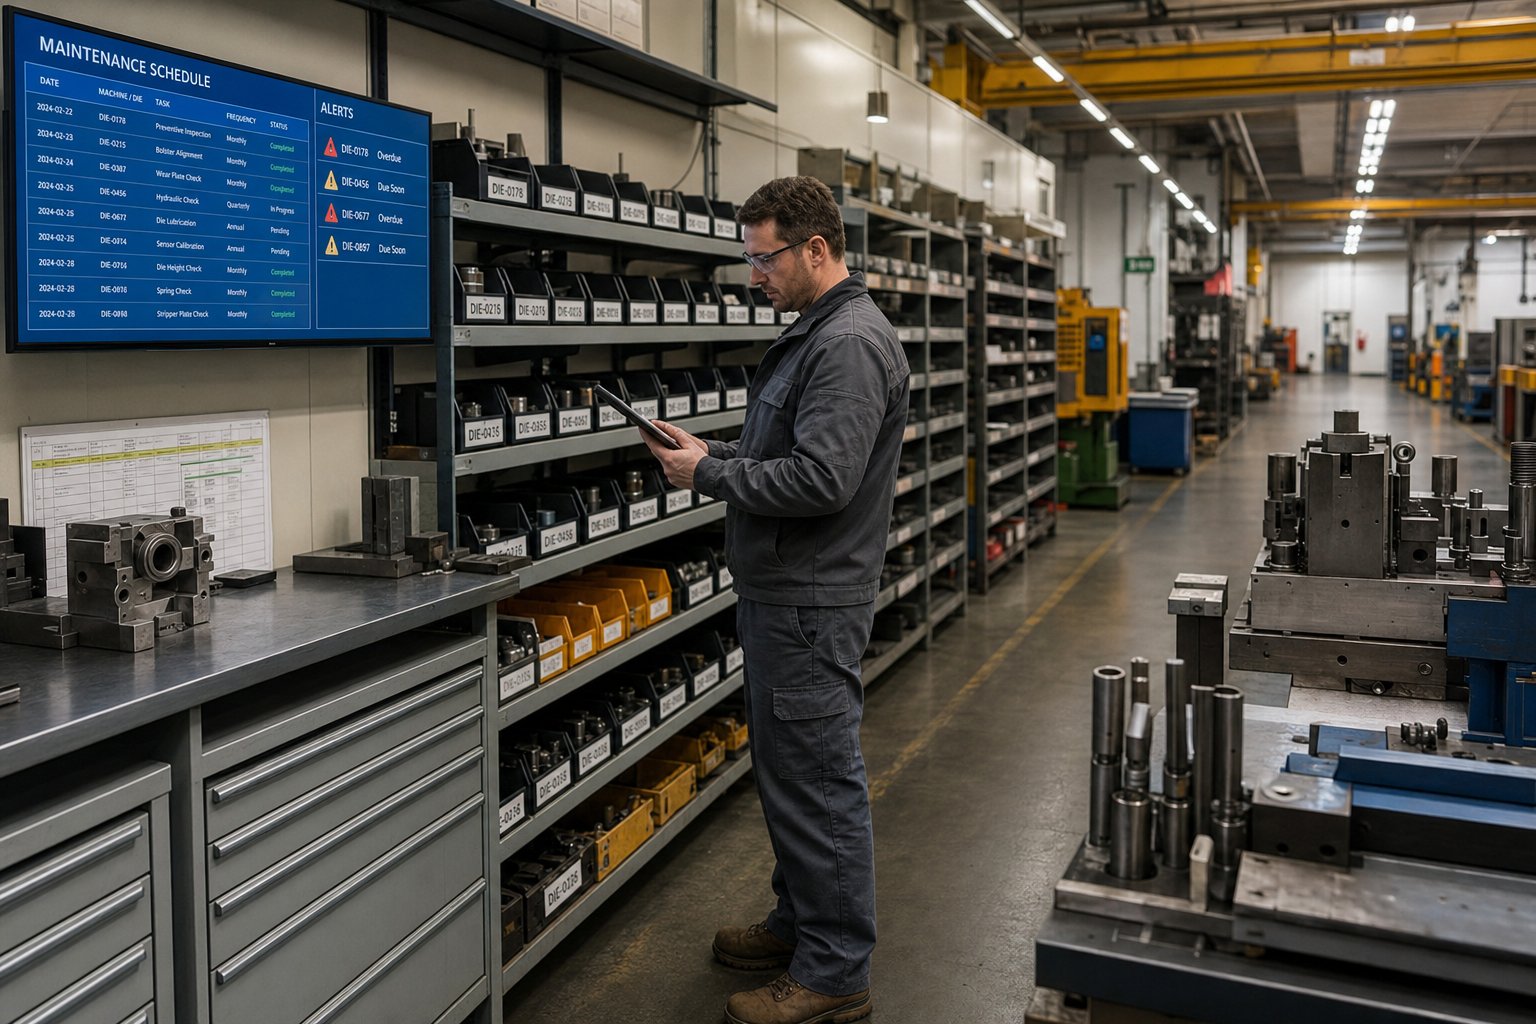
بناء برنامج الصيانة الوقائية من الصفر
الإجراءات وحدها لا تخلق برنامج صيانة وقائية. الإجراءات المطبوعة والمعلقة على جدار غرفة الأدوات لا تغير السلوك إذا لم يمتلكها أحد، ولم يتم تدريب أحد على تنفيذها، ولا أحد يقيس ما إذا كانت فعالة أم لا. التحدي الحقيقي في معرفة كيفية بدء برنامج ختم القالب PM ليس تقنيًا. إنها تنظيمية. أنت تطلب من الناس قضاء بعض الوقت في العمل الذي يمنع حالات الفشل غير المرئية، والتنافس على جذب الانتباه ضد الضرورة الملحة الواضحة لجدول الإنتاج اليوم.
يفسر هذا التوتر سبب بقاء الكثير من المتاجر متفاعلة. يبدو ضغط الإنتاج دائمًا أكثر إلحاحًا من الوقاية. يتطلب الحصول على تأييد-من الإدارة التحدث بلغتهم: الدولارات. قبل اقتراح برنامج رسمي، قم بجمع البيانات الأساسية.الصانعتوصي بتجميع ساعات التوقف عن العمل، وتكاليف الخردة، وشكاوى العملاء المرتبطة بحالات الفشل قبل طلب الموارد. يصبح خط الأساس هذا هو الصورة السابقة، والمعيار الذي يتم من خلاله قياس كل تحسن مستقبلي. يستجيب المديرون لخفض التكاليف ضمن أرقام يتتبعونها بالفعل.
متطلبات التوظيف والتدريب
يحتاج برنامج الصيانة الوقائية إلى ساعات عمل مخصصة، وليس وقتًا مستعارًا من-صانعي الأدوات المثقلين بالفعل. قم بتقدير متطلبات التوظيف الخاصة بك عن طريق حساب إجمالي عدد الوفيات في الأسطول، والضرب في متوسط ساعات الخدمة لكل حدث صيانة PM، والقسمة على تكرار الفاصل الزمني. إذا قمت بتشغيل 60 قالبًا يحتاج كل منها إلى أربع ساعات من الخدمة كل ثمانية أسابيع، فهذا يعني 30 ساعة فنية-في الأسبوع مخصصة للصيانة المخططة وحدها.
يتبع تطوير المهارات نموذج المستويات الثلاثة-الذي تم تناوله سابقًا. يحتاج المشغلون إلى ساعتين إلى أربع ساعات من التدريب على معايير الفحص البصري وعينات الحدود. يحتاج الفنيون إلى التدريب العملي-على تقنيات القياس وإجراءات الشحذ ونظام التتبع. يحتاج صانعو الأدوات إلى تدريب دوري-متقاطع على تصميمات القوالب الجديدة التي تدخل الأسطول. قم ببناء مسار التقدم: ينتقل المشغلون الذين يظهرون الكفاءة إلى أدوار الفنيين، ويتقدم الفنيون ذوو الخبرة العميقة إلى مناصب صانع الأدوات. ويعمل خط الأنابيب هذا على استمرار نمو المعرفة المؤسسية بدلاً من الخروج من الباب مع التقاعد.
خطة الطرح المرحلية لتنفيذ PM
إن محاولة إطلاق برنامج شامل عبر أسطول القوالب الخاص بك بالكامل في اليوم الأول يدعو إلى الفشل. تتيح لك خطة التنفيذ المرحلية للصيانة الوقائية إثبات المفهوم على نطاق صغير، وتحسين العملية، وبناء المصداقية قبل التوسع.
- تدقيق حالة القالب الحالية وتاريخ الصيانة.فحص كل يموت في الأسطول. قم بتوثيق حالة التآكل الحالية والإصلاحات المتميزة وأي سجل خدمة موجود، حتى لو كان مجرد ذاكرة مؤسسية من صانع الأدوات الأقدم لديك. يحدد هذا التدقيق نقطة البداية الخاصة بك.
- حدد خط الأساس-لعد الفواصل الزمنية لكل قالب.استخدم الخبرة الفنية والإرشادات- الخاصة بالمواد وأي بيانات تشغيل متاحة لتعيين مشغل PM أولي لكل أداة. المحافظ بخير. سوف تقوم بتحسينها بعد جمع البيانات الحقيقية.
- تعيين المسؤوليات المتدرجة.قم بإضفاء الطابع الرسمي على من يملك المهام باستخدام هيكل المشغل والفني وصانع الأدوات. قم بنشر قوائم المراجعة المرئية في المحطات الصحفية وإجراءات الخدمة التفصيلية في غرفة الأدوات.
- قم ببناء مجموعات قطع الغيار لكل قالب.تعني الإدارة الفعالة لمخزون قطع الغيار لصيانة القالب-التدريج المسبق للمكونات التي يستهلكها كل قالب أثناء الخدمة الروتينية: النوابض، والخرامات، والطيارين، والأدوات المتعرية، والمثبتات. قم بتجميعها في صناديق تحمل علامة حسب رقم القالب. عندما يأتي النرد إلى المقعد، تكون مجموعته في انتظاره بالفعل. يؤدي هذا إلى التخلص من التأخير في البحث عن الأجزاء في منتصف الخدمة- ويمنع الفنيين من تخطي عمليات الاستبدال بسبب نفاد أحد المكونات. قم بتعيين الحد الأدنى لمستويات المخزون لكل مجموعة بناءً على تاريخ الاستهلاك، وقم بمراجعتها كل ثلاثة أشهرأفضل ممارسات جرد قطع الغياريوصي.
- تنفيذ نظام التتبع الخاص بك.سواء كنت تريد البدء ببرنامج CMMS أو جدول بيانات منظم، ابدأ في التقاط حقول البيانات الموضحة في الفصل السابق. الاتساق مهم أكثر من التطور في هذه المرحلة.
- مراجعة وتحسين الفواصل الزمنية بعد جمع البيانات الأولية.بعد 90 يومًا، اسحب تقاريرك الأولى. قارن التآكل الفعلي أثناء الخدمة بافتراضاتك الأساسية. قم بتمديد الفترات الزمنية التي تصل فيها القوالب بأقل قدر من التآكل. تقصير الفواصل الزمنية حيث يجد الفنيون مكونات تقترب من الحدود. دورة التحسين هذه لا تنتهي أبدًا. إنها الآلية التي تحول الجدول الزمني الثابت إلى نظام تكيفي.
ابدأ بقوالبك الخمسة الأسوأ-أداءً: تلك التي تنتج أكبر قدر من أوقات التوقف عن العمل، أو أكبر عدد من الخردة، أو أكثر مكالمات الإصلاح الطارئة. إن التحول الناجح في هذه الأدوات يخلق دليلاً واضحاً على أن الوقاية ناجحة، وهذا الدليل يحول المتشككين بشكل أسرع من أي مذكرة سياسية.
قياس نجاح البرنامج
البرنامج بدون مقاييس هو مجرد نشاط. يؤكد قياس مقاييس نجاح برنامج صيانة القالب ما إذا كان استثمارك في الوقاية يؤتي ثماره أم أنه يستهلك العمالة فقط دون تحريك الإبرة.
ثلاثة مؤشرات أساسية تحكي القصة:
- تقليل وقت التوقف عن العمل غير المخطط له.تتبع توقفات الصحافة ذات الصلة-شهريًا. هذا هو المقياس الأكثر مباشرة لفعالية الطب الدقيق.معايير الصناعةأقترح أن متوسط الوقت بين حالات الفشل (MTBF) يجب أن يزيد بشكل مطرد مع نضوج برنامجك. إذا لم يتحسن على الرغم من تنفيذ الصيانة الوقائية المتسق، فقد لا تستهدف مهامك أوضاع الفشل الصحيحة.
- اتجاه معدل الخردة.قياس معدلات الرفض التي تعزى إلى حالة الأدوات: نتوءات، وانحراف الأبعاد، والعيوب السطحية. يجب أن ينتج عن برنامج الصيانة الوقائية الفعال اتجاهًا تنازليًا واضحًا في استخدام الأدوات-الخردة ذات الصلة في غضون ربعين إلى ثلاثة أرباع.
- متوسط تمديد الحياة يموت.تتبع الضربات التراكمية بين الإصلاحات الرئيسية لكل قالب. نظرًا لأن الصيانة الروتينية تحافظ على التحكم في التآكل، فيجب أن تطول الفترة الفاصلة بين عمليات إعادة البناء باهظة الثمن. يعكس هذا المقياس بشكل مباشر عائد الاستثمار في صيانة قالب الختم من حيث الحفاظ على رأس المال.
تتضمن المقاييس الداعمة التي تستحق التتبع نسبة الصيانة المخططة (ما هي حصة إجمالي ساعات الصيانة المجدولة مقابل التفاعلية)، وتكرار أوامر الطوارئ لقطع الغيار، والقدرة-أول مرة بعد ضبط القالب. تستهدف العمليات ذات المستوى العالمي-نسبة صيانة مخططة تزيد عن 85 بالمائة. تبدأ معظم المحلات التجارية من الظروف التفاعلية بحوالي 30 إلى 40 بالمائة وتصعد من هناك.
قم بإبلاغ هذه الأرقام شهريًا إلى المديرين أنفسهم-الذين كنت بحاجة إلى شرائهم في البداية. لا شيء يدعم برنامج الصيانة مثل الدليل القاطع على أنه يوفر المال. ولا شيء يقتل المرء أسرع من عدم القدرة على إثبات قيمته عندما تتشدد الميزانيات.
وضع نظام الصيانة الوقائية الخاص بك موضع التنفيذ
لا تعد الصيانة الوقائية لقوالب الختم قائمة مرجعية مثبتة على جدار غرفة الأدوات. إنه نظام: المسؤوليات المتدرجة التي توزع عبء العمل بذكاء، والجدولة-المدركة للمواد التي تتكيف مع ما يقطعه القالب فعليًا، والتتبع الرقمي الذي يحول أحداث الخدمة إلى ذكاء قابل للتنفيذ، والتصميم-ل-تفكير الصيانة الذي يقلل العبء قبل بدء الضربة الأولى. كل عنصر يعزز العناصر الأخرى. يقوم نظام التتبع بدون ملكية متدرجة بإنشاء بيانات لا أحد يتصرف عليها. الملكية المتدرجة بدون فترات زمنية محددة-من الخدمات، بعضها يموت متأخرًا جدًا والبعض الآخر مبكرًا جدًا. يعمل النظام عند توصيل القطع الأربع.
خطوتك التالية تعتمد على موقعك اليوم. فيما يلي خطة عمل لصيانة قالب الختم حسب مستوى النضج، مع تحديد الأولويات حتى تتمكن من التعامل مع العمل ذو التأثير الأعلى-أولًا بغض النظر عن نقطة البداية.
تحديد أولويات الخطوات التالية حسب نضج البرنامج
إذا لم يكن لديك برنامج PM رسمي:
- قم بمراجعة قوالبك الخمس الأسوأ أداءً-ووثق حالتها الحالية.
- قم بتعيين فحوصات تبديل المشغل باستخدام قائمة فحص بصرية بسيطة عند كل ضغطة.
- قم بتعيين فترات حسابية معتدلة-استنادًا إلى خبرة أفضل الفنيين لديك.
- أنشئ مجموعة قطع غيار لكل قالب-ذو أولوية عالية حتى لا تتأخر الخدمة بسبب فقدان المكونات.
- ابدأ في تتبع أحداث الخدمة بأي تنسيق منظم، حتى في جدول بيانات، لإنشاء بيانات أساسية.
إذا كان لديك جداول زمنية أساسية وترغب في تحسينها:
- اضبط فترات PM حسب نوع المادة باستخدام مضاعفات آلية التآكل التي تم تناولها سابقًا.
- قم بتنفيذ نظام CMMS أو نظام التتبع الرقمي الذي يلتقط عدد الخطوط والمواد التي تمت إزالتها والمكونات المستبدلة في كل حدث خدمة.
- احسب تكلفة كل نتيجة لأفضل عشرين قالبًا لديك لتحديد القيم المتطرفة التي تستهلك موارد الصيانة المفرطة.
- قم بإغلاق حلقة التعليقات بين نتائج غرفة الأدوات وهندسة القوالب بحيث يتم تصميم حالات الفشل المتكررة من الإصدارات المستقبلية.
إذا كنت مستعدًا لتكامل المراقبة-المستند إلى الحالة:
- قم بتقييم المراقبة المستندة إلى الحالة- لختم القوالب من خلال تتبع توقيع قوة الضغط وتنبيهات اختلاف الحمولة التي تؤدي إلى تشغيل الخدمة بناءً على التدهور القابل للقياس بدلاً من الفواصل الزمنية الثابتة.
- اربط بيانات PM التاريخية الخاصة بك بمقاييس جودة الإنتاج لتحديد المعلمات التي تتنبأ بشكل أفضل بانحراف جودة الجزء قبل أن تصل إلى حدود الرفض.
- مراقبة تعتمد على المستشعر التجريبي-على أعلى-قيمة للقوالب التقدمية حيث يؤدي حدث تعطل واحد إلى تكلفة كارثية.
تم تصميم قوالب التوريد لضمان-قابلية الصيانة على المدى الطويل
إن فهم كيفية تقليل تكاليف صيانة القالب مدى الحياة يؤدي إلى استنتاج واحد تتجاهله معظم المتاجر: يتم تحديد عبء صيانة القالب إلى حد كبير قبل أن يصل إلى غرفة الأدوات الخاصة بك. تعمل الإدخالات المقسمة والمكونات القياسية وأسطح التآكل التي يمكن الوصول إليها واختيار المواد المناسبة في محطات الضغط العالي- على تقليل العمالة والتكلفة لكل حدث معالجة PM مستقبلي. هذه هي قرارات التصميم التي يتم اتخاذها في مرحلة تحديد المصادر.
عند تقييم شراء قوالب جديدة، اسأل ما إذا كان المورد الخاص بك يعامل قابلية الصيانة كشرط تصميم أو فكرة لاحقة. الشركات المصنعة مثلييتشينقم بتصميم قوالب ختم مخصصة مع الاهتمام بالمتانة، والوصول إلى الصيانة، وأداء الإنتاج المستقر بدءًا من مرحلة التصميم الأولية، مع إدراك أن تحديد مصادر القوالب المصممة لقابلية الصيانة هو أحد أكثر وسائل التحكم في التكلفة -فعالية على المدى الطويل المتاحة لعملية ختم.
الوقاية ليست وجهة. وهو الانضباط الذي يضاعف. كل حدث خدمة يتم تسجيله، وكل فاصل زمني يتم تنقيحه، وكل تحسين في التصميم يتم إرجاعه إلى البنية التالية للقالب يجعل النظام أكثر ذكاءً ويجعل تشغيلك أكثر قابلية للتنبؤ به. ابدأ من حيث أنت، واعمل على الأمور الأكثر أهمية في مستوى نضجك الحالي، ودع البيانات توجه كل خطوة تالية إلى الأمام.
الأسئلة المتداولة حول الصيانة الوقائية لقوالب الختم
1. كم مرة يجب صيانة قوالب الختم بموجب برنامج الصيانة الوقائية؟
تعتمد فترات الخدمة على مدى تعقيد القالب والمواد التي يتم ختمها. خط الأساس الشائع لتطبيقات الفولاذ الطري هو كل 100.000 إلى 150.000 ضربة. ومع ذلك، تتطلب المواد العدوانية مثل الفولاذ المقاوم للصدأ فواصل زمنية أقصر بنسبة 30-50% بسبب تآكل المادة اللاصقة والتآكل، في حين أن الفولاذ HSLA قد يحتاج إلى فترات زمنية أقصر بنسبة 40-60% بسبب أنماط التآكل الكاشطة. يجمع الأسلوب الأكثر فعالية بين مشغلات عدد الضربات والحد الأقصى المستند إلى التقويم بحيث لا يظل القالب خاملاً لفترة طويلة بين عمليات التفتيش. قم بتحسين الفواصل الزمنية الخاصة بك باستخدام بيانات التآكل الفعلي التي تم جمعها عبر دورات خدمة متعددة بدلاً من الاعتماد على رقم ثابت واحد عبر جميع الأدوات.
2. ما الفرق بين الصيانة الوقائية والتنبؤية لختم القوالب؟
يتم تنفيذ خدمات الصيانة الوقائية وفقًا لجداول زمنية محددة بناءً على عدد ضربات المحرك أو وقت التقويم، بغض النظر عن الحالة الحالية. تستخدم الصيانة التنبؤية بيانات الاستشعار في الوقت الفعلي-، وتوقيعات الضغط، والتحليلات للتنبؤ بوقت حدوث الفشل وتشغيل الخدمة فقط عندما يشير التدهور القابل للقياس إلى الحاجة إليها. الصيانة الوقائية هي الأساس الذي يجب تأسيسه أولاً لأنها تولد البيانات التاريخية التي تحتاجها الأنظمة التنبؤية لبناء نماذج دقيقة. تستفيد معظم عمليات الختم من إتقان إجراءات وقائية قبل الاستثمار في تكنولوجيا المراقبة القائمة على الحالة أو التنبؤية-.
3. ما هي العلامات التي تشير إلى أن آلة ثقب القالب تحتاج إلى شحذ؟
المؤشر الأكثر موثوقية هو ارتفاع الثقب على الأجزاء المختومة التي تتجاوز 0.003 إلى 0.005 بوصة في تطبيقات الفولاذ الطري. تشمل العلامات الأخرى القابلة للقياس تقلص شريط القص على الحواف الفارغة، وانحراف الأبعاد في أحجام الفتحات أو المقاطع الفارغة، وزيادة حمولة الضغط أثناء عمليات القطع. قد يكشف الفحص البصري عن حافة قطع مستديرة أو عاكسة بدلاً من خط محدد حاد. إذا أظهرت المثقاب تشققًا أو تشققًا أو فشلًا متكررًا بعد وقت قصير من الشحذ، فإن المشكلة قد انتقلت إلى ما هو أبعد من إعادة التكييف إلى منطقة الاستبدال، مما يشير غالبًا إلى عدم تطابق المواد أو مشكلة التخليص التي لا يمكن للطحن وحده حلها.
4. كيف يمكن لبرنامج CMMS تحسين إدارة صيانة قوالب الختم؟
يعمل برنامج CMMS على التخلص من فجوات البيانات التي تجعل المتاجر متفاعلة. فهو يعمل على أتمتة جدولة الخدمة عن طريق تتبع عدد الضربات مقابل الحدود المحددة مسبقًا، ويرسل تنبيهات عندما تقترب القوالب من نافذة الخدمة الخاصة بها، ويلتقط سجلات مفصلة لكل حدث صيانة بما في ذلك المواد التي تمت إزالتها، واستبدال المكونات، وملاحظات الفني. وبمرور الوقت، تعمل هذه البيانات على تمكين تحليل الاتجاه الذي يحدد-التكلفة المرتفعة، وأنماط الفشل المتكرر، والتكلفة الحقيقية-لكل-حسابات النتيجة. يمكن للأنظمة الأساسية الحديثة سحب عدد الضربات مباشرة من أجهزة التحكم المنطقية القابلة للبرمجة (PLCs)، مما يؤدي إلى إزالة أخطاء التسجيل اليدوية التي تسبب معظم حالات فشل الجدولة في الأنظمة الورقية-.
5. كيف يؤثر تصميم القالب على تكاليف الصيانة-على المدى الطويل؟
إن اختيارات بناء القالب التي يتم إجراؤها أثناء الهندسة تحدد بشكل مباشر عبء الصيانة مدى الحياة. تسمح الإدخالات المقسمة باستبدال المكونات الفردية دون إزعاج المحطات المجاورة، مما يقلل وقت الخدمة بشكل كبير مقارنة بالكتل المتجانسة التي تتطلب الإزالة الكاملة لأي تآكل موضعي. يعمل الحجم القياسي للمكونات عبر أسطول القوالب على تقليل مخزون قطع الغيار وتسريع وصول الفنيين أثناء الخدمة. إن تصاريح الفحص الكافية، وعلامات التوقيت المناسبة لضمان دقة إعادة التجميع، وفولاذ الأدوات المتميز في محطات التآكل العالية-، كل ذلك يقلل من تكاليف العمالة لكل-حدث. إن العمل مع الشركات المصنعة مثل YICHEN التي تعمل على تصميم قابلية الصيانة في قوالب الختم المخصصة بدءًا من مرحلة التصميم يساعد على تقليل عبء PM قبل إطلاق أول شوط إنتاج.


