


حدد نوع القالب الذي يناسب الجزء الخاص بك وحجم الإنتاج
يبدأ بناء قالب ختم معدني قبل وقت طويل من قطع أي فولاذ. تبدأ بالجزء النهائي ثم تعمل بشكل عكسي،-تعكس هندسته إلى أدوات يمكنها إعادة إنتاجه آلاف أو ملايين المرات تحت ضغط الضغط. تمثل خطوة الهندسة العكسية- جوهر صناعة القالب-، وتبدأ بقرار أساسي واحد: أي نوع من قوالب الختم يتوافق مع الجزء الخاص بك وحجمك وميزانيتك.
إذن ما هي الوفيات بالضبط؟ في أبسط العبارات، القالب عبارة عن أداة دقيقة تقوم بتشكيل الصفائح المعدنية من خلال القطع أو التشكيل أو كليهما أثناء ضربة ضغط الختم. إن فهم ما هو القالب في التصنيع يساعد في توضيح سبب أهمية اختيار نوع القالب. يؤدي الاختيار الخاطئ إلى إهدار الاستثمار في الأدوات، أو زيادة تكلفة-الجزء الواحد، أو مشكلات الجودة التي تطاردك أثناء الإنتاج.
هناك ثلاثة أنواع أساسية من قوالب الختم تغطي الغالبية العظمى من التطبيقات: محطة واحدة-، ومركبة، وتقدمية.
القوالب المفردة-المحطة مقابل القوالب المركبة مقابل القوالب التقدمية
يحتل كل نوع قالب منطقة مختلفة في مشهد التكلفة -الحجم- المعقد. وإليكم كيفية المقارنة:
| نوع القالب | تعقيد الجزء المثالي | الحجم السنوي النموذجي | تكلفة الأدوات النسبية |
|---|---|---|---|
| محطة -مفردة | بسيطة (عملية واحدة لكل ضربة: فارغة أو مثقوبة أو نموذجية) | منخفض إلى متوسط (النموذج الأولي حتى 50 ألفًا) | قليل |
| مُجَمَّع | معتدل (عمليات قطع متعددة متزامنة بضربة واحدة، وأجزاء مسطحة) | متوسطة إلى عالية (50 ألف إلى 500 ألف+) | واسطة |
| تقدمية | عالية (تسلسلات- متعددة الخطوات: قطع، وتشكيل، وانحناء عبر المحطات) | عالية (100 ألف إلى الملايين) | عالي |
تعمل قوالب الختم المعدنية-المفردة بشكل أفضل عندما تحتاج إلى عملية واحدة لكل ضربة، مما يحافظ على بساطة الأدوات وسرعة الإعداد. تجمع القوالب المركبة بين عمليات مثل التقطيع والثقب في ضربة واحدة، مما يوفر تفاوتات أكثر إحكامًا بين الميزات لأنه يتم قطع كل شيء في وقت واحد. تعمل قوالب الختم التدريجي على تغذية الشريط المعدني من خلال محطات متعددة بالتسلسل، مما يؤدي إلى إنتاج جزء كامل مع كل دورة ضغط بسرعة عالية.
قم بمطابقة اختيار القالب الخاص بك مع الميزانية والوصول إلى المعدات
تؤثر إمكانيات أرضية متجرك-بشكل كبير على المسار المنطقي. إذا كان لديك جهاز تفريز باستخدام الحاسب الآلي (CNC) وأسلاك EDM في المنزل-، فإن بناء محطة واحدة-أو قالب مركب بسيط يعد أمرًا واقعيًا.يموت ختم المعدن التقدمي، بتخطيطاتها المعقدة وتوقيت المحطات المتعددة{0}، غالبًا ما تتطلب خبرة تصميمية متخصصة ومعدات تدفع الفرق نحو الاستعانة بمصادر خارجية لعمليات معينة.
تتناول هذه المقالة النطاق الكامل، بدءًا من قوالب النماذج الأولية -المجهزة يدويًا وحتى الأدوات التقدمية لدرجات الإنتاج-. سواء كنت تخطط لتصنيع كل مكون بنفسك أو الاستعانة بمصادر خارجية للمعالجة الحرارية وأعمال EDM، فإن عملية تحويل جزء من الرسم إلى قالب ختم عامل تتبع نفس التسلسل المنطقي. المتغير الأول الذي يشكل كل قرار نهائي هو الأداة الفولاذية التي تحددها لكل مكون من مكونات القالب.
حدد درجات الفولاذ المناسبة للأداة لللكمات وكتل القالب
لا يعد الفولاذ من الأدوات-حجمًا واحدًا-يناسب-جميع الفئات. يواجه كل مكون في قالب الختم مستويات ضغط مختلفة: تتحمل اللكمات الصدمات الانضغاطية والتآكل الكاشط عند كل ضربة، وتقاوم كتل القالب التلامس المنزلق على طول حواف القطع، وتتعامل أدوات التجريد مع التعب الدوري، وتمتص الألواح الاحتياطية الحمل الموزع. إن اختيار مادة أداة الختم المناسبة لكل دور يتحكم بشكل مباشر في المدة التي يستغرقها القالب بين عمليات إعادة الطحن ومدى ثبات الأجزاء الخاصة بك خلال حملة الإنتاج.
مع أدوات الإنتاج المعقدة التي تتطلب في كثير من الأحيان استثمارات100.000 دولار أمريكي إلى 500.000 دولار أمريكي، يعد اختيار درجة الفولاذ الخاطئة خطأً باهظ الثمن. إما أن تستنفد الميزانية عند حدوث حالات فشل مبكرة أو تزيد من-تحديد المواد التي لا تكون هناك حاجة إليها. الهدف هو مطابقة مقاومة التآكل والمتانة والصلابة مع حالة الخدمة الفعلية لكل مكون.
معايير اختيار الصلب للأداة حسب مكون القالب
تغطي خمس درجات من الفولاذ (بالإضافة إلى الكربيد) غالبية قوالب ختم الفولاذ في الإنتاج. إليك كيفية تعيينهم للتطبيقات الحقيقية:
| درجة الصلب | الصلابة النموذجية (HRC) | خاصية التآكل الأساسي | أفضل-تطبيق مناسب |
|---|---|---|---|
| D2 | 58-62 | مقاومة ممتازة للتآكل | تقطيع اللكمات ومقاطع القالب للفولاذ الطري والنحاس |
| A2 | 57-62 | تآكل متوازن ومتانة | تشكيل اللكمات،-الثقب المتوسط الحجم،-أقسام القالب للأغراض العامة |
| S7 | 54-58 | مقاومة عالية للصدمات/الصدمات | لكمات تشكيل ثقيلة،-عمليات مخزون كثيفة، ومحطات عالية-تأثير |
| M2 | 62-65 | صلابة ساخنة، الاحتفاظ بالحافة بسرعة | محطات تقدمية عالية السرعة-، ولكمات خارقة صغيرة |
| كربيد (التنغستن) | 70-75+ | مقاومة التآكل القصوى | إدخالات ذات حجم-عالية جدًا-(ملايين النتائج)، معدن كاشط للختم |
يظل D2 هو العمود الفقري للتقطيع والثقب العام في اختيار مواد ختم المعدن. يوفر محتواه العالي من الكروم والكربون مقاومة استثنائية للتآكل، ولكنه يمكن أن يتشقق تحت تأثير شديد. عندما تواجه المثقاب أحمال صدمات شديدة، مثل ثقب مخزون ختم الفولاذ المقاوم للصدأ السميك، توفر A2 صلابة أفضل مع تضحية طفيفة في عمر التآكل. يأخذ S7 هذه المقايضة-إلى أبعد من ذلك، حيث يستوعب التأثير المتكرر حيث قد ينكسر D2 أو A2. يحتفظ M2، وهو فولاذ{11}عالي السرعة، بصلابته حتى عندما تقوم محطات القالب التقدمية بتوليد الحرارة بمعدلات دورات مرتفعة.
كيف يؤثر اختيار المواد على عمر القالب وفترات الصيانة
العلاقة بين الصلابة وعدد الضربات ليست خطية. قد توفر لكمة D2 عند HRC 60 من الفولاذ الطري ما بين 100.000 إلى 150.000 ضربة قبل أن يشير ارتفاع الأزيز إلى الحاجة إلى إعادة الطحن. تنخفض قوة قطع الفولاذ المقاوم للصدأ نفسه إلى 30,000-50,000 نتيجة بسبب طبيعة الصفائح المعدنية التي تؤدي إلى تصلب العمل، والتي يمكن أن تقترب منصلابة الأدوات نفسها. يمثل ختم الألومنيوم تحديًا مختلفًا: فالصفيحة الناعمة لا تتآكل الحواف بسرعة، ولكن يصبح الغليان (التصاق المادة بسطح القالب) هو وضع الفشل الأساسي.
هذا هو المكان الذي تغير فيه الطلاءات الاقتصاد. يضيف نيتريد التيتانيوم المطبق بتقنية PVD- طبقة احتكاك صلبة ومنخفضة- تعمل على إطالة عمر القالب بشكل ملحوظ لأعمال الفولاذ الطري. بالنسبة لختم معادن الفولاذ المقاوم للصدأ وختم معدن الألومنيوم، يتفوق نيتريد كربونات التيتانيوم (TiCN) على TiN عن طريق تقليل التقارب الكيميائي بين الورقة وسطح الأداة. تُظهر الدراسات التي أجريت على الفولاذ-المتقدم عالي القوة أن الأدوات المطلية بتقنية PVD-يمكن أن تنتج أكثر من 1.2 مليون جزء مقارنة بـ 50000 قطعة للبدائل المطلية بالكروم-في نفس الظروف.
تخيل تشغيل قالب متدرج بمعدل 60 ضربة في الدقيقة على الفولاذ المقاوم للصدأ. بدون طلاء TiCN، فإنك تقوم بسحب القالب للصيانة في كل نوبة عمل. مع ذلك، يمكنك الركض لمدة أسبوع كامل. غالبًا ما يبرر هذا الاختلاف في وقت التشغيل تكلفة الطلاء عدة مرات، خاصة عندما تأخذ في الاعتبار الإنتاج المفقود أثناء تغيير القالب.
تقدم أدوات تعدين المساحيق (PM) مستوى آخر. يوفر هيكلها الكربيدي الدقيق والموزع بالتساوي مقاومة عالية للتآكل ومتانة الصدمات التي لا يمكن أن تتطابق معها درجات صب السبائك التقليدية-. في إحدى الحالات الموثقة، أدى التحول من D2 إلى درجة PM بنفس الصلابة إلى زيادة عمر الأداة من 5000-7000 دورة إلى أكثر من 40000 دورة عند تشكيل الفولاذ عالي القوة.
اختيار درجة الصلب والطلاء يضعان الأساس. التحدي التالي هو ترجمة هندسة الأجزاء الخاصة بك إلى أشكال التثقيب والقوالب الدقيقة التي ستنتجها، ويتم هذا العمل في بيئة CAD/CAM حيث تتشكل الخلوصات وتخطيطات الشريط وتسلسلات المحطات.
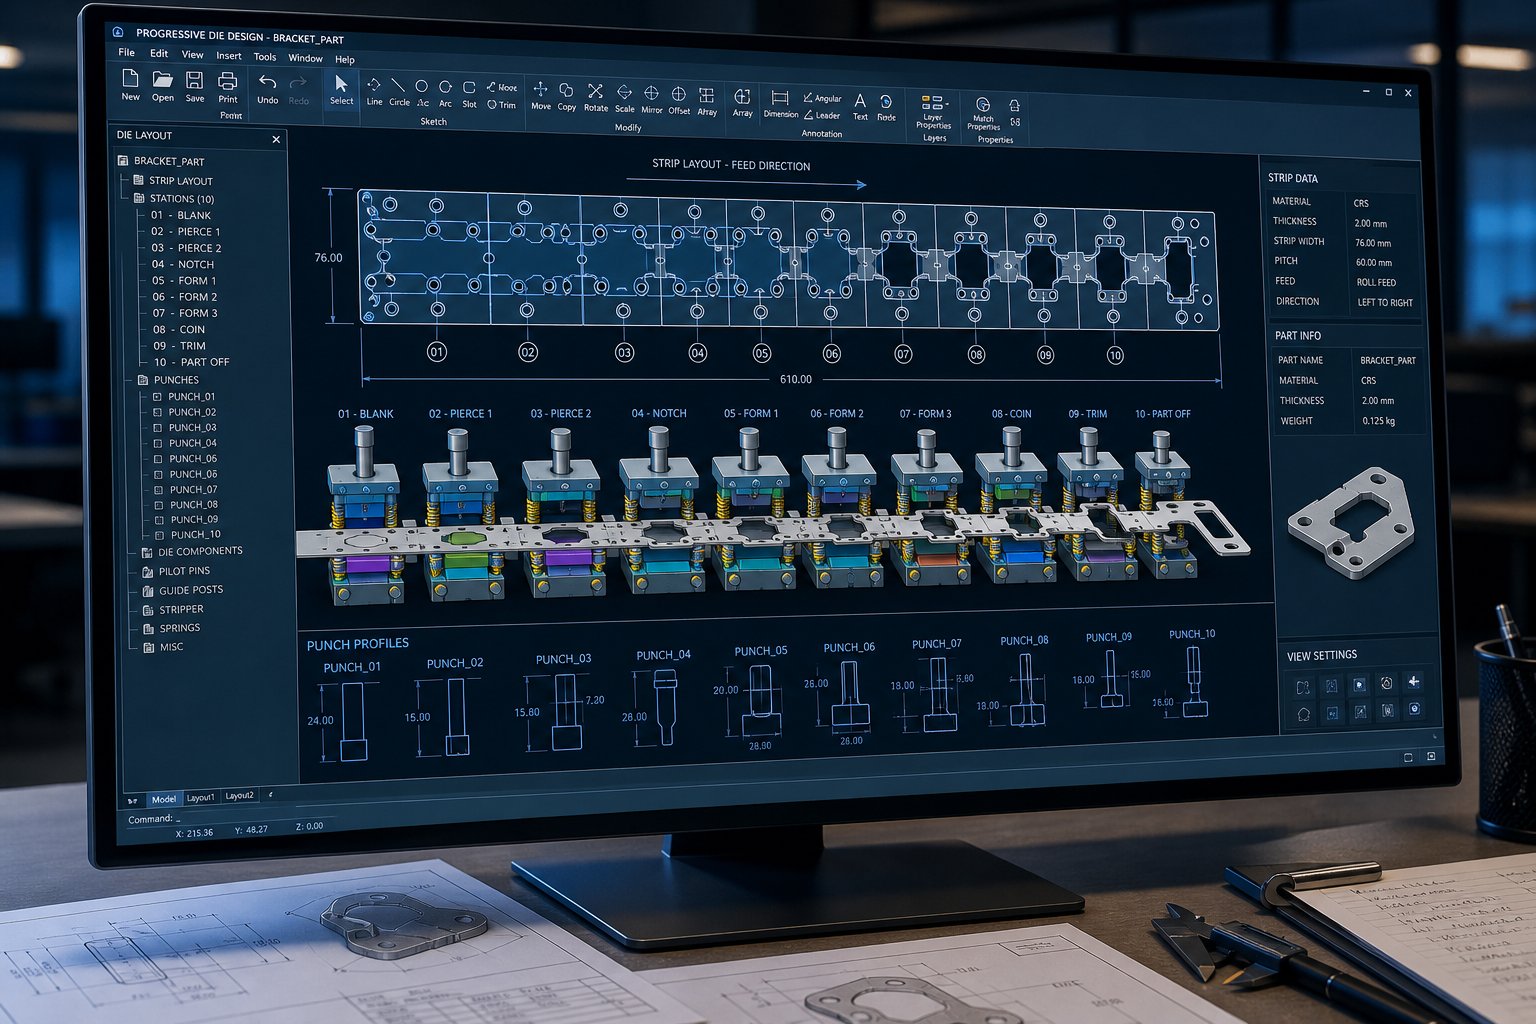
تصميم هندسة القالب وتخطيط الشريط باستخدام محاكاة CAD-CAM
لقد حددت أدوات الفولاذ الخاصة بك. والسؤال التالي هو: ما هي الأشكال الدقيقة التي يجب أن تصبح عليها تلك الفولاذات؟ هذا هو المكان الذي ينتقل فيه تصميم قالب الختم من علم المواد إلى الهندسة، وهي الخطوة التي تفصل قالب العمل عن ثقالة الورق الباهظة الثمن.
يبدأ سير العمل برسم الجزء النهائي. أنت تعرف بالفعل نوع المادة وسمكها. من هذين المدخلين، يمكنك استخلاص البعد الفردي الأكثر أهمية في أي قالب قطع: إزالة الثقب-إلى-القالب.
الخلوص هو الفجوة بين حافة القطع المثقوبة وحافة قطع زر القالب، ويتم التعبير عنها بـنسبة سمك المادة لكل جانب. قم بالأمر بشكل صحيح، وسوف تنتج مقصًا نظيفًا بأقل قدر من النتوءات. إذا أخطأت في ذلك، فسوف تواجه نتوءات مفرطة، أو تآكلًا مبكرًا للثقب، أو سحب البزاقة، أو حتى الأدوات المكسورة. يختلف الخلوص الموصى به حسب المادة لأن المعادن ذات قوة -الشد- الأصعب والأعلى تحتاج إلى مساحة أكبر حتى تتم محاذاة مستويات الكسر بشكل نظيف عبر سماكة الصفيحة.
مخطط التثقيب-إلى-مخطط خلوص القالب للصفائح المعدنية الشائعة
عند التخطيط لتصميم قالب الختم المعدني الخاص بك، استخدم نطاقات الخلوص هذه كنقاط بداية. قم بالضبط الدقيق-استنادًا إلى متطلبات التسامح المحددة وحالة الأدوات.
| مادة الورقة | نطاق السماكة | التخليص الموصى به (٪ لكل جانب) | ملحوظات |
|---|---|---|---|
| الفولاذ الطري (منخفض الكربون) | 0.5 - 3.0 ملم | 8 - 12% | خط الأساس القياسي؛ زيادة نحو 12% لعمر أطول للأداة |
| ستانلس ستيل (304/316) | 0.5 - 2.5 ملم | 10 - 15% | يؤدي العمل-التصلب إلى زيادة قوة القطع؛ يؤدي التخليص الأكثر إحكامًا إلى زيادة مخاطر الأزيز |
| الألومنيوم (5052، 6061) | 0.5 - 3.0 ملم | 5 - 8% | مادة أكثر ليونة تسمح بفجوة أصغر؛ انتبه للغضب على أسطح القالب |
| نحاس (C26000) | 0.5 - 2.0 ملم | 5 - 8% | القص النظيف عند الخلوصات المنخفضة؛ مادة متسامحة للنموذج الأولي يموت |
واحدة من أكثر نصائح تصميم الختم العملية التي يجب تذكرها: تشير أبحاث الأدوات الحديثة إلى أن الجري نحو الطرف الأعلى من هذه النطاقات (11-20% لكل جانب للصلب) يمكن أن يقلل بشكل كبير من إجهاد الأدوات أثناء الثقب ويزيد من العمر التشغيلي، حتى لو كان يزيد قليلاً من ارتفاع الثقب. أنت تقوم بتداول خطوة إزالة الأزيز الثانوية الثانوية لفترات إعادة طحن أطول بشكل كبير.
بالنسبة لبعد الثقب، قم بطرح الخلوص من كل جانب عندما تريد تثبيت حجم الثقب في القالب. عندما تريد الاحتفاظ بحجم فارغ، قم بإضافة الخلوص إلى المثقاب. هذا هو المنطق الأساسي لتصميم ختم الصفائح المعدنية الذي يحرك كل نموذج CAD تقوم بإنشائه في المراحل النهائية.
تخطيط قطاع البناء وتسلسل المحطة في CAD
بالنسبة لقوالب ختم الصفائح المعدنية التقدمية، فإن تخطيط الشريط هو خريطة الطريق الخاصة بك. وهو يحدد كيفية تحويل مخزون الملف الخام إلى أجزاء جاهزة محطة تلو الأخرى. فكر في الأمر كخط زمني: تقوم كل محطة بتنفيذ عملية أو عمليتين، ويتقدم الشريط بمسافة ثابتة بين الضربات.
يتناول تخطيط الشريط الصلب خمسة عناصر:
- فتحات الطيار- يتم ثقبه في المحطة الأولى ويستخدم بواسطة الدبابيس التجريبية في المحطات اللاحقة لتسجيل الشريط بدقة. بدونها، يؤدي خطأ الخلاصة التراكمي إلى إتلاف الميزة-إلى-دقة الميزة.
- عرض الشريط الناقل- المادة التي تربط الجزء الخاص بك بالملف أثناء انتقاله عبر القالب. ضيقة جدًا وتتمزق؛ واسعة جدًا وتضيع المواد.
- تباعد المحطة (الملعب)- يجب أن تكون موحدة وتمثل أكبر مساحة للمحطة بالإضافة إلى الفصل المناسب للسلامة الهيكلية في لوحات القالب.
- الشقوق الالتفافية السلبية والإيجابية- في قوالب ختم الصفائح المعدنية، تعمل هذه الشقوق على تخفيف المواد المجاورة للانحناءات والأشكال، مما يمنع التداخل عندما يأخذ الجزء شكله بينما يظل متصلاً بالحامل.
- تحسين الخردة- تداخل الأجزاء أو ضبط عرض الشريط لتحقيق أقصى استفادة من المواد. حتى التحسن بنسبة 2-3% في مركبات الإنتاج يؤدي إلى توفير كبير بكميات كبيرة.
يقوم نظام CAD الخاص بك ببناء هذا التخطيط كتمثيل مسطح أولاً، ثم يتم تصميم كل محطة بشكل ثلاثي الأبعاد للتحقق من أن أدوات التثقيب والرافعات وأدوات التشكيل لا تتصادم مع بعضها البعض أو مع الشريط أثناء تقدمه.
هنا ينتقل تصميم الختم المعدني من الصياغة إلى التحقق الهندسي. تتيح لك محاكاة CAE باستخدام تحليل العناصر المحدودة تشكيل الجزء الخاص بك وثنيه وقطعه قبل تشكيل أي فولاذ. يتنبأ البرنامج بترقق المواد، والتجاعيد، والرجوع إلى الخلف، مما يشير إلى المشكلات التي قد تظهر فقط أثناء الاختبارات المادية المكلفة.أفضل الممارسات الصناعيةيتبع استراتيجية منهجية: قياس الارتداد الربيعي في المحاكاة، وتخفيفه من خلال تعديلات العملية، والتحكم في التباين، ثم تعويض أسطح القالب وفقًا لذلك. وقد ثبت أن هذا النهج يقلل بشكل كبير من تكرارات الاختبار ويضمن التوافق المتسق للأبعاد طوال عمر إنتاج اللوحة.
بالنسبة للفرق التي لا تتمتع بقدرات FEA- الداخلية، يمكن لخدمات المحاكاة من صانعي القوالب ذوي الخبرة تسريع مرحلة التحقق هذه إلى حد كبير.خدمات ختم يموت YICHEN، على سبيل المثال، تضمين تحليل الجدوى ومحاكاة CAE كعروض المرحلة المبكرة-، مما يساعد المهندسين على التحقق من صحة هندسة القالب وتخطيطات الشريط قبل الالتزام بالتصنيع الآلي. تعمل هذه -على تحميل المشكلة-حلاً إلى المرحلة الرقمية حيث تكلف التغييرات ساعات بدلاً من أسابيع.
تعتبر نتائج أعمال تصميم الختم الشاملة في التصميم بمساعدة الكمبيوتر (CAD) والمحاكاة واضحة ومباشرة: مفاجآت أقل عندما يضرب الفولاذ المتصلب الصفائح المعدنية لأول مرة. كل إزالة تم حسابها، وكل محطة متسلسلة، وكل وضع Springback متوقع في البرنامج هو تكرار أقل يتم حرقه في الضغط التجريبي. مع التحقق من صحة الهندسة وتأمين تخطيط الشريط، يتحول التركيز إلى تحويل تلك النماذج الرقمية إلى مكونات قالب مادية من خلال الآلات الدقيقة.
مكونات آلة القالب مع الطحن باستخدام الحاسب الآلي والأسلاك EDM
نماذج CAD الخاصة بك مقفلة. يتم التحقق من صحة تخطيطات الشريط. يتم حساب كل خلوص حتى جزء من مائة من المليمتر. توجد الفراغات الفولاذية على أرضية المتجر في انتظار أن تصبح أدوات ختم دقيقة. هذه هي المرحلة التي تصبح فيها الهندسة الرقمية معدنًا ماديًا، ويحدد التسلسل الذي تتبعه ما إذا كانت هذه المكونات تتلاءم مع دقة مستوى الميكرون- أو تتطلب ساعات من التركيب اليدوي.
تتبع عملية القالب الخاصة بالتصنيع الآلي ترتيبًا متعمدًا: يؤدي الطحن الخام باستخدام الحاسب الآلي (CNC) إلى إزالة المواد السائبة من كتل القالب وحاملات الثقب، كما أن طحن الأسطح الدقيق يجلب الأسطح الحرجة إلى التسطيح والتوازي، ويقوم EDM السلكي بقطع المقاطع الجانبية المعقدة وفتحات التسامح الضيقة التي تحدد هندسة القطع والتشكيل. تعتمد كل عملية على العملية الأخيرة، ويؤدي تخطي الخطوات أو إعادة ترتيبها إلى تفاقم المشكلات في نهاية المطاف.
استراتيجية الطحن باستخدام الحاسب الآلي لكتل القالب وملامح التخريم
التخشين يتعلق بالسرعة وليس الدقة. أنت تقوم بإزالة أكبر قدر ممكن من المواد لكل وحدة زمنية مع ترك بدل مخزون خاضع للرقابة لإنهاء التمريرات. تستخدم إستراتيجيات التخشين الحديثة عالية السرعة- مثل الطحن التكيفي (وتسمى أيضًا الطحن المدروي)مشاركة شعاعية صغيرة على عمق محوري كبير، والحفاظ على حمل ثابت للرقاقة طوال عملية القطع. يؤدي هذا الأسلوب إلى إطالة عمر الأداة بنسبة 50-200% مقارنةً بالفتحات التقليدية ذات العرض الكامل، وهو أمر مهم بشكل كبير عند استخدام الأدوات الفولاذية المقواة ساعة بعد ساعة.
يظهر قرار بالغ الأهمية في وقت مبكر من سير عمل تصنيع الختم: هل تقوم بتنعيم-الآلة قبل المعالجة الحرارية، أم -طحن الفراغات المعالجة مسبقًا-بالتسخين-الصلبة؟
- الآلات الناعمة أولاً- قم بطحن كتل القالب وتثقيب الملفات الشخصية في الحالة الملدنة (عادةً HRC 20-25)، حيث يكون القطع أسرع، ويكون تآكل الأداة أقل، ويمكنك استخدام معلمات أكثر قوة. يمكنك بعد ذلك إرسال الأجزاء للمعالجة الحرارية ثم العودة لإنهاء-الطحن إلى الأبعاد النهائية بعد ذلك. هذا هو النهج التقليدي ويظل فعالاً من حيث التكلفة بالنسبة لمعظم مشاريع أدوات ختم المعادن.
- يتم الطحن الصلب للفراغات المتصلبة مسبقًا-.- ابدأ بالفراغات المعالجة بالحرارة-حتى تصل إلى صلابة العمل (HRC 58-62). يمكن لمراكز CNC الحديثة ذات المغازل الصلبة وإدراج السيراميك أو CBN أن تقوم بتشطيب D2 أو A2 المتصلب مباشرة. يؤدي هذا إلى التخلص من تشويه الأبعاد الناتج عن المعالجة الحرارية، مما يقلل من المخزون اللازم للطحن النهائي. تتمثل المقايضة في معدلات إزالة المواد الأبطأ وارتفاع تكاليف الإدخال أثناء التخشين.
بغض النظر عن المسار الذي تختاره، تتطلب الممارسة القياسية ترك 0.010-0.020 بوصة لكل جانب كمخزون نهائي بعد التخشين على الأسطح المطحونة. يضمن هذا البدل قطع تمرير التشطيب بشكل نظيف أسفل الطبقة الصلبة للعمل على السطح الخشن وأي أخطاء هندسية ناتجة عن عملية التخشين. يؤدي الترقق إلى المخاطرة بتناوب أداة الإنهاء بين القطع والفرك، مما يؤدي إلى تدهور جودة السطح واتساق الأبعاد.
بالنسبة للتمريرات النهائية، تتغير المعلمات بشكل كبير. تنخفض معدلات التغذية إلى 30-60% من قيم التخشين، وينكمش عمق القطع إلى 0.010-0.030 بوصة، وتزداد سرعة القطع بنسبة 10-20%. لم يعد الهدف هو معدل إزالة المواد بل تشطيب السطح ودقة الأبعاد. تعد حافة القطع الجديدة أمرًا إلزاميًا للتشطيب، حيث تنتج الحشوة البالية قيم Ra أكثر خشونة وتقدم انحرافًا في الأبعاد يمكن أن يدفع ميزات التسامح المحكم إلى خارج المواصفات.
ميزات الجيب، وتجويف دبوس التوجيه، وفتحات المسامير، والجيوب الزنبركية كلها تأتي من مطحنة CNC. لكن الملامح المحددة لقالب الختم، وحواف القطع، والفتحات الصلبة، وخطوط التشكيل المعقدة، تتطلب تقنية مختلفة تمامًا.
سلك EDM وSinker EDM لهندسة القوالب المعقدة
أداة تحويل سلك EDM وختم القالب. قبل اعتماده على نطاق واسع، كان صانعو القوالب يعتمدون على الطحن بالاهتزاز، والتركيب اليدوي للملفات والأحجار، وساعات من العمل على الطاولة لتحقيق المقاطع والتخليصات التي تقطعها الأسلاك EDM الآن في إعداد واحد. تخيل أنك تقوم بحركة يد كاملة-لتركيب فتحة قالب معقدة لتتوافق مع ملف تعريف الثقب، والتحقق باستخدام اللون الأزرق البروسي، والكشط، وإعادة-الفحص. نفس الهندسة اليوم تأتي من آلة EDM سلكية تحمل تفاوتات0.0001 بوصة أو أكثر إحكاما، مع تشطيب سطحي لا يحتاج في كثير من الأحيان إلى مزيد من العمل.
يعد فهم متى يتم استخدام EDM السلكي مقابل EDM الغاطس أمرًا ضروريًا لأداة ختم المشاريع المعدنية الفعالة:
| ميزة | سلك التنظيم الإداري | ثقالة EDM |
|---|---|---|
| أفضل نوع هندسي | من خلال-الملفات الشخصية، والفتحات الثابتة، والقطع المحيطي ثنائي الأبعاد | تجاويف عمياء، أسطح تشكيل ثلاثية الأبعاد، أشكال قوالب معقدة |
| أداة القطع | سلك نحاسي رفيع أو سلك مطلي (بدقة تصل إلى 0.020 مم) | -قطب من الجرافيت أو النحاس ذو شكل مخصص |
| التسامح النموذجي | 0.0001 بوصة (0.0025 ملم) أو أفضل | 0.0001 بوصة (0.0025 ملم) |
| الانتهاء من السطح | أكثر سلاسة يمكن تحقيقه Ra <0.2 um مع التمريرات السريعة | أكثر خشونة قليلاً؛ قد تحتاج إلى ما بعد-التشطيب |
| تكلفة الإعداد | أقل (السلك هو مستهلك قياسي) | أعلى (يجب تشكيل القطب المخصص أولاً) |
| تطبيق القالب المثالي | فتحات أزرار القالب، وملامح الثقب، وإدراج المتعرية | ارسم التجاويف وإدراج العملات المعدنية واللكمات ثلاثية الأبعاد |
في قالب التقطيع أو الثقب النموذجي، يتعامل سلك EDM مع حصة الأسد من العمل الدقيق. فهو يقطع فتحات أزرار القالب التي تحدد الخطوط العريضة للأجزاء، وتشكل التشكيلات الجانبية من الفراغات الفولاذية الصلبة للأدوات، وتنتج فتحات تخفيف البزاقة أسفل حواف القطع. نظرًا لأن السلك يمر بالكامل عبر قطعة العمل، فإن كل قطع يكون بطبيعته مقطعًا جانبيًا-، والذي يتماشى تمامًا مع الفتحات والفتحات- التي تهيمن على هندسة قالب القطع.
يكتسب Sinker EDM مكانته في عمليات ختم الأدوات التي تتطلب أسطح تشكيل ثلاثية الأبعاد. إن ثقب السحب ذو المنحنيات المركبة، أو إدخال العملة المعدنية بأسطح مزخرفة، أو تجويف الشكل بزوايا مسودة وأنصاف أقطار لا يمكن الوصول إليها بواسطة سلك، كلها تتطلب قطبًا كهربائيًا مخصصًا -مُشكل آليًا "يغرق" شكله في فولاذ القالب. المقايضة- هي الوقت والتكلفة: يجب أن يتم تشكيل كل قطب كهربائي باستخدام الحاسب الآلي - (غالبًا من الجرافيت)، ويتآكل القطب نفسه أثناء العملية، ويتطلب أحيانًا أقطابًا كهربائية متعددة لتجويف واحد.
يؤثر تشطيب السطح على مكونات القالب بشكل مباشر على جودة الجزء وطول عمر القالب. تخلق الأسطح الخشنة احتكاكًا يسرع من تآكل المادة اللاصقة، خاصة عند ختم الفولاذ المقاوم للصدأ أو الألومنيوم. توصي أفضل الممارسات الصناعية بقيم Ra أقل من 0.2 ميكرومتر (حوالي 600 حبيبة حبيبية) على أسطح قوالب العمل قبل تطبيق أي طلاء. بالنسبة لحواف القطع، يمكن لتمرير سلك EDM أن يحقق هذا المستوى مباشرة. لتشكيل الأسطح التي يتم تشكيلها عن طريق الطحن EDM أو CNC، فإن التلميع الإضافي أو اللف يؤدي إلى الوصول إلى النطاق المستهدف. تتطلب المقاطع المخرمة والقالبة التي ستتلقى طلاءات PVD هذا الإعداد للسطح، حيث تعمل الطلاءات على تضخيم أي خشونة أساسية بدلاً من إخفائها.
الدقة التي تم تحقيقها خلال عملية تصنيع ختم المعادن الصناعية تضع قيودًا صارمة على ما سيأتي بعد ذلك. حتى قالب القالب D2 الأكثر دقة لا يزال في حالته الناعمة أو المتوسطة إذا اتبعت مسار التصنيع الناعم-، والتحول المعدني الذي يمنحه صلابة العمل يقدم تحولات الأبعاد الخاصة به. تعد إدارة هذه التحولات من خلال المعالجة الحرارية التي يتم التحكم فيها والتشطيب-بعد التصلب هي الحلقة المهمة التالية في السلسلة.
المعالجة الحرارية للفولاذ المقولب وتطبيق الطلاءات الواقية
إن كتلة القالب المُشكَّلة والموجودة على مقعدك عند HRC 20 ليست مكونًا من مكونات القالب العاملة. يبدو الأمر صحيحًا، ويقيس بشكل صحيح، لكنه يفتقر إلى الصلابة ومقاومة التآكل التي تمكنه من البقاء حتى بضع مئات من ضربات الضغط. المعالجة الحرارية هي التحول المعدني الذي يحول فولاذ الأدوات الناعم القابل للتشكيل إلى سطح عمل قادر على إنتاج مئات الآلاف من قطع الفولاذ المختوم أو الألومنيوم المختوم دون انحراف الأبعاد.
العملية واضحة من حيث المفهوم ولكنها لا ترحم في التنفيذ. تحتوي كل درجة على نوافذ محددة لدرجة الحرارة ومتطلبات التبريد وبروتوكولات التقسية. انحرف، وستحصل على التشقق، والتشويه المفرط، أو الصلابة غير المتناسقة التي تؤدي إلى فشل القالب المبكر.
تتبع دورة المعالجة الحرارية الكاملة أربع مراحل:
- تخفيف التوتر بعد الآلات الخام- تؤدي عملية الإزالة القوية للمواد أثناء الطحن باستخدام الحاسب الآلي إلى ظهور ضغوط داخلية يمكن أن تسبب الالتواء أثناء عملية الأوستنيت.تخفيف التوتر عند حوالي 1200-1250 درجة فهرنهايت(تحت درجة الحرارة الحرجة للفولاذ) تعمل على تخفيف هذه الضغوطات-المقيدة قبل بدء التحول الحقيقي. تعتبر هذه الخطوة مهمة بشكل خاص لمكونات القالب المعقدة أو المقاطع العرضية غير المتوازنة-.
- الأوستينيت (النقع الحراري العالي-)- يتم إحضار الفولاذ إلى درجة حرارة الأوستنيت المحددة ويتم الاحتفاظ به هناك لفترة كافية حتى يتحول الهيكل البلوري بالكامل. القاعدة الأساسية هي -نصف ساعة لكل بوصة من السُمك بحد أدنى 45-دقيقة. درجة الحرارة هي المتغير الأكثر أهمية هنا. لا تتجاوز أبدًا النطاق الأعلى لأي درجة، حيث أن ارتفاع درجة الحرارة يؤدي إلى نتائج غير منتظمة بما في ذلك انخفاض صلابة التسقية وعدم استقرار الأبعاد.
- التبريد- يجب تبريد الفولاذ المحول بسرعة كافية لتكوين المارتينسيت، وهو الهيكل الصلب ولكن الهش الذي يمنح فولاذ الأدوات قدرته على القطع. يعتبر وسيط التبريد من الدرجة-المحددة وغير-قابل للتفاوض.
- هدأ (تمريرات متعددة)- يعتبر الفولاذ المسقي هشًا بشكل خطير. يؤدي التقسية عند درجات حرارة يمكن التحكم فيها إلى تقليل الضغط الداخلي وموازنة الصلابة مع الصلابة. تتطلب درجات تصلب الهواء-مثل D2 وA2 درجة حرارة مزدوجة، بينما يحتاج الفولاذ عالي السرعة-مثل M2 إلى درجة حرارة ثلاثية، مع تبريد الجزء إلى درجة حرارة 125 درجة فهرنهايت تقريبًا بين كل دورة.
دورات المعالجة الحرارية لدرجات الصلب الشائعة
كل درجة فولاذية تستخدم في ختم القوالب الفولاذية تتبع الوصفة الحرارية الخاصة بها. يؤدي تشغيل دورة خاطئة على درجة خاطئة إلى نتائج غير متوقعة، بدءًا من البقع الناعمة التي تتآكل قبل الأوان وحتى -التشقق الذي يؤدي إلى إلغاء المكون بالكامل.
| درجة الصلب | نطاق الأوستنيتيز | إخماد المتوسطة | نطاق التقسية | صلابة العمل المستهدفة (HRC) |
|---|---|---|---|---|
| D2 | 1010-1030 درجة (1850-1890 درجة فهرنهايت) | هواء | 200-540 درجة (400-1000 درجة فهرنهايت) | 58-62 |
| A2 | 940-980 درجة (1725-1800 درجة فهرنهايت) | هواء | 175-540 درجة (350-1000 درجة فهرنهايت) | 57-62 |
| S7 | 940-955 درجة (1725-1750 درجة فهرنهايت) | الهواء (الزيت المتقطع للأقسام الكبيرة) | 205-620 درجة (400-1150 درجة فهرنهايت) | 54-58 |
| O1 | 790-815 درجة (1450-1500 درجة فهرنهايت) | الزيت (تسخينه إلى 100-125 درجة فهرنهايت) | 175-315 درجة (350-600 درجة فهرنهايت) | 57-62 |
| M2 | 1190-1230 درجة (2175-2250 درجة فهرنهايت) | توقفي عن حمام الزيت أو الملح عند درجة حرارة 540 درجة | 540-595 درجة (1000-1100 درجة فهرنهايت)، مزاج ثلاثي | 62-65 |
لاحظ أن S7، وهي الدرجة المقاومة للصدمات- المستخدمة في اللكمات الثقيلة، لن تتطور إلى صلابة كاملة في الأقسام الأكبر ما لم يتم إخماد الزيت بشكل متقطع، على الرغم من تصنيفها على أنها تصلب بالهواء-. هذه واحدة من تلك التفاصيل التي تزعج المتاجر دون خبرة عميقة في المعالجة الحرارية.
التشويه أثناء المعالجة الحرارية أمر لا مفر منه.التحول المعدني جنبا إلى جنب مع التمدد الحرارييغير الأبعاد على كل مكون يمر عبر الفرن. بالنسبة لمكونات القالب ذات التفاوتات المحدودة، فهذا يعني أنه لا يمكنك الوصول إلى الأبعاد النهائية قبل المعالجة الحرارية. تتمثل الممارسة القياسية في ترك 0.005-0.010 بوصة من مخزون الطحن على جميع الأسطح المهمة، مع قبول أن أعمال التشطيب بعد التصلب ستجعل كل شيء مطابقًا للمواصفات. بالنسبة لمكونات قوالب ختم الفولاذ الكربوني التي تستخدم O1، فإن التبريد بالزيت يقدم تشوهًا أكثر من التبريد الهوائي المستخدم في D2 أو A2، مما يجعل بدلات المخزون السخية أكثر أهمية.
الطلاءات السطحية والتشطيب بعد المعالجة الحرارية
مع عودة مكونات القالب المتصلبة من الفرن، تستعيد مرحلة التشطيب دقة الأبعاد وتضيف أداءً للسطح لا يمكن لفولاذ الأداة العارية تحقيقه بمفرده.
الانتهاء من الطحن هو الأول. تعمل المطاحن السطحية على إعادة وجوه قوالب القالب إلى التسطيح (عادةً في حدود 0.0002 بوصة)، بينما يعيد الطحن الأسطواني أقطار الثقب إلى أبعادها المستهدفة. إن لف أسطح التزاوج المهمة، مثل قسم القالب-إلى-مفاصل القسم وأسطح التجريد، يضمن الاتصال الحميم المطلوب لتوزيع القوة بشكل متساوٍ تحت حمل الضغط.
الطلاءات PVD هي طبقة الأداء النهائية. يتم تطبيقها في غرفة مفرغة عند درجات حرارة منخفضة بدرجة كافية (حوالي 200-500 درجة ) لتجنب تليين الركيزة المعالجة بالحرارة-، وتغير هذه الطلاءات ذات الأغشية الرقيقة بشكل كبير كيفية تفاعل سطح القالب مع الصفائح المعدنية:
- القصدير (نيتريد التيتانيوم)- لون ذهبي-، وصلابة سطح تبلغ 2400 فولت تقريبًا. يعمل بشكل جيد في عمليات ختم الفولاذ على مخزون الكربون الخفيف والمنخفض-. يقلل الاحتكاك وتآكل المواد اللاصقة بشكل عام-لأغراض التقطيع والتشكيل.
- TiCN (كربوناتريد التيتانيوم)- صلابة أعلى من TiN (حوالي 3000 HV) مع معامل احتكاك أقل. الخيار المفضل لختم أختام الفولاذ المقاوم للصدأ والألومنيوم. إن تقاربها الكيميائي المنخفض مع هذه المواد يقاوم التهيج الذي يدمر أسطح القالب غير المطلية، خاصة في تطبيقات ختم الفولاذ المقاوم للصدأ 316 حيث أن محتوى النيكل والموليبدينوم في المادة يجعلها عرضة للالتصاق بشكل استثنائي.
- AlCrN (نيتريد الكروم الألومنيوم)- مقاومة استثنائية للأكسدة وثبات حراري. مناسب تمامًا للعمليات التقدمية ذات السرعة العالية-حيث ترتفع درجات حرارة سطح القالب أثناء عمليات الإنتاج الممتدة.
اختيار الطلاء لا يتعلق باختيار الخيار الأصعب. يتعلق الأمر بمطابقة خصائص الطلاء مع مادة الشغل المحددة الخاصة بك. يستفيد القالب الذي ينتج أجزاء من الألومنيوم المختوم بشكل أكبر من خصائص TiCN المضادة-للتهيج، وليس المقاومة الحرارية لـ AlCrN. يعمل القالب الذي يعمل بالفولاذ الكربوني بسرعة معتدلة بشكل مثالي مع TiN القياسي بجزء صغير من تكلفة AlCrN.
أحد المتطلبات الحاسمة: يجب صقل سطح الركيزة إلى Ra 0.2 ميكرومتر أو أفضل قبل الطلاء. يبلغ سمك طلاءات PVD عادة 2-5 ميكرومتر. إنها تتوافق مع طوبولوجيا الركيزة بدلاً من ملئها أو تسويتها، لذلك يتم تضخيم أي علامات طحن أو نسيج EDM تحتها، وليس إخفائها.
مع وجود المكونات الصلبة والأرضية والمطلية في متناول اليد، يمكنك الاحتفاظ بأجزاء دقيقة فردية يجب أن تجتمع معًا كنظام موحد. مرحلة التجميع، حيث تتراكم التفاوتات المسموح بها، وتثبت طرق المحاذاة نفسها، ويتم ضبط ضغوط الزنبرك، تحول تلك المكونات الفردية إلى مجموعة قوالب فعالة جاهزة للضغط التجريبي.
تجميع ومحاذاة مجموعة القالب الكاملة
لديك الآن مجموعة من مكونات قوالب الختم الصلبة والأرضية والمغلفة الموجودة على مقعدك. كل واحد دقيق الأبعاد من تلقاء نفسه. ويتمثل التحدي في أن الدقة الفردية لا تضمن الدقة المجمعة. عندما تقوم بربط عشرين جزءًا أو أكثر معًا، يتم تكديس كل شريط تسامح، وتحدد النتيجة التراكمية ما إذا كانت حواف الثقب الخاصة بك تلبي فتحات القالب مع الخلوص الذي صممته أو تنجرف إلى محاذاة غير صحيحة تنتج خردة عند الضربة الأولى.
مرحلة التجميع هذه هي حيث يقوم متخصصو الأدوات المعدنية والقوالب ذوو الخبرة بفصل أنفسهم عن المتاجر التي تقوم ببساطة بقطع غيار الآلات. تتطلب العملية تسلسلاً منظمًا، وقياسًا دقيقًا في كل مرحلة، وتقنيات تعوض عن واقع الأمرمجموعة التسامح-عبر مكونات متعددة. حتى عندما يكون كل جزء على حدة ضمن المواصفات، يمكن أن يتجاوز الاختلاف المدمج الحدود الوظيفية إذا لم تأخذ طرق التجميع ذلك في الاعتبار.
طرق محاذاة المكونات ومكدس التسامح-لأعلى
تخيل خمسة مكونات ختم مكدسة بين قاعدة القالب وسطح القالب، كل منها يحمل تسامحًا في الموضع زائد أو ناقص 0.01 مم. في أسوأ السيناريوهات-، تتراكم تلك الاختلافات الصغيرة إلى زائد أو ناقص 0.05 ملم من الإزاحة الموضعية عند حافة القطع. وهذا يكفي لإنتاج نتوءات غير متساوية، أو تسريع تآكل الثقب على جانب واحد، أو التسبب في سحب البزاقة.
يعتمد التحكم في هذا التكديس-على إستراتيجيتين أساسيتين:
- تطابق-الطحن- بدلاً من معالجة كل لوحة بشكل مستقل إلى أبعاد مطلقة، يمكنك طحن الأسطح المتزاوجة معًا أو في مجموعات متطابقة. يضمن هذا أن تكون الفجوة بين المكونين قريبة من الصفر-بغض النظر عن مكان وصول كل جزء ضمن نطاق التسامح الفردي الخاص به. يتم طحن أجزاء القالب التي تشترك في خط فراق كمجموعة، مما يضمن مستوى مشتركًا لا يمكن أن يعد به الطحن المستقل.
- تركيب انتقائي- قم بقياس أبعاد المكونات الفعلية بعد المعالجة الحرارية والتشطيب، ثم قم بإقران الأجزاء بشكل استراتيجي. يتم إقران تجويف لوحة التثقيب الذي يتم قياسه قليلاً نحو الحد الأعلى من التسامح مع ساق التثقيب عند الطرف المنخفض، مما يحافظ على الملاءمة المجمعة ضمن مسافة الهدف. تعمل هذه الطريقة على استبدال قابلية التبادل من أجل الدقة، وهي التجارة الصحيحة في تطبيقات القوالب والختم حيث يكون الأداء أكثر أهمية من راحة التبديل الجزئي.
تحافظ ثلاثة عناصر هيكلية على محاذاة القالب-إلى-القالب تحت الأحمال الديناميكية للضغط الجاري:
- المشاركات التوجيهية والبطانات- الدقة-يتم الضغط على الأعمدة الأرضية في الحذاء السفلي مما يؤدي إلى إشراك البطانات الصلبة في الحذاء العلوي. تحافظ مجموعات أعمدة المحامل الموجهة للكرة- على المحاذاة في حدود 0.005 مم أو أفضل، مما يمنع التحول الجانبي حتى مع ارتفاع الحمولة. بالنسبة إلى مجموعات القوالب والختم التي تعمل بسرعة عالية، فإن البطانات ذات القفص الكروي-المحملة مسبقًا-تمنع التشغيل الذي تسمح به البطانات البرونزية العادية.
- كتل الكعب- كتل فولاذية صلبة مثبتة بمسامير على حواف حذاء القالب تمتص القوى الجانبية المتولدة أثناء عمليات القطع والتشكيل. بدون كتل الكعب، يؤدي التحميل الجانبي- من القطع الزاوية أو تخطيطات الأشرطة غير المتماثلة إلى دفع الحذاء العلوي جانبًا مقابل أعمدة التوجيه، مما يؤدي إلى تسريع تآكل الجلبة وتدهور المحاذاة بمرور الوقت.
- دبابيس وتد- تعمل المسامير الدقيقة على تثبيت موضع كل مكون بالنسبة إلى اللوحة التي يتم تركيبها بها. بمجرد تحديد موقع قسم القالب، يقوم دبابيس وتد بتثبيته ضد الدوران والانجراف الجانبي، لذا فإن إزالة القسم وإعادة تثبيته للشحذ يعيده إلى نفس الموقع بالضبط في كل مرة.
تصميم المتعرية وحسابات ضغط الربيع
تخدم لوحة المتعرية وظيفة حرجة مخادعة في أي أداة ختم وتجميع القالب. إنه يحمل مادة الصفائح بشكل مسطح على سطح القالب أثناء القطع، ويمنع الشريط من الرفع مع اللكمات الموجودة في شوط العودة، ويوجه اللكمات الأصغر التي قد تنحرف تحت الحمل. تؤدي قوة التجريد الصغيرة إلى التصاق المادة باللكمات، مما ينتج عنه ضربة عنيفة تلحق الضرر بالمكونات وتخلق تباينًا في الأبعاد في أجزائك. تهدر القوة كبيرة الحجم الحمولة وتسرع من إجهاد الربيع.
يبدأ حساب قوة التجريد المطلوبة بـقوة القطع نفسها:
- قوة القطع= محيط القطع × سمك المادة × قوة القص
- تجريد القوة= 10% إلى 20% من قوة القطع
- قوة تجريد التصميم= قوة التجريد × 1.3 عامل الأمان (الحد الأدنى)
بالنسبة لأدوات المرحلة والقوالب التقدمية التي تستخدم أيضًا أداة التجريد كسطح تثبيت أثناء التشكيل، قم بمضاعفة القوة المحسوبة للتثبيت أثناء القطع وثلاث مرات للتثبيت أثناء التشكيل. يضمن هذا عدم إمكانية تحرك الشريط جانبيًا أثناء إنجاز العمل، وهو أحد المصادر الأكثر شيوعًا لاختلاف الأبعاد في عمليات الأدوات التقدمية المعقدة وختم القوالب.
يتبع اختيار الربيع متطلبات القوة:
- ينابيع غاز النيتروجين- يتم توصيل ضعفي إلى ثلاثة أضعاف قوة الزنبرك اللولبي في نفس المساحة. إنهم يحافظون على قوة أكثر اتساقًا طوال السكتة الدماغية ويمكن الاعتماد عليهم بسرعات تزيد عن 600 ضربة في الدقيقة. يُفضل إنتاج القوالب التقدمية حيث يؤثر ضغط التثبيت الثابت بشكل مباشر على جودة الجزء.
- نوابض لولبية ميكانيكية- تكلفة أقل وأسهل في الصيانة. مناسب للتطبيقات ذات الحجم المنخفض-والقوالب حيث تكون قيود المساحة في حدها الأدنى. اختر معدل زنبركي يوفر قوة تجريد كاملة ضمن مسافة الانحراف المتاحة.
مع تحديد استراتيجية المحاذاة وحساب قوة الزنبرك، يتبع التجميع المادي تسلسلًا محددًا. يؤدي القفز للأمام أو تخطي الخطوات إلى إنشاء مشكلات تتوالى خلال البنية بأكملها.
- قم بفحص جميع مداسات القوالب وإزالة نتوءاتها، مع التأكد من أن أسطح التثبيت مسطحة في حدود 0.0002 بوصة ومتوازية من الأعلى-إلى-الأسفل.
- اضغط على أعمدة التوجيه في الحذاء السفلي (أو قم بتثبيت مجموعات الأعمدة الموجهة)، مع التحقق من التعامد مع سطح الحذاء.
- قم بتركيب كتل الكعب وتأمينها باستخدام براغي غطاء رأس المقبس التي تم عزمها وفقًا للمواصفات.
- قم بتركيب أقسام القالب في الحذاء السفلي باستخدام دبابيس وتد لتحديد الموقع، ثم قم بربطها باستخدام براغي غطاء رأس المقبس. تحقق من المواضع المتطورة-بالنسبة لمراكز النشر الإرشادية.
- قم بتركيب لوحة التجريد على الحذاء العلوي باستخدام النوابض عند ارتفاع التحميل المسبق المحسوب. تأكد من أن السفر المجاني يطابق ضربة التجريد المطلوبة.
- قم بتركيب اللكمات في لوحة التثقيب، مع وضع كل ساق بالكامل على اللوحة الاحتياطية. تأكد من أن أطراف الثقب تمد المسافة الصحيحة أسفل وجه أداة التجريد.
- قم بتجميع الحذاء العلوي على أعمدة التوجيه وقم بخفض المجموعة للتحقق من دخول الثقب إلى فتحات القالب. تحقق من الخلوص المتساوي حول جميع حواف القطع باستخدام مقاييس الاستشعار أو عن طريق فحص فجوة الضوء.
- قم بتطبيق عزم الدوران النهائي على جميع أدوات التثبيت في تسلسل نمطي-متقاطع، وأعد-فحص الأبعاد المهمة، وسجل ارتفاع الإغلاق المجمع لإعداد الضغط.
إن فحص الأبعاد الأخير قبل أن يغادر النرد المقعد هو بوليصة التأمين الخاصة بك. يتم تصحيح أي اختلال في المحاذاة يتم اكتشافه هنا في دقائق معدودة باستخدام طبقة رقيقة أو سطح مُعاد تأريضه. نفس المحاذاة غير الصحيحة التي تم اكتشافها أثناء الاختبار تكلف ساعات من وقت الطباعة والتفكيك وإعادة العمل. مع تجميع مجموعة القوالب بالكامل والتحقق منها على المنضدة، فهي جاهزة للضغط التجريبي حيث تكشف الأجزاء المختومة ما إذا كانت قرارات التصميم والتصنيع والتجميع الخاصة بك تنتج بالفعل نتائج مطابقة في ظل ظروف الضغط الحقيقية.
قم بتشغيل تجارب القالب وتصحيح الأخطاء حتى تلبي الأجزاء المواصفات
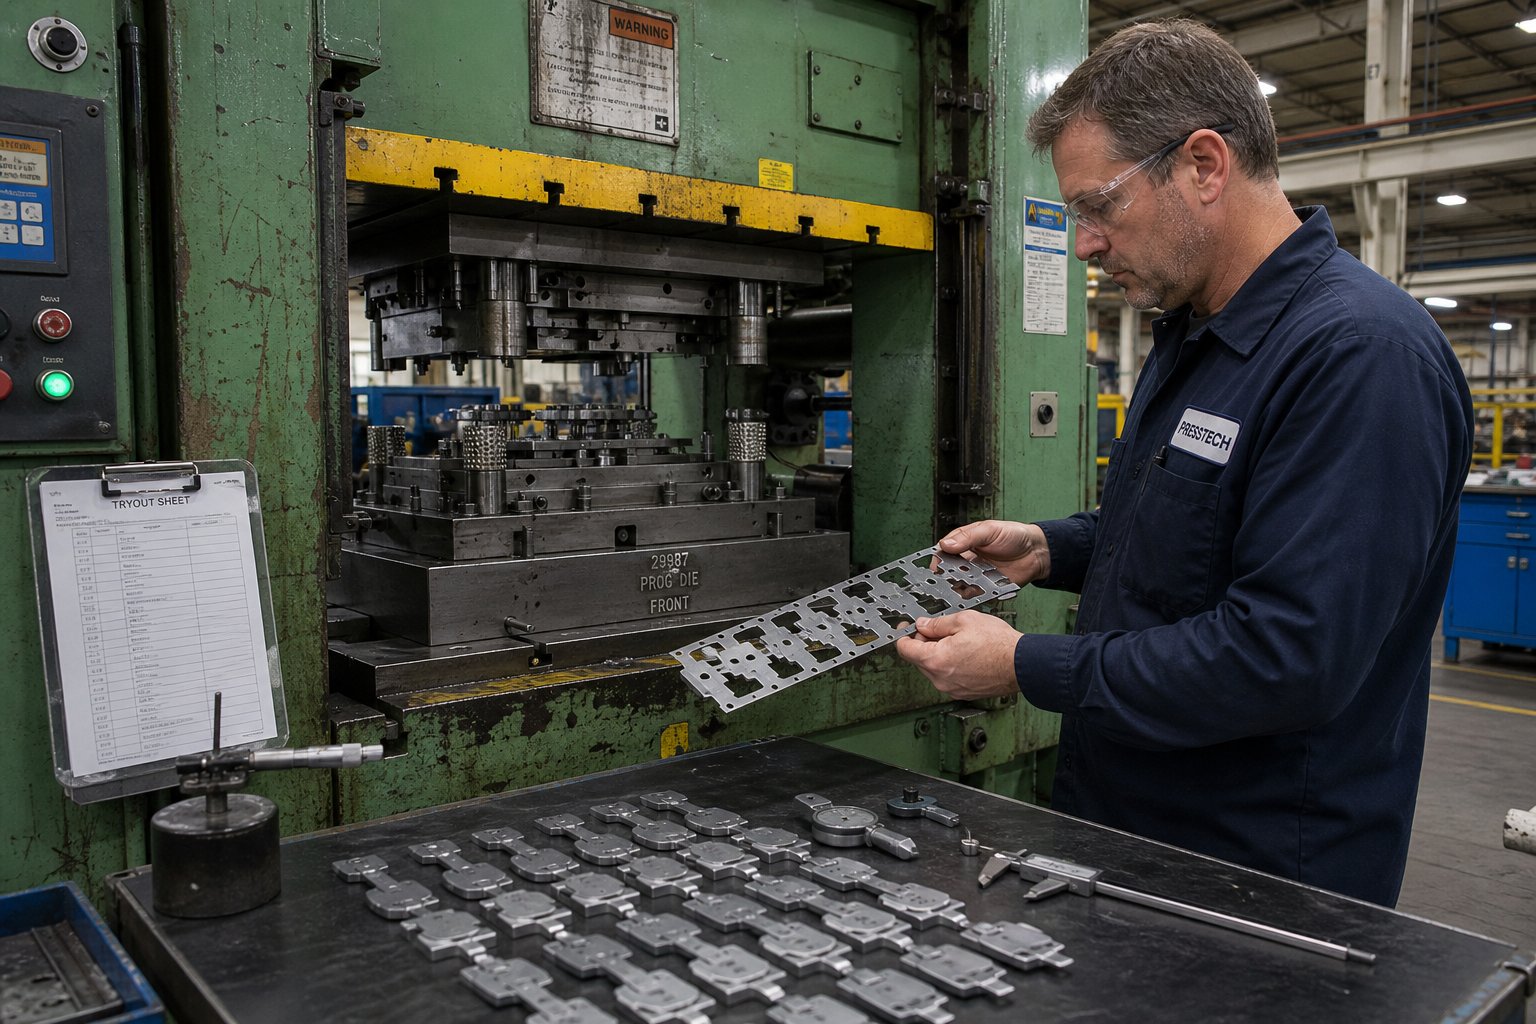
يتم تجميع قالبك وفحصه على المنضدة وقياسه للطباعة. كل شيء يتحقق. فلماذا لا تزال معظم القوالب الجديدة تفشل في إنتاج أجزاء مطابقة عند الضربة الأولى؟ لأن قالب الختم لا يعمل بشكل منعزل. إنه يعمل داخل مكبس، بمواد حقيقية ذات خصائص مختلفة، تحت أحمال ديناميكية وسرعات لا يمكن لأي فحص منضدي تكرارها. مرحلة الاختبار هي حيث تكتشف كيفية أداء قالبك فعليًا في ظل ظروف ختم الضغط، وتغلق بشكل منهجي كل فجوة بين هدف التصميم والواقع المادي.
فكر في الاختبار باعتباره الاختبار النهائي لكل قرار تتخذه أثناء التصميم واختيار المواد والتصنيع والتجميع. الخبر السار: اتباع نهج منظم لتقييم النتائج-الأولى والتصحيح التكراري يؤدي إلى تحديد معظم القوالب في عدد قليل من التكرارات بدلاً من أسابيع من التخمين المحبط.
الإعداد للزيارات الأولى
يبدأ اختبار القالب باختيار الضغط والإعداد. ما هي الصحافة ختم في هذا السياق؟ إنها آلة توفر قوة يمكن التحكم فيها من خلال ضربة خطية دقيقة، وتغلق نصفي القالب معًا بحمولة كافية لقطع وتشكيل الصفائح المعدنية. كيف تعمل مكبس الختم أثناء التجربة على وجه التحديد؟ يمكنك ضبط سرعة الزحف للمكبس (عادةً 10-20% من معدل الإنتاج)، وتحديد ارتفاع الإغلاق بناءً على البعد المسجل أثناء التجميع، والتحقق من أن القالب يوضع بشكل مباشر في المسند مع ضغط مشبك موحد.
يجب أن تعمل الضربات الأولى دائمًا بسرعة منخفضة لثلاثة أسباب:
- تمنحك السرعة البطيئة وقتًا لسماع المشكلات ورؤيتها قبل أن تسبب ضررًا. يمكن أن تؤدي الضربة التي تضرب قسم القالب-الذي تم تحديد موقعه بشكل خاطئ بأقصى سرعة إلى تحطيم الأدوات. عند سرعة الزحف، تشعر بالتداخل ويمكنك إيقاف الضغط.
- تعمل السرعة المنخفضة على عزل أداء القالب عن تأثيرات القصور الذاتي. عند سرعة الإنتاج، تتغير ديناميكيات الشريط، وارتداد المتعرية، واستجابة زنبرك النيتروجين. تؤكد التجربة بسرعة منخفضة أن القالب يعمل هندسيًا قبل إدخال المتغيرات الديناميكية.
- يمكنك استخدام مواد التحقق الناعمة بأمان. يتيح لك تشغيل سلك الرصاص أو طين النمذجة أو رقائق الألومنيوم الناعمة من خلال القالب بسرعة منخفضة التحقق من ارتفاعات الإغلاق وأنماط الخلوص وتشكيل الأعماق دون المخاطرة بصلب الأدوات المتصلب.
قم بتغذية شريط قصير من مادة الإنتاج-(نفس السبيكة، ونفس السُمك، ونفس الحالة المزاجية) من خلال القالب لأجزاء العينة الأولى. لا تجرب أبدًا باستخدام مخزون الخردة العشوائي. تؤثر خصائص المواد بشكل مباشر على كل جانب من جوانب عملية الختم، بدءًا من قوة القطع وتكوين الأزيز وحتى سلوك الزنبرك والسحب. إن استخدام مواد مختلفة عن مواصفات الإنتاج يضمن أن تصحيحات التصحيح الخاصة بك ستكون خاطئة.
أولاً-انقر على الفحص وتشخيص العيوب الشائعة
اسحب أجزاء العينة الأولى وافحصها بشكل منهجي. قياس ارتفاع لدغ مع ميكرومتر أو مقياس لدغ. تحقق من أبعاد الميزة-إلى-أبعاد الميزة مقابل الجزء المطبوع. فحص الأسطح المشكلة بحثًا عن الشقوق والتجاعيد وعلامات السطح. قارن بين الحواف اليسرى-مقابل-اليمين والحواف الأمامية-مقابل-الحواف الخلفية للحصول على التماثل.
ارتفاع الأزيز هو أفضل مؤشر منفرد لدقة الخلوص. تخبرك الحافة المقطوعة-النظيفة ذات الحد الأدنى من النتوءات (عادةً أقل من 10% من سماكة المادة) بأن عملية إزالة الثقب-إلى-القالب صحيحة. يشير النتوء الزائد على أحد جوانب الميزة إلى خلوص غير متساوٍ، والذي عادةً ما يعود إلى محاذاة غير صحيحة للثقب، أو إزاحة قسم القالب، أو الضغط على إمالة الكبش بدلاً من خلوص التصميم غير الصحيح.
فيما يلي إطار عمل تشخيصي للعيوب الأكثر شيوعًا التي ستواجهها أثناء تجربة الختم الدقيق للقالب:
| عيب | السبب الجذري | الإجراء التصحيحي |
|---|---|---|
| نتوء زائد (من جانب واحد-) | لكمة-ل-القالب بشكل غير صحيح؛ إزالة غير متساوية | أعد -التحقق من محاذاة عمود الدليل؛ موقف لكمة الرقائق. التحقق من مواقع وتد قسم يموت |
| لدغ مفرط (موحد في كل مكان) | حواف القطع الباهتة أو الخلوص غير الكافي | شحذ حواف الثقب والقوالب؛ قم بزيادة الخلوص إذا كان التصميم ضيقًا جدًا |
| انشقاقات في المناطق المشكلة | قوة حامل فارغة مفرطة؛ عدم كفاية تدفق المواد؛ نصف قطر حاد | تقليل الضغط القابضة. نصف قطر السحب البولندية؛ زيادة نصف قطر دخول القالب؛ ضبط مواد التشحيم |
| التجاعيد في الشفاه أو الجدران | قوة حامل فارغة غير كافية؛ المواد الزائدة في منطقة الضغط | زيادة التحميل المسبق لزنبرك النيتروجين؛ إضافة أو تعميق حبات السحب؛ تعديل الشكل الفارغ |
| ظهر زنبركي (أكثر من -انحناء) | الانتعاش المرن يتجاوز التعويض. قوة إنتاج المواد أعلى من الاسمية | زيادة زاوية الانحناء؛ إضافة حبة تصلب. زيادة يسكن في الجزء السفلي من السكتة الدماغية |
| سحب البزاقة (البزاقة تلتصق بالثقب) | عدم كفاية الخلوص الجانبي للقالب-؛ تأثير الفراغ لا توجد ميزات الاحتفاظ سبيكة | أضف أخاديد احتجاز البزاقة إلى فتحة القالب؛ زيادة التخليص قليلا. إضافة انفجار الهواء |
| موقع الثقب خارج نطاق التسامح | تجريد سوء التغذية. دبوس الطيار لا يتفاعل؛ خطأ التوقيت في التسلسل التدريجي | التحقق من طول التغذية. التحقق من حالة دبوس الطيار وعمق المشاركة؛ ضبط توقيت إصدار التغذية |
| خدوش سطحية أو مزعجة | أسطح القالب الخشنة؛ تزييت غير كاف التصاق المواد بالأدوات | تلميع أسطح القالب إلى Ra <0.2 أم؛ تغيير نوع مادة التشحيم أو التطبيق؛ أسطح يموت المعطف |
مثال على تشخيص فشل الختم عمليًا: تقوم بسحب جزء من قالب متدرج وتلاحظ نتوءًا ثقيلًا فقط على الجانب الأيمن من الميزة الفارغة. قد تكون غريزتك الأولى هي إعادة-الشحذ، ولكن الوضوح الموحد عبر أحدث الأجهزة يستبعد ذلك. غالبًا ما يكون السبب الحقيقي هو الإزاحة الجانبية بمقدار 0.01-0.02 مم للثقب بالنسبة لفتحة القالب. التحقق من ذلك من خلال اختبار قطع الرصاص الناعم يؤكد عمق الانطباع غير المتساوي على الجانبين المتقابلين. يتمثل الإصلاح في حشو لوحة التثقيب أو تصحيح محاذاة عمود التوجيه، وليس إعادة طحن الحافة التي لا تزال حادة.
التعديلات التكرارية وتحسين التوقيت
لا ينبغي لأحد أن يتوقع أن يعمل قالب جديد بشكل مثالي بعد دورة تصحيح واحدة. تشتمل عملية الختم على عدد كبير جدًا من المتغيرات المتفاعلة لتحقيق الكمال في لقطة واحدة-. يخطط صانعو القوالب ذوو الخبرة لإجراء ثلاث إلى خمس تكرارات تجريبية على قالب إنتاج نموذجي، والمزيد على الأدوات التقدمية المعقدة.
كل تكرار يتبع نفس الحلقة:
- قم بتشغيل عينة من الأجزاء (20-30 قطعة على الأقل لرؤية التنوع، وليس مجرد نتيجة واحدة).
- قياس الأبعاد الهامة وتسجيل النتائج في ورقة البيانات.
- تحديد أكبر انحراف منفرد عن المواصفات.
- تشخيص السبب الجذري باستخدام إطار الخلل أعلاه.
- نفّذ تصحيحًا واحدًا في كل مرة، ثم -أعد تشغيل العينات للتحقق من نجاح الإصلاح دون حدوث مشكلات جديدة.
هذه النقطة الأخيرة حاسمة. إن تغيير متغيرات متعددة في وقت واحد يجعل من المستحيل معرفة ما الذي ساعد وما الذي أضر. هذا النهج المنضبط يعكس مايوصي خبراء الختم: فهم كيفية تفاعل متغيرات العملية واتباع منهج نظامي قائم على البيانات-بدلاً من إجراء تغييرات متعددة في وقت واحد والأمل في الأفضل.
تتضمن التعديلات التكرارية الشائعة أثناء تصحيح الأخطاء التدريجي ما يلي:
- اللكمات المتلألئة- إضافة أو إزالة الرقاقة أسفل حاملات المثقاب لضبط عمق القطع والحفاظ على توقيت القالب المناسب بعد الشحذ. كما تؤكد ممارسات الصناعة، قم دائمًا بتوثيق الكمية الدقيقة للمادة التي تمت إزالتها أثناء الطحن ووضع طبقة مكافئة أسفل حامل المثقاب. لا تتجاوز أبدًا ثلاث حشوات قبل دمجها في رفادة واحدة بديلة بنفس السُمك.
- ضبط التوقيت في القوالب التقدمية- التأكد من أن أدوات التعرية تلامس الشريط قبل تعشيق اللكمات، وأن تظل على اتصال حتى تتراجع اللكمات تمامًا. يجب أن يتجاوز ضغط النظام-مسافة انتقال العمل دائمًا-لمنع رفع الشريط وسوء التسجيل-بين المحطات.
- تعديل حبات الرسم- تغيير ارتفاع الخرزة أو نصف قطرها أو موضعها للتحكم في تدفق المواد إلى تجاويف السحب. الخرز العالي يزيد من قوة التقييد. تسمح الخرزات السفلية بتدفق المواد بحرية أكبر.
- التغيير والتبديل في ضغط الربيع النيتروجين- ضبط التحميل المسبق لزنبرك الغاز لتغيير قوة التثبيت أو التجريد أو التفريغ-. ابدأ بالقيم المحسوبة ثم اضبطها-استنادًا إلى جودة الجزء الفعلية.
أحد أمثلة سيناريو الختم الذي يوضح التأثير المتتالي: تصحيح يبدو بسيطًا مثل حشو حامل الثقب لاستعادة التوقيت بعد الشحذ، إذا تم إهماله، يجبر شخص الإعداد على خفض ارتفاع الإغلاق لتحقيق قطع كامل. يؤدي ارتفاع الإغلاق المنخفض هذا إلى دفع محطات التشكيل إلى عمق كبير، مما يؤدي إلى توليد حمولة زائدة يمكن أن تؤدي إلى إتلاف القالب أو المكبس. تراقب الحمولة الرحلة، ويرفع شخص ما حدود الإنذار، ويعمل القالب الآن في حالة سيئة تقصر من عمره بشكل كبير. كل ذلك لأنه تم تفويت رقاقة واحدة.
هناك طريقتان للتحقق تساعدك على تصحيح الأخطاء دون المخاطرة باستخدام أدوات باهظة الثمن:
- حدد-الأسطح باللون الأزرق- ضع طبقة رقيقة من اللون الأزرق البروسي (صبغة التخطيط) على القالب أو الأسطح المثقوبة، ثم أغلق القالب على قطعة من المادة أو مباشرة (للأسطح غير -المقطعة). يُظهر نمط الاتصال الذي كشفه النقل الأزرق بالضبط مكان اتصال القالب ومكان وجود الفجوات. استخدم هذا للتحقق من ملاءمة سطح التشكيل، وتوحيد ملامسة الوجه المتعرية، وأنماط مشاركة لوحة الرسم.
- اختبار انطباع المواد الناعمة- مرر سلك الرصاص أو الطين أو الألومنيوم الناعم عبر القالب بسرعة بطيئة. تكشف المادة المضغوطة عن ارتفاعات مغلقة في كل محطة، مما يوضح لك بالضبط مقدار خلوص العمل الموجود بين المكونات العلوية والسفلية. تعتبر هذه التقنية لا تقدر بثمن للتحقق من أن جميع المحطات في القالب التدريجي تصل إلى العمق المناسب في وقت واحد دون أن تصل أي محطة إلى القاع قبل الأوان أو تفشل في التشكل بشكل كامل.
يتطلب الختم المعدني عالي الدقة أن تظهر نتائج الاختبار ليس فقط توافق الجزء -المفرد ولكن أيضًا إمكانية التكرار المتسق. قم بتشغيل سلسلة من خمسين جزءًا أو أكثر بعد التصحيحات النهائية وتأكد من بقاء الأبعاد ثابتة دون انحراف. يشير انحراف الأبعاد على المدى القصير إلى مشكلة حرارية أو تآكل أو محاذاة ستتفاقم فقط عند سرعة الإنتاج وحجمه.
تنتهي مرحلة الاختبار عندما تلبي الأجزاء الخاصة بك أبعاد الطباعة باستمرار، وتجتاز جودة السطح الفحص البصري واللمسي، وتقع ارتفاعات الثقب ضمن المواصفات عبر جميع محطات القطع. عند هذه النقطة، يتم التحقق من صحة القالب من حيث الشكل الهندسي المقصود. ومع ذلك، فإن الانتقال إلى الإنتاج المستدام يقدم مجموعة جديدة من المتطلبات: أجهزة الاستشعار، وتحسين السرعة، والتوثيق، وتخطيط الصيانة التي تحافظ على أداء القالب بجودة الاختبار على مدى مئات الآلاف من الدورات.
التوسع من الأدوات التي تم التحقق منها إلى الإنتاج-النتائج الجاهزة
ينتج القالب الذي يجتاز الاختبار أجزاءً مطابقة بسرعة بطيئة في رشقات نارية قصيرة. القالب الجاهز للإنتاج-يقوم بنفس الشيء بمعدل الدورة الكاملة، التحول بعد التحول، مع مراقبة نفسه بحثًا عن المشكلات وتوثيق كل نقطة تفتيش للجودة على طول الطريق. الفجوة بين هاتين الحالتين هي حيث تقلل العديد من الفرق من أهمية العمل المعني.
إن سد هذه الفجوة يعني إضافة الذكاء والسرعة والانضباط إلى الأدوات التي أثبتت بالفعل صحتها الهندسية. إليك ما يتغير عندما تقوم بنقل قالب ختم معدني معتمد إلى إنتاج مستدام.
أجهزة الاستشعار وتحسين السرعة وتخطيط الصيانة
أثناء الاختبار، شاهدت كل ضربة. في مرحلة الإنتاج، يتم تشغيل القالب دون مراقبة لساعات. أجهزة الاستشعار تحل محل عينيك وأذنيك:
- كاشفات سوء التغذية- تتحقق مستشعرات القرب أو الكهروضوئية من أن الشريط قد تقدم في درجة الصوت الصحيحة قبل ضربات الضغط. ترسل حالة التغذية-القصيرة لكمة إلى منطقة مثقوبة بالفعل-، مما يؤدي إلى إتلاف الأدوات على الفور.
- أجهزة استشعار سبيكة- اكتشف ما إذا كانت البزاقات تقوم بمسح فتحة القالب بعد كل ضربة. تتكدس البزاقة المحتجزة أسفل الفراغ التالي ويمكن أن تكسر قسم القالب أو تنتج جزءًا معيبًا.
- مراقبي الحمولة- قياس توقيعات القوة على كل ضربة. تشير الزيادة التدريجية إلى تبلد الحواف؛ يشير الارتفاع المفاجئ إلى إصابة مزدوجة-أو سوء تغذية أو وجود مادة غريبة في القالب.
- جزء-من أجهزة الاستشعار- تأكد من إخراج أجزاء الختم المعدنية النهائية بشكل نظيف قبل الدورة التالية، مما يمنع تعطل القالب على الأدوات التقدمية.
مع وجود أجهزة الاستشعار في مكانها، يمكنك زيادة سرعة الدورة بشكل تدريجي. ابدأ بنسبة 60-70% من الضربات المستهدفة في الدقيقة وتأكد من أن ديناميكيات الشريط وتوقيت التجريد وإخراج الأجزاء كلها تتصرف بنفس الطريقة التي كانت عليها أثناء الاختبار. يقدم الختم ذو الحجم الكبير تأثيرات القصور الذاتي التي تغير كيفية رفع الشريط، وكيفية استجابة نوابض النيتروجين، وكيفية انتقال البزاقات عبر فتحات القالب. قم بزيادة السرعة بزيادات قدرها 10% حتى تصل إلى المعدل المستهدف دون انحراف في الجودة أو أخطاء في المستشعر.
تعمل جدولة الصيانة على تأمين مكاسب عمر القالب التي صممت من أجلها. إنشاء فترات زمنية لإعادة الطحن استنادًا إلى بيانات التجربة: إذا وصل ارتفاع المثقاب إلى حد الرفض عند 80000 نتيجة أثناء التحقق من الصحة، فقم بجدولة الشحذ عند 70000 كإجراء وقائي. قم بتوثيق فترات استبدال الزنبرك ونقاط التشحيم ونقاط التفتيش.برامج الصيانة المنظمة لمعدات الضغط والختملقد ثبت أنها تعمل على إطالة عمر الأداة بنسبة تصل إلى 50% وتقليل وقت التوقف غير المخطط له بنسبة 30-45% مقارنة بالطرق التفاعلية.
التحقق من صحة الإنتاج ونقاط تفتيش الجودة
يتطلب ختم المعادن الصناعية للصناعات الخاضعة للتنظيم أكثر من الأجزاء التي تبدو صحيحة. أنت بحاجة إلى دليل إحصائي على أن عمليتك تنتج أجزاء ختم الصفائح المعدنية المطابقة بشكل متسق ويمكن التنبؤ به.
دراسات قدرة العملية تحدد هذا الدليل. يقيس مؤشر Cpk مدى جودة مراكز مخرجات العملية الخاصة بك ضمن نطاق التسامح.عادةً ما تكون قيمة Cpk أكبر من 1.33 مطلوبة، وهو ما يعادل معدل خلل أقل من 64 جزءًا في المليون. ويعني تحقيق هذا الرقم تشغيل الحد الأدنى لحجم العينة (عادةً 30-50 جزءًا متتاليًا من عملية مستقرة) وإجراء تحليل الأبعاد على كل ميزة مهمة.
بالنسبة لبرامج ختم السيارات، تقوم عملية الموافقة على جزء الإنتاج (PPAP) بإضفاء الطابع الرسمي على هذه المتطلبات في حزمة تقديم منظمة. تتضمن وثائق PPAP عادةً ما يلي:
- أولًا-تقارير فحص المقالة التي تحتوي على رسومات منتفخة
- مخططات تدفق العمليات وخطط التحكم
- تحليل نظام القياس (Gage R&R) للتحقق من قدرة معدات الفحص
- دراسات القدرة (Cpk) على الأبعاد الحرجة
- شهادات المواد التي تم تتبعها إلى مجموعات ملفات محددة
- FMEA (تحليل وضع الفشل والتأثيرات) يغطي عملية الختم
تضيف برامج الفضاء الجوي متطلباتها الخاصة، وغالبًا ما تتطلب إمكانية التتبع الكامل من كمية حرارة المواد الخام إلى تسلسل الأجزاء النهائية. القاسم المشترك بين جميع الصناعات الخاضعة للتنظيم هو أن قالب الختم المعدني المخصص الخاص بك يجب أن ينتج أجزاءً ضمن عملية معتمدة وموثقة وقابلة للتكرار، وليس مجرد اجتياز فحص بصري في نهاية التشغيل.
يتوقع مصنعو المعدات الأصلية للسيارات وموردو المستوى-1 أنظمة الجودة المستندة إلى الوقاية-بدلاً من ترتيب نهاية-الخطوط. عادةً ما تحقق قوالب ختم السيارات من فئة التصدير والعمليات المبنية حولها معدلات عيوب في نطاق 50-200 جزء في المليون عند التشغيل في ظل ضوابط العملية المناسبة وانضباط الصيانة.
متى يجب الشراكة مع صانع قوالب ذو خبرة
أنت الآن تفهم سير العمل الكامل بدءًا من رسم الأجزاء وحتى التحقق من صحة الإنتاج. إليك الحقيقة العملية: تستفيد معظم الشركات المصنعة من الشراكة مع ورشة قوالب متخصصة لأدوات الإنتاج، خاصة بالنسبة للقوالب التقدمية المعقدة أو -تطبيقات ختم السيارات ذات الحجم الكبير حيث يتم قياس تكلفة التجربة-و-الخطأ بستة أرقام.
إن إنشاء نموذج أولي لمحطة واحدة-في متجرك الخاص يعلمك الأساسيات. يعد الارتقاء إلى قالب تقدمي مكون من 20 محطة يعمل بسرعة 400 ضربة في الدقيقة على خط السيارات فئة مختلفة من التحدي، وهي فئة تتطلب معدات متخصصة ومعرفة عميقة بالعمليات وسنوات من الخبرة التكرارية في تصحيح أنواع المشكلات التي توضحها هذه المقالة.
قرار الاستعانة بمصادر خارجية ليس فشلا. إنه توزيع المخاطر. يقوم صانع القوالب المخصص بإطفاء استثماراته في برامج المحاكاة، ومراكز التصنيع الدقيقة، ومكابس الاختبار، وصانعي الأدوات ذوي الخبرة عبر مئات المشاريع. أنت تستفيد من تلك القدرة المركزة دون تحمل أي أعباء إضافية.
بالنسبة للمصنعين ومديري المصادر ومهندسي الأدوات المستعدين للانتقال من فهم عملية صنع القالب-إلى طلب عروض أسعار لأدوات الإنتاج،خدمات ختم يموت YICHENدعم سير العمل الكامل، بدءًا من تحليل الجدوى ومحاكاة CAE وحتى المعالجة الدقيقة والتشغيل التجريبي والفحص النهائي. تؤدي هذه الإمكانية من النهاية إلى -إلى-النهاية إلى التخلص من مخاطر التنسيق المتمثلة في تقسيم العمل عبر موردين متعددين.
المعايير الرئيسية لتقييم شريك صنع القالب-: القدرة على محاكاة CAE وتحليل الجدوى- داخليًا، والتصنيع باستخدام الحاسب الآلي بالكامل وقدرة EDM السلكية، ومكابس تجريبية مخصصة للتحقق من الصحة قبل الشحن، وCMM ومعدات الفحص البصري للتحقق من الأبعاد، وشهادات نظام الجودة (ISO 9001 كحد أدنى، وIATF 16949 لبرامج السيارات)، والصيانة الموثقة ودعم التغيير الهندسي طوال عمر إنتاج القالب.
سواء كنت تصنع قالب الختم التالي بالكامل داخل الشركة-أو شريكًا مع أحد المتخصصين في أدوات تصنيف الإنتاج-، فإن المعرفة الموجودة في هذا الدليل تمنحك المفردات وأطر القرار والمعايير الفنية لإدارة العملية بثقة. تتبع كل خطوة، بدءًا من اختيار نوع القالب المناسب ومرورًا بالمعالجة الحرارية والتجميع والتجربة والتحقق من صحة الإنتاج، سلسلة منطقية حيث تتراكم القرارات المستنيرة في كل مرحلة في قالب يصل إلى المواصفات في التجربة الأولى ويستمر في تحقيقها طوال عمر البرنامج.
الأسئلة الشائعة حول صنع قالب ختم معدني
1. ما هي تكلفة صنع قالب ختم المعدن؟
تختلف تكاليف قوالب الختم المعدني بشكل كبير بناءً على التعقيد. قد تتكلف قوالب المحطة الفردية-البسيطة للنماذج الأولية بضعة آلاف من الدولارات، بينما تتطلب القوالب التقدمية المعقدة لإنتاج السيارات عادةً مبلغًا يتراوح بين 100000 إلى 500000 دولار أمريكي. تتضمن محركات التكلفة الرئيسية عدد المحطات، واختيار المواد (D2 مقابل إدراجات الكربيد)، ومتطلبات التسامح، وما إذا كانت هناك حاجة إلى محاكاة CAE وتكرارات الاختبار المتعددة. يمكن أن تساعد الشراكة مع أحد صانعي القوالب ذوي الخبرة مثل YICHEN في التحكم في التكاليف من خلال تحليل الجدوى المبكر والتصميم الأمثل قبل الالتزام بالتصنيع الآلي.
2. ما هي أفضل أداة فولاذية لختم القوالب؟
لا يوجد أفضل أداة فولاذية لأن كل مكون من مكونات القالب يواجه ضغوطًا مختلفة. D2 (HRC 58-62) هو العمود الفقري للتقطيع العام مع مقاومة ممتازة للتآكل. يوفر A2 صلابة أفضل لتشكيل اللكمات التي تمتص الصدمات. يتعامل S7 مع-العمليات ذات التأثير الثقيل على المخزون الكثيف. يحتفظ M2 بالصلابة عند السرعات العالية في محطات القالب التقدمية. تخدم إدخالات الكربيد -التطبيقات ذات الحجم الكبير جدًا والتي تتجاوز ملايين الزيارات. يعتمد الاختيار الصحيح على مادة قطعة العمل وحجم الإنتاج وفترات إعادة الطحن المقبولة.
3. ما هو المثقاب الصحيح-إلى-خلوص القالب لختم الصفائح المعدنية؟
يتم التعبير عن خلوص التثقيب-إلى-القالب كنسبة مئوية من سمك المادة لكل جانب ويختلف حسب نوع الصفائح المعدنية. يتطلب الفولاذ الطري خلوصًا بنسبة 8-12% لكل جانب، ويحتاج الفولاذ المقاوم للصدأ إلى 10-15% بسبب تصلب العمل، ويعمل الألومنيوم والنحاس بشكل أفضل بنسبة 5-8%. يؤدي الجري نحو الطرف الأعلى من هذه النطاقات إلى تقليل إجهاد الأدوات وإطالة عمر القالب، على الرغم من أنه قد يزيد ارتفاع الأزيز قليلاً. استخدم دائمًا مواد من فئة الإنتاج أثناء الاختبار للتحقق من صحة إعدادات التخليص بدقة.
4. كم عدد الأجزاء التي يمكن أن ينتجها قالب الختم قبل أن يحتاج إلى الصيانة؟
يعتمد عمر القالب بين عمليات إعادة الطحن على درجة فولاذ الأداة ومواد الشغل والطلاء السطحي. عادةً ما توفر لكمة D2 التي تقطع الفولاذ الطري 100000-150000 ضربة قبل إعادة طحن إشارات ارتفاع المثقاب. نفس قطع الفولاذ المقاوم للصدأ المثقب ينخفض إلى 30,000-50,000 نتيجة. تعمل طلاءات PVD على تمديد هذه الفواصل الزمنية بشكل كبير. أنتجت الأدوات المطلية بـ TiCN-التي تختم الفولاذ عالي القوة أكثر من 1.2 مليون قطعة مقابل 50000 قطعة للبدائل المطلية بالكروم. يمكن لفولاذ أدوات تعدين المساحيق أن يزيد من العمر الافتراضي من 5000 إلى 7000 دورة إلى أكثر من 40000 دورة مقارنةً بـ D2 التقليدي.
5. ما الفرق بين القالب التدريجي والقالب المركب؟
يقوم القالب المركب بإجراء عمليات قطع متعددة (مثل التقطيع والثقب) في وقت واحد بضغطة ضغط واحدة، مما يؤدي إلى إنتاج أجزاء مسطحة ذات تفاوتات ضيقة في الميزات-إلى-. يقوم القالب التدريجي بتغذية المواد الشريطية من خلال سلسلة من المحطات، كل منها يؤدي عملية واحدة أو عمليتين، ويكمل جزءًا مكتمل التكوين مع كل ضربة بسرعة عالية. تناسب القوالب المركبة الكميات المتوسطة-إلى-الأجزاء المسطحة (50 ألف-+500 ألف سنويًا)، بينما تتعامل القوالب التقدمية مع الأجزاء المعقدة متعددة-الخطوات بكميات كبيرة (100 ألف إلى ملايين) مع الانحناءات والأشكال والقطع المتعددة. تكلف القوالب التقدمية أكثر ولكنها توفر تكلفة أقل لكل جزء على نطاق واسع.


