


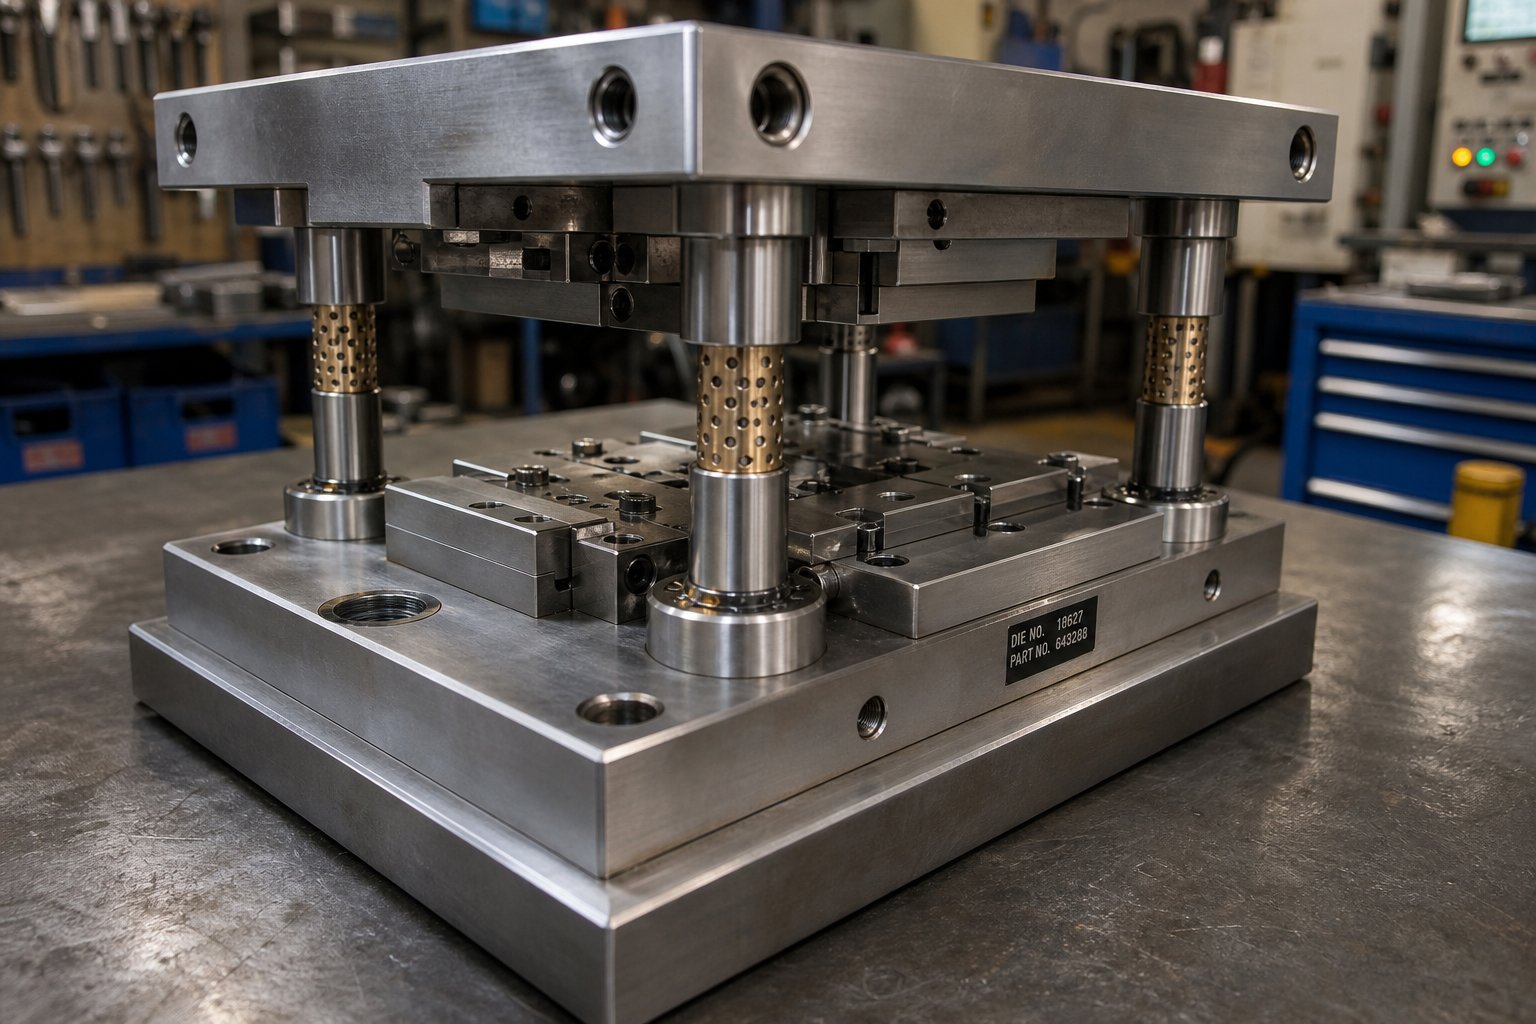
ما هي مجموعة قوالب الختم ولماذا هي مهمة
عندما تدور مكبس الختم مئات المرات في الدقيقة، ما الذي يحافظ على النصفين العلوي والسفلي من أدواتك في محاذاة مثالية؟ وليس هندسة القالب نفسها. ليس كبش الصحافة. إنها مجموعة قوالب الختم - الإطار الهيكلي المسؤول عن توجيه كل ضربة بدقة قابلة للتكرار عبر ملايين الدورات.
مجموعة قوالب الختم هي مجموعة من أحذية القالب العلوية والسفلية، وأعمدة التوجيه، والبطانات التوجيهية التي تحمل نصفي قالب الختم في محاذاة دقيقة طوال شوط الضغط. إنه لا يقطع المادة أو يشكلها - بل يضمن وضع المكونات بدقة في كل مرة.
فكر في الأمر بهذه الطريقة: مجموعة القالب هي الهيكل العظمي، وتفاصيل القطع أو التشكيل هي العضلات. بدون هيكل صلب ومتماسك جيدًا-، فحتى اللكمات والقوالب الأكثر حدة ستنتج أجزاء غير متناسقة.
ما الذي تفعله مجموعة قوالب الختم فعليًا
مجموعة قوالب الطوابعيخدم غرضًا أساسيًا واحدًا - في الحفاظ على المحاذاة بين المثقاب (النصف العلوي) وكتلة القالب (النصف السفلي) تحت قوة هائلة. تقوم أحذية القالب العلوية والسفلية بتوزيع حمل الضغط بالتساوي، مما يمنع الانحراف الموضعي. تعمل أعمدة التوجيه والبطانات على تقييد الحركة الجانبية بحيث تلتقي حواف القطع مع الخلوصات التي غالبًا ما يتم قياسها بعشر جزء من الألف من البوصة. نظام التوجيه هذا هو ما يسمح لقوالب الختام بإنتاج أجزاء متطابقة سواء كنت في الدورة العاشرة أو الدورة العاشرة مليون.
تقوم مجموعات القوالب أيضًا بامتصاص وإعادة توجيه الدفع الجانبي المتولد أثناء عمليات التشكيل. بدون هذا العمود الفقري الهيكلي، قد تؤدي القوى غير المتوازنة إلى تسريع التآكل، وتقليل تحمل الأجزاء، وفي النهاية إتلاف المكبس نفسه.
مجموعة القالب مقابل قالب القالب - التمييز الرئيسي
هنا حيث يتسلل الارتباك غالبًا. تتضمن مجموعة مكونات القالب الأحذية والأعمدة والبطانات - البنية الأساسية للمحاذاة. على النقيض من ذلك، تحتوي كتل القالب على حواف القطع الفعلية، وتشكيل التشكيلات الجانبية، والهندسة الثاقبة. يمكنك تبديل قوالب قوالب مختلفة في نفس مجموعة القوالب إذا كانت البصمة متطابقة، وهذا هو بالضبط السبب وراء تقليل مجموعات القوالب القياسية من تكاليف الأدوات عبر عائلات المنتجات.
هذا التمييز مهم لأن الأداء الضعيف غالبًا ما يعود إلى المجموعة وليس إلى القالب نفسه. ستؤدي البطانات البالية، أو الأحذية ذات الحجم الصغير، أو التكوين الخاطئ للنشر إلى انخفاض جودة الجزء بغض النظر عن مدى دقة هندسة القطع الخاصة بك. اختيارات التكوين - تخطيط النشر ونوع المحمل ومواد الحذاء وتحجيم الأبعاد - تحدد بشكل مباشر دقة المحاذاة وعمر الأداة القابل للتحقيق والتوافق مع معدات الطباعة الخاصة بك. يتراكم كل من هذه المتغيرات عبر حجم الإنتاج، مما يؤدي إلى اتخاذ قرارات مبكرة بشأن بنية مجموعة القوالب الخاصة بك، وهو أحد أفضل الاختيارات-الفعالة في أي برنامج ختم.
المكونات الأساسية داخل كل مجموعة قوالب
كلختم عنصر القالبيلعب دورًا هندسيًا محددًا في الحفاظ على أدواتك حية ودقة أجزائك. ومع ذلك، فإن معظم المراجع تسرد الأجزاء ببساطة دون توضيح سبب أهميتها تحت التحميل. عندما تفهم ما تفعله كل قطعة فعليًا - وما يحدث عندما تفشل -، يمكنك تتبع مشكلات الجودة إلى السبب الجذري بدلاً من مطاردة الأعراض.
شرح الأحذية العلوية والسفلية
تعتبر أحذية القالب أساس مجموعة القوالب بأكملها. يحمل الحذاء العلوي (يسمى أيضًا حامل الثقب) عناصر القطع والتشكيل التي تتحرك مع مكبس الضغط. يتم تثبيت الحذاء السفلي (حامل القالب) على مسند الضغط ويدعم لوحة القالب والأزرار وأي شكل هندسي مثبت أسفل الشريط.
تخيل أنك تضغط براحة يدك بشكل مسطح على الطاولة - وتنتشر القوة بالتساوي عبر يدك. تعمل أحذية الموت بنفس الطريقة. إنهم يقومون بتوزيع حمولة الضغط المركزة عبر مساحة واسعة بحيث لا تتعرض أي منطقة من القالب لانحراف موضعي مدمر. تم تصميم سُمك الحذاء وفقًا للحمولة المتوقعة: رقيق للغاية، وينثني الحذاء في منتصف الشوط، مما يؤدي إلى تغيير الخلوصات بين ثقوب القالب وأزرار التزاوج الخاصة بها. قد يكون هذا المرن مجرد بضعة أجزاء من الألف من البوصة، ولكنه عبر ملايين الدورات يعمل على تسريع تآكل الحواف وينتج نموًا للأجزاء المختومة.
يتم تصنيع معظم الأحذية القالبية من ألواح الصلب أو الحديد الزهر، ثم يتم طحنها بشكل مسطح ومتوازي. يعتبر التسطيح والتوازي أمرًا بالغ الأهمية - أي انحراف يترجم مباشرة إلى خطأ في المحاذاة بين النصفين العلوي والسفلي من أدواتك.
الأعمدة الإرشادية والبطانات وأنظمة المحاذاة
أعمدة التوجيه عبارة عن أسطوانات أرضية دقيقة من الفولاذ المقوى تم ضغطها أو تثبيتها في قالب واحد. إنها تنزلق من خلال البطانات التوجيهية المطابقة المثبتة في الحذاء المقابل، مما يحد من الحركة الجانبية للتفاوتات الداخلية0.0001 في.هذه هي الآلية التي تحافظ على محاذاة اللكمة-إلى-القالب بشكل متسق بعد الضربة.
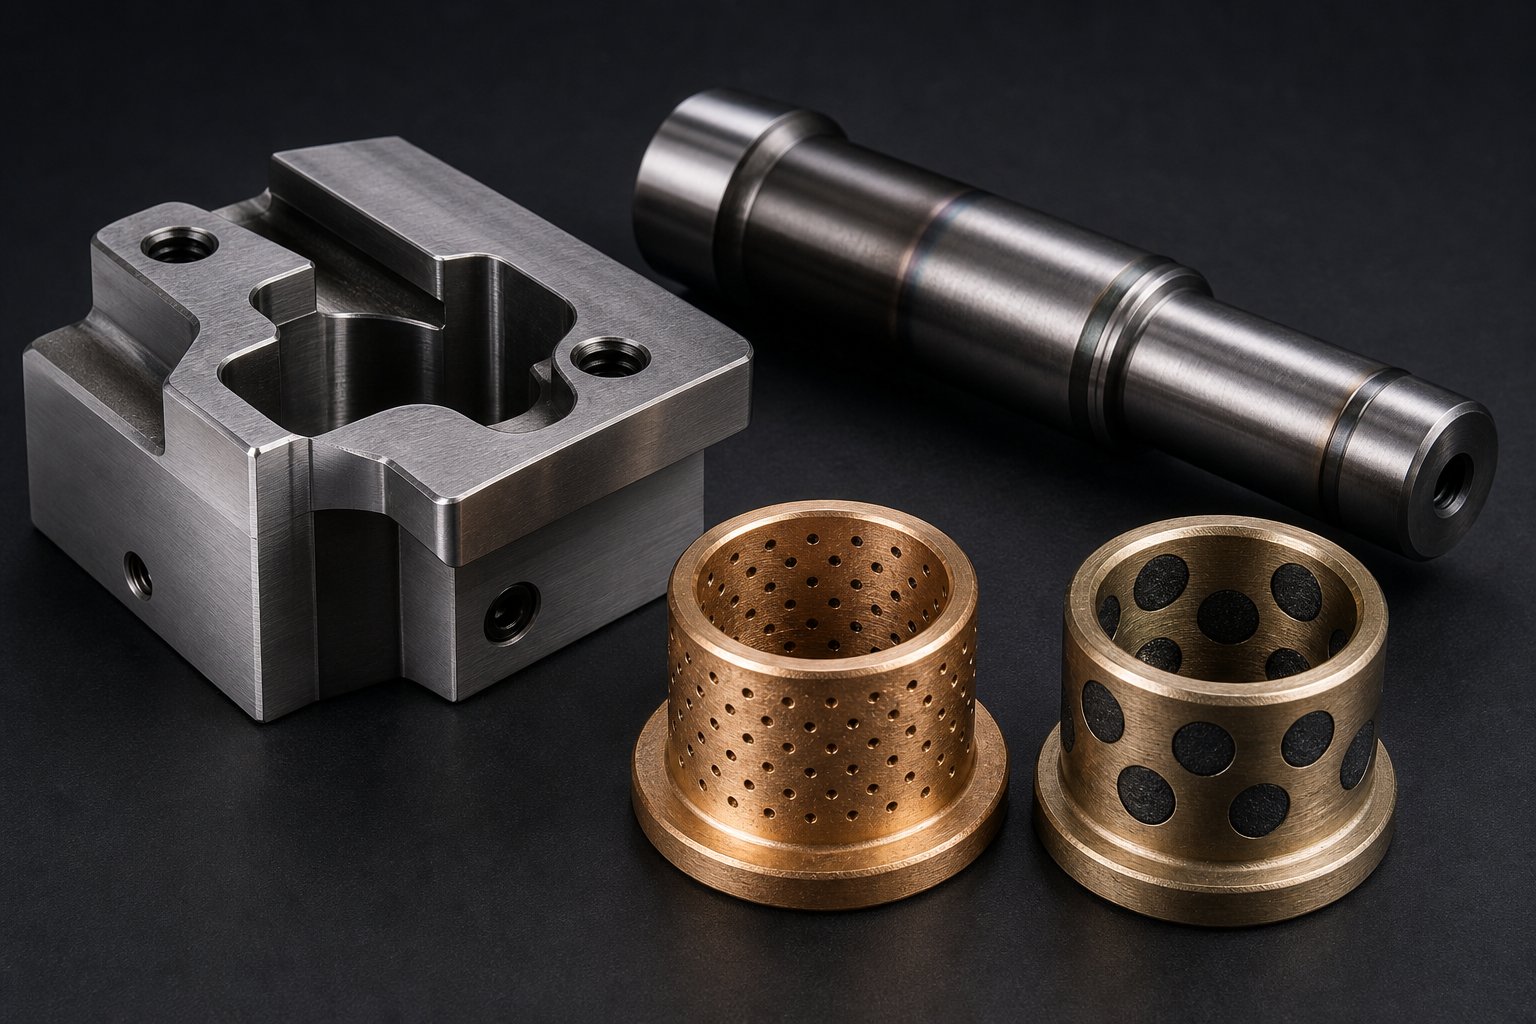
يوجد نمطان رئيسيان للجلبة. تستخدم البطانات الاحتكاكية (المحمل العادي) أكمامًا من البرونز أو الألومنيوم-من البرونز، وأحيانًا تكون مدمجة مع سدادات جرافيت للتشحيم. يتم تثبيت البطانات ذات المحامل الكروية على محامل الكرات القفصية، مما يوفر خلوصًا يقارب-الصفر ويسهل فصل القالب. يؤثر الاختيار بينهما على القدرة على الدقة، وفترات الصيانة، ومدى نجاح مجموعة المقابض في الدفع الجانبي - وهو موضوع يتم تناوله بعمق لاحقًا في هذه المقالة.
قطر المنشور وطوله مهمان أيضًا. تنحرف الأعمدة الأصغر حجمًا تحت الحمل الجانبي، بينما تسمح الأعمدة القصيرة جدًا لقفص الكرة بالخروج من الجلبة أثناء الشوط، مما يؤدي إلى إتلاف المحامل وتقليل دقة المحاذاة بمرور الوقت.
المكونات المساعدة التي تكمل التجميع
بالإضافة إلى الأحذية وأنظمة التوجيه، هناك العديد من المكونات الداعمة التي تعمل على تثبيت مجموعة القالب معًا وحمايتها من التلف:
- لوحات دعم- يتم وضع صفائح فولاذية صلبة خلف المثقاب والأزرار لمنع رؤوس التثقيب من الاندماج في مادة الحذاء الأكثر ليونة تحت تأثير متكرر.
- كتل الكعب- كتل فولاذية مثبتة بمسامير في الحذاء العلوي والسفلي مع ألواح تآكل صلبة تمتص الدفع الجانبي. إنها تمنع التحول الجانبي عندما تكون قوى القطع أو التشكيل غير متوازنة.
- دبابيس وتد- الدقة-دبابيس أرضية تحدد موقع أقسام القالب والمثبتات والكتل في موضعها الدقيق على الحذاء. مسامير تثبت المكونات لأسفل؛ المسامير تثبتهم في مكانهم.
- يموت الينابيع- نوابض ضغط عالية القوة - (ملف ميكانيكي أو غاز نيتروجين) توفر قوة تجريد أو ضغط وسادة أو قوة إرجاع الكامة داخل الأداة.
- فتحات عرقوب أو المشبك- الواجهة الميكانيكية التي تثبت الحذاء العلوي بمكبس الضغط. تستخدم القوالب الأصغر ساقًا مضغوطة في مركز الحذاء؛ تعتمد القوالب الأكبر حجمًا على فتحات المشبك المُشكَّلة على طول حواف الحذاء.
كل جزء مساعد يمثل نقطة فشل محتملة. تسمح اللوحة الخلفية المتشققة بدخول فطر الرأس إلى الحذاء. تسمح كتلة الكعب البالية بالانجراف الجانبي التدريجي. يسمح الوتد المكسور بتحريك قسم القالب بما يكفي للتخلص من الموافقات الفارغة الخاصة بك.
| عنصر | وظيفة | مادة نموذجية | مؤشر الفشل |
|---|---|---|---|
| الحذاء العلوي | يحمل أدوات التثقيب الجانبية-؛ يوزع قوة الكبش | لوحة الصلب أو الحديد الزهر | غضب السطح، وفقدان التوازي |
| حذاء سفلي | يدعم الأدوات الجانبية-القالبة؛ يتصاعد لتعزيز | لوحة الصلب أو الحديد الزهر | تشوه موضعي تحت الأزرار |
| المشاركات الإرشادية | يقيد الحركة الجانبية بين الأحذية | الهيكل-مقوى أو من خلال-الفولاذ المقوى للأداة | خطوط تآكل مرئية، وفقدان قطر قابل للقياس |
| البطانات التوجيهية | يتلقى مشاركات إرشادية؛ يحافظ على التسامح المحاذاة | البرونز، أو الألومنيوم-البرونز، أو الفولاذ (نوع محمل كروي) | زيادة التخليص، وعلامات التهديف |
| لوحات الدعم | يمنع رؤوس الثقب من الالتصاق بالأحذية | أداة فولاذية صلبة | علامات التشقق أو التنقير أو الفطريات |
| كتل الكعب | يمتص الدفع الجانبي من القوى غير المتوازنة | فولاذ مع ألواح تآكل صلبة | ارتداء لوحة مزعجة، فجوة واضحة التخليص |
| دبابيس وتد | يحدد موقع أقسام القالب بدقة على الأحذية | سبائك الصلب تصلب | القص، والرخاوة في التجويف |
| يموت سبرينغز | يوفر تجريدًا أو وسادة أو قوة إرجاع | الكروم-فولاذ الفاناديوم (ميكانيكي) أو غاز النيتروجين | فقدان الارتفاع يتجاوز 5٪، وتكسير |
| فتحات عرقوب / المشبك | يؤمن الحذاء العلوي للضغط على الكبش | جزء لا يتجزأ من الحذاء (الصلب) | استطالة الفتحات، ورخاوة الساق |
ستلاحظ وجود نمط في هذا الجدول: كل مؤشر فشل يعود إلى نفس النتيجة - فقدان المحاذاة. وذلك لأن كل مكون من مكونات قالب الختم موجود للحفاظ على العلاقة المكانية بين النصفين العلوي والسفلي من القالب. عندما يتدهور أي عنصر منفرد، يقوم نظام التوجيه بالتعويض حتى لا يتمكن من ذلك، وتنجرف الجودة بهدوء حتى يلاحظ شخص ما الأجزاء السيئة في اتجاه مجرى النهر.
السؤال الحقيقي إذن ليس فقط ما هو موجود داخل مجموعة القوالب الخاصة بك - ولكن كيفية ترتيب هذه المكونات. يحدد موضع المنشور وعدده وتكوينه مدى توافق الصلابة وإمكانية الوصول مع بعضهما البعض، ويعتمد التخطيط الصحيح كليًا على العملية التي تحتاج أداتك إلى تنفيذها.
أنواع تكوين مجموعة القوالب ومتى يتم استخدام كل منها
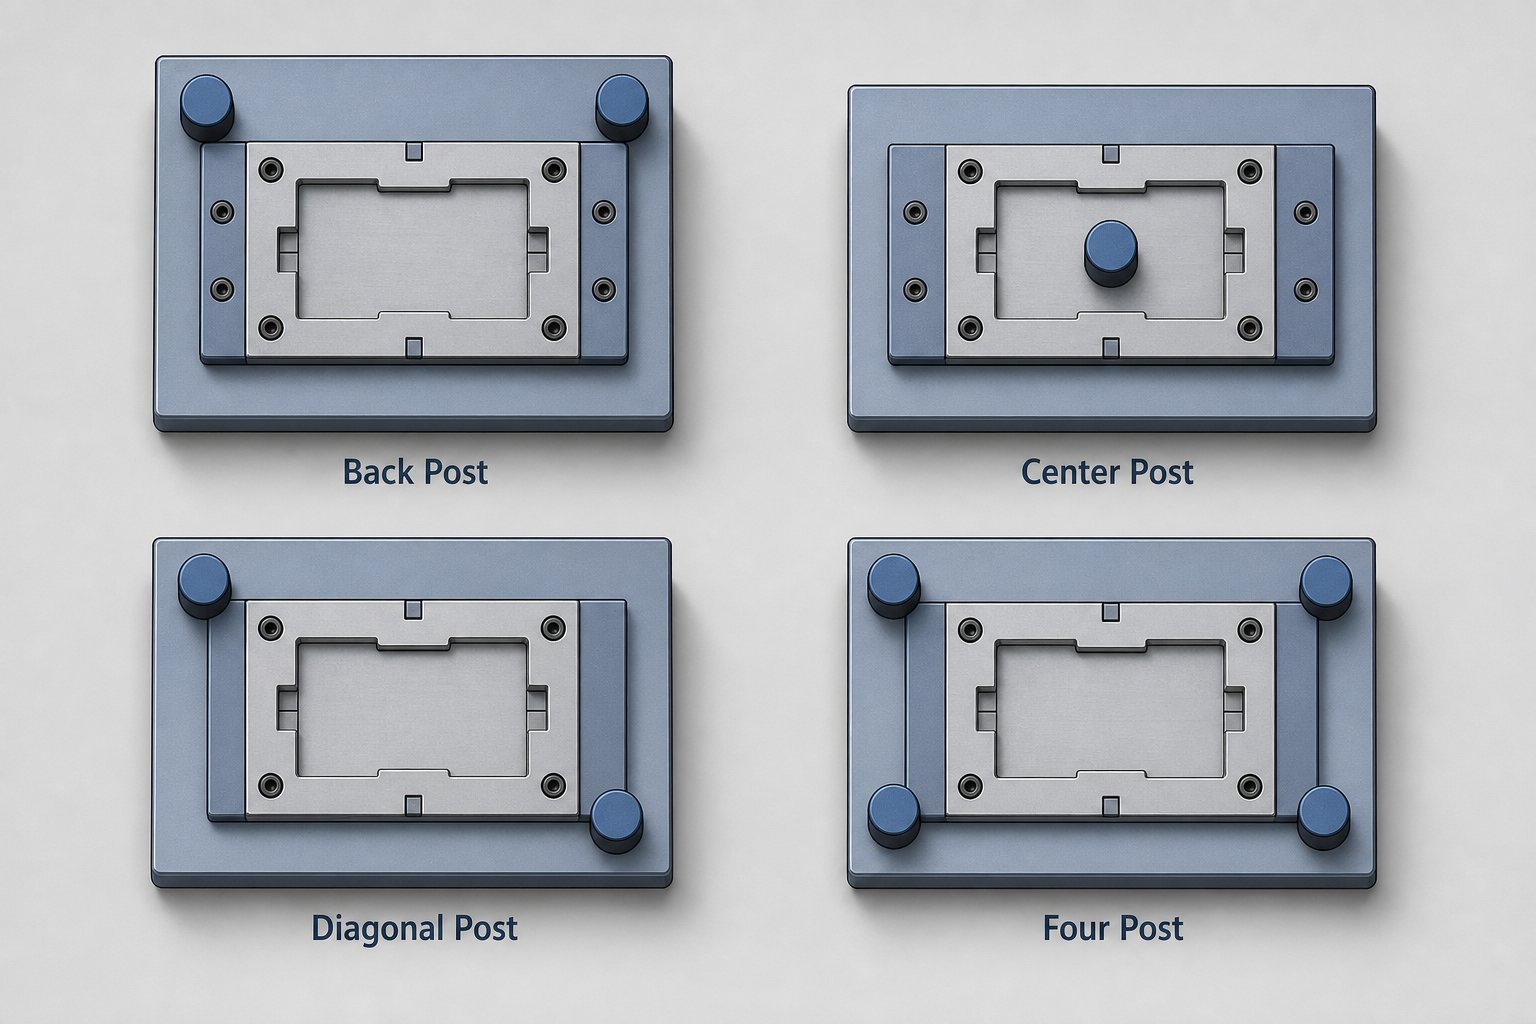
لا يعد وضع المنشور فكرة لاحقة - فهو قرار تصميمي يعمل على تأمين المفاضلة بين الصلابة ودقة المحاذاة والوصول الفعلي إلى مساحة القالب. أربعة تكوينات قياسية تغطي الغالبية العظمى من تطبيقات مجموعة قوالب الضغط، إلا أن معظم المهندسين يرثون التصميم بدلاً من اختيار واحد عمدًا. يؤدي اختيار التكوين الخاطئ للعملية إلى ظهور مشكلات محاذاة لن يحلها أي قدر من الحشو أو استبدال الجلبة.
تكوينات المشاركة الخلفية والمركزية
تقوم مجموعات الأعمدة الخلفية بوضع أعمدة التوجيه على طول الحافة الخلفية لأحذية القالب، مع ترك الجزء الأمامي والجوانب مفتوحًا تمامًا. هذا هو التخطيط الأكثر شيوعًا للقوالب التقدمية وقوالب التغذية الشريطية- لأن الواجهة المفتوحة توفر تغذية الشريط دون عائق، وإزالة الخردة، ورؤية المشغل. إذا كنت تقوم بتشغيل مجموعة قوالب الضغط للتقطيع أو الثقب باستخدام مخزون التغذية بالملف-، فإن العمود الخلفي هو دائمًا نقطة البداية تقريبًا.
المقايضة؟ وظيفتان في الخلف تخلق حالة توجيه غير متماثلة. في ظل قوى القطع الثقيلة، يكون الجزء الأمامي من قالب القالب غير مدعوم وأكثر عرضة للانحراف - خاصة في القوالب الأوسع حيث يكون الامتداد بين خط مركز العمود ومنطقة العمل كبيرًا. بالنسبة للأدوات التقدمية الضيقة والعالية السرعة-، نادرًا ما يكون هذا مهمًا، ولكن بالنسبة للقوالب العريضة ذات محطات التشكيل الثقيلة بالقرب من الحافة الأمامية، يمكن أن تسمح مجموعات الأعمدة الخلفية بما يكفي من قلب الحذاء لتغيير محاذاة القالب-إلى-القالب.
تحل مجموعات المشاركات المركزية هذه المشكلة عن طريق وضع أعمدة الدليل على الجانبين المتقابلين - في المنتصف من اليسار واليمين - بحيث تقع منطقة العمل بينهما بدعم متوازن. تقوم هذه الهندسة بتوزيع القوى الجانبية بالتساوي، مما يجعل قالب الختم المركزي يحدد الخيار الأفضل لعمليات التقطيع المتماثلة حيث تكون أحمال الدفع الجانبية متساوية في جميع الاتجاهات. الجانب السلبي هو انخفاض إمكانية الوصول من كلا الجانبين، مما يعقد تغذية الشريط ويجعل التحميل اليدوي للأجزاء أكثر صعوبة.
قطري وأربعة تكوينات مشاركة
تضع مجموعات الأعمدة القطرية الركيزتين في زوايا متقابلة قطريًا - عادة في الخلف-يسار وأمام-يمين. يؤدي هذا إلى فتح جانبين متجاورين للوصول، مما يجعلهما-مناسبين تمامًا للعمليات التي يتم فيها تحميل الأجزاء أو الفراغات يدويًا-من الأمام أو الجانب. ستجد مجموعات قطرية في العمليات الثانوية مثل الإحراز أو التشكيل حيث لا يكون التشغيل الآلي مبررًا ويكون وصول المشغل مهمًا.
تضع أربع مجموعات من الأعمدة عمودًا إرشاديًا في كل ركن من أركان حذاء القالب. وهذا يوفر أقصى مقاومة للانحراف والتوجيه الأكثر اتساقًا عبر سطح الحذاء بأكمله. عندما ترتفع الحمولة إلى منطقة الضغط الهيدروليكي -، فإن السحب العميق، أو القطع المعدنية الثقيلة، أو تشكيل القوة العالية - - تمنع تكوينات الأعمدة الأربعة انقلاب الحذاء والثني الموضعي الذي لا يمكن لتخطيطي النشر - مقاومته. الحل الوسط واضح: الوصول مقيد من جميع الجوانب الأربعة، لذا تتطلب تغذية الشريط فتحات يتم تشكيلها عبر الحذاء، وتتطلب صيانة القالب المزيد من جهد التفكيك.
كيفية مطابقة التكوين لعمليتك
يعتمد اختيار التصميم الصحيح على ثلاثة أسئلة: ما مدى الصلابة التي تتطلبها عمليتك؟ أين تدخل المادة وتخرج من القالب؟ وكيف سيتفاعل المشغلون والأتمتة مع الأداة أثناء الإنتاج؟
القالب القياسي للختم التقدمي عالي السرعة-يستخدم دائمًا تخطيط النشر الخلفي نظرًا لأن الوصول إلى الخلاصة يتفوق على اكتساب الصلابة الهامشية للمشاركات الإضافية. على العكس من ذلك، فإن قالب التشكيل الثقيل الذي يعمل في مكبس هيدروليكي يحتاج إلى أربع أعمدة لأن التحكم في الانحراف هو الاهتمام الرئيسي والوصول إلى الشريط غير ذي صلة. تخدم تكوينات العمود القطري والمركزي الأرضية الوسطى - عمليات الحمولة المعتدلة حيث تستبعد متطلبات الوصول الحدود القصوى.
| إعدادات | صلابة | إمكانية الوصول | أفضل تطبيق | التكلفة النسبية |
|---|---|---|---|---|
| عمود خلفي (وظيفتان، خلفي) | معتدل | ممتاز - مفتوح من الأمام والجوانب | قوالب تصاعدية،-تقطيع وتقطيع وثقب | قليل |
| مركز المركز (2 عمود، الجانبين) | معتدل-مرتفع | محدود - مقيد من كلا الجانبين | تقطيع متماثل، قطع متوازن | قليل |
| عمود قطري (عمودان، زوايا متقابلة) | معتدل | جيد - جهتين متجاورتين مفتوحتين | قم بتحميل العمليات الثانوية يدويًا-، مع الإحراز | قليل |
| أربعة أعمدة (4 أعمدة، جميع الزوايا) | الحد الأقصى | مقيد - من جميع الجهات محجوب جزئيًا | التشكيل الثقيل، والرسم العميق، والعملات المعدنية-ذات الحمولة العالية | أعلى |
لاحظ أن مجموعات القالب للتطبيقات الصحفية التي يقل وزنها عن 100 طن تقريبًا نادرًا ما تبرر أربعة-تكوينات لاحقة - ولا يتم تعويض التكلفة الإضافية وإمكانية الوصول المنخفضة بمكاسب صلابة ذات مغزى عند الحمولات المنخفضة. ولكن بمجرد أن تولد قوى التشكيل دفعًا جانبيًا كبيرًا أو يتجاوز طول الحذاء الخاص بك ما يمكن أن يستقر فيه عمودان، فإن الارتقاء إلى أربع أعمدة يؤدي إلى التخلص من الانحراف- الناتج عن انحراف المحاذاة الذي يؤدي بهدوء إلى تدهور جودة الجزء خلال عملية الإنتاج.
يحدد التكوين حدود ما يمكن لنظام التوجيه الخاص بك التعامل معه. ولكن ضمن أي تكوين، يحدد نوع نظام المحمل - محمل كروي أو محمل عادي - مدى دقة حفاظ الأعمدة والبطانات على المحاذاة تحت الحمل، ومدى تسامح المجموعة عندما لا تكون الظروف مثالية.
محمل كروي مقابل أنظمة توجيه محمل عادي
يحدد تكوين المنشور الخاص بك الإطار الهيكلي. لكن نظام التحمل داخل تلك الأعمدة والبطانات يحدد مدى دقة أداء هذا الإطار فعليًا تحت الحمل - ومدى سرعة معاقبة الإهمال. تهيمن فلسفتان للمحامل على أدوات القالب: المحمل الكروي (عنصر التدحرج) والمحمل العادي (الاحتكاك). كلاهما ينتج أجزاء ممتازة. كلاهما يفشل بشكل مختلف. لا يتعلق الاختيار بينهما بما هو "الأفضل" -، بل يتعلق بأيهما يتوافق مع الظروف الحقيقية لعمليتك.
أنظمة توجيه محمل الكرات ومزايا الدقة
تستخدم أنظمة توجيه محمل الكرات محامل كروية مقفصة تدور بين القطر الخارجي لعمود التوجيه والقطر الداخلي للجلبة. تعمل هذه المكونات فيحالة محملة مسبقا- مكبس دوار يتناسب مع الخلوص السلبي، غالبًا ما يكون ضيقًا من 0.0001 إلى 0.0021 بوصة. اعتمادًا على الشركة المصنعة وقطر العمود. إن الخلوص القريب من -الصفر هو ما يوفر دقة المحاذاة التي تتطلبها -ختم التسامح المحكم.
تخيل الفرق بين تحريك الدرج على قضبان خشبية مقابل دحرجته على محامل كروية. تعمل حركة التدحرج على منع انزلاق العصا-، وتقليل تراكم الحرارة أثناء ركوب الدراجات المستمر، والحفاظ على المحاذاة المتسقة بسرعات تتجاوز 200 ضربة في الدقيقة. بالنسبة لعمليات القالب والختم الدقيقة -، فإن سرعة التقطيع العالية- مع التثقيب - إلى - خلوصات القالب المقاسة بأعشار - توجيه محمل الكرة تستحق قسطها.
الصيد؟ أنظمة تحمل الكرة تتطلب الانضباط. إنهم لا يتحملون التلوث أو التعامل القاسي أو التشحيم غير المتسق. يمكن لخطأ تغذية واحد يؤدي إلى تحميل القالب -صدمة أن يؤدي إلى سد المجاري المائية، مما يؤدي إلى إنشاء خدوش تنتج حركة "مشقوقة" وانجراف محاذاة تدريجي. يؤدي نفخ الهواء المضغوط بلا مبالاة حول نظام التوجيه إلى دفع الحبيبات إلى المسار المتدحرج، حيث يتم لفها بدلاً من دمجها - مما يؤدي إلى تسريع الضرر بدلاً من امتصاصه. غالبًا ما تتنكر هذه الإخفاقات على أنها مشاكل في التآكل أو التخليص، مما يؤدي إلى إرسال غرف الأدوات إلى طرق تحويلية محبطة لاستكشاف الأخطاء وإصلاحها.
الزيت المعدني المكرر مع إضافات الضغط الشديد- هو مادة التشحيم الموصى بها - التي لا يتم تشحيمها مطلقًا، والتي تحبس الملوثات في مجموعة الخلوص السالب- وتمنع دوران المحمل بشكل صحيح.
أنظمة المحامل البسيطة وفوائد متانتها
تستبدل مجموعات المحامل العادية العناصر المتدحرجة بالبطانات المدعومة من البرونز، أو-البرونز المشرب بالزيت، أو الفولاذ- والتي تدعم عمود التوجيه من خلال واجهة منزلقة مشحمة. هناك خلوص قابل للقياس بين العمود والجلبة - عادةً ما يتراوح بين بضعة أعشار إلى جزء من الألف الكامل - وهو ما يعني دقة أولية أقل من أنظمة محمل الكرات، ولكنه أكثر تسامحًا بشكل ملحوظ.
أين يهم هذا المغفرة؟ الظروف ليست مثالية في كل مكان. تتحمل المحامل العادية التلوث لأن الجسيمات تندمج في مادة الجلبة الأكثر ليونة بدلاً من التدوير عبر منطقة التلامس. إنها تتعامل مع أحمال الدفع والصدمات الجانبية دون حدوث أضرار كارثية في مجرى السباق والتي تنهي العمر الإنتاجي لنظام محمل الكرات. إنهم ينجون من التعامل القاسي الذي يحدث أثناء تغيير القوالب في قاعة الصحافة المزدحمة. ويستمرون في العمل من خلال ثغرات التشحيم التي من شأنها أن تستحوذ على مجموعة العناصر المتدحرجة-.
بالنسبة إلى تطبيقات القوالب والأدوات التي تتضمن عمليات تشكيل ثقيلة خارج المركز-، أو عمل الكامة، أو البيئات ذات الحبيبات المحمولة بالهواء وإجراءات الصيانة غير المتسقة، فإن المحامل العادية تفشل بشكل أكثر توقعًا. عندما تتآكل، يكون العرض هو نمو تدريجي للتخليص - يمكن قياسه وتتبعه وتصحيحه قبل أن تتأثر الجودة. هذه القدرة على التنبؤ وحدها تجعلها الخيار المفضل للعديد من قوالب الدقة في عمليات التشكيل والرسم حيث يكون الدفع الجانبي حقيقة ثابتة.
إن تجارة التكلفة واضحة ومباشرة: فمجموعات المحامل العادية أقل تكلفة للشراء والاستبدال، ولكن أعمدة التوجيه البالية يمكن أن تطور تسجيلًا أو تفتقًا يتطلب تصحيحًا أكثر تعقيدًا من مجرد تبديل الجلبة.
عندما تكون التكوينات الهجينة منطقية
لا تتناسب بعض تطبيقات قوالب الأدوات بدقة مع فئة واحدة. قد يحتاج القالب التدريجي إلى محاذاة محكمة في اتجاه التغذية (حيث يكون الثقب-لتسجيل الدليل- أمرًا مهمًا للغاية) ولكنه يواجه دفعًا جانبيًا كبيرًا بشكل عمودي للتغذية من محطات التشكيل. تعالج التكوينات المختلطة هذا الأمر عن طريق تشغيل توجيهات محمل الكرات على المحور الحرج والمحامل العادية على محور الدفع -المحور المحمل - مما يوفر الدقة حيثما يكون ذلك مهمًا بينما يمتص سوء الاستخدام عندما يكون ذلك أمرًا لا مفر منه.
| معايير | نظام توجيه محمل الكرة | نظام دليل تحمل عادي |
|---|---|---|
| دقة المحاذاة | مسافة قريبة من-الصفر (0.0001–0.0021 بوصة تحميل مسبق) | خلوص تشغيل قابل للقياس (0.0005–0.001 بوصة بشكل نموذجي) |
| سعة التحميل | معتدل - يتركز على عناصر الكرة الفردية | ارتفاع - موزع عبر منطقة تلامس البطانة الكاملة |
| احتياجات الصيانة | التشحيم المتكرر بالزيوت المعدنية. بيئة نظيفة حاسمة | التشحيم الدوري يتحمل فترات أطول |
| التسامح البيئي | يسبب التلوث المنخفض - ضررًا متسارعًا | يتم تضمين الجسيمات العالية - بدلاً من الدورة |
| مقاومة حمل الصدمات | تأثير ضعيف على - الأحداث المؤثرة | يتشوه - الجيد تدريجيًا دون فشل كارثي |
| التكلفة (الشراء) | عناصر وأقفاص متدحرجة ذات دقة أعلى -. | بناء جلبة سفلية - أبسط |
| التطبيقات المثالية | -سرعة تقطيع/ثقب عالية، وتفاوتات مشددة، ومسارات مخصصة | التشكيل الثقيل، وموت الكاميرا، والدفع الجانبي العالي، والبيئات القذرة |
يحدد نظام التوجيه الذي تحدده ما يمكن أن تتحمله مجموعة قوالب الختم الخاصة بك - ولكنه لا يعمل بشكل منفصل. يأتي اختبار الأداء الحقيقي عندما تقوم بمطابقة كل من التكوين ونوع المحمل مع عملية الختم المحددة التي يجب أن تقوم بها أداتك. تقطيع وثقب وتشكيل ورسم كل مكان يتطلب متطلبات مختلفة بشكل أساسي على صلابة مجموعة القالب ودقة المحاذاة.
مطابقة مجموعات القالب لعمليات ختم محددة
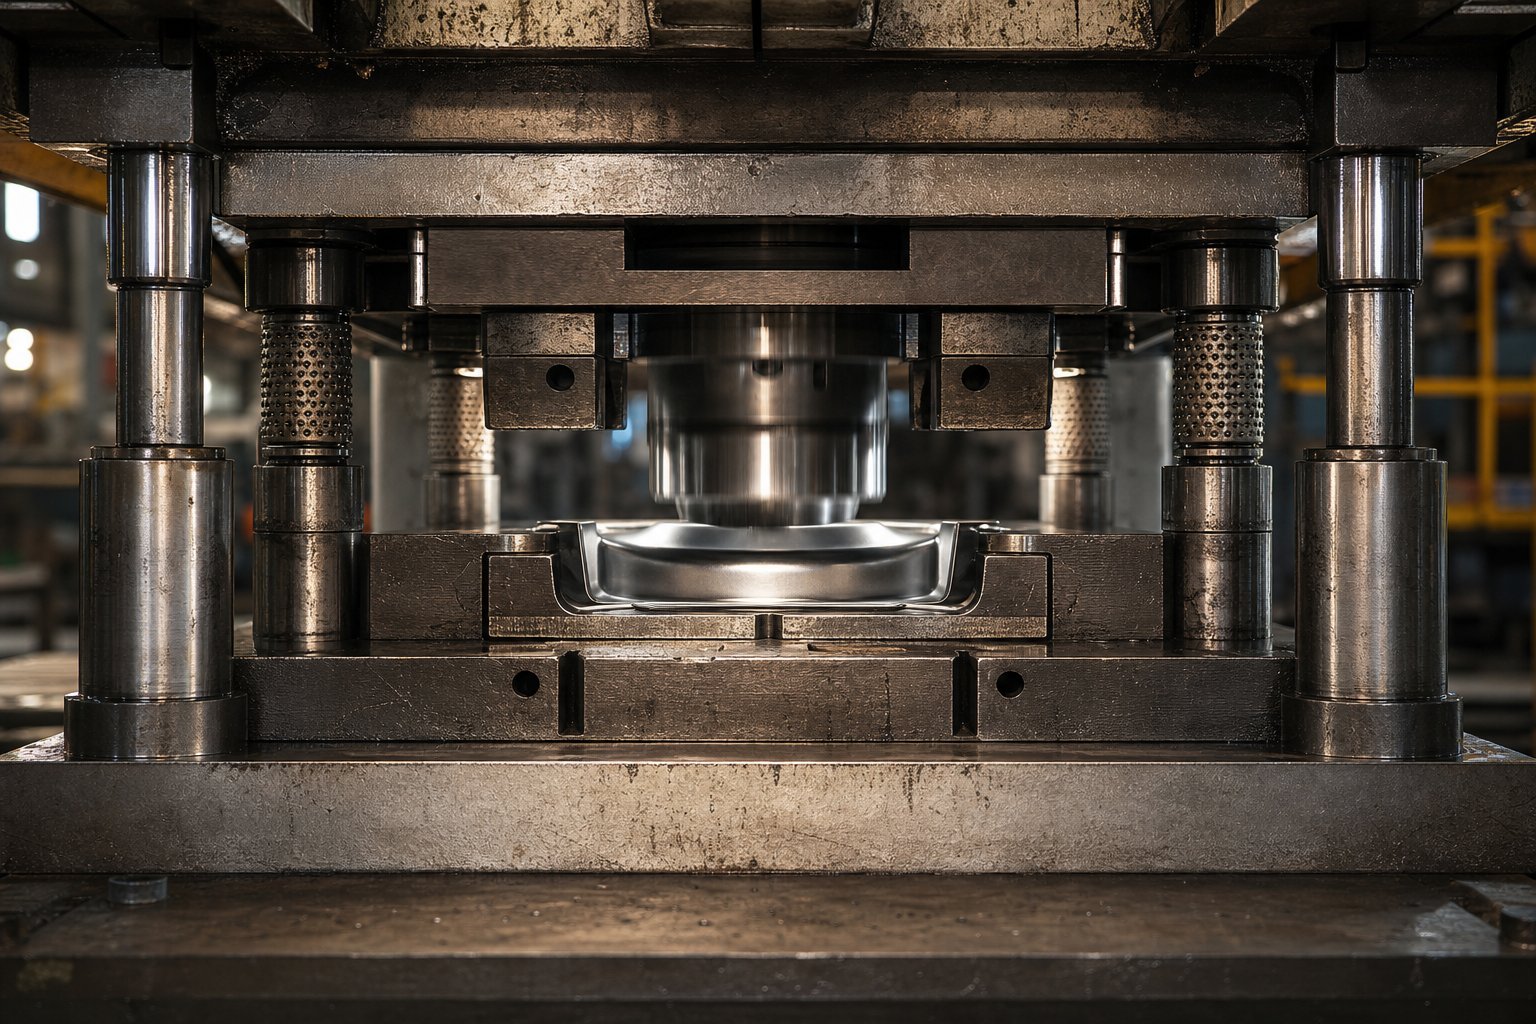
لا تتطلب عمليات الختم المختلفة فقط اللكمات والقوالب المختلفة - ولكنها تتطلب سلوكًا هيكليًا مختلفًا تمامًا عن مجموعة القوالب الموجودة أسفلها. إن قالب التقطيع الذي يعمل بسرعة 400 ضربة في الدقيقة يضع متطلبات محاذاة لا علاقة لها بما تواجهه أداة السحب العميق عند 15 ضربة في الدقيقة. ومع ذلك، يختار العديد من المهندسين تكوين مجموعة القوالب الخاصة بهم بناءً على العادة أو التوفر بدلاً من الفيزياء الفعلية لعمليتهم.
إليك طريقة عملية للتفكير في الأمر: كل عملية تقع في مكان ما ضمن طيف الطلب على الصلابة. يحتاج البعض إلى دقة موضعية شديدة بأقل قدر من القوة. ويحتاج البعض الآخر إلى مقاومة هيكلية هائلة مع قدر أكبر من التسامح. يجب أن يؤدي المكان الذي تهبط فيه عمليتك على هذا الطيف إلى تحديد عدد المشاركات -، ونوع المحمل، وسمك الحذاء.
مجموعات القالب لعمليات التقطيع والثقب
التقطيع والثقب هي عمليات القص. لا تشكل اللكمات والقوالب مادة -، بل تكسرها بشكل نظيف عن طريق دفع حافة القطع عبر الورقة مع خلوص يتم التحكم فيه بإحكام من جميع الجوانب. تحدد هذه الخلوص، عادةً ما بين 5% إلى 10% من سمك المادة لكل جانب للفولاذ الطري، جودة الحافة، وارتفاع الثقب، والتحكم في البزاقة. عندما تسمح مجموعة قوالب الختم الخاصة بك ببضعة أعشار من التحول الجانبي أثناء شوط القطع، تصبح تلك الخلوصات غير متساوية. يتم تضييق أحد الجانبين بينما يفتح الجانب الآخر، مما ينتج عنه بزاقات مدببة تلتصق في فتحة القالب وأجزاء ذات أنماط نتوءات غير متساوية.
هذا هو السبب في أن عمليات التقطيع التقدمية تفضل بشكل كبير مجموعات الأعمدة الخلفية المزودة بأدلة محمل كروي. يوفر تخطيط العمود الخلفي تغذية شريطية دون عائق من الأمام، وهو أمر مهم عند تشغيل مخزون الملف بسرعة عالية من خلال التغذية التلقائية. يوفر توجيه محمل الكرة محاذاة خلوص تقترب من-الصفر مما يحافظ على تسجيل كل محطة قالب تثقيب بدقة لطياري الشريط، ضربة تلو الأخرى.
بالنسبة لمجموعة التثقيب والقالب النموذجية للصفائح المعدنية التي تؤدي عملية تقطيع عالية السرعة-، يجب أن يحافظ نظام المحاذاة على الدقة الموضعية في حدود نصف مسافة خلوص القالب. إذا كانت مسافة التثقيب-إلى-القالب تبلغ 0.003 بوصة لكل جانب، فإن انحراف نظام التوجيه إلى ما هو أبعد من 0.0015 بوصة يبدأ في إنتاج تدهور واضح في الجودة. مجموعات محمل الكرات تحقق ذلك بشكل روتيني. يمكن لمجموعات المحامل العادية أن تعمل مع المواد السميكة ذات الخلوصات الأكبر، ولكنها تفتقر إلى التكرار الموضعي الذي يتطلبه{10}}تقطيع المقاييس الرقيقة.
يعد الاحتفاظ بالسبائك عاملاً آخر. عندما يتغير الخلوص، لا يتم إطلاق البزاقات بشكل نظيف - بل يتم تثبيتها في فتحة القالب أو تتراجع إلى سطح الشريط. في قوالب ختم الصفائح المعدنية التقدمية، فإن البزاقة العالقة في المحطة الثالثة تعني أجزاء خردة من كل محطة في اتجاه مجرى النهر. يتم تضخيم عقوبة الصلابة لفقدان المحاذاة عبر تخطيط الشريط بأكمله.
مجموعات القالب لعمليات التشكيل والرسم
عمليات التشكيل والرسم تتم وفق قواعد مختلفة. بدلاً من تكسير المواد، يتم ثني القوالب وتمديدها وضغطها إلى شكل هندسي جديد. تتحول القوى المهيمنة من القص العمودي إلى الدفع الجانبي عندما تتدفق المواد فوق أنصاف الأقطار المتكونة، إلى التجاويف، وضد منصات الضغط. هذا الدفع الجانبي هو ما يعاقب مجموعات الموت بقوة أكبر.
النظر في عملية السحب العميق. أثناء قيام المثقاب بدفع المواد إلى تجويف السحب، يمارس الحامل الفارغ ضغطًا على الحافة بينما تتدفق المواد إلى الداخل. أي عدم تناسق في الشكل الفارغ أو التشحيم أو سمك المادة يخلق قوى أفقية غير متوازنة تحاول تحريك الحذاء العلوي بالنسبة إلى الجزء السفلي. وفقا لبحث منمعهد تكنولوجيا تشكيل المعادن، يتطلب تدفق الصفائح المعدنية التوجيهية بين المجلدات دون التجاعيد أو التشقق تحكمًا دقيقًا في ضغط الحامل الفارغ وهيكل القالب جامدًا بما يكفي للحفاظ على فجوة رابط موحدة تحت الحمل.
تعتبر التكوينات الأربعة للعمود هي المعيار للرسم العميق لأنها تقاوم الدفع الجانبي من جميع الاتجاهات في وقت واحد. يمنع توجيه الزوايا الأربع- انقلاب الحذاء بغض النظر عن مكان ظهور قوى الدفع، وهو أمر مهم لأن تدفق المواد في عمليات السحب غير المنتظمة نادرًا ما يؤدي إلى تحميل متماثل. أحذية القالب الثقيلة - غالبًا ما تكون أكثر سمكًا بنسبة 25% إلى 50% من تطبيقات التقطيع المكافئة - تمتص لحظة الانحناء التي تخلقها قوى الدفع هذه دون انحراف كافٍ لتغيير الثقب-إلى-علاقة التجويف في منتصف الشوط-.
غالبًا ما يتفوق توجيه المحمل العادي على المحامل الكروية هنا. الأحمال الجانبية المستمرة أثناء شوط التشكيل ستؤدي إلى تآكل المجاري المائية بمرور الوقت، بينما تمتص البطانات البرونزية ذلك الدفع عبر سطح التلامس الكامل دون حدوث أضرار كارثية. بالنسبة لقوالب الختم المعدنية التي تؤدي عمليات ثني أو سحب ثقيلة، يعد نمط التآكل المتوقع للمحامل العادية ميزة في الواقع - حيث يمكنك قياس نمو الخلوص وجدولة عمليات الاستبدال قبل انحراف جودة الأجزاء.
كيف يدفع تدفق المواد قرارات التكوين
وبعيدًا عن حجم القوة، فإن الطريقة التي تدخل بها المادة وتتحرك خلالها وتخرج من القالب تقيد التكوينات الممكنة. يحدد عرض الشريط ما إذا كان تخطيط المنشور الخلفي يوفر مساحة كافية لتثبيت منشورات الدليل خلف مظروف العمل. يحدد اتجاه التغذية الجوانب التي يجب أن تظل مفتوحة للوصول إلى الملف والتحكم في الحلقة. تتطلب مسارات إزالة الخردة - حيث تسقط البزاقات، وكيفية خروج الهياكل العظمية -، قنوات واضحة لا يمكن عرقلة المشاركات التوجيهية.
في قوالب الختم المعدني التدريجي، يتقدم الشريط خطوة واحدة لكل ضربة بينما يظل متصلاً بالحامل. تبرز المعالم المتكونة في محطات المصب أعلى وأسفل مستوى الشريط، مما يتطلب خلوصًا عندما يرتفع الشريط ويتقدم. تستوعب مجموعات الأعمدة الخلفية هذا بسهولة لأن الواجهة المفتوحة تسمح بمرور الميزات المشكلة دون تدخل. من شأن أربع مجموعات من الأعمدة أن تسد مسار الشريط ما لم يتم تشكيل فتحات التخليص من خلال الأحذية - مما يزيد التكلفة ويحتمل أن يضعف الهيكل ذاته الذي اخترته للصلابة.
يحتاج قالب التشكيل المزود بعمليات جانبية يتم تشغيلها بالكامة إلى الوصول من اتجاهات محددة لشرائح الكامة وآليات إرجاعها. غالبًا ما تعمل مجموعات الأعمدة القطرية هنا لأنها تفتح جانبين متجاورين لتركيب الكامة مع الاستمرار في توفير التوجيه من الزوايا المتقابلة. تؤثر خصائص تدفق المواد - سواء تمددت قطعة العمل أو انضغطت أو انزلقت أثناء التشكيل - أيضًا على قرارات سمك الحذاء. العمليات التي تنطوي على ضغط كبير للمواد، مثل العملات المعدنية، تولد قوة رأسية أعلى لكل وحدة مساحة، مما يتطلب أحذية أكثر سمكًا لمنع الانحراف الموضعي أسفل الفولاذ العامل.
يساعد الترتيب التالي في تحديد كيفية تصاعد متطلبات صلابة مجموعة القالب عبر العمليات المشتركة:
- ثقب بسيط- أدنى طلب؛ محيط القطع صغير، الحد الأدنى من التوجه الجانبي، مخزون رقيق. عمود خلفي مع توجيه محمل كروي يتعامل مع معظم التطبيقات.
- تقطيع- طلب معتدل؛ قوى قطع أكبر، والتحكم في البزاقة أمر بالغ الأهمية. عمود خلفي أو عمود مركزي مع توجيه محمل كروي.
- الانحناء- طلب معتدل-مرتفع؛ تعمل القوى خارج المركز- على إنشاء قوة دفع موضعية. عمود مركزي أو عمود قطري بمحامل عادية أو هجينة.
- تشكيل (النقش، التشفيه)- طلب مرتفع؛ يولد تدفق المواد أحمالًا جانبية مستدامة. يفضل أربع وظائف؛ محامل عادية تقاوم الدفع المستمر.
- رسم عميق- أعلى طلب؛ دفع جانبي كبير من تدفق المواد غير المتماثل، وقوى الحامل الفارغة الثقيلة، وضربات العمل الطويلة. مطلوب أربعة أعمدة مع أحذية ثقيلة وتوجيهات تحمل عادية.
كل خطوة إلى أعلى تلك القائمة تضيف تعقيدًا للقوة الجانبية. ينجح أو يفشل قالب التثقيب الموجود في الجزء السفلي من الطيف بناءً على دقة المحاذاة العمودية تقريبًا. ينجح أو يفشل قالب التشكيل في الأعلى بناءً على قدرة المجموعة على مقاومة الأحمال الأفقية المستمرة دون انحراف. إن فهم موقع عمليتك على هذا الطيف - وتحديد حجم مجموعة القالب وفقًا لذلك - هو الفرق بين الأداة التي توفر أجزاء متسقة لسنوات والأداة التي تبدأ في الانجراف خلال أشهر.
الصلابة والتكوين يوصلانك إلى الملعب الصحيح. ولكن ما لم تكن مجموعة القالب الخاصة بك مناسبة فعليًا للضغط، فسيتم إدخالها في - مطابقة أبعاد السرير وارتفاع الإغلاق وطول السكتة الدماغية وأحكام التثبيت -، لا يهم أي من اختيارات التصميم هذه. إن عملية التحقق من الحجم والتوافق هي المكان الذي تتوقف فيه العديد من البرامج.
كيفية تحديد حجم مجموعة القالب لتوافق الصحافة
لا تزال مجموعة القوالب التي تم تكوينها بشكل مثالي مع الأعمدة والمحامل ومواد الأحذية الصحيحة تفشل إذا لم تكن مناسبة فعليًا للصحافة المخصصة لها. تعد أخطاء تحديد الحجم من بين الأخطاء الأكثر تكلفة في ختم الأدوات -، فهي تظهر في وقت متأخر من عملية الإنشاء، وتؤخر الاختبارات، وفي بعض الأحيان تفرض إعادة صياغة مكلفة للمكونات التي تم تقويتها وتأريضها بالفعل. الحل واضح ومباشر: تحقق من كل الأبعاد المهمة قبل صدور أمر الشراء.
حساب أبعاد حذاء القالب من مساحة القالب
يبدأ حجم حذاء القالب بغلاف العمل - المنطقة التي تشغلها جميع مكونات القالب النشطة بما في ذلك أقسام القطع، وتشكيل الفولاذ، والطيارين، والرافعات، وقاطعات الخردة. لكن الحذاء لا يمكن أن يطابق تلك البصمة ببساطة. تحتاج إلى مساحة خارج منطقة العمل لعدة أشياء: الوصول إلى أدوات التثبيت (مسامير غطاء رأس المقبس ودبابيس الوتد)، ومواقع تركيب عمود التوجيه، ووضع كتلة الكعب، وممر تغذية الشريط.
قاعدة عملية: أضف ما لا يقل عن 2 إلى 3 بوصات خارج منطقة القالب النشطة على كل جانب حيث لن يتم وضع أعمدة الدليل، و3 إلى 4 بوصات على الجوانب حيث يتم تركيب الأعمدة. بالنسبة للقوالب التقدمية، تحتاج حواف اتجاه التغذية- إلى طول إضافي لاستيعاب المواقع التجريبية خارج محطة العمل الأخيرة وأي قضبان توجيه شريطية. يعد تقليل حجم الحذاء لتوفير المواد بمثابة اقتصاد زائف - حيث يجبر المكونات على التقريب الشديد من بعضها البعض، مما يجعل الوصول إلى الصيانة صعبًا ويترك كمية غير كافية من المعدن بين فتحات التثبيت، مما يضعف الحذاء تحت الحمل.
يجب أيضًا أن يحترم العرض والعمق أبعاد مسند الضغط. يجب أن تكون بصمة حذائك داخل منطقة المسند بهامش كافٍ للمشابك أو رؤوس البراغي T-. إذا امتد الحذاء إلى ما هو أبعد من دعامة المسند، فإن الحواف غير المدعومة تنحرف تحت الحمولة، مما يؤدي إلى إنشاء نفس المرن الموضعي الذي يدمر دقة الأجزاء.
إغلاق الارتفاع والتوافق مع السكتة الدماغية
ارتفاع الإغلاق هو المكان الذي ينهار فيه توافق قالب الضغط بشكل شائع. يبدو المفهوم بسيطًا، لكن المصطلحات تزعج حتى المهندسين ذوي الخبرة لأن ارتفاع إغلاق الضغط وارتفاع إغلاق القالب هما قياسان مختلفان يجب التوفيق بينهما.
ارتفاع إغلاق الضغط هو المسافة من الوجه السفلي للمكبس إلى أعلى سرير الضغط، ويتم قياسه بالمكبس في المركز الميت السفلي وضبط الضبط على موضعه الكامل-للأعلى. هذا هو الحد الأقصى للمساحة الرأسية التي توفرها الآلة. ارتفاع القالب - المساحة القابلة للاستخدام لأدواتك - أصغر: اطرح سمك لوحة المسند من ارتفاع إغلاق الضغط للحصول على أقصى ارتفاع للقالب. اطرح نطاق ضبط الكبش من هذا الرقم للحصول على الحد الأدنى لارتفاع القالب.
يجب أن يقع ارتفاع إغلاق القالب (إجمالي الكدسة-في الموضع المغلق، من أسفل الحذاء السفلي إلى أعلى الحذاء العلوي) بين الحد الأدنى والحد الأقصى لهذه القيم. إذا كان النرد أطول من الحد الأقصى لارتفاع القالب، فلن ينغلق فعليًا. إذا كان أقل من الحد الأدنى لارتفاع القالب، فلن يتمكن تعديل الكبش من الوصول إليه - وستحتاج إلى كتل أو رافعات متوازية لتعويض الفارق، مما يزيد من عدم اليقين في المكدس- وخطوات الصيانة.
بالنسبة لقوالب الضغط الهيدروليكي ذات الأشواط الأطول وملفات تعريف السرعة المتغيرة، تحقق أيضًا من أن طول الشوط يوفر ما يكفي من ضوء النهار المفتوح لتغذية الشريط، وإخراج الأجزاء، وأي رحلة عودة للكاميرا أو الشريحة. إن لكمة القالب التي تدخل المادة قبل نشر الكامات بالكامل سوف تدمر كلاً من الأدوات وقطعة العمل.
التحقق اضغط على-ل-الموت-Set Fit
قبل الالتزام بمجموعات القوالب الخاصة بالمكابس في منشأتك، راجع قائمة التحقق هذه. يمكن التأكد من كل أبعادها من خلال لوحة المواصفات الصحفية أو الدليل الفني للآلة أو القياس المباشر:
- منطقة المساندة- تأكد من أن مساحة الحذاء تتناسب مع أبعاد المسند مع خلوص للتثبيت على جميع الحواف المؤمنة
- T-نمط وحجم الفتحة- تحقق من أن تباعد الفتحات وعرضها يلائم طريقة التثبيت المفضلة لديك (مسامير T-، أو مشابك الحزام، أو المشابك الهيدروليكية)
- الحد الأقصى لارتفاع القالب- ارتفاع الإغلاق مطروحًا منه سمك المسند؛ يجب أن تكون مجموعة القوالب المغلقة الخاصة بك أقل من هذه القيمة
- الحد الأدنى لارتفاع القالب- الحد الأقصى لارتفاع القالب ناقص نطاق تعديل الكبش؛ يجب أن تتجاوز مجموعة القوالب المغلقة هذه القيمة
- طول السكتة الدماغية- خلوص كافٍ لارتفاع تغذية المواد، وإخراج الجزء، وعودة الكامة عند وضع الفتح الكامل
- تصنيف الحمولة- يجب أن يظل إجمالي قوة القطع والتشكيل أقل من قدرة الضغط المقدرة، مع هامش أمان بنسبة 20-30% لمراعاة اختلاف المواد وتآكل الأداة
- اتصال رام- يتطابق قطر الساق مع تجويف الكبش (لقوالب الضغط الصغيرة المثقوبة) أو محاذاة تباعد فتحة المشبك مع فتحات الكبش T- (للأدوات الأكبر)
- إزالة الخردة- فتحات المساند أو الخلوص أسفل الحذاء السفلي تسمح للبزاقات وخردة القطع بالخروج دون تراكم
- ارتفاع التغذية- يتناسب ضوء النهار المفتوح أعلى الحد مع ارتفاع خط تغذية الملف وأي متطلبات للحلقة
- مواصفات التوازي- وجه المكبس الصحفي وتوازي سطح المسند ضمن المواصفات؛ تعمل المكابس البالية على تضخيم أي مشكلات في محاذاة مجموعة القوالب
أحد التفاصيل التي يتجاهلها المهندسون في كثير من الأحيان: إمكانية الوصول إلى المشبك. قد تتناسب أبعاد حذائك مع المسند، لكن إذا كانت أعمدة التوجيه أو كتل الكعب أو أسطوانات النيتروجين تسد مناطق التثبيت على طول محيط الحذاء، فلن تتمكن من تأمين القالب بشكل صحيح. قم برسم مواقع المشبك بالنسبة لجميع المكونات المثبتة قبل الانتهاء من أبعاد الحذاء.
تأكد أيضًا من أن القوالب المثقوبة الخاصة بالمهام الصحفية داخل مصنعك تشترك في ارتفاعات إغلاق موحدة حيثما أمكن ذلك. يؤدي توحيد ارتفاع القالب عبر الأدوات التي تعمل بنفس الضغط إلى تقليل ضبط الكبش أثناء عمليات التبديل، مما يقلل من وقت الإعداد ويزيل -أخطاء إعادة المعايرة التي تتسلل عندما يقوم المشغلون بالضبط بشكل متكرر بين إعدادات مختلفة على نطاق واسع.
التوافق الأبعاد يضع قالبك في الصحافة. ولكن بمجرد وصولها إلى هناك، فإن المواد التي يتم تصنيع تلك الأحذية والأعمدة والبطانات منها تحدد كيفية تصرف التجميع تحت التحميل المتكرر - سواء كان يحافظ على المحاذاة على مدى ملايين الدورات أو ينجرف تدريجيًا مع انحراف المكونات وتشوهها.
اختيار المواد والصلابة الهيكلية
حتى عندما يتم تحديد حجم مجموعة القوالب الخاصة بك بشكل صحيح للضغط وتكوينها باستخدام تخطيط النشر الصحيح، فإن المواد التي يتم تصنيع هذه المكونات منها تتحكم في النهاية في ما يحدث تحت التحميل المتكرر. ينثني الحذاء ذي الأبعاد المناسبة والمصنوع من مادة خاطئة بطرق تؤدي إلى تدهور جودة الجزء ببطء. يعمل عمود التوجيه بدون الصلابة الكافية على تطوير أنماط التآكل التي تؤدي إلى نمو الخلوص خلال عمليات الإنتاج القليلة الأولى. إن اختيار المواد ليس أمرًا رائعًا، ولكن هذا هو المكان الذي تكون فيه دقة الختم على المدى الطويل-مثبتة أو مفقودة بهدوء.
مواد الأحذية ومقايضات أدائها
تهيمن ثلاث عائلات من المواد على صناعة الأحذية القالبة، وتتميز كل منها بمظهر أداء متميز يناسب سيناريوهات إنتاج محددة.
صفيحة فولاذيةهو الإعداد الافتراضي لمعظم قوالب الضغط المعدنية. يوفر الفولاذ منخفض الكربون- (عادةً AISI 1020 أو 1030) صلابة عالية وسهولة في التصنيع وقابلية إصلاح مباشرة. إذا سقط المسمار أو ثقب الوتد في المكان الخطأ، فيمكن أن تكون الأحذية الفولاذية كذلكموصول وملحومدون المساس بالسلامة الهيكلية. معامل مرونة الفولاذ - ما يقرب من 30 مليون رطل لكل بوصة مربعة - يقاوم الانحناء تحت الحمولة بشكل أفضل من أي بديل بسمك مماثل. بالنسبة لقوالب ختم الفولاذ التي تعمل بكميات إنتاج تصل إلى مئات الآلاف أو الملايين، فإن الألواح الفولاذية هي الأساس الآمن -الفعال من حيث التكلفة.
الحديد الزهرتتبادل الأحذية بعض الصلابة من أجل تخفيف الاهتزاز بشكل فائق. تمتص البنية المجهرية للجرافيت في الحديد الرمادي طاقة الصدمة المتولدة أثناء قطع القطع -من خلال - هذا الإطلاق المفاجئ للطاقة المخزنة عند اختراق المادة. يعمل هذا التخميد على تقليل الضوضاء، وإطالة عمر الثقب، ويقلل من التعب الدوري الذي ينشر الشقوق الصغيرة من خلال فولاذ الأدوات المتصلب بمرور الوقت. غالبًا ما تستخدم قوالب السيارات الأكبر حجمًا أساسات من حديد الزهر-موجهة بدقة ومُشكلة لكل جزء محدد بدلاً من الأحذية المسطحة.
الألومنيومتزن الأحذية ما يقرب من ثلث وزن الفولاذ-وتصبح الآلة أسرع بشكل ملحوظ. توفر السبائك الخاصة مثل QC-7 وQC-10 قوة ضغط تتجاوز قوة الفولاذ منخفض الكربون-، مما يجعلها صالحة للإنتاج - وليس فقط للنماذج الأولية. يتفوق الألومنيوم في{11}}تطبيقات التقطيع عالية السرعة حيث يؤدي انخفاض وزن القالب إلى تقليل القصور الذاتي لمكبس الضغط، ودورات أسرع، ومستويات ضوضاء أقل. كما تعمل المادة أيضًا على تبديد الحرارة بشكل أكثر فعالية من الفولاذ، مما يفيد العمليات التي تولد تراكم درجات الحرارة المرتبطة بالاحتكاك. ومع ذلك، فإن العيوب حقيقية: تكلفة الأحذية المصنوعة من الألومنيوم أعلى، ويصعب إصلاحها إذا تم وضع الثقوب في مكان خاطئ، كما أنها تفتقر إلى مقاومة التآكل على المدى الطويل التي يتمتع بها الفولاذ في تطبيقات التشكيل الثقيلة.
سمك الحذاء مهم بقدر اختيار المواد. عندما يعمل قالب من الصفائح المعدنية مع وضع الحذاء على المتوازيات - كتل مرتفعة تخلق خلوصًا لسقوط الخردة - فإن الامتداد غير المدعوم بين المتوازيات يتصرف مثل العارضة تحت الحمل. ينحرف الحذاء الرفيع على مسافة واسعة من المركز، مما يؤدي إلى تغيير خلوصات الثقب-إلى-القالب ديناميكيًا أثناء كل ضربة. قد لا يقيس هذا الانحراف سوى بضعة أعشار من الألف، ولكنه عبر ملايين الدورات يعمل على تسريع تآكل الحواف بشكل غير متماثل، مما يؤدي إلى نمو نتوء على جانب واحد من الجزء المختوم بينما تظل الحافة المقابلة نظيفة. التأثير التراكمي هو انحراف جودة الجزء الذي يتفاقم تدريجياً حتى يتم تجاوز التفاوتات المسموح بها وترتفع معدلات الخردة.
لا توجد صيغة واحدة لسمك الحذاء المثالي لأن المتغيرات مركبة: الحمولة، وعرض الامتداد، وظروف الدعم، وصلابة المادة، وما إذا كان الحمل مركزًا (مثقوبًا) أو موزعًا (تشكيلًا). لكن المبدأ هو ثابت - أن الأحذية ذات الحجم الصغير تنحرف، ويؤدي الانحراف إلى تغيير الخلوصات، وتقتل الخلوصات المتغيرة جودة الجزء بمرور الوقت. إذا كنت ترى انحرافًا تدريجيًا في الأبعاد في قالب من الصفائح المعدنية اجتاز الاختبار الأولي دون مشاكل، فإن سمك الحذاء غير الكافي أو صلابة هو من بين الأسباب الجذرية الأولى التي يجب التحقيق فيها.
مواصفات مواد النشر والبطانة الإرشادية
تتحمل أعمدة التوجيه دورة عمل قاسية: فهي تقاوم الدفع الجانبي، وتمتص أحمال الصدمات أثناء الانطباق-، وتحافظ على ملاءمة الانزلاق مع البطانات عبر ملايين الضربات. يحدد اختيار المواد هنا بشكل مباشر المدة التي يحافظ فيها نظام التوجيه على المحاذاة قبل أن يؤدي نمو الخلوص إلى الاستبدال.
هناك طريقتان للتصلب تهيمن على صناعة الأدوات المعدنية والقوالب لأعمدة التوجيه:
- الهيكل-فولاذ مقوى- نواة منخفضة الكربون- (عادةً 8620 أو ما شابه) مكربنة لإنتاج غلاف سطحي صلب (58-62 HRC) فوق جزء داخلي قوي ومرن. يقاوم الجراب الصلب تآكل السطح والتسجيل بينما يمتص القلب الناعم التأثير دون حدوث كسر هش. تعتبر الأعمدة المقواة بالحالة هي المعيار لمعظم قوالب تشكيل المعادن لأنها توازن بين مقاومة التآكل والمتانة.
- من خلال-الفولاذ المقوى للأدوات- عبارة عن فولاذ-سبائك كربون متوسط (مثل O1 أو A2) يتم معالجته بالحرارة-بصلابة موحدة في جميع أنحاء المقطع العرضي (58-60 HRC). توفر الأعمدة المقواة صلابة أعلى قليلاً تحت الحمل الجانبي لأن القسم بأكمله يقاوم الانحراف بالتساوي. إنها مخصصة للتطبيقات الدقيقة التي تتطلب أقصى درجات تفاوت التوجيه، ولكنها أكثر هشاشة تحت التأثير وأكثر تكلفة في التصنيع.
يجب أن تكون مادة الجلبة أكثر ليونة من الدعامة التي ترتكز عليها - وهذا يضمن تآكل مركز في الجلبة القابلة للاستبدال بدلاً من الدعامة الأكثر تكلفة. تشمل سبائك البطانة الشائعة ما يلي:
- البرونزية (C93200 أو C93700)- مقاومة ممتازة للتآكل وتشحيم طبيعي من محتوى القصدير. تساعد الموصلية الحرارية الجيدة على تبديد الحرارة الناتجة عن الاحتكاك. الاختيار القياسي لمجموعات القوالب ذات المحمل العادي.
- زيت-برونز مشرب- برونز متكلس ذو مسامية مترابطة مشبعة بزيت التشحيم. يطلق الهيكل المسامي الزيت تحت الضغط والحرارة، مما يوفر تشحيمًا ذاتيًا- أثناء التشغيل. مثالي للتطبيقات التي تكون فيها فترات التشحيم اليدوية غير متناسقة.
- -برونز مدعوم بالفولاذ- طبقة رقيقة من البرونز مرتبطة بقشرة فولاذية. يوفر الجزء الخلفي الفولاذي قوة هيكلية بينما يوفر السطح البرونزي خصائص التآكل والاحتكاك. يُستخدم في تطبيقات الأحمال العالية- حيث قد تتشوه الجلبة البرونزية الصلبة تحت قوة الضغط.
- جرافيت-موصول بالبرونز- البطانات البرونزية الصلبة مع سدادات الجرافيت المدمجة التي توفر ذلكالتشحيم الذاتي المستمر-.. يناسب بشكل أفضل البيئات أو التطبيقات ذات درجات الحرارة المرتفعة-التي قد تلوث فيها مادة التشحيم السائلة قطعة العمل.
تعمل المعالجات السطحية على إطالة عمر المكونات بما يتجاوز ما توفره خصائص المواد الأساسية وحدها. تضيف أعمدة دليل النيتروجين بعد التصلب طبقة منتشرة رفيعة وصلبة للغاية من النيتروجين- (تصل إلى 70 سطحًا من HRC) تقاوم التآكل والتآكل اللاصق دون تغيير الخصائص الأساسية. يضيف طلاء الكروم مقاومة للتآكل ويقلل من معاملات الاحتكاك على الأسطح المنزلقة. بالنسبة لتطبيقات القوالب المعدنية في البيئات المسببة للتآكل أو حيث يمثل تلوث مواد التشحيم مشكلة، يمكن لهذه المعالجات السطحية مضاعفة أو ثلاثة أضعاف الفاصل الزمني بين عمليات الاستبدال اللاحقة.
مواصفات المعالجة الحرارية تستحق الاهتمام أثناء الشراء. المشاركات التي لا يتم تلطيفها بشكل كافٍ بعد التصلب تحتفظ بالضغوط الداخلية التي تخفف نفسها بمرور الوقت - مما يتسبب في تغييرات الأبعاد التي تغير محاذاة التوجيه بعد أن يكون القالب قيد الإنتاج بالفعل. تأكد دائمًا من أن الأعمدة مُقساة مرتين أو ثلاث مرات وفقًا لتوصية الشركة المصنعة للصلب، وتأكد من قيم الصلابة عند تلقي الفحص بدلاً من الثقة في الأوراق وحدها.
| مادة | الصلابة (معامل المرونة) | تخميد الاهتزاز | وزن | التكلفة النسبية | أفضل تطبيق |
|---|---|---|---|---|---|
| لوح فولاذي منخفض الكربون (1020/1030) | عالية (30 مللي ثانية) | قليل | ثقيل | قليل | الإنتاج العام يموت، يتشكل، تقدمي |
| الحديد الزهر (الحديد الرمادي) | متوسط-مرتفع (14-21 ملي بوصة مربعة) | عالي | ثقيل | معتدل | -تقطيع عالي السرعة، وعمليات حساسة للضوضاء، وقوالب السيارات الكبيرة |
| سبائك الألومنيوم (QC-7، QC-10) | منخفض (10.4 ملي بوصة مربعة) | معتدل | ضوء (1/3 من الفولاذ) | أعلى | -ختم عالي السرعة، ومجموعات نماذج أولية، ووزن-تطبيقات محدودة |
| الحالة-فولاذ مقوى (8620 من المشاركات) | عالية (30 مللي ثانية) | قليل | ثقيل | معتدل | المشاركات التوجيهية القياسية لإنتاج قوالب تشكيل المعادن |
| من خلال-الفولاذ المقوى للأدوات (مشاركات O1/A2) | عالية (30 مللي ثانية) | قليل | ثقيل | أعلى | يتطلب التوجيه الدقيق أقصى قدر من مقاومة التآكل |
| سبائك البرونز (البطانات C93200) | معتدل (14 مللي ثانية) | معتدل | معتدل | معتدل | البطانات ذات المحامل العادية لتطبيقات الأحمال القياسية والثقيلة-. |
| الصلب-البرونز المدعوم (البطانات) | دعم عالي/سطح معتدل | قليل | معتدل | أعلى | البطانات ذات التحميل العالي-حيث قد يتشوه البرونز الصلب |
تتضاعف خيارات المواد على مدى عمر الإنتاج. يوفر الحذاء الفولاذي المقترن بعلبة-أعمدة مقواة وبطانات برونزية مشبعة بالزيت- ملايين الدورات الموثوقة في معظم تطبيقات الختم. ولكن إذا كانت متطلبات البيئة أو الحمولة أو الدقة لديك تتجاوز الظروف القياسية، فإن ترقية مكون واحد - من الحذاء الأكثر سمكًا، من خلال-الأعمدة المقواة، أو البطانات الجرافيتية -الموصولة - يمكن أن تقضي على وضع الفشل الذي كان يعمل على تقصير عمر القالب بهدوء. المفتاح هو معرفة المكون الذي يحد من نظامك، وهذا يتطلب فهم أنماط التآكل ومؤشرات الفشل التي تظهرها كل مادة في ظل ظروف الخدمة.
صيانة مجموعة القالب واستكشاف الأخطاء وإصلاحها
أنماط التآكل لا تعلن عن نفسها من خلال الإنذارات. إنها تتطور ببطء - بضعة أعشار من نمو الخلوص هنا، وعلامة تسجيل باهتة هناك - حتى يظهر التأثير التراكمي أخيرًا على شكل انجراف الأبعاد في الأجزاء المختومة. وبحلول ذلك الوقت، كان الضرر قد تسلسل بالفعل: فقد سمحت البطانات البالية باختلال المحاذاة مما أدى إلى تسريع انهيار حافة الثقب، مما أدى إلى زيادة قوى القطع، مما أدى إلى زيادة معاقبة نظام التوجيه. ويتطلب كسر هذه الدورة روتين فحص منضبطًا يرصد التدهور مبكرًا، قبل أن يتفاقم ويؤدي إلى فشل أداة القالب المكلفة أو توقف الضغط غير المخطط له.
مؤشرات التآكل وطرق القياس
يُعد خلوص عمود التوجيه والجلبة المقياس الوحيد الأكثر دلالة على صحة مجموعة القوالب. عندما تكون المجموعة جديدة، يكون الخلوص الجاري بين جلبة المحمل العادي وعمود التزاوج الخاص بها عادةً من 0.0003 إلى 0.001 بوصة. - وهو ما يكفي لفيلم تشحيم بدون تشغيل ملموس. على مدى ملايين الدورات، ينمو هذا الخلوص مع تآكل مادة الجلبة الناعمة ضد العمود المتصلب. إن تتبع هذا النمو بمرور الوقت يخبرك بالضبط بمقدار العمر الإنتاجي المتبقي.
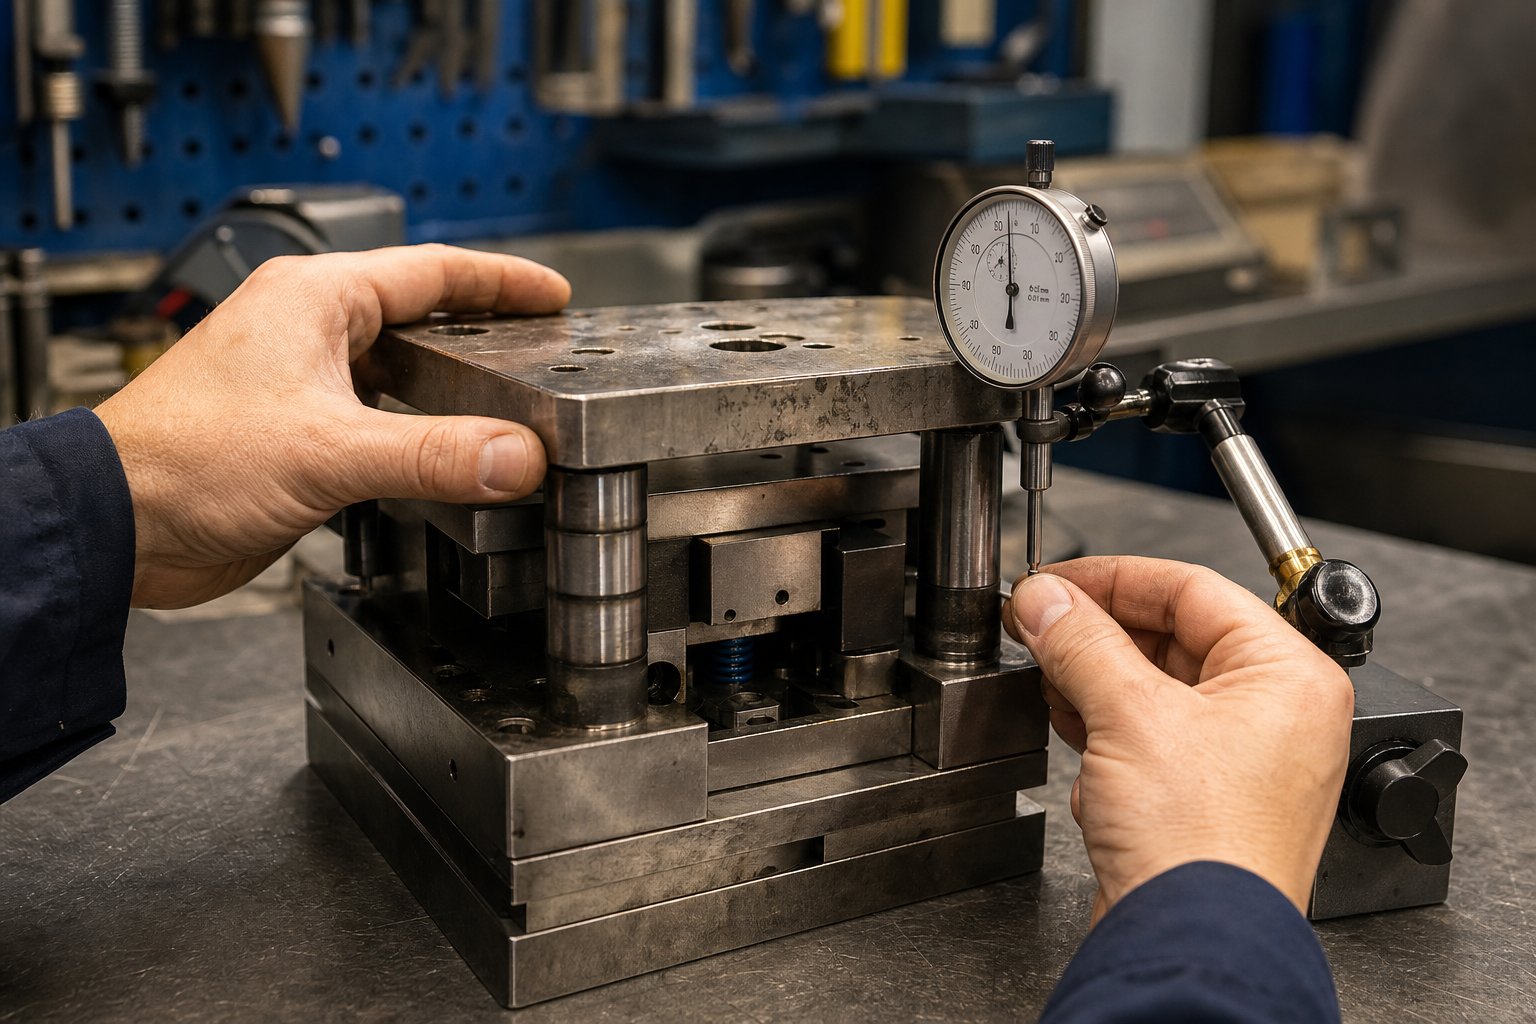
إليك كيفية قياسه: بعد إزالة مجموعة القوالب من المكبس، قم بتركيب مؤشر الاتصال على الحذاء السفلي ثم ضع المكبس على الحذاء العلوي بالقرب من عمود التوجيه. قم بالضغط الجانبي باليد على الحذاء العلوي واقرأ حركة المؤشر الإجمالية. هذا هو التخليص الوظيفي الخاص بك - وهو التشغيل الفعلي الذي يسمح به نظام التوجيه أثناء التشغيل. قارن هذه القراءة بالمواصفات الأصلية من سجل بناء القالب.
تعتمد حدود الاستبدال على متطلبات تحمل الأجزاء، ولكن المبدأ التوجيهي العملي هو التالي: عندما يتجاوز الخلوص المقاس ثلاثة أضعاف المواصفات الأصلية، قم بجدولة استبدال الجلبة في نافذة الصيانة المخططة التالية. عندما يتجاوز خمسة أضعاف الأصل، اسحب القالب من الإنتاج على الفور - حيث تعمل في الوقت الضائع، وتتدهور جودة الجزء بالفعل حتى لو لم يضعها الفحص بعد.
بالإضافة إلى قياس الخلوص، قم بفحص المشاركات الإرشادية بصريًا بحثًا عن هذه المؤشرات:
- التهديف العمودي أو الخطوط الغاضبة- تشير إلى جوع التشحيم أو التلوث في الواجهة المنزلقة
- عصابات ارتداء مصقولة- يوضح مكان وصلات الجلبة تحت الحمل؛ تشير الأشرطة غير المستوية إلى أن العمود منحرف أو أن الحذاء غير متوازي
- علامات تتبع الكرة- في أنظمة محمل الكرات، تكشف الأخاديد الموجودة في OD أو معرف الجلبة عن التحميل الجانبي الزائد الذي ينتقل إلى عناصر الكرة الفردية عند نقطة الاتصال
- تفتق القطر- قابلة للقياس باستخدام ميكرومتر في أعلى ووسط وأسفل منطقة مشاركة النشر؛ يشير الاستدقاق الذي يتجاوز 0.0002 بوصة إلى أن العمود نفسه بحاجة إلى الاستبدال، وليس فقط الجلبة
تتطلب أسطح الأحذية بروتوكول الفحص الخاص بها. قم بتشغيل حافة مستقيمة عبر الأسطح المتصاعدة وتحقق من وجود فجوات ضوئية تشير إلى تشوه موضعي - خاصة أسفل أقسام القالب المتصلبة حيث تؤدي أحمال التثقيب المركزة إلى تحطيم مادة الحذاء الأكثر ليونة بمرور الوقت. تشير علامات التنقيط (الصدأ الناعم-مسحوق ملون عند واجهات التزاوج) إلى أن المكونات المثبتة بمسامير تتحرك بشكل دقيق-تحت الحمل الدوري، مما يؤدي إلى تآكل المادة الأساسية وتفكيك الملاءمة. يُظهر الاحتكاك على الأسطح الملامسة لكتلة الكعب أن ألواح التآكل قد تجاوزت عمرها الإنتاجي وأن القوى الجانبية تؤدي الآن إلى إتلاف الحذاء نفسه.
توازي الحذاء - يجب التحقق من علاقة التسطيح بين أسطح التثبيت العلوية والسفلية - باستخدام مؤشر قرص متحرك عبر السطح على لوحة مرجعية من الجرانيت. عندما يتجاوز انحراف التوازي 0.001 بوصة عبر عرض الحذاء، يحتاج الحذاء إلى إعادة-طحنه على مطحنة سطحية لاستعادة الدقة التي تعتمد عليها قوالب التصنيع وأجزاء القطع للحصول على خلوص موحد.
أوضاع الفشل الشائعة والأسباب الجذرية
تعود معظم حالات فشل مجموعة القالب إلى أحد الأسباب الجذرية الثلاثة: انهيار التشحيم، أو التحميل الزائد، أو عدم المحاذاة. وضع الفشل نفسه هو العرض - الذي يؤدي إصلاحه دون معالجة السبب الأساسي إلى ضمان تكرار الحدث. يجب أن يكون كل فني في ورشة القوالب قادرًا على التعرف على هذه الأنماط وتتبعها حتى مصدرها.
| وضع الفشل | أعراض | السبب الجذري | الإجراء التصحيحي |
|---|---|---|---|
| الاستيلاء على البطانة | يتم ربط الحذاء العلوي أثناء ضغط الضغط؛ التهديف أو اللحام بين العمود والجلبة | تجويع التشحيم - انسداد ممرات الزيت، أو تخطي التشحيم اليدوي، أو استخدام نوع تشحيم خاطئ | استبدال البطانة؛ تنظيف وفحص العمود بحثًا عن أي ضرر؛ استعادة جدول التشحيم. تحقق من تطابق مواصفات مادة التشحيم مع نوع المحمل |
| دليل آخر الكسر | فقدان مفاجئ للمحاذاة. كسر مرئي عند سطح تركيب الحذاء أو بالقرب منه | اختلال مزمن بين مكبس الضغط والمسند؛ تسمح أذرع الضغط البالية بالانحراف الزاوي الذي يؤدي إلى ثني العمود في كل ضربة | استبدال المنشور؛ فحص التوازي الصحفي وتخليص الذراع؛ التحقق من تثبيت الحذاء بشكل كامل؛ تحقق من ملامسة كتلة الكعب قبل المشاركة بعد المشاركة |
| تكسير الأحذية | ينتشر الشقوق المرئية من فتحة المسمار أو مجرى المفتاح أو الزاوية الداخلية الحادة للحذاء | الحمولة الزائدة - تتجاوز سعة الحذاء؛ يتم تسريع تركيز الإجهاد عند الانقطاعات الهندسية عن طريق تدوير التعب | قم بسحب الحذاء إذا امتد الكسر إلى ما هو أبعد من منطقة الإصلاح؛ التحقق من الحمولة الفعلية مقابل القدرة التصميمية؛ زيادة سمك الحذاء أو درجة المادة عند الاستبدال |
| تآكل الجلبة المتسارع (جانب واحد) | قراءات التخليص غير المتكافئة. شريط التآكل مركّز على جانب واحد من معرف البطانة | تولد قوى القالب غير المتوازنة دفعًا جانبيًا مستدامًا في اتجاه واحد؛ أو اضغط على إمالة الكبش تحت الحمل | قم بإضافة أو فحص كتل الكعب لامتصاص الدفع الجانبي؛ التحقق من توازي الكبش الصحفي؛ فكر في الترقية إلى البطانات المدعمة بالفولاذ-لزيادة سعة التحميل |
| مرحلة ما بعد الملح (مجموعات محمل الكرات) | سفر غير حاد أو خشن أثناء فتح/إغلاق القالب؛ خدوش مرئية على سطح العمود | التحميل المفاجئ من سوء التغذية، أو الضربة المزدوجة-، أو تكديس الارتطام الذي يؤدي إلى زيادة التحميل على عناصر الكرة الفردية | استبدال مجموعة العمود والقفص الكروي؛ التحقيق في نظام الكشف عن سوء التغذية؛ إضافة أجهزة استشعار سبيكة إذا لم تكن موجودة |
| تشوه سطح الحذاء | انجراف الأبعاد التدريجي في الأجزاء المختومة؛ انطباعات لوحة الدعم مرئية على سطح الحذاء | لوحة دعم مفقودة أو متشققة تسمح لرؤوس الثقب الصلبة بالتغلغل مباشرة في مادة الحذاء الأكثر ليونة | استبدال لوحات الدعم. إعادة-طحن سطح الحذاء بشكل مسطح؛ تحقق من أن جميع أدوات القالب وألواح الدعم موجودة وغير تالفة قبل التشغيل التالي |
لاحظ النمط: يتضمن كل إجراء تصحيحي إصلاحًا فوريًا وخطوة تحقيق. إن استبدال الجلبة المضبوطة دون التحقق من توصيل التشحيم هو مجرد جدولة للضبط التالي. أدوات تصنيع القوالب مثل مقاييس التجويف، ومؤشرات الاتصال، والألواح السطحية موجودة خصيصًا لتحديد هذه الظروف بشكل موضوعي - فالاعتماد على الفحص البصري وحده يغفل -مرحلة التدهور المبكرة التي تم تصميم الصيانة المتوقعة لاكتشافها.
جدول الصيانة الوقائية
يجب أن يتناسب تكرار الصيانة مع حجم الإنتاج. يحتاج القالب الذي يتم تشغيله 50000 مرة بين فترات الخدمة في مصنع سيارات كبير الحجم- إلى إيقاع مختلف عن إنتاج 5000 قطعة في كل مرة في ورشة العمل. يوفر هيكل الطبقة التالي خطًا أساسيًا - لضبط الفواصل الزمنية بناءً على اتجاهات قياس التآكل الفعلي وبيانات جودة الجزء.
المستوى 1: كل عملية إنتاج (أو كل 10000-25000 ضربة)
- امسح أعمدة التوجيه والبطانات لتنظيفها؛ قم بالفحص بحثًا عن التهديف أو تغير اللون الناتج عن الحرارة أو الأسطح الجافة
- قم بتطبيق مواد التشحيم المحددة على جميع واجهات عمود التوجيه والجلبة
- تحقق من ألواح تآكل كتلة الكعب بحثًا عن تراكم الحطام أو الحطام
- تحقق من أن جميع مسامير تثبيت الأحذية متماسكة وفقًا للمواصفات
- قم بالتحقق من عدم وجود دبابيس وتد مفككة عن طريق الفحص البصري واختبار النقر الخفيف
- تنظيف البزاقة والخردة المتراكمة من مناطق إزالة الأحذية
المستوى 2: كل 50.000-100.000 ضربة
- قم بقياس عمود الدليل-إلى-خلوص الجلبة باستخدام طريقة مؤشر الاتصال؛ قيم السجل والاتجاه
- افحص أسطح تثبيت الأحذية للتأكد من عدم وجود أي تهيج أو قشعريرة أو تشوه
- تحقق من لوحات الدعم بحثًا عن الشقوق أو التنقير أو الفطريات
- التحقق من الارتفاعات الخالية من الزنبرك مقابل المواصفات الأصلية؛ استبدل أي عرض يزيد عن 5% من فقدان الارتفاع
- افحص أسطح عمود التوجيه بالميكرومتر عند ثلاث نقاط لتقليل الاستدقاق أو القطر
- فحص أقفاص محمل الكرات (إن أمكن) بحثًا عن المثبتات المتشققة أو الكرات المفقودة
المستوى 3: كل 250,000-500,000 ضربة (أو سنويًا لتطبيقات المعالجة بالقالب ذات الحجم المنخفض)
- قم بإزالة مجموعة القوالب من الخدمة لإجراء فحص شامل للطاولة
- التحقق من توازي الحذاء على لوح سطح الجرانيت؛ أعد -الطحن إذا تجاوز الانحراف 0.001 بوصة.
- استبدل جميع البطانات التي تظهر خلوصًا يتجاوز ثلاثة أضعاف المواصفات الأصلية
- استبدل جميع المشاركات الإرشادية التي تظهر استدقاقًا قابلاً للقياس، أو تسجيل أقل من مواصفات تشطيب السطح، أو تقليل القطر بما يتجاوز 0.0005 بوصة.
- فحص جميع تجاويف دبوس وتد للاستطالة؛ ماعون وتناسب دبابيس كبيرة الحجم إذا لزم الأمر
- تأكد من أن سمك الحذاء في مناطق التحميل العالية-لم ينخفض بسبب تشوه السطح
- إعادة-تأهيل تسطيح الحذاء والتوازي بعد أي عملية إعادة طحن
معايير التقاعد:يجب إيقاف مجموعة القوالب من الإنتاج عندما تمتد تشققات الأحذية إلى ما هو أبعد من الإصلاح المحلي، أو عندما تؤدي إعادة الطحن إلى تقليل سمك القاعدة إلى ما دون الحد الأدنى المطلوب لحمولة التطبيق، أو عندما تتآكل مواقع تجويف عمود الدليل إلى النقطة التي لا تستطيع فيها الأعمدة القياسية كبيرة الحجم استعادة المحاذاة الأصلية، أو عندما يؤدي التشوه التراكمي إلى تحويل العلاقة الهندسية بين ميزات التثبيت إلى ما هو أبعد مما يمكن أن تعوضه الحشوات. عند تلك النقطة، تكون المجموعة قد حققت عمر الخدمة المصمم لها - وكل ضربة إضافية تعتبر مقامرة ضد الفشل الكارثي.
تعمل الصيانة المتسقة على تحويل مجموعة القوالب من مادة مستهلكة إلى أصل رأسمالي طويل الأمد-. لكن الصيانة تحافظ فقط على ما تم تحديده بشكل صحيح في المقام الأول. إن الحصول على هذه المواصفات الأصلية بشكل صحيح - وإبلاغ الأبعاد الصحيحة والتفاوتات ومتطلبات الأداء إلى المورد الخاص بك - هو المكان الذي يتم فيه وضع القطعة الأخيرة من اللغز في مكانها الصحيح.
كيفية تحديد وطلب مجموعة القالب الصحيحة
تحافظ الصيانة على أداء مجموعة القوالب الخاصة بك - ولكنها لا تستطيع إصلاح المجموعة التي تم تحديدها بشكل غير صحيح منذ اليوم الأول. إن طلب مجموعة قوالب الختم دون توصيل البيانات الصحيحة إلى المورد الخاص بك يشبه مطالبة الميكانيكي بقطع جزء دون طباعة. سوف تحصل على شيء ما مرة أخرى، ولكن ربما لن يناسب صحافتك، أو يتطابق مع عمليتك، أو يستمر خلال حجم الإنتاج الخاص بك. مرحلة المواصفات هي حيث يقوم مهندسو الأدوات بتثبيت الأداء أو بناء القيود دون قصد.
المعلومات التي تحتاجها قبل تحديد مجموعة القوالب
قبل الاتصال بأي شركة مصنعة لقوالب الختم، قم بجمع نقاط البيانات التالية. يمكن أن يؤدي فقدان واحد حتى إلى مجموعة تتطلب إعادة صياغة أو لا تناسب صحافتك على الإطلاق:
- اضغط على تصنيف الحمولة- يحدد درجة مادة الحذاء والحد الأدنى للسمك لمقاومة الانحراف تحت الحمل الأقصى
- أبعاد المسند (العرض × العمق)- يقيد الحد الأقصى لمساحة الحذاء ومواقع منطقة التثبيت
- نطاق ارتفاع الإغلاق (الحد الأدنى والحد الأقصى)- يحدد المظروف الرأسي الذي يجب أن يتناسب مع مجموعة القوالب المغلقة الخاصة بك
- طول السكتة الدماغيةيؤثر - على طول مشاركة مشاركة الدليل؛ يجب أن تظل المشاركات في البطانات طوال الوضع المفتوح الكامل
- اتجاه التغذية وعرض الشريط- يحدد الجوانب التي يجب أن تظل خالية من أعمدة الدليل وكتل الكعب
- توقع حجم الإنتاج- يقود عملية اختيار المواد ونوع المحمل وقرارات معالجة السطح
- غلاف مساحة القالب (أبعاد منطقة العمل)- يعين الحد الأدنى لمساحة الحذاء اللازمة لتركيب جميع مكونات القالب النشطة مع خلوص للمثبتات
- T-نمط وحجم الفتحة- يضمن إمكانية تثبيت الحذاء بشكل صحيح على كل من المسند والمكبس
- متطلبات التسامح الجزئي- يحدد ما إذا كان توجيه المحمل الكروي أو المحمل العادي مناسبًا
- بيئة التشغيل- يؤثر الغبار أو رذاذ سائل التبريد أو درجات الحرارة القصوى على مادة الجلبة ومواصفات التشحيم
يبدو وكأنه الكثير؟ إنه - ولكن كل عنصر في تلك القائمة يتوافق مع البعد أو اختيار المادة الذي سيقوم به المورد الخاص بك نيابة عنك إذا لم تحدده. إن التحكم في هذه القرارات مقدمًا هو ما يفصل بين القالب المخصص الذي يعمل عن القالب الذي يناسبه فقط.
مجموعات القوالب القياسية مقابل مجموعات القوالب المخصصة واعتبارات التكلفة
يعد حجم الإنتاج هو العامل الأساسي في اتخاذ القرار القياسي-في مقابل-القرار المخصص. مجموعات قوالب الكتالوج القياسية - المصممة للأبعاد المشتركة مع أحجام المنشورات والمواقع وسمك الأحذية المحددة مسبقًا - تقدم تسليمًا سريعًا وتكلفة أقل للوحدة من خلال وفورات الحجم. كما تظهر تجربة الصناعة، فإن معظم المنشآت لا يمكنها إنتاج مجموعة قوالب واحدة-بتكلفة فعالة-مثل مورد تصنيع قوالب متخصص يعمل بكميات كبيرة. توفر المجموعات القياسية أيضًا إمكانية التبادل: تتوافق المكونات مع معايير الأبعاد NAAMS أو JIS، مما يعني أنه يمكن الحصول على الأعمدة البديلة والبطانات والأحذية من العديد من الشركات المصنعة للقوالب دون الحاجة إلى تصنيع آلي مخصص.
تكسب قوالب الختم المعدنية المخصصة أقساطها عندما يقع تطبيقك خارج معايير الكتالوج. إن التباعد-غير القياسي، والأحذية كبيرة الحجم لتشكيل الحمولة-الثقيلة، ومتطلبات خلوص الاتجاه غير المعتادة-، أو الحاجة إلى كتل كعب مدمجة وجيوب تثبيت النيتروجين، كلها تدفعك نحو مجموعة قوالب مخصصة مصممة وفقًا لمواصفاتك الدقيقة. فرق التكلفة حقيقي - تتطلب الحلول المخصصة وقتًا هندسيًا مخصصًا، وإعدادات فريدة، وغالبًا ما تكون فترات زمنية أطول - ولكن كذلك فجوة الأداء عندما تفرض مجموعة الكتالوج تنازلات في تخطيط القالب الخاص بك.
يوجد طريق وسط أيضًا. يقوم بعض المهندسين بشراء مجموعة قياسية ثم إنشاء ميزات مخصصة في-المنزل - فتحات تثبيت إضافية، أو جيوب خلوص، أو مواقع نشر معدلة. يمكن لهذا النهج الهجين تقصير الجداول الزمنية، ولكنه يتطلب القدرة على التصنيع والخبرة للحفاظ على الدقة الموضعية بين تجاويف عمود التوجيه التي يعتمد عليها أداء مجموعة القالب. تعمل المعالجة الآلية ذات الإعداد الفردي - لجميع الميزات الهامة، كما يمارسها الموردون الذين يركزون على الدقة-، على التخلص من الأخطاء الموضعية التي تتفاقم عندما تتحرك أداة القالب بين إعدادات الماكينات المتعددة.
تخطيط المهلة الزمنية مهم أيضًا. غالبًا ما يتم شحن مجموعات القوالب القياسية خلال أيام. عادةً ما يتم تشغيل طلبات قوالب الختم المعدني المخصصة من أسبوعين إلى ستة أسابيع اعتمادًا على التعقيد وتوافر المواد وتراكم المورد. بالنسبة لعمليات إطلاق الإنتاج بمواعيد نهائية ثابتة، ضع هذا الوقت في الاعتبار في جدول برنامج الأدوات الخاص بك - ليس كفكرة لاحقة، ولكن كعنصر مسار- بالغ الأهمية يؤدي إلى الاختبار والتحقق من الصحة.
الشراكة مع مورد مجموعة القالب المناسب
لا تقدم بيانات المواصفات التي جمعتها نتائج إلا إذا كان المورد الخاص بك يعرف ما يجب فعله بها. ابحث عن الشركات المصنعة للقوالب التي تطرح الأسئلة الصحيحة - حول عمليتك وحالة الصحافة وتوقعات التسامح - بدلاً من مجرد الاقتباس من الرسم. يعمل أفضل الموردين كشركاء هندسيين، حيث يقومون بسد فجوات المواصفات قبل أن تصبح أخطاء في البناء.
بالنسبة للمشروعات التي تشتمل على هياكل قوالب معقدة - مواصفات خلوص مشددة، أو تدفق محسّن للمواد، أو مثاقب مخصصة، أو رافعات، أو هندسة الحز الالتفافية - فإن العمل مع مورد يربط بين هدف التصميم وواقع التصنيع يوفر دورات التكرار. YICHEN، على سبيل المثال، تربط مهندسي الأدوات بـحلول ختم القالب المخصصةالتي تعالج تحديات التصميم-الكبيرة مثل التحكم في الحرق وتكامل المكونات وتحسين الخلوص منذ البداية، بدلاً من ترك هذه التفاصيل ليتم حلها أثناء التجربة.
بغض النظر عن المورد الذي تختاره، تأكد من هذه الإمكانيات قبل الالتزام:-التصنيع الآلي داخليًا مع التحقق من الأبعاد المهمة، وتقارير الجودة الموثقة التي توضح التفاوتات الفعلية التي تم تحقيقها، والرغبة في التعاون في تحسين المواصفات بدلاً من مجرد البناء للطباعة. مجموعة قوالب الختم هي أداة دقيقة تحدد جودة الجزء الخاص بك لسنوات - تستحق عملية الطلب نفس الدقة التي تطبقها لتحديد أي استثمار آخر في الأدوات الرأسمالية.
الأسئلة الشائعة حول مجموعة قوالب الختم
1. ما الفرق بين مجموعة القالب وكتلة القالب؟
مجموعة القالب هي الإطار الهيكلي الذي يتكون من أحذية القالب العلوية والسفلية، وأعمدة التوجيه، وبطانات التوجيه التي تحافظ على المحاذاة بين نصفي أداة الختم. من ناحية أخرى، تحتوي قوالب القالب على حواف القطع الفعلية، وتشكيل التشكيلات الجانبية، والهندسة الثاقبة. يمكنك تبديل قوالب قوالب مختلفة في نفس مجموعة القوالب طالما أن البصمة متطابقة، وهذا هو السبب في أن مجموعات القوالب القياسية تساعد في تقليل تكاليف الأدوات عبر عائلات المنتجات. عندما تتدهور جودة القطعة، غالبًا ما يعود السبب الجذري إلى نظام التوجيه البالي لمجموعة القالب بدلاً من هندسة كتلة القالب نفسها.
2. كيف يمكنني الاختيار بين أنظمة توجيه المحامل الكروية والمحامل العادية لمجموعة القالب الخاصة بي؟
يعتمد الاختيار على ظروف التشغيل الخاصة بك. توفر أنظمة المحامل الكروية محاذاة شبه خالية-من الصفر مثالية للتقطيع بسرعة عالية-والثقب المتسامح-، ولكنها تتطلب بيئات نظيفة، وتشحيمًا متسقًا بالزيوت المعدنية، ولا يمكنها تحمل أحمال الصدمات أو التلوث. تستخدم أنظمة المحامل العادية البطانات البرونزية التي تتعامل بشكل أفضل مع الدفع الجانبي، والبيئات المتسخة، والصيانة غير المتسقة، مما يجعلها مناسبة للتشكيل الثقيل، والسحب العميق، وقوالب عمل الكامة. بالنسبة للقوالب التقدمية ذات متطلبات الدقة والدفع، توفر التكوينات الهجينة التي تعمل بمحامل كروية على محور التغذية الحرج ومحامل عادية على المحور المحمل بالدفع- حلاً وسطًا فعالاً.
3. متى يجب علي استبدال البطانات التوجيهية في مجموعة قوالب الختم؟
جدولة استبدال الجلبة عندما يتجاوز الخلوص المقاس للجلبة -إلى-ثلاثة أضعاف المواصفات الأصلية من سجل إنشاء القالب. إذا وصلت الخلوص إلى خمسة أضعاف القيمة الأصلية، فاسحب القالب من الإنتاج على الفور لأن جودة الجزء تتدهور بالفعل. قم بقياس الخلوص عن طريق تثبيت مؤشر الاتصال على الحذاء السفلي، ووضع المكبس على الحذاء العلوي بالقرب من عمود التوجيه، وقراءة حركة المؤشر الإجمالية تحت ضغط اليد الجانبي. تتبع هذه القراءات مع مرور الوقت للتنبؤ بفترات الاستبدال وتجنب التوقف غير المخطط له.
4. ما هو تكوين مجموعة القالب الأفضل للختم التدريجي؟
تعد تكوينات الأعمدة الخلفية هي المعيار للختم التدريجي لأنها تضع أعمدة التوجيه على طول الحافة الخلفية، مما يترك الجزء الأمامي والجوانب مفتوحًا تمامًا لتغذية الشريط وإزالة الخردة ورؤية المشغل. توفر مجموعات الأعمدة الخلفية المقترنة بتوجيه محمل الكرة إمكانية التكرار الموضعي التي تتطلبها-سرعة التقطيع والثقب التقدمية العالية. ومع ذلك، إذا كان قالبك التدريجي يشتمل على محطات تشكيل ثقيلة بالقرب من الحافة الأمامية لحذاء عريض، فإن التوجيه غير المتماثل للعمودين الخلفيين قد يسمح بانحراف كافٍ لتغيير المحاذاة. في هذه الحالات، فكر في الترقية إلى تخطيط أربع-أعمدة أو إضافة كتل كعب لاستيعاب الدفع الجانبي.
5. كيف يمكنني تحديد سمك قالب القالب الصحيح لتطبيقي؟
يجب أن يقاوم سمك الحذاء الانحراف تحت الحمولة المحددة وعرض الامتداد وظروف الدعم. عندما يرتكز الحذاء على موازيات لإزالة الخردة، فإن الامتداد غير المدعوم يتصرف مثل العارضة المحملة. ينحرف الحذاء الرفيع جدًا من المنتصف، مما يؤدي إلى تحويل اللكمة ديناميكيًا-إلى-خلوص القالب في كل ضربة ويتسبب في نمو نتوء تدريجي وانحراف الأبعاد. في حين أنه لا توجد صيغة واحدة تغطي جميع الحالات، إلا أن المبدأ ثابت: الحمولة الأعلى، والمسافات الأوسع غير المدعومة، والأحمال الثاقبة المركزة، كلها تتطلب أحذية أكثر سمكًا. إذا لاحظت انحرافًا تدريجيًا في الجودة في القالب الذي اجتاز الاختبار الأولي، فإن سمك الحذاء غير الكافي هو من بين الأسباب الجذرية الأولى التي يجب التحقيق فيها. يمكن للموردين مثل YICHEN مساعدة المهندسين على تحسين أبعاد الأحذية بالنسبة لمتطلبات الحمولة والتخليص المحددة.


