


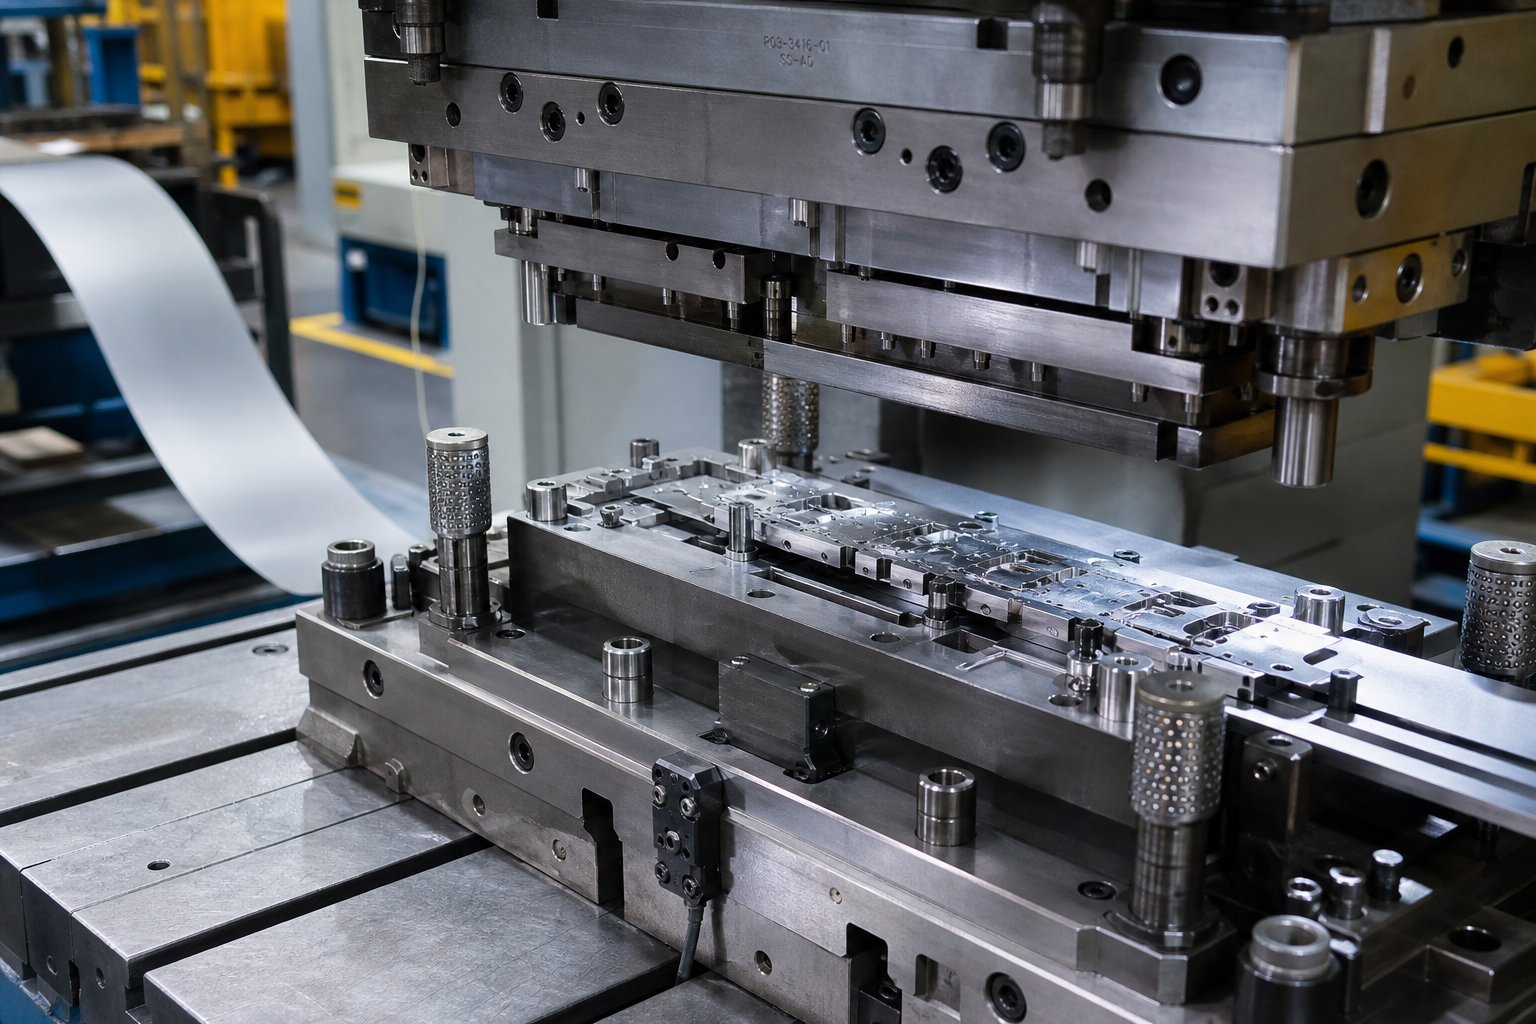
ماذا تعني أداة الختم المعدني والموت حقًا؟
بحث عن "أداة ختم معدنية ويموت" وستجد كل شيء بدءًا من الطوابع اليدوية التي تبلغ قيمتها 15 دولارًا والتي يتم بيعها في أسواق الحرف اليدوية وحتى القوالب التقدمية التي تبلغ قيمتها 200000 دولار والتي تم تصميمها لخطوط إنتاج السيارات. ويخلق هذا النطاق ارتباكًا حقيقيًا للمشترين الذين يحاولون العثور على الحل الصحيح. فلنصلح ذلك.
تحديد أداة الختم المعدني والقالب
تشير أداة الختم المعدني والقالب إلى فئة واسعة من الأدوات الدقيقة المستخدمة لوضع علامات على المعادن أو قطعها أو تشكيلها أو تشكيلها من خلال القوة المطبقة، بدءًا من طوابع وضع العلامات المحمولة باليد إلى القوالب الصناعية المعقدة التي تنتج مكونات الصفائح المعدنية بكميات كبيرة.
يتغير تعريف الختم حسب السياق. في ورشة المجوهرات، يعني الختم الضغط على التصميم على السطح. على أرضية المصنع، يعني ذلك تحويل الصفائح المعدنية المسطحة إلى أجزاء جاهزة بسرعات تتجاوز 1500 ضربة في الدقيقة. كلاهما صالح، لكنهما يمثلان استثمارات ومدة زمنية ومتطلبات هندسية مختلفة تمامًا.
الطوابع الحرفية مقابل يموت الختم الصناعي
إذن ما هي أداة الختم من الناحية العملية؟ هنا حيث يهم الطيف:
- طوابع اليدهي أدوات فولاذية صلبة يتم تشغيلها يدويًا ويتم ضربها بمطرقة لترك انطباعات مثل الأرقام التسلسلية أو الشعارات أو الحروف. إنها قابلة للحمل، ومنخفضة-التكلفة، ومناسبة للمهام ذات الحجم المنخفض-أو لمرة واحدة-.
- طوابع الآلةالتكامل مع المكابس الهيدروليكية أو أنظمة النقط من أجل وضع علامات متكررة وأعلى للحجم على خطوط الإنتاج.
- يموت الختم الصناعيهي إحدى-واحدة من-أ-الأدوات الدقيقة التي تعمل على قطع وتشكيل الصفائح المعدنية إلى الأشكال المرغوبة. يموت ختم المعدن هوأداة متخصصة ومصممة هندسيًا-متخصصةتتكون من ثقب وتجويف مثبتين على أحذية قالب موجهة، مصممة لإنتاج آلاف أو ملايين الأجزاء المتماثلة.
ما هو ختم المعادن على المستوى الصناعي؟ إنها عملية تغذية الصفائح المعدنية المسطحة بين نصفي القالب الدقيقين، حيث تعمل قوة الضغط الهائلة على تحويل المواد الخام إلى مكونات نهائية بتفاوتات تصل إلى 0.0002 بوصة.
لماذا تتداخل المصطلحات
يحدث الارتباك لأن الأدوات الحرفية والصناعية تؤدي نفس الإجراء الأساسي: تطبيق القوة على المعدن من خلال أداة مشكلة. ما هي يموت في التصنيع؟ إنها التجاويف المعدنية المخصصة التي تحدد هندسة الأجزاء. ما هو الختم في الاستوديو الحرفي؟ إنها تضغط على نمط ما على السطح. نفس الفعل، بمقياس مختلف تمامًا.
فكر في الأمر على أنه طيف. في أحد الأطراف، يوجد ختم يدوي يشير إلى رقم تسلسلي واحد. ومن ناحية أخرى، يقوم القالب التدريجي بإجراء العشرات من عمليات القطع والتشكيل المتتابعة على شريط معدني يتم تغذيته بشكل مستمر، مما ينتج الجزء النهائي فقط في المحطة النهائية. تختلف تكلفة الأدوات والتعقيد الهندسي والقدرة الإنتاجية بين هاتين النقطتين النهائيتين حسب الحجم، وهذه الفجوة هي بالضبط المكان الذي تحدث فيه أخطاء التوريد المكلفة.
أنواع قوالب الختم ومتى يتم استخدام كل منها
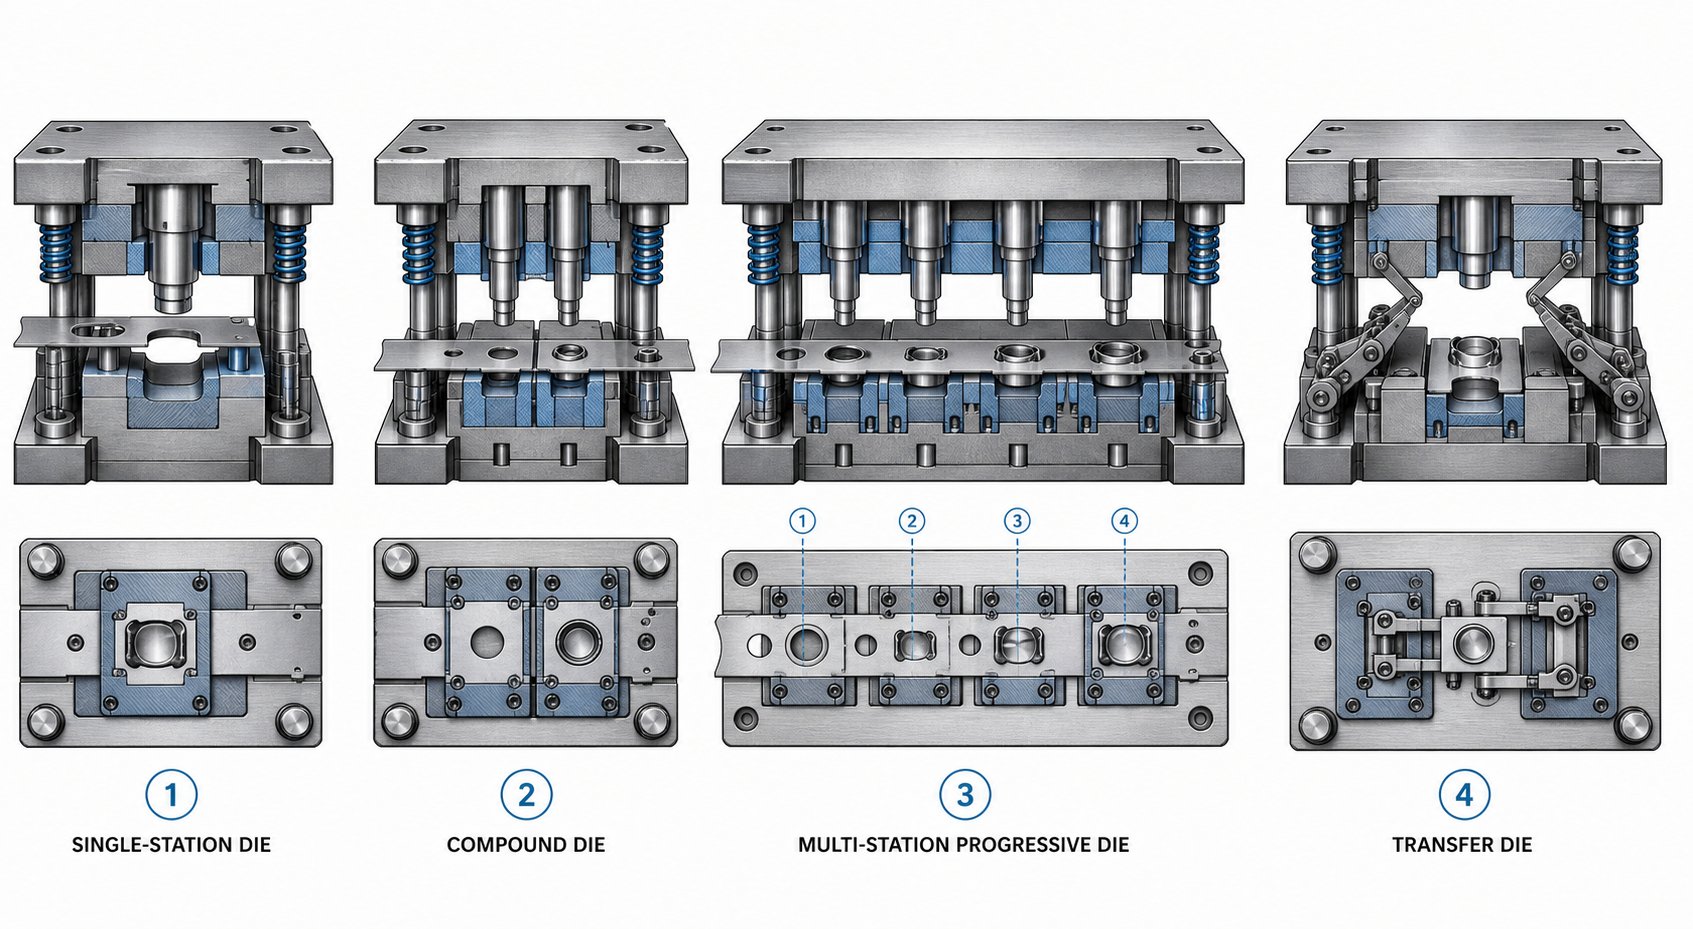
يثير هذا الطيف من ختم اليد إلى القالب التقدمي سؤالاً تاليًا واضحًا:أي نوع من قوالب الختم يناسب مشروعك؟ يعد اختيار المنتج الخطأ أحد أكثر الأخطاء تكلفة التي يرتكبها المشترون. اختر قالبًا بسيطًا جدًا بالنسبة للجزء الهندسي الخاص بك وسوف تحرق الأموال في العمليات الثانوية. أكثر من-هندسة الأدوات لتشغيل إنتاج متواضع ولن تتمكن أبدًا من استرداد الاستثمار. وإليك كيفية تقسيم الأنواع الأربعة الرئيسية لقوالب الختم عمليًا.
يموت بسيطة ومركبة
تقوم القوالب البسيطة بإجراء عملية واحدة لكل ضربة ضغط. ضربة واحدة، أو قطع واحد، أو انحناء واحد، أو شكل واحد. هذا كل شيء. إنهم يمثلون القوة العاملة في مجال الإنتاج المنخفض الحجم-والنماذج الأولية، حيث تكون المرونة أكثر أهمية من السرعة. يمكن ترتيب عدة قوالب بسيطة في خط ضغط ترادفي، مع تحميل الأجزاء يدويًا أو بواسطة الروبوت بين المحطات. يحافظ هذا الإعداد على انخفاض تكاليف الأدوات الفردية، ولكن يتم إضافة العمالة ووقت الدورة بسرعة بكميات أكبر.
تأخذ القوالب المركبة الخطوة التالية من خلال إجراء عمليات قطع متعددة بضربة واحدة. تخيل إنتاج غسالة: في دورة ضغط واحدة، يقوم القالب المركب بثقب الثقب المركزي وإفراغ القطر الخارجي في نفس الوقت. والنتيجة هي جزء مسطح ودقيق مكتمل بضربة واحدة. نظرًا لأن كل شيء يحدث مرة واحدة، فإن القوالب المركبة تنتج أجزاء أكثر انبساطًا من البدائل التقدمية وتكون الأدوات أسرع وأقل تكلفة في البناء. المقايضة-متوقفة؟ إنها تقتصر على أشكال هندسية مسطحة وبسيطة نسبيًا. عندما يحتاج الجزء الخاص بك إلى الانحناء، أو التشكيل العميق، أو العمليات المتسلسلة المعقدة، فإن القوالب المركبة لا يمكنها مواكبة ذلك.
قوالب تقدمية -لإنتاج كميات كبيرة
القوالب التقدمية هي التي تتألق فيها قوالب الختم المعدنية ذات الحجم الكبير-. يتم تغذية ملف من الصفائح المعدنية من خلال سلسلة من المحطات المتتابعة، تؤدي كل منها عملية محددة - قطع، وتثقيب، وثني، وتشكيل - حيث يتقدم الشريط مسافة ثابتة (الميل) مع كل ضربة ضغط. تظل قطعة العمل متصلة بشريط الناقل طوال العملية، ويتم فصل الجزء النهائي فقط في المحطة النهائية.
يمكن أن تصل سرعات الإنتاج1500 جزء في الدقيقةللمكونات الصغيرة. غالبًا ما يتم تشغيل القوالب التقدمية دون مراقبة باستخدام مغذيات الملفات وأدوات فردها، مما يعني أنه يمكن لمشغل واحد مراقبة مكابس متعددة في وقت واحد. يعد مفهوم أدوات المرحلة أمرًا أساسيًا هنا: تمثل كل محطة في القالب مرحلة تصنيع منفصلة، ويحدد تسلسل تلك المراحل جودة الجزء واستخدام المواد ووقت الدورة. تؤدي المراحل المتسلسلة بشكل سيء إلى حدوث تركيزات إجهاد، أو ترقق المواد، أو سوء تغذية مما يؤدي إلى قتل الإنتاجية.
الصيد؟ تتطلب القوالب التقدمية استثمارًا مقدمًا عاليًا وهندسة دقيقة. الأضرار التي لحقت بمحطة واحدة تعني سحب مجموعة القالب بأكملها للإصلاح. كما أنها غير مناسبة للأجزاء المرسومة بعمق-، نظرًا لأن شريط الناقل يحد من مدى تدفق المادة.
نقل القوالب والتكوينات المتخصصة
يعمل ختم النقل على حل القيود المفروضة على القوالب التقدمية عن طريق فصل كل جزء عن الشريط المعدني كأول عملية. تقوم الأصابع أو القضبان الميكانيكية بعد ذلك بنقل الفراغات الفردية بين محطات مستقلة للتشكيل أو الثني أو الرسم أو الخيوط. نظرًا لعدم وجود شريط حامل يقيد تدفق المواد، فإن قوالب النقل تتفوق في إنتاج مكونات كبيرة أو عميقة -مرسومة أو معقدة هندسيًا مثل ألواح هياكل السيارات وتطبيقات الأنابيب.
يمكن لأنظمة نقل المحاور الثلاثة- الإمساك بالأجزاء ورفعها وتحريكها وخفضها في مواضع دقيقة في كل محطة، مما يتيح العمليات التي قد تكون مستحيلة مع شريط متصل. تأتي المرونة بتكلفة: تتطلب قوالب النقل أدوات تحكم ميكانيكية وإلكترونية متطورة، والمزيد من أجهزة استشعار حماية القالب، وأنظمة تفكيك فارغة. تكون أوقات الإعداد أطول، وتزداد متطلبات الصيانة مع التعقيد الميكانيكي.
بالنسبة للمشترين الذين يقومون بتقييم القوالب وحلول الختم، غالبًا ما يعتمد القرار بين التقدمي والنقل على عمق الجزء وحجمه. إذا كان المكون الخاص بك مسطحًا وصغيرًا نسبيًا، فإن التقدم التقدمي يفوز بالسرعة والتكلفة-لكل-جزء. إذا كانت كبيرة أو عميقة أو تتطلب التناوب بين العمليات، فإن النقل هو عادةً المسار الوحيد القابل للتطبيق.
| نوع القالب | حجم الإنتاج | تعقيد الجزء | نطاق تكلفة الأدوات | سرعة الدورة النموذجية |
|---|---|---|---|---|
| بسيط (الخط) يموت | منخفضة إلى متوسطة | عملية واحدة؛ هندسة بسيطة | $5,000 - $30,000 | 7 - 30 جزء/دقيقة |
| يموت مركب | متوسطة إلى عالية | الأجزاء المسطحة قطع متعدد-بضربة واحدة | $10,000 - $50,000 | 20 - 60 جزء/دقيقة |
| يموت التقدمي | عالية إلى عالية جدًا | أجزاء تشغيل معقدة ومتعددة- (عمق رسم محدود) | $30,000 - $250,000+ | 50 - 1,500 جزء/دقيقة |
| نقل يموت | متوسطة إلى عالية | أجزاء ثلاثية الأبعاد كبيرة أو{0}}عميقة أو معقدة | $50,000 - $500,000+ | 10 - 40 جزء/دقيقة |
لا يكون نوع قالب الختم الصحيح واضحًا دائمًا من خلال هندسة الأجزاء وحدها. سلوك المواد تحت ضغط التشكيل، والتفاوتات المطلوبة، وحجمك السنوي المستهدف، كلها عوامل تدخل في المعادلة. آليات المواد والعمليات هذه هي المكان الذي تصبح فيه الطبقة التالية من عملية اتخاذ القرار-تقنية - وحيث تبدأ العديد من أخطاء تحديد المصادر بهدوء.
كيف تعمل عملية ختم المعدن خطوة بخطوة
إن معرفة نوع القالب الذي يناسب مشروعك هو نصف الصورة فقط. النصف الآخر هو فهم ما يحدث بالفعل للمعدن بمجرد دورة الضغط. يحدد العديد من المشترين الأدوات دون فهم الآليات الموجودة تحتها، وتؤدي هذه النقطة العمياء إلى مشكلات في التسامح، والخردة المفرطة، والإحباط-والرجوع-إلى ورش القوالب. إليك كيفية عمل عملية ختم المعدن بدءًا من الملف الخام وحتى الجزء النهائي.
تتبع دورة الختم النموذجية تسلسلًا متكررًا في كل مرة ينزل فيها مكبس الضغط:
- تغذية المواد- يتم فك مخزون الملف من خلال جهاز فرد ويتم تغذيته في القالب على مسافة دقيقة.
- لقط / تجريد- تتصل لوحة التجريد بالورقة، وتمسكها بشكل مسطح على سطح القالب لمنع الرفع أو الانبعاج.
- القطع والتشكيل- تنزل اللكمة من خلال الورقة إلى تجويف القالب، لإجراء العملية المحددة (التقطيع، الثقب، الثني، الرسم، أو التشكيل).
- فصل الجزء/السبائك- تسقط البزاقات المقطوعة من خلال فتحة القالب؛ تبقى الأجزاء المشكلة إما على شريط الناقل أو يتم إخراجها عن طريق الضربات الميكانيكية أو الانفجارات الهوائية.
- تراجع رام- ينسحب المثقاب، ويمسك أداة التجريد الورقة لأسفل لمنعها من الرفع باستخدام المثقاب، وتقوم وحدة التغذية بدفع الشريط إلى موضع الخطوة التالي.
يتكرر هذا التسلسل مئات أو آلاف المرات في الدقيقة اعتمادًا على سرعة الطباعة والمواد وتعقيد الأجزاء. تطبق كل عملية ضمن عملية القالب القوة بشكل مختلف على الصفائح المعدنية، ويساعدك فهم هذه الاختلافات على تجنب تحديد الأدوات الخاطئة.
شرح عمليات الختم الأساسية
يتم إنتاج كل جزء من أجزاء ختم الصفائح المعدنية من خلال مجموعة من خمس عمليات أساسية. فكر فيها كوحدات بناء - قد يقوم قالب النرد التدريجي بربط ستة أو ثمانية منها بالتسلسل، بينما يؤدي قالب النرد البسيط واحدًا فقط.
تقطيعقطع شكل مسطح من الورقة. الجزء المثقوب-هو الجزء النهائي (أو الجزء الفارغ لمزيد من المعالجة). الهيكل العظمي المتبقي عبارة عن خردة. يُنتج التقطيع مخططات تفصيلية دقيقة للأجزاء، ويُعد نقطة البداية للمكونات مثل الغسالات والأقواس وفراغات التروس.
ثقباللكمات أو القواطع في الورقة. هنا، الورقة المتبقية هي الجزء الخاص بك، أما البزاقات المثقوبة- فهي عبارة عن قصاصات. إنه عكس عملية التقطيع ميكانيكيًا، على الرغم من أن كلاهما يستخدم عملية التثقيب-و-قص القالب. ستجد ثقبًا في كل جزء مختوم تقريبًا يحتاج إلى فتحات تثبيت أو فتحات تهوية أو قواطع كهربائية.
الانحناءيقوم بتشويه الورقة على طول محور مستقيم لإنشاء زوايا أو حواف أو قنوات. لا تتم إزالة أي مادة. تحدد بدل الانحناء وحسابات الزنبرك كيفية تصميم القالب، ويؤدي فهمها بشكل خاطئ إلى إنتاج أجزاء لا تلبي أبعاد الطباعة.
رسمتسحب الصفائح المعدنية المسطحة إلى تجويف ثلاثي الأبعاد-، لإنتاج أكواب أو صناديق أو حاويات بدون وصلات. يحقق السحب العميق عمقًا كبيرًا دون تمزق عن طريق التحكم الدقيق في تدفق المواد إلى تجويف القالب.
تشكيليعيد تشكيل المعدن دون إزالة المواد، ويشمل عمليات مثل النقش والسك والتجعيد والتشفية. يضيف التشكيل ميزات هيكلية أو تفاصيل زخرفية إلى جزء مختوم مسطح.
التقطيع مقابل الثقب مقابل الرسم
الخلط الميكانيكي بين رحلات التقطيع والثقب حتى المشترين ذوي الخبرة عند مراجعة مقترحات القالب. كلاهما عبارة عن عمليات ختم تثقيب تستخدم فيزياء قص متطابقة - يتم دفع المثقاب عبر الورقة إلى فتحة القالب. والفرق الوحيد هو القطعة التي تحتفظ بها.
في التقطيع، هندسةفتح يموتيحدد أبعاد الجزء النهائي الخاص بك. في الثقب، هندسةلكمةيحدد حجم الثقب. يؤثر هذا التمييز بشكل مباشر على كيفية تطبيق الخلوص وعلى المكون (الثقب أو القالب) الذي يتم الاحتفاظ به على البعد الاسمي.
الرسم يختلف جوهريا عن كليهما. بدلاً من القص، تتضمن عملية ضغط المعدن في الرسم تشوهًا بلاستيكيًا حيث تتدفق مادة الصفائح بشكل قطري إلى الداخل عبر نصف قطر السحب وإلى داخل التجويف. التحدي؟ السيطرة على هذا التدفق. الكثير من التقييد من الحامل الفارغ والمادة تضعف أو تتمزق. يتشكل القليل جدًا من ضبط النفس والتجاعيد عندما يتم ضغط المواد الزائدة. تتطلب عوامل مثل قوة الحامل الفارغ، وهندسة خرز السحب، والتشحيم، وعدد مراحل السحب، تصميمًا معقدًا للأدوات. ولهذا السبب فإن الأجزاء المرسومة بعمق-تكلف في كثير من الأحيان تكلفة أكبر بكثير للأداة مقارنة بالمكونات الفارغة المسطحة ذات الأبعاد الخارجية المشابهة.
دور إزالة القوالب
خلوص القالب هو الفجوة بين حافة القطع للحافة المقابلة لفتحة القالب. يتم التعبير عنها عادةً كنسبة مئوية من سمك المادة لكل جانب. يبدو الأمر بسيطًا، ولكن التخليص غير الصحيح هو أحد الأسباب الجذرية الأكثر شيوعًا لمشاكل الجودة وفشل الأداة المبكر في أي عملية تصنيع ختم.
بالنسبة لمعظم تطبيقات الفولاذ الطري، تتراوح نسبة الخلوص بين 5% و10% من سمك المادة لكل جانب. تتطلب المواد الأكثر صلابة مثل الفولاذ المقاوم للصدأ خلوصًا أكبر (يصل إلى 12-15%)، بينما تتطلب المعادن الأكثر ليونة مثل الألومنيوم أو النحاس خلوصًا أكثر إحكامًا. أآلة حاسبة إزالة لكمة ويموتعوامل في نوع المادة وسمكها وجودة الحافة المطلوبة للتوصية بقيمة فجوة محددة.
عندما يكون الخلوص ضيقًا للغاية، فإن المثقاب يتطلب المزيد من القوة لقص المادة، مما يولد حرارة زائدة ويسرع من تآكل كل من المثقاب والقالب. يصبح الغليان خطرًا حيث يتم لحام المواد مجهريًا على أسطح الأداة. عندما يكون الخلوص كبيرًا جدًا، ينحني المعدن بدلاً من القص بشكل نظيف، مما ينتج عنه نتوءات ثقيلة على حافة القطع، ومناطق انفصالية خشنة، وأبعاد أجزاء غير متناسقة.
ينتج عن الخلوص المثالي منطقة قص نظيفة تغطي حوالي-ثلث سمك المادة، تليها منطقة كسر يمكن التحكم فيها. ستشاهد نتوءًا صغيرًا ومتسقًا (عادةً أقل من 10% من السمك) - وليس نتوءات ثقيلة حادة- تشير إلى وجود مشاكل في التخليص. في -عملية تصنيع ختم المعدن المضبوطة جيدًا، يعمل الخلوص المناسب أيضًا على إطالة عمر القالب بشكل كبير لأن قوى القطع يتم توزيعها بشكل متساوٍ بدلاً من تركيز الضغط على حواف الأداة.
تتفاعل خصائص المواد، وإزالة القالب، وميكانيكا التشكيل لتحديد مدة استمرار أدواتك قبل أن تحتاج إلى الشحذ أو الاستبدال. تبدأ معادلة المتانة بما يتم تصنيع القالب نفسه من - درجة فولاذ الأداة ومعالجتها الحرارية وأي طبقات طلاء سطحية يتم تطبيقها لمكافحة التآكل.
دليل اختيار المواد والأدوات الفولاذية
تحدد هندسة قالب الختم الشكل الذي ينتجه. يحدد قالب الختم الفولاذي المدة التي يستمر فيها إنتاج هذا الشكل بدقة. اختر المادة الخاطئة وستلاحظ حدوث تقطيع سابق لأوانه، أو تآكل مفرط، أو تشقق كارثي في منتصف-التشغيل -، مما يعني توقفًا غير مخطط له وتكاليف إصلاح طارئة. ومع ذلك، يتعامل العديد من المشترين مع اختيار المواد كفكرة متأخرة، ويقبلون أيًا كان ما يفترضه متجر القوالب الخاص بهم دون التساؤل عما إذا كان هو الأمثل للتطبيق.
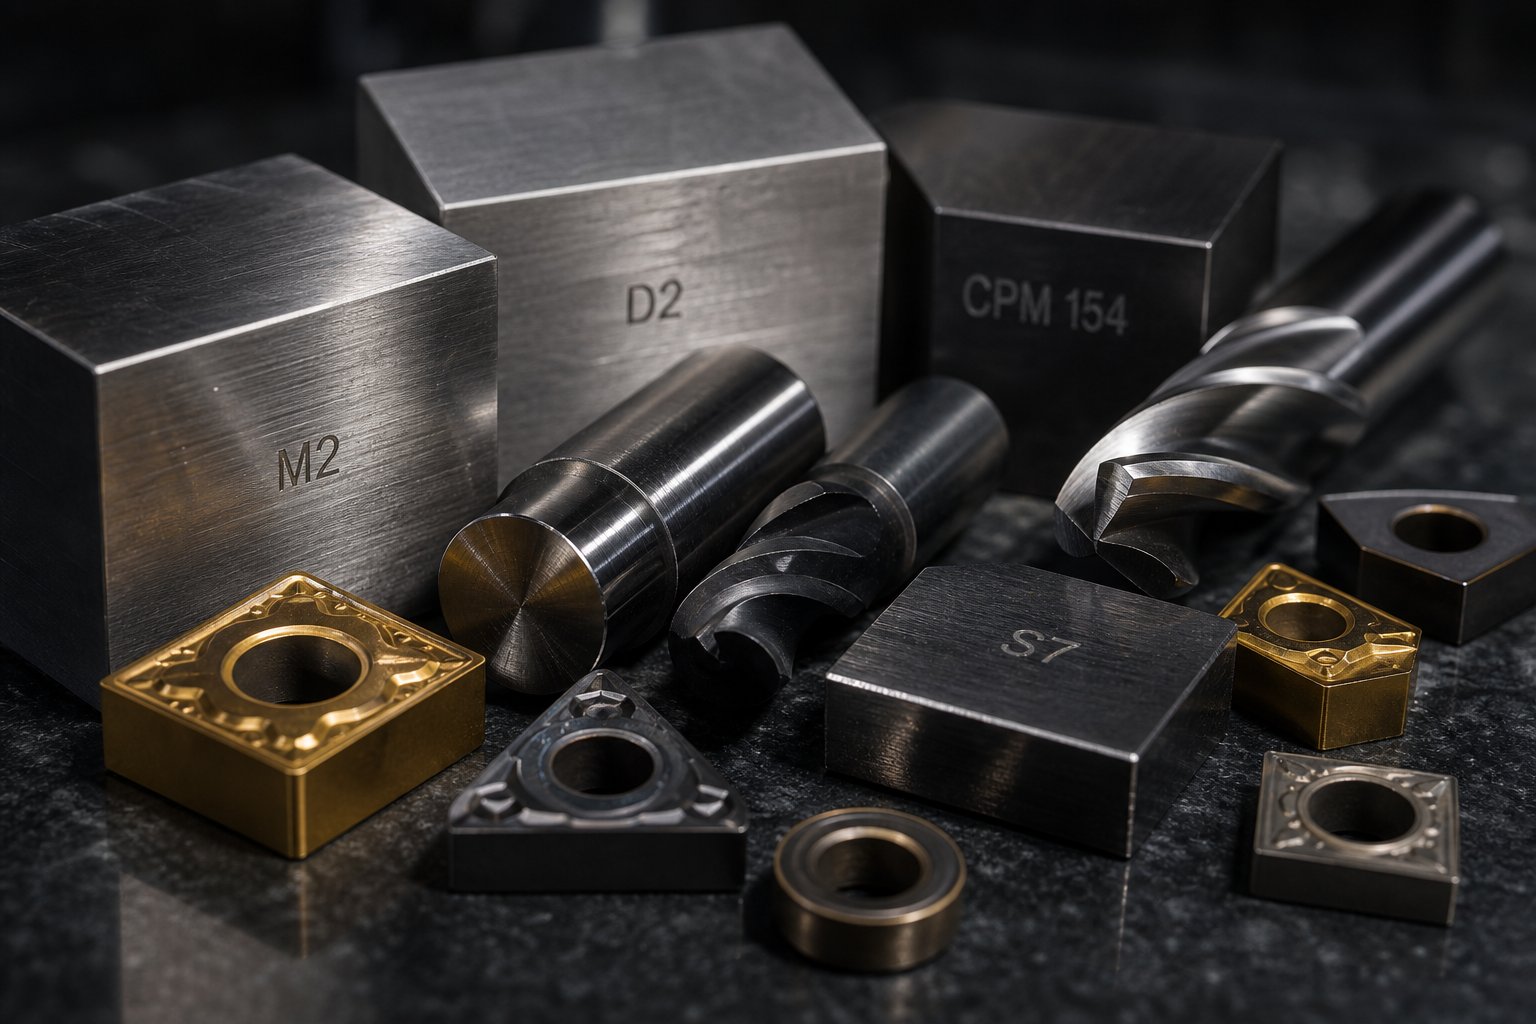
درجات الصلب أداة لختم يموت
فولاذ الأدوات عبارة عن عائلة من سبائك الفولاذ الكربونية المصممة خصيصًا للصلابة ومقاومة التآكل والقدرة على الحفاظ على الشكل تحت الضغط المتكرر. ضمن تلك العائلة، تخدم الدرجات المختلفة أدوارًا مختلفة إلى حد كبير في قوالب ختم الفولاذ. إليك كيفية تقسيم الفئات الرئيسية لقوالب الضغط المعدنية:
الفولاذ الكربوني للأدوات (سلسلة -W)هي نقطة الدخول. تصلب المياه-وتعتبر هذه الدرجات غير مكلفة نسبيًا، وهي صالحة للاستخدام في الأدوات قصيرة المدى-والنماذج الأولية للقوالب حيث تظل أهداف الحجم أقل من بضعة آلاف من الأجزاء. إنها تتآكل بسرعة في ظل ظروف الإنتاج، لكن تكلفتها المنخفضة تجعلها عملية للاستخدام في -عمر افتراضي محدود.
الفولاذ البارد-لأدوات العمل (D2، A2)تهيمن على ختم الأغراض العامة-. D2 عبارة عن درجة عالية من الكربون-والكروم-عالي المعروف بمقاومة التآكل الاستثنائية، مما يجعله مثاليًا للتقطيع والتثقيب وتشكيل القوالب التي تتطلب تفاوتات كبيرة. يوفر A2 تصلبًا للهواء- بمتانة أفضل واستقرارًا للأبعاد أثناء المعالجة الحرارية - وهو خيار قوي للثقبات التي تشهد أحمال تصادم معتدلة. عندما يسأل المشترون عن ختم قوالب الفولاذ للإنتاج العام، تغطي D2 وA2 معظم السيناريوهات.
الفولاذ المقاوم للصدمات-(S7)يملأ مكانة محددة. حيث يتفوق D2 في مقاومة التآكل، فإن S7 يضحي ببعض أداء التآكل من أجل صلابة عالية التأثير. إنها الحل الأمثل-للثقب الثقيل، وتقطيع المواد السميكة-، وأي محطة تمتص فيها الأداة الصدمات الميكانيكية الكبيرة. مثللاحظ ممارسي الصناعة، فإن العقلية الافتراضية المتمثلة في "S7 لأقسام القطع، وD2 لأقسام النماذج" تستمر على نطاق واسع - وعلى الرغم من أنها نقطة بداية معقولة، إلا أنها غالبًا ما تمنع المهندسين من استكشاف-بدائل أكثر ملاءمة.
فولاذ عالي السرعة-(M2)يحافظ على الصلابة عند درجات حرارة مرتفعة حيث تصبح درجات العمل الباردة -تلين. في القوالب التقدمية ذات السرعة العالية- التي تولد حرارة احتكاك كبيرة، أو في تطبيقات الختم الساخن، تحتفظ M2 بحداثتها حيث يتحلل D2. إنه يحقق ما يقرب من 62-64 HRC بعد التقسية ويجد استخدامًا شائعًا في أدوات القطع وعمليات الختم ذات درجة الحرارة العالية.
كربيد التنغستنيقع في أقصى نهاية طيف المتانة. توفر قوالب الختم المصنوعة من الكربيد مقاومة تآكل لا مثيل لها من أجل إنتاج حجم -عالي الحجم - فائق - ملايين الدورات على المواد الكاشطة مثل الفولاذ المقاوم للصدأ أو صفائح الفولاذ السيليكوني. المفاضلة-هي الهشاشة والتكلفة. يتم عادةً استخدام إدخالات الكربيد بشكل انتقائي في محطات التآكل العالي-بدلاً من تجميع القوالب بالكامل، مما يسمح للمهندسين باستهداف المتانة على وجه التحديد في الأماكن التي يتطلبها الحجم بشكل أكبر.
بالنسبة لقوالب ختم الألومنيوم، يتغير اختيار المواد لأن نعومة الألومنيوم تخلق تحديات مختلفة. يصبح الغليان - حيث يتم لحام مادة الشغل بسطح الأداة - هو وضع الفشل الأساسي بدلاً من التآكل الكاشط. غالبًا ما يتفوق مصقول D2 أو A2 مع الطلاءات المناسبة على الدرجات الأكثر صلابة لأن جودة تشطيب السطح مهمة أكثر من الصلابة الخام عند تشكيل الألومنيوم.
عروض الصلابة والمتانة ومقاومة التآكل-.
هذه هي الحقيقة غير المريحة حول ختم فولاذ القالب: لا توجد درجة واحدة تزيد من الخصائص الحيوية الثلاثة في وقت واحد. توجد الصلابة والمتانة ومقاومة التآكل في حالة التوتر، كما أن دفع أحدهما إلى الأعلى يؤدي دائمًا إلى الإضرار بالآخر.
صلابة(يتم قياسه بمقياس Rockwell C، أو HRC) يحدد مقاومة تشوه السطح. الصلابة العالية تعني أن الحافة المتطورة تحافظ على شكلها الهندسي لفترة أطول. D2 يصل إلى 62-64 HRC؛ يصل A2 إلى 63-65 HRC بعد المعالجة الحرارية المناسبة.
صلابةيقيس القدرة على امتصاص التأثير دون كسر. القالب الصلب ينحني قبل أن ينكسر. يوفر S7 عند 60-62 HRC ما يقرب من ضعف مقاومة الصدمات لـ D2 عند صلابة مماثلة، لأن بنيته الدقيقة تحتوي على عدد أقل من جزيئات الكربيد الكبيرة التي تعمل كمواقع لبدء الشقوق.
ارتداء المقاومةيعكس مدى مقاومة سطح الأداة لإزالة المواد من خلال التآكل أو الالتصاق. تعمل كربيدات الكروم الصلبة في D2 على إنشاء درع مجهري ضد الصفائح المعدنية الكاشطة، ولكن تلك الكربيدات نفسها تجعل الفولاذ أكثر عرضة للتقطيع تحت الأحمال المفاجئة.
الأثر العملي؟ حوالي 80% من حالات فشل القوالب المبكرة تأتي من التشقق أو التشقق الناتج عن الإجهاد - وليس من التآكل التدريجي. غالبًا ما ينتهي الأمر بالمشترين الذين يركزون على أقصى قدر من الصلابة إلى استخدام أدوات هشة تتكسر بشكل غير متوقع. النهج الأكثر ذكاءً هو اختيار أصعب المواد التي توفرهاكافٍمقاومة التآكل وفقًا لمتطلبات المواد والسمك والحجم الخاصة بك.
يمثل الفولاذ المساحيق (PM) مثل CPM 10V حلاً حديثًا لهذه-. من خلال تفتيت الفولاذ المنصهر إلى مسحوق ناعم ودمجه تحت الضغط، ينتج المصنعون توزيعات كربيد موحدة للغاية. والنتيجة هي مادة تحتوي على نسبة عالية من السبائك لمقاومة التآكل مع الحفاظ على المتانة التي لا يمكن أن يضاهيها الفولاذ التقليدي بنفس الصلابة. بالنسبة إلى -الحجم الكبير من القوالب التقدمية التي تختم الفولاذ المتقدم عالي القوة-، غالبًا ما توفر درجات PM أقل تكلفة إجمالية للملكية على الرغم من أن تكاليف المواد أعلى من 5 إلى 10 مرات من D2 القياسي.
المعالجات السطحية والطلاءات التي تطيل عمر القالب
حتى مع الاختيار الأمثل للمواد الأساسية، تضيف هندسة السطح طبقة أخرى من الحماية تترجم مباشرة إلى فترات زمنية أطول بين الشحذ، وأقل إزعاجًا، وجودة الجزء الفولاذي المختوم الأكثر اتساقًا على مدار عمر خدمة القالب.
نيترةينشر النيتروجين على سطح القالب عند درجات حرارة منخفضة نسبيًا، مما يخلق علبة صلبة للغاية (ما يعادل 70 HRC) دون تشويه هندسة الأداة. إنه فعال بشكل خاص على D2 وA2 كعلاج أساسي قبل تطبيق الطلاءات الإضافية - وهي تقنية تسمى الطلاء المزدوج الذي يعزز الالتصاق ودعم الصلابة لأي طبقة طلاء لاحقة.
نيتريد التيتانيوم (TiN)يضيف طلاء PVD{0}}ذهبي اللون يزيد من صلابة السطح إلى ما يقرب من 2300 فولت عالي ويقلل الاحتكاك أثناء تدفق المواد. إنها خطوة أولى فعالة من حيث التكلفة-لتشكيل قوالب معالجة الفولاذ الطري والألومنيوم.
كربوناتريد التيتانيوم (TiCN)يعتمد على TiN بصلابة أعلى (حوالي 3000 فولت عالي) وأداء أفضل ضد المواد الكاشطة. بالنسبة للمكونات الفولاذية المختومة المصنوعة من سبائك مقاومة للصدأ أو -عالية القوة، يتفوق TiCN بشكل ملحوظ على TiN الأساسي.
طلاء الكروميوفر سطحًا سميكًا ومنخفض الاحتكاك-مثاليًا لعمليات الرسم. تعمل خصائص التشحيم الذاتي-التي تتميز بها على تقليل التكوُّن على سحوبات الألومنيوم والفولاذ المقاوم للصدأ حيث يهيمن تآكل المواد اللاصقة.
الماس-مثل الكربون (DLC)توفر الطلاءات صلابة شديدة ومعاملات احتكاك منخفضة جدًا. لقد أصبحت مخصصة بشكل متزايد لعمليات التشكيل على الفولاذ المتقدم-عالي القوة حيث تتحلل الطلاءات القياسية بسرعة.
البصيرة الرئيسية؟ قرارات الطلاء ليست مستقلة عن مادة الركيزة. إن الطلاء المتميز المطبق على الفولاذ الأساسي الذي تم اختياره بشكل سيئ هو إهدار أموال - حيث تتشوه الركيزة الأكثر ليونة تحت الحمل، مما يؤدي إلى تشقق الطلاء الصلب من الأسفل. توفر ورش القوالب التي تتعامل مع اختيار المواد وهندسة الأسطح كنظام موحد بدلاً من عناصر منفصلة، أدوات تدوم لفترة أطول-.
| مادة القالب | نطاق الصلابة (HRC) | أفضل التطبيقات | التكلفة النسبية | الحياة المتوقعة للموت |
|---|---|---|---|---|
| فولاذ أداة الكربون (W1/W2) | 58-65 | نماذج أولية قصيرة المدى-، قوالب تحديد الحجم المنخفض- | منخفض ($) | 10,000 - 50,000 نتيجة |
| D2 (العمل البارد) | 62-64 | التقطيع، واللكم، وتشكيل القوالب؛ إغلاق-عمل التسامح | متوسطة ($$) | 250،000 - 1,000،000+ نتيجة |
| A2 (العمل البارد) | 63-65 | اللكمات القاطعة، وتقطيع القوالب؛ تطبيقات التأثير المعتدل | متوسطة ($$) | 200,000 - 800,000 زيارة |
| S7 (مقاومة الصدمات) | 60-62 | التقطيع الثقيل، وتقطيع المواد السميكة، واللكمات عالية التأثير | متوسطة ($$) | 150,000 - 500,000 نتيجة |
| M2 (سرعة عالية-) | 62-64 | قوالب تقدمية عالية السرعة-، وعمليات في درجات حرارة مرتفعة | متوسط-مرتفع ($$$) | 500,000 - 2,000,000 زيارة |
| كربيد التنغستن | 74-78 (ما يعادل HRA) | إنتاج بكميات كبيرة جدًا--من مواد كاشطة وتصفيحات | عالية ($$$$) | 5000،000+ نتيجة |
| فولاذ PM (CPM 10 فولت) | 62-65 | قوالب تقدمية ذات حجم كبير-، وتشكل AHSS، وتآكل شديد | عالية ($$$$) | 2,000،000 - 5,000،000+ نتيجة |
يحدد اختيار المواد ومعالجة السطح معًا عدد الأجزاء الجيدة التي ينتجها القالب قبل أن يحتاج إلى الاهتمام. ولكن حتى أفضل قوالب الختم الفولاذية لا يمكنها التعويض عن التصميم المعيب. إن كيفية الجمع بين هندسة القالب وتسلسل المحطات وبنية المكونات أثناء الهندسة هو ما يفصل بين الأدوات التي تعمل على حل المشكلات-خالية من الأدوات التي تحاربك في كل عملية إنتاج.
مبادئ تصميم القوالب وأساسيات الهندسة
إن القالب المصنوع من درجة الفولاذ الصحيحة ولكن المصمم بهندسة معيبة أو تسلسل محطة سيئ أو عدم كفاية التحكم في تدفق المواد سوف يستمر في إنتاج أجزاء سيئة. تصميم قالب الختم هو حيث يلتقي علم المواد مع الدقة الميكانيكية، وهي المرحلة التي تولد فيها معظم حالات فشل الأدوات التي يمكن الوقاية منها. تحدد القرارات الهندسية التي يتم اتخاذها قبل قطع أي فولاذ ما إذا كان القالب يعمل بشكل موثوق لملايين الدورات أو يصبح صداعًا للصيانة منذ اليوم الأول.
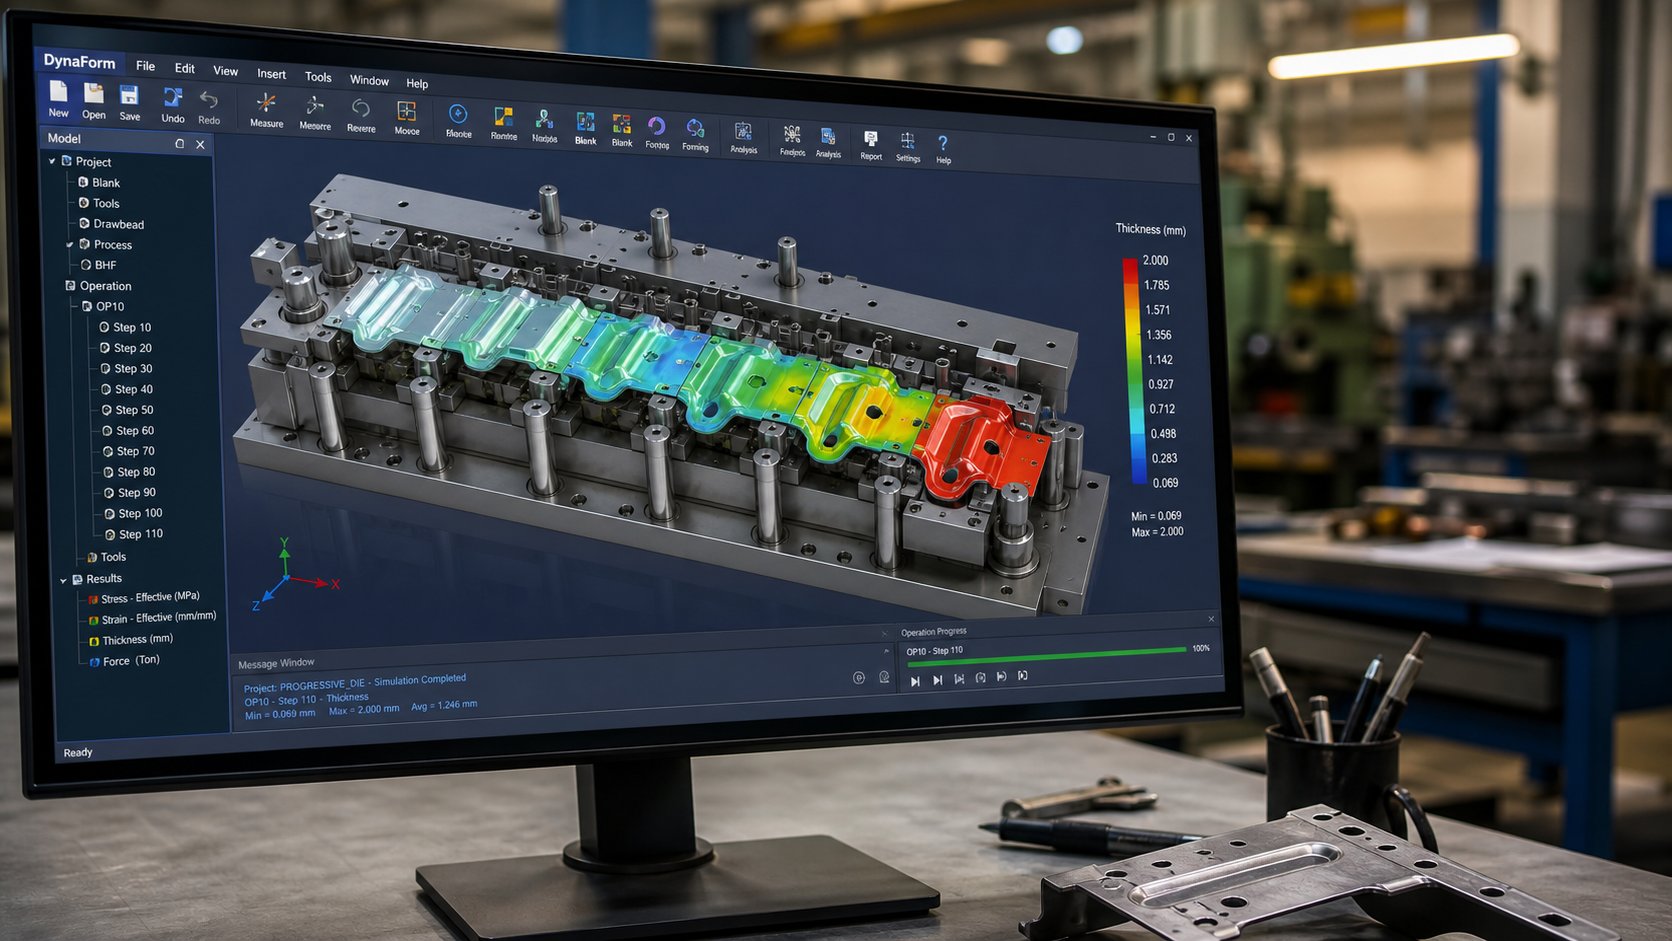
محاكاة CAD/CAM وCAE في هندسة القوالب
لقد انتقل التصميم الحديث لقوالب الختم المعدنية إلى ما هو أبعد من-التخطيطات المرسومة يدويًا والإصدارات التجريبية-و-الخطأ. تخيل أنك أنفقت 150 ألف دولار على قالب متدرج لتكتشف أثناء التجربة الأولى أن المادة تتجعد في المحطة السادسة أو تنقسم أثناء عملية السحب. لا يزال هذا السيناريو يحدث عندما تتخطى المتاجر التحقق الرقمي، ولكن يمكن منعه تمامًا.
يعتمد سير العمل الهندسي الحالي على ثلاث فئات برمجية متكاملة تعمل بالتسلسل:
CAD (التصميم بمساعدة الكمبيوتر-)تعمل الأنظمة الأساسية مثل SolidWorks وSiemens NX وCATIA على إنشاء نماذج ثلاثية الأبعاد مفصلة لكل مكون من مكونات القالب. تعمل الوظائف الإضافية المتخصصة-، مثل Logopress3 و3DQuickPress، على أتمتة عملية إنشاء تخطيط الشريط، والحسابات الثابتة، ووضع المكونات القياسية. تولد هذه الأدوات المخطط الرقمي الذي تستهلكه الأنظمة النهائية.
CAE (الهندسة المساعدة-بالكمبيوتر)تقوم برامج المحاكاة مثل AutoForm أو DYNAFORM بإجراء تحليل العناصر المحدودة على عملية الختم بأكملها قبل تشكيل قطعة واحدة من الفولاذ. يمكن للمهندسين التنبؤ بتدفق المواد، وتحديد التجاعيد أو الانقسام المحتمل، وحساب تعويض الزنبرك، وتحسين الشكل الفارغ -، كل ذلك رقميًا. تعمل خطوة الاختبار الافتراضي هذه على تعريض المشروع-للخطر، وتقصير فترة التحقق الفعلي، وزيادة معدلات النجاح-في المرة الأولى بشكل كبير.
CAM (التصنيع بمساعدة الكمبيوتر-)يقوم البرنامج بتحويل التصميمات التي تم التحقق من صحتها إلى مسارات أدوات CNC - كود G- الذي يقوم بتشغيل المطاحن والمخارط وأجهزة EDM السلكية والمطاحن لقطع مكونات القالب الفعلية وفقًا للمواصفات.
يقوم موردو قوالب الختم المتقدمة بدمج المراحل الثلاث في خيط رقمي مستمر. على سبيل المثال،قالب ختم YICHENتغطي الخدمة تحليل الجدوى ومحاكاة CAE من خلال الآلات الدقيقة والتشغيل التجريبي والفحص - الذي يمثل كيفية عمل سير عمل هندسة القوالب الحديثة بدءًا من المفهوم الأولي وحتى أدوات الإنتاج المعتمدة. يعني هذا النهج الرقمي -إلى-النهاية أن تظهر عيوب التصميم في البرامج، وليس في قاعة الصحافة.
التصميم-من أجل-قيود التصنيع والختم
حتى أكثر المحاكاة تطورًا لا يمكنها إنقاذ جزء لم يتم تصميمه مطلقًا مع وضع الختم في الاعتبار. التصميم-من أجل-قابلية التصنيع (DFM) هو ممارسة تشكيل هندسة الأجزاء حول ما يمكن أن تنتجه اللكمات المعدنية والقوالب بشكل واقعي -، وهو المكان الذي يؤتي فيه التعاون بين مصمم الأجزاء ومهندس القوالب ثماره.
تتضمن المبادئ الأساسية لسوق دبي المالي التي تؤثر بشكل مباشر على تصميم الختم ما يلي:
- انحناء نصف القطر- يجب أن يكون نصف قطر الانحناء الداخلي مساويًا على الأقل لسمك المادة. تعمل الانحناءات الأكثر حدة على الضغط على المادة وتتطلب أدوات أكثر عدوانية تتآكل بشكل أسرع.
- وضع الثقبيجب أن تكون الثقوب - على الأقل 1.5 مرة من سُمك المادة بعيدًا عن الانحناءات والحواف والثقوب المجاورة. المخالفات تشوه الملامح وتكسر المواد.
- تحجيم الثقب- الحد الأدنى لقطر الثقب يجب أن يساوي سمك المادة أو يتجاوزه. تتطلب الثقوب الأصغر لكمات هشة وعرضة للكسر.
- التسامح- يمكن أن يزيد التسامح مع الميزات غير-الحرجة من تكلفة القالب بشكل كبير. قد يتطلب التحول من +/- 0.05mm إلى +/- 0.005mm أدوات كربيد، وطحن بصري، وفحص إضافي للعملية-.
- اختيار المواد- يقدم الفولاذ- ذو القوة العالية والسبائك الغريبة تحديات زنبركية ويسرع من تآكل القالب. يؤدي التصميم حول مادة أكثر قابلية للتشكيل إلى تبسيط الأدوات بشكل كبير.
يطبق تصميم تخطيط الشريط، خاصة بالنسبة للقوالب التقدمية، هذه المبادئ في كل محطة. تسلسل العمليات منطقياً: يحدث الثقب والتحز مبكراً على المادة المسطحة، بينما يحدث الثني والتشكيل في محطات لاحقة بعد إنشاء الشكل الجانبي. تسمح ميزات مثل الشقوق الالتفافية السلبية والإيجابية في قوالب ختم الصفائح المعدنية لشريط الناقل بالثني حول الميزات المشكلة دون أي تدخل أثناء تقدمه من خلال الأداة. يؤدي الحصول على هذا التسلسل بشكل خاطئ إلى انحراف الأبعاد، أو ترقق المواد، أو تلف الأداة بشكل كامل.
لا يتعلق سوق دبي المالي بالحد من الإبداع - بل يتعلق بضمان إمكانية إنتاج الجزء الخاص بك بشكل موثوق واقتصادي وبكميات كبيرة. المهندسون الذين يستعينون بموردي القوالب في وقت مبكر من عملية التصميم يوفرون بشكل روتيني 15{3}}30% من تكاليف الأدوات عن طريق ضبط الميزات غير المهمة قبل الالتزام بأي شيء بالفولاذ.
مكونات القالب الرئيسية ووظائفها
كل قالب ختم، بدءًا من أداة التقطيع البسيطة وحتى القالب التقدمي متعدد{0}}المحطات، يشترك في تشريح هيكلي مشترك. يساعد فهم مكونات الختم المعدني المشترين على تقييم العروض، وطرح أسئلة مستنيرة، وتحديد فجوات الجودة المحتملة في عروض أسعار الموردين.
- حذاء القالب (العلوي والسفلي)- لوحات الأساس التي يتم تركيبها على مكبس الضغط والسرير على التوالي. إنها تحمل جميع المكونات الأخرى في محاذاة وتمتص الحمولة الكاملة لكل ضربة ضغط.
- دبابيس التوجيه والبطانات- دقة-عناصر أرضية مثبتة في مداس القالب والتي تضمن محاذاة رأسية مثالية بين النصفين العلوي والسفلي. يتم استخدام أقفاص محمل الكرات- في قوالب عالية الدقة- لضمان حركة أكثر سلاسة وتكرارًا أكثر إحكامًا.
- لوحة لكمة (حامل لكمة)- لوحة صلبة متصلة بقاعدة القالب العلوية التي تحدد موقع جميع اللكمات المقطوعة والتشكيلية وتحتفظ بها بشكل آمن في مواضعها الدقيقة.
- اللكمات- مكونات العمل الذكرية. تعمل اللكمات الثاقبة على قطع الثقوب، وتقطيع اللكمات إلى قطع محيط الأجزاء، كما يؤدي تشكيل اللكمات إلى إنشاء انحناءات أو سحب. ويتم تصميم كل منها-بشكل مخصص لمهمتها المحددة.
- كتلة القالب (زر القالب/إدراج)- النظير الأنثوي للخرامة، والذي يحتوي على تجويف تم تشكيله بدقة ليتناسب مع شكل الثقب بالإضافة إلى الخلوص المحسوب. غالبًا ما تكون إدخالات القالب عالية التآكل عبارة عن مكونات كربيد قابلة للاستبدال.
- لوحة متجرد- يبقي الورقة مسطحة أثناء القطع ويزيلها عن اللكمات المتراجعة بعد كل ضربة. تعمل أدوات الإزالة المحملة بنابض - أيضًا على تثبيت المادة لمنع حركتها أثناء التشكيل.
- الطيارين- دبابيس أنف مخروطية أو رصاصية-تعمل على تعشيق ثقوب مثقوبة مسبقًا- لوضع الشريط بدقة في كل محطة قبل حدوث أي عملية أخرى. يقومون بتصحيح أخطاء التغذية البسيطة والتأكد من دقة المحطة من -إلى-المحطة.
- أدلة الأسهم والرافعات- القضبان التي تحافظ على تمركز الشريط أثناء تغذيته، والعناصر المحملة الزنبركية- التي ترفع الشريط عن سطح القالب بعد التشكيل حتى يتمكن من التقدم بحرية.
يتم توقيت تفاعل مكونات قالب الختم بدقة مع دورة الضغط. يمكن أن يؤدي عدم المحاذاة حتى بضعة ميكرونات بين دبابيس التوجيه إلى كسر مثقوب، أو تكوين نتوءات، أو انحراف الأبعاد عبر عملية الإنتاج بأكملها. ولهذا السبب يقوم صانعو القوالب المؤهلون بالتحقق من صحة كل مكون وفقًا لهدف التصميم باستخدام آلات القياس المنسقة والفحص البصري قبل التجميع النهائي.
ومع تحديد الهندسة وبنية المكونات، يبرز سؤال عملي: ما التكلفة الفعلية لكل هذه الدقة؟ إن تعقيد القوالب واختيارات المواد ومتطلبات التسامح وأهداف حجم الإنتاج كلها تغذي معادلة التسعير التي يجدها العديد من المشترين مبهمة - وحيث تؤدي التوقعات غير الواضحة إلى مفاجآت في الميزانية.
عوامل التكلفة والتسعير في تصنيع القوالب
غالبًا ما تبدو عروض أسعار الأدوات في تصنيع الأدوات والقوالب وكأنها صناديق سوداء. يمكن لاثنين من الموردين النظر إلى نفس الجزء من الرسم وإرجاع الأسعار بمقدار 30 ألف دولار على حدة. نادرًا ما تعني هذه الفجوة فرض شخص ما رسومًا زائدة -، وهذا يعني عادةً أن كل متجر قام بتفسير متطلباتك بشكل مختلف، أو اقترح أنواعًا مختلفة من القوالب، أو افترض أهدافًا مختلفة لحياة القالب. إن فهم ما يدفع التكلفة فعليًا يضعك في وضع يسمح لك بمقارنة عروض الأسعار على قدم المساواة وتجنب الدفع الزائد مقابل القدرة التي لا تحتاج إليها.
ما الذي يدفع تكاليف أدوات ختم القوالب
لا تحمل جميع محركات التكلفة وزنًا متساويًا. إليك ما يؤثر على إجمالي سعر أدواتك، مرتبة من الأعلى إلى الأقل تأثيرًا:
- يموت التعقيد وعدد المحطات- تبلغ تكلفة القالب التدريجي المكون من 12-محطة أكثر بشكل كبير من تكلفة أداة مكونة من 4 محطات. تضيف كل محطة إضافية هندسة التصميم، والتصنيع الدقيق، وساعات التجميع. إن الأشكال الهندسية المعقدة التي تتطلب عمليات تشكيل متسلسلة بإحكام تضاعف التكلفة بسرعة.
- متطلبات التسامحيمكن أن يؤدي القفز - من +/- 0.1mm إلى +/- 0.02mm إلى مضاعفة تكلفة الأدوات. تتطلب التفاوتات الأكثر صرامة أدوات فولاذية أكثر صلابة، وقطع الأسلاك EDM، والطحن البصري، والمزيد من دورات التحقق من الصحة.
- مطلوب يموت الحياة- القالب الذي يضمن 100000 ضربة يستخدم مواد ومعالجات حرارية مختلفة عن القالب المصمم لمدة 5000000 دورة. تعمل إدخالات الكربيد والفولاذ PM والطلاءات المتميزة على إطالة العمر ولكنها تضيف بشكل كبير إلى الاستثمار الأولي.
- المواد التي يتم ختمها- قوالب معالجة الفولاذ المقاوم للصدأ أو الفولاذ المتقدم عالي القوة-تحتاج إلى أدوات أكثر صلابة وأكثر مقاومة للتآكل-من تلك التي تستخدم في ختم الفولاذ الطري أو الألومنيوم. تعمل مواد قطع العمل الكاشطة على تسريع التآكل، مما يتطلب فولاذًا عالي الجودة.
- حجم الجزء وحمولة الصحافة- تحتاج الأجزاء الأكبر حجمًا إلى قوالب قوالب أكبر وألواح أثقل ومكابس أكبر. تتدرج تكلفة المواد للموت نفسه مع الحجم المادي.
- الميزات الثانوية- في-النقر على القالب، وفي-تجميع القالب، وأجهزة الاستشعار، والفحص التلقائي تضيف تعقيدًا هندسيًا يتجاوز عمليات القطع والتشكيل القياسية.
بالنسبة للسياق، قد تتراوح تكلفة قوالب التقطيع البسيطة من 8000 دولار إلى 25000 دولار، في حين تتراوح تكلفة قوالب التقطيع التدريجية متعددة{4}لأجزاء الختم المعقدة من 30000 دولار إلى أكثر من 250000 دولار. يمكن أن يتجاوز حجم قوالب نقل السيارات-500000 دولار. تبدو هذه الأرقام شديدة الانحدار حتى تحسب ما تقدمه لكل جزء على مدار عمر القالب.
التكلفة-لكل-اقتصاديات الجزء و-الحجم المتساوي
وهنا تنقلب الرياضيات لصالح الختم. يعد قالب الختم المعدني المخصص أحد الأصول الأولية التي تعمل على زيادة تكلفة الجزء الواحد-من البنسات من حيث الحجم. خذ بعين الاعتبار السيناريو الحقيقي:
- استثمار القالب المخصص: 12,000 دولار
- تكلفة-الجزء الواحد مع الختم: 0.45 دولار أمريكي
- تكلفة الجزء-من خلال التصنيع باستخدام الحاسب الآلي (بدون أدوات): 3.50 دولار
حجم التعادل-التعادل: 12000 دولار أمريكي / ($3.50 - 0.45 دولار أمريكي)=3900 جزء تقريبًا. أقل من هذا الرقم، تكون عملية تصنيع الأجزاء المعدنية المختومة أرخص بشكل عام. وفوق ذلك، يوفر كل جزء معدني إضافي مختوم 3.05 دولارًا مقارنة بالبديل. عند 20000 قطعة، يضيف هذا القالب الذي تبلغ قيمته 12000 دولارًا 0.60 دولارًا فقط للقطعة بينما تكلفة التصنيع باستخدام الحاسب الآلي تبلغ 70000 دولارًا إجماليًا - مما يوفر أكثر من 49000 دولار.
الخطأ الذي يستمر المشترون في ارتكابه؟ يقومون بتقييم تكلفة الأدوات بناءً على طلب واحد بدلاً من الحجم مدى الحياة. إذا كنت ستعيد طلب 5000 وحدة سنويًا لمدة ثلاث سنوات، فإن حجمك الحقيقي هو 15،000 - بعد فترة انقطاع طويلة-حتى بالنسبة لمعظم الأختام المعدنية المخصصة. تصل كل عملية إعادة طلب بشكل أسرع (لا توجد مهلة زمنية جديدة للأدوات) وأرخص (فقط لكل -سعر القطعة بالإضافة إلى الإعداد). إن ختم اقتصاديات التصنيع يكافئ التفكير طويل الأمد-.
تكلفة المواد تزيد من الميزة بشكل أكبر. عندما يستخدم ختم الأجزاء المعدنية سبائك باهظة الثمن مثل الفولاذ المقاوم للصدأ أو نحاس البريليوم، فإن الاستخدام الفائق للمواد في الختم (تخطيطات الشريط المحسنة أقل نفايات) يؤدي إلى مضاعفة التوفير مع كل عملية إنتاج.
كيفية تقييم ومقارنة أسعار الموت
عندما تختلف أسعار قوالب الختم المعدنية المخصصة بشكل كبير، تكون المشكلة دائمًا هي الافتراضات غير المتسقة بين الموردين. أتحليل مفصل للتكلفةيوضح أن سعر الوحدة يجمع خمسة محركات أساسية: المادة (45-55%)، والعمالة (15-25%)، والنفقات العامة (10-20%)، وضمان الجودة (2-8%)، والتعبئة والتغليف (2-5%). علاوة على ذلك، يمكن لرسوم الإعداد لكل تشغيل ومتطلبات الفحص والمعالجة اللاحقة إضافة 0.10 دولار إلى 1.00 دولار لكل قطعة إذا لم يتم تحديدها مقدمًا.
للحصول على عروض أسعار قابلة للمقارنة حقًا، يحتاج طلب عرض الأسعار الخاص بك إلى تحديد تفاصيل تمنع التخمين:
- قم بتسمية معايير المواد الدقيقة مع متطلبات التتبع - "Q235B per GB/T 700" وليس فقط "الفولاذ الكربوني"
- تحديد فئات التفاوت العددي - "±0.05 مم في الثقوب الحرجة" وليس "التفاوتات الضيقة"
- حدد توقعات الحجم السنوية ومدة الحياة المتوقعة في إجمالي النتائج
- اذكر المعالجات السطحية ومواصفات الطلاء ومعايير التغليف بشكل صريح
- اطلب عروض أسعار مفصلة تفصل بين تكلفة الأدوات،-وسعر القطعة، ورسوم الإعداد، وأي رسوم فحص متكررة
بدون وسائل الشرح هذه، ستقارن عروض الأسعار التي تعكس افتراضات مختلفة تمامًا حول مستوى الجودة ومتوسط العمر المتوقع وما يتم تضمينه. إن أدنى سعر للأدوات ليس بالضرورة أفضل قيمة إذا كان ينتج قالبًا مضمونًا لـ 100000 نتيجة عندما تحتاج إلى 2000000.
يساعدك وضوح التكلفة على الاستثمار بحكمة، ولكن حتى القالب المحدد تمامًا يبدأ في التدهور لحظة دخوله مرحلة الإنتاج. إن كيفية الحفاظ على هذا الاستثمار - وعندما تدرك فشله - تحدد ما إذا كانت توقعات التكلفة-لكل-الجزء ستصمد على مر السنين أو تتآكل بهدوء مع انحراف الجودة.
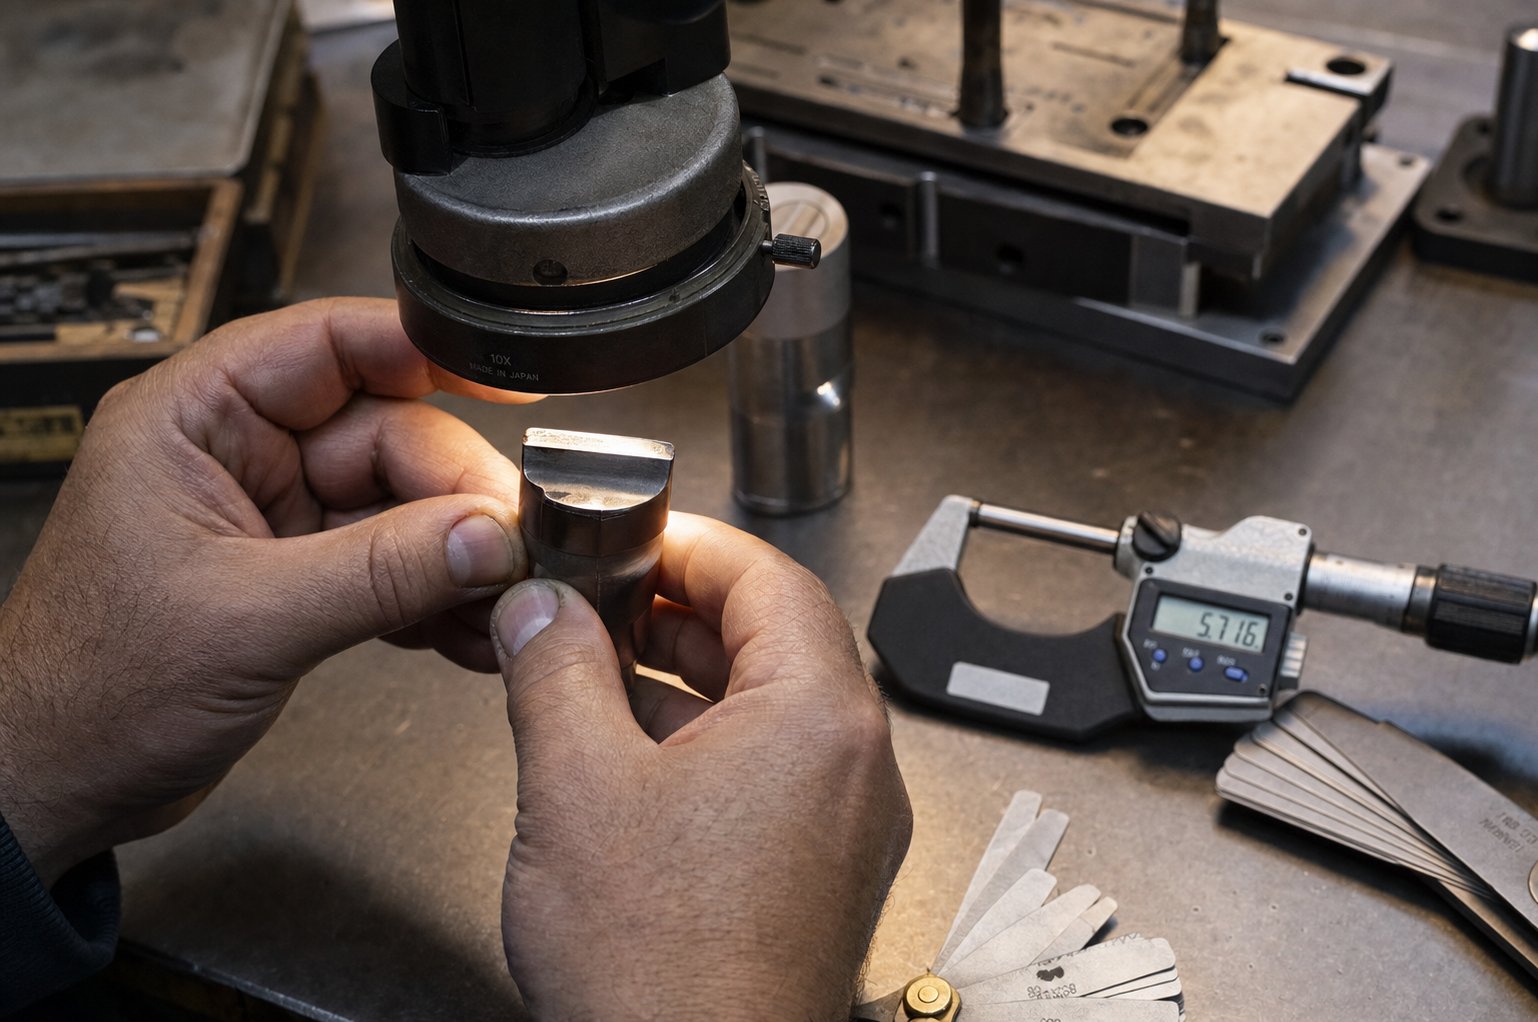
صيانة القالب، واستكشاف الأخطاء وإصلاحها، وعمر الخدمة
النرد التدريجي بقيمة 100000 دولار لا يفشل مرة واحدة. إنه يتحلل بهدوء - نتوء أطول قليلاً هذا الأسبوع، وبعد ينجرف بمقدار 0.01 ملم في الشهر التالي، وهو خدش سطحي لم يكن موجودًا بالأمس. المشترون الذين يستثمرون بكثافة في أدوات ختم المعادن ولكنهم يهملون الصيانة المنظمة يفقدون بشكل روتيني 30-50% من العمر الافتراضي المحتمل لقالبهم. تستمر الأجزاء في الخروج من مكبس ختم القالب، لكن الجودة تتآكل تدريجيًا لدرجة أنه بحلول الوقت الذي يلاحظ فيه شخص ما، يتطلب الضرر إصلاحًا باهظ الثمن بدلاً من الصيانة البسيطة.
جداول الصيانة الوقائية وأفضل الممارسات
تجمع الصيانة الفعالة لأدوات الختم بين عمليات الفحص المستندة إلى الوقت- ومشغلات عدد الحدود-. يحتاج القالب الذي يصل عدد ضرباته إلى 500000 ضربة شهريًا إلى فترات زمنية أكثر وضوحًا من دورة واحدة تبلغ 20000 ضربة. وإليك كيفية تقسيم الجدول العملي:
لكل وردية:تحقق من وجود نتوءات مرئية، وسوء التغذية، وتراكم البزاقات، وضوضاء الضغط غير الطبيعية. تأكد من وصول التشحيم إلى جميع نقاط الاتصال. هذه الملاحظات السريعة تكتشف المشاكل قبل أن تتكرر.
أسبوعي:فحص الطيارين، والينابيع، ودبابيس التوجيه، ومسارات الإخلاء الخردة. قم بتنظيف الدقائق العالقة ومواد التشحيم المجففة من المحطات التي تتراكم فيها الحطام بشكل متكرر.
شهريًا أو على فترات موثقة للسكتة الدماغية:قم بقياس تآكل حافة القطع-، والتحقق من خلوص التثقيب-إلى-القالب باستخدام مقاييس المستشعر، ومراجعة احتياجات الشحذ استنادًا إلى بيانات التآكل الفعلي بدلاً من الجداول الزمنية العشوائية. يُظهر استبدال النوابض فقدان الطول الحر- بنسبة تزيد عن 10%.
سنويا:إجراء التفكيك الكامل ومراجعة القياس وتقييم التآكل التراكمي. قم بتحديث سجلات PM وضبط الفواصل الزمنية بناءً على ما يظهره السجل.
المبدأ الرئيسي؟ يجب أن يتبع تكرار الخدمة واقع الإنتاج - كشط المواد وأهمية الأجزاء وتعقيد القالب - وليس تقويمًا عامًا. يحتاج القالب الدقيق الذي يعمل بالفولاذ المقاوم للصدأ الكاشطة بسرعة عالية إلى دورات مراجعة أكثر إحكامًا من الفولاذ الطري الذي يقطع الفولاذ بكميات متواضعة.
تشخيص مشاكل القالب من عيوب الأجزاء
عندما تنخفض الجودة، يخبرك الجزء المختوم نفسه بالمكان الذي يجب أن تبحث فيه. يعود كل نمط عيب إلى حالة قالب محددة. فيما يلي قائمة مرجعية تربط الأعراض بالأسباب الجذرية:
- زيادة ارتفاع النتوء- حواف القطع البالية أو التثقيب-إلى-القالب قد تم فتحها بما يتجاوز المواصفات. الشحذ أو إعادة الطحن يعيد الحالة.
- Galling (تراكم المواد على أسطح القالب)- خلوص سحب ضيق، تشطيب سطحي سيئ، أو تشحيم غير كافي. تلميع مناطق الاتصال والتحقق من هندسة التخليص.
- التقطيع أو كسر الحافة- التحميل الزائد للأداة الفولاذية، أو عدم تطابق المواد، أو آلة ختم القوالب التي توفر حمولة زائدة. أوقف الإنتاج فورًا وافحص مكونات التزاوج.
- الانجراف الأبعاد- محاذاة غير صحيحة نتيجة لدبابيس التوجيه البالية، أو أجهزة التثبيت غير الثابتة، أو ارتفاع إغلاق الضغط غير المتناسق. أعد التحقق من الإعداد قبل افتراض أن أجزاء قالب الختم تحتاج إلى الاستبدال.
- الخدوش السطحية أو علامات النتيجة- الحطام المحصور أو مواد التشحيم المجففة أو أسطح التلامس البالية في مسار الشريط. غالبًا ما يؤدي التنظيف الشامل إلى حل هذه المشكلة دون الحاجة إلى استبدال مكون ختم الأداة.
- سوء التغذية أو أخطاء تتبع الشريط- تآكل الطيار، أو ميل التغذية غير الصحيح، أو وجود عوائق في مسار المخزون. تحقق من المكونات ذات الصلة بالتقدم-أولاً.
- إجهاد الربيع (تجريد ضعيف أو إمساك فارغ غير متناسق)- تفقد النوابض بعد انتهاء عمرها التشغيلي قوتها تدريجيًا. قم بقياس الطول الحر وفقًا للمواصفات واستبدله بشكل استباقي.
مبدأ تشخيصي بالغ الأهمية من ورش الأدوات والقوالب ذات الخبرة: تحقق دائمًا من الإعداد والتدبير المنزلي قبل تغيير الأدوات. تحاكي البزاقات المحتبسة، والمسامير السائبة، ومسارات الخردة المسدودة العيوب المتعلقة بالتآكل-ولكن إصلاحها لا يكلف شيئًا. إن القفز مباشرة إلى إصلاح أداة الختم دون التحقق من الأساسيات يضيع الوقت ويؤدي في بعض الأحيان إلى حدوث مشكلات جديدة.
إصلاح مقابل استبدال إطار القرار
يصل كل قالب في النهاية إلى نقطة لم يعد فيها الشحذ الروتيني ومقايضة المكونات عملية مستقرة. السؤال ليس ما إذا كانت هذه النقطة ستصل - بل ما إذا كنت تعرفها قبل إنفاق أموال الإصلاح في الأدوات التي تحتاج إلى إعادة البناء.
استمر في التوضيحعندما يكون تآكل الحافة موحدًا، يعود القالب إلى المواصفات بعد إعادة الطحن، وتستقر جودة الجزء مباشرة بعد الخدمة. يعد التآكل العادي-لحواف القطع في القالب المصمم جيدًا-مشكلة صيانة، وليس مشكلة هيكلية.
إصلاح أو تجديدعندما يكون الضرر موضعيًا - ثقبًا متشققًا، أو جلبة توجيه مهترئة، أو فقدان محطة واحدة لتحملها. يعد استبدال أجزاء قالب الختم الفردية أمرًا منطقيًا إذا ظلت بقية الأداة مستقرة الأبعاد ولم يتكرر الفشل.
استبدال أو إعادة تصميمعندما ترى فقدانًا متكررًا للمحاذاة بعد إجراء صيانة تم التحقق منها، أو انحرافًا مزمنًا للأبعاد يعود خلال أيام من الخدمة، أو تشققًا هيكليًا في أحذية القالب أو الألواح، أو فشل نفس المحطة بعد وقت قصير من كل دورة إصلاح. في هذه المرحلة، يتجاوز التآكل المتراكم للقالب ما يمكن لاستبدال المكونات معالجته.
العامل الحاسم هو التعرف على الأنماط. فشل واحد هو حدث. نفس الفشل المتكرر بعد الإصلاح المناسب هو الاتجاه - وتشير الاتجاهات إلى قيود التصميم، أو إرهاق المواد، أو متطلبات الإنتاج التي تجاوزت مواصفات الأدوات الأصلية. يؤدي الاحتفاظ بسجلات الصيانة التفصيلية (عدد مرات الظهور، وأكواد العيوب، وإجراءات الإصلاح، ونتائج ما بعد-جودة الخدمة) إلى تحويل هذا القرار من الحدس إلى تحليل يستند إلى البيانات-.
تعمل الصيانة المناسبة على إطالة عمر القالب بمقدار 2-3x مقارنةً بأساليب التشغيل-إلى-الفشل، ولكنها تعمل أيضًا على إنشاء الوثائق التي ستحتاج إليها عندما يحين وقت مصدر الأدوات البديلة. إن عملية تحديد المصادر - التي تعرف ما يجب تحديده، والأسئلة التي يجب طرحها، وما يجب أن يقدمه الشريك المؤهل - هي المكان الذي تتراكم فيه الطبقة التالية من أخطاء المشتري بهدوء.
كيفية تحديد ومصدر قالب ختم مخصص
تخبرك سجلات الصيانة بموعد وصول القالب إلى نهاية العمر الافتراضي. ما يحدث بعد ذلك هو - تحديد مصدر بديل أو تحديد علامة تجارية-أداة جديدة - حيث يقوم المشترون إما بتبسيط العملية أو تكرار كل خطأ أصاب أدواتهم الأصلية. الفرق عادة ما يأتي إلى التحضير. إن طلب عرض الأسعار- المنظم جيدًا يمنحك عروض أسعار دقيقة وقابلة للمقارنة في غضون أيام. يؤدي الغموض إلى أسابيع من رسائل البريد الإلكتروني التوضيحية والاقتباسات المبنية على افتراضات لم توافق عليها مطلقًا.
ما هي المعلومات التي يحتاجها مصنع القالب الخاص بك
يحتاج كل مصنع مؤهل لقوالب الختم المعدنية إلى نفس الحزمة الأساسية قبل أن يتمكن من الاقتباس بشكل مسؤول. يؤدي فقدان عنصر واحد إلى إجبار المتجر على التخمين - ويتم تضمين هذه التخمينات في السعر أو المهلة الزمنية أو ما هو أسوأ من ذلك، أداء النرد.
إليك ما يجب تحضيره قبل التواصل مع الشركات المصنعة لقوالب الختم:
- الرسومات الجزئية مع GD&T- يتضمن الأبعاد الهندسية الكاملة ووسائل شرح التسامح. تخبر مراجع مرجع الإسناد والتفاوتات الموضعية ومتطلبات التسطيح مهندس القالب عن ميزات تعقيد أدوات القيادة. كما لاحظ خبراء تصنيع الصفائح المعدنية، بدون التفاوتات المحددة، تطبق الشركة المصنعة الإعدادات الافتراضية التي قد لا تلبي هدف التصميم الخاص بك.
- مواصفات المواد- اذكر المعيار والدرجة الدقيقين (على سبيل المثال، "SUS304 لكل ASTM A240" أو "SPCC per JIS G3141"). تتطلب المواد المختلفة أنواعًا مختلفة من الفولاذ والخلوصات والطلاءات.
- توقعات الحجم السنوية- تحدد كمياتك السنوية المتوقعة وإجمالي حجم العمر ما إذا كان المتجر يقتبس قالبًا بسيطًا أو أداة تقدمية تحتوي على إدخالات كربيد مصممة لملايين الدورات.
- متطلبات التسامح حسب الميزة- حدد الأبعاد المهمة مقابل الأبعاد العامة. الإفراط في -التسامح مع كل شيء يؤدي إلى تضخم تكلفة الأدوات؛ ضمن - يؤدي تحديد الميزات الهامة إلى إنتاج أجزاء لا يتم تجميعها.
- توقعات الانتهاء من السطح- تحديد قيم Ra أو المعايير المرئية للأسطح التجميلية. تتطلب اللوحة الخارجية المزخرفة أسطح قالب مصقولة لا تتطلبها الدعامة الهيكلية المخفية.
- العمليات الثانوية- لاحظ أي عمليات في- النقر على القالب، أو إدخال الأجهزة، أو عمليات الختم اللاحق- التي تؤثر على كيفية تسليم القالب للأجزاء النهائية.
أسئلة مهمة لطرحها على الموردين المحتملين
حزمة RFQ الكاملة تحصل على عروض أسعار. الأسئلة الصحيحة تفصل الشركات المصنعة لقوالب الختم المعدنية القادرة عن المتاجر التي ستواجه صعوبة في مشروعك. عند تقييم أي أداة ختم ومورد قوالب، ابحث في قدرة العملية بدلاً من السعر فقط:
- ما هي أدوات محاكاة CAD/CAM وCAE التي تستخدمها أثناء تصميم القالب؟ تعمل المتاجر التي تعمل على تشكيل محاكاة على اكتشاف المشكلات رقميًا بدلاً من اكتشافها أثناء الاختبارات المادية المكلفة.
- ما هي درجات فولاذ الأدوات والمعالجات السطحية القياسية للمواد والحجم الخاص بي؟ تكشف الإجابة ما إذا كان المورد يقوم بتصميم تطبيقك أم أنه يستخدم الحجم-المقاس-الذي يناسب-جميع الاختيارات بشكل افتراضي.
- ماذا تتضمن عملية الاختبار والتحقق من الصحة؟ ضربة واحدة على الصحافة ليست التحقق من الصحة. ابحث عن عينات T0/T1 الموثقة وتقارير الأبعاد وتحليل قدرة عملية CPK عبر دورات إنتاج متعددة.
- كيف تتعامل مع التغييرات الهندسية بعد الموافقة على القالب؟ تعمل المرونة لاستيعاب شبكات ECN دون إعادة التصميم بالكامل - من خلال المحطات الخاملة أو الإدخالات المعيارية - على حماية استثمارك مع تطور تصميمات المنتجات.
- ما هو العمر المتوقع الموثق للموت، وما الضمان الذي يغطي الفشل المبكر؟
أداة معدنية مؤهلة وشريك قالب يجيبان على هذه الأسئلة بالتفاصيل، وليس بالعموميات. إذا كان الرد على "ما هي أدوات المحاكاة التي تستخدمها؟" غامضة، فهذه إشارة إلى أن المتجر يعتمد على أساليب التجربة-والخطأ- التي تكلفك الوقت والمال أثناء التطوير.
من طلب عرض الأسعار إلى الإنتاج-الأدوات الجاهزة
أفضل علاقات الشركات المصنعة لقوالب الختم ليست معاملات. إنهم يتبعون مسار تطوير منظمًا يتحقق من صحة كل الافتراضات قبل الالتزام بحجم الإنتاج. إليك ما يبدو عليه هذا المسار مع شريك الخدمة-الكامل:
- تحليل الجدوى- يقوم المورد بمراجعة هندسة الجزء الخاص بك والمواد والتفاوتات مقابل قيود الختم. وهم يحددون مخاطر التشكيل المحتملة، ويقترحون تحسينات في سوق دبي المالي، ويؤكدون أن المشروع قابل للتطبيق قبل عرض الأدوات التفصيلية.
- محاكاة CAE وتخطيط الشريط- تعمل محاكاة التشكيل على التحقق من صحة تدفق المواد، والتنبؤ بعودة الربيع، وتحسين تسلسل المحطة. يقوم تخطيط الشريط بتأمين استخدام المواد ومنطق الإنتاج.
- مراجعة تصميم القالب والموافقة عليه- يجب عليك مراجعة التصميم الكامل للقالب ثلاثي الأبعاد والموافقة عليه، بما في ذلك المواد المكونة ومواصفات التخليص ووثائق العمر المتوقع للقالب.
- التصنيع الدقيق والتجميع- يؤدي الطحن باستخدام الحاسب الآلي، والتنظيم الإداري السلكي، والطحن، والمعالجة الحرارية إلى إنتاج مكونات القالب وفقًا للمواصفات. يجمع التجميع كل شيء معًا مع محاذاة تم التحقق منها.
- التشغيل التجريبي وأخذ العينات T0/T1- يتم تشغيل القالب على مطبعة فئة الإنتاج-، لإنتاج أجزاء عينة يتم قياسها مقابل الرسم الخاص بك. تعالج التعديلات أي انحرافات ارتدادية أو انحرافات في الأبعاد تمت ملاحظتها في الاختبار البدني.
- فحص الأبعاد والتحقق من صحتها- تؤكد قياسات CMM،-تقارير فحص المقالة الأولى، ودراسات قدرة العملية على أن القالب يفي بالمواصفات قبل شحنه.
- إصدار الإنتاج والدعم المستمر- يدخل القالب المعتمد إلى بيئة الإنتاج الخاصة بك مع وثائق الصيانة، وفترات الشحذ الموصى بها، ومواصفات المكونات الاحتياطية.
إن سير العمل -إلى-النهاية هذا هو ما يفصل أداة ختم المعادن الحقيقية وشريك القالب عن متجر يقدم ببساطة كتلة من الفولاذ المشغول آليًا.قالب ختم YICHENتجسد الخدمة -نهج دورة الحياة الكامل - الذي يأخذ مديري المصادر ومهندسي الأدوات من الجدوى ومحاكاة CAE إلى التصنيع والتشغيل التجريبي والفحص. تعني هذه التغطية الكاملة أن المشاكل تظهر أثناء التطوير بدلاً من ظهورها على أرضية الإنتاج لديك، ويتم التحقق من صحة قالب الختم المعدني المخصص الخاص بك ويصبح الإنتاج-جاهزًا بدلاً من الحاجة إلى تصحيح أخطاء إضافي في منشأتك.
عند تقييم أي شركة مصنعة لقوالب الختم، قم بإعطاء الأولوية للشركاء الذين يمتلكون العملية بأكملها بدءًا من المحاكاة وحتى الأدوات التي تم التحقق من صحتها. إن عرض أسعار أقل من متجر يقدم لك قالبًا غير مُختبر ويختفي سيكلف أكثر على المدى الطويل من خلال دورات تجريبية ممتدة، وتغييرات هندسية، وتأخير إطلاق الإنتاج. إن الخطأ الأكثر تكلفة في أداة ختم المعادن ومصادر القوالب ليس دفع مبالغ زائدة مقابل الأدوات -، بل دفع مبالغ أقل مقابل القدرة ورثة كل مشكلة لا يستطيع المورد حلها.
الأسئلة المتداولة حول أداة الختم المعدني والقالب
1. ما الفرق بين الختم المعدني والقالب الختم؟
الختم المعدني عبارة عن أداة محمولة باليد أو يتم تشغيلها بواسطة الآلة-وتقوم بالضغط على علامات مثل الأرقام التسلسلية أو الشعارات على السطح. قالب الختم عبارة عن أداة دقيقة مصممة خصيصًا -تتكون من ثقب وتجويف مثبتين على أحذية قالب موجهة، وهي مصممة لقطع الصفائح المعدنية أو ثنيها أو سحبها أو تشكيلها إلى أجزاء نهائية بكميات كبيرة. كلاهما يطبق القوة من خلال أداة مشكلة، لكن قوالب الختم تتضمن تعقيدًا هندسيًا أكبر بكثير، واستثمارًا أعلى في الأدوات، وقدرات إنتاجية تقاس بآلاف أو ملايين الأجزاء المتماثلة لكل مجموعة قوالب.
2. ما هي تكلفة قالب الختم المعدني المخصص؟
تتراوح تكاليف قوالب الختم المخصصة على نطاق واسع بناءً على التعقيد. تبدأ قوالب التقطيع البسيطة بحوالي 5000 دولار إلى 25000 دولار، وتتراوح القوالب المركبة من 10000 دولار إلى 50000 دولار، وتتراوح القوالب التقدمية من 30000 دولار إلى أكثر من 250000 دولار، ويمكن أن تتجاوز قوالب النقل الكبيرة لتطبيقات السيارات 500000 دولار. محركات التكلفة الأساسية هي عدد المحطات، ومتطلبات التسامح، وتوقعات عمر القالب، والمواد التي يتم ختمها، وحجم الجزء. يقدم مورد خدمة -كامل مثل YICHEN (https://www.yichen-group.com/stamping-die/) تحليل الجدوى مقدمًا حتى يفهم المشترون الآثار المترتبة على التكلفة قبل الالتزام بالاستثمار في الأدوات.
3. ما هي الأداة الفولاذية الأفضل لختم القوالب؟
أفضل أداة فولاذية تعتمد على التطبيق الخاص بك. يوفر D2 (عالي-كربون، عالي-كروم) مقاومة تآكل ممتازة للتقطيع العام والتشكيل عند 62-64 HRC. يوفر A2 صلابة أفضل مع ثبات تصلب الهواء-للضربات المعتدلة-. يتعامل S7 مع أحمال الصدمات الثقيلة من خلال قص المواد السميكة. يحافظ الفولاذ عالي السرعة M2- على الصلابة عند درجات حرارة مرتفعة في القوالب التقدمية ذات السرعة العالية. يوفر كربيد التنجستن الحد الأقصى من مقاومة التآكل لعمليات التشغيل-العالية جدًا-التي تتجاوز 5 ملايين ضربة. درجات تعدين المساحيق مثل CPM 10V توازن مقاومة التآكل والمتانة لتطبيقات الفولاذ المتقدمة عالية القوة.
4. متى يجب أن أختار قالبًا تقدميًا بدلاً من قالب النقل؟
اختر قالبًا تدريجيًا عندما تكون أجزائك مسطحة نسبيًا، وصغيرة إلى متوسطة الحجم، ومطلوبة بكميات كبيرة (50 إلى 1،500+ جزء في الدقيقة). تحافظ القوالب التقدمية على قطعة العمل متصلة بشريط ناقل عبر المحطات المتسلسلة، مما يجعلها مثالية لأجزاء التشغيل المعقدة المتعددة-بدون عمليات سحب عميقة. اختر قالب النقل عندما تكون الأجزاء كبيرة، أو تتطلب سحبًا عميقًا، أو تحتاج إلى التدوير بين العمليات. تقوم قوالب النقل بفصل كل قطعة فارغة أولاً، ثم تقوم الأصابع الميكانيكية بتحريك القطع الفردية بين المحطات المستقلة، مما يسمح بتدفق المواد الذي لا يمكن للشريط المتصل استيعابه.
5. كيف أعرف متى يحتاج قالب الختم إلى الإصلاح أو الاستبدال؟
مراقبة مؤشرات جودة الجزء: زيادة ارتفاع الثقب يشير إلى تآكل حواف القطع، ويشير انحراف الأبعاد إلى تآكل دبوس التوجيه أو عدم محاذاةه، ويشير الغليان إلى مشاكل في الخلوص أو التشحيم. استمر في الشحذ عندما يكون تآكل الحواف موحدًا وتستقر الجودة بعد الخدمة. يتم الإصلاح عندما يكون الضرر موضعيًا في مكون واحد مثل الثقب المتصدع أو الجلبة البالية. استبدل أو أعد التصميم عندما ترى فقدانًا متكررًا للمحاذاة بعد إجراء صيانة تم التحقق منها، أو عودة انحراف الأبعاد المزمن خلال أيام من الخدمة، أو تشقق هيكلي في مداس القالب، أو فشل نفس المحطة بشكل متكرر بعد الإصلاح المناسب. تعمل سجلات الصيانة التفصيلية مع أعداد النتائج وأكواد العيوب على تحويل هذا القرار من التخمين إلى تحليل يعتمد على البيانات-.


