


ما يؤهل كجزء كبير في ختم القالب
متىمكون معدني مختومهل تعبر الخط من منطقة "قياسية" إلى منطقة "جزء كبير"؟ تتحدث الصناعة عن ختم المعادن الثقيلة باستمرار، ولكن نادرًا ما ترسم حدودًا واضحة. إذا كنت تبحث عن خدمة ختم القوالب للأجزاء الكبيرة، فستحتاج إلى أرقام ثابتة قبل أن تتمكن حتى من البدء في تقييم الجدوى.
تحديد الأجزاء الكبيرة في ختم القالب
يعتبر الجزء عمومًا "كبيرًا" في ختم القالب عندما يتجاوز 24 بوصة في أي بُعد واحد أو عندما يتطلب سرير ضغط أكبر من 72 بوصة لاستيعاب الأدوات. لكن الأبعاد وحدها لا تحكي القصة بأكملها. تلعب سماكة المادة دورًا محددًا: فالأجزاء المختومة من المخزون التي يزيد سمكها عن 3 مم (حوالي 0.120 بوصة) تدخل إلى منطقة المقاييس الثقيلة، حيث تتغير فيزياء التشكيل بشكل كبير. وفقًا للنظرة العامة التي تقدمها شركة Worthy Hardware لختم المقاييس الثقيلة، تتعامل هذه العملية عادةً مع مواد تتراوح سماكتها من 0.079 بوصة إلى 0.5 بوصة، وأحيانًا أكثر سمكًا، مما يتطلب مكابس قادرة على ممارسة عدة مئات من الأطنان من القوة.
الوزن مهم أيضًا. عندما يتجاوز المكون الفارغ أو المشكل ما يمكن للمشغل وضعه بأمان يدويًا، فأنت تتعامل مع أجزاء تتطلب معالجة ميكانيكية، أو نقل آلي، أو أتمتة مخصصة. فكر في قطع غيار السيارات المختومة تدريجيًا مثل قضبان الإطار كاملة الطول-، أو الأعضاء الهيكلية المتقاطعة، أو مجموعات الأقواس الكبيرة. يمكن أن تزن هذه المكونات من 10 إلى أكثر من 100 رطل في حالتها النهائية.
لماذا يغير حجم الجزء كل شيء
تخيل مضاعفة مساحة الجزء المختوم. أنت لم تضاعف التحدي فحسب. لقد ضاعفت الأمر. يصبح من الصعب التحكم في تدفق المواد عبر سطح أكبر. يتطلب الحفاظ على التسطيح على قطعة فارغة مقاس 36 بوصة توزيعًا موحدًا للضغط لا تتطلبه الأجزاء الأصغر أبدًا. دقة التسجيل، والقدرة على إبقاء كل محطة تشكيل متوافقة مع نفس المسند، تتضاءل مع نمو الأبعاد الفارغة.
في ختم معادن السيارات، يواجه المهندسون الذين يصممون خطوط الختم التدريجي لمكونات السيارات مشكلات القياس هذه يوميًا. تعمل شريحة الحاجز التي يبلغ عرضها 8 بوصات بشكل متوقع. قم بتوسيع هذا المفهوم ليشمل لوحة هيكلية كاملة، وكل مجموعة تفاوتات-، وكل تباين سبرينغباك، وكل عدم تناسق في تغذية الشريط يتضخم عبر الشكل الهندسي الأكبر.
إليك ما يفصل بين الختم القياسي والعمل الجزئي -الكبير على المستوى العملي:
- معالجة فارغة- تتطلب الفراغات الكبيرة أنظمة تغذية مخصصة، وحوامل ملفات مُصنفة للملفات الأثقل، ووحدات تغذية مؤازرة بأطوال أشواط ممتدة
- متطلبات الحمولة- مقياس متطلبات القوة مع طول المحيط (لعمليات القطع) ومساحة السطح (للتشكيل)، مما يدفع متطلبات الضغط إلى نطاق 400 إلى 1,100+ طن
- يموت الوزن- يمكن أن تزن القوالب الكبيرة- عدة أطنان، مما يتطلب الوصول إلى الرافعة العلوية وإجراءات تغيير القالب المتخصصة
- حدود عرض الشريط- تحتاج القوالب التقدمية للأجزاء الكبيرة إلى مخزون أكبر من الملفات، مما يحد من الموردين المتاحين ويزيد من فترات انتظار المواد
- تعقيد العملية الثانوية- يتطلب كل من إزالة الأزيز والفحص والتعامل مع الأختام كبيرة الحجم-معدات ومساحة أرضية متزايدة
إن دعم ختم القوالب للأجزاء الكبيرة ليس مجرد نسخة أكبر من الختم القياسي. إنه نظام هندسي مختلف حيث تتقاطع القدرة الصحفية والسلوك المادي وتصميم الأدوات بطرق تتطلب خبرة متخصصة. السؤال الحقيقي ليس ما إذا كان من الممكن ختم جزء ما. يتعلق الأمر بما إذا كانت عملية التشكيل والمعدات والاقتصاد تتماشى مع هذا النطاق المحدد.
كيف يعمل ختم القالب بشكل مختلف للأجزاء الكبيرة
لا تتغير مبادئ الأدوات عند توسيع نطاق جزء مختوم. ما يتغير هو مدى عنف تلك المبادئ التي تعاقبك على تجاهل التفاصيل.ختم المعدن التدريجيعلى شريحة 6 بوصة متسامح. قم بتشغيل نفس منطق العملية على مكون هيكلي مقاس 36 بوصة، وكل عدم تناسق في التغذية، وكل انحراف في الشريط، وكل خطأ في التسجيل يتضاعف عبر لوحة قماشية أكبر بكثير.
إن فهم الاختلافات الميكانيكية بين طرق الإنتاج على نطاق واسع ليس بالأمر الأكاديمي. فهو يحدد ما إذا كان من الممكن تصنيع جزء ما على الإطلاق، وما إذا كانت العوامل الاقتصادية تبرر هذا النهج.
كيف تتعامل القوالب التقدمية مع المكونات كبيرة الحجم
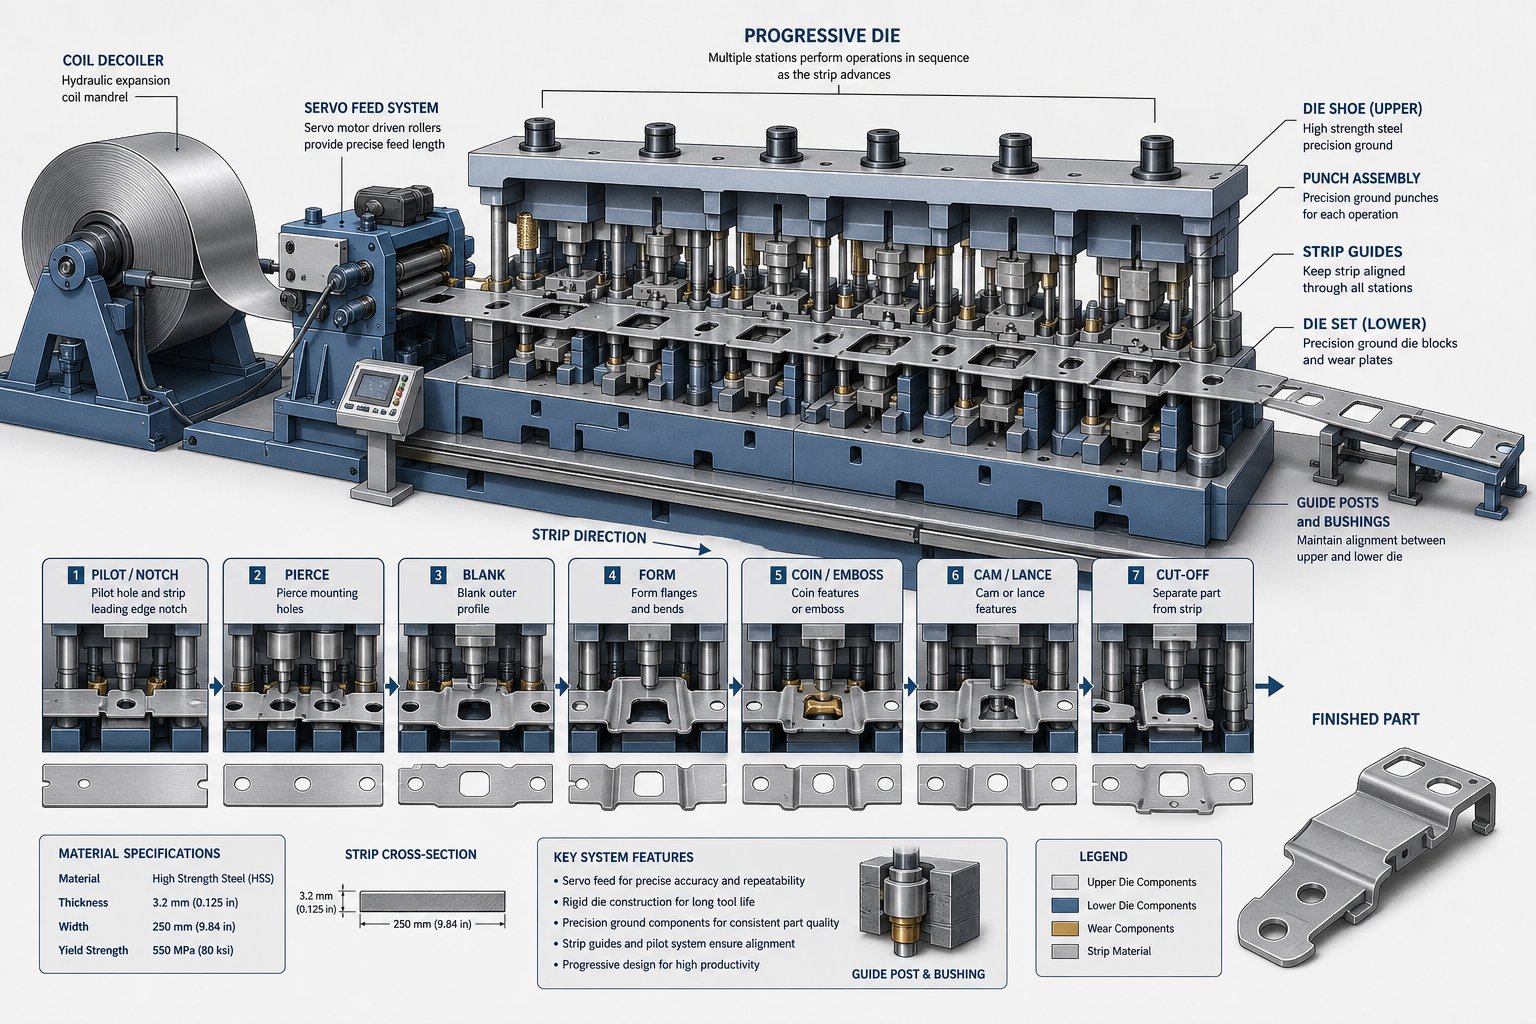
يربط الختم المعدني التقدمي جميع محطات التشكيل معًا في مجموعة قوالب واحدة، مع بقاء كل جزء متصلاً بالشريط الأصلي عبر حامل حتى محطة القطع النهائية. بالنسبة للأجزاء الكبيرة، يؤدي ذلك إلى خلق سلسلة من التحديات التي لا تواجهها الأعمال الصغيرة أبدًا.
المشكلة الأولى هي الملعب. الملعب هو المسافة التي يجب أن يتقدم بها الشريط بين كل ضغطة، وهي تتوافق مباشرة مع طول الجزء في اتجاه التغذية. يحتاج الجزء الذي يبلغ قياسه 30 بوصة في اتجاه التغذية إلى 30 بوصة على الأقل من الميل، بالإضافة إلى أي جسور مادية حاملة بين المحطات. اضرب ذلك في ثماني أو عشر محطات تشكيل، وسترى قالبًا يمتد لمسافة 20 قدمًا أو أكثر. مثلسلسلة أساسيات القالب الخاصة بالمصنعملاحظات، تتطلب القوالب التقدمية جميع المحطات الضرورية المثبتة على مجموعة قوالب مشتركة واحدة، موقوتة ومتسلسلة لمسافة تغذية ثابتة. وعلى نطاق واسع، تصبح مجموعة القوالب الفردية هذه أداة أرضية هائلة ودقيقة-.
تقدم التغذية الشريطية طبقة أخرى من الصعوبة. يتطلب مخزون الملفات الأثقل، الذي يتراوح عرضه غالبًا من 36 إلى 60 بوصة، أنظمة تغذية مؤازرة ذات قوة سحب أعلى وقدرة شوط أطول. وزن الملف يتسلق بسرعة. يمكن لملف بعرض 48-بوصة-من الفولاذ بقطر 4 مم بقطر خارجي قياسي أن يتجاوز بسهولة 10000 رطل، مما يتطلب أجهزة فك اللف -الثقيلة، وأجهزة تمليس تعمل بالطاقة، وخطوط تغذية مصممة خصيصًا لهذه الكتلة. تتدهور دقة التغذية خلال فترات الإنتاج الطويلة مع انخفاض قطر الملف وتغير شد الشريط، لذلك يحتاج نظام التغذية إلى تعويض في الوقت الفعلي للحفاظ على تحمل درجة الصوت عبر آلاف الدورات.
التسجيل هو العامل الحاسم الثالث. تستخدم القوالب التقدمية للأجزاء الكبيرة دبابيس تجريبية يتم إدخالها في الثقوب المثقوبة مسبقًا-لتأمين موضع الشريط في كل محطة. لكن الشرائط الأوسع تكون أكثر عرضة للانجراف الجانبي وموجة الحافة والحدبة. إذا انحرف الشريط حتى بضعة أجزاء من الألف عبر عرض 40-بوصة، فإن التأثير التراكمي على موقع الميزة في المحطات النهائية يمكن أن يدفع الأجزاء إلى خارج نطاق التسامح. أصبحت الطيارات الأكبر حجمًا، والجلبات الأكثر إحكامًا، وآليات التوجيه الجانبية الإضافية ضرورية.
النتيجة؟ لا تتطلب خدمات ختم القوالب التقدمية للمكونات الكبيرة مكابس أكبر فحسب، بل تتطلب نظامًا بيئيًا كاملاً للتغذية والتوجيه يتناسب مع حجمها.
بدائل الخط الترادفي والتحويلي
عندما تصبح هندسة الجزء أكبر من أن تظل متصلة بشريط ناقل، أو عندما يتطلب تسلسل التشكيل تدوير الجزء أو قلبه بين العمليات، يصبح ختم قالب النقل هو المسار العملي للأمام.
تعمل أنظمة النقل على فصل الجزء عن أي مادة شريطية. يتم تفكيك الفراغات الفردية، وتغذيتها في المحطة الأولى، ثم يتم نقلها ميكانيكيًا من قالب إلى آخر باستخدام قضبان مجهزة بأصابع قابضة. وفقمجلة تشكيل المعادن، تتميز مكابس النقل عادةً بإطارات مستقيمة-جوانب مع ما لا يقل عن قضيبي توصيل، وسعة حمولة تتراوح من 300 إلى أكثر من 3000 طن، ومساند يتجاوز طولها 275 بوصة لاستيعاب جميع المحطات.
يعمل نظاما نقل-محوران على تحريك الأجزاء للأمام من محطة إلى أخرى. تضيف أنظمة المحاور الثلاثة- رفعًا رأسيًا، وتلتقط الأجزاء وتضعها بدقة داخل حدود قياس المحيط. ويعتبر هذا المحور الثالث بالغ الأهمية بالنسبة للأجزاء الكبيرة والأصداف والمكونات المرسومة بعمق-والتي تتطلب إعادة تحديد موضعها بين العمليات. كما توضح Standard Die International، يسمح ختم قالب النقل بمعالجة الأجزاء بزوايا مختلفة في حالة حرة، مما يتيح عمليات مثل القواطع والأضلاع والخيوط التي لا يمكن للقوالب التقدمية تحقيقها ببساطة على الأشكال الهندسية الكبيرة.
تأخذ الخطوط الصحفية الترادفية هذه النمطية إلى أبعد من ذلك. بدلاً من محطات متعددة أسفل شريحة واحدة، يستخدم الخط الترادفي مكبسًا منفصلاً لكل عملية قالب، وعادةً ما يتم ترتيب أربع إلى ست مكابس بالتسلسل. تقوم مكبس الرصاص بالتعامل مع السحب الأساسي، بينما تقوم مكبس التابع بإجراء عمليات التشذيب والثقب والثني وإعادة الضرب. يناسب هذا التكوين الأجزاء الكبيرة جدًا أو المعقدة هندسيًا للغاية حتى أنه لا يمكن التعامل مع مكبس النقل في إطار واحد.
تمثل الخطوط الترادفية الحد العلوي لخدمات ختم القوالب المعدنية التقدمية لألواح السيارات كبيرة الحجم والمكونات الهيكلية. تتميز أكبر المنشآت بأبعاد داعمة تبلغ 4500 × 2500 ملم أو أكثر، مع مكابس رصاص تتجاوز 2000 طن. تتراوح معدلات الأشواط من 6 أشواط في الدقيقة على المحركات الميكانيكية القياسية إلى 18 أشواطًا أو أكثر في الدقيقة باستخدام المكابس الميكانيكية المؤازرة في وضع التشغيل المستمر.
تدير بعض المرافق خطوط ضغط مدمجة يمكن أن تعمل كضغط تقدمي قياسي بسرعة عالية، أو كضغط نقل بسرعات أبطأ، أو كضغط هجين: تقدمي للمحطات العديدة الأولى، ثم قص الأجزاء من الشريط ونقلها إلى محطات القالب اللاحقة. تعتبر هذه المرونة مهمة عندما تحتاج منشأة واحدة إلى إنتاج مزيج من الأشكال الهندسية-الكبيرة بدون تخصيص خطوط منفصلة لكل منها.
وإليك كيفية المقارنة بين الأساليب الأربعة الأساسية للعمل ذي التنسيقات الكبيرة-:
| طريقة | أقصى نطاق لحجم الجزء | أنواع الهندسة المثالية | سرعة الإنتاج | تعقيد الأدوات |
|---|---|---|---|---|
| يموت التقدمي | ما يصل إلى ~ 36 بوصة (محدود بعرض الشريط وسرير الضغط) | أجزاء مسطحة أو ضحلة-مكونة مع ميزات في مستوى واحد | عالية (تصل إلى 1500 ضربة/دقيقة للأجزاء الصغيرة، و7-30 للأجزاء الكبيرة) | ارتفاع - جميع المحطات في مجموعة قوالب واحدة |
| نقل يموت | ما يصل إلى ~60+ بوصة. (محدود بطول المسند) | رسمات عميقة، وأغلفة، وأجزاء متناظرة محوريًا، وتشكيل زوايا متعددة-. | معتدل (6-18 ضربة/دقيقة) | متوسط - محطة فردية تموت بالإضافة إلى آلية النقل |
| يموت مركب | ما يصل إلى ~24 بوصة (حدود-الشوط الفردي) | تتطلب الفراغات المسطحة قطعًا وتشكيلًا متزامنًا بضربة واحدة | عالي (ضربة واحدة تكمل الجزء) | منخفض إلى متوسط - قالب واحد، مجموعة عمليات واحدة |
| الخط الترادفي | 60+ بوصة. (ضغطة منفصلة لكل عملية) | لوحات سيارات كبيرة، ومكونات هيكلية عميقة، وأجزاء تشغيل متعددة{0}معقدة | منخفضة إلى متوسطة (6-18 ضربة/دقيقة) | معدل منخفض لكل قالب، مستوى عال للنظام-(4-6 ضغطات منسقة) |
الاختيار بين هذه الطرق ليس تقنيًا بحتًا. حجم الإنتاج، وتعقيد الأجزاء، وقدرة الضغط المتاحة كلها عوامل تؤثر. قد يكون النهج التقدمي ممكنًا من الناحية المادية لجزء كبير معين، ولكن إذا كان الأمر يتطلب مكبسًا بوزن 2400-طن مع سرير مقاس 240 بوصة لا يتوفر لدى المورد الخاص بك، يصبح بديل النقل أو البديل الترادفي هو الحل الواقعي.
هذا التقاطع بين الجدوى المادية والقيود العملية هو بالضبط المكان الذي يتم فيه اتخاذ قرارات اختيار العملية، وحيث يكلف اختيار المسار الخاطئ أشهرًا من مهلة الأدوات ومئات الآلاف من رأس المال الغارق.
اختيار طريقة ختم القالب الصحيحة حسب حجم الجزء
إن معرفة ما يمكن أن تفعله كل عملية هو نصف المشكلة فقط. السؤال الأصعب: ما هو السؤال الذي يجب أن تستخدمه فعليًا للجزء المحدد الخاص بك؟ عندما تقوم بتقييم خدمة ختم القالب للأجزاء الكبيرة، فإن منطق التحديد ليس مخططًا انسيابيًا بسيطًا. إنها عملية إزالة تسلسلية حيث تستخدم الفيزياء حق النقض على الخيارات قبل أن يحصل الاقتصاد على تصويت.
معايير اختيار العملية للأختام ذات الحجم الكبير
ابدأ بالجزء نفسه. إن بصمتها بالنسبة إلى مساحة سرير الضغط المتاحة هي البوابة الأولى. إذا كانت المساحة المتوقعة للجزء (بما في ذلك هوامش الشريط الحامل للعمل التقدمي) تتجاوز ما يمكن أن تستوعبه طبقة الضغط، فهذه الطريقة غير مطروحة. ولا يغير أي قدر من تصميم القالب الذكي هذا القيد.
عمق الرسم هو الفلتر التالي. غالبًا ما تظل الأشكال الضحلة التي تقل عن 25% من القطر الفارغ على شريط حامل في قالب تقدمي. السحب العميق، أي شيء يقترب من نسبة عمق -إلى-قطر 1:1، يتطلب عادةً أن يتحرك الفراغ بحرية. وهذا يعني نقل الختم. وتؤدي الشفاه المعقدة ذات انحناءات المحاور المتعددة- إلى تفاقم هذا الأمر. يضيف كل محور تشكيل إضافي محطة، ويزيد من درجة الصوت، ويتطلب تحديد موضع فارغ أكثر دقة بين العمليات.
يتصرف مكدس التسامح-بشكل مختلف على نطاق واسع. في عملية الختم الدقيق للأجزاء المدمجة، يعد الضغط على +/-0.05 مم عبر بُعد 4-بوصة أمرًا روتينيًا. قم بقياس نفس متطلبات التسامح إلى بُعد 30 بوصة على ختم كبير الحجم، وأنت تحارب التمدد الحراري للقالب، والانحراف المرن لإطار الضغط، وانجراف تسجيل الشريط في وقت واحد. لا يتطلب ختم المعادن عالي الدقة في التنسيقات الكبيرة أدوات أفضل فحسب، بل يتطلب أيضًا مكابس أكثر صلابة وبيئات يمكن التحكم في درجة حرارتها ومراقبة في الوقت الفعلي.
تتفاعل القيود الهندسية مع الحجم بطرق تقضي على الخيارات بسرعة. يتطلب الجزء الذي يحتوي على قطع سفلية إجراءات جانبية يتم تشغيلها بواسطة الكاميرا-. وفي الجزء الذي يبلغ مقاسه 40-بوصة، تصبح وحدات الكامة هذه ضخمة، مما يضيف وزنًا وتعقيدًا إلى قالب كبير الحجم بالفعل. قد يتطلب الجزء الذي يحتاج إلى سحب عميق وميزات مثقوبة بدقة في الجدار المرسوم أن يتم السحب على خط نقل وأن يحدث الثقب في عملية صب وختم ثانوية دقيقة. هذه ليست حالات الحافة النظرية. إنها سيناريوهات شائعة في المكونات الهيكلية الكبيرة.
مطابقة متطلبات الحجم مع اقتصاديات العمليات
الجدوى المادية تضيق الخيارات المتاحة أمامك. يحدد الحجم الخيار الباقي الذي يعتبر منطقيًا من الناحية المالية.
تفضل القوالب التقدمية الحجم الكبير لأن تكلفة أدواتها هائلة ولكن وقت دورتها سريع. ومع ذلك، بالنسبة للأجزاء الكبيرة، فإن حمولة الصحافة المطلوبة تدفع تكاليف رأس المال إلى مستويات أعلى. قد تحتاج إلى مكبس بقدرة 1200-طن لتشغيل أختام معدنية تقدمية دقيقة للدعامة الهيكلية. إذا كان حجمك السنوي 50000 قطعة فقط، فقد لا تنجح حسابات الاستهلاك أبدًا. يمكن أن تكون قوالب النقل، مع انخفاض تكلفة الأدوات لكل محطة وقدرتها على التشغيل على المعدات الموجودة، أكثر عملية بالنسبة للكميات المتوسطة من المكونات الكبيرة، حتى لو كان وقت دورة كل قطعة أبطأ.
يؤدي الختم عالي الدقة-على نطاق واسع إلى حدوث توتر: تتطلب التفاوتات الأكثر صرامة المزيد من محطات التشكيل، مما يؤدي إلى زيادة طول القالب ومتطلبات الضغط، مما يؤدي إلى زيادة التكلفة، مما يؤدي إلى رفع حجم التعادل-. يحتاج المهندسون إلى إجراء تقييم صادق لما إذا كان كل تفاوت في الطباعة ضروريًا من الناحية الوظيفية، أو ما إذا كان من الممكن تخفيف بعض الأبعاد لفتح مسارات عملية أكثر اقتصاداً.
يعتمد اختيار العملية للأجزاء الكبيرة أولاً على الجدوى المادية: هل يمكن تصنيع الجزء بهذه الطريقة؟ فقط بعد الإجابة على هذا السؤال يدخل علم الاقتصاد في المحادثة: هل يجب أن يتم الأمر بهذه الطريقة في هذا المجلد؟
إليك التقييم المتسلسل الذي يجب على كل مهندس اتباعه عند اختيار عملية للأختام ذات الحجم الكبير:
- قم بتعيين مساحة الجزء مقابل أبعاد طبقة الضغط المتوفرة، بما في ذلك هوامش الشريط للنهج التقدمية
- قم بتقييم عمق السحب وتحديد ما إذا كان الجزء يمكن أن يظل متصلاً بشريط ناقل طوال عملية التشكيل
- حساب عدد عمليات التشكيل والثقب والتشذيب المطلوبة لتقدير عدد المحطات
- تقييم متطلبات التسامح المتعلقة بحجم الجزء، وتحديد الميزات التي تتطلب -دقة عالية في الختم مقابل تلك ذات الحدود المريحة
- تحديد القيود الهندسية (القطع السفلية، وانحناءات المحاور المتعددة-، والإجراءات الجانبية) التي تقضي على أنواع معينة من العمليات
- قم بحساب متطلبات الحمولة بناءً على المادة والسمك وإجمالي محيط القطع/الشكل
- قارن الطرق الممكنة مع الحجم السنوي المتوقع وسعر القطعة المستهدف
- عامل العمليات الثانوية، سواء كانت عمليات ما بعد الختم-مثل التصنيع الآلي أو اللحام، يعوض الحاجة إلى قالب أكثر تعقيدًا
بحلول الوقت الذي تصل فيه إلى الخطوة السابعة، تكون الفيزياء قد قامت بمعظم عملية اتخاذ القرار. الاختيار المتبقي بين الطرق الممكنة هو حيث يحدد حجم الإنتاج وميزانية الأدوات وقيود الجدول الزمني المسار النهائي للمضي قدمًا. وهذا المسار النهائي يشكل بشكل مباشر كيفية تصرف المادة تحت ضغط التشكيل عبر النطاق الكامل للجزء الخاص بك.
سلوك المواد واختيارها -للأختام واسعة النطاق
شريحة مقاس 6 بوصات مقطوعة من الفولاذ الطري لا تهتم كثيرًا باتجاه الحبوب. لوحة هيكلية مقاس 40 بوصة مقطوعة من نفس الملف؟ إنه يهتم بشدة. يصبح السلوك المادي الذي لا يكاد يذكر على نطاق صغير هو وضع الفشل السائد عندما تمتد أبعاد الجزء عبر قدمين أو ثلاثة أقدام من المعدن المدرفل. نفس السبيكة، نفس السُمك، نفس المورد، لكن الفيزياء تتغير لأن المسافة تضخم كل خاصية متباينة الخواص التي تخبزها مطحنة الدرفلة في تلك الورقة.
هذا هو المكان الذي تصمت فيه معظم المناقشات حول خدمات ختم القوالب للأجزاء الكبيرة. يقوم الموردون بإدراج المواد التي يمكنهم تشغيلها. نادرًا ما يشرحون سبب اختلاف سلوك هذه المواد على نطاق واسع، أو كيف يؤدي اختيار الدرجة الخاطئة إلى معدلات خردة تدمر اقتصاديات الإنتاج لديك.
اتجاه الحبوب وجودة الحافة على الفراغات كبيرة الحجم
تحمل كل ملف من الصفائح المعدنية بصمة اتجاهية من عملية الدرفلة. مثليشرح الصانع، يقدم التدحرج تشوهًا بلاستيكيًا كبيرًا يعمل على إطالة وتدوير الحبيبات البلورية، مما يخلق تباينًا: خصائص ميكانيكية تختلف بناءً على الاتجاه الذي تقيسه فيه. القيمة r-، وهي نسبة إجهاد العرض إلى إجهاد السماكة التي يتم قياسها أثناء اختبار الشد، تحدد كمية هذا السلوك الاتجاهي. عندما تختلف قيم r- بشكل ملحوظ بين اتجاه التدحرج، والاتجاه العرضي، و45 درجة للتدحرج، فإن المادة سترقق وتتجعد وتعود للخلف بشكل مختلف اعتمادًا على كيفية توجيه الفراغ بالنسبة للملف.
على جزء صغير، قد لا تلاحظ أبدًا. في الفراغ الكبير، يصبح تباين الخواص أمرًا لا مفر منه. خذ بعين الاعتبار قطعًا مقصًا يبلغ طوله 36-بوصة يتم تشغيله بشكل متعامد مع اتجاه التدحرج. على طول تلك الحافة بأكملها، يقدم الهيكل البلوري للمادة اتجاهًا ثابتًا لعملية القص. تظل جودة الحافة، أي نسبة منطقة القص النظيفة إلى منطقة الكسر وارتفاع الثقب، موحدة نسبيًا. قم بتدوير نفس القطع بمقدار 90 درجة، وستقوم بالقص على طول الحبوب. يتغير حرف الحافة. يزداد ارتفاع الأزيز، ويتغير عمق الانقلاب، وتخشن منطقة الكسر. في خطوط القص الممتدة النموذجية لتقطيع الأجزاء الكبيرة، تتضاعف هذه الاختلافات في اختلافات الجودة القابلة للقياس من أحد طرفي القطع إلى الطرف الآخر، خاصة في القطع التي تتقوس عبر اتجاهات حبيبية متعددة.
القابلية للتشكيل عبر الأسطح الكبيرة هي المكان الذي يكون فيه تباين الخواص أكثر صعوبة. في عمليات الختم التدريجي للفولاذ التي يتم تشغيلها بمخزون واسع النطاق، يجب أن تستوعب محطات التشكيل المواد التي تتدفق بسهولة أكبر في اتجاه واحد أكثر من الآخر. ستؤدي عملية السحب التي تمتد لمسافة 30 بوصة إلى سماكة غير متساوية عبر سطحها إذا لم يتم حساب ملف تعريف قيمة r-الفارغ في هندسة القالب. النتيجة: ترقق موضعي في بعض المناطق، وتجاعيد في مناطق أخرى، وسمك جدار غير متناسق يفشل في الفحص.
يضيف التحكم في التسطيح أثناء التقطيع تحديًا آخر. تكون الصفائح الكبيرة عرضة لأنماط الضغط المتبقية من مجموعة الملفات، والقوس والنشاب، وموجة الحافة. عندما تقوم بقص قطعة فارغة كبيرة من الشريط، يتم إعادة توزيع تلك الضغوط الداخلية. قد تظهر قطعة فارغة مقاس 48-بوصة 0.030 بوصة أو أكثر من القوس الذي لم يكن مرئيًا عندما كانت المادة مقيدة في شكل ملف. بالنسبة للختم التدريجي للألمنيوم، تتفاقم هذه المشكلة لأن معامل المرونة الأقل للألمنيوم يعني أن الضغوط المتبقية تخلق تشويهًا أكبر نسبيًا. يساعد التسوية قبل التقطيع، ولكن يجب أن يكون حجم المسوى مناسبًا لعرض الشريط، ويمكن أن تؤدي التسوية الزائدة إلى تصلب العمل الذي يقلل من قابلية التشكيل في اتجاه مجرى النهر.
اختيار درجة المواد لختم الأجزاء الكبيرة-.
إن اختيار السبيكة المناسبة لمكون كبير مختوم لا يتعلق فقط بالقوة والتكلفة. يتعلق الأمر بكيفية تصرف هذه المادة عبر سطح التشكيل المقاس بالقدم، وليس بالبوصة. تقدم كل مجموعة مواد مقايضات-متميزة على نطاق واسع.
يغطي الختم التدريجي للفولاذ الكربوني النطاق الأوسع من تطبيقات الأجزاء الكبيرة-. يوفر الفولاذ الطري مثل 1008 و1010 قابلية تشكيل ممتازة وسلوكًا يمكن التنبؤ به عبر السحوبات الكبيرة. توفر درجات HSLA (فئات 340، 420، 550 ميجا باسكال) توفيرًا في الوزن من خلال تقليل السُمك ولكنها تظهر المزيد من الارتداد بشكل ملحوظ. يجمع الفولاذ ثنائي الطور- (DP590، DP780) بين القوة العالية والاستطالة المعقولة، ولكن سلوك التصلب-في العمل يجعل من غير الممكن التنبؤ به عند التمريرات الطويلة. كلما ارتفعت درجة القوة، كلما كان من الضروري تعويض الزنبرك بقوة أكبر في تصميم القالب.
تمثل سبائك الألومنيوم مجموعة مختلفة من المشكلات. توفر السلسلة 5000، وخاصة درجة الختم-5754 والمستخدمة على نطاق واسع 5052، قابلية تشكيل جيدة ومقاومة للتآكل للألواح الهيكلية. ومع ذلك، فإن ميل الألومنيوم نحو تشكيل شريط Luders (علامات إجهاد النقالة المرئية) على أسطح السحب الكبيرة يتطلب ضبطًا دقيقًا لضغط الحامل الفارغ. توفر سبائك سلسلة 6000 مثل 6061 قوة أعلى ولكنها تتطلب معالجة حرارية وتصلب بالتقادم، مما يعقد تسلسل الإنتاج. يتطلب الختم التدريجي للألمنيوم للأجزاء الكبيرة خلوصًا أكثر إحكامًا للقوالب من الفولاذ لأن كتل الألومنيوم تكون أكثر سهولة في مواجهة أسطح الأدوات، ويزداد هذا الاتجاه مع منطقة التلامس.
يحقق الفولاذ المقاوم للصدأ معدلات تصلب عالية-للمعادلة. تتصلب درجات الأوستنيتي مثل 304 و316 بسرعة أثناء التشكيل، مما يعني أن القوة المطلوبة لإكمال محطة التشكيل النهائية يمكن أن تكون أعلى بشكل كبير من الأولى. في الختم التدريجي للفولاذ المقاوم للصدأ للمكونات الكبيرة، يعني هذا التصلب التدريجي أن حسابات الحمولة يجب أن تأخذ في الاعتبار تصلب العمل التراكمي عبر جميع المحطات، وليس فقط القوة اللحظية في أي محطة واحدة. توفر درجات الفولاذ المقاوم للصدأ من الحديد (409، 430) صلابة عمل أقل وقابلية تشكيل أفضل للتطبيقات التي تكون فيها مقاومة التآكل مهمة ولكن الليونة القصوى أقل أهمية.
يحتل الختم التدريجي للنحاس والختم التدريجي للنحاس مكانًا أضيق في -الأعمال الجزئية الكبيرة، والتي تقتصر عادةً على قضبان الناقلات الكهربائية، وألواح المبادلات الحرارية، ومرفقات الحماية من الترددات اللاسلكية حيث تحدد الموصلية أو الخصائص الحرارية اختيار المواد على الرغم من ارتفاع التكلفة.
| العائلة المادية | نطاق السماكة النموذجي (الأجزاء الكبيرة) | تصنيف القابلية للتشكيل | خطورة Springback | تطبيقات الأجزاء الكبيرة-الشائعة |
|---|---|---|---|---|
| الفولاذ الطري (1008/1010) | 1.0 - 6.0 ملم | ممتاز | قليل | الأقواس الهيكلية، ومكونات الهيكل، والمرفقات |
| فولاذ HSLA (340-550 ميجا باسكال) | 1.2 - 5.0 ملم | جيد | معتدلة إلى عالية | قضبان إطار السيارات، والأعضاء المتقاطعة، والتعزيزات |
| ثنائي الطور -فولاذ (DP590-DP780) | 1.0 - 3.5 ملم | معتدل | عالي | تحطم-هياكل السيارات الحرجة، وأعمدة-المركبة |
| الألومنيوم 5052/5754 | 1.0 - 4.0 ملم | جيد | معتدل | ألواح الجسم، والدروع الحرارية، والمكونات البحرية |
| الألومنيوم 6061 | 1.5 - 6.0 ملم | معتدل | معتدلة إلى عالية | إطارات إنشائية، وأقواس فضائية (معالجة بعد-الحرارة-) |
| غير القابل للصدأ 304/316 | 0.8 - 4.0 ملم | جيد (ولكن تصلب العمل العالي) | عالي | ألواح المعدات الغذائية، الكسوة المعمارية، المساكن الطبية |
| غير القابل للصدأ 409/430 (الفيريتيك) | 1.0 - 3.0 ملم | جيد | معتدل | مكونات العادم ولوحات الأجهزة |
| النحاس / النحاس | 0.5 - 3.0 ملم | ممتاز | منخفضة إلى متوسطة | قضبان الحافلات، والمبادلات الحرارية، ودرع الترددات اللاسلكية |
تعويض Springback هو المكان الذي يتصادم فيه اختيار المواد وحجم الجزء بشكل مؤلم. في جزء صغير، تبالغ في الانحناء ببضع درجات وتنتهي من الأمر. على الحافة مقاس 30-بوصة المكونة من الفولاذ DP780، يمكن أن يتجاوز حجم الزنبرك الخلفي من 8 إلى 12 درجة، ويختلف عبر طول الانحناء بناءً على اختلاف السُمك المحلي والاحتكاك ودرجة الحرارة. يتطلب التعويض عن ذلك هندسة القالب التي تشكل الجزء عمدًا-ثم تعتمد على الاسترداد المرن لإعادته إلى القيمة الاسمية. كلما زاد طول خط الانحناء، زاد عدد النقاط على طول هذا الخط حيث ينحرف سلوك الارتداد عن التنبؤ. تعمل المواد ذات القوة العالية على تضخيم هذه اللاخطية، والأجزاء الأكبر تعطي هذا التضخيم مساحة أكبر للتعبير عن نفسه.
وهذا هو بالضبط المكان الذي يصبح فيه تحليل العناصر المحدودة (FEA) غير قابل للتفاوض. مثلتحليل Keysight لمحاكاة تشكيل الصفائح المعدنيةيوضح ذلك، أن اختبارات القالب الافتراضية المستندة إلى FEA- يمكنها التنبؤ بالظهر الربيعي والتجاعيد والترقق والانقسامات قبل إنشاء أي أدوات مادية. تلتقط المحاكاة التفاعل بين خصائص المواد وهندسة الأدوات ومعلمات العملية مثل قوة الحامل الفارغ والتشحيم. بالنسبة للقوالب ذات التنسيقات الكبيرة- التي تكلف عشرات أو مئات الآلاف من الدولارات، فإن اكتشاف عطل في التخفيف أو عيب تجعيد يوفر عمليًا شهورًا من إعادة العمل.
تعتمد دقة المحاكاة على إدخال البيانات المادية الصحيحة. لن تكفي قيم الكتيب العامة للعمل الجزئي -الكبير. أنت بحاجة إلى بيانات اختبار الشد الفعلية من مجموعة الملف المحددة، بما في ذلك قيم r-عند 0 و45 و90 درجة لاتجاه التدحرج. كلما زاد عدد البيانات المادية التي تغذيها لنموذج FEA، كلما كان التنبؤ أكثر موثوقية بما يحدث عندما يضرب هذا الفراغ مقاس 42 بوصة أداة السحب ويبدأ المعدن في التدفق عبر مساحة سطحية كبيرة بما يكفي لكشف كل عدم تناسق مخفي في الورقة.
السلوك المادي على نطاق واسع ليس اعتبارًا ثانويًا. إنه المتغير الذي يحدد ما إذا كان قالبك سينتج أجزاء أم خردة. والقوى المطلوبة لدفع تلك المادة إلى شكلها، عبر الهندسة الكاملة لمكون كبير الحجم، تحدد سعة الضغط التي تحتاجها بالفعل.
قدرة الضغط وقياس الحمولة للمكونات الكبيرة
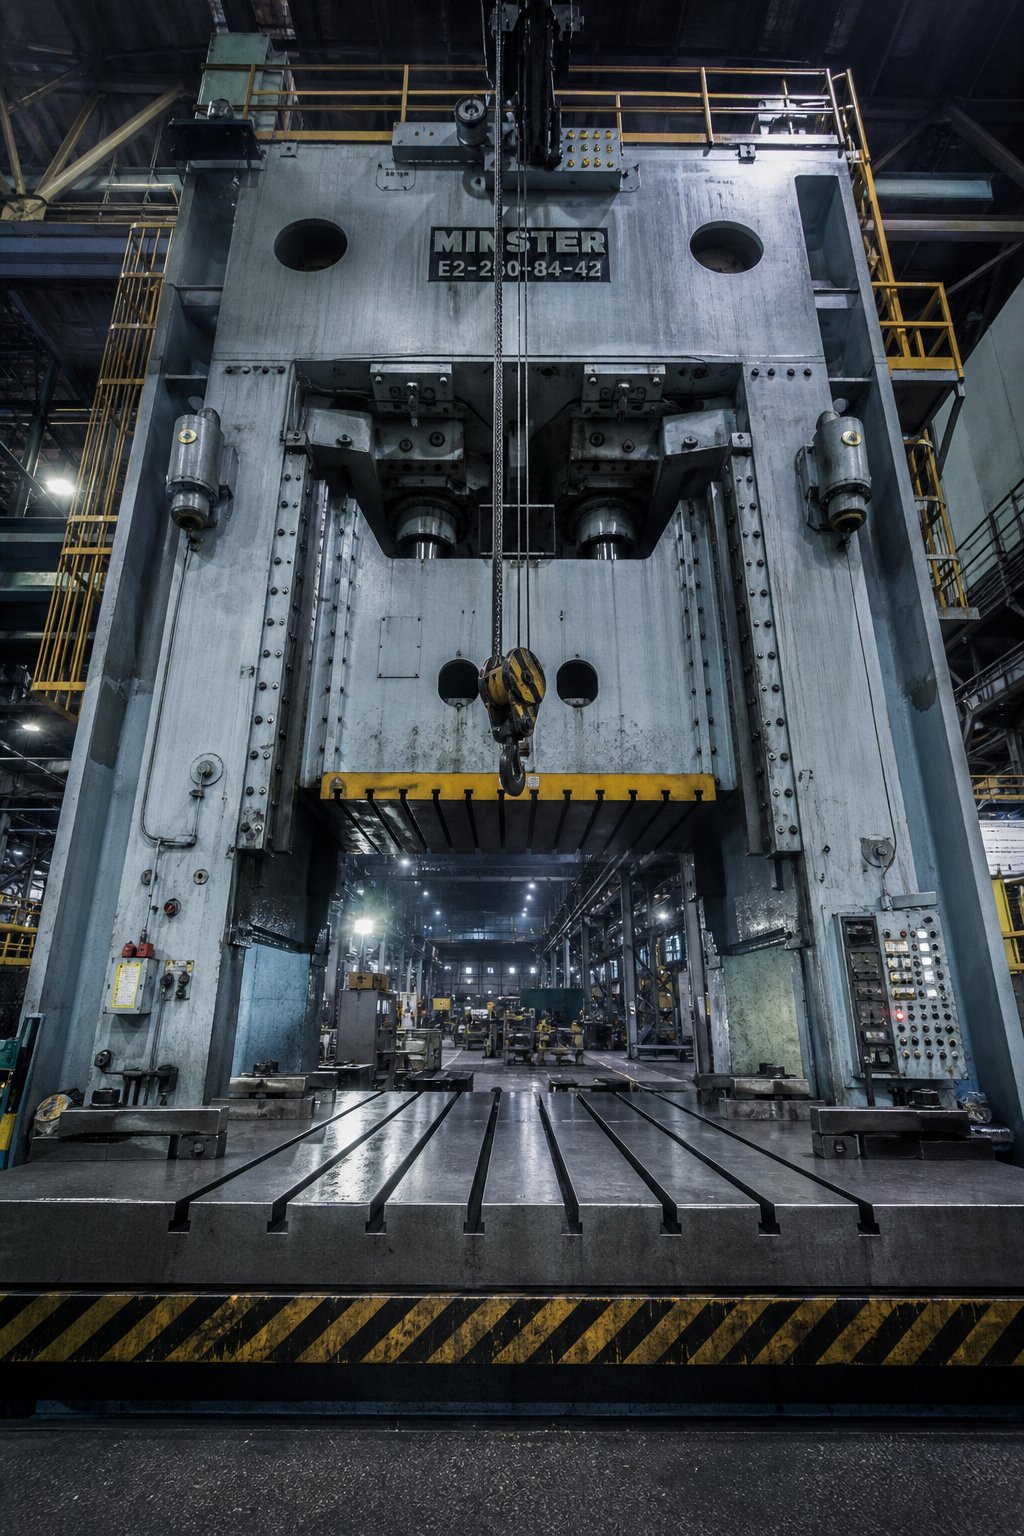
يخبرك السلوك المادي بالقوى التي سيقاومها المعدن. تخبرك سعة الصحافة ما إذا كانت أجهزتك قادرة على توصيل هذه القوى عبر الشكل الهندسي الكامل لمكون كبير الحجم. تتصادم هاتان الحقيقتان في الإطار الصحفي، وعندما لا يتوافقان، فإن -الجزء الكبير من القالب لا يحدث ببساطة. لا يوجد أي قدر من تصميم القالب الذكي يعوض عن المكبس الذي يفتقر إلى الحمولة أو مساحة السرير أو ارتفاع الإغلاق لتنفيذ تسلسل التشكيل.
وهذا هو القيد الذي يقتل المشاريع بصمت. يقوم المهندسون بتصميم جزء ما، واختيار المادة، والتخطيط لتسلسل التشكيل، ومن ثم اكتشاف عدم وجود آلة الختم التدريجي المطلوبة في منشأة المورد الخاصة بهم. إن فهم كيفية قياس الحمولة مع حجم الجزء، وكيفية تفاعل أبعاد السرير وارتفاع الإغلاق مع هندسة القالب، يفصل بين المشاريع الممكنة والبدايات الزائفة باهظة الثمن.
اضغط على "متطلبات الحمولة" لختم التنسيق -الكبير
الحمولة في موازين الختم الثقيلة من خلال آليتين متميزتين اعتمادًا على نوع العملية. نطاق عمليات التقطيع والثقب مع المحيط. تشكيل ورسم مقياس العمليات بمساحة السطح. كلاهما يتضاعف بسمك المادة. عندما يكون الجزء كبيرًا بما يكفي لاستيعاب كميات كبيرة من جميع أنواع العمليات الثلاثة، فإن إجمالي الطلب على الحمولة يرتفع بسرعة.
بالنسبة للتقطيع والثقب، يكون الحساب الأساسي واضحًا ومباشرًا: محيط القطع (بالبوصة) مضروبًا في سمك المادة (بالبوصة) مضروبًا في قوة القص للمادة (بالطن لكل بوصة مربعة). مثلدليل حساب الحمولة الخاص بالمصنعالتفاصيل، تستخدم هذه الصيغة سُمك المادة بالكامل للتعويض عن الأدوات الباهتة والبالية، نظرًا لأن القص الفعلي يحدث في منتصف الطريق عبر المخزون. في جزء كبير يبلغ إجمالي محيط القطع 200 بوصة من الفولاذ الطري بقطر 4 مم، يمكن أن تتجاوز حمولة التقطيع وحدها 150 طنًا قبل حساب أي تشكيل.
تستخدم عمليات الرسم حسابًا مشابهًا يعتمد على المحيط-ولكنها تستبدل قوة الشد النهائية بمقاومة القص، نظرًا لأن جدران الغلاف تكون في حالة شد أثناء السحب. بالنسبة للسحب الكبير الذي يبلغ قطره 30 بوصة أو أكثر، يمكن أن تنافس قوة السحب حمولة التقطيع أو تتجاوزها، خاصة في مواد الختم التقدمي ذات القوة الأعلى-مثل HSLA أو الفولاذ-ثنائي الطور.
لكن هذه الحسابات الأولية لا تلتقط سوى جزء من الصورة. لا يقوم القالب التدريجي لمكون كبير بإجراء عملية واحدة في كل ضربة. وينفذ كل منهم في وقت واحد. تتطلب كل محطة في القالب القوة في نفس اللحظة التي يصل فيها الضغط إلى المركز الميت السفلي. أنت بحاجة إلى جمع الأحمال من كل ثقب، وكل محطة تشكيل، وكل أداة تجريد زنبركية، وكل وسادة ضغط نيتروجين، وكل كاميرا مدفوعة، وكل قاطع خردة. بالنسبة للقالب التقدمي المكون من 12 محطة والذي يعمل بمخزون ثقيل الحجم، يمكن أن يصل الحمل التراكمي بسهولة إلى 800 إلى 1200 طن.
سمك المادة هو العامل المضاعف الذي يجعل حمولة الأجزاء الكبيرة -قاسية بشكل خاص. مضاعفة السُمك لا تؤدي فقط إلى مضاعفة القوة. إنه يضاعف القوة في كل محطة في وقت واحد. الجزء الذي يتطلب 400 طن من الفولاذ 2 مم يتطلب حوالي 800 طن من الفولاذ 4 مم، بافتراض هندسة متطابقة. قم بدمج هذه الزيادة في السُمك مع محيط القطع الأطول المتأصل في الأجزاء الكبيرة، وسترى لماذا تتطلب عمليات الختم الثقيلة بشكل روتيني مكابس في نطاق 600 إلى 2,000+ طن.
يجب على المهندسين الذين يقومون بحساب سعة الضغط المطلوبة أن يأخذوا في الاعتبار أيضًا متطلبات الطاقة، وليس القوة فقط. يمكن أن تحتوي المكبس على معدل حمولة كافٍ ولكن طاقة دولاب الموازنة غير كافية للحفاظ على تلك القوة خلال الجزء العامل من الشوط. تتسبب الطاقة غير الكافية في توقف الضغط عند المركز الميت السفلي، وهو وضع فشل شائع عند تشغيل قوالب تقدمية كبيرة بسرعات تتجاوز قدرة المحرك على-إعادة تنشيط دولاب الموازنة بين الضربات.
حجم السرير وإغلاق قيود الارتفاع
تحظى الحمولة بالاهتمام، لكن حجم السرير وارتفاع الإغلاق يزيلان بهدوء مشاريع أكثر مما تفعله سعة القوة على الإطلاق. إن المكبس الذي يبلغ وزنه 1000 طن يكون عديم الفائدة بالنسبة للجزء الأكبر لديك إذا كان مقاس سريره 60 × 40 بوصة وكان قالبك يتطلب 96 × 48.
تحدد أبعاد سرير الضغط الحد الأقصى لبصمة القالب. بالنسبة للقوالب التقدمية التي تخدم الأجزاء الكبيرة، يجب أن يستوعب السرير ليس فقط عرض الجزء وطوله، ولكن مجموعة القوالب الكاملة بما في ذلك جميع المحطات، ومزالق الخردة، والآليات التجريبية، وأدلة الشريط. يمكن لقالب تقدمي مكون من 10-محطات لجزء بعرض 30-بوصة- أن يمتد بسهولة لمسافة 120 بوصة في اتجاه التغذية. يجب أن يدعم سرير الضغط هذا الطول مع توفير منطقة تثبيت بمسامير في نمط فتحة T للتثبيت الآمن.
ارتفاع الإغلاق هو المسافة من الوجه السفلي للمكبس إلى أعلى سرير الضغط مع وجود المكبس في أسفل المركز الميت وضبط الضبط بالكامل-لأعلى. كما توضح مجلة MetalForming، فإن هذا البعد يختلف عن ارتفاع القالب، الذي يطرح سمك لوحة المسند. يجب أن يقع ارتفاع غلق القالب (بعده الإجمالي المغلق بالكامل) ضمن الحد الأدنى والحد الأقصى لمساحة ارتفاع القالب-. إذا لم يكن مناسبًا، فلن يتمكن القالب من الإغلاق بشكل كامل أو سيصل إلى القاع قبل أن يكمل المكبس شوطه، مما يولد قوى حمل زائدة كارثية تؤدي إلى إتلاف كل من القالب وإطار الضغط.
بالنسبة إلى قوالب الأجزاء الكبيرة-، يصبح ارتفاع الإغلاق مقيدًا بشكل خاص. تتطلب تسلسلات التشكيل المعقدة تجميعات قوالب طويلة ذات تجاويف سحب عميقة، ومنصات ضغط متعددة مكدسة رأسيًا، وأحذية قوالب سميكة تقاوم الانحراف. قد يحتاج قالب النقل الكبير إلى ارتفاع من 24 إلى 36 بوصة فقط لاستيعاب هندسة التشكيل وأنظمة الضغط وسمك الحذاء الهيكلي. يجب أن توفر الصحافة تلك المساحة الرأسية مع توفير طول كافٍ للسكتة الدماغية لأعمق رسم في التسلسل.
تفرض سعة لوحة المساند حدًا للوزن يسهل التغاضي عنه. يمكن أن تزن القوالب التقدمية ذات التنسيق الكبير-من 5 إلى 15 طنًا أو أكثر. يجب أن يدعم المسند هذا الحمل الثابت بشكل موحد دون انحراف يتجاوز مواصفات الشركة المصنعة للصحافة. يفترض تصنيف حمولة الضغط ومواصفات الانحراف أن حمل القالب موزع بالتساوي على -ثلثي مساحة السرير. إن القالب الضيق الذي يركز الحمل في وسط سرير كبير الحجم، أو القالب الطويل الذي يحمل طرفًا واحدًا فقط من المسند، يخلق انحرافًا غير متساوٍ يؤدي إلى تدهور جودة الجزء وتسريع التآكل.
تتصاعد أيضًا لوجستيات تغيير القالب مع الحجم. تتطلب القوالب التي تزن عدة أطنان الوصول إلى رافعة علوية، أو أنظمة دعم متدحرجة، أو عربات قوالب مخصصة للتغيير. أنظمة التغيير السريع للقالب المصممة لقوالب بوزن 500-رطل لا تتناسب مع الأدوات المتعددة-الأطنان. تحتاج المنشآت التي تعمل بختم الأجزاء الكبيرة- إلى قدرة رافعة مصنفة لأثقل قالب، بالإضافة إلى الخلوص بين قوائم الضغط للتحميل الجانبي- أو التحميل الأمامي للأداة.
عند تقييم ما إذا كانت خدمة ختم القالب للأجزاء الكبيرة يمكنها بالفعل إنتاج المكون الخاص بك، فهذه هي المواصفات الصحفية المهمة:
- منطقة السرير- إجمالي سطح المسند المتوفر في كلا المحورين، مما يؤكد أن مساحة القالب تتناسب مع هامش التثبيت
- اغلاق الارتفاع- الحد الأقصى والحد الأدنى لمساحة ارتفاع القالب- (ارتفاع الإغلاق بالضغط مطروحًا منه سُمك المسند، مع نطاق ضبط الكبش)، مما يضمن تركيب مجموعة القالب في موضعها المغلق
- حمولة- السعة المقدرة عند النقطة في الحد حيث يحدث الحمل الأقصى، وليس فقط رقم لوحة الاسم
- السكتة الدماغية الشريحة- إجمالي مسافة الكبش، والتي يجب أن تتجاوز أعمق عمق سحب بالإضافة إلى الخلوص لاستخراج الجزء وحركة النقل
- ارتفاع خط التغذية- ارتفاع الخط المركزي لتغذية الشريط بالنسبة لأعلى المسند، والذي يجب أن يتطابق مع خط تمرير القالب- لإدخال المواد بشكل صحيح
- نمط فتحة Bolster T-- تباعد الفتحات وعرضها وعمقها الذي يجب أن يتوافق مع نظام تثبيت القالب ويتوافق مع نمط مسمار حذاء القالب
يوفر الموردون ذوو السمعة الطيبة الذين ينشرون قوائم مفصلة بالمعدات، وفي بعض الأحيان يصنفون عشرات المكابس حسب الحمولة وحجم السرير والسكتة الدماغية، إشارة مصداقية ملموسة. يمكنك-مقارنة متطلبات الجزء الخاص بك بالإمكانيات المنشورة قبل إجراء المحادثة الأولى.
تحدد قدرة الصحافة ما هو ممكن جسديًا. لكن القالب الموجود داخل تلك المكبس، وهي الأداة التي تشكل المعدن بالفعل، يقدم مجموعة خاصة به من تحديات التصميم التي تتراكم مع حجم الجزء. إن كيفية تصميم هذه القوالب من أجل الصلابة والتوجيه وقابلية الصيانة على نطاق واسع هو نظام في حد ذاته.
اعتبارات تصميم القالب الخاصة بالأجزاء الكبيرة
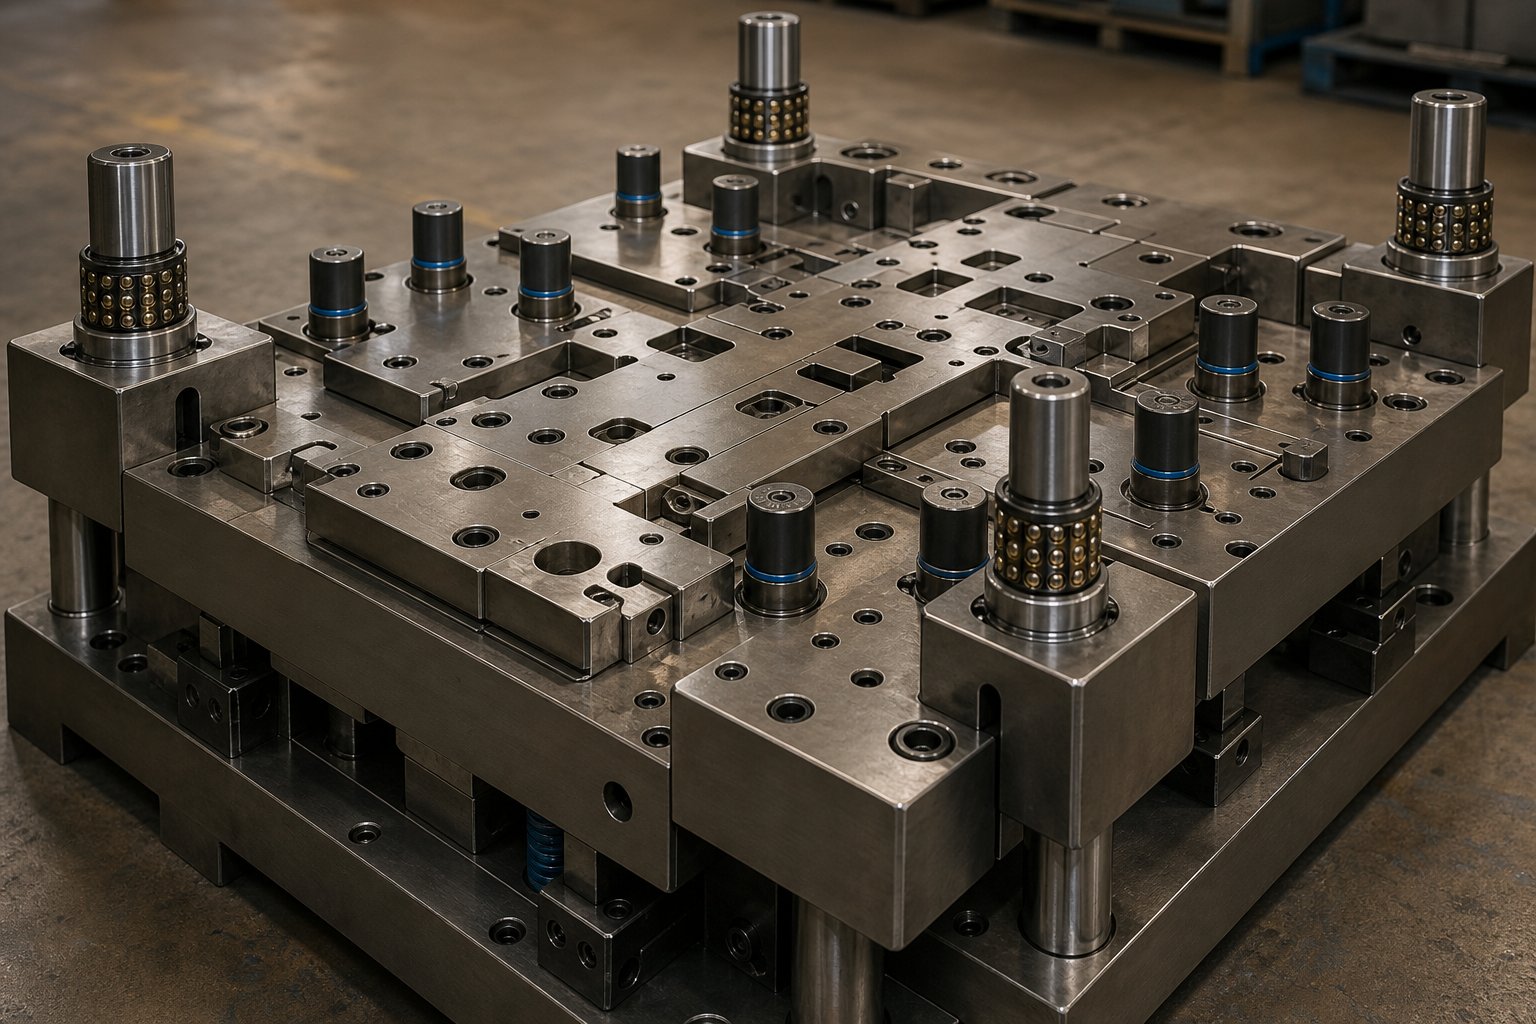
الصحافة ذات الحمولة الكافية ومساحة السرير تمهد الطريق فقط. القالب نفسه، وهو الأداة الدقيقة التي تلامس المعدن فعليًا ويجبره على التشكيل، يحمل مجموعة مختلفة تمامًا من المتطلبات الهندسية عند قياسه إلى أبعاد الأجزاء-الكبيرة. في قالب مدمج لقوس مقاس 6-بوصة، لا تتم ملاحظة الانحرافات البسيطة في الحذاء. في قالب يمتد لمسافة 60 أو 80 بوصة، يُترجم نفس الانحراف النسبي إلى أجزاء من الألف من البوصة من عدم المحاذاة عبر سطح التشكيل. اللكمات تفوت تجاويف التزاوج. الميزات المشكلة تنحرف عن التسامح. حواف القص تتآكل بشكل غير متساو. لا يصبح الموت أكبر فحسب. يجب إعادة هندسة كل نظام هيكلي ونظام توجيه وضغط بداخله للحفاظ على الدقة عبر المدى الذي يحارب الصلابة بشكل فعال.
هذا هو المجال الذي يفصل فيه مصنعو القوالب التقدمية أنفسهم عن محلات الختم العامة. يمكن لأي شخص أن يبني قالبًا صغيرًا يعمل. إن بناء قالب كبير يتحمل ملايين الدورات يتطلب نظامًا هندسيًا هيكليًا أقرب إلى تصميم الجسور منه إلى صناعة الساعات.
تصميم النظام الهيكلي والتوجيهي للقوالب الكبيرة
حذاء القالب هو الأساس. في القوالب الصغيرة، يقوم قالب القالب القياسي-المصلب مسبقًا من مخزون الكتالوج بالمهمة. في الأدوات ذات التنسيقات الكبيرة-، يجب أن يكون الحذاء مصممًا خصيصًا-للصلابة. تخيل حذاءًا ممتدًا بطول 90 بوصة في اتجاه التغذية. تحت الحمولة الكاملة عند المركز الميت السفلي، يريد هذا الحذاء أن ينحني لأعلى في المنتصف بين دعامات الضغط. إذا انحرف حتى 0.002 بوصة عند النطاق المركزي، فإن خلوص القطع عبر المحطات الوسطى يتغير، وتتدهور جودة الحافة، وينخفض عمر التثقيب.
عادةً ما يتم تصنيع الأحذية ذات القالب الكبير من لوح مخفف الضغط (S50C أو ما يعادله من الفولاذ متوسط الكربون) بسمك يتراوح من 4 إلى 8 بوصات، اعتمادًا على الامتداد والحمل. كما يوضح دليل تصميم القالب الخاص بـ Ming Chiang، يتبع اختيار مواد مجموعة القالب مبدأ "المادة المناسبة للمكان المناسب": يعمل الحذاء كأساس ممتص للصدمات-، باستخدام المتانة لامتصاص الاهتزاز وحماية المكونات الدقيقة من التلف الناتج عن الصدمات المباشرة. على نطاق واسع، يصبح دور امتصاص الصدمات هذا بالغ الأهمية لأن طاقة التأثير أعلى نسبيًا وتظهر أنماط الاهتزاز الرنانة عند ترددات أقل.
يتم توسيع نطاق أنظمة التوجيه من حيث الحجم والتكوين. توفر مجموعة القوالب القياسية المكونة من قطعتين-محاذاة مناسبة للأدوات المدمجة. تتطلب قوالب التنسيق الكبيرة-وتجميعات الختم أربعة-تكوينات موجهة للعمود أو المركز-لمنع الدوران الزاوي للحذاء العلوي أثناء التحميل خارج المركز-. تقوم أعمدة التوجيه الأربعة الزاوية بتوزيع قوى المحاذاة عبر الأرباع الأربعة للقالب، مما يمنع الأرفف الذي يحدث عند تشكيل الأحمال المركزة في أحد طرفي القالب الطويل.
يزيد قطر أعمدة الدليل نفسها، وغالبًا ما يصل إلى 2 إلى 4 بوصات، وتستخدم أقفاص محامل كروية دقيقة - بدلاً من البطانات البرونزية العادية لتقليل الاحتكاك والحفاظ على دقة المحاذاة تحت الأحمال الجانبية الثقيلة. تحدد بعض الشركات المصنعة للقوالب التقدمية الكبيرة نظام نشر الدليل الداخلي بالإضافة إلى مشاركات الدليل الخارجية، مما يؤدي إلى إنشاء بنية توجيه مزدوجة-. تتعامل الأعمدة الخارجية مع المحاذاة الخشنة أثناء الإغلاق الأولي، بينما توفر الأعمدة الداخلية دقة مستوى ميكرون- في موضع التشكيل النهائي. يعتبر هذا النهج المزدوج للدليل- ذا قيمة خاصة بالنسبة لمجموعات قوالب الآلة التقدمية حيث يجب أن تظل محاذاة المحطة-إلى-المحطة متسقة عبر طول القالب بالكامل.
تمثل أنظمة زنبرك النيتروجين تحديًا فريدًا للقياس. في قالب صغير، توفر أسطوانة نيتروجين واحدة حاملًا فارغًا موحدًا أو ضغطًا متجردًا. في قالب كبير مزود بلوحة ضغط تمتد لمسافة 40 بوصة، قد تحتاج إلى 8 أو 12 أو حتى 20 أسطوانة نيتروجين مرتبة بنمط محسوب لتوزيع القوة بالتساوي عبر سطح اللوحة. إذا لم يتم وضع الأسطوانات بشكل صحيح، تميل وسادة الضغط تحت الحمل، مما يخلق تدفقًا غير متساوٍ للمواد أثناء السحب أو قوة تجريد غير متناسقة تترك البزاقات عالقة في القالب.
يتطلب تصميم تخطيط زنبرك النيتروجين رسم خريطة لتوزيع القوة المطلوبة عبر سطح وسادة الضغط، ثم تحديد أحجام تجويف الأسطوانة والمواقع التي توفر هذا التوزيع ضمن تجانس مقبول، عادةً في حدود 5-10% من الاختلاف عبر وجه الوسادة. يجب أن يأخذ التحميل المسبق والشوط لكل أسطوانة في الاعتبار الانحراف التفاضلي للوحة التثبيت. قد تتطلب القوالب الأطول ذات الأشواط الأطول أنظمة متصلة بالمشعب تعمل على موازنة الضغط عبر جميع الأسطوانات هيدروليكيًا، مما يضمن حركة موحدة للوسادة بغض النظر عن التحميل غير المتساوي.
تتبع إستراتيجية الدبوس التجريبي للقوالب ذات التنسيقات الكبيرة-منطقًا مختلفًا عن الأدوات المدمجة. في القوالب التقدمية القياسية، يقوم طياران أو ثلاثة بتسجيل الشريط بشكل مناسب في كل محطة. على شريط عريض يتم تغذيته من خلال قالب كبير، يعني انجراف الشريط الجانبي وموجة الحافة أن موضع المادة أقل قابلية للتنبؤ به عبر عرضها الكامل. تشير الإرشادات الهندسية لشركة Talan Products إلى أن الطيارين يدخلون ثقوبًا مثقوبة في المحطات المبكرة وأنه عندما تتطلب هذه الثقوب تفاوتات مشددة، فإن الثقوب التجريبية المنفصلة على الحامل تحافظ على الدقة دون إطالة الميزات الوظيفية. بالنسبة للقوالب الكبيرة، غالبًا ما يضيف المهندسون أدوات توجيه حافة تكميلية - أو آليات توسيط محملة بنابض - في المحطات المتوسطة لمنع الانجراف التراكمي من إتلاف مواقع المعالم النهائية. كلما كان الشريط أوسع، كلما زادت النقاط التجريبية اللازمة لتقييد الميل الطبيعي للمادة إلى التجول.
هندسة القوالب المخصصة للهندسة الكبيرة المعقدة
بالإضافة إلى الصلابة الهيكلية والتوجيه، فإن مكونات العمل للقالب الكبير، مثل اللكمات والرافعات والمزيلات وإدخالات التشكيل، تتطلب جميعها أساليب تصميم تختلف بشكل أساسي عن ممارسة الأدوات-الصغيرة.
يجب أن يرفع الرافعون على القوالب التقدمية الكبيرة شريطًا ثقيلًا عاليًا بما يكفي لمسح الميزات المتكونة أثناء تقدمه إلى المحطة التالية. على شريط ضيق، تقوم رافعات الدبوس خفيفة الوزن بهذه المهمة. في شريط بعرض 48-بوصة-من الفولاذ بسمك 3 مم، يمكن أن يتسبب وزن الشريط بين نقاط الرافعة في حدوث ترهل يؤدي إلى إبزيم الحامل أو سحبه على أسطح القالب. توفر رافعات القضبان التي تمتد على عرض الشريط بالكامل، أو أنظمة الرفع على شكل السكك الحديدية، الدعم الموزع المطلوب. تؤكد منهجية تصميم منتجات Talan على أن الترهل بين الرافعات يمكن أن يؤدي إلى ربط الحاملات، خاصة مع المواد الرقيقة. على نطاق واسع، حتى المواد السميكة تتدلى تحت ثقلها عبر مسافات واسعة غير مدعومة.
تعد الشقوق الالتفافية أمرًا بالغ الأهمية لإدارة الخردة في القوالب الكبيرة. عندما تؤدي عملية التقطيع أو التشذيب إلى توليد سبيكة أعرض مما يمكن أن يحمله الشريط عبر المحطات النهائية، يجب إعادة توجيه تلك الخردة، إما بإسقاطها من خلال القالب على الفور أو إحرازها للسماح بالتخليص بعد اللكمات اللاحقة ومحطات التشكيل. في قالب مضغوط، تعتبر إدارة الخردة فكرة لاحقة. في قالب تقدمي كبير حيث قد يتراوح عرض البزاقة من 8 إلى 12 بوصة، يمكن أن تتسبب البزاقة المحشورة في تحطيم القالب وثني اللكمات وإتلاف أسطح التشكيل. أصبحت هندسة الشق الالتفافي المناسبة، ومزالق الخردة بزاوية لمساعدة الجاذبية، وطرد سبيكة الانفجار الهوائية-من ميزات التصميم الأساسية.
يتطلب التحكم في اتجاه الأزيز على حواف القص الطويلة تخطيطًا دقيقًا. تنتج كل عملية قطع نتوءًا على جانب واحد من المادة. على خط القطع مقاس 36 بوصة، يحدد اتجاه الثقب سطح الجزء النهائي الذي يحمل تلك الحافة المرتفعة. بالنسبة للأقواس التدريجية المختومة والمكونات الهيكلية التي تتفاعل مع التجميعات الأخرى، يعد موقع الثقب متطلبًا وظيفيًا، وليس تجميليًا. يجب على مصمم القالب توجيه خلوص القطع بحيث تظهر نتوءات على الوجه المقبول، الأمر الذي قد يتطلب تقسيم القطع الطويلة إلى أجزاء ذات اتجاهات خلوص متعارضة أو إضافة محطات حلاقة ثانوية لإزالة النتوءات بالكامل.
يقدم تحسين الخلوص لعمليات التشكيل على الأسطح الكبيرة تأثيرًا واسع النطاق. إن خلوص القالب، الفجوة بين الثقب والتجويف، يتحكم في تدفق المواد أثناء السحب والتشكيل. في حالة التعادل الصغير، فإن الخلوص الموحد حول المحيط يعمل بشكل جيد. في السحب الكبير الذي يمتد 30 بوصة أو أكثر، تتدفق المواد بمعدلات مختلفة من اتجاهات مختلفة بسبب اتجاه الحبوب وتغير الاحتكاك. يساعد الخلوص المتغير، الذي يكون أكثر إحكامًا في المناطق التي تميل فيها المواد إلى أن تكون رقيقة وأكثر مرونة حيث يهدد التجاعيد، على التحكم في توزيع المواد. عادةً ما يأتي رسم خرائط الخلوص المتغير هذا من محاكاة FEA ويتم تحسينه أثناء تجربة القالب.
يؤدي الوصول إلى الصيانة إلى اتخاذ قرار تصميم آخر فريد للأدوات الكبيرة: تجزئة المكونات. سيكون من المستحيل طحن-لوحة التجريد المكونة من قطعة واحدة والتي يبلغ طولها 80 بوصة بشكل مسطح، كما أنه من الصعب تسخينها-ومعالجتها بشكل موحد، ومن غير العملي إزالتها للصيانة. بدلاً من ذلك، يتم تقسيم أدوات إزالة القالب الكبيرة وألواح تثبيت الثقب وحتى إدخالات قطع القالب إلى أقسام يمكن إزالتها بشكل فردي أو إعادة طحنها أو استبدالها دون تفكيك القالب بالكامل. يسمح التقسيم أيضًا باستخدام مواد مختلفة لمناطق مختلفة، مما يطابق المواد المكونة لشدة التآكل المحلية. كما تشير أفضل ممارسات تصميم القالب، تستخدم اللكمات والحشوات الأساسية الفولاذ عالي السرعة (SKH9) عند HRC 60-62 لمقاومة التآكل القصوى، بينما تستخدم الألواح الهيكلية فولاذ أدوات العمل البارد (SKD11) عند HRC 58-60. في القالب المجزأ الكبير، تحصل المناطق عالية التآكل على مواد إدراج ممتازة بينما تستخدم المناطق ذات الضغط المنخفض درجات أقل تكلفة، مما يؤدي إلى تحسين التكلفة دون التضحية بالمتانة حيثما كان ذلك مهمًا.
بالنسبة لمهندسي الأدوات الذين يتعاملون مع قرارات التصميم-المكثفة هذه، يعد العمل مع متخصصين يفهمون التفاعل بين بنية القالب وهندسة المكونات وتدفق المواد على نطاق واسع أمرًا بالغ الأهمية.حلول قوالب الختم المخصصة من YICHENقم بمعالجة هذا التقاطع مباشرة، وربط المهندسين بخبرة تصميم القوالب التي تغطي كل شيء بدءًا من تكوين التثقيب والرافعة وحتى استراتيجية تجاوز الحز، والتحكم في الأزيز، وتحسين الخلوص لتطبيقات التنسيقات الكبيرة-. عندما يتضمن تحدي الأدوات إدارة التعقيد عبر قالب يزن عدة أطنان ويمتد بطول ستة أقدام أو أكثر، فإن وجود شريك فني يتمتع بخبرة هندسية عميقة في القالب يختصر الطريق من الأدوات الجاهزة -من المفهوم إلى الإنتاج.
فيما يلي عناصر تصميم القالب المهمة التي تتطلب اهتمامًا خاصًا على نطاق واسع:
- يموت صلابة الحذاء- أحذية ذات سماكة مخصصة- مصممة لتحقيق الحد الأدنى من الانحراف عند الامتداد المركزي تحت حمل التشكيل الكامل
- دليل تكوين آخر- أربعة-أنظمة توجيه-عمودية أو مزدوجة (خارجية وداخلية) لمنع الأرفف والحفاظ على محاذاة المحطة-إلى-المحطة
- تخطيط ربيع النيتروجين- أنماط الأسطوانات المتعددة-محسوبة لتوزيع الضغط بشكل موحد عبر الوسادات الكبيرة، مع معادلة المتشعب عند الحاجة
- استراتيجية تجريبية- زيادة كثافة الدليل عبر الشرائط العريضة، بما في ذلك أدلة الحافة الإضافية ونقاط التسجيل المتوسطة
- تصميم نظام الرفع- رافعات من النوع الشريطي أو السكة الحديدية- تمنع ترهل الشريط عبر مسافات واسعة غير مدعومة
- تجاوز هندسة الشق وإدارة الخردة- مسارات مصممة هندسيًا لإزالة البزاقات باستخدام الجاذبية-مزالق معززة وطرد الهواء-من أجل البزاقات الكبيرة
- تخطيط الاتجاه لدغ- تم تعيين اتجاه الخلوص إلى المتطلبات الجانبية للثقب الوظيفي-عبر جميع حواف القص الطويلة
- خلوص التشكيل المتغير- FEA-خرائط التخليص التي تعتمد على تدفق المواد متباينة الخواص عبر أسطح السحب الكبيرة
- تجزئة المكونات- أدوات الإزالة والمثبتات وإدراج القطع مقسمة إلى أقسام قابلة للصيانة بدرجات مواد محددة للمنطقة-
- الإدارة الحرارية- مراعاة تراكم الحرارة في القوالب الكبيرة أثناء التشغيل-بسرعة عالية، بما في ذلك قنوات التبريد أو الفواصل الحرارية في مناطق الاحتكاك العالية-
ويتفاعل كل عنصر من هذه العناصر مع العناصر الأخرى. يؤدي التخطيط السيئ لنوابض النيتروجين إلى إنشاء قوة تجريد غير متساوية، مما يؤدي إلى تسريع تآكل أعمدة التوجيه، الأمر الذي يؤدي إلى انخفاض محاذاة التجويف-إلى-التجويف، مما يؤدي إلى تغيير أنماط النتوءات بشكل غير متوقع. في القوالب ذات التنسيقات الكبيرة-، تتضخم هذه التفاعلات المتتالية عبر المسافة، مما يؤدي إلى التفكير التصميمي المتكامل، بدلاً من المكون-بواسطة-مواصفات المكون، وهو الفرق بين قالب يتم تشغيله بشكل موثوق وآخر يتطلب تدخلاً مستمرًا.
إن الحصول على تصميم القالب بشكل صحيح يحمي استثمارًا رأسماليًا كبيرًا. ويثير هذا الاستثمار، وتكلفة الأدوات في حد ذاتها، مجموعة من الأسئلة الخاصة بها حول الاقتصاد، واستهلاك الطاقة، ومدى أهمية -الختم بالقالب لأجزاء كبيرة من الناحية المالية مقابل أساليب التصنيع البديلة.
اقتصاديات التكلفة واستهلاك الأدوات للأجزاء الكبيرة
إن القالب المصمم جيدًا-يعمل على حل المشكلة الهندسية. لكن الجدوى الهندسية والجدوى المالية هما محادثتان منفصلتان. تمثل الأجزاء الكبيرة-من القوالب التقدمية والتحويلية بعضًا من أهم الالتزامات الرأسمالية في مجال تصنيع المعادن، ويتصرف الاقتصاد بشكل مختلف عما قد يتوقعه المهندسون المطلعون على الأدوات المدمجة. الاستثمار الأولي أكبر. منحنى الإطفاء أكثر حدة. كما أن عبء الصيانة على مدى عمر القالب يؤدي إلى تكاليف نادراً ما تفرضها الأدوات الأصغر.
ومع ذلك، لا يوجد أي مورد في هذا المجال يضع المنطق الاقتصادي بشفافية. ستجد قوائم المعدات وكتيبات القدرات، ولكن نادرًا ما تجد الإطار المالي الذي يخبرك ما إذا كان الجزء المحدد الخاص بك، بحجمك المحدد، يبرر الاستثمار في الأدوات على الإطلاق. هذه هي الفجوة التي يملأها هذا القسم.
أدوات الاستثمار والإطفاء للقوالب الكبيرة
تشتمل مقاييس تكلفة القالب على ثلاثة محركات أساسية: عدد محطات التشكيل، والحجم الفعلي للقالب، ومتطلبات الدقة للجزء النهائي. بالنسبة إلى القوالب التقدمية القياسية التي تنتج مكونات صغيرة إلى متوسطة الحجم-، تضع بيانات الصناعة من Shaoyi Metal Technology الأدوات النموذجية في نطاق يتراوح بين 15000 إلى 60000 دولار أمريكي. لكن قوالب الأجزاء الكبيرة- تعمل في طبقة مختلفة تمامًا. تصل قوالب النقل والخط لألواح السيارات كبيرة الحجم بشكل روتيني إلى 250.000 دولار أمريكي إلى أكثر من 1.000.000 دولار أمريكي عندما تتضمن مجموعة القوالب الكاملة عمليات السحب والتشذيب والشفة والثقب.
لماذا القفزة الدراماتيكية؟ يتراكم كل محرك للتكلفة على نطاق واسع. المزيد من المحطات يعني المزيد من ساعات المعالجة. تتطلب الأحذية الأكبر حجمًا قضبان فولاذية خام أثقل وأوقات دورة CNC أطول. يتطلب القطع والتشكيل الأوسع نطاقًا فولاذًا عالي الجودة للأدوات بكميات أكبر. تستغرق مرحلة الاختبار، حيث يتم اختبار القالب وضبطه في مكبس فعلي، وقتًا أطول لأن القوالب الكبيرة يصعب تحميلها وتعبئتها وتكرارها. يمثل الاختبار والتحقق وحدهما عادةً 10-15% من إجمالي تكلفة القالب، وفي أداة مكونة من ستة أرقام، يعد هذا بندًا كبيرًا.
تمثل المواد القالبية 20-40% من إجمالي الاستثمار. بالنسبة إلى -برامج ختم المعادن ذات الحجم الكبير التي تتوقع 500000 نتيجة أو أكثر على مدار عمر القالب، يحدد صانعو الأدوات درجات متميزة مثل SKD11 أو إدراجات الكربيد الصلب عند نقاط التآكل الحرجة. تقاوم هذه المواد التآكل على مدار ملايين الدورات ولكنها تحمل تكلفة كبيرة للمواد الخام، خاصة عند تقطيعها إلى إدخالات كبيرة الحجم تتطلبها الأدوات ذات الأجزاء الكبيرة. بالنسبة لعمليات الإنتاج الأقصر، يمكن للسبائك الأقل تكلفة أن تقلل التكلفة الأولية، ولكنها تستبدل طول العمر بالتوفير، مما يتطلب صيانة متكررة أو استبدال مبكر.
الاستهلاك هو المكان الذي تعمل فيه الرياضيات أو لا تعمل. يضيف القالب التدريجي الذي تبلغ قيمته 50000 دولار والموزع عبر 500000 قطعة 0.10 دولار فقط لكل قطعة من تكلفة الأدوات. نفس القالب المنتشر عبر 5000 جزء فقط يضيف 10.00 دولارات للقطعة الواحدة، كما يوضح تحليل الختم التدريجي لشركة Fictiv. بالنسبة إلى قوالب القطع الكبيرة-التي تكلف عدة أضعاف هذا المبلغ، فإن حد التعادل-ينتقل بشكل كبير إلى أعلى. تحتاج مجموعة قوالب النقل بقيمة 300000 دولار أمريكي إلى كميات سنوية كبيرة قبل أن تنخفض مساهمة الأدوات لكل قطعة إلى مستوى يتنافس مع طرق التصنيع البديلة.
الحد الأدنى لكميات الطلب موجود على وجه التحديد بسبب حقيقة الاستهلاك هذه. عادةً ما تلتزم برامج الختم التدريجي الخاصة بشركة OEM بأحجام سنوية تضمن سداد الاستثمار في الأدوات خلال سنة إلى ثلاث سنوات من الإنتاج. إذا كان الحجم المتوقع لا يمكنه استيعاب تكلفة الأدوات ضمن فترة استرداد معقولة، فسيحتاج المشروع إما إلى أسلوب قالب أبسط، أو ترتيب أدوات - مشترك، أو طريقة تصنيع مختلفة بشكل أساسي.
اقتصاديات القطعة-على نطاق واسع
بمجرد دفع ثمن الأدوات،-تصبح اقتصاديات القطع بالقالب مقنعة بشكل ملحوظ. يوضح تحليل تكلفة منتجات Talan أن ماكينة الضغط التقدمية يمكن أن تنتج 4000 قطعة أو أكثر في الساعة، مع قياس تكاليف العمالة بأجزاء من السنت لكل قطعة. بعد الاستفادة من الأدوات، تنخفض تكلفة-القطعة الواحدة إلى الحد الأدنى: المواد الخام، ووقت الآلة، وقليل من العمالة. في تلك الاقتصاديات، يهيمن الختم المعدني على المدى الطويل على أي بديل للتصنيع على أساس كل -وحدة.
لكن قوالب الأجزاء الكبيرة-تقدم تعقيدًا تتجنبه الأدوات الأصغر حجمًا: تكلفة الصيانة كنسبة مئوية ذات معنى من اقتصاديات دورة الحياة. تشير تقديرات الصناعة إلى أن صيانة القالب السنوية تبلغ 5-10% من القيمة الأصلية للقالب، اعتمادًا على كثافة الاستخدام. على قالب مدمج بقيمة 30 ألف دولار، يتراوح هذا المبلغ بين 1500 دولار و3000 دولار سنويًا. بالنسبة لقالب نقل كبير الحجم بقيمة 250.000 دولار، فإن ذلك يتراوح ما بين 12.500 إلى 25.000 دولار سنويًا في الشحذ والحشو واستبدال الزنبرك وإعادة الطحن. إهمال هذه الصيانة لا يوفر المال. فهو يؤدي إلى نتوءات في الأجزاء، وتآكل سريع، وفشل كارثي في نهاية المطاف في القالب والذي يكلف أكثر بكثير من الرعاية الوقائية.
يجب أن يمثل إجمالي تكلفة دورة الحياة لعمليات الختم الكبيرة أربع مجموعات تكلفة متميزة:
- الاستثمار الأولي في الأدوات- النفقات الرأسمالية-لمرة واحدة لتصميم القوالب وتصنيعها واختبارها
- تكلفة الإنتاج لكل-قطعة- المواد ووقت الطباعة والعمالة والنفقات العامة المخصصة لكل جزء أثناء التشغيل النشط
- الصيانة المجدولة- فترات شحذ منتظمة، واستبدال زنبرك النيتروجين، وتآكل جلبة التوجيه، وفحص المكونات
- تجديد يموت- إجراء إصلاحات كبرى على فترات ممتدة (عادةً كل 500000 إلى 2000000 دورة اعتمادًا على خطورة المادة)، بما في ذلك استبدال الإدخال وإعادة طحن أسطح التشكيل والفحص الهيكلي
بالنسبة إلى خدمات ختم المعادن OEM التي تستخدم مواد عالية القوة-على نطاق واسع، يتم ضغط الفواصل الزمنية للصيانة. تتآكل درجات الفولاذ ثنائي الطور والفولاذ المقاوم للصدأ-حواف القطع بشكل أسرع من الفولاذ الطري، مما يؤدي إلى تقصير عدد الدورات بين أحداث الشحذ. قد يحتاج القالب الذي يدير 200000 ضربة بين الصيانة على 1008 فولاذ إلى الاهتمام كل 80000 ضربة على DP780. ويؤثر جدول الصيانة المتسارع هذا بشكل مباشر على التكلفة الفعلية{10}}للقطعة، حتى بعد استهلاك الأدوات بالكامل.
تتغير نقطة تقاطع الحجم، حيث يصبح الختم أرخص من التصنيع، اعتمادًا على مدى تعقيد الجزء والمواد. بالنسبة للهندسة الكبيرة والبسيطة في الفولاذ الطري، تشير بيانات تالان إلى أن التقاطع يقع بين 3000 و7000 جزء سنويًا للمكونات ذات الحجم القياسي-. بالنسبة للأجزاء الكبيرة التي تتطلب-مكابس ذات حمولة عالية وقوالب معقدة-متعددة المحطات، يدفع هذا التقاطع إلى أعلى بكثير، وغالبًا ما يتراوح بين 10000 إلى 25000 وحدة سنوية قبل أن يفضل الاقتصاديون بشكل حاسم الختم على القطع بالليزر بالإضافة إلى تشكيل مكابح الضغط.
يصبح -الختم القالبي للأجزاء الكبيرة فعالاً من حيث التكلفة-فقط فوق حدود معينة للحجم، وتختلف هذه الحدود بشكل كبير حسب تعقيد الجزء ودرجة المادة وكثافة صيانة القالب. قوس بسيط من الفولاذ الطري يبلغ 15000 وحدة سنوية يبرر استخدام الأدوات بسهولة. قد لا يتعادل المكون الهيكلي المعقد HSLA بنفس الحجم لمدة ثلاث سنوات.
عند إنشاء حالة عمل لختم الأجزاء الكبيرة-بالقوالب مقابل التصنيع البديل، يجب على المهندسين وضع نماذج لعوامل التكلفة هذه بشكل واضح:
- إجمالي الاستثمار في الأدوات بما في ذلك التصميم والتصنيع والتجريب والتغييرات الهندسية أثناء التشغيل
- الحجم السنوي المتوقع وإجمالي حجم العمر خلال المدة المتوقعة للبرنامج
- تكلفة إنتاج القطعة الواحدة-بمعدلات الدورة المستهدفة، بما في ذلك خسائر إنتاجية المواد من تخطيطات شريط التنسيق الكبيرة-
- تعتمد تكلفة الصيانة السنوية على خطورة المواد وعدد الضربات المتوقعة بين فترات الخدمة
- تكلفة تجديد القالب على فترات زمنية رئيسية، بما في ذلك وقت توقف الإنتاج أثناء عملية الإصلاح
- مقارنة تكلفة-القطعة باستخدام طرق بديلة (الليزر بالإضافة إلى التشكيل أو اللحام أو المسبوكات) بنفس الحجم
- فترة الاسترداد: في أي حجم تراكمي تتعدى تكلفة الختم الإجمالية (الأدوات بالإضافة إلى الإنتاج بالإضافة إلى الصيانة) أقل من إجمالي تكلفة التصنيع البديلة
- عوامل الخطر بما في ذلك احتمالية تغيير التصميم، والثقة في توقعات الحجم، وتقلب تكلفة المواد
حساب الاسترداد ليس مجرد حسابي. يتطلب التنبؤ الصادق بالحجم. إن التوقع المتفائل الذي يبرر الاستثمار في الأدوات ولكن لا يتحقق أبدًا في الطلبات الفعلية يتركك تمتلك أصلًا مكونًا من ستة أرقام لا يحقق أي عائد. إن التنبؤ المحافظ يحمي رأس المال، حتى لو كان ذلك يعني اختيار عملية أقل مثالية للقطعة الواحدة-في السنوات القليلة الأولى والانتقال إلى الختم بمجرد ظهور الكميات.
يخبرك الاقتصاد ما إذا كان عليك المضي قدمًا. لكنهم لا يخبرونك بموعد الابتعاد تمامًا. تواجه بعض الأجزاء الكبيرة، بغض النظر عن الحجم، قيودًا هندسية، أو قيودًا مادية، أو متطلبات التسامح التي تجعل من ختم القالب إجابة خاطئة، بغض النظر عن كيفية عمل الأرقام على الورق.
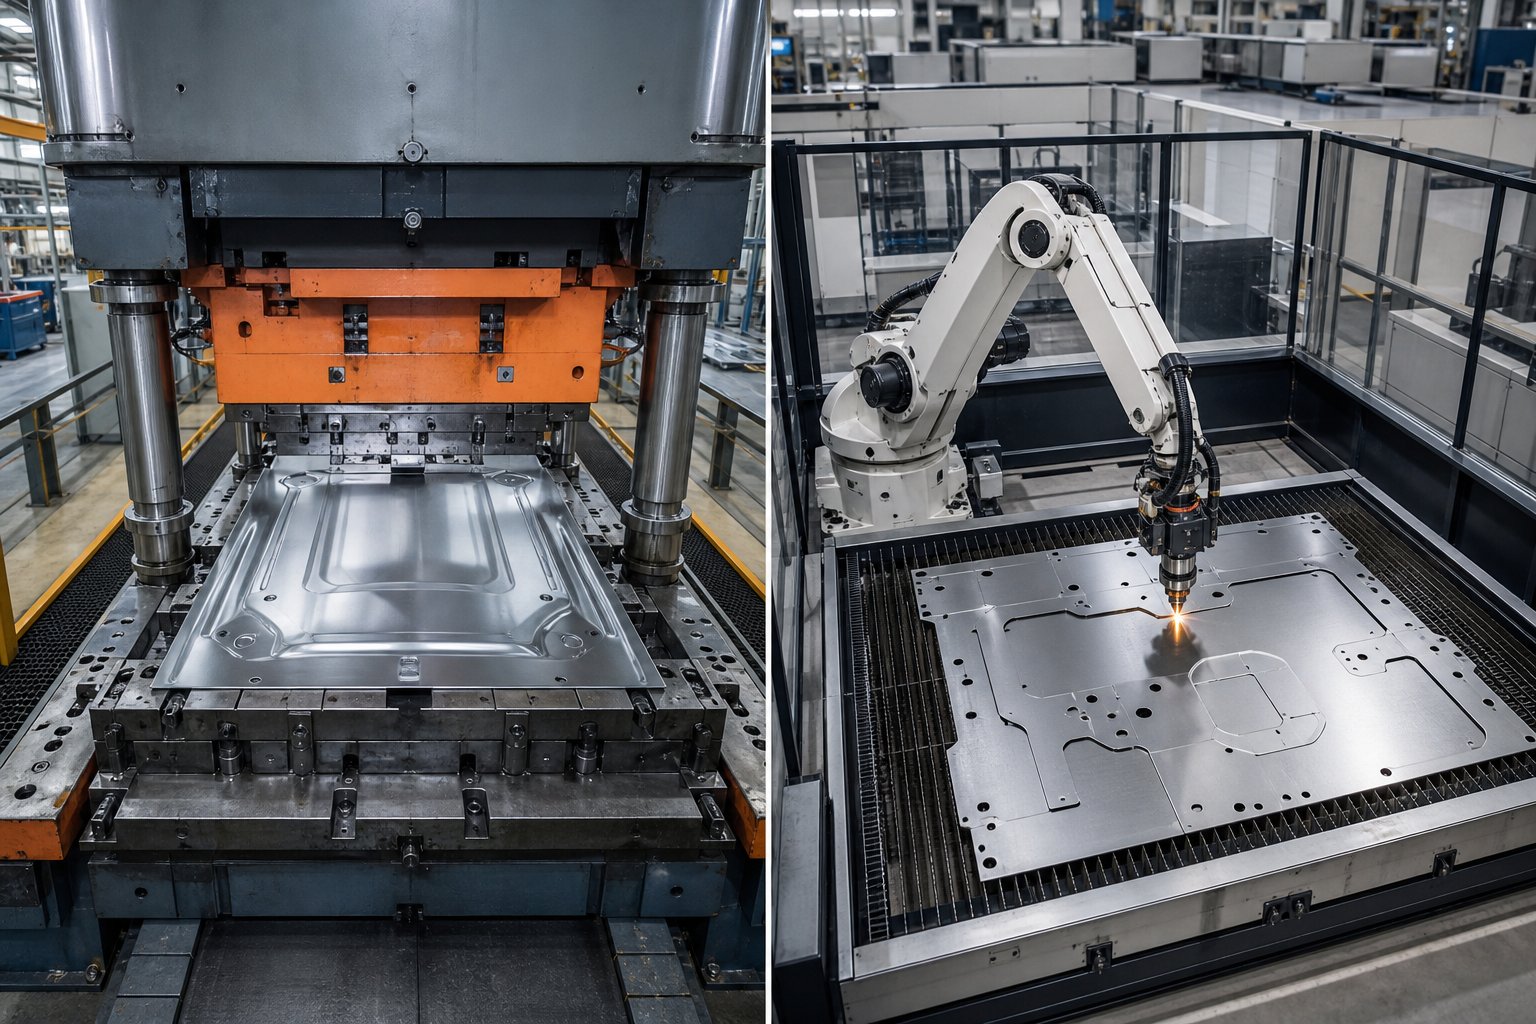
قيود العملية ومتى يتم اختيار البدائل
كل عملية تصنيع لها سقف. يصل ختم القالب إلى سقفه عندما تتجاوز هندسة الأجزاء أو القيود المادية أو حقائق الحجم ما يمكن أن يقدمه القالب ماديًا أو اقتصاديًا. لن تتطوع معظم خدمات ختم الصفائح المعدنية بهذه المعلومات. سوف يقتبسون ما يمكنهم صنعه، وليس ما لا ينبغي عليهم تجربته. لكن التقييم الصادق للعملية يتطلب فهم أين تقع الحدود، لأن فرض جزء ما من خلال الطريقة الخاطئة يكلف أكثر من اختيار البديل الصحيح من البداية.
عندما لا يكون ختم القالب هو الحل الصحيح
يبلغ الحد الأقصى لحجم الجزء العملي لختم القوالب حوالي 72 إلى 96 بوصة في اتجاه التغذية للعمل التقدمي وأكبر إلى حد ما للخطوط الترادفية التي تتعامل مع الألواح الخارجية للسيارات. أبعد من ذلك، لا يوجد سرير ضغط قياسي يستوعب الأدوات، وتصبح تركيبات الضغط المخصصة مشروعًا في حد ذاتها.
الهندسة تفرض حدودا أصعب من الحجم. الأجزاء ذات نسب السحب القصوى، أي شيء يقترب من نسبة العمق-إلى-القطر أعلى من 2:1، لا يمكن عادةً سحبها في عملية واحدة دون التلدين المتوسط. القطع السفلية والميزات-المعاد دخولها والهندسة الداخلية التي تتطلب الوصول الجانبي لا يمكن أن تتشكل ببساطة في ضغطة ضغط رأسية بدون آليات -مشغلة بالكاميرا تضيف تعقيدًا وتكلفة هائلة. على نطاق واسع، تصبح وحدات الكامة هذه ضخمة بشكل غير عملي.
تقاوم بعض المواد الختم-الكبير الحجم بغض النظر عن الشكل الهندسي. يصبح عمل -سبائك التصلب مثل الفولاذ المقاوم للصدأ من سلسلة 300 أكثر صعوبة بشكل تدريجي في التشكيل عبر محطات متعددة، وقد تتجاوز الحمولة التراكمية للقالب الكبير سعة الضغط المتاحة. تتحرك اللوحة السميكة التي يزيد سمكها عن 8 مم بشكل عام إلى منطقة مكابس الضغط أو منطقة الضغط الهيدروليكي بدلاً من أساليب الختم والتصنيع التدريجي، لأن القوى المطلوبة تتجاوز ما توفره مكابس الختم التقليدية بكفاءة.
ضع في اعتبارك هذه السيناريوهات حيث تتفوق البدائل على ختم القوالب:
- حجم منخفض مع هندسة معقدة- يوفر القطع بالليزر بالإضافة إلى تشكيل المكابح بالضغط الأجزاء النهائية بدون أي استثمار في الأدوات، وهو مثالي لعمليات التشغيل التي تقل عن 3000 وحدة
- التحمل ضيق على لوحة سميكة- تحمل التصنيع باستخدام الحاسب الآلي من مخزون الألواح تفاوتات لا يمكن أن يتطابق معها الختم على المواد ذات القياس الثقيل
- حاويات ثلاثية الأبعاد معقدة ذات ميزات داخلية- اللحامات من القطع المشكلة بشكل فردي تسمح بإجراء عمليات القطع السفلية والمقويات الداخلية والميزات المستحيلة في عملية ختم واحدة
- أشكال عضوية ذات-أقسام حائط غير موحدة- تتعامل المصبوبات مع الأشكال الهندسية التي لا يمكن تكرارها في أي تسلسل تشكيل فارغ-مسطح
حتى في الختم المعدني التدريجي لنظام التدفئة والتهوية وتكييف الهواء، حيث تكون مكونات مجاري الهواء الكبيرة والأغطية الهيكلية من منتجات ختم الصفائح المعدنية الشائعة، يواجه المهندسون بشكل روتيني أجزاء تتجاوز حدود الختم العملية. على سبيل المثال، قد يبدو الصندوق الكبير الحجم ذو الحواجز الداخلية والحواف الملحومة بمثابة مرشح ختم يعتمد على الحجم وحده، ولكن هندسته تجعل التصنيع هو المسار الأسرع والأرخص.
مقارنة البدائل للمكونات المعدنية ذات التنسيق الكبير-.
القرار ليس دائما ثنائيا. تعمل الأساليب المختلطة بشكل جيد مع المكونات الكبيرة حيث يتعامل ختم القالب مع -العمليات المتكررة ذات الحجم الكبير (التقطيع، والتشكيل الأولي، والثقب) بينما تكمل العمليات الثانوية الميزات التي لا يمكن للقالب إنتاجها. قد يتم ختم دعامة السيارة الهيكلية بشكل تدريجي وفقًا لهندستها الأساسية، ثم يتم لحامها آليًا لإضافة مجمعة تتطلب آلية كامة غير عملية في القالب. تمزج حلول الختم المعدني هذه بين نقاط قوة العملية بدلاً من إجبار طريقة واحدة على القيام بكل شيء.
بالنسبة للأجزاء ذات متطلبات الحجم- المنخفضة، فإن الاستثمار في الأدوات في ختم القالب لا يمكن استهلاكه ببساطة. وكما يوضح تحليل تكلفة الإنتاج من Hotean، فإن متوسط تكلفة القطع بالليزر أقل بكثير لكل-تكلفة الوحدة من الختم للدفعات التي يقل عددها عن 3000 قطعة بمجرد احتساب تكلفة الأدوات التي تبلغ 15 دولارًا000+ والتي يتطلبها الختم قبل إنتاج جزء واحد. وتتسع هذه الفجوة بشكل أكبر مع تكلفة -الأدوات الجزئية الكبيرة أضعاف أسعار القوالب القياسية.
وإليك كيفية مقارنة البدائل الأساسية بالختم القالبي للمكونات المعدنية كبيرة الحجم-:
| طريقة | نطاق الحجم المثالي | التعقيد الهندسي | القدرة على التسامح | التكلفة النسبية لكل-القطعة (حجم منخفض) | التكلفة النسبية لكل-القطعة (الحجم المرتفع) |
|---|---|---|---|---|---|
| يموت ختم | 10,000+ سنويًا | معتدل (محدود بعمق الرسم وتشكيل المحور-المفرد) | +/-0.005 بوصة قياسي؛ +/- 0.001 بوصة مع التقطيع الدقيق | مرتفع جدًا (يهيمن استهلاك الأدوات) | منخفض جدًا |
| القطع بالليزر + التشكيل | 1 - 5,000 سنويًا | مرتفع (أي شكل ثنائي الأبعاد، والانحناءات محدودة بأدوات الفرامل) | +/-0.004 بوصة. +/- 0.010 بوصة | منخفض (بدون أدوات) | عالية (كثافة العمالة-للقطعة الواحدة) |
| التصنيع باستخدام الحاسب الآلي | 1 - 2,000 سنويًا | عالية جدًا (أي هندسة قابلة للتشغيل الآلي) | +/- 0.001 بوصة أو أفضل | معتدلة (نفايات مادية على لوحة كبيرة) | مرتفع جدًا (زمن الدورة بطيء) |
| اللحامات | 1 - 5,000 سنويًا | عالية جدًا (ميزات داخلية،{0}}تجميعات متعددة المستويات) | +/-0.015 بوصة نموذجي؛ +/- 0.005 بوصة مع التركيبات | معتدل (العمالة بالإضافة إلى التثبيت) | عالي (اللحام لا يتوسع بشكل خطي) |
| المسبوكات | 500 - 100،000+ سنويًا | عالية للغاية (الأشكال العضوية، سمك الجدار المتغير) | +/-0.010 بوصة. قالب الاستثمار؛ +/-0.030 بوصة صب الرمل | معتدلة (تكلفة النمط أقل من تكلفة القالب) | منخفضة إلى متوسطة |
لاحظ التقاطع. عند الكميات المنخفضة، يتفوق كل بديل على التكلفة الإجمالية. عند الكميات الكبيرة، يتفوق الختم بالقالب على كل شيء من الناحية الاقتصادية-للقطعة الواحدة. أما المنطقة الرمادية، والتي تتراوح ما بين 3000 إلى 15000 وحدة سنوية تقريبًا للأجزاء الكبيرة، فهي حيث يتطلب القرار وضع نماذج تفصيلية بدلاً من القواعد العامة. تعمل الهندسة على موازنة التوازن: حيث يعبر قوس مسطح بسيط إلى منطقة الختم بأحجام أقل من الصدفة المعقدة المرسومة بعمق-.
تستحق المسبوكات اهتمامًا خاصًا بالمكونات الهيكلية الكبيرة. يتعامل كل من صب الاستثمار وصب الرمل مع الأشكال الهندسية التي لا يمكن للختم تكرارها، وعادةً ما تكون تكاليف الأدوات الخاصة بهما (الأنماط بدلاً من قوالب الفولاذ المتصلبة) أقل بنسبة 30-60% من قوالب الختم المكافئة. وتتمثل المقايضة في التفاوتات الأكثر مرونة، وفترات زمنية أطول لكل قطعة، ومتطلبات المعالجة الثانوية للواجهات المهمة. بالنسبة للأجزاء التي يكون فيها تحسين الوزن من خلال سمك الجدار المتغير أكثر أهمية من التحكم الدقيق في الأبعاد، غالبًا ما يكون الصب هو الفائز بغض النظر عن الحجم.
التأطير الصادق: يعتبر الختم بالقالب هو الحل الصحيح عندما يكون الحجم مرتفعًا، وتكون الهندسة متوافقة مع التشكيل الفارغ-المسطح، وتتوافق التفاوتات مع ما تقدمه العملية بشكل طبيعي. وعندما يفشل أي من هذه الشروط، فإن البدائل لا تعتبر تنازلات. إنها قرارات هندسية أفضل. المفتاح هو التعرف على الحالة التي تم كسرها قبل تخصيص رأس المال للأدوات التي سيكون أداؤها ضعيفًا.
إن معرفة متى يتم الختم ومتى يتم التصنيع هو نصف التحدي الذي يواجه تقييم الموردين. أما النصف الآخر فهو العثور على شريك يتمتع بالمعدات والخبرة في الأدوات والعمق الهندسي لتنفيذ المسار المناسب لمكون التنسيق الكبير-الخاص بك.
تقييم مقدمي خدمة ختم القوالب للأعمال الكبيرة
من السهل العثور على مورد يمكنه ختم الجزء الخاص بك. إن العثور على منتج يمكنه ختم الجزء الكبير الخاص بك بشكل موثوق، مع التسامح، عبر برنامج إنتاج متعدد-سنوات، هو بحث مختلف تمامًا. إن القدرات التي تفصل بين موردي الختم المعدني الأكفاء عن أولئك المجهزين للأعمال كبيرة الحجم غير مدرجة في كتيب كل شركة. عليك أن تعرف ما الذي يجب عليك طرحه، وما الذي يجب التحقق منه، وما هي العلامات الحمراء التي تشير إلى أن المتجر يتجاوز طاقته الفعلية.
القدرات الأساسية التي يمكن التحقق منها لدى-مورد كبير لختم الأجزاء
نطاق حمولة الصحافة هو نقطة البداية الواضحة، لكن لا تتوقف عند رقم اللوحة. اسأل أين تتوفر الحمولة القصوى في السكتة الدماغية. توفر المكبس الذي يبلغ وزنه 1000 طن والمصنف في المركز الميت السفلي تلك القوة فقط عند BDC. إذا بلغت ذروة عملية التشكيل 2 بوصة فوق القاع، فقد تكون الحمولة المتاحة أقل بنسبة 15-20% اعتمادًا على نوع المكبس. أنت بحاجة إلى سعة مطابقة لمنحنى الحمل الفعلي لديك، وليس مواصفات الكتالوج.
الحد الأقصى لحجم السرير مهم بنفس القدر. تطالب شركة ختم معدنية مخصصة بقدرة كبيرة على قطع الغيار-ولكن تشغيل المكابس ذات الأسِرَّة مقاس 48 بوصة لا يمكنها استيعاب القالب التدريجي مقاس 80 بوصة الذي تتطلبه الدعامة الهيكلية لديك. تأكد من أبعاد السرير في كلا المحورين، وتحقق من سعة تحميل المساند للقوالب التي تزن عدة أطنان.
توجد غرفة أدوات داخلية-تفصل بين موردي قوالب الختم التدريجي وبين المتاجر التي تستعين بمصادر خارجية في كل حدث صيانة. تحتاج القوالب الكبيرة إلى شحذ منتظم، وخدمة زنبرك النيتروجين، واستبدال جلبة التوجيه. إذا قام المورد بشحن القالب الذي يبلغ وزنه 8 أطنان خارج الموقع لكل دورة صيانة، فأنت تنظر إلى أسابيع من التوقف عن العمل لكل حدث مقابل أيام مع غرفة أدوات داخلية. وكما يوضح نهج الأدوات الخاص بشركة KMC Manufacturing، فإن عمليات الأدوات والقوالب المتكاملة التي تتعامل مع التصميم والبناء والصيانة تحت سقف واحد توفر تحولًا أسرع وتحكمًا أكثر إحكامًا في جودة الأدوات عبر دورة حياة البرنامج الكاملة.
تشير قدرات المحاكاة وFEA إلى ما إذا كان المورد يمكنه التنبؤ بالمشكلات قبل قطع الفولاذ. بالنسبة إلى العمل ذي التنسيقات الكبيرة-، توفر تجارب القالب الافتراضية عشرات الآلاف من عمليات تكرار الاختبارات الفعلية. اسألهم عما إذا كانوا يقومون بإجراء عمليات محاكاة للتشكيل داخل الشركة-أو يعتمدون على منشئ القوالب للتعامل معها بشكل مستقل. أفضل خدمات ختم المعادن بالقرب مني، أو في أي مكان، تحتفظ بمهندسي محاكاة يتعاونون مباشرة مع مشغلي الطباعة ومصممي القوالب.
غالبًا ما يتم التغاضي عن القدرة التشغيلية الثانوية. يتطلب إزالة الحواف المختومة مقاس 36-بوصة معدات تتناسب مع تلك المساحة. يحتاج فحص الأبعاد باستخدام آلات القياس الإحداثية إلى مظروف قياس كبير بما يكفي لالتقاط الشكل الهندسي للأجزاء بالكامل. إذا قام المورد بالاستعانة بمصادر خارجية لإجراء الفحص إلى مختبر -طرف ثالث، فإن فترات الاستجابة للموافقة على المادة الأولى تمتد من أيام إلى أسابيع. حتى الاحتياجات الإضافية مثل خدمات وضع العلامات لختم المعادن تصبح معقدة من الناحية اللوجستية عندما تكون الأجزاء كبيرة الحجم وتتطلب تركيبات متخصصة لعمليات وضع العلامات.
اللوجستية تستحق التدقيق. تخلق المكونات المختومة الكبيرة تحديات في التعامل والشحن لا تواجهها الأجزاء الأصغر أبدًا. يجب أن تمنع العبوة التشوه أثناء النقل.شحن المنتجات المعدنية كبيرة الحجمتتضمن صناديق متخصصة، وتحميل-طرق تأمين محددة، وربما السماح بشحنات كبيرة الحجم. تأكد من أن المورد الخاص بك لديه معدات مناولة المواد، ومساحة التخزين، وشراكات الشحن لنقل الأجزاء الخاصة بك دون ضرر.
توفر شهادات الجودة إشارة مصداقية أساسية. يشير ISO 9001 إلى نظام جودة موثق. يشير IATF 16949 إلى التحكم في عملية تصنيف السيارات-. بالنسبة إلى -العمل الجزئي الكبير، تعتبر هذه الشهادات مهمة لأنها تفرض التحكم في العمليات الإحصائية وبروتوكولات تحليل نظام القياس التي تلتقط الانحراف قبل أن تصبح خردة. غالبًا ما تحمل شركات ختم المعادن في ولاية ويسكونسن وعبر الممر الصناعي في الغرب الأوسط كلا الشهادتين، مما يعكس تركيز المنطقة على الطلب على تصنيع المعدات الأصلية للسيارات والمعدات الثقيلة.
الشراكة مع متخصصي تصميم القوالب
لا ينبغي أن يبدأ تقييم المورد في مرحلة عرض الأسعار. تبدأ أعلى-قيمة المشاركة أثناء تطوير المفهوم، عندما تظل هندسة الأجزاء مرنة بدرجة كافية لاستيعاب واقع الأدوات. إن العمل مع مهندسي الأدوات المتخصصين في تصميم القوالب ذات التنسيقات الكبيرة-في المرحلة الأولى يمنع الاكتشاف الباهظ الثمن وهو أنه لا يمكن ختم الجزء الخاص بك اقتصاديًا كما هو مرسوم.
يعد هذا التعاون المبكر مهمًا نظرًا لأن تصميم القالب الجزئي-الكبير يشتمل على عمليات مقايضة-غير مرئية لمصمم الأجزاء. قد تؤدي إضافة تيار بمقدار درجتين- إلى جدار مرسوم بعمق إلى توفير 40000 دولار أمريكي في الأدوات من خلال التخلص من آلية الكامة. يمكن أن يؤدي نقل الميزة بشكل طفيف إلى تقليل عدد المحطات من عشرة إلى ثمانية، مما يؤدي إلى تقليص القالب إلى فئة صحفية أصغر. تحدث هذه التحسينات فقط عندما تدخل الخبرة الهندسية في المحادثة قبل تجميد طباعة الجزء.
منصة يموت الختم المخصصة YICHENيوفر مسارًا واحدًا للمهندسين الباحثين عن هذا النوع من التعاون المتخصص، وربط فرق الأدوات بخبرة التصميم التي تغطي البنية وتحسين تدفق المواد وهندسة المكونات لتطبيقات التنسيقات الكبيرة-. عندما يتركز التحدي على كيفية إنشاء قالب يمكنه إدارة التعقيد عبر نطاق واسع مع الحفاظ على الدقة، فإن الوصول إلى موارد هندسة القوالب المخصصة يؤدي إلى تسريع التصميم-إلى-المخطط الزمني للإنتاج.
ليس كل مورد يمكنه تشغيل القالب الخاص بك يمكنه تصميمه بشكل جيد. تقوم بعض الشركات المصنعة لختم المعادن في ولاية ويسكونسن بتشغيل غرف ضغط ممتازة ولكنها تستعين بمصادر خارجية لتصميم القوالب لأطراف ثالثة مع عدم وجود رؤية لخصائص الصحافة المحددة حيث سيتم تشغيل الأداة. تأتي أفضل النتائج من الموردين، أو شراكات الموردين-زائد{3}}صانعي الأدوات، حيث يفهم مصمم القوالب سلوك انحراف الصحافة المستهدفة، والخصائص الحرارية، وقيود نظام التغذية قبل رسم الخط الأول في التصميم بمساعدة الكمبيوتر (CAD).
عند وضع قائمة مختصرة لموفري خدمات ختم الأجزاء الكبيرة-، قم بوزن معايير التقييم هذه بشكل كبير:
- تنوع الأسطول الصحفي- مكابس متعددة تغطي نطاق الحمولة وحجم السرير المطلوب، مما يوفر سعة احتياطية في حالة تعطل جهاز واحد للصيانة
- غرفة الأدوات الداخلية-ذات القدرة-الكبيرة على القالب- الوصول إلى الرافعة العلوية، وحجم المطاحن السطحية للمكونات كبيرة الحجم، وقدرة التصنيع باستخدام الحاسب الآلي لاستبدال الإدخال
- خبرة في تصميم القوالب- سواء في-الشركة أو من خلال شريك أدوات مخصص، فإن القدرة على التصميم مصممة خصيصًا لمواجهة تحديات التنسيقات الكبيرة- بما في ذلك إدارة الانحراف، وتوزيع الضغط الموحد، وتوجيه الشريط
- FEA ومحاكاة التشكيل- الاستخدام النشط للمحاكاة للتحقق من تدفق المواد، والتنبؤ بالارتداد، وتحسين ضغوط الحامل الفارغ قبل الاختبار الفعلي
- البنية التحتية للجودة- سعة CMM مع أحجام قياس تتجاوز البعد الأكبر للجزء، بالإضافة إلى أنظمة التحكم في العمليات الإحصائية التي تتبع الأبعاد المهمة في الوقت الفعلي
- التعامل مع المواد والخدمات اللوجستية- معدات معالجة الملفات المُصنفة لأوزان الملفات الثقيلة، والتفكيك الآلي للفراغات، والرافعات العلوية لتغيير القوالب، وحلول الشحن للخارج للأجزاء كبيرة الحجم
- الشهادات والخبرة الصناعية- شهادات ISO/IATF بالإضافة إلى تاريخ البرنامج الموضح بأجزاء من نفس الحجم والتعقيد والمواد
- مرونة التغيير الهندسي- الاستعداد والقدرة على تعديل برنامج القوالب الكبيرة في المنتصف-عند إجراء مراجعات التصميم، دون إعادة البناء من البداية
- التوافق الجغرافي وسلسلة التوريد- القرب من عمليات التجميع الخاصة بك لتقليل تكلفة الشحن والاستجابة بشكل أسرع، أو إنشاء شراكات شحن من أجل توصيل لمسافات طويلة- موثوقة
تستحق الخبرة في تصميم القوالب التركيز باعتبارها أداة التمييز التي تفصل الموردين المناسبين عن الموردين الاستثنائيين. يمكن لأي متجر به مكبس كبير بما يكفي أن يضرب المعدن بالقوة. المورد الذي يفهم سبب احتياج تصميم زنبرك النيتروجين إلى اثنتي عشرة أسطوانة بدلاً من ثمانية، أو لماذا تتطلب الإستراتيجية التجريبية تسجيلًا متوسطًا على شريط مقاس 48-بوصة، هو المورد الذي يسلم الأجزاء بتفاوت من الضربة الأولى إلى الضربة المليون. إن هذا العمق الهندسي، سواء كان مقيمًا داخل الشركة أو يتم الوصول إليه من خلال شريك متخصص في تصميم القوالب، هو ما يحول خدمة ختم القوالب لأجزاء كبيرة من معاملة السلع إلى برنامج إنتاج يعمل بالفعل.
الأسئلة الشائعة حول خدمة ختم القوالب للأجزاء الكبيرة
1. ما هو الحجم الذي يعتبر جزءًا كبيرًا من عملية ختم القالب؟
يعتبر الجزء عادةً كبيرًا عندما يتجاوز 24 بوصة في أي بُعد فردي أو يتطلب سرير ضغط أكبر من 72 بوصة. كما أن سُمك المادة الذي يزيد عن 3 مم (0.120 بوصة) يدفع المكونات إلى منطقة -أجزاء كبيرة. الوزن هو عامل آخر: عندما تتجاوز الفراغات النهائية ما يمكن للمشغلين التعامل معه يدويًا بأمان، يصبح النقل الميكانيكي أو التشغيل الآلي الآلي ضروريًا، مما يشير إلى تصنيف -أجزاء كبيرة.
2. ما مقدار الحمولة المطلوبة لختم الأجزاء الكبيرة-بالقوالب؟
متطلبات الحمولة لمقياس الأجزاء الكبيرة مع محيط القطع ومساحة سطح التشكيل، مضروبة في سمك المادة. عادةً ما يتطلب القالب التدريجي المكون من 12 محطة والذي يعمل بمخزون ثقيل من 800 إلى 1200 طن أو أكثر. يؤدي مضاعفة سمك المادة إلى مضاعفة القوة تقريبًا في كل محطة في وقت واحد، وهذا هو السبب في أن عمليات الختم الثقيلة للمكونات كبيرة الحجم تتطلب بشكل روتيني مكابس في نطاق 600 إلى 2,000+ طن.
3. ما هو الفرق بين القالب التدريجي وختم قالب النقل للأجزاء الكبيرة؟
تحافظ القوالب التقدمية على الجزء المتصل بالشريط في جميع محطات التشكيل، مما يجعلها مثالية لإنتاج كميات كبيرة من الأجزاء التي تتلاءم مع حدود عرض الشريط ولا تتطلب سحبًا عميقًا. تقوم قوالب النقل بفصل الجزء عن الشريط باستخدام الأصابع الميكانيكية لتحريك الفراغات الفردية بين المحطات. يناسب ختم النقل الأشكال الهندسية الأكبر، والسحب الأعمق، والأجزاء التي تحتاج إلى إعادة تحديد موضعها بين العمليات. بالنسبة للمكونات كبيرة الحجم التي تتجاوز 36 بوصة، غالبًا ما تصبح خطوط النقل أو الخطوط الترادفية هي الخيار الوحيد الممكن ماديًا.
4. ما هي تكلفة الأدوات اللازمة لختم الأجزاء الكبيرة-بالقوالب؟
تتراوح تكلفة القوالب التقدمية القياسية للمكونات الصغيرة والمتوسطة-من 15000 إلى 60000 دولار أمريكي. يمكن أن يتراوح حجم قوالب نقل الأجزاء والخطوط الكبيرة- للألواح الهيكلية أو لوحات السيارات كبيرة الحجم من 250000 دولار أمريكي إلى أكثر من 1000000 دولار أمريكي عندما تشتمل مجموعة القوالب الكاملة على عمليات السحب والتشذيب والشفة والثقب. تمثل المواد الخام وحدها 20-40% من إجمالي الاستثمار. تضيف الصيانة السنوية 5-10% من قيمة القالب الأصلية. يتم استهلاك هذه التكاليف على حجم الإنتاج، مما يجعل-تكلفة الختم الجزئي الكبيرة-فعالة فقط فوق حدود معينة للحجم، غالبًا ما تتراوح بين 10000 إلى 25000+ وحدة سنوية. تساعد حلول قوالب الختم المخصصة من YICHEN (https://www.yichen-group.com/stamping-die/) مهندسي الأدوات على تحسين هيكل القالب وتصميم المكونات لإدارة التكاليف في برامج الأدوات كبيرة الحجم.
5. متى يجب عليك اختيار البدائل بدلاً من ختم القالب للأجزاء الكبيرة؟
قد لا يكون ختم القالب هو الحل الصحيح عندما تنخفض الأحجام السنوية إلى أقل من 3000 إلى 5000 وحدة، عندما تتضمن هندسة الأجزاء نسب سحب شديدة أعلى من 2:1، أو قطع سفلي يتطلب آليات كامة غير عملية، أو مواد يزيد سمكها عن 8 مم. يعمل القطع بالليزر بالإضافة إلى تشكيل المكابح بالضغط بشكل أفضل مع الملفات الشخصية المعقدة ذات الحجم المنخفض. تناسب التصنيع باستخدام الحاسب الآلي-أعمال الألواح السميكة ذات التسامح المحكم. تتعامل عمليات اللحام مع تجميعات-متعددة المستويات ذات ميزات داخلية. تتفوق المسبوكات في الأشكال العضوية ذات أقسام الجدار المتغيرة. غالبًا ما توفر الأساليب الهجينة التي تجمع بين الختم والعمليات الثانوية أفضل توازن بين التكلفة والقدرة.


