


ما الذي تفعله الشقوق الالتفافية في قوالب الختم التدريجي
عندما تقوم بتشغيل قالب متدرج بسرعة الإنتاج، يجب أن تهبط كل ضربة في المكان الصحيح تمامًا. الشريط الذي ينجرف حتى بضعة أجزاء من الألف من البوصة ينتج عنه خردة ويتلف الأدوات ويغلق المطبعة. تعتبر الشقوق الالتفافية واحدة من الضمانات الميكانيكية الأساسية ضد هذه النتيجة، ومع ذلك فهي تحظى باهتمام أقل بكثير من الطيارين أو أنظمة التغذية التلقائية في معظم مناقشات تصميم القالب.
يغطي هذا الدليلالشقوق الالتفافية السلبية والإيجابية في قوالب ختم الصفائح المعدنيةبالتفصيل الكامل، من الميكانيكا الأساسية إلى معايير الاختيار، والتأثيرات المادية، وأنماط الفشل، وقواعد التصميم. سواء كنت تسميها شقوقًا أو شقوقًا فرنسية أو توقفات جانبية، فإن المبادئ الكامنة وراء اختيار الهندسة الإيجابية مقابل الهندسة السلبية تحدد مدى موثوقية أداء مجموعة قوالب الختم الخاصة بك على مدى ملايين الدورات.
ما هي الشقوق الالتفافية في القوالب التقدمية
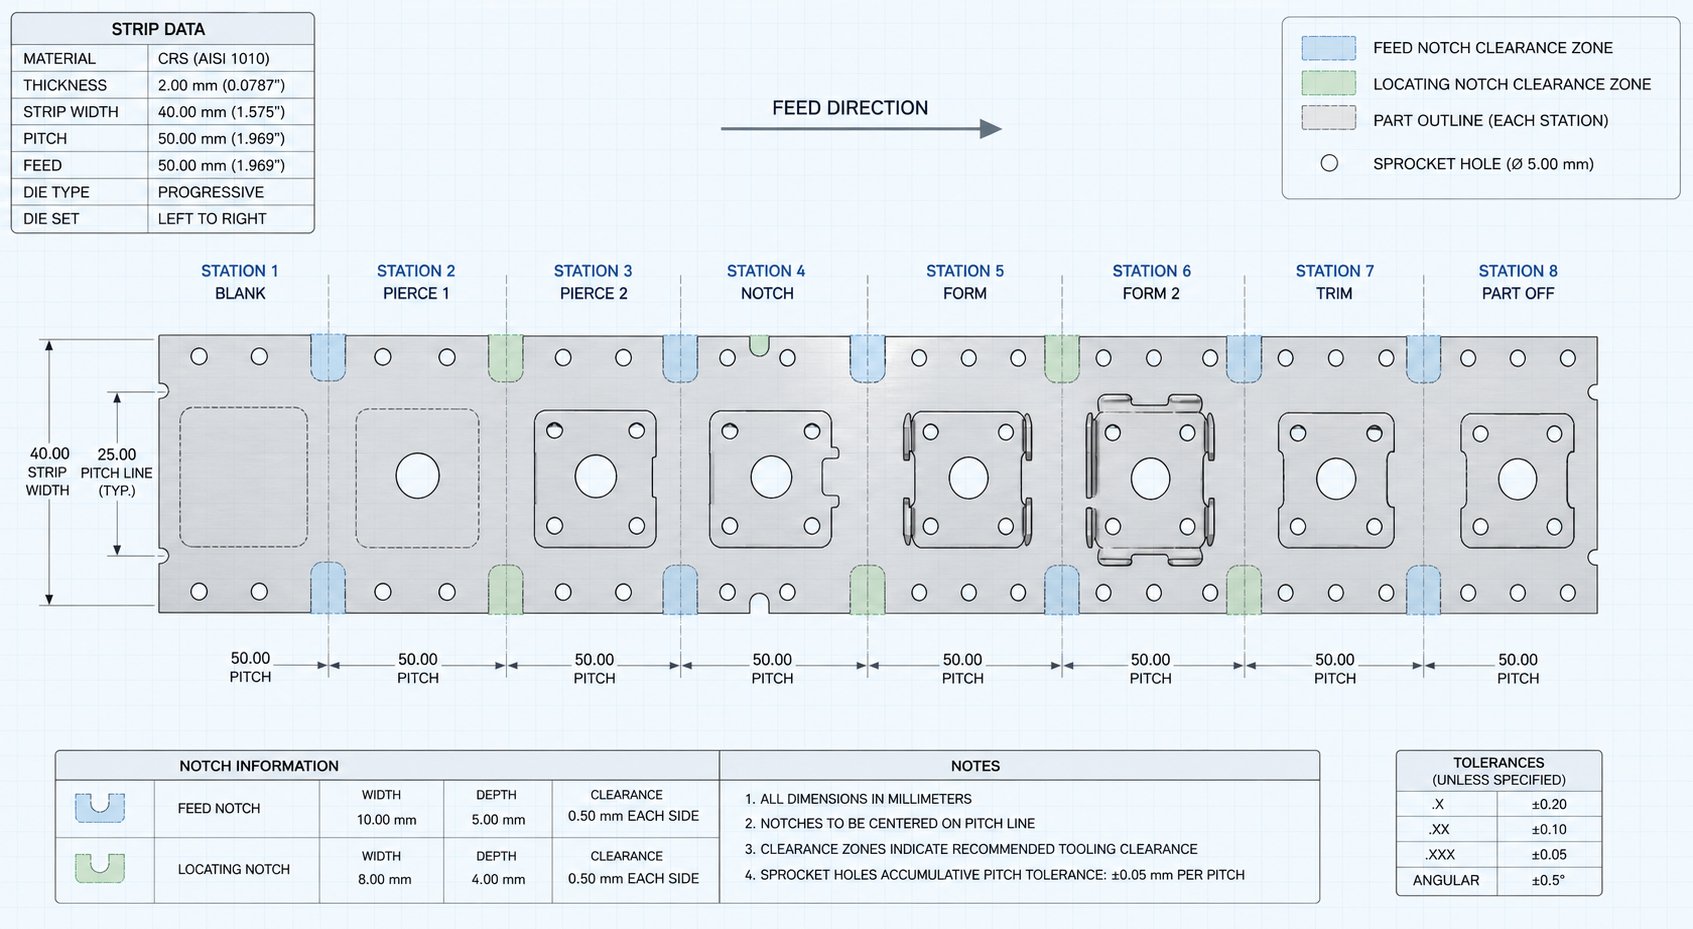
الشقوق الالتفافية عبارة عن ميزات هندسية مقصودة مقطوعة أو مشكلة على الشريط الحامل والتي تتفاعل مع المكونات المقابلة داخل القالب. والغرض منها هو التحكم فعليًا في تقدم الشريط، ومنع الإفراط في التغذية وضمان حصول كل محطة على قطعة العمل في الموضع الصحيح.
تخيل شريطًا يتقدم عبر نرد متدرج من عشر{0}}محطات. تقوم وحدة التغذية التلقائية بدفعها للأمام خطوة واحدة لكل ضربة. الشق الالتفافي، سواء كان علامة تبويب متبقية على الشريط أو جيبًا مقطوعًا في حافة الشريط، يلتقي بكتلة التزاوج أو الكتف في القالب. يؤدي هذا الاتصال الميكانيكي إلى إنشاء توقف ثابت، وهو حد مادي لا يمكن للشريط تجاوزه بغض النظر عن تجاوز وحدة التغذية أو خطأ المشغل.
كيف تختلف عن الثقوب التجريبية؟ الطيارات عبارة عن دبابيس مستديرة تدخل في-ثقوب مثقوبة مسبقًا لضبط موضع الشريط-بعد اكتمال عملية التغذية. يقومون بتصحيح أخطاء التسجيل الصغيرة. على النقيض من ذلك، تمنع الشقوق الالتفافية الإفراط في التغذية قبل أن يشارك الطيارون. دبوس طيار بحجمالخلوص من 0.0005 إلى 0.001 بوصةلا يمكن تعويض الشريط الذي تجاوز نصف الملعب. هذه هي مهمة الشق الالتفافي: القيد الميكانيكي الصلب لمسافة سير الشريط.
لماذا تعتبر تجاوز الشقوق أمرًا بالغ الأهمية لتسجيل الشريط
يتتالي تسجيل الشريط السيئ بسرعة. تؤدي الضربات المنحرفة إلى إطالة الثقوب التجريبية، مما يزيد من تدهور التسجيل في المحطات النهائية. أجزاء تنجرف خارج نطاق التسامح. يقوم بتثقيب المواد الملامسة في مكان خاطئ، مما يؤدي إلى توليد أحمال جانبية غير متساوية تؤدي إلى تشقق حواف القطع أو تثقيبها بالكامل. في الحالات الشديدة، يمكن أن يؤدي حدث تغذية زائدة واحد إلى تعطل قسم القالب بالكامل، مما يؤدي إلى تكاليف إصلاح تتضاءل أمامها أشهر من التوفير المادي.
إن الغرض من الشقوق الالتفافية في ختم القوالب يمتد إلى ما هو أبعد من منع التغذية الزائدة. كما لاحظ آرت هيدريك متخصص تصميم القوالبالصانع، تعمل شقوق الملعب أيضًا على إزالة حدبة الحافة من مخزون الملف المشقوق، مما يؤدي إلى إنشاء حافة مرجعية نظيفة تسمح للشريط بالتغذية بسلاسة من خلال الأدلة. بدون تلك الحافة المستقيمة، تلتصق المادة المحدبة بموجهات المخزون، مما يتسبب في أطوال تغذية غير منتظمة حتى مع وحدات التغذية المؤازرة الحديثة.
تعمل الحزوز الالتفافية على تقييد حركة الشريط فعليًا بحيث تستقبل كل محطة قطعة العمل في الموضع الصحيح، بغض النظر عن دقة وحدة التغذية أو حالة الملف أو مستوى مهارة المشغل.
تعمل ثلاثة أنظمة معًا لتحقيق تقدم موثوق: توفر وحدة التغذية التلقائية تقدمًا اسميًا، وتفرض الشقوق الالتفافية حدود السفر القصوى وتزيل الحدبة، وتوفر المسامير التجريبية تسجيلًا دقيقًا نهائيًا. تؤدي إزالة أي عنصر إلى تحويل المخاطر إلى العناصر الأخرى. عندما تعمل الثلاثة جميعًا بالتنسيق، تحافظ مجموعة قوالب الختم على إمكانية التكرار عبر عمليات الإنتاج الطويلة، حتى أثناء الإعداد عندما تحدث معظم حوادث تصادم القوالب فعليًا.
السؤال الحاسم لكل مصمم قالب ليس ما إذا كان يجب استخدام الشقوق الالتفافية، ولكن ما هو النوع الذي يجب استخدامه. ويتوقف هذا القرار على ما إذا كنت ستترك المادة على الشريط (إيجابيًا) أو تقوم بإزالتها (سلبيًا)، وكل شكل هندسي يحمل مزايا مميزة اعتمادًا على عرض الشريط، وسرعة الإنتاج، وسلوك المادة.
كيف تعمل الشقوق الالتفافية الإيجابية ومتى يتم استخدامها
قد يبدو ترك المادة على الشريط بدلاً من قطعها أمرًا غير بديهي بالنسبة لميزة تهدف إلى التحكم في التقدم. ومع ذلك، فإن هذا هو بالضبط ما تفعله الحزّة الالتفافية الإيجابية، والهندسة التي تقف وراءها تحل العديد من المشكلات التي يطرحها إنتاج الشقوق التقليدية-.
كيف تتحكم الشقوق الالتفافية الإيجابية في تقدم الشريط
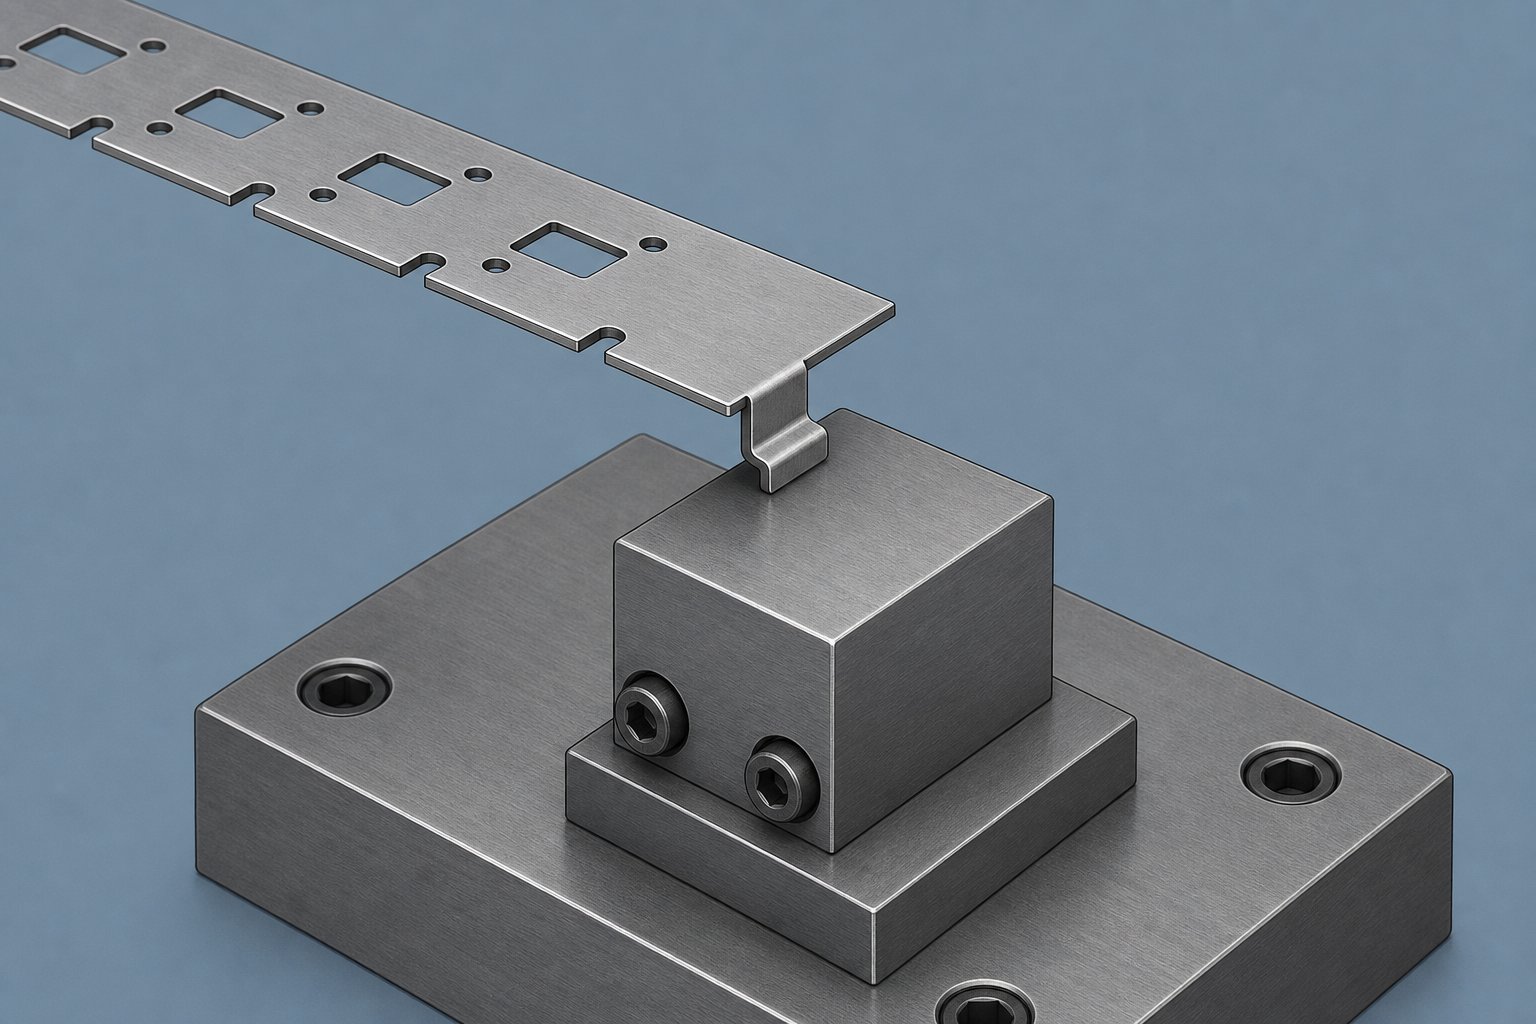
يتم إنشاء شق جانبي إيجابي عن طريق ثقب جزء صغير من الشريط الحامل وتشكيله للأسفل (أو في بعض الأحيان للأعلى) لإنتاج علامة تبويب تبرز خارج مستوى الشريط. قم بتصوير لسان مستطيل، يبلغ عرضه عادة من 3 إلى 6 مم ويبرز من 1 إلى 1.5 مرة سمك المادة أسفل سطح الشريط، موجهًا بشكل عمودي على اتجاه التغذية. يظل اللسان متصلًا بالحامل من أحد طرفيه، مما يؤدي إلى إنشاء شفة ناتئة على طول حافة الشريط.
أثناء تقدم التغذية، يتحرك هذا اللسان المشكل للأمام مع الشريط حتى يلامس كتلة توقف صلبة أو كتفًا تم تشكيله في حذاء القالب السفلي. يوقف هذا الاصطدام الجسدي حركة الشريط عند مسافة الملعب الصحيحة بالضبط. الهندسة ذاتية التحديد: لا يمكن لعلامة التبويب اجتياز كتلة الإيقاف، لذا تصبح التغذية الزائدة مستحيلة ميكانيكيًا بغض النظر عن مقدار القوة المطبقة على وحدة التغذية.
لماذا تترك المادة مرفقة بدلاً من ثقبها؟ تتضمن الإجابة كلا من الموثوقية وسلامة الشريط. لا تنتج علامة التبويب المربوطة-و-المشكله أي سبيكة ثابتة. لا توجد قطعة صغيرة من الخردة تحتاج إلى الخروج من خلال فتحة القالب، ولا يوجد خطر من سحب البزاقة مرة أخرى إلى تجويف القالب عند شوط العودة. بالنسبة لأي شخص مطلع على الصداع الناتج عن عمليات سحب البزاقة والختم، فإن هذه الميزة وحدها تبرر هذا النهج.
الاتجاه الزاوي لعلامة التبويب مهم أيضًا. يتم تشكيل معظم الشقوق الالتفافية الإيجابية عند 90 درجة على سطح الشريط، ولكن التعديلات الزاويّة الطفيفة من 80 إلى 85 درجة يمكن أن تخلق حركة إسفين مقابل كتلة التوقف. يؤدي ذلك إلى زيادة قوة الإمساك وتحسين التحكم في التغذية على المواد السميكة حيث يكون زخم الشريط أعلى.
التطبيقات النموذجية لتصميمات الشق الإيجابي
الشقوق الالتفافية الإيجابية في الصفائح المعدنيةتشكيل برنامج Excel في سيناريوهات محددة حيث تكون الأولوية لسلامة الشريط وإدارة الخردة. ضع في اعتبارك شريطًا حاملًا ضيقًا، على سبيل المثال بعرض 25 مم، يغذي جزءًا صغيرًا من الموصل. يؤدي قطع الحز التقليدي من الحافة إلى إزالة-مساحة المقطع العرضي من حامل صغير بالفعل. تعمل هذه المادة المفقودة على إضعاف الشريط عند النقطة التي تتركز فيها قوى التغذية بالضبط، مما يؤدي إلى الانبعاج أو التمزق أثناء -التشغيل بسرعة عالية.
يتجنب الرمح-و-شكل الشكل ذلك تمامًا. تبقى المادة في الناقل. تظل قوة المقطع العرضي- سليمة. تعمل الحافة المشكلة فعليًا على تقوية الشريط محليًا، مما يساعد على التغذية السلسة من خلال قضبان الرفع، وهي ميزة لاحظها ممارسون تصميم القالب الذين يعملون مع -تخطيطات حاملة أحادية الجانب.
يمتد الغرض من الشقوق الالتفافية في تشكيل الصفائح المعدنية إلى اقتصاديات الخردة أيضًا. تضيف كل سبيكة ينتجها القالب إلى حسابات نفايات المواد. في الإنتاج ذو الحجم الكبير-حيث تهيمن تكلفة المواد على تسعير الأجزاء، فإن إزالة حتى درجة صغيرة من كل تقدم تتضاعف في توفير قابل للقياس على مدى مليون-تشغيل.
- لا حاجة لإدارة سبيكة- يزيل خطر سحب البزاقة ويزيل الحاجة إلى قنوات إزالة البزاقة في القالب
- يحافظ على المقطع العرضي للناقل-.- مهم للشرائط الضيقة حيث تؤدي إزالة المواد إلى الإضرار باستقرار التغذية
- يقوي الشريط محليا- تضيف الحافة المشكلة صلابة في موقع الحز، مما يساعد على السفر بسلاسة عبر قضبان الرفع
- يقلل من الخردة لكل تقدم- لا تتم إزالة أي مادة من الشريط، مما يؤدي إلى تحسين استخدام المواد في المهام الحساسة للتكلفة-.
- بناء قالب أبسط في محطة الشق- يحل قسم القطع والتشكيل محل القطع الكامل-من خلال الثقب بفتحة إزالة البزاقة
التصاميم الإيجابية تحمل قيودًا. يجب أن تقوم علامة التبويب المشكلة بمسح آليات الرفع مع ارتفاع الشريط بين الضربات. في القوالب عالية السرعة- التي تعمل بأكثر من 600 ضربة في الدقيقة، يمكن أن تلتصق علامة التبويب البارزة للأسفل بقضبان الرفع أو تتداخل مع توقيت ارتفاع الشريط. تدفع مخاطر التداخل هذه بعض التطبيقات نحو البديل: إزالة المادة بالكامل لإنشاء هندسة سالبة تعمل على تعشيق القالب من الاتجاه المعاكس.
كيف تعمل الشقوق الالتفافية السلبية ونقاط قوتها
عندما تتسبب علامة تبويب مشكلة بارزة أسفل الشريط في حدوث مشكلات في الخلوص بسرعة عالية، فإن الحل يقلب الشكل الهندسي بالكامل. بدلاً من ترك المادة على الشريط، تقوم شق الالتفافية السالبة بإزالة جزء صغير من حافة الشريط، مما يؤدي إلى إنشاء جيب يشغل نتوءًا صلبًا مدمجًا في القالب. الشريط نفسه يحمل الفراغ. يموت يحمل التوقف.
ميكانيكا الشقوق الالتفافية السلبية وإزالة المواد
يتم إنتاج درجة الالتفافية السلبية عن طريق ختم جزء صغير مستطيل أو شبه منحرف من إحدى حافتي الشريط الحامل أو كليهما. عادةً ما تكون ثقوب قالب الختم المستخدمة في هذه العملية ضيقة، ويتراوح عرضها من 3 إلى 8 مم وتخترق 2 إلى 5 مم في حافة الشريط اعتمادًا على عرض الناقل وسمك المادة. تتبع عملية القطع نفس آليات القص مثل أي عملية تقطيع: ينزل الثقب إلى فتحة قالب التزاوج، وتتكسر المادة من خلال تسلسل القص-و-الكسر، ويتم فصل البزاقة عن الشريط.
تلك البزاقة تتطلب الاهتمام. عادةً ما تكون سبيكة الشق عبارة عن شريحة رفيعة، تصل في بعض الأحيان إلى ضعف سمك المادة في أضيق أبعادها. يعد التخلص من مثل هذه القطعة الصغيرة بشكل موثوق تحديًا معروفًا. يجب أن توفر فتحة إزالة البزاقة الموجودة أسفل فتحة القالب زاوية سحب مناسبة، عادة ما تكون من 0.5 إلى 1 درجة لكل جانب، لمنع تكديس البزاقة. تصبح المساعدة الفراغية أو طرد البزاقات الإيجابية من خلال الركلات المحملة بالزنبرك- ضرورية في التطبيقات ذات السرعة العالية-حيث لا تستطيع الجاذبية وحدها إزالة البزاقات بالسرعة الكافية.
بمجرد قطع الجيب المسنن، فإنه يتقدم مع الشريط حتى يصل إلى كتلة المفاتيح الصلبة، وهو إسقاط دقيق من الفولاذ الأرضي مثبت في قاعدة القالب. تدخل كتلة المفاتيح إلى جيب الحز، ويتصل الجدار الخلفي للشق بوجه كتلة المفاتيح، مما يوقف حركة الشريط الأمامي عند مسافة الملعب الصحيحة. الهندسة هنا مهمة: عمق الحز يجب أن يتجاوز إسقاط الكتلة الرئيسية بمقدار 0.3 إلى 0.5 مم للسماح بالمشاركة النظيفة دون ربط، في حين يجب أن يأخذ عرض الحز في الاعتبار تسامح التغذية للنظام بالإضافة إلى التمدد الحراري للشريط أثناء عمليات الإنتاج الطويلة.
يسمح التضاريس الزاوي على الحافة الأمامية للشق، عادةً من 3 إلى 5 درجات، للشريط بالسير فوق كتلة المفتاح أثناء تقدم التغذية دون الإمساك به. تظل الحافة الخلفية مربعة أو مقصوصة قليلاً، مما يخلق وجه التوقف الإيجابي الذي يوقف حركة الشريط. عادةً ما يتراوح الخلوص بين جوانب كتلة المفاتيح وجدران الحز من 0.05 إلى 0.10 مم لكل جانب، وهو محكم بدرجة كافية لمنع الانجراف الجانبي ولكنه فضفاض بدرجة كافية لتجنب الارتباط حيث تتراكم بقايا ختم تكوين نتوءات الالتفافية على أسطح التعشيق على المدى الطويل.
العلاقة بين هندسة الشق وارتفاع الأزيز علاقة مباشرة. تنتج لكمة الشق الباهت انقلابًا على جانب الإدخال ولدغًا واضحًا على جانب القطع. يبرز هذا النتوء في الجيب المسنن، مما يقلل بشكل فعال من عمقه الوظيفي. على مدى آلاف الضربات، يمكن أن يؤدي تراكم النتوءات التدريجي إلى منع كتلة المفاتيح من الجلوس بشكل كامل، مما يؤدي إلى تدهور دقة التسجيل. إن الحفاظ على خلوص مناسب من التثقيب -إلى-القالب، عادةً من 5 إلى 10 بالمائة من سماكة المادة لكل جانب للفولاذ الطري، يحافظ على نتوءات ضمن الحدود المقبولة ويطيل فترات الصيانة.
حيث يكون أداء تصميمات الشق السلبي أفضل
تحتل الشقوق السلبية حافة الشريط بدلاً من أن تبرز أسفل مستوى الشريط. لا شيء يبرز. يظل الشريط مسطحًا، مما يعني أن قضبان الرفع وأنظمة نفخ الهواء-وأجهزة استشعار الكشف عن الشريط كلها تعمل دون أي تداخل. بالنسبة للقوالب التي تعمل بأكثر من 600 ضربة في الدقيقة، يصبح هذا المظهر المسطح ضروريًا.
تخيل وجود شريط حامل عريض، بعرض 75 مم أو أكثر، يغذي حاملًا كبيرًا للسيارات. إن إزالة 4 مم من كل حافة للجيوب المسننة بالكاد تؤثر على المقطع العرضي لمحمل حمولة الناقل. يحتفظ الشريط بالسلامة الهيكلية مع اكتساب تحكم قوي في التغذية من خلال الارتباط الميكانيكي الإيجابي مع الكتل الرئيسية. تخلق المادة التي تمت إزالتها فجوة يدخلها إسقاط القالب، مما يؤدي بشكل أساسي إلى بناء هندسة التوقف في الأدوات بدلاً من الشريط.
يوفر هذا النهج أيضًا إجراء إيقاف أكثر حسماً. تتفاعل كتلة المفاتيح التي تدخل إلى الجيب الآلي مع اتصال الوجه الكامل عبر الجدار المسنن، وتوزع قوى احتجاز التغذية على مساحة أكبر من علامة تبويب واحدة تضرب الكتف. يقاوم هذا الاتصال الموزع التشوه بشكل أفضل أثناء التباطؤ المفاجئ لشريط ثقيل في السرعة.
- ملف تعريف الشريط المسطح- لا توجد علامات تبويب بارزة تتداخل مع الرافعات أو أجهزة الاستشعار أو آليات نقل شريط السرعة العالية-
- اعتقال التغذية العدوانية- يوزع الاتصال الكامل للوجه بين كتلة المفاتيح وجدار الحز قوى التوقف، مما يقلل التشوه الموضعي
- يزيل حدبة الحافة- تؤدي عملية القطع إلى تقليم حواف الشقوق غير المنتظمة، مما يؤدي إلى إنتاج سطح مرجعي نظيف لأدلة المخزون
- التسجيل المزدوج-الدرجة- يؤدي قطع الشقوق على حافتي الشريط واستخدام كتل المفاتيح المقترنة إلى منع تحول الشريط الجانبي أثناء عمليات الختم والتثقيب
- متوافق مع التشغيل الآلي-عالي السرعة- لا توجد ميزات مشكلة للالتقاط أو الانحناء أو التعب بمعدلات ضربات مرتفعة
- أولاً-اضغط على إمكانية التوقف- تعمل أداة التوقف الحزية كمحدد-محدد للحافة أثناء إعداد القالب الأولي، مما يقلل من خطر نصف-الضربات أو الخردة غير المستقرة عند بدء التشغيل
إن المقايضة-واضحة: فالشقوق السلبية تستهلك مادة الشريط، وتنتج بزاقات يجب إدارتها، وتقدم حواف القطع التي تتآكل بمرور الوقت. بالنسبة للشرائط الأوسع حيث تظل هذه العقوبات قابلة للتحكم، فإن موثوقية هذا التصميم وتوافقه مع السرعة تجعله الخيار السائد في -عمليات القالب التقدمية ذات الحجم الكبير. السؤال ليس ما هو النوع الأفضل عالميًا، ولكن ما هي مجموعة القيود التي يفرضها تطبيقك المحدد، وهو القرار الذي يصبح أكثر وضوحًا عندما يتم وضع الشكلين الهندسيين جنبًا إلى جنب.
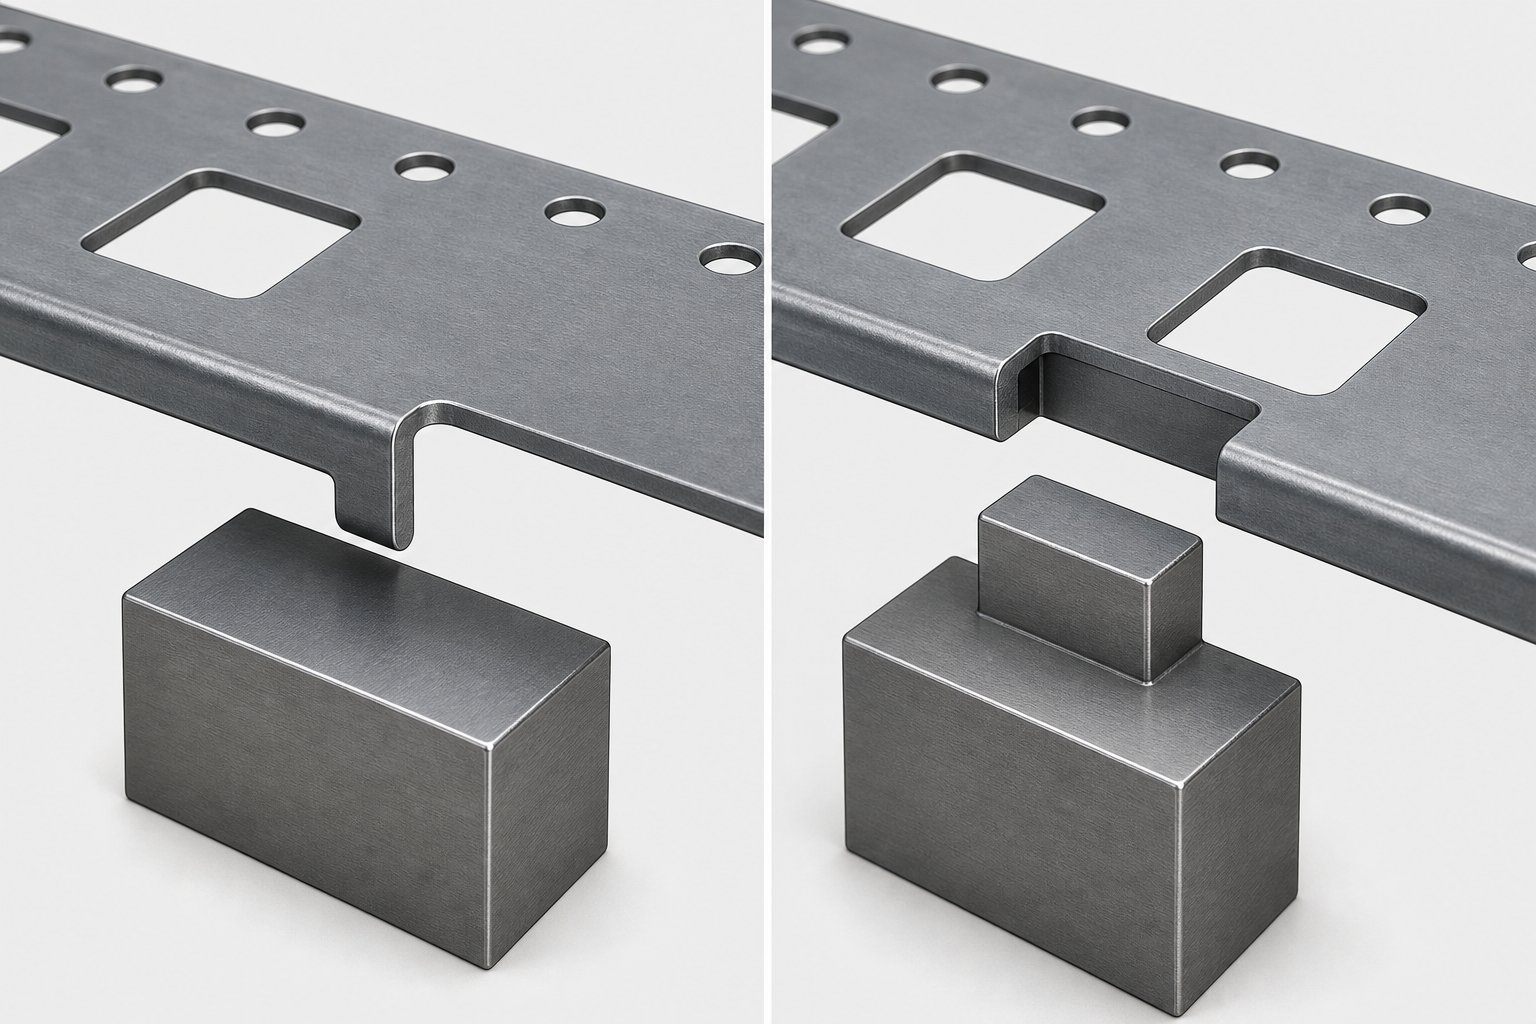
دليل اختيار الشقوق الالتفافية الإيجابية والسلبية
يكشف وضع كلا الشكلين الهندسيين جنبًا إلى جنب أن الاختيار بينهما نادرًا ما يكون حول كون أحدهما أفضل من الآخر. يتعلق الأمر بمطابقة تصميم الحز مع مجموعة محددة من عرض الشريط وسرعة الإنتاج وسلوك المواد وقيود التعامل مع الخردة. يدمج الجدول أدناه الاختلافات الميكانيكية والتشغيلية في مرجع واحد يمكنك استخدامه أثناء مراجعات تصميم الأدوات وختم القوالب.
مقارنة الشقوق الالتفافية الإيجابية والسلبية
| البعد التصميمي | الشق الالتفافي الإيجابي | الشق الالتفافي السلبي |
|---|---|---|
| آلية العمل | علامة التبويب المتكونة أسفل الشريط تتصل بكتلة توقف في القالب | يتلقى الجيب المقطوع في حافة الشريط إسقاطًا لكتلة المفاتيح من القالب |
| إزالة المواد | لا توجد مادة - تبقى مرفقة بشريط الناقل | نعم - تم قطع البزاقة من حافة الشريط |
| تأثير قوة الشريط | يتم الحفاظ على الحد الأدنى من المقطع العرضي للحامل -؛ يزداد الصلابة المحلية عند علامة التبويب المشكلة | يتم تقليل المقطع العرضي المعتدل - عند كل موقع شق بمقدار عمق القطع |
| إدارة سبيكة | لا شيء مطلوب | هناك حاجة إلى فتحات إزالة البزاقة، وزوايا السحب، والفراغ المحتمل أو طرد الركلة |
| نطاق عرض الشريط النموذجي | شرائح ضيقة إلى متوسطة (أقل من 50 مم) حيث تؤدي إزالة المواد إلى الإضرار بسلامة الناقل | شرائح متوسطة إلى واسعة (40 مم فما فوق) حيث يكون لإزالة الحواف تأثير هيكلي ضئيل |
| ملاءمة السرعة | سرعات منخفضة إلى متوسطة (عادةً أقل من 600 دورة في الدقيقة)؛ يزداد خطر تداخل علامات التبويب مع السرعة | سرعات متوسطة إلى عالية (600+ SPM)؛ يتجنب شكل الشريط المسطح تداخل الرافع والمستشعر |
| خطر لدغ | يؤدي قطع الرمح المنخفض - إلى حدوث كسر يمكن التحكم فيه على حافة واحدة؛ لا يوجد لدغ خروج سبيكة | يؤدي إجراء القص العالي - إلى إنشاء نتوءات على جانب القطع مما يمكن أن يقلل من عمق الشق الوظيفي بمرور الوقت |
| تصحيح حافة الحدبة | لا - لا يزيل مادة الحافة، لذلك يبقى الحدبة الناتجة عن شق الملف | نعم - تؤدي عملية القطع إلى تقليم الحواف غير المنتظمة، مما يؤدي إلى تحسين توجيه الشريط عبر قضبان المخزون |
| أوضاع الفشل الشائعة | ثني علامة التبويب أو القص بسبب قوة التغذية المفرطة؛ تداخل علامة التبويب مع الرافعات. تكسير التعب التدريجي في جذر الرمح | سحب البزاقة الذي يملأ الجيب المثقوب؛ تراكم الأزيز يمنع مشاركة الكتلة الرئيسية؛ تكسير حافة الشق من تصلب العمل |
العديد من الفروق في هذا الجدول لها تأثير كبير على قرار التصميم النهائي. غالبًا ما يكون عرض الشريط هو المرشح الأول. عندما تعمل مع حامل أضيق من 30 مم، فإن إزالة حتى 3 إلى 4 مم من الحافة للحصول على درجة سلبية تستهلك نسبة مئوية كبيرة من المقطع العرضي. تتركز قوى التغذية في المنطقة المنخفضة، ويصبح تكسير الكلال خطرًا حقيقيًا على الإنتاج. تتجنب الدرجة الإيجابية هذا تمامًا عن طريق الحفاظ على المادة في مكانها.
السرعة هي عامل التصفية الحاسم الثاني. تتطلب عمليات تشكيل المعدن عالية السرعة-التي تزيد عن 600 ضربة في الدقيقة تشكيلًا جانبيًا مسطحًا للشريط. كل ميلي ثانية من حركة الرافع لها أهمية، ويمكن لعلامة التبويب البارزة أسفل الشريط أن تلتقط أو تنحني أو تتعب بطرق تتفاقم بسرعة بمعدلات ضربات مرتفعة. تحافظ الشقوق السلبية على كل شيء متدفقًا، ولهذا السبب تهيمن على خطوط ختم السيارات والموصلات حيث يتم قياس أوقات الدورة بأجزاء من الثانية.
التعامل مع الخردة هو العامل التفاضلي الثالث الذي غالبًا ما يقلب التوازن. تنتج الدرجة السلبية سبيكة عند كل ضربة. على مدار مليون-دورة إنتاج، تتراكم هذه القطع الصغيرة. إذا فشل نظام إزالة البزاقات ولو لفترة وجيزة، تتراكم البزاقات في فتحة القالب، وتمنع مشاركة مجموعة المفاتيح، وتؤدي إلى حدوث تغذية خاطئة. المتاجر التي تتمتع بانضباط ممتاز في إدارة البزاقات تمتص هذه العقوبة بسهولة. قد تجد المتاجر التي تعمل بشكل ضعيف مع الحد الأدنى من فترات صيانة القوالب أن الشقوق الإيجابية أكثر تسامحًا.
تضيف حافة الحدبة، وهي صداع متكرر مع مخزون الملف المشقوق، اعتبارًا آخر. تعمل الشقوق الالتفافية السلبية في قوالب ختم تشكيل الصفائح المعدنية على تقليم حافة الشريط بطبيعتها، مما يؤدي إلى إزالة الحدبة التي تم إدخالها أثناء قطع الملف. لا تقدم الشقوق الإيجابية مثل هذا التصحيح، لذلك إذا وصلت المواد الواردة بحواف غير متناسقة، فقد تحتاج إلى إضافة محطة قطع منفصلة أو قبول عدم استقرار التغذية الذي يقدمه الحدبة.
قائمة مرجعية لمعايير الاختيار لمصممي القوالب
بدلاً من وزن جميع العوامل في وقت واحد، يعمل مهندسو الأدوات وختم القوالب ذوو الخبرة من خلال عملية اتخاذ قرار تسلسلية. كل معيار إما يلغي خيارًا واحدًا أو يضيق المجال. استخدم قائمة المراجعة هذه أثناء مراجعة تخطيط الشريط للوصول إلى الشكل الهندسي الصحيح بشكل منهجي.
- عرض الشريط والمقطع العرضي للحامل- قم بقياس عرض الناقل المتوفر بعد تداخل الشكل الهندسي للجزء. إذا كان الحامل أقل من ضعف عمق الحز المخطط له على كل جانب، فإن الحز الإيجابي يحافظ على السلامة الهيكلية. يمكن للناقلات الأوسع ذات المواد الوافرة أن تتحمل الإزالة التي تتطلبها الشقوق السلبية.
- نوع المادة وسمكها- تولد المواد الأكثر صلابة نتوءات أعلى عند قطع الحز السلبي، مما يؤدي إلى تسريع تآكل مجموعة المفاتيح. المواد الرقيقة التي يقل سمكها عن 0.5 مم تتعرض لخطر التمزق عند علامات التبويب المشكلة في التصميمات الإيجابية. قم بمطابقة نوع الشق مع كيفية تصرف سبيكة معينة لديك تحت القص أو الانحناء في درجات حرارة الإنتاج.
- سرعة الإنتاج- إذا تجاوز هدفك 500 إلى 600 ضربة في الدقيقة، انحياز نحو الشقوق السلبية لملفه الجانبي المسطح. تحت هذا الحد، يعمل أي من النوعين بشكل موثوق بشرط أن يتناسب توقيت الرافعة مع أي عرض لعلامة التبويب.
- قيود هندسة الجزء- التحقق مما إذا كانت المعالم المشكلة أو محطات الرسم أو الكاميرا-تتعارض العمليات التي تتم بالقرب من حافة الشريط مع موقع الحز. تظهر علامات التبويب الإيجابية أسفل الشريط وقد تتداخل مع مكونات القالب السفلية. توجد الجيوب السلبية داخل المستوى الشريطي ولكنها تستهلك العقارات المتطورة التي قد تحتاجها الميزات المشكلة.
- متطلبات التعامل مع الخردة- قم بتقييم إمكانية إدارة الارتفاع الثابت لديك. إذا تم تشغيل القالب دون مراقبة أو مع الحد الأدنى من تدخل المشغل، فإن الشق الإيجابي الحر -يقلل من وضع فشل واحد. إذا كانت هناك بالفعل أنظمة قوية لإزالة البزاقات في محطات التقطيع الأخرى، فإن إضافة البزاقات المسننة إلى مجرى النفايات أمر تافه.
- اعتبارات صيانة الأداة- نقاط التوقف الموجبة هي كتل ثابتة بدون حواف قطع يمكن إعادة شحذها. تتطلب اللكمات ذات الشق السلبي إعادة طحن دورية مع نمو النتوءات. عامل فترات الصيانة المخطط لها في القرار. فترات أطول بين شحذ لصالح التصاميم الإيجابية؛ تدعم الفواصل الزمنية الأقصر والمنضبطة الأشكال الهندسية السلبية دون مشكلة.
إن العمل من خلال هذه المعايير الستة بالتسلسل يزيل التخمين. في كثير من الحالات، يشير المرشحان الأولان وحدهما بوضوح إلى هندسة واحدة. عندما تظل الإجابة غامضة بعد كل ستة، فمن المحتمل أنك في منطقة حيث يعمل أي من النوعين وتتولى التفضيلات الثانوية مثل معرفة المصمم، أو الممارسات القياسية في المتجر، أو مواصفات العميل.
ومع ذلك، فإن ما لا يلتقطه عنصر قائمة التحقق أو جدول المقارنة هو كيفية تحديد حجم الشق المختار وموضعه بالنسبة للطيارين، وتباعد المحطات، وهندسة الرافعة. يتم تسوية المبدأ الميكانيكي بمجرد اختيار إيجابي أو سلبي. إن تنفيذ الأبعاد، ومكان وضع الحز، ومدى عمق القطع، وما هي الخلوصات التي تحتاجها، يحدد ما إذا كان هذا المبدأ يُترجم إلى إنتاج موثوق به أو مشاكل سوء تغذية مستمرة.
إرشادات التصميم لتجاوز حجم الشق وموضعه
اختيار نوع الشق الصحيح هو نصف المعركة. أما النصف الآخر فهو تحديد أبعاده ووضعه بحيث يتوقف الشريط بشكل موثوق، ضربة تلو الأخرى، دون -تقييد التغذية أو تجويع حامل المواد الهيكلية. تعمل قواعد الحجم هذه على ترجمة هدف التصميم إلى واقع أرضي للمتجر-.
القواعد الأساسية لعمق الشق وعرضه
عمق الشق هو البعد الأول الذي يجب تحديده، ويتم قياسه مباشرة مع عرض الناقل. قم بإزالة الكثير وأبازيم الشريط تحت قوة التغذية. قم بإزالة القليل جدًا ويصبح تعشيق مجموعة المفاتيح سطحيًا بدرجة كافية بحيث يؤدي تراكم الأزيز أو التمدد الحراري إلى التغلب على التوقف خلال بضعة آلاف من الضربات.
بالنسبة للشقوق الالتفافية السلبية، تكون نقطة البداية المشتركة هي 15 إلى 25 بالمائة من عرض الشريط على كل جانب. على سبيل المثال، يدعم الحامل الذي يبلغ عرضه 60 مم جيوبًا ذات فتحات مقاس 9 إلى 15 مم مقطوعة من كل حافة مع الاحتفاظ بمقطع عرضي كافٍ للتغذية المستقرة. تتطلب الشرائط الأضيق نسبًا أكثر تحفظًا. أقل من 30 مم من إجمالي عرض الشريط، عادةً ما تكون أفضل حالًا باستخدام رمح إيجابي-و-تصميم يتجنب إزالة المواد بالكامل.
يجب أن يتوافق عرض الشق، الذي يتم قياسه في اتجاه التغذية، مع تفاوت التغذية في نظامك بالإضافة إلى هامش صغير للنمو الحراري للشريط أثناء الإنتاج. تتيح وحدة التغذية المؤازرة النموذجية التي توفر دقة خطوة في نطاق 0.05 مم عرضًا لبعد كتلة المفتاح بالإضافة إلى إجمالي 0.15 إلى 0.25 مم. أكثر إحكاما من ذلك، وكتلة المفتاح تربط في الجيب. على نطاق أوسع، ويتجاوز الشريط قبل الاعتقال.
نصف قطر الزاوية داخل الجيب يستحق الاهتمام. تعمل الزوايا الداخلية الحادة كرافعات للضغط. حتى نصف القطر المتواضع الذي يتراوح من 0.3 إلى 0.5 مم عند زوايا الحز يمنع تشقق الكلال الذي قد يبدأ بعد مئات الآلاف من تأثيرات التغذية. في فولاذ الأدوات المتصلب المستخدم في تصنيع المفاتيح، تقوم شريحة مطابقة بتوزيع ضغط التلامس بشكل أكثر توازناً.
إن تحقيق هذه الأشكال الهندسية الداخلية الدقيقة، خاصة على الكتل الرئيسية وإدخالات القالب، هو المكان الذي يكون فيه قطع الأسلاك EDM أمرًا لا غنى عنه. يمكن للأداة الماهرة وصانع القوالب برمجة ملفات تعريف الكتل الرئيسية مع تفاوتات زائد أو ناقص 0.0005 بوصة، مما ينتج نصف قطر زاوية داخلي صغير يصل إلى 0.050 مم مع سلك ناعم بسرعة يمكن التحكم فيها. نظرًا لأن سلك EDM يتم قطعه بعد المعالجة الحرارية، فإن كتلة المفتاح تحافظ على ثبات الأبعاد دون تشويه بسبب التصلب، وهي ميزة مهمة عندما يجب أن تظل هندسة المشاركة ثابتة خلال ملايين الدورات. كما يسمح التخفيف المستدق من 0.25 إلى 0.5 درجة المطبق من خلال سلك EDM بإعادة تأريض الكتل الرئيسية دون تغيير بُعد المشاركة على وجه العمل.
الموضع بالنسبة إلى تباعد المحطات والطيارين
يؤثر موقع الشق على طول الشريط على كيفية تفاعله مع الطيارين والرافعات ونظام التغذية. من الأساليب الشائعة وضع محطة القطع الحزية- في المحطة الأولى أو اثنتين من القالب التدريجي، بحيث تستفيد كل محطة لاحقة من قيود التغذية وتصحيح الحدبة الذي توفره الحز.
العلاقة بين موضع الشق والموقع التجريبي هي علاقة تسلسلية وليست زائدة عن الحاجة. عادةً ما يقوم الطيارون بإشراك الشريط في المحطة الثانية أو الثالثة، بعد أن يكون الشق قد حد بالفعل من الإفراط في التغذية. كما توضح مجلة MetalForming، يجب أن تحرر لفة التغذية الشريط قبل أن تدخل أقطار تحديد الموقع التجريبي إلى الفتحات التجريبية. توفر فتحة الالتفافية نقطة توقف خشنة تجعل الشريط ضمن نطاق التقاط الطيار، ثم يقوم الطيار بتسليم تسجيل الدقة النهائية، وغالبًا ما يصحح آخر 0.05 إلى 0.10 ملم من الخطأ الموضعي.
يحدد تباعد المحطة المسافة التي ينتقل بها الجيب أو علامة التبويب قبل تعشيق كتلة المفاتيح أو التوقف. يجب قطع الحز بحيث تتم محاذاة حافته الخلفية على مسافة خطوة واحدة تمامًا من نقطة الارتباط. أي خطأ هنا يتراكم عبر المحطات. إذا كان القطع على مسافة 0.02 مم من درجة الصوت الحقيقية، فإن هذا الخطأ ينتشر عبر كل محطة في اتجاه مجرى النهر، مما يؤدي إلى إنشاء انحراف تدريجي في التسجيل قد لا يتمكن الطيارون وحدهم من تصحيحه بالكامل.
يضيف تفاعل الرافعة قيدًا آخر. في القوالب المزودة بقضبان رفع محملة بنابض-، يرتفع الشريط عن سطح القالب بين الضربات للسماح بتقدم التغذية. يجب أن تقوم علامة التبويب الالتفافية الإيجابية البارزة أسفل الشريط بمسح حاجز الرفع عند ارتفاع الرفع الكامل. إذا التقطت علامة التبويب، فلن يتمكن الشريط من التقدم، وستؤدي الضربة التالية إلى نتيجة مزدوجة-. بالنسبة للشقوق السلبية، يجب أن تتراجع كتلة المفاتيح بالكامل أسفل مستوى الشريط قبل أن يرفع الرافعون الشريط، أو يمسك جدار الحز بحافة الكتلة ويقطع شريحة ثانوية في جيب المشاركة.
- قطع الشقوق في المحطة الأولى أو الثانيةلإنشاء التحكم في التغذية قبل أن تبدأ عمليات التشكيل أو التقطيع في اتجاه مجرى النهر
- احتفظ بالدرجة-لتجريب-التباعد بمضاعفات درجة الصوت بالضبطبحيث يشير كلا النظامين إلى نفس خط الأساس للتقدم
- تحقق من ارتفاع كتلة المفاتيح بالنسبة لحركة الرافعةللتأكد من أن الكتلة تقوم بمسح الشريط أثناء مرحلة الرفع ولا يتم تشغيلها إلا أثناء إيقاف التغذية
- إزاحة الشقوق من قضبان دليل المخزون بمقدار 1 مم على الأقللمنع التداخل بين حافة الشق وجدران قناة التوجيه
- ضع الشقوق المزدوجة بشكل متناظر على حواف الشريطعندما يكون التحكم الجانبي أمرًا بالغ الأهمية، خاصة على الشرائط العريضة المعرضة للتحول الجانبي أثناء الختم
- قم بتنسيق توقيت الشق مع إشارات إصدار الخلاصة-.لذلك يتم فتح وحدة التغذية قبل أن يلامس الشريط كتلة المفتاح، مما يمنع المحرك من مقاومة التوقف الميكانيكي
عندما يتم استخدام كل من الطيارين والشقوق الالتفافية معًا، يجب أن يضمن تصميم الأداة والقالب عدم مقاومة الطيار للشق. إذا أوقفت الحز الشريط على بعد 0.05 مم من الموضع الحقيقي ثم قام الطيار بسحبه للأمام، فإن جدار الحز يتعرض لضغط القص على كتلة المفتاح في كل ضربة. وبمرور الوقت، يؤدي هذا التحميل المتكرر إلى إرهاق حافة الشق. الحل هو تغيير حجم الشق بحيث يوقف الشريط قليلاً بعد نافذة التقاط الطيار، مما يسمح للطيار بسحب الشريط مرة أخرى إلى موضعه النهائي بدلاً من دفعه للأمام. هذا التحيز الاتجاهي الدقيق، المدمج في موقع القطع أثناء بناء القالب، يزيل التعارض ويطيل عمر كل من الشق والطيار.
بالنسبة للمشروعات التي تدفع فيها هندسة الشريط أو متطلبات السرعة أو السلوك المادي هذه الإرشادات إلى أقصى حدودها، فإن العمل مع شريك ذي خبرة في هندسة القوالب يمكن أن يمنع التجارب المكلفة-و-الخطأ في الطباعة. الفرق فيييتشينمتخصصون في حلول قوالب الختم المخصصة التي تعالج التفاعل بين الشقوق الالتفافية، وأنظمة الرفع، والمكونات الدقيقة مثل كتل المفاتيح واللكمات، لا سيما في التخطيطات المعقدة حيث تحتاج القواعد الأساسية القياسية إلى -تحقق خاص بالمشروع.
إن الحصول على هندسة الشق والموضع الصحيح هو في النهاية مسألة تنسيق القيود الميكانيكية. لكن هذه القيود تتغير اعتمادًا على المادة التي تغذيها من خلال القالب. إن الحز الذي يعمل بشكل لا تشوبه شائبة في الفولاذ المدرفل على البارد بقطر 1.0 مم-قد يتشقق أو يتشوه أو يفقد الارتباط عندما يمر نفس القالب بـ 0.5 مم من البرونز الفوسفوري، وهي حقيقة مدفوعة بالكامل بالاختلافات في كيفية استجابة المواد للقوى التي تفرضها الحزوز الالتفافية.
خصائص المواد التي تدفع قرارات التصميم الالتفافية
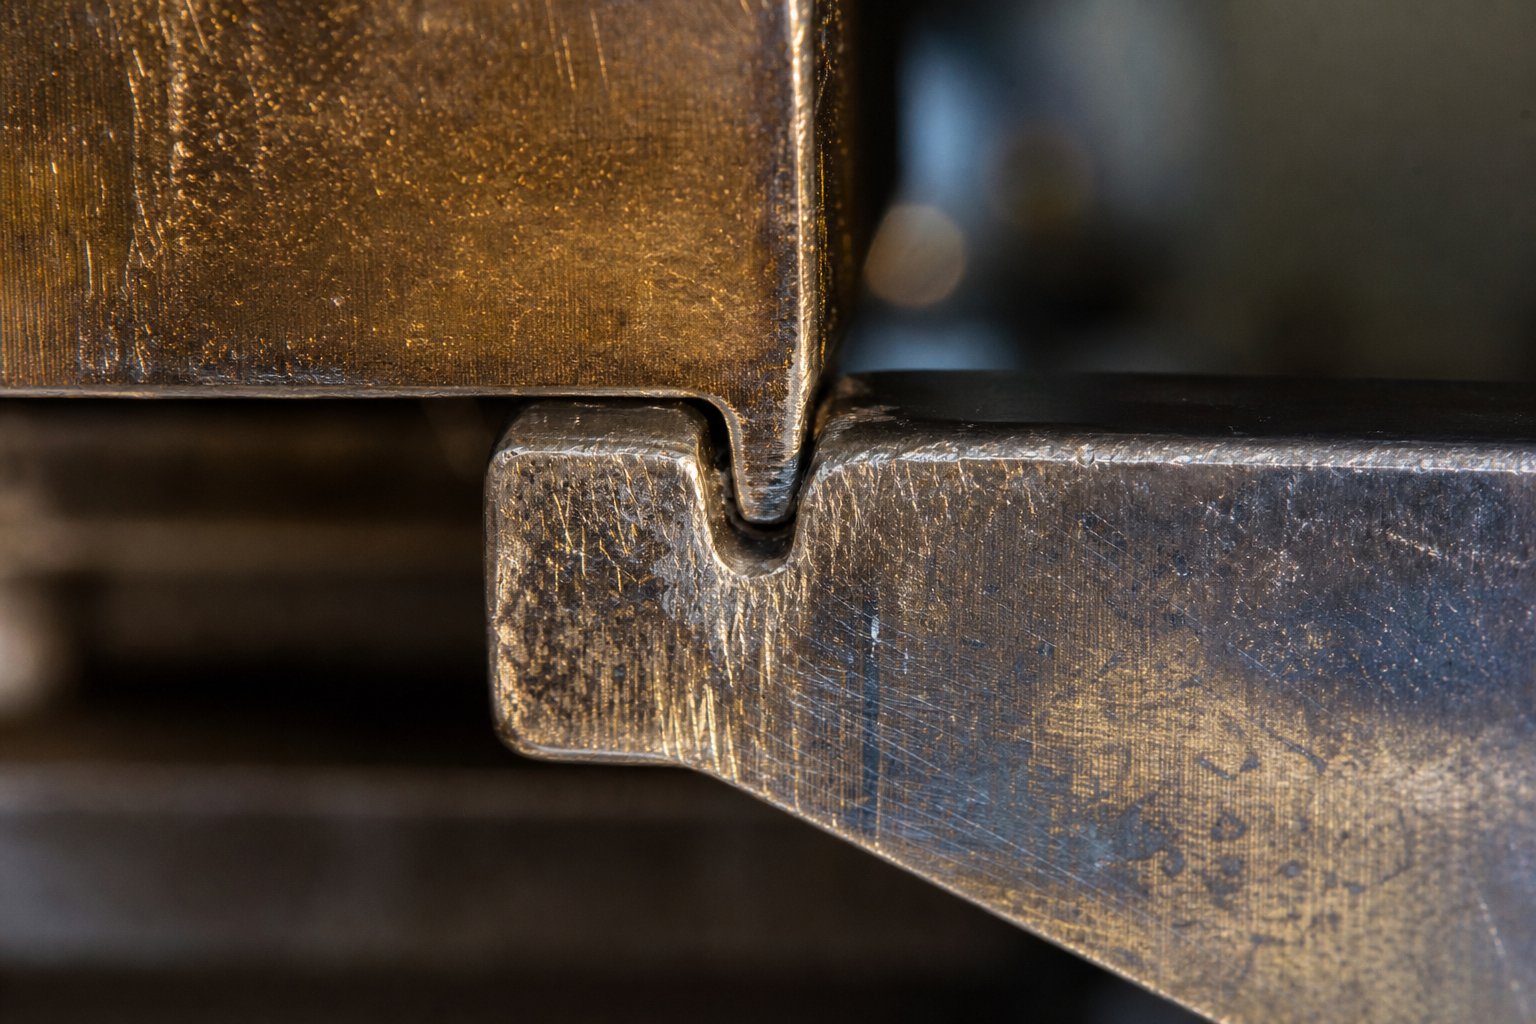
الشق الالتفافي ليس مجرد ميزة هندسية. إنها واجهة ميكانيكية تتعرض لتحميل الصدمات المتكرر وإجهاد القص والتشوه الدوري في كل مرة يتوقف فيها الشريط عن كتلة المفتاح أو يتوقف. تعتمد كيفية أداء هذه الواجهة بشكل كامل على المادة المصنوعة من الشريط. يمكن أن تتطلب مادتان لهما نفس السمك وعرض الشريط تصميمات مختلفة تمامًا بناءً على قوة الخضوع وسلوك التصلب والليونة.
كيف تؤثر خصائص المواد على أداء الشق
ابدأ بقوة الخضوع. تنتج الأختام الهندسية من تشوه البلاستيك الناتج عن تشكيل قوى تتجاوز قوة خضوع المادة، مثلمجلة تشكيل المعادنيشرح. نفس المبدأ يحكم المشاركة من الدرجة الأولى. عندما يتصل الشريط بكتلة المفاتيح بسرعة، يتعرض الجدار المسنن لحمل ضغط مركز. المواد ذات قوة إنتاجية أعلى تقاوم التشوه عند نقطة الاتصال تلك، مما يحافظ على الشكل الهندسي على مدار عمليات الإنتاج الأطول. تتشوه السبائك الأكثر ليونة مثل النحاس الملدن أو الألومنيوم تدريجيًا، مع انتشار جدار الشق قليلاً في كل شوط حتى يتم فقدان عمق التعشيق.
تختلف قوة إنتاج الفولاذ بشكل كبير عبر الدرجات. يتصرف الفولاذ الطري عند 250 ميجا باسكال بشكل مختلف تمامًا عند نقطة تعشيق محززة مقارنة بالفولاذ ثنائي الطور-عند 600 ميجا باسكال. تحافظ المواد ذات القوة العالية- على حواف أكثر وضوحًا ولكنها تنقل أيضًا قوى تأثير أعلى إلى كتلة المفاتيح، مما يؤدي إلى تسريع تآكل مكون القالب بدلاً من الشريط. أنت تختار بشكل أساسي مكان حدوث التآكل: على ميزة الشريط القابلة للاستبدال أو على مكون القالب الذي يتطلب فترة توقف للصيانة حتى تتم الخدمة.
يحدد المعامل المرن لمادة الشريط مقدار الزنبرك الذي تتعرض له الشق بعد عملية القطع. المواد ذات معامل المرونة العالية، مثل الفولاذ الذي يبلغ حوالي 200 جيجا باسكال، ترتد بشكل أقل بعد انسحاب الثقب، مما يترك جيب الحز أقرب إلى الشكل الهندسي المقصود. قد يبدو الألومنيوم، بمعامل مرن يبلغ حوالي 70 جيجا باسكال، وكأنه يجب أن يرتد مرة أخرى بشكل أقل بسبب انخفاض الصلابة، ولكن خصائصه الفولاذية ذات الإنتاجية المنخفضة تعني أنه يدخل في تشوه البلاستيك في وقت مبكر، مما يؤدي إلى توازن مختلف بين الاسترداد المرن والضبط الدائم. التأثير العملي هو أنه يجب تعويض هندسة الثقب بشكل مختلف لكل عائلة من المواد لتحقيق نفس البعد النهائي.
يقدم التقسية بالانفعال وتصلب العمل متغيرًا معتمدًا على الوقت-لا تستطيع خصائص المادة الثابتة التقاطه. في كل مرة يلامس فيها الشريط كتلة المفاتيح، يتعرض الجدار المسنن إلى تشوه بلاستيكي موضعي. يؤدي هذا التشوه إلى تقوية المادة الموجودة في منطقة الاتصال. على مدى آلاف الدورات، تصبح الحافة المسننة أكثر صلابة وهشاشة بشكل تدريجي من المواد الحاملة المحيطة. بالنسبة إلى سبائك الفولاذ التقليدية ذات -المنخفضة القوة-، قد يصل هذا التقوية إلى 20 بالمائة أعلى من-الحالة المستلمة. بالنسبة إلى درجات القوة العالية-المتقدمة مثل الفولاذ-ثنائي الطور، تُظهر الحسابات التقريبية أنه حتى نسبة قليلة من الانفعال يمكن أن تزيد القوة المحلية بنسبة 50 بالمائة مقارنة بخصائص-الصفائح المسطحة.
يؤدي هذا التصلب الموضعي في النهاية إلى التشقق. الحافة المسننة، التي أصبحت الآن هشة بسبب تصلب العمل، تتكسر تحت تأثير الحمل التالي بدلاً من أن تتشوه. تتحرر الرقائق الصغيرة، مما يؤدي إلى تلويث القالب وتقليل جودة المشاركة. المواد ذات قيم الاستطالة العالية، التي تزيد عن 30 بالمائة للفولاذ الطري، تتحمل دورات أكثر قبل الوصول إلى نقطة الفشل هذه لأنها تستطيع امتصاص التشوه المتكرر دون استنفاد ليونتها. تصل المواد ذات الاستطالة المنخفضة- مثل الفولاذ الزنبركي أو درجات الفولاذ المقاوم للصدأ المتصلبة تمامًا إلى عتبة التشقق في وقت أسرع بكثير، مما يتطلب إما استبدال محطة الحز- بشكل أكثر تكرارًا أو التحول إلى تصميمات الحز الإيجابية التي توزع قوى احتجاز التغذية على مساحة علامة تبويب أكبر.
يجب أن يأخذ تصميم الحز في الاعتبار سلوك -تصلب المادة أثناء عملية الإنتاج الكاملة، وليس فقط-الخصائص الميكانيكية المستلمة، لأن منطقة تعشيق الحز تتقوى وتتقصف تدريجيًا مع كل دورة تغذية.
تعديلات سمك وعرض الشريط
سمك المادة يحدد بشكل مباشر الحد الأدنى لعمق التعشيق. يجب أن تبرز كتلة المفاتيح في الجيب المسنن بعمق كافٍ لمنع الشريط من المرور فوقها أثناء التغذية. بالنسبة للمواد الرقيقة التي يقل سمكها عن 0.5 مم، فهذا يعني أن ارتفاع كتلة المفاتيح بالنسبة لسمك الشريط يصبح نسبة حرجة. سطحي جدًا، وينثني الشريط فوق الكتلة. عميق جدًا، وتلامس الكتلة الجزء السفلي من الجيب المسنن، مما يؤدي إلى حدوث عملية قص ثانوية تؤدي إلى إتلاف كلا المكونين.
تولد المواد الأكثر سمكًا، التي يزيد سمكها عن 2.0 مم، قوة دفع أعلى بكثير أثناء تقدم التغذية. يجب أن تمتص الطاقة الحركية التي يجب أن يمتصها الشق على كل مقياس شوط بكل من الكتلة والسرعة. يضرب شريط مقاس 2.5 مم بسرعة تغذية متوسطة كتلة المفاتيح بقوة أكبر بكثير من شريط مقاس 0.8 مم بنفس السرعة. تقوم الشقوق العميقة ذات مناطق الاتصال الأكبر بتوزيع هذه القوة، ولكن القطع الأعمق تؤدي أيضًا إلى إزالة المزيد من المواد الحاملة.
يحدد عرض الشريط الحد الأقصى لمدى العمق الذي يمكن أن تصل إليه الدرجة السلبية بأمان. مثلمبادئ تصميم الشريط الناقلكما تملي، يجب أن يظل الناقل قويًا بما يكفي لمقاومة الانحناء أثناء الرضاعة. إزالة 25 بالمائة من كل حافة شريط 40 مم يترك 20 مم من المقطع العرضي للحامل. على الفولاذ عالي القوة-قد يكون ذلك كافيًا. على سبيكة ألومنيوم ناعمة تتمتع بثلث-قوة الخضوع، يتم تثبيت نفس الشكل الهندسي تحت قوة التغذية. أنت بحاجة إلى قياس عمق الحز بشكل عكسي مع قوة المادة: تحصل السبائك الأكثر ليونة على شقوق أقل عمقًا وتعتمد بشكل أكبر على هندسة كتلة المفاتيح الدقيقة بدلاً من عمق المشاركة الغاشمة.
يتميز الفولاذ عالي القوة-بقدرته على التكيف. تتطلب القوى المطلوبة لقص درجة من هذه الدرجات لكمات أثقل، وأجزاء قالب أكثر قوة، وخلوصات أكثر إحكامًا لإدارة النتوءات الواضحة التي تنتجها هذه المواد. يتم قطع سبائك النحاس والألومنيوم بشكل نظيف بقوة أقل ولكنها تتشوه عند نقطة الاشتباك. تدفع كل عائلة من المواد تصميم القطع في اتجاه مختلف، والقاعدة العالمية الوحيدة هي أنه لا توجد هندسة واحدة تعمل عبرها جميعًا دون تعديل.
لا تؤثر هذه السلوكيات المستندة إلى المواد- على التصميم الأولي فحسب. ويتنبأون بكيفية تدهور الحز بمرور الوقت، وما هي أوضاع الفشل التي ستظهر أولاً، وعدد مرات الصيانة المطلوبة. هذه العلاقة التنبؤية بين خصائص المواد وأنماط الفشل هي بالضبط ما يفصل بين الصيانة الاستباقية للشق وبين استكشاف الأخطاء وإصلاحها التفاعلي بعد أن يكون القالب قد أنتج خردة بالفعل.
أوضاع الفشل واستكشاف مشكلات تجاوز الشق وإصلاحها
إن الشق الالتفافي الذي يعمل بشكل مثالي عند السكتة الدماغية مائة ألف قد يفشل تمامًا عند السكتة الدماغية خمسمائة ألف. يكون التحلل تدريجيًا، مدفوعًا بنفس سلوكيات المواد التي تمت مناقشتها أعلاه: تصلب الإجهاد الموضعي عند أسطح الاشتباك، وتراكم الأزيز التدريجي، وقوى التأثير الدورية التي تُرهق مكونات الشريط والقالب. إن التعرف على ما هو الفشل وسبب فشله قبل أن تبدأ الخردة في التراكم يفصل بين المتاجر التي تحافظ على وقت التشغيل وتلك العالقة في مكافحة الحرائق التفاعلية.
أوضاع الفشل الشائعة لكل نوع من أنواع الشق
تفشل الشقوق الالتفافية السلبية والإيجابية بطرق مختلفة جوهريًا لأن آلياتها مختلفة. تعتمد الدرجة السلبية على جيب مقطوع وكتلة مفاتيح بارزة. تعتمد الدرجة الإيجابية على علامة تبويب مشكلة وتوقف ثابت. يقدم كل شكل هندسي أنماط التآكل الخاصة به، ويتطلب كل منها أسلوبًا تشخيصيًا مختلفًا.
بالنسبة للشقوق السلبية، فإن الفشل الأكثر إزعاجًا هو سحب البزاقة. تلتصق قطعة الشظية الصغيرة المقطوعة من حافة الشريط بالوجه المثقب أثناء السحب ويتم حملها مرة أخرى إلى القالب. تترسب هذه البزاقة في نهاية المطاف داخل الجيب الموجود في محطة المصب، مما يمنع كتلة المفتاح جزئيًا أو كليًا من الدخول. يمر الشريط دون أن يتم القبض عليه، وتهبط الضربة التالية في المكان الخطأ.البيانات التقدمية لاستكشاف أخطاء القالب وإصلاحهايؤكد أن تأثيرات الفراغ بين اللكمة والبزاقة، جنبًا إلى جنب مع عدم كفاية الخلوص أو أنظمة الطرد البالية، هي المحركات الأساسية. تعمل القاذفات الزنبركية، ونفخ الهواء-، وتيارات إزالة البزاقة المناسبة على تقليل المخاطر، ولكن تظل اللكمات البالية ذات تشطيب السطح المتدهور هي السبب الجذري.
يُعد تراكم الأزيز هو وضع -فشل النسخ البطيء. تنتج كل ضربة نتوءًا صغيرًا على جانب القالب من قطع الشق. يتدفق هذا النتوء إلى الجيب، مما يقلل بشكل فعال من عمق المشاركة الوظيفية ببضعة ميكرونات لكل ألف تمريرة. في نهاية المطاف، لا يمكن لمجموعة المفاتيح أن تستقر بشكل كامل، ويصبح التوقف غير موثوق به. المواد التي تم تصليدها أثناء عمليات التشكيل السابقة، أو درجات القوة العالية-التي تتجاوز 500 ميجا باسكال تنتج إجهادًا، وتنتج نتوءات أطول وتسرع هذا التدهور.
يظهر تشقق الحافة المسننة أثناء فترات الإنتاج الطويلة، خاصة في المواد المعرضة للتصلب بالإجهاد. يؤدي التأثير المتكرر لكتلة المفاتيح على الجدار المسنن إلى زيادة صلابة تلك المنطقة وهشاشتها بشكل تدريجي. بمجرد استنفاد الليونة المحلية، تبدأ الشقوق الصغيرة-وتنتشر. تتحرر الرقائق من الحافة المسننة، مما يؤدي إلى تلويث تجويف القالب وزيادة تدهور جودة المشاركة.
بالنسبة للشقوق الإيجابية، فإن الفشل السائد هو ثني علامة التبويب أو القص. عندما تتجاوز قوة الخضوع المطبقة بواسطة زخم الشريط مقاومة اللسان، يتشوه اللسان للأمام بدلاً من إيقاف الشريط. يحدث هذا عندما تكون سرعة التغذية عالية جدًا بالنسبة لسمك المادة، أو عندما يصاب جذر الرمح بشقوق إجهاد تؤدي إلى إضعاف نقطة ربط اللسان. بمجرد أن تنحني علامة التبويب ولو قليلاً، فإنها لم تعد تتصل بكتلة التوقف بالزاوية الصحيحة، وكل ضربة لاحقة تؤدي إلى تفاقم التشوه.
يعد تداخل علامات التبويب مع أدوات الرفع بمثابة فشل-متعلق بالإعداد. إذا لم يتم تنسيق ارتفاع حاجز الرافعة مع عمق عرض اللسان، فإن اللسان يلتصق بالسكة أثناء رفع الشريط. لا يمكن للشريط أن يتقدم بحرية، وتقوم ضربة التغذية التالية بربط المادة بين وحدة التغذية ونقطة العائق. يؤدي تشوه علامة التبويب التقدمي الناتج عن التأثيرات المتكررة أيضًا إلى تغيير توقيت المشاركة: مع تكاثر علامة التبويب عند وجه الاتصال الخاص بها، ينتقل موضع التوقف الفعال للأمام بمقدار التشوه، مما يؤدي إلى حدوث خطأ تسجيل صغير ولكن تراكمي.
| نوع الشق | وضع الفشل | أعراض | السبب الجذري | الإجراء التصحيحي |
|---|---|---|---|---|
| سلبي | سبيكة تسحب إلى الجيب | الإفراط في التغذية المتقطعة. أجزاء طويلة الأبعاد؛ إنذارات سوء التغذية العشوائية | يؤدي تآكل الثقب إلى زيادة التصاق البزاقة؛ مسودة إزالة سبيكة غير كافية؛ لا يوجد تخفيف للفراغ | إعادة شحذ أو استبدال لكمة الشق؛ إضافة قاذف الربيع أو انفجار الهواء؛ قم بزيادة مسودة فتح القالب إلى درجة واحدة لكل جانب |
| سلبي | تراكم الأزيز يقلل من عمق المشاركة | انحراف تدريجي للأبعاد على الأجزاء؛ تصبح علامات كتلة المفاتيح أقل عمقًا على الشريط؛ زيادة وتيرة سوء التغذية على التحول | التثقيب-إلى-الخلوص البالي يتجاوز المواصفات؛ إجهاد إنتاج المواد أعلى من التصميم الأصلي المفترض؛ لا يوجد إعادة جدولة | قم باستعادة الخلوص المثقب-إلى-القالب إلى 5-10% من سمك المادة لكل جانب؛ تنفيذ جدول الحدة- القائم على العد |
| سلبي | تكسير حافة الشق | رقائق معدنية في تجويف القالب؛ جدار ذو شق غير منتظم مرئي على الشريط؛ فقدان التسجيل المفاجئ | تصلب الانفعال في منطقة الاشتباك على المدى الطويل؛ الزوايا الداخلية الحادة تعمل كمكثفات للضغط؛ درجات المواد الهشة | إضافة 0.3-0.5 ملم نصف قطر الزاوية لهندسة الشق؛ تقليل قوة الاشتباك مع الكتلة الرئيسية عن طريق تحسين الخلوص؛ فكر في تغيير المواد أو فترات صيانة أقصر |
| سلبي | ارتداء كتلة المفتاح | عمق المشاركة يتناقص مع مرور الوقت؛ وقف الانجراف الموقف. وجه كتلة المفتاح يظهر التقريب أو الغضب | صلابة كتلة المفاتيح غير كافية مقارنة بمادة الشريط؛ عدم كفاية التشحيم على سطح التعشيق؛ قوى التأثير تتجاوز افتراضات التصميم | استبدل قالب المفاتيح بإدراج من الكربيد-مقلوب؛ تطبيق طلاء TiN على وجه الخطوبة؛ التحقق من أن سرعة التغذية ضمن معايير التصميم |
| إيجابي | علامة التبويب الانحناء أو القص | قطاع الإفراط في التغذية. علامات التبويب المشوهة مرئية على الشريط الخارج؛ أطوال الأجزاء غير متناسقة | قوة التغذية تتجاوز مقاومة علامة التبويب؛ شقوق التعب في جذر الرمح. سمك المادة أقل من المواصفات | زيادة عرض علامة التبويب أو سمكها؛ تقليل سرعة التغذية افحص لكمة الرمح بحثًا عن التآكل الذي يؤدي إلى ترقق جذر علامة التبويب |
| إيجابي | تداخل علامة التبويب مع الرافعات | قطاع التشويش بين السكتات الدماغية. التواء بين وحدة التغذية والموت؛ صوت مسموع أثناء رفع الشريط | ارتفاع سكة الرافعة غير متناسق مع علامة التبويب؛ علامة التبويب فوق-تم تشكيلها بشكل يتجاوز عمق التصميم | اضبط ارتفاع الرافعة لمسح علامة التبويب بحد أدنى 0.5 مم؛ التحقق من عمق التشكيل مقابل الطباعة؛ إعادة تشغيل رافع الوقت إذا كان قابلاً للتعديل |
| إيجابي | تشوه علامة التبويب التقدمية | أجزاء تتحول تدريجيا الأبعاد؛ وقف الزحف إلى الأمام خلال فترة الإنتاج؛ وجه علامة التبويب يظهر التكاثر | التأثير المتكرر الذي يتجاوز إجهاد الإنتاج المحلي لمواد التبويب؛ تصبح منطقة العمل المتصلبة هشة وتشظية | قم بتقوية وجه كتلة التوقف لتقليل تشوه علامة التبويب؛ فكر في استخدام شريط قياس أثقل-إذا كان مسموحًا به؛ تقصير فترات التفتيش |
استكشاف أخطاء سوء التغذية والتواء الشريط وإصلاحها
نادرًا ما يرى مشغلو القوالب فشل الشق نفسه. ما لاحظوه هو العواقب اللاحقة: الأجزاء التي يتم قياسها بشكل غير متسق، والشرائط التي يتم ربطها بين المحطات، واللكمات التي تبلى قبل الموعد المحدد. إن ربط هذه الأعراض مرة أخرى بنظام الشق هو التحدي التشخيصي.
عادةً ما تشير أبعاد الجزء غير المتسقة، لا سيما عندما يختلف طول الجزء بكميات صغيرة عبر عملية الإنتاج، إلى انحراف التسجيل الناتج عن انخفاض مستوى التعشيق. لم تعد كتلة المفاتيح تقوم بإيقاف الشريط بالكامل، لذلك تهبط كل ضربة للأمام قليلاً أو أقل من الموضع الاسمي. يؤدي قياس درجة الشريط عند نقطة الاشتباك، بدلاً من الاعتماد فقط على أبعاد الأجزاء، إلى عزل ما إذا كان خطأ التسجيل ينشأ عند الشق أو في محطة التشكيل النهائية. تدمج بعض العمليات ذات الحجم الكبير- مستشعر القرب الاستقرائي بالقرب من مجموعة المفاتيح لاكتشاف ما إذا كان الشريط مثبتًا بالكامل مقابل نقطة التوقف في كل ضربة، مما يؤدي إلى إيقاف الضغط في حالة فشل المشاركة.
يشير التواء الشريط بين المحطات إلى -حالة تغذية مقيدة بشكل زائد. ويحدث هذا عندما تقوم الثلمة الالتفافية بإيقاف الشريط قبل أن تنتهي وحدة التغذية من شوطها، مما يؤدي إلى محاصرة المادة بين القالب ووحدة التغذية. مثليشرح بيتر أولينتز في MetalForming، تصبح المادة الزائدة محاصرة وتنغلق عندما يفتح القالب ويرفع الرافعون الشريط. لا يتمثل الإصلاح الجذري في تخفيف ارتباط الشق ولكن في إعادة توقيت إصدار وحدة التغذية بحيث يتم فتحه قبل أن يتصل الشريط بالتوقف. قد تتطلب أنظمة التغذية الهوائية تعويض وقت التأخير من 35 إلى 45 مللي ثانية، اعتمادًا على سرعة الضغط، لمنع هذا-حالة التقييد الزائد.
يتبع تآكل الأداة المبكر نتيجة الضربات الخاطئة المتكررة-سلسلة يمكن التنبؤ بها: يسمح تعشيق الحز المتدهور للشريط بالهبوط قليلاً خارج الموضع-، وبالتالي يتم ثقب مادة التلامس في مواقع غير صحيحة، مما يؤدي إلى توليد أحمال جانبية غير متساوية. تعمل هذه الأحمال الجانبية على تسريع تقطيع الحواف وتوجيه التآكل عبر محطات متعددة في وقت واحد. إذا لاحظت تآكلًا متسارعًا في عدة محطات في وقت واحد، فإن القاسم المشترك يكون دائمًا تقريبًا مشكلة التسجيل في المنبع، ونظام الشق الالتفافي هو أول مكان يجب التحقيق فيه.
يجب أن تكون فترات الفحص لمكونات نظام الحز مدفوعة بعدد الأشواط بدلاً من التقييم البصري وحده. عادةً ما تتطلب اللكمات التي تنتج أشكالًا هندسية سلبية التقييم كل 200000 إلى 500000 ضربة، اعتمادًا على صلابة المادة وظروف الخلوص. يجب فحص الكتل الرئيسية بحثًا عن تآكل الوجه والغضب على نفس الفواصل الزمنية، مع تشغيل الاستبدال عندما ينخفض عمق الاشتباك بنسبة 15 إلى 20 بالمائة عن الاسمي. بالنسبة لأنظمة الحز الإيجابية، يتم قياس عمق إسقاط علامات التبويب على عينات الشريط كل 100000 تمريرة، مما يلتقط التشوه التدريجي قبل أن يتراكم في انحراف التسجيل. يوفر مستشعر القرب الاستقرائي المثبت لمراقبة موضع وصول الشريط تعليقات مستمرة في الوقت الفعلي-دون الحاجة إلى إجراء فحوصات يدوية للعينات، وهو أمر ذو قيمة خاصة على الخطوط التي تعمل في نوبات ممتدة غير مراقبة.
يؤدي توثيق أنماط الفشل هذه وإجراءاتها التصحيحية إلى إنشاء قاعدة معرفية خاصة بالصيانة لكل قالب. وبمرور الوقت، تكشف هذه البيانات ما إذا كان تصميم معين متطابقًا بشكل جيد-مع التطبيق أو ما إذا كان التغيير الهندسي الأساسي، من الموجب إلى السالب أو العكس، سيؤدي إلى القضاء على حالات الفشل المتكررة في مصدرها. يعود هذا القرار مرة أخرى إلى تخطيط الشريط وصورة استخدام المواد، حيث لا يؤثر نوع الشق وموضعه على موثوقية التسجيل فحسب، بل على التكلفة الإجمالية لكل جزء.
تحسين تخطيط الشريط ودعم هندسة القوالب المخصصة
يتم تغذية بيانات وضع الفشل مباشرة في قرارات تخطيط الشريط لأن كل شكل هندسي من الدرجة يستهلك مساحة، سواء ماديًا من خلال إزالة المواد أو وظيفيًا عن طريق الاحتفاظ بمساحة الحافة لعلامات التبويب. تتنافس هذه المساحة المستهلكة مع هندسة الأجزاء لنفس القطاع العقاري، مما يجعل تصميم الحز غير قابل للفصل عن استخدام المواد وحسابات التكلفة-لكل-جزء.
تأثير الشق الالتفافي على تخطيط الشريط واستخدام المواد
النظر في الحساب. تستهلك درجة الالتفافية السلبية التي تقطع 4 مم من كل حافة شريط عبر حامل 60 مم 8 مم من العرض الإجمالي الذي يمكن أن يساهم في تداخل الأجزاء. على مدى ملف ينتج 500000 تقدم، تترجم تلك الـ 8 ملم إلى تكلفة كبيرة للمواد الخام، خاصة على السبائك باهظة الثمن مثل نحاس البريليوم أو درجات الفولاذ المقاوم للصدأ حيث يكون سعر الكيلوجرام هو كل ملليمتر.
تتجنب الشقوق الإيجابية عقوبة العرض هذه ولكنها تقدم قيدًا مختلفًا. تظهر علامة التبويب المشكلة أسفل مستوى الشريط، مما يعني أن صانع القالب يجب أن يأخذ في الاعتبار الخلوص الرأسي في الحذاء السفلي. يمكن أن يحد شرط الخلوص هذا من مدى إحكام التباعد بين المحطات، مما يؤدي أحيانًا إلى زيادة المسافة وتقليل عدد الأجزاء لكل طول ملف. في عمليات تشغيل الحجم-الحساسة ذات التكلفة العالية-، حتى زيادة درجة الصوت بمقدار 2 مم لكل تقدم يمركب عبر ملايين الضربات.
تعمل برامج دمج المواد الحديثة لتحسين طول المواد على التحقق من صحة هذه المفاضلات-قبل قطع أي فولاذ. تقوم منصات تخطيط الشريط بتصميم هندسة الحز وفقًا لمتطلبات قوة الناقل، والتحقق مما إذا كان المقطع العرضي المتبقي يمكنه تحمل قوى التغذية دون التواء. مثلمبادئ تصميم تخطيط الشريطبالتأكيد، تستهدف الصناعة استخدام المواد بنسبة 75 بالمائة على الأقل، ويؤثر تصميم الحز بشكل مباشر على ما إذا كان هذا المعيار قابلاً للتحقيق بالنسبة لهندسة جزء معين.
تتنبأ أدوات المحاكاة أيضًا بكيفية تفاعل موضع الشق مع التداخل الفارغ. قد يؤدي تخطيط التمرير الزاوي- الذي يميل الأجزاء من أجل تعبئة أكثر إحكامًا إلى تغيير موقع الحز الأمثل لتجنب التداخل مع ميزات الأجزاء القريبة من حافة الشريط. من الصعب حل هذه التفاعلات يدويًا، ولهذا السبب أصبح التحقق المستند إلى CAD-ممارسة قياسية. يقوم المهندسون بالتكرار من خلال عمق الشق والموضع والنوع داخل بيئة البرنامج، ومقارنة النسب المئوية لاستخدام المواد عبر كل تكوين قبل الالتزام بالأدوات.
يتبع سير عمل التحقق عادةً هذا التسلسل: تحديد هندسة الجزء واتجاه التداخل، وتحديد عرض الناقل وأبعاد الجسر، ووضع ميزات الحز في المواقع المقترحة، وإجراء فحص هيكلي على المقطع العرضي للحامل عند كل نقطة حز، والتأكد من أن مواضع كتلة المفاتيح أو كتلة التوقف لا تتعارض مع محطات التشكيل أو آليات الرفع. يقوم البرنامج بوضع علامة على أي تكوين يتجاوز فيه ضغط الناقل الحدود المسموح بها، مما يدفع المصمم إلى تقليل عمق الحز، أو توسيع الشريط، أو التبديل من تصميم سلبي إلى تصميم إيجابي يحافظ على المواد.
العمل مع حلول القوالب المخصصة لتصميمات الحز المعقدة
تتعامل قواعد التصميم القياسية مع معظم التطبيقات بشكل نظيف. ويأتي التحدي عندما تدفع متطلبات الهندسة الجزئية أو السلوك المادي أو السرعة قطع الصفائح المعدنية السلبية والإيجابية إلى منطقة تتعارض فيها القواعد الأساسية مع بعضها البعض. على سبيل المثال، يحتاج الشريط الضيق الموجود على مكبس عالي السرعة-بسرعة 800 SPM إلى شكل مسطح ذو درجة سلبية ولكن لا يمكنه توفير مادة الحافة. يتطلب الفولاذ السميك عالي القوة- تفاعلًا عميقًا ولكنه يولد قوى تأثير يمكنها تكسير الكتل الرئيسية القياسية في غضون أسابيع.
تستفيد هذه الحالات المتطورة من الدعم الهندسي المتخصص. الفرق فيييتشينالعمل مع مهندسي الأدوات على حلول قوالب الختم المخصصة التي تعالج تعارضات التصميم هذه بالضبط، مما يوفر الخبرة في هيكل القالب، وتكامل الثقب والرافع، وتحسين التجاوز، والتحكم في الأزيز، وتدفق المواد إلى المشاريع التي تفشل فيها الأساليب القياسية.
- عرض الشريط المتعارض ومتطلبات السرعة- عندما يتطلب التطبيق كلاً من شبكة ناقلة ضيقة وتغذية ملف تعريف-مسطحة عالية السرعة-عالية، مما يتطلب أشكالًا هندسية مختلطة أو إستراتيجيات تسجيل بديلة
- خصائص المواد العدوانية- سبائك -عالية القوة أو العمل-تعمل على تسريع تآكل مجموعة المفاتيح أو تشقق الحواف خلال فترات الصيانة القياسية، مما يتطلب طلاءات متخصصة، أو إدخالات من الكربيد، أو تعديلات هندسية
- تخطيطات متداخلة متعددة-متعددة الصفوف أو معقدة- تكوينات شريطية حيث يجب أن يتنقل موضع الحز حول مخططات أجزاء متعددة ومحطات رسم وعمليات تعتمد على الكاميرا-دون المساس بالتسجيل
- أهداف استخدام المواد الضيقة- المشاريع التي تدفع فيها تكلفة المواد التصميم ويجب تبرير كل ملليمتر من عمق الشق مقابل حسابات قوة الناقل التي يتم التحقق من صحتها من خلال المحاكاة
- تمديد عمليات الإنتاج غير المراقب- قوالب يجب أن تحافظ على موثوقية التسجيل عبر مئات الآلاف من الضربات بين الصيانة والشق المطلوب وتصميمات الكتل الرئيسية المصممة لتحقيق أقصى عمر للتآكل
لا يتمثل الهدف في استبدال حكم مصمم القوالب ولكن تعزيزه بهندسة خاصة بالتطبيقات-عندما يتجاوز المشروع ما يمكن أن تقدمه الإرشادات العامة. سواء كان الحل يتضمن تغييرًا هندسيًا، أو ترقية المواد لمكونات القالب، أو إعادة التفكير بشكل كامل في استراتيجية التنسيق التجريبية والشق، فإن الوصول إلى موارد صانع القوالب ذات الخبرة يختصر المسار من مفهوم التصميم إلى أدوات الإنتاج المعتمدة.
الأسئلة المتداولة حول الشقوق الالتفافية في قوالب الختم
1. ما هو الفرق بين الشقوق الالتفافية الإيجابية والسلبية في القوالب التقدمية؟
تترك درجة الالتفافية الإيجابية المادة على الشريط عن طريق الوخز وتشكيل علامة تبويب لأسفل تتصل بكتلة التوقف في القالب. تعمل شق الالتفافية السالبة على إزالة المواد من حافة الشريط، مما يؤدي إلى إنشاء جيب يتلقى نتوءًا صلبًا لكتلة المفاتيح من القالب. لا ينتج النوع الموجب أي سبيكة ويحافظ على قوة المقطع العرضي للحامل-، مما يجعله مثاليًا للشرائط الضيقة. يقوم النوع السلبي بإنشاء ملف تعريف شريطي مسطح مناسب للعمليات عالية السرعة-التي تزيد عن 600 ضربة في الدقيقة ولكنه يتطلب إدارة الارتفاع الثابت ويقلل عرض الناقل في كل موقع من مواقع الحز.
2. كيف تختلف الشقوق الالتفافية عن الثقوب التجريبية في قوالب الختم التدريجي؟
تخدم الشقوق الالتفافية والثقوب التجريبية وظائف تسجيل مختلفة في علاقة تسلسلية. توفر الشقوق الالتفافية توقفًا ميكانيكيًا قويًا يمنع التغذية الزائدة الإجمالية للشريط، مما يحد من الحد الأقصى لمسافة السفر بغض النظر عن سلوك وحدة التغذية. وعلى النقيض من ذلك، تتلقى الثقوب الدليلية دبابيس دقيقة تعمل على ضبط موضع الشريط بدقة-بعد اكتمال شوط التغذية، وعادةً ما يتم تصحيح الخطأ الموضعي النهائي بمقدار 0.05 إلى 0.10 ملم. لا يمكن للطيارين التعويض عن الشريط الذي تجاوز نصف درجة، ولهذا السبب تعمل الشقوق الالتفافية كقيد خشن بينما يقدم الطيارون الدقة النهائية.
3. متى يجب علي استخدام الشقوق الالتفافية الإيجابية بدلاً من الشقوق السلبية؟
تعد الشقوق الالتفافية الإيجابية هي الخيار الأفضل عندما يكون شريط الناقل الخاص بك ضيقًا (أقل من 30-50 مم) وإزالة مادة الحافة من شأنها أن تضر بالسلامة الهيكلية، عندما تكون إدارة الارتطام مصدر قلق بسبب الحد الأدنى من تدخل المشغل أو جداول الصيانة، عندما تظل سرعات الإنتاج أقل من 600 ضربة في الدقيقة، وعندما يكون تقليل الخردة أولوية لأنه لا تتم إزالة أي مادة من الشريط. كما أنها تعمل بشكل جيد على المواد المعرضة للسحب البزاق، حيث يؤدي التخلص من البزاقة تمامًا إلى إزالة وضع الفشل الشائع من العملية.
4. ما الذي يسبب فشل الشق الالتفافي في ختم القوالب وكيف يمكنك إصلاحها؟
بالنسبة للشقوق السلبية، تشمل حالات الفشل الأكثر شيوعًا سحب الشق الذي يمنع مشاركة كتلة المفاتيح، وتراكم النتوءات الذي يقلل من عمق الحز الوظيفي بمرور الوقت، وتشقق حافة الحز من تصلب العمل على المدى الطويل. بالنسبة للشقوق الإيجابية، يعد انحناء اللسان الناتج عن قوة التغذية المفرطة وتداخل اللسان مع قضبان الرفع من المشكلات الأساسية. تتضمن الإجراءات التصحيحية إعادة شحذ الثقب وفقًا لجدول عدد الضربات-(كل 200000-500000 ضربة)، والحفاظ على خلوص مناسب من التثقيب إلى القالب بنسبة 5-10% من سمك المادة لكل جانب، وإضافة نصف قطر زاوية لمنع تركيز الضغط، وتنسيق ارتفاع الرافعة مع عمق عرض اللسان.
5. كيف تؤثر خصائص المواد على تصميم الشق الالتفافي في القوالب التقدمية؟
تؤثر قوة خضوع المواد، وميل الانفعال{0}}التصلب، والاستطالة، والسمك، على قرارات هندسة الحز. تحافظ المواد ذات قوة الإنتاج العالية على شكل الحافة المسننة لفترة أطول ولكنها تنقل قوى تأثير أكبر إلى الكتل الرئيسية، مما يؤدي إلى تسريع تآكل مكونات القالب. يعمل -عمل تصلب المواد على هشاشة تدريجية عند منطقة تعشيق الحز، مما يؤدي في النهاية إلى تشقق الحواف. تصل المواد ذات الاستطالة المنخفضة- إلى الفشل بشكل أسرع وقد تتطلب تصميمات ذات حز موجب تعمل على توزيع القوى على مساحات علامات تبويب أكبر. تحتاج المواد السميكة إلى تفاعل أعمق لمنع الانزلاق-، بينما تتطلب السبائك الأكثر ليونة مثل الألومنيوم شقوقًا أقل عمقًا مع تفاوتات أكثر إحكامًا لكتلة المفاتيح لتعويض التشوه عند نقطة الاتصال.


