


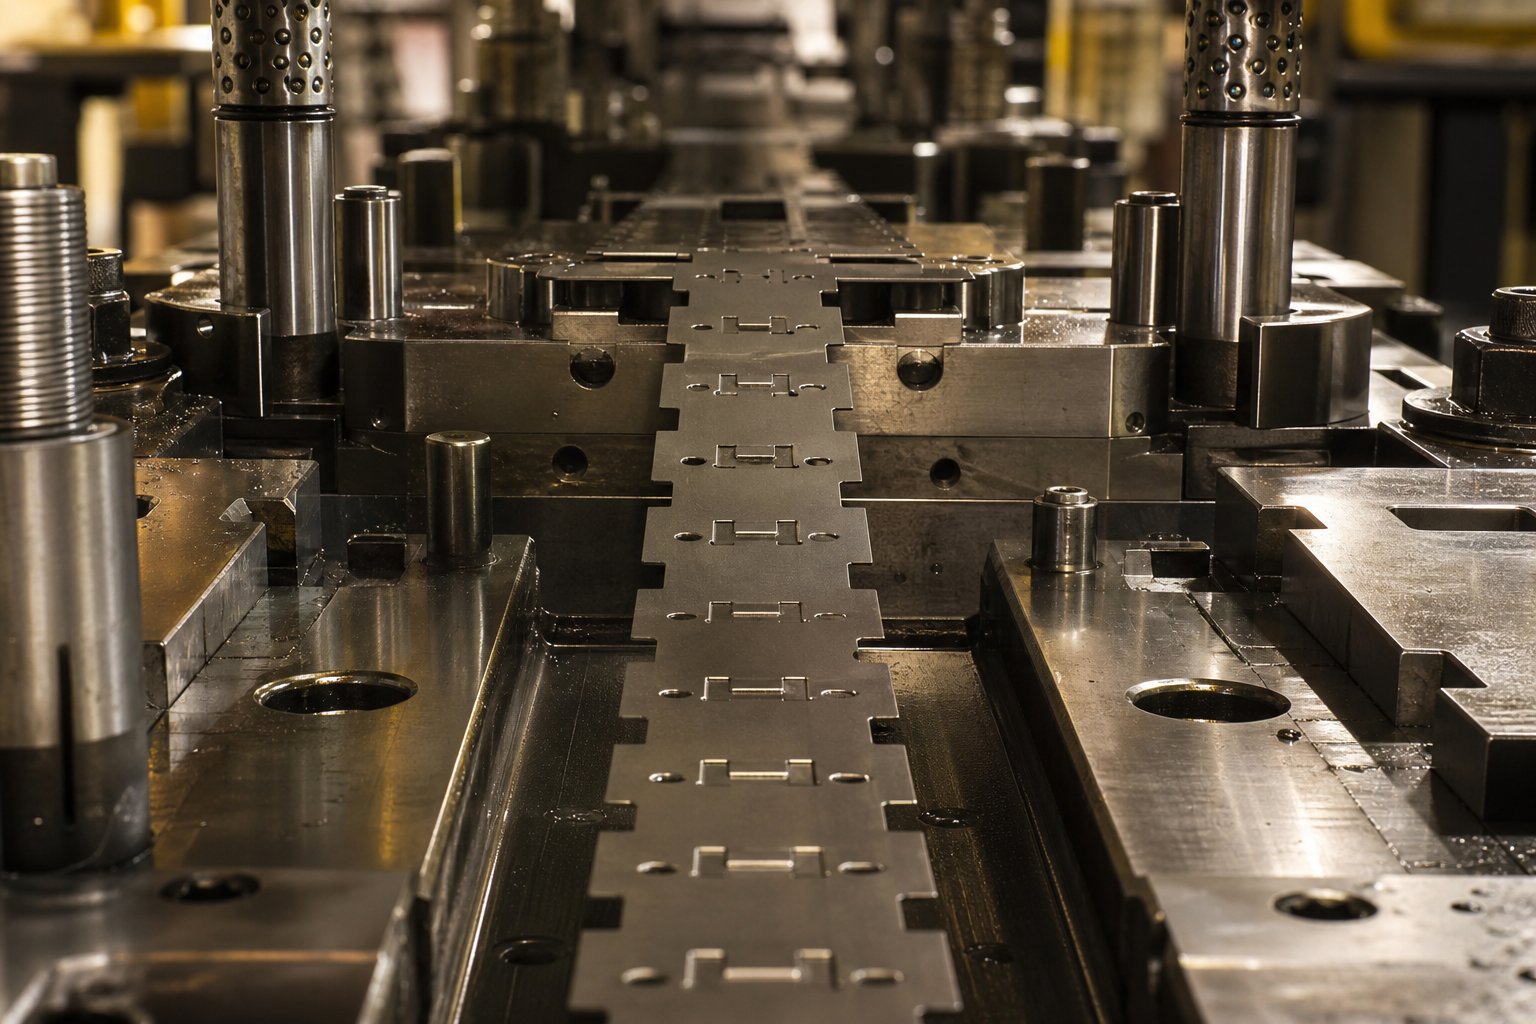
ما الذي تفعله الشقوق الالتفافية في قوالب الختم التدريجي
عندماقم بتشغيل قالب الختم التدريجي، يشير شريط الصفائح المعدنية إلى طول تقدم دقيق واحد مع كل دورة ضغط. ولكن هنا تكمن المشكلة: مكونات القالب الثابتة مثل الرافعات، وتشكيل الفولاذ، والطيارين يشغلون فعليًا مساحة داخل القالب. يمكن أن تتعارض الميزات التي تم تشكيلها مسبقًا على الشريط مع تلك المكونات أثناء الفهرسة إذا لم يكن هناك أي شيء يفسر فجوة الخلوص.
هذه هي بالضبط المشكلة التي تحلها الشقوق الالتفافية.
ما هي الشقوق الالتفافية في قوالب الختم التقدمي
الشق الالتفافي عبارة عن إزالة أو تشوه متعمد للمادة في الشريط الحامل الذي يسمح للشريط بتقدم مكونات القالب الثابتة السابقة دون تدخل أثناء الفهرسة.
فكر في الأمر كميزة إغاثة مدمجة مباشرة في الشريط. في كل مرة تتحرك فيها الشبكة الحاملة للأمام، توفر فتحة الالتفافية خلوصًا بحيث يمر الشريط بالرافعات ودبابيس التوجيه وتشكيل الفولاذ بشكل نظيف. بدون هذه الشقوق، قد ترى أخطاء في التغذية، أو التواء الشريط، أو تلفًا تامًا في القالب خلال دورات الضغط القليلة الأولى. إن وظيفة الشق الالتفافي في ختم القوالب تدور بشكل أساسي حول الحفاظ على تقدم الشريط السلس والمتواصل في الختم التدريجي.
لماذا يعد تجاوز الشقوق أمرًا بالغ الأهمية لتجريد التقدم
في أيموت التدريجيتقوم شبكة الناقل بربط كل جزء معًا وتنقل الشريط بأكمله من محطة إلى أخرى. يجب أن تظل المسافة بين الخطوط المركزية للمحطة ثابتة طوال فترة الضغط. أي تداخل بين حافة الشريط ومكون القالب يعطل هذه العلاقة، ويشوه الثقوب التجريبية، ويتسبب في حدوث أخطاء في التسجيل في اتجاه مجرى النهر.
تمنع الشقوق الالتفافية هذا التداخل عن طريق إنشاء مناطق خلوص محلية على طول الناقل. وهي تنقسم إلى فئتين أساسيتين: الشقوق الالتفافية السلبية، التي تزيل المواد من الشريط، والشقوق الالتفافية الإيجابية، التي تشوه المادة خارج مستوى الشريط دون قطعها. ينتج كل نوع ملف تعريف شريطي مختلف، ويولد تأثيرات مختلفة على قوة الناقل، ويناسب سيناريوهات التصميم المختلفة. إن فهم كيفية اختلافها هو نقطة البداية لأي قرار بشأن تصميم فتحة تجاوز الصوت.
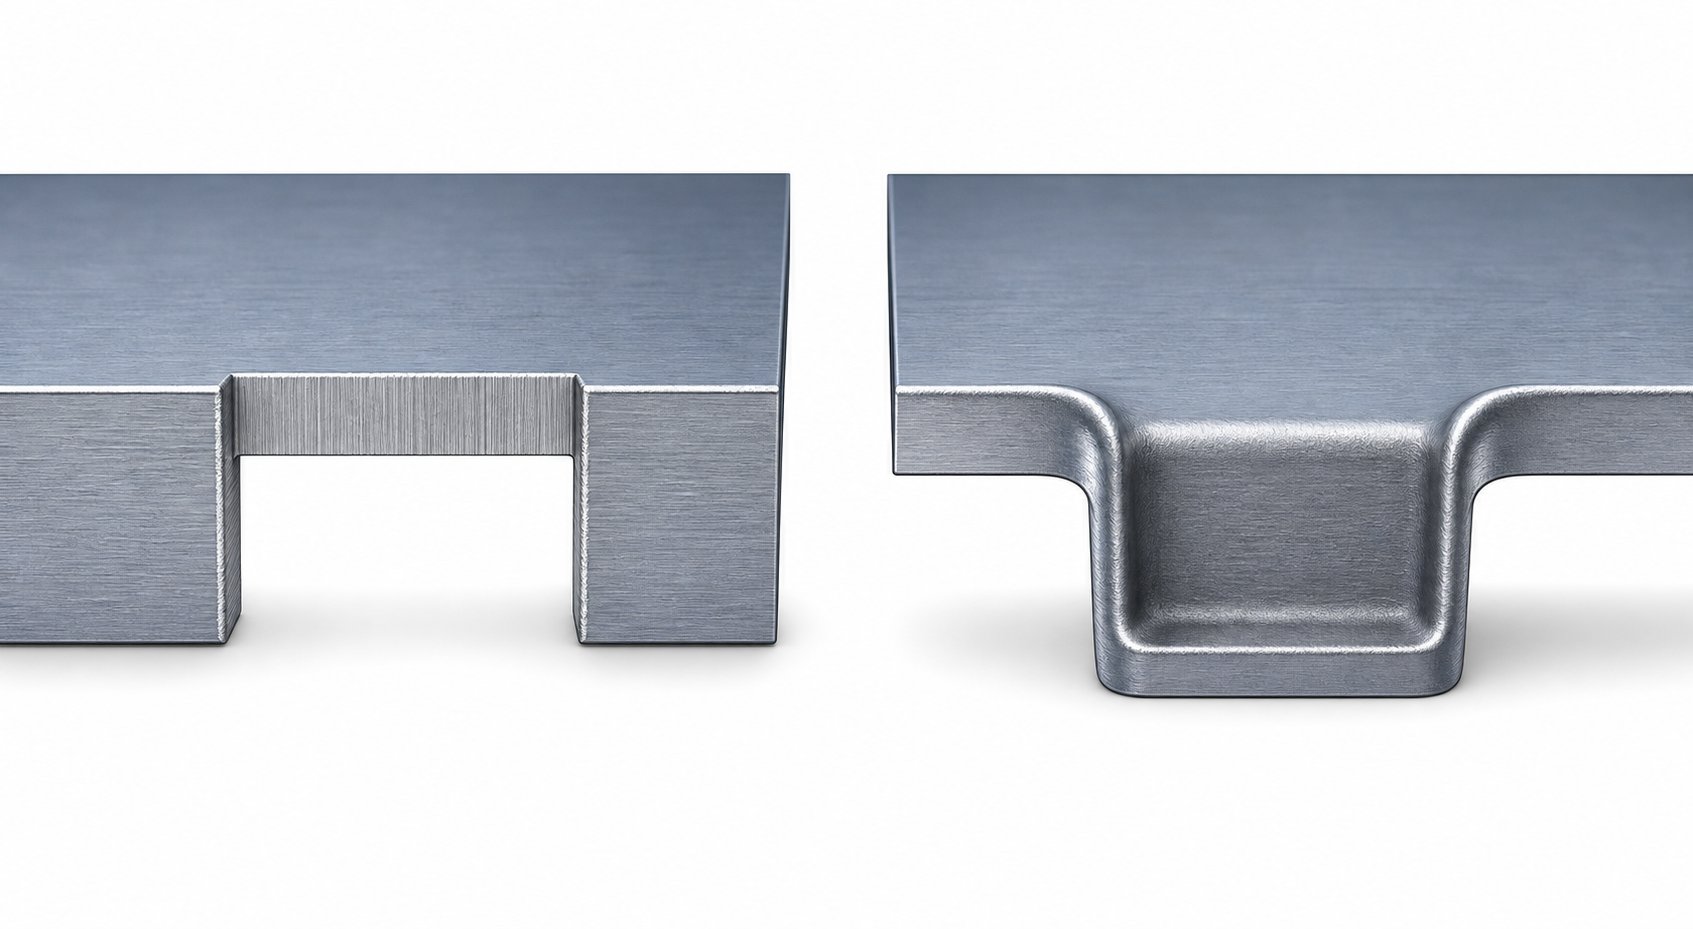
مقارنة هندسة الشق السلبي والإيجابي
الفرق بينالشقوق الالتفافية السلبية والإيجابيةيتلخص الأمر في سؤال أساسي واحد: هل يقوم الشق بإزالة المواد أم أنه يحركها؟ يقود هذا التمييز كل شيء بدءًا من كيفية قطع الأدوات إلى كيفية تصرف الشريط عبر عشرات المحطات. هنا نظرة مباشرة على كل نوع.
هندسة الشق الالتفافي السلبي وطريقة التشكيل
تعمل فتحة الالتفافية السلبية على إزالة المواد من حافة الشريط الحامل، مما يؤدي إلى إنشاء جيب أو فتحة مريحة. تخيل لدغة صغيرة مستطيلة أو نصف دائرية مأخوذة من حافة الشريط. يحتوي الناقل فعليًا على مواد أقل في ذلك الموقع، ويوفر الفراغ الناتج خلوصًا لمكونات القالب عندما يشير الشريط إلى الأمام.
تعكس طريقة تشكيل الشق الالتفافي للشق السلبي القطع القياسي أوالإحرازعملية. يتم نزول لكمة مخصصة إلى تجويف قالب التزاوج، مما يؤدي إلى قص المادة بشكل نظيف. تسقط البزاقة المقطوعة عبر القالب كخردة. ما تبقى هو شريط ذو مظهر جانبي مفتوح على طول حافته، بحجم مناسب لمسح أي مكون من مكونات القالب يقع في مسار السفر.
يُظهر ملف تعريف الشريط الناتج فجوة مميزة في كل موقع من مواقع الشق. ستلاحظ أن المقطع العرضي للموجة الحاملة-تم تقليله عند تلك النقاط، الأمر الذي له آثار هيكلية على المحطات النهائية.
هندسة الشق الالتفافي الإيجابي وطريقة التشكيل
تأخذ الدرجة الالتفافية الإيجابية نهجًا مختلفًا تمامًا. فبدلاً من قطع المواد بعيدًا، فإنها تشوه المادة إلى الخارج من مستوى الشريط، وعادةً ما تدفع علامة تبويب صغيرة إلى الأسفل. يحتفظ الشريط بمظهره الجانبي الكامل للحافة، لكن القسم المصقول أو المنقوش ينزاح أسفل مستوى السفر، مما يخلق خلوصًا في الأعلى.
تستخدم طريقة صياغة الشق الالتفافي الإيجابي لكمة تضغط على منطقة موضعية من الشريط في تجويف ضحل في كتلة القالب. يشبه هذا الإجراء عملية سك أو نقش قياسية: يؤدي الضغط الموضعي العالي إلى تشويه المادة بشكل بلاستيكي دون فصلها. لا يتم إنتاج أي سبيكة، ولا تترك أي مادة الشريط.
يظل ملف تعريف الشريط الناتج مستمرًا على طول الحافة. لا يمكن رؤية الشق إلا كمنطقة منخفضة عند النظر إليه من الجانب. يعتمد الخلوص كليًا على مدى إزاحة المادة أسفل مستوى السفر الشريطي.
جنبًا إلى جنب-بواسطة-مقارنة جانبية
يتناقض الجدول أدناه مع كلا النوعين عبر المعلمات الأكثر أهمية أثناء تصميم القالب. تتناول هذه المقارنة هندسة الشق الالتفافي السلبي في القالب التدريجي مقابل نظيرتها الإيجابية عبر كل متغير حرج.
| المعلمة | الشق الالتفافي السلبي | الشق الالتفافي الإيجابي |
|---|---|---|
| نوع الهندسة | فتحة مفتوحة أو جيب على حافة الشريط | علامة تبويب مصقولة أو منقوشة أسفل مستوى الشريط |
| طريقة التشكيل | التثقيب-والقطع القالبي-(عملية القص) | القطع أو النقش (تشوه البلاستيك) |
| إزالة المواد | نعم، يتم إنشاء سبيكة | لا، تبقى المادة مرفقة |
| قطاع حافة الملف الشخصي | فجوة متقطعة ومفتوحة عند الشق | مستمر، لا يوجد انقطاع حافة مرئية |
| تم تحقيق التخليص النموذجي | يساوي عمق الشق الكامل (غير مقيد) | يقتصر على عمق العملة و Springback المادي |
| توليد الخردة | نعم، سبيكة واحدة لكل درجة في كل دورة | لا أحد |
يحمل كل نوع مقايضات-تتجاوز الهندسة وحدها. إن قيود عرض الشريط، وخصائص المواد، وعدد المحطات التي تتطلب التخليص، كلها تؤثر على النهج الذي يوفر تقدم الشريط الأكثر موثوقية دون المساس بسلامة الناقل.
متى يتم اختيار الشقوق الالتفافية الإيجابية على السلبية
إن معرفة الفرق الهندسي بين هذين النوعين من الشق أمر مفيد، ولكن التحدي الهندسي الحقيقي يقع أثناء مراجعة التصميم. ما هو النوع الذي تحدده بالفعل لموت معين؟ تعتمد الإجابة على مجموعة من المتغيرات المتفاعلة، بدءًا من الأبعاد المادية لشريط الناقل الخاص بك وحتى عدد المحطات التي ستتطلب التصريح. فيما يلي إطار قرار تصميم التجاوز الذي يربط هذه المتغيرات بمسار اختيار واضح.
هندسة الجزء واعتبارات عرض الشريط
غالبًا ما يكون اختيار عرض شريط الناقل هو المرشح الأول في القرار. لا يمكن لشريط الناقل الضيق الذي يحتوي على الحد الأدنى من مخزون الحافة أن يتحمل فقدان المواد. تؤدي كل شق جانبي سلبي إلى إزالة جزء من تلك الحافة، مما يؤدي إلى تقليل المقطع العرضي للحامل - عند تلك النقطة. إذا كان تخطيط الشريط الخاص بك يدفع بالفعل عرض الناقل إلى الحد الأدنى، فيمكن لهذه القواطع أن تخفف الشريط إلى نقطة حيث ينثني أو يتمزق أثناء التغذية.
تحافظ الشقوق الالتفافية الإيجابية على ملف تعريف الحافة الكامل. تبقى المادة متصلة، وتنتقل فقط إلى أسفل مستوى السفر. بالنسبة لتخطيطات الأشرطة الضيقة حيث يقيس مخزون الحافة عددًا قليلًا فقط من سماكات المواد، فإن هذا الأسلوب يحافظ على الناقل سليمًا مع الاستمرار في توفير خلوص المكونات.
تحكي الشرائط الأوسع ذات الحواف السخية قصة مختلفة. عندما يكون لديك 8 مم أو أكثر من مادة الحافة خارج حدود الجزء، فإن إزالة الأجزاء الصغيرة من الحز لا تؤثر إلا بالكاد على الأداء الهيكلي. تصبح الشقوق السالبة عملية لأن المقطع العرضي المتبقي للموجة الحاملة-لا يزال يدعم التغذية السلسة عبر جميع المحطات.
تعقيد هندسة الأجزاء مهم هنا أيضًا. تخيل جزءًا به سحبات عميقة وانحناءات متعددة وميزات مدببة. يتطلب هذا الجزء أتمتد الناقل على شبكة الإنترنتالتي يمكن أن تنثني عموديًا وأفقيًا أثناء التشكيل. تؤدي إضافة شقوق تجاوز سلبية بالقرب من تلك المناطق المرنة إلى إضعاف شبكة المرفقات في أسوأ موقع ممكن. على النقيض من ذلك، يضيف الشق الموجب تشوهًا موضعيًا دون قطع المواد الحاملة للحمل.
سمك المادة ونوعها كعوامل اختيار
تؤثر خصائص المواد بشكل مباشر على ما إذا كان من الممكن تشكيل درجة إيجابية بشكل صحيح. تتطلب عملية الصياغة التي تخلق شقًا جانبيًا إيجابيًا أن تتشوه المادة بشكل بلاستيكي إلى تجويف ضحل دون أن تتشقق. وهذا يعني أهمية ليونة.
تستجيب المواد الرقيقة والأكثر ليونة، مثل الفولاذ منخفض الكربون-الذي يقل سمكه عن 1.0 مم، أو سبائك الألومنيوم الناعمة، أو النحاس الأصفر بشكل جيد لتشوه العملة. تتدفق المادة بشكل نظيف إلى جيب القالب، وتحافظ على شكلها النازح، وتوفر دورة تخليص متسقة بعد دورة.
المواد السميكة أو الصلبة تقاوم عملية الصك. قد تتشقق سبائك الفولاذ عالية-منخفضة القوة-التي تزيد عن 1.5 مم، أو الفولاذ المقاوم للصدأ في الظروف القاسية، أو الفولاذ الزنبركي عند نصف قطر العملة المعدنية أو ترتد بقوة بحيث لا توفر الحز خلوصًا كافيًا بعد التشكيل. في تلك الحالات، تكون درجة الالتفافية السلبية هي الخيار الأكثر أمانًا. تعمل عملية التثقيب-و-القص بالقالب بغض النظر عن ليونة المادة لأنها ببساطة تقطع المادة بعيدًا بدلاً من مطالبتها بالتدفق.
يؤثر سمك المادة أيضًا على عمق العملة القابل للتحقيق في الشقوق الإيجابية. شريط 0.5 مم مصقول للأسفل بمقدار 1.5 مم ينتج إزاحة نظيفة. يتطلب الشريط مقاس 2.0 مم الذي يحتاج إلى نفس الخلوص 1.5 مم سك المادة بسمك أقل من سمك كامل واحد، مما يحد من العمق العملي ويخاطر بتشوه غير كامل. لا تواجه الشقوق السلبية أي قيود من هذا القبيل نظرًا لأن عمق القطع يخضع فقط لهندسة الثقب.
متطلبات التقدم وعدد المحطات
يقدم عدد محطات القالب التي تتطلب إزالة الالتفافية تأثيرًا تراكميًا. كل درجة سلبية تزيل المادة. عشر محطات تتطلب كل منها درجة تجاوز تعني عشرة مواقع تم فيها تخفيف الناقل. يمكن أن يؤدي الضعف التراكمي إلى إضعاف صلابة الشريط عند خط التغذية، والذي تحدده مبادئ قوة الناقل على أنه أمر بالغ الأهمية لسلاسة التقدم.
الشقوق الإيجابية تتجنب هذه الخسارة المادية التراكمية. حتى عبر قالب محطة مكون من 15-، يحتفظ الناقل بمقطعه العرضي الكامل -في كل نقطة. والمقايضة هي أن كل منطقة مصاغة تقدم تركيزًا موضعيًا للإجهاد، لكن التخفيض الهيكلي أقل خطورة بكثير من الفجوة المفتوحة.
بالنسبة إلى قوالب -المحطات- ذات العدد العالي حيث يجب أن تتحمل سلامة الشريط أطوال التقدم الطويلة، غالبًا ما تفوز الشقوق الإيجابية على قوة الناقل وحدها. بالنسبة للقوالب الأقصر التي تحتوي على ثلاث أو أربع محطات، لا تمثل الشقوق السلبية عادة أي خطر تراكمي.
استخدم قائمة التحقق أدناه أثناء مراجعة التصميم لتوجيه الاختيار:
- مخزون حافة الشريط الحامل أقل من 4x سمك المادة: يفضل الشقوق الإيجابية
- يتجاوز سمك المادة 1.5 مم أو تتجاوز صلابة المادة 40 HRC: يفضل الشقوق السلبية
- المادة قابلة للسحب مع استطالة تزيد عن 20%: تتشكل الشقوق الإيجابية بشكل موثوق
- يحتوي القالب على أكثر من 8 محطات تتطلب تصريحًا جانبيًا: تفضل الشقوق الإيجابية للحفاظ على القوة التراكمية
- يتجاوز الخلوص الالتفافي المطلوب ضعف سماكة المادة: يفضل الشقوق السلبية لضمان العمق
- يستخدم تخطيط الشريط ناقلات الويب الممتدة بالقرب من مناطق الحز: يفضل الشقوق الإيجابية لتجنب إضعاف المرفقات المرنة
- إدارة الخردة مقيدة أو يصعب التخلص من البزاقة: يفضل الشقوق الإيجابية (لا يتم إنشاء البزاقة)
- من الصعب الحفاظ على تعويض Springback على المدى الطويل: تفضل الشقوق السلبية للحصول على خلوص ثابت
تتفاعل هذه المعايير. إن المادة الرقيقة والمرنة في قالب محطة مكونة من 12-مع حاملات ضيقة تتطلب عمليًا شقوقًا موجبة. قالب سميك من الفولاذ المقاوم للصدأ في قالب مكون من 4-محطة مع مخزون ذو حافة واسعة يشير بوضوح نحو الشقوق السلبية. تقع معظم تطبيقات العالم الحقيقي في مكان ما بين هذين النقيضين، مما يتطلب من المصمم تقييم المفاضلات وفي بعض الأحيان مزج كلا النوعين ضمن تخطيط شريطي واحد.
يؤدي اختيار نوع الشق الالتفافي الصحيح إلى قفل اتجاه التصميم. التحدي التالي هو تحديد حجم تلك الشق بشكل صحيح، لأن الشق الأصغر حجمًا يتسبب في التداخل ويضحي الشق الكبير الحجم بالقوة دون أي فائدة إضافية.
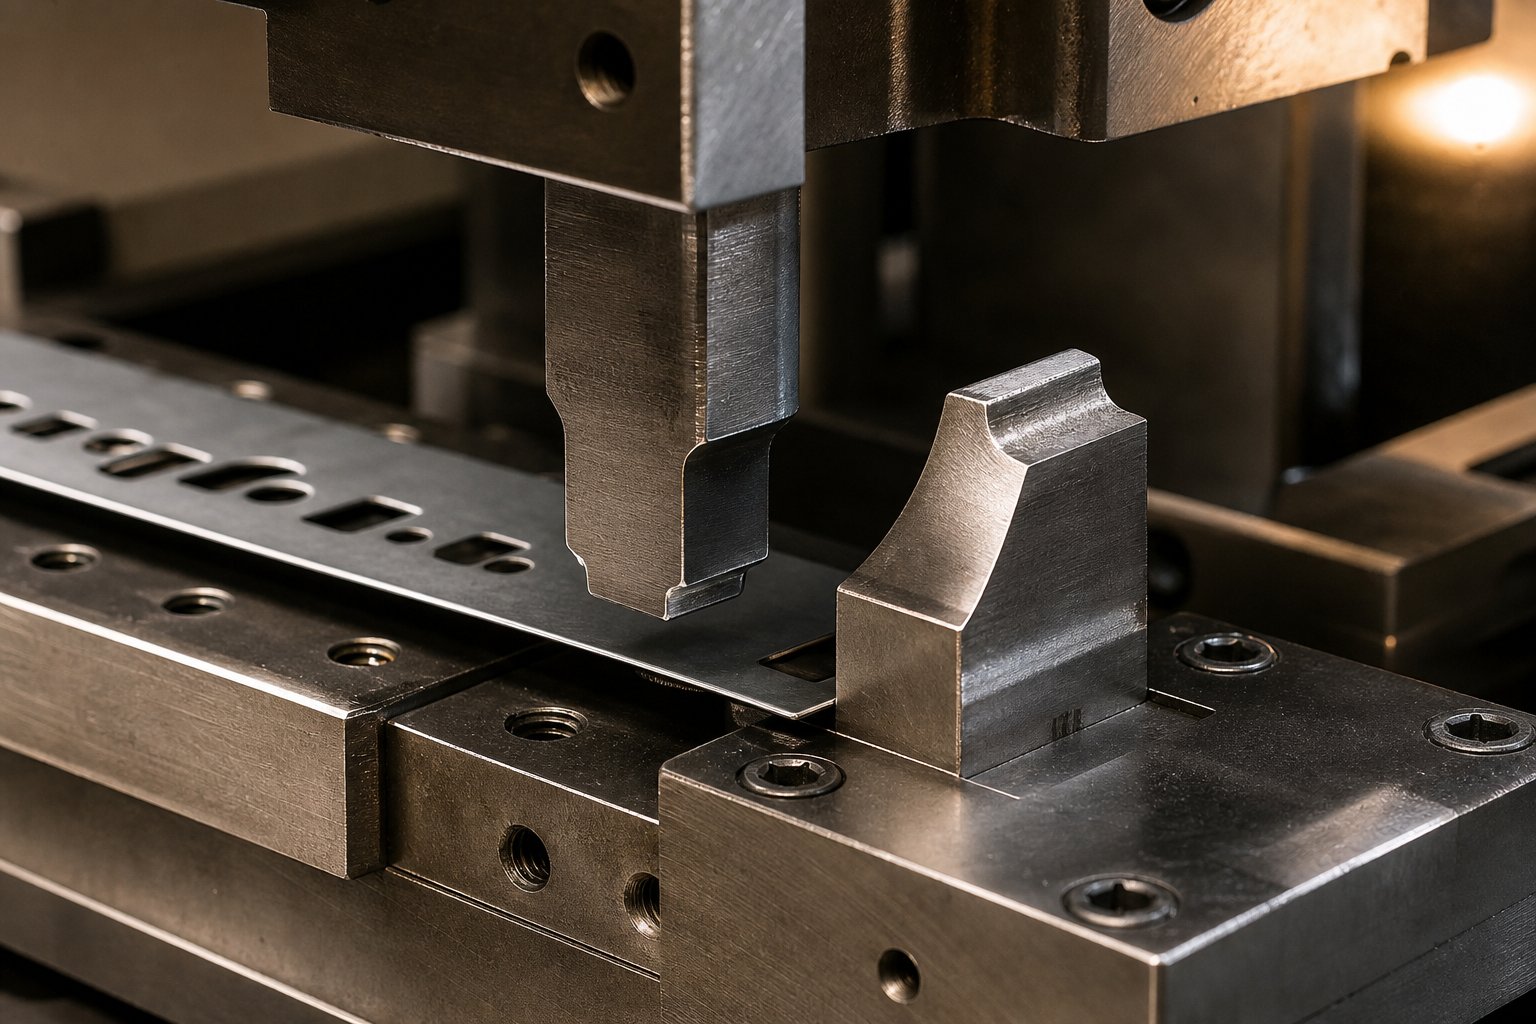
كيف يتم تحديد أبعاد الشق الالتفافي
الاختيار بين درجة الالتفافية الإيجابية والسلبية يحدد اتجاه التصميم. يحدد تغيير الحجم بشكل صحيح ما إذا كان يعمل بالفعل في الإنتاج. تلتصق الحزّة الصغيرة الحجم بمكونات القالب وتتسبب في سوء التغذية. يؤدي الشق الكبير إلى إهدار المواد الحاملة أو إدخال تركيزات ضغط غير ضرورية. تكمن النقطة الرائعة في فهم ما الذي يدفع تلك الأبعاد من وجهة نظر هندسية.
حساب عمق الشق وعرضه للحصول على الخلوص المناسب
الغرض الأساسي من أي درجة تجاوز هو التخليص. يجب أن يمر الشريط بمكونات القالب الثابتة بحرية أثناء الفهرسة، بدون أي اتصال أو سحب. لذا فإن حساب عمق الشق الالتفافي في القالب التدريجي يبدأ بسؤال واحد: ما الذي يحاول الشريط مسحه؟
عادةً ما تحدد ثلاثة مكونات للقالب الحد الأدنى من متطلبات التخليص:
- تشكيل الفولاذ:تبرز هذه فوق وجه القالب لتشكيل المواد في المحطات السابقة. يحدد ارتفاع تشكيل الفولاذ فوق مستوى سفر الشريط الحد الأدنى لعمق الشق اللازم لمؤشر الشريط الماضي دون الإمساك به.
- سفر رافع:تعمل الرافعات المحملة بنابض- على رفع الشريط فوق وجه القالب بين ضربات الضغط للسماح بالفهرسة. تحدد ضربة الرافعة مدى ارتفاع الشريط أثناء التقدم. إذا كان يجب أن تقوم إحدى الحزات الالتفافية بمسح أحد المكونات بينما يكون الشريط في موضعه المرفوع، فيجب أن يأخذ حساب الخلوص في الاعتبار كلاً من ارتفاع المكون وارتفاع الشريط عند تلك النقطة.
- قطر الطيار:يحدد الطيارون الشريط بدقة في كل محطة. يجب أن يتقدم الشريط عبر المسامير التجريبية دون أن تتعطل حافة الناقل أو أي ميزة تم تشكيلها مسبقًا على جسم الدبوس. يجب أن يتجاوز عرض الشق قطر الطيار بالإضافة إلى هامش الخلوص على كل جانب.
عادةً ما تتبع كيفية تحديد أبعاد الشقوق الالتفافية في الختم قاعدة واضحة: التعبير عن عمق الشقوق كمضاعف لسمك المادة. بالنسبة لإزالة الشقوق السلبية لفولاذ التشكيل، تكون نقطة البداية الشائعة هي 1.5 إلى 2.5 ضعف سمك المخزون، اعتمادًا على ارتفاع فولاذ التشكيل. بالنسبة للشقوق الإيجابية، عادة ما يتم تحديد العمق المسكوك بـ 1.0 إلى 1.5 مرة من سماكة المادة لأن الصقل الأعمق قد يؤدي إلى التشقق أو الارتداد المفرط في العديد من المواد.
عرض الشق يتبع منطقًا مشابهًا. يجب أن يمتد على العرض الكامل لأي مكون قالب يحتاج الشريط إلى تجاوزه، بالإضافة إلى مخزن مؤقت للخلوص على كل جانب. يبلغ حجم المخزن المؤقت النموذجي من 0.5 إلى 1.0 مم لكل جانب للمكونات التي يقل عرضها عن 10 مم، ويتم توسيع نطاقه بشكل متناسب للعوائق الأكبر حجمًا. الهدف هو توفير مرور حر دون إزالة مواد حاملة أكثر من اللازم.
تفاوتات التخليص وتأثيرات المواد Springback
إن الحصول على الأبعاد الأولية الصحيحة لا يمثل سوى نصف التحدي. إن الحفاظ على التسامح الكافي لخلوص الشق الالتفافي في قالب الختم على مدى آلاف أو ملايين الدورات يقدم متغيرات إضافية يجب أن يتوقعها التصميم.
بالنسبة للشقوق الالتفافية الإيجابية، فإن المادة الزنبركية هي الاهتمام الأساسي. عندما تتراجع لكمة العملة، فإن اللسان النازح يتعافى جزئيًا باتجاه مستوى الشريط. يكون الخلوص الفعال بعد الزنبرك دائمًا أقل من عمق اختراق المثقاب. يعتمد المبلغ الأقل على نوع المادة وسمكها واتجاه الحبوب. قد يرتد الفولاذ منخفض الكربون-المرن بنسبة 10 إلى 15 بالمائة من العمق المسكوك. يمكن أن تعود المواد-الأعلى قوة أو مناطق العمل-المتصلبة إلى الخلف بنسبة 25 بالمائة أو أكثر.
هذا يعني أن تصميم الشق الالتفافي للمادة الزنبركية الخاصة بك يجب أن يزيد من عمق العملة الأولي للهبوط عند الخلوص المستهدف بعد الاسترداد المرن. إذا كنت بحاجة إلى 1.0 مم من الخلوص الوظيفي وتتوقع 20 بالمائة من الارتداد، فيجب أن تقوم أداة ثقب العملة بإزاحة المادة إلى 1.25 مم تقريبًا. على مدار فترات الإنتاج الممتدة، يمكن أن يؤدي ثني الشريط المتكرر في المنطقة المصقولة إلى زيادة تخفيف التشوه، مما يقلل تدريجيًا من الخلوص. هذا الاسترخاء التدريجي هو السبب وراء استفادة تصميمات الشق الإيجابي من هوامش الزيادة الأولية المحافظة.
تواجه الشقوق الالتفافية السلبية مجموعة مختلفة من مخاوف التسامح. بما أن المادة مقطوعة بالكامل، فإن الزنبرك الخلفي لا يؤثر على عمق الخلوص. يكون عمق الشق دائمًا بمجرد انفصال البزاقة. ومع ذلك، فإن إزالة الثقب-إلى-القالب تؤثر بشكل مباشر على جودة حافة القطع واتجاه الثقب. توصي الممارسة القياسية لعمليات التثقيبإزالة حوالي 10 بالمائة من سمك المادة للفولاذ الطري، والتحجيم إلى ما يقرب من 15 في المئة للفولاذ المقاوم للصدأ. ينتج عن الخلوص الضيق جدًا قوة قص مفرطة ويسرع من تآكل الثقب. تؤدي الخلوص الفضفاض جدًا إلى إنشاء نتوءات أكبر وحواف أكثر خشونة على الجدران المسننة.
يعد اتجاه الغالف أمرًا مهمًا نظرًا لأن-الثقب المتجه لأعلى على شق جانبي سلبي يمكن أن يقلل من الخلوص الفعال من خلال ارتفاع الغالف، مما قد يتسبب في تعطل الشريط على نفس المكون الذي تم تصميمه لتطهيره. يعد التحكم في اتجاه الغالف من خلال إعدادات الخلوص المناسبة ووضوح الثقب جزءًا من الحفاظ على وظيفة الحز على المدى الطويل-.
ضمن-تتسبب الشقوق الالتفافية ذات الأبعاد في تداخل الشريط وسوء التغذية وتلف القالب التدريجي. إن زيادة حجم -الشقوق التي تؤثر على قوة شريط الناقل دون توفير أي فائدة وظيفية إضافية. البعد الصحيح يعيش عند الحد الأدنى من الخلوص الذي يضمن المرور الحر بالإضافة إلى هامش أمان خاضع للرقابة، لا أكثر.
تضيف درجة الحرارة طبقة أخرى. أثناء الإنتاج بسرعة عالية-، تسخن مكونات القالب وتتوسع. قد تفقد درجة الالتفافية ذات الأبعاد عند درجة الحرارة المحيطة جزءًا من خلوصها مع تمدد تشكيل الفولاذ أو الطيارين حرارياً في مسار السفر. بالنسبة للقوالب التي تعمل بأكثر من 200 ضربة في الدقيقة، فإن الأخذ في الاعتبار مخزن مؤقت للتمدد الحراري يتراوح من 0.02 إلى 0.05 مم يمنع التداخل الهامشي في درجة حرارة التشغيل.
تعمل كل قرارات الأبعاد هذه على تشكيل هندسة الشق قبل ختم جزء واحد. لكن الشق غير موجود بمعزل عن الشريط. يحدد مكان وضعه بالنسبة للثقوب التجريبية وخطوط التغذية ومناطق التشكيل ما إذا كانت تلك الأبعاد المحسوبة بعناية توفر بالفعل تقدمًا ثابتًا للشريط في جميع أنحاء القالب.
تجاوز موضع الشق وتفاعل التسجيل التجريبي
يؤدي وضع شق جانبي ذو أبعاد صحيحة في موقع خاطئ إلى حدوث مشكلات خطيرة مثل تلك التي تكون أصغر حجمًا. الشريط غير موجود كلوحة قماشية فارغة. تتنافس الثقوب التجريبية والمناطق المرجعية للتغذية ومناطق التشكيل على نفس المنطقة على طول حافة الناقل. يحدد المكان الذي تحدد فيه كل درجة بالنسبة لتلك الميزات ما إذا كان تخطيط شريط القالب التدريجي الخاص بك يوفر تسجيلًا متسقًا أو يتراكم الأخطاء محطة تلو الأخرى.
تجاوز وضع الشق بالنسبة إلى الثقوب التجريبية
الطيارون هم العمود الفقري الدقيق لأي قالب تقدمي. كما هو موضح في ممارسة تصميم القالب التقدمي، يدخل الطيارون ثقوبًا مثقوبة في المحطات المبكرة ويصححون موضع الشريط بالقوة قبل أن تتلامس أي أدوات تشكيل. يعتمد هذا التصحيح على احتفاظ الثقب التجريبي بهندسته الأصلية: مستديرة ونظيفة ومستقرة الأبعاد.
إذا قمت بوضع شق جانبي بالقرب من الفتحة التجريبية، فإنك بذلك تعرض هذه الهندسة للخطر. هنا هو السبب. تعمل شق الالتفافية السالبة على قص المواد من حافة الحامل، مما يؤدي إلى إعادة توزيع الضغط الموضعي في المنطقة المحيطة. إذا وصل مجال الضغط هذا إلى الثقب الدليلي، فيمكن أن يسبب تشويهًا طفيفًا، مما يؤدي إلى سحب الثقب قليلاً خارج نطاقه أو تغيير مركزه الفعال. لا يزال الطيار يدخل الحفرة، لكن التصحيح الذي يطبقه يشير الآن إلى مرجع مرجعي مشوه. قد يصل خطأ التسجيل التجريبي الناتج عن تداخل الشق الالتفافي إلى 0.02 إلى 0.05 ملم فقط في تلك المحطة، ولكنه يتسلسل ويتفاقم خلال كل عملية في اتجاه مجرى النهر.
تخلق الشقوق الالتفافية الإيجابية خطرًا مماثلاً من خلال آلية مختلفة. تشع قوة الصقل إلى الخارج من المنطقة المسكوكة، مما يؤدي إلى إجهاد متبقي في المواد المجاورة. إذا كانت الفتحة التجريبية تقع ضمن مجال الضغط هذا، فقد تنزاح المادة المحيطة بالفتحة قليلًا، مما يؤدي مرة أخرى إلى تدهور مسند التسجيل.
التوصية القياسية هي الحفاظ على مسافة لا تقل عن 3 أضعاف سمك المادة بين أقرب حافة لأي شق جانبي ومركز أقرب ثقب تجريبي. بالنسبة للتطبيقات المهمة ذات التفاوتات الأقل من +/-0.05 مم، فإن زيادة هذا المخزن المؤقت إلى 5 أضعاف سمك المادة يوفر هامشًا إضافيًا ضد التشوه الناجم عن الإجهاد. عندما تجعل قيود تخطيط الشريط تحقيق هذا التباعد صعبًا، فكر في نقل الفتحة التجريبية إلى حافة الحامل المقابلة أو إضافة فتحة تجريبية مخصصة بعيدًا عن منطقة الحز.
دقة تغذية الشريط وتوقيت إطلاق التغذية
يؤثر موقع تجاوز الشق أيضًا على دقة تغذية الشريط عند خط التغذية. تقوم آلية التغذية أو آلية القابض بتثبيت الشريط وتقدمه بطول درجة واحدة لكل دورة. تحتاج نقطة التثبيت هذه إلى الإمساك بمواد صلبة هيكليًا ومستقرة الأبعاد. إذا تمت محاذاة درجة الالتفافية السلبية مع منطقة قبضة التغذية، فإن المقطع العرضي المنخفض -عند تلك النقطة يسمح للشريط بالثني أو الانزلاق تحت ضغط لفة التغذية.
ستلاحظ التأثير كأطوال تقدم غير متناسقة. يتقدم الشريط أكثر أو أقل قليلاً من درجة الصوت المبرمجة، ويجب على الطيارين بذل جهد أكبر لتصحيح الخطأ في كل ضربة. وفي الحالات الهامشية، يتم تجاوز نطاق التصحيح التجريبي، وتحدث أخطاء في التغذية.
يضيف توقيت إصدار الخلاصة طبقة أخرى من التعقيد. مثلتغذية-أبحاث الإصداركما هو موضح، عندما تغلق عملية التلقيم عند المركز الميت السفلي للقالب الذي تم وضعه بعيدًا عن وحدة التغذية مع تحرك رافع المخزون- النشط، يتم سحب المواد الإضافية عبر التغذية. إذا انثني الشريط في موقع الشق الالتفافي أثناء تسلسل الإغلاق هذا، فإن كمية المواد الإضافية المحاصرة بين القالب ووحدة التغذية تصبح غير قابلة للتنبؤ. يترجم هذا التناقض مباشرة إلى اختلاف طول التقدم.
القاعدة العملية: احتفظ بالشقوق الالتفافية خارج منطقة قبضة التغذية تمامًا. قم بتعيين موضع الشريط في لحظة إغلاق لفة التغذية وتأكد من عدم مرور أي درجة عبر نقطة الإمساك أثناء أي مرحلة من دورة الضغط. بالنسبة للقوالب التي تحتوي على مسافة كبيرة لرافعة المخزون-، ضع في الاعتبار زاوية الشريط بين بكرات التغذية وإدخال القالب عند تحديد مواقع الحز التي تقع ضمن منطقة التغذية الحرجة.
تحسين تخطيط الشريط لاستخدام المواد
تشغل كل درجة تجاوز مساحة على الشريط الحامل. تأتي هذه المساحة إما من مخزون حافة مخصص تمت إضافته خصيصًا لإزالة الشق، أو أنها تستعير من مادة يمكن أن تساهم بخلاف ذلك في ميزات الأجزاء أو التداخل الأكثر إحكامًا. إن تحسين استخدام المواد الالتفافية الإستراتيجية يعني وضع الشقوق حيث تخدم وظيفة التخليص الخاصة بها دون إجبارك على توسيع الشريط أو زيادة درجة الصوت.
فكر في المقايضة-. إن إضافة 2 مم من مخزون الحافة عبر طول الشريط بالكامل لاستيعاب الشقوق الالتفافية على ملف يمتد آلاف الأمتار يكلف مادة حقيقية. إذا كان بإمكانك وضع الشقوق داخل مناطق المواد المخصصة بالفعل كخردة، مثل بين الأجزاء الفارغة في تخطيط متعدد-الصفوف، فستحصل على الخلوص دون إضافة عرض الشريط.
يوجه التسلسل ذو الأولوية التالي قرارات تحسين التخطيط عند دمج الشقوق الالتفافية في تخطيط شريط القالب التدريجي:
- حدد جميع مكونات القالب التي تتطلب إزالة تجاوز ورسم خريطة لمواقعها بالنسبة للشريط في كل محطة.
- قم بتراكب مواقع الثقب التجريبي وإنشاء الحد الأدنى من المخازن المؤقتة للتباعد (3 إلى 5 أضعاف سماكة المادة) كمناطق استبعاد لوضع الشق.
- قم بتعيين منطقة قبضة التغذية واستبعاد تلك المناطق من أي موقع درجة يتزامن مع نقطة الإمساك أثناء إغلاق التغذية.
- ضع الشقوق داخل مناطق الخردة الحالية أو أقسام الناقل التي تم تعيينها بالفعل كمواد غير وظيفية-حيثما أمكن ذلك.
- إذا كان يجب أن تشغل الشقوق مخزون الحافة المخصص، فاحسب الحد الأدنى لعرض الشريط الإضافي المطلوب وقم بتقييم ما إذا كانت الشقوق الإيجابية (التي تحافظ على مادة الحافة) تقلل من إجمالي زيادة عرض الشريط.
- تحقق من أن مواضع الشق التراكمي لا تنشئ نمطًا من تخفيضات الموجات الحاملة المتقاربة التي يمكن أن تؤدي إلى تموج الشريط أو عدم الاستقرار الجانبي أثناء التغذية.
- قم بإجراء فحص نهائي لقوة الشريط عند أضيق مقطع عرضي للحامل-للتأكد من الصلابة الكافية لطول القالب بالكامل.
يتعامل هذا التسلسل مع استخدام المواد كأولوية نهائية وليس كقيد بداية. تأتي دقة التسجيل وموثوقية التغذية في المقام الأول لأنه لا يوجد قدر من التوفير في المواد يبرر القالب الذي يخطئ في التغذية. بمجرد تأمين هذه المتطلبات، يركز تحسين التخطيط على تقليل الهدر في مساحة التصميم المتبقية.
تحدد قرارات التنسيب مكان وجود الشق على الشريط. لكن الشريط غير موجود بمعزل أيضًا. إنها تحمل الحمل عبر طولها الكامل، وكل درجة، سواء كانت سلبية أو إيجابية، تغير كيفية توزيع هذا الحمل من خلال الناقل من محطة إلى أخرى.
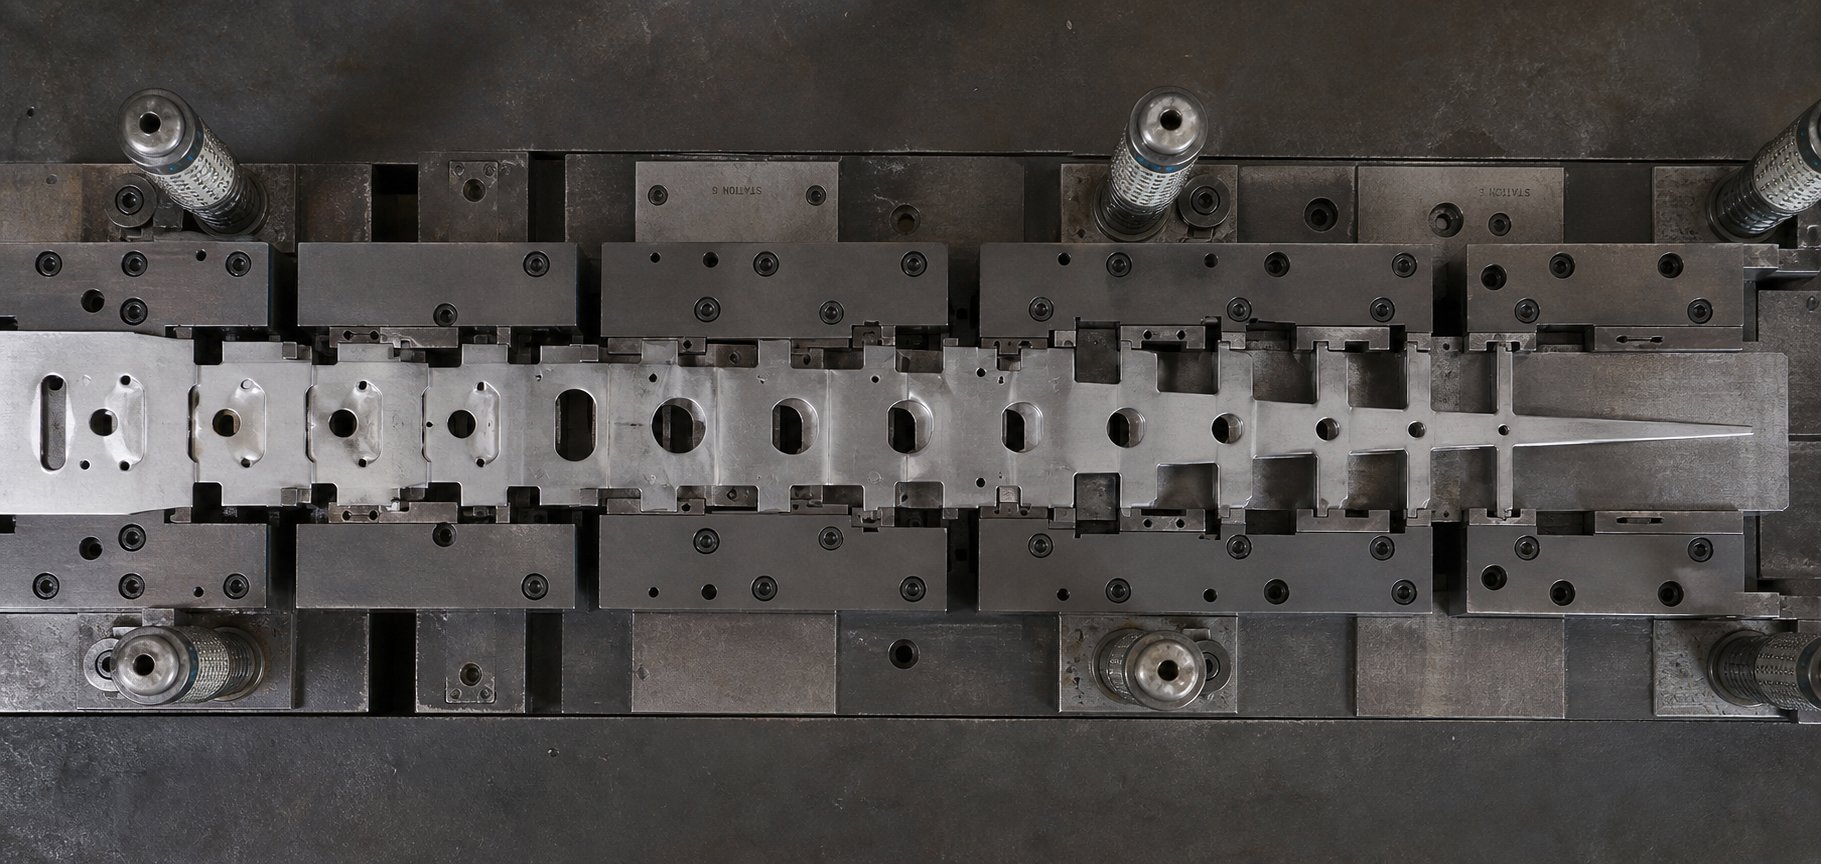
قوة الشريط الحامل واعتبارات تصميم الشق الالتفافي
لا يقوم شريط الناقل ببساطة بربط الأجزاء معًا. إنه ينقل قوة التغذية عبر كل محطة، ويقاوم الانحراف تحت وزنه ووزن الأجزاء المشكلة جزئيًا، ويحافظ على ثبات الأبعاد طوال دورة ضغط الضغط بأكملها. كل درجة جانبية تقوم بإدخالها هي تغييرات تؤدي إلى تحميل-صورة حاملة. والسؤال ليس ما إذا كان الشق يؤثر على سلامة الناقل، ولكن ما مدى تأثيره التراكمي وما إذا كان سيظل ضمن الحدود المقبولة.
الحفاظ على قوة الناقل من خلال محطات متعددة
تخيل قالبًا تقدميًا مكونًا من 14-محطة مع شقوق جانبية سلبية في المحطات 3 و5 و7 و9 و11. كل شق يزيل قسمًا مستطيلًا من حافة الحامل. في المحطة 3، ينخفض المقطع العرضي للموجة الحاملة-قليلًا. في المحطة 11، أدت خمس عمليات إزالة منفصلة للمواد إلى تقليل العرض الفعال للحمل في مواقع مختلفة على طول الشريط. الناقل الذي يدخل المحطة 12 أضعف بشكل ملحوظ من الناقل الذي دخل المحطة 1.
يؤدي هذا الضعف التراكمي للحامل من الشقوق الالتفافية السلبية إلى خلق مشكلة هيكلية مركبة. توضح أساسيات قوة الحامل أن الشريط يجب أن يقاوم قوى الانحناء بما يتناسب مع عدد التقدمات مضروبًا في وزن الجزء. إذا تم تقليل المقطع العرضي للحامل- عند نقاط متعددة، فإن القسم الأضعف هو الذي يتحكم في صلابة الشريط الإجمالية. واحدة تحت -شق مصمم في سلسلة مكونة من خمسة يمكن أن تصبح نقطة الفشل التي تثني الشريط أو تتسبب في تدليه بين الرافعات.
يجب على مصممي القوالب أن يوازنوا بين احتياجات التخليص مقابل هذا الواقع الهيكلي. تشمل الأساليب العملية ما يلي:
- مواقع الشق السلبي المذهلة بين حواف الحامل اليسرى واليمنى بحيث لا يتم إضعاف كلا الجانبين أبدًا في نفس المحطة
- تقليل عرض الحز الفردي إلى الحد الأدنى المطلوب بدلاً من استخدام الشقوق الكبيرة الحجم والموحدة في جميع الأنحاء
- إضافة أضلاع أو خرزات تقوية إلى الحامل بين مواقع الشق لاستعادة بعض الصلابة المفقودة
- التحول إلى الشقوق الإيجابية في محطات المصب حيث يقترب فقدان المواد التراكمي من حد قوة الناقل
تحافظ الشقوق الالتفافية الإيجابية على المقطع العرضي للموجة الحاملة-بشكل كامل. تظل المادة متصلة، مع الحفاظ على عرض الحافة الكامل في كل محطة. هذه هي ميزتهم الهيكلية الأساسية في عدد-المحطات- العالي. ومع ذلك، فإنها تثير قلقًا مختلفًا: تركيزات الضغط في المناطق المصاغة. يعمل التشوه البلاستيكي الذي يؤدي إلى إنشاء علامة التبويب المُزاحة أيضًا-على تقوية المواد المحيطة وإنشاء منطقة محلية من الضغط المتبقي. في ظل ثني الشريط المتكرر أثناء رفع الحامل وخفضه عبر الدورات، يمكن أن تصبح رافعات الضغط هذه مواقع بدء لشقوق الكلال، خاصة في المواد الأكثر صلابة أو الأقل ليونة.
إن المقايضة-واضحة. تعمل الشقوق السالبة على تقليل المقطع العرضي- ولكنها تترك المادة المتبقية في حالتها الأصلية. تحتفظ الشقوق الموجبة بالمقطع العرضي- ولكنها تغير حالة المادة في كل منطقة مصاغة. لا يعتبر أي من النهجين متفوقًا عالميًا على تصميم الشق الالتفافي لقوة الشريط الحامل. يعتمد الاختيار الصحيح على ما إذا كان تطبيقك المحدد أكثر حساسية لفقد المقطع العرضي- أو لتحميل الكلال عند تركيزات الإجهاد.
أنماط تدفق المواد والتشوه حول الشقوق
لا توجد شقوق الالتفافية بشكل معزول على الناقل. غالبًا ما تقوم المحطات المجاورة بعمليات التشكيل مثل السحب أو الانحناءات أو الرماح التي تعتمد على تدفق المواد المتحكم فيه إلى تجويف التشكيل. عندما يقع الشق الالتفافي بالقرب من منطقة تشكيل نشطة، فإنه يعطل انتظام هذا التدفق.
ضع في اعتبارك انقطاع تدفق الحبوب بالقرب من قطع الشق الالتفافي. عندما يتم ثقب حز سلبي من الحافة الحاملة، فإن عملية القص تقطع بنية الحبوب عند حدود القطع. لم تعد المواد المجاورة لتلك الحافة المقطوعة تتمتع بدعم مستمر للحبوب. إذا قامت محطة التشكيل على الفور بسحب المواد نحو موقع الثلم، فإن الحافة غير المدعومة يمكن أن تتمزق، أو تتجعد، أو تتشكل بشكل غير متساو بسبب انقطاع مسار تدفق الحبوب. لا يوجد مكان يمكن سحب المادة منه عند فراغ الشق، مما يؤدي إلى إنشاء نمط تدفق غير متماثل يظهر على شكل سمك جدار غير متساوي أو ترقق موضعي في الميزة المشكلة.
تنتج الشقوق الالتفافية الإيجابية نمطًا مختلفًا. تعمل عملية الصياغة على ضغط المواد الموجودة في منطقة الحز، مما يؤدي إلى تقليل السُمك محليًا وإدخال إجهاد الضغط المتبقي في المستوى-. يتأثر تدفق المواد حول الشقوق الالتفافية في القالب التدريجي لأن المنطقة المصقولة تقاوم المزيد من التشوه. تواجه عمليات التشكيل المتجاورة التي تحاول مد المواد عبر منطقة مصاغة مسبقًا مقاومة أعلى في تلك المنطقة المحلية، مما قد يعيد توجيه تدفق المعدن ويخلق توزيعًا غير متساوٍ للإجهاد في الجزء النهائي.
تصبح هذه التأثيرات كبيرة في ظل ظروف محددة:
- تقع حافة الشق الالتفافي ضمن 5 مم من حدود التشكيل النشطة
- تشتمل عملية التشكيل على سحب أو تمديد المادة التي تسحب نحو موقع الشق
- تتطلب هندسة الجزء سماكة جدار موحدة في المناطق المجاورة لمرفق الحامل
- تكون المادة رفيعة بدرجة كافية (أقل من 0.8 مم) مما يؤدي إلى انتشار تمزق الحبوب الموضعي بشكل أكبر بالنسبة لأبعاد الجزء
عندما تتقارب هذه الظروف، تؤثر درجة الالتفافية على جودة الجزء النهائي على الرغم من أنها لا تصبح أبدًا جزءًا من المكون النهائي. تمتد أنماط الضغط المتبقية من العملة ذات الشق الموجب، أو انقطاع الحبوب من القطع السالب، إلى المادة التي تشكل لاحقًا حافة الجزء أو ميزة الحافة القريبة-. الأجزاء التي تم قطعها بالقرب من نقطة ربط الناقل تحمل هذه التأثيرات إلى الشكل الهندسي النهائي.
تتطلب تكوينات التجاوز المعقدة، لا سيما في{0}القوالب التقدمية متعددة المحطات ذات القيود الصارمة على الناقل، تحليلًا دقيقًا لهذه التفاعلات. غالبًا ما يحتاج المهندسون الذين يعملون من خلال تحديات سلامة الناقل في القوالب التي تحتوي على أكثر من 8 أو 10 محطات إلى محاكاة مسارات تدفق المواد والتحقق من أن الاضطرابات الناجمة عن الشق- لا تنتشر إلى مناطق التشكيل الحرجة. بالنسبة إلى تطبيقات التصميم-الثقيلة حيث يتقاطع موضع الشق الالتفافي مع عمليات التشكيل، وحركة الرافعة، وقوة الحامل في نفس الوقت، يمكن أن يؤدي الدعم الهندسي للأدوات المتخصصة إلى تقليل دورات التكرار.حلول قوالب الختم المخصصة من YICHENمعالجة هذه الفئة من المشكلات بالضبط، حيث تقدم بنية القالب وخبرة تدفق المواد للقوالب التقدمية حيث يتفاعل تصميم الشق الالتفافي مع سلامة الناقل في كل محطة.
يعد التفاعل بين تصميم الحز وسلوك الناقل أحد الاهتمامات على مستوى النظام. كل اختيار، بدءًا من نوع الشق إلى الموضع إلى العمق، يغذي ما إذا كان الشريط سينجو من تقدم القالب الكامل دون تدهور. ولكن حتى الشقوق-المصممة بشكل جيد يمكن أن تؤدي إلى حدوث مشكلات عبر آلاف دورات الإنتاج، والتعرف على أنماط الفشل هذه في وقت مبكر هو ما يفصل بين العملية المستقرة وتلك التي تولد الخردة ووقت التوقف عن العمل.
استكشاف أخطاء تجاوز الشق وإصلاحها في أوضاع الفشل في الإنتاج
يمكن للشق الالتفافي الذي يعمل بشكل لا تشوبه شائبة أثناء التجربة أن يؤدي إلى حدوث مشكلات لآلاف الدورات في عملية الإنتاج. يقدم التآكل والتحولات الحرارية وتقلب المواد ظروفًا لم يتوقعها التصميم الأصلي. إن إدراك كيفية ظهور هذه الإخفاقات، وتتبع كل عرض للوصول إلى سببه الجذري، هو ما يجعل القوالب التقدمية تعمل بدلاً من الجلوس خاملاً على مقاعد البدلاء.
هناك ثلاث فئات مختلفة من الفشل تمثل غالبية مشكلات إنتاج الشق الالتفافي: المشاكل المرتبطة بالقطع السالب-في الشق السالب، وسوء التغذية الناجم عن التداخل-، والتدهور الميكانيكي للعملات المعدنية ذات الشق الموجب. تنتج كل فئة أعراضًا مختلفة، وتتطلب أساليب تشخيصية مختلفة، وتستجيب لإجراءات تصحيحية مختلفة.
سحب البزاقة وتشكيل الأزيز في الشقوق الالتفافية السلبية
كل شق جانبي سلبي يولد سبيكة عند كل ضغطة ضغط. في ظل الظروف العادية، تسقط هذه البزاقة بشكل نظيف عبر مصفوفة القالب وتخرج إلى مزلق الخردة. عندما تلتصق البزاقة بالوجه المثقب أثناء التراجع بدلاً من البقاء في المصفوفة، تكون لديك حالة سحب البزاقة، وتتصاعد العواقب بسرعة.
يمكن أن يتم إعادة ترسيب البزاقة المسحوبة- على سطح الشريط أو سطح القالب أو داخل تجويف التشكيل. إذا هبطت على الشريط وتم نقلها إلى المحطة التالية، يمكن أن تؤدي سبيكة واحدة إلى إتلاف تشكيل الفولاذ أو تشويه الأجزاء أو تشقق اللكمات عبر كل محطة في اتجاه مجرى النهر. مثليموت البحث العلمييوضح أن عواقب البزاقة المسحوبة يمكن أن تكون كارثية لأن البزاقة الواحدة التي يتم حملها عبر قالب تقدمي يمكن أن تسبب ضررًا لكل محطة في الأداة.
ما الذي يسبب سحب البزاقات الالتفافية؟ تعمل عدة آليات بمفردها أو مجتمعة:
- تأثير الفراغ:الرخويات المتولدة أثناء التثقيب تتطور إلى انحناء طفيف. الهواء المحبوس في الفراغ بين البزاقة والوجه المثقوب يخلق فراغًا جزئيًا أثناء التراجع. يمنع الختم المحكم حول محيط المثقاب الهواء من الدخول، ويحمل الشفط البزاقة على المثقاب.
- إزالة القطع المفرطة:عندما يتم إزالة التثقيب-إلى-القالب على الجانب العلوي، تصبح القطعة الصلبة أصغر قليلًا من فتحة المصفوفة. لم يعد يحتوي على تداخل مناسب للضغط- لتثبيته في القالب، لذا يمكنه التحرك بحرية مع المثقاب أثناء السحب.
- المغناطيسية:يمكن للبزاقات الحديدية المقطوعة من الفولاذ الكربوني أو الشريط المقاوم للصدأ أن تلتصق باللكمات الممغنطة. تلتقط اللكمات الأرضية على المطاحن السطحية المغناطيسية المغناطيسية المتبقية التي تجذب البزاقة في كل دورة.
- نوابض القاذف البالية أو المتدهورة:تستخدم العديد من محطات الحز الالتفافية قاذفات معدنية زنبركية- لدفع القطعة المعدنية بشكل إيجابي بعيدًا عن وجه المثقاب. عندما تتعب تلك الزنبركات أو تنكسر، فإن البزاقة ليس لديها قوة ميكانيكية تتصدى للفراغ والاحتكاك الذي يمسكها بالثقب.
يبدأ استكشاف أخطاء سحب سبيكة التجاوز وإصلاحها بتحديد الآلية المهيمنة. إذا كانت البزاقات تسحب بشكل متقطع وكان القالب يحتوي على مادة حديدية، فتحقق من وجود مغناطيسية متبقية أولًا لأنها الأسهل في التصحيح. إن أداة إزالة المغناطيسية التي يتم تطبيقها بعد كل دورة شحذ تقضي على هذا السبب تمامًا. بالنسبة للسحب المدفوع بالفراغ-، تعمل فتحات الهواء الصغيرة التي يتم حفرها عبر مركز الثقب على كسر الختم. بالنسبة للمشكلات المتعلقة بالتخليص-، فكر في استخدام زر احتجاز مستدق عكسي-يحتوي على الارتباطات الثابتة في الضغط داخل المصفوفة.
تشكيل الأزيز هو المشكلة المستمرة الثانية في الشقوق الالتفافية السلبية. مع تآكل الثقب والقالب على مدى عشرات الآلاف من الدورات، فإن خلوص القطع الفعال يزداد تدريجيًا. كلما زاد حجم الخلوص، زاد عدد المواد التي تتدحرج على حافة القالب قبل حدوث الكسر، مما ينتج عنه نتوءات أطول بشكل تدريجي على حافة الحز.
لماذا يهم هذا بالنسبة لوظيفة الشق الالتفافي؟ إن النتوء الذي يتجه لأعلى من سطح الشريط يقلل بشكل فعال من الخلوص بين حافة الشريط ومكون القالب الذي تم تصميم الشق لتجاوزه. تعمل نتوءات مقاس 0.1 مم على الحز المصممة في الأصل بهامش خلوص يبلغ 0.3 مم على تقليل الهامش الفعال بمقدار الثلث-. على مدى دورات كافية، يمكن أن يؤدي نمو النتوء هذا وحده إلى جعل الشريط في اتصال متقطع مع تشكيل الفولاذ أو الطيارين أثناء الفهرسة.
يتبع الإجراء التصحيحي لتشكيل الأزيز الالتفافي مسارين: استعادة خلوص القطع عن طريق شحذ المثقاب والقالب، أو التحكم في اتجاه الأزيز أثناء تصميم القالب بحيث تكون الأزيزات متجهة للأسفل بعيدًا عن أسطح التداخل المحتملة. يؤدي توجيه الثقب للقطع من السطح العلوي للشريط إلى دفع الغض إلى الحافة السفلية، حيث يبرز بعيدًا عن مكونات القالب العلوية بدلاً من اتجاهها.
حالات سوء التغذية الناجمة عن تداخل الحز
عندما تفشل الحز الالتفافي في توفير الخلوص المناسب، يلتصق الشريط بمكون القالب أثناء الفهرسة. والنتيجة هي سوء التغذية: لا يتقدم الشريط بكامل درجة الصوت المبرمجة، أو يتقدم ولكن بإزاحة جانبية أو انحراف زاوي. تعني كلتا الحالتين أن ضربة الضغط التالية تضرب شريطًا تم وضعه بشكل غير صحيح، مما ينتج عنه خردة في أحسن الأحوال وتلفًا في أسوأ الأحوال.
نادرًا ما يظهر سوء التغذية الناتج عن تداخل الحز الالتفافي كحدث مثير واحد. وعادةً ما يتم بناؤه تدريجيًا مع تدهور الظروف خلال فترة الإنتاج. يتيح لك التعرف على المؤشرات المبكرة التدخل قبل تفاقم الحالة إلى حد الضرر.
تشمل المؤشرات التشخيصية التي تشير إلى حدوث تداخل في مصدر التغذية الخاطئة ما يلي:
- علامات التقدم غير المتناسقة:افحص الشريط بين المحطات بحثًا عن علامات الشاهد التي تركها الطيارون أثناء التصحيح. إذا أظهرت العلامات التجريبية عمقًا أو اتجاهًا متفاوتًا من ضربة إلى ضربة، فهذا يعني أن الشريط يصل إلى مواضع غير متناسقة، مما يشير إلى أنه يمسك ويتحرر بشكل غير متوقع أثناء الفهرسة.
- استطالة الثقب التجريبي:عندما يتعين على الطيارين تصحيح شريط لم يتقدم بالكامل بالقوة، فإنهم يدفعون المواد الموجودة عند حدود فتحة الطيار إلى ما هو أبعد من الحد المرن. عند إجراء التصحيحات المتكررة، تتمدد الفتحة التجريبية في اتجاه التغذية. تعتبر الثقوب التجريبية البيضاوية المرئية أثناء فحص الشريط علامة واضحة على تداخل التغذية عند المنبع.
- أنماط تلف حافة الشريط:انظر إلى حافة الناقل مباشرة في مواقع الشق. تشير علامات الكشط أو الصقل أو تلطيخ المواد على طول الجدار المسنن إلى احتكاك الشريط بمكون القالب أثناء السفر. يخبرك موقع هذه العلامات واتجاهها بالتحديد بالمكون الذي يتداخل.
- رحلات الاستشعار المتقطعة:إذا كان قالبك يستخدم مستشعر اكتشاف سوء التغذية، فإن الرحلات المتقطعة التي لا تتوافق مع مشكلات التغذية الواضحة غالبًا ما ترجع إلى الخلوص الهامشي. يتقدم الشريط في معظم الأوقات ولكنه يتوقف من حين لآخر عندما تتوافق الظروف، على سبيل المثال عندما تصبح المادة أكثر سمكًا قليلاً أو تصل درجة حرارة القالب إلى ذروتها.
هناك ثلاثة أسباب جذرية مسؤولة عن معظم حالات سوء التغذية بالتداخل:
عمق الشق غير كافٍ منذ البداية.تم تحديد أبعاد الحز بهامش غير مناسب، وأي اختلاف في العملية، سواء كان سمك المادة يعمل عند الحد الأقصى للمواصفات، أو التمدد الحراري الطفيف، أو تراكم الأزيز البسيط، يدفع الخلوص إلى ما دون الصفر. يتمثل الحل في إعادة-تشكيل محطة القطع لزيادة العمق، عادةً بمقدار 0.1 إلى 0.2 ملم بما يتجاوز المواصفات الأصلية.
تراكم المواد على مكونات القالب.تتراكم بقايا مواد التشحيم أو جزيئات الأكسيد أو نشارة المعادن الدقيقة على الرافعات لتشكل الفولاذ أو الأجسام التجريبية على مدى آلاف الدورات. يؤدي هذا التراكم إلى زيادة غلاف المكون بشكل فعال، مما يقلل فجوة الخلوص على الرغم من عدم تغيير الحز نفسه. تعالج جداول التنظيف المنتظمة وأنظمة التشحيم المفلترة هذا السبب. يجب أن يتضمن تشخيص تآكل الحز الالتفافي في القالب التدريجي دائمًا قياس أبعاد مكونات القالب مقابل خط الأساس، وليس فقط أبعاد الحز.
التمدد الحراري أثناء الجري المستمر.تتوسع مكونات القالب المصنوعة من فولاذ الأداة مع احتكاك وتكوين طاقة تسخن القالب أثناء الإنتاج. قد يصل طول تشكيل الفولاذ الذي يبلغ طوله 8.00 مم في درجة الحرارة المحيطة إلى 8.03 مم بعد 2000 ضربة متواصلة عند 300 SPM. هذا التوسع بمقدار 0.03 مم يأكل مباشرة في هامش الخلوص الالتفافي الخاص بك. تستفيد-القوالب عالية السرعة من المخزن المؤقت للتمدد الحراري الذي تم أخذه في الاعتبار في عمق الثلم الأصلي، أو من-إجراءات التسخين التي تسمح بتثبيت الأبعاد قبل بدء الإنتاج المهم للجودة-.
كسر علامة التبويب وتآكل العملة بشكل إيجابي
تتجنب الشقوق الالتفافية الإيجابية سحب البزاقة تمامًا نظرًا لعدم وجود البزاقة التي يمكن سحبها. لكنهم يقدمون وضع الفشل الخاص بهم: كسر علامة التبويب. تظل علامة التبويب المصاغة التي تنزاح أسفل مستوى الشريط متصلة بالحامل عن طريق وصلة رفيعة عند قاعدتها. في ظل دورات الانحناء المتكررة حيث يرفع الشريط ويخفض فوق رافعات المخزون، فإن هذا الاتصال يتعب.
عادة ما يحدث فشل كسر علامة التبويب الالتفافية الإيجابية في ظل شرطين. أولاً، عندما يكون عمق العملة عدوانية للغاية بالنسبة لسمك المادة. يؤدي عمل علامة تبويب إلى عمق يتجاوز 1.5 مرة من سمك المادة في المواد منخفضة -الليونة إلى تقليل اتصال القاعدة إلى نقطة ينخفض فيها عمر الكلال بشكل كبير. ثانيًا، عندما يتعرض اللسان للانحناء العكسي المتكرر حيث ينثني الشريط فوق الرافعات دورة بعد دورة. حتى علامة التبويب المصاغة بشكل متواضع يمكن أن تنكسر بعد ملايين الدورات المرنة إذا كان مسار الشريط يفرض علامة التبويب خلال نطاق انحناء يتجاوز حد تحمل التعب للمادة.
عندما تنكسر علامة التبويب، فإنها تصبح حطامًا سائبًا داخل القالب. يمكن لشظية معدنية صغيرة تتطاير بين محطات القالب أن تندمج في تشكيل الأسطح أو خدش الأجزاء أو الانحشار بين المكونات المتحركة. على عكس سحب البزاقة، الذي يرسب المواد على سطح الشريط، ينتج اللسان المكسور شريحة غير منتظمة الشكل يمكن أن تندمج في الخلوصات الضيقة وتقاوم القذف عن طريق أنظمة نفخ الهواء-.
يقدم ارتداء العملة المعدنية مشكلة أكثر دقة. إن المثقاب الذي يخلق شقًا جانبيًا إيجابيًا هو أداة أرضية دقيقة تخضع لنفس آليات التآكل مثل أي مكون آخر من مكونات القالب. مع مرور فترة الإنتاج، فإن الوجه العامل لخرامة العملة يتآكل بشكل مسطح، مما يقلل من عمق الاختراق الفعال. يمكن للثقب الذي تم طحنه في الأصل لإنتاج 1.2 مم من عمق العملة أن يوفر 0.9 مم فقط بعد 500000 ضربة. ويعني هذا التخفيض التدريجي أن الخلوص الإيجابي يتحلل بصمت حتى يبدأ الشريط في الالتصاق بمكونات القالب، وغالبًا ما يكون ذلك دون أي مؤشر مرئي حتى تبدأ حالات التغذية الخاطئة.
تتطلب مراقبة وظيفة الشق الإيجابي قياسًا دوريًا للعمق الفعلي المصاغ على الشريط نفسه. سحب شرائط العينة على فترات زمنية محددة وقياس إزاحة علامة التبويب باستخدام ميكرومتر العمق أو المقارنة البصرية. عندما ينخفض العمق المقاس بمقدار 0.1 مم من الحد الأدنى للخلوص الوظيفي، قم بجدولة صيانة المثقاب المعدني أو استبداله قبل تشغيل الإنتاج التالي.
قائمة التحقق من استكشاف أخطاء وضع الفشل وإصلاحها
استخدم قائمة التحقق التالية لإقران كل وضع فشل بسرعة مع السبب الجذري الأكثر احتمالاً والإجراء التصحيحي الذي يحله:
- الرخويات الملتصقة بكمة الشق:السبب الجذري هو تأثير الفراغ، أو المغناطيسية، أو إزالة القطع المفرطة. الإجراء التصحيحي: إضافة فتحات تهوية لثقب الوجه، وإزالة المغناطيسية بعد الشحذ، وتثبيت زر احتجاز البزاقة المستدقة -عكسيًا، أو التحقق من واستعادة التثقيب المناسب-إلى-خلوص القالب.
- زيادة ارتفاع الثقب على حواف الشق:السبب الجذري هو تآكل الثقب والقالب مما يزيد من الخلوص الفعال. الإجراء التصحيحي: شحذ الثقب والقالب لاستعادة الخلوص الأصلي، أو توجيه اتجاه الثقب لدفع النتوءات بعيدًا عن الأسطح المتداخلة.
- سوء التغذية المتقطع في محطات القطع:السبب الجذري هو الخلوص الهامشي المقترن بتغير العملية (سمك المادة، والتمدد الحراري، وتراكم الحطام). الإجراء التصحيحي: زيادة عمق الحز بمقدار 0.1 إلى 0.2 مم، وتنفيذ فترات تنظيف القالب، وإضافة حاجز التثبيت الحراري إلى أبعاد الحز.
- الثقوب التجريبية الممتدة في اتجاه التغذية:السبب الجذري هو التقدم غير المكتمل للشريط بسبب التداخل الذي يجبر الطيار على -التصحيح. الإجراء التصحيحي: تحديد نقطة التداخل المحددة وحلها عن طريق فحص حواف الثلم بحثًا عن علامات الكشط، ثم استعادة الخلوص.
- علامات تبويب العملة المكسورة تخلق حطامًا فضفاضًا:السبب الرئيسي هو العمق الزائد للعملة المعدنية في المواد منخفضة المرونة-أو التعب الناتج عن ثني الشريط المتكرر فوق الرافعات. الإجراء التصحيحي: تقليل عمق العملة إلى أقل من 1.5x سمك المادة، أو إضافة نصف قطر إلى قاعدة العملة لتقليل تركيز الضغط، أو إعادة تصميم مواضع الرفع لتقليل المرونة في المناطق المسكوكة.
- تدهور الخلوص الإيجابي على مدى عمر الإنتاج:السبب الجذري هو تآكل الوجه باستخدام العملات المعدنية مما يقلل من عمق الاختراق. الإجراء التصحيحي: قم بقياس عمق القطع على شرائط العينة على فترات زمنية محددة، وقم بشحذ أو استبدال أداة ثقب العملة عندما ينخفض العمق في حدود 0.1 مم من الحد الأدنى من الخلوص الوظيفي.
- تلطيخ حافة الشريط أو تلميعها على الجدران المسننة:السبب الجذري هو احتكاك الشريط بمكون القالب أثناء الفهرسة بسبب عدم كفاية عرض الشق أو اختلال محاذاة الشريط الجانبي. الإجراء التصحيحي: قم بتوسيع الحز بمقدار التداخل المقاس بالإضافة إلى الهامش، والتحقق من تتبع الشريط ومحاذاة الدليل.
يمكن اكتشاف كل وضع من أوضاع الفشل هذه قبل أن يتصاعد إلى ضرر مميت، ولكن فقط إذا كنت تعرف ما الذي تبحث عنه. يؤدي تضمين نقاط الفحص هذه في جدول الصيانة الوقائية الخاص بك إلى تحويل استكشاف أخطاء التجاوز وإصلاحها من مكافحة الحرائق التفاعلية إلى مهمة صيانة يمكن التنبؤ بها. إن هذا التحول من رد الفعل إلى الاستباقي هو في النهاية ما يربط الأداء الفردي مع وقت التشغيل الإجمالي وجودة الجزء عبر دورة حياة الإنتاج الكاملة.
تأثير تصميم الشق الالتفافي على جودة الجزء واستقرار الإنتاج
يؤدي اكتشاف أوضاع الفشل وتصحيحها إلى استمرار تشغيل القالب. لكن السؤال الأعمق هو ما إذا كان من الضروري حدوث تلك الإخفاقات على الإطلاق. في معظم الحالات، تعود مشاكل التجاوز التي تظهر أثناء الإنتاج إلى قرار التصميم الذي تم اتخاذه قبل أسابيع أو أشهر. إن النوع الذي حددته، والأبعاد التي حددتها، والمكان الذي وضعت فيه كل درجة، وكيفية موازنة سلامة الناقل مع التخليص، كلها تحتاج إلى التقارب في نتيجة واحدة: هل يعمل القالب بشكل مستقر، أم أنه يولد الخردة، ووقت التوقف عن العمل، والإحباط؟
ربط قرارات التجاوز بنتائج جودة الجزء
كل قرار بشأن التجاوز يصب في مقاييس إنتاج قابلة للقياس. فكر في كيفية عمل السلسلة:
- اختيار النوعيحدد ما إذا كانت شركة النقل تحتفظ بالمقطع العرضي الكامل-(إيجابيًا) أو تفقد المواد في كل محطة (سلبية). يتحكم هذا الاختيار بشكل مباشر في صلابة الشريط عند خط التغذية، والذي يتحكم في دقة التغذية، والتي تحدد ما إذا كان بإمكان الطيارين تسجيل الشريط ضمن التسامح. تبدأ موثوقية تغذية الشريط وتحسين درجة التجاوز هنا، في أقرب قرار تصميمي.
- الأبعاديضبط هامش الخلوص الذي يفصل الفهرسة السلسة عن التداخل المتقطع. لا يؤدي الشق الأقل من-الأبعاد إلى حدوث سوء تغذية فحسب. إنه يجبر الطيارين على الإفراط في -التصحيح، وإطالة الثقوب التجريبية تدريجيًا، ويقدم الانجراف الموضعي التراكمي الذي يظهر كميزة-إلى-تباين المعالم في الأجزاء النهائية.
- التنسيببالنسبة للثقوب التجريبية ومناطق التغذية، يتحكم في ما إذا كان الشريط يسجل بدقة في كل محطة. درجة تشوه المسند التجريبي بمقدار 0.03 مم عبر 10 أو 12 محطة إلى أخطاء موضعية تتجاوز التسامح الجزئي. ترتفع معدلات العيوب ليس بسبب تآكل أدوات التشكيل، ولكن لأن الشريط يصل إلى كل محطة في مكان خاطئ قليلاً.
- رصيد الناقليحدد ما إذا كان الشريط سينجو من التقدم الكامل دون انحراف مفرط أو تشقق بسبب التعب. الناقل الذي يلتوي في المحطة 9 لأن عمليات الإزالة التراكمية للشق أضعفته إلى ما هو أبعد من حدوده الهيكلية لا ينتج عنه مجرد جزء سيء واحد. فهو يوقف عملية الطباعة، ويتطلب إزالة الشريط، ويستهلك وقت الصيانة الذي يؤدي إلى تآكل وقت تشغيل القالب بشكل عام.
هذه ليست متغيرات معزولة. يتفاعلون. إن الحز الإيجابي الذي يحافظ على قوة الحامل ولكنه يرتد بشكل مفرط لأن المادة كانت صلبة للغاية يخلق نفس حالة التداخل مثل الحز السلبي الذي كان أصغر من الحجم. إن الشق السلبي ذي الأبعاد المثالية الموضوع بالقرب من الفتحة التجريبية يؤدي إلى حدوث أخطاء في التسجيل لا يمكن إصلاحها بأي قدر من هامش التخليص. تعمل دورة حياة تصميم الشق الالتفافي كنظام، ومعالجة أي معلمة منفردة بشكل منفصل تؤدي إلى حدوث فشل في المراحل النهائية.
يؤكد التحقق من صحة الإنتاج التدريجي لشق تجاوز القالب ما إذا كان هذا النظام متماسكًا في ظل الظروف الحقيقية. يتضمن التحقق من الصحة عادةً تشغيل شرائط العينات بسرعة الإنتاج، وقياس العمق المصقول أو خلوص الشق في كل محطة، والتحقق من هندسة الفتحة التجريبية بعد عدة مئات من الدورات، والتحقق من تتبع الشريط عبر طول القالب الكامل. المهندسون الذين يتحققون من صحة الأداء المتميز أثناء التجربة بدلاً من انتظار ظهور مشاكل الإنتاج يتجنبون وضع الفشل الأكثر تكلفة على الإطلاق: التوقف غير المخطط له أثناء تشغيل الإنتاج الملتزم.
نادرًا ما يكون ما يفصل بين القوالب التقدمية المستقرة والقوالب الإشكالية هو تعقيد عمليات التشكيل. غالبًا ما تكون جودة الميزات البسيطة، مثل الشقوق الالتفافية، هي التي تمكن كل شيء آخر من العمل بشكل متوقع. تفرض القرارات الهندسية التي يتم اتخاذها في مرحلة التصميم ما يصل إلى 80% من إجمالي تكلفة الإنتاج، ويعد تكوين الحز الجانبي جزءًا من هذه المعادلة.
الشقوق الالتفافية ليست ميزات خلوص سلبية. إنهم مساهمون نشطون في عملية الاستقرار. تعامل مع تصميمها باعتباره قرارًا على مستوى النظام-متكاملًا مع تخطيط الشريط وهندسة الناقل والاستراتيجية التجريبية بدلاً من اعتباره فكرة لاحقة يتم حلها بعد الانتهاء من تشكيل المحطات.
الموارد الهندسية لتصميم القالب التقدمي
تتجاوز أفضل ممارسات دورة حياة تصميم تجاوز الشق ما يمكن أن تغطيه أي مقالة واحدة بالتفصيل الكامل. تشتمل تطبيقات العالم الحقيقي- على درجات مواد ذات سلوك سبرينغباك لا يمكن التنبؤ به، وتخطيطات شريطية مقيدة بهندسة الأجزاء من ثلاثة جوانب، وعدد المحطات الذي يدفع سلامة الناقل إلى أقصى الحدود. يستفيد مهندسو الأدوات الذين يعملون من خلال هذه التحديات من الموارد التي تتناول النظام بأكمله: هيكل القالب، وتفاعل المكونات، وتحسين التخليص، وتدفق المواد معًا وليس بشكل منفصل.
أين يمكنك التعمق أكثر؟ ابدأ بمحاكاة تخطيط الشريط الخاص بك. قم بتصميم المقطع العرضي للحامل- في كل محطة بعد تطبيق جميع الشقوق والزخارف والثقوب. تحقق من أن الحد الأدنى للقسم المتبقي يلبي متطلبات الصلابة الخاصة بك لطول التقدم الكامل. للحصول على الشقوق الإيجابية، قم بتشغيل تحليل تعويض الزنبرك الخاص بدرجة المادة وسمكها، نظرًا لأن المضاعفات العامة نادرًا ما تأخذ في الاعتبار تباين الدُفعة-إلى-الدفعة في ملفات الإنتاج الحقيقية.
بالنسبة للمهندسين الذين يواجهون تحديات كبيرة في التصميم-حيث يتقاطع تكوين الحز الالتفافي مع حركة الرافعة، والوصول إلى الثقب، والتحكم في الأزيز، وبنية القالب التقدمية في الوقت نفسه، يعمل دعم الأدوات المخصصة على تقصير المسار من المفهوم إلى التصميم المعتمد.حلول ختم القوالب من YICHENتقدم بالضبط هذا النوع من الدعم الهندسي المتكامل، الذي يغطي هيكل القالب، وتحسين الخلوص، وتحليل تدفق المواد، وتصميم الشق الالتفافي في سياق نظام القالب التقدمي الكامل. إن تركيزهم على ربط مهندسي الأدوات بالحلول الخاصة بقوالب المحطات المتعددة-المعقدة، بما في ذلك تصميم الرافعة وتكوين التثقيب وسلامة الناقل، يتوافق بشكل مباشر مع النهج على مستوى النظام-الذي تدعو إليه هذه المقالة.
سواء كنت تصمم شق الالتفافية الأول لديك أو تقوم بتحسين قالب مكون من 20 محطة يتطلب عمل كل من الشقوق الإيجابية والسلبية بشكل متناغم، يظل المبدأ كما هو: كل شق هو قرار تصميم له عواقب في اتجاه المصب. احصل على النظام بشكل صحيح في مرحلة التصميم، وتحقق من صحته أثناء الاختبار، وراقبه طوال فترة الإنتاج. هذا الانضباط هو ما يحول الشقوق الالتفافية من مصدر فشل محتمل إلى أساس موثوق لموثوقية تغذية الشريط وجودة الأجزاء المتسقة عبر ملايين دورات الضغط.
الأسئلة المتداولة حول الشقوق الالتفافية في قوالب الختم
1. ما هو الفرق بين الشقوق الالتفافية السلبية والإيجابية في القوالب التقدمية؟
تعمل شق الالتفافية السالبة على إزالة المواد من حافة الشريط الحامل من خلال عملية التثقيب- والقطع بالقالب، مما يترك فجوة مفتوحة توفر الخلوص. تعمل درجة الالتفافية الإيجابية على تشويه المادة إلى الأسفل خارج مستوى الشريط باستخدام عملية سك أو نقش دون إزالة أي مادة. تعمل الشقوق السالبة على إنشاء بزاقات خردة وتقليل المقطع العرضي للحامل-، بينما تحافظ الشقوق الإيجابية على عرض الحافة بالكامل ولكنها محدودة في عمق الخلوص الذي يمكن تحقيقه عن طريق مادة الزنبرك الخلفي. يعتمد الاختيار بينهما على عرض شريط الناقل، وسمك المادة وليونتها، وعدد المحطات، وعمق الخلوص المطلوب.
2. كيف يمكنك تحديد عمق الشق الالتفافي الصحيح لقالب الختم التدريجي؟
يتم حساب عمق شق التجاوز بناءً على ارتفاع مكونات القالب التي يجب أن يزيلها الشريط أثناء الفهرسة، بما في ذلك تشكيل الفولاذ، ومسافة سير الرافعة، وقطر الدبوس التجريبي. بالنسبة للشقوق السلبية، يتراوح العمق عادة من 1.5 إلى 2.5 مرة سمك المخزون. بالنسبة للشقوق الإيجابية، عادة ما يتراوح عمق المسكوك بين 1.0 و 1.5 مرة من سمك المادة لتجنب التشقق. تشتمل العوامل الإضافية على تعويض الزنبرك الخلفي للشقوق الإيجابية (عادةً 10-25% زيادة في البناء)، ومخازن التمدد الحراري للقوالب عالية السرعة، وبدلات ارتفاع الأزيز للشقوق السالبة. الهدف هو الحد الأدنى من الخلوص الذي يضمن المرور الحر بالإضافة إلى هامش أمان خاضع للرقابة.
3. ما الذي يسبب سحب سبيكة الشق الالتفافي وكيف يمكنك إصلاحه؟
يحدث سحب البزاقة في الشقوق الالتفافية السلبية عندما تلتصق البزاقة المقطوعة بالثقب أثناء التراجع بدلاً من البقاء في مصفوفة القالب. هناك أربعة أسباب رئيسية تؤدي إلى هذه المشكلة: تأثير الفراغ بين البزاقة ووجه الثقب، والخلوص المفرط للثقب -إلى القالب- مما يجعل البزاقة أصغر حجمًا بالنسبة لفتحة المصفوفة، والمغناطيسية المتبقية في اللكمة التي تجذب البزاقات الحديدية، ونوابض القاذف البالية أو المكسورة. تتضمن الإجراءات التصحيحية حفر فتحات تهوية من خلال مركز التثقيب لكسر الفراغ، وإزالة المغناطيسية من التثقيب بعد كل دورة شحذ، وتركيب أزرار الاحتفاظ بالبزاقة المستدقة العكسية-، واستعادة خلوص القطع المناسب من خلال صيانة التثقيب والقالب.
4. متى يجب عليك استخدام الشقوق الالتفافية الإيجابية بدلاً من الشقوق السلبية؟
تعتبر الشقوق الالتفافية الإيجابية هي الخيار الأفضل عندما يكون مخزون حافة الشريط الحامل أقل من 4 أضعاف سمك المادة، عندما يحتوي القالب على أكثر من 8 محطات تتطلب خلوص تجاوز (لتجنب إضعاف الناقل التراكمي)، عندما تكون المادة رقيقة ومرن مع استطالة تزيد عن 20٪، عندما يستخدم تخطيط الشريط ناقلات الويب الممتدة بالقرب من مناطق الحز، أو عندما تجعل قيود إدارة الخردة التخلص من البزاقة أمرًا صعبًا. يُفضل استخدام الشقوق السالبة للمواد السميكة أو الصلبة التي يزيد سمكها عن 1.5 مم أو 40 HRC والتي تقاوم القطع، عندما يتجاوز الخلوص المطلوب ضعف سمك المادة، أو عندما تجعل عمليات الإنتاج الطويلة تعويض الزنبرك غير موثوق به بمرور الوقت.
5. ما مدى قرب وضع الشق الالتفافي من الفتحة التجريبية دون التسبب في أخطاء في التسجيل؟
التوصية القياسية هي مسافة لا تقل عن 3 أضعاف سمك المادة بين أقرب حافة لشق الالتفافية ومركز أقرب ثقب تجريبي. بالنسبة للتطبيقات الهامة التي تتطلب تفاوتات أقل من زائد أو ناقص 0.05 مم، فإن زيادة هذا المخزن المؤقت إلى 5 أضعاف سمك المادة يوفر حماية إضافية ضد التشوه الناتج عن الإجهاد. يمكن لكل من الشقوق السلبية (التي تعيد توزيع الضغط من خلال القص) والشقوق الإيجابية (التي تشع قوة القطع إلى الخارج) أن تشوه هندسة الفتحة التجريبية إذا تم وضعها بالقرب من بعضها البعض، مما يتسبب في حدوث أخطاء في التسجيل تتفاقم خلال كل محطة في اتجاه مجرى النهر. عندما تمنع قيود التخطيط وجود مسافة كافية، فإن نقل الفتحة التجريبية إلى حافة الحامل المقابلة يعد بديلاً قابلاً للتطبيق.


