


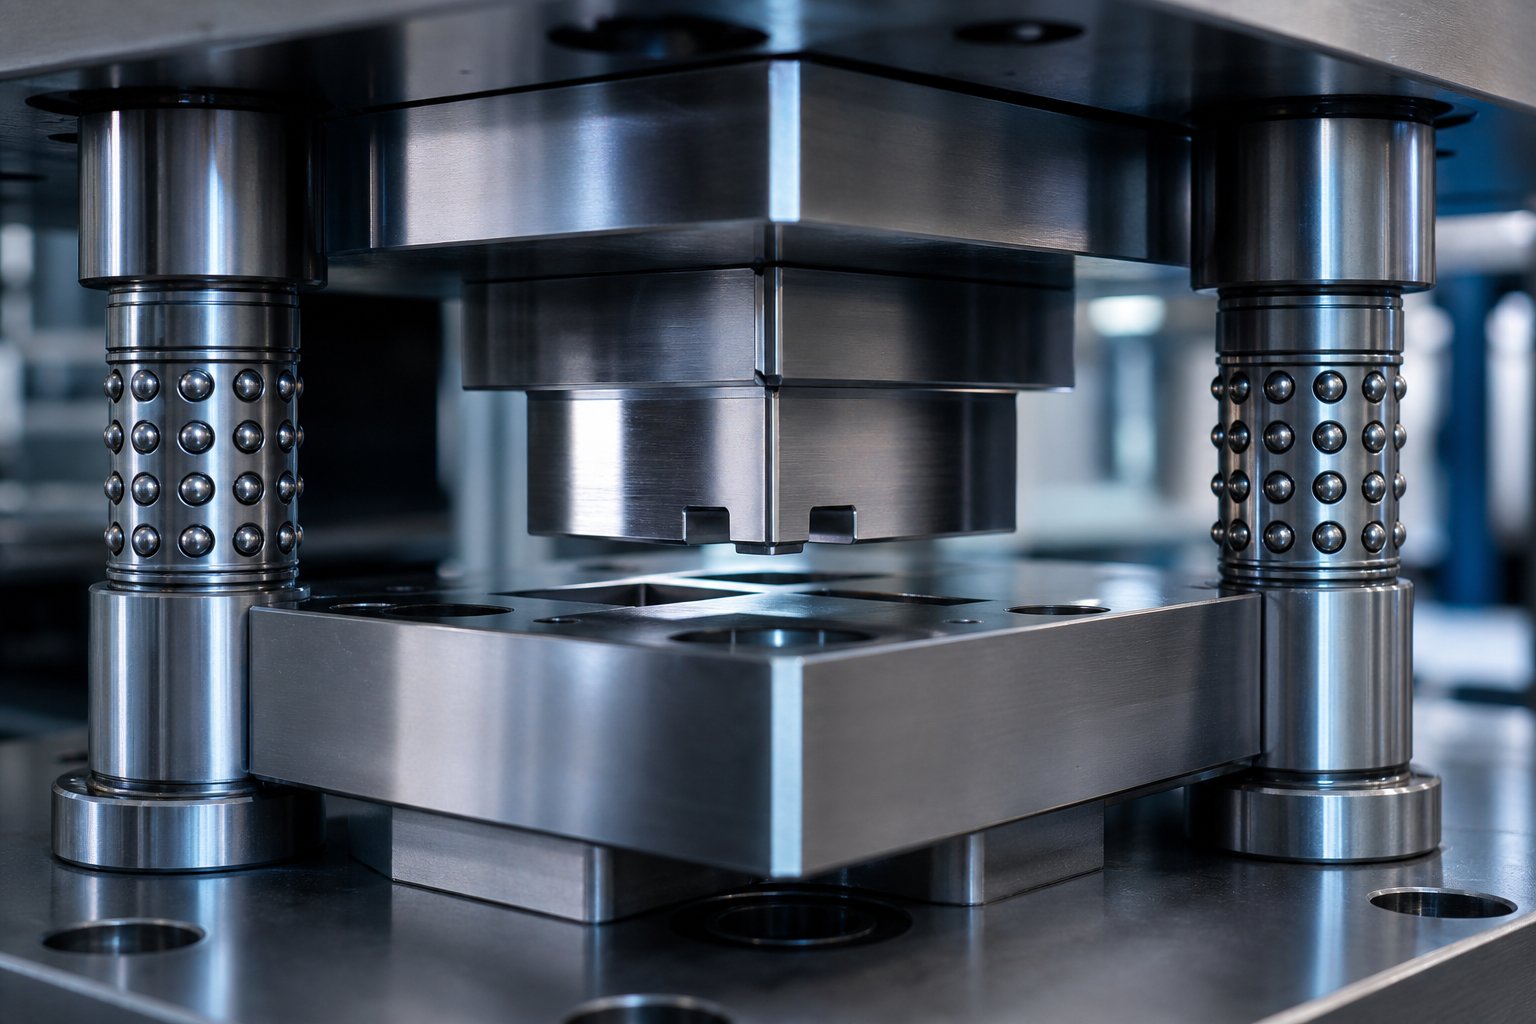
ما هي قوالب الختم الدقيقة وسبب أهميتها
A يموت ختم الدقةهي أداة مصممة خصيصًا-تُستخدم في مكبس الختم لقطع الصفائح المعدنية أو تشكيلها أو تشكيلها إلى أجزاء عالية الدقة-مع الحفاظ على تفاوتات أكثر تشددًا من ±0.05 مم عبر الملايين من دورات الإنتاج. على عكس أدوات الختم العامة المصممة لمتطلبات الأبعاد الأكثر مرونة، تتطلب هذه القوالب خلوصات أكثر إحكامًا من التثقيب-إلى-القالب، وفولاذ أدوات فائق، وأنظمة توجيه متقدمة لتوفير دقة قابلة للتكرار بسرعة الإنتاج.
تحديد قوالب الختم الدقيقة
تخيل أداة يجب أن تعيد إنتاج نفس هندسة الأجزاء، ضمن ميكرونات من الانحراف، سواء كانت تختم الجزء رقم واحد أو الجزء رقم مليون. هذا هو التحدي الأساسي الذي تحله قوالب الختم الدقيقة. يتكون القالب من نصفين متزاوجين: لكمة تتحرك وكتلة قالب تظل ثابتة. عندما يتم تغذية الصفائح المعدنية بينهما، فإن المثقاب يطبق القوة لتشكيل أو قطع المادة إلى شكل معين. ما يرفع هذه الأدوات من المعيار إلى الدقة هو الهندسة وراء كل ميزة سطحية وتخليص ومحاذاة.
تتراوح متطلبات تحمل القالب الدقيق عادةً من ±0.01 مم إلى ±0.05 مم، اعتمادًا على التطبيق. إن تحقيق هذا المستوى من الدقة لا يمثل مشكلة واحدة-متغيرة. إنها إحدى نتائج هندسة الأنظمة-حيث يتفاعل تصميم القالب واختيار الضغط واختيار المواد واستراتيجية الصيانة. يؤدي وجود خلل في أي عنصر إلى تدهور أداء النظام بأكمله، بغض النظر عن مدى جودة تنفيذ العناصر الأخرى.
لماذا تعد الدقة مهمة في-الطباعة ذات الحجم الكبير
عندما تقوم بإنتاج مئات الآلاف من الأجزاء، حتى انحراف الأبعاد الصغيرة يخلق مشاكل معقدة. قد يبدو النتوء الذي ينمو بمقدار 0.02 مم خلال عملية الإنتاج غير ضار في عزلته، ولكنه يتسبب في تداخل التجميع أو فشل الموصل أو-رفض-المواصفات عند الفحص الوارد. ارتفاع معدلات الخردة. توقف الخط تتضاعف. تتصاعد التكاليف بطرق تتجاوز بكثير الاستثمار في الأدوات الأصلية.
الدقة على مستوى القالب ليست من المواصفات الفاخرة. إنه الأساس الذي يتدفق إلى موثوقية المنتج واتساق التجميع وإجمالي تكلفة التصنيع عبر كل جزء ينتجه القالب.
ولهذا السبب لا يمكن تقييم أدوات الختم عالية الدقة بتكلفة القالب وحدها. والسؤال الحقيقي هو ما إذا كان القالب يمكنه الحفاظ على التفاوتات المستهدفة طوال فترة الإنتاج المقصودة، ويعتمد ذلك على مدى جودة عمل كل عنصر من عناصر النظام معًا. يلعب كل من نوع القالب ودرجة المادة والقدرة الصحفية وبروتوكول الصيانة دورًا في هذه الإجابة.
الدقة مقابل يموت الختم القياسي
إذن ما الذي يجعل القالب "دقيقًا" بدلاً من "قياسي"؟ الجواب ليس مواصفات واحدة أو تسمية تسويقية. إنها سلسلة من القرارات الهندسية المتعمدة التي تتراكم عبر الأداة بأكملها، بدءًا من اختيار المواد وحتى تشطيب السطح وحتى أنظمة التوجيه التي تجعل كل شيء في محاذاة. يساعدك فهم هذه الاختلافات على تجنب خطأين مكلفين: الإفراط في-تحديد الأدوات للأجزاء التي لا تحتاج إليها، أو ضمن-تحديد الأجزاء التي تحتاج إليها.
نطاقات التسامح ومعايير التكرار
والفرق الأكثر وضوحا هو القدرة على التسامح. تعمل قوالب الختم القياسية عادةً ضمن نطاق تسامح يتراوح بين ±0.1 مم إلى ±0.5 مم، وهو ما يغطي نطاقًا واسعًا من تطبيقات الأغراض العامة-مثل الأقواس والمرفقات والأجهزة الهيكلية. على النقيض من ذلك، فإن قوالب الختم الدقيق تستهدف التفاوتات من±0.01 مم إلى ±0.05 مم، مع بعض التطبيقات فائقة الدقة-التي تصل إلى أقل من ±0.01 مم للموصلات الدقيقة والمكونات الطبية.
ولكن هنا هو الفارق الدقيق الذي تفتقده مقارنة التسامح مع قالب الختم وحده: الفرق الحقيقي ليس التسامح في الجزء الأول من المطبعة. إنه التكرار على حجم الإنتاج. قد يصل القالب القياسي إلى بُعد ضيق في أول مائة ضربة، ثم ينجرف مع تراكم التآكل. تم تصميم الأدوات الدقيقة للحفاظ على مواصفاتها المستهدفة عبر مئات الآلاف أو ملايين الدورات لأن كل عنصر من عناصر القالب، بدءًا من درجة الفولاذ وحتى طلاء السطح، تم اختياره لمقاومة آليات التآكل المحددة التي تسبب انحراف الأبعاد.
تصميم وبناء اختلافات التعقيد
تتطلب التفاوتات الأكثر صرامة هندسة أكثر صرامة على كل مستوى من مستويات القالب. ستلاحظ العديد من الاختلافات الرئيسية عند مقارنة متطلبات إزالة القوالب الدقيقة والبناء بالأدوات القياسية:
- لكمة-حتى-الخلوصات:تستخدم القوالب الدقيقة خلوصًا صغيرًا يصل إلى 3-5% من سُمك المادة، مقابل 8-12% أو أكثر للقوالب القياسية. تنتج هذه الفجوة الضيقة حواف قطع أكثر وضوحًا وأبعاد أجزاء أكثر اتساقًا، ولكنها تتطلب أيضًا مكونات عالية الجودة يمكنها الحفاظ على هذه الفجوة تحت الحمل.
- درجات الصلب أداة:غالبًا ما تستخدم القوالب القياسية أدوات فولاذية شائعة مثل Cr12MoV أو متغيرات D2 الأساسية. تترقى القوالب الدقيقة إلى درجات أداء عالية-مثلDC53، SKD11، أو الفولاذ المساحيقالتي توفر صلابة فائقة، ومقاومة التآكل، وثبات الأبعاد تحت التدوير الحراري.
- التشطيبات السطحية:يتم طحن الأسطح المهمة في القوالب الدقيقة وصقلها للحصول على تشطيبات مرآة، مما يقلل الاحتكاك -الناجم عن التآكل ويمنع التصاق المواد (القذارة) التي قد تؤدي إلى انخفاض جودة الأجزاء بمرور الوقت.
- أنظمة التوجيه:قد تعتمد القوالب القياسية على أعمدة التوجيه الأساسية والبطانات. تتضمن الأدوات الدقيقة أنظمة توجيه محامل كروية، وآليات محاذاة دقيقة، ودبابيس دليلية تحافظ على الدقة الموضعية في حدود الميكرونات، ضربة تلو الأخرى.
- عمليات التصنيع:تتطلب القوالب الدقيقة سلك EDM لملفات التثقيب والقوالب المعقدة، والطحن الدقيق لأسطح المسند، وبروتوكولات الفحص الأكثر صرامة. غالبًا ما يتم قطع اللكمات والقوالب إلى ± 0.001 مم أثناء التصنيع.
هذه الاختلافات ليست ترقيات مستقلة. إنها تعمل كنظام: لا يحقق الخلوص الأكثر إحكامًا فائدته إلا إذا حافظ نظام التوجيه على المحاذاة، ويحافظ نظام التوجيه على الدقة فقط إذا كان فولاذ الأداة يقاوم التآكل. قم بإزالة رابط واحد وتنكسر السلسلة الدقيقة.
عندما تكون القوالب القياسية كافية
الأدوات الدقيقة ليست دائمًا هي الإجابة الصحيحة. الهندسة الصادقة تعني التعرف على الوقت الذي تخدم فيه القوالب القياسية التطبيق بشكل جيد، وسيكون إنفاق المزيد بمثابة إهدار وليس استثمارًا. عادةً ما تكون الأدوات القياسية كافية في هذه السيناريوهات:
- أجزاء هيكلية كبيرة ذات تفاوتات كبيرة:نادرًا ما تبرر الأقواس والمبيتات والألواح التي يكون فيها ± 0.1 مم أو أكثر مرونة تكلفة القالب الدقيقة.
- نماذج أولية ذات حجم منخفض-:عندما يقل الإنتاج السنوي عن 20.000 قطعة وقد يتغير التصميم، فإن الأدوات الأبسط أو حتى قطع الأسلاك الفارغة EDM تكون أكثر منطقية من الناحية الاقتصادية.
- تطبيقات التجميل غير-الحرجة:الأجزاء التي لا تعتمد على الملاءمة والوظيفة-، مثل الأغطية المزخرفة أو المكونات غير -المتوافقة.
يعود القرار إلى مطابقة استثمار الأدوات مع متطلبات الأجزاء. إن التسامح الزائد عن الحد- مع الأجزاء التي لا تحتاج إليها يؤدي إلى زيادة التكاليف غير الضرورية في كل مرحلة من مراحل تصنيع القوالب وصيانتها.
| البعد | قوالب الختم القياسية | يموت ختم الدقة |
|---|---|---|
| التسامح النموذجي | ±0.1 مم إلى ±0.5 مم | ±0.01 مم إلى ±0.05 مم |
| مواد يموت | أنواع الفولاذ الشائعة (Cr12MoV، وD2 الأساسي) | فولاذ عالي الأداء-(DC53، SKD11، تعدين المساحيق، إدراجات الكربيد) |
| أنظمة التوجيه | المشاركات التوجيهية القياسية والبطانات | موجهات المحامل الكروية-، وآليات المحاذاة الدقيقة، والدبابيس الدليلية |
| الانتهاء من السطح | تشكيله القياسية | أرضية دقيقة ومصقولة |
| ملاءمة حجم الإنتاج | أحجام منخفضة إلى متوسطة؛ هندسات بسيطة | عمليات تشغيل عالية الحجم-(100,000+ دورة)؛ معقدة، ومتسامحة-أجزاء حرجة |
| لكمة-إلى-إزالة القالب | 8-12% من سمك المادة | 3-5% من سمك المادة |
| التكلفة النسبية | انخفاض الاستثمار مقدما | تكلفة أولية أعلى؛ انخفاض تكلفة الجزء-من حيث الحجم بسبب انخفاض الخردة وعمر القالب الأطول |
غالبًا ما تركز محادثة تكلفة الأدوات القياسية مقابل الدقة على الاستثمار الأولي، ولكن يجب أن تركز على التكلفة الإجمالية لكل جزء مقبول على مدار عمر القالب. إن القالب الدقيق الذي تبلغ تكلفته ضعف التكلفة ولكنه يعمل لمدة أطول بثلاث مرات مع نصف معدل الخردة يوفر اقتصاديات أفضل بكثير -للحجم والتسامح-الإنتاج الحرج. السؤال الحقيقي ليس "أي قالب أقل تكلفة" ولكن "أي قالب يتوافق مع متطلبات الجزء الخاص بي، والحجم، وتوقعات الجودة." والإجابة على هذا السؤال جيدًا تتطلب فهم أنواع قوالب الدقة المتوفرة وكيفية الاختيار من بينها.
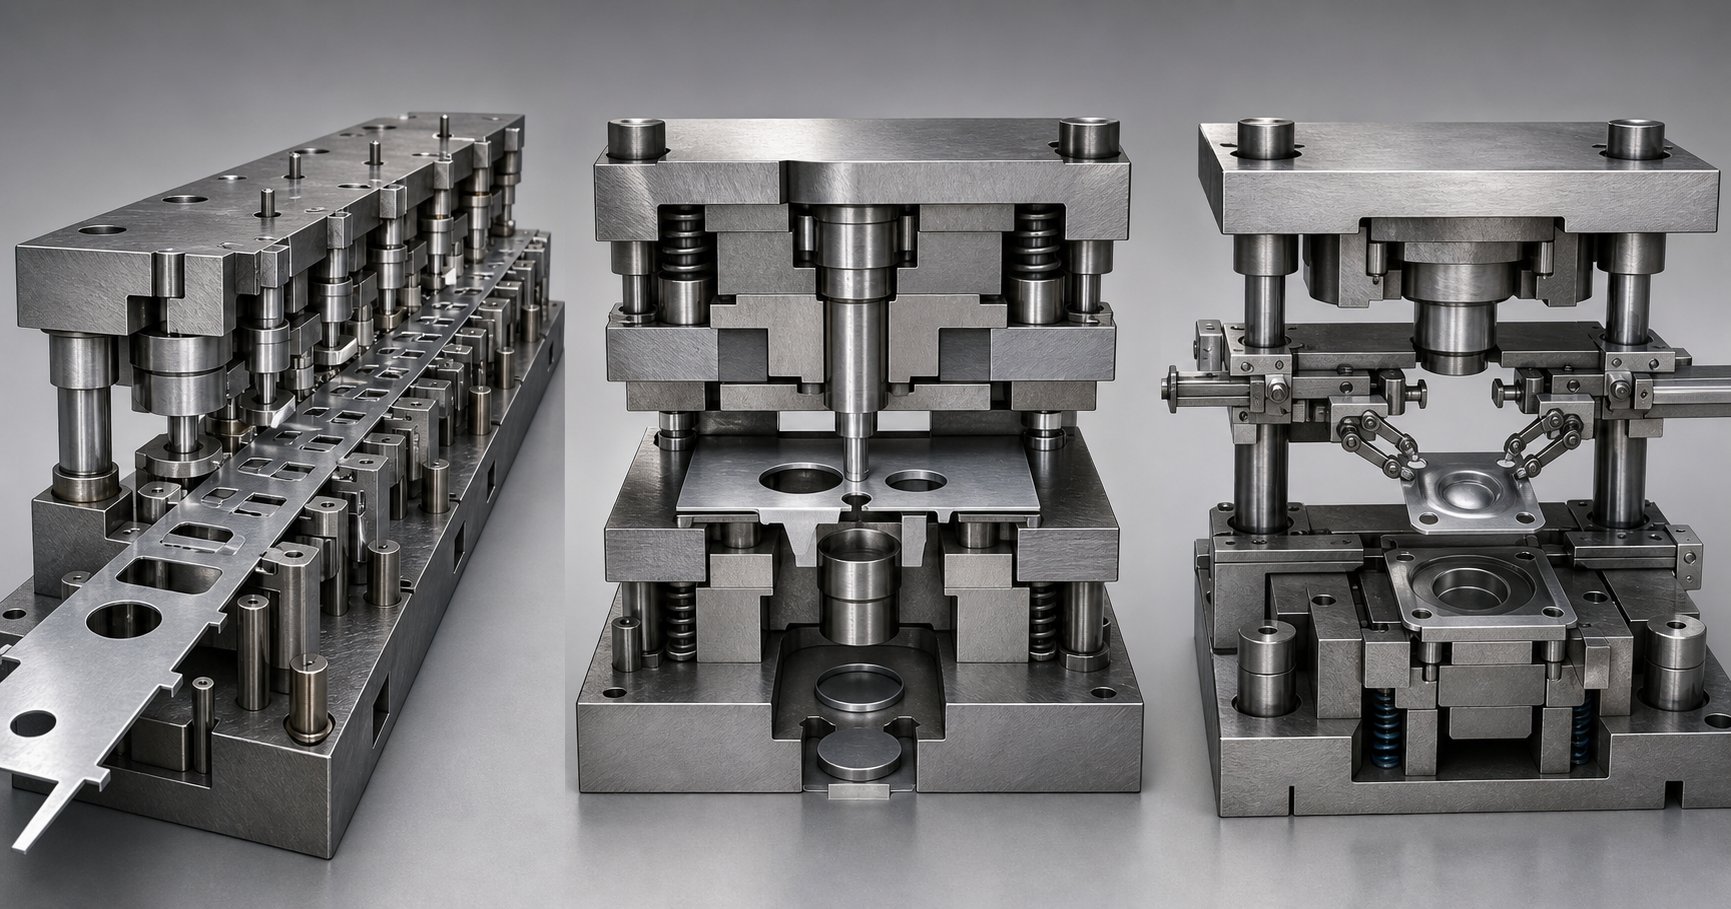
أنواع قوالب الختم الدقيقة وكيفية الاختيار
إن اختيار نوع القالب المناسب له نفس أهمية اختيار نطاق التسامح المناسب. يمكن لقالبين تم تصميمهما وفقًا لمعايير دقة متطابقة أن يقدما نتائج مختلفة إلى حد كبير إذا كانت إحداهما ذات بنية خاطئة لهندسة الجزء أو حجم الإنتاج أو المادة. ويكمن التحدي في أن معظم الإرشادات حول هذا الموضوع تتعامل مع أنواع القوالب كفئات معزولة بدلاً من كونها خيارات ضمن إطار القرار. وإليك كيفية التعامل مع هذا القرار بالانضباط الهندسي.
القوالب التقدمية للأجزاء المعقدة-ذات الحجم الكبير
القالب التدريجي عبارة عن أداة -متعددة المحطات يتم تغذيتها بالشريط حيث تتقدم مادة الملف من خلال سلسلة من العمليات، وتضيف كل محطة ميزة: القطع، والثني، والشكل، والثقب. بحلول الوقت الذي يصل فيه الشريط إلى المحطة النهائية، يتم فصل الجزء النهائي عن الشريط الناقل. هذه البنية تجعلها الاختيار السائد كقالب تقدمي لختم كبير الحجم للأجزاء المعقدة إلى حد ما.
لماذا تتفوق في التطبيقات الدقيقة؟ تتعامل كل محطة مع عملية واحدة، مما يعني أنه يمكن تحسين عمليات التثقيب والمحاذاة -إلى-القالب بشكل مستقل لكل قطع أو نموذج. يسمح تسلسل المحطة أيضًا للمهندسين بإدارة الارتداد عن طريق توزيع عمليات التشكيل عبر خطوات متعددة بدلاً من فرض كل التشوه في ضربة واحدة. والنتيجة هي تحكم أكثر صرامة في الأبعاد على الجزء النهائي، حتى بالنسبة للأشكال الهندسية التي قد يكون من الصعب الاحتفاظ بها في عملية واحدة.
يمكن أن تنتج القوالب التقدمية في أي مكان منسبعة أو ثمانية أجزاء في الدقيقة إلى 1500 جزء في الدقيقة، وغالبًا ما يتم تشغيلها دون مراقبة بمجرد إعدادها بشكل صحيح. تعد مكونات التدفئة والتهوية وتكييف الهواء (HVAC)، مثل الأقواس الصغيرة وزعانف المبادل الحراري وأطراف الموصل، من أمثلة التطبيقات الشائعة حيث يجمع الختم التدريجي بين الحجم الكبير والتكرار الذي تتطلبه الدقة.
المقايضة: تكلفة الأدوات الأولية أعلى من أنواع القوالب الأبسط، ويتطلب تلف محطة واحدة إزالة مجموعة القوالب بأكملها للإصلاح. تتطلب القوالب التقدمية أيضًا نظام تغذية ملف وضغطًا مفتوحًا-للسماح بتغذية الشريط.
القوالب المركبة والمركبة للتسطيح-الأجزاء المهمة
عندما تحتاج إلى قالب مركب لتسطيح الأجزاء المهمة-، تتغير البنية بشكل أساسي. يقوم القالب المركب بإجراء عمليات قطع متعددة بضغطة ضغط واحدة، مما ينتج عنه الفراغ النهائي بضربة واحدة. نظرًا لأن جميع الميزات يتم قطعها في وقت واحد بالنسبة إلى نفس المسند، فإن الجزء يخرج من القالب بدقة موضعية استثنائية بين الميزات وبأقل قدر من التشوه.
وهذا يجعل القوالب المركبة مثالية للغسالات والجوانات والحشوات وأي مكون حيث يكون التسطيح والتركيز أكثر أهمية من التعقيد الهندسي. اليؤدي أسلوب الضربة الواحدة- إلى تقليل مخاطر عدم المحاذاةبين العمليات وينتج مواد خردة أقل مقارنة بطرق المحطات المتعددة.
تعمل القوالب المجمعة على توسيع هذا المفهوم عن طريق إضافة عملية تشكيل (مثل السحب الضحل أو النقش) إلى عمليات القطع داخل نفس السكتة الدماغية. إنها تحتل أرضية وسط بين القوالب المركبة والقوالب التقدمية: أكثر قدرة من القالب المركب النقي، ولكن بدون تعقيد وتكلفة الأداة التقدمية الكاملة.
القيد هو سرعة الإنتاج. تكون القوالب المركبة والمختلطة بشكل عام أبطأ من القوالب التقدمية وهي مناسبة بشكل أفضل للكميات المعتدلة حيث تفوق دقة الأجزاء مخاوف الإنتاجية.
نقل القوالب للأجزاء الكبيرة أو العميقة-المرسومة
بعض الأجزاء ببساطة كبيرة جدًا، أو عميقة جدًا، أو معقدة هندسيًا للغاية بحيث لا يمكن تغذية الشريط بها. تعمل قوالب النقل على حل هذه المشكلة عن طريق نقل الفراغات الفردية ميكانيكيًا من محطة إلى أخرى باستخدام قضبان متحركة بأصابع قابضة، بدلاً من الاعتماد على حامل شريط متصل.
في اختيار القالب التدريجي مقابل قالب النقل، غالبًا ما يكون العامل الحاسم هو حجم الجزء وعمق السحب. تتعامل أنظمة النقل مع حركة -ثلاثة محاور: التحرك إلى الداخل للإمساك بالجزء، ورفعه عموديًا، وتقديمه إلى المحطة التالية، وخفضه في موضعه. تسمح هذه المرونة بقلب الأجزاء أو تدويرها أثناء عملية النقل، مما يتيح تشكيل تسلسلات قد يكون من المستحيل باستخدام أدوات التغذية الشريطية-.
بالنسبة للأجزاء الكبيرة جدًا، تضع إعدادات خط الضغط الترادفي القوالب الفردية في مكابس منفصلة مرتبة بالتسلسل. يمكن برمجة أنظمة النقل المؤازرة- لتلائم الأجزاء المختلفة، وسرعات الضغط، وأطوال الضربات، مما يضيف مرونة لبيئات الإنتاج المختلطة-.
لا تربط قوالب النقل الأجزاء معًا في شريط، مما يؤدي غالبًا إلى توفير المواد في الفراغات الأكبر حجمًا. ومع ذلك، فهي تتطلب أتمتة أكثر تعقيدًا، وأجهزة استشعار إضافية لحماية القالب، ونظام تفكيك فارغ لتغذية القطع الفردية في المحطة الأولى.
كيفية اختيار نوع قالب الختم المناسب
إن الاختيار من بين هذه الخيارات ليس قرارًا واحدًا-متغيرًا. استخدم هذا التسلسل لتضييق المجال بشكل منهجي:
- تعقيد الجزء:تشير الأجزاء المسطحة البسيطة ذات الثقوب المتعددة إلى القوالب المركبة. يفضل التعقيد المعتدل مع الميزات التسلسلية القوالب التقدمية. تتطلب السحب العميق أو الأشكال الهندسية الكبيرة ثلاثية الأبعاد قوالب نقل.
- الحجم السنوي:إن عمليات التشغيل ذات الحجم الكبير-(100,000+ جزء) تبرر الاستثمار التدريجي في القالب. قد تفضل الأحجام المعتدلة القوالب المركبة أو المركبة. تناسب قوالب النقل كلا من المدى القصير والطويل اعتمادًا على حجم الجزء.
- متطلبات التسامح:التسطيح-تستفيد الأجزاء المهمة من القوالب المركبة. يمكن تحقيق التفاوتات الموضعية الضيقة عبر ميزات متعددة من خلال تسلسل محطة القالب التدريجي. تحافظ قوالب النقل على الدقة من خلال التحكم في أجزاء المحاور الثلاثة -.
- سمك المادة:تتغذى المواد الرقيقة جيدًا من خلال القوالب التقدمية. تعتبر المخزونات السميكة أو الفراغات التي تتطلب سحبًا عميقًا من المرشحين الأفضل لأنظمة النقل.
- قيود التكلفة:تتميز القوالب التقدمية بأعلى تكلفة مقدمة ولكنها أقل تكلفة لكل جزء-من حيث الحجم. توفر القوالب المركبة تكلفة أدوات أقل للهندسة الأبسط. تحمل قوالب النقل تكاليف تشغيل أعلى ولكنها توفر المواد في الأجزاء الكبيرة.
لا يوجد نوع واحد من القوالب متفوق عالميًا. تظهر الإجابة الصحيحة من مطابقة متطلبات الأجزاء مع بنية القالب، ثم هندسة تلك البنية إلى مستوى الدقة الذي يتطلبه التطبيق. وهذه الهندسة، بغض النظر عن نوع القالب، تبدأ بالسؤال نفسه: كيف سيتم تصميم هذه الأداة وتصنيعها بحيث تحافظ على مستوى الدقة -الميكروني طوال عمرها الإنتاجي؟
كيف يتم تصميم وبناء قوالب الختم الدقيقة
يبدأ كل قالب ختم دقيق كمجموعة من القيود الهندسية: هندسة الأجزاء، وخصائص المواد، وحجم الإنتاج، ونطاق التسامح الذي لا يمكن انتهاكه طوال فترة الخدمة الكاملة للأداة. تعمل عملية تصميم قالب الختم الدقيق على تحويل هذه القيود إلى أدوات مادية من خلال سلسلة من المراحل، تحمل كل منها قرارات إما تؤدي إلى زيادة الدقة في النظام أو إدخال خطأ لا يمكن تصحيحه لاحقًا. وإليكم كيفية تنفيذ هذه العملية، بدءًا من أول رسم تخطيطي بمساعدة الكمبيوتر (CAD) وحتى أداة الإنتاج النهائية التي تم التحقق من صحتها.
تصميم CAD وتحسين تخطيط الشريط
تخطيط الشريط هو حيث تتماشى أو تتنافس كفاءة المواد ودقة الأجزاء. في القالب التدريجي، يحدد تخطيط الشريط كيفية تقدم مادة الملف عبر كل محطة، ومكان حدوث القطع والتشكيل، ومقدار المادة الحاملة التي تربط الجزء بالشريط بين العمليات. يعد تحسين تخطيط شريط القالب بمثابة عملية موازنة بشكل أساسي: حيث يؤدي التداخل الأكثر إحكامًا إلى تقليل نسبة الخردة ولكن يمكن أن يؤدي إلى حشد المحطات معًا، مما يحد من المساحة المتاحة لعمليات التشكيل وتحديد موضع الدبوس التجريبي.
يقوم المهندسون بتقييم اتجاهات التداخل المتعددة ومسافات الملعب باستخدام برنامج CAD، بحثًا عن التخطيط الذي يزيد من استخدام المواد إلى الحد الأقصى دون المساس بتباعد المحطة اللازم للتشكيل الدقيق. يمكن للتخطيط الذي يوفر 3% من المواد ولكنه يجبر محطات التشكيل قريبة جدًا من بعضها البعض أن يؤدي إلى تشويه الشريط الذي يؤدي إلى انخفاض دقة الأبعاد عبر كل جزء.
تتم حسابات إزالة القوالب بالتوازي مع أعمال تخطيط الشريط. تؤثر الفجوة بين الثقب والقالب بشكل مباشر على جودة الحافة، وتكوين الأزيز، وطول عمر القالب. ضيقة للغاية وتتآكل اللكمة قبل الأوان بسبب الضغط الجانبي المفرط. فضفاض جدًا وتتحلل الحافة المقطوعة مع التدحرج وزيادة ارتفاع الأزيز. بالنسبة للتطبيقات الدقيقة، يتم عادةً حساب الخلوص كنسبة مئوية من سمك المادة، ويتم تعديله وفقًا لصلابة قطعة العمل وقوة الشد. إن الحصول على هذا الرقم بشكل صحيح في مرحلة التصميم يمنع حدوث مشكلات لا يمكن لأي قدر من التعديل النهائي حلها.
التصنيع باستخدام الحاسب الآلي، والأسلاك EDM، والطحن الدقيق
بمجرد قفل التصميم، يتبع التصنيع تسلسلًا متعمدًا حيث تساهم كل عملية بمستوى معين من الدقة في الأداة النهائية. إن فهم كيفية تصنيع قوالب الختم يعني فهم سبب أهمية هذا التسلسل.
تتعامل التصنيع باستخدام الحاسب الآلي مع التشكيل الأولي الأولي لكتل القالب وحاملات الثقب والمكونات الهيكلية. فهو يحدد الشكل الهندسي العام مع تفاوتات تتراوح بين ±0.01 مم إلى ±0.02 مم، وهو ما يكفي للأسطح غير -الحرجة ولكن ليس لحواف العمل التي تلامس مادة الورقة.
يتولى Wire EDM لتصنيع قوالب الختم حيث يصل CNC إلى حدوده. يقطع سلك رفيع مشحون كهربائيًا فولاذ الأدوات المتصلب دون أي اتصال ميكانيكي، مما ينتج عنه تشكيلات مثقوبة وقوالب معقدة بتفاوتات تصل إلى ±0.005 مم. تعتبر هذه العملية ضرورية للخطوط المعقدة، وأنصاف الأقطار الداخلية الضيقة، وأي هندسة حيث تؤدي الآلات التقليدية إلى انحراف الأداة أو التشوه الحراري. يقوم Wire EDM أيضًا بقطع المواد المتصلبة بالكامل، مما يعني أنه يمكن معالجة المكونات بالحرارة-حتى تصل إلى الصلابة النهائية قبل التنميط، مما يؤدي إلى التخلص من تغييرات الأبعاد التي قد تحدثها المعالجة الحرارية.
طحن السطح الدقيق ينهي التسلسل. يتم طحن أسطح المسند الحرجة والارتفاعات المغلقة ووجوه التزاوج إلى التسطيح والتوازي داخل ميكرونات. تعمل هذه الأسطح بمثابة المستويات المرجعية التي تتماشى معها جميع مكونات القالب الأخرى أثناء التجميع. إذا لم تكن مسطحة ومتوازية، فلن يؤدي أي قدر من الحشو إلى نتائج متسقة.
التجميع والمحاذاة والتجريب
يجب أن تجتمع المكونات الفردية، التي يتم تصنيع كل منها وفقًا لمواصفات صارمة، معًا كنظام متكامل. يبدأ التجميع بمجموعة القالب: يتم تركيب أعمدة التوجيه، وتوضع كتل القالب على أسطح مسند الأرض، ويتم تثبيت اللكمات مع خلوصات متحكم فيها يتم التحقق منها بواسطة مقاييس الاستشعار أو القياس البصري.
يلعب Shimming دورًا حاسمًا هنا. يقوم المهندسون بضبط الخلوص بين التخريم والقالب عن طريق إضافة أو إزالة حشوات دقيقة، وضبط -الفجوة التي حددها التصميم. تحافظ أعمدة توجيه محمل الكرة- على المحاذاة الرأسية بين نصفي القالب العلوي والسفلي في حدود ميكرون من الحركة، مما يضمن دخول المثقاب إلى فتحة القالب في نفس الموضع تمامًا في كل ضربة.
تبدأ عملية تجربة القالب والتحقق من صحته بعد ذلك بتشغيل العينة التدريجية على مكبس الإنتاج أو مكبس الاختبار المخصص. يتم تنفيذ الضربات الأولية بسرعة منخفضة، مع قياس الأجزاء وفقًا لطباعة الأبعاد في كل محطة. يتحقق المهندسون من ارتفاع الثقب، وحالة الحافة، ودقة الأبعاد، وجودة التشكيل، وضبط التوقيت، وارتفاع الإغلاق، وضغوط الزنبرك حسب الحاجة.
لقد أدت أدوات محاكاة CAE إلى تقليل عدد تكرارات الاختبار الفعلي المطلوبة بشكل كبير. يتنبأ برنامج محاكاة التشكيل بتدفق المواد، والترقق، والتجاعيد قبل إنشاء القالب. التنبؤ Springback، وذلك باستخدام نماذج المواد المتقدمة مثليوشيدا-نموذج أويموري للتصلب الحركي، يسمح للمهندسين بالتعويض عن الاسترداد المرن في هندسة القالب نفسها. بدون بيانات Springback الدقيقة، يمكن أن تنحرف الأجزاء المشكلة بشكل كبير عن الأبعاد الاسمية، وهي مشكلة تطلبت تاريخيًا جولات متعددة من إعادة صياغة القالب الفعلي لحلها.
لا تلغي إمكانيات المحاكاة هذه فترة الاختبار، ولكنها تضغطها من أسابيع إلى أيام. تكون العينات المادية الأولى أقرب إلى الطباعة، وتكون التصحيحات أصغر حجمًا ويمكن التنبؤ بها بشكل أكبر. بالنسبة للفرق الهندسية التي تعمل مع الفولاذ المتقدم-عالي القوة، حيث يكون سلوك الزنبرك الخلفي معقدًا وغير خطي، فإن المحاكاة ليست اختيارية. هذا هو الفرق بين عملية التطوير الخاضعة للرقابة ولعبة التخمين باهظة الثمن.
بحلول الوقت الذي يتم فيه التحقق من صحة القالب الدقيق، يتم التحقق من كل ميزة سطحية وتخليص ومحاذاة وفقًا للمواصفات. الأداة جاهزة للإنتاج-. لكن "الإنتاج-جاهز" ليس حالة دائمة. تحدد المواد والطلاءات التي تشكل أسطح عمل القالب مدة الاستعداد في ظل التكرار القاسي للختم عالي الحجم-.
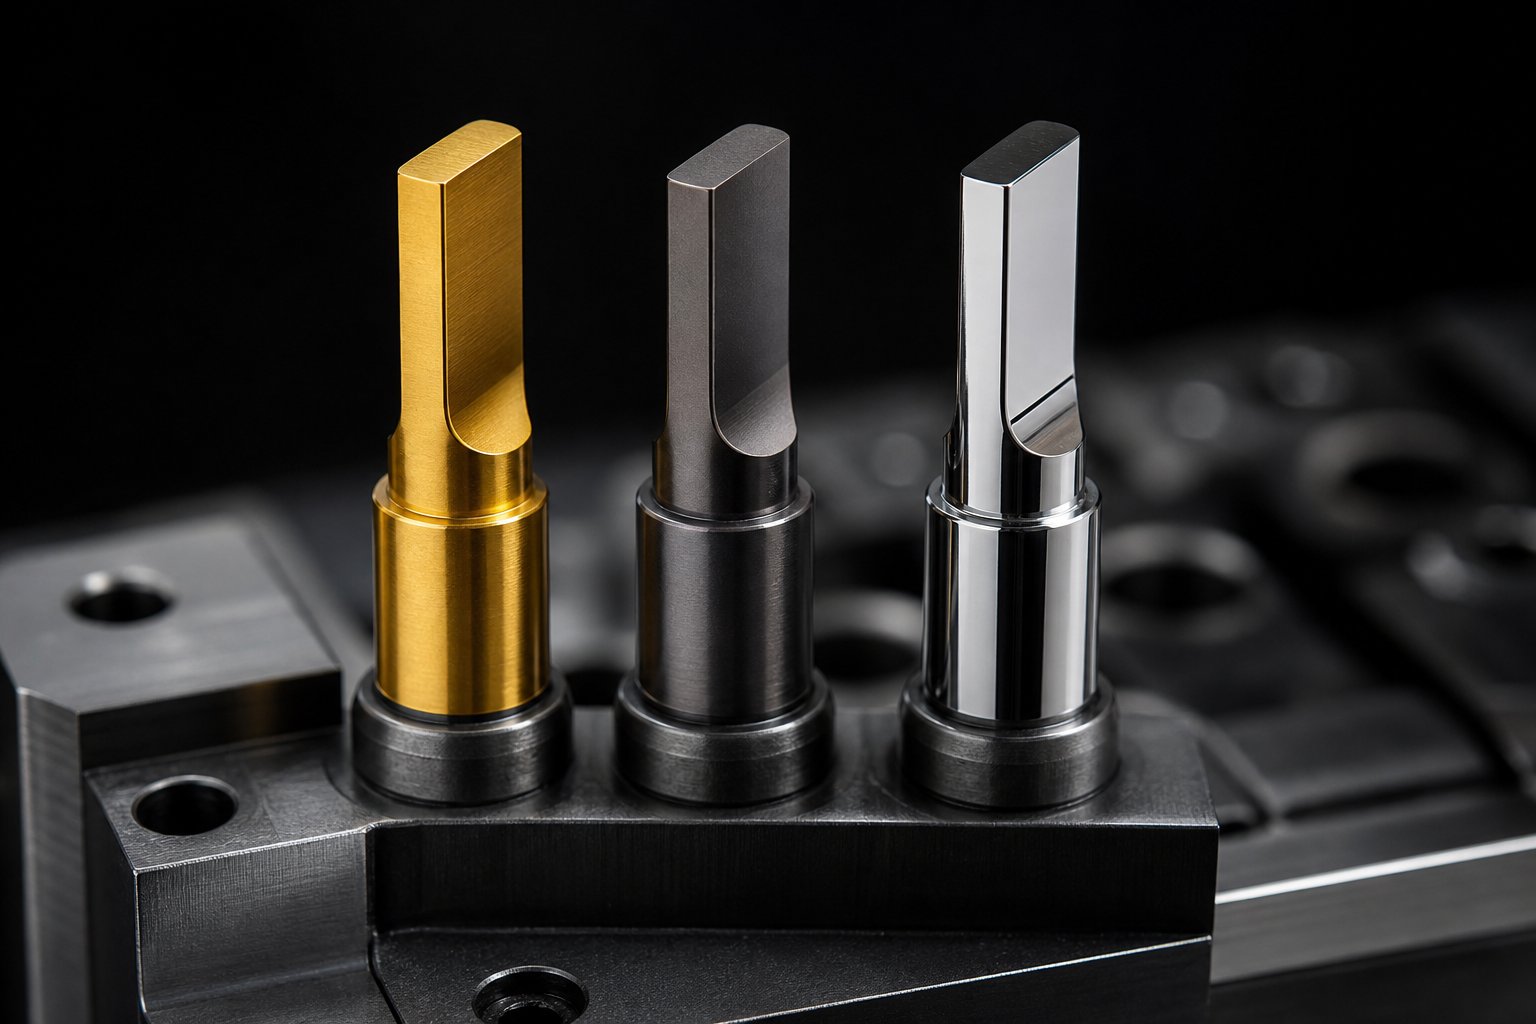
مواد القالب والطلاءات التي تطيل العمر
إن القالب الذي يجتاز التحقق من الصحة في اليوم الأول لا يقدم قيمة إلا إذا كان يحمل نفس التفاوتات طوال فترة الإنتاج الكاملة. تتحمل أسطح العمل الخاصة بقالب الختم الدقيق ملايين الصدمات، كل منها يولد الاحتكاك والحرارة وضغط الضغط. تعتمد مدة احتفاظ هذه الأسطح بهندستها بشكل كامل تقريبًا على قرارين: المادة المصنوعة منها القالب، والطبقة التي تحميها. إن اختيار مادة القالب للختم عالي الحجم لا يتعلق باختيار أصعب أنواع الفولاذ المتاحة. يتعلق الأمر بمطابقة خصائص المواد مع آلية الفشل المحددة التي من المرجح أن تنهي العمر الإنتاجي للقالب.
درجات الصلب أداة وتطبيقاتها
ما هي أفضل أداة فولاذية لختم القوالب؟ تعتمد الإجابة على كيفية فشل القالب. قد تتآكل الحواف تدريجيًا، أو تتشوه تحت الحمل، أو تتشقق نتيجة للصدمات المتكررة. تحديد الآلية السائدة هو نقطة البداية لاختيار المواد.
فيما يلي كيفية ربط الدرجات الأكثر شيوعًا بظروف الإنتاج:
- إيسي D2 (SKD11):العمود الفقري للتقطيع والقص-بكميات كبيرة. يمنح محتوى كربيد الكروم العالي في D2 حواف القطع استثنائيةمقاومة التآكلمما يسمح لهم بالاحتفاظ بالهندسة على مدى فترات الإنتاج الطويلة. تتراوح صلابة العمل من 58 إلى 60 HRC. إنها تتفوق عندما يكون عمر الأداة محدودًا بسبب التآكل الكاشط أو اللاصق، ولكن بمجرد ظهور تقطيع الحواف، تكون هناك حاجة إلى درجة أكثر صرامة.
- إيسي A2 (SKD12):يتم تحديده عندما لا يكون هناك وضع فشل واحد مسيطر. يوفر A2 توازنًا بين مقاومة التآكل والمتانة عند 58-62 HRC، مما يجعله مناسبًا للقوالب التقدمية حيث تواجه محطات متعددة ظروف تحميل مختلفة في وقت واحد. في أداة D2 مقابل A2 الفولاذية لاتخاذ قرار صنع القالب، تفوز A2 عند وجود ظروف مختلطة وتكون مخاطر تقطيع الحواف معتدلة.
- إيسي إم2 (SKH51):يتم تطبيقه عندما يساهم كل من التآكل وضغط الضغط في الفشل. يعمل M2 عند 60-65 HRC ويوفر مقاومة أفضل للتشوه من D2 مع الحفاظ على مقاومة تآكل أعلى من درجات مقاومة الصدمات-. يتم استخدامه بشكل شائع لللكمات التي يجب أن تحافظ على قوة الحافة تحت الختم المتكرر عالي التحميل.
- إيسي S7:إن خيار الانتقال-عند التقطيع أو التشقق أو التعب الناتج عن التأثير المتكرر يحد من عمر الأداة. عند 56-58 HRC، يمتص S7 ضغوط الصدمات الدورية التي قد تؤدي إلى كسر الفولاذ الكربيدي الأعلى-. تستفيد محطات التثقيب ذات المقاييس الثقيلة ومحطات التثقيب ذات التحميل العالي من هذه الدرجة.
بالنسبة للتطبيقات ذات الحجم الكبير جدًا--التي تتجاوز عدة ملايين من الدورات، قد لا توفر أدوات الفولاذ التقليدية عمرًا مناسبًا. يقدم الفولاذ المساحيق (PM) مثل CPM 10V وVanadis 4 Extra كربيدات أكثر دقة وموزعة بشكل موحد تعمل على تحسين المتانة ومقاومة التآكل بما يتجاوز ما يحققه الفولاذ المصهور التقليدي. تأخذ إدخالات كربيد التنجستن هذا الأمر إلى أبعد من ذلك، مما يوفر صلابة شديدة لحواف القطع في التطبيقات التي يتآكل فيها حتى الفولاذ PM بسرعة كبيرة، على الرغم من أن هشاشتها تتطلب تصميمًا دقيقًا للقالب لمنع الكسر تحت تأثير التحميل.
الطلاءات السطحية التي تطيل عمر القالب
حتى أفضل الأدوات الفولاذية تستفيد من المعالجات السطحية التي تعالج آلية التآكل المحددة التي تهاجم القالب. لقد توسعت خيارات طلاء القالب لمقاومة التآكل بشكل كبير، حيث يستهدف كل منها وضع فشل مختلف:
- القصدير (نيتريد التيتانيوم):طلاء PVD-لأغراض عامة يزيد من صلابة السطح ويقلل الاحتكاك. فهو يوفر تحسينًا متوسطًا ضد التآكل الكاشط كما أنه فعال من حيث التكلفة-للتطبيقات القياسية، على الرغم من أن الطلاءات الأحدث تتفوق عليه في البيئات الصعبة.
- TiCN (كربونيتريد التيتانيوم):أصعب من TiN مع مقاومة أفضل للتآكل الكاشطة. يعمل TiCN بشكل جيد ضد المواد التي تولد احتكاكًا انزلاقيًا عاليًا، مما يجعله مناسبًا لتشكيل العمليات على صفائح معدنية أكثر صلابة.
- TiAlN (نيتريد ألومنيوم التيتانيوم):يتفوق في التطبيقات التي يكون فيها التآكل اللاصق والتهيج هما أوضاع الفشل الأساسية. أدراسة نشرت في Micromachinesأثبت أن قوالب الختم المطلية بـ TiAlN- AISI D2 حققت زيادة في العمر الافتراضي تتجاوز 500% مقارنة بالأدوات غير المطلية، مما أدى إلى تمديد فترات إعادة التهيئة من 80000 دورة إلى 500000 دورة متوقعة. كما أدى الطلاء أيضًا إلى تقليل معامل الاحتكاك إلى 0.18، وهو أقل بكثير من 0.74 المسجل للفولاذ غير المطلي-عند-ملامسة الصفيح.
- المحتوى القابل للتنزيل (الماس-مثل الكربون):معامل احتكاك منخفض للغاية (غالبًا أقل من 0.15) ومقاومة ممتازة لتآكل المواد اللاصقة. تعتبر طلاءات DLC فعالة بشكل خاص في ختم الألومنيوم والنحاس والمعادن الناعمة الأخرى المعرضة للخدش على أسطح الأدوات غير المطلية.
- نيترة:تعمل معالجة الانتشار بدلاً من الطلاء المترسب على إنشاء طبقة سطحية صلبة تخترق الركيزة الفولاذية. إنه يحسن مقاومة التعب ويوفر حماية معتدلة من التآكل دون إضافة طبقة منفصلة يمكن أن تتفكك تحت تأثير شديد.
يبدأ فهم كيفية إطالة عمر قالب الختم بالطلاءات بتشخيص وضع الفشل. يستدعي التآكل الكاشط استخدام TiCN أو TiAlN. يستجيب التآكل اللاصق والتهيج لـ DLC أو TiAlN. يفيد التعب-تشقق السطح المرتبط بالنيترة. إن تطبيق الطلاء الخاطئ على المشكلة الخاطئة يؤدي إلى إهدار المال دون إطالة عمر القالب.
مطابقة مواد القالب لخصائص قطعة العمل
قطعة العمل نفسها تقيد خيارات المواد الخاصة بك. تواجه رقائق النحاس الناعمة التي يتم ختمها بالقالب متطلبات مختلفة تمامًا عن قطعة واحدة من الفولاذ المقاوم للصدأ عالي القوة-. قوة الشد، وصلابة السطح، والليونة، وسمك المادة كلها تؤثر على درجة الفولاذ ومجموعة الطلاء التي ستوفر عمرًا مقبولاً.
تؤدي مواد قطع العمل الأكثر صلابة إلى زيادة التآكل الكاشطة على حواف القطع، مما يتطلب فولاذًا عالي الكربيد-. تميل المواد الأكثر ليونة والأكثر ليونة إلى التسبب في تآكل المادة اللاصقة ونقل المواد (القذارة)، حيث ترتبط مادة الشغل بسطح القالب. يزيد المخزون السميك من تحميل الضغط على اللكمات، مما يفضل الدرجات ذات المقاومة الأعلى للتشوه.
| أداة الصلب الصف | صلابة العمل | مواد الشغل الموصى بها | نطاق عمر الموت المتوقع | التطبيقات النموذجية |
|---|---|---|---|---|
| إيسي D2 | 58-60 لجنة حقوق الإنسان | الكربون الصلب، الفولاذ المقاوم للصدأ، الصلب الربيع | 500,000-2,000,000+ سكتة دماغية | -عمليات تقطيع ذات حجم كبير،-عمليات قطع طويلة المدى |
| إيسي A2 | 58-62 لجنة حقوق الإنسان | مواد مختلطة، وسبائك-متوسطة الصلابة | 300.000-1.000.000 ضربة | يموت التقدمي مع أنواع عمليات متعددة |
| إيسي إم2 | 60-65 لجنة حقوق الإنسان | فولاذ-عالي القوة، وسبائك كاشطة | 500.000 - 1.500.000 ضربة | -ثقوب ذات حمل عالي،-تقطيع عالي السرعة |
| إيسي S7 | 56-58 لجنة حقوق الإنسان | فولاذ ثقيل-، مخزون سميك | 200.000-800.000 ضربة | محطات معرضة للصدمات-، ختم قياس ثقيل-. |
| تعدين المساحيق (CPM 10V) | 60-63 لجنة حقوق الإنسان | المواد الكاشطة، والفولاذ-الذي يحتوي على نسبة عالية من السيليكون | 2,000,000-5,000،000+ سكتة دماغية | إنتاج بكميات كبيرة جدًا--قطع عمل كاشطة |
| كربيد التنغستن | 85-92 ساعة | جميع الصفائح المعدنية، وخاصة السبائك الكاشطة | 5,000,000-10,000،000+ سكتة دماغية | قطع الإدخال لتطبيقات الحجم الكبير-. |
العلاقة بين مادة القالب والطلاء وقطعة العمل ليست جدول بحث يتم تطبيقه بشكل أعمى. إنها مجموعة من المقايضات الهندسية. يمكن للفولاذ الأكثر صلابة مع طبقة صلبة أن يتفوق في بعض الأحيان على الفولاذ الأكثر صلابة بدون طبقة، لأن الطلاء يتعامل مع التآكل بينما تمتص الركيزة التأثير. إن الحصول على هذه التركيبة بشكل صحيح هو ما يفصل القوالب التي تدوم لسنوات عن القوالب التي تفشل خلال أشهر، وهو أيضًا ما يجعل أنظمة الضغط والتوجيه الفرعية بالغة الأهمية. حتى أفضل إقران المواد يكون أداؤه ضعيفًا إذا كانت الصحافة توفر قوة غير متناسقة أو إذا كان نظام التوجيه يسمح بالانجراف الموضعي.
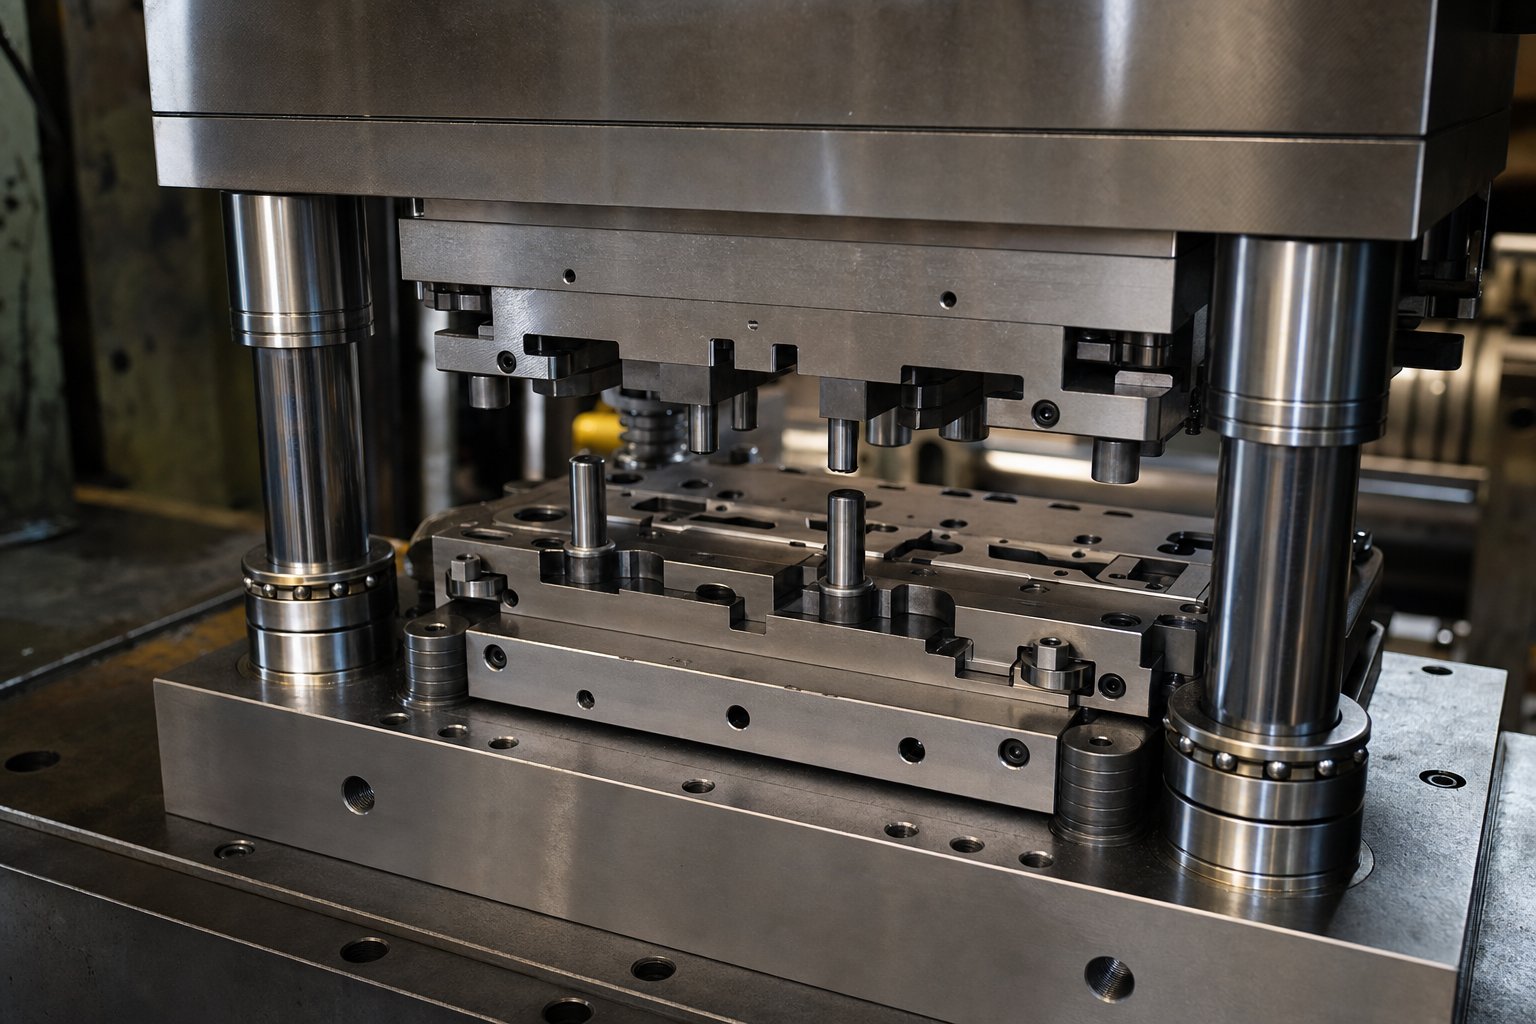
اضغط على الاختيار والأنظمة الفرعية لتحقيق التفاوتات الصارمة
يمكن للقالب الدقيق أن يقدم فقط ما تسمح به الصحافة الموجودة أسفله. تخيل تركيب أداة جراحية في آلة ثقب الصخور: تصبح هندسة الأداة غير ذات صلة إذا لم تتمكن الآلة التي توفر القوة من التحكم في السرعة والموضع والحمل مع تحسين مطابق. إن اختيار نوع الضغط لختم التسامح المحكم ليس فكرة لاحقة. إنه قيد يحدد سقف الدقة التي يمكن تحقيقها، بغض النظر عن مدى جودة تصنيع القالب نفسه.
قدرات الصحافة الميكانيكية والهيدروليكية والمؤازرة
تفرض كل بنية ضغط حدودًا مختلفة على مدى دقة وصول القوة إلى قطعة العمل. يساعدك فهم هذه الحدود على مطابقة القدرة الصحفية مع متطلبات القالب بدلاً من اكتشاف عدم التطابق أثناء الإنتاج.
المكابس الميكانيكيةقم بقيادة الشريحة من خلال العمود المرفقي أو آلية التروس اللامتراكزة، مما ينتج عنه ملف تعريف شوط ثابت تحدده الطاقة الدورانية للحدافة. إنها تتفوق في السرعة والاتساق: بمجرد إعدادها، فإنها تقدم نفس دورة حركة السكتة الدماغية بعد دورة بأقل قدر من الاختلاف. بالنسبة لعمليات القالب التقدمية ذات السرعة العالية- التي يهيمن عليها التقطيع والثقب، توفر المكابس الميكانيكية إمكانية تكرار ممتازة. الحد منها هو الصلابة في ملف تعريف الحركة. يتم تحديد سرعة الانزلاق عند المركز الميت السفلي (BDC) بواسطة الهندسة، وليس البرمجة. في عمليات التشكيل حيث تحتاج المادة إلى وقت للتدفق، يمكن أن تؤدي هذه السرعة الثابتة إلى إنشاء انطباق-من خلال الصدمة، وارتفاعات عكسية في الحمولة التي تضغط على كل من القالب وإطار الضغط، وانحراف التثقيب الجانبي الذي يقلل من الدقة الموضعية.
مكابس هيدروليكيةاستخدم ضغط السائل لتحريك الشريحة، مما يوفر حمولة كاملة في أي نقطة في الشوط. وهذا يجعلها مثالية للرسم العميق، حيث يكون التحكم الثابت في القوة طوال عمق التشكيل أمرًا ضروريًا. كما أنها تسمح بالبقاء في مركز تطوير الأعمال (BDC)، مما يمنح المادة الوقت اللازم لتكوين شكل محدد. المقايضة هي السرعة. تدور الأنظمة الهيدروليكية بشكل أبطأ من المكابس الميكانيكية ويمكن أن تحدث اختلافات طفيفة في الموضع نتيجة لتغيرات درجة حرارة الزيت وتأخر استجابة الصمام، مما يحد من ملاءمتها للتسامح الفائق-الإحكام-، والإنتاج عالي السرعة-.
مكابس سيرفوتمثل الهندسة المعمارية الأكثر قدرة على التشكيل الدقيق. تعمل المكبس المؤازر من أجل الختم الدقيق على استبدال دولاب الموازنة والقابض بمحرك مؤازر مباشر-، مما يمنح المشغل تحكمًا قابلاً للبرمجة في سرعة الانزلاق والبقاء في أي مكان في جزء العمل من الشوط. يمكنك إبطاء الشريحة إلى حد الزحف في اللحظة التي تلامس فيها المثقاب قطعة العمل، مما يقلل من الانطباق-من خلال الصدمة ويقلل من حركة التثقيب الجانبية التي تسبب عدم المحاذاة. يمكنك برمجة مسكن مؤقت لتعيين نقش أو ملف تعريف. يمكنك التشغيل في وضع البندول، حيث تتأرجح الشريحة خلال جزء العمل فقط من الشوط بدلاً من إكمال دوران كامل بزاوية 360 درجة، مما يزيد من سرعة الإنتاج بنسبة 30% أو أكثر عند نفس دورة المحرك في الدقيقة.
بالنسبة لقوالب الختم الدقيقة التي تستخدم الفولاذ المتقدم عالي القوة-، فإن هذه الحركة القابلة للبرمجة ليست اختيارية. تتطلب هذه المواد طاقة تشكيل أكبر وتولد أحمالًا عكسية أعلى. يؤدي التحكم في السرعة عند نقطة ملامسة المادة إلى تقليل تراكم الاحتكاك، وتقليل المفاجئة-من خلال القوى، وإطالة عمر القالب عن طريق الحد من الضغط الجانبي على اللكمات. والنتيجة هي تحكم أكثر صرامة في الأبعاد على الميزات المشكلة وفترات زمنية أطول بين الصيانة.
أنظمة التوجيه وتحديد المواقع الفرعية
الصحافة تمارس القوة. تتحكم الأنظمة الفرعية الداخلية للموت في مكان هبوط تلك القوة. حتى مكبس المؤازرة الذي تم ضبطه بشكل مثالي لا يمكنه التعويض عن توجيه القالب غير المتقن. كما لاحظ خبير تصميم القالب آرت هيدريك، فإن الهدف من المسامير التوجيهية هو تحديد موقع الأحذية العلوية والسفلية بدقة بحيث تتفاعل جميع مكونات القالب مع الخلوص الصحيح، لكنها لا تستطيع إصلاح الضغط الذي تم صيانته بشكل سيء. يجب أن يعمل كلا النظامين كما أراد المهندس.
منشورات دليل المحامل الكروية-هي أساس دقة محاذاة دبوس الطيار. على عكس دبابيس توجيه نمط الاحتكاك- التي تركب على طبقة زيتية رقيقة وتولد حرارة بسرعة، تستخدم أعمدة محمل الكرات-كرات فولاذية صلبة في قفص دقيق لتحقيق ما يسميه المصنعون "المنحدر السلبي": يبلغ حجم مجموعة المسمار-و-المحمل أكبر بحوالي 0.0002 بوصة من تجويف الجلبة، مما يؤدي إلى القضاء على اللعب الحر تمامًا. يضمن توافق الخلوص الصفري - عودة نصفي القالب العلوي والسفلي إلى نفس الوضع النسبي تمامًا في كل ضربة، حتى عند سرعات الإنتاج العالية حيث ترتفع درجة حرارة دبابيس الاحتكاك وتلتصق.
دبابيس الطيارتخدم وظيفة مختلفة. بينما تعمل أعمدة التوجيه على محاذاة نصفي القالب مع بعضهما البعض، تقوم المسامير التجريبية بمحاذاة مادة الشريط مع القالب. ويتم إدخال ثقوب مثقوبة مسبقًا في الشريط قبل حدوث أي تشكيل أو قطع في تلك المحطة، مما يؤدي إلى سحب المادة إلى تسجيل دقيق. في القوالب التقدمية التي تعمل بمئات الضربات في الدقيقة، حتى 0.02 مم من مركبات اختلال موضع الشريط عبر المحطات، مما ينتج عنه -أجزاء من-أجزاء التسامح. تعمل المسامير التجريبية على التخلص من هذا الانجراف عن طريق الرجوع ميكانيكيًا للشريط إلى هندسة القالب عند كل تقدم.
رافعات الأسهمارفع الشريط بين الضربات حتى يتمكن من التقدم بحرية دون السحب عبر أسطح القالب. وهذا يمنع تشويه الشريط، وسحب البزاقة، وتلف السطح.اسطوانات رافع المخزون المتخصصةتم تصميم القوالب التقدمية لامتصاص الدفع الجانبي وتثبيتها مباشرة على قضبان المخزون، مع الحفاظ على ارتفاع الرفع الثابت حتى في ظل التحميل الجانبي.
تحت هذه المكونات المرئية،نظام مرنيحكم بهدوء كيفية توزيع القوى داخل القالب. توفر النوابض ووسادات اليوريثان وأسطوانات غاز النيتروجين الضغط المضاد- الذي يتحكم في أدوات النزع والحوامل الفارغة وضغوط الوسادة. يعد الاختيار غير الصحيح للزنبرك أحد المصادر الأكثر شيوعًا للخطأ الموضعي في القوالب التي تم تصنيعها بشكل جيد. يسمح الزنبرك المتعري الضعيف جدًا للشريط بالرفع بشكل غير متساوٍ، مما يؤدي إلى الإمالة. يوفر نظام زنبرك النيتروجين لختم القوالب المشحونة بشكل غير صحيح قوة حامل فارغة غير متناسقة، مما يتسبب في اختلافات في تدفق المعدن التي تظهر على شكل تشتت الأبعاد في الأجزاء المشكلة. مشعبات النيتروجين، التي توحد أسطوانات متعددة من خلال قنوات الغاز المترابطة، تحد من ارتفاع الضغط إلى حوالي 15٪ عند ضغطها بالكامل، مما يوفر قوة أكثر تجانسًا ويمكن التنبؤ بها من النوابض الفردية.
تشكل هذه المكونات معًا تصنيفًا للدقة-في صيانة الأنظمة الفرعية. يعالج كل واحد مصدرًا محددًا للخطأ الموضعي:
- نظام التوجيه(أعمدة توجيه المحامل الكروية، وكتل الكعب، وألواح التآكل): تحافظ على المحاذاة بين نصفي القالب العلوي والسفلي ضمن ميكرونات من الحركة، مما يمنع التحول الجانبي الذي من شأنه أن يغير خلوص القالب من التثقيب-إلى-القالب.
- نظام تحديد المواقع(المسامير التجريبية، وميزات التسجيل، وتحديد مواقع البيانات): يقوم بمحاذاة مادة الشغل مع هندسة القالب في كل محطة، مما يضمن أن كل عملية تشير إلى نفس الأصل الموضعي.
- نظام مرن(اليوريتان، وأسطوانات النيتروجين، والمشعبات): يتحكم في قوى الضغط المضادة- التي تمسك المواد وتجردها وتبطنها أثناء التشكيل، مما يمنع التحميل غير المتساوي الذي يؤدي إلى اختلاف الأبعاد.
- نظام التغذية(وحدات التغذية المؤازرة، وأدلة المخزون، وأدوات التحكم في طول التغذية): تقدم المواد بزيادات دقيقة وقابلة للتكرار تتوافق مع درجة الشريط، مما يضمن حصول كل محطة على المادة في الموضع الصحيح.
- نظام الاستشعار(في-مستشعرات القالب، وأجهزة كشف سوء التغذية، وأجهزة مراقبة الحمل): تكتشف الأخطاء الموضعية، أو انبعاج المواد، أو القوى غير الطبيعية في الوقت الفعلي، مما يؤدي إلى إيقاف المطبعة قبل أن يتحول الخطأ في الموقع إلى قالب تالف أو مجموعة من الأجزاء الخردة.
هذه الأنظمة الفرعية لا تعمل بمعزل عن غيرها. يصبح خطأ التغذية الذي يفشل نظام الاستشعار في اكتشافه خطأً موضعيًا لا يستطيع نظام التوجيه تصحيحه. تقدم أسطوانة النيتروجين البالية التي يعتمد عليها النظام المرن ضغطًا غير متناسق للوسادة والذي يظهر على شكل تشتت الأبعاد في الجزء النهائي. الدقة هي نتاج جميع الأنظمة الفرعية الخمسة التي تعمل ضمن هدف التصميم الخاص بها في وقت واحد، ضربة تلو الأخرى، عبر عملية الإنتاج بأكملها.
ويفسر هذا الاعتماد المتبادل أيضًا سبب تدهور الدقة بمرور الوقت. يؤدي التآكل والتعب والتلوث إلى تآكل أداء كل نظام فرعي تدريجيًا، ونادرًا ما يكون فقدان الجودة الناتج مفاجئًا. يتراكم بهدوء حتى تبدأ الأجزاء في الانجراف عن التسامح. إن التعرف على علامات الإنذار المبكر هذه، ومعرفة كيفية الاستجابة قبل فقدان الدقة، هو الفرق بين قالب يقدم الملايين من الأجزاء الجيدة وآخر يولد خردة متصاعدة.
أوضاع فشل القالب والصيانة التي تحافظ على الدقة
الدقة لا تختفي بين عشية وضحاها. إنه يتآكل، ضربة واحدة في كل مرة، من خلال آليات التآكل التي تترك بصمات دقيقة على جودة الجزء قبل وقت طويل من ظهور الضرر المرئي على القالب نفسه. لدغ ينمو بمقدار 0.01 ملم لكل عشرة آلاف ضربة. بُعد متشكل ينجرف نحو الحد الأدنى للتحكم خلال أسبوع من الإنتاج. خدش سطحي يظهر في كل جزء خامس. تخبرك هذه الإشارات بالضبط بما يحدث داخل قالبك، إذا كنت تعرف كيفية قراءتها.
إن التعامل مع أوضاع فشل القالب وأسبابه كظواهر هندسية يمكن التنبؤ بها بدلاً من سوء الحظ العشوائي يحول الصيانة من الإصلاح التفاعلي إلى إدارة دورة الحياة الاستباقية. الهدف ليس مجرد إبقاء النرد قيد التشغيل. فهو يحافظ على مستوى الدقة الميكروني- الذي استثمرته أثناء التصميم والتصنيع، طوال العمر الإنتاجي للقالب.
أوضاع الفشل الشائعة والأسباب الجذرية
تهاجم أربع آليات فشل أساسية قوالب الختم الدقيقة أثناء الإنتاج. يتبع كل واحد فيزياء مختلفة، ويستهدف ميزات قالب مختلفة، ويترك توقيعًا مميزًا على الأجزاء الخارجة من المطبعة. إن التعرف على الآلية النشطة يحدد ما إذا كانت الاستجابة الصحيحة هي الشحذ أو إعادة الطلاء أو إعادة التنظيم أو الاستبدال.
التقطيع:تنفصل الأجزاء الصغيرة عن حواف القطع، عادةً عند الزوايا الحادة، أو أنصاف الأقطار الضيقة، أو مقاطع التثقيب المعقدة. السبب الجذري هو دائمًا تقريبًا عدم التوازن بين الصلابة والمتانة: فولاذ القالب هش للغاية بالنسبة لأحمال الصدمات التي يتعرض لها، أو حواف القطع المعرضة لقوى جانبية من المخزون المنحرف. على الأجزاء، يظهر التقطيع على شكل نتوءات غير منتظمة تختلف في الارتفاع والموقع من ضربة إلى أخرى، على عكس نمو نتوءات موحد ناتج عن تآكل بسيط في الحواف. يحدد إطار العمل التشخيصي لحالات فشل القالب التقطيع باعتباره واحدًا من "العوامل الأربعة القاتلة" لختم القوالب، مع ملاحظة أن الحافة الناتجة تظهر خشنة أو منشارية-مسننة تحت التكبير.
سخافة:عندما يتم لحام مادة الشغل مجهريًا على سطح القالب تحت الضغط، ثم تتمزق عند الانفصال، فإنها تخلق بقعًا خشنة وملطخة ورواسب متراكمة على أسطح التشكيل. يتسارع التجلط بسرعة لأن المادة المنقولة تزيد من الاحتكاك، مما يولد المزيد من الحرارة، مما يعزز نقل المزيد من المواد. على الأجزاء، يؤدي الحك إلى ظهور خدوش وعلامات خشونة في السطح تتفاقم تدريجيًا. يكون هذا أكثر شيوعًا عند ختم الفولاذ المقاوم للصدأ أو الألومنيوم أو المواد الأخرى ذات الصلة الكيميائية بفولاذ الأدوات، خاصة عندما يكون التشحيم غير كافٍ أو تكون خلوص السحب ضيقة جدًا.
تكسير التعب:تتجاوز دورات الإجهاد المتكررة في النهاية حد التحمل لفولاذ القالب، مما يؤدي إلى إنشاء شقوق -دقيقة عند ميزات الضغط العالي- مثل نصف القطر، وانتقالات الشرائح، وممرات المفاتيح. تنتشر هذه الشقوق ببطء عبر المادة حتى تصل إلى الطول الحرج وتسبب كسرًا مفاجئًا. الجانب الخفي من التعب هو التوقيت: قد يتم تشغيل القالب بشكل لا تشوبه شائبة لمدة 800000 ضربة قبل أن يصل الشق الذي بدأ عند ضربة 200000 أخيرًا إلى حافة القطع. تظهر تأثيرات جودة الجزء كتباين متقطع في الأبعاد، أو علامات سطحية من التشقق-انثناء المواد المجاورة، أو فشل مفاجئ في الحافة مع عدم وجود تحذير مسبق من نمو نتوء تدريجي.
المحاذاة غير الصحيحة-التآكل الناتج:عندما تتدهور أنظمة التوجيه، لا يعود نصفا القالب العلوي والسفلي يلتقيان في نفس الموضع النسبي تمامًا في كل ضربة. حتى 0.01 مم من الإزاحة الجانبية تعني أن المثقاب يدخل في فتحة القالب من المركز-، مما يؤدي إلى تركيز التآكل على جانب واحد من حافة القطع. وينتج عن ذلك نتوءات غير متماثلة، وتقريب حافة واحدة-وانحراف تدريجي للأبعاد في اتجاه واحد. إنه وضع الفشل الأكثر شيوعًا في القوالب ذات المسامير التوجيهية بنمط الاحتكاك- أو في المكابس ذات الوصلات البالية، وغالبًا ما لا يتم اكتشافه لأن المشغلين يعزون التحول التدريجي في الجودة إلى تآكل الحواف العادي.
استراتيجيات الصيانة الوقائية
تتبع الصيانة الوقائية الفعالة لختم القوالب إيقاعًا منظمًا يجمع بين الفحص المستند إلى الوقت- والمشغلات المستندة إلى الإنتاج-. إن الاعتماد على فترات التقويم وحدها يغفل حقيقة أن القوالب تتآكل بناءً على السكتات الدماغية وصلابة المواد وظروف التشغيل، وليس الأيام الموجودة على الرف.
فترات التوضيح المجدولة:يجب أن يكون جدول شحذ قالب الختم مدفوعًا بعدد الضربات الفعلي بدلاً من الفترات الزمنية التعسفية. تربط ممارسات الصناعة المراجعة الدقيقة بالنتائج الموثقة-لكل-فترات الخدمة التي تم تحديدها من سجل التآكل. أنهج إدارة المشاريع-المعتمد على الإنتاجتوصي باستخدام أعداد الصحافة لتوضيح المراجعة وإدخال الفحص ونقاط الاستبدال المحددة. بالنسبة إلى القوالب الدقيقة، يتم عادةً ضبط المشغل بشكل متحفظ: تحدث الشحذ عندما يقترب ارتفاع الغالف من 50-70% من الحد الأقصى للمواصفات المسموح بها، وليس عندما تكون الأجزاء قد انحرفت بالفعل عن مستوى التسامح. يجب إجراء جميع عمليات الشحذ على مطحنة سطحية مخصصة مع سائل تبريد وتركيبات مناسبة. تعد عجلات الطحن اليدوية أو عجلات الطحن غير المناسبة من الأسباب الرئيسية لتدهور الحواف المبكر والضرر الحراري للأسطح الصلبة.
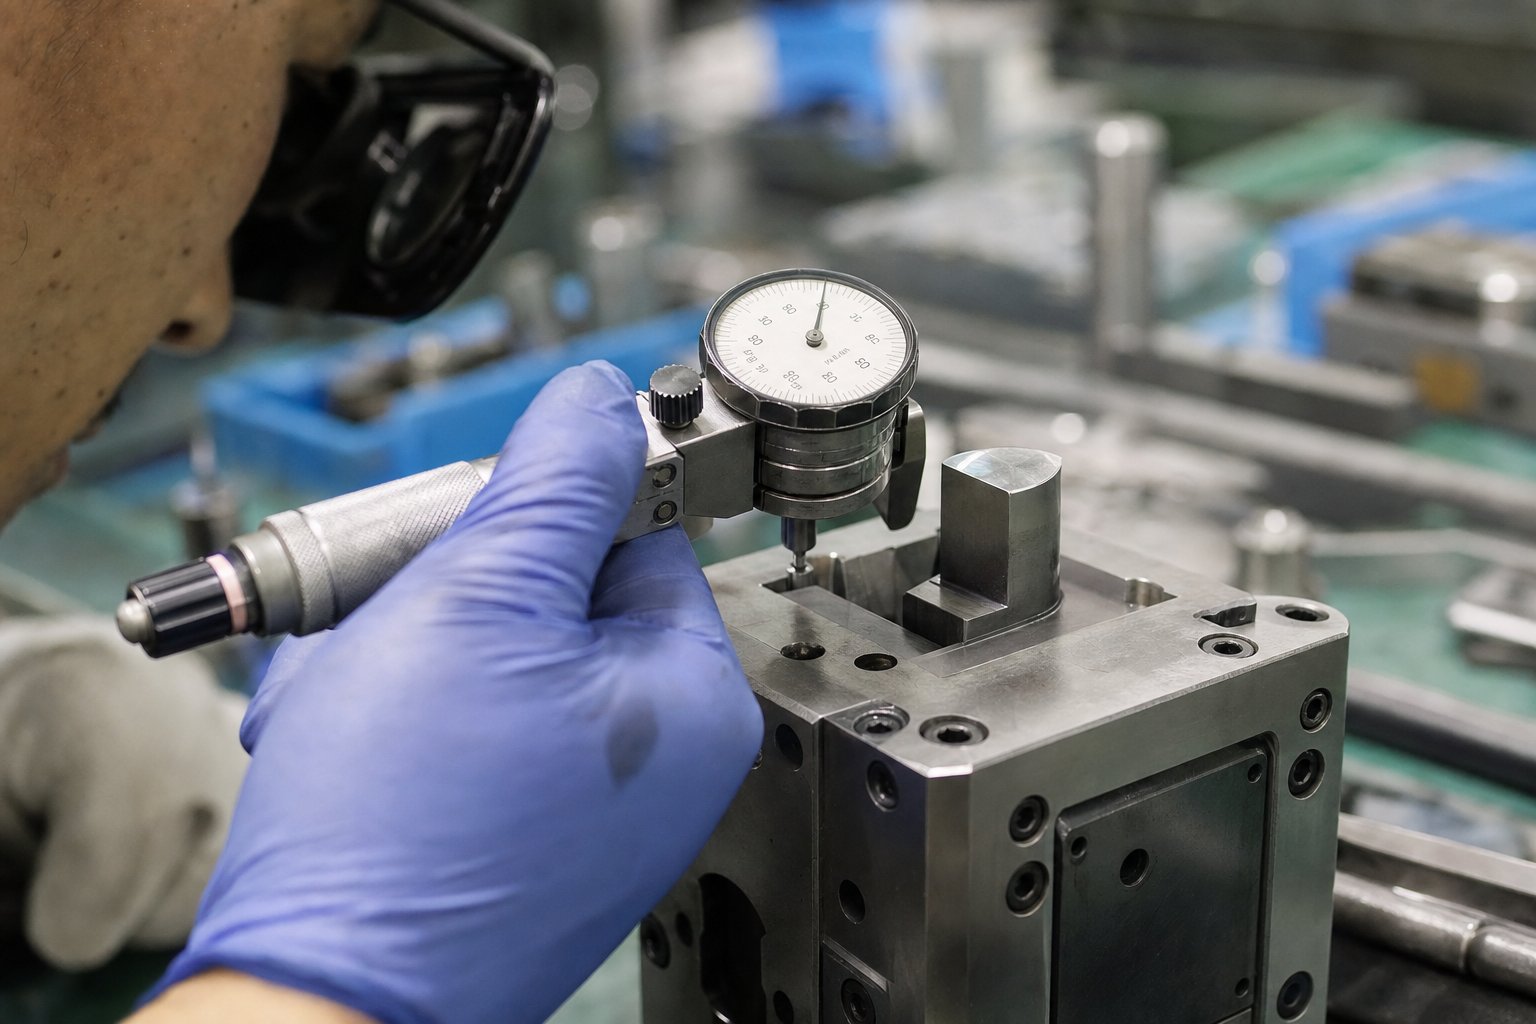
بروتوكولات التفتيش لقياس التآكل:يفصل الفحص الكمي قرارات الصيانة الموضوعية عن التخمين. استخدم الميكرومتر والمقارنات الضوئية لقياس تقليل قطر الثقب وتوسيع فتحة القالب وتغييرات الخلوص في كل فاصل زمني PM. يجب أن تتحقق عمليات فحص خلوص مقياس المحسس من أن انحراف فجوة القالب-إلى-القالب لا يتجاوز 0.02 مم عن المواصفات. تتبع هذه القياسات مع مرور الوقت. عند رسمها مقابل عدد الضربات، تصبح اتجاهات التآكل قابلة للتنبؤ بها، مما يسمح لك بجدولة الصيانة أثناء فترات التوقف المخطط لها بدلاً من الاستجابة لإنذارات الجودة أثناء الإنتاج.
الصيانة القائمة على الحالة-باستخدام-أجهزة استشعار القالب:تشتمل القوالب الحديثة الدقيقة على مستشعرات الحمل، وأجهزة استشعار القرب، وأجهزة كشف سوء التغذية التي توفر بيانات العملية في الوقت الفعلي. عندما تتغير بصمات الحمولة، أو عندما تكتشف مستشعرات وضع الشريط تباينًا متزايدًا، فإن القالب يشير إلى أن شيئًا ما قد تغير. تستجيب الصيانة المعتمدة على الحالة- لهذه الإشارات بدلاً من انتظار الفاصل الزمني المجدول التالي، وتلتقط المشكلات مثل إجهاد الزنبرك، وتآكل الدليل، والمحاذاة غير الصحيحة التدريجية قبل أن تنتج الخردة. يعمل هذا النهج على سد الفجوة بين الصيانة الوقائية والتنبؤية، وذلك باستخدام سلوك القالب الفعلي بدلاً من التقديرات لبدء الخدمة.
تظهر الأبحاث باستمرار أن أسلوب الصيانة التفاعلية الكاملة يكلف 25-30% أكثر من الإستراتيجية الوقائية الاستباقية. وتأتي النفقات الإضافية من دفع ضعفين إلى ثلاثة أضعاف تكاليف العمالة الطارئة، ونحو 25% إلى 50% أكثر مقابل قطع الغيار المطلوبة بسرعة، واستيعاب الخسائر الأكبر بكثير الناجمة عن توقف الإنتاج.
تجديد القالب وإنهاء-قرارات الحياة-.
إن كيفية إطالة عمر القالب الدقيق هي في النهاية مسألة معرفة متى يمكن للصيانة استعادة القدرة الأصلية مقابل متى تجاوز القالب مرحلة الاسترداد. يحدد هذا التمييز ما إذا كنت تستثمر في التجديد أو تبدأ في الحصول على أدوات بديلة.
عند إعادة الطحن وإعادة الطلاء، قم باستعادة الدقة:إذا كان التآكل مقتصرًا على حواف القطع وأسطح التشكيل، وظلت الهندسة الهيكلية للقالب وأنظمة التوجيه وأسطح التثبيت ضمن المواصفات، فإن إعادة الطحن وإعادة الطلاء يمكن أن تعيد الأداة إلى حالة الاستعداد- للإنتاج. تقوم كل عملية إعادة طحن بإزالة كمية صغيرة من المواد من وجه التثقيب، مما يؤدي إلى تقصير طول القطع. تم تصميم معظم القوالب الدقيقة مع السماح بإعادة الطحن بمقدار 1-3 مم، مما يوفر دورات ترميم متعددة قبل أن يصبح التثقيب قصيرًا جدًا بحيث لا يعمل. بعد إعادة الطحن، فإن إعادة تطبيق طبقات PVD مثل TiAlN أو TiCN تستعيد صلابة السطح ومقاومة التآكل.
عندما يصل النرد إلى حدود الأبعاد:لا يمكن لإعادة الطحن إصلاح كل شيء. إذا أصبحت تجاويف دبوس التوجيه بيضاوية، أو إذا ظهرت على كتل القالب شقوق كلال في الأقسام الهيكلية، أو إذا استهلكت إعادة الطحن التراكمي البدل المتاح، فقد وصل القالب إلى -نقطة نهاية- عمره. يؤدي الاستمرار في تشغيل القالب بعد هذه النقطة إلى إنتاج أجزاء لا يمكنها الاحتفاظ بالمواصفات بشكل موثوق، مما يؤدي إلى توليد خردة تكلف أكثر من استبدال الأدوات.
يجب أن يتبع القرار بين التجديد والاستبدال الأدلة من سجلات الصيانة وبيانات قدرة العملية، وليس الحدس. عندما تتجه قيم Cpk إلى أقل من 1.33 على الرغم من الصيانة التي تم التحقق منها، أو عندما يستمر تقصير الفاصل الزمني بين الخدمة المطلوبة، فإن القالب يخبرك بأنه قد دخل مرحلة نهاية-العمر-.
انتبه لهذه العلامات التحذيرية التي تشير إلى أن النرد يفقد الدقة:
- زيادة ارتفاعات النتوءات:تشير النتوءات التي تنمو مجددًا بشكل أسرع بعد كل دورة شحذ إلى أن إعادة الطحن لم تعد تستعيد هندسة الحافة بشكل كامل، أو أن الخلوص قد فتح إلى ما هو أبعد من النقطة التي يمكن أن يعوض فيها الشحذ وحده.
- الانجراف الأبعاد وراء عتبات Cpk:عندما تنخفض مؤشرات قدرة العملية إلى أقل من 1.33 حتى بعد التحقق من الصيانة والإعداد، فإن الحالة الميكانيكية للقالب لم تعد قادرة على دعم نطاق التسامح المطلوب.
- تغذية الشريط غير متناسقة:تؤدي الخشونة التدريجية لأسطح القالب، أو الثقوب التجريبية البالية، أو أنظمة التوجيه المتدهورة إلى إنشاء موضع شريطي متغير يظهر كتشتت أبعاد المحطة-إلى-المحطة.
- أنماط التآكل المرئية على الوجوه المثقوبة:يشير التآكل غير المتساوي، أو علامات التلميع غير المتماثلة، أو الخطوط الشاهدة على المسطحات المثقوبة إلى اختلال المحاذاة أو تدهور نظام التوجيه الذي لن يصححه التنظيف والشحذ.
يؤدي توثيق هذه الملاحظات في كل فترة صيانة إلى إنشاء مسار بيانات يجعل قرارات نهاية الحياة-موضوعية وليست عاطفية. إن القالب الذي خدم بشكل موثوق لمليونين من الضربات يستحق الاستبدال بالتخطيط المناسب، وليس التدافع الناتج عن الأزمات-عندما يفشل أخيرًا بشكل كارثي أثناء تشغيل الإنتاج.
إن معرفة الوقت الذي وصل فيه القالب إلى حدوده هو أحد جوانب إدارة دورة الحياة. والجانب الآخر، الذي لا يقل أهمية، هو معرفة مكان مصدر البديل وكيفية تقييم ما إذا كان المورد يمكنه تقديم الدعم الدقيق والاتساق والإنتاج الذي يتطلبه التطبيق.
كيفية تقييم واختيار مورد القوالب الدقيقة
إن استبدال القالب البالي أو إطلاق مكون جديد مختوم يضعك في مواجهة-مواجهة-قرار التوريد الذي ينطوي على عواقب طويلة الأمد-. إن المورد الذي يمكنه تحقيق التسامح الخاص بك على جزء عينة ليس هو نفسه الذي يمكنه الاحتفاظ به عبر مليون-قطعة تشغيل سنوية مع تقديم دعم سريع الاستجابة عندما ينحرف شيء ما. إن الفجوة بين هاتين الإمكانيتين تفصل بائع المعاملات عن شريك الأدوات الحقيقي، ويتطلب سد هذه الفجوة تقييمًا منظمًا يتجاوز مجرد طلب عرض أسعار.
معايير التقييم الرئيسية لموردي القوالب
عند تجميع قائمة التحقق من مصادر قوالب الختم الدقيقة، هناك ثلاث فئات من القدرات الأكثر أهمية: العمق الفني، وأنظمة الجودة، والبنية التحتية لدعم الإنتاج. يظهر الضعف في أي منطقة في نهاية المطاف على شكل مشاكل في الأبعاد، أو تأخير في التسليم، أو مشاكل في الصيانة.
القدرات التقنيةتحديد ما يمكن للمورد أن يبنيه بالفعل. ابحث عن التفاصيل بدلاً من العموميات:
- التفاوتات الممكن تحقيقها:اطلب أدلة موثقة عن التفاوتات الموجودة في الإنتاج، وليس فقط ما يدعي المتجر أنه يمكنه تحقيقه على عينة واحدة. يجب أن يكون المورد الذي يستهدف ±0.01 مم إلى ±0.05 مم قادرًا على عرض بيانات Cpk من عمليات الإنتاج الفعلية، وليس فقط قياسات المقالة الأولى-.
- موارد الآلات الداخلية-:الأسلاك EDM، والطحن السطحي الدقيق، والحفر باستخدام الحاسب الآلي، والطحن البصري يجب أن تعيش جميعها تحت سقف واحد. يؤدي الاستعانة بمصادر خارجية للعمليات الهامة إلى تقديم تباين في عمليات التسليم لا يمكن للعمل الدقيق استيعابه. تحتفظ المتاجر التي تحافظ على أقسام EDM والطحن الخاصة بها بالأسلاك بتحكم أكثر صرامة في الملاءمة التكرارية-و-فحص الدورات التي تتطلب تجميع القالب الدقيق.
- أدوات المحاكاة:تشير برامج محاكاة التشكيل والتنبؤ بالارتداد وبرنامج تحسين تخطيط الشريط إلى مورد يقوم بحل المشكلات رقميًا قبل قطع الفولاذ. تقلل هذه الإمكانية بشكل مباشر من تكرارات الاختبار وتضغط المهل الزمنية.
أنظمة الجودةفصل المحلات التي تقوم بفحص الأجزاء عن المحلات التي تتحكم في العمليات. التمييز مهم للغاية بالنسبة للأدوات الدقيقة:
- فحص المادة الأولى (FAI):تتحقق عملية FAI الصارمة من أن عملية التصنيع يمكن أن تنتج باستمرار أجزاء تلبي جميع متطلبات التصميم قبل بدء الإنتاج الكامل. ابحث عن الموردين الذين يقدمون تقارير FAI كاملة مع بيانات الأبعاد المعينة لكل ميزة مهمة وشهادات المواد ووثائق العملية. تكتشف خطوة التحقق هذه أخطاء الأبعاد أو المادة أو العملية قبل أن تصل إلى أرضية الإنتاج لديك.
- التحكم في العمليات الإحصائية (SPC):يُظهر الموردون الذين يقومون بتشغيل SPC على أبعاد القالب الحرجة أثناء التصنيع وأثناء إنتاج الأجزاء المختومة وعيًا بالعملية، وليس فقط القدرة على الفحص. اطلب نماذج لمخططات التحكم ووثائق Cpk من مشاريع سابقة قابلة للمقارنة.
- الشهادات:تحدد شهادة ISO 9001 نظامًا أساسيًا لإدارة الجودة. بالنسبة لتطبيقات السيارات، عادةً ما يكون معيار IATF 16949 إلزاميًا. هؤلاءشهادات الجودة لصانع القوالب الدقيقةالتأكد من أن المورد يحتفظ بأنظمة موثقة للتحكم في العمليات، وليس فقط نتائج الفحص النهائية.
دعم الإنتاجيحدد ما يحدث بعد السفن يموت. الأدوات الدقيقة ليست شراء-و-نسيان الأصل:
- خدمات تجريب:هل يستطيع المورد إجراء اختبارات تمثيلية للإنتاج-على المكابس التي تتوافق مع ملف تعريف الحمولة والسرعة والسكتة لديك؟ قم بالتجربة على مشكلات الأقنعة الصحفية ذات الحجم الصغير أو غير المتطابقة والتي تظهر فقط في بيئة الإنتاج الخاصة بك.
- برامج الصيانة المستمرة:هل يقدم المورد خدمات الصيانة المجدولة وإعادة الطحن ودعم الإصلاح في حالات الطوارئ؟ إن المورد الذي يصنع القالب ويبتعد عنه يتركك تتحمل جميع مخاطر دورة الحياة.
- الاستجابة الهندسية:عندما يحتاج القالب إلى تعديل لتغيير مادة أو مراجعة هندسية، فإن وقت الاستجابة مهم. يتكيف الموردون الذين لديهم طاقم عمل متخصص في هندسة القوالب بشكل أسرع من المتاجر حيث يتضاعف صانعو الأدوات كمصممين.
مطابقة قدرات الموردين مع متطلبات المشروع
ليس كل مشروع يحتاج إلى نفس ملف تعريف المورد. يجب أن تتغير معايير تقييم موردي قوالب الختم التي تعطيها الأولوية بناءً على معلمات التطبيق المحددة الخاصة بك. تقدم الدعامة الهيكلية الكبيرة المختومة من الفولاذ الطري عند ± 0.1 مم متطلبات مصادر مختلفة تمامًا عن محطة الموصل الكهربائي المصغرة التي يتم الاحتفاظ بها حتى ± 0.02 مم عبر خمسة ملايين قطعة سنوية.
أربعة متغيرات للمشروع يجب أن تقود قائمتك المختصرة:
- حجم الجزء والهندسة:يقوم الموردون بتطوير خبراتهم حول نطاقات الحجم. يعمل المتجر المخصص لألواح السيارات الكبيرة بشكل مختلف عن المتجر الذي يركز على المكونات الصغيرة والمعقدة. إن مطابقة غلاف الجزء الخاص بك مع المكان المناسب للمورد يضمن توافق المعدات والتركيبات وقدرات الفحص بشكل طبيعي مع متطلباتك.
- فرقة التسامح:وتتطلب التفاوتات الأكثر صرامة الموردين ذوي القدرة العملية المثبتة على هذا المستوى، وليس فقط المعدات القادرة على القيام بذلك نظريًا. اطلب الأدلة من عمليات الإنتاج، وليس النماذج الأولية.
- الحجم السنوي:تتطلب البرامج ذات الحجم الكبير-من الموردين نظام تخطيط السعة، واستراتيجيات الأدوات الاحتياطية، والبنية الأساسية للإنتاج للحفاظ على الإنتاجية دون تدهور الجودة على مدار عمليات التشغيل الممتدة.
- نوع المادة:تمثل السبائك الغريبة أو الفولاذ المتقدم-عالي القوة أو سبائك النحاس الرقيقة-تحديات تشكيل فريدة من نوعها. يتجنب الموردون ذوو الخبرة في التعامل مع مواد قطع العمل المحددة -حالات فشل منحنى التعلم التي تكلف الوقت والأدوات.
بالنسبة للفرق الهندسية التي تقوم بتوفير الأدوات اللازمة للأجزاء المهمة الصغيرة -والدقيقة والمتسامحة-، غالبًا ما يقدم الموردون المتخصصون نتائج أفضل من المتاجر المتخصصة. المتخصصين في هذا المجال مثلييتشين، وتركيز معداتهم، وتطوير العمليات، وأنظمة الجودة بشكل خاص على الإنتاج الضخم القابل للتكرار للمكونات ذات التسامح المحكم. تُترجم هذه الخبرة المركزة إلى دورات تطوير أقصر، وتكرارات تجريبية أقل، ونتائج إنتاج أكثر قابلية للتنبؤ بها مقارنة بالمتاجر التي تنشر اهتمامها عبر مجموعة واسعة من أحجام الأجزاء وفئات التسامح.
يوفر تسلسل التقييم أدناه إطارًا قابلاً للتكرار للانتقال من تعريف المتطلبات إلى اختيار الموردين:
- تحديد متطلبات التسامح والحجم:قم بتوثيق مواصفات الأبعاد المهمة-ل-ميزات الجودة والحجم السنوي والعمر المتوقع قبل الاتصال بأي موردين. المتطلبات الغامضة تنتج اقتباسات غامضة.
- قائمة مختصرة من الموردين ذوي القدرة المثبتة:قم بتصفية المرشحين بناءً على الأدلة الموثقة لتحقيق نطاق التسامح الخاص بك بأحجام قابلة للمقارنة. تخلص من الموردين الذين يفتقرون إلى-أدوات التنظيم الكهربائي للأسلاك أو الطحن أو أدوات المحاكاة ذات الصلة.
- اطلب نماذج المقالات-الأولى:اطلب من الموردين المدرجين في القائمة المختصرة إنتاج أجزاء نموذجية من أدوات الإنتاج-باستخدام المادة المحددة لديك. قم بتقييم توافق الأبعاد وجودة الحافة وتشطيب السطح والاتساق عبر دفعة عينة، وليس مجرد قطعة واحدة.
- التحقق من وثائق SPC:مراجعة بيانات قدرة العملية من تشغيل العينة. تشير قيم Cpk الأعلى من 1.33 على الأبعاد الحرجة إلى عملية تتمحور داخل نطاق التسامح الخاص بها مع هامش التباين الطبيعي. تشير القيم الأقل من 1.0 إلى عملية لا يمكنها الاحتفاظ بالمواصفات بشكل موثوق.
- تقييم شروط الدعم والصيانة المستمرة:تأكيد ما يحدث بعد تسليم القالب. قم بتقييم خدمات إعادة الطحن وتوافر المكونات الاحتياطية والتغيير الهندسي وشروط الضمان. غالبًا ما يكلف سعر القالب المنخفض من المورد دون دعم ما بعد البيع تكلفة أكبر على مدار عمر الأدوات.
هذا النهج المنظم يزيل الذاتية مما هو في نهاية المطاف قرار هندسي. السعر مهم، ولكنه متغير واحد من بين العديد من المتغيرات. نادرًا ما يكون المورد الذي يقدم أقل عرض أسعار ولكن لا يمكنه إثبات القدرة على المعالجة أو تقديم وثائق FAI كاملة أو دعم القالب طوال فترة الإنتاج هو الخيار الأقل تكلفة- عند قياسه عبر دورة حياة الأدوات الكاملة. تتلخص كيفية اختيار مورد قوالب الختم الدقيق في مطابقة القدرة التي تم التحقق منها مع المتطلبات الموثقة، ثم تأكيد التطابق مع الأدلة المادية قبل الالتزام بحجم الإنتاج.
بناء إستراتيجية قوالب الختم الدقيقة الخاصة بك
إن اختيار المورد المناسب هو الحلقة الأخيرة في سلسلة تبدأ قبل ذلك بكثير. كل قرار يتم تناوله في هذه المقالة، بدءًا من اختيار نوع القالب إلى مواصفات المواد إلى مطابقة الضغط، يؤدي إلى نتيجة واحدة: ما إذا كانت الأجزاء المختومة الخاصة بك تلبي المواصفات باستمرار بتكلفة منطقية من الناحية التجارية. تتعامل الفرق الهندسية التي تقوم بهذا الأمر بشكل صحيح مع الختم الدقيق كمشكلة في النظام، وليس كشراء للمكونات.
أخطاء في المواصفات يجب تجنبها
تحدث معظم الأخطاء المكلفة قبل قطع الفولاذ. تعمل أخطاء تصميم قوالب الختم الشائعة هذه على تضخيم الميزانيات بهدوء وضغط عمر القالب دون تقديم أي فائدة في الأداء:
- الإفراط في-التسامح مع الميزات غير-الحرجة:كل نقطة عشرية على الرسم تحمل سعرًا. كما يلاحظ مهندسو الصناعة باستمرار، فإن تحديد ±0.02 مم على الميزة التي تعمل بشكل مثالي عند ±0.1 مم يؤدي إلى تضييق خلوص القالب، وفولاذ الأدوات الأكثر صلابة، والشحذ بشكل متكرر، كل ذلك دون تحسين المنتج. احتفظ بالتفاوتات الصارمة للميزات التي تتطلبها حقًا.
- ضمن -تحديد مواد القالب لحجم الإنتاج:إن القالب المصنوع من A2 عندما يتطلب عمر التشغيل D2 أو مسحوق تعدين الصلب سوف يتآكل قبل الأوان، مما يتطلب تجديدًا مبكرًا يؤدي إلى تآكل وفورات التكلفة من الأدوات الرخيصة.
- تجاهل التوافق الصحفي:يؤدي تصميم القالب دون التأكد من حمولة الضغط والارتفاع المغلق ومنطقة السرير وملف حركة الشريحة إلى مفاجآت تجريبية تؤدي إلى تأخير الإنتاج وتتطلب أحيانًا تعديل القالب.
- الفشل في تخطيط الصيانة من مرحلة التصميم:تم تصميم القوالب دون السماح بإعادة الطحن، أو مكونات التآكل التي يمكن الوصول إليها، أو أحكام تركيب أجهزة الاستشعار التي تفرض صيانة تفاعلية تكلف 25-30% أكثر من النهج الاستباقي.
إن معرفة كيفية تقليل تكاليف قوالب الختم دون فقدان الدقة تبدأ هنا: اقضي وقتًا هندسيًا في مرحلة الرسم لتحديد التفاوتات التي تدفع الوظيفة فعليًا، ثم قم بمطابقة كل قرار نهائي مع تلك المتطلبات الحقيقية بدلاً من المواصفات التعسفية.
بناء استراتيجية ختم الدقة
تتبع إستراتيجية قالب الختم للفرق الهندسية تسلسلًا منطقيًا يعمل على مواءمة متطلبات الأجزاء مع قرارات الأدوات:
- ابدأ بوظيفة الجزء. حدد الأبعاد المهمة للتجميع أو الأداء أو السلامة، والأبعاد التي تسمح بالتفاوتات القياسية.
- حدد نوع القالب الذي يتوافق مع ملف تعريف الهندسة والحجم والتسامح الخاص بك: تقدمي للحجم العالي-تعقيد الحجم، مركب للتسطيح-الأجزاء الحرجة، نقل للهندسة الكبيرة أو العميقة-المرسومة.
- حدد مواد القالب والطلاءات بناءً على عمر التشغيل المتوقع وخصائص قطعة العمل، وليس فقط التكلفة الأولية.
- قم بمطابقة قدرة الضغط مع متطلبات تشكيل القالب، وخاصة التحكم في حركة الشريحة لعمليات التشكيل ذات التفاوت المحكم.
- قم بإنشاء بروتوكولات الصيانة، وفترات الشحذ، ومعايير الفحص، وحدود نهاية-العمر الافتراضي، قبل بدء الإنتاج وليس بعد ظهور المشكلات.
يعد أداء قالب الختم الدقيق نتيجة للنظام، وليس أحد مواصفات المكونات. لا يوجد عنصر واحد، سواء كان مادة أو طلاء أو ضغط أو جدول صيانة، يوفر الدقة في عزلة. إنها تنبثق من القرارات المتكاملة التي تعزز بعضها البعض عبر دورة حياة الأدوات بأكملها.
إن اتباع أفضل الممارسات لمواصفات قالب الختم الدقيق يعني قبول أن كل قرار يقيد القرار التالي. هدف التسامح يملي درجة المواد. تؤثر درجة المواد على اختيار الطلاء. يعتمد أداء الطلاء على ديناميكيات الضغط. سلوك الصحافة يحدد تكرار الصيانة. قم بكسر أي رابط وسيكون أداء النظام ضعيفًا بغض النظر عن مدى جودة تصميم العناصر الأخرى.
بالنسبة للفرق الهندسية المستعدة للانتقال من البحث إلى المصادر النشطة، خاصة بالنسبة للأجزاء الصغيرة ذات التحمل-المهمة والمصممة للإنتاج الضخم القابل للتكرار،حلول قوالب الختم الدقيقة من YICHENتقديم نقطة بداية عملية لمحادثات الموردين المستندة إلى إطار التقييم الموضح أعلاه.
الأسئلة المتداولة حول قوالب الختم الدقيقة
1. ما هو الفرق بين قالب الختم الدقيق وقالب الختم القياسي؟
يستهدف قالب الختم الدقيق التفاوتات من ±0.01 مم إلى ±0.05 مم مع إمكانية التكرار عبر ملايين الدورات، بينما تعمل القوالب القياسية عند ±0.1 مم أو أكثر مرونة. تتطلب القوالب الدقيقة خلوصًا أكثر إحكامًا من التثقيب-إلى-القالب (3-5% من سماكة المادة مقابل 8-12%)، وفولاذ الأدوات عالي الجودة مثل DC53 أو SKD11، وأنظمة توجيه محمل الكرات، والأسطح المصقولة كالمرآة. إن الفارق الحقيقي ليس التسامح في الجزء الأول ولكن القدرة على الحفاظ على دقة الأبعاد طوال عمر الإنتاج الكامل للأداة.
2. ما هي مدة بقاء قوالب الختم الدقيق؟
يعتمد عمر القالب على درجة فولاذ الأداة وطلاءات السطح ومواد الشغل ونظام الصيانة. تحقق قوالب AISI D2 عادةً ما بين 500000 إلى 2000000+ ضربة لعمليات التقطيع. يعمل الفولاذ المساحيق مثل CPM 10V على إطالة العمر الافتراضي إلى 2,000,000-5,000,000+ ضربة، بينما يمكن أن تصل إدخالات كربيد التنجستن إلى 5,000,000-10,000,000+ ضربة. يمكن أن يؤدي تطبيق الطلاءات مثل TiAlN إلى تمديد فترات التجديد بنسبة تزيد عن 500%. تعد الصيانة الوقائية المناسبة، بما في ذلك عملية الشحذ المجدولة ومراقبة الحالة، أمرًا ضروريًا للوصول إلى هذه الأرقام باستمرار.
3. كيف يمكنك الاختيار بين القالب التدريجي والنرد النقل؟
يعتمد القرار على حجم الجزء وشكله الهندسي وحجمه. تتفوق القوالب التقدمية في الأجزاء الصغيرة إلى المتوسطة ذات التعقيد المعتدل بكميات كبيرة (100،000+ سنويًا)، باستخدام تسلسل المحطات الشريطية-المغذية المتعددة- لتحقيق التفاوتات المشددة بكفاءة. تعتبر قوالب النقل ضرورية عندما تكون الأجزاء كبيرة جدًا بحيث لا يمكن تغذية الشريط بها، أو تتطلب سحبًا عميقًا، أو تحتاج إلى التدوير بين المحطات. تقوم أنظمة النقل بنقل الفراغات الفردية عبر الأصابع، مما يوفر مرونة أكبر للأشكال الهندسية ثلاثية الأبعاد المعقدة ولكنها تتطلب المزيد من البنية التحتية للتشغيل الآلي.
4. ما هي الطلاءات التي تعمل بشكل أفضل لإطالة عمر قالب الختم؟
أفضل طلاء يعتمد على وضع الفشل السائد. يعتبر TiAlN فعالاً للغاية ضد تآكل المواد اللاصقة وتهيجها، حيث أظهرت الدراسات أن مكاسب مدى الحياة تتجاوز 500% في قوالب D2. توفر طبقات DLC احتكاكًا منخفضًا للغاية (أقل من 0.15) وتمنع الانزعاج عند ختم الألومنيوم أو النحاس. توفر TiCN مقاومة فائقة للتآكل الكاشطة للصفائح المعدنية الأكثر صلابة. تعمل عملية النيترة على تحسين مقاومة الكلال من خلال طبقة صلبة منتشرة-تقاوم تشقق السطح. تعد مطابقة الطلاء مع آلية التآكل المحددة أمرًا بالغ الأهمية، حيث أن الطلاء الخاطئ يوفر الحد الأدنى من الفائدة بغض النظر عن التكلفة.
5. ما الذي يجب أن تبحث عنه عند اختيار مورد قوالب الختم الدقيق؟
قم بتقييم الموردين عبر ثلاثة أبعاد: القدرة الفنية (التفاوتات الموثقة من عمليات الإنتاج،-التخطيط والتنظيم والطحن الداخلي للأسلاك، وبرامج المحاكاة)، وأنظمة الجودة (أول-فحص المقالة مع رسم خرائط كامل للأبعاد، وبيانات SPC مع Cpk أعلى من 1.33، أو شهادة ISO 9001 أو IATF 16949)، ودعم الإنتاج (التجربة على المطابع التمثيلية، وبرامج الصيانة، والاستجابة للتغيير الهندسي). بالنسبة للأجزاء الصغيرة والمهمة-المهمّة، يركز المتخصصون مثل YICHEN بشكل خاص على أدوات الإنتاج الضخم القابلة للتكرار، مما يوفر خبرة مركزة قد تفتقر إليها المتاجر العامة. تحقق دائمًا من القدرة باستخدام العينات المادية قبل الالتزام بالحجم.


