


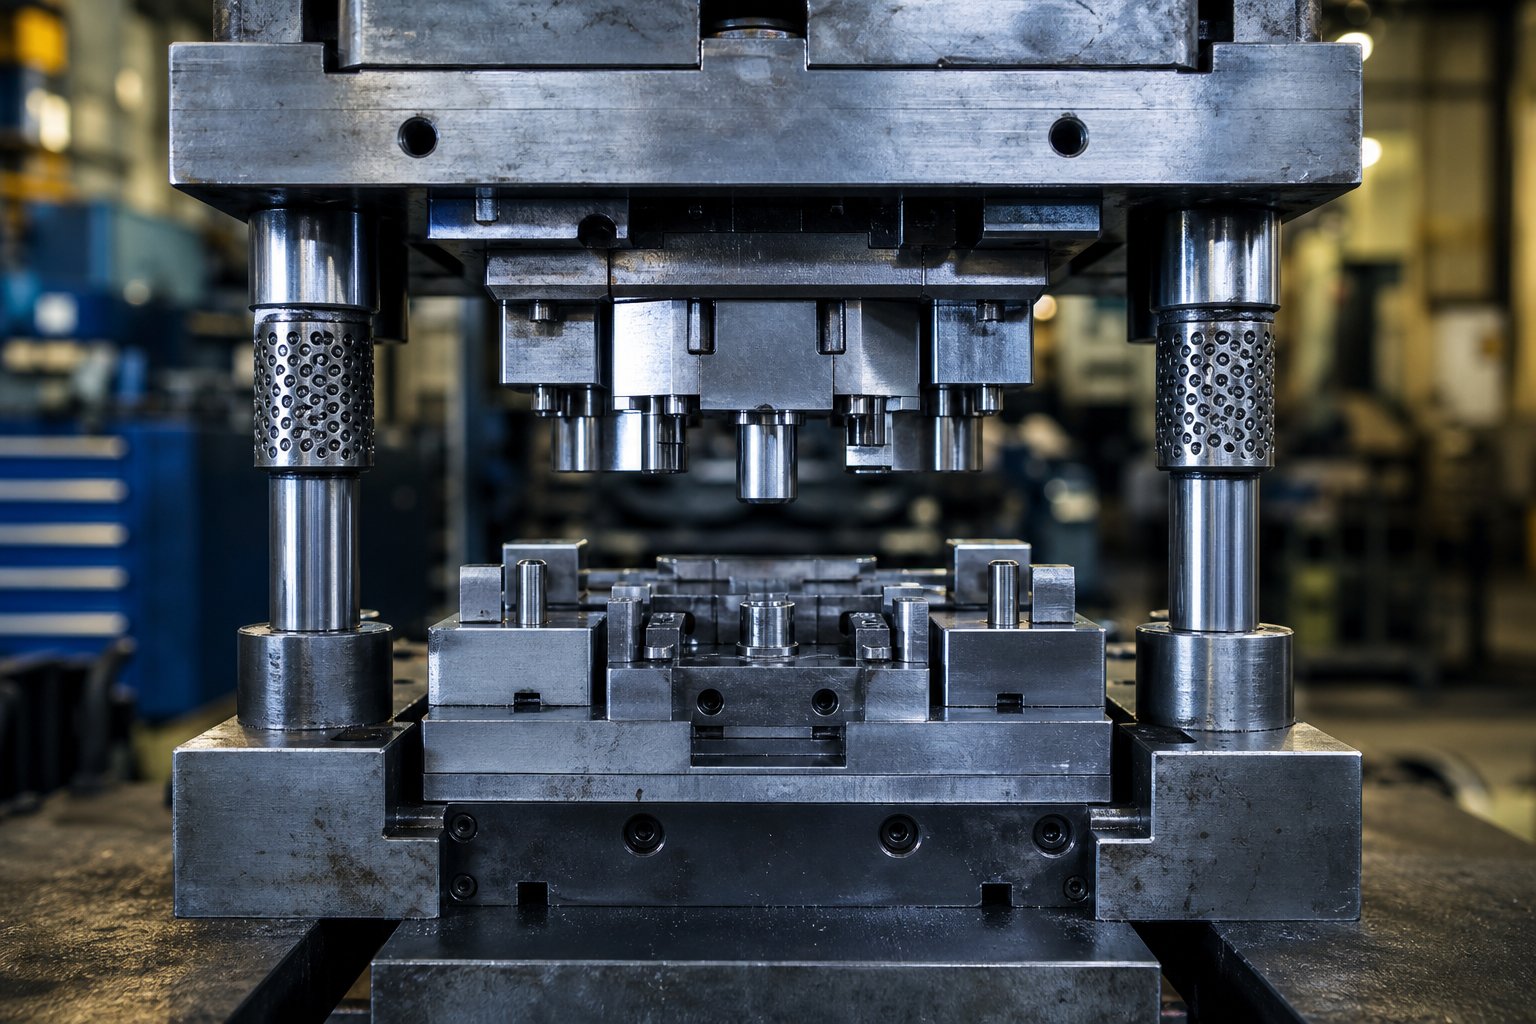
ما الذي تفعله أداة الختم فعليًا
عندما تدخل لوحة مسطحة من الفولاذ إلى المكبس وتخرج كدعامة نهائية أو موصل أو لوحة هيكل، فإن المكون المسؤول عن هذا التحويل هو قالب أداة الختم. قد يبدو الأمر بسيطًا، لكن الهندسة التي تكمن وراءه تحدد ما إذا كنت ستحصل على أجزاء متسقة على نطاق واسع أو صناديق خردة مليئة بالمخلفات.
ما هي أداة الختم التي تموت
لذاما هو ختم يموت، بالضبط؟ وهو في جوهره عبارة عن مجموعة هندسية من المكونات الصلبة - المثقوبة وكتلة القالب ولوحة التجريد ونظام التوجيه - المثبتة داخل مكبس ميكانيكي أو هيدروليكي. عندما تدور دورة الضغط، يطبق هذا التجميع قوة متحكم بها لقطع أو ثني أو تشكيل الفراغات المعدنية المسطحة إلى أجزاء ذات شكل شبكي - بدقة قابلة للتكرار.
قالب أداة الختم عبارة عن مجموعة أدوات مصممة بدقة -تستخدم قوة يمكن التحكم فيها لتحويل الصفائح المعدنية المسطحة إلى مكونات نهائية من خلال عمليات القطع أو الثني أو التشكيل.
قد تتساءل: ما هي القوالب مقارنة بالقوالب أو أدوات الضغط العامة؟ التمييز مهم. يقوم القالب بتشكيل المادة التي تبدأ في حالة سائلة أو مرنة - فكر في الحقن-البلاستيك المقولب أو القالب-الألومنيوم المصبوب. وعلى النقيض من ذلك، يعمل قالب الختم على الصفائح المعدنية الصلبة في درجة حرارة الغرفة، ويعيد تشكيلها من خلال القوة الميكانيكية بدلاً من ملء التجويف. وبينما "الأدوات" هيمصطلح شامل واسع النطاقيغطي القالب جميع أدوات التصنيع المساعدة (التركيبات، والأدوات، وأجهزة القياس، وأكثر من ذلك)، وهو الأداة المادية المحددة التي تحدد هندسة الأجزاء أثناء عملية الختم. إن فهم عملية الختم مقابل طرق التشكيل الأخرى يبدأ هنا - بالقالب نفسه.
لماذا يموت الختم مهم في التصنيع
إذا كنت تتساءل عن ماهية التصنيع من وجهة نظر الإنتاج، فإن الإجابة ترتبط مباشرة بالحجم والاتساق والتكلفة. يتيح قالب الختم المعدني للمصنعين إنتاج آلاف أو حتى ملايين الأجزاء المتماثلة بتفاوتات ضيقة مثل0.0002 بوصة. تعتمد ألواح أبواب السيارات، وعلب التدريع الإلكترونية، وأغطية الأجهزة، والمشابك الهيكلية الفضائية - جميعها على أداة الختم وتجميعات القوالب التي تعمل بسرعة عالية مع أقل قدر من الاختلاف.
تتحكم جودة القالب بشكل مباشر في ثلاثة أشياء يهتم بها مديرو المصادر والمهندسون كثيرًا: تحمل الأجزاء، وتشطيب السطح، وتكلفة القطعة-. يعمل القالب المصمم جيدًا- على تقليل الخردة، ويقلل من العمليات الثانوية، ويحافظ على أوقات الدورات قصيرة. يؤدي التصميم السيئ إلى حدوث نتوءات، وانحراف في الأبعاد، وتوقف غير مخطط له يمتد عبر سلسلة التوريد بأكملها.
هذه العلاقة بين سلامة القالب وأداء الإنتاج هي بالضبط السبب وراء أن فهم بنية القالب - الأنواع والمكونات والمواد المعنية - يصبح الخطوة الأولى نحو تشخيص حالات الفشل قبل أن تصبح باهظة الثمن.
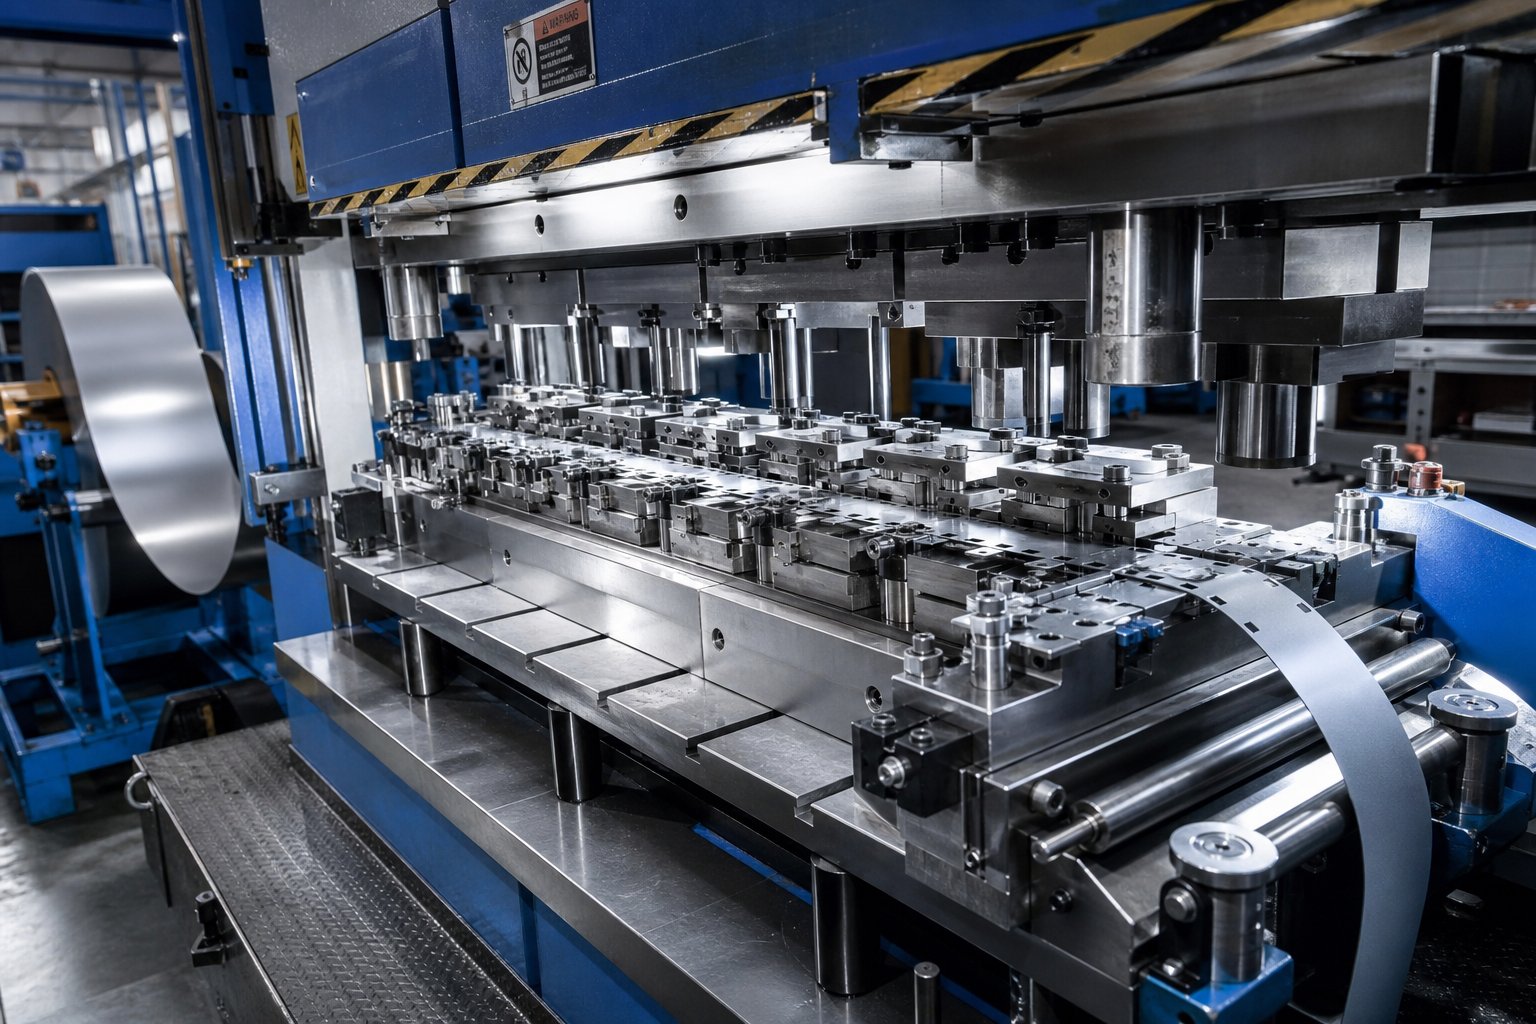
أنواع قوالب الختم ومتى يتم استخدام كل منها
إن تصميم القوالب ليس قرارًا واحدًا-مقاسًا-يناسب-جميع القرارات. إن نوع قالب الختم الذي تحدده يشكل كل شيء في المراحل النهائية - من وقت الدورة، وتكلفة كل-قطعة، وميزانية الأدوات، وحتى مدى سرعة التنقل بين مراجعات الأجزاء. يعد اختيار التكوين الخاطئ لحجمك أو هندستك أحد أسرع الطرق لتآكل الهوامش. هنا كيفالأنواع الرئيسية لقوالب الختمانهيار في الممارسة العملية.
محطة واحدة-تموت لإجراء عمليات بسيطة
تخيل أنك بحاجة إلى غسالة مسطحة مغطاة بشريط فولاذي، أو سلسلة من فتحات التثبيت المثقوبة في حامل. يتعامل قالب المحطة الواحد- مع عملية واحدة في كل ضغطة ضغط: التقطيع أو الثقب أو الثني. يتم عزل كل عملية قالب، مما يحافظ على سهولة الأدوات وقصر المهلة الزمنية.
القالب القياسي في هذه الفئة - على سبيل المثال، قالب التقطيع الأساسي - هو الخيار الأكثر فعالية من حيث التكلفة-عندما يكون حجمك السنوي منخفضًا إلى متوسطًا أو عندما تقوم بتشغيل عمليات ثانوية على الأجزاء التي مرت بالفعل بالتشكيل الأولي. الإعداد سريع، واستكشاف الأخطاء وإصلاحها بسيط، ويظل الاستثمار الأولي في حده الأدنى. المقايضة؟ تتطلب كل عملية إضافية ضغطة منفصلة، مما يزيد من العمل ووقت المناولة مع ارتفاع الأحجام.
قوالب تصاعدية لعمليات التشغيل ذات-الكميات العالية
عندما يصل الإنتاج إلى مئات الآلاف أو ملايين الأجزاء سنويًا، تصبح القوالب التقدمية هي العمود الفقري. تعمل عملية الختم المعدني في القالب التدريجي على النحو التالي: يتقدم شريط التغذية بالملف-من خلال محطات متعددة داخل أداة واحدة. تؤدي كل ضربة ضغط في الوقت نفسه عملية مختلفة - للثقب في المحطة الأولى، والتحزيز في المحطة الثانية، والتشكيل في المحطة الثالثة - ويتم إسقاط الجزء النهائي في المحطة النهائية في كل دورة.
والنتيجة هي انخفاض تكلفة القطعة-بشكل كبير والحد الأدنى من تدخل المشغل. وتتمثل المقايضة في استثمار أعلى في الأدوات مقدمًا وتصميم أطول-إلى-مهلة الإنتاج. ولكن على نطاق واسع، فإن عائد الاستثمار على القالب التدريجي يفوق بكثير تشغيل نفس الجزء عبر إعدادات محطة -مفردة متعددة. هذا هو المكان الذي تتقارب فيه كفاءة القوالب والختم حقًا.
النقل والموت المركب
تكون بعض الأجزاء كبيرة جدًا أو مرسومة بعمق جدًا بحيث لا تظل متصلة بشريط ناقل. يعمل ختم النقل على حل هذه المشكلة عن طريق قطع الفراغات الفردية ونقلها ميكانيكيًا من محطة إلى أخرى داخل المطبعة. تعتبر ألواح هياكل السيارات، وأغلفة أواني الطهي، والمبيتات-العميقة من العناصر المرشحة النموذجية. يمكنك الحصول على كفاءة-المحطات المتعددة للأدوات التقدمية بدون القيود الهندسية للمواد التي يتم تغذيتها بالشريط-.
تتخذ القوالب المركبة نهجا مختلفا. يقومون بإجراء عمليات قطع متعددة - للتقطيع والثقب، على سبيل المثال - في وقت واحد بضغطة ضغط واحدة في محطة واحدة. تنتج عملية الختم في القالب المركب أجزاء مسطحة بشكل استثنائي وخالية من النتوءات-، مما يجعلها مثالية للغسالات والحشوات والحشيات حيث يكون تحمل التسطيح أمرًا بالغ الأهمية.
| نوع القالب | نطاق الحجم النموذجي | تعقيد الجزء | المهلة النسبية | تكلفة الأدوات النسبية | أفضل عائد على الاستثمار عندما... |
|---|---|---|---|---|---|
| محطة -مفردة | منخفضة إلى متوسطة | بسيطة (عملية واحدة) | قصير | قليل | تظل الكميات السنوية أقل من 10000 جزء تقريبًا أو تكون هناك حاجة إلى عمليات ثانوية |
| تقدمية | عالية إلى عالية جدًا | متوسطة إلى عالية (الانحناءات، الأشكال، الثقب) | طويل | عالي | يتجاوز الحجم ~50,000+ جزء/السنة مع هندسة متكررة |
| تحويل | متوسطة إلى عالية | عالية جدًا (كبيرة وعميقة-مرسومة) | طويل | عالية جدًا | الأجزاء كبيرة جدًا بالنسبة للشريط أو تتطلب سحبًا عميقًا |
| مُجَمَّع | منخفض إلى مرتفع | منخفض (مسطح ومتعدد القطع-) | معتدل | واسطة | إن التسطيح والتركيز أكثر أهمية من تشكيل التعقيد |
والمنطق المالي واضح وصريح: فالاستثمار الأعلى في الأدوات لا يؤتي ثماره إلا عندما يتم استهلاك حجمه بالسرعة الكافية. لا يزال بإمكان القالب التدريجي الذي يكلف ما بين خمسة إلى عشرة أضعاف تكلفة إعداد محطة واحدة-توفير تكلفة إجمالية أقل للملكية إذا كان الطلب السنوي يبرر التشغيل الآلي. وعلى العكس من ذلك، فإن الإفراط في-الاستثمار في قالب نقل معقد لجزء منخفض الحجم-يؤدي إلى قفل رأس المال في الأدوات التي لا تصل أبدًا إلى نقطة التعادل.
إن مطابقة بنية القالب مع واقع الإنتاج الخاص بك هو القرار الاستراتيجي الأول. ولكن حتى نوع القالب الصحيح سيكون أداؤه ضعيفًا إذا تم تحديد مكوناته الداخلية بشكل سيئ - وهو ما يقودنا إلى ما هو موجود بالفعل داخل التجميع وكيف تساهم كل قطعة في دورة الختم.
المكونات الرئيسية داخل مجموعة قوالب الختم
قد تبدو مجموعة قوالب الختم وكأنها كتلة صلبة من الفولاذ مثبتة بمسامير في مكبس، ولكن قم بفتحها وستجد العشرات من أجزاء قوالب الختم المترابطة تعمل بشكل متناغم. عندما يخرج أحد المكونات عن المواصفات، يشعر النظام بأكمله بوجود - نتوءات، وسوء تغذية الشرائط، وانقطاع اللكمات. إن فهم كيفية تفاعل هذه القطع يمنح المهندسين والمشترين مفردات مشتركة لتحديد الأدوات وتشخيص المشكلات بشكل أسرع.
جمعيات القالب العلوي والسفلي
تبدأ كل مجموعة قوالب معدنية بنصفين هيكليين: يتم تثبيت الحذاء العلوي على مكبس الضغط، ومسامير الحذاء السفلية على سرير الضغط. تعمل هذه الألواح الفولاذية الثقيلة كأساس لكل مكون آخر في التجميع. فكر فيها كالهيكل - إذا انثنيت أو تحركت تحت الحمولة، فلن يبقى أي شيء في اتجاه مجرى النهر في محاذاة.
تقوم دبابيس التوجيه والبطانات الدقيقة بتوصيل النصفين، مع الحفاظ على المحاذاة في حدود 0.0001 بوصة طوال شوط الضغط. أصبحت دبابيس توجيه المحامل الكروية- هي المعيار الصناعي لسهولة فصلها وتتبعها المتسق. تقوم حوامل المثقاب والألواح الداعمة بتوزيع أحمال الصدمات عبر الحذاء العلوي، مما يمنع الضغط الموضعي الذي قد يؤدي إلى تشقق اللكمات الفردية أو تشوه جيوب التثبيت.
قطع وتشكيل المكونات
هذا هو المكان الذي يحدث فيه العمل الفعلي. تتفاعل اللكمات والقوالب المعدنية في كل محطة لقطع الشريط وثنيه وتشكيله في شكله الهندسي النهائي. كل مكون لديه وظيفة محددة ضمن دورة الختم:
- اللكمات- اضغط على الصفائح المعدنية لعمل ثقوب أو قطع جوانب؛ متوفر بأشكال الأنف المستديرة والمستطيلة والمربعة والمخصصة.
- أزرار الموت- قم بتوفير حافة القطع المتقابلة التي تتزاوج مع المثقاب، مع إزاحتها بنسبة 5-10% من سمك المادة لإنشاء قص نظيف.
- الطيارين- دبابيس مدببة تحدد موقع الشريط في كل محطة، مما يضمن دقة عرض الملعب وموضع الميزة طوال التقدم.
- المتعريات (الربيع والصلبة)- أمسك الشريط بشكل مسطح أثناء القطع واسحبه بعيدًا عن الثقب عند الضربة لأعلى؛ تتيح أدوات المتعرية الزنبركية قوة تثبيت يمكن التحكم فيها بينما توفر أدوات المتعرية الصلبة صلابة للتقطيع الثقيل.
- ختم الرافعات يموت- ارفع الشريط بين المحطات لمسح المعالم المشكلة وتقليل السحب، مما يتيح تقدمًا سلسًا للخلاصة.
- منصات الضغط- استخدم قوة سفلية يمكن التحكم فيها أثناء عمليات التشكيل لمنع التجعد وإدارة تدفق المواد إلى تجويف القالب.
- نوابض الموت (الميكانيكية والنيتروجين)- قم بتزويد القوة التي تعمل على تشغيل أدوات النزع والرافعات ووسادات الضغط؛ توفر نوابض غاز النيتروجين قوة أعلى في حزمة مدمجة.
- الخدم- قم بتأمين المثقاب وأزرار القالب في موضعها، مما يتيح الاستبدال السريع دون تفكيك مجموعة قوالب الطوابع بالكامل.
لا تعمل مكونات قالب الختم هذه بشكل منفصل. يحدد الطيارون الشريط قبل الاشتباك مع اللكمات. تقوم أدوات المتعرية بتثبيت المادة بشكل مسطح بحيث يكون القطع نظيفًا. بعد دورات الضغط، تقوم رافعات قوالب الختم برفع الشريط حتى يتمكن من التقدم إلى المحطة التالية دون تعطل الميزات المشكلة. يعتمد كل عنصر على العنصر الذي يسبقه - يفوتك إيقاعًا، وتحصل على شرائح خاطئة أو سحب البزاقة.
الأنظمة المساعدة وأجهزة الاستشعار
تتضمن قوالب الضغط المعدنية الحديثة بشكل متزايد المراقبة الإلكترونية كمعدات قياسية بدلاً من الإضافات الاختيارية-.أنظمة الحماية يموتاكتشاف حركة المواد والأحداث الحرجة في الوقت الحقيقي، مما يمنع سوء التغذية وحوادث الموت المكلفة. تشمل أنواع المستشعرات الشائعة ما يلي:
- كاشفات سوء التغذية- تحقق من موضع الشريط قبل أن تكمل المكبس حركتها، مع إيقاف الدورة إذا لم تتقدم المادة بشكل صحيح.
- أجهزة استشعار سبيكة- راقب عملية طرد البزاقة للتأكد من أن المادة المقطوعة تقوم بمسح تجويف القالب، مما يمنع تراكم البزاقة التي تؤدي إلى إتلاف حواف القطع.
- مراقبي القوة- تتبع الحمولة لكل ضربة لوضع علامة على الأحمال غير الطبيعية التي تشير إلى وجود ثقوب مكسورة، أو اختلاف المادة، أو انحراف المحاذاة.
تعمل هذه المستشعرات على تحويل مجموعة قوالب الختم من أداة سلبية إلى أصل إنتاج يتم مراقبته بشكل نشط. إنها تحمي استثمارك في الأدوات المقواة مع الحفاظ على جودة الجزء عبر ملايين الدورات.
وبطبيعة الحال، حتى المكونات المحددة تمامًا سيكون أداؤها ضعيفًا إذا كانت هناك مادة خاطئة خلفها. تحدد درجة الفولاذ والمعالجة الحرارية وطلاء السطح المطبق على كل ثقب وزر وإدخال التشكيل المدة التي تستمر فيها هذه الدقة تحت أحمال الإنتاج.
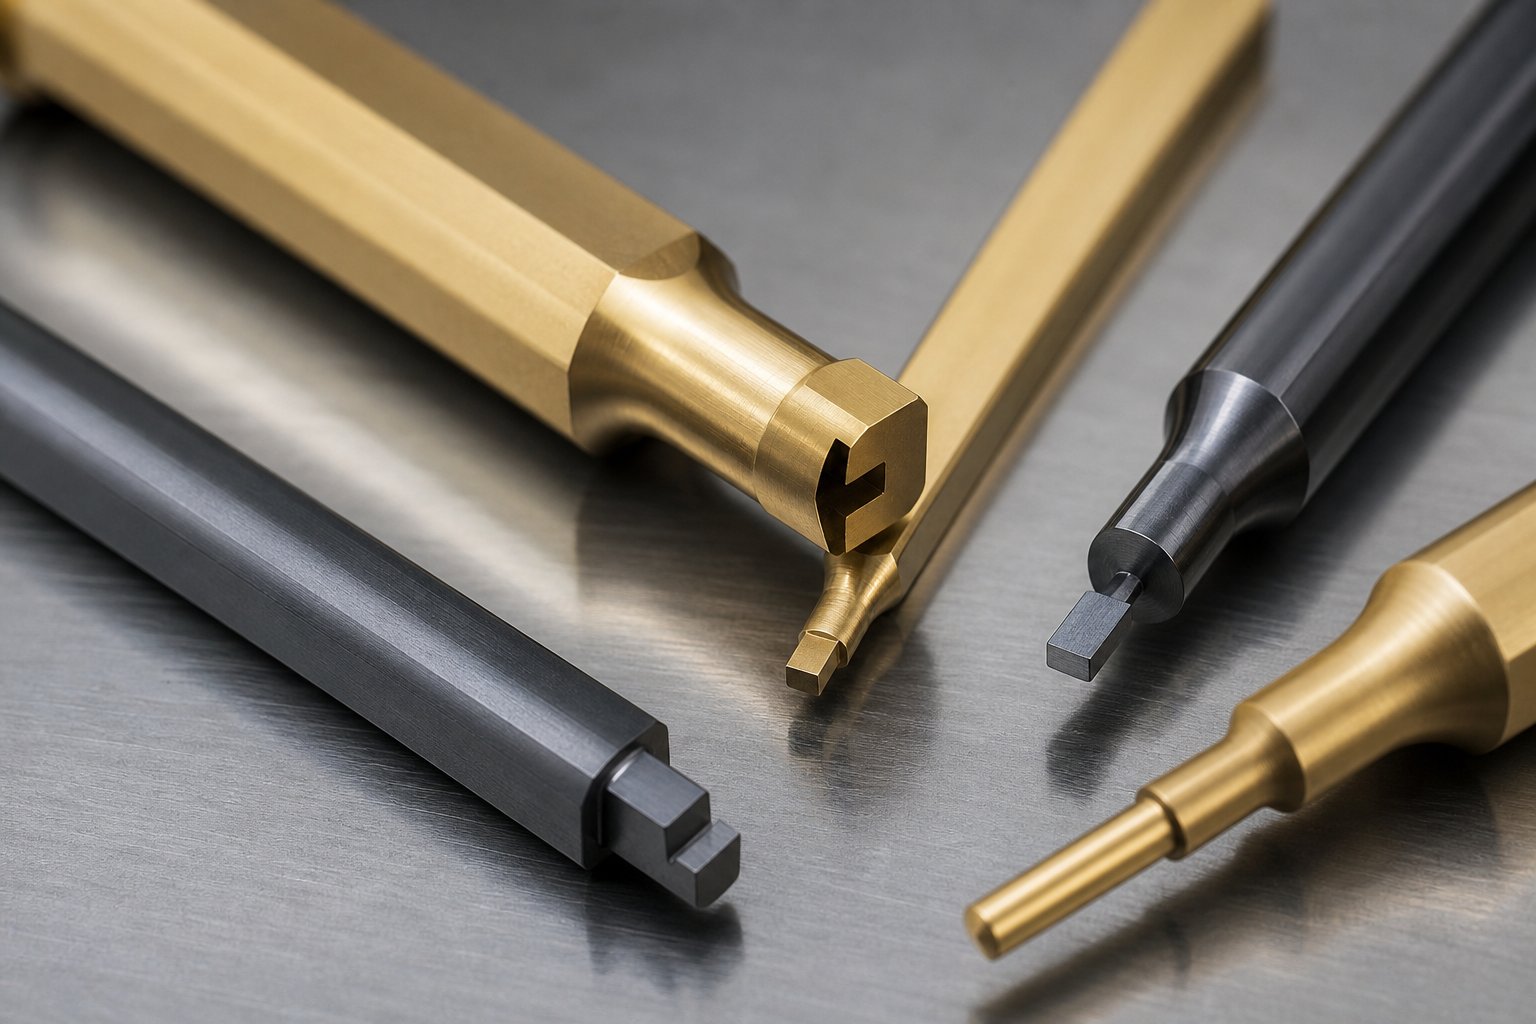
مواد القالب والطلاءات التي تتحكم في طول العمر
يمكن أن تحمل قوالب الختم الفولاذية تفاوتات لملايين الدورات - أو تتآكل خلال بضعة آلاف من الضربات. غالبًا ما يرجع الاختلاف إلى قرار واحد تم اتخاذه في وقت مبكر من مرحلة التصميم: أي نوع من قوالب ختم الفولاذ يدخل في كل محطة قطع وتشكيل، وما إذا كان يتلقى طلاءًا سطحيًا. قم بهذا بشكل صحيح وستعمل أدواتك لفترة أطول بين عمليات الشحذ. إذا أخطأت في الأمر، فإنك تطارد النتوءات والغضب والإخفاقات المبكرة في اللكمات منذ اليوم الأول.
درجات فولاذية للأدوات لتطبيقات مختلفة
لا تتصرف جميع أدوات الفولاذ بنفس الطريقة تحت حمولة الضغط. تختلف كل درجة عن الصلابة والمتانة ومقاومة التآكل بشكل مختلف، مما يعني أن الاختيار الأفضل يعتمد على ما يفعله القالب فعليًا - بسرعة تقطيع عالية-، أو تشكيل ثقيل، أو أي شيء بينهما.
فيما يلي الدرجات الأربع التي ستواجهها غالبًا في إنتاج الفولاذ المختوم:
- D2 (عالي-كربون، عالي-كروم)- المكان المناسب-للعمل البارد-في التقطيع والثقبالتآكل الكاشطة هو وضع الفشل الأساسي. يوفر D2 احتفاظًا ممتازًا بالحواف وعمرًا طويلًا في تطبيقات ختم صفائح الفولاذ، ولكن صلابته المعتدلة تجعله عرضة للتقطيع تحت أحمال الصدمات الثقيلة.
- A2 (تصلب الهواء-)- يقدم أرضية وسط متوازنة بين مقاومة التآكل والمتانة، مع ثبات أفضل للأبعاد أثناء المعالجة الحرارية مقارنة بـ D2. يعد A2 خيارًا قويًا لتشكيل القوالب والتقطيع المعتدل-للحجم حيث تكون هناك حاجة إلى بعض مقاومة الصدمات إلى جانب عمر التآكل المعقول.
- M2 (فولاذ الموليبدينوم عالي السرعة-)- يحتفظ بالصلابة عند درجات الحرارة المرتفعة، مما يجعله مناسبًا لمحطات القالب التقدمية ذات السرعة العالية- حيث تتراكم حرارة الاحتكاك بسرعة. تتفوق M2 في تطبيقات القطع التي تتطلب صلابة ساخنة دون التضحية بمقاومة التآكل.
- S7 (مقاومة الصدمة-)- يعطي الأولوية للصلابة قبل كل شيء. عندما تتعرض المحطة لصدمة شديدة - سحب عميق أو سك أو تشكيل فولاذ سميك عالي القوة - - S7يمتص الصدمات دون أن يتشقق. مقاومة التآكل أقل، لذا فهي تتوافق بشكل أفضل مع الطلاء أو مخصصة للتشكيل بدلاً من القطع.
بالنسبة لمحطات التآكل الشديد- حيث لا يستطيع حتى D2 الاستمرار - فكر لفترة طويلة-قم بتشغيل القوالب التقدمية لتفريغ المواد الكاشطة - تستخدم قوالب ختم كربيد إدراجات كربيد التنغستن. يوفر الكربيد صلابة أعلى بشكل كبير ومقاومة للتآكل من أي أداة فولاذية، على الرغم من أن ذلك على حساب الهشاشة. ستشاهد عادةً مكبس الكربيد-ملائمًا لحوامل الفولاذ في محطات تآكل عالية- محددة بدلاً من بناء قالب كامل من الكربيد.
الطلاءات السطحية التي تطيل عمر القالب
حتى أفضل قوالب الختم الفولاذية تستفيد من طلاء السطح الذي يقلل الاحتكاك ويمنع مادة الشغل من الالتصاق بأسطح الأدوات. تضيف طبقات الطلاء PVD (ترسيب البخار الفيزيائي) طبقة رقيقة وصلبة - عادةً من 2 إلى 10 ميكرون - دون تغيير أبعاد الجزء بشكل ملحوظ أو الحاجة إلى طحن ما بعد - للطبقة.
تشمل الخيارات الأكثر شيوعًا لقوالب ختم الفولاذ ما يلي:
- القصدير (نيتريد التيتانيوم)- طلاء للأغراض العامة-بصلابة تبلغ حوالي 2200 فولت. فهو يقلل الاحتكاك على ختم الفولاذ الكربوني والتقطيع الفولاذي الطري، مما يزيد من فترات الشحذ لعمليات الخدمة الخفيفة-إلى-الخدمة المتوسطة.
- TiCN (كربونيتريد التيتانيوم)- أصعب من TiN عند 3400 فولت تقريبًا مع معامل احتكاك أقل (0.2 مقابل 0.6 لـ TiN). يعتبر TiCN فعالاً بشكل خاص في تشكيل الفولاذ المقاوم للصدأ، حيث يكون التآكل اللاصق والتآكل هما أوضاع الفشل السائدة.
- CrN (نيتريد الكروم)- يتميز بضغط داخلي منخفض، والتصاق ممتاز، ومقاومة عالية للتآكل. يعمل CrN بشكل جيد على قوالب ختم الألومنيوم حيث تميل مواد الشغل الأكثر ليونة إلى التراكم على أسطح الأدوات غير المطلية.
- المحتوى القابل للتنزيل (الماس-مثل الكربون)- أقل معامل احتكاك لأي طلاء PVD شائع (أقل من 0.1)، مع صلابة تصل إلى 4000 فولت. يتفوق DLC على سبائك النحاس والألمنيوم، حيث يمنع الحد الأدنى من التفاعل السطحي حدوث إزعاج تمامًا. الحد الأقصى لسمك الطلاء محدود، لذلك فهو مناسب بشكل أفضل لعمليات التشكيل بدلاً من التقطيع الثقيل.
يبدو معقدا؟ منطق التحديد بسيط ومباشر في الواقع - قم بمطابقة الطلاء بمادة قطعة العمل التي تسبب معظم المشاكل للأدوات غير المطلية.
مطابقة مادة القالب مع قطعة العمل المعدنية
تفرض كل سبيكة من الصفائح المعدنية ضغوطًا مختلفة على القالب. يعتبر ختم الفولاذ المدلفن على البارد بمقياس متوسط متسامحًا نسبيًا مع - D2 مع TiN الذي يتعامل مع معظم التطبيقات. ومن ناحية أخرى، يعتبر الفولاذ المقاوم للصدأ مادة لاصقة ويتصلد-بسرعة، ويتطلب سبائك فولاذية أعلى-وطبقات مضادة للتآكل. يولد الفولاذ عالي القوة- أحمال تشكيل ضخمة تتطلب درجات مقاومة للصدمات-. والألومنيوم، على الرغم من كونه ناعمًا، يتراكم بقوة على أسطح الأدوات دون التشحيم والطلاء المناسب.
| مادة الشغل | التحدي الرئيسي | أوصى يموت الصلب | الطلاء الموصى به | ملحوظات |
|---|---|---|---|---|
| معتدل / الصلب الكربوني (CRS) | ارتداء جلخ | D2 أو A2 | تين | الاقتران القياسي لختم الفولاذ المدرفل على البارد؛ عمر افتراضي طويل مع الصيانة الأساسية |
| الفولاذ المقاوم للصدأ (سلسلة 300/400) | ارتداء لاصقة، مزعجة | A2 أو D2 (تجنب ارتفاع -Cr في قطعة العمل العالية -Cr) | TiCN أو AlCrN | يمكن أن يؤدي التشابه المعدني بين D2 والفولاذ المقاوم للصدأ إلى -اللحام الدقيق؛ حاجز TiCN حاسم |
| فولاذ عالي القوة-/ AHSS | أحمال تشكيل شديدة، وكسر اللكم | S7 (التشكيل) أو M2 (القطع) | TiAlN أو TiCN | المتانة لتشكيل المحطات. الصلابة الساخنة لمحطات القطع-عالية السرعة |
| سبائك الألومنيوم | تراكم المواد، والتسجيل | A2 أو D2 | CrN أو DLC | تمنع طبقات الاحتكاك المنخفضة- التصاق الألومنيوم؛ يلزم إزالة الثقب الأوسع-إلى-القالب |
| سبائك النحاس / النحاس | قشور، علامات السطح | D2 أو A2 | محتوى قابل للتنزيل | الاحتكاك المنخفض للغاية-يمنع النقل؛ تعمل أسطح القالب المصقولة على زيادة فعالية الطلاء |
هناك تفصيل واحد يلفت انتباه المشترين على حين غرة: يجب أيضًا تعديل الخلوص المثقب-إلى-القالب حسب المادة. تتطلب المعادن الأكثر ليونة مثل الألومنيوم خلوصًا أقل (عادةً حوالي 5% من سمك المادة لكل جانب)، بينما يتطلب الفولاذ عالي القوة-المزيد (يصل إلى 12-15%) لتجنب التحميل الزائد للثقب. إن اختيار مجموعة الفولاذ والطلاء المناسبة لقالب الختم لا يعمل إلا إذا كان التصميم الميكانيكي يلائم خصائص قطعة العمل أيضًا.
اختيار المواد يعطي القالب عمره الافتراضي. ومع ذلك، فإن تحقيق هذه الإمكانية يتطلب عملية تصميم وبناء تترجم النية الهندسية إلى أدوات مادية دون إدخال نقاط فشل جديدة على طول الطريق.
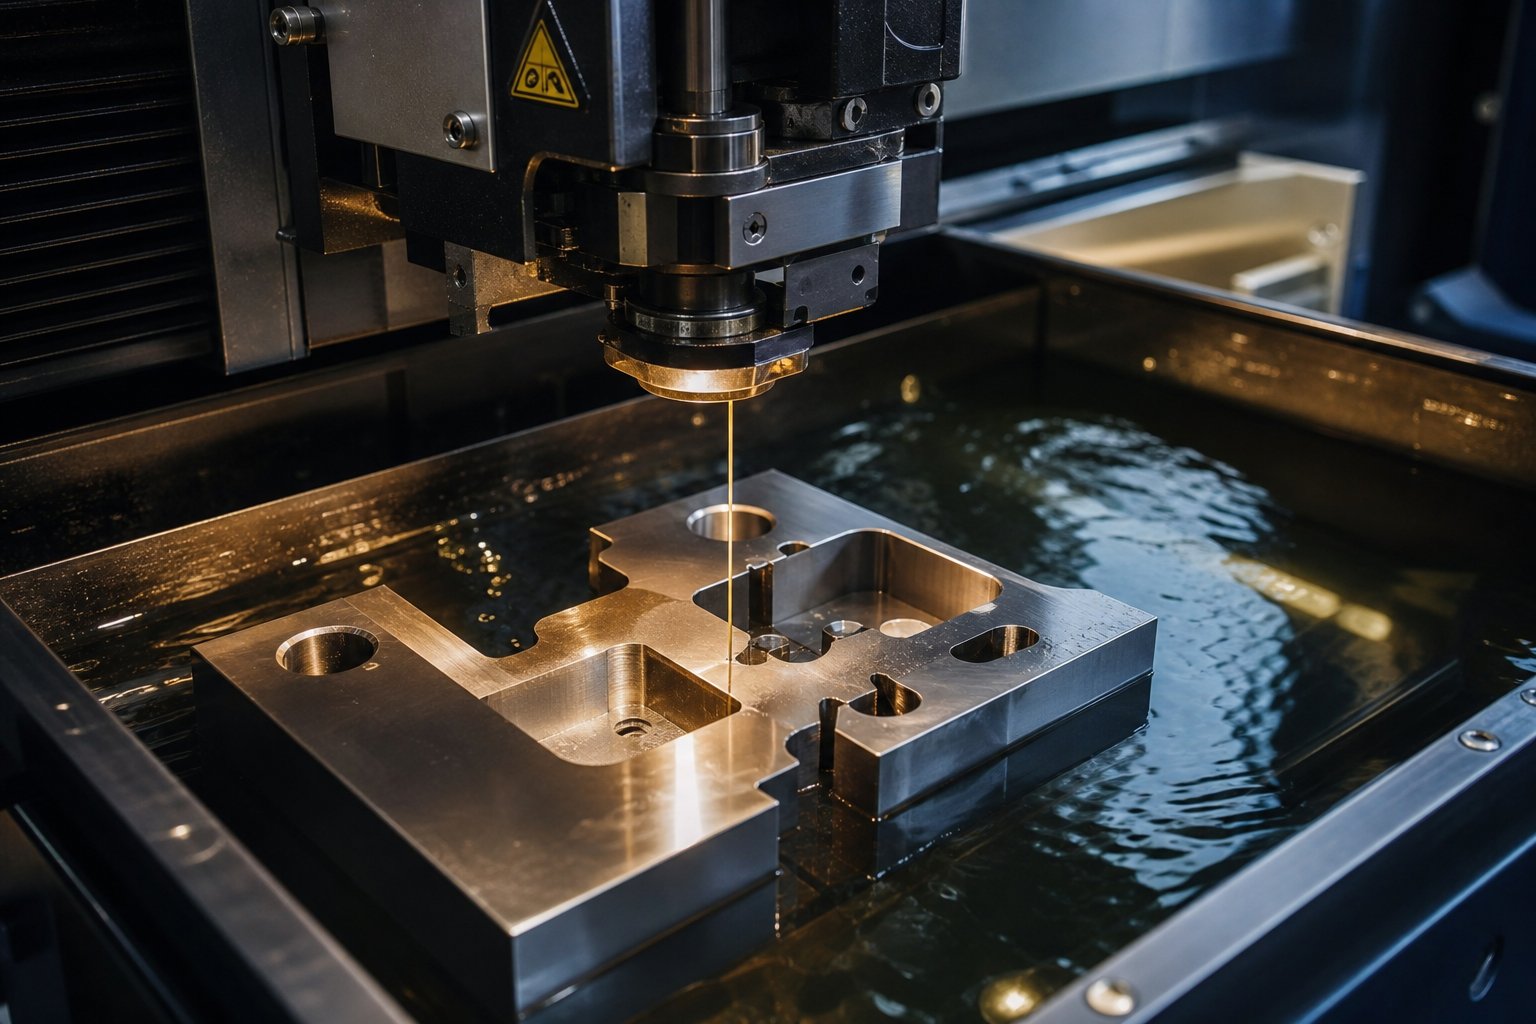
كيف يتم تصميم وبناء قوالب الختم الحديثة
إن اقتباس قالب الختم ليس مجرد ثمن على كتلة من الفولاذ. وراء كل تقدير للمهلة الزمنية ورقم التكلفة، يوجد سير عمل هندسي متعدد-مراحل يحول طباعة الأجزاء ثنائية الأبعاد إلى أدوات جاهزة، اضغط على-. يساعد فهم عملية تصميم قوالب الختم المهندسين على وضع توقعات واقعية ويمنح مديري المصادر السياق الذي يحتاجون إليه لتقييم ما إذا كان الجدول الزمني للمورد منطقيًا بالفعل.
من الطباعة الجزئية إلى تخطيط مفهوم القالب
يبدأ كل مشروع تصميم ختم بالطريقة نفسها: يتلقى المصمم نسخة مطبوعة - كاملة مع وسائل شرح GD&T ومواصفات المواد وأهداف حجم الإنتاج - ويبدأ الهندسة العكسية- لكيفية صنع هذه الهندسة من الصفائح المعدنية المسطحة.
المهمة الأولى هي تحديد تسلسل العملية. ما هي الميزات التي يتم إلغاؤها أولاً؟ أين تحدث الانحناءات؟ هل الجزء يتطلب التعادل؟ مثليلاحظ الفن هيدريك في The Fabricator، يعتمد العدد الدقيق لخطوات العملية على مادة قطعة العمل، وتعقيد الجزء، ومتطلبات التسامح. قد تحتاج شريحة بسيطة إلى أربع أو خمس محطات. قد يتطلب مقطع السيارة المحدد ذو الانحناءات وميزات الرمح المتعددة خمسة عشر أو أكثر.
بالنسبة للقوالب التقدمية، ينتج هذا التحليل تخطيطًا شريطيًا - عرض مخطط يوضح كيفية تقدم الشريط المعدني عبر كل محطة. يحدد تخطيط الشريط:
- عدد المحطات وتسلسل العمليات (الاختراق، الشق، الشكل، القطع)
- تصميم الويب الخاص بالناقل - سواء ظل الشريط مسطحًا (حامل صلب) أو يتطلب حاملات مرنة لاستيعاب تغيرات الارتفاع وتدفق المواد
- إستراتيجية التخلص من الخردة - كيفية خروج مواد النفايات من الأداة من خلال فتحات الخلوص أو من الجوانب
- مسافة الملعب - هي التقدم الدقيق لكل ضغطة ضغط والتي تحافظ على تسجيل الميزات عبر المحطات
استخدام الشريط هو حيث يؤثر تصميم قالب الختم المعدني بشكل مباشر على تكلفة المواد. تعمل إستراتيجية التداخل التي تعمل على زيادة عدد الأجزاء لكل عرض شريط على تقليل نسبة الخردة، بشكل كبير في بعض الأحيان. عند تشغيل كميات كبيرة من -ملايين الأجزاء، فإن تحسين استخدام المواد بنسبة 2-3% يمكن أن يوفر عشرات الآلاف من الدولارات سنويًا. يوازن المصممون هذا مع القيود العملية لقوة الناقل - يجب أن تكون شبكة الناقل صلبة بما يكفي لتغذية الشريط دون التواء، خاصة على المواد الرقيقة حيث تكون الصلابة محدودة.
غالبًا ما تظهر المحطات الخاملة (المواضع التي لا تؤدي أي عمل) في تخطيط المفهوم أيضًا. يتيح ذلك مساحة لأقسام أدوات أقوى، أو إزالة سبيكة مناسبة، أو ببساطة مساحة مادية كافية بين عمليات التشكيل المعقدة. عادةً ما يؤدي تخطيها لتوفير طول القالب إلى نتائج عكسية مع حدوث مشكلات في الصيانة لاحقًا.
محاكاة CAE وتحليل الجدوى
تخيل استثمار ستة أرقام في الأدوات الصلبة، فقط لتكتشف في أول تجربة تجريبية أن الجزء يتجعد أثناء السحب أو يعود إلى ما هو أبعد من التحمل. قبل عقد من الزمان، كان هذا السيناريو شائعا. اليوم، تحليل العناصر المحدودة (FEA) ومحاكاة التشكيل يكتشفان هذه المشكلات قبل قطع أي فولاذ.
تستخدم محاكاة تشكيل الصفائح المعدنية نماذج حسابية للتنبؤ بكيفية تصرف الفراغ تحت أحمال الضغط. يأخذ البرنامج في الاعتبار خصائص المواد (قوة الخضوع، والاستطالة، والتصلب بالإجهاد)، وهندسة الأداة، وظروف الاحتكاك، ومعلمات العملية مثل قوة الحامل الفارغ وسرعة الضغط. ثم يشير بعد ذلك إلى العيوب المحتملة:
- ترقق والانقسامات- المناطق التي تمتد فيها المادة إلى ما هو أبعد من حد تشكيلها، مع التنبؤ بمكان ظهور الشقوق في التجارب الفيزيائية
- التجاعيد- مناطق عدم الاستقرار الانضغاطي، عادة في مناطق الحافة أو العميقة-ترسم الزوايا حيث لا يمكن التحكم في تدفق المواد
- سبرينغباك- الاسترداد المرن الذي يتسبب في انحراف الأجزاء المتكونة عن الشكل الهندسي المقصود بمجرد إزالة قوة الضغط، خاصة مشكلةالفولاذ وسبائك الألومنيوم-عالية القوة
لماذا يهم هذا بالنسبة لعملية تصنيع الختم الشاملة؟ تعمل المحاكاة على ضغط ما كان في السابق عبارة عن ثلاثة أو أربعة تكرارات للنماذج الأولية المادية في دورات افتراضية تعمل طوال الليل. يمكن أن تكلف كل تجربة فعلية-أسابيع من المهلة وآلاف المواد التجريبية. يؤدي حذف تكرار واحد إلى دفع تكاليف برنامج المحاكاة عدة مرات.
تتنبأ أدوات الحل المتقدمة أيضًا بالحد الأدنى من متطلبات قوة الضغط، مما يساعد مخططي الإنتاج على التأكد من أن المكبس المقصود به حمولة كافية قبل بدء تصنيع القوالب. حتى أن بعض المنصات تحاكي انحراف الأداة تحت الحمل، مما يكشف عن مدى تأثير التشوه المرن في القالب نفسه على ضغط التلامس، وبالتالي، على جودة الجزء على المدى الطويل. يعمل هذا المستوى من الرؤية على تحويل عملية تصنيع الختم المعدني من التجربة-والخطأ-إلى نظام تنبؤي.
التصنيع باستخدام الحاسب الآلي، والأسلاك EDM، والتجميع
مع تثبيت التصميم المعتمد، يبدأ البناء المادي. يتبع تصنيع الأدوات والقالب تسلسلًا يحافظ على دقة الأبعاد المحددة في التصميم بمساعدة الكمبيوتر (CAD) خلال كل مرحلة من مراحل إزالة المواد وتصلبها:
- الآلات الخام- تعمل طواحين CNC على إزالة المواد السائبة من أحذية القالب وحوامل المثقاب وكتل القالب، مما يترك 0.010-0.020 بوصة من المخزون لعمليات الإنهاء. تقوم مراكز التصنيع الحديثة عالية السرعة بتشغيل مسارات أدوات ثلاثية الأبعاد تم إنشاؤها مباشرة من نموذج CAD، مما يؤدي إلى القضاء على أخطاء التفسير اليدوي.
- المعالجة الحرارية- تتم تقوية المكونات وفقًا لقيم روكويل المستهدفة (عادةً HRC 58-62 لقطع الفولاذ مثل D2، وHRC 54-58 لتشكيل الفولاذ). المعالجة الحرارية الفراغية تقلل من التشوه وإزالة الكربنة السطحية.
- الانتهاء من الطحن- تعمل المطاحن السطحية والمطاحن الأسطوانية على توصيل المكونات الصلبة إلى الأبعاد النهائية ومتطلبات تشطيب السطح. يتم الحفاظ على التسطيح على أحذية القالب في حدود 0.0002 بوصة عبر اللوحة الكاملة.
- سلك التنظيم الإداري- بالنسبة لملفات التثقيب وفتح القالب المعقدة التي لا يمكن تأريضها اقتصاديًا، تقوم معالجة الأسلاك بالتفريغ الكهربائي بقطع الفولاذ المتصلب إلى تفاوتات تبلغ +/- 0.0001 بوصة. يعد سلك EDM ضروريًا لملفات التقطيع المعقدة، وفتحات نصف القطر الضيقة، والهندسة الخارقة غير المنتظمة.
- التجميع النهائي والتحقق من الملاءمة- يتم تركيب جميع المكونات في قاعدة القالب. يتم التحقق من محاذاة التثقيب-إلى-القالب من خلال القياس البصري أو عمليات فحص ملامسة الصبغة الزرقاء-. تم تأكيد خلوص دبوس التوجيه والجلبة. يخضع التجميع المكتمل لفحص الارتفاع-الإغلاق والتحقق من دورة التجفيف-قبل دخول أي مادة إلى الأداة.
يحافظ الخيط الرقمي - من نموذج CAD إلى مسارات أداة CAM إلى تقارير فحص CMM - على اتساق قوالب التصنيع عبر كل خطوة من خطوات العملية. عندما تتم برمجة ملف تعريف EDM السلكي مباشرة من نفس النموذج ثلاثي الأبعاد المستخدم في تشكيل المحاكاة، فلا توجد فرصة لأخطاء النسخ أو إعادة التفسير اليدوي. هذه الاستمرارية هي ما يفصل قالب الختم الدقيق عن التجميع الذي يحتاج إلى أسابيع من التركيب اليدوي-عند الاختبار.
بالنسبة للمشترين، فإن فهم سير العمل هذا يفسر سبب كون المهل الزمنية الموثوقة لأدوات تصنيف الإنتاج- تتراوح عادةً من 8 إلى 16 أسبوعًا. تعتمد كل مرحلة على المرحلة الأخيرة، والاندفاع بخطوة واحدة - تخطي المحاكاة، والمعالجة الحرارية المختصرة-، والقضاء على التحقق من الملاءمة - يؤدي إلى ظهور مشكلات تظهر كإخفاقات أثناء الإنتاج. إن حالات الفشل هذه، وكيفية تشخيصها قبل أن تتكرر، هي بالضبط ما يفصل بين القالب الذي يتم صيانته جيدًا وبين القالب الذي يأكل هوامش أرباحك في كل نوبة عمل.
أوضاع فشل القالب وكيفية الوقاية منها
يمكن أن يبقى القالب على قيد الحياة لملايين الدورات أو يبدأ في إنتاج الخردة في غضون أسابيع. نادرا ما يأتي الفرق من حدث كارثي واحد. تتطور معظم حالات الفشل في أدوات ختم المعادن تدريجيًا - ويتراكم التآكل، وتتغير الخلوصات، ويتحلل التشحيم - حتى تتجاوز العملية الحد الأدنى وتخرج الأجزاء فجأة عن المواصفات. إن معرفة المكان الذي يجب أن تبحث فيه أولاً يوفر ساعات من التوقف عن العمل والآلاف من تكاليف إصلاح أدوات الختم.
أوضاع فشل القالب الشائعة والأسباب الجذرية
عندما تتراجع الجودة في منتصف الطريق-، فإن الغريزة هي إلقاء اللوم على ما هو واضح: لكمة مكسورة أو حافة باهتة. لكن الضرر المرئي عادة ما يكون المرحلة النهائية من التفاعل المتسلسل الذي بدأ قبل ذلك بكثير. كما تظهر الأبحاث التقدمية في القالب، فإن نمو النتوءات، وسحب البزاقة، وعدم استقرار التغذية، والانحراف الأبعادي غالبًا ما تكون أعراضًا لنفس تطور التآكل الأساسي بدلاً من العيوب المعزولة.
فكر في كسر اللكمة. لا تنكسر اللكمة بدون تحذير - فهي تنكسر أولاً، غالبًا بسبب التحميل الجانبي الناتج عن تآكل الدليل أو اختلال الشريط الذي يؤدي إلى تركيز الضغط على جانب واحد من حافة القطع. وبالمثل، يشير تكوين النتوءات المفرط إلى أن حواف الختم المثقوبة قد تضاءلت إلى ما هو أبعد من هندسة القص الفعالة، مما يزيد من مقاومة التجريد ويزيد من خطر سحب البزاقة في الضربة التالية.
فيما يلي أوضاع الفشل التي ستواجهها بشكل متكرر في مكبس الختم، مقترنة بالأسباب الجذرية والإجراءات التصحيحية:
- لكمة الكسر أو التقطيع- السبب الجذري: عدم المحاذاة، أو الخلوص الزائد على جانب واحد، أو عدم كفاية دعم اللوحة الخلفية، أو درجة الفولاذ الخاطئة للأداة في التطبيق. الإجراء التصحيحي: التحقق من حالة دبوس التوجيه والجلبة، والتحقق من التوزيع غير المتساوي للخلوص، والتأكد من الاحتفاظ بالثقب في الحوامل، وتقييم ما إذا كانت درجة الفولاذ تتوافق مع صلابة قطعة العمل.
- تشكيل لدغ المفرط- السبب الجذري: حواف القطع البالية، أو عدم كفاية الثقب-حتى-خلوص القالب، أو فترات الشحذ المتأخرة. الإجراء التصحيحي: فحص حالة الحافة عند ختم ثقوب القالب وأزرار القالب، وقياس الخلوص الفعلي باستخدام مقاييس الاستشعار، ووضع جداول الشحذ بناءً على عدد الضربات بدلاً من الفحص البصري وحده.
- سحب سبيكة- السبب الجذري: التصاق الفراغ بين وجه الثقب والبزاقة، أو تآكل حواف الثقب مما يزيد من مقاومة التجريد، أو سوء إخلاء الخردة. الإجراء التصحيحي: إضافة أنظمة نفخ الهواء أو القاذفات الزنبركية، والتحقق من أن مسارات إسقاط البزاقة واضحة، واستعادة حالة حافة الثقب من خلال إعادة الطحن.
- Galling (التقاط المواد على أسطح القالب)- السبب الجذري: عدم كفاية التشحيم، أو خلوص التشكيل الضيق، أو خشونة السطح في مناطق تلامس القالب، أو التشابه المعدني بين مواد القالب وقطع العمل. الإجراء التصحيحي: تلميع أسطح القالب المتأثرة، والتحقق من وصول مادة التشحيم إلى مناطق التلامس، وتوسيع خلوص السحب حيث تتكاثف المادة، والنظر في الطلاءات المضادة-للتهيج مثل TiCN أو DLC.
- التآكل المبكر عبر محطات متعددة- السبب الجذري: إزالة عدم استقرار تحديد المواقع من الطيارين الباليين، أو تدهور التوجيه، أو أخطاء توقيت التغذية التي تخلق ضغطًا تراكميًا على المكونات النهائية. الإجراء التصحيحي: فحص حالة المسمار الدليلي واستطالة الفتحة التجريبية، والتحقق من توقيت تحرير التغذية، والتحقق من مشابك قالب الختم وهياكل دعم الشريط للتأكد من عدم ارتخائها.
ستلاحظ وجود نمط: تعود معظم حالات الفشل إلى المحاذاة أو الخلوص أو التشحيم أو التوقيت - وليس إلى عيب مادي مفاجئ. هذا الترابط هو بالضبط السبب وراء تعامل محلات الأدوات المعدنية ذات الخبرة في ختم الأدوات المعدنية مع هذه الأسباب الجذرية كنظام بدلاً من مطاردة الأعراض الفردية.
أساسيات المقاصة والتسامح
يعد الخلوص من التثقيب-إلى-القالب هو المتغير الوحيد الأكثر تأثيرًا في خفض الأداء. يتم التعبير عنها عادةً كنسبة مئوية من سمك المادة لكل جانب - مما يعني أن خلوصًا بنسبة 10% على مخزون 0.060 بوصة يترجم إلى 0.006 بوصة من المساحة بين حافة الثقب وفتح القالب على كل جانب.
الالقاعدة التقليدية 10%تم تأسيسها عندما كانت معظم غرف الطباعة تعتمد على الفولاذ الكربوني المنخفض-حصريًا. إنها تظل نقطة بداية معقولة للفولاذ الطري، لكن تطبيقها عالميًا يخلق مشاكل. يتكسر الفولاذ ذو القوة الأعلى- مع تشوه أقل، لذلك غالبًا ما يكون أداءه أفضل مع خلوص أكبر قليلاً (12-15%) لتقليل تحميل التثقيب والصدمات. تحتاج المعادن الأكثر ليونة مثل الألومنيوم أو النحاس إلى خلوص أقل (5-8%) لأنها تتشوه أكثر قبل الكسر، كما أن الخلوص الزائد يؤدي إلى الانقلاب والتمزق بدلاً من القص النظيف.
عندما يكون الخلوص ضيقًا جدًا، تحصل على قوة قطع متزايدة، وتآكل سريع للحافة، ومقاومة أعلى للتجريد، ودرجات حرارة مرتفعة للثقب. عندما يكون الخلوص واسعًا جدًا، توقع وجود نتوءات زائدة على جانب القالب، وانقلاب الحافة، وتباين الأبعاد، والأسطح المقطوعة بشكل خشن. يؤدي أي من الحالتين إلى تقصير الفترة الفاصلة بين دورات الشحذ وزيادة تكلفة كل قطعة-من خلال الخردة والصيانة غير المخطط لها.
يتغير التخليص أيضًا على مدار عمر القالب. مع تآكل حواف القطع وإعادة شحذها، يتغير الخلوص الفعال قليلاً - خاصة إذا كان الطحن يزيل مادة من أحد المكونات أكثر من الآخر. يؤدي تتبع عمق الطحن التراكمي والتعويض بالحشوات إلى الحفاظ على استقرار العملية طوال فترة الخدمة الكاملة للأداة.
تخطيط الصيانة الوقائية
الصيانة التفاعلية - الانتظار حتى تفسد الأجزاء لفتح القالب - هي أغلى تقنية لختم المعادن يمكنك ممارستها. يعمل الجدول الوقائي المنظم على إبقاء التآكل قابلاً للتنبؤ به ويلتقط التدهور قبل أن يصل إلى الجزء.
يغطي الإطار الفعال أربعة مجالات على فترات متداخلة:
- فترات التوضيح (على أساس-العدد-الحد)- قم بإنشاء مشغلات إعادة الطحن من بيانات الإنتاج الفعلية بدلاً من التقويمات العشوائية. تتبع اتجاهات ارتفاع الأزيز وقوة التجريد.أفضل-البرامج التدريبيةاستخدم نتائج متسقة-لكل-أهداف خدمة للحفاظ على أحمال القطع المستقرة ومقاومة أقل للنزع.
- فحص المكونات (الوردية، اليومية، الأسبوعية)- قم بفحص الطيارين والأدلة والزنبركات والمثبتات في كل محطة PM. يجب أن يتم تشغيل استبدال الزنبرك عند انخفاض الطول الحر بنسبة تزيد عن 10% أو ظهور تشققات. تحتاج المسامير والبطانات التوجيهية إلى التشحيم وفحص التسجيل عند كل عملية تفكيك.
- التحقق من التشحيم (لكل وردية)- تأكد من أن مادة التشحيم تصل إلى جميع مناطق الاتصال المقصودة، وخاصة محطات الثقب الضيقة ومناطق التشكيل العميقة حيث يحدث التجويع الموضعي حتى عندما يبدو النظام العام فعالاً. يؤدي التشحيم غير الكافي إلى حدوث تهيج وتراكم الحرارة والتقاط السطح وتآكل الدليل المتسارع.
- مخزون قطع الغيار-(مخطط له)- المكونات الاستهلاكية للمخزون - المثاقب وأزرار القالب والزنبركات والطيارين وألواح التآكل - بناءً على تكرار الاستبدال التاريخي. نفاد الإدخال المهم في منتصف التشغيل-يؤدي إلى الارتجال الذي نادرًا ما ينتهي بشكل جيد.
يمكن أن تؤدي الصيانة المناسبة إلى إطالة عمر القالب بمضاعفات الفاصل الزمني للخدمة الأصلية. نادرًا ما يكون الفرق بين القالب الذي يجري مليوني ضربة قبل إعادة البناء والقالب الذي يفشل عند 200000 هو جودة البناء الأولية وحدها - فهو نظام التقاط التآكل بينما لا يزال الإجراء التصحيحي رخيصًا وبسيطًا.
إن معرفة كيفية إبقاء النرد قيد التشغيل هو نصف المعادلة. أما النصف الآخر - الذي يحدد القالب الصحيح في المقام الأول بحيث تظل الصيانة قابلة للإدارة وتظل أهداف الإنتاج واقعية - يعتمد على المعلومات التي يتم إدراجها في حزمة RFQ.
كيفية تحديد قالب الختم للمشتريات
القالب الذي يفشل في الإنتاج غالبًا لا يعود إلى بناء الجودة ولكن إلى ما تم - أو لم يتم توصيله - أثناء مرحلة عرض الأسعار. تجبر حزم RFQ غير المكتملة صانعي القوالب على تخمين التفاوتات أو قيود الضغط أو توقعات الحجم. تظهر هذه التخمينات لاحقًا كأدوات ذات أداء ضعيف، أو تتجاوز الميزانية، أو تفوت مواعيد التسليم تمامًا. سواء كنت تقوم بشراء قوالب ختم معدنية مخصصة لإطلاق منتج جديد أو استبدال الأدوات القديمة، فإن حزمة المواصفات الكاملة هي أسرع طريق للحصول على عرض أسعار دقيق وقالب يعمل بالفعل.
المعلومات الأساسية لحزمة Die RFQ
فكر في طلب عرض الأسعار الخاص بك باعتباره المخطط الذي يستخدمه صانع القوالب لتسعير أدواتك وتخطيطها وبناءها. يمكن أن يؤدي فقدان أحد المدخلات المهمة إلى تحريف الاقتباس أو تقديم افتراضات تصميم تتعارض مع واقع الإنتاج الخاص بك. إليك ما تتضمنه الحزمة الكاملة:
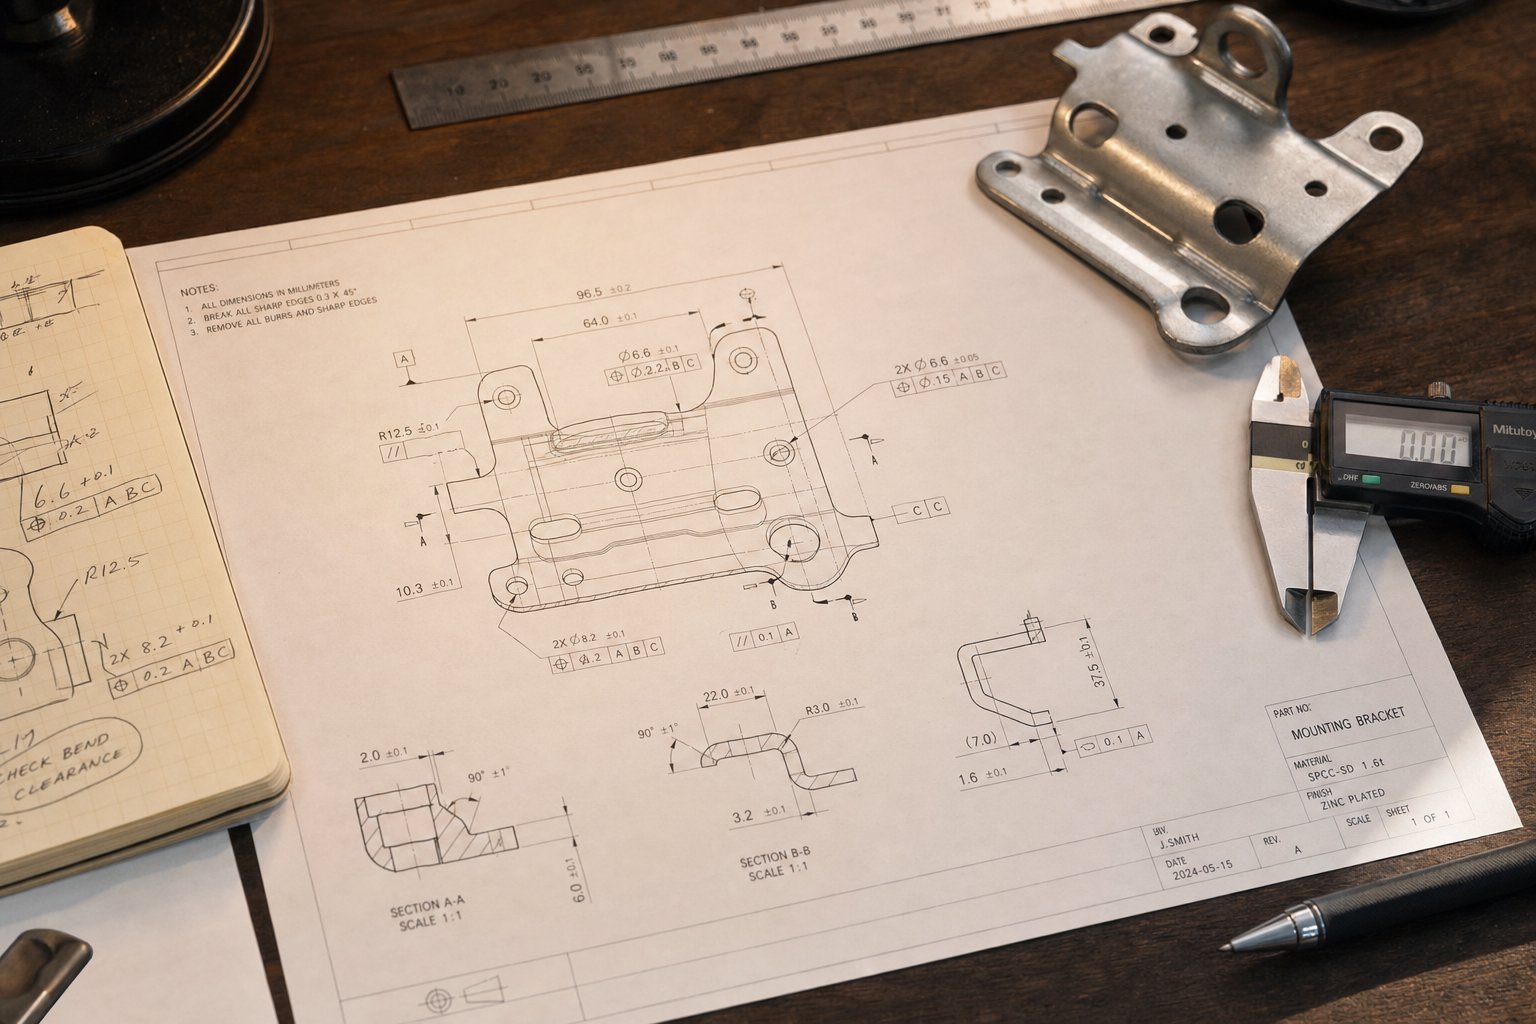
- طباعة جزء مع GD&T- رسم ذو أبعاد كاملة يتضمن وسائل شرح للأبعاد والتسامحات الهندسية، وبنية مرجع الإسناد، وميزات -الوظيفة- المهمة المحددة بوضوح.
- مواصفات المواد وسمك- درجة السبائك الدقيقة (على سبيل المثال، ASTM A1008 CR، 304 SS، 5052-H32 الألومنيوم)، والسمك الاسمي، ونطاق السمك المقبول.
- إسقاط الحجم السنوي- الطلب السنوي المتوقع وإجمالي كمية عمر البرنامج؛ يؤدي هذا إلى اختيار فئة القوالب واختيارات المواد وتخطيط الصيانة.
- مواصفات الصحافة- سعة الحمولة، وحجم السرير، وطول الشوط، ونطاق ارتفاع الإغلاق، ونوع التغذية، وأي قيود تشغيل آلي (حدود عرض الملف، وتباعد قضبان النقل).
- التفاوتات المطلوبة والأبعاد الحرجة- ما هي الميزات التي تتطلب تحكمًا محكمًا في العملية مقابل تلك التي يمكنها قبول تفاوتات التقطيع القياسية. مثلتظهر دراسات حالة الصناعة، فإن الإفراط في-التسامح مع الميزات غير-المهمة يمكن أن يؤدي إلى تضخيم تكلفة الأدوات بنسبة 20% أو أكثر.
- العمليات الثانوية- أي عمليات نهائية (النقر واللحام والطلاء والتجميع) تؤثر على كيفية خروج أجزاء الختم من القالب أو فرض متطلبات اتجاه الغالف-.
يؤدي تقديم هذه المعلومات مقدمًا إلى التخلص من -و-الخلف الذي يؤدي إلى تأخير الاقتباس. كما أنه يوفر لصانع القالب سياقًا كافيًا للإبلاغ عن مشكلات التصنيع المحتملة مبكرًا - قبل الالتزام بالدولار الخاص بالأدوات.
إسقاطات الحجم واختيار فئة القالب
الحجم السنوي ليس مجرد بند في طلب عرض الأسعار. فهو يحدد استراتيجية الأدوات بأكملها. يبدو قالب الختم المعدني المخصص المصمم لإنتاج 5000 جزء سنويًا مختلفًا بشكل أساسي عن القالب المصمم لإنتاج 5 ملايين قطعة.
تتراوح فئة القالب من الأدوات الناعمة -النموذجية (مكونات القالب المصنوعة من الألومنيوم أو الفولاذ الطري، الحد الأدنى من التصلب) إلى قوالب الإنتاج المقواة من الفئة A المصنوعة من فولاذ الأدوات المتميز مع إدخالات من الكربيد في محطات التآكل العالية-. تعني فئة القالب الأعلى استثمارًا مقدمًا أكبر ولكن تكلفة أقل لكل -قطعة وعمر خدمة أطول - نفس المقايضة المالية التي تمت مناقشتها في اختيار نوع القالب، والتي يتم تطبيقها الآن على مستوى المكون.
بالنسبة لمدير المصادر الذي يقوم بتقييم برنامج أداة ختم معدنية مخصصة، فإن السؤال الرئيسي هو التعادل: ما هو الحجم السنوي الذي يدفعه استثمار الأدوات المضافة لنفسه من خلال تقليل الصيانة، وعدد أقل من عمليات الشحذ، وفترات زمنية أطول بين عمليات إعادة البناء؟ سيرشدك المورد المؤهل خلال هذا التحليل بدلاً من اللجوء إلى الخيار الأكثر تكلفة.
تقييم الجدوى وقدرة الموردين
تمنحك حزمة RFQ الكاملة عرض أسعار دقيقًا. لكن عرض الأسعار وحده لا يضمن مكونات ختم معدنية قابلة للإنتاج. يتم سد الفجوة بين الشكل الهندسي المقتبس وأجزاء الختم الجاهزة للإنتاج-من خلال التحقق من الجدوى - ولا يستثمر كل مورد في هذه الخطوة.
يستخدم صانع القوالب القادر محاكاة تشكيل CAE للتحقق من إمكانية تحقيق هندسة الأجزاء والمواد والتفاوتات قبل الالتزام بتصميم القالب النهائي. يتم تشغيل النسخة التجريبية من خلال مطبعة تجريبية، ثم يتم تأكيد ما تنبأت به المحاكاة، مع التقاط الاختلافات الربيعية أو مشكلات تدفق المواد- التي تظهر فقط في ظل ظروف الطباعة الحقيقية.
الشركات المصنعة مثلييتشينقم ببناء سير العمل الخاص بهم حول تحليل جدوى المسار الكامل - ومحاكاة CAE من خلال الآلات الدقيقة، والتشغيل التجريبي، وفحص CMM النهائي - تحت سقف واحد. بالنسبة لمديري المصادر ومهندسي الأدوات، تعني هذه الإمكانية -من النهاية إلى-نقطة واحدة للمساءلة بدءًا من مواصفات قوالب الختم المخصصة من خلال أدوات الإنتاج التي تم التحقق من صحتها، مما يقلل من أعباء التنسيق العامة ويضغط الجدول الزمني من طلب عرض الأسعار إلى الموافقة على المادة الأولى.
تعمل عملية المواصفات والجدوى على تضييق مجال الموردين المحتملين. لكن اختيار شريك القالب المناسب يتطلب تقييم القدرات بما يتجاوز اقتباس - المعدات وأنظمة الجودة والعمق الفني الذي يحدد ما إذا كانت الأدوات الخاصة بك تعمل كما وعدت بمجرد وصولها إلى أرضية الإنتاج.
اختيار شريك قالب الختم المناسب
يمكنك تحديد حزمة RFQ المثالية، وتحديد بنية القالب المثالية، وتحديد خيارات المواد والطلاء - ولكن كل هذه الدقة تتبخر إذا كان المورد الذي يقوم ببناء أدواتك يفتقر إلى العمق الفني اللازم للتنفيذ. إن تقييم الشركات المصنعة لقوالب الختم يتجاوز مقارنة الأسعار المعلنة. ويعني ذلك مراجعة المعدات والأنظمة والقدرة الهندسية التي تحدد ما إذا كانت قوالب الختم المعدنية الخاصة بك تعمل كما تم تصميمها بمجرد وصولها إلى سرعة الإنتاج.
القدرات الفنية للتقييم
تخبرك أرضية متجر صانع القوالب بأكثر من مجموعة مبيعاتهم. عندما تتجول في منشأة - أو تراجع وثائق القدرات الخاصة بها -، ابحث عن دليل على التكامل الرأسي. يعمل الموردون الذين يتعاملون مع التصميم والمحاكاة والتصنيع الآلي والاختبار تحت سقف واحد على التخلص من فجوات التنسيق التي تؤدي إلى حدوث أخطاء عندما يتعامل العديد من البائعين مع مراحل مختلفة.
إليك ما يهم أكثر عند تقييم أي شركة مصنعة لقوالب ختم المعادن:
- -تصميم داخلي وسعة CAD/CAM- يؤكد أن المورد يمتلك مخرجاته الهندسية بدلاً من الاستعانة بمصادر خارجية لمفهوم العمل الذي يفصل هدف التصميم عن تنفيذ البناء.
- أدوات محاكاة تشكيل CAE- التحقق من الجدوى قبل قطع الفولاذ، مما يقلل من تكرارات النموذج الأولي ويضغط وقت التسليم.
- مراكز التصنيع باستخدام الحاسب الآلي (3 محاور و 5 محاور)- يوفر دقة المعالجة الأولية والنهائية التي تحافظ على تفاوتات كتلة القالب وحامل الثقب في جميع أنحاء التصميم.
- قدرة الأسلاك EDM- ضروري لملفات التثقيب المعقدة وفتحات القالب حيث لا يمكن للطحن التقليدي تحقيق الشكل الهندسي أو التسامح المطلوب.
- طحن الرقصة وطحن السطح- يوفر دقة الأبعاد النهائية للمكونات الصلبة التي تحدد اتساق خلوص التثقيب-إلى-القالب.
- مختبر التفتيش والمقاييس CMM- يتحقق من كل البعد المهم مقابل الجزء المطبوع قبل مغادرة القالب للمتجر، مما يوفر بيانات المقالة الأولى-التي يمكن تتبعها.
- توفر الصحافة التجريبية- يسمح لصانع القوالب بالتحقق من صحة أداء الأدوات باستخدام المواد الفعلية في ظل ظروف الطباعة الحقيقية، ورصد المشكلات قبل الشحن بدلاً من أثناء منحدر الإنتاج.
لماذا يعتبر التكامل الرأسي مهمًا جدًا؟ كل عملية تسليم بين البائعين تؤدي إلى مخاطر التفسير. عندما يقوم أحد المتاجر بتصميم القالب، ويقوم متجر آخر بتصنيع المكونات، ويقوم متجر ثالث بتجميعها وتجربتها، فإن نية الأبعاد تنحرف عند كل عملية انتقال. يتحكم مصنع قوالب الختم -المفرد في تلك السلسلة من البداية إلى النهاية.
أنظمة الجودة ومعايير الصناعة
القدرة التقنية دون انضباط الجودة تؤدي إلى نتائج غير متناسقة. تشير الشهادات التي يحملها المورد إلى التزامه بالتحكم في العمليات والتحسين المستمر - خاصة لقوالب الختم المخصصة لبرامج السيارات أو الطيران حيث تكون إمكانية التتبع غير قابلة للتفاوض-.
هناك إطاران مهمان للغاية عند تقييم الشركات المصنعة للقوالب:
- نظام إدارة الجودة ISO 9001- وضع إجراءات موثقة لمراجعة التصميم، ومراقبة العمليات، والتفتيش، والإجراءات التصحيحية. كما لاحظ متخصصو الأدوات الدقيقة، فإن شهادة ISO 9001 توضح قدرة الشركة المصنعة على إنتاج منتجات تلبي المتطلبات التنظيمية ومتطلبات العملاء بشكل مستمر.
- NAAMS (المعيار المتري للسيارات في أمريكا الشمالية)- يحدد مواصفات مكونات القالب القياسية التي يحتفظ بها كبار مصنعي المعدات الأصلية. تضمن قوالب الختام والمكونات المطابقة لمعايير NAAMS إمكانية التبادل وتبسيط الصيانة عبر برامج الأدوات المتعددة.
بالنسبة لتطبيقات السيارات، يحتفظ مصنعو المعدات الأصلية بقوائم البائعين المعتمدة التي تحدد الشركات المصنعة لقوالب الختم المعدني التي يمكن لمورد المستوى 1 الحصول عليها. يتطلب الحصول على - والبقاء على - تلك القوائم أنظمة جودة موثقة وعمليات تدقيق منتظمة وقدرة عملية مثبتة. تضيف برامج الفضاء الجوي متطلبات AS9100 التي تضع إمكانية تتبع الطيران-الحرجة ضمن إطار الجودة.
من البحث إلى RFQ-القرار الجاهز
كل ما تم تناوله في هذه المقالة - أنواع القوالب، وتشريح المكونات، واختيار المواد، وسير عمل التصميم، ومنع الفشل، ومواصفات الشراء - يغذي قرارًا عمليًا واحدًا: أي شريك يحصل على برنامج الأدوات الخاص بك؟
تنطبق معايير التقييم المذكورة أعلاه عالميًا عند تقييم أي مورد للقوالب. لكن العثور على شريك يغطي نطاقًا كاملاً من تحليل الجدوى - ومحاكاة CAE والتصنيع الدقيق والتشغيل التجريبي والفحص النهائي لـ CMM تحت سقف واحد - يقلل بشكل كبير من مخاطر مشروعك.ييتشينتوفر هذه الإمكانية-إلى-النهاية تمامًا للمصنعين الذين يبحثون عن شريك مصدر واحد-لقوالب الختم المخصصة. يأخذ سير العمل المتكامل مهندسي الأدوات ومديري المصادر من الجدوى الأولية إلى أدوات الإنتاج التي تم التحقق من صحتها دون الحاجة إلى تنسيق النفقات العامة لإدارة البائعين المتعددين.
عندما تكون مستعدًا للانتقال من البحث إلى التنفيذ، أحضر حزمة RFQ كاملة (جزء مطبوع، مواصفات المواد، الحجم، التفاصيل الصحفية) واطلب من الموردين المحتملين إرشادك خلال العملية - من نتائج المحاكاة إلى بيانات التشغيل التجريبي-. الشركات المصنعة لقوالب الختم المعدني التي يمكنها أن توضح لك هذا المسار الكامل، المدعوم بشهادات الجودة وسجلات الفحص، هي الشركات التي تستحق الالتزام بميزانية الأدوات الخاصة بك.
الأسئلة الشائعة حول أداة الختم
1. ما هي أداة الختم وكيف تعمل؟
قالب أداة الختم عبارة عن مجموعة -تجميع هندسي دقيق للمكونات الصلبة - بما في ذلك المثقاب، وكتلة القالب، ولوحة التجريد، ونظام التوجيه - المثبت داخل المكبس. عندما تدور المطبعة، فإنها تطبق قوة متحكم بها لقطع أو ثني أو تشكيل الصفائح المعدنية المسطحة إلى أجزاء ذات شكل شبكي. على عكس القوالب التي تشكل المواد السائلة أو المرنة، فإن قوالب الختم تعيد تشكيل المعدن الصلب في درجة حرارة الغرفة من خلال القوة الميكانيكية، مما يتيح إنتاجًا متكررًا لمكونات متطابقة مع تفاوتات تصل إلى 0.0002 بوصة.
2. ما هي الأنواع الرئيسية لقوالب الختم ومتى يجب استخدام كل منها؟
الأنواع الأربعة الرئيسية هي قوالب المحطة الفردية-، والقوالب التقدمية، وقوالب النقل، والقوالب المركبة. تتعامل قوالب المحطة الفردية- مع عملية واحدة لكل ضربة وتناسب الكميات المنخفضة-إلى-الكميات المتوسطة التي تقل عن 10000 جزء تقريبًا سنويًا. تحمل القوالب التقدمية شريطًا عبر محطات متعددة بضربة واحدة، مما يوفر أقل تكلفة لكل -قطعة للكميات التي تتجاوز 50000 قطعة سنويًا. تقوم قوالب النقل بنقل الفراغات الفردية بين المحطات للأجزاء الكبيرة أو المرسومة بعمق. تجري القوالب المركبة عمليات قطع متعددة في وقت واحد للأجزاء المسطحة وعالية الدقة-مثل الغسالات والحشوات.
3. كيف يمكنك منع فشل قوالب الختم الشائعة مثل النتوءات وكسر الثقب؟
تعود معظم حالات فشل قوالب الختم إلى مشكلات المحاذاة أو الخلوص أو التشحيم أو التوقيت بدلاً من عيوب المواد المفاجئة. يتطلب منع كسر الثقب التحقق من حالة دبوس التوجيه، والتحقق من توزيع الخلوص، ومطابقة درجة فولاذ الأداة مع صلابة قطعة العمل. يتم التحكم في النتوءات الزائدة عن طريق الحفاظ على خلوص مناسب من التثقيب -إلى-القالب (عادةً 5-15% من سُمك المادة لكل جانب اعتمادًا على نوع المادة) وإنشاء جداول شحذ استنادًا إلى بيانات عدد الأشواط. يمكن لبرنامج الصيانة الوقائية المنظم الذي يغطي فترات الشحذ، وفحص المكونات، والتحقق من التشحيم، ومخزون قطع الغيار أن يطيل عمر القالب بشكل كبير.
4. ما هي المعلومات التي ينبغي تضمينها في حزمة RFQ لقالب الختم؟
تشتمل حزمة RFQ الكاملة على ستة مدخلات مهمة: طباعة أجزاء ذات أبعاد كاملة مع وسائل شرح GD&T، والمواصفات الدقيقة للمادة وسمكها، وإسقاط الحجم السنوي وكمية عمر البرنامج، ومواصفات المطبعة (الحمولة، وحجم السرير، وطول الشوط، وارتفاع الإغلاق)، والتفاوتات المطلوبة مع تحديد الأبعاد الحرجة، وأي عمليات ثانوية مثل النقر أو الطلاء. تسمح هذه المعلومات لصانعي القوالب بتسعير الأدوات بدقة، واختيار فئة القالب المناسبة، والإبلاغ عن مشكلات قابلية التصنيع مبكرًا. يستخدم الموردون مثل YICHEN هذه البيانات لتشغيل عمليات محاكاة جدوى CAE قبل الالتزام بتصميم القالب النهائي.
5. ما هي درجات وطلاءات فولاذ الأدوات الأفضل لختم القوالب؟
يعتمد المزيج الأمثل على مادة الشغل الخاصة بك. يتعامل الفولاذ D2 مع طلاء TiN مع معظم تطبيقات تقطيع الفولاذ الكربوني. يتطلب الفولاذ المقاوم للصدأ A2 أو D2 مقترنًا بطبقة TiCN لمنع التهيج. يتطلب الفولاذ عالي القوة -S7 لمحطات التشكيل (الصلابة) أو M2 لمحطات القطع (الصلابة الساخنة)، بالإضافة إلى طلاء TiAlN. يستفيد ختم الألومنيوم من A2 أو D2 مع طلاءات CrN أو DLC لمنع تراكم المواد. تخدم إدخالات الكربيد محطات التآكل الشديد-حيث لا يمكن حتى لفولاذ الأدوات المتميز الحفاظ على عمر حافة مناسب.


