


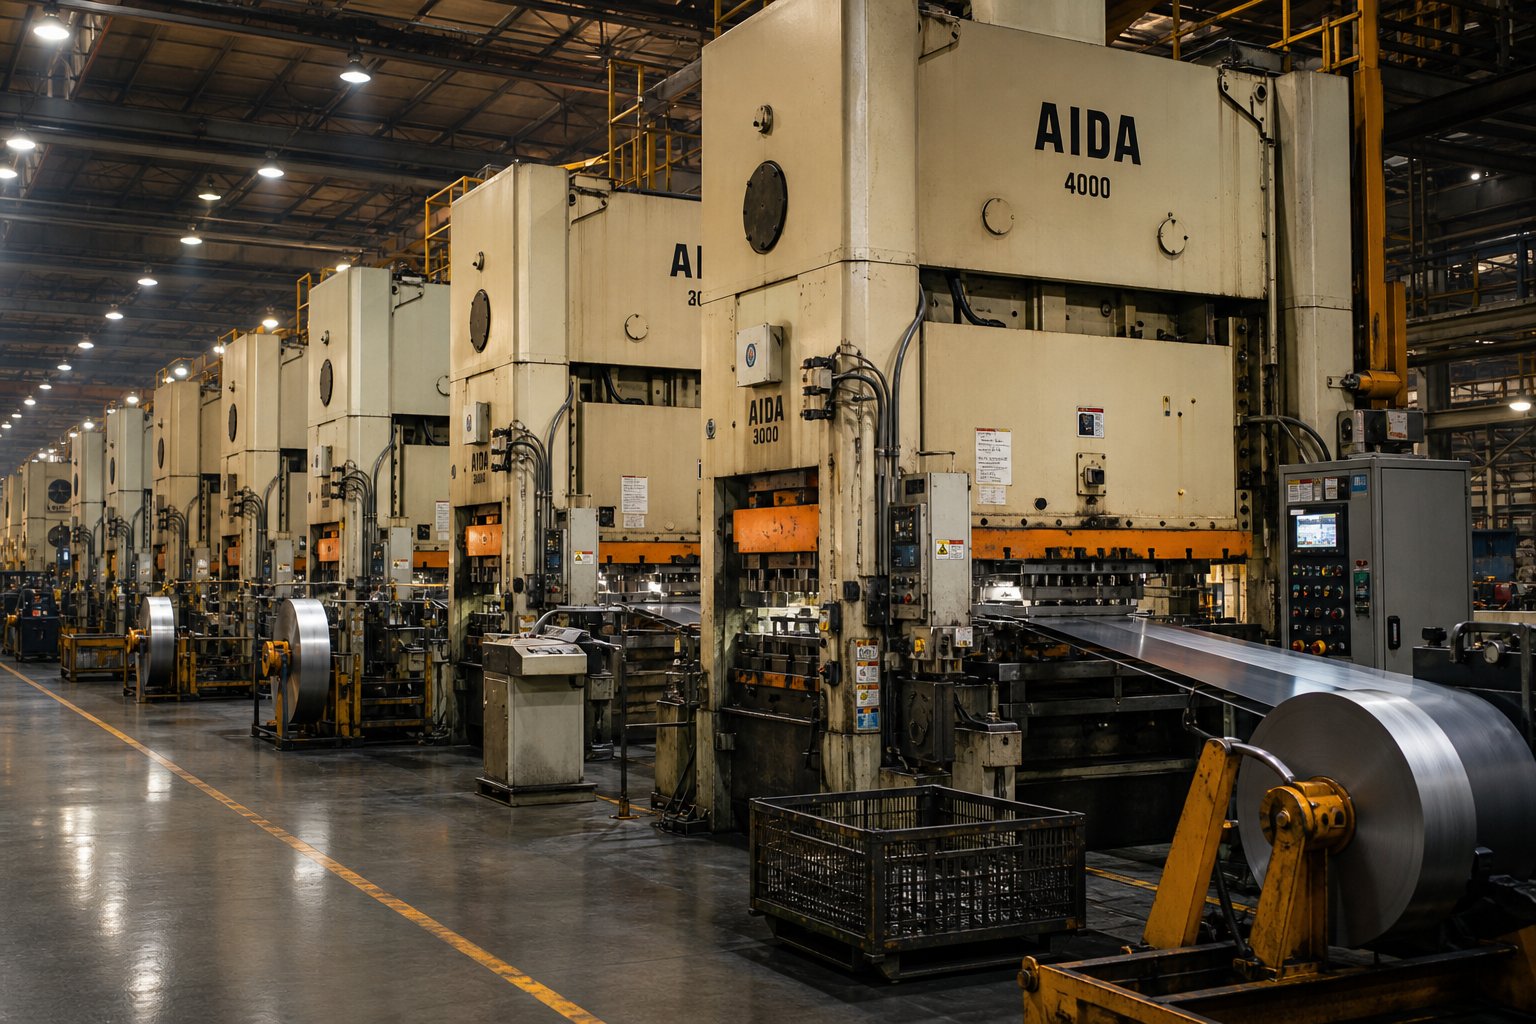
ما هو الختم التدريجي للمعادن على نطاق الجملة
عندما تقوم بتوريد أجزاء معدنية مختومة من حيث الحجم، فإن المصنع الموجود على الطرف الآخر من أمر الشراء هذا يعمل في عالم قد لا تراه أبدًا. يتحدثون بعدد ضربات في الدقيقة، وتخطيطات شريطية، ومحطات الموت. أنت تتحدث عن تكلفة الوحدة، والمهلة الزمنية، ومواصفات الجودة. تلك الفجوة بين ما أمصنع ختم المعدن التدريجي بالجملةيعرف وما تفهمه فرق المشتريات عادةً هو مكان حدوث الأخطاء المكلفة.
هذه المقالة تسد هذه الفجوة. لقد تم تصميمه للمشترين والمهندسين ومحترفي المصادر الذين يرغبون في اتخاذ قرارات مستنيرة بدلاً من الاعتماد على ما يختار المورد الكشف عنه.
ماذا يعني الختم التدريجي للمعادن في الواقع
تخيل إدخال شريط مسطح من المعدن في آلة والحصول على جزء نهائي ومعقد من الجانب الآخر مع كل ضربة ضغط. هذا هو الختم التدريجي للمعادن في أبسط أشكاله.
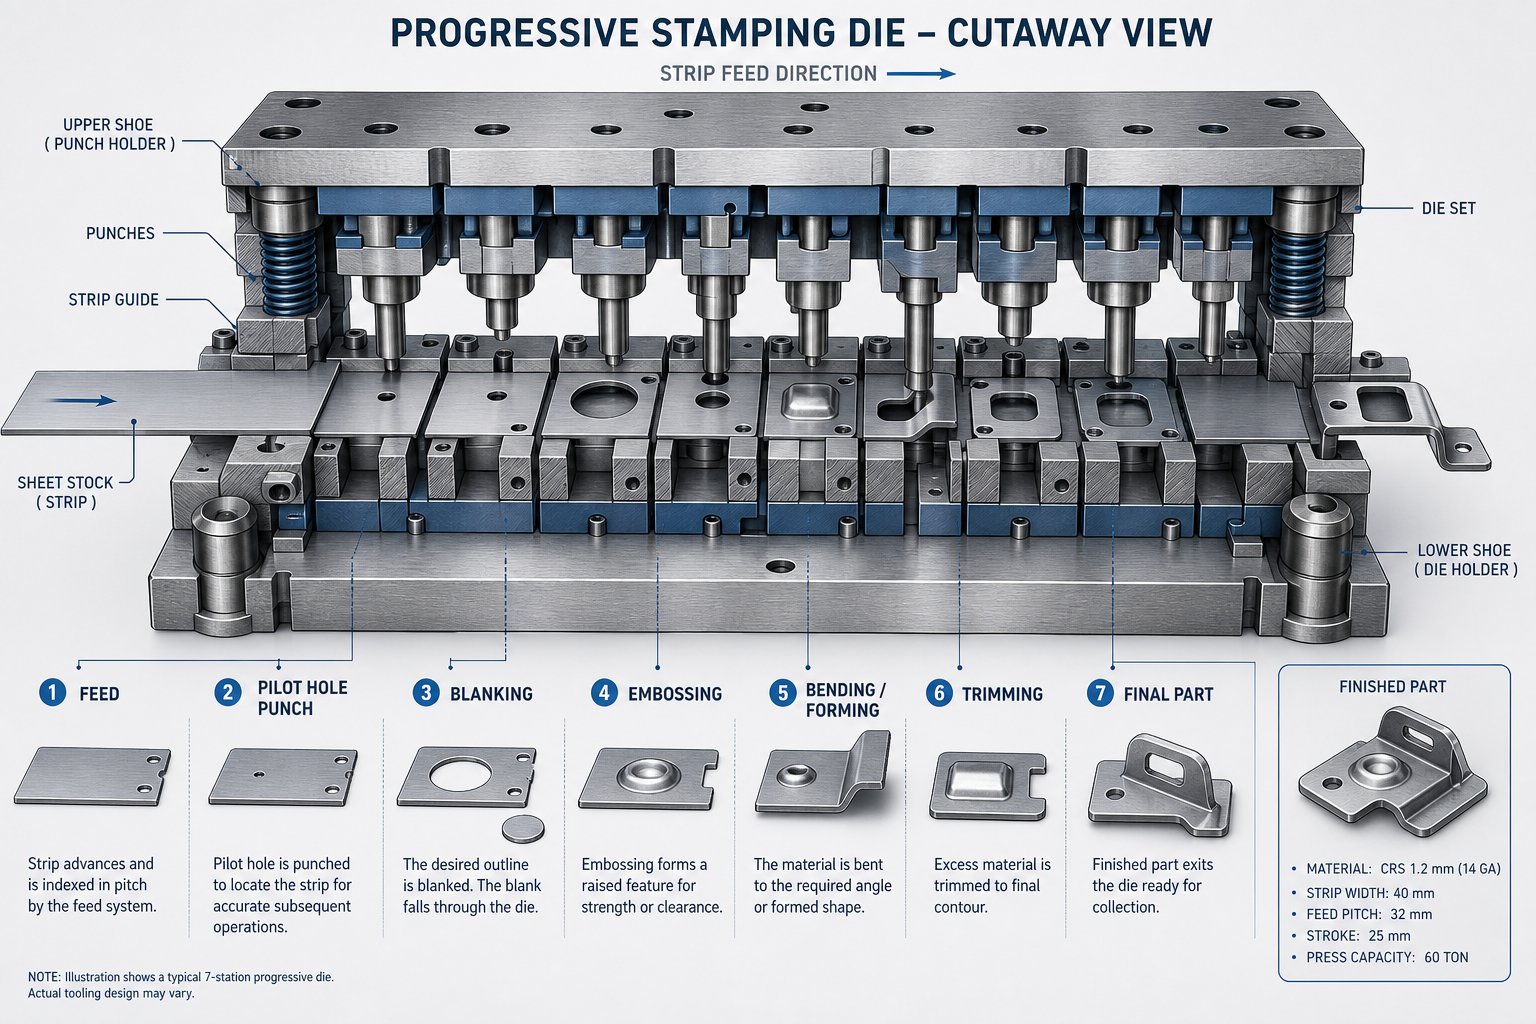
إليك كيفية العمل: شريط متواصل من المعدن، عادة ما يكون غير ملفوف من ملف، يتقدم من خلال أداة قالب واحدة تحتوي على محطات متعددة مرتبة بالتسلسل. تقوم كل محطة بعملية محددة، مثل ثقب الثقب، أو ثني الحافة، أو قص المواد الزائدة. يتحرك الشريط للأمام مسافة ثابتة تسمى الملعب مع كل دورة ضغط. بحلول الوقت الذي يصل فيه المعدن إلى المحطة النهائية، ينفصل الجزء المكتمل عن شريط الناقل، ويكون جاهزًا للاستخدام أو المعالجة الثانوية.
القالب التدريجي عبارة عن أداة واحدة بها محطات متتابعة متعددة تعمل على تحويل الشريط المعدني المسطح إلى جزء نهائي في دورة ضغط واحدة متواصلة، مما ينتج عنه مكونًا كاملاً مع كل ضربة.
يصف المصطلح "التقدمي" بالضبط ما يحدث: يتقدم المعدن عبر القالب، محطة تلو الأخرى، وكل خطوة تعتمد على الخطوة السابقة. يشير اختصار الصناعة في كثير من الأحيان إلى هذا على أنه إعداد قالب احترافي، كما أن النظام الأوسع للقالب والختم التدريجي له جذور تمتد إلى ما يزيد عن قرن من الزمان، وتم تحسينه بواسطة مواد الأدوات الحديثة، والمطابع -الموجهة بالمؤازرة، وأنظمة الجودة الرقمية.
لماذا تعمل مصانع البيع بالجملة بشكل مختلف عن متاجر العمل؟
لا تعمل جميع عمليات ختم المعادن بنفس الطريقة. يعتبر متجر الوظائف في المقام الأول عبارة عن عملية -طلبية{2}}لتعامل مع أجزاء مخصصة -واحدة مع مسارات عمل معقدة ومتنوعة تتغير من مشروع إلى آخر. على النقيض من ذلك، يتم إنشاء مصانع ختم المعادن التقدمية بالجملة حول نموذج مختلف تمامًا: أدوات مخصصة، وعمليات إنتاج كبيرة-، وهياكل تكلفة تكافئ الحجم الكبير.
التمييز مهم بالنسبة للمشتريات. يستثمر مصنع البيع بالجملة بكثافة في أدوات القالب التقدمية المصممة لتشغيل ملايين الدورات. يتم استهلاك رأس المال المقدم، والذي يمكن أن يتراوح من 10000 دولار أمريكي للأدوات الأبسط إلى 250000 دولار أمريكي أو أكثر لقوالب المحطات المتعددة- المعقدة، عبر إجمالي حجم الإنتاج. عند 25000 قطعة، يضيف القالب التدريجي الذي تبلغ قيمته 25000 دولارًا 1.00 دولارًا للقطعة الواحدة. عند 250.000 جزء، فإنه يضيف سنتًا واحدًا. يحرك منطق الاستهلاك هذا كل شيء يتعلق بكيفية تسعير مصانع البيع بالجملة للطلبات وجدولتها وتحديد أولوياتها.
تقضي متاجر العمل وقتًا طويلاً في إعداد الماكينة نظرًا لاختلاف كل طلب. تعمل عمليات الختم بالجملة على تقليل التغيير عن طريق تشغيل حملات إنتاج طويلة ومتواصلة حيث تنتج المطابع آلاف الأجزاء المتطابقة في الساعة. سير العمل الخاص بهم موحد وخطي وليس معقدًا ومتغيرًا. تعكس المعدات والتوظيف وأنظمة الجودة وتخطيطات الطوابق هذا التوجه التكراري العالي-الحجم والعالي-.
إن فهم هذا الاختلاف التشغيلي قبل إصدار طلب عرض الأسعار يساعدك على طرح أسئلة أفضل، وتفسير عروض الأسعار بدقة، وتجنب التوقعات غير المتوافقة بشأن الحد الأدنى لكميات الطلب، وملكية الأدوات، والمهل الزمنية. تشرح الأقسام التالية بالضبط ما يحدث داخل هذا القالب التقدمي، حتى تتمكن من تقييم الموردين من موقع المعرفة بدلاً من التخمين.
كيف تعمل عملية ختم القالب التقدمية
أنت تعرف المفهوم الأساسي: يتم إدخال الشريط المعدني، ويخرج الجزء النهائي. لكن ماذا يحدث فعلياً بين هاتين النقطتين؟ إن فهم عملية الختم التدريجي على مستوى المحطة يمنحك ميزة حاسمة عند توصيل المواصفات إلى المصنع. ستعرف العمليات التي تنشئ الميزات، والأهم من ذلك، ستتعرف عندما يقتبس المورد التعقيد الذي لا يتطلبه الجزء الخاص بك فعليًا.
المحطة-بواسطة-تقسيم المحطة لعمليات القالب التقدمية
تصور ملفًا معدنيًا مثبتًا على آلة فك اللفة. يتم تغذية الشريط من خلال جهاز تمليس لإزالة أي انحناء، ثم يقوم جهاز تغذية مؤازر بتقديمه إلى آلة الختم التدريجي بمسافة دقيقة وثابتة مع كل ضربة ضغط. تسقط الدبابيس التجريبية في الثقوب المثقوبة مسبقًا-لتثبيت الشريط في موضعه الدقيق قبل بدء أي قطع أو تشكيل. خطوة التسجيل هذه هي ما يسمح لقالب الختم التدريجي بالاحتفاظ بتفاوتات قابلة للتكرار عبر ملايين الدورات.
داخل القالب، تتم العمليات بتسلسل متعمد. كل محطة تبني على ما أنشأته المحطة السابقة. هنا هو الترتيب النموذجي:
- ثقب- تؤدي اللكمات إلى إنشاء ثقوب أو فتحات أو فتحات في الشريط المسطح الثابت-. غالبًا ما تكون هذه الميزات بمثابة مواقع تجريبية للمحطات اللاحقة وكفتحات وظيفية في الجزء النهائي. إذا كان المكون الخاص بك يحتاج إلى فتحات تركيب أو فتحات تهوية، فهذا هو المكان الذي تنشأ فيه.
- التقطيع/الإحراز- يبدأ المظهر الجانبي الخارجي للجزء في التشكل حيث يتم قطع المادة بعيدًا عن حواف الشريط. يؤدي الإحراز إلى إزالة المقاطع الموجودة على طول حدود الجزء مع إبقائها متصلة بشريط الناقل للنقل عبر المحطات المتبقية.
- تشكيل- تظهر هنا-أشكال ثلاثية الأبعاد. يتم ضغط الأضلاع أو القنوات أو الميزات المنقوشة أو المقاطع المرسومة على المادة. هذا هو المكان الذي يبدأ فيه المعدن المسطح في أن يصبح مكونًا هيكليًا بعمق ومحيط.
- الانحناء- يتم إنشاء علامات التبويب والفلنجات والمشابك والميزات ذات الزوايا عن طريق طي المادة على طول خطوط الانحناء المحسوبة. تم دمج تعويض Springback في تصميم قالب الختم التدريجي في هذه المرحلة، مع ثني الأدوات عن عمد - لمراعاة استعادة المواد المرنة.
- سك- يعمل الضغط الموضعي على تحسين دقة الأبعاد أو إنشاء تفاصيل سطحية دقيقة. عندما يتطلب الرسم سمكًا يتم التحكم فيه بإحكام أو نسيجًا سطحيًا محددًا في منطقة واحدة، فإن محطات العملات توفر هذا المستوى من الدقة.
- التشذيب/القطع- تفصل المحطة النهائية الجزء المكتمل عن الشريط الناقل. يتم قطع المواد الزائدة، وتسقط القطعة النهائية في صندوق التجميع أو الناقل للفحص.
لا يتطلب كل جزء جميع أنواع العمليات الستة. قد تحتاج الدعامة المسطحة البسيطة فقط إلى الثقب والتحزيز والقطع. قد يتطلب موصل السيارة المعقد عشر محطات أو أكثر تجمع بين خطوات التشكيل والثني المتعددة. تم تصميم قالب الآلة التقدمي خصيصًا حول الشكل الهندسي للجزء الخاص بك، وهذا هو سبب أهمية المطبوعات التفصيلية كثيرًا أثناء مرحلة عرض الأسعار.
لماذا يعتبر فهم العملية مهمًا للمشتريات
عندما تفهم ما تفعله كل محطة، يمكنك التحدث بلغة المصنع. ستدرك أن الجزء الذي يحتوي على ثلاث زوايا انحناء منفصلة يحتاج إلى ثلاث محطات تشكيل على الأقل، وأن التفاوتات في موضع الثقب الضيق للغاية-قد تتطلب خطوات معايرة مخصصة، وأن إضافة شعار منقوش يعني إضافة محطة سك إلى الأداة.
تؤثر هذه المعرفة بشكل مباشر على محادثات التكلفة. كل محطة تضاف إلى القالب تزيد من استثمار الأدوات وطول القالب الإجمالي. وعلى العكس من ذلك، فإن دمج الميزات أو تخفيف التفاوتات غير{2}}الحرجة يمكن أن يؤدي إلى إزالة المحطات بالكامل. يتفاوض المشترون الذين يفهمون هذه العلاقات بشكل أكثر فعالية لأنهم يفهمون ما يحرك التسعير على مستوى الأدوات، وليس فقط على مستوى {{4}الجزء الواحد.
ختم تدريجي عالي السرعةتضخيم هذه الاقتصادات. عندما تعمل المطبعة بمعدل 200 إلى 1500 ضربة في الدقيقة، فإن أوجه القصور الصغيرة في تخطيط الشريط أو عدد المحطات تتراكم عبر ملايين الأجزاء. يعمل تخطيط الشريط المصمم جيدًا- على زيادة استخدام المواد إلى الحد الأقصى، ويستهدف عادةً استخدامًا بنسبة 75 إلى 85 بالمائة اعتمادًا على هندسة الأجزاء، ويضمن قوى متوازنة عبر القالب لمنع التآكل غير المتساوي.
ومع ذلك، فإن المواد التي يتم تغذيتها من خلال تلك المحطات ليست مشاركًا سلبيًا. تتصرف المعادن المختلفة بشكل مختلف تحت كل نوع من أنواع العمليات، ويشكل هذا السلوك بشكل مباشر قرارات التصميم، وتكاليف الأدوات، وفي النهاية ما تدفعه لكل جزء.
اختيار المواد وتأثيرها على أداء القالب
الشريط المعدني ليس مجرد مادة خام. وهو متغير نشط يحدد مدة استمرار أدواتك، ومدى سرعة تشغيل المطبعة، وشكل تكلفة الجزء-الجزء في نهاية حملة الإنتاج. يمكن أن يختلف الجزءان ذوا الهندسة المتطابقة ولكن مواد الختم التدريجي المختلفة بشكل كبير في استثمار الأدوات وتكرار الصيانة. يتدفق هذا الاختلاف مباشرة إلى النتيجة النهائية الخاصة بك في أحجام البيع بالجملة.
عندما تحدد مادة في الرسم الخاص بك، فإنك تحدد أيضًا بشكل ضمني خلوص القالب، ومعدلات تآكل التثقيب، ومتطلبات التشحيم، وحمولة الضغط. يساعدك فهم هذه الارتباطات على تجنب الإفراط في-تحديد السبائك باهظة الثمن عندما لا تكون ضرورية، وكذلك في-تحديد الركائز الرخيصة التي من شأنها تدمير الأدوات أو إنتاج الخردة.
المواد المشتركة وتأثيرها على تصميم القالب
تهيمن أربع عائلات مادية على عملية الختم التدريجي على نطاق البيع بالجملة. يجلب كل واحد مزيجًا مميزًا من القابلية للتشكيل والقوة وتفاعل الأدوات الذي يشكل كيفية تصميم القالب.
الكربون الصلب- هذا هو العمود الفقري للختم عالي الحجم-. يستفيد الختم التدريجي للفولاذ الكربوني من السلوك المتوقع للمادة في ظل عمليات القطع والتشكيل. توفر درجات الكربون- المنخفضة (1008، 1010، 1018) قابلية تشكيل ممتازة، مما يعني أنها تنحني وترسم دون أن تتشقق. كما أنها تنتج حواف قص نظيفة عند الخلوصات القياسية، ما يقرب من 10 بالمائة من سمك المادة لكل جانب. يكون تآكل الأدوات متوسطًا، وتظل فترات صيانة القالب طويلة. والمقايضة-هي مقاومة محدودة للتآكل بدون طلاء أو طلاء، ولكن بالنسبة للأقواس الهيكلية ومكونات الهيكل والأجهزة، فإن الفولاذ الكربوني يوفر أفضل-نسبة تكلفة إلى-الأداء.
الفولاذ المقاوم للصدأ- يوفر الختم التدريجي للفولاذ المقاوم للصدأ قوة أعلى وسلوك تصلب-يتطلب المزيد من الأدوات. توفر الدرجات الأوستنيتي مثل 304 و316 مقاومة للتآكل ولمسة نهائية جذابة، ولكنها تتطلب قوة قطع أكبر بنسبة 15 إلى 20 بالمائة من الفولاذ الكربوني ذي السماكة المكافئة. يؤدي تصلب العمل في محطات التشكيل إلى تسريع تآكل الثقب ويمكن أن يسبب الشعور بالغضب إذا كان التشحيم غير كافٍ. عادةً ما تحتاج خلوص القالب إلى زيادة طفيفة، ويجب ترقية فولاذ الأدوات إلى درجات تآكل عالية-أو تغليفها بنتريد التيتانيوم للحفاظ على عمر خدمة مقبول. والنتيجة هي تكلفة أعلى للأدوات وفترات شحذ أكثر تكرارًا.
سبائك النحاس- يغطي الختم التدريجي للنحاس مجموعة من الركائز بما في ذلك النحاس النقي (C110)، والنحاس (C260، C270)، والبرونز الفوسفوري (C510، C521). تتفوق هذه المواد في تطبيقات التوصيل الكهربائي والحراري. النحاس النقي ناعم للغاية ومرن، مما يبدو مثاليًا للتشكيل ولكنه يخلق تحديات: فهو يميل إلى الالتصاق باللكمات وتوليد نتوءات إذا كانت الخلوصات ضيقة جدًا. يوفر النحاس إمكانية تصنيع أفضل وعمرًا أطول للأداة نظرًا لخصائص التشحيم الذاتي-. يعتبر برونز الفوسفور أكثر صلابة ونابضًا، مما يتطلب تعويضًا إضافيًا للانحناء الزائد. بشكل عام، تسبب سبائك النحاس تآكلًا أقل للأدوات مقارنة بالفولاذ، لكن ارتفاع تكلفة المواد الخام يعوض بعضًا من هذه الميزة.
الألومنيوم- يعتبر الختم التدريجي للألمنيوم جذابًا في أي مكان يتعلق بتخفيض الوزن. تعد السبائك مثل 5052 و6061 شائعة في أنظمة التدفئة والتهوية وتكييف الهواء (HVAC)، ومرفقات الإلكترونيات، والدروع الحرارية للسيارات. الألومنيوم ناعم وقابل للتشكيل بشكل كبير، ولكنه يميل إلى إنشاء-حواف مدمجة على أسطح الأدوات، مما يتطلب تنظيفًا متكررًا أو طلاءات متخصصة على الأسطح المثقوبة. كما أنه يتعرض للخدش بسهولة، لذا يجب أن تكون بروتوكولات تلميع القوالب والتعامل معها أكثر صرامة. تكون خلوص القطع أقل قليلاً من الفولاذ الكربوني، عادةً حوالي 8 بالمائة من السمك، لتقليل تكوين نتوءات على هذه الركائز الأكثر ليونة.
كيف يؤثر سمك المادة ودرجتها على أسعار الجملة
هذه هي حقيقة التسعير التي يفتقدها العديد من المشترين: المواد الأكثر صلابة وقوة لا تكلف فقط أكثر للرطل الواحد. أنها تكلف أكثر في كل مرحلة من مراحل عملية الختم. تعمل درجة القوة الأعلى- على زيادة متطلبات حمولة الضغط، وتسريع تآكل القالب، وتشديد تفاوتات الخلوص، وتقصير دورات الصيانة. يضيف كل من هذه العوامل تكلفة تتضاعف على مدى فترة الإنتاج الطويلة.
النظر في إزالة القالب كمثال عملي. تعمل القاعدة التقليدية "10 بالمائة من السُمك" بشكل جيد مع الفولاذ منخفض الكربون-. ولكن كمامجلة تشكيل المعادنيلاحظ أن تطبيق هذه القاعدة بشكل عام على كل نوع مادة يعد أحد أكثر أخطاء الختم شيوعًا. يتمتع الفولاذ عالي القوة-بقوة خضوع أقرب بكثير إلى قوة الشد، مما يعني حدوث تشوه قليل جدًا قبل الكسر. يؤدي هذا إلى تغيير ديناميكيات القطع بالكامل، مما يتطلب خلوصات معدلة، وهندسة ثقب معدلة، وأحيانًا زوايا قص في وجوه ثقب لإدارة أحمال الصدمات.
تعمل المقاييس السميكة على تضخيم هذه التأثيرات. يتطلب الجزء المصنوع من الفولاذ المقاوم للصدأ مقاس 3 مم قوة ضغط أكبر بكثير، ومحاذاة أكثر إحكامًا لمكونات القالب، وأنظمة توجيه واجب أثقل -من إصدار 0.8 مم من نفس الجزء. عندما يقتبس مصنع بالجملة الختم التدريجي للصلب عبر مقاييس مختلفة، فغالبًا ما ستشاهد قفزات في الأسعار غير الخطية عند عتبات معينة للسمك لأن عملية الختم نفسها تصبح مختلفة بشكل أساسي فوق تلك النقاط.
| نوع المادة | تصنيف القابلية للتشكيل | التطبيقات النموذجية | عامل ارتداء الأدوات | تأثير التكلفة النسبية |
|---|---|---|---|---|
| فولاذ منخفض الكربون-(1008-1018) | عالي | الأقواس والمكونات الهيكلية والأجهزة وألواح السيارات | منخفضة إلى متوسطة | أدنى خط الأساس |
| الفولاذ المقاوم للصدأ (304، 316) | معتدل | الأجهزة الطبية، المعدات الغذائية، الأجهزة البحرية، الديكور | عالي | 1.5x - 2.5x خط الأساس |
| النحاس / النحاس (C110، C260) | عالي | الموصلات الكهربائية، المحطات الطرفية، المبادلات الحرارية، قضبان التوصيل | قليل | 2x - 3x خط الأساس (المادة - مدفوعة) |
| برونز الفوسفور (C510) | معتدل | الينابيع، مكونات التبديل، العناصر الحاملة | معتدل | 3x - 4x خط الأساس (المادة - مدفوعة) |
| الألومنيوم (5052، 6061) | عالي | مكونات التدفئة والتهوية وتكييف الهواء، والمرفقات، والدروع الحرارية، والأقواس خفيفة الوزن | منخفض (مع خطر تراكم) | 1.2x - 1.8x خط الأساس |
يعكس عمود "تأثير التكلفة النسبي" إجمالي اقتصاديات الجزء-من حيث الحجم، وليس فقط سعر المواد الخام. وهو يمثل تآكل الأدوات، وتكرار الصيانة، وقيود سرعة الضغط، ومعدلات الخردة النموذجية لكل ركيزة. إن المادة التي تبدو غير مكلفة لكل كيلوغرام يمكن أن تنتهي بتكلفة أكبر لكل جزء جاهز إذا دمرت الأدوات أو فرضت سرعات ضغط أبطأ.
بالنسبة لفرق المشتريات، فإن الفكرة العملية هي التالية: ناقش دائمًا اختيار المواد مع المصنع الخاص بك قبل تأمين المواصفات. يمكن لتعديل بسيط في الدرجة، مثل استبدال 430 غير القابل للصدأ بـ 304 عندما تسمح متطلبات التآكل بذلك، أن يقلل بشكل كبير من تآكل الأدوات ويطيل عمر القالب دون المساس بوظيفة الجزء. يحدث هذا النوع من التحسين فقط عندما يفهم المشترون سبب تموج اختيار المواد عبر كل بند تكلفة في عرض أسعار الختم بالجملة.
ومع ذلك، فإن تكلفة المواد ليست سوى طبقة واحدة من معادلة التسعير. تشتمل التكلفة الإجمالية للملكية بحجم البيع بالجملة على استهلاك الأدوات، وجداول الصيانة، ومعدلات الخردة، ونقاط التوقف لمستوى الحجم- التي لا يراها العديد من فرق المشتريات مطلقًا في عرض الأسعار.
فهم أسعار الجملة وهيكل التكلفة
تُظهر معظم عروض أسعار الموردين سعر الوحدة وبند الأدوات. وهذا يشبه رؤية جبل جليدي من فوق خط الماء. إن الاقتصاديات الحقيقية لختم القوالب التقدمية في حجم الجملة تعيش في الطبقات الموجودة أسفلها: منحنيات الاستهلاك، وعدد دورات الحياة -الحد، ونقاط توقف الحجم، والتكاليف المتكررة التي لا تظهر أبدًا كسطر واحد في أمر الشراء. تفهم المصانع هذه الديناميكيات بشكل حدسي. المشترين الذين لا يتفاوضون بشكل أعمى.
أدوات الاستثمار والإطفاء على عمليات الإنتاج
القالب التدريجي هو أصل رأسمالي، وليس مجرد حساب. تتراوح تكلفتها من 30.000 دولار أمريكي إلى أكثر من 250.000 دولار أمريكي اعتمادًا على عدد المحطات ونوع المادة ومتطلبات التسامح، وتتوزع على كل جزء تنتجه على مدار عمرها التشغيلي. تغير هذه الرياضيات كل شيء يتعلق بكيفية تقييمك للسعر-لكل جزء.
النظر في مثال واضح. تبلغ تكلفة القالب التدريجي المكون من 12 محطة لقوس السيارات 80 ألف دولار. إذا كان إجمالي حجم برنامجك 200000 قطعة، فإن الأدوات تساهم بمبلغ 0.40 دولار لكل جزء. عند 2,000,000 قطعة، ينخفض السعر إلى 0.04 دولار. ولم يتغير الموت في حد ذاته، ولكن الاقتصاد تحول بعامل عشرة.
يموت العمر المتوقع هو المتغير الحاسم هنا. عادةً ما توفر قوالب ختم الفولاذ المصنوعة من الفولاذ التقليدي للأدوات مثل D2 أو A2 ما بين 500000 إلى 1000000 ضربة قبل الحاجة إلى الشحذ أو استبدال المكونات. إن قوالب ختم الكربيد التقدمية، التي تستخدم إدخالات كربيد التنجستن في محطات التآكل العالي-، تدفع هذا الرقم إلى 2,000,000 ضربة أو أكثر. ترتفع التكلفة الأولية لأدوات الكربيد بنسبة 30 إلى 50 بالمائة، ولكن عبر برنامج إنتاج متعدد{16}}سنوات، فإن عدد مرات إيقاف الصيانة الأقل والفواصل الزمنية الأطول بين عمليات التجديد غالبًا ما يجعلها الخيار الأرخص لكل قطعة يتم إنتاجها.
تعمل المصانع التي تعمل ببرامج ختم تدريجي-طويلة المدى على تخطيط دورات الصيانة هذه ضمن جداول الإنتاج الخاصة بها. كل حدث شحذ يكلف أموالاً (عادة ما يتراوح بين 2000 إلى 8000 دولار اعتمادًا على مدى تعقيد القالب) ويزيل كمية صغيرة من المواد من أسطح القطع، مما يعني أن كل قالب يحتوي على عدد محدود من إجمالي عمليات التجديد قبل أن يصبح الاستبدال ضروريًا. المشترون الذين يقارنون فقط عروض أسعار الأدوات المقدمة دون السؤال عن عمر القالب المتوقع وإيقاع الصيانة يفتقدون محركًا رئيسيًا للتكلفة.
طبقات الحجم وديناميكيات تكلفة الجزء-.
تقوم مصانع البيع بالجملة ببناء التسعير حول مستويات الحجم لأن هيكل التكلفة الداخلي الخاص بها غير خطي. يؤدي وقت الإعداد، وفحص المقالة-الأولى، وجدولة الإنتاج إلى إنشاء نفقات عامة ثابتة يتم تقسيمها عبر الكمية الإجمالية. وهذا هو سبب انخفاض تكلفة الجزء-بشكل حاد عند نقاط توقف معينة، والتي غالبًا ما تصل إلى 50000 و100000 و500000 وحدة سنويًا.
الحد الأدنى لكميات الطلب موجود لنفس السبب. إن تشغيل القوالب التدريجية لـ 500 جزء ليس له أي معنى اقتصادي عندما يستهلك الإعداد، وربط الملف، والتحقق من -القطعة الأولى، والتفكيك وقتًا وتكلفة أكبر من تشغيل الإنتاج نفسه. تبدأ موك في مصانع البيع بالجملة عادةً من 10.000 إلى 50.000 قطعة، مما يعكس النقطة التي يهيمن فيها وقت تشغيل الطباعة على تكاليف الإعداد الثابتة.
لكن سعر الجزء-المذكور في عرض الأسعار الخاص بك لا يزال لا يعكس التكلفة الإجمالية للملكية. إليك ما تتجاهله معظم فرق المشتريات عند مقارنة الموردين:
- صيانة الأدوات وإعادة شحذها- التكاليف المتكررة التي تنمو مع تقدم عمر القالب، عادةً من 2000 دولار إلى 8000 دولار لكل دورة
- معدل الخردة في الحجم- حتى معدل الخردة بنسبة 2% على 1,000,000 قطعة يعني 20,000 وحدة مهدرة من المواد ووقت الطباعة
- النفايات المادية خارج الجزء- شريط الناقل، والمواد الثابتة، وحواف الحواف التي لم يلتقطها معدل استخدام المواد لديك
- الشحن الداخلي على مخزون الملف الخام- تعتبر الملفات الفولاذية والنحاسية ثقيلة، ونادرًا ما تظهر تكلفة شحنها في عروض أسعار لكل-قطعة
- الشحن الخارجي والتعبئة والتغليف- تحتاج الأجزاء السائبة إلى حشوة مخصصة، أو فواصل، أو تعبئة مضادة للتآكل- تضيف 0.02 دولار إلى 0.15 دولار للقطعة
- رفض الجودة وتكاليف الفرز- عندما تتسرب العيوب، غالبًا ما تتجاوز أعمال الاحتواء وإعادة العمل تكلفة الأجزاء نفسها
- تخزين القوالب بين فترات الإنتاج- تتطلب القوالب التقدمية الكبيرة تخزينًا يتم التحكم فيه بالمناخ-وتفرض بعض المصانع رسومًا مقابل ذلك بين الحملات
- تكاليف التغيير الهندسي- يمكن أن يتكلف تعديل برنامج منتصف القالب الحالي-من 20 إلى 50 بالمائة من سعر الأدوات الأصلي
A صيغة واقعية لجميع-التكلفةحسابات لسعر الوحدة الأساسية بالإضافة إلى رسوم الإعداد مقسومة على الكمية، بالإضافة إلى الشحن لكل وحدة، والتعرفة الجمركية، و-الإضافات-لمرحلة ما بعد الإنتاج مثل الطلاء أو التغليف. عند مقارنة مصنعين يقتبسان قوالب تصاعدية بأسعار مختلفة للوحدات، فإن الرقم الأقل لا يمثل دائمًا التكلفة الإجمالية الأقل. قد يقدم المورد الذي يقتبس 0.12 دولارًا أمريكيًا للجزء الواحد مع صيانة القالب السنوية المضمنة في الاتفاقية اقتصاديات أفضل من المورد الذي يقتبس 0.08 دولارًا أمريكيًا مع الصيانة واستبدال الخردة والشحن السريع الذي تتم محاسبته بشكل منفصل.
بالنسبة لمحترفي المشتريات، فإن الخطوة القابلة للتنفيذ هي طلب توزيع التكلفة الإجمالية بدلاً من قبول سعر وحدة واحدة. اسأل عن كيفية حساب استهلاك الأدوات، وما هو عمر القالب الذي يضمنه المصنع قبل التجديد، وما هي التكاليف المتكررة الموجودة داخل الرقم المذكور مقابل خارجه. هذه الشفافية هي ما يفصل بين شراكة الجملة المستنيرة وعلاقة المعاملات حيث تصل المفاجآت مع كل فاتورة.
السعر، بطبيعة الحال، لا يعني شيئا إذا فشلت الأجزاء في الميدان. المصنع الذي يقف وراء هذه الأرقام مهم بقدر أهمية الأرقام نفسها، مما يثير سؤالًا أصعب: كيف يمكنك فعليًا تقييم ما إذا كان المورد يمكنه تقديم عرض أسعاره بشكل متسق، طلبًا بعد طلب؟
كيفية تقييم مصنع البيع بالجملة لختم القوالب
لا يخبرك موقع الويب المصقول والاقتباس التنافسي بأي شيء تقريبًا عما إذا كان مصنع قوالب الختم يمكنه بالفعل تحقيق التفاوتات عبر مليون{0}جزء من التشغيل. تأتي الإشارة الحقيقية من الأنظمة التي يعملها المورد خلف الكواليس، وما هي المعدات التي تملأ المكان، وكيف يستجيبون عندما تطرح أسئلة محددة وغير مريحة. تقوم معظم فرق المشتريات بتقييم الشركات المصنعة للقوالب التقدمية بناءً على السعر والمهلة الزمنية وحدها. يعمل هذا النهج حتى تصل شحنتك الثالثة مع انحراف الأبعاد الذي لم يتم اكتشافه لأنه لم يكن هناك من يقوم بالقياس.
ما يلي هو إطار عمل لفصل شركاء البيع بالجملة القادرين عن المصانع التي تبدو جيدة على الورق ولكنها تفتقر إلى البنية التحتية اللازمة لتقديم الخدمات بشكل مستمر على نطاق واسع.
الشهادات التي تشير إلى أنظمة الجودة الحقيقية
يسرد كل مورد لقوالب الختم الشهادات على صفحته الرئيسية. قليل من المشترين يفهمون ما تفرضه هذه الشهادات فعليًا يومًا بعد يوم. وإليكم ما تعنيه المعايير الرئيسية عمليا، وليس فقط من حيث المبدأ.
الأيزو 9001:2015هو خط الأساس. ويؤكد أن شركة الختم التدريجي لديها عمليات موثقة وإجراءات تدقيق داخلي ومعدات معايرة وموظفين مدربين ونظام إجراءات تصحيحية. ما لا يتطلبه الأمر هو التحكم الإحصائي في العملية، أو الموافقة الرسمية على جزء الإنتاج، أو أي منهجية منظمة لمنع العيوب. فكر في الأمر كدليل على أن المصنع لديه نظام لإدارة الجودة. ولا يخبرك هذا بمدى دقة هذا النظام في عملية الختم ذات الحجم الكبير-على وجه التحديد.
IATF 16949:2016هو المكان الذي يعيش فيه الانضباط في العملية الحقيقية. يعتمد هذا المعيار المخصص للسيارات{2}}على ISO 9001، على APQP، وPPAP، وFMEA، وSPC، وMSA كأدوات جودة أساسية. يجب على الشركة المصنعة لقوالب الختم المعدنية التي تحمل IATF 16949 الحفاظ على خطط التحكم لكل رقم جزء، وتشغيل التحكم الإحصائي في العملية على الأبعاد الحرجة، وإجراء تحليل وضع الفشل قبل بدء الإنتاج، وتقديم حزم الموافقة الرسمية على أجزاء الإنتاج قبل الشحن. تتم عمليات تدقيق المراقبة كل 6 إلى 12 شهرًا، ومن الممكن إجراء عمليات تدقيق غير معلنة. هذا المعيار ليس اختياريًا لسلاسل توريد السيارات، ولكن دقته تفيد المشترين في أي صناعة تتطلب دقة متكررة من حيث الحجم.
ايزو 14001يتناول الإدارة البيئية. على الرغم من أنها أقل ارتباطًا بشكل مباشر بجودة الجزء، إلا أنها تشير إلى النضج التشغيلي. يميل المصنع الذي يدير تدفقات النفايات واستخدام الطاقة والتعامل مع المواد الكيميائية بموجب نظام معتمد إلى إجراء عمليات إجمالية أكثر إحكامًا. كما أنه مهم أيضًا للمشترين الذين تتبع مؤسساتهم مقاييس استدامة سلسلة التوريد.
خطوة التحقق الحاسمة التي تتخطاها معظم الفرق: تأكد من أن نطاق الشهادة يغطي بشكل صريح الختم والأدوات في موقع الإنتاج حيث سيتم تصنيع الأجزاء الخاصة بك. يمكن للشركة أن تحمل IATF 16949 لعمليات التجميع في موقع واحد أثناء تشغيل مكابس ختم غير معتمدة في مكان آخر. اطلب الشهادة الفعلية، وتحقق من عنوان الموقع، والتحقق من قوائم IATF 16949من خلال قاعدة بيانات الرقابة IATF.
أسئلة تدقيق المصنع والأعلام الحمراء
الشهادات تنقلك إلى القائمة المختصرة. تحدد أسئلة التدقيق من يبقى فيها. عندما تقوم بزيارة الشركات المصنعة للقوالب التقدمية أو تقييمها عن بعد، فهذه هي الأسئلة المحددة التي تكشف عن القدرة التشغيلية:
- تنفيذ توافق آراء ساو باولو:ما هي الأبعاد الحرجة التي يمكنك تتبعها باستخدام مخططات التحكم، وما هي خطة رد الفعل الخاصة بك عندما يقع القياس خارج حدود التحكم؟
- قدرة PPAP:هل يمكنك تقديم نموذج لحزمة PPAP من برنامج سابق، بما في ذلك الرسومات المتضخمة وتقارير الأبعاد ومخططات تدفق العملية ودراسات Cpk؟
- أولًا-فحص المقالة:ما هي المعدات التي تستخدمها لـ FAI، وهل تحتفظ بالعينات-الأولى والأخيرة-من كل عملية إنتاج؟
- أسطول الصحافة ونطاق الحمولة:ما هي أصغر وأكبر حمولة مكبس متاحة لديك، وكم عدد المكابس التي يمكنها تشغيل القوالب التقدمية في وقت واحد؟
- الطاقة الإنتاجية والجدولة:ما هو استخدامك الحالي لقدراتك، وكيف يمكنك التعامل مع ارتفاع الطلب أو الطلبات السريعة دون إزاحة البرامج الحالية؟
- ملكية الأدوات وصيانتها:هل تقوم بتصميم القوالب وتصنيعها وصيانتها-في المنزل؟ ما هو جدول الصيانة الوقائية الخاص بك، وهل يمكنك مشاركة سجلات صيانة القالب الأخيرة؟
- إمكانية تتبع المواد:هل يمكنك تتبع الجزء النهائي مرة أخرى إلى مجموعة الملف المحددة، والضغط عليه، وموته الذي جاء منه؟
- عملية التغيير الهندسي:ما المدة التي يستغرقها تعديل القالب النموذجي، ومن يتحمل تكلفة -بدء العميل مقابل تغييرات العملية-التحسينية؟
تضيف مقاييس المنشأة سياقًا إلى تلك الإجابات. أتدقيق الموقع المنظمينبغي تقييم عدد الصحافة بالنسبة لقاعدة العملاء، ومستويات التوظيف في غرفة الأدوات، وسجلات الصيانة النشطة للقالب، وما إذا كانت مخططات SPC الموجودة على الأرض تعرض بيانات في الوقت الفعلي- أو المطبوعات المتربة من الربع الأخير. اللقطات المربعة وحدها لا تعني الكثير، لكن اللقطات المربعة المقترنة بكثافة المعدات، والتدفق المنظم للمواد، والانضباط المرئي 5S تخبرك بمدى كفاءة تلك المساحة في إنتاج الأجزاء.
تشير سنوات التشغيل إلى القدرة على البقاء والمعرفة العملية المتراكمة، ولكن فقط إذا تم دمجها مع دليل على إعادة الاستثمار. إن المصنع الذي يبلغ عمره 30-عامًا- والذي يقوم بتشغيل مكابس عمرها 30 عامًا بدون أسلاك CNC EDM في غرفة الأدوات ليس هو نفسه المصنع الذي تم تحديثه بشكل مستمر.
من المهم بنفس القدر معرفة ما الذي يجب أن يجعلك تبتعد. هذه هي العلامات الحمراء التي تشير إلى أن مورد قوالب الختم لا يمكنه دعم الإنتاج بالجملة بشكل موثوق:
- ادعاءات الشهادة التي تشير إلى معيار ISO/TS 16949 القديم، والذي تم استبداله في عام 2016 ولم يعد صالحًا
- عدم القدرة أو عدم الرغبة في تقديم عينة من وثائق PPAP من البرامج السابقة
- لا يوجد مهندس جودة مخصص، مع تعيين مسؤوليات التفتيش لمشغلي الإنتاج
- تصميم الأدوات بالاستعانة بمصادر خارجية وصيانة القوالب، مما يزيد من مخاطر المهلة الزمنية ويقلل من المسؤولية عن أداء الأداة
- إجابات غامضة حول العمر المتوقع للقالب، أو فترات الصيانة، أو عدد الأشواط بين الشحذ
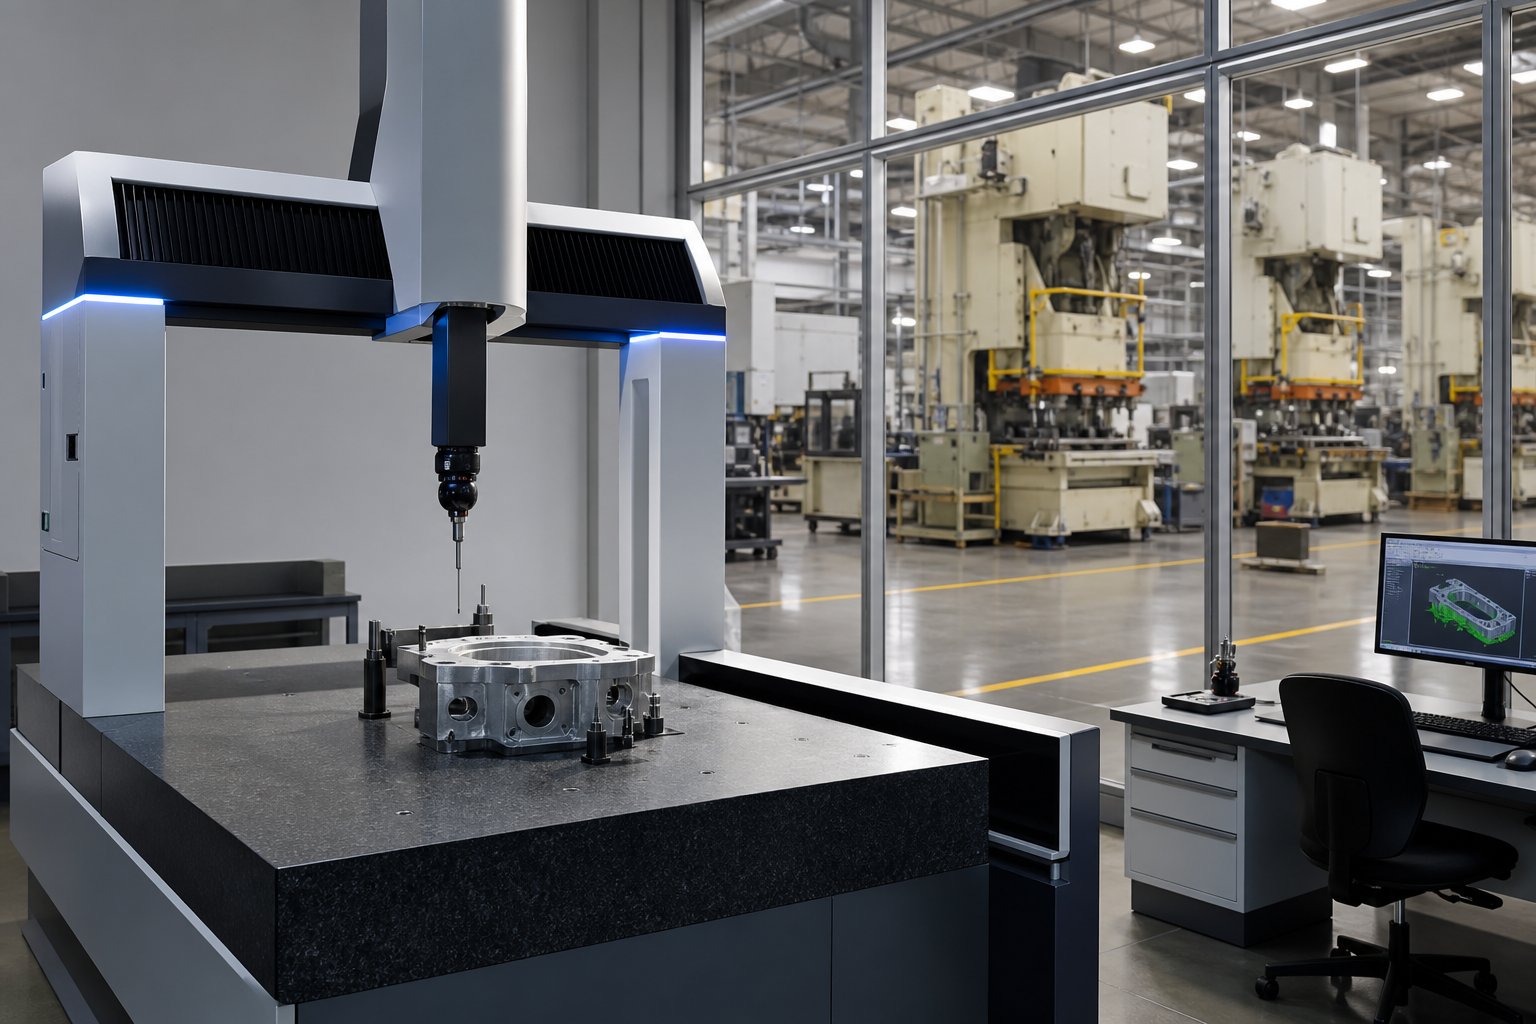
- لا توجد أجهزة CMM أو أجهزة قياس بصرية في-الموقع للتحقق من الأبعاد
- نطاق الشهادة الذي لا يذكر صراحةً الختم المعدني أو يُظهر عنوانًا فعليًا مختلفًا عن عنوان منشأة الإنتاج
- مقاومة عمليات تدقيق العملاء أو الإصرار على أن الشهادة وحدها تلغي الحاجة إلى زيارة الموقع
- لا توجد عملية موثقة للتحقق من المواد الواردة، حيث يتم الاعتماد بشكل كامل على شهادات المطاحن دون عمليات فحص مستقلة
يرحب شريك الجملة المتمكن بهذه الأسئلة لأن أنظمته تولد الإجابات بالفعل. المقاومة أو الاستجابات الغامضة هي في حد ذاتها تشخيصية. المصنع الذي لا يستطيع توضيح منهجية SPC الخاصة به أو إنتاج سجل صيانة عند الطلب يخبرك بشيء مهم حول كيفية عمله عندما لا تشاهد.
ومع ذلك، تتغير معايير التقييم اعتمادًا على الصناعة التي تخدمها أجزائك. تواجه الشريحة المخصصة لوحدة التدفئة والتهوية وتكييف الهواء (HVAC) متطلبات مختلفة للوثائق والتسامح وإمكانية التتبع مقارنة بالموصل المتجه إلى جهاز طبي قابل للزرع، ويجب أن تعكس عملية فحص المورد لديك هذه الاختلافات.
تطبيقات الصناعة والاختلافات في المواصفات
إن التسامح الذي يرضي صناعة ما يمكن أن يؤدي إلى استبعاد جزء من صناعة أخرى. قد ينتج نفس مصنع الختم التدريجي أقواسًا لوحدات معالجة الهواء وزنبركات تلامس للأدوات الجراحية، لكن حزمة الوثائق وتكرار الفحص ومتطلبات تتبع المواد خلف هذين الطلبين لا تبدو متشابهة. المشترون الذين يطبقون قالب مواصفات واحدًا عبر جميع مكوناتهم المختومة إما عبر -تحديد (الدفع مقابل الدقة التي لا يحتاجون إليها) أو ضمن-تحديد (إنشاء مخاطر الامتثال في المراحل النهائية).
إن معرفة المكان الذي ستنتهي فيه أجزائك يحدد ما يجب عليك طلبه من المورد الخاص بك. إليك كيفية تباين المتطلبات عبر القطاعات التي تستهلك المكونات الأكثر تقدمًا والمختومة.
تطبيقات السيارات والتكييف
يمثل الختم التدريجي لمكونات السيارات أكبر سوق منفرد لعمليات القوالب التقدمية بالجملة. فكر في الأقواس الهيكلية، ومكونات إطار المقعد، والموصلات الكهربائية، وأغطية أجهزة الاستشعار، وقضبان التوصيل، والمشابك السفلية. تشترك هذه الأجزاء في خصائص مشتركة: التعقيد المعتدل، والتفاوتات الصارمة ولكن القابلة للتحقيق، والأحجام السنوية الهائلة التي تبرر تشغيل قوالب السيارات المخصصة عبر برامج متعددة-سنوات.
تقع توقعات التسامح لأختام السيارات عادةً في نطاق +/-0.05 إلى +/- 0.10 مم على الأبعاد الحرجة، مع Cpk يبلغ 1.67 أو أعلى مطلوب لأي خاصية مصنفة على أنها مهمة للسلامة. متطلبات Cpk ليست اختيارية. ويعني ذلك أن العملية يجب أن تكون مركزة وقادرة بدرجة كافية بحيث يقع أقل من 3.4 عيوب لكل مليون فرصة خارج المواصفات. يجب على المصانع التي تخدم مصنعي المعدات الأصلية للسيارات وموردي المستوى الأول إثبات هذه القدرة من خلال دراسات العملية الأولية المقدمة كجزء من حزمة PPAP.
تعتبر شهادة IATF 16949 إلزامية فعليًا لهذا القطاع. فهو يفرض تخطيط APQP قبل إنشاء الأداة، وPFMEA لكل عملية إنتاج، ومراقبة SPC للأبعاد المهمة أثناء التشغيل، وتقديم PPAP الرسمي قبل الشحن الأول. يستغرق ختم PPAP النموذجي بالقالب من 8 إلى 12 أسبوعًا من بدء تشغيل الأداة -إلى مذكرة تقديم الجزء المعتمدة. إذا لم يتمكن المورد الخاص بك من إرشادك عبر هذه الأدوات الأساسية بطلاقة، فهو غير جاهز للعمل في مجال السيارات بغض النظر عما يقوله عرض الأسعار الخاص به.
يتداخل الختم المعدني التدريجي لنظام التدفئة والتهوية وتكييف الهواء (HVAC) بشكل كبير مع السيارات من حيث القدرة على المعالجة ولكنه يختلف في كثافة التوثيق. تعد الأقواس وألواح التثبيت وأغطية محرك المروحة وزعانف المبادل الحراري وموصلات مجاري الهواء من تطبيقات الختم التقدمي الشائعة لنظام التدفئة والتهوية وتكييف الهواء (HVAC). ترتفع الأحجام، وتميل المواد نحو الفولاذ الكربوني والألومنيوم، وتكون التفاوتات بشكل عام أكثر مرونة، وغالبًا ما تكون +/-0.10 إلى +/-0.25 ملم للميزات غير-الحرجة. عادة ما تكون شهادة ISO 9001 كافية هنا بدلاً من IATF 16949، على الرغم من أن بعض مصنعي المعدات الأصلية الكبيرة لأنظمة التدفئة والتهوية وتكييف الهواء (HVAC) يعتمدون متطلبات الجودة على غرار السيارات للمكونات المتعلقة بالسلامة مثل أغلفة صمامات الغاز.
الفرق العملي بالنسبة للمشترين الذين يزودون مصادر عبر كلا القطاعين: تتطلب برامج السيارات وثائق أكثر ثقلًا مقدمًا وتقارير SPC مستمرة مع كل شحنة. تقبل برامج HVAC عادةً تقارير الفحص وشهادات المواد دون الحاجة إلى صرامة PPAP الكاملة. يؤدي تحديد الوثائق على مستوى السيارات- لأجزاء التدفئة والتهوية وتكييف الهواء (HVAC) إلى إضافة تكلفة دون إضافة قيمة. يؤدي تحديد وثائق مستوى HVAC- لقطع غيار السيارات إلى حدوث حالات فشل في التدقيق وإيقاف تشغيل الخط المحتمل.
متطلبات الإلكترونيات والأجهزة الطبية
يحول الختم الإلكتروني المحادثة من القوة الهيكلية إلى دقة الأبعاد وتوصيل المواد. تتطلب المحطات الطرفية وعلب التدريع وأغطية الموصلات وإطارات الرصاص وحشيات EMI تفاوتات في نطاق +/-0.025 إلى +/-0.05 مم. تكون الأجزاء أصغر وأرق (غالبًا ما تتراوح سماكتها ما بين 0.1 إلى 0.5 مم)، وغالبًا ما تكون مصنوعة من سبائك النحاس المختارة خصيصًا لخصائصها الكهربائية. يوفر برونز الفوسفور خصائص زنبركية لعناصر الاتصال. يوفر نحاس البريليوم مقاومة التعب في تطبيقات الدورة العالية. أعمال النحاس لمحطات الأغراض العامة.
تختلف وثائق الجودة الخاصة بأختام الإلكترونيات حسب العميل. يمكن لمشتري الأجهزة الإلكترونية الاستهلاكية قبول ISO 9001 مع تقارير الأبعاد القياسية. غالبًا ما تقترب الاتصالات السلكية واللاسلكية والإلكترونيات الدفاعية من دقة السيارات، مما يتطلب خطط تحكم وبيانات SPC حول الميزات المهمة مثل تباعد الاتصال وخصائص قوة الزنبرك.
يقدم الختم الطبي التدريجي أعلى عبء توثيقي في أي قطاع.ايزو 13485يحكم أنظمة إدارة الجودة لمكونات الأجهزة الطبية ويتطلب من الشركات المصنعة الحفاظ على إمكانية التتبع الكامل بدءًا من مجموعة المواد الخام خلال كل خطوة إنتاج وحتى التوزيع النهائي. هذا يعني أن مورد الختم الخاص بك يجب أن يتتبع أي ملف محدد أنتج أي دفعة من الأجزاء، وأي مكبس عليه، واستخدام أي قالب، ومن قام بفحصه، وبأي نتائج قياس.
تشديد القيود المادية إلى حد كبير. تتطلب الأدوات الجراحية ومكونات الأجهزة القابلة للزرع سبائك متوافقة حيويًا، عادةً من الفولاذ المقاوم للصدأ 316L أو 17-4 PH، مع شهادات المواد الكاملة التي يمكن تتبعها إلى المصنع. يضيف نظام تعريف الأجهزة الفريد التابع لإدارة الأغذية والعقاقير (FDA) وتنظيم الأجهزة الطبية في الاتحاد الأوروبي المزيد من تفويضات التتبع التي تتدفق إلى موردي المكونات. يجب أن يحتفظ مصنع القوالب التقدمي الذي يخدم العملاء الطبيين بملفات تاريخ التصميم والعمليات التي تم التحقق من صحتها وأنظمة CAPA التي تستوفي التدقيق التنظيمي.
تختلف حدود التسامح مع الطوابع الطبية بشكل كبير حسب التطبيق. قد تتطلب مكونات الأدوات الجراحية +/-0.01 إلى +/- 0.025 مم على الواجهات الحرجة، مما يقترب من منطقة التقطيع الدقيقة. قد تتحمل أغلفة معدات التشخيص +/- 0.05 مم. لا يتمثل الاختلاف الرئيسي عن القطاعات الأخرى في نطاق التسامح نفسه فحسب، بل في التوثيق الذي يثبت قدرة العملية: أنظمة القياس المعتمدة، ودراسات القدرات الموثقة، وسجلات الفحص على مستوى الدفعة التي يتم الاحتفاظ بها طوال عمر السوق للجهاز بالكامل.
| قطاع الصناعة | نطاق التسامح النموذجي | الشهادات المطلوبة | المواد المشتركة | خصائص الحجم |
|---|---|---|---|---|
| السيارات | +/-0.05 to +/-0.10 mm (Cpk >= 1.67) | IATF 16949 (إلزامي) | الفولاذ الكربوني، والفولاذ-عالي القوة، وسبائك النحاس للموصلات | من 100 ألف إلى عدة-ملايين سنويًا؛ برامج متعددة-سنوات |
| التدفئة والتهوية وتكييف الهواء | +/- 0.10 إلى +/- 0.25 ملم | ISO 9001 (قياسي)؛ IATF 16949 (الناشئة لأجزاء السلامة) | الكربون الصلب والألمنيوم والفولاذ المجلفن | 50 ألف إلى 500 ألف+ سنويًا؛ دورات الطلب الموسمية |
| إلكترونيات | +/- 0.025 إلى +/- 0.05 ملم | إسو 9001؛ تختلف المتطلبات الخاصة بالعميل- | النحاس، النحاس، برونز الفوسفور، نحاس البريليوم | 100 ألف إلى الملايين؛ دورات حياة أقصر للمنتج |
| الأجهزة الطبية | +/- 0.01 إلى +/- 0.05 ملم | ISO 13485 (إلزامي)؛ الامتثال لإدارة الغذاء والدواء/الاتحاد الأوروبي للأدوية المتعددة | 316L غير القابل للصدأ، 17-4 PH، تيتانيوم، سبائك متوافقة حيويًا | 10 ألف إلى 500 ألف؛ دورات التأهيل الطويلة |
يسلط الجدول أعلاه الضوء على نمط مهم بالنسبة لقرارات تحديد المصادر: عندما تنتقل من التدفئة والتهوية وتكييف الهواء إلى المجال الطبي، تضيق نطاقات التسامح، ويزداد عبء التوثيق، وتطول الجداول الزمنية للتأهيل. المصنع الذي يتفوق في إنتاج-أقواس التدفئة والتهوية وتكييف الهواء (HVAC) ذات الحجم الكبير ليس مجهزًا تلقائيًا للختم الطبي التدريجي. والعكس صحيح أيضًا: فدفع معدلات التوثيق-الطبية لقطع غيار أجهزة التدفئة والتهوية وتكييف الهواء (HVAC) يهدر الميزانية دون تحسين النتائج.
بالنسبة للمشترين الذين يديرون مجموعة مختلطة من المكونات المختومة عبر القطاعات، فإن النهج الأكثر كفاءة هو مطابقة كل جزء مع المورد الذي يتوافق نطاق الاعتماد وإمكانات القياس وأنظمة التوثيق معه مع متطلبات الاستخدام النهائي -المحددة. إن طرح الأسئلة الصحيحة أثناء التقييم، ثم إقران تلك الإجابات مع-المتطلبات المحددة للقطاع الموضحة هنا، يمنع كلاً من-الفجوات الهندسية والامتثال.
ومع ذلك، فإن محاذاة المواصفات تغطي فقط ما يجب أن يكون عليه الجزء. ما يحدث بعد ترك القالب، بدءًا من إزالة النتوءات وحتى الطلاء وحتى التجميع النهائي، يحدد ما إذا كان هذا الجزء يصل بالفعل جاهزًا لخط الإنتاج الخاص بك دون معالجة إضافية من جانبك.
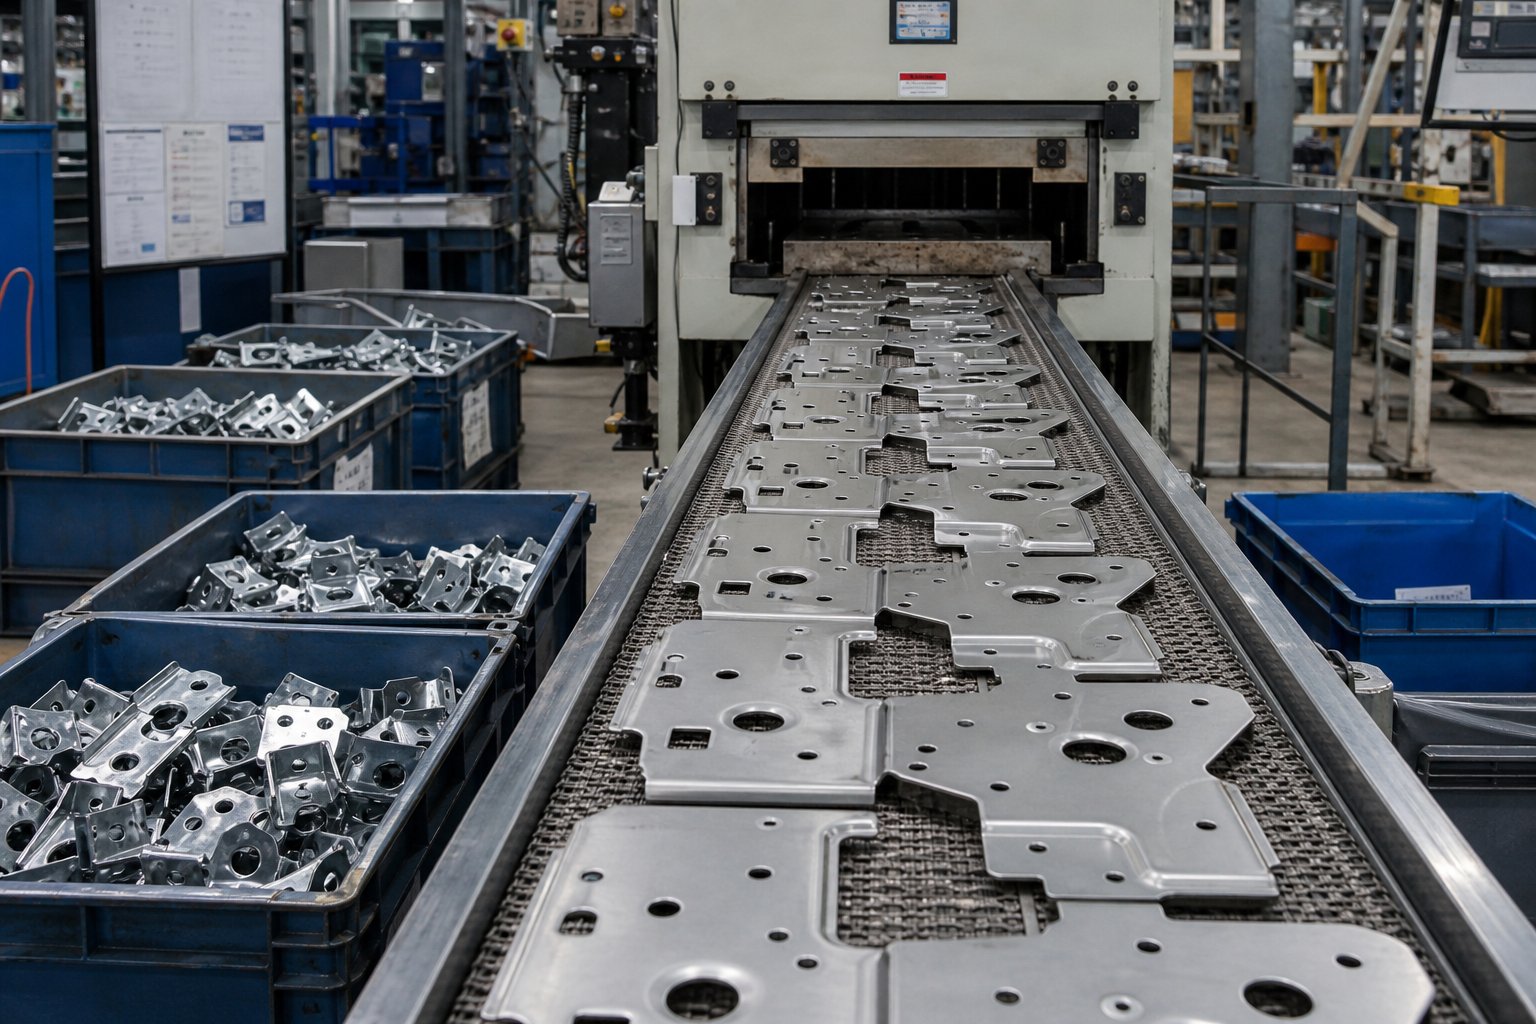
مراقبة الجودة والعمليات الثانوية في الإنتاج بالجملة
الجزء المختوم الذي يتم قياسه بشكل صحيح على القطعة الأولى لا يضمن أن تكون القطعة المليون متطابقة. تقدم حملات الإنتاج الطويلة متغيرات لا تواجهها فترات التشغيل القصيرة مطلقًا: التآكل التدريجي للثقب الذي يغير قطر الثقب بالميكرونات لكل ألف ضربة، وانهيار مواد التشحيم الذي يسبب الغليان في محطات التشكيل، والملف-إلى-تغير مادة الملف الذي يغير سلوك الزنبرك بمهارة. تتطلب الأختام المعدنية الدقيقة التقدمية أنظمة مراقبة تلتقط هذه الانجرافات قبل أن تنتج الخردة، وليس بعد ذلك.
وما يتجاهله العديد من فرق المشتريات هو ما يحدث بعد خروج الجزء من القالب. يمكن أن تؤدي خطوات الطلاء والمعالجة الحرارية وإزالة الأزيز{1}}والتجميع الفرعي إلى إضافة أيام أو أسابيع إلى المهلة الزمنية عند الاستعانة بمصادر خارجية لأطراف ثالثة. يعمل مصنع البيع بالجملة الذي يتعامل مع هذه العمليات تحت سقف واحد على ضغط الجداول الزمنية والتخلص من الإشارة-بأصابع الاتهام بين البائعين عندما يحدث خطأ ما.
مراقبة الجودة من المادة الأولى إلى الإنتاج الضخم
الجودة على نطاق الجملة ليست بوابة تفتيش نهائية. إنها عبارة عن حلقة تعليقات مستمرة تبدأ بالمقالة الأولى وتستمر دون انقطاع حتى آخر قطعة تم شحنها. إليكم مدى قدرة عمليات الختم والتصنيع التقدمية على بناء تلك الحلقة.
أول-فحص المقالة (FAI)يحدد خط الأساس. قبل بدء التشغيل الكامل للإنتاج، ينتج المصنع دفعة صغيرة، تتراوح عادةً من 30 إلى 50 قطعة، وتقيس كل الأبعاد المهمة وفقًا لخطة التحكم، وتوثق النتائج. تؤكد مجموعة البيانات هذه أن معلمات القالب والضغط والمواد والإعداد معًا تنتج أجزاء ضمن المواصفات. يتم تصحيح أي مشكلات تتعلق بالأبعاد في هذه المرحلة، حيث تكون تكلفة التعديل في حدها الأدنى.
التحكم في العمليات الإحصائية (SPC)ثم يتولى خلال الإنتاج الضخم. بدلاً من فحص كل جزء، وهو أمر مستحيل بمعدل 400 ضربة في الدقيقة، يقوم المشغلون بأخذ عينات على فترات زمنية محددة ورسم القياسات على مخططات التحكم. تتتبع هذه المخططات كلاً من متوسط القيمة وانتشار الأبعاد المهمة بمرور الوقت. تكمن قوة SPC في التعرف على الأنماط: يشير الاتجاه التصاعدي التدريجي في قطر الثقب إلى التآكل قبل أن تخرج الأجزاء فعليًا عن مستوى التسامح. يشير التحول المفاجئ في زاوية الانحناء بعد تغيير الملف إلى اختلاف المواد الذي يحتاج إلى تعويض.بحث في مراقبة قوة الختم التدريجييؤكد أن العلاقة بين قوة الختم وهندسة الأجزاء هي علاقة مباشرة وقابلة للقياس، مما يجعل بيانات قوة الوقت الحقيقية- وكيلًا موثوقًا به لتوافق الأبعاد.
مراقبة العملية في الوقت الفعلي-.يضيف طبقة أخرى تتجاوز أخذ العينات اليدوية. تعمل خدمات ختم القوالب المعدنية التقدمية الحديثة على دمج مستشعرات الحمل في أعمدة الضغط التي تقيس قوة الختم في كل ضربة واحدة. عندما تنحرف توقيعات القوة عن خطوط الأساس المحددة، يقوم النظام بوضع علامة على الشذوذ. قد يشير الارتفاع في الحمولة إلى سوء التغذية، حيث لم يتقدم الشريط بالدرجة الصحيحة ويحاول القالب ثقب سمك مزدوج. تشير الزيادة التدريجية في القوة عبر آلاف الدورات إلى أن تآكل القالب يؤدي إلى تغيير ديناميكيات القطع. تتيح هذه الأنظمة التي تعتمد على المستشعرات- ما تسميه الصناعة مراقبة الجودة المستقلة: حيث تقوم المكبس نفسه بتنبيه المشغلين إلى المشكلات قبل أن تتراكم الأجزاء المعيبة.
يستحق تتبع تآكل القالب اهتمامًا خاصًا لأنه أكبر مصدر منفرد لانحراف الأبعاد في الإنتاج على المدى الطويل-. تصبح حواف القطع باهتة تدريجيًا، ومع حدوث ذلك، يزداد ارتفاع الثقب، وتنفتح أقطار الثقب قليلاً، وتصبح أسطح القص أكثر خشونة. تقوم مصانع البيع بالجملة بإدارة هذا الأمر من خلال فترات الصيانة المجدولة بناءً على عدد الضربات بدلاً من وقت التقويم. قد يكون مشغل الصيانة النموذجي كل 200000 إلى 500000 ضربة اعتمادًا على صلابة المادة وبنية القالب. بين أحداث الصيانة، تؤكد بيانات SPC ما إذا كان القالب يظل ضمن حدود التآكل المقبولة.
يضمن Burring على وجه التحديد بروتوكول التحكم الخاص به. يؤدي الإنتاج ذو الحجم الكبير- إلى تضخيم المشكلات الصغيرة: قد يزيد حجم المثقاب الذي يبلغ قياسه 0.05 مم في النقلة الأولى إلى 0.15 مم في النقلة الثالثة مع تدهور حواف التثقيب. تحدد خطط التحكم الحد الأقصى المسموح به لارتفاع الثقب لكل ميزة، ويزداد تكرار الفحص مع اقتراب القالب من فترة الصيانة الخاصة به. بالنسبة للأختام المعدنية المتقدمة الدقيقة المخصصة للتطبيقات الكهربائية أو الطبية، يمكن أن تكون حدود ارتفاع الثقب ضيقة حتى 0.05 مم، مما يتطلب مراقبة أكثر قوة ودورات شحذ أقصر.
يعمل اكتشاف سوء التغذية على تقريب صورة المراقبة. عندما يفشل الشريط في التقدم بشكل صحيح، يتم وضع اللكمات في الموقع الخاطئ، مما يؤدي إلى إنتاج خردة وأدوات قد تكون ضارة. تكتشف أنظمة الاستشعار سوء التغذية خلال ضربة واحدة من خلال مقارنة قوة تعشيق الدبوس الدليلي أو موضع الشريط مع القيم المتوقعة، مما يؤدي إلى إيقاف الضغط قبل أن تؤدي الدورة التالية إلى تفاقم المشكلة. عند 600 ضربة في الدقيقة، قد يعني تأخير الاكتشاف لمدة-ثانية واحدة 10 أجزاء تالفة بدلاً من جزء واحد.
العمليات الثانوية والتكامل الداخلي-.
نادرًا ما يكون الجزء المختوم جزءًا نهائيًا. تحتاج معظم المكونات إلى عملية ختم نشر واحدة على الأقل-قبل أن تصبح جاهزة للتجميع. عندما تتم هذه العمليات تحت سقف واحد مع الصحافة، فإنك تحصل على فترات زمنية أقصر، وخدمات لوجستية أبسط، ومساءلة أكثر وضوحًا. عندما يتم الاستعانة بمصادر خارجية، فإنك تكتسب عدم اليقين في الجدولة ودورات الشحن الإضافية.
فيما يلي العمليات الثانوية الأكثر شيوعًا وسبب أهمية التكامل:
إزالة الأزيز والتشطيب السطحي- تحمل جميع الأجزاء المختومة تقريبًا بعضًا من نتوءات عمليات القطع. تعمل عملية إزالة الأزيز أو التشطيب الاهتزازي أو الصنفرة بالحزام على إزالة الحواف الحادة وإعداد الأسطح للطلاء. عند التعامل مع الأجزاء-في المنزل، تنتقل الأجزاء من الضغط إلى إزالة الأزيز خلال ساعات. يضيف الاستعانة بمصادر خارجية من 3 إلى 7 أيام من النقل ووقت الانتظار كحد أدنى.
الطلاء والطلاء- الطلاء بالزنك، والطلاء بالنيكل، والطلاء بالقصدير، والطلاء بالمسحوق، والطلاء الإلكتروني- جميعها تحمي الأجزاء المختومة من التآكل أو توفر خصائص سطحية محددة. تعمل عملية متكاملة متكاملة مع إمكانية الطلاء الداخلي- على التخلص من المصدر الأكثر شيوعًا لتغير وقت التسليم في برامج الأجزاء المختومة. يعمل بائعو الطلاء الخارجي وفقًا لجداولهم الخاصة، ويجمعون الأجزاء من عملاء متعددين معًا، ويقدمون معالجة يمكن أن تلحق الضرر بالميزات الدقيقة. يمنح الطلاء الداخلي-مصنع الختم التحكم المباشر في تصميم الحامل وكيمياء الحمام وتسلسل العملية.
المعالجة الحرارية- الأجزاء المصنوعة من الفولاذ الكربوني التي تتطلب نطاقات صلابة معينة، أو المكونات ذات المزاج الزنبركي التي تحتاج إلى تخفيف الضغط، أو الأجزاء المصنوعة من الفولاذ المقاوم للصدأ التي تتطلب التخميل، جميعها تستفيد من المعالجة الحرارية في الموقع-. المعالجة الحرارية بعد تشكيل الأقفال في استقرار الأبعاد وإزالة الضغوط المتبقية من عمليات الانحناء. عند الاستعانة بمصادر خارجية، تنتقل الأجزاء إلى معالج حراري، وتجلس في قائمة الانتظار، وتتم معالجتها في أفران مجمعة جنبًا إلى جنب مع العمل غير ذي الصلة، وتعود بعد أيام. يجب تكرار عمليات فحص الأبعاد بعد المعالجة الحرارية لأن التدوير الحراري يمكن أن يسبب التواء، مما يعني أن الاستعانة بمصادر خارجية لهذه الخطوة يضاعف جهد الفحص.
التجميع والتجميع-الفرعي- تدمج بعض عمليات القالب التقدمي إدخال المثبت أو اللحام أو التثبيت أو تجميع المكونات مباشرة في-القالب أو مباشرة بعد ذلك. في -تتم عمليات القالب مثل إدخال الصمولة أو اللحام بالتلامس بينما لا يزال الجزء مثبتًا في الشريط، مما يضمن الدقة الموضعية التي لا يمكن أن تتطابق مع عملية التجميع اللاحقة- بسهولة. تعمل خلايا التجميع النهائية التي يتم تغذيتها مباشرةً من المطبعة على التخلص من-الشحن الداخلي للمنشأة وتقليل العمل-في-المخزون الجاري.
إن تأثير التكلفة للتكامل واضح ومباشر: فكل عملية يتم الاستعانة بمصادر خارجية تضيف تكلفة النقل، ووقت الانتظار، والتعامل مع مخاطر الضرر، وطبقة اتصال حيث لا يمكن اكتشاف العيوب. عادةً ما يوفر المصنع الذي يقدم خدمات ختم المعادن التدريجية مع عمليات ثانوية متكاملة فترات زمنية أقصر بنسبة 15 إلى 30 بالمائة مقارنةً بالمصنع الذي يستعين بمصادر خارجية للتشطيب، وذلك ببساطة عن طريق إزالة أيام النقل وتبعيات جدولة البائع من الجدول الزمني.
بالنسبة لفرق المشتريات، فإن السؤال العملي أثناء تقييم الموردين ليس فقط ما إذا كان المصنع يقوم بختم الأجزاء بشكل جيد، ولكن ما إذا كان يمكنه تسليمها جاهزة. المورد الذي يتعامل مع كل شيء بدءًا من مخزون الملفات وحتى المكونات المطلية والمنزوعة الأزيز والمجمعة بموجب نظام جودة واحد، يمنحك نقطة واحدة من المسؤولية وجدولًا زمنيًا واحدًا للإدارة. يعد هذا الدمج أكثر أهمية بكثير في أحجام البيع بالجملة، حيث يتضاعف أي تأخير عبر آلاف الوحدات المنتظرة في قائمة الانتظار أمام معالج خارجي.
تخبرك أنظمة الجودة والقدرات الثانوية بما يمكن أن يفعله المصنع. والسؤال المتبقي هو ما إذا كان هذا المصنع هو الشريك المناسب-على المدى الطويل لبرنامج الإنتاج المحدد لديك، في ضوء مسار الحجم وتعقيد المواد وتوقعات الجدول الزمني.
اختيار شريك مصنع بالجملة لتلبية احتياجاتك الإنتاجية
لديك معايير التقييم. أنت تفهم هياكل التكلفة وديناميكيات المواد وأنظمة الجودة وما تبدو عليه العمليات الثانوية تحت سقف واحد. التحدي المتبقي هو سحب كل هذه المعرفة إلى قرار يتوافق مع واقع الإنتاج المحدد لديك. إن اختيار الشركة المصنعة للقوالب التقدمية لا يعني العثور على "أفضل" مصنع من الناحية المجردة. يتعلق الأمر بإيجاد الملاءمة المناسبة لمسار الحجم الخاص بك، وتعقيد الأجزاء، وقيود سلسلة التوريد.
إطار القرار لاختيار شريك الإنتاج الخاص بك
يقع كل قرار بشأن المصادر عند تقاطع خمسة متغيرات. قم بوزنها وفقًا لأولويات برنامجك، وسوف تقوم بتضييق نطاق موردي قوالب الختم التقدمية وصولاً إلى اثنين أو ثلاثة يتوافقون حقًا مع احتياجاتك.
متطلبات الحجم- تحدد الكمية السنوية ما إذا كنت بحاجة إلى مصنع محسّن للختم التدريجي لمدة طويلة-أو مصنع مريح يتمتع بمرونة متوسطة الحجم-. يحتاج البرنامج الذي يستهلك 2,000,000 جزء سنويًا إلى شريك لديه مكابس متعددة ذات حمولة عالية-، ومعالجة آلية للملفات، وعمق جدولة لضمان الإمداد دون انقطاع. يحتاج البرنامج السنوي المكون من 50000 قطعة إلى مورد يرغب في تشغيل حملات أقصر دون دفن طلبك وراء عملاء أكبر. اسأل مباشرة: أين يقع حجمي بالنسبة لحجم طلبك النموذجي؟
التعقيد المادي- إذا كانت الأجزاء لديك تستخدم فولاذًا قياسيًا منخفض الكربون-، فيمكن لأي مصنع قادر تقريبًا التعامل معها. لكن إذا كنت تحدد برونز الفوسفور بمتطلبات قوة زنبركية ضيقة-، أو 17-4 PH مقاوم للصدأ مع إمكانية تتبع التوافق الحيوي، فإن المجال يضيق بسرعة. قم بمطابقة المواد الخاصة بك مع مورد يتمتع بخبرة موثقة في تشغيل تلك الركيزة باستخدام أدوات تقدمية، وليس موردًا يقول "يمكننا تجربتها".
احتياجات التسامح- قد لا يكون لدى المصنع الذي يقوم بتشغيل كتائف HVAC عند +/- 0.15 مم طوال اليوم بنية أساسية للقياس أو نظام صيانة القالب لتثبيت +/- 0.025 مم على نابض تلامس إلكترونيات. تأكد من أن قيم Cpk الموضحة للمورد على الميزات المماثلة تتوافق مع ما يتطلبه الرسم الخاص بك.
العمليات الثانوية- إذا كانت الأجزاء الخاصة بك تحتاج إلى الطلاء، أو المعالجة الحرارية، أو التجميع قبل أن تصبح قابلة للاستخدام، فإن المورد الذي يتمتع بمعالجة لاحقة متكاملة-يزيل مخاطر الجدولة وأضرار النقل. إذا تم شحن أجزائك -مختومة، فإن هذا العامل يحمل وزنًا أقل.
الاعتبارات الجغرافية- يؤثر القرب على تكلفة الشحن ومرونة المهلة الزمنية وقدرتك على إجراء زيارات للموقع أو عمليات تدقيق. توفر المصادر المحلية سلاسل لوجستية أقصر وحماية أبسط للملكية الفكرية. قد تقدم المصادر الخارجية تسعيرًا أقل-لكل جزء ولكنها تقدم عرضًا للتعريفة الجمركية، وعبورًا بحريًا أطول، وتعقيدًا للاتصالات عبر المناطق الزمنية. ولا يوجد أي منهما أفضل على المستوى العالمي. يعتمد الاختيار الصحيح على قدرتك على تحمل تقلبات سلسلة التوريد وحساب التكلفة الإجمالية للتسليم.
يقوم نهج التقييم المنظم بتقييم الموردين المحتملين عبر هذه الأبعاد بدلاً من اختيار من يقدم أقل عرض أسعار. تميل المصانع التي تثبت قدرات قوية في التخصيص والتصميم،-ومنشآت الاختبار والتحقق الداخلية، وأنظمة الإنتاج القابلة للتطوير، إلى الأداء بشكل موثوق عبر برامج الختم التقدمي لتصنيع المعدات الأصلية (OEM) المتعددة-سنوات حيث يكون الاتساق أكثر أهمية من السعر الأولي.
بدء شراكة بالجملة بثقة
تخيل أنك حددت موردًا يقوم بالتحقق من المربعات الصحيحة. كيف يبدو المسار من المحادثة الأولية إلى حالة الإنتاج-الثابتة؟ تتبع دورة حياة مشاركة خدمات الختم التدريجي تسلسلًا يمكن التنبؤ به، ويساعدك فهمها مقدمًا على تخطيط جداول زمنية واقعية وتجنب المفاجآت.
- التحقيق الأولي ومراجعة الجدوى- أنت تقدم رسومات ثنائية الأبعاد أو نماذج CAD ثلاثية الأبعاد، وتحدد المواد والحجم السنوي ومتطلبات التسامح. يقوم المصنع بتقييم قابلية التصنيع، وتحديد التصميم المحتمل-لتحسينات الختم-، وتحديد ما إذا كانت هندسة الأجزاء الخاصة بك تناسب الأدوات التقدمية مقابل الطرق البديلة.
- اقتراح الاقتباس والأدوات- يقوم المورد بإرجاع عرض أسعار تفصيلي يغطي تكلفة القالب، وسعر كل جزء-في مستويات الحجم المحددة، وعمر القالب المتوقع، والمدة الزمنية اللازمة لإنشاء الأداة. هذا هو المكان الذي تطبق فيه إطار التكلفة الإجمالية للملكية من الأقسام السابقة: اسأل عن فترات الصيانة، وافتراضات الخردة، وما تم تضمينه مقابل ما تم استبعاده.
- التصميم للتعاون في مجال التصنيع (DFM).- يقوم المهندسون من كلا الجانبين بتحسين هندسة الأجزاء لتحسين تخطيط الشريط، وتقليل عدد المحطات حيثما أمكن، وحل أي ميزات تؤدي إلى مخاطر استخدام الأدوات. يمكن أن توفر هذه الخطوة ما بين 10 إلى 30 بالمائة من تكلفة الأدوات إذا كنت منفتحًا على تعديلات التصميم البسيطة التي لا تؤثر على وظيفة الجزء.
- تصميم وبناء الأدوات- تم تصميم القالب باستخدام برنامج CAD، ومراجعته وفقًا لخطة التحكم، ثم تصنيعه. بالنسبة إلى القالب التدريجي المعقد متعدد{2}}المحطات، تستغرق هذه المرحلة عادةً من 6 إلى 12 أسبوعًا اعتمادًا على عدد المحطات والمواد. يتحكم مصنعو قوالب الختم المعدني الذين لديهم-غرف أدوات داخلية في هذا الجدول الزمني مباشرةً؛ تضيف تلك الاستعانة بمصادر خارجية في بناء القوالب مخاطر تنسيق البائع.
- تجربة الأداة والموافقة على{{0}المقالة الأولى- يقوم القالب المكتمل بتشغيل عينات تجريبية على مطبعة الإنتاج. أول-فحص المقالة يتحقق من جميع الأبعاد المهمة مقابل الرسم. يتم إجراء التعديلات، وإعادة تجربة العينات إذا لزم الأمر، ويتم إرسال حزمة الموافقة الرسمية (PPAP للسيارات، أو الوثائق المعادلة للقطاعات الأخرى) لتسجيل الخروج-.
- تشغيل الإنتاج التجريبي- دفعة إنتاج محدودة، غالبًا ما تتراوح من 1000 إلى 5000 قطعة، تتحقق من استقرار العملية عند سرعة الإنتاج بدلاً من سرعة التجربة. تؤكد بيانات SPC من هذا التشغيل قيم Cpk وتحدد مخططات التحكم الأساسية للمراقبة المستمرة.
- الإنتاج الضخم والإمداد المستمر- بعد الحصول على الموافقة، يقوم المصنع بجدولة برنامجك ضمن حملات إنتاج منتظمة. إن تقارير الجودة المستمرة، وصيانة القوالب وفقًا للجدول الزمني المتفق عليه، وإعادة التأهيل الدورية-تعمل على إبقاء البرنامج قيد التشغيل دون أي تدهور بمرور الوقت.
تنطبق دورة الحياة هذه سواء كان برنامجك يشغل 50000 قطعة سنويًا أو 5000000 قطعة. والفرق هو حجم الاستثمار في الأدوات، وعدد القوالب الاحتياطية، وتكرار الجدولة. بالنسبة للبرامج ذات الحجم الكبير-، يطلب بعض المشترين إنشاء قوالب مكررة مقدمًا حتى يستمر الإنتاج دون انقطاع أثناء دورات الصيانة.
وكمثال ملموس لمصنع يتمحور حول دورة الحياة هذه،قالب الختم التقدمي من YICHENتدعم الخدمة مهندسي الإنتاج وفرق المشتريات خلال كل مرحلة، بدءًا من تقييم الجدوى وحتى الإنتاج الضخم القابل للتطوير. إن تركيزهم على تشكيل المحطات المتعددة-بقابلية تكرار محدودة يتماشى مع معايير التقييم الموضحة في الأقسام السابقة:-إمكانية استخدام الأدوات الداخلية، والبنية الأساسية للقالب التقدمي ذات الحجم الكبير-، والعملية المبنية على خدمة برامج الختم التقدمي OEM على نطاق البيع بالجملة.
أيًا كان المورد الذي تختاره، فإن الشراكة تنجح أو تفشل بناءً على جودة الاتصال خلال مرحلتي سوق دبي المالي والتجربة. إن المصانع التي تستثمر وقتًا في الهندسة التعاونية مقدمًا، وتطرح أسئلة حول تطبيق الاستخدام النهائي-، وتقترح بدائل المواد، وتضع علامة على ميزات التسامح التي تؤدي إلى تكاليف غير ضرورية، تميل إلى تقديم إنتاج أكثر سلاسة ومفاجآت أقل في المراحل النهائية. الاقتباس هو مجرد رقم. تحدد العلاقة الكامنة وراءه ما إذا كان هذا الرقم صحيحًا طوال فترة الإنتاج الكاملة لبرنامجك.
الأسئلة المتداولة حول مصانع البيع بالجملة لختم المعادن التقدمية
1. ما هو الفرق بين مصنع الجملة للختم التدريجي ومتجر العمل؟
يستثمر مصنع البيع بالجملة في أدوات تقدمية مخصصة مصممة لملايين الدورات، مما يؤدي إلى استهلاك هذه التكلفة عبر عمليات الإنتاج ذات الحجم الكبير-. تتعامل متاجر الوظائف مع الطلبات المخصصة ذات الحجم المنخفض-من خلال التبديل المتكرر للأجهزة. تدير عمليات البيع بالجملة حملات طويلة ومتواصلة بمئات أو آلاف الضربات في الدقيقة، مما يؤدي إلى خفض تكاليف -الجزء الواحد بشكل ملحوظ بمجرد استيفاء الحد الأدنى لكميات الطلب، والذي يتراوح عادةً من 10000 إلى 50000 قطعة. تم تحسين جميع المعدات والموظفين وأنظمة الجودة الخاصة بهم لتحقيق التكرار على نطاق واسع بدلاً من المرونة عبر المشاريع المتنوعة.
2. ما هي تكلفة أدوات القالب التقدمية، وكيف يتم استهلاكها؟
تتراوح تكلفة أدوات القوالب التقدمية من 30000 دولار أمريكي للأدوات الأبسط إلى ما يزيد عن 250000 دولار أمريكي لقوالب المحطات المتعددة- المعقدة. يتم إطفاء التكلفة عبر إجمالي حجم الإنتاج. على سبيل المثال، قالب بقيمة 80.000 دولار ينتج 200.000 قطعة يضيف 0.40 دولارًا للقطعة الواحدة، ولكن عند 2.000.000 قطعة ينخفض إلى 0.04 دولار. يعتمد عمر القالب على البناء: تدوم قوالب الفولاذ التقليدية للأدوات ما بين 500000 إلى 1000000 ضربة قبل الصيانة، في حين تتجاوز قوالب الكربيد-المدخلة 2000000 ضربة. يجب على المشترين أن يسألوا عن العمر المتوقع للقالب، وفترات الصيانة، وتكاليف إعادة الشحذ لفهم اقتصاديات الوحدة الحقيقية على المدى الطويل.
3. ما هي الشهادات التي يجب أن يحصل عليها مصنع الجملة لختم القالب التدريجي؟
ISO 9001 هو خط الأساس الذي يؤكد العمليات الموثقة والمعدات المعايرة. يعد IATF 16949 إلزاميًا لسلاسل توريد السيارات ويفرض أدوات صارمة مثل SPC وPPAP وFMEA. ينطبق معيار ISO 13485 على الشركات المصنعة لمكونات الأجهزة الطبية، مما يتطلب إمكانية تتبع الكمية الكاملة. عند التحقق من الشهادات، تأكد من أن النطاق يغطي بشكل واضح الختم المعدني في موقع الإنتاج المحدد حيث سيتم تصنيع الأجزاء الخاصة بك. تحقق من قوائم IATF من خلال قاعدة بيانات المراقبة الرسمية بدلاً من الاعتماد على مطالبات الموردين فقط.
4. كيف يمكنني حساب إجمالي تكلفة ملكية الأجزاء المختومة بالجملة؟
تمتد التكلفة الإجمالية إلى ما هو أبعد من سعر الوحدة المعروض. عامل في صيانة الأدوات وإعادة شحذها (2000 دولار إلى 8000 دولار لكل دورة)، ومعدلات الخردة من حيث الحجم، ونفايات شريط الناقل، وشحن الملفات الواردة، والتعبئة الخارجية (0.02 إلى 0.15 دولار للقطعة الواحدة)، ورفض الجودة وفرز العمالة، وتخزين القوالب بين عمليات التشغيل، وتكاليف التغيير الهندسي المحتملة (20 إلى 50 بالمائة من سعر الأدوات الأصلي). قد يقدم المورد الذي يقدم سعرًا أعلى للوحدة مع تضمين الصيانة اقتصاديات إجمالية أفضل من المورد الذي يقدم سعرًا أقل والذي يقوم بفواتير هذه العناصر بشكل منفصل.
5. ما هي المواد التي تناسب بشكل أفضل -الختم التدريجي عالي الحجم بالقالب؟
يقدم الفولاذ منخفض الكربون (1008-1018) أفضل نسبة أداء من حيث التكلفة-إلى-مع قابلية تشكيل عالية وتآكل متوسط للأدوات، وهو مثالي للأقواس والأجزاء الهيكلية. يوفر الفولاذ المقاوم للصدأ (304، 316) مقاومة للتآكل ولكنه يزيد من قوة القطع بنسبة 15 إلى 20 بالمائة ويسرع من تآكل الأداة. تناسب سبائك النحاس التطبيقات الكهربائية ذات التآكل المنخفض للأدوات ولكن تكلفة المواد أعلى. يعمل الألومنيوم مع المكونات خفيفة الوزن ولكنه يؤدي إلى بناء-ميزة أعلى على أسطح الأدوات. يؤثر اختيار المواد بشكل مباشر على عمليات إزالة القوالب، وحمولة الضغط، ودورات الصيانة، وفي النهاية تكلفة الجزء الواحد من حيث الحجم.


