


ما الذي يجعل خلوص الفولاذ الكهربائي مختلفًا عن الختم القياسي
Punch to die clearance for electrical steel stamping is the gap between the cutting edge of the punch and the cutting edge of the die button, specified per side as a percentage of material thickness. That definition sounds identical to any other sheet metal punch and die operation. The mechanics are the same. The formula is the same. But the consequences of getting it wrong are radically different.
عندما تقوم بختم الفولاذ الطري أو الألومنيوم، يظهر خطأ في التخليص كعيب تجميلي أو نتوء يحتاج إلى معالجة ثانوية. عندما تقوم بختم الفولاذ الكهربائي، فإن خطأ التخليص يؤدي بهدوء إلى انخفاض الأداء المغناطيسي لكل تصفيح يترك الصحافة. زيادة الخسارة الأساسية. تنخفض النفاذية. يعمل المحرك أو المحول المصنوع من تلك الصفائح بشكل أكثر سخونة وأقل كفاءة، والسبب الجذري غير مرئي لأي شخص لا يقيس جودة الحافة في مرحلة الختم.
تحديد الخلوص من التخريم حتى الموت في تطبيقات الفولاذ الكهربائية
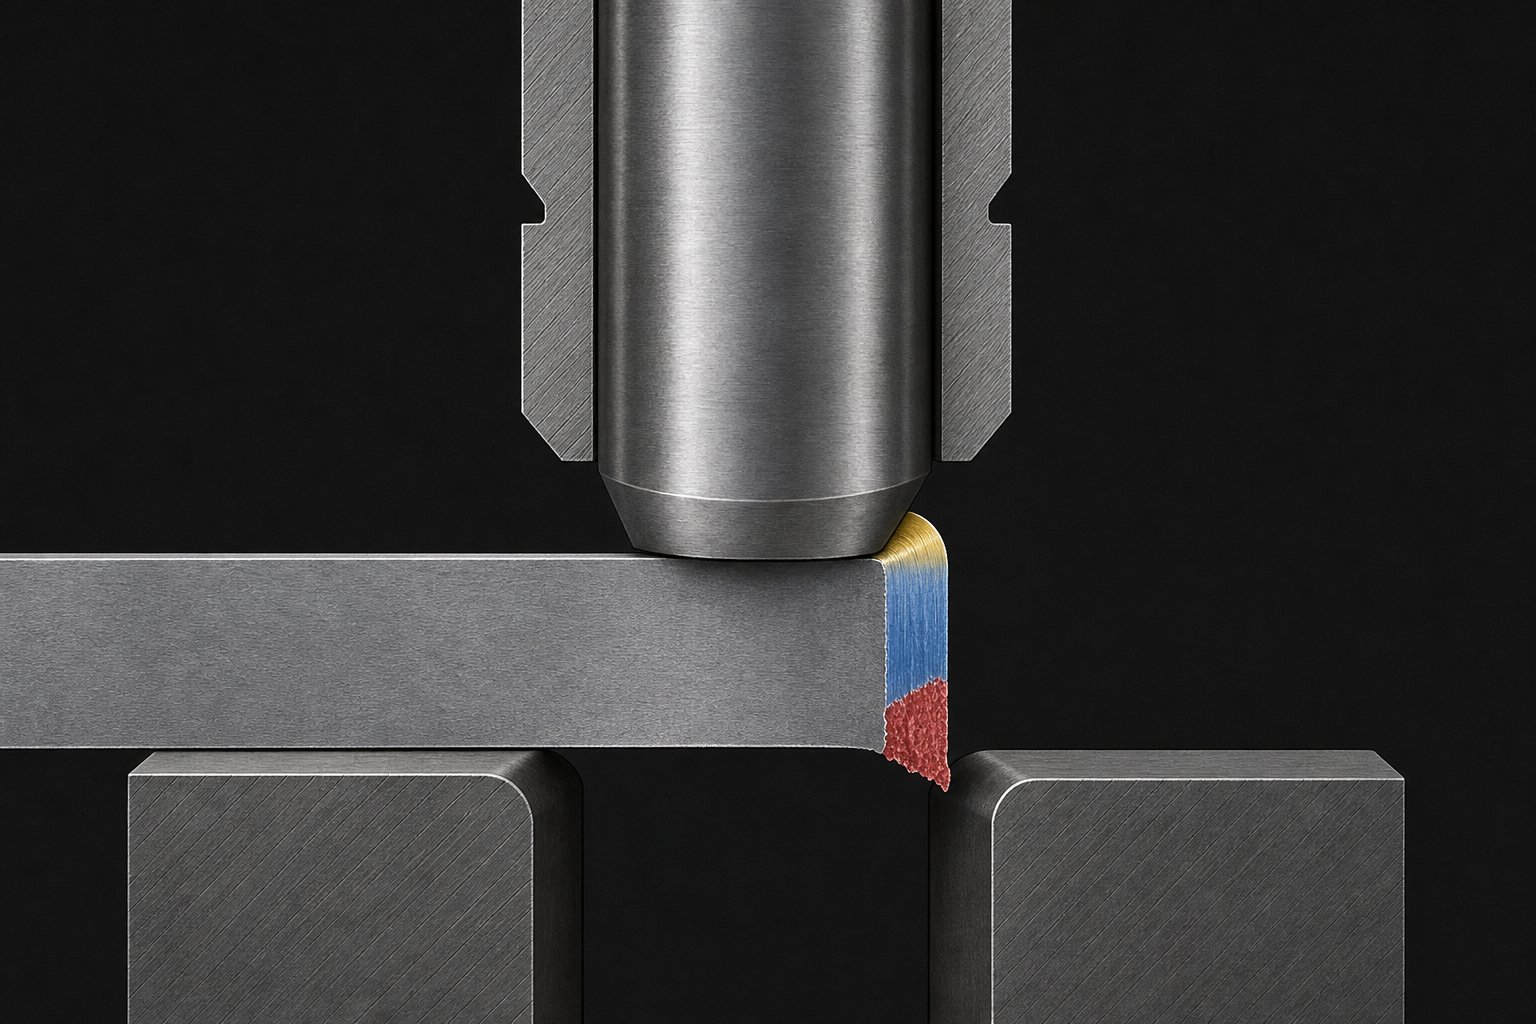
ويظل المبدأ الأساسي واضحا. إن خلوص القالب لتثقيب الفولاذ هو المساحة التي تسمح لطائرات الكسر من جانب الثقب وجانب القالب بالالتقاء بشكل نظيف، مما ينتج عنه قص يمكن التحكم فيه عبر المادة. مثلالمرجع الفني MISUMIيوضح أن الخلوص المناسب يهدف إلى محاذاة مستويات كسر حدود الحبوب في الجزء العلوي والسفلي من قطعة العمل لإنشاء انقسام نظيف عند حافة القطع. بالنسبة للمواد العامة، كانت قاعدة الـ 10% التقليدية بمثابة نقطة انطلاق لعقود من الزمن.
ومع ذلك، فإن الفولاذ الكهربائي ليس مادة عامة. تحتوي درجات الفولاذ السيليكوني على 2% إلى 6.5% سيليكون من حيث الوزن، مما يجعل المادة أكثر هشاشة بشكل ملحوظ من الفولاذ منخفض الكربون-. تغير هذه الهشاشة كيفية تطور منطقة القص ومنطقة الصقل ومنطقة الكسر أثناء القطع. لا تنطبق هنا القاعدة الكلاسيكية "-قص الثلث، وكسر الثلثين-" التي تصفها مجلة MetalForming للفولاذ منخفض الكربون-. ينكسر الفولاذ الكهربائي بشكل أسرع وبتشوه بلاستيكي أقل، مما يتطلب استراتيجية تخليص مبنية على سلوكه الفريد.
لماذا تكون جداول التخليص العامة غير كافية بالنسبة لصلب السيليكون
تشير معظم التخليص إلى تجميع المواد حسب الصلابة أو قوة الشد. المواد الأكثر صلابة تحصل على مزيد من التخليص. المواد اللينة تصبح أقل. هذا الإطار يعمل للسبائك الهيكلية. إنه ينهار بالنسبة للفولاذ الكهربائي لأنه يتجاهل العامل الوحيد الذي يجعل هذه الفئة من المواد فريدة من نوعها: تؤثر الحافة المختومة بشكل مباشر على الوظيفة الكهرومغناطيسية.
الحافة المختومة من الفولاذ الكهربائي ليست مجرد حدود هندسية. إنها منطقة من المواد المجهدة ميكانيكيًا حيث تتعطل المجالات المغناطيسية، وتنهار النفاذية، وترتفع الخسائر الأساسية. تظهر الأبحاث أن الضغط الناجم عن الختم-يمكن أن يزيد من فقدان النواة بنسبة 5-8% مقارنة بالمواد الخالية من الضغط. تتحكم الخلوص الذي تحدده في مدى عمق المنطقة التالفة التي تمتد إلى التصفيح، ومدى ارتفاع الغضروف، ومدى جودة تكديس الصفائح النهائية معًا.
في ختم الفولاذ الكهربائي، لا تؤثر قرارات التخليص على دقة الأبعاد فحسب، بل على الأداء المغناطيسي النهائي لكل مكون نهائي مصنوع من تلك الصفائح.
من يحتاج إلى-بيانات تخليص محددة للمواد
إذا كنتتصميم قوالب تقدمية لتصفيحات المحركات، أو تحديد الأدوات اللازمة لإنتاج قلب المحولات، أو استكشاف أخطاء جودة الختم وإصلاحها في تصنيع محركات المركبات الكهربائية، وتتيح لك مخططات التخليص العامة التخمين. أنت بحاجة إلى بيانات تراعي محتوى السيليكون، واتجاه الحبوب، وسمك التصفيح، ويستهدف الأداء الكهرومغناطيسي الذي يتوقعه عميلك من النواة النهائية.
يعالج هذا المورد هذه الفجوة. بدءًا من ميكانيكا الكسر الخاصة بسبائك السيليكون العالية-ووصولاً إلى توصيات الخلوص حسب الدرجة والمقياس، فإن الهدف هو التوجيه العملي الذي يمكنك تطبيقه على قرارات الأدوات الحقيقية بدلاً من -حجم-واحد يناسب-جميع النسب المئوية المستعارة من ختم لوحة جسم السيارة.
التحدي يبدأ على المستوى المادي. يخلق الهيكل البلوري لفولاذ السيليكون وسلوك الكسر الهش ديناميكية قطع لم تتم كتابة المراجع القياسية لمعالجتها.
ميكانيكا كسر الفولاذ الكهربائي أثناء عمليات التثقيب
لا يتصرف فولاذ السيليكون مثل الفولاذ الطري تحت القالب واللكمة. هذه الحقيقة الوحيدة تعيد تشكيل كل شيء يتعلق بكيفية تشكيل الحافة المتطورة. عندما ينزل المثقاب إلى قطعة الشغل، فإنه يولد سلسلة من مناطق التشوه التي يتعلمها معظم مصممي القالب كأربعة ميزات مميزة: الانقلاب، والصقل، والكسر، واللدغ. في الفولاذ منخفض الكربون-، تتبع هذه المناطق نسبًا يمكن التنبؤ بها نسبيًا. يعيد الفولاذ الكهربائي كتابة هذه النسب لأنه ينكسر مبكرًا، مع تدفق بلاستيكي أقل، وعلى طول المسارات التي تمليها بنيته المجهرية البلورية.
سلوك الكسر الهش في الفولاذ-عالي السيليكون
يزيد محتوى السيليكون بين 2% و6.5% تدريجيًا من صلابة المادة وهشاشتها مع تقليل الليونة. يمكن أن تصل استطالة الفولاذ السيليكوني الموجه الحبيبي- إلى 11%، مقارنة بـ 30-40% في فولاذ الختم النموذجي منخفض الكربون. ماذا يعني ذلك على حافة لكمة؟ تنتقل المادة من التشوه المرن إلى بدء التشقق بسرعة أكبر بكثير.
تؤكد أبحاث محاكاة FEM على الفولاذ السليكوني الموجه-الحبيبي هذا السلوك.الدراسات المنشورة في المواد (MDPI)أثبت أن السلالة البلاستيكية المكافئة تركز بشكل مكثف عند حافة القطع وتتحلل بشكل كبير خلال 10-15 ميكرومتر فقط من سطح القطع. تبدأ مرحلة انتشار الشقوق بشكل أسرع في ضربة الثقب، ويمكن أن تبدأ الشقوق من إحدى حافة القطع وتنتشر خلال السُمك بدلاً من الالتقاء بشكل متماثل من كلا الجانبين. ويختلف هذا بشكل أساسي عن كسر القص المتوازن الذي تصفه مراجع دايتون القياسية للثقب والقوالب للمواد المرنة.
بنية الحبوب واختلافات انتشار الكراك
تخيل ورقتين من الفولاذ الكهربائي على مكبسك. أحدهما هو CRGO (الحبوب المدرفلة على البارد-) مع شبكته البلورية المحاذية في اتجاه التدحرج. والآخر هو CRNGO (مدلفن على البارد وغير موجه للحبوب-)، مع اتجاهات حبيبية موزعة بشكل عشوائي. عندما يتم قطع اللكمات والقوالب المعدنية عبر هذه المواد، فإن الشق يتبع مسارات مختلفة في كل منها.
في فولاذ CRGO، يخلق هيكل الحبوب الاتجاهي مستويات كسر تفضيلية. تميل الشقوق إلى الانتشار على طول حدود الحبوب المحاذية لاتجاه التدحرج، مما ينتج عنه سطح كسر يمكن أن يبدو غير منتظم عندما تقطع المثقاب اتجاه الحبوب. يتكسر فولاذ CRNGO، بتوزيعه الحبيبي المتناحي، بشكل أكثر انتظامًا في جميع الاتجاهات، لكن درجات السيليكون الأعلى لا تزال تظهر هشاشة واضحة تحد من تطور منطقة الصقل.
كيف تتغير توقعات منطقة الصقل القياسية
تتنبأ مراجع الخلوص القياسية بوجود منطقة تلميع تبلغ حوالي-ثلث سمك المادة من أجل ضبط الخلوص بشكل صحيح في الفولاذ الطري. ينتج الفولاذ الكهربائي باستمرار منطقة صقل أضيق ومنطقة كسر أكبر نسبيًا. المادة ببساطة لا تتدفق لفترة كافية تحت ضغط القص لإنشاء اتصال ممتد بالسطح المصقول.
تظهر الأبحاث أن جودة المنطقة المصقولة في فولاذ السيليكون تعتمد بشكل كبير على الخلوص وسرعة القطع. عند الخلوصات المنخفضة (حوالي 0.04 مم للمادة 0.3 مم)، يتطور شكل مصقول أكثر اتساقًا مع عدد أقل من تداخلات الكسر. زيادة الخلوص إلى ما بعد العتبة الحرجة، وتبدأ منطقة الكسر في وقت مبكر، ويصبح مسار الشق أقل قابلية للتنبؤ به، وتتشكل جيوب سطحية عميقة من تركيز إجهاد الشد المفرط.
هذا هو سبب التقديماللكمات المعدنية العامة ويموتبيانات التخليص على الفولاذ الكهربائي تخلق مشاكل. إن الخلوص الذي ينتج عنه نسبة تلميع نظيفة -إلى-كسر في الفولاذ الطري قد يؤدي إلى حدوث كسر كامل-حافة مهيمنة في فولاذ السيليكون، أو دفع الضغط البلاستيكي إلى عمق التصفيح إذا تم ضبطه بإحكام شديد. تتطلب ميكانيكا الكسر الهش قيم خلوص يتم معايرتها وفقًا لمحتوى السيليكون الخاص بدرجة معينة وبنية الحبوب بدلاً من سُمكها وحده.
تؤدي اختلافات مستوى كسر المواد- هذه مباشرةً إلى طرح سؤال عملي: ما هي نسبة الخلوص المناسبة فعليًا لكل درجة من درجات الفولاذ الكهربائي، وكيف يتغير هذا الرقم عبر نطاق مواد CRGO وCRNGO المستخدمة في إنتاج المحركات والمحولات الحقيقية؟
توصيات التخليص حسب درجة ونوع الفولاذ الكهربائي
تختلف الإجابة أكثر مما تقترحه معظم مراجع الختم. يحتل فولاذ CRGO وCRNGO نفس عائلة المواد، إلا أن هياكل الحبوب ومستويات السيليكون وأداء الاستخدام النهائي-يتطلب دفع اختيار الخلوص في اتجاهات مختلفة. الاختيار الصحيح يعني فهم كيفية استجابة كل فئة درجة لعملية القص وما يحتاج التصفيح النهائي لإنجازه كهربائيًا.
متطلبات التخليص CRGO مقابل CRNGO
يحمل الفولاذ الكهربائي-الموجه بشكل حبيبي، والذي يستخدم بشكل أساسي في قلوب المحولات، محتوى من السيليكون تتراوح عادةً بين 3.0% و3.5%. تتم محاذاة بلوراته في اتجاه التدحرج من خلال عملية تعدين معقدة، مما يمنحها خصائص مغناطيسية استثنائية على طول هذا المحور ولكن حساسية كبيرة للضغط الميكانيكي المتعامد مع محاذاة الحبوب. يؤدي تلف الحواف الناتج عن الختم إلى تعطيل بنية المجال المصممة بعناية، مما يجعل التحكم في الخلوص أمرًا بالغ الأهمية للحفاظ على كفاءة قلب المحول.
تتطلب درجات CRGO مثل M6 عمومًا خلوصًا أكثر إحكامًا، عادةً في حدود 3% إلى 5% من سمك المادة لكل جانب. ينتج عن الخلوص الأكثر إحكامًا قصًا أنظف مع تجول أقل للشقوق عبر حدود الحبوب، مما يقلل من عمق المنطقة المتأثرة بالضغط- عند حافة القطع. إن المقايضة هي تآكل متسارع، ولكن بالنسبة لتطبيقات المحولات التي يكون فيها كل جزء من واط لكل كيلوغرام مهمًا، يتم قبول هذه المقايضة.
يخدم الفولاذ غير المحبب- مثل M19 وM36 وM47 إنتاج تصفيح المحرك حيث يجب أن تكون الخصائص المغناطيسية متسقة في جميع الاتجاهات. تنكسر بنية الحبوب المتناحية بشكل أكثر انتظامًا، ونظام تصنيف رقمي M-تقدمييعكس زيادة بدل الخسارة الأساسية أثناء انتقالك من M19 إلى M47. تتحمل درجات CRNGO هذه نافذة تصفية أوسع، عمومًا من 5% إلى 8% لكل جانب، لأن اتجاهها العشوائي للحبيبات لا يخلق نفس مسارات التشقق التفضيلية التي تجعل CRGO حساسة للغاية لتغير الخلوص.
نطاقات الخلوص حسب درجات الفولاذ الكهربائية الشائعة
ينظم الجدول التالي نطاقات التخليص العامة بناءً على فئة الدرجة ومحتوى السيليكون النموذجي والتطبيق الأساسي. تمثل هذه التوصيات نقطة البداية-التي يقوم معظم مصممي القوالب بتحسينها من خلال عمليات القطع التجريبية لإعدادات الضغط والأدوات الخاصة بهم.
| فئة الصف | الدرجات التمثيلية | محتوى السيليكون | التخليص النموذجي (٪ لكل جانب) | التطبيق الأساسي |
|---|---|---|---|---|
| CRGO (موجه نحو الحبوب-) | M6, M5, M4 | 3.0% - 3.5% | 3% - 5% | نوى المحولات،-ملفات حث عالية الكفاءة |
| CRNGO (خسارة منخفضة) | M19 | 2.8% - 3.2% | 5% - 7% | تصفيحات المحركات المتميزة والمولدات |
| CRNGO (خسارة متوسطة) | M27, M36 | 2.0% - 2.8% | 5% - 8% | تصفيحات المحركات القياسية والمحولات الصغيرة |
| CRNGO (خسارة أعلى) | M43, M47 | 1.5% - 2.2% | 6% - 8% | التكلفة-التطبيقات الحركية الحساسة |
لاحظ النمط: مع ارتفاع محتوى السيليكون، تصبح المادة أكثر هشاشة ويضيق نطاق الخلوص الموصى به ويتغير بشكل أكثر إحكامًا. M19، وهو النوع الأكثر شيوعًا لمنتجات التحكم في الحركة، يقع في أرضية متوسطة حيث ينكسر بشكل نظيف بما يكفي للعمل عبر نافذة خلوص معتدلة بينما لا يزال يتطلب دقة أكبر من الفولاذ الطري.
كيف تؤثر نسبة محتوى السيليكون على اختيار التصفية
تبدأ صيغة التخليص لأي مادة مختومة بعلاقة مباشرة:
الخلوص لكل جانب=cxt
أينcهو عامل التخليص (معبر عنه بالرقم العشري) وtهو سمك المادة. تبدو معادلة المقاصة هذه بسيطة، لكن التحدي يكمن في اختيار القيمة الصحيحة لـcللمواد المحددة الخاصة بك. في حساب الخلوص للفولاذ الكهربائي، يكون محتوى السيليكون هو المتغير الأساسي الذي يقود هذا الاختيار.
نسب السيليكون الأعلى تقلل الليونة والاستطالة. إن الفولاذ السيليكوني بنسبة 6.5% (المستخدم في التطبيقات المتخصصة عالية التردد-) لا يتمتع تقريبًا بقدرة على التشوه البلاستيكي. إنه ينكسر على الفور تقريبًا عند ملامسته للثقب، ويتصرف بشكل أقرب إلى السيراميك منه إلى المعدن. عند نسبة 2% من السيليكون، تحتفظ المادة بالليونة الكافية بحيث يختلف سلوك الكسر بشكل معتدل فقط عن الفولاذ منخفض الكربون-. بين هذين النقيضين، كل نقطة مئوية من السيليكون تغير عامل الخلوص المثالي.
التأثير العملي: حساب الخلوص الذي ينتج نتائج ممتازة على M47 (سيليكون أقل، أكثر ليونة) من المرجح أن يؤدي إلى إجهاد حافة مفرط على M6 (سيليكون أعلى، هش للغاية في الاتجاه العرضي). لا يمكنك ببساطة اختيار نسبة تصفية واحدة وتطبيقها على مجموعة منتجات الفولاذ الكهربائية بأكملها. تحتاج كل مجموعة من الدرجات إلى عامل التخليص المعتمد الخاص بها، والذي يتم تأكيده من خلال قياس الثقب وفحص الحواف على أجزاء العينة.
تفترض هذه التوصيات لكل درجة -سمك تصفيح قياسي يتراوح من 0.35 مم إلى 0.65 مم. عندما تدفع متطلبات الإنتاج إلى مقاييس أرق أقل من 0.3 مم، فإن حساب الخلوص يقدم قيمًا مطلقة صغيرة جدًا بحيث تظهر مجموعة مختلفة تمامًا من التحديات حول دقة الأدوات وتحمل التصنيع.
-حسابات وتحديات تصفية التصفيح الرقيقة
حاسبة التخليص تعطيك رقما. ضع 5% لكل جانب على مادة بسمك 0.5 مم، وستحصل على 0.025 مم من الخلوص. هذا صغير ولكن يمكن التحكم فيه باستخدام أدوات عالية الجودة. قم بتطبيق نفس المادة من 5% إلى 0.15 مم للحصول على تصفيح محول عالي التردد-، وستحصل على 0.0075 مم لكل جانب. هذا هو 7.5 ميكرون. في هذا المقياس، تكون الفجوة بين زر الثقب والقالب أصغر من العديد من تفاوتات تصنيع القالب، وتبدأ القواعد التقليدية القائمة على النسبة المئوية-في الانهيار عمليًا.
لماذا تتحدى الصفائح الرقيقة-قواعد التخليص التقليدية
تستخدم المحركات الحديثة عالية الكفاءة-والمحولات عالية التردد-شرائح فولاذية كهربائية يتراوح سمكها بين 0.1 مم و0.35 مم (0.004 إلى 0.014 بوصة) بشكل متزايد. تعمل المقاييس الأرق على تقليل خسائر التيار الدوامي، والتي تتدرج مع مربع سمك التصفيح. إن الدفع الفيزيائي- نحو المواد الرقيقة لا هوادة فيه في محركات الجر الكهربائية وتصميمات المحولات المتميزة. يتبع تحدي الختم مباشرة.
عند إجراء حساب الخلوص على مادة أقل من -0.3 مم، تنخفض قيم الخلوص المطلق الناتجة إلى منطقة ميكرون مكونة من رقم واحد. لا تميز حاسبة حجم القالب المبنية على قواعد النسبة المئوية بين خلوص 0.025 مم على مخزون 0.5 مم وخلوص 0.005 مم على مخزون 0.1 مم. كلاهما "5% لكل جانب". لكن الواقع التصنيعي المتمثل في الاحتفاظ بهاتين القيمتين مختلف تماما. تتطلب المادة الرقيقة دقة في الأدوات تقترب من حدود الأسلاك التقليدية EDM وقدرة الطحن.
قيم الخلوص المطلقة بسماكة أقل من 0.3 مم
فكر في الشكل الذي تبدو عليه هذه الأرقام فعليًا في الإنتاج. بالنسبة لتصفيح CRNGO بقطر 0.2 مم مع خلوص 6% لكل جانب، تبلغ الفجوة المستهدفة 0.012 مم (حوالي نصف ألف من البوصة). بالنسبة للتصفيح الموجه للحبيبات بقطر 0.1 مم- مع خلوص 4%، فإنك تستخدم 0.004 مم لكل جانب. في هذه الأبعاد، يمثل خطأ التخليص بمقدار 2-3 ميكرون فقط انحرافًا بنسبة 25-50% عن الاسمي. يمكن اعتبار هذا النوع من الخطأ النسبي كارثيًا في أي سياق هندسي دقيق.
النتيجة العملية: عند المقاييس الرقيقة، يتم تضخيم أي انحراف في الخلوص. يؤدي وجود خطأ قدره 3- ميكرون في مادة بقطر 0.5 مم إلى تغيير الخلوص الفعال من 5% إلى 5.6%. نفس الخطأ البالغ 3 ميكرون في مادة 0.15 مم ينقلك من 5% إلى 7%، ومن المحتمل أن يتحرك خارج النافذة المقبولة تمامًا. ارتفاع لدغ يستجيب بشكل غير متناسب. تؤكد الأبحاث التي أجريت على تفاوتات الختم المعدنية الضيقة أن تحقيق الدقة في حدود +/- 0.001 بوصة يعد أمرًا متطلبًا بالفعل في التطبيقات القياسية. تدفع الصفائح الفولاذية الكهربائية ذات المقياس الرفيع إلى ما هو أبعد من هذه العتبة.
المتطلبات الدقيقة لقوالب التصفيح-الحديثة ذات التردد العالي
عند هذه السماكات، تصبح تفاوتات تصنيع القالب جزءًا كبيرًا من الخلوص نفسه. يمكن لآلة حاسبة رقاقة القالب أن تنتج هندسة مثالية، ولكن ما إذا كان منشئ القالب يمكنه الاحتفاظ بهذه الهندسة عبر كل محطة قطع في قالب تقدمي هو السؤال الحقيقي. إن مجموعة التسامح-من دقة EDM للأسلاك، وتركيبات الإدخال، واستواء لوحة القالب، ومحاذاة التجميع كلها تستهلك أجزاء من ميزانية التخليص الخاصة بك.
هناك عدة عوامل تؤدي إلى تفاقم الصعوبة في وقت واحد:
- انحراف الأدوات- تنثني أطراف الثقب بأقطار صغيرة تحت الحمل، مما يؤدي إلى تغيير الخلوص الفعال ديناميكيًا أثناء شوط القطع
- النمو الحراري- يؤدي تراكم الحرارة أثناء-الختم عالي السرعة إلى تمدد مستوى الميكرون- لمكونات القالب، مما يؤدي إلى تغيير الخلوص مع استمرار عمليات الإنتاج
- اضغط على المحاذاة- ذاكرة الوصول العشوائي-ل-تعزيز التوازي وتآكل الجيب يساهم في تباين الخلوص غير المهم عند مقياس 0.5 مم ولكنه سائد عند 0.15 مم
- شحذ الاتساق- تؤدي كل عملية إعادة طحن إلى إزالة المادة من وجه التثقيب، وإذا لم يتم تثبيتها بشكل متوازٍ تمامًا، فإن الخلوص يصبح غير متساوٍ حول محيط الملف الشخصي
قد يساهم كل من هذه المتغيرات بشكل فردي بمقدار 1-2 ميكرون فقط من عدم اليقين. ولكن عندما يكون إجمالي هدف التصفية الخاص بك هو 7 ميكرون، فإن هذه المتغيرات تمثل مجتمعة غالبية ميزانية التسامح الخاصة بك. تصبح قدرة صانع القوالب مهمة بقدر أهمية مواصفات التخليص نفسها.
هذا الواقع يفرض تحولا في التفكير. بالنسبة للصفائح الرقيقة-، فإن تحديد الخلوص على الورق يمثل نصف المشكلة فقط. النصف الآخر هو التأكد من أن الخلوص الذي حددته موجود بالفعل في أحدث مراحل الإنتاج، في ظل ظروف حرارية وميكانيكية حقيقية. وهذا يثير سؤالًا أعمق: حتى لو حققت خلوصًا ميكانيكيًا مثاليًا، فماذا يحدث للأداء المغناطيسي للمادة عند تلك الحواف المقطوعة؟
كيف يؤثر التخليص على الخواص المغناطيسية وأداء الخسارة الأساسية
هنا هو السؤال الذي يفصل ختم الفولاذ الكهربائي عن أي تطبيق آخر لقوالب التقطيع: ما الذي تفعله حافة القطع بقدرة المادة على حمل التدفق المغناطيسي؟ في الختم العام، لا يهم الجواب. إن الدعامة أو الدرع الحراري أو مكون الهيكل إما أن يلبي تفاوت الأبعاد أو لا يلبي ذلك. الحافة المقطوعة ليس لها نتيجة وظيفية تتجاوز الهندسة. التصفيحات الفولاذية الكهربائية مختلفة. تصبح حافة القطع منطقة نشطة كهرومغناطيسيًا حيث تتعرض الوظيفة الأساسية للمادة، وهي توصيل وتشكيل التدفق المغناطيسي، للخطر بشكل دائم من خلال عملية القطع نفسها.
هذا هو المكان الذي تتوقف فيه عملية إزالة الثقب حتى الموت عن كونها قرارًا ميكانيكيًا بحتًا وتصبح قرارًا كهرومغناطيسيًا. لا يحدد الخلوص الذي تحدده ارتفاع الغالف ودقة الأبعاد فحسب، بل يحدد أيضًا مقدار ضعف كل تصفيح مغناطيسيًا قبل أن يصل إلى مجموعة المحرك أو المحول.
المنطقة الميتة المغناطيسية عند الحواف المختومة
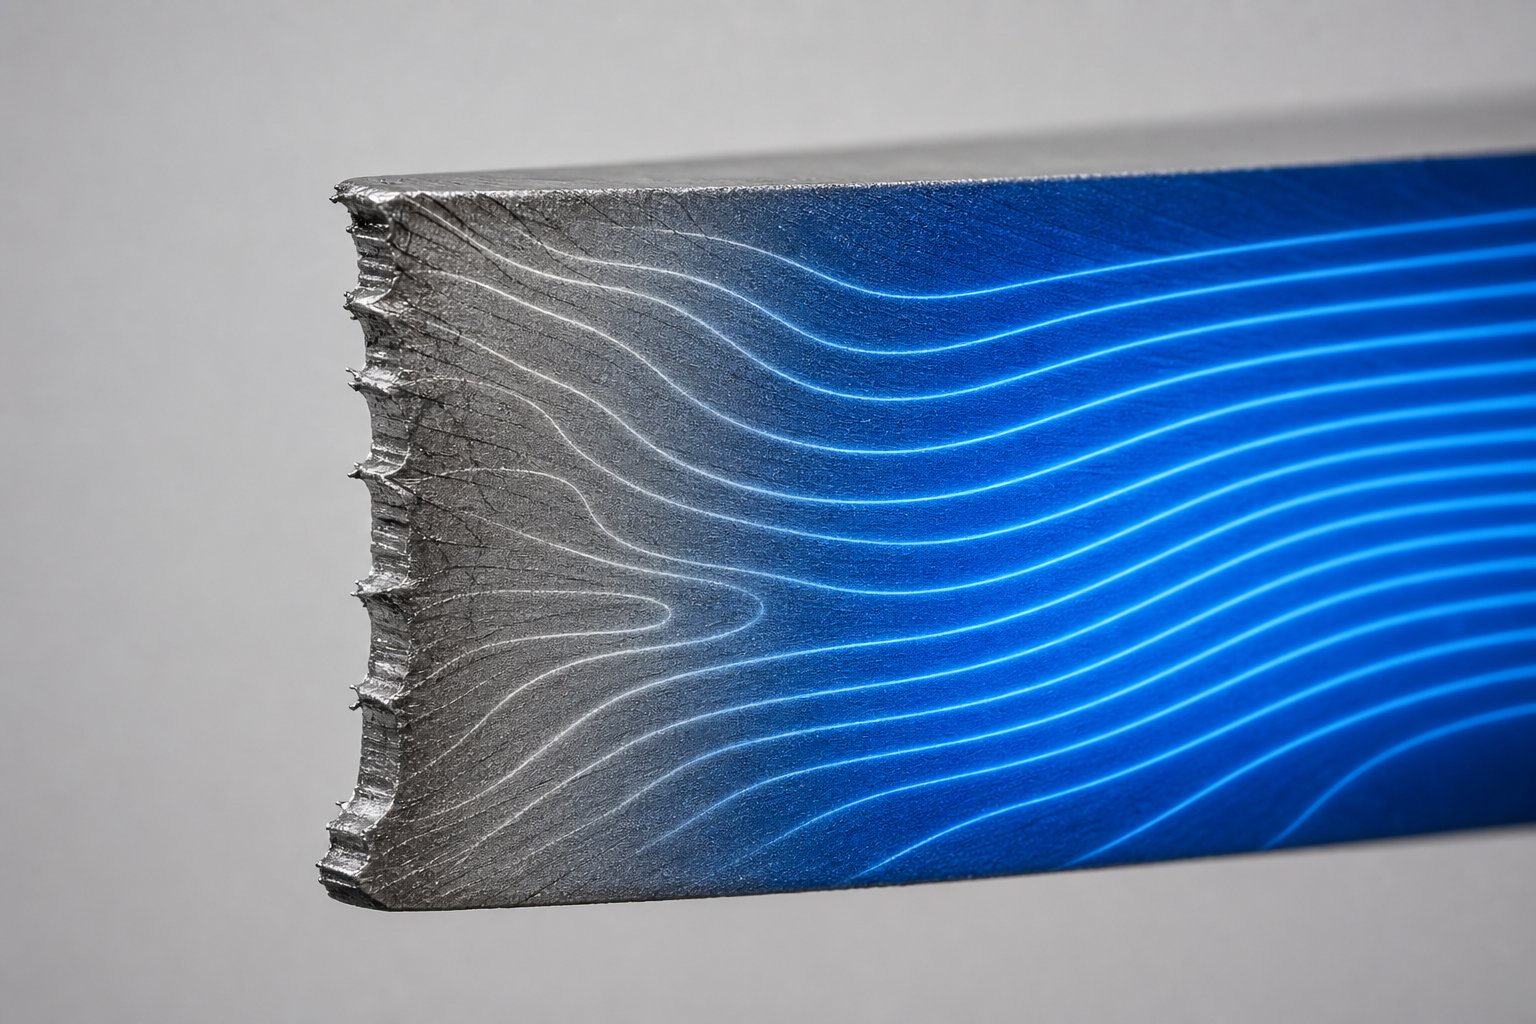
عندما يتم قص المثقاب عبر الفولاذ الكهربائي، فإن المادة المجاورة مباشرة لحافة القطع تتعرض لتشوه بلاستيكي شديد. بعد أن تتراجع المثقاب ويحرر قالب التقطيع الجزء، فإن تلك المنطقة المشوهة لا تعود إلى حالتها الأصلية. يتم تغيير البنية المجهرية بشكل دائم. تزداد كثافة التفكك بشكل حاد، ويتم قفل ضغوط الضغط والشد المتبقية في الشبكة البلورية، ويتم تعطيل بنية المجال المغناطيسي التي تسمح بتوصيل التدفق الفعال.
غالبًا ما تسمى هذه المنطقة المتضررة بالمنطقة الميتة مغناطيسيًا. إنه ليس ميتًا فعليًا للتدفق المغناطيسي، ولكن نفاذيته المغناطيسية تنخفض بشكل كبير لدرجة أنه يتصرف تقريبًا كعنصر غير مغناطيسي-ضمن التصفيح. بحث منجامعة غنتتم قياس هذا التدهور مباشرةً على الفولاذ السيليكوني غير الموجه M270-35A. وكانت النتائج التي توصلوا إليها مذهلة: عند مستويات الانفعال التي تمثل حالة المادة بالقرب من حواف القطع، انخفضت النفاذية المغناطيسية النسبية بنسبة تصل إلى 94% مقارنة بالحالة غير المجهدة. المواد التي بدأت بنفاذية تبلغ حوالي 6000 انخفضت إلى حوالي 380 بعد تشوه البلاستيك وإطلاق الحمل، وهو ما يحاكي بشكل وثيق ما يحدث عند الحافة المختومة.
المنطقة الميتة لا توجد فقط كخط رفيع عند الحافة. تُظهر الدراسات التي تستخدم الحيود المتناثر للإلكترون - (EBSD) وتخطيط صلابة النانو - أن التشوه الناجم عن القطع - يمكن أن يخترق 0.3 إلى 0.5 مم في التصفيح من كل سطح مقطوع. بالنسبة للأسنان الثابتة التي يبلغ عرضها 3-5 مم فقط، فهذا يعني أن المناطق المتضررة من الحواف المتقابلة يمكن أن تستهلك 15-30% من إجمالي مساحة المقطع العرضي للسن. العرض الفعال مغناطيسيًا للسن أصغر من العرض المادي الذي تراه في الرسم.
مفاضلة التخليص بين ارتفاع الأزيز وإجهاد الحافة
هذا هو المكان الذي تصبح فيه المعضلة الهندسية الفريدة للفولاذ الكهربائي أمرًا لا مفر منه. يحل كل من الخلوص الأكثر إحكامًا والخلوص الأكثر مرونة مشكلة واحدة بينما يخلق مشكلة أخرى.
إن الخلوص المحكم، في نطاق 3-5%، ينتج حافة قص أكثر نظافة مع الحد الأدنى من النتوءات. يفيد ارتفاع النتوء المنخفض بشكل مباشر عامل التراص، وهو النسبة المئوية لكومة التصفيح التي تمثل الفولاذ الفعلي مقابل فجوات الهواء الناتجة عن النتوءات وسمك الطلاء. قد يبدو تحسين عامل التكديس من 95% إلى 97% أمرًا تافهًا، ولكن في نواة محرك بطول 200 مم، فهذا يعني وجود مادة مغناطيسية أكثر نشاطًا لكل وحدة طول، مما يترجم إلى كثافة عزم دوران أعلى أو طول نواة أقل. يريد كل مصمم محركات الحد الأقصى لعامل التراص.
لكن الخلوص الضيق يركز قوة التثقيب في نطاق تشوه ضيق. يتم ضغط المادة المجاورة للقطع بشكل أكثر كثافة، مما يخلق ضغوطًا متبقية أعلى مباشرة على السطح. تؤكد الأبحاث أن خلوص القطع الأصغر ينتج ضغوطًا متبقية أعلى بالقرب من سطح القطع، على الرغم من تقليل عمق الاختراق الإجمالي. المنطقة الميتة أضيق ولكنها أكثر تضررا.
يسمح الخلوص الأكثر مرونة، في نطاق 6-8%، بتكسير المادة مع تشوه أقل ضغطًا عند الحافة المباشرة. الضغط المتبقي أقل في الحجم. ومع ذلك، يصبح مسار انتشار الشقوق أقل تحكمًا، وتمتد منطقة الكسر بشكل أكبر، ويزداد ارتفاع الثقب. تؤدي النتوءات الأطول إلى تدهور عامل التراص، وإنشاء دوائر قصيرة محتملة بين الصفائح، وقد تتطلب عمليات إزالة الأزيز الثانوية. تكون المنطقة الميتة الناتجة عن الخلوص الأكثر مرونة أوسع ولكنها أقل كثافة لكل وحدة عمق.
لا يمكنك تحسين كليهما في وقت واحد. يتطلب تقليل ارتفاع الثقب خلوصًا أكثر إحكامًا، مما يزيد من شدة إجهاد الحافة. يتطلب تقليل إجهاد الحواف خلوصًا أكثر مرونة، مما يؤدي إلى زيادة ارتفاع الثقب. تجسد كل مجموعة قوالب تقطيع لصفائح الفولاذ الكهربائية حلاً وسطًا بين هذه المتطلبات المتنافسة، سواء أدرك مصمم القالب المقايضة بشكل صريح أم لا.
ربط التخليص بالخسارة الأساسية وعامل التراص
تُترجم المنطقة الميتة المغناطيسية مباشرة إلى مقاييس أداء قابلة للقياس. تعتبر الخسارة الأساسية، المعبر عنها بـ W/kg عند كثافة تدفق وتردد معينين، هي المواصفات الأساسية للفولاذ الكهربائي في الخدمة. أظهر بحث جامعة غنت أن فولاذ السيليكون المشوه لدنًا، في الحالة المقابلة للمادة القريبة من حواف القطع، أظهر إجمالي فقد النواة زيادة من 19.1 وات/كجم إلى 37.9 وات/كجم عند 400 هرتز وكثافة تدفق قصوى تبلغ 1 تي. وهذا ما يقرب من مضاعفة الخسائر الناجمة عن الضرر المرتبط بالتشوه-. كشف تحليل فصل الخسارة أن فقدان التباطؤ، وهو العنصر الأكثر حساسية للضرر في البنية المجهرية، زاد بنسبة تصل إلى 270٪ عند مستويات الإجهاد العالية.
يمكن أن تخبرك حاسبة قوة التثقيب أو محاكاة الختم بمقدار القوة التي تحتاجها الصحافة لقص المادة. ما لا يمكن أن يخبرك به هو كيفية إعادة توزيع تلك القوى كضغط متبقي داخل حافة التصفيح. هذه النتيجة الكهرومغناطيسية غير مرئية للتحليل الميكانيكي وحده.
تعمل العلاقة بين الخلوص والخسارة الأساسية من خلال مسارين متوازيين. أولاً، يؤدي تدهور النفاذية المباشرة في المنطقة الميتة إلى إجبار المواد المتبقية غير التالفة على حمل المزيد من التدفق عند التشبع العالي، مما يزيد من خسائر التباطؤ في جميع أنحاء التصفيح. ثانيًا، يؤدي ارتفاع الثقب الناتج عن الخلوص الزائد إلى تدهور عامل التراص. وجدت دراسة أجريت على-الفولاذ الكهربائي غير الموجه أن ذلك تقريبًايمكن استرداد 6% من فقدان المغناطيسية عن طريق تحسين إزالة التقطيع. عندما تأخذ في الاعتبار أن هذا التحسين يأتي بدون تكلفة مادية، ولا تغيير في التصميم، ولا خطوة معالجة إضافية، فإنه يمثل أحد مكاسب الكفاءة التي يمكن الوصول إليها بسهولة من قبل الشركات المصنعة للسيارات.
مقياس التأثير العملي مع الهندسة. تعتبر أسنان الجزء الثابت الضيقة والجسور الدوارة الرفيعة أكثر عرضة للخطر لأن المنطقة الميتة تشغل جزءًا أكبر من عرضها الإجمالي. إن نير الجزء الثابت الذي يبلغ عرضه 10 مم مع مناطق ميتة مقاس 0.4 مم على كل جانب يفقد حوالي 8% من مقطعه العرضي المغناطيسي الفعال. تعمل نفس المناطق الميتة مقاس 0.4 مم على طرف الأسنان بعرض 3 مم على التخلص من أكثر من 25% من المادة النشطة مغناطيسيًا. وهذا هو السبب وراء اهتمام مصممي المحركات الذين يعملون في تطبيقات عالية الأداء-، خاصة في محركات الجر والمحركات المؤازرة للمركبات الكهربائية، بشدة بتحسين الخلوص في مرحلة الختم. قد تكون حاسبة قوة التثقيب متوازنة، وقد يكون التسامح الأبعاد مثاليًا، وقد يكون ارتفاع الغضروف ضمن المواصفات، ولكن إذا كانت المنطقة الميتة تستهلك ربع عرض سنك، فإن أداء المحرك سيكون أقل من توقعات FEA التي تفترض خصائص مادة موحدة.
في ختم الفولاذ الكهربائي، يوازن الخلوص الأمثل بين جودة الحافة الميكانيكية والأداء الكهرومغناطيسي. تعمل الخلوص الأكثر إحكامًا على تحسين عامل التراص ولكنه يزيد من إجهاد الحافة. يقلل الخلوص الأكثر مرونة من شدة الضغط ولكنه يزيد من ارتفاع الأزيز. هذه المقايضة غائبة في الختم العام وهذا هو السبب في أن الفولاذ الكهربائي يتطلب هندسة التخليص الخاصة به.
إن تحقيق التوازن الصحيح يعني ليس فقط فهم قيمة التخليص التي يجب استهدافها، ولكن أيضًا كيفية تأثير هذه القيمة على أشكال التصفيح المختلفة بشكل مختلف. تواجه تصفيحات العضو الدوار والعضو الثابت قيودًا مميزة، وقد تفشل إستراتيجية التخليص التي تعمل مع سن دوار واسعة تمامًا عند تطبيقها على هندسة فتحة الجزء الثابت الضيقة.
استراتيجيات إزالة التصفيح الدوار مقابل الجزء الثابت
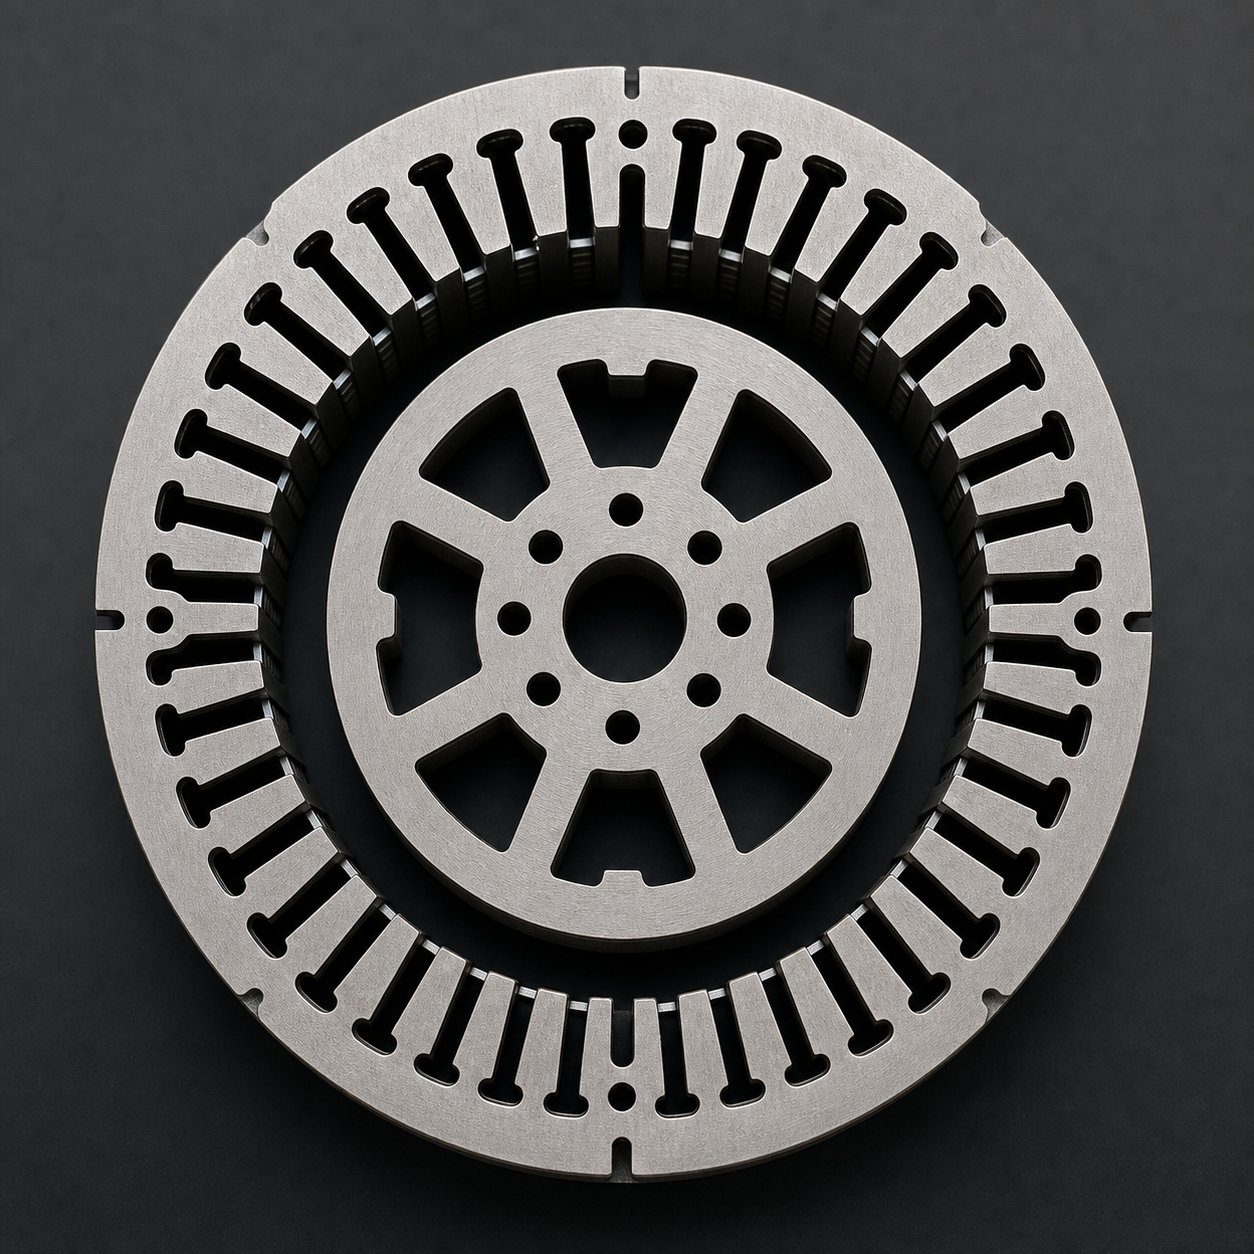
يحتوي قلب المحرك الواحد على ختمين مختلفين بشكل أساسي يتم إنتاجهما في نفس القالب التدريجي، غالبًا من نفس شريط الفولاذ الكهربائي. ومع ذلك، فإن تصفيح الجزء الثابت والعضو الدوار تواجه أولويات إزالة مختلفة تمامًا. إن معاملتهم بشكل متطابق هو اختصار شائع يضحي بالأداء في كلا الجزأين. يحب صانعو القوالب الدقيقةييتشينمهندس المحطة-خلوصات معينة داخل قوالبها التقدمية على وجه التحديد لأن هندسة العضو الدوار والجزء الثابت تتطلب أهداف تحسين مختلفة عبر مجموعة القوالب الكاملة.
هندسة فتحة الجزء الثابت ومتطلبات التسامح الصارم
التصفيحات الثابتة هي المكان الذي يعاقب فيه التسامح مع التخليص. تخيل عضوًا ساكنًا به 48 فتحة، يفصل كل منها سن يبلغ عرضه 3-4 مم فقط في أضيق نقطة. تحدد تلك الأسنان حدود الفجوة الهوائية. أي انحراف في الأبعاد في عرض السن أو موضع الفتحة يُترجم مباشرة إلى عدم انتظام فجوة الهواء في المحرك المجمع. كما تؤكد الأبحاث التي أجريت على تفاوتات المحرك التحريضي، فإن التسامح النموذجي لتجويف الجزء الثابت يقع ضمن +/- 0.02 إلى 0.1 مم اعتمادًا على حجم المحرك، ويؤدي عدم تطابق الفتحة إلى إنشاء تدفق مغناطيسي غير متماثل يزيد من فقد القلب والتسخين.
تدفع حساسية الأبعاد هذه ثقب الجزء الثابت نحو خلوص أكثر إحكامًا، عادةً بنسبة 3-5% لكل جانب للفتحة وهندسة الأسنان. يتم قبول عقوبة إجهاد الحافة التي تمت مناقشتها سابقًا لأن الانجراف البديل للأبعاد الذي يفتح تباين فجوة الهواء، يكلف أداء المحرك أكثر من فقدان النفاذية الموضعي عند حافة القطع. إن أطراف الأسنان الثابتة التي تعمل بكثافة تدفق عالية لا يمكنها ببساطة تحمل عدم الدقة الهندسية التي ينتجها الخلوص الأكثر مرونة من خلال زيادة عدم انتظام منطقة الكسر.
مرونة وقيود تصفية تصفيح الدوار
توفر التصفيحات الدوارة مساحة أكبر للمناورة. في المحركات الحثية ذات القفص السنجابي-، سيتم ملء فتحات العضو الدوار بألومنيوم مصبوب- بعد الختم. إن وجود نتوء أطول قليلاً عند حافة الفتحة يكون أقل أهمية هنا لأن عملية الصب تتوافق مع عيوب الحافة البسيطة. ما يهم هو القطر الخارجي للدوار، والذي يحدد فجوة الهواء للمحرك من جانب الدوار. يجب أن يكون تحمل OD محكمًا، عادةً في حدود +/- 0.01 إلى 0.05 مم وفقًا لمعايير تحمل الصناعة نفسها.
وهذا يعني أن تقطيع الدوار، والقطع النهائي للقطر الخارجي، لا يزال يتطلب خلوصًا دقيقًا. لكن ميزات الفتحة الداخلية يمكن أن تعمل بخلوص أكثر مرونة قليلاً (5-8%) لتقليل ضغط الحافة وإطالة عمر الثقب دون التضحية بالأداء الوظيفي. يمكنك بشكل فعال استبدال زيادة طفيفة في نتوءات الفتحة من أجل عمر أطول للأداة وتقليل الضرر المغناطيسي في أسنان الدوار، وهو أمر مهم للمحركات التي تعمل بسرعة عالية حيث تصبح خسائر قلب الدوار كبيرة.
| أولوية التخليص | التصفيح الثابت | التصفيح الدوار |
|---|---|---|
| التسامح الأبعاد | حرجة (التحكم في فجوة الهواء) | حرجة في التطوير التنظيمي، معتدلة في الفتحات |
| لدغ الارتفاع التسامح | ضيق (عامل التراص، سلامة العزل) | معتدل (حشو القالب-يستوعب بعض النتوءات) |
| حساسية حافة الإجهاد | عالية (أسنان ضيقة، كثافة تدفق عالية) | متوسطة إلى عالية (الخسائر المعتمدة على السرعة-) |
| نطاق التخليص النموذجي | 3% - 5% لكل جانب | 5% - 8% لكل جانب (فتحات)، 4% - 6% (OD فارغ) |
| وضع الفشل الأساسي | عدم انتظام الفجوة الهوائية-وانحراف أبعاد الفتحة | فقدان تركيز OD، وفقدان الدوار المفرط عند السرعة |
محطة القالب التقدمية-بواسطة-إستراتيجية تخليص المحطة
في القالب التقدمي{0}}المتعدد المحطات لتصفيحات المحرك، يكون مفهوم "إزالة القالب" الفردي مضللًا. وتؤدي كل محطة عملية مختلفة مع قيود هندسية مختلفة، وينبغي أن تعكس المساحة الفارغة في كل محطة وظيفتها المحددة. قد تمنحك حاسبة الحمولة المثقوبة متطلبات القوة الإجمالية، لكن هندسة التخليص تتم محطة تلو الأخرى.
خذ بعين الاعتبار تسلسل المحطة النموذجي. يتم ثقب الثقوب التجريبية أولاً بخلوص متوسط (6-8%) لأن وظيفتها هي وضع الشريط بدلاً من هندسة الجزء النهائي. تأتي بعد ذلك محطات الفتحات الدوارة، وغالبًا ما تستخدم 5-7% من الخلوص لموازنة جودة الحافة مقابل حقيقة أن هذه الميزات تتلقى تعبئة مصبوبة. تتطلب محطات فتحة الجزء الثابت خلوصًا أكثر إحكامًا (3-5%) لأن كل ميكرون من هندسة الأسنان مهم لأداء الفجوة الهوائية. تعمل محطات التقطيع النهائية لكل من القطر الخارجي للجزء الدوار والقطر الخارجي للجزء الثابت بخلوص دقيق (4-6%) نظرًا لأن هذه الأسطح تحدد أبعاد الدائرة المغناطيسية الحرجة للمحرك.
يشتمل تصميم القالب التقدمي لتصفيحات المحرك أيضًا على شقوق جانبية سلبية وإيجابية في قوالب ختم الصفائح المعدنية لإدارة تقدم الشريط وتدفق المواد بين المحطات. تتطلب هذه الميزات اعتبارات التخليص الخاصة بها، منفصلة عن هندسة التصفيح الوظيفية، نظرًا لأنها تؤثر على دقة تغذية الشريط واتساق التسجيل عبر دورة التثقيب والإخراج الكاملة لكل ضربة ضغط.
يعني اقتراب المحطة-بواسطة-المحطة أن القالب التدريجي الفردي قد يحتوي على أربعة أو خمسة مواصفات مختلفة للخلوص عبر طوله. يتطلب تصنيع هذا النوع من الدقة صانعي القوالب ذوي القدرة المثبتة في تطبيقات الفولاذ الكهربائية، حيثقوالب ختم الجزء الثابت والدوار للمحرك YICHENتمثل النظام الهندسي المطلوب: كل محطة أرضية ومجهزة بهدف الخلوص المحدد لها، مع إدارة مجموعة التسامح التراكمي-عبر مجموعة القالب بالكامل للحفاظ على جودة التصفيح المتسقة عبر الملايين من دورات الضغط.
تعمل بنية المقاصة المتعددة-هذه في الإنتاج فقط طالما أن كل محطة تحافظ على قيمها المستهدفة بمرور الوقت. في اللحظة التي تبدأ فيها الطبيعة الكاشطة للفولاذ السيليكون في ارتداء حواف القطع، تبدأ خريطة التخليص المصممة بعناية في الانجراف، ومعرفة كيفية تقدم هذا الانجراف أمر ضروري للحفاظ على الأداء الذي صممته في القالب.
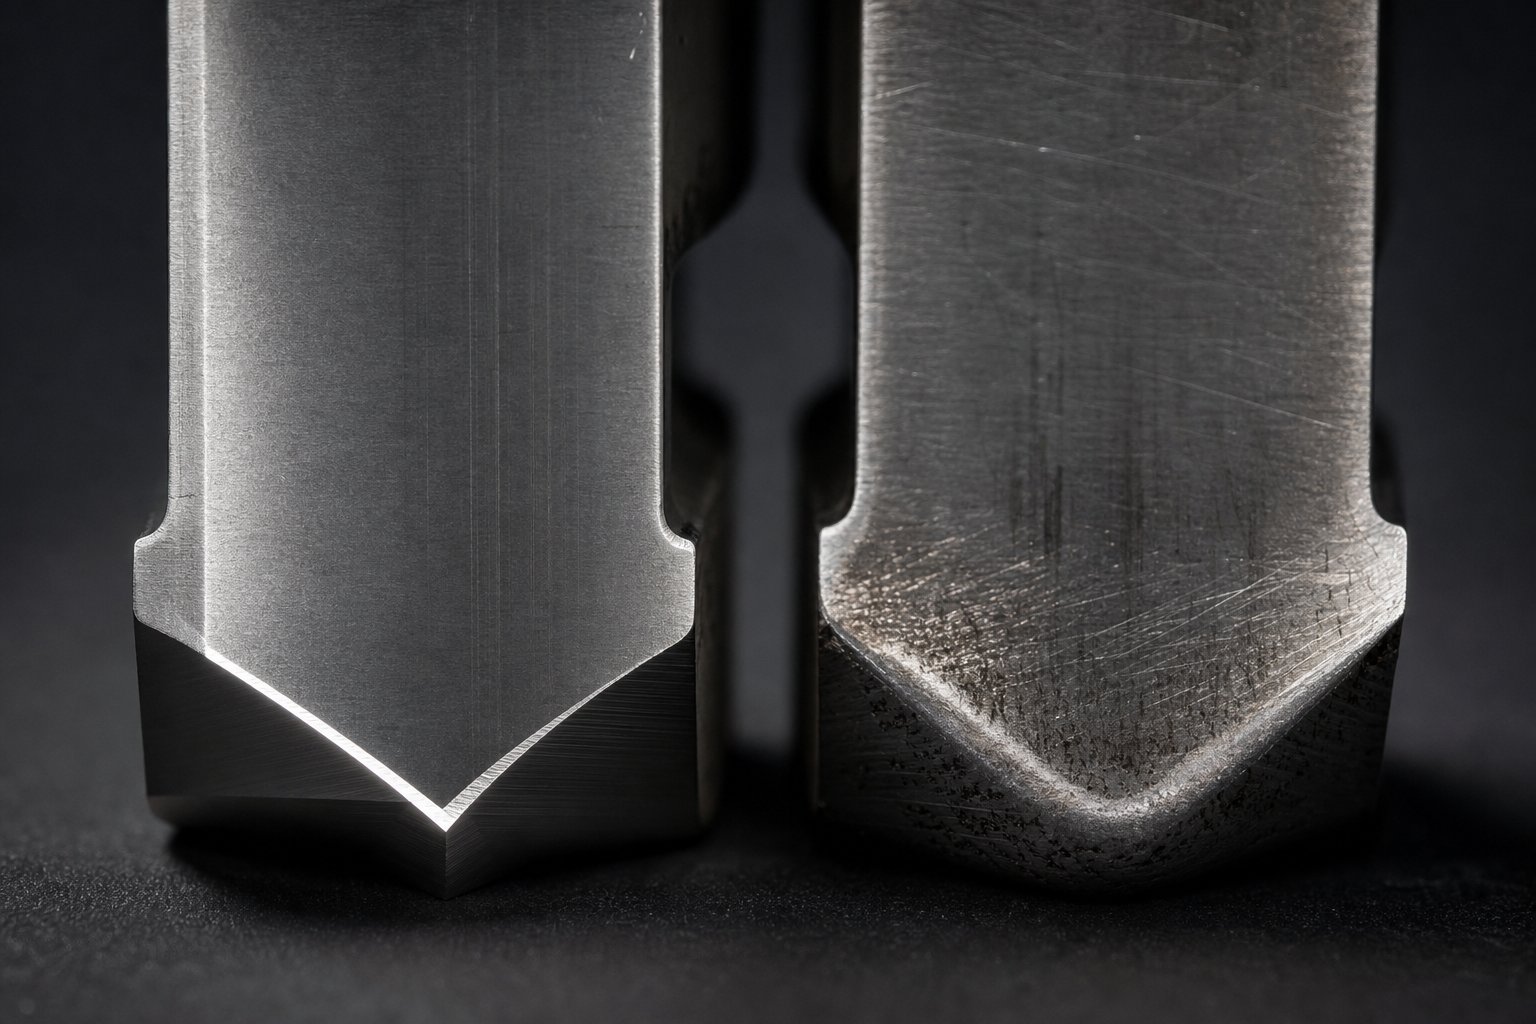
أنماط تآكل الأدوات وعمر القالب في ختم السيليكون الصلب
لا ينكسر فولاذ السيليكون بشكل مختلف عند تعرضه للثقب فحسب. كما أنه يدمر اللكمة بشكل أسرع. نفس السيليكون الذي يجعل الفولاذ الكهربائي هشًا وفعالًا مغناطيسيًا يجعله أيضًا مادة كاشطة. يشكل السيليكون شوائب من الأكسيد الصلب ويقوي مصفوفة الحديد، مما يخلق مادة تطحن حواف القطع مع كل تمريرة. تتآكل قوالب الختم التي تعمل في الفولاذ الكهربائي بنسبة تتراوح بين ضعفين إلى خمسة أضعاف معدل الأدوات المماثلة التي تعمل في الفولاذ منخفض الكربون-، اعتمادًا على محتوى السيليكون وسرعة الإنتاج. وهذا التآكل المتسارع له تأثير مباشر ومستمر على قيم الخلوص المحددة بعناية.
لماذا يسرع السيليكون الصلب من تآكل القالب والقالب
فكر في الأمر بهذه الطريقة. في كل مرة تدخل فيها المثقاب إلى الشريط، تحتك حواف القطع بمادة مملوءة بشكل أساسي بجزيئات كاشطة ميكروسيت. يزيد محتوى السيليكون الذي يزيد عن 2% من صلابة فيكرز لمصفوفة الفولاذ ويعزز تكوين شوائب السيليكات الصلبة الموزعة في جميع أنحاء بنية الحبوب. تعمل هذه الشوائب مثل ورق الصنفرة المدمج ضد حافة القطع والقالب أثناء كل دورة شوط.
آلية التآكل في الغالب كاشطة وليست لاصقة. مثلتحليل الأدوات في مجلة MetalFormingكما يوضح، يحدث التآكل الكاشط عندما تتآكل مادة الأداة من خلال الاحتكاك، وتعمل المواد ذات القوة العالية-والتي تحتوي على مراحل جسيمية صلبة على تسريع هذه العملية بشكل كبير. يقع الفولاذ الكهربائي الذي يحتوي على 3% أو أكثر من السيليكون ضمن هذه الفئة. تكون قوى التجريد مرتفعة أيضًا لأن سلوك الكسر الهش يخلق شظايا حافة حادة تسحب على سطح الثقب أثناء التراجع.
درجات السيليكون الأعلى تؤدي إلى تفاقم المشكلة. درجة M19 التي تحتوي على 3% تقريبًا من السيليكون تلبس الأدوات بشكل أسرع بشكل ملحوظ من M47 التي تحتوي على 1.8% سيليكون. انتقل إلى الفولاذ السيليكوني بنسبة 6.5% المستخدم في النوى المتخصصة عالية التردد-، وستجد أنك تتعامل مع مادة شديدة الكشط بحيث تفشل أدوات الفولاذ التقليدية خلال جزء صغير من الفاصل الزمني للخدمة العادية. قد تخبرك حاسبة قوة الثقب أن المكبس لديه حمولة كافية، لكن الحمولة وحدها لا تتنبأ بمدى سرعة دوران حواف القطع وتحويل خلوصك الفعال خارج المواصفات.
كيف يغير التآكل التخليص الفعال بمرور الوقت
هذا هو الرابط المهم الذي تفتقده معظم برامج صيانة القوالب. التآكل لا يؤدي ببساطة إلى تآكل الحافة. إنه يغير هندسة واجهة القطع، وتغيير الهندسة يعني تغيير الخلوص. نظرًا لأن حافة الثقب تدور من ملامسة مادة كاشطة، فإن نقطة القص الفعالة تتحرك إلى الداخل من الزاوية الحادة الأصلية. وفي الوقت نفسه، تنحسر حافة زر القالب إلى الخارج. والنتيجة الصافية هي زيادة تدريجية في التخليص الوظيفي الذي يتراكم مع كل ألف تمريرة.
تخيل أنك قمت بضبط قالبك على خلوص بنسبة 5% لكل جانب على مادة M19 مقاس 0.35 مم. أي 0.0175 ملم لكل جانب. وبعد 500000 ضربة، أدى التآكل الكاشطة إلى تقريب كل حافة قطع بمقدار 0.005 إلى 0.010 ملم. لقد انخفضت نسبة التخليص الفعال لديك من 5% إلى 6.5-8% دون أن يلمس أحد حجر النرد. لا يزال الجزء يبدو مقبولاً للوهلة الأولى، لكن ارتفاع الثقب زاد من 0.02 مم إلى 0.04 مم، وتغيرت دقة الأبعاد، وتوسعت المنطقة الميتة المغناطيسية عند كل حافة قطع لأن آليات الكسر عند خلوص 8% تختلف بشكل أساسي عن تلك عند 5%.
وهذا التدهور تدريجي ومستمر. لا يوجد حدث فشل واحد يطلق إنذارًا. وبدلاً من ذلك، تتدهور جودة التصفيح تدريجيًا حتى يشير قياس الثقب إلى الانجراف أو يكشف اختبار المحرك الخاص بالعميل عن خسائر أساسية مرتفعة. بحلول ذلك الوقت، قد تكون الآلاف من الصفائح ذات جودة الحافة دون المستوى الأمثل قد تم تكديسها بالفعل في النوى النهائية.
مواد الأدوات والطلاءات لإطالة عمر القالب
تتطلب إدارة نمط التآكل هذا استراتيجية أدوات تتوافق مع المتطلبات الكاشطة للصلب السيليكوني. يتآكل فولاذ الأدوات القياسي D2، وهو الخيار الافتراضي للختم العام، بسرعة كبيرة جدًا في إنتاج الفولاذ الكهربائي للحفاظ على استقرار الخلوص بين فترات الشحذ المعقولة. كما يؤكد تحليل الصناعة، يمكن أن تظهر D2 تقطيعًا وتآكلًا مبكرًا عند استخدامها مع قوة أعلى-ومع مواد أكثر صلابة، مما يجعل توازن صلابة الأدوات ومتانتها هو الاهتمام الرئيسي.
تعمل العديد من الاستراتيجيات المتصاعدة على إطالة عمر القالب واستقرار الخلوص في تطبيقات الفولاذ الكهربائية:
الطلاءات السطحيةيتم تطبيقه على أدوات الفولاذ التقليدية لتوفير خط الدفاع الأول. يضيف TiN (نيتريد التيتانيوم) طبقة سطحية صلبة ومنخفضة الاحتكاك- تقلل من معدلات تآكل المواد الكاشطة بنسبة 30-50% مقارنة بالأدوات غير المطلية. يوفر TiCN (كربونيتريد التيتانيوم) صلابة أعلى وأداء أفضل في التطبيقات ذات توليد الحرارة المرتفع من الختم عالي السرعة. يوفر AlCrN (نيتريد كروم الألومنيوم) مقاومة فائقة للأكسدة واستقرارًا حراريًا لأعلى معدلات الإنتاج، مع الحفاظ على خصائصه الوقائية عند درجات الحرارة التي يبدأ فيها TiN في التدهور.
فولاذ أداة تعدين المساحيق (PM).تقديم الركيزة المحسنة. تتميز بنيتها المجهرية بجزيئات كربيد صغيرة ومنتشرة بشكل موحد والتي تقاوم التآكل الكاشط بشكل أكثر ثباتًا من أدوات الفولاذ التقليدية ذات الكربيدات الأكبر حجمًا والموزعة بشكل غير منتظم. يعمل الفولاذ PM أيضًا كركائز أفضل للطلاءات السطحية، مما يخلق نظام تآكل مركب حيث يتعامل الطلاء مع التآكل الأولي وتقاوم الركيزة التدهور في حالة اختراق الطلاء محليًا.
اللكمات الصلبة وإدراج القالبيمثل الحل المتميز لإنتاج-الصلب الكهربائي بكميات كبيرة. توفر أدوات كربيد التنغستن صلابة تزيد عن 90 HRA، وتتفوق بشكل كبير حتى على فولاذ الأدوات المطلي في مقاومة التآكل. المقايضة هي الهشاشة. تتطلب اللكمات الكربيدية محاذاة دقيقة ولا يمكنها تحمل التحميل الجانبي الذي تمتصه الأدوات الفولاذية دون تكسير. بالنسبة إلى-القوالب التقدمية عالية السرعة التي تعمل بملايين الدورات على فولاذ السيليكون، فإن الاستثمار في الكربيد عادةً ما يدفع تكاليفه من خلال فترات ممتدة بين الشحذ وتقليل الخردة الناتجة عن انجراف الخلوص.
يتبع الاختيار تسلسل الأولويات المرتبط بحجم الإنتاج وخطورة الدرجة:
- تحسين التخليص الأولي- ابدأ بالتخليص الصحيح لدرجتك المحددة. يمكن للآلة الحاسبة أن تصمم متطلبات القوة، لكن دقة الخلوص عند الإعداد تحدد مقدار الانحراف الذي يمكن أن يتحمله القالب قبل أن تتدهور الجودة إلى ما هو أبعد من الحدود.
- حدد الطلاء المناسب- قم بمطابقة صلابة الطلاء والثبات الحراري مع سرعة الإنتاج لديك ومحتوى السيليكون. TiN لإنتاج -حجم معتدل من M47. TiCN أو AlCrN لختم M19 أو CRGO ذو الحجم الكبير- بسرعات مرتفعة.
- قم بوضع جدول شحذ بناءً على مراقبة الأزيز- قياس ارتفاع الغالف على فترات زمنية محددة (كل 50000-100000 ضربة للدرجات عالية السيليكون). عندما يتجاوز الحرق الحد الخاص بك، قم بشحذه على الفور بدلاً من انتظار التدهور المرئي أو رفض الأبعاد.
- تقييم معايير ترقية كربيد- إذا كانت فترات الشحذ أقل من 200000 ضربة أو إذا كان عمر الطلاء لا يسد نوافذ الصيانة العملية، فانتقل إلى أدوات الكربيد في المحطات حيث يكون التآكل أكثر أهمية لجودة التصفيح.
قياس الأزيز يخدم واجبًا مزدوجًا هنا. فهو يتحقق من جودة الجزء من أجل قبول الإنتاج الفوري، ويوفر مقياسًا غير مباشر لحالة الأداة والتخليص الفعال. يكشف مخطط اتجاهات ارتفاع المثقاب، المرسوم مقابل عدد الضربات، عن منحنى التآكل لمجموعة المواد- المحددة الخاصة بك. عندما ينحدر المنحدر، مما يشير إلى تسارع نمو الأزيز، فأنت تعلم أن حافة القطع قد تآكلت بعد النقطة التي يكون فيها الطلاء سليمًا وتآكل المادة الأساسية مباشرة ضد فولاذ السيليكون. تخبرك نقطة الانعطاف هذه بموعد الشحذ لتحقيق أقصى عمر للقالب مقابل الانتظار حتى تتدهور الحافة لدرجة أن إعادة الطحن تزيل المواد الزائدة.
إن التفاعل بين تآكل الأداة، وانحراف الخلوص الفعال، وجودة التصفيح يخلق نظامًا ديناميكيًا لا يمكن إدارته بالمواصفات الثابتة وحدها. أنت بحاجة إلى قيمة خلوص تعمل في بداية الفاصل الزمني لخدمة القالب ونظام مراقبة يخبرك عندما يؤدي التآكل إلى دفع الخلوص الفعال إلى ما هو أبعد من الحدود المقبولة. إن تحديد هذه الحدود وتوثيقها على الرسومات الهندسية والتحقق منها في الإنتاج يربط المعرفة التقنية لهندسة التخليص بالواقع العملي لشراء وتشغيل قوالب التصفيح الدقيقة.
تحديد تصريح الإنتاج واختيار شريك القالب المناسب
إن معرفة الخلوص الصحيح للخلوص من أجل ختم الفولاذ الكهربائي هو شيء واحد. إن الحصول على هذا التخليص في قالب، والتحقق منه أثناء التجربة، والحفاظ عليه خلال الإنتاج هو شيء آخر تمامًا. غالبًا ما تكمن الفجوة بين المعرفة الهندسية وواقع الإنتاج في كيفية توصيل متطلبات التخليص وقياسها وتنفيذها عبر سلسلة التوريد بين الشركة المصنعة للتصفيح ومصمم القوالب وصانع القوالب.
العديد من مشاكل التخليص في ختم الفولاذ الكهربائي لا تنشأ من الصحافة ولكن من أمر الشراء. الرسم الذي يحدد "التخليص لكل معيار" أو يشير إلى مخرجات حاسبة حمولة التثقيب العامة لا يمنح صانع القالب أي إرشادات قابلة للتنفيذ فيما يتعلق بمادة تتطلب هندسة خلوص محددة بدرجة -ومحطة- محددة. يتمثل التحدي العملي في ترجمة كل ما تمت مناقشته في الأقسام السابقة إلى وثائق يمكن لمحل القوالب الدقيقة تنفيذها بشكل متسق.
إرسال التخليص على الرسومات الهندسية وأوامر القالب
عندما تقوم بإصدار أمر شراء لقالب تصفيح المحرك، يجب أن تكون مواصفات التخليص الخاصة بك واضحة بما يكفي بحيث يمكن لصانعي قوالب مختلفين إنتاج نفس النتيجة الوظيفية. وهذا يعني تجاوز نسبة مئوية شاملة واحدة وتحديد التخليص على مستوى المحطات الفردية وأنواع الميزات.
تتضمن وثائق التخليص الفعالة العديد من العناصر التي تتجاهلها معظم أوامر القالب العامة:
درجة المادة وحالتها.حدد درجة الفولاذ الكهربائي الدقيقة (M19، M6، وما إلى ذلك)، والمورد، والسمك مع التسامح، ونوع الطلاء. تضيف الطلاءات المختلفة ميكرونات إلى سمك الشريط الفعال الذي يؤثر على حسابات الخلوص. إن حاسبة الخلوص والزحف المصممة للتطبيقات الكهربائية تعالج المسافات في سياق مختلف، ولكن المبدأ مشابه: كل متغير بعدي يحتاج إلى تعريف واضح بدلاً من الافتراض.
المحطة-بواسطة-أهداف إزالة المحطة.بدلاً من قيمة خلوص واحدة للقالب بأكمله، حدد النسبة المئوية المستهدفة والقيمة المطلقة لكل فئة محطة: الفتحات التجريبية، وفتحات الدوار، وفتحات الجزء الثابت، والقطر الخارجي للتقطيع، وأي ميزات ثانوية. قم بتضمين نطاق التسامح المقبول لكل منها. قراءة المواصفات "خلوص فتحة الجزء الثابت: 4% لكل جانب +/- 0.003 مم" تمنح صانع القالب هدفًا قابلاً للقياس بدلاً من وجود إرشادات غامضة.
الحواف المرجعية وهيكل المسند.تحديد الأسطح التي تعتبر مرجع التخليص. بالنسبة لمحطة التقطيع، يتم قياس الخلوص من فتحة القالب إلى المثقاب. ولكن ما هو البعد الاسمي: اللكمة أم الموت؟ بالنسبة للجزء-على-التصميمات المثقوبة مقابل الجزء-على-تصميمات القالب، تختلف الإجابة. حدد المكون الذي يحمل بُعد الجزء والذي يحمل إزاحة الخلوص.
معايير القبول.حدد ما تعنيه التفاوتات القياسية في قطع القوالب لتطبيقك المحدد. حدد الحد الأقصى المسموح به لارتفاع الغالف (عادةً 0.02-0.04 مم لشرائح الفولاذ الكهربائية)، والحد الأدنى لنسبة الصقل، وأي متطلبات لجودة الحافة مرتبطة بمواصفات الخسارة الأساسية الخاصة بك. تعطي هذه النتائج القابلة للقياس لكلا الطرفين تعريفًا مشتركًا للنجاح.
التحقق من التخليص وطرق مراقبة الجودة
إن تحديد الخلوص على الورق لا معنى له بدون طرق التحقق التي تؤكد أن القالب يقدم هذه القيم فعليًا في الممارسة العملية. هناك ثلاث طرق للتحقق الأولية تخدم مراحل مختلفة من دورة حياة القالب.
القياس البصري لمكونات القالب.قبل أن يصل القالب إلى مرحلة الإنتاج، يمكن قياس الخلوص المادي بين إدخالات التثقيب والقالب باستخدام المقارنات البصرية، أو آلات قياس الإحداثيات (CMM)، أو أنظمة الرؤية. يؤكد هذا التحقق من الأبعاد أن صانع القالب قد أصاب الشكل الهندسي المستهدف. مثلوثائق Lamistacks حول ختم تصفيح المحركملاحظات، يعتبر فحص CMM ممارسة قياسية للتحقق من أبعاد المكونات المختومة واستواءها وعموديتها، وتنطبق نفس التقنية على التحقق من مكونات القالب نفسها قبل التجميع.
اختبار التخفيضات مع قياس لدغ.التحقق من التخليص الأكثر موثوقية هو وظيفي: ختم أجزاء العينة وقياس النتائج. يخبرك ارتفاع الثقب الذي يتم قياسه باستخدام مقياس التعريف البصري أو حتى مؤشر الاتصال المُعاير ما إذا كانت الخلوص الفعال ينتج جودة حافة مقبولة. مثلالمرجع الفني لـ KEYENCE بشأن قياس الأزيزيوضح ذلك، يمكن لملفات التعريف البصرية ثلاثية الأبعاد التقاط التضاريس السطحية الكاملة للحافة المختومة في أقل من ثانية واحدة، وتحديد أعلى نقاط نتوءات ومواقعها دون أخطاء تحديد الموقع التي تصيب تتبع المظهر الجانبي التقليدي. وهذا يجعل قياس الأزيز عمليًا كأداة للتحقق من الإنتاج وليس مجرد تمرين معملي.
تحليل ميتالوغرافي -مقطع عرضي.بالنسبة إلى التطبيقات المهمة، فإن قطع التصفيح المختوم من خلال الحافة وتلميع المقطع العرضي-يكشف عن ملف القص الكامل: عمق التمرير، وطول الصقل، وزاوية الكسر، وتكوين النتوءات. توضح لك هذه الطريقة آليات الكسر الفعلية في العمل وتؤكد ما إذا كانت عملية التخليص الخاصة بك تنتج التوازن المتوقع لمناطق الصقل والكسر. إنه بطيء ومدمر، مما يجعله أداة للتجربة والتحقق بدلاً من طريقة فحص الإنتاج. ولكنه يوفر الصورة الأكثر اكتمالا لأداء الخلوص ويكشف مباشرة عن عمق التشوه البلاستيكي الذي يحرك المنطقة الميتة المغناطيسية.
يتبع تسلسل التحقق العملي لقالب فولاذي كهربائي جديد تقدمًا منطقيًا: القياس البصري عند البناء لتأكيد الشكل الهندسي، واختبار القطع أثناء الاختبار للتحقق من صحة الأداء الوظيفي، وقياس الثقب الدوري أثناء الإنتاج لمراقبة التآكل-وانحراف الخلوص الناتج. تكتشف كل طريقة أوضاع فشل مختلفة في مراحل مختلفة من دورة الحياة.
الشراكة مع شركة Precision Die Builders لتطبيقات الصلب الكهربائية
يعد تحقيق التوازن بين عمر القالب الطويل، والنتوءات المنخفضة، والحد الأدنى من إجهاد الحواف، ودقة الأبعاد العالية في مواصفات خلوص واحدة بمثابة تحسين هندسي. لكن تنفيذ هذه المواصفات بشكل موثوق عبر الملايين من ضربات الإنتاج يتطلب قدرة صانع القوالب التي تتجاوز كفاءة الختم العامة.
تتطلب قوالب تصفيح الفولاذ الكهربائية إمكانات يفتقر إليها العديد من-محلات القوالب ذات الأغراض العامة: دقة طحن دون-ميكرون للتخليص-الإدخالات المهمة، وفهم كيفية تأثير محتوى السيليكون على أنماط التآكل وفترات الصيانة، والخبرة في بنية القالب التقدمي متعدد-الخلوص الذي يتطلبه إنتاج تصفيح المحرك، وأنظمة الجودة التي تتحقق من الخلوص على مستوى المكون قبل التجميع.
يعود اختيار شريك القالب لأعمال الفولاذ الكهربائية إلى القدرة المثبتة في مجال التطبيق المحدد. إليك ما يجب تقييمه:
- تجربة قالب الختم الدقيق لإنتاج الجزء الثابت والدوار - ييتشينتجسد هذا المعيار، خدمة المحركات، والفولاذ-الكهربائي، ومصنعي مكونات الطاقة-الجديدة باستخدام قوالب ختم دقيقة تم تصميمها خصيصًا لتحقيق تفاوتات الخلوص الضيقة التي يتطلبها فولاذ السيليكون. إن تركيزهم على القوالب التقدمية للجزء الثابت والدوار يعني أن الخلوص المتعدد-، والهندسة الخاصة بالمحطة-مدمجة في نظام التصنيع الأساسي الخاص بهم بدلاً من التعامل معها كطلب خاص.
- القدرة على التسامح يمكن التحقق منها- اطلب دليلاً موثقًا على أن المتجر يمكنه الاحتفاظ بقيم الخلوص ضمن +/- 0.003 مم عبر جميع المحطات في قالب متدرج. طلب تقارير فحص العينات من مشاريع قوالب الصلب الكهربائية المماثلة.
- معرفة مادية-بالأدوات المحددة- يجب أن يوصي صانع القوالب بمواد الثقب والطلاءات وفترات إعادة الطحن بناءً على درجة الفولاذ الكهربائي المحددة لديك بدلاً من تطبيق إرشادات عامة. يعرف أحد المتاجر ذات الخبرة في الفولاذ السيليكوني أن M19 بنسبة 3% من السيليكون يتآكل بشكل مختلف عن M47 بنسبة 1.8%.
- القدرة على الاختبار والتحقق من الصحة المتكاملة- صانعو القوالب الذين يجرون عمليات قطع تجريبية على نفس الدرجة والمقياس الذي ستستخدمه في الإنتاج، ثم يقيسون ارتفاع الغالف ودقة الأبعاد وفقًا للمواصفات الخاصة بك، ويقدمون قوالب تعمل عند التثبيت الأول بدلاً من الحاجة إلى أسابيع من -ضبط الضغط.
- وثائق الصيانة والدعم- يوفر شريك القالب الدقيق مواصفات الشحذ وإجراءات استرداد التخليص وفترات الفحص الموصى بها والمصممة خصيصًا لحجم إنتاجك ودرجة كشط المادة.
يعد فرق التكلفة بين قالب الختم العام والقالب المصمم خصيصًا لمتطلبات إزالة الفولاذ الكهربائي أمرًا كبيرًا عند الشراء. لكن حساب التكلفة الإجمالي يتضمن الخردة الناتجة عن جودة الحافة غير المناسبة، وعقوبات الخسارة الأساسية من المناطق الميتة المفرطة، وتقصير عمر القالب الناتج عن الاختيار غير الصحيح لمواد الأدوات، والوقت الهندسي الذي يقضيه في استكشاف المشكلات وإصلاحها التي كان من الممكن أن يمنعها القالب المحدد بشكل صحيح. عندما تأخذ في الاعتبار الأداء الكهرومغناطيسي المعرض للخطر، خاصة في-محركات الجر EV ذات القيمة العالية وقلوب المحولات المتميزة، فإن الاستثمار في القالب الدقيق يدفع تكاليفه من خلال الصفائح التي تقدم بالفعل الأداء المغناطيسي الذي يفترضه تصميم المحرك أو المحول الخاص بك.
إن الحصول على الخلوص المناسب للفولاذ الكهربائي ليس قرارًا واحدًا يتم اتخاذه باستخدام الآلة الحاسبة. إنها سلسلة من الاختيارات الهندسية المترابطة: المعرفة المادية التي تقود إلى اختيار التخليص، وترجمة قيم التخليص إلى مواصفات قابلة للتنفيذ، والمواصفات التي تم التحقق منها من خلال القياس الوظيفي، والحفاظ على جودة الإنتاج من خلال مراقبة التآكل والصيانة في الوقت المناسب. يعتمد كل رابط في هذه السلسلة على الرابط الذي يسبقه، ويعتمد النظام بأكمله في النهاية على الشراكة مع صانع القوالب الذي يدرك أن ختم الفولاذ الكهربائي هو نظام مختلف تمامًا عن ختم المعادن الهيكلية.
الأسئلة المتداولة حول عملية التخليص للصلب الكهربائي
1. ما هو الخلوص الموصى به للصلب الكهربائي M19؟
عادةً ما يكون أداء الفولاذ الكهربائي M19، وهو أحد درجات CRNGO الأكثر استخدامًا لتصفيحات المحركات، هو الأفضل مع خلوص بنسبة 5% إلى 7% لكل جانب من سماكة المادة. يمثل هذا النطاق حوالي 3% من محتوى السيليكون، مما يجعله أكثر هشاشة من الفولاذ الطري ولكنه أقل هشاشة من درجات السيليكون CRGO الأعلى-. تعتمد القيمة الدقيقة ضمن هذا النطاق على سمك التصفيح، وهندسة الميزات، وما إذا كنت تعطي الأولوية للحد الأدنى من ارتفاع الأزيز أو تقليل ضغط الحافة. بالنسبة لميزات فتحة الجزء الثابت حيث تكون دقة الأبعاد أمرًا بالغ الأهمية، قم بالتوجيه نحو الطرف السفلي. بالنسبة لميزات فتحة الدوار التي ستتلقى-الألومنيوم المصبوب، يوفر الطرف العلوي عمرًا أطول للأداة مع جودة حافة مقبولة.
2. كيف تؤثر إزالة التثقيب حتى الموت على فقدان قلب المحرك في شرائح الفولاذ الكهربائية؟
يؤثر التخليص بشكل مباشر على الخسارة الأساسية من خلال آليتين. أولاً، يؤدي تشوه البلاستيك عند كل حافة مقطوعة إلى إنشاء منطقة تالفة مغناطيسيًا حيث يمكن أن تنخفض النفاذية بنسبة تصل إلى 94%، مما يجبر المواد المحيطة على حمل المزيد من التدفق عند التشبع العالي وزيادة خسائر التباطؤ. تظهر الأبحاث أن هذا التأثير يمكن أن يضاعف تقريبًا الخسائر الأساسية في المنطقة المتضررة. ثانيًا، يؤدي الخلوص الزائد إلى زيادة ارتفاع الثقب، مما يؤدي إلى تدهور عامل التراص وتقليل كمية المادة المغناطيسية النشطة لكل وحدة طول أساسية. تشير الدراسات إلى أن تحسين خلوص التقطيع وحده يمكنه استرداد ما يقرب من 6% من فقدان المغناطيسية، مما يجعله واحدًا من أكثر تحسينات الكفاءة المتوفرة-فعالية من حيث التكلفة دون تغيير المواد أو تصميم المحرك.
3. لماذا يتطلب الفولاذ الكهربائي الرقيق-اعتبارات خلوص مختلفة عن السمك القياسي؟
عندما ينخفض سمك التصفيح إلى أقل من 0.3 مم، فإن صيغة الخلوص المعتمدة على النسبة المئوية القياسية - تنتج قيمًا مطلقة في منطقة ميكرون مكونة من رقم واحد-. على سبيل المثال، 5% من الخلوص على مادة 0.15 مم يساوي 7.5 ميكرون فقط لكل جانب. في هذا المقياس، تساهم متغيرات التصنيع العادية مثل انحراف الأدوات، والتمدد الحراري، ومحاذاة الضغط، واتساق إعادة الطحن بمقدار 1-2 ميكرون من عدم اليقين، مما يستهلك بشكل جماعي معظم ميزانية التسامح. خطأ 3 ميكرون في مخزون 0.15 مم يؤدي إلى تغيير الخلوص الفعال من 5% إلى 7%، مما قد يتجاوز النافذة المقبولة تمامًا. وهذا يتطلب دقة استثنائية في تصنيع القالب ويجعل قدرة صانع القالب لا تقل أهمية عن مواصفات التخليص نفسها.
4. ما هو الفرق بين متطلبات التخليص CRGO وCRNGO؟
يتطلب الفولاذ CRGO (الموجه-) المستخدم في قلوب المحولات خلوصًا أكثر إحكامًا، عادةً من 3% إلى 5% لكل جانب، نظرًا لأن البنية البلورية المحاذية لها حساسة للغاية لضغط الحافة الذي يعطل أنماط المجال المغناطيسي المصممة بعناية. تميل الشقوق في CRGO إلى اتباع المستويات التفضيلية على طول حدود الحبوب، مما يجعل سلوك الكسر أقل قابلية للتنبؤ به عند الخلوصات الأوسع. يتحمل الفولاذ CRNGO (غير الموجه للحبيبات-) المستخدم في تصفيح المحركات نافذة أوسع بنسبة 5% إلى 8% لكل جانب نظرًا لأن كسور التوزيع العشوائي للحبيبات تكون أكثر تجانسًا في جميع الاتجاهات. ويعني الهيكل المتناحي الخواص أن اتجاه القطع بالنسبة لمحاذاة الحبوب ليس مصدر قلق، مما يمنح مصممي القالب مرونة أكبر في اختيار الخلوص.
5. كيف يمكنك مراقبة انحراف إزالة الثقب حتى الموت أثناء إنتاج الفولاذ الكهربائي؟
يعد قياس ارتفاع الثقب الطريقة غير المباشرة الأكثر عملية لتتبع انحراف الخلوص الناتج عن تآكل الأداة. نظرًا لأن حواف التثقيب والقالب تتآكل بسبب الطبيعة الكاشطة للفولاذ السيليكون، فإن الخلوص الفعال يزداد تدريجيًا، مما يؤدي إلى زيادة ارتفاع الأزيز بشكل متناسب. إن إنشاء مخطط لاتجاهات النتوءات المرسوم مقابل عدد الأشواط يكشف عن منحنى التآكل المحدد لديك. عندما ينحدر المنحدر، فهذا يشير إلى أن الطبقات الواقية قد تآكلت وأن المادة الأساسية تتدهور بشكل مباشر. بالنسبة لدرجات السيليكون العالية-مثل M19، يتم قياس كل 50000 إلى 100000 تمريرة لضبط الانجراف قبل أن يؤثر ذلك على جودة التصفيح. يحدد تحليل الميتالوغرافي-المقطع العرضي أثناء التجربة ملف تعريف الكسر الأساسي، بينما تعمل ملفات التعريف البصرية على تمكين الإنتاج السريع-من التحقق من الأرضية.


