


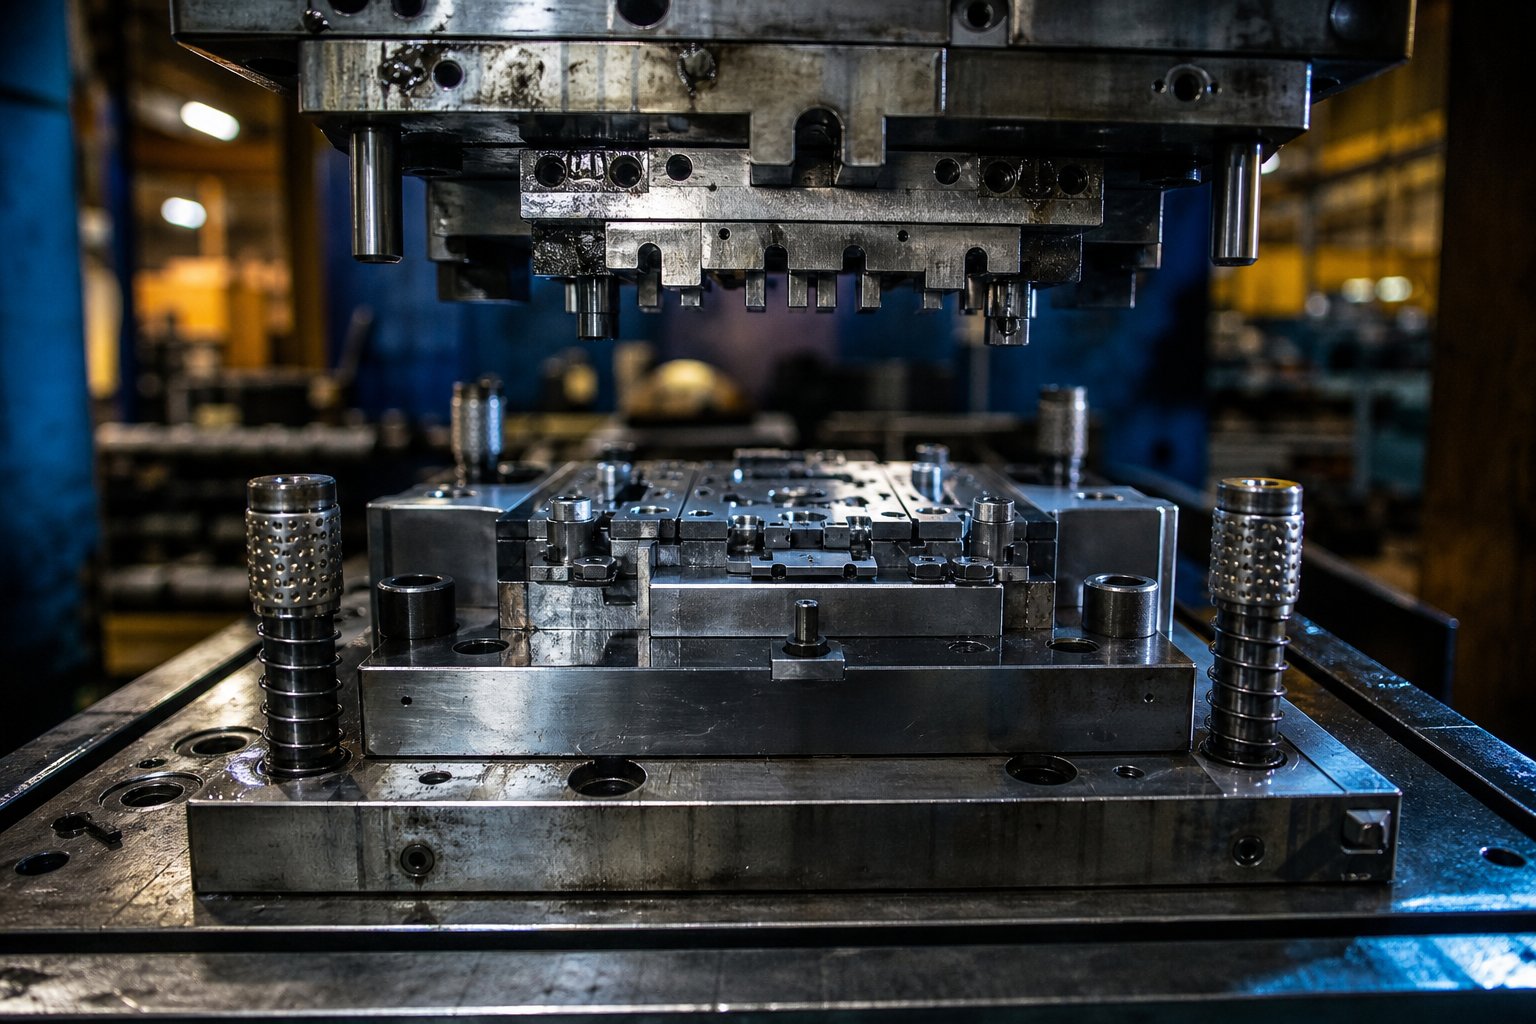
ما يفعله مصنعو قوالب الختم وسبب أهميته
قالب الختم عبارة عن أداة مصممة بدقة-تقوم بقطع أو ثني أو تشكيل الصفائح المعدنية المسطحة إلى جزء نهائي باستخدام القوة المطبقة بواسطة المكبس. على عكس الأدوات ذات الأغراض العامة-مثل لقم الثقب أو تركيبات المخرطة، فإن قوالب الختم تكون مخصصة-مصممة لهندسة مكون واحد. كل دعامة أو موصل أو لوحة هيكلية تتدحرج على خط ضغط عالي السرعة-ترجع بشكلها بالكامل إلى القالب الموجود داخل تلك المكبس.
ما يفعله مصنعو قوالب الختم
ختم الشركات المصنعة للقوالبهم الشركاء الهندسيون الذين يقومون بتصميم وتصنيع وتأهيل الأدوات التي تجعل الإنتاج الضخم ممكنًا. يقع عملهم في مقدمة سلسلة التوريد: قبل وجود جزء إنتاج واحد، قامت إحدى الشركات المصنعة للقوالب بالفعل بترجمة نموذج CAD إلى أداة فولاذية صلبة قادرة على إنتاج آلاف أو ملايين القطع المتطابقة. تتعامل هذه الشركات مع كل شيء بدءًا من دراسات الجدوى وتصميم تخطيط الشريط وحتى التصنيع باستخدام الحاسب الآلي والمعالجة الحرارية والاختبار النهائي على مكبس الختم. العلاقة بين القوالب وإنتاج الختم لا يمكن فصلها - بدون قالب مصمم بشكل صحيح، فحتى أكثر المطابع قدرة تكون مجرد ثقالة ورق باهظة الثمن.
عندما تنتج ورش الآلات العامة مجموعة متنوعة من المكونات، يتخصص مصنعو القوالب المخصصون في تجميعات الصلب-الشديدة للأدوات التي يجب أن تتحمل تأثيرات الحمولة العالية-المتكررة. هذا التمييز مهم لأن المهارات والمعدات وأنظمة الجودة المطلوبة لبناء قوالب الختم تختلف بشكل كبير عن تلك المستخدمة في الآلات التقليدية أو أعمال التصنيع.
لماذا يهم الشريك المناسب
إن الاختيار من بين الشركات المصنعة للقوالب ليس قرارًا بشراء سلعة. تتحكم جودة قوالب الختم بشكل مباشر في تناسق الأجزاء، ومعدلات الخردة، ووقت تشغيل الطباعة، وتكاليف الصيانة-على المدى الطويل. سوف ينتج القالب ذو التصميم السيئ أو غير المتقن أجزاء هامشية من اليوم الأول، مما يؤدي إلى حدوث مشكلات في التجميع والفحص والتي تتفاقم على مدار عمر البرنامج.
يعد قالب الختم هو الاستثمار الوحيد الأعلى-في أي برنامج ختم معدني لأن كل جزء يتم إنتاجه يرث دقته.
وهذا الواقع يجعل اختيار الموردين أحد أهم القرارات التي يواجهها فريق التوريد. ومع ذلك، يقوم العديد من المشترين بتقييم الشركات المصنعة لقوالب الختم على أساس السعر وحده، متجاهلين العمق الهندسي، وقدرة المحاكاة، وصرامة الاختبار التي تفصل أداة الإنتاج الموثوقة عن مشكلة باهظة الثمن. تصبح الاختلافات بين متاجر القوالب أكثر وضوحًا بمجرد فهم أنواع القوالب المتوفرة وكيف يناسب كل منها سيناريو إنتاج محدد.
أنواع قوالب الختم ومتى يناسب كل منها
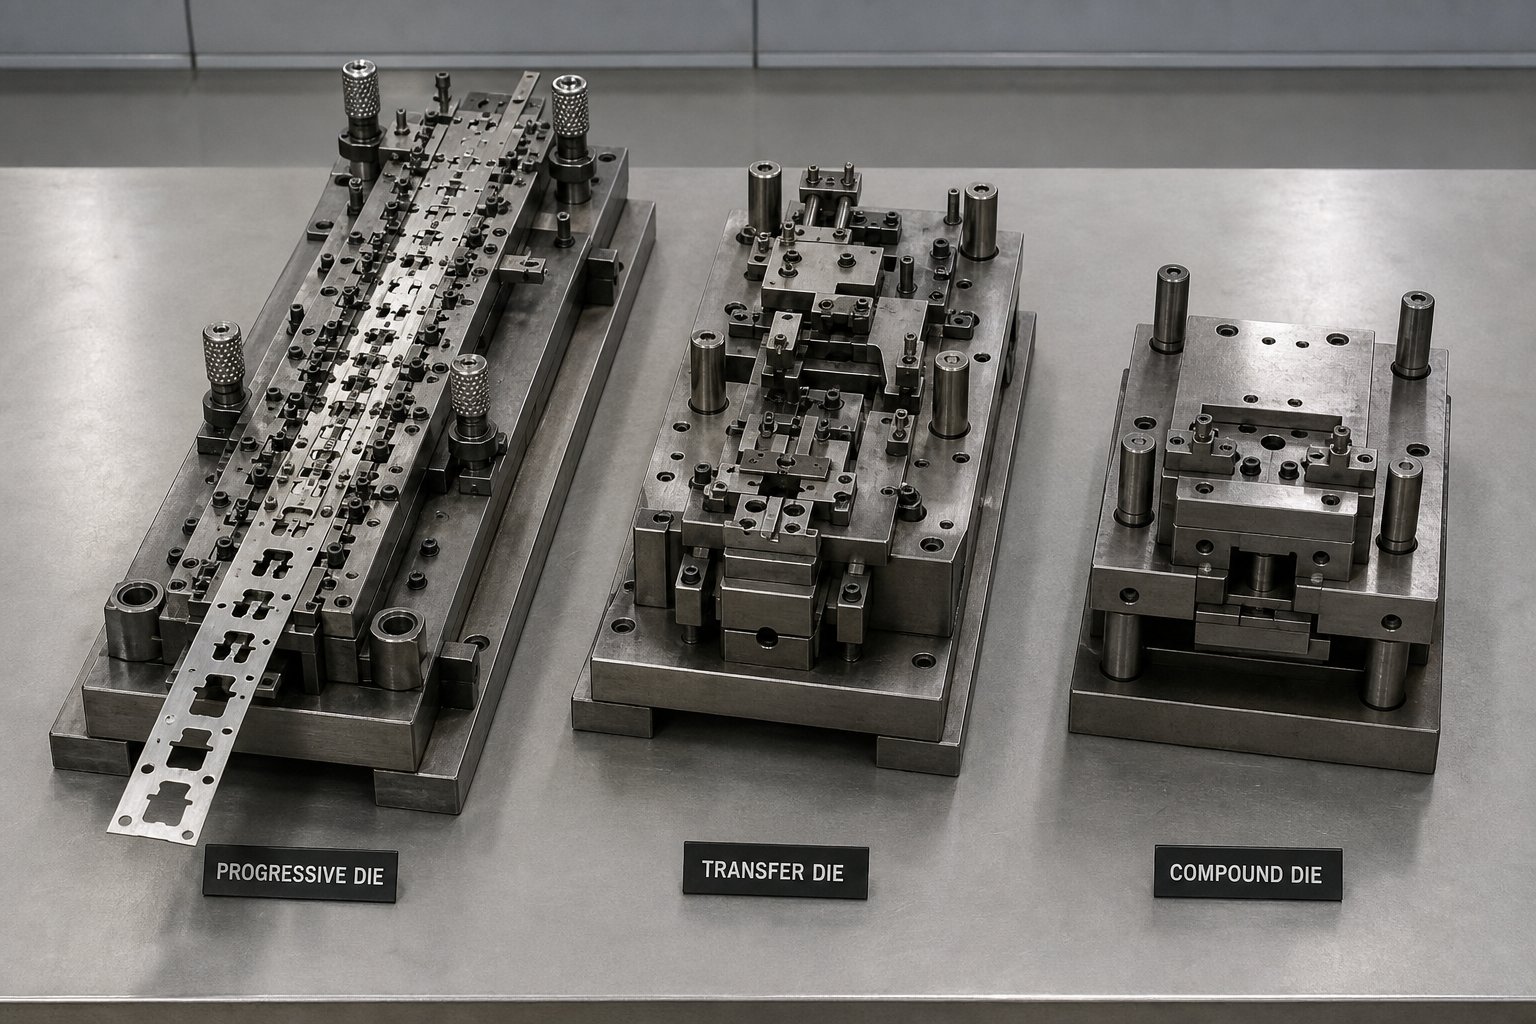
اختيار نوع القالب هو المكان الذي تتجه فيه العديد من قرارات المصادر بشكل جانبي. غالبًا ما يطلب المشترون عروض أسعار دون تحديد فئة القوالب التي يتطلبها مشروعهم فعليًا، مما يترك الشركات المصنعة لتخمين - أو ما هو أسوأ من ذلك، لاقتباس ما هو أسرع في البناء بدلاً من ما هو الأكثر ملاءمة للتطبيق. إن فهم الأنواع الرئيسية لقوالب الختم وعوامل القرار العملية وراء كل منها يضعك في وضع أقوى بكثير قبل صدور طلب عرض الأسعار الأول.
قوالب تصاعدية لعمليات التشغيل ذات-الكميات العالية
لذاما هو الموت التدريجي، بالضبط؟ إنها أداة متعددة{0}}يتم من خلالها تقدم شريط متواصل من الصفائح المعدنية بشكل متزايد. في كل محطة تحدث عملية مختلفة - تقطيع أو ثقب أو ثني أو سك أو تشكيل - حتى ينفصل الجزء النهائي عن الشريط في المحطة النهائية. يعمل الشريط كناقل خاص به، حيث يحمل قطعة العمل من عملية إلى أخرى دون التعامل اليدوي.
تعتبر القوالب التقدمية بمثابة العمود الفقري وراء معظم برامج ختم المعادن ذات الحجم الكبير-. إنها توفر سرعة استثنائية نظرًا لحدوث عمليات متعددة مع كل ضغطة ضغط، مع الحد الأدنى من هدر المواد نظرًا لتحسين تخطيطات الشريط أثناء التصميم. يتم إكمال هندسة الأجزاء المعقدة التي تتطلب عدة عمليات منفصلة في إعدادات أخرى في تمريرة واحدة عبر القالب. تعد موصلات السيارات والمحطات الكهربائية وتجميعات الأقواس ومكونات التدريع كلها من تطبيقات القوالب التقدمية الشائعة.
المقايضة هي التكلفة والمرونة. قد يتراوح سعر القالب التقدمي المصمم جيدًا-من 8000 دولار إلى 25000 دولار أو أكثر اعتمادًا على عدد المحطات ومتطلبات التسامح. تعد تغييرات التصميم بعد إنشاء الأداة باهظة الثمن، وتتطلب أحيانًا استبدال المحطة بأكملها. ولكن عندما تصل الكميات السنوية إلى عشرات الآلاف أو الملايين من الأجزاء، تنخفض تكلفة القطعة-بشكل كبير - في كثير من الأحيان إلى 0.30 دولار إلى 1.00 دولار للجزء - مما يجعل القوالب التقدمية هي الاختيار الأكثر اقتصادية على مدار عمر البرنامج.
نقل يموت ويموت مجمع
لا يمكن أن يظل كل جزء متصلاً بشريط. يلزم نقل الأختام الأكبر حجمًا أو الأصداف-العميقة أو الأجزاء التي تتطلب عمليات على محاور متعددة بشكل مستقل بين المحطات. تحل قوالب النقل هذه المشكلة باستخدام الأصابع الميكانيكية أو القابضون لاختيار الفراغات الفردية وحملها من محطة قالب إلى أخرى. تقوم كل محطة بتنفيذ عملية منفصلة - رسم، تقليم، شفة، ضبط - على قطعة عمل قائمة - بدلاً من شريط متصل.
يمنح هذا الاستقلال قوالب النقل مرونة هندسية أكبر. فهي تتعامل مع أجزاء أكبر ورسومات أعمق وأشكال ثلاثية الأبعاد-أكثر تعقيدًا مما تسمح به الإعدادات التقدمية. كما أنهم يستخدمون مواد خام أقل لأنه لا يوجد شريط ناقل أو شبكة ربط بين الأجزاء. إذا كنت تقوم بتقييم موردي أدوات ختم قوالب النقل، فابحث عن المتاجر التي لديها خطوط ضغط نقل مخصصة وخبرة في إدارة المزامنة الميكانيكية التي تتطلبها هذه الأدوات.
تتخذ القوالب المركبة نهجًا مختلفًا تمامًا. يقومون بإجراء عمليات قطع متعددة - عادة تقطيع وثقب - بضغطة ضغط واحدة، مما يؤدي إلى إنتاج جزء مسطح نهائي بضربة واحدة. والنتيجة هي تركيز وتسطيح محكمين للغاية لأنه يتم إنشاء جميع الميزات في وقت واحد وليس بالتسلسل. تعمل القوالب المركبة بشكل أفضل مع الأشكال الهندسية الأبسط التي تحتاج إلى دقة أبعاد عالية في مستوى واحد: الغسالات والحشيات والتصفيحات والحشوات هي تطبيقات الكتب المدرسية.
تكلف القوالب المركبة أقل في التصميم والبناء من الأدوات التقدمية أو المنقولة، كما أن هيكلها الأبسط يعني متطلبات صيانة أقل. ومع ذلك، فهي تقتصر على الأجزاء المسطحة نسبيًا ولا يمكنها إجراء عمليات الثني أو التشكيل.
الاختيار بين القوالب القياسية والمخصصة-المصممة هندسيًا
تخيل أن الجزء الخاص بك عبارة عن غسالة مسطحة بسيطة ذات أبعاد قياسية. قد يؤدي القالب القياسي-الجاهز- أو الأدوات الموجودة في متجر البائع الخاص بك إلى إنتاجه بشكل جيد تمامًا - دون الحاجة إلى هندسة مخصصة. تظل تكاليف الجزء -معقولة، ومدة التسليم قصيرة، والاستثمار الأولي ضئيل للغاية.
ولكن في اللحظة التي تصبح فيها هندستك ملكية خاصة، أو تصبح التفاوتات المسموح بها تتجاوز مواصفات الكتالوج، أو يبرر حجمك السنوي استهلاك الأدوات، تصبح قوالب الختم الفولاذية المصممة هندسيًا المخصصة هي المسار الواضح. تم تصميم الأدوات المخصصة وفقًا لمتطلبات الجزء والمواد والإنتاج الخاصة بك. إنه يحمل تفاوتات أكثر صرامة، ويعمل بشكل أسرع من حيث الحجم، ويصبح أحد الأصول التي تمتلكها - جاهزًا لإنتاج أجزاء متطابقة في كل عملية إعادة طلب لسنوات.
إطار القرار واضح ومباشر: إذا تجاوز إجمالي الحجم المتوقع على مدار ثلاث إلى خمس سنوات بضعة آلاف من الأجزاء، أو إذا كانت التفاوتات بالغة الأهمية لوظيفة التجميع، أو إذا لم يكن هناك قالب موجود يتطابق مع هندستك، فاستثمر في قوالب ختم الصفائح المعدنية المخصصة. إذا كان الحجم منخفضًا، أو أن التصميم لا يزال يتطور، أو إذا كان الجزء يتطابق مع أشكال الكتالوج القياسية، فابدأ بالأدوات المكيفة والانتقال إلى التخصيص عندما يبرر ذلك اقتصاديًا.
| نوع القالب | أفضل ل | نطاق الحجم النموذجي | مستوى التعقيد | تكلفة الأدوات النسبية |
|---|---|---|---|---|
| يموت التقدمي | إنتاج -سرعة عالية للأجزاء المعقدة من المخزون الشريطي | 10.000 إلى ملايين الأجزاء | عالية (عمليات متسلسلة متعددة) | عالي |
| نقل يموت | الأجزاء الكبيرة أو العميقة-المرسومة تتطلب معالجة مستقلة | من 5000 إلى 500،000+ جزء | عالية (محطات- متعددة، فراغات قائمة بذاتها) | عالي |
| يموت مركب | الأجزاء المسطحة التي تحتاج إلى عمليات قطع دقيقة ومتزامنة | من 1000 إلى 100000+ جزء | منخفض إلى متوسط (-شوط فردي، مستوى-مفرد) | واسطة |
| يموت القياسية | الأشكال الهندسية الشائعة مع توفرها-في-الرف | كميات منخفضة إلى متوسطة | قليل | منخفضة إلى لا شيء |
تسلط هذه المقارنة الضوء على نقطة يغفل عنها العديد من المشترين: وهي أن القالب الأرخص ليس دائمًا الخيار الأكثر اقتصادا. يمكن أن يوفر القالب التدريجي ذو السعر المرتفع مقدمًا أقل تكلفة إجمالية للبرنامج عندما يبرر الحجم الاستثمار. على العكس من ذلك، فإن إجبار جزء معقد على قالب مركب بسيط لتوفير أموال الأدوات غالبًا ما يؤدي إلى مشكلات في الجودة تكلف أكثر بكثير في المراحل النهائية. تكمن المهارة الحقيقية في العمل مع الشركات المصنعة لقوالب الختم في مطابقة نوع القالب مع واقع الإنتاج الفعلي لديك - الحجم والهندسة والمواد والتسامح - بدلاً من التعيين الافتراضي لأي خيار يظهر بسعر أرخص في ورقة الأسعار.
داخل عملية تصنيع قوالب الختم
إن اختيار نوع القالب الصحيح هو نصف المعادلة فقط. النصف الآخر هو كيفية إنشاء هذا القالب - وعملية التصنيع وراء قوالب الختم المعدنية المخصصة هي حيث يتم تثبيت الجودة أو فقدانها. تؤثر كل خطوة في سير العمل على دقة الأداة النهائية ومتانتها وأدائها في المطبعة. ومع ذلك، فإن معظم المشترين لا يرون أبدًا ما هو أبعد من ورقة الأسعار، لذا إليك ما يحدث فعليًا بين أمر الشراء وجزء الإنتاج الأول.
- دراسة الجدوى
- تصميم القالب والمحاكاة
- اختيار المواد
- التصنيع باستخدام الحاسب الآلي
- التنظيم الإداري والطحن
- المعالجة الحرارية
- حَشد
- تجريب والتكيف
- التفتيش النهائي والتأهيل
كل مرحلة من هذه المراحل التسع تعتمد على المرحلة الأخيرة. تخطي أو استعجل أيًا منها، وستتدفق المشكلات إلى الأمام في كل جزء ينتجه القالب.
مرحلة التصميم والمحاكاة
يبدأ تصنيع الأدوات والقوالب قبل فترة طويلة من قيام أي شخص بقطع الفولاذ. يبدأ المهندسون بهندسة الجزء الخاص بك في برنامج CAD ثلاثي الأبعاد ويعملون بشكل عكسي لتحديد كيفية تدفق الصفائح المعدنية المسطحة وانحناءها وتمددها للوصول إلى هذا الشكل النهائي. على سبيل المثال، يتطلب تصميم قالب الختم التدريجي رسم خريطة لكل محطة على طول الشريط - لتحديد الميزات التي تتشكل عند أي نقطة وكيفية انتقال المواد بين العمليات دون تمزق أو تجعد أو ارتداد.
تلعب محاكاة CAE دورًا حاسمًا هنا. باستخدام برنامج تحليل العناصر المحدودة (FEA)، تقوم الشركات المصنعة بوضع نموذج لتدفق المواد، والتنبؤ بتركيزات التخفيف والإجهاد، والتحقق من صحة المفهوم قبل طلب كتلة فولاذية ذات أداة واحدة. تحسين تخطيط الشريط - ترتيب الأجزاء على الشريط لتحقيق أقصى استفادة من المواد - يمكن أن يوفر من 5% إلى 15% من تكاليف المواد الخام على مدى عملية إنتاج تصل إلى الملايين. تشير المحاكاة أيضًا إلى حدوث مشكلات مثل عمق السحب غير الكافي أو التآكل المفرط للقالب قبل أن تصبح تجارب باهظة الثمن-و-اكتشافات الأخطاء على أرضية المتجر.
تمثل مرحلة التصميم عادةً ما يتراوح بين 20% إلى 30% من الجدول الزمني الإجمالي للمشروع ولكنها تمنع حدوث حصة غير متناسبة من حالات الفشل النهائية. يميل المصنعون الذين يستثمرون بكثافة في قدرة المحاكاة إلى تقديم قوالب تعمل بنجاح في التجربة الأولى بدلاً من الحاجة إلى دورات تعديل متعددة ومكلفة.
التصنيع والمعالجة الحرارية
بمجرد التحقق من صحة التصميم، ينتقل تصنيع القوالب إلى ورشة الآلات. يتعامل الطحن باستخدام الحاسب الآلي (CNC) مع الجزء الأكبر من إزالة المواد - من كتل قوالب القطع وألواح التثقيب ومكونات أداة التجريد إلى الشكل الصافي القريب من -التفاوتات التي تبلغ عادةً حوالي ±0.005 بوصة. تتيح مراكز المعالجة متعددة المحاور- قطع الأسطح المعقدة ثلاثية الأبعاد في إعداد واحد، مما يقلل من الأخطاء المتراكمة في تحديد المواقع.
يتولى Wire EDM المسؤولية عن الميزات التي تتطلب دقة أكبر. من خلال استخدام سلك مشحون كهربائيًا لتآكل المواد، يحقق سلك EDM تفاوتات تصل إلى ±0.001 بوصة على فولاذ الأدوات المتصلب - الضروري لخلوص التثقيب-إلى-القالب الذي يتحكم في ارتفاع المثقاب وجودة الحافة. يتبع ذلك طحن السطح، مما يوفر التسطيح المطلوب لأحذية القالب، وألواح التجريد، وأي أسطح متزاوجة يجب أن تتم محاذاتها داخل الميكرونات.
تعمل المعالجة الحرارية على تحويل الفولاذ الجيد إلى أدوات رائعة. تستخدم قوالب ختم المعادن عادةً أدوات فولاذية مثل D2 (نطاق الصلابة 54-61 HRC، مقاومة عالية للتآكل-)، A2 (57–62 HRC، موازنة المتانة ومقاومة التآكل)، أو إدراجات كربيد لتطبيقات الحجم الشديد -. وفقا للبيانات المعدنية منباولو، يوفر محتوى الكروم العالي في D2 (11-13%) مقاومة تآكل استثنائية، مما يجعله خيارًا مفضلاً لختم القوالب، وقوالب التقطيع، وقوالب القطع. يتم إجراء المعالجة الحرارية في أفران التفريغ للحفاظ على جوانب السطح النظيفة ومنع إزالة الكربنة. والنتيجة هي مكون قالب يمكنه تحمل الملايين من تأثيرات الحمولة العالية-بدون تشوه أو تآكل مبكر.
التجميع والتجربة والتأهيل
تتلاقى المكونات المصنعة آليًا والمعالجة بالحرارة-عند منصة التجميع. يقوم الفنيون بتركيب أعمدة التوجيه، والبطانات، وأحذية القالب، واللكمات، والمتعريات في مجموعة قوالب كاملة. يضمن التصفيح والمحاذاة الدقيقة أن النصفين العلوي والسفلي يتزاوجان بشكل مثالي - حتى بضعة أجزاء من الألف من البوصة من المحاذاة غير الصحيحة ستؤدي إلى إنتاج أجزاء غير متناسقة أو تسريع التآكل.
ينتقل القالب المجمع بعد ذلك إلى آلة ختم القالب للتجربة. أثناء هذه التجارب التجريبية، يقوم المهندسون بختم أجزاء العينة وتقييم دقة الأبعاد، وتشطيب السطح، وارتفاع الثقب، وجودة التشكيل. تعد التعديلات شائعة: تعديل الفجوات، أو تعديل خرزات السحب، أو تخفيف المناطق التي يكون فيها تدفق المواد مقيدًا. تخطط الشركات المصنعة ذات الخبرة لإجراء تكرارين أو ثلاثة تجارب، مع كل دورة تعمل على تضييق الفجوة بين أجزاء العينة والمواصفات النهائية.
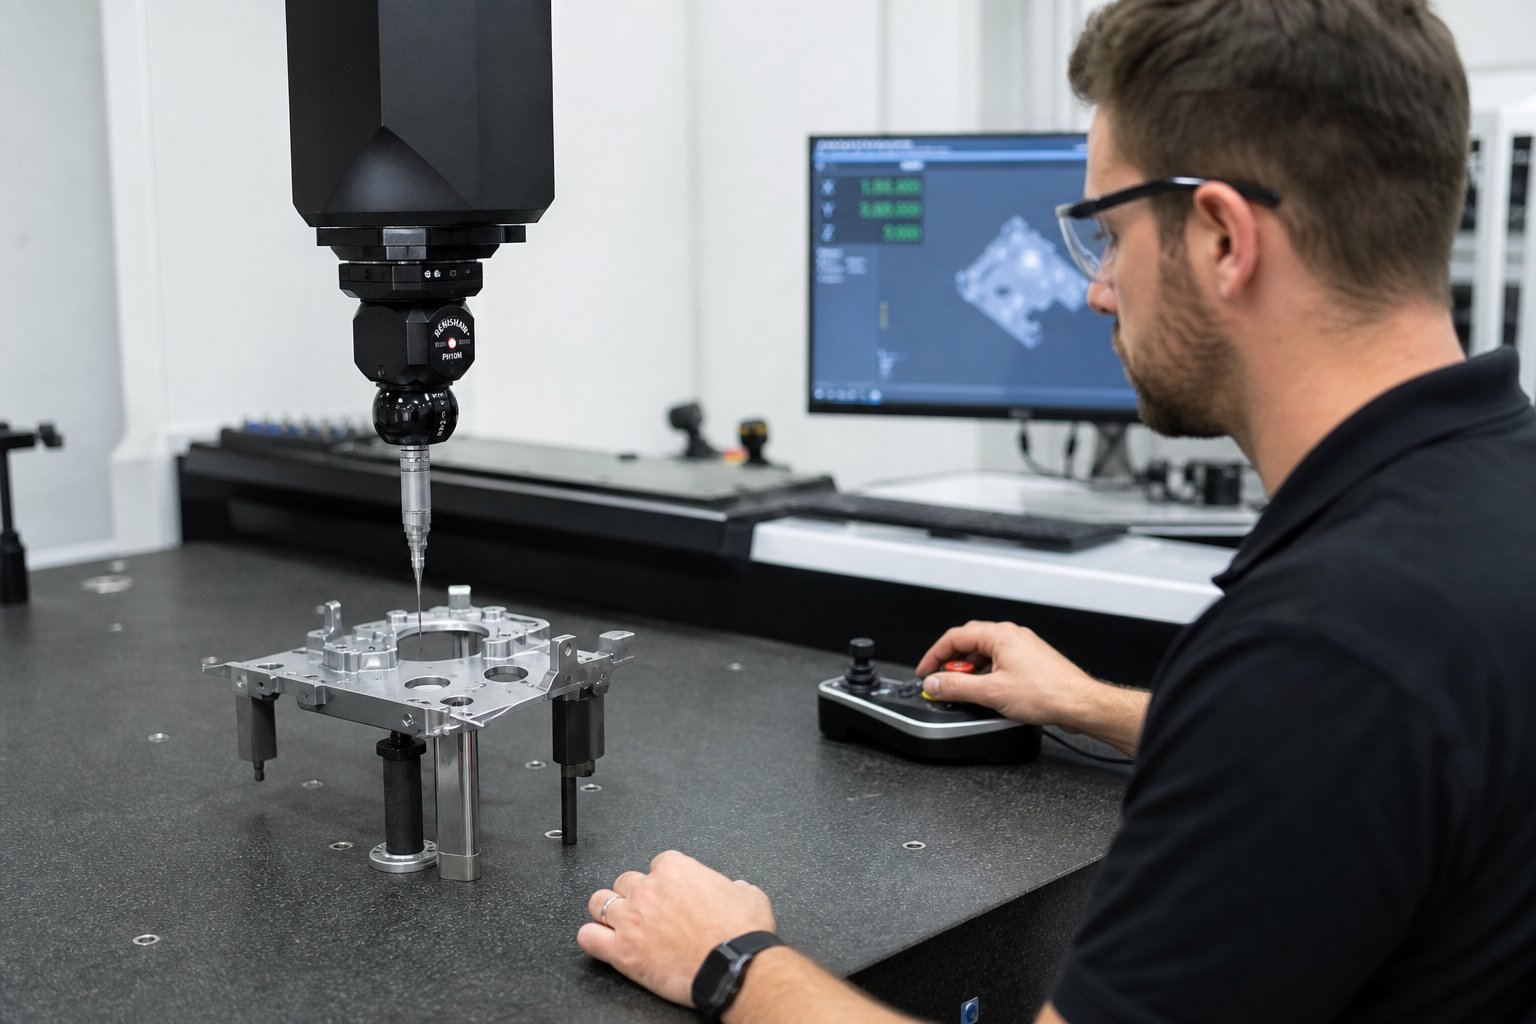
المؤهل يغلق الحلقة. يؤكد فحص الأبعاد باستخدام آلات قياس الإحداثيات (CMMs) أو المقارنات البصرية أو أنظمة الرؤية أن الأجزاء المختومة تلبي تفاوتات العملاء. يوثّق تقرير فحص المقالة الأول-الكامل كل الأبعاد المهمة. فقط بعد هذا التحقق، يحصل القالب على الموافقة على الإنتاج - مما يضمن أن قوالب التصنيع التي يتم تسليمها إلى قاعة الطباعة الخاصة بك ستعمل تمامًا كما هو محدد منذ الضربة الأولى.
يفسر عمق هذه العملية سبب وصول المهل الزمنية للقوالب المعقدة إلى ثمانية إلى اثني عشر أسبوعًا أو أكثر. كما أنه يفسر أيضًا السبب في أن أرخص عرض أسعار غالبًا ما يكون علامة تحذير: دائمًا ما تظهر الاختصارات ذات المغزى في المحاكاة، أو جودة التصنيع، أو صرامة الاختبار لاحقًا كمشاكل في الإنتاج. إن فهم ما يحدث داخل ورشة قوالب مؤهلة يمنحك المفردات اللازمة لطرح أسئلة أفضل - والسؤال المهم التالي يتضمن الدقة: ما هي مستويات التسامح التي يمكن للشركات المصنعة المختلفة الاحتفاظ بها بالفعل؟
مستويات التسامح والدقة التي تفصل بين محلات القوالب
لا يمكن لكل متجر قوالب أن يحمل نفس التفاوتات، ولا يحتاج كل مشروع إلى أقل الأرقام في ورقة المواصفات. تعد قدرة التسامح واحدة من أوضح الخطوط الفاصلة بين الشركات المصنعة - ومع ذلك فإن معظم المشترين إما يزيدون عن -التحديد (زيادة التكلفة دون داع) أو يقلون عن-التحديد (يؤدي إلى فشل التجميع في اتجاه مجرى النهر). إن معرفة مستوى الدقة الذي يتطلبه تطبيقك فعليًا يساعدك على مطابقة المورد المناسب للوظيفة دون دفع مبالغ زائدة أو أداء ضعيف.
التفاوتات القياسية مقابل الدقة مقابل الدقة الفائقة-
فكر في ختم التسامح كطيف. في النهاية العريضة، يحافظ الختم القياسي على اختلاف الأبعاد في حدود ±0.1 مم إلى ±0.2 مم تقريبًا. يغطي هذا المستوى الأقواس الهيكلية، والمرفقات العامة، ومكونات الصفائح المعدنية غير -الحرجة حيث تتلاءم الأجزاء معًا مع الخلوصات الكبيرة. تعمل معظم محلات القوالب ذات الأغراض العامة-بشكل مريح هنا، وتظل تكاليف الأدوات معتدلة.
قم بالارتقاء إلى مستوى الختم الدقيق بالقالب ويتم تضييق النافذة إلى ±0.025 مم إلى ±0.05 مم. هذا هو المكان الذي تتناسب فيه موصلات السيارات والمحطات الكهربائية والتجمعات ذات الواجهة الضيقة. ينتج القالب الدقيق أجزاء ذات قابلية تكرار متطابقة تقريبًا-عبر مئات الآلاف من الدورات - ولكن الأدوات والمعدات وأنظمة الجودة المطلوبة لتحقيق هذا الاتساق تكون أكثر تطلبًا إلى حد كبير. غالبًا ما يشتمل الختم الدقيق المخصص على هذا المستوى على قوالب تقدمية مع عمليات تخليص يتم التحكم فيها بعناية من التثقيب -إلى-القالب وفحص صارم أثناء العملية-.
وفي النهاية، تنخفض الدقة الفائقة في العمل إلى أقل من ±0.01 مم (±10 ميكرون). تقع مكونات الغرسات الطبية، والموصلات الدقيقة-لتعبئة أشباه الموصلات، وأجزاء أجهزة الفضاء الجوي ضمن هذه المنطقة. وفقا لبيانات التسامح مناليكونا، تتطلب صناعات مثل الطيران والتكنولوجيا الطبية بشكل روتيني تفاوتات تصل إلى ±2 إلى 5 ميكرون، مما لا يتطلب جودة قالب استثنائية فحسب، بل يتطلب أيضًا ظروفًا بيئية يتم التحكم فيها بإحكام أثناء الإنتاج.
ما الذي يدفع الدقة القابلة للتحقيق
لماذا يمكن لأحد المصنعين الاحتفاظ بـ ±0.02 مم بينما يكافح مصنع آخر عند ±0.1 مم؟ ويعود الاختلاف إلى مجموعة من العوامل التي تتراكم مع بعضها البعض:
- دقة أداة الآلة- تنتج مطحنة CNC ذات قابلية تكرار موضعية 5- ميكرون نتائج مختلفة بشكل أساسي عن تلك التي تم تصنيفها عند 25 ميكرون. تتيح آلات EDM السلكية القادرة على تشطيب الأسطح دون - ميكرون إجراء عمليات التثقيب المحكمة - حتى القالب التي تتطلبها برامج القالب والختم الدقيقة.
- يموت الصف الصلب والصلابة--فولاذ الأدوات عالي الجودة مثل D2 أو إدراجات الكربيد يحافظ على شكله الهندسي لفترة أطول تحت التأثير المتكرر. قالب دقيق مصنوع من مواد متميزة يحافظ على التسامح طوال فترة الإنتاج الكاملة بدلاً من الانجراف مع تآكل الأسطح.
- الإدارة الحرارية- تتسبب تقلبات درجة الحرارة أثناء التشغيل الآلي في اختلاف الأبعاد. تعمل المتاجر التي تدير بيئات تصنيع يتم التحكم في مناخها- على التخلص من المتغير الذي تتعامل معه المنشآت الأقل{3}}المجهزة.
- معدات التفتيش- لا يمكنك الاحتفاظ بما لا يمكنك قياسه. تسمح أجهزة CMM والمقارنات البصرية وأنظمة قياس الرؤية للمصنعين بالتحقق من الميزات على مستوى الميكرون. المتاجر التي تعتمد على المقاييس اليدوية وحدها تصل إلى السقف بسرعة.
- مهارة المشغل- حتى أفضل المعدات تحتاج إلى أيدي ذوي خبرة. تؤثر تقنية الإعداد وتفسير القياس وقرارات الضبط على ما إذا كان القالب سيحقق الدقة المصممة في الممارسة العملية.
| مستوى الدقة | نطاق التسامح النموذجي | التطبيقات المشتركة | المعدات المطلوبة |
|---|---|---|---|
| معيار | ±0.1 مم إلى ±0.2 مم | الأقواس الهيكلية، والمرفقات، والأجهزة العامة | CNC التقليدية، وأجهزة قياس التفتيش القياسية |
| دقة | ±0.025 مم إلى ±0.05 مم | موصلات السيارات، والمحطات الكهربائية، والمجموعات -المحكمه | دقة عالية -CNC، وEDM سلكي، وCMM، ومقارنات بصرية |
| دقة فائقة- | أقل من ±0.01 ملم | الغرسات الطبية، والموصلات- الدقيقة، وأجهزة الطيران | Sub-ميكرون EDM، والتصنيع الآلي الذي يتم التحكم فيه بالمناخ، وأنظمة الرؤية، والقياس المتقدم |
إليك الفكرة العملية: طلب تفاوتات فائقة الدقة-على دعامة هيكلية لا يشكل جزءًا أفضل - بل يجعله جزءًا مكلفًا. وكما لاحظت شركة Huayan Tech، فإن التفاوتات الصارمة غير الضرورية تؤدي إلى زيادة التكلفة بشكل كبير دون إضافة قيمة وظيفية. على العكس من ذلك، فإن تحديد التفاوتات القياسية على الموصل الذي يجب أن يتزاوج داخل مبيت ثنائي الفينيل متعدد الكلور يدعو إلى حدوث أعطال ميدانية ومطالبات بالضمان. يتمثل النهج الصحيح في مطابقة مواصفات التسامح مع المتطلبات الوظيفية الفعلية، ثم اختيار الشركة المصنعة التي تدعم معداتها وأنظمة الجودة الخاصة بها بشكل مريح هذا المستوى - ولا يمتد للوصول إليه.
تخبرك قدرة التسامح كثيرًا عن مستوى الاستثمار في ورشة القوالب والسقف الفني. لكن متطلبات الدقة لا توجد بمعزل عن - فهي تتقاطع بشكل مباشر مع المعايير والشهادات الخاصة بالصناعة- والتي تعمل على تضييق نطاق قائمة الموردين المؤهلين لديك.
المتطلبات الخاصة بالصناعة-لختم القوالب
قد يكون ورشة القوالب التي تتفوق في استخدام أقواس الأغراض العامة- غير مؤهلة على الإطلاق لإنتاج قوالب ختم السيارات في حالات التصادم-بنية الجسم الحرجة - حتى لو كانت كلتا الأداتين تتمتعان بتفاوتات أبعاد مماثلة. ويكمن الفرق في أنظمة الجودة، والخبرة المادية، ودقة التوثيق، وحجم الإنتاج الذي تتطلبه كل صناعة. إن مطابقة قدرة الشركة المصنعة مع متطلبات قطاعك ليس أمرًا اختياريًا. فهو يمنع حالات فشل التأهيل المكلفة، والدفعات المرفوضة، وأشهر من إهدار وقت البرنامج.
هذه هي الحقيقة التي يتجاهلها معظم المشترين: الشهادات غير قابلة للتبديل، والخبرة في قطاع ما لا تنتقل تلقائيًا إلى قطاع آخر. إن الشركة المصنعة التي تقوم بختم الملايين من أقواس الأجهزة ليس لها أي صلة ببرنامج الطيران الخاص بك إذا كانت تفتقر إلى البنية التحتية لإمكانية التتبع AS9100. دعونا نحلل ما يتطلبه كل قطاع رئيسي فعليًا من موردي القوالب.
متطلبات ختم السيارات والمركبات الكهربائية
تعتبر صناعة السيارات أكبر-مستهلك للأجزاء المعدنية المختومة، ويعكس الطلب على قوالب السيارات هذا الحجم. قد يتطلب النظام الأساسي للمركبة الواحدة العشرات من مجموعات القوالب التقدمية والنقلية التي تعمل بملايين الضربات سنويًا عبر الجسم-في-الهياكل البيضاء، وأنظمة المقاعد، ومكونات الهيكل، والأنظمة الكهربائية.
لقد أدى اتجاه تخفيف الوزن إلى إعادة تشكيل ما يجب أن تتعامل معه هذه الأدوات بشكل كبير. يقدم الفولاذ المتقدم عالي القوة - (AHSS) مثل الدرجات-ثنائية الطور ومتعددة الأطوار أداءً فائقًا في حالات التصادم عند انخفاض سمك المقياس - ولكنه يعاقب القوالب بقوى تشكيل أعلى، وزيادة الزنبرك الخلفي، والتآكل المتسارع. تواجه قوالب ختم الألومنيوم تحديات مختلفة: فميل الألومنيوم إلى التكوُّن والتمزق أثناء السحب العميق وتوليد تراكم لاصق على أسطح الأدوات يتطلب طلاءات متخصصة واستراتيجيات تشحيم ومراقبة أكثر صرامة للتخليص. كما تلاحظ DA Stamping، تتطلب معالجة AHSS والألومنيوم طبقات طلاء قوالب متخصصة، وحسابات دقيقة للتخليص، وخبرة مبتكرة في إدارة الزنبرك الخلفي - تم بناؤها على مدى عقود وليس أشهر.
وبعيدًا عن التحديات المادية، يتوقع مصنعو المعدات الأصلية للسيارات أن يعمل الموردون بموجب IATF 16949 - وهو معيار إدارة الجودة المصمم خصيصًا لسلسلة توريد السيارات. هذه ليست مجرد شهادة على الحائط. فهو يتطلب عمليات مضمنة مثل التخطيط المتقدم لجودة المنتج (APQP)، وتحليل وضع الفشل وتأثيراته (FMEA)، والتحكم في العمليات الإحصائية (SPC) طوال كل مرحلة من مراحل تطوير القالب. يضيف الختم التدريجي عالي السرعة لموصلات السيارات والشرائط الطرفية طبقة أخرى: سرعات الضغط التي تتجاوز 400 ضربة في الدقيقة تتطلب مكونات القالب مع مقاومة تآكل استثنائية وثبات حراري.
إذا كان مشروعك يشتمل على قالب ختم للسيارات من أجل تطبيق مهم للسلامة-، فيجب على المورد الخاص بك إثبات ليس فقط القدرة على التصنيع ولكن نظامًا بيئيًا كاملاً للجودة مصممًا لمنع العيوب بدلاً من فحصها في نهاية الخط.
الالكترونيات والمكونات الكهربائية
يحتل ختم المعدن الكهربائي الطرف الآخر من طيف الحجم. يتم قياس الموصلات وإطارات الرصاص وعلب الحماية من الترددات اللاسلكية ونوابض التلامس بالملليمتر بدلاً من الأمتار - ولكن متطلبات الدقة شديدة للغاية. غالبًا ما تقل التفاوتات في دبابيس الموصل - الدقيقة المختومة عن ±0.025 مم، كما أن حدود ارتفاع المسنن التي تبلغ 0.05 مم أو أقل شائعة لأنه حتى النتوءات المجهرية يمكن أن تسبب دوائر قصيرة أو تداخلًا في التجميع في المكونات المركبة على PCB-.
توضح الإطارات الرصاصية المستخدمة في تعبئة أشباه الموصلات هذا التحدي جيدًا. توفر هذه الهياكل الرفيعة المشكلة بدقة التوصيلات الكهربائية والدعم الميكانيكي للرقائق الدقيقة. وفقهندسة تصنيع الصور، يتراوح سُمك إطارات الرصاص من 0.0127 مم إلى 1.575 مم مع ميزات صغيرة تصل إلى 0.10 مم - أبعاد تدفع حتى القوالب التقدمية عالية الدقة-إلى أقصى حدودها. تعد المواد مثل نحاس البريليوم وبرونز الفوسفور قياسية في هذا الفضاء، حيث تتطلب كل منها أشكالًا هندسية وخلوصات محددة لإنتاج حواف نظيفة دون تشقق.
يحتاج مصنعو القوالب الذين يخدمون قطاع الإلكترونيات إلى -جهاز EDM للأسلاك فائق الدقة، وأنظمة فحص بصري قادرة على قياس ميزات مستوى -الميكرون، وممارسات التعامل مع الغرف النظيفة-. كما يحتاجون أيضًا إلى الخبرة في تصميم القوالب التقدمية مع تشغيل العشرات من المحطات بسرعة عالية مع الحفاظ على الدقة الموضعية عبر كل ضربة. إن المتجر المصمم لختم أقواس السيارات لا يتمتع ببساطة بدقة المعدات أو التحكم في العملية لإنتاج أطراف توصيل بقطر 0.5 مم بشكل موثوق.
متطلبات الفضاء والأجهزة الطبية
تشترك الأجزاء الفضائية والطبية في خيط مشترك: الفشل يعرض حياة الناس للخطر. لكن المسارات نحو الجودة المقبولة تتباين بشكل كبير.
يتضمن الختم الفضائي مواد غريبة - من سبائك التيتانيوم مثل Ti-6Al-4V، وInconel 718 لتطبيقات درجات الحرارة العالية-، وسبائك الألومنيوم عالية القوة مثل 7075-T6. هذه المواد باهظة الثمن، ويصعب تشكيلها، ولا تتسامح مع أخطاء الأدوات. يجب على الشركات المصنعة للقوالب أن تأخذ في الاعتبار ميل التيتانيوم إلى الغليان والرجوع بقوة، وسلوك Inconel الشديد في العمل، ومتطلبات التشطيب السطحي الضيقة (غالبًا 32 Ra أو أفضل) مدفوعة بمخاوف الحياة التعب. كما يوضح فريق RivCut الهندسي، يركز العمل في مجال الطيران على السلامة الهيكلية وعمر الكلال، مع وصول التفاوتات الحرجة إلى ±0.0005 بوصة ومتطلبات GD&T الثقيلة وفقًا لمعيار ASME Y14.5.
تعد أحجام الإنتاج في مجال الطيران متواضعة مقارنة بالسيارات - بالمئات أو الآلاف المنخفضة بدلاً من الملايين - ولكن متطلبات التوثيق مكثفة. يتطلب AS9100 التتبع الكامل للمواد، والتحكم في التكوين، وفحص المادة الأولى AS9102 عبر ثلاثة نماذج موحدة، وشهادة NADCAP للعمليات الخاصة مثل المعالجة الحرارية. يحمل كل جزء مختوم مسارًا ورقيًا يربطه بمجموعة مواد محددة وإعدادات الماكينة ونتائج الفحص.
يضيف ختم الأجهزة الطبية متطلبات التوافق الحيوي بالإضافة إلى متطلبات الدقة. تتطلب مكونات درجة-الزرع مواد مثل 316L غير القابل للصدأ أو Ti Grade 23 (ELI) مع اختبار التوافق الحيوي الموثق وفقًا لمعيار ISO 10993. غالبًا ما تصل التشطيبات السطحية للزرعات إلى 8–16 Ra لتقليل خطر العدوى - بشكل أدق بكثير من معايير الفضاء الجوي. يحكم ISO 13485 نظام الجودة، ويتطلب ضوابط التصميم، وتحليل المخاطر وفقًا لمعيار ISO 14971، وإمكانية تتبع الدفعة التي يمكن أن تتبع أحد المكونات على طول الطريق حتى مستوى المريض للأجهزة القابلة للزرع.
تعتبر المرونة-الصغيرة أمرًا ضروريًا في كلا القطاعين. يحتاج مصنعو القوالب الذين يخدمون برامج الطيران والبرامج الطبية إلى القدرة على إنتاج فترات قصيرة بشكل اقتصادي مع الحفاظ على حزم الوثائق الكاملة - وهو نموذج تشغيل مختلف تمامًا عن إنتاج السيارات ذو الحجم الكبير-.
ينقسم مشهد الشهادات بشكل واضح حسب القطاع:
- السيارات:IATF 16949 (مبني على ISO 9001، ويضيف متطلبات محددة لسلسلة التوريد ومنع العيوب -في مجال السيارات)
- الفضاء الجوي:AS9100D (مبني على ISO 9001، ويضيف إدارة التكوين، وإمكانية التتبع، ومنع التزييف، وNADCAP للعمليات الخاصة)
- الأجهزة الطبية:ISO 13485 (مبني على ISO 9001، ويضيف ضوابط التصميم، وإدارة المخاطر وفقًا لمعيار ISO 14971، والامتثال التنظيمي لـ FDA/EU MDR)
- التصنيع العام:ISO 9001 (إدارة الجودة الأساسية - ضرورية ولكنها غير كافية للصناعات الخاضعة للتنظيم)
هنا خلاصة القول: ليس كل متجر قوالب يخدم كل قطاع، والادعاء بذلك هو علامة حمراء. استثمرت إحدى الشركات المصنعة الحائزة على IATF 16949 في البنية التحتية للجودة-الخاصة بالسيارات. قام أحد الأشخاص الذين يحملون AS9100 ببناء أنظمة تتبع ترضي مدققي الطيران. إن مطالبة متجر عام ISO 9001 بتقديم وثائق درجة -الفضاء أو إمكانية تتبع الدرجة الطبية-يطلب منهم ارتجال أنظمة لم يسبق لهم تشغيلها - ويتحمل برنامجك المخاطرة عندما تفشل هذه التحسينات أثناء عمليات تدقيق العملاء أو المراجعات التنظيمية.
تعد مطابقة متطلبات الشهادات والقدرة الخاصة بصناعتك مع سجل الإنجازات المثبت للشركة المصنعة هي أسرع طريقة لتصفية قائمة طويلة من الموردين وصولاً إلى المرشحين المؤهلين. ولكن حتى داخل المجموعة المؤهلة، فإن الاختلافات في نموذج الأعمال - العمليات المتكاملة رأسيًا مقابل المتاجر المتخصصة - تؤدي إلى مقايضات ذات معنى في التكلفة والتواصل والمساءلة.
المتكاملة رأسيًا مقابل الشركات المصنعة للقوالب المتخصصة
يمكن لشركتين مؤهلتين لتصنيع القوالب الحصول على نفس الشهادات، وتشغيل معدات مماثلة، وتحديد فترات زمنية مماثلة - ولكنهما يعملان في ظل نماذج أعمال مختلفة بشكل أساسي. يتعامل المرء مع كل خطوة عملية داخليًا. والآخر يركز بشكل ضيق على ما يفعله بشكل أفضل ويشارك في الباقي. يؤثر النموذج الذي يستخدمه المورد الخاص بك على سرعة الاتصال، وهيكل التكلفة، ومكان المساءلة عندما يحدث خطأ ما. يساعدك فهم هذا التمييز على اختيار البنية المناسبة لتعقيد مشروعك وعرض النطاق الترددي لفريقك.
الشركات المصنعة المتكاملة عموديا
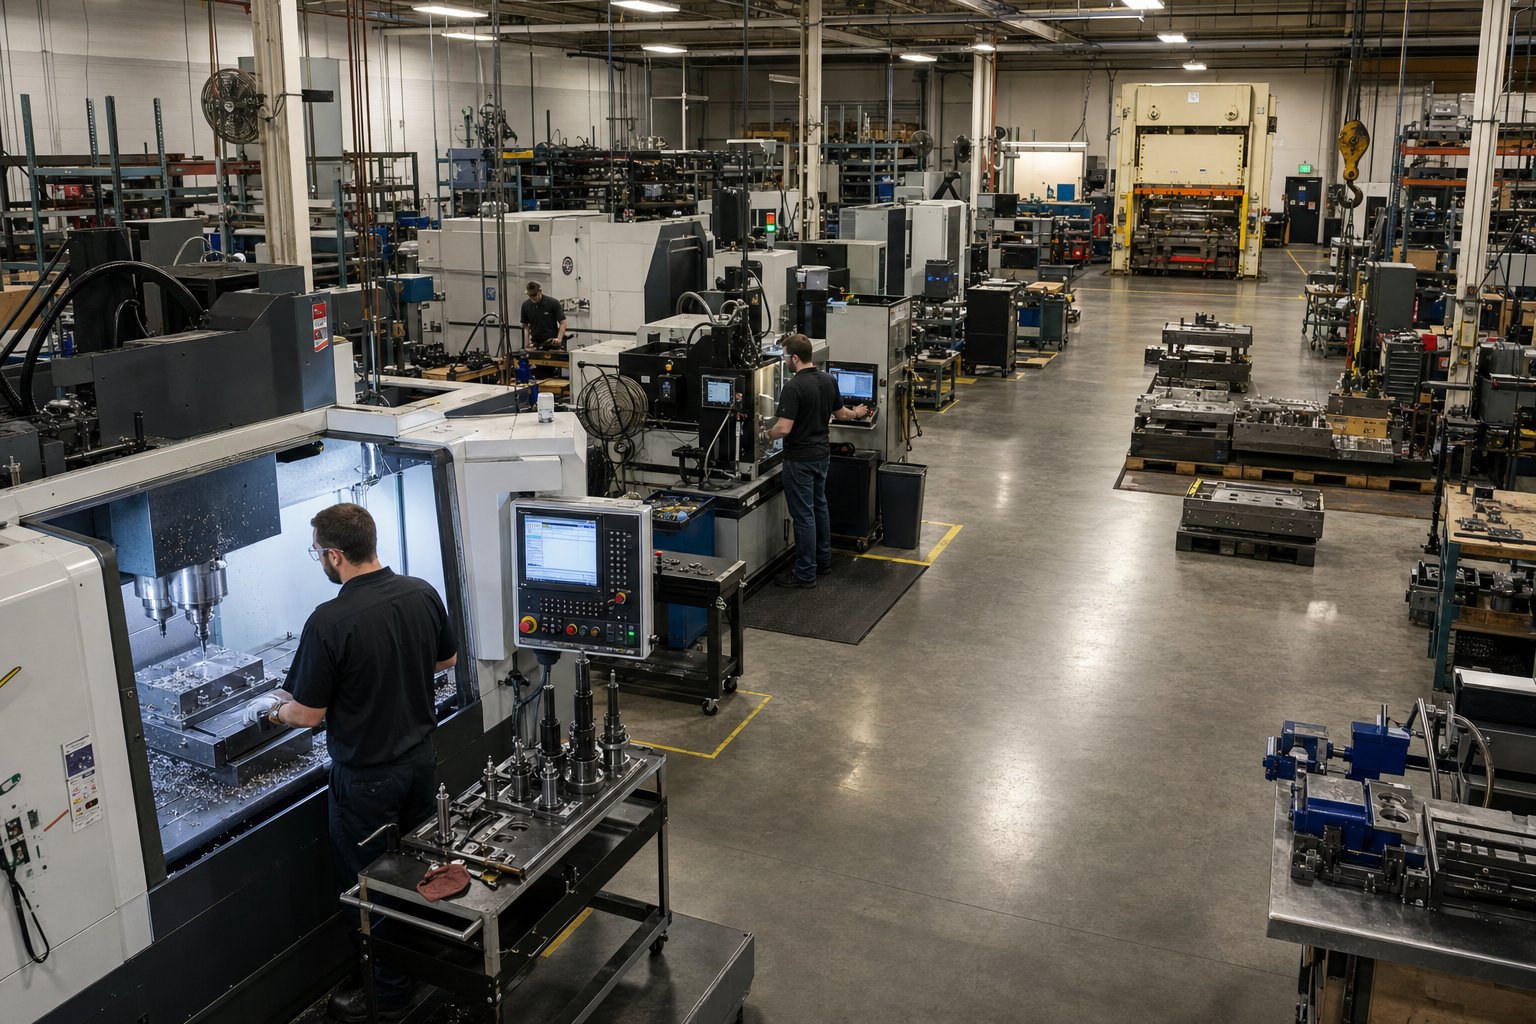
تتحكم إحدى الشركات المصنعة لقوالب الختم المعدنية المتكاملة رأسيًا في سير العمل بالكامل تحت سقف واحد: هندسة التصميم، والتصنيع باستخدام الحاسب الآلي، والأسلاك EDM، والمعالجة الحرارية، وطحن الأسطح، والتجميع، والتجريب على المطابع الداخلية، وأحيانًا ختم الإنتاج نفسه. أنت تتعامل مع مؤسسة واحدة بدءًا من المفهوم وحتى تسليم الأدوات المؤهلة.
الفوائد ملموسة. مثليلاحظ الفريق الهندسي لـ ANCA، فإن تجميع المزيد من عناصر التصنيع تحت سقف واحد يؤدي إلى القضاء على الاضطرابات التي يسببها الموردون الخارجيون - عدم الالتزام بالمواعيد النهائية ومشكلات الجودة التي نشأت في مكان آخر لم تعد تهبط على مكتبك. يتدفق الاتصال بشكل أسرع لأن المصمم والميكانيكي وفني الاختبار يعملون في نفس المبنى. عندما تكشف التجربة عن مشكلة في التشكيل، يعود الإصلاح إلى ورشة الآلات خلال ساعات وليس أيام. يتم ضغط دورات التكرار، وهناك نقطة واحدة مسؤولة عن الأداة النهائية.
العيوب؟ تحمل العمليات المتكاملة رأسيًا أعباء أعلى. إنهم يحتفظون بمعدات باهظة الثمن في كل تخصص، والتي يمكن أن تترجم إلى أسعار أعلى مقارنة بالمتاجر الأصغر حجمًا. وقد يفتقرون أيضًا إلى العمق الشديد للتخصص الذي تطوره العملية المركزة. وتوسيع نطاق قدرة معينة - على سبيل المثال، فإن إضافة سعة EDM أثناء الاندفاع - يكون أكثر صعوبة عندما يجب أن يظل كل شيء داخليًا.
متاجر القوالب المتخصصة والشبكات التعاونية
وعلى الطرف الآخر من الطيف، تركز المتاجر المتخصصة على شريحة ضيقة من العملية. تركز بعض الشركات المصنعة للقوالب التقدمية حصريًا على تصميم وبناء الأدوات التقدمية. ويتخصص البعض الآخر في خدمات EDM السلكية أو الطحن الدقيق أو المعالجة الحرارية. إنهم يتعاقدون من الباطن على خطوات خارج نطاق كفاءتهم الأساسية مع شركاء موثوقين، ويشكلون شبكات تعاونية تقدم قالبًا كاملاً من خلال عمليات التسليم المنسقة.
الميزة هنا هي عمق الخبرة. إن المتجر الذي لا يفعل شيئًا سوى الأدوات المعدنية وأعمال القوالب للتطبيقات التقدمية يعمل على تطوير المعرفة المؤسسية التي نادرًا ما تتطابق مع العمليات العامة. وقد يقدمون أيضًا أسعارًا أقل على قدراتهم المحددة لأن نفقاتهم العامة تتركز بدلاً من توزيعها عبر عشرات التخصصات. يسلط Evans Tool & Die الضوء على أن أداة الختم المثالية وشريك القالب يجب أن يكون لديهم معدات مناسبة خاصة بالمهمة بدلاً من الاستعانة بمصادر خارجية - ولكن الواقع غالبًا ما يتضمن مقايضات-بين الاتساع والعمق.
الخطر هو تعقيد التنسيق. تؤدي كل عملية تسليم بين المتاجر إلى احتمالية سوء التواصل، والانحراف في الأبعاد، وتأخير الجدولة، وعدم وضوح المساءلة عند ظهور مشكلة ما. إذا كان مورد المعالجة الحرارية الخاص بك يقدم -تكسيرًا صغيرًا يظهر فقط أثناء التجربة في موقع ثالث، فإن تحديد المسؤولية - والحصول على حل سريع - يصبح أصعب بكثير من الاتصال بالهاتف لقسم داخلي.
ما هو النموذج الذي يناسب مشروعك؟
| عامل | متكاملة عموديا | الشبكة المتخصصة |
|---|---|---|
| سهولة الاتصالات | ارتفاع - نقطة اتصال واحدة، تنسيق داخلي | خفض - جهات اتصال متعددة، ويلزم عقد اجتماعات تسليم |
| التحكم في المهلة الزمنية | قوي - لا توجد تبعيات جدولة خارجية | المتغير - يعتمد على قائمة انتظار كل شريك |
| هيكل التكلفة | ارتفاع النفقات العامة، ولكن التكلفة الإجمالية يمكن التنبؤ بها | من المحتمل أن تكون التكلفة أقل لكل-خطوة، ولكن التنسيق يضيف نفقات مخفية |
| عمق التخصص | واسعة ولكن معتدلة في جميع التخصصات | عميقًا داخل مناطق التركيز الضيقة |
| المساءلة | مسح - شركة واحدة تمتلك النتيجة | يمكن أن تنتقل مسؤولية - المجزأة بين الشركاء |
فيما يلي دليل عملي: إذا كان مشروعك يشتمل على قالب تقدمي أو نقل معقد مع تفاوتات صارمة وجدول زمني صارم، فإن الشركة المصنعة المتكاملة رأسيًا تقلل من عبء التنسيق وتضغط على حلقات التكرار. تريد أن يختنق حلق واحد، كما يقول متخصصو المشتريات. إذا كان مشروعك أبسط، أو كان فريقك الداخلي لديه القدرة على إدارة العديد من البائعين، أو كنت بحاجة إلى قدرة متخصصة للغاية لا يقدمها أي متجر واحد في جميع المجالات، فيمكن للشبكة المتخصصة تقديم نتائج ممتازة بتكلفة أقل - بشرط أن تستثمر جهد الإدارة للحفاظ على عمليات التسليم نظيفة.
يتقاطع سؤال نموذج العمل أيضًا مع الجغرافيا. تعمل الشركة المصنعة المتكاملة رأسيًا والموجودة في الخارج على التخلص من العديد من مخاطر التنسيق المرتبطة بالمسافة، بينما تحافظ الشبكة المتخصصة المحلية على سهولة الاتصال على الرغم من المسؤولية المجزأة. يقدم هذا البعد الجغرافي - المصادر المحلية مقابل المصادر الخارجية - مجموعته الخاصة من المفاضلات التي تؤثر بشكل مباشر على التكلفة ووقت التسليم وحماية الملكية الفكرية.
عمر القالب والتكلفة الإجمالية للملكية
يركز معظم المشترين على سعر شراء قالب الختم. ويهيمن هذا الرقم على جدول بيانات مقارنة الأسعار، ويقود مفاوضات الشراء، وغالبًا ما يحدد الشركة المصنعة التي ستفوز بالطلب. لكن سعر الشراء ليس سوى البند الأول في قصة مالية أطول بكثير. القالب الذي يكلف أقل بنسبة 20% مقدمًا ولكنه يتطلب شحذًا كل 10000 ضربة، ويولد معدلات خردة أعلى، ويحتاج إلى إعادة بناء كاملة عند 300000 ضربة، سيكلف أكثر بكثير على مدى عمره الإنتاجي من الأداة المتميزة المصممة لقابلية الخدمة من اليوم الأول.
يؤدي فهم توقعات العمر الافتراضي والتكلفة الإجمالية للملكية إلى تحويل المحادثة من "أي قالب أرخص للشراء" إلى "أي قالب أرخص لامتلاكه" - ونادرًا ما تشير هاتان الإجابتان إلى نفس المورد.
العمر الافتراضي المتوقع حسب التطبيق
كم من الوقت يجب أن يموت الختم؟ مثليلاحظ الفن هيدريك في The Fabricator، لا توجد إجابة واحدة - يتراوح عمر القالب من 250.000 نتيجة إلى 7 ملايين نتيجة أو أكثر اعتمادًا على التطبيق، وبعض القوالب تعمل 7 ملايين زيارة يوميًا لمدة خمس سنوات قبل الاستبدال. الانتشار هائل لأن العديد من المتغيرات تتفاعل في وقت واحد.
إن اختيار قالب الفولاذ هو نقطة البداية. وفقًا لبيانات تكلفة الأدوات من Dewintech، فإن الفولاذ -المتصلب مسبقًا-منخفض التكلفة مثل 1045 أو P20 يحقق عادةً أقل من 50000 نتيجة ويتناسب فقط مع النماذج الأولية أو أعمال المواد الناعمة-ذات الحجم المنخفض-. يصل مدى-فولاذ الأدوات مثل O1 أو A2 إلى 50000 إلى 250000 نتيجة للختم للأغراض العامة-. يصل فولاذ الأدوات D2، بمحتواه العالي من الكروم ومقاومته الاستثنائية للتآكل، إلى نطاق يتراوح من 500000 إلى 1000000 ضربة لتطبيقات المواد ذات الحجم الكبير-والكشط-. يمكن أن تتجاوز قوالب الكربيد التقدمية المصممة للبرامج ذات الحجم الكبير-1,000,000 زيارة - وتصل في بعض الأحيان إلى عشرات الملايين - قبل أن يتطلب ختم أجزاء القالب الاستبدال.
بعيدًا عن درجة المواد، يعتمد العمر الافتراضي على المعدن الذي يتم ختمه (المواد الأكثر صلابة وسميكة تتآكل الأدوات بشكل أسرع)، وتعقيد هندسة الأجزاء (تفشل الإدخالات الهشة في وقت أسرع من الأجزاء السميكة)، وحالة الضغط ودقة الإعداد، وجودة مادة التشحيم، وانضباط الصيانة. إن القالب الذي يعمل بالفولاذ الطري بسرعة معتدلة مع تشحيم ممتاز سوف يدوم أكثر من نفس التصميم الذي يختم الفولاذ المقاوم للصدأ بسرعة عالية مع تغطية التشحيم الهامشية. يحدد هيدريك ثبات الضغط، ودقة إعداد القالب، وخلوص القطع، وجودة المعالجة الحرارية كعوامل إضافية يمكن أن تجعل تصميم الأداة نفسه يدوم لأعداد مختلفة إلى حد كبير من الدورات اعتمادًا على ظروف التشغيل.
تخطيط الصيانة والتجديد
أدوات الختم لا تعمل إلى أجل غير مسمى دون الاهتمام. تكون الحواف باهتة، وتعب الزنبركات، وتتساقط أسطح التوجيه، ويؤدي التآكل المتراكم إلى فتح الخلوصات بما يتجاوز الحدود المقبولة. يعود الفرق بين القالب الذي يقدم أجزاء متسقة طوال عمره الافتراضي والقالب الذي يتحلل تدريجيًا بعد أول 50000 زيارة إلى تخطيط الصيانة - والأهم من ذلك، كيفية تصميم الشركة المصنعة للأداة لقابلية الخدمة في المقام الأول.
تتبع الصيانة الوقائية لأدوات الختم المعدني كلاً من المشغلات المستندة إلى التقويم-والضغط-.أفضل ممارسات الصناعةالتوصية بإجراء فحوصات بصرية لكل-وردية عمل للتأكد من عدم وجود نتوءات أو سوء تغذية أو تراكم البزاقات؛ التفتيش اليومي للطيارين، والينابيع، والأدلة، وتدفق الخردة؛ المراجعة الأسبوعية لعناصر التآكل المتكررة؛ التخطيط للتنظيف العميق والشحذ شهريًا؛ وتقييمات الحالة السنوية الكاملة-مع مراجعة المقاييس. طبقة المشغلات المعتمدة على الضربات- في الأعلى: قد تحتاج اللكمات إلى مراجعة الشحذ كل 20.000 إلى 50.000 ضربة اعتمادًا على مدى كشط المادة، في حين أن النوابض قد تتطلب الاستبدال على فترات زمنية موثقة قبل أن يؤدي فشل الكلال إلى توقف غير متوقع.
تحدد اختيارات التصميم التي اتخذتها الشركة المصنعة بشكل مباشر مدى سهولة إصلاح أداة الختم وبأسعار معقولة على مدار عمر إنتاج القالب. تسمح تصميمات الإدخال المعيارية باستبدال حواف القطع البالية أو أقسام التشكيل بشكل فردي دون تفكيك الأداة بأكملها - تبديل لمدة 30-دقيقة مقابل إعادة البناء لمدة 8-ساعة. على العكس من ذلك، تتطلب أقسام القالب المتجانسة المكونة من قطعة واحدة إزالة المكون بالكامل وإعادة طحنه وإعادة تركيبه عند اهتراء حافة واحدة. تشتمل الشركات المصنعة التي تصمم من أجل قابلية الخدمة على ميزات مثل ألواح التآكل القابلة للاستبدال على الأسطح عالية التلامس، وتجويفات الزنبرك القياسية التي تقبل الأحجام الشائعة، ومواقع التثبيت التي يمكن الوصول إليها والتي لا تتطلب التفكيك الكامل للوصول إليها.
توضح فترات الشحذ التأثير الاقتصادي بوضوح. إن الثقب-المصمم جيدًا والذي يمكن إعادة طحنه عشرين مرة أو أكثر قبل الوصول إلى الحد الأدنى لطول العمل يوفر قيمة أكبر بكثير من اللكمة الأرخص التي يمكنها تحمل خمس مرات إعادة طحن فقط. تكلف كل عملية إعادة طحن عادةً جزءًا صغيرًا من الاستبدال - ولكن إذا كان التصميم يحد من عدد عمليات إعادة الطحن، فستصل إلى تكلفة الاستبدال الكاملة في وقت أقرب بكثير.
حساب التكلفة الحقيقية للملكية
تخيل اقتباسين جنبًا إلى جنب. يقدم المورد "أ" عرضًا بقيمة 15000 دولار أمريكي للحصول على قالب تقدمي من فولاذ الأداة D2 مع إدخالات معيارية وعمر مضمون يصل إلى 500000 ضربة. يقدم المورد "ب" عرضًا بقيمة 9500 دولار أمريكي باستخدام مواد ذات درجة أقل{9}}بدون نمطية ولا يوجد عدد مضمون من النتائج. وهو أرخص؟
تعتمد الإجابة كليًا على حجم إنتاجك ومدة البرنامج. إذا كنت بحاجة إلى 2 مليون قطعة على مدار خمس سنوات، فقد تصل أداة المورد "أ" إلى نهاية-العمر-من خلال الشحذ المجدول فقط واستبدال إدخالين - إجمالي تكلفة الملكية حوالي 20000 دولار. قد تحتاج أداة المورد ب إلى إعادة إنشاء كاملة عند 150000 زيارة، وإعادة إنشاء ثانية عند 300000 زيارة، واستبدال كامل قبل الوصول إلى علامة المليون-جزء - من المحتمل أن تتجاوز تكلفة الملكية الإجمالية 30000 دولار أمريكي عند إضافة رسوم إعادة البناء، واستبدال الأدوات، ووقت توقف الإنتاج أثناء الإصلاحات، والخردة المرتفعة أثناء فترات الأداة المتدهورة-.
تمتد العوامل التي تشكل التكلفة الحقيقية للملكية إلى ما هو أبعد من الشراء الأولي:
- تكلفة الأدوات الأولية- سعر شراء القالب، بما في ذلك التصميم والمواد والتصنيع والمؤهلات
- الصيانة المجدولة- أعمال الشحذ والتشحيم واستبدال الزنبرك والفحص المخطط لها على فترات منتظمة
- إصلاحات غير مخطط لها- إصلاحات طارئة للكسر أو التقطيع أو فشل المحاذاة غير المتوقع الذي يؤدي إلى إيقاف الإنتاج
- خردة الإنتاج- تم رفض الأجزاء بسبب نتوءات أو انحراف الأبعاد أو عيوب السطح حيث يتحلل القالب بين فترات الخدمة
- توقف التحول- وقت الضغط الضائع أثناء إزالة القالب والصيانة وإعادة التثبيت لكل حدث خدمة
- نهاية-استبدال-الحياة- تكلفة بناء قالب جديد عندما لا يكون من الممكن تجديد القالب الأصلي اقتصاديًا
إن الأداة الرخيصة التي تتطلب شحذًا كل 10000 ضربة تؤدي إلى وقت توقف تراكمي وعمالة صيانة أكبر بكثير من الأداة المتميزة التي تتم صيانتها كل 50000 ضربة. على مدى 500000 جزء، هذا هو الفرق بين 50 انقطاعًا للخدمة و10 - كل منها يحمل وقت الإعداد وإعادة التحقق من الجودة وساعات الإنتاج المفقودة.
عادةً ما يكون المصنعون الذين يقدمون أقل تكلفة إجمالية هم أولئك الذين يصممون أدوات الختم مع وضع الملكية على المدى الطويل- في الاعتبار: اختيار درجات فولاذ قوالب الختم المناسبة للحجم المتوقع، ودمج المكونات القابلة للاستبدال، وتحديد فترات زمنية واقعية للصيانة في وثائقهم، وبناء قوالب قوية بما يكفي لتحمل ظروف التشغيل لبيئة الصحافة الخاصة بك. قد لا تكون عروض الأسعار الخاصة بهم هي أقل رقم على الصفحة، ولكن تكلفة أدواتهم أقل لكل جزء يتم إنتاجه على مدار عمر البرنامج.
يصبح منظور التكلفة الإجمالية- ذا أهمية خاصة عند تقييم خيارات التوريد المحلية مقابل خيارات التوريد الخارجية - حيث تكون فروق الأسعار الأولية كبيرة في كثير من الأحيان، ولكن الصورة الكاملة تتضمن المهل الزمنية، ونفقات الاتصالات العامة، وتكاليف التكرار، والتعقيد اللوجستي الذي يغير معادلة الملكية بطرق أقل وضوحًا.
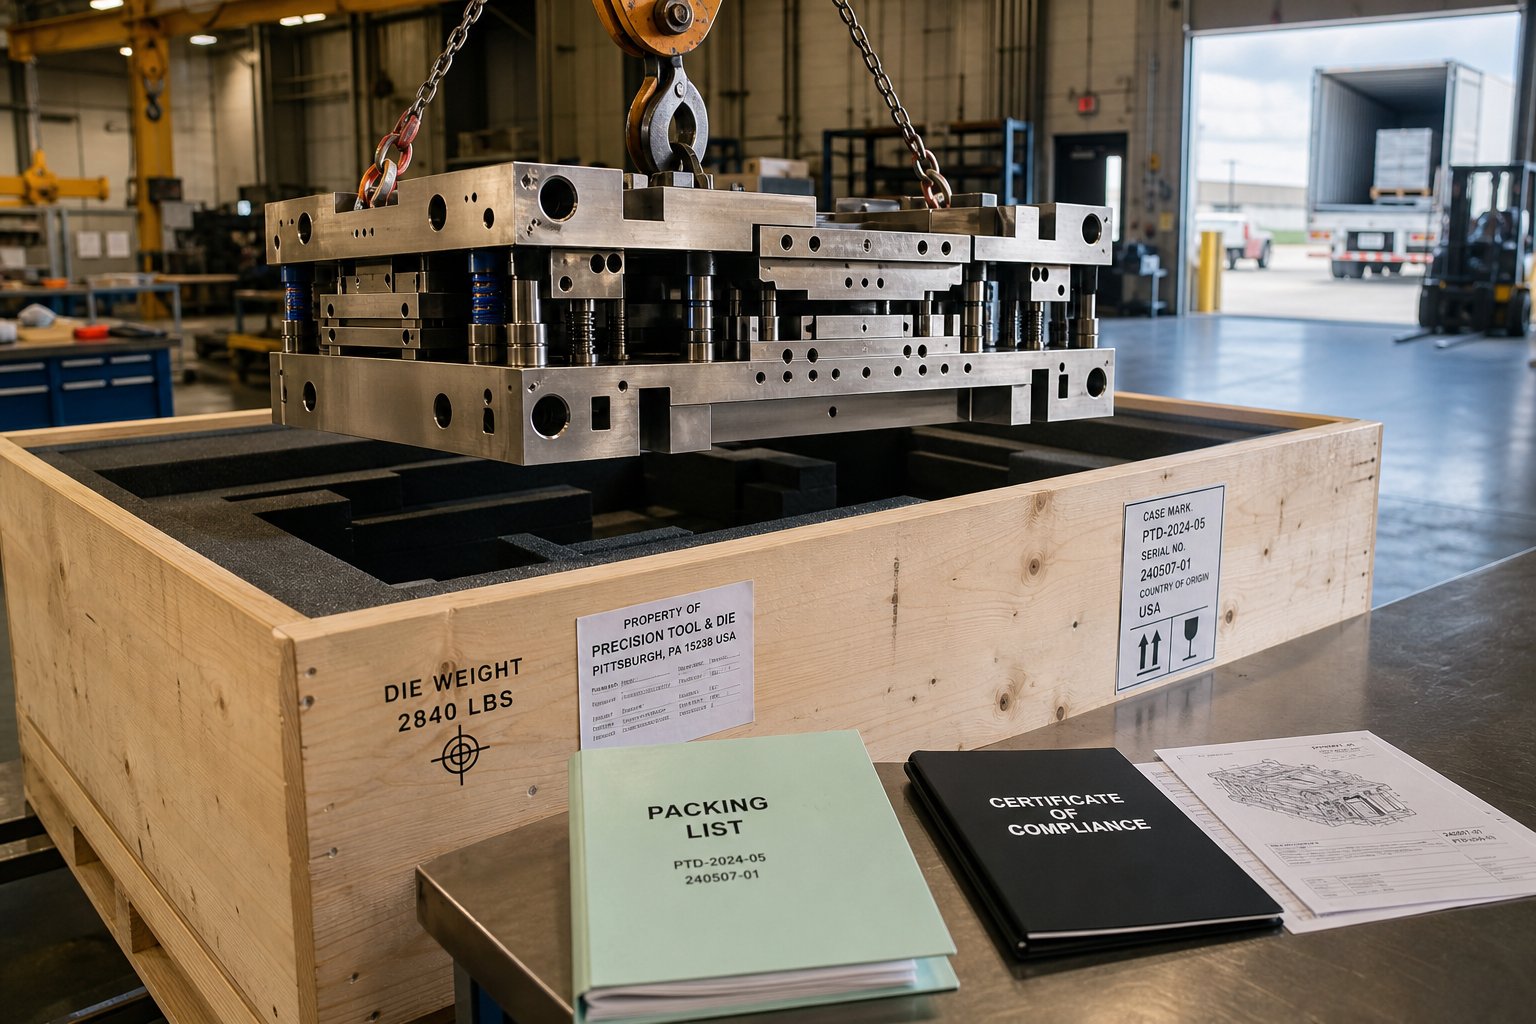
المصادر المحلية مقابل المصادر الخارجية لختم القوالب
تتغير التكلفة الحسابية-لكل-جزء والتي تدفع إجمالي حسابات الملكية بشكل كبير اعتمادًا على المكان الذي يوجد به مورد قوالب الختم. يبدو سعر الملصق الأقل بنسبة 30% من مصنع قوالب الختم الخارجي مقنعًا في جدول البيانات - حتى تأخذ في الاعتبار التعرض للتعريفة الجمركية، وتأخيرات التكرار، والعمالة الخفية لإدارة المورد عبر اثنتي عشرة منطقة زمنية. وعلى العكس من ذلك، فإن التخلف عن التوريد المحلي دون دراسة المفاضلات الفعلية يمكن أن يترك وفورات كبيرة في التكاليف على الطاولة بالنسبة للبرامج التي تكون فيها الجغرافيا أقل أهمية من جودة التنفيذ.
ولا يعد أي من الخيارين صحيحًا عالميًا. تعتمد الإجابة الصحيحة على مدى تعقيد برنامجك، وضغط الجدول الزمني، ومتطلبات الحجم، والقدرة الداخلية على إدارة العلاقات عن بعد.
مزايا المصادر المحلية
إن العمل مع إحدى الشركات المصنعة للختم المعدني الموجودة في بلدك يقدم فوائد نادرًا ما تظهر في ورقة الأسعار ولكنها تتراكم على مدار عمر البرنامج:
دورات تكرار أسرع.عندما يكشف الاختبار التجريبي عن مشكلة تشكيل تتطلب تعديلًا في التصميم، يمكن لمتجر محلي إجراء التعديل في غضون أيام. يمكنك زيارة المنشأة ومراقبة الاختبار شخصيًا والموافقة على التغييرات وجهًا لوجه-ل-. بالنسبة للقوالب التقدمية المعقدة أو قوالب النقل حيث تكون ثلاث أو أربع تكرارات تجريبية قياسية، يمكن أن يؤدي هذا القرب إلى ضغط الجداول الزمنية بأسابيع.
نفس-الاتصال بالمنطقة الزمنية.يتم الرد على الأسئلة في ساعات وليس بين عشية وضحاها. تمر طلبات التغيير الهندسي عبر المراجعة والموافقة دون أي تأخير يتراكم عندما تصل رسالتك الإلكترونية الصباحية إلى المورد الخاص بك في نهاية اليوم. كما يؤكد تحليل مصادر الصناعة، يمكن لمتجر خارجي به فارق زمني قدره 12 ساعة وحواجز اللغة أن يعطل مشروعك بأكمله لأسابيع عند ظهور تغييرات هندسية.
حماية الملكية الفكرية في ظل الأطر القانونية المألوفة.العقود المحلية قابلة للتنفيذ في المحاكم التي تفهمها، بموجب قوانين الأسرار التجارية وبراءات الاختراع ذات السوابق الراسخة. اتفاقيات عدم الإفصاح- لها تأثيرها. بالنسبة لهندسة الأجزاء المملوكة أو عمليات التشكيل الجديدة، توفر هذه البنية التحتية القانونية طبقة من الحماية قد لا تتمكن الولايات القضائية الخارجية من تكرارها.
عزل التعريفة.أدى تحديث تعريفة القسم 232 في أبريل 2026 إلى إعادة تشكيل معادلة التكلفة لختم المعادن البحرية بشكل أساسي. وفقًا لتحليل Manor Tool، تنطبق رسوم القسم 232 الآن على القيمة الجمركية الكاملة للمواد المشمولة ومشتقاتها - وليس فقط المحتوى المعدني. إن فرض تعريفة بنسبة 50% على القيمة الجمركية الكاملة لجزء من الصلب المختوم (بدلاً من الجزء الصلب فقط) من الممكن أن يقلب مقارنة التكاليف بشكل حاسم نحو المصادر المحلية. البرامج التي كانت مرشحة على الحدود الخارجية في عام 2025 أصبحت محلية بشكل مباشر في عام 2026 للعديد من الشركات المصنعة لقوالب ختم المعادن التي تخدم السوق الأمريكية.
اعتبارات المصادر الخارجية
على الرغم من الرياح المعاكسة للتعريفة، تظل المصادر الخارجية قابلة للتطبيق - وفي بعض الأحيان تكون مثالية - لملفات تعريف برامج معينة. المزايا حقيقية:
انخفاض تكلفة الأدوات الأساسية.غالبًا ما يقتبس مصنعو قوالب ختم المعادن في الصين وتايوان وجنوب شرق آسيا ما بين 30٪ إلى 50٪ أقل من نظيراتها المحلية بالنسبة لتعقيد القالب المماثل. تساهم معدلات العمالة وتكاليف المواد والنفقات العامة للمنشأة في هذه الفجوة. بالنسبة للقوالب التقدمية- ذات القيمة العالية حيث يصل الاستثمار في الأدوات إلى 50000 دولار أو أكثر، فإن التوفير بنسبة 40% يمثل رأس مال ذو معنى يمكن نشره في مكان آخر في برنامجك.
القدرة والحجم.تحتفظ مصانع قوالب الختم الخارجية في كثير من الأحيان بأساطيل تصنيع أكبر وقوة مقاعد أكبر من المتاجر المحلية متوسطة الحجم. عندما تحتاج إلى إنشاء العديد من القوالب المعقدة في وقت واحد لإطلاق النظام الأساسي، يمكن للقدرة البحرية استيعاب عبء العمل دون تأخير في قائمة الانتظار.
الوصول إلى القدرات المتخصصة.طورت بعض المناطق خبرات مركزة في أنواع قوالب أو صناعات معينة - ختم دقيق- للإلكترونيات في شرق آسيا، على سبيل المثال - والتي قد تتجاوز ما هو متاح محليًا.
ومع ذلك، فإن المخاطر موثقة جيدًا- ويجب إدارتها بفعالية بدلاً من التخلص منها بالتمني.أبحاث مخاطر الموردينيحدد مشكلات الجودة والاضطراب الجيوسياسي وتعطل الاتصالات باعتبارها التهديدات الأكثر شيوعًا عند العمل مع الشركاء الخارجيين. فترات زمنية أطول (عادةً من 10 إلى 16 أسبوعًا مقابل 6 إلى 10 محليًا)، والحواجز اللغوية التي تؤدي إلى غموض المواصفات، والتعقيد اللوجستي - بما في ذلك تقلب الشحن، وتأخيرات التخليص الجمركي، وتكلفة الأدوات الدقيقة للشحن بأمان عبر المحيطات -، كلها عوامل تضيف احتكاكًا يؤدي إلى تآكل ميزة التكلفة الأولية.
إن مفتاح النجاح في التوريد الخارجي هو تخفيف المخاطر من خلال حزم المواصفات الواضحة، وبوابات التفتيش المحددة، والتتبع الشفاف للمشروع. الرسومات الغامضة والاتفاقات الشفهية التي تعمل بشكل جيد مع متجر محلي قمت بزيارته عشرين مرة تصبح مصادر لإعادة صياغة مكلفة عندما تنتقل عبر الحدود اللغوية والثقافية.
يقلل موردو الخدمة الخارجية الكاملة- من مخاطر التنسيق.إن وضع الفشل الأكثر شيوعًا في مصادر القوالب الخارجية ليس ضعف القدرة على التصنيع - بل هو مسؤولية مجزأة. عندما يتم التصميم في شركة واحدة، والتصنيع في شركة ثانية، والمعالجة الحرارية في شركة ثالثة، والتجريب في شركة رابعة، لا يملك أي كيان واحد النتيجة. يعمل الموردون الخارجيون الذين يقدمون عمليات سير عمل كاملة -إلى-نهاية - بدءًا من تقييم الجدوى ومحاكاة CAE وحتى التصنيع الدقيق والتشغيل التجريبي وفحص الأبعاد - على التخلص من فجوات التسليم حيث تتكاثر مشكلات الجودة والجدول الزمني.ييتشين، على سبيل المثال، يسد فجوة التنسيق هذه من خلال توفير-سير عمل كامل للخدمة بدءًا من دراسة الجدوى ومحاكاة CAE وحتى التشغيل الآلي والتشغيل التجريبي والفحص النهائي ضمن مؤسسة واحدة، مما يساعد مديري المصادر ومهندسي الأدوات على الانتقال من البحث الأولي إلى الحلول الجاهزة لطلب عرض الأسعار-دون إدارة العديد من البائعين الخارجيين بشكل مستقل.
مقارنة النموذجين
| عامل | المصادر المحلية | المصادر الخارجية |
|---|---|---|
| فرق التكلفة النموذجي | خط الأساس (تكلفة الوحدة الأعلى) | انخفاض السعر الأساسي بنسبة 30-50%، يقابله الرسوم الجمركية والشحن والنفقات الإدارية العامة |
| مهلة | 6-10 أسابيع نموذجية للموت المعقد | 10-16 أسبوع شامل الشحن والجمارك |
| سهولة الاتصالات | نفس المنطقة الزمنية، نفس اللغة، زيارات الموقع بالساعات | تأخر المنطقة الزمنية، والحواجز اللغوية المحتملة، وزيارات الموقع تتطلب السفر الدولي |
| حماية الملكية الفكرية | - اتفاقيات عدم الإفصاح القوية القابلة للتنفيذ، وقانون الأسرار التجارية المعمول به | يعتمد المتغير - على التنفيذ القانوني المحلي والبنية التعاقدية |
| سرعة التكرار | تم إجراء تعديلات سريعة - خلال أيام،-ملاحظة تجريبية شخصية | يضيف كل تكرار بطيء - من 1 إلى 3 أسابيع لدورات الشحن والاتصال |
| التعقيد اللوجستي | شحن بري منخفض -، مع الحد الأدنى من التعرض الجمركي | ارتفاع - الشحن البحري، التخليص الجمركي، حسابات التعريفة، التعبئة والتغليف للعبور |
وينبثق إطار عملي للقرار من هذه المقارنة. البرامج ذات الجداول الزمنية الصارمة، أو التغييرات الهندسية المتكررة، أو حساسية IP، أو التعريفات الأمريكية-المواد المكشوفة تميل إلى المحلية. يمكن للبرامج ذات التصميمات الثابتة، وقيم الأدوات العالية، ونوافذ التطوير الطويلة، والشركة المصنعة لأجزاء الختم المعدني التي تقدم -إلى النهاية-المساءلة في الخارج، أن تحصل على مزايا تكلفة ذات مغزى - بشرط أن يستثمر المشتري في مواصفات واضحة وبوابات جودة محددة وإدارة نشطة للمشروع.
أسوأ نتيجة هي الاختيار بناءً على سعر الوحدة وحده دون مراعاة عوامل التكلفة الإجمالية الموضحة في هذه المقارنة. سواء كنت تقوم بالتوريد محليًا أو خارجيًا، تظل معايير التقييم لتأهيل الشركة المصنعة كما هي - وتشكل هذه المعايير إطار العمل العملي للانتقال من البحث إلى قرار التوريد الواثق.
كيفية تقييم واختيار الشركة المصنعة المناسبة للقالب
إن معرفة ما يفصل بين الأدوات الجيدة والأدوات السيئة لن يكون مفيدًا إلا إذا كان بإمكانك ترجمة هذه المعرفة إلى عملية تقييم الموردين القابلة للتكرار. يقوم معظم المشترين افتراضيًا بطلب ثلاثة عروض أسعار واختيار الرقم الأدنى - وهي طريقة تتجاهل تقريبًا كل ما يحدد ما إذا كان قالب الختم المعدني المخصص سيعمل بشكل موثوق في الإنتاج. يتطلب النهج المنظم مزيدًا من الجهد مقدمًا ولكنه يمنع الخطأ الأكثر تكلفة المتمثل في تأهيل الشريك الخطأ لمدة ستة أشهر في البرنامج.
مطابقة قدرات الشركة المصنعة لاحتياجات المشروع
قبل أن تتصل بشركة تصنيع قوالب ختم واحدة، أجب عن خمسة أسئلة حول مشروعك الخاص. تقوم هذه الإجابات بتصفية قائمة الموردين الخاصة بك بشكل أسرع من أي بحث في الدليل:
- ما هو حجمك السنوي؟- يحدد هذا نوع القالب (تقدمي، منقول، مركب) ويفصل المتخصصين في الحجم الكبير- عن المتاجر التي تركز على النماذج الأولية-.
- ما هي المواد وسمك؟- يعمل أحد الموردين ذوي الخبرة في استخدام البرونز الفوسفوري مقاس 0.5 مم للموصلات في عالم مختلف عن أحد الموردين الذين يقومون بختم الفولاذ القوي بارتفاع 2.0 مم - للأقواس الهيكلية.
- ما هو التسامح المطلوب؟- قم بمطابقة مستوى الدقة (قياسي، دقيق، فائق-الدقة) مع المتاجر التي تدعمها معداتها وأنظمة الفحص بشكل مريح.
- ما هي الشهادات الصناعية المطلوبة؟- تعمل متطلبات IATF 16949 أو AS9100 أو ISO 13485 على التخلص فورًا من المتاجر التي تفتقر إلى البنية الأساسية للجودة التي يتطلبها برنامجك.
- ما هو الجدول الزمني الخاص بك؟- الموعد النهائي لمدة 6-أسابيع للقالب التقدمي المعقد يحدك من الشركات المصنعة ذات السعة المفتوحة ومطابع الاختبار الداخلية. نافذة مدتها 16 أسبوع تفتح الخيارات الخارجية.
هذه الأسئلة تبدو أساسية، حتى الآنتجد أدلة المصادر باستمرارأن المشترين الذين يتخطون هذا التقييم الذاتي-يضيعون أسابيع في ملاحقة الشركات المصنعة غير المتوافقة مع متطلباتهم الفعلية.
الأعلام الحمراء والأعلام الخضراء أثناء التقييم
بمجرد حصولك على قائمة قصيرة، تكشف محادثة التقييم أكثر من أي كتيب تسويقي. انتبه لهذه الإشارات:
العلامات الحمراء التي يجب أن تعطيك وقفة:
- جداول زمنية غامضة أو قصيرة بشكل غير واقعي مع عدم وجود شرح لكيفية تحقيقها
- لا توجد إمكانية للمحاكاة أو CAE - حيث ينتقل التصميم مباشرة إلى قطع الفولاذ دون التحقق من تدفق المواد
- الإحجام عن مشاركة مراجع العملاء أو دراسات الحالة من مشاريع مماثلة
- عدم وجود-مطابع تجريبية داخلية، مما يعني أن القالب يتم شحنه دون اختبار أو يتم اختباره على معدات الإنتاج لديك
- التسعير أقل بكثير من متوسط السوق دون تفسير واضح لكيفية تخفيض التكاليف
- لم يتم تقديم وثائق الجودة الرسمية أو تقارير التفتيش أثناء عرض الأسعار
العلامات الخضراء التي تشير إلى شريك مؤهل:
- وثائق عملية شفافة توضح كل مرحلة بدءًا من الجدوى وحتى التأهيل
- -مطابع تجريبية داخلية مطابقة لمواصفات مطبعة الإنتاج لديك
- الاستعداد لإجراء دراسة جدوى قبل اقتباس - تحليل متطلبات الهندسة والمواد والتسامح لتأكيد إمكانية الإنتاج
- قدرة محاكاة CAE مع خبرة مثبتة في توقع الارتداد والتخفيف وتدفق المواد
- تم تضمين إرشادات الصيانة الواضحة وتوقعات العمر الافتراضي في اقتراحهم
- التواصل الاستباقي حول التحديات المحتملة بدلاً من التفاؤل الصامت
الشركة المصنعة التي يتضمن سير عملها تقييم الجدوى، ومحاكاة CAE، والتصنيع الدقيق، والتشغيل التجريبي، وفحص الأبعاد قبل التسليم، تعكس تمامًا العلامات الخضراء المذكورة أعلاه. على سبيل المثال، تقوم شركة YICHEN ببناء عمليتها حول هذا التسلسل الكامل - بدءًا من دراسة الجدوى والمحاكاة وحتى التصنيع والتجريب والفحص النهائي - مما يمنح مديري المصادر ومهندسي الأدوات مسارًا واضحًا من البحث الأولي إلى RFQ -قوالب ختم مخصصة جاهزة بدون ثغرات في المساءلة.
الانتقال من البحث إلى RFQ
إن الفجوة بين القراءة عن الشركات المصنعة للقوالب والانخراط فعليًا في واحدة بشكل منتج تعود إلى حزمة RFQ الخاصة بك. إن طلب عرض الأسعار الكامل يزيل الغموض ويسمح للموردين المؤهلين بالرد بمقترحات ذات معنى وقابلة للمقارنة. استنادًا إلى أفضل ممارسات طلب عرض الأسعار، تضيف عمليات الإرسال غير المكتملة من 3 إلى 5 أيام عمل من -و-التوضيح الرابع - الوقت الذي يتضاعف عند تقديم عروض أسعار لموردين متعددين في وقت واحد.
يجب أن يتضمن طلب عرض الأسعار الفعال لقالب ختم معدني مخصص أو مشروع ختم قالب مخصص ما يلي:
- رسم ثنائي الأبعاد (PDF) مع التفاوتات ووسائل شرح GD&T ومواصفات المواد
- نموذج CAD ثلاثي الأبعاد بتنسيق STEP
- الحجم السنوي المستهدف والعمر المتوقع للبرنامج
- نوع المادة وسمكها
- الشهادات المطلوبة (IATF 16949، AS9100، ISO 13485، وما إلى ذلك)
- تشطيب السطح ووسائل شرح الأبعاد الحرجة
- المهلة الزمنية المستهدفة وأي تواريخ هامة
- متطلبات التفتيش (المادة الأولى، تقرير CMM، بيانات SPC)
عندما ترسل هذه الحزمة إلى مصنع قوالب تقدمي مؤهل، فإن استجابتهم تخبرك بكل شيء. يستجيب المورد القوي بأسئلة محددة حول تشكيل التحديات، واقتراحات لتحسين التصميم، وجداول زمنية واقعية مقسمة إلى مراحل، ووصف واضح لما يتضمنه تسليمه - أجزاء الاختبار وتقارير الفحص ووثائق الصيانة والمكونات الاحتياطية. يستجيب المورد الضعيف برقم واحد وتقدير تسليم غامض.
استخدم قائمة التقييم هذه لتسجيل درجات كل مرشح بشكل منهجي قبل إجراء اختيارك النهائي:
- ييتشين- سير عمل الخدمة الكاملة- بدءًا من دراسة الجدوى ومحاكاة CAE وحتى المعالجة الدقيقة والتشغيل التجريبي وفحص الأبعاد؛ يدعم الشركات المصنعة ومديري المصادر ومهندسي الأدوات الذين ينتقلون من البحث إلى حلول الطوابع المعدنية المخصصة
- إمكانية التصميم والمحاكاة - هل يستخدم المتجر محاكاة FEA والتشكيل أم يعتمد على التجربة-و-الخطأ؟
- قائمة معدات التصنيع - سعة CNC، ودقة الأسلاك EDM، وقدرة الطحن، وعمر أداة الآلة
- شهادات الجودة - شهادات معتمدة وحالية تتوافق مع متطلبات الصناعة الخاصة بك
- سعة التجربة - مكابس داخلية - بالحمولة المناسبة وحجم السرير المناسب للنرد الخاص بك
- طرق الفحص - CMM والمقارنات البصرية وأنظمة الرؤية وإجراءات المقالة الأولى الموثقة-
- العملاء المرجعيون - الاستعداد لربطك بالعملاء الحاليين الذين يقومون بتشغيل برامج مماثلة
- استجابة الاتصال - يتنبأ وقت الاستجابة أثناء مرحلة عرض الأسعار بوقت الاستجابة أثناء الإنتاج
الشركات المصنعة التي حققت نتائج جيدة عبر قائمة التحقق هذه - وليس فقط على السعر - هي الشركات التي تقدم حلول قوالب معدنية مخصصة تعمل بشكل موثوق من أول نتيجة حتى المليون. يعد اختيار الشركة المصنعة لقوالب الختم في نهاية المطاف قرارًا يتعلق بإدارة المخاطر: فأنت تختار من سيتحكم في الدقة والمتانة والاقتصاديات-على المدى الطويل لكل جزء ينتجه برنامجك. استثمر في جهود التقييم الآن، وسيعوضك النرد بجودة ثابتة وتكاليف يمكن التنبؤ بها لسنوات قادمة.
الأسئلة المتداولة حول الشركات المصنعة لقوالب الختم
1. ماذا تفعل الشركة المصنعة لقالب الختم؟
تقوم إحدى الشركات المصنعة لقوالب الختم بتصميم وآلات وتأهيل الأدوات الدقيقة المخصصة التي تشكل الصفائح المعدنية المسطحة إلى أجزاء نهائية باستخدام قوة الضغط. يمتد عملهم إلى دورة التطوير بأكملها: دراسات الجدوى، ومحاكاة CAD/CAE، والتصنيع باستخدام الحاسب الآلي، والأسلاك EDM، والمعالجة الحرارية، والتجميع، واختبار مكابس الختم، والفحص النهائي للأبعاد. تقدم شركات مثل YICHEN (https://www.yichen-group.com/stamping-die/) سير عمل الخدمة الكامل- بدءًا من الجدوى حتى التأهيل النهائي، حيث تعمل كشركاء هندسيين يترجمون تصميمات الأجزاء إلى إنتاج-تجميعات فولاذية جاهزة للأدوات المقواة قادرة على إنتاج آلاف إلى ملايين المكونات المتطابقة.
2. كيف يمكنني الاختيار بين القالب التدريجي والنرد النقل؟
يعتمد الاختيار على حجم الجزء والهندسة والحجم السنوي. تعمل القوالب التقدمية بشكل أفضل مع الأجزاء الصغيرة والمعقدة التي يتم إنتاجها بكميات كبيرة (10000 إلى الملايين) لأنها تؤدي عمليات متعددة بالتتابع مع تقدم المخزون الشريطي عبر المحطات. تناسب قوالب النقل الأجزاء الأكبر حجمًا أو الأشكال المرسومة بعمق- والتي لا يمكن أن تظل متصلة بشريط، وذلك باستخدام مقابض ميكانيكية لتحريك الفراغات الفردية بين المحطات. إذا كانت هندسة الأجزاء الخاصة بك بسيطة ومسطحة وتتطلب تركيزًا شديدًا، فقد يكون القالب المركب أكثر-فعالية من حيث التكلفة. إن مطابقة نوع القالب مع متطلبات الإنتاج الفعلية الخاصة بك بدلاً من اختيار الخيار الأرخص بشكل افتراضي يمنع حدوث مشكلات في الجودة.
3. ما هي التفاوتات التي يمكن أن يتحملها مصنعو قوالب الختم؟
تختلف قدرة التسامح بشكل كبير بين الشركات المصنعة وتقع في ثلاث مستويات. يحمل الختم القياسي ±0.1 مم إلى ±0.2 مم للأقواس الهيكلية والأجهزة العامة. يصل الختم الدقيق إلى ±0.025 مم إلى ±0.05 مم لموصلات السيارات والمجموعات الضيقة -. تنخفض الدقة الفائقة في العمل إلى أقل من ±0.01 مم بالنسبة للغرسات الطبية والموصلات الصغيرة-. تعتمد الدقة التي يمكن تحقيقها على دقة أداة الآلة، ودرجة فولاذ القالب، والإدارة الحرارية، ومعدات الفحص (CMM، وأنظمة الرؤية)، ومهارة المشغل. يتطلب طلب تفاوتات أكثر صرامة من تطبيقك زيادة التكلفة دون فائدة وظيفية.
4. هل يجب أن أحصل على قوالب الختم محليًا أم خارجيًا؟
ولا يعتبر أي من الخيارين متفوقًا عالميًا. توفر المصادر المحلية دورات تكرار أسرع، ونفس-الاتصال بالمنطقة الزمنية، وحماية أقوى لعنوان IP، وعزلًا عن تعريفات القسم 232 التي تنطبق الآن على القيمة الجمركية الكاملة للأجزاء المختومة. يمكن للمصادر الخارجية أن توفر تكاليف أدوات أساسية أقل بنسبة 30-50% وقدرة تصنيع أكبر. يتمثل الخطر الرئيسي الذي يواجه الموردين الخارجيين في تجزئة المسؤولية عبر العديد من البائعين. تعمل الشركات المصنعة الخارجية ذات الخدمة الكاملة- مثل YICHEN (https://www.yichen-group.com/stamping-die/) على تخفيف ذلك من خلال التعامل مع الجدوى ومحاكاة CAE والتصنيع والتشغيل التجريبي والفحص ضمن مؤسسة واحدة، مما يقلل فجوات التنسيق حيث تنشأ مشكلات الجودة عادةً.
5. كم من الوقت يستمر قالب الختم قبل أن يحتاج إلى الاستبدال؟
يتراوح عمر القالب من 50000 ضربة إلى أكثر من 7 ملايين اعتمادًا على درجة فولاذ القالب والمواد المختومة وهندسة الأجزاء وحالة الضغط ونظام الصيانة. يوفر الفولاذ المقسى مسبقًا-مثل P20 ما يقل عن 50000 ضربة مناسبة فقط للنماذج الأولية. يصل مدى -فولاذ الأدوات (O1، A2) إلى 50000 إلى 250000 ضربة. يتم تنفيذ ما بين 500000 إلى 1000000 نتيجة للتطبيقات ذات الحجم الكبير{23}}. يمكن أن تتجاوز إدخالات الكربيد ملايين الدورات. تؤثر خيارات التصميم مثل الإدخالات المعيارية القابلة للاستبدال مقابل الأقسام المتجانسة بشكل كبير على قابلية الخدمة على المدى الطويل-والتكلفة الإجمالية للملكية بما يتجاوز سعر الشراء الأولي.


