


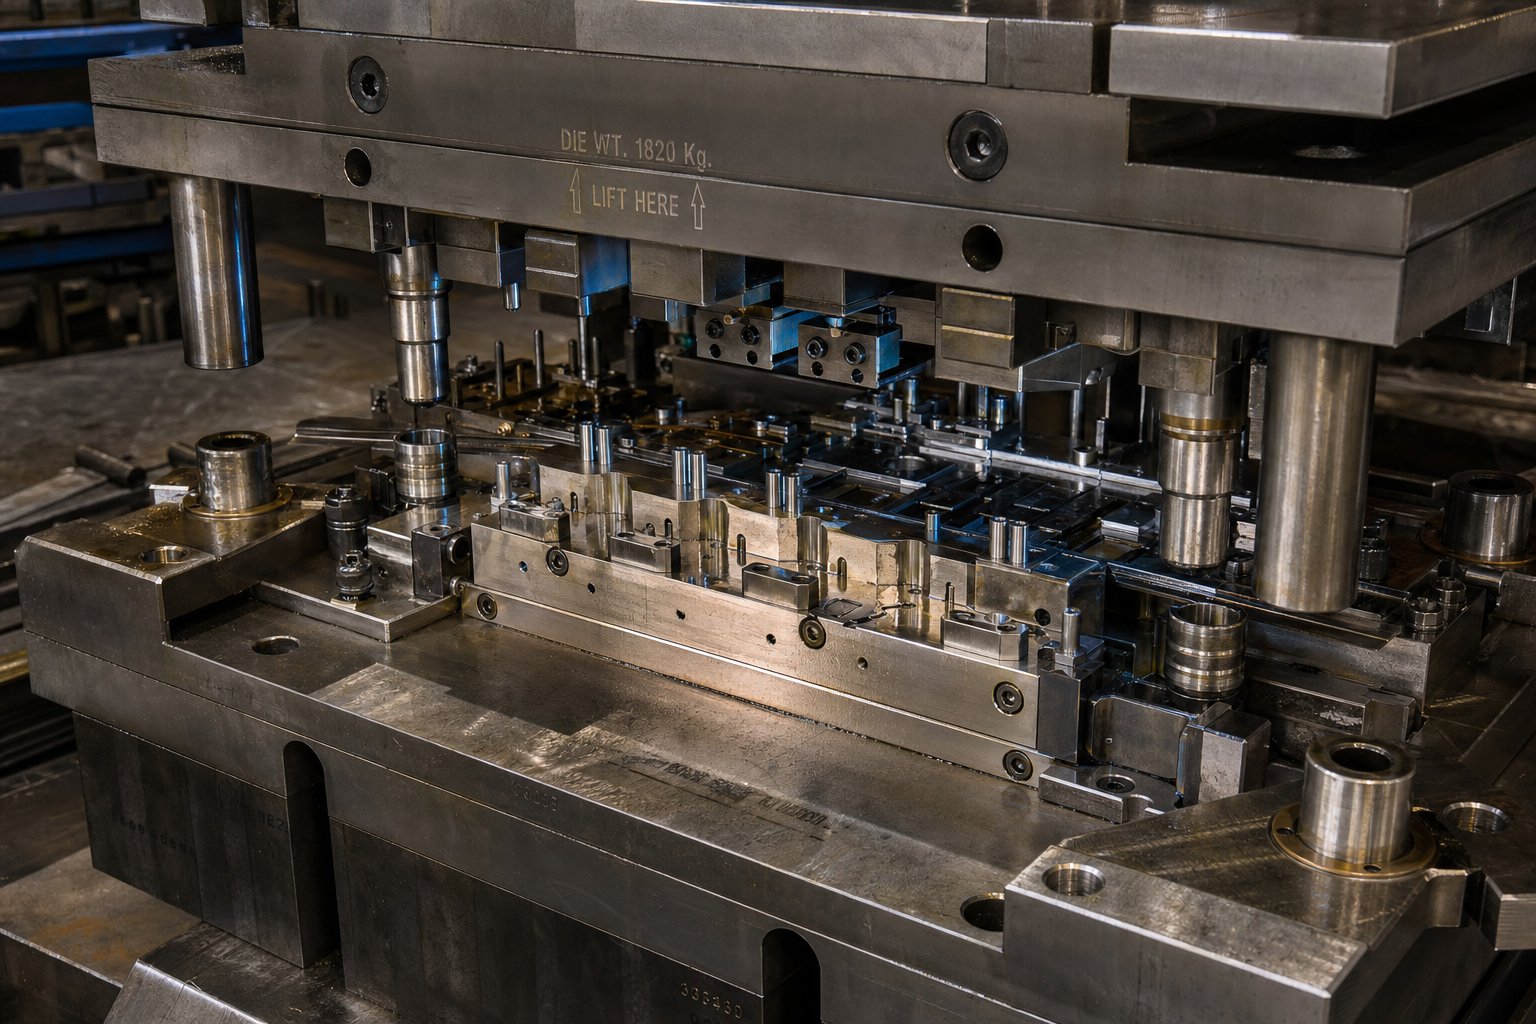
ما الذي يتضمنه تصميم قالب الختم فعليًا
تخيل أنك تأخذ لوحًا مسطحًا من الفولاذ وتحوله إلى دعامة نهائية للسيارات، أو موصل كهربائي، أو مكون هيكلي، كل ذلك في جزء من الثانية. هذا التحول هو ما يجعل تصميم قالب الختم ممكنًا. ومع ذلك، فإن المهندسين يقللون بشكل روتيني من مدى تأثير قرارات التصميم المبكرة على كل شيء، بدءًا من جودة الجزء إلى تكلفة الأدوات وحتى وقت تشغيل الإنتاج.
تصميم قالب الختم هو النظام الهندسي لإنشاء أدوات دقيقة تقطع وتشكل الصفائح المعدنية إلى الشكل المرغوب من خلال تشوه البلاستيك المتحكم فيه، باستخدام القوة من الضغط الميكانيكي أو الهيدروليكي.
تحديد تصميم قالب الختم في تشكيل المعادن
لذاما هو ختم المعدنفي جوهرها؟ قالب الختم عبارة عن أداة مصممة خصيصًا-تُصنع عادةً من الفولاذ المقوى للأدوات، والتي تطبق القوة على الصفائح المعدنية المسطحة وتعيد تشكيلها إلى الشكل الهندسي النهائي. يتم تصنيف العملية على أنها عملية تشكيل على البارد، مما يعني عدم إدخال حرارة خارجية عن عمد. الاحتكاك أثناء القطع والتشكيل يولد الحرارة، ولكن تحويل المواد يعتمد على القوة الميكانيكية وحدها.
كل اختيار تصميمي، بدءًا من الهندسة المثقوبة إلى قيم الخلوص إلى تسلسل المحطة، يحدد بشكل مباشر جودة الحافة ودقة الأبعاد وعدد الأجزاء التي يمكن إنتاجها قبل الحاجة إلى الصيانة. تشير الأبحاث في تحليل تكاليف التصنيع إلى أن أكثر من 70 بالمائة من التكلفة الإجمالية للجزء يتم حجزها أثناء قرارات التصميم المبكرة. في ختم الصفائح المعدنية، تعيش تلك القرارات داخل القالب.
لماذا تعتبر أساسيات تصميم القالب مهمة لكل جزء مختوم
إن الخطأ في الأساسيات لا يؤدي فقط إلى جزء سيء. إنها تتوالى إلى الخردة، وإعادة العمل، وتوقف الضغط، وإعادة بناء الأدوات التي تتجاوز الميزانية والجدول الزمني. المهندسون الذين يتقنون المبادئ الأساسية، واختيار نوع القالب، ومنهجية التخليص، وتسلسل المحطات، والتحكم في تدفق المواد، يتجنبون التجارب الباهظة الثمن-و-حلقات الخطأ التي تعاني منها-الأدوات المصممة.
تعمل هذه المقالة على ربط نظرية الكتاب المدرسي بمنهجية قابلة للتنفيذ. سوف تتنقل عبر إطار عمل منظم يغطي أنواع القوالب، ووظائف المكونات، ومبادئ التخليص، ومنطق القالب التدريجي، ومنع العيوب، وسير عمل المحاكاة، واختيار المواد، حيث تم تصميم كل قسم لسد الفجوات التي تتركها المراجع القياسية مفتوحة.
اختيار نوع القالب المناسب لتطبيقك
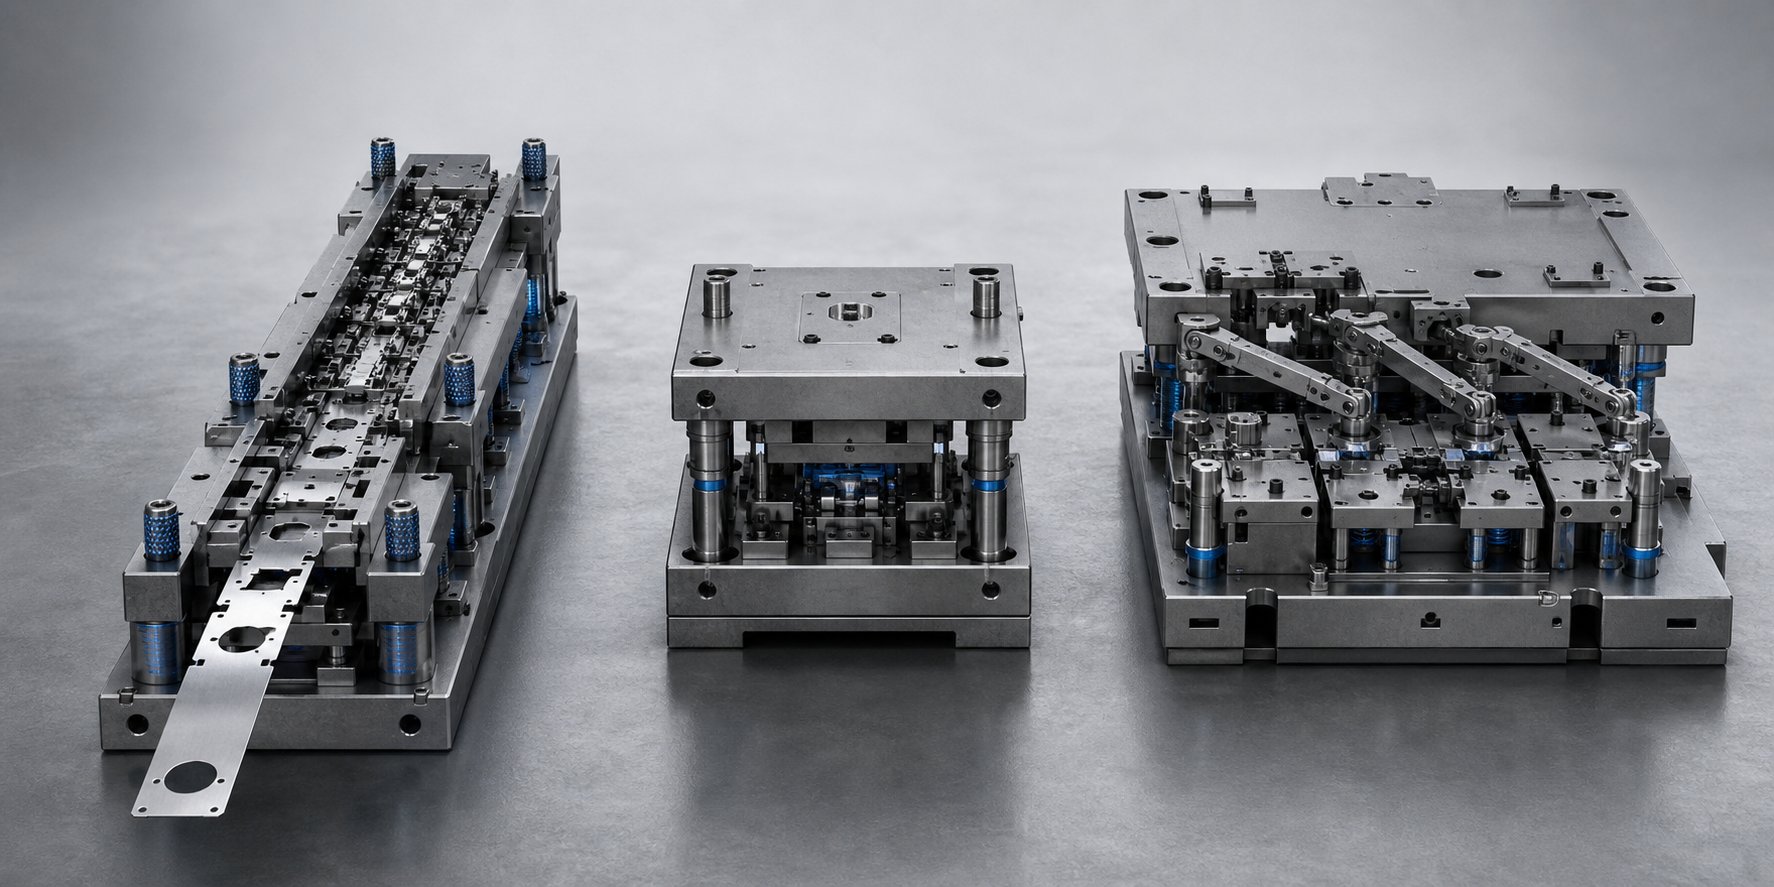
يعد اختيار نوع القالب أحد تلك القرارات التي تبدو واضحة على الورق ولكنها تحدد بهدوء ما إذا كان المشروع سيحقق أهدافه من حيث التكلفة والجودة. اختر البنية الخاطئة، فإما أن تنفق أكثر من اللازم على الأدوات لجزء بسيط أو تكافح من أجل تحمل التفاوتات مع قالب لم يتم تصميمه أبدًا ليناسب هندستك. تهيمن ثلاثة أنواع أساسية من قوالب الختم على أرضيات الإنتاج: التقدمية، والمركبة، والنقل. كل واحد منهم يحل مشكلة هندسية مختلفة، وفهم أين يتفوقون يمنع هذا النوع من عدم التطابق الذي يعيد المشاريع إلى لوحة الرسم.
قوالب تقدمية -لإنتاج مستمر بكميات كبيرة
قالب ختم تقدميهو في الأساس خط إنتاج مصغر موجود داخل أداة واحدة. يتم تغذية ملف من الصفائح المعدنية في القالب كشريط مستمر، مما يؤدي إلى تقدم خطوة ثابتة مع كل ضربة ضغط. تقوم كل محطة على طول الشريط بعملية مميزة، حيث يتم ثقب ثقب تجريبي، وثقب ميزة، وإحراز ملف تعريف، وثني الحافة، حتى ينفصل الجزء النهائي في المحطة النهائية. كل ضربة تنتج مكونًا مكتملًا.
يوفر أسلوب التغذية المستمر هذا إنتاجية استثنائية. يمكن أن تصل سرعات الضغط إلى عدة مئات من الضربات في الدقيقة، ولأن الشريط يظل متصلاً طوال الوقت، فلا يلزم التعامل اليدوي بين العمليات. وتمثل المقايضة استثمارًا أعلى في الأدوات الأولية ومرونة محدودة لتغييرات التصميم بمجرد إنشاء القالب. تتألق القوالب التقدمية عندما تبرر أحجام الإنتاج هذا الاستثمار، عادةً في مئات الآلاف إلى ملايين الأجزاء، وعندما تكون هندسة الأجزاء صغيرة إلى متوسطة الحجم مع ميزات متعددة يمكن تسلسلها عبر المحطات.
قوالب مركبة للأجزاء المسطحة ذات التسامح-الضيقة
عندما يكون الجزء الخاص بك مسطحًا نسبيًا ويتطلب تركيزًا استثنائيًا أو دقة موضعية بين الميزات، فإن القالب المركب هو أداة الدقة للمهمة. على عكس القوالب التقدمية التي تعمل من خلال محطات متسلسلة، يقوم القالب المركب بإجراء عمليتي قطع أو أكثر في وقت واحد في ضربة ضغط واحدة في محطة واحدة. مثال كلاسيكي: إفراغ المظهر الجانبي الخارجي وثقب ثقب داخلي في نفس اللحظة.
نظرًا لأن جميع عمليات القطع تتم في إغلاق واحد، فإن الدقة الموضعية النسبية بين الخطوط الداخلية والخارجية تكون متفوقة بطبيعتها. يستفيد أيضًا التسطيح الجزئي نظرًا لعدم وجود تشوه تراكمي من عمليات نقل المحطات المتعددة. فكر في الحشيات والغسالات الدقيقة ومكونات الأجهزة وأقراص التصفيح. القيد هو أن القوالب المركبة تتعامل مع عمليات القطع فقط. لا يمكنهم ثني أو رسم المواد، مما يقيدهم في ملفات تعريف ثنائية الأبعاد. تقل تكاليف الأدوات عن القوالب التقدمية، مما يجعلها مناسبة تمامًا لأحجام الإنتاج الصغيرة والمتوسطة حيث تفوق الدقة سرعة الإنتاجية.
قوالب نقل للهندسة المرسومة الكبيرة أو العميقة
تكون بعض الأجزاء ببساطة كبيرة جدًا أو تتطلب الكثير من التشكيل-ثلاثي الأبعاد لتظل متصلة بشريط ناقل. يحل ختم النقل هذه المشكلة عن طريق فصل الفراغات الفردية عن الملف في المحطة الأولى، ثم نقل كل فراغ ميكانيكيًا بين محطات التشكيل اللاحقة باستخدام أذرع آلية أو قضبان نقل. تعمل كل محطة بشكل مستقل، مما يعني أنه يمكن إعادة وضع الجزء أو تدويره أو حتى قلبه بين العمليات.
هذا الاستقلال عن الهندسة الشريطية يجعل قوالب النقل هي الاختيار الأمثل لقوالب ختم السيارات مثل ألواح الجسم، وأحواض الزيت، والأقواس الهيكلية التي تتطلب سحبًا عميقًا أو تشكيلًا مكانيًا معقدًا. تستخدم أنظمة النقل أيضًا مادة أقل لكل جزء نظرًا لعدم وجود شريط حامل يربط قطع العمل، مما يقلل تكاليف الخردة على المكونات كثيفة المواد-. تعتبر المقايضة نظامًا أكثر تعقيدًا بشكل عام، وغالبًا ما يتضمن ضغطات متعددة في خط منسق، مع سرعات دورة أبطأ بشكل عام من العمليات التقدمية عالية السرعة.
إطار مقارنة نوع القالب
| معايير | يموت التقدمي | يموت مركب | نقل يموت |
|---|---|---|---|
| تعقيد الجزء | أجزاء متعددة-مميزة بالانحناءات والأشكال والقطع | ملامح مسطحة مع دقة موضعية ضيقة | هندسة ثلاثية الأبعاد كبيرة أو عميقة-مرسومة |
| حجم الإنتاج | عالية إلى عالية جدًا-(100 ألف إلى الملايين) | منخفض إلى متوسط (1 ألف إلى 100 ألف) | متوسطة إلى عالية (10 آلاف إلى الملايين) |
| القدرة على التسامح | جيد، مدفوعًا بالدقة التجريبية ودقة القالب | تركيز ممتاز والتسطيح | جيد، يعتمد على تمركز النقل |
| تكلفة الأدوات | ارتفاع الاستثمار الأولي | معتدل | عالية (يموت بالإضافة إلى آلية النقل) |
| استخدام المواد | معتدل (يصبح الشريط الحامل خردة) | عالية لمحات بسيطة | عالي (لا يلزم وجود شريط ناقل) |
| سرعة الدورة | سريع جدًا (مئات SPM) | معتدل | معتدل (أبطأ من التقدمي) |
| التطبيقات المثالية | الموصلات الكهربائية، والأقواس، والمشابك، وقطع غيار السيارات الصغيرة | غسالات، وحشيات، وتصفيحات، وأقراص الأدوات | ألواح الجسم وأوعية الزيت والمكونات الهيكلية وبراميل الأجهزة |
إن نوع قالب الختم الصحيح لا يعد إجابة عالمية أبدًا. إنه ينبثق من تقاطع هندسة الجزء الخاص بك، وتوقعات الحجم، ومتطلبات التسامح الخاصة بك. يؤدي التحديد بشكل صحيح في هذه المرحلة إلى وضع الأساس لكل ما يلي: حجم المكونات، وحسابات التخليص، ومنطق المحطة-بواسطة-المحطة الذي يحول الشريط الخام إلى أجزاء نهائية.
مكونات القالب الأساسية وكيفية عملها معًا
يمنحك اختيار نوع القالب الهندسة المعمارية. لكن الهندسة المعمارية دون فهم مكونات قوالب الختم الفردية تشبه اختيار نمط البناء دون معرفة ما تفعله الأعمدة والعوارض والمفاصل فعليًا. إذن ما هي القوالب المصنوعة من الناحية الوظيفية؟ كل قالب ختم معدني عبارة عن مجموعة من العناصر المترابطة، يؤدي كل منها دورًا محددًا في قطع المواد أو تشكيلها أو التحكم فيها أو الحفاظ على المحاذاة. عندما يفشل أحد المكونات أو يتم تحديده بشكل سيئ، يعاني النظام بأكمله.
مجموعة الأحذية العلوية والسفلية
تشكل أحذية القالب العمود الفقري الهيكلي للأداة. يتم تركيب الحذاء السفلي على سرير الضغط، بينما يتم تثبيت الحذاء العلوي على مكبس الضغط، مما يخلق إطارًا صلبًا يدعم كل المكونات الأخرى تحت حمل هائل. فيما بينها، تضمن مسامير التوجيه والبطانات محاذاة النصفين العلوي والسفلي بدقة قابلة للتكرار، غالبًا في حدود تفاوتات تبلغ 0.0001 بوصة. يوجد خياران شائعان: -مسامير مستقيمة من نوع الاحتكاك للتطبيقات الأساسية، ومسامير توجيه محامل كروية- تنزلق على محامل قفصية من أجل فصل أكثر سلاسة وعمر خدمة أطول.
تضيف كتل الكعب طبقة أخرى من الثبات. يتم تركيبها على طول جوانب مجموعة القالب، فهي تمتص الدفع الجانبي المتولد أثناء عمليات التشكيل وتمنع القالب العلوي من التحرك جانبيًا تحت الحمل. تشكل الأحذية ودبابيس التوجيه وكتل الكعب معًا نظام محاذاة يحافظ على تسجيل اللكمات-إلى-القالب بشكل متسق عبر الملايين من ضربات الضغط.
لكمة ويموت كتلة العلاقات
إذا كانت أحذية القالب هي الهيكل العظمي، فإن اللكمات وكتل القالب هي الأيدي التي تقوم بالعمل الفعلي لعمليات التثقيب والختم. المثقاب هو العنصر الذكري، وعادةً ما يتم تركيبه في القالب العلوي. تحدد هندسة المقدمة، سواء كانت مستديرة أو مستطيلة أو مربعة أو مخصصة-، شكل القطع أو الشكل المفروض على الصفائح المعدنية. أثناء قيام المكبس بدفع المثقاب إلى الأسفل، فإنه يدخل إلى تجويف التزاوج في كتلة القالب الموجودة بالأسفل.
توفر كتلة القالب النظير الأنثوي، وفجوة الخلوص بين كتلة القالب والقالب هي ما يسمح بحدوث فصل المواد أو التشوه المتحكم فيه. وهذه الفجوة ليست اعتباطية. لقد تم تصميمه على أساس نوع المادة وسمكها، ويؤثر بشكل مباشر على جودة الحافة، وتكوين الأزيز، وتآكل الأداة. أزرار القالب، الإدخالات القابلة للاستبدال التي تبطن فتحات قالب القالب، تعكس ملف تعريف الثقب وعادةً ما يتم إزاحتها بشكل أكبر قليلاً لإنشاء خلوص القطع اللازم.
المتعريات والرافعات والأنظمة التجريبية
سيكون قطع وتشكيل المكونات عديم الفائدة دون التحكم الدقيق في المواد. بعد أن تخترق اللكمة الصفيحة أو تشكلها، يؤدي الاسترداد المرن إلى إمساك المعدن بالثقب بإحكام. تعمل ألواح التجريد المحملة بزنبرك- على حل هذه المشكلة من خلال تطبيق قوة عكسية أثناء الشوط العلوي، مما يؤدي إلى دفع الشريط بشكل نظيف بعيدًا عن المثقاب بينما يتم أيضًا تثبيت المادة بشكل مسطح أثناء شوط القطع لمنع الالتواء.
بين المحطات في القالب التدريجي، يقوم الرافعون برفع الشريط قليلاً فوق سطح القالب. يؤدي ذلك إلى تقليل الاحتكاك أثناء التغذية، ويمنع الشريط من التمزق بميزات القالب السفلي، ويضمن التقدم السلس عند الدرجة الصحيحة. الطيارون، دبابيس دقيقة صغيرة تدخل في فتحات مثقوبة مسبقًا-في الشريط، وتتعامل مع المحطة-إلى-تسجيل المحطة. يقومون بسحب الشريط إلى محاذاة دقيقة قبل كل ضغطة، مع الحفاظ على الميزة-لتحديد-دقة الميزة عبر التقدم بأكمله.
ختم مكونات القالب حسب الوظيفة
- مكونات القطع:اللكمات، وأزرار القالب، وإدراج التقطيع، وتقليم الفولاذ
- مكونات التشكيل:ثني اللكمات، وإدراج الرسم، وكتل العملات، وتفاصيل النقش
- مكونات معالجة المواد:لوحات متجرد، رافعات المخزون، قضبان التغذية، مزالق الخردة، نقوش البزاقة
- مكونات المحاذاة:دبابيس التوجيه، البطانات التوجيهية، كتل الكعب، الطيارين، دبابيس الوتد
تعتمد كل مجموعة وظيفية على المجموعات الأخرى. تحافظ مكونات المحاذاة على قطع وتشكيل العناصر في السجل. تضمن مكونات معالجة المواد وضع الشريط بشكل صحيح قبل حدوث القطع وتطهيره بشكل صحيح بعد ذلك. عندما يقوم المهندسون بتصميم هذه الأنظمة كوحدة متكاملة بدلاً من أجزاء معزولة، تكون النتيجة هي قالب يعمل بسرعة موثوقة، ويتحمل فترات الإنتاج الطويلة، ويبسط الصيانة عندما تحتاج المكونات المتآكلة إلى الاستبدال.
إن فهم كيفية تفاعل هذه العناصر يكشف أيضًا عن مصدر المشاكل. قد ترجع مشكلة النتوء إلى زر القالب المهترئ، ولكن من الممكن أن تنجم بنفس السهولة عن دبوس التوجيه الذي أدى إلى زيادة اللعب، مما أدى إلى إزاحة المثقاب عن المركز-. يعتمد هذا النوع من التفكير في السبب الجذري- على معرفة مدى تأثير الخلوص بين كتلة التثقيب والقالب على القطع، وهو بالضبط المكان الذي تبدأ فيه الطبقة التالية من منطق التصميم.
مبادئ إزالة القوالب والتحكم في الأزيز
يمكن القول إن الخلوص هو المعلمة الوحيدة الأكثر سوء الفهم في عملية القالب بأكملها. غالبًا ما يحفظ المهندسون رقمًا افتراضيًا، ويطبقونه عالميًا، ثم يتساءلون عن سبب احتواء صفائحهم المعدنية المختومة على حواف غير متناسقة أو سبب تآكل اللكمات قبل الأوان. الحقيقة هي أن إزالة اللكمة-إلى-القالب ليست قيمة ثابتة. إنها علاقة محسوبة تتغير مع كل مادة، وكل سمك، وكل متطلبات الجودة.
كيف يؤثر التخليص على جودة القطع وعمر القالب
عندما تنزل اللكمة إلى فتحة القالب، لا تنفصل الصفائح المعدنية بشكل نظيف في حدث واحد. تتشكل حافة القطع في مناطق مختلفة، تتأثر كل منها بمقدار الخلوص الموجود بين حواف القطع المثقوبة والقالب. ستلاحظ أربع مناطق مميزة على أي حافة مقطوعة: التمرير (حيث يتم سحب المادة إلى القطع)، ومنطقة القص (شريط أملس مصقول)، ومنطقة الكسر (سطح كسر أكثر خشونة)، واللدغ (شفة رفيعة مرتفعة عند الحافة السفلية).
يعمل الخلوص المناسب على محاذاة مستويات الكسر الناشئة من حافة الثقب وحافة القالب بحيث تلتقي بشكل نظيف داخل سمك المادة. عندما تكون الخلوص ضيقًا للغاية، فإن مستويات الكسر هذه تفتقد بعضها البعض، مما يؤدي إلى حدوث قص ثانوي يزيد بشكل كبير من قوة القطع ويسرع من تآكل التثقيب. عندما يكون الخلوص كبيرًا جدًا، فإن المادة تتمزق بدلاً من المقصات، مما يؤدي إلى نتوءات ثقيلة ومنطقة كسر خشنة وضعف التحكم في الأبعاد في الجزء النهائي.
وبعيدًا عن جودة الحافة، يؤثر الخلوص بشكل مباشر على طول عمر الأدوات. تُظهر الأبحاث التي أجريت على إجهاد أدوات التثقيب أن زيادة الخلوص من القيم التقليدية نحو 11-20% من سماكة المادة يمكن أن تقلل بشكل كبير من الضغط على مكونات التثقيب أثناء الثقب، مما يؤدي إلى إطالة العمر التشغيلي دون التضحية بحالة الحافة المقبولة للعديد من التطبيقات.
اختيار الخلوص حسب نوع المادة وسمكها
يتم التعبير عن الخلوص دائمًا كنسبة مئوية من سمك المادة لكل جانب. وهذا يعني الفجوة الموجودة على كل جانب من جوانب الثقب بالنسبة لمقاييس فتح القالب بما يتناسب مع مدى سماكة قطعة العمل الخاصة بك. يؤدي الخلوص بنسبة 10% لكل-جانب على مخزون 1.0 مم إلى فجوة قدرها 0.1 مم على كل جانب من جوانب المثقاب.
ما الذي يحدد تلك النسبة؟ ليونة المواد والصلابة. مواد أكثر ليونة وأكثر ليونة مثل مقص الألمنيوم بقوة أقل ويمكنها تحمل الخلوصات الأكثر إحكامًا. المواد الأكثر صلابة مثل الفولاذ عالي القوة- تقاوم التشوه بقوة أكبر، وتتطلب فجوات أكبر للسماح لمناطق الكسر بالانتشار بشكل صحيح دون تحميل الأدوات بشكل زائد.
هنا يقع العديد من المهندسين في مشكلة: فهم يسحبون رقمًا واحدًا من الذاكرة ويطبقونه على جميع قوالب ختم الصفائح المعدنية الخاصة بهم. من الناحية العملية، حتى داخل نفس القالب التدريجي، قد تتطلب الثقوب المختلفة نسبًا مختلفة للخلوص اعتمادًا على هندسة الميزة ومتطلبات التسامح وعمر الأداة المتوقع. احرص دائمًا على الرجوع إلى مخططات التخليص المحددة للمواد-من كتيبات الأدوات أو البيانات الهندسية لموردك بدلاً من الاعتماد على افتراضي عام.
التحكم في اتجاه الأزيز في تخطيط القالب
كل قطع في عملية الختم ينتج نتوءًا على جانب واحد من المادة. في عملية الختم الدقيق بالقالب، لا يحاول المهندسون فقط تقليل ارتفاع الأزيز. إنها توجه بشكل استراتيجي أي وجه من الأجزاء يحمل النتوءات بناءً على المتطلبات الوظيفية والعمليات النهائية.
يتشكل اللدغ دائمًا على جانب المادة المقابلة لمدخل الثقب. إذا دخلت المثقاب من الأعلى، ظهر النتوء على الوجه السفلي. وهذا يعني أنه يتم التحكم في اتجاه الأزيز من خلال تحديد ما إذا كان سيتم قطع الميزة من الأعلى أو الأسفل في مخطط القالب. بالنسبة للأجزاء التي ستخضع للثني لاحقًا، يقوم المهندسون بتوجيه نتوءات نحو الجزء الداخلي من نصف قطر الانحناء لمنع التشقق عند الحافة. بالنسبة لأسطح التجميع أو الوجوه التجميلية، يتم توجيه النتوءات بعيدًا عن الجانب الحرج.
في القوالب التقدمية، تصبح إدارة اتجاه النتوء أكثر تعقيدًا لأن المحطات المتعددة تقطع الميزات من اتجاهات مختلفة. ويضمن التخطيط الدقيق لتخطيط الشريط وصول جميع النتوءات إلى الجانب المقبول من الجزء النهائي.
إرشادات التخليص حسب فئة المادة
| فئة المواد | نطاق الخلوص النسبي (% لكل جانب) | خصائص الحافة | الاعتبار الرئيسي |
|---|---|---|---|
| الألومنيوم (ناعم) | 10-15% | منطقة انقلاب أكبر، شريط قص أملس، الحد الأدنى من الكسر | خطر مزعج؛ قد تحتاج اللكمات المغلفة |
| فولاذ معتدل / فولاذ-منخفض الكربون | 10-12% | قص متوازن-إلى-نسبة الكسر، نتوء معتدل | الأكثر تسامحا؛ المواد الأساسية القياسية |
| الفولاذ المقاوم للصدأ | 12-16% | العمل-حافة صلبة، وميل أعلى للثقب | زيادة قوة القطع. مراقبة ارتداء لكمة عن كثب |
| فولاذ عالي القوة-(HSLA، AHSS) | 18-20%+ | منطقة الكسر المهيمنة، الحد الأدنى من شريط القص، احتمالية حدوث تشققات دقيقة | يتطلب تصميمًا قويًا للثقب وفحصًا متكررًا |
تمثل هذه النطاقات نقاط بداية عامة مستمدة من بيانات هندسة الأدوات المنشورة. يجب التحقق من صحة التخليص الفعلي وفقًا لشهادة المواد المحددة وأهداف حجم الإنتاج ومعايير الجودة المقبولة. حالة الأدوات مهمة أيضًا. مع تآكل المثاقب، تزداد نسبة الخلوص الفعال، لذلك يجب أن تأخذ قيمة الإعداد الأولي في الاعتبار التآكل المتوقع خلال فترة الصيانة.
قرارات التخليص لا توجد بمعزل عن غيرها. وهي تتفاعل مع كل معلمات التصميم الأخرى، وخاصة كيفية تسلسل العمليات عبر المحطات. قد تتسبب قيمة الخلوص التي تنتج حواف مقبولة بمعزل عن غيرها في تشويه الشريط أو التسجيل الخاطئ عند دمجها مع عمليات التشكيل المجاورة، وهذا هو بالضبط السبب الذي يجعل منطق تسلسل المحطة يستحق منهجًا منضبطًا خاصًا به.
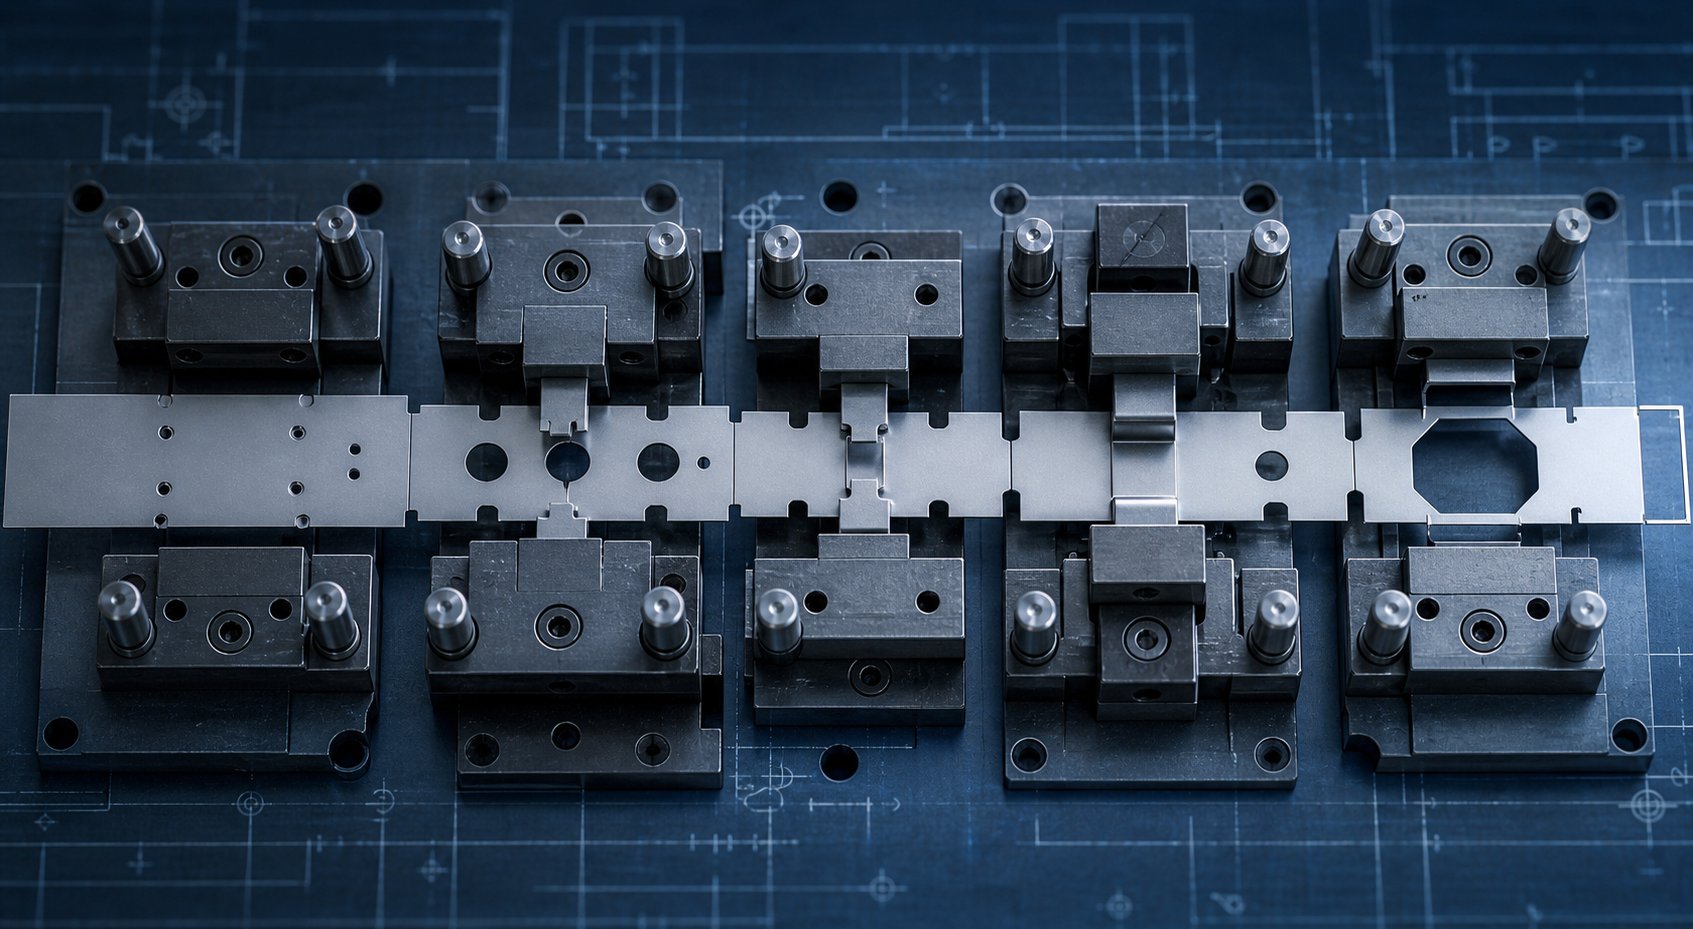
منطق تسلسل محطة القالب التقدمية
يمكن أن يحتوي النرد التدريجي على عشر أو عشرين أو حتى أكثر من محطة، ومع ذلك لا يوجد شيء عشوائي في الترتيب الذي تظهر به العمليات. تتبع عملية الختم منطقًا هندسيًا صارمًا حيث تعتمد كل محطة على ما قبلها وتقيد المحطات التي تليها. إن الحصول على التسلسل الخاطئ ليس إزعاجًا بسيطًا. إنه يشوه الميزات، ويسحب الشرائط من السجل، ويولد خردة تأكل في النتيجة النهائية الخاصة بك. هذا هو المكان الذي يفصل فيه تصميم الختم بين مهندسي الأدوات ذوي الخبرة وأولئك الذين ما زالوا يتعلمون بالطريقة الصعبة.
تحديد تسلسل العمليات وعدد المحطات
عند التخطيط لأدوات المرحلة الخاصة بقالب تقدمي جديد، فإن السؤال الأول ليس "ما هي العمليات التي أحتاجها؟" بل بالأحرى "ما الذي يجب أن يحدث أولاً لدعم كل شيء آخر؟" تبدأ الإجابة دائمًا بتحديد المسندات. يتم ثقب الثقوب التجريبية في المحطة الأولى لأنها تعمل كمرجع موضعي لكل عملية لاحقة. بحسب المعمولقواعد تصنيع القالب التقدميةيجب دائمًا إجراء عمليات الثقب للثقوب التجريبية في المحطة الأولى لضمان دقة التسجيل طوال تقدم الشريط.
ميزات شريط الناقل تأتي بعد ذلك. هذه هي الوصلات الهيكلية التي تحمل قطعة العمل فعليًا من محطة إلى أخرى. بدون إنشاء حامل قوي مبكرًا، يفتقر الشريط إلى الصلابة اللازمة للتغذية بدقة تحت قوى الضغط. عادة ما تتبع عمليات الإحراز التي تحدد هندسة الناقل مباشرة بعد التجربة.
ومن هنا، يتدفق مبدأ التسلسل العام على النحو التالي: قص الملامح المسطحة أولًا، والشكل ثانيًا، والفارغ أخيرًا. يحدث الثقب والتحز بينما لا تزال المادة مسطحة لأن الثقوب التي يتم ثقبها في الأسطح المشكلة بالفعل-تشوه بشكل غير متوقع. تتقدم عمليات التشكيل من الأقل خطورة إلى الأكثر خطورة، مما يمنح المادة مسارًا متحكمًا فيه من الهندسة المسطحة إلى الهندسة النهائية. غالبًا ما يتم إجراء النقش، إذا كان موجودًا، مبكرًا لمنع تشوه الميزات الأخرى. تتم عملية التقطيع، وهي العملية التي تفصل الجزء النهائي عن شريط الناقل، دائمًا في المحطة النهائية حيث لم يعد من الممكن فهرسة الجزء بمجرد تحريره.
يبدو بسيطا؟ ويكمن التحدي في أن الأجزاء الحقيقية تحتوي على العشرات من الميزات ذات العلاقات الهندسية المعقدة. يحدد البحث في منهجيات التسلسل الآلي نوعين أساسيين من القيود التي تحكم الترتيب: قيود الأسبقية، التي تنص على أن عمليات معينة يجب أن تحدث قبل عمليات أخرى بناءً على قواعد قابلية التصنيع، وقيود المجاورة، التي تمنع ختم الميزات القريبة جدًا من بعضها البعض في نفس المحطة لتجنب إنشاء أقسام ضعيفة في فولاذ القالب.
موازنة القوى عبر المحطات
تخيل قالبًا تقدميًا حيث تتجمع جميع عمليات الثقب الثقيلة على جانب واحد وتركز جميع أحمال التشكيل على الجانب الآخر. ماذا يحدث؟ يميل مكبس الضغط بشكل مجهري تحت تلك اللحظة غير المتوازنة، وينحرف القالب بشكل غير متماثل، ويسير الشريط جانبيًا. والنتيجة هي التسجيل الخاطئ الذي يتفاقم مع كل ضربة.
يعد موازنة القوى عبر تخطيط الشريط جانبًا بالغ الأهمية ولكن غالبًا ما يتم تجاهله في ختم تصميم الأدوات. يحقق المهندسون ذلك من خلال عدة تقنيات. تقوم القطع المذهلة بتوزيع قوى القص بشكل أكثر توازناً عبر عرض القالب وعلى طول اتجاه التغذية. بدلاً من عمل جميع الثقوب في محطة واحدة، فإن تقسيمها عبر محطتين متجاورتين يؤدي إلى خفض حمل القطع اللحظي إلى النصف وتقليل الصدمة على المكبس.
تخدم المحطات الخاملة، وهي المواضع التي لا يحدث فيها قطع أو تشكيل، غرضًا مزدوجًا. إنها توفر مساحة مادية بين العمليات التي تولد قوى متعارضة، وتعطي الشريط الحامل فرصة للاستقرار قبل حدث التشوه التالي. في القوالب ذات أحمال التشكيل الكبيرة، تمنع المحطات الخاملة أيضًا عملية واحدة من سحب المواد بعيدًا عن المحطة المجاورة.أبحاث تصميم التسلسل المستندة إلى FEA-يوضح أن توزيعات الضغط وتصلب العمل تنتقل من كل مرحلة إلى أخرى، مما يعني أن ملف تعريف القوة في المحطات اللاحقة يعتمد على ما حدث عند المنبع. يعد عزم الدوران غير المتوازن بين نصفي القالب التدريجي سببًا موثقًا لسوء تسجيل الشريط والتآكل المتسارع.
تحسين تخطيط الشريط واستخدام المواد
لا يحدث تسلسل المحطة بمعزل عن هندسة الشريط. يتفاعل عرض الشريط، ودرجة التغذية، وتصميم الحز الالتفافي مع كيفية ترتيب العمليات، ويحددون بشكل جماعي استخدام المواد، والنسبة المئوية للملف الذي تم شراؤه والذي يصبح أجزاء نهائية بدلاً من هيكل عظمي خردة.
يتم تعيين عرض الشريط من خلال البعد الأكبر للجزء المتعامد مع اتجاه التغذية، بالإضافة إلى عرض الناقل على كل جانب، بالإضافة إلى هامش لتخليص التغذية داخل أدلة المخزون. يتم تحديد خطوة التغذية، وهي المسافة التي يتقدم بها الشريط مع كل ضربة ضغط، بواسطة أبعاد الجزء في اتجاه التغذية بالإضافة إلى الحد الأدنى من الشبكة المطلوبة بين المحطات لتحقيق السلامة الهيكلية.
الشقوق الالتفافية هي الميزات التي يستخدمها المهندسون للتحكم في تقدم الشريط والتحقق من تقدم التغذية الصحيح. يأتون في نوعين. الشقوق الالتفافية الإيجابية هي علامات تبويب تبرز للخارج من حافة الشريط ويتم اكتشافها بواسطة مستشعر أو إصبع ميكانيكي مع تقدم الشريط. الشقوق الالتفافية السلبية في قوالب ختم الصفائح المعدنية عبارة عن قواطع على طول حافة الشريط تخدم نفس غرض الفهرسة ولكنها تزيل المواد بدلاً من ترك علامة تبويب بارزة. يعتمد الاختيار بين الحز الالتفافي الموجب والسالب على عرض الشريط المتوفر، واعتبارات التعامل مع الخردة، وما إذا كانت الحز تتداخل مع العمليات المجاورة.
يتطلب تحسين إنتاجية المواد التكرار بين اتجاه الجزء وترتيب التداخل وعدد المحطات. إن تدوير الجزء داخل الشريط، أو تداخل جزأين في اتجاهات متعارضة، أو تشغيل أجزاء متعددة عبر عرض الشريط، كلها إستراتيجيات تقلل من النسبة المئوية لهيكل الخردة. ومع ذلك، فإن كل تعديل على التداخل يغذي منطق التسلسل لأنه يغير العمليات التي يمكنها مشاركة المحطة وكيفية توزيع القوات.
تخطيط تخطيط المحطة: إطار القرار المتسلسل
عندما يجلس المهندس للتخطيط لتخطيط شريط القالب التقدمي الجديد، تتبع القرارات تسلسلًا منضبطًا. يؤدي تخطي الخطوات أو إعادة ترتيبها دائمًا إلى حدوث تعارضات تتطلب إعادة تصميم باهظة الثمن.
- تحليل هندسة الجزء النهائي وتحديد جميع عمليات الختم المطلوبة (الثقب، الإحراز، التشكيل، الرسم، التقطيع).
- قيود أسبقية الخريطة: تحديد العمليات التي يجب أن تسبق العمليات الأخرى بناءً على تدفق المواد ومتطلبات مسند الإسناد وقواعد قابلية التصنيع.
- قيود مجاورة الخريطة: تحديد العمليات التي لا يمكنها مشاركة المحطة بسبب قيود القرب أو مخاوف بشأن قوة الأدوات.
- إنشاء فتحات تجريبية وهندسة الشريط الحامل في المحطات الأولى لإنشاء نظام تسجيل وتغذية مستقر.
- تسلسل عمليات القطع على المواد المسطحة قبل عمليات التشكيل، وترتيب الأشكال من التشوه الأقل إلى الأكثر خطورة.
- موازنة القطع وتشكيل الأحمال عبر المحطات، وإدخال المحطات الخاملة عند الحاجة لإدارة توزيع القوة واستقرار الشريط.
- تحديد عرض الشريط ودرجة التغذية واتجاه الجزء لتحقيق أقصى استفادة من المواد مع احترام متطلبات تباعد المحطات.
- تصميم هندسة الشق الالتفافي (إيجابي أو سلبي) للتحقق من التغذية والتحكم في تقدم الشريط.
- قم بإجراء عملية التقطيع أو القطع في المحطة النهائية لفصل الجزء المكتمل عن الناقل.
- تحقق من صحة التسلسل الكامل مقابل توازن القوة، وصلابة الشريط، ومكدس التسامح-، مع التكرار حسب الحاجة.
إطار العمل هذا ليس تمرينًا-تمريرًا واحدًا. يعد تصميم تخطيط الشريط تكراريًا بطبيعته، ويتوقع المهندسون ذوو الخبرة التنقل بين مفاهيم متعددة قبل الوصول إلى الحل الأكثر كفاءة وقوة. والنتيجة عبارة عن نظام أدوات ختم يعمل بسرعة موثوقة، ويحافظ على التسامح عبر عملية الإنتاج الكاملة، ويقلل من هدر المواد، وهي ثلاث نتائج ترجع مباشرة إلى المنطق المضمن في قرارات التسلسل الأولى تلك.
يحدد تسلسل المحطة ما يحدث وبأي ترتيب. ولكن حتى القالب المتسلسل تمامًا سوف ينتج عنه أجزاء معيبة إذا كانت الهندسة نفسها تنتهك حدود تكوين المادة. الحد الأدنى لتباعد الميزات، ونصف قطر الانحناء، ونسب عمق السحب، وتعويض الزنبرك، كلها تفرض قيودها الخاصة على ما يمكن أن يحققه القالب بنجاح، والقيود التي تنتمي بشكل مباشر إلى مجال التصميم لقابلية التصنيع.
تصميم لقابلية التصنيع ومنع العيوب
سيستمر القالب المتسلسل تمامًا مع الخلوصات المثالية في إنتاج الخردة إذا كانت هندسة الجزء نفسها تحارب الحدود المادية للمادة. هذا هو المكان الذي يعبر فيه تصميم الختم المعدني من هندسة الأدوات إلى منطقة تصميم المنتج. يجب أن تحترم كل ميزة في الجزء المعدني المختوم، وكل ثقب، وانحناء، وشفة، وسحب، قدرة المادة على التدفق والتمدد والتعافي. إنتهك هذه الحدود وسيصبح القالب مولدًا للعيوب بغض النظر عن مدى جودة تصنيعه.
الحد الأدنى من قواعد الميزات للهندسة القابلة للختم
فكر في هذه القواعد باعتبارها حدودًا فيزيائية-تفصل الجزء القابل للختم عن قائمة الرغبات. إنهم ليسوا تعسفيين. إنها تعكس ما يمكن أن تتحمله المواد والأدوات فعليًا دون فشل سابق لأوانه.
تتضمن القاعدة الأولى المسافة بين الثقب-وال-الحافة. عندما يكون الثقب المثقوب قريبًا جدًا من حافة الجزء أو أي ميزة أخرى، فإن الشبكة الضيقة بينهما تفتقر إلى القوة الهيكلية لمقاومة التشوه أثناء التشكيل. المبدأ العام هو أن شبكة المادة بين ميزتين، أو بين الميزة والحافة، يجب أن تكون على الأقل 1.0 إلى 2.0 ضعف سمك المادة. انزل إلى ما دون هذا الحد وسترى مشكلات في التشويه أو التشقق أو الانزلاق.
نصف قطر الانحناء يتبع منطقًا مشابهًا. يجب أن يصل نصف قطر الانحناء الداخلي إلى 1.0 إلى 1.5 مرة من سماكة المادة أو يتجاوزها، اعتمادًا على السبيكة واتجاه الانحناء بالنسبة لاتجاه الحبوب. نصف قطر أضيق من هذا يركز الضغط على الألياف الخارجية للانحناء حتى تتشقق المادة. يختلف الحد الأدنى الدقيق بشكل كبير عبر المواد، لذا قم دائمًا بالرجوع إلى ورقة بيانات مورد المواد الخاصة بك بدلاً من تطبيق قيمة عالمية واحدة.
تحدد نسب الرسم الحد الأقصى لمدى العمق الذي يمكنك من خلاله سحب كوب أو صدفة من مساحة فارغة في عملية واحدة. تجاوز النسبة والمادة تضعف بعد نقطة فشلها. تتطلب الأجزاء العميقة عادةً مراحل سحب متعددة مع التلدين المتوسط أو مسارات تدفق المواد التي يتم التحكم فيها بعناية. هذه ليست أرقام تحفظها مرة واحدة. إنها تتغير مع كل مجموعة من المواد والمزاج والسمك التي سيواجهها القالب الخاص بك.
نصيحة أخرى لتصميم الختم والتي استوعبها المهندسون ذوو الخبرة مبكرًا: يجب أن تحمل جميع الزوايا الداخلية للشقوق أو القواطع نصف قطر لا يقل عن 0.5 مرة من سمك المادة. تعمل الزوايا الداخلية الحادة على إنشاء أدوات رفع الضغط في كل من الجزء وفولاذ القالب، مما يؤدي إلى تسريع فشل الكلال في كليهما.
منع التجاعيد والانقسام والارتداد من خلال التصميم
تمثل ثلاثة عيوب غالبية عمليات الختم المرفوضة في جميع أنحاء العالم، ويعود كل منها مباشرة إلى معلمة تصميم قالب محددة تم تجاهلها أو حسابها بشكل خاطئ.
التجاعيديظهر عندما تتدفق المادة إلى تجويف مع قدر ضئيل جدًا من ضبط النفس. تخيل أنك تدفع ورقة على طاولة على شكل كوب. بدون وجود شيء يبقي الحواف لأسفل، تلتف المادة الزائدة في طيات. في قالب الختم، تسمح قوة الحامل الفارغة غير الكافية لمادة الحافة بالضغط بدلاً من التمدد، مما يؤدي إلى ظهور التجاعيد في الأجزاء المسحوبة. يشتمل الإجراء المضاد لتصميم القالب على خرزات سحب، وحواف مرتفعة يتم تشكيلها على سطح الرابط، مما يزيد الاحتكاك محليًا ويتحكم في مدى سرعة تغذية المادة في تجويف السحب. إن ضبط ضغط الحامل الفارغ وهندسة الخرزات يمنح المهندسين تحكمًا دقيقًا في أنماط تدفق المواد.
تقسيمهو وضع الفشل المعاكس. حيث أن التجاعيد تعني تدفق كمية كبيرة جدًا من المواد بحرية كبيرة، فإن الانقسام يعني وجود كمية قليلة جدًا من المواد المتاحة للتشوه المطلوب. إن عمق السحب المفرط بالنسبة للحجم الفارغ، أو نصف قطر الثقب الحاد، أو التشحيم غير الكافي، كلها عوامل تؤدي إلى ترقق موضعي حتى تنكسر المادة. يتضمن إصلاح التصميم زيادة نصف قطر مقدمة الثقب، أو إعادة توزيع تدفق المواد من خلال وضع الخرزة، أو كسر سحب عميق واحد إلى مراحل تقدمية متعددة تسمح للمادة بإعادة توزيع الضغط بشكل متزايد.
سبرينغباكربما يكون هذا هو العيب الأكثر إحباطًا لأنه أمر لا مفر منه إلى حد ما. كل مكون ختم معدني يخضع للثني سوف يستعيد جزئيًا إلى حالته المسطحة الأصلية بمجرد فتح المكبس. يتم تحفيز هذا الاسترداد المرن من خلال قوة خضوع المادة: حيث تعود المواد ذات القوة الأعلى- بقوة أكبر. يموت المصممون للتعويض عن طريقالإفراط في الانحناءالجزء الذي يقع خارج الزاوية المستهدفة بحيث ينقله الارتداد إلى الموضع النهائي الصحيح. تشمل الاستراتيجيات الأخرى صياغة منطقة الانحناء لإنتاج المادة محليًا بما يتجاوز حدها المرن، أو توسيع زاوية القالب، أو استخدام نصف قطر ثقب أصغر لزيادة الضغط البلاستيكي في منطقة الانحناء.
Tolerance Stack-أعلى وGD&T Accommodation
قد يمر جزء معدني واحد مختوم عبر خمس أو عشر محطات تشكيل أو أكثر. تقدم كل محطة قدرًا صغيرًا من الاختلافات في الأبعاد، وهذه الاختلافات مركبة. قد يكون التحول بمقدار 0.05 ملم في المحطة الثالثة مقبولاً بشكل منفصل، ولكن عندما يتم تكديسه مع تحولات مماثلة في المحطتين الخامسة والثامنة، فإن موقع الميزة النهائي ينحرف عن المواصفات.
هذا هو المكانمبادئ GD&Tأصبح ضروريًا لتصميم القالب، وليس فقط تصميم الأجزاء. من خلال تحديد ميزات الأجزاء المتعلقة بمسندات الإسناد الوظيفية بدلاً من تسلسل الأبعاد من ميزة إلى أخرى، يقوم المصممون بكسر سلسلة مكدس التسامح. تضمن عناصر التحكم في الموضع المشار إليها في الإطار المرجعي لمسند الإسناد أن يكون تسامح كل ميزة مستقلاً وليس تراكميًا، مما يبسط بشكل كبير كلاً من تصميم القالب وفحصه.
من الناحية العملية، يخصص مصممو القوالب تفاوتات أكثر صرامة لمحطات التشكيل التي تنتج ميزات مرجعية وتسمح بتفاوتات أوسع قليلاً في العمليات الأقل أهمية. يعكس هذا كيفية فحص الجزء النهائي وتجميعه: تحدد أسطح المسند الجزء في مجموعة التزاوج الخاصة به، لذلك تحتاج تلك الأسطح إلى أعلى دقة في التشكيل. يمكن للميزات الثانوية التي تشير إلى تلك المسندات أن تمتص المزيد من التباين دون التأثير على الوظيفة.
تعمل حلقة التغذية الراجعة في كلا الاتجاهين. توضح وسائل شرح GD&T على رسم الجزء النهائي مدى إحكام بناء وصيانة كل محطة قالب. على العكس من ذلك، يجب أن تحدد القدرة الواقعية لعملية الختم ما هي التفاوتات التي يحددها مصمم المنتج. عندما يتواصل هذان الجانبان مبكرًا، تكون النتيجة قطعة معدنية مختومة قابلة للتصنيع وصحيحة وظيفيًا دون تكلفة مفرطة للأدوات.
العيوب الشائعة: الأسباب الجذرية والإجراءات التصحيحية
- التجاعيد:يحدث بسبب عدم كفاية ضغط الحامل الفارغ أو تدفق المواد غير المقيد إلى تجويف القالب. الإجراء التصحيحي: إضافة أو ضبط خرزات السحب، وزيادة قوة الحامل الفارغ، وإعادة تصميم هندسة سطح الرابط.
- الانقسام / التمزيق:يحدث بسبب عمق السحب المفرط، أو نصف قطر الثقب الضيق، أو إجهاد المواد الذي يتجاوز حدود الليونة. الإجراء التصحيحي: زيادة نصف قطر مقدمة الثقب، وإضافة مراحل السحب، وتحسين الشكل الفارغ، وتحسين التشحيم.
- سبرينغباك:يحدث بسبب الاسترداد المرن بعد التشكيل، خاصة في المواد-عالية القوة. الإجراء التصحيحي: ثني زاوية القالب بشكل زائد، وعمل منطقة الانحناء، واستخدام نصف قطر ثقب أصغر لزيادة تشوه البلاستيك.
- التشقق عند الانحناءات:يحدث بسبب نصف قطر الانحناء تحت الحد الأدنى للمادة، أو الانحناء الموازي لاتجاه الحبوب. الإجراء التصحيحي: زيادة نصف قطر الانحناء إلى 1.0T على الأقل، وإعادة توجيه الجزء لينحني بشكل عمودي على الحبوب.
- نتوءات المفرطة:يرجع السبب إلى تآكل حواف القطع أو التثقيب غير الصحيح-إلى-خلوص القالب. الإجراء التصحيحي: شحذ الأدوات أو إعادة طحنها، وإعادة حساب الخلوص وضبطه وفقًا لمواصفات المواد.
- التشويه/التزييف:ناجمة عن تخفيف الضغط غير المتساوي أو قوى التشكيل غير المتوازنة عبر الجزء. الإجراء التصحيحي: إضافة أضلاع أو خرزات تقوية، ودمج-محطات إعادة الضرب أو التسطيح.
- الانحراف الموضعي عبر المحطات:ناتج عن تراكم التسامح-من خلال عمليات التشكيل المتسلسلة. الإجراء التصحيحي: تحديد المسندات الوظيفية باستخدام GD&T، وتخصيص تفاوت أكثر صرامة لمحطات تشكيل المسند -، والتحقق من صحة التحليل الإحصائي للتسامح.
يمكن الوقاية من كل من هذه العيوب عندما يحترم التصميم الحدود المادية ويعوض القالب عن السلوكيات الجسدية المعروفة. القاسم المشترك هو أن الوقاية تحدث على الشاشة، في مرحلة التصميم، وليس على قاعة الصحافة أثناء الاختبار. الأمر الذي يثير سؤالاً عمليًا: كيف يمكن للمهندسين التحقق من صحة كل هذه العوامل قبل قطع الفولاذ؟ تكمن الإجابة في مسارات عمل المحاكاة التي تتيح لك اختبار تدفق المواد والتنبؤ بالارتداد وتحديد مناطق الفشل افتراضيًا، وذلك قبل وقت طويل من تشكيل مكون القالب الأول.
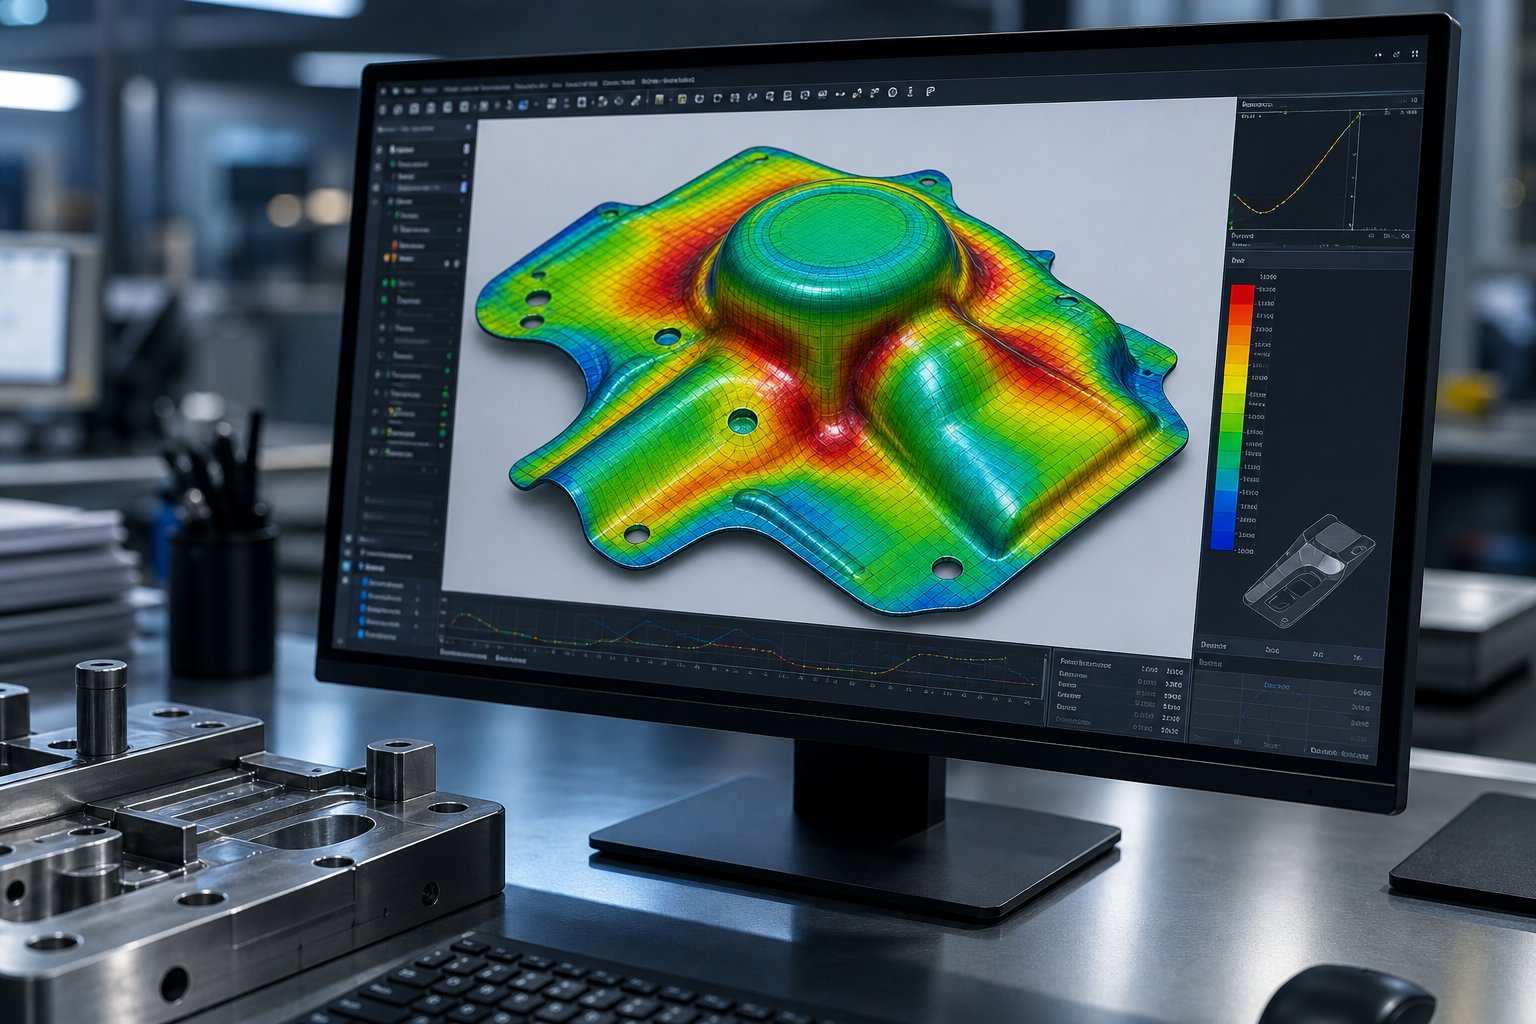
المحاكاة-سير عمل تصميم القالب الموجه
أداة القطع الفولاذية باهظة الثمن. إن إعادة صياغتها لأن التجربة كشفت عن وجود خلل في تصميم قالب الختم المعدني الخاص بك يعد أكثر تكلفة بكثير. لقد حولت تقنية الختم الحديثة نقطة اكتشاف الفشل من قاعة الصحافة إلى شاشة الكمبيوتر، حيث تكلف التكرارات دقائق بدلاً من أسابيع. لا تحل عمليات سير العمل المعتمدة على المحاكاة- محل الحكم الهندسي. إنها تعمل على تضخيمها من خلال السماح لك باختبار الأفكار وكسر الأجزاء الافتراضية وتحسين المعلمات قبل تشكيل كتلة واحدة من D2.
معايير نمذجة CAD لمكونات القالب
يبدأ كل سير عمل لتصميم القالب باستخدام CAD حدودي ثلاثي الأبعاد. أنت لا ترسم الأشكال فقط. أنت تقوم ببناء نموذج رقمي مقيد بالكامل حيث يتم تغيير معلمة واحدة، على سبيل المثال، نصف قطر الأنف المثقب، ويتم نشره تلقائيًا من خلال الميزات المرتبطة مثل جيوب التخليص، وفتحات متجرد، وتجويف كتلة القالب المتزاوجة. يتيح هذا النهج المعياري التكرار السريع أثناء مراجعات التصميم دون تحرير العشرات من الأبعاد التابعة يدويًا.
وبعيدًا عن إنشاء الأشكال الهندسية، يعمل التصميم بمساعدة الكمبيوتر كحكم للتداخل. يحدد الكشف الآلي عن الصدام الاصطدامات بين المكونات المتحركة قبل حدوثها في الفضاء المادي: رافع يصطدم بكمة تشكيل في المركز الميت السفلي، طيار يفسد جيب متجرد أثناء التراجع. تعمل محاكاة الحركة على مستوى التجميع - على التحقق من صحة الغلاف الحركي الكامل لكل مكون خلال دورة السكتة الدماغية الخاصة به. بمجرد تجميد التصميم، يؤدي إنشاء الرسم الآلي إلى إنتاج-مطبوعات تفصيلية جاهزة للتصنيع وجداول قائمة مكونات الصنف وطرق عرض التجميع مباشرةً من النموذج الرئيسي ثلاثي الأبعاد، مما يؤدي إلى التخلص من أخطاء النسخ بين التصميم والإنشاء.
محاكاة FEA للتشكيل والتنبؤ بـ Springback
حيث يتعامل CAD مع هندسة الأدوات، يتعامل تحليل العناصر المحدودة مع سلوك المواد.محاكاة تشكيل الصفائح المعدنيةيكرر رقميًا ما يحدث للفارغ عندما يلامس اللكمات، ويتدفق فوق خرزات السحب، ويمتد إلى تجاويف القالب. يقوم البرنامج بدمج المادة الفارغة في آلاف العناصر، ويعين خصائص المواد (قوة الخضوع، ومنحنيات تصلب الإجهاد-، وقيم تباين الخواص)، ويحسب التشوه في ظل ظروف العملية المحددة.
يكشف الإخراج بالضبط أين ستحدث المشاكل. تسلط خرائط التخفيف الضوء على المناطق التي تقترب من حدود كسر المواد. تشير مؤشرات الضغط إلى المناطق المعرضة للتجاعيد. تُظهر مخططات الانفعال المرسومة مقابل تشكيل منحنيات الحد مدى قرب كل منطقة من الفشل. بالنسبة للمهندسين الذين يعملون مع أنواع الفولاذ أو سبائك الألومنيوم المتقدمة عالية القوة-، تعتبر هذه التنبؤات بالغة الأهمية لأن هذه المواد تظهر مقادير ارتكازية عالية تجعل تحقيق دقة الأبعاد تحديًا مستمرًا.
تنبؤ Springback هو المكان الذي تقدم فيه المحاكاة بعضًا من أعظم قيمتها لبرامج أدوات ختم المعادن. يتتبع الحل توزيع الضغط خلال تسلسل التشكيل بأكمله ويحسب مقدار الاسترداد المرن الذي سيحدث بمجرد فتح المكبس. يقوم المهندسون بعد ذلك بتطبيق أسطح القالب المعوضة، مما يؤدي إلى الإفراط في الانحناء أو إعادة تشكيل هندسة الأدوات بحيث يجلب Springback الجزء إلى شكله النهائي المقصود. يمكن أيضًا أتمتة هذا التعويض داخل البرنامج، مما يؤدي إلى إنشاء أسطح أدوات معدلة جاهزة لبرمجة CAM.
من التحقق الافتراضي إلى الاختبار البدني
المحاكاة لا تلغي الاختبار الجسدي. إنه يقلل بشكل كبير من عدد حلقات الاختبار التي تحتاجها.بحث من فراونهوفر IWUيوضح أن دمج نماذج السلوك المرنة لكل من القالب وآلة الضغط في المحاكاة ينتج عنه أنماط اكتشاف افتراضية تتطابق بشكل وثيق مع نتائج العالم الحقيقي{{0}، مما يمكّن المهندسين من تصحيح أسطح القالب أثناء مرحلة التصميم بدلاً من إعادة العمل اليدوي المكلف على أرض المصنع.
القوة الحقيقية تظهر في حلقة ردود الفعل. نتائج التجارب الفيزيائية، وزوايا الزنبرك المقاسة، وتوزيعات التخفيف الفعلية، ومواقع التجاعيد الملحوظة، تتغذى على نموذج المحاكاة كبيانات التحقق من الصحة. عندما تتطابق التوقعات مع الواقع، تنمو الثقة. وحيثما تباعدت، تتم إعادة معايرة النموذج: تعديل معاملات الاحتكاك، وتحسين منحنيات المواد، وتصحيح شروط الحدود. على مدار المشروعات المتعاقبة، يبني هذا التحسين التكراري بيئة محاكاة تزداد دقة توقعاتها بشكل متزايد بالنسبة لمعدات الطباعة والمواد وطرق إنشاء القوالب الخاصة بك.
عادةً ما يؤدي تصميم القالب المعتمد على المحاكاة إلى تقليل تكرارات التجارب الفعلية بنسبة 50% أو أكثر، مما يؤدي إلى ضغط الجداول الزمنية للتطوير من أشهر إلى أسابيع وتحويل -حل المشكلات-الضغطية الباهظة الثمن إلى تحسين افتراضي-منخفض التكلفة.
تمثل هذه الحلقة المادية-إلى-الحلقة المادية أحدث التطورات في منهجية تصميم القالب. ولكن حتى أكثر المحاكاة تطورًا لا يمكنها التعويض عن الأدوات التي تتآكل قبل الأوان أو تفشل تحت أحمال الإنتاج. تحدد اختيارات المواد التي تم إجراؤها للثقب وكتل القالب ومكونات التآكل ما إذا كان التصميم الذي تم التحقق من صحته يحقق بالفعل العمر الافتراضي المتوقع له على أرضية الطباعة، وهو القرار الذي يتوقف على مطابقة خصائص فولاذ الأداة مع متطلبات الإنتاج المحددة الخاصة بك.
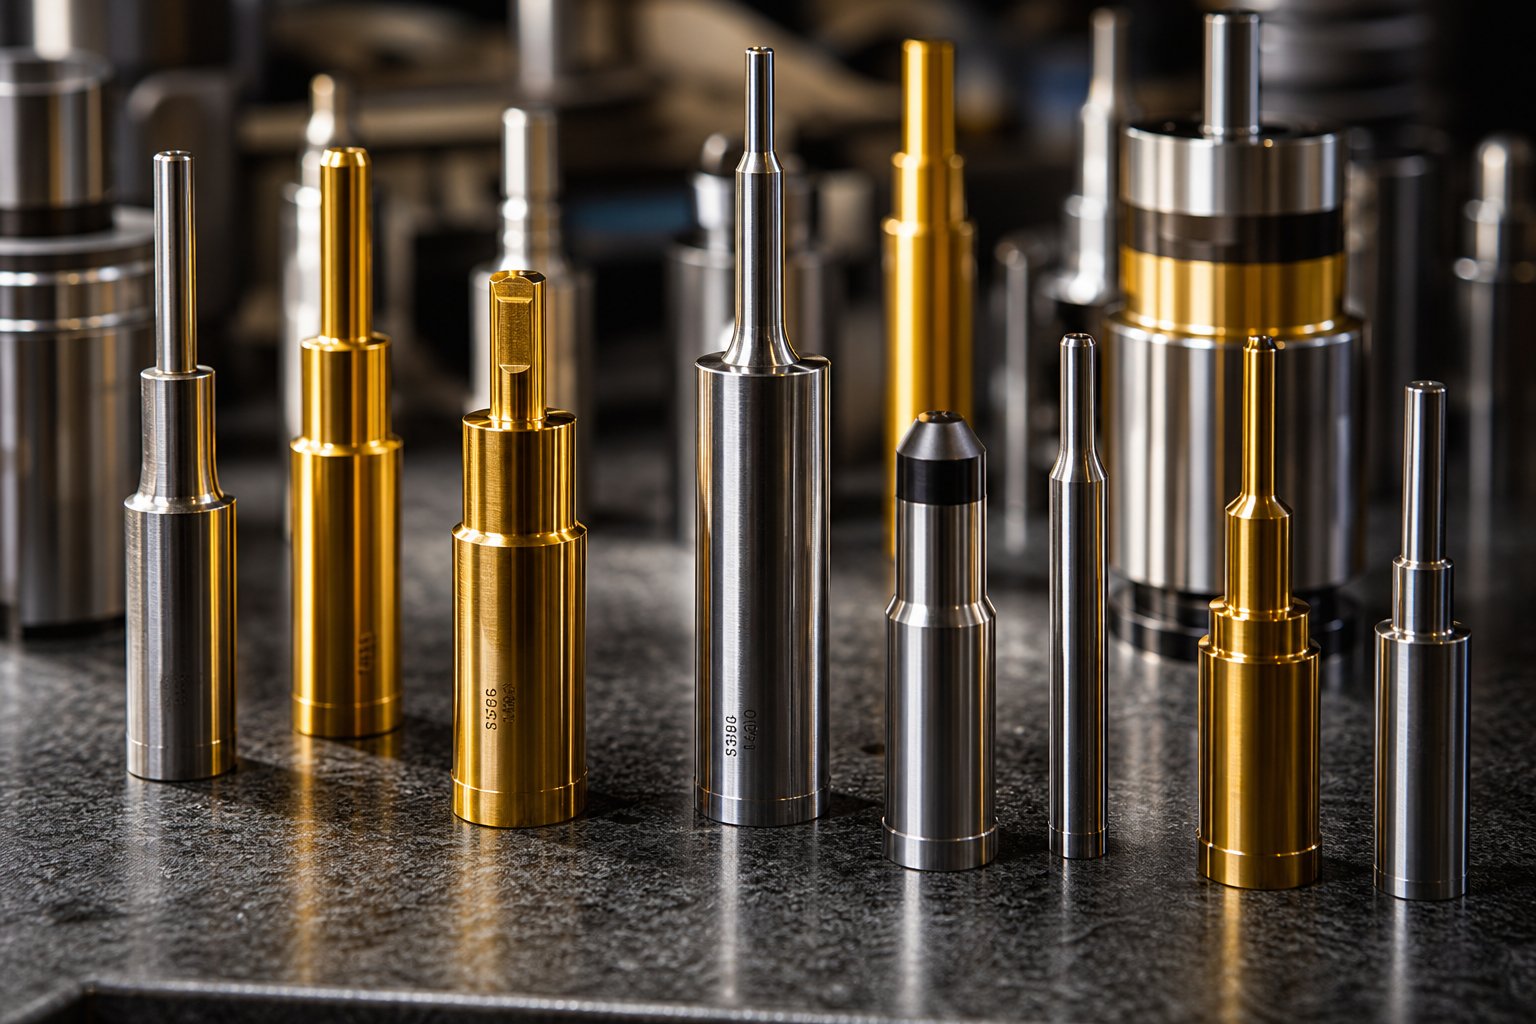
اختيار المواد واستراتيجيات الطلاء
تنبأت المحاكاة الخاصة بك بـ 500000 نتيجة قبل الصيانة. تم تحسين تخطيط الشريط الخاص بك، ويتم طلب الموافقات، ويكون تسلسل المحطة مضادًا للرصاص. ومع ذلك، يفشل القالب عند 80000 ضربة لأن مادة التثقيب لا يمكنها التعامل مع التحميل المتكرر للصدمات للفولاذ المختوم عالي القوة-. اختيار المواد هو المكان الذي تلتقي فيه نية التصميم بالواقع المادي، والخطأ في ذلك ينفي كل عملية تحسين استثمرت فيها.
التحدي الأساسي في قوالب ختم الفولاذ هو أنه لا توجد مادة واحدة تتفوق في كل شيء. مقاومة التآكل، والمتانة، وقوة الضغط تجذب اتجاهات متنافسة. إن الدرجة التي تحمل حافة حادة لملايين التخفيضات سوف تتحطم تحت تأثير شديد. إن الدرجة القوية بما يكفي لامتصاص أحمال الصدمات سوف تتلاشى بسرعة في الظروف الكاشطة. وتتمثل مهمة المهندس في تحديد وضع الفشل الذي سيظهر أولاً في كل تطبيق محدد، ثم تحديد الدرجة التي تقاوم تلك الآلية السائدة.
درجات فولاذية للأدوات من أجل اللكمات وكتل القالب وأجزاء التآكل
تغطي أربع عائلات من الصلب للأدوات الغالبية العظمى من تطبيقات قوالب الختم المعدني. يحتل كل منها مكانة أداء متميزة يحددها محتوى الكربيد وتكوين السبائك واستجابة المعالجة الحرارية.
إيسي D2هو الخيار الافتراضي عندما يحد التآكل الكاشطة أو اللاصقة من عمر الأداة. ينتج محتواه العالي من الكروم والكربون بنية كربيد كثيفة تسمح لحواف القطع بالاحتفاظ بالهندسة على مدار فترات الإنتاج الطويلة. سوف تجد D2 في عمليات التقطيع والثقب لتطبيقات قوالب ختم السيارات ذات الحجم الكبير- حيث تتحكم حدة الحافة بشكل مباشر في ارتفاع المثقاب وجودة الجزء. القيد هو الهشاشة: بمجرد ظهور التقطيع أو التشقق أثناء التشغيل، لم تعد D2 هي الإجابة الصحيحة.
إيسي A2يتم التدخل عندما لا يكون هناك وضع فشل واحد يهيمن بشكل واضح. إنها توفر مزيجًا متوازنًا من مقاومة التآكل والمتانة، مما يجعلها مناسبة لمحطات القالب التقدمية حيث تتعرض اللكمات للتآكل والتأثير المعتدل في نفس الوقت. بالنسبة لأحجام الإنتاج التي تقل عن 100000 جزء أو تطبيقات الحالة- المختلطة، يوفر A2 حلاً وسطًا اقتصاديًا بدون مخاطر الهشاشة التي تواجهها D2.
إيسي S7هو ممتص الصدمات لعائلة الأدوات الفولاذية. عندما تشتمل محطات القالب الخاصة بك على -ختم صفائح فولاذية ثقيلة أو عمليات ثقب ذات حمولة عالية-، فإن ضغوط الصدمات المتكررة ستؤدي إلى كسر درجات الكربيد الأعلى- قبل أن يصبح التآكل مشكلة على الإطلاق. تمتص صلابة S7 الفائقة التأثير الدوري الذي قد يسبب تشققًا في D2 أو الدرجات المركزة على التآكل المشابهة. إنه يستبدل بعض الاحتفاظ بالحافة من أجل القدرة على البقاء على قيد الحياة معاقبة الأحمال الميكانيكية بعد السكتة الدماغية.
إيسي إم2تحتل تقاطع مقاومة التآكل وقوة الضغط. بالمقارنة مع D2، فهو يوفر مقاومة أفضل لتشوه البلاستيك تحت الحمل. بالمقارنة مع S7، فهو يحافظ على مقاومة أعلى للتآكل. يتم تطبيق M2 بشكل شائع على اللكمات التي يجب أن تحافظ على هندسة الحافة ودقة الأبعاد تحت ضغط ضغط مستمر، وهو سيناريو نموذجي في الثقب الدقيق للمواد السميكة أو العالية القوة.
الطلاءات السطحية وإدراج الكربيد لإطالة عمر القالب
عندما يصل فولاذ الأداة الأساسية إلى سقف الأداء، تعمل هندسة السطح على إطالة عمر القالب بشكل أكبر. هناك تقنيتان أساسيتان تؤديان هذا الدور في الختم: طبقات الطلاء الرقيقة-وحشوات الكربيد الصلبة.
طلاءات PVD(ترسيب البخار الفيزيائي) يتم تطبيق طبقات رقيقة من مركبات شديدة الصلابة، يبلغ سمكها عادة 2-5 ميكرون، عند درجات حرارة منخفضة نسبيًا تبلغ حوالي 500 درجة مئوية. نظرًا لأن العملية تتم بشكل بارد، فإنها تحافظ على حواف القطع الحادة الضرورية للثقب الدقيق في قالب ختم معدني. تعمل طبقات الطلاء PVD مثل TiN وTiCN وAlTiN على تقليل الاحتكاك ومقاومة تآكل المواد اللاصقة والحفاظ على ضغط الضغط في طبقة الطلاء مما يضيف صلابة ضد التقطيع في العمليات المتقطعة.
طلاءات الأمراض القلبية الوعائية(ترسيب البخار الكيميائي) يتم بناء طبقات أكثر سمكًا، 5-20 ميكرون، من خلال تفاعلات كيميائية ذات درجات حرارة عالية. والنتيجة هي مقاومة فائقة للحرارة والالتصاق، ولكن العملية تدور قليلاً حول حواف القطع وتترك الطلاء تحت ضغط الشد. بالنسبة لتطبيقات الختم، تعمل CVD بشكل أفضل على تشكيل المكونات حيث يكون تراكم الحرارة الناتج عن التلامس المستمر للمواد هو آلية التحلل الأساسية بدلاً من حدة الحافة.
إدراجات كربيدتمثل النهج الأكثر عدوانية لارتداء المقاومة. يمكن لأدوات كربيد التنجستن الصلبة إطالة عمر القالب بنسبة 500-1000% مقارنة بفولاذ الأدوات التقليدية في التطبيقات التي تتضمن مواد عمل كاشطة أو أحجام إنتاج كبيرة. المقايضة هي الهشاشة: تقتصر إدخالات الكربيد على العمليات ذات التأثير المنخفض مثل التقطيع الدقيق والرسم الضحل حيث يكون تحميل الصدمات في حده الأدنى.
قرار إعادة الطحن مقابل المعطف
وهنا تكمن أهمية التفكير في التكلفة-والفائدة. يمكن إعادة طحن اللكمات الفولاذية غير المطلية عدة مرات عندما تكون الحواف باهتة، مما يؤدي إلى استعادة الأداء بتكلفة منخفضة نسبيًا لكل دورة. تعمل الأدوات المطلية لفترة أطول بين عمليات إعادة الطحن ولكنها تكلف أكثر مقدمًا، كما تعمل بعض الطلاءات على تعقيد عملية إعادة الطحن-و-إعادة الطلاء. يعتمد القرار على رياضيات الإنتاج الخاصة بك:
- انخفاض مستوى-الحجم أو تشغيل النموذج الأولي:عادةً ما يكون المسار A2 أو D2 غير المطلي مع إعادة الطحن الدوري هو المسار الأكثر فعالية من حيث التكلفة-.
- إنتاج عالي الحجم-:تعمل الثقوب المطلية بـ PVD- على تقليل تكرار التغيير، كما أن وقت التشغيل الممتد بين أحداث الصيانة غالبًا ما يعوض استثمار الطلاء من خلال تقليل وقت التوقف عن العمل.
- المواد الكاشطة (الفولاذ المقاوم للصدأ، HSLA):تدخلات الكربيد أو الطلاءات-الثقيلة تدفع تكاليفها بسرعة عندما تتحلل الأدوات غير المطلية خلال آلاف الضربات بدلاً من عشرات الآلاف.
يمكن للطلاءات المتقدمة مثل TiN أو DLC إطالة عمر القالب بنسبة 30-50% عن طريق تقليل الاحتكاك والتآكل، خاصة في ختم الفولاذ المقاوم للصدأ. المفتاح هو مطابقة كيمياء الطلاء مع مادة قطعة العمل الخاصة بك ونوع التشغيل بدلاً من التخلف عن أي طلاء مخزون المورد الخاص بك.
مقارنة المواد حسب الخصائص والتطبيق
| فئة المواد | الدرجة التمثيلية | مقاومة التآكل النسبية | المتانة النسبية | التطبيقات النموذجية |
|---|---|---|---|---|
| عالي-عالي الكربون-كروم | D2 | عالي | منخفضة إلى متوسطة | -التقطيع عالي الحجم، والثقب، وأزرار القالب لبرامج ختم قوالب السيارات |
| تصلب الهواء-(متوازن) | A2 | معتدل | معتدل | محطات القالب التقدمية ذات التآكل والتأثير المختلط، وإنتاج الحجم المتوسط-. |
| مقاوم للصدمات- | S7 | منخفضة إلى متوسطة | عالي | ثقب المقياس الثقيل، وتشكيل اللكمات، ومحطات التصادم العالية-. |
| فولاذ عالي السرعة- | M2 | عالي | معتدل | ثقوب دقيقة تحت حمل ضغط عالي، وثقب مادة سميكة |
| كربيد الأسمنت | كربيد التنغستن | عالية جدًا | قليل | التقطيع الدقيق،-معالجة المواد الكاشطة بكميات كبيرة، وإدخالات التآكل |
| PVD-الفولاذ المطلي للأدوات | D2 + TiCN/AlTiN | عالية جدًا (السطح) | تعتمد القاعدة على الفولاذ | عمر ممتد-للثقب، وختم الفولاذ المقاوم للصدأ، وتشكيل احتكاك أقل-. |
يعد التنقل بين قرارات المواد والطلاء لكل عنصر ثقب وكتلة قالب وتآكل عبر قالب تقدمي معقد أحد التحديات الأكثر دقة في هندسة الأدوات. قد تطلب كل محطة درجة مختلفة بناءً على ملف تعريف التحميل المحدد وتفاعل قطعة العمل وفاصل الصيانة المستهدف. يمكن للمهندسين الذين يحتاجون إلى دعم لمطابقة درجات وطلاءات فولاذ الأدوات مع متطلبات الإنتاج المحددة الاستفادة من حلول القوالب المخصصة من متخصصين مثلييتشين، الذي يقوم بتصميم اختيارات المواد للثقب وكتل القالب ومكونات التآكل استنادًا إلى مواد الشغل الفعلية وأحجام الإنتاج وعمر القالب المستهدف بدلاً من -حجم-واحد يناسب-جميع الإعدادات الافتراضية.
يؤدي اختيار المواد إلى إغلاق الحلقة في تصميم المكونات الفردية. لكن مشروع قالب الختم ليس مجموعة من القرارات المعزولة. يتفاعل كل من نوع القالب، والتخليص، وتسلسل المحطة، والتحقق من صحة المحاكاة، واختيارات المواد كنظام. إن تجميع هذه الخيوط معًا في سير عمل مشروع متماسك هو ما يفصل القالب الوظيفي عن القالب الذي يوفر أداء إنتاج مستدام.
وضع هذه الأساسيات موضع التنفيذ
قرارات التصميم الفردية قوية. يتم دمجها في سير عمل منضبط، وتتضافر في أنظمة القوالب والختم التي تحقق أهداف الجودة من أول تشغيل للإنتاج وليس بعد أشهر من تكرارات الاختبار المكلفة. يعود الفرق بين المشروع الذي يسير بسلاسة والمشروع الذي يتحول إلى إعادة صياغة دائمًا إلى ما إذا كان الفريق الهندسي قد اتبع تسلسل قرار منظمًا أو قفز مباشرة إلى نماذج التصميم بمساعدة الكمبيوتر (CAD) دون ترسيخ افتراضاتهم.
قائمة مراجعة القرارات الهندسية لمشاريع القوالب الجديدة
تشترك كل عملية ختم معدنية في نفس مسار القرار الأساسي بغض النظر عن تعقيد الجزء أو حجم الإنتاج. عندما تبدأ مشروعًا جديدًا للختم بالقالب، فإن العمل من خلال هذه الخطوات بالترتيب يمنع هذا النوع من التراجع الذي يفسد الجداول الزمنية والميزانيات.
- تحديد متطلبات الجزء بشكل كامل.اجمع رسم الجزء النهائي مع وسائل شرح GD&T الكاملة ومواصفات المواد وتوقعات الحجم السنوية والتكلفة المستهدفة لكل قطعة. حدد المسندات الوظيفية، وأبعاد الجودة-الحرجة-، وأي قيود تجميع نهائية تؤثر على اتجاه الأزيز أو أولوية التسامح.
- حدد نوع القالب.قم بمطابقة احتياجات الهندسة والحجم والتسامح الخاصة بك مع البنى التقدمية أو المركبة أو النقل. دع الجزء هو الذي يقود القرار بدلاً من التخلف عن تشغيل متجرك آخر مرة.
- تحديد الموافقات لكل محطة.احسب الخلوص من التخريم-إلى-القالب كنسبة مئوية من سمك المادة لكل عملية قطع، مع الرجوع إلى بيانات الأدوات المحددة- الخاصة بالمواد بدلاً من الإعداد الافتراضي العام. ضع في الاعتبار متطلبات اتجاه الأزيز في كل ميزة مثقوبة ومفرغة.
- محطات التسلسل وتحسين تخطيط الشريط.قم بإنشاء الطيارين وهندسة الناقل أولاً، وقطع التسلسل قبل النماذج، والتقدم من التشوه الأقل إلى الأكثر خطورة، وموازنة القوى عبر عرض الشريط، ووضع التقطيع في المحطة النهائية.
- التحقق من صحة مع المحاكاة.قم بإجراء تحليل قابلية التشكيل FEA لتأكيد تدفق المواد، والتحقق من التخفيف مقابل تشكيل منحنيات الحد، والتنبؤ بحجم الارتداد الخلفي، وتطبيق التعويض على أسطح القالب قبل إطلاقها للتصنيع.
- حدد درجات وطلاءات فولاذ الأداة.قم بمطابقة مادة كل مكون مع وضع الفشل السائد الخاص به:-درجات مقاومة للتآكل في حالات الكشط، ودرجات مقاومة للصدمات-لأحمال الصدمات، والطلاءات أو إدراجات الكربيد حيث يصل الفولاذ الأساسي إلى سقف أدائه.
- حرر للإنشاء، ثم أغلق الحلقة أثناء التجربة.استخدم نتائج التجارب الفعلية للتحقق من صحة تنبؤات المحاكاة، وتحسين نماذج الاحتكاك والمواد، وبناء المعرفة المؤسسية التي تعمل على تحسين الدقة في المشروع التالي.
ربط أساسيات التصميم بنجاح الإنتاج
لاحظ كيف تعتمد كل خطوة في قائمة المراجعة تلك على الخطوة التي تسبقها. لا يمكنك حساب الموافقات دون معرفة المواد الخاصة بك. لا يمكنك تسلسل المحطات دون معرفة العمليات التي يتطلبها الجزء الخاص بك. لا يمكنك اختيار أداة فولاذية دون فهم القوى التي ستواجهها كل محطة. هذه الأساسيات ليست موضوعات مستقلة تدرسها بمعزل عن غيرها. إنها تشكل نظامًا متصلًا حيث تضخم القوة في منطقة واحدة كل منطقة أخرى، والضعف في منطقة واحدة يقوض الباقي.
يقضي المهندسون الذين يستوعبون هذا المستوى من التفكير في الأنظمة- وقتًا أقل في مكافحة الحرائق في قاعة الصحافة. يتم تشغيل برامج ختم الأجزاء المعدنية بشكل أسرع، وتحافظ على التسامح لفترة أطول بين دورات الصيانة، وتستهلك مواد أقل لكل جزء. المكافأة ليست مجردة. ويظهر ذلك في انخفاض معدلات الخردة، وعدد أقل من عمليات سحب القالب غير المخطط لها، وختم الأجزاء التي تجتاز الفحص دون فرز أو إعادة صياغة.
بالنسبة للفرق التي تتنقل في المشروعات المعقدة حيث تتقاطع بنية القوالب وتحسين التخليص وتحديات تدفق المواد والقرارات على مستوى المكونات-، فإن العمل مع شريك ذو خبرة في الأدوات يعمل على تسريع المسار من الأدوات الجاهزة-من المفهوم إلى الإنتاج.حلول قوالب الختم المخصصة من YICHENربط مهندسي الأدوات بالخبرة عبر النطاق الكامل لهذه الأساسيات، بدءًا من الاختيار الأولي لنوع القالب وحتى استراتيجيات المواد والطلاء، مما يساعد على ترجمة منهجية الهندسة الصوتية إلى قوالب تعمل كما تم تصميمها من اليوم الأول.
الأسئلة الشائعة حول أساسيات تصميم القالب
1. ما هو الفرق بين قوالب الختم التقدمي والمركب والنقل؟
تعمل القوالب التقدمية على تغذية شريط مستمر من خلال محطات متعددة، تؤدي كل منها عملية مختلفة، مما يجعلها مثالية للأجزاء الصغيرة-ذات الحجم الكبير. تقوم القوالب المركبة بإجراء عمليتي قطع أو أكثر في وقت واحد بضربة واحدة، مما يوفر تركيزًا فائقًا للمقاطع المسطحة مثل الغسالات والتصفيحات. يقوم نقل القوالب بفصل الفراغات الفردية ونقلها بين المحطات باستخدام أذرع ميكانيكية، والتي تناسب الأجزاء الكبيرة أو العميقة -المرسومة مثل ألواح هيكل السيارة التي لا يمكن أن تظل متصلة بشريط ناقل.
2. كيف يمكنك تحديد التثقيب الصحيح-إلى-خلوص القالب للختم؟
يتم حساب الخلوص كنسبة مئوية من سمك المادة لكل جانب، ويختلف حسب نوع المادة. تستخدم المواد الناعمة مثل الألومنيوم عادةً 10-15% لكل جانب، ويستخدم الفولاذ الطري 10-12%، ويتطلب الفولاذ المقاوم للصدأ 12-16%، ويتطلب الفولاذ عالي القوة 18-20% أو أكثر. تعتمد القيمة الصحيحة على صلابة المادة، والليونة، وجودة الحافة المقبولة، وعمر الأداة المستهدف. يجب على المهندسين الرجوع إلى مخططات التخليص الخاصة بالمواد من موردي الأدوات بدلاً من تطبيق افتراضي عالمي واحد عبر جميع العمليات.
3. ما الذي يسبب التجاعيد والانقسام والارتداد في الأجزاء المختومة؟
يحدث التجاعيد عندما يكون ضغط الحامل الفارغ غير كافٍ وتتدفق المواد بحرية كبيرة إلى تجويف القالب، مما يتسبب في إبزيم الضغط. يحدث الانقسام عندما يتجاوز عمق السحب حدود ليونة المادة أو عندما يكون نصف قطر الثقب ضيقًا جدًا، مما يؤدي إلى ترقق موضعي حتى الكسر. ينتج Springback من استعادة المرونة بعد الثني، خاصة في المواد عالية القوة-. يقاوم مصممو القوالب هذه باستخدام خرزات سحب للتجاعيد، وسحبات متعددة -مراحل للانقسام، والانحناء الزائد أو القطع المعدنية لتعويض الزنبرك.
4. ما أهمية تسلسل المحطات في تصميم القالب التقدمي؟
يحدد تسلسل المحطة ما إذا كان القالب التدريجي يعمل بشكل موثوق أو يولد الخردة. يجب أن يتم ثقب الثقوب التجريبية أولاً لإنشاء المسند الموضعي لجميع العمليات اللاحقة. تتبع هندسة الشريط الحامل للحفاظ على صلابة الشريط. تسبق عمليات القطع التشكيل لأن الثقوب التي يتم ثقبها في الأسطح المشكلة بالفعل-تشوه بشكل غير متوقع. يجب أن تكون القوات متوازنة عبر المحطات لمنع التسجيل الخاطئ للشريط. يحدث التقطيع دائمًا أخيرًا لأنه لا يمكن فهرسة الجزء بمجرد فصله. يؤدي التسلسل غير الصحيح إلى انحراف التسامح التراكمي، والمشي الشريطي، وارتداء القالب المبكر.
5. كيف تختار أداة الفولاذ المناسبة لختم مكونات القالب؟
يعتمد الاختيار على تحديد وضع الفشل السائد لكل مكون. يناسب فولاذ الكروم العالي-D2 عملية التقطيع ذات الحجم الكبير-حيث يحد التآكل الكاشطة من العمر الافتراضي. يوفر A2 مقاومة تآكل متوازنة ومتانة لمحطات القالب التقدمية ذات الحالة المختلطة. يمتص S7 أحمال الصدمات الثقيلة من خلال عمليات ثقب ذات قياس سميك حيث قد يتشقق D2. يتعامل الفولاذ عالي السرعة M2- مع أحمال الضغط العالية مع الحفاظ على هندسة الحافة. للحصول على مقاومة شديدة للتآكل، تعمل حشوات الكربيد على إطالة العمر بنسبة 500-1000% مقارنة بالفولاذ التقليدي. يساعد الشركاء مثل YICHEN (https://www.yichen-group.com/stamping-die/) المهندسين على مطابقة الدرجات والطلاءات مع متطلبات الإنتاج المحددة.


