


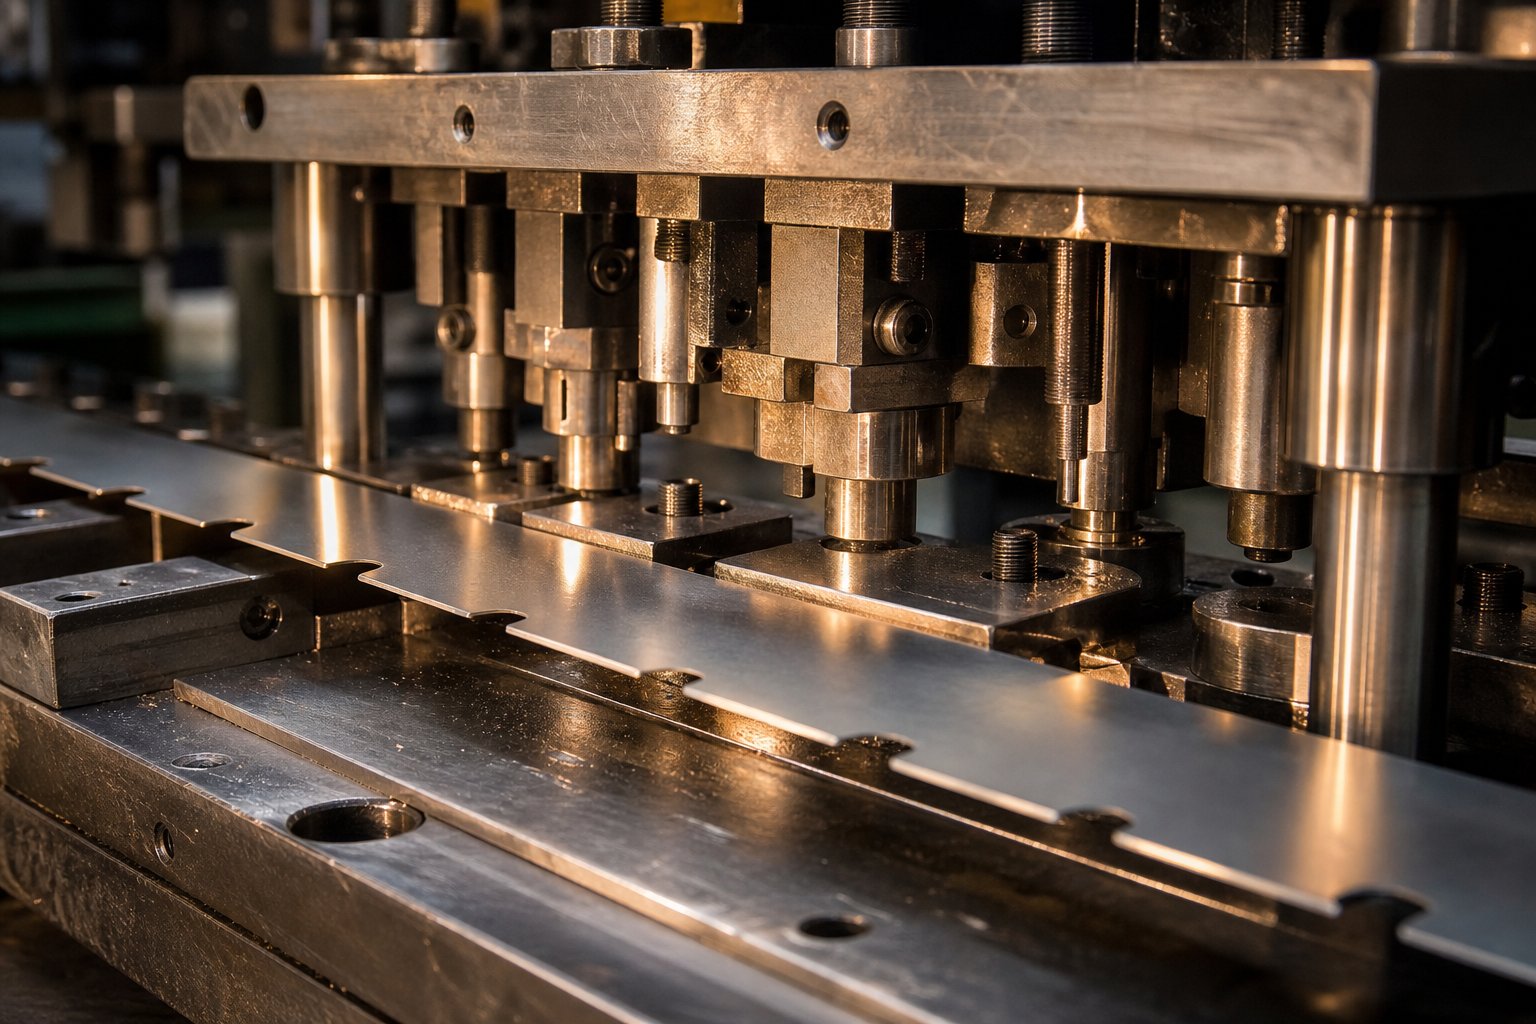
فهم الشقوق الالتفافية في قوالب ختم الصفائح المعدنية
الشق الالتفافي، الذي يُطلق عليه أحيانًا الشق الفرنسي أو الشق الفرنسي، عبارة عن ميزة قطع أو إغاثة متعمدة تم تصميمها في الشريط الحامل منيموت ختم التدريجي. والغرض منه بسيط ولكنه بالغ الأهمية: التحكم الدقيق في مدى تقدم الشريط بين ضربات الضغط بحيث تستقبل كل محطة المادة في الموضع الصحيح. بدون آلية التحكم هذه، يصبح الإفراط في تغذية الشريط أو نقصه احتمالًا حقيقيًا، وكما يعلم أي أداة ذات خبرة ومتخصص في القوالب، فإن سوء تغذية واحد يمكن أن يؤدي إلى تحطم القالب بتكلفة مئات المرات أكثر من المواد التي يستهلكها الشق.
تتعمق هذه المقالة في الأساس العلمي وراء الشقوق الالتفافية السلبية والإيجابية في قوالب ختم الصفائح المعدنية، مما يؤدي إلى سد الفجوة بين أدلة الختم الفنية التمهيدية وعلم القالب على مستوى الخبراء. سوف تجد المبادئ المعدنية، والعلاقات الميكانيكية، وأطر القرار الهندسي بدلاً من القواعد الأساسية وحدها.
ما هي الشقوق الالتفافية في القوالب التقدمية
تخيل ملفًا مستمرًا من الصفائح المعدنية يتم تغذيته من خلال قالب تدريجي بسرعة عالية. يمر الشريط عبر محطات متعددة، كل منها تؤدي عملية قطع أو تشكيل أو رسم محددة. لكي يفي الجزء النهائي بتفاوتات الأبعاد، يجب على كل محطة أن تقوم بتشغيل الشريط في نفس الموضع النسبي بالضبط، ضربة تلو الأخرى.
توفر درجة الالتفافية هذا اليقين الموضعي. وهو عبارة عن جزء صغير من المادة مقطوع من إحدى حافتي شريط الشريط أو كلتيهما، عادةً في المحطات الأولى من القالب. تُنشئ الهندسة الناتجة ميزة إيقاف أو تسجيل فعلية يتصل بها الشريط قبل دورات الطباعة. مثليلاحظ الفن هيدريك في The Fabricator، فإن الإفراط في تغذية القالب التدريجي دون هذا التوقف يمكن أن يؤدي إلى تلف شديد في القالب ومخاطر على سلامة المشغل.
بالإضافة إلى منع التغذية الزائدة، تعمل الحزّة أيضًا على إزالة حدبة الحافة التي تم إدخالها أثناء تقطيع الملف. يجعل الحدبة التغذية السلسة مستحيلة تقريبًا على المواد العريضة أو السميكة، ومن خلال قطع حافة مرجعية نظيفة، تستعيد الشقوق الالتفافية سلوك الشريط المتوقع عبر طول القالب بالكامل.
لماذا يتطلب التحكم في الشريط هندسة دقيقة؟
يتضمن التحكم في الشريط في القالب التدريجي أكثر من مجرد تغذية المسافة الصحيحة. يجب أن تحافظ شبكة الناقل التي تربط الأجزاء معًا على السلامة الهيكلية، وتقاوم الانحناء الجانبي، وتستوعب الحركة الرأسية في محطات التشكيل. يؤدي وضع الشق بشكل سيء أو بحجم غير صحيح إلى إضعاف الناقل أو التسبب في التواء أو الفشل في تعشيق نقطة التوقف بشكل موثوق.
تخدم الشقوق الالتفافية ثلاث وظائف أساسية في هذا النظام:
- تسجيل الشريط- توفير توقف ميكانيكي قوي يمنع الإفراط في التغذية ويمنح المشغلين موضع بداية محددًا أثناء إعداد القالب، مما يقلل من -أخطاء الضربة الأولى التي تسبب غالبية الضرر التدريجي للقالب.
- إدارة الخردة- إزالة حدبة الحافة وإنشاء سطح مرجعي نظيف، مما يؤدي إلى التخلص من الخردة السائبة أو نصف الضربات- التي يمكن أن تؤدي إلى تشويش المحطات النهائية.
- التحكم في تقدم المحطة-إلى-المحطة- العمل بالتنسيق مع المسامير الدليلية لضمان تحديد موقع كل جزء بدقة، مع توفير الحز لتحديد موضع تقريبي وتقديم الطيارات محاذاة دقيقة نهائية.
تضع كل وظيفة متطلبات هندسية ومعدنية محددة على تصميم القطع. يتفاعل كل من العمق والعرض ونصف قطر الزاوية وخلوص القطع مع الخواص الميكانيكية للمادة لتحديد ما إذا كان الشريط يتغذى بشكل موثوق أو يخلق مشكلات إنتاج مزمنة.
أساسيات الشق السلبي مقابل الإيجابي
يصف المصطلحان "سلبي" و"إيجابي" العلاقة بين هندسة الشق وحافة الشريط. أدرجة تجاوز إيجابيةيزيل المواد من حافة الشريط، مما يخلق فجوة أو نقشًا أو انقطاعًا داخليًا. يتم إخراج البزاقة الناتجة عن هذا القطع كخردة منفصلة. ما يتبقى هو شريط به مقطع عرضي-مخفض في كل موقع من نقاط القطع.
A درجة الالتفافية السلبيةيأخذ النهج المعاكس. بدلاً من إزالة المادة بالكامل، فإنه يترك علامة تبويب أو رمح بارز-يشبه ميزة تمتد من حافة الشريط. يتشابك هذا اللسان مع الجيب المقابل أو كتلة التوقف في القالب، مما يوفر ميزة تسجيل إيجابية دون إنتاج سبيكة منفصلة. أحد الاختلافات العملية، الموصوف في أدبيات الصناعة على أنه أداة إيقاف درجة الرمح والشفة، يقوم بشق منطقة صغيرة في الشريط وثنيها إلى الأسفل لإنشاء شفة تسجل الشريط وتقوي الحامل.
الاختيار بين هذه التكوينات ليس تعسفيًا أبدًا. يعتمد ذلك على نوع المادة وعرض الشريط والسمك وحجم الإنتاج وتعقيد الجزء. ينتج كل تكوين توزيعات إجهاد مختلفة، وأنماط كسر، وخصائص تآكل في الأدوات، وكلها تعود إلى المبادئ الأساسية لميكانيكا القص وسلوك المواد تحت الحمل.
علم القص والكسر في قطع الشق
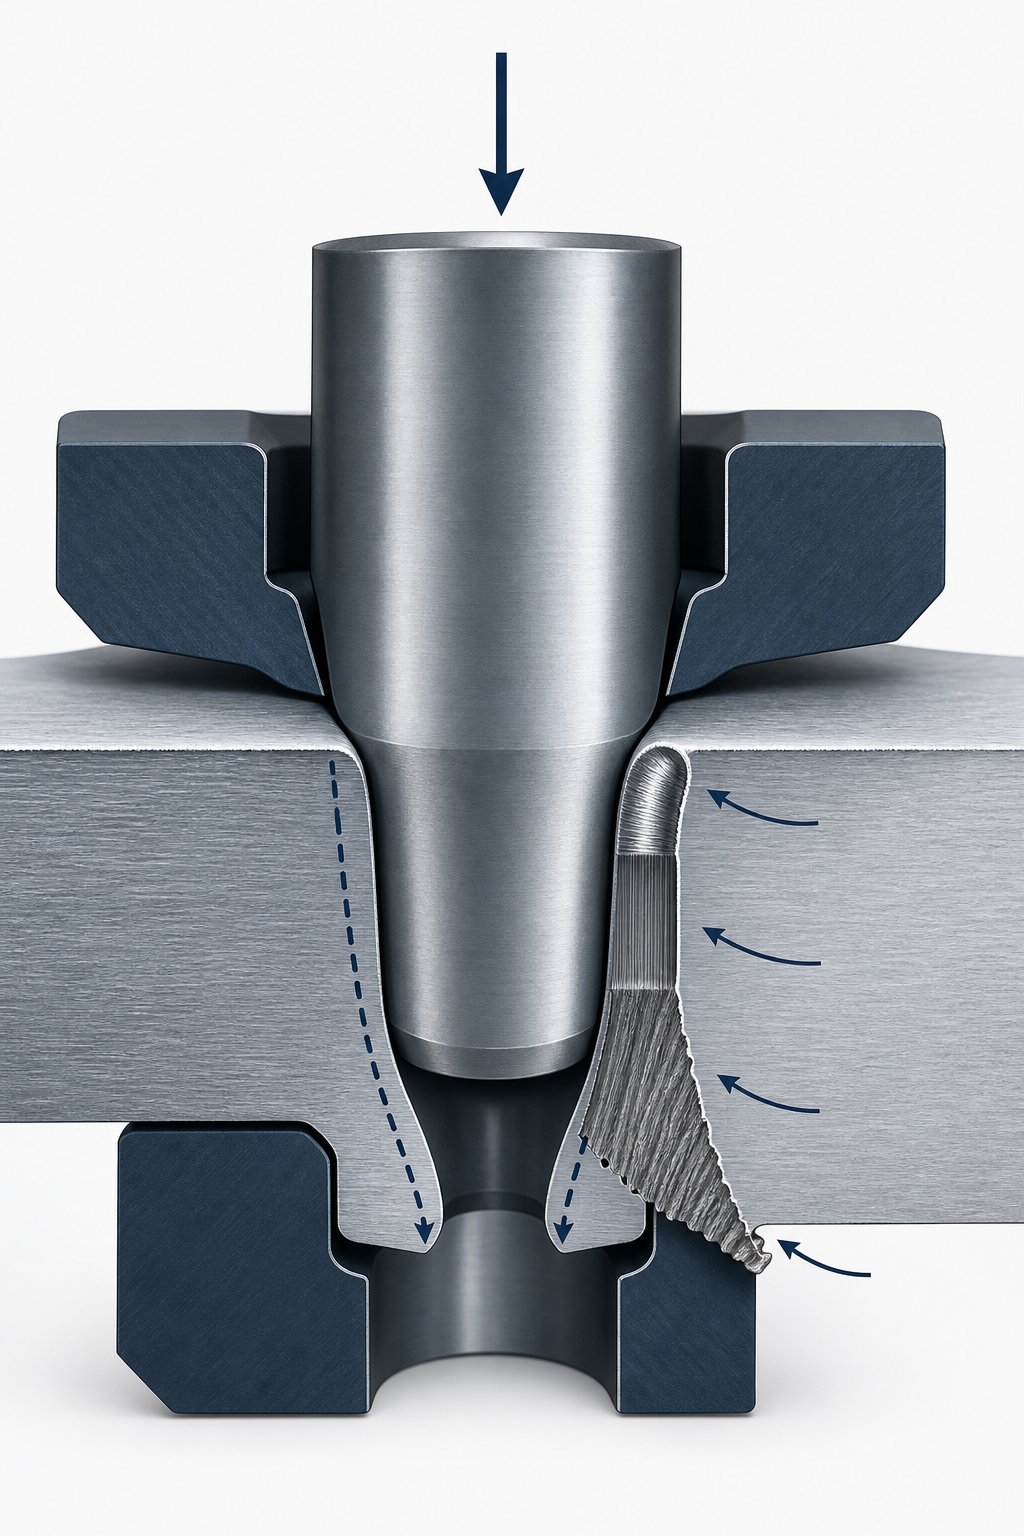
كل شق جانبي يبدأ ككسر متحكم فيه. عندما تنزل المثقاب إلى الشريط، فإن المادة لا تنقسم ببساطة بشكل نظيف. ويمر عبر سلسلة من مراحل التشوه، كل منها تحكمها العلاقة بين قوة الخضوع المطبقة، وقوة خضوع المادة، وهندسة واجهة القالب - المثقوبة. إن فهم هذه المراحل هو ما يفصل بين التصميم المعتمد على العلم-والتخمين.
ميكانيكا القص أثناء قطع الشق
تصور اللحظة التي تلامس فيها لكمة سطح الشريط. يتم ضغط المادة مباشرة أسفل طرف الثقب بشكل مرن أولاً، ثم يتم ضغطها بشكل لدن حيث تتجاوز الضغوط الموضعية قوة الخضوع ونقطة الخضوع للمعدن. يتبع هذا التحول من السلوك المرن إلى السلوك البلاستيكي منحنى انفعال إجهاد-المادة (يُشار إليه أحيانًا باسم منحنى ss في الاختصارات الهندسية)، ويحدث ذلك بالميكروثانية بمعدلات أشواط الإنتاج.
تعتمد قوة القطع المطلوبة على قوة القص للمادة، والتي تتراوح عادةً بين 60 و80 بالمائة من قوة الشد النهائية. مثليشرح آرت هيدريك، فإن قطع قطر 10-بوصة-من الفولاذ الطري بقطر 0.100 بوصة يتطلب ما يقرب من 78000 رطل من القوة. تتضمن الشقوق الالتفافية محيطًا أصغر بكثير، لكن تركيزات الضغط في واجهة القالب المثقوبة تكون شديدة نسبيًا لأن هندسة الحز غالبًا ما تشتمل على زوايا ضيقة وعروض ضيقة.
عند حافة الثقب، يتم دفع المادة إلى الأسفل بينما تعمل فتحة القالب على تقييد الشريط المحيط. يؤدي هذا إلى إنشاء شريط قص ضيق حيث تتركز السلالة البلاستيكية. يعتمد عرض هذا النطاق على الخلوص بين الثقب والموت. تؤدي الخلوص غير الكافي إلى ضغط المادة بشكل جانبي، مما يزيد من قوة الخضوع اللازمة للفصل ويولد حرارة زائدة في منطقة القص. تسمح الخلوص الزائد بالكثير من الانحناء البلاستيكي قبل الكسر، مما يؤدي إلى إنتاج حواف ملفوفة ونتوءات كبيرة.
سلوك منطقة الكسر في التكوينات الإيجابية والسلبية
المعروضات المتطورة المكتملةأربع مناطق متميزةكل منها يكشف ما حدث ميكانيكيًا أثناء القطع:
- التمديد- المنطقة المشوهة من الناحية البلاستيكية المنحنية عندما تلامس أدوات القطع سطح الورقة، وتكون مرئية كحافة مستديرة على جانب التثقيب.
- تلميع- الشريط الأملس اللامع حيث تخترق المثقاب المادة تحت الضغط قبل حدوث أي كسر. يتم ضغط الضغوط السطحية هنا في أداة القطع.
- كسر- السطح الخشن ذو الزاوية الذي تنتشر فيه الشقوق عبر سمك المادة المتبقية، مما يكمل عملية الفصل.
- لدغ- المعدن ممدود ومدفع للخارج على الحافة الخلفية للقطع، ويتكون من عملية التمزيق النهائية.
هنا تتباين تكوينات الشق الإيجابية والسلبية في السلوك. في الشق الإيجابي، تزيل المثقاب سبيكة منفصلة من حافة الشريط. تنتشر منطقة الكسر إلى الخارج بعيدًا عن الجسم الحامل وإلى البزاقة التي تصبح خردة. يحتفظ الشريط بالسطح المصقول على حافته المتبقية، والتي تكون عمومًا المنطقة الأنظف والأكثر استقرارًا من حيث الأبعاد.
وفي درجة سلبية، تنعكس الهندسة. يحدد القطع علامة تبويب بارزة تظل متصلة بالشريط. يحدث انتشار الكسر نحو الداخل، باتجاه جسم الشريط عند جذر الثلمة. وهذا يعني أن الشريط الحامل نفسه يحتفظ بخصائص منطقة الكسر في قاعدة علامة التبويب.
تنتج الشقوق الإيجابية انتشار الكسر إلى الخارج بالنسبة لجسم الشريط، مما يترك حواف أنظف على الحامل. تنتج الشقوق السلبية انتشارًا للكسر إلى الداخل، مما يؤدي إلى تركيز منطقة الكسر الأكثر خشونة والأضرار الهيكلية المجهرية المرتبطة بها عند جذر الشق على جانب الشريط الحامل.
ولهذا التمييز عواقب حقيقية. تحتوي المنطقة المتأثرة بالقص (SAZ) خلف كل وجه قطع على مادة صلبة - ذات هياكل حبيبية مدورة. في الفولاذ ثنائي الطور-، يمكن أن تمتد هذه المنطقة بنسبة 40 بالمائة أو أكثر إلى سمك الورقة. عندما يضع الحز السلبي تلك المنطقة المتضررة على الشريط الحامل، فإن عمليات التشكيل اللاحقة في المحطات النهائية تطبق ضغطًا إضافيًا على المواد الصلبة -المعملة بالفعل، مما يزيد من خطر تشقق الحواف.
هيكل الحبوب واتجاه انتشار الكراك
الصفائح المعدنية ليست متجانسة على المستوى المجهري. يؤدي التدحرج أثناء الإنتاج إلى إطالة الحبوب في اتجاه التدحرج، مما يؤدي إلى تباين في الخواص الميكانيكية. عندما يبدأ الثقب في الكسر، فإن الشقوق تتبع بشكل تفضيلي مسارات ذات مقاومة أقل من خلال بنية الحبوب.
في المواد التي يسير فيها اتجاه التدحرج بالتوازي مع اتجاه تغذية الشريط (الاتجاه الأكثر شيوعًا)، يميل انتشار الشقوق عند زوايا الشق إلى اتباع حدود الحبوب المحاذية للتغذية. بالنسبة للشقوق الإيجابية، يعمل هذا لصالحك لأن الشق ينتقل إلى سبيكة الخردة. بالنسبة للشقوق السلبية، يمكن لنفس الاتجاه أن يدفع الشقوق على طول حافة الشريط الحامل، خاصة عند نصف قطر جذر الحز الحاد حيث تكون تركيزات إجهاد الخضوع أعلى.
ويختلف أيضًا توزيع القوة في واجهة القالب-بين التكوينات. تقطع الثقب الإيجابي المواد الحرة نسبيًا عند حافة الشريط. يمكن أن تتشوه المادة قليلاً إلى الخارج لأن أحد الجانبين غير مقيد. على النقيض من ذلك، فإن الثقب السلبي يقطع المواد المقيدة على كلا الجانبين بواسطة جسم الشريط. يعمل هذا القيد الثنائي على زيادة ضغوط الضغط عند حافة الثقب وتسريع التآكل، خاصة عند معالجة المواد ذات قوة الخضوع العالية وقيم إجهاد الخضوع مثل الفولاذ المتقدم عالي القوة-.
والخلاصة العملية هي أن قواعد التخليص التي تم تطويرها لعمليات الثقب القياسية لا تترجم مباشرة إلى هندسة محددة للشق. تعمل اللكمات الحزية في ظل ظروف قيود غير متماثلة، وتختلف آليات الكسر بناءً على ما إذا كانت الهندسة المحتجزة هي الشريط (الشق الإيجابي) أو علامة التبويب (الشق السلبي). يتطلب كل تكوين تحسينًا للتخليص يتم ضبطه وفقًا لحالة الضغط المحددة، وخصائص المواد، والمتطلبات النهائية الموضوعة على حافة القطع.
ميكانيكا الشق الالتفافية الإيجابية وسلوك الشريط
درجة تجاوز إيجابيةيزيل فعليًا جزءًا من المادة من حافة الشريط، تاركًا وراءه فجوة أو تضاريس حيث كان المعدن موجودًا من قبل. قد يبدو هذا واضحًا، لكن العواقب الميكانيكية تتسلسل عبر كل محطة في اتجاه مجرى النهر. يصبح الشريط أخف وزنًا وأضيق في موقع الشق وأقل مقاومة للانحناء. ما إذا كانت هذه العواقب تساعد الإنتاج أو تضر به يعتمد كليًا على مدى توافق هندسة الشق مع متطلبات تصميم الناقل.
كيف تقوم الشقوق الإيجابية بإزالة المواد من الشريط
أثناء عملية الختم والتثقيب الإيجابي، ينزل المثقاب ذو الشكل من خلال حافة الشريط إلى فتحة القالب المقابلة. يحدد محيط الثقب شكل الحز، وعادةً ما يكون شكلًا مستطيلًا أو شبه منحرف مقطوعًا إلى الداخل من حافة الشريط. تصبح المادة المنفصلة عبارة عن سبيكة خردة منفصلة تسقط من خلال فتحة القالب ويتم إخراجها إلى أسفل في شلال أو حاوية الخردة.
ما يتبقى على الشريط هو تجويف ذو حواف نظيفة-. تعمل هذه العطلة كميزة إيقاف المشاركة. عندما يتقدم الشريط، تتلامس الحافة الأمامية للشق مع كتلة توقف ثابتة أو دبوس متصلب في القالب، مما يوقف الحركة الأمامية عند مسافة التقدم الصحيحة تمامًا.
نظرًا لأن أحد جوانب القطع غير مقيد (حافة الشريط المفتوحة)، فإن آليات القص خلال هذه العملية تختلف عن عملية الثقب المغلقة بالكامل. يمكن أن تتشوه المادة القريبة من الحافة الحرة إلى الخارج قليلاً أثناء دخول الثقب، مما يقلل من ضغط الضغط عند وجه الثقب مقارنةً بقطع المحيط- المغلق. وهذا يعني أن قوة التثقيب المطلوبة للحصول على درجة إيجابية أقل قليلاً من قوة الثقب ذات الحجم المماثل المثقوبة بعيدًا عن أي حافة، وكل الأشياء الأخرى متساوية.
ومع ذلك، فإن الحافة المفتوحة تثير قلقًا مختلفًا. إذا كانت مسافة الثقب-إلى-القالب زائدة عن الحد على جانب الحافة، فمن الممكن أن ينحرف الشريط بدلاً من القص بشكل نظيف، مما يؤدي إلى إنتاج حافة ملفوفة أو ممزقة بدلاً من منطقة كسر محددة. تتبع علاقات الخلوص للثقوب الإيجابية قواعد خلوص القطع القياسية ولكنها تتطلب تحكمًا أكثر صرامة على جانب الحافة الحرة- للتعويض عن نقص قيود المواد.
صلابة الشريط واستقرار التغذية بعد الإحراز الإيجابي
تؤدي كل حزّة موجبة إلى تقليل مساحة المقطع العرضي-لشريط الناقل في موقع الحز. تخيل أنك تنظر إلى الشريط من النهاية: حيث يتمتع الحامل ذو العرض الكامل-بمقاومة موحدة للانحناء، بينما يتمتع الحامل المسنن بنقاط ضعف دورية تنخفض فيها الصلابة. كلما كانت الشق أعمق، كلما زاد هذا التخفيض.
وهذا أمر مهم لأن قوة شريط الناقل يجب أن تقاوم الانحناء أثناء عملية التغذية. وكما لاحظ آرت هيدريك، فإن الأمر يتطلب ما يقرب من 10 بالمائة من وزن الجزء لتحريكه أفقيًا عبر القالب. اضرب ذلك في عدد المحطات، وستؤثر قوة السحب المتراكمة على الموجة الحاملة التي تم إضعافها بالفعل عند كل نقطة. إذا كان المقطع العرضي المتبقي-لا يمكنه دعم أحمال التغذية هذه دون انحراف، فسوف يلتوي الشريط أو ينحرف جانبيًا، مما يؤدي إلى حدوث مشكلات في تشكيل الختم تموج عبر كل محطة في اتجاه المصب.
بالنسبة للشرائط الضيقة،-تصبح هذه المقايضة أمرًا بالغ الأهمية. إن الشق الذي يزيل 30 بالمائة من عرض الشريط قد يقلل من عزم القصور الذاتي للحامل بما يكفي لإحداث ترهل واضح بين المحطات. بالنسبة للشرائط العريضة ذات الشبكات الحاملة الكبيرة، فإن نفس الشق المتناسب له تأثير ضئيل على استقرار التغذية. تعتمد العتبة العملية على سمك المادة، ونوع المادة، والعدد الإجمالي للتقدمات في القالب.
يعوض المهندسون ذلك بعدة طرق:
- تصلب الأضلاع- إضافة الخرز المنقوش أو الأضلاع المشكلة إلى الشريط الحامل قبل أو بعد محطة الحز، مما يؤدي إلى زيادة معامل القسم دون إضافة عرض المادة.
- إحراز جانبي مزدوج-.- وضع حزوز أقل عمقًا على حافتي الشريط بدلاً من حز واحد عميق على جانب واحد، وتوزيع تقليل المقطع العرضي- بشكل متماثل والحفاظ على سلوك التغذية المتوازن.
- عمق الشق الأمثل- الحد من العمق إلى الحد الأدنى المطلوب لاشتباك التوقف الموثوق به، عادةً ما يتراوح من 1.5 إلى 2.0 مرة من سمك المادة، اعتمادًا على متطلبات دقة التغذية.
أنماط تآكل الثقب في عمليات الشق الإيجابي
تجربة اللكمات ذات الشق الإيجابي تتآكل بشكل مختلف عن اللكمات الثاقبة القياسية، والسبب يعود إلى هندسة القيد. في عملية التثقيب القياسية، تقوم أداة التثقيب بقطع المواد المحاطة من جميع الجوانب بشريط. تكون ضغوط الضغط الناتجة متماثلة نسبيًا حول محيط الثقب. في عملية الشق الإيجابي، يرى جانب الحافة المفتوحة مقاومة أقل للضغط بينما يرى جانب الجسم الشريطي- قيدًا كاملاً.
يركز عدم التماثل هذا على التآكل على الوجوه المقيدة للثقب، وخاصة قطع الوجه مقابل جسم الشريط الناقل. على مدى آلاف من الضربات، ينتج عن هذا التحميل غير المتساوي نمط تآكل مميز: حيث يقوم الجانب المقيد بتطوير تقريب الحواف والتقطيع الدقيق-في وقت أبكر من جانب الحافة- الحر. يعرف صانعو القوالب الذين يقومون بصيانة هذه الأدوات أنه يجب عليهم فحص حافة القطع للحامل-أولاً عند استكشاف أخطاء نمو النتوءات وإصلاحها.
تؤثر هندسة الثقب أيضًا على معدل التآكل. تعمل اللكمات ذات الزوايا الداخلية الحادة (في الجزء السفلي من ملف تعريف الشق) على تركيز الضغط عند تلك النقاط. أنصاف الأقطار في الزوايا الداخلية ليست اختيارية؛ إنها ضرورات هيكلية. تتآكل الزوايا الضيقة بشكل أسرع، ويجب أن تتضمن مقاطع سلك EDM المستخدمة لتصنيع هذه اللكمات الحد الأدنى من نصف قطر يتراوح من 0.5 إلى 1.0 مرة من سماكة المادة في جميع التحولات الداخلية. بدون أنصاف أقطار كافية، تعمل أدوات رفع الضغط الموجودة على المثقاب على تسريع انهيار الحافة وتقصير فترات الصيانة بشكل كبير.
يضيف سلوك البزاقة في التكوينات الإيجابية عامل تآكل آخر. تنتج كل ضربة سبيكة خردة منفصلة يجب إخراجها بشكل نظيف من خلال فتحة القالب. إذا التصقت البزاقة بوجه المثقاب في شوط العودة (وهي حالة تسمى سحب البزاقة)، فيمكن حملها مرة أخرى إلى منطقة القطع وسحقها بين المثقب والشريط في الدورة التالية. يؤدي سحب البزاقة إلى إتلاف وجه المثقاب، وإفساد سطح الشريط، ويمكن أن يؤدي إلى تحطم القالب في الحالات الشديدة. تعد الأشكال الهندسية الإيجابية أكثر عرضة إلى حد ما لسحب البزاقة من الثقب القياسي لأن البزاقة لها حافة حرة يمكنها العودة إلى الخلف وإمساك المثقاب أثناء التراجع. تشتمل الحلول على القص الزاوي على الوجه المثقب، ومسامير القاذف المحملة بنابض-، وأنظمة إزالة البزاقات بمساعدة التفريغ.
إن اختيار الخلوص لعمليات الحز الإيجابية يوازن بين هذه المتطلبات المتنافسة: يزيد الضيق جدًا من قوة القطع ويسرع من تآكل الثقب، وينتج عن الفضفاض جدًا نتوءات زائدة ويخاطر بالاحتفاظ بالبزاقة. الاعتبار الهندسي المحدد- لتصميم الحز هو أن الخلوص على جانب الحافة المفتوحة- يمكن أن يكون أكبر قليلاً منه على الجانب المقيد، وهو ما يمثل حالة الضغط غير المتماثل دون التضحية بجودة الحافة على الشريط الحامل نفسه.
ميكانيكا الشق الالتفافي السلبي وتدفق المواد
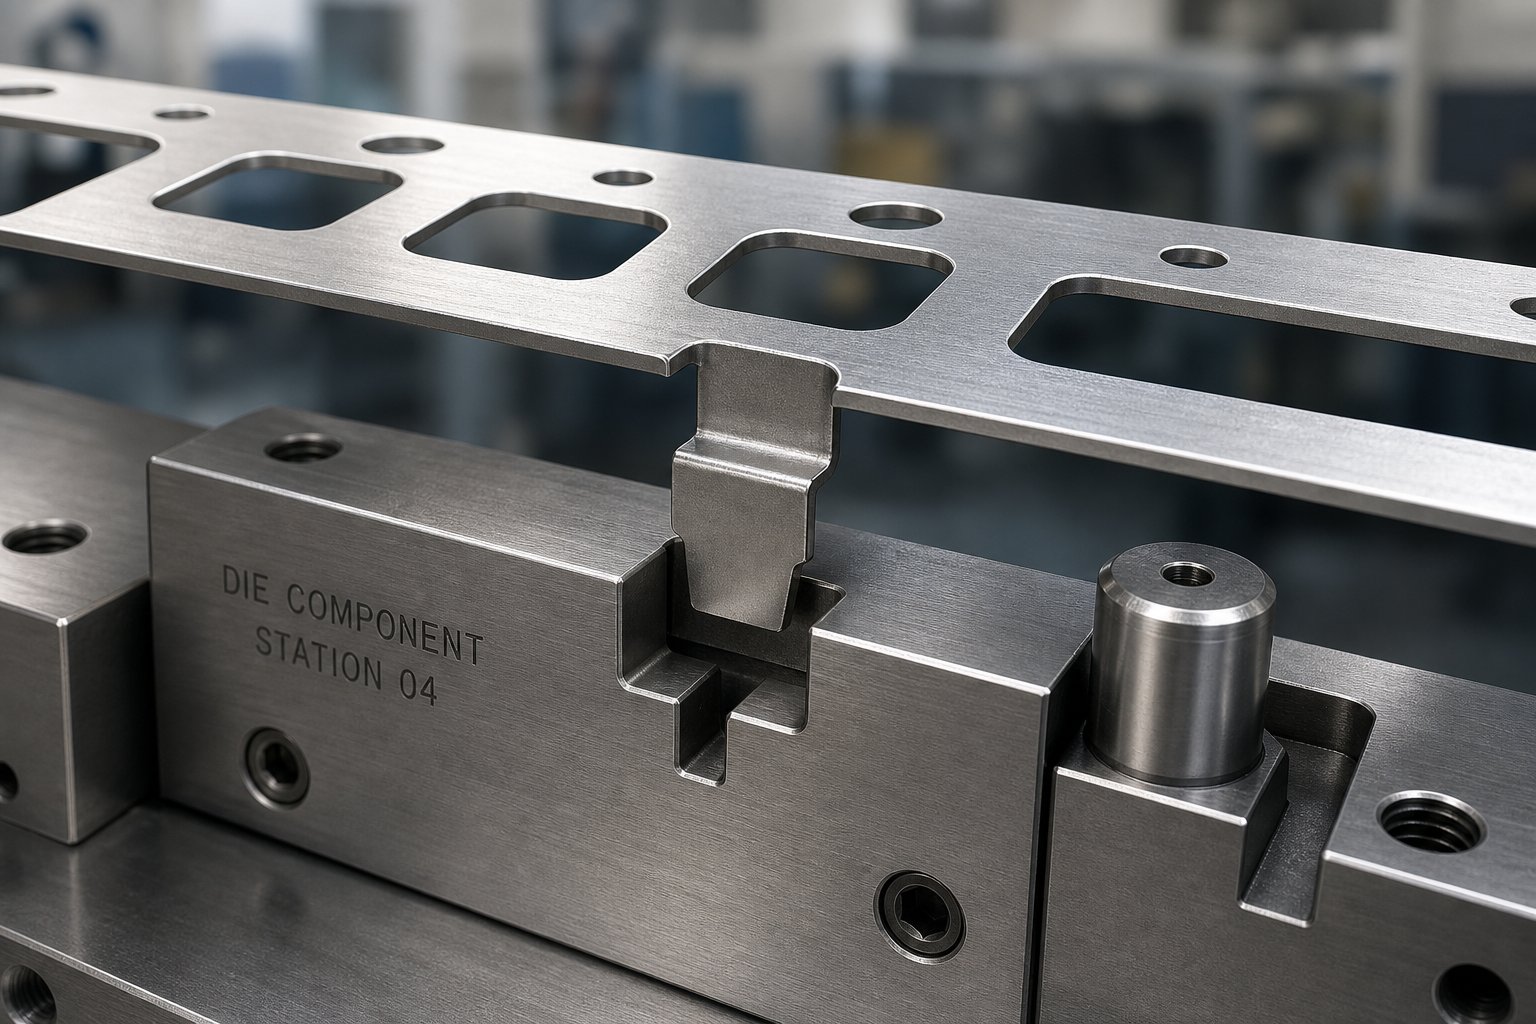
تضحي الشقوق الإيجابية بعرض الشريط من أجل إخراج نظيف للبزاقات وإدارة بسيطة للخردة. الشقوق السلبية تجعل التجارة المعاكسة. بدلاً من إزالة المادة من حافة الشريط، فإن الحز السلبي يترك علامة تبويب بارزة أو علامة تشبه الرمح-تمتد إلى الخارج من الحامل. لا يتم إنتاج سبيكة منفصلة. لا يتم فقدان أي مادة. يظل المقطع العرضي للشريط الكامل- سليمًا عند كل نقطة تقدم، وتصبح علامة التبويب نفسها آلية التسجيل التي تتشابك مع الجيوب المقابلة أو كتل التوقف في القالب.
يغير هذا الأسلوب بشكل أساسي مشهد الضغط لشريط الناقل، وملف تعريف التآكل للأدوات، ومتطلبات التخليص من المحطة-إلى-المحطة. أنت تحافظ على صلابة شريطك، لكنك ترث مجموعة جديدة من القيود الهندسية التي يجب إدارتها من خلال كل محطة في اتجاه مجرى النهر.
كيف تحافظ الشقوق السالبة على المقطع العرضي-للشريط
عندما تقوم بقطع درجة سلبية، فإن الثقب والقالب يخلقان فصلًا جزئيًا، عادةً ما يكون قطع الرمح على ثلاثة جوانب لمنطقة صغيرة مستطيلة أو شبه منحرفة عند حافة الشريط. ويظل الجانب الرابع متصلاً، ويعمل كمفصلة. يتم بعد ذلك ثني علامة التبويب المرسومة للأسفل (أو في بعض الأحيان للأعلى) لتشكيل شفة تبرز أسفل مستوى الشريط أو فوقه. كما هو موضح في أدبيات الصناعة، تعمل أداة إيقاف خطوة الرمح والشفة على التخلص من مشاكل إزالة البزاقة تمامًا لأنه لا يتم إنتاج قطعة منفصلة من الخردة.
يحتفظ الشريط الناقل بعرضه الكامل. لا يوجد تخفيض دوري للمقطع العرضي-، ولا يوجد انخفاض موضعي في لحظة القصور الذاتي، ولا توجد منطقة ضعيفة معرضة للالتواء تحت أحمال التغذية. بالنسبة للحوامل الضيقة أو المواد الرقيقة التي تكون فيها الصلابة هامشية بالفعل، يمكن أن يكون الحفاظ على المقطع العرضي - هو العامل الحاسم في اختيار نوع الحز. يضيف اللسان ذو الحواف أيضًا صلابة محلية من خلال العمل مثل ضلع هيكلي صغير، خاصة عندما يكون محبوسًا في رافع القضيب أثناء التغذية.
من وجهة نظر استخدام المواد، تستهلك الشقوق السلبية عرضًا إضافيًا للشريط يتجاوز ما يتطلبه الناقل بالفعل. تتطلب الشقوق الإيجابية مادة إضافية لاستيعاب عمق القطع دون التعدي على الجزء الفارغ. وهذا الاختلاف، حتى لو كان بضعة ملليمترات فقط لكل جانب، يتراكم عبر ملايين الأجزاء مما يؤدي إلى توفير كبير في الملف.
مزايا التسجيل لميزات علامة التبويب البارزة
توفر علامة التبويب المنحنية التي تم إنشاؤها بواسطة درجة سلبية ميزة تسجيل ثلاثية الأبعاد-بدلاً من توقف حافة بسيط. عندما يسقط اللسان في فتحة التزاوج أو الجيب المُشكل في حذاء القالب أو سكة الرفع، فإنه يلتقط الشريط في كل من اتجاه التغذية وعموديًا. يقاوم هذا الارتباط ثنائي المحور- رفع الشريط أثناء التشغيل-بسرعة عالية ويمنع الانحراف الجانبي بشكل أكثر فعالية من محمل الحافة المسطحة مقابل الدبوس.
النظر في ما يحدث أثناء الإعداد. يحتاج المشغل الذي يقوم بإدخال ملف جديد في القالب إلى نقطة توقف نهائية أولية-. توفر علامة تبويب سلبية تسقط في جيبها ردود فعل ملموسة ومرئية لا لبس فيها تثبت أن الشريط مثبت بشكل صحيح. يؤدي هذا إلى تقليل أخطاء الإعداد المسؤولة عن أغلبية أعطال القالب التقدمية، والتي تحدث عادةً في أول 10 ضربات أثناء مجموعة القوالب.
بالنسبة للقوالب التقدمية الكبيرة التي تعالج مواد لفائف واسعة أو سميكة، غالبًا ما لا تتمكن المسامير التجريبية وحدها من تسجيل الشريط بسلطة كافية قبل دورات الضغط. تعمل علامات التبويب السالبة مع العلامات التجريبية على إنشاء نظام تسجيل من مستويين-: توفر علامة التبويب تحديد موضع تقريبي ومنع التغذية الزائدة، بينما توفر المسامير التجريبية محاذاة دقيقة نهائية يتم قياسها بأجزاء من الألف من البوصة.
اعتبارات التخليص وتدخل المحطة
الميزة الميكانيكية للشق السلبي تأتي بتكلفة هندسية. يجب أن تقوم كل علامة تبويب بارزة بمسح كل مكون من مكونات القالب النهائية فعليًا مع تقدم الشريط. يجب تخفيف أو فتح قضبان الرفع، وبرامج تشغيل الكامات، واللكمات، وأسطح الوسادة، وألواح التجريد لاستيعاب علامة التبويب التي تمر من خلالها.
وفي قالب يحتوي على 15 أو 20 محطة، تتضاعف متطلبات التخليص هذه بسرعة. تحتاج كل محطة إلى جيب إغاثة أو قناة تتطابق مع مساحة علامة التبويب، ويجب أن تأخذ هذه النقوش في الاعتبار زاوية انحناء علامة التبويب بالإضافة إلى أي زنبرك خلفي قد يغير ارتفاعها البارز الفعلي. إذا تعطلت علامة التبويب على أحد المكونات النهائية أثناء التغذية، فإن الشريط ينحشر، وتهبط ضغطة الضغط التالية على مادة تم تسجيلها بشكل خاطئ. والنتيجة هي نفس الانهيار الذي تم تصميم الشق لمنعه.
يمثل توزيع الإجهاد عند جذر الشق الاعتبار الحاسم الآخر. يخلق القطع الذي يحدد علامة التبويب انقطاعًا هندسيًا حادًا على جانب جسم الشريط. يتركز الإجهاد عند نصف قطر الجذر هذا في نمط تحكمه نسبة نصف القطر إلى سمك المادة. يمكن أن يؤدي نصف قطر الجذر الذي يقل عن 0.5 مرة من سمك المادة إلى توليد عوامل تركيز إجهاد تتجاوز 3.0، مما يعني أن الضغوط الموضعية عند جذر الشق تصل إلى ثلاثة أضعاف الضغط الاسمي في الحامل المحيط.
وهذا أمر مهم لأن عملية القطع والثني عند جذر الحز تنتج تصلبًا كبيرًا في العمل في تلك المنطقة. لقد تم تشويه المادة الموجودة في الجذر بشكل لدن أثناء عملية الوخز، كما أن الانحناء اللاحق للعلامة يزيد من تصلب الإجهاد بشكل أكبر. في الفولاذ منخفض الكربون-، قد يؤدي هذا التشوه إلى زيادة الصلابة المحلية بنسبة 20 إلى 40 بالمائة مقارنة بالمادة الأساسية. تصبح المنطقة أكثر صلابة وأقل ليونة وأكثر عرضة للتشقق عند بدء التحميل الإضافي.
عندما يمر الشريط من خلال محطات التشكيل أو الثني اللاحقة، فإن جذر الشق المتصلب يتعرض لإجهاد شد أو ضغط إضافي. إذا طبقت عملية التشكيل إجهاد الانحناء عبر الناقل بالقرب من موقع الشق، فإن الجذر المتصلب بالفعل يعمل كنقطة بدء الشق. ويعني انخفاض الليونة أن المادة تصل إلى حد الكسر في وقت أقرب من المعدن الأساسي المحيط، مما قد يؤدي إلى تقسيم الناقل أثناء الإنتاج.
يدير المهندسون هذه المخاطر من خلال عدة طرق:
- نصف قطر الجذر السخي- تحديد الحد الأدنى لنصف القطر بمقدار 1.0 إلى 1.5 مرة من سماكة المادة عند جذر الرمح، مما يقلل من تركيز الضغط الأقصى ويوزع الضغط البلاستيكي على حجم أكبر.
- وضع الشق بعيدًا عن مناطق النموذج- تحديد موقع الحز في المناطق الحاملة التي لا تخضع للتشكيل اللاحق، مما يضمن عدم تعرض جذر العمل المتصلب أبدًا لضغط إضافي من عمليات الثني أو الرسم.
- اختيار درجة المواد- اختيار المواد ذات قدرة الاستطالة الأعلى التي يمكنها امتصاص التشوه المتصلب عند الجذر مع الاحتفاظ بالليونة الكافية للعمليات النهائية.
- زاوية انحناء علامة التبويب التي يمكن التحكم فيها- الحد من الانحناء للأسفل إلى أدنى زاوية مطلوبة للتسجيل الموثوق، مما يقلل من إجمالي الضغط البلاستيكي المفروض على الجذر أثناء تسلسل الوخز والتشكيل.
تعقيد إزالة محطة التجارة ذات الشقوق السلبية للتحكم الفائق في الشريط واستخدام المواد. يحتفظ الحامل بصلابة المقطع العرضي- الكاملة ولا يتم إهدار أي مادة، ولكن يجب أن تستوعب كل محطة في اتجاه مجرى النهر علامة التبويب البارزة، ويتطلب العمل الجذري المتصلب تصميمًا هندسيًا دقيقًا لتجنب أن يصبح موقعًا لبدء التشقق.
إن التفاعل بين تعدين جذر الحز ومتطلبات التشكيل النهائية يجعل تصميم الحز السلبي أكثر حساسية بطبيعته لخصائص المواد من تصميم الحز الإيجابي. تعمل المواد ذات الاستطالة المحدودة أو معدلات تصلب الإجهاد الشديدة على تضخيم المخاطر عند جذر الحز، مما يؤدي إلى تحويل الحساب الهندسي نحو التكوينات الإيجابية في بعض التطبيقات. إن مدى تأثير درجات معينة من المواد على هذا الحساب هو المكان الذي تلعب فيه الطبقة التالية من علم التصميم دورها.
كيف تؤثر خصائص المواد على اختيار تصميم الشق
يمكن أن يصبح جذر الشق الذي يتصرف بشكل متوقع في الفولاذ الطري موقعًا لبدء الشق في -المرحلة المزدوجة 980. ويترك الخلوص الذي ينتج حواف نظيفة في الألومنيوم علامات قص ثانوية على الفولاذ المقاوم للصدأ. درجة المواد لا تقوم فقط بتعديل أداء الشق الالتفافي؛ فهو يعيد تعريف غلاف التصميم بأكمله. يلعب كل من معامل المرونة، وقدرة الاستطالة، وقوة إنتاج الفولاذ أو السبائك، ومعدل تصلب العمل أدوارًا مميزة في تحديد ما إذا كانت الحزة تعمل بشكل موثوق أو تفشل قبل الأوان.
العلاقة بين قوة الخضوع وقوة الشد كاشفة بشكل خاص. المواد ذات النسبة المنخفضة بين هذه القيم (بمعنى أن المادة تتصلب بشكل كبير قبل الوصول إلى القوة القصوى) تتحمل تشوه جذر الشق بشكل أفضل لأن المادة المحيطة يمكنها امتصاص طاقة الإجهاد دون حدوث كسر فوري. المواد ذات النسبة العالية، حيث تكون قيم الخضوع والشد قريبة من بعضها البعض، لا توفر تقريبًا أي حاجز للتشوه. الشريط إما يحمل أو يتشقق.
سلوك الشق المصنوع من الفولاذ الخفيف والسبائك الكربونية المنخفضة-.
يعتبر الفولاذ منخفض الكربون الذي يتمتع بمقاومة خضوع أقل من 300 ميجا باسكال وقيم استطالة تتجاوز 30 بالمائة من أكثر المواد تسامحًا مع عمليات الحز الالتفافية. تعني ليونتها العالية أن المنطقة المتأثرة بالقص عند جذر الحز تظل صغيرة نسبيًا، كما أن تصلب العمل عند الحواف المقطوعة يكون معتدلاً. يبلغ معامل مرونة الفولاذ في هذه الفئة حوالي 200 GPa، مما يوفر انتعاشًا مرنًا يمكن التنبؤ به والحد الأدنى من الارتداد عند علامة تبويب الشق.
بالنسبة للفولاذ الطري، تعمل تكوينات الشق الإيجابية والسلبية بشكل جيد. تُظهر جودة الحافة بعد القطع منطقة صقل محددة بوضوح مع انتقال سلس إلى منطقة الكسر، وهي منطقة الصقلحالة مثالية ليونة الحافة. تؤدي الخلوصات التي تتراوح بين 5 إلى 10 بالمائة من سُمك المادة إلى نتائج مقبولة، كما يعمل ارتفاع الثقب كمؤشر موثوق عندما تحتاج الأدوات إلى إعادة شحذ.
يؤدي تصلب العمل عند جذر الشق في الفولاذ الطري إلى زيادة الصلابة المحلية ولكنه نادرًا ما يستنفد قدرة الاستطالة المتبقية للمادة. لا يزال الجذر السالب الذي تم قصه وثنيه يحتفظ بما يكفي من الليونة للبقاء على قيد الحياة في عمليات التشكيل النهائية دون تشقق. هذا السلوك المتسامح هو السبب وراء ظهور الشقوق السلبية في تطبيقات القوالب التقدمية للفولاذ منخفض الكربون-ولماذا تفترض العديد من إرشادات التصميم التقليدية خصائص الفولاذ الطري كخط أساسي.
AHSS وتحديات-المواد عالية القوة
الفولاذ المتقدم عالي القوة-يغير الحساب بشكل كبير. يوفر الفولاذ ثنائي الطور (DP) والمرحلة المعقدة (CP) والفولاذ المارتنسيتي قوة شد تتراوح من 600 ميجا باسكال إلى ما يزيد عن 1400 ميجا باسكال، لكن قيم استطالتها تنخفض إلى أرقام فردية في أعلى درجات القوة. تؤكد الأبحاث التي نشرتها إرشادات تطبيق AHSS أن هذه الدرجات تظهر درجات عالية من تصلب العمل أثناء القص، مما يخلق قوة وصلابة أعلى عند الحواف المقطوعة مع انخفاض كبير في ليونة الحافة.
يظل المعامل المرن للفولاذ ثابتًا بشكل أساسي عبر هذه الدرجات (حوالي 200 إلى 210 جيجا باسكال)، لذا فإن سلوك الزنبرك الخلفي عند الشق يخضع في المقام الأول لنسبة قوة الخضوع إلى المعامل المرن بدلاً من أي تغيير في الصلابة نفسها. تنتج نقاط قوة الإنتاجية الأعلى انتعاشًا مرنًا أكبر بعد الثني، مما يعني أن علامات التبويب السالبة تعود بقوة أكبر وتتطلب تفاوتات أكثر إحكامًا على هندسة الجيب للحفاظ على تسجيل موثوق.
تتصرف جودة الحافة في AHSS بشكل غير متوقع. تنتج هذه المواد تدحرجًا أقل ونتوءات أصغر من الفولاذ الطري لأنها تتكسر مع تشوه بلاستيكي أقل. ومع ذلك، فإن الحافة المنفصلة تحتوي على جزر مارتنسيتية صلبة تعمل كمسبب للشقوق. يعد الفولاذ DP وTRIP عرضة للخطر بشكل خاص لأن الجزيئات الصلبة عند الحواف المقطوعة تقلل من امتداد الحافة المسموح به. بالنسبة لجذور الشق السلبي في AHSS، فإن هذا المزيج من الاستطالة المحدودة وناهضات الإجهاد المجهرية يخلق سلوك كسر غير متوقع.
تزداد متطلبات التخليص بشكل كبير. عندما يستخدم الفولاذ الطري 5 إلى 10 بالمائة، قد تتطلب درجات AHSS 14 إلى 16 بالمائة أو أعلى حيث تتجاوز قوة الشد 1400 ميجا باسكال. أظهرت دراسة أجريت على الفولاذ CP1200 أن زيادة الخلوص من 10 إلى 15 بالمائة أدت إلى تحسن كبير في أداء الحواف، مما يعزز أن قواعد الـ 10 بالمائة التاريخية لا تنطبق على هذه المواد. تصبح الشقوق الإيجابية مفضلة في العديد من تطبيقات AHSS لأن منطقة الكسر تنتشر في سبيكة الخردة بدلاً من التركيز على جذر الشريط الحامل، مما يحافظ على ما تبقى من ليونة الحافة المحدودة للعمليات النهائية.
الألومنيوم والفولاذ المقاوم للصدأ اعتبارات خاصة
تقدم سبائك الألومنيوم مجموعة مختلفة من التحديات. يبلغ معامل المرونة الخاص بها حوالي-ثلث معامل المرونة في الفولاذ (حوالي 70 جيجا باسكال)، وهو ما يعني أن الشريط النابض بعد الإحراز يتبع مقادير مختلفة تمامًا. ترجع علامة التبويب السالبة المصنوعة من الألومنيوم إلى الخلف تقريبًا ثلاث مرات أكثر من تلك الموجودة في الفولاذ بقوة إنتاج مكافئة، مما يجعل تسجيل علامة التبويب-إلى-الجيب أقل دقة ما لم يتم تعويضها بتجاوزات الانحناء الزائد أو تفاوتات أكثر إحكامًا.
مثلملاحظات مجلة MetalForming، فإن العديد من أنواع الألومنيوم المستخدمة في السيارات تكون من الفولاذ بقوة تبلغ 100000-PSI- ولكن مع قدرة تمدد تصل إلى الثلثين فقط. يختلف سلوك تصلب العمل وتضاريس السطح بدرجة كافية عن الفولاذ بحيث لا ينبغي تطبيق جداول تصميم القالب القياسية مباشرة. تميل جودة حافة الشق في الألومنيوم نحو مناطق الكسر الأكثر صمغًا والأقل تحديدًا لأن ليونة المادة تسمح بمزيد من التشوه قبل الانفصال. تزداد مخاطر سحب البزاقة في التكوينات الموجبة بسبب ميل الألومنيوم إلى الالتصاق بالأسطح المثقوبة تحت الضغط.
يجمع الفولاذ المقاوم للصدأ، وخاصة الدرجات الأوستنيتي مثل 304 و316، بين معدلات تصلب العمل العالية والاستطالة العالية نسبيًا. يتطلب تشكيل الفولاذ المقاوم للصدأ ضعف قوة ضغط الفولاذ الطري تقريبًا بسبب تصلب العمل القوي. عند جذر التكوين السلبي، يمكن لعملية الوخز والثني أن تضاعف صلابة المادة الأساسية محليًا. على الرغم من ذلك، يحافظ الفولاذ المقاوم للصدأ على ما يكفي من الليونة المتبقية بحيث نادرًا ما تتشقق الجذور السالبة أثناء التشكيل اللاحق، بشرط أن يكون نصف قطر الجذر سخيًا.
المشكلة الحاسمة مع الفولاذ المقاوم للصدأ هي حساسية الخلوص. إن إزالة القالب بنسبة 10 بالمائة، وهي المعيار القياسي للفولاذ الطري، تنتج أسوأ ارتفاع ممكن للثقوب في الفولاذ المقاوم للصدأ وفقًا لأبحاث Dayton Progress. عادةً ما تتراوح نسبة الخلوص الأمثل للقطع المقاوم للصدأ بين 12 و15 بالمائة، مما يؤدي إلى موازنة جودة الحافة مقابل قوى القطع الأعلى التي تعمل على تسريع تآكل التثقيب.
| نوع المادة | يوصى بتفضيل نوع الشق | نطاق الخلوص النموذجي (% من السُمك) | حساسية تصلب العمل | خصائص جودة الحافة | اعتبارات التحكم في الشريط |
|---|---|---|---|---|---|
| الفولاذ الطري (YS < 300 ميجا باسكال) | سواء كانت إيجابية أو سلبية | 5-10% | معتدل؛ تحتفظ الحواف بالليونة | تعريف الكسر المصقول والسلس. ارتفاع الأزيز هو مؤشر تآكل موثوق | غفور؛ يوفر كلا التكوينين تسجيلًا موثوقًا به |
| AHSS / DP / CP (YS 350-1000+ ميجاباسكال) | يُفضل الإيجابي لدرجات-القوة العالية | 10-16%+ (يزداد مع قوة الشد) | عالي؛ المنطقة المتضررة القص صعبة وهشة | تقل درجة التدحرج والنتوءات، ولكن هناك تشققات صغيرة في الحواف ومخاطر قص ثانوية | جذور ذات درجة سلبية عرضة للتشقق. إيجابي يتجنب تلف الناقل |
| الفولاذ المارتنسيتي (YS > 1000 ميجاباسكال) | يفضل الإيجابية بشدة | 14-21% | عالية جدًا؛ الحد الأدنى من الاستطالة المتبقية عند الحواف | كسر مفاجئ مع عدم وجود أي انقلاب تقريبًا؛ خطر التقطيع عند التخليص الضيق | يجعل شريط Springback تسجيل علامة التبويب السلبية غير موثوق به؛ الناقل هش للغاية عند درجة الجذر |
| سبائك الألومنيوم (سلسلة 5xxx/6xxx) | يفضل الإيجابية؛ السلبية تتطلب تعويض الربيع | 8-12% | منخفضة إلى متوسطة؛ الدرجة-التابعة | مناطق كسر اللثة. التصاق سبيكة على سطح لكمة | معامل المرونة المنخفض يسبب ارتدادًا كبيرًا على علامات التبويب السلبية؛ ارتفاع خطر سحب البزاقة بشكل إيجابي |
| الفولاذ المقاوم للصدأ (الأوستنيتي 304/316) | أيضاً؛ السلبية تعمل بشكل جيد مع أنصاف أقطار سخية | 12-15% | عالية جدًا؛ زيادة تصل إلى 2x في الصلابة المحلية | حواف نظيفة عند الخلوص الأمثل؛ أسوأ لدغ عند إزالة 10٪ | تتطلب قوى التغذية العالية ناقلات صلبة؛ الشق السلبي يحافظ على ميزة الصلابة |
يسلط الجدول أعلاه الضوء على علاقة اتجاهية: مع زيادة قوة المادة وانخفاض الاستطالة، يتحول التفضيل الهندسي نحو الشقوق الإيجابية. المنطق متسق. تعمل التكوينات الإيجابية على دفع تلف الكسر إلى الخردة التي يمكن التخلص منها بدلاً من تركيزها على الشريط الحامل حيث تتراكم من خلال عمليات التشكيل اللاحقة. يمكن للمواد ذات الليونة الكافية والتصلب المعتدل في العمل أن تتحمل جذور الشق السلبي دون مشكلة؛ المواد القريبة من حدود القابلية للتشكيل لا يمكن أن تكون كذلك.
هناك عامل إضافي يستحق الاهتمام. يظل معامل مرونة الفولاذ ثابتًا تقريبًا بغض النظر عن درجته، لكن معامل الألومنيوم الأقل بكثير يخلق بيئة زنبركية مختلفة تمامًا. اكتشف المهندسون الذين اعتادوا على تصميم علامات تبويب سلبية للصلب أن نفس الهندسة في الألومنيوم تنتج ارتفاعات غير متوقعة لعلامات التبويب، ومشاركة جيب غير متناسقة، وانحراف التسجيل المزمن. يضيف التعويض بالجيوب العميقة أو ميزات الالتقاط الزاوية تعقيدًا قد لا يبرر توفير المواد من التكوين السلبي.
تشرح هذه القيود المفروضة على المواد- السبب وراء قيام مصممي القوالب ذوي الخبرة ببدء كل قرارات التجاوز من خلال فحص ورقة بيانات المادة. تحدد قوة الخضوع وقوة الشد القصوى والاستطالة الكلية وقيمة n- (أس تصلب العمل) معًا نافذة التصميم. خارج تلك النافذة، حتى الأدوات المُشكَّلة بشكل مثالي مع الخلوصات المثالية ستنتج حواف متشققة، أو علامات تبويب تنبثق من التسجيل، أو ناقلات تنقسم عند أول محطة تشكيل في اتجاه مجرى النهر. تتبع المعلمات الهندسية وقرارات تخطيط القالب تحليل المواد هذا بدلاً من أن تسبقه.
معلمات هندسة الشق وتخطيط القالب التقدمي
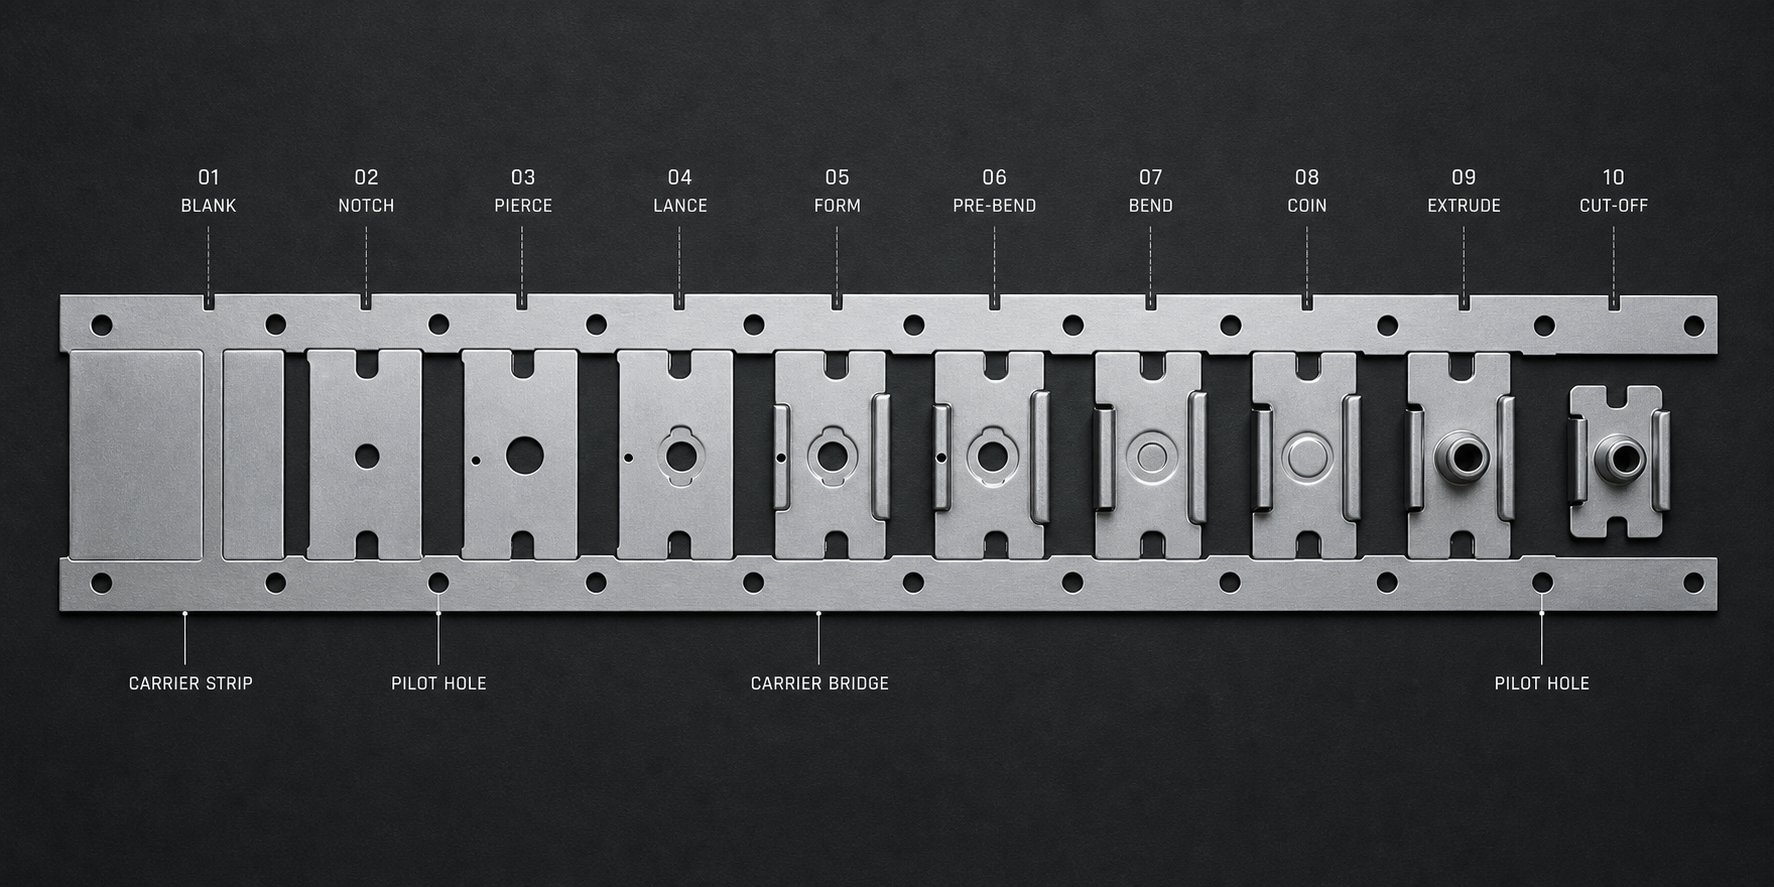
تحدد خصائص المواد نافذة التصميم. تملأها المعلمات الهندسية. يؤدي العمق والعرض وأنصاف أقطار الزاوية والعلاقات الزاوية للشق الالتفافي إلى ترجمة القيود المعدنية إلى أبعاد أدوات مادية توفر تحكمًا موثوقًا في الشريط أو تسبب مشاكل إنتاج مزمنة. تتفاعل كل معلمة مع سمك المادة وعرض الشريط ومسافة التقدم بطرق تتطلب قرارات منسقة بدلاً من المواصفات المعزولة.
علاقات العمق والعرض لقطاع الهندسة
عمق الشق هو المسافة التي يمتد بها القطع أو علامة التبويب إلى الداخل من حافة الشريط. توفر الشقوق العميقة تفاعلًا ميكانيكيًا أكثر إيجابية مع كتلة التوقف أو الجيب، مما يجعل التغذية الزائدة مستحيلة ماديًا حتى في ظل تسارع التغذية القوي. لكن العمق يأتي بتكلفة. في التكوينات الإيجابية، يؤدي كل ملليمتر إضافي من العمق إلى إزالة المقطع العرضي للحامل-، مما يقلل عزم القصور الذاتي الذي يحافظ على ثبات الشريط أثناء عمليات تشكيل المعدن في المحطات النهائية. في التكوينات السلبية، يعني العمق الأكبر علامة تبويب أطول تتطلب المزيد من الخلوص من خلال كل مكون قالب لاحق.
يتراوح المبدأ التوجيهي العملي لعمق الشق الإيجابي بين 1.5 و3.0 مرات سمك المادة. أقل من 1.5 طن، يكون الارتباط ضحلًا جدًا بحيث لا يمكن إيقاف حركة الشريط بشكل موثوق قبل دورات الضغط. فوق 3.0 طن على الموجات الحاملة الضيقة، قد يفتقر المقطع العرضي المتبقي-إلى الصلابة اللازمة لمقاومة التواء اتجاه التغذية-. بالنسبة للشقوق السلبية، يتراوح طول اللسان (المعادل الوظيفي للعمق) عادةً من 2.0 إلى 4.0 مرات سمك المادة، مع البعد الأطول اللازم لضمان تثبيت اللسان المثني بالكامل في جيب التسجيل الخاص به.
عرض الشق مقيد بمسافة التقدم، وهو البعد الثابت الذي يحدد مدى تقدم الشريط في كل ضربة ضغط. يجب أن تكون الثلمة ضيقة بما يكفي لتناسب خطوة تقدم واحدة دون تداخل مع ميزات المحطة التالية، ولكنها واسعة بما يكفي لتوفير مساحة كافية لسطح التوقف. نقطة البداية الشائعة هي عرض الشق بين 40 و60 بالمائة من مسافة التقدم، مما يترك مادة جسر كافية على جانبي الشق للحفاظ على سلامة الناقل بين التقدمات. كما تشير مبادئ تصميم تخطيط الشريط، يجب أن يكون سمك الجسر بين الميزات على الأقل 1.25 إلى 1.5 مرة من سمك المادة لمنع التواء الخردة وفشل الناقل.
يحدد عرض الشريط ما إذا كان الإحراز الجانبي -المفرد أو المزدوج- مناسبًا. تستفيد الشرائط الضيقة (عادةً ما تكون أقل من 50 مم للمواد ذات القياس القياسي) من الإحراز الجانبي الفردي - للحفاظ على أقصى عرض للحامل على الحافة المقابلة. غالبًا ما تستخدم الشرائط العريضة إحرازًا جانبيًا- مزدوجًا بأعماق أقل عمقًا على كل حافة، مما يؤدي إلى توزيع تقليل المقطع العرضي- بشكل متماثل ومنع انجراف التغذية الجانبي الذي يحدث عندما تعمل قوى غير متماثلة على الحامل أثناء التقدم.
تصميم نصف قطر الزاوية وإدارة تركيز الإجهاد
يبدو طفيفا؟ يعد نصف قطر الزاوية عند التحولات من بين الأبعاد الأكثر أهمية في تخطيط الشريط بأكمله. تعمل الزاوية الداخلية الحادة الموجودة على درجة إيجابية على تركيز الضغط في أدوات التثقيب، مما يؤدي إلى تسريع التآكل عند هذه النقطة. يعمل نصف قطر الجذر الحاد الموجود على الشق السلبي على تركيز الضغط في مادة الشريط، مما يؤدي إلى إنشاء مواقع بدء التشقق التي يمكن أن تنتشر تحت أحمال تشكل المصب.
يتبع عامل تركيز الإجهاد (Kt) عند زاوية الشق علاقة تحكمها نسبة نصف القطر إلى العمق. بالنسبة للشق المستطيل ذو نصف قطر الجذر r والعمق d، تزداد Kt بسرعة مع انخفاض r/d إلى أقل من 0.25. عند r/d=0.1، يمكن أن تتجاوز عوامل التركيز 4.0، مما يعني أن الإجهاد الموضعي يصل إلى أربعة أضعاف القيمة الاسمية في الموجة الحاملة. بالنسبة للمواد ذات الاستطالة المحدودة، يتجاوز هذا المستوى من التركيز إجهاد الكسر عند الجذر قبل أن يصل الشريط حتى إلى محطة التشكيل الأولى.
تعتمد مواصفات نصف القطر العملية على كل من معامل مرونة المعادن في المادة وقدرتها على الاستطالة:
- الفولاذ الطري- الحد الأدنى لنصف القطر الداخلي يبلغ 0.5 طن عند زوايا الحز؛ 1.0 طن عند جذور الشق السلبي حيث يحدث التكوين اللاحق في مكان قريب.
- درجات AHSS- الحد الأدنى 1.0 طن في جميع الزوايا الداخلية؛ 1.5 طن أو أكثر عند الجذور السالبة بسبب ليونة الحافة المحدودة.
- سبائك الألومنيوم- الحد الأدنى 0.75 طن عند الزوايا الداخلية؛ هناك حاجة إلى أنصاف أقطار أكبر على الجذور السالبة لاستيعاب ميل المادة نحو انتشار الكسر اللثوي.
- الفولاذ المقاوم للصدأ- الحد الأدنى 1.0 طن عند الزوايا الداخلية للتعويض عن تصلب العمل الشديد عند حافة القطع.
تؤثر هذه الأقطار أيضًا على الأدوات. تؤدي الزوايا المثقوبة التي يقل نصف قطرها عن 0.3 مم في الفولاذ المتصلب للأدوات إلى حدوث تقطيع دقيق-في أول 50000 ضربة في معظم مواد الإنتاج. يجب أن تحدد ملفات تعريف قطع سلك EDM- أنصاف أقطار كأبعاد واضحة بدلاً من الاعتماد على نصف قطر السلك الطبيعي لتحديد الزاوية، لأن تآكل قطر السلك أثناء القطع يمكن أن ينتج أنصاف أقطار غير متناسقة تبدو كافية على الورق ولكنها تفشل في الممارسة العملية.
تفاعل وضع الطيار مع تحديد موضع الشق
تخدم الشقوق الالتفافية والدبابيس التجريبية نفس الهدف، وهو تحديد موضع الشريط بدقة، ولكن بمستويات دقة مختلفة. توفر الفتحة تحكمًا خشنًا، وتمنع التغذية الزائدة الإجمالية وتؤسس موضع بداية قابل للتكرار لكل ضربة ضغط. توفر المسامير الدليلية تحكمًا دقيقًا، وتصحيح الأخطاء الموضعية الصغيرة التي تتراكم من انزلاق لفة التغذية، وارتداد المادة، والتمدد الحراري للشريط أثناء التشغيل بسرعة عالية-.
ويجب تنسيق التباعد بينها. إذا كان الدبوس التجريبي موجودًا بالقرب من الثلمة الالتفافية، فإن الميزتين تتنافسان على السلطة الموضعية. يوقف الشق الشريط في موضع واحد بينما يحاول الطيار تحويله إلى موضع مختلف قليلاً عند دخوله الحفرة. يؤدي هذا التعارض إلى إنشاء إجهاد القص على الدبوس التجريبي، واستطالة الثقب التجريبي، ووضع الأجزاء غير المتناسق الذي يظهر على شكل تشتت الأبعاد في المكونات النهائية.
يضع النهج القياسي شق الالتفافية في المحطة الأولى (أو محطة القطع الأولى) والثقوب التجريبية في المحطتين الثانية والثالثة. يضمن هذا التسلسل أن تقوم الحزّة بتحديد الوضع الخشن أولاً، ثم يقوم الطيارون بتحسينها قبل بدء أي عمليات تشكيل أو تحديد أبعاد حرجة. بالنسبة للقوالب التي تحتوي على العديد من المحطات، يتم وضع طيارين إضافيين على فترات من كل ثلاثة إلى خمسة تقدمات، ولكن يتم إزاحتهم دائمًا من مواقع الشق بمقدار خطوة تقدم كاملة واحدة على الأقل.
كما توصي إرشادات تصميم القالب التقدمي، إذا كانت هناك حاجة إلى مجموعتين من الطيارين، فيجب تثقيبهما في نفس المحطة للحفاظ على دقتهما النسبية. ترث الثقوب التجريبية التي يتم ثقبها في محطات مختلفة الخطأ التراكمي في تحديد الموقع لكل تقدم بينهما، مما يؤدي إلى إضعاف الدقة التي من المفترض أن توفرها.
تتبع عملية اتخاذ القرار التصميمي المتسلسل التي تنسق جميع هذه المعلمات تسلسلًا هرميًا منطقيًا:
- تحديد مسافة التقدم- تم إصلاح ذلك من خلال هندسة الأجزاء وتحديد الحد الأقصى للمساحة المتاحة لجميع ميزات الشريط بما في ذلك الشقوق والطلارين والجسور الحاملة.
- تحديد عرض الشريط- يتم حسابه من حجم الجزء الفارغ بالإضافة إلى متطلبات الويب الخاصة بشركة الاتصالات بالإضافة إلى أي بدل قطع حافة، مما يؤدي إلى تعيين إجمالي-المقطع العرضي المتاح لمشاركة الحز.
- حدد نوع الشق بناءً على المادة والهندسة- تحدد خصائص المادة (التي تمت تغطيتها في القسم السابق) جنبًا إلى جنب مع عرض الشريط ومتطلبات صلابة الحامل ما إذا كان الموجب أو السالب أو عدم وجود درجة مناسبًا.
- تحديد أبعاد الشق- يتم تحديد العمق والعرض ونصف قطر الزاوية ضمن القيود التي تم تحديدها من خلال الخطوات من واحد إلى ثلاثة، مع موازنة موثوقية المشاركة مقابل سلامة الشريط.
- تنسيق وضع الطيار- يتم اختيار مواقع الفتحات التجريبية لاستكمال وضع الحز بدون تعارض، ويتم تباعدها لتصحيح خطأ التغذية المتراكم بعد محطة الحز.
يتغير تحسين تخطيط الشريط بشكل مفيد اعتمادًا على نوع الشق الذي تم تحديده. تستهلك الشقوق الإيجابية عرض الشريط، ويجب أن يأخذ برنامج تداخل المواد لحسابات طول المواد في الاعتبار عمق الحز عند حساب الحد الأدنى لعرض الشريط. يضيف الشق الإيجابي بعمق 2 مم على كل جانب 4 مم إلى إجمالي عرض الملف المطلوب، والذي يُترجم عبر عملية إنتاج ملايين الأجزاء إلى تكلفة مادية قابلة للقياس. تعمل خوارزميات التداخل الحديثة على أخذ ذلك في الاعتبار تلقائيًا، ولكن يجب أن تعكس معلمات الإدخال هندسة الشق الفعلية بدلاً من البدل العام.
لا تستهلك الشقوق السلبية عرضًا إضافيًا للشريط ولكنها تضيف تعقيدًا إلى عملية بناء القالب. تحتاج كل محطة إلى هندسة إغاثة للعلامة البارزة، مما يزيد من وقت المعالجة والتكلفة أثناء بناء القالب. تعتبر المفاضلة-اقتصادية: حيث تعمل الحزوز السلبية على توفير المواد عبر عملية الإنتاج بينما تعمل الحزوز الإيجابية على توفير تكلفة الأدوات أثناء إنشاء القالب. ويعتمد العامل الذي يهيمن على حجم الإنتاج، وتكلفة المواد لكل كيلوغرام، وجدول استهلاك القالب.
هذه المعلمات الهندسية غير موجودة بمعزل عن غيرها. يتسلسل كل بُعد إلى قرارات بشأن تخطيط الشريط، والاستراتيجية التجريبية، وتصميم نظام معالجة الخردة، والفواصل الزمنية لصيانة القالب. والخطوة المنطقية التالية هي تنظيم هذه المتغيرات المتفاعلة في إطار قرار منظم يساعد المهندسين على اختيار التكوين الصحيح قبل الالتزام بالصلب.
إطار القرار لاختيار نوع الشق
تحدد المعلمات الهندسية وخصائص المواد ما هو ممكن. يحدد إطار القرار ما هو عملي. نادرًا ما يواجه المهندسون الذين يواجهون مشروع قوالب تقدميًا جديدًا صعوبة في حساب عمق الشق أو اختيار نسب الخلوص بمجرد اختيار نوع الشق. يأتي السؤال الأصعب سابقًا: هل يجب على هذا القالب استخدام الشقوق الإيجابية، أو الشقوق السلبية، أو عدم استخدام الشقوق الالتفافية على الإطلاق؟ تعتمد الإجابة على سبعة متغيرات متفاعلة على الأقل، ويؤدي فهمها بشكل خاطئ إلى مراجعات تخطيط الشريط، وتغييرات الإستراتيجية التجريبية، ومشاكل الصيانة التي تستمر طوال عمر الأداة.
ما يلي هو نهج منظم لهذا القرار، يتم تنظيمه حول العوامل التي يقيمها مهندسو الأدوات والقوالب ذوي الخبرة، بشكل حدسي أحيانًا، عند الالتزام بتكوين درجة.
متى يتم استخدام الشقوق الالتفافية الإيجابية
تكتسب الشقوق الإيجابية مكانها في القوالب حيث يكون لإخراج الخردة النظيفة، وقيود قوة المواد، وبناء القالب المباشر الأولوية على صلابة الشريط وتوفير المواد. تخيل سيناريو: أنت تقوم بتشغيل AHSS بسمك 1.2 مم على حامل ضيق، ويتم التغذية من خلال 12 محطة بمعدل 200 ضربة في الدقيقة. لا يترك إجهاد إنتاج المادة أي مجال تقريبًا لإجهاد الحافة عند جذر الشق السلبي. يؤدي التكوين الإيجابي إلى دفع جميع أضرار الكسر إلى خردة يمكن التخلص منها، مما يحافظ على ليونة الحافة الصغيرة المتبقية على الحامل.
تعتبر الشقوق الإيجابية أيضًا الاختيار الافتراضي عندما:
- تحتوي المادة على إجهاد ناتج من الفولاذ يتجاوز 600 ميجا باسكال، حيث يفوق خطر تشقق الجذر توفير المواد من التكوين السلبي.
- يحتوي القالب على أقل من ثماني محطات، مما يجعل مزايا الخلوص السفلي للشقوق السلبية أقل أهمية.
- تم بالفعل تضمين البنية الأساسية لإزالة البزاقات الصلبة في تصميم القالب (مزالق الخردة، وأنظمة التفريغ، من خلال-إزالة الدعامات).
- يوفر عرض الشريط مقطعًا عرضيًا واسعًا للحامل-، مما يعني أن المادة التي تتم إزالتها بواسطة الحز لا تؤدي إلى إضعاف استقرار التغذية بشكل خطير.
- يعتمد نظام التغذية على مستشعر القرب الحثي أو أي وسيلة حماية إلكترونية أخرى تؤكد موضع الشريط، مما يجعل التسجيل الفعلي لعلامة التبويب السلبية أقل أهمية.
والمقايضة-هي استهلاك المواد. يتم شراء كل سبيكة ذات درجة إيجابية من مخزون الملف الذي يصبح خردة. على قالب ينتج 5 ملايين قطعة سنويًا، فإن حتى درجة صغيرة تضيف تكلفة مادية قابلة للقياس. ويعتمد ما إذا كانت هذه التكلفة مبررة على كيفية مقارنتها بالمخاطر-التكلفة المرجحة لتكسير الناقل، أو تعطل القالب، أو المعالجة الآلية الإضافية المطلوبة لخلوصات الحز السلبي.
متى يتم استخدام الشقوق الالتفافية السلبية
تتألق الشقوق السلبية عندما تكون صلابة الشريط غير قابلة للتفاوض-، وتكون أهداف استخدام المواد قوية، ويمكن للمادة نفسها أن تتحمل تصلب العمل المفروض عند جذر الحز. فكر في حامل عريض من الفولاذ الطري يمر عبر 20 محطة مع عمليات التشكيل التي تطبق أحمال الانحناء بالقرب من حواف الشريط. يؤدي الشق الإيجابي في هذا الموقع إلى إضعاف الناقل حيث يحتاج إلى القوة أكثر من غيره. تحافظ الدرجة السالبة على المقطع العرضي الكامل-وتوفر تسجيلًا ثلاثي الأبعاد-متميزًا.
تشمل الشروط المفضلة للشقوق السلبية ما يلي:
- عروض الشريط الضيقة حيث تؤدي إزالة المواد للحصول على درجة إيجابية إلى تقليل صلابة الحامل إلى ما دون الحد الأدنى للتغذية الموثوقة.
- المواد ذات الاستطالة التي تزيد عن 25 بالمائة ومعدلات تصلب العمل المعتدلة التي تتحمل الضغط الناتج أثناء ثقب اللسان والثني.
- يتم حساب المحطات العالية عندما يتطلب خطأ التغذية التراكمي الناتج عن عدم دقة وحدة تغذية الملف توقفًا ميكانيكيًا قويًا بدلاً من الكشف المعتمد على جهاز الاستشعار وحده.
- تصميمات حاملة من جانب واحد- حيث يمكن احتجاز اللسان في رافع الشريط، مما يوفر التسجيل ويمنع انحراف الحامل الجانبي في نفس الوقت.
- أحجام الإنتاج عالية بما يكفي بحيث يبرر توفير المواد الناتج عن إزالة النتوءات الموجبة التكلفة الإضافية لبناء القالب لجيوب إزالة علامات التبويب.
القيد الحاسم هو إزالة المصب. يجب أن تستوعب كل محطة قالب اللسان البارز، ويجب أن تتحقق كل دورة صيانة من أن جيوب اللسان تظل نظيفة وغير تالفة. في القوالب ذات أنظمة الكامات المعقدة أو الخلوصات الرأسية الضيقة، قد لا تكون المساحة المادية لعلامات التبويب موجودة ببساطة.
عندما لا تكون هناك حاجة إلى الشقوق الالتفافية
ليس كل قالب تقدمي يحتاج إلى درجة جانبية. عندما تكون الظروف مناسبة، يؤدي التخلص من الشقوق إلى توفير المواد بالكامل، وتبسيط عملية إنشاء القالب، وإزالة عنصر صيانة آخر من جدول الأدوات. والسؤال هو ما إذا كانت العملية الخاصة بك يمكنها الحفاظ على التغذية وتحديد المواقع بشكل موثوق دون الدعم الميكانيكي الذي توفره الشق.
لا-تصبح عملية الحز قابلة للتطبيق عندما:
- يوفر نظام تغذية الملف دقة تحديد المواقع في نطاق 0.05 مم أو أفضل، ويتم التحقق من ذلك من خلال دراسات القدرات الموثقة.
- تحتوي المواد الواردة على الحد الأدنى من حدبة الحواف (عادةً ما يتم قطعها من مركز خدمة عالي الجودة-مزود بتكييف ما بعد-الحافة المشقوقة).
- يتم تثبيت مستشعرات حماية القالب ومعايرتها بشكل صحيح ولا يتم تجاوزها مطلقًا أثناء الإعداد.
- تم تدريب المشغلين وأفراد الإعداد تدريبًا عاليًا على التغذية التدريجية للقالب والتعرف على سوء التغذية.
- تشتمل هندسة الأجزاء على ميزات في المحطات المبكرة (الحواف المحيطية أو الثقوب التجريبية الكبيرة) التي تمنع بطبيعتها التغذية الزائدة عن طريق إنشاء توقفات طبيعية.
كما يشير Art Hedrick، إذا كانت المادة الواردة لديك لا تحتوي على حافة شديدة الحدبة، وكان موظفوك يتمتعون بمهارات عالية، وسوء التغذية نادر، وتعمل حماية القالب دائمًا بشكل صحيح، فقد لا تحتاج إلى درجة. لكن تلبية كل هذه المعايير في وقت واحد أمر غير شائع. يصمم معظم صانعي القوالب شقًا في الأداة ويتركون قرار إزالتها إلى الختم الذين يعرفون قدرات عملياتهم.
حساب المخاطر غير متماثل. قد تصل التكلفة المادية لشق الملعب على ملايين الأجزاء إلى بضعة آلاف من الدولارات. يمكن أن يكلف حادث واحد بسبب الإفراط في التغذية مئات الآلاف من تكاليف الإصلاح، ووقت التوقف عن العمل، وجداول الإنتاج المفقودة. بالنسبة للأدوات المهمة حيث يكون وقت التشغيل مهمًا، يفضل النهج المحافظ تضمين درجة ما لم يكن هناك سبب موثق ومتحقق منه-لحذفها.
مصفوفة معايير اختيار نوع الشق
ويجمع الجدول التالي عوامل القرار في إطار مقارن. يمثل كل صف متغيرًا يؤثر على التحديد، ويوضح كل عمود كيف يقوم هذا المتغير بتغيير التفضيل نحو تكوين معين.
| عامل القرار | يفضل الشق الإيجابي | يفضل الشق السلبي | لا يوجد درجة قابلة للحياة |
|---|---|---|---|
| عرض الشريط | شرائح عريضة (أكبر من 80 مم) مع مقطع عرضي كبير للحامل-. | شرائح ضيقة (أقل من 50 مم) حيث تؤدي إزالة المواد إلى إضعاف الناقل بشكل خطير | أي عرض، بشرط التحقق من دقة نظام التغذية |
| سمك المادة | مواد رقيقة (أقل من 0.8 مم) حيث يمكن التحكم في طرد البزاقة | المواد المتوسطة إلى السميكة (0.8-3.0 مم) حيث تكون صلابة اللسان موثوقة وقوة الشك معتدلة | سمك متوسط مع سلوك تغذية يمكن التنبؤ به والحد الأدنى من الحدبة |
| فئة قوة المواد | قوة عالية-(إجهاد الإنتاجية أعلى من 500 ميجا باسكال)؛ AHSS، DP، درجات مارتينسيتية ذات ليونة حافة محدودة | قوة منخفضة إلى متوسطة (إجهاد الإنتاجية أقل من 400 ميجا باسكال)؛ الفولاذ الطري، HSLA مع استطالة تزيد عن 25% | أي فئة قوة، بشرط أن تكون حماية القالب شاملة |
| حجم الإنتاج | كميات منخفضة إلى متوسطة حيث تفوق بساطة القالب تكلفة المادة-للقطعة الواحدة | الكميات الكبيرة (ملايين الأجزاء) حيث يبرر توفير المواد التراكمية تكلفة إنشاء القالب الإضافية | أحجام منخفضة مع مشغلين ذوي خبرة وفترات قصيرة |
| عدد محطات الموت | أقل من 10 محطات حيث يمكن التحكم في تعقيد إزالة علامات التبويب في كلتا الحالتين | 10 محطات أو أكثر حيث يتطلب خطأ التغذية التراكمي تسجيلًا ميكانيكيًا قويًا | قوالب قصيرة (أقل من 6 محطات) مع الحد الأدنى من تراكم الأخطاء |
| تعقيد هندسة الجزء | أشكال هندسية بسيطة ذات تشكيل محدود بالقرب من حافة الناقل | تشكيل معقد بالقرب من الحواف الحاملة حيث تكون صلابة المقطع العرضي الكامل-أمرًا ضروريًا | الأشكال الهندسية التي تنشئ توقفات طبيعية للتغذية الزائدة (قواطع كبيرة، وزخارف محيطية في المحطات المبكرة) |
| دقة نظام التغذية | يتم تغذية المؤازرة القياسية بدقة 0.1 مم أو أفضل | عمليات التغذية الميكانيكية الأقدم أو التطبيقات عالية السرعة-التي يؤدي فيها القصور الذاتي إلى تجاوز السرعة | -أنظمة مؤازرة عالية الدقة ذات قدرة موثقة أقل من 0.05 مم، بالإضافة إلى الحماية الإلكترونية النشطة للقالب |
ستلاحظ أنه لا يوجد عامل واحد يملي النتيجة بمعزل عن غيرها. يشير الشريط الضيق من الفولاذ الطري الذي يعمل بكميات كبيرة بقوة نحو الشقوق السلبية. نفس الشريط الضيق في DP 980 بحجم معتدل يعكس التوصية تمامًا. لا يتغير معامل الشد الفولاذي بين هذه الدرجات، لكن سلوك الكسر عند جذر الشق يتغير بشكل كبير لدرجة أن التكوين بأكمله يجب أن يتبعه.
اختيار الشق ليس قرارًا معزولًا أبدًا. إنه يتدفق إلى حسابات عرض تخطيط الشريط، والاستراتيجية التجريبية والتباعد، والبنية التحتية لمعالجة الخردة، ومتطلبات تخليص المحطة النهائية، والفواصل الزمنية لصيانة القالب. يتطلب تغيير نوع الشق بعد أن يتقدم تصميم القالب إلى ما بعد مرحلة المفهوم عادةً إعادة صياغة تخطيط الشريط بالكامل.
هذا التأثير المتتالي هو سبب أهمية إطار القرار في مرحلة التصميم الأولى، قبل الالتزام بعرض الشريط بمواصفات شراء الملف، وقبل الانتهاء من أبعاد حذاء القالب، وقبل قفل تسلسل المحطة في مظاريف التخليص. غالبًا ما يكتشف المهندسون الذين يؤجلون قرار النوع المسنن أن افتراضات تخطيط الشريط الخاصة بهم تتضمن خيارًا ضمنيًا، وهو خيار قد لا يتماشى مع متطلبات المواد أو الإنتاج التي تظهر أثناء التصميم التفصيلي.
إطار منظم يزيل الغموض. فهو يترجم التفاعل بين علوم المواد وهندسة القوالب واقتصاديات الإنتاج إلى تقييم قابل للتكرار يقدم نتائج متسقة عبر المشاريع. لكن الأطر تعالج غرض التصميم. ماذا يحدث عندما تجتمع هذه النية مع واقع الإنتاج ويحدث خطأ ما؟ تعود كل من سوء تغذية الشريط، وسحب البزاقة، والتآكل المبكر، وفشل الحامل إلى أعطال محددة في العلاقات العلمية التي تمت تغطيتها خلال هذه المقالة، ويتطلب تشخيصها ربط الأعراض بالأسباب الجذرية من خلال نفس المبادئ التي تحكم التصميم الأصلي.
استكشاف أخطاء تجاوز أوضاع فشل الشق وإصلاحها
يمكن للشق الالتفافي-المصمم جيدًا تشغيل ملايين الدورات دون وقوع أي حادث. يعلن الحيوان ذو التصميم السيئ عن نفسه خلال أول ألف ضربة من خلال سوء التغذية أو نتوءات أو البزاقات المسحوبة أو الناقلات المتشققة. الجزء المحبط؟ غالبًا ما تبدو هذه الأعراض متطابقة في مؤتمر صحفي بغض النظر عما إذا كان السبب الجذري هندسيًا أو معدنيًا أو متعلقًا بالتخليص-. ويتطلب فصل أحدهما عن الآخر ربط الأدلة المرئية بآليات الكسر وسلوك المواد التي تحكم أداء الشق.
ما يلي هو تحليل منهجي لأنماط فشل الشق الالتفافي الخمسة الأكثر شيوعًا، وأسبابها الجذرية العلمية، والخطوات التشخيصية التي تؤدي إلى تصحيحات دائمة بدلاً من تصحيحات مؤقتة.
تجريد سوء التغذية والاشتباك غير الكافي
عندما يتقدم الشريط بعيدًا جدًا أو ليس بعيدًا بدرجة كافية، تقوم كل محطة فرعية بمعالجة المواد في الموضع الخاطئ. تهبط الثقوب بعيدًا عن-المركز، وتتشكل الانحناءات في مواقع غير صحيحة، ويزداد تشتت الأبعاد حتى تفشل الأجزاء في الفحص. في الحالات الشديدة، يتسبب سوء التغذية في حدوث تصادم كامل للقالب، وإتلاف اللكمات، وكتل القالب، وأنظمة التوجيه في وقت واحد.
المشاركة غير الكافية هي السبب الأكثر شيوعًا. يوجد الشق لإيقاف حركة الشريط عند نقطة محددة. إذا كان سطح التعشيق ضحلًا جدًا أو متآكلًا أو غير متطابق هندسيًا مع كتلة التوقف، فإن الشريط يتجاوز الحد قبل دورات الضغط. تؤكد الأبحاث التقدمية لاستكشاف أخطاء القوالب وإصلاحها أن عدم استقرار وضع الشريط غالبًا ما يكون أول إشارة فشل، تظهر قبل ظهور عيوب الأجزاء المرئية.
يرتبط السبب الجذري مباشرة بمبادئ الإجهاد والتشوه التي تم تناولها سابقًا. لم تعد الدرجة الإيجابية التي فقدت العمق من خلال التآكل التراكمي تخلق هندسة جيب المشاركة الكاملة. تتلامس كتلة التوقف مع سطح أقل عمقًا، وتحت قوى تسارع التغذية، يتغلب زخم الشريط على منطقة الاتصال المنخفضة. بالنسبة للشقوق السلبية، فإن الارتداد الربيعي عند جذر علامة التبويب هو الآلية النموذجية. إذا تجاوز حد إنتاج المادة من الفولاذ أو السبائك افتراض التصميم الأصلي، فلن ينحني اللسان إلى الزاوية المقصودة، مما يقلل من عمق مكانه في جيب التسجيل.
- تحقق من عمق الشق مقابل المواصفات الأصلية- قم بقياس عمق المشاركة الفعلي المتبقي باستخدام أجهزة القياس الدبوسية أو المقارنة البصرية. قارنه بالحد الأدنى البالغ 1.5 طن للحصول على اتصال توقف موثوق به.
- افحص سطح كتلة التوقف- يؤدي التبول أو تراكم المواد أو التآكل على وجه التوقف إلى تقليل التعشيق الفعال حتى عندما يكون الحز نفسه صحيحًا.
- التحقق من توقيت إصدار الخلاصة- إذا قامت وحدة التغذية بتحرير الشريط بعد فوات الأوان، فسيحاول الطيارون تسجيل المواد التي لم يتم تثبيتها بشكل كامل مقابل توقف الحز، مما يؤدي إلى تعارض موضعي وتقدم غير متسق.
- قياس علامة التبويب Springback على الشقوق السلبية- قارن زاوية الانحناء الفعلية بقصد التصميم. تنتج المواد ذات قوة إنتاجية أعلى انتعاشًا أكثر مرونة، وربما تكون علامة التبويب قد عادت إلى ما هو أبعد من نطاق التقاط الجيب.
- تقييم الحدبة الشريطية- يمكن لحدبة الحافة الناتجة عن قطع الملف أن تمنع الشريط من التتبع بشكل مستقيم، مما يتسبب في فقدان الحز لكتلة التوقف بشكل جانبي حتى عندما تكون مسافة التغذية صحيحة.
يتمثل التمييز التشخيصي الرئيسي في ما إذا كانت التغذية الخاطئة متسقة (تشير إلى خطأ هندسي أو خطأ في الإعداد) أو متقطعة (تشير إلى عوامل ديناميكية مثل توقيت التغذية، أو اهتزاز الشريط عند السرعة، أو التمدد الحراري أثناء عمليات التشغيل الممتدة). تتبع عمليات التغذية الخاطئة المتسقة أبعادًا ثابتة. تتبع تلك المتقطعة ديناميكيات المعالجة التي تظهر فقط في ظل ظروف الإنتاج.
سحب البزاقة وتشكيل الأزيز عند حواف الشق
يعد سحب البزاقة في تكوينات الشق الإيجابي أحد أكثر أوضاع الفشل ضررًا في الختم التدريجي. عندما تلتصق سبيكة الخردة بوجه المثقاب أثناء السحب ويتم حملها مرة أخرى إلى مساحة العمل، فإنها يمكن أن تنسحق بين التثقيب والشريط في الشوط التالي، مما يؤدي إلى إتلاف سطح القالب أو تشويه الجزء أو تشغيل سلسلة من المحطات المحشورة. مثليشرح آرت هيدريك، يمكن لبزاقة واحدة تم سحبها أن تشل الإنتاج وتلحق الضرر بكل محطة في الأداة.
يتتبع العلم ميكانيكا الفراغ وهندسة الخلوص. أثناء القطع، يتطور الانحناء عند انفصال البزاقة عن الشريط. الهواء المحبوس بين البزاقة المنحنية والوجه المسطح المثقب يخلق جيبًا مفرغًا. يشكل المعدن الموجود حول محيط الثقب ختمًا محكمًا أثناء القص، وعند السحب، يمنع هذا الختم البزاقة من التحرير. تعمل مواد التشحيم الثقيلة على تكثيف عملية الختم. تعد الشقوق الالتفافية الإيجابية أكثر عرضة إلى حد ما من عمليات الثقب القياسية لأن البزاقة لها حافة حرة يمكنها ثني الثقب وإمساكه أثناء التراجع.
تؤدي خلوص القطع الكبيرة إلى تفاقم المشكلة. مع الخلوصات الأصغر، يتم إجبار البزاقة على الضغط أثناء القطع ويتم فك الضغط بعد الانفصال، مما يخلق توافقًا للتداخل يحملها في مصفوفة القالب. مع الخلوصات الأكبر، تظل البزاقة أصغر قليلاً بالنسبة لفتحة المصفوفة ويمكن سحبها بحرية باستخدام المثقاب. يعد اختيار مادة أداة الختم مهمًا أيضًا: تجذب أسطح التثقيب الممغنطة الناتجة عن طحن السطح الرخويات الحديدية ما لم يتم إزالة مغنطة المكونات بشكل صحيح بعد الشحذ.
يخلق تكوين نتوءات عند الحواف المسننة مشكلة مختلفة ولكنها ذات صلة. تتداخل النتوءات الزائدة الموجودة على الحافة المقطوعة مع عمليات التشكيل النهائية من خلال العمل كرافعات ضغط أثناء الثني، مما يؤدي إلى حدوث خدوش سطحية على مكونات القالب، ومنع الشريط من الاستلقاء بشكل مسطح على وسادات الضغط. ما هي قوة الخضوع للمادة بالنسبة للقوى المؤثرة؟ عندما تكون حواف الثقب باهتة، تنتقل عملية القطع من القص النظيف إلى التمزيق. تمتد المادة إلى ما هو أبعد من قدرة الفولاذ على استيعابها قبل الانفصال، مما ينتج نتوءات نتوءات ممدودة بدلاً من الكسر النظيف.
- لسحب سبيكة- قم بتهوية مركز الثقب بفتحة هواء لكسر الفراغ. قم بتركيب القاذفات المحملة بنابض- في ثقوب كبيرة بما يكفي لقبولها. خذ بعين الاعتبار -أزرار القالب المستدقة التي تحتوي على القطع الثابتة أثناء الضغط. إزالة مغناطيسية جميع المكونات بعد الطحن.
- للدغ المفرط- قم بقياس الخلوص من القالب-إلى-القالب وقارنه بتوصيات المواد-المحددة. افحص حواف القطع بحثًا عن التقريب أو التقطيع الدقيق. حدد فترات شحذ بناءً على عدد الضربات بدلاً من انتظار نمو الأزيز المرئي.
- لكلا الشرطين في وقت واحد- تشير هذه المجموعة عادةً إلى تآكل متقدم للثقب. تنتج الحافة الباهتة نتوءات أكبر بينما يؤدي الاحتكاك المتزايد بين الأسطح البالية إلى خلق التصاق أقوى بالفراغ. يساعد برنامج الشحذ الوقائي المستند إلى عدد الضربات الفعلية في الحفاظ على أحمال القطع المستقرة ويقلل من سحب البزاقة وتكوين الأزيز قبل أن تصل إلى المستويات الحرجة.
من السابق لأوانه يموت التآكل والآثار المترتبة على الصيانة
تواجه اللكمات الالتفافية وفتحات القالب تآكلًا مركزًا لأسباب متجذرة في هندستها غير المتماثلة. على عكس المثقاب الدائري القياسي الذي يوزع قوى القص بشكل موحد حول محيطه، فإن المثقاب المثقب له وجوه مقيدة (القطع مقابل جسم الحامل) وأوجه غير مقيدة (القطع عند حافة الشريط المفتوحة). ويعني هذا الخلل أن أحد جانبي الأداة يعمل بجهد أكبر من الجانب الآخر، في كل تمريرة.
يتعرض الجانب المقيد لحمل ضغط أعلى لأن شريط الناقل المحيط يقاوم التشوه. على مدى مئات الآلاف من الدورات، يقوم هذا الوجه بتطوير تقريب الحواف والرقائق الدقيقة- أولاً. الجانب غير المقيد، المقطوع إلى مادة حرة، يتآكل ببطء أكبر. والنتيجة هي عدم تناسق الخلوص التدريجي: يتم فتح القطع الجانبي مقابل الحامل تدريجيًا بينما يظل جانب الحافة الحرة- أكثر إحكامًا. يلي ذلك انجراف الأبعاد في هندسة الشق.
خصائص المواد تسريع هذا النمط. تعمل معالجة المواد بالقرب من حد إنتاجها من تصنيف الفولاذ، وخاصة درجات AHSS، على زيادة تحميل التثقيب بشكل كبير في كل شوط. تمتص أداة القطع المثقوبة DP 980 بسماكة 1.5 مم تقريبًا ضعف قوة القص لنفس أداة القطع الفولاذية الطرية بسماكة مماثلة. يُترجم فارق القوة هذا مباشرةً إلى انهيار متسارع للحافة، وشحذ أكثر تكرارًا، وعمر إجمالي أقصر للثقب. يجب أن تتطابق مادة أداة الختم نفسها مع التطبيق: تصبح إدخالات الكربيد ضرورية في محطات الحز ذات الأحمال العالية- حيث يتحلل فولاذ الأدوات التقليدية بسرعة كبيرة.
يمثل التواء الشريط من أكثر من -موجهات حاملة ضعيفة وضع الفشل الهيكلي. عندما تقوم الحزوز الإيجابية بإزالة الكثير من المقطع العرضي-، أو عندما تؤدي محطات الحز المتعددة إلى تفاقم تأثير الإضعاف، فإن الحامل يفقد الصلابة الكافية لمقاومة أحمال الضغط في اتجاه التغذية-. يلتوي الشريط بين المحطات، ويرفع عن سطح القالب، وينحصر في المكونات النهائية. السبب الجذري ميكانيكي: انخفض عزم القصور الذاتي للحامل إلى ما دون العتبة اللازمة لدعم قوى السحب التراكمية من جميع المحطات التي تعمل عليها في وقت واحد.
- مراقبة عدم تناسق تآكل الثقب- أثناء الصيانة المجدولة، افحص حافة القطع الجانبية للحامل- أولاً. إذا تجاوز التقريب 0.02 مم مع بقاء جانب الحافة الحرة-حادًا، فهذا يعني أن إعادة الشحذ قد تأخرت.
- تتبع فترات الشحذ مقابل درجة المواد- قم بتحديد عدد حدود الخط الأساسي لكل نوع مادة. تتطلب تطبيقات AHSS والفولاذ المقاوم للصدأ عادةً شحذًا بنسبة 40 إلى 60 بالمائة من الفواصل الزمنية المقبولة للفولاذ الطري.
- التحقق من صلابة الناقل بعد الإحراز- إذا ظهر التواء الشريط أثناء الإنتاج، فاحسب عزم القصور الذاتي للحامل المتبقي عند موقع الشق وقارنه بمتطلبات قوة التغذية لإجمالي عدد المحطات.
- تقييم اختيار المواد أداة الختم- يشير التآكل المستمر المبكر على الرغم من الخلوص الصحيح والشحذ إلى أن مادة التثقيب لا يمكنها تحمل ظروف التحميل. يمكن أن تؤدي الترقية من فولاذ الأداة D2 إلى الكربيد أو تطبيق طلاءات TiAlN إلى إطالة العمر بمقدار 3 إلى 5 مرات في التطبيقات الصعبة.
القاسم المشترك بين جميع أوضاع الفشل هذه هو أن الأعراض التي تظهر في مكان واحد في القالب غالبًا ما تنشأ من القرارات المتخذة في مكان آخر، أثناء التصميم، أو اختيار المواد، أو الإعداد.كما تؤكد الأبحاث العلمية، تتفاعل آلاف المتغيرات ضمن عملية الختم، واكتشاف كيفية اتصالها أمر ضروري لتحديد الأسباب الجذرية بدلاً من مطاردة الأعراض.
إن فهم ما إذا كان نمط الكسر يشير إلى مشكلات التخليص في مقابل مشاكل تصلب المواد في مقابل المشكلات الهندسية هو ما يفصل بين استكشاف الأخطاء وإصلاحها بشكل منهجي عن عمليات الضبط التجريبية-و-الأخطاء. منطقة كسر خشنة مع الحد الأدنى من نقاط الصقل إلى الخلوص الزائد. تشير الحافة الناعمة مع نتوء شديد إلى الأدوات البالية. يشير الناقل المتصدع عند جذر الشق إلى خصائص المواد التي تتجاوز غلاف التصميم، ومن المحتمل أن يكون الفولاذ الناتج قد تم تحديده أقل مما وصل إلى الملف. يرتبط كل نمط بمبادئ علمية محددة، وبالنسبة للمهندسين الذين يعملون خلال حالات الفشل المعقدة-المتعلقة بالشق، لديهم إمكانية الوصول إلى دعم تصميم الأدوات التعاونية من صانعي القوالب ذوي الخبرة مثلحلول قوالب الختم المخصصة من YICHENيمكن أن يسرع المسار من التشخيص إلى التصحيح، لا سيما عندما يجب معالجة هندسة الحز ومواصفات الخلوص وتحسين تدفق المواد في وقت واحد.
لا توجد أوضاع الفشل هذه بمعزل عن غيرها. غالبًا ما يظهر القالب الذي يتعرض لسحب البزاقة-نموًا مبكرًا للمخالب وعدم استقرار التغذية، وكل ذلك مرتبط من خلال نفس تقدم التآكل الأساسي. إن حلها بشكل دائم يعني معالجة العلاقات العلمية الجذرية بدلاً من معالجة كل عرض بشكل مستقل. إن منظور مستوى الأنظمة-، وتطبيق علم الكسر، وسلوك المواد، والمبادئ الهندسية كإطار عمل متكامل، هو ما يحول الصيانة التفاعلية إلى هندسة قوالب استباقية.
تطبيق علم تجاوز الشق على الممارسة الهندسية للموت
تعمل عملية استكشاف الأخطاء وإصلاحها التفاعلية على إبقاء القالب قيد التشغيل. التصميم الاستباقي يمنعه من الفشل في المقام الأول. كل مبدأ تم استكشافه خلال هذه المقالة، بدءًا من سلوك منطقة القص وحتى اختيار الخلوص المعتمد على المواد-، يتقارب مع هدف عملي واحد: إنشاء تكوينات الشق الالتفافي التي تؤدي أداءً يمكن التنبؤ به عبر ملايين الدورات دون تدخل مزمن. الفرق بين صانع الأدوات والقوالب الذي يصمم الشقوق بالعادة وبين الذي يصممها بالعلم يعود إلى ما إذا كانت العلاقات الأساسية مفهومة أم تقريبية فقط.
المبادئ الهندسية الأساسية لتصميم الشق
هناك خمسة مبادئ علمية-تفصل بين التصميم المتميز على مستوى الخبراء-ومناهج الخطأ-. هذه ليست قواعد عامة. إنها علاقات سببية تدوم بغض النظر عن القالب أو المادة أو بيئة الإنتاج المحددة.
- تحدد خصائص المواد نوع الشق قبل أخذ الشكل الهندسي بعين الاعتبار.تحدد قوة الخضوع والاستطالة ومعدل تصلب العمل ما إذا كان الشريط الحامل يمكنه تحمل منطقة الكسر وتصلب الإجهاد الذي يفرضه جذر الشق السلبي. المواد عالية القوة-والمنخفضة الاستطالة-تدفع القرار نحو التكوينات الإيجابية. إن محاولة فرض درجة سلبية على AHSS لأنها تعمل على الفولاذ الطري تتجاهل شروط الحدود المعدنية التي تحكم ليونة الحافة.
- يحدد اتجاه انتشار الكسر مكان تركز الضرر.ترسل الشقوق الإيجابية مناطق الكسر إلى الخردة التي يمكن التخلص منها. الشقوق السلبية تحتفظ بها على الشريط الناقل. تعمل كل عملية تشكيل في اتجاه مجرى النهر على أي حالة حافة تم إنشاؤها. إن تصميم الشق دون النظر إلى ما سيحدث بعد ثلاث محطات هو تصميم نصف المشكلة.
- يعتبر التخليص خاصًا بالمواد-وليس عامًا.إن الخلوص بنسبة 10 بالمائة الذي ينتج حواف نظيفة في الفولاذ الطري يؤدي إلى أسوأ ارتفاع ممكن للثقوب في الفولاذ المقاوم للصدأ ويؤدي إلى حدوث تشققات دقيقة في الفولاذ DP. يجب أن تكون نسب الخلوص مستمدة من سلوك القص للمادة، وليست موروثة من المشاريع السابقة على درجات مختلفة.
- يتحكم نصف قطر الزاوية في تركيز الضغط أكثر من أي بُعد منفرد آخر.يؤدي نصف قطر الجذر الذي يقل عن 0.5 مرة من سمك المادة إلى توليد عوامل تركيز تستنفد الليونة المحلية قبل أن يبدأ التكوين. تحديد نصف القطر ليس تفاصيل نهائية؛ إنه قرار هيكلي له عواقب مباشرة على سلامة الناقل وعمر الأداة.
- يتدفق اختيار الشق إلى كل نظام مجاور.إن التغيير من الموجب إلى السالب (أو العكس) بعد الالتزام بتخطيط الشريط يعني إعادة صياغة حسابات عرض الشريط، والمباعدة بين الطيارين، والبنية التحتية لمعالجة الخردة، وتصاريح المحطات، وجداول الصيانة. يجب أن يسبق قرار الحز التصميم التفصيلي للقالب، ولا يتبعه.
دمج علم الشق في سير عمل تطوير القوالب
يتم دمج هذه المبادئ في عملية تطوير القالب في مرحلة الجدوى المبكرة، قبل قفل عرض الشريط، وقبل تحديد أبعاد أحذية القالب، وقبل إصدار مواصفات شراء الملف. يبدو سير العمل كما يلي: قم بمراجعة ورقة بيانات المادة أولاً، وقم بإنشاء نافذة التصميم لبقاء جذر الشق، ثم حدد نوع الشق، ثم حدد الشكل الهندسي، ثم قم بتنسيق موضع الطيار. كل خطوة مبنية على الخطوة السابقة.
بالنسبة إلى صانع القوالب الذي يعمل من خلال أداة تقدمية معقدة تحتوي على 15 محطة أو أكثر، فإن هذا النظام المتسلسل يمنع -اكتشاف المرحلة المتأخرة بأن تكوين الحز المختار يتعارض مع متطلبات التشكيل النهائية أو يتجاوز القدرة الهيكلية للحامل. يمكن لمحاكاة CAE، كما هو مشار إليه في عمليات تصميم القالب الاحترافية، التحقق من صحة سلالة الجذر وصلابة الحامل تقريبًا قبل قطع أي فولاذ، مما يؤدي إلى اكتشاف المشكلات التي قد تظهر فقط أثناء تجارب T0.
منظور دورة الحياة مهم بنفس القدر. قد يؤدي القالب الذي يتم تشغيله بشكل نظيف عند الحد 1000 إلى حدوث أعطال مرتبطة بالشق-عند الحد 500000 حيث تدور حواف الثقب، وتفتح الخلوصات بشكل غير متماثل، وتتضاءل أعماق المشاركة. يجب معايرة فترات الصيانة التنبؤية وفقًا لمستوى المادة وهندسة الحز من البداية، ولا يتم تحديدها بشكل تفاعلي بعد حدث الفشل الأول.
موارد لتصميم قالب الختم المتقدم
يستفيد مهندسو الأدوات الذين يعملون من خلال تصميم-قرارات التجاوز الثقيلة من قنوات الموارد المتعددة. يوفر موردو المكونات القياسية مثل Misumi USA ثقوب الكتالوج وأزرار القالب ومكونات التوجيه التي تغطي الأشكال الهندسية الشائعة. توفر أحداث الصناعة مثل FABTECH Chicago 2025 إمكانية الوصول المباشر إلى العروض التوضيحية لتكنولوجيا الأدوات وندوات تصميم القوالب وشبكات الأقران التي تعمل على تسريع نقل المعرفة حول موضوعات مثل تحسين الحز واستراتيجيات التحكم في الشريط.
بالنسبة للمشروعات التي تتضمن تخطيطات شريطية معقدة، وملفات تعريف مثقوبة مخصصة، وتحديات تدفق المواد التي تتجاوز حلول الكتالوج، يصبح دعم التصميم التعاوني من صانعي القوالب ذوي الخبرة ذا قيمة.حلول قوالب الختم المخصصة من YICHENربط مهندسي الأدوات بالخبرة في هيكل القالب والمكونات واللكمات والرافعات والشقوق الالتفافية والتحكم في الأزيز ومواصفات الخلوص وتحسين تدفق المواد. يكون هذا النوع من الشراكة ملائمًا على وجه الخصوص عندما يجب تنسيق هندسة الشق مع تسلسلات تشكيل المحطات المتعددة-، أو عندما تدفع AHSS أو المواد الغريبة إرشادات التصميم القياسية إلى ما هو أبعد من نطاقها المعتمد، أو عندما تتطلب أحجام الإنتاج أدوات توازن بين الأداء وكفاءة الصيانة عبر ملايين الدورات.
سواء كنت تحصل على مكونات من موردي الكتالوجات، أو تحضر جلسات fabtech 2025 حول تقنية القوالب التقدمية، أو تشترك في أداة إنشاء قوالب مخصصة للحصول على دعم كامل لتصميم النظام-، فإن المتطلبات الأساسية هي نفسها: قرارات ترتكز على العلاقات العلمية بين المواد والهندسة والعملية بدلاً من الافتراضات الموروثة من تطبيقات مختلفة. توفر المبادئ الموثقة هنا الأساس التحليلي. إن تطبيقها بشكل متسق عبر المشاريع هو ما يحول تصميم الشق الالتفافي من مصدر مزمن لحوادث القالب إلى نظام هندسي موثوق ويمكن التنبؤ به.
الأسئلة المتداولة حول الشقوق الالتفافية في قوالب الختم
1. ما هو الفرق بين درجة الالتفافية السلبية والإيجابية في قوالب الختم التدريجي؟
تعمل شق الالتفافية الإيجابي على إزالة المواد من حافة الشريط، مما يؤدي إلى إنشاء فتحة داخلية تنتج كتلة خردة منفصلة يتم إخراجها إلى الأسفل. يؤدي هذا إلى ترك الشريط الحامل بمقطع عرضي-مخفض في كل موقع من مواقع الحز. تترك درجة الالتفافية السلبية علامة تبويب بارزة تمتد من حافة الشريط، والتي تتشابك مع جيب في القالب للتسجيل. لا يتم إنتاج سبيكة صلبة منفصلة، ويتم الحفاظ على المقطع العرضي الكامل للشريط-. يعتمد الاختيار بينهما على خصائص المادة، وعرض الشريط، وحجم الإنتاج، ومتطلبات التشكيل النهائية. عادةً ما يفضل الفولاذ عالي القوة مع الاستطالة المحدودة الشقوق الإيجابية لأن ضرر الكسر يبقى في الخردة، بينما يعمل الفولاذ الطري المرن بشكل جيد مع أي من التكوينين.
2. لماذا تتطلب مواد AHSS تصميمات مختلفة للشق الالتفافي عن الفولاذ الطري؟
يتميز الفولاذ المتقدم عالي القوة- باستطالة أقل بكثير وسلوك تصلب أكثر عدوانية مقارنةً بالفولاذ الطري. عندما يتم قطع حز سلبي في AHSS، تصبح المنطقة المتأثرة بالقص عند جذر الحز صلبة للغاية وهشة، مع عدم وجود ليونة متبقية تقريبًا لامتصاص الضغط الناتج عن التشكل في اتجاه مجرى النهر. وهذا يجعل جذر الشق موقعًا لبدء الشق تحت التحميل الإضافي. يتطلب AHSS أيضًا خلوص قطع أوسع، عادةً ما يتراوح بين 14 إلى 16 بالمائة أو أعلى مقابل 5 إلى 10 بالمائة للفولاذ الطري. يُفضل عمومًا الشقوق الإيجابية في AHSS لأنها توجه انتشار الكسر إلى الخردة التي يمكن التخلص منها بدلاً من تركيز الضرر على الشريط الحامل. يستفيد المهندسون الذين يعملون بهذه المواد من شركاء الأدوات التعاونية مثل YICHEN، الذين تتناول حلول قوالب الختم المخصصة لديهم مواصفات التخليص وتحسين تدفق المواد للدرجات المطلوبة.
3. كيف يمكنك استكشاف مشكلات سوء تغذية الشريط وإصلاحها الناتجة عن مشكلات الحز الالتفافي؟
تنبع مشكلات التغذية الخاطئة للقطع من الحز عادةً من عدم كفاية الارتباط بين الحز وكتلة التوقف. ابدأ بقياس عمق الشق الفعلي مقابل المواصفات الأصلية باستخدام مقاييس الدبوس أو المقارنة البصرية. تحقق مما إذا كان سطح كتلة التوقف يُظهر تقشرًا أو تراكمًا للمواد مما يقلل من المشاركة الفعالة. تحقق من توقيت تحرير وحدة تغذية الملف لضمان مقاعد الشريط بالكامل قبل مشاركة الطيارين. بالنسبة للشقوق السلبية، قم بقياس زاوية انحناء علامة التبويب الفعلية وقارنها بقصد التصميم، نظرًا لأن المواد ذات قوة إنتاجية أعلى تنتج المزيد من الزنبرك الخلفي. قم أيضًا بتقييم الحدبة الشريطية الواردة، والتي يمكن أن تتسبب في تفويت الحز على كتلة التوقف بشكل جانبي. تشير حالات سوء التغذية المتسقة إلى أخطاء هندسية ثابتة، بينما تشير حالات التغذية المتقطعة إلى عوامل ديناميكية مثل توقيت التغذية أو التمدد الحراري أثناء عمليات الإنتاج الممتدة.
4. ما هو نصف قطر الزاوية الذي يجب تحديده عند التحولات الالتفافية لمنع التشقق؟
يعد نصف قطر الزاوية عند التحولات الحزية أحد الأبعاد الأكثر أهمية لمنع تشقق شريط الناقل وفشل التثقيب المبكر. الحد الأدنى يعتمد على نوع المادة. بالنسبة للفولاذ الطري، حدد على الأقل 0.5 مرة سمك المادة عند زوايا الثقب الداخلية و1.0 مرة سمكًا عند جذور الحز السالبة بالقرب من مناطق التشكيل. تحتاج درجات AHSS إلى سماكة 1.0 مرة كحد أدنى في جميع الزوايا و1.5 مرة أو أكثر عند الجذور السالبة بسبب ليونة الحافة المحدودة. يتطلب الألومنيوم سماكة 0.75 مرة كحد أدنى. عندما تنخفض نسبة نصف القطر إلى-نصف القطر إلى أقل من 0.25، يمكن أن تتجاوز عوامل تركيز الضغط 4.0، مما يعني أن الضغط الموضعي يصل إلى أربعة أضعاف القيمة الاسمية. هذا المستوى من التركيز يستنفد الليونة المتاحة قبل أن يصل الشريط إلى محطات التشكيل في اتجاه مجرى النهر.
5. متى يمكن أن يعمل القالب التدريجي بدون شقوق جانبية؟
يمكن تشغيل القالب التدريجي بدون شقوق جانبية عند استيفاء العديد من الشروط في وقت واحد: يوفر نظام تغذية الملف دقة تحديد المواقع في حدود 0.05 مم أو أفضل مع قدرة موثقة، وتحتوي المادة الواردة على الحد الأدنى من حدبة الحافة من قطع الجودة، ويتم تثبيت مستشعرات حماية القالب ولا يتم تجاوزها مطلقًا أثناء الإعداد، ويتم تدريب المشغلين تدريبًا عاليًا على التعرف على سوء التغذية، وتتضمن هندسة الأجزاء ميزات في المحطات المبكرة التي تؤدي إلى توقف التغذية الزائدة بشكل طبيعي. ومع ذلك، فإن تلبية جميع هذه المعايير في وقت واحد أمر غير شائع في بيئات الإنتاج. إن حساب المخاطر غير متماثل: حيث تكلف درجة الملعب بضعة آلاف من الدولارات من المواد على ملايين الأجزاء، في حين أن تحطم قالب واحد بسبب الإفراط في التغذية يمكن أن يتجاوز مئات الآلاف من الإصلاحات ووقت التوقف عن العمل. يقوم معظم منشئي القوالب ذوي الخبرة بتضمين قرارات الإزالة وترك قرارات الإزالة للختم الذين يمكنهم التحقق من قدرات العملية الخاصة بهم.


