


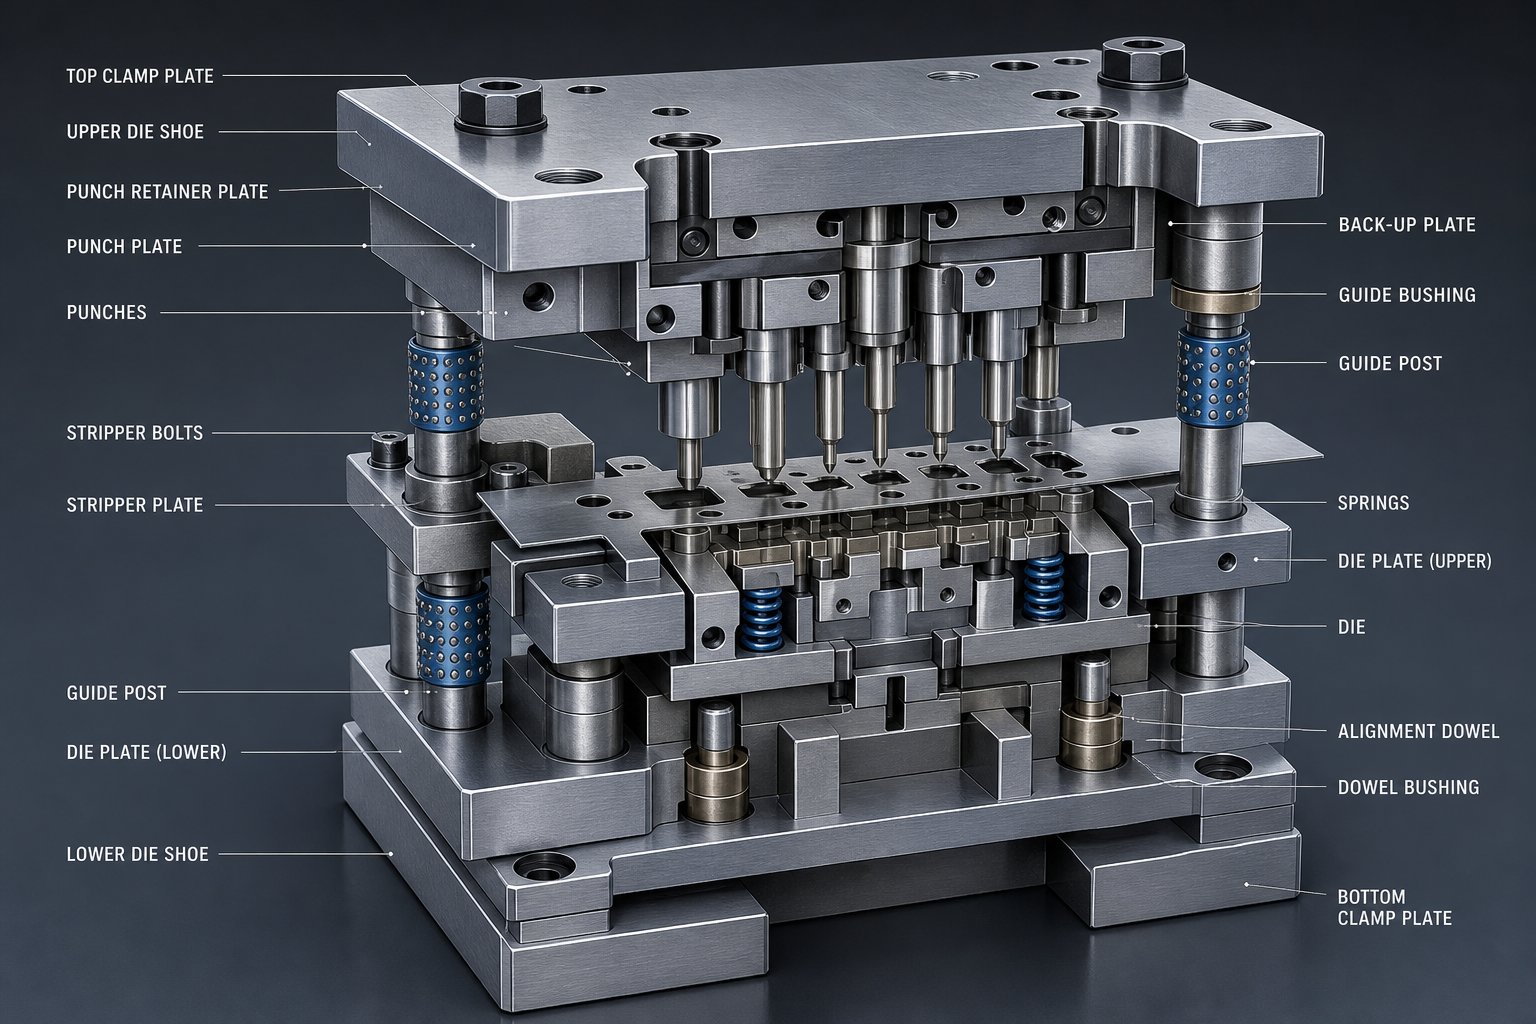
ما هي أجزاء قالب الختم وسبب أهميتها
أجزاء قالب الختم هي مكونات دقيقة فردية داخل قالب ختم تعمل معًا لقطع الصفائح المعدنية وتشكيلها وتشكيلها إلى أجزاء نهائية. ختم يموت في حد ذاته هوأداة مصممة خصيصًاتم تركيب التجميع في مكبس، لكن قدرته الحقيقية تأتي من عشرات العناصر المترابطة، كل منها مسؤول عن وظيفة ميكانيكية محددة أثناء كل ضربة ضغط. بدءًا من الأحذية الهيكلية التي تمتص الحمولة إلى المسامير التجريبية التي تسجل موضع الشريط في حدود أجزاء من الألف من البوصة، يلعب كل مكون دورًا محددًا في تحديد ما إذا كانت الأجزاء المختومة لديك نظيفة أم معيبة.
ما هو قالب الختم وما هي أجزائه
إذن ما هو القالب في سياق ختم المعدن؟ إنها الأدوات المتخصصة المستخدمة في مكبس الطاقة لتطبيق القوة الخاضعة للتحكم التي تقوم بقطع أو ثني أو رسم أو ثقب الصفائح المعدنية الخام في مكون نهائي. فكر في الأمر كنصفين، علوي وسفلي، يقتربان من بعضهما البعض تحت ضغط هائل. يتم تركيب النصف العلوي على مكبس الضغط، بينما يتم تثبيت النصف السفلي على سرير الضغط، ويوجد بينهما نظام مصمم بدقة لحواف القطع، وتشكيل الأسطح، والأدلة، والينابيع، والمتعريات.
هنا حيث تصبح المصطلحات مهمة. عندما يقول المهندسون "القالب"، فقد يقصدون مجموعة الأدوات بأكملها أو قد يقصدون أداة قطع محددة. يتم استخدام القالب لتنفيذ عملية واحدة أو أكثر على الصفائح المعدنية، ولكن الأداة نفسها مبنية من العديد من الأجزاء المنفصلة، ولكل منها مواصفات المواد الخاصة بها، والتسامح، ونمط التآكل. إن فهم الغرض المستخدم من القالب على مستوى النظام مقابل ما يساهم به كل مكون داخلي بشكل فردي هو الفرق بين الصيانة التفاعلية وإدارة الأدوات الاستباقية.
بالنسبة لمهندسي الأدوات ومصممي القوالب، فإن معرفة وظيفة كل جزء يعني تحليل السبب الجذري- بشكل أسرع عندما تنحرف الجودة. بالنسبة لفرق الصيانة، فهذا يعني استبدال المكون الصحيح في الفترة الزمنية الصحيحة بدلاً من ملاحقة الأعراض. ما هي قيمة المعرفة بأداة القالب؟ إنه الأساس لتقليل الخردة وإطالة عمر الأداة والحفاظ على تشغيل المطابع.
ما أهمية فهم مستوى-الأنظمة
تتعامل معظم المراجع مع قوالب الختم كقائمة أجزاء مسطحة. تحصل على اسم، صورة، وربما جملة عن الوظيفة. وهذا النهج يخطئ في هذه النقطة. هذه المكونات لا تعمل في عزلة. تؤثر جلبة الدليل البالية على محاذاة التثقيب-إلى-القالب، مما يؤدي إلى تغيير خلوص القطع، مما يؤدي إلى إنشاء نتوءات، مما يؤدي إلى إعادة طحن التثقيب قبل الأوان. يؤدي جزء واحد متدهور إلى فقدان الجودة-على مستوى النظام.
يأخذ هذا الدليل نهجا مختلفا. بدلاً من سرد القوالب المصنوعة قطعة قطعة، فإنه يجمع كل مكون حسب دوره الوظيفي ويوضح كيف تترابط هذه الأدوار عبر ضربة الضغط. والنتيجة هي إطار عمل على مستوى الأنظمة-يساعدك على تشخيص المشكلات بشكل أسرع وتحديد المكونات بشكل أكثر ذكاءً.
فيما يلي الفئات الوظيفية الست التي يغطيها هذا الدليل:
- المكونات الهيكلية- قوالب القالب والألواح والمتوازيات التي تشكل الأساس الصلب وتمتص حمولة الضغط.
- مكونات القطع والثقب- التثقيب وأزرار القالب وإدراج الصفائح المعدنية في أشكال هندسية محددة.
- تشكيل وثني المكونات- تشكيل اللكمات ومسح الفولاذ ووسادات السحب التي تشوه المواد لدنًا دون إزالتها.
- مكونات التوجيه والمحاذاة- مسامير التوجيه، والبطانات، والمثبتات، وأدلة المخزون التي تحافظ على موضع قابل للتكرار.
- تجريد ورفع المكونات- أدوات التعرية والرافعات والشقوق الالتفافية التي تدير حركة الشريط وإخراج الأجزاء.
- مكونات الربيع والقوة- أسطوانات النيتروجين واليوريتان والنوابض اللولبية التي توفر قوى تفاعلية يمكن التحكم فيها طوال الشوط.
كل فئة تتغذى مباشرة على الفئة التالية. تتيح السلامة الهيكلية التوجيه الدقيق. التوجيه الدقيق يحافظ على خلوص القطع. الخلوص المناسب يقلل من أحمال التجريد. وقوة التجريد الكافية تحافظ على تدفق المواد بشكل موثوق عبر كل محطة. هذا الاعتماد المتبادل هو بالضبط السبب الذي يجعل مكونًا واحدًا مهترئًا يؤدي إلى تدهور عملية الختم بأكملها بهدوء، ولماذا يعتبر فهم النظام الكامل هو ما يفصل-غرف الأدوات عالية الأداء عن تلك العالقة في دورات الإصلاح التفاعلية.
المكونات الهيكلية التي تشكل أساس القالب
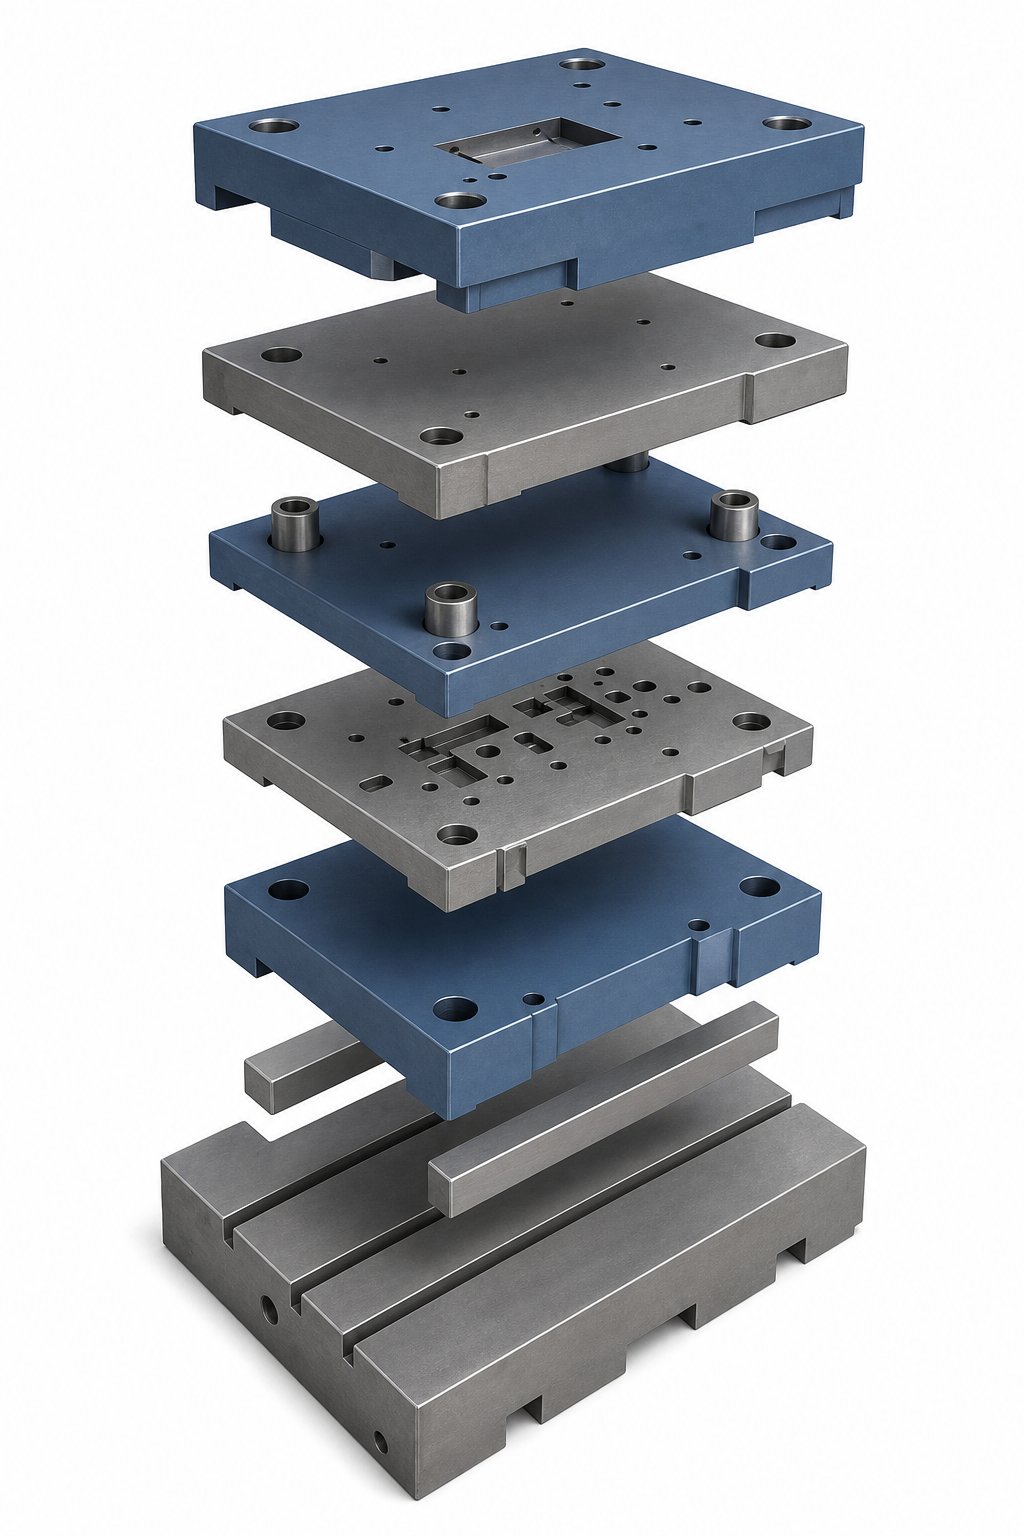
تعتمد كل فئة وظيفية في قالب الختم على شيء واحد أولاً: منصة صلبة ومستقرة تحافظ على محاذاة كل شيء تحت تأثيرات الحمولة العالية-المتكررة. بدون هذا الأساس، تتغير مساحات القطع، وتشكل تشوهات هندسية، وتتآكل أنظمة التوجيه قبل الأوان. المكونات الهيكلية هي العمود الفقري الهادئ لمجموعة القالب. نادرًا ما يلفتون الانتباه إلى أن ينحرف شيء ما أو يتشقق أو يخرج عن موضعه، وبحلول ذلك الوقت تكون قد قمت بالفعل بإلغاء الأجزاء.
أحذية الموت ودورها باعتبارها العمود الفقري الهيكلي
تخيل تثبيت أداة القطع الدقيقة على منصة تنثني في كل مرة يتم فيها إجراء دورات الضغط. هذا هو بالضبط ما يحدث عندما يكون حجم الحذاء أصغر من الحجم أو مصنوعًا من مادة خاطئة. تعمل أحذية القالب العلوية والسفلية بمثابة الأسطح المتصاعدة لكل مكون آخر في الأداة. يتم توصيل الحذاء العلوي بمكبس الضغط، ومسامير الحذاء السفلية بسرير الضغط أو لوحة المسند، ويحملان معًا حمولة الختم الكاملة عبر الشوط بأكمله.
اختيار المواد مهم هنا. توفر الأحذية المصنوعة من الحديد الزهر تخميدًا جيدًا للاهتزازات كما أنها-فعالة من حيث التكلفة لتطبيقات المهام الخفيفة-، بينما توفر الأحذية الفولاذية صلابة أعلى ومقاومة للانحراف تحت حمولة الضغط الأثقل. سوف تجد معظم مجموعات قوالب الختم المعدنية المحددة بأحذية فولاذية عندما تتجاوز الحمولة المستويات المعتدلة أو عندما تتطلب التفاوتات الضيقة الحد الأدنى من المرونة عبر مساحة الأداة.
يرتبط سمك الحذاء مباشرة بحمولة الضغط والامتداد. سوف ينحني الحذاء الرفيع الذي يربط سرير ضغط عريض في المنتصف، مما يسحب دبابيس التوجيه من المحاذاة ويفتح الخلوص بشكل غير متساو عبر محطات القطع. يقوم مصممو القالب بحساب الحد الأدنى لسمك الحذاء بناءً على توزيع الحمل، والامتداد غير المدعوم، وحدود الانحراف المقبولة، وعادة ما يتم الاحتفاظ بالثني أقل بكثير من النقطة التي قد يؤثر فيها على خلوص القالب-إلى-.
تغطي أحجام مداس القالب القياسية بالكتالوج أبعاد قاعدة الضغط الشائعة وأنماط المسامير، مما يجعلها خيارًا عمليًا للأدوات ذات الأغراض العامة-. تصبح الأحذية المصنعة آليًا-مخصصة ضرورية عندما لا يكون للمكبس تركيب-قياسي، أو عندما تكون مساحة القالب غير منتظمة، أو عندما يكون تقليل الوزن أمرًا بالغ الأهمية للتعامل والإعداد. وفي كلتا الحالتين، فإن حذاء القالب هو نقطة البداية الهيكلية التي يعتمد عليها كل مكون آخر.
لوحات القالب، وألواح الدعم، وأنظمة التجنيب
يتم تركيب كومة من الألواح الدقيقة المصنعة آليًا -فوق هذا الحذاء، ولكل منها دور هيكلي محدد. لوحة القالب هي المكان الذي تعيش فيه هندسة القطع والتشكيل الفعلية. يحتوي على الجيوب والفتحات والحواف الجانبية التي تحدد النصف الأنثوي في كل عملية. نظرًا لأنها تمتص قوى القطع المباشرة في كل ضربة، فإن لوحة القالب عادةً ما يتم تصنيعها من فولاذ الأداة ويتم تقويتها لمقاومة التآكل.
مباشرة خلف أطراف الثقب توجد لوحة الدعم. وظيفتها بسيطة ولكنها حاسمة: توزيع أحمال اللكمات المركزة عبر منطقة أوسع من الحذاء لمنع التكاثر، وهو التقشر التدريجي لمادة الحذاء الناعمة تحت أحمال نقطية متكررة. بدون لوحة دعم صلبة، تغوص رؤوس الثقب ببطء في سطح الحذاء، مما يؤدي إلى تغيير ارتفاع الإغلاق وتقليل جودة القطع على مدى آلاف الضربات.
تحمل لوحات التجنيب اللكمات والطيارين وتفاصيل العمل الأخرى في وضع ثابت. إنهم يستخدمون ثقوبًا دقيقة- تتوافق مع السيقان المثقوبة، وغالبًا ما يتم دمجها مع طرق الاحتفاظ بالكرة- أو المفاتيح أو الرأس- التي تسمح بالاستبدال السريع دون تفكيك النصف العلوي بالكامل. وكما لاحظت Moeller Precision Tool، فإن أدوات التثبيت المصممة جيدًا-تقلل من وقت تجميع القالب وتساعد في التخلص من أخطاء تفاوت التراص التي تتراكم عند استخدام لوحات متعددة.
يتم تكديس هذه اللوحات وتثبيتها معًا باستخدام دبابيس وتد صلبة تقفل مواضعها النسبية. بمجرد تثبيتها، يمكن تفكيك مجموعة الألواح للصيانة وإعادة تجميعها بنفس المحاذاة في كل مرة. إن إمكانية التكرار هذه هي ما يجعل مجموعة قوالب الختم موثوقة عبر مئات الآلاف من دورات الضغط بدلاً من المائة الأولى فقط.
المتوازيات، الناهضون، والكتل المباعدة
أسفل لوحة القالب السفلية، ستجد أوجه تشابه: قضبان فولاذية صلبة ترفع كتلة القالب عن سطح المسند. لماذا هذه الفجوة مهمة؟ تحتاج الرخويات الخردة والأجزاء الجاهزة إلى مكان تذهب إليه. بدون وجود مساحة كافية أسفل محطات القطع، تتراكم البزاقات داخل فتحات القالب، مما يؤدي إلى تشويش الأداة وتسبب حوادث كارثية. تعمل المتوازيات على إنشاء مسار الخروج هذا مع دعم الحذاء السفلي بالتساوي عبر سرير الضغط.
الناهضون يخدمون غرضًا مختلفًا. في القوالب التقدمية ذات المحطات المتعددة، قد تحتاج العمليات المختلفة إلى الجلوس على ارتفاعات مختلفة بالنسبة لخط الشريط. تعمل الناهضات على رفع محطات محددة أو مناطق تفصيلية لتتناسب مع ارتفاع العمل المطلوب، لا سيما عندما يجب أن تقوم الميزات المتكونة في إحدى المحطات بمسح الأدوات في المحطات اللاحقة مع تقدم الشريط.
تعمل الكتل الفاصلة وكتل التوقف على تقريب النظام الهيكلي. تحدد الكتل المباعدة ارتفاعات إغلاق دقيقة بين نصفي القالب، بينما تعمل الكتل المتوقفة كحدود ميكانيكية صلبة تمنع -السفر الزائد أثناء تعطل الطباعة، مما يحمي القطع الدقيق وتفاصيل التشكيل من الأضرار الكارثية.
يعود تحديد أي من هذه المكونات الهيكلية إلى ثلاثة قيود: يحدد حجم طبقة الضغط المساحة والتباعد المتوازي، ويحدد ارتفاع الإغلاق سمك المكدس الإجمالي-، ويحدد اتجاه التغذية المكان الذي يجب أن توجد فيه قنوات التخليص لإخلاء الخردة.
| المكون الهيكلي | الوظيفة الأساسية | مادة نموذجية | نطاق السماكة المشتركة |
|---|---|---|---|
| أحذية القالب العلوي/السفلي | قم بتركيب جميع المكونات وامتصاص حمولة الضغط | الحديد الزهر أو الصلب | 25 ملم - 100 ملم+ |
| لوحة يموت | يحتوي على هندسة القطع/التشكيل | أداة الصلب (تصلب) | 19 ملم - 50 ملم |
| لوحة الدعم | يوزع الأحمال المثقوبة، ويمنع الفطريات | تصلب الصلب | 6 ملم - 19 ملم |
| لوحة التجنيب | يحمل اللكمات والطيارين في موقفهم | سبائك الصلب أو أداة الصلب | 19 ملم - 38 ملم |
| المتوازيات | يخلق إزالة الخردة أسفل القالب | تصلب الصلب | 38 ملم - 75 ارتفاع ملم |
| الناهضون/كتل فاصل | يرفع المحطات، ويحدد الارتفاع المغلق | فُولاَذ | التطبيق-يعتمد |
| إيقاف الكتل | يمنع السفر الزائد-أثناء أحداث الأعطال | فُولاَذ | مطابقة لارتفاع الويب |
نادرًا ما تتآكل المكونات الهيكلية بالطريقة الدرامية التي يحدث بها اللكمات أو أزرار القالب. يعتبر وضع الفشل الخاص بها أكثر دقة: الانحراف التدريجي، وارتخاء المسامير، وفتحات المسامير البالية، وتقشير السطح الذي يغير المحاذاة ببطء عبر الأداة بأكملها. هذا التدهور الهادئ هو بالضبط ما يجعلها تستحق المراقبة، لأنه بحلول الوقت الذي تظهر فيه مشكلة هيكلية في الأجزاء المختومة، تكون قد أثرت بالفعل على كل محطة قطع وتشكيل في القالب لآلاف الضربات. ومحطات القطع هذه، بما تحتويه من مثاقب وأزرار قالب وعلاقات تصفية، هي المكان الذي يتم فيه كسب أو خسارة جودة الجزء بشكل مباشر.
مكونات القطع والثقب التي تشكل الفراغ
تحافظ الصلابة الهيكلية على محاذاة كل شيء، لكن المحاذاة مهمة فقط بسبب ما يحدث عند الحافة المتطورة. إن أزرار اللكمات والقوالب الموجودة داخل أداة الختم هي المكونات التي تتصل فعليًا بالصفائح المعدنية وتقصها إلى شكل هندسي محدد. كل ثقب، وشق، وفتحة، ومخطط تفصيلي فارغ موجود لأن لكمة صلبة مرت عبر المادة إلى فتحة مطابقة تمامًا أدناه. احصل على هذه المكونات المقطوعة بالقالب بشكل صحيح، وستنتج حواف نظيفة بسرعة عالية. إذا أخطأت في فهمهم، فسوف تحارب النتوءات واللكمات المكسورة وانجراف الأبعاد من الضربة الأولى.
أنواع الثقب ووظائف القطع الخاصة بها
عندما تنظر داخل قالب تقدمي أو مركب، ستلاحظ وجود عدة ثقوب في قالب الختم، كل أرضية إلى ملف تعريف محدد يحدد القطع الذي تنتجه. فيما يلي الأنماط الأكثر شيوعًا:
- اللكمات الثاقبة- أنشئ ثقوبًا داخلية عن طريق دفع البزاقة بالكامل عبر المادة. الملامح المستديرة أو المستطيلة أو ذات الشكل كلها شائعة.
- تقطيع اللكمات- قطع المحيط الخارجي الكامل للجزء النهائي. تصبح البزاقة قطعة العمل بدلاً من الخردة.
- اللكمات الحز- قم بإزالة المادة من حافة الشريط، مع القطع من جانب واحد فقط. نظرًا لأن القوة غير متوازنة، فإنها تتطلب كتلة كعب مقابل حافة القطع لمقاومة الانحراف الجانبي.
- تقليم اللكمات- قم بقص المواد الزائدة أو علامات الحمل بعيدًا عن الجزء الذي شارف على الانتهاء، عادةً في المحطة النهائية للقالب التدريجي.
تحدد الهندسة ما يتم قطعه بالثقب، لكن طريقة الاحتفاظ تحدد كيفية بقائه في الأداة. النوع الرأسي-يثقب المقعد في جيب ذو ثقوب في لوحة التثبيت، ويتم تثبيته في مكانه بواسطة لوحة دعم بالأعلى. يتم تثبيت قفل الكرة- في مثبت التغيير السريع-، مما يسمح بالاستبدال دون تفكيك نصف القالب العلوي. تستخدم اللكمات ذات المفاتيح أخدودًا مسطحًا أو يمنع الدوران، وهو أمر بالغ الأهمية للملفات غير الدائرية حيث يكون الاتجاه الزاوي مهمًا.
تغطي مخاريط الكتالوج-الجاهزة- الأشكال الدائرية القياسية والبسيطة ذات الأحجام الشائعة. عندما تتطلب هندسة الأجزاء الخاصة بك ملفات تعريف غير منتظمة، أو تفاوتات مشددة، أو مواد غير عادية، يصبح من الضروري-الخرمات الأرضية المخصصة. وهي عادةً ما تكون عبارة عن قطع سلكية - EDM أو أرضية دقيقة - لتتوافق مع الميزة الدقيقة المطلوبة.
أزرار القالب، وإدراج القالب، وحواف القطع
يعمل كل زوج من الصفائح المعدنية المثقوبة والقالب كنظام مطابق. توفر المثقاب شكل القطع الذكري، ويوفر زر القالب الفتحة الأنثوية التي تستقبلها. تم تقوية أزرار القالب، وتم ضغط الأسطوانات الممللة بدقة - في لوحة القالب. تحدد هندستها الداخلية الحجم الدقيق للثقب أو الفراغ المنتج، وتحدد حالة الحافة جودة القطع بشكل مباشر.
بالنسبة للثقوب المستديرة القياسية، ينتج الطحن التقليدي أزرار القالب بدقة كافية لمعظم التطبيقات. عندما يتم تشديد التفاوتات إلى أقل من بضعة أجزاء من الألف من البوصة، أو عندما يشتمل الملف الشخصي على زوايا داخلية حادة وأشكال معقدة، تصبح معالجة الأسلاك - EDM هي الطريقة المفضلة. يحقق Wire EDM تفاوتات تتراوح بين +/- 0.0001 إلى +/- 0.0003 بوصة ويمكن أن ينتج أنصاف أقطار داخلية صغيرة تصل إلى 0.0005 بوصة، مما يجعله مثاليًا لإنشاء الأشكال الهندسية المعقدة لأزرار القالب التي تتطلبها القوالب التقدمية.
تأخذ إدخالات القالب المقطعية هذا المفهوم إلى أبعد من ذلك. بدلاً من تشكيل هندسة القطع المعقدة مباشرة في لوحة القالب، يقوم المهندسون بتركيب إدخالات فردية صلبة في جيوب داخل اللوحة. عندما تتآكل إحدى الحواف أو تتشقق، يمكنك استبدال هذه الحشوة الفردية بدلاً من إعادة صياغة اللوحة بأكملها أو التخلص منها. يعمل هذا الأسلوب المعياري على تقليل تكاليف الصيانة ووقت التوقف عن العمل بشكل كبير، خاصة في الإنتاج بكميات كبيرة-حيث يكون التآكل الموضعي أمرًا لا مفر منه.
كيف تحدد علاقات التثقيب-إلى-القالب جودة القطع
اللكمات المعدنية وفتحات القالب لا تعمل بشكل مستقل. إنهما يعملان كزوج متطابق مفصول بفجوة يتم التحكم فيها بعناية تسمى خلوص القطع. هذه الفجوة، التي يتم التعبير عنها كنسبة مئوية من سمك المادة لكل جانب، هي المتغير الوحيد الأكثر تأثيرًا في تحديد جودة الحافة، وارتفاع المثقاب، وعمر الأداة.
عندما يكون الخلوص صحيحًا، فإن خطوط الكسر التي بدأت بالثقب وفتحة القالب تلتقي بشكل نظيف في منتصف سمك المادة. والنتيجة هي حافة مقطوعة مع نسبة يمكن التنبؤ بها من الصقل (الجزء الناعم المنفصل) إلى الكسر (منطقة الكسر الأكثر خشونة). بالنسبة للفولاذ منخفض الكربون-الذي يتمتع بخلوص مناسب، يتبع هذا تقريبًا ثلث القص-ونمط كسر الثلثين-، كما توضح مجلة MetalForming في تحليلها للعلاقة بين خصائص المواد واختيار الخلوص.
عندما يكون الخلوص ضيقًا جدًا، يجب أن تشق اللكمة طريقها عبر المزيد من المواد قبل حدوث الكسر. يؤدي هذا إلى زيادة قوى القطع، وتوليد المزيد من الحرارة، وتسريع تآكل التثقيب، ويمكن أن ينتج حالة قص ثانوية أو-حافة كسر مزدوجة. عندما يكون الخلوص فضفاضًا جدًا، تتدحرج المادة إلى الفتحة قبل أن تتكسر، مما يؤدي إلى نتوءات زائدة ومناطق انقلاب كبيرة.
التحدي الحقيقي؟ التخليص ليس عالميا. -تتعرض المواد عالية القوة للكسر مبكرًا وتحتاج عادةً إلى مزيد من الخلوص، في حين أن المواد الأكثر ليونة يمكنها تحمل الفجوات الضيقة. إن الاعتماد على قيمة تصفية واحدة لكل مادة، وهي عادة أرضية-مشتركة في المتجر، يضمن الحصول على نتائج دون المستوى الأمثل على الأقل لبعض القوالب واللكمات. ستتبع إرشادات التخليص التفصيلية حسب نوع المادة لاحقًا في هذا الدليل.
بعيدًا عن الخلوص، تفشل اللكمات والقوالب المعدنية في أنماط يمكن التنبؤ بها. إن التعرف على أوضاع الفشل هذه مبكرًا يساعد فرق الصيانة على التدخل قبل أن تتدهور جودة الأجزاء:
- تقطيع الحافة- الفشل الأكثر شيوعًا، والذي يحدث بسبب الانطباق الزائد عن الحد-من خلال الصدمة، أو الخلوص غير الكافي، أو الانحراف الجانبي نتيجة المحاذاة غير الصحيحة.
- ارتداء جلخ- التبليد التدريجي لحافة القطع نتيجة الاحتكاك بقطعة العمل، والذي يتم تسريعه بواسطة المواد الكاشطة مثل الفولاذ المقاوم للصدأ ودرجات AHSS.
- الغليان والتقاط المواد- يتم لحام مادة قطعة العمل بالوجه المثقب تحت الحرارة والضغط، وهو أمر شائع مع الألومنيوم والفولاذ المقاوم للصدأ.
- كسر الرأس- ينقطع رأس الثقب داخل المثبت بسبب الانغلاق-من خلال الصدمة أو التثبيت غير المناسب على اللوحة الخلفية.
- الانحراف الجانبي والانحناء- تنحني اللكمات الرفيعة تحت الأحمال المركزية-، خاصة في عمليات الإحراز بدون دعم كافي للكعب.
يعود كل وضع فشل إلى سبب جذري محدد في التخليص أو المحاذاة أو اختيار المواد أو طريقة الاحتفاظ. يعيش نظام القطع أو يموت من خلال مدى دقة التحكم في هذه المتغيرات، وفي اللحظة التي تشغل فيها اللكمة الشريط، فإن دقة كل مكون توجيهي في القالب تحدد ما إذا كان هذا الارتباط سيحدث في المكان الذي ينبغي أن يحدث فيه.
مكونات التشكيل والثني لتشوه البلاستيك
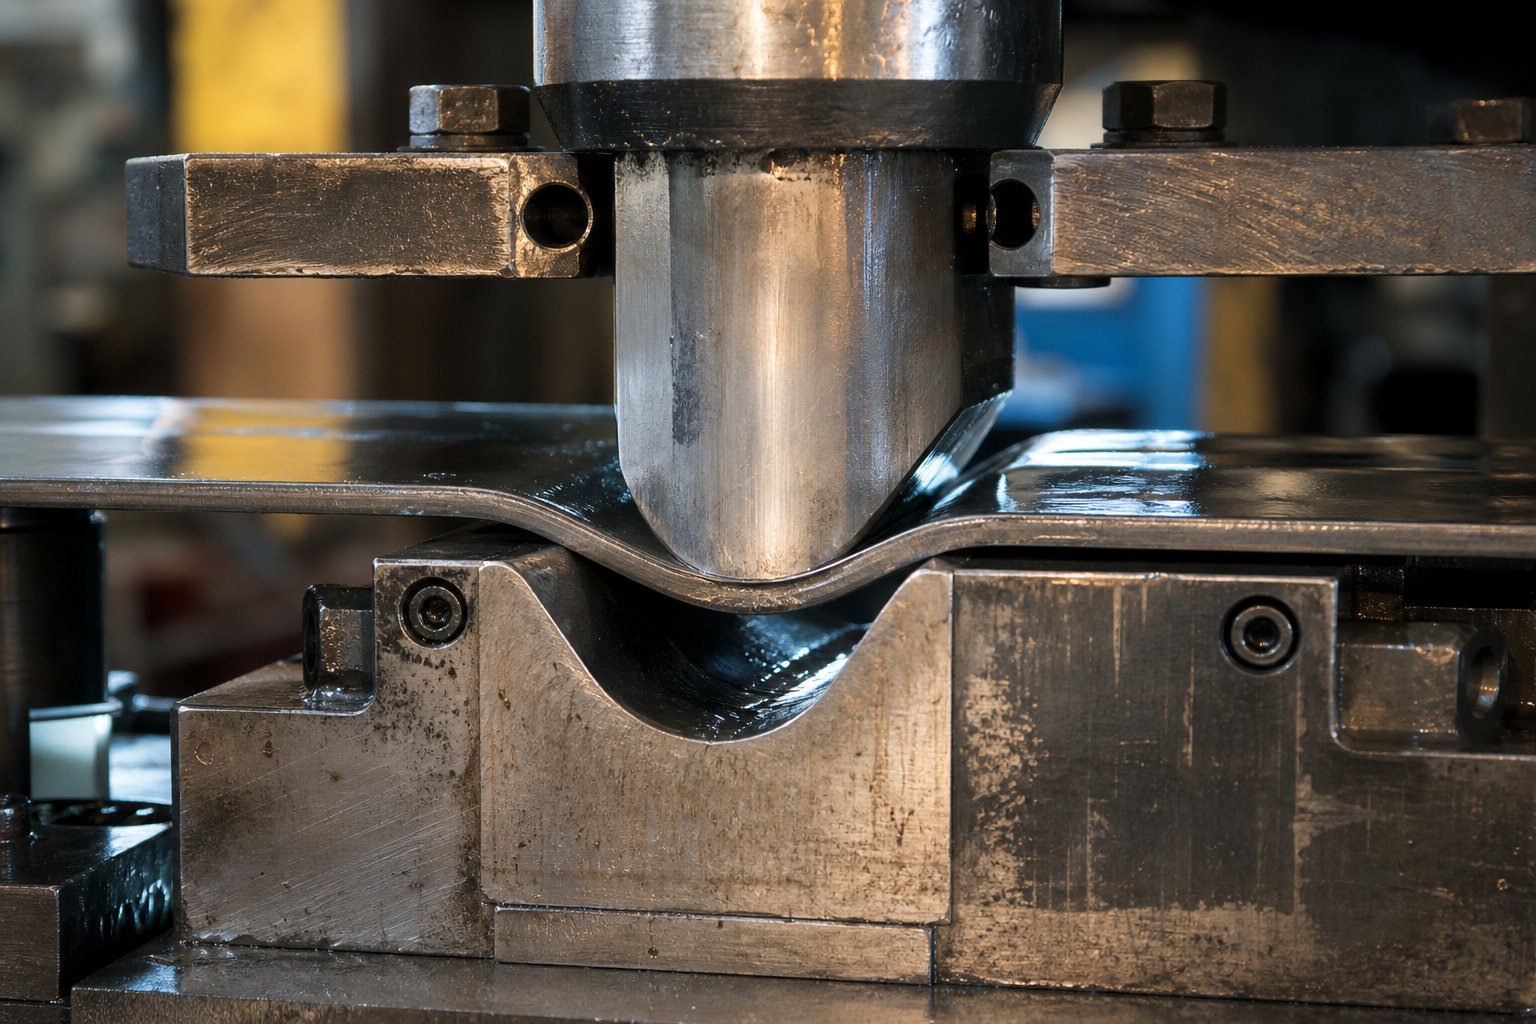
القطع يزيل المواد. تشكيل يعيد تشكيلها. في حين أن أزرار التخريم وأزرار القالب تقطع الصفائح المعدنية إلى مقاطع مسطحة، فإن مكونات التشكيل والثني تأخذ تلك الملفات وتشوهها لدنًا إلى سمات ثلاثية الأبعاد-دون إزالة أي مادة على الإطلاق. تأتي جميع الانحناءات والسحب والنقش والرماح والأضلاع والفلنجات من هذه الفئة من قوالب ختم المعادن، وتواجه المكونات المسؤولة عن إنتاجها مجموعة مختلفة تمامًا من التحديات الهندسية عن نظيراتها في القطع.
عندما يتطلب القطع الحدة والتحكم في الخلوص، فإن التشكيل يتطلب هندسة دقيقة، وتدفقًا متحكمًا للمواد، وضغطًا تفاعليًا تمت معايرته بعناية. احصل على التوازن الصحيح وستصبح أجزائك خالية من التجاعيد-وبدقة أبعاد متسقة. إذا أخطأت في ذلك، فأنت تحارب الانقسامات والظهر الربيعي والعيوب السطحية التي لا يمكن إصلاحها بأي قدر من التصحيح.
تشكيل اللكمات، وثني الفولاذ، ومسح القوالب
يتم تشكيل اللكمات عن طريق دفع الصفائح المعدنية داخل تجويف أنثوي أو فوق حافة صلبة، مما يجبر المادة على الخضوع واتخاذ شكل جديد بشكل دائم. على عكس اللكمات الثاقبة التي تقطع الشريط بشكل نظيف، فإن تشكيل اللكمات يلامس مساحة سطح واسعة ويطبق القوة على جزء أطول من ضربة الضغط. إنهم ينتجون ثنيات وأكواب مرسومة وملامح منقوشة وعلامات تبويب مدببة اعتمادًا على هندستها والأدوات النسائية المقابلة أدناه.
يؤدي ثني الفولاذ وقوالب المسح إلى إنشاء انحناءات زاوية عن طريق مسح المادة على حافة ثابتة أو في جيب على شكل -V. تحدد طريقة الانحناء كيفية تصميم مكونات القالب:
- انحناء الهواء- يقوم المثقاب بدفع المادة جزئيًا إلى فتحة على شكل V-دون ملامسة الجزء السفلي. تعتمد زاوية الانحناء كليًا على عمق الثقب. يتطلب هذا حمولة أقل للضغط على القوالب وينتج تآكلًا أقل للأدوات، ولكن من الصعب التحكم في الزنبرك الخلفي.
- قاع- تقوم أداة الثقب بدفع المادة بالكامل نحو سطح القالب على شكل V-، مما يؤدي إلى إنشاء اتصال ثابت على طول الأرجل المنحنية. ينتج عن ذلك دقة أعلى وارتداد أقل من ثني الهواء لأن المادة تتوافق تمامًا مع هندسة القالب.
- سك- تطبق المثقاب قوة شديدة تصل إلى 30 مرة أكبر من قوة ثني الهواء، مما يؤدي إلى ضغط المادة في منطقة الانحناء حتى تتدفق بشكل بلاستيكي وتأخذ مجموعة دائمة. تعمل عملية القطع فعليًا على التخلص من الارتداد الربيعي ولكنها تتطلب مكونات ضغط أثقل بشكل ملحوظ وحمولة ضغط أعلى.
تعتمد كيفية ترتيب مكونات التشكيل هذه على أنواع قوالب الختم التي تقوم ببنائها. في القوالب التقدمية، يحدث التشكيل تدريجيًا عبر محطات متعددة. يتحول الانحناء المسبق الضحل- في إحدى المحطات إلى شفة كاملة بزاوية 90 درجة بعد عدة محطات، حيث يحمل الشريط ميزات مكونة جزئيًا من خلال كل عملية لاحقة. تتخذ قوالب ختم الصفائح المعدنية التي تم تكوينها كأدوات نقل نهجًا مختلفًا. نظرًا لأن الجزء منفصل عن الشريط ويتم نقله فعليًا بين المحطات، يمكن لقوالب النقل إجراء عمليات سحب عميقة معقدة بضربة واحدة دون القلق بشأن استمرارية الشريط. نادرًا ما تتضمن القوالب المركبة، التي تكمل جميع العمليات بضربة واحدة، ميزات تشكيل نظرًا لأن هندستها تقتصر على مقاطع القطع المسطحة.
هذا التمييز مهم لتصميم المكونات. يجب أن تكون لكمات تشكيل القالب التقدمية أقصر وأن تأخذ في الاعتبار رفع الشريط بين المحطات. يمكن أن تكون لكمات تشكيل القالب المنقولة أعمق وأكثر عدوانية لأنها غير مقيدة بميكانيكا التغذية الشريطية. قوالب ختم الفولاذ المصممة للمواد-عالية القوة تحتاج أيضًا إلى تشكيل مكونات ذات أنصاف أقطار أكبر لمنع التشقق، نظرًا لأن الصفائح ذات القوة الأعلى-تتحمل تشوهًا أقل قبل التكسر.
منصات السحب، ومنصات الضغط، ونوابض النيتروجين
تشكيل اللكمات يشكل الجزء، لكن أنظمة الضغط تتحكم في كيفية تدفق المادة أثناء هذا التشكيل. هذا هو المكان الذي تأتي فيه منصات السحب. لوحة السحب، والتي تسمى أيضًا الحامل الفارغ أو لوحة الضغط، هي عبارة عن لوحة محملة بالضغط - تحيط بثقب التشكيل وتطبق قوة تثبيت متحكم بها- على الصفائح المعدنية أثناء سحبها إلى التجويف.
يبدو بسيطا؟ الواقع أكثر دقة. كما يوضح خبير ختم القالب آرت هيدريك، فإن الوظيفة الحقيقية للوحة السحب هيليس للضغط على المعدن وخلق مقاومة للتدفق، ولكن للحفاظ على المادة من التجعد أثناء التدفق والضغط إلى الداخل. وبدون الضغط المستمر-المناسب، فإن قوى الضغط المتولدة أثناء سحب المادة إلى الداخل تتسبب في ثني الحافة وتكوين التجاعيد. الكثير من الضغط، ولا يمكن للمادة أن تتدفق على الإطلاق، مما يؤدي إلى حدوث انقسامات في نصف قطر التثقيب.
القوة الدافعة لهذه الوسائد تأتي من واحد من ثلاثة أنظمة زنبركية، لكل منها خصائص مميزة تجعلها مناسبة لتطبيقات مختلفة:
| نوع الربيع | نطاق القوة | متوسط العمر المتوقع | تطبيق نموذجي |
|---|---|---|---|
| ينابيع غاز النيتروجين | عالية (تصل إلى عدة أطنان لكل وحدة) | 1-3 مليون دورة مع الصيانة المناسبة | سحب عميق،-ضغط عالي-لأسفل، ضغط متسق عبر الضربة |
| نوابض يوريتان | منخفضة إلى معتدلة | 100.000-500.000 دورة حسب نسبة الضغط | أدوات التعرية، ومنصات التشكيل الخفيفة-، والمساحات الضيقة |
| نوابض لولبية ميكانيكية | منخفضة إلى معتدلة | 500.000-1 مليون دورة عند الانحراف الموصى به | تجريد عام، وإيقاف معتدل-، وتطبيقات حساسة للتكلفة-. |
يرتبط اختيار نظام الزنبرك المناسب مباشرة بسمك المادة وقوة الشد. يتطلب سحب الفولاذ الطري مقاس 1.5 مم عند قوة شد 270 ميجا باسكال قوة تثبيت أقل بكثير-من سحب الفولاذ المقاوم للصدأ مقاس 1.5 مم عند قوة شد 600 ميجا باسكال. غالبًا ما تكون نوابض غاز النيتروجين هي الخيار العملي الوحيد للمواد-عالية القوة لأنها يمكن أن توفر قوة أكبر في غلاف أصغر وتوفر ضغطًا أكثر اتساقًا طوال الشوط مقارنة بالبدائل الميكانيكية.
يتغير نوع المادة أيضًا لتشكيل هندسة المكونات. يقاوم الألومنيوم بقوة الأدوات الفولاذية غير المطلية، مما يتطلب أسطحًا مصقولة أو طلاءات مضادة-للتكلس عند تشكيل اللكمات ووسادات السحب. تتصلب أعمال الفولاذ المقاوم للصدأ-بسرعة، مما يعني أن نصف القطر يجب أن يكون سخيًا بدرجة كافية لمنع التشقق عند الضربة الأولى. يعتبر الفولاذ الطري هو الأكثر تسامحًا، ويتحمل أنصاف الأقطار الأكثر إحكامًا ويتطلب قوة تثبيت أقل-، ولهذا السبب بالضبط يظل المادة الأساسية التي تشير إليها جميع مواصفات مكونات التشكيل أولاً.
إن التفاعل بين هندسة التشكيل والتحكم في الضغط هو ما يفصل قالب إنتاج موثوق به عن قالب ينتج أجزاء غير متناسقة. ويعمل هذا التفاعل فقط عندما تقوم أداة التشكيل بتعشيق المادة في المكان الصحيح تمامًا في كل ضربة، وهي مهمة نظام التوجيه والمحاذاة المنتظر في الطبقة الوظيفية التالية من القالب.
أنظمة التوجيه والمحاذاة للتسجيل الدقيق
إن تشكيل اللكمات يشكل المادة بقوة يمكن التحكم فيها، لكن القوة وحدها لا تعني شيئًا إذا هبطت في المكان الخطأ. تعتمد كل عملية في قالب الختم، سواء القطع أو التشكيل، على اجتماع النصفين العلوي والسفلي في نفس الموضع تمامًا في كل ضربة واحدة. يؤدي عدم المحاذاة بمقدار بضعة أجزاء من الألف من البوصة إلى تغيير خلوص القالب-إلى-القالب من الأمثل إلى المدمر، مما يحول القطع النظيفة إلى حواف مثقوبة ويقصر عمر الأداة بشكل كبير. مكونات قالب الختم المسؤولة عن منع هذا السيناريو هي أنظمة التوجيه والمحاذاة، وهي تعمل على مستويين متميزين: محاذاة نصفي القالب مع بعضهما البعض، ومحاذاة مادة الشريط مع الأدوات.
دبابيس التوجيه، والبطانات التوجيهية، وأقفاص محامل الكرات
المسامير التوجيهية، والتي تسمى أيضًا المسامير الرائدة، عبارة عن أعمدة أسطوانية صلبة مثبتة في أحد نصفي القالب والتي تعمل على تعشيق البطانات المجوفة الدقيقة- في النصف المقابل. عندما ينزل مكبس الضغط، تنزلق هذه الأعمدة إلى البطانات المتزاوجة الخاصة بها وتجبر القالب العلوي والسفلي على محاذاة قابلة للتكرار قبل أن تلامس أي ثقب قطعة العمل. بدونها، فإن الخلوص المتأصل لشريحة الضغط إلى أذرعها سيسمح للقالب العلوي بالتحرك بشكل جانبي أثناء كل ضربة، مما يؤدي إلى تآكل غير متساوي وأجزاء غير متناسقة.
يتوفر نوعان أساسيان من أنظمة الدعامات والجلبات الإرشادية- تجاريًا، كما توضح مجلة MetalForming بالتفصيل في تحليلها لأنظمة توجيه مجموعة القوالب:
- أنظمة المحامل-العادية- يتم تشغيل عمود التوجيه داخل جلبة صلبة، عادةً ما تكون من الفولاذ المطلي بالبرونز- أو من برونز الألومنيوم الصلب، مع وجود مسافة خلوص هندسية صغيرة بين الأسطح. تعتبر سدادات الجرافيت ذاتية التشحيم- شائعة في هذه البطانات. تتعامل أنظمة المحامل العادية- مع الأحمال الجانبية بشكل جيد لأن سطح الجلبة بالكامل يدعم العمود.
- أنظمة قفص محامل الكرات-- يتم وضع قفص من الكرات الفولاذية الدقيقة بين العمود والجلبة في حالة التحميل المسبق مع خلوص سلبي (عادةً من 0.0001 إلى 0.0021 بوصة من التحميل المسبق حسب الشركة المصنعة والقطر). يؤدي التلامس المتدحرج إلى تقليل الاحتكاك بشكل كبير، مما يجعله مثاليًا للقوالب التقدمية ذات السرعة العالية-والشوط القصير-.
يحدد اختيار فئة الملاءمة كيفية تثبيت المنشور على حذاء القالب. يتم تثبيت عمود الضغط- بشكل دائم في الحذاء السفلي ولا يمكن إزالته بدون الضغط الهيدروليكي. يسمح العمود المنزلق - القابل للفك أو التركيب بسهولة التجميع والتفكيك، مما يبسط عملية الصيانة على القوالب التقدمية الطويلة التي يجب تقسيمها جزئيًا لعمليات إعادة الطحن.
غالبًا ما يتم التغاضي عن أحد مبادئ التصميم المهمة: يجب أن تقوم جلبة التوجيه بتعشيق عمود التوجيه عند مستوى عمل القالب كلما أمكن ذلك. يؤدي هذا إلى تحميل العمود في حالة القص، وهو أقوى حالاته، ويمنع لحظات الانحناء التي تسبب الانحراف. يؤدي وضع الجلبة في مكان مرتفع في الحذاء العلوي بعيدًا عن الراحة إلى تقديم ذراع ثانٍ يسمح للعمود بالانثناء تحت الحمل، مما يؤدي إلى تدهور المحاذاة التي تم تصميمه للحفاظ عليها. يجب أن يتجاوز عمود التوجيه أيضًا نهاية الجلبة مع إغلاق القالب، مما يضمن تآكلًا موحدًا على طول الجلبة بالكامل.
تقدم أنظمة المحامل الكروية-مقايضة. على الرغم من أنها تقلل الاحتكاك وتتفوق في السرعة، إلا أنها تكون عرضة للتحميل الجانبي-. تدفع القوى الجانبية المفرطة أثناء عمليات التشكيل أو الإحراز الكرات الفردية إلى نقطة -ضغط التلامس، وبمرور الوقت تحفر هذه الكرات علامات تتبع في أسطح العمود أو الجلبة. تعد خطوط التتبع المرئية على أحد جانبي عمود التوجيه مؤشرًا واضحًا على أن القالب يولد أحمالًا جانبية أعلى من تلك التي تم تصميم نظام محمل الكرات-لامتصاصها.
دبابيس الطيار وأدلة المخزون للتحكم في الشريط
تعمل دبابيس التوجيه على محاذاة نصفي القالب، ولكن ما الذي يحاذي الشريط مع القالب؟ في القالب التدريجي، تتحرك المادة عبر محطات متعددة، وفي كل محطة يجب وضعها على مسافة أجزاء من الألف من البوصة من موقعها المقصود. تتعامل المسامير التجريبية مع هذا التسجيل عن طريق تشغيل ثقوب مثقوبة مسبقًا في الشريط وسحب المادة إلى موضعها الدقيق قبل بدء أي قطع أو تشكيل في تلك المحطة.
تخيل التسلسل: تقدم وحدة التغذية الشريط بطول خطوة واحدة، وتدخل أطراف الدبوس الدليلية الثقوب أولاً لتوفير التوجيه الأولي، ثم تتفاعل أقطار التحديد وتسحب الشريط إلى الموضع الحقيقي. عادةً ما يكون حجم الطيارين بمسافة 0.0005 إلى 0.001 بوصة من الخلوص إلى فتحات الطيار، اعتمادًا على نوع المادة وسمكها. الكثير من الخلوص يسمح للشريط بالتجول. يؤدي الخلوص المنخفض جدًا إلى قيام الطيارين بسحب الثقوب وإطالة أمدها بمرور الوقت.
طول الطيار أمر بالغ الأهمية بنفس القدر. مثليشرح بيتر أولينتز، يجب أن يكون الطيارون طويلين بما يكفي لدخول فتحة الطيار قبل أن تتلامس اللكمات الأخرى ويتصل المزيل بالقالب السفلي، ولكن قصير بما يكفي بحيث لا يربطون الشريط أو يسحبونه لأعلى عند فتح القالب. يؤدي الحصول على هذا التوازن بشكل خاطئ إلى إنشاء أخطاء تقدم تتفاقم عند سرعة الإنتاج.
قم بتغذية -روابط التوقيت مباشرة في الوظيفة التجريبية. يتطلب التسلسل الصحيح رفع لفة التغذية (تحرير الشريط) قبل أن تدخل أقطار تحديد الموقع التجريبي إلى الفتحات. إذا كانت اللفة لا تزال تمسك بالشريط عند اشتباك الطيارين، فإن وحدة التغذية تحارب الطيارين، وتثنيهم، وتطيل فتحات الطيار، وتقدم تحولات شريطية غير متوقعة. يمكن أن تكون نافذة التوقيت هذه ضيقة للغاية، خاصة في القوالب ذات رافعات المخزون حيث يجب أن تظل لفة التغذية مفتوحة حتى تصل الرافعات إلى الحركة الكاملة.
بالإضافة إلى الطيارين، هناك العديد من مكونات الأدوات الأخرى التي تقيد الشريط أفقيًا وطوليًا:
- أدلة الأسهم- قضبان على شكل قناة- مثبتة على لوحة القالب والتي تقيد حركة الشريط الجانبية-إلى-الجانب أثناء تغذيته من خلال القالب.
- أدلة الأنفاق- أدلة مغلقة تلتقط الشريط من الجانبين والأعلى، مما يمنعه من الرفع أو التحرك في المناطق بين المحطات.
- كتل الكعب- كتل فولاذية صلبة موضوعة على طول محيط القالب والتي تمتص الدفع الجانبي الناتج عن عمليات القطع أو التشكيل غير المتوازنة، مما يمنع القالب العلوي بأكمله من التحرك بالنسبة إلى الجزء السفلي.
- توقف الاصبع- توقفات ميكانيكية تعمل على تعشيق حافة الشريط أو الحز للتحكم في طول التغذية في القوالب التي يتم تغذيتها يدويًا.
- توقف المخزون التلقائي- توقفات محملة بنابض- أو كامة- تعمل على الحد بدقة من تقدم الشريط في التطبيقات التي يتم تغذيتها بالطاقة-، مما يوفر تحكمًا ثانويًا في طول التغذية- خلف وحدة التغذية الإلكترونية.
التوقيت والمحاذاة عبر أنواع القوالب
تتغير المتطلبات التوجيهية بشكل كبير اعتمادًا على نوع قالب الختم قيد التشغيل. يجب أن يحافظ القالب التدريجي على التحكم المستمر في الشريط من الدخول إلى الخروج عبر كل محطة، وهو ما يعني الطيارين في مواقع متعددة، وأدلة المخزون على طول الطول الكامل، والرافعات التي ترفع الشريط بشكل موحد بين الضربات. يعمل كل مكون من مكونات قالب الضغط في نظام التوجيه بشكل متضافر للحفاظ على شريط مستمر مفهرس بدقة من خلال عشرات المحطات المحتملة.
تواجه قوالب النقل تحديًا مختلفًا. يتم فصل الجزء عن الشريط مبكرًا ويتم نقله فعليًا بين المحطات بواسطة أصابع ميكانيكية أو قضبان نقل. هنا، يعتمد التسجيل على الكتل العشية، وتحديد أماكن المسامير في كل محطة، والدقة الموضعية لآلية النقل نفسها بدلاً من الثقوب التجريبية في شريط مستمر. ينتقل تعقيد التوجيه من القالب إلى نظام النقل.
الموت المركب يكون أبسط. تتم جميع العمليات في محطة واحدة بضربة واحدة، لذا تعتمد المحاذاة بشكل كامل على دبوس التوجيه ونظام الجلبة للحفاظ على التسجيل العلوي-إلى-السفلي المتسق. لا يوجد طيارون ولا يوجد تقدم قطاعي للتحكم فيه.
بغض النظر عن نوع القالب، غالبًا ما يكون تآكل نظام التوجيه أول إشارة يمكن اكتشافها تشير إلى تدهور المحاذاة عبر الأداة. تعمل مكونات قالب الضغط التي توجه الأداة وتسجلها على تقليل التآكل تدريجيًا، ويتجلى هذا التآكل في أعراض قابلة للقياس قبل وقت طويل من إنتاج خردة واضحة. إليك ما يجب مراقبته:
- ارتفاع لدغ غير متساو عبر عرض الشريط- يشير إلى أن مسامير التوجيه والبطانات قد طورت خلوصًا زائدًا، مما يسمح للقالب العلوي بالتحريك أفقيًا. الإجراء التصحيحي: قم بقياس مسافة الخلوص-إلى-الجلبة واستبدال البطانات التي تتجاوز المواصفات.
- تآكل الدبوس التجريبي-من جانب واحد- يوضح أن الشريط يتم سحبه باستمرار إلى جانب واحد أثناء التسجيل، وغالبًا ما يحدث ذلك بسبب جلبة دليل متآكلة على الجانب التجريبي أو توقيت رفع اللفة غير الصحيح-. الإجراء التصحيحي: افحص البطانات بحثًا عن علامات التتبع، وتحقق من توقيت الرفع-باستخدام مفتاح الكامة الدوارة.
- زيادة تباين الأبعاد بين المحطات الأولى والأخيرة- يشير إلى وجود خطأ تراكمي في تسجيل الشريط يتزايد عبر طول القالب. الإجراء التصحيحي: تحقق من استطالة فتحة الدليل، وتحقق من الخلوص الدليلي، وافحص أدلة المخزون بحثًا عن الارتخاء المرتبط بالتآكل-.
- علامات تتبع الكرة على المشاركات الإرشادية- يكشف عن أحمال جانبية زائدة على-أنظمة توجيه محامل الكرات، عادةً من قوى التشكيل غير المتوازنة. الإجراء التصحيحي: قم بإضافة أو ضبط كتل الكعب لامتصاص الدفع الجانبي، أو تحويلها إلى جلبة تحمل عادية-إذا كانت الأحمال الجانبية مزمنة.
- التقاط مسموع أو النقيق أثناء الإنتاج- يشير إلى قتال الطيارين مع وحدة التغذية بسبب آليات الرفع-انحراف توقيت الرفع أو تآكل آليات الرفع-. الإجراء التصحيحي: إعادة معايرة توقيت إطلاق الخلاصة-وفحص اللفة-حركة الرفع والتحقق من عدم انحناء الطيارين.
- أخطاء التقدم التي تتفاقم مع سرعة الصحافة- يشير إلى تأخر الإشارة في نظام إصدار الخلاصة-، حيث يصبح الوقت المنقضي من إشارة وحدة التحكم إلى رفع اللفة الفعلي كبيرًا عند السرعات الأعلى. الإجراء التصحيحي: تقدم إشارة التحرير التجريبية- للتعويض عن التأخر، وتحقق من إعادة معايرة وقت التأخر عند تغير السرعة.
يعود كل واحد من هذه الأعراض إلى أحد مكونات القالب التي تجاوزت حدود التشغيل المسموح بها. إن نظام التوجيه هو في الواقع الجهاز العصبي للموت. عندما يتدهور، يتم فقدان المعلومات حول الموقع، وتعاني كل عملية في اتجاه المصب. تؤثر هذه الدقة المفقودة بشدة على المكونات التي تدير حركة الشريط بين الضربات: أدوات التجريد والرافعات والشقوق الالتفافية التي تتحكم فعليًا في كيفية دخول المادة وانتقالها وخروجها من القالب.
تجريد ورفع وتجاوز مكونات الشق
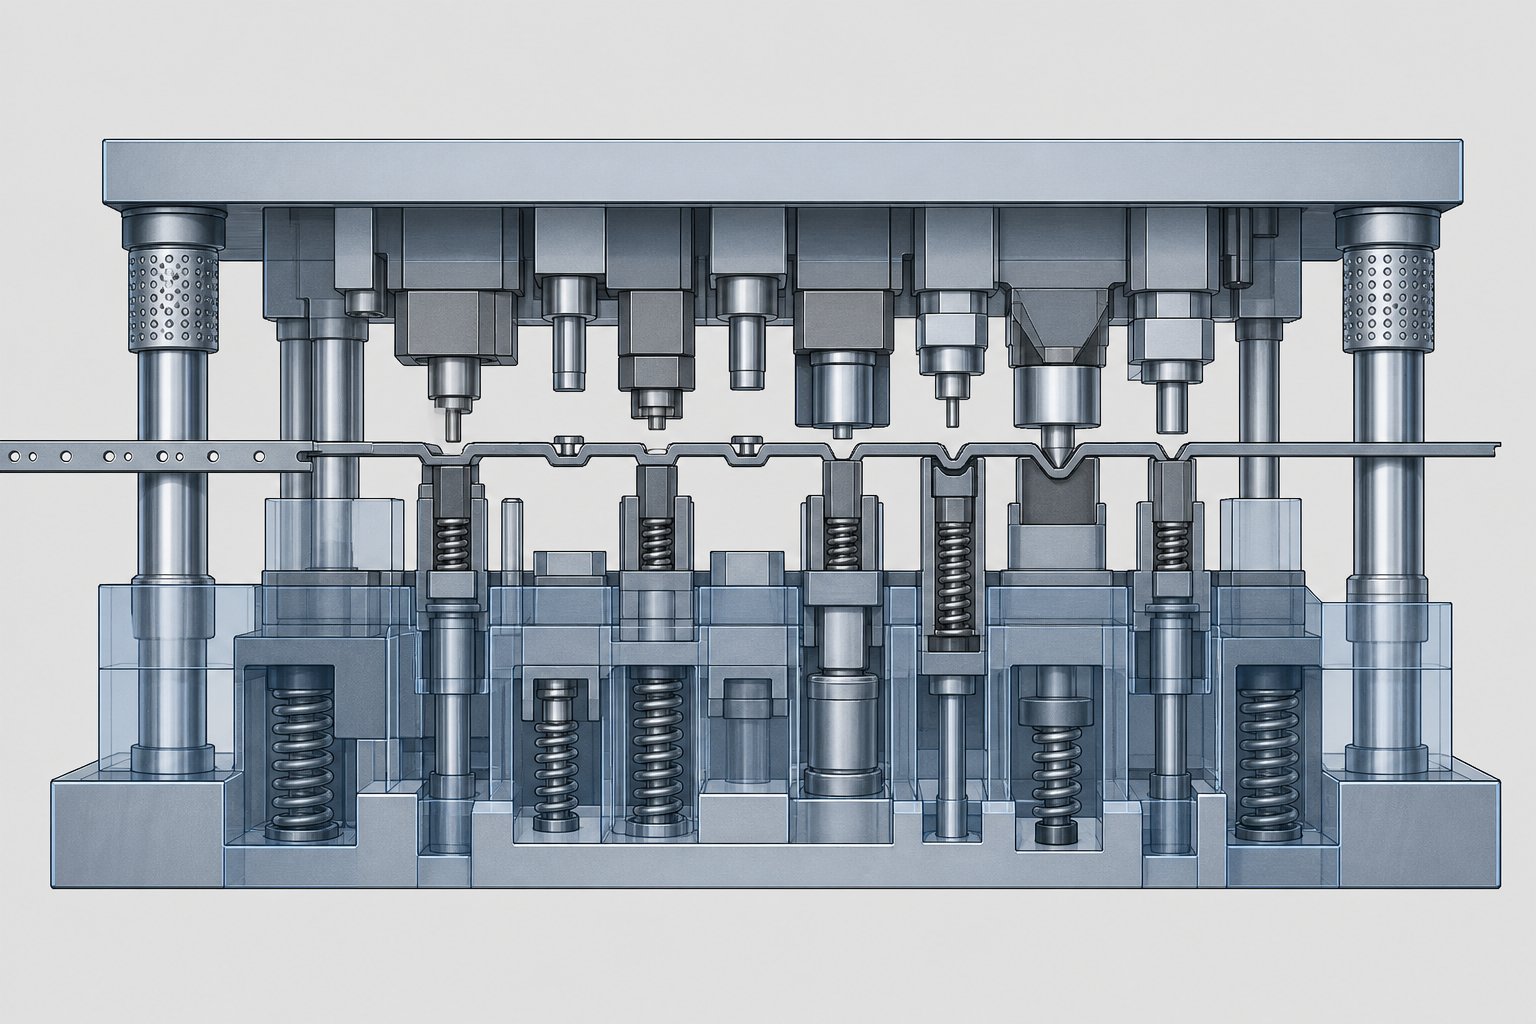
تخبر أنظمة التوجيه القالب بالمكان الذي يجب أن تكون فيه المادة. تجريد المكونات ورفعها يتحكم فعليًا في وصولها إلى هناك. في كل مرة تقطع فيها اللكمة أو تشكل الشريط، تلتصق المادة بتلك اللكمة أثناء السحب. في كل مرة يتم فيها فتح المكبس، يجب أن يرتفع الشريط بشكل نظيف فوق سطح القالب حتى يتمكن من التقدم إلى المحطة التالية دون السحب عبر الحواف الحادة أو المعالم المشكلة. وفي كل مرة يمر عنصر مكون من محطة سابقة عبر محطة المصب، فإنه يحتاج إلى تصريح للسفر دون تصادم. مكونات الختم المسؤولة عن جميع الوظائف الثلاث هي أدوات التفكيك، والرافعات، والشقوق الالتفافية، وتشكل معًا العمود الفقري للتعامل مع المواد لأي قالب تقدمي.
المتعريات ووظيفتها المزدوجة
متجرد يؤدي وظيفتين في ضربة واحدة. في الطريق إلى الأسفل، فإنه يحمل الصفائح المعدنية بشكل مسطح على سطح القالب السفلي أثناء القطع. وفي الطريق للأعلى، فإنه يدفع المادة بعيدًا عن المثقاب بينما ينسحب. بدون تجريد مناسب، فإن الميل الطبيعي للمعدن المثقوب للانهيار حول جسم المثقب من شأنه أن يسحب الشريط لأعلى، ويشوه الثقوب التجريبية، ويتسبب في تشويش الأداة خلال بضع ضربات.
يخدم تصميمان مختلفان بشكل أساسي هذه الوظائف، ويمكن أن يؤدي اختيار التصميم الخاطئ إلى فشل الأداة بشكل كارثي.
المتعريات الربيعية (العائمة)
أدوات إزالة الزنبرك هي عبارة عن ألواح محملة بنابض{0} يتم تركيبها على قاعدة القالب العلوية التي تحيط بأدوات القطع. إنهم ينزلون قبل اللكمات في كل ضربة، مما يؤدي إلى تسطيح المادة وتثبيتها بقوة على قسم القالب السفلي قبل بدء أي قطع. كما يوضح آرت هيدريك، فإن هذا يمنع المواد من الارتباط بين اللكمات المقطوعة أثناء الدخول والسحب، لأن الشريط مثبت بالفعل بشكل مسطح بدلاً من أن يكون حراً للانحناء تحت مجموعة الملفات أو القوس والنشاب.
في شوط العودة، تظل أداة الإزالة المحملة بالزنبرك- مضغوطة على المادة بينما تنسحب اللكمات تمامًا من الصفائح المعدنية. فقط بعد الاستخراج الكامل للثقب، يتم تحرير ضغط الزنبرك، مما يسمح للشريط بالرفع بحرية لتقدم التغذية التالي. يعمل هذا التسلسل المتحكم فيه على التخلص من الطرق وتحميل الصدمات الذي يحدث عندما تصطدم المواد السائبة بلوحة متجردة صلبة.
توفر أدوات إزالة الزنبرك ضغطًا قابلاً للتعديل من خلال اختيار الزنبرك، وتستوعب اختلاف سمك المادة، وتنتج عملية تجريد أكثر نظافة. وتتمثل المقايضة في ارتفاع تكلفة التصنيع، واستبدال الزنبرك بشكل دوري، والحاجة إلى حسابات دقيقة للتحميل المسبق للمسمار.
المتعريات الصلبة (المتعريات الجسر)
أدوات المتعرية الصلبة، والتي تسمى أيضًا أدوات إزالة الجسور أو أدوات إزالة الألواح، عبارة عن ألواح صلبة مثبتة مباشرة في القالب السفلي. إنهم يقومون بتجريد المادة من اللكمات عندما يتراجع القالب العلوي، بالاعتماد على فجوة ثابتة بين اللوحة وسطح القالب لسحب الصفيحة من سيقان الثقب.
فهي بسيطة وغير مكلفة ولا تتطلب أي صيانة تقريبًا. لكنهم يطرحون مشاكل أساسية. نظرًا لأنها لا تجعل المادة مسطحة أثناء القطع، فإن الشريط يكون حرًا في الانحناء والتحريك أفقيًا والربط بين اللكمات. يمكن لزوايا القص غير المتوازنة في المثاقب أن تدفع المواد إلى الجانب، وأثناء السحب، يصطدم المعدن بالجانب السفلي من اللوحة، مما يؤدي إلى إرسال أحمال الصدمات مرة أخرى إلى المثاقب. في القوالب التقدمية ذات محطات الثقب المتعددة، تخلق أدوات تجريد الجسور ما يكفي من خطر انحراف الثقب بحيث يتجنبها معظم مصممي القوالب ذوي الخبرة تمامًا باستثناء أبسط التطبيقات.
المتعرية بولت التحميل المسبق والسفر
يعتمد أداء أداة إزالة الزنبرك على التحميل المسبق الصحيح للمسمار وحساب السفر. تقوم مسامير المتعرية (مسامير الكتف) بتعليق لوحة المتعرية من الحذاء العلوي، ويحدد طول كتفها المسافة التي يمكن أن تنتقل بها اللوحة بالنسبة إلى اللكمات. تشمل معلمات التصميم الرئيسية ما يلي:
- التحميل المسبق- الضغط الأولي المطبق على الزنبركات مع فتح القالب بالكامل، عادةً ما يكون 10-15% من انحراف الزنبرك الكامل. وهذا يضمن أن أداة التجريد تلامس المادة بقوة فورية بدلاً من أن تطفو بحرية.
- سفر العمل- انحراف الزنبرك الإضافي الذي يحدث أثناء مرور اللكمات عبر أداة الإزالة وداخل المادة. يجب أن يكون هذا كافيًا للسماح باختراق كامل للثقب بالإضافة إلى الخلوص في زر القالب الموجود أدناه.
- الحد الأقصى للانحراف- يجب ألا يتم ضغط النوابض أبدًا بما يتجاوز الحد الأقصى المقدر لها، وعادةً ما يكون 50% من الطول الحر لنوابض القالب. تجاوز هذا الحد يؤدي إلى فشل التعب المبكر.
يؤدي الحصول على هذه الحسابات بشكل خاطئ إلى قوة تجريد غير كافية (تسحب اللكمات الشريط لأعلى) أو أكثر من -زنبركات مضغوطة (تنكسر الزنبركات، وتنزع الأجزاء السفلية من القالب على سطح القالب، ولا تعمل اللكمات على تعشيق المادة بشكل كامل).
الرافعات والمظلات وأنظمة الطرد
بين الضربات، يجب أن يرتفع الشريط فوق سطح القالب حتى يتمكن من التقدم دون السحب عبر حواف القطع أو قضبان الرفع أو الميزات المشكلة من المحطات السابقة. يتعامل الرافعون مع هذه الوظيفة المهمة.
الرافعات هي عبارة عن دبابيس أو قضبان محملة بنابض مثبتة في القالب السفلي والتي تدفع الشريط لأعلى في اللحظة التي يتراجع فيها القالب العلوي. إنها ترفع الشريط إلى ارتفاع تغذية ثابت، مما يخلق خلوصًا بين الجانب السفلي للشريط وسطح القالب. تمتد رافعات نمط الشريط- عبر عرض الشريط للحفاظ على التسطيح ومنع الترهل بين نقاط الدعم، وهو أمر مهم بشكل خاص مع المواد الرقيقة التي يتم ربطها بسهولة.
يجب أن يتجاوز ارتفاع الرافعة أطول ميزة مشكلة على الشريط. إذا كان أي شكل مواجه للأسفل- أو زخرف أو ميزة مرسومة أقل من ارتفاع الرافعة، فسيتم سحب الشريط عبر سطح القالب أثناء التغذية، مما يتسبب في سوء التغذية -والتواء الشريط والتلف التدريجي لكل من الأدوات وقطعة العمل.
يبدو هذا المبدأ واضحًا، لكنه أحد أكثر أخطاء إعداد القالب التقدمي شيوعًا. عند إضافة محطة تشكيل أو تعديلها أثناء تغييرات هندسة القالب، يجب إعادة تقييم ارتفاعات الرافعة -عبر كل محطة نهائية لضمان استمرار وجود الخلوص الكافي.
تخدم أدوات السقيفة والضربات القاضية الإيجابية الوظيفة المعاكسة: فهي تدفع الأجزاء النهائية أو تتخلص من الرخويات من القالب بدلاً من رفع الشريط. عندما تقوم لكمة التقطيع بقطع جزء من الشريط، يمكن أن يظل هذا الجزء موجودًا داخل فتحة القالب بسبب الاحتكاك أو التصاق الزيت أو الفراغ. آلة السقيفة عبارة عن دبوس أو لوحة محملة بنابض داخل تجويف القالب والتي تدفع الجزء أو القطعة إلى الأسفل (أو إلى الأعلى) في الشوط التالي، مما يضمن إزالة القالب قبل الدورة التالية.
هناك طريقتان للطرد شائعتان:
- طرد محمّل بالربيع-- يستخدم النوابض اللولبية الميكانيكية أو وسادات اليوريثان لدفع الأجزاء من التجاويف. بسيطة وموثوقة وكافية لمعظم التطبيقات حيث تسقط الأجزاء بفعل الجاذبية بعد الإزاحة الأولية.
- طرد هوائي- يستخدم نفخات الهواء الموقوتة لنفخ الأجزاء أو البزاقات لإزالة تجويف القالب. ضروري للتطبيقات عالية السرعة-حيث لا تستطيع الجاذبية وحدها إخلاء الأجزاء بسرعة كافية بين الضربات، أو للطرد لأعلى ضد الجاذبية.
يؤدي القذف غير الكافي إلى تكديس البزاقة، وضربات مزدوجة على الأجزاء المحتجزة، وتلف السطح للأختام اللاحقة. هذه هي بعض حالات الفشل المتقطعة الأكثر إحباطًا في الإنتاج لأنها تظهر عشوائيًا حتى ترجعها إلى زنبرك طرد ضعيف أو ممر هوائي مسدود.
تجاوز الشقوق ودورها في تدفق المواد
هنا تحدٍ فريد من نوعه بالنسبة للقوالب التقدمية: يجب أن تمر الميزة المتكونة في المحطة الثالثة عبر المحطات الرابعة والخامسة والسادسة وما بعدها دون الاصطدام بالأدوات الموجودة في تلك المحطات النهائية. هذا التخليص لا يحدث عن طريق الصدفة. فهو يتطلب إزالة المواد بشكل متعمد أو إضافتها على طول حواف الشريط، وهذا بالضبط ما توفره الشقوق الالتفافية.
يعد فهم الشقوق الالتفافية السلبية والإيجابية في قوالب ختم الصفائح المعدنية أمرًا ضروريًا لأي شخص يقوم بتصميم الأدوات التقدمية أو استكشاف الأخطاء وإصلاحها. يخدم كل نوع غرضًا مميزًا في التحكم في كيفية انتقال الشريط عبر القالب:
- الشقوق الالتفافية السلبية- تتم إزالة المادة من حافة الشريط في محطة معينة، مما يؤدي إلى إنشاء قطع أو نقش يوفر خلوصًا للميزات التي تم تشكيلها مسبقًا للمرور عبر أقسام القالب اللاحقة دون تدخل. تخيل رمحًا هابطًا يتكون في المحطة الثانية. في المحطات من الثالث إلى السادس، تقع الكتل السفلية عند خط الشريط أو فوقه. بدون قطع سلبي بجانب ذلك الرمح، سوف تصطدم علامة التبويب المشكلة بفولاذ القالب في كل مرة يتم فيها تغذية الشريط للأمام.
- الشقوق الالتفافية الإيجابية- بدلاً من إزالة المادة، فإن الحزوز الإيجابية هي المناطق التي يتم فيها ترك مادة إضافية عمدًا على طول حافة الشريط، وتمتد إلى الخارج خارج خط القطع العادي. تعمل هذه المادة المضافة على تقوية الحامل في المناطق التي تؤدي فيها عمليات التشكيل إلى إضعاف المقطع العرضي للشريط-، مما يمنع الحامل من التمدد أو التمزق أو فقدان الصلابة بين المحطات.
إن الغرض من الشقوق الالتفافية في ختم القوالب يمتد إلى ما هو أبعد من الخلوص البسيط. ويؤثر تصميمها بشكل مباشر على ثلاث نتائج حاسمة-للإنتاج:
- استقرار الشريط- يحدد عرض الشق وعمقه وموضعه ما إذا كان الحامل يحافظ على صلابة كافية للتغذية بشكل مستقيم. أكثر من-الشقوق السلبية العدوانية تضعف الناقل وتتسبب في تجول الشريط.
- موثوقية التغذية- إذا تلامس أحد المعالم المشكلة مع أي أدوات في اتجاه المصب أثناء التغذية، فإن الشريط يتوقف أو ينحرف أو ينقطع. الشقوق الالتفافية ذات الحجم المناسب تقضي على هذا الاتصال تمامًا.
- معدل الخردة- تؤدي كل درجة سلبية إلى إزالة المواد التي تتحول إلى خردة. الشقوق الأوسع تعني المزيد من النفايات. يوازن المصممون بين احتياجات الخلوص واستخدام المواد، مع الحفاظ على عرض الحز عند الحد الأدنى الذي يوفر خلوصًا موثوقًا به بالإضافة إلى هامش أمان لتنوع التغذية.
يحدث تخطيط الحز الالتفافي أثناء تخطيط الشريط، عادةً في مرحلة التصميم الأولى. كما لاحظت شركة Talan Products، فإن تخطيط الشريط سيئ التخطيط يزيد من الخردة، ويسبب قوى غير متساوية، ويؤدي إلى تآكل القالب أو انقلاب الشريط، ويعد تصميم الشق الالتفافي عاملاً مركزيًا في هذه المعادلة. غالبًا ما يقوم المهندسون بمراجعة هندسة الحز عدة مرات أثناء تجارب ختم العينات قبل الانتهاء من أدوات الإنتاج.
كل مكون مشمول في هذا القسم، بما في ذلك أدوات التفكيك، والرافعات، والسقائف، والشقوق الالتفافية، موجود للحفاظ على تدفق المواد بشكل متوقع عبر القالب. أنها لا تشكل الجزء مباشرة. إنها تمكن مكونات التشكيل من القيام بعملها من خلال ضمان وصول المواد إلى الموضع الصحيح، وبقائها مسطحة أثناء العمليات، وتنظيف الأدوات بعد العمليات، والإخلاء بشكل نظيف عند الانتهاء. لكن تدفق المواد الموثوق به لا يمثل سوى نصف معادلة الجودة. النصف الآخر هو ما إذا كانت عمليات القطع والتشكيل نفسها تنتج حواف وأبعاد ضمن المواصفات، ويعود ذلك إلى مدى دقة التحكم في الخلوص والتسامح عبر كل مكون عمل في الأداة.
معايير التخليص والتسامح التي تتحكم في جودة الجزء
تدفق المواد يحصل على الشريط حيث يجب أن يكون. يحدد الخلوص والتسامح ما يحدث عندما تلتقي الأدوات بالمعدن. كل حافة مقطوعة، كل قياس للأبعاد على جزء مختوم يعود إلى الفجوة بين التخريم والقالب والدقة التراكمية للمكونات التي تحافظ عليه. في ختم تصميم القالب، هذا هو المكان الذي تصبح فيه النظرية ذات جودة قابلة للقياس، وحيث تؤدي الأخطاء الصغيرة في المواصفات إلى حدوث مشكلات كبيرة في الإنتاج.
يمكنك الحصول على قالب صفائح معدنية مثالي من الناحية الهيكلية مع أنظمة توجيه لا تشوبها شائبة وتخطيط شريطي محسّن، ولكن إذا كانت خلوص القطع لديك خاطئًا أو انحرفت تفاوتات مكوناتك، فإن الأجزاء الخارجة من المطبعة ستخبرك على الفور بالنتوءات وتباين الأبعاد والتآكل المبكر للأداة.
لكمة-إلى-خلوص القالب كنسبة مئوية من سمك المادة
الخلوص هو المسافة الأفقية بين حافة القطع المثقوبة وحافة قطع زر القالب، ويتم التعبير عنها كنسبة مئوية من سمك المادة لكل جانب. هذا التمييز "لكل جانب" مهم. مواصفات التخليص بنسبة 10% تعني 10% من سُمك المخزون على كل جانب من جوانب المثقاب، وليس إجماليًا. تم تصميم الفجوة لمحاذاة مستويات الكسر التي تبدأ من حواف الثقب والقالب بحيث تلتقي بشكل نظيف داخل المقطع العرضي للمادة-.
العلاقة الأساسية التي تقود إلى اختيار التخليص هي القوة المادية. مثلفريق MISUMI الهندسييوضح أن المواد الأقوى والأكثر صلابة تتطلب خلوصًا أكبر مقارنة بالمواد الأضعف والأكثر ليونة. وذلك لأن المواد الأكثر صلابة تتكسر مبكرًا وبزوايا أكثر انحدارًا، مما يتطلب مساحة أكبر بين حواف القطع حتى تتقارب مسارات الشقوق بشكل صحيح. تتشوه المواد الأكثر ليونة بشكل أكبر قبل أن تتكسر، وتتحمل الفجوات الضيقة دون إنتاج قص ثانوي.
سمك الشغل هو المتغير الثاني. وبما أن التخليص محدد كنسبة مئوية، فإن المخزون الأكثر سمكا يتطلب بطبيعة الحال فجوة مطلقة أكبر. تبلغ نسبة الخلوص 10% على مادة 1.0 مم 0.10 مم لكل جانب. بالنسبة للمواد مقاس 3.0 مم، تتطلب نفس النسبة 0.30 مم لكل جانب، وهو فرق كبير في الدقة المطلوبة أثناء إعداد أدوات القالب.
ماذا يحدث عندما يخطئ التخليص الهدف؟
- عدم كفاية التخليص- مستويات الكسر من الثقب والقالب لا تتقارب. يتم قص المادة مرتين، مما يؤدي إلى إنشاء حالة حافة كسر مزدوجة-مع منطقة صقل ثانوية. ترتفع قوى القطع، ويزداد توليد الحرارة، ويتسارع تآكل التثقيب بشكل كبير. تعمل أدوات القالب بشكل أساسي على محاربة المادة بدلاً من قصها بشكل نظيف.
- التخليص المفرط- تتدحرج المادة في فتحة القالب قبل أن تتكسر، مما ينتج عنه مناطق انقلاب كبيرة ونتوءات بارزة على جانب الخروج. تتدهور جودة الحواف، ويتأثر التحكم في أبعاد الثقب أو الفراغ بسبب تشوه المادة جانبيًا قبل اكتمال القطع.
يبدأ خط الأساس الصناعي العام بحوالي 10% لكل جانب للفولاذ الطري، ولكن يشير تطور الأدوات الحديثة إلى أن القيم الأعلى قليلاً في نطاق 11-20% يمكن أن تقلل بشكل كبير من إجهاد الأدوات وتزيد من العمر التشغيلي. بالنسبة لتطبيقات محددة، قم دائمًا بالرجوع إلى أوراق بيانات موردي المواد وكتيبات الأدوات المعمول بها مثلدليل ICFG لبيانات عملية الختمأو المخططات الفنية لمورد مكونات القالب الخاص بك. تختلف قيم الخلوص بشكل كبير عبر عائلات المواد، بدءًا من سبائك الألومنيوم ووصولاً إلى الفولاذ المتقدم-عالي القوة، كما أن استخدام قيمة عالمية واحدة في جميع المهام يضمن الحصول على نتائج دون المستوى الأمثل.
تؤثر حالة الأدوات أيضًا في قرارات التخليص. تعمل اللكمات وأزرار القالب البالية على تغيير الخلوص الوظيفي بشكل فعال مع نمو نصف قطر الحافة. قد ينجرف القالب الذي تم إعداده بخلوص محكم على الأدوات الجديدة إلى نطاق مقبول مع تآكل الحواف، في حين أن الأداة التي تم إعدادها عند الخلوص الاسمي على المكونات الجديدة قد تؤدي إلى حدوث خلوص فعال مفرط قبل فترة طويلة من إعادة الطحن المجدولة التالية.
كيف يؤثر الخلوص على ارتفاع الأزيز وجودة الحافة
بالنسبة لمهندسي الختم، فإن التخليص ليس رقمًا مجردًا. إنه يتحكم بشكل مباشر في خصائص الجودة القابلة للقياس والتي تحدد ما إذا كانت الأجزاء تجتاز الفحص أو يتم رفضها. تحتوي الحافة المقطوعة لأي جزء مختوم على أربع مناطق متميزة، مثلبحث منشور في The Fabricatorتفاصيل:
- التمديد- تشوه البلاستيك عند جانب المدخل حيث يؤدي الثقب في البداية إلى ثني المادة إلى الأسفل.
- منطقة بورنيش- الشريط العمودي الناعم الذي تم إنشاؤه بواسطة انزلاق المثقاب على المادة قبل بدء الكسر.
- منطقة الكسر- السطح الخشن ذو الزاوية الذي تفككت فيه المادة مع انتشار الشقوق من حواف التثقيب والقالب.
- لدغ- المواد المرتفعة المتبقية على جانب الخروج، وهي عبارة عن منتج ثانوي غير مرغوب فيه يزداد مع الخلوص وتآكل الأداة.
تتغير النسبة بين مناطق الصقل والكسر بشكل متوقع مع الخلوص. يزيد الخلوص الأكثر إحكامًا من منطقة الصقل لأن المثقاب يخترق بشكل أعمق قبل أن يبدأ الكسر. يؤدي الخلوص الأكثر مرونة إلى تقليل الصقل وزيادة منطقة الكسر لأن الشقوق تبدأ في وقت مبكر وتنتشر عبر المزيد من المواد. يؤدي أي من الطرفين إلى إنتاج حواف غير مقبولة: فالتضييق الزائد عن الحد يؤدي إلى قص مزدوج، والفضفاض للغاية يؤدي إلى نتوءات وتدحرج زائدين.
هذه هي الإشارة التشخيصية التي تراقبها أداة ختم المعدن ذات الخبرة وفنيي القوالب من أجل: عكس اتجاه الأزيز. في ظل الظروف العادية، تتشكل نتوءات بشكل متسق على الجانب-من القالب (أسفل) الجزء المختوم. عندما ينحرف الخلوص بعيدًا عن النطاق الأمثل، يمكن أن تظهر نتوءات على جانب التثقيب- أو تتشكل بشكل غير منتظم حول محيط القطع. يخبرك هذا الانعكاس أن آليات الكسر قد تغيرت بشكل أساسي وأن الخلوص يحتاج إلى تصحيح فوري.
أظهرت الأبحاث التي أجريت على الفولاذ المتقدم{0}}عالي القوة مثل DP980 أن ارتفاع الثقب ينمو مع زيادة الخلوص وتآكل الأداة في الوقت نفسه. ومع تراكم دورات القطع وتبلد حواف الأداة، فإن الخلوص الفعال ينمو حتى بدون حدوث تغييرات مادية في هندسة القالب. يزداد كل من ارتفاع الثقب وعمق الصقل مع تقدم التآكل، مما يوفر مؤشرًا رئيسيًا قابلاً للقياس يشير إلى اقتراب صيانة القالب.
التراص التسامح للمكونات وتأثيرها التراكمي
يتم تحديد الخلوص في واجهة التثقيب -إلى-القالب، ولكن الحفاظ على هذا الخلوص يعتمد على دقة الأبعاد لكل مكون في السلسلة بين مكبس الضغط وسطح القالب. هذا هو المكان الذي يصبح فيه تكديس التسامح أمرًا بالغ الأهمية في تصميم القالب.
ضع في اعتبارك ما يقع بين طرف الثقب وزر القالب في أداة تقدمية نموذجية: مكبس الضغط، والحذاء العلوي، ولوحة الدعم، ولوحة التجنيب، وجسم الثقب، ودبابيس التوجيه، والبطانات التوجيهية، والحذاء السفلي، ولوحة القالب. كل مكون يحمل التسامح الأبعاد الخاصة به. قطر دبوس التوجيه لديه شريط تسامح. تتحمل البطانة لديها شريط التسامح. قطر جسم المثقاب له شريط تحمل. يحتوي موضع تجويف لوحة القالب على شريط تسامح. عندما تتم محاذاة كل هذه الاختلافات في نفس الاتجاه، وهو أسوأ الحالات، يمكن أن يؤدي التحول التراكمي إلى دفع التخليص الفعلي إلى ما هو أبعد من القيمة المحددة.
يفترض تحليل التسامح مع الحالة الأسوأ- أن جميع الميزات تصل إلى أقصى حدودها في وقت واحد. ويضمن هذا نجاح التجميع بنسبة 100% ولكنه يتطلب تفاوتات فردية صارمة للغاية، مما يؤدي إلى ارتفاع تكلفة التصنيع. تحسب الأساليب الإحصائية مثل مجموع جذر المربعات التباين المحتمل استنادًا إلى التوزيع الطبيعي، مما يسمح بتفاوتات فردية أوسع مع الحفاظ على أداء مستوى التجميع - المقبول. تستخدم معظم أدوات قوالب الإنتاج أسلوبًا مختلطًا: تحصل الميزات الهامة مثل تركيبات الثقب-إلى-الجلبة على تفاوتات صارمة، بينما تستخدم الميزات الأقل حساسية حدود التصنيع القياسية.
على مدى عمليات الإنتاج، لا يتم تكديس التفاوتات عند التجميع فقط. أنها تنمو. تآكل البطانات التوجيهية وتطوير الخلوص. تلبس أجسام الثقب أقل من القطر الاسمي. يتم تكبير تجاويف لوحة القالب من الدخول المتكرر للثقب. فتحات دبوس وتد تستطيل من التحميل الدوري. يؤدي كل من هذه التغييرات إلى تغيير الخلوص الفعال عند حافة القطع، ويتسارع الانجراف التراكمي مع ارتفاع عدد الضربات.
فيما يلي عيوب الأجزاء المختومة- الشائعة وحالة التسامح أو الخلوص التي تسبب كل منها:
- نتوء مفرط على جانب واحد فقط- الخلوص غير المتساوي الناتج عن تآكل جلبة التوجيه أو انحراف قاعدة القالب، مما يؤدي إلى تحويل الثقب بشكل جانبي بالنسبة لفتحة القالب.
- زيادة ارتفاع الثقب تدريجيًا خلال فترة الإنتاج- يؤدي تآكل حافة الثقب التقدمي إلى زيادة الخلوص الفعال دون أي تغيير في الإعداد.
- حالة حافة القص المزدوجة-- الخلوص ضيق جدًا، عادةً من تكديس التسامح حيث توجد مكونات متعددة على الجانب الصغير من نطاقها في وقت واحد.
- فجوة-إلى-انجراف الأبعاد بين المحطات- يؤدي تآكل الدبوس الدليلي أو توسيع تجويف الجلبة إلى حدوث خطأ تراكمي في التسجيل عبر الشريط.
- سحب سبيكة متقطع- يؤدي تآكل تجويف زر القالب إلى تقليل احتكاك احتجاز البزاقة، مما يسمح للبزاقة بالانسحاب للخلف عبر المادة باستخدام المثقاب.
- جزء-إلى-تباين الجزء الذي يتفاقم مع السرعة- يؤدي التمدد الحراري لمكونات القالب بمعدلات أشواط عالية إلى تغيير الخلوصات والملاءمات الفعالة.
- تتغير نسبة منطقة كسر الحافة مع مرور الوقت- يؤدي تآكل زر التثقيب والقالب إلى تغيير نقطة بدء الكسر ومسار انتشار الكسر.
ولكل من هذه العيوب مسار تصحيحي محدد، ولكنها تشترك جميعها في جذر مشترك: لقد تجاوزت العلاقة الدقيقة بين مكونات التزاوج الحدود المقبولة. إن مراقبة الانجراف من خلال قياس الأزيز، واتجاه الأبعاد، والتحقق الدوري من الخلوص هو ما يفصل بين الصيانة الاستباقية للقالب وبين مكافحة الحرائق التفاعلية.
يستفيد المهندسون الذين يعملون من خلال تحديات تحسين الخلوص المعقدة والتحكم في النتوءات، لا سيما في القوالب التقدمية متعددة-المحطات حيث تتراكم تفاعلات التسامح عبر عشرات المكونات، من الشراكة مع متخصصي الأدوات الذين يفهمون هذه الترابطات على مستوى النظام.حلول قوالب الختم المخصصة من YICHENربط المهندسين بتصميم -دعم قوي لمواصفات التخليص، وتحسين تدفق المواد، ودقة مستوى المكونات- التي تحافظ على تكديس التسامح ضمن حدود يمكن التحكم فيها عبر عمليات الإنتاج ذات الحجم الكبير-.
يحدد التخليص والتسامح الجودة التي يمكن أن ينتجها قالبك اليوم. ولكن مدى استمرار هذه الجودة يعتمد على شيء ولدت به الأدوات: خصائص المواد، والمعالجة الحرارية، والطلاءات السطحية المطبقة على كل مكون عمل قبل أن تدخل الصحافة.
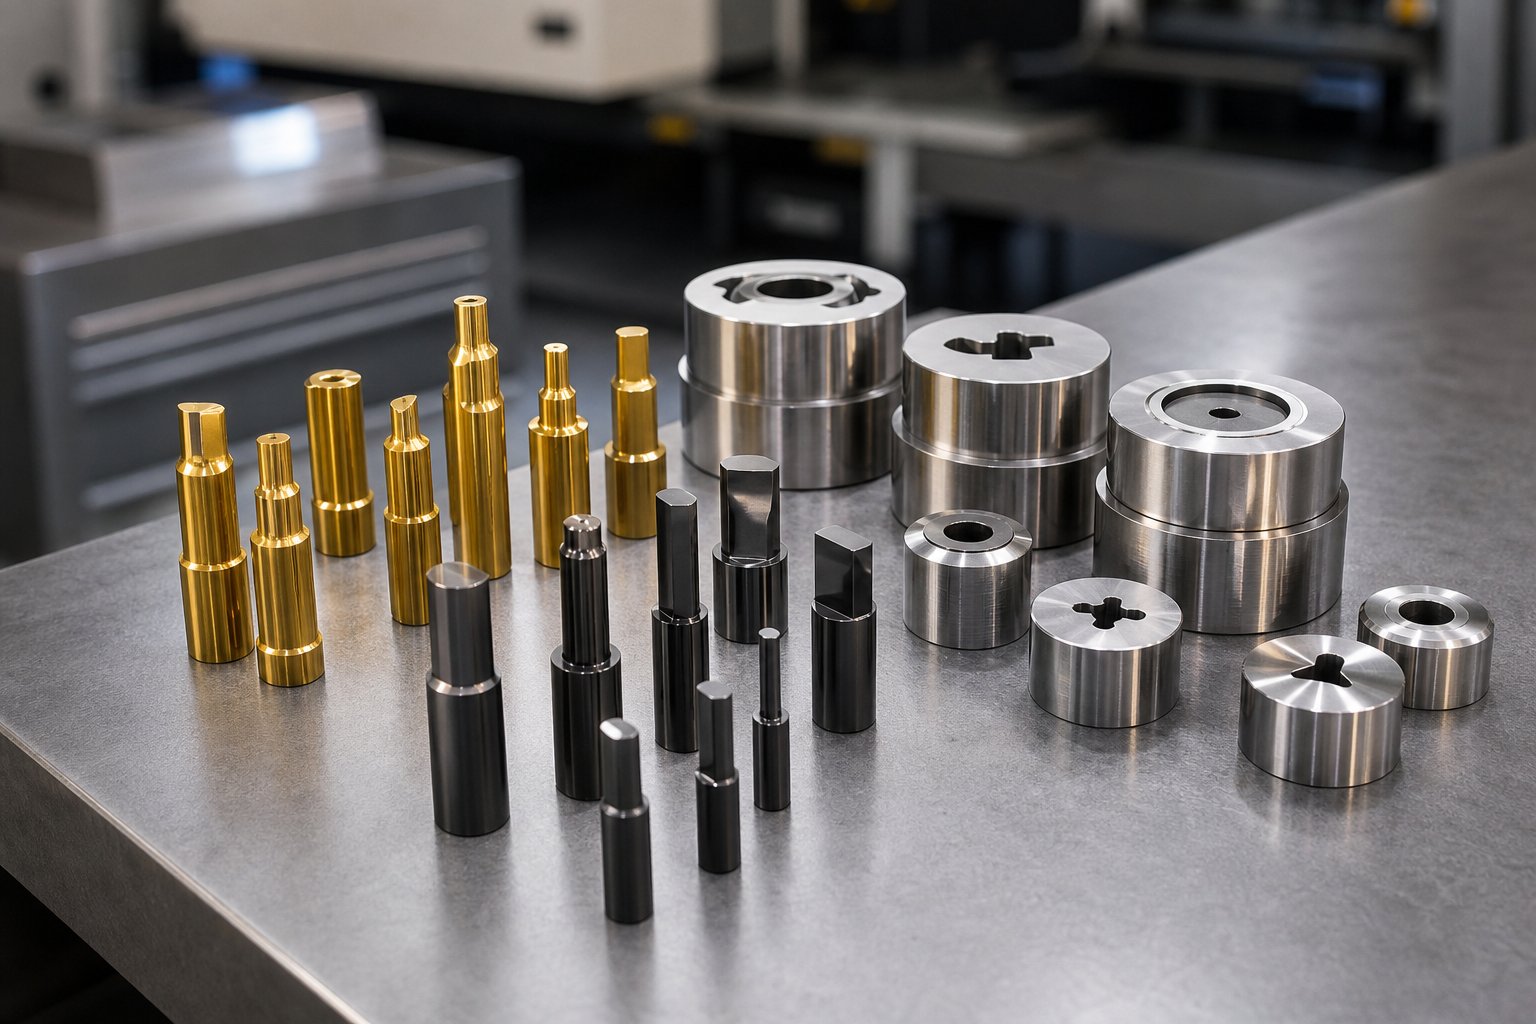
المواد والطلاءات والمعالجة الحرارية لأجزاء القالب
يحدد الخلوص والتسامح العلاقة الدقيقة بين مكونات التزاوج. لكن المادة المادية التي تُصنع منها هذه المكونات تحدد المدة التي تدوم فيها هذه الدقة في ظل ظروف الإنتاج. لا تزال الثقب الأرضي المثالي مع الخلوص المثالي يفشل قبل الأوان إذا كان مصنوعًا من أداة فولاذية خاطئة، أو تم معالجته بالحرارة بشكل غير صحيح، أو تركه غير مطلي في تطبيق يتطلب حماية السطح. يعد اختيار المواد والمعالجة الحرارية وتكنولوجيا الطلاء هي الأدوات المنفصلة التي تعمل بملايين الدورات عن تلك التي تحتاج إلى إعادة الطحن كل 50000 ضربة.
اختيار أداة الصلب حسب وظيفة المكون
لا يواجه كل مكون في قالب الختم نفس مستوى الضغط، لذلك ليس كل مكون يحتاج إلى نفس المادة. يعد اختيار أداة الفولاذ حسب الوظيفة بدلاً من العادة أحد أكثر القرارات تأثيرًا التي يتخذها مصمم القوالب.
فكر في ما تواجهه كل مجموعة وظيفية فعليًا أثناء الإنتاج:
- مكونات القطع (اللكمات، أزرار القالب، إدراجات)- هذه التآكلات الكاشطة للوجه ناتجة عن قص المواد بشكل متكرر، والصدمات الناجمة عن الانطباق-وتراكم الحرارة عند حافة القطع. إنهم بحاجة إلى أقصى قدر من الصلابة ومقاومة التآكل. يتفوق هنا فولاذ أدوات العمل - البارد في سلسلة D-، مثل D2 بمحتواه العالي من الكروم، لأن جزيئات الكربيد تمنحها القدرة على مقاومة التآكل والاتصال المتكرر، مما يطيل عمر الأداة عبر فترات الإنتاج الطويلة.
- المكونات الهيكلية (أحذية القالب، ألواح الدعم)- تمتص هذه الحمولة، وتقاوم الانحراف، وتحافظ على ثبات الأبعاد عبر ملايين الدورات. تعتبر المتانة والصلابة أكثر أهمية من صلابة السطح الشديدة. يوفر الفولاذ الكربوني المتوسط- أو الفولاذ السبائكي -المتصلب مسبقًا الصلابة المطلوبة بدون الهشاشة التي توفرها درجات الصلابة- العالية.
- مكونات التشكيل (تشكيل اللكمات، وسادات السحب، ومسح الفولاذ)- تلامس هذه الأسطح المادية العريضة تحت أحمال ضغط عالية واحتكاك انزلاقي. إنهم بحاجة إلى توازن الصلابة لمقاومة التآكل والمتانة لمقاومة التشقق تحت التأثير. توفر درجات تصلب الهواء-مثل A2 هذا التوازن، وتجمع بين مقاومة التآكل المعقولة والمتانة الكافية لتطبيقات التشكيل المعتدلة-.
- المكونات المحملة بالصدمات- (خرمات الإحراز، خراطيم التقطيع الثقيلة)- تمتص هذه الأحمال الصدمية المتكررة التي من شأنها أن تؤدي إلى تشقق أو تشقق الفولاذ الهش. تم تصميم درجات سلسلة -S- المقاومة للصدمات، مثل S7، لتوفير متانة الصدمات ويمكنها امتصاص أحمال الصدمات المتكررة دون التعرض للكسر.
تعمل عملية المعالجة الحرارية على تحويل فولاذ الأدوات الخام إلى حالته العملية من خلال ثلاث خطوات: الأوستنيت (التسخين لتحويل البنية البلورية)، والتبريد (التبريد السريع لتكوين المارتنسيت)، والتلطيف (إعادة التسخين لتقليل الهشاشة مع الحفاظ على الصلابة). تحدد طريقة التبريد، سواء كانت بالماء أو الزيت أو الهواء، سلسلة فولاذ الأداة وتحدد ثبات الأبعاد أثناء التصلب. تشوه الفولاذ المقسى بالهواء-تشوهًا أقل من الفولاذ المقسى بالماء-، وهو أمر مهم بشكل كبير بالنسبة لأدوات القالب المعقدة ذات التفاوتات الهندسية الضيقة.
للحصول على قيم HRC الدقيقة وبروتوكولات التقسية، قم دائمًا بالرجوع إلى أوراق بيانات موردي الفولاذ لديك. تختلف نطاقات الصلابة حسب الدرجة: تعمل الدرجات الأكثر ليونة-المتصلبة مسبقًا مثل P20 بحوالي 28-32 HRC لسهولة التصنيع، في حين أن الفولاذ المتصلب بالكامل للعمل على البارد يمكن أن يتجاوز 60 HRC. يؤدي تحديد المجموعة الصحيحة من الدرجة والمعالجة الحرارية لوظيفة كل مكون، بدلاً من استخدام درجة واحدة عبر القالب بأكمله، إلى تحسين الأداء والتكلفة.
الطلاءات السطحية التي تعمل على إطالة عمر المكونات
حتى أفضل الأدوات الفولاذية يمكن ارتداؤها في النهاية. تضيف الطلاءات السطحية طبقة دفاع ثانوية تقلل الاحتكاك، وتمنع التصاق المواد، وتمدد الفترات الفاصلة بين إعادة الطحن. تعد الطلاءات PVD (ترسيب البخار الفيزيائي) هي التقنية الأكثر شيوعًا المطبقة للموت في التطبيقات الهندسية، حيث يتم ترسيب أغشية رقيقة وصلبة للغاية على أسطح المكونات عند درجات حرارة منخفضة نسبيًا لا تؤثر على المعالجة الحرارية للركيزة.
فيما يلي كيفية تعيين الطلاءات الأكثر شيوعًا لختم تطبيقات القوالب:
- القصدير (نيتريد التيتانيوم)- الطلاء الذهبي-المعياري لجميع الأغراض-. بفضل الصلابة الدقيقة-التي تصل إلى 2200 فولت هرتز تقريبًا، يوفر TiN مقاومة عامة جيدة للتآكل أثناء عمليات التثقيب والتقطيع على الفولاذ الطري. وهي متاحة على نطاق واسع،-وفعّالة من حيث التكلفة، كما أنها خطوة أولى عملية لإطالة عمر الأداة على مكونات القالب القياسية.
- TiCN (كربوناتريد التيتانيوم)- ترقية أصعب وأكثر صرامة عبر TiN بصلابة -ميكروية تبلغ حوالي 3400 فولت ومعامل احتكاك أقل يبلغ 0.2 مقابل 0.6 لـ TiN. تتفوق TiCN في عمليات القطع عالية الأداء- وهي فعالة بشكل خاص في تشكيل المعادن على الفولاذ المقاوم للصدأ، حيث تقاوم صلابتها المحسنة قوى القطع العالية المعنية.
- المحتوى القابل للتنزيل (الماس-مثل الكربون)- أقل طلاء احتكاك متاح، بمعاملات أقل من 0.1 وصلابة تقترب من 4000 فولت. يعد DLC-الحل الأمثل لتشكيل ثقوب الألومنيوم لأن خصائصه المضادة-للتكلس تمنع التصاق المواد الذي يصيب الأدوات غير المطلية على المعادن الناعمة. عندما يتم لحام الألومنيوم على سطح مثقوب، فإن كل جزء لاحق يلتقط عيوب السطح. DLC يلغي وضع الفشل هذا.
- CrN (نيتريد الكروم)- يوفر إجهادًا داخليًا منخفضًا، والتصاقًا ممتازًا بالركيزة، ومقاومة عالية للتآكل. صلابته وصلابته المعتدلة (حوالي 2000 فولت عالي) تجعله مناسبًا لتشكيل الأدوات وتطبيقات قولبة البلاستيك حيث يكون تآكل المادة اللاصقة هو الشاغل الرئيسي بدلاً من التآكل.
- نيترة- عملية انتشار وليست طبقة مترسبة. تخترق ذرات النيتروجين سطح الفولاذ، مما يؤدي إلى إنشاء علبة صلبة دون إضافة سُمك قابل للقياس. وهذا يجعل عملية النيترة مثالية للمكونات ذات متطلبات الأبعاد الضيقة التي لا يمكنها استيعاب طبقة طلاء، مثل دبابيس دليل التركيب-الوثيقة أو أزرار القالب الدقيقة.
اختيار الطلاء لا يتعلق فقط بالصلابة. يؤثر معامل الاحتكاك وسمك الطلاء وخصائص الالتصاق على ما إذا كانت معالجة معينة تعمل بالفعل على تحسين الأداء في تطبيقك المحدد. يتم فصل الطلاء عالي الصلابة-مع التصاق ضعيف تحت التأثيرات المتكررة داخل قالب الختم، مما يؤدي إلى إنشاء حطام يؤدي إلى إتلاف كل من الأدوات والأجزاء المختومة.
متى يتم اختيار أجزاء الكتالوج القياسية مقابل المكونات المخصصة
يواجه كل فرد في الهندسة في نهاية المطاف هذا القرار: مصدر مكونات الكتالوج القياسية أو الاستثمار في البدائل المصممة خصيصًا. ليست أي من الإجابتين صحيحة عالميًا. يعتمد الاختيار الصحيح على حجم الإنتاج، وتعقيد الأجزاء، وما إذا كانت المواصفات-الجاهزة-تلبي بالفعل متطلبات الأداء الخاصة بك.
تصل أداة التثقيب القياسية من أحد موردي الكتالوج بشهادة المواد المعروفة، والمعالجة الحرارية الموثقة، وبيانات الأداء الثابتة. تطلب يوم الاثنين وتستلم يوم الخميس وتثبت بثقة أن المواصفات مطابقة لما نشرته الشركة المصنعة. ولهذه القدرة على التنبؤ قيمة حقيقية، خاصة بالنسبة لبدائل الصيانة حيث تؤدي تكاليف التوقف عن العمل إلى تقزم تكاليف المكونات.
تستغرق المكونات المخصصة وقتًا أطول وتكلف أكثر لكل وحدة، ولكنها تتيح لك تحسين الشكل الهندسي والمواد والطلاء والتسامح لتطبيقك الدقيق. يمكن أن تتفوق الأرضية المثقوبة المخصصة لملف تعريف خاص، ومغطاة بـ DLC -خاص بالتطبيق، ومثبتة بتفاوتات أكثر إحكامًا-من-، على مكافئ الكتالوج بأوامر من حيث الحجم في عمر الأداة، خاصة في المواد كثيرة المتطلبات مثل الفولاذ المتقدم عالي القوة- أو الفولاذ المقاوم للصدأ السميك.
| معايير | مكونات الكتالوج القياسية | مخصص-المكونات الهندسية |
|---|---|---|
| مهلة | أيام إلى 1-2 أسابيع من المخزون | 4-14 أسبوع حسب التعقيد |
| تكلفة الوحدة | أقل لكل قطعة؛ وفورات الحجم في التصنيع | أعلى لكل قطعة؛ يعكس تكاليف الهندسة والبرمجة والإعداد |
| أداء | أداء جيد للأغراض العامة-ضمن المواصفات المنشورة | الأمثل لتطبيق معين. يحتمل أن يكون عمر الأداة أطول بمقدار 2-5 مرات |
| خيارات المواد | يقتصر على الدرجات القياسية للمورد والمعالجات الحرارية | أي درجة، معالجة حرارية مخصصة، طلاءات خاصة متاحة |
| المرونة الهندسية | يقتصر على كتالوج الأشكال والأحجام | غير محدود؛ مطابقة تمامًا لمتطلبات هندسة الأجزاء |
| أفضل-تطبيق مناسب | أحجام الفتحات القياسية، والعمليات المشتركة، واستبدالات الصيانة، وأدوات النموذج الأولي | تصميمات هندسية فريدة للأجزاء،-وكميات إنتاج كبيرة، ومواد كثيرة المتطلبات، وتفاوتات مشددة |
| ملكية التصميم | مشترك؛ يمكن لأي منافس شراء نفس الجزء | الملكية؛ ميزة الأدوات هي لك وحدك |
النهج العملي الذي تتبناه معظم غرف الأدوات هو النهج المختلط. تتعامل مكونات الكتالوج القياسية مع العمليات المباشرة: اللكمات الدائرية، والأقطار التجريبية المشتركة، ودبابيس التوجيه القياسية والبطانات. تذهب المكونات المخصصة إلى الأماكن الأكثر أهمية للأداء: محطة التقطيع الأساسية، أو أداة التشكيل الحرجة التي تشكل سطحًا تجميليًا، أو زر القالب الذي يحدد ميزة التسامح المحكم-. تحافظ هذه الإستراتيجية على إمكانية التحكم في التكاليف مع تركيز الاستثمار حيث تحقق أعلى عائد في عمر الأداة وجودة الأجزاء.
وكما لاحظت شركة Jennison Corporation، فقد تم تصميم الأدوات المخصصة للاحتفاظ بالتفاوتات المحددة الخاصة بك وتوفير الاتساق الذي لا يمكن أن تتطابق معه الأدوات القياسية أو المعدلة عندما تكون هندسة الأجزاء فريدة أو تكون متطلبات الأبعاد ضيقة. يتحول الاقتصاد بشكل حاسم نحو التخصيص بكميات أكبر، حيث يتم استهلاك الاستثمار الأولي عبر آلاف أو ملايين الدورات وتتضاعف ميزة تكلفة الجزء- مع كل ضربة ضغط.
إن تحديد المادة والطلاء واستراتيجية التوريد المناسبة لكل مكون يمنح أدوات القالب الخاصة بك الخصائص الفيزيائية للحفاظ على الجودة خلال حملات الإنتاج الطويلة. لكن الخصائص على مستوى المكونات لا تترجم إلا إلى نتائج على مستوى النظام عندما يتم تحديد هذه المكونات ومصادرها وصيانتها كجزء من استراتيجية متماسكة مرتبطة بمتطلبات التشغيل والمواد والحجم المحددة.
اختيار مكونات القالب المناسبة وتحديد مصادرها
تمنح خصائص المواد والطلاءات المكونات الفردية المرونة المادية للأداء. لكن المرونة على مستوى المكون لا تصبح موثوقية على مستوى الإنتاج- إلا عندما يتم تحديد كل جزء في القالب، ومصدره، وصيانته كجزء من إستراتيجية موحدة. إن الفرق بين القالب الذي يتم تشغيله بشكل متوقع لملايين الضربات والذي يتطلب مكافحة الحرائق بشكل مستمر ليس في العادة عنصرًا سيئًا واحدًا. إنه عدم تطابق بين مواصفات المكونات والمتطلبات الفعلية لعملية الختم، أو المواد التي تتم معالجتها، أو حجم الإنتاج المستهدف.
مطابقة مواصفات المكونات لعملية الختم الخاصة بك
يعد حجم الإنتاج هو المحرك الوحيد الأقوى لقرارات درجة المكونات. تخيل بناء نموذج أولي لـ 500 قطعة عينة. إن الفولاذ المتميز للأدوات، والطلاءات الغريبة، والتفاصيل الأرضية-المخصصة تضيف تكلفة لن يتم استردادها أبدًا خلال مثل هذا المدى القصير. تعمل المواد الأكثر ليونة والأقل تكلفة مثل -P20 المتصلبة مسبقًا أو حتى إدخالات الفولاذ الطري بشكل مثالي هنا لأن الأداة لن تتراكم أبدًا ما يكفي من الضربات حتى يصبح التآكل مهمًا. إن ختم الأجزاء في أحجام النماذج الأولية يتعلق بالتحقق من الهندسة، وليس البقاء على قيد الحياة في الإنتاج.
قم بقياس نفس الهندسة إلى قالب ختم سيارة من المتوقع أن ينتج 2 مليون قطعة سنويًا، وينقلب حساب التفاضل والتكامل تمامًا. يجب تحديد كل مكون في نظام القالب والختم للحصول على أقصى قدر من المتانة: العمل البارد الممتاز- أو الفولاذ عالي السرعة-، وطلاءات PVD أو CVD، والتركيبات الأرضية الدقيقة -، والمكونات الاحتياطية الصلبة في كل مكان. إن الاستثمار الأولي في أداة الختم الفائقة ومكونات القالب يدفع ثمنه عدة مرات من خلال تقليل وقت التوقف عن العمل، وفترات إعادة الطحن الأطول، وجودة الأجزاء المتسقة عبر الحملة بأكملها.
المادة المختومة لها نفس القدر من الأهمية. الفولاذ الطري متسامح: فهو يولد تآكلًا متوسطًا للأدوات، ويتحمل الخلوصات القياسية، ولا يتأذى بسهولة على الأسطح غير المطلية. تصلب أعمال الفولاذ المقاوم للصدأ-بقوة وتتطلب أدوات فولاذية أكثر صلابة بالإضافة إلى طبقات مقاومة للاحتكاك-. كتل من الألومنيوم عند ملامستها للفولاذ غير المطلي، مما يتطلب DLC أو أسطح مصقولة في كل تفاصيل التشكيل. يؤدي الفولاذ المتقدم عالي القوة (AHSS) مثل DP600 وDP980 إلى حدوث تآكل شديد يؤدي إلىبحث منشور في The Fabricatorيؤكد ذلك، يتسبب في فشل مواد القالب التقليدية بسبب التهيج الشديد بعد بضع مئات من الطوابع دون طلاء مناسب. بالنسبة لتطبيقات AHSS، يوصى باستخدام مجموعات مثل D2 مع طلاءات PVD CrN أو CVD TiC لتحقيق عمر مقبول للأداة في عمليات ختم المعدن بالقالب.
تؤثر هذه القرارات المستندة إلى المواد- على كل فئة وظيفية في وقت واحد. قد تحتاج المكونات الهيكلية إلى فولاذ مطور للتعامل مع قوى التشكيل الأعلى التي يتطلبها AHSS. تحتاج مكونات القطع إلى درجات وطلاءات أصعب. تحتاج أدوات التشكيل إلى علاجات مضادة-للتهيج. تحتاج أنظمة التوجيه إلى تركيبات أكثر إحكامًا للحفاظ على الخلوصات المنخفضة التي تتطلبها المواد عالية القوة-. يؤدي تحديد فئة واحدة بشكل منفصل دون النظر في كيفية ضغط المادة المختومة على النظام بأكمله إلى فشل الحلقة الأضعف أولاً وسحب الإنتاج إلى الأسفل.
فترات الصيانة واستراتيجية مراقبة التآكل
حتى المكونات المحددة تمامًا تتآكل. الهدف ليس التخلص من الصيانة ولكن التنبؤ بها بدقة كافية بحيث لا تفقد وقت الإنتاج أبدًا بسبب حالات الفشل غير المخطط لها. مثلإرشادات صيانة Stansomaticالتأكيد على أن الهدف من أي برنامج لصيانة أدوات الختم هو عدم التوقف عن العمل غير المخطط له، ويتم تحقيقه من خلال الفحص الاستباقي المرتبط بمؤشرات قابلة للقياس بدلاً من جداول التقويم التعسفية.
تخبرك ثلاث إشارات قابلة للقياس عندما تنحرف المكونات المختومة عن المواصفات:
- قياس لدغ- المؤشر الأكثر إلحاحًا وسهولة الوصول إليه. ينمو ارتفاع الأزيز مع زيادة حواف الثقب وزيادة الخلوص الفعال. قم بتحديد ارتفاع خط الأساس للأدوات الجديدة وتتبعه على فترات منتظمة. عندما يقترب ارتفاع الثقب من الحد الأقصى للمواصفات المسموح بها لعميلك، قم بجدولة إعادة الطحن قبل أن يتجاوز الحد.
- تتجه الأبعاد- قم بقياس ميزات الجزء المهم على فترات زمنية محددة (كل 10000 أو 50000 نتيجة اعتمادًا على حساسية التسامح) ورسم النتائج. يشير انحراف الأبعاد في اتجاه واحد إلى التآكل التدريجي في مكون معين. يشير الانجراف الذي يرتبط عبر ميزات متعددة إلى توجيه تدهور النظام أو النمو الحراري.
- التفتيش البصري- علامات الخدش على تشكيل اللكمات، وخطوط التتبع على أعمدة الدليل، وتلميع الأزرار الموجودة على القالب، وتسجيل السطح على ألواح التجريد، كلها توفر تحذيرًا مبكرًا قبل أن تؤثر على جودة القطعة بشكل قابل للقياس.
تختلف فترات إعادة الطحن للثقب بشكل كبير بناءً على المادة والطلاء وسرعة الإنتاج، لكن المبدأ يظل ثابتًا: إعادة الطحن قبل أن تتدهور حالة الحافة بدرجة كافية للتأثير على جودة الجزء، وليس بعد ذلك. تحتاج البطانات التوجيهية إلى الاستبدال عندما يتجاوز الخلوص المقاس لعمود التوجيه المواصفات الأصلية للنظام بأكثر من نمو التسامح المسموح به لمتطلبات خلوص القطع لديك. تعمل الجلبة التي حصلت على خلوص بمقدار 0.001 بوصة على تحويل علاقة التثقيب بشكل فعال-إلى-القالب بنفس المقدار.
إن وضع جداول الصيانة الوقائية المرتبطة بعدد مرات الإصابة، كما توصي Ming Chiang Precision بالفحص والشحذ كل 100000 دورة، يمنح فرق الصيانة إيقاعًا يمكن التنبؤ به. يعتمد الفاصل الزمني المحدد على الأدوات والمواد ومتطلبات الجودة الخاصة بك، ولكن الإطار ينطبق عالميًا.
فيما يلي أولويات الصيانة مرتبة من الأكثر أهمية للمراقبة إلى الأقل، بناءً على تأثيرها المباشر على جودة القطعة ومخاطر التوقف غير المخطط له:
- قطع لكمة ويموت حالة حافة الزر- يتحكم بشكل مباشر في ارتفاع الغالف وجودة الحافة في كل جزء مختوم. التآكل هنا هو أسرع طريق للخردة.
- دليل دبوس وتخليص جلبة- يؤثر على محاذاة كل عملية قطع وتشكيل في وقت واحد. مركبات التحلل في جميع المحطات.
- قطر دبوس الطيار وحالته- يتحكم في دقة تسجيل الشريط. تتسبب الطيارات البالية في حدوث خطأ تدريجي في الأبعاد عبر مجموعة الأجزاء الميكانيكية المختومة بالكامل.
- قوة الزنبرك (أسطوانات النيتروجين، نوابض القالب، اليوريتان)- يؤدي التدهور القسري إلى تغيير سلوك التجريد، وتشكيل الضغط، وثبات المواد-لأسفل. الينابيع التعب دون سابق إنذار واضح.
- حالة متجرد ورافعة السكك الحديدية- تتسبب الرافعات البالية في حدوث مشكلات في التغذية وسحب الشريط. تتسبب المتعريات البالية في سحب البزاقة وتلفها.
- المحاذاة الهيكلية (دبابيس وتد، تسطيح الحذاء، لوحات الدعم)- الأبطأ في التحلل ولكن الأصعب في اكتشافه بدون التفكيك. التحقق الدوري أثناء الصيانة المجدولة يمنع الانجراف التراكمي.
الشراكة مع مورد الأدوات المناسب
تبدأ جودة المكونات مع المورد الذي يقف خلفها. عندما تقوم بتقييم شريك القوالب والختم، فإنك لا تشتري المعدن فقط. أنت تشتري الحكم الهندسي، ودقة التصنيع، وإمكانية تتبع المواد، والقدرة على حل المشكلات التي لا تستطيع الكتالوجات المتوفرة في --الرف أن تعالجها. يفهم الشريك المناسب أن قالب الختم هو نظام متكامل، وليس مجموعة من الأجزاء المستقلة.
فيما يلي معايير التقييم الأساسية لاختيار شريك مكون قالب الختم:
- دعم كامل لهندسة النظام-. - حلول قوالب الختم المخصصة من YICHENربط مهندسي الأدوات بخبرة التصميم-في بنية القالب، واختيار المكونات، واللكمات، والرافعات، والشقوق الالتفافية، والتحكم في الأزيز، وتحسين الخلوص، وتدفق المواد. ويعني هذا الدعم على مستوى الأنظمة- أن المهندسين يحصلون على حلول للتحديات المترابطة بدلاً من اختيارات الكتالوج المعزولة.
- القدرة على التصنيع حسب الطلب- القدرة على إنتاج-أشكال هندسية غير قياسية وملفات تعريف خاصة ومكونات محددة للتطبيقات-عندما تكون خيارات الكتالوج أقل من متطلبات الأداء.
- إمكانية تتبع المواد وإصدار الشهادات- درجات الفولاذ الموثقة، وسجلات المعالجة الحرارية، والتحقق من الصلابة لكل مكون تم تسليمه. إن إمكانية التتبع غير قابلة للتفاوض-في تطبيقات قوالب ختم السيارات حيث تقوم عمليات تدقيق الجودة بتتبع العيوب إلى مكونات الأداة الفردية.
- زمن الاستجابة الهندسية- عندما يتعطل القالب ويتوقف الإنتاج، ما مدى سرعة قيام المورد الخاص بك بتوفير التوجيه الفني أو المكونات البديلة أو تعديلات التصميم؟ تعتبر ساعات العمل أكثر أهمية من الأيام في بيئات الختم ذات الحجم الكبير-.
- شراكات الطلاء ومعالجة الأسطح- الوصول إلى مجموعة كاملة من معالجات PVD وCVD والانتشار المطابقة لموادك وتطبيقاتك المحددة، ولا تقتصر على منزل طلاء واحد.
- النموذج الأولي-إلى-قابلية التوسع في الإنتاج- شريك يدعمك بدءًا من أدوات العينة الأولية وحتى تحسين الإنتاج واستبدال الصيانة المستمرة، والحفاظ على استمرارية المعرفة الهندسية عبر دورة حياة الأداة بأكملها.
تستمر صناعة الختم في الدفع نحو المواد الأخف وزنًا والتفاوتات الأكثر صرامة وسرعات الإنتاج الأعلى. هذه الاتجاهات تجعل اختيار المكونات أكثر تطلبًا، وليس أقل. يرتبط كل قرار يتعلق بدرجة فولاذ الأداة، ونوع الطلاء، ومواصفات الخلوص، وفاصل الصيانة بالتحدي الهندسي الأساسي: الحفاظ على العشرات من المكونات الدقيقة التي تعمل معًا كنظام متكامل، شوطًا بعد شوط، عبر ملايين الدورات. فالمهندسون الذين يتعاملون مع أدواتهم من خلال هذا المنظور على مستوى الأنظمة-، بدعم من الشركاء الذين يشاركونه، يتفوقون دائمًا في الأداء على أولئك الذين يتعاملون مع مكونات القالب على أنها مشتريات سلع قابلة للتبديل.
الأسئلة المتداولة حول ختم أجزاء القالب
1. ما هي المكونات الرئيسية لقالب الختم؟
يحتوي قالب الختم على ست فئات وظيفية من المكونات: الأجزاء الهيكلية (أحذية القالب، الألواح، المتوازيات)، أجزاء القطع (اللكمات، أزرار القالب، الإدخالات)، أجزاء التشكيل (تشكيل اللكمات، وسادات السحب، نوابض النيتروجين)، الأجزاء التوجيهية (دبابيس التوجيه، البطانات، المسامير الدليلية)، أجزاء التجريد والرفع (المتعريات، الرافعات، الشقوق الالتفافية)، والأجزاء الزنبركية (أسطوانات النيتروجين، اليوريتان، النوابض اللولبية). تعتمد كل فئة على الفئات الأخرى لإنتاج أجزاء مختومة متسقة. عند تحديد هذه المكونات للتطبيقات المعقدة، فإن الشراكة مع متخصصين مثل YICHEN (https://www.yichen-group.com/stamping-die/) توفر دعمًا هندسيًا على مستوى النظام-عبر جميع الفئات الوظيفية.
2. كيف يؤثر التثقيب-إلى-خلوص القالب على جودة الجزء المختوم؟
إزالة التثقيب -إلى-القالب، وهي الفجوة بين حواف القطع والتثقيب التي يتم التعبير عنها كنسبة مئوية من سمك المادة لكل جانب، وتتحكم بشكل مباشر في ارتفاع المثقاب ونسبة كسر الحافة ودقة الأبعاد. تؤدي الخلوص غير الكافي إلى-حواف القص المزدوجة وزيادة قوى القطع وتسارع تآكل الثقب. ينتج عن الخلوص الزائد نتوءات كبيرة ومناطق انقلاب. تختلف القيمة المثلى حسب نوع المادة: تحتاج المواد الأكثر صلابة إلى مزيد من الخلوص لأنها تتكسر مبكرًا عند زوايا أكثر انحدارًا، بينما تتحمل المواد الأكثر ليونة فجوات أكثر إحكامًا. تعد مراقبة عكس اتجاه الأزيز إشارة تشخيصية رئيسية تشير إلى أن الخلوص قد انجرف خارج النطاق المقبول.
3. ما هو الفرق بين المتعرية الزنبركية والمتعرية الصلبة في قالب الختم؟
أداة التعرية الزنبركية عبارة عن لوحة عائمة مثبتة على حذاء القالب العلوي مع نوابض تعمل على تثبيت المادة بشكل مسطح قبل بدء القطع وتجريدها من اللكمات أثناء السحب. إنه يوفر ضغطًا قابلاً للتعديل، ويستوعب اختلاف السُمك، وينتج عملية تجريد يمكن التحكم فيها. إن أداة التعرية الصلبة (الجسر) عبارة عن لوحة صلبة مثبتة بمسامير في القالب السفلي والتي تعمل على تجريد المواد بشكل كامل في شوط العودة دون الإمساك بها أثناء القطع. في حين أن أدوات التعرية الصلبة أرخص وأبسط، إلا أنها تسمح للمادة بالانحناء والتحرك أثناء القطع، مما يخلق خطر انحراف الثقب. يفضل معظم مصممي القوالب التقدميين المتعريات الزنبركية للتحكم الفائق في الشريط.
4. ما هي الشقوق الالتفافية ولماذا هي مهمة في قوالب الختم التدريجي؟
الشقوق الالتفافية عبارة عن تعديلات متعمدة للمواد على طول حافة الشريط والتي تدير كيفية انتقال الميزات المتكونة عبر المحطات النهائية دون تصادم. تعمل الشقوق الالتفافية السلبية على إزالة المواد لإنشاء خلوص للميزات التي تم تشكيلها مسبقًا والتي تمر عبر أقسام القالب اللاحقة. تترك الشقوق الالتفافية الإيجابية مادة إضافية على طول حافة الشريط لتقوية الحامل حيث قد تؤدي عمليات التشكيل إلى إضعافه. يؤثر التصميم المناسب للشق الالتفافي بشكل مباشر على ثبات الشريط وموثوقية التغذية ومعدل الخردة. عادةً ما يقوم المهندسون بمراجعة هندسة الحز عدة مرات أثناء تجارب العينات قبل الانتهاء من أدوات الإنتاج.
5. كيف يمكنني الاختيار بين مكونات قوالب الكتالوج القياسية والأجزاء المصممة خصيصًا-؟
يعتمد القرار على حجم الإنتاج وتعقيد الأجزاء ومتطلبات الأداء. توفر مكونات الكتالوج القياسية تسليمًا سريعًا (من أيام إلى أسبوعين)، وتكلفة أقل للوحدة، ومواصفات معروفة، مما يجعلها مثالية لاستبدالات الصيانة، وأدوات النماذج الأولية، والعمليات المشتركة. تتطلب المكونات المخصصة فترات زمنية أطول (4-14 أسبوعًا) وتكلفة أعلى لكل-وحدة ولكنها توفر هندسة محسنة وطلاءات خاصة وعمرًا أطول للأداة بمقدار 2-5 مرات. تستخدم معظم غرف الأدوات نهجًا مختلطًا: كتالوج الأجزاء للعمليات القياسية والأجزاء المخصصة للمحطات الحيوية. بالنسبة لتطبيقات السيارات ذات الحجم الكبير-، توفر حلول قوالب الختم المخصصة من YICHEN (https://www.yichen-group.com/stamping-die/) العمق الهندسي لتحسين المكونات حيث يكون الأداء مهمًا للغاية.


