


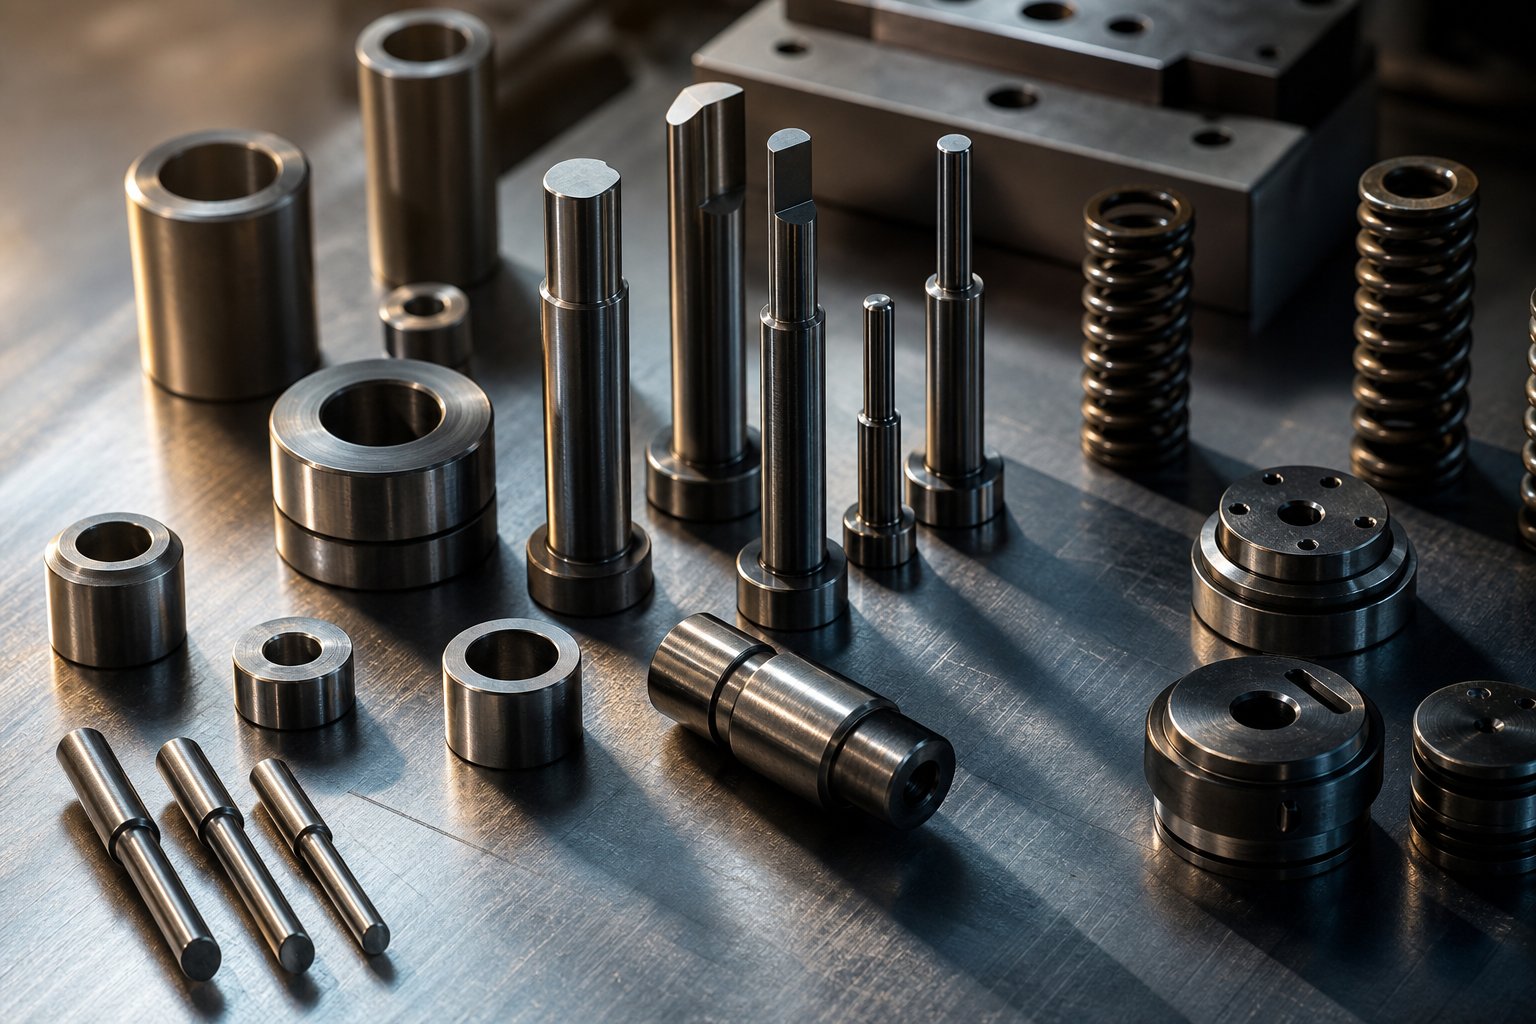
ما هي قطع غيار قوالب الختم وسبب أهميتها
ختم قطع غيار القالبهي مكونات التآكل الفردية داخل مجموعة القالب - المثقابات وأزرار القالب ومسامير التوجيه والبطانات والزنبركات وألواح التجريد - التي تتطلب تغييرًا دوريًا للحفاظ على جودة الجزء والحفاظ على استمرار الإنتاج. على عكس أحذية القالب والقاعدة الهيكلية التي تشكل الأساس الدائم للأداة، تم تصميم هذه المكونات لامتصاص الضغط المتكرر لعملية الختم والتحلل بمرور الوقت.
يعمل هذا الدليل على سد الفجوة بين التعليم العام وكتالوجات قطع الغيار. ستتعلم كيفية قراءة أعراض التآكل، وتشخيص المكونات الفاشلة، وتحديد البدائل الصحيحة، ومصدرها بثقة.
تحديد أجزاء استبدال قالب الختم
ما الذي يفصل الجزء البديل عن مكون القالب الهيكلي؟ يتعلق الأمر بمدة الخدمة المقصودة. تم تصميم العناصر الهيكلية - أحذية القالب العلوية والسفلية، وألواح المساند، وإطار مجموعة القالب - لتدوم دورة الحياة الكاملة للأداة. ونادرا ما يحتاجون إلى استبدال ما لم يحدث ضرر كارثي. ومن ناحية أخرى، فإن قطع الغيار هي عناصر العمل التي تتصل مباشرة بمادة الشريط أو تدير القوى داخل التجميع. فكر في اللكمات، وأزرار القالب، والينابيع، والمثبتات، والبطانات التوجيهية - التي تتعرض للتأثيرات المتكررة والاحتكاك والتعب في كل ضربة من الضغط.
الأجزاء البديلة عبارة عن مواد استهلاكية تم تصميمها بحيث يتم ارتداؤها بحيث لا تتآكل قاعدة القالب والعناصر الهيكلية.
لماذا يعتبر نهج الاستبدال المنهجي مهمًا؟
عندما تحتاج أجزاء القالب إلى الاستبدال ويحدث التغيير بشكل تفاعلي - بعد كسر الثقب في منتصف التشغيل- أو ثبات الجلبة -، تتضاعف التكلفة بسرعة. إن توقفًا واحدًا غير مخطط له لا يعني مجرد مكون جديد. ويعني ذلك وقت الضغط الخامل، وعمالة الإعداد لسحب القالب وإعادة ضبطه، والخردة من الأجزاء المعيبة التي تم إنتاجها قبل اكتشاف العطل، وساعات العمل-المعملية لإعادة-التحقق من صحة العملية. وفقمجلة تشكيل المعادن، يمكن أن تكلف صيانة القالب غير المخطط لها أربعة أضعاف تكلفة الصيانة المخطط لها بمجرد مراعاة الإنتاج المفقود والنفقات العامة والعمالة النهائية.
النهج المنهجي يقلب هذه المعادلة. من خلال فهم مكونات تآكل قالب الختم التي تتحلل بشكل متوقع وتتبع حالتها مقابل عدد مرات الظهور، يمكنك استبدال الأجزاء في جدولك - وليس في المطبعة.
أجزاء تآكل قالب الختم الشائعة حسب الوظيفة
تحتوي كل مجموعة قوالب على العشرات من المكونات الفردية، ولكن ليس جميعها تتآكل بنفس المعدل أو لنفس الأسباب. إن تنظيمها حسب الوظيفة - ما هو الدور الذي تلعبه أثناء دورة الختم - يمنح فرق الصيانة مسارًا أسرع لتحديد الجزء الذي يتدهور وسبب ذلك. تغطي الفئات أدناه النطاق الكامل لأجزاء تآكل قوالب الختم الشائعة حسب الوظيفة، بدءًا من حواف القطع التي تقوم بقص المواد إلى أسطح المحامل التي تمتص الأحمال الجانبية.
مكونات القطع والثقب
هذه هي القوى العاملة لأي تقطيع أويموت التدريجي. إنهم يتصلون بشكل مباشر مع مادة الشريط في كل تمريرة، مما يعني أنهم يتعرضون لأعلى ضغط موضعي وأسرع معدلات تآكل في التجميع.
- اللكمات- دبابيس فولاذية صلبة أو مقاطع جانبية ذات أشكال تخترق مادة الشريط لإنشاء ثقوب أو فتحات أو ميزات. إنها تمتص قوة القص الكاملة في كل ضربة وهي المكونات الأكثر استبدالًا في معظم القوالب.
- أزرار الموت- فتحات التزاوج التي تستقبل اللكمة. يحدد الخلوص المناسب بين زر الثقب والقالب جودة الحافة. غالبًا ما يتم إجراء عملية ختم القالب واستبدال زر القالب كمجموعة متطابقة لاستعادة الخلوص الصحيح.
- الطيارين- دبابيس دقيقة تدخل في ثقوب مثقوبة مسبقًا لتسجيل الشريط في الموضع الدقيق قبل قطع المحطة التالية. إنها تتحمل قوى الإدراج المتكررة وسحب الشريط، مما يجعلها عرضة لتآكل الأطراف وثنيها.
- تقليم الفولاذ- حواف القطع المحددة المستخدمة في عمليات التشذيب على الأجزاء المشكلة. تجعل ملفاتها التعريفية المعقدة عملية إعادة الطحن أكثر تعقيدًا من عملية إعادة الشحذ البسيطة.
عندما يصبح أي مكون قطع باهتًا أو متشققًا، ستلاحظ زيادة في ارتفاع الغالف على الجزء المختوم - وهي واحدة من أقدم إشارات الجودة المرئية التي تشير إلى اقتراب التغيير.
مكونات التوجيه والمحاذاة
تخيل تشغيل قالب تقدمي حيث ينجرف النصفان العلوي والسفلي حتى 0.001 بوصة خارج المحاذاة. وفجأة، يتغير خلوص كل زر-إلى-الزر، وتظهر نتوءات على جانب واحد، وينخفض عمر الأداة بشكل كبير. المكونات التوجيهية تمنع هذا السيناريو.
- دبابيس الدليل (المشاركات الإرشادية)- دبابيس أسطوانية أرضية دقيقة -، عادة ما يتم تصليدها إلى 60+ HRC، والتي تحدد موقع مداس القالب العلوي والسفلي بحيث تتفاعل جميع المكونات المثبتة بشكل صحيح. مثلالصانعملاحظات، يتم تأريض دبابيس التوجيه في نطاق 0.0001 بوصة وتتوفر في أنماط المحامل الاحتكاكية-أو المحامل الكروية-.
- البطانات التوجيهية- الأكمام الأرضية الدقيقة التي تستقبل دبابيس التوجيه. تحتوي البطانات ذات المحمل الكروي- على قفص كروي من الألومنيوم، بينما غالبًا ما تكون البطانات الاحتكاكية مبطنة بسدادات من الألومنيوم-من البرونز والجرافيت لتقليل التآكل.
- كتل الكعب- كتل فولاذية مثبتة على الأحذية العلوية والسفلية تمتص القوى الجانبية غير المتوازنة. إنها تكمل دبابيس التوجيه عندما تولد عمليات الختم دفعًا جانبيًا شديد الاتجاه-.
- قضبان حارس- الاحتفاظ بالقضبان التي تثبت إدخالات الإزالة أو اللكمات أو أقسام القالب في موضعها. أنها تمنع الحركة الجانبية لمكونات العمل تحت الحمل.
غالبًا ما يتم تشغيل استبدال دبوس التوجيه والجلبة للقوالب من خلال اللعب القابل للقياس بين أسطح التزاوج - وهي حالة تظهر كأنماط نتوءات غير متناسقة أو خطأ تقدمي في تسجيل الميزات عبر المحطات.
تجريد ومكونات مراقبة المواد
بعد أن يتم قص الشريط من خلال المثقاب، يجب أن يقوم شيء ما بسحب الشريط من المثقاب والحفاظ على التحكم في المادة من أجل تقدم التغذية التالي. هذه هي مهمة ختم مكونات لوحة متجرد القوالب والأجهزة المرتبطة بها.
- لوحات متجرد- صفائح مسطحة أو محيطية تضغط لأسفل على مادة الشريط أثناء القطع ثم تزيلها من المثقاب أثناء تراجع الكبش. كما أنها توجه اللكمات بالقرب من نقطة القطع لتحسين الدقة.
- الرافعات (دبابيس رافع)- مسامير أو قضبان محملة بنابض- ترفع الشريط من وجه القالب بين الضربات، مما يسمح له بالتقدم بحرية إلى المحطة التالية.
- الينابيع- نوابض غاز النيتروجين، ونوابض القالب (اللون-المرمزة حسب معدل الحمل)، والنوابض اللولبية التي توفر قوة تجريد، وتحميل مسبق للوحة الضغط، ورجوع الرافع. يكون التعب الربيعي تدريجيًا، مما يجعل من السهل تفويته حتى تظهر مشاكل التحكم في الشريط.
- منصات الضغط- ألواح مدعومة بنابض أو مدعومة هيدروليكيًا تعمل على تثبيت المادة أثناء عمليات السحب أو التشكيل للتحكم في تدفق المعدن ومنع التجعد.
ونادرا ما تفشل هذه المكونات بشكل كارثي. وبدلاً من ذلك، فإنها تفقد قوتها بشكل تدريجي - من ارتخاء النوابض، وتآكل دبابيس الرافعة عند الكتف، وتطور ألواح التجريد من التقعر من التأثير المتكرر. وتكون النتيجة خفية: سوء التغذية، أو رفع الشريط، أو قذف جزء غير متناسق يتفاقم على مدار أسابيع.
مكونات التآكل والتحمل
ليس كل جزء بديل يعمل "نشطًا" على الشريط. بعضها موجود فقط لامتصاص الاحتكاك ومنع المكونات الأكثر تكلفة من التحلل قبل الأوان.
- ارتداء لوحات- صفائح فولاذية صلبة مثبتة على كتل توجيهية، أو كتل كعب، أو في أي مكان ينزلق سطحي القالب مقابل بعضهما البعض. إنها أسطح مضحية مصممة ليتم استبدالها بسعر رخيص بدلاً من إعادة تشكيل الكتلة الهيكلية الموجودة أسفلها.
- جيبس- شرائط تآكل دقيقة تحافظ على المحاذاة بين أقسام القالب المنزلقة (على سبيل المثال، محركات الكامات وشرائح الكامات). إنها تعوض التمدد الحراري وتمتص الدفع الجانبي.
- لوحات دعم- يتم وضع الألواح المقواة خلف المثقاب أو بين أداة تثبيت المثقاب وأداة القالب لتوزيع قوة التأثير ومنع رأس المثقاب من اختراق مادة الحذاء الأكثر ليونة.
هذه الأجزاء غير مكلفة بشكل فردي، ولكن إهمالها يؤدي إلى تلف باهظ الثمن - حيث تسمح لوحة الدعم البالية بتكاثر الرؤوس المثقوبة، وتسمح الذراع المتدهورة بانزلاق الكاميرا، وفجأة تقوم باستبدال المكونات التي كان من المفترض أن تدوم لسنوات أطول.
سريع-جدول مرجعي: أوضاع فشل مكونات القالب
يقوم الجدول أدناه بدمج كل فئة مكون في مرجع قابل للمسح. استخدمه كمرجع لأوضاع فشل مكونات القالب عند فحص الأدوات أو بناء مخزون قطع الغيار.
| اسم المكون | وظيفة | مادة نموذجية | وضع الفشل المشترك |
|---|---|---|---|
| اللكمات | بيرس أو مادة الشريط فارغة | D2، M2، كربيد |
|
| أزرار الموت | تلقي لكمة، وتحديد ملف تعريف القطع | D2، M2، كربيد |
|
| الطيارين | تسجيل موقف الشريط بين المحطات | M2، HSS، كربيد-مقلوب |
|
| دبابيس الدليل | قم بمحاذاة الأحذية العلوية والسفلية | فولاذ الأدوات المقسى (60+ HRC) |
|
| البطانات التوجيهية | احصل على دبابيس توجيه، وتقليل الاحتكاك | فولاذ مقوى، وألومنيوم-بطانة من البرونز |
|
| كتل الكعب | امتصاص قوى الدفع الجانبية | أداة فولاذية مع ألواح تآكل صلبة |
|
| لوحات متجرد | تجريد المواد من اللكمات واللكمات التوجيهية | أداة فولاذية A2، D2 |
|
| الينابيع | توفير قوة تجريد، وسادة التحميل المسبق، عودة رافع | الكروم-السيليكون، غاز النيتروجين |
|
| الرافعات | رفع الشريط لتقدم التغذية | أداة فولاذية، أطراف صلبة |
|
| ارتداء لوحات | السطح المضحي يمتص احتكاك الشريحة | أداة صلبة من الفولاذ والبرونز |
|
| لوحات الدعم | توزيع تأثير لكمة، وحماية الحذاء يموت | فولاذ الأدوات المتصلب (48-52 HRC) |
|
يؤدي كل وضع فشل في الجدول إلى ظهور أعراض مميزة عند الضغط على - تغيرات في نتوء القرص، أو تحولات الأبعاد، أو مشكلات في معالجة المواد. إن التعرف على هذه الأعراض وتتبعها مرة أخرى إلى المكون الصحيح هو المكان الذي يبدأ فيه التشخيص، وهذا التعيين من مراقبة أرضية الإنتاج إلى فشل جزء معين هو بالضبط ما يفصل مكافحة الحرائق التفاعلية عن الصيانة المخططة.
ختم القالب استكشاف الأخطاء وإصلاحها عن طريق الأعراض
أنت واقف عند الصحافة، وهناك شيء ما معطل. تبدو الأجزاء مختلفة عما كانت عليه في الأسبوع الماضي - ربما ينمو نتوء على إحدى الحواف، أو تكون مواقع الحفر خارجة عن المواصفات. التحدي لا يكمن في معرفة أن أحد المكونات يتآكل. إنها معرفة أي واحد. نادرًا ما تعلن مؤشرات وأعراض تآكل القالب عن نفسها بعلامة واضحة. تظهر على شكل انحرافات في الجودة على الأجزاء النهائية، ومهمتك هي قراءة تلك الانحرافات عكسيًا إلى المصدر.
تنظم الأقسام أدناه إشارات الفشل الشائعة بالطريقة التي تواجهها بها فعليًا - من خلال ما تراه على الجزء أو عند الضغط على - وتعيين كل عرض للمكون الأكثر احتمالاً الذي يتطلب الاستبدال.
تشكيل نتوء وتدهور جودة الحافة
يعد نمو الأزيز هو الإنذار المبكر الأكثر شيوعًا بأن مكونات القطع تقترب من نهاية عمرها الافتراضي. ولكن ليس كل نتوءات تشير إلى نفس السبب الجذري. يخبرك الموقع والاتساق والارتفاع للنتوء بالمكان الذي تبحث فيه.
- زيادة نتوء موحد على جميع الميزات- يشير إلى تبلد حافة الثقب بشكل عام عبر القالب. تقترب جميع اللكمات القطعية من فترة الشحذ أو الاستبدال في وقت واحد، غالبًا لأنها تشترك في نفس درجة فولاذ الأداة وقد شهدت عددًا متساويًا من الضربات.
- لدغ على جانب واحد من الميزة فقط- يشير إلى عدم تساوي التثقيب-إلى-خلوص القالب، والذي يحدث عادةً بسبب تآكل دبوس التوجيه أو تشغيل الجلبة الذي يسمح للقالب العلوي بالتحرك قليلاً. جانب الخلوص الضيق-ينتج قصًا نظيفًا؛ الجانب المفتوح يتمزق ويترك نتوءًا.
- نتوء متقطع يظهر ويختفي- غالبًا ما يرتبط بالتعب الربيعي في نظام المتعرية. مع ضعف قوة التجريد، لا يتم تثبيت الشريط بقوة أثناء القطع، مما يسمح بحركة دقيقة تنتج جودة حافة غير متناسقة.
- سحب سبيكة مع لدغ- عندما تلتصق البزاقات بالوجه المثقوب ويتم حملها مرة أخرى إلى القالب، فإنها تنشئ نتوءات ثانوية أو علامات شاهدة على الضربات اللاحقة. ترجع هذه الحالة إلى تآكل التثقيب المتزايد من التصاق الفراغ، أو انهيار حافة زر القالب، أو عدم كفاية احتجاز البزاقة في فتحة القالب.
عادةً ما يبدأ تكوين نتوءات ناتجة عن تآكل القالب بشكل دقيق - بضعة أجزاء من الألف من البوصة - ويتسارع بمجرد تجاوز حافة القطع عتبة حرجة. إن التقاطها مبكرًا يعني إعادة شحذ بسيطة بدلاً من الاستبدال الكامل للثقب.
أعراض انحراف الأبعاد واختلال المحاذاة
عندما تبدأ الأجزاء في الفشل في اختبارات الأبعاد، غالبًا ما تكون الغريزة هي المسؤولة عن هندسة القطع. لكن انحراف الأبعاد من دبابيس التوجيه البالية، أو الطيارين المتدهورين، أو البطانات السائبة هو أكثر شيوعًا بكثير من التغيير الفعلي لأبعاد الثقب أو الزر. فيما يلي كيفية معرفة متى تحتاج مكونات القالب إلى الاستبدال بناءً على ما تكشفه القياسات.
- يتزايد تباين مسافة الثقب-إلى-الثقب بمرور الوقت- يشير إلى تآكل طرف الدبوس التجريبي. نظرًا لتقلص قطر الدليل من مشاركة الشريط المتكررة، يتمتع الشريط بمزيد من الحرية في التنقل بين المحطات، وتنحرف المسافات المميزة -إلى-الميزة تدريجيًا.
- كل الملامح تتحرك في اتجاه واحد- يقترح تآكل دبوس التوجيه أو الجلبة مما يسمح للقالب العلوي بتفضيل جانب واحد. يتم نقل كل ميزة مقطوعة بواسطة الأدوات العلوية معًا في نفس الاتجاه بالنسبة لحافة الشريط.
- التسجيل الخاطئ التدريجي الذي يؤدي إلى تفاقم المحطة-إلى-المحطة- في القالب التدريجي، يشير هذا النمط إلى تآكل الطيار التراكمي. يضيف طيار كل محطة خطأً موضعيًا صغيرًا، وبحلول المحطة النهائية يتجاوز الانجراف المتراكم التسامح. غالبًا ما تتسبب الأسطح التجريبية البالية في انحراف الأبعاد التراكمي قبل فترة طويلة من ظهور العيوب بصريًا.
- تشكيل زوايا غير متناسقة أو متغيرة- يمكن أن ينتج عن كتل الكعب البالية أو أذرع الكامة التي تسمح للفولاذ المشكل بالانحراف تحت الحمل بدلاً من التثبيت في موضعه. عادةً ما يتفاقم عدم الاتساق عند سرعات الضغط الأعلى عندما تزيد القوى الديناميكية.
الفرق الرئيسي: إذا تحولت جميع الميزات معًا بشكل موحد، فانظر إلى محاذاة مستوى القالب-(مسامير التوجيه، والبطانات، وكتل الكعب). إذا انحرفت المعالم بالنسبة لبعضها البعض، فانظر إلى التسجيل على مستوى المحطة-(الدليل، محدد المواقع، موضع الإدخال الفردي).
فشل التعامل مع المواد
تبدو مشاكل التحكم في الشريط مختلفة عن عيوب الجودة - فهي تقاطع العملية نفسها بدلاً من مجرد تدهور أبعاد الأجزاء. سوء التغذية يوقف الصحافة. أدوات رفع الأضرار. فشل الطرد يؤدي إلى تشويش القالب. ترتبط هذه الأعراض مباشرة بمكونات التجريد ومراقبة المواد الموضحة في القسم السابق.
- رفع الشريط بين المحطات- فقدت دبابيس الرفع ارتفاعها بسبب تآكل الكتف، أو تراجعت نوابض الرافعة إلى ما دون القوة اللازمة لرفع الشريط بشكل نظيف فوق سطح القالب. يتم سحب الشريط على أسطح القالب وإما أن يتغذى أو يمسك بتشكيل الفولاذ.
- إنذارات سوء التغذية أو-التغذية القصيرة- عندما تتقدم وحدة التغذية بشكل صحيح ولكن الشريط لا يصل إلى الموضع الصحيح، فإن الطيارين الباليين لا يتفاعلون بعمق كافٍ لاكتشاف الخطأ، أو أن تآكل لوحة المتعرية يسمح للشريط بالربط بدلاً من التقدم بشكل مسطح. يمكن أن يؤدي تدهور وسادة الضغط أيضًا إلى تقييد حركة الشريط من خلال تطبيق قوة تثبيت غير متساوية.
- عدم إخراج الأجزاء بشكل نظيف من القالب- إجهاد الزنبرك المتساقط، أو ربط دبوس الرافعة بسبب تراكم الحطام، أو أطراف دبوس القاذف البالية التي لم تعد تتصل بالجزء بشكل مباشر. في القوالب التقدمية التي تنتج مكونات موصل صغيرة، حتى عدم تناسق الطرد البسيط يمكن أن يتسبب في تكدس الأجزاء في تجويف القالب وإحداث أضرار متتالية.
- اهتزاز الشريط أو الرفرفة المسموعة بسرعة- يؤدي تآكل لوحة المتعرية إلى حدوث ضغط تفريغ غير متساوٍ، أو هياكل دعم الشريط المتدهورة (المسامير العائمة، وقضبان التوجيه) التي لم تعد تثبت المادة أثناء دورات التغذية السريعة.
كيف تعمل المعلمات الصحفية على تسريع هذه الأنماط
كل عرض مذكور أعلاه له خط زمني - وهذا الخط الزمني يقصر أو يطول بناءً على متغيرين لعملية الضغط: الحمولة ومعدل السكتة الدماغية. تعمل حمولة الضغط الأعلى على زيادة القوة القصوى لكل مكون قطع وتشكيل في كل دورة. يعمل التشغيل عند الطرف العلوي من تصنيف حمولة القالب على ضغط عمر خدمة اللكمات وأزرار القالب، وخاصة النوابض، التي تتعب بشكل أسرع في ظل الأحمال المسبقة الأعلى.
معدل السكتة الدماغية يضاعف التأثير بشكل مختلف. يؤدي الإنتاج عالي السرعة- إلى توليد المزيد من الحرارة من خلال الاحتكاك، مما يقلل من سمك طبقة التشحيم، ويزيد من التحميل الديناميكي على أنظمة التوجيه. سوف يرتدي القالب الذي يعمل بسرعة 400 ضربة في الدقيقة البطانات التوجيهية والنصائح التجريبية بشكل أسرع بشكل ملموس من نفس القالب عند 200 SPM - ليس فقط بسبب الضربات المزدوجة، ولكن لأن كل ضربة فردية تحمل قوة قصورية أكبر ووقت تعافي أقل لتجديد مواد التشحيم.
يمنحك تتبع كلا المعلمتين إلى جانب عدد مرات الظهور صورة أكثر دقة عن التآكل الفعلي للمكونات مقارنة بعدد الدورات وحده. يمكن أن يكون اثنان من الموتى عند 500000 ضربة في حالة مختلفة تمامًا إذا كان أحدهما يعمل عند 60 SPM في الفولاذ الطري والآخر يعمل بسرعة 350 SPM في الفولاذ المقاوم للصدأ.
كيفية تشخيص فشل مكون قالب الختم عند تداخل الأعراض المتعددة
نادرا ما تظهر الأعراض واحدة تلو الأخرى. يمكنك سحب قالب للفحص والعثور على نتوءات تنمو في المحطة الثالثة، وانجراف الأبعاد في المحطة السابعة، وإنذارات متقطعة بسوء التغذية عبر المسار بأكمله. ثلاثة أعراض، وربما ستة مكونات مرشحة أو أكثر. استبدال كل شيء مكلف وغير ضروري. إن استبدال الجزء الخطأ أولاً يضيع الوقت ويترك المشكلة الحقيقية دون تغيير. ما تحتاجه هو طريقة منظمة لعزل مصدر الفشل الفعلي - وهو تسلسل فحص تدريجي للقالب يعمل على تضييق المجال بشكل منهجي.
تسلسل الفحص المنهجي للقوالب التقدمية
عندما تظهر عدة محطات مشكلات في وقت واحد، قاوم الرغبة في البدء بالأعراض الأكثر وضوحًا. بدلاً من ذلك، اعمل على حل المشكلة بتسلسل منطقي يزيل الأسباب الجذرية المشتركة قبل فحص المكونات المحددة للمحطة-.
- تحقق من محاذاة مستوى القالب-أولاً.قم بقياس مسافة الدبوس الإرشادي-إلى-خلوص الجلبة باستخدام مؤشر الاتصال. إذا تجاوز التشغيل المواصفات (عادة أكثر من 0.0005 بوصة خارج الاسمية)، تتأثر كل محطة في القالب. هذا الاكتشاف الفردي يمكن أن يفسر النتوءات، وانحراف الأبعاد، والتشكل غير المتناسق في وقت واحد.
- تفقد تسجيل الشريط في المحطة التجريبية الأولى.تحقق من قطر الدبوس التجريبي وعمق الاشتباك. إذا كان حجم الطيارين أقل من الحجم، فإن جميع ميزات المصب ستظهر خطأ موضعي تراكمي - ما يبدو وكأنه فشل متعدد للمحطات هو في الواقع سبب أساسي واحد ينتشر للأمام.
- عزل المحطات الفردية حسب موقع الأعراض.فقط بعد التأكد من أن محاذاة مستوى القالب وتسجيل الشريط ضمن المواصفات، يجب أن تقوم بفحص مكونات القطع المحددة للمحطة-، أو قوالب الفولاذ، أو أدوات التجريد.
- التحقق من قوى الزنبرك وارتفاعات الرافعة.قم بقياس الطول الحر على جميع النوابض ووسادات الضغط مقابل سجل صيانة القالب. التحقق من ارتفاعات دبوس رافع مع ميكرومتر العمق. يكون تدهور القوة تراكميًا وغالبًا ما يؤثر على محطات متعددة في وقت واحد دون حدوث فشل واضح في نقطة -واحدة.
- قم بتوثيق النتائج مقابل سجل صيانة القالب.سجل القيم المُقاسة، وليس فقط تقييمات النجاح/الرسوب. تصبح هذه القياسات هي الأساس لفترة الفحص التالية.
يؤدي استبدال أحد الأعراض-المكون المجاور دون التأكد من السبب الجذري إلى تكرار حالات الفشل - وتكرار وقت التوقف عن العمل. تأكد دائمًا من أن المكون الذي تستبدله أنتج بالفعل الخلل الذي تقوم بتصحيحه.
استخدام بيانات الإنتاج لتأكيد تشخيص المكونات
يخبرك الفحص البدني بما يتم ارتداؤه. تخبرك بيانات الإنتاج بموعد بدء التآكل ومدى سرعة تقدمه - السياق الذي تحتاجه لتأكيد التشخيص وتوقيت الاستبدال بشكل صحيح.
عدادات النجاح هي نقطة البداية. يجب أن يحتوي كل قالب على عداد السكتة التراكمية وعداد الفاصل الزمني الذي تتم إعادة ضبطه في كل حدث صيانة. من خلال مقارنة عدد مرات الدخول الحالية مع آخر استبدال مسجل أو إعادة شحذ لكل مكون، يمكنك على الفور تحديد الأجزاء التي تجاوزت عمر الخدمة المتوقع لها والأجزاء التي لا يزال بها هامش متبقي.
تضيف بيانات SPC طبقة تأكيد ثانية. عندما تكون سمة العملية - على سبيل المثال، يبدأ قطر الثقب الحرج - في الاتجاه نحو حد التحكم بينما لا يزال ضمن المواصفات، يشير نمط الانجراف هذا إلى اقتراب المكون من الفشل قبل حدوث الخردة فعليًا. كما تحدد منهجية التحكم في العمليات الإحصائية، فإن العملية التي تتحرك "خارج نطاق السيطرة" على مخطط التحكم غالبًا ما تنتج أجزاء مقبولة ولكنها تشيرهناك حاجة إلى الصيانة الوقائية قبل حدوث أخطاء الإنتاج. إن تتبع معدل الانجراف، وليس فقط ما إذا كانت الأجزاء تمر أو تفشل، يمنحك مهلة زمنية لجدولة الاستبدال خلال النافذة المخطط لها.
سجلات التتبع الخردة تكمل الصورة. يؤكد الارتفاع المفاجئ في الخردة في إحدى المحطات، المرتبط بإنجاز مهم في عدد النتائج، تشخيص المكون. من المرجح أن تشير الزيادة التدريجية في الخردة المنتشرة عبر محطات متعددة إلى مشكلة محاذاة مستوى القالب-أو إجهاد الزنبرك النظامي.
فرز الأجزاء الحرجة مقابل غير-الأجزاء الحرجة
قيود الميزانية والجدول الزمني حقيقية. عندما يكشف الفحص عن وجود العديد من المكونات التي تحتاج إلى الاهتمام في وقت واحد، فإن تحديد أولويات فرز قطع الغيار يحدد ما يتم استبداله الآن مقابل ما يمكن انتظاره حتى نافذة الصيانة المجدولة التالية.
| مستوى الأولوية | حالة | فعل |
|---|---|---|
| استبدله على الفور | ينتج المكون خردة أو يخاطر بإلحاق ضرر متتالي بالأدوات المجاورة (على سبيل المثال، ثقب مكسور قد يؤدي إلى تلف زر القالب) | قم بالطلب والتثبيت قبل تشغيل الإنتاج التالي |
| استبدله في نافذة PM التالية | يُظهر المكون تآكلًا قابلاً للقياس يتجه نحو الحد ولكنه لا يزال ينتج أجزاء متوافقة (على سبيل المثال، جلبة توجيه بمسافة 0.0003 بوصة. خلوص إضافي) | قم بتجهيز الجزء البديل، ثم قم بجدولة التثبيت في المحطة التالية المخطط لها |
| المراقبة وإعادة التقييم | يُظهر المكون مؤشرات التآكل المبكر ولكن بيانات الإنتاج تؤكد إنتاجًا مستقرًا (على سبيل المثال، نوابض بنسبة 90% من الطول الحر المقدر مع عدم وجود مشكلات في التحكم في الشريط) | سجل القياس الحالي، وقم بتعيين نقطة مراجعة لعدد النتائج، وأعد التقييم في الفحص التالي |
والسؤال الرئيسي للفرز: هل تؤدي الحالة الحالية لهذا المكون إلى خطر الإضرار بشيء أكثر تكلفة؟ لوحة الدعم البالية التي بدأت في وضع مسافة بادئة تكلف بضعة دولارات لتحل محل - ولكن إذا تركت، فإنها تسمح بتكاثر رؤوس المثقاب، وفجأة تقوم باستبدال كل من لوحة الدعم ومجموعة كاملة من المثقبات. قم بإعطاء الأولوية للبدائل التي تحمي المكونات ذات القيمة الأعلى-من التلف الثانوي.
تدعم أنظمة تتبع صيانة القالب هذه القرارات من خلال تسجيل ليس فقط ما تم استبداله، ولكن أيضًا الحالة التي كانت عليها القطعة عند الإزالة. وبمرور الوقت، تقوم هذه السجلات بإنشاء منحنيات دورة حياة- محددة للمكونات والتي تخبرك ما إذا كانت عملية معينة في محطة معينة تدوم باستمرار 800000 نتيجة أو 1.2 مليون - من البيانات التي تحول الفرز من التخمين إلى التنبؤ.
مع وجود تشخيص مؤكد وقائمة استبدال ذات أولوية في متناول اليد، يصبح القرار التالي هو اختيار المواد - اختيار درجة الفولاذ المناسبة للأداة والصلابة والمواصفات لتتناسب مع عمر خدمة المكون الأصلي أو تتجاوزه.
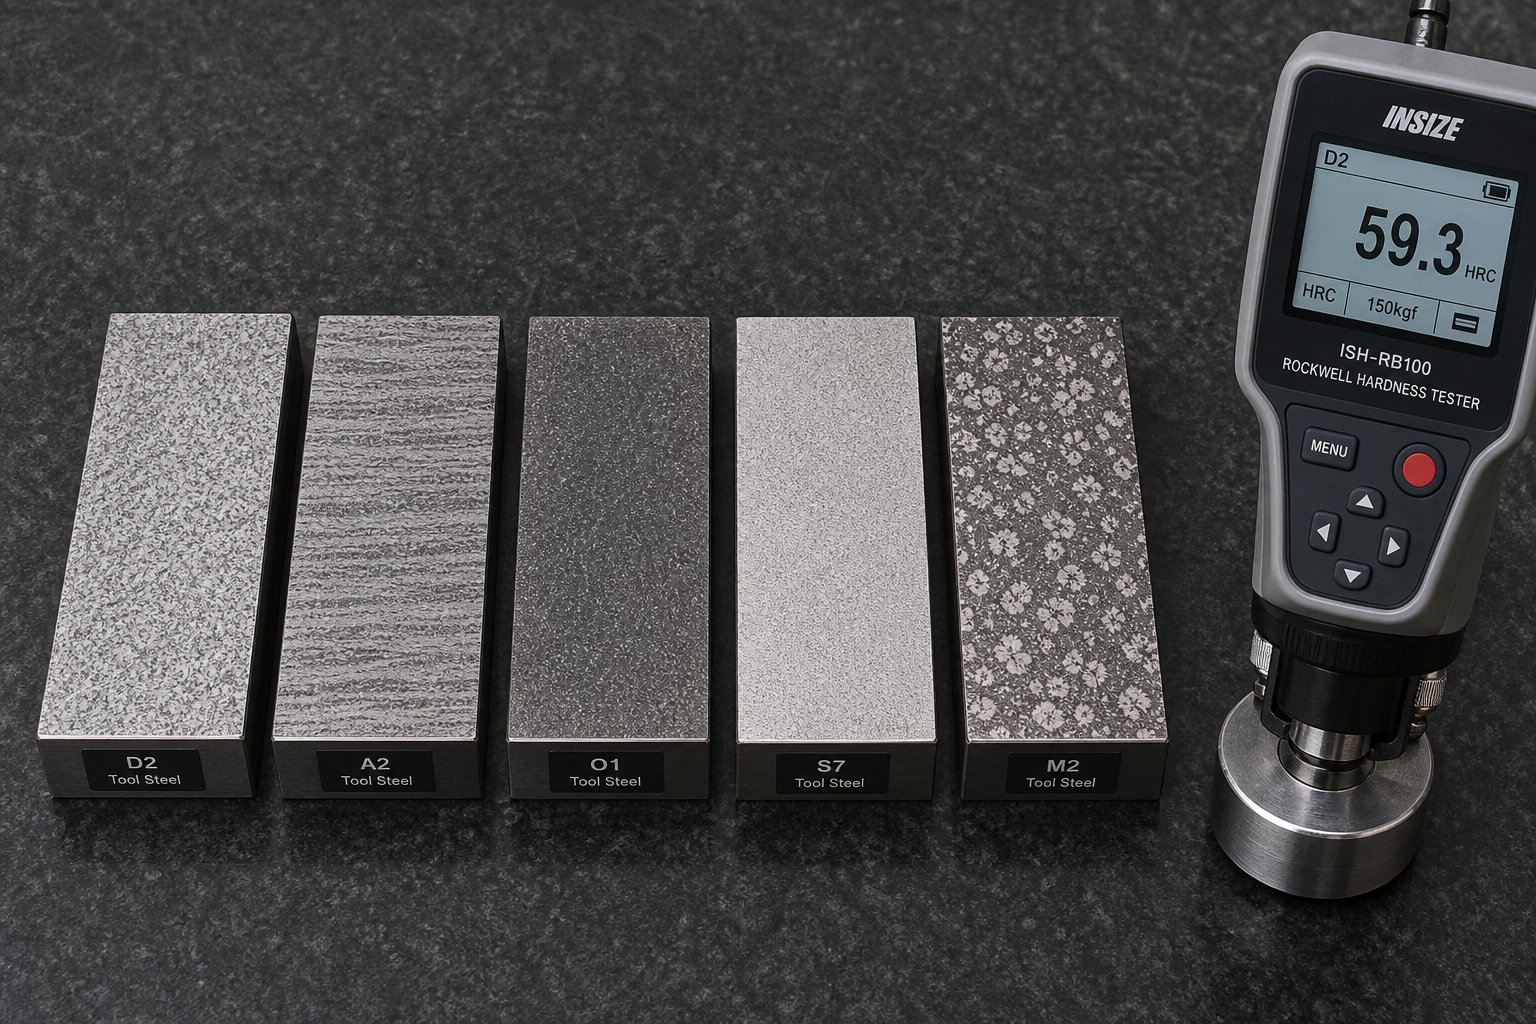
درجات فولاذ الأداة ومواصفات الصلابة لختم أجزاء القالب
إن معرفة أي مكون يجب استبداله هو نصف المهمة فقط. يؤدي تحديد درجة المادة أو الصلابة الخاطئة لهذا الاستبدال إلى تحويل حدث الصيانة المخطط له إلى فشل متكرر. إن الخرامة البديلة التي تم تصنيعها بشكل هندسي مثالي ولكن تمت معالجتها بالحرارة-بصلابة خاطئة سوف تتكسر خلال أيام. سيتم تقريب زر القالب المصنوع من الدرجة الاقتصادية عندما يتطلب التطبيق مقاومة تآكل ممتازة ويبدأ في إنتاج نتوءات قبل فترة طويلة من الفاصل الزمني المتوقع.
يتطلب اختيار المواد لقطع استبدال قالب الختم مطابقة ثلاثة متغيرات في وقت واحد: مادة قطعة العمل التي يتم ختمها، وحجم الإنتاج الذي يجب أن يتحمله الجزء، وآلية التآكل السائدة التي تعمل على هذا المكون المحدد. احصل على الثلاثة بشكل صحيح، ويمكنك تجاوز عمر خدمة OEM. إذا أخطأت واحدة، فإنك تسحب النرد مرة أخرى قبل الموعد المحدد.
درجات فولاذية للأدوات لاستبدال اللكمات وأزرار القالب
تغطي خمس عائلات مادية الغالبية العظمى من مكونات القطع البديلة. يحتل كل منها مكانًا محددًا يحدده توازن الصلابة والمتانة ومقاومة التآكل.
- A2 (تصلب الهواء-)- خط الأساس للهدف العام-. يوفر A2 متانة جيدة ومقاومة تآكل كافية لعمليات الإنتاج القصيرة-إلى-المتوسطة في الفولاذ الطري. إنه يتحمل اختلالًا طفيفًا أفضل من الدرجات الأكثر صلابة لأن بنيته المجهرية تمتص التأثير دون تقطيع كارثي. تصلب إلى 58-60 HRC، وهي تتعامل مع أحجام معتدلة ولكنها تتآكل بسرعة نسبيًا على المواد الكاشطة.
- D2 (عالي-كربون، عالي-كروم)- العمود الفقري لعمليات القطع ذات الحجم الكبير-. يحتوي D2 على ما يقرب من 12% من الكروم ويشكل كربيدات كروم كبيرة تقاوم التآكل الكاشط بشكل أفضل بكثير من A2. تبلغ الصلابة النموذجية 58-62 HRC. يتم تقليل المقايضة من المتانة - هيكل كربيد D2 الممتلئ يجعله عرضة للتقطيع والتشظي تحت الاهتزاز الشديد أو التحميل الجانبي.
- M2 (فولاذ-عالي السرعة)- عندما يهدد تراكم الحرارة الناتج عن التشغيل بسرعة عالية-سلامة الحافة، فإن M2 يحافظ على صلابته عند درجات حرارة مرتفعة أفضل من D2 أو A2. تتعامل الكربيدات الدقيقة والموزعة بشكل متساوٍ مع الكبس-من خلال الصدمات الناجمة عن التقطيع الثقيل مع الحفاظ على الاحتفاظ القوي بالحواف. إنها الترقية المفضلة للقوالب التقدمية التي تعمل بمعدلات ضربات عالية.
- S7 (مقاوم للصدمات-)- الخيار الأصعب في مجموعة الأدوات الفولاذية، وهو محسّن لتحميل الصدمات بدلاً من المقاومة الكاملة للتآكل. S7 مقوى إلى 54-56 HRC يتفوق في التطبيقات التي تتضمن مواد سميكة، أو إحراز ثقيل، أو العمليات التي تتعرض فيها المثقاب لقوة جانبية كبيرة. لن يحمل حافة طالما D2، لكنه لن ينكسر تحت الصدمة أيضًا.
- كربيد التنغستن- عندما لا يبقى أي شيء آخر في التطبيق. يوفر الكربيد صلابة شديدة (عادةً 88-92 HRA) ومقاومة للتآكل يتم قياسها بملايين الضربات على المواد الكاشطة مثل الفولاذ المقاوم للصدأ أو الفولاذ الكهربائي المصنوع من السيليكون. التكلفة أعلى بكثير والمواد هشة - أي اختلال في المحاذاة أو انحراف جانبي يهدد بحدوث كسر كارثي بدلاً من التآكل التدريجي.
يعود قرار D2 مقابل M2 الخاص باللكمات البديلة للقالب إلى سؤال مباشر: هل تآكل الحافة في وضع الفشل السائد بسبب التآكل، أو تقطيع الحافة بسبب التأثير والحرارة؟ يفوز D2 بمقاومة التآكل النقية. يفوز M2 في تحمل الصدمات والثبات الحراري عند السرعة.
بالنسبة لمواصفات الصلابة لمكونات القالب، تعمل عناصر القطع عادةً في نطاق 58-62 HRC للحفاظ على الحواف الحادة تحت تحميل القص المتكرر. أجزاء التآكل الهيكلية - لوحات الدعم، وألواح التآكل، وإدخالات كتلة الكعب - تكون أقل، عادةً 48-52 HRC، حيث تكون زيادة المتانة أكثر أهمية من الحد الأقصى لصلابة السطح. كما البحوث المعدنية من قبلجورج فاندر فورتيؤكد أن الفولاذ المستخدم في الأدوات والقوالب يُستخدم عادةً عند 58 إلى 68 HRC، ويعد التوازن الدقيق بين الصلابة والمتانة أمرًا بالغ الأهمية لتجنب الفشل المبكر.
كيف تؤثر مادة الشغل وحجمها على اختيار الدرجة
لن تحدد نفس الثقب البديل للقالب الذي يتم تشغيله 50000 ضربة سنويًا في 20-من الفولاذ المدلفن على البارد مثل واحد يعمل 5 ملايين ضربة سنويًا في 0.060 بوصة من الفولاذ المقاوم للصدأ. إن خصائص مادة قطعة العمل وإجمالي الطلب على الإنتاج يقودان إلى اختيار الدرجة الصحيحة.
سمك المواد وقوة الشدتحديد القوة التي يمتصها كل مكون في كل ضربة. المواد السميكة ذات قوة شد أعلى تعني قوة قص أكبر على حافة القطع وقوة تجريد أكبر على الجدار الجانبي للثقب. يحتاج المثقاب البديل لـ 0.125 بوصة. فولاذ HSLA عند شد 80 ksi إلى صلابة أكبر بشكل كبير من قطع واحد 0.030 بوصة. من الفولاذ الطري عند 45 ksi - حتى لو كانت الهندسة متطابقة. في التطبيقات عالية القوة، غالبًا ما يتفوق S7 أو M2 على D2 لأن تحميل الصدمات يتجاوز ما يمكن أن تتحمله شبكة الكربيد الهشة في D2.
حجم الإنتاج السنوييحدد عدد الدورات التي يجب أن يبقى عليها الجزء البديل قبل التغيير التالي. بالنسبة للأدوات ذات الحجم المنخفض-(أقل من 100000 نتيجة سنويًا)، يوفر A2 عمرًا مناسبًا بأقل تكلفة. تعد التطبيقات ذات الحجم المتوسط- (من 100000 إلى 1 مليون زيارة) مجال D2 وM2، حيث تبرر مقاومة التآكل الفائقة الخاصة بهما ارتفاع السعر. ارتفاع حجم-الإنتاج الذي يزيد عن مليون نتيجة سنوية - خاصة في المواد الكاشطة - هو المكان الذي يصبح فيه الكربيد مقابل أداة الفولاذ لختم القوالب مقارنة اقتصادية حقيقية. تبلغ تكلفة الكربيد ثلاث إلى خمس مرات أكثر لكل مكون، ولكنه يمكن أن يوفر عمر خدمة أطول بعشرة أضعاف أو أكثر، مما يجعله أرخص لكل -تجربة في التطبيقات كثيرة المتطلبات.
التصاق المواد الشغلهو عامل من السهل التغاضي عنه. المواد اللينة واللزجة مثل سبائك الألومنيوم والنحاس لا تتآكل الأدوات من خلال التآكل -لحام بارد- على سطح التثقيب من خلال تآكل المادة اللاصقة (القذارة). في هذه التطبيقات، الصلابة القصوى وحدها لا تحل المشكلة. تشطيب السطح المصقول والطلاء المناسب أكثر أهمية من الترقية من D2 إلى كربيد.
متطلبات المعالجة الحرارية للمكونات البديلة
سيظل الجزء البديل الذي تم تشكيله لتصحيح الأبعاد من درجة الفولاذ الصحيحة للأداة يفشل قبل الأوان إذا لم يتم تنفيذ المعالجة الحرارية بشكل صحيح. كما هو مذكور في أدبيات تحليل الفشل، تعد إجراءات المعالجة الحرارية-غير الصحيحة أكبر مصدر منفرد لفشل الأدوات والقوالب - سواء أثناء المعالجة اللاحقة أو أثناء الخدمة. تحتوي كل درجة على درجة حرارة ضيقة موصى بها للأوستينية وطريقة التبريد وبروتوكول التقسية. يؤدي الانحراف عن هذه المعلمات إلى تغيير البنية المجهرية بطرق تؤثر على الصلابة أو المتانة.
من خلال-التصلب مقابل الحالة-التصلب:تتطلب مكونات القطع (اللكمات، وأزرار القوالب، وأجزاء الفولاذ) من خلال-التصلب - صلابة موحدة من السطح إلى القلب. وهذا يضمن أنه عند إعادة شحذ المكون أو عند تآكل المواد السطحية، يحتفظ السطح السفلي المكشوف بنفس قدرة القطع. تنطبق عملية تصلب الهيكل-، التي تخلق غلافًا خارجيًا صلبًا فوق قلب أكثر ليونة، على مكونات مثل مسامير التوجيه والبطانات حيث تكون مقاومة تآكل السطح مهمة ولكن القلب يحتاج إلى صلابة لمقاومة أحمال الانحناء.
عندما يتم تقوية مكون بديل-ولكنه يحدد فقط صلابة السطح دون تحديد الصلابة الأساسية، فإنك تخاطر بتلقي جزء تم تصلبه بشكل غير كامل - بشكل صلب من الخارج، وناعم في المنتصف. تحت الحمل، يتشوه اللب الناعم، ويتشقق الغلاف الصلب، ويفشل الجزء في وقت مبكر جدًا عما كان متوقعًا. حدد دائمًا كلاً من صلابة السطح والحد الأدنى من صلابة القلب عند طلب قطع الغيار.
تشمل حالات فشل المعالجة الحرارية الشائعة في قطع الغيار ما يلي:
- ضمن-التلطيف- يترك كمية كبيرة من الأوستينيت المحتجز في البنية المجهرية. يبدو الجزء قاسيًا بما فيه الكفاية عند التسليم ولكن يتغير الأبعاد في الخدمة حيث يتحول الأوستينيت المحتفظ به ببطء، مما يتسبب في نمو أو تشويه غير متوقع.
- أكثر من-التلطيف- يذيب الكثير من الكربون، مما يؤدي إلى تكوين بنية حبيبية خشنة تتشقق بسهولة على الرغم من تحقيق أرقام الصلابة المستهدفة.
- إزالة الكربنة- يؤدي فقدان الكربون على السطح أثناء المعالجة الحرارية إلى إنشاء بشرة ناعمة تتآكل بسرعة. قد يتم التحقق من قراءة الصلابة على الجزء النهائي بشكل صحيح إذا تم قياسها أسفل الطبقة منزوعة الكربنة، مما يؤدي إلى إخفاء المشكلة حتى دخول الجزء إلى الخدمة.
- عدم كفاية تخفيف التوتر- الضغوط المتبقية من تركيز التبريد عند التحولات الهندسية (ممرات المفاتيح، أقطار الخطوات، الزوايا الحادة)، بدء الشقوق أثناء تحميل الخدمة.
يبدو معقدا؟ الفكرة العملية هي كما يلي: عند تحديد مصادر قطع الغيار، تأكد من أن المورد الخاص بك يوثق دورة المعالجة الحرارية الكاملة - وليس فقط الصلابة النهائية. إن الشهادة التي تظهر 60 HRC غير كافية إذا كنت لا تعرف ما إذا كان الجزء قد تم تلطيفه بشكل صحيح، وما إذا كانت صلابة القلب تلبي المواصفات، وما إذا تم الحفاظ على كيمياء السطح أثناء المعالجة.
أداة مقارنة درجة الصلب لقطع الغيار
| درجة | الاستخدام النموذجي | نطاق الصلابة (HRC) | تصنيف المتانة | أفضل سيناريو التطبيق |
|---|---|---|---|---|
| A2 | اللكمات وأقسام القالب ذات الأغراض العامة- | 58-60 | عالي | أشواط قصيرة-إلى-متوسطة من الفولاذ الطري؛ التطبيقات التي تنطوي على خطر التحميل الجانبي أو اختلال طفيف |
| D2 | قطع مثقوب وأزرار قالب عالية الحجم- | 58-62 | معتدل | يمتد الإنتاج لفترة طويلة من الفولاذ الكربوني وHSLA؛ بيئات تآكل كاشطة نقية مع محاذاة جيدة |
| M2 | محطات التثقيب التقدمية ذات السرعة العالية-. | 60-65 | معتدل-مرتفع | معدلات ضربات عالية حيث يؤدي تراكم الحرارة إلى تدهور الدرجات الأخرى؛ مادة سميكة مع خاصية -الانطباق من خلال الصدمات |
| S7 | أدوات ثقب الحز،-أدوات تشكيل الصدمات الثقيلة | 54-56 | عالية جدًا | قطع المواد السميكة، والعمليات ذات القوة الجانبية الشديدة، والتطبيقات التي يفوق فيها خطر التقطيع القلق بشأن التآكل |
| كربيد التنغستن | اللكمات وأزرار القالب شديدة الحجم- | 88-92 ساعة | قليل | إنتاج عدة-ملايين الضربات من الفولاذ المقاوم للصدأ أو السيليكون أو أي صفائح أخرى شديدة الكشط؛ يتطلب محاذاة قالب ممتازة |
إن اختيار الدرجة الصحيحة والمعالجة الحرارية يمنح قطع الغيار الأساس اللازم للأداء. لكن المادة الأساسية هي نقطة البداية فقط - يمكن للمعالجات السطحية والطلاءات المطبقة بعد المعالجة الحرارية أن تزيد من عمر الخدمة إلى أبعد من ذلك، خاصة في التطبيقات التي يصبح فيها الاحتكاك أو الالتصاق أو مقاومة درجة الحرارة هي العوامل المقيدة.
أفضل الطلاءات لقطع غيار القوالب
إن درجة الفولاذ المختارة بشكل صحيح والمعالجة الحرارية تحدد أرضية الأداء لأي مكون بديل. لكن في العديد من التطبيقات، لا تمثل المادة الأساسية وحدها العامل المحدد - حيث يحدد الاحتكاك والالتصاق والتدهور الحراري عند حافة القطع المدة التي يستمر فيها الجزء فعليًا في الإنتاج. تعالج الطلاءات السطحية آليات الفشل هذه بالضبط، مما يضيف حاجزًا رقيقًا ولكنه قوي بشكل ملحوظ يقلل من معدلات التآكل، ويمنع التقاط المواد، ويقاوم الحرارة الموضعية التي تؤدي إلى تدهور الأسطح الفولاذية للأدوات غير المطلية.
بالنسبة لقطع غيار قوالب الختم، تمثل الطلاءات طريقة عملية لتمديد فترات الخدمة دون إعادة تصميم المكون أو الترقية إلى مواد أساسية أكثر تكلفة بشكل ملحوظ. المفتاح هو مطابقة الطلاء المناسب مع مادة قطعة العمل المحددة وآلية التآكل - عدم التطابق لا يقدم فائدة تذكر ويضيع استثمار الطلاء.
خيارات الطلاء الشائعة وفوائد أدائها
تغطي أربع عائلات طلاء غالبية تطبيقات قوالب الختم. يوفر كل منها مزيجًا متميزًا من الصلابة والمقاومة الحرارية وتقليل الاحتكاك الذي يستهدف أوضاع فشل محددة.
- القصدير (نيتريد التيتانيوم)- طلاء PVD الأكثر شهرة على نطاق واسع، ويمكن التعرف عليه من خلال لونه الذهبي. يوفر طلاء TiN لختم اللكمات زيادة كبيرة في الصلابة (حوالي 2300 فولت عالي) ويقلل الاحتكاك مقارنة بفولاذ الأدوات غير المطلي. إنه يحقق أداءً جيدًا في قطع الفولاذ الخفيف والكربوني للأغراض العامة-بأحجام إنتاج معتدلة. ومع ذلك، فإن حد درجة حرارة الأكسدة الخاصة به والذي يبلغ حوالي 600 درجة مئوية يعني أنه يتحلل سريعًا نسبيًا في العمليات عالية السرعة-حيث ترتفع درجات الحرارة المتطورة.
- TiCN (كربوناتريد التيتانيوم)- خطوة أعلى من TiN في كل من الصلابة (حوالي 3000 فولت عالي) ومقاومة التآكل. تعمل إضافة الكربون على تحسين التشحيم وتجعل TiCN فعالًا بشكل خاص في قطع الفولاذ المقاوم للصدأ وسبائك -التصلب الأخرى حيث يؤدي الاحتكاك عند واجهة التثقيب-إلى-التقطيع إلى توليد حرارة كبيرة.اختبار MISUMI للطبقات المعتمدة على TiCN-.في تطبيقات الفولاذ عالي الشد-أكدت الأداء القوي، على الرغم من ظهور تحديات الالتصاق تحت أحمال التشوه الشديدة عند مستوى اختبار انطباع روكويل.
- ألتين (نيتريد الألومنيوم التيتانيوم)- تم تصميمه لتحقيق ثبات درجات الحرارة العالية-. يشكل AlTiN طبقة من أكسيد الألومنيوم على السطح أثناء التشغيل والتي تعمل كحاجز حراري، مما يسمح له بالحفاظ على الأداء عند درجات حرارة تصل إلى 900 درجة مئوية. وهذا يجعله الخيار المفضل للقوالب التقدمية عالية السرعة- التي تعمل بمعدلات شوط مرتفعة حيث تؤدي درجات الحرارة المتطورة إلى تدهور TiN أو TiCN. كما توفر صلابته (3300 فولت هرتز تقريبًا) أيضًا مقاومة فائقة للتآكل في التطبيقات التي يتم تشغيلها على المدى الطويل-.
- المحتوى القابل للتنزيل (الماس-مثل الكربون)- فئة طلاء مختلفة تمامًا تم تصميمها لحل مشكلات الالتصاق بدلاً من التآكل الكاشط البحت. تُظهر طلاءات DLC معاملات احتكاك منخفضة للغاية (تصل إلى 0.05-0.1)، والأهم من ذلك، أنها تقاوم التقاط المواد من مواد الشغل الناعمة واللزجة. مثلالتجارب الميدانية الموثقة من قبل The Fabricatorتم توضيح ذلك، حيث تم تطبيق طلاءات CrN + DLC على إدخالات القطع ومعالجة الألومنيوم من سلسلة 6000 مما أدى إلى إزالة الالتصاق تمامًا - وأنتجت الأداة أكثر من 800000 جزء من أجزاء دقيقة من الألومنيوم يمكن مسحها ببساطة بقطعة قماش. أصبح الآن طلاء DLC لمنع تآكل الألومنيوم في القوالب هو النهج القياسي في ختم السيارات حيث أصبحت ألواح هيكل الألومنيوم منتشرة على نطاق واسع.
فارق بسيط مهم: ليست كل طلاءات DLC متساوية. تتفوق التصميمات متعددة الطبقات التي تحتوي على طبقة سفلية من CrN بشكل ملحوظ على تلك التي تحتوي على قاعدة WC-C (كربيد التنجستن/الكربون) عند تشكيل الألومنيوم. أظهر بحث الشركة المصنّعة أن طلاءات WC-C + DLC فشلت بعد بضعة آلاف من الأجزاء فقط بسبب التآكل الكاشط من سبائك الألومنيوم تحت ضغط التشكيل العالي، في حين صمدت مجموعة CrN + DLC أمام نفس الظروف وقاومت كلاً من الالتصاق والتآكل بشكل أكثر فعالية.
مقارنة أداء الطلاء
| طلاء | الصلابة (الجهد العالي) | أقصى درجة حرارة التشغيل | معامل الاحتكاك | أفضل تطبيق |
|---|---|---|---|---|
| تين | ~2,300 | 600 درجة | 0.4-0.5 | قطع للأغراض العامة-من الفولاذ الطري؛ أحجام معتدلة تحسين فعال من حيث التكلفة-لخط الأساس |
| تي سي إن | ~3,000 | 750 درجة | 0.3-0.4 | الفولاذ المقاوم للصدأ وقطع الفولاذ-عالي القوة؛ العمليات التي تولد حرارة احتكاك كبيرة |
| التين | ~3,300 | 900 درجة | 0.3-0.4 | قوالب تقدمية عالية السرعة-؛ ارتفاع معدلات السكتة الدماغية. المواد الكاشطة في درجات حرارة مرتفعة |
| DLC (CrN + a-C:H) | 2,500-3,500 | 350 درجة | 0.05-0.1 | ختم سبائك الألومنيوم والنحاس. تطبيقات مكافحة-القذارة؛ التشذيب والثقب دون تزييت |
| آل-Cr (نوع RW) | ~3,100 | 1000 درجة + | 0.3-0.4 | فولاذ شديد المقاومة للشد--؛ ختم لوحة سميكة؛ درجة الحرارة القصوى عند الحافة |
لاحظ نمط المقايضة: الطلاءات المحسنة للمقاومة الحرارية (AlTiN، Al-Cr) لا توفر الاحتكاك المنخفض للغاية- لـ DLC، في حين أن سقف درجة حرارة DLC يحدها من التطبيقات التي تقل عن 350 درجة مئوية. ويعني الاختيار بشكل صحيح تحديد ما إذا كان الجزء البديل لديك يتعطل بسبب التدهور الحراري أو التآكل الكاشط أو تراكم المواد اللاصقة - ثم تحديد الطلاء الذي يستهدف تلك الآلية المحددة.
عندما تبرر الطلاءات تكلفتها
عادةً ما يضيف طلاء زر الثقب أو القالب البديل 20-40% إلى تكلفة المكون، اعتمادًا على الشكل الهندسي ونوع الطلاء. يحتاج هذا القسط إلى دفع تكاليفه من خلال فترات خدمة ممتدة، أو تقليل الخردة، أو عدد أقل من التوقفات غير المخطط لها. إليك متى يتم طلاء مكونات قالب الختم - وعندما لا يكون الاستثمار منطقيًا.
عتبات حجم الإنتاج:بالنسبة للقوالب التي يتم تشغيلها بأقل من 50000 مرة بين دورات الصيانة، فإن مكاسب العمر الإضافية من الطلاء قد لا تعوض التكلفة الإضافية ووقت الإنتاج. أكثر من 200000 نتيجة لكل فاصل زمني للخدمة - وخاصة في المواد الكاشطة - الطلاءات التي تعمل بشكل روتيني على مضاعفة أو ثلاثة أضعاف عمر المكونات، مما يجعل حساب التكلفة-لكل-حسابات مفضلة بشدة. أظهرت اختبارات التثقيب التي أجرتها MISUMI على الفولاذ عالي الشد-590 ميجا باسكال أن اللكمات غير المطلية والمطلية القياسية-فشلت عند 50000-70000 طلقة بينما ظلت اللكمات المطلية بـ Al-Cr (RW) المتقدمة في حالة قابلة للاستخدام بعد 100000 طلقة مع تآكل طفيف فقط للسطح.
كشط المواد الشغل:يعمل الفولاذ عالي القوة، والسبائك المقاومة للصدأ، والفولاذ الكهربائي المصنوع من السيليكون، وسبائك الألومنيوم ذات المحتوى العالي من السيليكون، على تسريع التآكل من خلال آليات مختلفة. إذا كانت قطع الغيار غير المطلية الخاصة بك تفشل باستمرار قبل أن يتم احتساب عدد الأهداف في هذه المواد، فمن المؤكد تقريبًا أن الطلاء له ما يبرره.
فترات الصيانة المستهدفة:عندما تكون دورة PM المجدولة للقالب هي 500000 ضربة لكن اللكمات غير المطلية تتآكل عند 300000، فإنك تسحب القالب من الجدول الزمني-لمكون واحد. يؤدي طلاء هذا التثقيب للوصول إلى 600000 نتيجة إلى محاذاة استبداله مع دورة PM الكاملة، مما يؤدي إلى القضاء على انقطاع التشغيل في منتصف -تمامًا.
يمكن أن يكون طلاء الجزء البديل أكثر فعالية من حيث التكلفة-من ترقية درجة المادة الأساسية. غالبًا ما تتفوق لكمة D2 ذات طلاء AlTiN على لكمة كربيد غير مغلفة بجزء صغير من التكلفة - مع الحفاظ على الصلابة التي يفتقر إليها الكربيد.
أحد الأخطاء الشائعة: تطبيق الطلاء على المكونات التي تفشل لأسباب لا يستطيع الطلاء معالجتها. تحتاج اللكمة التي تنكسر من الحمل الزائد الجانبي إلى مادة أساسية أكثر صرامة (S7) أو تصحيح محاذاة القالب - وليس طلاء سطح أكثر صلابة. الطلاء يمنع التآكل التدريجي والالتصاق. إنها لا تعوض عن التحميل الزائد للتأثير، أو عدم المحاذاة، أو إعدادات التخليص غير الصحيحة.
يعود القرار العملي إلى السبب الجذري. إذا كانت قطع الغيار الخاصة بك تتآكل بسرعة كبيرة بسبب التآكل أو الحرارة أو التصاق المواد، فإن الطلاء المناسب يطيل عمرها الافتراضي بما يتجاوز خط الأساس الخاص بالشركة المصنعة الأصلية بأقل تكلفة إضافية. إذا كانت مكسورة أو متقطعة، فإن الحل موجود في منطقة إعداد المواد الأساسية والقالب - حيث يصبح إطار عمل الإصلاح-مقابل-الاستبدال-مقابل-إطار قرار إعادة البناء هو الدليل الأكثر صلة.
ختم إصلاح القالب مقابل قرار الاستبدال
لقد حددت المكون الفاشل، وتأكدت من السبب الجذري، وحددت درجة المادة والطلاء المناسبين. ولكن لا يزال هناك قرار واحد: هل التبديل في جزء جديد هو الخطوة الصحيحة، أم أن الموقف يستدعي تجديد المكون الحالي - أو إلغاء قسم القالب بالكامل وإعادة البناء؟ لا يكون قرار إصلاح قالب الختم مقابل قرار الاستبدال واضحًا دائمًا، خاصة عندما تظهر مكونات متعددة تآكلًا بمستويات خطورة مختلفة في وقت واحد.
يساعدك إطار العمل أدناه على التنقل بين هذا الاختيار عن طريق مطابقة حالة القالب مع التدخل الذي يوفر أفضل نتيجة من حيث التكلفة-لكل-جزء دون التعرض لمخاطر غير ضرورية.
عندما يكون استبدال الجزء الفردي كافيًا
يعد تغيير المكونات المعزولة هو الحل الصحيح عندما يتم احتواء العطل - أو حدوث كسر واحد أو فتح زر قالب واحد بعد الخلوص أو تراجع مجموعة من الزنبركات بما يتجاوز المواصفات. يعمل الاستبدال الفردي عندما تنطبق هذه الشروط:
- تآكل في نقطة واحدة-بدون أضرار متتالية.المكون البالي لم يتحلل أي شيء مجاور. يمكن استبدال اللكمة الباهتة التي تم التقاطها قبل أن تتلف زر القالب بمفردها. تتطلب اللكمة التي انكسرت وسجلت الزر استبدال كليهما.
- السلامة الهيكلية لحذاء القالب والمثبتات سليمة.لم يتم غمر تجاويف دبوس التوجيه، ولم يتم توسيع الجيوب المثقوبة، وظلت أسطح التثبيت مسطحة وغير تالفة.
- يمكن الحصول على الجزء البديل وفقًا للمواصفات الأصلية.يمكن مطابقة أو تحسين تفاوتات الأبعاد ودرجة المواد والصلابة والطلاء دون تعديل المكونات المجاورة.
- تؤكد بيانات الإنتاج أن الفشل معزول.تُظهر سجلات عداد النتائج أن هذا المكون فقط قد تجاوز عمره المتوقع - ولا يزال لدى الأجزاء المجاورة هامش خدمة متبقٍ.
تقع معظم أعمال الصيانة الروتينية للقالب ضمن هذه الفئة. قد يستهلك القالب التقدمي-الذي يتم صيانته بشكل جيد العشرات من قطع الغيار الفردية على مدار عمره بينما يظل هيكل القالب نفسه صالحًا للاستخدام بشكل مثالي.
عندما يكون الإصلاح أو التجديد أكثر منطقية
تصبح عملية تجديد مكونات القالب مقابل الاستبدال هي المقارنة ذات الصلة عندما يكون أحد المكونات متآكلًا ويمكن تصحيحه دون الإزالة الكاملة -وإعادة التصنيع. تحافظ عملية إعادة التهيئة على الشكل الهندسي للجزء الحالي وملاءمته - وهو أمر مهم عندما يتم تركيب المكون بشكل مخصص- على مجموعة القالب وسيتطلب الجزء الجديد عملًا يدويًا إضافيًا- لتحقيق نفس الواجهة.
عادة ما يكون التجديد مناسبًا عندما:
- يمكن إعادة شحذ حواف القطع.يمكن وضع اللكمات وأزرار القوالب ذات التآكل المنتظم للحواف (بدون تقطيع أو تشقق) على السطح- لاستعادة ملف تعريف القطع. تؤدي كل عملية إعادة طحن إلى إزالة المادة، لذا قم بتتبع إزالة المخزون التراكمي مقابل الحد الأقصى المسموح به من السمن للمكون.
- يمكن إعادة بناء الأسطح البالية دون المساس بهندسة القاعدة.يمكن لتقنيات مثل تراكم اللحام وإعادة تشكيله، أو إعادة الطلاء بالكروم، أو الرش الحراري استعادة أسطح التوجيه البالية، أو وجوه كتلة الكعب، أو جدران تجويف القالب إلى البعد الأصلي - بشرط عدم ظهور تشققات إجهاد تحت منطقة التآكل في الفولاذ الأساسي.
- تكلفة التجديد أقل بكثير من الاستبدال.كما يشير تحليل تجديد القالب الذي أجراه Carver Roboweld، فإن الإصلاح عادة ما يكون أقل تكلفة بنسبة 40-60% من تصنيع مكون جديد، مع تقليل وقت التنفيذ الأقصر من تكاليف التوقف أيضًا.
- تظل المادة الأساسية للمكون والسلامة المعدنية سليمة.إذا كشف الفحص غير المدمر (الجسيمات المغناطيسية أو الموجات فوق الصوتية أو الصبغة المخترقة) عن وجود تشققات تحت السطح أو تليين المواد بسبب التعب الحراري، فإن إعادة تهيئة السطح لن تحل المشكلة الأساسية.
أحد التحذيرات المهمة: التجديد لا يعمل إلا عندما يكونتم تحديد السبب الجذري الصحيح للضرر. إن إعادة طحن اللكمة التي تم تقطيعها بسبب المحاذاة غير الصحيحة - بدون تصحيح المحاذاة - تؤدي ببساطة إلى إنتاج لكمة متكسرة أخرى بضربات أقل من ذي قبل.
عندما تكون إعادة البناء الكاملة هي المسار الوحيد القابل للتطبيق
إن معرفة متى يتم إعادة بناء قالب الختم يوفر عليك من دورة استبدال الأجزاء في هيكل لم يعد بإمكانه الاحتفاظ بها وفقًا للمواصفات. تعني عملية إعادة البناء إعادة تصنيع جيوب إعادة القطع في قسم القالب -، وإعادة حفر فتحات دبوس التوجيه، واستبدال المثبتات، واستعادة الأساس الهيكلي الذي يتم تركيب المكونات الفردية عليه بشكل أساسي.
تشمل مؤشرات إعادة البناء ما يلي:
- فشل مكونات متعددة في نفس قسم القالب قبل الموعد المحدد بشكل متكرر.إذا كنت تستبدل نفس اللكمة كل 200000 ضربة بينما يجب أن تستمر 800000، فالمشكلة ليست في اللكمة - بل في الجيب أو المحاذاة أو الهندسة الهيكلية التي تحمل تلك اللكمة.
- لقد تآكلت تجاويف دبوس التوجيه أو مقاعد البطانة بما يتجاوز تسامح إعادة التشكيل.عندما يفقد حذاء القالب نفسه سلامة الأبعاد، لا يمكن لأي جلبة بديلة استعادة المحاذاة الصحيحة.
- لقد أدت عملية إعادة الطحن التراكمية إلى تقصير مكونات القطع بما يتجاوز الحدود الوظيفية.بمجرد إعادة ضبط اللكمات بما يتجاوز الحد الأقصى المسموح به للتكديس-، يتم اختراق ارتفاع غلق القالب وعلاقات التوقيت-على مستوى النظام.
- التعب الحراري أو التشقق الناتج عن الإجهاد في حذاء القالب أو ألواح التثبيت.لا يمكن حل التشققات السطحية التي تنتشر في العناصر الهيكلية عن طريق التدخل على مستوى المكون--، ويجب استبدال الهيكل المتشقق.
- تصميم القالب قديم بالنسبة لمتطلبات الإنتاج الحالية.إذا تغيرت مواصفات المواد أو تفاوتات الأجزاء أو أحجام الإنتاج بشكل كبير منذ إنشاء القالب، فإن إعادة البناء باستخدام الهندسة المحدثة تكون أكثر فعالية من إجبار المكونات الجديدة على تصميم قديم.
غالبًا ما يكون ختم مؤشرات إعادة بناء القوالب أمرًا مفاجئًا للفرق التي كانت تدير عمليات الاستبدال الفردية لسنوات. عادةً ما تؤدي عملية إعادة البناء الكاملة إلى تشغيل 50-70% من تكلفة القالب الجديد ولكنها توفر أداة ذات دورة حياة جديدة - مما يؤدي إلى التخلص من المخاطر المتراكمة لحالات الفشل المتتالية التي تؤدي إلى تآكل الثقة في جودة الأجزاء.
مقارنة القرار: الاستبدال مقابل التجديد مقابل إعادة البناء
| نوع التدخل | المؤشرات النموذجية | التكلفة النسبية | تأثير التوقف | مستوى المخاطر |
|---|---|---|---|---|
| استبدال الجزء الفردي | مكون واحد في نهاية الحياة؛ لا ضرر المجاورة. السلامة الهيكلية سليمة | منخفضة (تكلفة مكون واحد + عمالة التثبيت) | الحد الأدنى من - يتم إكماله غالبًا خلال نافذة PM مجدولة | منخفض، بشرط تأكيد السبب الجذري والمواصفات صحيحة |
| إصلاح / تجديد | تآكل السطح القابل للتصحيح؛ هامش إعادة الشحذ المتبقي؛ المواد الأساسية سليمة من الناحية المعدنية | معتدل (40-60% من تكلفة المكونات الجديدة) | منخفض إلى متوسط - يعتمد على ما إذا كانت إعادة العمل تتم داخل المنزل- أو يتم إرسالها خارجًا | يمكن أن يؤدي التجديد غير السليم - إلى حدوث إجهاد متبقي أو خطأ في الأبعاد |
| إعادة بناء القالب بالكامل | تكرار الفشل المبكر. التشوه الهيكلي تم تجاوز حدود إعادة الطحن التراكمي؛ تقادم التصميم | عالية (50-70% من تكلفة القالب الجديد) | يتم قياس - الهامة عادةً خلال أسابيع بما في ذلك الهندسة والتصنيع الآلي والاختبار | انخفاض معدل اكتمال-النشر (دورة حياة جديدة)، ولكن تكلفة الفرصة البديلة مرتفعة أثناء فترة إعادة البناء |
الأخطاء الشائعة في المواصفات التي تجبرنا على التدخل -المبكر
حتى عند اتخاذ القرار الصحيح-أو-الاستبدال، فإن أخطاء المواصفات أثناء عملية الاستبدال يمكن أن تؤدي إلى تقويض النتيجة وتعيدك إلى الصحافة بنفس المشكلة. انتبه لهذه الأخطاء المتكررة:
- تحديد الصلابة بدون سياق الصلابة.يؤدي طلب لكمة بديلة عند 62 HRC عندما يولد التطبيق أحمال صدمات جانبية إلى التقطيع. ربما كان الأصل 58 HRC لسبب وجيه.
- تجاهل التفاوتات الملائمة لمجموعة القالب.تم تأريض زر القالب البديل لتصحيح قطر التجويف ولكن مع الضغط غير الصحيح -لن يتم تثبيت OD المناسب بشكل صحيح في المثبت - فإنه يتحرك تحت الحمل ويغير الخلوص الفعال.
- استبدال المكون البالي دون فحص جزء التزاوج الخاص به.لا يزال دبوس التوجيه الجديد المثبت في الجلبة البالية ينتج عنه اختلال في المحاذاة. يجب دائمًا تقييم مكونات التزاوج معًا.
- عدم مطابقة مواصفات الطلاء.إذا تم طلاء المكون الأصلي ووصل البديل بدون طلاء، فإن عمر الخدمة سيكون أقل من التوقعات بغض النظر عن الاختيار الصحيح للمادة الأساسية.
تشترك كل هذه الأخطاء في خيط مشترك: المواصفات غير المكتملة. يجب أن يحمل المكون الذي يتم طلبه كل الأبعاد المهمة ووسائل شرح المواد ونطاق الصلابة وتشطيب السطح ومتطلبات الطلاء ليصل جاهزًا للخدمة. إن كيفية إنشاء تلك المواصفات الكاملة - ومكان مصدر المكونات التي تلبيها بشكل موثوق - هي الخطوة العملية التالية في الانتقال من التشخيص إلى القالب الذي يعمل بشكل صحيح.
كيفية تحديد ومصدر قطع غيار قالب الختم بشكل صحيح
لقد تأكدت من السبب الجذري، وقررت الاستبدال بدلاً من الإصلاح، وحددت درجة المادة والطلاء المناسبين. يتم تعريف المكون في رأسك - لكن المورد لا يعيش داخل رأسك. يؤدي طلب قطع الغيار الذي يصل بشكل خاطئ إلى تأخير الإنتاج بنفس فعالية عدم الطلب على الإطلاق. تؤدي المواصفات غير المكتملة إلى ظهور أجزاء تبدو صحيحة على الرف ولكنها تفشل في التثبيت بسبب فقدان أحد الأبعاد المهمة أو وسيلة شرح الصلابة أو تفاصيل تشطيب السطح من الطلب.
إن ترجمة تشخيصك إلى مواصفات جاهزة-للشراء هو الأمر الذي يضيع فيه العديد من فرق الصيانة الوقت. إن الفجوة بين معرفة ما تحتاجه وإيصاله بدقة كافية للمورد لتصنيعه بشكل صحيح هي الخطوة الأكثر استخفافًا في سير عمل الاستبدال بأكمله.
ترجمة التشخيص إلى مواصفات الجزء الكامل
يتطلب كل طلب استبدال قطعة - سواء كان ثقبًا واحدًا أو مجموعة كاملة من جلب التوجيه - نفس حزمة المعلومات الأساسية. إذا فقدت أي عنصر، فأنت تعتمد على المورد للتخمين، مما يعرضك لمخاطر لا يمكنك التحكم فيها.
فيما يلي القائمة المرجعية الكاملة لتفاصيل المواصفات التي يجب تضمينها في أي طلب لاستبدال قطعة الغيار:
- التحمل الأبعاد- الطول الإجمالي وقطر العمل أو الملف الشخصي وقطر الرأس وجميع الواجهات المهمة. بالنسبة لمكونات القطع، حدد ملف التعريف المقطوع إلى أقصى قدر من التسامح الذي يتطلبه القالب. بالنسبة لمكونات الدليل، قم بتضمين معرف التجويف واضغط على -صالح OD. تكون تفاوتات الثقب القياسية في الختم ضيقة مثل +/-0.002 بوصة للفولاذ الطري و+/- 0.0025 بوصة للفولاذ المقاوم للصدأ، لذلك يجب أن تكون متطلبات التسامح لأجزاء استبدال القالب صريحة - لا تفترض أن المورد سيلتزم بالدقة المطلوبة.
- الصف المادي- حدد درجة فولاذ الأداة الدقيقة (D2، M2، A2، S7، كربيد) بدلاً من الأوصاف العامة مثل "فولاذ الأداة" أو "فولاذ-عالي السرعة." إذا كان التطبيق يسمح بدرجات معادلة، فاذكر البدائل المقبولة صراحة.
- مواصفات الصلابة- قم بتضمين نطاق صلابة السطح (على سبيل المثال، 58-62 HRC) والحد الأدنى من صلابة القلب حيثما أمكن. بالنسبة للمكونات ذات الحالة الصلبة، حدد عمق الحالة أيضًا.
- متطلبات توثيق المعالجة الحرارية- اطلب شهادة معالجة حرارية تتضمن درجة حرارة الأوستنيت، وطريقة التبريد، ودورات التقسية، والصلابة المقاسة النهائية. هذا هو التحقق الخاص بك من أن العملية قد تم تنفيذها بشكل صحيح.
- الانتهاء من السطح- حدد قيم Ra للأسطح الحرجة، وخاصة الجدران الجانبية المثقوبة وتجويف زر القالب حيث يؤثر التشطيب بشكل مباشر على تدفق مادة الشريط والاحتفاظ بالبزاقة.
- نوع الطلاء وسمكه- إذا كان الجزء الأصلي مطليًا، فحدد نفس الطلاء أو ترقية معتمدة. قم بتضمين تحمل سمك الطلاء إذا كان المكون يتناسب مع جيب ضيق أو تجويف حيث تكون الميكرونات المضافة مهمة.
- المراجع الهندسية- قم بتوفير مراجع مرجع الإسناد وعلامات الاتجاه الزاوي وميزات المفاتيح التي تضمن تثبيت الجزء في موضع الدوران الصحيح. يحتاج زر القالب الدائري ذو ملف تعريف التجويف غير المتماثل-إلى مؤشر اتجاه.
- رقم الجزء وتحديد القالب- إشارة مرجعية-مرجعية إلى سجلات صيانة القالب حتى يتمكن المورد من تتبع المكون مرة أخرى إلى سجل التطبيق الخاص به إذا ظهرت أي أسئلة أثناء التصنيع.
يبدو وكأنه الكثير؟ النظر في ما يحدث بدونها. يصل زر القالب البديل الذي يتم طلبه بأبعاد التجويف ووسائل شرح المادة فقط إلى المعرف الصحيح - ولكن الضغط على -القطر الخارجي الملائم هو 0.0003 بوصة. أقل من الحجم لأن المورد استخدم التسامح القياسي الخاص به بدلاً من التسامح الخاص بك. فهو يسقط في المثبت بملاءمة منزلقة بدلاً من ملاءمة التداخل، ويتحول تحت حمل القطع، وتكون عملية التخليص الخاصة بك خاطئة على الفور. سطر واحد مفقود في أمر الشراء، وسحب قالب واحد غير ضروري بعد أسبوعين.
تقييم مستويات جودة قطع الغيار
لا يتم تصنيع جميع المكونات البديلة بنفس المعيار، وتكون الاختلافات أكثر أهمية مما يوحي به السعر وحده. يساعدك فهم مكونات استبدال قالب تصنيع المعدات الأصلية مقابل ما بعد البيع - والطبقات داخل سوق ما بعد البيع - على مطابقة قرارات التوريد مع مدى أهمية التطبيق.
أجزاء مكافئة OEMيتم تصنيعها وفقًا لمواصفات صانع القالب الأصلي، غالبًا بواسطة صانع القالب نفسه أو مقاول من الباطن مؤهل باستخدام المطبوعات الأصلية. فهي تضمن تكافؤ الأبعاد والمواد والأداء مع المكون الذي تحل محله. تتمثل المفاضلة في التكلفة والمدة الزمنية - OEM-الأجزاء المكافئة التي تحمل عادة أعلى سعر وقد تتطلب أسابيع من المهلة إذا تم تصنيعها حسب الطلب.
قطع غيار ما بعد البيع متميزةتأتي من شركات تصنيع مكونات الأدوات المتخصصة التي تنتج{0}}مواصفات صناعية قياسية بدلاً من المطبوعات الخاصة بشركة تصنيع قوالب معينة. غالبًا ما تحتفظ هذه الشركات المصنعة بمخزونات واسعة من الأشكال الهندسية القياسية لأزرار التثقيب والقوالب، ودبابيس التوجيه، والبطانات. يمكن أن تساوي الجودة OEM أو تتجاوزها عندما يستثمر المورد في ضوابط العمليات الصارمة، ومصادر المواد الخام المتميزة، والمعالجة الحرارية الموثقة. وتتمثل الميزة في توفر أسرع وتكلفة أقل للأشكال الهندسية القياسية.
خيارات الاستبدال الاقتصادياستهداف أدنى نقطة سعر. إنها تلبي متطلبات الأبعاد الأساسية ولكنها قد تستخدم مصادر مواد أقل تحكمًا، والحد الأدنى من وثائق المعالجة الحرارية، ونطاقات التسامح الأوسع. بالنسبة لأجزاء التآكل غير الحرجة-مثل نوابض الضغط القياسية أو لوحات الدعم البسيطة، يمكن أن تكون المكونات الاقتصادية مناسبة تمامًا. بالنسبة لمكونات القطع الدقيقة حيث يؤثر انتظام الصلابة ودقة الأبعاد بشكل مباشر على جودة الجزء، غالبًا ما تتبخر التوفيرات في عمر خدمة أقصر وتغييرات أكثر تكرارًا.
القاعدة العملية: مطابقة مستوى الجودة مع نتائج الفشل. يتطلب الدبوس التجريبي في قالب الموصل- عالي الدقة الذي يعمل بسرعة 400 SPM ما يعادل -الشركة المصنعة الأصلية أو جودة ما بعد البيع الممتازة - تكلفة الفشل المبكر تتجاوز بكثير التوفير لكل-وحدة من جزء أرخص. يمكن للزنبرك الرافع الموجود في قالب قوس منخفض الحجم-تشغيل المكونات الاقتصادية دون مخاطرة كبيرة.
العمل مع الشركات المصنعة للقوالب المخصصة لقطع الغيار
تشير أفضل ممارسات تحديد مصادر أجزاء القالب إلى نهج واحد يبسط كل ما تمت مناقشته أعلاه: تحديد مصادر المكونات البديلة من الشركة المصنعة التي صممت القالب في الأصل. عندما صمم صانع القوالب الأداة مع مراعاة إمكانية الصيانة كأولوية، فقد قاموا بالفعل بحل مشكلة المواصفات لك. يحتوي كل جزء بديل على أبعاد موثقة ودرجات المواد وبروتوكولات المعالجة الحرارية ومواصفات الطلاء التي تم التقاطها أثناء العملية الهندسية الأصلية.
الشركات المصنعة مثلييتشينقوالب التصميم مع إمكانية الوصول إلى قطع الغيار ووثائق المواصفات المضمنة في المخرجات الهندسية. عندما يتآكل أحد المكونات في النهاية، تكون المواصفات الكاملة موجودة بالفعل - ولا يمكنك عكس-الأبعاد الهندسية من جزء متهالك أو تخمين درجات المواد. يؤدي هذا الأسلوب في تحديد مصادر قطع الغيار المخصصة للشركة المصنعة إلى التخلص من وضع الفشل الأكثر شيوعًا في عملية الشراء: المواصفات غير الكاملة أو غير الدقيقة التي تؤدي إلى عدم أداء الأجزاء كما هو متوقع.
إلى جانب التوثيق، تميل الشركات المصنعة المخصصة التي تعطي الأولوية لقابلية الصيانة إلى اتخاذ خيارات التصميم التي تبسط عمليات الاستبدال المستقبلية:
- واجهات المكونات الموحدة- باستخدام تكوينات رأس الثقب الشائعة، وضغط الجلبة القياسي-أبعاد ملائمة، وتثبيت الإدخال المعياري بحيث يمكن الحصول على قطع الغيار من العديد من الموردين المؤهلين إذا لزم الأمر.
- تركيب مكونات يمكن الوصول إليها- تصميم أنظمة الاحتفاظ التي تسمح بتغيير المكونات الفردية دون تفكيك أقسام القالب غير المرتبطة.
- تتبع المواد والصلابة- توفير وثائق مستوى المكون- التي تنتقل مع سجلات صيانة القالب، مما يضمن توفر المواصفات الصحيحة بعد سنوات من التسليم الأولي للقالب.
- الدعم الهندسي لقرارات الاستبدال- تقديم إرشادات حول متى يجب استبدال أحد المكونات مقابل تجديده، استنادًا إلى معرفتهم بقصد التصميم الأصلي وهوامش الأمان.
هذا هو المكان الذي تصبح فيه كيفية تحديد أجزاء استبدال قالب الختم أسهل بكثير. بدلاً من بناء مواصفات من الصفر في كل مرة يتآكل فيها أحد المكونات، فإنك تشير إلى حزمة هندسية موجودة تم إنشاؤها عندما كان القالب جديدًا وكان كل بُعد في المستوى الاسمي. والنتيجة هي قطع غيار تصل جاهزة للتثبيت بثقة - مطابقة لهدف التصميم الأصلي بدلاً من تقريبها من عينة بالية.
سواء كنت مصدرًا من صانع القوالب الأصلي، أو مورد خدمات ما بعد البيع المتميز، أو مزيجًا من الاثنين معًا، فإن الثابت الحاسم هو اكتمال المواصفات. كل التفاصيل التي تلتقطها مقدمًا - التسامح، والدرجة، والصلابة، والتشطيب، والطلاء، والاتجاه - هي متغير أقل يمكن أن يحدث خطأ بين أمر الشراء الخاص بك واللحظة التي يتلقى فيها هذا الجزء أول ضربة له في الصحافة.
التحقق من تركيب قطع الغيار وتتبع دورة الحياة
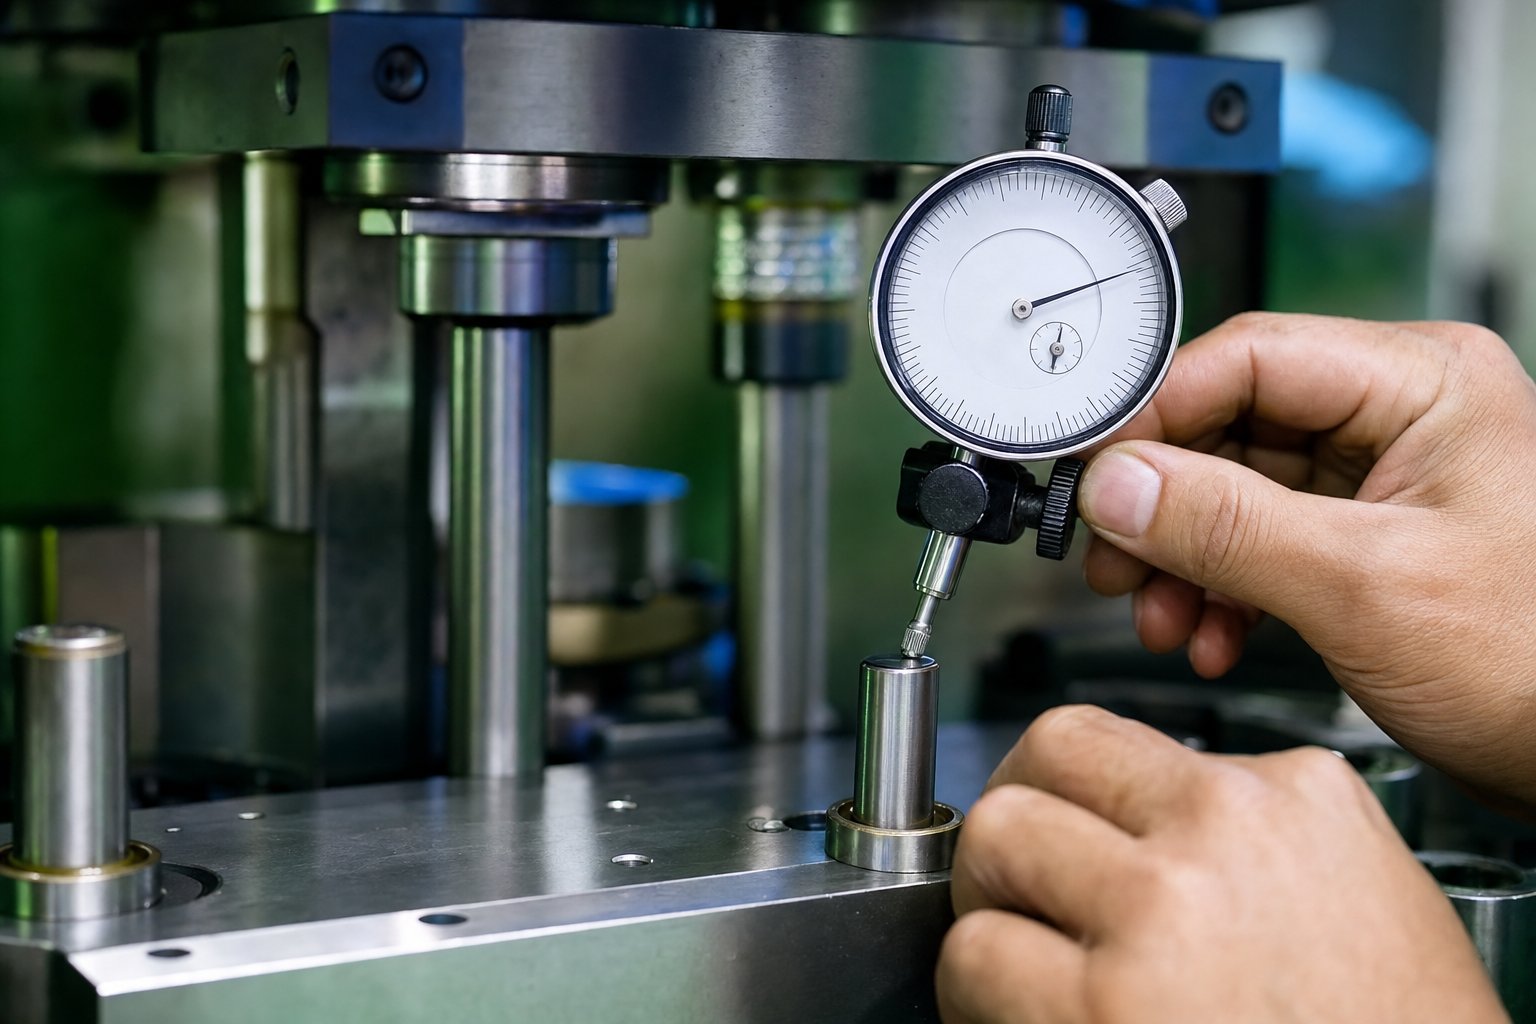
الجزء البديل المحدد بشكل صحيح والموجود على طاولة العمل لا يمثل خط النهاية - بل هو خط البداية. لا يزال المكون بحاجة إلى إثبات أنه يناسب مجموعة القالب، ويحافظ على الخلوص المناسب، وينتج أجزاء متوافقة من الضربة الأولى. إن تخطي التحقق من التثبيت- هو الطريقة التي ينتهي بها الأمر بالمحلات التجارية إلى سحب قالب من المطبعة بعد ثلاثين دقيقة من وضعه، بعد اكتشاف أن جلبة الدليل الجديدة ضيقة بمقدار 0.0002 بوصة أو أن المثقاب البديل يفخر بجيرانه بمقدار نصف ألف.
يؤدي التحقق أيضًا إلى إنشاء البيانات الأساسية التي تجعل البديل التالي أكثر ذكاءً. يصبح كل قياس تقوم بتسجيله عند التثبيت نقطة مرجعية لتقييم التآكل المستقبلي - حالة البداية التي يتم مقارنة جميع عمليات الفحص اللاحقة بها.
التحقق من الأبعاد قبل وبعد التثبيت
تتبع كيفية التحقق من ملاءمة مكون قالب الختم تسلسلًا منطقيًا: تأكد من تطابق الجزء مع المواصفات الموجودة على الطاولة، وتأكد من أنه يتفاعل بشكل صحيح في القالب، وتأكد من أنه ينتج مخرجات مقبولة عند الضغط. تكتشف كل خطوة فئة مختلفة من الأخطاء.
- التفتيش على مقاعد البدلاء ضد المواصفات.قبل أن يقترب الجزء من القالب، تحقق من الأبعاد المهمة مقابل مواصفات أمر الشراء. قم بقياس قطر العمل أو الملف الجانبي باستخدام ميكرومترات معايرة أو مقارن بصري. تحقق من الصلابة باستخدام جهاز اختبار Rockwell المحمول في مواقع متعددة. قم بتأكيد الانتهاء من السطح بصريًا أو باستخدام مقياس التعريف إذا تم تحديد Ra. ارفض أي شيء خارج نطاق التسامح قبل أن يستهلك عمالة التركيب.
- تحقق من الملاءمة في مجموعة القالب.قم بتثبيت المكون والتحقق من أبعاد الواجهة. بالنسبة لمكونات الضغط-الملاءمة (أزرار القوالب والبطانات)، تأكد من عمق المقعد واتجاه الدوران. بالنسبة لمكونات القطع، تأكد من أن خلوص التثقيب -إلى-القالب ضمن المواصفات باستخدام مقاييس الاستشعار أو مقاييس الدبوس في نقاط متعددة حول الملف الشخصي. تأكد من أن دبابيس التوجيه تتحرك بحرية عبر البطانات دون ربط أو تشغيل زائد.
- التحقق من المحاذاة تحت الحمل الثابت.أغلق القالب ببطء على المكبس بسرعة البوصة بدون مادة. تأكد من أن اللكمات تدخل فتحات القالب دون تلامس، وأن مقعد المتعريات مسطح على وجه القالب، وأن أنظمة الكامة تعمل عند نقطة التوقيت المصممة لها. أي تداخل في هذه المرحلة يدل على وجود خطأ في الأبعاد أو خطأ في التركيب - صححه قبل تشغيل المادة.
- أولًا-فحص المقالة في ظل ظروف الإنتاج.قم بتشغيل عينة صغيرة - عادةً من خمسة إلى عشرين جزءًا - بسرعة الإنتاج وافحصها وفقًا لمواصفات الأبعاد الكاملة. لا يكتمل فحص ما بعد التثبيت لأجزاء القالب حتى يؤكد الناتج المختوم الفعلي أن المكون البديل يقدم نتائج مطابقة. تحقق من ارتفاع الثقب وأبعاد الثقب ومواقع الميزات وحالة السطح مقابل حدود التحكم.
- تسجيل كافة القياسات كخط الأساس الجديد.تخليص المستندات وقراءات المحاذاة وأبعاد المقالة الأولى-في سجل صيانة القالب. تمثل هذه القيم حالة بداية المكون عند صفر نتيجة - وهو المرجع الذي ستقارن به في كل عملية فحص لاحقة.
يلتقط هذا التسلسل ثلاث فئات فشل مختلفة: أخطاء التصنيع في الجزء البديل نفسه (الخطوة 1)، وأخطاء التثبيت في كيفية تفاعله مع القالب (الخطوات 2-3)، والأخطاء الوظيفية التي تظهر فقط في ظل ظروف الختم الفعلية (الخطوة 4). يؤدي تخطي أي خطوة إلى ترك فجوة حيث تختبئ المشكلات حتى يتم بالفعل إنتاج الخردة أو إتلاف الأدوات المجاورة.
إنشاء مقاييس أساسية للتتبع المستمر
يؤدي تتبع بيانات دورة حياة مكون القالب إلى تحويل الاستبدال من حدث تفاعلي إلى نشاط صيانة يمكن التنبؤ به وميزانيته. تعمل المعلومات التي تلتقطها عند التثبيت - وفي كل عملية فحص بعد ذلك - على إنشاء مجموعة البيانات التي تخبرك بالضبط بالوقت الذي سيحتاج فيه كل مكون إلى الاهتمام بعد ذلك.
ابدأ بنقاط البيانات الأساسية هذه في كل حدث بديل:
- ضرب العد عند التثبيت.قم بتسجيل قراءة عداد السكتة الدماغية التراكمية للقالب عند دخول المكون الجديد. ويصبح هذا هو المقام لجميع حسابات دورة الحياة المستقبلية.
- تفاصيل مواصفات المكون.سجل درجة المواد والصلابة ونوع الطلاء والمورد. عندما توفر لكمتان متطابقتان من موردين مختلفين عمر خدمة مختلفًا، فإن هذه البيانات تشرح السبب.
- حالة المكون الذي تمت إزالته.لاحظ سبب استبداله - من حيث التآكل أو التقطيع أو الكسر أو الاستبدال الاستباقي بناءً على حد عدد النتائج. يؤدي هذا إلى إنشاء سجل وضع الفشل لمحطة الموت المحددة تلك.
- الفاصل الزمني للرصد.قم بتعيين نقطة الفحص التالية بناءً على البيانات التاريخية أو توصية الشركة المصنعة. إذا استمرت المكونات السابقة في هذه المحطة لمدة 600000 زيارة، فقم بجدولة الفحص الأول عند 400000 لاكتشاف تطور التآكل بينما لا يزال الجزء صالحًا للخدمة.
عبر دورات استبدال متعددة، تقوم هذه البيانات بإنشاء منحنيات دورة حياة{0}المكونات المحددة. ستلاحظ أن طيار المحطة الرابعة يصل باستمرار إلى حد التآكل عند 750,000 ضربة بغض النظر عن المورد، في حين أن لكمة المحطة السابعة تدوم 1.2 مليون ضربة بطبقة TiCN ولكن فقط 500,000 بدونها. تعمل هذه الأنماط على تحويل قرارات الفرز من استدعاءات الأحكام إلى بيانات-تنبؤات تعتمد على البيانات - وتساعدكوضع معايير KPI ذات معنىمثل أهداف MTBF لمكونات القالب الفردية بدلاً من مجرد القالب ككل.
المصانع التي تستخدم أنظمة تتبع منظمة - سواء كانت منصة CMMS، أو قاعدة بيانات مخصصة لصيانة القوالب، أو حتى-جداول بيانات يتم صيانتها بشكل جيد - تُبلغ باستمرار عن مكاسب قابلة للقياس. وفقًا لأبحاث التصنيع التي أجرتها شركة Oxmaint، تعمل برامج إدارة المشاريع المهيكلة على تقليل وقت التوقف غير المخطط له بنسبة 30-45% خلال ستة أشهر وإطالة عمر الأداة بنسبة تصل إلى 50% من خلال ضوابط المحاذاة والمراقبة المناسبة. لا يؤدي التتبع إلى إنشاء تلك المكاسب بشكل مباشر - فهو يتيح دقة التوقيت التي تجعل الاستبدال المخطط له ممكنًا.
يعمل التتبع المنهجي على تحويل عملية الاستبدال من حالة الطوارئ التفاعلية إلى صيانة مخططة. تحدد البيانات التي تجمعها اليوم ما إذا كانت ميزانية العام المقبل عبارة عن توقعات أم تخمين.
يعمل العمل مع الشركات المصنعة التي تعطي الأولوية لأداء الإنتاج المستقر على تبسيط عملية التحقق والتتبع بأكملها. عندما يتم تصميم المكونات البديلة وفقًا لهدف التصميم الأصلي - مع المواصفات الموثقة، ومصادر المواد الخاضعة للرقابة، والمعالجة الحرارية التي تم التحقق منها -، فإن خطوات التحقق تؤكد الملاءمة بدلاً من تشخيص المشكلات. الشركات المصنعة مثلييتشينقم بإقران تصنيع قوالب الختم المخصصة مع الاهتمام الهندسي بقابلية الصيانة، مما يعني وصول قطع الغيار بدقة الأبعاد والاتساق المعدني الذي يجعل -فحص المقالة الأولى خطوة تأكيد بدلاً من عملية استكشاف الأخطاء وإصلاحها. والنتيجة هي وقت أقل للتحقق من الصحة ووقت أطول للإنتاج.
ستكون الأجزاء البديلة لقالب الختم دائمًا مواد مستهلكة - تم تصميمها للارتداء بحيث لا يتأثر هيكل القالب الخاص بك. ولكن كيفية التحقق من هذا التآكل وتتبعه والتخطيط له يحدد ما إذا كان الاستبدال هو نشاط صيانة خاضع للرقابة أو حالة طوارئ إنتاجية غير مخطط لها. قم ببناء عادة التحقق عند التثبيت، والتقط البيانات في كل نقطة اتصال، ودع منحنيات دورة الحياة توجه قراراتك. تستمر الصحافة في العمل، وتبقى أنت في الطليعة.
الأسئلة المتداولة حول قطع غيار قوالب الختم
1. ما هي الأجزاء الأكثر شيوعًا التي يتم استبدالها في قالب الختم؟
مكونات قالب الختم الأكثر استبدالًا هي اللكمات، وأزرار القالب، ودبابيس التوجيه، والبطانات التوجيهية، والينابيع، والطيارين، وألواح المتعرية. تتصل هذه الأجزاء مباشرة بمادة الشريط أو تدير القوى الداخلية أثناء كل ضربة ضغط، مما يؤدي إلى تآكلها بشكل أسرع من العناصر الهيكلية مثل أحذية القالب. تتصدر اللكمات وأزرار القالب القائمة لأنها تمتص قوة القص الكاملة في كل ضربة، بينما تتحلل النوابض تدريجيًا من خلال دورة التعب. إن العمل مع الشركات المصنعة مثل YICHEN التي تصمم القوالب مع وضع قابلية الصيانة في الاعتبار يضمن إمكانية الوصول إلى هذه المكونات عالية التآكل- وتوثيقها بالكامل لاستبدالها بشكل مبسط.
2. كيف تعرف متى تحتاج مكونات قالب الختم إلى الاستبدال؟
تشمل المؤشرات الرئيسية زيادة ارتفاع الثقب على الأجزاء المختومة، واكتشاف انحراف الأبعاد أثناء فحوصات الجودة، وإنذارات سوء التغذية، ورفع الشريط بين المحطات، وإخراج الأجزاء غير المتسقة. يشير النمو المنتظم للنتوءات عبر جميع الميزات إلى ضعف عام في الثقب، في حين تشير النتوءات-من جانب واحد إلى تآكل الدبوس أو الجلبة مما يؤدي إلى اختلال المحاذاة. غالبًا ما يعود تباين مسافة الثقب-إلى-الفتحة إلى المسامير التجريبية البالية. تساعد مراقبة عدد النتائج جنبًا إلى جنب مع بيانات SPC وسجلات تتبع الخردة في التأكد من المكون المحدد الذي يتدهور ومتى يجب جدولة الاستبدال.
3. ما هي درجة الفولاذ التي يجب أن أستخدمها لاستبدال اللكمات؟
تعتمد الدرجة الصحيحة على مادة قطعة العمل الخاصة بك، وحجم الإنتاج، ووضع الفشل السائد. يناسب A2 المسافات القصيرة-إلى-المسافات المتوسطة من الفولاذ الطري مع صلابة جيدة. يتفوق D2 في تطبيقات التآكل الكاشطة ذات الحجم الكبير- بفضل نطاق الصلابة 58-62 HRC. يتعامل M2 مع معدلات الضربات العالية وتراكم الحرارة بشكل أفضل من D2. يعتبر S7 عند 54-56 HRC مثاليًا للمواد السميكة والتأثيرات الثقيلة حيث تفوق مخاطر التقطيع مخاوف التآكل. يقدم كربيد التنغستن ملايين الضربات على المواد الكاشطة مثل الفولاذ المقاوم للصدأ ولكنه يتطلب محاذاة ممتازة للقالب بسبب هشاشته.
4. هل يجب أن أقوم بإصلاح أو استبدال مكون قالب الختم البالي؟
اختر بديلاً فرديًا عندما يكون الفشل معزولًا في مكون واحد دون أي ضرر متتالي ويظل هيكل القالب سليمًا. إن إعادة التهيئة من خلال إعادة الطحن أو الاستبدال تكون منطقية عند وجود تآكل سطحي قابل للتصحيح وتكون تكلفته أقل بنسبة 40-60% من التصنيع الجديد. تصبح إعادة بناء القالب بالكامل ضرورية عندما تفشل مكونات متعددة قبل الأوان وبشكل متكرر، أو تتآكل تجاويف دبوس التوجيه بشكل يتجاوز التسامح، أو تتجاوز إعادة الطحن التراكمي الحدود الوظيفية. العامل الحاسم هو ما إذا كانت الحالة الحالية للمكون تخاطر بإتلاف شيء أكثر تكلفة إذا تركت دون معالجة.
5. كيف تعمل الطلاءات على إطالة عمر قطع غيار قوالب الختم؟
تضيف الطلاءات السطحية مثل TiN، وTiCN، وAlTiN، وDLC حاجزًا صلبًا يقلل الاحتكاك، ويمنع التصاق المواد، ويقاوم التدهور الحراري عند حواف القطع. يعمل TiCN بشكل جيد في قطع الفولاذ المقاوم للصدأ، ويتعامل AlTiN مع-عمليات عالية السرعة تصل إلى 900 درجة مئوية، كما يعمل DLC مع طبقة سفلية من CrN على التخلص من قشور الألومنيوم بمعاملات احتكاك منخفضة تصل إلى 0.05. عادةً ما تضيف الطلاءات 20-40% إلى تكلفة المكونات ولكنها يمكن أن تضاعف أو تزيد من عمر الخدمة ثلاث مرات في التطبيقات الكاشطة التي تزيد عن 200000 ضربة لكل فاصل زمني، مما يجعلها في كثير من الأحيان أكثر فعالية من حيث التكلفة من ترقية درجة المواد الأساسية.


