


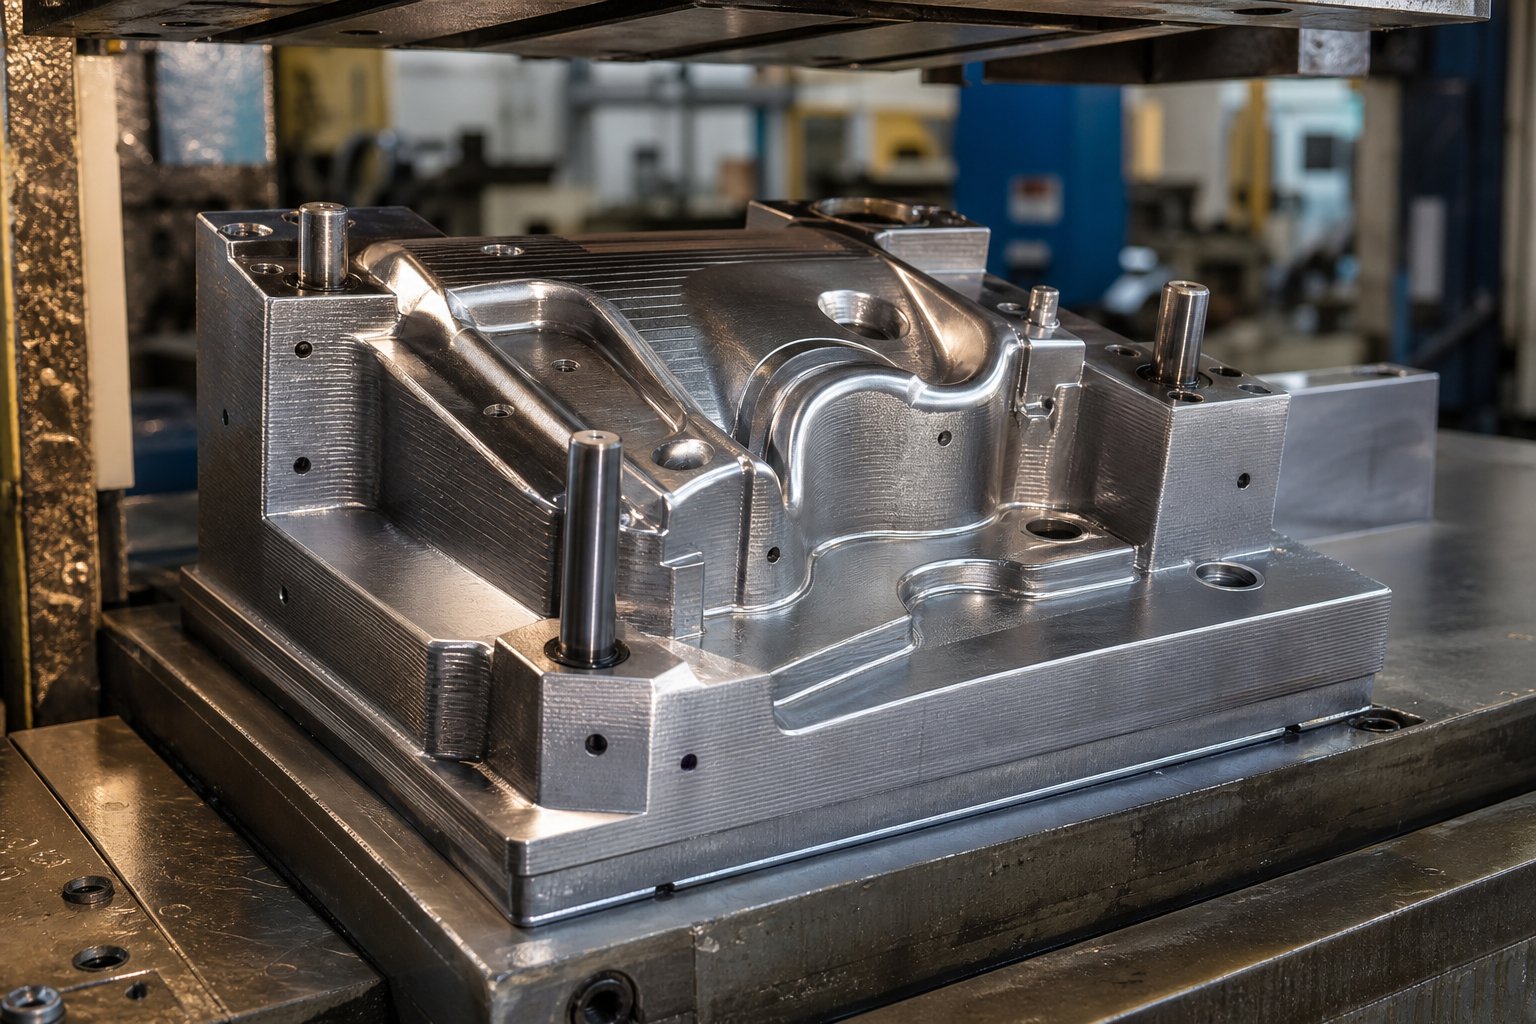
ما هو قالب الختم المعدني المطبوع ثلاثي الأبعاد في الواقع؟
تخيل تخطي أسابيع من المهلة الزمنية للتصنيع باستخدام الحاسب الآلي وبدلاً من ذلك طباعة هندسة القالب الدقيقة التي تحتاجها بين عشية وضحاها. هذا السيناريو يثير الاهتمام الجاد بالإضافاتتصنيع أدوات الختم، بدءًا من ورش الجراج التي تصنع دعامات الألومنيوم وحتى مختبرات أبحاث السيارات التي تقوم بختم الفولاذ فائق القوة-.
لكن المصطلح نفسه يمكن أن يعني أشياء مختلفة جدًا اعتمادًا على من تسأل. لذلك دعونا نطرح هذا الأمر بوضوح قبل التعمق فيه.
ما هو قالب الختم المعدني المطبوع ثلاثي الأبعاد
قالب الختم المعدني المطبوع ثلاثي الأبعاد عبارة عن أداة تشكيل يتم إنتاجها من خلال التصنيع الإضافي - إما من البوليمرات الهندسية أو المساحيق المعدنية - المصممة لتشكيل أجزاء الصفائح المعدنية تحت قوة الضغط، لتحل محل أو تكميل الأدوات الآلية التقليدية.
يمتد هذا التعريف إلى نطاق واسع. من ناحية، ستجد الهواة وفرق النماذج الأولية يطبعون قوالب البوليمر من مواد مثل PLA، أو النايلون، أو مركبات ألياف الكربون- على أجهزة FDM المكتبية. تعمل قوالب الصفائح المعدنية المطبوعة ثلاثية الأبعاد بشكل جيد -لتشكيل الألومنيوم الرقيق أو النحاس بقوة منخفضة. على الجانب الآخر، يقوم المستخدمون الصناعيون بإنتاج قوالب معدنية فعلية من خلال عمليات دمج طبقة مسحوق الليزر - والتي يطلق عليها عادةً DMLS أو SLM - باستخدام فولاذ الأدوات أو مساحيق الفولاذ المارينج. كما يوضح Protolabs، فإن DMLS وSLM هما في الأساس نفس تقنية دمج مسحوق الليزر على الرغم من اختلاف الاختصارات؛ كلاهما يذوب طبقة مسحوق معدني بالكامل بعد طبقة لإنشاء أجزاء كثيفة وعملية.
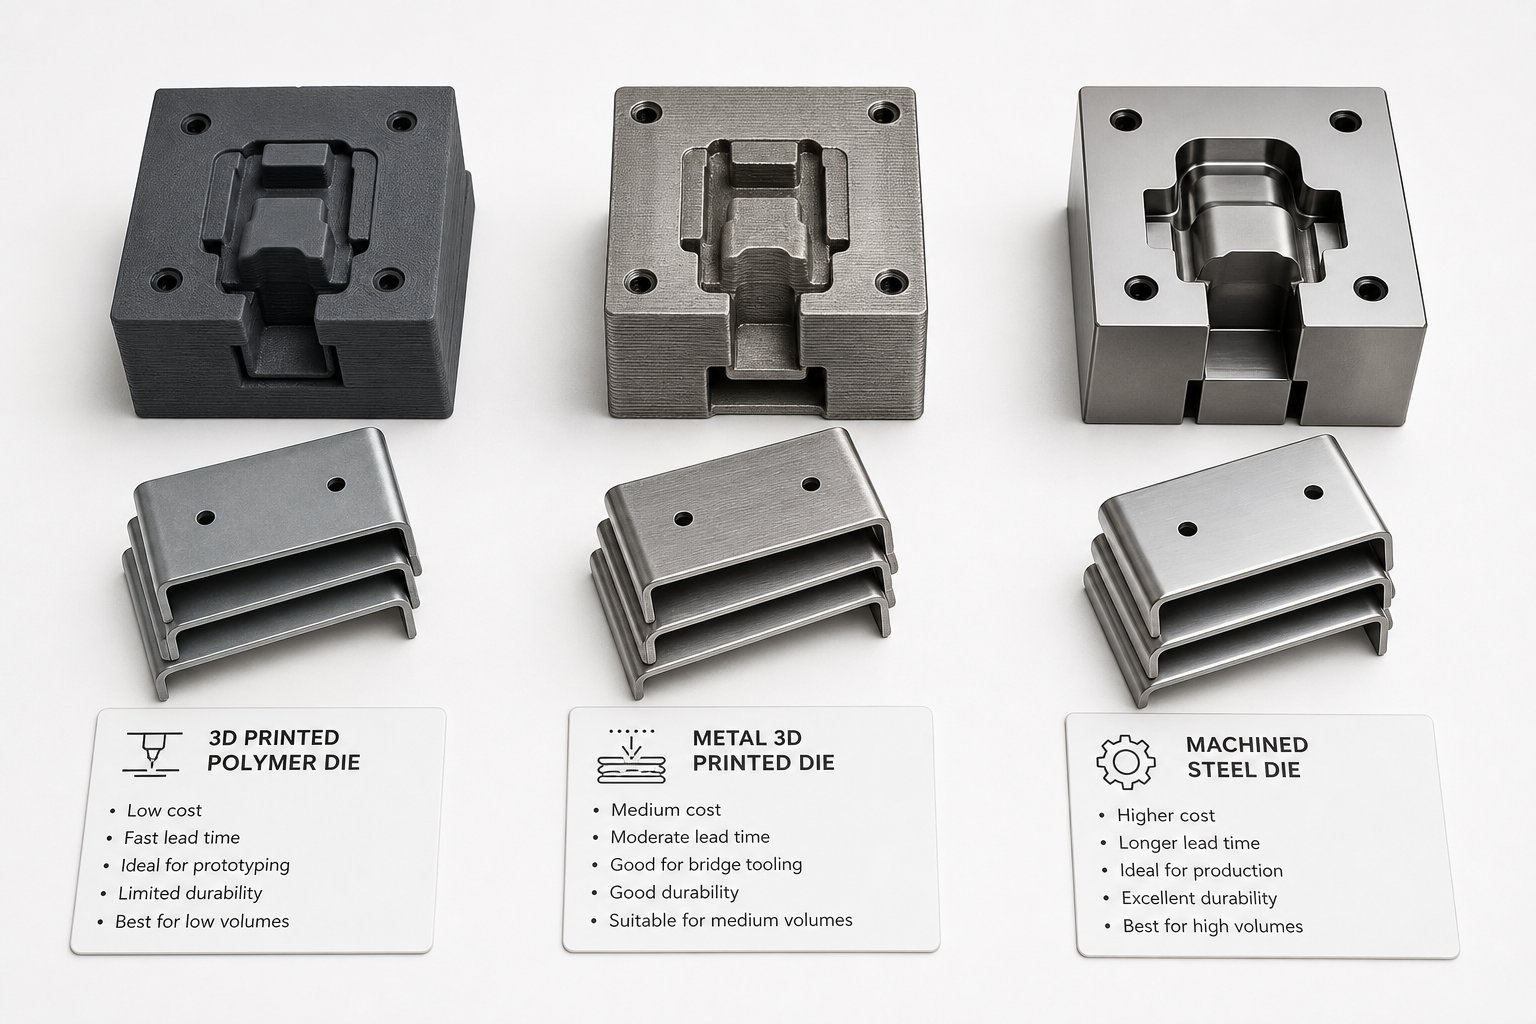
إن التمييز مهم لأن قالب الصفائح المعدنية من البوليمر والقالب المعدني{0}}المطبوع يؤديان أدوارًا مختلفة بشكل أساسي. تعمل قوالب البوليمر كأدوات تشكيل سريعة للتحقق من صحة الهندسة والمدى القصير. تعمل القوالب المعدنية ثلاثية الأبعاد كإدخالات قادرة على الإنتاج-وتستطيع ختم آلاف الأجزاء. على سبيل المثال، اختبرت الأبحاث التي أجريت في جامعة أوكلاند، إدخالات معدنية مطبوعة ثلاثية الأبعاد-مطلية مقابل إدخالات فولاذية تقليدية لأداة D2 بواسطةختم 50000 قطعة من الفولاذ فائق القوة بسمك 1-مم- DP980- وكان أداء كليهما جيدًا مع عدم وجود خدوش كبيرة على العينات المشكلة.
لماذا تكتسب الأدوات الإضافية قوة جذب؟
تتضمن صناعة القوالب التقليدية تشكيل مخزون من الخامات ثم إزالة المواد الأساسية من خلال التصنيع باستخدام الحاسب الآلي - وهي عملية مكلفة وتستغرق وقتًا-، خاصة بالنسبة للأشكال الهندسية المعقدة. التصنيع الإضافي يقلب هذه المعادلة. أنت تقوم فقط ببناء الشكل الهندسي الذي تحتاجه، طبقة بعد طبقة، مما يؤدي إلى التخلص من معظم نفايات المواد.
المزايا تتجاوز التوفير المادي. وفقًا لتوماس إيبيريوس منمركز آخن للتصنيع الإضافي، يؤدي AM إلى تحسين أوقات الدورات وتقليل استخدام الطاقة، مما يساعد الشركات المصنعة على زيادة حجم الإنتاج وإيصال المنتجات إلى السوق بشكل أسرع. ويقدر أن التكنولوجيا يمكن أن تخترق ما بين 50% إلى 60% من سوق الأدوات الألمانية مع نضوج استراتيجيات التبني، مع وجود مناطق أخرى في أوروبا وآسيا وأمريكا الشمالية على مسار مماثل.
بالنسبة للفرق الأصغر حجمًا، يكون النداء أكثر إلحاحًا. تلغي الطابعة ثلاثية الأبعاد المخصصة للأدوات الحاجة إلى الاستعانة بمصادر خارجية لأدوات تشكيل المعادن بالضغط البسيطة، مما يقلل المهل الزمنية من أسابيع إلى ساعات. سواء كنت تقوم بالتحقق من صحة الشكل الهندسي للجزء المختوم قبل الالتزام بأدوات الإنتاج أو تشغيل مجموعة قصيرة من المكونات المشكلة، فإن الأدوات الإضافية توفر مسارًا أسرع.
يغطي هذا الدليل النطاق الكامل - من قوالب سطح المكتب المصنوعة من البوليمر لتشكيل الصفائح المعدنية ثلاثية الأبعاد للهواة من خلال الإدخالات المعدنية الصناعية- المطبوعة والتي تم تصنيفها لعشرات الآلاف من النتائج. السؤال الحقيقي ليس ما إذا كانت التكنولوجيا ناجحة أم لا. إنه النهج الذي يناسب متطلباتك الخاصة من المواد والحجم والجودة.
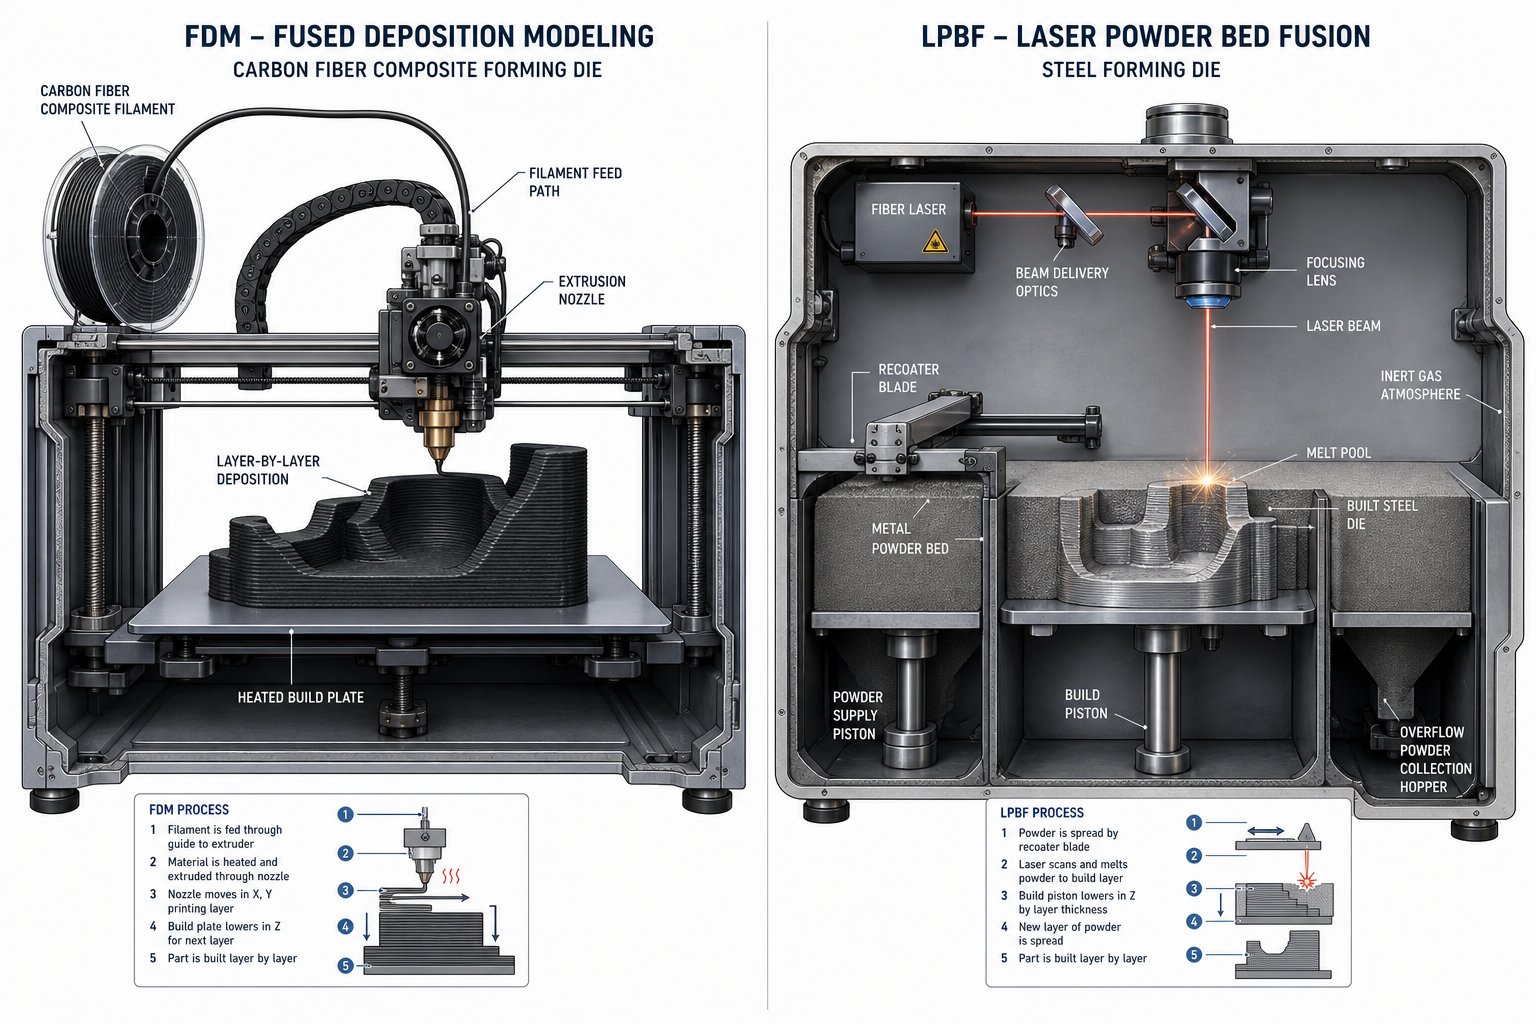
تقنيات الطباعة ثلاثية الأبعاد المستخدمة في ختم القوالب
ما هي العملية المضافة التي تنتج في الواقع قالبًا يمكنه التعامل مع قوى التشكيل دون أن يتشقق عند الضربة الأولى؟ تعتمد الإجابة على ما إذا كنت بحاجة إلىأداة تشكيل سريعة ثلاثية الأبعادلحفنة من الأجزاء أو قالب معدني متين مصمم ليدوم آلاف دورات الضغط. هناك فئتان متميزتان من التكنولوجيا تخدمان هذه الاحتياجات، وتعملان بطرق مختلفة جوهريًا.
تقنيات الطباعة البوليمرية ثلاثية الأبعاد لأدوات التشكيل
تمنحك الطباعة ثلاثية الأبعاد المعتمدة على البوليمر- أسرع مسار من ملف CAD إلى أداة الختم الوظيفية. عمليتان تسيطران على هذا الفضاء:
FDM (نمذجة الترسيب المنصهر)يذوب خيوط اللدائن الحرارية من خلال فوهة ساخنة، وترسبها طبقة بعد طبقة. بالنسبة لتطبيقات القوالب، توفر المواد مثل النايلون، وABS، وPETG، والمركبات المقواة بألياف الكربون--قوة الضغط اللازمة لتشكيل صفائح معدنية رفيعة قياس-. مثليلاحظ الصانع، يحقق FDM أفضل توازن بين التكلفة والسرعة والقوة وإمكانية الوصول لأدوات التشكيل. يمكنك تعزيز الأدوات المطبوعة بألواح معدنية أو مسامير أو مسامير مضمنة، ويكون لديك قالب مخصص جاهزًا خلال ساعات بدلاً من أيام.
المقايضة؟ تكون أجزاء FDM متباينة الخواص - أقوى على طول خطوط الطبقة (محور X وY) ولكنها أضعف عبرها (المحور Z). يعد اتجاه الطباعة أمرًا مهمًا للغاية بالنسبة لأدوات تشكيل الصفائح المعدنية ثلاثية الأبعاد. قم بمحاذاة الاتجاه الأقوى مع المحور الذي يتحمل تشكيل الحمل، وسوف تقوم بإطالة عمر القالب بشكل كبير.
SLA (الطباعة الحجرية المجسمة)يستخدم ليزر الأشعة فوق البنفسجية لمعالجة الراتنج السائل، وإنتاج أجزاء ذات تشطيب سطحي استثنائي وتفاوتات ضيقة (±0.05–0.13 مم وفقًا لمقارنة عملية MakerStage). تنتقل جودة السطح هذه مباشرة إلى الأجزاء المشكلة. ومع ذلك، فإن معظم راتنجات SLA تكون هشة تحت أحمال الضغط المتكررة، مما يجعلها غير مناسبة لختم التطبيقات التي تنطوي على تأثير أو حمولة عالية. يعمل SLA بشكل أفضل مع النقش منخفض القوة أو الاستخدام الفردي-للتحقق من صحة الهندسة حيث تكون تفاصيل السطح أكثر أهمية من المتانة.
تقنيات الطباعة المعدنية ثلاثية الأبعاد لقوالب الإنتاج
عندما لا يتمكن البوليمر من النجاة من القوى المعنية، يتم إجراء تصنيع الإضافات المعدنية. وتنتج هذه العمليات قوالب معدنية كثيفة بالكامل قادرة على أعمال الإنتاج الحقيقية.
DMLS/SLM (دمج طبقة مسحوق الليزر)يستخدم -ليزرًا عالي الطاقة - عادةً من 200 إلى 1000 واط - لإذابة مسحوق المعدن بالكامل في غرفة غاز خاملة، وبناء طبقة القالب طبقة تلو الأخرى بدقة 20-60 ميكرومتر. كما يوضح سوديك، فإن DMLS وSLM هما في الأساس نفس فئة التكنولوجيا - الاختلافات في التسمية تاريخية إلى حد كبير. تحقق الأنظمة الحديثة كثافة أكبر من 99.5%، وتنتج قوالب ذات خواص ميكانيكية تعادل أو تتجاوز المعادل المطاوع. بالنسبة إلى صانعي الأدوات، يدعم LPBF المواد-المصنوعة من الأدوات مثل H13، والفولاذ الماراجي، وInconel، ويتيح الميزات الداخلية المعقدة التي يستحيل تصنيعها آليًا بشكل تقليدي.
النفث بيندريأخذ نهجا أسرع ولكن أقل مباشرة. بدلاً من دمج مسحوق الليزر-، فإنه يقوم بترسيب عامل ربط سائل طبقة بعد طبقة، مما يؤدي إلى تكوين جزء "أخضر" يمر بعد ذلك عبر عملية إزالة التجليد والتلبيد في الفرن. خطوة الطباعة سريعة وتكلفة الماكينات أقل مقدمًا. وتتمثل المقايضة في ارتفاع المسامية وانكماش الأبعاد المحتمل أثناء التلبيد، مما يجعل التحمل الصارم أكثر صعوبة. بالنسبة لقوالب الختم التي تتطلب تأثيرات متكررة ذات قوة عالية-، فإن نفث المادة الرابطة عادة ما يكون قصيرًا بدون معالجة لاحقة مكثفة-.
FFF المعدنية (ترسيب المعادن المربوطة)يقذف خيطًا معدنيًا-مركبًا من البوليمر، ثم يفك ربط الجزء ويلبده ليتحول إلى معدن صلب. تعمل الأنظمة من Desktop Metal وMarkforged في بيئات المتاجر القياسية بدون وجود مسحوق سائب أو غاز خامل. تكلف الأجزاء 5-10x أقل من DMLS للأشكال الهندسية المماثلة، على الرغم من أن الكثافة (96-99%) والتسامح أقل. بالنسبة للطابعة ثلاثية الأبعاد المخصصة للأدوات بأسعار معقولة، توفر شركة Metal FFF مدخلاً عمليًا إلى إنتاج القوالب المعدنية من أجل ختم ذو حجم منخفض-.
| تكنولوجيا | نوع المادة | تشكيل قدرة القوة | الانتهاء من السطح (رع) | نطاق الحجم النموذجي |
|---|---|---|---|---|
| FDM (بوليمر) | PLA، ABS، نايلون، CF-نايلون | منخفضة إلى متوسطة | 10–25 µm | 1-100 جزء |
| جيش تحرير السودان (البوليمر) | قاسية/عالية-راتنجات درجة الحرارة | قليل | 1–3 µm | 1-10 أجزاء |
| DMLS/SLM (معدن) | أداة الصلب، الصلب Maraging، Inconel | عالي | 6–20 µm | 1,000–100,000+ جزء |
| نفث الموثق (معدن) | الفولاذ المقاوم للصدأ، أداة الصلب | واسطة | 6–15 µm | 100-5000 قطعة |
| معدن FFF | H13، 17-4 ف، 316 لتر | متوسطة إلى عالية | 8–20 µm | 100-10.000 قطعة |
تحتل كل تقنية منطقة مختلفة في نطاق التكلفة-مقابل-المتانة. يعتمد الاختيار الصحيح بشكل أقل على العملية التي تبدو أكثر إثارة للإعجاب ويعتمد أكثر على الصفائح المعدنية التي تقوم بتشكيلها، وعدد الأجزاء التي تحتاجها، ونوعية السطح التي يتطلبها تطبيقك - من العوامل التي تتلخص في اختيار المواد.
معايير اختيار المواد للقوالب المطبوعة ثلاثية الأبعاد
إن اختيار تقنية الطباعة ثلاثية الأبعاد هو نصف المعادلة فقط. تحدد المادة التي تغذيها في هذا الجهاز ما إذا كان قالبك سينجو من عشر ضربات أو عشرة آلاف. بدلاً من فرز الخيارات حسب العلامة التجارية أو طراز الطابعة، فمن المنطقي تنظيمها حسب ما يتطلبه تطبيقك فعليًا: مقدار القوة التي يجب أن يقاومها القالب، ونوعية السطح التي تحتاجها على الجزء المُشكل، وعدد الأجزاء التي تخطط لختمها.
خيارات المواد البوليمرية وحدودها
تعمل قوالب البوليمر كصفائح معدنية سريعة عندما تظل القوى منخفضة وتبقى الأحجام صغيرة. تحتل كل مادة مستوى أداء مختلفًا:
جيش التحرير الشعبى الصينىهي الأسهل في الطباعة والأكثر صلابة من الخيوط الشائعة، مع قوة شد تبلغ 50-60 ميجا باسكال ومعامل 3.5 جيجا باسكال. تساعد هذه الصلابة على الحفاظ على شكلها تحت الأحمال المضغوطة. الصيد؟ PLA هش - فهو ينكسر بدلاً من أن يتشوه - وينعم عند حوالي 55 درجة. حرارة الاحتكاك الناتجة عن دورات الضغط المتكررة ستؤدي إلى تحللها بسرعة. استخدمه فقط لعمليات الإنتاج- المكونة من رقم واحد في رقائق الألومنيوم أو النحاس الرقيقة.
ABSيتاجر بالقوة الخام (شد 35-40 ميجا باسكال) للحصول على صلابة أفضل ودرجة حرارة انحراف حرارة أعلى حوالي 95 درجة. يمتص التأثيرات دون أن يتشقق بالطريقة التي يعمل بها PLA، مما يجعله أكثر تسامحًا تحت أحمال التشكيل المتكررة. اختيار معقول لقوالب الضغط المعدنية الخفيفة-التي تحتاج إلى تحمل عمليات الإنتاج المتواضعة.
بيتغيقع بين PLA وABS - وهو أكثر صلابة من ABS بمعامل 2.0–3.0 GPa تقريبًا، وهو أكثر صرامة من PLA، وسهل الطباعة. إن انحراف الحرارة بمقدار 70 درجة يجعلها مناسبة للقوالب التي لن تتعرض لتسخين احتكاك كبير.
نايلون (PA6/PA12)هو العمود الفقري لأدوات البوليمر الوظيفية. مع قوة شد تبلغ 60-80 ميجا باسكال، ومقاومة ممتازة للصدمات، وانحراف الحرارة فوق 120 درجة، يتعامل النايلون مع دورات الضغط المتكررة بشكل أفضل بكثير من PLA أو ABS. يعمل سطح التشحيم الذاتي- على تقليل الاحتكاك مع الصفائح المعدنية. الجانب السلبي هو امتصاص الرطوبة - قم بتجفيف الفتيل الخاص بك قبل الطباعة، وإلا سيكون أداء القالب ضعيفًا.
مركبات ألياف الكربون-(CF-نايلون)دفع قوالب البوليمر نحو السقف. تصل الصلابة إلى 6-10 جيجا باسكال، وتصل قوة الشد إلى 80-100+ ميجا باسكال، ويصل انحراف الحرارة إلى 150-160 درجة. تقاوم هذه القوالب المركبة التشوه تحت الأحمال التي قد تسحق النايلون القياسي. إنها تتطلب فوهة فولاذية صلبة للطباعة وتكلف أكثر بكثير، ولكن لتشكيل الفولاذ الطري حتى حوالي 0.6 مم، فإنها تمثل الحد الأعلى لما يمكن لقوالب تشكيل معدن البوليمر التعامل معه.
راتنجات SLAتتفوق في تشطيب السطح بدلاً من المتانة. يصل الراتنج الصلب 10K إلى قوة شد تبلغ 88 ميجا باسكال وصلابة تصل إلى 10 جيجا باسكال، ولكن هشاشته الشديدة (الإيزود المحزز بـ 20 جول/م فقط) تجعله عرضة للتشقق- تحت الختم المتكرر. قوالب SLA الاحتياطية للنقش أو القطع أو إجراء اختبارات هندسية للاستخدام الفردي-حيث تنتقل تفاصيل السطح مباشرة إلى الجزء المشكل.
خيارات مسحوق المعادن للقوالب المتينة
عندما لا يتمكن البوليمر من الصمود أمام القوى المعنية، فإن المساحيق المعدنية المطبوعة عن طريق دمج طبقة المسحوق بالليزر أو ترسيب المعادن المربوطة توفر أدوات إنتاجية من الدرجة الأولى. يتم رسم المشهد المادي هنا مباشرة على الفولاذ التقليدي:
فولاذ ماراجينج (MS1/18Ni-300)هو الخيار الأكثر شيوعًا لقوالب الختم المطبوعة. بعد المعالجة الحرارية للعمر-تصل إلى 50-55 HRC مع صلابة ممتازة. إنها آلات وEDM-تنتهي بسهولة بعد-الطباعة، مما يجعلها عملية للقوالب التي تحتاج إلى تفاوتات سطحية مشددة. يتناسب الفولاذ الماراجي مع الختم المتوسط الحجم-إلى-العالي-من الفولاذ الطري والألومنيوم.
فولاذ الأدوات (H13، H11)تقديم مقاومة التآكل المألوفة لأي صانع أدوات.تجمع H13 وH11 بين القوة العالية والمقاومة الممتازة للتآكل، مما يجعلها مثالية لتطبيقات العمل الساخنة- أو القوالب التي تشكل فولاذًا كاشطًا عالي القوة-. تتطلب طباعة H13 إدارة حرارية دقيقة لمنع التشقق، ولكن أداء القالب الناتج مماثل لمعادله المطاوع.
الفولاذ المقاوم للصدأ (316 لتر، 17-4 درجة حموضة)يوفر مقاومة للتآكل وخصائص ميكانيكية جيدة بتكلفة أقل من فولاذ الأدوات. 17-4 PH، وهو درجة تصلب -بالترسيب، ويحقق صلابة تصل إلى 40 HRC بعد المعالجة الحرارية. إنه يعمل بشكل جيد لتشكيل الألواح المقاومة للصدأ أو التشغيل في البيئات المسببة للتآكل، على الرغم من أن مقاومته للتآكل لا ترقى إلى مستوى الفولاذ المخصص للأدوات -من أجل التشغيل بكميات كبيرة.
إنكونيل (718/625)يتعامل مع الظروف القاسية - والختم بدرجة الحرارة العالية-، أو تشكيل صفائح السبائك الفائقة، أو التطبيقات التي تتضمن بيئات مسببة للتآكل. إن قوتها- العالية وخصائصها المقاومة للتآكل- تجعلها قابلة للاستخدام في الأماكن التي قد تلين أو تتآكل فيها أنواع الفولاذ الأخرى. المقايضة هي التكلفة والقدرة على التصنيع. تعتبر قوالب Inconel باهظة الثمن في الطباعة ويصعب إنهاؤها.
مطابقة المواد لمتطلبات التطبيق
بدلاً من اللجوء إلى الخيار الأقوى أو الأرخص، قم بمطابقة المواد مع عوامل القرار الرئيسية الأربعة. استخدم قائمة التحقق هذه كإطار عمل للبدء:
- قوة التشكيل أقل من 5 كيلو نيوتن، رقائق الألومنيوم أو النحاس الرقيقة:PLA أو PETG (أقل تكلفة وأسرع تحول)
- قوة التشكيل 5-20 كيلو نيوتن، الفولاذ الطري حتى 0.6 مم:مركبات النايلون أو CF-النايلون (أفضل نسبة قوة-إلى-تكلفة في البوليمر)
- تشطيب السطح حرج، حجم منخفض جدًا:راتينج SLA صلب 10K (ينقل التفاصيل الدقيقة، يستخدم مرة واحدة-)
- قوة التشكيل أعلى من 20 كيلو نيوتن، متوسطة الحجم-إلى-عالية:فولاذ Maraging أو فولاذ الأدوات H13 (درجة متانة الإنتاج-)
- البيئة المسببة للتآكل أو تشكيل الصفائح المقاومة للصدأ:17-4 PH ستانلس أو إنكونيل (مقاومة كيميائية دون التضحية بالصلابة)
- حجم الإنتاج أقل من 100 جزء:توفر قوالب البوليمر أفضل ميزة من حيث التكلفة
- حجم الإنتاج 100-10.000 قطعة:تصبح القوالب المعدنية المطبوعة-اقتصادية عند تحليل تردد الاستبدال
- حجم الإنتاج فوق 10000 قطعة:تقييم القوالب المعدنية-المطبوعة مقارنةً بالأدوات الآلية التقليدية على أساس كل -جزء
ضع في اعتبارك أن اختيار المواد يحدد بشكل مباشر مدة بقاء القالب وكيف يفشل في النهاية. قد يوفر قالب CF-القالب المصنوع من النايلون 200 قطعة مثالية قبل أن يؤدي تآكل السطح إلى انخفاض الجودة، بينما يحافظ القالب الفولاذي المتآكل على التسامح عبر 50000 دورة. تحدد اختلافات العمر - وأنماط الفشل المحددة التي تدفعها - ما إذا كان اختيارك للمواد هو الخيار الصحيح لتشغيل الإنتاج في المستقبل.
توافق الصفائح المعدنية مع الأدوات المطبوعة ثلاثية الأبعاد
مادة القالب الخاصة بك تحكي نصف القصة فقط. النصف الآخر؟ ما تقوم بتشكيله في الواقع. إن قالب ألياف الكربون- والنايلون الذي يمر عبر الألومنيوم بسمك 0.5 مم سوف يتشقق عند أول لقاء له مع الفولاذ المقاوم للصدأ بسمك 1.0 مم. الصفائح المعدنية نفسها - صلابتها وسمكها وسلوكها المرن - تحدد ما إذا كان القالب المطبوع ثلاثي الأبعاد هو أداة عملية لتشكيل الصفائح المعدنية أو وصفة للوقت الضائع والبلاستيك المكسور.
كيف تؤثر صلابة الصفائح المعدنية على جدوى القالب
تحدد الصلابة مقدار القوة التي تقاومها الورقة أثناء التشكيل، وتنتقل هذه القوة مباشرة إلى قالبك. تنتج المعادن الناعمة مثل-النحاس الناعم وسلسلة 1100-الألومنيوم حوالي 35-70 ميجا باسكال. يقفز الفولاذ الطري (AISI 1018/1020) إلى قوة إنتاجية تبلغ 250-350 ميجا باسكال. يستمر الفولاذ المقاوم للصدأ (304/316) في الدفع بشكل أكبر، مع قوة إنتاج تتراوح بين 200-290 ميجا باسكال في حالة التلدين ولكن معدلات تصلب-عمل أعلى بكثير مما يزيد الحمل مع تقدم عملية التشكيل. الفولاذ عالي القوة - - مثل DP980 وفولاذ البورون المستخدم في تطبيقات السيارات - تصل قوة الخضوع إلى ما يزيد عن 600 ميجا باسكال.
ماذا يعني هذا لاختيار يموت؟ يمكن لقالب البوليمر التعامل مع أحمال التشكيل الناتجة عن الألومنيوم الناعم لأن الصفائح تنتج قبل أن يتعرض القالب لضغط ضغط خطير. يتطلب الفولاذ الطري قوة أكبر بكثير للتشوه، مما يدفع قوالب البوليمر نحو حدود حملها حتى عند المقاييس الرقيقة. يولد الفولاذ المقاوم للصدأ والفولاذ{2}}عالي القوة قوى تشكيل تتجاوز قدرة ضغط البوليمر في أي سيناريو عملي تقريبًا.
مثليشرح الصانع، والفولاذ الطري والألومنيوم الناعم أكثر ليونة من المواد عالية القوة-، مما يؤثر بشكل مباشر على قوى التشكيل والحد الأدنى لنصف قطر الانحناء المعني. يؤدي ارتفاع محتوى الكربون في الفولاذ أو زيادة الصلابة في الألومنيوم إلى تقليل الليونة وقابلية التشكيل، مما يزيد من القوة المطلوبة والحد الأدنى من نصف القطر الذي يمكن إنتاجه. هذه الزيادة في القوة هي ما يدفعك من استخدام أدوات البوليمر إلى استخدام القوالب المعدنية-المطبوعة أو التقليدية.
قياس السماكة وتشكيل علاقات القوة
يضاعف السُمك متطلبات القوة بشكل غير -خطي. مضاعفة سماكة الصفائح لا تؤدي ببساطة إلى مضاعفة الحمولة - بل تضاعفها أربع مرات تقريبًا في عمليات الثني، حيث يتم تشكيل مقاييس القوة بمربع سماكة المادة في معظم معادلات تشكيل المعادن المضغوطة. قد يفشل قالب البوليمر الذي يشكل الألومنيوم بقطر 0.5 مم بشكل مريح بشكل كارثي عند استخدام 1.5 مم من نفس المادة، على الرغم من أن نوع المعدن لم يتغير.
إليك طريقة عملية للتفكير في الأمر. تتراوح مقاييس الصفائح المعدنية المستخدمة بشكل شائع في الختم من 0.005 إلى 0.249 بوصة تقريبًا (حوالي 0.13 إلى 6.3 ملم). في النهاية الرقيقة، تظل قوى التشكيل منخفضة بدرجة كافية لاستخدام أدوات البوليمر في معظم المعادن. في النهاية السميكة، حتى لوحة الألومنيوم تتطلب قوى لا يمكن تحملها إلا القوالب المعدنية-المطبوعة أو الفولاذ المقوى.
تميل العتبة الحرجة لقوالب البوليمر FDM إلى الهبوط حول:
- سبائك الألومنيوم:ما يصل إلى 1.0-1.5 مم (اعتمادًا على صلابة السبائك والتعقيد الهندسي)
- النحاس والنحاس:ما يصل إلى 0.8-1.0 ملم
- الفولاذ الطري:ما يصل إلى 0.5–0.8 مم (مع خيوط مركبة عالية القوة-)
- الفولاذ المقاوم للصدأ:بشكل عام، لا يكون ذلك ممكنًا مع قوالب البوليمر، بغض النظر عن كثافة الحشو
وبعيدًا عن هذه الحدود، فإن قوى الضغط والقص أثناء التشكيل تتجاوز ما يمكن أن يتحمله حتى 100% من ألياف الكربون-النايلون دون سحق السطح أو انفصال الطبقة. ستلاحظ أن القالب يبدأ في التشوه قبل أن تظهر الورقة - علامة واضحة على تجاوز سعة الأدوات.
الربيع-استراتيجيات التعويض الخلفي
يعود كل جزء معدني متشكل إلى شكله المسطح الأصلي بمجرد تحرير قوة الضغط. الزنبرك-الخلفي هو إطلاق الانفعال المرن، ويتناسب بشكل مباشر مع قوة خضوع المادة. قد يرتد الألومنيوم الناعم إلى الخلف بمقدار 1-2 درجة عند انحناء بسيط، بينما يمكن أن يرتد الفولاذ المقاوم للصدأ أو الفولاذ عالي القوة -من 5 إلى 10 درجات أو أكثر تحت هندسة متطابقة.
بالنسبة للقوالب المطبوعة ثلاثية الأبعاد، يعني تعويض الزنبرك -الخلفي أكثر من-الانحناء - لتصميم القالب لتشكيل الورقة بعد الزاوية المستهدفة بحيث تسترخي مرة أخرى إلى الموضع الصحيح. تتطلب قطعة العمل المصنوعة من الصفائح المعدنية ذات درجتين من الزنبرك-زاوية ثقب أكثر حدة بمقدار درجتين على الأقل من الهدف لمراعاة هذا الاسترداد المرن. ومع زيادة نصف القطر بالنسبة لسمك المادة، يزداد ظهر الزنبرك-بشكل أكبر، وأحيانًا بشكل ملحوظ.
تختلف استراتيجيات التعويض حسب نوع القالب:
- يموت البوليمر:نظرًا لأنها رخيصة الثمن وسريعة إعادة الطباعة، يمكنك تكرارها بسرعة. اطبع وشكل وقياس الزاوية الخلفية للزنبرك-، ثم اضبط نموذج CAD وأعد الطباعة. يعمل أسلوب التجربة-و-الخطأ بشكل جيد لأن كل تكرار يكلف الحد الأدنى من الوقت والمواد.
- قوالب معدنية مطبوعة-:قم بتكرار البوليمر أولاً لتثبيت تعويض الزنبرك الخلفي-، ثم الالتزام بطباعة معدنية بالهندسة المصححة. إن إعادة صياغة القالب المعدني-المطبوع أمر مكلف، لذا فإن الحصول على الزاوية الصحيحة مسبقًا أمر مهم.
- مواد عالية القوة-الإنتاجية-:ضع في اعتبارك الأشكال الهندسية للقالب المخففة بزوايا مضمنة تبلغ 78 أو 73 درجة، والتي تسمح باختراق أعمق للثقب للتغلب على ظهر الزنبرك- دون تداخل بين وجوه القالب والمادة.
يؤثر اتجاه حبيبات الصفائح المعدنية أيضًا على قوة التشكيل وظهر الزنبرك-. يتطلب التشكيل بالحبيبات (الطولية) قوة انحناء أقل لأن الليونة تمتد بسهولة في هذا الاتجاه، لكن الانحناء الطولي يزيد من خطر تشقق السطح ويتطلب نصف قطر انحناء أكبر. يؤدي التشكل عبر الحبوب (العرضية) إلى زيادة الحمولة ولكنه يقبل أنصاف أقطار أكثر إحكامًا. عند تصميم قالب مطبوع ثلاثي الأبعاد، تحقق مما إذا كانت الفراغات الخاصة بك ستتجه مع أو ضد الحبوب، وحدد حجم نصف قطر القالب وزاوية التعويض وفقًا لذلك.
| نوع الصفائح المعدنية | قوة العائد النموذجية | يموت البوليمر FDM | قالب بوليمر SLA | معدن-قالب مطبوع |
|---|---|---|---|---|
| ألومنيوم 1100 (ناعم) حتى 1.0 ملم | 35-105 ميجا باسكال | نعم | نعم (قوة منخفضة فقط) | نعم |
| الألومنيوم 6061-T6، حتى 1.0 ملم | 240-275 ميجا باسكال | هامشي (CF-نايلون فقط) | لا | نعم |
| النحاس / النحاس حتى 0.8 ملم | 70-200 ميجا باسكال | نعم | نعم (النقش فقط) | نعم |
| الفولاذ الطري (1018)، حتى 0.6 ملم | 250-350 ميجا باسكال | هامشي (CF-نايلون فقط) | لا | نعم |
| الفولاذ الطري (1018)، 0.6-1.5 ملم | 250-350 ميجا باسكال | لا | لا | نعم |
| الفولاذ المقاوم للصدأ (304)، أي قياس | 200–290 ميجا باسكال (الشغل -يتصلب) | لا | لا | نعم |
| فولاذ عالي القوة-(DP980/Boron)، أي مقياس | 600–1,000+ ميجا باسكال | لا | لا | نعم (مارينج/H13) |
كن صادقًا مع نفسك عند قراءة هذا الجدول. تعني الإدخالات "الهامشية" أن النجاح يعتمد بشكل كبير على بساطة الهندسة وإعدادات الطباعة وسرعة التشكيل. تشكل قناة ضحلة من الفولاذ الطري 0.5 مم باستخدام قالب CF-من النايلون؟ ممكن، مع المعلمات المحافظة. رسم عميق على نفس المقياس؟ لن ينجو الموت يتطلب الفولاذ المقاوم للصدأ والمواد عالية القوة-معدنًا-أدوات مطبوعة أو تقليدية - لا يوجد نمط ملء أو خدعة لسمك الجدار تغير من الخصائص الفيزيائية.
إن القيمة الحقيقية لفهم حدود التوافق هذه هي تجنب إهدار المطبوعات والأجزاء الفاشلة. قم بمطابقة نوع الصفائح المعدنية والمقياس مع فئة القالب الصحيحة منذ البداية، وسوف تقضي وقتك في تحسين الهندسة بدلاً من إعادة طباعة الأدوات المحطمة. إن عملية التحسين هذه - بدءًا من تصميم CAD الأولي ومرورًا بالطباعة والمعالجة اللاحقة-وتشكيل المقالة الأولى - هي المكان الذي يبدأ فيه سير العمل العملي.
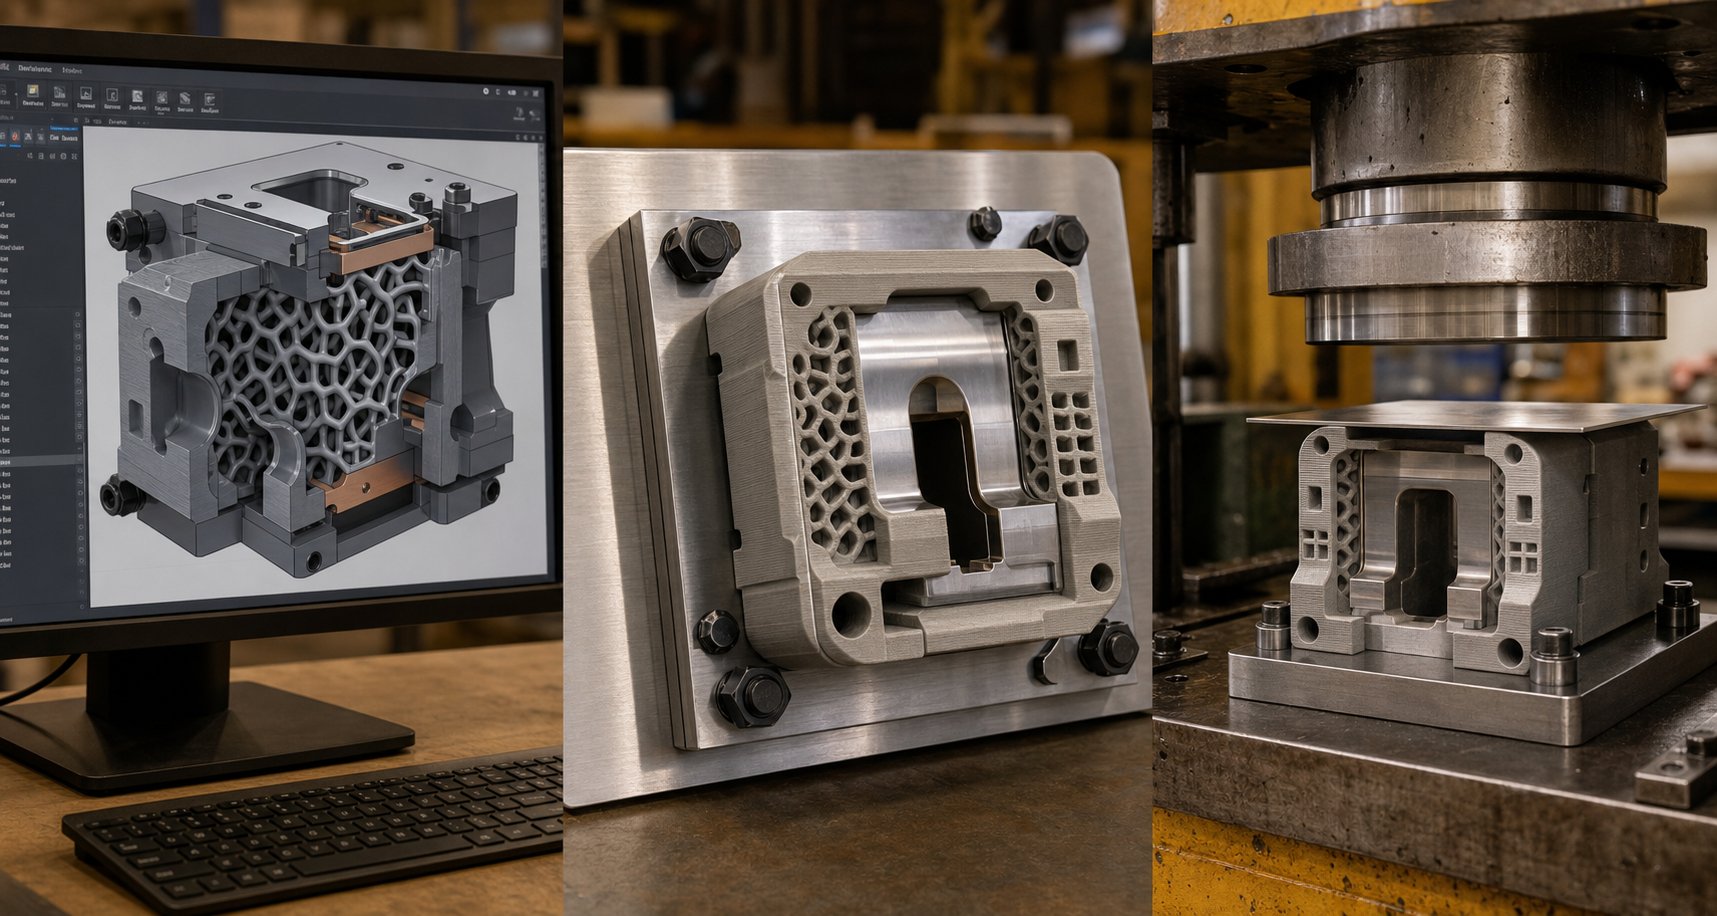
سير العمل الكامل من تصميم CAD إلى الجزء المشكل
من الضروري معرفة المواد والصفائح المعدنية التي تعمل معًا، ولكنها لن تساعدك إلا إذا قمت بالفعل بإنتاج قالب وظيفي وختم جزء جيد به. يتضمن سير العمل الكامل لتصميم القالب المطبوع ثلاثي الأبعاد ست مراحل متميزة، لكل منها قرارات تؤثر بشكل مباشر على ما إذا كانت أدواتك ستنجو من الإنتاج أو تفشل في الدورة الأولى.
- تصميم CAD مع اعتبارات إضافية- محددة
- تشريح وطباعة إعداد المعلمة
- طباعة القالب
- ما بعد-المعالجة والتحقق من الأبعاد
- اضغط على الإعداد وتشكيل المقالة الأولى
- صيانة القوالب وتخطيط الاستبدال
دعنا نتعرف على كل مرحلة بالتفاصيل العملية التي تحتاجها للقيام بذلك بشكل صحيح في المرة الأولى.
اعتبارات تصميم CAD والتصنيع الإضافي
عندما تقترب من تصميم CAD لختم أعمال القوالب في سياق إضافي، فإنك تصمم لحقيقتين في وقت واحد: عملية التشكيل وعملية الطباعة. تجاهل أيًا منهما، وسينتهي بك الأمر بقالب لا يمكن طباعته بشكل نظيف أو لا يمكنه تحمل أحمال الطباعة.
سمك الجدار والكتلة.تحتاج قوالب ختم البوليمر إلى حجم أكبر بكثير مما قد تتوقعه. يجب أن يكون الحد الأدنى لسمك الجدار لأدوات FDM من 8 إلى 12 مم في مناطق تحمل الحمل. تتشوه المقاطع العرضية الرقيقة- التي يقل سمكها عن 2 مم بسرعة تحت تأثير الحمل الضغطي والحرارة، كماتؤكد أبحاث Formlabs- سمك السطح الأقل من 1-2 مم سوف يتشوه مع الحرارة عند تشكيل التطبيقات. بالنسبة للقوالب المعدنية- المطبوعة، توفر أقسام الجدار مقاس 3-5 مم عادةً صلابة كافية، نظرًا لأن المادة نفسها تحمل أحمالًا أعلى بكثير لكل وحدة مساحة.
زوايا المسودة.قم بتضمين 3-5 درجات من السحب على جميع الجدران الرأسية لتجويف القالب. يخدم هذا غرضًا مزدوجًا: فهو يسهل إخراج الأجزاء بعد التشكيل (منع الصفائح المعدنية من القفل في القالب) ويحسن إمكانية الطباعة عن طريق تقليل التراكبات التي تحتاج إلى هياكل داعمة. بالنسبة لقوالب البوليمر بشكل خاص، تقلل زوايا السحب من قوى التشكيل التي يمكن أن تؤدي إلى تشقق سطح الأداة أو تشققه.
استراتيجيات التعزيز.نادرًا ما تعمل قوالب البوليمر كأدوات متجانسة مستقلة تحت أحمال الضغط. صمم القالب الخاص بك ليتكامل مع اللوحة الداعمة - وهي عادة عبارة عن لوحة من الألومنيوم أو الفولاذ تقوم بتوزيع القوة عبر الوجه الخلفي للقالب. قم بتخطيط فترات الاستراحة أو فتحات المسامير في نموذج CAD الخاص بك لتثبيت القالب المطبوع على هيكل الدعم هذا. يقوم بعض المصممين بتضمين مسامير أو مسامير فولاذية داخل الطباعة عن طريق إيقاف الطباعة مؤقتًا-وإدخال الأجهزة، وإنشاء أداة مركبة تتعامل مع حمل أكبر بكثير من البوليمر وحده.
نمط ملء الأدوات المطبوعة ثلاثية الأبعاد.هذا هو المكان الذي تحدد فيه قرارات الهندسة الداخلية عمر القالب بشكل مباشر. هناك ثلاثة أنماط تهيمن على تطبيقات الأدوات:
- الغدة الدرقية:يوفر قوة متناحية قريبة-، مما يعني أنه يقاوم القوى بشكل متساوٍ تقريبًا في جميع الاتجاهات.هندسة جيرويد المنحنية المستمرةكما يوفر مقاومة ممتازة لقوى القص. بالنسبة لقوالب الختم التي تواجه أحمالًا خارجة عن المحور- أو أشكالًا هندسية معقدة، فإن الجيرويد بكثافة 60-80% هو التوصية الافتراضية.
- مكعب:ينشئ بنية شبكية ثلاثية الأبعاد-تتميز بمقاومة الضغط الرأسي. إذا كان حمل التشكيل الخاص بك يتم تشغيله في المقام الأول بشكل مستقيم عبر القالب (انحناءات V- بسيطة، وأشكال القنوات)، فإن الحشو المكعب بكثافة 50-70% يوفر أداءً قويًا بمواد أقل من الجيروسكوبات ذات القوة المكافئة.
- شبكة:أبسط وأسرع نمط طباعة-، حيث تشكل الخطوط المتعامدة مربعات. تتعامل الشبكة مع الضغط الرأسي المباشر بشكل جيد، ولكن أداءها ضعيف في ظل أحمال القص أو خارج المحور -. استخدمه فقط للقوالب ذات القاعدة المسطحة- مع تحميل ضغط خالص - ولا يستخدم أبدًا للقوالب ذات أسطح التشكيل المائلة.
بالنسبة لمعظم تطبيقات قوالب الختم، يمنحك الجيروسكوب بكثافة ملء تبلغ 70% أو أعلى أفضل مزيج من قوة الضغط والأداء المتسق عبر اتجاهات التحميل. نادرًا ما يستحق الانتقال إلى نسبة ملء 100% وقت الطباعة الإضافي - حيث تظهر الأبحاث تناقص عوائد القوة فوق كثافة 60-80%، بينما يزيد وقت الطباعة خطيًا.
بدل الأسهم.خطط لمواد إضافية (0.5 مم كحد أدنى) على أسطح التشكيل الحرجة. ستقوم بإزالة هذا أثناء المعالجة -اللاحقة لطلب الأبعاد النهائية. من الأسهل بكثير صنفرة المواد الإضافية أو إزالتها آليًا بدلاً من إعادة طباعة قالب صغير الحجم.
معلمات الطباعة والمعالجة-النشرية
مع تحسين نموذج CAD الخاص بك، تقوم إعدادات التقطيع بترجمة أهداف التصميم هذه إلى واقع ملموس.
ارتفاع الطبقة:استخدم طبقات من 0.1 إلى 0.15 مم لتشكيل الأسطح التي تتلامس مع الصفائح المعدنية. تعني الطبقات الدقيقة أسطحًا أكثر نعومة ودقة أفضل للأبعاد، وكلاهما ينتقل مباشرة إلى جودة الأجزاء المشكلة. بالنسبة للمناطق غير-الحرجة (الأوجه الخلفية، وأسطح التثبيت)، تعمل الطبقات التي يتراوح سمكها بين 0.2 و0.3 مم على تسريع الأمور دون أي عقوبة.
اتجاه الطباعة:قم بتوجيه القالب بحيث تقوم الأحمال المتكونة بضغط الطبقات معًا بدلاً من محاولة تفكيكها. بالنسبة للقالب على شكل V-، يعني هذا الطباعة بحيث يكون تجويف التشكيل متجهًا للأعلى وتكديس الطبقات بالتوازي مع وجه القالب. يعد فصل الطبقة تحت أحمال الشد هو وضع الفشل الأكثر شيوعًا في أدوات FDM - التوجيه الصحيح يمنعه.
عدد محيط:زيادة طبقات الجدار الخارجي إلى 4-6 محيطات كحد أدنى. تحمل هذه الأغلفة الخارجية الصلبة غالبية أحمال الضغط وتحمي الحشو الداخلي من الاتصال المباشر بالصفائح المعدنية. تعمل المزيد من المحيطات أيضًا على تحسين متانة السطح.
تعمل القوالب المطبوعة ثلاثية الأبعاد بعد المعالجة على سد الفجوة بين الطباعة الأولية والأداة الوظيفية:
- دعم الإزالة والتنظيف:قم بإزالة جميع مواد الدعم، مع إيلاء اهتمام خاص لتشكيل الأسطح. سيتم إرسال أي نتوءات أو علامات متبقية إلى الأجزاء المشكلة.
- التشطيب السطحي:أسطح تشكيل الرمل من خلال حبيبات متدرجة - 120 إلى 220 إلى 400 - لإزالة خطوط الطبقة. بالنسبة لقوالب البوليمر، فإن طلاء الإيبوكسي على سطح التشكيل يخلق جلدًا أكثر صلابة يقاوم التآكل لفترة أطول. بالنسبة لقوالب SLA، فإن تفجير الوسائط باستخدام الخرز الزجاجي يعمل على تنعيم السطح ويمكن أن يؤدي في الواقع إلى تحسين الخواص الميكانيكية.
- التحقق من الأبعاد:قم بقياس الأبعاد الحرجة باستخدام الفرجار أو CMM. قارنه بنموذج CAD الخاص بك ولاحظ الانحرافات. تبلغ دقة الأبعاد النموذجية لأدوات FDM ±0.1–0.3 مم؛ يصل SLA إلى ±0.05 مم. إذا كانت أسطح التشكيل الحرجة خارج المواصفات، فقم بمعالجتها أو صنفرتها حسب التفاوت المسموح به باستخدام المخزون المسموح به الذي خططت له مسبقًا.
- المعالجة الحرارية (يموت المعدن فقط):تتطلب القوالب المعدنية-المطبوعة تخفيف الضغط والتصلب في كثير من الأحيان-. على سبيل المثال، يحتاج الفولاذ الماراجينج إلى التعتيق عند درجة حرارة 490 درجة تقريبًا لمدة 6 ساعات للوصول إلى الصلابة الكاملة (50-55 HRC). تخطي هذه الخطوة وسيصبح أداء قالبك المعدني ضعيفًا بشكل ملحوظ.
اضغط على الإعداد وتشكيل المادة الأولى
تتم طباعة القالب الخاص بك وإنهائه والتحقق من أبعاده. إن الحصول عليها في الصحافة بشكل صحيح يحدد ما إذا كانت تلك الضربة الأولى تنتج جزءًا جيدًا أم أداة مدمرة.
دعم لوحة التكامل:لا تضع أبدًا قالب بوليمر مباشرة على سرير الضغط بدون لوحة دعم معدنية. تقوم اللوحة بتوزيع قوة الكبس عبر مساحة القالب بأكملها، مما يمنع التكسير الموضعي. استخدم لوحة ألومنيوم مسطحة أرضية بسمك 6 مم على الأقل للتطبيقات ذات الحمولة المنخفضة-، أو لوحة فولاذية لأي شيء يزيد عن 10 كيلو نيوتن. قم بتثبيت القالب على اللوحة الخلفية باستخدام البراغي أو المشابك أو الجيب المريح الذي يمنع الحركة الجانبية أثناء التشكيل.
تنسيق:قم بتركيب المسامير المركزية أو استخدم ميزات التسجيل المطبوعة في نصفي القالب لضمان محاذاة القالب-إلى-. يؤدي عدم المحاذاة التي يصل حجمها إلى 0.5 مم إلى تحميل غير متساوٍ مما يؤدي إلى تسريع تآكل القالب على جانب واحد وإنتاج أجزاء غير متناسقة.
إعدادات السرعة والقوة:ابدأ بشكل متحفظ. قم بتقليل سرعة الضغط إلى 50% مما تستخدمه مع الأدوات التقليدية. لا تتحمل قوالب البوليمر الصدمات بالطريقة التي يتحمل بها الفولاذ المقسى - سرعات الكبس الأبطأ التي تسمح للمادة بامتصاص أحمال التشكيل تدريجيًا بدلاً من التعرض للصدمات. لنفس السبب، قم بتقليل الحمولة إلى الحد الأدنى الذي يحقق التشكيل الكامل، ثم قم بزيادة الحمولة بشكل تدريجي إذا لم يتم تشكيل الجزء بالكامل.
فحص المادة الأولى:قم بتكوين جزء واحد، وقم بإزالته، وقياسه وفقًا للأبعاد المستهدفة. تحقق من:
- الزنبرك-الانحراف الخلفي (مقارنة الزاوية الفعلية بالزاوية المستهدفة)
- العلامات السطحية أو الخدوش المنقولة من خطوط طبقة القالب
- دقة الأبعاد في الميزات الهامة
- أي علامات لتشوه القالب (بقع لامعة، علامات ضغط على سطح القالب)
إذا كان الزنبرك-الخلفي يتجاوز التسامح، فاضبط هندسة القالب وفقًا لإستراتيجيات التعويض التي تمت مناقشتها سابقًا وأعد الطباعة. إذا ظهرت علامات على السطح، فإن الصنفرة أو الطلاء الإضافي يحلها. إذا أظهر القالب علامات ضغط بعد ضربة واحدة، فإن اختيار المادة أو كثافة الحشو ليست كافية لقوى التشكيل المتضمنة - للارتقاء إلى فئة مادة أكثر صلابة بدلاً من إعادة الطباعة بنفس المواصفات.
دورة الصيانة:افحص سطح القالب كل 10 إلى 20 جزءًا لأدوات البوليمر، وكل 500 إلى 1000 جزء للقوالب المعدنية- المطبوعة. تكشف أنماط التآكل عن نفسها على شكل تبليد للسطح، أو استدارة الحواف، أو شقوق - دقيقة عند تركيزات الضغط. يمكن أن يؤدي الصنفرة الخفيفة بين عمليات التشغيل إلى إطالة عمر قالب البوليمر، بينما تستفيد القوالب المعدنية من التلميع الدوري لأسطح التشكيل. تتبع انحراف الأبعاد على الأجزاء المشكلة - عندما تقترب القياسات من حدود التسامح، يقترب القالب من نهاية العمر الافتراضي.
يتم ضغط هذه العملية -إلى-نهاية العملية - من التصميم والطباعة والتشطيب والإعداد والتشكيل والصيانة - عادةً إلى 24-72 ساعة لقوالب البوليمر و1-2 أسابيع للقوالب المعدنية- المطبوعة بما في ذلك المعالجة الحرارية. قارن ذلك بـ 4-8 أسابيع للأدوات الآلية التقليدية، وستصبح ميزة الوقت واضحة. لكن السرعة لا تهم إلا إذا استمر القالب لفترة كافية لإنهاء عملية الإنتاج، مما يثير السؤال الحاسم حول كيفية فشل هذه الأدوات وما يمكنك القيام به لمنع ذلك.
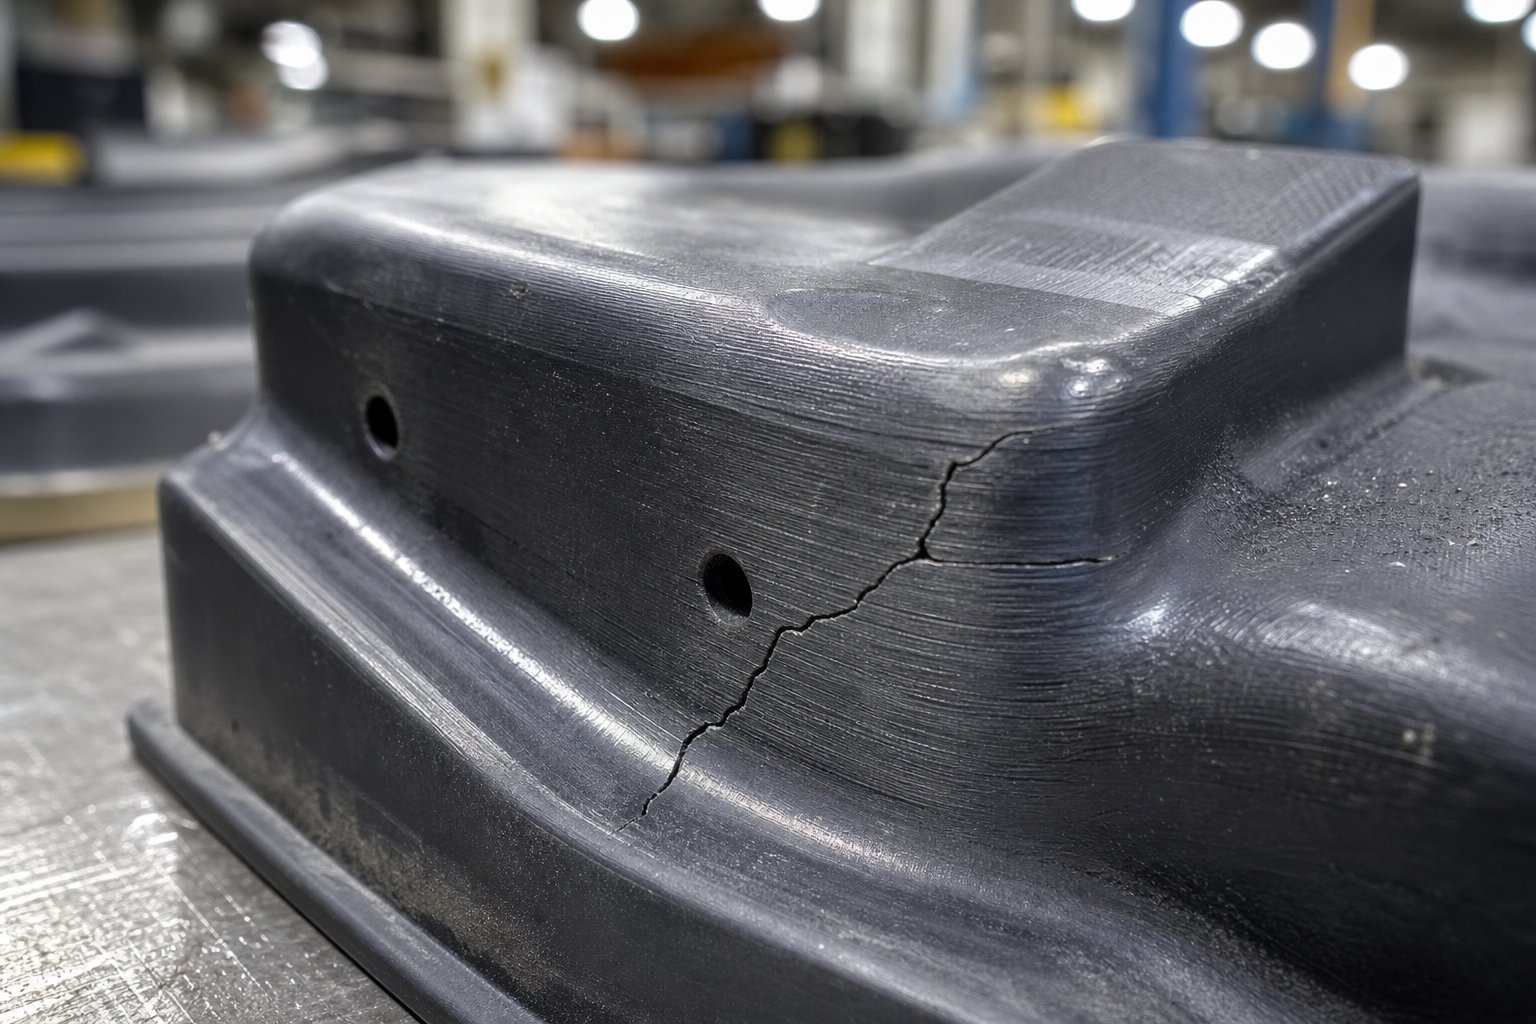
عمر القالب وتحليل وضع الفشل
تعد السرعة من CAD إلى المقالة الأولى أمرًا مثيرًا للإعجاب، ولكن لا يهم أيًا منها إذا انهار النرد في منتصف الطريق خلال مسيرتك. ما المدة التي تدوم فيها القوالب المطبوعة ثلاثية الأبعاد؟ الإجابة الصادقة: يعتمد الأمر كليًا على كيفية فشلها، وكل قالب مطبوع ثلاثي الأبعاد يفشل في النهاية من خلال واحدة من أربع آليات يمكن التنبؤ بها. إن فهم أوضاع فشل قالب الختم هذه - والتصميم حولها - هو ما يفصل بين المدى القصير الناجح وكومة من البلاستيك المحطم والأجزاء المرفوضة.
أوضاع الفشل الشائعة في القوالب المطبوعة ثلاثية الأبعاد
يحمل كل قالب تم تصنيعه بشكل إضافي نقاط ضعف متأصلة مرتبطة بالطبقة-بواسطة-عملية بناء الطبقة. تظهر نقاط الضعف هذه كأنماط فشل مميزة، ولكل منها علامات تحذير مختلفة وعواقب مختلفة على الأجزاء المشكلة لديك.
- ترقق الطبقة تحت أحمال الضغط المتكررة.هذا هو وضع الفشل الأكثر شيوعًا والأكثر مفاجئة في قوالب بوليمر FDM. ترتبط كل طبقة مطبوعة بالطبقة التي تحتها من خلال الاندماج الحراري، لكن هذه الرابطة أضعف من المادة السائبة نفسها. تؤدي دورات الضغط المتكررة إلى إنشاء ضغوط ضغط وشد دورية في واجهات الطبقة. وبمرور الوقت، تتبلور الشقوق- الدقيقة على طول هذه الحدود وتنتشر حتى تتفكك الأجزاء بأكملها. بحث حولهياكل مركبة مطبوعة ثلاثية الأبعاد-يؤكد أن إجهاد الشد بين الصفائح عند حدود الطبقة يؤدي إلى بدء التصفيح - بمجرد تجاوز قوة الشد بين الصفائح (ILTS)، يكون الفشل مفاجئًا وليس تدريجيًا. غالبًا ما ستسمع صوت صدع حاد، وسينقسم القالب على طول خط الطبقة دون سابق إنذار.
- يؤثر تآكل السطح على تشطيب الأجزاء.تتضمن كل دورة ختم انزلاق الصفائح المعدنية على وجه القالب تحت القوة. يؤدي هذا الإجراء المنزلق إلى تآكل سطح القالب تدريجيًا، مما يعمل على تنعيم التفاصيل الدقيقة وتوسيع نطاق التفاوتات. في قوالب البوليمر، يظهر التآكل على شكل لمعان مصقول يتطور في مناطق التلامس العالية-، يليه فقدان الأبعاد عند إزالة المادة فعليًا. تقاوم القوالب المعدنية المطبوعة- هذا لفترة أطول ولكنها لا تزال تتحلل - خاصة إذا ترك تشطيب السطح من الطباعة قممًا دقيقة- تعمل كنقاط تآكل أولية.
- التحلل الحراري الناتج عن تراكم حرارة الاحتكاك.يؤدي الاحتكاك بين الصفائح المعدنية وسطح القالب إلى توليد حرارة مع كل دورة ضغط. عند سرعات الإنتاج، تتراكم هذه الحرارة بشكل أسرع من قدرة القالب على تبديدها. تعتبر قوالب البوليمر معرضة للخطر بشكل خاص لأن درجات حرارة انحرافها الحرارية منخفضة نسبيًا - يلين PLA عند 55 درجة، وABS عند 95 درجة، حتى CF- يبدأ النايلون في فقدان الصلابة فوق 150 درجة. بمجرد أن تقترب درجة حرارة سطح القالب من هذه العتبات، يتشوه سطح التشكيل من الناحية البلاستيكية تحت الأحمال التي تم التعامل معها مسبقًا بشكل جيد. ستلاحظ أن الأجزاء المتكونة تصبح أقل دقة بشكل تدريجي حيث يتشكل "فطر" القالب عند نقاط الاتصال العالية-.
- فشل الضغط من تجاوز قوة إنتاج المواد.هذا هو الفشل الأكثر وضوحًا: قوة التشكيل تتجاوز ببساطة ما يمكن أن تقاومه مادة القالب. يسحق القالب أو يتشقق أو يتشوه بشكل دائم عند الضربة الأولى أو خلال الدورات القليلة الأولى. على عكس الأوضاع الأخرى، فشل الضغط ليس تقدميًا - بل هو فوري وكارثي. ويحدث ذلك عندما يقلل المشغلون من تقدير قوى التشكيل، أو يستخدمون صفائح معدنية أكثر سمكًا مما تم تصميم القالب من أجله، أو يتخطون تكامل اللوحة الخلفية.
هذه الأوضاع الأربعة لا تعمل بمعزل عن غيرها. سوف ينفصل القالب الذي يعاني من التليين الحراري عند الأحمال المنخفضة. يعمل القالب ذو التآكل السطحي على تطوير تركيزات الضغط التي تعمل على تسريع عملية فصل الطبقة. من الناحية العملية، تفشل معظم قوالب البوليمر من خلال مزيج - من التليين الحراري الذي يضعف الهيكل، ثم يقوم التصفيح بتوجيه الضربة النهائية.
استراتيجيات التخفيف من خلال التصميم واختيار المواد
يستجيب كل وضع فشل لإجراءات مضادة محددة. لا يمكنك القضاء على الفشل تمامًا، ولكن يمكنك دفعه إلى أبعد من ذلك على طول الجدول الزمني للإنتاج.
- ضد التفريغ:اتجاه الطباعة هو أقوى دفاع لديك. يموت Orient بحيث يؤدي تكوين الأحمال إلى ضغط الطبقات معًا بدلاً من محاولة فصلها. استخدم حشوة الجيروسكوب بكثافة 70%+ لتوزيع الضغوط البينية بالتساوي. زيادة القذائف المحيطة إلى 5-6 جدران، مما يخلق حدودًا صلبة سميكة تقاوم انتشار الشقوق. بالنسبة للقوالب الحرجة، فكر في تقوية الألياف المستمرة (CF-مركبات النايلون) - التي تعمل ألياف الكربون المدمجة على سد حدود الطبقة وزيادة قوة القص بين الصفائح بشكل كبير.
- ضد التآكل السطحي:ضع طبقة رقيقة من الإيبوكسي أو اليوريثان على أسطح تشكيل قوالب البوليمر. يأخذ هذا الجلد الصلب التآكل بدلاً من المادة الأساسية، ويمكن إعادة تطبيقه بين مرات الجري. بالنسبة للقوالب المعدنية-المطبوعة، تتم المعالجة اللاحقة-باستخدام تلميع السطح للتخلص من -ذروة الخشونة المطبوعة التي تعمل على تسريع التآكل الأولي. خذ بعين الاعتبار أسطح القوالب المعدنية المثقوبة بالرصاص للحث على إجهاد الضغط المتبقي، الذي يقاوم بدء التشقق في مواقع التآكل.
- ضد التدهور الحراري:إبطاء دورة الصحافة الخاصة بك. إن إضافة بضع ثوانٍ بين الضربات يسمح بتبديد حرارة الاحتكاك. استخدم مواد ذات انحراف حراري أعلى - CF-نايلون فوق النايلون العادي، والنايلون فوق ABS، وABS فوق PLA. بالنسبة إلى العمليات ذات معدل -الدورة- العالية، قم بدمج توقفات التبريد المؤقتة في تسلسل الإنتاج لديك (ختم 10 أجزاء، توقف مؤقتًا لمدة 30 ثانية). تعمل القوالب المعدنية-المطبوعة على التخلص من هذا القلق إلى حد كبير لأن أدوات الفولاذ تحافظ على خصائصها بدرجة أعلى بكثير من أي درجة حرارة احتكاك تتولد أثناء ختم درجة حرارة الغرفة-.
- ضد فشل الضغط:استخدم دائمًا لوحة دعم معدنية توزع قوة الضغط على كامل مساحة القالب. لا تتجاوز أبدًا 60-70% من قوة الضغط المنشورة لمادة القالب أثناء التشغيل - ويمثل هامش الأمان هذا انخفاض قوة الأجزاء المطبوعة مقابل الحقن الصلب-المعادلات المقولبة أو المطاوع. عندما تكون في شك، قم بإجراء حساب القوة قبل دورة الضغط الأولى: إذا كانت قوة التشكيل المطلوبة تتجاوز 50% من السعة المقدرة للقالب، فانتقل إلى فئة مواد أقوى.
الممارسات التشغيلية مهمة بقدر أهمية التصميم. قم بتشحيم الصفائح المعدنية باستخدام زيت ختم خفيف أو مادة تشحيم جافة - لتقليل قوى الاحتكاك ودرجات حرارة السطح في وقت واحد. افحص القالب على فترات منتظمة - كل 10-25 دورة للبوليمر، وكل 500-1000 دورة للمعادن. استبدال قوالب البوليمر بدلاً من إصلاحها؛ فهي رخيصة الثمن وسريعة بما يكفي لإعادة الطباعة، مما يؤدي إلى أن تشغيل أداة تالفة قد يؤدي إلى إلغاء الأجزاء المشكلة.
توقعات العمر الافتراضي حسب فئة المادة
إذًا، ما هي مدة بقاء القوالب المطبوعة ثلاثية الأبعاد في الإنتاج العالمي-الحقيقي؟ إليك ما يمكن توقعه عبر نطاق المواد، بافتراض التصميم والتوجيه وممارسات التشغيل المناسبة:
| مادة القالب | العمر النموذجي (دورات التشكيل) | وضع الفشل الأساسي | أفضل تطبيق |
|---|---|---|---|
| جيش التحرير الشعبى الصينى | 5-30 أجزاء | التدهور الحراري / الضغط | التحقق من صحة النموذج الأولي |
| ايه بي اس / بيتج | 20-75 أجزاء | تآكل السطح / التصفيح | دليل مختصر-على-تشغيل المفهوم |
| نايلون (PA6/PA12) | 50-200 قطعة | تآكل السطح / التصفيح | انخفاض حجم الإنتاج-. |
| CF-مركب من النايلون | 100-500 قطعة | تآكل السطح (تدريجيًا) | أدوات وظيفية منخفضة الحجم-. |
| SLA راتينج صلب | 5-20 أجزاء | كسر هش / ضغط | التحقق من صحة التفاصيل السطحية فقط |
| معدن-فولاذ ماراجينج مطبوع | 10,000–100,000+ جزء | تآكل السطح (تدريجي جدًا) | إنتاج متوسط-إلى-مرتفع-حجم |
| المعدن-الفولاذ المطبوع لأداة H13 | 50,000–500,000+ قطعة | تكسير التعب (على المدى الطويل جدا) | إنتاج-كبير الحجم |
تفترض هذه النطاقات تشكيل -ألومنيوم رفيع أو فولاذ خفيف. تقلل الصفائح المعدنية الأكثر صلابة من العمر الافتراضي بشكل كبير - وتشكل الفولاذ المقاوم للصدأ باستخدام CF- وقد ينتج عن قالب النايلون 10-30 جزءًا فقط قبل أن يتحلل السطح إلى ما هو أبعد من التسامح المقبول. تفيد تقارير Protolabs أنه حتى بالنسبة لقوالب الحقن (تطبيق أدوات محمل-مشابه)، تصبح أدوات البوليمر المطبوعة ثلاثية الأبعاد غير فعالة عادةً خلال 100 طلقة، بينما يمكن أن تصل الأدوات المعدنية إلى 10000 طلقة وأكثر. تواجه قوالب الختم فيزياء مماثلة، على الرغم من اختلاف ملف تعريف الحمل.
يعود تآكل القالب ومتانته في النهاية إلى قرار حجم الإنتاج. تكون قوالب البوليمر منطقية من الناحية الاقتصادية عندما تحتاج إلى أقل من 100-500 جزء ويمكنها تحمل إعادة الطباعة الدورية. تبرر القوالب المعدنية المطبوعة- ارتفاع تكلفتها الأولية عندما تصل الأحجام إلى المئات أو الآلاف، حيث تحل الطبعة الواحدة محل العشرات من طبعات البوليمر. وتظل الأدوات الآلية التقليدية هي الحل الصحيح للكميات التي تتجاوز 100000 قطعة، حيث تنخفض التكلفة المطفأة لكل جزء إلى ما دون ما يمكن أن يضاهيه أي نهج إضافي.
معرفة المكان الذي سيفشل فيه قالب النرد - والوقت التقريبي - يحول سؤال عمر القالب المطبوع ثلاثي الأبعاد من التخمين إلى التخطيط. يمكنك جدولة المطبوعات البديلة، ووضع ميزانية لتكاليف المواد عبر عملية الإنتاج بأكملها، وإجراء مكالمة مدروسة حول ما إذا كان اقتصاديات كل جزء من الأدوات الإضافية تتفوق بالفعل على الأساليب التقليدية. إن مقارنة التكلفة-والفوائد تستحق إطارًا منظمًا خاصًا بها.
إطار التكلفة-الفوائد لاتخاذ القرارات المتعلقة بالأدوات
تخبرك معرفة وضع الفشلمتىيموت يحتاج إلى استبدال. ولكن كم عدد دورات الاستبدال التي يمكنك تحملها قبل أن ينقلب الاقتصاد ضدك؟ السؤال الحقيقي وراء كل تكلفة قالب مطبوع ثلاثي الأبعاد مقابل مناقشة الأدوات التقليدية ليس ما هي الطريقة الأرخص لكل قالب -، بل ما هي الطريقة التي توفر إجمالي تشغيل الإنتاج الخاص بك بأقل تكلفة لكل جزء مُشكَّل.
يتضمن هذا الحساب متغيرات أكثر مما يدركه معظم الناس. دعونا كسرها.
عوامل التكلفة في الطباعة ثلاثية الأبعاد مقابل الأدوات التقليدية
يجب أن تأخذ مقارنة تكلفة قالب الختم في الاعتبار ستة محركات تكلفة مختلفة، وليس فقط سعر الملصق للأداة نفسها:
- تكلفة المواد يموت:قد يتكلف قالب البوليمر FDM ما بين 5 إلى 30 دولارًا للخيوط. تبلغ تكلفة قالب SLA حوالي 30 دولارًا للطباعة الداخلية-. يبدأ القالب المعدني- المطبوع من الفولاذ المزخرف بحوالي 200 دولار - 500+ اعتمادًا على الحجم والتعقيد. تبلغ تكلفة القالب الفولاذي المُشكَّل تقليديًا 450-2 دولارًا أمريكيًا،000+ للهندسة المكافئة.
- وقت الطباعة أو المعالجة:تتم طباعة قوالب البوليمر خلال 10-24 ساعة. تتطلب القوالب المعدنية- المطبوعة 1-5 أيام بالإضافة إلى المعالجة الحرارية. تستغرق الآلات التقليدية والاستعانة بمصادر خارجية من 15 إلى 25 يوم عمل. الوقت هو المال عندما يتم تحديد الموعد النهائي للإنتاج.
- عمالة ما بعد-المعالجة:تضيف الصنفرة والطلاء والتحقق من الأبعاد وتكامل اللوحة الداعمة 1-4 ساعات لكل قالب بوليمر. تحتاج القوالب المعدنية- المطبوعة إلى تخفيف الضغط، وتشطيب السطح، وربما تكلفة إضافة EDM - التي يمكن أن تمثل 15-40% من إجمالي تكلفة الجزء لمكونات AM المعدنية.
- تأثير وقت دورة الصحافة:تتطلب قوالب البوليمر سرعات كبش أبطأ لتجنب تحميل الصدمات، مما يقلل من الإنتاجية بنسبة 30-50% مقارنة بالأدوات الفولاذية الصلبة. على مدى مئات الأجزاء، تضاف عقوبة السرعة هذه إلى العمل ووقت الآلة.
- تردد استبدال القالب:قالب CF-من النايلون يدوم 200 جزء مما يعني خمس عمليات إعادة طباعة مقابل 1000-جزء. يضيف كل بديل تكلفة المواد ووقت الطباعة وعمالة الإعداد. يغطي القالب المطبوع بالمعدن نفس المدى دون استبدال.
- تكلفة الفرصة البديلة للمهلة الزمنية:إن الانتظار لمدة تتراوح بين 4 إلى 6 أسابيع للحصول على الأدوات التقليدية يعني تأخير الإيرادات، أو فقدان نوافذ السوق، أو خطوط التجميع الخاملة. يتيح لك القالب المطبوع بين عشية وضحاها البدء في التشكيل غدًا. بالنسبة للمشاريع ذات الوقت-الحرجة، فإن ميزة السرعة هذه يمكن أن تفوق التكلفة الأعلى لكل-جزء.
تحليل التعادل لحجم الإنتاج
يتبع تحليل التعادل لقوالب الختم المعدنية نمطًا يمكن التنبؤ به. 3الطباعة ثلاثية الأبعاد لها تكلفة إعداد تقترب من-صفر ولكن تكلفة قياس التكلفة الخطية تقريبًا - 50 تكلف الأجزاء حوالي 50 مرة للجزء الواحد. تتميز الأدوات التقليدية بتكلفة ثابتة عالية ولكنها تنخفض بسرعة لكل-تكلفة الوحدة حيث ينتشر هذا الاستثمار عبر المزيد من الأجزاء. يعتمد التقاطع على فئة مادة القالب ومعدل الاستبدال.
فيما يلي كيفية تحول الاقتصاد عبر مستويات الحجم لسيناريوهات تكلفة أدوات الختم ذات الحجم المنخفض:
| حجم الإنتاج | يموت البوليمر FDM | معدن-قالب مطبوع | يموت تشكيله التقليدية | الخيار الأقل تكلفة |
|---|---|---|---|---|
| 1-10 أجزاء | إجمالي 35-60 دولارًا (موت واحد) | إجمالي 300-600 دولار (موت واحد) | 500-2 دولار أمريكي،000+ إجمالي (نرد واحد) | البوليمر FDM |
| 10-100 قطعة | 50-150 دولارًا (1-2 يموت) | 300-600 دولار (موت واحد) | 500-2000 دولار (موت واحد) | البوليمر لأقل من 50؛ معدن-مطبوع فوق 50 |
| 100-1000 قطعة | 150-900 دولار (3-10 قوالب) | 300-600 دولار (موت واحد) | 500-2000 دولار (موت واحد) | المعدن-المطبوع أو التقليدي |
| 1،000+ أجزاء | غير عملي (الكثير من البدائل) | 300-600 دولار (قالب واحد، قد يحتاج إلى بديل واحد) | 500-2000 دولار (نرد واحد، يستمر طوال فترة التشغيل) | التقليدية (أقل تكلفة لكل جزء) |
لاحظ منطقة التقاطع بين 50 و 200 جزء. تحت هذا النطاق، تهيمن قوالب البوليمر لأن تكلفة القالب نفسها قليلة جدًا، حتى أن البدائل المتعددة تظل أرخص من أداة واحدة مُشكَّلة تقليديًا. وفوق هذا النطاق، تعني متانة الأدوات التقليدية صفر تكلفة استبدال، ويتم تخفيف الاستثمار الثابت المرتفع عبر أجزاء كافية لينخفض إلى ما دون اقتصاديات الجزء الإضافي-.
تحتل القوالب المعدنية المطبوعة-أرضية وسطى إستراتيجية. إنها تكلف أكثر مقدمًا من البوليمر ولكنها تقضي على دورة الاستبدال التي تؤدي إلى تآكل اقتصاديات البوليمر بكميات أكبر. بالنسبة إلى عمليات تشغيل مكونة من 100 إلى 10000 جزء، غالبًا ما تمثل النقطة المثالية - متينة بدرجة كافية لتجنب الاستبدال، وسريعة بما يكفي لتجنب مهلة 4 إلى 6 أسابيع للتصنيع التقليدي، وقادرة بدرجة كافية على التعامل مع قوى التشكيل التي لا يستطيع البوليمر تحملها.
تتغير الرياضيات بشكل أكبر عندما تأخذ في الاعتبار عدم استقرار التصميم. إذا كانت هندسة الأجزاء الخاصة بك قد تتغير بعد أول 50 قطعة، فإن إنفاق 1500 دولار في الأدوات التقليدية يصبح بمثابة مسؤولية. إن قالب بوليمر بقيمة 30 دولارًا والذي يمكنك إعادة طباعته باستخدام هندسة محدثة بين عشية وضحاها لا يحمل أي خطر تقريبًا إذا تطور التصميم. لا تظهر علاوة المرونة هذه في حساب بسيط لتكلفة الجزء-، ولكنها حقيقية - خاصة أثناء دورات تطوير المنتج حيث يحدث التحقق من الصحة والتكرار بالتوازي.
في نهاية المطاف، تحليل التكلفة وحده لا يلتقط الصورة الكاملة. غالبًا ما تجمع الإستراتيجية الأكثر عملية بين الأساليب: قوالب البوليمر للتحقق الأولي من الهندسة واختبار المقالة الأول-، ثم القالب المعدني-المطبوع أو التقليدي بمجرد استقرار التصميم للإنتاج. يعمل هذا النهج المرحلي على تقليل كل من المخاطر المالية والمهلة الزمنية - للتحقق من صحة المفهوم بتكلفة زهيدة قبل الالتزام باستثمار جدي في الأدوات.
استراتيجيات النماذج الأولية السريعة للتحقق من صحة الجزء
يتم أولاً تنفيذ النهج المرحلي - من البوليمر، ثم تعمل أدوات الإنتاج - فقط إذا كان بإمكانك بالفعل التأكد من صحة الجزء قبل الالتزام بالميزانية. هذا هو المكان الذي يصبح فيه التحقق من صحة الجزء قبل أدوات الإنتاج هو حارس البوابة الحقيقي. تخبرك طباعة القالب وتشكيل بضع قطع ما إذا كانت الهندسة قابلة للتحقيق فعليًا. لا يخبرك بالضرورة ما إذا كان الجزء مناسبًا للتجميع، أو يفي بالمواصفات تحت الحمل، أو يمكن تصنيعه على نطاق واسع دون مراجعات مكلفة.
يتطلب التحقق من صحة المكون المختوم أكثر من طريقة واحدة. فهو يتطلب المزيج الصحيح من الأساليب المطبقة في المرحلة الصحيحة من التطوير.
استخدام القوالب المطبوعة ثلاثية الأبعاد للتحقق من صحة الأجزاء
تتفوق القوالب المطبوعة ثلاثية الأبعاد في مهمة تحقق محددة: إثبات إمكانية تشكيل هندسة صفائح معدنية معينة، وتعويض الجزء الخلفي من الزنبرك-، وتطوير الفراغ بشكل صحيح. عند إنشاء نموذج أولي لتشكيل الصفائح المعدنية باستخدام قالب بوليمر داخلي-، فإنك تجيب على أسئلة حول القابلية للتشكيل - هل يمكن ختم هذا الشكل دون تمزق أو تجعد أو زنبرك زائد- للخلف؟
هذا أمر ذو قيمة حقيقية. فهو يرصد مشكلات التصميم التي قد لا تظهر إلا بعد إنشاء أدوات إنتاج باهظة الثمن. يمكن للفرق التحقق من صحة تصميم قالب الختم بشكل متكرر، وإعادة طباعة القوالب المعدلة في ساعات واختبار مراجعات هندسية متعددة في يوم واحد. بالنسبة للعمل المفاهيمي في المرحلة المبكرة-، لا يوجد شيء آخر يضاهي هذه السرعة.
لكن التحقق من قابلية التشكيل له حدود. قد يختلف الجزء المتكون على قالب بوليمر في الأبعاد عن نفس الجزء المتكون على الأدوات الفولاذية الصلبة - احتكاك سطحي مختلف، وانحراف مرن مختلف للقالب نفسه، وسلوك حراري مختلف. يؤكد النموذج الأولي الذي تم تشكيلهتقريبيالهندسة، وليس أبعاد الإنتاج-الدقيقة. لإجراء فحوصات الملاءمة في التجميعات الضيقة، أو التسامح{2}}في الواجهات الحرجة، أو الاختبار الوظيفي تحت أحمال حقيقية، فإنك تحتاج إلى أجزاء يتم إنتاجها بطرق أقرب إلى ظروف الإنتاج النهائية.
دمج طرق النماذج الأولية السريعة المتعددة
تعمل الأجزاء المعدنية المختومة للنماذج الأولية السريعة بشكل أفضل كتقدم بدلاً من خطوة واحدة. تغطي كل طريقة حاجة مختلفة للتحقق من الصحة:
- قوالب مطبوعة ثلاثية الأبعاد (داخل-المنزل):تحقق من قابلية التشكيل، وسلوك التراجع-، والتطوير الفارغ. سريع ورخيص ومثالي لاستكشاف الهندسة.
- النماذج الأولية المصنعة باستخدام الحاسب الآلي-:إنتاج أجزاء من مخزون صلب يتوافق تمامًا مع الأبعاد النهائية. مفيد لفحوصات الملاءمة، والتحقق من صحة التجميع، والاختبار الوظيفي حيث يجب أن تتطابق خصائص المواد مع هدف الإنتاج.
- تصنيع الصفائح المعدنية (القطع بالليزر + فرامل الضغط):أنشئ الأجزاء باستخدام الإنتاج الفعلي-للصفائح المعدنية وعمليات التشكيل. يؤكد قابلية التصنيع باستخدام مواد حقيقية ويوفر أجزاء مناسبة للاختبار البيئي أو اختبار الحمل.
- تعليقات سوق دبي المالي:مراجعة الخبراء لهندسة الأجزاء مقابل قيود عملية الختم - نصف قطر الانحناء، واتجاه الحبوب، ورسم حدود العمق - قبل الاستثمار في الأدوات لتأمين التصميم.
الفرق التي تجمع بين هذه الأساليب تكتشف المشاكل في أرخص مرحلة ممكنة. مشكلة قابلية التشكيل التي تم اكتشافها باستخدام قالب مطبوع بقيمة 30 دولارًا توفر مراجعة للأداة التقليدية بقيمة 1500 دولار. تؤدي مشكلة الملاءمة التي تم اكتشافها باستخدام النموذج الأولي -CNC إلى توفير أسابيع من تأخير الإنتاج. ردود الفعل المبكرة لسوق دبي المالي تمنع كلا الأمرين.
بالنسبة إلى فرق تطوير المنتج- التي تحتاج إلى -تحقق احترافي من الدرجة بما يتجاوز ما يمكن أن تحققه الأدوات المطبوعة ثلاثية الأبعاد داخل الشركة،خدمات النماذج الأولية السريعة من YICHENسد الفجوة بين التحقق من صحة المفهوم والالتزام بالإنتاج. من خلال الجمع بين النماذج الأولية السريعة لـ CNC، وتصنيع الصفائح المعدنية، وملاحظات سوق دبي المالي المبكرة في سير عمل واحد، تساعد YICHEN الفرق في التحقق من صحة الأجزاء المعدنية المختومة من خلال دقة الإنتاج -الدقة التمثيلية - التي تؤكد الشكل والملاءمة والوظيفة قبل بدء الاستثمار الكامل في الأدوات.
لا يؤدي نهج التحقق متعدد الطبقات هذا إلى تقليل المخاطر فحسب. إنه يبني الثقة بأن التصميم الذي أنت على وشك استخدامه كأداة للإنتاج هو في الواقع التصميم الذي تريده - وليس التصميم الذي سيحتاج إلى مراجعات طارئة بعد التشغيل التجريبي الأول. السؤال المتبقي هو كيفية تحديد المسار الذي يحتاجه مشروعك المحدد.
اختيار مسار الأدوات المناسب لمشروعك
يعتمد كل قرار يتعلق بالأدوات على مجموعة من المتغيرات: عدد الأجزاء التي تحتاجها، ومدى السرعة التي تحتاج إليها، ومدى استقرار تصميمك، ومدى ضيق التفاوتات التي يجب أن تكون عليها. بدلاً من التعامل مع قوالب الختم المطبوعة ثلاثية الأبعاد مقابل قوالب الختم التقليدية كخيار -أو، فكر فيها كأدوات مختلفة لمراحل مختلفة. فيما يلي إطار عمل اتخاذ القرار الخاص بالأدوات الذي يمكن لفرق التصنيع تطبيقه على الفور.
عندما تكون القوالب المطبوعة ثلاثية الأبعاد هي الاختيار الصحيح
إن معرفة متى يتم استخدام قوالب الختم المطبوعة ثلاثية الأبعاد يوفر الوقت والميزانية. تتناسب بشكل واضح مع هذه السيناريوهات:
- التحقق من صحة الهندسة:تحتاج إلى التأكد من أن الشكل المختوم يمكن تحقيقه فعليًا قبل الاستثمار في أدوات الإنتاج.
- إنتاج منخفض الحجم (أقل من 100-500 قطعة):يفضل اقتصاديات الجزء-الطباعة على التصنيع عندما يظل تردد الاستبدال قابلاً للإدارة.
- عدم استقرار التصميم:لا تزال هندسة الأجزاء الخاصة بك تتطور، وإعادة طباعة قالب بقيمة 30 دولارًا يعيد صياغة أداة آلية بقيمة 1500 دولار.
- الوقت-المشاريع المهمة:أنت بحاجة إلى أجزاء مشكلة غدًا، وليس خلال أربعة إلى ستة أسابيع.
- المعادن الناعمة بمقاييس رقيقة:مواد الألومنيوم أو النحاس أو الفولاذ الطري التي يقل سمكها عن 0.8 مم - والتي تظل ضمن حدود حمل قالب البوليمر.
- العمل التعليمي أو الهاوي:تعد الميزانية وإمكانية الوصول أكثر أهمية من متانة درجة الإنتاج-.
هذه حلول ختم معدنية أصلية منخفضة الحجم توفر أجزاء حقيقية دون الالتزام المالي بالأدوات التقليدية. المفتاح هو التعرف على حدودها بأمانة - ومعرفة متى يتجاوزها مشروعك.
متى يجب الاستثمار في دعم الأدوات الاحترافية
قوالب مطبوعة ثلاثية الأبعاد تثبت صحة المفاهيم. يتطلب الإنتاج شيئًا أكثر. إذا انطبق أي من هذه الشروط، فقد حان الوقت لتجاوز الأدوات الإضافية الداخلية-:
- تم الانتهاء من التصميموتتجاوز الأحجام 500-1000 جزء.
- التسامح أكثر إحكاما من ± 0.2 مممطلوبة على الميزات المشكلة.
- الصفائح المعدنية هي الفولاذ المقاوم للصدأ، أو الفولاذ عالي القوة-، أو الفولاذ الطري الذي يزيد سمكه عن 1.0 مم.
- يجب أن تجتاز الأجزاء الاختبارات الوظيفية أو البيئيةبدقة تمثيلية-في الإنتاج.
- الشيكات تناسب الجمعيةتتطلب المطابقة الدقيقة للأبعاد عبر مكونات التزاوج.
بالنسبة للفرق في هذا المركزخدمات النماذج الأولية السريعة من YICHENتوفير الجسر المنطقي بين النماذج الأولية للقالب المطبوع ثلاثي الأبعاد والتزام أدوات الإنتاج الكامل - الذي يجمع بين النماذج الأولية السريعة لـ CNC وتصنيع الصفائح المعدنية وملاحظات سوق دبي المالي المبكرة للتحقق من صحة الأجزاء بدقة درجة الإنتاج- قبل الالتزام برأس مال جدي. يمكن لمراجعة سوق دبي المالي المبكرة وحدها أن تمنع مراجعات الأدوات المكلفة التي تصيب الفرق التي تتخطى التحقق من الصحة وتنتقل مباشرة إلى الإنتاج.
عادةً لا يكون المسار الأذكى طريقة واحدة أو الأخرى - بل هو تقدم. ابدأ بقالب مطبوع ثلاثي الأبعاد لإثبات قابلية التشكيل. التحقق من الملاءمة والأداء باستخدام النماذج الأولية الاحترافية. ثم التزم بأدوات الإنتاج بثقة أن التصميم مغلق. يعمل هذا النهج المرحلي على تقليل المخاطر المالية والوقت-للتسويق-، مما يوفر لك أجزاء مشكلة في كل مرحلة دون المقامرة بميزانية الأدوات الخاصة بك على هندسة لم يتم التحقق منها.
الأسئلة المتداولة حول قوالب الختم المعدنية المطبوعة ثلاثية الأبعاد
1. كم عدد الأجزاء التي يمكن لقالب الختم المطبوع ثلاثي الأبعاد إنتاجها قبل الفشل؟
يختلف عمر القالب بشكل كبير حسب فئة المادة. عادةً ما تدوم قوالب PLA 5-30 جزءًا قبل التدهور الحراري أو فشل الضغط. تزيد مركبات النايلون وCF-النايلون من ذلك إلى 50-500 جزء في ظل الظروف المناسبة. يمكن للقوالب المعدنية-المطبوعة في الفولاذ المزخرف أن تتعامل مع 10000 إلى 100 دورة تشكيل،000+، بينما قد تصل القوالب الفولاذية للأدوات H13 المطبوعة عبر DMLS إلى 500000 دورة. تفترض هذه الأرقام أن الألومنيوم الرقيق أو الفولاذ الطري هو قطعة العمل - فالصفائح المعدنية الأكثر صلابة تقلل من العمر الافتراضي بشكل كبير.
2. هل يمكنك استخدام قالب مطبوع ثلاثي الأبعاد لختم الفولاذ المقاوم للصدأ؟
لا يمكن لقوالب البوليمر المطبوعة ثلاثية الأبعاد أن تشكل الفولاذ المقاوم للصدأ بشكل موثوق بأي مقياس عملي. إن قوة الإنتاج العالية للفولاذ المقاوم للصدأ (200-290 ميجا باسكال في حالة التلدين) جنبًا إلى جنب مع العمل العنيف -التصلب يولد قوى تشكيل تتجاوز قدرة البوليمر على الضغط. يمكن للقوالب المعدنية المطبوعة - المصنوعة من الفولاذ الماراج أو فولاذ الأدوات H13 عبر دمج طبقة مسحوق الليزر أن تختم الفولاذ المقاوم للصدأ بشكل فعال. أثبتت الأبحاث التي أجريت في جامعة أوكلاند أن الإدخالات المعدنية المطلية بالطباعة ثلاثية الأبعاد-نجحت في ختم 50000 جزء من الفولاذ فائق القوة دون تدهور كبير في السطح.
3. ما هو نمط الحشو الأفضل لقوالب الختم المطبوعة ثلاثية الأبعاد؟
يعد ملء الجيروسكوب بكثافة 70% أو أعلى هو الوضع الافتراضي الموصى به لمعظم تطبيقات قوالب الختم. توفر هندستها المنحنية المستمرة قوة متناحية قريبة من -، ومقاومة القوى بالتساوي في جميع الاتجاهات والتعامل مع أحمال القص بشكل جيد. تعمل الحشوة المكعبة للقوالب ذات التحميل الانضغاطي الرأسي البحت مثل انحناءات V- البسيطة، في حين يجب استخدام نمط الشبكة فقط للقوالب ذات القاعدة المسطحة- بدون قوى خارج المحور-. يُظهر تجاوز كثافة الحشو بنسبة 80% تناقص عوائد القوة مقارنة بوقت الطباعة الإضافي.
4. هل القالب المطبوع ثلاثي الأبعاد أرخص من قالب الختم الآلي؟
بالنسبة لعمليات الإنتاج التي تقل عن 100 جزء، تبلغ تكلفة قوالب البوليمر المطبوعة ثلاثية الأبعاد حوالي 35 دولارًا أمريكيًا-150 دولارًا أمريكيًا شاملاً عمليات الاستبدال، مقارنة بمبلغ 500 دولار أمريكي-2,000+ للأدوات الآلية التقليدية. تقع نقطة التعادل عادةً بين 50 و200 جزء اعتمادًا على مادة القالب وتكرار الاستبدال. تحتل القوالب المعدنية-المطبوعة (300-600 دولار) مكانًا وسطًا، حيث تصبح فعالة من حيث التكلفة لعمليات تشغيل تتراوح من 100 إلى 10000 قطعة، حيث تتخلص من دورة استبدال قوالب البوليمر والمدة الطويلة للتصنيع التقليدي. وبعيدًا عن 10000 جزء، عادةً ما تفوز الأدوات التقليدية على اقتصاديات كل جزء.
5. كيف يمكنك تعويض عودة الزنبرك-عند استخدام القوالب المطبوعة ثلاثية الأبعاد؟
يتطلب تعويض الزنبرك-الخلفي أكثر من-ثني الشكل الهندسي للقالب بحيث تسترخي الصفائح المعدنية مرة أخرى إلى الزاوية المستهدفة بعد النشر الصحفي. أسرع طريقة مع قوالب البوليمر هي الطريقة التكرارية: الطباعة، وتشكيل جزء اختبار، وقياس الانحراف الخلفي الفعلي للزنبرك-، وضبط نموذج CAD بهذا المقدار، ثم إعادة الطباعة. نظرًا لأن قوالب البوليمر لا تكلف سوى بضعة دولارات وتتم طباعتها خلال ساعات، فإن التكرارات المتعددة تكون عملية. بالنسبة للقوالب المعدنية- المطبوعة، تحقق من صحة التعويض الخلفي للزنبرك- في البوليمر أولاً، ثم قم بربط الشكل الهندسي المصحح بطباعة معدنية. قد تحتاج المواد عالية القوة إلى زوايا قالب تبلغ 73-78 درجة للتغلب على الاسترداد المرن الكبير.


