


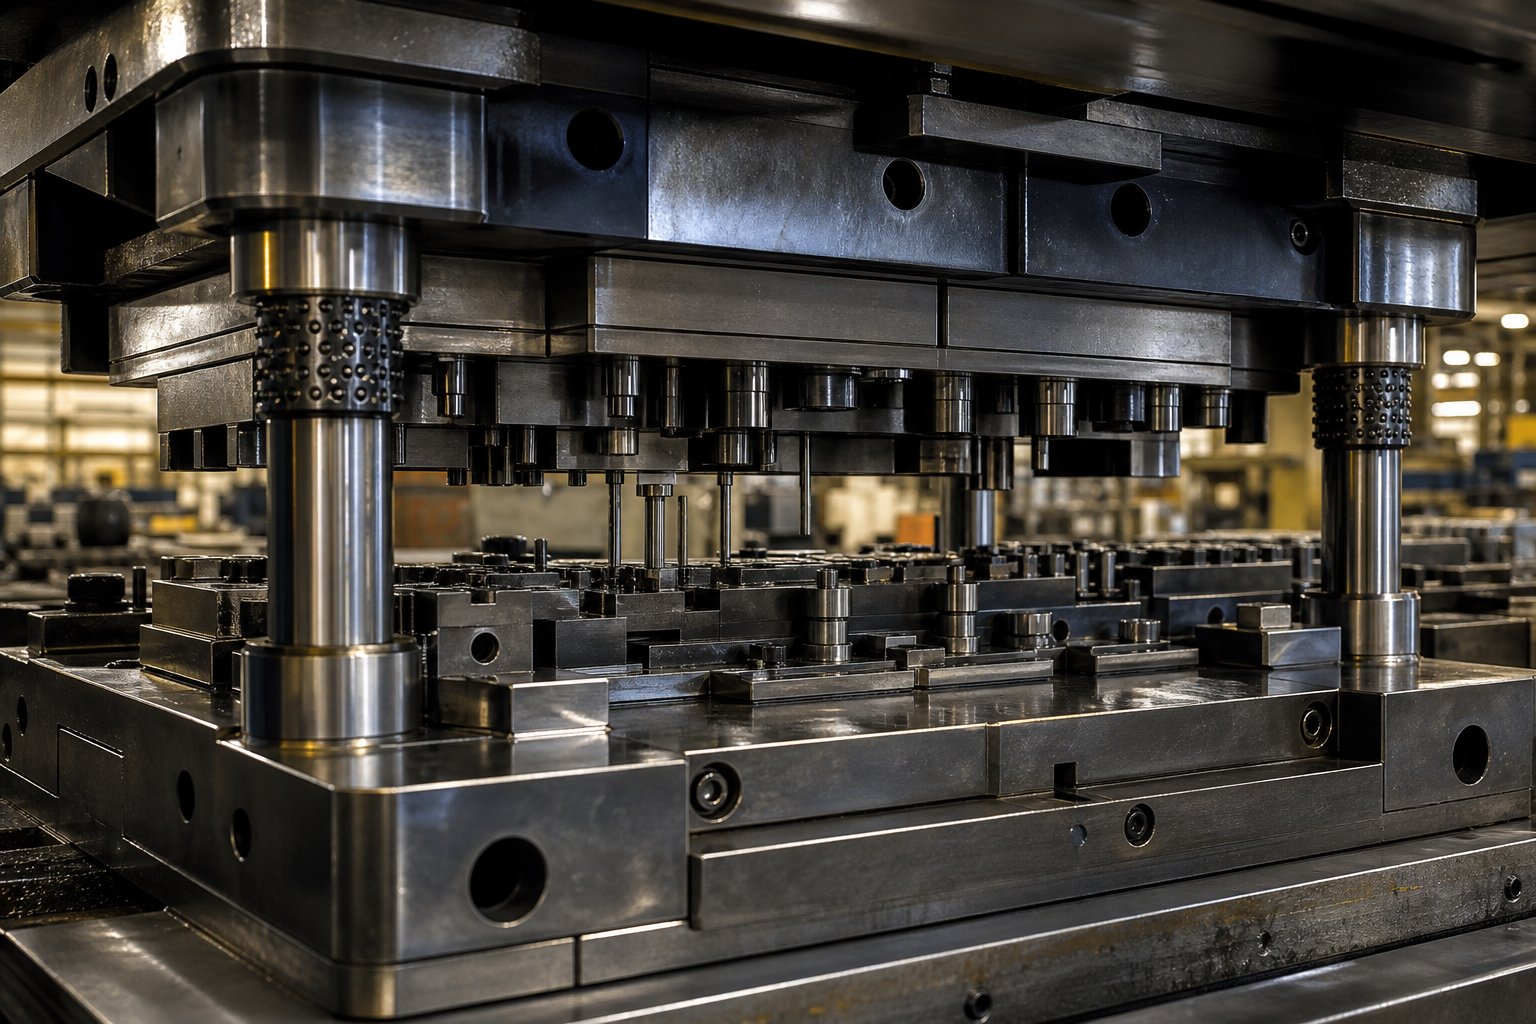
ما الذي تعنيه أدوات ختم القوالب حقًا وسبب أهميتها
إذا كنت قد تساءلت يوماما هو ختم المعدنالجواب يبدأ بشيء واحد: الأدوات الموجودة داخل المطبعة. كل شريحة، ومشبك، ومحطة، ولوحة تنطلق من خط الختم تدين بشكلها ودقتها واتساقها لمجموعة من الأدوات المصممة بدقة والتي تعمل بشكل متناغم بمئات-وأحيانًا آلاف-من الضربات في الساعة. بدون الأدوات الصحيحة، حتى أقوى المكابس ستكون مجرد آلة باهظة الثمن تضرب الفولاذ بالفولاذ.
إذًا ما هي القوالب، وكيف تتناسب مع الصورة الأكبر؟ فيما يلي تعريف ختم نظيف يمكنك أخذه مباشرة إلى أرضية المتجر:
أدوات قوالب الختم هي مجموعة أدوات هندسية كاملة-تشمل المثاقب وكتل القالب وألواح التجريد وأنظمة التوجيه-المثبتة داخل مكبس ختم لقطع الصفائح المعدنية وثنيها وسحبها وتشكيلها إلى أجزاء نهائية بسرعة الإنتاج.
هذه الجملة الواحدة تلتقط النطاق، لكن التفاصيل مهمة. قالب الختم ليس قطعة واحدة من الفولاذ. وهي عبارة عن مجموعة من المكونات المترابطة، ولكل منها وظيفة ميكانيكية محددة. إن فهم الفرق بين هذه المكونات هو الخطوة الأولى نحو التحكم في الجودة والتكلفة ووقت التشغيل.
تحديد أدوات ختم القوالب في التصنيع الحديث
تظهر ثلاثة مصطلحات باستمرار-وغالبًا ما يتم استخدامها بالتبادل، مما يؤدي إلى حدوث ارتباك. وهنا كيف تختلف في الواقع:
- يموت:النصف الأنثوي من مجموعة الأدوات. يحتوي على تجويف على شكل أو حافة القطع التي يتم ضغط المادة عليها أو قصها. فكر في الأمر باعتباره جانب القالب من المعادلة.
- لكمة:نظيره الذكر. إنها توفر قوة التشكيل أو القطع عن طريق دفع الصفائح المعدنية داخل أو من خلال تجويف القالب. يجب أن يتطابق التثقيب والقالب مع الخلوصات الضيقة للغاية-في الغالب في حدود أجزاء من الألف من البوصة.
- مجموعة القالب (حزمة الأدوات):المجموعة الكاملة التي تتضمن المثقاب، وكتلة القالب، ولوحة التجريد، ودبابيس التوجيه، والبطانات، وألواح الدعم، وجميع الأجهزة الداعمة المثبتة على أحذية القالب العلوية والسفلية. وهذا هو ما يتم تثبيته في الصحافة.
عندما يسأل شخص ما "ما الذي يحدث في التصنيع"، فهو في الحقيقة يسأل عن هذا النظام بأكمله. لا تفعل كتلة القالب وحدها أي شيء مفيد دون إدخال المادة المثقوبة داخلها، ولوحة التجريد التي تثبت المخزون بشكل مسطح، ونظام التوجيه الذي يحافظ على محاذاة كل شيء بعد السكتة الدماغية. تتيح الأدوات عالية الجودة- للمصنعين الاحتفاظ بتفاوتات صارمة مثل0.0002 بوصةعبر ملايين الدورات-مستوى من التكرار لا يمكن لأي طريقة تشكيل أخرى أن تطابقه بسرعة وتكلفة مماثلة.
لماذا تعتبر أدوات القالب أساس كل جزء مختوم
تخيل تشغيل مكبس ختم بمعدل 400 ضربة في الدقيقة. يجب أن تهبط كل ضربة في نفس الموضع تمامًا، وتطبق نفس القوة تمامًا، وتنتج نفس الهندسة الجزئية تمامًا. الأدوات هي ما يجعل ذلك ممكنا. إنه أكبر محدد منفرد لجودة القطعة واتساق الأبعاد وتكلفة القطعة الواحدة-في الختم المعدني ذو الحجم الكبير-.
يؤدي سوء تصميم الأدوات أو الحرفية إلى سلسلة من المشاكل: أجزاء غير متناسقة، ومعدلات خردة أعلى، وتوقفات غير مخطط لها للصحافة، وعمليات ثانوية باهظة الثمن مثل إزالة الأزيز التي لم يكن من المفترض أن تكون ضرورية في المقام الأول. ومن ناحية أخرى، يقدم قالب الختم -المُصمم جيدًا قطعًا نظيفة وتفاوتات مشددة وتدفقًا سلسًا للأجزاء-وغالبًا ما يلغي الحاجة إلى المعالجة النهائية بالكامل.
هذه العلاقة بين جودة الأدوات واقتصاديات الإنتاج هي بالضبط ما تكشفه هذه المقالة. في الأقسام التالية، ستجد مقارنة تفصيلية لأنواع القوالب ومتى يكون كل منها منطقيًا من الناحية المالية، ومكونًا-من خلال-تقسيم المكونات لكيفية عمل قالب الختم فعليًا، وإرشادات حول اختيار فولاذ الأداة ومعالجات الأسطح، ونظرة على المحاكاة الحديثة وتحسين تخطيط الشريط، ومرجع لاستكشاف الأخطاء وإصلاحها لأوضاع الفشل الأكثر شيوعًا، وإطار عمل واقعي لفهم تكاليف الأدوات، ونصائح عملية حول تقييم الموردين. تم تصميم كل قسم ليمنحك العمق الهندسي واتخاذ القرار-مما يجعل من الواضح أن النظرات العامة على مستوى السطح-تتخطى بالكامل.
نقطة البداية المنطقية؟ فهم نوع القالب الذي ينتمي إلى مطبعتك في المقام الأول-لأن هذا القرار الفردي يشكل كل تكلفة وإمكانيات تتبع ذلك.
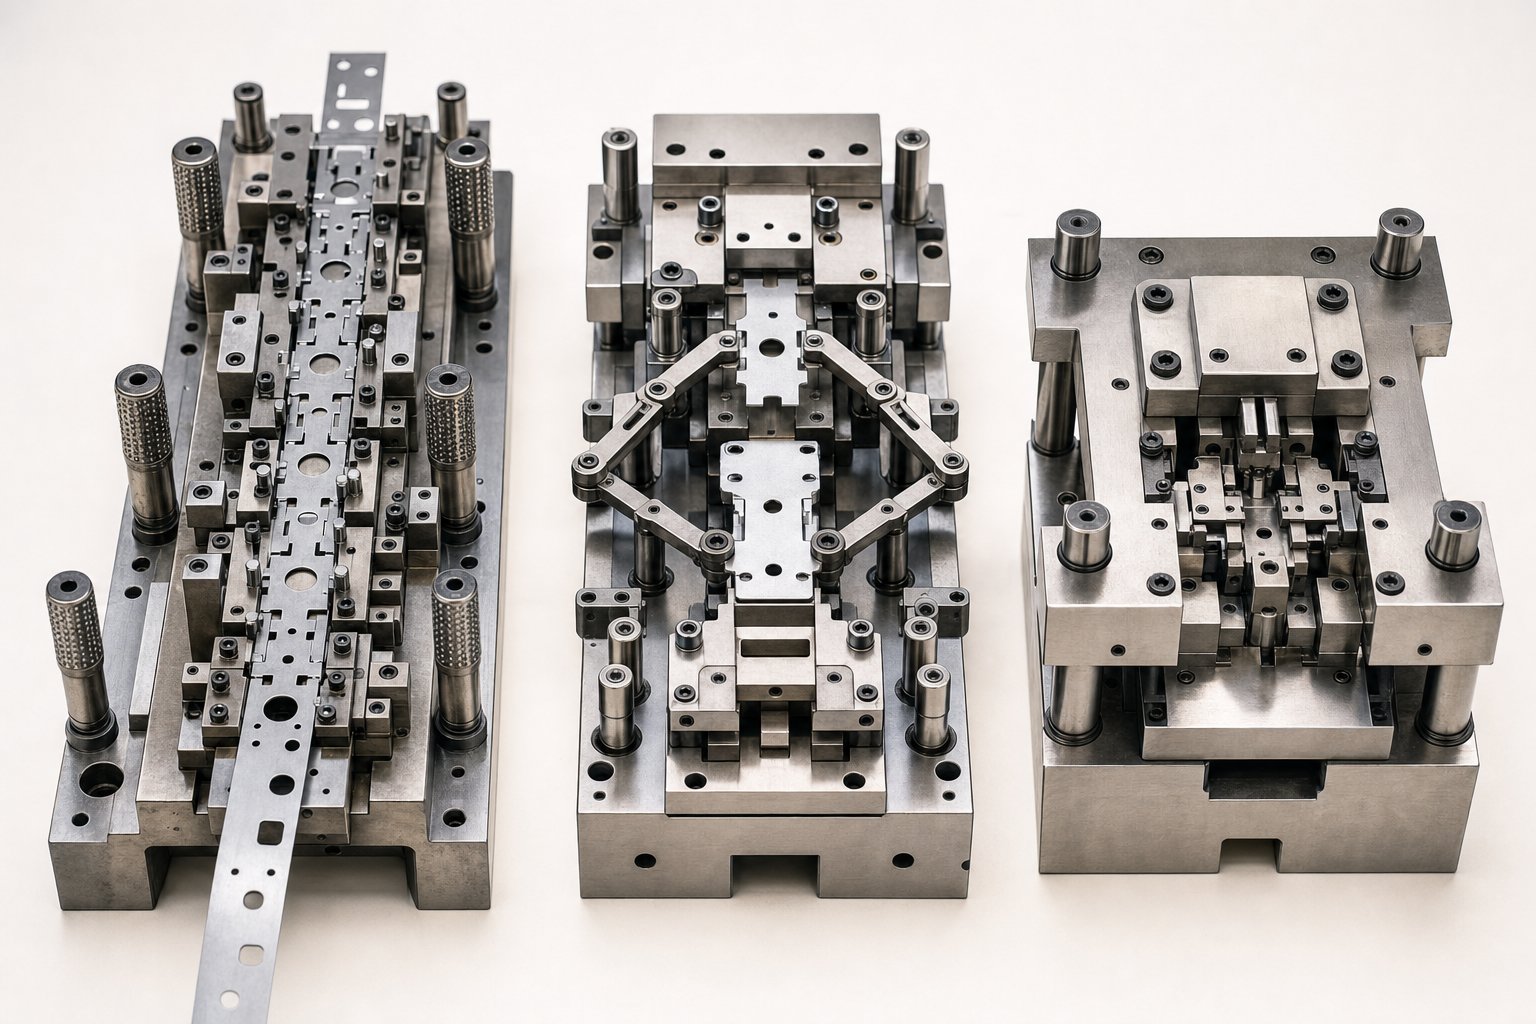
أنواع قوالب الختم وكيفية اختيار النوع المناسب
يعد اختيار نوع القالب الخاطئ أحد أكثر الأخطاء تكلفة في ختم المعادن. فهو يقيدك بهيكل التكلفة، ومعدل الدورة، ومجموعة من القيود الهندسية التي تتبع المشروع طوال حياته الإنتاجية. التحدي هو أن الأربعةالأنواع الرئيسية لقوالب الختمتتداخل -التقدمية، والتحويلية، والمركبة، والمركبة- بشكل كافٍ لإحداث ارتباك حقيقي، ولكنها تختلف بدرجة كافية بحيث يمكن أن يؤدي الانتقاء بشكل غير صحيح إلى مضاعفة إنفاق الأدوات أو خفض الإنتاجية.
فكيف تقرر؟ يمكنك مطابقة عملية القالب مع ثلاثة متغيرات: هندسة الأجزاء، والحجم السنوي، ومتطلبات التسامح. احصل على هذه العناصر الثلاثة بشكل صحيح، وكل قرار نهائي-درجة المواد، وجدول الصيانة، واختيار الضغط-يتم تنفيذه بشكل طبيعي أكثر.
القوالب التقدمية مقابل القوالب المنقولة مقابل القوالب المركبة
يعمل كل نوع من الأنواع الرئيسية للقوالب وفقًا لمبدأ مختلف تمامًا، وهذا المبدأ يملي عليه ما يمكنه وما لا يمكنه فعله بكفاءة.
يموت التقدميقم بتغذية شريط معدني متواصل من خلال سلسلة من المحطات، تؤدي كل منها عملية مختلفة-الثقب، والتحزيز، والثني، والتشكيل-حتى يتم قطع الجزء النهائي مجانًا في المحطة النهائية. يعمل الشريط كناقل خاص به، مما يلغي التعامل مع الأجزاء بين العمليات ويتيح معدلات ضربات تتجاوز بشكل روتيني 200 ضربة في الدقيقة للأجزاء الصغيرة. وهذا يجعل الأدوات التقدمية هي الاختيار الأمثل- لعمليات التشغيل ذات الحجم الكبير-للمكونات الصغيرة والمتوسطة الحجم-مثل المحطات الكهربائية والأقواس والمشابك.
يموت النقلاتخاذ نهج مختلف. يتم فصل الفراغات الفردية عن الشريط مبكرًا ثم يتم نقلها ميكانيكيًا من محطة إلى أخرى بواسطة نظام نقل مخصص-عادةً آليات الأصابع أو عوارض المشي. يعد هذا أمرًا ضروريًا للأجزاء الكبيرة جدًا، أو العميقة جدًا-المرسومة، أو المعقدة هندسيًا للغاية بحيث لا تظل متصلة بشريط حامل.ختم النقلشائع في أغلفة الأجهزة، وألواح هياكل السيارات، والمكونات الهيكلية حيث يجعل عمق التشكيل-ثلاثي الأبعاد التغذية المستندة إلى الشريط-غير عملية.
يموت المركبتنفيذ عمليات قطع متعددة-تقطيع وثقب، على سبيل المثال-بضغطة ضغطة واحدة. ونظرًا لأنه يتم إنتاج كل ميزة في وقت واحد، فإن التوافق بين العمليات يكون مثاليًا تقريبًا. والمقايضة هي السرعة: تعمل القوالب المركبة عادةً بشكل أبطأ من الأدوات التقدمية وهي مناسبة بشكل أفضل للأجزاء المسطحة أو القريبة من-المسطحة حيث تكون دقة الأبعاد أكثر أهمية من معدل الدورة. تعتبر الغسالات والحشيات والوصلات الكهربائية المسطحة من تطبيقات القوالب المركبة الكلاسيكية.
يموت الجمعمزج عمليات القطع والتشكيل في ضربة واحدة-فكر في حدوث عملية التقطيع والثني في وقت واحد. إنها تحتل مكانًا مناسبًا بين الأدوات المركبة والأدوات التقدمية، مما يوفر تعقيدًا متوسطًا بحجم معتدل مع استثمار أقل في الأدوات مقارنة بالإعداد التقدمي الكامل.
| نوع القالب | مبدأ التشغيل | أفضل-ملاءمة الجزء من حيث التعقيد | نطاق الحجم المثالي | التكلفة النسبية | سرعة الدورة |
|---|---|---|---|---|---|
| تقدمية | تجريد التقدم من خلال محطات متعددة؛ وتقوم كل محطة بعملية واحدة | أجزاء صغيرة إلى متوسطة الحجم-تحتوي على ميزات متعددة (الانحناءات والثقوب والنماذج) | 100،000+ جزء/السنة | عالي | سريع (200-1،500+ SPM) |
| تحويل | يتم نقل الفراغات الفردية ميكانيكيًا بين المحطات المنفصلة | أجزاء كبيرة أو عميقة-مرسومة أو ثلاثية الأبعاد-معقدة | 25,000-500,000+ أجزاء/سنة | عالية إلى عالية جدًا | معتدل (15-80 SPM) |
| مُجَمَّع | عمليات قطع متعددة بضربة واحدة في محطة واحدة | الأجزاء المسطحة أو القريبة من-الأجزاء المسطحة التي تحتاج إلى ميزة مشددة-إلى-دقة الميزة | 10,000-250,000 قطعة/السنة | معتدل | معتدل (40-200 SPM) |
| مزيج | عمليات القطع والتشكيل مجتمعة في ضربة واحدة | أجزاء معقدة إلى حد ما مع ميزات مقطوعة ومُشكلة | 10,000-150,000 قطعة/السنة | معتدل | معتدل (30-150 SPM) |
مطابقة نوع القالب مع حجم الإنتاج وهندسة الأجزاء
عتبات الحجم هي المكان الذي تلتقي فيه النظرية بواقع الميزانية. قد يتكلف قالب محطة واحد-جزءًا صغيرًا من الإعداد التدريجي، ولكن تكلفة الجزء-الجزء تظل ثابتة بغض النظر عن الحجم. على النقيض من ذلك، يتطلب القالب التدريجي استثمارًا مقدمًا حادًا لا يؤتي ثماره إلا عندما يكون حجم الإنتاج مرتفعًا بما يكفي لاستهلاك الأدوات عبر أجزاء كافية. ومن الناحية العملية، تقع نقطة التقاطع هذه عادةً في مكان ما بين 50000 و100000 جزء سنوي-على الرغم من أن تعقيد الأجزاء وزمن الدورة يدفعان هذا الرقم لأعلى أو لأسفل.
متى يكون ختم النقل أكثر منطقية من التقدمي؟ عادة ما يكون العامل الحاسم هو الهندسة الجزئية، وليس الحجم وحده. إذا كان الجزء يتطلب سحبًا عميقًا، أو مناطق لوحة كبيرة، أو عمليات تشكيل من شأنها تشويه شريط ناقل أو كسره، فإن أدوات النقل تصبح المسار الوحيد القابل للتطبيق. ستشاهد أيضًا قوالب النقل محددة عند الحاجة إلى تدوير الأجزاء النهائية أو تغيير موضعها بين المحطات-وهو أمر لا يستطيع الشريط التقدمي استيعابه.
بالنسبة للكميات المنخفضة أو عمليات تشغيل النماذج الأولية، غالبًا ما تمثل قوالب الختم المعدنية المركبة أو المركبة الاستثمار الأكثر ذكاءً. فهي تحافظ على إمكانية التحكم في تكاليف الأدوات مع الاستمرار في تقديم تناسق الأبعاد الذي تكافح إعدادات المحطات-التي يتم تغذيتها يدويًا-من أجل الحفاظ عليها.
فهم تصنيفات الأدوات من الفئة A وB وC
بخلاف نوع القالب، تحدد فئة الأدوات المدة التي ستستمر فيها قوالب الختم الخاصة بك-والمبلغ المتوقع إنفاقه على صيانتها. يرتبط نظام التصنيف مباشرة بعمر الموت المتوقع المقاس بإجمالي عدد الزيارات:
- أدوات الفئة أ:بنيت على المدى الطويل. تستخدم هذه القوالب أدوات فولاذية متميزة، وإدخالات من الكربيد في محطات التآكل العالية-، ومكونات صلبة في كل مكان. غالبًا ما يتجاوز عمر القالب المتوقع 1,000,000 نتيجة، مما يجعل الفئة "أ" هي المعيار لإنتاج السيارات وغيرها من البرامج ذات الحجم الكبير-حيث يعد وقت التشغيل المتواصل أمرًا بالغ الأهمية.
- أدوات الفئة ب:حل وسط عملي. مصنوعة من فولاذ عالي الجودة للأدوات ولكن مع عدد أقل من الإدخالات المتميزة، عادةً ما توفر قوالب الفئة B ما بين 250.000 إلى 1.000.000 ضربة. إنها تناسب الإنتاج متوسط الحجم- حيث يجب أن تظل تكلفة الأدوات متناسبة مع إجمالي قيمة الطلب.
- أدوات الفئة C:مصممة للمسافات القصيرة أو النماذج الأولية أو إنتاج الجسور. تم تبسيط المواد والبناء لتقليل التكلفة الأولية، مع توقع عمر القالب أقل من 250.000 ضربة. الفئة C هي الخيار الصحيح عندما تحتاج إلى قطع الغيار بسرعة ولا يبرر إجمالي الكمية مدى الحياة استثمارًا أكبر.
إن تحديد الفئة المناسبة لا يتعلق باختيار الخيار "الأفضل"-بل يتعلق بمطابقة الاستثمار في الأدوات مع واقع الإنتاج. إن الإفراط في-تحديد قالب من الفئة "أ" لمدة تشغيل تبلغ 50000-جزء من العمر يؤدي إلى إهدار رأس المال. ضمن -يؤدي تحديد أدوات الفئة C لبرنامج مكون من مليون جزء إلى إنشاء دورة من التآكل المبكر وإعادة الطحن وإعادة البناء في نهاية المطاف والتي تكلف أكثر بكثير على المدى الطويل.
ومع ذلك، فإن جودة كل نوع من أنواع القوالب وتصنيفاتها تكون بنفس جودة المكونات الفردية الموجودة داخل الأداة. يلعب كل من نظام التثقيب وكتلة القالب والمزيل ونظام التوجيه دورًا ميكانيكيًا مميزًا-وعندما يبدأ أي منها في التآكل، تنتشر التأثيرات عبر كل جزء يخرج من المطبعة.
شرح المكونات المهمة داخل قالب الختم
يبدو قالب الختم وكأنه كتلة صلبة من الفولاذ من الخارج، ولكن قم بفتحه وستجد مجموعة منسقة بعناية من المكونات الفردية-تم تصميم كل واحدة منها لأداء وظيفة ميكانيكية محددة أثناء كل ضغطة ضغط. إن فهم مكونات قالب الختم هذه ليس أمرًا أكاديميًا فقط. إنه الفرق بين تشخيص المشكلة في دقائق وقضاء ساعات في مطاردة الأعراض بينما تتراكم الخردة في نهاية السطر.
فيما يلي نظرة عامة وظيفية سريعة على مكونات الختم المعدني الأساسية قبل أن نتعمق في كيفية عملها معًا:
- لكمة:يوفر قوة القطع أو التشكيل عن طريق الدفع في مادة الشغل.
- كتلة يموت:يوفر تجويف التزاوج أو حافة القطع التي تشكل المادة أو تقطعها مقابل الثقب.
- لوحة المتعرية:يحمل الشريط بشكل مسطح على سطح القالب ويزيله من المثقاب أثناء شوط العودة.
- دبابيس التوجيه والبطانات:حافظ على المحاذاة الدقيقة بين نصفي القالب العلوي والسفلي طوال كل ضربة.
- الطيارين:قم بتسجيل الشريط في موضع محدد في كل محطة، مع التأكد من وصول كل ميزة إلى المكان الذي ينبغي أن تكون فيه.
- لوحات الدعم:قم بتوزيع الأحمال المثقوبة عبر حذاء القالب لمنع التلف والتشوه الموضعي.
ولكل جزء من هذه الأجزاء وظيفة محددة بوضوح. يكمن التعقيد الحقيقي-والمصدر الحقيقي لمشاكل الجودة-في كيفية تفاعلها تحت الحمل، والسرعة، وضربة تلو الأخرى.
كيف تعمل اللكمة، والكتل القالبية، ولوحة المتعرية معًا
تخيل ضربة قطع واحدة في حركة بطيئة. ينزل مكبس الضغط، مما يؤدي إلى نزول الحذاء العلوي إلى الأسفل. لوحة المتعرية، المحملة بالزنبركات، تتصل بشريط الصفائح المعدنية أولاً وتضغط عليه بقوة على سطح القالب السفلي. يعد هذا أمرًا بالغ الأهمية-إذا لم يتم تثبيت الشريط بشكل مسطح وآمن قبل أن تلامس المادة المثقوبة، فسوف يتشوه القطع، وسيتحرك الجزء، وستتشكل نتوءات على الجانب الخطأ من الحافة.
وبعد جزء من الثانية، تخترق اللكمة الشريط. في عملية الختم والتثقيب، تقوم أداة التثقيب بقص المادة عن طريق دفعها إلى فتحة كتلة القالب الموجودة بالأسفل. إن الخلوص بين كتلة التثقيب والقالب-التي يتم التعبير عنها عادةً كنسبة مئوية من سمك المادة-يحدد جودة الحافة المقطوعة. ضيقة جدًا، وتتآكل الأداة قبل الأوان. فضفاضة للغاية، وستحصل على نتوءات وانقلاب مفرط. بالنسبة للفولاذ الطري، غالبًا ما تقع الخلوصات في نطاق 5-10% من سمك المادة لكل جانب، على الرغم من أن المواد الأكثر صلابة مثل الفولاذ المقاوم للصدأ تتطلب قيمًا أكثر صرامة.
في شوط العودة، تم تحميل الزنبرك-.لوحة متجردتؤدي وظيفتها الثانية: فهي تمسك الشريط لأسفل أثناء سحب المثقاب. وبدون ذلك، ستلتصق المادة بجسم المثقاب-خاصة أثناء الثقب، حيث ينهار المعدن بإحكام حول ساق المثقاب. تقوم أداة التجريد حرفيًا بتجريد المادة من المادة، مما يسمح للشريط بالتقدم إلى المحطة التالية بشكل نظيف.
وفي الوقت نفسه، فإن كتلة القالب ليست مجرد فتحة سلبية. يجب أن تكون حواف القطع مطحونة وفقًا للهندسة الدقيقة والصلابة لإنتاج أسطح قص نظيفة. في محطات التشكيل، تعمل كتلة القالب بمثابة التجويف الذي يحدد الشكل النهائي للجزء المعدني المختوم، مما يجعل تشطيب سطحه ودقة الأبعاد بنفس أهمية هندسة التثقيب فوقه.
أنظمة التوجيه والطيارين ودقة المحاذاة
يمكن أن تكون اللكمات وكتل القالب مثالية من تلقاء نفسها، ولكنها لا تزال تنتج أجزاء سيئة إذا انحرفت المحاذاة حتى بضعة أجزاء من الألف من البوصة. هذه هي مهمة نظام الدليل-وهو العنصر الذي لا يحظى بالتقدير الأكبر في الأداة بأكملها.
دبابيس التوجيه والبطاناتهي آلية المحاذاة الأساسية. تنزلق المسامير الفولاذية الصلبة المثبتة على نصف قالب واحد إلى البطانات الدقيقة-المثقوبة في النصف المقابل، مما يمنع الجزء العلوي والسفلي من السير في مسار واحد قابل للتكرار. في القوالب التقدمية عالية السرعة- التي تعمل بمئات الضربات في الدقيقة، يمتص نظام التوجيه القوى الجانبية والنمو الحراري مع الحفاظ على المحاذاة في حدود الميكرونات. تعد مجموعات توجيه المحامل الكروية- شائعة في التطبيقات الدقيقة لأنها تقلل الاحتكاك وتقاوم التآكل بشكل أفضل من البطانات العادية.
الطيارينالتعامل مع تحدي محاذاة مختلف: تسجيل الشريط. مع تقدم الشريط المعدني من محطة إلى أخرى في قالب متدرج، يقوم الطيارون-بدبابيس صغيرة مدببة مثبتة على القالب العلوي-بإدخال ثقوب مثقوبة مسبقًا-في الشريط وسحبها إلى الموضع الدقيق قبل حدوث أي قطع أو تشكيل. يسمح الاستدقاق للشريط بالتوسيط الذاتي-، مما يؤدي إلى تصحيح أخطاء التغذية البسيطة قبل أن تصل المطبعة إلى المركز الميت السفلي. بدون توجيه دقيق، تنحرف المسافة بين الفتحات-إلى-الفتحات، ومواقع الانحناء، ومواضع المعالم من محطة إلى أخرى، ويمكن أن يؤدي الخطأ التراكمي إلى دفع الأجزاء المعدنية المختومة إلى خارج نطاق التسامح قبل أن تظهر أي حافة قطع تآكلًا مرئيًا.
لوحات دعمتلعب دورًا هيكليًا أكثر هدوءًا ولكنه أساسي. يتم وضع هذه الألواح الصلبة بين أدوات تثبيت الثقب وحذاء القالب، حيث تعمل على توزيع القوة المركزة لكل تأثير لكمة عبر منطقة أوسع. تخطي اللوحة الخلفية، وستؤدي اللكمات الفردية إلى تهذيب سطح قاعدة القالب تدريجيًا-مما يؤدي إلى إنشاء فجوات بادئة صغيرة تعمل على تغيير موضع الثقب بمرور الوقت وتقليل دقة الأجزاء بهدوء.
التعرف على تآكل المكونات قبل أن يؤثر على جودة الأجزاء
كل مكون في قالب الختم هو عنصر تآكل. السؤال ليس أبدًا ما إذا كان سيتآكل، ولكن ما مدى سرعة اكتشاف هذا التآكل قبل أن يظهر في أجزائك.
ارتداء لكمةهو الأكثر وضوحا. تنتج لكمة القطع الحادة منطقة قص نظيفة ذات نتوء ضيق. عندما تتضاءل حافة القطع، يزداد ارتفاع الثقب، ويضيق نطاق القص، وترتفع قوة القطع-في بعض الأحيان بشكل ملحوظ بما يكفي ليتمكن مشغلو المطبعة من سماع الفرق. يعتمد القرار بين إعادة الطحن والاستبدال الكامل على كمية المواد التي تمت إزالتها بالفعل من طول المثقاب. يمكن إعادة تنفيذ معظم اللكمات عدة مرات قبل أن تصل إلى الحد الأدنى للطول، والذي لا تعد تحته اللكمة تشغل كتلة القالب بعمق كافٍ لإكمال القطع النظيف.
قالب حافة التآكليتبع نمطًا مشابهًا ولكن من الصعب رؤيته دون إزالة القالب من المكبس. يبحث صانعو الأدوات ذوو الخبرة عن مؤشرات ثانوية: زيادة نتوءات الجزء، أو التصاق البزاقة في فتحة القالب، أو التحول التدريجي في الأبعاد الفارغة التي تشير إلى أن شكل القطع قد نما قليلاً من تآكل الحافة.
دليل دبوس وارتداء جلبةيظهر بشكل مختلف-وأكثر مكرًا. بدلاً من الخلل المفاجئ، ستلاحظ انحرافًا بطيئًا للأبعاد عبر ميزات الأجزاء المتعددة. تتغير مواضع الثقب قليلاً، وتتجول خطوط الانحناء، وتبدأ أبعاد المعالم-إلى-الميزات في الاتجاه نحو حافة نطاق التسامح. إذا أظهرت بيانات CMM الخاصة بك اتجاهًا تدريجيًا بدلاً من التشتت العشوائي، فإن مكونات الدليل البالية هي المشتبه به الرئيسي.
تآكل الطيار أو تلفهينشئ تسجيلًا خاطئًا للشريط يبدو كتنوع عشوائي ولكنه يتبع في الواقع دورة التغذية. قد تتناوب الأجزاء بين الجيدة والهامشية حيث يتقدم الشريط قليلاً فوق - أو أقل- في محطات معينة. إن فحص أقطار الطيار وحالة الاستدقاق أثناء الصيانة المجدولة يتعرف على ذلك قبل ارتفاع معدلات الخردة.
إن الفكرة الأساسية واضحة ومباشرة: ترتبط دقة المكونات وتحمل الجزء النهائي ارتباطًا مباشرًا. لا يتناقص قالب الختم تدريجيًا بطرق غامضة يصعب-تتبعها-. يرتدي كل مكون نمطًا مميزًا ينتج عنه توقيع محدد يمكن التعرف عليه في الجزء النهائي. إن تعلم قراءة تلك التوقيعات-من خلال اتجاهات الأبعاد والفحص البصري ومراقبة القوة-هو ما يفصل بين مكافحة الحرائق التفاعلية والصيانة الاستباقية للقالب.
وبطبيعة الحال، مدى سرعة تآكل هذه المكونات يعتمد بشكل كبير على المادة التي صنعت منها. يعد اختيار درجة فولاذ الأداة ومستوى الصلابة والمعالجة السطحية لكل مكون أحد القرارات- الأقل مناقشة والأكثر أهمية- في عملية الأدوات بأكملها.
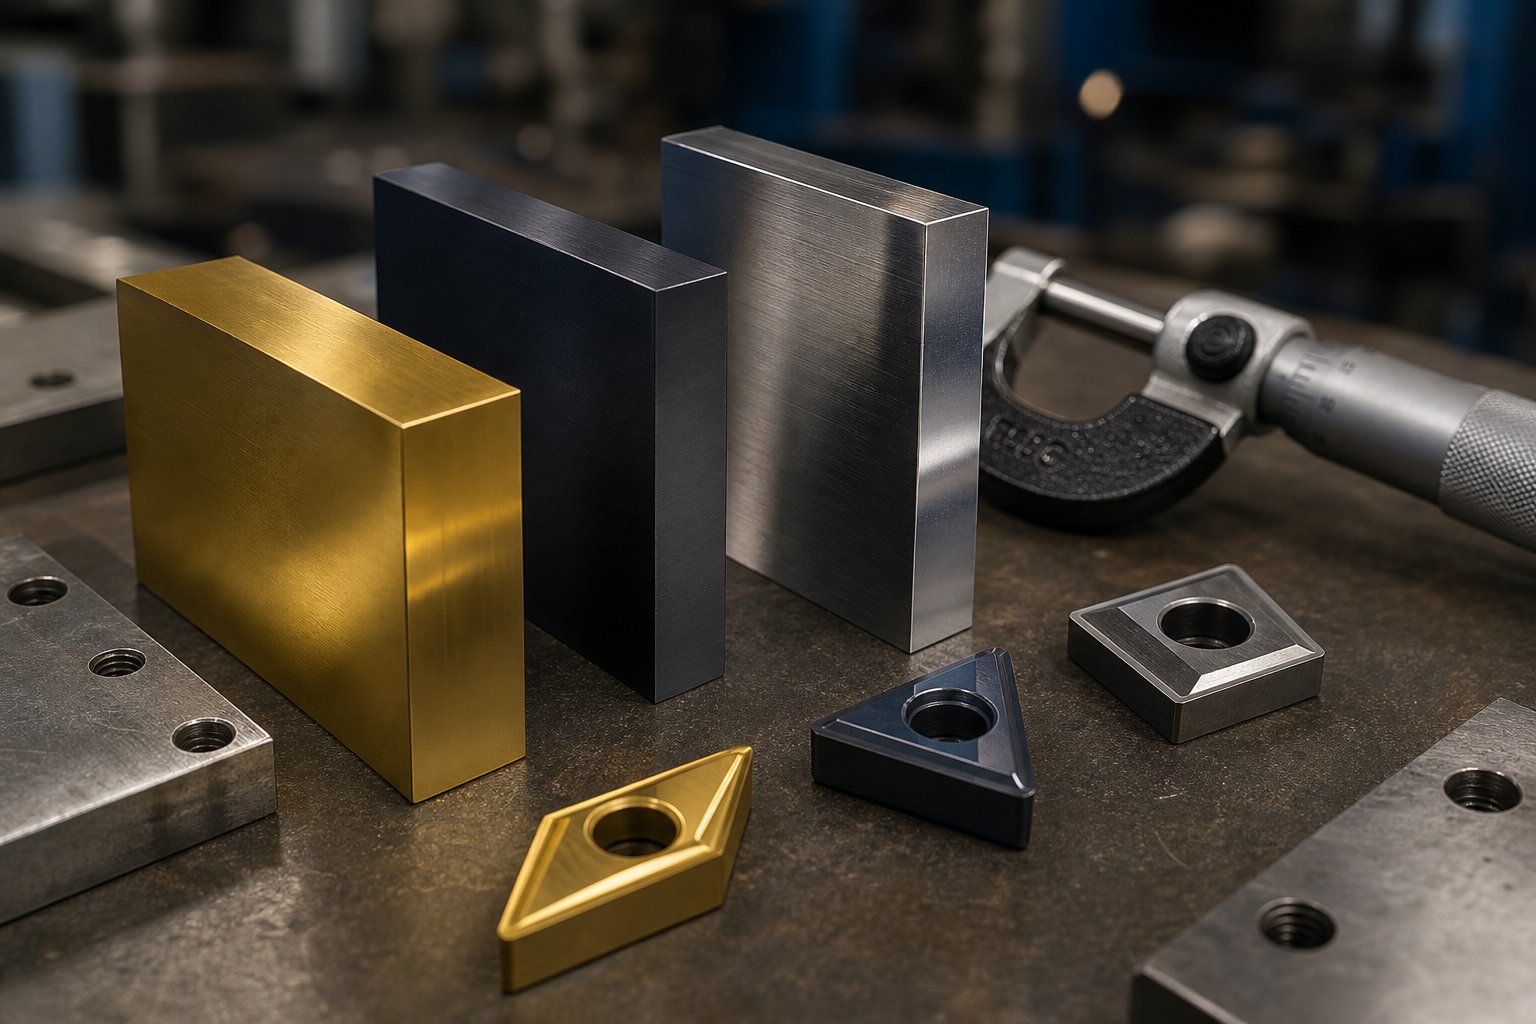
ختم اختيار المواد يموت ودليل المعالجة السطحية
تحدد أداة الفولاذ الموجودة داخل قالب الختم الخاص بك عدد الأجزاء التي يمكنك تشغيلها قبل إعادة الطحن، ومدى ضيق تفاوتاتك خلال حملات الإنتاج الطويلة، وما إذا كان قالبك يفشل بأمان أو بشكل كارثي. ومع ذلك، يعد اختيار المواد أحد أكثر القرارات التي يتم التغاضي عنها في عملية الأدوات-وغالبًا ما يُترك للاختيارات الافتراضية أو لتفضيلات الموردين بدلاً من التحليل الهندسي المتعمد.
توجد درجات مختلفة من قوالب الختم الفولاذية في نقاط مختلفة على طيف الصلابة-مقابل-الصلابة، واختيار المكان الخطأ على هذا الطيف لتطبيقك يعد مسارًا سريعًا لفشل الأداة المبكر. إليك كيفية مقارنة الدرجات الأكثر شيوعًا ومتى يحصل كل منها على مكانه في قالب البناء.
درجات الصلب للأدوات لختم القوالب ومقايضات أدائها
تغطي خمس درجات من الصلب للأدوات الغالبية العظمى من قوالب ختم الفولاذ في الإنتاج اليوم. ينتمي كل منها إلى عائلة معدنية مختلفة، وتلك السمات العائلية هي التي تحدد الأداء:
- D2 (عالي-كربون، عالي-كروم):العمود الفقري للقطع والثقب على المدى الطويل-. يشكل المحتوى العالي من الكروم في D2 جزيئات كربيد صلبة توفر مقاومة استثنائية للتآكل. بعد التصلب والتلطيف، يصل D262-64 لجنة حقوق الإنسان-قوي بما يكفي ليحمل حافة القطع الحادة عبر مئات الآلاف من النتائج. والمقايضة هي الهشاشة تحت التأثير؛ D2 ليس الخيار الصحيح للتشكيل الثقيل أو العمليات التي تنطوي على أحمال صدمية.
- A2 (تصلب الهواء-):مع 5% كروم وثبات ممتاز للأبعاد أثناء المعالجة الحرارية، يحقق A2 63-65 HRC مع تقديم صلابة أفضل من D2. يتم استخدامه بشكل شائع في تقطيع اللكمات، وتشكيل اللكمات، وتطبيقات تشذيب القوالب حيث تلتقي مقاومة التآكل المعتدلة بمقاومة الصدمات المعتدلة. يعد A2 خيارًا قويًا شاملاً-للإنشاءات الفولاذية ذات قوالب الختم ذات الحجم المتوسط.
- S7 (مقاوم للصدمات-):عندما تتضمن محطات القالب الخاصة بك سحبًا ثقيلًا أو تشكيلًا عميقًا أو صدمة ميكانيكية متكررة، يتدخل S7. فهو يصلب إلى 60-62 HRC ولكنه يعطي الأولوية لمتانة التأثير على مقاومة التآكل. فكر في S7 باعتباره الدرجة التي تنحني قبل أن تنكسر - وهي مثالية للمكونات مثل ثقوب السحب وتشكيل الإدخالات التي تمتص الأحمال الديناميكية الكبيرة في كل ضربة.
- M2 (فولاذ-عالي السرعة):تم تصميم M2 للاحتفاظ بالصلابة عند درجات حرارة مرتفعة، حيث يصل إلى 62-64 HRC تقريبًا ويتفوق في تطبيقات معدل-السكتة الدماغية- العالية حيث تعمل الحرارة الناتجة عن الاحتكاك- على تليين الفولاذ التقليدي للعمل البارد. ستشاهد M2 في قطع اللكمات التي تعمل بمعدل 600+ من الضربات في الدقيقة، حيث يترجم الاستقرار الحراري مباشرة إلى عمر الحافة.
- O1 (تصلب الزيت-):الخيار الأكثر اقتصادا، O1 سهل التصنيع نسبيًا ويحقق 57-62 HRC بعد التقسية. إنه يوفر توازنًا معقولاً بين المتانة ومقاومة التآكل للإنتاج على المدى القصير، وأدوات النماذج الأولية، والتطبيقات التي لا يبرر فيها إجمالي عدد الضربات درجات الفولاذ المتميزة.
إن المقايضة الأساسية هي نفسها دائمًا: فالفولاذ الأكثر صلابة يقاوم التآكل الكاشط لفترة أطول ولكنه أكثر عرضة للتقطيع أو التشقق تحت التأثير. يمتص الفولاذ الأكثر صلابة الصدمات بشكل أفضل ولكنه يتلاشى بشكل أسرع. يقوم صانعو الأدوات ذوو الخبرة بخلط الدرجات داخل قالب واحد-باستخدام D2 أو الكربيد في محطات القطع ذات التآكل العالي وS7 في محطات التشكيل حيث تكون مقاومة الصدمات أكثر أهمية من الاحتفاظ بالحواف.
عند الحديث عن كربيد، تستحق إدراجات كربيد التنغستن ذكرها. بالنسبة إلى أعلى-محطات التآكل في القوالب التقدمية-خاصة تلك التي تستخدم مواد كاشطة مثل الفولاذ المختوم الذي يحتوي على نسبة عالية من السيليكون أو السبائك المقاومة للصدأ-يمكن أن تدوم إدخالات الكربيد أكثر من D2 بعامل من خمسة إلى عشرة. إنها أكثر تكلفة بكثير وأكثر هشاشة، لذلك يتم حجزها عادةً لمحطات محددة بدلاً من استخدامها طوال القالب بأكمله.
المعالجة الحرارية والطلاءات السطحية التي تطيل عمر القالب
إن اختيار درجة الفولاذ المناسبة هو نصف المعادلة فقط. إن كيفية معالجة هذا الفولاذ بالحرارة-والطبقات التي يتم تطبيقها على أسطح العمل يمكن أن تؤدي إلى مضاعفة أو حتى مضاعفة عمر القالب بشكل كبير.
المعالجة الحراريةيحدد صلابة خط الأساس وصلابة كل مكون. من خلال-التصلب-تسخين الجزء بالكامل فوق درجة حرارته الحرجة والتبريد-هو المعيار القياسي لفولاذ العمل البارد-مثل D2 وA2. وعلى النقيض من ذلك، يؤدي تصلب الهيكل- إلى إنشاء غلاف خارجي صلب مع الحفاظ على قلب صلب، وهو أمر مفيد للمكونات التي تحتاج إلى مقاومة تآكل السطح ولكن يجب أن تمتص الصدمات دون أن تنكسر. يوصى بشدة بالمعالجة الحرارية بالفراغ بغض النظر عن الطريقة؛ مثللاحظ خبراء الصناعة، فإن الأكسدة الناتجة عن العمليات غير -تمنع التفريغ التصاق الطلاء ويمكن أن تؤثر على سلامة السطح قبل تشغيل القالب للجزء الأول منه.
الطلاءات السطحيةأضف طبقة ثانوية من الحماية تقلل بشكل كبير من الاحتكاك وتآكل المواد اللاصقة. تشمل الخيارات الأكثر شيوعًا ما يلي:
- نيتريد التيتانيوم (TiN):طلاء PVD بصلابة تبلغ حوالي 2400 فولت. يوفر TiN حماية جيدة للأغراض العامة-ضد التآكل الكاشط واللاصق ويستخدم على نطاق واسع في عمليات القطع. لونه الذهبي يجعل من السهل التحقق من تغطية الطلاء بصريًا.
- نيتريد كربونات التيتانيوم (TiCN):خطوة أعلى من TiN عند 3200 فولت تقريبًا، يتم تطبيق TiCN كطلاء متعدد الطبقات وهو -مناسب تمامًا لتطبيقات الختم شديدة التحمل حيث يكون لكل من الصلابة والتحكم في الأبعاد أهمية.
- نيتريد الكروم (CrN):عند 1800 فولت عالي، يكون أكثر ليونة من TiN، لكن ضغطه الداخلي المنخفض يسمح بطبقات أكثر سمكًا. يعمل CrN بشكل جيد لتشكيل العمليات التي يكون فيها معامل الاحتكاك المنخفض أكثر أهمية من الصلابة الشديدة.
- نيترة:عملية انتشار كيميائية حرارية بدلاً من الطلاء المترسب. تعمل عملية النيترة على تقوية الطبقة السطحية من الفولاذ نفسه، عادةً إلى ما يعادل 65-70 HRC، دون إضافة طبقة طلاء منفصلة. وهذا يجعله مفيدًا لمكونات القالب الكبيرة حيث يكون تفاوت سمك الطلاء أمرًا مثيرًا للقلق.
- طلاء الكروم:خيار قديم ولكنه لا يزال مناسبًا لتحسين خصائص الإطلاق في قوالب السحب وتقليل التقاط المواد أثناء عمليات التشكيل.
إن فجوة الأداء بين الأدوات المطلية وغير المطلية ليست هامشية-يمكن أن تكون تحويلية. أظهرت إحدى الحالات الموثقة التي تتضمن لكمة مركبة تعمل بفولاذ زنبركي 1074 أن الإنتاج قفز من 10000 جزء غير مطلي إلى 100000 جزء بطبقة AlTiN، وما يصل إلى 250000 جزء عند إضافة طبقة تشحيم جافة فوق طبقة AlTiN. توضح هذه الأرقام لماذا يستحق اختيار الطلاء نفس الاهتمام الهندسي الذي يحظى به اختيار درجة الفولاذ الأساسي.
تحذير مهم: ليست كل عملية طلاء تعمل مع كل فولاذ. تعمل طلاءات الأمراض القلبية الوعائية، التي يتم ترسيبها عند درجة حرارة 1900 درجة فهرنهايت تقريبًا، على تقوية ركيزة الأداة أثناء التطبيق. يجب ألا يكون الفولاذ مثل A2 وS7 مطليًا بـ CVD-للاستخدامات التي تتضمن أحمال تصادم، لأن درجة حرارة المعالجة المرتفعة تؤدي إلى تدهور بنيتها الدقيقة وتقلل من قوة الصدمات. تعمل عمليات PVD، التي تعمل تحت درجة حرارة 900 درجة فهرنهايت، على تجنب هذه المشكلة تمامًا-مما يجعل PVD هو الخيار الافتراضي الأكثر أمانًا لمعظم أدوات الختم ما لم تكن متطلبات التطبيق المحددة تبرر بدائل CVD أو TRD.
مطابقة مادة القالب مع مادة قطعة العمل
هذه حقيقة تزعج الكثير من مشتري الأدوات- لأول مرة: المادة التي تقوم بختمها تحدد المادة التي يجب صنع قالبك منها. لن يتحمل القالب المصمم لختم الفولاذ الكربوني فترة طويلة من الفولاذ المقاوم للصدأ بدون تعديلات كبيرة، وقد تكون الأدوات المصممة لختم صفائح الفولاذ -مهندسة أكثر من-وأكثر من-سعرها-في عملية ختم الألومنيوم.
لماذا؟ تولد مواد قطع العمل الأكثر صلابة قوى قطع وتشكيل أعلى، وتسرع من تآكل المواد الكاشطة على أسطح القالب، وتتطلب خلوصًا أكثر إحكامًا للثقب-إلى-القالب للحصول على حواف نظيفة. تنتج المواد الأكثر ليونة مثل الألومنيوم والنحاس تآكلًا أقل للأدوات ولكنها تسبب تحديات مختلفة-تتمثل في التقيؤ والتقاط المواد والميل إلى التمزق بدلاً من القص بشكل نظيف إذا لم يتم تقليل الخلوصات وفقًا لذلك.
| مادة الشغل | أوصت درجات الصلب يموت | إرشادات الخلوص (% من السماكة لكل جانب) | العمر النسبي المتوقع للأداة |
|---|---|---|---|
| معتدل / منخفض-الكربون الصلب | د2، أ2؛ إدراجات كربيد للحجم الكبير-. | 5-10% | خط الأساس (1x) |
| الفولاذ المقاوم للصدأ (سلسلة 300) | D2، M2، أو كربيد. يوصى بشدة باستخدام طلاءات TRD/PVD | 3-6% | 0.4x - 0.6x خط الأساس |
| فولاذ عالي القوة-(HSLA، AHSS) | كربيد، D2 مع طلاء TiCN أو AlTiN | 4-8% | 0.3x - 0.5x خط الأساس |
| سبائك الألومنيوم | أ2، د2؛ طلاءات CrN أو DLC لمنع التهيج | 3-5% | 1.5x - 2.5x خط الأساس |
| سبائك النحاس / النحاس | A2، O1 للمسافات القصيرة؛ D2 للحملات الأطول | 3-6% | 1.5x - 2x خط الأساس |
لاحظ النمط: الفولاذ المقاوم للصدأ والفولاذ -عالي القوة يقلل من العمر المتوقع للأداة بمقدار النصف أو أكثر مقارنةً بختم الفولاذ الكربوني الخفيف، في حين تعمل المواد غير الحديدية الأكثر ليونة على إطالة العمر بشكل ملحوظ. وهذا هو بالضبط سبب اختلاف عروض أسعار الأدوات بشكل كبير اعتمادًا على مادة الشغل المحددة في رسم الجزء. قد يستخدم القالب المخصص للألمنيوم الفولاذ A2 مع طلاء CrN. قد تتطلب هندسة الجزء نفسه في الفولاذ المقاوم للصدأ 304 استخدام D2 مع إدراجات من الكربيد وطلاء من كربيد الفاناديوم TRD -مما يؤدي إلى مضاعفة أو زيادة ثلاثة أضعاف الاستثمار في الأدوات مع تقديم عدد النتائج المطلوب لتبرير البناء.
تعديلات التخليص لها نفس القدر من الأهمية. إن عمل الفولاذ المقاوم للصدأ-يعني ميله إلى التصلب أن الخلوص الزائد لا يؤدي فقط إلى انخفاض جودة الحافة-بل إنه يسرع من تآكل التثقيب نظرًا لأن المادة تقاوم القص وبدلاً من ذلك تتشوه حول حافة القطع. من ناحية أخرى، يتطلب الألومنيوم خلوصًا أكثر إحكامًا لتجنب التمزق والحفر المفرط الناتج عن ليونة المادة وميلها إلى التدفق بدلاً من الكسر بشكل نظيف.
إن الحصول على مادة القالب والمعالجة الحرارية والطلاء والتخليص المتوافق مع مادة قطعة العمل المحددة الخاصة بك هو ما يفصل الأدوات التي تدوم عن الأدوات التي تتعثر خلال عملية الإنتاج. ولكن حتى القالب المحدد تمامًا لا يزال بحاجة إلى التصميم بشكل صحيح-وهذا هو المكان الذي أحدثت فيه المحاكاة الحديثة وتحسين تخطيط الشريط تغييرًا جذريًا في كيفية قيام صانعي الأدوات بتحويل جزء الرسم إلى أداة جاهزة- للإنتاج.
ختم تصميم القالب والمحاكاة وتحسين تخطيط الشريط
إن الاختيار المثالي للمواد والمعالجة السطحية لا يعني شيئًا إذا كانت هندسة القالب نفسها معيبة. ستظل المثقوبة المصنوعة من D2 المتميز مع طلاء TiCN تنتج أجزاء متجعدة أو متشققة أو خارجة عن -المواصفات إذا كان وضع حبة السحب خاطئًا، أو تم حساب ضغط الحامل الفارغ بشكل خاطئ، أو يهدر تخطيط التقدم 30% من الشريط في الخردة. ولهذا السبب تحول تصميم قوالب الختم بشكل كبير نحو المحاكاة الرقمية على مدى العقدين الماضيين-إن اكتشاف هذه المشكلات في البرامج أرخص بكثير من اكتشافها أثناء الاختبار في قاعة الصحافة.
كيف تقلل محاكاة الختم من تكرارات التجربة والتكلفة
تتيح محاكاة الهندسة بمساعدة الكمبيوتر (CAE) للمهندسين إمكانية تشغيل عملية الختم بالكامل افتراضيًا-بدءًا من الموضع الفارغ وحتى هندسة الجزء النهائي-قبل تصنيع كتلة واحدة من فولاذ الأداة. يقوم البرنامج بنمذجة تدفق المواد خطوة بخطوة، ويتنبأ بالضبط بمكان ظهور المشاكل.
ما الذي تلتقطه المحاكاة فعليًا؟ أوضاع الفشل الحرجة التي قد تظهر فقط أثناء الاختبار الفعلي:
- التخفيف والتمزق:تحدد المحاكاة سمك المادة عبر الجزء بأكمله، مع تحديد المناطق التي تمتد فيها الصفائح المعدنية إلى ما هو أبعد من الحدود الآمنة. يقوم المهندسون بضبط نصف قطر السحب أو إضافة خرزات السحب أو تعديل الشكل الفارغ لإعادة توزيع تدفق المواد قبل قطع الفولاذ.
- التجاعيد:يتسبب الضغط غير الكافي للحامل الفارغ أو مسارات تدفق المواد غير المناسبة في حدوث تجاعيد ضغط في الشفاه والجدران الجانبية. تحدد المحاكاة هذه المناطق وتسمح بالتعديل التكراري لقوى الحامل الفارغ وهندسة الخرز.
- سبرينغباك:بعد تحرير قوى التشكيل، يرتد الجزء بشكل مرن-في بعض الأحيان بما يكفي لدفع الأبعاد خارج نطاق التسامح.أساليب الهيئة الاتحادية للبيئة المتقدمةمراعاة تباين المواد، وتأثير Bauschinger، والضغوط المتبقية للتنبؤ بحجم الارتداد، مما يمكّن المهندسين من تطبيق إستراتيجيات التعويض مثل -هندسة الانحناء الزائد أو هندسة الأداة المعدلة قبل إنشاء القالب.
- تحليل القوة:يضمن حساب متطلبات الحمولة الإجمالية مطابقة القالب للضغط الصحيح وأن حجم مكونات الأدوات مناسب للتعامل مع أحمال التشكيل الفعلية دون فشل سابق لأوانه.
المكافأة العملية كبيرة. غالبًا ما تتطلب عمليات سير عمل تصميم الختم المعدني التقليدي من ثلاث إلى خمس-أو أكثر-تكرارات تجريبية للحصول على أجزاء مقبولة. كل تكرار يعني تفكيك القالب، وتصنيع التصحيحات، وإعادة التجميع، والتشغيل مرة أخرى. يعمل تصميم الختم المعتمد على المحاكاة على ضغط تلك الدورة بشكل كبير، وغالبًا ما يؤدي إلى تقليل تكرارات التجربة إلى النصف وتقليل الأسابيع من الجدول الزمني للتطوير.
تحسين تخطيط الشريط لتحقيق أقصى استفادة من المواد
في تصميم القالب التقدمي، يكون تخطيط الشريط هو المكان الذي تتم فيه هندسة التكلفة. كل ملليمتر من المواد المهدرة بين الأجزاء، وكل جسر حامل كبير الحجم، وكل زاوية تداخل دون المستوى الأمثل، يُترجم إلى حمولة من الخردة المعدنية على مدى عملية إنتاج تبلغ ملايين الأشواط. تنتج تصميمات القوالب التقليدية بشكل روتيني معدلات خردة تتراوح من 25% إلى 40%، بينما يمكن للتخطيطات المحسنة أن تدفع هذا الرقم إلى أقل من 15%.
يتحكم المهندسون في الخردة من خلال عدة قرارات مترابطة في مرحلة تصميم قالب الختم:
- استراتيجيات التعشيش:يؤدي وضع الأجزاء في أقرب مكان ممكن-أو تشابكها بناءً على الشكل الهندسي-إلى زيادة الاستفادة من المواد من الملف بشكل مباشر. حتى التعديلات الطفيفة على اتجاه الجزء بالنسبة لمحور الشريط يمكن أن تؤدي إلى توفير بنسبة 10% إلى 20% في تكلفة المواد الخام.
- التحكم في الملعب وعرض النطاق الترددي:يجب حساب مسافة التقدم (درجة الصوت) وعرض الشريط بدقة أقل من -مليمتر. الفجوات غير الضرورية بين المحطات تهدر المواد في كل ضربة.
- تصميم الجسر الناقل:يجب أن تكون الجسور التي تربط كل جزء بالشريط ضيقة بدرجة كافية لتقليل الخردة ولكنها واسعة بما يكفي للحفاظ على السلامة الهيكلية أثناء التغذية. إذا أخطأت في ذلك، فسوف ينثني الشريط أو يتمزق في منتصف-الجري.
- تقنيات القطع- الشائعة:في القوالب التي تنتج أجزاء متعددة في كل ضربة، يمكن أن تؤدي خطوط القطع المشتركة بين الفراغات المتجاورة إلى إزالة-الأجزاء الخردة بالكامل.
لا يعد تخطيط الشريط عملية تجميلية-إنه أحد أقوى الأدوات التي يستخدمها المهندسون لتقليل تكلفة كل قطعة-. يؤدي التحسن بنسبة 10% في استخدام المواد عند تشغيل مليون-جزء سنويًا من الفولاذ المقاوم للصدأ بسمك 1 ملم إلى توفير ما يصل إلى آلاف الدولارات، ويتم تحقيق كل ذلك قبل بدء الإنتاج الأول.
من دراسة الجدوى إلى -المكونات المصنعة باستخدام الحاسب الآلي
يتبع تصميم قالب الختم المعدني سير عمل منظم يحول جزءًا من الرسم إلى أداة جاهزة- للإنتاج. تعتمد كل مرحلة على المرحلة السابقة، وتخطي الخطوات-أو الإسراع في تنفيذها-هو مصدر الأخطاء المكلفة.
- تقييم جدوى الجزء:يقوم المهندسون بتقييم هندسة الأجزاء والمواد والتفاوتات ومتطلبات الحجم لتحديد ما إذا كان الختم قابلاً للتطبيق، ونوع القالب المناسب، وحيث توجد تحديات تشكيل محتملة.
- تخطيط الشريط ثنائي الأبعاد:يتم تعيين تسلسل التقدم وتعيينات المحطة وإستراتيجية استخدام المواد في تخطيط مسطح، مما يحدد ما يحدث في كل محطة قالب وكيفية تحرك الشريط عبر الأداة.
- النمذجة ثلاثية الأبعاد:تم تصميم مجموعة القالب الكاملة-المثقوبة، وكتل القالب، وأدوات التجريد، وأنظمة التوجيه، وجميع الأجهزة الداعمة-بتصميم بمساعدة الكمبيوتر (CAD) بملاءمة دقيقة، ومساحة للخلوص، ومواقع أدوات التثبيت.
- التحقق من صحة المحاكاة:يقوم برنامج CAE بتشغيل عملية التشكيل افتراضيًا، والتحقق من تدفق المواد، والتحقق من التخفيف والتجعد، والتنبؤ بالارتداد الخلفي، والتأكد من متطلبات الحمولة. يتم تحسين النموذج ثلاثي الأبعاد بشكل متكرر حتى تلبي نتائج المحاكاة معايير القبول.
- التصنيع باستخدام الحاسب الآلي لمكونات القالب:تنتقل التصميمات التي تم التحقق منها إلى عمليات EDM السلكية الدقيقة والطحن والطحن باستخدام الحاسب الآلي لإنتاج كل مكون وفقًا للمواصفات.
- عمليات التجميع والمحاكمة:يتم تجميع القالب المكتمل، وتركيبه في مكبس تجريبي، وتشغيله من خلال تكرارات منقحة تدريجيًا حتى تلبي أجزاء العينة أهداف الأبعاد والجودة.
تتطلب هذه العملية -من النهاية إلى-تنسيقًا وثيقًا بين مهندسي التصميم، ومحللي المحاكاة، وميكانيكيي CNC، وفنيي الاختبار. يعمل صانعو أدوات الخدمة الكاملة-الذين يحافظون على كل مرحلة تحت سقف واحد-الجدوى من خلال الفحص النهائي-على التخلص من تأخيرات التسليم وسوء الاتصال التي تصيب-سير عمل الموردين المتعددين.ييتشين، على سبيل المثال، ينفذ سير العمل الكامل هذا داخليًا، بدءًا من محاكاة CAE الأولية وتصميم القالب وحتى التصنيع باستخدام الحاسب الآلي الدقيق، والتشغيل التجريبي، وفحص الأجزاء، مما يمنح الشركات المصنعة نقطة واحدة للمساءلة بدءًا من المفهوم وحتى أدوات الإنتاج -الجاهزة.
إن القالب-المصمم جيدًا والمحاكاة-الذي تم التحقق من صحته يقلل بشكل كبير من المفاجآت عند الاختبار. لكنه لا يقضي عليها تماما. لا تزال تقلبات المواد، وانحراف الضغط، وظروف الاحتكاك العالمي-الحقيقي تقدم مشكلات لا تظهر إلا عندما يصطدم الفولاذ بالفولاذ-وهذا هو بالضبط السبب وراء أهمية فهم أوضاع الفشل الأكثر شيوعًا وأسبابها الجذرية وإجراءاتها التصحيحية قبل أن يدخل أي قالب إلى مرحلة الإنتاج الكامل.
ختم القالب استكشاف الأخطاء وإصلاحها والتحقق من صحة التجربة
تستحوذ المحاكاة على الكثير من الاهتمام، لكنها لا تستطيع تكرار كل متغير في قاعة الصحافة. عدم اتساق مجموعة المواد، وانحراف الضغط تحت الحمل، وانهيار طبقة التشحيم عند درجة الحرارة، والتمدد الحراري أثناء التشغيل الطويل-هذه العوامل العالمية-الحقيقية تقدم عيوبًا لا تكشف عن نفسها إلا عندما يتم تشغيل القالب بسرعة. إن الفارق بين متجر يعمل على إصلاح المشكلات في ساعات ومتجر يعمل طوال المناوبات في مطاردة الأعراض يعود إلى مهارة واحدة: تشخيص السبب الجذري بدقة من المرة الأولى.
كل عيب في عملية ختم المعدن يترك توقيعًا. تخبرك نتوءات شيئًا مختلفًا عن العلامات المزعجة. تشير الحافة المتشققة إلى سبب جذري مختلف عن جدار السحب المتجعد. إن تعلم قراءة هذه التوقيعات يحول مكافحة الحرائق التفاعلية إلى استكشاف الأخطاء وإصلاحها بشكل منهجي-ويحمي كلا من استثمارك في الأدوات وجدول الإنتاج الخاص بك.
عيوب قالب الختم الشائعة وأسبابها الجذرية
تمثل سبعة أوضاع فشل الغالبية العظمى من مشكلات جودة ختم القوالب. ولكل منها أعراض يمكن تحديدها، وقائمة قصيرة من الأسباب الجذرية المحتملة، وإجراءات تصحيحية محددة تعالج المشكلة الفعلية بدلاً من إخفاء الأعراض. وهنا المرجع الكامل:
| عيب | أعراض | الأسباب الجذرية | الإجراءات التصحيحية |
|---|---|---|---|
| حرق | حواف مرتفعة وحادة على الملامح الفارغة أو المثقوبة؛ زيادة ارتفاع الأزيز مع مرور الوقت؛ ملمس حافة مقطوعة بشكل خشن-. | حواف القطع البالية أو المنهارة؛ التثقيب الزائد عن الحد-إلى-إزالة القالب؛ تشطيب سيء على جدار القطع | إعادة طحن حواف القطع أو استبدالها؛ تقليل الخلوص عن طريق قطع الأسلاك-الإدخالات الجديدة؛ جدار القطع المصقول ؛ تحقق من الخلوص بنسبة 5-10% من سمك المادة لكل جانب للفولاذ الطري |
| سخافة | التقاط المواد على أسطح الثقب أو القالب؛ التهديف أو الخدش على أسطح الأجزاء المشكلة؛ تفاقم تدريجي مع كل ضربة | تشحيم غير كاف أو غير صحيح. اقتران مادة القالب/قطعة العمل غير المتوافقة (على سبيل المثال، الفولاذ المقاوم للصدأ على أداة الفولاذ غير المطلية)؛ خشونة السطح عالية جدًا على أسطح تشكيل القوالب | استخدم مادة التشحيم المناسبة للختم أو قم بالترقية إلى سائل مقدر بـ EP-؛ تطبيق طلاء مضاد للتآكل (TiN، أو CrN، أو DLC) على أسطح التشكيل؛ تلميع أسطح القوالب؛ قم بالتبديل إلى درجة فولاذية أكثر توافقًا |
| سحب الخبيث | البزاقات (-القطع المخروطية) الموجودة أعلى الشريط أو المضمنة في الأجزاء اللاحقة؛ عيوب خارقة متقطعة | تأثير الفراغ بين الوجه المثقوب والسبيكة؛ عمق دخول القالب غير كافي؛ مكونات لكمة أو قالب ممغنطة ؛ الزيت الزائد على سطح الشريط | أضف أخاديد تخفيف التفريغ- أو مسامير القاذف لثقب الوجه؛ زيادة عمق دخول القالب؛ إزالة مغنطة الأدوات بانتظام؛ تحقق من خلوص شلال البزاقة واستدقاقها لضمان طرد البزاقة النظيف |
| لكمة الكسر | كسر مفاجئ في الجسم أو الطرف. صوت ضغط غير طبيعي أو ارتفاع في القوة؛ الميزات المفقودة على الأجزاء المختومة | اختلال المحاذاة بين الثقب وفتح القالب؛ حمولة الصحافة التي تتجاوز قدرة لكمة؛ مادة الشغل أصعب من المحدد؛ صلابة اللكمة عالية جدًا (هشة) ؛ قوة تجريد غير كافية | إعادة-محاذاة نصفي القالب العلوي والسفلي؛ التحقق من مطابقة شهادات المواد لافتراضات تصميم القالب؛ تقليل صلابة الثقب أو التبديل إلى درجة أكثر صرامة (على سبيل المثال، S7)؛ فحص واستبدال الينابيع المتعبة؛ فحص دبابيس التوجيه والبطانات بحثًا عن التآكل |
| تشقق عند خطوط الانحناء | كسور مرئية أو شقوق صغيرة-على طول نصف القطر الخارجي للانحناءات؛ انشقاقات عند الحواف ذات الحواف | نصف قطر الانحناء ضيق جدًا بالنسبة لسمك المادة ودرجتها؛ خط الانحناء موجه بالتوازي مع اتجاه حبيبات المادة؛ مادة سبرينغباك تسبب إجهادًا ثانويًا؛ عمل-مواد مقواة من العمليات السابقة | زيادة نصف قطر الانحناء إلى الحد الأدنى الموصى به للمواد؛ ينحني التوجيه عبر اتجاه الحبوب عندما يكون ذلك ممكنًا؛ تصلب المادة قبل التشكيل إذا كان العمل{0}}يمثل التصلب هو المشكلة؛ اضبط زاوية التشكيل R-. |
| التجاعيد (عمليات السحب) | تجعدات أو أبازيم ضغط في الشفاه أو الجدران الجانبية أو المعالم المرسومة؛ التوزيع غير المتكافئ للمواد | عدم كفاية ضغط الحامل الفارغ؛ تصميم أو وضع حبة السحب بشكل غير مناسب؛ الحجم الفارغ كبير جدًا بالنسبة للتجويف؛ التدفق غير المتكافئ للمواد بسبب عدم اتساق التشحيم | زيادة قوة حامل فارغة. إضافة أو ضبط حبات السحب للتحكم في تدفق المواد؛ تقليل الأبعاد الفارغة؛ ضمان تطبيق موحد لزيوت التشحيم؛ تحقق من اتساق ضغط وسادة الضغط |
| الانجراف الأبعاد | الانحراف التدريجي الاتجاهي في الأبعاد الجزئية خلال فترة الإنتاج؛ تتجه السمات نحو حدود التسامح بدلاً من التشتت العشوائي | يسمح تآكل دبوس التوجيه والبطانة باختلال القالب العلوي/السفلي؛ التمدد الحراري لمكونات القالب خلال فترات طويلة؛ ارتداء دبوس الطيار يسبب خطأ في تسجيل الشريط | استبدال دبابيس التوجيه والبطانات البالية؛ تنفيذ فواصل التبريد المجدولة أثناء فترات التشغيل الممتدة أو إضافة قنوات تبريد القالب؛ فحص واستبدال دبابيس الطيار البالية؛ التحقق من اتجاهات الأبعاد من خلال -عمليات فحص SPC قيد المعالجة |
لاحظ وجود نمط في هذا الجدول؟ تشترك العديد من هذه العيوب في أسباب جذرية متداخلة.اختيار التخليص وحدهيؤثر على الحفر، وسحب البزاقة، ومعدل تآكل الثقب، وحتى تشويه المواد أثناء عملية الختم. يؤدي التخليص غير المعقول-سواء كان ضيقًا للغاية أو فضفاضًا للغاية- إلى ظهور سلسلة من المشكلات التي يمكن أن تحجب بعضها البعض، مما يجعل التشخيص الدقيق أكثر صعوبة كلما طالت فترة عدم معالجة السبب الجذري.
الإجراءات التصحيحية للحرق، والغليان، وسحب البزاقة
تستحق هذه العيوب الثلاثة اهتمامًا خاصًا لأنها المشكلات الأكثر شيوعًا في عملية الختم الدقيق للقالب، وغالبًا ما يتم تشخيص كل منها بشكل خاطئ مثل العيوب الأخرى.
حرقهو الأسهل في التعرف عليه ولكن الأصعب في تصحيحه بشكل دائم. تعمل عملية إعادة الطحن السريعة على استعادة حافة القطع، ولكن إذا كان السبب الأساسي هو الإزالة غير الصحيحة، فإن اللدغ يعود خلال آلاف الضربات. يتراوح المبدأ التوجيهي العام لإجمالي إزالة القالب ما يقرب من 20% إلى 25% من سمك المادة، ولكن هذا يختلف حسب مادة قطعة العمل وجودة الحافة المطلوبة. قبل إعادة الطحن، تأكد دائمًا من صحة الخلوص بالنسبة للمادة التي يتم تشغيلها-وليس فقط المادة التي تم تحديدها في الأصل. تعد بدائل المواد على مستوى الملف أكثر شيوعًا مما تدركه معظم المتاجر، كما أن التحول من الفولاذ الكربوني المنخفض- إلى الفولاذ الكربوني المتوسط- يمكن أن يدفع الخلوص الكافي سابقًا إلى النطاق "الضيق للغاية"، مما يؤدي إلى تسريع انهيار الحواف.
سخافةيبدو ظاهريًا مثل تآكل القالب، لكن آليته مختلفة تمامًا. عندما يؤدي التآكل الكاشطة إلى تآكل سطح القالب ببطء، يكون التكوُّن بمثابة فشل في المادة اللاصقة-تتشكل اللحامات المجهرية بين قطعة العمل وسطح القالب تحت الضغط، مما يؤدي إلى تمزيق المادة من أحد السطحين وترسيبها على السطح الآخر. إنه عدواني بشكل خاص عند ختم الفولاذ المقاوم للصدأ أو الألومنيوم على فولاذ الأدوات غير المطلي. المسار التصحيحي لا يتمثل في إعادة الطحن بل معالجة السطح: تطبيق طلاء PVD مثل TiN أو CrN، وتلميع أسطح التشكيل لتقليل نقاط بدء الاحتكاك، وترقية التشحيم إلى فيلم يحافظ على الفصل تحت الضغوط ودرجات الحرارة المحددة التي يولدها القالب.
سحب الخبيثهو الأكثر انقطاعًا وإحباطًا بين الثلاثة. يتم سحب البزاقة مرة أخرى إلى سطح الشريط بواسطة الفراغ الناتج أثناء تراجع المثقاب من فتحة القالب. قد يحدث ذلك مرة كل مائة ضربة أو مرة كل ألف-فقط في كثير من الأحيان بما يكفي للتسبب في حدوث عيوب في اتجاه مجرى النهر أو إتلاف القالب نفسه عندما تعلق سبيكة صلبة بين المثقب وكتلة القالب في الضربة التالية. تشتمل الحلول على طحن الأخاديد المتقاطعة- الصغيرة في وجه المثقاب لكسر ختم التفريغ، وإضافة مسامير القاذف المحملة بزنبرك-، وزيادة عمق دخول القالب بحيث تستقر القطعة الصلبة بشكل أكثر ثباتًا في الفتحة، و-إزالة مغنطة مكونات المثقاب والقالب بانتظام. تعد المغناطيسية المتبقية من عمليات الطحن واحدة من أكثر العوامل المساهمة التي يتم تجاهلها في مشاكل سحب البزاقة.
تجربة القالب وعملية التحقق من صحة الجزء
كل قالب ختم-بغض النظر عن مدى دقة المحاكاة-يخضع لعملية اختبار فعلية قبل الموافقة على إنتاجه. إن الاختبار التجريبي هو المكان الذي يلتقي فيه النموذج الافتراضي-بفيزياء العالم الحقيقي، وهو أحد أكثر المراحل كثافة-من حيث المهارات في دورة حياة الأدوات بأكملها.
إليك ما يحدث فعليًا أثناء الاختبار على مكبس ختم القالب:
- الإعداد الأولي ودورة السرعة-البطيئة:يتم تركيب القالب في مكبس تجريبي وتشغيله بسرعة منخفضة جدًا-في كثير من الأحيان-وضع السكتة الدماغية الفردية-للتحقق من الخلوص الميكانيكي، وتغذية الشريط، وتكوين الأجزاء الأساسية دون المخاطرة بتلف الأدوات.
- زيادة السرعة التدريجية:يتم زيادة معدل السكتة الدماغية تدريجيًا نحو سرعة الإنتاج بينما يقوم الفنيون بمراقبة الضوضاء غير الطبيعية، وطفرات القوة، ومشكلات تغذية الشريط، وتغييرات جودة الأجزاء التي تظهر فقط بمعدلات تدوير أعلى.
- جمع العينات وقياسها:يتم سحب الأجزاء على فترات منتظمة وقياسها وفقًا لرسم الأجزاء باستخدام أجهزة القياس الإحداثية (CMMs)، والمقارنات البصرية، وأجهزة قياس الانطلاق/الانطلاق-، وتركيبات الفحص الوظيفي. يتم التحقق من الأبعاد مقابل وسائل شرح GD&T-وليس فقط القيم الاسمية ولكن أيضًا نطاقات التسامح والموضع الحقيقي ومواصفات الملف الشخصي.
- التعديل التكراري:استنادًا إلى بيانات القياس، يقوم صانعو الأدوات بإجراء تصحيحات مستهدفة: ضبط نصف قطر التشكيل، أو حشو محطات القالب، أو تعديل الخلوصات، أو إعادة صياغة اللكمات المحددة. ويتبع كل تعديل دورة تشغيل وقياس أخرى للعينة.
- التحقق من صحة معدل الإنتاج-:بمجرد استيفاء الأجزاء للمواصفات باستمرار بمعدل الحد المستهدف، ينتج عن التشغيل المستمر مجموعة عينات ذات معنى إحصائيًا-في كثير من الأحيان 300 إلى 500 جزء متتالي-لتحليل Cpk وإرسالها إلى العميل.
كم عدد التكرارات التي يجب أن تتوقعها بشكل واقعي؟ بالنسبة للنرد التدريجي المعقد إلى حد ما، خطط لجولتين إلى أربع جولات تجريبية كخط أساسي. قد يتم التحقق من صحة قوالب التقطيع البسيطة في تكرار واحد أو تكرارين. يمكن أن تتطلب أدوات النقل المعقدة أو أدوات النقل- المعقدة ذات السحوبات العميقة أو التفاوتات الضيقة أو الفولاذ المتقدم عالي القوة - خمس جولات أو أكثر قبل أن تنتج جميع المحطات الأجزاء المطابقة في وقت واحد.
يتطلب قبول القالب الناجح عادةً ثلاثة أشياء: جميع الأبعاد الحرجة ضمن التفاوتات المحددة عبر مجموعة عينات مستدامة، وتشطيب السطح وجودة الحافة التي تلبي معايير الصنعة، وتغذية الشريط المتسقة وإخراج السبائك بسرعة الإنتاج دون تدخل المشغل. وإلى أن يتم استيفاء المعايير الثلاثة في وقت واحد، فإن القالب ليس جاهزًا للإنتاج-بصرف النظر عن مدى قرب القياسات الفردية.
يكشف الاختبار التجريبي ما لا يمكن لأي محاكاة أن تتنبأ به بشكل كامل: التكلفة الحقيقية لتشغيل حجر النرد مع مرور الوقت. كل تعديل، وكل إعادة طحن، وكل استبدال زنبركي يضيف المزيد-وفهم هذه التكاليف بشكل شامل هو ما يفصل بين الاستثمار الذكي في الأدوات وبين الاستثمار الذي ينزف الهامش بهدوء عبر برنامج إنتاج متعدد-سنوات.
ختم تكاليف أدوات القوالب وإطار القرار الاقتصادي
كل إعادة طحن، وكل تبديل ربيعي، وكل تكرار تجريبي من القسم السابق يحمل علامة سعر-ولا توجد هذه التكاليف بمعزل عن غيرها. يتم تكديسها فوق الاستثمار الأولي في الأدوات، والمواد الخام المستهلكة لكل ضربة، ووقت الطباعة المطلوب لكل جزء. السؤال الحقيقي الذي يتصارع معه معظم المهندسين ومديري المشتريات ليس "ما هي تكلفة القالب؟" بل بالأحرى "عند أي نقطة يبدأ هذا الاستثمار فعليًا في دفع تكاليفه؟" تتطلب الإجابة عن ذلك إلقاء نظرة فاحصة- على الأسباب التي تدفع تكاليف أدوات ختم القوالب، وكيفية استهلاك هذه التكاليف عبر حجم الإنتاج، ومتى تكون طرق التصنيع البديلة أكثر منطقية من الناحية الاقتصادية.
ما الذي يدفع تكاليف أدوات ختم القوالب
يمكن أن تتراوح أسعار الأدوات لمشروعات ختم الصفائح المعدنية من 5000 دولار لقوالب التقطيع البسيطة إلى 100000 دولار أو أكثر للقوالب التقدمية المعقدة مع محطات تشكيل متعددة. وهذا الانتشار الهائل ليس اعتباطيا. هناك ستة عوامل أساسية تدفع السعر في اتجاهات مختلفة:
- تعقيد الجزء وعدد الميزات:يضيف كل ثقب، وثني، ونقش، وكفاف محطة أو عملية إلى القالب. تمثل الغسالة المسطحة التي تحتوي على عملية تقطيع واحدة تحديًا أساسيًا للأدوات مختلفًا عن حامل السيارات متعدد الانحناءات-الذي يحتوي على اثنتي عشرة ميزة مثقوبة. المزيد من الميزات يعني المزيد من المحطات، والمزيد من الدقة-في المكونات الأرضية، والمزيد من ساعات العمل الهندسي.
- نوع القالب:كما ذكرنا سابقًا، تكلف القوالب التقدمية أكثر بكثير من تكلفة قوالب المحطة الفردية أو القوالب المركبة لأنها تجمع عمليات متعددة في أداة واحدة. يؤدي نقل القوالب إلى ارتفاع التكاليف بسبب أنظمة النقل الميكانيكية المطلوبة لنقل الأجزاء بين المحطات.
- عدد المحطات:في الأدوات التقدمية، تضيف كل محطة خرامات القطع وإدراج التشكيل والمزيلات والطيارين-وكلها يجب تشكيلها وتقويتها ومحاذاتها. لا تبلغ تكلفة قالب الست-ضعف تكلفة قالب المحطات المكون من ثلاث-، ولكن العلاقة أقرب إلى الخطية مما يتوقعه معظم المشترين.
- أداة الصلب الصف والمعالجة السطحية:إن القالب المصنوع من فولاذ O1 وبدون طلاء أرخص بكثير من القالب الذي يستخدم D2 مع إدراجات كربيد ولكمات مغلفة بـ TiCN-. ولكن كما تمت مناقشته في قسم اختيار المواد، فإن الفولاذ الرخيص غالبًا ما يعني عمرًا أقصر للقالب وتكلفة أعلى-لكل جزء خلال فترة الإنتاج.
- متطلبات التسامح:تتطلب التفاوتات الأكثر صرامة تصنيعًا أفضل، وطحنًا أكثر دقة، ومزيدًا من تكرارات الاختبار.الميزات المسطحة يمكن أن تحمل ±0.005 بوصةأو أكثر إحكامًا باستخدام-أدوات مصممة بشكل جيد، ولكن الميزات المشكلة-الانحناءات والفلنجات والجدران المرسومة-تتطلب جهدًا هندسيًا إضافيًا وغالبًا ما تكون هندسة القالب أكثر تعقيدًا للتحكم في الزنبرك وتدفق المواد ضمن المواصفات.
- حجم الإنتاج المتوقع:لا يغير الحجم سعر القالب مباشرة، ولكنه يحدد فئة الأدوات التي تحتاجها. إن تشغيل 50000-قطعة مدى الحياة يمكن أن يبرر استخدام أدوات الفئة C بفولاذ أبسط. يتطلب برنامج السيارات المكون من خمسة -مليون- قطعة إنشاءات من الفئة "أ" باستخدام مواد متميزة في جميع الأنحاء - كما أن فرق التكلفة كبير.
تتراوح معظم المشاريع في مجال تصنيع ختم المعادن بين 15000 دولار إلى 50000 دولار للأجزاء ذات التعقيد المعتدل. إن فهم أي من هذه العوامل الستة التي تدفع عرض أسعارك المحدد يمنحك القدرة-ليس للتفاوض بشكل أعمى، ولكن لإجراء مقايضات مدروسة بين الاستثمار في الأدوات، وعمر القالب، وتكلفة الجزء.
لكل-استهلاك التكلفة الجزئية والتفكير المتساوي-
هذا هو المكان الذي تصبح فيه اقتصاديات تصنيع الختم مثيرة للاهتمام. يبدو القالب التدريجي الذي تبلغ قيمته 40000 دولار أمريكي باهظ الثمن حتى تقوم بتوزيع هذه التكلفة على مليون قطعة-فجأة تجد أربعة سنتات للقطعة الواحدة لمكون الأدوات وحده. قم بتشغيل 10000 جزء فقط من خلال نفس القالب، وتضيف الأدوات 4.00 دولارات لكل وحدة على حدة. الرياضيات بسيطة، ولكن آثارها هائلة.
فكر في الأمر بهذه الطريقة: النرد هو تكلفة ثابتة. وقت الصحافة والمواد والعمالة هي تكاليف متغيرة. مع زيادة الحجم، تنخفض تكلفة الأدوات الثابتة لكل قطعة بسرعة بينما تظل التكاليف المتغيرة ثابتة بشكل أساسي. عند نقطة التقاطع، فإن إجمالي تكلفة الجزء -من الأجزاء المختومة يقلل من الطرق البديلة التي لا تحمل أي عبء أدوات مقدم ولكن تكاليف معالجة أعلى-للقطعة.
أين يحدث هذا التقاطع عادة؟ تعتمد الإجابة على هندسة الأجزاء والمواد والبديل الذي تقارن به. لكن المعايير العملية من الصناعة تقدم معالم إرشادية مفيدة:
- بالنسبة للأجزاء التي يتم إنتاجها حاليًا عن طريق القطع بالليزر، عادةً ما يصبح الختم أكثر فعالية من حيث التكلفة-في مكان ما يزيد عن 3000 إلى 10000 وحدة، اعتمادًا على درجة التعقيد. وتحت هذا النطاق، تفوز ميزة عدم استخدام أدوات القطع بالليزر-.
- بالنسبة إلى -استبدال ختم الأجزاء المعدنية المشغولة باستخدام الحاسب الآلي، يمكن أن يحدث التقاطع بأحجام أقل إذا كانت هندسة الجزء -مناسبة تمامًا للتشكيل-نظرًا لأن التصنيع يتطلب أوقات دورة عالية لكل-قطعة مما يلغي الختم.
- بالنسبة للهندسة البسيطة في تطبيقات ختم المعادن الصناعية، تبدأ الكميات التي تزيد عن 10000 جزء سنويًا في تحويل الاقتصاد بقوة لصالح الختم، خاصة بمجرد أخذ تسعير الطلب الشامل وكفاءة المواد من تخطيطات الشريط المُحسّنة في الاعتبار.
الخطأ الفادح الذي يرتكبه المشترون هو تقييم تكلفة الأدوات بشكل منفصل بدلاً من حساب إجمالي التكلفة السنوية-استهلاك الأدوات بالإضافة إلى التكلفة المتغيرة لكل-قطعة مضروبة في الحجم. قد يبدو قالب محطة واحد بقيمة 5000 دولار أمريكي-ينتج أجزاء بسعر 0.80 دولارًا أمريكيًا للقطعة أرخص من قالب تصاعدي ينتج أجزاء بقيمة 35000 دولار أمريكي بسعر 0.25 دولار أمريكي للقطعة الواحدة{10}}إلى أن تجري عملية حسابية للحجم السنوي وتدرك أن القالب التدريجي يوفر 50000 دولار أمريكي سنويًا في تكلفة الإنتاج.
ختم يموت مقابل طرق التصنيع البديلة
الختم ليس دائمًا هو الحل الصحيح. بالنسبة للكميات المنخفضة، أو تكرارات التصميم السريعة، أو الأشكال الهندسية الجزئية التي تتضمن معالجة مكثفة ثلاثية الأبعاد-، قد توفر الطرق الأخرى اقتصاديات إجمالية أفضل. يساعد إطار القرار أدناه في تحديد الوقت الذي تكتسب فيه أدوات ختم القالب ثباتها مقابل الوقت الذي تستحق فيه البدائل دراسة جادة:
- اختر الختم عندما:تتجاوز الكميات السنوية 10000-50000 جزء؛ يتكون الجزء في الغالب من صفائح مسطحة؛ اتساق الأبعاد عبر كميات كبيرة أمر بالغ الأهمية؛ إن ضغط التكلفة لكل جزء هو المحرك الأساسي؛ والتصميم مستقر بما يكفي لتبرير الاستثمار في الأدوات الثابتة.
- فكر في القطع بالليزر عندما:المجلدات أقل من 3000 وحدة؛ التصميم لا يزال في طور التطور وقد يتغير بين دفعات الإنتاج؛ الأجزاء مسطحة أو لا تتطلب سوى ثني بسيط للقطع -؛ والتخلص من 15000 دولار أو أكثر في الأدوات المقدمةتفوق تكلفة المعالجة الأعلى لكل-قطعة.
- النظر في التصنيع باستخدام الحاسب الآلي عندما:تتطلب الأجزاء ميزات ميكانيكية محكمة-خيوط وتجويف دقيق وأسطح ثلاثية الأبعاد معقدة-لا يمكن تشكيلها بالختم؛ تكون الكميات منخفضة بدرجة كافية بحيث تكون تكلفة التصنيع لكل قطعة-تنافسية؛ أو يتجاوز سمك المادة حدود الختم العملية.
- فكر في التشكيل المائي عندما:تتطلب الأجزاء أشكالًا عميقة ومعقدة وثلاثية الأبعاد-ذات خطوط محيطية سلسة تتطلب عمليات سحب متعددة في قالب تقليدي؛ الأحجام معتدلة. ويتم خدمة استخدام المواد بشكل أفضل من خلال هندسة التشكيل الهيدروليكي للأنبوب أو الصفائح.
ولا يعتبر أي من هذه البدائل أرخص أو أفضل على مستوى العالم. يحتل كل منها مساحة-و-مساحة هندسية رائعة. تكمن قيمة تصنيع الختم المعدني على وجه التحديد في قدرته على إنتاج أجزاء متسقة هندسيًا بأقل تكلفة لكل -قطعة بمجرد أن تبرر الكميات استخدام الأدوات-، وهو حد يتغير اعتمادًا على كل عامل تمت مناقشته أعلاه.
تمتد التكلفة الإجمالية للملكية إلى ما هو أبعد من أمر الشراء الأولي. الصيانة الوقائية-إعادة الطحن المجدولة على فترات زمنية محددة-واستبدال الزنبرك بشكل دوري مع تدهور قوة التجريد وصيانة نظام التشحيم وتجديد القالب في نهاية المطاف-تمثل تكلفة مستمرة تؤثر بشكل مباشر على اقتصاديات المدى الطويل-. إن القالب{6}}من الفئة أ الذي يتم صيانته جيدًا والذي يحقق 1,500,000 نتيجة على مدار عمره يؤدي إلى توزيع التكلفة الإجمالية للملكية عبر قاسم أكبر بكثير من القالب المهمل الذي يتطلب إعادة بناء كاملة عند 400,000 نتيجة. إن الاستثمار في الصيانة حقيقي، لكن تكلفة تخطيه تكون أعلى دائمًا.
إن فهم هذه العوامل الاقتصادية يضعك في وضع أقوى على طاولة الاقتباس. ولكن معرفة ما يجب طرحه، والمستندات التي يجب إعدادها، وكيفية تقييم صانع الأدوات الجالس أمامك، هي مجموعة مهارات مختلفة تمامًا-تفصل بين المشترين الذين يحصلون على أدوات موثوقة وأولئك الذين يقضون العامين التاليين في إدارة هروب الجودة وتغيير الأوامر.
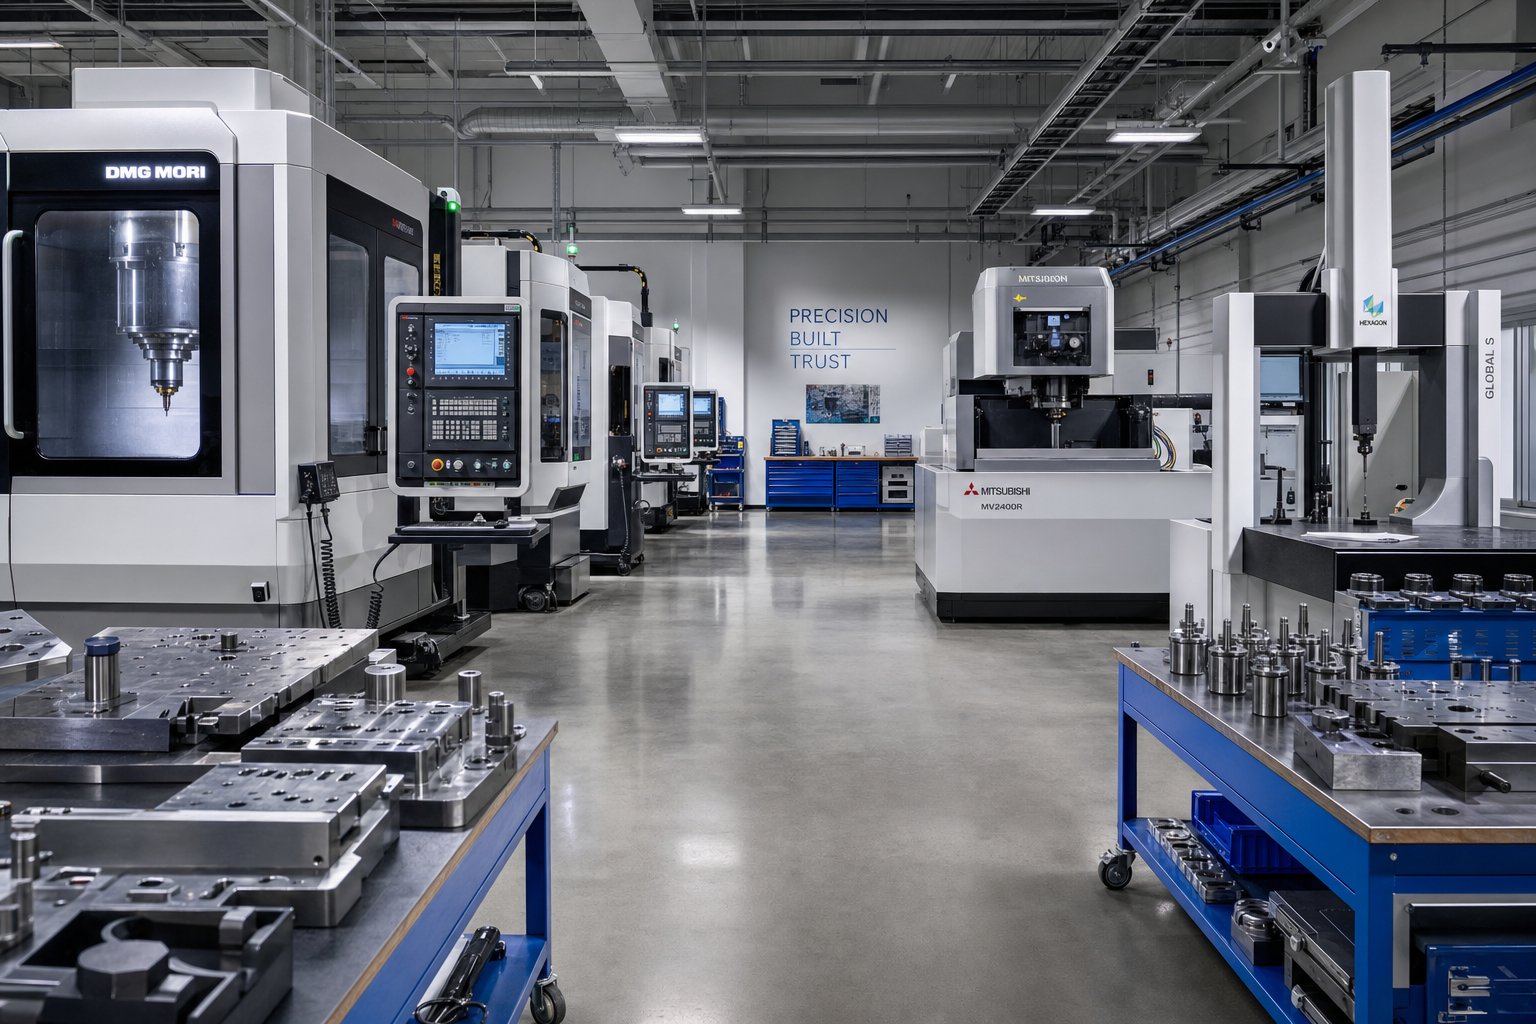
كيفية تحديد مصادر موردي أدوات ختم القوالب وتقييمهم
أنت تفهم الاقتصاد. أنت تعرف ما هو نوع القالب الذي يناسب حجم إنتاجك، وأي أنواع من الفولاذ تتناسب مع مادة قطعة العمل الخاصة بك، والمكان الذي يجب أن يصل إليه استثمارك في الأدوات تقريبًا. التحدي التالي مختلف تمامًا: العثور على صانع أدوات يمكنه بالفعل تنفيذ هذه المواصفات دون إغراقك في أوامر التغيير، والجداول الزمنية المفقودة، والأجزاء التي بالكاد تجتاز الفحص في يوم جيد.
إن الحصول على قالب ختم معدني لا يشبه طلب قطعة سلعة من الكتالوج. يتم تصميم كل قالب بشكل مخصص-، وتكون جودة هذه الهندسة غير مرئية حتى يتم إنشاء الأداة وتركيبها وتشغيلها بسرعة. إن عدم التناسق-حيث لا يستطيع المشتري التحقق من الجودة حتى يتم إنفاق الأموال بشكل كبير-يجعل عملية الواجهة الأمامية-في غاية الأهمية. إن ما تقوم بتضمينه في حزمة RFQ، وكيفية تقييم الاستجابات، والأسئلة التي تطرحها أثناء زيارات الموردين، سيحدد ما إذا كنت ستحصل في نهاية المطاف على أداة جاهزة- للإنتاج أو صداع من ستة-.
ما الذي يجب تضمينه في حزمة RFQ الخاصة بأدوات ختم القوالب
ينتج عن طلب عرض الأسعار المبهم علامات اقتباس غامضة-وتنتج علامات الاقتباس الغامضة مفاجآت. كلما حددت المشروع بشكل أكثر دقة مقدمًا، كلما كان التوافق أكثر إحكامًا بين ما تتوقعه وما يقدمه صانع الأدوات. فيما يلي سير عمل المصادر، خطوة بخطوة:
- قم بإعداد الرسومات الجزئية باستخدام GD&T ووسائل شرح المواد.قم بتضمين رسم ذو أبعاد كاملة مع الأبعاد الهندسية والتسامح، ودرجة المادة، والسمك، وأي شروط خاصة مثل اللمسة النهائية أو السطح على الملف الوارد. مثلتظهر دراسات حالة الصناعة باستمرار، فإن التفاوتات الغامضة أو المفرطة في الميزات غير المهمة-تعد أحد أهم العوامل المسببة لتكلفة الأدوات غير الضرورية. حدد الأبعاد المهمة وظيفيًا والأبعاد التي يمكنها تحمل نطاقات أوسع-يحتاج صانع الأدوات لديك إلى هذا التمييز للتصميم بكفاءة.
- تحديد متطلبات الحجم السنوية والجدول الزمني المنحدر.لا يقتصر الأمر على تحديد إجمالي الكمية الدائمة فحسب، بل أيضًا تحديد العام-حجم واحد، وذروة الطلب السنوي، وأي زيادة مخططة-للأعلى أو للأسفل-. يؤثر هذا بشكل مباشر على اختيار فئة الأدوات-فإن صانع الأدوات الذي يقتبس إنشاءات الفئة أ لبرنامج مكون من 20000-جزء يبالغ في هندسة المهمة.
- تحديد متطلبات التسامح والانتهاء من السطح.اذكر الأبعاد المهمة-ل-الجودة (CTQ) بشكل منفصل عن التفاوتات العامة. إذا كان يجب أن تستوفي أسطح معينة قيم Ra للطلاء أو الطلاء النهائي، فاذكر تلك القيم بوضوح. تكلف الافتراضات هنا أسابيع أثناء التجربة.
- اطلب تعليقات الجدوى قبل الالتزام بنوع القالب.سيعمل مورد القوالب وأداة الختم القادرة على التصدي بشكل بنّاء في هذه المرحلة-للعلامات الهندسية التي يصعب تشكيلها، واقتراح تعديلات التصميم التي تقلل من تعقيد الأدوات، أو التوصية بنوع قالب مختلف عما افترضته. إذا قال المورد ببساطة "نعم" لكل شيء، فهذا لا يعد استجابة. إنه علم أحمر.
- تقييم قدرات الموردين عبر التصميم والتصنيع والتجريب والفحص.تفاصيل الطلب: ما هي منصات CAD/CAM التي يستخدمونها؟ هل يقومون بإجراء المحاكاة في-المنزل؟ ما هو نطاق الحمولة لمكابس الاختبار الخاصة بهم؟ ما هي معدات القياس المتاحة للتحقق من صحة الأجزاء؟
- قم بمراجعة أجزاء العينة من الاختبار مقابل المواصفات.اطلب أولاً-تقارير فحص المقالة مع بيانات CMM الكاملة المرتبطة بوسائل شرح GD&T. الموافقة المرئية وحدها ليست كافية-يجب أن تدعم بيانات الأبعاد التوافق عبر خريطة التسامح بأكملها.
- تأكيد معايير قبول القالب ووثائق الصيانة.قبل قطع الشريحة الأولى، يجب الاتفاق كتابيًا على ما يشكل قبولًا ناجحًا للقالب: كم عدد الأجزاء المطابقة المتتالية، وبأي معدل للضربة، وبأي أبعاد يتم قياسها. اطلب أيضًا دليل صيانة يوثق فترات إعادة الطحن، وقوائم قطع الغيار، وجداول التشحيم الموصى بها.
تخطي أي من هذه الخطوات لا يوفر الوقت. فهو يحول المشكلة في اتجاه مجرى النهر-إلى تأخيرات في التجارب، والخلافات في المواصفات، والأجزاء التي تكاد تفي بالطباعة ولكنها لا تصل إلى هناك بشكل متسق.
تقييم موردي الأدوات بما يتجاوز السعر
من الواضح أن السعر مهم. لكن عرض الأسعار الأقل-لقالب الختم المعدني غالبًا ما يصبح المشروع الأكثر تكلفة بمجرد مراعاة فترة الاختبار الممتدة وإعادة العمل وتوقف الإنتاج. يتطلب تقييم الأداة المعدنية ومورد القالب النظر إلى ما هو أبعد من الرقم المعروض وإلى البنية التحتية والعمق الهندسي وانضباط العملية وراءه.
هناك خمس قدرات تفصل صانعي الأدوات الجادين عن المتاجر التي تقدم عروض أسعار ببساطة للفوز بالطلب:
- إمكانية التصميم والمحاكاة داخل الشركة-:يتفاعل الموردون الذين يصممون القوالب التقدمية داخليًا-ويتحققون من صحتها من خلال محاكاة CAE قبل التصنيع الآلي-بشكل أسرع مع المشكلات، ويكررون الأمر بشكل أكثر كفاءة أثناء الاختبار، ويحافظون على تحكم أكثر صرامة في التصميم بأكمله. يؤدي التصميم الخارجي إلى خلق فجوات في الاتصال وتوجيه أصابع الاتهام-عند ظهور مشكلات الجودة.
- معدات التصنيع الدقيقة:تعد الأسلاك EDM، والطحن بالاهتزاز، والطحن باستخدام الحاسب الآلي مع تحديد موضع ميكرون فرعي-، وقدرة طحن السطح من المتطلبات الأساسية لأي أدوات من فئة إنتاج المباني التجارية-. اسأل عن عمر الماكينة والجداول الزمنية للصيانة-المعدات الدقيقة التي لا تتم معايرتها بشكل منتظم تنتج مكونات تخرج عن المواصفات.
- في-الضغطات التجريبية بالموقع:يقوم المورد الذي لا يتمتع بإمكانية الاختبار-داخليًا بشحن قالب لم يتم اختباره إليك. تريد أن ترى مكابس تجريبية تتطابق أو تكرر بشكل وثيق الحمولة وحجم السرير ومعدل السكتة الدماغية لمكبس الإنتاج الخاص بك. تخفي ظروف الاختبار غير المتطابقة المشكلات التي تظهر على الفور عندما ينتقل القالب إلى منشأتك.
- القدرة على القياس والتفتيش:معدات CMM، وأنظمة القياس البصري، وأجهزة القياس المعايرة غير قابلة للتفاوض. اسأل ما إذا كان الفحص مدمجًا في سير عمل الاختبار أو يتم إجراؤه في النهاية فقط. القياس المستمر أثناء الاختبار يلتقط الانحراف مبكرًا ويقلل إجمالي التكرارات.
- نشر-دعم التسليم والرغبة في التعديل:نادرًا ما يتم تشغيل القوالب بدون مشاكل-طوال حياتها دون إجراء بعض التعديلات. المورد الذي يتعامل مع التسليم كنهاية لمشاركته ليس شريكًا-بل هو بائع. ابحث عن صانعي الأدوات الذين يحتفظون بسجلات على القالب الخاص بك، ويخزنون مكونات الغيار المهمة، ويلتزمون بدعم التعديلات عندما يتطور تصميم الجزء الخاص بك أو تتغير ظروف الإنتاج.
بالنسبة إلى برامج قوالب ختم السيارات وغيرها من التطبيقات-ذات المخاطر العالية، فإن هذه المعايير ليست اختيارية-إنها الحد الأدنى للنظر فيها بجدية. نظرة عامة على شركة قوالب الختم المعدني التي لا تتناول كل من هذه القدرات يجب أن تثير أسئلة أعمق، وليس افتراضات.
يعمل موردو الخدمة-الكاملون الذين يتعاملون مع كل مرحلة-بدءًا من تقييم الجدوى ومرورًا بمحاكاة CAE والتصنيع الدقيق والتشغيل التجريبي والفحص النهائي تحت سقف واحد-على التخلص من مخاطر التنسيق التي تعاني منها برامج الأدوات- المتعددة للبائعين ويمنحون المشترين نقطة واحدة للمساءلة بدءًا من المفهوم الأول وحتى تسليم الإنتاج.
ييتشينيجسد هذا النموذج المتكامل، الذي يغطي تحليل الجدوى، وتصميم القوالب المستندة إلى CAE-، والتصنيع باستخدام الحاسب الآلي، -والتجربة الداخلية، وفحص الأبعاد في عملية واحدة. بالنسبة للمصنعين ومديري المصادر المستعدين للانتقال من البحث إلى -محادثة جاهزة لطلب عرض الأسعار، فإن هيكل القدرة من النهاية-إلى-يعالج بشكل مباشر معايير التقييم الموضحة أعلاه-مما يقلل من مخاطر التسليم ويعزز المساءلة حيثما تكون أكثر أهمية.
من طلب عرض الأسعار إلى قبول القالب وتسليم الإنتاج
لا تنتهي عملية تحديد المصادر عند اختيار المورد. ويستمر الأمر من خلال مراجعات التصميم، وتوقيعات المحاكاة-، وحضور الاختبارات، وقبول القالب الرسمي-وتحدد كيفية إدارة هذه المعالم ما إذا كان الانتقال من تطوير الأدوات إلى الإنتاج سيتم بسلاسة أم يتعثر.
بعض الإرشادات العملية لمرحلة التسليم:
- حضور الاختبار شخصيًا عندما يكون ذلك ممكنًا.إن مشاهدة النرد الخاص بك أثناء تشغيل الصحافة التجريبية يمنحك معلومات لا يمكن لأي تقرير التقاطها-سلوك الشريط واتساق إخراج الارتطام وأنماط الضوضاء وعملية استكشاف الأخطاء وإصلاحها بواسطة صانع الأدوات في الوقت الفعلي. كما أنه يبني علاقة العمل التي ستعتمد عليها عند الحاجة إلى تعديلات في المستقبل.
- الإصرار على كتاب يموت كاملة.ويجب أن يتضمن ذلك رسومات تصميم القالب النهائية، وقائمة المواد بدرجات الفولاذ وسجلات المعالجة الحرارية لكل مكون، وقائمة مخزون قطع الغيار، وجدول الصيانة مع فترات إعادة الطحن، وبيانات فحص -المقالة الأولى الكاملة. إن القالب بدون توثيق هو قالب لا يمكنك صيانته بشكل فعال.
- تحديد معايير تسليم الإنتاج بشكل صريح.اتفق مقدمًا على عدد الأجزاء المطابقة المتتالية بمعدل ضربات الإنتاج التي تشكل عملية قبول ناجحة. تتراوح معايير الصناعة من 300 إلى 500 جزء لأدوات التشغيل الآلي وتطبيقات القوالب، لكن البرامج المعقدة قد تتطلب أحجام عينات أكبر للتحقق من صحة Cpk.
- خطة لأوامر التغيير الهندسية (ECOs).تتطور الأجزاء. يجوز لعميلك مراجعة الشكل الهندسي، أو ضبط التفاوتات، أو تغيير المواد بعد إنشاء القالب. ناقش إجراءات التعاون الاقتصادي وهياكل التسعير قبل أن تحتاج إليها-عندما تكون العلاقة تعاونية وليست عدائية.
إن تحديد مصادر أدوات ختم القوالب هو في نهاية المطاف تمرين لإدارة المخاطر. كل خطوة في العملية-بدءًا من اكتمال حزمة طلب عرض الأسعار (RFQ) ووصولاً إلى دقة تقييم المورد ووصولاً إلى انضباط معايير القبول الخاصة بك-إما أن تقلل أو تضاعف مخاطر مشكلات الإنتاج. المشترين الذين يستثمرون الوقت مقدمًا للحصول على هذه التفاصيل بشكل صحيح هم نفسهم الذين يديرون خطوط إنتاج سلسة بعد مرور اثني عشر شهرًا، بينما لا يزال أقرانهم يطاردون مشكلات الأبعاد ويتفاوضون على رسوم إعادة العمل على الأدوات التي لم يتم تحديدها أو التحقق من صحتها بشكل صحيح في المقام الأول.
الأسئلة المتداولة حول ختم أدوات القالب
1. ما هي تكلفة أدوات ختم القالب عادةً؟
تتراوح تكاليف أدوات ختم القالب على نطاق واسع بناءً على تعقيد الجزء ونوع القالب ودرجة فولاذ الأداة ومتطلبات التسامح. قد تبدأ قوالب التقطيع البسيطة بحوالي 5000 دولار، في حين أن القوالب التقدمية المعقدة مع محطات التشكيل المتعددة يمكن أن تتجاوز 100000 دولار. تتراوح تكلفة معظم المشاريع-المتوسطة التعقيد بين 15000 دولار و50000 دولار. المفتاح هو تقييم التكلفة الإجمالية للملكية بدلاً من السعر المقدم وحده-مع الأخذ في الاعتبار عمر القالب، والصيانة، وفترات إعادة الطحن، و-استهلاك الجزء عبر حجم الإنتاج المتوقع. يمكن لشريك الخدمة الكاملة-مثل YICHEN أن يساعدك-في تحديد حجم الاستثمار في الأدوات من خلال تقييم الجدوى، وتشغيل عمليات محاكاة CAE، والتوصية بفئة القالب المثالية قبل قطع أي فولاذ.
2. ما الفرق بين القوالب التقدمية، والقوالب المنقولة، والقوالب المركبة؟
تعمل القوالب التقدمية على تغذية شريط معدني متواصل من خلال محطات متعددة، تؤدي كل منها عملية مختلفة، مما يجعلها مثالية للأجزاء ذات الحجم الكبير-الصغيرة-إلى-المتوسطة-بسرعات تتجاوز 200 ضربة في الدقيقة. تعمل قوالب النقل على نقل الفراغات الفردية ميكانيكيًا بين المحطات المنفصلة، وهي مناسبة للأجزاء الكبيرة أو العميقة -المرسومة التي لا يمكنها البقاء على شريط ناقل. تقوم القوالب المركبة بإجراء عمليات قطع متعددة في ضربة واحدة للحصول على ميزة فائقة-لإظهار الدقة على الأجزاء المسطحة ولكن يتم تشغيلها بمعدلات دورة أبطأ. يعتمد اختيار النوع المناسب على مطابقة هندسة الأجزاء والحجم السنوي واحتياجات التسامح مع نقاط قوة كل قالب.
3. ما الذي يسبب نتوءات الأجزاء المعدنية المختومة وكيف يمكنك إصلاحها؟
يحدث الحرق على الأجزاء المختومة في أغلب الأحيان بسبب اهتراء أو انهيار حواف القطع على قالب التثقيب أو قالب القالب، أو عن طريق إزالة الثقب الزائد عن الحد-إلى-خلوص القالب. عندما تصبح الحواف باهتة، يزداد ارتفاع الثقب ويضيق نطاق القص. يبدأ الأسلوب التصحيحي بالتحقق من تطابق الخلوص مع مادة قطعة العمل-عادةً بنسبة 5-10% من سمك المادة لكل جانب بالنسبة للفولاذ الطري، وأكثر إحكامًا بالنسبة للفولاذ المقاوم للصدأ. تؤدي إعادة الطحن إلى استعادة حافة القطع، ولكن إذا كان الخلوص هو السبب الجذري، فمن الضروري إدخال إدخالات جديدة بالأبعاد الصحيحة. إن المراقبة المنتظمة لارتفاع الأزيز أثناء عمليات الإنتاج تكتشف المشكلة قبل ارتفاع معدلات الخردة.
4. كيف تختار أداة الفولاذ المناسبة لقالب الختم؟
يعتمد اختيار الأداة الفولاذية على مادة قطعة العمل، وحجم الإنتاج، ونوع العملية التي تقوم بها كل محطة قالب. يوفر الفولاذ D2 مقاومة ممتازة للتآكل عند التشغيل الطويل-لتقطيع الفولاذ الطري. يوفر A2 مزيجًا متوازنًا من المتانة والصلابة للعمل متوسط الحجم-. يتعامل S7 مع أحمال التشكيل والصدمات الثقيلة. يحتفظ M2 بالصلابة عند درجات الحرارة العالية لتحقيق معدلات ضربات سريعة، ويناسب O1 أدوات التشغيل القصير-أو الأدوات الأولية. تستخدم العديد من قوالب الإنتاج درجات متعددة من الفولاذ-الصلب في محطات القطع ودرجات أكثر صلابة في محطات التشكيل-إلى جانب طبقات الطلاء السطحية مثل TiN أو TiCN لإطالة عمر القالب بشكل ملحوظ.
5. متى يكون الاستثمار في ختم أدوات القوالب أكثر منطقية من الناحية المالية من القطع بالليزر أو التصنيع باستخدام الحاسب الآلي؟
تصبح أدوات الختم بشكل عام أكثر فعالية من حيث التكلفة-من القطع بالليزر الذي يزيد عن 3000 إلى 10000 جزء وأكثر اقتصادًا من التصنيع باستخدام الحاسب الآلي بأحجام أقل حتى من الأشكال الهندسية المشكلة للصفائح-. تعتمد نقطة التقاطع على تعقيد الجزء وتكلفة المواد ومتطلبات التسامح. ينطوي الختم على تكلفة أدوات ثابتة عالية يتم استهلاكها بسرعة مع نمو الحجم، في حين أن البدائل لها تكاليف أولية أقل ولكن تكاليف معالجة أعلى-للقطعة الواحدة. بالنسبة للكميات السنوية التي تتجاوز 10000-50000 قطعة ذات تصميمات ثابتة، فإن الختم يقدم دائمًا أقل تكلفة إجمالية-لكل قطعة. تساعد استشارة صانع أدوات الخدمة الكاملة-مثل YICHEN لتقييم الجدوى في تحديد نقطة التعادل الدقيقة لمشروعك المحدد.


