


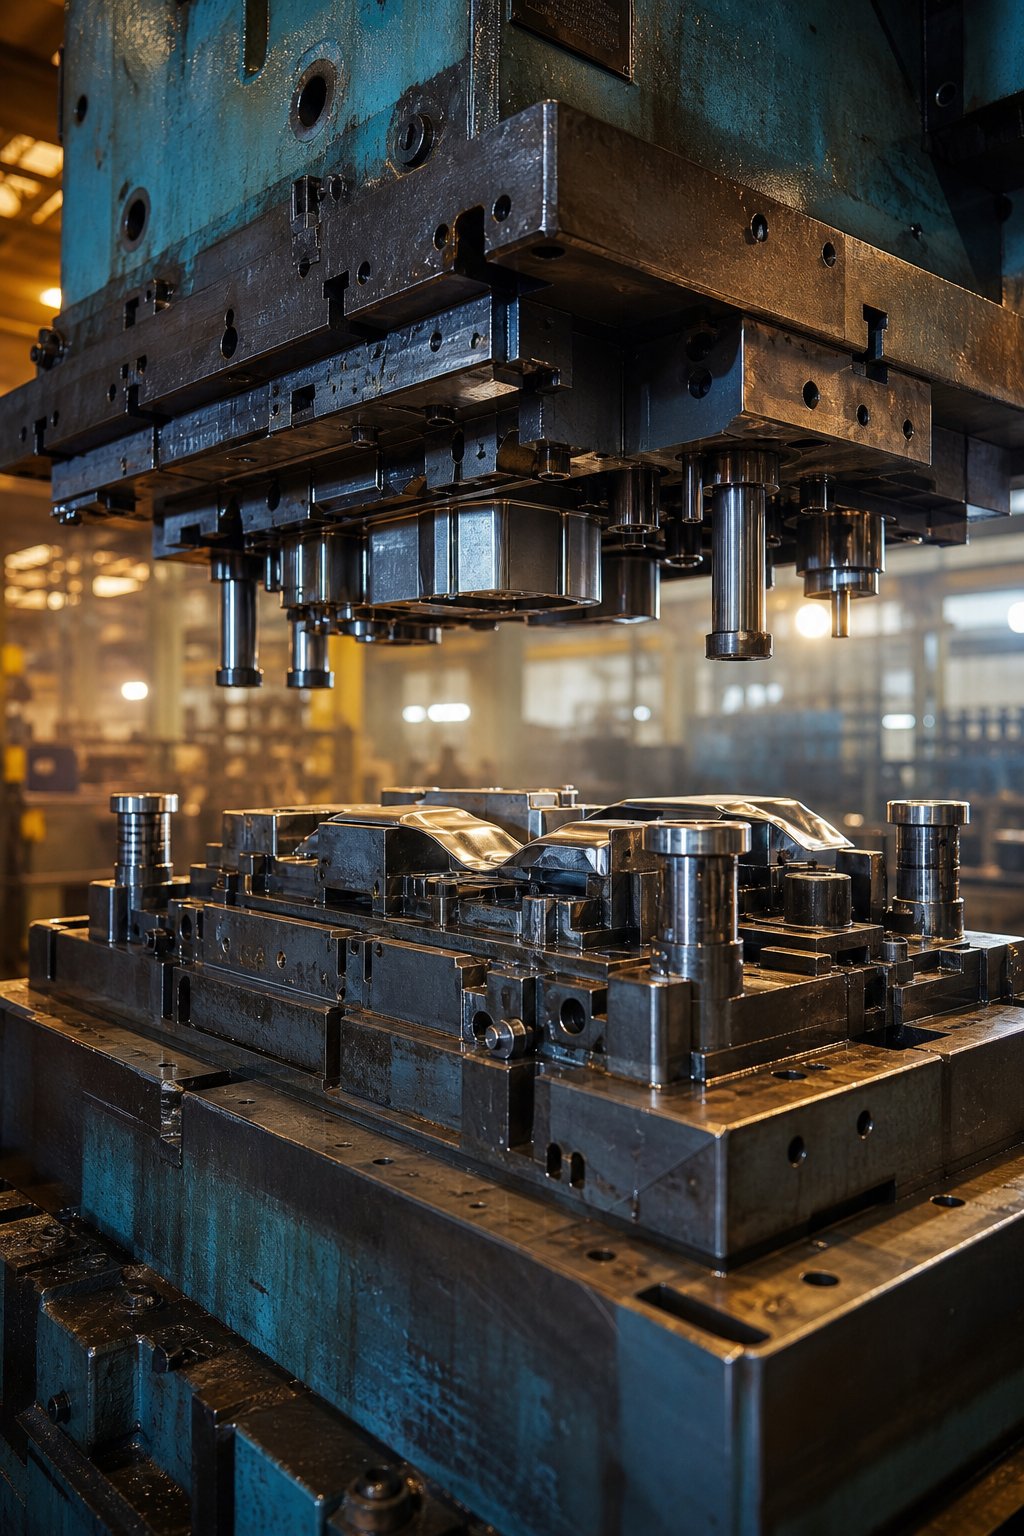
ما هي قوالب ختم السيارات وسبب أهميتها
عندما يتحول الملف المسطح من الفولاذ إلى حاجز، أو حاجز هيكلي، أو دعامة مثبتة بمسامير بعمق داخل سيارتك، يحدث التحول داخل مكبس ختم، يتم تشغيله بواسطة أداة -مصممة لهذا الغرض. هذه الأداة هي الحل، واستخدامها بشكل صحيح يحدد ما إذا كان برنامج الإنتاج سيحقق أهدافه من حيث التكلفة والجودة والتوقيت.
تحديد قوالب ختم السيارات
قوالب ختم السيارات عبارة عن -مجموعات أدوات مصممة هندسيًا بدقة، وعادةً ما يتم تصنيعها من سبائك الفولاذ أو الكربيد الصلبة-المدرجة، والتي تقوم بقطع وتشكيل وتشكيل الصفائح المعدنية في مكونات السيارة من خلال تطبيق قوة يمكن التحكم فيها من خلال مكبس ذو حمولة عالية-.
تتكون كل مجموعة قوالب من نصفين علوي وسفلي متطابقين يحتويان على اللكمات وكتل القالب والمزيلات وأنظمة التوجيه التي تعمل معًا لإنتاج أجزاء قابلة للتكرار بسرعة الإنتاج. كماالشركات الصغيرة والمتوسطةيصفها، إن قوالب الختم هي الأدوات التي تشكل وتقطع أجزاء الصفائح المعدنية، والتي تم تطويرها باستخدام برامج CAD والبرامج التحليلية، ثم يتم ترجمتها إلى أدوات مادية بواسطة صانعي القوالب المهرة. في تصنيع قطع غيار السيارات، تشكل هذه الأدوات العمود الفقري لكل لوحة هيكلية، والتعزيز الهيكلي، والمكونات المعدنية الداخلية التي تتدحرج من الخط.
لماذا يؤدي اختيار القالب إلى نجاح التصنيع
تخيل تحديد قالب ينتج أجزاء نظيفة ولكن لا يمكنه مواكبة وقت العمل الخاص بك، أو قالب يعمل بسرعة ولكنه يولد معدلات خردة تؤدي إلى تآكل هامشك. يقع اختيار القالب عند تقاطع ثلاثة ضغوط متنافسة:
- تكلفة الإنتاج- الاستثمار في الأدوات، وتكرار الصيانة، واستخدام المواد، كلها تعود إلى نوع القالب وخيارات التصميم.
- جودة الجزء- تعتمد دقة الأبعاد، وتشطيب السطح، والتحكم في الحرق على الخلوصات الصحيحة، وإدارة تدفق المواد، وجودة بناء القالب.
- وقت الدورة- عدد المحطات، وتوافق سرعة الضغط، وطريقة نقل الأجزاء تحكم بشكل مباشر عدد الضربات في الدقيقة.
بالنسبة لمهندسي OEM الذين يحددون قوالب السيارات على نظام أساسي جديد، فإن هذه المفاضلات-تحدد جدوى البرنامج منذ أول مرحلة للمفهوم. بالنسبة لفرق المستوى 1 والمستوى 2 التي تستثمر في أصول القالب للفوز بعقود الإنتاج، فإن الاختيار الخاطئ يمكن أن يؤدي إلى اقتصاديات غير مواتية طوال عمر البرنامج.عمليات دمغ معادن السياراتيطالب كلا المجموعتين بالتوافق مع نوع القالب والمواد وجودة البناء قبل قطع الفولاذ.
تصبح القرارات دقيقة بسرعة. تتفاعل كل من هندسة الأجزاء، والحجم السنوي، ودرجة المواد، وتوافر الصحافة، ويحمل كل نوع من القوالب ملفًا مميزًا لنقاط القوة والقيود. تقسم الأقسام التالية تلك الأنواع جنبًا إلى جنب، وتستعرض كيفية تصنيع القوالب، وترسم مخططًا للمفاضلات الفنية-التي تفصل بين برنامج الختم المربح والبرنامج المتعثر.
مقارنة كاملة بين أنواع قوالب ختم السيارات
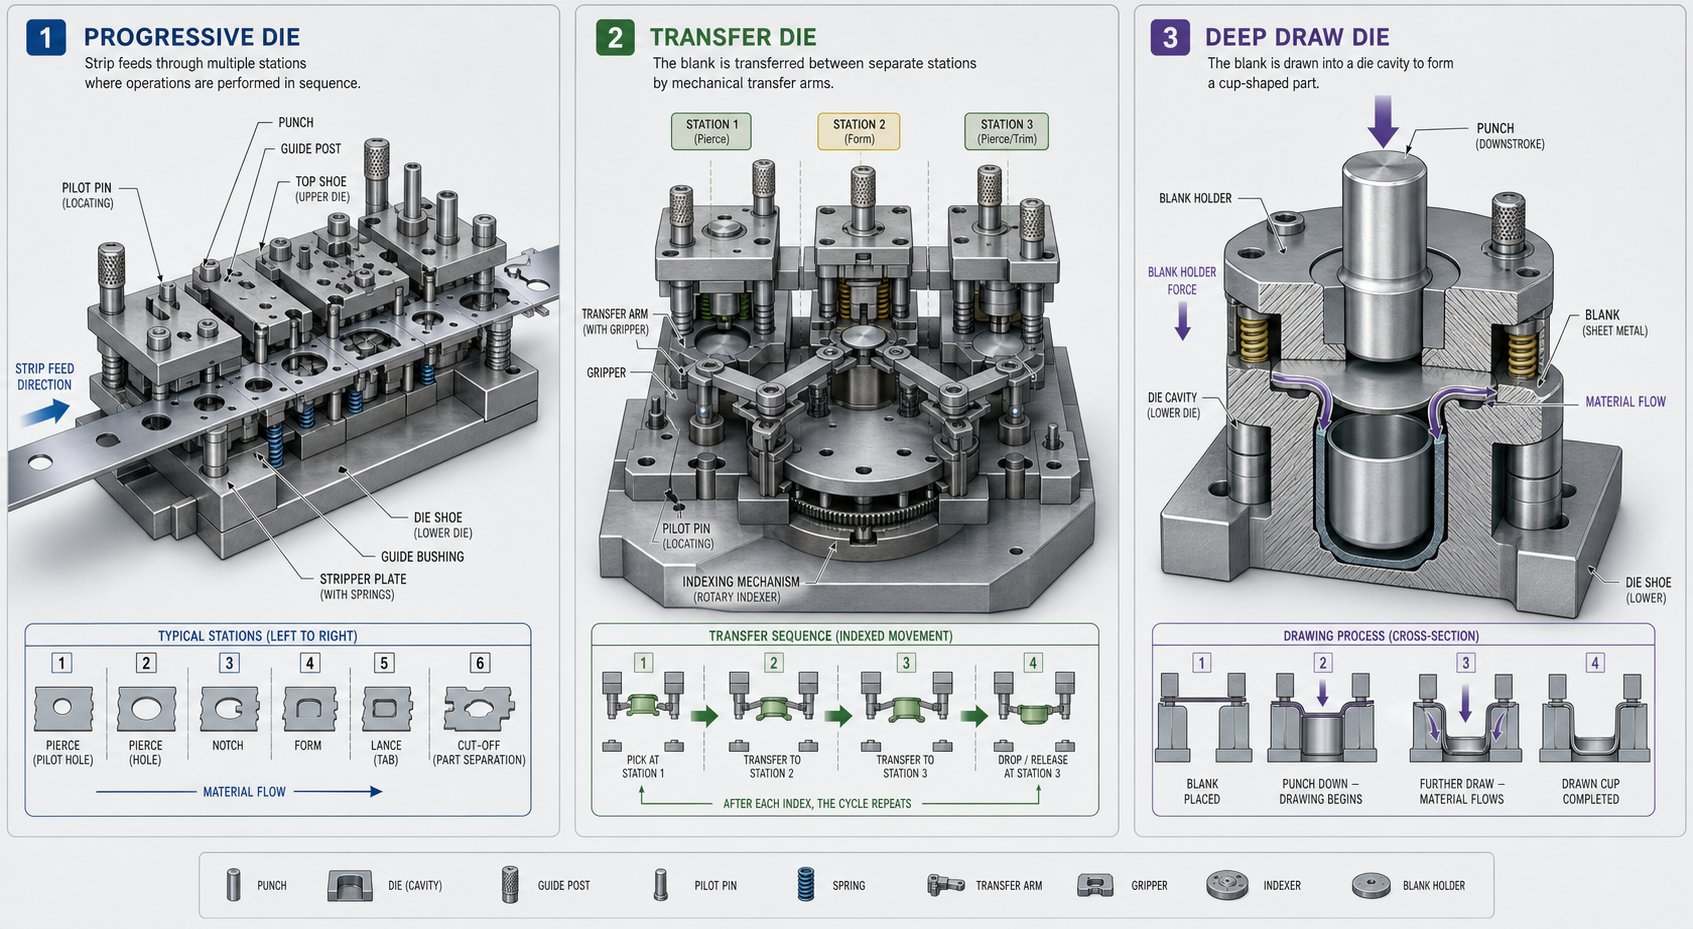
كل نوع من القوالب يحل مشكلة إنتاج مختلفة. هندسة الأجزاء، وأهداف الحجم، ودرجة المواد هي التي توجه القرار، ولكن فهم كيفية عمل كل تكوين فعليًا هو الأساس لاتخاذ القرار الصحيح. فيما يلي عرض تفصيلي-جنبًا إلى جنب-لقوالب ختم الصفائح المعدنية الرئيسية المستخدمة عبر برامج المركبات اليوم.
| نوع القالب | مبدأ التشغيل | أفضل-قطع غيار السيارات المناسبة | نطاق حجم الإنتاج | مستوى التعقيد | القيود الرئيسية |
|---|---|---|---|---|---|
| تقدمية | يتقدم الشريط المعدني عبر محطات متعددة في مجموعة قوالب واحدة؛ تكمل كل ضربة عملية واحدة لكل محطة | أقواس، مثبتات أحزمة الأمان، موصلات كهربائية، تعزيزات هيكلية صغيرة | عالية (100 ألف+ سنويًا) | متوسطة إلى عالية | حجم الجزء محدود بعرض الشريط وسرير الضغط؛ السحوبات الأعمق صعبة |
| تحويل | تتحرك الفراغات الفردية ميكانيكيًا أو آليًا بين محطات القالب المستقلة | أعضاء متقاطعة هيكلية، وأقواس تعليق، وتعزيزات كبيرة للجسم | متوسطة إلى عالية (50 ألف+) | عالي | ارتفاع تكلفة رأس المال؛ وقت دورة أبطأ من التقدمية؛ يتطلب البنية التحتية للأتمتة |
| جنبا إلى جنب | سلسلة من مكابس التشغيل -الفردية مرتبة في صف واحد؛ نقل جزء بين المطابع | جسم كبير-في-ألواح بيضاء (أبواب، أغطية، مصدات) | متوسطة إلى عالية | عالي | مساحة أرضية كبيرة استثمار رأسمالي كبير؛ اللوجستية المعقدة |
| مُجَمَّع | عمليات قطع متعددة (تقطيع + ثقب) يتم تنفيذها في وقت واحد وبضربة واحدة | الأجزاء الدقيقة المسطحة، والحلقات-مثل المكونات، وألواح التعزيز | متوسطة إلى عالية | واسطة | تقتصر على الأشكال الهندسية المسطحة نسبيًا؛ تكلفة أدوات أعلى من تكلفة -العملية الفردية |
| مزيج | عمليات القطع والتشكيل مجتمعة في ضربة واحدة | أقواس مشكلة مع ثقوب وأطراف كهربائية وحشوات مجموعة نقل الحركة | متوسطة إلى عالية | متوسطة إلى عالية | بناء القالب المعقد؛ فترات صيانة أكثر صرامة |
| رسم عميق | يقوم حامل فارغ وثقب بسحب المواد إلى تجويف لإنشاء شكل هندسي مجوف أو كوبي | خزانات الوقود، والمبيتات الهيكلية، وأقسام لوحة الجسم، ومرفقات البطارية | متوسطة إلى عالية | عالي | يتطلب التحكم الدقيق في تدفق المواد؛ عرضة للتجاعيد والتمزق |
| تقليم / بيرس | يزيل المواد الزائدة ويضيف ثقوبًا أو فتحات بعد اكتمال التشكيل | المرحلة النهائية-معالجة جميع أجزاء الهيكل والأجزاء الهيكلية المختومة تقريبًا | جميع المجلدات | منخفضة إلى متوسطة | تضيف العملية الثانوية وقت الدورة؛ حواف القطع تتآكل بسرعة على AHSS |
التكوينات التقدمية ونقل القالب
تحافظ القوالب التقدمية على توصيل الشريط المعدني طوال العملية. تخيل ملفًا يغذي المكبس: مع كل حركة، يتحرك الشريط للأمام وتتم عملية جديدة، سواء كانت قطعًا أو ثنيًا أو سكًا أو نقشًا، في كل محطة في وقت واحد. يتم فصل الجزء النهائي عن الشريط الناقل فقط في المحطة النهائية. وهذا يجعل قالب الختم التدريجي فعالاً بشكل استثنائي للمكونات الأصغر المنتجة بكميات كبيرة، مثل أقواس التثبيت، والمبيتات الكهربائية، وأطراف التوصيل. في الواقع، يعد الختم التقدمي بالنحاس أمرًا شائعًا في قضبان ناقل EV ومحطات التوصيل العالية-حيث تكون التفاوتات الضيقة والإنتاجية السريعة أمرًا مهمًا.
تأخذ قوالب النقل نهجًا مختلفًا. يتم قطع الفراغ مبكرًا، ثم تقوم الأصابع الميكانيكية أو الأذرع الآلية بنقله بين محطات مستقلة. يمكن تحسين كل محطة لعملية واحدة، بما في ذلك عمليات السحب العميقة التي قد تكون غير عملية على الشريط التقدمي.أنظمة النقلتألق لأجزاء السيارات الأكبر حجمًا والمعقدة هندسيًا مثل الأعضاء المتقاطعة الهيكلية ومكونات التعليق حيث لا يتناسب الجزء ببساطة مع قيود الشريط التقدمي.
تعمل خطوط القالب الترادفية على توسيع هذا المنطق بشكل أكبر. بدلاً من المحطات داخل مكبس واحد، يتم ترتيب سلسلة من المكابس الفردية بالتسلسل مع النقل الآلي للأجزاء فيما بينها. ستجد إعدادات ترادفية تنتج -جسمًا كامل الحجم-في-ألواح بيضاء، وأغطية، وأبواب خارجية حيث تتطلب كل خطوة تشكيل حمولة ضغط وملف تعريف خاص بها.
قوالب السحب المركبة والمركبة والعميقة
تنفذ القوالب المركبة إجراءات قطع متعددة بضربة واحدة، فكر في إفراغ المظهر الجانبي الخارجي وثقب الثقوب الداخلية في وقت واحد. والنتيجة هي التركيز المحكم بين الميزات، وهو أمر مهم بالنسبة للأجزاء المسطحة الدقيقة مثل لوحات التعزيز وحشوات مجموعة نقل الحركة. تكون القوالب المركبة أثقل من حيث تكلفة الأدوات الأولية ولكنها تسترد بسرعة من حيث الحجم عن طريق التخلص من التعامل مع الأجزاء بين العمليات.
تذهب القوالب المجمعة إلى أبعد من ذلك من خلال دمج القطع والتشكيل في ضربة واحدة. يمكن للقوس الذي يحتاج إلى ثقب مثقوب وشفة مشكلة أن يخرج من المكبس جاهزًا للتجميع. يؤدي هذا إلى تقليل تكاليف العمليات الثانوية والتعامل مع الأجزاء-، على الرغم من أن إنشاء القوالب وصيانتها أصبح أكثر تعقيدًا.
تتعامل قوالب السحب العميق مع الهندسة الأكثر تطلبًا في ختم السيارات. يتم سحب قطعة فارغة مسطحة إلى تجويف القالب بواسطة المثقاب بينما يتحكم الحامل الفارغ في تدفق المواد لمنع التجاعيد. تعتمد أقسام لوحة الهيكل، وخزانات الوقود، ومكونات حاوية بطارية السيارة الكهربائية، على السحب العميق. تتطلب العملية اهتمامًا دقيقًا برسم أنصاف الأقطار، وضغط الحامل الفارغ، والتشحيم، خاصة مع تحول الشركات المصنعة نحو ألواح الألومنيوم الأقل تسامحًا من الفولاذ الطري.
يموت تريم وبيرس أثناء عمليات التشطيب
يتطلب كل جزء من أجزاء السيارة تقريبًا تصريحًا نهائيًا. تعمل قوالب القطع والثقب على إزالة مادة الحافة الزائدة المتبقية من عمليات الرسم وإضافة فتحات التثبيت وفتحات القطع لميزات التجميع. تقع هذه القوالب في أسفل العملية، وغالبًا ما تكون بمثابة المحطة النهائية في خط النقل أو كعمليات مستقلة في إعداد ترادفي.
على الرغم من أن قوالب القطع والثقب أبسط من حيث المفهوم، إلا أن حواف القطع الخاصة بها تتحمل معدلات تآكل عالية، خاصة عند تقطيع الفولاذ المتقدم{0}}عالي القوة. تتحكم جودة الحافة بشكل مباشر فيما إذا كان الجزء يجتاز فحص الأبعاد أم لا، لذا تستحق جداول اختيار فولاذ الأداة والصيانة لهذه القوالب نفس الاهتمام الذي تحظى به مراحل التشكيل.
إن مطابقة نوع القالب المناسب لهندسة الجزء الخاص بك وحجمه هو القرار الأول. التحدي التالي هو فهم ما يحدث عندما يمكن للجزء الحدودي أن يسير في أي من الاتجاهين، وهو بالضبط المكان الذي تصبح فيه -المقايضة التقدمية مقابل-الانتقالات-حرجة.
إطار عمل القرار التدريجي مقابل إطار نقل القالب
تقع الكثير من قطع غيار السيارات في المنطقة الرمادية حيث يمكن أن يعمل القالب التدريجي أو قالب النقل من الناحية الفنية. من الواضح أن مرساة حزام الأمان هي منطقة تقدمية، ومن الواضح أن الباب الداخلي بالحجم الكامل-ينتمي إلى خط النقل. ولكن ماذا عن التعزيز الهيكلي متوسط الحجم-مع عمق سحب معتدل وحجم سنوي يبلغ 200000؟ وهنا يبدأ النقاش الهندسي الحقيقي.
عندما يموت التقدمي يتفوق على يموت النقل
يفوز إعداد القالب والختم التدريجي بالسرعة. نظرًا لأن الشريط يظل متصلاً ويتجه للأمام مع كل ضغطة، يمكنك الجري بمعدل ضربات عالية في الدقيقة مع الحد الأدنى من التعقيد في التعامل مع الأجزاء. تعيش العملية بأكملها في مجموعة قوالب واحدة، مما يعني ضغطة واحدة، وإعداد واحد، ومحطة تكرار متسقة إلى محطة.
تعد القوالب التقدمية هي الخيار الأقوى عندما يكون الجزء الخاص بك صغيرًا نسبيًا، ويتميز بسحب سطحي أو انحناءات بسيطة، ويتطلب حجمًا سنويًا كبيرًا. فكر في تركيب الأقواس والمحطات الكهربائية والتعزيزات الهيكلية الصغيرة. كما أن تصميم المحطة المتكامل يقلل من الاعتماد على العمالة نظرًا لأن وحدة تغذية الملف والضغط على جزء المقبض يتحركان تلقائيًا. بالنسبة لمكونات السيارات، يوفر الختم التدريجي أفضل عائد على الاستثمار عندما تظل الأجزاء ضمن عرض الشريط ولا تتطلب التدوير أو الانقلاب بين العمليات.
عندما تكون قوالب النقل هي الخيار الأفضل
تأخذ قوالب النقل مكانها بمجرد أن يتجاوز حجم الجزء ما يمكن أن يحمله الشريط، أو عندما تتطلب الهندسة عمليات لا يمكن أن تحدث ببساطة على ناقل متصل. أصبح من الممكن الوصول إلى عمليات السحب الأعمق، وتدوير الأجزاء للتحكم في الاتجاه-، وتشكيل المحاور المتعددة- نظرًا لأن كل فراغ يتحرك بشكل مستقل بين المحطات.
يعد استخدام المواد عاملاً آخر يميل نحو النقل. يولد القالب التدريجي خردة شريطية- يتم إعادة تدويرها مباشرة، وبالنسبة للمواد السميكة أو الأكثر تكلفة، تتراكم هذه النفايات بسرعة. تسمح أنظمة النقلتخطيطات التقطيع المتداخلةالتي تضغط على المزيد من الأجزاء من كل ورقة، مما يؤدي إلى توفير كبير في تكلفة-الفولاذ والألمنيوم عالي القوة. تميل صيانة القالب أيضًا إلى أن تكون أبسط نظرًا لأن كل محطة عبارة عن وحدة مستقلة، ويسهل الوصول إليها وضبطها من محطات القالب المضغوطة بإحكام.
معايير القرار للأجزاء المتوسطة-التعقيد
عندما يقع جزء بين النهجين، فإن هذه العوامل تقلب الميزان:
- عتبة حجم الجزء- إذا تجاوز غلاف الجزء ما يقرب من 300-400 مم في أي اتجاه، تصبح تغذية الشريط غير عملية ويكون النقل هو المسار المحتمل.
- ارسم العمق- تعمل الأشكال الضحلة (أقل من 25-30 ملم) بشكل جيد في المحطات التقدمية؛ تفضل الأكواب أو القنوات العميقة إعداد النقل حيث يمكن تحسين ضغط الحامل الفارغ لكل محطة.
- معدل خردة المواد- يؤدي المخزون الباهظ الثمن أو السميك إلى تضخيم عقوبة التكلفة المترتبة على إهدار شريط الناقل-، مما يدفع القرار نحو النقل باستخدام التقطيع المتداخل.
- توافر حمولة الصحافة- تقوم القوالب التقدمية بدمج كل قوى التشكيل في ضربة ضغط واحدة؛ إذا كانت الصحافة المتوفرة لديك ذات حمولة-محدودة، فإن تقسيم العمليات عبر محطات النقل يؤدي إلى توزيع الحمولة.
- احتياجات التشغيل الثانوية- إذا كان الجزء يتطلب التدوير، أو الانقلاب، أو العمليات من اتجاهات متعددة، فإن نظام النقل يوفر تلك المرونة بدون قيود آلية-الكاميرا داخل الشريط التدريجي.
هناك طريق ثالث جدير بالملاحظة. بالنسبة لألواح الهيكل الكبيرة مثل الأبواب، وأغطية المحركات، والرفارف الخارجية، لا يعد القالب التقدمي الفردي أو إعداد النقل القياسي مثاليًا. تستخدم خطوط القالب الترادفية سلسلة من المكابس الفردية مرتبة بالتسلسل، كل منها مخصص لمرحلة تشكيل أو تشذيب واحدة، مع نقل آلي بينهما. يعتبر الاستثمار الرأسمالي كبيرًا، ولكن بالنسبة للألواح الخارجية ذات الحجم الكبير-التي تتطلب معايير جودة ذات سطح محكم-، تظل التكوينات الترادفية هي المعيار الصناعي لدى كبار مصنعي المعدات الأصلية.
يؤدي الاختيار بين هذه الأساليب إلى تأمين تكلفة الأدوات ووقت الدورة واقتصاديات الخردة طوال عمر البرنامج. لكن نوع القالب يمثل نصف المعادلة فقط. إن كيفية تصنيع هذا القالب، بدءًا من كتلة الفولاذ الخام للأداة وحتى أداة الإنتاج-الجاهزة التي تحمل تفاوتات مستوى الميكرون-، تحدد ما إذا كان يعمل كما هو مصمم أو يصبح مشكلة صيانة منذ اليوم الأول.
كيف يتم بناء قوالب الختم من أداة الإنتاج الفارغة
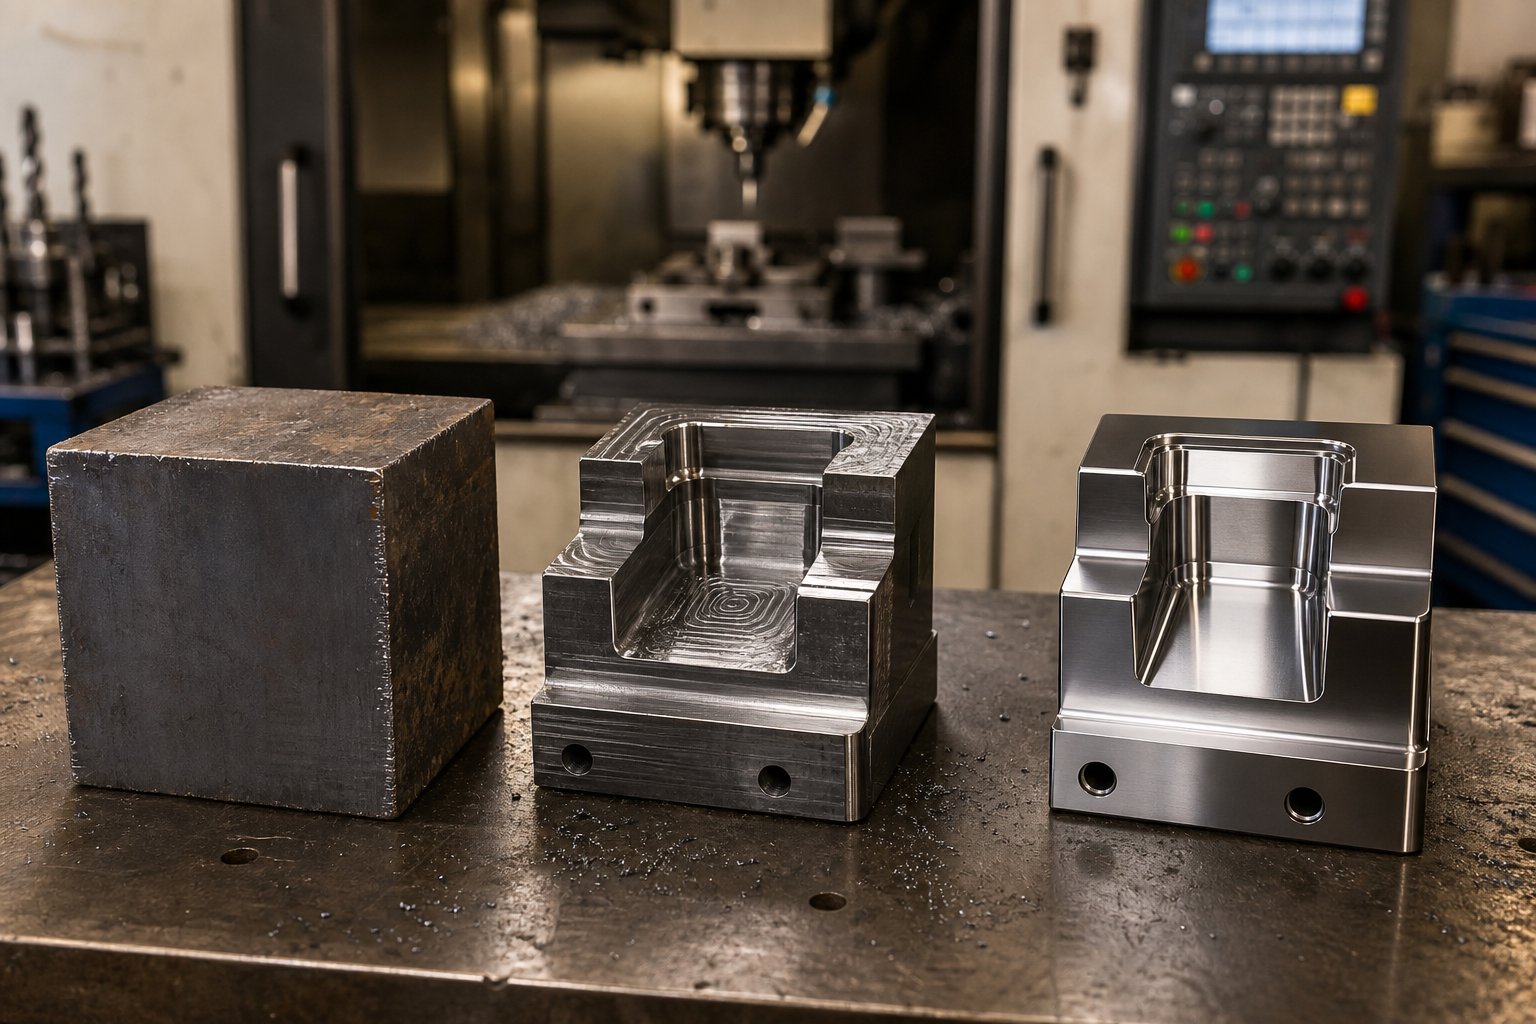
تبدأ أداة الختم والقالب ككتلة خشنة من الفولاذ وتنتهي كأداة دقيقة تحمل التفاوتات المقاسة بالميكرونات. كل خطوة بينهما إما تبني الجودة في الأداة أو تقدم نقطة ضعف ستظهر أثناء الإنتاج. وهنا كيف تتكشف الرحلة.
من الكتلة الخام إلى القالب المُصنع بدقة
يتبع بناء القالب تسلسلًا متعمدًا حيث تقوم كل مرحلة بإعداد قطعة العمل للمرحلة التالية. تخطي خطوة أو التسرع في خطوة واحدة، وستتفاقم العواقب في اتجاه مجرى النهر. تتبع الشركة المصنعة لقوالب الختم المعدنية النموذجية تدفق العملية العام هذا:
- شراء المواد والتربيع- تبدأ مكونات القالب كفراغات مصبوبة أو مشكلة، ويتم تحديدها حسب الدرجة والحجم حسب مظروف التصميم. يتم تربيع المادة على مطحنة CNC لإنشاء أسطح مرجعية لجميع الآلات اللاحقة.
- التصنيع باستخدام الحاسب الآلي الخام- تتم هنا معظم عمليات إزالة المواد. تقوم عملية الطحن باستخدام الحاسب الآلي بتقطيع جيوب الأحذية القالبية، ومقاطع التثقيب، وهندسة التجويف إلى شكل شبكي قريب من -، مما يترك عادةً مخزونًا صغيرًا من المخصصات لعمليات الإنهاء.
- سلك EDM وغاطس EDM- يتم قطع الأشكال المعقدة، وأنصاف الأقطار الداخلية الضيقة، والأشكال الهندسية المعقدة التي لا يمكن للطحن التقليدي الوصول إليها باستخدام معالجة التفريغ الكهربائي.سلك التنظيم الإدارييتعامل مع الملفات التعريفية-بدقة استثنائية، بينما يقوم جهاز EDM الغاطس بتشكيل التجاويف والخطوط ثلاثية الأبعاد في المواد الصلبة.
- المعالجة الحرارية- يتم تقوية مكونات العمل للوصول إلى نطاقها المستهدف لتحقيق مقاومة التآكل المطلوبة وتوازن الصلابة.
- الانتهاء من الآلات- بعد المعالجة الحرارية، يتم الانتهاء من المكونات-الأرضية أو المطحونة بقوة-أو المطحونة-الأبعاد النهائية. يحقق طحن السطح التسطيح على ألواح القالب، في حين أن الطحن المتأرجح يصل إلى التفاوتات الحرجة في التجويف.
- التشطيب السطحي والطلاء- اعتمادًا على التطبيق، تتلقى المكونات نيترة، أو طلاءات PVD، أو تلميع لتقليل الاحتكاك، ومنع الانتفاخ، وإطالة عمر الخدمة.
- التجميع والتركيب اليدوي- يتم تجميع كافة المكونات معًا في قالب القالب. يقوم صانعو القوالب بتركيب-حواف القطع، والتحقق من الخلوصات باستخدام مركب الصبغ الأزرق، والحشو حسب الحاجة لتحقيق المحاذاة المناسبة عبر ارتفاع الإغلاق بالكامل.
- تجريب والتحقق من الصحة- يتم وضع القالب المُجمَّع في المطبعة لإجراء تجارب الختم الأولية. يقوم المهندسون بتقييم جودة الجزء وتحديد المناطق التي تحتاج إلى تعديل وتحسين الأداة حتى يتم استيفاء معايير الإنتاج.
المعالجة الحرارية وهندسة الأسطح
المعالجة الحرارية هي المرحلة التي تحول الكتلة القابلة للتشكيل إلى أداة إنتاج مقاومة للتآكل-. تعمل هذه العملية على رفع مكونات القالب إلى درجة حرارة حرجة، وتحملها لتحقيق التحول الكامل للبنية المجهرية، ثم يتم إخمادها وتلطيفها لتحقيق التوازن بين الصلابة والمتانة.
لماذا يهم هذا كثيرا؟ اللكمة القوية للغاية سوف تنكسر تحت تأثير التحميل. إن سطح التشكيل الناعم للغاية سوف يتشوه من الناحية البلاستيكية تحت دورات الضغط المتكررة. تعتمد النقطة المثالية على وظيفة المكون: تحتاج حواف القطع إلى أقصى صلابة، بينما تحتاج أحذية القالب إلى -صلابة لامتصاص الصدمات. مثلالصانعيلاحظ أن فولاذ الأدوات الذي يفتقر إلى الصلابة الكافية يفشل من خلال التشقق والتقطيع، في حين أن الفولاذ الذي يفتقر إلى مقاومة التآكل يتآكل في واجهة القطع.
تضيف هندسة السطح طبقة أخرى من الأداء. تحافظ المعالجة الحرارية بالفراغ على المتانة الأساسية دون أكسدة. تعمل عملية النيترة على نشر النيتروجين في السطح لتكوين غلاف صلب. ترسب طبقات الطلاء PVD وCVD طبقات رقيقة من الكربيد أو النتريد التي تقلل بشكل كبير من الاحتكاك وتآكل المواد اللاصقة، وهو أمر مهم بشكل خاص لتشكيل ألواح الألومنيوم أو الفولاذ المقاوم للصدأ.
اختيار مواد القالب حسب التطبيق
لا يواجه كل مكون من مكونات القالب نفس المتطلبات، لذا فإن اختيار المواد الشاملة يؤدي إلى إهدار الأموال أو الإضرار بالأداء. المبدأ التوجيهي هو مطابقة خصائص المواد مع الضغوط المحددة التي يتحملها كل مكون:
| وظيفة مكون القالب | فئة المواد الموصى بها | لماذا يناسب |
|---|---|---|
| قوالب الأحذية والألواح الهيكلية | فولاذ كربوني متوسط (على سبيل المثال، S50C أو 4140) | يمتص الصدمات والاهتزازات. يوفر دعمًا قويًا دون هشاشة |
| لوحات الدعم والدعم | فولاذ أداة العمل البارد (على سبيل المثال، D2/SKD11) | مقاومة الضغط العالية تقاوم المسافة البادئة تحت أحمال التشكيل المستمرة |
| تشكيل الأسطح والمتعريات | العمل البارد المعدل أو الفولاذ ذو السبائك المنخفضة-. | يوازن بين الصلابة والمتانة لمقاومة التقطيع أثناء التأثير المتكرر |
| قطع اللكمات والإدراج | فولاذ عالي السرعة-(على سبيل المثال، M2/SKH9) | يحافظ على سلامة الحافة تحت حرارة الاحتكاك بسرعات الإنتاج |
| حواف القطع عالية التآكل-(AHSS أو المدى الطويل-) | إدراجات كربيد أو فولاذ أداة معدنية مسحوقة | أقصى مقاومة للتآكل الكاشطة للمواد المطلوبة أو الأحجام الكبيرة |
تستخدم قوالب ختم الكربيد، وخاصة قوالب ختم الكربيد التقدمية التي تعمل بمواد موصلية عالية-بسرعة، إدخالات كربيد التنجستن في محطات القطع حيث يكون التآكل الكاشط شديدًا. تعمل هذه الإدخالات على تمديد فترات الشحذ بشكل كبير، ولكنها هشة، لذا فهي مخصصة لحواف القطع بدلاً من تشكيل الأسطح التي تمتص الصدمات.
إن شجرة القرار واضحة ومباشرة: حجم الإنتاج، وصلابة المواد المختومة، ووظيفة المكونات يتقاربون للإشارة إلى المادة الصحيحة. الأجزاء الفولاذية الناعمة-ذات الحجم المنخفض-لا تبرر استخدام الكربيد. لا يمكن لبرامج AHSS ذات الحجم الكبير- الاستمرار بدونها.
مع تصنيع القالب واختيار المواد لطول العمر، فإن متغير الأداء التالي هو الشكل الهندسي، وتحديدًا الفجوات بين القالب والقالب التي تحدد ما إذا كانت الحواف المقطوعة نظيفة أم ممزقة، وما إذا كان عمر الأداة يفي بالتوقعات أم لا.
أساسيات إزالة القوالب وتدفق المواد
يمكنك صنع قالب من أجود أنواع الفولاذ، وتصنيعه بدقة تصل إلى مستوى الميكرون-، وتطبيق أفضل طبقات الطلاء المتاحة على الأسطح. ولكن إذا كان الخلوص بين الثقب والقالب خاطئًا فيما يتعلق بمادتك، فسوف تقاوم النتوءات، والتآكل المبكر للأداة، وانحراف الأبعاد من الضربة الأولى. يعد التخليص أحد الأسئلة الفنية الأكثر بحثًا في تصميم القالب لسبب وجيه: فهو المتغير الوحيد الذي يربط علم المواد بجودة الحافة في كل جزء مختوم.
حساب خلوص القالب للمواد المختلفة
إن خلوص القالب هو الفجوة بين حافة القطع للحافة المثقوبة والحافة المقابلة لفتحة القالب، ويتم التعبير عنها كنسبة مئوية من سمك المادة لكل جانب. إذا كنت تقوم بختم صفائح معدنية للسيارة مقاس 1.0 مم مع خلوص 10% لكل جانب، فإن الفجوة بين التثقيب والقالب تكون 0.10 مم على كل جانب من جوانب التثقيب.
قد يبدو الأمر بسيطًا، ولكن هذا هو المكان الذي تقع فيه العديد من المتاجر في مشكلة. التستخدم على نطاق واسع قاعدة 10٪تأسست خلال عصر كانت فيه المركبات تُصنع بشكل أساسي من الفولاذ منخفض الكربون-. تعمل هذه القيمة الشاملة بشكل جيد مع الفولاذ الطري، مما ينتج عنه القص المتوقع بنسبة -الثلث، والثلثين-الكسر على حافة القطع. لكن برامج السيارات الحديثة تطبع كل شيء بدءًا من الألومنيوم ثنائي الطور-من سلسلة 980 إلى سلسلة 6000، وتتصرف هذه المواد بشكل مختلف تمامًا تحت القص.
المبدأ الأساسي واضح ومباشر: تتطلب المواد الأكثر صلابة-وأعلى قوة عمومًا خلوصًا أكبر لأن قوة الخضوع الخاصة بها تكون أقرب إلى قوة الشد النهائية. يحدث تشوه بلاستيكي قليل جدًا قبل الكسر، لذلك تحتاج المادة إلى مساحة أكبر للكسر بشكل نظيف. تتحمل المواد الأكثر ليونة والأكثر ليونة خلوصًا أكثر إحكامًا لأنها تتعرض لمزيد من التشوه (المنطقة المصقولة اللامعة) قبل أن تنكسر.
| فئة المواد | أمثلة نموذجية | نطاق الخلوص العام (% لكل جانب) | سلوك الحافة المقطوعة |
|---|---|---|---|
| منخفض-الكربون / الفولاذ الطري | DC04، SPCC، 1008/1010 | ~10% | مناطق القص والكسر المتوازنة؛ حافة نظيفة عند التخليص الصحيح |
| AHSS (درجات DP، TRIP، CP) | DP590، DP780، DP980، TRIP780 | ~12-20% | الحد الأدنى من منطقة الصقل؛ كسر -الحافة المهيمنة؛ قوى القطع أعلى |
| سبائك الألومنيوم | 5xxx، سلسلة 6xxx | ~8-12% | عرضة لتكوين نتوءات وتمزق الحواف إذا كانت الخلوص مفرطًا |
| الفولاذ المقاوم للصدأ | 304, 316, 430 | ~12-16% | يتصلب العمل بسرعة عند حافة القطع؛ قوى تجريد أعلى |
| سبيكة عالية-منخفضة القوة-(HSLA) | HSLA 340، 420، 550 | ~11-15% | تشوه أقل قبل الكسر من الفولاذ الطري؛ أحمال صدمة معتدلة |
تمثل هذه النطاقات التوجيه العام للصناعة. يجب التحقق من صحة القيم الدقيقة وفقًا لدرجة السبائك المحددة وسمك الورقة وحالة الأدوات. مثلالمرجع الهندسي لشركة MISUMIكما تلاحظ، تشير بعض أبحاث الأدوات الحديثة إلى أن نسبة التخليص التي تصل إلى 11-20% يمكن أن تقلل إلى حد كبير من إجهاد الأدوات وتزيد من العمر التشغيلي، خاصة بالنسبة لتطبيقات ختم المعادن في السيارات التي تتضمن درجات عالية القوة.
ماذا يحدث عندما يكون التخليص خاطئا؟ والعواقب تسير في اتجاهين:
- عدم كفاية التخليص- ترتفع قوى القطع، وتزداد أحمال الصدمات، وتتشقق أو تنكسر قبل الأوان. تتسلق قوى التجريد لأن المادة تلتصق بالثقب. في قوالب ختم الفولاذ التي تعمل بنظام AHSS، يمكن أن تتسبب الخلوصات الضيقة في حدوث فشل كارثي في التثقيب بعد عدد قليل نسبيًا من الضربات.
- التخليص المفرط- المادة لا تتكسر بشكل نظيف. ستشاهد نتوءات أكبر على حافة الجزء، وسيزداد التدحرج-على جانب الثقب، وستتأثر دقة الأبعاد. تفشل الأجزاء في إجراء الفحص، وتؤدي عمليات إزالة الأزيز الثانوية إلى تآكل وقت الدورة وتكلفتها.
الخلاصة: التخليص ليس مجموعة-و-نسيان القيمة. تتطلب كل درجة مادة في مكبس ختم السيارات حساباتها الخاصة، وقاعدة 10% القديمة تغطي فقط عائلة واحدة من السبائك.
التحكم في تدفق المواد في عمليات السحب العميق
التخليص يحكم عمليات القطع. لكن التشكيل، وخاصة الرسم العميق، يقدم تحديًا مختلفًا تمامًا: التحكم في كمية المواد التي تتدفق إلى تجويف القالب وبأي معدل. يؤدي التدفق الزائد إلى حدوث تجاعيد في الحافة أو الجدران الجانبية. يؤدي التدفق القليل جدًا إلى تمديد المادة إلى ما هو أبعد من حدودها، مما يؤدي إلى ترققها وتمزقها في نهاية المطاف.
تعمل ثلاث آليات معًا لإدارة هذا التوازن في قوالب لوحة السيارة:
أصحاب فارغة (المجلدات).يقوم الحامل الفارغ بتثبيت محيط الورقة بينما يقوم المثقاب بسحب المواد إلى التجويف. القوة التي تطبقها، والتي تسمى قوة الحامل الفارغ (BHF)، هي الرافعة الأساسية للتحكم في السحب- للداخل. مثلبحث من مركز جامعة ولاية أوهايو للتشكيل الدقيقيوضح ذلك أن منحنى BHF أثناء الضربة يحدد ما إذا كنت ستحصل على جزء خالٍ من التجاعيد-والتمزق-. منخفضة جدًا، وتتحول المواد الزائدة إلى تجاعيد. مرتفع جدًا، ولا يمكن للفراغ أن يتدفق إلى التجويف، مما يسبب كسرًا في نصف قطر الأنف المثقب.
ارسم الخرز.تعمل هذه النتوءات المرتفعة المُشكَّلة على سطح الرابط محليًا على زيادة قوة التقييد على المادة الفارغة دون الحاجة إلى ضغط حامل فارغ مرتفع بشكل موحد. تجبر حبات الرسم الورقة على الانحناء والانبساط أثناء مرورها عبرها، مما يؤدي إلى امتصاص الطاقة وإبطاء السحب-في المناطق المستهدفة. في لوحات هيكل السيارة حيث يختلف تدفق المواد بشكل كبير حول محيط الجزء، يتم ضبط هندسة خرزة السحب وتحديد موضعها منطقة تلو الأخرى أثناء تجربة القالب.
نوابض النيتروجين والوسائد الهيدروليكية.مصدر القوة خلف الحامل الفارغ مهم. توفر أسطوانات النيتروجين المدمجة في القالب قوة تزيد بنسبة 10-20% مع السكتة الدماغية، مما يوفر مقاومة تدريجية مع تعمق السحب. توفر الوسائد الهيدروليكية CNC الموجودة على المكابس الحديثة تحكمًا أفضل، وتنوع قوة الحامل الفارغة طوال الشوط في ملف تعريف قابل للبرمجة. يمكن لهذه المرونة في بعض الأحيان أن تلغي الحاجة إلى سحب الخرز تمامًا، كما أن زيادة BHF بالقرب من نهاية الشوط تساعد في تقليل الارتداد الربيعي عن طريق إضافة التوتر إلى جدران الأجزاء.
بالنسبة للألواح المعدنية المعقدة للسيارات مثل الأجزاء الداخلية للأبواب أو الألواح الربعية، فإن التفاعل بين قوة الحامل الفارغة وتكوين خرزة السحب والتشحيم يحدد ما إذا كنت قد حققت معايير جودة اللوحة أو قضيت أسابيع في تجربة مطاردة الشقوق والتجاعيد. تعمل أنظمة الوسادة CNC الحديثة على تسريع هذه العملية من خلال تمكين تعديلات ملف التعريف -القوة بين الضربات بدلاً من طلب تعديلات فعلية للقالب.
تصبح مبادئ تدفق المواد هذه أكثر أهمية مع تحول الصناعة نحو الفولاذ والألمنيوم المتقدم عالي القوة-، وهي مواد ذات نوافذ تشكيل أضيق حيث يتقلص الهامش بين التجاعيد والتمزق بشكل كبير.
كيف تعيد المواد المتقدمة تشكيل تصميم القالب
النوافذ ذات التشكيل الأضيق ليست سوى جزء من القصة. إن التحول نحو هياكل المركبات الأخف والأقوى يغير بشكل أساسي ما هو متوقع من كل قالب في متجر الصحافة. الفولاذ المتقدم عالي القوة-يدفع حدود الحمولة ويمضغ من خلال حواف القطع. كرات الألومنيوم على أسطح التشكيل إذا لم تكن الطلاءات مناسبة. وتتطلب هياكل الجسم-المتعددة المواد مرونة لم تكن موجودة قبل عقد من الزمن. بالنسبة للفرق التي تنتج أجزاء ختم معدنية للسيارات على نطاق واسع، فإن اتجاهات المواد هذه ليست نظرية. فهي تحدد ميزانيات الأدوات وفترات الصيانة واستقرار العملية كل يوم.
AHSS ومتطلباتها على هندسة القوالب
عندما يحدد مصنع تصنيع المعدات الأصلية DP780 أو DP980 للسكك الحديدية الهيكلية، يرث مهندس القالب سلسلة من العواقب. قوة الخضوع الأعلى تعني قوى تشكيل أعلى، مما يعني حمولة ضغط أكبر. تتحمل حواف القطع تآكلًا أكثر كشطًا بشكل كبير لأن كسور AHSS مع الحد الأدنى من التشوه البلاستيكي، مما يؤدي إلى تركيز الضغط في واجهة القص. ويزداد الانتعاش المرن بعد التشكيل بشكل كبير.
القاعدة معارف رؤى AHSSيصف ذلك بوضوح: إن حجم الارتداد الخلفي هو دالة على -إجهاد التدفق المتشكل، والذي يجمع بين قوة الخضوع الأولية وتصلب العمل أثناء التشوه. كلا القيمتين أعلى في درجات AHSS مقارنة بفولاذ HSLA الخفيف أو التقليدي. بالنسبة لشكل وسمك جزء معين، ستفتح قناة فولاذية DP أكثر من نفس الشكل الهندسي في HSLA 350، حتى عندما تكون توزيعات الإجهاد متطابقة تقريبًا. اختلافات الضغط تؤدي إلى انحراف الأبعاد.
ضربت ثلاثة أوضاع زنبركية أجزاء AHSS بشدة: التغيير الزاوي عند نصف قطر الانحناء، والتفاف الجدار الجانبي من الانحناء-عدم الانحناء فوق نصف قطر القالب، والالتواء من الضغوط المتبقية غير المتوازنة في المقاطع العرضية غير المتماثلة. ويتطلب كل منها تعويضًا هندسيًا محددًا للقالب، والذي يتم حسابه غالبًا من خلال المحاكاة قبل قطع أي فولاذ.
تعديلات تصميم القالب المطلوبة لدرجات AHSS:
- زيادة قدرة حمولة الصحافة- يمكن أن تكون قوى التشكيل والقطع أعلى بنسبة 50-100% من مكافئات الفولاذ الطري، مما يتطلب مكابس أكبر أو تحميل محطة إعادة توزيع.
- خلوص أوسع للقالب- تنتقل خلوص القطع من النسبة التقليدية البالغة 10% لكل جانب إلى 12-20% لمنع التقطيع وتقليل أحمال الصدمات على فولاذ الأدوات.
- تعويض Springback في هندسة القالبتم دمج - الانحناء الزائد، والالتواء الزائد،-، ونصف قطر السحب المعدل في أسطح الأدوات بحيث يعود الجزء مرة أخرى إلى الأبعاد الاسمية.
- إدراجات قطع مطورة- يحل فولاذ الأدوات المعدنية المصنوع من الكربيد أو المسحوق- محل D2 التقليدي في محطات القطع والثقب لمقاومة التآكل الكاشط الناتج عن-الحواف عالية القوة.
- قوى حامل فارغة أعلى- يؤدي زيادة توتر الجدار أثناء التشكيل إلى تقليل الزنبرك الخلفي، ولكنه يتطلب نوابض نيتروجين أقوى أو أنظمة وسادة هيدروليكية.
- نوافذ عملية أكثر إحكاما- تفاوت أقل للاختلاف في سمك الفراغ، وتوزيع التشحيم، وحالة القالب قبل أن تنحرف الأجزاء عن المواصفات.
ألواح الجسم المصنوعة من الألومنيوم وحلول الطلاء بالقالب
يوفر الألومنيوم الوزن، فهو أخف بنسبة 40% تقريبًا من الفولاذ بالنسبة لمساحة اللوحة المكافئة، ولكنه يعاقب القوالب بطرق لا يفعلها الفولاذ أبدًا. السبب الرئيسي هو الانزعاج: تنكسر طبقة أكسيد الألومنيوم أثناء التشكيل، ويلتصق المعدن المكشوف بأسطح الأدوات الفولاذية تحت الضغط. إذا تُركت هذه المخلفات دون رادع، فإنها تتراكم في كتل تصطدم بكل لوحة لاحقة، مما يؤدي إلى توليد خردة وتتطلب صيانة غير مخطط لها للقالب.
يقدم الألومنيوم أيضًا تحديات الربيع من زاوية مختلفة. يبلغ معامل المرونة الخاص به تقريبًا ثلث-معامل المرونة في الفولاذ (حوالي 70 جيجا باسكال مقابل 210 جيجا باسكال)، وهو ما يعني ثلاثة أضعاف الاسترداد المرن لمستويات إجهاد التدفق المكافئة. تحتاج الأشكال الهندسية للقالب إلى تعويض أكثر قوة للحفاظ على أبعاد الجزء النهائي، ويجب أن تأخذ عمليات محاكاة التشكيل في الاعتبار هذه الصلابة المنخفضة طوال العملية بأكملها.
تعديلات تصميم القالب المطلوبة لألواح الألومنيوم:
- طلاءات صلبة PVD أو CVD على أسطح التشكيلتعمل طبقات طلاء نيتريد ألومنيوم التيتانيوم (TiAlN) أو نيتريد الكروم (CrN) أو -الماس مثل الكربون (DLC) على تقليل تآكل المادة اللاصقة وميلها إلى التهيج بشكل كبير.
- مرآة-أسطح القالب المصقولة- خشونة السطح أقل من Ra 0.2 ميكرومتر تقلل من نقاط الاحتكاك حيث يمكن للألمنيوم أن يبدأ الالتصاق.
- مواد التشحيم المتخصصةتحل - مواد تشحيم الأغشية الجافة أو زيوت التشكيل الخاصة بالألمنيوم- محل مواد تشحيم الختم القياسية التي تتحلل تحت ضغوط السطح المعنية.
- تعديل نصف قطر الرسم- يقلل نصف قطر القالب والقالب الأكبر من ضغط التلامس المحلي وخطر بدء الانزعاج في مناطق الضغط العالي-.
- Springback على-التعويض- ثلاثة أضعاف هندسة التعويض مقارنة بالصلب المكافئ-الذي تم التحقق من صحته من خلال المحاكاة قبل التصنيع.
- الطلاء المتكرر للجداول الزمنية لتطبيق -التطبيقات- فترات الصيانة المخططة لإعادة-تلميع وإعادة طلاء-أسطح التشكيل قبل أن يؤدي التآكل إلى تدهور جودة اللوحة.
تستثمر عمليات الختم المعدنية المخصصة للسيارات التي تستخدم أغطية الألومنيوم (أغطية المحركات، وأغطية الأسطح، والمصدات) بكثافة في تكنولوجيا الطلاء وصيانة الأسطح. تعد تكلفة الأدوات الأولية أعلى، ولكن البديل، وهو عمليات إيقاف التشغيل المتكررة غير المخطط لها لإصلاح أسطح القالب المتآكلة، يكون أكثر تكلفة بكثير عبر عملية الإنتاج.
بنيات-متعددة المواد ومرونة القالب
نادراً ما تلتزم منصات المركبات الحديثة بمادة واحدة. قد يجمع الهيكل النموذجي-باللون-الأبيض بين-فولاذ البورون المقوى بالضغط في الأعمدة B-، وDP980 في القضبان الهيكلية، وسلسلة 5000-من الألومنيوم في السدادات، والفولاذ الطري في الأقواس غير الهيكلية. تتطلب كل مادة الخلوص والحمولة والمعالجة السطحية الخاصة بها من الأدوات.
بالنسبة لعمليات ختم المعادن الأوتوماتيكية التي تدعم هذه البنيات المختلطة، يتمثل التحدي في الحفاظ على مرونة القالب دون تضخم ميزانيات الأدوات. بعض الاستراتيجيات التي تعالج هذا:
- إدراجات القالب المعيارية- تسمح إدخالات القطع والتشكيل القابلة للتبديل لحذاء القالب الفردي بتشغيل درجات مواد مختلفة عن طريق تبديل المكونات المطابقة لكل سبيكة.
- أنظمة حامل فارغة قابلة للتعديل- يمكن إعادة تكوين وسائد CNC ذات ملفات تعريف القوة القابلة للبرمجة بين عمليات تغيير المواد دون تعديل القالب الفعلي.
- معرفة بعمليات المواد المتعددة-.- يمكن للمهندسين الذين يفهمون كلاً من سلوك الربيع الخلفي لـ AHSS ومنع تآكل الألومنيوم تصميم الأدوات التي تستوعب تغييرات المواد المخطط لها على مدار دورة حياة النظام الأساسي.
ويضيف الختم التدريجي للنحاس والسبائك الأخرى-عالية التوصيل للمكونات الكهربائية للمركبات الكهربائية عائلة مواد أخرى إلى هذا المزيج. تخلق نعومة النحاس تحديات نتوءات عند الخلوصات الضيقة، بينما تعمل موصليته الحرارية على تبديد الحرارة بشكل مختلف عن الفولاذ، مما يؤثر على سلوك مواد التشحيم ودرجات الحرارة المثقوبة بمعدلات ضربات عالية. تمتد الآن الأختام المعدنية لمكونات السيارات على نطاق واسع من المواد لم يكن من الممكن تصوره في منشأة واحدة قبل عشرين عامًا.
هذا هو المكان الذي تكتسب فيه تقنيات الصناعة 4.0 مكانتها. عندما يتسارع تآكل القالب بشكل غير متوقع عبر عائلات مواد متعددة، فإن جداول الصيانة التقليدية-تعتمد على الوقت. تدمج الحلول الحديثة الاستشعار مباشرة في القالب:
- في-أجهزة استشعار تحميل القالب- تكتشف أجهزة الاستشعار الكهرضغطية المدمجة في القالب تغيرات توقيع القوة التي تشير إلى تقدم التآكل، أو عدم تناسق المواد، أو انهيار التشحيم في الوقت الفعلي.
- عدادات السكتة الدماغية مع الخوارزميات التنبؤية- بدلاً من جدولة الصيانة على فترات زمنية محددة، تربط الخوارزميات عدد ضربات الرسم بدرجة المادة وسرعة الطباعة وأنماط التآكل التاريخية للتنبؤ بنوافذ الخدمة المثالية.
- مراقبة جودة العملية-.- تعمل مستشعرات القرب وأنظمة القياس بالليزر داخل القالب على التحقق من أبعاد الأجزاء بسرعة الإنتاج، مما يلتقط انحراف الأبعاد من تباين الزنبرك قبل أن تصل الأجزاء المعدنية المعيبة المختومة في السيارة إلى العملية التالية.
- مراقبة درجة الحرارة- تعمل المصفوفات المزدوجة الحرارية في تشكيل الأسطح على تتبع تراكم الحرارة الذي يؤدي إلى تسريع عملية الغليان على الألومنيوم أو انهيار الطلاء على الإدخالات المطلية، مما يؤدي إلى إطلاق التنبيهات قبل أن تتدهور جودة السطح.
تعمل هذه الأساليب التي تعتمد على أجهزة الاستشعار على تحويل صيانة القالب من تفاعلية إلى تنبؤية، وهو أمر ذو قيمة خاصة عندما يدور خط ضغط واحد بين الأجزاء الهيكلية AHSS وإغلاقات الألومنيوم في نفس التحول. وتستفيد البيانات أيضًا من تصميم القالب للبرنامج التالي، مما يؤدي إلى إغلاق الحلقة بين واقع الإنتاج والافتراضات الهندسية.
تتطلب المواد المتقدمة المزيد من كل مرحلة من مراحل عملية هندسة القوالب، بدءًا من التعويض الهندسي الأولي وحتى معالجة السطح والصيانة المستمرة. لكن جودة الأدوات نفسها لا تقل جودة عن أعمال المحاكاة التي تتحقق من صحتها قبل بدء التصنيع، وهو موضوع أحدثت فيه تقنية الاختبار الافتراضي تحولًا جذريًا في اقتصاديات تطوير القالب.
المحاكاة والتجربة الافتراضية في هندسة القوالب الحديثة
يمكن أن يستغرق قالب ختم السيارة الواحد 20 أسبوعًا أو أكثر من إصدار التصميم إلى الموافقة على الإنتاج. لقد ذهب جزء كبير من هذا الجدول الزمني تاريخيًا إلى الاختبار الجسدي: تحميل القالب في مكبس، وتشغيل الأجزاء، وقياس الانحرافات، وطحن التصحيحات، والتكرار حتى يفي الجزء بالمواصفات. كل حلقة تكلف وقت الصحافة والمواد والعمالة الماهرة. إن تشكيل المحاكاة يقلب هذه المعادلة عن طريق اكتشاف المشكلات في البرامج قبل أسابيع من تصنيع أي أداة فولاذية.
تشكيل المحاكاة والتنبؤ Springback
تخيل تشغيل أول ضغطة على الشاشة بدلاً من الضغط بوزن 2000 طن. هذه هي القيمة الأساسية لمحاكاة التشكيل الحديثة. تستخدم حزم البرامج تحليل العناصر المحدودة (FEA) لنمذجة كيفية تشوه الصفائح المعدنية تحت تأثير التثقيب والقالب، والتنبؤ بما ستفعله المادة في كل نقطة في دورة السكتة الدماغية. بالنسبة لتصميم قوالب الختم التدريجي، فإن هذا يعني تقييم مساهمة التشكيل لكل محطة قبل الانتهاء من تخطيط الشريط.
تعمل أدوات مثل ProgSim من AutoForm، والتي تستخدم تقنية الحل التزايدي المخصصة لمصممي القوالب التقدميين-، بمثابة مطابع تجريبية افتراضية. إنها توفر نتائج قابلية التشكيل بما في ذلك التنبؤ بالارتداد، والتطوير التلقائي الفارغ، وتقديرات الحمولة، كل ذلك قبل اكتمال تصميم القالب الفعلي. يمكن أن يتراوح وقت الإعداد والمحاكاة من دقائق للقوالب الأصغر حجمًا إلى بضع ساعات للقوالب الأكبر حجمًا، وهو جزء صغير مما يتطلبه الاختبار الفعلي.
يعد التنبؤ بـ Springback أمرًا بالغ الأهمية بشكل خاص لأي قالب ختم للسيارات يشكل AHSS أو الألومنيوم. تحسب المحاكاة مقدار الاسترداد المرن الذي يحدث بعد تراجع المثقاب، ثم يقوم المهندسون بتطبيق تعويض افتراضي، وتعديل أسطح القالب بحيث يعود الجزء إلى الأبعاد الاسمية. بدون هذه الخطوة، لن تكتشف الانحراف البعدي إلا بعد تصنيع أدوات فولاذية بقيمة مئات الآلاف من الدولارات وفقًا للهندسة الخاطئة.
إليك ما يقيمه المهندسون من خلال عملية محاكاة نموذجية:
- تشكيل المخططات الحدية (FLD)- قم بتعيين حالة الانفعال عند كل نقطة في الجزء مقابل غلاف فشل المادة، مع تحديد المناطق المعرضة لخطر الانقسام أو العنق.
- خرائط ترقق المواد- يُظهر النسبة المئوية للتخفيض في سمك الورقة عبر الجزء، مع تحديد المناطق التي تتمدد فيها المادة إلى ما هو أبعد من الحدود الآمنة.
- مؤشرات التجاعيد- يكتشف عدم استقرار الضغط في الفلنجات والجدران الجانبية التي قد تؤدي إلى عيوب في السطح أو تداخل في التجميع.
- حقول النزوح Springback- تحديد حجم واتجاه الاسترداد المرن في كل عقدة، وتوجيه هندسة التعويض لأسطح القالب.
- تقديرات الحمولة وقوة الوسادة- يتنبأ بحمل الضغط وقوة الحامل الفارغ المطلوبة في كل مرحلة، مع تحديد اختيار الضغط وحجم زنبرك النيتروجين.
- ارسم-أنماطًا- تتبع كمية المواد التي تتدفق إلى تجويف القالب من كل حافة من الحافة الفارغة، والتحقق من صحة موضع حبة السحب وحجم الفراغ.
مثلبحث من فراونهوفر IWUيوضح أنه حتى الانحراف المرن للضغط نفسه، والذي غالبًا ما يكون مسؤولاً عن حوالي 80% من الانحراف الإجمالي في نظام الضغط للأداة-، يمكن تصميمه باستخدام تمثيلات FE مخفضة لأسطح التثبيت الخاصة بالماكينة. ويعني هذا المستوى من الدقة أن نتائج المحاكاة تراعي الآن-شروط الحدود العالمية الحقيقية التي تجاهلتها الأجيال السابقة من البرامج ببساطة.
الاختبار الافتراضي مقابل الاختبار البدني
التجربة البدنية لن تختفي تمامًا. لا تزال بحاجة إلى التحقق من جودة السطح، والتأكد من أداء الطلاء، وإجراء تجارب سرعة الإنتاج-. ولكن دور الاختبار الفعلي قد تحول من حل المشكلة-إلى التحقق. إن العمل التشخيصي الثقيل، والعثور على الانقسامات، وحل التجاعيد، وضبط الزنبرك، يحدث الآن افتراضيًا.
التناقض صارخ. قد تتطلب حلقة الاختبار التقليدية للوحة هيكل معقدة ما بين 8 إلى 12 تكرارًا فعليًا، كل منها يستهلك وقتًا للضغط، وفراغات تجريبية، وساعات لصانع الأدوات للطحن والحشو. يمكن للتجربة الافتراضية ضغط ذلك في حلقتين أو ثلاث حلقات فعلية تركز على الضبط الدقيق-بدلاً من التصحيح الأساسي. أظهرت دراسة Fraunhofer IWU أن أنماط البقع الافتراضية، التي تحاكي توزيع الضغط بين أسطح القالب تحت أحمال التشكيل الحقيقية، ترتبط بشكل ممتاز بنتائج البقع الفيزيائية بعد حلقة إعادة صياغة ميكانيكية واحدة فقط.
وهذا يهم أبعد من توفير الوقت. كل تكرار للتجربة الفعلية ينطوي على مخاطر: يؤدي التصحيح الطحن في منطقة واحدة إلى تغيير توزيع الضغط إلى مكان آخر، ويطارد صانع الأدوات التعديلات المتتالية. تتيح لك المحاكاة الافتراضية اختبار التصحيحات بشكل منفصل، وفهم تأثيراتها على مستوى النظام-والوصول إلى المطبعة بقالب يحتاج إلى التحسين بدلاً من التجديد.
بالنسبة لختم المعادن في صناعات السيارات، حيث تؤثر الجداول الزمنية لتطوير القوالب بشكل مباشر على جداول إطلاق المركبات، فإن الحالة الاقتصادية مقنعة. تعمل جودة التحميل الأمامي-في المحاكاة على ضغط المهل الزمنية وتقليل التغييرات الهندسية المكلفة بعد إنشاء الأداة وتوفير توقيت أكثر قابلية للتنبؤ بالبرنامج.
تستفيد دورة حياة القالب الكاملة، بدءًا من المفهوم وحتى الإنتاج ونهاية-العمر-، من المحاكاة في مراحل متعددة:
- المفهوم والجدوى- توفر أدوات الحل ذات الخطوة الواحدة- فحوصات سريعة للتشكيل على هندسة الأجزاء المقترحة في غضون دقائق، مع وضع علامة على الأشكال المستحيلة قبل بدء التصميم التفصيلي.
- تصميم يموت مفصل- تعمل المحاكاة التزايدية على التحقق من صحة تخطيطات الشريط وتسلسل المحطات ووضع خرزات الرسم والتطوير الفارغ باستخدام نماذج المواد الكاملة.
- تعويض سبرينجباك- يعمل التعويض الظاهري التكراري على تحسين أسطح القالب حتى تقع هندسة الأجزاء المتوقعة ضمن نطاقات التسامح.
- يموت البناء والتصنيعيتم تغذية هندسة التعويض المشتقة - من المحاكاة- مباشرة إلى مسارات أدوات CNC، مع نماذج انحراف الضغط التي تخبرنا بتصحيحات التتويج.
- تجريب البدني- تم اختصاره إلى التحقق من الصحة والضبط-بدلاً من حل المشكلات الأساسية-، مما أدى إلى قطع أسابيع من الجدول.
- دعم الإنتاج- تصبح الخطوط الأساسية للمحاكاة هي المرجع لاستكشاف الأخطاء وإصلاحها عند حدوث انحراف في العملية أثناء التصنيع المستمر.
- الصيانة والتجديد- يمكن إعادة تقييم أسطح القوالب البالية-مقارنة بنماذج المواد المحدثة أو هندسة الأجزاء المنقحة عند تحديث الأنظمة الأساسية.
المحاكاة لا تحل محل خبرة صانع الأدوات. إنه يضخمها من خلال توفير رؤية للفيزياء لا يمكن لأي قدر من الخبرة رؤيتها بالعين المجردة. النتيجة: قوالب تحقق أهداف الإنتاج بشكل أسرع، وتكلفة أقل للتطوير، وتقدم جودة أكثر اتساقًا للأجزاء بدءًا من أول نتيجة معتمدة فصاعدًا.
كل هذه الجهود الهندسية، واختيار المواد، وحسابات التخليص، والمحاكاة-هندسة القالب التي تم التحقق منها، تخدم في النهاية غرضًا واحدًا: إنتاج الأجزاء التي تلبي متطلبات نظام السيارة المحددة. كيف تختلف هذه المتطلبات عبر أشكال التطبيقات الهيكلية والهيكلية والداخلية ومجموعة نقل الحركة، والتي يتم نشر تكوينات القوالب واستراتيجيات العمليات بها عمليًا.
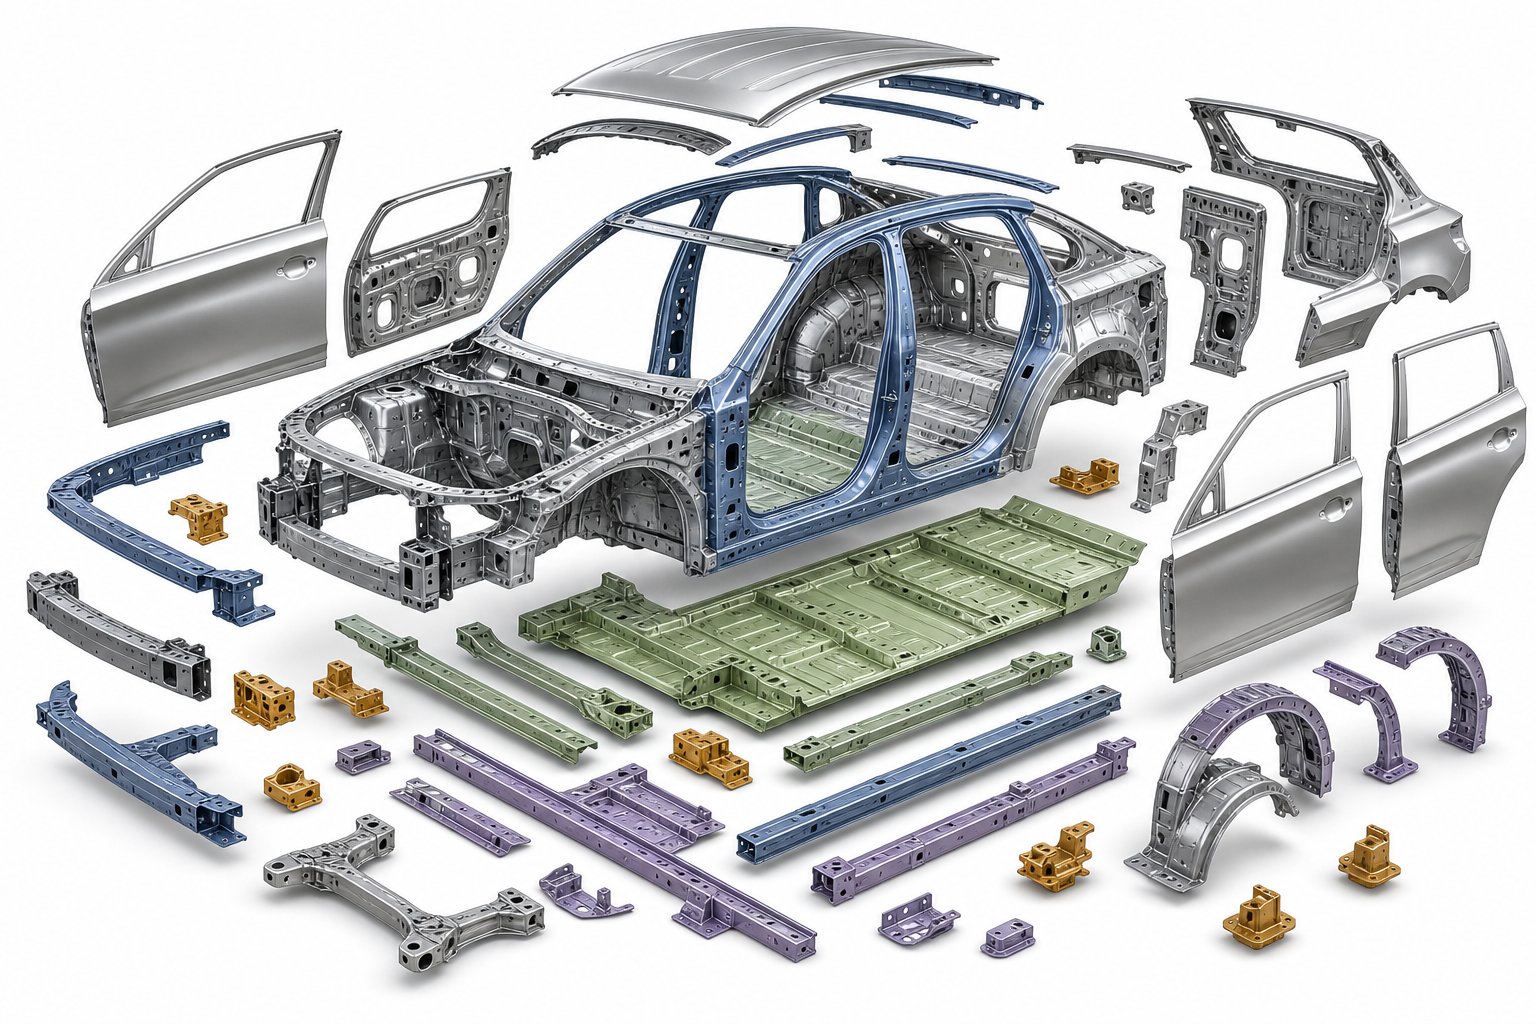
ختم تطبيقات القالب عبر أنظمة المركبات
كل جزء مختوم في السيارة موجود لأن وظيفة معينة تتطلب ذلك: امتصاص طاقة الاصطدام، أو دعم أحمال التعليق، أو تعزيز تجويف الباب، أو إيواء مكون ناقل الحركة. هذه الوظيفة تملي المادة، والمادة تملي القالب. عند تتبع هذه السلسلة للخلف من السيارة النهائية، تظهر أنماط واضحة في كيفية ربط أنواع القوالب بأنظمة المركبات. يساعد فهم هذه الأنماط فرق الهندسة والمشتريات على تحديد الأدوات التي تتوافق مع متطلبات الأداء الفعلية لكل جزء بدلاً من الالتزام افتراضيًا بنهج واحد-حجم-يناسب-الجميع.
الهيكل والجسم-في-تطبيقات الختم الأبيض
يمثل الهيكل-باللون-الأبيض (BIW) أكبر تركيز لأجزاء ختم السيارات في أي مركبة. تحدد هذه المكونات هندسة مقصورة الركاب، وتدير مسارات طاقة التصادم، وتوفر أسطح تثبيت للإغلاقات والزجاج والأنظمة الداخلية. تعد تحديات الختم هنا كبيرة: مساحات الألواح الكبيرة، ومعايير جودة الأسطح الضيقة-لأسطح الفئة A، ودرجات المواد القوية بشكل متزايد فيما يتعلق بأداء التصادم.
تتطلب ألواح الجسم الخارجية مثل الأبواب والأغطية والمصدات قوالب سحب عميقة تعمل في خطوط ضغط ترادفية. الأولوية هي جودة السطح، لذلك يتم صقل أسطح القالب حتى النهاية المرآة، وتغليفها لمنع وضع العلامات، ويتم صيانتها وفقًا لجداول زمنية صارمة. تتحمل الألواح الداخلية والتعزيزات الهيكلية ظروف السطح الأكثر خشونة ولكنها تتطلب تحكمًا أكثر صرامة في الأبعاد لأنها تحدد هندسة شفة اللحام - التي تربط الجسم معًا.
تستخدم القضبان الهيكلية والأعضاء المتقاطعة وتعزيزات الأعمدة بشكل متزايد فولاذ البورون المقوى بالضغط أو درجات AHSS مثل DP980. تتطلب أختام معادن السيارات هذه خطوط تشكيل ساخنة لمكونات البورون أو مكابس نقل الحمولة الثقيلة -لـ AHSS المشكلة على البارد-. يجب أن يراعي تصميم القالب التعويض الزنبركي الشديد والتآكل السريع لحواف القطع-، مما يجعل إدخالات الكربيد ضرورية في محطات القطع.
تشتمل قطع غيار السيارات التي تستخدم القطع بالقالب في مجال BIW تقريبًا على كل لوحة تقوية، وعمود داخلي، ومكون نفق. تعمل عمليات القطع والثقب على وضع اللمسات النهائية على أنماط الثقب، وملامح الحافة، وأسطح التزاوج بعد أن تكمل مراحل التشكيل الأولية الهندسة ثلاثية الأبعاد للجزء.
ختم الهيكل والداخلية ومكونات الشاحنة
تعمل مكونات الهيكل والتعليق تحت تأثير التحميل الكلال والتعرض للتآكل، مما يدفع اختيار المواد نحو الفولاذ HSLA والدرجات المجلفنة بالغمس الساخن. إن أقواس ذراع التحكم، وتعزيزات الإطار الفرعي، والمقاعد الزنبركية هي أجزاء سيارة نموذجية ذات ختم معدني يتم إنتاجها على خطوط نقل القالب حيث تحدث أعماق سحب معتدلة وعمليات ثقب متعددة عبر محطات متسلسلة.
تجمع التعزيزات المعدنية الداخلية، وإطارات المقاعد، وعوارض لوحة العدادات المتقاطعة-، وقضبان منع الاقتحام-للأبواب، بين الوظيفة الهيكلية وقيود التغليف. تتناسب العديد من هذه الأجزاء مع القوالب التقدمية نظرًا لأن هندستها تظل ضمن حدود عرض الشريط-وتكون أحجامها السنوية مرتفعة. غالبًا ما يشتمل ختم أجزاء السيارة للأنظمة الداخلية على قوالب مجمعة تدمج الثقب والتشكيل في ضربة واحدة لتقليل العمليات الثانوية وتكاليف التعامل مع الأجزاء-.
تدفع الأجزاء الهيكلية الخاصة بالشاحنة- هندسة القالب في اتجاه مختلف تمامًا. تستخدم قضبان الإطار والأعضاء المتقاطعة وألواح تثبيت العجلة الخامسة-فولاذًا سميكًا-عالي القوة-(غالبًا 4-8 مم)، مما يتطلب حمولة ضغط هائلة وبنية قالب قوية بما يكفي لتحمل أحمال الصدمات التي تولدها المواد السميكة. تتعامل قوالب النقل أو مكابس المحطة الفردية-المخصصة مع هذه الأجزاء، باستخدام مداسات القالب والألواح الاحتياطية التي يتجاوز حجمها ما تتطلبه أدوات سيارات الركاب.
تعتمد أغلفة وأغطية مجموعة نقل الحركة، بما في ذلك علب ناقل الحركة، والأغطية التفاضلية، وأغطية محركات المركبات الكهربائية، على قوالب سحب عميقة لإنتاج أشكال هندسية مجوفة بدون طبقات ملحومة. تشمل خيارات المواد سبائك الألومنيوم لتوفير الوزن والفولاذ المختوم لأهداف التكلفة، ويتطلب كل منها معالجات مختلفة لسطح القالب وتكوينات التخليص كما تمت مناقشته في الأقسام السابقة.
يوضح الجدول أدناه هذه العلاقات بشكل منهجي:
| نظام المركبات | الأجزاء النموذجية | المواد المشتركة | نوع القالب المفضل | اعتبارات التصميم الرئيسية |
|---|---|---|---|---|
| الجسم-باللون-الأبيض (الألواح الخارجية) | الأبواب، الأغطية، الرفارف، ألواح السقف | الفولاذ الطري، الألومنيوم 5xxx/6xxx | يموت الخط الترادفي ذو السحب العميق | جودة السطح من الفئة أ؛ الوقاية من الغضب على الألومنيوم. أسرة ضغط كبيرة |
| الجسم-باللون-الأبيض (الهيكلي) | أعمدة، سكك، تعزيزات للأنفاق | AHSS (DP780-DP980)، فولاذ البورون المقسى بالضغط | نقل يموت. خطوط التشكيل الساخنة | تعويض سبرينجباك. إدراجات تقليم كربيد. حمولة عالية |
| الشاسيه والتعليق | أقواس ذراع التحكم، وأجزاء الإطار الفرعي، والمقاعد الزنبركية | فولاذ HSLA، فولاذ مجلفن | يموت النقل | مقاومة التعب. الحماية من التآكل أعماق رسم معتدلة |
| تعزيزات داخلية | إطارات المقاعد، وعوارض IP، وقضبان منع اقتحام الأبواب-. | الفولاذ HSLA، الفولاذ الطري، الفولاذ DP | يموت التقدمي. يموت الجمع | التعبئة والتغليف الضيقة. حجم كبير ميزات بيرس متعددة |
| مساكن توليد القوة | أغطية ناقل الحركة، أغلفة المحركات، الأغطية التفاضلية | سبائك الألومنيوم، والفولاذ-السحب العميق | يموت السحب العميق | ختم التسطيح السطحي. توحيد الجدار إدارة مواد التشحيم |
| شاحنة الهيكلية | قضبان الإطار، والأعضاء المتقاطعة، وألواح العجلات-الخامسة | سمك-قياس HSLA (4-8 مم) | نقل يموت. محطة واحدة-مكابس ثقيلة | الحمولة القصوى أحذية متينة؛ تصفيات سميكة للمخزون-. |
| الكهربائية والموصلات | قضبان الحافلات والمحطات الطرفية ووصلات البطارية | سبائك النحاس والنحاس والنيكل | يموت التقدمي | التفاوتات الصارمة السيطرة على لدغ. إنتاج عالي السرعة-. |
لاحظ كيف تتدفق السلسلة في اتجاه واحد: الوظيفة تحدد المادة، والمادة تحدد سلوك التشكيل، وسلوك التشكيل يحدد نوع القالب. التصادم-تعزيز عمود B الحرج-لا يمكن أن يستخدم قالبًا متدرجًا لأن المادة (ضغط-الصلب المقسى) تتطلب تشكيلًا ساخنًا. لا يمكن لقوس المقعد ذو الحجم الكبير- أن يبرر الخط الترادفي لأن الاقتصاد لا يدعمه. يعكس كل زوج في الجدول منطقًا هندسيًا، وليس تخصيصًا عشوائيًا.
إن تصنيع قطع غيار السيارات بهذا المستوى من التعقيد يعني أن الفرق الهندسية يجب أن تقوم بتقييم حلول الختم بشكل كلي بدلاً من تحديد الأدوات بشكل منفصل. يتفاعل كل من نوع القالب، وتكوين الضغط، ودرجة المادة، والعمليات الثانوية، ويتم الحصول على سلسلة خاطئة من خلال العمليات الأخرى. بالنسبة للفرق التي تستكشف كيفية تنفيذ هذه التفاعلات عبر برامج الإنتاج الحقيقية،دراسات حالة السيارات في YICHENتقديم أمثلة على العمليات تشمل الأختام المعدنية ذات الصلة بالهيكل والداخلية والهيكل{0}}والشاحنات لتطبيقات السيارات، مما يوفر نقطة مرجعية مفيدة عند قياس إستراتيجيات القالب مقابل نتائج الإنتاج الفعلية.
يوضح تعيين تطبيقات القوالب لأنظمة المركبات ما تحتاجه. والسؤال التالي هو من يقوم ببنائه، وما الذي يميز الشريك الذي يقدم أدوات الإنتاج-الجاهزة عن الشريك الذي يسبب المتاعب.
اختيار الشريك الهندسي المناسب لقوالب الختم
إن معرفة نوع القالب الذي يناسب الجزء الخاص بك وكيفية بنائه هو نصف المعركة فقط. أما النصف الآخر فهو العثور على شريك يمكنه التنفيذ فعليًا، وتقديم الأدوات التي تعمل كما هو مصمم، وفي الموعد المحدد، وفي حدود الميزانية عبر دورة حياة الإنتاج الكاملة. بالنسبة لشركات ختم السيارات التي تتنافس على الجودة وتوقيت الإطلاق، يظهر الفرق بين شريك القالب القادر والشريك غير المؤهل في كل مقياس بدءًا من الجداول الزمنية لموافقة PPAP وحتى ضمان معدلات PPM بعد سنوات من الإنتاج.
القدرات الحاسمة للتقييم في شريك الموت
لا تقدم جميع شركات ختم معادن السيارات نفس العمق. يتفوق البعض في التصميم ولكن يتم الاستعانة بمصادر خارجية في التصنيع. يدير آخرون مطابع رائعة ولكنهم يفتقرون إلى خبرة المحاكاة. يتمثل تحدي التقييم في تحديد القدرات الأكثر أهمية لبرنامجك المحدد والتحقق من أن المورد يمتلكها فعليًا بدلاً من التعاقد من الباطن على الخطوات الحاسمة.
رتب هذه المعايير من الأعلى إلى الأقل تأثيراً على نجاح البرنامج:
- -تصميم القوالب الداخلية ومحاكاة التشكيل- المورد الذي يجري عمليات محاكاة التشكيل داخليًا، ويتوقع الارتداد والتخفيف وتدفق المواد قبل قطع الفولاذ، يكتشف المشكلات قبل أسابيع من المورد الذي يعتمد على البيانات المقدمة من العميل- أو يتخطى المحاكاة تمامًا. مثلدراسات الحالة من هندسة الخط المركزيمن الواضح أن الموردين الذين يستخدمون محاكاة التشكيل "مباشرة-من البداية" أثناء عرض الأسعار يقدمون تقديرات فارغة أكثر دقة واستخدامًا محسنًا للمواد والقوالب التي تحتاج إلى عدد أقل من تكرارات الاختبار الفعلي.
- القدرة على إجراء الآلات والاختبارات داخل الشركة-.- تحقق من أن المورد يمتلك مطاحن CNC (بما في ذلك 5-محاور)، وأسلاك EDM، ومكابس تجريبية تغطي نطاق الحمولة الخاص بك. تضيف غرف الأدوات الخارجية مخاطر المهلة الزمنية وتقلل من المساءلة. يمكن لمصنعي القوالب التقدميين الذين يحتفظون بغرف الأدوات الخاصة بهم تنفيذ التغييرات الهندسية بشكل أسرع والحفاظ على القوالب في حالة الإنتاج دون تأخير من طرف ثالث.
- الخبرة المادية عبر AHSS والألمنيوم- اسأل على وجه التحديد عن تجربتك مع-الفولاذ ثنائي الطور، والبورون المقوى بالضغط-، وألواح الإغلاق المصنوعة من الألومنيوم. تتطلب كل عائلة مادية استراتيجيات تخليص مختلفة، وأنظمة طلاء، وأساليب تعويض زنبركية. إن الشريك الذي لا يتمتع بخبرة-في AHSS أو الألومنيوم سوف يتعلم كيفية استخدام ميزانية الأدوات الخاصة بك.
- شهادة نظام الجودة OEM وقدرة PPAP- تعتبر شهادة IATF 16949 في مجال الختم والأدوات الخاصة بالمورد هي الأساس لبرامج السيارات. لا يتضمن معيار ISO 9001 وحده متطلبات PPAP وAPQP الخاصة بالسيارات-. تأكد من أن المورد يمكنه تقديم مطبوعات منتفخة، وتقارير الأبعاد، وخطط التحكم، وFMEAs، ودراسات Gage R&R، ودراسات القدرة على المستوى الذي يتوقعه عميل OEM الخاص بك.
- برامج صيانة القالب ودعم منحدر الإنتاج- لا تنتهي مهمة الشريك عند موافقة PPAP. تحدد جداول الصيانة الوقائية، وقوائم جرد القطع الاحتياطية، وإمكانية الإصلاح-السريعة ما إذا كانت أدواتك تحافظ على الجودة من حيث الحجم أو تتدهور إلى تمرين مكافحة الحرائق. تأكد من سجلات الصيانة الموثقة،-وظروف تخزين القالب في الموقع، وعمليات إدارة التغيير الهندسي.
- خدمات القيمة- المضافة والتكامل الرأسي- يقدم الموردون عمليات ثانوية مثل اللحام، والتشطيب، والتجميع-الفرعي، والتعبئة المخصصة تحت سقف واحد، مما يقلل من مخاطر التسليم ويخفض المهل الزمنية. بالنسبة لموردي قوالب الختم التقدمية، تعني الخدمات المتكاملة عددًا أقل من طلبات الشراء ونقطة واحدة للمساءلة بدءًا من الملف الخام وحتى التجميعات المشحونة.
تساعد بطاقة الأداء المرجحة على تنظيم المقارنة بشكل موضوعي. قم بتعيين وزن لكل معيار بناءً على أولويات برنامجك، وقم بتقييم الموردين المختارين من 1 إلى 5 لكل معيار، ودع الرياضيات تظهر المرشح الأقوى بدلاً من الاعتماد على تاريخ العلاقات وحده.
مواءمة الاستثمار مع استراتيجية الإنتاج
تعتبر أدوات القالب أحد الأصول الرأسمالية التي يبلغ عمرها الافتراضي ملايين الضربات. لا يحتاج الشريك الذي تحدده إلى التوافق مع أحجام الإنتاج الحالية فحسب، بل أيضًا مع مسار المنحدر والتغييرات الهندسية المحتملة واستراتيجية الخروج من البرنامج-في نهاية-.
بعض الأسئلة التي تفصل الشركاء الاستراتيجيين عن متاجر المعاملات:
- هل يمكنهم التوسع؟- إذا تضاعف حجم عملك السنوي بعد الإطلاق، فهل يستوعب الأسطول الصحفي وهيكل خلية الإنتاج الخاصين بالمورد ذلك بدون أدوات جديدة أو فترات توقف طويلة؟ يجب تقييم خدمات ختم معادن السيارات على أساس السعة الحالية وإرتفاع النمو.
- كيف يتعاملون مع التغييرات الهندسية؟- تعد مراجعات التصميم-المرحلة المتأخرة حقيقة واقعة في برامج السيارات. يمكن للمورد الذي يتمتع بقدرة على استخدام الأدوات الداخلية-تنفيذ عمليات ECO بشكل أسرع وبمخاطر أقل من المورد الذي يعتمد على ورش القوالب الخارجية.
- ما هي شروط ملكية القالب وتخزينه؟- أكد كتابيًا من يملك الأدوات في نهاية البرنامج، وما هي سياسة التخزين للقوالب غير النشطة، وما إذا كان المورد ملتزمًا بالدعم بما في ذلك الصيانة لدورة الحياة الكاملة للبرنامج. تؤدي المصطلحات الغامضة إلى خلق نزاعات عندما تتغير الأحجام أو يتوقف البرنامج.
- هل يشاركون في تعاون مبكر مع سوق دبي المالي؟- يقوم أفضل الشركاء من مصنعي قطع غيار السيارات بمراجعة الرسومات قبل عرض الأسعار، ووضع علامة على المخاطر المجمعة-، والتوصية بالتحسينات الهندسية التي تعمل على تحسين قابلية التشكيل دون المساس بوظيفة الجزء. تعمل البرامج التي تدعو إلى إدخال DFM مبكرًا على تجنب تغييرات أدوات المرحلة المتأخرة -المكلفة.
بالنسبة للفرق التي تقوم بتقييم مرشحي الشركات المصنعة لقطع غيار السيارات في سياق إعادة التصنيع إلى الوطن أو بالقرب منه، فإن القرب من مصنع التجميع يقلل من التعرض للمهلة الزمنية ويدعم متطلبات التسليم في الوقت المحدد-في-. نظرًا لأن استراتيجيات الشراء تعطي الأولوية بشكل متزايد لمرونة سلسلة التوريد، فإن الشركاء المحليين أو الإقليميين ذوي العمليات المتكاملة رأسيًا يقدمون رؤية أكبر وحل أسرع للمشكلات مقارنة ببرامج الأدوات الموزعة في{3}دول متعددة. يتنافس الآن العديد من مصنعي قطع غيار السيارات في الولايات المتحدة الأمريكية وغيرها من المناطق القائمة على الاستجابة والتحكم التشغيلي إلى جانب تكلفة الوحدة.
أحد الموارد التي تستحق الاستكشاف خلال هذا التقييم هوصفحة صناعة السيارات في YICHEN، والتي توفر دراسات حالة لتصنيع الصفائح المعدنية والختم تشمل تصنيع المعدات الأصلية من خلال برامج المستوى 2 للمكونات الهيكلية والداخلية والهيكل والشاحنات. إن تغطيتها عبر أنظمة المركبات المتعددة ومستويات سلسلة التوريد تجعلها خيارًا مناسبًا للفرق التي تبحث عن شريك يفهم النطاق الكامل لخدمات ختم معادن السيارات، بدءًا من تصميم القوالب وحتى دعم الإنتاج.
في نهاية المطاف، الشريك الهندسي المناسب ليس هو فقط الشخص الذي يقدم أقل عرض أسعار. إنه البرنامج الذي تتوافق قدراته وأنظمته للجودة ونموذج دعم الإنتاج مع ملف تعريف مخاطر برنامجك ومسار الحجم وتعقيد المواد. قم بتطبيق هذه المعايير على نطاق واسع، وتحقق من المطالبات من خلال عمليات تدقيق الموقع والفحوصات المرجعية، ودع بيانات الأداء الموثقة، وليس الوعود، هي التي تقود قرار التوريد الخاص بك.
الأسئلة المتداولة حول قوالب ختم السيارات
1. ما هو الفرق بين القوالب التقدمية وقوالب النقل في ختم السيارات؟
تحافظ القوالب التقدمية على توصيل الشريط المعدني أثناء تقدمه عبر محطات متعددة في مجموعة قوالب واحدة، مما يجعلها مثالية للأجزاء الصغيرة وذات الحجم الكبير-مثل الأقواس والموصلات. تقوم قوالب النقل بقطع الفراغات في وقت مبكر ونقلها بين المحطات المستقلة باستخدام الأصابع الميكانيكية أو الروبوتات، والتي تناسب الأجزاء الأكبر حجمًا والمعقدة هندسيًا مثل الأعضاء المتقاطعة الهيكلية وأقواس التعليق. يعتمد الاختيار على حجم الجزء، وعمق السحب، وأهداف خردة المواد، ومتطلبات الحجم السنوية.
2. كيف يتم حساب خلوص القالب لمواد الصفائح المعدنية المختلفة؟
يتم التعبير عن خلوص القالب كنسبة مئوية من سمك المادة لكل جانب. يستخدم الفولاذ الطري عادة حوالي 10% من الخلوص، بينما يتطلب الفولاذ المتقدم عالي القوة (AHSS) 12-20% بسبب قوة الإنتاج العالية وسلوك القطع المسيطر على الكسر. تحتاج سبائك الألومنيوم بشكل عام إلى 8-12%، بينما يقع الفولاذ المقاوم للصدأ في نطاق 12-16%. يؤدي استخدام الخلوص غير الصحيح إلى تآكل الأداة مبكرًا، أو نتوءات مفرطة، أو عدم دقة الأبعاد، لذلك تتطلب كل درجة من المواد قيمة الخلوص المعتمدة الخاصة بها.
3. ما هي التغييرات المطلوبة في تصميم القالب لختم الفولاذ المتقدم عالي القوة (AHSS)-؟
تتطلب درجات AHSS مثل DP780 وDP980 العديد من تعديلات القالب: زيادة حمولة الضغط (50{3}}100% أعلى من الفولاذ الطري)، وخلوص قطع أوسع لمنع التقطيع، وتعويض الزنبرك الخلفي المدمج في هندسة القالب، وإدراج الكربيد أو مسحوق المعدن في محطات القطع لمقاومة التآكل، وقوى حامل فارغة أعلى، ونوافذ أكثر إحكامًا للتحكم في العملية. تصبح محاكاة التشكيل ضرورية للتنبؤ والتعويض عن الاسترداد المرن الأكبر الذي تظهره هذه المواد بعد التشكيل.
4. كم من الوقت يستغرق تصنيع قالب ختم السيارة؟
يستغرق قالب ختم السيارات النموذجي 20 أسبوعًا أو أكثر من إصدار التصميم إلى الموافقة على الإنتاج. يغطي هذا الجدول الزمني التصنيع باستخدام الحاسب الآلي، وعمليات EDM، والمعالجة الحرارية، وتشطيب الأسطح، والتجميع، والاختبار المادي. تعمل تقنية محاكاة التشكيل الحديثة على تقليل مرحلة الاختبار بشكل كبير من خلال اكتشاف مشكلات القابلية للتشكيل فعليًا قبل قطع الفولاذ، وضغط ما كان يتطلب سابقًا 8-12 تكرارًا ماديًا وصولاً إلى 2-3 حلقات تحقق تركز على الضبط الدقيق بدلاً من حل المشكلات الأساسية.
5. ما الذي يجب أن تبحث عنه عند اختيار مورد قوالب ختم السيارات؟
قم بإعطاء الأولوية للموردين الذين يتمتعون-بقدرة على محاكاة تصميم القوالب الداخلية ومحاكاة التشكيل، وتصنيع الآلات باستخدام الحاسب الآلي (CNC) ومكابس الاختبار، والخبرة المثبتة في مواد AHSS والألمنيوم، وشهادة IATF 16949 مع إمكانية PPAP الكاملة، وبرامج صيانة القوالب الموثقة. قم بتقييم قدرتهم على التوسع وفقًا لمسار الحجم الخاص بك، والتعامل مع التغييرات الهندسية بسرعة، وتقديم تصميم مبكر-من أجل-التعاون في مجال التصنيع. شركاء مثل YICHEN الذين يقدمون تصنيع الختم والصفائح المعدنية بشكل متكامل عبر OEM من خلال برامج Tier-2 يقدمون مسؤولية أحادية المصدر بدءًا من الأدوات وحتى دعم الإنتاج.


